


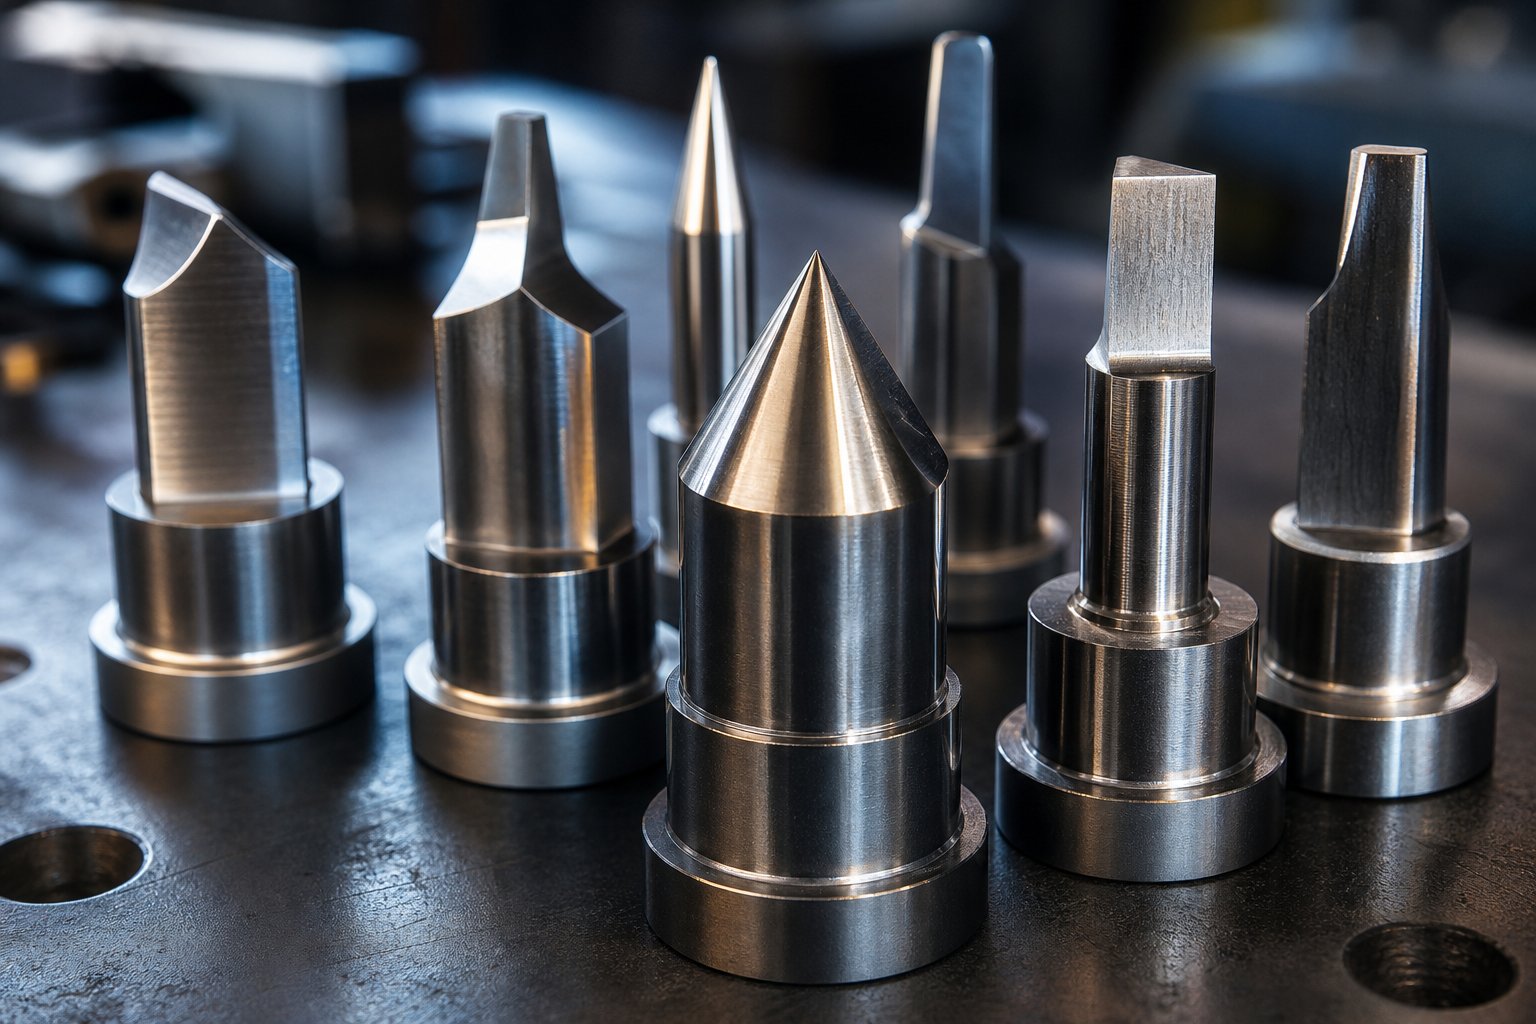
Què són els punxons d'estampació i per què són importants
Troqueles d'estampaciósón les eines d'acer endurit que es posen en contacte físicament i transformen la xapa durant les operacions de premsa. Penseu en el punxó com el component masculí d'un conjunt de punxó i matriu: descendeix a una obertura femenina coincident (el bloc de matriu) per tallar, formar o desplaçar el material en una forma acabada. Cada forat, osca i contorn d'una peça estampada comença amb la vora de tall d'un punxó de matriu fent la seva feina sota el tonatge.
Els punxons són només una peça d'un sistema més gran. Els strippers subjecten el full pla i l'estiren del punxó durant la retracció. Els pilots localitzen la franja amb precisió d'estació a estació. Els elevadors aixequen el material entre braçades perquè pugui avançar. Cadascun d'aquests components de la matriu d'estampació té un paper de suport, però el propi punxó fa el treball principal de transformació del material.
Què fa realment un punxó de matriu d'estampació
Quan el pistó de premsa impulsa el punxó cap avall, la vora de tall inicia una fractura a la superfície superior de la làmina. Simultàniament, la vora del bloc de matriu inicia una fractura coincident des de la part inferior. Amb la separació correcta, aquestes dues línies de fractura es troben al mig, produint una separació neta amb una rebava mínima. El resultat és una vora de tall de tres -zones: un lleuger gir a la part superior, una banda llisa brunyida on es va produir el cisallament i una zona de fractura més rugosa on l'esquerda es va propagar pel gruix restant. Aquest mecanisme de cisalla és el que fa que les matrius d'estampació de metall siguin tan eficients per produir milers de peces per hora amb una qualitat repetible.
On encaixen els punxons dins del conjunt de matriu
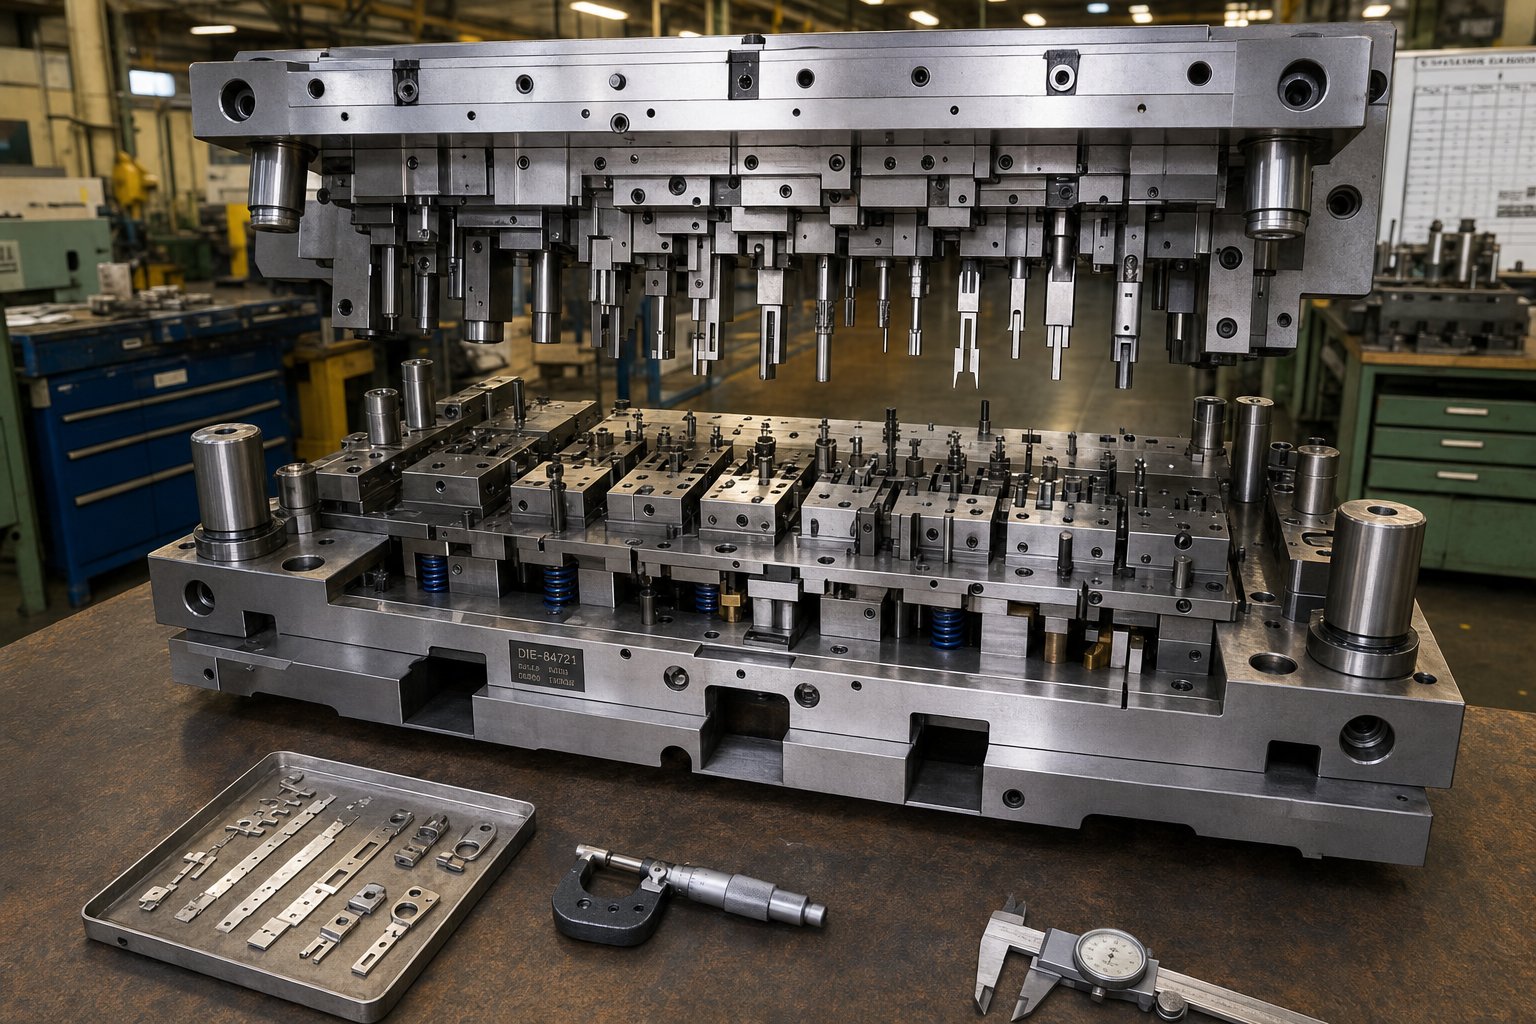
Per entendre com funciona un punxó, voldreu veure on viu dins del conjunt de matriu metàl·lic. Aquests són els components clau de dalt a baix:
- Sabata superior- la placa superior que es munta al pis de premsa i porta tota la-meitat d'eines superiors
- Placa de perforació (retenidor)- manté els cops de dau en posició fixa entre si
- Punxada- l'eina de treball que contacta amb la xapa
- Stripper- subjecta el material pla i el treu del punxó durant la retracció
- Bloc de matriu- conté les obertures d'acoblament que proporcionen la vora de tall oposada
- Sabatilla inferior- la placa inferior que es fixa al suport de premsa
Les sabates de la matriu proporcionen rigidesa estructural per a tot el conjunt, i qualsevol desviació o desalineació a aquest nivell es converteix en cascada directament en el rendiment del punxó. Aquesta relació entre el conjunt i l'eina de tall és exactament la raó per la qual la qualitat del punxó condueix tot aigües avall: precisió dimensional parcial, condició de les vores, alçada de la rebaba i, en última instància, quants cops obteniu abans que l'eina necessiti atenció. Un punxó gastat o mal dissenyat no només produeix peces dolentes. Accelera el desgast de tots els components adjacents i afecta el temps de producció.
Les seccions següents desglossen cada variable que determina si els vostres cops duren o fracassen abans d'hora, començant per la gamma completa de tipus de cops i els treballs específics que gestionen.
Taxonomia completa dels tipus de punxó per funció
No tots els cops de puny fan la mateixa feina. Un punxó perforant que crea forats per a cargols en un suport no té gairebé res en comú amb un punxó encunyador que comprimeix el material per mantenir una tolerància estreta. Saber a quina categoria pertany la vostra operació és el primer pas per triar l'eina de perforació metàl·lica adequada per a l'aplicació, i afecta directament el temps que durarà aquesta eina en producció.
Punxons de tall per a la separació de materials
Els punxons de tall comparteixen un objectiu: separar material. Les diferències es redueixen al que guardes, al que descartes i a on es produeix el tall en relació a la vora de la peça.
- Punys perforantscreeu forats passant un llimac completament a través del full. La xapa perforada és el producte; el llimac és ferralla. Aquesta és l'operació de perforació de forats metàl·lics més comuna en matrius progressius, que gestiona tot, des de forats de separació de fixació fins a patrons de ventilació.
- Punxons en blanctallar tot el perfil exterior d'una peça acabada d'un sol cop. Aquí el llimac es converteix en el producte i la tira restant és residu. El blanqueig requereix un tonatge més gran que la perforació perquè el perímetre de tall és normalment molt més gran.
- Cops de punxadatraieu material de la vora d'una cinta o part. Com que el tall només es produeix en un costat, aquests punxons experimenten forces laterals desequilibrades i sovint requereixen un bloc de taló per a suport.
- Cops de punxadafer talls parcials que formen pestanyes o persianas sense separar completament el material. La vora connectada es doblega sobre l'obertura de la matriu, de manera que la geometria del punxó combina un angle de tall amb un radi de formació.
- Punxons de retalleliminar l'excés de material de brida de les peces prèviament formades o dibuixades, netejant els contorns fins a les dimensions finals.
El perfil de força difereix significativament entre aquests tipus. Un punxó de tall enganxa tot el perímetre de tall simultàniament, produint un tonatge màxim en un instant. Per contra, un punxó de punxada es talla i es doblega progressivament, distribuint la càrrega en més de la carrera. Aquestes diferències influeixen en les decisions d'eines de perforació pel que fa al grau d'acer, els angles de tall i la capacitat de premsa.
Punxons sense-tall per a la conformació i l'alineació
No tots els punxadors de metall tallen realment. Alguns punxons donen forma al material o simplement el localitzen per a operacions aigües avall.
Cops de puny pilotintroduïu-forats preexistents a la tira per alinear-la amb precisió abans de començar el tall a cada estació de perforació de precisió. Disposen de morros cònics o radials i solen ser mòlts lleugerament inferiors (uns 0,001 polzades més petits que el forat de localització) per evitar que s'enganxi durant l'entrada.
Formant punxonsdoblegar, dibuixar o gravar el material sense separació total. Les seves superfícies de treball tenen un contorn en lloc de vores afilades-, i es basen en un flux de material controlat en lloc de la mecànica de fractura.
Encunyar copsaplicar una pressió localitzada extrema per comprimir el material en una cavitat precisa, aconseguint toleràncies estrictes en el gruix o el detall de la superfície. Com que el material està totalment restringit, les forces d'encunyació poden ser de cinc a deu vegades més grans que les càrregues de conformació estàndard per a la mateixa àrea de contacte.
| Tipus de punxó | Funció primària | Geometria típica | Aplicacions comuns |
|---|---|---|---|
| Piercing | Crea forats (el llimac és residu) | Rodona, oblonga o amb forma de cara plana o esquilada | Forats de fixació, patrons de ventilació, talls elèctrics |
| En blanc | Tallar el contorn de la peça acabada (el llimac és producte) | Perfil contornejat que coincideix amb el perímetre de la part | Volanderes, laminats, suports |
| Entallament | Traieu el material de la vora de la tira | Obert-canal amb taló per a suport lateral | Relleu de pestanyes, retalls de cantonada, progressió de tires |
| Llançament | Tall parcial per formar pestanyes o persianas | Angle de tall més radi de formació a la vora connectada | Persianas, aletes-del dissipador de calor, pestanyes de bloqueig |
| Retall | Traieu l'excés de material de les peces formades | Contornat per coincidir amb la línia de retallada final | Brides de copa dibuixades, vores de suport formats |
| Pilot | Localitzeu la banda per a la precisió de l'estació | Nas afilat o de bala-, lleugerament inferior | Alineació progressiva de matrius a cada estació |
| Formant | Doblar, dibuixar o gravar en relleu sense separació | Superfície de treball contorneada, radis generosos | Corbes del canal, dibuixos poc profunds, logotips en relleu |
| Encunyar | Comprimir el material per a toleràncies estretes | Cara plana o gravada, secció transversal gruixuda | Control de gruix, detalls fins, superfícies de suport |
Dissenys especials i de punxó compost
Quan una única estació necessita realitzar més d'una operació,dissenys de punxó compostcombinar múltiples funcions en una única eina. Un exemple clàssic: obturar el contorn exterior i perforar forats interns en un sol cop de premsa. Aquest enfocament ofereix una precisió posicional excepcional entre les funcions perquè els dos talls es produeixen al mateix tancament, però concentra la càrrega i limita l'espai disponible per a seccions transversals-robustes.
Més enllà de les configuracions compostes, trobareu dissenys amb cap i sense cap. Els punxons amb cap utilitzen una espatlla o una brida per retenir-los a la placa de punxó, de manera que la substitució sigui senzilla. Els punxons sense cap estan subjectes amb una placa de suport o un retén de bloqueig de bola-, que permet un espai més ajustat en matrius amb patrons de forats densos. Els punxons escalonats produeixen forats de diversos-diàmetres en un sol cop, amb cada diàmetre rectificat a una longitud diferent al llarg del cos de l'eina. Redueixen la necessitat d'operacions secundàries, però requereixen una mòlta precisa per mantenir la concentricitat entre els passos.
Operacions com el punxó i l'envasat, on es perfora un forat i després s'expandeix cap a l'exterior en una estació posterior, es basen en combinar un punxó de xapa metàl·lica estàndard amb una eina de perforació dedicada aigües avall. Comprendre quina categoria de perforació s'aplica a cada estació us ajuda a especificar la geometria, el material i el recobriment adequats abans que els problemes apareguin a la premsa.
La geometria és el que separa un punxó que funciona de manera eficient d'un que es desgasta prematurament o produeix peces marginals. La següent secció desglossa exactament com els estils de punt, els angles de tall i la conicitat posterior influeixen en les forces de tall i la qualitat de les vores a nivell microscòpic.
Geometria de punxó que controla la força i la qualitat de tall
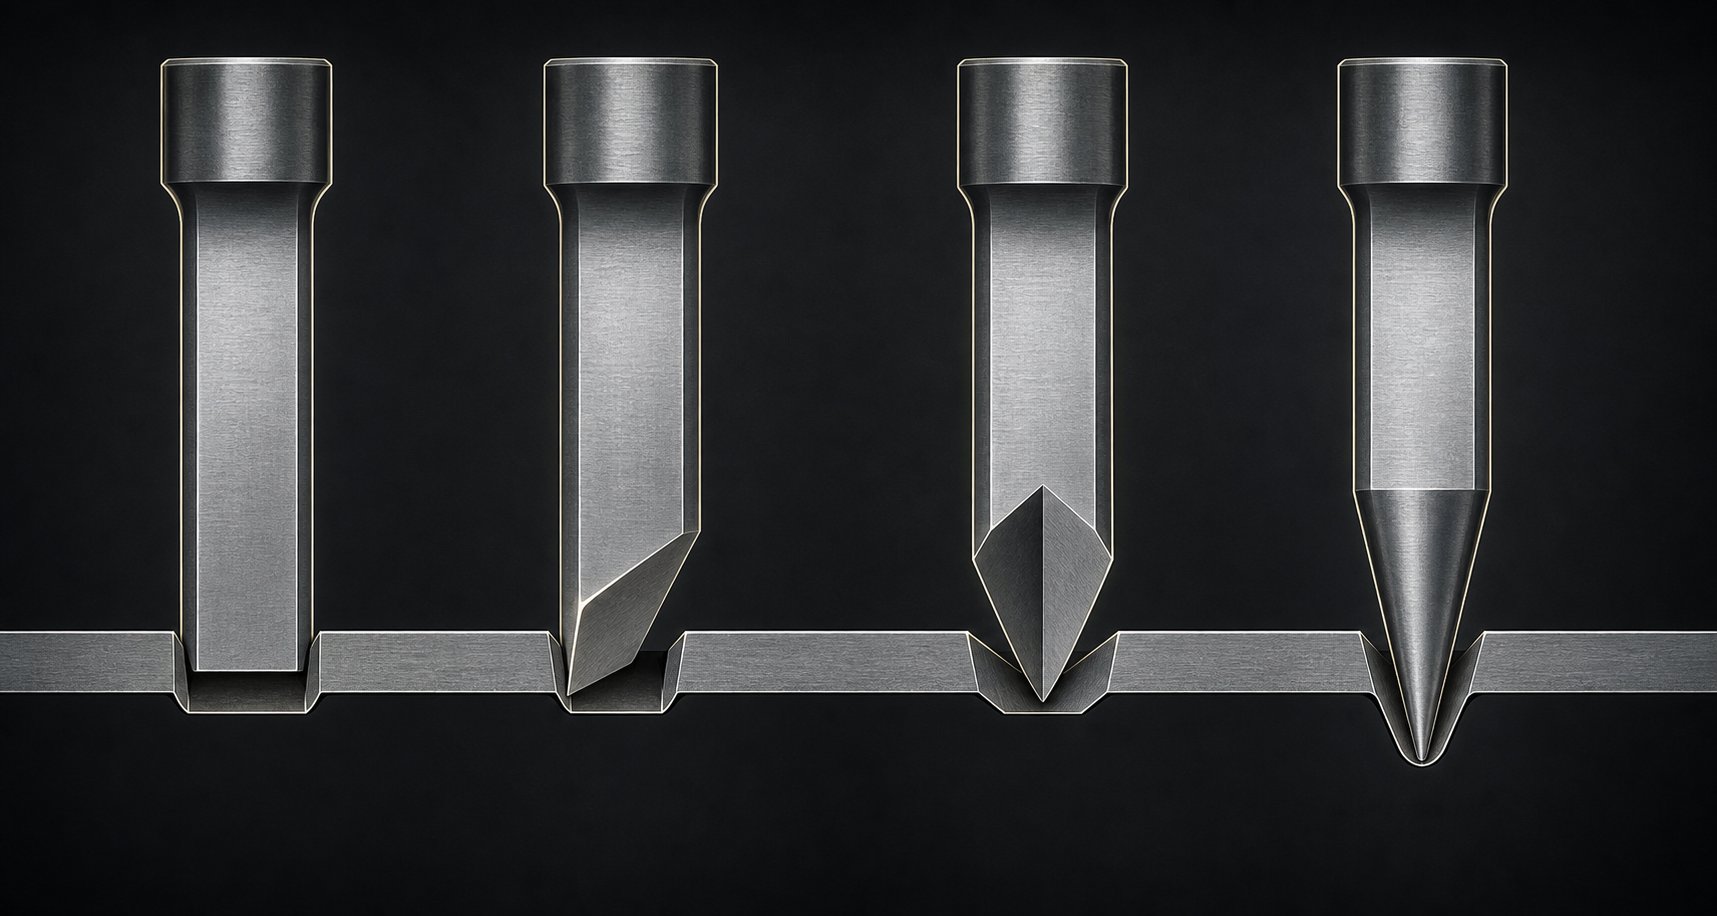
Dos punxons fets del mateix acer, que funcionen a la mateixa velocitat, en la mateixa premsa poden oferir resultats molt diferents. La diferència és la geometria. La forma de la cara del punxó, l'angle que hi ha assentat i el relleu darrere de la seva vora de tall determinen la força que necessita la premsa per perforar un forat en el metall, la neteja de la vora resultant i quants cops sobreviu l'eina abans de tornar a esmolar.
Estils de punt i el seu efecte sobre la força de tall
Imagineu-vos pressionant un tallador de galetes pla a través de la massa en lloc d'inclinar-lo perquè un costat mossega primer. Aquest mateix principi s'aplica quan un punxó de matriu de premsa entra en contacte amb xapa metàl·lica. La geometria de la cara del punxó controla la quantitat de material que s'enganxa a la vora de tall en un moment donat durant la carrera.
Cops-de cara planaenganxar tot el perímetre de tall simultàniament. Tot el tall es produeix en un instant, produint el tonatge màxim més alt, però també el forat més net i simètric. Aquesta és la línia de base per a qualsevol operació de perforació de xapa metàl·lica.
Punxons-de cisalla simple (bisellats).angle la cara perquè un costat contacti primer amb el full i el tall progressi pel diàmetre. La investigació sobre els graus DP i AHSS mostra un angle de bisellat entre 3 i 6 grausreduir la força màxima de perforació en més d'un 50%. La compensació-és una lleugera empenta lateral que ha de ser absorbida pel separador o pel sistema de guia.
Cops de doble-cisalla (sostre-superior).presenten un pic al centre, de manera que el tall s'inicia al mig i s'estén cap a fora en ambdues direccions simultàniament. Els estudis sobre l'acer martensític amb una resistència a la tracció de 1400 MPa han demostrat una reducció de fins a un 80% de la força de punxonament en comparació amb una cara plana, juntament amb una caiguda significativa de l'encaix-a través del tonatge invers. Com que les forces laterals s'equilibren a banda i banda de la carena, hi ha una empenta lateral mínima a l'eina.
Xiuxiueig-punts de puny (cònics).Utilitzeu una punta afilada, de perfil similar a un nas de punxó hexagonal, per iniciar el contacte en un sol punt i expandir progressivament el tall cap a l'exterior. Produeixen l'operació més silenciosa en materials prims i redueixen dràsticament l'impacte-per cops, cosa que els fa útils en aplicacions d'alta-velocitat on el soroll i la fatiga de la premsa són importants.
El principi subjacent és consistent: els angles de cisalla redistribueixen el tonatge en una part més llarga de la carrera. La força màxima cau, però el treball total segueix sent similar perquè la premsa viatja més abans que la separació es completi.
| Estil de punt | Reducció de força vs. plana | Millor per | Compartiments{0}} |
|---|---|---|---|
| Cara plana- | Cap (línea de base) | Forats simètrics, màxima uniformitat de vora | Tonatge màxim més alt, major snap-a través del xoc |
| Cisalla simple-(bisell) | ~50% o més | Pírcings generals, graus AHSS, premses-limitades amb força | Empenta lateral, brunyit lleugerament desigual al voltant del perímetre del forat |
| Doble-cisalla (sostre-superior) | Fins al 80% | Materials-alta resistència, matrius-sensibles als cops | Mòlta més complexa, desgast de la punta del punxó a la carena |
| Punt-xiuxiuejador (cònic) | Progressiu, varia amb l'angle de conicitat | Materials prims, estampació d'alta-velocitat, reducció de soroll | Perfil de tall no-uniforme, limitat a diàmetres de forats més petits |
S'ha explicat la longitud de la terra i la conicitat posterior
A sota del tall de qualsevol punxó metàl·lic, dues funcions controlen com l'eina interacciona amb el llimac i la tira després del tall inicial: aterratge i conicitat posterior.
Terraés la part recta i cilíndrica immediatament darrere de la vora de tall. Manté el contacte total amb el llimac durant i just després de la separació. Una terra més llarga subjecta fermament el llimac, evitant que es retiri amb el cop de puny en retracció. Massa terra, però, augmenta la fricció contra la tira a mesura que passa el cop de puny a cada cop. La guia general situa la longitud del terreny entre 1 i 3 vegades el gruix del material, i els materials més prims tendeixen a l'extrem inferior.
Cònic posteriorés un terreny lleuger en relleu darrere del terreny, reduint el diàmetre del punxó a mesura que t'allunyes de la punta. Aquesta conicitat, normalment de 0,25 a 1 grau per costat, depenent de la longitud total del punxó, crea espai lliure entre el cos del punxó i la paret del forat. Redueix la calor de fricció, redueix la força de desmuntatge i minimitza la irritació dels punxons de matriu per a metalls que funcionen amb peces toves o enganxosos com l'alumini o l'acer inoxidable.
En operacions d'alta-velocitat, mantenir l'entrada del punxó al mínim (de 0,015 a 0,030 polzades) és ideal perquè limita el temps de contacte de la terra i redueix el risc de tirar de llimacs-. Les geometries de punxó hexagonal amb els seus perfils multi-facets es beneficien especialment d'un control precís de la-conicitat posterior, ja que qualsevol acumulació de fricció a les cares planes accelera el desgast de l'adhesiu.
Com es connecta la geometria amb la qualitat de les peces
Cada decisió de geometria a la cara del punxó apareix a la part acabada. Aquí és com es desenvolupen aquestes connexions:
- Alçada de la rebaba- Un tall afilat-ben mantingut amb un espai lliure correcte produeix una rebava mínima. Els punxons-de cara tallada poden millorar la ductilitat de les vores; La investigació sobre acers de fase dual-va trobar que els talls de bisell optimitzats van produir una millora de més d'un 60% en la relació d'expansió del forat en comparació amb la perforació plana convencional, cosa que indica una vora més neta i formable.
- Cilindricitat del forat- Els punxons de cara plana-genen el diàmetre de forat més uniforme de dalt a baix perquè tot el perímetre es talla alhora. Els dissenys de-cisalla única poden introduir una lleugera ovalitat si els espais lliures no es controlen bé-, ja que el tall progressiu permet que el material es desplaci abans de la separació total.
- Voltament de vora- La profunditat de voladura augmenta amb els espais lliures més grans i els angles de tall agressius. Un punxó bisellat que en contacte primer amb un costat pot crear un gir asimètric. Per a aplicacions on s'ha de minimitzar el gir, la cara-plana o els angles de cisalla molt poc profunds combinats amb espais lliures ajustats són el millor camí.
La vora tallada ideal mostra una zona de brunyit uniforme que passa suaument a una zona de fractura neta sense cisalla ni buits secundaris. Arribar-hi requereix que la geometria, l'espai lliure i el material treballin junts com a sistema. La cara del punxó determina l'aspecte del tall, però l'acer del qual està fet determina quant de temps aquesta geometria manté la seva vora sota les càrregues de producció.
Materials de perforació i tractament tèrmic per a una vida òptima
Un tall perfectament mòlt només importa si l'acer que hi ha darrere pot mantenir aquesta geometria sota impactes repetits. Cada cop de la premsa sotmet el punxó a xoc de compressió, calor de fricció i contacte abrasiu amb la peça de treball. El grau d'acer i el tractament-termic determinen si aquesta vora dura 50.000 cops o 500.000. Aquí és on comencen la majoria dels problemes de desgast prematur, no a la cara de tall, sinó a l'interior de l'estructura metal·lúrgica de l'eina de punxó d'acer.
Acers comuns per a eines de punxó i les seves propietats
L'elecció d'un acer de matriu d'estampació es redueix a equilibrar dues propietats competidores: duresa (que resisteix el desgast) i tenacitat (que resisteix la fractura). Empenyeu massa cap a la duresa i les xips de punxada. Afavoreix la duresa i la vora s'arrodoni massa ràpidament. Cada grau ocupa una posició diferent en aquest espectre.
D2és el cavall de batalla de les matrius d'estampació en fred-. Amb un alt contingut de carboni (1,40-1,60%) i un alt crom (11,00-13,00%), ofereix una excel·lent resistència al desgast abrasiu i una lleugera resistència a la corrosió.D2 arriba a un rang de duresa temperada entre 54 i 61 HRCi s'utilitza habitualment per a matrius d'estampació, matrius d'estampació, punxons i matrius de retall. La compensació-és una duresa més baixa en comparació amb els graus-resistents als cops, la qual cosa fa que sigui propens a trencar-se quan es tallen materials de més-consistencia si els espais lliures són massa ajustats.
A2també s'endureix-l'aire, però conté menys crom (4,75-5,50%) i una mica menys de carboni que el D2. Aconsegueix rangs de duresa populars entre 57 i 62 HRC alhora que ofereix una millor duresa i mòlta. A2 funciona bé per a punxons llargs, matrius d'encunyació i aplicacions on les càrregues de xoc requereixen un acer que absorbeixi l'impacte sense esquerdar-se.
S7es troba a l'extrem difícil de l'espectre. El seu menor contingut de carboni (0,45-0,55%) i crom reduït (3,00-3,50%) ofereixen una excel·lent resistència a l'impacte i als cops amb una duresa de treball de 48-58 HRC. Quan un punxó endurit segueix trencant-se en operacions pesades d'esborrat o entallament, S7 sovint és la resposta. Sacrifica certa resistència al desgast per la capacitat de sobreviure a impactes repetits d'alta energia sense fracturar-se.
M2és un acer-de gran velocitat que conserva la duresa a temperatures elevades. S'adapta a les operacions de matriu progressiu d'alta-velocitat on la calor de fricció s'acumula més ràpidament del que l'eina pot dissipar. Els punxons d'acer M2 mantenen la seva vora on els acers convencionals-de treball en fred s'estovarien.
CPM-10Vi altres graus de metal·lúrgia en pols (PM) representen l'extrem superior. El processament PM produeix una microestructura amb petites partícules de carbur metàl·lic uniformement disperses a la matriu d'acer, proporcionant una resistència al desgast extrema i una duresa raonable. Aquests acers costen molt més, però sovint resulten econòmics en matrius d'estampació de xapa metàl·lica amb peces de treball abrasives o d'alta-resistència, ja que estenen dràsticament els intervals entre esmolats.
| Grau d'acer | Interval de duresa (HRC) | Millor aplicació | Cost relatiu |
|---|---|---|---|
| D2 | 54-61 | Estampació general, tallat, perforació d'acer dolç | Baix-moderat |
| A2 | 57-62 | Cops llargs, encunyació, càrregues de xoc moderades | Baix-moderat |
| S7 | 48-58 | Operacions d'esborrat intens, d'osques i d'alt{0}}impacte | Moderat |
| M2 | 60-65 | Estampació d'alta-velocitat, condicions de temperatura elevada | Moderat{0}}alt |
| CPM-10V (PM) | 58-64 | Materials abrasius, AHSS, condicions extremes de desgast | Alt |
Tractament tèrmic i el seu impacte en la vida útil del punxó
Un punxó d'acer només és tan bo com el seu tractament tèrmic. Podeu especificar el grau ideal i encara obtenir un fracàs primerenc si l'enduriment, el tremp o l'alleujament de l'estrès es fa de manera incorrecta. El procés d'estampació exigeix al mateix temps la resistència a la compressió i la tenacitat, iel control d'aquestes propietats afecta directament el rendiment de l'acer d'eines en servei.
La seqüència bàsica és la següent:
- Enduriment (austenització i extinció)- El punxó s'escalfa a una temperatura crítica on l'estructura cristal·lina es transforma en austenita, i després es refreda prou ràpidament per formar martensita, la fase dura que proporciona resistència al desgast. Els graus d'enduriment a l'aire-com D2 i A2 s'apagan amb aire tranquil o gas inert, la qual cosa minimitza la distorsió en comparació amb l'extinció d'oli.
- Tremp (doble o triple tiratge)- Després de l'extinció, el punxó es torna a escalfar a una temperatura més baixa (normalment 400-1000 graus Fahrenheit depenent del grau) i es manté i després es refreda. Aquest procés es repeteix dues o tres vegades. Cada cicle de temperat alleuja l'estrès intern i converteix l'austenita fràgil retinguda en martensita estable, millorant l'estabilitat dimensional sense sacrificar una duresa excessiva. La millor pràctica general recomana utilitzar la temperatura de temperat més alta que encara ofereix la duresa objectiu.
- Tractament criogènic- Després del tractament tèrmic convencional, alguns punxons endurits se sotmeten a un processament criogènic profund a aproximadament menys 300 graus Fahrenheit. Aquest pas transforma l'austenita retinguda que va sobreviure a l'extinció inicial. Els metalls ferrosos poden contenir fins a un 40 per cent d'austenita residual després del tractament tèrmic, i el processament criogènic pot reduir-ho fins a un 1 per cent completant la conversió a martensita. El resultat és una estructura de gra més densa i uniforme amb una millor resistència al desgast i una millor estabilitat dimensional durant la vida útil de l'eina.
El tractament criogènic no substitueix el tractament tèrmic adequat. És el pas final que completa el que va començar l'extinció.S'han informat guanys entre el 50 i el 500 per cent en la vida útil de l'eina, tot i que cada aplicació és única i els resultats depenen de l'estructura dels components i de la qualitat{0}}del tractament tèrmic previ. El tractament és permanent i sobreviu a l'afilat, ja que canvia l'estructura completament a través del material i no només de la superfície.
Coincidència de l'acer amb el material de la peça
La peça que esteu tallant hauria de guiar la vostra selecció d'acer. Aquí teniu la lògica pràctica:
- Peces suaus i no -abrasives (alumini, coure, llautó)- Aquests materials generen forces de tall relativament baixes i un desgast abrasiu mínim. Els punxons d'acer estàndard D2 o A2 funcionen bé. La preocupació principal passa al desgast de l'adhesiu (agressió), que s'aborda millor mitjançant tractaments superficials en lloc d'acers més durs.
- Acer suau i graus-baix en carboni- D2 a 58-60 HRC els gestiona de manera fiable per a la majoria de volums de producció. Proporciona un bon equilibri entre la vida útil i l'economia de reajustament.
- Qualitats d'acer inoxidable i aliatge d'alta-resistencia baixa-(HSLA)- Les forces de tall més altes i les superfícies abrasives de les peces de treball acceleren el desgast de les vores. Els graus de PM com els dissenys CPM-10V o amb punta de carbur-ofereixen la resistència al desgast necessària per mantenir una vida útil acceptable de l'eina. Els materials de làmina de major resistència afavoreixen fallades prematures a través d'esquerdes, esquerdes i desgast abrasiu, fent que la duresa sigui tan crítica com la duresa.
- Acers avançats-d'alta resistència (AHSS, fase dual-, martensítics)- Aquests demanen acers PM premium, sovint combinats amb recobriments PVD. La resistència a la tracció d'alguns graus d'AHSS s'aproxima a la dels acers per a eines que s'hi treballen, fent que el D2 convencional sigui propens a l'encenall prematur.
Una regla general útil: trieu una eina de punxó d'acer que primer compleixi els vostres requisits de duresa per a l'aplicació i, a continuació, milloreu la resistència al desgast amb recobriments o tractaments superficials. Començar pel costat de la resistència al desgast-i sacrificar la duresa normalment condueix a un esquinçament catastròfic en lloc d'un desgast gradual i previsible.
La selecció d'acer i el tractament tèrmic estableixen les bases. Però hi ha un multiplicador que pot augmentar significativament la vida de l'eina sense canviar el material de base, i són els recobriments superficials i els tractaments aplicats després que el punxó estigui completament endurit i mòlt a mida.
Recobriments superficials i tractaments que allargan la vida útil del punxó
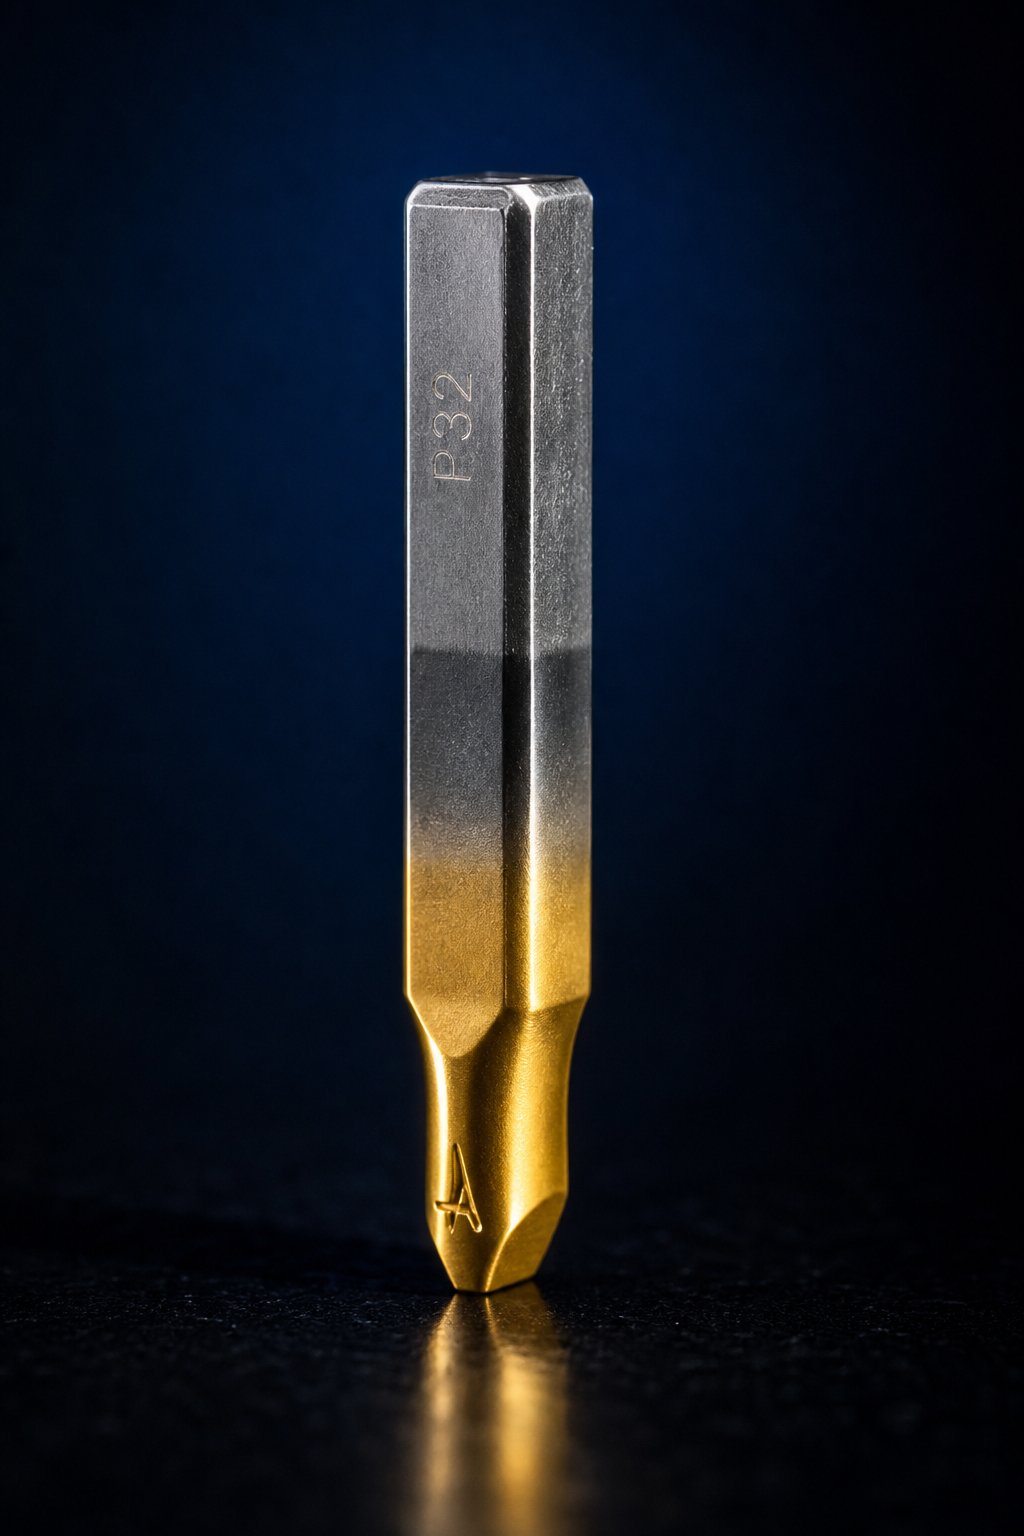
L'acer correcte i el tractament tèrmic donen al punxó la seva columna vertebral estructural. Els recobriments són l'armadura en capes a la part superior. Redueixen la fricció, resisteixen la recollida de material i lent el desgast abrasiu sense alterar les dimensions del punxó que determinen l'ajust i la separació. Però aquí hi ha el punt crític: els recobriments multipliquen bones decisions sobre eines. No poden rescatar un punxó que s'ha fet amb l'acer incorrecte, que s'ha-tractat de manera inadequada o que funciona amb mal espai. Tanmateix, quan la base és sòlida, el recobriment adequat pot impulsar la vida útil de les eines de la matriu de respectable a extraordinària. Uncas documentatva mostrar un punxó compost saltant de 10.000 parts sense recobrir a 250.000 peces amb un recobriment multicapa optimitzat i pel·lícula de lubricant sec.
Recobriments físics de deposició de vapor per punxons
El PVD és el procés de recobriment dominant per a eines de premsa de punxó de precisió perquè es diposita a temperatures relativament baixes, generalment per sota dels 900 graus Fahrenheit. Això es manté molt per sota del rang de temperat de la majoria dels acers per a eines, de manera que no hi ha pèrdua de duresa ni distorsió dimensional durant el cicle de recobriment.
Les composicions de PVD més habituals s'orienten cadascuna a una condició de desgast específica:
- Nitrur de titani (TiN)- El cavall de batalla-de propòsit general amb el seu característic color daurat. Duresa al voltant de 2.400 HV. Bona resistència a l'abrasió i baixa fricció, adequada per a una àmplia gamma d'aplicacions d'acer suau i aliatges de coure.
- Carbonitrur de titani (TiCN)- Un pas més a aproximadament 3.200 HV. El carboni afegit proporciona un millor rendiment contra materials abrasius i una major resistència a la abrasió. Sovint s'aplica com una pila de TiN/TiCN multicapa per millorar l'adhesió.
- Nitrur de crom d'alumini (AlCrN)- Resistència a l'oxidació superior a temperatures elevades. Ideal per a punxons d'eines que funcionen a velocitats de carrera elevades on s'acumula calor de fricció, o per a aplicacions d'estampació d'acer inoxidable on les temperatures superficials augmenten durant el tall.
- Nitrur d'alumini titani (TiAlN)- Duresa al voltant de 3.200 HV amb bona estabilitat tèrmica. Adequat per a l'estampació en sec o per a operacions d'alta-velocitat on el lliurament de lubricació és inconsistent. El seu avantatge de ductilitat respecte l'AlTiN pot beneficiar-se de la formació-d'eines de perforació intensives per a aplicacions metàl·liques.
El gruix del recobriment normalment cau entre 1 i 5 micròmetres. El gruix mínim recomanat per a aplicacions d'estampació és de 4 a 5 micròmetres per proporcionar una protecció adequada. Però més gruixut no és automàticament millor. Els recobriments de PVD porten esforços de compressió interns elevats, i si la capa creix massa gruixuda, aquestes tensions poden superar la força d'unió i causar delaminació. L'excés de gruix també arrodoneix les vores de tall, degradant la nitidesa que defineix la qualitat del tall en una perforació industrial o qualsevol eina de perforació de precisió. Les arquitectures de recobriment multicapa ajuden a gestionar aquesta compensació-alternen capes més dures i més suaus per detenir les microesquerdes i distribuir l'estrès.
Nitruració i altres tractaments de difusió
Quan PVD afegeix una pel·lícula discreta a la part superior de la superfície, la nitruració canvia la superfície en si. En aquest procés, el nitrogen es difon a l'acer a uns 950 graus Fahrenheit, formant compostos de nitrur dur amb elements d'aliatge ja presents al material. El resultat és aenllaç metal·lúrgic amb profunditats de caixa que oscil·len entre 0,0006 i 0,0035 polzadessegons l'aplicació, produint una duresa superficial superior a 58 HRC.
Per què importa això per estampar? La nitruració no afegeix cap acumulació dimensional mesurable. Per als punxons d'eines de tolerància-sanita on fins i tot unes poques micres de gruix de recobriment podrien afectar l'ajust en un retenedor d'ajustament-, la nitruració ofereix resistència al desgast sense canviar el diàmetre del punxó. També tracta totes les superfícies exposades de manera uniforme, incloses les característiques interiors i els rebaixats que el procés de la línia--de la línia de visió de PVD no pot arribar.
La compensació-és que la profunditat de duresa de la nitruració, tot i que és impressionant, no pot igualar la duresa superficial extrema de les pel·lícules PVD. Penseu-ho d'aquesta manera: la nitruració proporciona una capa protectora profunda i resistent que resisteix la fatiga i el desgast gradualment, mentre que el PVD proporciona una closca fina i extremadament dura que sobresurt contra l'abrasió i l'adhesió a la superfície de contacte immediat. Per a una perforadora industrial amb grans volums d'acer suau, la nitruració sola pot ser suficient. Per a materials abrasius o susceptibles a la corrosió-, els recobriments PVD o un enfocament combinat ofereixen millors resultats.
Selecció de recobriments en funció del mode de fallada
L'enfocament més intel·ligent per a la selecció de recobriments comença per identificar com falla el punxó. Els diferents mecanismes de desgast responen a diferents propietats de recobriment:
- Desgast adhesiu (agressió)- El material de la peça es transfereix i s'acumula a la cara del punxon. Trieu TiCN o AlCrN pel seu baix coeficient de fricció i alta duresa que resisteix la recollida del material.
- Desgast abrasiu- La vora de tall s'arrodoneix gradualment pel contacte amb les superfícies dures de la peça o les inclusions abrasives. TiN o TiAlN proporcionen la duresa superficial necessària per resistir l'eliminació mecànica del material.
- Vora-constituïda sobre materials tous- L'alumini, el coure i els acers tous tendeixen a untar-se a les superfícies de les eines. Un recobriment polit de TiN amb la seva superfície llisa i de baixa -fricció evita els llocs de nucleació on comença la recollida de material.
- Aplicacions d'alta-temperatura- La velocitat de carrera ràpida o les peces gruixudes i-de gran resistència generen calor de fricció que degrada els recobriments convencionals. AlCrN manté les seves propietats a temperatures on TiN comença a oxidar-se.
Una precaució que val la pena repetir: els recobriments tracten els símptomes. Si un forat industrial es molesta perquè l'espai lliure és massa ajustat o la premsa té problemes d'alineació, cap recobriment ho solucionarà permanentment. El recobriment guanya temps, però la causa arrel acabarà aclaparant fins i tot el millor tractament superficial. Arregleu primer el sistema i, a continuació, deixeu que els recobriments ampliïn el que ja ofereixen les bones pràctiques.
Els recobriments protegeixen la superfície del punxó, però no poden compensar la variable geomètrica més influent de la matriu: l'espai lliure entre el punxó i l'obertura de la matriu. Aquesta relació determina si la mecànica de fractura funciona a favor o en contra.
Lliurament de punxons i matrius per material de peça
Podeu especificar el millor acer, aplicar un recobriment de primera qualitat i moldre un tall impecable, però res d'això importa si la distància entre el punxó i l'obertura de la matriu és incorrecta. L'espai lliure és l'única variable que controla si les línies de fractura de les vores de tall superior i inferior es troben netament al mig de la làmina o es perden completament. Fes-ho bé i produiràs peces netes amb un desgast previsible de les eines. Fes-ho malament i estàs lluitant contra les rebaves, les estelles, l'estirament de llimacs i la ruptura prematura de les vores a cada cop.
Com afecta la separació al mecanisme de cisalla
L'espai lliure es defineix com l'espai per costat entre la vora de tall del punxó i la vora corresponent de l'obertura de la matriu. Quan escolteu "10% d'espai lliure", això significa que la bretxa a cada costat és igual al 10% del gruix de la peça. Això no és una bretxa total. Es mesura a cada vora de manera independent.
Quan l'espai lliure és correcte, el mecanisme de cisalla produeix una fractura previsible de tres-zones a la vora tallada:
- Rollover- Un lleuger arrodoniment al costat d'entrada del punxó-on el material es deforma plàsticament abans que s'iniciï el tall.
- Bruneix (zona de cisalla)- La banda llisa i brillant on les vores del punxó i la matriu tallaven activament el material. Aquesta és la part més neta de la cara tallada.
- Fractura (zona de trencament)- La zona d'acabat-més rugosa i mat on les esquerdes que es propaguen des de la vora del punxon i la vora de la matriu es van trobar i el material restant es va separar.
En una premsa de punxó i matriu ben configurada, les línies de fractura iniciades pel punxó a la superfície superior i la matriu a la superfície inferior es propaguen l'una cap a l'altra en angles complementaris. Es troben al mig, produint una separació neta amb un dany secundari mínim. L'aspecte ideal, tal com es documenta aInvestigació AHSS, mostra una zona de brunyit uniforme amb una transició suau i uniforme a la zona de fractura i sense buits ni marques secundàries de cisalla.
Quan l'espai lliure és massa ajustat, aquestes línies de fractura es perden. El material entre ells experimenta un segon esdeveniment de cisalla, produint marques secundàries de cisalla, microesquerdes i una vora rugosa i danyada. La separació ajustada també augmenta dràsticament la força necessària per treure la làmina del punxó, accelera el desgast abrasiu i pot generar estirar el llimac on el llimac s'enganxa a la cara del punxó en retracció.
Quan l'espai lliure és massa fluix, el material es doblega excessivament abans que s'iniciï la fractura. S'obté un gran volcament, rebaves sobredimensionades, una mala cilindricitat del forat i una zona de fractura que domina la cara tallada. La peça pot estar dimensionalment fora de les especificacions, i les operacions de conformació aigües avall veuen una ductilitat de vora reduïda perquè la zona deformada s'estén més profundament al material.
Material-Directrius específiques d'autorització
Els diferents materials de la peça es fracturen de diferents maneres. Els metalls més suaus i dúctils toleren espais lliures més ajustats perquè es deformen plàsticament en lloc de trencar-se prematurament. Els metalls més durs i de -més resistència necessiten més espai perquè la seva fractura s'inicia abans i es propaga de manera més agressiva. La taula següent proporciona els-valors de separació del punt de partida per a un conjunt estàndard de punxons i matrius de xapa. Aquests són valors-per costat expressats com a percentatge del gruix del material.
| Material | Espai lliure recomanat (% del gruix per costat) | Notes |
|---|---|---|
| Acer suau | 5-8% | Línia de base estàndard; extrem inferior per a calibres prims, més alt per a material més gruixut |
| Acer inoxidable | 6-10% | La taxa d'enduriment{0}}demana més espai lliure per evitar un desgast excessiu de les eines |
| Alumini | 3-5% | suau i dúctil; L'espai lliure ajustat ofereix una vora més neta amb menys volteig |
| Coure / Llautó | 3-6% | Similar a l'alumini; el risc d'agressió a la cara del cop de puny és la principal preocupació |
| Acer d'-alta resistència (HSLA, AHSS) | 8-12% | Una força més alta requereix un major espai lliure; algunes notes AHSS es beneficien d'un 14-16% |
Aquests valors són punts de partida, no absoluts. L'espai lliure real depèn de diversos factors que interaccionen: el gruix del material, la qualitat de la vora desitjada, els requisits de tolerància de les peces i la geometria del punxó. Un punxó i matriu metàl·lics amb una làmina d'alumini de 0,5 mm utilitzarà un percentatge d'espai lliure diferent que el mateix aliatge amb un gruix de 3,0 mm. Els materials més gruixuts dins del mateix grau generalment necessiten percentatges d'autorització cap a l'extrem superior del rang.
Per als acers avançats-d'alta resistència, l'antiga regla general que "el 10% funciona per a tot" simplement no s'aplica. La investigació sobre acers de fase complexa ha demostrat que l'augment de l'espai lliure del 10% al 15% va produir una millora significativa en el rendiment d'expansió del forat, cosa que indica una vora més neta i dúctil. Anar més enllà de l'òptim, però, proporciona rendiments decreixents i pot reduir la qualitat de les vores. El punt dolç varia segons el grau, de manera que la prova amb el vostre material específic i el conjunt de punxons i matrius per a premsa hidràulica o premsa mecànica val la pena la inversió.
Liquidació i la seva relació amb Punch Life
La liquidació no només afecta la qualitat de les peces. Determina directament la rapidesa amb què es desgasten els punxons i matrius metàl·liques.
Un espai lliure insuficient obliga el punxó a treballar més dur a cada cop. El material resisteix la separació més temps, les forces de despullat s'enfilen i la vora de tall suporta un contacte més abrasiu per cicle. La investigació confirma que els espais de tall petits requereixen forces de punxonament més grans i provoquen un desgast més gran del punxó per abrasió. En casos extrems, la compressió lateral del cos del punxó pot provocar esquerdes o esquerdes per fatiga a la vora de tall, especialment en materials-d'alta resistència on l'espai estret crea tensions de flexió a la perifèria del punxó.
L'excés de joc redueix la tensió mecànica a l'eina. El punxó entra i surt amb menys fricció i la força de desmuntatge baixa. Sembla una victòria per a la vida útil de l'eina, i ho és, però té el preu de la qualitat de les peces. Les rebaves més grans, més enrotllament i la ductilitat de la vora reduïda fan que estalvieu en els intervals d'afilat, però podeu perdre en velocitats de ferralla i operacions de desbarbat secundàries. El cost net sovint acaba sent més alt.
Això és el que moltes botigues passen per alt: la liquidació no és només un número en una impressió. És una condició dinàmica que canvia sota càrrega. Fins i tot un conjunt de punxons i matrius de xapa perfectament rectificat perd l'espai lliure previst si el sistema de premsa i matriu té puntes desgastades, suports de desviació o passadors de guia desalineats. Les càrregues més elevades necessàries per tallar materials més forts creen una deflexió addicional de les matrius i dels equips de processament, la qual cosa podria alterar els espais lliures mesurats en condicions estàtiques un cop el sistema estigui sota càrrega de treball. Una premsa que estava alineada per a acer suau a 40 tones pot canviar prou a 80 tones a AHSS per invalidar completament la vostra configuració d'autorització.
Això vol dir que mantenir l'autorització correcta és una disciplina contínua, no una tasca{0}}de configuració única. Les comprovacions periòdiques de l'alineació de la premsa, el mesurament del desgast dels components de la guia i el seguiment de l'aspecte-de tall de les vores en condicions de producció donen resposta a si el vostre espai lliure encara és on l'heu establert. Quan la qualitat de les vores comença a derivar, la causa principal sovint no és el desgast del punxó. És l'alineació de la premsa i la matriu que es desplaça a sota, canviant en silenci l'espai lliure de què depèn tota la resta.
La degradació de l'espai lliure i la deriva de l'alineació sovint apareixen disfressats com una fallada de punxó. L'estellament que sembla un problema de material, la irritació que sembla un problema de recobriment o el trencament que sembla un defecte de disseny poden remuntar-se a un problema d'autorització que es va desenvolupar gradualment durant milers de visites. Distingir la causa arrel real del símptoma és el que separa el manteniment reactiu de la matriu d'un enfocament sistemàtic de la longevitat del punxó.
Modes de fallada del punxó i anàlisi de la causa arrel
Un cop de puny que deixa de funcionar poques vegades us dóna una raó òbvia. La vora trencada que trobeu durant una estirada de matriu pot ser causada per un acer incorrecte, un espai lliure ajustat, una premsa desalineada o les tres actuant junts durant milers de cicles. Saltar al símptoma més visible i canviar l'eina sense investigar més garanteix que la substitució fallarà de la mateixa manera. El que necessiten els enginyers d'eines és un enfocament de diagnòstic estructurat que connecti el que veuen al punxó amb el que realment el va causar.
Modes comuns de fallada de punxada
Cada fallada que trobeu en una màquina de perforació metàl·lica cau en una d'aquestes categories. Reconèixer quin mode està present limita la vostra investigació de la causa arrel immediatament:
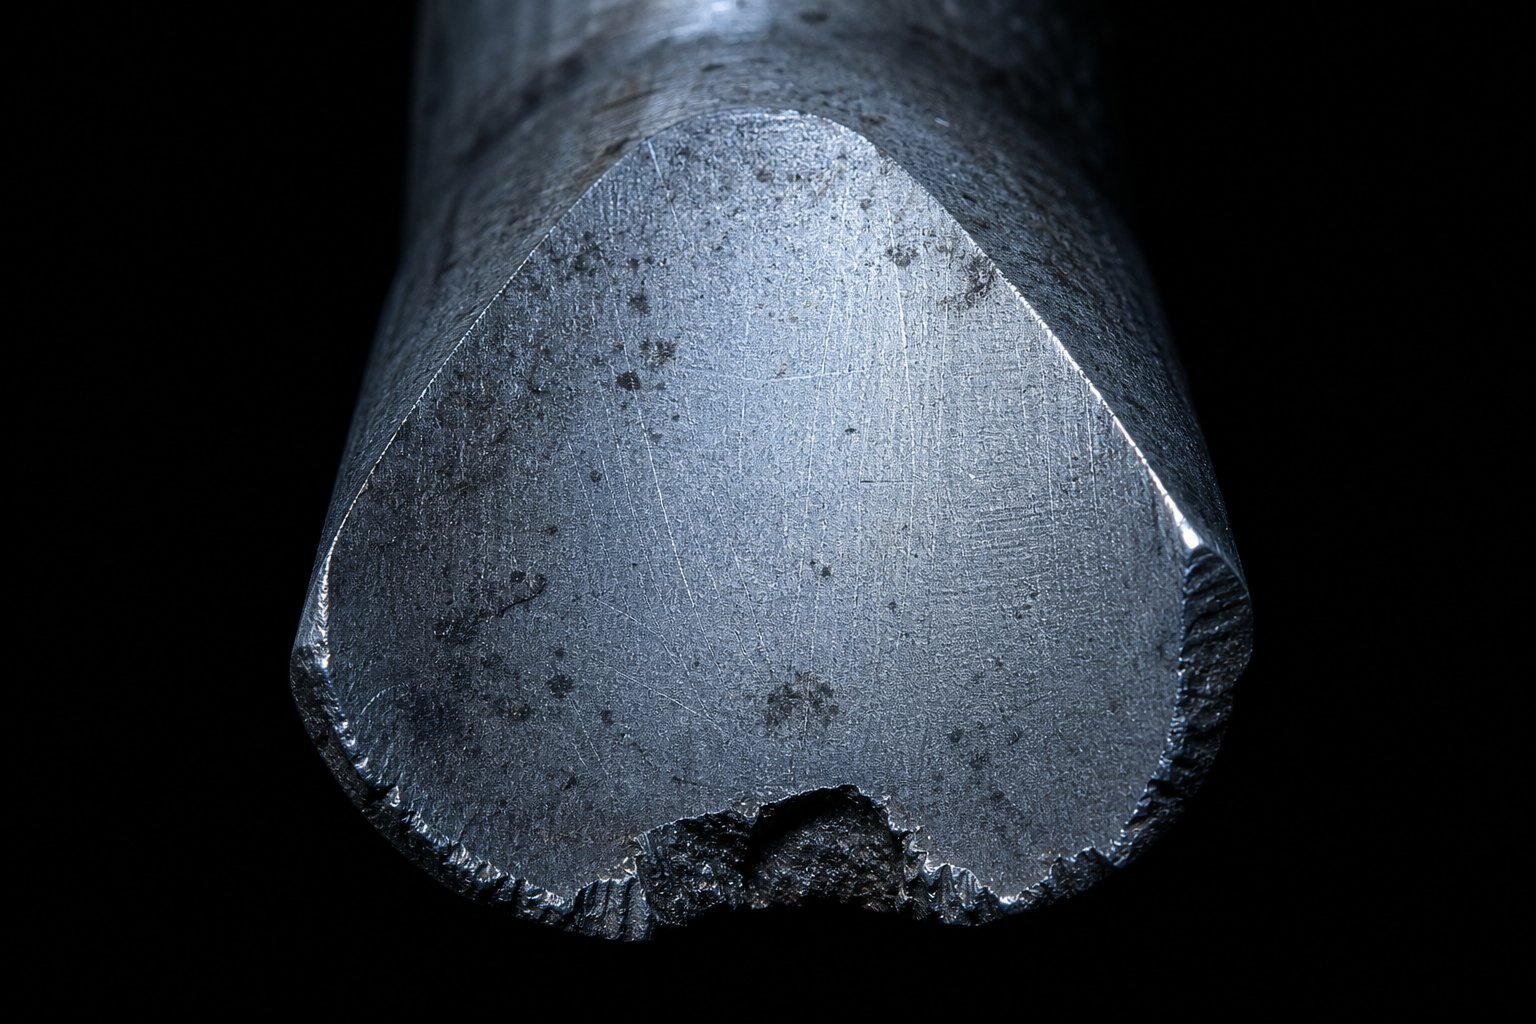
- Xipping- Petites fractures al llarg del tall, sovint en forma de mitja lluna-. Aquesta és la fallada-de l'etapa inicial més comuna en matrius de premsa de punxó amb materials-de gran resistència. Indica que el punxó no té prou duresa per a la càrrega, o que la desalineació està concentrant l'estrès en una secció del perímetre. La desalineació entre el punxó i la matriu crea una càrrega asimètrica que impulsa l'estella al costat sobrecarregat.
- Galling- El material de la peça de treball es transfereix i s'uneix a la superfície del punxon mitjançant el desgast de l'adhesiu. Veureu acumulacions, puntuació o pegats rugosos a la cara del cop i a la terra. El fregament és especialment agressiu quan s'estampa l'acer inoxidable i l'alumini, on la capa d'òxid de la peça es trenca durant el cisallament i exposa el metall fresc i reactiu que es solda a la superfície de l'eina sota pressió.
- Trencament- Fractura catastròfica on el punxó es trenca, normalment en una transició de-secció transversal o en un punt de llargada excessiva sense suport. La fallada de compressió pot trencar tot l'extrem de treball del punxó quan es troba amb material extremadament dur o gruixut més enllà de la seva capacitat, o quan el punxó i la matriu estan completament desalineats.
- Desgast abrasiu- Arrodoniment gradual i uniforme de la vora de tall causat per partícules dures a la peça de treball o inclusions abrasives a la superfície de la làmina. A diferència de l'estella, el desgast abrasiu progressa de manera previsible i es pot fer un seguiment mitjançant una inspecció periòdica de les vores. És el mode de fallada dominant en una punxonadora metàl·lica que funciona amb HSLA o acers recoberts a velocitats moderades.
- Producció de bolets- El capçal de perforació es deforma i s'estén cap a l'exterior a causa de l'impacte repetit contra la placa de suport o el retenedor. Això passa quan el punxó no està completament assegut, quan la placa de suport és massa tova o quan elLa femella d'acoblament s'afluixa i permet un contacte desigual de la tija. Un cap amb bolets pot encallar-se al retenedor i fer que l'eliminació del punxó sigui difícil o perillosa.
- Tirant de llimacs- El llimac s'adhereix a la cara del punxó durant la retracció i torna a pujar amb l'eina. En el següent cop, el llimac entra entre el punxó i la tira, provocant un cop de doble-gruix que pot danyar el dau, abocar la part següent o trencar el propi punxó. La longitud del terreny insuficient, les característiques de trencament-de buit febles o les eines magnetitzades són els culpables habituals.
Marc de diagnòstic de causes arrels
Quan traieu un cop de puny danyat del dau, la fallada visible us dirà què va passar. La taula següent mostra aquesta observació per què va passar i quina acció correctiva soluciona realment el problema en lloc de substituir només el símptoma. Aquest marc s'aplica tant si esteu executant una-estació de premsa de perforació com una matriu progressiva-d'alta velocitat en una línia de premsa de perforació.
| Mode d'error | Causes primàries | Accions correctores |
|---|---|---|
| Xipping | Tenacitat insuficient per a la força de la peça; espai lliure ajustat que provoca un cisallament secundari; punx-per-desalineació; tractament tèrmic inadequat deixant austenita fràgil | Canvia a un grau d'acer més resistent (A2 o S7); augmentar l'espai lliure al rang recomanat; verificar l'alineació amb l'indicador; torneu a temperar o substituir-lo per un punxó-degudament tractat amb calor |
| Galling | Falta de lubricació a la interfície-de la peça de treball; la superfície del punxó és massa rugosa; material reactiu de la peça (inoxidable, alumini); espai lliure insuficient que genera excés de calor | Apliqueu un recobriment de TiCN o AlCrN; àrea de terra de punxó polonès; millorar el lliurament de lubricació; augmentar l'espai lliure per reduir l'acumulació de calor per fricció |
| Trencament | Longitud de punxada excessiva no admesa (la relació de longitud-a-diàmetre és massa alta); sobrecàrrega de material incorrecte o doble-impacte; desalineació completa; duresa massa alta sense duresa | Reduïu la longitud no suportada amb un separador guiat; verificar la capacitat de tonatge; realinear el punxó i morir de manera concèntrica; seleccioneu acer-resistent als cops per a aplicacions pesades |
| Desgast abrasiu | La peça de treball és més dura o més abrasiva que la superfície del punxó; sense recobriment en material abrasiu amb punxó; cops excessius entre intervals d'afinació | Actualitzeu al grau d'acer PM o afegiu un recobriment PVD; reduir els intervals d'afilat; verificar que la duresa de la peça coincideix amb l'especificació original de l'eina |
| Producció de bolets | El punxó no està completament assegut en el retenedor; placa de suport més suau que el cap de punxó; acoblament solt o fixació que permet el cicle d'impacte; duresa del cap massa baixa | Verifiqueu la profunditat total del seient; utilitzeu una placa de suport endurida que coincideixi o superi la duresa del cap de punxó; apretar i inspeccionar la femella de l'acoblament regularment |
| Tirant de llimacs | Longitud del terreny massa curta per al gruix del material; cap funció de-ruptura de buit (pas de molla, explosió d'aire); punxó magnetitzat després de la mòlta; espai lliure estret creant efecte d'aspiració | Augmenta la terra fins a 1-3x el gruix del material; afegiu un pin d'expulsió o una explosió d'aire a la cara del punxó; desmagnetitzar després de cada afilat; Obrir lleugerament l'espai lliure si es troba dins de la tolerància |
Observeu que diversos modes de fallada comparteixen causes arrel superposades. Apareix un espai lliure ajustat a l'estrellat, l'escalfament i l'estirada de llimacs. La desalineació provoca estelles, trencaments i desgast desigual. Això significa que un sol problema subjacent a la configuració de la premsa o de la matriu sovint produeix múltiples símptomes simultàniament. Si veieu que es trenca en un cop de puny i enganxa un altre adjacent al mateix dau, no els tracteu com a problemes separats. Busqueu la causa arrel compartida, que sovint és l'alineació de la premsa o la deriva de l'espai lliure que afecta tota l'eina.
Com el disseny del punxó evita els defectes de qualitat
L'estat del punxó no és només una preocupació de manteniment. És una variable de control de qualitat que apareix directament a les peces acabades. Cada defecte de la cara del punxó té un defecte corresponent al component estampat:
- Vores de tall gastadesprodueixen una alçada de rebaba més gran a cada forat o contorn que crea el punxó. ComEl fabricant assenyala, quan apareix un gir visiblement més gran a la vora perforada, és hora d'esmolar. Les rebaves per sobre dels límits acceptables creen interferències en el muntatge, perills de seguretat durant la manipulació de peces i fallades en les operacions de soldadura o revestiment aigües avall.
- Punxons trencatsprodueixen forats de mides inconsistents. El material de vora que falta crea una àrea local on la cisalla no s'inicia correctament, donant lloc a una geometria de forats irregulars i perfils de vora desiguals. Les peces poden passar la inspecció inicial, però causen problemes en el muntatge quan l'ajust de la subjecció esdevé imprevisible.
- Cops de puny enganxatsproduir forats amb superfícies interiors rugoses i taques de material. El material-constituït a la cara del punxó canvia eficaçment el diàmetre i la geometria del punxó amb cada cop, creant una deriva de qualitat progressiva que és difícil d'atrapar sense una inspecció regular.
- Tirant de llimacscrea abocaments a la superfície de la làmina quan el llimac portat es pressiona a la part següent. També pot danyar la cara de la matriu i provocar fallades en cascada a diverses estacions en una eina progressiva.
Aquesta connexió entre l'estat del punxó i la qualitat de la peça és la raó per la qual el control s'ha de fer a l'estació de perforació de la màquina, no només a la inspecció final. Quan un defecte de qualitat arribi al final de la línia, és possible que centenars o milers de peces no conformes ja estiguin al contenidor. Les premses de perforació que fan un gran-volum de producció es beneficien més dels enfocaments de-vigilància del procés: seguiment de les tendències de l'altura de les rebaves, inspecció de les marques de doble-talladura i mesura de mostres de diàmetre de forat a intervals regulars. Quan aquests indicadors canvien, el punxó us indica que alguna cosa ha canviat, ja sigui el desgast, l'alineació o la deriva de l'espai lliure.
Captar els modes de fallada d'hora en lloc d'esperar una avaria catastròfica també canvia l'economia. Un punxó que es torna a afilar al primer signe de desgast de la vora perd unes quantes mil·lèsimes de material per mòlta i torna al servei ràpidament. Un cop de puny fins a la destrucció perd tota la seva longitud de treball i pot danyar els components de la matriu adjacents a la sortida. La següent secció tracta exactament quan i com tornar a afilar, inspeccionar i substituir els punxons per evitar que els modes de fallada arribin a l'etapa catastròfica.
Bones pràctiques de manteniment i afilat per a punxons i matrius
Un cop de puny no passa de fort a trencat d'un sol cop. Es degrada gradualment, i la finestra entre "encara tallar net" i "produir ferralla" és on el manteniment es compensa. El problema és que la majoria de botigues es tornen a afilar massa tard. Esperen fins que les rebaves siguin evidents, la inspecció de les peces no funcioni o la premsa soni diferent. En aquest moment, la vora s'ha desgastat molt més enllà de l'etapa de fàcil-recuperació, i cada triturat elimina molt més material del que hauria.
Quan i com tornar a afilar els punxons
El detonant de la reefilament no és un fracàs catastròfic. És el primer augment mesurable de l'alçada de la rebaba a les vostres peces estampades. Mate recomana esmolar quan les vores de tall es desgasten fins a un radi de 0,01-polzades (0,25 mm). En aquest punt, un lleuger retoc restaura la vora amb una pèrdua de material mínima. Les mòltes lleugeres freqüents superen constantment les mòltes pesades poc freqüents perquè mantenen la geometria de tall més a prop del seu perfil dissenyat i redueixen l'eliminació acumulada de material durant la vida útil de l'eina.
El procediment de reajustament en si és senzill, però requereix disciplina:
- Fixeu el punxó de manera recta en un bloc V-al portador magnètic d'una rectificadora de superfície.
- Elimina nomésDe 0,001 a 0,002 polzades (0,03 a 0,05 mm) per passada, repetint fins que sigui fort. L'eliminació total per sessió sol ser de 0,005 a 0,010 polzades.
- Utilitzeu una roda d'òxid d'alumini d'enllaç vitrificat, rang de duresa D a J, mida de gra de 46 a 60.
- Apliqueu el refrigerant amb generositat i tan a prop del punt de contacte com sigui possible. El sobreescalfament redueix la duresa i pot produir esquerdes superficials invisibles però estructuralment devastadores. La decoloració fosca després de la mòlta indica un dany que s'estén més enllà de la superfície i l'eina s'ha de substituir en lloc de reutilitzar-la.
- Després de mòlta, pedreu lleugerament les vores de tall amb una pedra d'oli per deixar un radi de 0,001 a 0,002-polzades. Aquest radi minúscul distribueix l'estrès a la vora i redueix l'escamació que provoca una ràpida reembossada als punxons de xapa acabats de mòlta.
- Desmagnetitzeu el punxó i apliqueu una capa d'oli lleuger per evitar la corrosió abans de tornar-lo al servei o emmagatzemar-lo.
La dotació total de reesmolada depèn de la longitud original del punxó i del consum de terra. Una vegada que la mòlta acumulada elimina material igual o superior a la longitud del terreny dissenyada, el punxó ja no pot retenir els llimacs correctament i s'ha de retirar. Per a una eina de perforació de xapa típica amb una terra d'1 a 3 vegades el gruix del material, això significa fer un seguiment de cada sessió de mòlta i registrar l'eliminació acumulada.
Criteris d'inspecció i substitució
L'afilat manté les eines de perforació de metall en servei, però no les fa immortals. Un cop-ben mantingut pot sertorneu a molar de 15 a 20 vegades abans de la substitució, però cada cicle s'ha de verificar amb criteris d'acceptació clars. Això és el que cal comprovar després de cada trituració i a intervals regulars durant les execucions de producció:
- Estat de vora- Inspeccioneu amb augment (mínim 10x). Busqueu microxips, patrons de desgast desiguals o marques de cremades que indiquen danys a la superfície.
- Mesura del diàmetre- Utilitzeu un calibre o micròmetre go/no-go per confirmar que el punxó encara es troba dins de la tolerància. La rectificació acumulada pot reduir subtilment el diàmetre efectiu si la configuració de mòlta no és perfectament quadrada.
- Verificació de longitud- Mesureu la longitud total i compareu amb l'especificació original menys l'historial de mòlta documentat. La longitud determina l'alçada de tancament i afecta el temps en matrius progressius on els punxons i altres components interactuen en posicions precises.
- Acabat superficial- El terreny i la cara han de ser llisos i lliures de marques o marques d'adhesió. Les superfícies rugoses afavoreixen la irritació i l'estirada dels llimacs.
- Estat del cap- Comproveu si hi ha bolets, esquerdes o deformacions per impactes repetits contra la placa de suport.
Substituïu el punxó quan s'apliqui qualsevol d'aquestes condicions: la mòlta acumulada ha consumit tota la longitud del terreny, l'estella s'estén més enllà de la zona de la vora immediata al cos del punxó, el diàmetre cau fora de la banda de tolerància per a l'especificació del forat o el dany al cap impedeix un seient adequat al retenedor. No intenteu recuperar una eina límit per "només uns quants cops més". Un cop fallit que trenca la matriu costa molt més en temps d'inactivitat i danys col·laterals que un reemplaçament previst.
Pràctiques d'emmagatzematge i manipulació
El temps que passen els cops fora del dau importa més del que la majoria de botigues s'adonen. Un cop de punx caigut està gairebé segur que es fa malbé a la vora de tall, fins i tot si el cop no és visible a ull nu. L'emmagatzematge imprudent on les eines es contacten entre elles crea talls de vora que inicien l'estella sota càrrega.
Emmagatzemeu els punxons en tubs de protecció individuals amb escuma, cotó o ceraper mantenir intactes-les vores del sòl de precisió. No emmagatzemeu mai les puntes de tall allà on el pes de l'eina descansi sobre la seva característica més nítida. Etiqueteu cada tub o ranura amb la identificació del punxó, el diàmetre actual i el recompte de rectificat perquè qualsevol persona que tregui una eina de l'inventari sàpiga exactament amb què està treballant.
Per a les botigues que disposen d'un conjunt complet d'eines de perforació de matrius amb diverses mides i geometries, l'emmagatzematge organitzat no és una neteja. És garantia de qualitat. Un punxó mal etiquetat instal·lat a l'estació incorrecta crea problemes d'eliminació, errors dimensionals i possibles danys a la matriu en el primer cop. Vinculeu el vostre sistema d'emmagatzematge amb un registre senzill que fa un seguiment de cada eina, des de la nova mòlta fins a la retirada.
El manteniment manté el rendiment dels cops individuals. Però la pregunta més àmplia, seleccionar la combinació adequada de tipus de punxó, material, geometria i recobriment per a una aplicació específica, és què determina si els vostres intervals de manteniment es mesuren en desenes de milers de visites o en centenars de milers.
Selecció del punxó adequat per a la vostra aplicació de matriu d'estampació metàl·lica
Cada secció d'aquest article apunta a la mateixa conclusió: el rendiment del punxó no està controlat per una sola variable. El grau d'acer és important, però no aïllat de la geometria. Els recobriments augmenten la vida útil, però no si l'espai lliure és incorrecte. El manteniment preserva la qualitat, però no si el disseny original no coincideix amb la peça de treball. La veritable solució per al desgast prematur és un procés de selecció sistemàtic que té en compte tots aquests factors junts, en seqüència, abans que el primer cop caigui a la premsa de matriu.
Variables de decisió per a la selecció de punxades
Quan especifiqueu un punxó nou o en resoleu un de baix rendiment, treballeu aquestes variables per ordre. Cada pas redueix el camp i es basa en la decisió anterior:
- Identificar el tipus d'operació.El punxó es talla (perforació, entallament, entallament) o formant (flexió, dibuix, encunyació)? Les operacions de tall requereixen vores afilades i acers -resistents al desgast. Les operacions de conformació prioritzen la duresa i l'acabat superficial.
- Caracteritzar el material i el gruix de la peça.L'alumini tou a 0,5 mm i l'acer martensític de 1400 MPa a 1,5 mm imposen exigències completament diferents a l'eina d'estampació metàl·lica. La resistència i l'abrasivitat del material determinen el grau d'acer mínim i si un recobriment és obligatori o opcional.
- Determineu l'autorització requerida.Utilitzeu les directrius específiques del material-de les seccions anteriors com a punt de partida. Teniu en compte la tolerància de la part, la qualitat de vora desitjada i la rigidesa de la premsa. Les toleràncies més ajustades a la mida del forat empenyen cap a espais més ajustats, però augmenten la tensió de l'eina.
- Seleccioneu el grau de material de perforació.Combineu primer els requisits de duresa i, a continuació, afegiu resistència al desgast. D2 per a treballs generals, S7 per a xoc, graus PM per a làmines abrasives o-d'alta resistència. Deixeu que la peça de treball dicti l'acer, no només el pressupost.
- Trieu la geometria i l'estil de punt en funció de les necessitats de força i qualitat.Cara plana-per a forats de simetria-crítics. Cisalla única-o sostre-per a premses de força-limitada o materials-d'alta resistència. Estableix la longitud del terreny i la conicitat posterior en funció del gruix del material i les necessitats de retenció-de llimacs.
- Avalueu el recobriment en funció del mode de fallada esperat.Si el risc principal és la irritació, trieu TiCN o AlCrN. Si domina el desgast abrasiu, TiN o TiAlN. Si no hi ha cap mode de fallada únic dominant, un TiN d'ús general-a 4-5 micròmetres és una línia de base sòlida.
Aquesta seqüència funciona tant si especifiqueu un punxó de catàleg estàndard per a una matriu de màquina de premsa senzilla com si esteu dissenyant un punxó de matriu personalitzat per a una eina progressiva complexa. La lògica segueix sent la mateixa. El que canvia és la complexitat de cada resposta.
Treballant amb especialistes en matrius d'estampació personalitzada
Els punxons de catàleg estàndard gestionen una gran part del treball de producció. Però quan les geometries es tornen complexes, les toleràncies s'ajusten per sota dels intervals estàndard o els materials de la peça s'endinsen cap a un territori avançat-d'alta resistència, les eines-de-prestatges arriben als seus límits. És aquí on els especialistes en matrius d'estampació de metalls personalitzats esdevenen essencials.
Què separa un soci d'eines capaç d'un proveïdor de peces? Busqueu aquestes capacitats:
- Experiència-a nivell de sistema- La capacitat de dissenyar no només el punxó, sinó tota l'estructura de la matriu: espais lliures, flux de material, forces de desmuntatge i control de les rebaves com a sistema integrat.
- Suport complet del cicle de vida- Orientació des del disseny inicial fins a l'optimització de la producció i recomanacions de manteniment, no només el lliurament d'un component acabat.
- Coneixement de materials i processos- Experiència amb els materials específics de la peça de treball i els volums de producció de la vostra operació, incloses les solucions personalitzades de perforació per a perfils no-estàndards.
Per als enginyers que han treballat amb el contingut tècnic d'aquest article i necessiten un soci per a la implementació,YICHENofereix solucions de matriu d'estampació personalitzades que cobreixen el disseny del punxó, l'estructura de la matriu, l'optimització de l'espai lliure i el flux de material. El seu primer enfocament d'enginyeria-aborda el sistema complet en lloc de components aïllats, que és exactament la mentalitat cap a la qual s'ha anat construint aquest article.
La distinció clau entre els fabricants de punxons i matrius que ofereixen resultats i els que simplement omplen les comandes és si tracten el punxó com una peça autònoma o com un element d'un sistema que ha de funcionar conjuntament. Els millors socis desafien les vostres hipòtesis, validen les vostres opcions d'autorització i recomanen combinacions d'acer i recobriment en funció de les dades de camp d'aplicacions similars.
Posant-ho tot junt
Si hi ha un principi que connecta totes les seccions d'aquest article, és aquest:
El rendiment del punxó és un resultat del sistema. El material, la geometria, l'espai lliure, el recobriment, l'estat de la premsa i les pràctiques de manteniment interactuen contínuament. Optimitzar una variable ignorant les altres produeix, en el millor dels casos, rendiments decreixents i, en el pitjor, un fracàs accelerat. La veritable solució per al desgast prematur mai és un sol canvi. S'està fent bé tot el sistema.
Tant si utilitzeu una simple-estació de premsa de matriu com una eina progressiva de 30 estacions, la física no canvia. El punxó entra al material, s'inicia la fractura i tot el que heu especificat aigües amunt determina si aquesta fractura produeix una peça neta o un problema de qualitat. Treballeu les variables de manera sistemàtica, col·laboreu amb especialistes quan l'aplicació ho requereixi i tracteu el manteniment del punxó com una funció de qualitat més que com una resposta a l'avaria. Així és com els punxons de matriu d'estampació deixen de desgastar-se massa ràpid i comencen a oferir la vida útil de l'eina que realment requereix el vostre programa de producció.
Preguntes més freqüents sobre l'estampació de punxons
1. Què fa que els punxons de matriu d'estampació es desgastin prematurament?
El desgast prematur del punxó sol derivar de múltiples factors d'interacció en lloc d'una sola causa. Els col·laboradors més comuns inclouen un punxó incorrecte-a-l'espai lliure de la matriu (especialment massa ajustat), l'acer d'eina no coincident per al material de la peça, un tractament tèrmic inadequat que deixa l'austenita fràgil, la desalineació de la premsa que crea una càrrega desigual i l'espera massa temps entre cicles de reesmolat. Abordar el desgast dels punxons requereix un enfocament a nivell de sistema-que avaluï conjuntament la selecció del material, la geometria, l'espai lliure, el recobriment i l'estat de la premsa. Els especialistes en matrius d'estampació personalitzada com YICHEN poden ajudar els enginyers a optimitzar aquestes variables com a sistema integrat en lloc de tractar-les de manera aïllada.
2. Com puc triar l'espai lliure adequat per al meu conjunt de punxons i matrius?
La selecció de l'espai lliure depèn principalment del material i el gruix de la peça. Comenceu amb aquestes directrius per-laterals: acer suau al 5-8% del gruix del material, acer inoxidable al 6-10%, alumini al 3-5%, coure i llautó al 3-6% i acers d'alta resistència al 8-12%. Aquests són els punts de partida que s'han d'ajustar en funció dels requisits de tolerància de les peces, la qualitat de vora desitjada i la rigidesa de la premsa. Recordeu que l'espai lliure és dinàmic sota càrrega. La deflexió de la premsa, les puntes desgastades i les agulles de guia desalineades poden canviar el vostre espai lliure efectiu respecte al que es va mesurar estàticament, especialment quan s'estampa els graus AHSS a tonatges més alts.
3. Quin és el millor acer d'eina per estampar punxons?
No hi ha un millor acer perquè l'elecció correcta depèn del material de la peça i del tipus d'operació. D2 és el cavall de batalla d'ús general-per a l'estampació d'acer suau a 54-61 HRC. A2 ofereix una millor duresa per a cops llargs i càrregues de xoc moderades. L'S7 s'encarrega de l'obturació pesada on la resistència a l'impacte és més important. L'acer-M2 d'alta velocitat s'adapta a operacions d'alta-velocitat que generen calor de fricció. CPM-10V i altres graus de metal·lúrgia en pols ofereixen una resistència al desgast extrema per a acers abrasius o avançats d'alta resistència. El principi clau és satisfer primer els requisits de tenacitat i després afegir resistència al desgast mitjançant recobriments o tractaments superficials.
4. Amb quina freqüència s'han de tornar a esmolar els punxons de matriu d'estampació?
Torneu a afilar quan les vores de tall es desgasten fins a un radi de 0,01-polzades (0,25 mm), que normalment es mostra com el primer augment mesurable de l'alçada de la rebaba a les peces estampades. No espereu a danys visibles o fallades catastròfiques. Durant l'afilat, traieu només 0,001 a 0,002 polzades per passada de mòlta amb un refrigerant generós per evitar danys per calor. Un punxó ben mantingut es pot rectificar de 15 a 20 vegades abans de substituir-lo. Feu un seguiment de l'eliminació acumulada de material i retireu el punxó una vegada que la mòlta total superi la longitud del terreny dissenyada, ja que ja no pot retenir els llimacs correctament més enllà d'aquest punt.
5. Els recobriments PVD allargan realment la vida útil dels punxons en matrius d'estampació?
Sí, però només quan els fonaments de les eines subjacents siguin correctes. Els recobriments PVD com TiN, TiCN, AlCrN i TiAlN redueixen la fricció, resisteixen la recollida de material i lent el desgast abrasiu. Els casos documentats mostren millores de 10.000 a 250.000 peces amb recobriments optimitzats. Tanmateix, els recobriments multipliquen les bones decisions en lloc de compensar-ne les dolentes. Si l'espai lliure és incorrecte, l'alineació està desactivada o l'acer base és inadequat, els recobriments només proporcionen un alleujament temporal. Seleccioneu els recobriments en funció del mode de fallada dominant: TiCN o AlCrN per a l'abrasió, TiN o TiAlN per al desgast abrasiu i TiN polit per a l'acumulació de material-suau.


