


Què fa que la separació d'acer elèctric sigui diferent de l'estampació estàndard
L'espai lliure de punxó a matriu per a l'estampació d'acer elèctric és la bretxa entre la vora de tall del punxó i la vora de tall del botó de la matriu, especificada per costat com a percentatge del gruix del material. Aquesta definició sona idèntica a qualsevol altra operació de punxó i matriu de xapa. La mecànica és la mateixa. La fórmula és la mateixa. Però les conseqüències d'equivocar-se són radicalment diferents.
Quan estampa acer suau o alumini, un error d'eliminació apareix com un defecte estètic o una rebava que necessita un processament secundari. Quan estampa l'acer elèctric, un error d'eliminació degrada silenciosament el rendiment magnètic de cada laminació que surt de la premsa. La pèrdua del nucli augmenta. La permeabilitat baixa. El motor o transformador construït a partir d'aquestes laminacions funciona més calent i de manera menys eficient, i la causa principal és invisible per a qualsevol que no mesura la qualitat de les vores en l'etapa d'estampació.
Definició de l'espai lliure de punxó a matriu en aplicacions d'acer elèctric
El principi bàsic segueix sent senzill. L'espai lliure de la matriu per perforar l'acer és l'espai que permet que els plans de fractura del costat del punxó i el costat de la matriu s'uneixin netament, produint una cisalla controlada a través del material. ComReferència tècnica de MISUMIexplica, la separació adequada té com a objectiu alinear els plans de fractura del límit del gra a la part superior i inferior de la peça de treball per crear una escissió neta a la vora tallada. Per als materials generals, la regla tradicional del 10% ha servit com a punt de partida durant dècades.
L'acer elèctric, però, no és un material general. Els graus d'acer al silici contenen entre un 2% i un 6,5% de silici en pes, cosa que fa que el material sigui significativament més trencadís que l'acer de baix-carboni. Aquesta fragilitat canvia com es desenvolupen la zona de cisalla, la zona brunyida i la zona de fractura durant el tall. La regla clàssica "{-terç cisalla, trencament de dos-terços" que descriu la revista MetalForming per a l'acer de baix-carboni no s'aplica aquí. L'acer elèctric es fractura més aviat i amb menys deformació plàstica, exigint una estratègia d'eliminació basada en el seu comportament únic.
Per què les taules de liquidació genèriques es queden curtes per a l'acer al silici
La majoria de les referències de separació agrupen els materials per duresa o resistència a la tracció. Els materials més durs tenen més espai lliure. Els materials més suaus obtenen menys. Aquest marc funciona per a aliatges estructurals. Es desfà per a l'acer elèctric perquè ignora l'únic factor que fa que aquesta categoria de material sigui única: la vora estampada afecta directament la funció electromagnètica.
Una vora estampada en acer elèctric no és només un límit geomètric. És una zona de material tensat mecànicament on els dominis magnètics s'interrompen, la permeabilitat es col·lapsa i les pèrdues del nucli augmenten. Les investigacions mostren que l'estrès induït per l'estampació-pot augmentar la pèrdua del nucli en un 5-8% en comparació amb el material sense tensió. L'espai lliure que seleccioneu controla la profunditat que s'estén aquesta zona danyada a la laminació, l'alçada de la rebava i el bé que s'apilen les laminacions acabades.
En l'estampació d'acer elèctric, les decisions d'autorització no només afecten la precisió dimensional sinó el rendiment magnètic aigües avall de cada component acabat construït a partir d'aquestes laminacions.
Qui necessita material-Dades d'autorització específiques
Si tudisseny de matrius progressius per a laminacions de motors, especifiqueu eines per a la producció del nucli del transformador o solucioneu problemes de qualitat de l'estampació en la fabricació de motors EV, els gràfics genèrics de separació us deixen endevinar. Necessiteu dades que tinguin en compte el contingut de silici, l'orientació del gra, el gruix de la laminació i els objectius de rendiment electromagnètic que el vostre client espera del nucli acabat.
Aquest recurs aborda aquest buit. Des de la mecànica de fractura específica dels aliatges d'alt-silici fins a les recomanacions d'homologació per grau i calibre, l'objectiu és una guia pràctica que podeu aplicar a les decisions d'eines reals en lloc d'una-mida-per a-tots els percentatges obtinguts de l'estampació de panells de carrosseria d'automòbils.
El repte comença a nivell material. L'estructura cristal·lina de l'acer al silici i el comportament de fractura trencadissa creen una dinàmica de tall que les referències estàndard simplement no es van escriure per abordar.
Mecànica de fractura de l'acer elèctric durant les operacions de punxada
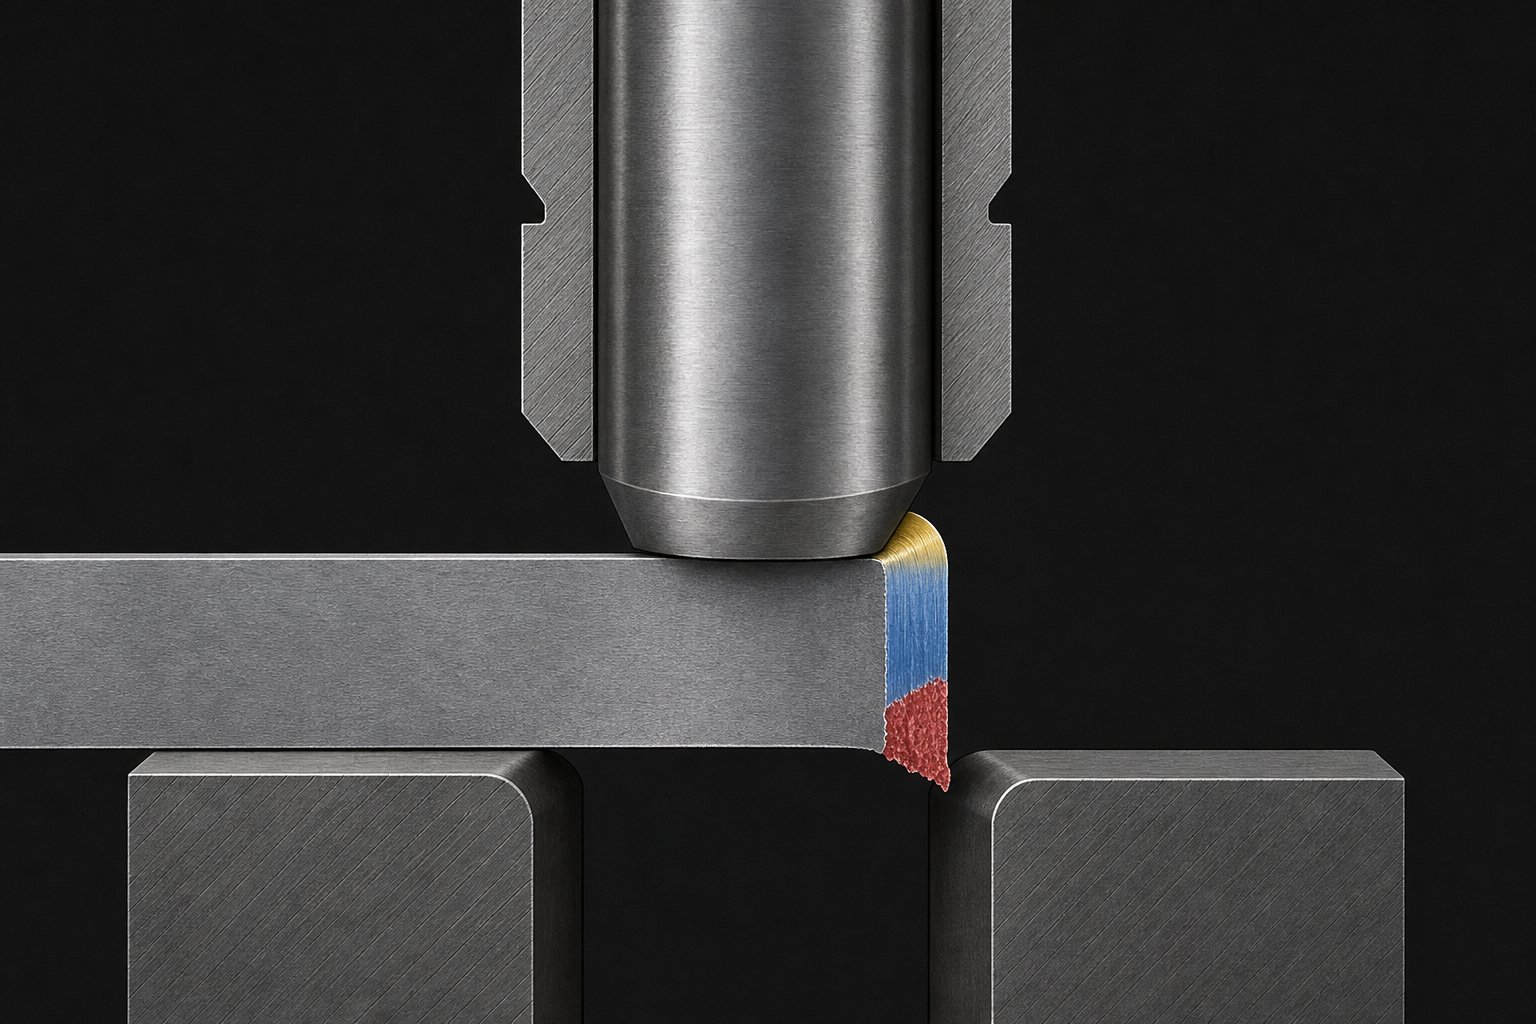
L'acer al silici no es comporta com l'acer suau sota una matriu i un punxó. Aquest fet únic remodela tot sobre com es forma la vora tallada. Quan un punxó descendeix a la peça de treball, genera una seqüència de zones de deformació que la majoria dels dissenyadors de matrius aprenen com a quatre característiques diferents: enrotllament, brunyit, fractura i rebaba. En els acers de baix-carboni, aquestes zones segueixen proporcions relativament previsibles. L'acer elèctric reescriu aquestes proporcions perquè es fractura abans, amb menys flux de plàstic i per camins dictats per la seva microestructura cristal·lina.
Comportament de fractura fràgil en acers d'alt-silici
El contingut de silici entre el 2% i el 6,5% augmenta progressivament la duresa i la fragilitat del material alhora que redueix la ductilitat. L'allargament de l'acer de silici orientat al gra-pot ser tan baix com l'11%, en comparació amb el 30-40% de l'acer d'estampació amb baixes emissions de carboni típic. Què significa això a la vora del punxó? El material passa de la deformació elàstica a la iniciació d'esquerdes molt més ràpidament.
La investigació de simulació FEM sobre acer de silici orientat-gra confirma aquest comportament.Estudis publicats a Materials (MDPI)demostren que la soca plàstica equivalent es concentra intensament a la vora de tall i decau exponencialment en només 10-15 micròmetres de la superfície tallada. La fase de propagació de l'esquerda comença més aviat en el traç del punxó, i les esquerdes poden iniciar-se des d'un tall i propagar-se a través del gruix en lloc de trobar-se simètricament per ambdós costats. Això és fonamentalment diferent de la fractura de cisalla equilibrada que descriuen les referències estàndard de punxó i matriu de Dayton per als materials dúctils.
Estructura del gra i diferències de propagació d'esquerdes
Imagineu dues làmines d'acer elèctric a la vostra premsa. Un d'ells és CRGO (orientat-gra laminat-en fred), amb la seva xarxa cristal·lina alineada en la direcció de rodament. L'altre és CRNGO (-no orientat-gra-laminat en fred), amb orientacions de gra distribuïdes aleatòriament. Quan els punxons i les matrius metàl·liques tallen aquests materials, l'esquerda segueix diferents camins en cadascun.
En l'acer CRGO, l'estructura de gra direccional crea plans de fractura preferents. Les esquerdes tendeixen a propagar-se al llarg dels límits de gra alineats amb la direcció de rodament, produint una superfície de fractura que pot semblar irregular quan el punxó talla l'orientació del gra. L'acer CRNGO, amb la seva distribució de gra isotròpica, es fractura de manera més uniforme en totes les direccions, però els seus graus de silici més alts encara presenten una fragilitat pronunciada que limita el desenvolupament de la zona brunyida.
Com canvien les expectatives de la zona Burnish estàndard
Les referències d'espai lliure estàndard prediuen una zona brunyida d'aproximadament un-terç del gruix del material per a un espai lliure establert correctament en acer suau. L'acer elèctric produeix constantment una zona de brunyit més estreta i una zona de fractura proporcionalment més gran. El material simplement no flueix prou temps sota l'esforç de cisalla per crear un contacte de superfície brunyit estès.
Les investigacions mostren que la qualitat de l'àrea brunyida de l'acer al silici depèn en gran mesura de l'espai lliure i de la velocitat de tall. A espais lliures baixos (al voltant de 0,04 mm per a material de 0,3 mm), es desenvolupa un perfil brunyit més uniforme amb menys intrusions de fractura. Augmenteu l'espai lliure més enllà d'un llindar crític i la zona de fractura comença abans, la trajectòria de l'esquerda es fa menys previsible i es formen bosses superficials profundes a partir d'una concentració excessiva d'esforç de tracció.
Per això s'aplicapunxons i matrius metàl·lics genèricsLes dades de separació de l'acer elèctric creen problemes. Un espai lliure que produeixi una proporció neta de brunyit-a-fractura en acer suau pot generar una vora totalment dominada per fractures-en acer al silici o empènyer la tensió plàstica més profundament a la laminació si s'ajusta massa. La mecànica de fractura fràgil exigeix valors de separació calibrats segons el contingut de silici i l'estructura del gra del grau específic en lloc del seu gruix sol.
Aquestes diferències de fractura de nivell de material-s'alimenten directament d'una pregunta pràctica: quin percentatge d'espai lliure funciona realment per a cada grau d'acer elèctric i com canvia aquest nombre entre la gamma de materials CRGO i CRNGO utilitzats en la producció real de motors i transformadors?
Recomanacions de liquidació per grau i tipus d'acer elèctric
La resposta varia més del que suggereixen la majoria de referències d'estampació. Els acers CRGO i CRNGO ocupen la mateixa família de materials, però les seves estructures de gra, els nivells de silici i el rendiment de l'ús final-demanen la selecció de l'espai lliure en diferents direccions. Triar correctament significa entendre com cada categoria de grau respon a l'acció de tall i què ha d'aconseguir elèctricament la laminació acabada.
Requisits d'autorització CRGO vs CRNGO
L'acer elèctric orientat-gra, utilitzat principalment en nuclis de transformadors, té un contingut de silici normalment entre el 3,0% i el 3,5%. Els seus cristalls s'alineen en la direcció de laminació mitjançant un complex procés metal·lúrgic, donant-li propietats magnètiques excepcionals al llarg d'aquest eix, però una sensibilitat significativa a l'esforç mecànic perpendicular a l'alineació del gra. Els danys a les vores de l'estampació interrompen l'estructura del domini dissenyada amb cura, fent que el control de la separació sigui fonamental per preservar l'eficiència del nucli del transformador.
Els graus CRGO com M6 generalment requereixen un espai lliure més ajustat, normalment entre el 3% i el 5% del gruix del material per costat. L'espai lliure més ajustat produeix una cisalla més neta amb menys esquerdes que es desplacen a través dels límits del gra, reduint la profunditat de la zona afectada-la tensió a la vora tallada. La compensació és un desgast accelerat del punxó, però per a aplicacions de transformadors on cada fracció de watt per quilogram importa, aquesta compensació s'accepta.
Els acers no orientats-gra-com M19, M36 i M47 serveixen per a la producció de laminació de motors on les propietats magnètiques han de ser coherents en totes direccions. La seva estructura de gra isòtropa es fractura de manera més uniforme i lasistema progressiu de qualificació de números M-reflecteix l'augment de la dotació per pèrdues bàsics a mesura que passeu de M19 a M47. Aquests graus de CRNGO toleren una finestra de separació més àmplia, generalment del 5% al 8% per costat, perquè la seva orientació aleatòria del gra no crea els mateixos camins d'esquerdes preferents que fan que CRGO sigui tan sensible a la variació de la separació.
Intervals d'autorització per graus comuns d'acer elèctric
La taula següent organitza els intervals d'autorització generals segons la categoria de grau, el contingut típic de silici i l'aplicació principal. Aquests representen recomanacions-de punt de partida que la majoria dels dissenyadors de matrius perfeccionen mitjançant talls de prova en la seva configuració específica de premsa i eines.
| Categoria de grau | Graus representatius | Contingut de silici | Espai lliure típic (% per costat) | Aplicació primària |
|---|---|---|---|---|
| CRGO (orientat-gra) | M6, M5, M4 | 3.0% - 3.5% | 3% - 5% | Nuclis de transformadors, inductors d'alta{0}}eficiència |
| CRNGO (Baixa pèrdua) | M19 | 2.8% - 3.2% | 5% - 7% | Laminacions de motor premium, generadors |
| CRNGO (pèrdua mitjana) | M27, M36 | 2.0% - 2.8% | 5% - 8% | Laminacions de motor estàndard, petits transformadors |
| CRNGO (Pèrdua més gran) | M43, M47 | 1.5% - 2.2% | 6% - 8% | Aplicacions de motor-sensibles als costos |
Observeu el patró: a mesura que augmenta el contingut de silici, el material es torna més trencadís i el rang d'espai recomanat s'estreny i s'ajusta més. M19, el grau més comú per als productes de control de moviment, es troba en un punt intermedi on es fractura prou net com per treballar a través d'una finestra d'espai moderat mentre encara exigeix més precisió que l'acer suau.
Com afecta el percentatge de contingut de silici a la selecció de liquidació
La fórmula d'autorització per a qualsevol material estampat comença amb una relació directa:
Espai lliure per costat=cxt
Oncés el factor de separació (expressat com a decimal) ités el gruix del material. Aquesta equació d'eliminació sembla senzilla, però el repte rau a seleccionar el valor correcte decpel seu material específic. En el càlcul de l'espai lliure per a l'acer elèctric, el contingut de silici és la variable principal que impulsa aquesta selecció.
Els percentatges de silici més elevats redueixen la ductilitat i l'allargament. Un acer de silici al 6,5% (utilitzat en aplicacions especialitzades d'-alta freqüència) gairebé no té capacitat de deformació plàstica. Es fractura gairebé immediatament en contacte amb el punxó, comportant-se més a prop d'una ceràmica que d'un metall. Amb un 2% de silici, el material conserva una ductilitat suficient perquè el comportament de fractura només sigui moderadament diferent de l'acer de baix-carboni. Entre aquests extrems, cada punt percentual de silici canvia el factor de separació ideal.
L'efecte pràctic: un càlcul de separació que produeix excel·lents resultats a M47 (menor silici, més dúctil) probablement produirà una tensió de vora excessiva a M6 (silici més alt, extremadament fràgil en la direcció transversal). No podeu triar simplement un percentatge d'autorització única i aplicar-lo a tota la vostra gamma de productes d'acer elèctric. Cada família de graus necessita el seu propi factor de separació validat, confirmat mitjançant la mesura de les rebaves i la inspecció de les vores de les peces de mostra.
Aquestes recomanacions per -grau assumeixen gruixos de laminació estàndard de 0,35 mm a 0,65 mm. Quan la producció exigeix empènyer a calibres més prims per sota de 0,3 mm, el càlcul de l'espai lliure ofereix valors absoluts tan petits que sorgeixen un conjunt de reptes completament diferent al voltant de la precisió de les eines i la tolerància de fabricació.
Càlculs i reptes de la laminació de calibre prim-
Una calculadora d'autorització us dóna un número. Apliqueu un 5% per costat a material de 0,5 mm i obtindreu 0,025 mm d'espai lliure. Això és petit però manejable amb eines de qualitat. Apliqueu el mateix material de 5% a 0,15 mm per a una laminació de transformador d'alta-freqüència i obtindreu 0,0075 mm per costat. És a dir, 7,5 micres. A aquesta escala, la distància entre el botó de perforació i la matriu és més petita que moltes toleràncies de fabricació de matrius, i les regles convencionals basades en percentatges-comencen a trencar-se a la pràctica.
Per què les laminacions de calibre prim- desafien les normes d'autorització convencionals
Els motors moderns d'alta -eficiència i els transformadors d'alta-freqüència utilitzen cada cop més laminats d'acer elèctric d'entre 0,1 mm i 0,35 mm (0,004 a 0,014 polzades). Els calibres més prims redueixen les pèrdues de corrent de Foucault, que s'escalen amb el quadrat de gruix de laminació. Aquesta empenta impulsada per la física-cap a un material més prim és implacable en els motors de tracció de vehicles elèctrics i els dissenys de transformadors de primera qualitat. El repte de l'estampació segueix directament.
Quan executeu el càlcul de l'espai lliure en material inferior a-0,3 mm, els valors absoluts de l'espai lliure resultants cauen en un territori d'un dígit de micres. Una calculadora de mida de matriu basada en regles de percentatge no distingeix entre un espai lliure de 0,025 mm en material de 0,5 mm i un espai lliure de 0,005 mm en material de 0,1 mm. Tots dos són "5% per costat". Però la realitat de fabricació de mantenir aquests dos valors és completament diferent. El material més prim exigeix una precisió d'eines que s'acosta als límits de l'erosió de filferro convencional i la capacitat de mòlta de plantilla.
Valors absoluts d'espai lliure a menys de 0,3 mm de gruix
Considereu com són realment aquests números a la producció. Per a una laminació CRNGO de 0,2 mm amb un espai lliure del 6% per costat, l'espai objectiu és de 0,012 mm (aproximadament mitja mil·lèsima de polzada). Per a una laminació orientada-gra de 0,1 mm amb un espai lliure del 4%, esteu treballant amb 0,004 mm per costat. En aquestes dimensions, un error de separació de només 2-3 micres representa una desviació del 25-50% del nominal. Aquest tipus d'error relatiu es consideraria catastròfic en qualsevol context d'enginyeria de precisió.
Conseqüència pràctica: amb calibres prims, qualsevol desviació de l'espai lliure s'amplifica. Un error de 3-micres en material de 0,5 mm canvia el vostre espai lliure efectiu del 5% al 5,6%. El mateix error de 3 micres en un material de 0,15 mm us canvia del 5% al 7%, potencialment desplaçant-vos completament fora de la finestra acceptable. L'alçada de la rebava respon de manera desproporcionada. La investigació sobre toleràncies estrictes d'estampació de metalls confirma que assolir una precisió de +/- 0.001 polzades ja és exigent en aplicacions estàndard. Les laminacions d'acer elèctric de calibre prim superen aquest llindar.
Requisits de precisió per a matrius de laminació d'{0}}alta freqüència modernes
Amb aquests gruixos, les toleràncies de fabricació de matrius es converteixen en una fracció important de la pròpia separació. Una calculadora d'hòsties de matriu pot produir una geometria ideal, però la veritable pregunta és si un constructor de matrius pot mantenir aquesta geometria a totes les estacions de tall d'una matriu progressiva. L'acumulació de tolerància-des de la precisió de l'erosió de filferro, l'ajust d'inserció, la planitud de la placa de matriu i l'alineació del conjunt consumeixen parts del vostre pressupost d'eliminació.
Diversos factors augmenten la dificultat simultàniament:
- Desviació de l'utillatge- puntes de punxó amb diàmetres petits es flexionen sota càrrega, canviant la distància efectiva de manera dinàmica durant la carrera de tall
- Creixement tèrmicL'acumulació de calor - durant l'estampació d'alta-velocitat provoca l'expansió del nivell de micres-de components de matriu, alterant l'espai lliure a mesura que continuen les sèries de producció
- Premeu l'alineacióEl - ram-per-reforçar el paral·lelisme i el desgast de les agulles contribueixen a una variació de l'espai lliure que és insignificant a un calibre de 0,5 mm, però dominant a 0,15 mm
- Afilat consistència- cada rectificat elimina el material de la cara del punxó i, si no es manté perfectament paral·lel, l'espai lliure es torna desigual al voltant del perímetre del perfil
Cadascuna d'aquestes variables pot aportar individualment només 1-2 micres d'incertesa. Però quan el vostre objectiu d'autorització total és de 7 micres, aquestes variables representen col·lectivament la majoria del vostre pressupost de tolerància. La capacitat del constructor de matrius esdevé tan important com l'especificació d'autorització.
Aquesta realitat obliga a un canvi de pensament. Per a laminacions de calibre prim-, especificar l'espai lliure al paper és només la meitat del problema. L'altra meitat és garantir que l'espai lliure que heu especificat existeix realment a l'avantguarda durant tota la producció, en condicions tèrmiques i mecàniques reals. I això planteja una pregunta més profunda: fins i tot si s'aconsegueix una separació perfecta mecànicament, què passa amb el rendiment magnètic del material a les vores tallades?
Com afecta l'eliminació de les propietats magnètiques i el rendiment de la pèrdua del nucli
Aquí hi ha la pregunta que separa l'estampació d'acer elèctric de qualsevol altra aplicació de matriu d'obturació: què fa la vora tallada a la capacitat del material per transportar flux magnètic? En l'estampació general, la resposta no importa. Un suport, un escut tèrmic o un component del xassís compleix la tolerància dimensional o no. La vora tallada no té cap conseqüència funcional més enllà de la geometria. Les laminacions d'acer elèctric són diferents. La vora tallada es converteix en una zona electromagnèticament activa on la funció principal del material, la conducció i la conformació del flux magnètic, es veu compromesa permanentment per l'acte de tallar-se.
Aquí és on la separació del punxó a la matriu deixa de ser una decisió purament mecànica i es converteix en una decisió electromagnètica. L'espai lliure que seleccioneu determina no només l'alçada de la rebaba i la precisió dimensional, sinó també la quantitat de cada laminació afectada magnèticament abans que arribi mai al conjunt del motor o del transformador.
La zona morta magnètica a les vores estampades
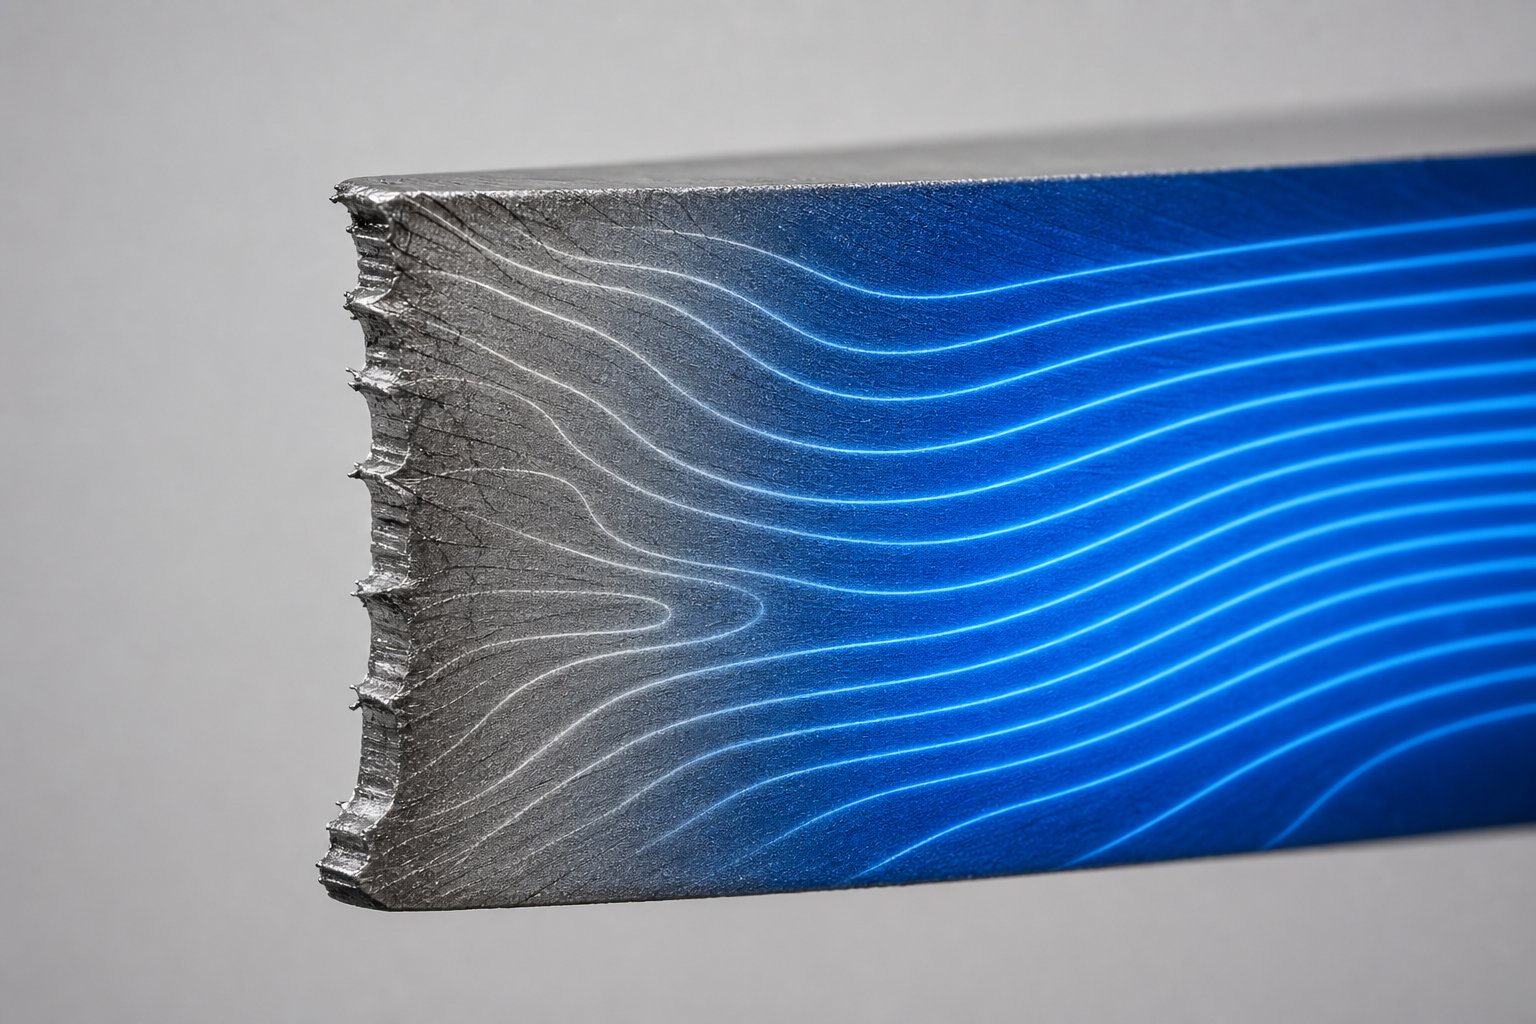
Quan un punxó travessa l'acer elèctric, el material immediatament adjacent a la vora tallada pateix una deformació plàstica severa. Després que el punxó es retragui i la matriu de tancament alliberi la peça, aquesta zona deformada no torna al seu estat original. La microestructura està permanentment alterada. La densitat de dislocació augmenta bruscament, les tensions residuals de compressió i tracció es bloquegen a la xarxa cristal·lina i s'interromp l'estructura del domini magnètic que permet una conducció eficient del flux.
Aquesta regió danyada sovint s'anomena zona magnèticament morta. No està literalment mort al flux magnètic, però la seva permeabilitat magnètica cau tan dramàticament que es comporta gairebé com una inclusió no-magnètica dins de la laminació. Recerca des deUniversitat de Gantva mesurar aquesta degradació directament sobre acer al silici no orientat M270-35A. Les seves troballes són sorprenents: a nivells de tensió representatius de l'estat del material prop de les vores de tall, la permeabilitat magnètica relativa va disminuir fins a un 94% en comparació amb l'estat no tensat. El material que va començar amb una permeabilitat d'aproximadament 6.000 va caure a uns 380 després de la deformació plàstica i l'alliberament de càrrega, que simula de prop el que passa a una vora estampada.
La zona morta no només existeix com una línia fina a la vora. Els estudis que utilitzen la difracció retrodispersa d'electrons (EBSD) i el mapatge de nano-duresa mostren que la deformació induïda per tall-pode penetrar de 0,3 a 0,5 mm a la laminació des de cada superfície de tall. Per a una dent d'estator que només fa 3-5 mm d'amplada, això significa que les zones danyades de les vores oposades poden consumir un 15-30% de l'àrea de secció transversal total de la dent. L'amplada magnèticament efectiva de la dent és més petita que l'amplada física que veieu en un dibuix.
Compartiment d'eliminació entre l'alçada de la rebaba i la tensió de la vora
Aquí és on el dilema d'enginyeria exclusiu de l'acer elèctric esdevé inevitable. L'espai lliure més estricte i l'espai lliure més fluix resolen cadascun un problema mentre en crea un altre.
L'espai lliure ajustat, en el rang del 3-5%, produeix una vora de cisalla més neta amb una rebava mínima. La baixa alçada de la rebava beneficia directament el factor d'apilament, el percentatge d'una pila de laminació que és d'acer real versus els buits d'aire de les rebaves i el gruix del recobriment. Una millora del factor d'apilament del 95% al 97% pot semblar trivial, però en un nucli de motor de 200 mm de llarg significa un material magnètic més actiu per unitat de longitud, que es tradueix en una densitat de parell més alta o una longitud del nucli reduïda. Tots els dissenyadors de motors volen el màxim factor d'apilament.
Però l'espai lliure concentra la força de perforació en una banda de deformació estreta. El material adjacent al tall s'esprem amb més intensitat, creant tensions residuals més elevades immediatament a la superfície. La investigació confirma que els espais de tall més petits produeixen tensions residuals més altes a prop de la superfície de tall, tot i que la profunditat general de penetració es redueix. La zona morta és més estreta però més greument danyada.
L'espai lliure més fluix, en el rang del 6-8%, permet que el material es fracturi amb menys deformació compressiva a la vora immediata. La tensió residual és de menor magnitud. Tanmateix, el camí de propagació de l'esquerda es torna menys controlat, la zona de fractura s'estén més i l'alçada de la rebava augmenta. Les rebaves més altes degraden el factor d'apilament, creen possibles curtcircuits entre les laminacions i poden requerir operacions de desbarbat secundàries. La zona morta de l'espai lliure és més àmplia però menys intensa per unitat de profunditat.
No podeu optimitzar tots dos alhora. La reducció de l'alçada de la rebava requereix un espai lliure més ajustat, la qual cosa augmenta la intensitat de l'estrès de la vora. La reducció de l'estrès de les vores requereix un espai lliure més fluix, que augmenta l'alçada de la rebava. Cada conjunt de matrius per a laminacions d'acer elèctric incorpora un compromís entre aquestes demandes en competència, tant si el dissenyador de matrius va reconèixer explícitament la compensació com si no.
Connectant l'autorització amb la pèrdua de nucli i el factor d'apilament
La zona morta magnètica es tradueix directament en mètriques de rendiment mesurables. La pèrdua del nucli, expressada en W/kg a una densitat de flux i una freqüència donades, és l'especificació principal per a l'acer elèctric en servei. La investigació de la Universitat de Gant va demostrar que l'acer de silici deformat plàsticament, en l'estat corresponent al material prop de les vores de tall, va mostrar pèrdues totals del nucli augmentant de 19,1 W/kg a 37,9 W/kg a 400 Hz i una densitat de flux màxima d'1 T. Això és gairebé una duplicació de les pèrdues només per danys relacionats amb la deformació-. L'anàlisi de separació de pèrdues va revelar que la pèrdua d'histèresi, el component més sensible al dany microestructural, va augmentar fins a un 270% a nivells alts de tensió.
Una calculadora de força de perforació o una simulació d'estampació us poden dir quanta força necessita la premsa per tallar el material. El que no us pot dir és com es redistribueixen aquestes forces com a tensió residual dins de la vora de laminació. Aquesta conseqüència electromagnètica és invisible només per a l'anàlisi mecànica.
La connexió entre l'espai lliure i la pèrdua del nucli opera a través de dos camins paral·lels. En primer lloc, la degradació directa de la permeabilitat a la zona morta obliga el material restant sense danys a portar més flux a una saturació més alta, augmentant les pèrdues d'histèresi a tota la laminació. En segon lloc, l'alçada de les rebaves per un espai lliure excessiu degrada el factor d'apilament. Un estudi sobre acers elèctrics no-orientats va trobar que aproximadamentEl 6% de la pèrdua magnètica es pot recuperar optimitzant l'espai en blanc. Quan es considera que aquesta millora comporta un cost de material zero, cap canvi de disseny i cap pas de processament addicional, representa un dels guanys d'eficiència més accessibles disponibles per als fabricants de motors.
Les escales pràctiques d'impacte amb geometria. Les dents estretes de l'estator i els ponts prims del rotor són els més vulnerables perquè la zona morta ocupa una part més gran de la seva amplada total. Un jou d'estator de 10 mm d'amplada amb zones mortes de 0,4 mm a cada costat perd aproximadament un 8% de la seva secció transversal magnètica efectiva. Les mateixes zones mortes de 0,4 mm en una punta de dent de 3 mm d'ample eliminen més del 25% del material magnèticament actiu. És per això que els dissenyadors de motors que treballen en aplicacions d'alt rendiment-, especialment en tracció de vehicles elèctrics i servoaccionaments, es preocupen intensament de l'optimització de l'espai lliure a l'etapa d'estampació. La calculadora de la força de perforació podria estar equilibrada, la tolerància dimensional podria ser perfecta i l'alçada de la rebaba podria estar dins de l'especificació, però si la zona morta consumeix una quarta part de l'amplada de la dent, el rendiment del motor quedarà per sota de la predicció FEA que suposava propietats uniformes del material.
En l'estampació d'acer elèctric, el joc òptim equilibra la qualitat de la vora mecànica amb el rendiment electromagnètic. L'espai lliure més ajustat millora el factor d'apilament però aprofundeix l'estrès de les vores. L'espai lliure redueix la intensitat de l'estrès, però augmenta l'alçada de la rebava. Aquesta compensació està absent en l'estampació general i és la raó per la qual l'acer elèctric requereix la seva pròpia enginyeria d'autorització.
Aconseguir l'equilibri correcte significa entendre no només quin valor de separació s'ha d'orientar, sinó també com aquest valor afecta de manera diferent les diferents geometries de laminació. Les laminacions del rotor i l'estator s'enfronten a diferents limitacions, i l'estratègia de separació que funciona per a una dent de rotor ample pot fallar completament quan s'aplica a una geometria de ranura d'estator estreta.
Estratègies d'eliminació de laminació de rotor i estator
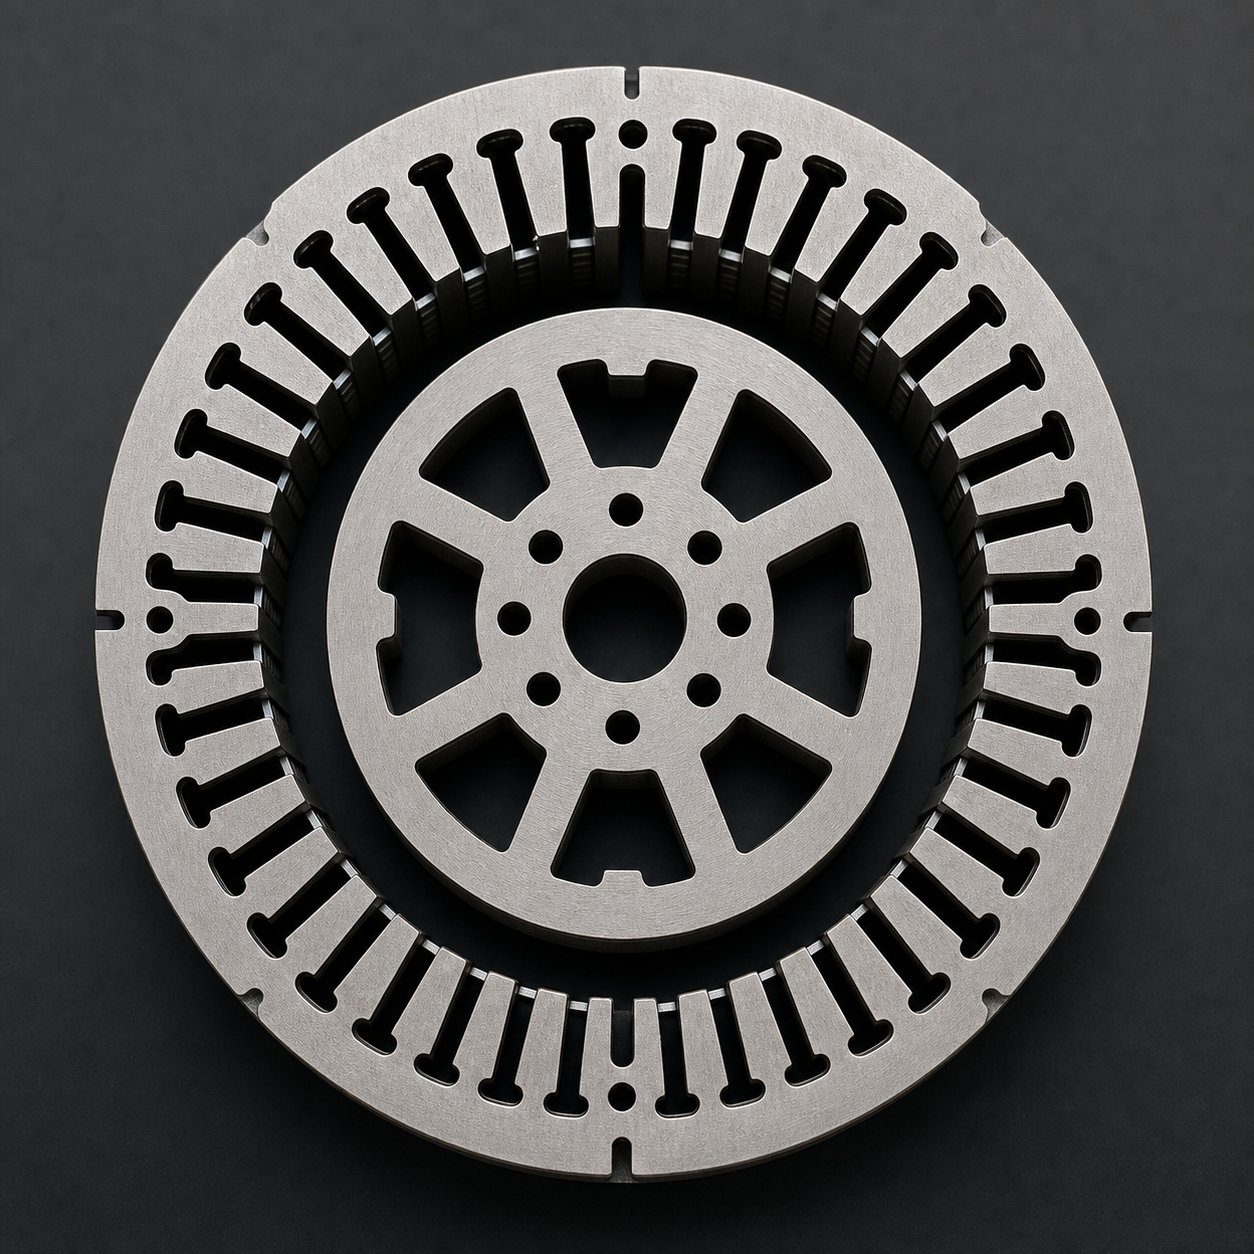
Un sol nucli de motor conté dues estampacions fonamentalment diferents produïdes en la mateixa matriu progressiva, sovint a partir de la mateixa tira d'acer elèctric. No obstant això, les laminacions de l'estator i el rotor s'enfronten a prioritats de separació completament diferents. Tractar-los de manera idèntica és una drecera habitual que sacrifica el rendiment en ambdues parts. Els constructors de motlles de precisió els agradaYICHENespais específics de l'estació d'enginyers-dins dels seus matrius progressius precisament perquè les geometries del rotor i de l'estator exigeixen diferents objectius d'optimització en tot el conjunt de matrius.
Geometria de la ranura de l'estator i exigències de tolerància estretes
Les laminacions de l'estator són on la tolerància a l'espai lliure es castiga. Imagineu un estator amb 48 ranures, cadascuna separada per una dent de només 3-4 mm d'ample en el seu punt més estret. Aquestes dents defineixen el límit de l'entrefer. Qualsevol desviació dimensional en l'amplada de la dent o en la posició de la ranura es tradueix directament en una falta d'uniformitat de l'entrefer en el motor muntat. Com confirmen les investigacions sobre toleràncies del motor d'inducció, la tolerància típica del forat de l'estator es troba entre +/-0,02 i 0,1 mm depenent de la mida del motor, i el desajust de ranura crea un flux magnètic asimètric que augmenta les pèrdues del nucli i l'escalfament.
Aquesta sensibilitat dimensional empeny la perforació de la ranura de l'estator cap a un espai lliure més ajustat, normalment un 3-5% per costat per a la geometria de la ranura i la dent. S'accepta la penalització d'estrès de vora comentada anteriorment perquè la deriva dimensional alternativa que obre la variació de l'espai d'aire costa més en rendiment del motor que la pèrdua de permeabilitat localitzada a la vora tallada. Les puntes de les dents de l'estator que funcionen a densitats de flux altes simplement no poden permetre's la imprecisió geomètrica que produeix un espai lliure més fluix a causa de l'augment de la irregularitat de la zona de fractura.
Flexibilitat i restriccions de l'espai de laminació del rotor
Les laminacions del rotor ofereixen més marge de maniobra. En els motors d'inducció-de gàbia d'esquirol, les ranures del rotor s'ompliran d'alumini fos- després de l'estampació. Una rebava lleugerament més alta a la vora de la ranura importa menys aquí perquè el procés de fosa s'ajusta a les imperfeccions de la vora menors. El que importa és el diàmetre exterior del rotor, que defineix l'espai d'aire del motor des del costat del rotor. Aquesta tolerància OD ha de ser ajustada, normalment entre +/-0,01 i 0,05 mm segons els mateixos estàndards de tolerància de la indústria.
Això significa que l'obturació del rotor, el tall OD final, encara requereix un espai de precisió. Però les característiques de la ranura interna poden funcionar amb un espai lleugerament més fluix (5-8%) per reduir l'estrès de les vores i allargar la vida útil del punxó sense sacrificar el rendiment funcional. Efectivament, canvieu un petit augment de la rebaba de ranura per una vida útil més llarga de l'eina i un dany magnètic reduït a les dents del rotor, cosa que és important per als motors que funcionen a alta velocitat on les pèrdues del nucli del rotor esdevenen importants.
| Prioritat de liquidació | Laminació de l'estator | Laminació del rotor |
|---|---|---|
| Tolerància dimensional | Crític (control de l'espai d'aire) | Crític a OD, moderat a les ranures |
| Tolerància a l'alçada de la rebaba | Tight (factor d'apilament, integritat d'aïllament) | Moderat (-l'emplenament de fosa admet una mica de rebava) |
| Sensibilitat a l'estrès de la vora | Alt (dents estretes, alta densitat de flux) | De moderada a alta (pèrdues-depenent de la velocitat) |
| Interval d'autorització típic | 3 % - 5% per costat | 5% - 8% per costat (ranures), 4% - 6% (OD en blanc) |
| Mode d'error principal | No{0}}uniformitat de l'entrefer, deriva dimensional de la ranura | Pèrdua de concentricitat OD, pèrdues excessives del rotor a velocitat |
Estratègia d'eliminació de matrius progressius-per-estació
En una matriu progressiva de diverses-estació per a laminacions de motors, el concepte d'una "lliuració de matriu" única és enganyós. Cada estació realitza una operació diferent amb diferents restriccions geomètriques, i l'espai lliure a cada estació hauria de reflectir la seva funció específica. Una calculadora de tonatge de punxó us pot proporcionar requisits de força agregats, però l'enginyeria d'autorització es fa estació per estació.
Considereu la seqüència d'estacions típica. Els forats pilot es foren primer amb un espai lliure moderat (6-8%) perquè la seva funció és el posicionament de la cinta en lloc de la geometria de la peça final. Les estacions de ranura del rotor vénen a continuació, sovint utilitzen un espai lliure del 5-7% per equilibrar la qualitat de les vores amb la realitat que aquestes funcions reben farciment de fosa a pressió. Les estacions de ranura de l'estator exigeixen un espai lliure més ajustat (3-5%) perquè cada micra de la geometria de la dent és important per al rendiment de l'entrefer. Les estacions d'obturació finals tant per al OD del rotor com del OD de l'estator funcionen amb una distància de precisió (4-6%), ja que aquestes superfícies defineixen les dimensions crítiques del circuit magnètic del motor.
El disseny de matriu progressiu per a laminacions de motor també incorpora osques de bypass negatives i positives en matrius d'estampació de xapa per gestionar la progressió de la cinta i el flux de material entre estacions. Aquestes característiques requereixen les seves pròpies consideracions de separació, separades de la geometria de laminació funcional, ja que influeixen en la precisió de l'alimentació de les tires i la consistència del registre durant tot el cicle de perforació i sortida de cada cursa de premsa.
L'aproximació estació-per- significa que un únic dau progressiu pot contenir quatre o cinc especificacions de separació diferents en tota la seva longitud. La fabricació d'aquest tipus de precisió requereix constructors de matrius amb capacitat demostrada en aplicacions d'acer elèctric, onMotlles d'estampació de precisió de l'estator del motor i del rotor de YICHENrepresenten la disciplina d'enginyeria necessària: cada estació es posa a terra i s'ajusta al seu objectiu específic d'espai lliure, amb la pila de tolerància acumulada-amunt gestionada a tot el conjunt de matrius per mantenir una qualitat de laminació constant durant milions de cicles de premsa.
Aquesta arquitectura d'autorització múltiple -funciona en producció només sempre que cada estació mantingui els seus valors objectiu al llarg del temps. En el moment en què la naturalesa abrasiva de l'acer al silici comença a portar vores de tall, el mapa de separació dissenyat amb cura comença a derivar, i saber com avança aquesta deriva és essencial per mantenir el rendiment que heu dissenyat a la matriu.
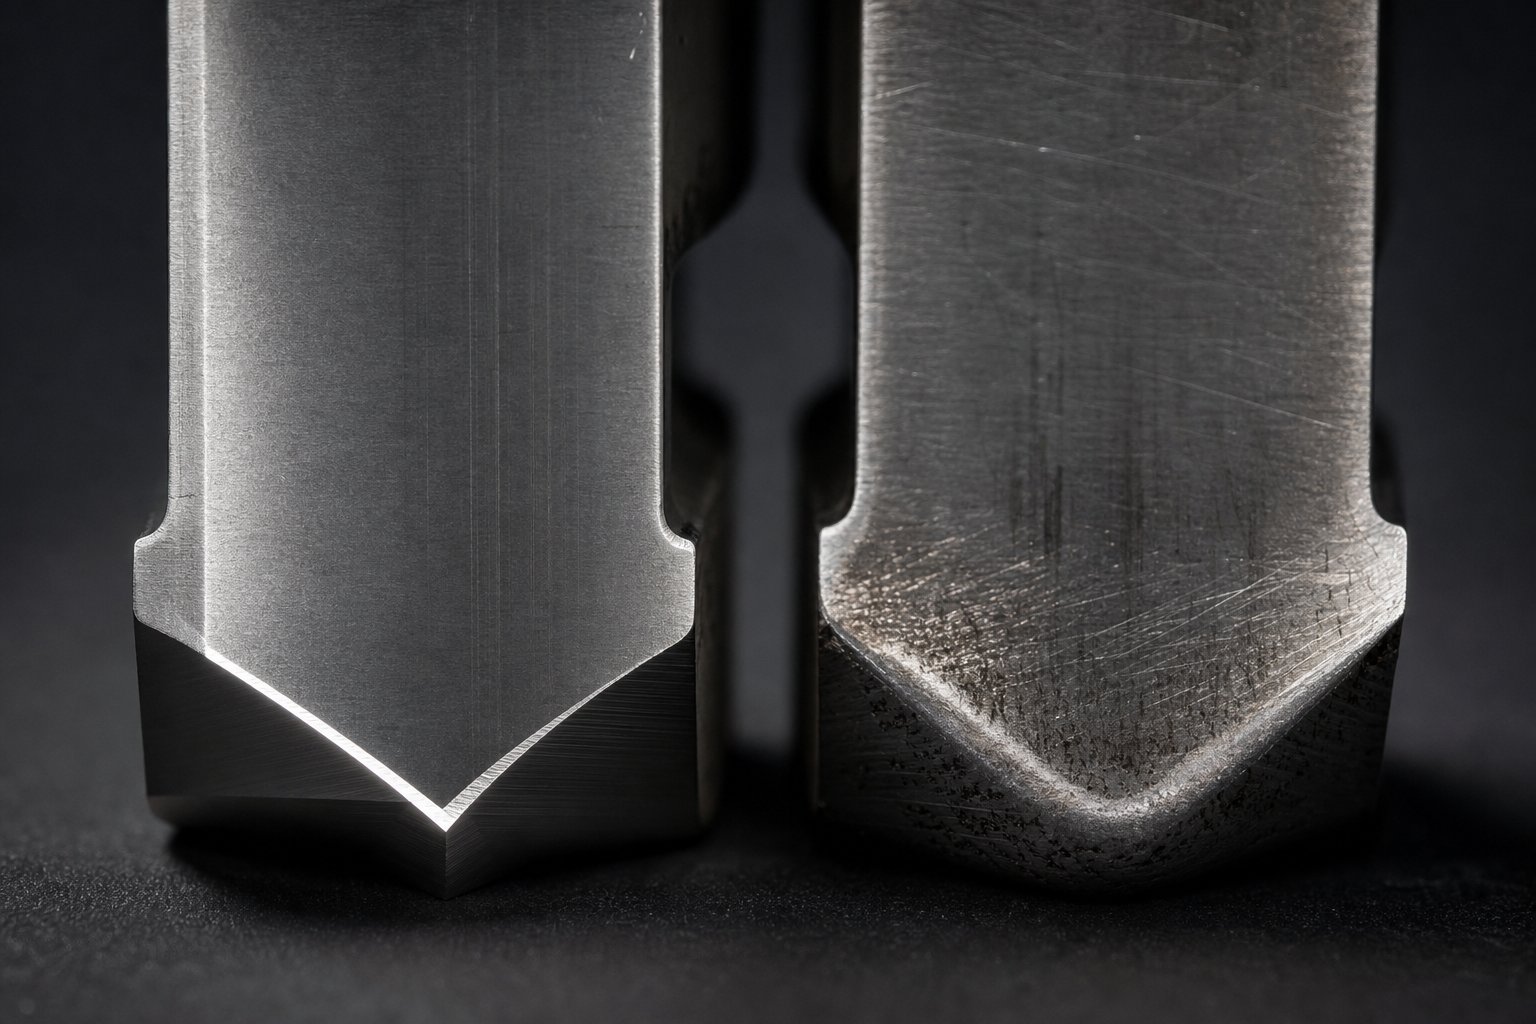
Patrons de desgast de l'eina i vida útil de la matriu en estampació d'acer de silici
L'acer al silici no només es fractura de manera diferent sota un punxó. També destrueix el punxó més ràpidament. El mateix silici que fa que l'acer elèctric sigui fràgil i magnèticament eficient també el fa abrasiu. El silici forma inclusions d'òxids durs i enforteix la matriu de ferro, creant un material que tritura les vores de tall amb cada traçada. Els punxons de matriu d'estampació que funcionen amb acer elèctric es desgasten entre dues i cinc vegades més que les eines idèntiques que funcionen en acer amb baix-carboni, depenent del contingut de silici i de la velocitat de producció. Aquest desgast accelerat té un efecte directe i continu en els vostres valors de separació especificats amb cura.
Per què l'acer de silici accelera el desgast de punxons i matrius
Penseu-ho d'aquesta manera. Cada vegada que el punxó entra a la tira, les vores de tall es rasquen contra un material que està essencialment lligat amb partícules abrasives de microscites. El contingut de silici per sobre del 2% augmenta la duresa Vickers de la matriu d'acer i afavoreix la formació d'inclusions de silicat dur distribuïdes per tota l'estructura del gra. Aquestes inclusions actuen com a paper de vidre incrustat contra el flanc del punxó i el tall de la matriu durant cada cicle de traçada.
El mecanisme de desgast és predominantment abrasiu més que adhesiu. ComAnàlisi d'eines de la revista MetalFormingexplica, el desgast abrasiu es produeix quan el material de l'eina es desgasta a causa de la fricció i els materials de major -resistencia amb fases de partícules dures acceleren de manera espectacular aquest procés. L'acer elèctric amb un 3% o més de silici entra directament en aquesta categoria. Les forces de desmuntatge també s'eleven perquè el comportament de fractura fràgil crea fragments de vora afilat que arrosseguen contra la superfície del punxó durant la retracció.
Els graus de silici més alts agreugen el problema. Un grau M19 amb aproximadament un 3% de silici desgasta eines notablement més ràpid que M47 amb un 1,8% de silici. Passeu a l'acer de silici al 6,5% utilitzat per a nuclis especialitzats d'alta freqüència-, i esteu tractant amb un material tan abrasiu que els acers per a eines convencionals fallen en una fracció del seu interval de servei normal. La calculadora de potència de perforació us pot dir que la premsa té un tonatge adequat, però el tonatge per si sol no prediu amb quina rapidesa s'arrodoniran les vores de tall i desplaçaran la vostra distància efectiva fora de les especificacions.
Com canvia el desgast el desgast efectiu al llarg del temps
Aquesta és la connexió crítica que es perden la majoria dels programes de manteniment de matrius. El desgast no només embota la vora. Canvia la geometria de la interfície de tall i el canvi de geometria significa un canvi d'espai lliure. A mesura que la vora del punxó s'arrodoni pel contacte abrasiu, el punt de tall efectiu es mou cap a dins des de la cantonada afilada original. Simultàniament, la vora del botó de la matriu es retira cap a fora. El resultat net és un augment progressiu de l'espai funcional que s'acumula cada mil cops.
Imagineu que poseu la vostra matriu a un 5% d'espai lliure per costat en material M19 de 0,35 mm. Això és 0,0175 mm per costat. Després de 500.000 cops, el desgast abrasiu ha arrodonit cada tall entre 0,005 i 0,010 mm. El vostre espai efectiu ha passat del 5% al 6,5-8% sense que ningú toqui el dau. La peça encara sembla acceptable d'un cop d'ull, però l'alçada de la rebava ha crescut de 0,02 mm a 0,04 mm, la precisió dimensional s'ha canviat i la zona morta magnètica a cada vora tallada s'ha expandit perquè la mecànica de fractura amb un 8% d'espai lliure difereix fonamentalment de la del 5%.
Aquesta degradació és gradual i continuada. No hi ha cap esdeveniment de fallada únic que desencadeni una alarma. En canvi, la qualitat de la laminació disminueix gradualment fins que una mesura de rebava marca la deriva o la prova del motor d'un client revela pèrdues de nucli elevades. Aleshores, milers de laminacions amb una qualitat de vora subòptima ja es poden apilar en nuclis acabats.
Materials d'eines i recobriments per a una vida útil prolongada de la matriu
La gestió d'aquest patró de desgast requereix una estratègia d'eines adaptada a les demandes abrasives de l'acer al silici. L'acer d'eines D2 estàndard, l'opció predeterminada per a l'estampació general, es desgasta massa ràpidament en la producció d'acer elèctric per mantenir l'estabilitat de l'espai lliure entre intervals d'afilat raonables. Com ho confirma l'anàlisi del sector, el D2 pot presentar estellades i desgast prematurs quan s'utilitza amb materials més durs i de més -resistencia, la qual cosa fa que la duresa i la tenacitat de l'eina siguin una de les principals preocupacions.
Diverses estratègies d'escalada augmenten la vida útil i l'estabilitat de la matriu en aplicacions d'acer elèctric:
Recobriments superficialsaplicat sobre acers per a eines convencionals proporcionen la primera línia de defensa. El TiN (nitrur de titani) afegeix una capa superficial dura i de baixa-fricció que redueix les taxes de desgast abrasiu un 30-50% en comparació amb les eines sense recobrir. TiCN (carbonitrur de titani) ofereix una major duresa i un millor rendiment en aplicacions amb una generació de calor elevada a partir de l'estampació d'alta velocitat. AlCrN (nitrur de crom d'alumini) proporciona una resistència a l'oxidació superior i estabilitat tèrmica per a les taxes de producció més altes, mantenint les seves propietats protectores a temperatures on el TiN comença a degradar-se.
Acers per a eines de pulvimetal·lúrgia (PM).ofereixen un substrat millorat. La seva microestructura presenta partícules de carbur petites i uniformement disperses que resisteixen el desgast abrasiu de manera més consistent que els acers per a eines convencionals amb carburs més grans i distribuïts de manera irregular. Els acers PM també serveixen com a millors substrats per als recobriments superficials, creant un sistema de desgast compost on el recobriment gestiona l'abrasió inicial i el substrat resisteix la degradació si el recobriment es trenca localment.
Punxons de carbur massís i insercions de matriurepresenten la solució premium per a la producció d'-grans volums d'acer elèctric. Les eines de carbur de tungstè ofereixen una duresa superior a 90 HRA, superant espectacularment fins i tot els acers d'eines recoberts en resistència a l'abrasió. La compensació és la fragilitat. Els punxons de carbur requereixen una alineació precisa i no poden tolerar la càrrega lateral que absorbeixen les eines d'acer sense trencar-se. Per a matrius progressius d'alta-velocitat que funcionen amb milions de cicles en acer al silici, la inversió en carbur normalment es compensa mitjançant intervals extensos entre l'afilat i la reducció de la ferralla de la deriva de l'espai lliure.
La selecció segueix una seqüència de prioritat lligada al volum de producció i a la gravetat del grau:
- Optimitzar l'autorització inicial- comenceu amb l'autorització correcta per a la vostra nota específica. Una calculadora de cops pot modelar els requisits de força, però la precisió de la separació en la configuració determina quanta deriva pot tolerar la matriu abans que la qualitat es degradi més enllà dels límits.
- Seleccioneu el recobriment adequat- coincideix la duresa del recobriment i l'estabilitat tèrmica amb la velocitat de producció i el contingut de silici. TiN per a la producció de-volum moderat M47. TiCN o AlCrN per a l'estampació M19 o CRGO de gran-volum a velocitats elevades.
- Establir un calendari d'afilat basat en el seguiment de les rebaves- mesura l'alçada de la rebava a intervals definits (cada 50.000-100.000 cops per als graus d'alt silici). Quan la rebava superi el vostre llindar, afileu immediatament en lloc d'esperar una degradació visible o un rebuig dimensional.
- Avalueu els criteris d'actualització del carbur- si els intervals d'afilat cauen per sota de 200.000 cops o la vida útil del recobriment no supera els períodes de manteniment pràctics, canvieu a les eines de carbur a les estacions on el desgast és més important per a la qualitat de la laminació.
La mesura de les rebaves té una doble funció aquí. Verifica la qualitat de la peça per a l'acceptació immediata de la producció i proporciona un indicador indirecte de l'estat de l'eina i l'espai lliure efectiu. Un gràfic de tendències de l'alçada de la rebaba, representat en funció del recompte de traços, revela la corba de desgast de la vostra combinació de material-de punxó específica. Quan el pendent augmenta, cosa que indica un creixement accelerat de les rebaves, sabeu que el tall s'ha desgastat més enllà del punt on el recobriment està intacte i el material base es desgasta directament contra l'acer al silici. Aquest punt d'inflexió us indica quan s'ha d'esmolar per obtenir la màxima vida útil de la matriu en lloc d'esperar fins que la vora estigui tan degradada que la rectificació elimina l'excés de material.
La interacció entre el desgast de l'eina, la deriva efectiva de l'espai lliure i la qualitat de la laminació crea un sistema dinàmic que no es pot gestionar només amb especificacions estàtiques. Necessiteu un valor d'espai lliure que funcioni al començament de l'interval de servei d'una matriu i un sistema de control que us indiqui quan el desgast ha empès l'espai lliure efectiu més enllà dels límits acceptables. Definir aquests límits, documentar-los en plànols d'enginyeria i verificar-los en producció connecta els coneixements tècnics de l'enginyeria de liquidació amb la realitat pràctica de comprar i executar matrius de laminació de precisió.
Especificació de l'autorització per a la producció i elecció del soci de matriu adequat
Conèixer l'espai correcte del punxó per a l'estampació d'acer elèctric és una cosa. Aconseguir que aquesta autorització estigui integrada en una matriu, verificada durant la prova i mantinguda durant la producció és una altra cosa. La bretxa entre el coneixement d'enginyeria i la realitat de la producció sovint viu en com es comuniquen, mesuren i s'apliquen els requisits d'autorització a tota la cadena de subministrament entre el fabricant de laminació, el dissenyador de matrius i el constructor de matrius.
Molts problemes de liquidació en l'estampació d'acer elèctric no s'originen a la premsa sinó a la comanda de compra. Un dibuix que especifiqui "lliurament per estàndard" o fa referència a una sortida genèrica de la calculadora de tonatge de perforació no ofereix al constructor de matrius cap orientació útil per a un material que requereix una enginyeria de separació específica de grau-estació-específica. El repte pràctic és traduir tot el que s'ha comentat a les seccions anteriors a la documentació que un taller de matrius de precisió pot executar de manera coherent.
Comunicació de l'autorització sobre plànols d'enginyeria i comandes de matrius
Quan emeteu una comanda de compra per a una matriu de laminació de motor, la vostra especificació d'autorització ha de ser prou explícita perquè dos constructors de matrius diferents produeixin el mateix resultat funcional. Això significa anar més enllà d'un únic percentatge general i definir l'espai lliure a nivell d'estacions individuals i tipus de característiques.
La documentació d'eliminació efectiva inclou diversos elements que la majoria de comandes genèriques de matrius passen per alt:
Grau i estat del material.Especifiqueu el grau exacte d'acer elèctric (M19, M6, etc.), el proveïdor, el gruix amb tolerància i el tipus de recobriment. Els diferents recobriments afegeixen micres al gruix efectiu de la cinta que afecten els càlculs de separació. Una calculadora d'espai lliure dissenyada per a aplicacions elèctriques aborda l'espaiat en un context diferent, però el principi és similar: cada variable dimensional necessita una definició explícita en lloc d'un supòsit.
Objectius d'autorització estació-per-.En lloc d'un valor d'espai lliure per a tota la matriu, especifiqueu el percentatge objectiu i el valor absolut per a cada categoria d'estació: forats pilot, ranures del rotor, ranures de l'estator, OD d'obturació i qualsevol característica secundària. Incloeu la banda de tolerància acceptable per a cadascun. Una especificació que diu "espai lliure de la ranura de l'estator: 4% per costat +/-0,003 mm" ofereix al constructor de matrius un objectiu mesurable en lloc d'una pauta ambigua.
Vores de referència i estructura de dades.Definiu quines superfícies són la referència d'espai lliure. Per a una estació de tallat, es mesura l'espai lliure des de l'obertura de la matriu fins al punxó. Però quina dimensió es manté nominal: el punxó o el dau? Per als dissenys de part-a-perforat versus disseny de part-en-encuny, la resposta és diferent. Especifiqueu quin component porta la dimensió de la peça i quin porta el desplaçament de l'espai lliure.
Criteris d'acceptació.Definiu què signifiquen les toleràncies estàndard de troquelat per a la vostra aplicació específica. Indiqueu l'alçada màxima de rebava permesa (normalment 0,02-0,04 mm per a laminacions d'acer elèctric), el percentatge mínim de brunyit i qualsevol requisit de qualitat de la vora vinculat a les vostres especificacions de pèrdua de nucli aigües avall. Aquests resultats mesurables donen a ambdues parts una definició compartida d'èxit.
Mètodes de verificació de l'autorització i control de qualitat
Especificar l'autorització en paper no té sentit sense mètodes de verificació que confirmin que la matriu ofereix aquests valors a la pràctica. Tres enfocaments de verificació principals serveixen a diferents etapes del cicle de vida de la matriu.
Mesura òptica de components de matriu.Abans que la matriu executi un cop de producció, es pot mesurar la distància física entre les insercions de punxó i matriu mitjançant comparadors òptics, màquines de mesura de coordenades (CMM) o sistemes de visió. Aquesta verificació dimensional confirma que el constructor de matrius va colpejar la geometria objectiu. ComDocumentació de Lamistacks sobre estampació de laminació de motorsNotes, la inspecció CMM és una pràctica estàndard per verificar les dimensions, la planitud i la verticalitat dels components estampats, i la mateixa tecnologia s'aplica per verificar els components de la matriu abans del muntatge.
Prova de talls amb mesura de rebaves.La verificació d'autorització més fiable és funcional: segellar peces de mostres i mesurar els resultats. L'alçada de la rebava mesurada amb un perfilòmetre òptic o fins i tot un indicador de marcat calibrat us indica si la separació efectiva està produint una qualitat de vora acceptable. ComReferència tècnica de KEYENCE sobre mesura de rebavesexplica, els perfiladors òptics 3D poden capturar la topografia de la superfície completa d'una vora estampada en tan sols un segon, identificant els punts de rebava més alts i les seves ubicacions sense els errors de posicionament que afecten el traçat de perfils convencional. Això fa que la mesura de les rebaves sigui pràctica com a eina de verificació de la producció en lloc d'un exercici de laboratori.
Anàlisi metal·logràfic{0}de secció transversal.Per a aplicacions crítiques, tallar una laminació estampada a través de la vora i polir la secció transversal-revelen el perfil complet de cisalla: profunditat d'enrotllament, longitud de brunyit, angle de fractura i formació de rebaves. Aquest mètode us mostra la mecànica real de la fractura en el treball i confirma si el vostre espai està produint l'equilibri esperat de zones de brunyit i fractura. És lent i destructiu, el que el converteix en una eina de prova i validació en lloc d'un mètode d'inspecció de producció. Però proporciona la imatge més completa del rendiment d'eliminació i revela directament la profunditat de deformació plàstica que impulsa la zona morta magnètica.
La seqüència pràctica de verificació d'una matriu d'acer elèctric nou segueix una progressió lògica: mesura òptica a la construcció per confirmar la geometria, talls de prova durant la prova per validar el rendiment funcional i mesurament periòdic de rebaves durant la producció per supervisar la deriva del desgast-desgast. Cada mètode detecta diferents modes de fallada en diferents etapes del cicle de vida.
Col·laboració amb fabricants de matrius de precisió per a aplicacions d'acer elèctric
Equilibrar una llarga vida útil de la matriu, una rebava baixa, una tensió de vora mínima i una alta precisió dimensional en una única especificació de separació és una optimització d'enginyeria. Però executar aquesta especificació de manera fiable en milions de cops de producció requereix una capacitat de constructor de matrius que va més enllà de la competència general d'estampació.
Les matrius de laminació d'acer elèctric exigeixen capacitats que mancan a moltes-botigues de matriu d'ús general: precisió de mòlta sub{-micra per a les insercions crítiques-, comprensió de com el contingut de silici afecta els patrons de desgast i els intervals de manteniment, experiència amb l'arquitectura de matriu progressiva de multi-lliuració que requereix la producció de sistemes de laminació del motor que requereix abans de l'assemblatge i la qualitat del component que requereix.
La selecció d'un soci de matriu per a treballs d'acer elèctric es redueix a la capacitat demostrada en el domini d'aplicació específic. Això és el que cal avaluar:
- Experiència en motlles d'estampació de precisió per a la producció d'estators i rotors de motor - YICHENexemplifica aquest criteri, fabricants de motors,-acers elèctrics i nous-components d'energia amb motlles d'estampació de precisió dissenyats específicament per a les estrictes toleràncies d'espai lliure que demana l'acer al silici. El seu enfocament en les matrius progressives de l'estator i el rotor significa que l'arquitectura específica de l'estació-multi--espai lliure s'incorpora a la seva disciplina de fabricació bàsica en lloc de tractar-se com una sol·licitud especial.
- Capacitat de tolerància verificable- sol·liciteu proves documentades que la botiga pot mantenir valors d'espai lliure de +/-0,003 mm a totes les estacions en una matriu progressiva. Sol·liciteu informes d'inspecció de mostra de projectes de matrius d'acer elèctric comparables.
- Coneixements específics d'eines{0}del material- El fabricant de matrius hauria de recomanar materials de perforació, recobriments i intervals de rectificat en funció del vostre grau específic d'acer elèctric en lloc d'aplicar directrius genèriques. Una botiga amb experiència en acer al silici sap que M19 amb un 3% de silici es desgasta de manera diferent que M47 amb un 1,8%.
- Capacitat integrada de prova i validació- fabricants de matrius que realitzen talls de prova amb el mateix grau i calibre que utilitzareu a la producció, després mesuren l'alçada de la rebava i la precisió dimensional amb les vostres especificacions, ofereixen matrius que funcionen a la primera instal·lació en lloc de requerir setmanes d'ajustament a la-premsa.
- Documentació de manteniment i suport- un soci de matrius de precisió ofereix especificacions d'afilat, procediments de recuperació de l'autorització i intervals d'inspecció recomanats adaptats al vostre volum de producció i a l'abrasivitat del material.
La diferència de cost entre una matriu d'estampació general i una altra dissenyada específicament per als requisits d'autorització d'acer elèctric és significativa a la compra. Però el càlcul del cost total inclou la ferralla de la qualitat de les vores inadequada, les penalitzacions per pèrdues del nucli per zones mortes excessives, la vida útil de la matriu escurçada per la selecció incorrecta del material d'eines i el temps d'enginyeria dedicat a la resolució de problemes que hauria prevenit una matriu especificada correctament. Quan tens en compte el rendiment electromagnètic en joc, especialment en els motors de tracció de vehicles elèctrics d'alt valor- i els nuclis de transformadors de primera qualitat, la inversió en matriu de precisió es compensa mitjançant laminacions que ofereixen realment el rendiment magnètic que suposa el teu motor o disseny del transformador.
Aconseguir que el punxó a la matriu sigui correcte per a l'acer elèctric no és una decisió única presa en una calculadora. Es tracta d'una cadena d'opcions d'enginyeria interconnectades: el coneixement dels materials que condueix a la selecció de l'autorització, els valors de l'autorització traduïts en especificacions executables, les especificacions verificades mitjançant el mesurament funcional i la qualitat de la producció mantinguda mitjançant el control del desgast i el manteniment oportú. Cada enllaç d'aquesta cadena depèn de l'anterior i, en última instància, tot el sistema depèn de l'associació amb un constructor de matrius que entén que l'estampació d'acer elèctric és una disciplina fonamentalment diferent de l'estampació de metalls estructurals.
Preguntes més freqüents sobre l'espai lliure de punxó a matriu per a acer elèctric
1. Quina és la separació recomanada del punxó a la matriu per a l'acer elèctric M19?
L'acer elèctric M19, un dels graus CRNGO més utilitzats per a laminacions de motors, normalment funciona millor amb un espai lliure del 5% al 7% per costat del gruix del material. Aquesta gamma explica el seu contingut aproximat d'un 3% de silici, cosa que el fa més fràgil que l'acer suau, però menys fràgil que els graus CRGO de silici superior{-. El valor exacte dins d'aquest rang depèn del gruix de la laminació, la geometria de les característiques i si prioritzeu l'alçada mínima de la rebaba o la tensió de vora reduïda. Per a les funcions de ranura de l'estator on la precisió dimensional és crítica, apunteu cap a l'extrem inferior. Per a les característiques de la ranura del rotor que rebran alumini fos-a pressió, l'extrem superior proporciona una vida útil més llarga de l'eina amb una qualitat de vora acceptable.
2. Com afecta la separació del punxó a la matriu la pèrdua del nucli del motor en laminacions d'acer elèctric?
L'eliminació influeix directament en la pèrdua del nucli mitjançant dos mecanismes. En primer lloc, la deformació plàstica a cada vora tallada crea una zona danyada magnèticament on la permeabilitat pot baixar fins a un 94%, forçant el material circumdant a transportar més flux a una saturació més alta i augmentant les pèrdues d'histèresi. La investigació mostra que aquest efecte pot gairebé duplicar les pèrdues de nucli a la zona afectada. En segon lloc, l'espai lliure excessiu augmenta l'alçada de la rebava, la qual cosa degrada el factor d'apilament i redueix la quantitat de material magnètic actiu per unitat de longitud del nucli. Els estudis indiquen que només l'optimització de l'espai en blanc pot recuperar aproximadament un 6% de la pèrdua magnètica, cosa que la converteix en una de les millores d'eficiència més rendibles disponibles sense canviar els materials ni el disseny del motor.
3. Per què l'acer elèctric de calibre prim-exigeix consideracions d'espai lliure diferents que el gruix estàndard?
Quan el gruix de la laminació cau per sota dels 0,3 mm, la fórmula estàndard d'espai-basada en percentatges produeix valors absoluts en territori d'un sol -dígit de micres. Per exemple, el 5% d'espai lliure en material de 0,15 mm equival a només 7,5 micres per costat. A aquesta escala, les variables de fabricació normals com la deflexió de l'eina, l'expansió tèrmica, l'alineació de la premsa i la consistència de rectificat contribueixen cadascuna d'1 a 2 micres d'incertesa, consumint col·lectivament la major part del pressupost de tolerància. Un error de 3 micres en material de 0,15 mm canvia l'espai lliure efectiu del 5% al 7%, potencialment superant completament la finestra acceptable. Això requereix una precisió excepcional en la fabricació de matrius i fa que la capacitat del fabricant de matrius sigui tan important com l'especificació de l'espai lliure.
4. Quina diferència hi ha entre els requisits d'autorització CRGO i CRNGO?
Els acers CRGO (orientats-gra) utilitzats als nuclis dels transformadors requereixen un espai lliure més ajustat, normalment entre un 3% i un 5% per costat, perquè la seva estructura cristal·lina alineada és extremadament sensible a la tensió de vora que altera els patrons de domini magnètic dissenyats amb cura. Les esquerdes de CRGO tendeixen a seguir plans preferents al llarg dels límits de gra, fent que el comportament de la fractura sigui menys previsible a espais més amplis. Els acers CRNGO (no -gra-orientats) utilitzats en laminacions de motors toleren una finestra més àmplia del 5% al 8% per costat perquè la seva distribució aleatòria del gra es fractura de manera més uniforme en totes les direccions. L'estructura isòtropa significa que la direcció de tall en relació amb l'alineació del gra no és una preocupació, donant als dissenyadors de matrius més flexibilitat en la selecció de l'espai lliure.
5. Com es controla la deriva del punxó a la matriu durant la producció d'acer elèctric?
La mesura de l'alçada de la rebaba és el mètode indirecte més pràctic per fer un seguiment de la deriva de l'espai lliure causat pel desgast de l'eina. A mesura que les vores del punxó i la matriu es desgasten a causa de la naturalesa abrasiva de l'acer al silici, la separació efectiva augmenta gradualment, fent que l'alçada de la rebava creixi proporcionalment. L'establiment d'un gràfic de tendències de rebaves representat en funció del recompte de traços revela la vostra corba de desgast específica. Quan el pendent augmenta, indica que els recobriments protectors s'han desgastat i que el material base s'està degradant directament. Per a graus de silici alt-com M19, mesurar cada 50.000 a 100.000 cops detecta la deriva abans de comprometre la qualitat de la laminació. L'anàlisi metal·logràfic-de secció transversal durant la prova estableix el perfil de fractura de referència, mentre que els perfiladors òptics permeten una verificació ràpida-del sòl de producció.


