


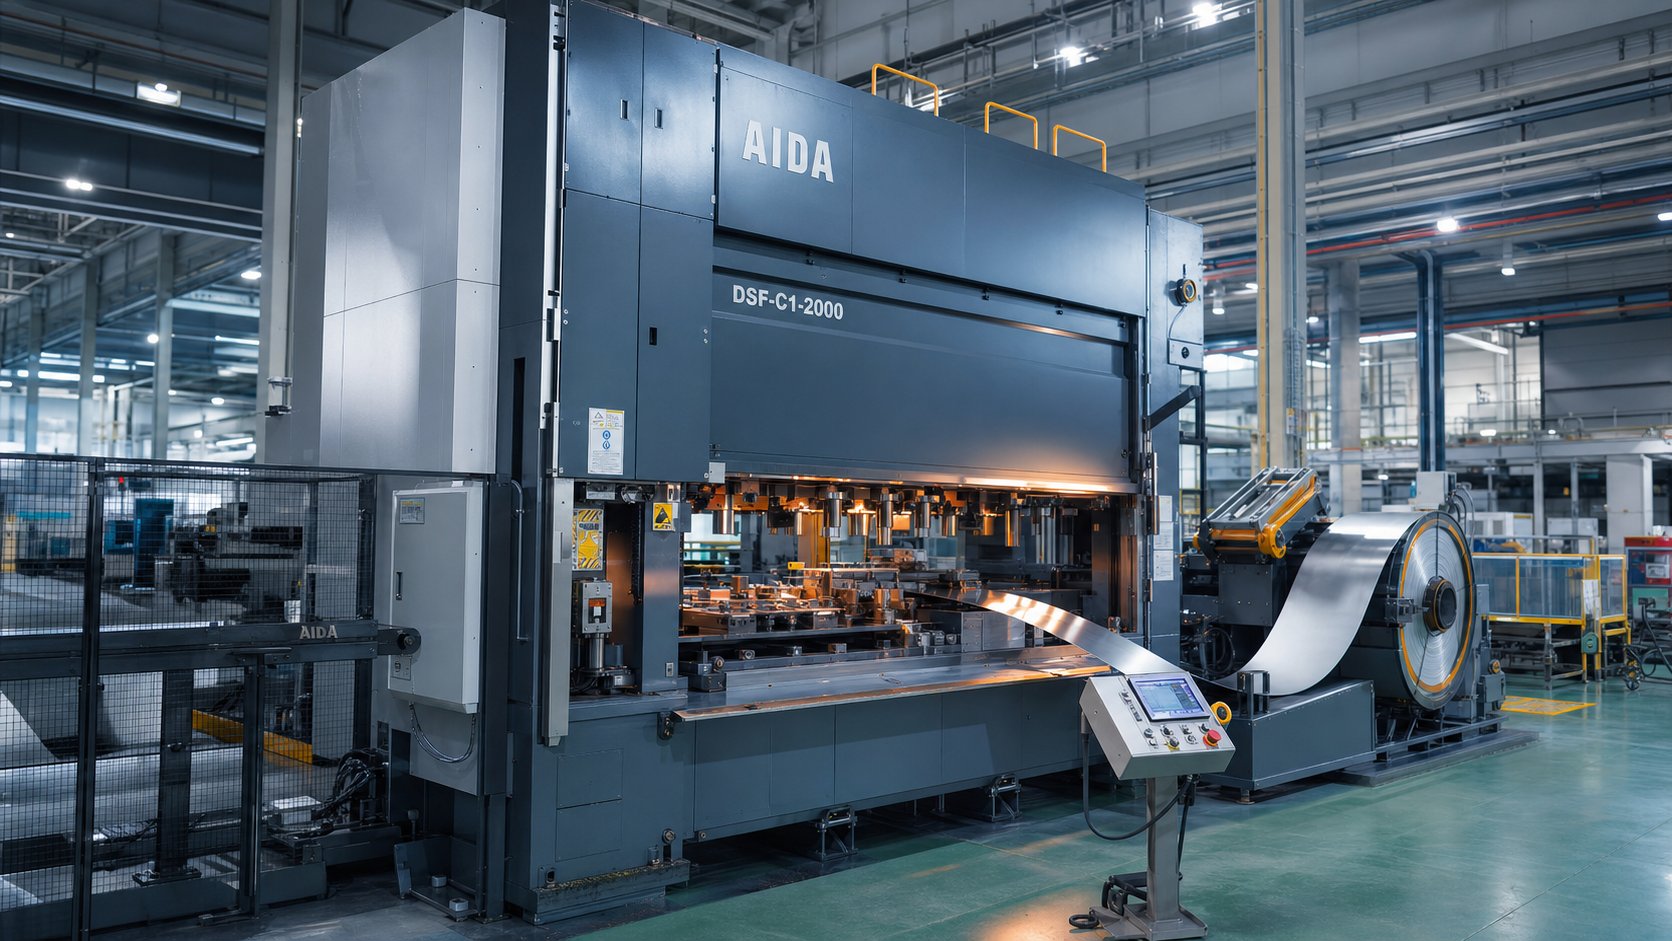
Què fa realment una màquina d'estampació de matrius progressius
Imagineu una bobina plana de metall que entra per un extrem d'una màquina i emergeix per l'altre com una peça de precisió totalment formada-sense transferències manuals, sense configuracions secundàries. Això és l'estampació progressiva de matriu en acció.
Què és una màquina d'estampació de matrius progressius?
Així quequè és un dau progressiu? En el seu nucli, és una eina multi-estació que realitza operacions de tall i conformació seqüencials sobre una cinta metàl·lica a mesura que avança per una premsa. La màquina construïda al voltant d'aquesta eina és la que converteix el concepte en una producció contínua.
Una màquina d'estampació de matrius progressius és un sistema de fabricació integrat que combina una premsa mecànica o servo, un conjunt de matrius progressius de diverses -estació i una línia d'alimentació de bobines-automàtica per transformar la cinta metàl·lica plana en peces acabades mitjançant moviments de premsa seqüencials i continus.
Cada cop de premsa fa avançar la cinta una distància fixa-anomenada pas d'alimentació-mentre que cada estació realitza una operació diferent: perforar, doblegar, formar o tallar. La peça roman unida a una cinta portadora fins que l'estació final la separa com a component completat. Aquest cicle continu alimentat per bobina-és el que dóna a una màquina d'estampació progressiva la seva velocitat i repetibilitat, sovint produint centenars de peces per minut amb una intervenció mínima de l'operador.
Per què és important la-perspectiva centrada en la màquina
La majoria dels recursos se centren en l'estampació progressiva com a servei o descripció del procés. Aquest article pren un angle diferent-tractant la pròpia màquina d'estampació de matrius com a tema principal. Per què? Perquè els enginyers de producció que avaluen l'equip de capital han d'entendre com la rigidesa del bastidor, el tipus d'accionament i la precisió de l'alimentació interactuen amb el rendiment de la matriu. Els equips d'adquisició que comparen les opcions d'aprovisionament es beneficien de saber quines especificacions de la màquina influeixen en la qualitat de les peces i el cost total de propietat.
Tant si s'està especificant una nova línia de premsa com si està qualificant la capacitat del sòl d'un proveïdor, la màquina és la variable que determina què es pot aconseguir en tolerància, velocitat i vida útil de la matriu. Les seccions següents desglossen cada subsistema-des del marc de premsa fins al canal de ferralla-per tal que pugueu connectar les opcions d'equip directament amb els resultats de les peces.
Components bàsics dins de la màquina
A màquina d'estampació de matriu progressivano és un únic dispositiu-és un sistema de subsistemes, cadascun realitza una tasca específica que s'alimenta al següent. Reduïu una màquina als seus elements essencials i trobareu un marc de premsa que proporciona una columna vertebral estructural, un conjunt de matrius que executa el treball del metall i una línia de bobines que lliura matèria primera amb precisió metronòmica. Entendre com interactuen aquests elements us ajuda a predir la qualitat de les peces abans que arribi el primer cop.
Tipus de marc de premsa i rigidesa estructural
El marc és l'esquelet que resisteix cada unça de força de formació. Tres arquitectures comunes dominen les aplicacions de matriu progressiu:
- Gap-marc (marc{-C)– Ofereix accés a tres-caras i una empremta compacta, la qual cosa fa que sigui rendible-per a treballs de tonatge més lleuger-. La compensació és la deflexió angular sota càrrega; com que un dels costats està obert, el marc es flexiona lleugerament amb cada traç, cosa que pot afectar les característiques de tolerància-restringides.
- Costat-recte- Les columnes verticals a ambdós costats eliminen la deflexió angular, oferint una vida útil i consistència dimensional superiors a la matriu. Aquesta és la-opció preferida per a matrius progressius que funcionen a volums elevats o que exigeixen toleràncies estretes.
- Tira{0}}– Utilitza tirants pre-tensats per subjectar la corona, les columnes i el llit. El resultat és una estructura rígida-esmorteïda per vibracions adequada per a aplicacions de gran-tonatge on fins i tot la deflexió de micro-nivell degrada la precisió de les peces.
Per què importa tant la rigidesa? Cada mil·lèsima de polzada que el marc es desvia es tradueix directament en una variació dimensional de la part estampada. Una premsa recta-lateral o de barra-manté els punxons d'eines alineats durant tota la carrera, conservant els espais lliures que determinen l'alçada de la rebaba, la qualitat del forat i la precisió de la-format.
Disseny del conjunt de matrius i seqüenciació de l'estació
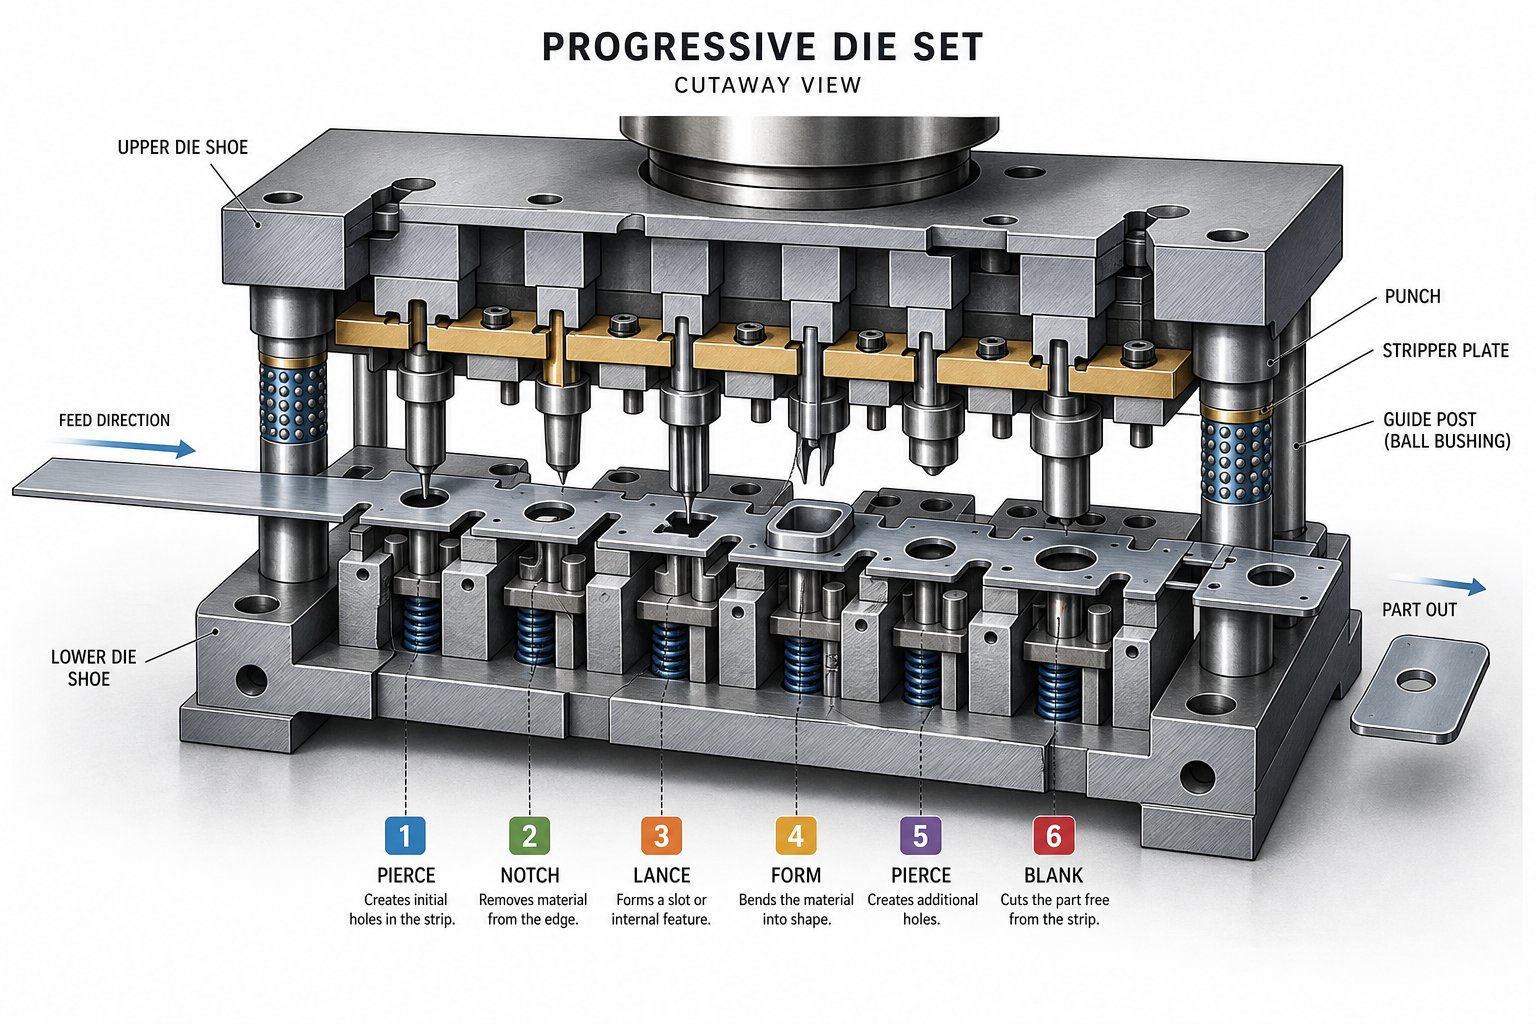
Dins de la premsa hi ha la matriu d'estampació-un conjunt-mecanitzat de precisió de sabates superiors i inferiors, pals de guia, punxons, botons de matriu, pilots, separadors i ressorts. Els encunys progressius disposen aquests elements en múltiples estacions, cadascuna dedicada a una operació específica:
- Piercing– Les eines de perforació de metall creen forats, ranures o característiques pilot a la tira.
- En blanc– Elimina seccions més grans de material per definir la geometria del perímetre de la part.
- Formació i plegat– Dona forma a l'espai en blanc pla en tres-dimensions.
- Encunyar– Aplica una força de compressió elevada per a un estricte control dimensional en superfícies crítiques.
- Tall– Separa la peça acabada de la cinta de suport.
La seqüenciació de l'estació segueix una lògica deliberada: les característiques de datum es punxen d'hora per a la precisió de la posició, les operacions de formació es produeixen després de la perforació per evitar la distorsió i el tall sempre és l'últim. L'espai entre estacions-igual al pas d'alimentació-determina fins a quin punt avança la tira per traç. L'eina de matriu progressiva ben dissenyada-equilibra el recompte de l'estació contra l'estabilitat de la cinta, assegurant que cada operació tingui espai per realitzar sense comprometre el transportador.
Sistemes d'alimentació, guia i ferralla
Les matrius d'estampació de precisió només són tan precises com el sistema de lliurament de material que les alimenta. Una línia de bobina típica inclou tres funcions integrades:
- Desbobinador– Suporta i compensa la bobina amb una tensió controlada.
- Alisador (anivellador)– Passa la tira a través de corrons ajustables que eliminen la curvatura de la bobina-configurada, lliurant material pla a la matriu.
- Alimentador servo o rotllo– Avança la cinta una distància precisa cada cicle i després la manté immòbil durant la carrera de premsa.
Un cop la tira entra a la matriu, les agulles pilot enganxen forats pre-perforats per registrar la seva posició lateral i longitudinal exacta a cada estació. Els rails de guia de tires mantenen el material centrat mentre els elevadors l'aixequen per sobre de la superfície de la matriu entre traços, evitant les marques d'arrossegament i assegurant una progressió suau.
La ferralla és un subproducte inevitable. Els llimacs de la perforació cauen a través de les obertures de la matriu a les tobogans per sota del suport, mentre que la tira d'esquelet surt de la part posterior de la premsa cap a una cinta transportadora o picador de ferralla. L'eliminació de ferralla fiable evita que els llimacs estiren-una condició en què un llimac torna a pujar amb el punxó i danya la peça següent o el dau en si.
| Component | Funció primària | Impacte en la qualitat de les peces |
|---|---|---|
| Premeu el marc | Resisteix a formar forces, manté l'alineació | Controla la desviació; afecta directament la precisió dimensional i la vida de la matriu |
| Conjunt de matrius (encunys d'estampació) | Realitza el tall, la conformació i la separació seqüencials | Determina la geometria de les característiques, les toleràncies i l'acabat de la superfície |
| Alimentador i redreçador de bobines | Ofereix tira plana amb un pas d'alimentació precís | Assegura una progressió constant; evita errors d'alimentació i errors de posició |
| Sistema pilot | Registra la posició de la franja a cada estació | Manté l'alineació-a-de l'estació en micres |
| Tira de guies de guia | Centres tira lateralment a través de la matriu | Evita la inclinació que provoca un entallament o formació desigual |
| Eliminació de ferralla (tobogans i picadores) | Expulsa els llimacs i la tira d'esquelet | Evita l'estirada de llimacs, els xocs de matriu i els defectes de la superfície |
Quan tots els subsistemes funcionen de manera concertada-absorbint la càrrega sense flexió, l'alimentador que lliura la cinta sobre el pas, la posició de bloqueig dels pilots i la neteja de ferralla-el resultat és un sistema unificat capaç de produir milers de peces idèntiques per hora. La següent variable de l'equació és el propi moviment: com la premsa converteix l'energia emmagatzemada en el moviment de llisca controlat que impulsa cada estació a través del seu cicle de formació.
Com funciona el procés d'estampació progressiva
Ja saps què hi ha dins de la màquina. La pregunta real és: com funciona una premsa d'estampació quan tots els subsistemes s'encenen junts en un cicle continu? La resposta es troba en el propi procés d'estampació de matriu progressiu-una seqüència coreografiada on una bobina plana es converteix en una part acabada una estació a la vegada, sense deixar mai la cinta fins al tall final.
Progressió de la tira pas{0}}a-pas a pas
Imagineu una bobina de metall carregada al desenrotllador. L'allisador elimina la curvatura i el servoalimentador fa avançar la tira a la matriu una distància fixa-el pas de progressió. Aquest pas és igual a l'espai-a-centre de les estacions i determina el flux parcial a través de tota l'eina. Cada cop de premsa repeteix aquest cicle de feed-i-formulari.
Aquí teniu el procés d'estampació progressiva dividit en les seves etapes principals:
- Càrrega de bobines i alimentació de tires– L'alimentador fa avançar el material pla a l'obertura de la matriu. Els forats pilot inicials són perforats en una estació primerenca per establir el registre.
- Enganxament del pin pilot– A mesura que la matriu superior baixa, les agulles pilot de precisió entren als forats pre-perforats, bloquejant la tira a la posició lateral i longitudinal exacta abans que s'apliqui cap força de tall.
- Piercing i punxada– Perfora el metall troquelat per crear forats, ranures i característiques de relleu que preparen el blanc per a la conformació posterior.
- Formació i dibuix– Les estacions dobleguen, encunyen o dibuixen material en formes tridimensionals. La tira de suport es flexiona als punts de fixació dissenyats per adaptar-se al moviment vertical sense perdre la precisió del to.
- Retall– L'excés de material es talla per refinar el perímetre de la peça fins a la geometria final.
- Tall i expulsió– L'última estació separa la part completada del transportista. Els estampats de matriu progressiu acabats cauen en un canal o transportador per sota de la premsa, a punt per a l'embalatge o el processament secundari.
El disseny de la disposició de la franja governa tota aquesta seqüència. Els enginyers determinen com nien les peces a la franja, on els ponts mantenen la integritat estructural i quin ordre segueixen les operacions per evitar la distorsió. Uns objectius de disseny-ben optimitzatsmés del 75% d'utilització del materialmantenint el transportador prou robust per alimentar-se de manera fiable a velocitat.
Què exigeix l'estampació d'alta{0}}velocitat de la màquina
Les aplicacions estàndard de matriu progressiu funcionen còmodament entre 100 i 400 cops per minut. Empènyer al territori d'estampació progressiva de matriu d'alta velocitat i les premses poden superar els 1.000 cops per minut. A aquests ritmes, cada mil·lisegon d'aturada de la diapositiva, moviment d'alimentació i participació del pilot es comprimeix.
Què canvia a la velocitat? Tres coses s'estrenyen simultàniament:
- Rigidesa de la màquina– La deflexió del quadre que és insignificant a 200 SPM esdevé acumulada a més de 1.000-. Les premses laterals rectes-o de tirants són essencials per mantenir l'alineació de la matriu amb una càrrega cíclica ràpida.
- Precisió de lubricació– Les velocitats més altes generen més calor i fricció. Els sistemes de micro-spray o degoteig han d'aportar lubricant a les zones de contacte exactes sense que s'agrupin ni destrueixin les estacions adjacents.
- Precisió de l'alimentació– El servoalimentador ha d'accelerar, posicionar i desaccelerar la cinta dins d'una fracció del cicle de premsa. Fins i tot un error d'alimentació de 0,05 mm es composa a través de les estacions, provocant un registre errònia i ferralla.
La capacitat d'alta-velocitat no es tracta només d'un motor més ràpid. És el resultat combinat de la dinàmica de la premsa, la resposta de l'alimentació, els espais lliures de la matriu i l'evacuació de la ferralla, tot operant dins de finestres de temps més ajustades. El sistema d'accionament que hi ha darrere d'aquest moviment de llisca-mecànic, servo o hidràulic- determina les velocitats i els perfils de conformació que es poden aconseguir.
Tipus de premsa que impulsen les operacions de matriu progressiu
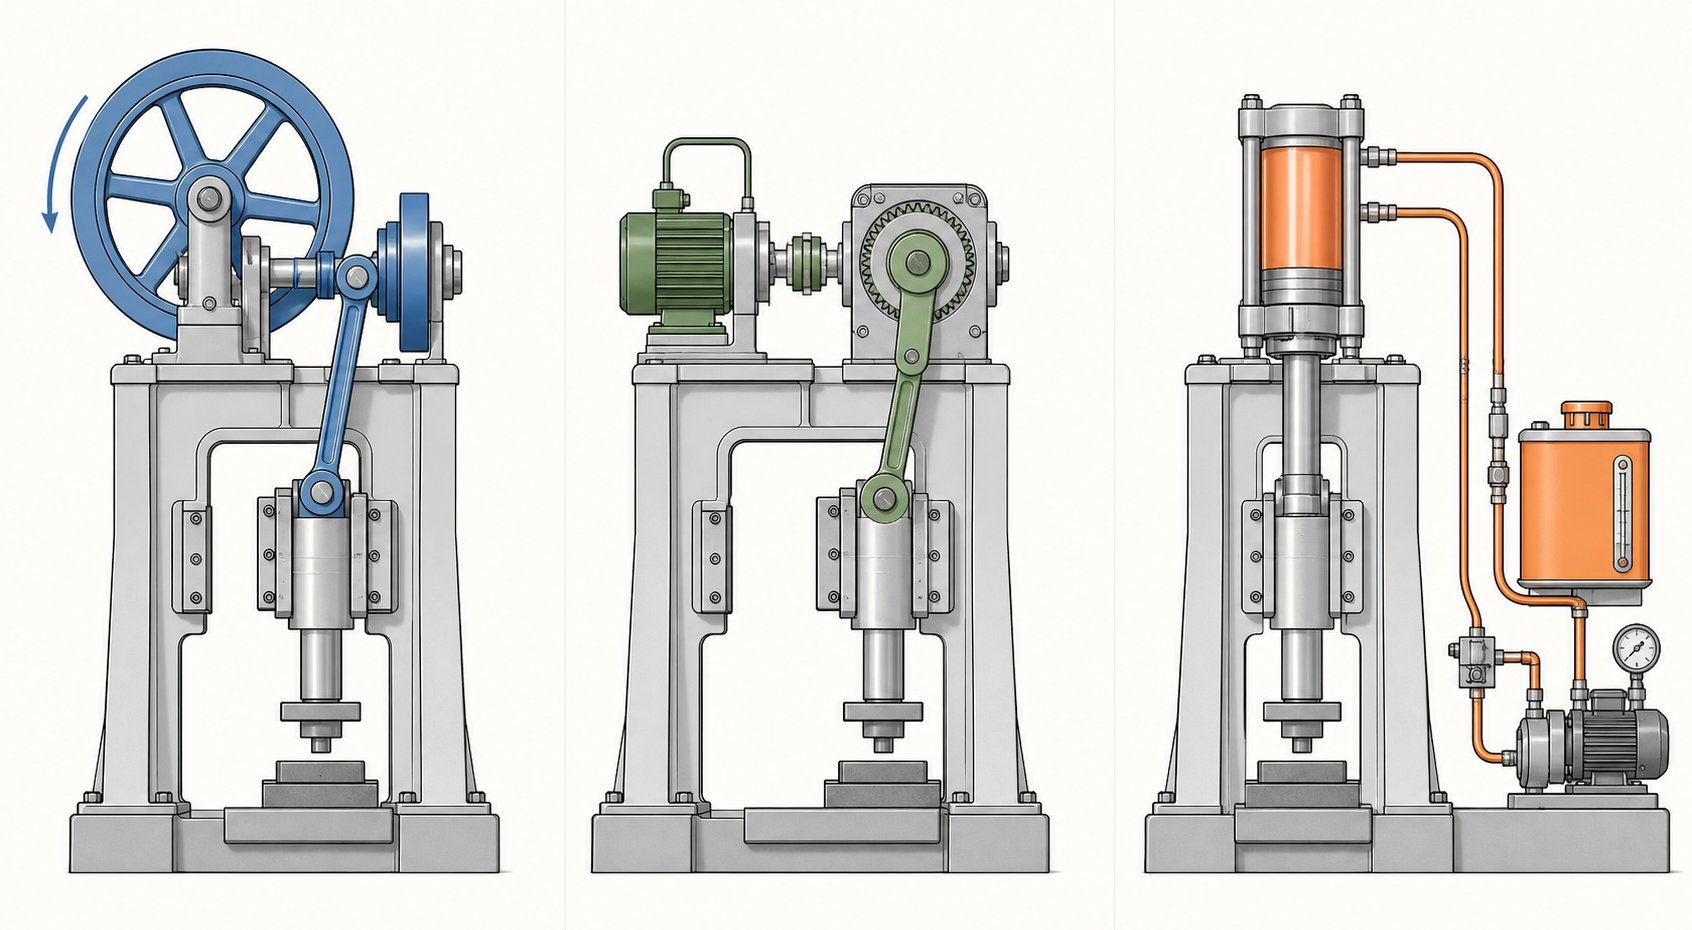
Cada premsa d'estampació progressiva converteix l'energia emmagatzemada en el moviment de lliscament controlat que impulsa els punxons a través del metall. Però com arriba aquesta energia al tobogan-i com es comporta durant la part crítica de treball de la carrera-varia de manera espectacular segons el sistema d'accionament. L'elecció entre mecànica, servo i hidràulica influeix directament en la velocitat de producció, la qualitat de les peces, la longevitat de la matriu i la complexitat de conformació que podeu aconseguir.
Premses mecàniques i unitats de moviment d'enllaç
El cavall de batalla de l'estampació de matrius progressius de gran-volum és la premsa mecànica. Un volant emmagatzema energia de rotació i un cigonyal o un engranatge excèntric converteix aquesta energia en moviment de lliscament alternatiu. El resultat és una corba de traç fixa-ràpida a la part superior, més lenta prop del punt mort inferior-ofereix temps de cicle coherents que s'adapten a la producció repetitiva.
Les premses mecàniques excel·lent a la velocitat. Els temps de cicle curts i el baix consum d'energia per cursa els fan ideals per a operacions d'escombrat, conformació superficial i perforació on només es necessita un tonatge complet a la part inferior de la carrera. La compensació? Flexibilitat limitada. El perfil de la carrera ve determinat per la geometria, no pel programari, de manera que obteniu el mateix moviment cada cicle, independentment del que exigeixi la peça.
Aquí és on una pressió de moviment d'enllaç canvia l'equació. En lloc d'una simple manivela, les unitats de moviment d'enllaç utilitzen un mecanisme d'enllaç multi-que remodela la corba de velocitat de lliscament. Durant la part de treball de la carrera,la velocitat de lliscament disminueix fins a un 40%, mentre que la velocitat augmenta a la part-que no funciona per mantenir índexs de producció elevats. Imagineu-vos una premsa que s'alenteix exactament quan s'està formant el metall, i després torna a esprintar cap a dalt per al següent cop.
Els beneficis pràctics per a les operacions de matriu progressiu són importants:
- Reducció de l'impacte de la matriu- La velocitat d'aproximació més baixa significa menys xoc a l'eina a l'engranatge, allargant la vida útil del punxó i del botó de matriu.
- Menys tornada-de primavera– La permanència més llarga sota pressió millora la plasticitat del metall, produint característiques formades més properes a la forma de la xarxa sense re{0}}impacte.
- SPM efectiu més alt– Els accionaments de moviment progressiu d'enllaç de matriu poden augmentar la velocitat de funcionament almenys un 25% en comparació amb el moviment de la manivela estàndard amb una qualitat de peça equivalent.
- Menor soroll i vibració– Les forces reduïdes d'enganxament-es tradueixen en una premsa d'estampació de matrius de funcionament més silenciosa i-.
L'equilibri dinàmic complementa el moviment de l'enllaç contrarestant les forces inercials generades per la massa de lliscament alternatiu. A altes velocitats, una premsa desequilibrada transmet la vibració a la base, la matriu i, finalment, la peça. Els sistemes de contrapesos-pesos mecànics o cilindres pneumàtics-neutralitzen aquestes forces, mantenint la premsa estable i reduint la fatiga tant al bastidor com a les eines.
Servopremses per al control de carrera variable
Què passaria si poguéssiu programar la diapositiva perquè es mogui de manera diferent en cada treball-o fins i tot en diferents punts d'un sol traç? Això és el que ofereix una premsa de matriu progressiva servo. Un servomotor d'alt-parell substitueix el volant i l'embragatge, donant un control total sobre la posició, la velocitat i l'acceleració de la llisca durant tot el cicle.
Les premses servo ofereixen diverses capacitats que les unitats mecàniques convencionals no poden igualar:
- Perfils de carrera programables– Reduïu la diapositiva per a dibuixos profunds, romandre al centre mort inferior per encunyar o impulsar una seqüència de formació. Dissenyeu la corba de moviment per adaptar-se a la peça, no al revés.
- Velocitat variable en un sol cicle– Acostar-se ràpidament, formar lentament, tornar a la màxima velocitat. Aquesta flexibilitat admet la formació de múltiples-estació complexa sense comprometre el rendiment.
- Eficiència energètica– El motor només consumeix energia quan es treballa, i la frenada regenerativa recupera energia durant la desacceleració.
- Reducció del desgast de la matriu– El control de la velocitat d'aproximació en el moment de l'enganxament redueix la càrrega de l'impacte, un avantatge comparable als avantatges del moviment de l'enllaç però ajustable infinitament mitjançant programari.
El paper emergent de la tecnologia servo en l'estampació progressiva se centra en treballs que combinen diversos tipus de conformació-perforació més embutició profunda i encunyació-en un sol encuny. Una corba de carrera fixa obliga a comprometre les estacions. Una servopremsa elimina aquests compromisos adaptant el moviment a la velocitat de formació ideal de cada operació.
Escollint el tonatge de premsa i la mida del llit
Seleccionar el tonatge adequat per a una premsa d'estampació progressiva no és tan senzill com fer coincidir la classificació de la premsa amb el material més gruixut que voleu executar. La demanda de tonatge és acumulada a totes les estacions actives de la matriu. Heu de tenir en compte:
- Gruix del material i resistència a la tracció– Els materials més gruixuts o més durs requereixen proporcionalment més força de tall i conformació per estació.
- Nombre d'estacions actives– Una matriu de 20 estacions amb càrregues de perforació, formació i encunyació simultànies pot arribar a un pic molt per sobre del que sol·licita qualsevol estació individual.
- Formant forces– El dibuix i l'encunyació generen un tonatge superior al de la perforació. Els corbes complexos amb radis ajustats concentren la força en àrees de matriu més petites.
Una pauta habitual és dimensionar la premsa al 60-70% de la capacitat nominal per a la càrrega màxima calculada. Aquest marge protegeix el bastidor, els coixinets i la unitat de la sobrecàrrega alhora que ofereix espai per a la variació del material i els cicles d'afilat de matrius que augmenten gradualment la força de tall.
La mida del llit importa igual. La matriu ha d'encaixar dins de la zona de reforç amb prou espai lliure per a canals de ferralla, suport de tires i subjecció ràpida de canvi de matriu. Si esteu executant una franja ampla per a dissenys de diverses-sortides, una dimensió del llit més gran d'esquerra-a-es torna obligatòria. La combinació de tonatge i mida del llit garanteix que la premsa pugui acomodar físicament i suportar mecànicament la matriu durant tota la seva vida útil.
| Criteris | Premsa mecànica | Premsa servo | Premsa hidràulica |
|---|---|---|---|
| Velocitat (cops per minut) | Alt a molt alt | Ajustable (de baix a alt) | De baix a moderat |
| Força la consistència a través del traç | Força màxima només a prop de BDC | Corba de força programable | Tonatge complet en qualsevol moment |
| Flexibilitat del perfil de traç | Arreglat (millorat amb el moviment de l'enllaç) | Totalment programable | Ajustable però més lent |
| Eficiència energètica | Alt (emmagatzematge del volant) | Molt alta (regenerativa) | Inferior (bomba contínua) |
| Morir l'impacte de la vida | Bé (excel·lent amb el moviment d'enllaç) | Excel·lent (participació controlada) | Bona (aproximació-a baixa velocitat) |
| Aplicacions típiques de matriu progressiu | Tapat d'alta-velocitat, perforació, conformació superficial | Troqueles complexes-multiformes, operacions mixtes | Embutit profund, format-de gran calibre |
Les premses hidràuliques mereixen una menció per la seva integritat. Ofereixen un tonatge complet en qualsevol moment de la carrera-útil per a l'embotit profund o per a operacions que requereixen força sostinguda-però els seus temps de cicle més lents limiten el rendiment en aplicacions progressives de gran-volum. Els trobareu amb més freqüència alimentant matrius de transferència o operacions de conformació autònomes que executant eines progressives de diverses-estació a velocitat de producció.
El sistema d'accionament defineix el que pot fer una premsa de matriu progressiva, però el material és a què ho fa. Els diferents metalls i aliatges aporten les seves pròpies exigències en la força de conformació, el comportament d'alimentació i l'estratègia de lubricació-factors que tornen a la selecció de premsa d'una manera fàcil de passar per alt.
Selecció de material per a l'estampació progressiva de matrius
Una premsa pot oferir una dinàmica de carrera perfecta i una matriu pot presentar una geometria d'estació impecable, però l'elecció de material incorrecta encara produirà ferralla. L'estampació progressiva del metall imposa exigències úniques a la bobina que la travessa-la cinta ha d'alimentar-se de manera neta, formar-se sense esquerdar-se i tallar-se amb característiques de rebava previsibles a través de centenars de cops per minut. Escollir el metall adequat no és només una decisió de disseny; influeix directament en quins paràmetres de màquina, espais lliures d'eines i estratègies de lubricació tindran èxit.
Famílies de metalls i aliatges compatibles
L'estampació progressiva de metall encunyat s'adapta a una àmplia gamma de materials ferrosos i no ferrosos. Cada família d'aliatges aporta un equilibri diferent de resistència, conformabilitat i cost que determina com s'han de configurar la matriu i la premsa.
- Acer baix-carboni (C1008–C1026)– El material més processat en l'estampació progressiva d'acer. L'alta ductilitat, el baix cost i el comportament de cisalla previsible el converteixen en l'opció predeterminada per a suports, carcasses i components estructurals. El zinc o el níquel poden afegir un estampat post-resistent a la corrosió.
- Acer inoxidable (sèries 300 i 400)- Ofereix resistència a la corrosió i força a costa de forces de conformació més altes i un desgast més agressiu de la matriu. Els graus austenítics com el 304 treballen-s'endureixen ràpidament, exigeixen un tonatge de premsa robust i uns espais de punxó-a-controlats amb cura.
- Coure i coure beril·li- L'estampació progressiva de coure domina la producció de connectors i terminals elèctrics gràcies a una excel·lent conductivitat, resistència a la corrosió i ductilitat. El coure de beril·li afegeix propietats de molla i resistència a la fatiga per a aplicacions de contacte que requereixen un cicle de vida elevat.
- Llautó (C260–C360)– Combina una bona conformabilitat amb conductivitat tèrmica i elèctrica. La seva naturalesa relativament suau redueix el desgast de la matriu, el que el fa adequat per a maquinari decoratiu, components de pany i tirades progressives d'alta-velocitat.
- Alumini (1100, 3003, 5052, 6061)– Ofereix una alta relació de resistència{0}}a-pes amb una excel·lent conformabilitat en temperaments més suaus. Les eines d'estampació d'alumini requereixen espais lliures de punxó-per-més amples en comparació amb l'acer perquè el material tendeix a enganxar-se i acumular-se a les superfícies de les eines sense una lubricació adequada.
El millor material rarament és el més resistent-és aquell el comportament mecànic del qual s'alinea amb la geometria de la peça, el volum de producció i la capacitat de premsa disponible.
Intervals de gruix i especificacions de la bobina
Els materials d'estampació progressiva es subministren com a bobina amb gruixos de calibre estandarditzats. Els intervals de processament típics van des d'aproximadament 0,1 mm (0,004 polzades) per a terminals electrònics de micro-precisió fins a 0,250 polzades (6,35 mm) per a suports estructurals pesats. El punt dolç per a la majoria de les aplicacions progressives es troba entre 0,015 polzades i 0,125 polzades (aproximadament de calibre 28 a calibre 11).
L'amplada de les bobines acostuma a anar des de menys d'1 polzada per a matrius de tira única-extrema estreta-a més de 24 polzades per a dissenys de sortida múltiple-ample. Les tires més amples requereixen premses amb dimensions de llit més grans i alimentadors capaços de manejar peses de bobina més pesades sense introduir la cambra de la cinta o l'ona de vora.
L'adherència als gruixos de calibre estàndard-de la indústria manté els costos baixos perquè aquestes mides són habitualment emmagatzemades pels centres de servei. Els gruixos personalitzats o els aliatges especials sovint requereixen comandes mínimes-de molí-de vegades quantitats de càrrega de camions-que poden imposar pressupostos en programes de menor-volum.
Com influeixen les propietats del material en la configuració de la màquina
Tres propietats mecàniques impulsen la interacció entre els materials d'estampació progressiva i la premsa: resistència a la tracció, ductilitat (percentatge d'allargament) i duresa. Cadascun modela com configureu l'equip.
Resistència a la tracciódetermina els requisits de força de tall i conformació. Una tira d'acer inoxidable 304 amb una resistència a la tracció màxima de 85 ksi requereix aproximadament el doble del tonatge de perforació de l'acer de baix-carboni a 45 ksi per a una geometria de forats idèntica. Aquesta diferència es composa a totes les estacions actives, augmentant els requisits de tonatge total i sovint dictant una premsa més gran.
Ductilitatregula amb quina agressivitat la matriu pot formar material sense fractura. Els metalls d'alt-allargament com el coure (més d'un 40% d'allargament) toleren radis de flexió estrets i embussos profunds. Els aliatges de -ductilitat més baixa, com ara l'acer de molla o l'acer inoxidable dur-tremp, requereixen angles de conformació més suaus, més estacions per distribuir la tensió i, de vegades, perfils de servopremsa que frenen el lliscament durant la carrera de treball.
Duresaes correlaciona amb la taxa de desgast de la matriu. Els materials més durs abracen les superfícies de punxó i matriu més ràpidament, escurçant els intervals d'afilat. L'estampació progressiva d'acer al carboni en graus més suaus (Rockwell B 55–70) produeix tirades llargues de matriu amb un manteniment mínim, mentre que els aliatges inoxidables o d'-alta resistència poden reduir la vida de la matriu a la meitat si els acers i recobriments d'eines no s'actualitzen en conseqüència.
L'estratègia de lubricació també canvia segons el tipus de material. Tant els acers inoxidables com l'alumini requereixen lubricants-resistents-pel·lícules sintètiques o cloradas-per evitar l'escorçament i la vora acumulada-en els punxons. Els olis estàndard-basats de petroli funcionen bé per a acer suau i llautó. A altes velocitats, el lliurament de lubricació passa dels sistemes d'inundació als aplicadors de micro-esprai de precisió que s'orienten a cares de punxó i estacions de conformació específiques sense contaminar les operacions adjacents.
Els ajustos de velocitat de premsa segueixen una lògica similar. Els materials més suaus i dúctils toleren velocitats de carrera més elevades perquè es tallen netament i generen menys calor. Els aliatges més durs es beneficien de la velocitat reduïda o de les unitats de moviment d'enllaç-que frenen el lliscament en l'enganxament, redueixen el xoc d'impacte i allargan la vida útil de l'eina.
| Tipus de material | Interval de gruix típic | Consideracions clau de processament |
|---|---|---|
| Acer baix-de carboni | 0,015 polzades – 0,250 polzades | Força de conformació baixa, alta ductilitat, lubricació estàndard. Gamma àmplia de compatibilitat de premsa. |
| Acer inoxidable (austenític) | 0,010 polzades – 0,125 polzades | Gran demanda de tonatge, enduriment ràpid-, es requereixen lubricants anti-agressius. Un cop de puny més fort-a-l'espai lliure. |
| Coure / coure beril·li | 0,004 polzades – 0,080 polzades | Excel·lent conformabilitat, el material tou redueix el desgast de la matriu. Calibres prims comuns per a contactes elèctrics. |
| Llautó | 0,008 polzades – 0,125 polzades | Bona ductilitat, força moderada. Compatible amb estampació-alta velocitat; mínim lubricant necessari. |
| Alumini | 0,010 polzades – 0,190 polzades | Es necessiten més espais lliures de matriu, tendència a la irritació. Les eines d'estampació d'alumini es beneficien de les superfícies de perforació recobertes o polides. |
La selecció del material mai és una decisió aïllada-, sinó que s'alimenta en els càlculs de tonatge, la selecció d'acer de matriu, els intervals de manteniment i fins i tot la comparació entre mètodes d'estampació progressius i alternatius. Quan el material porta la complexitat de la matriu o la capacitat de premsa als seus límits, pot ser que sigui el moment de preguntar-se si un enfocament progressiu segueix sent el camí més rendible-.
Comparació de matrius progressius amb mètodes d'estampació alternatius
Una matriu progressiva és una eina poderosa, però no és l'única a la caixa d'eines de metall. Quan la geometria de les peces es fa massa gran, els volums són massa baixos o la profunditat de formació supera el que pot gestionar una cinta de suport, els mètodes alternatius sovint ofereixen una millor economia o millors peces. Saber on sobresurten les operacions de matriu i estampat progressius-i on no-evita desajustaments costosos entre procés i producte.
Estampació progressiva vs transferència vs estampació composta
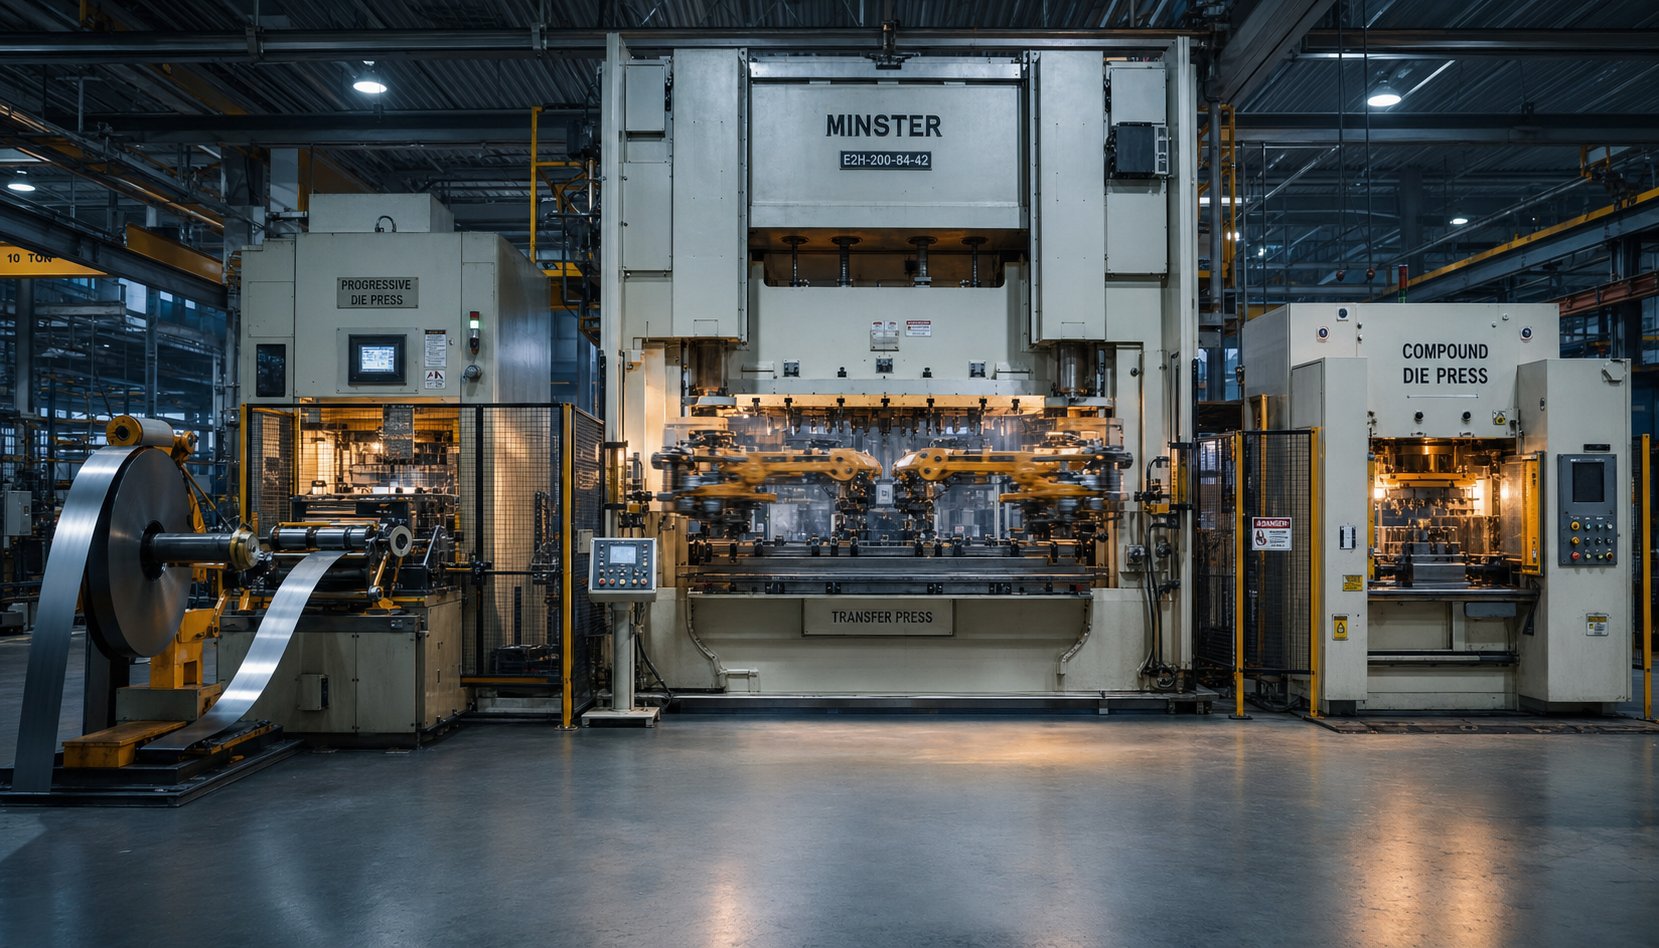
Tres mètodes d'estampació dominen la producció de peces metàl·liques de precisió. Cadascun d'ells utilitza un enfocament fonamentalment diferent per moure el material a través de les operacions, i aquesta diferència determina quines feines gestionen millor.
Estampació progressiva de matriumanté la peça connectada a una tira de suport durant tota la seqüència. La cinta avança estació a estació dins d'un únic conjunt de matrius, amb la part acabada separada només al tall final. Aquest enfocament d'alimentació contínua-admet velocitats extremadament altes-sovint de 100 a més de 1.000 cops per minut-i ofereix el cost per-peça més baix en volum perquè el temps de configuració és mínim i la implicació de la mà d'obra és gairebé zero un cop la premsa està en marxa.
Estampació de matriu de transferènciasepara el blanc de la tira al principi del procés. A continuació, els dits mecànics o els braços de transferència mouen la peça individual entre estacions de matriu independents. Com que la peça està lliure-, els encunys de transferència poden perforar tan profundament com ho permet la matèria primera sense estar restringit per la geometria de la cinta de suport. Això fa que l'estampació per transferència sigui el mètode preferit per a peces grans,-petxines embutides profundes i components que requereixen operacions en diverses cares.
Estampació de matriu compostrealitza diverses operacions de tall-tascament i perforació, per exemple-en un sol cop de premsa. El resultat és una peça plana i dimensionalment precisa amb una excel·lent concentricitat entre les característiques. Les matrius compostes són més senzilles i menys costoses de construir que les eines progressives, però només gestionen geometria plana i produeixen una peça per cursa sense capacitat de formació.
Formació multi-diapositivamereix una menció com a quarta opció. Les màquines multi-corredisses utilitzen lleves i eines de lliscament que s'apropen a la cinta des de diverses direccions simultàniament, cosa que les fa ideals per a peces petites amb corbes complexes en diversos plans-clips, molles, formes de filferro i connectors que requeririen estacions excessives en una matriu progressiva convencional.
| Criteris | Estampació progressiva de matrius | Estampació de matriu de transferència | Estampació de matrius compostes |
|---|---|---|---|
| Volum anual ideal | 50.000 a milions | De 10.000 a 500,000+ | 5.000 a 200.000 |
| Part de complexitat | Moderat (profunditat de dibuix limitada) | Alt (empanyaments profunds, peces grans) | Baix (només parts planes) |
| Cost típic d'eines | $15,000 – $60,000+ | $100,000 – $500,000+ | $5,000 – $20,000 |
| Cost per-peça a escala | El més baix | Moderat | De baix a moderat |
| Velocitat de producció | Molt alta (100–1,000+ SPM) | Moderada (15-60 SPM) | De moderat a alt |
| Interval de mida de la peça | Petit a mitjà | Mitjana a gran | Petit a mitjà (pla) |
| Configuració i canvi | Baix (encuny únic, alimentació automatitzada) | Superior (múltiples estacions, calibratge de transferència) | Baixa |
Entendre aquests tipus de matrius d'estampació en relació amb els requisits específics de les vostres peces elimina les conjectures. Un suport que encaixi al palmell de la mà i s'envia en quantitats de 500.000 cada any? La resposta és gairebé segura. Una copa d'automòbil-de gran profunditat que supera les limitacions-d'amplada de les bandes? La transferència es fa càrrec.
Quan l'estampació progressiva de matriu no és l'adequat
Sembla que l'estampació progressiva guanya en velocitat i cost cada vegada? No del tot. Diversos escenaris impulsen els projectes cap a mètodes alternatius:
- La mida de la peça supera la capacitat de la cinta– Les matrius progressives estan limitades per l'amplada de la bobina i les dimensions del llit de premsa. Les peces més amples d'aproximadament 24 polzades o que requereixen una gran superfície plana sovint no es poden niuar de manera eficient en una tira, cosa que fa que l'estampació de matrius de transferència o les matrius de línia tàndem siguin més pràctiques.
- La profunditat d'embotit supera els límits de la cinta de suport– Quan les ràtios d'estirament requereixen que el material es mogui verticalment més enllà del que pot tolerar la cinta de suport sense que s'estingui ni es trenqui, la peça ha d'estar lliure-. Les premses de transferència ho gestionen de manera natural.
- El volum és massa baix per amortitzar l'eina– Una matriu progressiva amb una mitjana de 15.000 $ a 60.000 $ només té sentit quan les quantitats de producció distribueixen aquesta inversió prou fina com per competir amb mètodes més senzills. Per sota de determinats llindars, el tall per làser, la formació de frens de premsa o l'estampació de matrius compostes costa menys per part.
- La geometria de les peces requereix operacions de diverses-caras– L'eina progressiva treballa en un eix de moviment de premsa. Si la peça requereix perforació lateral-, roscat, moletejat o operacions des de diverses direccions simultàniament, els mètodes de transferència o multi-diapositiva ofereixen més llibertat geomètrica.
- Planitud ajustada en espais en blanc complexos– Les matrius compostes produeixen peces més planes que les matrius progressives perquè la peça es forma en un sol traç sense arrossegar-se per múltiples estacions. Per a rentadores, calces o piles de laminació on la planitud és l'especificació crítica, les eines compostes guanyen.
Reconèixer aquests límits d'hora estalvia temps d'enginyeria i evita forçar una solució progressiva on el procés lluitarà contra la geometria.
Lògica d'estructura de costos i ruptura de volum-Even
L'economia de l'estampació progressiva a llarg termini segueix una corba senzilla però potent: un cost fix elevat per endavant, un cost variable per encert molt baix. Comprendre on cau el punt d'equilibri-determinà si les eines progressives són una inversió intel·ligent o un sobre-compromís car.
Considereu un exemple concret. Un dau progressiu de complexitat mitjana-podria costar 30.000 $ per dissenyar i construir. Un cop en funcionament, produeix peces a 0,50 dòlars cadascuna. La mateixa peça feta amb tall per làser i formació de frens de premsa pot costar 5,00 dòlars per peça sense cap inversió en eines. Les matemàtiques són senzilles:
- Amb 1.000 peces anuals, la matriu progressiva afegeix 30 $ per part en un cost d'eines amortitzats-superant amb escreix l'alternativa de tall làser-.
- Amb 10.000 peces, l'amortització de les eines cau a 3,00 dòlars per peça, el que fa que el cost progressiu total sigui de 3,50 dòlars enfront de 5,00 dòlars per a les alternatives. S'apropa-l'equilibri.
- Amb 20.000 peces, la ruta progressiva costa 2,00 dòlars per part total (1,50 dòlars d'eines amortitzades més un cost d'execució de 0,50 dòlars),estalviant aproximadament 60.000 dòlars anualsen comparació amb els mètodes de peça-part.
- Més enllà de les 50.000 peces, l'amortització es torna insignificant i la matriu progressiva ofereix el seu avantatge més baix de cost-per-peça-sovint una proporció de 10:1 respecte als mètodes sense-eines.
Per a la majoria d'aplicacions progressives, el llindar d'equilibri -atereix entre 10.000 i 20.000 parts anuals. Per sota d'aquest rang, les eines més senzilles o els mètodes de fabricació sense eines-mantenen els costos més baixos. Per sobre, l'estampació progressiva s'allunya decisivament de l'economia de la unitat.
Les matrius de transferència segueixen una corba diferent. El seu cost d'eines més elevat (100 $,000+) fa que la ruptura-encara sigui més lluny, però manegen peces que les matrius progressives no poden produir físicament. Les matrius compostes ocupen el pressupost-extrem amigable-menor inversió en eines, un temps de construcció més ràpid, però limitat a una geometria plana i velocitats moderades.
El marc de decisió es resumeix en tres qüestions:
- La geometria de la peça pot funcionar físicament en una matriu progressiva sense superar les limitacions de mida o profunditat?
- El volum anual justifica la inversió en eines a un cost competitiu per-peça?
- La cronologia de producció admet el temps de lliurament necessari per dissenyar, construir i validar la matriu?
Si les tres respostes són afirmatives, les operacions de matriu i estampat progressius gairebé sempre oferiran la millor combinació de velocitat, repetibilitat i cost total. Si alguna resposta és no, les alternatives mereixen una avaluació seriosa.
La comparació de mètodes aclareix quin enfocament s'adapta a un perfil de producció determinat-però dins de l'estampació progressiva en si, el ventall d'aplicacions és notablement ampli. El mateix procés fonamental que estampa un micro-terminal de coure per a un connector de telèfon intel·ligent també produeix un suport estructural d'acer per a un xassís d'automòbil, amb les especificacions de la màquina i els estàndards de precisió canviant de manera espectacular entre els sectors.
Aplicacions industrials i estàndards de precisió
Un terminal de coure més prim que una targeta de crèdit i un suport estructural d'acer sobre el qual podríeu suportar tots dos surten de matrius progressius. La diferència no és només el material-és tota l'especificació de la màquina darrere de cada peça. El tonatge, el tipus de premsa, la velocitat de carrera i el control de la qualitat canvien en funció de quina indústria serveixi el component acabat.
Aplicacions d'automoció i electrònica
L'estampació progressiva de components d'automoció representa una part massiva del mercat global de matrius progressius. Penseu en els suports que asseguren els arnes de cablejat, els reforços estructurals dins dels conjunts de les portes, els connectors que uneixen els mòduls de l'ECU i els components del sistema de combustible que requereixen superfícies de segellat consistents. Aquestes peces demanen premses de gran tonatge-sovint de 200 a 600 tones- perquè els calibres de material solen ser més pesats (de 0,040 polzades a 0,125 polzades d'acer dolç o graus d'aliatge de baixa-alta{10}}resistencia) i les estacions de matriu són nombroses.
Les expectatives de vida de la matriu en l'automoció són igualment agressives. Les tirades de producció que arriben a milions de visites a l'any signifiquen que la premsa ha de mantenir l'alineació carrera rere carrera sense que la fatiga acumulada del bastidor degradi les dimensions de les peces. Les premses laterals rectes-amb accionaments de moviment d'enllaç dominen aquí perquè combinen la rigidesa necessària per a l'obturació pesada amb una càrrega de cops reduïda que allarga la vida útil de les eines en campanyes llargues.
Les aplicacions electròniques inverteixen l'equació. En lloc d'un gran tonatge, la prioritat passa a la micro-precisió i velocitat. Els terminals, les llaunes de protecció, els contactes de la bateria i les carcasses dels connectors estan estampats amb coure de calibre prim, bronze fòsfor o cinta inoxidable-sovint per sota de 0,020 polzades-a velocitats superiors a 800 cops per minut. La rigidesa de la màquina encara és important, però la variable crítica es converteix en la precisió de l'alimentació. Un error de posicionament de 0,05 mm en un terminal amb un espai de pas de 0,3 mm produeix ferralla. Els servoalimentadors amb codificadors-de llaç tancat i premses amb un espai mínim de llisca-per reforçar mantenen les estampacions metàl·liques de precisió progressiva dins de les toleràncies de ±0,001 polzades (±0,025 mm) que aquestes peces requereixen.
Requisits de precisió mèdica i aeroespacial
L'estampació progressiva mèdica puja encara més el llistó. Els components d'instruments quirúrgics, les carcasses de dispositius implantables i les peces d'equips de diagnòstic han de complir toleràncies tan ajustades com ±0,0002 polzades mentre estan estampats amb aliatges biocompatibles com l'acer inoxidable 316L, el titani o el crom cobalt-. Les implicacions de la màquina són significatives: les premses servo amb parada programable al punt mort inferior permeten encunyar i formar controlats que minimitzen el retorn elàstic d'aliatges mèdics durs de--formar. Els requisits d'acabat superficial-sovint Ra 16 micro-polzades-demanen components de matriu polits i espais de punxó-a-mantenits amb precisió.
L'aeroespacial comparteix aquesta obsessió amb la consistència dimensional. Els clips estructurals, els panells de blindatge i els components del connector per a aviònica tenen toleràncies de ± 0,0005 polzades juntament amb una estricta traçabilitat del material. La supervisió del tonatge de la premsa ha d'enregistrar les dades de força per cop de manera que qualsevol anomalia que desencadeni una condició fora de--especificació sigui traçable a una peça específica.
Les aplicacions de climatització i construcció, en canvi, prioritzen el volum i la durabilitat per sobre de l'extrema precisió. Les aletes de l'intercanviador de calor, els suports de muntatge i els connectors de conductes solen mantenir toleràncies de ±0,005 polzades-més relaxades, però encara depenen d'un funcionament constant de la premsa durant tirades de diversos-milions-de peces.
- Automoció– Suports, connectors, reforços estructurals, peces del sistema de combustible. Tolerància típica: ±0,001 polzades a ±0,002 polzades. Gran tonatge, llarga vida útil de la matriu, es prefereixen les unitats de moviment d'enllaç.
- Electrònica– Terminals, llaunes de blindatge, contactes de bateries, carcasses de connectors. Tolerància típica: ± 0,001 polzades. Calibre prim, alta velocitat (800+ SPM), precisió de l'alimentació servo crítica.
- Dispositius mèdics– Peces d'instruments quirúrgics, carcasses implantables, components de diagnòstic. Tolerància típica: ±0,0002 polzades a ±0,0005 polzades. Aliatges biocompatibles, servopremsa, eines polides.
- Aeroespacial– Clips estructurals, connectors aviònics, panells de blindatge. Tolerància típica: ±0,0005 polzades. Traçabilitat total del tonatge, cal certificació del material.
- Climatització / Construcció– Aletes de l'intercanviador de calor, maquinari de muntatge, suports de conductes. Tolerància típica: ±0,005 polzades. Volum alt, tonatge moderat, premses mecàniques estàndard.
Control de qualitat i-detecció de matriu
L'estampació de matriu de precisió en aquests nivells de tolerància només funciona si la màquina pot detectar problemes abans que es converteixin en enviaments defectuosos. L'estampació progressiva moderna integra sistemes de qualitat directament a la premsa i la matriu, creant un bucle de retroalimentació tancat.
Els sensors{0}}in-die controlen contínuament la força, el desplaçament i la presència de material a les estacions crítiques. Si un punxó perforant troba una resistència fora de l'interval esperat-indicant un tall apagat o un error d'alimentació-, el sensor indica que el control de la premsa s'atura immediatament en lloc de produir centenars de peces defectuoses abans que l'operador se n'adoni.
La inspecció òptica automatitzada afegeix una altra capa. Sistemes de visió CCD-d'alta velocitat que funcionen afins a 1.000 fotogrames per segonmesura dimensions crítiques a cada part quan surt de la matriu, amb una resolució de mesura de fins a 0,01 mm. Les peces que queden fora de la tolerància es desvien automàticament abans d'arribar a la línia d'envasat.
Els monitors de tonatge de la pròpia premsa fan un seguiment de la força màxima per cop i la tendeixen al llarg del temps. Una deriva gradual a l'alça senyala el desgast o la variació del material molt abans que s'incompleixin les toleràncies, donant avís als equips de manteniment per programar l'afinació. En conjunt, aquests sistemes transformen una màquina d'estampació de matrius progressiva d'una eina de producció en una -cel·la de fabricació autocontrolada- que es nega a enviar allò que no pot verificar.
Mantenir el sistema de verificació saludable i el rendiment de la matriu dins de les especificacions durant milions de cicles depèn d'una estratègia de manteniment disciplinada que la majoria de les operacions subestimen.
Pràctiques de manteniment que allargan la vida útil de la matriu
Una eina d'estampació progressiva que funciona a 400 cops per minut acumula més d'un milió de visites en una sola setmana de producció. Cadascun d'aquests cops genera força de tall, fricció i calor que degraden gradualment les vores del punxó, formant superfícies i components de guia. Sense un programa de manteniment sistemàtic, la vida útil de la matriu s'escurça de manera imprevisible, la qualitat de les peces es desvia i el temps d'inactivitat no planificat s'inclou en els horaris de producció.
Programes de manteniment preventiu i afilat de matrius
El manteniment progressiu eficaç de les eines no és reactiu-segueix un ritme lligat al recompte de traços en lloc de les dates del calendari. L'objectiu, comdestaquen els experts en estampació, és coherència: identifiqueu cada àrea de l'eina que es degraden amb el temps, documenteu com fer-hi servei i executeu cada cicle de manera idèntica.
Els intervals d'afilat de la matriu depenen de tres factors principals:
- Abrasivitat del material– L'acer inoxidable i els graus d'aliatge-baix-d'alta resistència desgasten les vores de perforació molt més ràpidament que el coure tou o l'acer suau. Una matriu d'acer inoxidable 304 pot requerir afilat cada 50.000 a 100.000 cops, mentre que la mateixa geometria de l'acer C1010 pot empènyer 250.000 o més entre serveis.
- Acumulació de recompte d'ictus– La majoria de botigues fan un seguiment dels èxits per interval de servei i tendeixen a les necessitats reals d'afinació respecte als objectius. Els intervals constants-no respostes reactives a les fuites de qualitat-produeixen una vida útil previsible.
- Qualitat de la lubricació- El lliurament inadequat o inconsistent del lubricant accelera el desgast de les vores, augmenta l'acumulació de calor i afavoreix la irritació a les superfícies de formació. Els sistemes de micro-spray que apliquen el pes de pel·lícula correcte a cada estació poden allargar els intervals d'afilat en un 30% o més en comparació amb la lubricació per inundació que perd zones de contacte crítiques.
Una llista de control de manteniment estructurada manté tots els serveis coherents, independentment de quin tècnic faci el treball:
- Inspeccioneu totes les vores de tall amb augment; afilar quan l'alçada de la rebaba supera el llindar acceptable per a l'aplicació (normalment el 10% del gruix del material).
- Comproveu el diàmetre i la longitud de les agulles del pilot-els pilots desgastats provoquen un registre incorrecte de la cinta que s'agreuja a les estacions.
- Inspeccioneu els punxons de forma i les insercions de matriu per a un desgast mesurable; substituir o polir segons el procediment documentat.
- Verifiqueu les forces de la molla sobre els separadors, els elevadors d'eines de l'escenari i els coixinets de pressió; substituïu les molles afeblides abans que afectin el control de la cinta.
- Confirmeu el temps de totes les insercions i comproveu l'alçada de tancament de la matriu amb la mesura de la línia de base.
- Netegeu els canals de ferralla i inspeccioneu si hi ha acumulacions de llimacs que puguin provocar l'estirada dels llimacs en les tirades posteriors.
- S'ha eliminat el material d'afilat de documents, el canvi total d'alçada de la matriu i la substitució de components per al registre de l'historial del servei.
La disciplina que hi ha darrere d'aquesta llista de verificació és més important que la pròpia llista de verificació. Com diu un veterà director de manteniment de matrius: la qualitat de la mà d'obra es defineix com la coherència. Si un tècnic de servei tritura una quantitat diferent de la secció de tall cada vegada, les visites per servei variaran de manera imprevisible-imposible la millora contínua.
Canvi ràpid de matrius i principis SMED
Cada minut que una premsa està inactiva durant un canvi de matriu és un minut que produeix zero peces. En entorns d'estampació progressiva d'alta-mescla on diversos números de peça comparteixen la mateixa premsa, el temps de canvi afecta directament el rendiment i el rendiment de lliurament. Aquí és on SMED-Intercanvi de matrius d'un sol-minut-transforma l'equació.
Desenvolupat per l'enginyer industrial Shigeo Shingo, la metodologia SMED té com a objectiureduint qualsevol canvi a menys de 10 minutsseparant les tasques de configuració en dues categories:
- Elements interns– Passos que només es poden produir mentre la premsa està aturada (carnall de la matriu a la butxaca, connectar sensors, verificar l'alçada de tancament).
- Elements externs– Passos que es poden completar mentre la premsa encara està executant el treball anterior (escenificació del següent dau en un carro rodant, pre-connexió de línies d'aire i elèctriques, càrrega de la bobina al desenrotllador).
El principi és senzill: convertir tants passos interns en externs com sigui possible i, a continuació, racionalitzar les tasques internes que quedin. A la pràctica, les operacions d'estampació progressiva implementen SMED mitjançant sistemes de canvi ràpid de matriu (QDC) que inclouen pinces de matriu hidràuliques o pneumàtiques, plaques de reforç estandarditzades amb patrons de tancament en T-ranura o bola-, carros de transferència de matriu motoritzats i memòria d'alçada-predeterminada al controlador de premsa.
Un sistema QDC-ben executat pot reduir un canvi de 45 minuts a menys de 8-alliberant la premsa per executar lots més petits de manera econòmica i respondre més ràpidament als horaris de producció canviants. La combinació dels principis SMED amb la preparació d'eines escèniques-on els paràmetres de matriu, bobina i alimentador entrants s'assemblen completament fora de línia, elimina la confusió que normalment acompanya els canvis de feina.
Ampliació de la vida útil de la matriu mitjançant l'optimització de la màquina
La vida útil de la matriu no és només una funció de la qualitat de l'acer d'eines i la freqüència de manteniment. La premsa mateixa juga un paper igual. Una premsa desalineada o una en funcionament sense un control adequat del tonatge poden destruir una matriu-ben construïda en una fracció de la seva vida útil prevista.
Premeu l'alineacióimporta a nivell de micres. El paral·lelisme entre la cara de llisca i la superfície del suport ha de romandre dins de 0,001 polzades per peu d'amplada del llit. Si el carro corredissa es carrega sota càrrega, es crea una distribució desigual de la força a través de la matriu-sobrecarregant un costat mentre s'escau de l'altre. El resultat és un desgast accelerat dels punxons, patrons de rebaves desiguals i fallada prematura de la matriu al costat de càrrega alta-.
Seguiment del tonatgeproporciona una alerta ràpida abans que es produeixin danys. Un monitor configurat correctament aprèn la força màxima normal per a cada dau i estableix els punts de consigna de límit alt- i baix-dins d'una finestra ajustada-normalment entre ±15 i 20% del pic esperat. Si el tonatge tendeix a l'alça en tirades successives, indica que les vores de tall s'estan embotant i s'ha d'afilar. Un pic sobtat indica una acumulació de llimacs, una condició de doble-part o un error d'alimentació que, d'altra manera, estavellaria el dau. El monitor s'ha de connectar al circuit d'aturada de la premsa i ajustar-se a -límits específics de treball-no deixar a la capacitat màxima de la premsa on no ofereix una protecció significativa.
Aixecadors de matrius d'estampació i molles de nitrogencompleixen un paper menys obvi però igualment crític en la preservació de la vida. Els elevadors aixequen la tira per sobre de la superfície de la matriu entre traços, cosa que li permet avançar lliurement sense arrossegar els detalls de la forma ni les vores de tall. Sense una elevació adequada, la cinta raspa vores afilades i diposita material sobre superfícies polides-degradant tant la qualitat de la cinta com l'acabat de les eines.
Els ressorts de gas de nitrogen són preferits als ressorts helicoïdals mecànics en moltes aplicacions d'eines progressives perquè ofereixen una força constant durant tota la carrera sense pèrdua de força relacionada amb la fatiga-al llarg del temps. També proporcionen l'alta força inicial necessària per eliminar positivament el material dels punxons, evitant l'estirada dels llimacs. A mesura que una eina d'estampació progressiva acumula milions de cops, les molles de nitrogen mantenen la seva pressió nominal mentre que les molles helicoïdals es debiliten gradualment-fa que el nitrogen sigui l'opció més fiable per a les funcions crítiques de desmuntatge i elevació en entorns de producció exigents.
En conjunt-plans d'afilat estructurats, canvis ràpids, alineació precisa de la premsa, control actiu del tonatge i sistemes d'elevació especificats correctament-aquestes pràctiques determinen si una matriu ofereix 500.000 cops o 5 milions abans de requerir una renovació important. La inversió en disciplina de manteniment es compensa gràcies a una qualitat previsible, menys aturades no planificades i un cost-per-que fa que l'estampació progressiva sigui competitiva amb mètodes alternatius amb un volum elevat.
Selecció de la màquina i el soci de matriu adequats
El manteniment manté un dau en funcionament. Però abans que arribi un sol cop, dues decisions donen forma a tot el programa: quina pressiona per posar la matriu i quins fabricants de matrius progressius confiaran amb l'eina. Equivoqueu-vos i passareu els propers cinc anys compensant un desajust entre la capacitat i el requisit.
Coincidència de les especificacions de la màquina amb els requisits de les peces
L'elecció d'una màquina d'estampació de matrius progressiva comença amb la peça en si mateixa-no amb el que hi ha disponible a terra. Quatre variables impulsen l'especificació:
- Capacitat de tonatge de premsa– Sumeu totes les forces de tall, conformació i desmuntatge a cada estació activa i, a continuació, apliqueu un factor de seguretat d'1,2 a 1,3 per sobre del total calculat. Correr massa a prop de la capacitat nominal accelera la fatiga del bastidor i escurça la vida útil del coixinet.
- Mides del llit– El suport ha d'adaptar-se a tota la longitud de la matriu amb espai lliure per a canals de ferralla, suport de tires i maquinari de subjecció-de canvi ràpid. Les matrius d'estampació progressiva de diverses-estació poden ser sorprenentment llargues; mesura la petjada de la base de la matriu abans d'avaluar les opcions de premsa.
- Capacitat de velocitat d'ictus– Relacioneu el rang de velocitat de premsa amb els vostres objectius de volum anuals. Una peça que requereix 2 milions de peces a l'any amb un temps de funcionament del 90% necessita una premsa capaç de mantenir el SPM calculat sense superar els límits d'alimentació de material o de lubricació.
- Tipus de conducció i perfil de carrera- La formació complexa a través de múltiples estacions afavoreix les unitats de moviment servo o d'enllaç. El tancament i la perforació senzills a alta velocitat funciona de manera eficient amb una manovella mecànica estàndard. La geometria de la peça us indica quina unitat guanya la seva prima.
El tipus de material afegeix un altre filtre. Una premsa d'estampació progressiva que funciona amb acer inoxidable necessita més espai de tonelatge i sistemes de lubricació-més pesats que una dedicada a terminals de coure. De la mateixa manera, les peces mèdiques de tolerància-estricta poden justificar una inversió en servopremsa que un programa de suports no recuperaria mai.
Què cal avaluar en un proveïdor de matrius progressius
La premsa és la meitat de l'equació. La matriu d'estampació progressiva en si determina si els objectius de precisió són assolibles i repetibles durant milions de cicles. Quan avalueu els socis d'eines i matrius progressius que ofereixen serveis d'estampació de matrius progressius, mireu més enllà del preu per estació i examineu la profunditat d'enginyeria.
- Capacitat de disseny multi-estació amb una repetibilitat estreta– Proveïdors comYICHENDoneu suport als enginyers de producció i als equips d'adquisició per a l'obtenció de matrius d'estampació progressiva per a peces metàl·liques de gran-volum, proporcionant una formació eficient de múltiples-estació i una capacitat de producció en massa escalable que es tradueix directament en una qualitat constant de peça-a-.
- Experiència en disseny de matrius d'estampació progressiva– El proveïdor ha de demostrar la competència de simulació CAD/CAE, inclosa la predicció de retorn elàstica basat en FEA-i l'optimització de la disposició de les bandes. Demaneu veure exemples de com s'han resolt formant reptes en geometries comparables a les vostres.
- Coneixements de selecció d'acers per a eines– Les diferents estacions s'enfronten a diferents perfils de desgast. Un proveïdor capaç selecciona la combinació correcta d'acers d'alta-velocitat, graus de metal·lúrgia en pols o insercions de carbur en funció del material que esteu estampant-no un enfocament{-de mida-per a tots-.
- -Recursos de prova interns– Els fabricants amb premses de prova dedicades poden validar la matriu en condicions realistes, mesurar peces de mostra en una CMM i repetir els ajustos abans que l'eina s'enviï a la vostra planta de producció. Aquesta-capacitat de validació i prova interna elimina setmanes de resolució de problemes després del lliurament.
- Assistència tècnica post{0}}venda– Els encunys progressius requereixen un servei continu. Avalueu si el proveïdor ofereix orientació de manteniment, suport de rectificat i substitució ràpida de components de desgast com ara punxons, pilots i insercions.
- Escalabilitat– Els vostres volums poden créixer. Un proveïdor estructurat per escalar des de la producció inicial fins a una capacitat ampliada-sense redissenyar des de zero-estalvia temps i costos importants a mesura que augmenta la demanda.
La verificació dels proveïdors de serveis d'estampació de metalls progressius segons aquests criteris separa els socis que dissenyen solucions dels que simplement comenten blocs d'eines.
Escala del prototip a la producció en massa
Pocs programes es llancen a tot volum el primer dia. Normalment, el camí passa des de la validació del prototip fins a les proves pilot fins a la producció massiva sostinguda-i el vostre soci ha de donar suport a cada etapa sense forçar un reinici complet de les eines en cada transició.
Durant la validació primerenca, les eines toves o les matrius de prototips d'una-estació confirmen la geometria de la peça i el comportament del material a baix cost. Un cop el disseny s'estabilitza, les matrius d'estampació progressiva construïdes amb acers d'eines endurits prenen el relleu per a la producció pilot-una tirada controlada de 5.000 a 50.000 peces que valida la capacitat del procés, l'estabilitat dimensional i la durabilitat de la matriu en condicions reals.
La transició a la producció en massa afegeix una demanda final: la matriu ha de suportar milions de cops sense degradació que empeny les peces fora de la tolerància. Aquí és on més importa la filosofia de disseny de matrius d'estampació progressiva. La construcció modular amb insercions reemplaçables, sistemes de guia sòlids i molles de nitrogen adequadament classificats permeten un manteniment específic que manté la matriu produint sense desmuntatges complets.
L'elecció tant de la màquina com de la font de matriu com a decisió coordinada-en lloc d'aïllar-se-assegura que la capacitat de premsa s'ajusta a les demandes de formació de la matriu, que el llit s'ajusta a l'empremta de la matriu i que el suport d'enginyeria del proveïdor cobreix tot el cicle de vida des de la primera mostra fins a la producció sostinguda d'alt-volum.
Preguntes freqüents sobre les màquines d'estampació de matrius progressives
1. Amb quina rapidesa pot funcionar una màquina d'estampació progressiva?
Les màquines d'estampació progressiva estàndard funcionen entre 100 i 400 cops per minut per al treball de producció típic. Les aplicacions d'alta-velocitat poden superar els 1.000 cops per minut, però assolir aquestes velocitats requereix una combinació de bastidors de premsa rígids-laterals o-de tirants, servoalimentadors de precisió amb posicionament-de llaç tancat, espais de matriu dissenyats amb cura per a un cisallament net i sistemes de lubricació específics per a zones de contacte micro{{9}. La velocitat màxima que es pot aconseguir depèn del tipus de material, l'amplada de la cinta, el nombre d'estacions actives i el sistema d'accionament de la premsa seleccionat.
2. Quina diferència hi ha entre l'estampació de matriu progressiva i l'estampació de matriu de transferència?
L'estampació progressiva de matriu manté la peça enganxada a una tira de suport durant tota la seqüència de conformació, fent-la avançar d'estació a estació dins d'un únic conjunt de matrius a velocitats de fins a 1,000+ SPM. L'estampació de matriu de transferència separa el blanc de la cinta abans d'hora, i després mou peces individuals entre estacions independents mitjançant dits mecànics o braços de transferència a velocitats inferiors de 15 a 60 SPM. Les matrius progressives excel·lent en peces de volum petit-{-mitjà-, mentre que les matrius de transferència gestionen peces més grans, closques-de embutició profunda i components que requereixen operacions des de diverses direccions que les tires de suport no poden acomodar.
3. Quins materials es poden processar en una màquina d'estampació progressiva?
Les màquines d'estampació progressiva processen una àmplia gamma de metalls, com ara acer baix-carboni, acer inoxidable (sèries 300 i 400), coure i coure beril·li, llautó i aliatges d'alumini. El gruix de la bobina normalment oscil·la entre 0,004 polzades per a terminals electrònics de micro-precisió fins a 0,250 polzades per a suports estructurals pesats. Cada material requereix configuracions específiques de la màquina-l'acer inoxidable requereix un tonatge de premsa més elevat i lubricants anti-agressius, mentre que l'alumini necessita un cop més ample-per-l'espai lliure i superfícies d'eines recobertes per evitar l'acumulació de material.
4. Com es determina el tonatge de premsa adequat per a una matriu progressiva?
La selecció del tonatge de premsa requereix sumar totes les forces de tall, conformació i desmuntatge a cada estació activa de la matriu i aplicar un factor de seguretat d'1,2 a 1,3 per sobre del total calculat. Les variables clau inclouen el gruix del material i la resistència a la tracció, el nombre d'operacions simultànies i la complexitat de la formació, com ara embutits profunds o encunyació. Una pauta comuna és dimensionar la premsa entre el 60 i el 70 per cent de la seva capacitat nominal per a la càrrega màxima calculada, proporcionant espai per a la variació del material i l'augment gradual de la força de tall a mesura que les vores del punxó s'avorren entre cicles d'esmolat.
5. Amb quina freqüència necessita manteniment o afilat una matriu progressiva?
Els intervals d'afilat varien en funció del material que s'estampa. Les matrius amb metalls més tous com l'acer suau C1010 o el coure poden durar 250.000 o més cops entre serveis, mentre que les matrius que processen l'acer inoxidable 304 normalment requereixen esmolar cada 50.000 a 100.000 cops a causa de l'abrasivitat del material més alta. Els programes de manteniment efectius fan un seguiment dels recomptes de curses en lloc de les dates del calendari, inspeccionen les vores de tall amb augment quan l'alçada de la rebava supera el 10 per cent del gruix del material i verifiquen les dimensions del pin pilot, les forces de la molla i l'alçada de tancament de la matriu a cada interval de servei. Proveïdors com YICHEN poden oferir orientació sobre programes de manteniment adaptats a configuracions específiques de matriu i materials de producció.


