


Definició de les osques de bypass i el seu paper en l'enginyeria de matrius d'estampació
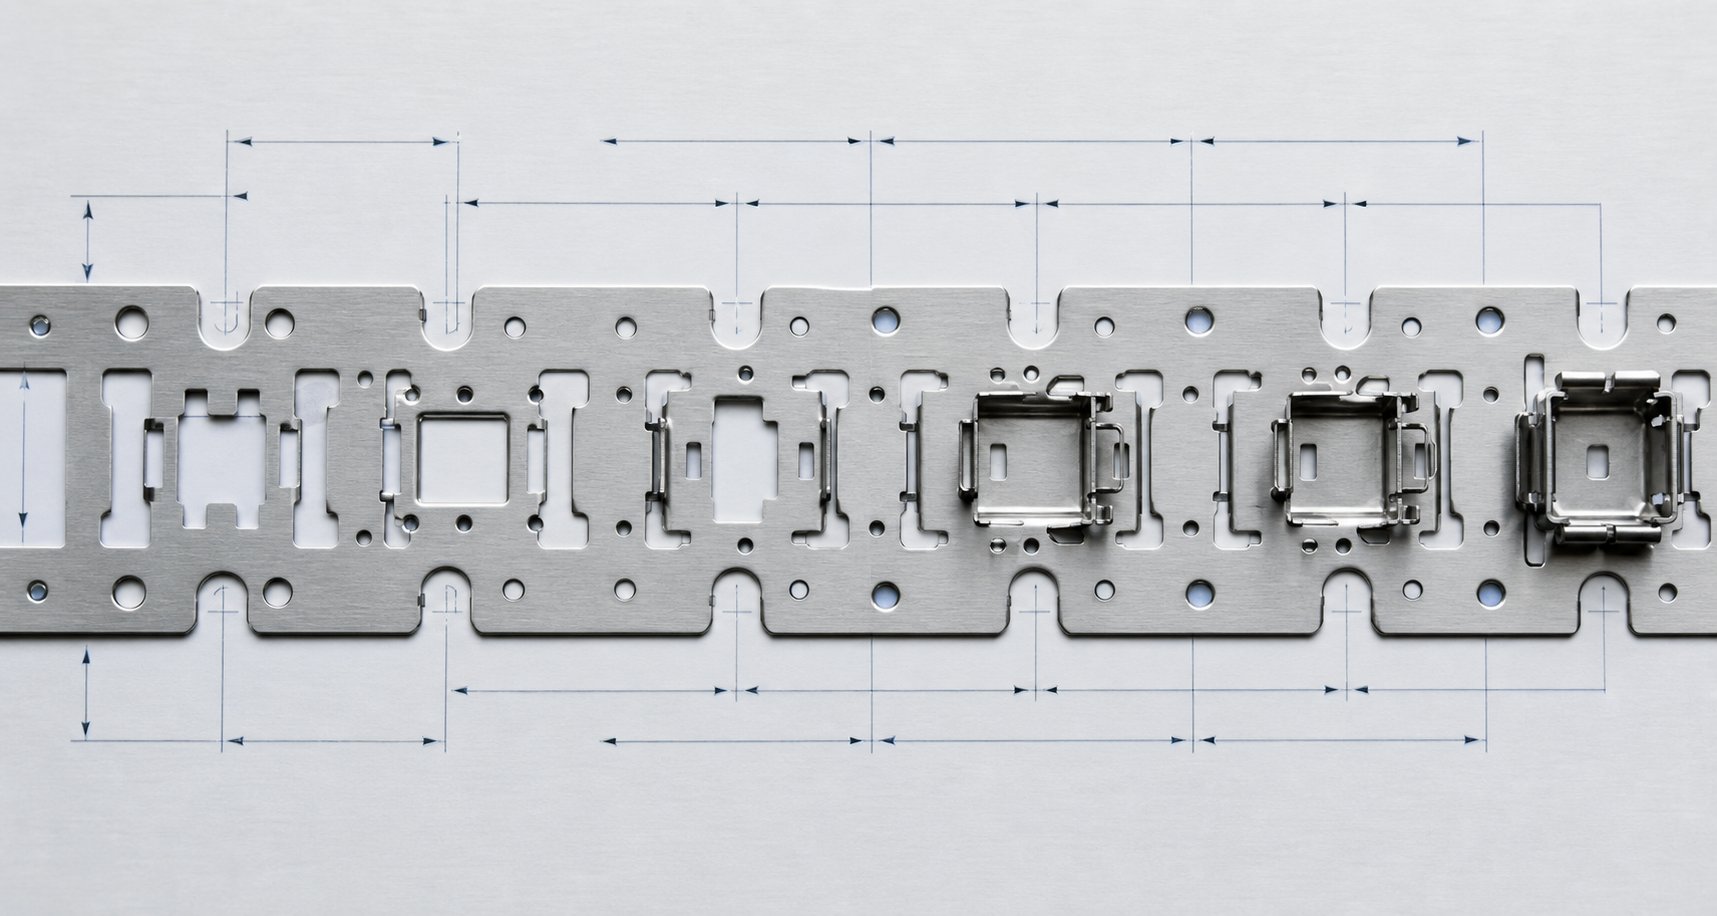
Quan mireu un disseny de tires per a una matriu progressiva, notareu petits retalls al llarg de les vores del portador o entre estacions que semblen gairebé casuals. No ho són. Aquestes característiques, les osques de derivació, representen un dels aspectes més deliberadament dissenyats de les matrius d'estampació de xapa metàl·lica, però la seva raó científica poques vegades es documenta d'una manera que satisfà l'escrutini de l'enginyeria.
Què són les osques de bypass en matrius d'estampació progressiva
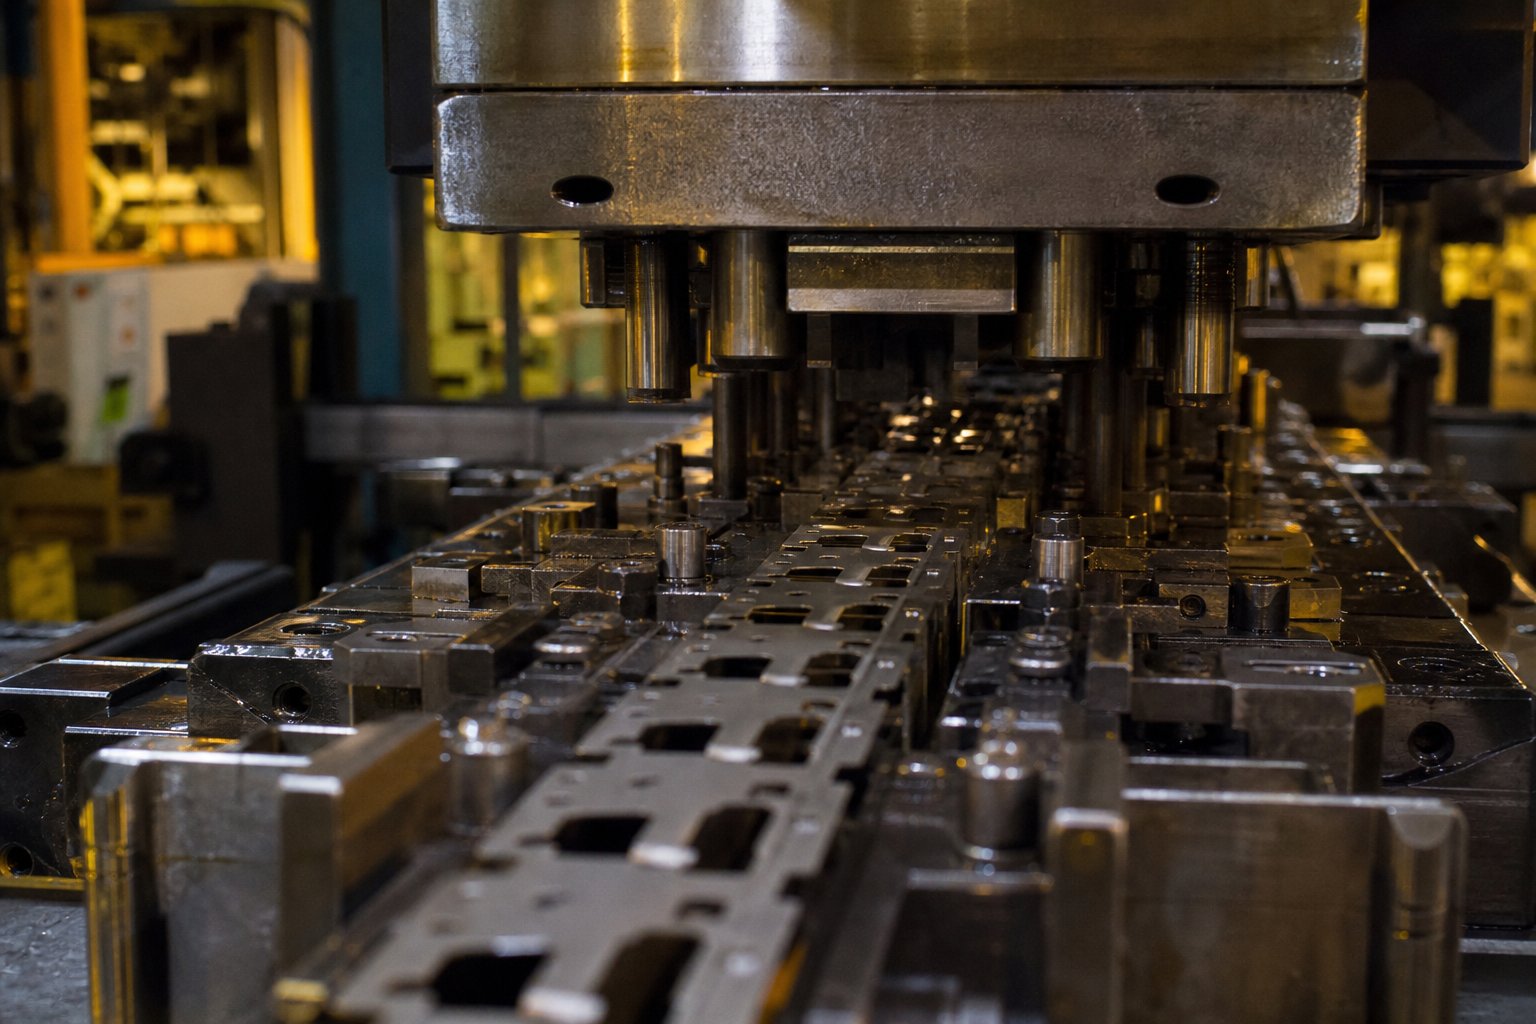
Les osques de derivació són característiques de relleu controlades tallades deliberadament a la banda portadora d'una matriu d'estampació progressiva per gestionar el flux de material, redistribuir l'esforç de cisalla i reduir les forces d'enganxament-durant les operacions de conformació. Existeixen com a osques negatives (material eliminat) i positives (material afegit o deixat en peu) per modificar selectivament la rigidesa de la cinta en llocs crítics.
Així quequè és l'estampació metàl·lica al seu nucli? És la transformació de material de làmina plana en geometria acabada mitjançant una seqüència d'operacions de tall, doblegat i conformació. En una matriu progressiva, la tira avança a través de múltiples estacions mentre encara està connectada a una xarxa portadora. Cada estació aplica forces que interactuen amb les estacions adjacents a través de la pròpia franja. Les osques de bypass interrompen aquest camí de transmissió de força de manera controlada, aïllant les zones de deformació perquè cada estació pugui fer el seu treball sense corrompre les característiques veïnes.
La definició d'estampació que aprenen la majoria dels enginyers cobreix la mecànica bàsica del punxonat i la conformació. Però entendre què són les matrius a la pràctica significa reconèixer que cada característica d'un disseny progressiu de tires de matriu té un propòsit mecànic. Les osques de bypass no són una excepció. Funcionen com a límits de tensió dissenyats, controlant on i com es deforma la cinta de suport durant cada cop de premsa.
Per què la raó d'enginyeria és important més enllà de la tradició de la botiga{0}}Floor
Aquí està el problema. Moltes osques de bypass negatives i positives en matrius d'estampació de xapa es van desenvolupar durant dècades de proves-i-errors a les sales d'eines. Un fabricant de matrius amb experiència afegeix una osca perquè "va funcionar l'última vegada" o "així ho hem fet sempre". El resultat? Especificacions que no es poden defensar en una revisió del disseny, que no es poden escalar a nous materials o geometries i que no es poden optimitzar sense cicles de prova cars.
Si sou dissenyador de matrius o enginyer de processos, necessiteu més que una pràctica heretada. Necessiteu la justificació d'enginyeria que expliqui per què una profunditat, una amplada i una col·locació d'osca específiques produeixen l'alleujament de tensió desitjat. Cal entendre prou bé la mecànica per predir què passa quan canvien les propietats del material, quan l'amplada de la cinta s'estreny o quan augmenta la severitat de la formació en una estació determinada.
Aquest article supera aquesta bretxa. En lloc d'indicar simplement que les osques de derivació s'utilitzen en el procés d'estampació, explica la ciència subjacent: teoria de la distribució de tensions, anisotropia del material, mecànica de relleu controlada i la seva interacció amb el disseny de la cinta portadora. L'objectiu és oferir-vos el vocabulari i la física per especificar les osques de derivació amb confiança, recolzats pels primers principis en comptes del folklore-de la botiga.
Els mecànics comencen per comprendre exactament com es propaguen les forces a través d'una banda portadora durant la formació i què passa a nivell de material quan introduïu una discontinuïtat deliberada en aquest camí de càrrega.
Mecànica fonamental darrere de la funció de bypass Notch
Imagineu una tira contínua de xapa avançant per una matriu progressiva. A cada estació, els punxons i les eines de conformació apliquen forces a zones específiques d'aquesta cinta. El web de l'operador que connecta aquestes zones no és passiu. Transmet forces lateralment, és a dir, el que passa a l'estació quatre pot influir en l'estat del material a l'estació cinc abans que la premsa fins i tot en contacte. Aquest acoblament de força és on les osques de bypass guanyen el seu valor d'enginyeria.
El procés d'estampació de metall en una matriu progressiva sotmet la cinta portadora a un conjunt complex i competitiu de càrregues durant cada cursa de premsa. Les operacions de dibuix estiren el material cap a dins.Operacions de punxonat estampatgenerar un alliberament sobtat de cisalla. Les operacions de flexió desplacen l'eix neutre i indueixen una tensió localitzada. Sense intervenció, la banda portadora actua com un pont rígid que transmet totes aquestes forces simultàniament a través de les estacions, creant interaccions imprevisibles que degraden la precisió dimensional.
Les osques de bypass resolen això realitzant tres funcions mecàniques diferents:
- Control del flux de material- En crear punts de relleu controlats al portador, les osques de derivació permeten que la xapa es deformi localment sense una restricció excessiva de les estacions adjacents. El material pot estirar cap a dins o estirar-se cap a fora en una estació de conformació sense arrossegar la geometria en blanc veïna juntament amb ell.
- Redistribució de l'esforç tallant- Durant les operacions de tall i perforació, l'esforç de tall es concentra a la interfície-a-del material. Les osques de derivació redirigeixen la tensió residual lluny de les zones crítiques de conformació, evitant el rendiment localitzat o les micro-esquerdes que, d'altra manera, es propagarien a les característiques de les peces acabades.
- Reduint les forces-snap-through- Quan un cop de puny trenca el material durant l'estampació o la perforació, l'alliberament sobtat d'energia elàstica emmagatzemada crea un esdeveniment de transmissió-. Aquest xoc es transmet a través de la cinta i pot aixecar-la de la superfície de la matriu, provocant mal-alimentació i desalineació del pilot a les estacions aigües avall.
Com les osques de derivació controlen el flux de material durant la formació
En qualsevol operació d'estampació de xapa que impliqui estirament o estirament, el material ha de fluir des de les zones circumdants cap a la zona de conformació. Si la banda portadora és massa rígida a prop d'aquesta estació, resisteix aquest flux. El resultat és un aprimament excessiu de la paret de la part, arrugues a la brida o trencament total. Una osca de derivació situada aigües amunt o aigües avall de l'estació d'extracció redueix la resistència de la secció transversal-del portador, deixant que el material es mogui lliurement a la cavitat de la matriu sense lluitar contra la rigidesa longitudinal de la cinta.
Aquest és el mateix principi que hi ha darrere dels suports web estirats descrit a la literatura de disseny de matrius progressius. ComGuia de disseny de tira de suportnotes, un suport sòlid no permet el moviment vertical de les peces, i tota la tira ha de romandre plana durant tot el traç. Les osques de bypass introdueixen un compliment selectiu, donant a cada estació la llibertat de deformar-se de manera independent mentre la cinta encara s'alimenta de manera fiable.
Redistribució de l'estrès i snap-mitjançant la reducció de la força
Quan un punxó talla material, l'energia elàstica emmagatzemada a la cinta s'allibera gairebé instantàniament. Aquest encaix-genera un pic de força que viatja a través del portador en ambdues direccions. En una franja sense característiques de relleu, aquesta punta arriba a estacions adjacents com a càrrega de xoc transitòria. Durant milers de cicles, aquest impuls repetit fatiga el portador, distorsiona la geometria del forat pilot i accelera el desgast de la matriu a les estacions veïnes.
Les osques de bypass actuen com a filtres mecànics de pas baix-. La secció transversal-reduïda a l'osca absorbeix i atenua el pols de força abans que arribi a la següent estació. L'arrel de l'osca es deforma elàsticament sota la càrrega transitòria, convertint l'energia cinètica en tensió localitzada en lloc de transmetre-la per la cinta. La tecnologia moderna d'estampació aprofita aquest principi per mantenir toleràncies més estrictes a velocitats de premsa més altes, on les forces d'estampació-es fan més severes a causa de l'augment de l'acceleració i la desacceleració del pis.
Prevenció de l'aixecament de tires i de les{0}}condicions d'alimentació incorrectes
L'aixecament de tires és una de les interrupcions de producció més habituals en les operacions de matriu progressiva. Quan l'enganxament-a través de les forces o les càrregues de formació desequilibrades empenyen la cinta cap amunt fora de la superfície de la matriu, els pilots no poden tornar-se a-enganxar netament al següent cicle d'alimentació. La tira avança en un estat desalineat, provocant forats sobredimensionats, línies de corba desplaçades i, en casos greus, cisallament del pin pilot.
Entre les tècniques provades d'estampació metàl·lica per evitar-ho, les osques de bypass redueixen la capacitat de la cinta per transmetre components de força verticals entre estacions. Una osca entre una estació de blanking pesada i una estació de conformació de precisió desacobla el seu comportament dinàmic. El pas de l'estació de buit-es manté local. El contacte de la cinta de l'estació de conformació es manté estable. La precisió de l'alimentació es manté dins de la tolerància.
Sense aquestes característiques d'alleujament, la rigidesa de la cinta portadora esdevé un passiu més que un actiu. Transmet tots els esdeveniments de força a tota la matriu, creant errors dimensionals que s'agreguen a cada estació i una fatiga progressiva del material que escurça la vida útil del portador. La geometria d'aquestes osques, la seva profunditat, amplada, angle i radi de l'arrel, determina exactament la quantitat de desacoblament que proporcionen. Aquesta geometria depèn directament de la teoria de la distribució de tensions i de les propietats del material, que regeixen com la cinta respon a les discontinuïtats deliberades en la seva secció-transversal.
Teoria de la distribució de tensions i paràmetres de geometria de l'osca
Cada osca de bypass introdueix una discontinuïtat geomètrica a la banda portadora. Aquesta discontinuïtat canvia com flueix la tensió a través del material i la geometria específica de l'osca determina si proporciona un desacoblament funcional o simplement debilita la cinta sense oferir un alleujament significatiu. La diferència es redueix a la teoria de la concentració d'estrès i a com interacciona amb la secció transversal-de càrrega-de la cinta durant les operacions de matriu progressiu.
Teoria de la concentració d'esforços aplicada a la geometria de l'osca
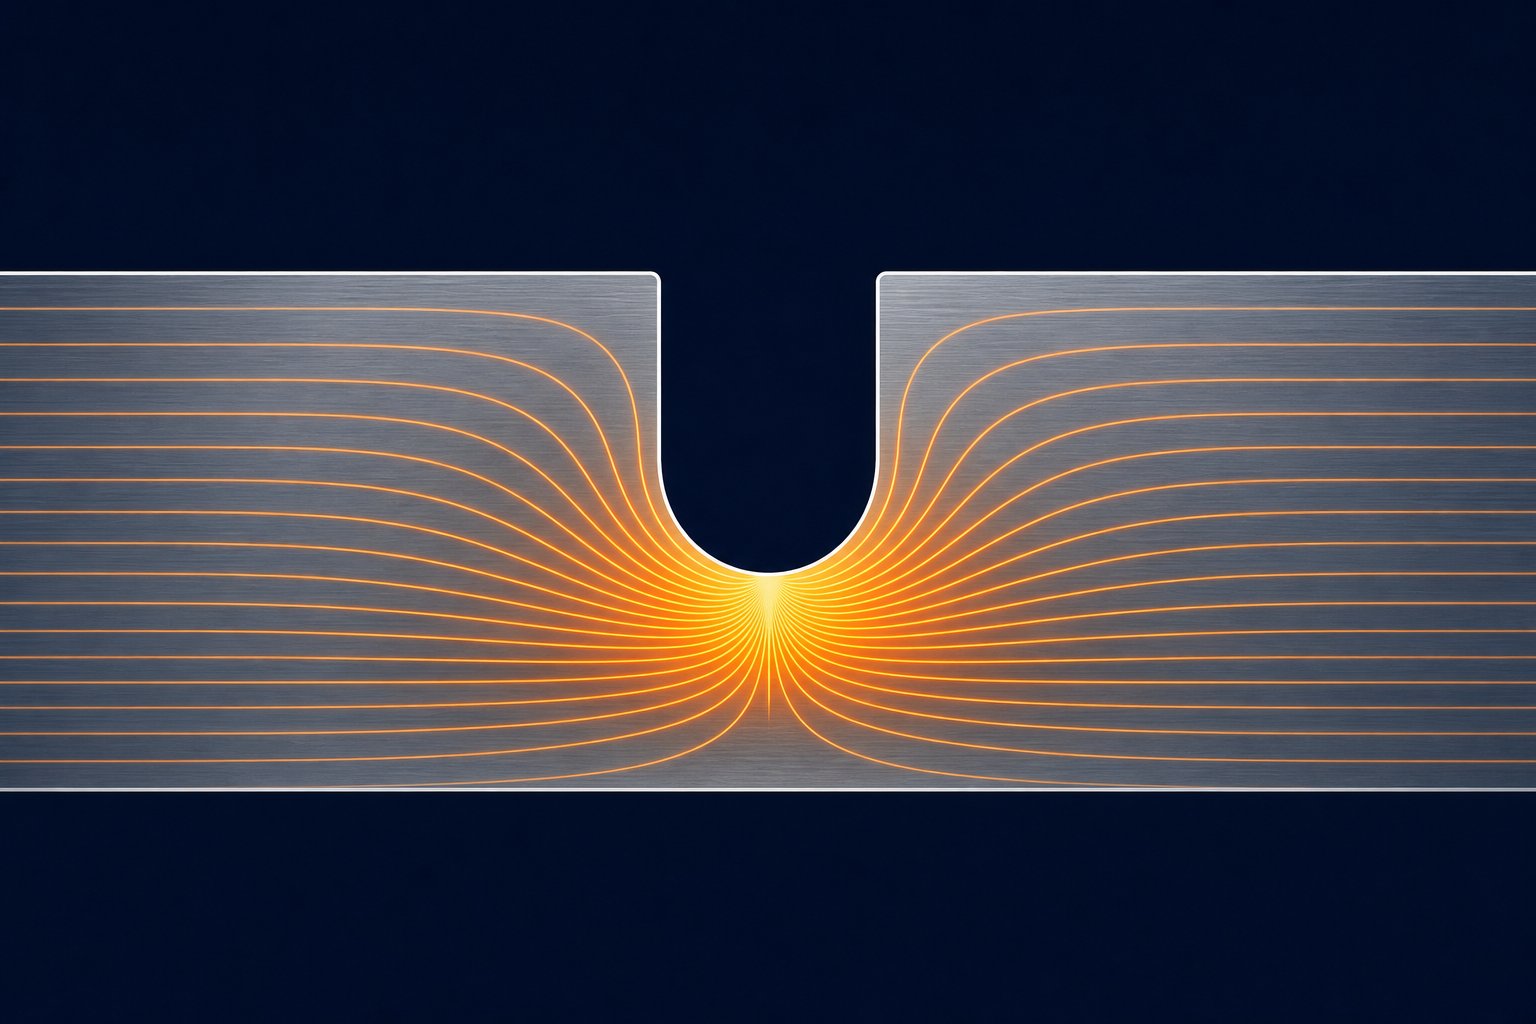
Una concentració d'esforços es produeix allà on hi ha un canvi brusc de geometria que obliga el camí de càrrega interna a desviar-se al voltant d'una discontinuïtat. Podeu visualitzar l'estrès que flueix a través d'una part com les línies aerodinàmiques en un fluid. Quan aquestes línies s'agrupen, al voltant d'un forat, una arrel d'osca o una cantonada afilada, la tensió local augmenta significativament per sobre del valor nominal del material circumdant. La relació entre la tensió local màxima i la tensió nominal és lafactor de concentració d'estrès, Kt.
En el disseny de matriu d'estampació, una osca de bypass és un augmentador deliberat de l'estrès. Això sona contraintuïtiu. Per què crearíeu intencionadament un lloc on l'estrès s'amplifica? Perquè l'osca sacrifica una zona controlada de material portador per protegir la geometria de la peça. En concentrar l'energia de tensió a l'arrel de l'osca, redirigeu la deformació lluny de les característiques de formació i cap a una regió on no fa malbé la peça acabada. L'osca absorbeix les forces que competeixen entre les estacions de manera que les zones de formació crítiques no es molestin.
La relació entre el radi de l'arrel de l'osca i el Kt està ben establerta en mecànica d'enginyeria. Un radi més nítid a l'arrel de l'osca produeix un factor de concentració d'estrès més alt, el que significa que la tensió màxima en aquesta ubicació augmenta dràsticament en relació amb la franja circumdant. Un radi més ampli i generós distribueix la càrrega sobre una àrea més àmplia, reduint la tensió màxima però també reduint l'eficàcia de l'osca com a característica de desacoblament. La investigació sobre els efectes de l'osca confirma que a mesura que augmenta Kt, el camp d'estrès local es torna més greu i més localitzat, mentre que els valors de Kt més baixos distribueixen l'estrès per una zona més gran.
Per a una barra rectangular amb osques de vora oposada, si la barra té 12 mm d'ample amb un radi d'osca de 2 mm, el factor de concentració de tensió arriba a aproximadament 3,05. Això significa que la tensió màxima a l'arrel de l'osca és més de tres vegades més gran que la tensió nominal a la-secció transversal restant. En les tires portadores de matrius progressius, s'aplica el mateix principi. Una osca amb un radi de l'arrel estret concentra l'estrès de manera pronunciada, creant un límit de desacoblament agressiu. Una osca amb un gran radi d'arrel produeix una transició més gradual, adequada per a aplicacions on necessiteu un alleujament parcial sense arriscar-se a esquerdes per fatiga a l'arrel de l'osca durant milers de cicles de premsa.
Aquesta és la compensació bàsica en el disseny de matrius d'estampació metàl·lica: les osques més nítides es desacoblen de manera més eficaç, però creen un major risc de fatiga; Les osques més suaus duren més, però poden no proporcionar prou aïllament entre estacions. El procés de matriu requereix equilibrar aquestes demandes competidores en funció del volum de producció, les propietats del material i la gravetat de les operacions de conformació a les estacions adjacents.
Desplaçament de l'eix neutre i la seva influència en la col·locació de les osques
Durant les operacions de plegat en una matriu progressiva, l'eix neutre del material, el pla on la tensió passa de la tensió a la superfície exterior a la compressió a la superfície interior, no es manté al centre geomètric del gruix de la làmina. Es desplaça cap a l'interior del revolt. El grau de desplaçament depèn de la relació entre el radi de corbat i el gruix del material (proporció R/t) i les característiques d'enduriment per treball del material.
Per què importa això per a la col·locació de l'osca de bypass? Com que el desplaçament de l'eix neutre determina on la cinta experimenta la màxima tensió de tracció durant la formació. Si es col·loca una osca de derivació on la banda portadora es doblega mentre fa la transició entre estacions, l'arrel de l'osca es converteix en la ubicació de la màxima concentració de tensió superposada a la deformació de flexió ja-elevada. Col·locar l'osca a la ubicació equivocada al llarg del perfil de flexió de la tira pot convertir una funció d'alleujament funcional en un lloc d'inici d'esquerdes.
La relació del radi de corba mínim proporciona una guia aquí. Per a un gruix de material t determinat, hi ha un radi de flexió interior mínim per sota del qual les fibres exteriors superen el seu límit d'allargament i s'esquerden. Quan la relació R/t és petita (corbes estretes), l'eix neutre es desplaça significativament cap a dins, de vegades fins al 30-40% del gruix des de la superfície interior en lloc del 50% nominal. Una osca de derivació col·locada en una regió que experimenta aquesta flexió de -radi tancat ha de tenir en compte l'elevada tensió de la fibra externa. El radi de l'arrel de l'osca ha de ser prou generós perquè la seva pròpia concentració d'esforç no augmenti la tensió de flexió fins al punt de fractura.
En el disseny pràctic d'estampació, això significa que les osques de derivació es col·loquen millor a les regions planes de la cinta portadora, lluny de qualsevol flexió natural que es produeixi quan la cinta s'aixeca sobre els elevadors o es flexiona entre les estacions de matriu. Quan una osca ha d'existir a prop d'una transició de corba, la seva profunditat i radi de l'arrel requereixen una especificació acurada per evitar que l'estat de tensió combinat superi la resistència a la fatiga del material.
El paràmetre crític és la profunditat de l'osca en relació amb el gruix del material. Una osca que elimina el 30-50% de la secció transversal-de la cinta a la vora del suport crea una reducció suficient de la rigidesa a la flexió per desacoblar les estacions adjacents. Una osca que elimina només el 10-15% de la secció transversal pot ser massa poc profunda per interrompre significativament la transmissió de la força, creant una zona debilitada sense benefici funcional. Per contra, una osca que supera el 60% de l'amplada de la cinta compromet la rigidesa de l'alimentació i pot provocar que el portador s'enfonsi sota la força d'empenta del mecanisme d'alimentació.
La taula següent resumeix els paràmetres de geometria clau per a una osca de derivació de matriu d'estampació metàl·lica i la justificació d'enginyeria darrere de cada especificació:
| Paràmetre de geometria | Gamma típica | Justificació d'enginyeria |
|---|---|---|
| Profunditat de l'osca | 30-50% de l'amplada del suport | Ha de reduir la rigidesa de la-secció transversal prou per desacoblar les forces de l'estació. Massa poc profund no proporciona alleujament; massa profund compromet la integritat de l'alimentació de la tira. |
| Amplada de l'osca (al llarg de la direcció de la tira) | 1,0 t a 3,0 t (t=gruix del material) | Controla la longitud de la zona de transició d'estrès. Les osques més amples creen una regió més llarga, però consumeixen més material de cinta i redueixen l'eficiència del pas d'alimentació. |
| Angle d'osca (conicitat de la paret lateral) | 0 graus a 30 graus des de la perpendicular | Les parets laterals angulades redueixen la brusquedat de la transició geomètrica, reduint Kt als punts d'entrada de l'osca. Les parets perpendiculars creen gradients d'estrès més nítids per a un desacoblament agressiu. |
| Radi de l'arrel | 0,5t a 2,0t mínim | Controla directament Kt al punt més profund. Els radis més petits concentren l'estrès de manera més agressiva però augmenten el risc de fatiga. Els radis més grans distribueixen la càrrega i allargan la vida útil del portador a costa d'un desacoblament menys localitzat. |
| Relació de profunditat-a-gruix | Varia segons la ductilitat del material | Determina si l'arrel de l'osca es manté en règim elàstic durant la càrrega cíclica o pateix una deformació plàstica que condueix a una fissuració progressiva. |
Cadascun d'aquests paràmetres interactua amb els altres. Una osca profunda amb un radi d'arrel generós pot proporcionar el mateix Kt efectiu que una osca menys profunda amb un radi més estret, però produeixen diferents geometries de camp de deformació i un rendiment diferent a la fatiga durant la vida útil. La decisió del disseny d'estampació depèn de quina combinació ofereix un desacoblament adequat de l'estació mentre sobreviu al volum de producció requerit sense esquerdes del portador.
Aquestes relacions de geometria us indiquen com dimensionar una osca de derivació per a un estat de tensió determinat. Però el propi material determina com es comporta realment aquesta osca sota càrrega. Els materials dúctils redistribueixen l'estrès mitjançant el rendiment local a l'arrel de l'osca, disminuint efectivament la concentració amb el pas del temps. Els materials fràgils o-d'alta resistència no es poden redistribuir tan fàcilment, fent que el valor de-Kt dissenyat sigui un predictor molt més precís del rendiment-del món real. Les propietats de tracció del material, la velocitat d'enduriment per treball i la capacitat d'allargament influeixen en la forma en què estarà en servei una geometria d'osca determinada.
Propietats del material que impulsen les dimensions de l'osca de bypass
Una geometria d'osca que funciona perfectament en acer suau pot provocar esquerdes catastròfiques del portador a l'acer inoxidable en uns quants milers de visites. La mateixa profunditat i radi de l'arrel que proporciona un desacoblament net en un material pot produir un alleujament insuficient o una fallada prematura per fatiga en un altre. Les propietats del material no són consideracions secundàries en l'especificació de l'osca de derivació. Són els principals motors.
Quatre propietats mecàniques dominen el comportament de l'osca de derivació: resistència a la tracció, resistència a la fluència, percentatge d'allargament i exponent d'enduriment per treball (valor n-). En conjunt, aquests determinen com respon la tira portadora a la càrrega cíclica repetida a l'arrel de l'osca durant el funcionament progressiu de la matriu.Recerca de processos d'estampació robustosconfirma que la caracterització del material és essencial no només per formar la geometria de la peça, sinó per a tots els enllaços de la cadena de producció, inclosa la fiabilitat de la cinta de suport.
Principis de disseny d'osques d'acer suau i acer al carboni
L'estampació d'acer al carboni representa l'escenari més indulgent per al disseny de l'osca de derivació. Els acers suaus com SPCC, SAE 1008 i SAE 1010 solen oferir valors d'allargament del 28-42% i unes forces de tracció moderades en el rang de 270-400 MPa. Aquest gran allargament es tradueix directament en tolerància a osques més profundes. El material a l'arrel de l'osca pot patir una deformació plàstica localitzada sense que s'iniciï l'esquerda perquè té una reserva de ductilitat important després que la geometria de l'osca concentra la tensió.
Quan treballeu amb estampació d'acer laminat en fred de la categoria d'acer suau, la relació de rendiment-a-relació relativament baixa (normalment 0,55-0,70) significa que el treball del material s'endureix progressivament a mesura que es deforma. Això és realment beneficiós a l'arrel de l'osca. A mesura que la tira de suport es flexiona durant cada cursa de premsa, la tensió de l'arrel de l'osca-s'endureix lleugerament, augmentant la seva resistència local a una deformació addicional. L'enduriment s'estabilitza en els primers centenars de cicles i l'arrel de l'osca arriba a un estat estacionari on la tensió cíclica continua sent elàstica. Aquest comportament d'auto-estabilització és la raó per la qual els suports d'acer estampat suau poden tolerar profunditats d'osca del 40-50% de l'amplada del portador sense esquerdes per fatiga, fins i tot amb volums de producció que superen el milió de visites.
L'índex d'enduriment per a l'acer suau normalment es troba entre n=0.18 i n=0.24.. Els valors de n- més alts afavoreixen una distribució més uniforme de la tensió al voltant de l'osca, el que significa que l'efecte de concentració de tensió s'atenua a mesura que el material cedeix i s'estén la zona de deformació cap a l'exterior. Un valor de n- més alt redueix efectivament la concentració de tensió realitzada per sota del Kt teòric, donant als dissenyadors més latitud en l'especificació de la geometria de l'osca.
Consideracions sobre aliatges d'alumini i coure
El procés d'estampació d'alumini introdueix un conjunt diferent de limitacions. Els aliatges d'alumini utilitzats en el treball de matriu progressiu, habitualment 5052-H32, 6061-T4 i 3003-H14, tenen menor resistència al tall i menor allargament en comparació amb l'acer suau. També presenten una tendència a la irritació, on el material s'adhereix a la superfície del punxó o de la matriu durant la cisalla. Aquest enganxament produeix superfícies d'osca rugoses i irregulars amb micro-esquinçaments que actuen com a augmentadors de tensió addicionals més enllà de la geometria de l'osca dissenyada.
La menor capacitat d'enduriment per treball de l'alumini (valors n-normalment entre 0,08 i 0,16 segons el temperament) fa que l'arrel de l'osca no pugui redistribuir l'estrès amb la mateixa eficàcia mitjançant el rendiment local. La tensió es manté concentrada en lloc de propagar-se cap a l'exterior. Combineu-ho amb el límit inferior de resistència a la fatiga de l'alumini i obtindreu un material que exigeix dissenys d'osca més conservadors: profunditats més baixes, radis d'arrel més grans i acabats superficials més suaus a l'osca.
Els aliatges de coure com el C26000 (llautó del cartutx) ofereixen un millor allargament que l'alumini, però presenten el seu propi repte. El treball del llautó s'endureix ràpidament durant les etapes inicials de la deformació, després la velocitat d'enduriment disminueix. Això significa que les primeres estacions de formació en una matriu progressiva poden alterar significativament les propietats de la cinta portadora a prop d'una osca de derivació, canviant la seva resposta a la fatiga a mig camí del recorregut de la cinta. Els dissenyadors que treballen amb aliatges de coure han de tenir en compte el treball acumulat que endureix les experiències del portador abans que arribi a estacions amb operacions de conformació agressives.
Reptes d'-acer d'alta resistència i acer inoxidable
Els acers d'alta-aliatge de baixa-resistència (HSLA) i els acers d'alta-resistència (AHSS) avançats presenten l'escenari més exigent per al disseny de l'osca de derivació. Aquests materials, inclosos els graus com HSLA 340, DP 590 i DP 780, combinen una alta resistència a la tracció (500-900 MPa) amb un allargament reduït (12-24%). La major resistència significa un major emmagatzematge d'energia elàstica a la cinta durant la formació, la qual cosa amplifica les forces d'enganxament. El menor allargament significa menys tolerància a la tensió plàstica a l'arrel de l'osca abans que es produeixi l'inici de l'esquerda.
Per a l'estampació de xapes d'acer a la categoria de -alta resistència, les osques de derivació han de ser més superficials i tenir radis d'arrel significativament més grans. Quan l'acer suau tolera una profunditat d'osca del 45% de l'amplada del portador amb un radi d'arrel d'1,0 t, un acer HSLA del mateix gruix pot requerir una profunditat limitada al 25-35% amb un radi de l'arrel d'1,5 t a 2,5 t. La profunditat reduïda significa un desacoblament de l'estació menys agressiu, que de vegades obliga el dissenyador a afegir estacions inactives o utilitzar múltiples osques menys profundes en seqüència en lloc d'una sola osca profunda.
Els acers inoxidables, especialment els graus austenítics com el 304 i el 316, agreugen el repte amb taxes d'enduriment per treball extremadament altes (valors n-de 0,40-0,55). Això sona beneficiós segons la lògica de l'acer suau, però l'efecte és diferent a valors n elevats combinats amb una alta resistència a la tracció. L'arrel de l'osca s'endureix de manera tan agressiva durant els primers cicles de premsa que es torna localment fràgil. El material al voltant de l'osca es transforma de làmina dúctil a una zona endurida amb un allargament restant significativament reduït. La càrrega cíclica posterior a l'arrel de l'osca endurida inicia l'esquerda per fatiga molt abans del que suggeririen les propietats del material a granel.
És per això que els suports de matriu progressius d'acer inoxidable requereixen les geometries d'osca més conservadores: radis d'arrel generosos (2,0 t o més), profunditats moderades i, en alguns casos, característiques d'alleujament-com ara forats secundaris de relleu a l'extrem de l'osca per aturar la propagació de l'esquerda abans que arribi a les seccions transversals-crítiques del portador.
| Tipus de material | Profunditat relativa de l'osca | Orientació del radi de l'arrel | Propietat clau que impulsa la decisió |
|---|---|---|---|
| Acer suau (SPCC, SAE 1008-1010) | 40-50% de l'amplada del portador | 0,5 t a 1,0 t | L'elevada elongació (28-42%) proporciona una gran reserva de ductilitat a l'arrel de l'osca |
| Acer HSLA (classe 340-550 MPa) | 25-35% de l'amplada del portador | 1,5 t a 2,5 t | L'allargament reduït (12-22%) limita la tolerància a la tensió del plàstic abans de trencar-se |
| Acer avançat d'alta -resistencia (DP 590-980) | 20-30% de l'amplada del suport | 2,0 t a 3,0 t | Alta energia elàstica emmagatzemada combinada amb un allargament limitat; encaixament elevat-a través de forces |
| Aliatges d'alumini (5052, 6061, 3003) | 30-40% de l'amplada del portador | 1,5 t a 2,0 t | La baixa resistència al cisallament i la tendència a la fricció creen superfícies d'osques irregulars; baixa resistència a la fatiga |
| Aliatges de coure (C26000, C51000) | 35-45% de l'amplada del portador | 1,0 t a 1,5 t | L'enduriment ràpid per treball inicial altera progressivament les propietats del portador a través de les estacions de matriu |
| Acer inoxidable austenític (304, 316) | 25-35% de l'amplada del portador | 2,0 t a 3,0 t | La taxa d'enduriment per treball extrema (n=0.40-0.55) provoca una fragilitat local a l'arrel de l'osca |
El principi subjacent que connecta totes aquestes famílies de materials és el mateix: les característiques d'enduriment per treball determinen quanta flexió repetida pot tolerar la cinta portadora prop d'una osca abans que s'iniciï l'esquerda per fatiga. Un material amb un alt allargament i un enduriment per treball moderat (acer suau) s'estabilitza automàticament a l'arrel de l'osca, arribant a un cicle de tensió en estat estacionari-segur. Un material amb baix allargament o enduriment extrem (AHSS, inoxidable) esgota la seva ductilitat a l'arrel de l'osca en relativament pocs cicles, demanant una geometria més conservadora per mantenir les deformacions cícliques dins del règim elàstic.
Aquest comportament-depenent del material també explica per què no pot existir un únic conjunt de dimensions d'osca de derivació "estàndard". Cada especificació de l'osca s'ha de fer coincidir amb l'aliatge, el tremp i el gruix específics que es processen. Copiar una geometria d'osca d'una matriu d'acer suau a una aplicació d'acer HSLA és una de les causes arrels més comunes de la fallada prematura del portador en les operacions de matriu progressiva.
L'anisotropia del material afegeix una altra capa de complexitat. Les propietats mecàniques discutides aquí, la resistència a la tracció, l'allargament, l'enduriment per treball, no són uniformes en totes les direccions dins de la làmina. La direcció de rodament, la direcció transversal i les orientacions diagonals produeixen cadascun valors diferents. La manera com aquesta variació direccional interactua amb l'orientació de l'osca de derivació determina si la propagació de l'esquerda segueix un camí previsible i manejable o una trajectòria inesperada que amenaça la integritat de la cinta.
Direcció del gra i flux de material anisotròpic
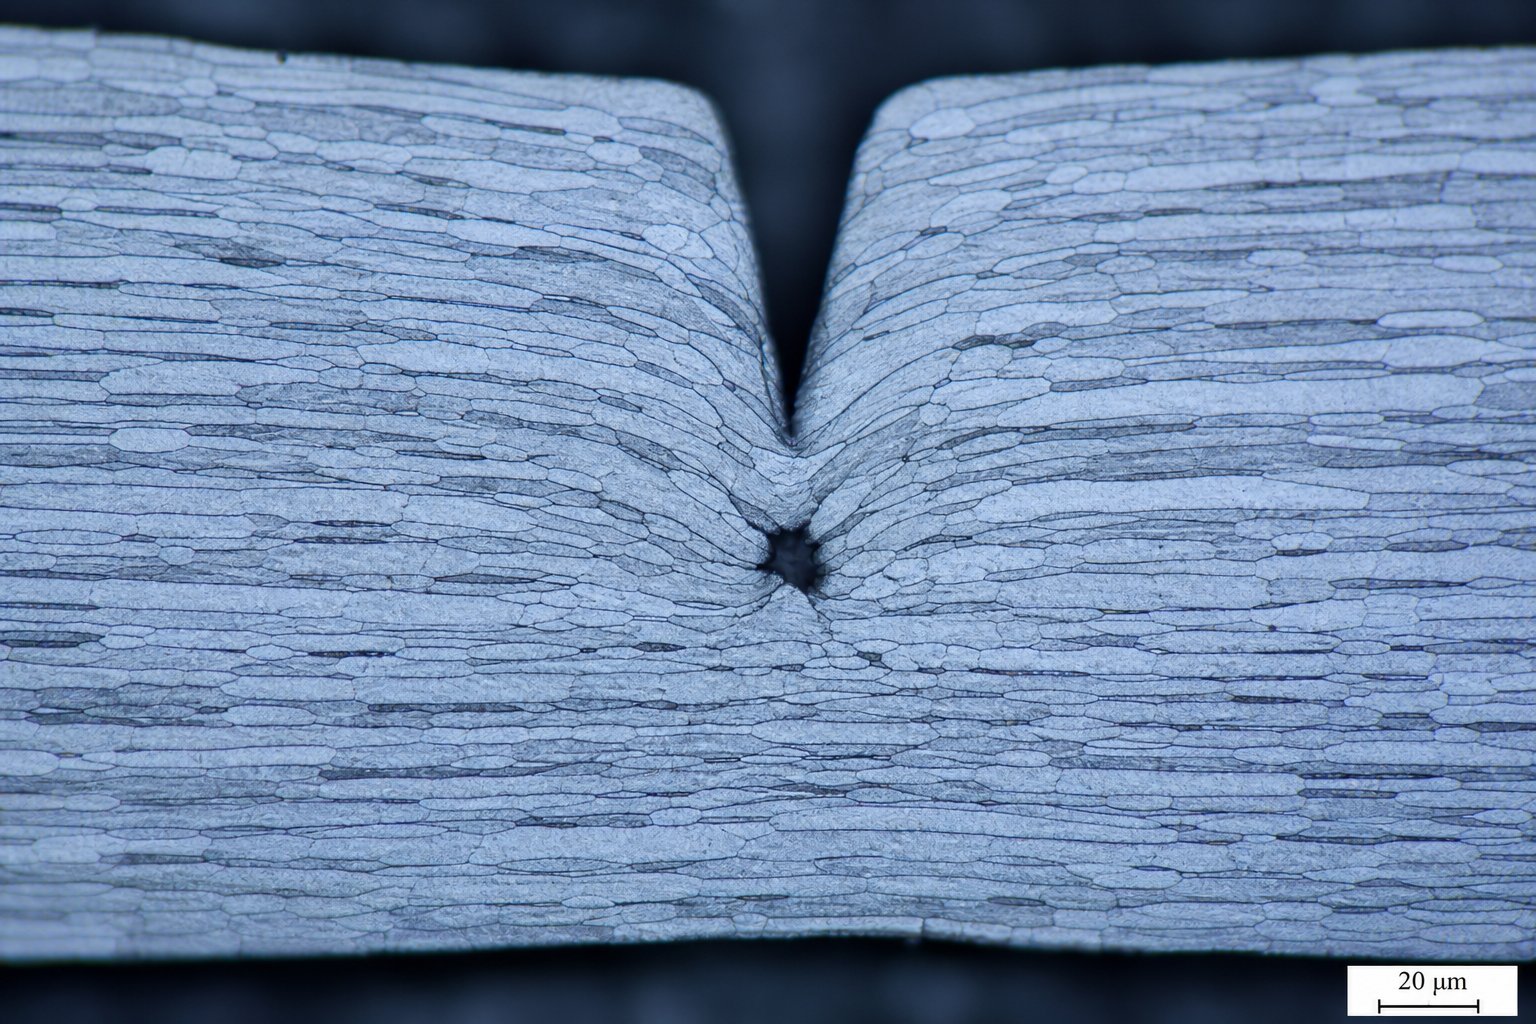
La xapa no és un material uniforme i independent de la direcció-. Durant el rodatge a la fàbrica d'acer, l'estructura del gra cristal·lí s'allarga en la direcció de laminació, creant un material que resisteix la deformació de manera diferent segons la direcció que l'empenyi, estireu o talleu. Aquesta dependència direccional, anomenada anisotropia, influeix directament en com es comporta una osca de bypass, com es propaguen les esquerdes des de la seva arrel i com el material flueix al seu voltant durant les operacions de formació.
Comportament anisotròpic i efectes de la direcció de rodament
Quan s'estampa xapa de bobina, la cinta s'alimenta a través de la matriu progressiva amb la seva direcció de rodament alineada al llarg de l'eix d'alimentació. Això significa que cada osca de bypass tallada a la vora del portador té una relació geomètrica fixa amb l'estructura del gra. Aquesta relació no és neutral.Els materials amb una direcció de gra que afecten el comportament de deformació es consideren anisòtrops, i aquesta propietat varia segons l'aliatge. L'acer-laminat en fred presenta efectes de gra pronunciats, l'alumini mostra una sensibilitat moderada i el coure és en gran part isòtrop.
La conseqüència pràctica és senzilla. La xapa estampada té una major resistència a la tracció i un menor allargament en la direcció de rodament en comparació amb la direcció transversal. El límit elàstic pot diferir entre un 10 i un 20% entre orientacions. Per a un tall d'osca de bypass perpendicular a la vora de la banda, el camp d'esforç de l'arrel de l'osca interacciona amb el material que té una resistència diferent a la deformació a cada costat del pla de fissura. Una direcció cedeix més fàcilment; l'altre es manté més ferm. Aquesta asimetria canvia com es desenvolupa el camp de tensió al voltant de l'osca sota càrrega cíclica i determina si les esquerdes de fatiga creixen d'una manera estable i previsible o es desvien cap a camins inesperats.
Orientació de l'osca en relació a l'estructura del gra
Considereu què passa a nivell microestructural. Una osca de derivació orientada paral·lela a la direcció del gra, és a dir, la seva profunditat recorre els límits de gra allargats, troba menys resistència a la propagació de les esquerdes. Els mateixos límits de gra actuen com a camins de fractura preferents. En aquesta orientació, una esquerda de l'arrel de l'osca es pot estendre al llarg dels plans intergranulars debilitats amb relativament poca energia. El resultat és un creixement més ràpid de les esquerdes, però també una trajectòria de les esquerdes més previsible, que pot ser avantatjosa si el dissenyador ho té en compte.
Una osca orientada perpendicularment a la direcció del gra ha de conduir esquerdes a través dels grans més que entre ells. Això requereix molta més energia i produeix una major resistència al creixement de les esquerdes, un resultat desitjable per a la longevitat del portador. Tanmateix, l'orientació perpendicular també significa que l'osca interacciona amb l'eix d'allargament inferior-del material durant la formació, provocant potencialment patrons de flux de material inesperats durant les operacions de dibuix. El material que espereu que flueixi lliurement a una cavitat de formació pot resistir el moviment perquè el relleu de l'osca lluita contra la direcció de deformació preferida del gra.
Durant el procés de premsat metàl·lic en operacions de matriu progressiu, les estacions de tret i conformació es basen en osques de derivació com a punts de relleu controlats per evitar l'arrugada, el trencament o l'aprimament excessiu. Si l'orientació de l'osca funciona en contra de l'estructura del gra, és possible que el material no flueixi com s'ha previst. Les divisions es produeixen quan les soques fan que el material s'aprima més enllà dels límits segurs, i la desalineació de les-osques del gra concentra aquestes soques en lloc d'alleujar-les. Els enginyers han de tenir en compte l'orientació de la cinta a la bobina en relació amb la geometria final de la peça quan especifiquen la col·locació de l'osca de derivació.
Consideracions clau a l'hora d'avaluar l'impacte de la direcció del gra en el rendiment de l'osca de derivació:
- Orientació de la bobina respecte a la direcció d'alimentació- Confirmeu si la direcció de rodament és paral·lela o perpendicular a l'eix d'alimentació de la cinta, ja que això estableix la relació de línia de base entre totes les osques i l'estructura del gra.
- Camí de propagació de l'esquerda de l'arrel de l'osca- Les osques paral·leles a la direcció del gra propaguen les esquerdes més ràpidament al llarg dels límits del gra; les osques perpendiculars al gra resisteixen el creixement de les esquerdes, però poden restringir el flux de material durant la formació.
- Sensibilitat específica del material{0}- L'acer laminat en fred-i l'acer inoxidable mostren forts efectes anisòtrops; L'acer-laminat en calent i el coure són menys sensibles. L'alumini cau entre ells, amb la condició de temperament que influeix en el grau d'allargament del gra.
- Formant severitat a les estacions adjacents- Els dibuixos o estiraments d'alta-severitat a prop d'una osca de derivació requereixen que l'alleujament s'alinei amb la direcció de flux de material preferida, no en contra, per evitar un coll localitzat o una divisió.
- Vida de fatiga versus desacoblament- Gra-les osques paral·leles es desacoblen de manera més agressiva, però la fatiga abans; Les osques-perpendiculars de gra duren més, però poden requerir una profunditat més gran per aconseguir un alleujament equivalent de tensió.
- Efectes de la mida del gra- Els materials de gra més fi-resisteixen la propagació de les esquerdes de manera més uniforme, independentment de l'orientació, mentre que els materials de gra-gruixut amplifiquen les diferències direccionals en el comportament de la fractura.
La conclusió per als dissenyadors de matrius és clara. No podeu especificar la geometria de l'osca de derivació aïllada de l'orientació de la banda. La mateixa profunditat de l'osca i el mateix radi de l'arrel funcionaran de manera diferent depenent de si s'alinea o talla l'estructura del gra. Aquesta interacció entre la geometria de l'osca i l'anisotropia del material s'ha d'avaluar juntament amb les decisions de disseny de la cinta que determinen on s'assenten les osques en relació amb els forats pilot, les amplades de suport i les estacions de formació al llarg de la matriu progressiva.
Integració progressiva de disseny de tira de matriu i compensacions de disseny
Les osques de bypass no existeixen al buit. Comparteixen la franja amb forats pilot, xarxes de suport, estacions inactivas, característiques de formació i pestanyes-tallades, tot competint per la mateixa propietat limitada. La finalitat de les osques de bypass en matrius d'estampació només es pot realitzar quan la seva col·locació respecta el sistema integrat de la disposició de la cinta. Una osca de mida perfecta a la ubicació incorrecta en relació amb un forat pilot o una línia de flexió crea més problemes dels que resol.
Col·locació de l'osca de derivació dins dels sistemes de disseny de tires
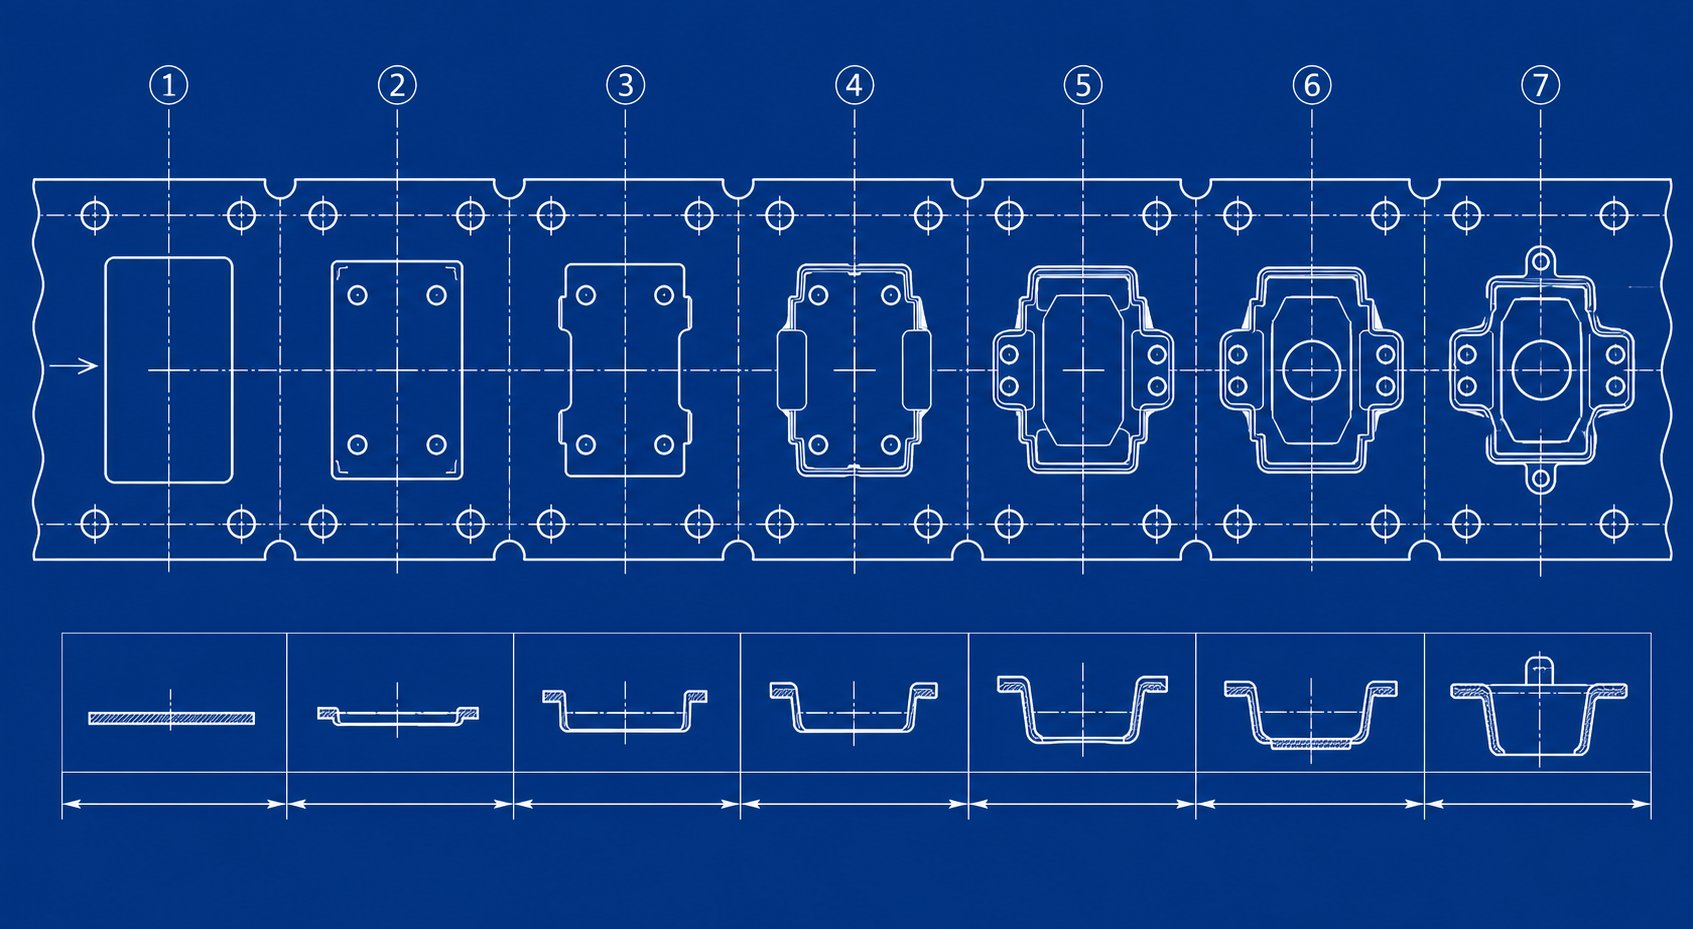
En qualsevol eina d'estampació progressiva i disseny de matriu, la disposició de la cinta defineix una seqüència d'operacions que s'han de coordinar amb precisió. Cada estació aplica forces que interactuen a través de la banda portadora. Les aplicacions de conformació de xapa amb osques de derivació situen aquestes característiques de relleu entre les estacions on més es necessita el desacoblament de força, normalment entre una estació de perforació o perforació pesada i una estació de conformació o estirat de precisió aigües avall.
Les decisions de col·locació han de tenir en compte diverses característiques veïnes simultàniament. Els forats pilot, que proporcionen la referència de posició de la cinta a cada estació, requereixen material estable al seu voltant. Una osca de derivació situada massa a prop d'un forat pilot debilita el material circumdant, fent que el forat s'allarga sota les càrregues d'alimentació i destrueix la precisió del registre. La pràctica industrial manté una distància mínima de 2-3 vegades el gruix del material entre el límit d'una osca i la vora del forat pilot més proper.
Les estacions inactivas, habituals en matrius progressius complexes, proporcionen ubicacions naturals per a les osques de derivació. Aquestes estacions no realitzen cap treball de conformació, de manera que la banda de suport en aquesta ubicació no transporta cap càrrega relacionada amb el procés-més enllà de la força d'alimentació. Col·locar una osca dins d'una estació inactiva significa que la secció transversal reduïda-només ha de sobreviure a les càrregues d'alimentació en lloc de l'alimentació combinada-a més-càrregues de formació. Això també és rellevant aoptimització de la disposició de la cinta, on els enginyers equilibren la força del portador amb la utilització del material a cada estació.
Compensacions d'enginyeria en especificació de profunditat i amplada
La compensació fonamental és senzilla d'indicar, però difícil d'optimitzar: una osca massa poc profunda proporciona un alleujament insuficient de l'estrès i no desacobla les estacions adjacents, mentre que una osca massa profunda compromet la integritat de la tira i la precisió d'alimentació a través de la matriu. Entre aquests extrems hi ha una finestra funcional que varia amb cada aplicació.
Una osca poc profunda, que elimina només el 15-20% de l'amplada del portador, amb prou feines interromp el camí de transmissió de la força. La secció transversal restant -conté la rigidesa suficient per transmetre les forces d'enganxament i formar càrregues entre estacions gairebé sense disminuir. L'osca existeix geomètricament però no ofereix cap benefici mecànic. Heu consumit l'amplada de la tira per res.
Una osca excessivament profunda, que elimina un 60% o més de l'amplada del portador, redueix dràsticament la resistència de la cinta al pavellament sota les càrregues de compressió de la direcció d'alimentació-. Quan l'alimentador empeny la cinta cap endavant, la secció debilitada es col·lapsa o es desvia lateralment en lloc de transmetre el moviment a les estacions aigües avall. El resultat és un pas inconsistent, una desalineació del pilot i un possible dany a la matriu. Aquest escenari empitjora a les aplicacions d'estampació de transferència on la cinta ha de mantenir la rigidesa en espais més llargs sense suport entre estacions de matriu.
Entendre les osques de bypass negatives i positives en matrius d'estampació de xapa metàl·lica aclareix les opcions del dissenyador. Les osques de derivació negatives eliminen el material de la vora del portador, creant flexibilitat localitzada. Redueixen l'àrea de la secció transversal-del portador i la rigidesa a la flexió en aquest punt, permetent que les estacions adjacents es deformin de manera independent. Les osques de bypass positives funcionen de la manera oposada: afegeixen material o deixen una pestanya que sobresurt a la vora de la tira per crear un enduriment localitzat. Aparada de llançament i flexió, per exemple, crea una brida cap avall que endureix el portador i ajuda a l'alimentació alhora que proporciona una referència de parada sòlida. Cada tipus té un propòsit mecànic diferent dins del mateix disseny de banda.
Interacció amb els forats pilot i l'amplada del portador
L'amplada del portador determina la quantitat de material disponible tant per a la rigidesa de l'alimentació com per a l'alleujament de l'osca. Un portador estret, de 3-5 mm d'ample, gairebé no deixa espai per a una profunditat significativa de l'osca abans que el lligament restant es debiliti massa per alimentar-se de manera fiable. Els suports més amples, 8-12 mm o més, ofereixen als dissenyadors una major flexibilitat per especificar osques més profundes alhora que mantenen una secció transversal residual suficient per a una alimentació estable. Els arranjaments d'eines escèniques en matrius multiestació sovint requereixen portadors més amples específicament per acomodar tant els forats pilot com les osques de derivació sense interferències.
El procés de decisió seqüencial per especificar els paràmetres d'osca de derivació en un nou disseny de matriu progressiu segueix una seqüència d'enginyeria lògica:
- Identifiqueu els límits de les estacions{0}}crítiques de força- Determineu quines estacions adjacents creen l'acoblament de força més problemàtic en funció de la severitat de la formació, la magnitud d'ajustament-i els requisits de flux de material.
- Establiu l'amplada del portador i les ubicacions dels forats pilot- Definiu primer el marc estructural de la cinta, assegurant-vos que el material adequat envolta cada pilot per a l'estabilitat posicional sota les càrregues d'alimentació.
- Seleccioneu el tipus d'osca en funció de les necessitats mecàniques- Trieu osques negatives on es requereixi flexibilitat i desacoblament, o osques positives on la rigidesa localitzada i el control de l'alimentació siguin la prioritat.
- Determineu la profunditat de l'osca a partir de les propietats del material- Apliqueu les directrius de profunditat específiques del material-(cobertes a la discussió anterior sobre les propietats del material) per establir una profunditat inicial que equilibri el desacoblament amb la vida útil del portador.
- Especifiqueu el radi de l'arrel per a la vida útil de fatiga objectiu- Relacioneu el radi de l'arrel amb el volum de producció esperat i el comportament d'enduriment per treball del material, utilitzant radis més grans per a aplicacions de gran-volum o de gran-contensió.
- Verifiqueu l'espai lliure a les característiques adjacents- Confirmeu que el límit de l'osca manté les distàncies mínimes dels forats pilot, les línies de corba i els límits de les característiques de formació per evitar la superposició del camp de tensió.
- Validar la integritat de l'alimentació de tires- Comproveu que la secció transversal-del portador restant a la ubicació de l'osca pot resistir l'amortització sota la força d'empenta de l'alimentador sense deflexió lateral ni variació de pas.
Aquesta seqüència garanteix que el propòsit de conformació de xapa de les osques de derivació es compleixi dins de les limitacions del sistema complet de disseny de tires. Cada pas es basa en l'anterior, i saltar qualsevol pas corre el risc de crear una osca que no compleix la seva funció de desacoblament o introdueix un nou mode de fallada a la tira.
Les decisions preses aquí a nivell de maquetació es tradueixen directament en resultats mesurables a la sala de premsa. La geometria de l'osca no només afecta la precisió de l'alimentació i el desacoblament de l'estació, sinó també els patrons de formació de rebaves, la direcció de fractura de cisalla i la interacció entre el punxó-a-la separació de la matriu, tot això determina la qualitat final de la peça.
Aplicació dels primers principis a les decisions pràctiques de disseny d'osques
La geometria de la disposició de la cinta, les propietats del material i la teoria de la concentració d'esforços convergeixen en un únic punt: en el moment en què es compromet una dimensió d'osca en un dibuix de disseny de matriu. Tot el que s'ha comentat fins ara proporciona el raonament. Aquesta secció tradueix aquest raonament en decisions que podeu defensar en una revisió de disseny, resoldre problemes a la planta de premsa i comunicar-vos clarament amb els vostres socis d'eines d'estampació.
De la teoria a la pràctica en les decisions de mida de les osques
L'enfocament d'enginyeria estructurada funciona així. En primer lloc, definiu el problema: quines forces actuen sobre la banda portadora en un límit de l'estació donada i quin comportament del material limita la capacitat de la banda d'absorbir aquestes forces sense distorsió dimensional? En segon lloc, indiqueu el principi: una característica d'alleujament controlat modifica l'estat d'estrès local concentrant la tensió en una zona de sacrifici, desacoblant les estacions adjacents de manera que cada operació de formació es produeixi de manera independent. En tercer lloc, apliqueu-vos al disseny: dimensioneu la profunditat de l'osca, l'amplada i el radi de l'arrel utilitzant les directrius específiques del material-i les relacions de concentració de tensió que s'han explicat anteriorment i, a continuació, comproveu que la secció transversal restant del portador-admet una alimentació estable.
Moltes convencions-de la botiga codifiquen la física real, però algunes han sobreviscut al seu context original. Aquestes són les regles generals comunes i la ciència que hi ha darrere:
- "Utilitzeu una profunditat d'osca igual a la meitat de l'amplada del suport".- Validat per a acer suau amb volums de producció moderats. El 50% de profunditat proporciona un desacoblament agressiu i l'elevada elongació de l'acer suau el suporta. Contradit per HSLA i acers inoxidables on el 50% de profunditat esgota la ductilitat a l'arrel de l'osca en milers de cicles.
- "Combineu sempre l'amplada de l'osca amb el gruix del material".- Un punt de partida raonable. La ciència confirma que una amplada d'osca d'1,0 t a 1,5 t crea una zona de transició d'estrès eficaç per a la majoria de materials. Les osques més amples (2.0t-3.0t) es justifiquen quan la severitat de la formació a les estacions adjacents és alta i es necessita una regió compatible més llarga.
- "Les osques-corconades afilades funcionen bé si feu servir acer amb baix-carboni".- Validat parcialment. La ductilitat de l'acer suau elimina les arrels de les osques agudes mitjançant el rendiment local, reduint el Kt efectiu durant els primers centenars de cops. Però fins i tot en acer suau, un radi de l'arrel inferior a 0,5 t accelera la fatiga a volums superiors a 500.000 parts. La ciència diu que sempre especifiqueu un radi mínim.
- "Si la tira s'alimenta bé, l'osca és prou profunda".- Contradit. L'estabilitat de l'alimentació només confirma que el portador manté la rigidesa suficient. No diu res sobre si l'osca realment desacobla les forces de l'estació. Una tira pot alimentar-se perfectament mentre encara transmet càrregues instantànies-que degraden la precisió dimensional a les estacions aigües avall.
- "Afegiu una osca allà on vegeu que s'aixeca la cinta".- Validat parcialment. L'aixecament de la cinta indica la transmissió de força entre estacions i una osca la pot atenuar. Però la causa principal pot ser una pressió inadequada del decapador o una sincronització incorrecta de l'aixecador en lloc de la falta de geometria de relleu. Diagnosticar abans de tallar.
Influència de l'osca de derivació en la formació de rebaves i la qualitat de la peça
Aquí hi ha una connexió que molts enginyers passen per alt: les osques de derivació afecten l'alçada de les rebaves a les peces acabades. Quan un punxó de tall travessa la cinta, el patró de fractura depèn de com es distribueix la tensió pel material en el moment de la ruptura.Variació de la rebava en les operacions de matriu progressiusovint es remunta a estats d'estrès inconsistents a la zona de tall en lloc de només a l'espai lliure. Una osca de bypass situada a prop d'una estació de tall o perforació altera el camp de tensió residual en el material que es talla. Si aquest estat de tensió alterat canvia com el punxó s'enganxa a la làmina, la proporció de cisalla-a-fractura es desplaça i l'alçada de la rebaba canvia amb ella.
Concretament, les interaccions d'estampació de la formació de rebaves de les osques de derivació funcionen així: una osca immediatament aigües amunt d'una estació de tall pot alleujar l'estrès residual de compressió a la cinta, permetent que el punxó entri al material de manera més neta i produeixi una banda de tall més consistent. Per contra, una osca mal col·locada pot introduir un esforç residual de tracció a la zona de tall, fent que el material es fracturi prematurament i augmentant l'alçada de la rebava al costat de la ruptura. La física del tall de metalls mostra que aproximadament un-terç de la vora de tall és cisalla (la zona brunyida) i dos-terços són fractures en acer de baix-carboni a l'espai lliure correcte. Qualsevol cosa que canviï aquesta relació, inclosa la tensió residual de les osques de derivació adjacents, canvia la qualitat de la vora.
Per obtenir resultats d'estampació de matriu de precisió, s'han de tenir en compte conjuntament els camps de l'espai de perforació-a-de la matriu. L'espai lliure determina l'angle en què les esquerdes de fractura es propaguen des de les vores del punxó i de la matriu una cap a l'altra. La tensió residual d'una osca de derivació propera esbiaixeix l'angle de propagació. Si la tensió induïda-l'osca s'alinea amb la geometria de la separació, les fractures es troben netament i les rebaves es mantenen mínimes. Si entren en conflicte, els camins de fractura es desplacen, produint una vora irregular amb rebava elevada. En una premsa d'estampació de matrius que funciona a gran velocitat, aquesta interacció es fa més pronunciada perquè les forces dinàmiques amplifiquen qualsevol asimetria del camp de tensió.
L'objectiu aquí no és afegir complexitat per si mateix. Es tracta de donar als enginyers el vocabulari i la raó per comunicar les especificacions d'eines d'estampació metàl·lica amb confiança. Quan especifiqueu una profunditat d'osca de derivació del 35% amb un radi d'arrel d'1,5 t posicionat a 3 t de l'estació de tall més propera, hauríeu de poder explicar per què: perquè aquesta geometria proporciona un desacoblament adequat de l'estació per al grau de material sense introduir esforços residuals que alterarien els patrons de fractura de cisalla en les operacions de tall adjacents. Aquesta és la diferència entre una especificació basada en la ciència i una basada en l'esperança.
Aquests principis es mantenen en condicions controlades, però la producció en gran-volum introdueix efectes acumulatius que l'anàlisi d'un sol-hit no pot predir. El cicle repetit, el desgast progressiu de la matriu i l'expansió tèrmica canvien l'estat de tensió al llarg del temps, revelant si un disseny d'osca de bypass té un marge adequat o funciona a la vora del seu embolcall de rendiment.
Aplicació de diagnòstic i indicadors del món real-
Les condicions controlades durant la prova de matriu poques vegades revelen la història completa. Un disseny d'osca de bypass podria sobreviure a cinquanta cops de mostres sense problemes, però el procés d'estampació de metalls d'automòbil requereix milions de cicles sota càrrega tèrmica contínua, desgast progressiu i variació de la bobina del material. La producció d'-volums elevats és on el disseny de l'osca inadequat s'exposa, no com una fallada catastròfica sobtada, sinó com una deriva lenta cap a la inestabilitat que es mostra en les taxes de ferralla, la dispersió dimensional i el temps d'inactivitat no planificat.
Producció d'alt-volum i efectes de l'estrès acumulat
En l'estampació de metalls industrials per a suports d'automòbil, carcasses de connectors i reforços estructurals, les velocitats de premsa solen superar les 200 cops per minut. A aquest ritme, la banda portadora es flexiona a cada lloc de l'osca de derivació centenars de vegades cada minut. Durant una producció de 500.000 peces, l'arrel de l'osca ha recorregut el seu rang d'estrès mig milió de vegades. Qualsevol geometria d'osca que funcioni a prop del seu llindar de fatiga començarà a deteriorar-se, no després d'un torn, sinó progressivament al llarg de dies i setmanes de producció.
L'efecte acumulat segueix un patró previsible. En primer lloc, les micro-esquerdes s'inicien a l'arrel de l'osca on el factor de concentració d'estrès és més alt. Aquestes esquerdes són invisibles a simple vista durant la inspecció rutinària. En segon lloc, les esquerdes es propaguen de manera incremental amb cada cop de premsa, reduint la secció transversal efectiva del portador-a l'osca. En tercer lloc, el portador debilitat perd rigidesa, cosa que permet que la transmissió de força de l'estació-a-augmenti gradualment. En quart lloc, la deriva dimensional apareix en components d'estampació metàl·lica acabats a mesura que l'efecte de desacoblament es degrada.
Aquesta seqüència explica per què les matrius d'estampació d'automòbils amb acer d'alta -resistència solen produir peces acceptables per als primers 100.000 cops i després desenvolupen problemes de qualitat progressius. L'arrel de l'osca està esgotant la seva vida de fatiga. La ciència de la concentració d'estrès i el comportament d'enduriment del treball tractat anteriorment prediu aquesta línia de temps amb una precisió raonable si es coneixen les propietats de fatiga del material i el valor real de Kt.
Els efectes tèrmics agreugen el problema. A altes velocitats de premsa, les temperatures del punxó augmenten gradualment a causa de les càrregues de fricció i deformació repetides, i la calor condueix a la cinta. Una tira de suport que s'executa entre 10 i 15 graus centígrads per sobre de l'ambient a la ubicació de l'osca de derivació ha alterat lleugerament la força de fluència i l'allargament. Els marges dissenyats a la geometria de l'osca a temperatura ambient es redueixen sota la càrrega tèrmica, potencialment empenyent l'arrel de l'osca al territori de tensió plàstica durant cada cicle en lloc de romandre elàstic.
Indicadors de diagnòstic de disseny inadequat de l'osca de derivació
Els operadors de premsa experimentats sovint detecten problemes d'osca de derivació abans que ho facin els inspectors de qualitat, perquè els símptomes es manifesten com a canvis en el funcionament de la matriu en lloc de defectes dimensionals immediats. Els següents símptomes observables a la planta de premsa indiquen problemes de bypass:
- Aixecament de cintes entre estacions- La banda portadora s'aixeca de la superfície de la matriu després d'un fort cop d'obturació o perforació, cosa que indica que les forces d'enganxament-es transmeten a través d'una osca insuficientment profunda en lloc de ser absorbides localment.
- Dimensions inconsistents de les peces a les estacions de conformació- La dispersió dimensional augmenta gradualment al llarg d'una sèrie de producció, cosa que suggereix que la rigidesa de la banda de suport a l'osca està canviant a causa del creixement de les esquerdes per fatiga o que l'osca mai va proporcionar un desacoblament adequat per començar.
- Esquinçament o flexió del pin pilot- Les agulles del pilot experimenten càrregues laterals per les quals no estaven dissenyades perquè el registre incorrecte de la cinta, causat per la inestabilitat d'alimentació relacionada amb l'osca-, obliga els pilots a corregir errors de posició més enllà de la seva capacitat.
- Esquerda progressiva de la vora a les ubicacions de les osques- Esquerdes visibles que s'estenen des de l'arrel de l'osca cap al centre del suport, que indiquen que el radi de l'arrel de l'osca és massa ajustat per al grau del material o que la profunditat de l'osca supera el que la resistència a la fatiga del material pot suportar en el volum de producció donat.
- Pallament de la tira durant l'avanç de l'alimentació- El transportador es col·lapsa lateralment a la ubicació de l'osca quan l'alimentador empeny la tira cap endavant, de manera que el lligament restant després de la profunditat de l'osca és massa estret per resistir la càrrega d'alimentació compressiva sense deformar-se.
- Deriva dimensional de l'estació-a-en una direcció- Les peces de les estacions aigües avall es desplacen constantment en la mateixa direcció, cosa que suggereix que el flux de material a través d'una osca de derivació adjacent és asimètric a causa de la desalineació de la direcció del gra o de la geometria de l'osca desigual a les vores oposades del portador.
- Desgast accelerat de la matriu a les estacions adjacents a les osques- La formació d'insercions o els punxons de tall a prop d'una osca de derivació es desgasten més ràpidament del que s'esperava perquè l'osca no aconsegueix desacoblar les forces, transmetent càrregues de xoc repetides a aquestes estacions.
Cadascun d'aquests símptomes es remunta a principis científics específics. Traieu els punts d'aixecament de la franja fins a un encaix inadequat-a través de l'atenuació, un problema de profunditat d'osca. Els danys dels pins pilot són traces de la inestabilitat de l'alimentació, un problema de rigidesa del portador. L'esquerdament de les vores revela una fallada per fatiga a l'arrel de l'osca, un desajust de geometria-contra-material. El camí de diagnòstic funciona cap enrere des del símptoma observable fins al paràmetre subjacent que necessita ajustament.
Quan un enginyer d'eines troba dimensions inconsistents en una peça metàl·lica estampada produïda en una matriu progressiva, la primera pregunta no hauria de ser si el punxó de conformació està desgastat. Hauria de ser si l'osca de derivació aigües amunt d'aquesta estació encara està realitzant la seva funció de desacoblament.Principis bàsics de resolució de problemesdestacar que les peces s'han de localitzar amb precisió i subjectar-les correctament abans que es produeixi qualsevol treball de conformació. Una osca de derivació degradada soscava aquests dos requisits previs, ja que permet l'acoblament de força entre estacions que distorsiona la posició de la cinta i allibera la pressió de retenció de manera desigual.
L'enfocament de diagnòstic per a problemes de qualitat de peces estampades metàl·liques segueix una seqüència lògica. Primer, inspeccioneu l'arrel de l'osca amb un augment per a l'inici de l'esquerda per fatiga. Si hi ha esquerdes, el radi de l'arrel ha d'augmentar o la profunditat de l'osca ha de disminuir per al grau de material en ús. En segon lloc, mesura la deflexió real de la tira a l'osca durant un cicle de premsa de velocitat lenta-. Si el suport es flexiona visiblement més enllà de la recuperació elàstica, la-secció transversal restant és insuficient o el material s'ha endurit-per sobre de la seva ductilitat útil en aquest lloc. En tercer lloc, compareu l'allargament del forat pilot aigües amunt i aigües avall de l'osca. Els forats pilot de forma oval-aigües avall indiquen que l'osca no absorbeix les forces transmeses i que la cinta s'està registrant fora del centre-en aquesta estació.
Les dades de producció reforcen aquestes observacions. En programes de peces metàl·liques estampades de gran-volum,Els errors progressius de la matriu poques vegades s'originen a partir d'un únic component danyat. La majoria dels problemes es desenvolupen gradualment mitjançant l'acumulació de desgast, la inestabilitat de la cinta i els efectes tèrmics durant la producció contínua. La degradació de l'osca de bypass segueix aquest mateix patró. L'osca no falla de cop. Perd eficàcia progressivament i els símptomes aigües avall apareixen molt abans que la causa arrel es faci visualment òbvia.
Per als enginyers que executen matrius d'estampació d'automòbils amb volums de producció superiors a 500.000 peces per any, la inspecció proactiva de les osques a intervals de recompte-de carrera definits evita el lliscament gradual de la producció estable a l'acumulació de ferralla. La ciència proporciona el marc: conegueu la corba de fatiga del vostre material, calculeu el Kt real a l'arrel de l'osca, calculeu el recompte de cicles fins a l'inici de l'esquerda i programeu la inspecció abans que arribi aquest llindar. Així és com el coneixement dels primers-principis es tradueix en la fiabilitat de la planta de producció per a cada component d'estampació metàl·lica que produeix la matriu.
Disseny d'osques de derivació impulsat per l'enginyeria-per a l'excel·lència en la producció
Els símptomes de diagnòstic a la sala de premsa confirmen el que prediu la ciència: les especificacions de l'osca de bypass s'han d'arrelar en una mecànica quantificable, no en una convenció heretada. Els principis de concentració de tensions, anisotropia del material i geometria controlada del relleu formen un marc coherent que s'aplica a cada matriu d'estampació, independentment de la complexitat de la peça o del volum de producció.
Principis clau d'enginyeria per a l'especificació de l'osca de bypass
Tres pilars donen suport a totes les decisions d'osca de bypass de so en matrius d'estampació metàl·lica:
- La distribució de tensions governa la geometria de l'osca- El radi de l'arrel, la profunditat i l'amplada determinen el factor de concentració de tensió al punt de relleu. La mida d'aquests paràmetres en funció de la corba de fatiga del material assegura que l'osca sobreviu al volum de producció sense que s'iniciï l'esquerda.
- L'anisotropia del material determina l'orientació- La direcció del gra relativa a l'alineació de l'osca controla el comportament de propagació de les esquerdes i els patrons de flux de material. Ignorar la direcció de rodament quan s'especifica la col·locació de l'osca introdueix camins de fractura imprevisibles que perjudiquen la fiabilitat del portador.
- El relleu controlat aïlla les forces de l'estació- L'osca ha de reduir la rigidesa del portador prou per desacoblar les estacions adjacents alhora que conserva una secció transversal suficient-per a una alimentació estable. Aquest balanç és específic del material-, depèn del gruix- i de la producció-volum-.
En conjunt, aquests principis substitueixen les conjectures per racionals d'enginyeria. Un dissenyador de matrius que entén per què una profunditat d'osca del 35% amb un radi d'arrel d'1,5 t funciona per a l'acer HSLA pot adaptar aquesta especificació amb confiança quan el grau, el gruix o la severitat del material canvien. Aquesta adaptabilitat és el valor real del disseny de matriu i d'estampació impulsat per la ciència-: s'escala a noves aplicacions sense requerir una nova ronda de prova-i-prova d'error.
Quan les especificacions de l'osca de derivació es deriven de la teoria de la concentració d'esforços, les dades de fatiga del material i l'anàlisi del flux anisòtrop en lloc de la tradició-del taller, cada component de matriu d'estampació de la disposició de la cinta compleix la funció prevista durant tot el cicle de vida de la producció.
Col·laboració amb recursos especialitzats en disseny de matrius
Traduir aquests principis en eines-preparades per a la producció requereix més que coneixements teòrics. Exigeix experiència sobre com interactuen els components de matriu d'estampació en condicions reals de premsa, a través de materials diversos i en volums on els efectes acumulatius exposen totes les opcions de disseny marginals. Els enginyers que treballen en matrius progressius complexes amb requisits crítics d'osca de derivació es beneficien de col·laborar amb especialistes en eines que uneixen la ciència i la realitat-del taller.
Quan avalueu una visió general de l'empresa de matrius d'estampació de metall, busqueu socis que demostrin fluïdesa tant en els fonaments d'enginyeria com en les limitacions pràctiques de la producció d'estampació de matrius.YICHENconnecta els enginyers d'eines amb solucions de matriu d'estampació personalitzades on el disseny de l'osca de derivació, el control del flux de material, la gestió de les rebaves i l'optimització de la separació es tracten com a reptes d'enginyeria integrats en lloc de decisions aïllades de perforació-i-de punxó. El seu enfocament de les matrius i l'estampació reflecteix la mateixa metodologia de principis-principis que es tracta al llarg d'aquest article: definir l'estat de tensió, fer coincidir la geometria amb el comportament del material i validar mitjançant dades de producció.
El camí cap endavant per a qualsevol enginyer que especifiqui osques de derivació és clar. Baseu les vostres decisions en la mecànica de la concentració d'estrès i la resposta del material. Validació mitjançant l'observació diagnòstica a la sala de premsa. I quan l'aplicació requereixi coneixements més enllà de la vostra capacitat d'eines actual, contracteu un soci la profunditat d'enginyeria del qual coincideixi amb la complexitat dels vostres requisits de disseny de matriu d'estampació.
Preguntes freqüents sobre les osques de bypass a les matrius d'estampació
1. Quina és la finalitat de les osques de bypass en matrius d'estampació progressiva?
Les osques de bypass compleixen tres funcions mecàniques bàsiques en matrius d'estampació progressiva. Controlen el flux de material creant punts de relleu que permeten que la xapa es deformi sense una restricció excessiva de les estacions veïnes. Redistribueixen l'esforç de cisalla lluny de les zones crítiques de conformació per evitar fallades localitzades. I redueixen les forces-que provoquen l'aixecament de les tires i les condicions d'alimentació incorrectes-. Essencialment, actuen com a límits de tensió dissenyats que aïllen les zones de deformació, de manera que cada estació funcioni de manera independent sense corrompre les característiques adjacents.
2. Com determineu la profunditat correcta de l'osca de bypass per a diferents materials?
La profunditat de l'osca depèn principalment del percentatge d'allargament del material i del comportament d'enduriment per treball. L'acer suau amb un 28-42% d'allargament tolera profunditats del 40-50% de l'amplada del suport perquè la seva reserva de ductilitat impedeix l'inici d'esquerdes a l'arrel de l'osca. Els acers d'alta resistència amb allargament reduït (12-24%) requereixen profunditats menors del 20-35% amb radis d'arrel més grans. Els aliatges d'alumini necessiten un 30-40% de profunditat amb radis generosos a causa de la baixa resistència a la fatiga i les tendències a la irritació. L'acer inoxidable requereix l'enfocament més conservador (25-35% de profunditat, radi de l'arrel de 2,0 t o més) perquè la seva taxa d'enduriment per treball extrema provoca una fragilitat local a l'arrel de l'osca.
3. Quina diferència hi ha entre les osques de bypass positives i negatives?
Les osques de derivació negatives eliminen el material de la vora de la cinta portadora, creant una flexibilitat localitzada que permet que les estacions adjacents es deformin de manera independent. Redueixen l'àrea de la secció transversal-i la rigidesa a la flexió en aquest punt. Les osques de derivació positives funcionen de manera inversa afegint material o deixant una pestanya que sobresurt a la vora de la tira per crear un enduriment localitzat. Les osques negatives s'utilitzen quan es necessita un desacoblament de força entre estacions, mentre que les osques positives s'apliquen quan el control d'alimentació i la rigidesa del portador requereixen reforç en llocs específics.
4. Com afecta la direcció del gra el rendiment de l'osca de bypass a la xapa?
La xapa presenta propietats anisòtropes a causa de l'allargament del gra durant el rodatge. Una osca de derivació orientada paral·lela a la direcció del gra propaga les esquerdes més fàcilment al llarg dels límits del gra, oferint un desacoblament agressiu però una vida útil més curta. Una osca perpendicular a la direcció del gra resisteix el creixement de les esquerdes, però pot restringir el flux de material durant les operacions de conformació. L'acer-laminat en fred i l'acer inoxidable mostren forts efectes anisòtrops, mentre que l'acer-laminat en calent i el coure són menys sensibles. Els enginyers han de confirmar l'orientació de la bobina en relació amb l'eix d'alimentació i fer coincidir la col·locació de l'osca amb la severitat de la formació a les estacions adjacents.
5. Quins són els signes d'un disseny inadequat de l'osca de bypass durant la producció?
Els símptomes observables inclouen l'aixecament de tires entre estacions després de forts cops de blanqueig, augment gradual de la propagació dimensional a les estacions de formació, cisallament del pin pilot per un registre incorrecte de la cinta, esquerdament visible de les vores que s'estén des de les arrels de l'osca, pandeig de la cinta durant l'avanç de l'alimentació i desgast accelerat de la matriu a les estacions adjacents a les osques. Cada símptoma s'associa a un paràmetre d'enginyeria específic: l'aixecament de la cinta indica una profunditat insuficient de l'osca, els rastres dels danys del pilot a la inestabilitat de l'alimentació i l'esquerdament de les vores revela un desajust entre la geometria-contra-del material. Els socis d'eines especialitzats com YICHEN poden ajudar a diagnosticar aquests problemes i traduir accions correctores en dissenys de matrius optimitzats.


