


Definició de la geometria de matriu d'estampació individual
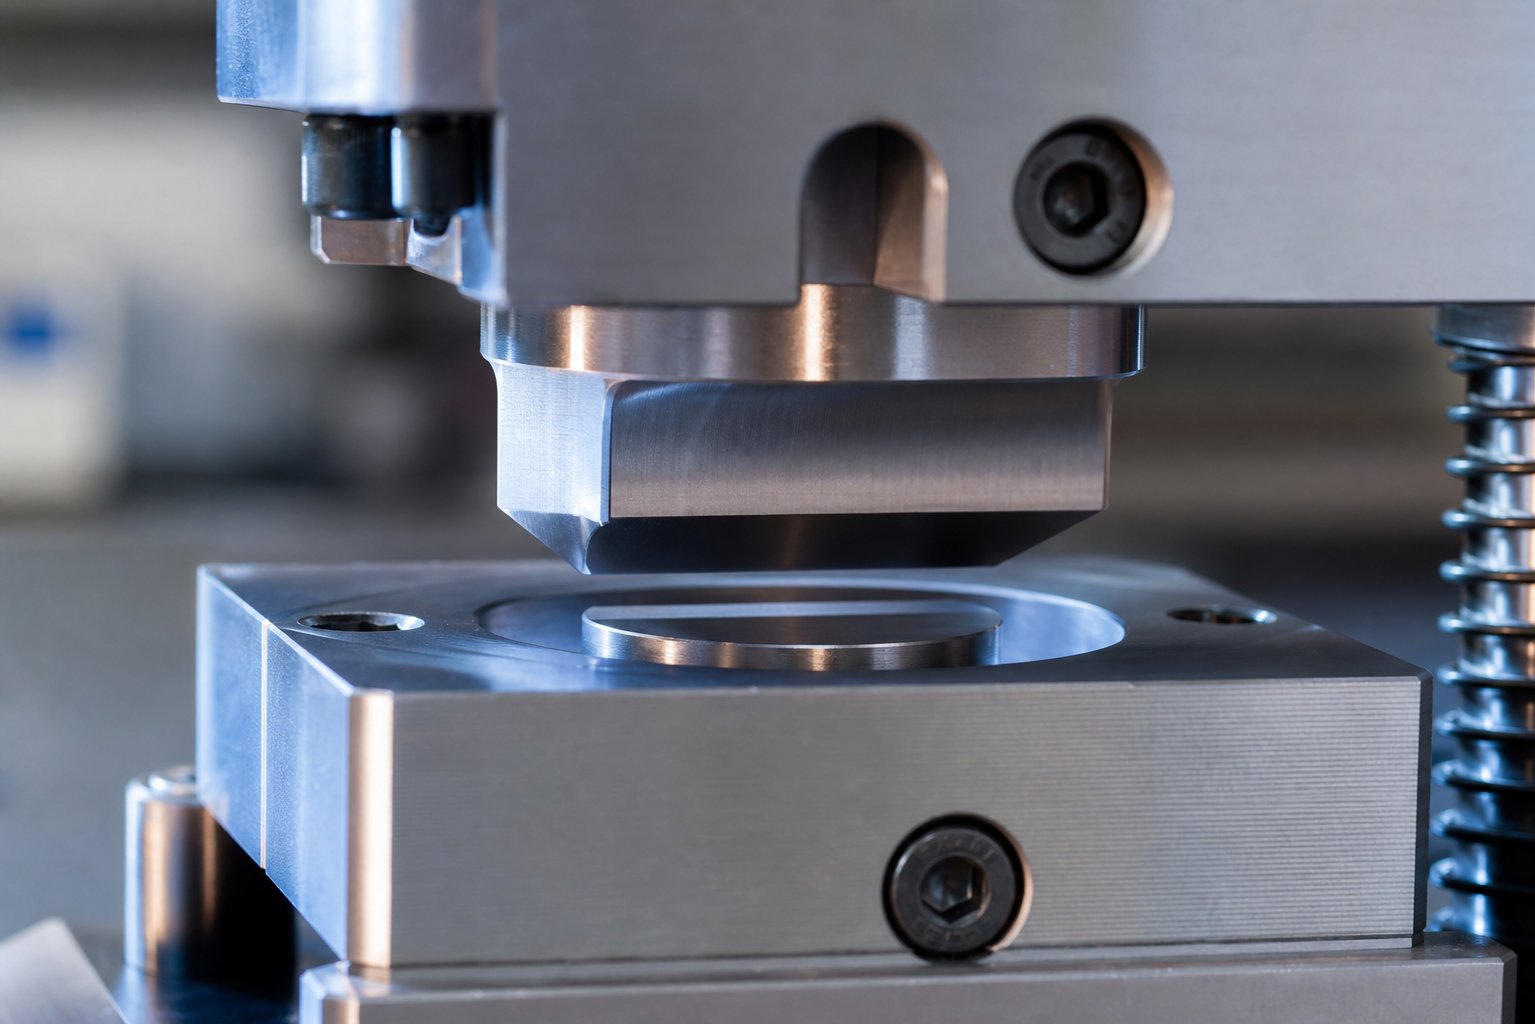
Cada peça estampada comença com un argument geomètric entre el punxó, el botó de matriu, el separador i la peça de treball. El resultat d'aquest argument - si obteniu una peça neta o un contenidor de ferralla ple de rebutjos - depèn completament de les relacions espacials mesurables dissenyades en una única-estació de matriu. Aquesta col·lecció de relacions dimensionals és el que entenem per geometria de matriu d'estampació individual.
La geometria de matriu d'estampació individual és el conjunt complet de relacions espacials mesurables - espais lliures, radis, angles i dimensions del terreny - entre el punxó, el botó de la matriu, el separador i la peça dins d'una única- matriu d'estació optimitzada per realitzar una operació d'estampació discreta.
Què significa la geometria de matriu d'estampació individual a la pràctica
A la pràctica, això significa que cada característica geomètrica compleix una funció mecànica específica. L'espai lliure del punxó-a-l'encuny regula com es fractura el material. La longitud del terra de la matriu controla el comportament dels llimacs. Els radis d'entrada dicten el flux de material. Aquestes no són dimensions CAD abstractes - són els límits físics que determinen si el metall es trenca netament o es trenca de manera imprevisible. Adau{0}}en una sola etaparealitza una operació per moviment de premsa i tots els paràmetres geomètrics existents per fer que aquesta única operació sigui repetible en milers o milions de cicles.
Per què la geometria és més important que la classificació de tipus de matriu
Sovint, els enginyers classifiquen els encunys segons la funció - de buit, perforació, doblegat i dibuix. Aquesta classificació us diu què fa el dau, no com de bé ho fa. La geometria és el "que tan bé". Dues matrius d'obturació amb dissenys idèntics però diferents angles de separació produiran condicions de vora, alçades de rebaba i índexs de desgast de l'eina molt diferents. Les decisions de disseny de matrius a nivell geomètric són on el rendiment es separa de la mediocritat.
Matrius individuals vs estacions de matrius progressives com a sistemes geomètrics
Un disseny de matriu progressiuenllaça diverses estacions en un sol-sistema d'alimentació - cada estació gestiona una operació diferent, i sorgeixen compromisos geomètrics perquè les estacions comparteixen un pas de banda i un pla d'alimentació comú. Una matriu individual en la fabricació no té aquestes limitacions. Es tracta d'un sistema geomètric autònom-on cada paràmetre es pot optimitzar exclusivament per a la seva única operació sense adaptar-se a estacions adjacents. Aquesta independència és alhora la seva força i la seva responsabilitat de disseny: no hi ha cap estació veïna que compensi un dèficit geomètric.
Qualitat de la peça, vida útil de la matriu, tonatge de premsa, control de tires - cadascun d'aquests resultats aigües avall es remunta directament a les decisions de geometria preses en l'etapa de disseny. Els paràmetres que impulsen aquests resultats mereixen més que una menció de passada. Es mereixen un desglossament total.
Paràmetres geomètrics bàsics que cada dissenyador de matrius ha de controlar
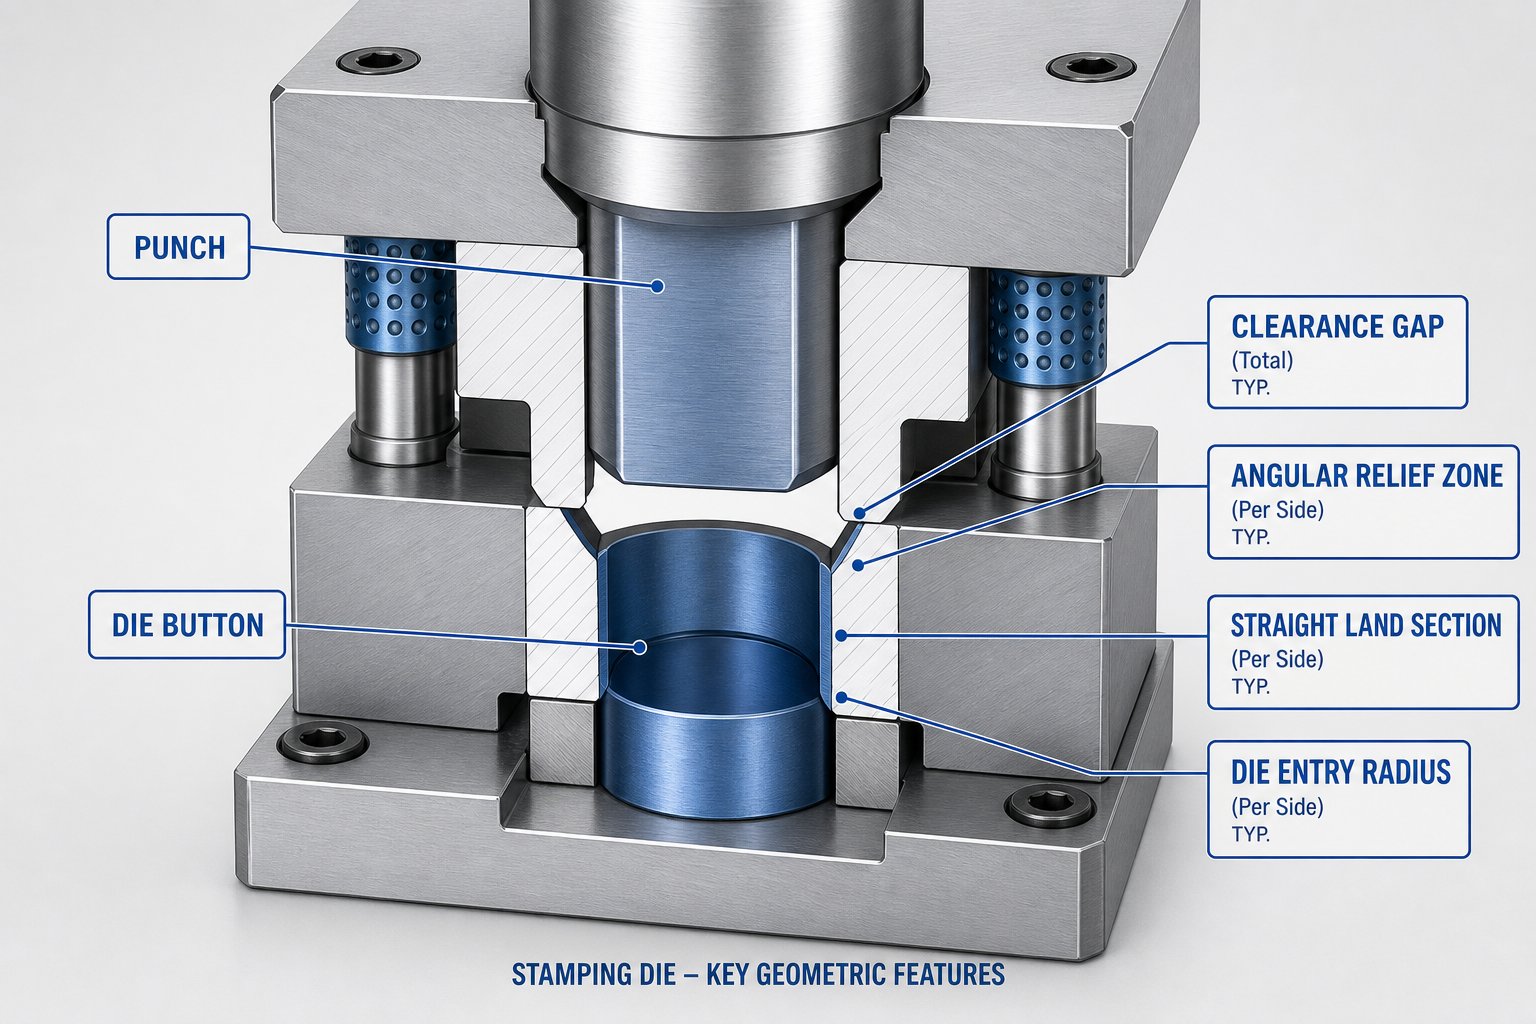
Es defineixen sis paràmetres mesurablescom es comporta una matriu d'estampació individualsota càrrega. Cadascun té un paper mecànic diferent, i cadascun interactua amb els altres de manera que pot reforçar el rendiment o soscavar-lo en silenci. Tractar-los com a números aïllats en un dibuix és un error comú - funcionen com un sistema. Aquí teniu el que fa realment cada paràmetre i per què és important per al vostre disseny de matriu d'estampació.
L'espai lliure del punxó-a-la matriu com a percentatge del gruix del material
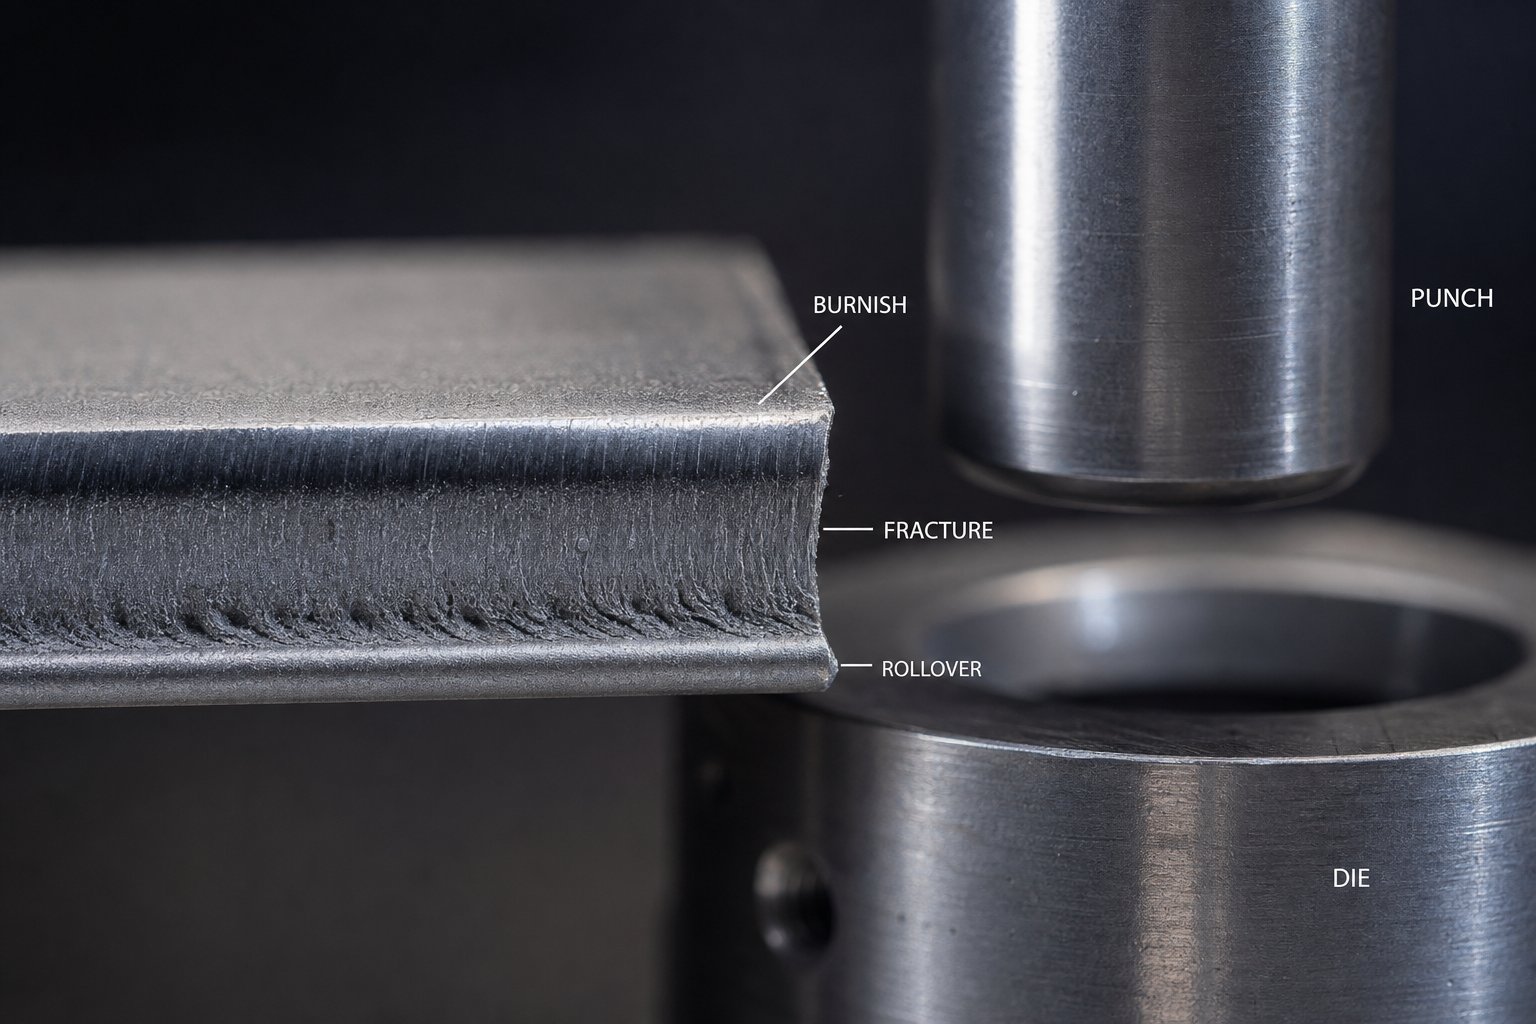
L'espai lliure és la bretxa entre la vora de tall del punxó i la vora de tall del botó de la matriu, mesurada per costat. També ho sentireu anomenar offset o gap - mateixa característica geomètrica, diferents convencions de mesura. Aquest valor únic controla com es propaguen les línies de fractura per la peça de treball. Quan la separació és correcta, els plans de fractura iniciats a la vora del punxó i la vora de la matriu es troben netament al mig del gruix del material, produint una zona de cisalla llisa amb una rebava mínima.
L'enfocament estàndard expressa l'autorització com apercentatge del gruix del material per costat. Un punt de partida general és al voltant d'un 10% per costat per a l'acer suau, tot i que la pràctica moderna sovint empeny cap a l'11-20% per reduir la tensió de l'eina i allargar la vida operativa. Els materials més durs i-de tracció més alts requereixen més espai lliure perquè resisteixen la deformació plàstica abans de la fractura. Els materials més suaus com el coure i l'alumini funcionen bé amb percentatges més ajustats. El punt clau: l'espai lliure no és un nombre fix, sinó que s'escala amb el que esteu tallant.
Relacions angulars i longitud de terra de matriu
L'espai lliure angular és l'angle de relleu mecanitzat per sota de l'encuny de la matriu - l'obertura cónica que permet que els llimacs o els espais en blanc caiguin lliurement després de la separació. Sense ell, talleu els llimacs a l'interior de l'obertura de la matriu, torneu a arrossegar cap amunt amb el punxó a la carrera de retorn i provoqueu l'estirada dels llimacs. Això provoca danys a la matriu, defectes de les peces i temps d'inactivitat no planificats.
La longitud de terra de la matriu és la secció recta i paral·lela a la part superior de l'obertura de la matriu abans que comenci el relleu angular. Té dos propòsits: suporta el material durant la cisalla per mantenir la qualitat del forat i proporciona material de rectificat. Un terreny més llarg millora la qualitat del tall però augmenta el risc de retenció de llimacs. Una terra més curta facilita l'expulsió, però es desgasta a la zona de relleu més ràpidament, escurçant la vida útil de la matriu entre remoldes. Aquests dos paràmetres - longitud del terreny i angle de relleu - s'han d'equilibrar junts. No es pot optimitzar un sense tenir en compte l'altre.
Aplicació de l'angle de cisalla a les cares de punxó i matriu
L'angle de cisalla és un terreny inclinat deliberat a la cara del punxó o del bloc de matriu, de manera que el tall no es produeixi alhora en tot el perímetre. En lloc d'això, el material s'enganxa progressivament - com les tisores versus una guillotina. Això redueix significativament la força de tall màxima, la qual cosa significa menys requisits de tonatge de premsa i menys càrrega de xoc en components de matriu d'estampació.
La compensació-és l'empenta lateral. La cisalla angulada crea un component de força lateral que intenta empènyer el punxó fora del centre-. També augmenta l'enganxament-a través de l'energia - l'alliberament sobtat quan el punxó es trenca -, que pot provocar l'aixecament de la cinta si el sistema de separació no està dissenyat per manejar-lo. El radi de la punta del punxó també hi juga: la geometria de la punta del punxó influeix amb quina neteja entra el punxó al material i quanta força d'elevació de la cinta es desenvolupa durant la retracció. Un cop-de cara plana agafa la tira de manera més agressiva que un amb un lleuger radi o-conicitat posterior.
Radi d'entrada de la matriu - el radi petit a la vora superior de l'obertura de la matriu - controla com el material flueix a les cavitats de formació i redueix la concentració de tensions a la vora de tall en les operacions de dibuix. En matrius de tall, una vora d'entrada afilada és essencial per a una cisalla neta; en matrius de conformació, un radi d'entrada generós evita el trencament del material.
| Paràmetre | Definició | Gamma típica | Funció primària |
|---|---|---|---|
| Lliurament de punx-a-encuny | Espai entre el punxó i les vores de tall, per costat | 5-20% del gruix del material | Controla l'alineació del pla de fractura i la qualitat de les vores |
| Espai lliure angular (relleu) | Angle cònic per sota de la terra de la matriu | 0,5 a 2 graus per costat | Permet l'expulsió de llimacs/en blanc, evita l'estirada de llimacs |
| Longitud de terra de la matriu | Secció recta paral·lela a la part superior de l'obertura de la matriu | 2-5 mm segons aplicació | Suporta el material durant el cisallament, proporciona marge de rectificat |
| Angle de cisalla | Terra en pendent a la cara de punxó o matriu | 1-3 graus o 1x gruix del material | Redueix la força de tall màxima mitjançant un enganxament progressiu |
| Radi del nas del punxó | Geometria a la punta de tall del punxó | Ràdio clar a lleuger per aplicació | Influeix en l'aixecament de la cinta i el comportament d'entrada de material |
| Radi d'entrada de la matriu | Radi a la vora superior de l'obertura de la matriu | Afilat (tall) fins a 4-10x de gruix (dibuix) | Controla el flux de material i la concentració de tensions |
Una nota de terminologia ràpida: la separació, el buit i el desplaçament descriuen la mateixa característica geomètrica. L'autorització és el terme més universal en la documentació de peces de matriu d'estampació, el buit apareix en el llenguatge de la botiga-i l'offset apareix en contextos de modelatge CAD. Mesuen el mateix espai -, només cal que sigui coherent amb la vostra pròpia documentació.
Aquests sis paràmetres no funcionen de manera aïllada. El canvi d'espai lliure altera la força necessària per tallar, la qual cosa canvia el benefici que obteniu de l'angle de tall. L'ajust de la longitud del terreny canvia l'interval de rectificat, que afecta el temps que el vostre espai lliure angular continua sent efectiu. Cada decisió geomètrica flueix pel sistema. Les diferències entre els tipus d'operacions - blanqueig versus doblegat versus dibuix - només amplifiquen aquestes interaccions.
Operació-Geometria específica entre els tipus de matriu
Un valor de separació que produeix vores en blanc perfecte destruirà una matriu de dibuix. Un radi de flexió optimitzat per a la compensació del retorn elàstic no té cap rellevància en una operació de perforació. Cada tipus d'operació porta el seu propi ADN geomètric - un conjunt diferent de relacions espacials ajustades a un mode de deformació específic. Quan tracteu tots els tipus de matrius d'estampació com a variacions geomètriques d'una sola plantilla, us prepareu per a errors que cap solució de problemes solucionarà a la premsa.
Geometria de matriu de tall per a operacions de buit i perforació
El tancament i la perforació són operacions de cisalla, però les seves prioritats geomètriques difereixen d'una manera crítica: en el buit, l'obertura de la matriu defineix la peça acabada, de manera que la matriu s'ajusta a la dimensió de la peça i el punxó està subdimensionat per la quantitat d'espai lliure. En la perforació, el punxó defineix el forat, de manera que el punxó coincideix amb la dimensió desitjada i l'obertura de la matriu està sobredimensionada per l'espai lliure.
Més enllà d'aquesta distinció de mida, ambdues operacions exigeixen els mateixos controls geomètrics - punxó precís-a-l'espai lliure de la matriu, l'angle de cisalla, el relleu angular i la longitud del terreny de la matriu. L'espai lliure regula com es propaguen els plans de fractura netament. La investigació sobre acers avançats-d'alta resistència ho demostraespais lliures que van des del 6% per a acer suau fins al 16% o mésper als graus d'ultra-alta- resistència produeixen condicions de vora òptimes. Massa ajustat i obteniu cisalla secundària i microesquerdes. Massa fluix i apareixen un gir excessiu i rebaves.
L'angle de tall a la cara del punxó separa encara més la geometria de tall d'altres tipus d'operacions. Un perfil de punxó bisellat o al terrat pot reduir la força de perforació màxima en més d'un 50% alhora que millora la ductilitat de les vores -, però aquesta mateixa geometria angulada no tindria sentit en una matriu de flexió. L'optimització geomètrica aquí consisteix exclusivament en controlar la mecànica de fractura i gestionar el snap-a través del tonatge.
Perfils de radi de la matriu de flexió i compensació de retorn elàstic
Les matrius de flexió abandonen completament la-geometria centrada en la fractura de les matrius de tall. En canvi, no hi ha espai lliure en el sentit de tall -, el paràmetre geomètric que defineix és el radi de la punta del punxó i el perfil d'obertura de la matriu en V-. Aquestes dues característiques determinen el radi de corbat intern natural de la peça formada.
Imagineu que premeu un punxó amb un radi de punta de 2 mm en una obertura de matriu en V de 16 mm. La làmina no s'ajusta perfectament al punxó - forma una corba parabòlica natural governada principalment per l'amplada de l'obertura de la matriu. Per a l'acer suau, el radi intern resultant s'aproxima al 16% de l'amplada de l'obertura V-. Els materials més rígids, com l'acer inoxidable, l'emprenen fins a un 18-20%.
La compensació de retorn elàstic afegeix una altra capa geomètrica totalment absent de les matrius de tall. Quan el punxó es retrau, el material doblegat rebota parcialment a causa de la recuperació elàstica. Els materials de -més resistència es remunten de manera més agressiva - l'acer inoxidable rebota entre 2 i 3 graus, mentre que els acers-d'alta resistència poden tornar de 5 a 15 graus. El disseny de l'estampació ha de tenir en compte això mitjançant la flexió excessiva, l'ajust dels angles de la matriu o la modificació dels perfils del radi de manera que la geometria de la part final caigui dins de la tolerància després de la recuperació elàstica.
Dibuix de la geometria d'entrada de matriu i superfícies de flux de material
Les operacions de dibuix introdueixen preocupacions geomètriques que ni les matrius de tall ni de flexió comparteixen: control del flux de material a través de grans superfícies. La geometria crítica aquí inclou el radi d'entrada de la matriu, el radi de la punta del punxó, els perfils de tall de dibuix i les superfícies de suport en blanc - tot treballant junts per gestionar com la xapa metàl·lica flueix a una cavitat sense trencar-se ni arrugar-se.
El radi d'entrada de la matriu és sens dubte el paràmetre més sensible. Si és massa petit, el material no pot fluir lliurement i la paret de la copa es fractura per un estirament excessiu. Si és massa gran, el material s'arruga després de deixar el punt de pessic entre l'anell de dibuix i la carpeta. Les directrius per a l'acer de qualitat-de tirar suggereixen que els radis d'entrada s'ajustin a tots dosgruix del material i diàmetre en blanc, amb acer per a eines d'alt-desgast utilitzat per a aquests radis a causa del contacte constant de lliscament del material.
Dibuixa la geometria de les perles - els perfils elevats mecanitzats a la superfície de l'enquadernador - controlen la resistència al flux forçant el material a doblegar-se i desdoblar-se quan entra a la matriu. La seva alçada, forma i col·locació són eines geomètriques per equilibrar el flux metàl·lic entre cantonades estretes i parets rectes. Aquest tipus de geometria de gestió-de flux senzillament no existeix en matrius de tall o plegat.
- En blanc/perforació:Les prioritats geomètriques es centren en el percentatge d'espai lliure, l'angle de tall, la longitud de la matriu i el relleu angular -, tots optimitzats per a una propagació neta de fractures, expulsió de llimacs i minimitzar la força de tall.
- Flexió:La geometria gira al voltant del radi de punxó, el perfil d'obertura de la matriu en V- i la compensació de sobreflexió - optimitzat per controlar el radi de corbat natural i contrarestar el retorn elàstic.
- Dibuix:La geometria crítica inclou el radi d'entrada de la matriu, el radi de la punta del punxó, l'alçada i el perfil del cordó de dibuix i la bretxa del suport en blanc -, tot optimitzat per a un flux de material uniforme sense trencaments ni arrugues.
Un espai lliure del 10% que us ofereixi una vora en blanc neta seria completament irrellevant en un context de flexió. Un radi d'entrada generós de 8 mm essencial per a l'embotit profund eliminaria la vora afilada necessària per a la perforació. És precisament per això que la geometria de la matriu individual s'ha de tractar operació per operació - el perfil geomètric de cada tipus d'operació reflecteix una mecànica de deformació del material fonamentalment diferent. I aquesta mecànica canvia de nou quan canvieu el material.
Propietats dels materials que donen forma a les decisions de geometria de matrius
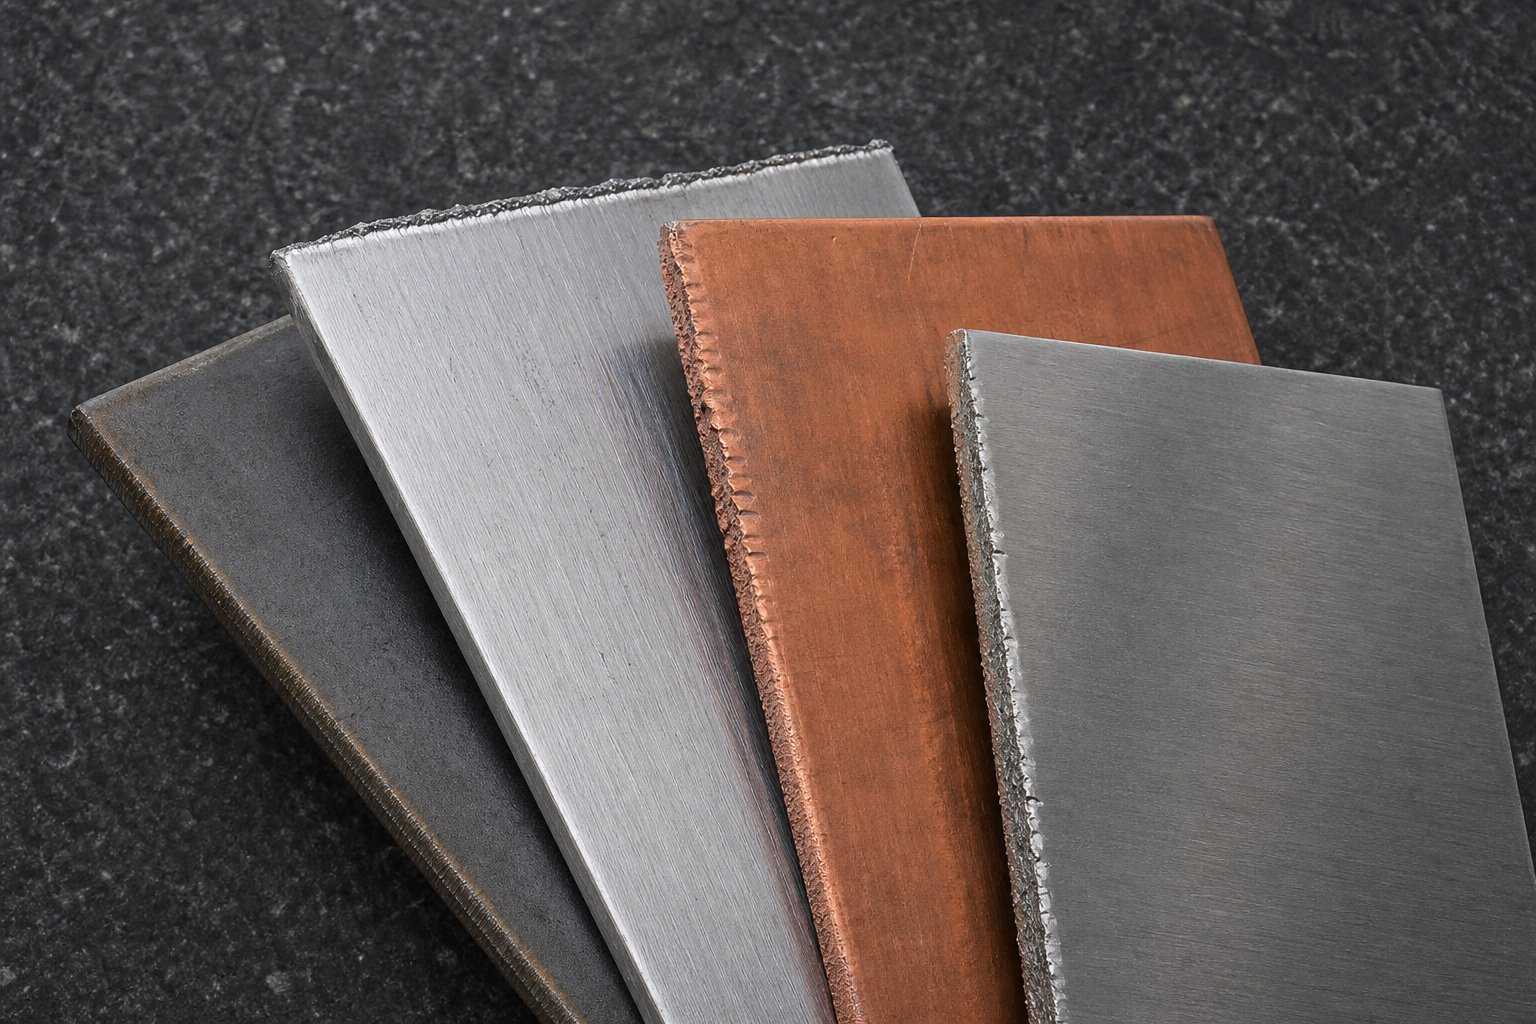
La mateixa geometria de matriu que funciona perfectament en acer suau pot produir vores esquerdades en inoxidable o rebaves excessives en alumini. El material no és una entrada secundària per al disseny de matrius d'estampació metàl·lica - és el controlador principal que estableix cada punt de partida geomètric. La ductilitat, la resistència a la tracció, la velocitat d'enduriment-de treball i el gruix dicten amb quina agressivitat podeu tallar, amb quina força podeu doblegar i quanta distància lliure necessiteu per aconseguir una fractura neta.
Com la ductilitat del material impulsa la selecció de l'espai lliure
Els materials dúctils com el coure i l'acer de baix-carboni permeten que els plans de fractura es propaguin netament a espais relativament ajustats. Els materials més durs i de major tensió-resisteixen la propagació de la fractura i necessiten més palanca mecànica - un espai més ampli - per trencar el llimac sense generar rebaves excessives ni danys a les vores. La regla general: a mesura que disminueix la relació de rendiment-a-la resistència a la tracció, l'espai lliure ha d'augmentar.
Considereu la difusió pràctica. L'acer suau normalment funciona bé amb un espai lliure aproximadament del 10% per costat. L'acer inoxidable, amb la seva taxa d'enduriment i resistència a la tracció més alta-, en realitat té un mal rendiment al mateix 10% -demostra la investigacióprodueix la pitjor alçada de rebaba amb aquest valor. Passar al 12-15% sovint produeix vores més netes. Els acers avançats-d'alta resistència fan això més enllà, amb estudis que indiquen espais lliures de fins a un 21% per costat per a una capacitat òptima d'estirament de vores. L'alumini, tot i ser més suau, es beneficia d'uns espais lliures moderats perquè la seva tendència al desgast de l'adhesiu i al desgast canvia el mode de fallada en el pla de cisalla.
La separació de la matriu per a diferents materials no és una qüestió de preferència - és una qüestió de mecànica de fractura dictada pel comportament de deformació de cada aliatge.
Requisits de radi entre aliatges d'estampació comuns
El radi de corbat per a l'estampació de xapa segueix la mateixa lògica-depenent del material. Els materials més rígids i menys dúctils s'esquerden a radis més estrets perquè les fibres exteriors de la corba superen el seu límit d'allargament. Aregla general comunavincula el radi de flexió mínim directament al gruix del material multiplicat per un factor que reflecteix la ductilitat de l'aliatge:
- Acer suau:De 0,8 a 1,2 vegades el gruix del material per a calibres prims, augmentant a 1,5-2,5 vegades per a material més gruixut.
- Acer inoxidable:2x el gruix mínim per a calibres prims, escalant a 3-4x per a plaques més pesades, cosa que reflecteix el seu major retorn elàstic i menor ductilitat a l'àpex del corbat.
- Alumini:1x de gruix per a calibres lleugers, 2-3x per a seccions més gruixudes. Els radis de perforació per a embussos profunds s'han de situar entre 8 i 10 vegades el gruix del material, amb els radis d'entrada de la matriu de 5 a 10 vegades el gruix.
El coure i el llautó, en ser altament dúctils, permeten radis més ajustats que l'acer amb un gruix equivalent -, però la seva conformabilitat depèn molt de la composició de l'aliatge i de la condició de tremp.
Relacions entre el gruix-a-geometria de metalls ferrosos i no-ferrosos
La selecció de material de matriu d'estampació és només la meitat de l'equació. El gruix d'un aliatge donat canvia significativament els requisits geomètrics. Les làmines més gruixudes exigeixen espais lliures més grans en termes absoluts (tot i que el percentatge pot mantenir-se estable), obertures de matriu en V-àmplies per a la flexió i radis de dibuix més generosos. La taula següent proporciona una referència de material-a-geometria per als aliatges d'estampació més comuns.
| Categoria de material | Interval d'autorització general (per costat) | Principi del radi de curvatura mínim | Notes geomètriques |
|---|---|---|---|
| Acer suau (baix-carboni) | 8-12% del gruix del material | 0,8-1,2x de gruix (calibre prim) | Referència de referència per a la majoria de directrius de geometria de matrius |
| Acer inoxidable (austenític) | 12-16% del gruix del material | 2-4x gruix segons calibre | Requereix una força de premsa 2-3x enfront de l'acer suau; L'espai lliure de dibuix necessita un + 35-40% de gruix addicional |
| Acer inoxidable (ferrític) | 10-14% del gruix del material | 1,5-2,5x de gruix | Menys agressiu que l'austenític; L'espai lliure de dibuix necessita un + 10-15% de gruix addicional |
| Alumini (qualitats de dibuix) | 8-12% del gruix del material | 1-3x de gruix depenent del calibre | Radi de perforació 8-10x T per dibuixos; El risc de grip requereix superfícies de matriu polides |
| Coure i llautó | 6-10% del gruix del material | 0,5-1,5x de gruix (depenent de l'aliatge) | L'alta ductilitat permet radis ajustats; la conformabilitat varia significativament amb el tremp i l'aliatge |
| Acer avançat{0}}d'alta resistència | 14-21% del gruix del material | 2-4x gruix | El baix rendiment-a-la relació de tracció requereix un espai lliure més ampli per a la qualitat de les vores |
Aquests valors són punts de partida, no absoluts. La geometria de producció real depèn dels requisits de tolerància de les peces, els objectius de vida útil de la matriu, les expectatives d'acabat de la superfície i el grau d'aliatge específic en qüestió. Els enginyers haurien de consultar les fitxes de dades del material i les referències d'eines validades per obtenir valors de projecte precisos - un alumini de la sèrie 5000 es comporta de manera molt diferent que una sèrie 6000 amb la mateixa geometria de perforació.
El que aquesta taula deixa clar és que cap recepta geomètrica no funciona amb els materials. Cada percentatge d'espai lliure, cada multiplicador de radi, cada suposició de geometria de dibuix es desplaça en el moment que canvieu l'aliatge a la premsa. I aquests canvis no només afecten un resultat - sinó que creen intercanvis-en què l'optimització d'un resultat en compromet inevitablement un altre.
Compartiments geomètrics-que defineixen el rendiment de la matriu
Cada decisió geomètrica en un dau individual és una negociació. No podeu maximitzar la qualitat de les vores, la vida útil de la matriu i l'eficiència de la força simultàniament - millorar un paràmetre aïllada sempre us costa alguna cosa en un altre lloc. Aquestes compensacions-no són defectes de disseny. Són la física de l'estampació, i comprendre'ls és el que separa l'optimització deliberada de l'eliminació de matrius de les conjectures que creen problemes recurrents a la premsa.
La pregunta crítica no és "quin és el millor valor" per a cap paràmetre. És "què estic disposat a sacrificar per aquesta part específica, en aquest volum, a aquesta tolerància?"
Compartiments de liquidació-entre la qualitat de la vora i la vida útil de la matriu
Un espai lliure més ajustat produeix una zona brunyida més gran i una vora tallada més neta - que està ben establerta. Però el cost és real. Els buits més petits fan que les vores del punxó i la matriu suportin tensions de contacte més altes amb cada cop. Aquesta abrasió accelerada escurça els intervals de rectificat i augmenta el risc de trencar-se, especialment en materials-de major resistència.
D'altra banda, un espai lliure més ampli allarga la vida útil de l'eina reduint el desgast del punxó - utilitzant valors d'espai lliure de l'11-20% pot reduir considerablement la tensió de l'eina durant la perforació. Però pagueu per aquesta longevitat amb un augment de l'enrotllament, una zona de fractura més rugosa i rebaves potencialment més grans als acers convencionals. La investigació sobre acers avançats d'alta resistència afegeix un matís: els graus AHSS tendeixen a mantenir una alçada constant de la rebava independentment del desgast de l'eina, el que significa que les separacions més amples poden no comportar la mateixa penalització de rebava que l'acer suau. El context importa.
Geometria del radi Equilibrant la formabilitat contra el control dimensional
En les operacions de flexió i estirat, els radis més grans redueixen la concentració de tensió a l'àpex de flexió o a l'entrada del dibuix. Això significa menys risc d'esquerdes, menor força de conformació i un desgast més suau de les eines. Sembla una victòria fàcil - fins que tingueu en compte què passa aigües avall.
Un radi de flexió generós permet un retrocés elàstic més elàstic, fent que el control de l'angle final sigui més difícil de predir i compensar. Al dibuix, un radi d'entrada de gran mida permet que el material flueixi massa lliurement, invitant a les arrugues a les regions no compatibles. Acabeu intercanviant una formabilitat fiable per una inestabilitat dimensional que es mostra com una variació de part{2}}-partícip en la producció.
Beneficis de l'angle de cisalla vs penalitzacions de força lateral
L'angle de cisalla és un dels consells de disseny d'estampació més efectius per reduir el tonatge màxim. Un material d'enganxament de punxó bisellat de manera progressiva en lloc de tot alhora pot reduir la força de perforació màxima en més d'un 50%, amb estudis sobre acers DP que confirmen reduccions que superen el 50% amb angles de bisell entre 3 i 6 graus. Això suposa una reducció significativa de l'estrès de la premsa i del xoc-snap-through.
La penalització: l'angle de tall introdueix un vector de força lateral que intenta desviar el punxó de costat. Els angles més grans generen una empenta lateral més gran, exigeixen sistemes de guia més rígids i ajustos de punx-a-sobretot més ajustats. Encaixar-a través de l'energia - la inversió de força sobtada quan el punxó es trenca - també augmenta, cosa que pot provocar aixecament de la cinta i danys per fatiga als components de la premsa durant milions de cicles.
- Espai lliure més ajustat:Obteniu vores tallades més netes i zones brunyides més grans. Sacrifici el desgast accelerat del punxó i la matriu, les forces de tall més altes i la sensibilitat d'alineació augmentada.
- Espai lliure més ampli:Obteniu una vida útil més llarga de la matriu i una força de perforació més baixa. Sacrifici l'augment de la rotació, les zones de fractura més rugoses i el creixement potencial de rebaves en materials dúctils.
- Ràdio de corba/dibuix més gran:Redueix el risc d'esquerdes i redueix la tensió de formació. Sacrifici el control dimensional a causa de l'augment de la recuperació elàstica i el potencial d'arrugues.
- Angle de cisalla més gran:Aconseguiu una força de tall màxima reduïda i una menor demanda de tonatge de premsa. Sacrifici un augment de l'empenta lateral del cop de puny, un major enganxament-a través de l'energia i un major risc d'aixecament de tira.
- Terra més llarga:Aconseguiu una millor qualitat del forat i més estoc de mòlta. Sacrifici un major risc de retenció de llimacs i una major resistència a la fricció del material tallat.
La manera com resoleu aquests-compromisos depèn del nivell de tolerància de la peça estampada. El treball de-tolerància - amb components mèdics, connectors elèctrics, suports de precisió - exigeix una geometria que afavoreixi la qualitat de les peces fins i tot a costa d'una vida útil més curta de la matriu i un manteniment més freqüent. Els factors de rendiment de la matriu d'estampació que importen aquí són l'estat de les vores, la repetibilitat dimensional i l'acabat de la superfície.
El treball comercial de gran-volum canvia la prioritat. Quan utilitzeu milions de suports simples o clips de productes bàsics, dominen la longevitat i el temps de funcionament. Els espais més amples, els radis més generosos i els angles de tall moderats fan que la premsa funcioni més temps entre els intervals de servei - i les toleràncies relaxades poden absorbir els compromisos geomètrics sense rebutjar peces.
Aquesta lent de -nivell de tolerància us ofereix un marc de decisió en lloc d'un únic valor "correcte" per a qualsevol paràmetre. La geometria en si no canvia - només canvia la prioritat que assigneu a cada resultat en funció del que demana la peça. I dins de cadascuna d'aquestes decisions geomètriques, característiques secundàries com els angles de relleu i els perfils d'osca de derivació afegeixen una altra capa de control de disseny que allarga el rendiment de la matriu durant tota la seva vida útil.
Principis de disseny de la geometria del relleu i de l'osca de bypass
Els angles de relleu i les osques de derivació poques vegades reben l'atenció del disseny de la geometria de l'espai lliure o de la cisalla -, però són les característiques que fan que els llimacs caiguin, que s'alimentin de les tires i que funcionin els encunys entre remoldes. Equivoqueu la geometria de l'angle de relleu de la matriu i passareu més temps netejant els llimacs encallats que produint peces.
Relleu angular i geometria de terra recta per a l'expulsió de llimacs
Imagineu què passa a la part inferior d'un traç de tall. El punxó travessa el material i un llimac es troba dins de l'obertura de la matriu. En el cop de tornada, aquest llimac ha de caure clar - i no tornar a pujar amb el cop de puny a la tira. Aquí és on el relleu angular es guanya.
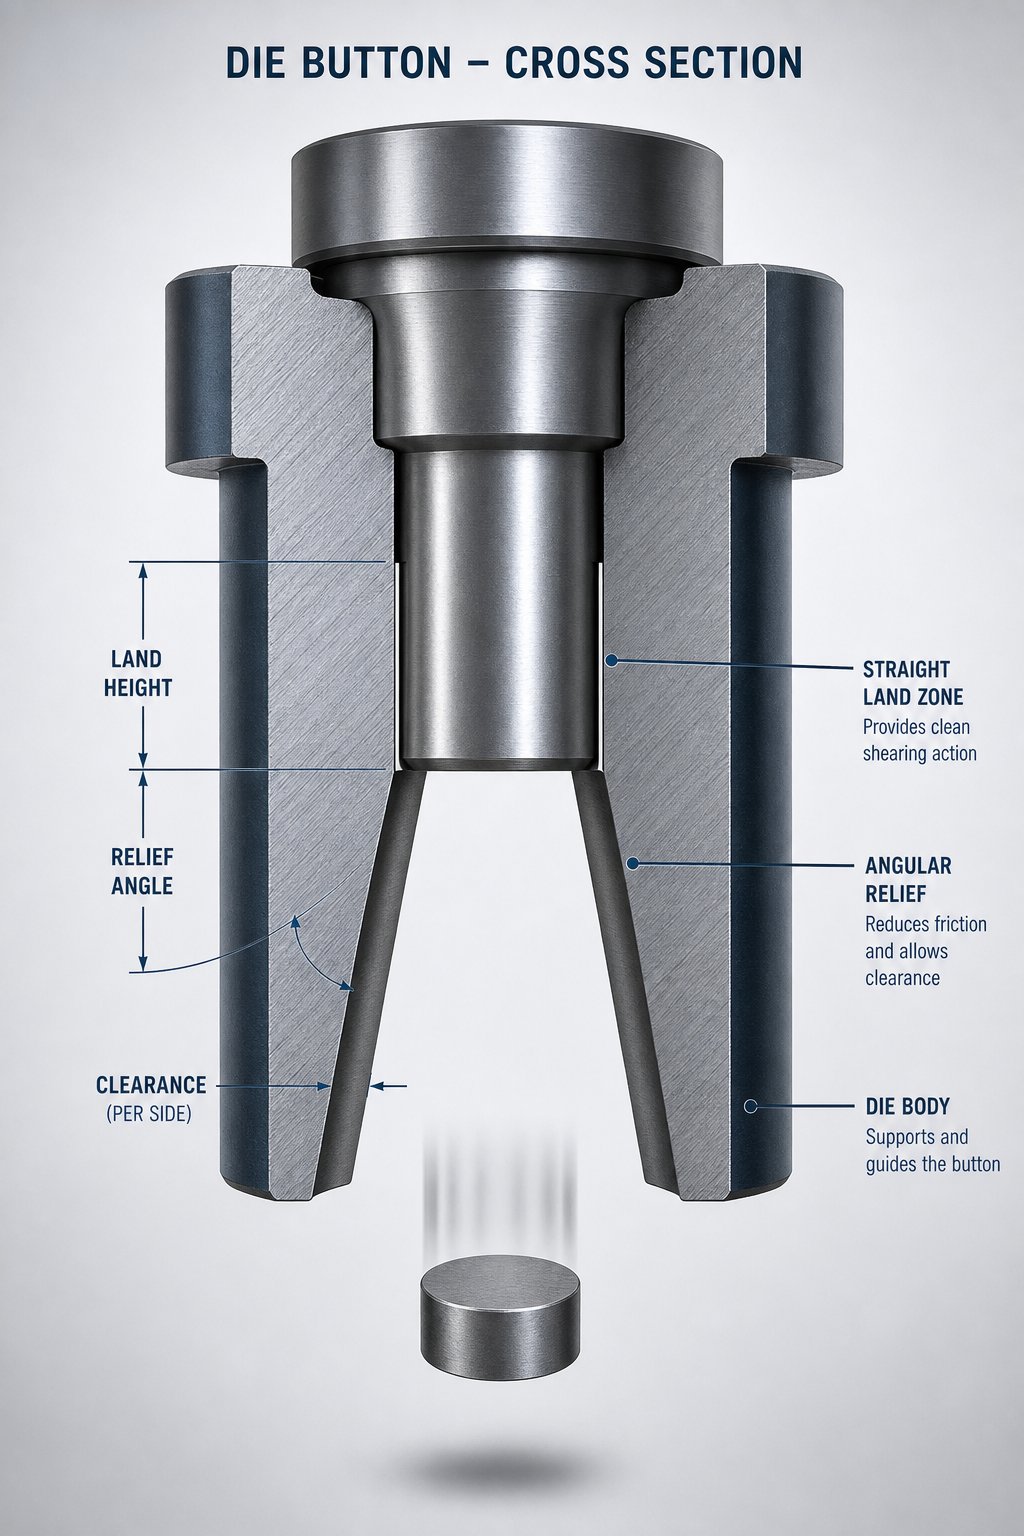
El relleu angular és el conic mecanitzat per sota de la matriu que crea un camí d'expansió per al llimac. Una vegada que el llimac neteja la zona de terra recta, entra en una cavitat que s'eixampla amb resistència zero, caient lliurement a través de la sabata de matriu. Sense aquest relleu, els llimacs s'enfonsen contra les parets de la matriu, s'apilen i, finalment, es tornen arrossegats a través de la tira -, la fallada clàssica d'estirament de llimacs que atura la producció en fred.
La pròpia terra recta - aquesta secció paral·lela a la part superior de l'obertura del dau - serveix com a zona de precisió. Suporta el material durant la cisalla i manté la qualitat del forat mantenint la geometria de tall consistent. Les longituds comunes de la terra oscil·len entre 0,060 i 0,125 polzades per a aplicacions estàndard, amb el relleu inferior normalment establert en0,15 a 0,5 graus per costat. Els materials més prims i els diàmetres de forats més petits s'inclinen cap a les longituds de terra més curtes; amples més pesats i obertures més grans toleren terrenys més llargs.
La combinació importa més que qualsevol valor per si sol. Una terra curta combinada amb un relleu agressiu facilita l'expulsió, però sacrifica la vida. Un terreny llarg amb un relleu poc profund maximitza els cicles d'esmolat, però augmenta el risc de retenció de llimacs -, especialment a velocitats de carrera elevades on el buit i la viscositat de l'oli funcionen contra la gravetat. Per a la prevenció de l'estirament de llimacs en matrius d'estampació, l'objectiu és retenir el llimac el temps suficient perquè el punxó es retragui i després alliberar-lo amb resistència zero a la zona de relleu.
S'expliquen els perfils d'osca de bypass positius i negatius
Les osques de bypass tenen una funció geomètrica completament diferent. Mentre que la geometria del relleu gestiona el que passa després del tall, les osques de derivació gestionen el que passa abans - específicament, com es posiciona la cinta en relació a les estacions de matriu.
Una osca de derivació positiva és una característica elevada a la superfície de la matriu que desvia o aixeca la cinta a mesura que s'avança, evitant que la cinta s'enganxi a les vores de la matriu o a les característiques formades prèviament. Una osca de derivació negativa és un canal encastat que permet que les característiques formades passin sense interferències. Tant les osques de bypass negatives com positives a les matrius d'estampació de xapa solucionen el mateix problema fonamental: mantenir un recorregut constant de la cinta perquè el material es registri amb precisió a l'estació de tall o conformació.
El propòsit de les osques de derivació en matrius d'estampació s'estén més enllà del simple espai d'interferència. Controlen la deflexió de la cinta, eviten el pandeig del material entre les estacions i garanteixen que els pilots puguin enganxar els seus forats sense lluitar contra una tira desalineada. En matrius individuals que s'utilitzen amb aplicacions d'alimentació-d'alimentació curta o curta-, les osques de derivació són menys freqüents -, però quan hi ha diverses característiques en una sola cara de matriu o quan els elevadors de tires interactuen amb la geometria formada, es converteixen en eines de posicionament essencials.
Permet de rectificat incorporat a la geometria inicial de la matriu
Cada cicle d'esmolat elimina material de la cara de la matriu, i aquesta eliminació escurça directament el terreny recte. Després de suficients remoldes, el terreny desapareix completament a la zona de relleu - i la vostra geometria de tall de precisió es converteix en un embut cònic que produeix forats sobredimensionats i rebaves excessives.
Els dissenyadors de matrius experimentats incorporen un marge de rectificat a la geometria inicial especificant una longitud de terra prou llarga per sobreviure a un nombre previst de cicles d'afilat. Si cada rectificat elimina de 0,003 a 0,005 polzades i voleu 20 cicles de rectificat abans que la secció de matriu necessiti reemplaçament, el vostre terreny inicial ha de tenir en compte aquesta eliminació acumulada d'estocs tot mantenint la longitud mínima de la terra funcional durant tota la vida útil de la matriu.
És per això que la geometria inicial mai es tracta només del rendiment del primer-article. Es tracta del rendiment durant tot el cicle de vida de l'eina.
- Mida el terreny recte segons el cicle de vida, no només la primera{0}}qualitat de tirada.Tenir en compte l'eliminació acumulada d'estocs de remoldes quan especifiqueu la longitud inicial del terreny.
- Coincideix l'angle de relleu amb els requisits d'expulsió de llimacs.Les velocitats de carrera més altes i els materials més prims requereixen un alleujament més agressiu per contrarestar els efectes del buit i l'adhesió de l'oli.
- No deixeu que la longitud del terreny arribi a zero.Establiu un llindar de terra funcional mínim i programeu la substitució de la secció de matriu abans que la rectificació superi aquest límit.
- Utilitzeu osques de bypass positius per aixecar les tires sobre les obstruccionsi osques negatives a l'espai de rebaix per a les característiques formades que passen per la matriu.
- Comproveu la geometria del relleu després de cada rectificat.Una vora nova amb proporcions de terra-a-alterades en relleu es comporta de manera diferent que la geometria original - valida el comportament del llimac abans de tornar la matriu a producció.
- Penseu en l'ús de campana-per als tiradors de llimacs crònics.Un lleuger esborrany negatiu a la part superior de l'obertura de la matriu pot atrapar els llimacs per sota del pla de la cinta sense afectar la qualitat del forat.
La geometria del relleu i la derivació són funcions de manteniment-tant com són funcions de rendiment. No només determinen com funciona la matriu avui, sinó quants cicles de producció ofereix abans que la geometria es degradi més enllà de la correcció. Aquesta perspectiva del cicle de vida es connecta directament amb la manera com els enginyers validen les decisions geomètriques abans de comprometre-les a l'acer per eines endurit -, un procés on la simulació ara juga un paper definitiu.
Validació de la geometria de matrius mitjançant simulació i anàlisi
Les decisions geomètriques en paper són hipòtesis. Queden sense provar-se fins que el metall es deforma sota càrrega - i, històricament, aquesta prova prové de proves físiques cares, reelaboració iterativa de matrius i molt material de ferralla. L'anàlisi de simulació de matriu d'estampació ha canviat fonamentalment aquesta seqüència. L'anàlisi d'elements finits (FEA) permet als enginyers provar les variacions geomètriques digitalment, convergint en la geometria validada abans que qualsevol acer per a eines es mecani.
Anàlisi d'elements finits per a la validació de geometria
FEA modela tot el procés de conformació com un experiment numèric controlat. Introduïu les vostres entrades geomètriques - valors de separació, radis de matriu, perfils de perforació, profunditat de dibuix, espais de suport en blanc - juntament amb propietats del material i condicions de fricció. Aleshores, el solucionador prediu exactament com es comportarà la làmina: on s'aprima, on s'arruga, on s'esquerda i quant torna després de treure l'eina.
Recerca sobreestampació de panells d'automocióho demostra directament. Utilitzant un disseny d'experimentació ortogonal combinat amb el programari FEA, els enginyers van avaluar l'impacte de la força del suport en blanc, el radi de la cantonada de la matriu, la separació de la matriu i el coeficient de fricció en els resultats de formació - identificant que el radi de la cantonada de la matriu era el factor més fort que influïa en la taxa màxima d'aprimament, mentre que la força del suport en blanc va afectar més l'arrugada. Aquest nivell de sensibilitat dels paràmetres necessitaria desenes de proves físiques per aïllar-se. La simulació ho va lliurar en hores.
Per als fluxos de treball de disseny de matrius d'anàlisi d'elements finits, els resultats clau inclouen la formació de diagrames de límit que mapegen els estats de tensió contra els límits de fallada del material, mapes de distribució del gruix que mostren zones de risc d'aprimament i prediccions de magnitud de retorn que informen la geometria de compensació. Cada sortida es remunta directament a les entrades geomètriques que controleu.
Simulació digital de variacions de distància i radi
El poder real de la simulació en l'estampació d'eines i matrius és la velocitat d'iteració. Imagineu-vos que necessiteu avaluar com interaccionen tres radis diferents d'entrada de matriu amb dos nivells de força de suport en blanc en dos paràmetres d'espai lliure. És a dir, dotze configuracions geomètriques. Construir i provar físicament dotze variacions de matriu seria prohibitiu. Digitalment, executeu aquests dotze casos en paral·lel i compareu els resultats dins d'un sol cicle de disseny.
A estudi sobre l'optimització simultània de la geometria de l'eina i en brutva demostrar que la simulació FEM iterativa va convergir en la geometria òptima de l'eina en set iteracions - reduint les desviacions superficials de 3 mm a menys de 0,5 mm sense oscil·lacions inestables. El procés va compensar el retorn elàstic, l'aprimament i la geometria de les vores simultàniament, una cosa que cap seqüència d'assaig físic podria aconseguir-ho de manera eficient amb un acer avançat-d'alta resistència propens a una recuperació elàstica significativa.
Aquest enfocament iteratiu funciona en tots els tipus d'operacions. Per a matrius de tall, la simulació prediu la concentració d'esforços a les vores de tall i valida les seleccions de separació contra el comportament de propagació de fractures. Per a matrius de dibuix, mapeja els camins del flux de material, identifica les zones d'arrugues sota esforç de compressió i optimitza la geometria de les perles de dibuix per equilibrar el flux metàl·lic. Per als matrius de plegat, els algorismes de predicció de retorn elàstic calculen la compensació exacta de flexió necessària per a cada combinació de material i radi.
Des dels resultats de simulació fins a la producció-Geometria de matriu preparada
La simulació no substitueix l'experiència en eines - sinó que accelera el camí des de la geometria conceptual a la geometria provada. El programari us indica on fallarà el material. No us diu per què la vostra botiga de matrius no pot mantenir una tolerància de 0,003 mm en una superfície 3D complexa, ni com l'expansió tèrmica durant una sèrie de producció canviarà els vostres espais lliures validats. Aquestes realitats requereixen-coneixements pràctics-coneixements que cap solucionador captura.
El desenvolupament de matrius basat en CAE-normalment redueix les iteracions de prova en un 30-50% i redueix substancialment els costos de modificació de les eines. La seqüència tradicional de disseny, fabricació, prova, correcció, repetició es transforma en disseny, simulació, optimització, fabricació, prova mínima. Aquest cicle comprimit és on la simulació ofereix el seu ROI més clar: - menys bucles de soldadura-i-remolat, menys residus de material i un temps més ràpid per a les eines a punt per a la producció.
Els resultats més forts de la geometria de matriu sorgeixen quan la validació digital i l'experiència en la construcció de matrius -físiques funcionen com una simulació de bucle tancat - que identifica la finestra geomètrica òptima i els fabricants d'eines amb experiència la tradueixen en eines manufacturables i que es poden mantenir.
Per als enginyers que treballen en desafiaments complexos de geometria de matrius individuals, - embussos profunds amb radis ajustats, matrius de tall amb múltiples-funcions o materials-alta resistència amb finestres de conformació estretes -, la col·laboració amb proveïdors de solucions de matriu experimentats crea un pont entre els resultats de la simulació i la realitat de la producció.Serveis de matriu d'estampació de YICHENofereixen suport de disseny de matrius personalitzat que cobreix l'estructura, els components, l'optimització de l'espai lliure i el control del flux de material, connectant la geometria validada de simulació-a les eines que funcionen al sòl de premsa.
La simulació us dóna confiança en les vostres decisions geomètriques. Però aquestes decisions encara produeixen conseqüències mesurables en la producció - alçada de la rebava, la magnitud del retorn elàstic, la distribució de l'aprimament i les taxes de desgast de la matriu que confirmen o contradiuen la vostra anàlisi. Connectar la geometria directament amb aquests resultats de qualitat és on el coneixement d'enginyeria es converteix en control de processos.
Com la geometria de matriu impulsa la qualitat de les peces i la longevitat de les eines
Cada defecte de qualitat que un enginyer d'estampació resol - rebaves, retrocés, aprimament, esquerdes de vora - es remunta a una causa arrel geomètrica. No és un problema de lot de material. No és un mal funcionament de la premsa. Geometria. Les relacions espacials integrades a la matriu en l'etapa de disseny predeterminan com serà la part estampada milers de traços més tard. Comprendre la geometria de la matriu i la qualitat de les peces com a sistema de causa-i-efecte és el que converteix la resolució reactiva de problemes-en control proactiu del procés.
Com la geometria de la separació controla la formació de rebaves
L'alçada de les rebaves és la queixa de qualitat més comuna en les operacions de tall, i es regeix gairebé completament per l'eliminació del punxó-a-. Quan l'espai lliure és massa ajustat, el punxó es tritura contra la paret de la matriu a cada cop, creant un desgast abrasiu que augmenta progressivament l'alçada de la rebaba a mesura que la vora es deteriora.Recerca sobre l'acer MART1400demostra que augmentar l'espai lliure del 6% al 14% per costat en realitat redueix l'alçada de les rebaves -, contradient l'antiga suposició que els buits més amples sempre signifiquen rebaves més grans.
El mecanisme és senzill. L'espai lliure adequat permet que els plans de fractura es propaguin netament des de la vora del punxon i la vora de la matriu, trobant-se al mig del gruix de la làmina. Quan aquests plans s'alineen, el llimac es separa amb un mínim de material arrossegant a la superfície de sortida - i l'arrossegament és el que crea rebava. L'espai lliure massa-forza un cisallament secundari, que esquinça el material en lloc de trencar-lo netament. El control de les rebaves en matrius d'estampació comença amb la selecció d'un espai lliure que coincideixi tant amb la resistència a la tracció del material com amb el seu gruix, no s'aplica ni una sola regla-de-percentatge de polze a tot el material de la premsa.
També hi ha un bucle de retroalimentació de desgast. Si el forat perforat comença a reduir-se en relació amb el diàmetre del punxó, el desgast abrasiu està erosionant la superfície del punxó. Si el forat comença a créixer, el desgast adhesiu està agafant material al punxó. Els dos modes de fallada es remunten a la geometria de la separació inicial i com distribueix la tensió a través dels talls amb el pas del temps.
Geometria del radi i el seu efecte sobre el retorn elàstic i l'aprimament
El retorn elàstic és un problema de recuperació elàstica i la seva magnitud és una funció directa de la geometria del radi de flexió incorporada a la matriu.Estudis sobre qualificacions AHSSconfirmen una relació gairebé lineal entre la resistència a la tracció i el retrocés angular -, el que significa que els materials de major-resistència requereixen una compensació geomètrica més agressiva. El radi de la matriu estableix el nivell de tensió a l'àpex de flexió, i aquest nivell de tensió determina quanta energia elàstica queda a la peça després de formar-se.
El rínxol de la paret lateral afegeix una altra dimensió. Quan la xapa metàl·lica es doblega sobre un radi de matriu i després es desdobla entrant a la paret lateral, cada superfície de la làmina experimenta diferents històries de tensió - tensió per un costat i compressió per l'altre. Aquest gradient de tensió a través del gruix fa que la paret s'enrotlli després de la descàrrega. Els radis de matriu més ajustats i la tensió de la paret lateral més alta redueixen el rínxol minimitzant el diferencial de tensió, però a costa d'augmentar la força de conformació i un major risc d'aprimament.
En les operacions de dibuix, la geometria del radi d'entrada governa directament l'aprimament del material. Un radi massa petit restringeix el flux, forçant la paret de la copa a estirar-se més enllà dels límits segurs. L'aprimament resultant es concentra al radi del nas del punxó - la característica geomètrica amb la transició de curvatura més nítida. L'equilibri d'aquests radis és un repte de control de qualitat de la matriu d'estampació que determina si les peces dibuixades s'apriman uniformement o fallen catastròficament als punts de concentració d'estrès.
Vincular la vida de la matriu amb les decisions geomètriques inicials
Morir la vida no és aleatòria. És una funció predictible de l'estat de tensió imposat a les superfícies d'acer d'eines per la geometria que heu dissenyat. L'espai lliure estableix la magnitud de l'esforç de tall a les vores de tall. L'angle de cisalla distribueix aquesta tensió al llarg del temps en lloc d'oferir-la com un sol impacte. La longitud del terreny determina la quantitat de material que entra en contacte amb la paret de la matriu durant cada cop - més contacte significa més fricció, més calor i un desgast més ràpid.
La relació funciona en ambdues direccions. Els estudis sobre l'espai lliure i la vibració revelen que els espais lliures més grans introdueixen una vibració mesurable durant la perforació, especialment en els acers de -més resistència. Aquesta vibració afavoreix l'estellament sobre el desgast gradual -, un mode de fallada catastròfica que acaba amb una execució de matriu bruscament en lloc de degradar la qualitat gradualment. Els enginyers que utilitzen sistemes de retenció de punxons de capçalera en comptes de sistemes de bloqueig de boles-poden mitigar-ho, però la causa principal segueix sent geomètrica: el valor de separació seleccionat en l'etapa de disseny va determinar el perfil de vibració que experimentaria el conjunt d'eines en producció.
| Paràmetre geomètric | Resultat de qualitat de la part controlat | Die Life Factor influït |
|---|---|---|
| Lliurament de punx-a-encuny | Alçada de la rebava, condició de la vora, precisió de la mida del forat | Taxa d'abrasió del punxó, risc d'estella, magnitud de vibració |
| Radi de flexió (punxó al nas) | Angle de retorn elàstic, precisió angular, ondulació de la paret lateral | Desgast de la punta del punxó, formant força a les superfícies de l'eina |
| Radi d'entrada de dau (sorteig) | Distribució de l'aprimament del material, arrugues, qualitat superficial | Desgast del radi per contacte de lliscament, inici de irritació |
| Angle de cisalla | Ductilitat de les vores, rectitud de les vores de tall, marques d'enganxament- | Empenta lateral a les guies, fatiga acumulada al cos del punxó |
| Longitud de terra de la matriu | Cilindricitat del forat, presència de marques de llimac, qualitat de la zona de cisalla | Intervals de trituració, freqüència de retenció de llimacs |
| Relleu angular | Marques d'estirada de llimac a la superfície de la part, rebaba secundària de la re{0}}entrada | Freqüència de substitució de la secció de matriu, fiabilitat d'expulsió |
Aquesta taula no és acadèmica - és un mapa de diagnòstic. Quan apareix un problema de qualitat a la premsa, la primera pregunta ha de ser sempre: quin paràmetre geomètric controla aquest resultat? Creix la rebava? Comproveu la neteja i l'estat del terreny. Springback a la deriva? Examineu el desgast del radi del punxó. Aprimament en sortejos? Mesureu el vostre radi d'entrada amb la seva especificació original. Cada símptoma té un origen geomètric.
Dominar la geometria de matriu d'estampació individual és el que separa els enginyers que reaccionen als defectes dels que els impedeixen. El control proactiu de la qualitat de la matriu d'estampació significa dissenyar una geometria que tingui en compte la progressió del desgast, que mantingui les dimensions crítiques durant els cicles de rectificat i que ofereixi una qualitat de peça previsible durant tota la vida útil de la matriu - no només al primer article.
Per als enginyers d'eines que busquen solucions de matriu personalitzades que abordin els reptes de disseny-geometria pesada -, des dels perfils de punxó i la geometria de l'aixecador fins al control de les rebaves i l'optimització de la separació -Serveis de matriu d'estampació de YICHENproporcionar una col·laboració d'enginyeria des del concepte fins a la producció, connectant la intenció geomètrica amb les eines que mantenen la tolerància al sòl de premsa.
- La liquidació controla la qualitat de la vora:L'alçada de la rebava, la profunditat de voladura i la neteja de la zona de fractura són totes les sortides directes del percentatge de separació seleccionat per al material i el gruix.
- El radi controla la precisió dimensional:La magnitud del retorn elàstic, l'enrotllament de la paret lateral i la distribució d'aprimament s'estableixen pels radis de corba i dibuix integrats a la matriu.
- La geometria de cisalla controla el perfil de força:El tonatge màxim, l'energia d'encaixament-i l'empenta lateral responen a les decisions d'angle de tall que es prenen en l'etapa de disseny.
- Longevitat de la matriu de control de terra i relleu:La vida útil del rectificat, la fiabilitat de l'expulsió de llimacs i la consistència de tall durant milions de cops depenen de la longitud inicial del terreny i de la mida de l'angle de relleu.
- Cada símptoma de qualitat té una causa geomètrica:La resolució de problemes comença per identificar quin paràmetre es va derivar de la seva intenció de disseny - i després corregir la geometria, no perseguint símptomes secundaris.
Preguntes freqüents sobre la geometria de matriu d'estampació individual
1. Quin és el punxó correcte-per-l'autorització per a les operacions d'estampació?
La separació correcta depèn del tipus i el gruix del material. L'acer suau normalment utilitza un 8-12% del gruix del material per costat, l'acer inoxidable requereix un 12-16%, l'alumini funciona al 8{-12% i els acers avançats d'alta resistència necessiten un 14-21%. Aquests valors asseguren que els plans de fractura del punxó i les vores de la matriu es troben netament al centre de la làmina, produint una rebava mínima. L'espai lliure més ajustat millora la qualitat de les vores, però accelera el desgast de l'eina, mentre que l'espai lliure més ampli allarga la vida útil de la matriu a costa de zones de fractura més rugoses. Per a desafiaments complexos d'optimització de l'autorització, proveïdors com YICHEN (https://www.yichen-group.com/stamping-die/) ofereixen suport de disseny de matrius personalitzat que equilibra la qualitat de la vora amb la longevitat de les eines per a requisits de producció específics.
2. En què difereix la geometria de la matriu entre les operacions d'esborrat, plegat i dibuix?
Cada tipus d'operació té un perfil geomètric fonamentalment diferent. Les matrius d'obturació i perforació prioritzen el percentatge de separació, l'angle de cisalla, la longitud del terra de la matriu i el relleu angular per controlar la propagació de fractures i l'expulsió de llimacs. Les matrius de flexió se centren en el radi de la punta del punxó, l'amplada d'obertura de la matriu V- i la geometria de compensació de sobreflexió per gestionar el retorn elàstic. Les matrius de dibuix requereixen radis d'entrada optimitzats, radis de punta de punxó, perfils de taló de dibuix i espais de suport en blanc per controlar el flux de material sense trencar-se ni arrugar-se. Un valor geomètric optimitzat per a una operació provocaria una fallada en una altra perquè cadascun reflecteix una mecànica de deformació del material diferent.
3. Què causa la formació de rebaves a l'estampació i com ho evita la geometria?
Les rebaves es formen quan el material arrossega a la superfície de sortida durant la cisalla en lloc de fracturar-se netament. La causa geomètrica principal és un cop de puny incorrecte-a-l'eliminació del troquel. L'espai lliure massa-força un cisallament secundari que esquinça el material, mentre que l'espai lliure excessivament fluix permet zones de voladura i fractura rugosa. Les investigacions sobre acers-d'alta resistència mostren que augmentar l'espai lliure del 6% al 14% per costat pot reduir l'alçada de la rebava. L'espai lliure adequat permet que els plans de fractura de la vora del punxon i la vora de la matriu s'alinein i s'uneixin al gruix mitjà-de la làmina, separant el llimac amb un mínim arrossegament de material. La condició del terreny de la matriu i el relleu angular també influeixen en la rebava, ja que afecten la manera en què els llimacs s'expulsen sense tornar-en contacte amb la superfície de la peça.
4. Quin és l'objectiu de l'angle de relleu de la matriu i la longitud del terreny en matrius d'estampació?
La longitud de la matriu és la secció recta paral·lela a la part superior de l'obertura de la matriu que suporta el material durant la cisalla i manté la qualitat del forat. El relleu angular és el conic mecanitzat per sota del terreny que crea un camí d'expansió per a que els llimacs caiguin lliurement després de la separació. Junts, eviten l'estirada dels llimacs, on els llimacs tallats tornen a pujar amb el punxó i danyen la tira. Les longituds típiques de la terra oscil·len entre 0,060 i 0,125 polzades, amb angles de relleu de 0,15 a 0,5 graus per costat. La longitud inicial del terreny també ha de tenir en compte la dotació de rectificat, ja que cada cicle d'esmolat elimina material i escurça progressivament el terreny funcional.
5. Com millora la simulació el disseny de la geometria de la matriu d'estampació?
L'anàlisi d'elements finits permet als enginyers provar les variacions geomètriques digitalment abans de mecanitzar l'acer per a eines. La simulació prediu l'aprimament del material, la magnitud del retorn elàstic, el risc d'arrugues i els requisits de força de formació en funció de les entrades de separació, radis, profunditat de dibuix i geometria del suport en blanc. Els estudis mostren que el desenvolupament de matrius impulsat per CAE-redueix les iteracions de proves físiques en un 30-50% i redueix substancialment els costos de modificació de les eines. Els enginyers poden avaluar desenes de configuracions geomètriques en paral·lel, convergint en paràmetres optimitzats dins d'un sol cicle de disseny. Tanmateix, la simulació accelera en lloc de substituir l'experiència en eines. Traduir la geometria digital validada a eines de fabricació encara requereix coneixements pràctics-en matriu-, que és on la col·laboració amb proveïdors experimentats com YICHEN (https://www.yichen-group.com/stamping-die/) connecta les sortides de simulació amb eines preparades per a la producció.


