


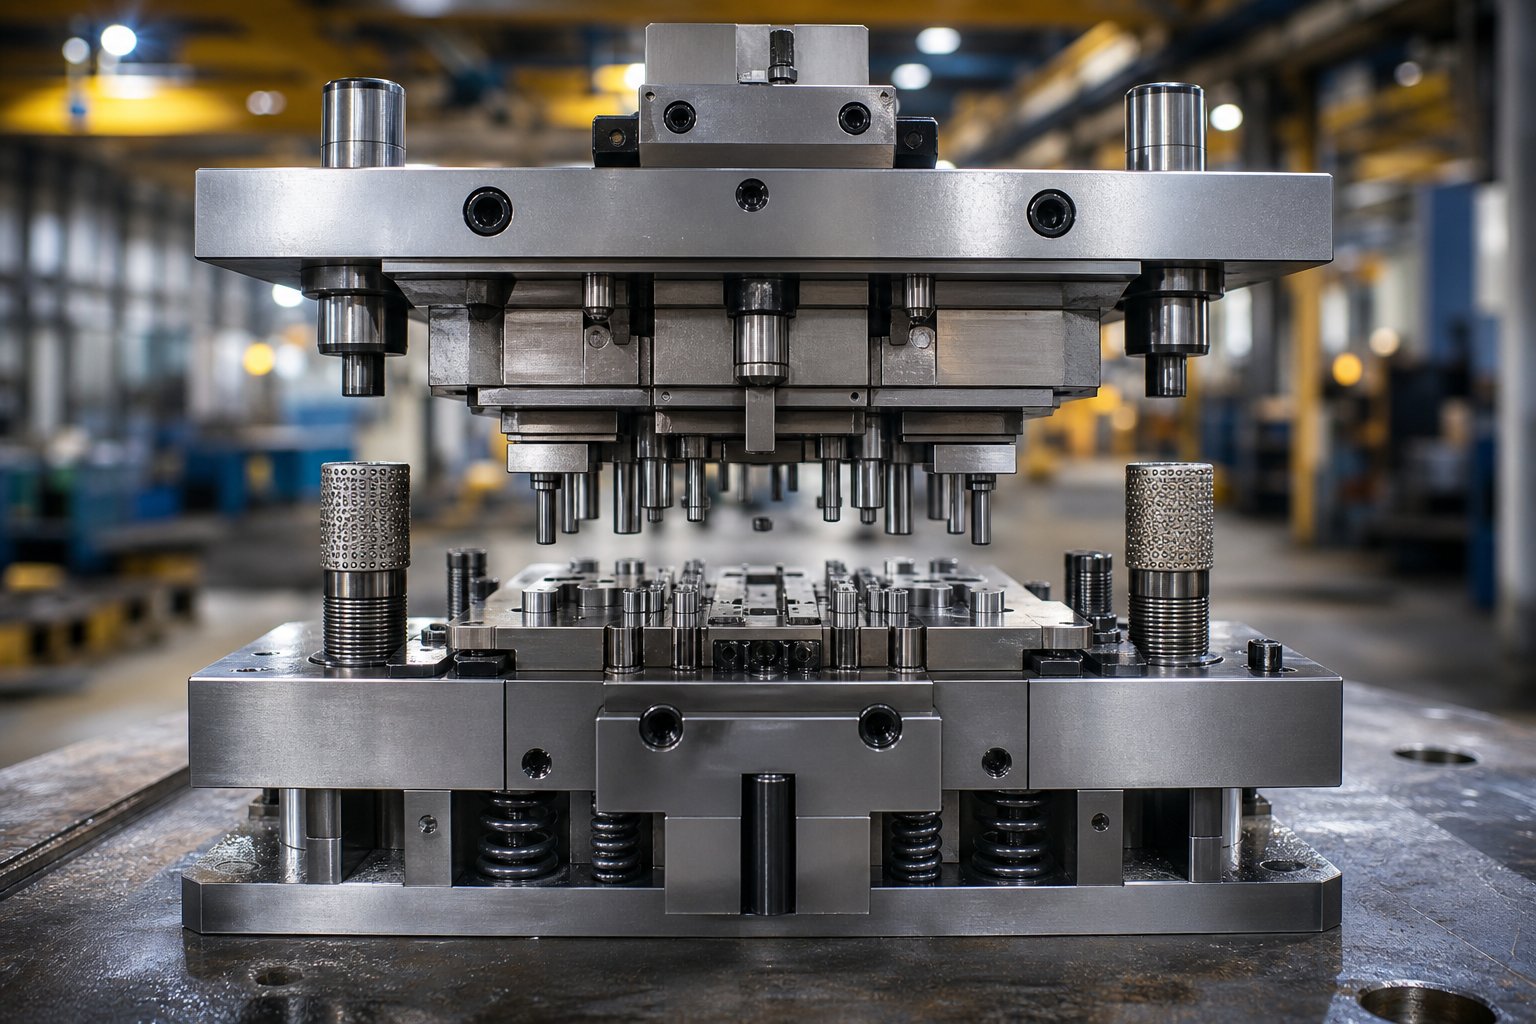
Què fan els components de la matriu d'estampació dins d'una matriu de treball
Una matriu d'estampació és un conjunt d'eines de precisió que talla i forma xapa en la forma desitjada cada vegada que una premsa aplica força. Però això és el que la majoria de les llistes de parts no us diuen:els components individuals de la matriu d'estampaciónomés importa per com treballen junts. Cadascun d'ells compleix una funció mecànica específica - suport estructural, control de materials, tall, conformació o gestió de tires - i han d'executar aquestes funcions en estreta coordinació durant cada cop de premsa.
Entendre com interactuen els components de la matriu és molt més important que memoritzar els noms de les peces. Un dau és un sistema i el rendiment de cada component depèn del comportament de tot el que l'envolta.
Definició de components de matriu d'estampació com a sistema
Aleshores, què és un dau, realment? És un conjunt d'eines superior i inferior configurat per tallar, doblegar, formar o dibuixar metall col·locat entre les seves meitats. Una matriu s'utilitza per produir peces acabades - repetidament, a velocitat i amb toleràncies estrictes. De què estan fets els encunys? Acers per a eines endurits, insercions de carbur, agulles de terra-de precisió i sistemes de molles dissenyats, tot muntat a plaques d'acer rígides. Cada element existeix perquè el sistema ho exigeix.
Per què el coneixement dels components és important per als enginyers d'eines
Quan enteneu la funció de cada component dins del conjunt més gran, la resolució de problemes esdevé sistemàtica en lloc de conjectures. Una rebava a la part estampada no és només un "problema de perforació" -, sinó que es podria remuntar a casquilles de guia desgastades que permeten una desalineació, molles fatigades que no aconsegueixen treure el material de manera neta o una sabata de matriu que es desvia per sota del tonatge.
Com es coordinen els components mitjançant un traç de premsa
Imagineu que un sol cicle de premsa es desplega en mil·lisegons. Les sabates de matriu i els passadors de guia mantenen les meitats superior i inferior en una alineació rígida. La placa separadora entra en contacte amb el material de la cinta i la manté plana. Els punxons baixen a través del separador i tallen el metall contra els botons de la matriu de sota. Les molles es comprimeixen, absorbeixen força i emmagatzemen energia. En la carrera de retorn, aquestes mateixes molles empenyen el separador cap avall, eliminant el punxó del material perquè la cinta pugui avançar a la seva següent posició. Cada component s'encén en seqüència - estructural, després es talla i després es despulla - centenars de vegades per minut.
Aquesta acció coordinada és la que separa una matriu d'estampació en funcionament d'una col·lecció de peces d'acer. Els capítols següents desglossen cada grup de components amb detall, començant per la base estructural que fa possible tota la resta.
Components de la fundació estructural que ho mantenen tot junt
Cada punxó de tall, acer de formació i sistema de molla dins d'una matriu d'estampació depèn d'una cosa: una plataforma rígida i alineada amb precisió per muntar-hi. Els components de l'eina estructural no tallen directament el metall ni donen forma a les peces, però sense ells, res més funciona com es pretén. Absorbeixen tonatge, mantenen l'alineació i resisteixen les forces laterals que d'altra manera destruirien les vores de tall en qüestió d'hores.
Sabates de matriu i la seva funció de distribució de càrrega
Les sabates de matriu són les plaques d'acer o d'alumini que formen les meitats superior i inferior d'un conjunt de matrius d'estampació. Penseu en ells com la base d'un edifici - tot s'enganxa, clava o clau a aquestes plaques. El seu treball principal és distribuir la força de premsa uniformement a través de l'àrea de treball de la matriu perquè cap component absorbeixi càrregues concentrades.
La sabata superior es munta al ram de premsa; els cargols inferiors de la sabata al llit de premsa. Junts, han de romandre plans i paral·lels sota el tonatge. És per això que estan mòltes o fresades amb precisió-a toleràncies estrictes. Una sabata de troquela deformada o de mida inferior condueix a una distribució desigual de la força, que cau en desviació, trencament del punxó i qualitat de la peça inconsistent.
El gruix de la sabata no és arbitrari. Aencunyar darrerque comprimeix el metall apretant-lo entre les seccions superior i inferior requereix una sabata molt més gruixuda que una simple operació de doblegat. La regla és senzilla: un tonatge més alt i una amplada de tires més ample exigeixen sabates més gruixudes per resistir la desviació. La majoria de sabates són d'acer, però l'alumini està guanyant popularitat en determinades aplicacions - pesa un -terç, es fa màquina ràpidament, absorbeix bé els cops i els aliatges especials li poden donar una resistència a la compressió superior a l'acer amb baix-carboni.
La sabata inferior de la matriu sol incloure forats mecanitzats o tallats a la flama{0}}que deixen caure els llimacs i la ferralla al llit de la premsa. Aquestes obertures també serveixen com a espai lliure per a ressorts de gas i altres components muntats sota la superfície de la matriu.
Sistemes de guia per a l'alineació superior-a-inferior
Quan el ram de premsa baixa a velocitat, les sabates de la matriu superior i inferior s'han de trobar exactament a la mateixa posició cada cicle. Les agulles i els buixos de guia ho fan possible. Aquests-components de terra - de precisió que sovint es fabriquen a 0,0001 polzades. - mantenen les dues meitats alineades sota el tonatge total.
Existeixen dos tipus bàsics. Les clavilles de guia d'estil de fricció-són eixos d'acer d'eines endurits lleugerament més petits que el forat del casquet. Els casquilles solen estar revestides amb bronze-alumini, de vegades incrustats amb taps de grafit per reduir la fricció i la calor. Aquestes agulles també proporcionen força de taló, resistint el moviment-a-de costat de les sabates.
Les agulles de guia-de coixinets de boles utilitzen agulles endurides muntades sobre coixinets de boles subjectes en una gàbia d'alumini. Redueixen significativament la fricció, permeten velocitats de premsa més altes sense acumulació de calor i es poden fabricar amb toleràncies més estrictes que els passadors de fricció. També permeten que l'encunyador separi fàcilment les sabates superior i inferior durant el manteniment.
Un punt crític: les agulles de guia estan dissenyades per alinear les sabates de la matriu - per no compensar un pis de premsa desgastat o descuidat. Les agulles de guia sobredimensionades per emmascarar els problemes de manteniment de la premsa només accelera el desgast dels mateixos agulles i introdueix errors d'alineació que danyen els components de tall.
Blocs de taló, claus i gestió de forces laterals
Les operacions de tall i conformat no sempre generen força cap avall. Les formes angulars, les característiques impulsades per lleves-i el blanqueig asimètric produeixen forces laterals d'empenta - laterals que empenyen la matriu superior respecte a la inferior. Els blocs de taló absorbeixen aquesta empenta, de manera que no es transfereixen als passadors de guia.
Aquests-blocs d'acer mecanitzats amb precisió es cargolen, s'enganxen i sovint es solden a les dues sabates de matriu. Un costat porta una placa de taló d'acer; el costat oposat utilitza una placa de desgast feta d'alumini-bronze o un altre metall diferent. Aquest aparellament diferent-de metalls és intencionat - dues plaques del mateix material generen una fricció excessiva, calor i, finalment, irritació. Els talons de caixa poden resistir l'empenta en totes direccions simultàniament.
Els tacs i les claus completen el sistema estructural. Els tacs són agulles de terra-endurides i de precisió que situen cada secció de matriu a la seva posició exacta a la sabata. Les claus són petits blocs rectangulars d'acer esmolat col·locats en unes ranures fresades - que localitzen i talonen seccions de matriu, proporcionant resistència al desplaçament sota càrrega. Els cargols de capçal roscat ho subjecten tot amb la potència de retenció necessària per a cicles repetits d'alt -tonatge.
Les plaques de suport també mereixen esment aquí. Quan els capçals de punxó endurits premen contra el material de la sabata de matriu cicle rere cicle, la sabata més suau es pot deformar. Les plaques de suport - plaques fines d'acer endurit col·locades entre els retenidors del punxó i la sabata - eviten aquesta incrustació i distribueixen les càrregues puntuals en una àrea més àmplia.
| Component | Funció | Conseqüència del fracàs | Material típic |
|---|---|---|---|
| Sabates de matriu (superior/inferior) | Plataforma de muntatge rígida; distribueix la força de premsa uniformement | Desviació, tall desigual, trencament del punxó | Acer al carboni mitjà-o aliatge d'alumini |
| Pins guia | Alinea les sabates de matriu superior i inferior a cada cop | Desalineació, desgast desigual a les vores de tall, variació de la rebava | Acer per eines endurit |
| Casquilles de guia | Proporciona una superfície de rodament de baixa-fricció per als passadors de guia | Puntuació, espai lliure excessiu, deriva d'alineació | Bronze-alumini (sovint amb grafit) |
| Blocs de taló | Absorbeix l'empenta lateral de la formació i el tall asimètric | Desviació del passador de guia, desplaçament de la secció de la matriu, danys als components | Acer per a eines amb plaques de desgast diferents |
| Tacs | Localitza amb precisió les seccions de matriu a la sabata | Deriva de posició dels components de treball després del manteniment | Acer esmolat endurit |
| Claus | Localitza i talons seccions contra el moviment lateral | Desplaçament de secció sota càrrega asimètrica | Acer per a eines-molt de precisió |
| Plaques de suport | Evita que els caps de perforació s'incorporin a la sabata de matriu més suau | Deformació de la sabata, variació de l'alçada del punxó, alçada de tancament inconsistent | Acer endurit (HRC 58-62) |
Els components estructurals de mida insuficient o descuidats no fallen en veu alta - fallen gradualment. Una sabata de matriu que es desvia 0,002 polzades sota càrrega no trencarà res immediatament, però canvia el cop de puny-a-l'espai lliure de la matriu a l'amplada de la tira. Els pins de guia que puntuen per una lubricació insuficient permeten una desalineació progressiva que accelera el desgast de cada tall de l'eina. Aquests problemes s'agreguen a milers de traços, cosa que dificulta el diagnòstic de la causa-arrel, tret que entenguis el que se suposa que ofereix la capa estructural: rigidesa absoluta i alineació repetible, cada cicle, sota el tonatge total.
Amb aquesta base bloquejada al seu lloc, la següent capa del sistema - els punxons, els botons de matriu i els acers de conformació que realment donen forma a la xapa - poden fer la seva feina amb la precisió per a la qual van ser dissenyats.
Tallar i formar components que donen forma al metall
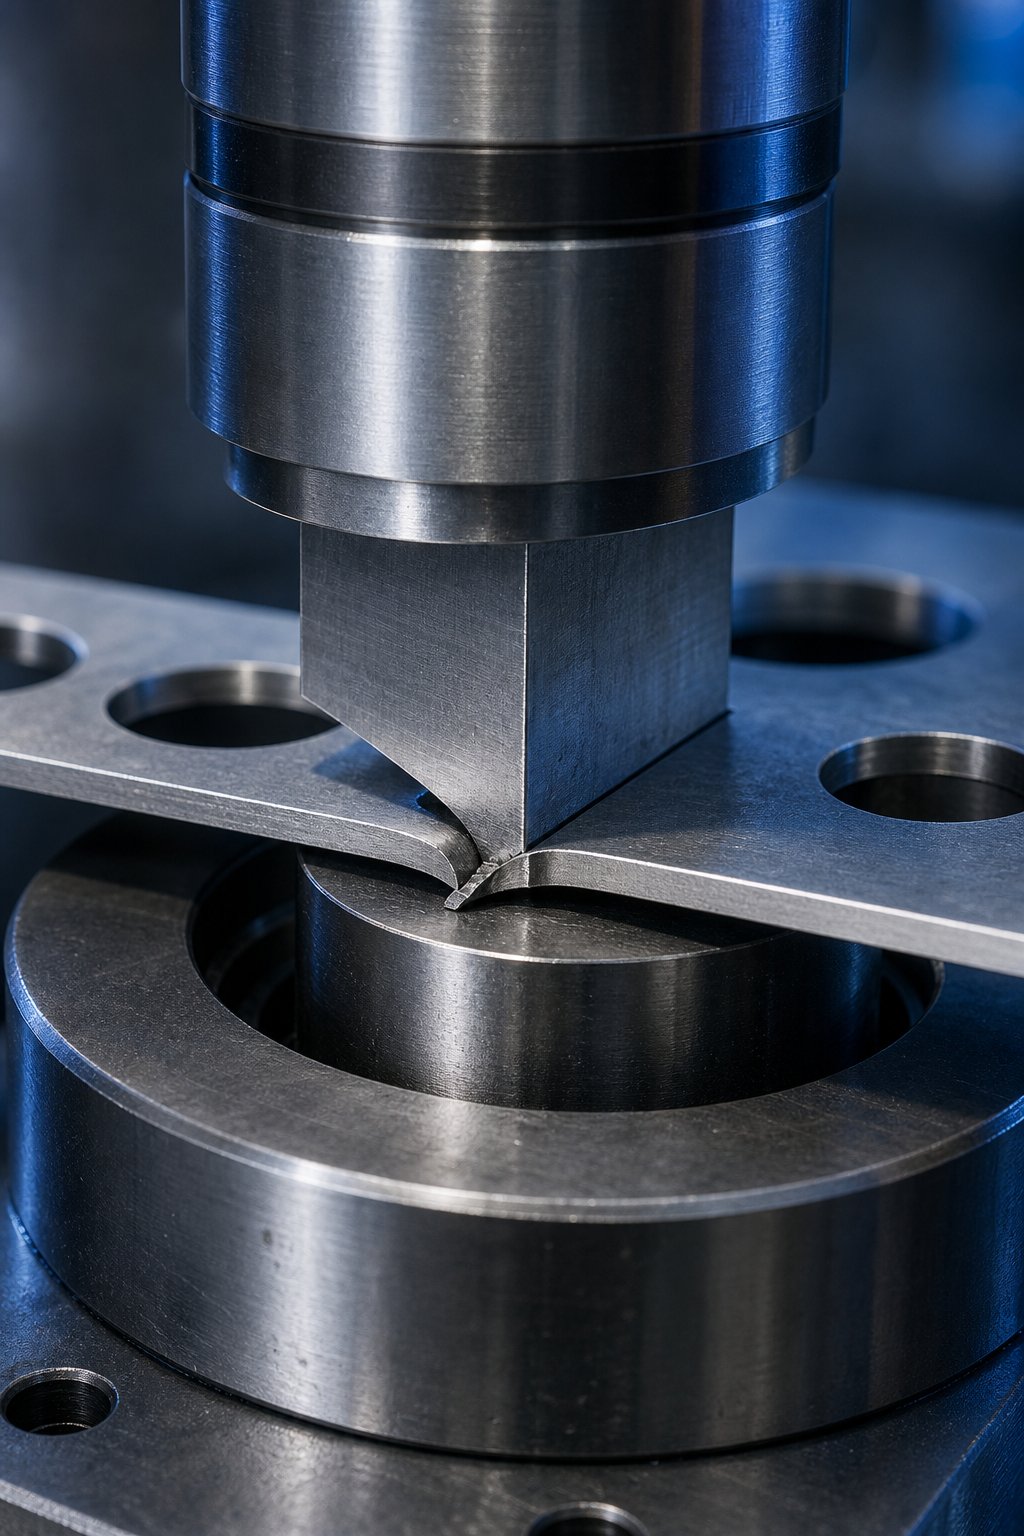
L'alineació rígida i la distribució de càrrega no signifiquen res si les eines de matriu que realment contacten amb la xapa no estan dissenyades correctament. Els punxons, els botons de matriu, els blocs de matriu, les plaques de matriu i els acers de conformació són els components que fan el treball físic - de tallar, doblegar, dibuixar i gravar el material en la geometria acabada. El seu disseny, la relació entre ells i la bretxa entre ells determinen si obteniu una peça neta o un contenidor de ferralla ple de rebuigs.
Com funcionen junts els punxons i els botons de matriu
La relació fonamental en qualsevol sistema de punxó i matriu de xapa metàl·lica és senzilla: el punxó és l'eina de tall mascle que baixa a una femella d'acoblament obrint - el botó de matriu (també anomenat matriu o inserció de matriu). El punxó empeny el material dins o a través d'aquesta obertura, i la interacció entre les seves vores és el que realment talla el metall.
Durant un cop de premsa, el punxó entra en contacte amb el full i comença a empènyer-lo cap avall. El material es deforma lleugerament tant al voltant de la vora del punxó com de la vora del botó de la matriu - la quantitat de deformació depèn de la ductilitat, el gruix i l'espai lliure entre les dues vores de tall. A mesura que el punxó continua cap avall, en fred-extrueix el metall, creant la part tallada del tall coneguda com a banda de tall. Un cop superada la resistència al tall del material, es fractura i es trenca, produint la zona de trencament a la vora tallada.
Els botons de matriu es troben a les butxaques mecanitzades dins del bloc de matriu o d'una placa de matriu i s'han de mantenir de manera segura tant contra la força de tall cap avall com la pressió lateral del material que flueix durant el tall. Tres mètodes de retenció habituals mantenen els botons bloquejats al seu lloc:
- Premeu-retenció d'ajustament- el botó s'encaixa amb una lleugera interferència i es pressiona en una butxaca-avorrida de precisió. Simple, compacte i eficaç per als botons rodons, però requereix una premsa hidràulica per retirar-la durant el manteniment.
- Retenció-de bloqueig de pilota- una bola carregada de molla-engrana una ranura mecanitzada al diàmetre exterior del botó. Això permet l'eliminació i la instal·lació ràpides sense pressionar, cosa que el fa popular en entorns-de canvis elevats.
- Retenció clau- una clau o un pla mecanitzat al botó impedeix la rotació, fonamental per a les formes no-rodones on l'orientació angular és important. Sovint es combina amb la pressió-ajustament o la retenció de l'espatlla.
El mateix bloc de matriu - la placa que allotja tots els botons de la matriu i les obertures de tall - ha de ser prou gruixut com per suportar les forces de tall sense desviar-se i prou dur per resistir el desgast a les vores de tall. En algunes configuracions, una placa de matriu independent subjecta els botons mentre que el bloc de matriu que hi ha a sota proporciona suport estructural i passadissos d'eliminació de llimacs.
Tipus de punxó i les seves aplicacions específiques
No tots els forats o característiques d'una peça estampada requereixen la mateixa geometria de perforació. Els punxons de matriu d'estampació tenen una varietat de configuracions, cadascuna adaptada a operacions específiques:
- Punxons rodons simples (sòlids).- el tipus més comú, que s'utilitza per a la perforació circular i el buit estàndard. Durador, fàcil de tornar a esmolar i disponible en mides estàndard de catàleg.
- Punxons amb forma- perfils personalitzats per a ranures rectangulars, formes D-, forats de clau o qualsevol geometria no-circular requerida pel disseny de la peça.
- Cops de puny pilot- clavilles de terra de precisió-que entren en forats prèviament perforats per registrar la tira abans de tallar-la. No tallen material; el localitzen. Crític en matrius progressius on l'error acumulat d'alimentació destrueix la precisió de la peça.
- Cops de punxada- dissenyat per eliminar material de la vora d'una tira o en blanc, creant osques, pestanyes o característiques de relleu que permeten el doblegat o la conformació posteriors.
- Cops de punxada- talla i doblega material simultàniament sense separar-lo completament de la tira. S'utilitza per crear pestanyes, persianas o característiques parcials que romanen adjuntes.
- Punys escalonats o a l'espatlla- inclou diversos diàmetres al llarg de la seva longitud per millorar l'alineació, una millor distribució de la càrrega i una interacció controlada amb el botó de matriu.
- Punxons buits o tubulars- incorporen una cavitat interna per a l'expulsió dels llimacs, reduint la tendència que els llimacs s'enganxin a la cara del punxó durant la retracció.
Els acers de conformació - de vegades anomenats punxons de conformació - són una categoria completament separada. Aquests components no tallen material; la remodelen. Els corbats, els dibuixos, els relleus i les característiques encunyades requereixen acers de conformació mecanitzats amb precisió-els perfils dels quals coincideixen exactament amb la geometria de la peça desitjada. Els seus radis, angles de calat i acabat superficial controlen directament el flux de material durant la formació.
Espai lliure entre punxó i matriu i els seus efectes sobre la qualitat de la peça
La distància entre la vora del punxon i la vora del botó de la matriu - la distància de tall - és una de les especificacions més importants de qualsevol matriu. Normalment s'expressa com a percentatge del gruix de la làmina per costat. Un punt de partida comú és al voltant del 10% del gruix del material per costat. Per exemple, tallar acer de 0,050 polzades de gruix amb un espai lliure del 10% significa 0,005 polzades d'espai per costat, o una diferència de diàmetre total de 0,010 polzades entre el punxó i el botó.
Però el 10% no és universal. Els materials més durs i de més -resistència generalment es beneficien de les separacions més grans, mentre que els materials més suaus i dúctils poden utilitzar valors reduïts. Les conseqüències d'equivocar-se apareixen immediatament a la vora de la part:
Espai lliure insuficientprovoca una fallada de compressió en el material durant el tall. Veuràs un augment del cop de puny, un desgast accelerat tant del punxó com del botó, forces de tall més altes i cicles d'afilat més freqüents. El llimac acostuma a mantenir-se comprimit al botó de matriu - bo per a la retenció de llimacs, però a costa de la vida útil de l'eina. La flexió del punxó i l'estella es converteixen en riscos reals, especialment en punxons-de secció transversal fina.
Lliurament excessiuprodueix una fallada per tracció. El material s'estira i roda abans de fracturar-se, creant rebaves més grans i vores enrotllades a la peça. Les forces de desmuntatge cauen perquè menys material agafa el punxó, però l'estirament del llimac es converteix en un problema greu - el llimac pot tornar a pujar amb el punxó i caure a la superfície de la matriu, danyant la part següent o el propi encuny.
Això es connecta directament amb un aspecte sovint-obviat del disseny del botó de matriu: la geometria de retenció de llimacs. Un botó de matriu estàndard no és només un forat - sinó que incorpora una secció de terra recta a la part superior seguida d'un relleu angular a continuació. El terreny recte crea un lleuger ajust de compressió que subjecta el llimac al botó després de tallar-lo. Una terra massa curta i els llimacs poden caure prematurament o ser tirats enrere. Una terra massa llarga i els llimacs s'amunteguen, i finalment s'empenyen contra el cop de puny.
Quan es produeix l'estirada de llimacs, les solucions s'adrecen directament als encunys i als punxons.Botons de control de slug-disponibles comercialmentutilitzeu ranures mecanitzades o punxes dins de la matriu per agafar el llimac. Els-botons cònics - inversos on el forat es fa una mica més petit cap a l'obertura lliure - subjecten els llimacs en compressió. Les agulles d'expulsió-carregades amb molla dins de la cara del punxó allunyen els llimacs en la carrera avall. Les reixetes d'aire perforades a través del punxó eliminen les butxaques de buit que succionen els llimacs cap amunt durant la retracció.
La interacció entre la separació, la retenció de llimacs i la qualitat de les peces és un acte d'equilibri. No hi ha una única resposta correcta -, depèn de la qualitat del material, el gruix, la geometria del punxó, la velocitat de la premsa i el volum de producció. El que importa és entendre que aquests punxons metàl·lics i obertures de matriu formen un sistema on canviar una variable canvia el comportament de tota la resta de la zona de tall.
Tallar i formar components fan la seva feina en fraccions de segon, però no ho poden fer sols. El material de la cinta s'ha de col·locar exactament abans de cada cop - i aquesta és la feina d'un conjunt totalment diferent de components responsables de guiar, aixecar i registrar la cinta a través de la matriu.
Control de tira i Components de posicionament en matrius d'estampació de xapa
Un cop de puny perfectament mòlt i un botó de matriu avorrit amb precisió encara produiran ferralla si el material de la cinta no està al lloc correcte quan es troben. En matrius d'estampació de xapa progressiva, la cinta s'avança entre cada cursa de premsa - avançant una longitud de pas a la vegada a través d'una sèrie d'estacions. Qualsevol error de posició en una estació s'acumula a la següent. Quan la franja arriba al tall final, fins i tot unes quantes mil·lèsimes de polzada de deriva poden treure les característiques crítiques de la tolerància.
És per això que el disseny de matriu d'estampació dedica tota una categoria de components a un treball: controlar exactament on es troba la cinta - verticalment, lateralment i longitudinalment - en el moment en què la premsa s'encén.
Pilot Pins i registre de tires de precisió
Les agulles pilot són els components-finals de posicionament d'autoritat en un dau progressiu. Aquestes agulles de terra de precisió-{3}} solen mantenir-se a toleràncies dins de 0,0002 polzades de diàmetre - descendeixen als forats prèviament perforats a la cinta just abans que s'iniciïn les operacions de tall o conformació. La seva feina no és tallar; és per localitzar. Tiren o col·loquen la tira al registre exacte de manera que cada operació posterior s'alinea amb el que va passar abans.
Així és com funciona la seqüència. En una estació primerenca del dau, un punxó perforant crea un forat pilot - un forat rodó l'únic propòsit del qual és rebre el pin pilot a les estacions aigües avall. A mesura que la franja avança, arriba a la següent estació lleugerament imprecisa. Els rodets d'alimentació tenen toleràncies mecàniques. La tira en si pot estirar-se, inclinar-se o desplaçar-se lateralment. Quan el dau superior comença el seu descens, el pin pilot entra al forat pilot abans que qualsevol cop de puny contacti amb el material. Un nas cònic al passador guia la tira cap a la seva posició, corregint errors d'alimentació menors.
Aquesta capacitat de correcció és fonamental. En un dau progressiu que s'executa a 200+ cops per minut, els errors de feed acumulats s'agreguen ràpidament. Sense que els pilots tornin a registrar la franja a cada estació, les distàncies entre forats-a-, les posicions de corba i les línies de tall anirien progressivament més lluny de les nominals. Els pilots restableixen essencialment la precisió de posició a cada estació, trencant la cadena d'error acumulat.
El diàmetre de l'agulla pilot té una mida relativa al forat pilot - normalment de 0,001 a 0,002 polzades més petit que el forat per permetre l'entrada sense deformar les vores del forat. Massa ajustat i el passador pot allargar-se o -bocajar el forat pilot durant cicles repetits. Massa solt i no registra la tira amb precisió. El forat pilot en si s'ha de perforar netament, amb un mínim de rebaves, per evitar interferències amb l'enganxament del passador.
Els elevadors de tires i la seva funció d'eliminació d'alimentació
Entre cops de premsa, la tira ha de avançar lliurement. Però les característiques formades, els botons de matriu i altres components sobresurten per sobre o s'asseuen amb els obstacles de la superfície de la matriu - que enganxarien la tira durant l'alimentació. Els elevadors de tires solucionen això elevant la cinta per sobre de la superfície de la matriu durant la part d'alimentació del cicle, creant espai lliure perquè la cinta avanci sense arrossegar.
Tres tipus d'aixecadors comuns gestionen situacions diferents:
- Aixecadors-de pins carregats de primavera- agulles rodones petites col·locades en forats forats del bloc de matriu, empeses cap amunt per molles de compressió. Suporten la cinta en punts discrets i es retrauen sota la força de premsa quan es tanca la matriu. Simple, compacte i eficaç per a tires planes o lleugerament formades.
- Aixecadors tipus-rail- barres contínues que recorren les vores de la franja, recolzades per múltiples molles. Proporcionen una alçada d'elevació consistent a tota la longitud de la cinta i eviten la caiguda de les vores en materials amples. Comú en matrius on la tira necessita diverses polzades d'espai lliure sobre les característiques formades.
- Aixecadors-de bala o guiats- semblant als aixecadors de passadors, però amb una part superior radiada que evita que la tira s'enganxi durant el moviment lateral. S'utilitza on la tira tendeix a desplaçar-se lateralment durant l'alimentació.
L'alçada de l'aixecador importa més del que podríeu esperar. Comestudis de temps{0}}de llançament de feedsDemostrar, la distància que la tira s'aixeca de la superfície de la matriu afecta directament la quantitat de material addicional que treu a través de la unitat d'alimentació durant el tancament de la matriu. Una matriu col·locada a 36 polzades de la unitat d'alimentació amb 4 polzades de recorregut de l'elevador-de valors pot introduir més de 0,2 polzades de material addicional entre l'alimentador i la matriu - suficient per provocar errors de sobrealimentació si no es compensa el temps. Com més gran sigui l'elevació, més s'amplifica aquest efecte, fent que l'alçada de l'elevador sigui una variable de procés que es relaciona directament amb el temps de tancament del rodet d'alimentació-.
Osques de derivació per a la separació de tires en matrius progressius
De vegades, aixecar la tira no és suficient. Alguns components de matriu - que formen acers, conductors de lleves o seccions de matriu que sobresurten - s'estenen per sobre del pla de recorregut de la cinta i impedirien físicament que el material avanci. Les osques de bypass solucionen això eliminant o afegint material a la tira en llocs específics, permetent-li passar per sobre o al voltant d'obstruccions durant l'alimentació.
El propòsit de les osques de bypass en matrius d'estampació es divideix en dos tipus:
- Osques de bypass negatiusEl material - s'elimina de la tira (normalment amb un punxó perforant en una estació anterior) per crear un buit o ranura. Quan la cinta s'alimenta cap endavant, aquesta osca proporciona espai on un component de matriu interferiria d'una altra manera. Comú quan l'obstrucció és estreta o quan l'eliminació de material no debilita la cinta de suport de manera inacceptable.
- Osques de bypass positius- en comptes d'eliminar el material de la cinta, el propi component de la matriu s'alleuja o es dóna forma amb una característica elevada que la cinta pot passar. En alguns dissenys, es deixa una petita pestanya de material a la tira per muntar-se per sobre d'una secció de matriu. Aquest enfocament preserva la resistència de la cinta en aplicacions on l'eliminació del material comprometria l'estabilitat del portador.
El disseny d'osques de bypass negatives i positives en matrius d'estampació de xapa requereix equilibrar la força de la cinta amb les necessitats de separació. Traieu massa material i el portador es debilita, permetent que la tira s'encorri o es torci durant l'alimentació. No traieu prou i la tira s'enganxarà als components de la matriu, provocant embussos, mals alimentacions o xocaments de matriu. La col·locació de l'osca també ha de tenir en compte com la franja aixeca - una osca que proporciona espai lliure a l'alçada total d'elevació pot no eliminar l'obstrucció si un molla elevador es fatiga i ofereix una elevació reduïda.
Problemes comuns de control de tira i les seves causes a nivell{0}}component
Quan el control de la tira falla, els símptomes apareixen immediatament en la qualitat de la part -, però cal entendre el sistema per fer el seguiment del component responsable. Aquests són els problemes més freqüents:
- Alimentació curta o sobrealimentació- causat per un temps d'alimentació incorrecte-en relació amb l'alçada de l'aixecador, els rotlles d'alimentació desgastats que llisquen sobre la cinta lubricada o la longitud d'alimentació que no compensa el material estirat durant el tancament de la matriu.
- Elongació del forat pilot- indica que les agulles pilot estan massa ajustades al forat, s'enganxen mentre la cinta encara es mou, o que la tira no s'aixeca adequadament durant l'alimentació, de manera que els pilots arrosseguen el material.
- Cintes de pandeig entre estacions- causada per una alçada excessiva de l'aixecador que crea massa fluix, o per les tires de suport debilitats per dissenys d'osca de derivació massa agressius.
- Deriva lateral- guies d'estoc gastades o espaciades incorrectament, cosa que permet que la tira es desplaci de costat. Els rails de l'elevador desalineats també poden empènyer la tira fora del centre-.
- Enganxa la cinta als components de la matriu durant l'alimentació- osques de derivació de mida inferior, molles de l'elevador fatigades (altura d'elevació reduïda) o elements formats més profunds del que s'havia previst originalment.
- Registre inconsistent- agulles pilot desgastades, forats pilot rebats d'estacions anteriors o intervenció del pilot massa tard en la carrera de premsa (després de començar el tall).
Decapadors de primavera versus decapadors sòlids
Un component més de posicionament mereix atenció perquè uneix el control de la cinta i la funció de tall: la placa de desmuntatge. La seva feina és mantenir la tira plana contra la matriu inferior durant el tall i després treure-la dels punxons durant la retracció. Existeixen dos dissenys fonamentalment diferents, i l'elecció entre ells configura el comportament de la matriu de manera significativa.
Decapadors de primavera(també anomenats separadors de coixinets de pressió) són plaques carregades-molla muntades a la matriu superior que envolten els punxons de tall. A mesura que la matriu es tanca, el separador contacta primer amb la tira, pressionant-la plana contra la superfície de la matriu sota la pressió de la molla abans que qualsevol punxó toqui el material. Aquesta retenció-elimina la curvatura i la ballesta a la tira, evita que el material s'aixequi o es desplaci durant el tall i - - manté la tira a ras de la superfície de la matriu durant la retirada del punxó, de manera que els punxons es puguin retirar netament sense tirar el material cap amunt. Com a expert en disseny de matriusNota d'Art Hedrick, els extractors de molla eliminen els problemes de desviació i unió inherents als decapadors sòlids, convertint-los en l'opció preferida per a la majoria d'aplicacions de matriu progressiu.
Decapants sòlids(decapadors de ponts o decapadors de plaques) són plaques rígides cargolades directament a la matriu inferior. No mouen - la tira simplement s'enfila per sota d'ells. Són més barats de fabricar, no requereixen molles i necessiten un manteniment mínim. Però no ofereixen cap pressió de retenció-durant el tall, el que significa que la tira és lliure d'aixecar-se, desplaçar-se lateralment o enganxar-se entre els cops durant l'entrada. Aquesta llibertat de moviment augmenta la força de desmuntatge, pot desviar els punxons prims i, en el pitjor dels casos, provoca la ruptura del punxó a causa del martell de material contra la placa sòlida durant la retracció.
Per als matrius progressius que funcionen a velocitats de producció, els extractors de molles són gairebé sempre la millor inversió. Els pocs dòlars estalviats amb l'ús d'un decapador sòlid poques vegades compensen el risc de trencament del punxó, l'augment de la rebava i el registre inconsistent de les tires que vénen amb material no controlat durant el cicle de tall.
Els components de control de tires tenen un rendiment silenciós - no donen forma visible a la part com ho fan els cops. Però determinen si aquests cops van colpejar l'objectiu correcte. La força que fa que aquests aixecadors, separadors i sistemes de pressió tornin a les seves posicions inicials després de cada cop prové del següent grup de components crítics: les molles i els cilindres de gas que gestionen l'energia en tot el conjunt de la matriu.
Sistemes de primavera i gestió de forces dins de la matriu
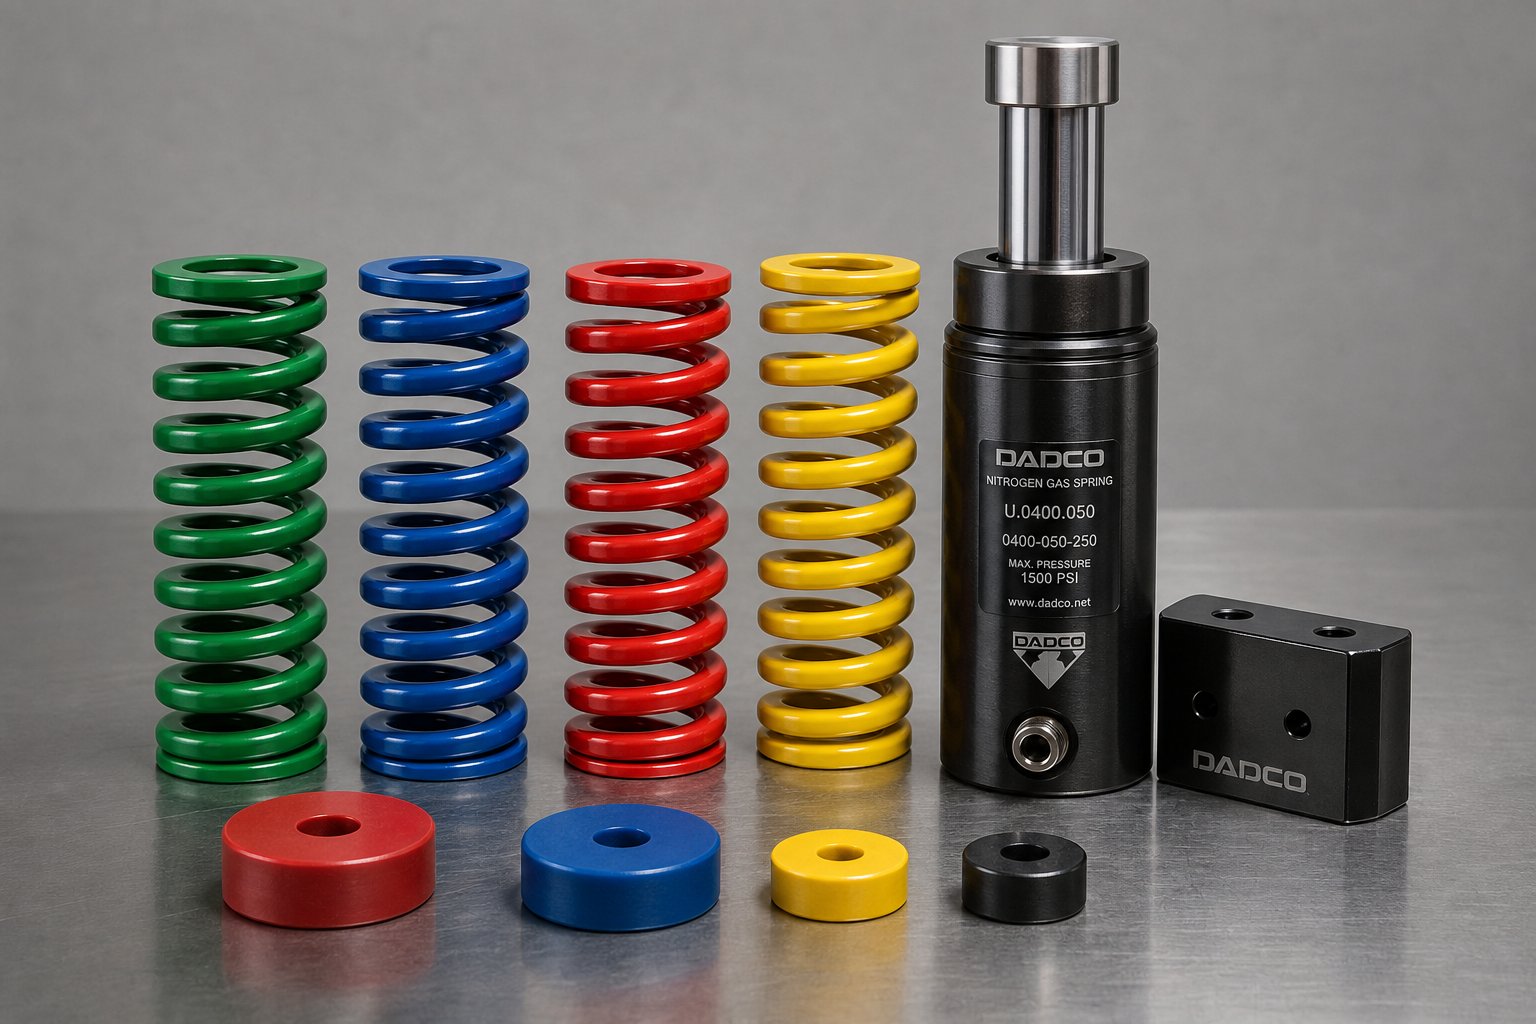
Cada component mòbil d'un conjunt de matriu - separadors, coixinets de pressió, elevadors, agulles eliminadores - necessita una força per empènyer-lo de nou a la seva posició després de la carrera de premsa. Aquesta força prové de molles i cilindres de gas col·locats estratègicament per tota l'eina. Aquests no són accessoris passius. Són components actius de la matriu de premsa que controlen la pressió de desmuntatge, la força de retenció del blanc-durant la formació i el moviment de retorn de cada placa en moviment del sistema. Equivoqueu la selecció de la molla i veureu tirar de llimacs, profunditats de dibuix inconsistents i plaques d'esborrar que s'inclinen en lloc de retraure's de manera uniforme.
Molles de matriu i la seva càrrega{0}}Característiques de deflexió
Les molles mecàniques són molles de compressió helicoïdals dissenyades per a càrregues elevades i cicles repetits sota estrès extrem. Els reconeixereu pel seu codi de colors -, un sistema de recobriment de vinil que indica la capacitat de càrrega de treball d'un cop d'ull. Les molles de càrrega lleugera (verd o blau) s'adapten al desmuntatge de força-baixa, mentre que les molles de càrrega extra{-pesada{-(vermell o groc) s'ocupen d'aplicacions de coixinets en blanc de gran-tonatge.
Tres formes de filferro defineixen les opcions mecàniques. El filferro rectangular produeix la força més alta per a una mida de molla determinada i compleix la norma ISO 10243, però el cable es torça durant la compressió, introduint una tensió que limita la vida útil a la fatiga. El cable rodó gestiona millor l'estrès cíclic, però ofereix menys força per mida de la unitat. El cable ovalat divideix la diferència - optimitzant la capacitat de càrrega i la resistència a l'estrès en una sola geometria.
Seleccionar la molla adequada significa equilibrar diversos factors interdependents:
- Precàrrega- la compressió inicial aplicada durant la instal·lació. La precàrrega assegura que la molla ofereix força immediatament quan s'obre la matriu, però redueix el recorregut de treball disponible i accelera la fatiga.
- Desviació de treball- fins a quin punt es comprimeix la molla durant la carrera de premsa real. Això ha de coincidir amb la longitud de la carrera de premsa menys qualsevol compressió de precàrrega.
- Capacitat total de deflexió- compressió màxima segura abans que les bobines s'uneixin sòlids. Superar això destrueix la primavera a l'instant.
- Vida de fatiga- directament lligat al percentatge de deflexió total utilitzat per cicle. Les molles carregades al 50% de la seva capacitat duren molt més que les que s'empenyen constantment al 75%.
Les molles d'extrem-tancat proporcionen superfícies de muntatge planes, mentre que les versions d'extrem-obert poden necessitar mòlta per a l'estabilitat. De qualsevol manera, les llaunes de molla - carcasses cilíndriques - haurien d'envoltar cada molla en una placa de matriu que toqui fons durant el funcionament. Aquestes llaunes contenen restes si es trenca una molla i eviten que els fragments de bobina danyin la matriu o les peces estampades.
Ressorts de gas de nitrogen per a aplicacions d'alta-força
Quan la matriu d'una màquina requereix més força de la que els ressorts mecànics poden oferir a l'espai disponible, intervenen els ressorts de gas de nitrogen. Aquests cilindres utilitzen nitrogen comprimit - carregat entre 10 i 200 bar - per generar força a través d'un pistó segellat. El resultat és una producció significativament més gran a partir d'una empremta més petita.
Els avantatges pràctics van més enllà de la força bruta. Una molla de nitrogen proporciona força immediatament en contacte sense necessitat de precàrrega, ja que el gas ja està a pressió dins del cilindre. Això vol dir eltota la longitud de la carrera està disponible com a recorregut de treball- un avantatge important respecte a les molles mecàniques que sacrifiquen el recorregut per la precàrrega. El lliurament de força també és més consistent en tot el traç. Quan la força d'una molla mecànica augmenta linealment amb la compressió (seguint la llei de Hooke), una molla de gas proporciona una corba de força relativament plana, produint gairebé la mateixa pressió al principi i al final del seu recorregut.
Aquesta coherència és important per a les operacions de formació. Un coixinet recolzat per molles de nitrogen aplica una pressió de retenció uniforme-en blanc a tota la profunditat, reduint les arrugues i el trencament que pot causar una força inconsistent. Les molles de nitrogen també ofereixen una vida útil mínima garantida - normalment un milió de cicles - sense trencaments relacionats amb la fatiga-o vessament de residus que pateixen les molles mecàniques amb el pas del temps.
La compensació? Cost i seguiment. Les molles de nitrogen requereixen controls de pressió per detectar fuites lentes i, finalment, els seus segells interns es degraden. Bones pràctiques dedissenyadors de matrius experimentatslimita el recorregut del pistó al 85% de la capacitat nominal per allargar la vida útil del cilindre. El control remot de la pressió mitjançant Bluetooth o sensors per cable proporciona alertes automàtiques si la força baixa -, una funció no disponible amb molles mecàniques que simplement es cansen silenciosament fins que les peces comencen a fallar.
Estratègia de col·locació de primavera dins del muntatge de matrius
Escollir el tipus de molla i la qualificació adequats només resol la meitat del problema. El lloc on col·loqueu les molles dins de la matriu determina si la placa separadora o el coixinet de pressió es mou de manera uniforme - o s'inclina de manera destructiva cap a un costat.
Imagineu una placa separadora rectangular suportada per quatre molles agrupades prop del centre. Sota la càrrega de desmuntatge, les vores exteriors de la placa es desvien cap avall mentre el centre s'aixeca primer. Aquesta inclinació significa que els cops del perímetre de la placa es mantenen enganxats amb la tira més temps que els propers al centre, creant forces desiguals de desmuntatge i possibles trencaments del punxó. La solució: distribuïu les molles de manera uniforme per la zona de la placa, separant-les per equilibrar la càrrega.
Diversos principis de col·locació s'apliquen de manera coherent als components de la matriu de premsa:
- No col·loqueu mai les molles directament sobre un equilibrador d'estocs - no proporcionen cap força de retenció-a la peça que s'està formant en aquesta posició.
- Les molles col·locades a mig camí entre un equilibrador de coixinets i el material ofereixen només la meitat de la seva força nominal a la peça de treball.
- En matrius progressius, tots els coixinets de pressió superiors que empenyen els elevadors de material cap avall a mesura que es tanca la matriu han de compartir la mateixa longitud de recorregut. El desplaçament desigual fa que la cinta s'inclini, deixant les peces fora de registre a través de les estacions.
- En el cas de coixinets de separació grans, els equilibradors de coixinets impedeixen la inclinació quan una bobina nova entra a la matriu - en el moment en què cap material de cinta suporta el coixinet des de sota.
Els coixinets d'uretà - blocs o tubs de poliuretà sòlids - omplen un nínxol entre les molles i els cilindres de gas. Ofereixen una gran força en espais compactes, absorbeixen bé els cops i resisteixen la contaminació d'oli i deixalles. Però la seva capacitat de deflexió és limitada (normalment entre el 20 i el 25% de l'alçada lliure) i generen calor amb un cicle ràpid, que degrada la seva sortida de força amb el temps. Funcionen millor per a l'eliminació lleugera, aplicacions eliminades o com a elements de força suplementaris on l'espai no acomodarà una molla en espiral.
| Tipus de primavera | Interval de força | Capacitat de deflexió | Millor aplicació | Necessitats de manteniment |
|---|---|---|---|---|
| Molla de matriu mecànica (filferro rectangular) | Mitjana a molt alta (càrrega classificada per color) | Fins al 50% de la durada lliure (25-30% recomanat per a la longevitat) | Desmuntatge, retenció en blanc, coixinets de pressió | Inspecció visual per detectar esquerdes; substituir a intervals establerts o quan la força baixa |
| Molla de matriu mecànica (filferro rodó/oval) | Lleuger a mitjà | Fins al 50% de la durada lliure | Decapats lleugers, elevadors, molles de retorn | Igual que rectangular; menys propens a la fatiga torsional |
| Primavera de gas de nitrogen | Alt a molt alt (ajustable mitjançant pressió de càrrega, 10-200 bar) | Carrera completa disponible (sense pèrdua de precàrrega); utilitzar el 85% dels viatges qualificats | Coixinets d'estirament, extracció de força-alta, operacions de formació que requereixen una pressió constant | Monitorització de la pressió (sensors Bluetooth/cable); substitució del segell al final de la vida útil |
| Coixinet d'uretà | Lleuger a mitjà | 20-25% de l'alçada lliure | Knockout, decapament lleuger, força suplementària en espais reduïts | Monitor de degradació de calor i fixació permanent; substituir quan la pèrdua d'alçada supera el 5% |
Quan les molles es cansen - i totes acaben fent -, els efectes s'ofereixen per tot el dau. La força de desmuntatge reduïda permet que els llimacs es retirin amb el punxó, aterrin a la superfície de la matriu i danyin les peces posteriors. Els ressorts de coixinets debilitats permeten que el material es desplaci durant la formació, produint angles de flexió o profunditats de dibuix inconsistents. Els ressorts elevadors fatigats redueixen l'elevació de la cinta, fent que el material arrossega els components de la matriu durant l'alimentació. Cap d'aquests símptomes apunten òbviament a un problema de molla tret que estigueu mesurant la sortida de força regularment en lloc d'esperar una fallada visual.
Els sistemes de molla defineixen quanta força actua sobre cada component en moviment i com es distribueix uniformement aquesta força per l'àrea de treball. Però la força per si sola no determina el rendiment de la matriu - els materials amb què estan fets aquestes molles, punxons i acers de conformació dicten quant de temps sobreviuen sota càrrega abans que el desgast canviï el seu comportament.
Criteris de selecció de materials per a components de matriu
Un punt de terra per perfeccionar la geometria i mantenir una alineació precisa encara fallarà aviat si està fet d'un acer incorrecte. La selecció de material és la variable oculta que separa les matrius d'estampació de metall que duren 50.000 cops de les que sobreviuen a cinc milions. No obstant això, és un dels aspectes més discutits-de l'enginyeria de matrius - sovint reduït a "utilitzar D2" sense explicar per què, quan s'ha de desviar o quins avantatges introdueix aquesta elecció.
La realitat és que cada component de matrius d'estampació d'acer s'enfronta a una combinació específica de desgast, impacte i calor. Un punxó de tancament suporta el lliscament abrasiu contra les vores de la xapa. Un acer en formació absorbeix càrregues de xoc repetides. Un pin pilot necessita estabilitat dimensional per sobre de tot. Triar una qualificació per a tot, ja sigui per-components simples dels enginyers (malbaratar diners) o per a-els crítics dels enginyers (provocant un fracàs prematur). L'associació del material amb la feina és on viu realment l'economia de l'estampació.
Qualitats comuns d'acer per a eines i les seves propietats
Quatre graus d'acer per a eines gestionen la gran majoria d'aplicacions de matrius de xapa. Cadascun ocupa un nínxol de rendiment específic definit per la seva química, duresa assolible i comportament sota càrrega.
Acer per eines D2és el cavall de batalla de l'estampació en fred-. És un grau d'enduriment a l'aire-alt-carboni, alt-crom i-dissenyat per a la màxima resistència al desgast en aplicacions on l'abrasió és el mode de fallada principal. D2 arriba a 58-62 HRC després del tractament tèrmic, formant carburs de crom densos que resisteixen el desgast per lliscament de la xapa que passa per les vores de tall. És l'opció predeterminada per a punxons en blanc, botons de matriu i qualsevol component que s'enfronti a llargues tirades de producció contra acer al carboni o inoxidable. La compensació? D2 és relativament fràgil a la duresa total. Resisteix excel·lentment al desgast gradual, però pot trencar-se o trencar-se sota un impacte sobtat, per la qual cosa és una mala elecció per a operacions de conformació pesada o matrius que experimenten càrrega de xoc per variacions de material.
Acer per eines A2ocupa el punt mitjà entre la resistència al desgast i la tenacitat. També s'endureix-l'aire, A2 arriba a 57-62 HRC, però conté menys volum de carbur de crom que D2. Això li proporciona una resistència a l'impacte notablement millor alhora que ofereix una bona vida útil. L'A2 és l'opció pràctica per formar matrius, eines de tancament, calibres i eines de precisió on els volums de producció moderats no justifiquen el risc de fragilitat de D2. També mecanitza més fàcilment en estat recuit, reduint el cost inicial de l'eina.
Acer per eines S7és un grau-resistent a l'impacte. Quan D2 i A2 prioritzen la duresa del carbur, S7 prioritza la tenacitat - la capacitat d'absorbir càrregues sobtades sense fracturar-se. Es tracta de calor-a 54-58 HRC, inferior a D2, però la seva microestructura dissipa l'energia d'impacte en lloc de transmetre-la als punts d'inici de les esquerdes. S7 destaca en la formació de punxons, controladors de lleves, perforació resistent en material gruixut i qualsevol aplicació on l'eina experimenti una càrrega interrompuda o variable. Quan un punxó es trenca repetidament malgrat l'espai i l'alineació correctes, canviar de D2 a S7 sovint resol el problema immediatament.
Acer d'alta-M2ocupa un paper especialitzat on la calor és l'enemic. M2 conserva la seva duresa a temperatures elevades - una propietat anomenada duresa vermella - que la fa apta per a operacions que generen calor de fricció important a la vora de tall. En l'estampació de matrius, això normalment significa perforació d'alta-velocitat de materials prims o aplicacions on la lubricació és mínima. M2 arriba als 60-65 HRC i manté el rendiment de tall on D2 s'estovaria i es desgastaria ràpidament. El seu inconvenient és el cost i la mecanització: M2 és substancialment més car i més difícil de moldre que els graus de treball en fred.
| Grau | Duresa (HRC) | Resistència al desgast | Duresa | Millor aplicació |
|---|---|---|---|---|
| D2 | 58-62 | Excel·lent | Just a moderat | Llarg-esborrat, punxons perforants, botons de matriu d'acer al carboni i inoxidable |
| A2 | 57-62 | Bé | Bé | Troquels de-format de volum moderat, eines de tancament, eines de precisió amb exposició a impactes |
| S7 | 54-58 | Moderat | Excel·lent | Punxons de formació, controladors de lleves, perforació pesada, components carregats-de cops |
| M2 | 60-65 | Molt bo (es conserva a alta temperatura) | Fira | Perforació d'alta-velocitat, operacions de-lubricació mínimes, tall-intensiu de calor |
Quan especificar les insercions de carbur sobre l'acer d'eines
Què passa quan fins i tot D2 es desgasta massa ràpid? En aplicacions de volum ultra-elevat-{3}} les tirades de producció que superen el milió de peces - els intervals de reesmolar d'acer per a eines poden arribar a ser inacceptablement freqüents. Aquí és on les insercions de carbur entren a la imatge.
El carbur de tungstè (carbur cimentat) ofereix una resistència al desgast que allarga la vida útil de la matriu un 500-1000% en comparació amb els acers per a eines tradicionals en determinades aplicacions. Les insercions de tall de carbur mantenen-les vores afilades durant milions de cicles, reduint dràsticament el temps d'inactivitat per tornar a esmolar i mantenir la matriu. Per a connectors d'automòbils de gran volum, terminals elèctrics o components mèdics estampats en acer inoxidable abrasiu, el carbur sovint es paga per si mateix durant el primer any de producció només amb canvis d'eines reduïts.
La limitació és la fragilitat. El carbur és extremadament dur (normalment 75-90 HRA, equivalent a aproximadament 68-74 HRC), però té una resistència a l'impacte molt baixa. Un punxó de carbur que colpeja una tira mal alimentada o es troba amb un material duplicat es trencarà en lloc de trencar-se o deformar-se. Això restringeix el carbur a operacions controlades i de baix impacte: tallat fi, perforació de precisió, encunyació poc profunda i aplicacions on l'alimentació de tires és altament fiable i la consistència del material està garantida.
Les insercions de carbur també són cares de fabricar i modificar. A diferència dels punxons d'acer per a eines que es poden tornar a esmolar en una rectificadora de superfície en qüestió de minuts, el carbur requereix moles de diamant i accessoris especialitzats. Els canvis o correccions de disseny requereixen noves insercions en lloc de reelaborar-se. Per aquests motius, el carbur només s'especifica després que el disseny de la matriu estigui completament validat i els paràmetres de producció estiguin bloquejats - mai per a prototips o eines de tirada curta-.
Relacionar la selecció de material amb el volum de producció
La connexió entre l'elecció del material i l'economia de la producció és senzilla un cop l'emmarca correctament. No trieu el "millor" acer - trieu l'acer més rendible-per a la demanda de vida útil de l'eina esperada.
Per a tirades de producció curtes de menys de 100.000 peces, l'acer per a eines A2 ofereix un equilibri econòmic de rendiment i cost. Mecanitza més ràpidament que el D2, requereix un tractament tèrmic menys agressiu i tolera les desalineacions menors habituals en matrius de prototips o de baix volum-sense estelles catastròfiques. La menor resistència al desgast és acceptable perquè l'eina no acumularà prou cops perquè el desgast es converteixi en el factor limitant.
La producció de -volum mitjà - 100, de 000 a 1.000.000 de parts - sol justificar els acers de treball en fred D2 o alt-crom-equivalent. A aquesta escala, els intervals de reajustament afecten directament la programació de la producció. La retenció superior de les vores de D2 significa tirades més llargues entre parades de manteniment, menys configuracions de matriu i una qualitat de peces més consistent a tota la finestra de producció. El cost inicial de material i mecanitzat més elevat es compensa amb la reducció de la despesa d'eines per-peça.
Les aplicacions de gran-volum que superen les 1.000.000 de peces empenyen el càlcul cap a insercions de carbur o acers per a eines recoberts avançats. En aquestes quantitats, fins i tot petites millores en la vida útil de l'eina es tradueixen en estalvis significatius. Els recobriments superficials avançats com TiN (nitrur de titani) o DLC (carboni com el diamant-) poden allargar la vida útil dels components D2 en un 30-50% reduint la fricció i el desgast de l'adhesiu - una opció intermèdia que evita la fragilitat del carbur alhora que allarga els intervals de manteniment més enllà de les capacitats d'acer per eines sense recobrir.
La duresa en si no és l'objectiu - és un mitjà per aconseguir un fi. Un component de matriu de xapa endurit a 62 HRC resisteix molt bé el desgast, però aquesta mateixa duresa el fa vulnerable al microxip si l'aplicació implica qualsevol component d'impacte. Baixar a 58 HRC sacrifica una mica de vida útil, però guanya prou duresa per sobreviure a la càrrega de xoc intermitent. La resposta correcta depèn de quin mode de fallada retirarà l'eina primer: desgast gradual o fractura sobtada. Els enginyers de matrius amb experiència fan aquesta trucada en funció del gruix del material, la geometria de la peça, la velocitat de la premsa i les dades històriques de fallades d'aplicacions similars.
El grau del material determina quant de temps sobreviu cada component. Però els graus d'acer idèntics funcionen de manera diferent segons el tipus de matriu que s'instal·lin en - configuracions progressives, de transferència, compostes o combinades, cadascuna de les quals imposa exigències úniques als seus components que canvien tant els requisits de mida com de material.
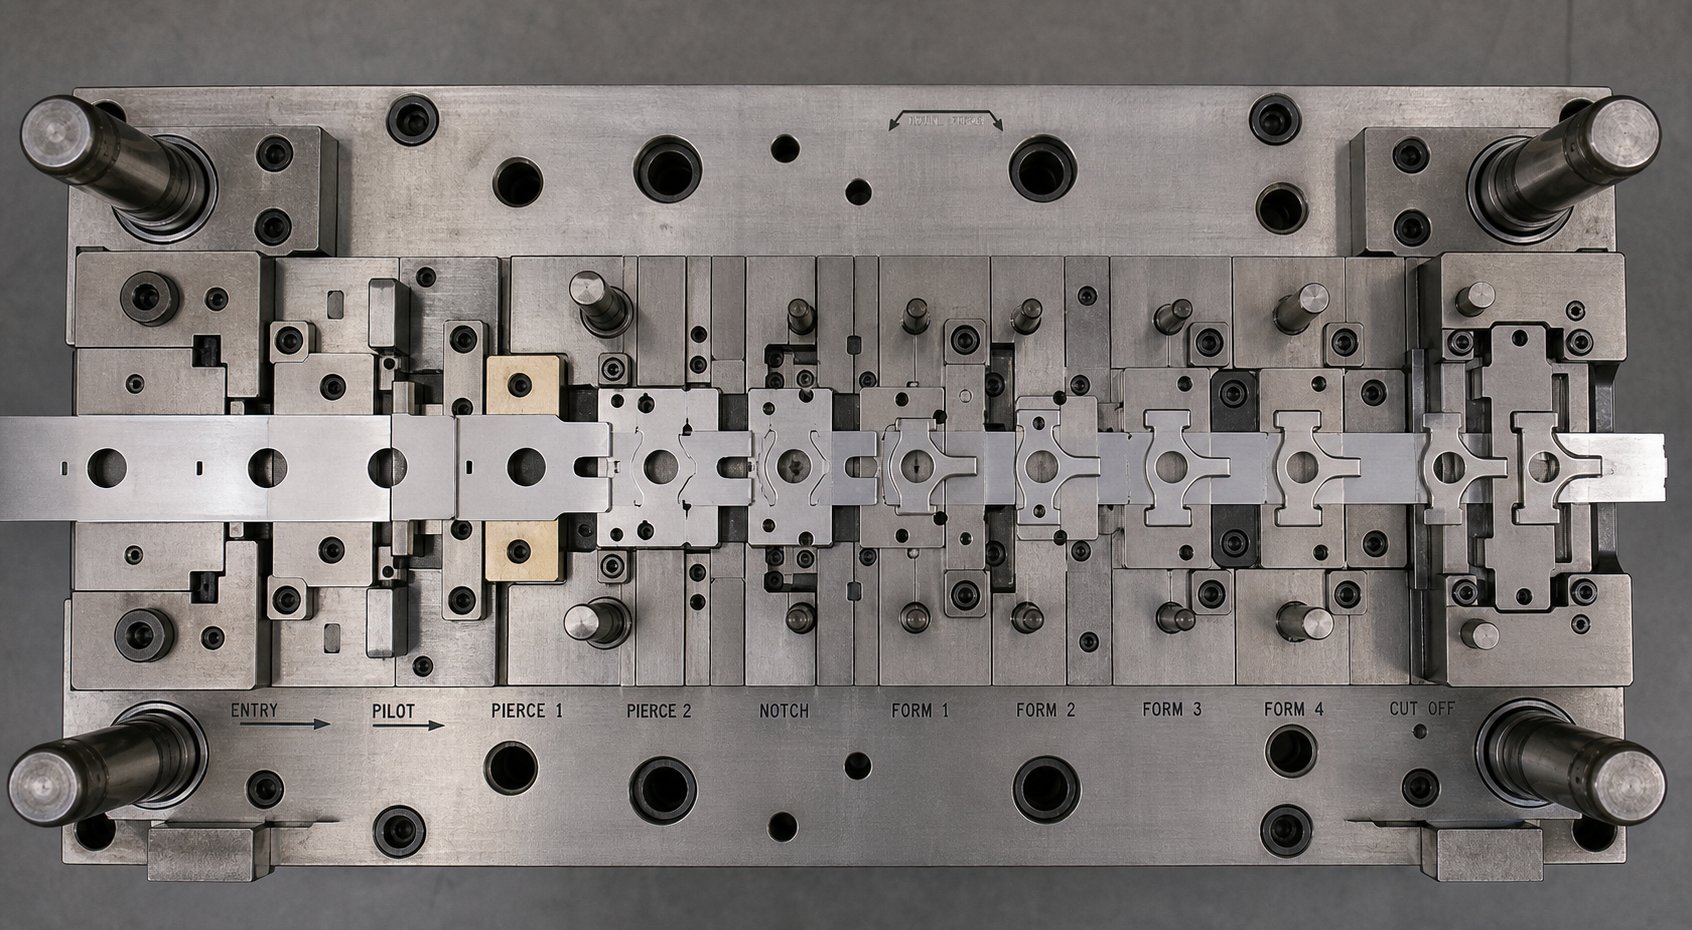
Com es diferencien els components segons els tipus de matriu
El mateix acer per a eines, el mateix tonatge de premsa, la mateixa xapa -, però la línia de components dins de la matriu canvia dràsticament en funció de si esteu executant una configuració progressiva, de transferència o composta. Cada tipus de matriu d'estampació resol un problema de producció diferent, i aquest problema determina quins components hi ha, quins estan absents i com interactuen els restants. Una matriu progressiva dedicada a l'estampació de connectors d'alta-velocitat no s'assembla gens a una matriu de transferència que forma panells de carrosseria d'automòbils, tot i que totes dues es basen en els mateixos blocs bàsics que s'han descrit en seccions anteriors.
Entendre quins components pertanyen a quin tipus de matriu - i per què - impedeix l'excés-enginyeria d'eines senzilles i l'escassa-especificació d'eines complexes.
Components de matriu progressius per al processament de tires de gran-volum
Les matrius progressives són el tipus de matriu d'estampació amb més-components de la producció normal. La cinta s'alimenta a través de múltiples estacions dins d'un únic bloc de matriu, avançant una longitud de pas per moviment de premsa mentre roman connectada a la cinta portadora des del principi fins al final. La part es separa només a l'estació final. Aquest enfocament continu-de tira exigeix tot un subsistema de components que simplement no necessiten les-estació.
Les agulles pilot apareixen a gairebé totes les estacions, i -reregistren la tira abans que s'iniciï cada operació de tall o forma. Els aixecadors de tires - molla-pins o barres tipus rail-barres - eleven el material entre moviments perquè pugui avançar sense enganxar-se als components de la matriu a continuació. Les osques de derivació, tant positives com negatives, permeten que la cinta passi per sobre d'acers de formació que sobresurten o controladors de lleves que, d'altra manera, bloquejarien el moviment d'alimentació. Les guies d'estoc limiten la tira lateralment, evitant la deriva que desalinearia les característiques entre les estacions.
La tira portadora en si és un element de disseny exclusiu per a matrius progressius. Els enginyers han de deixar prou material que connecti les peces adjacents per mantenir la integritat de la cinta a través de totes les estacions - un suport massa estret i la cinta s'enganxa o es trenca; massa ample i els residus materials s'enfilen. El disseny del portador influeix directament en la col·locació de l'elevador, la ubicació del forat pilot i on es poden col·locar les osques de bypass sense debilitar l'estructura.
Els conjunts de matrius d'estampació de metall progressiu també incorporen components sensibles al temps-. Els extractors de molla s'han de comprimir i alliberar sincronitzats amb l'activació del pilot. Els llançaments d'alimentació s'han d'obrir amb precisió a l'angle de manivela correcte per permetre l'avanç de la cinta sense pertorbar el registre. Aquestes exigències de temporització fan que les matrius progressives siguin la configuració mecànicament més complexa, però el benefici és la velocitat - que l'estampació progressiva de la matriu pot produir ràpidament grans tirades de peces petites amb toleràncies exactes mentre es realitza múltiples operacions simultàniament.
Components de matriu de transferència i nidificació de peces
Les matrius de transferència inverteixen completament el-paradigma de gestió de tires. En comptes de mantenir la peça connectada a una tira de suport, la primera estació en blanc o separa la peça de la bobina immediatament. A partir d'aquest moment, el blanc individual viatja entre estacions mitjançant un sistema de transferència mecànica - dits, rails o bigues que aixequen, mouen i col·loquen la peça a cada estació de matriu successiva.
Aquesta separació elimina la necessitat de passadors pilot, elevadors de tires, osques de derivació i gestió de bandes portadores. En el seu lloc, les matrius de transferència requereixen un conjunt de components diferent centrat en la ubicació de les peces en lloc del control de la tira:
- Guies de niuButxaques mecanitzades de - precisió-o agulles de localització que col·loquen el blanc amb precisió a cada estació. Aquests han de permetre una càrrega ràpida, proporcionar una precisió de posició dins de la tolerància i permetre una descàrrega ràpida després de cada operació.Les guies de Nest també haurien d'incloure la prova d'error-- funcions de localització addicionals que impedeixen que les parts no-simètriques es col·loquin incorrectament.
- Localitzadors de peces i agulles de calibre- agulles o blocs endurits que fan referència a característiques, vores o forats formats anteriorment per mantenir la consistència posicional a mesura que la geometria canvia d'una estació a una altra.
- Mecanismes d'elevació i expulsió- Dispositius pneumàtics o de molla-que eleven la part acabada fora del niu perquè el mecanisme de transferència pugui agafar-la per al següent moviment.
- Característiques d'eliminació del carril de transferència- relleus mecanitzats a l'estructura de la matriu que permeten que els dits o pinces mecànics entrin i surtin sense xocar amb acers de formació o seccions de matriu.
L'absència d'una cinta portadora dóna a les matrius de transferència un avantatge significatiu per a determinades aplicacions. L'estampació de matriu de transferència és adequada per a la fabricació de peces d'embutició profunda perquè el blanc està lliure per tots els costats - cap portador restringeix el flux de material a la cavitat de dibuix. També és ideal per a peces grans on una banda progressiva seria poc ampla, o per a geometries que requereixen operacions a banda i banda de la peça.
Les aplicacions de matriu d'estampació d'automòbils afavoreixen les configuracions de transferència exactament per aquest motiu. Els panells de carrosseria grans, els suports estructurals i les carcasses-embuïdes profundes necessiten un flux de material sense restriccions i una formació multi-direccional que una cinta de suport connectada impediria físicament. La compensació és la velocitat - els mecanismes de transferència ciclen més lent que l'alimentació progressiva de tires - i el cost, ja que l'estampació de matrius de transferència requereix múltiples matrius separades en lloc d'un bloc de matrius integrat.
Configuracions de matrius compostes i combinades
Les matrius compostes representen un enfocament fonamentalment diferent de la disposició dels components. En lloc d'estendre les operacions entre diverses estacions, un dau compost realitza simultàniament l'estampació i la perforació en un sol cop de premsa - produint una peça plana acabada d'un sol cop. El truc mecànic que ho fa possible és una configuració invertida on els rols dels components convencionals s'inverteixen.
En una matriu estàndard, el punxó es munta a la sabata superior i l'obertura de la matriu es troba a la part inferior. Una matriu composta inverteix part d'aquesta disposició: la matriu de tancament es munta a la sabata superior mentre que el punxó de tancament es troba a la part inferior. Simultàniament, els punxons perforants muntats a la sabata inferior empenyen cap amunt a través del blanc mentre es talla de la tira. El blanc es talla de la tira i es perfora en el mateix traç, atrapat entre els elements de tall superior i inferior que actuen en direccions oposades.
Aquesta disposició invertida requereix un component especialitzat que només es troba en matrius compostos: el shedder. Com que el blanc es talla en una cavitat de matriu tancada sense relleu angular (la cavitat ha de romandre recta-per mantenir la precisió dimensional), la peça no té cap camí natural per sortir. El shedder - una placa-carregada o accionada per molla-que llisca dins de la cavitat de la matriu - empeny el blanc acabat fora de la matriu superior després de cada cop. Sense ell, els espais en blanc s'apilarien dins de la cavitat i, finalment, s'embolicarien l'eina.
Els derramadors estan fets d'acer per eines d'aliatge mitjà-endurit a 56-58 HRC i rectificat per lliscar lliurement dins de l'obertura de la matriu. Tenen una doble funció: expulsar la peça i, durant la carrera de tall, actuar com un coixinet de pressió que manté el blanc pla mentre els punxons de perforació penetren des de sota. Això produeix peces notablement planes: un avantatge clau dels matrius compostos respecte a les configuracions progressives on les peces es poden inclinar o inclinar durant el tall.
Les matrius combinades difuminen encara més la línia mitjançant la integració tant de les operacions de tall com de les no{0}}de tall en un sol traç - perforació i doblegat, tallat i conformat, o tall i dibuix realitzats simultàniament. Aquests requereixen una seqüenciació acurada dels components dins del mateix espai de la matriu: els elements de tall s'han d'enganxar abans de formar elements per evitar la distorsió del material durant la cisalla, i les pressions de la molla s'han d'equilibrar per evitar inclinar la peça a mitja carrera.
| Tipus de matriu | Components únics | Velocitat de producció | Part Complexitat | Aplicació típica |
|---|---|---|---|---|
| Progressiu | Agulles pilot, aixecadors de tires, osques de derivació, guies d'estoc, disseny de cinta de suport, separadors de molles | Alt (200-1500+ SPM per a peces petites) | De moderat a alt (limitat per la fixació de la tira) | Connectors elèctrics, suports, terminals, petites peces complexes en gran volum |
| Transferència | Guies de niu, localitzadors de peces, espais lliures per a rails de transferència, mecanismes d'expulsió, funcions d'idoneïtat- | Moderat (típic 15-80 SPM) | Alt (geometria sense restriccions, dibuixos profunds, funcions múltiples-laterals) | Panells de carrosseria d'automòbils, components estructurals, carcasses-profundes, peces grans |
| Compost | Shedder, placa eliminatòria, passadors de transferència, disposició de matriu/punxó invertida, cavitat de matriu de paret recta- | De moderat a alt | Baix (només parts planes - en blanc + perforació) | Volanderes, juntes, laminacions planes, rodes en blanc, qualsevol peça que requereixi una gran planitud |
| Combinació | Acers integrats de tall + conformació, temporització seqüenciada d'enganxament, sistemes de molles equilibrats | Moderat | Moderat (tall + una operació de conformació) | Peces que requereixen tallar i doblegar o tallar i dibuixar en un sol cop per reduir estacions |
A-Ensamblatge de matrius i rols de components emergents
El límit tradicional d'un troquel d'estampació - tallat, format i expulsat - s'està expandint. El muntatge en matriu-integra les operacions d'unió o subjecció directament a la carrera de la premsa, eliminant les operacions secundàries i la manipulació posterior. Els components que permeten això inclouen les-estacions d'inserció de femelles o perns, conjunts de punxons i encluses, mecanismes de fixació de reblons i elèctrodes de-soldadura de matrius.
Aquestes addicions canvien significativament el paisatge de components. Una matriu progressiva amb una estació de muntatge dins-de la matriu necessita una capacitat de força de premsa addicional en aquesta estació, un suport de suport localitzat a la sabata de la matriu i una coordinació del temps per assegurar-se que la subjecció només s'insereix després de completar la formació, però abans que la peça se separi de la cinta. L'estructura de la matriu ha d'acomodar mecanismes d'alimentació de fixació - tubs de bufat, alimentacions de pistes o sistemes d'escapament - tot dins de l'embolcall de la matriu.
L'elecció entre configuracions progressives, de transferència, compostes i combinades no es tracta només de la geometria de les peces o del volum de producció. Determina tot l'inventari de components, la complexitat del sistema de molles, els graus de materials necessaris per a cada element de treball i, en última instància, l'esforç d'enginyeria necessari per especificar cada dimensió de l'eina. Aquest procés d'especificació - dimensionant els elements estructurals segons el tonatge, establint espais lliures per a les propietats del material i calculant les forces de molla per adaptar-se als requisits de conformació - és on tots els coneixements dels components convergeixen en un únic disseny coherent.
Dimensió de components i lògica d'especificació en disseny d'eines d'estampació i matriu
Saber què fa cada component és una cosa. Saber com dimensionar-lo per a una aplicació específica és on el disseny de matrius es converteix en enginyeria en lloc de muntatge. Totes les especificacions d'una eina d'estampació i matriu - gruix de sabates, diàmetre del passador de guia, força de la molla, valor d'espai lliure, mida del passador pilot - es remunten a un requisit del procés. El tonatge de premsa, les propietats de la cinta i la geometria de la peça són les entrades. Les dimensions dels components són les sortides. Fes mal les matemàtiques i el dau o bé -s'executa o s'auto-destrueix.
La disciplina aquí consisteix a fer coincidir la capacitat de cada component amb les forces i toleràncies que realment es trobarà a la producció - ni més ni menys. El sobre-dimensionament dels residus i la capacitat de la premsa. La mida inferior-convoca desviacions, desgast i fallades primerenques. L'objectiu és l'enginyeria de precisió: cada dimensió justificada per un càlcul o una regla de disseny coneguda.
Dimensionament de components estructurals per al tonatge de premsa
El tonatge de premsa és la variable inicial per al dimensionament dels components estructurals. La força total de tall i conformació que ha de suportar la matriu determina els requisits mínims per a les sabates de la matriu, els passadors de guia i les plaques de suport - els components que absorbeixen i distribueixen aquesta força sense desviar-se més enllà dels límits acceptables.
El gruix de la sabata s'escala directament amb el tonatge i l'àrea de la matriu. Una petjada de matriu més gran amb un tonatge més alt necessita una sabata més gruixuda per evitar que s'inclini al centre. Tot i que no existeix una fórmula universal per a cada aplicació, els enginyers d'eines experimentats utilitzen anàlisis d'elements finits o directrius establertes per orientar la deflexió per sota de 0,001 polzades a plena càrrega. Per a matrius progressius de -tonatge moderat (menys de 100 tones), són habituals les sabates del rang de gruix de 2,0-3,0 polzades. Les aplicacions d'alt -tonatge - d'automoció que superen les 500 tones - poden exigir sabates de 4,0 polzades o més gruixudes, de vegades reforçades amb costelles o configuracions de ranura en T per maximitzar la rigidesa sense un pes excessiu.
El diàmetre del pin guia segueix una lògica similar. Els pins han de resistir la flexió de flexió sota les forces laterals generades durant el tall i la conformació. Les matrius més grans amb un tonatge més alt i les tires més amples requereixen agulles de diàmetre - més grans -que solen anar des de 1,5 polzades per a matrius petites fins a 3,0 polzades o més per a conjunts de matrius de transferència grans. Els sistemes de guia-de coixinets de boles manegen velocitats més altes i una alineació més estreta, però exigeixen toleràncies de forat encara més precises als casquilles.
El gruix de la placa de suport ve determinat pel diferencial de duresa entre els caps de punxó i la sabata de matriu. Les plaques de suport estàndard tenen un gruix de 0,500-0,750 polzades, endurides a 58-62 HRC. La qüestió crítica de la mida no és només el gruix, sinó si l'àrea de la placa és prou gran com per repartir càrregues de punxó concentrades per sota de la resistència a la fluència del material de la sabata que hi ha a sota. Un grup de punxons de petit diàmetre concentrats en una àrea pot requerir una placa de suport més gruixuda o més ampla que un sol punxon gran que distribueix la força sobre una empremta més àmplia.
Especificació d'autorització basada en el material i el gruix
L'espai lliure del punxó-a-la matriu és la dimensió per-lateral més important en qualsevol operació de tall. S'especifica com a percentatge del gruix de la peça, i aquest percentatge varia segons el tipus de material, la duresa i la qualitat de vora desitjada.
El punt de partida general de l'acer suau és aproximadament el 10% del gruix del material per costat. Per a una cinta d'acer suau de 0,060 polzades, això significa 0,006 polzades d'espai lliure per costat - o una diferència de diàmetre total de 0,012 polzades entre el punxó i el botó de matriu. Però aquesta línia de base canvia significativament amb les propietats del material:
- Materials tous (alumini, coure, llautó)- 5-8% per costat. Un espai lliure més baix produeix talls més nets perquè, d'altra manera, el material dúctil s'estiraria i rodaria excessivament abans de fracturar-se.
- Acer suau i graus-baix en carboni- 8-12% per costat. La gamma estàndard que equilibra la qualitat del tall amb la vida útil de l'eina.
- Acer-d'alta resistència i acer inoxidable- 12-18% per costat. Els materials més durs desenvolupen forces de tall més altes; L'augment de l'espai lliure redueix la força necessària per iniciar la fractura i minimitza el desgast del punxó.
- Acers avançats{0}}d'alta resistència (AHSS)- 15-20% per costat. Aquests graus exigeixen encara més espai lliure a causa de la seva resistència a l'inici de la fractura. Els espais més ajustats provoquen un cisallament secundari, accelerant dràsticament el desgast del punxó.
El càlcul en si és senzill: multipliqueu el gruix del material pel percentatge recomanat per obtenir l'espai lliure per-lateral. Però el criteri d'enginyeria rau a triar el percentatge adequat - i aquesta elecció depèn de les prioritats. L'espai lliure més ajustat produeix rebaves més petites i bandes de tall més netes, però escurça la vida útil de l'eina i augmenta la força de tall. L'espai lliure més ampli allarga els intervals d'afilat però produeix rebaves més grans i més volteig de vora. Tal com assenyala la guia d'enginyeria de MISUMI, el desenvolupament modern afavoreix cada cop més valors d'espai lliure de l'11 al 20% per reduir la tensió de l'eina i allargar la vida operativa, fins i tot amb una lleugera despesa per a l'estètica de la vora.
La mida del pin pilot segueix una lògica diferent. El diàmetre del pin s'especifica en relació amb el forat pilot - normalment 0,001-0,002 polzades de mida inferior per permetre una entrada suau sense deformar les vores del forat. El propi forat pilot està perforat en una estació primerenca i s'ha de mantenir amb toleràncies estrictes (normalment +0.0005/-0,0000 polzades) perquè el pin pugui registrar la tira amb precisió a les estacions aigües avall. Massa espai lliure entre el pin i el forat anul·la el propòsit del pilotatge; massa poc provoca l'allargament del forat durant cicles repetits.
L'espai lliure dels pins de guia dins dels casquets funciona a una escala completament diferent. Els encunys progressius de precisió normalment especifiquen que els passadors de guia s'ajusten a 0,005 mm (0,0002 polzades) per mantenir l'alineació superior-a-amb el tonatge total. Els sistemes de guia-de coixinets de boles aconsegueixen una alineació encara més ajustada eliminant completament la variable d'espai lliure - la precàrrega de les boles entre el passador i el casquet, produint un joc efectiu zero durant la carrera.
Consideracions de disseny per a la geometria de peces complexes
Les operacions senzilles d'estampació plana i de perforació segueixen les regles de mida anteriors amb una complicació mínima. La geometria de les peces complexes - els embotits profunds, els corbes multi-angles, les formes escalonades i les corbes compostes - introdueix variables d'especificació addicionals que interaccionen entre elles de maneres no-lineals.
Les operacions de dibuix presenten l'exemple més clar. La placa de la matriu (suport en blanc o coixinet d'estirament) ha d'aportar prou força per evitar que s'arrugui sense que -restringeixi massa el material i provoqui fractures.Tal com explica Art Hedrick, expert en matrius d'estampació, fins i tot una deflexió menor en un coixinet de dibuix provoca una pèrdua de control de flux - arrugat entre la cara del coixinet i la superfície de la matriu. El gruix del coixinet ha de resistir la flexió amb la força de retenció-total del blanc mentre s'ajusta a les restriccions d'alçada de tancament de premsa. La força en si és normalment el 25-33% de la força d'estirament per a carcassas cilíndriques simples, però les formes complexes poden requerir simulació d'elements finits per determinar la distribució real de la pressió del suport en blanc.
La geometria del coixinet de dibuix afegeix una altra capa. Els coixinets plans funcionen per a petxines rodones i caixes rectangulars amb brides planes. Les peces contornejades - parafangs d'automòbil, portes interiors, rails estructurals - necessiten coixinets amb forma que segueixin la superfície d'unió de la peça. Un embolcall no desenvolupable (on el coixinet obliga el material a escindir abans del contacte del punxó) produeix estirament al centre de la peça, que és útil per a determinades geometries, però pot crear defectes superficials en panells de classe A on l'aspecte importa.
La formació de perfils d'acer requereix una atenció acurada als radis. Els radis de flexió interns més petits que el gruix del material creen concentracions d'esforç que trenquen la peça. Radis de matriu que són materials de rebuig massa grans perquè requereixen més profunditat de dibuix. La relació entre el radi de la punta del punxó, el radi d'obertura de la matriu i el gruix del material determina si l'operació és un estirament, un estirament o una combinació - i cada mode requereix càlculs de força diferents i especificacions de molla diferents per al suport en blanc.
L'espai i la quantitat de l'aixecador depenen de l'amplada de la tira, el gruix del material i el pes que han de suportar els elevadors. Una tira d'acer de 6-polzades d'ample de 0,060 polzades és substancialment més pesada per peu lineal que una tira d'1 polzada d'ample d'alumini de 0,020 polzades, i requereix més elevadors, molles més fortes i forces d'elevació més elevades per elevar-se netament durant l'alimentació. Els aixecadors espaiats massa separats en tires amples permeten que el material s'enfonsi entre els punts de suport, creant una ona que interfereix amb la precisió del pilotatge.
Aquestes variables d'interacció - tonatge, espai lliure, força de coixinet, radis de formació, velocitats de molla i càrregues d'elevador - són on les especificacions de l'eina d'estampació metàl·lica i la matriu esdevenen realment complexes. Canviar un paràmetre en cascada en altres: augmentar la profunditat d'estirament requereix més força-de suport en blanc, que requereix molles de nitrogen més rígides, que afegeixen pes a la matriu superior, que requereix sabates més gruixudes per resistir les càrregues de moment addicionals. Cada decisió té conseqüències aigües avall que els enginyers experimentats rastregen tot el sistema abans de comprometre's amb un disseny.
Per a decisions de mida no -estàndards-, especialment quan la geometria de les peces obliga a interaccions de components inusuals o patrons de flux de material que no s'ajusten a les taules de referència estàndard -, la col·laboració amb socis especialitzats en eines esdevé pràctica més que opcional.YICHENofereix solucions de matriu d'estampació personalitzades específicament per a aquests reptes de disseny-intensius, connectant els enginyers d'eines amb recursos per a l'optimització de l'estructura de la matriu, l'enginyeria d'eliminació i l'anàlisi del flux de material quan els càlculs estàndard del catàleg ja no s'apliquen. Aquest tipus de suport és més valuós durant la fase d'especificació, abans que es talli l'acer per a eines i els errors es facin costosos de corregir.
La lògica d'especificació dóna a cada component les seves dimensions en paper. Què passa després que aquests components entren en producció - com es desgasten, quan fallen i si s'han de substituir per alternatives estàndard o personalitzades - defineix el cicle de vida real-de la matriu i el cost-a llarg termini de mantenir-lo en funcionament.
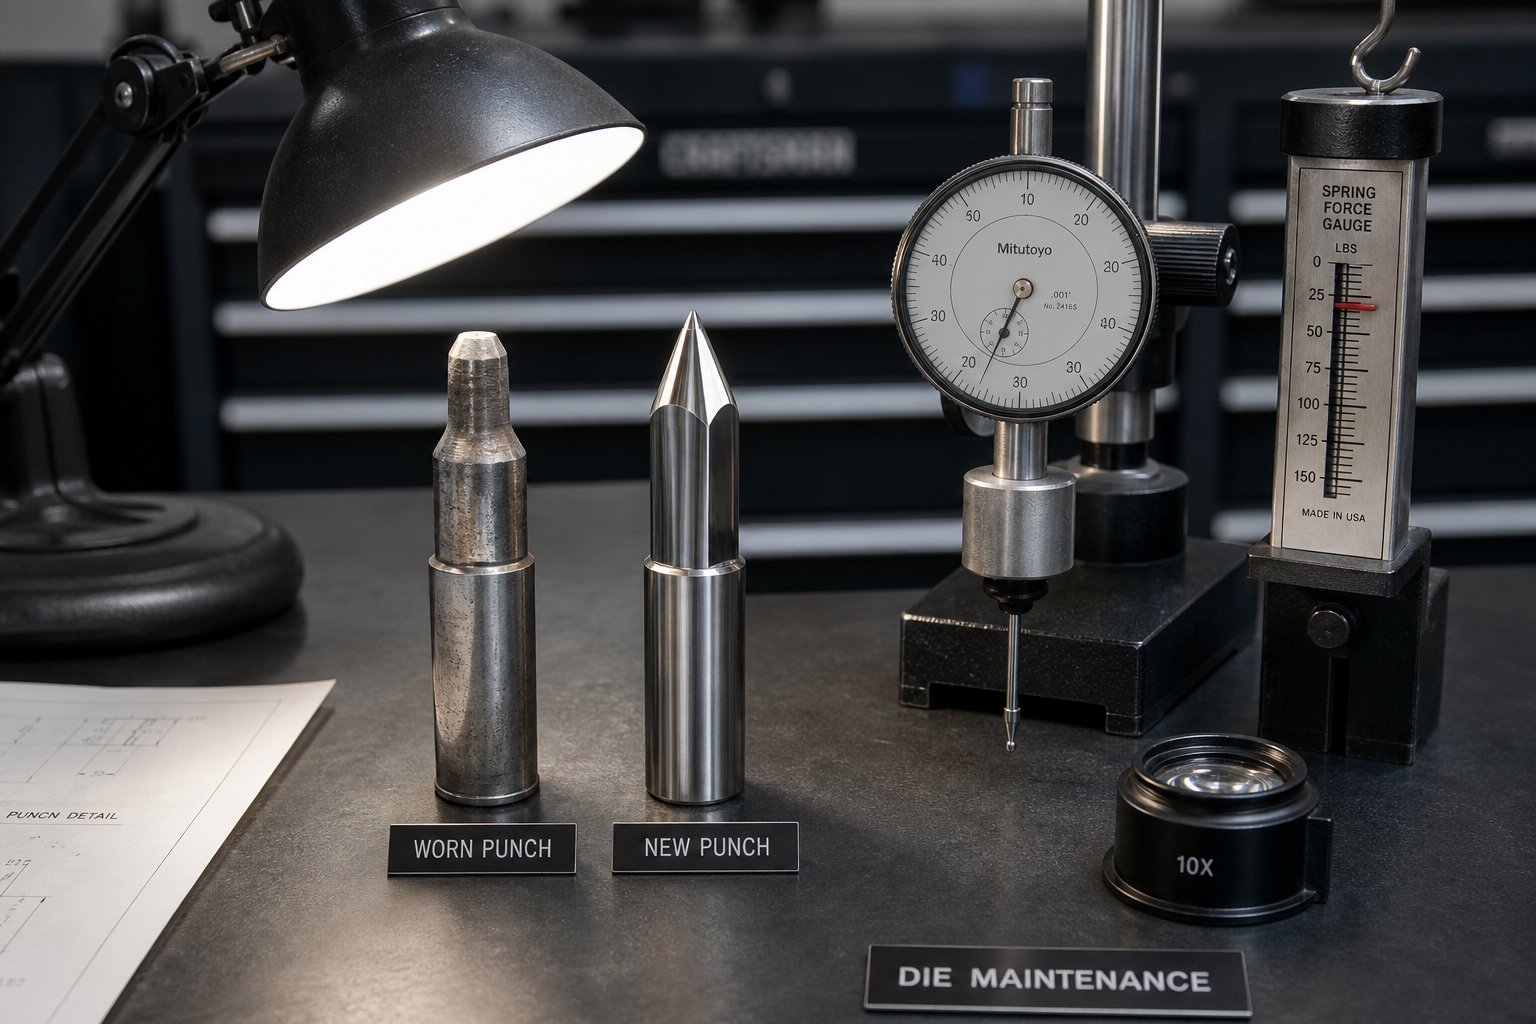
Decisions de manteniment i aprovisionament de components de matriu
Cada component de matriu té una vida útil finita. Els cops avorrits, la fatiga de les molles, les puntes de guia i els botons de matriu perden geometria d'un cop de pressió alhora. Cap d'aquests errors es produeix de forma sobtada en la majoria dels casos - es desenvolupen com a patrons de desgast mesurables que els enginyers d'eines amb experiència aprenen a llegir com a senyals de diagnòstic. La diferència entre una operació d'estampació que funciona de manera rendible i una hemorràgia de diners en temps d'inactivitat no planificat sovint es redueix a una pregunta: s'agafa el desgast abans que es converteixi en un fracàs o després?
Igualment important és la decisió d'aprovisionament que segueix a cada esdeveniment de manteniment. Quan un component arriba al final-de-vida útil, extreu un reemplaçament estàndard de matriu d'un catàleg o l'aplicació exigeix una peça-dissenyada personalitzada? Aquesta elecció afecta el temps de lliurament, el cost i, en última instància, si la matriu reparada funciona tan bé com - o millor que - quan era nou.
Reconeixement dels patrons de desgast i programació del manteniment
Els encunys d'estampació no anuncien la seva degradació amb un sol esdeveniment dramàtic. Xiuxiuegen a través de la qualitat de la peça que canvia gradualment - una rebava creixent unes quantes mil·lèsimes, una dimensió crítica que es desplaça cap a la vora de la tolerància, una càrrega de premsa que s'arrossega cap amunt canvi rere torn. Reconèixer aquests senyals d'hora és el que separa el manteniment preventiu de la reparació d'emergència.
Els indicadors de desgast més fiables es mapegen directament a components específics de la matriu:
Arrodoniment de punta de punxóés el signe més primerenc i comú de desgast dels components de tall. A mesura que el radi de tall creix amb l'ús, es requereix més força per iniciar la fractura del material. El resultat mesurable? L'alçada de la rebaba augmenta a les peces d'estampació. Un punxó nou que produeix rebaves de 0,001 polzades que ara produeix rebaves de 0,003 polzades ha perdut una nitidesa significativa de la vora. Moltes botigues estableixen un llindar-d'alçada de la rebaba - habitualment del 10% del gruix del material - com a detonant per tornar a esmolar.
Puntuació del pin guiaapareix com a rascades o marques visibles a la superfície del pin. Això no vol dir que el passador en si mateix hagi fallat -, sinó que les sabates de la matriu s'estan desalineant sota càrrega, cosa que obliga el passador a absorbir les forces laterals per a les quals no estava dissenyat. La puntuació és un símptoma d'un problema estructural: floc del pis de premsa, desgast del bloqueig del taló o gestió inadequada de la força lateral. Substituir un passador marcat sense solucionar la causa principal garanteix que el reemplaçament puntuarà amb la mateixa rapidesa.
Decaïment de la força de primaveraés invisible fins que la mesura. Una molla de matriu que va lliurar 500 lliures de força a l'alçada de treball quan és nova pot lliurar només 380 lliures després de 200.000 cicles - una pèrdua del 24% que es mostra com a desmuntatge inconsistent, estirament de llimacs o profunditat de formació variable. Les botigues experimentades mesuren la força de la molla amb un calibre calibrat a intervals programats en lloc d'esperar que la qualitat de les peces es deteriori.
Die botó-boca de campana- l'ampliació gradual i l'arrodoniment de la vora de tall del botó de matriu a la seva cara d'entrada - afecta directament la retenció de llimacs i la qualitat de la vora-tallada. A mesura que el radi d'entrada creix, el material roda cap a dins abans de fracturar-se, produint zones de voladura més grans a la part estampada. En casos greus, la boca de campana-permet que els llimacs es retirin per l'obertura ampliada i caiguin a la superfície de la matriu.
Una cadència de manteniment estructurada vincula aquests indicadors als intervals d'acció:
- Components de tall (punxons, botons de matriu, acers de retall)- Inspeccioneu cada 50.000-100.000 cops. Mesureu l'alçada de la rebaba i l'amplada de la banda brillant a les peces de mostra. Torneu a afilar quan la rebava superi el llindar. L'afilat típic elimina 0,002-0,004 polzades per mòlta. Feu un seguiment de l'eliminació acumulada per preveure la substitució.
- Sistemes de guia (pins, casquilles, blocs de taló)- Inspeccioneu setmanalment o cada 100.000-300.000 cops. Comproveu si hi ha puntuació, mesureu l'espai lliure entre el passador i el casquet amb un indicador de dial. Substituïu els casquilles quan l'espai lliure superi 0,001 polzades més enllà de l'especificació.
- Sistemes de molles (molles, cilindres de nitrogen, pastilles d'uretà)- Proveu la sortida de força mensualment o cada 100.000 cops amb un provador de molles o un mesurador de força. Substituïu les molles mecàniques quan la força cau per sota del 85% del valor nominal. Comproveu la pressió de la molla de nitrogen a cada configuració de matriu.
- Components de control de tira (pins pilot, elevadors, guies d'estoc)- Inspeccioneu cada 100.000-200.000 cops. Mesureu el diàmetre del pin pilot per al desgast. Comproveu la força de la molla de l'elevador i confirmeu que l'alçada d'elevació compleix les especificacions. Substituïu els pilots gastats abans que l'allargament del forat es converteixi en un problema de registre.
- Components estructurals (sabates de matriu, plaques de suport, tacs)- Auditoria dimensional completa durant una revisió important (anualment o cada 500.000-1.000.000 de cops). Comproveu la planitud i el paral·lelisme de la sabata. Substituïu les plaques de suport que mostrin qualsevol deformació superficial o marques d'encaixament.
La visió clau de les operacions que fan servir matrius i línies d'estampació a gran volum: les tendències de potència i força serveixen com a sistema d'alerta primerenca fins i tot abans que la qualitat de les peces canviï. Un augment constant de la càrrega de la premsa, l'absorció de corrent o l'energia per cursa sovint indica un embotiment de la fulla o un augment de la fricció - que demana accions de manteniment abans que pugin les taxes de ferralla. Les botigues que executen SPC en dimensions crítiques poden detectar la deriva Cp/Cpk que es correlaciona amb el desgast dels components, activant la inspecció abans que es superin els límits de tolerància.
Les mesures pràctiques-d'ampliació de la vida útil complementen el manteniment programat. Els recobriments d'eines - TiN, CrN o DLC aplicats als punxons i als acers de conformació - redueixen la fricció i amplien els intervals entre els afilats en un 30-50%. La lubricació adequada, adaptada al material de la peça, evita el desgast de l'adhesiu (agressió) que accelera la degradació de les vores. La planificació de revisions preventives al 70-80% de la vida esperada evita el risc de fallades a mitja tirada que frenen els costos de producció i reparació de compostos.
Quan els components estàndard del catàleg són suficients
No tots els components gastats necessiten un reemplaçament personalitzat. La indústria dels components d'estampació admet un ecosistema de catàleg robust - punxons estàndard, botons de matriu, passadors de guia, casquilles, molles i retenidors disponibles en milers de mides i configuracions de diversos proveïdors. Per a geometries comunes i configuracions de matriu estàndard, les peces del catàleg ofereixen avantatges convincents.
Velocitat:Una molla de matriu estàndard o un punxó rodó s'envia en uns dies, de vegades l'{0}}endemà. Quan la producció baixa i un component necessita una substitució immediata, la disponibilitat del catàleg elimina completament el temps de lliurament d'enginyeria.
Cost:Les peces estàndard es produeixen en volums enormes, amortitzant els costos d'eines i sistemes de qualitat en milions d'unitats. Un botó de matriu de catàleg costa una fracció d'un equivalent personalitzat-mecanitzat en el mateix acer per a eines.
Fiabilitat provada:Els components estàndard d'estampació encarnen dècades de perfeccionament col·lectiu d'enginyeria. Les seves dimensions s'ajusten a les especificacions del sector (ISO, DIN, NAAMS) i les seves dades de rendiment - classificacions de càrrega, vida útil, toleràncies dimensionals - estan ben-documentades i disponibles públicament. Quan especifiqueu un component estàndard, sabeu què obteniu sense proves de qualificació personalitzades.
Fonts múltiples:Els components estàndard estan disponibles de nombrosos proveïdors de diferents regions. Si un venedor s'enfronta a interrupcions, existeixen alternatives. Aquesta resiliència de la cadena de subministrament és particularment valuosa per a matrius d'estampació de gran-volum, on un únic component que falta pot deixar en marxa una línia de premsa sencera.
La decisió d'utilitzar peces estàndard és senzilla quan es compleixen aquestes condicions: la geometria requerida coincideix amb una oferta del catàleg, els valors d'autorització es troben dins dels rangs estàndard, el grau i la duresa del material s'ajusten al que els proveïdors tenen en stock i l'aplicació no imposa camins de càrrega inusuals o condicions ambientals que superin les classificacions estàndard dels components.
Per a la majoria de substitucions de manteniment, - punxons tornats a afilar-se al diàmetre d'existència, casquilles gastades substituïdes per equivalents de catàleg, molles fatigades canviades per reemplaçaments codificats de la mateixa mida-color-{3}} components estàndard són l'opció correcta i econòmica. L'enginyeria ja està feta. La prova ja està demostrada. La cadena de subministrament ja està construïda.
Selecció de-components dissenyats personalitzats per a aplicacions complexes
Els catàlegs estàndard resolen problemes comuns. Però les matrius i les operacions d'estampació sovint presenten problemes que no són habituals en geometries de perforació - no estàndards dictades per característiques complexes de les peces, espais lliures inusuals requerits per materials exòtics, configuracions d'elevadores pròpies impulsades per dissenys de tires únics o dissenys d'osca de derivació que no s'adreça al catàleg.
Els components d'estampació personalitzats són necessaris quan existeix alguna d'aquestes condicions:
- Autoritzacions no-estàndards- Materials de peça fora de la gamma típica d'acer-lleu-a-inoxidable (coure beril·li, titani, acers avançats d'alta-resistència) que requereixen espais lliures que no ofereix un botó de matriu estàndard.
- Perfils de perforació complexos- punxons amb forma que coincideixen amb les característiques de les peces pròpies que no corresponen a cap geometria del catàleg. Aquests requereixen electroerosió per filferro-o rectificat de precisió a partir de peces en brut d'acer per a eines.
- Retenció o muntatge inusuals- components que s'han d'integrar amb estructures de matrius heretades mitjançant configuracions de muntatge, patrons de forats o mètodes de retenció no-estàndards.
- Components de funció integrada- elements que combinen diverses funcions (un elevador que també serveix com a passador de calibre o una inserció de separació que incorpora un relleu de derivació) que no existeixen com a articles de catàleg únics.
- Aplicacions-crítiques de rendiment- situacions en què les toleràncies estàndard no són prou ajustades, els materials estàndard no són prou durs o els recobriments estàndard no resisteixen el mecanisme de desgast específic en joc.
La comparació de costos totals entre personalitzat i estàndard no és només el preu unitari. Els components personalitzats comporten temps d'enginyeria, despeses d'eines, proves de qualificació, terminis de lliurament més llargs i dependència d'una font única-. Però també ofereixen un rendiment optimitzat, intervals de manteniment ampliats i la capacitat de resoldre problemes que les peces estàndard no poden resoldre. Per a la producció de grans-volums, aquest avantatge de rendiment s'acumula a través de milions de cicles - un cop de puny personalitzat que dura 500.000 cops entre el reajustament i un cop estàndard que requereix manteniment cada 100.000 cops representa una reducció de 5 vegades en els esdeveniments d'inactivitat.
El marc de decisions pràctic reflecteix el que recomana la comunitat d'adquisicions d'enginyeria: utilitzar peces estàndard sempre que compleixin adequadament els requisits, reservar components personalitzats per a aplicacions on les solucions estàndard no es trobin, i considerar peces estàndard modificades - articles de catàleg amb operacions de mecanitzat secundàries - com a terme mitjà quan un component surt en un 80% del catàleg i el 20% restant es pot afegir mitjançant una modificació específica.
Per als enginyers que s'enfronten a reptes de components personalitzats, - particularment el disseny-problemes greus que involucren el control de les rebaves, l'optimització de l'espai lliure per a materials exòtics, configuracions complexes d'elevació o d'osca de derivació o geometries de conformació patentades, - els socis d'eines especialitzats ofereixen suport d'enginyeria i capacitat de fabricació que-no fan els tallers de màquines d'ús general.YICHENofereix solucions personalitzades de components de matriu d'estampació que abasten l'estructura de la matriu a través de l'enginyeria de components individuals, donant suport al cicle complet de l'especificació-a-per a aplicacions no-estàndards on les ofertes de catàleg arriben als seus límits. Aquest tipus d'associació és més valuosa quan el repte dels components és realment nou - no una simple substitució de mida, sinó un problema de disseny que requereix experiència en eines per resoldre correctament la primera vegada.
Ja sigui estàndard o personalitzat, cada decisió d'aprovisionament es retroalimenta al cicle de manteniment. Els components estàndard simplifiquen les substitucions futures perquè la cadena de subministrament ja està establerta. Els components personalitzats requereixen documentació - dibuixos detallats, especificacions del material i-registres de tractament tèrmic - perquè el següent reemplaçament es pugui fabricar de manera idèntica sense re-enginyeria des de zero. Les botigues que gestionen les morts de manera rendible al llarg del seu cicle de vida complet són les que prenen aquesta decisió deliberadament en cada esdeveniment de manteniment, equilibrant la disponibilitat immediata amb el rendiment a llarg termini i construint un historial de components que faci que cada decisió posterior sigui més ràpida i més informada.
Preguntes freqüents sobre l'estampació de components de matriu
1. Quins són els components principals d'una matriu d'estampació?
Una matriu d'estampació consta de diversos grups de components que treballen conjuntament: peces de fonamentació estructural (sabates de matriu, passadors de guia, casquilles, blocs de taló, plaques de suport), components de tall i conformació (puntons, botons de matriu, acers de conformació), elements de control de tires (pins pilot, elevadors, guies d'estoc, osques de bypass), sistemes de molles (molles de matriu mecàniques, molles de gas, molles de nitrogen i plaques de nitrogen). Cada grup compleix una funció mecànica específica i la seva interacció coordinada durant cada cursa de premsa determina la qualitat de la peça, la vida útil de l'eina i l'eficiència de la producció.
2. Com determineu el cop de puny correcte-per-l'eliminació del punxó?
L'espai lliure del punxó-a-la matriu s'especifica com a percentatge del gruix del material de la peça per costat. Per a l'acer suau, el punt de partida estàndard és d'aproximadament un 10% per costat. Els materials més suaus com l'alumini utilitzen un 5-8%, mentre que els acers-d'alta resistència requereixen un 12-18% o més. L'elecció equilibra la qualitat del tall amb la vida útil de l'eina: un espai lliure més ajustat produeix rebaves més petites però accelera el desgast del punxó, mentre que un espai més ampli allarga els intervals d'afilat però augmenta el gir de les vores. El grau del material, el gruix, la velocitat de premsa i la qualitat de vora desitjada són tots els factors a l'especificació final.
3. Quina és la finalitat de les osques de bypass en matrius d'estampació progressiva?
Les osques de derivació proporcionen espai lliure perquè el material de la cinta passi per sobre o al voltant dels components de la matriu que sobresurten per sobre del pla de viatge de la cinta durant l'alimentació. Les osques de derivació negatives eliminen el material de la cinta en una estació anterior, creant un buit que elimina l'obstrucció. Les osques de bypass positives alleugen o donen forma al propi component de matriu perquè la cinta pugui passar-hi. El disseny d'aquestes osques requereix equilibrar la força de la cinta amb les necessitats d'espai lliure - eliminar massa material debilita el suport, mentre que un alleujament insuficient provoca embussos i mals d'alimentació. YICHEN (https://www.yichen-group.com/stamping-die/) dóna suport als enginyers amb solucions personalitzades per a configuracions complexes d'osca de derivació en aplicacions de matriu progressiu.
4. Quan s'ha d'utilitzar molles de gas de nitrogen en lloc de molles mecàniques?
Els molls de gas de nitrogen es prefereixen quan l'aplicació requereix una sortida de força més gran a partir d'una empremta més petita, un lliurament de força més consistent a tota la carrera o quan les operacions de conformació requereixen una pressió de retenció uniforme{0}}en blanc a tota la profunditat d'estirament. A diferència de les molles mecàniques que augmenten la força linealment amb la compressió, les molles de nitrogen proporcionen una corba de força relativament plana. També proporcionen força immediatament sense sacrifici de precàrrega, fent que tota la longitud de la carrera estigui disponible com a recorregut de treball. Els avantatges inclouen un cost més elevat, la necessitat de controlar la pressió per detectar la degradació del segell i els límits de viatge recomanats del 85% de la capacitat nominal per allargar la vida útil.
5. Com trieu entre el catàleg estàndard i els components de matriu-personalitzats?
Utilitzeu components estàndard del catàleg quan la geometria, l'espai lliure, el grau de material i les classificacions de càrrega necessàries coincideixen amb les ofertes disponibles - s'envien més ràpid, costen menys i tenen una fiabilitat provada des de dècades de perfeccionament. Els components d'enginyeria-personalitzats es fan necessaris quan les aplicacions inclouen espais lliures no-estàndards per a materials exòtics, perfils de perforació complexos que coincideixen amb les característiques de les peces patentades, elements multi-funcionals integrats o situacions crítiques-de rendiment en què les toleràncies estàndard o els materials no es troben. Per a la producció de grans-volums, les peces personalitzades que duren 5 vegades més entre esdeveniments de manteniment poden justificar el seu cost inicial més elevat mitjançant un temps d'inactivitat reduït. Els socis especialitzats com YICHEN (https://www.yichen-group.com/stamping-die/) ofereixen suport complet d'enginyeria per a reptes de components no-estàndards, que abasten el disseny fins a la producció.


