


Què és l'estampació progressiva del metall
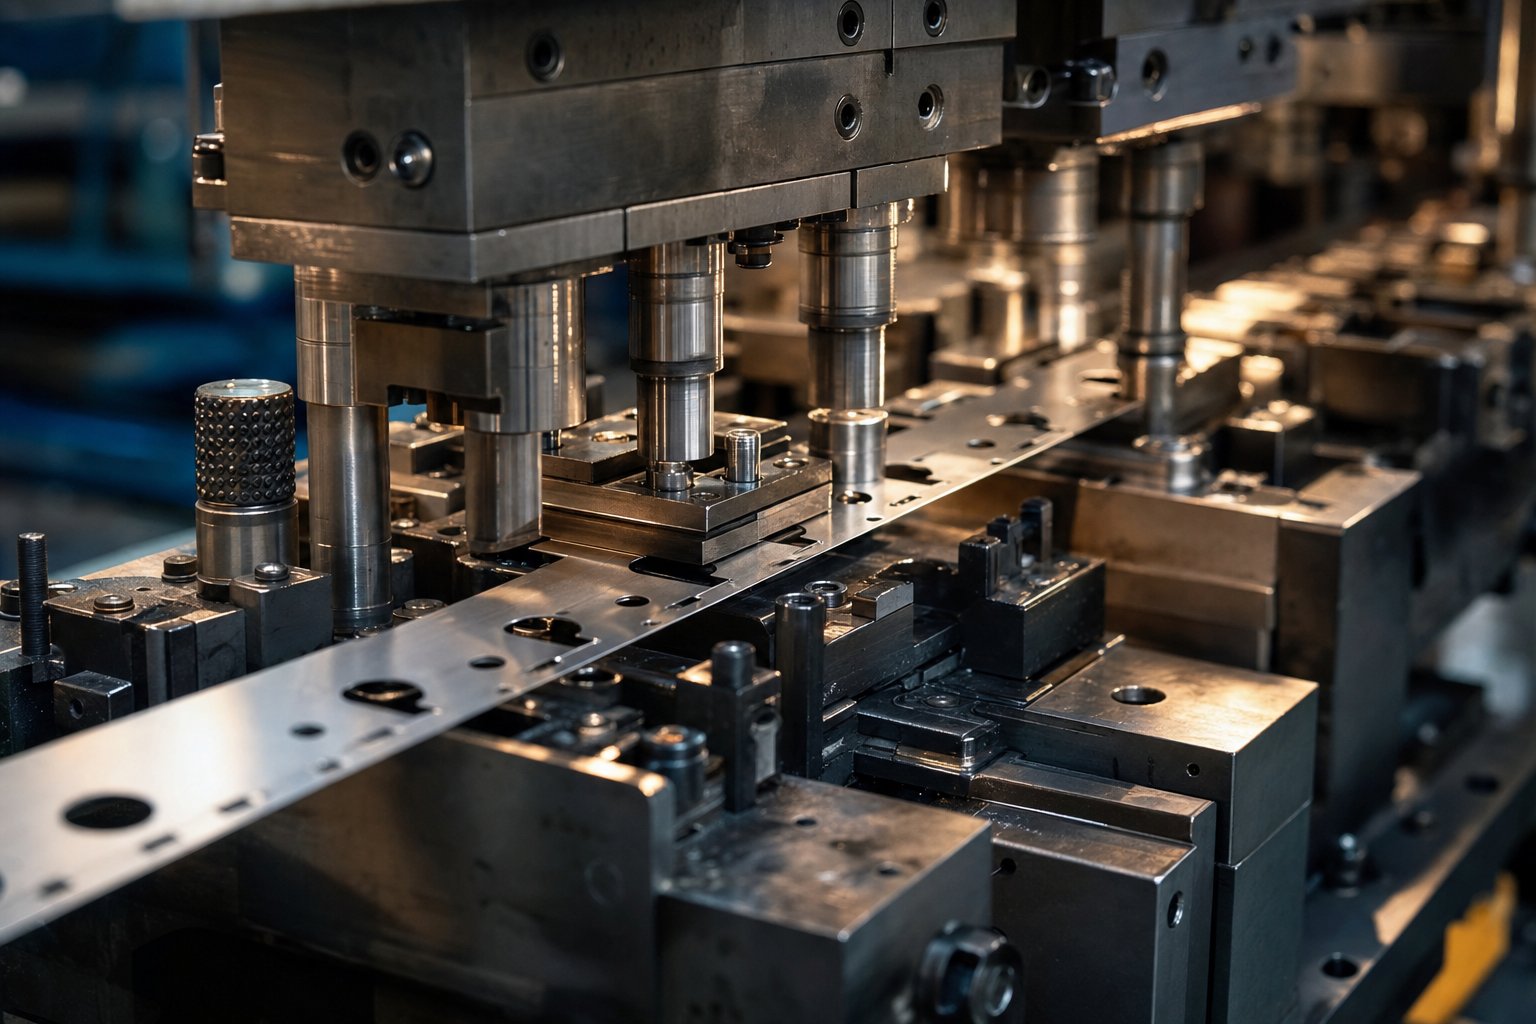
Així quequè és un dau progressiu, exactament? Imagineu una única eina equipada amb múltiples estacions disposades en seqüència. Una cinta metàl·lica contínua s'alimenta a través d'aquestes estacions una longitud de pas alhora, i amb cada cop de premsa, cada estació realitza una operació diferent - perforant, doblegant, formant o tallant - en una secció diferent de la cinta simultàniament. Quan la franja surt de l'estació final, una part acabada cau. Això és l'estampació progressiva de metall en la seva forma més senzilla.
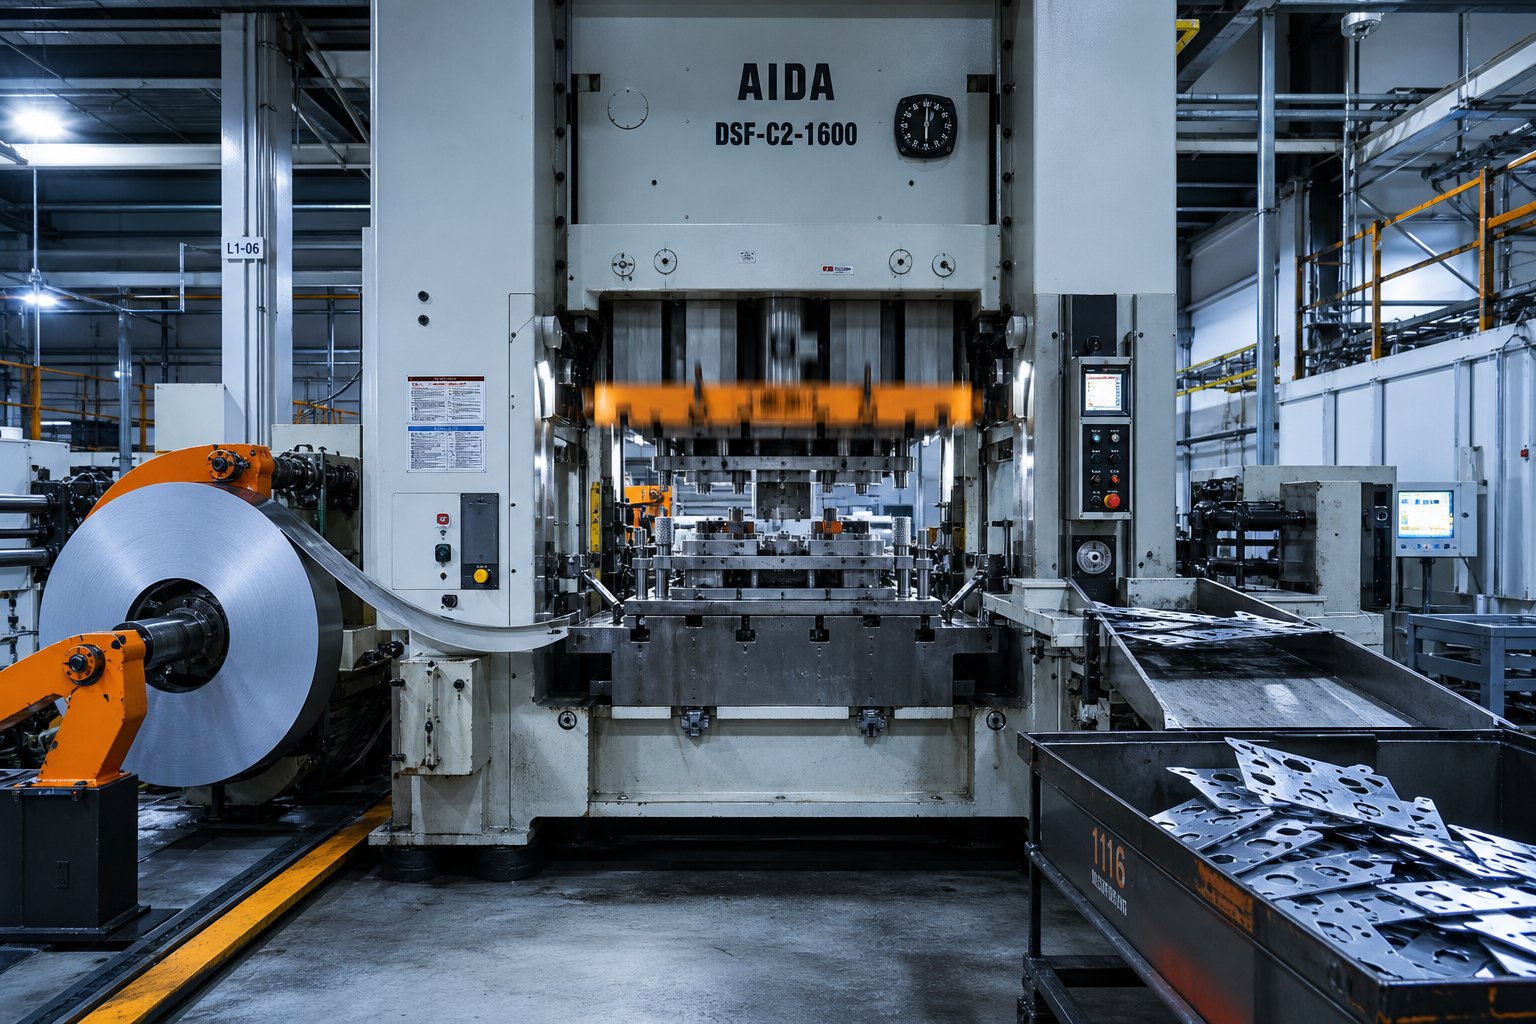
L'estampació progressiva de matriu és un procés de conformació de metalls de gran volum-en què una tira contínua de metall avança a través d'una matriu de diverses-estació, amb cada estació realitzant una operació seqüencial, produint una peça completa amb cada cop de premsa.
Per què existeix l'estampació progressiva
Imagineu que necessiteu un suport metàl·lic complex amb forats, corbes i un rebaix dibuixat. En l'estampació d'una -operació, passareu la peça per matrius separades, la reposicionaríeu entre cada pas i absorbíeu tot el temps de manipulació i el risc d'alineació que comporta. L'estampació progressiva elimina aquest problema completament. Una matriu, una premsa, una alimentació contínua - i esteu produint peces acabades complexes a velocitats que poden arribar a 300 cops per minut en equips d'alta-velocitat. No hi ha cap reposicionament manual, cap coll d'ampolla de-configuració múltiple, cap variació de part-a-part introduïda pels operadors.
Qui utilitza els serveis d'estampació de matrius progressius
Tres grups diferents solen obtenir serveis d'estampació progressiva de metalls, i cadascun arriba amb diferents prioritats:
- Enginyers de producciócentrar-se en la capacitat del procés, les toleràncies i si el disseny de la matriu pot suportar milions de cicles sense degradació.
- Equips de contractaciósospesar la inversió en eines amb el cost per-peça, buscant el llindar de volum on l'estampació progressiva supera les alternatives.
- Dissenyadors de productenecessita saber quines geometries són factibles dins d'una matriu progressiva i com les seves opcions de característiques afecten la complexitat de l'eina.
Cada perspectiva configura diferents preguntes - i diferents errors - en avaluar els proveïdors. La mecànica de com una franja es mou realment a través d'aquestes estacions, i què passa en cadascuna, revela per què aquests errors succeeixen en primer lloc.
Com funciona el procés d'estampació progressiva de matrius pas a pas
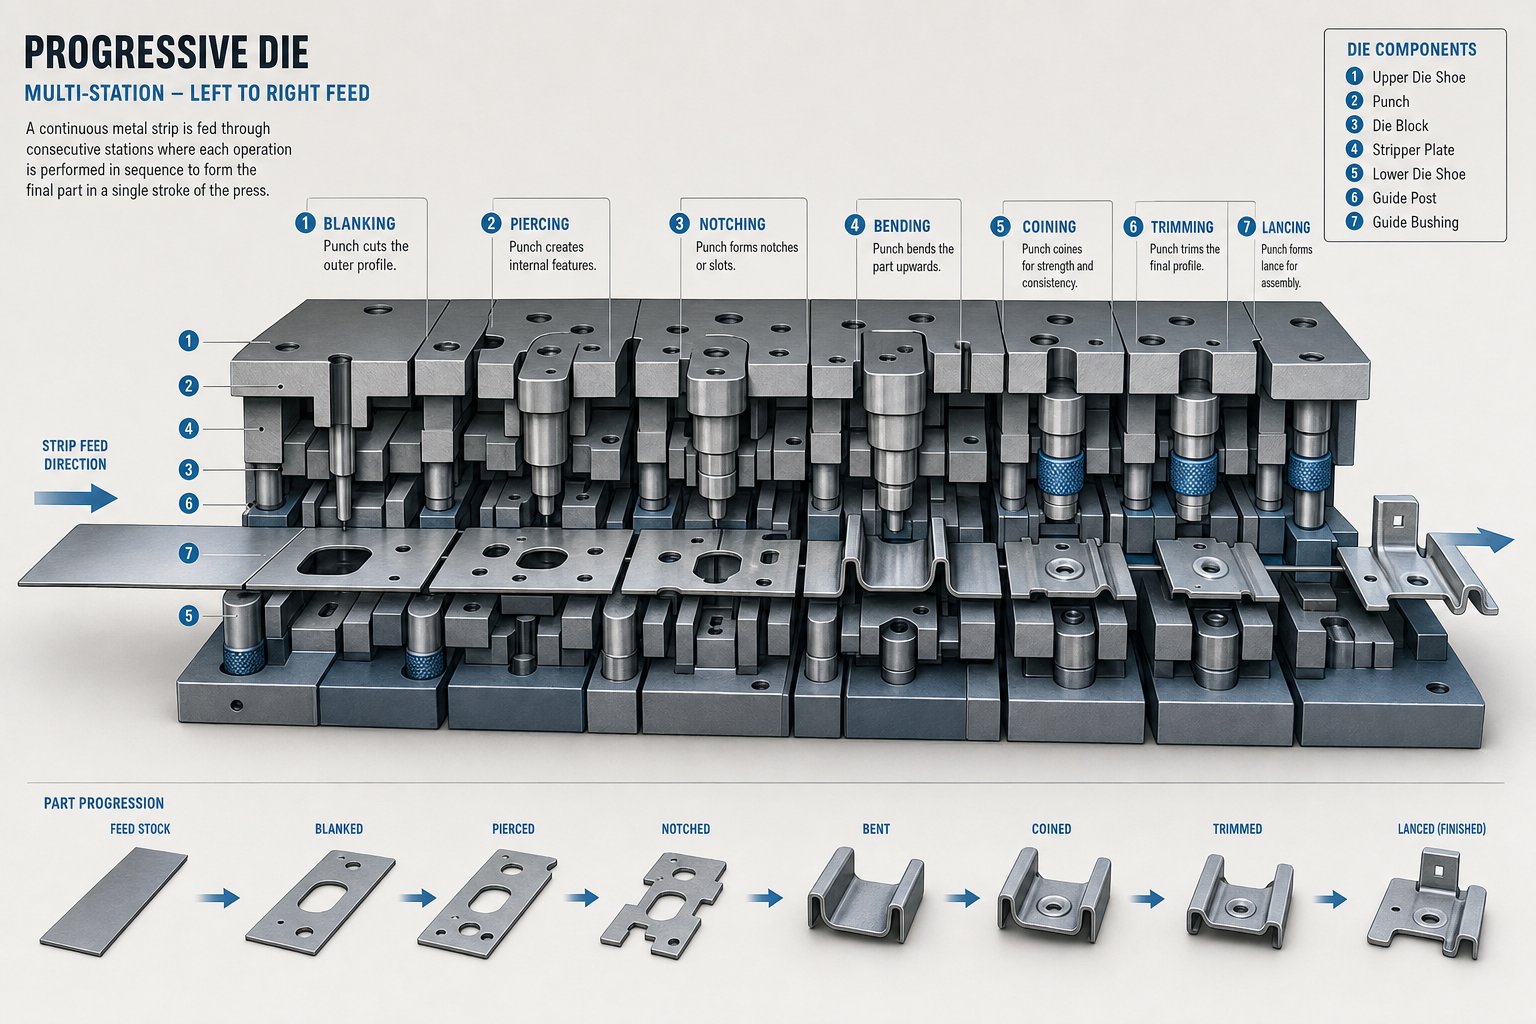
Una bobina de metall pla va en un extrem. Les peces acabades surten l'altra. El que passa entre aquests dos punts determina si obteniu components fiables i coherents dimensionalment - o un mal de cap de producció. Aquí teniu el recorregut complet, estació a estació.
Alimentació de tires i desenrotllament de bobines
Cada cicle progressiu de matriu i d'estampació comença al desenrotllador. Una bobina de xapa - d'acer, alumini, coure, llautó o inoxidable - es carrega en un mandril que gira per alliberar material a mesura que la premsa ho requereixi. La tira passa primer per una redreçadora, que elimina la corba natural (anomenada conjunt de bobines) introduïda durant el bobinat. Sense aquest pas, la tira s'alimentaria de manera desigual i produiria una deriva dimensional a través de les vostres peces.
Des de la redreçada, un alimentador servo tira la tira a la matriu amb un increment precís anomenat pas d'alimentació. La precisió del feed aquí és més important del que la majoria dels compradors s'adonen. Fins i tot una desviació de 0,05 mm per traç es composa a través de les estacions, creant forats desalineats, corbes desiguals i ferralla. L'alimentador s'ha de sincronitzar perfectament amb el cicle de la cursa de la premsa, deixant anar la tira només quan la matriu estigui completament oberta i avançant-la exactament a la mateixa distància cada cop.
Progressió de l'estació des de la perforació fins al tall
Un cop dinsmatriu d'estampació progressiva, la franja troba una seqüència d'estacions - que realitzen cadascuna una operació específica. La peça roman connectada a una tira de suport (de vegades anomenada web) durant tot el procés, que la manté estable i posicionada amb precisió a mesura que avança. Penseu en el transportador com un transportador integrat en el propi material.
Una seqüència d'estació típica en un dau prog té aquest aspecte:
- Forats pilot- Primer perforat per crear punts de registre precisos que guiïn la franja a través de cada estació posterior.
- Piercing- Els forats interns, les ranures i els retalls estan perforats a la tira.
- Llançament- Els talls parcials creen pestanyes o persianas sense eliminar completament el material.
- Formant- Les formes tridimensionals, les nervadures o els elements en relleu s'introdueixen a la peça.
- Dibuix- El material s'estira en tasses o canals poc profunds quan calgui.
- EncunyarLa - compressió d'alta-pressió perfecciona les superfícies, n'afina els detalls o calibra dimensions crítiques.
- Tall- La peça acabada es separa de la cinta de suport i s'expulsa per a la recollida.
No totes les parts requereixen totes aquestes operacions. Un suport simple pot necessitar només perforar, doblegar i tallar. Un connector elèctric complex podria requerir deu o més estacions. La qüestió és que cada operació es produeix en una seqüència fixa i dissenyada - i aquesta seqüència mai varia d'una part a una altra.
Mecànica de premsa i cicle de carrera
Això és el que fa que una premsa d'estampació progressiva sigui tan productiva: cada cop d'ariet realitza totes les operacions de l'estació simultàniament en diferents seccions de la cinta. Mentre que la primera estació perfora forats pilot en material fresc, les estacions aigües avall estan doblegant, formant i tallant peces que van entrar a la matriu diversos cops abans. Sempre estan en curs diverses parts alhora.
La premsa d'estampació de matriu fa cicles a una velocitat fixa mesurada en cops per minut (SPM). Les operacions d'estampació metàl·lica d'alta velocitat en peces més petites poden funcionar entre 200 i més de 1.000 SPM, depenent del gruix del material, la complexitat de la peça i el tonatge de premsa. Cada cop fa avançar la tira exactament una longitud de pas cap endavant. Aquell ritme - avanç, estampa, avança, estampa - produeix una part acabada amb cada cicle.
Tanmateix, la velocitat per si sola no defineix el rendiment. Una matriu-ben dissenyada que funciona a 400 SPM amb zero temps d'inactivitat superarà una de mal dissenyada que funciona a 600 SPM que s'encalla cada hora. L'estabilitat de l'alimentació, l'alineació de la matriu, la lubricació i l'expulsió de ferralla determinen si la velocitat teòrica es tradueix en una sortida real.
Aquesta lògica mecànica - estacions fixes, alimentació controlada, operacions simultànies - explica per què l'estampació progressiva ofereix peces repetibles a volum. Però el veritable repte d'enginyeria no és fer funcionar la premsa. Es tracta de dissenyar la matriu en si: escollint quantes estacions es necessiten, quina seqüència segueixen i com la disposició de la cinta gestiona l'estrès del material a través de cada operació.
Fonaments de disseny d'eines i enginyeria de matrius
Fer que la premsa cicli és la part fàcil. La inversió intel·lectual real en eines de matriu progressiu es produeix mesos abans del primer traç - durant la planificació del disseny de la cinta, la seqüenciació de l'estació i la selecció de material per a la matriu en si. Aquestes decisions d'enginyeria afecten la qualitat de les peces, la vida útil de l'eina i l'economia per-peça durant tota la producció.
Disseny de bandes i lògica de seqüenciació d'estacions
Com decideix un enginyer si una peça necessita sis estacions o catorze? Comença amb la geometria de la peça. Cada forat, corba, forma i tall requereix almenys una estació dedicada, però la seqüència ha de respectar el comportament del material. No es pot encunyar una superfície després d'un dibuix profund sense arriscar-se a la distorsió. No es pot perforar un forat adjacent a un revolt que encara no s'ha format sense introduir fractures d'estrès.
El disseny progressiu de matriu d'estampació es basa en una lògica de seqüenciació deliberada: les operacions que creen la menor tensió del material succeeixen primer, mentre que les operacions de força-alta com l'encunyació o la conformació profunda arriben després, després que les característiques circumdants ja estiguin bloquejades.
La col·locació del forat pilot és un altre factor crític. Aquests forats petits i perforats amb precisió registren la franja a cada estació i la seva posició en relació amb les característiques de formació determina amb quina precisió aterren les operacions aigües avall. Recerca publicada alRevista Internacional d'Investigació en Produccióidentifica quatre factors clau per avaluar els dissenys de la franja: l'eficiència del número d'estació, l'equilibri de moments, l'estabilitat de la franja i l'alçada de l'alimentació - cadascun es va puntuar i ponderar per produir una avaluació objectiva de les opcions de disseny competidores en lloc de basar-se en el consens del grup.
Disseny per a la fabricabilitat en matrius progressius
Els dissenyadors de peces tenen una influència enorme sobre la complexitat progressiva de les eines de matriu - i el cost - a través de les seves opcions de geometria. Un component optimitzat per a l'estampació progressiva pot funcionar en una matriu de 10 estacions. La mateixa peça amb característiques mal considerades podria exigir 16 estacions, duplicant la despesa d'eines i augmentant l'acumulació de tolerància a tota la cinta.
Els principis clau DFM per a matrius d'estampació progressiva inclouen:
- Ràdios de curvatura mínims:Mantingueu els radis de flexió interiors iguals o superiors a 1,0 vegades el gruix del material per evitar esquerdes a la línia de flexió. Per millorar la vida útil de l'eina, es prefereix un gruix d'1,2x a 1,5x.
- Límits del diàmetre del forat:Mantingueu els diàmetres dels forats iguals o superiors a 1,0 vegades el gruix del material per evitar el trencament del punxó en cicles d'alta-velocitat.
- Espaiat de funcions:Mantingueu les característiques perforades com a mínim 2,0 vegades el gruix del material des de les vores i les característiques adjacents per evitar que l'acer de matriu es col·lapsi amb el temps.
- Gruix de paret uniforme:Eviteu les transicions dràstiques de gruix que creïn un flux de material desigual i augmenten la impredictibilitat del retorn elàstic.
- Consciència de la direcció del gra:Orientar els corbes perpendiculars a la direcció de rodament quan sigui possible per reduir el risc de fractura.
- Profunditat de formació baixa:Minimitzar les profunditats de dibuix en relació amb l'amplada de la part - una profunditat excessiva requereix processos de matriu de transferència en lloc d'operacions basades en tira progressiva-.
Els enginyers experimentats d'eines progressives i matrius revisen les impressions de peces d'hora i marquen funcions que afegeixen estacions, compliquen el manteniment o redueixen la vida útil de la matriu. Aquest feedback inicial de DFM sovint estalvia més diners que qualsevol negociació d'aprovisionament.
Materials de construcció d'eines i matrius
La construcció física d'una eina d'estampació progressiva determina quants milions de peces pot produir abans de requerir una renovació important. Els components de la matriu suporten l'impacte, la fricció i el flux de material - repetits d'alta velocitat-de manera que la selecció de material per a l'eina en si és molt important.
La majoria dels conjunts de matrius progressius utilitzen acer per a eines D2 o A2 per a punxons i insercions de matrius. D2 ofereix una excel·lent resistència al desgast i retenció de vora, el que el converteix en un cavall de batalla per a estacions de perforació i obturació. A2 proporciona una millor duresa per a les estacions de conformació on les càrregues d'impacte són més altes però el desgast abrasiu és menor. Per a aplicacions que exigeixen una vida útil extrema - estampació d'acers inoxidables abrasius amb volums superiors a diversos milions de peces - matrius d'estampació progressiva de carbur amb insercions de carbur de tungstè substituïu l'acer convencional en punts de desgast crítics. Tal com assenyala una directriu de la indústria, el carbur es comporta com el formigó: es desintegrarà abans que es desgasti, el que el fa ideal per a estacions on l'abrasió degradaria ràpidament l'acer d'eines.
Les plaques de matriu i els jocs de sabates es construeixen normalment amb acer pre-templat S7 o 4140, proporcionant la rigidesa estructural necessària per mantenir l'alineació a totes les estacions amb un tonatge total de premsa. Les agulles de guia, els casquilles i els components d'alineació han de ser prou robusts per superar les forces laterals generades per la formació descentrada - un detall que es relaciona directament amb el moment-factor d'equilibri en l'avaluació del disseny de la cinta.
En última instància, les decisions dels materials d'eines es remunten a una única pregunta: quin és el volum de producció esperat? Una tirada anual de 50.000-peces no justifica les insercions de carbur a tot arreu, mentre que un programa de 5-milions de peces no es pot permetre el temps d'inactivitat dels canvis freqüents de punxons D2. La concordança de la construcció de matrius amb les expectatives de volum és on es creuen el judici d'enginyeria i l'optimització de costos, i on el material que s'estampa introdueix el seu propi conjunt de restriccions.
Selecció de materials i com es comporten els metalls en matrius progressives
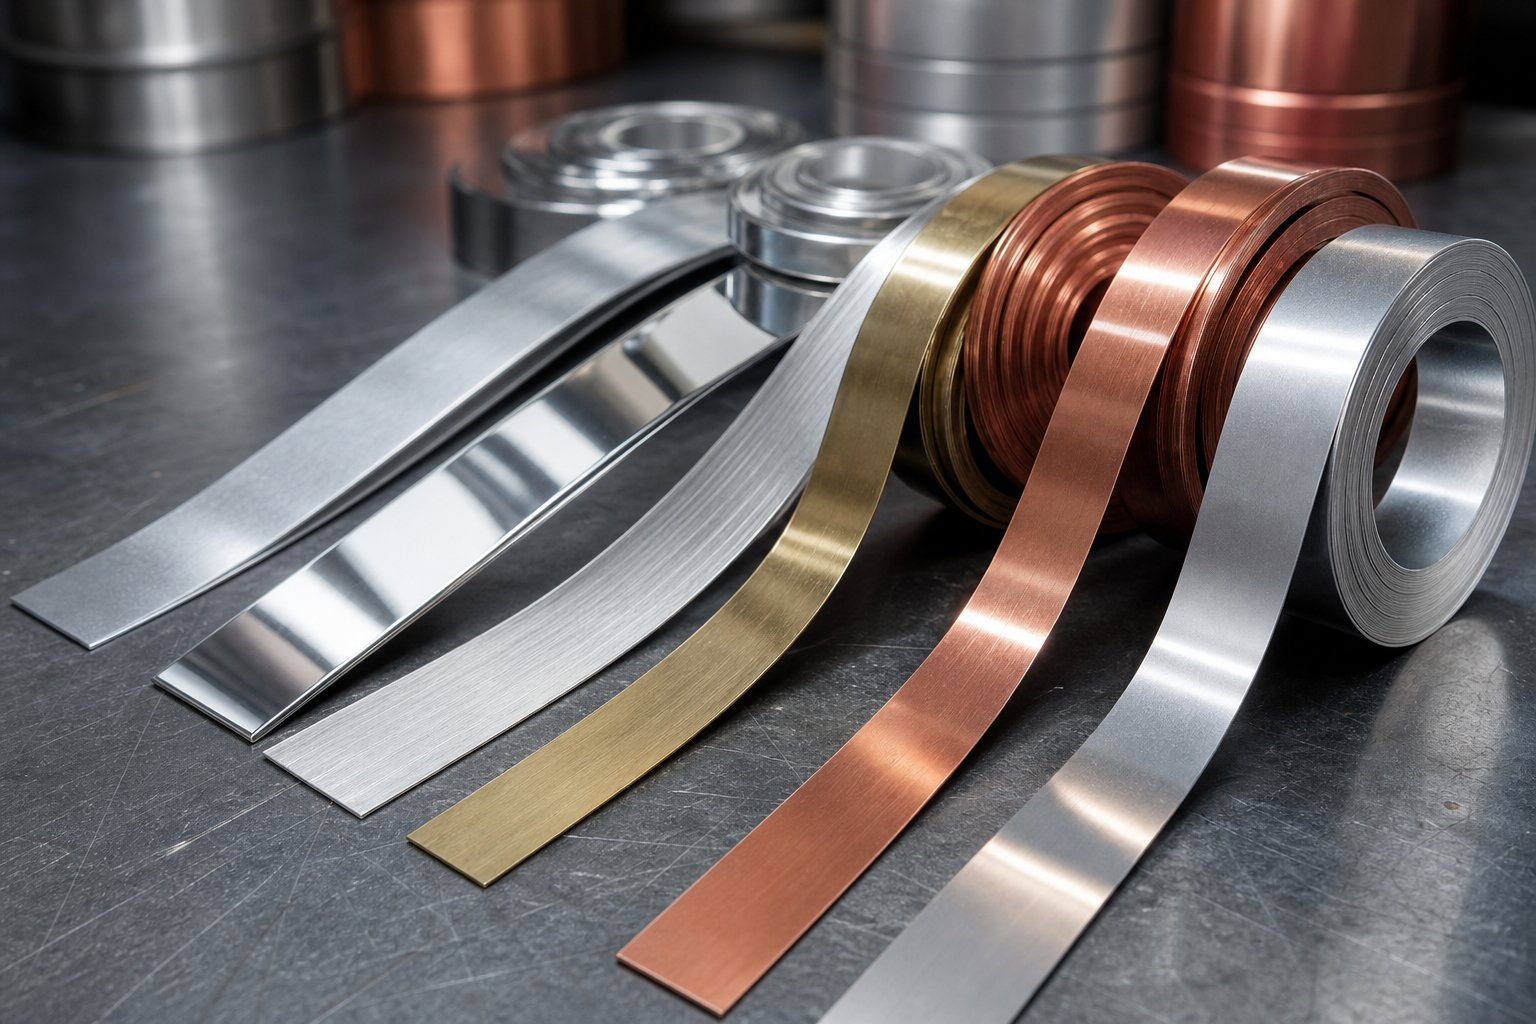
La construcció de la matriu és important -, però el material que passa per aquesta matriu dicta gairebé totes les altres decisions d'enginyeria. El comportament de l'alimentació de les tires, la seqüenciació de l'estació, l'estratègia de lubricació, la separació dels punxons i els intervals de manteniment canvien en funció del metall que esteu formant. Els compradors que tracten la selecció de material com una simple casella de selecció d'adquisició sovint descobreixen, a mitjan-producció, que l'aliatge escollit requereix un enfocament d'eines fonamentalment diferent del que havien previst.
Consideracions d'estampació d'acer i acer inoxidable
L'estampació progressiva d'acer al carboni segueix sent l'aplicació més habitual per a matrius progressius. Els graus de baix-carboni com el 1008 i el 1010 ofereixen una excel·lent conformabilitat, un comportament previsible entre les estacions i un desgast mínim de les eines. Accepten revolts tancats, formes profundes i ciclisme d'alta-velocitat sense drama. Els rangs de gruix típics per a l'estampació progressiva d'acer cauen entre 0,4 mm i 3,0 mm, amb calibres més prims que funcionen a més carreres per minut i material més gruixut que exigeix un major tonatge de premsa.
L'estampació progressiva d'acer inoxidable, d'altra banda, introdueix un conjunt de reptes completament diferent. Els graus austenítics com el 304 treballen-s'endureixen de manera agressiva a mesura que passen per les estacions de formació -, la qual cosa significa que cada operació successiva es troba amb material progressivament més dur. Els enginyers han de tenir en compte això calculant un tonatge exponencialment més alt a les estacions aigües avall i seqüenciant les operacions per minimitzar la tensió acumulada.
El retorn elàstic és igualment problemàtic. Quan l'acer suau pot remuntar d'1 a 2 graus després d'una corba, l'acer inoxidable de forma rutinària surt de 3 a 5 graus o més. Els enginyers d'eines compensen amb una sobreflexió dels angles de punxó i matriu de mecanitzat - a 93 graus, per exemple, de manera que la peça es relaxi a la geometria de 90 graus objectiu. Sense aquesta compensació integrada al disseny de la matriu, cada característica doblegada queda fora de tolerància.
Galling presenta el mode de fallada més pertorbador. La capa d'òxid passiu de l'acer inoxidable és d'alta fricció i fa que el material exposat es soldi en fred-directament a la superfície de l'eina. Un cop comença el fregament, la producció s'atura per polir la matriu. Els recobriments PVD com el TiCN a les superfícies de perforació i els lubricants de pressió-extrema són contramesures obligatòries per a qualsevol programa d'acer inoxidable que s'executi a volum.
Comportament de l'aliatge de coure i llautó en matrius progressius
L'estampació progressiva de coure domina el mercat de connectors i terminals elèctrics, i per una bona raó. El coure de pas resistent electrolític C11000 ofereix aproximadament un 101% de conductivitat IACS juntament amb una ductilitat excel·lent, el que el fa ideal per a les formes de canó, les pestanyes de contacte i les característiques de crim que requereixen els terminals de coure d'estampació progressiva. La bobina de cinta per a aquestes aplicacions oscil·la normalment entre 0,13 mm i 1,5 mm de gruix, amb un temperat especificat (recuit fins a dur-total) que afecta directament el comportament de conformació a cada estació.
El repte? El coure s'enfronta de manera agressiva a l'acer d'eines - semblant a l'acer inoxidable, però impulsat per la suavitat del coure i l'elevada adhesió superficial en lloc de la fallada de la capa d'òxid. Els sistemes de lubricació automatitzats i les superfícies de matriu polides no són-negociables per a les sèries de producció de coure sostingudes.
L'estampació progressiva de llautó ofereix una alternativa pràctica on no es requereix una conductivitat total del coure. El llautó del cartutx C26000 proporciona una major resistència i millors propietats de molla per als clips de retenció, mentre que el seu menor coeficient de fricció el fa significativament més amigable amb les eines que el coure pur. El bronze fòsfor (C51000) omple el buit per a aplicacions que necessiten força de molla i conductivitat moderada - penseu que els contactes del connector han de mantenir una pressió constant durant milers de cicles d'aparellament.
L'enduriment per treball en aliatges de coure segueix una corba diferent de l'acer. Aquests materials s'endureixen ràpidament durant la formació inicial, però s'aplanen abans, la qual cosa significa que les seqüències progressives de diverses-estacions han de carregar-la deformació més forta abans que l'aliatge s'enduri. Sovint, els enginyers especifiquen una tira de temperat recuit específicament perquè les estacions primerenques es puguin formar de manera agressiva sense fracturar el material a les operacions aigües avall.
Reptes d'estampació progressiva d'alumini
L'estampació progressiva d'alumini apel·la a aplicacions sensibles al pes-{1}} escuts tèrmics d'automòbils, tancaments d'electrònica, suports aeroespacials - on l'estalvi de densitat justifique l'esforç d'enginyeria addicional. Els aliatges com el 5052-H32 i el 6061-T4 ofereixen una formabilitat raonable en el rang de gruix de 0,5 mm a 3,0 mm, però introdueixen comportaments d'estampació que atrapen els compradors desprevinguts.
Galling torna a encapçalar la llista. La capa d'òxid suau de l'alumini es trenca sota la pressió de formació, exposant material fresc que s'uneix instantàniament a l'acer d'eines. A diferència de l'acer inoxidable, on els recobriments especialitzats solucionen la majoria dels problemes, el fregament de l'alumini sovint requereix una combinació d'enfocaments: superfícies de matriu cromat-, lubricants de pel·lícula seca- a base de PTFE- i augment de la separació de la matriu (normalment del 8% al 12% del gruix del material enfront del 5% al 8% per a l'acer).
Aquests espais lliures més amplis existeixen perquè l'alumini s'esquinça en lloc de tallar-se netament quan els buits-per-de punxar són massa ajustats. El control de les rebaves es converteix en un acte d'equilibri - massa ajustat i s'obté un desgast excessiu del punxó, massa fluix i l'alçada de les rebaves supera els límits acceptables per al muntatge aigües avall.
Els requisits de lubricació també són més exigents. Els olis d'estampació estàndard que funcionen perfectament per a l'acer al carboni sovint no tenen les propietats-de la capa límit que necessita l'alumini. Sense una lubricació adequada, les llacunes superficials i l'acumulació de matrius s'acumulen en uns pocs centenars de cops, forçant aturades de manteniment no planificades.
| Família material | Formabilitat | Interval de gruix típic | Aplicacions comuns | Consideracions d'estampació clau |
|---|---|---|---|---|
| Acer baix-de carboni (1008/1010) | Excel·lent | 0,4 – 3,0 mm | Suports, clips, reforços estructurals, ferreteria per a automoció | Tornada elàstica mínima; baix desgast de l'eina; capacitat de velocitat més alta |
| Acer inoxidable (304/316L) | Moderat | 0,3 – 2,5 mm | Components mèdics, equips d'alimentació, carcasses{0}}resistents a la corrosió | Tornada elàstica severa; enduriment del treball; La corrosió requereix recobriments PVD i lubricants EP |
| Coure (C11000) | Excel·lent | 0,13 – 1,5 mm | Terminals elèctrics, barres de bus, connectors | tendència a la irritació; la suavitat provoca l'acumulació de matrius; Selecció de temperament crítica |
| Llautó (C26000) | Molt bé | 0,2 – 2,0 mm | Molles de connector, maquinari decoratiu, components de l'instrument | Menor risc de grip que el coure; millor retenció de primavera; enduriment per treball moderat |
| Alumini (5052/6061) | Bé | 0,5 – 3,0 mm | Escuts tèrmics, tancaments, suports lleugers, dissipadors de calor | Es requereixen espais lliures de matriu més amplis; lubricants PTFE; llàgrimes en lloc de cisalles si l'espai lliure és ajustat |
Cada material imposa les seves pròpies regles sobre l'eliminació de la matriu, el recompte d'estacions, la lubricació i la freqüència de manteniment. La impressió de la peça pot semblar idèntica a l'acer que a l'alumini, però la matriu progressiva que hi ha darrere - i el cost per construir-la i mantenir-la - poden variar de manera espectacular. Aquesta diferència només s'accentua quan es comença a comparar el rendiment d'aquests materials amb mètodes alternatius d'estampació que els gestionen de maneres fonamentalment diferents.
Dau progressiu vs dau de transferència vs dau compost
El comportament del material dóna forma a la matriu -, però el tipus de matriu que trieu configura tota l'estratègia de producció. Els compradors solen assumir que les matrius progressives gestionen tot, o que totes les matrius i mètodes d'estampació són intercanviables amb diferències de cost menors. En realitat, les matrius progressives, les matrius de transferència i les matrius compostes resolen problemes de fabricació fonamentalment diferents. Triar-ne una equivocada no només malgasta el pressupost d'eines -, sinó que us bloqueja en un procés que lluita contra la geometria de la vostra peça durant tota la vida del programa.
| Característic | Dau progressiu | Dau de transferència | Matriu compost |
|---|---|---|---|
| Mecànica de processos | La peça es manté enganxada a la cinta portadora a través de totes les estacions | La part es separa d'hora de la cinta, es mou entre estacions mitjançant dits mecànics | Múltiples operacions de tall realitzades en un sol traç |
| Complexitat de la part ideal | Peces petites a mitjanes amb formades moderades, corbes i característiques perforades | Peces grans o profundes-que requereixen grans canvis de conformació o orientació | Parts planes que només necessiten tallar, perforar o tallar senzillament |
| Idoneïtat del volum | 50,000+ unitats/any (òptim per sobre de 100,000+) | 25,000+ unitats/any | Volums mitjans a alts de geometries simples |
| Velocitat de cicle | 200–1,000+ cops per minut | Moderat (la transferència mecànica limita la velocitat) | Ràpid per a peces senzilles; més lent per a components més grans |
| Cost d'eines | Alt (30.000 $–250 $,000+) | Alt (comparable a progressiu) | Baixa - construcció més senzilla, menys estacions |
| Cost per-part al volum | El més baix per a les geometries qualificades | Baix, però més alt que progressiu a causa del cicle més lent | Baix per a peces planes; no aplicable a les peces formades |
Troquel progressiu vs estampat de matriu de transferència
La distinció bàsica és senzilla: en matrius progressius, la peça mai surt de la cinta fins a l'estació de tall final. En l'estampació de matrius de transferència, la peça es separa de la cinta en la primera operació, després es mou físicament entre estacions mitjançant dits mecànics o un mecanisme de transferència.
Per què importa això? Com que la tira de suport limita la profunditat del dibuix. Si la vostra peça requereix una formació profunda - tasses, closques o tancaments més alts que aproximadament 1,5 vegades el diàmetre de la peça -, la tira es trencarà o es trencarà abans que finalitzi l'operació de conformació. Les matrius de transferència eliminen completament aquesta restricció. Una vegada que el blanc està lliure de la tira, la premsa pot estirar tan profundament com ho permetin les propietats d'allargament del material.
Les matrius de transferència també gestionen peces més grans que requereixen canvis d'orientació entre estacions, com ara panells de carrosseria d'automòbils o carcasses-embuïdes profundes que necessiten rotació per a la formació de diversos eixos-. Els encunys progressius no poden girar cap peça - està físicament bloquejada a la tira.
La compensació? Velocitat. Els mecanismes de transferència necessiten temps per agafar, moure i alliberar cada espai en blanc. Aquest restabliment mecànic significa que les premses de transferència solen funcionar a menys cops per minut que les operacions progressives en peces de mida equivalent. Per a components petits i de gran -volum - terminals elèctrics, clips de molla, suports prims - matrius progressius guanyen el rendiment per un marge ampli. Per a components estructurals més grans o qualsevol cosa que requereixi profunditats de dibuix més enllà dels límits del transportador de tires, l'estampació de transferència és l'únic camí viable.
Els punts d'encreuament de volum també difereixen. L'estampació progressiva de matrius de metall normalment es converteix en un cost-justificat entre 50.000 i 100,000+ unitats anuals, mentre que els programes de matriu de transferència poden justificar la inversió en eines en volums tan baixos com 25.000 unitats, en part perquè les peces més grans produïdes tenen un valor per-peça més elevat.
Matriu progressiu vs matriu compost
Les matrius compostes funcionen amb un principi completament diferent. En lloc de seqüenciar operacions en múltiples estacions, una matriu composta realitza diverses operacions de tall simultàniament en un sol cop de premsa. La tira entra, dispara un cop i una part plana totalment buida i perforada surt.
Sona eficient - i per a l'aplicació adequada, ho és. L'estampació de matriu composta produeix peces més planes amb una millor precisió dimensional entre les característiques perquè totes les vores tallades es creen en una acció, eliminant la desalineació entre operacions separades. Les volanderes, les calces, les juntes i les laminacions elèctriques planes són aplicacions de matrius compostes de llibres de text.
La limitació és fonamental: les matrius compostes només poden tallar. No tenen capacitat de formació. Sense doblegat, sense dibuix, sense relleu. Si la vostra part requereix una geometria tridimensional -, fins i tot una simple pestanya de 90-graus, les matrius compostes no poden produir-la. Necessites una operació de plegat secundària aigües avall, que afegeix un risc de manipulació, cost i qualitat.
L'eina composta també és menys costosa i més ràpida de construir que l'eina progressiva, la qual cosa la converteix en l'opció econòmica per a peces planes a volums mitjans on l'estampació de matriu de precisió de geometries simples és el requisit. Però en el moment en què la complexitat de la part requereix formar-se, la matriu compost toca un sostre dur - i es fan necessàries matrius progressives.
Quan l'estampació progressiva de matriu és l'opció òptima
No totes les parts pertanyen a un dau progressiu. La decisió depèn de cinc criteris que es creuen:
- Mida de la peça:Els encunys progressius afavoreixen components petits i mitjans que s'ajusten a amplades de tires estàndard (normalment inferiors a 300 mm).
- Complexitat geomètrica:Les peces que requereixen diverses operacions - perforació més conformació i plegat - es beneficien més de l'enfocament de l'estació seqüencial.
- Volum anual:L'elevat cost inicial de les eines només té sentit quan s'amortitza en desenes o centenars de milers de peces.
- Exigències de tolerància:La progressió basada en tires-amb registre de forats pilot ofereix toleràncies consistents de ±0,05 mm a ±0,10 mm en milions de cicles.
- Eliminació de l'operació secundària:Si un enfocament progressiu de matriu i estampació pot consolidar el que d'altra manera requeriria múltiples configuracions, redueix el cost total del programa fins i tot si l'eina és cara.
Les matrius progressives es converteixen en l'opció més econòmica quan els volums anuals superen les 50.000 unitats i la geometria de les peces requereix múltiples operacions de conformació que, d'altra manera, requeririen configuracions d'eines separades, manipulació manual o processos secundaris.
Per sota d'aquest llindar de volum, mètodes més senzills - matrius compostes per a peces planes, tall per làser CNC per a prototips o fins i tot matrius d'una-estació per a formes de baixa-complexitat - ofereixen un millor cost-per-economia. Per sobre, predominen els encunys progressius perquè el cost per-unitat disminueix cap a la matèria primera més el temps de premsa, mentre que cada alternativa comporta penalitzacions lineals de mà d'obra o de cicle-que s'agreguen amb el volum.
L'elecció correcta també depèn de la longevitat del programa. Una peça amb una vida de producció de cinc-anys de 80.000 unitats a l'any (400.000 en total) justifica la construcció d'eines de primera qualitat - insercions de carbur, sistemes de guia endurits, components de-canvi ràpid- que un programa de dos-anys i 60.000 unitats podria no. La concordança de la inversió en matriu amb el volum total de vida útil, no només la demanda anual, separa les decisions d'aprovisionament intel·ligents dels errors costosos.
Entendre quin procés s'adapta a la vostra part és només el primer pas. La següent pregunta que la majoria dels compradors subestimen és com els-requisits específics de la indústria - les certificacions, els estàndards de documentació, la traçabilitat del material - afegeixen exigències addicionals al que sembla una decisió d'estampació senzilla.
Indústries que depenen de l'estampació progressiva de matrius
Cada indústria estampa metall. Però la raó per la qual cada indústria tria l'estampació progressiva de matriu per sobre d'alternatives es redueix a exigències tècniques específiques que altres processos simplement no poden igualar a escala. Llistar "automoció, medicina, electrònica" no us diu res útil. El que importa és per què aquests sectors requereixen la combinació particular de velocitat, repetibilitat i complexitat geomètrica que ofereixen els encunys progressius.
Requisits de coherència d'alt-volum d'automoció
Els programes d'automoció no només demanen peces - sinó que exigeixen una prova documentada que cada peça és idèntica a l'últim milió. És per això que l'estampació progressiva de components d'automoció funciona sota la certificació IATF 16949, que requereix documentació PPAP, control estadístic de processos (SPC), anàlisi del sistema de mesura (MSA) i anàlisi de modes i efectes de fallada (FMEA) durant tota la producció.
Els matrius progressius ofereixen la repetibilitat que requereixen aquests programes perquè el procés és inherentment{0}}autoregistrant. Els forats pilot alineen cada traç de manera idèntica i el suport de la cinta elimina la variació de manipulació de peces entre operacions. Quan produïu 500.000 suports a l'any per a un conjunt de pestells de porta, aquesta consistència mecànica és el que manté els vostres valors Cpk per sobre d'1,33 sense la intervenció constant de l'operador.
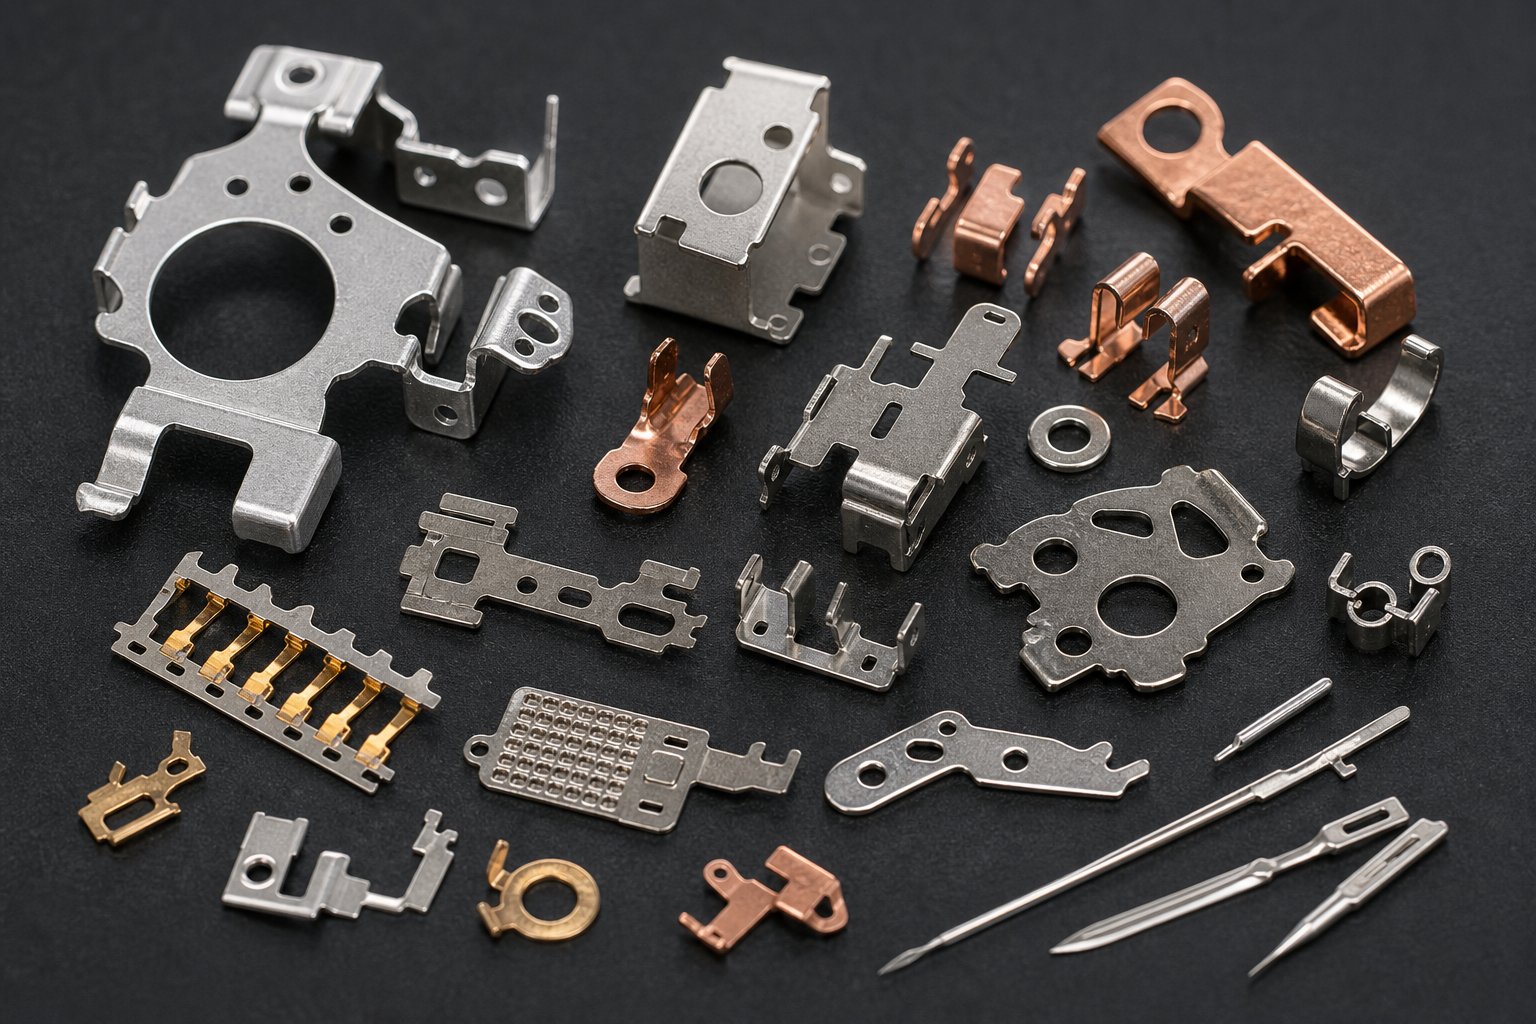
Les peces d'automòbils típiques produïdes mitjançant estampació progressiva inclouen:
- Suports de reforç estructural i plaques de muntatge
- Clips de l'alçavidres i components de retenció de molla
- Carcassa de connectors elèctrics i contactes de terminals
- Suports del marc del seient i maquinari del sistema de seguretat
- Carcassa del sensor de cop de motor i components de la vàlvula solenoide
La combinació d'un volum elevat, toleràncies estrictes i documentació obligatòria fa que l'estampació progressiva sigui el procés predeterminat per a qualsevol component estampat d'automòbils prou petit com per executar-se en una cinta.
Aplicacions de micro-tolerància per a dispositius mèdics
L'estampació progressiva de dispositius mèdics funciona a l'extrem oposat de l'espectre de mida -, però amb exigències de precisió iguals o superiors. A mesura que els dispositius es redueixen cap a dissenys mínimament invasius, els components que hi ha al seu interior segueixen. Les mordasses d'instruments quirúrgics, les característiques de clips implantables i els suports del sensor de diagnòstic ara requereixen toleràncies mesurades en micròmetres, no en dècimes de mil·límetres.
El que fa que l'estampació progressiva mèdica sigui especialment exigent és la intersecció de tres limitacions. En primer lloc, els materials biocompatibles - 316acer inoxidable L, titani, cobalt-aliatges de crom - són més difícils de formar i més abrasius per a les eines que l'acer al carboni estàndard. En segon lloc, l'estampació micro per a dispositius implantables requereix eines especialitzades i sistemes de control de precisió que van més enllà de les capacitats dels equips d'estampació tradicionals. En tercer lloc, els entorns de fabricació nets i la traçabilitat completa del lot de material afegeixen una sobrecàrrega del procés que no existeix als programes d'estampació comercial.
L'estampació metàl·lica d'alta precisió per a aplicacions mèdiques assoleix habitualment toleràncies de ±0,01 mm a ±0,025 mm en característiques crítiques - possibles perquè les matrius progressives eliminen els errors de reposicionament inherents als processos de configuració múltiple. Els components mèdics comuns inclouen:
- Grapes quirúrgiques i clips en blanc
- Bandes de reforç de la punta del catèter
- Contactes i carcasses de la bateria dels audiòfons
- Bases de brackets d'ortodòncia
- Contactes d'elèctrodes de tira de diagnòstic
Aplicacions d'electrònica i climatització
Els fabricants d'electrònica confien en estampacions metàl·liques de precisió progressiva per una raó senzilla: els pins del connector, les llaunes de protecció i les molles de contacte són massa petits i massa complexos geomètricament per produir econòmicament d'una altra manera. Un únic connector de telèfon intel·ligent pot contenir desenes de terminals estampats, cadascun amb puntes formades, forats de contacte i cues de soldadura produïdes en una matriu progressiva de 12 estacions que funciona a 800+ cops per minut.
Els estampats d'electrònica típics inclouen:
- Terminals del connector USB i placa-a-placa
- Llaunes de blindatge EMI i clips de connexió a terra
- Aletes del dissipador de calor LED i components d'interfície tèrmica
- Molles de contacte de la bateria
L'estampació progressiva d'HVAC soluciona un problema diferent - no la miniaturització, sinó el gran volum a baix cost. Els sistemes de climatització consumeixen enormes quantitats de components estampats relativament senzills: suports de muntatge, campanes d'extrem del motor del ventilador, aletes de l'intercanviador de calor i fixacions de conductes. Aquestes peces no requereixen toleràncies de grau-medical, però exigeixen milions de peces anuals a preus que només poden assolir les operacions progressives d'alta-velocitat.
Estampacions comuns d'HVAC produïdes en matrius progressius:
- Arrays d'aletes de condensador i evaporador
- Plaques de vàlvules del compressor i vàlvules de canya
- Suports de muntatge i laminacions del motor
- Plaques de suport del tub d'intercanviador de calor
Cadascuna d'aquestes indústries arriba a l'estampació progressiva de matriu des d'una direcció diferent - l'automoció mitjançant el rigor de la documentació, la necessitat mèdica a través de la micro-tolerància, l'electrònica a través de la complexitat en miniatura i l'HVAC mitjançant l'economia de volum pura. Però tots comparteixen una vulnerabilitat comuna: subestimar fins a quin punt l'estructura de costos canvia quan-requisits específics de la indústria se situen en l'economia de l'estampació bàsica.
Factors de costos i economia de l'estampació progressiva
Els-requisits específics de la indústria afegeixen capes de costos-, però molts compradors malinterpreten l'economia bàsica abans que aquestes capes entrin en escena. Els serveis d'estampació progressiva de matrius tenen una estructura de costos que no s'assembla gens a la compra de productes bàsics. El nombre inicial és gran. El número per-part és petit. I la relació entre aquestes dues xifres confon els equips de compres que avaluen les cotitzacions d'eines de la mateixa manera que avaluen les ofertes de matèries primeres.
Inversió en eines i economia del cost per-part
Aquí hi ha la tensió fonamental: l'eina de matriu progressiva normalment oscil·la entre els 30.000 dòlars i els 250.000 dòlars, depenent de la complexitat. Aquesta és una inversió de capital important abans que existeixi una única part de producció. Però una vegada que la matriu està en funcionament, el cost marginal de cada peça addicional baixa a poc més que la matèria primera més el temps de premsa.
Què fa augmentar el cost de les eines? Recompte d'estacions, principalment. Una perforació de sis-estacions-i-una matriu de flexió en acer dolç podria arribar entre 10.000 i 25.000 dòlars. Afegiu operacions de conformació, toleràncies més estrictes, insercions de carbur per a materials abrasius o en-paquets de detecció de matrius i us espereu entre 25.000 i 60.000 dòlars per a eines de-complexitat mitjana-, que és on es concentren la majoria d'aplicacions d'automoció i electrònica. Les matrius d'estampació progressiva d'alta velocitat amb embutició profunda,-roscat en matriu o operacions d'estampació pesada en materials de calibre gruixut-passen molt més enllà d'aquest rang.
La recompensa? Reducció de costos per-part del 60% al 80% en comparació amb els mètodes de fabricació discrets. Un suport de muntatge que costa 5,00 dòlars per unitat mitjançant el tall per làser amb operacions secundàries manuals cau a aproximadament 0,50 dòlars per unitat mitjançant l'estampació progressiva. Aquest diferencial és el que fa que la inversió inicial valgui la pena -, però només en volum.
Llindars de volum i consideracions d'equilibri-
Quan l'estampació progressiva de matriu es converteix en l'opció econòmica? El llindar habitualment citat és de 50.000 unitats anuals, tot i que les peces ultra-simples poden justificar l'eina en 30.000 unitats. Per sota d'aquest interval, el cost de la matriu dividit pel recompte d'unitats supera l'estalvi per-part. Per sobre d'això, l'estampació progressiva a llarg termini amortitza la inversió en eines ràpidament -, sovint aconseguint la recuperació entre 6 i 18 mesos després de la producció.
Considereu les matemàtiques directament. Una matriu de 50.000 dòlars que produeix 500.000 peces afegeix només 0,10 dòlars per unitat de cost d'eines. Aquesta mateixa matriu que produeix només 5.000 peces afegeix 10,00 $ per unitat - convertint un procés eficient en un desastre econòmic. Els programes d'estampació progressiva d'OEM que executen contractes plurianuals amb volums anuals de sis-xifres fan que la contribució de les eines s'aconsegueixi a fraccions d'un cèntim per part, fent que les estampacions de gran volum siguin el territori on les matrius progressives ofereixen els seus rendiments més forts.
Factors de cost ocults que els compradors haurien d'entendre
La cotització de la matriu i el preu per-part no expliquen tota la història. Els compradors experimentats tenen en compte els factors de cost que no apareixen mai a la cotització inicial - i aquests factors ocults sovint determinen si un programa es manté en el pressupost o s'estén més enllà.
- Requisits de tolerància:Les característiques que es mantenen per sota de ± 0,05 mm requereixen afilat freqüent de matrius i acers per a eines de grau superior-, inflant tant el cost d'eines com de manteniment de manera significativa.
- Taxa d'utilització del material:L'eficiència del disseny de la tira determina quant de la bobina comprada es converteix en peces acabades en comparació amb ferralla. Una mala nidificació pot malbaratar més del 30% de la matèria primera.
- Canvis d'enginyeria després de la construcció de la matriu:Un canvi de disseny-última etapa pot costar fins a la meitat del preu de l'eina original. - La reelaboració de mecanitzat, tractament tèrmic i rectificat s'acumula ràpidament.
- Operacions secundàries:Els passos de puntejat, xapat, tractament tèrmic o muntatge que la matriu no pot consolidar afegeixen un cost de mà d'obra per-peça i de manipulació al volum.
- Iteracions de desenvolupament i prova:Les matrius de complexitat mitjana-normalment requereixen de 5 a 8 iteracions de mostreig abans d'aconseguir una producció estable. Aquestes tirades de prova consumeixen temps de premsa, hores d'enginyeria i material que poques vegades apareix a la cita original.
- Manteniment de la matriu durant la vida útil:L'afilat del punxó, la substitució d'inserts i les revisions preventives són despeses contínues que s'amplien amb el recompte total de peces.
La disciplina d'adquisició que funciona per a les compres de productes bàsics - guanya l'oferta més baixa - falla per als programes de matriu progressiu. Una cotització de 22.000 $ que exclou una simulació robusta, un abast de prova adequat i una construcció adequada de la classe de matriu sovint genera 15.000 $ o més en costos de desenvolupament aigües avall que una cotització de 35.000 $ amb una enginyeria completa-hauria evitat completament.
Els compradors intel·ligents avaluen el cost total de propietat: eines més desenvolupament més manteniment més preu per-part durant tota la vida útil del programa. Aquest càlcul desplaça l'atenció de l'ordre de compra a l'economia de la producció - i planteja la qüestió més pràctica de com identificar els proveïdors capaços d'oferir aquesta economia de manera fiable.
Com avaluar un proveïdor d'estampació de matrius progressius
El cost total de propietat us indica què heu de gastar. L'avaluació del proveïdor us diu qui s'ho mereix. I aquí és on molts equips d'adquisició s'ensopeguen - comparen els pressupostos línia per línia sense verificar si l'empresa d'estampació progressiva que hi ha darrere d'aquests números realment pot oferir la profunditat d'enginyeria, la infraestructura de qualitat i l'escalabilitat de producció que el programa exigeix.
Capacitats tècniques per verificar
El principal diferenciador entre els fabricants de matrius progressius és si dissenyen i construeixen eines a casa-o les subcontracten. Un proveïdor amb enginyeria interna de matrius pot iterar en dissenys de tires, modificar la seqüenciació de l'estació i resoldre problemes de prova en dies en lloc de setmanes. Quan el vostre fabricant d'eines i la vostra planta de producció comparteixen el mateix sostre, els comentaris de DFM es produeixen en temps real - no a través de cadenes de correu electrònic entre empreses desconnectades.
Més enllà de la capacitat d'eines, verifiqueu aquests detalls abans de seleccionar els proveïdors d'estampació de matrius progressius:
- Tonatge de premsa i rang de mida de llit:El seu equip coincideix amb el gruix del material i la petjada de la vostra peça? Un proveïdor que fa servir premses de 30 tones no pot gestionar components inoxidables gruixuts que necessiten 150+ tones de força de conformació.
- Capacitat de manipulació de materials:Poden processar les amplades, els gruixos i els aliatges de la bobina que requereix la vostra peça? Els sistemes d'alimentació servo, els allisadors de bobines i la lubricació-en línia afecten els materials que poden funcionar de manera fiable.
- Operacions secundàries:El roscat, la soldadura, el revestiment, el tractament tèrmic i el muntatge realitzats sota un mateix sostre eliminen els costos logístics i el risc de qualitat entre les etapes del procés.
- Experiència en formació de diverses-estació:Proveïdors comYICHEN, que serveix explícitament als enginyers de producció i als equips d'adquisició que s'aprovisionen de matrius d'estampació progressiva per a-peces metàl·liques de gran volum, demostren el tipus de capacitat enfocada - de conformació eficient de diverses estacions-, una gran repetibilitat i una producció massiva escalable - que separa un soci qualificat d'una botiga de treball general.
Un proveïdor que inverteix en mecanitzat CNC avançat, electroerosió per fil i eines de simulació digital com l'anàlisi d'elements finits (FEA) pot predir i resoldre problemes d'eines abans de tallar l'acer. Aquesta competència tecnològica es tradueix directament en menys iteracions de prova, terminis de lliurament més curts i un cost total de desenvolupament més baix.
Sistemes de qualitat i certificacions que importen
Les certificacions no són només logotips en un lloc web. Cadascun imposa una disciplina de procés específica que afecta com es produeixen, inspeccionen i documenten les teves peces:
| Certificació | Àmbit | Què significa per a les teves peces estampades |
|---|---|---|
| ISO 9001 | Qualitat general de fabricació | Control del procés de referència, pensament-basat en risc, millora contínua. Suficient per a estampacions industrials generals. |
| IATF 16949 | Producció d'automoció | Mandats PPAP, SPC, FMEA i MSA. Necessari per a qualsevol proveïdor de nivell d'automoció. Aplica Cpk superior o igual a 1,67 en característiques crítiques. |
| AS9100 | Aeroespacial i defensa | Afegeix gestió de configuració, inspecció del primer article segons AS9102 i prevenció de peces falsificades. No-negociable per a primers aeroespacials. |
Per als programes d'automoció, PPAP (Procés d'aprovació de peces de producció) és la porta d'entrada a la producció. Un PPAP d'estampació progressiva típica de la matriu triga entre 8 i 12 setmanes des de l'inici de l'eina- fins a la garantia de presentació de peces aprovada. Aquesta línia de temps cobreix la fabricació de matrius, les primeres tirades d'articles, la validació dimensional, els estudis de capacitat i el paquet complet d'enviament de 18 elements. Si un fabricant de matrius progressius no pot articular el seu procés PPAP amb claredat, no ha executat prou programes d'automoció per gestionar el vostre.
Per a treballs que no siguin-automòbils, encara podeu sol·licitar un subconjunt: informes dimensionals, certificats de material, pla de control i peces de mostra. L'estructura proporciona responsabilitat fins i tot quan no es requereix la càrrega completa de la documentació de l'automòbil.
Preguntes per fer al vostre proveïdor d'estampació
Saber què verificar és una cosa. Aconseguir respostes honestes requereix fer preguntes puntuals. Utilitzeu aquesta llista de verificació quan avalueu els fabricants de matrius d'estampació - cobreix els buits on les cites superficials amaguen diferències reals de capacitat:
- Propietat de l'eina:Qui és el propietari del dau després del pagament - vostè o el proveïdor? El pots traslladar a una altra instal·lació si cal?
- -Enginyeria interna de matrius:Dissenyen, simulen i construeixen matrius progressius internament o subcontracten alguna etapa?
- Procés de retroalimentació de DFM:Revisaran el disseny de la vostra peça i suggeriran modificacions per a l'estampabilitat abans de citar eines? Amb quina rapidesa?
- Escalabilitat del volum:Poden escalar des del mostreig inicial fins a 500 000+ unitats anuals sense subcontractar la capacitat de la premsa?
- Província de material:Disposen d'aliatges de bobina estàndard o cada comanda requereix un termini d'adquisició de material?
- Àmbit de prova i validació:Quantes iteracions de mostreig s'inclouen a la cotització d'eines? Què passa si calen proves addicionals?
- Programa de manteniment de matrius:Quin és el seu programa de manteniment preventiu? Qui assumeix el cost de l'afilat del punxó i la substitució de la inserció durant la vida útil de la matriu?
- Procés de canvi d'enginyeria:Com gestionen les revisions de disseny de mitja-producció? Quin és el cost típic i l'impacte de la cronologia?
- Documentació de qualitat:Poden proporcionar PPAP Nivell 3, informes d'inspecció del primer article i dades SPC en curs com a lliuraments estàndard?
- Comunicació i gestió de projectes:Tindreu un contacte tècnic dedicat o us envien a les vendes generals?
Un proveïdor que respon aquestes preguntes amb - cronologies concretes, contactes d'enginyeria anomenats, processos documentats - està indicant profunditat. Qui es desvia cap a garanties genèriques està indicant risc. Entre els fabricants de matrius d'estampació metàl·lica, la diferència entre un soci fiable-a llarg termini i una font de maldecaps de producció recurrents sovint es fa visible en aquesta etapa d'avaluació, molt abans de signar qualsevol comanda de compra.
La selecció de proveïdors posa les bases. Però entendre com es desenvolupa realment el projecte - des de la primera revisió del disseny fins a la rampa de producció - determina si les vostres expectatives de cronologia són realistes o il·lusionades.
Des de la consulta inicial fins a la producció completa
Heu identificat el proveïdor adequat. Es van revisar les preguntes d'avaluació. Aleshores, què passa realment després? La majoria dels compradors entren en programes de serveis d'estampació de metalls progressius amb una vaga sensació que les eines es construeixen, les mostres s'aproven i la producció comença. La realitat és una seqüència estructurada de portes d'enginyeria, cadascuna amb la seva pròpia línia de temps, lliurables i possibles punts de fallada. La mala interpretació d'aquest cicle de vida és on els excés de programació s'originen - no per la incompetència del proveïdor, sinó per les expectatives dels compradors que salten fases crítiques.
Revisió del disseny i fase de retroalimentació de DFM
Cada projecte progressiu d'estampació de metalls comença amb una avaluació d'enginyeria - no amb una comanda de compra. Els enginyers d'eines del proveïdor revisen la geometria de la peça, la selecció de material, les notes de tolerància i els objectius de volum anuals per determinar si el component és adequat per al processament progressiu de matrius. Aquí és on marquen les característiques que afegeixen estacions innecessàries, suggereixen canvis de radi que eviten l'esquerda i identifiquen oportunitats per consolidar les operacions secundàries a la matriu.
Espereu que aquesta fase inclogui:
- Conceptes de disseny de tires que mostren el recompte d'estacions, el disseny del portador i el pas d'alimentació
- Selecció preliminar de premsa basada en càlculs de tonatge i requisits de mida de llit
- Recomanacions de DFM - modificacions de la geometria que redueixen el cost de les eines o milloren la vida útil de la matriu
- Confirmació del material, inclosa la discussió sobre el comportament dels materials d'estampació progressiva i qualsevol requisit d'eines específiques d'aliatge-
- Eines pressupostàries i estimacions de preu{0}}peçal lligades a hipòtesis de volum específiques
Durada típica? De dues a quatre setmanes per a parts estàndard de complexitat. Els components altament complexos amb toleràncies estretes o materials exòtics poden trigar més a mesura que els enginyers executen simulacions de conformació i avaluen múltiples alternatives de disseny de tires abans de comprometre's amb una direcció. Apressar aquesta fase - o saltar-se completament els comentaris de DFM - és l'error més comú que cometen els compradors. Cada dòlar estalviat en la revisió d'enginyeria genera deu dòlars en reelaboració d'eines aigües avall.
Construcció d'eines mitjançant l'aprovació del primer article
Un cop bloquejats el disseny de la tira i el disseny de les peces, comença la construcció de la matriu. Una matriu progressiva d'alta-qualitat requereix normalment de 12 a 20 setmanes per dissenyar, mecanitzar, tractar tèrmicament, moldre, muntar i posar en marxa. Les matrius complexes amb moltes estacions o toleràncies ajustades poden superar aquest rang. Aquesta línia de temps no és un farciment - sinó que reflecteix la realitat de la matriu de precisió i les eines d'estampació que han de mantenir la precisió dimensional durant milions de cicles.
La seqüència de construcció-a-aprovació generalment segueix aquest camí:
- Disseny detallat de la matriu:Modelatge 3D complet de cada estació, component i progressió de la tira (2-4 setmanes)
- Mecanitzat de components:Fresat CNC, electroerosió per filferro i rectificat de punxons, insercions de matriu i plaques (4-8 setmanes)
- Tractament tèrmic i acabat:Enduriment d'acers de matriu als valors especificats de Rockwell, rectificat superficial fins a les dimensions finals (1-2 setmanes)
- Muntatge i muntatge de bancs:Instal·lació de components, establiment d'autoritzacions, verificació de l'alineació a totes les estacions (1-2 setmanes)
- Primera prova:Tirades inicials de premsa per validar la progressió de la tira, identificar interferències i produir mostres preliminars
- Iteració i perfeccionament:Ajustar les alçades del punxó, modificar els radis de conformació, corregir les desviacions dimensionals en funció de la mesura de la mostra
- Primera inspecció de l'article:Informe dimensional complet amb la impressió de la peça, que sovint inclou mesures de GD&T sobre funcions crítiques
Per als programes d'automoció, aquesta fase culmina amb l'enviament PPAP - d'un paquet de documentació complet que demostra la capacitat del procés mitjançant dades dimensionals, estudis de capacitat (anàlisi Cpk), plans de control i una ordre d'enviament de peces. El nivell 3 de PPAP, el nivell de presentació més habitual, inclou la documentació completa dels dibuixos d'enginyeria, el flux de processos, els estudis de capacitat i les mostres de producció produïdes en condicions normals.
Les matrius de complexitat mitjana-normalment requereixen de 5 a 8 iteracions de mostreig abans d'aconseguir una qualitat estable de producció-. Cada iteració implica executar peces, mesurar-les, identificar desviacions, modificar les eines i tornar a executar-. Els compradors que fan un pressupost per a dues proves i després descobreixen que en necessiten sis són els que truquen frustrats al seu proveïdor la setmana 18 - quan la programació suposava que la producció ja estaria en funcionament.
Rampa de producció i gestió permanent de la qualitat
L'aprovació del primer article no vol dir que la producció completa comenci l'endemà. Hi ha un període de rampa deliberat en què les taxes de producció augmenten de manera incremental mentre el proveïdor valida que la qualitat es manté estable a la velocitat. Executar un dau a 50 cops per minut durant la prova us indica que l'eina funciona. Fer-lo funcionar a 400 SPM durant vuit hores consecutives us indica si pot mantenir la producció sense deriva tèrmica, avaria de la lubricació o problemes d'acumulació de ferralla.
Durant la producció constant, la gestió de la qualitat es basa en tres pilars:
- Control estadístic de processos (SPC):Les dimensions crítiques es mesuren a intervals definits i es tracen per detectar la deriva abans que les peces surtin de la tolerància. Els límits de control desencadenen accions correctores molt abans que les peces defectuoses arribin al vostre moll.
- Manteniment preventiu de matrius:Les parades programades per a l'afilat del punxó, la inspecció d'inserts i la substitució de la molla eviten fallades no planificades. La majoria de matrius progressius requereixen manteniment cada 50.000 a 150.000 cops depenent de l'abrasivitat del material i la construcció de l'eina.
- Seguiment de la producció:Els-sensors de matriu, els monitors de tonatge i els detectors d'error-d'alimentació detenen la premsa a l'instant si hi ha alguna cosa malament - protegint tant la inversió en eines com la qualitat de la peça.
Per als enginyers de producció i els equips d'adquisició preparats per començar el seu viatge progressiu d'aprovisionament de matrius d'estampació, com els proveïdorsYICHENcentreu-vos específicament en la repetibilitat estricta i les capacitats de producció massiva - escalables que més importen durant aquesta fase de rampa de producció, on la matriu ha de demostrar que pot oferir peces coherents no només en el mostreig, sinó també en tirades sostinguts d'alt volum-.
El cicle de vida complet - des de la primera consulta fins a la producció estable - normalment abasta entre 16 i 30 setmanes, depenent de la complexitat de la part, els reptes del material i els requisits de documentació. Els compradors que entenguin aquesta cronologia per endavant planifiquen el llançament dels seus productes en conseqüència. Aquells que no acaben comprimint les fases d'enginyeria, saltant-se els passos de validació i pagant-ho en escapades de qualitat i programar retards que costen molt més que les setmanes que van intentar estalviar.
Preguntes més freqüents sobre l'estampació progressiva del metall
1. Què és una matriu progressiva en l'estampació de metalls?
Una matriu progressiva és una eina multi-estació instal·lada en una premsa d'estampació on una cinta metàl·lica contínua avança per estacions seqüencials amb cada cop de premsa. Cada estació realitza una operació específica com ara perforar, doblegar, conformar o tallar. La peça roman unida a una tira de suport durant tot el procés i només es separa a l'estació de tall final, produint un component completat amb cada cicle de carrera.
2. Quant costa l'eina de matriu progressiva?
L'eina de matriu progressiva normalment oscil·la entre els 30.000 dòlars i els 250.000 dòlars, depenent del recompte de l'estació, els requisits del material, les exigències de tolerància i característiques com ara insercions de carbur o sensors-de matriu. Una perforació de sis-estacions-i-una matriu de doblegat en acer dolç pot costar entre 10.000 i 25.000 dòlars, mentre que les eines d'automoció o electrònica de complexitat mitjana-acostumen a estar entre 25.000 i 60.000 dòlars. La inversió es torna econòmica quan s'amortitza en volums anuals superiors a 50.000 unitats, on el cost per{20}}part disminueix significativament en comparació amb els processos alternatius.
3. Quina diferència hi ha entre l'estampació de matriu progressiu i la matriu de transferència?
En l'estampació progressiva de matriu, la peça roman connectada al suport de la cinta metàl·lica a través de totes les estacions fins al tall final. En l'estampació de matriu de transferència, la peça es separa de la cinta d'hora i es mou físicament entre estacions mitjançant dits mecànics. Les matrius de transferència s'adapten a peces més grans o a aquelles que requereixen embussos profunds i canvis d'orientació, mentre que les matrius progressives excel·lent en components més petits i de gran-volum que s'executen amb més cops per minut. Les matrius progressives solen ser rendibles-per sobre de 50.000 unitats anuals, mentre que els programes de matriu de transferència poden justificar la inversió en volums tan baixos com 25.000 unitats.
4. Quins materials es poden utilitzar en l'estampació progressiva?
Els materials habituals inclouen acer baix-carboni (1008/1010), acer inoxidable (304/316L), coure (C11000), llautó (C26000), bronze fòsfor (C51000) i aliatges d'alumini (5052/6061). Cada material requereix ajustos específics d'eines. L'acer ofereix una formabilitat excel·lent amb un desgast mínim de l'eina. L'acer inoxidable exigeix una compensació de retorn elàstic i recobriments anti-recorts. El coure i el llautó necessiten una lubricació especialitzada per evitar l'acumulació de matrius. L'alumini requereix espais lliures més amplis per a la matriu i lubricants basats en PTFE-per evitar esquinçaments i rascades superficials.
5. Quant de temps triga des de la consulta inicial fins a la producció completa amb estampació progressiva de matriu?
El cicle de vida complet abasta normalment de 16 a 30 setmanes, depenent de la complexitat de la part i dels requisits de documentació. La fase de revisió de DFM dura de dues a quatre setmanes, la construcció de la matriu requereix de 12 a 20 setmanes, incloent disseny, mecanitzat, tractament tèrmic i muntatge, i l'aprovació del primer article implica de 5 a 8 iteracions de mostreig. Després de l'aprovació, una fase de rampa de producció valida la qualitat a tota velocitat abans que comenci la fabricació en estat estacionari-. Els proveïdors com YICHEN que se centren en la repetibilitat estricta i la producció en massa escalable poden racionalitzar aquesta línia de temps gràcies a les capacitats de disseny i construcció d'eines de la casa{10}.


