


Què significa realment l'estampació de matrius personalitzades
Quan escolteu "estampació metàl·lica", podeu imaginar una premsa perforant formes genèriques de xapa.Troquelat personalitzatés una cosa diferent. Comença amb eines dissenyades des de zero per a una peça específica, el seu material i les seves demandes de producció en lloc de confiar en matrius-de-prestatatges que s'aproximen a la geometria que necessiteu.
L'estampació de matriu personalitzada és un procés de conformació de metalls que utilitza eines-construïdes específicament, dissenyades per a una geometria de peça, un material i un requisit de producció específics, per produir components de precisió a escala amb una precisió repetible.
Aquesta distinció importa més del que podria semblar a primera vista. Una matriu estàndard pot estampar una rentadora o un suport simple. Però en el moment en què la vostra peça té dimensions patentades, toleràncies estretes o característiques que interactuen amb altres components d'un conjunt, necessiteu matrius d'estampació metàl·liques personalitzades al voltant del vostre disseny en lloc d'un disseny inclinat per adaptar-se a les eines existents.
Què fa que un dau sigui personalitzat
Una matriu es converteix en "personalitzada" quan la seva geometria, la disposició de l'estació i les especificacions del material es desenvolupen exclusivament per a una peça. Imagineu la diferència entre comprar un vestit fora del prestatge i tenir-ne un adaptat a les vostres mesures. Fora-del-rack funciona per a necessitats senzilles. Les matrius d'estampació personalitzades s'adapten: cada perfil de punxó, cada espai lliure, cada estació de conformació es calcula per al gruix del material, la ductilitat i els objectius dimensionals específics que requereix la vostra peça.
Aquesta enginyeria inicial inclou la selecció de graus d'acer per a eines, dissenyar dissenys de tires per a operacions progressives i compensar els comportaments dels materials com el retorn elàstic. El resultat és un segell de matriu que produeix peces pràcticament idèntiques traç rere traç, tant si esteu executant deu mil o deu milions de peces.
Qui es beneficia de l'estampació de matrius personalitzades
Els enginyers i els equips de contractació inverteixen en eines personalitzades per alguns motius bàsics:
- Toleràncies més estrictes- matrius personalitzades estan dissenyades per satisfer els vostres requisits dimensionals específics, no només "prou a prop".
- Geometries úniques- característiques de peces pròpies, perfils múltiples-coblats i retalls complexos que cap matriu de catàleg pot produir.
- Major rendiment a escala- un segell de matriu optimitzat per a la vostra peça funciona més ràpid amb menys ferralla que les eines adaptades.
- Qualitat repetible- cada part de la matriu és pràcticament idèntica, crític quan els components s'han d'intercanviar en conjunts.
Les indústries des de l'automoció fins a l'electrònica i l'aeroespacial depenen d'un enfocament de segell de matriu personalitzat sempre que el rendiment, la seguretat o la precisió de les peces no es poden deixar a les limitacions de les eines genèriques. Si heu dissenyat la peça vosaltres mateixos, és molt probable que necessiteu eines personalitzades per produir-la.
Com s'adapta aquest procés al paisatge més ampli de formació de metalls
L'estampació personalitzada de matrius es troba dins d'una família de mètodes de conformació de metalls que inclou mecanitzat CNC, tall per làser, fosa i hidroformat. El que separa les matrius d'estampació d'aquestes alternatives és l'economia de la repetició. Una matriu personalitzada comporta una inversió inicial important, però un cop construïda, produeix peces a una fracció del cost per-unitat de mecanitzat o tall. Aquest avantatge de costos es combina amb el volum, la qual cosa la converteix en l'opció dominant per a sèries de producció mitjanes-a{-altes a gairebé tots els sectors de fabricació.
Aquest article està creat com a recurs-per prendre decisions. Tant si sou un enginyer que avalua la viabilitat com si sou un professional que compara mètodes de fabricació, les seccions següents inclouen tipus de processos, operacions de conformació, requisits de la indústria, toleràncies, factors de costos i selecció de proveïdors, tot allò que els compradors voldrien haver entès abans del seu primer projecte d'eines personalitzades.
La primera decisió a la qual s'enfronten la majoria dels equips és senzilla: el meu projecte necessita realment eines personalitzades o les matrius estàndard poden gestionar la feina?
Estampació de matriu personalitzada vs estàndard i quan triar-la
Hi ha una matriu estàndard en un prestatge, a punt per estampar formes habituals: volanderes planes, suports simples, clips bàsics. Costa poc o gens per endavant perquè les eines ja existeixen. Una matriu d'estampació de metall personalitzada, d'altra banda, està dissenyada des de zero per a la vostra peça específica. L'elecció entre aquestes dues vies determina l'economia del vostre projecte, la llibertat de disseny i els costos de producció a llarg termini-d'una manera que no sempre és evident a primera vista.
Quan Standard Dies es queda curt
Les matrius estàndard funcionen quan la vostra peça coincideix amb una geometria per a la qual algú ja ha construït eines. Penseu en forats de fixació genèrics, retalls rectangulars o suports d'especificacions de catàleg-. En el moment en què el vostre disseny introdueix dimensions patentades, interaccions amb diverses-funcions o reptes de formació-específics de material, un dau estàndard es converteix en una restricció en lloc d'una drecera.
Això és el que normalment obliga el canvi a eines personalitzades:
- La vostra peça té requisits dimensionals únics o característiques pròpies que cap matriu existent pot produir.
- Les toleràncies estrictes exigeixen eines dissenyades específicament per a la vostra variació permesa, no una aproximació-de propòsit general.
- El comportament dels materials, com ara el retorn elàstic en acers-d'alta resistència o enganxament a l'alumini, requereixen espais lliures de matriu i compensacions adaptades a aquest aliatge.
- Les peces multi-operacions necessiten el tallat, la perforació i el conformat realitzats en una seqüència controlada dins d'un cicle d'estampació de matriu.
Quan forceu una peça a l'eina existent, esteu dissenyant cap enrere. L'eina dicta el que podeu fer i els vostres enginyers acaben comprometent la geometria, relaxant les toleràncies o dividint les operacions en diverses configuracions. Aquesta pèrdua de flexibilitat sovint costa més a llarg termini del que tindria la matriu d'estampació personalitzada per endavant.
Llibertat de disseny amb eines personalitzades
Amb un enfocament de segell metàl·lic personalitzat, la relació canvia. El disseny de la vostra peça impulsa les eines, no al revés. El dissenyador de matrius construeix cada estació, cada espai lliure i tots els perfils de conformació al voltant de la vostra geometria CAD i les especificacions del material. Obteniu exactament la peça que necessiteu sense compromisos forçats pel que passa a existir en un prestatge.
Això és més important per als components que s'han d'acoblar amb precisió en conjunts, complir amb criteris de rendiment estrictes o portar característiques pròpies que diferencien el vostre producte.Una matriu d'estampació personalitzadaTambé permet l'optimització de la disposició de les tires i la seqüència de conformació, la qual cosa redueix la ferralla i augmenta la velocitat de premsa, avantatges que mai desbloquejaràs amb eines estàndard adaptades.
La qüestió del punt d'equilibri-entre estàndard i personalitzat
La idea errònia més persistent sobre les eines personalitzades és que sempre és cara. En realitat, la inversió inicial s'amortitza en totes les parts que produeix la matriu. D'acord amb les dades del projecte-real de Jennison Corporation, una matriu personalitzada de 12.000 dòlars que produeix 20.000 peces afegeix només 0,60 dòlars per peça en cost d'eines, mentre que el mateix disseny mecanitzat sense eines podria costar 3,50 dòlars o més per peça.
La matemàtica-parcial és senzilla: divideix el cost de la matriu per l'estalvi per-part en comparació amb el procés alternatiu. Per sobre d'aquest llindar de volum, cada part addicional és molt més barata. Per sota, els enfocaments estàndard o el mecanitzat CNC poden costar menys en general.
| Dimensió | Dau estàndard | Troquel personalitzat |
|---|---|---|
| Flexibilitat de disseny | Limitat a les geometries existents | Dissenyat segons les especificacions exactes de la vostra peça |
| Cost inicial | Baix o zero | 8 $,000 - 50 $,000+ segons la complexitat |
| Cost per-unitat en volum | Superior (procés restringit) | Significativament més baix a escala |
| Complexitat geomètrica | Només formes simples | Peces amb -funcions múltiples i-tolerància ajustada |
| Temps de lliurament | Immediata (existeixen eines) | 8 - 14 setmanes per dissenyar i construir |
| Propietat | El venedor conserva les eines | El comprador normalment és el propietari del dau |
La veritable pregunta no és si us podeu permetre una eina personalitzada. És si el vostre volum total de vida útil, en totes les comandes durant els propers tres o cinc anys, creua aquesta línia d'equilibri-. Si ho fa, el dau es converteix en un actiu que continua produint valor molt després que s'hagi pagat per si mateix. Si no ho fa, els processos estàndard o alternatius segueixen sent la inversió més intel·ligent.
L'economia del volum, però, només és una part de l'equació. El tipus de matriu que trieu, ja sigui progressiu, de transferència, compost o de quatre lliscaments, determina amb quina eficàcia s'executa aquest volum i quines geometries de peces són possibles.
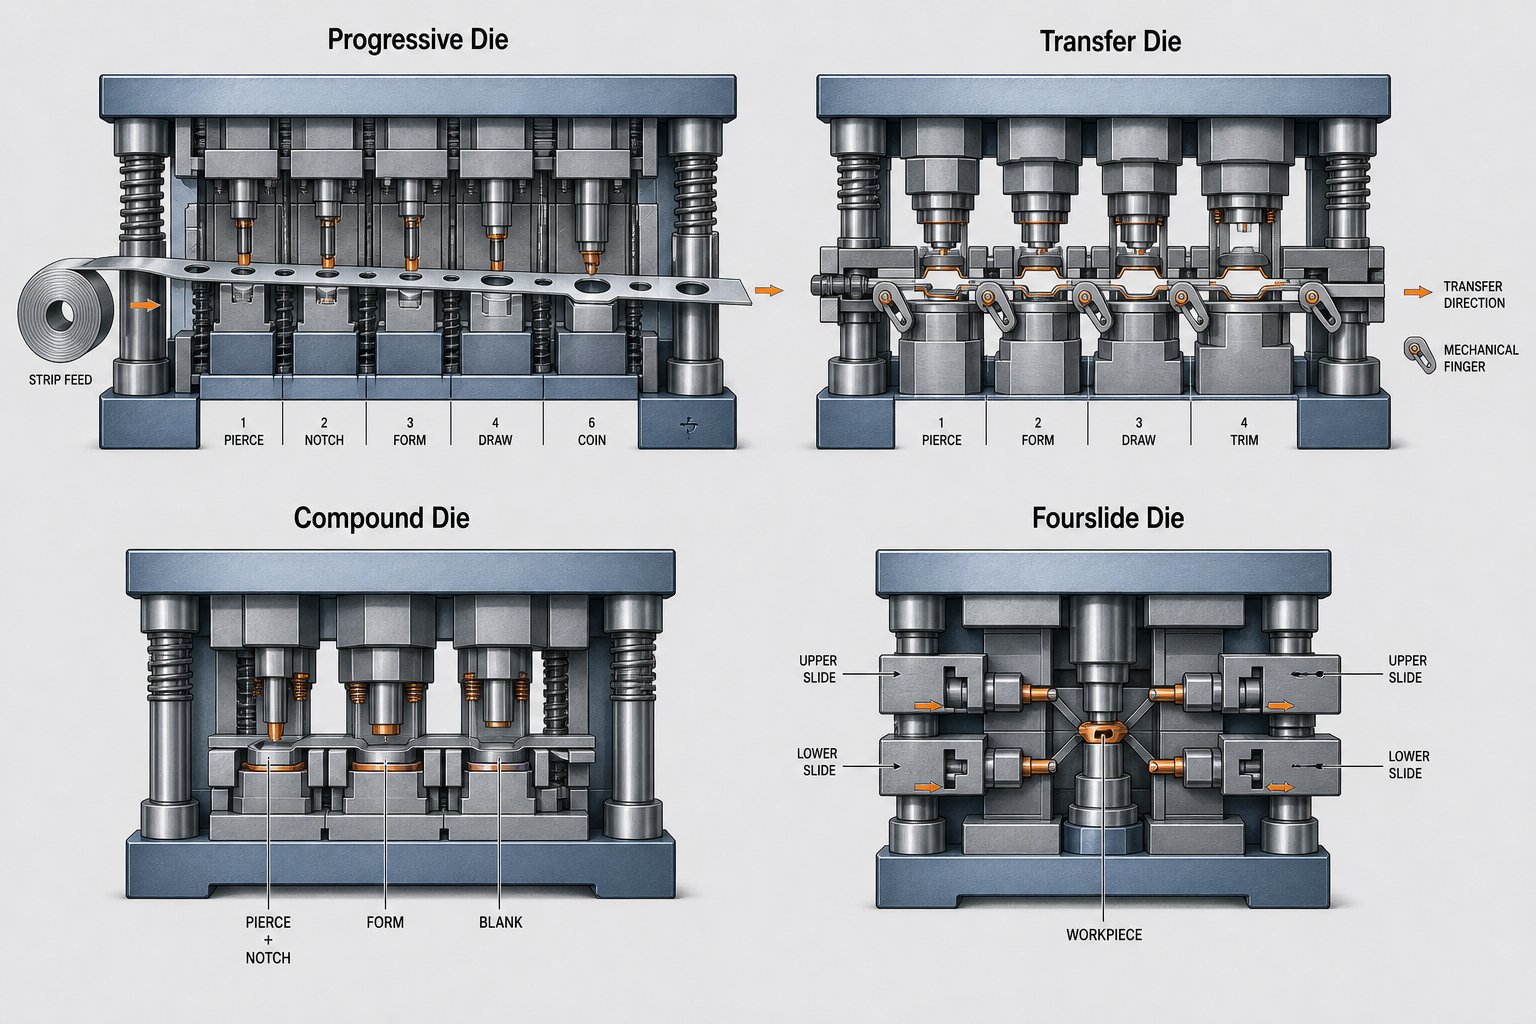
S'expliquen els tipus de processos d'estampació de matrius personalitzats
Escollir el tipus de matriu adequat no és un detall menor. Determina la vostra velocitat de producció, la complexitat de la peça assolible, la taxa de ferralla i l'economia per-unitat. Quatre tipus principals de matrius d'estampació dominen el treball personalitzat, i cadascun té un nínxol diferent. Comprendre on sobresurten i on es queden curts us ajuda a evitar costosos desajustos entre els vostres requisits de peces i la vostra inversió en eines.
Troqueles progressives per a peces complexes de gran-volum
Les matrius progressives són el cavall de batalla de les matrius d'estampació de metalls de gran volum-. Una bobina de xapa s'alimenta contínuament a través d'una sèrie d'estacions dins d'un únic conjunt de matrius, amb cada estació realitzant una operació específica: perforar un forat, tallar una vora, formar una corba. La cinta porta la peça d'estació en estació fins que l'operació final separa la peça acabada.
Imagineu una línia de muntatge comprimida en una única eina. Això és essencialment el que aconsegueixen els encunys progressius i l'estampació. Com que el material no surt mai de la matriu fins que la peça està completa, els temps de cicle són extremadament ràpids i sovint produeixen centenars de peces per minut. Això fa que les eines progressives siguin ideals per a components de mida petita-{-mitjana{-com ara connectors elèctrics, suports, marcs de plom i llaunes de blindatge.
La compensació? Les matrius progressives requereixen una inversió inicial més gran en eines i produeixen una mica de ferralla inherent a la cinta portadora. També funcionen millor per a peces que romanen relativament planes o que tenen formes poc profundes. Les geometries-de dibuixos profunds o les peces molt grans van més enllà del que pot gestionar una tira progressiva.
Troquels de transferència per a components grans i{0}}de dibuixos profunds
Quan les peces són massa grans, massa profundes o massa complexes per mantenir-se enganxades a una tira, les matrius de transferència prenen el relleu. En aquest procés, la bruta es separa primerencament de la matèria primera i després es transfereix mecànicament entre estacions mitjançant dits o sistemes de llançadora. Cada estació realitza un pas de conformació, com ara embutició profunda, brida o retallat, sobre el blanc discret.
Els matrius de transferència són habituals en panells de carrosseria d'automòbils, components estructurals i carcasses d'aparells on les dimensions de les peces superen el que permet l'alimentació progressiva de la cinta. Gestionen dibuixos més profunds i seqüències de conformació més agressives perquè el blanc es mou lliurement entre les estacions sense les restriccions geomètriques de romandre connectat a una tira de suport. El cost de les eines se situa entre el rang mitjà--alt i les velocitats de producció són més lentes que les matrius progressives, però la capacitat geomètrica és substancialment més gran.
Troqueles compostes i de quatre corredisses per a geometries especialitzades
Les matrius compostes tenen un enfocament completament diferent. En lloc de seqüenciar operacions en diverses estacions, realitzen diverses operacions de tall simultàniament en un sol cop de premsa. Una matriu composta pot buidar el perfil exterior i perforar forats interns alhora, produint peces de matriu d'estampació de xapa plana com ara volanderes, juntes i laminacions elèctriques amb una precisió i planitud excepcionals. Redueixen el temps de producció en un 25-30% en comparació amb les operacions seqüencials, tot i que generalment es limiten a peces sense requisits de conformació o flexió.
Les matrius de quatre diapositives, de vegades anomenades matrius multi-diapositives, utilitzen diapositives muntades horitzontalment disposades al voltant d'una àrea de conformació central en lloc de dependre únicament de la força de premsa vertical. Aquestes matrius de premsa metàl·lica es mouen des de múltiples direccions, cosa que els fa capaços de produir corbes complexes que superen els 90 graus, clips ajustats i formes complexes de filferro que les premses verticals convencionals no poden aconseguir. Segons les dades de producció de Keats Manufacturing, les màquines de quatre corredisses produeixen fins a 375 peces per minut mentre generen un 31% menys de ferralla que l'estampació progressiva perquè eliminen la necessitat de forats pilot i tires de suport.
Les eines de quatre lliscaments funcionen millor per a peces petites i primes amb corbes multi-direccionals complexes, com ara clips, pinces, connectors i contactes de molla. La limitació és la mida: els materials més grans o més gruixuts solen requerir matrius de premsa metàl·liques convencionals en configuracions progressives o de transferència.
La selecció d'aquests tipus de matrius d'estampació es redueix a un grapat de criteris mesurables. Fes-te aquestes preguntes per ordre:
- Quin és el vostre volum de producció anual?Els volums elevats afavoreixen els encunys progressius. Els volums baixos-a-mitjans poden justificar enfocaments de transferència o compostos.
- Quines són les dimensions i la profunditat de la part?Les peces grans o{0}}embuïdes profundes requereixen matrius de transferència. Les peces petites i planes s'adapten a matrius compostes. Les peces petites amb corbes complexes apunten a quatre lliscaments.
- Què tan complexa és la geometria?Els revolts multi-direccionals i els radis ajustats afavoreixen el quatre lliscaments. Peces planes de múltiples -funcions amb matrius compostos d'ajustament de tall i perforació. Les peces que necessiten conformació i tall seqüencials en moltes característiques s'alineen amb les eines progressives.
- Quin material i gruix esteu estampant?Els materials prims i flexibles funcionen en tot tipus. Els materials més gruixuts o més durs poden descartar el quatre lliscaments i afavorir configuracions progressives o de transferència amb un tonatge de premsa superior.
- Quins requisits de tolerància i planitud s'apliquen?Les matrius compostes ofereixen una planitud superior a les peces tallades. Els matrius de transferència proporcionen un control dimensional més estricte en geometries-de dibuixos profunds.
| Tipus de matriu | Interval de volum | Límits de mida de les peces | Capacitat de complexitat | Temps de lliurament típic |
|---|---|---|---|---|
| Progressiu | Alt (100.000 - milions) | Petit a mitjà | Operacions seqüencials de múltiples -funcions; profunditat de dibuix limitada | 10 - 16 setmanes |
| Transferència | Mitjana a alta (50K+) | Mitjana a gran | Dibuixos profunds, formes 3D complexes, geometries grans | 12 - 20 setmanes |
| Compost | Mitjana a alta (50K+) | Petit a mitjà (normalment menys de 150 mm) | Operacions de tall simultània; només peces planes | 6 - 10 setmanes |
| Quatre tobogans | Alt (100.000 - milions) | Petit (calibre prim) | Corbes multi-direccionals que superen els 90 graus; formes intricades | 8 - 14 setmanes |
Cap tipus de matriu és universalment superior. L'elecció correcta sorgeix de fer coincidir la geometria de la peça, la previsió de volum i els requisits de material amb el que cada configuració fa millor. Un tipus de matriu-ben seleccionat minimitza el vostre cost per-peça i maximitza el temps d'activitat de la premsa, mentre que l'elecció incorrecta condueix a un desgast excessiu, temps de cicle lents o peces que simplement no es poden formar correctament.
Per descomptat, el tipus de matriu és només el contenidor. El que passa dins d'aquest contenidor, les operacions de conformació específiques que realitza cada estació, és on realment es crea la precisió dimensional i la qualitat de les peces.
Operacions de formació de nuclis dins d'una matriu personalitzada
Cada matriu d'estampació de metall, independentment del tipus, realitza el seu treball mitjançant un conjunt específic d'operacions de conformació. Penseu en aquestes operacions com el vocabulari que parla el dau. Un dau progressiu pot utilitzar cinc o sis d'ells en seqüència; un dau compost podria executar-ne dos alhora. La sofisticació d'una matriu d'estampació metàl·lica personalitzada prové de com es combinen, s'ordenen i s'ajusten aquestes operacions per interactuar sense introduir defectes.
Entendre què fa cada operació de manera mecànica us ajuda a comunicar-vos amb els dissenyadors de matrius, a preveure problemes potencials i a avaluar si la geometria de la vostra peça és realment viable en forma estampada.
Fonaments de blanking i perforació
El buit i la perforació són operacions de tall, la base de gairebé totes les peces estampades. Sonen semblants, i mecànicament ho són. La diferència és el que guardes.
A l'estampació, el punxó empeny el material a través de l'obertura de la matriu i la peça{0}}tallada es converteix en la vostra part (o en el blanc que es formarà més endavant). En la perforació, també anomenada perforació, el punxó crea un forat i el llimac-tallat és ferralla. Tots dos es basen en una cisalla controlada: les vores del punxó i de la matriu no es troben exactament. En canvi, un espai lliure deliberat entre ells, normalment un 5-10% del gruix del material per costat, permet que el material es fracturi netament en lloc de deformar-se o arrossegar.
Fes aquesta autorització malament i veuràs problemes immediatament. Massa ajustat i el punxó es desgasta prematurament. Massa solt i obteniu rebaves excessives, vores aspres i deriva dimensional a les peces de la matriu d'estampació. L'espai lliure òptim també canvia amb el material: el coure tou necessita menys que l'acer-d'alta resistència, i l'acer inoxidable requereix més força i un control més estricte que els graus de carboni suau.
- Diàmetre mínim del forathauria de ser almenys igual al gruix del material per als forats rodons, o el 80% del gruix per als forats amb forma, per evitar el trencament del punxó.
- Distància-al-foratha de tenir com a mínim entre 1,0 i 2,0 vegades el gruix del material per mantenir la integritat estructural de la xarxa circumdant.
- Direcció Burrsempre es forma al costat-del dau. Especifiqueu quina cara importa per al vostre ajust i funció del vostre muntatge.
- Lliurament de cop-per-dairs'han de calcular per a cada aliatge i espessor específics, no assumits a partir de taules genèriques.
Compensació de flexió, dibuix i retrocés elàstic
La flexió transforma un blanc pla en una forma tri-dimensional aplicant força al llarg d'una línia recta fins que el material es deforma plàsticament. Sembla senzill, però cada corba introdueix un retorn elàstic: la tendència elàstica del material a tornar parcialment a la seva forma original després d'eliminar la força de formació. Un segell de matriu dissenyat per a una corba de 90 graus es podria formar a 92 o 93 graus, sabent que el material tornarà a l'angle objectiu.
La severitat del retorn elàstic depèn de la força de fluència del material, el gruix i el radi de flexió. Els acers d'alta-resistència i l'espatlla d'acer inoxidable són més agressius que l'acer suau o el coure. Com assenyalaEl Fabricador, la direcció del gra en relació a la línia de flexió també té un paper crític: la flexió perpendicular al gra produeix corbes més fortes que són molt menys propenses a esquerdar-se, mentre que la flexió paral·lela al gra requereix radis més grans per evitar fractures a la superfície exterior.
El dibuix s'aprofundeix. Un cop de puny empeny el blanc a una cavitat de matriu, creant formes buides com tasses, petxines o tancaments. El material flueix cap a dins des de la zona de la brida en lloc de simplement doblegar-se en una línia. Quan la profunditat supera el diàmetre, el procés es converteix en embutició profunda i sovint requereix diverses etapes per evitar esquinçar o arrugar el material.
- Radi de curvatura interiorhauria de tenir com a mínim entre 1,0 i 1,5 vegades el gruix del material. Baixar per sota d'1,0T corre el risc de trencar-se, especialment paral·lel a la direcció del gra.
- Orientació del gras'ha d'especificar al disseny de la franja. Els corbes crítics han de ser perpendiculars al gra sempre que sigui possible.
- Compensació de retorn elàsticestà integrat a la geometria de la matriu. El dau-es doblega intencionadament perquè la peça es relaxi fins a l'angle objectiu.
- Dibuixa la profunditatper etapa no ha de superar aproximadament el 40-60% del diàmetre en blanc. Les peces més profundes necessiten múltiples estacions de dibuix amb recuit entre etapes si el material s'endureix.
- Pressió del suport en blancen les operacions de dibuix controla el flux de material. Massa poc provoca arrugues; massa provoca llàgrimes.
Encunyació i relleu per a funcions de precisió
Ambdós encunyar i gravar en relleu impliquen comprimir o desplaçar material per crear característiques superficials, però tenen diferents propòsits i funcionen a diferents nivells de força.
L'encunyació aplica una pressió extremadament alta per deformar plàsticament el material en cavitats de matriu precises. La força és tan gran que el material s'ajusta exactament a la superfície de la matriu, eliminant completament el retorn elàstic a la zona encunyada. Això fa que l'encunyació sigui ideal per establir dimensions crítiques, aplanar zones específiques o crear característiques que exigeixen toleràncies més enllà del que pot aconseguir la flexió estàndard. La compensació és el tonatge de premsa: l'encunyació requereix molt més força que altres operacions, la qual cosa afecta la selecció de la premsa i la durabilitat de la matriu.
El relleu crea patrons elevats o encastats estirant el material a una cavitat de matriu sense tallar-lo. A diferència de l'encunyació, el relleu desplaça el material en lloc de comprimir-se, produint una característica corresponent al costat oposat. Els usos funcionals inclouen costelles de rigidesa, característiques de localització per al muntatge i marques com números de peça o codis de data. Les aplicacions estètiques afegeixen textura o marca a les superfícies visibles.
- Força d'encunyarpot ser 3-5 vegades més gran que el format estàndard. El tonatge de premsa ha de tenir en compte això si hi ha estacions d'encunyació a la vostra matriu d'estampació metàl·lica.
- Profunditat de relleuNormalment no ha de superar 2-3 vegades el gruix del material per evitar un aprimament o fractura excessius.
- Espaiat de característiquesPer als detalls en relleu, cal un material circumdant adequat per evitar la distorsió de les zones adjacents.
- Ductilitat del materiallimita ambdues operacions. Els materials fràgils o molt durs-es poden trencar en lloc de fluir a les cavitats d'encunyació o de relleu.
El que fa que una matriu personalitzada sigui realment complexa no és cap operació aïllada. És la interacció entre operacions realitzades en seqüència o combinació. Un forat perforat a prop d'un revolt posterior es pot distorsionar si els espais lliures són insuficients. Una característica dibuixada adjacent a una zona encunyada pot aprimar-se de manera imprevisible. El dissenyador de matrius ha de tenir en compte com el treball de cada estació afecta l'estat del material per a cada estació que segueix, i com les propietats del material com la ductilitat, la duresa i el gruix restringeixen allò que es pot aconseguir físicament sense defectes.
Aquestes limitacions no existeixen en el buit. Canvien dràsticament en funció de la indústria que serveixen les vostres peces, dels aliatges que requereixen aquestes indústries i dels estàndards de qualitat que compleixen.
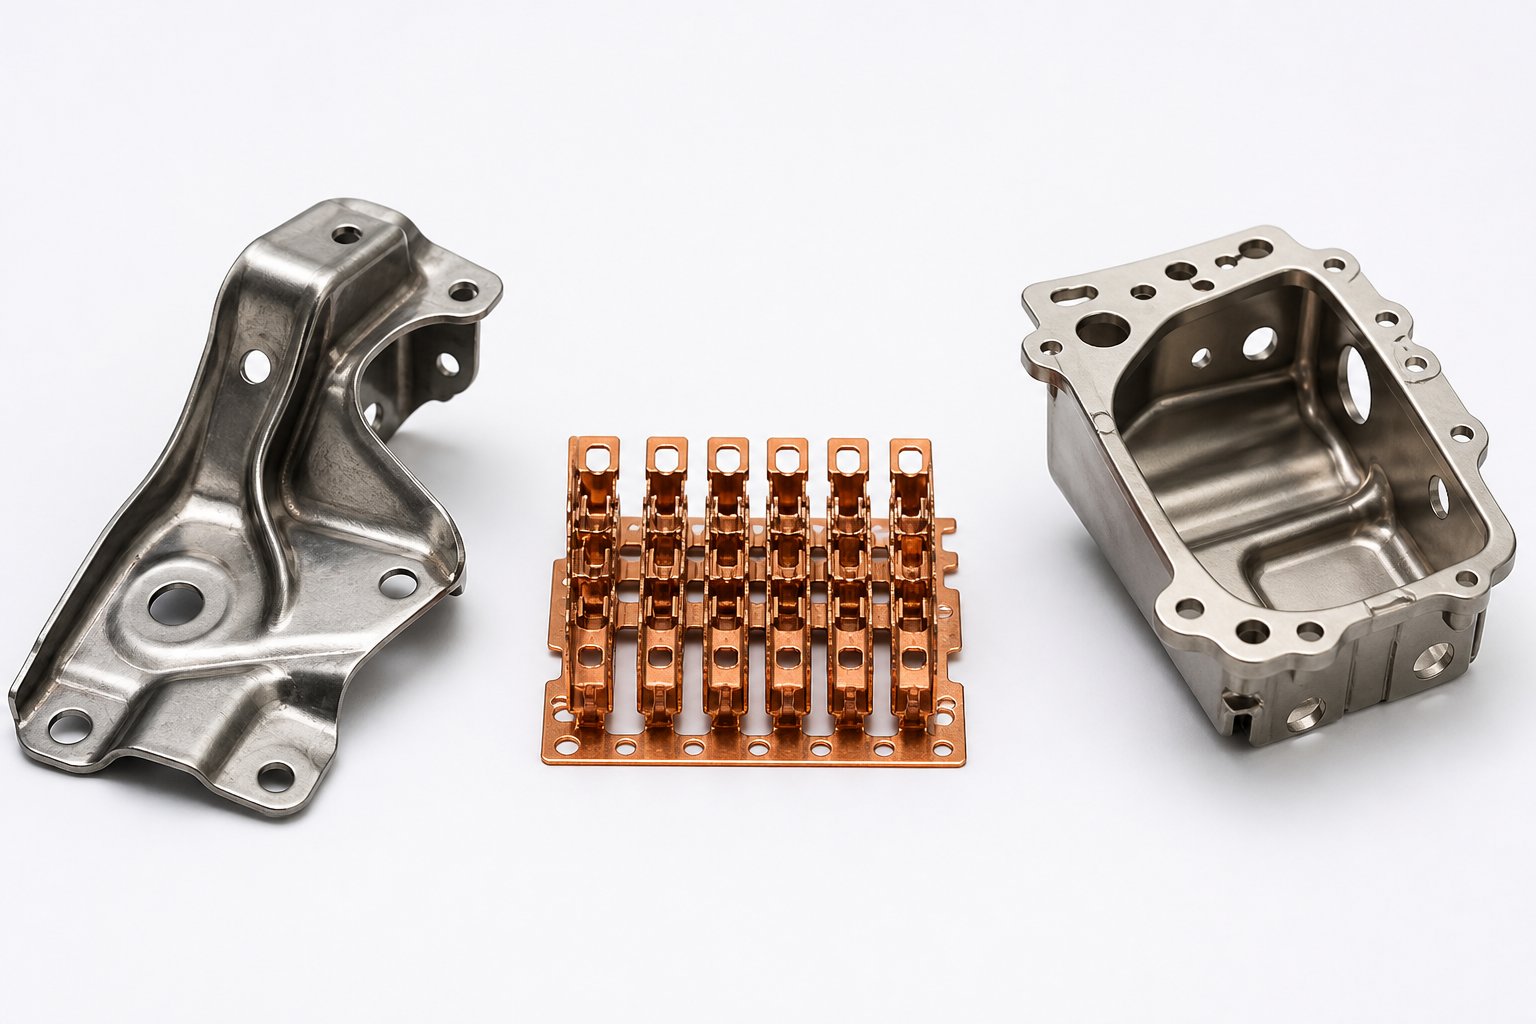
Consideracions específiques de l'estampació de matrius personalitzades del sector-
Una matriu d'estampació que funciona perfectament per a un suport d'automòbil pot ser completament incorrecte per a una carcassa de sensor aeroespacial o un pin de connector en miniatura. Les operacions de conformació en si són universals, però els materials, els volums, els sistemes de qualitat i les toleràncies que cada indústria exigeix remodelen com s'apliquen aquestes operacions. Saber on arriben les teves peces en aquest espectre t'ajuda a especificar els requisits amb precisió i a avaluar si un proveïdor entén realment les expectatives del teu sector.
Requisits de matriu d'estampació d'automòbils
L'automoció és el rei del volum. Els reforços estructurals, els panells de la carrosseria, els components de la transmissió i els conjunts de frens funcionen entre centenars de milers i milions d'unitats per any. Aquesta escala impulsa tot allò relacionat amb les matrius d'estampació d'automòbils: l'eina ha de sobreviure a desenes de milions de cicles de premsa, el procés ha de mantenir la coherència en tirades de producció de diversos-anys i els sistemes de qualitat han de complir la certificació IATF 16949.
IATF 16949 no és un exercici en paper. Requereix que els proveïdors implementin la planificació avançada de la qualitat del producte (APQP), realitzin enviaments del procés d'aprovació de peces de producció (PPAP) i mantinguin sistemes d'acció correctiva documentats. Per als enginyers i els equips d'adquisició que s'obtenen estampacions metàl·liques personalitzades a l'espai de l'automoció, això vol dir que el vostre proveïdor necessita documentació de procés actual,-monitorització SPC en temps real i valors Cpk demostrats d'1,33 o superiors en dimensions crítiques.
Les demandes dels materials es centren en acers d'aliatge de baixa-alta resistència-, acers de doble-fase i, cada cop més, aliatges d'alumini per reduir el pes. Les matrius d'estampació d'acer per a peces estructurals d'automòbils han de tenir en compte el retorn elàstic agressiu dels acers avançats-d'alta resistència, i de vegades requereixen una simulació multi-física per pre-compensar la geometria de la matriu. Les matrius d'estampació d'alumini s'enfronten a diferents reptes: fregament, límits de conformació més baixos i sensibilitat superficial que descarta les estratègies de lubricants agressives habituals amb l'acer.
Una matriu d'estampació d'automòbils també viu sota pressió constant per optimitzar el temps de cicle. Cada segon afaitat d'un cicle de premsa es multiplica en milions de peces. Les matrius progressives dominen aquest sector per a components més petits, mentre que les matrius de transferència gestionen peces estructurals més grans i elements del cos-embuïts.
Exigències de la indústria electrònica i connector
L'estampació metàl·lica elèctrica ocupa l'extrem oposat de l'espectre de mida. Els connectors, les llaunes de blindatge, els marcs de plom i les molles de contacte impliquen característiques mesurades en dècimes de mil·límetres, estampades amb materials fins a 0,1 mm. Les toleràncies aquí habitualment arriben a ± 0,025 mm en dimensions de contacte crítiques, i els materials, bronze fòsfor, coure beril·li i aliatges prims de coure, es comporten de manera molt diferent dels acers i aluminis de l'automoció.
La precisió a aquesta escala requereix espais de punxó de sub-micra-a-encuny, premses servo-accionades amb repetibilitat a nivell de micres- i sistemes d'inspecció de visió al 100% que verifiquen cada peça amb la geometria CAD. Les matrius progressives dominen perquè els components del connector funcionen en volums de milions a desenes de milions a l'any, i les peces són prou petites per romandre en una cinta portadora a través de totes les estacions de conformació.
El repte de l'estampació metàl·lica elèctrica no és la força bruta sinó el control. El coure de beril·li, un material comú per als contactes de molla a causa de la seva conductivitat i resistència a la fatiga, és notòriament difícil de formar sense micro-esquerdes. El bronze fòsfor, tot i que és més tolerant, encara requereix una gestió precisa de la direcció del gra i els radis de flexió. Aquests materials també tendeixen a treballar-endurir-se ràpidament, limitant el nombre d'operacions de conformació possibles sense recuit intermedi.
Els dissenyadors de matrius per al sector electrònic també s'enfronten a la pressió de la miniaturització. A mesura que els dispositius es redueixen, els passos dels connectors s'estrenyen i les funcions estampades en marcs de plom i matrius de contactes es fan més fines. D'acord amb les dades del sector dels fabricants d'estampació de precisió, els components micro-estampats per sota de 0,1 mm de gruix requereixen tècniques d'erosió de filferro per electroerosió i micro-mòlta que aconsegueixen espais de perforació i matriu en nivells d'un sol -dígit de micres, superant els límits de la fabricació d'eines convencionals-.
Aplicacions aeroespacials i d'alta{0}}fiabilitat
Aeroespacial capgira l'equació del volum. Les tirades de producció poden oscil·lar entre 500 i 50.000 unitats, però cada peça té una traçabilitat total des del lot de matèria primera fins a la inspecció final. Certificació AS9100, quees basa en ISO 9001 amb requisits més estrictes, exigeix procediments documentats per a l'emmagatzematge de materials, registres de tractament tèrmic, anàlisi de composició química i conservació de registres de qualitat durant set anys o més.
Els materials de l'estampació aeroespacial són sovint exòtics: aliatges de titani, Inconel, acers inoxidables endurits per precipitació-i graus d'alumini especialitzats com el 6061 i el 7075. Aquests aliatges resisteixen la formació, es desgasten més ràpidament i requereixen un control acurat dels paràmetres del procés per evitar micro-esquerdes o estrès residual que podria comprometre la vida d'aplicacions residuals. Els dissenyadors de matrius han de tenir en compte finestres de conformació limitada, que sovint requereixen radis de corbat més generosos, etapes de conformació addicionals i operacions d'alleujament de tensió posterior a la-formació.
L'estampació metàl·lica personalitzada 316/316L també apareix en carcasses de sensors aeroespacials i components de manipulació de fluids on la resistència a la corrosió és essencial. Els graus d'acer inoxidable austenític treballen-s'endureixen significativament durant la conformació, i requereixen matrius amb espais lliures optimitzats i una atenció especial a les operacions de seqüenciació per evitar fallades prematures del material.
Els protocols d'inspecció van molt més enllà del mostreig SPC. Les expectatives estàndard són la inspecció del primer-article amb informes CMM complets, proves funcionals en condicions de funcionament simulades i verificació dimensional de cada lot. El cost-per-part és secundari a la prova documentada que cada component compleix les especificacions.
Els productes de consum ocupen una altra zona: volums moderats, requisits d'acabat de superfícies cosmètics, materials variats que van des d'acer inoxidable fins a alumini fins a metalls pre-xapats i temps-intens-per al mercat. El disseny de matrius aquí prioritza el ràpid canvi, els enfocaments d'eines flexibles i les estratègies de protecció de superfícies que eviten rascades o marques a les cares visibles. Els sistemes de qualitat solen ser ISO 9001 en lloc de certificacions específiques del sector-, però els estàndards d'acabat poden ser visualment més exigents que qualsevol cosa que requereixi l'aeroespacial.
| Indústria | Materials típics | Interval de volum | Certificacions clau | Toleràncies crítiques |
|---|---|---|---|---|
| Automoció | Acer HSLA, acer{0}}bifàsic, alumini sèrie 5000/6000 | 100.000 - milions/any | IATF 16949, ISO 9001 | ±0,05 mm a ±0,1 mm en característiques estructurals |
| Electrònica | Bronze fòsfor, coure beril·li, aliatges prims de coure | Milions - desenes de milions/any | ISO 9001, estàndards IPC | ±0,025 mm en dimensions de contacte |
| Aeroespacial | Titani, Inconel, 316/316L SS, alumini 6061/7075 | 500 - 50.000/any | AS9100, NADCAP | ±0,025 mm a ±0,05 mm amb traçabilitat total |
| Productes de consum | Acer inoxidable 304, alumini, pre-acer | 10.000 - 500K/any | ISO 9001 | ±0,1 mm dimensional; Acabat cosmètic crític |
Aquestes diferències no són acadèmiques. Determinen directament quins proveïdors són qualificats per al vostre treball, quina documentació d'inspecció hauríeu d'esperar amb els lliuraments i com s'ha d'adaptar el vostre disseny de matriu per servir els materials i estàndards específics del vostre sector. Un proveïdor de matrius d'estampació d'automòbils sense IATF 16949 no és un-iniciador per als programes de nivell 1. Un fabricant de matrius electrònics sense capacitat de micro-estampació i inspecció visual no pot oferir la precisió que requereixen els components del connector.
Independentment de la indústria, una pregunta unifica tots els compradors: fins a quin punt poden ser realment les toleràncies i quins sistemes de qualitat garanteixen que aquestes toleràncies es mantinguin en el volum de producció?
Toleràncies i estàndards de qualitat en l'estampació de matrius de precisió
Els números de tolerància d'una impressió no signifiquen res si el procés darrere d'ells no pot mantenir aquests valors part rere part, torn rere torn. L'estampació de la matriu de precisió és capaç d'un control dimensional molt estricte, però el que realment podeu aconseguir depèn d'una cadena de variables: propietats del material, estat de la matriu, mecànica de premsa i la infraestructura de qualitat que ho suporta tot. Saber on es troben aquests límits us ajuda a especificar toleràncies que es poden assolir sense pagar per la precisió que no necessiteu.
Toleràncies assolibles en l'estampació de matrius personalitzades
El que abans era una tolerància estàndard de ±0,005 polzades (±0,127 mm) a la indústria de l'estampació s'ha estrènyer progressivament. Avui dia, les operacions de matriu i estampació de precisió es mantenen habitualment±0,002 polzades (±0,05 mm) en característiques crítiques, amb algunes aplicacions que arriben a ±0,001 polzades (±0,025 mm). Els connectors electrònics i els marcs de plom amb micro-estampació avancen encara més, i funcionen en un rang inferior a{-0,025 mm, on els espais de perforació-a-de punxó cauen a micres d'un sol dígit.
Aquests números són reals, però vénen amb condicions. La retenció de ±0,001 polzades requereix una matriu de precisió construïda amb marcs d'eines robusts, sistemes de guia de grans dimensions i espais lliures ajustats del pilot. Quan una estampadora utilitza un espai pilot de 0,0005 polzades, la variació total de les dimensions de la peça es manté dins d'aquesta mateixa finestra de 0,0005 polzades, motiu pel qual l'eina d'estampació de precisió personalitzada s'ha de dissenyar tenint en compte la repetibilitat des del primer esbós CAD.
La precisió assolible també depèn del tipus de característica. Les dimensions planes d'obturació i perforació són més fàcils de subjectar amb força que els angles de flexió o les profunditats dibuixades, on el retorn elàstic i el flux de material introdueixen variables addicionals. Els compradors haurien d'especificar les seves toleràncies més ajustades només a les característiques funcionals crítiques i permetre que les toleràncies estàndard de fabricació en altres llocs per mantenir el cost de les eines raonables.
Què signifiquen ISO 9001 i IATF 16949 per a les vostres peces
Les certificacions es mostren als llocs web dels proveïdors, però què requereixen realment entre bastidors?
ISO 9001és la línia de base. S'aplica a qualsevol indústria i estableix un sistema de gestió de la qualitat basat en processos documentats, auditories internes, revisió de la direcció i sistemes d'acció correctiva. Per als compradors d'estampació de matrius de precisió, la norma ISO 9001 significa que el vostre proveïdor ha formalitzat els seus controls de procés i pot demostrar una millora contínua. No obstant això, no exigeix freqüències específiques d'inspecció, índexs de capacitat o profunditat de traçabilitat.
IATF 16949es basa directament en ISO 9001 i afegeixrequisits específics d'automoció-per a la prevenció de defectes, la qualitat de la cadena de subministrament i la traçabilitat total de les peces. A la pràctica, això significa Planificació avançada de la qualitat del producte (APQP), enviaments del procés d'aprovació de peces de producció (PPAP), valors Cpk obligatoris d'1,33 o superiors en dimensions crítiques i seguiment formal de la garantia. Un Cpk d'1,33 redueix efectivament la vostra banda de tolerància a la meitat des d'un punt de vista pràctic, perquè requereix que el procés estigui centrat i capaç dins dels límits de les especificacions.
AS9100ofereix serveis aeroespacials amb una documentació encara més estricta. Exigeix una traçabilitat total del material, la conservació dels registres de qualitat durant set anys o més i procediments documentats per a la gestió de no conformitat. Cada lot ha de ser traçable fins a l'origen de la matèria primera, els registres del tractament tèrmic i els resultats de la inspecció.
El punt pràctic per emportar: combina els teus requisits de certificació amb el teu sector. La norma ISO 9001 és suficient per a aplicacions generals industrials i de consum. IATF 16949 no és-negociable per a les cadenes de subministrament d'automoció. L'AS9100 és obligatori per als-components crítics de vol. Demanar més del que necessiteu afegeix un cost sense afegir valor a les vostres peces.
Mètodes d'Inspecció i Control Estadístic de Processos
Fins i tot una matriu de precisió perfectament dissenyada derivarà amb el temps. Les vores dels punxons es desgasten, les agulles de guia desenvolupen joc i els lots de material varien subtilment en gruix o duresa. La infraestructura d'inspecció que envolta la premsa és la que agafa la deriva abans que es converteixi en producte defectuós.
Les estampadores d'alt rendiment-utilitzen un enfocament d'inspecció per capes:
- Primer{0}}inspecció de l'article (FAI)valida una nova configuració amb el dibuix abans que comenci la producció. Cada dimensió crítica es mesura i es documenta.
- En{0}}procés de mostreigestira peces a intervals definits durant la carrera. Les característiques crítiques es mesuren amb pinces, micròmetres o sistemes òptics en funció dels requisits de tolerància.
- Màquines de mesura de coordenades (CMM)manejar geometries 3D complexes on el mesurament manual no pot arribar. Els CMM verifiquen les dimensions generals, la ubicació dels forats, els angles de flexió i la planitud de les peces mostrejades.
- Sistemes de mesura òptica i visualproporcioneu una verificació sense-contacte, ideal per a estampats prims o delicats. Els sistemes de càmeres d'alta-velocitat poden realitzar una inspecció del 100% de les peces micro-estampades a la velocitat de producció.
- Control estadístic de processos (SPC)fa un seguiment de les mesures dimensionals al llarg del temps, dibuixa tendències i detecta la deriva del procés abans que les peces surtin de la tolerància. Els gràfics SPC revelen si un procés és estable i capaç, no només si les parts individuals passen o no.
SPC mereix una atenció especial. Una sola mesura confirma una part. SPC confirma que el vostre procés d'estampació de matrius de precisió és inherentment capaç de produir peces conformes en tirades prolongades. Passa la qualitat de la detecció a la prevenció, que és exactament el que necessiten els compradors de gran-volum.
Fins i tot amb aquesta infraestructura al seu lloc, les toleràncies es degraden durant les execucions de producció si no es gestionen les causes arrel. Els factors més comuns que erosionen la precisió amb el temps inclouen:
- Desgast de la vora del punxó i la matriu, que augmenta gradualment els espais lliures i l'alçada de la rebaba
- Desgast del passador de guia i del casquet, que permet que es desenvolupi la desalineació superior-a-de la matriu
- Flexió de la sabata de matriu sota tonatges repetits, especialment en dissenys de sabates de mida baixa o primes
- Variació del lot de material en el gruix, la duresa o l'estat de la superfície entre els canvis de bobina
- Premeu la deflexió de l'ariet o el desgast que introdueix una deriva posicional
- Avaria de la lubricació, augmentant la fricció i alterant el flux de material durant el conformat
- Expansió tèrmica durant execucions prolongades d'-alta velocitat, desplaçaments d'espai lliure a mesura que s'escalfen els components de la matriu
Un programa de manteniment proactiu, afinant les vores d'avantguarda segons el calendari, verificant l'alineació periòdicament i supervisant les tendències de SPC per a signes d'alerta primerenca, és el que separa els proveïdors que mantenen la precisió durant milions de cicles dels que comencen amb força i s'allunyen gradualment de la tolerància.
La capacitat de tolerància i els sistemes de qualitat us indiquen si un proveïdor pot fabricar la vostra peça correctament. La següent pregunta és igualment pràctica: què costarà i com canvia el volum l'economia?
Controladors de costos i economia de volum per a l'estampació de matrius personalitzades
Aquí hi ha la pregunta que dóna forma a cada decisió d'eines: en quin moment es paga la inversió inicial en una matriu personalitzada? La resposta no és un sol número. Depèn d'una pila de variables, des de la complexitat del vostre dau fins a quantes peces teniu previst executar al llarg de la seva vida útil. Entendre cada palanca de costos us ofereix el marc per comparar l'estampació amb alternatives i negociar amb els proveïdors des d'una posició de coneixement en lloc de conjectures.
Factors de costos principals en projectes de matriu personalitzat
El preu d'un dau personalitzat no és arbitrari. Reflecteix inputs mesurables d'enginyeria i fabricació. Aquests són els factors que més mouen l'agulla:
- Morir complexitat- el nombre d'estacions en una matriu progressiva, l'estanquitat de les toleràncies i el nombre d'operacions de conformació diferents, totes les hores de disseny de la unitat i el temps de mecanitzat. Una matriu de quatre-estacions costa molt menys que una matriu de setze-estacions que realitza l'estampació, perforació, múltiples corbes i-punts de matriu.
- Troqueles d'estampació d'acer i insercionsEl grau d'acer per a eines de - és important. Una matriu construïda amb acer per a eines D2 o A2 per a tirades moderades costa menys que una que utilitza acer ràpid-S7 o M2 per a una vida útil més llarga. Les matrius d'estampació de carbur, que utilitzen insercions de carbur de tungstè en seccions de punxó i matriu d'alt-desgast, duren molt més, però augmenten el cost de les eines en un 30-50%. L'elecció depèn del vostre volum de producció total: el carbur es paga per si mateix durant milions de cicles on l'acer d'eina estàndard requeriria múltiples afilats o substitucions.
- Costos dels materials de les peces- La matèria primera normalment representa el 60-70% del cost total d'una peça estampada. Els aliatges exòtics com el coure beril·li o l'Inconel costen múltiples per quilogram que l'acer suau, i desgasten eines més ràpidament, augmentant la despesa.
- Requisits de tonatge de premsa- peces més grans o més gruixudes necessiten premses més grans amb costos operatius més elevats per hora. Una matriu de màquina amb una capacitat de 200 tones és més barata per cursa que una que requereix 600 tones de força.
- Operacions secundàriesEls - passos de tractament tèrmic, revestiment, desbarbat, roscat o muntatge realitzats després de l'estampació afegeixen un cost per-peça. La integració d'alguns d'aquests a la matriu mateix (en el-toc de matriu, per exemple) augmenta el cost de les eines, però sovint redueix el cost total de les peces eliminant la manipulació i la configuració per a operacions separades.
La fabricació d'eines i matrius és fonamentalment un exercici de mecanitzat de precisió. La matriu s'ha de fresar CNC-, tallar per electroerosió per filferro-, rectificar i muntar-manualment, tot en acer endurit o carbur. Cada hora d'aquest treball qualificat apareix a la cotització d'eines. Però aquest cost està fixat. No canvia si segelles 10.000 peces o 10 milions.
Llindars de volum on les eines personalitzades es beneficien
Les peces d'estampació personalitzades comporten dues capes de costos: la-inversió única en eines i el cost de producció per-peça. Amb volums baixos, el cost de les eines domina la vostra economia per-unitat. En volums elevats, esdevé insignificant per part i el baix cost d'estampació per-peça es fa càrrec.
Considereu un exemple pràctic. Una matriu progressiva personalitzada que costa 25.000 dòlars que produeix una peça a 0,12 dòlars cadascuna sembla cara si només necessiteu 1.000 peces (25,12 dòlars per unitat amb eines amortitzades). Amb 100.000 peces, les eines afegeixen només 0,25 dòlars per unitat, el que fa que el cost total sigui de 0,37 dòlars. Amb 1.000.000 de peces, la contribució d'eines baixa a 0,025 dòlars per unitat i el vostre cost total és d'aproximadament 0,145 dòlars per part. El mecanitzat CNC d'aquesta mateixa geometria pot costar entre 3,00 i 5,00 dòlars per peça, independentment del volum, perquè cada peça requereix temps de màquina individual.
Segons les dades d'economia de producció de les comparacions de fabricació de metalls, el punt d'encreuament on l'estampació es fa més barata que el mecanitzat CNC sol caure entre 5.000 i 20.000 peces, depenent de la complexitat de la peça i el cost de la matriu. Per a geometries més senzilles amb una inversió més baixa en eines, el descans-arriba abans. Per a conjunts de matrius d'estampació metàl·lica molt complexos amb moltes estacions, pot ser que es necessitin volums més elevats per recuperar la despesa d'eines.
El marc general de volum de les guies d'eines de la indústria es desglossa així:
| Nivell de volum | Estampació de matrius personalitzades | Mecanitzat CNC | Tall per làser | Càsting |
|---|---|---|---|---|
| Menys de 1.000 peces | Antieconòmic (domina el cost de les eines) | Rentable{0}}; no necessita eines | Cost-efectiu per a perfils 2D plans | Moderat (es requereix inversió en patró/motlle) |
| 1,000 - 10,000 parts | Viable amb eines suaus simplificades | Encara és competitiu, però el cost per-unitat no canvia | Competitiu només per a geometries simples | Esdevenint rendible-per a les formes 3D |
| 10,000 - 100,000 parts | Clar avantatge de costos; eines d'acer endurit justificades | Car (temps de màquina acumulat elevat) | Poc pràctic per a les peces formades en aquest volum | Competitiu per a geometries 3D complexes |
| Més de 100.000 peces | elecció dominant; cost per{0}}unitat més baix per un marge ampli | Prohibitivament car per part | No escalable | Competitiu només per a formes calcinables molt complexes |
La idea clau: no avalueu el cost de les eines de manera aïllada. Avalueu el cost total del programa al llarg del vostre volum de vida previst, incloses les reordres. Els jocs de matrius d'estampació metàl·lica van donar els seus fruits el primer any i continuen produint valor durant els anys posteriors amb només costos de manteniment, cosa que els fa que aprecien els actius en lloc de les despeses d'-una vegada.
Expectatives de temps de lliurament i què influeix en el canvi
El cost és només la meitat de l'equació. L'altra meitat és el temps. Els projectes d'estampació de matrius personalitzades segueixen un camí de desenvolupament seqüencial i cada etapa té un interval de durada que depèn de la complexitat:
- Validació del disseny i simulació CAEDe - 1 a 3 setmanes. Inclou la revisió de la viabilitat, la simulació de conformació i l'optimització de la disposició de tires.
- Disseny detallat de matriuDe - 2 a 4 setmanes. Modelatge CAD complet de tots els components de matriu, llista de materials i revisió del disseny amb el client.
- Fabricació de matriusDe - 4 a 10 setmanes. Mecanitzat CNC, electroerosió per filferro, rectificat, tractament tèrmic de components d'acer per a eines i fabricació d'inserts de carbur. Aquesta és la fase més llarga i escala directament amb la complexitat de la matriu.
- Muntatge i muntatgeDe - 1 a 2 setmanes. Encaixar-components a mà, verificar les alineacions i muntar el conjunt complet de matrius.
- Experiències de prova (mostreig T1)De - 1 a 2 setmanes. Les primeres mostres s'estampan, es mesuren i es comparen amb les especificacions. Alguns fabricants aconsegueixen T1 en tan sols 4-5 setmanes per a matrius de complexitat moderada superposant les fases de disseny i mecanitzat.
- Revisions i re{0}}assaigsDe - 1 a 3 setmanes si calen ajustaments. La majoria de matrius requereixen almenys una ronda d'ajustament-després de les proves inicials.
El temps total d'execució d'una matriu progressiva personalitzada típica oscil·la entre 10 i 20 setmanes, amb matrius compostes més senzilles que arriben més ràpid (6-10 setmanes) i matrius de transferència complexes que triguen més (12-20+ setmanes).
Què accelera o retarda aquesta línia de temps? Hi destaquen alguns factors. Els dissenys de peces completes i congelades eviten bucles de revisió. L'especificació inicial del material permet al dissenyador de matrius finalitzar les estratègies d'autorització i compensació sense esperar decisions. Els proveïdors amb electroerosió per fil, CNC i rectificat a casa-eliminen els retards de subcontractació. I les especificacions de tolerància realistes eviten una precisió innecessària que afegeix temps de mecanitzat a cada component de matriu.
L'error més comú del comprador és subestimar els cicles de revisió. Un dau que requereix tres proves-i-iteracions d'ajust en lloc d'una pot afegir de quatre a sis setmanes més enllà de l'estimació original. L'esforç d'enginyeria de càrrega frontal-a través de la simulació i la revisió DFM és la manera més fiable de comprimir el temps de lliurament sense retallar la qualitat.
Entendre aquests aspectes econòmics us ajuda a pressupostar i planificar. Però el marc de costos només us diu què esperar. El flux de treball que realment ofereix la vostra matriu, des de la primera comprovació de viabilitat fins a l'aprovació de la producció, determina si aquestes expectatives es fan realitat.
El flux de treball d'estampació de matrius personalitzades des del disseny fins al lliurament
Conèixer l'economia és una cosa. Veure com una matriu cobra vida, des d'un model 3D en una pantalla fins a acer endurit que produeix peces acabades a gran velocitat, és on la majoria dels compradors troben sorpreses. El flux de treball és seqüencial i es basa en -gates: cada etapa ha de passar abans que comenci la següent, i saltar passos gairebé sempre costa més temps del que estalvia. Tant si el vostre projecte implica una matriu composta senzilla com una eina progressiva complexa amb vint estacions, l'arc de desenvolupament segueix la mateixa estructura fonamental.
Aquí teniu la seqüència completa que segueixen la majoria dels projectes d'eines d'estampació metàl·lica:
- Avaluació de la viabilitat- Es pot estampar aquesta part?
- Simulació CAE- Prediu el comportament de conformació, identifiqueu riscos, optimitzeu la geometria digitalment.
- Disseny detallat de matriu- Modelatge CAD complet de cada component, disposició de l'estació i progressió de la tira.
- Fabricació de matrius- Mecanitzat CNC, electroerosió per fil, rectificat i tractament tèrmic de components d'acer per a eines.
- Muntatge i muntatge- Ajustament-manual, verificació d'alineació i muntatge complet de matrius.
- Experiències de prova (mostreig T1)- Primeres peces estampades, mesurades i comparades amb les especificacions.
- Ajustaments i re{0}}provacions- Ajustament-fino basat en dades dimensionals de mostres inicials.
- Aprovació de producció- Signatura formal-que la matriu compleix tots els requisits per a la producció en volum.
- Manteniment en curs- Atenció preventiva programada i reparació d'eines d'estampació per preservar la precisió durant milions de cicles.
Cada porta porta productes específics i punts de decisió. Entendre què passa a cada etapa i quines preguntes cal fer, evita les sorpreses que descarrilin els terminis i els pressupostos.
Avaluació de viabilitat i simulació CAE
El flux de treball comença abans que es talli qualsevol acer o s'obri qualsevol fitxer CAD per al disseny de matrius. L'avaluació de la viabilitat respon a una pregunta enganyosament senzilla: es pot produir aquesta geometria de la peça mitjançant l'estampació tenint en compte el material, el gruix i les toleràncies especificats?
Una eina d'estampació experimentada i un equip d'enginyeria de matrius avalua la vostra peça per a les limitacions de conformació, els reptes del flux de material i els possibles riscos de defecte. Tenen en compte les relacions de profunditat de dibuix, els radis de corbat en relació amb el gruix del material, l'espaiat de les característiques i si la peça es pot produir en una sola matriu o requereix diverses etapes. Aquí és on les geometries poc pràctiques es marquen aviat. Una característica que funciona perfectament en el mecanitzat CNC pot ser impossible d'estampar sense esquerdes, o pot requerir una estació de conformació addicional que canviï completament l'economia del projecte.
Preguntes que cal fer en aquesta etapa: El proveïdor ha identificat alguna característica que superi els límits de conformabilitat estàndard? Hi ha geometries alternatives que aconsegueixen la mateixa funció amb millor fabricabilitat? Quin tipus de matriu recomanen i per què?
Una vegada que la viabilitat confirma que la peça és estampable, la simulació CAE es fa càrrec. Utilitzant programari d'anàlisi d'elements finits com AutoForm o DEFORM, els enginyers reprodueixen digitalment tot el procés de conformació abans de comprometre's amb eines físiques. SegonsEspecialistes en simulació CAE en enginyeria de matrius d'estampació, aquest pas permet predir el comportament del flux de material, la distribució de tensions i deformacions, la variació del gruix, les tendències d'arrugues i la deformació del retorn elàstic, tot abans que es gasti un sol dòlar en la fabricació de matrius.
L'etapa de simulació és on el cicle tradicional "Disseny, fabricació, prova, correcció, repetició" es comprimeix a "Disseny, simulació, optimització, fabricació, prova mínima". Els fabricants que aprofiten CAE solen reduir les iteracions de prova en un 30-50%, la qual cosa es tradueix directament en setmanes estalviades i en modificacions de matriu menys costoses. Els diagrames límit de formació (FLD) identifiquen les zones de risc d'esquerdes, els mapes d'aprimament revelen on el material podria fallar i la compensació de retorn elàstic es calcula matemàticament en lloc de descobrir-se mitjançant assaigs i errors físics.
Per als compradors, el benefici pràctic és senzill: un proveïdor que simula abans de mecanitzar lliura matrius que funcionen més a prop de la primera vegada. Saltar la simulació per estalviar una setmana per endavant sovint costa de tres a sis setmanes en prova-i-ajustar els cicles aigües avall.
Disseny, mecanitzat i muntatge de matrius
Amb les dades de simulació que validen l'enfocament de conformació, comença el disseny detallat de matriu. Es tracta d'un modelatge CAD a-escala completa de tots els components: perfils de perforació, blocs de matriu, separadors, pilots, sistemes de guia, elements de molla i l'estructura de la sabata de matriu que manté tot alineat sota el tonatge. Per a matrius progressius, el disseny de la cinta es finalitza aquí, definint el pas (avançament per traç), la seqüència de l'estació i el disseny del pont de ferralla.
En aquesta fase, una eina d'estampació de metall personalitzada no és una sola peça, sinó un conjunt de desenes o centenars de components de precisió, cadascun amb tolerància per treballar junts sota càrrega dinàmica. La fase de disseny sol durar de dues a quatre setmanes i hauria d'incloure una revisió formal del disseny on el comprador verifiqui les dimensions crítiques, les notes del material i qualsevol canvi de la geometria de la peça original.
La fabricació de matrius és la fase més llarga del flux de treball, de quatre a deu setmanes depenent de la complexitat. Els processos bàsics inclouen:
- Fresat CNC- blocs de matriu de desbast i semi-acabat, suports de punxons i components estructurals de palanxes d'acer per a eines.
- EDM per fil- tallar perfils de punxó i matriu precisos, especialment per a contorns complexos i cantonades internes ajustades a les quals el fresat no pot arribar.
- Mòlta superficial- per aconseguir planitud i paral·lelisme a les superfícies d'acoblament, fonamentals per a l'alineació de la matriu i l'alçada de tancament coherent.
- Tractament tèrmic- endurir els components d'acer d'eines a la seva duresa de treball (normalment 58-62 HRC per tallar punxons) i després temperar per equilibrar la duresa amb la duresa.
- Acabar de polir i polir- dimensionament final dels components endurits i preparació de la superfície per formar zones on el flux de material ha de ser suau.
El muntatge i l'ajustament segueixen el mecanitzat. Fins i tot amb precisió CNC, els components d'eines d'estampació requereixen l'ajustament manual-per part de fabricants de matrius especialitzats que verifiquen els espais lliures del punxó-a-la matriu, comproven l'alineació en condicions de premsa simulades i asseguren que tots els elements mòbils (decapadors, agulles, pilots) funcionin lliurement sense enganxar. Aquesta fase sol durar d'una a dues setmanes i conclou amb una prova de banc per confirmar la funció mecànica abans que la matriu passi a la premsa-.
Prova, inspecció i aprovació de producció
El primer assaig de premsa, sovint anomenat mostreig T1, és el moment de la veritat. La matriu es munta en una premsa que coincideix amb les especificacions de tonatge i alçada de tancament de la fase de disseny, i les primeres peces estan estampades. Els enginyers mesuren cada dimensió crítica d'aquestes mostres amb la impressió de la peça, documenten les desviacions i identifiquen quines estacions de matriu necessiten ajustar-se.
Poques vegades una prova T1 produeix peces perfectes en el primer cop. Els ajustos típics inclouen l'ajustament-de la profunditat de penetració del punxó, la modificació de la compensació del retorn elàstic a les estacions de flexió, l'ajust de la pressió del suport en blanc i les estacions de calçat on les dimensions s'allunyen lleugerament-de l'objectiu.Constructors de matrius amb experiènciaplanificar aquesta iteració, tractant T1 com un pas de validació en lloc d'esperar resultats de producció-immediats.
Un segon assaig (T2) confirma que els ajustos van resoldre les desviacions trobades a T1. Per a matrius complexes, pot ser necessari un T3. Cada ronda redueix la distància entre les peces reals i les especificacions objectiu fins que totes les dimensions queden dins de la tolerància. El treball de simulació CAE de càrrega frontal-descrita anteriorment és el que fa que aquest bucle d'iteració sigui curt. Sense simulació, són habituals de tres a cinc iteracions físiques. Amb ell, la majoria de daus aconsegueixen l'aprovació en una o dues rondes.
L'aprovació de la producció és la porta formal on es documenten i es tanquen les peces mesurades, les dades estadístiques i els paràmetres del procés. Per als programes d'automoció, això pren la forma d'enviament PPAP. Per al sector aeroespacial, significa un informe complet d'inspecció del primer-article amb registres de traçabilitat. Per a peces industrials generals, l'aprovació pot ser simplement un informe dimensional que confirmi totes les característiques aprovades.
Més enllà de l'aprovació, la matriu entra a la seva vida útil i el manteniment es converteix en el factor crític per mantenir la qualitat. El manteniment preventiu en un calendari definit, la inspecció de les vores del punxó per detectar-ne el desgast, la verificació de l'alineació de la guia, la substitució d'elements elàstics i la re-aplicació de recobriments PVD a les superfícies de conformació, manté les toleràncies estables durant centenars de milers o milions de cicles. La reparació de l'eina d'estampació es fa necessària quan les mesures preventives revelen components que s'acosten al final--de vida útil: els punxons desgastats es tornen a rectificar o es substitueixen, es renoven els casquets de guia i les superfícies actives es recobreixen. Un programa de manteniment estructurat, ja sigui preventiu o extraordinari, redueix les taxes de ferralla, evita temps d'inactivitat no planificats i allarga la vida útil de la matriu molt més enllà de les projeccions inicials.
Els proveïdors que ofereixen aquest flux de treball d'extrem a final sota un mateix sostre eliminen el risc de coordinació que comporta dividir la viabilitat, el disseny, el mecanitzat i la prova entre diversos proveïdors.Solucions de matriu d'estampació de YICHENil·lustreu aquest{0}}model de procés complet a la pràctica: l'anàlisi de viabilitat i la simulació CAE s'incorporen directament al-mecanitzat de matrius, a les proves i a la inspecció dimensional, donant als fabricants un únic punt de responsabilitat des del concepte inicial fins a les eines-preparades per a la producció. Per als equips que passen des de la investigació inicial cap a una RFQ, aquest enfocament integrat comprimeix els bucles de comunicació i manté les cronologies previsibles.
Un flux de treball-ben executat ofereix un dau que funciona de manera fiable. Però el flux de treball és tan fort com el soci que l'executa, la qual cosa planteja una pregunta pràctica final: com avalueu si un proveïdor realment pot complir el procés que descriuen?
Com triar el soci d'estampació de matrius personalitzats adequat
Cada fabricant de matrius d'estampació us pot mostrar una llista de màquines. Menys poden explicar-vos com resoldrien el vostre repte de formació específic abans de cotitzar un preu. Aquesta diferència, entre un venedor que omple les comandes i un soci que dissenya solucions, determina si el vostre projecte arriba a la producció a temps o s'atura en cicles de revisió. Aquí teniu com separar els dos.
Criteris de capacitat tècnica per avaluar
Quan reviseu els fabricants de matrius d'estampació de metall, comenceu pel que poden fer realment en lloc del que afirma el seu lloc web. Una visió general de l'empresa de matrius d'estampació de metall us explica la seva història. La seva llista d'equips, l'equip d'enginyeria i l'historial del projecte us diuen si poden gestionar la vostra part.
Utilitzeu aquesta llista de verificació per estructurar la vostra avaluació:
- Interval de tonatge de premsa- El seu equip coincideix amb la mida de la peça i el gruix del material? Un proveïdor amb només premses petites no pot produir components d'automoció-profunds.
- Disseny de matrius intern-i simulació CAE- Els proveïdors que dissenyen i simulen internament detecten problemes abans de començar el mecanitzat. El disseny externalitzat afegeix llacunes de comunicació i temps de lliurament.
- Experiència de complexitat- Demaneu exemples de geometries de peces similars. Un fabricant de matrius d'estampació amb experiència amb matrius progressius de 20 estacions opera a un nivell diferent del d'una construcció d'eines de tancament senzilles.
- Certificacions de qualitat- Relaciona les certificacions amb el teu sector: ISO 9001 per a aplicacions generals, IATF 16949 per a automoció, AS9100 per a aeroespacial. Verifiqueu-los en lloc de prendre la paraula d'un proveïdor.
- Capacitat de prova i prototipatge- Poden executar mostres T1 a casa-i proporcionar informes dimensionals complets? Els proveïdors que subcontracten execucions de prova perden el control sobre la velocitat d'iteració.
- Experiència material- Confirmeu que hagin executat la producció amb el vostre aliatge específic. Un fabricant de matrius amb experiència en acer suau pot tenir problemes amb el bronze fòsfor o amb els graus de fase dual-alta-resistència.
- Encaix geogràfic i logístic- Tingueu en compte els costos d'enviament, la superposició de zones horàries per a la comunicació i els marcs de protecció IP a la jurisdicció del proveïdor.
- Citació transparent- Un pressupost detallat desglossa l'eina, el preu de la peça, el material i les operacions secundàries per separat. Les quotes-de suma global vagues fan impossible comparar els proveïdors de manera justa o identificar oportunitats-de reducció de costos.
Errors comuns del comprador que cal evitar
Després de revisar centenars de RFQ, els fabricants de matrius d'estampació metàl·lica amb experiència marquen constantment els mateixos errors del comprador que augmenten els costos o retarden els projectes:
Subespecificació de toleràncies.Marcar cada dimensió com a crítica obliga el fabricant de matrius a incorporar precisió en funcions que no la necessiten. Identifiqueu quines característiques són funcionalment crítiques i permeteu toleràncies estàndard en altres llocs.
Ometre les especificacions del material.Dir "acer inoxidable" sense especificar 304 versus 316 versus 430 deixa el proveïdor endevinant. Cada grau es forma de manera diferent i requereix diferents separacions de matriu. Tal com subratllen les-guies de bones pràctiques de RFQ, la qualificació exacta del material és un dels detalls que falten més habitualment que retarda la cotització per dies.
Escollint només pel preu.La cotització de fàbrica de matrius d'estampació més barata sovint reflecteix dreceres: sabates de matriu més primes, acer per a eines de grau -de baix nivell o passos de simulació saltats. Aquests estalvis tornen a aparèixer amb cicles de prova més llargs, desgast prematur de la matriu i peces inconsistents un cop augmenta la producció.
No es demanen dades d'execució de prova.Demaneu informes dimensionals de mostra T1 i dades de capacitat de procés de projectes anteriors similars. Un proveïdor que no pot proporcionar-ho o no mesura amb rigor o no conserva els registres, ambdós senyals vermells per a la coherència de la producció.
Passant de la recerca a la RFQ-Ready Engagement
Heu llegit els tipus de procés, les operacions de conformació, els estàndards del sector, els factors de cost i les etapes del flux de treball. La bretxa entre la recerca i l'acció és una RFQ-ben estructurada enviada a un soci qualificat. Prepareu un paquet complet: fitxer CAD 3D més PDF dimensionat, grau exacte del material, previsió de volum anual, notes de tolerància sobre característiques crítiques, requisits d'acabat superficial o recobriment i la vostra línia de temps objectiu.
Per a fabricants i gestors de subministrament que busquen un soci de fabricants de matrius d'estampació que cobreixi l'anàlisi de viabilitat, la simulació CAE, el mecanitzat de matrius, les proves i la inspecció final sota un mateix sostre,Solucions de matriu d'estampació de YICHENoferir aquesta capacitat d'-espectre complet. El seu model integrat us permet passar de la discussió inicial del concepte a una solució de matriu d'estampació personalitzada preparada per la RFQ-sense coordinació entre diversos proveïdors, comprimint tant la sobrecàrrega de comunicació com les línies de desenvolupament.
La millor relació amb el proveïdor comença amb claredat per ambdues parts. Definiu el que necessiteu amb precisió, avalueu els socis en funció de la profunditat d'enginyeria i no només del preu, i trieu un fabricant de matrius d'estampació metàl·lica el flux de treball, les certificacions i l'estil de comunicació s'alineen amb el funcionament del vostre equip. Aquesta alineació és el que converteix una compra d'eines en un avantatge de producció.
Preguntes freqüents sobre estampació de matrius personalitzades
1. Quina diferència hi ha entre l'estampació personalitzada i l'estampació estàndard?
L'estampació estàndard de matriu utilitza eines-preexistents per produir formes genèriques com ara volanderes o suports simples. L'estampació personalitzada de matrius implica la creació d'eines d'enginyeria des de zero per a un requisit específic de geometria, material i tolerància de la peça. L'enfocament personalitzat permet que el disseny de la vostra peça impulsi les eines en lloc d'obligar els compromisos de disseny a adaptar-se a les matrius disponibles. Tot i que les matrius estàndard tenen un cost inicial zero, les eines personalitzades s'amortitzen en el volum de producció i ofereixen costos per-unitats a escala significativament més baixos, normalment entre 5.000 i 20.000 peces en funció de la complexitat.
2. Quant costa les eines d'estampació de matrius personalitzades?
Les eines de matriu personalitzades solen oscil·lar entre els 8.000 i els 50.000 dòlars o més, depenent de factors de complexitat com el nombre d'estacions, els requisits de tolerància, el grau d'acer per a eines i si es necessiten insercions de carbur. Una matriu progressiva de quatre-estacions costa molt menys que una matriu de setze-estacions que realitza l'estampació, perforació, múltiples corbes i-punts de matriu. Tanmateix, aquesta inversió inicial s'amortitza sobre cada part produïda. Per exemple, una matriu de 25.000 dòlars que produeix 1.000.000 de peces només afegeix 0,025 dòlars per unitat de cost d'eines, cosa que la fa molt més barata que el mecanitzat CNC a volum.
3. Quines toleràncies pot aconseguir l'estampació personalitzada?
L'estampació de matriu de precisió moderna manté habitualment ±0,002 polzades (±0,05 mm) en característiques crítiques, amb algunes aplicacions que arriben a ±0,001 polzades (±0,025 mm). L'estampació micro-electrònica avança encara més a un territori inferior a{-0,025 mm. La precisió assolible depèn del tipus de característica, el material, l'estat de la matriu i les característiques de la premsa. Les dimensions d'obturació plana i de perforació són més fàcils de subjectar amb força que els angles de flexió o les profunditats dibuixades. Proveïdors com YICHEN utilitzen la simulació CAE i el monitoratge SPC per mantenir aquestes toleràncies de manera coherent durant les sèries de producció de gran volum.
4. Quant de temps es triga a construir una matriu d'estampació personalitzada?
El temps total de lliurament d'una matriu progressiva personalitzada típica oscil·la entre 10 i 20 setmanes. Això inclou l'avaluació de la viabilitat (1-3 setmanes), el disseny detallat de matrius (2-4 setmanes), la fabricació de matrius mitjançant CNC, electroerosió per filferro i rectificat (4-10 setmanes), muntatge i muntatge (1-2 setmanes) i proves amb ajustos (2-5 setmanes). Les matrius compostes més senzilles arriben més ràpidament a les 6-10 setmanes, mentre que les matrius de transferència complexes poden trigar entre 12 i 20 setmanes. L'esforç d'enginyeria de càrrega frontal mitjançant la simulació CAE i les especificacions completes de les peces és la forma més fiable de comprimir les línies de temps.
5. Quins tipus de matrius d'estampació personalitzada estan disponibles i com puc triar?
Quatre tipus principals atenen necessitats diferents. Les matrius progressives porten una tira a través de diverses estacions per a peces petites-a-de volum elevat-petites a-mitjanes. Les matrius de transferència mouen espais en blanc discrets entre estacions per a components grans o-de gran profunditat. Les matrius compostes realitzen múltiples operacions de tall simultàniament per a peces planes amb una precisió superior. Les matrius de quatre diapositives utilitzen diapositives multi-direccionals per a corbes complexes en peces petites. La selecció depèn del volum anual, les dimensions i la profunditat de la peça, la complexitat geomètrica, el gruix del material i els requisits de tolerància. Un soci qualificat com YICHEN avalua aquests factors durant l'avaluació de viabilitat per recomanar el tipus de matriu òptim per a la vostra aplicació específica.


