


Què significa l'estampació progressiva del metall per al maquinari marí
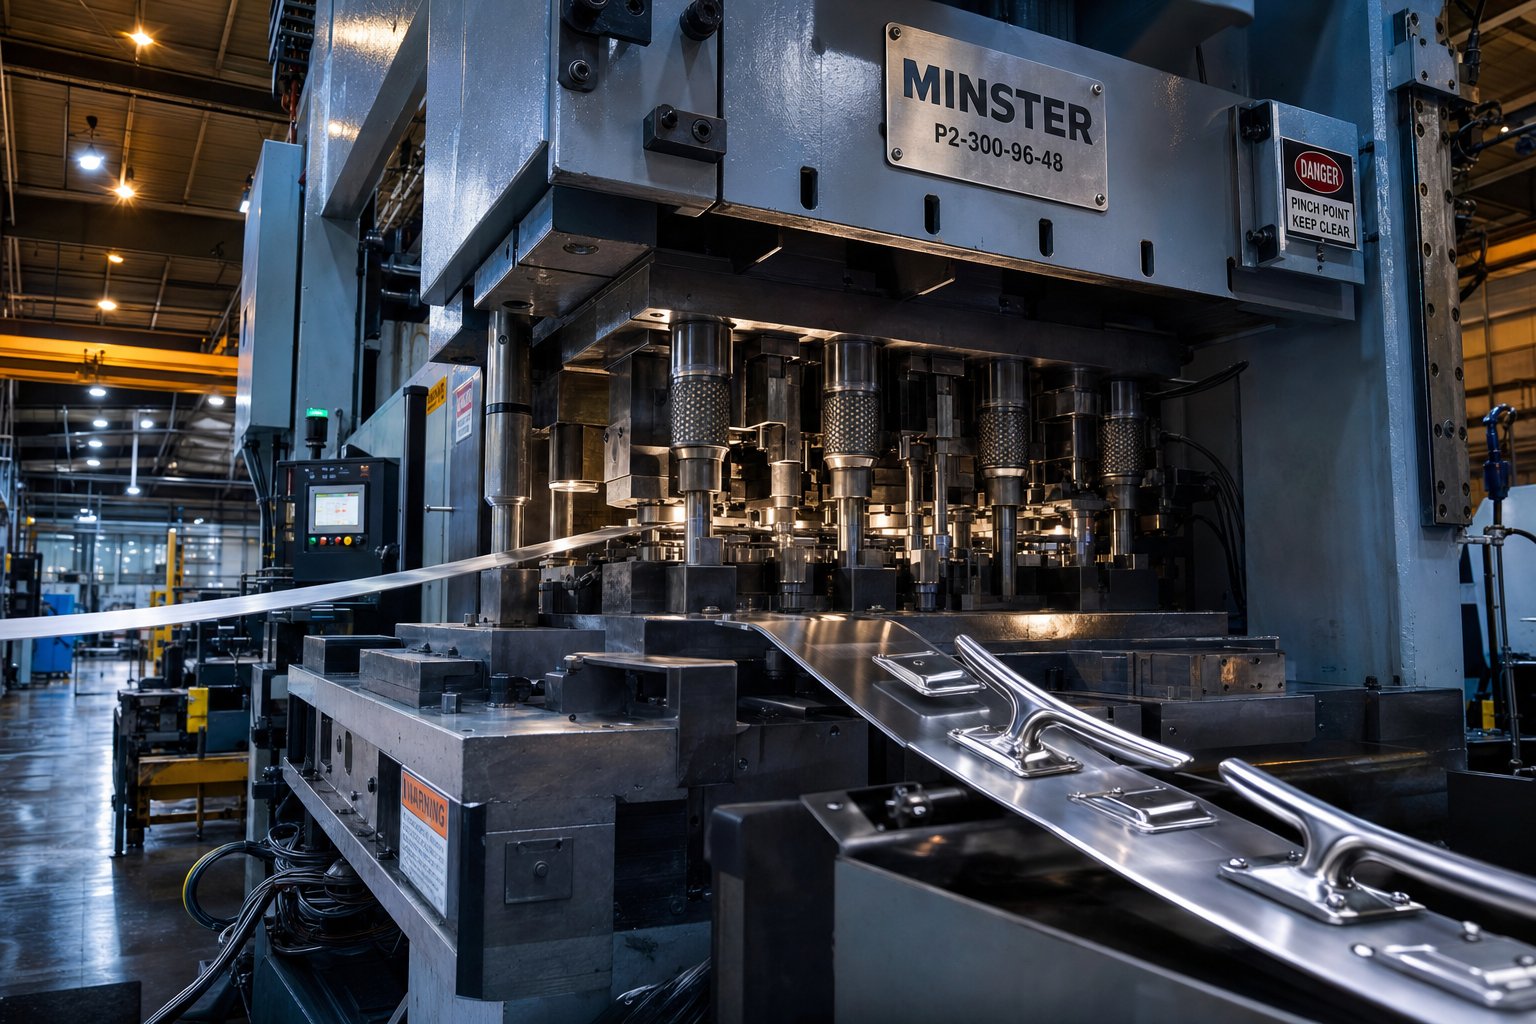
Imagineu que introduïu una tira contínua d'acer inoxidable-resistent a la corrosió a una premsa i obteniu una tac de coberta acabada per l'altre extrem, la forma, la perforació i la retallada en menys d'un segon. Això és l'estampació progressiva del metall en el treball. És la columna vertebral de la fabricació darrere d'innombrables components de maquinari marí que necessiten sobreviure a l'esprai de sal, càrregues dinàmiques i anys d'exposició als raigs UV sense cap compromís dimensional.
L'estampació progressiva del metall en matriu és un procés de treball del metall en el qual una tira de metall avança a través d'una sèrie d'estacions de matriu seqüencials, cadascuna realitzant una operació específica com ara tapar, perforar, doblegar, conformar o encunyar, per produir una peça acabada en un sol cicle de premsa continua.
Per al maquinari marí, aquest procés no només és eficient. És essencial. Els aliatges que s'utilitzen al mar, com ara l'acer inoxidable 316, el llautó naval i l'alumini de grau-marin, exigeixen una precisió de les eines que compensen els seus comportaments de conformació únics. I les peces en si, des de taques estructurals fins a frontisses-de muntatge encastat, han de mantenir toleràncies estrictes en sèries de producció de milers o milions.
Com funciona l'estampació progressiva de matrius estació per estació
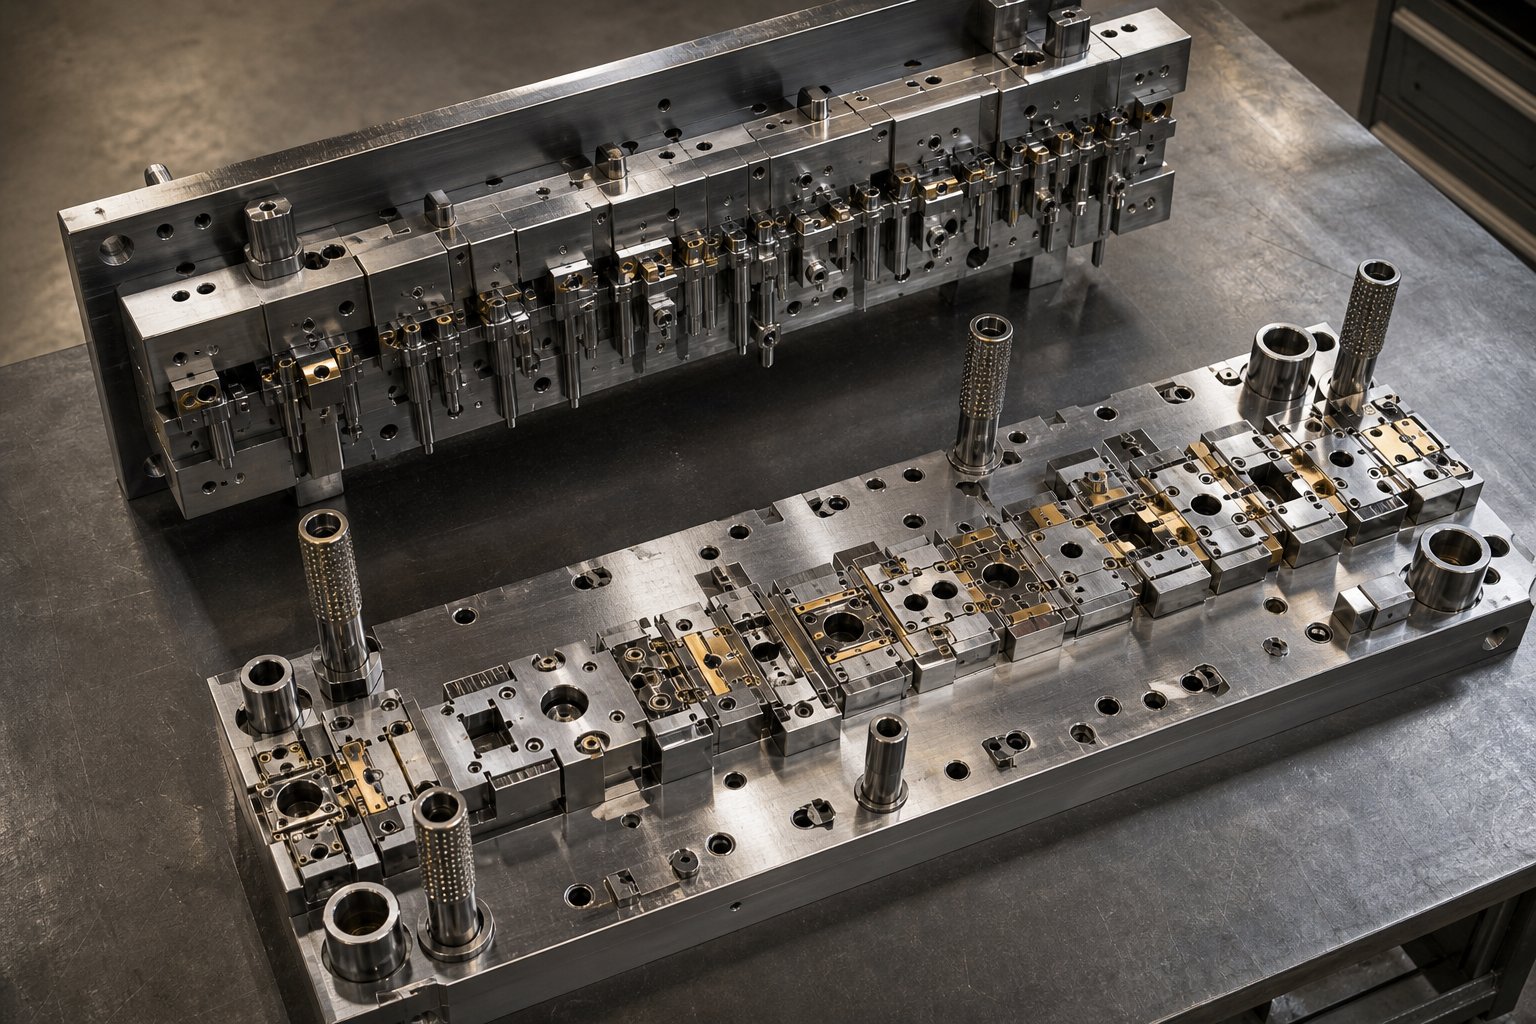
Així quequè és un dau progressiu, exactament? Imagineu un únic conjunt de matrius que conté entre 4 i 20 estacions individuals disposades en seqüència. Una bobina de xapa metàl·lica entra a la premsa i, amb cada cop, la cinta avança una estació cap endavant. La peça es manté unida a una tira de suport durant tota la progressió, la qual cosa la manté alineada i elimina la necessitat de manipular manualment entre operacions.
Cada estació realitza una tasca: la primera pot perforar forats pilot per a l'alineació, la següent buida el perfil exterior, una tercera doblega una brida, etc. A l'estació final, el component acabat es talla lliure de la cinta portadora, llest per a l'acabat o el muntatge. El procés progressiu d'estampació de matriu explicat en termes senzills és el següent: un cop de premsa equival a una peça completa, amb cada característica formada en una seqüència precisa.
Per què el maquinari marítim exigeix aquest nivell de precisió
Els components marins no són decoratius. Són crítics-de seguretat. Una base de suport de barana que varia en mig mil·límetre entre unitats introdueix una concentració de tensió que la corrosió d'aigua salada trobarà i explotarà. Un suport de muntatge amb espais entre forats inconsistents no s'alinearà amb els-accessoris de casc cargolats.
L'estampació progressiva de la matriu ofereix consistència dimensional a cada peça perquè el procés elimina completament la variació depenent de l'operador{0}}. També minimitza la manipulació del material, la qual cosa redueix la contaminació superficial dels aliatges on la capa d'òxid passiu és la primera línia de defensa contra la corrosió. I com que es produeixen múltiples operacions dins d'un conjunt de matrius, els passos secundaris de mecanitzat es redueixen o s'eliminen, mantenint el cost de la peça previsible a escala.
Aquest article cobreix tota la intersecció de l'estampació progressiva de matrius i l'enginyeria de maquinari nàutic, des de la selecció de materials i el disseny de matrius fins a l'economia de la producció i l'acabat posterior al -estampat. L'objectiu: equipar els dissenyadors de maquinari marítim i els equips d'adquisició amb la profunditat tècnica necessària per aprofitar aquest procés de manera eficaç. Aquesta conversa comença amb una pregunta crítica, per què triar l'estampació progressiva de matriu en lloc del mecanitzat CNC, la fosa o els mètodes d'èxit-únic per a peces destinades al servei d'aigua salada?
Per què l'estampació progressiva de matrius supera les alternatives per a peces marines
Els fabricants de maquinari marítim tenen opcions. El mecanitzat CNC pot tallar geometries complexes de billets. La fosa d'inversió gestiona bé les formes orgàniques. L'estampació d'un sol-tot funciona per a espais en blanc plans senzills. Aleshores, per què els constructors d'embarcacions i els OEM d'accessoris marins depenen cada cop més dels serveis d'estampació progressiva de metalls per al seu maquinari de producció? La resposta es redueix a tres pilars que importen més al mar que en qualsevol altre entorn operatiu: repetibilitat, rendibilitat en volum i consistència de conformació amb aliatges resistents a la corrosió-.
Repetibilitat i seguretat en aplicacions marines
Penseu en un tac d'acer inoxidable muntat en una coberta de proa. Suporta càrregues dinàmiques de les línies d'acoblament en un entorn corrosiu d'aigua salada, dia rere dia, temporada rere temporada. Si la variació dimensional s'introdueix entre les unitats, algunes taques portaran concentracions de tensió en punts lleugerament diferents i la corrosió de les esquerdes explotarà aquestes inconsistències.
L'estampació progressiva de matrius i el mecanitzat CNC es redueix a això: el CNC es basa en la compensació del desgast de l'eina i la programació de l'operador, introduint una deriva subtil de peça-a-en tirades llargues. L'eina de matriu progressiva, en canvi, produeix cada peça mitjançant moviments mecànics idèntics governats per estacions d'acer endurit. No hi ha cap variació-depenent de l'operador. Cada tac, frontissa i accessori de coberta emergeix amb les mateixes dimensions que el primer, tant si estireu el número de peça 100 com el número de peça 100.000. Per a la seguretat-components marins crítics que suporten càrregues dinàmiques, aquest tipus de qualitat i precisió constants no és un luxe. És un requisit estructural.
Eficàcia de costos en volums OEM marins
L'eina de matriu progressiva requereix una inversió inicial important. Tu estàs pagantenginyeria de matrius multi-estació, acer per eines endurit i rectificat de precisió abans que s'enviï una única peça de producció. Llavors, on és la recompensa?
Està en amortització. Un cop construïda la matriu, cada cursa de premsa produeix una peça acabada en segons amb un mínim de mà d'obra. Per als constructors d'embarcacions que utilitzen quantitats de producció de suports, pestells o plaques de muntatge, aquests milers o milions de peces idèntiques reparteixen el cost de les eines. El preu per-peça baixa dràsticament en comparació amb el mecanitzat CNC, que cobra el temps de màquina per unitat independentment del volum. L'estampació d'un sol-impacte sembla més barata d'entrada, però requereix múltiples matrius i una manipulació inter-operativa per a qualsevol cosa més enllà d'un blanc pla, afegint mà d'obra ocult i risc de qualitat. Els serveis progressius d'estampació de matrius ho consoliden tot en un cicle de premsa continu, i aquesta consolidació és on els OEM marins troben el seu marge.
Formació de consistència amb aliatges-resistents a la corrosió
Aquí és on la comparació es fa tècnica. Els aliatges de grau-marin no es comporten com acer suau sota la pressió de les eines. 316 El treball d'acer inoxidable-s'endureix de manera agressiva, el que significa que es torna més rígid a mesura que el formeu. El llautó naval té diferents característiques de retorn elàstic que varien amb la direcció del gra. Aquests materials retrocedeixen de manera imprevisible en operacions d'una-estació.
Les matrius progressives solucionen això ajustant cada estació per compensar el comportament del material en aquest punt específic de la seqüència de formació. Es pot dissenyar una estació de plegat amb una compensació de sobre-flexió de 3 a 5 graus per contrarestar el retorn elàstic d'acer inoxidable i, com que la cinta es mou a través de les estacions en una seqüència fixa, aquesta compensació s'aplica de manera idèntica a totes les parts. El resultat és una precisió dimensional dins de toleràncies estrictes durant tota la producció, fins i tot amb aliatges que desafiarien mètodes de conformació menys controlats.
Aquests tres avantatges s'agreguen quan esteu produint maquinari destinat a l'aigua salada. Però la repetibilitat i l'eficiència de costos significa poc si l'aliatge incorrecte entra a la matriu en primer lloc. La següent decisió crítica per als enginyers de maquinari marítim és la selecció del material, i cada família d'aliatges aporta el seu propi conjunt de reptes d'estampabilitat a la matriu progressiva.
Materials de qualitat-marins i la seva estampabilitat progressiva de matriu
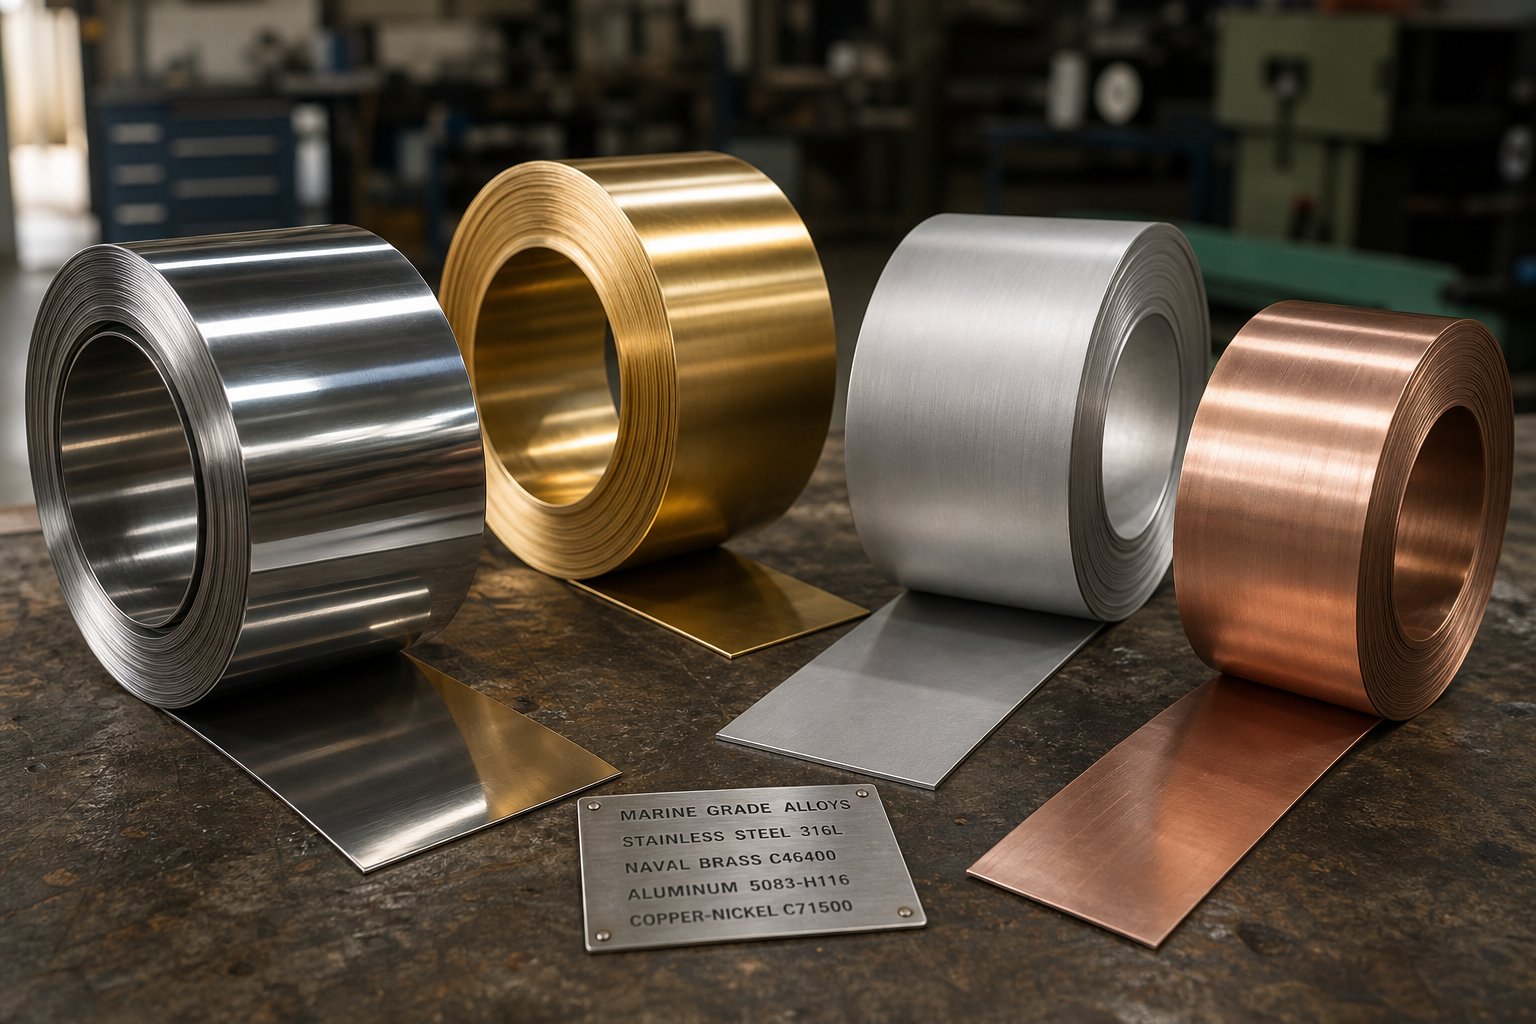
Tots els programes de maquinari marí comença amb la mateixa pregunta: quin aliatge pot sobreviure dècades d'exposició a l'aigua salada mentre encara es pot formar a velocitat de producció? La resposta depèn de l'aplicació, però les implicacions d'estampació d'aquesta elecció són on la majoria dels equips de disseny s'enfronten. Els aliatges de grau-marin es comporten de manera molt diferent de l'acer suau en operacions de matriu progressiva. Els índexs d'enduriment de treball-augmenten, els requisits de tonatge salten i els angles de flexió no s'enfonsen si la matriu no està dissenyada per al material específic que hi passa.
A continuació es mostra com funcionen les famílies d'aliatges principals que s'utilitzen en el maquinari marí quan s'alimenten a través d'una matriu progressiva de diverses-estació.
Acer inoxidable 316 i 316L per a la màxima resistència al clorur
Quan els enginyers especifiquen l'estampació d'acer inoxidable de grau marí, gairebé sempre volen dir 316 o la seva variant de baix-carboni 316L. El molibdè afegit en aquests graus proporciona una resistència superior a la corrosió de les esquerdes induïda per clorur-, la qual cosa els converteix en el predeterminat per a qualsevol maquinari en contacte directe amb aigua salada. Però aquesta resistència a la corrosió comporta desafiaments reals de conformació.
Els acers inoxidables austenítics com el 316 presenten un enduriment agressiu-durant la deformació. A mesura que el metall passa per estacions de matriu progressives, cada operació de conformació augmenta la duresa del material, el que significa que les estacions posteriors requereixen un tonatge exponencialment més alt per aconseguir la mateixa deformació. Un suport de 2 mm que funciona amb una premsa de 100 tones d'acer suau pot requerir fàcilment 200 tones per a la mateixa geometria en inoxidable. Aquesta escalada de tonatge dicta la selecció de premsa, l'espaiat de les estacions i l'arquitectura general de la matriu.
El Springback és igual de exigent. L'elevat límit elàstic de l'acer inoxidable significa que el metall intenta tornar al seu estat pla després de cada corba. Els enginyers d'eines solen perforar a màquina-i-angles de matriu fins a 93 graus quan mantenen una tolerància estricta de 90 graus, cosa que obliga el material a relaxar-se en l'especificació. En una cinta progressiva, aquesta compensació ha de ser precisa a cada estació de plegat, perquè qualsevol error acumulat es composa a través de la progressió restant.
L'espaiat entre estacions també és important. Com que el treball 316-s'endureix tan ràpidament, col·locar estacions de conformació massa juntes a la cinta pot provocar fractures prematures. Els dissenyadors de matrius sovint afegeixen estacions inactives entre les operacions de conformació pesada, donant espai de respiració estructural a la tira i mantenint el portador intacte durant tota la progressió.
Galling presenta una altra preocupació específica de l'estampació progressiva d'acer inoxidable. La capa d'òxid de crom del material es pot eliminar amb una gran fricció al radi de la matriu, provocant una soldadura en fred-entre la peça de treball i l'acer per a eines. Per mitigar-ho, cal eines recobertes de PVD-(com ara TiCN o AlTiN) i lubricants de pressió-extrema formulats per a graus austenítics. Sense aquestes mesures, els intervals de manteniment de la matriu es redueixen dràsticament.
Aliatges de llautó i bronze navals per a accessoris marins tradicionals
No tots els accessoris marins requereixen acer inoxidable. El maquinari tradicional de les embarcacions, els accessoris decoratius, els tensors i els components de l'eix de l'hèlix s'han basat en aliatges a base de coure-des de fa més d'un segle. Entre aquests,C46400 llautó navaldestaca per la seva combinació de resistència a la corrosió d'aigua salada, resistència moderada i excel·lent conformabilitat.
Des del punt de vista de la comparació de l'estampació progressiva d'acer, el llautó naval és molt més indulgent a la matriu. El treball-s'endureix a un ritme més lent que l'acer inoxidable austenític, requereix un tonatge de premsa substancialment menor i flueix en formes complexes sense el mateix risc de fractura. La seva resistència natural a la abrasió també fa que el desgast de les eines sigui menys agressiu, allargant els intervals de manteniment de la matriu. Per als programes de maquinari marin que produeixen accessoris decoratius, elements de fixació o components de vàlvules, el C46400 ofereix un equilibri atractiu de conformabilitat i rendiment de corrosió.
Els aliatges de bronze, però, introdueixen més complexitat. Els graus de bronze fòsfor i de bronze d'alumini són més durs i menys dúctils que el llautó naval, la qual cosa fa que els corbes de radi-confinats siguin problemàtics. Les estacions de matriu progressives que formen peces de bronze necessiten radis de corbat generosos, normalment d'1,5 a 2 vegades el gruix del material, per evitar l'esquerda de les vores. Les operacions d'embutició profunda amb bronze també requereixen un ajustament acurat de la pressió del suport en blanc-per evitar que s'arruguin a les brides.
Aliatges d'alumini i coure-níquel de grau -marin
L'empenta dels vaixells més lleugers i l'eficiència del combustible ha impulsat una adopció creixent deAlumini de qualitat marina de la sèrie 5000-en aplicacions de maquinari. Els aliatges com el 5052 i el 5083 contenen magnesi i crom per a la resistència a la corrosió, i funcionen bé per a suports estampats, plaques de muntatge i accessoris de coberta lleugers.
Les matrius progressives han d'adaptar-se als límits d'allargament inferiors de l'alumini en comparació amb l'acer inoxidable. Notareu que els aliatges de la sèrie 5000-es fracturen més aviat amb estiraments o estiraments agressius, de manera que els dissenys de matrius afavoreixen profunditats d'estirament més baixes i radis de corbat més amples. L'avantatge: l'alumini requereix un tonatge de premsa significativament menor, cosa que permet velocitats de carrera més ràpides i un rendiment més elevat. L'espai entre estacions pot ser més reduït, ja que l'enduriment-del treball és menys greu. La compensació és que la superfície més suau de l'alumini es raspa amb més facilitat durant l'avanç de la cinta, la qual cosa requereix un polit de matriu i una selecció de lubricant acurada.
Els aliatges de coure-níquel, especialment 90/10 (C70600) i 70/30 (C71500), serveixen per a un nínxol especialitzat en components de canonades d'aigua de mar, a través de-accessoris de casc i maquinari d'intercanviador de calor. Aquests aliatges ofereixen una resistència excepcional a la bioincrustació i l'erosió-corrosió a l'aigua de mar que flueix. La seva conformabilitat es troba entre el llautó naval i l'acer inoxidable, amb un enduriment moderat per treball-i uns requisits de tonatge raonables. Les operacions de matriu progressives amb coure-níquel funcionen millor per a formes poc profundes i progressions de buit-pesades en comptes de l'embotit profund.
| Família d'aliatges | Aplicacions marines típiques | Valoració de la formabilitat | Classe de resistència a la corrosió | Consideracions de matriu progressiva |
|---|---|---|---|---|
| Acer inoxidable 316/316L | Tacs, frontisses, bases de barana, suports de muntatge, accessoris de coberta | Moderat | Excel·lent (clorur/pitting) | Gran tonatge, retorn elàstic agressiu, requereix eines recobertes de PVD-i lubricants EP, espai d'estació més ampli |
| C46400 Llautó Naval | Accessoris decoratius, tensors, elements de subjecció, tiges de vàlvules, maquinari de l'hèlix | Excel·lent | Bona (aigua salada) | Tonatge inferior, enduriment-de treball més lent, resistència natural a la abrasió, vida útil allargada de la matriu |
| Bronze fosfor/alumini | Coixinets, casquilles, elements de fixació marins{0}}resistents | Fira | De bo a excel·lent | Requereix uns radis de flexió generosos (1,5-2T), una capacitat limitada d'extracció profunda, una ajustada acurada del suport en blanc |
| Alumini de la sèrie 5000 (5052, 5083) | Suports lleugers, plaques de muntatge, maquinari de coberta, components de retall | Bé | Bona (zona atmosfèrica/esquitxada) | Tonatge més baix, velocitats de carrera més ràpides, allargament limitat restringeix la profunditat de dibuix, superfície propensa a les ratllades- |
| Coure-níquel 90/10, 70/30 | A través de-accessoris de casc, brides de canonades, components del sistema d'aigua de mar | De moderada a bona | Excel·lent (aigua de mar que flueix, bioincrustació) | Tonatge moderat, adequat per a l'esborrat-grans progressions, aptitud limitada per a l'abocament profund |
Compatibilitat galvànica en maquinari marítim muntat
Seleccionar l'aliatge adequat per a l'estampabilitat és només la meitat de l'equació. Quan les peces estampades de diferents famílies d'aliatges es posen en contacte entre si en un accessori marí muntat, la corrosió galvànica es converteix en una amenaça real. L'alumini és molt actiu a l'escala galvànica i es corroeix ràpidament en contacte directe amb aliatges a base de coure-o acer inoxidable en un electròlit d'aigua salada. L'acer inoxidable i el bronze estan més a prop galvànicament, però encara requereixen aïllament en aplicacions crítiques.
Per als enginyers de maquinari marítim que especifiquen components estampats amb matriu progressiu, això significa tenir en compte el context complet del muntatge durant la selecció del material. Si un suport d'alumini estampat es munta contra un accessori de-casc d'acer inoxidable, s'ha de dissenyar una barrera aïllant o una estratègia d'ànode de sacrifici a la instal·lació. El dissenyador de matrius no ho controla, però el dissenyador de maquinari ho ha de tenir en compte abans de bloquejar l'aliatge per estampar.
L'elecció del material dóna forma a tot aigües avall en un programa de matriu progressiu, des del tonatge de la premsa fins al recobriment de l'utillatge i la geometria de cada estació. I aquestes geometries de l'estació, al seu torn, defineixen quines categories de maquinari marítim es poden produir en una matriu progressiva i quines exigeixen mètodes alternatius.
Components de maquinari marins produïts per estampació progressiva de matrius
Quines parts marines surten realment d'una matriu progressiva? La resposta cobreix més d'un vaixell del que la majoria de la gent s'adona. Des del maquinari estructural que subjecta els sistemes de baranes fins als petits clips de fixació que asseguren els telers de filferro darrere dels panells de la cabina, l'estampació progressiva de matriu toca gairebé tots els sistemes d'un vaixell. El diferenciador clau és el volum i la complexitat geomètrica. Si una peça d'estampació metàl·lica marina necessita múltiples característiques formades en seqüència i s'envia en quantitats superiors a uns quants milers anuals, és candidata per a eines progressives.
A continuació s'explica com es desglossen les principals categories de maquinari marí per la complexitat de l'estampació i els requisits de matriu.
Maquinari marítim estructural i accessoris{0}}de coixinets de càrrega
Penseu en el maquinari que manté la gent segura a la coberta: tacs que absorbeixen les càrregues de xoc de l'acoblament, calços que guien les línies d'amarratge sense fregaments, passacables que redirigien l'aparell de funcionament, bases de suport de barana cargolades a través de la coberta i els innombrables suports de muntatge que ho uneixen tot. Aquestes parts comparteixen un tret comú. Suporten càrregues dinàmiques en un entorn corrosiu, de manera que necessiten resistència mecànica i precisió dimensional en cada unitat produïda.
Des d'una perspectiva d'estampació, els accessoris marins estructurals combinen l'estampació i l'embotit profund amb calibres de materials més pesats, normalment d'acer inoxidable de 2 mm a 4 mm. Una banya de cala, per exemple, requereix una formació progressiva en diverses estacions per desenvolupar el seu perfil 3D a partir d'una banda plana sense reduir el material per sota dels llindars de càrrega-segurs. Les bases de suport requereixen forats de muntatge tapats amb toleràncies de posició ajustades, ja que s'han d'alinear amb els patrons de coberta pre-perforats en diferents models d'embarcacions.
El repte d'aquesta categoria és el tonatge de premsa. L'obturació d'un perfil inoxidable 316 de 3 mm requereix substancialment més força per polzada lineal de tall que el treball típic de xapa i afegir estacions d'embutició profunda als mateixos compostos de matriu que requereixen la càrrega. Els dissenyadors de matrius equilibren les forces de l'estació amb cura per evitar sobrecarregar la premsa en qualsevol posició de carrera.
Ferreteria de tancament i articulació
Obriu qualsevol escotilla, porta de l'armari o compartiment del motor d'un vaixell de producció i trobareu frontisses, pestells, tancaments i ganxos, tots els quals ciclen milers de vegades durant la vida útil d'un vaixell mentre resisteixen la corrosió per polvorització de sal. L'estampació d'accessoris de maquinari marins per a aquesta categoria és on la tecnologia de matriu progressiva mostra la seva eficiència més elegant.
Imagineu una fulla de frontissa d'acer inoxidable. Necessita una superfície de muntatge plana amb forats per a cargols avellanats, un canó d'artilleria enrotllat al llarg d'una vora i potser una funció de retenció pressionada a la fulla per mantenir la fricció-oberta. En un enfocament de fabricació convencional, hauríeu d'esborrar el pla, mecanitzar els forats i, a continuació, fer rodar l'articulació en una operació de conformació independent. Tres configuracions, tres passos de manipulació, tres oportunitats per a la deriva dimensional.
Una matriu progressiva integra totes aquestes operacions en la progressió de la cinta. Les primeres estacions obstrueixen i perforan els forats de muntatge. Les estacions de progressió-mitjanes arriben progressivament el canó de l'artilleria, fent-lo rodar en dos o tres passos incrementals per evitar trencar la fibra exterior de l'acer inoxidable. Les estacions finals encunyen la funció de retenció i tallen la fulla de frontissa acabada de la tira portadora. El resultat és un component de frontissa complet en un cicle de premsa, amb la geometria de l'articulació idèntica a cada peça.
Els marcs de port i els marcs de port representen una altra categoria d'articulació-adjacent. Aquests requereixen un tancament anular seguit d'un estirat poc profund o una brida per crear el llavi que s'asseu contra el material de la junta. Els encunys progressius gestionen aquesta geometria de manera eficient quan el diàmetre del marc es manté dins de les dimensions del llit de premsa.
Accessoris de coberta i components de subjecció
Aquesta categoria representa el volum més alt de suports i components estampats amb matriu progressiu de la indústria marina. Els accessoris i els elements de fixació de la coberta s'utilitzen a tot arreu d'un vaixell, des dels sistemes estructurals del casc fins als gabinets interiors fins al muntatge de panells elèctrics. El seu fil conductor és una geometria relativament més senzilla produïda en quantitats molt elevades, cosa que els converteix en candidats ideals per a tirades de matriu progressius d'alta-velocitat.
Les famílies típiques d'ajustament i fixació de coberta marina inclouen:
- Ulls de pad- buit, perforació i dibuix per formar el bucle de connexió; sovint encunyat per a l'acabat de la superfície de càrrega-
- Plaques de suport- buit i perforació amb múltiples patrons de forats; Formació mínima, alta precisió dimensional requerida
- A través de-brides del casc- obturació anular, dibuix per crear profunditat de coll, perforació per a cercles de cargols
- Clips de fixació i clips de molla- en blanc, doblegat i doblegat per crear tensió de molla a la forma acabada
- Suports de muntatge de cables i canonades- blanqueig, perforació, flexió composta per crear perfils de canal-U o selló
- Plaques de muntatge elèctriques- en blanc, matrius de perforació, relleu lleuger per endurir les costelles
- Armaris i suports de fusteria- blanqueig, plegat de diversos-eixos, encunyació per a vores decoratives
Els suports estampats amb matriu progressius dominen els volums de producció marina perquè un sol vaixell pot requerir centenars de variants de suports als seus sistemes de casc, fusteria interior i infraestructura elèctrica. Fins i tot quan cada variant té la seva pròpia matriu dedicada, l'economia per-part dels volums OEM marins fa que les eines progressives siguin una elecció clara davant les alternatives fabricades o mecanitzades.
El que fa que aquests components de subjecció siguin especialment adequats-per a l'estampació progressiva és la seva combinació de geometria repetitiva i precisió de la posició-crítica del forat. Una placa de suport amb un patró de forats per a cargols de 0,3 mm de distància-no s'alinearà amb el maquinari de la coberta que admet. Els encunys progressius mantenen aquesta precisió posicional traç rere traç perquè les agulles pilot tornen a registrar la tira a cada estació, eliminant l'error de posicionament acumulat.
Cadascuna d'aquestes categories de components imposa diferents exigències al dau en si. El maquinari estructural empeny els límits de tonatge. El maquinari d'articulació requereix una seqüenciació creativa de l'estació. Els accessoris de coberta exigeixen velocitat i precisió de posició. Aquestes demandes variables fan que la filosofia de disseny de matrius hagi de canviar en funció de l'entorn d'ús final-, i el servei marítim introdueix un conjunt de restriccions de disseny que la majoria de matrius d'estampació generals no troben mai.
Consideracions de disseny de matrius úniques per als entorns marins
Una matriu progressiva construïda per a suports d'automòbils o tancaments electrònics no la tallarà per a maquinari marítim. Les eines poden semblar similars al paper, el mateix disseny de diverses-estació, les mateixes operacions d'estampació i conformació, però la filosofia de disseny que hi ha darrere de cada estació ha de tenir en compte el que passa després que la peça surti de la premsa. L'esprai de sal, l'aigua estancada, la càrrega cíclica de l'acció de les onades i les expectatives estètiques dels propietaris d'embarcacions dicten opcions específiques d'enginyeria de matrius que les botigues d'estampació general rarament troben.
El disseny progressiu d'eines de matriu per a maquinari marí no es tracta d'afegir complexitat per si mateix. Es tracta de prevenir l'inici de la corrosió, controlar la qualitat de la superfície a l'origen i gestionar els calibres més pesats que exigeixen les aplicacions marines. Cadascun d'aquests requisits modifica com es configuren, s'espaien i es mantenen les estacions de matriu.
Disseny de radi i vores per a la prevenció de la corrosió
Aquí hi ha un escenari que es desenvolupa als molls de tot arreu: un accessori d'acer inoxidable estampat desenvolupa ratlles d'òxid en dues temporades, no perquè l'aliatge fos incorrecte, sinó perquè la matriu va deixar una cantonada interna afilada o una vora-rebavada que es va convertir en uncorrosió per escletxeslloc d'iniciació. En aigua salada, el mecanisme és agressiu. Els ions clorur migren cap a escletxes estretes, el pH local baixa a mesura que es consumeix l'oxigen i, un cop es trenca la capa passiva d'òxid de crom, l'atac es fa autosuficient.
Per a matrius d'estampació progressiva de carbur que serveixen programes marins, això significa que cada vora tallada i radi format s'han de dissenyar per evitar la corrosió. Concretament:
- Radis interns generosos- Quan l'estampació general pot acceptar un radi de corbat igual al gruix del material (1T), els dissenys de matrius marins sovint especifiquen un mínim d'1,5T a 2T. Això elimina la geometria de l'escletxa estreta que atrapa l'electròlit estancat a les transicions de corba.
- Estacions d'encunyació per al tractament de vores- En comptes de deixar les vores tallades en el seu estat-tallat (que sempre comporta una zona de fractura i possibles micro-rebaves), les progressions de matriu marins inclouen estacions d'encunyat o de planxat dedicades que comprimeixen la vora tallada, tancant les micro-esquerdes i allisant el costat de la rebaba.
- Eliminació controlada de matrius- Un punxó més ajustat-a-l'espai lliure de la matriu (normalment del 5-8% del gruix del material per a l'acer inoxidable) produeix una zona de cisalla més neta amb menys fractures, reduint la zona de la vora rugosa on es pot iniciar la corrosió.
El principi de l'enginyeria de corrosió és senzill: mantenir els punts d'unió tan oberts com sigui possible i evitar dissenyats-en escletxes. En termes progressius, això es tradueix en seqüències d'estacions que eliminen activament les vulnerabilitats geomètriques que altres indústries toleren.
Requisits d'acabat superficial en el disseny de matrius
Notareu que el maquinari marí en un vaixell de producció sovint porta un poliment mirall o un acabat de raspall direccional fi. Això no és només estètic. Les superfícies llises resisteixen l'adhesió del cristall de sal millor que les rugoses, vessen aigua més ràpidament i són més fàcils de mantenir durant la vida útil d'un vaixell. El punt crític per a la fabricació de matrius d'estampació és que l'acabat de la superfície de la peça està determinat en gran mesura per la pròpia superfície de la matriu. Cada imperfecció de la cara de la matriu es transfereix directament al component estampat.
Per a matrius progressius de grau-marin, això significa treballar amb insercions de carbur polit a les estacions de conformació i encunyació. Els components d'eines de carbur de tungstè es poden polir amb precisió fins a acabats superficials tan fins com Ra 0,005, utilitzant tècniques de progressió de pasta de diamant que passen des de la mòlta en brut fins a les etapes de paper de vidre metal·logràfics fins al poliment mirall final. En aquests nivells d'acabat, la peça estampada emergeix amb una qualitat superficial que requereix un poliment posterior al -estampat mínim.
Els intervals de manteniment de la matriu es redueixen considerablement per als treballs marítims. Quan una matriu d'estampació d'automòbils pot executar 500.000 cops entre el re-polit, les matrius de ferreteria marines que produeixen peces d'acer inoxidable amb acabat mirall- sovint requereixen manteniment de la superfície cada 50.000 a 100.000 cops, depenent del material i de l'estratègia de lubricació. Qualsevol marcatge o irritació a la cara de la matriu apareix a l'instant com una línia de defecte a l'ajust marí acabat.
Les superfícies de matriu polides també redueixen la fricció durant l'avanç de la cinta, cosa que és important quan s'executen treballs-aliatges d'enduriment com l'acer inoxidable 316. Una fricció més baixa significa menys generació de calor a la interfície de la matriu-peça de treball, menys risc d'enganxar i un flux de material més consistent a les estacions de conformació. És un avantatge funcional disfressat d'exigència estètica.
Gruix del material i equilibri de càrrega de l'estació
El maquinari marítim viu en una classe de pes diferent a la dels estampats d'electrònica de consum o als panells d'automòbils de calibre prim-. Els tacs de coberta, les bases del puntal i els suports estructurals demanen habitualment acer inoxidable d'1,5 a 4 mm, de vegades més gruixut per a accessoris d'embarcacions comercials resistents-. Aquest calibre més pesat canvia fonamentalment l'equació d'enginyeria de matriu.
El càlcul de tonatge per a cada estació segueix una relació directa:perímetre multiplicat pel gruix del material multiplicat per la resistència al tallproporciona la força de tancament, i les operacions de conformació afegeixen una càrrega addicional basada en la resistència a la tracció final i la geometria de deformació. Quan es duplica el gruix del material, es duplica aproximadament el tonatge requerit a cada estació de tall i conformació de la progressió. Una matriu de 12 estacions que forma inoxidable 316 de 3 mm pot exigir fàcilment de 200 a 400 tones de capacitat total de premsa, en comparació amb les 60 a 80 tones de la mateixa geometria en acer suau d'1 mm.
Aquest augment de tonatge crea tres reptes de disseny aigües avall:
- Força d'avanç de la tira- L'estoc de tires més pesat resisteix l'alimentació. Els pins pilot s'han d'enganxar positivament a cada estació i els mecanismes d'alimentació necessiten una força d'adherència més gran per avançar el material més gruixut amb precisió. Els dissenyadors de matrius sovint especifiquen diàmetres pilot més grans i profunditats d'enganxament més profundes per als indicadors marins.
- Espaiament d'estacions- Els materials més gruixuts necessiten més espai entre les estacions per evitar la distorsió de les bandes de les càrregues de formació adjacents. Les estacions de connexió de la banda portadora han de ser prou amples per mantenir la integritat estructural sota les forces laterals combinades de totes les estacions actives.
- Gestió de la desviació de la premsa- El tonatge total de la matriu s'ha d'equilibrar a través del llit de premsa per evitar una flexió desigual del pistó. Per a matrius marins amb càrregues pesades concentrades en unes poques estacions de conformació, els dissenyadors reposicionen la línia central de la matriu en relació a la línia central de la premsa per igualar la distribució de càrrega.
Una característica única de la matriu rellevant per al maquinari marí és la perforació del forat de drenatge. Els accessoris marins instal·lats sovint atrapen l'aigua estancada a les butxaques o a les escombraries, accelerant la corrosió i afavorint el creixement biològic. Els petits forats de plorar, normalment de 3 mm a 5 mm de diàmetre, permeten que l'aigua dreni lliurement d'aquestes zones. En una matriu progressiva, afegir una estació de perforació del forat de drenatge és trivial. És només un cop més en la progressió. Però especificar el diàmetre correcte del forat, la posició i la qualitat de les vores en l'etapa de disseny de la matriu evita un problema de corrosió que, d'altra manera, requeriria una perforació posterior a la-instal·lació, una solució molt més cara i menys precisa.
Aquestes restriccions específiques de disseny de matrius-marins, radis generosos, superfícies polides, allotjament de calibre més pesat i característiques de drenatge integrades donen forma a l'eina abans que s'executi una sola peça. També influeixen en quines operacions d'estampació es seqüencian a la progressió i com aquestes operacions es mapegen a les geometries específiques que requereixen les parts marines.
Operacions d'estampació de claus relacionades amb geometries de peces marines
Les guies d'estampació genèriques enumeren operacions com ara el buit, la perforació i el doblegat com si existissin al buit. Però la geometria d'un suport de canyes marí requereix operacions de formació de matrius progressius molt diferents que, per exemple, un terminal elèctric pla. Cada operació de la progressió s'ha de mapar a un requisit funcional específic del component marí acabat: rigidesa estructural, drenatge d'aigua, precisió de muntatge o distribució de càrrega. Aquest mapatge és el que separa l'estampació metàl·lica per a peces de precisió marines del treball d'estampació de productes bàsics.
A continuació s'explica com les operacions d'estampació bàsiques es tradueixen a geometries reals de maquinari marí i per què la seqüència importa tant com les operacions individuals.
Operacions de conformació i dibuix per a la geometria marina
El maquinari marin abasta una àmplia gamma de formes tri-dimensionals, des de característiques de rigidesa poc profundes en suports plans fins a formes de copa totalment tancades en accessoris-de muntatge encastat. Les operacions de conformació progressiva de matrius gestionen aquest espectre distribuint la deformació total en múltiples estacions, cadascuna contribuint a un canvi de forma incremental sense sobreestendre el material.
L'embutició profunda és l'operació de cavall de batalla per a accessoris marins en forma de copa-. Els suports de varetes, els tiradors encastats i els passos de cable-tots requereixen que el metall flueixi des d'un blanc pla cap a una butxaca cilíndrica o afilada. Tal com s'ha observat en la investigació del procés d'embutició profunda, quan la profunditat de dibuix supera aproximadament la meitat del diàmetre de la peça, es fan necessàries múltiples estacions de dibuix progressiu per evitar el trencament. Per als suports de varetes marins d'acer inoxidable 316, això normalment significa de tres a quatre estacions d'estirament incrementals amb consideració de recuit entre etapes, perquè el treball del material-s'endureix entre cada reducció d'estirament.
El dibuix superficial té un propòsit marí completament diferent. Els suports estructurals plans guanyen una rigidesa significativa a partir de costelles en relleu o de canals dibuixats poc profunds que travessen la seva superfície. Una costella d'1 mm-de profunditat pressionada en un suport inoxidable de 2 mm pot augmentar la resistència a la flexió en un 30% o més sense afegir pes del material. Les matrius progressives integren aquestes característiques d'enduriment com a operacions de relleu d'una-estació col·locada després de les etapes primàries d'estampació i perforació.
Formes complexes en 3D com les banyes de tacos impulsen la formació progressiva fins als seus límits. El perfil de la banya es corba cap amunt i cap a fora des de la base en una geometria composta que no es pot aconseguir en un sol cop de formació. En canvi, els estampats progressius de matriu desenvolupen la forma de banya a través de tres o quatre estacions: una forma inicial poc profunda estableix la curvatura de la base, una segona estació aprofundeix el perfil, una tercera afina la geometria de la punta i una estació final encunya la superfície de contacte on les línies de moll suportaran. Cada estació reprèn on es va aturar l'última, amb la banda de suport mantenint l'alineació durant tot el temps.
Configuracions de buit i perforació per a dissenys marins
El blanking talla el perfil exterior de la part marina de la cinta. La perforació perfora característiques internes com els forats de muntatge, les ranures de drenatge i els retalls d'alleugeriment. Ambdues operacions semblen senzilles, però el maquinari marí introdueix dos factors complicats: bobines d'aliatge cares i patrons de muntatge de diversos-forats que exigeixen una precisió de posició absoluta.
L'estratègia de nidificació afecta directament el cost del material. L'estoc de bobina d'acer inoxidable 316 marina-costa molt més per lliura que l'acer suau, de manera que cada punt percentual d'utilització del material és important. Els dissenyadors de matrius utilitzen algorismes d'imbricació avançats que giren i reflecteixen els perfils de les peces dins de la tira per minimitzar l'amplada de la web entre les peces. L'objectiu és reduir l'espai web fins a aproximadament 1,2 vegades el gruix del material quan sigui estructuralment factible, recuperant material que d'altra manera es convertiria en ferralla cara. Per a peces marines simètriques, com ara plaques de suport o brides rodones, el tall de línia-comú entre parts adjacents a la cinta pot augmentar la utilització del material per sobre del 85%.
Els patrons de perforació per a brides de muntatge marins requereixen un control posicional més estricte que la majoria de l'estampació industrial. Una brida de-casc amb un cercle de sis-perns ha de col·locar cada forat a 0,05 mm de la posició real de manera que s'acobla amb els patrons de cargols estandarditzats dels diferents fabricants d'embarcacions. Les matrius progressives ho aconsegueixen mitjançant el registre del pin pilot a cada estació. Els forats pilot, perforats a la primera estació, es converteixen en la referència de referència a partir de la qual s'indiquen cada operació de perforació i conformació posterior. L'error acumulat és físicament impossible perquè la tira es torna a-enregistrar contra les agulles pilot endurides abans de cada cop de premsa.
Per a les peces que requereixen tant perfils tancats grans com detalls perforats fins, la seqüenciació de l'estació segueix una lògica deliberada: perforar primer les petites característiques mentre la cinta encara és plana i totalment suportada, després realitzar talls de tall més grans i operacions de conformació que podrien distorsionar el material circumdant. Aquest enfocament preserva la precisió del forat en el component marí acabat.
Doblat i doblat per a la integritat estructural
El plegat transforma els perfils en blanc plans en formes estructurals tridimensionals. El doblat doblega una vora cap a si mateix per duplicar el gruix del material en els punts de tensió crítics. Ambdues operacions són fonamentals per al maquinari marí, on la relació entre la força-i-pesa és important i els conjunts cargolats han de resistir la fatiga cíclica de l'acció de les ones.
Les vores amb vora són especialment valuoses en aplicacions marines. Tal com descriuen els principis de la vora de xapa, plegar una vora sobre si mateixa la reforça alhora que elimina les superfícies exposades afilades. En un suport de barana marina, una vora superior doblega el gruix efectiu del material en el punt de major tensió de flexió sense requerir un calibre inicial més gruixut. També elimina la vora esmolada que, d'altra manera, es convertiria en un lloc d'inici de corrosió i un perill per a la seguretat del maquinari de la coberta. Les matrius progressives formen vores en dues etapes: una estació de pre-plegat plega la vora fins a uns 145 graus, després una estació de tancament l'aplana contra el material principal.
Els corbes compostos creen perfils de secció de caixa-que ofereixen una rigidesa excepcional a partir de làmines primes. Una tira plana-en blanc doblegada en un canal en U-i després envoltada al llarg de les vores obertes produeix una secció rectangular tancada amb quatre gruixos de material a cada cantonada. Els suports de la barana marina i els suports estructurals utilitzen aquesta tècnica per aconseguir la rigidesa d'una secció sòlida molt més pesada alhora que mantenen el pes manejable al maquinari-muntat a la coberta.
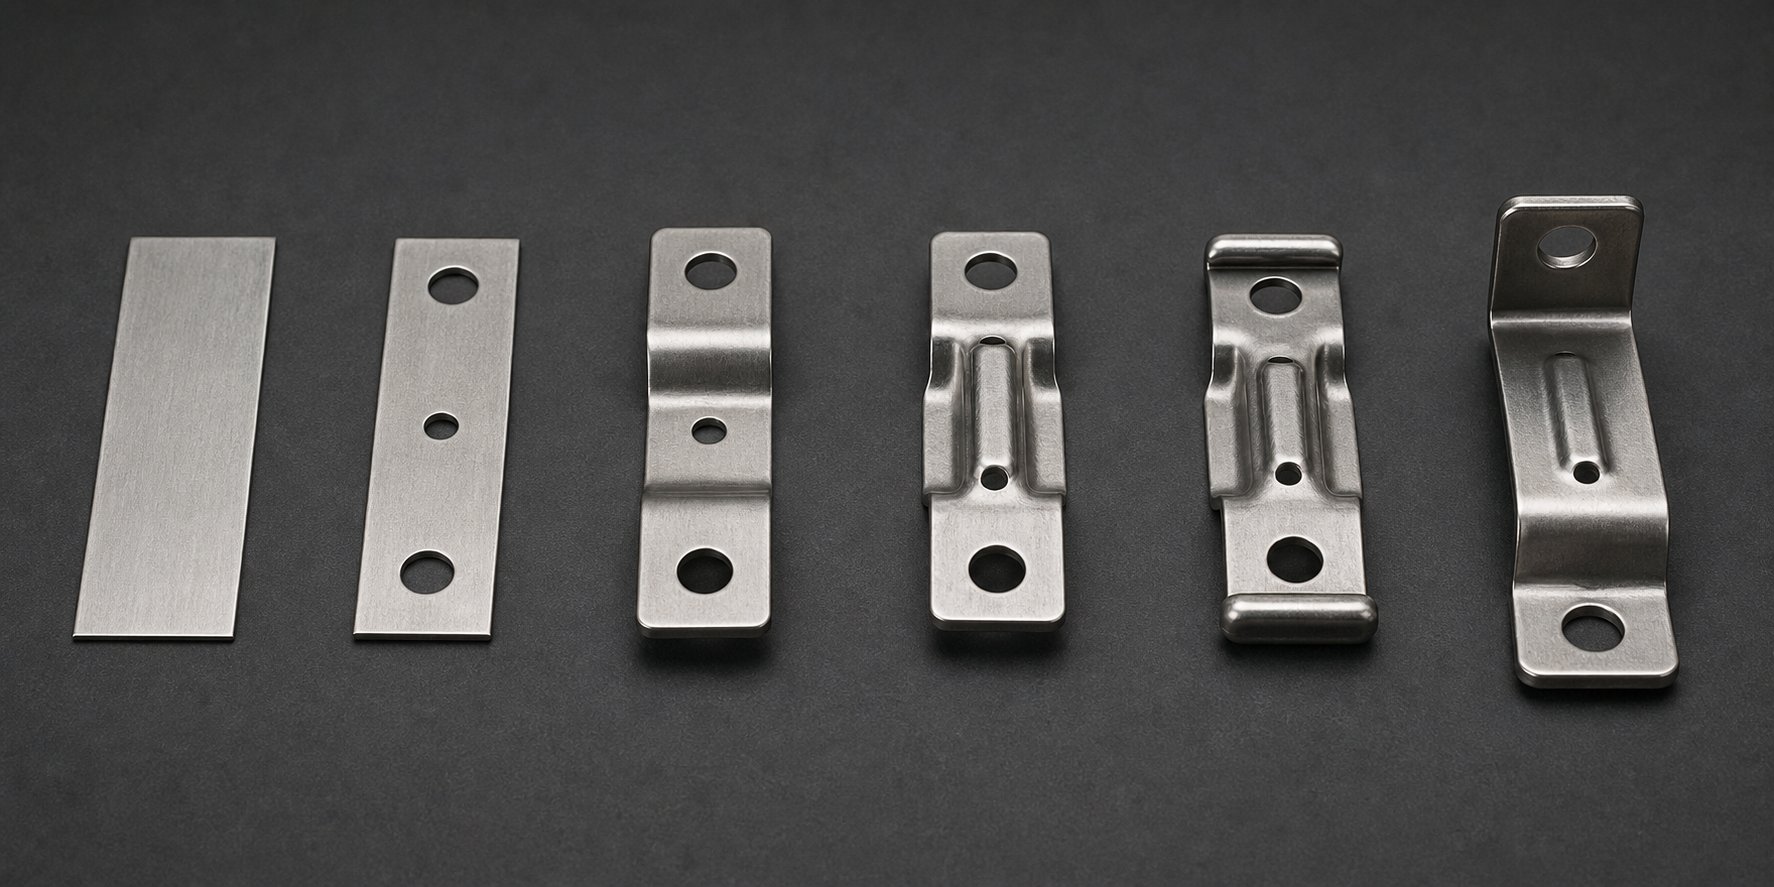
Comprendre com cada operació compleix una funció marina específica fa possible seqüenciar tota una progressió amb un propòsit. Penseu en un suport de muntatge marí típic que requereixi rigidesa estructural, forats de muntatge precisos, vores resistents a la corrosió-i una funció de drenatge. A continuació es mostra com una matriu progressiva de 8 estacions construeix aquesta part a partir d'una tira plana:
- Estació 1: perforació pilot- Perfora forats pilot de precisió que registren la cinta a cada estació posterior, establint la dada per a totes les característiques dimensionals.
- Estació 2: Notch- Elimina material de les vores de la tira per definir els límits exteriors del perfil del suport i crear espai lliure per a les properes corbes.
- Estació 3: Primer revolt- Forma la brida estructural primària a 90 graus amb una compensació de la-coblació per al retorn elàstic d'acer inoxidable, creant la cara de muntatge vertical del suport.
- Estació 4: Segon revolt- Forma la brida de retorn secundària que proporciona rigidesa a la secció de caixa- i crea la superfície de muntatge horitzontal.
- Estació 5: Relleu- Premeu les costelles de rigidesa a la cara plana del suport, augmentant la resistència a la flexió sense material ni pes addicionals.
- Estació 6: perforació del forat de drenatge- Perfora petits forats (3-5 mm) a les zones de butxaca que, d'altra manera, atraparien l'aigua estancada i accelerarien la corrosió de les esquerdes del maquinari instal·lat.
- Estació 7: Hem- Plega les vores exposades cap a si mateixes en un tancament de dos-passos, duplicant el gruix de les vores als punts de tensió i eliminant les superfícies tallades afilades.
- Estació 8: tall- Separa el suport acabat de la tira de suport amb una cisalla neta, produint la peça completa a punt per a les operacions d'acabat.
Cada estació existeix per un motiu lligat directament a la vida útil marina del suport. El relleu evita l'esquerda per fatiga induïda per la flexió-. Els forats de drenatge impedeixen la corrosió de l'aigua salada atrapada. La vora reforça les vores que agafaran els propietaris d'embarcacions durant la inspecció del maquinari. Res en aquesta progressió és arbitrari.
L'efecte acumulat d'adaptar les operacions als requisits marítims és una part que fa que la premsa necessiti un treball secundari mínim. Però "mínim" no vol dir "cap". L'economia de quantes peces justifiquen aquest nivell d'enginyeria de matrius, i quan els mètodes més simples tenen més sentit financer, determina quins programes de maquinari marí pertanyen a les eines progressives i quins no.
Economia del volum de producció per a fabricants de maquinari marítim
Una matriu progressiva que produeix suports marins impecables a 200 cops per minut no serveix de res si només necessiteu 500 peces. La inversió en eines només té sentit quan el volum de producció és prou alt com per amortitzar aquest cost inicial en una fracció insignificant de cada peça acabada. Per als programes de maquinari marítim, entendre on cau aquest punt d'equilibri-i quins costos ocults desapareixen un cop el supereu, separa les decisions de producció rendibles dels errors costosos.
Llindars de volum on els matrius progressius esdevenen rendibles-
L'eina de matriu progressiva representa un compromís de capital important. Depenent de la complexitat de la peça, el nombre d'estacions i el tipus de material, els costos d'eines dels fabricants de matrius progressius solen oscil·lar entre els 10.000 $ per a eines més senzilles i els 350.000 $ per a les matrius complexes de multi-estació. El maquinari marí ho agrava perquè els aliatges resistents a la corrosió-com l'acer inoxidable 316 acceleren el desgast de les eines, sovint requereixen insercions de carbur i recobriments especialitzats que impulsen el cost de la matriu cap a l'extrem superior d'aquest rang.
Aleshores, quan funcionen les matemàtiques? El cost progressiu de l'estampació de matriu per peça disminueix dràsticament a mesura que augmenta el volum perquè l'eina és una despesa fixa d'un-temps repartida per cada unitat produïda. Una matriu de 50.000 dòlars afegeix 10 dòlars per peça a 5.000 peces, però només 0,10 dòlars a 500.000 peces. Els punts de referència de la indústria suggereixen que l'estampació progressiva esdevé viable econòmicament a partir d'entre 50.000 i 100.000 unitats anuals per a peces de complexitat moderada. El maquinari marí més senzill com les plaques de suport planes o els clips de fixació poden justificar l'eina a volums més baixos, de vegades de 25.000 a 30.000 peces, perquè menys estacions de matriu signifiquen un cost inicial més baix.
Compareu-ho amb el mecanitzat CNC, que comporta un cost d'eines gairebé -zero, però cobra temps de màquina a cada unitat. Amb volums baixos, el CNC guanya. Però la seva corba de costos és lineal: la part 50.000 costa exactament el mateix que la primera. La corba de l'estampació progressiva és el contrari. Després de l'augment inicial de les eines, el cost marginal per peça s'aproxima només a la matèria primera i al temps de premsa. Per als OEM marins que executen maquinari estandarditzat a les línies de producció de vaixells, aquest punt d'encreuament arriba ràpidament.
Cost total de propietat més enllà del preu per-part
Centrant-nos només en els errors de preu de la peça, on l'estampació progressiva de matriu ofereix els seus estalvis més profunds per als programes marins. L'avantatge econòmic real es combina amb diversos factors que rarament apareixen en una sola línia de comanda:
- Operacions secundàries reduïdes- Una progressió-ben dissenyada integra el doblegat, el doblegat, el relleu i la perforació del forat de drenatge en un sol cicle de premsa. Cada operació eliminada d'una configuració posterior separada elimina la mà d'obra, la manipulació i el temps de cua del flux de producció.
- Baixes taxes de ferralla amb nidificació optimitzada- Els dissenys de tires progressius dissenyats per a bobines d'aliatge marins cares maximitzen la utilització del material, recuperant el cost de cada tirada de bobines en comparació amb els mètodes de fabricació menys eficients.
- Eliminació de la gestió inter-operativa- Les peces romanen a la banda de suport des de la primera estació fins a l'última. No hi ha contenidors de treball-en-procés entre màquines. Sense càrrega manual als accessoris secundaris. Menys manipulació significa menys rascades superficials en aliatges on la qualitat de l'acabat és important.
- Qualitat constant que redueix la càrrega d'inspecció- Quan totes les parts són dimensionalment idèntiques, el control del procés estadístic esdevé senzill. L'aprovació del primer-article més les comprovacions periòdiques de l'SPC substitueixen la inspecció al 100% que sovint requereixen les peces marines fabricades o formades manualment.
Aquests estalvis es combinen amb el volum. Un programa de suport marí que executi 200.000 unitats anuals pot estalviar 30 segons de manipulació secundària per part. Són 1.667 hores laborals recuperades, suficients per justificar la inversió en matriu només en la reducció de la gestió.
| Nivell de volum | Mètode de producció | Cost relatiu d'eines | Tendència del cost per{0}}part | Temps de lliurament típic |
|---|---|---|---|---|
| Prototip (1-100 unitats) | Mecanitzat CNC o tall làser | Molt baix a gens | Alt (fix per unitat) | De dies a 2 setmanes |
| Baix-volum (100-10.000 unitats) | Mecanitzat CNC, perforació de torreta o estampació d'un sol-tot | De baix a moderat | Moderat (lineal amb el volum) | 2-4 setmanes |
| Volum mitjà-(10.000-100.000 unitats) | Estampació progressiva de matriu o estampació de transferència | Alt (amortitzat al llarg de l'execució) | Baix (baix bruscament amb el volum) | 12-20 setmanes per a eines, després dies per producció |
| Volum-alt (100,000+ unitats) | Estampació progressiva de matriu | Alt (insignificant per part a escala) | Molt baix (material + temps de premsa) | 12-20 setmanes per a eines, producció contínua després |
El punt crític per als fabricants de maquinari marítim: el compromís de recompensa progressiva de l'economia. Com més temps s'executi el programa de producció i com més unitats produeixi, més s'esvaeix la inversió inicial en eines en comparació amb l'estalvi per-part. Treballant amb un experimentatfabricant de matrius progressiuscom YICHEN a principis de la fase de disseny, ajuda els enginyers de producció a avaluar aquests volums econòmics abans de comprometre el capital, assegurant que la inversió en matriu s'alinea amb les tirades de producció previstes i que els requisits de formació de múltiples-estació s'optimitzen per als volums de maquinari marítim objectiu.
Per descomptat, una part que costa cèntims de segellar però que falla en dues temporades d'exposició a l'aigua salada ofereix un valor negatiu. L'economia només es manté quan el component estampat sobreviu al seu entorn de servei. Aquesta durabilitat depèn en gran mesura del que passa després que la peça surti de la premsa: els processos d'acabat de post-estampació que transformen una estampació de forma propera-net-en un component de grau-marí capaç de passar anys d'exposició a la sal.
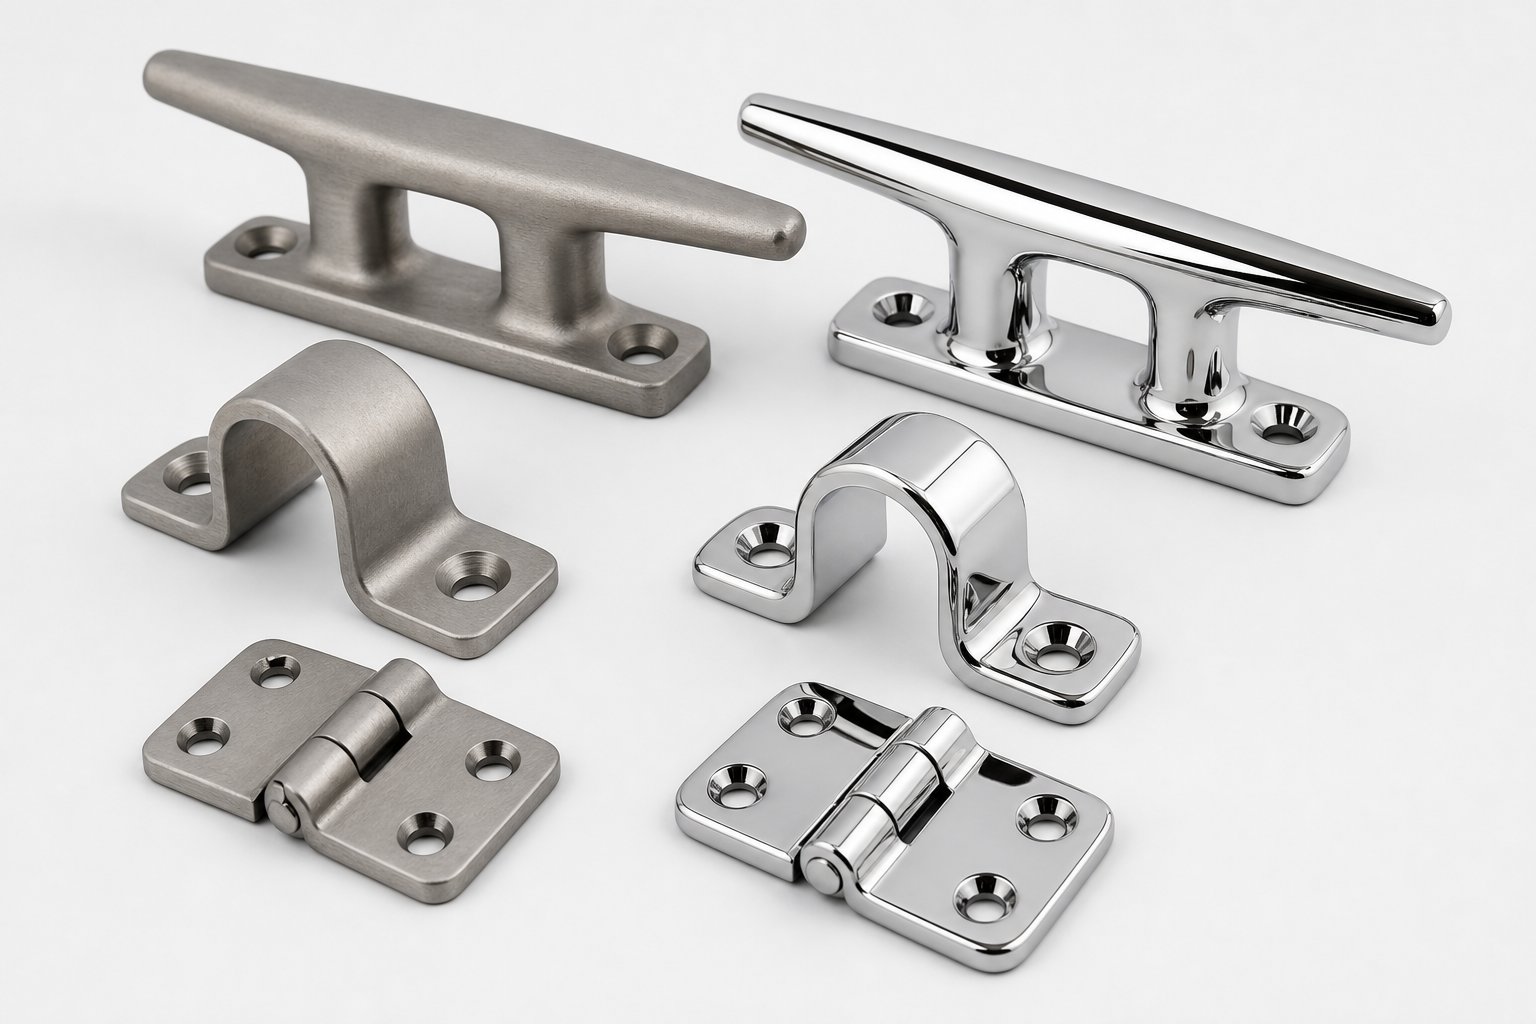
Processos d'acabat posteriors a l'-estampació per a la durabilitat de l'aigua salada
Un dau progressiu ofereix una peça dimensionalment completa, però la integritat dimensional no és el mateix que la preparació marina. El procés d'estampació introdueix condicions superficials que aprofitarà l'aigua salada: ferro lliure transferit pel contacte de les eines, micro-rebaves a les vores tallades i tensions de formació residuals que comprometen la capa d'òxid passiu. L'acabat de la superfície del maquinari marí després de l'estampació no és un treball de poliment cosmètic. És la diferència entre una instal·lació que dura quinze anys i una que mostra taques d'òxid en dues temporades.
L'estratègia d'acabat depèn de l'aliatge base, la gravetat de l'entorn marí i les expectatives visuals de l'usuari final. Les peces inoxidables necessiten restaurar la seva capa passiva. Les peces d'alumini necessiten protecció de barrera. I totes les especificacions s'han de comunicar amb prou claredat perquè els vostres proveïdors d'estampació de matrius progressius i proveïdors d'acabats ofereixin resultats coherents en totes les sèries de producció.
Passivació i electropolit per a peces marines inoxidables
Cada peça d'acer inoxidable que passa per una matriu progressiva recull contaminació lliure de ferro. És inevitable. Els punxons d'acer d'eina, insercions de formació i fins i tot el llit de premsa transfereixen partícules microscòpiques de ferro a la superfície de la peça durant les operacions de tallat, doblegat i encunyació. Aquests dipòsits de ferro es converteixen en llocs anòdics on la corrosió s'inicia preferentment en entorns-rics en clorur. Si no es tracta, un tac d'acer inoxidable 316 desenvoluparà ratlles d'òxid de color te-, no pel material de base corroït, sinó per partícules de ferro incrustades que s'oxiden a la seva superfície.
La passivació ho soluciona. El procés és senzill: submergir la peça estampada en un bany d'àcid cítric o àcid nítric que dissol el ferro lliure sense atacar la base d'acer inoxidable. El que queda és una superfície amb una proporció de crom-a-ferro més alta que l'aliatge subjacent, afavorint la formació d'una capa densa i uniforme d'òxid de crom. Per a l'estampació metàl·lica per a components marins en els graus 304 o 316, la passivació és el tractament mínim obligatori posterior a l'estampació-, no una actualització opcional. Qualsevol maquinari marí inoxidable estampat enviat sense passivació està, funcionalment, inacabat.
L'electropolit va més enllà. Aquest procés electroquímic elimina de 0,0001 a 0,001 polzades de metall superficial fent que la peça sigui l'ànode en un bany electrolític. El metall es dissol preferentment a partir de micro-pics i punts alts, allisant la superfície i eliminant completament la capa contaminada. El resultat és una peça geomètricament més llisa, metal·lúrgicament més neta i més rica en crom a la superfície que una peça sense acabar o passivada. Per a accessoris marins de primera qualitat, penseu en el maquinari del timó, els components visibles en T-o qualsevol cosa en contacte continu amb aigua salada, l'electropolit ofereix tant la màxima resistència a la corrosió com un aspecte brillant i consistent que la passivació sola no pot aconseguir.
Quan s'ha d'especificar un enfront de l'altre? Tingueu en compte aquests factors:
| Factor | Passivació | Electropolit |
|---|---|---|
| Tipus de procés | Tractament químic (bany àcid) | Eliminació electroquímica de metalls |
| El que elimina | Només contaminants superficials, sense metall base | 0,0001-0,001 polzades de metall base més contaminants |
| Resultat d'acabat superficial | Capa passiva restaurada; aspecte sense canvis | Superfície més llisa i brillant; capa passiva millorada |
| Guany de resistència a la corrosió | Superfície significativa vs. no passivada | Més alt que la passivació sola |
| Impacte de costos | De baix a moderat | Moderat a alt |
| El millor per | Maquinari d'acer inoxidable marí estàndard (la majoria de peces) | Maquinari exposat de primera qualitat, geometries complexes, màxim rendiment en aigua salada |
Una advertència important: cap dels dos processos compensa l'especificació del grau d'inoxidable incorrecte. El 304 electropolit en servei directe d'aigua salada encara tindrà un rendiment inferior al 316 passivat adequadament, perquè el tractament superficial millora el que proporciona l'aliatge base en lloc de substituir la resistència al clorur que ofereix el molibdè.
Sistemes de recobriment per a maquinari marítim no-inoxidable
No totes les peces marines estampades són d'acer inoxidable. Els suports d'alumini, els elements de fixació d'acer al carboni i els components estructurals d'acer suau requereixen recobriments de barrera per sobreviure a l'exposició a l'aigua salada. El sistema de recobriment s'ha d'unir de manera fiable a la superfície estampada, tolerar el cicle tèrmic i l'exposició als raigs UV dels entorns marins i oferir prou resistència a l'esprai de sal per a la vida útil prevista.
Recobriment en polsés l'opció dominant per a maquinari marítim d'acer estampat i alumini. La pols seca aplicada electrostàticament es cura a 350-400 graus Fahrenheit en una pel·lícula de polímer contínua normalment2-4 mil (50-100 micròmetres) de gruix. Aplicat correctament sobre acer pretractat, el recobriment en pols aconsegueix 1.000 hores o més de resistència a l'esprai de sal segons ASTM B117. Està disponible en qualsevol color RAL, resisteix l'estellament i la degradació UV millor que la pintura humida i no produeix emissions de COV durant l'aplicació. Per als suports marins estampats i les plaques de muntatge on l'aspecte importa, però el cost complet de l'inoxidable no està justificat, el recobriment en pols sobre acer al carboni ofereix una excel·lent relació rendiment-a-cost.
Anoditzatés el tractament d'acabat estàndard per a accessoris marins d'alumini estampat. El procés electroquímic fa créixer una capa dura d'òxid d'alumini a la superfície de la peça, millorant significativament tant la resistència a la corrosió com la duresa superficial. L'anodització tipus II (0,3-1,0 mil de gruix) s'adapta a la majoria de maquinari d'alumini marí i accepta colorants. L'anodització de capa dura de tipus III (1,0-3,0 mil) proporciona un rendiment superior al desgast i a la corrosió per a aplicacions d'alt ús com ara inserts de cala o accessoris de pista. Per a peces d'alumini estampades amb matriu progressiu, tingueu en compte que l'anodització afegeix un gruix dimensional. El tipus III creix aproximadament un 50% cap a l'exterior, de manera que és possible que s'hagin d'estampar les característiques amb toleràncies ajustades una mica inferiors per assolir la dimensió final després del recobriment.
Revestiment de zinc-níquelserveix al mercat de fixació marina. Els clips d'acer al carboni estampats, les femelles de molla i les femelles de gàbia destinades a l'ús de la sentina o del compartiment del motor es beneficien de la combinació de zinc-níquel de protecció sacrificial i resistència moderada a la sal. El galvanitzat estàndard segons ASTM B633 amb conversió de cromat proporciona de 96 a 240 hores de protecció per polvorització de sal, depenent del gruix i el post{6}}tractament, mentre que el zinc-aliatge de níquel augmenta significativament els elements de fixació en zones marines més agressives.
Especificació dels requisits d'acabat al vostre proveïdor d'estampació
Aquí és on molts programes de maquinari marí troben fricció: l'equip d'enginyeria sap que la peça necessita "protecció contra la corrosió", però comunica aquest requisit en termes vagues que deixen endevinar el proveïdor d'acabats. Una especificació que diu "passiva després de l'estampació" no diu al venedor res sobre la química de l'àcid, el temps d'immersió, els criteris d'acceptació o les expectatives de rendiment. El resultat és la inconsistència entre els lots de producció i, eventualment, les fallades del camp.
Els dissenyadors de maquinari marítim haurien de comunicar els requisits d'acabat mitjançant paràmetres quantificables vinculats a estàndards de prova reconeguts.ASTM B117defineix l'aparell, la concentració de la solució salina (5% de NaCl), la temperatura de la cambra (35 graus centígrads) i la densitat de la boira per a les proves d'esprai de sal neutre, proporcionant el marc universal sobre el qual es basen els requisits de corrosió específics del producte-. Quan especifiqueu "un mínim de 500 hores ASTM B117 sense òxid vermell", tots els venedors d'acabats de la cadena de subministrament entenen exactament què s'espera i com es verificarà.
Un paquet complet d'especificacions d'acabat per a components estampats marins hauria d'incloure:
- Estat del material base- Especifiqueu si la peça arriba a l'acabat en l'estat-estampat, enrotllat-desbarbat o pre-netejat. La contaminació superficial dels lubricants d'estampació afecta l'adhesió del recobriment.
- Mètode de preparació de la superfície- Definiu el procés de neteja i pre-tractament: rentat alcalí, recobriment de conversió de fosfat, pretractament de cromat o abrasió mecànica (especificació de la malla i la granalla).
- Tipus i gruix de recobriment- Examineu el sistema d'acabat específic amb intervals de gruix mesurables. Exemple: "Revestiment en pols, polièster TGIC, RAL 9005, 2,5-3,5 mil DFT" o "Passivació segons ASTM A967, mètode d'àcid cítric".
- Hores d'assaig de salina i criteris d'acceptació- Indiqueu les hores mínimes d'ASTM B117 necessàries i definiu què constitueix una fallada: òxid vermell, òxid blanc, butllofes, percentatge d'àrea corroïda segons ASTM D610 o delaminació del recobriment de les marques de traçat.
- Objectius de rugositat superficial- Per a les peces que requereixen un acabat estètic específic, especifiqueu els valors Ra. Els accessoris marins amb acabat mirall-normalment requereixen Ra 4-8 micropolzades (0,1-0,2 micròmetres) que es poden aconseguir mitjançant l'electropolit. El maquinari d'acabat setinat té com a objectiu Ra 16-63 micropolzades (0,4-1,6 micròmetres).
- Criteris d'inspecció i pla de mostreig- Definiu el mètode d'inspecció (visual, proves de cupons d'esprai de sal, proves d'adhesió segons ASTM D3359) i la freqüència de mostreig del lot.
Proporcionar aquest nivell de detall elimina l'ambigüitat entre la vostra intenció de disseny i el producte acabat. També permet que els proveïdors d'estampació de matrius progressius tinguin en compte els requisits d'acabat en les seves decisions de disseny de matrius d'hora, en lloc de descobrir l'estampació posterior que l'estat de la superfície no compleix els requisits previs d'adhesió del recobriment.
En-operacions de matriu que redueixen els costos d'acabat
El disseny de matriu intel·ligent pot tornar a desplaçar el treball de la línia d'acabat a la premsa, reduint el cost total de l'estampació-post. Diverses operacions d'-encuny milloren directament la preparació de la peça estampada per a l'acabat marítim:
Estacions d'encunyaciócomprimiu les vores tallades i aplaneu les micro-rebaves que, d'altra manera, requeririen desbarbat per tambor abans de la passivació o el recobriment. Una vora encunyada presenta una superfície llisa i tancada al bany d'acabat, millorant la uniformitat de la cobertura i eliminant la geometria de les esquerdes on la corrosió s'amaga sota els recobriments.
Estacions de brunyitUtilitzeu acer per eines polit per planxar la superfície de la peça sota pressió, reduint la rugositat de la superfície i tancant la micro-porositat que deixen les operacions de conformació. Les peces que surten d'una estació de brunyit necessiten menys polit mecànic abans de l'electropolit, estalviant temps i consumibles al departament d'acabat.
Insercions de matriu polidesa les estacions de conformació finals transfereixen la superfície del mirall directament a la part estampada. Quan la cara de la matriu té un acabat de Ra 4 micropolzades o més fi, la superfície estampada emergeix prop de l'especificació cosmètica final, requerint només un tractament químic en lloc d'un poliment mecànic extens abans de la passivació o l'electropolit.
Cadascuna d'aquestes estratègies de-motlla intercanvia un cost d'eines lleugerament més alt per una despesa d'acabat per part- significativament menor. En els programes marins de gran-volum, les matemàtiques afavoreixen la incorporació de qualitat d'acabat a la matriu cada vegada. La peça acabada, passivada i recoberta i preparada per a la instal·lació, només és tan bona com el sistema de producció que la va crear. I la qualitat d'aquest sistema depèn de triar el soci de fabricació adequat, un que les capacitats abasten tota la cadena, des del disseny de matrius fins a l'estampació fins a l'acabat per al servei d'aigua salada.
Obtenció del soci d'estampació de matrius progressius adequat per a programes marins
Una botiga d'estampació que gestiona suports d'acer suau per a conductes de climatització no és el mateix que un soci d'estampació de matrius progressius per a maquinari marítim. La premsa pot ser idèntica. L'alimentador de tires funciona de la mateixa manera. Però els coneixements institucionals necessaris per formar aliatges -resistents a la corrosió amb toleràncies estrictes, mantenir les superfícies de matriu polides durant llargues tirades de producció i lliurar peces preparades per a l'acabat d'aigua salada és una cosa que construïu amb anys d'experiència en programes marins o no teniu gens.
Escollir el venedor equivocat no només significa lliuraments tardans. Significa peces que s'enganxen a la matriu, vores que inicien la corrosió de les esquerdes després de la instal·lació o una deriva dimensional que apareix tres mesos després d'una producció quan l'eina es desgasta més enllà de la seva finestra de compensació. El procés d'avaluació mereix el mateix rigor d'enginyeria que el propi disseny de la peça.
Capacitats crítiques per avaluar en un soci d'estampació marina
No totes les operacions d'estampació progressiva tenen l'experiència d'aliatge, la capacitat de premsa o la infraestructura de qualitat per gestionar treballs de grau-marin. Quan avalueu els possibles venedors, l'objectiu és separar les botigues que realment poden suportar l'estampació d'aliatges resistents a la corrosió-de les que aprendran sobre el pressupost del vostre programa.
Tal com suggereix l'orientació del sector de fabricants experimentats de matrius d'estampació progressiva, anar més enllà del lloc web d'una empresa i fer preguntes directes i específiques de capacitat-és el que revela si una botiga realment pot oferir. Específicament per als programes marins, la varietat de reptes de matriu i estampació, des de la conformació d'acer inoxidable 316 de calibre pesat- fins al manteniment d'eines de carbur d'acabat mirall-, exigeix un proveïdor les capacitats del qual s'alineen amb els vostres requisits d'aliatge, volum i acabat simultàniament.
Utilitzeu aquesta llista de verificació quan seleccioneu els socis potencials:
- Experiència d'aliatge -resistent a la corrosió- La botiga disposa d'acer inoxidable 316/316L, llautó naval o alumini marí amb eines progressives? Demaneu exemples concrets, no només una llista de materials. Com s'han gestionat-l'enduriment, l'enduriment i la recuperació del treball en aquests programes?
- -Disseny de matrius i capacitat de simulació interna- Poden realitzar simulacions de conformació (FEA o modelització de progressió de cinta) per validar les seqüències de les estacions abans de tallar l'acer? El disseny intern- significa una iteració més ràpida quan la geometria de les peces marines requereix un ajust.
- Interval de tonatge de premsa- El maquinari marítim d'acer inoxidable de 2 a 4 mm requereix un tonatge substancialment més elevat que el treball de xapa típic. Confirmeu que les premses de la botiga poden gestionar el gruix del vostre material a totes les estacions de conformació sense apropar-se als límits de capacitat.
- -Manteniment i reconstrucció de matrius a casa- Els encunys progressius per als aliatges marins es desgasten més ràpidament que els que funcionen amb acer suau. Una botiga que manté eines a casa-pot respondre a la deriva de la qualitat relacionada amb el desgast-en hores en lloc de setmanes. Pregunteu sobre els programes de manteniment preventiu i els intervals de polit per a matrius d'acabat-marins.
- Capacitat d'operació secundària- El venedor ofereix desbarbat, passivació, electropolit o recobriment a casa-o ha establert col·laboracions d'acabat amb acords de qualitat documentats? Com menys transferències entre l'estampació i l'acabat, menys risc per a la qualitat de la superfície.
- Certificacions de qualitat i control de processos- La norma ISO 9001 és una referència. Per a la seguretat-maquinari marítim crític, pregunteu sobre la implementació de SPC, la-freqüència d'inspecció del procés, els protocols d'inspecció del primer-article i la traçabilitat del material des del certificat de la bobina fins a la peça acabada.
- Prototip-a-escalabilitat de producció- Poden donar suport a les mostres inicials per a la qualificació de constructor d'embarcacions, i després escalar fins a volums de producció complets sense re-eines? Alguns venedors destaquen en un extrem d'aquest espectre, però lluiten a l'altre.
Per als enginyers de producció i els equips d'adquisició que busquen matrius d'estampació progressiva de gran-volum amb una repetibilitat estreta i una capacitat de producció en massa escalable, fabricants comYICHENofereixen experiència en formació de múltiples-estacions adaptades als programes de maquinari marítim que requereixen solucions eficients de matriu. El seu enfocament en l'eina de matriu progressiva per a peces metàl·liques complexes i-de gran volum les converteix en una opció d'aprovisionament rellevant per avaluar-la juntament amb els proveïdors regionals, especialment quan el vostre programa requereix una producció coherent en sèries de producció esteses.
Com comunicar els requisits de maquinari marítim de manera eficaç
Fins i tot el soci d'estampació més capaç no pot oferir el que no especifiqueu clarament. Els programes de maquinari marítim fallen en l'etapa de comunicació amb més freqüència que en l'etapa de fabricació. Una RFQ vaga que enumera "suports d'acer inoxidable, ús marí" deixa decisions crítiques a la interpretació del venedor, i els seus supòsits predeterminats poden no coincidir amb les vostres expectatives de rendiment de corrosió.
El paquet d'especificacions que proporcioneu hauria de proporcionar al vostre soci d'estampació de matrius progressius tot el necessari per cotitzar amb precisió, dissenyar eines correctament i lliurar peces que superin les proves de qualificació a la primera presentació. Inclou:
- Nota del material amb designació de grau-marin- Especifiqueu l'aliatge exacte (316L segons ASTM A240, llautó naval C46400 segons ASTM B171, alumini 5052-H32 segons ASTM B209), la condició de temperat i el gruix amb tolerància.
- Acabar l'especificació amb els requisits de polvorització de sal- Indiqueu el tractament posterior-de l'estampació (passivació segons el mètode cítric ASTM A967, electropolit, capa de pols amb ASTM B117 hores), els criteris d'acceptació i els objectius de rugositat superficial en valors Ra.
- Capacitats de càrrega i factors de seguretat- Si la peça suporta-càrrega, comuniqueu el límit de càrrega de treball i el factor de seguretat que aplica el vostre disseny. Això informa la verificació del gruix del material del venedor i la formació dels límits de gravetat.
- Toleràncies dimensionals amb GD&T- Proporcioneu dibuixos en 2D amb dimensionament geomètric i notes de tolerància, no només dimensions nominals. Ressalteu les característiques crítiques-per a-funcions (posicions dels forats de muntatge, planitud de la superfície d'acoblament) que requereixen un control més estricte que la tolerància general del perfil.
- Projeccions anuals de volum i durada del programa- Les previsions de volum honestes permeten al venedor dimensionar les eines de manera adequada. Una matriu dissenyada per a 100.000 peces a l'any té estàndards de construcció diferents dels que s'espera que produeixin 2 milions durant la seva vida útil.
- Context de muntatge i consideracions galvàniques- Identifiqueu amb quins materials es posarà en contacte la peça estampada en el muntatge final. Si un suport d'alumini estampat es munta contra un-casc de pas inoxidable, el venedor ho ha de saber perquè pugui aconsellar sobre les característiques d'aïllament o la compatibilitat del recobriment.
Proporcionar aquest nivell de detall per endavant aconsegueix dues coses. Permet una cotització precisa, la qual cosa significa menys sorpreses de costos després de comprometre les eines. I estableix criteris d'acceptació mesurables que ambdues parts acorden abans que comenci la producció, eliminant les disputes subjectives de qualitat que descarrilan els programes de maquinari marítim a mitjan-producció.
El soci d'estampació de matrius progressius adequat per a maquinari nàutic no és simplement l'oferta més baixa o la botiga amb la premsa més gran. És el venedor l'experiència d'aliatges, la capacitat d'eines, els sistemes de qualitat i la transparència de la comunicació s'alineen amb les demandes específiques del servei d'aigua salada. Quan la selecció de materials, el disseny de matrius, l'economia de producció, els processos d'acabat i la capacitat del venedor convergeixen al voltant d'un sol programa de maquinari marí, el resultat són components que viatgen de manera fiable des de la matriu fins al moll i funcionen durant tota la vida útil del vaixell.
Preguntes freqüents sobre l'estampació progressiva de metall per a maquinari marítim
1. Quins materials són els millors per al maquinari marí d'estampació progressiva?
L'acer inoxidable 316 i 316L són les opcions més habituals a causa de la seva excel·lent resistència al clorur i a la picada. El llautó naval (C46400) funciona bé per a accessoris i elements de subjecció decoratius a causa de la seva formabilitat superior i un menor desgast d'eines. L'alumini marí de la sèrie . 5000-s'adapta a suports lleugers i maquinari de coberta, mentre que els aliatges de coure-níquel (90/10, 70/30) excel·lent en components de canonades d'aigua de mar. Cada aliatge requereix ajustos específics de matriu per al tonatge, la compensació de retorn elàstic i l'espaiat de l'estació per produir peces de qualitat marina-coherents.
2. Quantes peces necessito per justificar l'eina de matriu progressiva per a maquinari marítim?
L'estampació progressiva de matrius generalment esdevé rendible-a volums anuals de 50.000 a 100.000 unitats per a peces marines de complexitat moderada. Els components més senzills com les plaques de suport planes o els clips de fixació poden justificar l'ús d'eines entre 25.000 i 30.000 peces a causa de menys estacions de matriu. El factor clau és l'amortització: un dau de 50.000 dòlars afegeix 10 dòlars per part a 5.000 unitats, però només 0,10 dòlars a 500.000 unitats. Treballar amb un fabricant de matrius progressius amb experiència com YICHEN ajuda els enginyers a avaluar aquests aspectes econòmics d'equilibri-abans de comprometre capital d'eines.
3. Per què el maquinari marí necessita passivació després de l'estampació progressiva de matriu?
Durant l'estampació, els punxons d'acer d'eina i els inserts de formació transfereixen partícules microscòpiques de ferro lliure a superfícies d'acer inoxidable. En entorns d'aigua salada, aquests dipòsits de ferro es converteixen en llocs anòdics on s'inicia la corrosió, provocant taques d'òxid fins i tot en inoxidable-alt grau 316. La passivació utilitza àcid cítric o nítric per dissoldre el ferro incrustat sense atacar l'aliatge base, restaurant una capa d'òxid passiu rica en crom-. Sense la passivació, el maquinari marí inoxidable estampat no està funcionalment acabat i mostrarà una corrosió prematura en servei.
4. Com el disseny progressiu de matriu evita la corrosió a les peces marines?
El disseny de matriu específic-marin incorpora diverses estratègies de-corrosió directament a l'eina. Els radis interns generosos (mínim de 1,5 T a 2 T) eliminen les escletxes estretes on es concentren els ions clorur. Les estacions d'encunyació comprimeixen les vores tallades per tancar micro-rebaves i zones de fractura que inicien la corrosió de les esquerdes. Els espais lliures de punxó-a-més estrets (5-8% del gruix del material) produeixen talls més nets amb menys àrea de vora rugosa. Les estacions de perforació dels forats de drenatge afegeixen forats de plorar que eviten l'acumulació d'aigua estancada als accessoris instal·lats. Aquestes característiques s'incorporen a la progressió de la matriu en lloc d'abordar-se mitjançant costoses operacions de post-estampació.
5. Què he de buscar a l'hora d'escollir un proveïdor d'estampació progressiva per a peces marines?
Avalueu els proveïdors sobre l'experiència d'aliatges resistents a la corrosió-(específicament 316 inoxidable, llautó naval o alumini marí en eines progressives), disseny de matrius interns amb capacitat de simulació de conformació, tonatge de premsa suficient per a materials marins de gran calibre-, manteniment de matrius de{-casa amb capacitat d'operació d'associació d'acabat documentada o intervals de poliment SPC900 establerts, intervals d'operació d'associació ISO900 establerts, implementació i prototipar-a-escalabilitat de producció. Fabricants com YICHEN que s'especialitzen en matrius d'estampació progressiva de diverses-estació per a la producció de grans-volums ofereixen la repetibilitat estricta i la sortida escalable que exigeixen els programes de maquinari marítim.


