


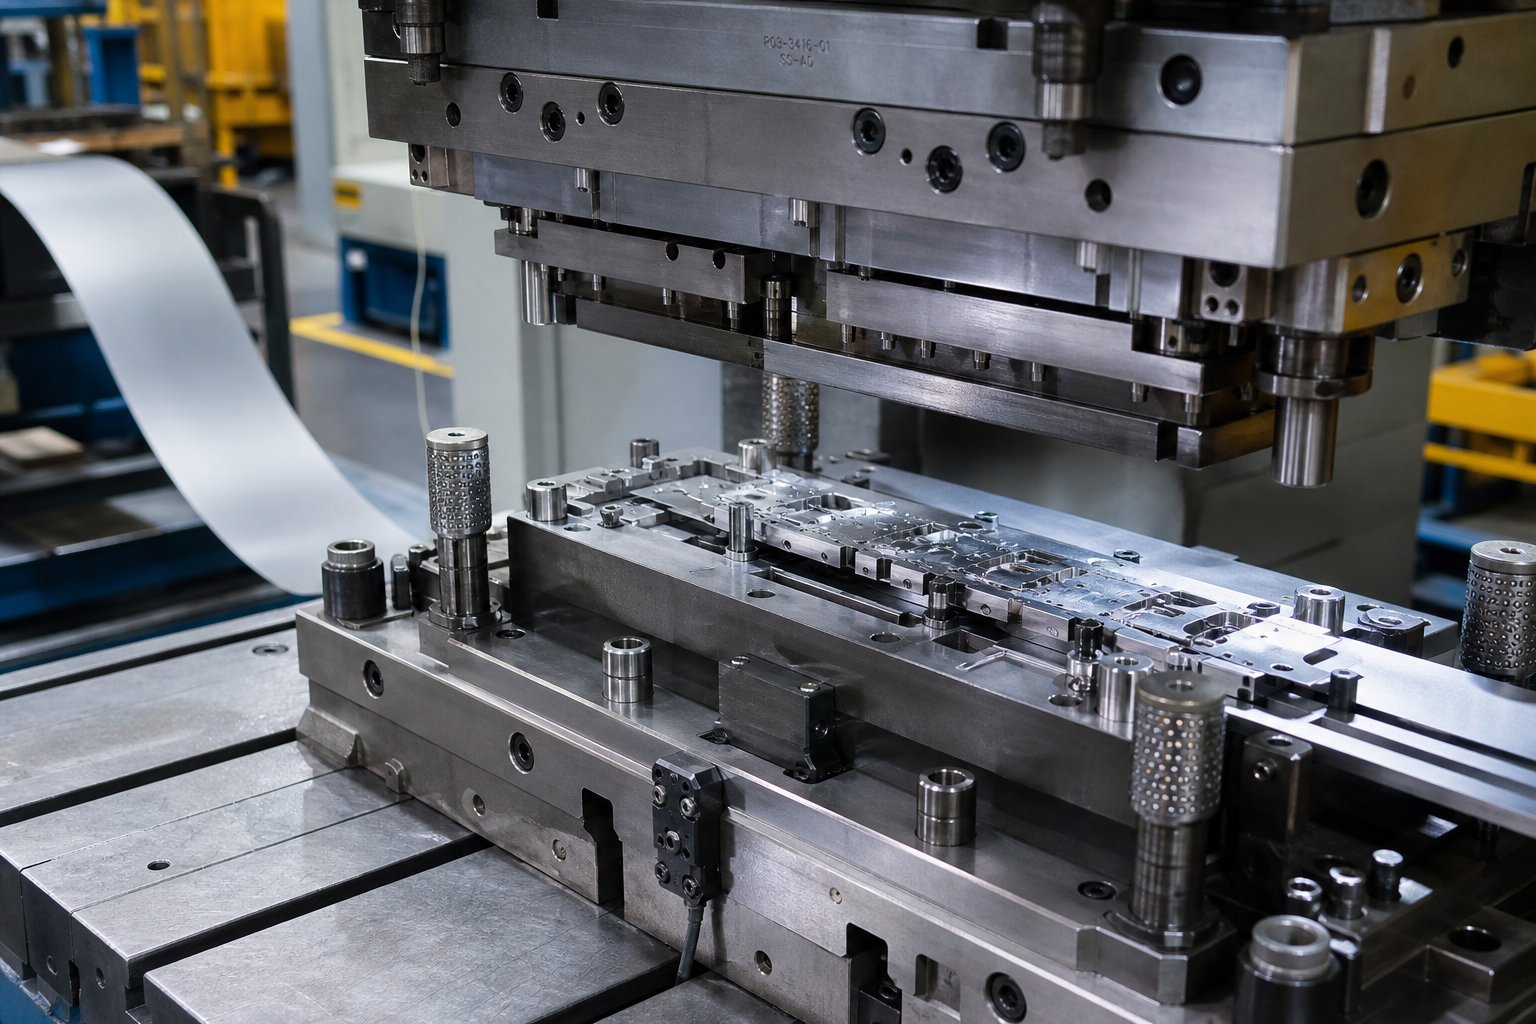
Què significa realment l'eina de segell de metall i la matriu
Cerca "eina de segell metàl·lic i matriu"i hi trobareu des de segells de mà de 15 dòlars venuts als mercats d'artesania fins a matrius progressius de 200.000 dòlars dissenyats per a línies de producció d'automòbils. Aquesta gamma crea una confusió real per als compradors que intenten trobar la solució adequada. Arreglem-ho.
Definició d'eina i matriu de segell metàl·lic
L'eina i la matriu de segell metàl·lic es refereixen a l'àmplia categoria d'instruments de precisió que s'utilitzen per marcar, tallar, formar o donar forma al metall mitjançant la força aplicada, que van des de segells de marcatge de mà fins a matrius industrials complexes que-produeixen en massa components de xapa.
La definició de l'estampació canvia en funció del context. En un taller de joieria, estampar significa pressionar un disseny en una superfície. En una fàbrica, significa transformar xapa plana en peces acabades a velocitats superiors a 1.500 cops per minut. Tots dos són vàlids, però representen inversions, terminis de lliurament i requisits d'enginyeria completament diferents.
Segells artesanals vs matrius d'estampació industrial
Aleshores, què és una eina d'estampació en termes pràctics? Aquí és on importa l'espectre:
- Segells de màsón eines d'acer endurit accionades manualment colpejades amb un martell per deixar impressions com números de sèrie, logotips o lletres. Són portàtils, de baix-cost i adequats per a tasques de marcatge de baix-volum o-una vegada.
- Segells de màquinas'integren amb premses hidràuliques o sistemes de punt per a un marcatge repetible i de més volum-a les línies de producció.
- Troqueles d'estampació industrialsón una-de--eina de precisió que tallen i formen xapes amb les formes desitjades. Una matriu d'estampació de metall és ainstrument especialitzat-dissenyat a midaque consisteix en un punxó i una cavitat muntats sobre sabates de matriu guiades, dissenyats per produir milers o milions de peces idèntiques.
Què és l'estampació metàl·lica a nivell industrial? És el procés d'alimentació de xapa plana entre aquestes meitats de matriu de precisió, on una immensa força de premsa transforma la matèria primera en components acabats amb toleràncies tan estretes com 0,0002 polzades.
Per què es solapa la terminologia
La confusió existeix perquè tant les eines artesanes com les industrials realitzen la mateixa acció fonamental: aplicar força al metall mitjançant un instrument modelat. Què són els matrius en la fabricació? Són les cavitats metàl·liques personalitzades que defineixen la geometria de les peces. Què és l'estampació en un estudi de manualitats? És pressionar un patró en una superfície. Mateix verb, escala molt diferent.
Penseu-ho com un espectre. En un extrem, un segell de mà marca un únic número de sèrie. A l'altra, una matriu progressiva realitza desenes d'operacions de tall i conformació seqüencials sobre una cinta metàl·lica alimentada contínuament, produint una peça acabada només a l'estació final. El cost de les eines, la complexitat de l'enginyeria i la capacitat de producció entre aquests dos punts finals difereixen per ordres de magnitud, i aquesta bretxa és exactament on es produeixen errors d'aprovisionament costosos.
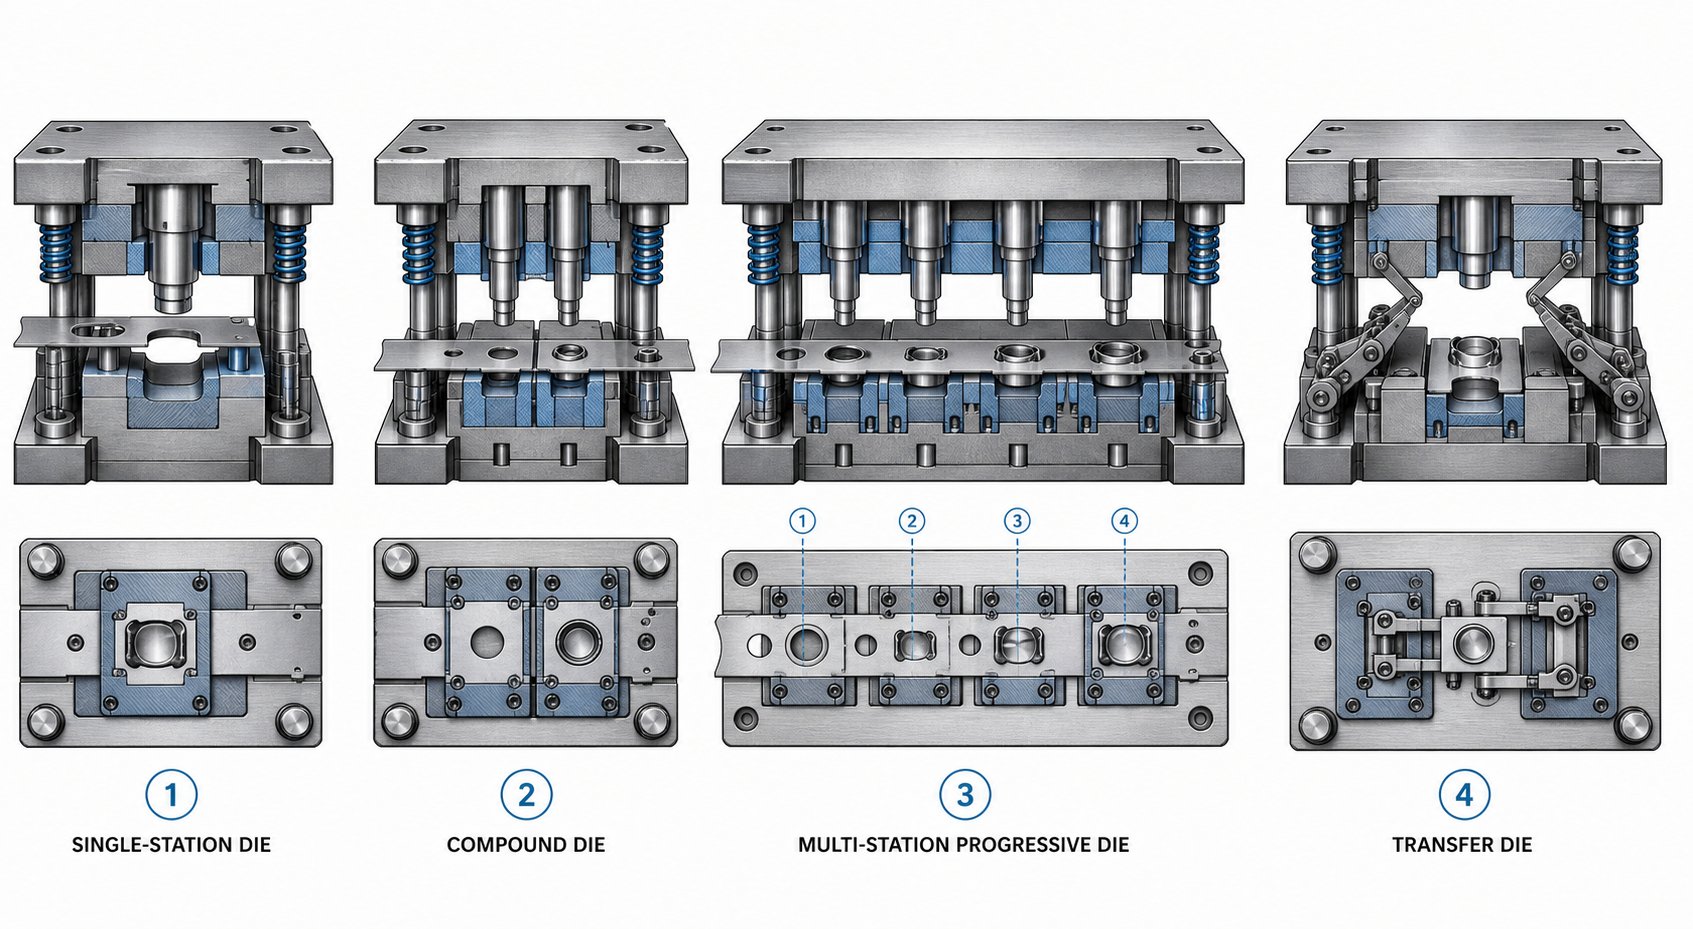
Tipus de matrius d'estampació i quan utilitzar-los cadascun
Aquest espectre des del segell manual fins a la matriu progressiva planteja una pregunta següent òbvia:quin tipus de matriu d'estampació s'adapta al vostre projecte? Triar-ne el mal és un dels errors més costosos que cometen els compradors. Trieu un encuny massa senzill per a la geometria de la vostra peça i cremareu diners en operacions secundàries. Sobre-enginyeu les eines per a una producció modesta i mai recuperareu la inversió. A continuació s'explica com es descomponen a la pràctica els quatre tipus principals de matrius d'estampació.
Troqueles simples i compostes
Les matrius simples realitzen una única operació per cursa de premsa. Un traç, un tall, una corba o una forma. Això és tot. Són els cavalls de batalla de la producció i prototipatge de baix-volum, on la flexibilitat importa més que la velocitat. Es poden disposar múltiples matrius simples en una línia de premsa en tàndem, amb peces carregades manualment o per robot entre estacions. Aquesta configuració manté els costos d'eines individuals baixos, però la mà d'obra i el temps de cicle s'acumulen ràpidament a volums més elevats.
Les matrius compostes fan el següent pas realitzant múltiples operacions de tall en un sol cop. Imagineu-vos produint una rentadora: en un cicle de premsa, la matriu composta simultàniament perfora el forat central i tanca el diàmetre exterior. El resultat és una part plana i precisa completada en un sol cop. Com que tot passa alhora, les matrius compostes produeixen peces més planes que les alternatives progressives i les eines són més ràpides i menys costoses de construir. El canvi-? Es limiten a geometries planes i relativament simples. Quan la vostra peça necessita flexió, conformació profunda o operacions seqüencials complexes, els matrius compostos no poden seguir el ritme.
Troqueles progressives per a una producció d'alt-volum
Les matrius progressives són on realment brillen les matrius d'estampació de metalls de gran volum-. Una bobina de xapa s'alimenta a través d'una sèrie d'estacions seqüencials, cadascuna realitzant una operació específica - de tall, punxonat, doblegat, formant - a mesura que la cinta avança una distància fixa (el pas) amb cada cop de premsa. La peça de treball es manté connectada a una banda de suport durant tot el procés i la peça acabada es separa només a l'estació final.
Les velocitats de producció poden assolir1.500 parts per minutper a components petits. Els encunys progressius sovint funcionen sense vigilància amb alimentadors de bobines i redreçadores, el que significa que un sol operador pot controlar diverses premses simultàniament. El concepte d'eines d'etapa és central aquí: cada estació de la matriu representa una etapa de fabricació discreta i la seqüenciació d'aquestes etapes determina la qualitat de la peça, la utilització del material i el temps de cicle. Les etapes mal seqüenciades creen concentracions d'estrès, aprimament del material o mal alimentats que maten la productivitat.
La captura? Les matrius progressives exigeixen una inversió inicial elevada i una enginyeria de precisió. El dany a una única estació significa treure tot el conjunt de matrius per reparar-lo. Tampoc no són adequats per a peces-embutides profundes, ja que la banda portadora limita la distància que pot fluir el material.
Encunys de transferència i configuracions especials
L'estampació per transferència resol les limitacions de les matrius progressives separant cada part de la cinta metàl·lica com a primera operació. Aleshores, els dits o rails mecànics mouen peces en brut individuals entre estacions independents per formar, doblegar, estirar o enfilar. Com que cap banda de suport restringeix el flux de material, les matrius de transferència excel·lent a l'hora de produir components grans, d'embutició profunda o geomètricament complexos, com ara panells de carrosseria d'automòbils i aplicacions de tubs.
Els sistemes de transferència de tres-eixos poden agafar, aixecar, moure i baixar peces en posicions precises a cada estació, permetent operacions que serien impossibles amb una cinta connectada. La flexibilitat té un cost: les matrius de transferència requereixen controls mecànics i electrònics sofisticats, més sensors de protecció de matrius i sistemes d'apilament en blanc. Els temps de configuració són més llargs i les demandes de manteniment augmenten amb la complexitat mecànica.
Per als compradors que avaluen matrius i solucions d'estampació, la decisió entre progressiu i transferència sovint es redueix a la profunditat i la mida de la part. Si el vostre component és relativament pla i petit, guanyes progressius en velocitat i cost-per-part. Si és gran, profund o requereix rotació entre operacions, la transferència sol ser l'únic camí viable.
| Tipus de matriu | Volum de producció | Part Complexitat | Interval de costos d'eines | Velocitat de cicle típica |
|---|---|---|---|---|
| Morir (Línia) simple | Baixa a mitjana | Operació única; geometria senzilla | $5,000 - $30,000 | 7 - 30 parts/min |
| Matriu compost | Mitjana a alta | parts planes; tall múltiple-en un sol cop | $10,000 - $50,000 | 20 - 60 parts/min |
| Dau progressiu | Alt a molt alt | Peces multi-operatives complexes (profunditat de dibuix limitada) | $30,000 - $250,000+ | 50 - 1,500 parts/min |
| Dau de transferència | Mitjana a alta | Peces en 3D grans,-de gran profunditat o complicades | $50,000 - $500,000+ | 10 - 40 parts/min |
El tipus de matriu d'estampació adequat no sempre és obvi només per la geometria de les peces. El comportament del material sota la pressió de conformació, les toleràncies requerides i els objectius de volum anuals tenen en compte l'equació. Aquests materials i mecànics de procés són on la següent capa de presa de decisions-es fa tècnica - i on comencen silenciosament molts errors d'aprovisionament.
Com funciona el procés d'estampació de metalls pas a pas
Saber quin tipus de matriu s'adapta al vostre projecte és només la meitat de la imatge. L'altra meitat és entendre què passa realment amb el metall una vegada que la premsa fa un cicle. Molts compradors especifiquen les eines sense agafar la mecànica que hi ha a sota, i aquest punt cec provoca problemes de tolerància, ferralla excessiva i frustració-i-amb les troqueladores. A continuació s'explica com funciona el procés d'estampació de metalls des de la bobina en brut fins a la peça acabada.
Un cicle d'estampació típic segueix una seqüència repetible cada vegada que baixa el ram de premsa:
- Alimentació de materialEl material de bobina - es desenrotlla a través d'una planxa i s'introdueix a la matriu a una distància de pas precisa.
- Subjecció/desmuntatge- la placa separadora entra en contacte amb la làmina, mantenint-la plana contra la superfície de la matriu per evitar que s'aixequi o es deformi.
- Tallar i formar- el punxó baixa a través de la làmina fins a la cavitat de la matriu, realitzant l'operació designada (tallar, perforar, doblegar, dibuixar o conformar).
- Separació peça/llimac- llimacs tallats cauen per l'obertura de la matriu; les peces formades romanen a la cinta portadora o s'expulsen mitjançant desviació mecànica o explosions d'aire.
- Retracció de l'ariet- el punxó es retira, el decapador subjecta el full per evitar que s'aixequi amb el punxó i l'alimentador fa avançar la tira a la següent posició de pas.
Aquesta seqüència es repeteix centenars o milers de vegades per minut segons la velocitat de la premsa, el material i la complexitat de la peça. Cada operació dins del procés de matriu aplica força de manera diferent a la xapa i comprendre aquestes diferències us ajuda a evitar especificar l'eina incorrecta.
S'han explicat les operacions d'estampació bàsica
Cada peça d'estampació de xapa es produeix mitjançant una combinació de cinc operacions fonamentals. Penseu en ells com a blocs de construcció - un dau progressiu en pot encadenar sis o vuit en seqüència, mentre que un dau senzill només en fa un.
En blanctalla una forma plana del full. La peça-perforada és la vostra peça acabada (o un espai en blanc per a un processament posterior). L'esquelet restant és ferralla. El blanking produeix contorns precisos de les peces i és el punt de partida per a components com ara volanderes, suports i engranatges en blanc.
Piercingperfora forats o retalls a la làmina. Aquí, el full restant és la vostra part i els llimacs-perforats són ferralla. És la inversa de l'estampació mecànica, tot i que tots dos utilitzen una acció de punx-i-de tall de matriu. Trobareu perforacions a gairebé totes les peces estampades que necessiten forats de fixació, ranures de ventilació o talls elèctrics.
Doblardeforma la làmina al llarg d'un eix recte per crear angles, brides o canals. No es retira cap material. Els càlculs de marge de flexió i retorn elàstic determinen com es dissenya la matriu i, equivocant-los, es produeixen peces que no compleixen les dimensions d'impressió.
Dibuixarrossega xapa plana a una cavitat tri-dimensional, produint tasses, caixes o tancaments sense costures. L'embotit profund aconsegueix una profunditat significativa sense ruptura controlant acuradament el flux de material a la cavitat de la matriu.
Formantremodela el metall sense treure material, abastant operacions com el relleu, l'encunyació, l'arrissat i el flange. La conformació afegeix característiques estructurals o detalls decoratius a una part estampada d'una altra manera plana.
Blanking vs perforació vs dibuix
La confusió mecànica entre el buit i la perforació provoca fins i tot compradors experimentats quan revisen les propostes de matriu. Totes dues són operacions d'estampació de perforació que utilitzen una física de cisalla idèntica - un punxó empeny a través del full fins a una obertura de matriu. L'única diferència és quina peça guardes.
En blanking, la geometria de laobertura de matriudefineix les dimensions de la peça acabada. En el pírcing, la geometria delpunxadadefineix la mida del forat. Aquesta distinció afecta directament com s'aplica la separació i quin component (punxó o matriu) es manté a la dimensió nominal.
El dibuix és fonamentalment diferent de tots dos. En lloc de tallar, el procés de premsat metàl·lic en el dibuix implica una deformació plàstica on el material de la làmina flueix radialment cap a dins sobre un radi de dibuix i cap a una cavitat. El repte? Controlant aquest flux. Massa restricció del suport en blanc i el material s'aprima o es trenca. Hi ha massa poca restricció i es formen arrugues quan es comprimeix l'excés de material. Factors com la força del suport en blanc, la geometria del taló d'estirament, la lubricació i el nombre d'etapes d'estirament requereixen que compliquen el disseny d'eines. És per això que les peces-embutides profundes sovint costen molt més per a l'eina que els components plans en blanc amb dimensions exteriors comparables.
El paper de l'eliminació de matrius
L'espai lliure de la matriu és l'espai entre la vora de tall del punxó i la vora corresponent de l'obertura de la matriu. Normalment s'expressa com a percentatge del gruix del material per costat. Sembla senzill, però l'eliminació incorrecta és una de les causes arrels més comunes dels problemes de qualitat i la fallada prematura de les eines en qualsevol procés de fabricació d'estampació.
Per a la majoria d'aplicacions d'acer suau, l'espai lliure cau entre el 5% i el 10% del gruix del material per costat. Els materials més durs com l'acer inoxidable requereixen un espai lliure més gran (fins a un 12-15%), mentre que els metalls més suaus com l'alumini o el llautó utilitzen un espai lliure més ajustat. Acalculadora d'eliminació de punxons i matriustenen en compte el tipus de material, el gruix i la qualitat de vora desitjada per recomanar un valor de buit específic.
Quan l'espai lliure és massa ajustat, el punxó requereix més força per tallar el material, generant una calor excessiva i accelerant el desgast tant del punxó com de la matriu. El desgast es converteix en un risc a mesura que el material es solda microscòpicament a les superfícies de l'eina. Quan l'espai lliure és massa gran, el metall es doblega en lloc de tallar-se netament, produint rebaves pesades a la vora tallada, zones de trencament irregulars i dimensions inconsistents de les peces.
L'espai lliure ideal produeix una zona de cisalla neta que cobreix aproximadament un-terç del gruix del material, seguida d'una zona de fractura controlada. Veureu una rebava petita i consistent (normalment menys del 10% del gruix) - no les rebaves pesades i afilades-que indiquen problemes d'eliminació. En un procés de fabricació d'estampació metàl·lica ben ajustat-, la separació adequada també allarga dràsticament la vida útil de la matriu perquè les forces de tall es distribueixen de manera uniforme en lloc de concentrar la tensió a les vores de l'eina.
Les propietats del material, la separació de la matriu i la mecànica de conformació interactuen per determinar quant de temps duren les vostres eines abans que s'hagin d'esmolar o substituir. Aquesta equació de durabilitat comença amb el que la matriu està feta a partir de - el grau d'acer per a eines, el seu tractament tèrmic i qualsevol recobriment de superfície aplicat per combatre el desgast.
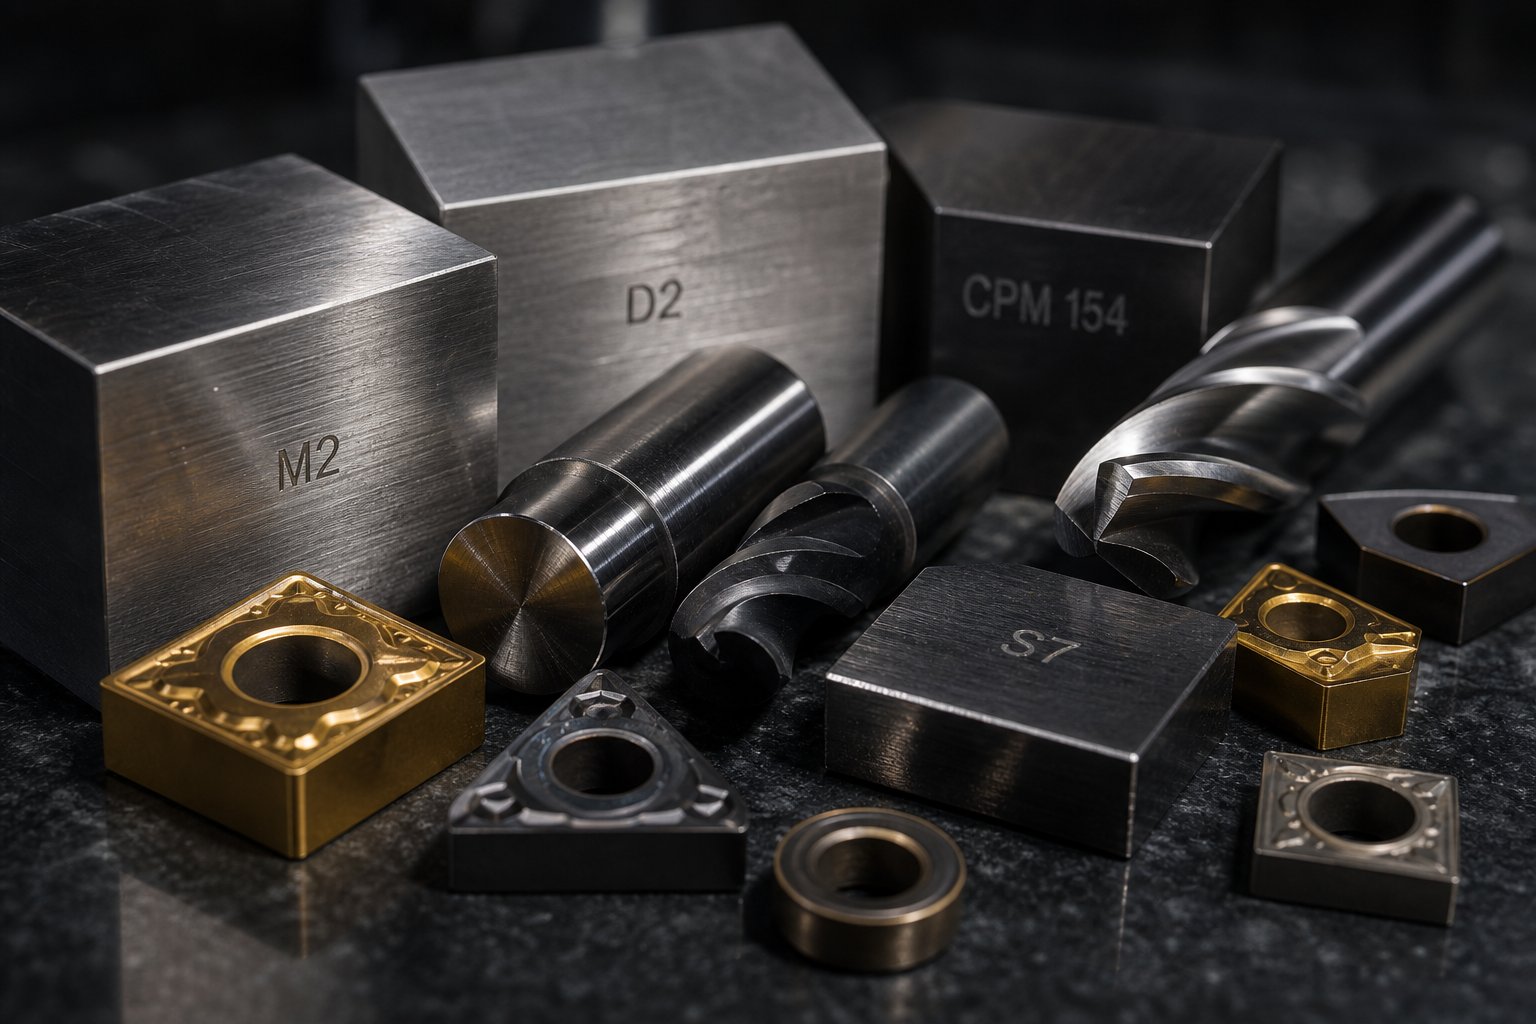
Guia de selecció de materials de matriu i acer per a eines
La geometria d'una matriu d'estampació determina quina forma produeix. L'acer de matriu d'estampació determina quant de temps continua produint aquesta forma amb precisió. Trieu el material equivocat i esteu observant estelles prematures, desgast excessiu o esquerdes catastròfiques a mitjan-execució - cadascun, això significa temps d'inactivitat no planificat i costos de reparació d'emergència. No obstant això, molts compradors tracten la selecció de material com una idea posterior, acceptant el que la seva botiga de matrius predeterminada sense qüestionar-se si és òptima per a l'aplicació.
Qualitats d'acer per a eines per a matrius d'estampació
L'acer per a eines és una família d'acers d'aliatge al carboni dissenyats específicament per a la duresa, la resistència a l'abrasió i la capacitat de mantenir la forma sota tensions repetides. Dins d'aquesta família, diferents graus compleixen funcions molt diferents en matrius d'estampació d'acer. A continuació es detallen les principals categories de matrius de premsa metàl·lica:
Acer per eines al carboni (sèrie W-)és el punt d'entrada. Endurits per l'aigua i relativament econòmics, aquests graus funcionen per a eines de tirada curta i matrius de prototips on els objectius de volum es mantenen per sota d'uns quants milers de peces. Es desgasten ràpidament en condicions de producció, però el seu baix cost els fa pràctics per a aplicacions de-vida limitada.
Acers per a eines de treball-en fred (D2, A2)dominen l'estampació-de propòsit general. D2 és un grau de crom alt-carboni i-conegut per la seva excepcional resistència al desgast, el que el fa ideal per tallar, perforar i formar matrius que requereixen toleràncies estretes. A2 ofereix un enduriment a l'aire-amb una millor duresa i estabilitat dimensional durant el tractament tèrmic - una bona opció per als punxons que veuen càrregues d'impacte moderades. Quan els compradors pregunten sobre l'estampació d'acer de matriu per a la producció general, D2 i A2 cobreixen la majoria dels escenaris.
Acer -resistent als cops (S7)omple un nínxol específic. On D2 excel·leix en la resistència al desgast, S7 sacrifica una mica de rendiment a l'abrasió per a una gran resistència a l'impacte. És l'opció-per als cops de punxada pesats, el cisallament de material-gruixut i qualsevol estació on l'eina absorbeixi un xoc mecànic important. Comobserven els professionals de la indústria, la mentalitat predeterminada de "S7 per a seccions de retall, D2 per a seccions de formulari" persisteix àmpliament - i, tot i que és un punt de partida raonable, sovint impedeix als enginyers explorar alternatives-millor d'ajust.
Acer-alta velocitat (M2)manté la duresa a temperatures elevades on els graus de treball en fred-es estovarien. En matrius progressius d'-alta velocitat que generen calor de fricció important, o en aplicacions d'estampació en calent, M2 conserva el seu tall allà on es degradaria D2. Aconsegueix aproximadament 62-64 HRC després del tremp i troba un ús comú en eines de tall i operacions d'estampació a alta temperatura.
Carbur de tungstèes troba a l'extrem extrem de l'espectre de durabilitat. Les matrius d'estampació de carbur ofereixen una resistència al desgast inigualable per a una producció de volums ultra-elevats-{3}} milions de cicles en materials abrasius com ara laminacions d'acer inoxidable o acer al silici. La compensació-és la fragilitat i el cost. Les insercions de carbur normalment s'utilitzen de manera selectiva en estacions d'alt-desgast en lloc de per a conjunts de matrius sencers, cosa que permet als enginyers orientar la durabilitat precisament allà on el volum més ho requereix.
Per a matrius d'estampació d'alumini, la selecció del material canvia perquè la suavitat de l'alumini crea diferents reptes. El fregament - on el material de la peça es solda a la superfície de l'eina - es converteix en el mode de fallada principal en lloc del desgast abrasiu. El polit D2 o A2 amb recobriments adequats sovint supera els graus més durs perquè la qualitat de l'acabat superficial importa més que la duresa bruta quan es forma l'alumini.
Compartiments de duresa, tenacitat i resistència al desgast{0}}
Aquesta és la veritat incòmoda sobre l'estampació d'acer de matriu: cap grau individual maximitza les tres propietats crítiques simultàniament. La duresa, la tenacitat i la resistència al desgast existeixen en tensió, i empènyer un més amunt gairebé sempre en compromet un altre.
Duresa(mesurat a escala Rockwell C, o HRC) determina la resistència a la deformació superficial. Una duresa més alta significa que el tall manté la seva geometria més temps. D2 arriba a 62-64 HRC; A2 arriba a 63-65 HRC després d'un tractament tèrmic adequat.
Duresamesura la capacitat d'absorbir l'impacte sense fracturar-se. Una matriu dura es doblega abans de trencar-se. S7 a 60-62 HRC ofereix gairebé el doble de resistència a l'impacte de D2 a una duresa similar, perquè la seva microestructura conté menys partícules grans de carbur que actuen com a llocs d'inici de fissura.
Resistència al desgastreflecteix com resisteix la superfície de l'eina l'eliminació de material per abrasió o adhesió. Els carburs de crom dur a D2 creen una armadura microscòpica contra les làmines abrasives, però aquests mateixos carburs fan que l'acer sigui més propens a trencar-se sota càrregues sobtades.
La implicació pràctica? Al voltant del 80% de les fallades prematures de la matriu provenen d'esquerdes o esquerdes per fatiga - no d'un desgast gradual. Els compradors fixats en la màxima duresa sovint acaben amb eines trencadisses que es fracturen inesperadament. L'enfocament més intel·ligent és seleccionar el material més resistent que ofereixsuficientresistència al desgast per als vostres requisits específics de material, gruix i volum.
Els acers de la metal·lúrgia en pols (PM) com el CPM 10V representen una solució moderna per a aquesta compensació-. Atomitzant l'acer fos en pols fina i consolidant-lo sota pressió, els fabricants produeixen distribucions de carbur extremadament uniformes. El resultat és un material amb un alt contingut d'aliatge per a la resistència al desgast mentre manté una duresa que els acers convencionals amb la mateixa duresa no poden igualar. Per a matrius progressius de gran volum-estampació d'acers avançats-d'alta resistència, els graus PM solen oferir el cost total de propietat més baix malgrat que els costos del material són de 5 a 10 vegades superiors al D2 estàndard.
Tractaments superficials i recobriments que allargan la vida útil de la matriu
Fins i tot amb una selecció de material base òptima, l'enginyeria de superfícies afegeix una altra capa de protecció que es tradueix directament en intervals més llargs entre l'afilat, menys irritació i una qualitat de part d'acer estampada més consistent durant la vida útil de la matriu.
Nitruraciódifon nitrogen a la superfície de la matriu a temperatures relativament baixes, creant una caixa extremadament dura (fins a 70 HRC equivalent) sense distorsionar la geometria de l'eina. És especialment eficaç en D2 i A2 com a tractament base abans d'aplicar recobriments addicionals - una tècnica anomenada recobriment dúplex que millora l'adhesió i el suport de rigidesa per a qualsevol capa de recobriment posterior.
Nitrur de titani (TiN)afegeix un recobriment de PVD-daurat que augmenta la duresa superficial fins a aproximadament 2.300 HV i redueix la fricció durant el flux de material. És un primer pas rendible-per formar matrius que processen acer dolç i alumini.
Carbonitrur de titani (TiCN)es basa en TiN amb una duresa més alta (al voltant de 3.000 HV) i un millor rendiment contra materials abrasius. Per als components d'acer estampats fets d'aliatges inoxidables o d'-alta resistència, el TiCN supera significativament el TiN bàsic.
Cromatproporciona una superfície gruixuda i de baixa-fricció ideal per a les operacions de dibuix. Les seves propietats auto-lubricants redueixen la irritació als dibuixos d'alumini i acer inoxidable on predomina el desgast de l'adhesiu.
Diamond-Like Carbon (DLC)Els recobriments ofereixen una duresa extrema i coeficients de fricció molt baixos. Cada cop s'especifiquen més per a operacions de conformació d'acers avançats-d'alta resistència on els recobriments estàndard es descomponen ràpidament.
La visió clau? Les decisions de recobriment no són independents del material del substrat. Un recobriment de primera qualitat aplicat a un acer base mal triat suposa una pèrdua de diners - mentre el substrat més tou es deforma sota càrrega, trencant el recobriment rígid per sota. Les botigues de matriu que tracten la selecció de materials i l'enginyeria de superfícies com un sistema unificat en comptes d'articles de línia separats ofereixen constantment eines més-duradores.
| Material de matriu | Interval de duresa (HRC) | Millors aplicacions | Cost relatiu | Vida esperada de morir |
|---|---|---|---|---|
| Acer per eines al carboni (W1/W2) | 58-65 | Prototips de tirada curta-, matrius de marcat de baix-volum | Baix ($) | 10,000 - 50,000 visites |
| D2 (treball en fred) | 62-64 | Encunyació, punxonat, matrius de conformació; tanca{0}}treball de tolerància | Mitjà ($$) | 250,000 - 1,000,000+ visites |
| A2 (treball en fred) | 63-65 | Punxons de buit, matrius de retall; aplicacions d'impacte moderat | Mitjà ($$) | 200,000 - 800,000 visites |
| S7 (resistent als cops) | 60-62 | Talladura pesada, cisalla de material gruixut, punxons d'alt-impacte | Mitjà ($$) | 150,000 - 500,000 visites |
| M2 (-alta velocitat) | 62-64 | Encunys progressius d'alta-velocitat, operacions a temperatura elevada | Mitjà-Alt ($$$) | 500,000 - 2,000.000 visites |
| Carbur de tungstè | 74-78 (equivalent HRA) | Producció en volum ultra-alt-, materials abrasius, laminacions | Alt ($$$$) | 5.000,000+ visites |
| PM Steels (CPM 10V) | 62-65 | Troquels progressius de gran-volum, formació d'AHSS, desgast extrem | Alt ($$$$) | 2.000,000 - 5,000,000+ visites |
La selecció del material i el tractament de la superfície conjuntament defineixen quantes peces bones produeix una matriu abans que necessiti atenció. Però fins i tot el millor acer de matriu d'estampació no pot compensar un disseny defectuós. La manera com la geometria de la matriu, la seqüenciació de l'estació i l'arquitectura dels components s'uneixen durant l'enginyeria és el que separa les eines que funcionen sense problemes-de les eines que us enfronten a cada cicle de producció.
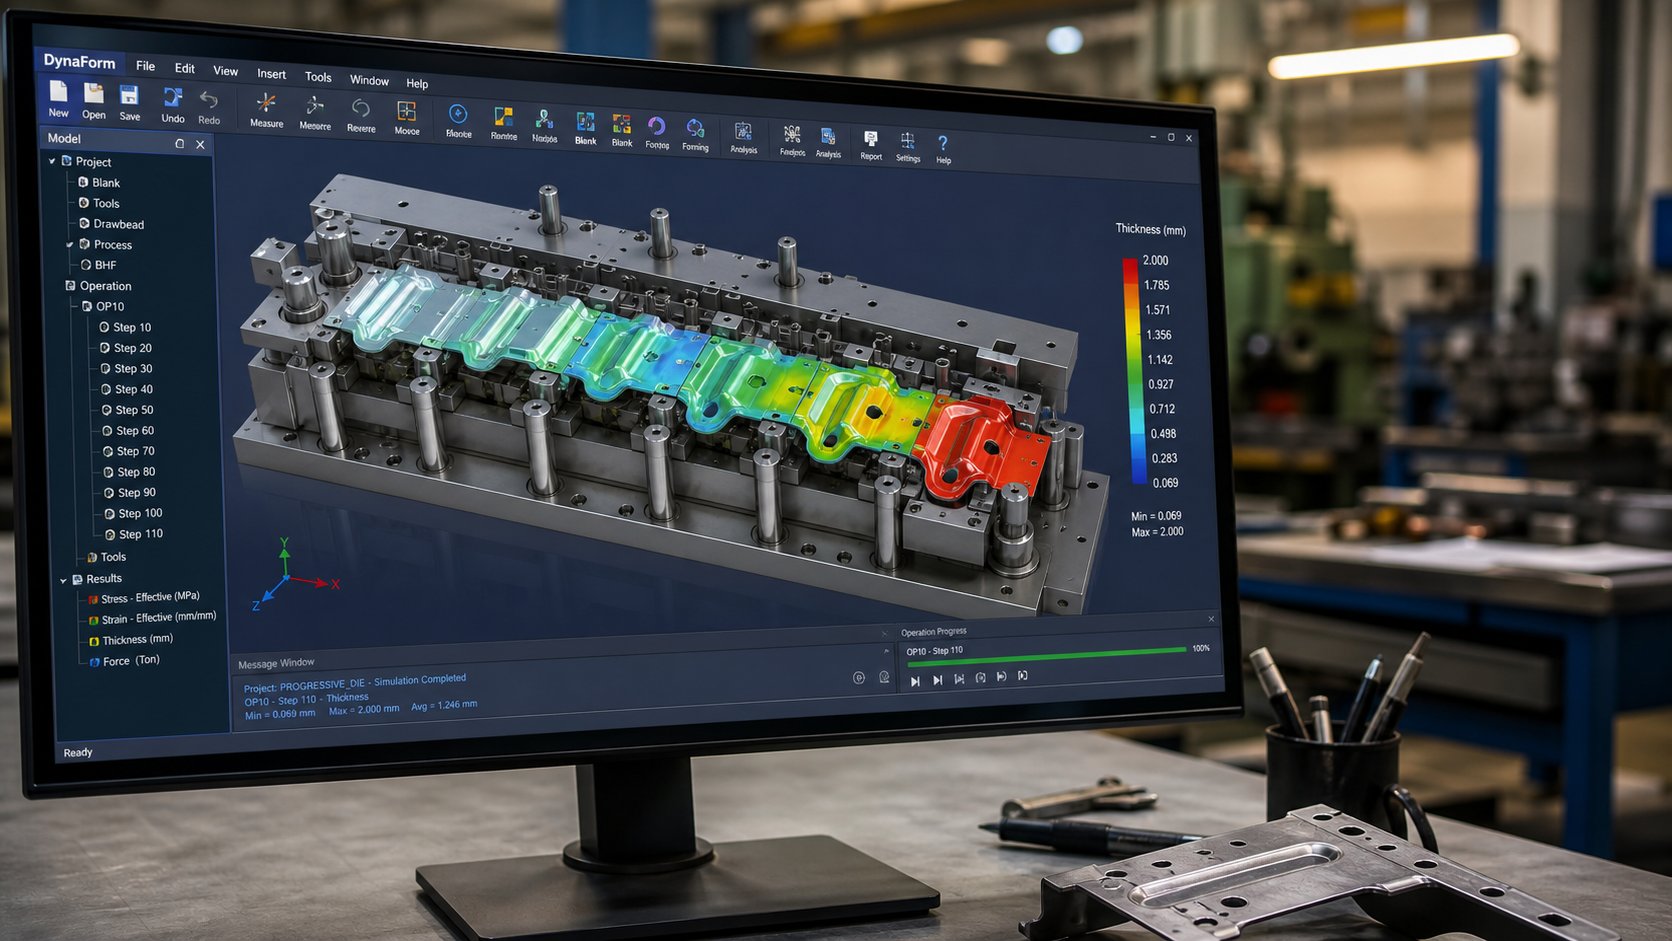
Principis de disseny de matrius i fonaments d'enginyeria
Una matriu construïda amb el grau d'acer adequat però dissenyada amb una geometria defectuosa, una seqüenciació deficient de l'estació o un control de flux de material inadequat encara produirà peces dolentes. El disseny de matrius d'estampació és on la ciència dels materials es troba amb la precisió mecànica i és la fase on neixen les fallades d'eines més evitables. Les decisions d'enginyeria preses abans de tallar qualsevol acer determinen si una matriu funciona de manera fiable durant milions de cicles o es converteix en un maldecap de manteniment des del primer dia.
Simulació CAD/CAM i CAE en Enginyeria de matrius
El disseny modern de matrius d'estampació metàl·lica ha anat molt més enllà dels dissenys-esbossats a mà i de les versions de prova-i-errors. Imagineu-vos gastar 150.000 dòlars en un dau progressiu només per descobrir durant la primera prova que el material s'arruga a l'estació sis o es divideix durant una operació de sorteig. Aquest escenari encara passa quan les botigues ometen la validació digital, però és totalment evitable.
El flux de treball d'enginyeria actual es basa en tres categories de programari integrades que treballen en seqüència:
CAD (Disseny assistit per ordinador)plataformes com SolidWorks, Siemens NX i CATIA creen models 3D detallats de cada component de matriu. Els complements especialitzats-com ara Logopress3 i 3DQuickPress automatitzen la creació de dissenys de tires, els càlculs d'inflexió i la col·locació de components estàndard. Aquestes eines generen el model digital que consumeixen els sistemes aigües avall.
CAE (-Enginyeria assistida per ordinador)El programari de simulació com AutoForm o DYNAFORM fa anàlisis d'elements finits en tot el procés d'estampació abans de mecanitzar una única peça d'acer. Els enginyers poden predir el flux de material, identificar possibles arrugues o trencaments, calcular la compensació del retorn elàstic i optimitzar la forma en blanc - tot digitalment. Aquest pas de prova virtual de-arrisca el projecte, escurça el període de validació física i augmenta dràsticament els percentatges d'èxit-de primera vegada.
CAM (fabricació-asistida per ordinador)El programari converteix els dissenys validats en trajectes d'eina CNC - el codi G-que acciona freses, torns, electroerosió per filferro i rectificadores per tallar components reals de matriu segons les especificacions.
Els proveïdors avançats de matrius d'estampació integren les tres etapes en un fil digital continu. Per exemple,Troquel d'estampació de YICHENEl servei cobreix l'anàlisi de viabilitat i la simulació CAE mitjançant mecanitzats de precisió, proves i inspeccions - que representen com funcionen els fluxos de treball moderns d'enginyeria de matrius des del concepte inicial fins a les eines de producció validades. Aquest enfocament digital d'extrem-a-final significa que els defectes de disseny apareixen al programari, no a la premsa.
Disseny-per-restriccions de fabricabilitat i estampació
Fins i tot la simulació més sofisticada no pot rescatar una peça que mai s'ha dissenyat tenint en compte l'estampació. El disseny-per a-fabricabilitat (DFM) és la pràctica de donar forma a la geometria de la peça al voltant del que els punxons i matrius metàl·lics poden produir de manera realista - i és on la col·laboració entre el dissenyador de peces i l'enginyer de matrius paga dividends.
Els principis clau DFM que afecten directament el disseny de l'estampació inclouen:
- Radis de corbaEl radi de corbat interior - hauria de ser almenys igual al gruix del material. Les corbes més agudes estresen el material i requereixen eines més agressives que es desgasten més ràpidament.
- Col·locació de foratsEls - forats s'han de situar com a mínim 1,5 vegades el gruix del material lluny de corbes, vores i forats adjacents. Les infraccions distorsionen les característiques i s'esquerden el material.
- Mida del foratEl diàmetre mínim del forat - ha de ser igual o superior al gruix del material. Els forats més petits requereixen cops fràgils propensos a trencar-se.
- TolerànciesLa - sobre-tolerància de les funcions no-crítiques pot augmentar exponencialment el cost de la matriu. Un canvi de +/- 0.05mm a +/- 0.005mm pot requerir eines de carbur, rectificat òptic i-inspecció addicional del procés.
- Selecció de materialEls - acers d'alta-resistència i aliatges exòtics presenten reptes de retorn elàstic i acceleren el desgast de la matriu. Dissenyar al voltant d'un material més formable simplifica significativament l'eina.
El disseny de la disposició de la cinta, especialment per a matrius progressius, aplica aquests principis a totes les estacions. Seqüència d'operacions lògicament: la perforació i l'osca es produeixen d'hora en el material pla, mentre que la flexió i la formació es produeixen en estacions posteriors després que s'estableixi el perfil. Característiques com les osques de bypass negatives i positives a les matrius d'estampació de xapa permeten que la tira portadora es flexioni al voltant de les característiques formades sense interferències a mesura que avança per l'eina. Si aquesta seqüenciació és incorrecta, provoca una deriva dimensional, un aprimament del material o un dany total de l'eina.
DFM no es tracta de limitar la creativitat - sinó de garantir que la vostra peça es pugui produir de manera fiable, econòmica i amb volum. Els enginyers que contracten el seu proveïdor de matrius al principi del procés de disseny estalvien rutinàriament un 15-30% en costos d'eines ajustant les funcions no crítiques abans de comprometre's amb l'acer.
Components clau de la matriu i les seves funcions
Cada matriu d'estampació, des d'una simple eina d'estampació fins a una matriu progressiva de diverses-estació, comparteix una anatomia estructural comuna. Entendre aquests components d'estampació metàl·lica ajuda els compradors a avaluar les propostes, fer preguntes informades i detectar possibles llacunes de qualitat en les cotitzacions dels proveïdors.
- Sabatilla de matriu (superior i inferior)- les plaques de fonamentació que es munten al pis de premsa i al llit respectivament. Mantenen tots els altres components alineats i absorbeixen tot el tonatge de cada cop de premsa.
- passadors i casquilles de guiaElements de terra de - precisió-muntats a les sabates de matriu que garanteixen una alineació vertical perfecta entre les meitats superior i inferior. Les gàbies de coixinets de boles-s'utilitzen en matrius d'alta-precisió per a un moviment més suau i una repetibilitat més estreta.
- Placa de perforació (portapunxador)- una placa endurida unida a la sabata de matriu superior que localitza i reté de manera segura tots els punxons de tall i de conformació en les seves posicions exactes.
- Punxons- els components de treball masculins. Els punxons de perforació tallen forats, els punxons de tancament tallen els perímetres de les peces i els punxons de formació creen corbes o dibuixos. Cadascun té una-forma personalitzada per a la seva tasca específica.
- Bloc de matriu (botó/inserció de matriu)- la contrapartida femenina del punxó, que conté una cavitat amb la forma precisa del perfil del punxó més espai lliure calculat. Les insercions de matriu d'alt-desgast solen ser components de carbur reemplaçable.
- Placa stripper- subjecta el full pla durant el tall i l'elimina els punxons de retracció després de cada cop. Els separadors-carregats per molla també subjecten el material per evitar el moviment durant la formació.
- Pilots- agulles còniques o de bala-que enganxen forats pre-perforats per col·locar la cinta amb precisió a cada estació abans que es produeixi cap altra operació. Corregeixen errors d'alimentació menors i garanteixen la precisió de l'estació-a-.
- Guies d'estoc i elevadors- rails que mantenen la tira centrada a mesura que s'alimenta i elements-carregats per molla que aixequen la cinta de la superfície de la matriu després de formar-se perquè pugui avançar lliurement.
La interacció d'aquests components de matriu d'estampació es cronometra amb precisió al cicle de premsa. Una desalineació de fins i tot unes poques micres entre els pins de guia pot produir-se en cascada en trencament del punxó, formació de rebaves o deriva dimensional al llarg de tota la producció. És per això que els fabricants de matrius qualificats validen cada component amb la intenció de disseny mitjançant màquines de mesura de coordenades i inspecció òptica abans del muntatge final.
Amb l'enginyeria i l'arquitectura dels components definits, sorgeix una pregunta pràctica: què costa realment tota aquesta precisió? La complexitat de la matriu, les opcions de material, els requisits de tolerància i els objectius de volum de producció s'alimenten d'una equació de preus que molts compradors troben opaca - i on les expectatives poc clares porten a sorpreses pressupostàries.
Factors de cost i preus en la fabricació de matrius
Les cotitzacions d'eines a la fabricació d'eines i matrius sovint semblen caixes negres. Dos proveïdors poden mirar el mateix dibuix de la peça i els preus de retorn de 30.000 dòlars a part. Aquest buit poques vegades significa que algú sobrecarregui -, normalment significa que cada botiga ha interpretat els vostres requisits de manera diferent, ha proposat diferents tipus de matriu o ha assumit diferents objectius de vida de matriu. Entendre el que realment genera els costos us permet comparar les cotitzacions en igualtat de condicions i evitar pagar en excés per la capacitat que no necessiteu.
Què impulsa els costos d'eines de matriu d'estampació
No tots els generadors de costos tenen el mateix pes. Això és el que afecta el preu total de les eines, classificat de major a menor influència:
- Die complexitat i nombre d'estacions- una matriu progressiva de 12-estacions costa de manera exponencial més que una eina de 4 estacions. Cada estació addicional afegeix enginyeria de disseny, mecanitzat de precisió i hores de muntatge. Les geometries complexes que requereixen operacions de conformació en seqüència ajustada multipliquen els costos ràpidament.
- Requisits de tolerància- saltar de +/- 0.1mm a +/- 0.02mm pot duplicar el cost de l'eina. Toleràncies més estrictes exigeixen acers per a eines més durs, tall per electroerosió per filferro, rectificat òptic i més cicles de validació.
- Vida requerida per morir- una matriu garantida per a 100.000 visites utilitza materials i tractaments tèrmics diferents que un construït per a 5.000.000 de cicles. Les insercions de carbur, els acers PM i els recobriments premium augmenten la vida útil, però afegeixen substancialment la inversió inicial.
- Material que s'està estampantLes - matrius que processen acer inoxidable o acer avançat-d'alta resistència necessiten eines més dures i resistents al desgast-que les que estampan acer suau o alumini. Els materials abrasius de la peça acceleren el desgast i requereixen acers de matriu de primera qualitat.
- Mida de la peça i tonatge de premsa- peces més grans necessiten sabates de matriu més grans, plaques més pesades i premses més grans. El cost del material de la matriu en si s'escala amb la mida física.
- Característiques secundàries- en el-roscat de matriu, en-ensamblatge de matriu, sensors i inspecció automàtica afegeixen complexitat d'enginyeria més enllà de les operacions estàndard de tall i conformat.
Per context, les matrius d'estampació simples poden costar entre 8.000 i 25.000 dòlars, mentre que les matrius progressives de diverses-estació per a peces d'estampació complexes oscil·len entre els 30.000 i més de 250.000 dòlars. Les matrius de transferència d'automòbils de gran-volum poden superar els 500.000 $. Aquestes xifres se senten elevades fins que calculeu el que proporcionen per part durant la vida útil del dau.
Cost-per-part Econòmica i volum-de equilibri
Aquí és on les matemàtiques canvien a favor de l'estampació. Una matriu d'estampació metàl·lica personalitzada és un actiu inicial que augmenta el cost per-part cap a cèntims en volum. Considereu un escenari real:
- Inversió en matriu personalitzada: 12.000 dòlars
- Cost per-peça amb estampat: 0,45 $
- Cost per-peça mitjançant mecanitzat CNC (sense eines): 3,50 $
Volum d'equilibri-: 12.000 $ / (3.50 - $ 0,45 $)=aproximadament 3.900 parts. Per sota d'aquest nombre, mecanitzar les peces metàl·liques estampades és més barat en general. A sobre, cada peça estampada metàl·lica addicional estalvia 3,05 dòlars en comparació amb l'alternativa. Amb 20.000 peces, aquesta matriu de 12.000 dòlars afegeix només 0,60 dòlars per peça, mentre que el mecanitzat CNC hauria costat un total de 70.000 dòlars - un estalvi de més de 49.000 dòlars.
L'error que segueixen fent els compradors? Avaluen el cost de les eines en funció d'una única comanda en lloc del volum de vida útil. Si torneu a demanar 5.000 unitats anualment durant tres anys, el vostre volum real és de 15,000 - molt més enllà del límit-per a la majoria d'estampacions metàl·liques personalitzades. Cada reordenació arriba més ràpid (sense terminis de lliurament d'eines noves) i més barat (només per-preu de peça més la configuració). L'estampació econòmica de la fabricació premia el pensament a llarg termini-.
El cost del material augmenta encara més l'avantatge. Quan l'estampació de peces metàl·liques utilitza aliatges cars com l'acer inoxidable o el coure beril·li, la utilització superior del material de l'estampació (les dissenys de tires optimitzats malgasten menys) suposa un estalvi amb cada producció.
Com avaluar i comparar les cotitzacions de matrius
Quan les cotitzacions de matrius d'estampació de metall personalitzades varien molt, el problema gairebé sempre són hipòtesis inconsistents entre proveïdors. Aanàlisi detallada de costosmostra que el preu unitari agrupa cinc factors subjacents: material (45-55%), mà d'obra (15-25%), despeses generals (10-20%), garantia de qualitat (2-8%) i embalatge (2-5%). A més, les tarifes de configuració per tirada, els requisits d'inspecció i el processament posterior poden afegir 0,10 $ a 1,00 $ per peça si no s'especifica per endavant.
Per obtenir pressupostos realment comparables, la vostra RFQ ha de concretar detalls que eliminen les conjectures:
- Anomeneu els estàndards de materials exactes amb requisits de traçabilitat - "Q235B per GB/T 700" no només "acer al carboni"
- Definiu classes de tolerància numèricament - "±0,05 mm en forats crítics" no "toleràncies ajustades"
- Especifiqueu les projeccions de volum anuals i la vida esperada de la matriu en hits totals
- Consulteu explícitament els tractaments superficials, les especificacions de revestiment i els estàndards d'embalatge
- Sol·liciteu pressupostos detallats que separen el cost de les eines, el preu per-peça, els càrrecs d'instal·lació i les despeses d'inspecció recurrents
Sense aquestes notes, compararàs cites que reflecteixen supòsits totalment diferents sobre el nivell de qualitat, l'esperança de vida de la matriu i el que s'inclou. El preu més baix de les eines no és necessàriament el millor valor si produeix un encuny garantit per a 100.000 cops quan en necessiteu 2.000.000.
La claredat dels costos us ajuda a invertir amb prudència, però fins i tot una matriu perfectament especificada comença a degradar-se en el moment en què entra en producció. La manera com mantingueu aquesta inversió - i quan reconeixeu que falla - determina si les vostres projeccions de cost-per-part es mantenen al llarg dels anys o s'erosionen tranquil·lament a mesura que la qualitat varia.
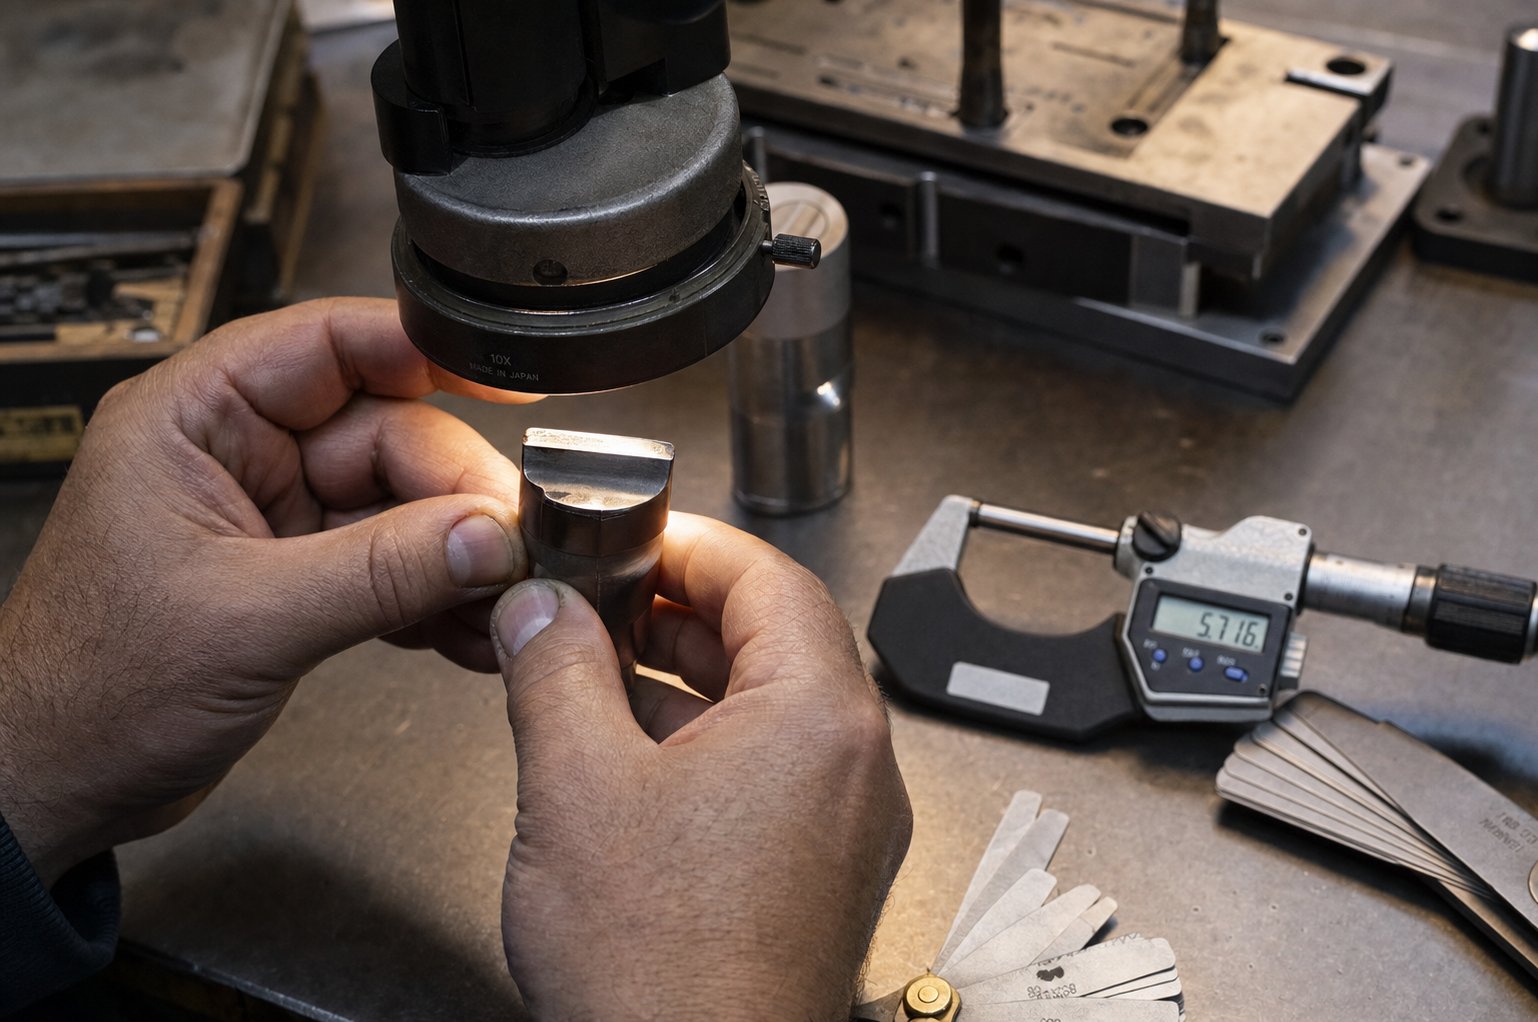
Manteniment de matrius, resolució de problemes i vida útil
Un dau progressiu de 100.000 dòlars no falla alhora. Es degrada tranquil·lament - una rebava una mica més alta aquesta setmana, una dimensió que deriva 0,01 mm el mes que ve, una rascada superficial que no hi havia ahir. Els compradors que inverteixen molt en eines d'estampació metàl·lica però descuiden el manteniment estructurat perden habitualment entre un 30 i un 50% de la vida útil potencial de la seva matriu. Les peces segueixen sortint de la premsa d'estampació de matrius, però la qualitat s'erosiona tan gradualment que quan algú se n'adona, el dany requereix una reparació costosa en lloc d'un simple manteniment.
Programes de manteniment preventiu i bones pràctiques
El manteniment eficaç de les eines d'estampació combina comprovacions-basades en temps amb activadors-de recompte de traços. Un dau amb 500.000 visites al mes necessita intervals més aguts que un cicle de 20.000. A continuació es mostra com es desglossa un calendari pràctic:
Per torn:comproveu si hi ha rebaves visibles, errors d'alimentació, acumulació de llimacs i soroll de premsa anormal. Confirmeu que la lubricació arriba a tots els punts de contacte. Aquestes observacions ràpides detecten problemes abans que es produeixin en cascada.
Setmanal:inspeccioneu pilots, molles, passadors de guia i camins d'evacuació de ferralla. Netegeu les fines atrapades i el lubricant sec de les estacions que acumulen deixalles repetidament.
Mensualment o a intervals d'ictus documentats:mesura el desgast-de tall, verifiqueu l'espai lliure del punxó-a-amb calibres de pals i reviseu les necessitats d'afilat en funció de les dades de desgast reals en lloc de programes arbitraris. Substituïu les molles que mostren una pèrdua de longitud-gratuït superior al 10%.
Anualment:dur a terme el desmuntatge complet, la revisió de metrologia i l'avaluació del desgast acumulat. Actualitzeu els registres de PM i ajusteu els intervals en funció del que mostra l'historial.
El principi clau? La freqüència del servei ha de seguir la realitat de la producció - l'abrasivitat del material, la criticitat de les peces i la complexitat de la matriu - no un calendari genèric. Una matriu de precisió que fa servir acer inoxidable abrasiu a alta velocitat necessita cicles de revisió més estrictes que un acer suau de tancament a volums modests.
Diagnosticar problemes de matriu a partir de defectes de peces
Quan la qualitat es rellisca, la pròpia part estampada us indica on heu de buscar. Cada patró de defecte es relaciona amb una condició específica de matriu. Aquí hi ha una llista de verificació que connecta els símptomes amb les causes arrel:
- Augment de l'alçada de la rebabaS'ha obert - vores de tall o punxó-a-desgastats per a la matriu més enllà de les especificacions. Esmolar o tornar a esmolar restaura l'estat.
- Galling (acumulació de material a les superfícies de la matriu)- espais d'extracció ajustats, acabat superficial deficient o lubricació inadequada. Poliu les zones de contacte i verifiqueu la geometria de l'espai lliure.
- Estellat o trencament de vora- Sobrecàrrega d'acer per a eines, desajustament del material o màquina d'estampació de matrius que ofereix un tonatge excessiu. Atureu la producció immediatament i inspeccioneu els components d'aparellament.
- Deriva dimensional- desalineació per agulles de guia gastades, maquinari de muntatge solt o alçada de tancament de premsa incoherent. Torneu a verificar la configuració abans de suposar que les peces de matriu d'estampació necessiten reemplaçament.
- Esgarrapades superficials o marques de puntes- restes atrapades, lubricant sec o superfícies de contacte desgastades al camí de la cinta. La neteja a fons sovint resol això sense cap substitució de components d'estampació d'eines.
- Errors d'alimentació o de seguiment de tira- desgast del pilot, pas d'alimentació incorrecte o obstruccions a la trajectòria d'existències. Comproveu primer els components-relacionats amb la progressió.
- Fatiga de primavera (desmuntatge feble o retenció en blanc inconsistent)- molles després de la seva vida útil perden força gradualment. Mesureu la longitud lliure amb les especificacions i substituïu-lo de manera proactiva.
Un principi de diagnòstic crític de tallers d'eines i matrius experimentats: verifiqueu sempre la configuració i la neteja abans de canviar les eines. Els llimacs atrapats, els cargols solts i els camins de ferralla bloquejats imiten defectes relacionats amb el desgast-, però no costa res arreglar-los. Saltar directament a la reparació d'eines d'estampació sense comprovar els conceptes bàsics fa perdre temps i, de vegades, introdueix nous problemes.
Reparar vs substituir el marc de decisió
Cada dau arriba a un punt en què l'afilat rutinària i els intercanvis de components ja no mantenen un procés estable. La qüestió no és si arriba aquest punt - sinó si el reconeixeu abans d'afegir diners per reparar en eines que necessiten reconstruir.
Segueix afinantquan el desgast de les vores és uniforme, la matriu torna a les especificacions després de tornar a rectificar i la qualitat de la peça s'estabilitza immediatament després del servei. El desgast-normal de les vores d'una matriu-ben dissenyada és un problema de manteniment, no estructural.
Reparació o reacondicionamentquan el dany es localitza - un punxó esquerdat, un casquet guia desgastat, una única estació perdent tolerància. La substitució de peces de matriu d'estampació individual té sentit si la resta de l'eina es manté dimensionalment estable i la fallada no es repeteix.
Substituir o redissenyarquan veieu una pèrdua d'alineació repetida després d'un manteniment verificat, una deriva dimensional crònica que torna als dies posteriors al servei, esquerdes estructurals a les sabates o plaques de matriu o la mateixa estació que falla poc després de cada cicle de reparació. En aquest punt, el desgast acumulat de la matriu supera el que pot abordar la substitució de components.
El factor decisiu és el reconeixement de patrons. Un únic fracàs és un esdeveniment. La mateixa fallada que es repeteix després d'una reparació adequada és una tendència - i les tendències apunten a limitacions de disseny, fatiga del material o demandes de producció que han superat les especificacions d'eines originals. Mantenir registres de manteniment detallats (nombres de visites, codis de defectes, accions de reparació i resultats de qualitat posterior al-servei) transforma aquesta decisió de l'instint instint a una anàlisi basada en dades-.
Un manteniment adequat allarga la vida útil de la matriu en 2-3 vegades en comparació amb els enfocaments d'execució-a-fallides, però també genera la documentació que necessitareu quan sigui el moment d'obtenir les eines de substitució. Aquest procés d'aprovisionament - saber què especificar, quines preguntes fer i què ha de lliurar un soci de matriu qualificat és on s'acumula en silenci la següent capa d'errors del comprador.
Com especificar i obtenir una matriu d'estampació personalitzada
Els registres de manteniment us indiquen quan un dau ha arribat al final de la seva vida. El que passa a continuació - aprovisionant-ne el reemplaçament o especificant una-eina nova - és on els compradors optimitzen el procés o repeteixen tots els errors que van afectar les seves eines originals. La diferència normalment rau en la preparació. Una RFQ-ben estructurada us ofereix pressupostos exactes i comparables en dies. Un de vague desencadena setmanes de correus electrònics d'aclariment i pressupostos basats en supòsits que mai vau aprovar.
Quina informació necessita el vostre fabricant de matrius
Cada fabricant qualificat de matrius d'estampació de metall necessita el mateix paquet bàsic abans de poder cotitzar de manera responsable. Faltar fins i tot un element obliga a la botiga a endevinar - i aquestes suposicions s'incorporen al vostre preu, temps de lliurament o, pitjor encara, al rendiment del vostre dau.
Aquí teniu què preparar abans de posar-vos en contacte amb els fabricants de matrius d'estampació:
- Dibuixos de peces amb GD&T- inclou dimensionament geomètric complet i texts destacats de tolerància. Les referències de referència, les toleràncies de posició i els requisits de planitud indiquen a l'enginyer de matrius que presenta la complexitat de les eines d'accionament. Com assenyalen els experts en fabricació de xapa, sense toleràncies definides, el fabricant aplica valors predeterminats que poden no complir amb la vostra intenció de disseny.
- Especificació del material- indica l'estàndard i la qualificació exactes (p. ex., "SUS304 per ASTM A240" o "SPCC per JIS G3141"). Els diferents materials requereixen diferents acers, espais lliures i recobriments.
- Projeccions anuals de volum- les vostres quantitats anuals previstes i el volum total de vida útil determinen si la botiga ofereix una matriu simple o una eina progressiva amb inserts de carbur construït per a milions de cicles.
- Requisits de tolerància per característica- identifiqueu quines dimensions són crítiques i generals. Sobre-tolerar tot augmenta el cost de les eines; sota-especificar característiques crítiques es produeixen peces que no s'acoblen.
- Expectatives d'acabat superficial- especifiqueu valors Ra o estàndards visuals per a superfícies cosmètiques. Un panell exterior decoratiu requereix superfícies de matriu polides que un suport estructural ocult no.
- Operacions secundàries- tingueu en compte qualsevol-toc de matriu, inserció de maquinari o procés de post-estampat que afecti la manera com la matriu lliura les peces acabades.
Preguntes crítiques per fer als proveïdors potencials
Un paquet complet de RFQ us ofereix pressupostos. Les preguntes adequades separen els fabricants de matrius d'estampació de metall capaços de les botigues que lluitaran amb el vostre projecte. Quan avalueu qualsevol eina d'estampació i proveïdor de matrius, analitzeu la capacitat del procés en lloc de només el preu:
- Quines eines de simulació CAD/CAM i CAE feu servir durant el disseny de matrius? Les botigues que fan simulació de formació detecten els problemes digitalment en lloc de descobrir-los durant una prova física costosa.
- Quins graus d'acer d'eina i tractaments superficials són estàndard per al meu material i volum? La resposta revela si el proveïdor està dissenyant per a la vostra aplicació o si s'adapta per defecte a una-mida-per a totes les opcions-.
- Què inclou el vostre procés de prova i validació? Un sol cop a la premsa no és validació. Busqueu mostreig T0/T1 documentat, informes dimensionals i anàlisi de la capacitat del procés CPK en diversos cicles de producció.
- Com gestioneu els canvis d'enginyeria després de l'aprovació de la matriu? La flexibilitat per adaptar-se als ECN sense un redisseny complet - mitjançant estacions inactives o insercions modulars - protegeix la vostra inversió a mesura que evolucionen els dissenys de productes.
- Quina és l'esperança de vida útil documentada de la matriu i quina garantia cobreix la fallada prematura?
Una eina metàl·lica qualificada i un soci de matriu respon aquestes preguntes amb especificitats, no generalitats. Si la resposta a "quines eines de simulació utilitzeu?" és vaga, això és un senyal que la botiga es basa en enfocaments de prova-i-error que us costen temps i diners durant el desenvolupament.
Des de la RFQ fins a les eines de producció-Ready Tooling
Les millors relacions de fabricant de matrius d'estampació no són transaccionals. Segueixen un camí de desenvolupament estructurat que valida totes les hipòtesis abans de comprometre's amb el volum de producció. A continuació es mostra com es veu aquest camí amb un-partner de servei complet:
- Anàlisi de viabilitat- el proveïdor revisa la geometria de la peça, el material i les toleràncies respecte a les restriccions d'estampació. Identifiquen els possibles riscos de formació, suggereixen millores de DFM i confirmen que el projecte és viable abans de citar eines detallades.
- Simulació CAE i traçat de bandesLa simulació de formació de - valida el flux de material, prediu el retorn elàstic i optimitza la seqüenciació de l'estació. La disposició de la cinta bloqueja la lògica de producció i utilització del material.
- Revisió i aprovació del disseny de matriu- reviseu i aproveu el disseny complet de la matriu en 3D, inclosos els materials dels components, les especificacions d'autorització i la documentació sobre la vida útil prevista de la matriu.
- Mecanitzat i muntatge de precisió- El fresat CNC, l'erosió per filferro, el rectificat i el tractament tèrmic produeixen components de matriu segons les especificacions. El muntatge ho reuneix tot amb una alineació verificada.
- Experiències de prova i mostreig T0/T1- la matriu s'executa en una premsa de classe de producció-, produint peces de mostra mesurades amb el vostre dibuix. Els ajustos tracten qualsevol desviació dimensional o retrocés observat en la prova física.
- Inspecció dimensional i validació- Les mesures de CMM, els informes d'inspecció del primer-article i els estudis de capacitat del procés confirmen que la matriu compleix les especificacions abans de ser enviada.
- Publicació de producció i suport continu- la matriu validada entra al vostre entorn de producció amb la documentació de manteniment, els intervals d'afilat recomanats i les especificacions dels components de recanvi.
Aquest flux de treball d'extrem a --extrem és el que separa una veritable eina d'estampació de metalls i un soci de matriu d'una botiga que simplement lliura un bloc d'acer mecanitzat.Troquel d'estampació de YICHENEl servei exemplifica aquest -enfocament del cicle de vida complet- que pren els gestors d'aprovisionament i els enginyers d'eines des de la simulació de viabilitat i CAE fins al mecanitzat, les proves i la inspecció. Aquesta cobertura completa significa que els problemes apareixen durant el desenvolupament i no a la planta de producció, i la vostra matriu d'estampació de metall personalitzada arriba validada i preparada per a la producció-en lloc de requerir una depuració addicional a la vostra instal·lació.
Quan avalueu qualsevol fabricant de matrius d'estampació, prioritzeu els socis propietaris de tot el procés, des de la simulació fins a les eines validades. Una cotització més baixa d'una botiga que us lliura un dau no provat i desapareix costarà més a la llarga a través de cicles de prova prolongats, canvis d'enginyeria i llançaments de producció retardats. L'error més costós en l'obtenció d'eines d'estampació de metalls i matrius és no pagar excessivament per les eines - és pagar menys per la capacitat i heretar tots els problemes que el proveïdor no ha pogut resoldre.
Preguntes freqüents sobre l'eina de segell metàl·lic i la matriu
1. Quina diferència hi ha entre un segell metàl·lic i una matriu d'estampació?
Un segell metàl·lic és una eina de mà o{0}}operada per màquina que prem marques com ara números de sèrie o logotips sobre una superfície. Una matriu d'estampació és un instrument de precisió dissenyat a mida-que consisteix en un punxó i una cavitat muntats en sabates de matriu guiades, dissenyat per tallar, doblegar, dibuixar o formar xapa en peces acabades a gran volum. Tots dos apliquen força a través d'un instrument amb forma, però les matrius d'estampació impliquen una complexitat d'enginyeria significativament més gran, una inversió més gran en eines i capacitats de producció mesurades en milers o milions de peces idèntiques per conjunt de matrius.
2. Quant costa una matriu d'estampació de metall personalitzada?
Els costos de matriu d'estampació personalitzada varien àmpliament en funció de la complexitat. Les matrius de tancament simples comencen entre 5.000 i 25.000 dòlars, les matrius compostes funcionen entre 10.000 i 50.000 dòlars, les matrius progressives oscil·len entre els 30.000 i més de 250.000 dòlars i les matrius de transferència grans per a aplicacions d'automoció poden superar els 500.000 dòlars. Els principals factors de cost són el nombre d'estacions, els requisits de tolerància, les expectatives de vida útil de la matriu, el material que s'estampa i la mida de la peça. Un proveïdor de serveis-complets com YICHEN (https://www.yichen-group.com/stamping-die/) ofereix una anàlisi de viabilitat per endavant perquè els compradors entenguin les implicacions de costos abans de comprometre's amb la inversió en eines.
3. Quin acer d'eina és millor per estampar matrius?
El millor acer per a eines depèn de la vostra aplicació. D2 (alt-carboni, alt-crom) ofereix una excel·lent resistència al desgast per al blanqueig general i la formació a 62-64 HRC. A2 proporciona una millor duresa amb l'estabilitat de l'enduriment de l'aire-per cops d'impacte-moderats. L'S7 suporta càrregues de xoc pesades en cisalla-de material gruixut. L'acer-M2 d'alta velocitat manté la duresa a temperatures elevades en matrius progressius d'-alta velocitat. El carbur de tungstè ofereix la màxima resistència al desgast per a tirades de volum ultra-elevat-que superin els 5 milions de visites. Graus de metal·lúrgia en pols com CPM 10V equilibren la resistència al desgast i la tenacitat per a aplicacions avançades d'acer d'alta resistència.
4. Quan he de triar un dau progressiu en lloc d'un dau de transferència?
Trieu una matriu progressiva quan les vostres peces siguin relativament planes, de mida petita a mitjana i necessitin grans volums (de 50 a 1,500+ parts per minut). Les matrius progressives mantenen la peça connectada a una banda de suport a través de les estacions seqüencials, cosa que els fa ideals per a peces d'operacions múltiples complexes sense embutits profunds. Trieu una matriu de transferència quan les peces siguin grans, necessitin embutició profunda o necessiteu rotació entre operacions. Els matrius de transferència separen primer cada blanc, després els dits mecànics mouen peces individuals entre estacions independents, permetent el flux de material que una tira connectada no pot acomodar.
5. Com sé quan una matriu d'estampació necessita reparació o substitució?
Superviseu els indicadors de qualitat de la peça: l'augment de l'alçada de la rebava indica els talls desgastats, la deriva dimensional suggereix un desgast o una desalineació del passador de guia, i la irritació indica problemes de separació o de lubricació. Continueu afilant quan el desgast de les vores sigui uniforme i la qualitat s'estabilitzi després del servei. Repareu quan els danys es localitzin en un sol component, com ara un punxó esquerdat o un casquet gastat. Substituïu o redissenyeu quan veieu una pèrdua d'alineació repetida després d'un manteniment verificat, una deriva dimensional crònica que torna als dies posteriors al servei, una esquerda estructural a les sabates de la matriu o que la mateixa estació falla repetidament després d'una reparació adequada. Els registres de manteniment detallats amb recomptes de visites i codis de defectes transformen aquesta decisió de conjectures a anàlisis basades en dades-.


