


Què és una matriu progressiva i per què les fàbriques OEM depenen d'ell
Imagineu una única eina que perfora, doblega, forma i retalla una peça metàl·lica en ràpida successió, tot sense que les mans humanes toquin la peça entre els passos. Aquesta eina és una matriu progressiva i es troba al centre de totes les fàbriques d'estampació i matriu progressius OEM d'-volums elevats que trobareu a l'hora de comprar components metàl·lics de precisió.
Què és un dau progressiu
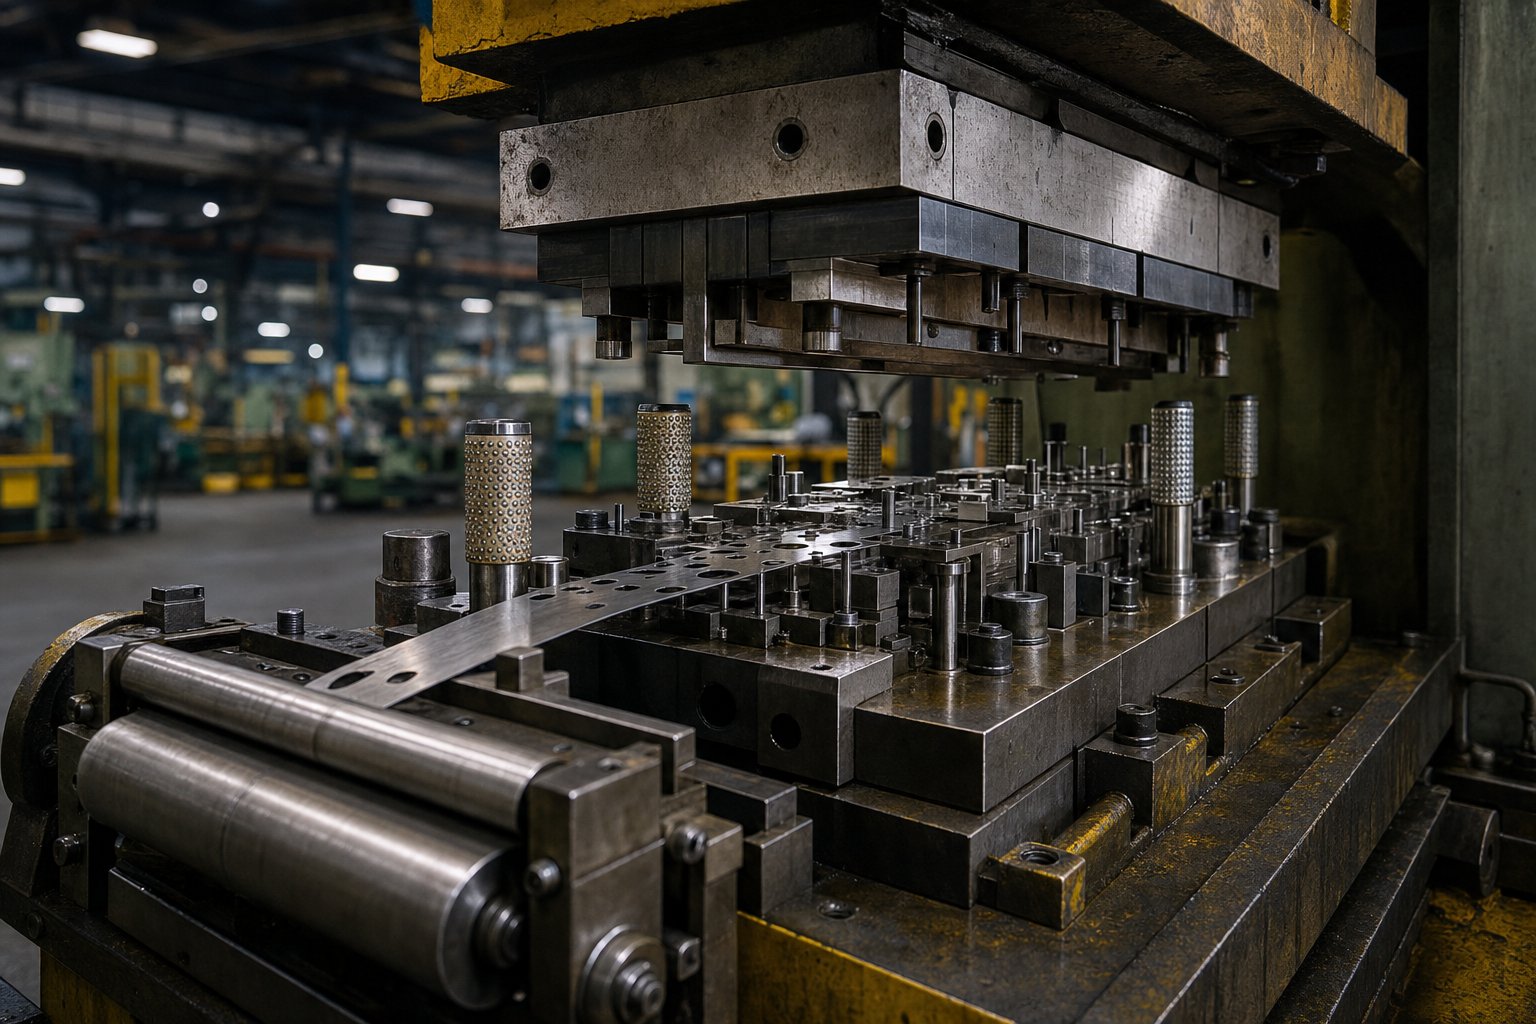
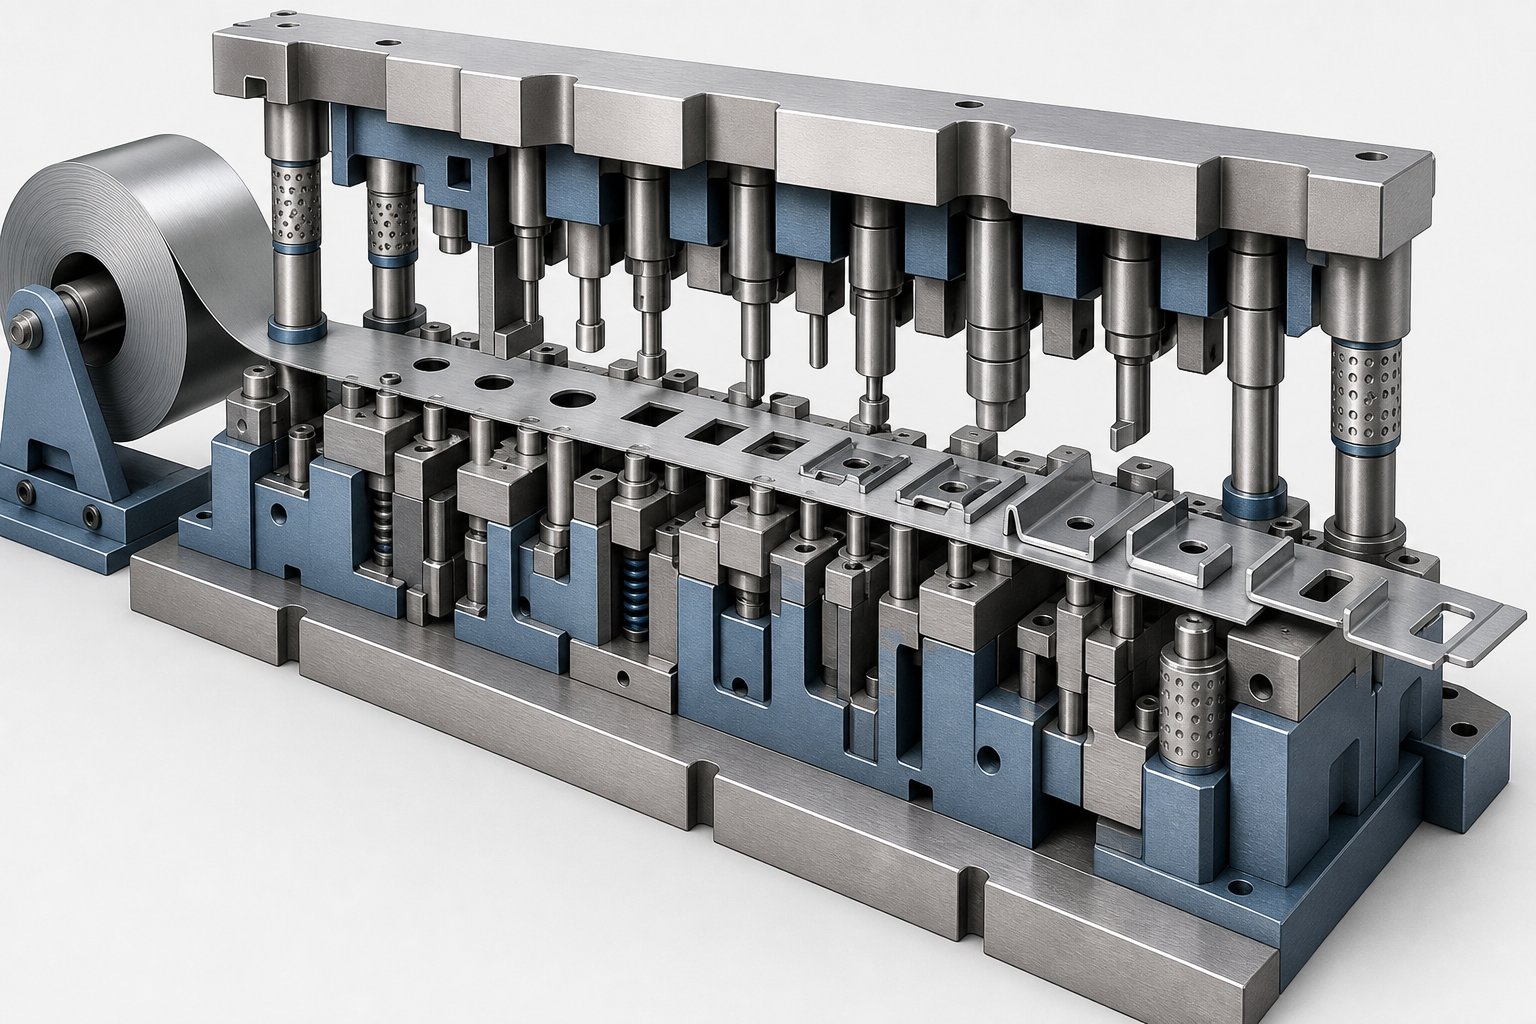
Una matriu progressiva és una eina d'estampació especialitzada que conté múltiples estacions disposades en seqüència dins d'un únic conjunt de matrius. Una tira de metall alimentada per bobina-avança per aquestes estacions amb cada cop de premsa, i cada estació realitza una operació diferent, com ara perforar, tallar, doblegar, formar o encunyar, fins que la peça acabada es separa a l'estació final.
El concepte clau darrereestampació progressiva de matriués una acció simultània i seqüencial. Mentre una secció de la franja s'està perforant a l'estació 1, una altra secció s'està doblegant a l'estació tres, i una altra arriba al tall a l'estació final. Cada cop de premsa produeix una peça completa un cop la cinta ha avançat per totes les estacions. Aquest cicle continu és el que fa que la matriu prog sigui tan eficient per a grans tirades de producció.
Compareu-ho amb un dau d'una-etapa, que només realitza una operació per cop de premsa en una única estació. Una peça que requereixi cinc característiques, per exemple dos forats, una corba, una forma i un retall, necessitaria cinc matrius separades, cinc configuracions de premsa i una manipulació manual entre cada pas. L'estampació progressiva de matriu consolida totes aquestes operacions en una eina i un cicle de premsa, eliminant la manipulació de peces, reduint el temps del cicle i millorant dràsticament la consistència dimensional de peça a peça.
Alguns termes que trobareu repetidament quan treballeu amb fàbriques d'estampació:
- Estacions- Posicions individuals dins de la matriu on es realitza una operació específica de tall o conformat.
- Tira- La banda contínua de xapa metàl·lica, desenrotllada d'una bobina, que s'alimenta a través de la matriu.
- Forats pilot- Forats de precisió perforats al principi de la tira que localitzen el material amb precisió a cada estació posterior mitjançant agulles pilot.
- Tira portadora- La part de material que connecta les parts parcialment formades i les transporta a través de la matriu fins al tall final.
Com les fàbriques OEM utilitzen matrius progressives
Quan el propietari d'una marca o una empresa de productes necessita milers o milions de components metàl·lics estampats, poques vegades construeixen i operen les eines ells mateixos. En lloc d'això, s'associen amb una fàbrica d'estampació i matriu progressiva OEM que s'encarrega tant de l'enginyeria de matrius com de la producció en volum en nom seu.
En aquesta relació, el comprador OEM, normalment un enginyer de producció o un equip d'adquisicions, proporciona dibuixos de peces, requisits de volum i context d'aplicació. A continuació, la fàbrica d'estampació dissenya la matriu progressiva, construeix l'utillatge, valida els primers articles i executa la producció en curs. La fàbrica posseeix l'experiència del procés; el comprador és propietari del disseny del producte i les especificacions de rendiment.
Aquesta divisió del treball existeix perquè el disseny i el funcionament progressius de la matriu requereixen una especialització profunda. L'optimització del disseny de la cinta, la seqüenciació d'estacions, l'equilibri de forces i el registre de pilots requereixen enginyers d'eines amb anys d'experiència pràctica-. Per a l'organització compradora, la subcontractació a una fàbrica d'estampació dedicada significa l'accés a aquesta experiència sense tenir una-habitació d'eines interna, una flota de premsa o un equip de manteniment de matrius.
El resultat és senzill: alta repetibilitat, baix cost per-peça en volum i qualitat constant en tirades de producció que poden abastar milions de cops. Però capturar aquests beneficis depèn completament del que succeeix dins de la matriu i dins de la fàbrica, que és exactament on la majoria dels compradors no tenen visibilitat.
Com funciona el procés d'estampació progressiva de matrius
Què passa realment en aquests pocs centenars de mil·lisegons entre un cop de premsa i el següent? Elprocés progressiu d'estampació de matriués enganyosament senzill en concepte, però profundament precís en l'execució. Cada cicle transforma la bobina en brut en un component acabat mitjançant una seqüència d'esdeveniments mecànics estretament coreografiada.
Seqüència d'estació pas{0}}a-pas a pas
Imagineu una bobina de cinta metàl·lica plana carregada a un desenrotllador, redreçada a través d'un nivelador i introduïda a l'obertura de la matriu. A partir d'aquest moment, el procés d'estampació progressiva es desenvolupa en un ordre fix amb cada cop de premsa:
- Alimentació i redreçament de bobines- La tira es desenrotlla de la bobina, passa a través d'un allisador per eliminar la curvatura i un alimentador servo o mecànic l'avança una distància precisa (el pas d'alimentació) a la matriu.
- Inscripció del pilot- Les agulles pilot baixen als forats prèviament perforats per bloquejar la tira en la posició exacta abans que comenci qualsevol tall o formació. Això elimina l'error acumulat d'alimentació.
- Piercing i blanking- Els punxons tallen forats, ranures o seccions de perfil. Aquestes estacions primerenques sovint estableixen característiques de dades que les operacions posteriors fan referència.
- Formació i plegat- Les estacions donen forma progressiva al blanc pla en una geometria tridimensional-a través de corbes, dibuixos o relleus.
- Encunyar i reactivar- Quan es requereixen toleràncies estrictes o acabats superficials específics, les estacions d'encunyació comprimeixen el material fins a les dimensions finals.
- Retall i tall- La peça acabada es separa de la cinta de suport i s'expulsa de la matriu, mentre que les corretges de ferralla es dirigeixen cap a canals per sota de la premsa.
Cadascuna d'aquestes operacions s'executa simultàniament en diferents punts de la cinta durant un sol cop de premsa. Aquesta superposició és la principal raó per la qual l'estampació progressiva de matriu aconsegueix taxes de rendiment que els mètodes d'operació-únics no poden igualar.
L'optimització del disseny de la franja té un paper fonamental aquí. Els enginyers determinen com nien les peces a la tira, l'amplada que han de tenir les pestanyes del portador i la quantitat de material que hi ha entre les funcions. Un disseny -ben dissenyat pot augmentar la utilització del material per sobre del 80%, mentre que un de mal planificat genera una ferralla excessiva i augmenta el cost de les peces, cosa que els compradors OEM poques vegades veuen fins que examinen el disseny de la cinta amb detall.
Mecànica de premsa i velocitat de cicle
La premsa de matriu progressiva que impulsa aquest procés té una mida per adaptar-se a les demandes de la matriu. Els compradors OEM haurien d'entendre algunes especificacions bàsiques:
- Tonatge- La força total disponible per cursa, que normalment oscil·la entre 30 tones per a matrius de connectors petits i 600 tones o més per a peces estructurals d'automòbil. El tonatge ha de superar la suma de totes les forces de l'estació més un marge de seguretat.
- Cops per minut (SPM)- Defineix la velocitat del cicle. La producció estàndard sovint s'executa entre 60 i 150 SPM, però l'estampació progressiva d'alta velocitat en peces més petites pot superar les 300 a 500 cops per minut, especialment per a terminals elèctrics i components de calibre prim-.
- Mida del llit i capacitat d'amplada de tira- El llit de premsa ha d'acomodar tota la longitud de la matriu, que creix a mesura que augmenta el nombre d'estacions.
Aquesta és la relació a tenir en compte: la geometria de les peces més complexa requereix més estacions, la qual cosa significa una matriu més llarga, que requereix un llit de premsa més gran. Una matriu de 6-estacions per a un suport senzill s'adapta a una premsa compacta, mentre que una matriu de 20-estacions per a un conjunt de connectors de múltiples corbes pot requerir una premsa d'estampació de matrius de llit ample amb capacitat d'alimentació servo.
Els recomptes d'estacions més alts també distribueixen les forces de formació de manera més uniforme a través de la cinta, reduint l'estrès a qualsevol estació i allargant la vida útil de la matriu. Però augmenten el cost de les eines i allarga la construcció de la matriu. Per als compradors OEM, aquesta compensació entre la complexitat de les peces, els requisits de la premsa i la inversió en eines és una de les primeres decisions d'enginyeria que configura l'economia del projecte, un tema que s'enfronta directament a com l'elecció del material influeix encara més tant en el disseny de matrius com en els resultats de producció.
Guia de selecció de material per a l'estampació progressiva de matrius
El metall que trieu no només defineix el rendiment de les peces. Modela les taxes de desgast de la matriu, les estratègies de lubricació, els límits de velocitat de la premsa i, finalment, el cost per-peça. No obstant això, la majoria de compradors OEM especifiquen un material només en funció dels requisits d'ús-final, sense tenir en compte com es comporta aquest aliatge quan flueix per una matriu progressiva de diverses-estació. La raó d'enginyeria dels materials d'estampació progressiva mereix una atenció més especial perquè afecta directament la longevitat de les eines i l'eficiència de la producció.
Dominen dues grans categories: metalls ferrosos (acers al carboni i acers inoxidables) i metalls no-ferrosos (aliatges de coure, llautó i alumini). Cadascun té característiques de conformació diferents que influeixen en com una fàbrica d'estampació dissenya i manté la matriu.
Materials ferrosos per a l'estampació progressiva
L'acer al carboni segueix sent el cavall de batalla de l'estampació progressiva d'acer. La seva disponibilitat, rendibilitat i una àmplia gamma de propietats mecàniques el converteixen en el punt de partida predeterminat per a suports estructurals, clips i components del xassís. La variable clau és el contingut de carboni:
- Acer baix-de carboni (1008, 1010)- Molt dúctil i fàcil de formar. Ideal per a embussos profunds, corbes complexes i peces que requereixen un flux important de material. L'estampació progressiva d'acer al carboni amb aquests graus s'executa a velocitats de premsa més altes perquè el material tou genera menys desgast del punxó.
- Acer al carboni mitjà-(1045, 1050)- Major resistència a la tracció i duresa, adequats per a suports de càrrega-i maquinari funcional. La ductilitat reduïda significa uns radis de flexió més ajustats i més atenció a la compensació de retorn elàstic en el disseny de matrius.
- Acer d'alt-carboni (1070, 1095)- S'utilitza per a molles, clips i vores de tall. La formabilitat és limitada, de manera que la seqüenciació de l'estació ha de distribuir la tensió amb cura per evitar el trencament.
L'estampació progressiva d'acer inoxidable introdueix forces de conformació més altes i un major desgast de la matriu en comparació amb l'acer al carboni. La sèrie 300 (304, 316) ofereix una excel·lent resistència a la corrosió i és no-magnètica, per la qual cosa és una elecció-per a dispositius mèdics, equips de processament d'aliments i components marins. La sèrie 400 (410, 430) ofereix propietats magnètiques i una resistència a la corrosió moderada a un cost més baix, s'adapta a panells d'electrodomèstics i aplicacions d'ajust d'automòbils. El treball de les dues sèries-s'endureix ràpidament durant el conformat, la qual cosa significa que les matrius que funcionen amb inoxidable requereixen acers d'eines més durs o insercions de carbur en estacions d'alt-desgast i una lubricació més agressiva per evitar l'escorçament.
Els rangs de calibre típics per a l'estampació progressiva ferrosa es troben entre 0,15 mm i 6,0 mm, tot i que la majoria de la producció d'-alta velocitat es concentra en el rang de 0,3 mm a 3,0 mm on les velocitats de premsa i la vida útil de la matriu segueixen sent favorables.
Materials no{{0}ferrosos i les seves aplicacions
Quan la conductivitat elèctrica, el rendiment tèrmic o la reducció de pes impulsen el disseny, intervenen aliatges no-ferrosos. Cadascun aporta comportaments de conformació específics que afecten l'enginyeria de matrius:
- Coure (C110, C101)- Conductivitat elèctrica i tèrmica extremadament alta. L'estampació progressiva de coure produeix terminals, barres de bus i connectors de bateries. La suavitat del coure pur significa un baix desgast del punxó, però una tendència que el material s'adhereixi a les superfícies de la matriu (recollida), que requereix recobriments o lubricació especialitzats.
- Llautó (C260, C280, C360)- Un aliatge de coure-zinc que ofereix un equilibri de força, resistència a la corrosió i atractiu visual. L'estampació progressiva de llautó serveix per a contactes elèctrics, maquinari decoratiu i accessoris de fontaneria. La bona conformabilitat i el retrocés elàstic més baix que l'acer fan que sigui tolerant en matrius multi-coblat.
- Alumini (3003, 5052, 6061)- Lleuger amb bona resistència a la corrosió. L'estampació progressiva d'alumini és habitual en els escuts tèrmics d'automòbils, les aletes d'HVAC i els tancaments d'electrònica de consum. La suavitat de l'alumini permet una producció d'alta-velocitat, però la seva tendència a l'acer contra l'acer d'eines requereix un tractament acurat de la superfície de la matriu i una lubricació constant.
La taula següent consolida les consideracions d'enginyeria que els compradors OEM i els enginyers de producció haurien de tenir en compte a l'hora de seleccionar materials d'estampació progressiva:
| Material | Interval de gruix típic | Aplicacions comuns | Consideracions clau de formació |
|---|---|---|---|
| Acer baix-carboni (1008-1010) | 0.3 - 4.0 mm | Suports d'automòbil, clips estructurals, tancaments | Excel·lent ductilitat; baix desgast de la matriu; retorn elàstic mínim |
| Acer al carboni mitjà-(1045-1050) | 0.5 - 5.0 mm | Carregueu-suports de coixinets, engranatges, maquinari | Forces de formació més altes; cal una compensació de retorn elàstic |
| Acer inoxidable sèrie 300 | 0.15 - 3.0 mm | Dispositius mèdics, equips alimentaris, peces marines | El treball-s'endureix ràpidament; requereix eines de carbur i lubricació pesada |
| Acer inoxidable sèrie 400 | 0.3 - 3.0 mm | Panells d'electrodomèstics, adorns d'automòbils, components magnètics | Enduriment{0}}moderat del treball; menor cost que la sèrie 300 |
| Coure (C110, C101) | 0.1 - 2.0 mm | Terminals elèctrics, barres de bus, connectors de bateries | suau; propens a la recollida de material amb eines; excel·lent conductivitat |
| Llautó (C260, C360) | 0.15 - 3.0 mm | Contactes elèctrics, ferreteria decorativa, accessoris de fontaneria | Retorn elàstic baix; bona conformabilitat; desgast moderat de la matriu |
| Alumini (3003, 5052, 6061) | 0.2 - 4.0 mm | Escuts tèrmics, components HVAC, carcasses d'electrònica | Lleuger; el risc de grip requereix eines recobertes; altes velocitats de premsa assolibles |
Observeu un patró: els materials més suaus i dúctils permeten velocitats de cicle més ràpides i intervals més llargs entre el manteniment de la matriu, mentre que els aliatges més durs exigeixen eines més robustes i controls de procés més estrictes. Aquesta compensació és exactament el que configura la fase d'enginyeria de disseny de matrius, on la seqüenciació d'estacions, la selecció de material d'inserció i els càlculs de força tradueixen una elecció de material en una eina de producció funcional.
Enginyeria de disseny de matrius i economia d'eines
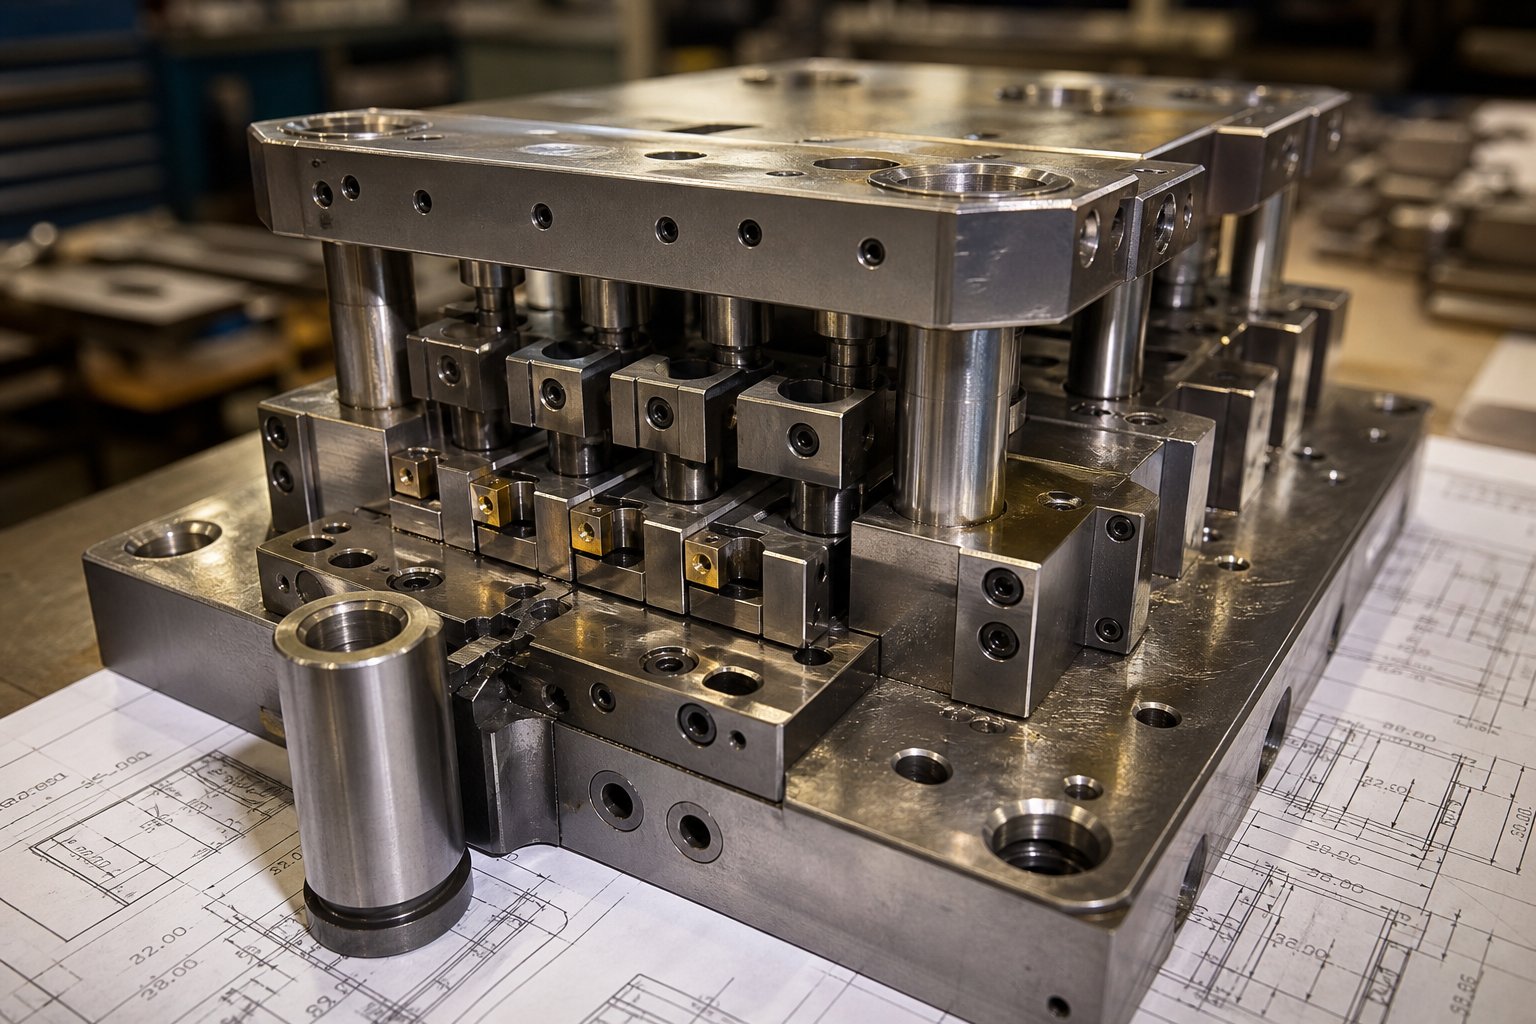
Un projecte de disseny de matriu d'estampació progressiva té èxit o fracassa molt abans de la primera carrera de producció. El flux de treball d'enginyeria que transforma un dibuix de peça en una eina funcional multi-estació implica una col·laboració estreta entre l'equip d'enginyeria del comprador OEM i els dissenyadors de matrius de la fàbrica d'estampació, i és on es bloqueja la major part de l'estructura de costos del projecte.
Aquesta col·laboració normalment comença amb una revisió de Disseny per a la fabricabilitat. Els enginyers d'eines de la fàbrica examinen la geometria de la peça, identifiquen les característiques que poden causar inestabilitat de la cinta, suggereixen modificacions que simplifiquen la matriu sense comprometre la funció i marquen notes de tolerància que impulsaran la complexitat de l'eina. Els canvis de DFM fets en aquesta etapa no costen res. Els mateixos canvis que es demanen després que ja s'ha construït l'eina de matriu progressiva es converteixen en una reelaboració costosa.
Disseny de franges i planificació de l'estació
La disposició de les tires és on el disseny progressiu de matrius d'estampació es converteix en disciplina tant d'art com d'enginyeria. L'enginyer d'eines ha de respondre una sèrie de preguntes interdependents: Com s'han de seqüenciar les operacions entre estacions? On necessita un reforç la tira de suport per suportar característiques parcialment formades? Quina ample han de ser les pestanyes del transportador per mantenir la rigidesa de la cinta sense malgastar material?
Diversos factors impulsen aquestes decisions:
- Equilibri de forces- Les forces de tall i conformació a cada estació s'han de distribuir de manera que la càrrega de premsa es mantingui centrada. Les forces desequilibrades provoquen un desgast desigual de la matriu i una deflexió de la cinta.
- Gestió del flux de materials- Les estacions de conformació han de tenir en compte com s'estira i s'aprima el metall. La seqüència de l'estació afecta si un revolt o un dibuix distorsionarà les característiques creades en estacions anteriors.
- Optimització de ferralla- L'amplada de la banda de suport, la distància de pas i l'orientació de la part de la cinta determinen la utilització del material. Una disposició-ben planificada pot reduir la ferralla en diversos punts percentuals en comparació amb una disposició ingènua.
- Recompte d'estacions- La geometria de les peces més complexa requereix més estacions. Cada estació addicional afegeix la longitud de la matriu, augmenta el cost de les eines i requereix un llit de premsa més gran, però també distribueix la tensió més gradualment i millora la qualitat de la peça.
Una peça pot semblar senzilla al dibuix, però requereix dotze o més estacions una vegada que els enginyers tinguin en compte els forats pilot, les estacions ocioses per a l'estabilització de la cinta i les seqüències de formació progressiva que eviten l'esquerda del material. El disseny de la cinta és constantment un dels factors de cost més importants de qualsevol programa de matriu progressiu perquè ho dicta gairebé tot aigües avall.
Temps d'execució d'eines i factors de cost
L'eina de matriu progressiva representa una inversió inicial important, però l'economia canvia dràsticament al volum. Penseu-ho d'aquesta manera: un dau que costa desenes de milers de dòlars afegeix un cost significatiu per part a 5.000 peces, però amb 500.000 peces, aquesta mateixa inversió aporta fraccions d'un cèntim a cada unitat. Les dades del sector mostren que les matrius progressives poden oscil·lar entre aproximadament 10.000 $ per a eines més senzilles i 350.000 $ per a construccions complexes de diverses-estacions, amb eines-ben mantingudes que durin milions de cicles de premsa.
Diversos factors empenyen les matrius d'estampació progressiva cap a l'extrem superior d'aquest rang:
- Recomptes d'estacions més alts per a geometries complexes
- Toleràncies més estrictes que requereixen components de terra de precisió i funcions d'ajust-del procés
- Materials de tires més durs que acceleren el desgast a les superfícies de tall i conformació
- Requisits per als sistemes de detecció-de la matriu, detecció automàtica de ferralla o expulsió de peces
La propietat de les eines és una altra consideració que els compradors OEM sovint passen per alt. Algunes fàbriques conserven la propietat de la matriu i amortitzen el cost en el preu de la peça, mentre que altres construeixen eines que el comprador té directament. Cada model té implicacions per a la flexibilitat-a llarg termini, especialment si preveu canviar la producció entre proveïdors.
L'elecció dels materials d'inserció a les estacions d'alt-desgast determina directament la longevitat de la matriu. L'acer per eines convencional (D2, A2, M2) funciona bé per a volums de producció moderats i materials de tires més suaus. Però per a matrius d'estampació de carbur progressiu, les insercions de carbur de tungstè a les puntes del punxó i les superfícies de formació poden allargar la vida útil en diversos múltiples en comparació amb l'acer per a eines, especialment quan s'estampa aliatges inoxidables abrasius o s'executen a altes velocitats. La compensació és el cost i la fragilitat: les insercions de carbur són més cares i menys tolerants de les forces laterals, de manera que exigeixen una alineació de premsa més estreta i una construcció de matriu més rígida.
Els terminis de lliurament de les eines de matriu progressiu varien àmpliament en funció de la complexitat, l'endarreriment de la fàbrica i si s'inclouen proves de prototips. Els matrius més senzills es poden enviar en setmanes, mentre que les eines complexes de diverses-estació amb proves i validacions exhaustives poden allargar-se durant diversos mesos. Els compradors OEM que incorporen fàbriques al principi de la fase de disseny i completen la col·laboració de DFM abans de comprometre's amb les especificacions finals d'eines tendeixen a comprimir els terminis i evitar costoses revisions a mitja-construcció.
Tot aquest esforç d'enginyeria i inversió en eines té un únic propòsit: produir peces amb el cost total més baix possible un cop augmenta el volum. Però la decisió d'invertir en eines progressives només té sentit en relació amb els mètodes d'estampació alternatius, i per entendre on es troba el punt d'equilibri requereix una comparació clara-entre processos.
Estampació progressiva de matriu vs altres mètodes
Així que sabeu que les matrius progressives ofereixen un baix cost per-peça en volum. Però un enfocament progressiu de matriu i estampació és realment l'adequat per a la vostra part? Això depèn de la geometria, la mida de la tirada, el gruix del material i la quantitat que esteu disposat a invertir en eines per endavant. Quatre mètodes d'estampació primaris competeixen pels diners del projecte OEM: matriu progressiu, matriu de transferència, matriu compost i quatre lliscaments (multilliscant). Cadascun ocupa un punt dolç diferent, i escollir-ne un equivocat significa pagar massa per peça o massa en eines que mai recuperen la seva inversió.
Dau progressiu vs dau de transferència vs dau compost
Les diferències entre aquests processos es redueixen a com es mou la peça de treball, quines geometries de part gestiona bé cada mètode i on l'economia s'afavoreix una sobre l'altra. Les matrius de transferència, per exemple, separen el blanc de la tira abans d'hora i utilitzen dits mecànics per traslladar-lo entre estacions independents. Això els fa ideals per a peces més grans que requereixen dibuixos més profunds i formes més complexes que no es poden mantenir connectades a una tira de suport. Les matrius compostes adopten un enfocament completament diferent: realitzen totes les operacions de tall i conformació en una sola carrera de premsa en un sol pla, cosa que els fa ràpids i econòmics per a geometries planes senzilles, però no aptes per a qualsevol cosa que requereixi múltiples corbes o conformació tridimensional.
L'estampació de quatre diapositives afegeix una altra opció. En lloc de la força de premsa vertical, utilitza quatre diapositives d'eines horitzontals per donar forma al material des de múltiples angles. Aquest mètode sobresurt en components petits i complexos com ara clips de molla, contactes de connectors i formes de filferro on la flexió multi-direccional seria difícil d'aconseguir en una configuració d'estampació de metall progressiva convencional.
A la taula següent es desglossa com es comparen aquests matrius i mètodes d'estampació amb els criteris que més importen per als-decisions dels OEM:
| Criteris | Dau progressiu | Dau de transferència | Matriu compost | Fourslide / Multislide |
|---|---|---|---|---|
| Part de complexitat | De moderada a alta (múltiples -funcions, múltiples-cobs) | Alt (dibuixos profunds, grans formes 3D) | Baix (operacions planes, d'un sol pla-) | De moderada a alta (corbes complexos de diversos-angles) |
| Gamma de volum ideal | Volum alt (centenars de milers a milions) | Volum mitjà a alt | Volum baix a mitjà | Volum baix a mitjà |
| Interval de gruix del material | 0.1 - 6.0 mm típic | 0.5 - 10+ mm | 0.2 - 6.0 mm | 0.1 - 2.5 mm |
| Capacitat de tolerància | Tight (registre coherent d'estació-a-estació) | Tight (alineació de l'estació independent) | Ideal per a funcions d'un sol-avió | Moderada (variabilitat multi-eix) |
| Cost per -peça en volum | Més baix a volums elevats | Moderat | Baix per a peces senzilles | Moderat |
| Inversió en eines | Alt | Alt (més mecanisme de transferència) | De baix a moderat | Moderat |
| Aplicacions ideals | Connectors, suports, terminals, laminacions de motor | Panells de carrosseria grans, carcasses-profundes, peces estructurals | Volanderes, espais en blanc simples, calces planes | Clips de molla, formes de filferro, petits contactes doblegats |
Quan l'estampació progressiva de matriu és l'opció correcta
Els encunys progressius guanyen la seva inversió quan s'alineen diverses condicions. Els necessiteu quan la vostra peça requereix diverses operacions, com ara perforar, formar i retallar, realitzades en seqüència ajustada amb toleràncies que requereixen un registre repetible d'estació-a-. Els necessiteu quan els volums anuals justifiquen el cost més elevat de les eines mitjançant preus de peces molt més baixos. I els necessiteu quan el temps de cicle és important, perquè l'estampació progressiva a llarg termini en una matriu-ben dissenyada produeix peces més ràpidament que qualsevol alternativa de transferència o compost amb una complexitat comparable.
El llindar de volum on l'eina progressiva té beneficis varia segons la complexitat de la peça i el material. S'aplica un principi general de la indústria: com més operacions requereixi la vostra peça, més baix serà el volum d'equilibri en relació amb la realització d'aquestes operacions en configuracions separades. Un simple suport que només necessiti dues característiques pot no justificar un dau progressiu fins que els volums arribin a centenars de milers. Un connector multi-coblat amb vuit funcions pot arribar al punt d'equilibri molt abans perquè l'alternativa, executar vuit configuracions d'operació única- amb manipulació de peces entre cadascuna, comporta un alt risc de mà d'obra i de qualitat a qualsevol volum.
Quan hauries de mirar a un altre lloc?
- La transferència morsón preferibles quan les peces són físicament massa grans per romandre en una cinta de suport, requereixen estiraments molt profunds (la profunditat supera l'amplada del material) o necessiten operacions en superfícies que no són accessibles mentre la peça està connectada a la cinta.
- Encunyació compostan'hi ha prou quan la peça és plana, la geometria és senzilla i les toleràncies es poden aconseguir en un sol traç. Les volanderes, les calces i els espais en blanc-de primera operació cauen aquí.
- Estampació de quatre diapositivesguanya quan les peces són petites, requereixen corbes multi-direccionals i els volums se situen en el rang baix--on les eines de matriu progressiu no poden recuperar el seu cost.
Per als compradors d'OEM, la decisió sovint es redueix a una pregunta senzilla: l'estalvi per-peça de l'estampació progressiva a llarg termini compensa la inversió inicial de matriu dins del vostre cicle de vida de volum previst? Si la resposta és sí, i la vostra part necessita més de dues operacions de conformació, les matrius progressives gairebé sempre ofereixen el millor cost total de propietat.
La selecció del mètode correcte, però, és només la meitat de l'equació. Fins i tot l'elecció de procés més adequada perd el seu valor sense un control de qualitat rigorós per garantir que cada part que surt de la matriu compleix les especificacions, traç rere curs, durant milions de cicles.
Normes de control de qualitat i tolerància en l'estampació progressiva
Una matriu d'estampació progressiva es pot dissenyar de manera brillant i encara produir ferralla si els sistemes de control de qualitat no coincideixen amb la precisió integrada a l'eina. Per als compradors OEM, entendre com una fàbrica controla, mesura i documenta la qualitat de les peces és tan important com avaluar el tonatge de premsa o el recompte d'estacions. Els millors serveis d'estampació progressiva de metalls en matriu no es separen mitjançant declaracions de màrqueting, sinó mitjançant controls de procés verificables que mantenen estretes les variacions dimensionals durant milions de cicles.
Capacitats de tolerància per material i complexitat
Quines toleràncies pots esperar de manera realista? La resposta depèn de tres variables interrelacionades: el tipus de material, la complexitat de la peça i el nivell d'inversió en eines que justifica el vostre projecte. L'estampació estàndard de metall encunyat progressiu normalment manté toleràncies en el rang de ±0,05 mm a ±0,10 mm per a la majoria de treballs de producció. Es poden assolir especificacions més estrictes, amb fàbriques líders que assoleixen toleràncies de posició fins a ± 0,005 mm en característiques crítiques, tot i que aquest nivell de precisió augmenta substancialment el cost de les eines, la freqüència de manteniment i els requisits d'afilat.
La taula següent organitza els intervals de tolerància assolibles per material i complexitat, donant als enginyers de producció OEM una referència pràctica a l'hora de definir les especificacions:
| Categoria de material | Plana senzilla (només per perforar/en blanc) | Formació moderada (1-2 corbes) | Multi-Corb complex (3+ corbes, dibuixos) |
|---|---|---|---|
| Acer baix-de carboni | ±0.03 - ±0,05 mm | ±0.05 - ±0,08 mm | ±0.08 - ±0,12 mm |
| Acer inoxidable (300/400) | ±0.04 - ±0,06 mm | ±0.06 - ±0,10 mm | ±0.10 - ±0,15 mm |
| Aliatges de coure | ±0.03 - ±0,05 mm | ±0.05 - ±0,08 mm | ±0.08 - ±0,12 mm |
| Aliatges d'alumini | ±0.04 - ±0,06 mm | ±0.06 - ±0,10 mm | ±0.10 - ±0,15 mm |
Fixeu-vos en el patró: els materials amb majors índexs d'enduriment de treball-(inoxidable, alumini) introdueixen més variabilitat de retorn elàstic, ampliant les toleràncies assolibles per a geometries complexes. Els materials més suaus, com ara l'acer amb baix-carboni i el coure, tenen dimensions més ajustades perquè el seu comportament de conformació és més previsible i coherent traç a traç.
Les toleràncies també s'ajusten o afluixen en funció del tipus de característica. Les posicions dels forats es mantenen altament repetibles perquè s'estableixen mitjançant un punxó rígid-i-l'espai lliure de matriu. Les dimensions formades o doblegades comporten més variabilitat a causa de les fluctuacions de la propietat del material entre les bobines. Una fàbrica d'estampació capaç discutirà aquestes realitats durant la revisió DFM en lloc de prometre toleràncies generals que només s'apliquen en condicions ideals.
A-Supervisió de la qualitat del procés
Com una màquina d'estampació progressiva moderna manté aquestes toleràncies en una sèrie de producció de centenars de milers de peces? La resposta es troba en sistemes estadístics i de detecció en capes que capturen les desviacions abans que es converteixin en ferralla.
-sensors de matriurepresenten la primera línia de defensa. Descriuen enginyers d'estampació amb experiènciatres mètodes de detecció estàndardque hauria d'estar present en cada matriu d'estampació progressiva de producció:
- Detecció d'errors del pilot- Un pilot carregat de molla-es retrau si la cinta no ha avançat correctament, activant un sensor que atura la premsa abans que la matriu es tanqui sobre material desalineat.
- Sensors de micres (distància).- Mesureu la bretxa quan el dau estigui tancat. Si un llimac entra a la cavitat de la matriu o la tira s'enfonsa, el sensor detecta l'anomalia immediatament.
- Monitors de tonatge- Mesureu contínuament la força necessària durant cada cop. Els augments graduals del tonatge revelen l'estrenyiment de les butxaques dels llimacs o el desgast de la matriu abans que es produeixi una fallada catastròfica.
Més enllà d'aquests fonaments, les fàbriques avançades instal·len sensors de cicle d'alimentació en múltiples posicions al llarg de la matriu per verificar l'avanç de la cinta al 50-70% del cicle d'alimentació, no només al tancament. Això dóna al sistema de control de la premsa prou temps per aturar l'ariet en la carrera ascendent, molt abans que l'eina impacti material mal posicionat. Els sensors de sivella a l'entrada de la matriu detecten les obstruccions de la cinta abans que el mecanisme d'alimentació fins i tot intenti avançar el material.
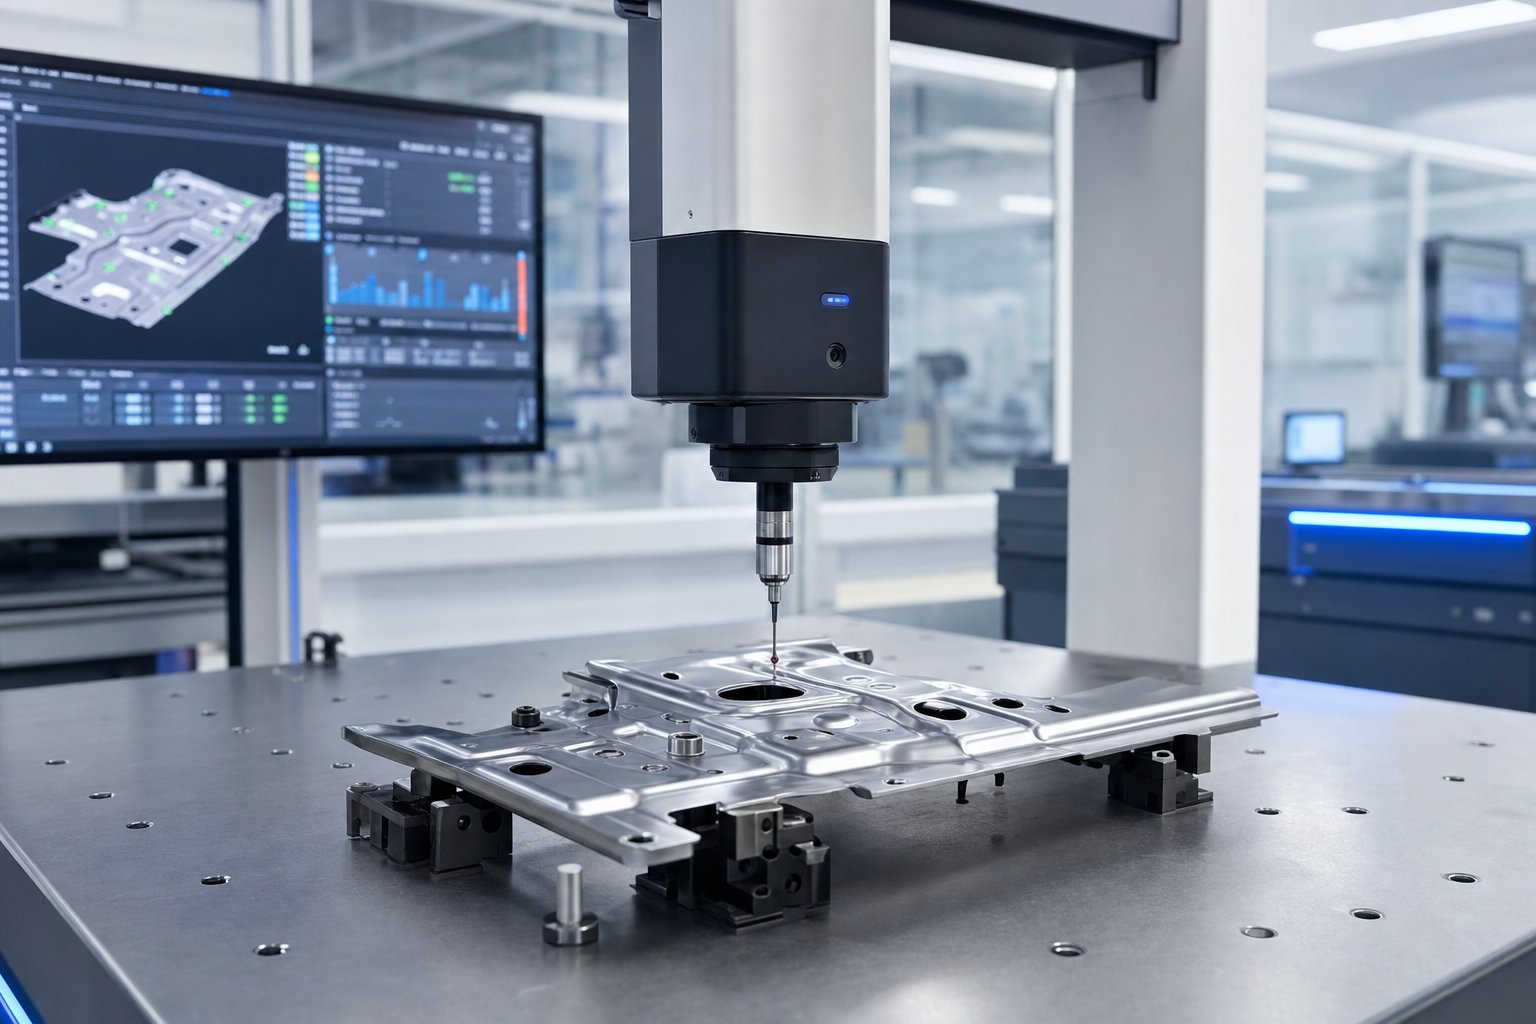
Sistemes d'inspecció automatitzatsIntegrar-se directament amb les operacions de premsa per verificar la producció dimensional sense alentir la producció. Els sistemes de visió utilitzen càmeres situades a la sortida de la matriu per comprovar la presència de les característiques, l'orientació i la conformitat dimensional bruta a tota velocitat de premsa. Les estacions de mesura làser mostren dimensions crítiques de les peces expulsades a intervals definits, alimentant dades directament al programari SPC. La inspecció CMM (Màquina de mesura de coordenades) proporciona la màxima precisió per a la verificació del primer-article i les mesures d'auditoria periòdica, normalment aconseguint una incertesa de mesura inferior a ±0,002 mm.
Control estadístic de processos (SPC)uneix totes aquestes dades. En lloc d'inspeccionar peces individuals i prendre decisions d'aprovat/no, SPC fa un seguiment de les tendències del procés al llarg del temps. Els gràfics de control mostren si la variació és estable, deriva o tendeix cap als límits d'especificació. Aquesta distinció és important perquè un procés estable amb una variació acceptable es pot executar sense vigilància, mentre que un procés de deriva necessita intervenció abans que produeixi defectes.
Per als clients OEM d'automòbils i mèdics, aquests controls es formalitzen en el marc PPAP (Procés d'aprovació de peces de producció). PPAP requereix que la fàbrica demostri la capacitat del procés abans d'enviar peces de producció, documentada mitjançant estudis Cpk (índex de capacitat de procés). ElL'estàndard AIAG requereix un Cpk mínim d'1,33per a característiques crítiques, és a dir, el procés no utilitza més del 75% de la tolerància disponible i es manté ben-centrat dins dels límits de les especificacions. Molts fabricants OEM requereixen un Cpk d'1,67 o superior per a components crítics de seguretat-, i exigeixen efectivament que el procés utilitzi menys del 60% de la banda de tolerància.
Un estudi Cpk implica mesurar una mostra estadísticament significativa, normalment 30 o més parts consecutives, calcular la mitjana del procés i la desviació estàndard i demostrar que la distribució s'adapta bé als límits d'especificació superior i inferior. Les fàbriques que inverteixen en SPC-en temps real poden controlar Cpk contínuament, detectant la degradació de la capacitat en qüestió de minuts en lloc de descobrir-la durant les auditories de final-de-torn.
Per als compradors OEM que avaluen un potencial soci d'estampació, feu una pregunta directa: la fàbrica us pot mostrar dades històriques de Cpk de programes de producció similars? Una fàbrica que controla i arxiva dades de capacitat de processament té una cultura de qualitat fonamentalment diferent de la que es basa només en la inspecció final. Aquesta infraestructura de qualitat es fa encara més crítica quan les peces serveixen a indústries regulades, on els requisits-específics de l'aplicació incorporen controls addicionals a les pràctiques estàndards d'estampació.
Aplicacions de la indústria per a peces estampades amb matriu progressiu
Les indústries regulades no només exigeixen toleràncies més estrictes. Imposen ecosistemes sencers de gestió de la qualitat que configuren el funcionament d'una fàbrica d'estampació des de la recepció de la matèria primera fins a l'enviament final. Aquests requisits varien dràsticament depenent d'on va a parar la peça acabada, i cada mercat vertical aporta la seva pròpia combinació de preferències de materials, exigències dimensionals i expectatives de documentació que ha de satisfer una fàbrica de matrius i estampació progressiva OEM.
Aplicacions d'automoció i climatització
L'estampació progressiva de components d'automoció representa una part important de la producció de matrius progressius a tot el món. El motiu és senzill: els vehicles moderns contenen centenars de peces metàl·liques estampades i els volums per plataforma justifiquen fàcilment la inversió progressiva en eines. Les peces d'automoció amb estampació progressiva van des de petits terminals elèctrics fins a grans reforços estructurals, tots produïts a velocitats i nivells de consistència que cap procés alternatiu pot igualar econòmicament.
Les peces estampades amb matriu progressiu comunes a l'automoció inclouen:
- Suports estampats amb matriu progressiu per al muntatge del motor, l'estructura de la carrosseria i els conjunts interiors
- Laminacions de motors per a motors d'accionament de vehicles elèctrics i motors d'arrencada
- Connectors elèctrics, terminals i barres de bus en sistemes de cablejat
- Clips estructurals i elements de fixació per al cos-en-conjunt blanc
- Components del marc del seient i mecanismes d'ajust
Què fa que l'automoció sigui únic com a mercat? Certificació IATF 16949. Aquesta norma de gestió de la qualitat es basa en la norma ISO 9001, però afegeix requisits específics-d'automoció sobre la planificació avançada de la qualitat del producte (APQP), els plans de control i l'anàlisi del mode d'error (FMEA). Les matrius d'automòbils d'estampació de fàbrica han de mantenir la traçabilitat des del lot de calor de la bobina fins a la peça acabada, demostrar la capacitat del procés mitjançant un seguiment continu de Cpk i respondre a les alertes de qualitat en poques hores en lloc de dies. El cost d'una aturada de línia en un OEM d'automòbils arriba a milers de dòlars per minut, cosa que explica per què els fabricants d'automòbils mantenen els seus proveïdors d'estampació amb els estàndards de qualificació més rigorosos en la fabricació.
L'estampació de metall progressiva HVAC ocupa un espai d'enginyeria diferent. Aquí, el requisit crític és la planitud i la uniformitat dimensional consistents en grans poblacions en lloc de la precisió d'una-funció única. Les aletes de l'intercanviador de calor, per exemple, poden ser geomètricament simples, però fins i tot les petites desviacions de planitud degraden l'eficiència de la transferència tèrmica quan milers d'aletes s'apilen en un nucli de condensador o evaporador.
Les peces típiques d'estampació progressiva d'HVAC inclouen:
- Aletes de l'intercanviador de calor i patrons de reixetes
- Suports de muntatge i components de carcassa per a unitats de tractament d'aire
- Laminacions del motor del ventilador
- Pales d'amortidor de ventilació
- Clips de línia de refrigerant i suports de suport
Les peces d'HVAC s'executen amb freqüència en alumini o acer revestit a altes velocitats, on els patrons de desgast de la matriu s'han de controlar de prop per evitar la degradació gradual de la forma en llargues tirades de producció. Una matriu d'aleta que produeix diversos centenars de cops per minut genera milions de peces abans del manteniment, fent que les insercions de carbur i la-vigilància de la força de la matriu siguin essencials per a una qualitat sostinguda.
Aplicacions de dispositius elèctrics i mèdics
La fabricació de connectors elèctrics depèn en gran mesura de matrius progressius perquè les peces són petites, complexes i necessàries en quantitats enormes. Una sola carcassa del connector pot contenir desenes de contactes estampats individuals, cadascun requerint una geometria precisa de la molla i una força de contacte consistent. Els aliatges de coure i llautó dominen aquest espai a causa de la seva conductivitat, i els dissenys de matrius sovint superen les 20 estacions per aconseguir les geometries complexes de múltiples-cobs que exigeixen aquests contactes.
Els components elèctrics estampats progressius comuns inclouen:
- Terminals i contactes de pins per a connectors d'automoció i industrials
- Barres bus per a la distribució d'energia en paquets de bateries de vehicles elèctrics
- Llaunes de blindatge i carcasses EMI per a electrònica de RF
- Marcs de plom per a envasos de semiconductors
- Contactes de la bateria per a l'electrònica de consum
L'estampació progressiva mèdica introdueix els controls de procés més estrictes de qualsevol vertical. Les peces destinades a instruments quirúrgics, dispositius implantables o equips de diagnòstic han de complir els requisits de biocompatibilitat i mantenir la traçabilitat total del lot. El propi entorn de fabricació està sotmès a un escrutini:Sales netes que compleixen la norma ISO 14644controlar la contaminació de partícules en l'aire durant l'estampació i la manipulació de components que es posaran en contacte amb els pacients. Les regulacions de la FDA segons 21 CFR Part 820 requereixen processos validats, procediments documentats i control ambiental que van molt més enllà de la pràctica estàndard d'estampació industrial.
Les peces de dispositius mèdics estampats progressius inclouen:
- Fulls en blanc de fulles quirúrgiques i components d'instruments de tall
- Clips i ancoratges de fixació d'implants
- Carcassa i blindatge de dispositius de diagnòstic
- Anells de reforç del catèter
- Molles i contactes del mecanisme de lliurament de fàrmacs
Les fàbriques que donen servei als OEM mèdics han de mantenir les certificacions de materials per a cada bobina, registrar els paràmetres del procés per a cada lot de producció i conservar les mostres durant períodes prolongats per donar suport a la traçabilitat posterior al-comercialització. La sobrecàrrega del sistema de qualitat és important, però els volums de dispositius mèdics i els preus per-peça reflecteixen aquesta inversió.
En-integració de processos secundaris i muntatge de matrius
Una de les capacitats que separa les fàbriques d'estampació avançada de les botigues de premsa bàsiques és el-muntatge de matrius, la capacitat de realitzar operacions més enllà de la conformació i el tall sense treure la peça de la matriu progressiva. Imagineu un suport que necessita un forat roscat, una inserció reblada o una femella soldada. Tradicionalment, aquestes característiques requereixen operacions secundàries: la peça estampada surt de la premsa, es trasllada a una estació de treball independent i se sotmet a una manipulació addicional. Cada transferència afegeix cost, temps de cicle i risc de qualitat.
In-l'assemblatge de matriu elimina aquestes transferències mitjançant la integració d'operacions secundàries directament a la seqüència d'estacions de la matriu:
- En-toc a morir- Els capçals de-format de fil-o de tall-de roscat muntats a la matriu creen forats roscats durant el cicle de premsa, proporcionant una peça preparada-per-a la sortida de la matriu.
- En-soldadura amb matriu- Les estacions de soldadura per resistència o làser uneixen components secundaris (rosques, agulles, contactes) a la peça estampada mentre roman a la cinta de suport.
- En-inserció de matriu- Els casquets, els reblons o les agulles de contacte - d'ajustament a pressió-s'alimenten i s'instal·len dins de les estacions de matriu, produint un sub-conjunt en lloc d'un estampat en brut.
- En-plegat i reblat de matriu- S'ajunten diversos components alimentats en tires-, es formen els uns sobre els altres i es subjecten mecànicament dins de la matriu.
Per als compradors d'OEM, el muntatge en-la matriu es tradueix directament en un cost total més baix. L'eliminació d'una operació de toc secundària, per exemple, elimina una màquina, un operador, un accessori i una cua entre processos del flux de valors. Multipliqueu-ho per diverses funcions i diversos centenars de milers de peces per any, i l'estalvi serà substancial. També millora la qualitat perquè la peça mai surt de l'entorn controlat de la matriu, de manera que la precisió de posició entre les característiques estampades i els components afegits es regeix per la precisió de la matriu en lloc de la repetibilitat de la fixació.
L'amplitud d'indústries servides i la profunditat d'integració de processos disponible dins d'una sola matriu progressiva destaquen per què la selecció de fàbriques és tan important. Un proveïdor capaç d'executar matrius d'automòbil segons IATF 16949, peces mèdiques amb protocols de sala blanca i-ensamblatge de matrius per a connectors elèctrics funciona a un nivell de capacitat fonamentalment diferent al d'una botiga que només gestiona una premsa. Comprendre com avaluar aquesta capacitat i què cal buscar durant la qualificació és on la majoria dels compradors OEM necessiten l'orientació més clara.
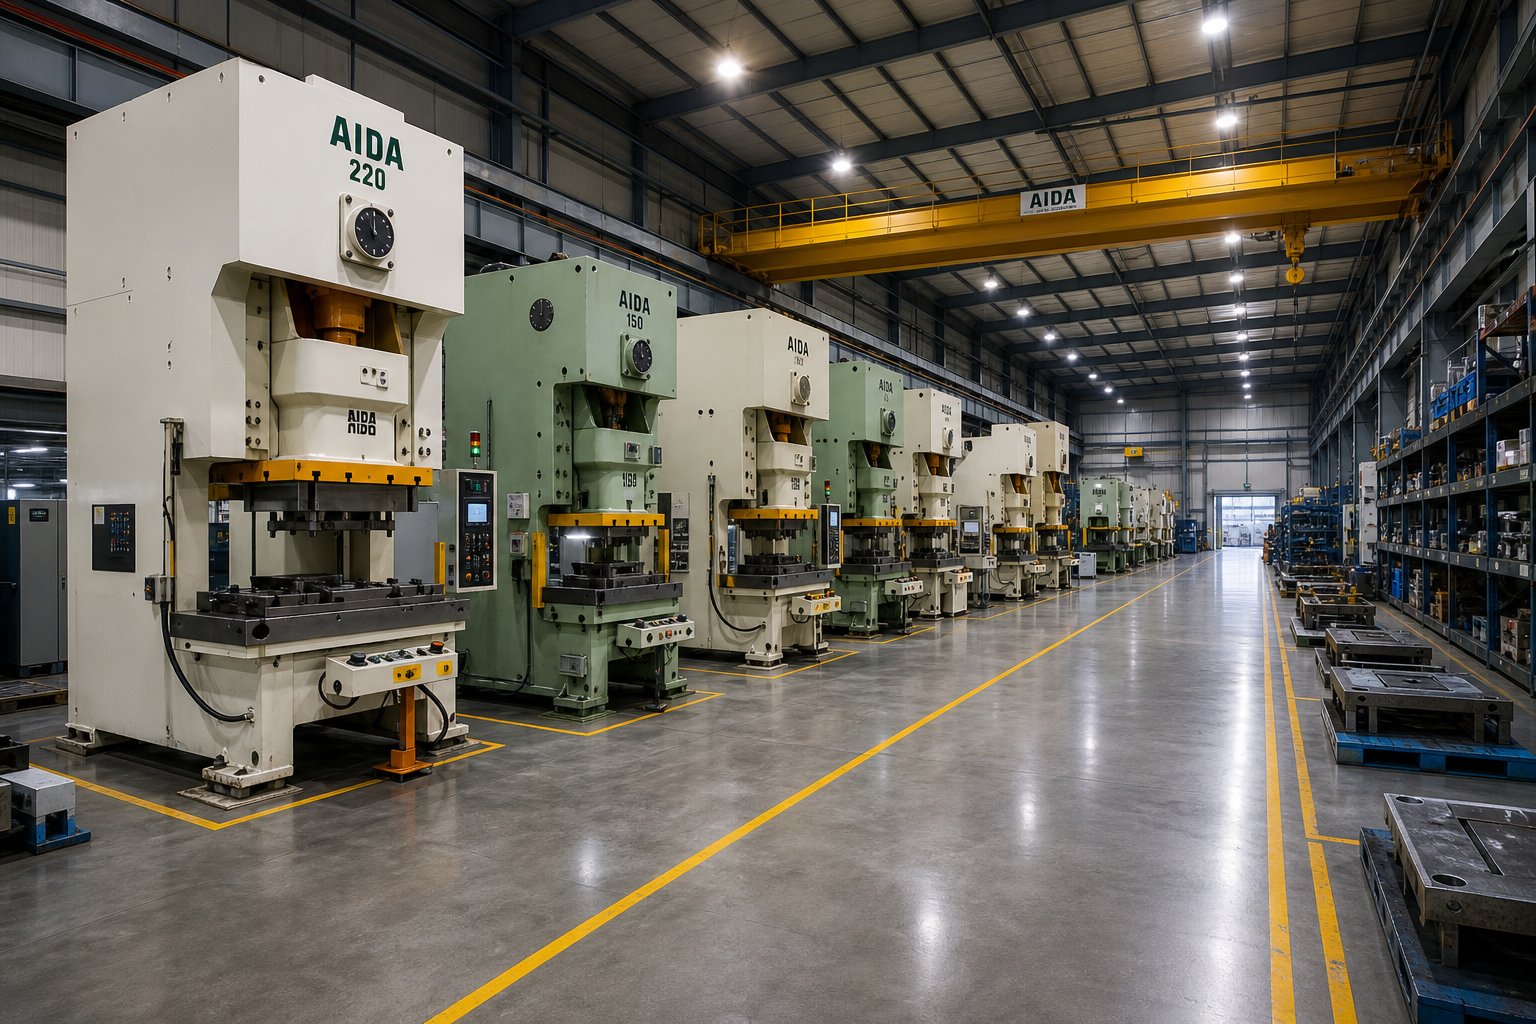
Com avaluar i seleccionar una fàbrica d'estampació de matrius progressius OEM
Saber quin mètode d'estampació s'adapta a la vostra part i quins estàndards de qualitat s'apliquen no ajuda gaire si la fàbrica que seleccioneu no pot complir aquests requisits de manera coherent. No obstant això, la majoria dels compradors OEM avaluen els fabricants de matrius progressius només en funció del preu de la peça, saltant la deguda diligència tècnica i relacional que determina si un programa realment té èxit durant el seu cicle de vida de producció. Un marc de qualificació estructurat elimina les conjectures i protegeix la vostra inversió en eines des del principi.
Avaluació de la capacitat tècnica
Quan passeu per una fàbrica o reviseu el paquet de capacitats d'un proveïdor, busqueu proves que els seus equips, experiència en eines i infraestructura coincideixen amb les demandes del vostre programa específic. Un proveïdor de matrius d'estampació que cotitzi de manera agressiva el preu però que no tingui el rang de premsa adequat o la profunditat d'eina us costarà molt més en retards, problemes de qualitat i transferències a mitjans-programa que un preu de peça lleugerament més elevat mai.
Aquí teniu el que cal avaluar durant l'avaluació tècnica de qualsevol empresa d'estampació progressiva:
- Interval de tonatge de premsa- La flota cobreix el vostre programa actual i el creixement previsible? Busqueu amplitud, no només una premsa que amb prou feines s'ajusti al vostre dau. Una fàbrica amb premses de 30 a 300+ tones pot adaptar-se a l'evolució del disseny sense necessitat d'un nou proveïdor.
- Amplada màxima de la franja i mida del llit- Confirma si la fàbrica pot executar físicament la vostra matriu, especialment important per a peces amb un nombre elevat d'estacions que produeixen eines llargues.
- Capacitat de recompte d'estacions- Pregunteu sobre la matriu més complexa que tenen actualment en producció. Una fàbrica còmoda amb 20+ matrius d'estació funciona a un nivell d'enginyeria diferent d'un que arriba a vuit.
- -Sala d'eines de casa- Això no és-negociable per a programes seriosos. Les fàbriques que dissenyen, construeixen i mantenen matrius internament responen més ràpidament als canvis d'enginyeria, controlen la qualitat amb més rigor i redueixen el risc de temps de lliurament en comparació amb els treballs d'eines d'externalització.
- Operacions secundàries i-muntatge de matriu- La fàbrica pot lliurar subconjunts acabats-o necessitareu proveïdors addicionals per a roscat, soldar, xapar o inserció?
- Sistemes de manipulació de materials- Capacitat d'emmagatzematge de bobines, precisió d'alimentació servo i manipulació automatitzada de peces a la sortida de la matriu, tot el senyal de maduresa de producció.
- Infraestructures d'inspecció- L'equip CMM, els sistemes de visió, el programari SPC i la-detecció de matriu confirmen que la fàbrica controla la qualitat en lloc de comprovar només les peces acabades.
Durant les auditories del lloc, mireu més enllà de la línia de premsa d'exhibició. Comproveu la sala d'eines si hi ha registres de manteniment preventiu actius. Reviseu les condicions d'emmagatzematge de matrius per a les eines de propietat-del client. Comproveu que els adhesius de calibratge dels indicadors siguin actuals. Aquests detalls revelen si el sistema de qualitat funciona diàriament o només existeix en quaderns de documentació. Els sistemes basats en la prevenció-de les plantes d'estampació de grau d'exportació acostumen a aconseguir taxes de defectes entre 50 i 200 PPM, mentre que les botigues que depenen de la classificació de final de línia accepten nivells significativament més alts.
Estructura d'associació i comunicació
La capacitat tècnica per si sola no fa un soci fiable dels serveis d'estampació de metalls OEM. L'estructura de relació, és a dir, com la fàbrica es relaciona amb el vostre equip durant tot el cicle de vida del programa, determina si aquesta capacitat es tradueix en un lliurament coherent. Els millors proveïdors de matrius progressius tracten els programes com a col·laboracions més que com a transaccions.
Normalment, un cicle de vida d'associació OEM complet segueix aquesta progressió:
- Consulta inicial de disseny- La fàbrica revisa el concepte de peça, els requisits de l'aplicació i les projeccions de volum abans de fer el pressupost. Aquí és on es discuteixen obertament les alternatives de fabricació i estampació progressiva.
- Revisió de DFM- Els enginyers d'eines assenyalen els problemes de fabricació, suggereixen modificacions de la geometria i recomanen opcions de material que milloren la longevitat de la matriu i redueixen el cost de la peça.
- Enfocament de prototipatge- Eines suaus o filferro-Les mostres d'EDM validen la geometria de les peces abans de comprometre's amb les eines de producció endurides.
- Construcció i prova d'eines- La fàbrica construeix la matriu progressiva, fa les primeres mostres, mesura els resultats amb la impressió i repeteix fins que les dimensions i la qualitat de conformació compleixen les especificacions.
- Presentació PPAP- Els informes dimensionals, els estudis Cpk, els plans de control i la documentació del flux de processos demostren la preparació de la producció.
- Augmenta-la producció- La producció inicial de baixa taxa-valida la logística de la cadena de subministrament, l'embalatge i la cadència de lliurament abans del llançament-de volum complet.
- Gestió continuada de la producció- La reposició de Kanban, els horaris de lliurament de JIT, la revalidació periòdica i les activitats de millora contínua mantenen la qualitat i la disponibilitat durant tota la vida del programa.
On es trenquen les relacions de fàbrica d'estampació OEM-? Tres modes de fallada comuns apareixen repetidament:
- Buits de comunicació- La fàbrica tracta el vostre programa com a compliment de comandes en lloc d'associació. No hi ha contacte d'enginyeria dedicat, no hi ha actualitzacions proactives sobre l'estat de la matriu o els canvis de material. Tal com assenyalen els professionals del sector, els proveïdors que es comuniquen de manera proactiva, senyalant possibles retards o problemes materials abans que s'escalfin, generen confiança i permeten una resolució de problemes més ràpida.
- Negligència de les eines- El manteniment preventiu s'ajorna per mantenir les premses en funcionament, i el desgast progressiu de la matriu degrada gradualment la producció dimensional fins que les peces comencen a fallar en la inspecció a la vostra planta de muntatge.
- Escalat inflexible- L'augment de la demanda o els canvis d'enginyeria s'enfonsen perquè la fàbrica no té capacitat de premsa, ample de banda de la sala d'eines o voluntat d'invertir en modificacions de matriu.
Prevenir aquests fracassos es redueix a establir expectatives clares durant la qualificació. Definiu la cadència de comunicació, els requisits d'informes de manteniment i els buffers de capacitat al vostre acord de subministrament en lloc d'assumir que es produiran de manera orgànica.
Fàbriques que donen suport al cicle de vida complet des de la consulta de DFM fins a la producció en massa escalable, com araYICHEN, ofereix als enginyers de producció i als equips d'adquisició un únic punt de participació per a matrius d'estampació progressiva que requereixen conformació de diverses-estació, repetibilitat estricta i flexibilitat de volum. Aquest model integrat, que abasta l'estampació i la fabricació progressives sota un marc operatiu, redueix el risc de traspàs i simplifica la responsabilitat quan es produeixen canvis d'enginyeria o d'escala dels programes.
En definitiva, seleccionar la fàbrica adequada no es tracta de trobar el pressupost més barat. Es tracta de fer coincidir la profunditat tècnica, la disciplina de la comunicació i el compromís d'associació amb la complexitat i les demandes del cicle de vida del vostre programa, i després verificar aquestes qualitats mitjançant una avaluació estructurada abans de comprometre diners en eines.
Següents passos per als compradors OEM preparats per obtenir matrius progressives
Els marcs d'avaluació i el coneixement tècnic només generen valor quan es tradueixen en acció. Per als enginyers de producció i els professionals d'adquisicions que pesen programes d'estampació progressiva OEM, el camí a seguir requereix convertir els criteris de decisió que es tracten al llarg d'aquesta guia en una seqüència concreta de llançament del projecte que protegeixi tant la inversió en eines com els resultats de producció-a llarg termini.
Marc de decisió cost-a-valor
Cada projecte progressiu de matriu i estampació es basa en quatre variables que interactuen: inversió en eines, cost per-peça, requisits de qualitat i projeccions de volum. Aquests no funcionen de manera independent. Una inversió més gran en eines en inserts de carbur i estacions addicionals augmenta el cost inicial, però redueix el preu per-peça i amplia els intervals de manteniment. Els requisits de tolerància més estrictes augmenten la complexitat de les eines, però poden eliminar els problemes de muntatge aigües avall que comporten costos ocults. Les projeccions de volum determinen la rapidesa amb què s'amortitzen les eines, però les previsions massa optimistes tanquen el capital en matrius que mai arriben a l'equilibri.
El fabricant de matrius progressius adequat redueix el cost total de propietat més enllà del preu de la peça. Les fàbriques que ofereixen col·laboració de DFM, en-muntatge de matrius i sistemes de qualitat integrats eliminen les transferències, els proveïdors secundaris i les fuites de qualitat que augmenten el cost de l'aterratge. Quan compareu les ofertes, avalueu el cost total del programa al llarg del cicle de vida de producció previst en lloc d'aïllar cap element de línia individual. Un proveïdor que cotitzi un preu de peça més alt però que ofereixi peces preparades per PPAP-amb reposició Kanban i classificació zero pot costar menys durant tres anys que el postor més baix que requereixi una intervenció de qualitat constant.
Comenceu el vostre projecte d'estampació de matrius progressius
Preparat per passar de la recerca a la participació? Aquests passos pràctics situen el vostre programa per a un llançament sense problemes:
- Prepareu dibuixos complets de peces amb notes de GD&T- Especifiqueu dimensions crítiques, estructures de dades i requisits d'acabat superficial. Les impressions incompletes obliguen els proveïdors a assumir hipòtesis que generen desajustos de pressupostos i sorpreses a mitja-construcció.
- Definir estimacions de volum anual i projeccions de cicle de vida- Inclou programes d'augment-, escenaris de demanda punta i durada prevista del programa. Aquesta informació dóna forma a les decisions de disseny d'eines al voltant de la vida útil de la matriu i la planificació del manteniment.
- Identificar els requisits de material i acabat- Especifiqueu el grau d'aliatge, el tremp, el gruix i qualsevol tractament posterior a l'estampació-(revestiment, recobriment, tractament tèrmic). L'elecció del material afecta el disseny de la matriu, de manera que bloquejar-lo aviat evita costoses revisions d'eines.
- Col·laboreu aviat amb els possibles socis de fàbriques per a l'aportació de DFM- Les reduccions de costos de més-impacte es produeixen abans que comenci el disseny d'eines. Fabricants especialitzats de matrius progressius com araYICHENOferiu assessorament de DFM que ajudi els enginyers de producció a optimitzar la geometria de les peces per a una formació eficient de diverses -estacions i una producció en massa escalable.
- Sol·licitar proves documentades de la capacitat- Demaneu dades de Cpk de programes similars, historial de PPM i referències d'indústries comparables. Els serveis progressius d'estampació de matrius varien enormement en la infraestructura de qualitat i l'evidència supera les afirmacions cada vegada.
El criteri de selecció més crític per a qualsevol programa d'estampació progressiva OEM no és el preu de la peça, sinó la capacitat de procés demostrada, és a dir, una fàbrica que pot demostrar un control estadístic de peces similars a la vostra, mantenir aquest control a través de milions de cops i comunicar-se de manera transparent quan canvien les condicions.
Una implicació-del proveïdor ben estructurada, basada en especificacions completes, volums realistes i col·laboració primerenca de DFM, comprimeix els terminis de lliurament, evita sorpreses a mitjan-programa i estableix les bases d'una associació que ofereix un valor constant any rere any. Les fàbriques que aconsegueixen relacions OEM a llarg termini- són les que tracten el vostre programa com una col·laboració d'enginyeria des del primer dia, no com una comanda de compra per omplir.
Preguntes freqüents sobre les fàbriques d'estampació i matriu progressius OEM
1. Què és un dau progressiu i en què es diferencia d'un dau d'una-etapa?
Una matriu progressiva és una eina d'estampació multi-estació on una cinta metàl·lica avança a través d'operacions seqüencials (perforació, doblegat, conformat, retallat) amb cada cursa de premsa, produint una peça acabada a cada cicle. A diferència d'una matriu d'una-etapa que realitza una operació per cursa i requereix manipulació manual entre passos, una matriu progressiva consolida totes les operacions en una eina i un cicle de premsa. Això elimina la manipulació de peces, redueix el temps de cicle i millora la consistència dimensional, el que el fa ideal per a la producció de grans-volums on les fàbriques OEM necessiten produir milers o milions de components metàl·lics idèntics de manera eficient.
2. Quant costa l'eina de matriu progressiva i quan es paga la inversió?
L'eina de matriu progressiva normalment oscil·la entre aproximadament 10.000 $ per a eines més senzilles i 350.000 $ per a compilacions complexes de diverses-estació. La inversió es compensa gràcies a uns costos per-peça en volum molt més baixos. Una matriu que costa desenes de milers afegeix un cost significatiu per part a 5.000 peces, però amb 500.000 peces aquesta mateixa inversió aporta fraccions d'un cent per unitat. El punt d'equilibri depèn de la complexitat de la part, el nombre d'estacions, el material i el volum anual. Les peces que requereixen diverses operacions de conformat arriben a l'equilibri més aviat perquè l'alternativa d'executar configuracions d'una-operació separades comporta un alt risc de mà d'obra i de qualitat. Fàbriques com YICHEN (https://www.yichen-group.com/stamping{-die/progressive-stamping-die/) ajuden els compradors OEM a optimitzar els dissenys de matrius per maximitzar el retorn de la inversió en eines mitjançant la formació eficient de diverses-estació.
3. Quines toleràncies pot aconseguir l'estampació progressiva de matriu?
Les toleràncies assolibles depenen del tipus de material i de la complexitat de la peça. Per a operacions planes senzilles com la perforació i l'estampació, l'acer amb baix-carbon i els aliatges de coure aguanten entre ±0,03 i ±0,05 mm. El conformat moderat amb un o dos corbes normalment aconsegueix ±0,05 a ±0,10 mm. Les peces complexes de múltiples-cobes amb tres o més corbes oscil·len entre ±0,08 i ±0,15 mm. Els materials amb índexs d'enduriment més elevats-com l'acer inoxidable i l'alumini introdueixen més variabilitat de retorn elàstic. Les fàbriques líders poden assolir toleràncies de posició fins a ±0,005 mm en característiques crítiques, tot i que això requereix una inversió més gran en eines, insercions de carbur i cicles de manteniment més freqüents.
4. Quins materials són els més adequats per a l'estampació progressiva de matrius?
Els materials més comuns inclouen acer baix en carboni (1008-1010) per a suports i carcasses d'automòbil, acer inoxidable sèrie 300 i 400 per a peces mèdiques i d'electrodomèstics resistents a la corrosió, aliatges de coure (C110, C101) per a terminals elèctrics i barres de bus, maquinari de llautó, connectors i decoratives (C36060). alumini (3003, 5052, 6061) per a components lleugers d'automoció i HVAC. La selecció del material afecta el desgast de la matriu, les necessitats de lubricació, la velocitat de premsa i les toleràncies assolibles. Els materials més suaus com el coure permeten velocitats més ràpides i intervals de manteniment més llargs, mentre que els aliatges més durs com l'acer inoxidable requereixen eines de carbur i una lubricació agressiva per evitar la irritació.
5. Com haurien d'avaluar i seleccionar una fàbrica d'estampació de matrius progressius els compradors OEM?
Avalueu les fàbriques a través de la capacitat tècnica i l'estructura d'associació. Els criteris tècnics clau inclouen el rang de tonatge de premsa, l'amplada màxima de la cinta, la capacitat de recompte d'estacions (demanar sobre la seva matriu de producció més complexa), sala d'eines per al disseny i manteniment de matrius, operacions secundàries i-capacitat de muntatge de matrius, i infraestructura d'inspecció que inclou CMM, sistemes de visió i programari SPC. Més enllà de l'equip, avalueu la disciplina de comunicació, la voluntat de col·laboració de DFM, la qualitat de la documentació PPAP i els buffers de capacitat per a les fluctuacions de la demanda. Sol·liciteu dades Cpk de programes similars i historial de PPM. Les fàbriques basades en prevenció-normalment aconsegueixen taxes de defectes de 50 a 200 PPM. El factor més crític és la capacitat demostrada del procés, no només el preu de la peça.


