


Què es qualifica com a peça gran a l'estampació de matrius
Quan ho faun component metàl·lic estampatcreuar la línia del territori "estàndard" al territori "gran part"? La indústria parla constantment d'estampació de metalls pesants, però poques vegades dibuixa un límit clar. Si esteu buscant un servei d'estampació de peces grans, necessiteu números durs abans de poder començar a avaluar la viabilitat.
Definició de peces grans en l'estampació de matrius
Una peça generalment es qualifica com a "gran" a l'estampació de matrius quan supera les 24 polzades en qualsevol dimensió o quan requereix un llit de premsa més gran de 72 polzades per acomodar l'eina. Però les dimensions per si soles no expliquen tota la història. El gruix del material té un paper definitori: les peces estampades a partir d'estoc de més de 3 mm (aproximadament 0,120 polzades) entren al territori de calibre pesat, on la física de la formació canvia dràsticament. Segons la visió general de Worthy Hardware de l'estampació de calibre pesat, aquest procés normalment maneja materials que van des de 0,079 polzades fins a 0,5 polzades de gruix, de vegades fins i tot més gruixuts, que requereixen premses capaços d'exercir diversos centenars de tones de força.
El pes també importa. Quan un component en blanc o format acabat supera el que un operador pot posicionar amb seguretat a mà, esteu tractant amb peces que requereixen manipulació mecànica, transferència robòtica o automatització dedicada. Penseu en peces d'automòbil amb estampació progressiva, com ara rails de marc-de llargada completa, traverses estructurals o conjunts de suports grans. Aquests components poden pesar entre 10 i més de 100 lliures en el seu estat acabat.
Per què la mida de la peça ho canvia tot
Imagineu-vos duplicar la petjada d'una peça estampada. No només has duplicat el repte. Ho has agravat. El flux de material es fa més difícil de controlar a través d'una superfície més gran. Mantenir la planitud en un blanc de 36 polzades requereix una distribució uniforme de la pressió que mai exigeixen les peces més petites. La precisió del registre, la capacitat de mantenir totes les estacions de conformació alineades amb la mateixa dada, es degrada a mesura que creixen les dimensions en blanc.
En l'estampació de metalls d'automòbils, els enginyers que dissenyen línies d'estampació progressiva de components d'automòbil s'enfronten a aquests problemes d'escala diàriament. Un suport de parafangs de 8 polzades d'ample es comporta de manera previsible. Amplieu aquest concepte a un panell estructural complet, i cada pila de tolerància-amunt, cada variació de retorn elàstic i cada inconsistència d'alimentació de tires s'amplifica a la geometria més gran.
Això és el que separa l'estampació estàndard del treball de-part gran a nivell pràctic:
- Manipulació en blanc- Els espais en blanc grans requereixen sistemes d'alimentació dedicats, bressols de bobines aptes per a bobines més pesades i alimentacions servo amb longituds de carrera esteses
- Exigències de tonatge- Escala de requisits de força amb la longitud del perímetre (per a operacions de tall) i l'àrea de superfície (per a la conformació), empenyent els requisits de premsa en el rang de 400 a 1,100+ tones
- Pes de la matriuLes matrius de - gran-format poden pesar diverses tones, la qual cosa requereix accés a la grua i procediments especialitzats de canvi de matrius
- Límits d'amplada de la franja- Les matrius progressives per a peces grans necessiten un estoc de bobines més ampli, cosa que limita els proveïdors disponibles i augmenta els terminis de lliurament del material
- Complexitat operativa secundària- El desbarbat, la inspecció i la manipulació d'estampacions de grans dimensions requereixen equips i espai de terra més gran-
El suport d'estampació de matrius per a peces grans no és simplement una versió més gran de l'estampació estàndard. És una disciplina d'enginyeria diferent on la capacitat de premsa, el comportament del material i el disseny d'eines s'entrecreuen de manera que requereix experiència especialitzada. La veritable pregunta no és si es pot estampar una peça. És si el procés de conformació, l'equip i l'economia s'alineen a aquesta escala específica.
Com funciona de manera diferent l'estampació de matrius per a peces grans
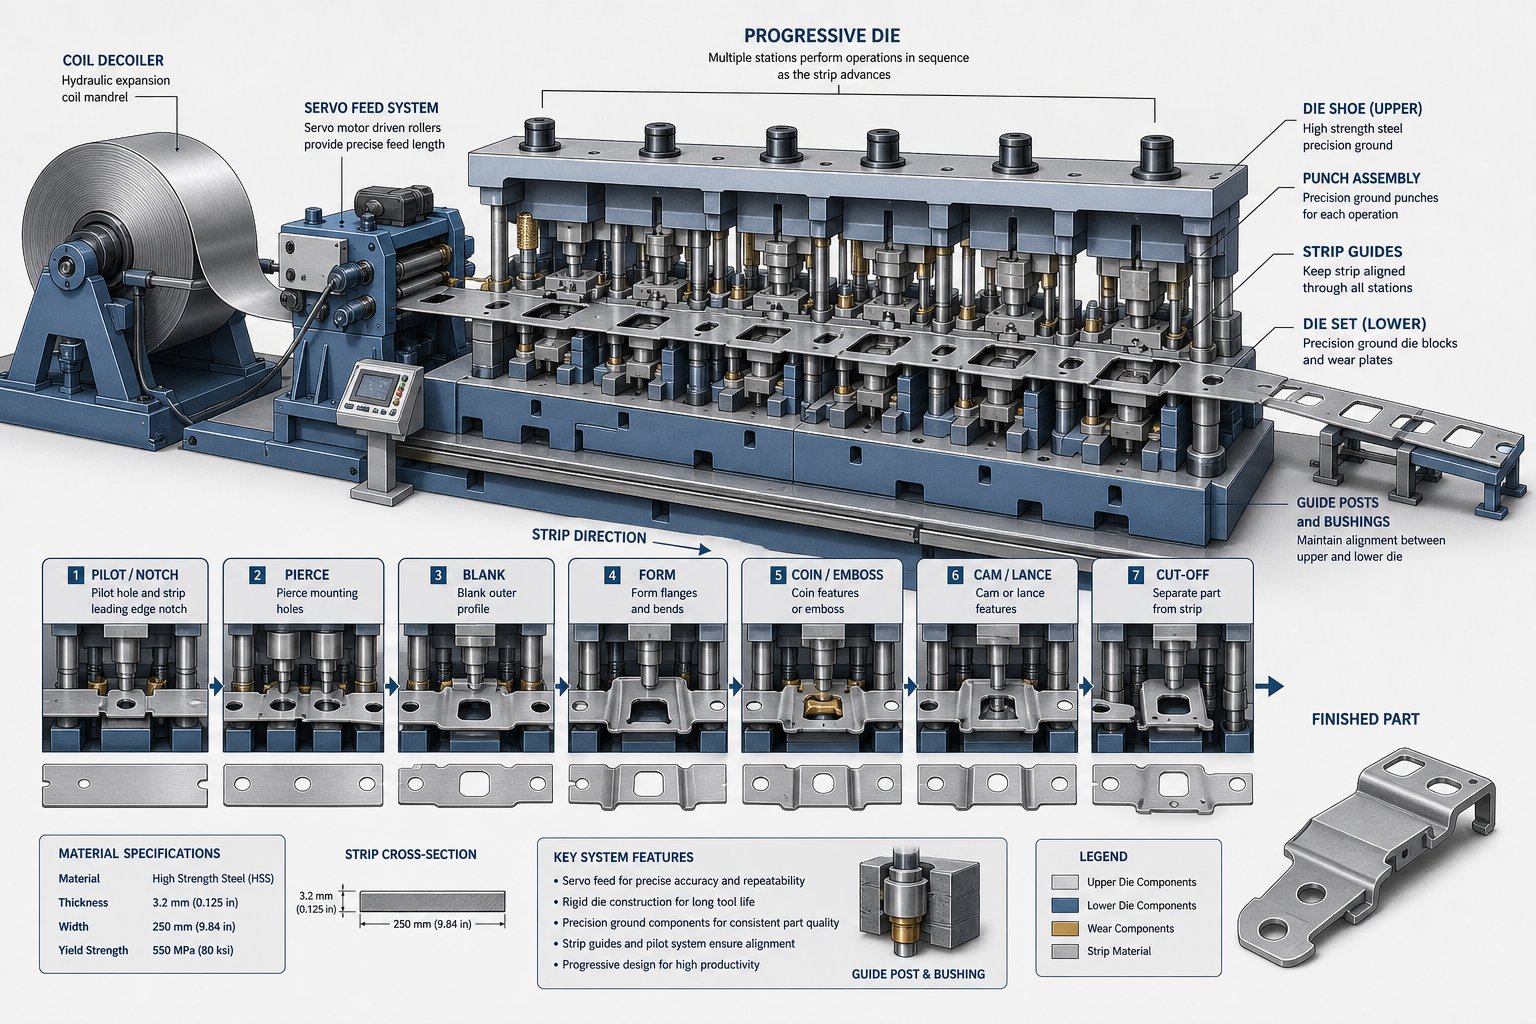
Els principis d'eines no canvien quan augmenteu una peça estampada. El que canvia és amb quina violència aquests principis et castiguen per ignorar els detalls.Estampació progressiva del metallen un suport de 6 polzades és indulgent. Executeu la mateixa lògica de procés en un component estructural de 36 polzades i cada inconsistència de l'alimentació, cada desviació de la tira, cada error de registre es multiplica en un llenç molt més gran.
Entendre les diferències mecàniques entre els mètodes de producció a gran escala no és acadèmic. Determina si es pot fer una part i si l'economia justifique l'enfocament.
Com les matrius progressives gestionen els components de gran mida
L'estampació progressiva de metall uneix totes les estacions de conformació juntes en un únic conjunt de matrius, i cada part roman connectada a la cinta original mitjançant un suport fins a l'estació de tall final. Per a grans parts, això crea una cascada de reptes que els treballs més petits no es troben mai.
El primer problema és el to. El pas és la distància que ha d'avançar la tira entre cada cursa de premsa i correspon directament a la longitud de la peça en la direcció d'alimentació. Una peça que mesura 30 polzades en la direcció d'alimentació necessita almenys 30 polzades de pas, a més de qualsevol material de suport que fa un pont entre les estacions. Multipliqueu-ho per vuit o deu estacions de formació i esteu mirant un dau que abasta 20 peus o més. ComLa sèrie bàsica de matrius del fabricantNotes, les matrius progressives requereixen totes les estacions necessàries muntades en un únic conjunt de matrius comú, cronometrades i seqüenciades per a una distància d'alimentació constant. A gran escala, aquest conjunt de matrius únics es converteix en una eina de terra-enorme i de precisió.
L'alimentació amb tira introdueix una altra capa de dificultat. La bobina més pesada, sovint de 36 a 60 polzades d'ample, requereix sistemes d'alimentació servo amb una força de tracció més gran i una capacitat de carrera més llarga. El pes de la bobina puja ràpidament. Una bobina d'acer de 4 mm d'ample de 48 -polzades-amb un diàmetre exterior estàndard pot superar fàcilment les 10.000 lliures, i requereix desenrotlladors-resistents, redreçadores motoritzats i línies d'alimentació dissenyades per a aquesta massa. La precisió de l'alimentació durant llargues tirades de producció es degrada a mesura que el diàmetre de la bobina disminueix i la tensió de la cinta canvia, de manera que el sistema d'alimentació necessita una compensació en temps real per mantenir la tolerància de pas durant milers de cicles.
El registre és el tercer factor crític. Els encunys progressius per a peces grans utilitzen agulles pilot inserides en forats pre-perforats per bloquejar la posició de les tires a cada estació. Però les tires més amples són més propenses a la deriva lateral, l'ona de vora i la combada. Si la franja es desplaça fins i tot unes quantes mil·lèsimes en una amplada de 40-polzades, l'efecte acumulat sobre la ubicació de les característiques a les estacions aigües avall pot fer que les peces no siguin de tolerància. Es fan necessaris pilots més grans, ajustaments de casquilles més ajustats i mecanismes de guia lateral addicionals.
El resultat? Els serveis progressius d'estampació de matrius per a components grans requereixen no només premses més grans, sinó un ecosistema complet d'alimentació i orientació a escala.
Alternatives de línia de transferència i tàndem
Quan la geometria d'una peça es fa massa gran per romandre enganxada a una cinta de suport, o quan la seqüència de formació requereix que la peça es giri o giri entre operacions, l'estampació de matriu de transferència es converteix en el camí pràctic cap endavant.
Els sistemes de transferència desacoblen la peça de qualsevol material de cinta. Els blancs individuals s'apilen, s'alimenten a la primera estació i després es transfereixen mecànicament de matriu a matriu mitjançant rails equipats amb dits d'agafament. SegonsRevista de Formació de Metalls, les premses de transferència solen incloure marcs-de costats rectes amb almenys dues bielles, capacitat de tonatge de 300 a més de 3.000 tones i suports de més de 275 polzades de longitud per acomodar totes les estacions.
Els sistemes de transferència de dos-eixos llisquen les peces cap endavant d'una estació a una altra. Els sistemes de tres-eixos afegeixen una elevació vertical, agafant peces i col·locant-les amb precisió dins dels límits de mesura perimetral. Aquest tercer eix és fonamental per a peces grans-dibuixades, carcassas i components que requereixen reposicionar-se entre operacions. Tal com explica Standard Die International, l'estampació de matriu de transferència permet manipular peces en diversos angles en estat lliure, permetent operacions com retalls, costelles i roscats que els matrius progressius simplement no poden aconseguir en geometries grans.
Les línies de premsa tàndem porten aquesta modularitat més enllà. En lloc de múltiples estacions sota una diapositiva, una línia en tàndem utilitza una premsa separada per a cada operació de matriu, normalment de quatre a sis premses disposades en seqüència. La premsa de plom s'encarrega del dibuix primari, mentre que les premses de seguiment realitzen operacions de retallat, perforació, doblegat i reencaixat. Aquesta configuració s'adapta a peces massa grans o massa complexes geomètricament perquè fins i tot una premsa de transferència pugui manejar en un sol marc.
Les línies tàndem representen el límit superior dels serveis d'estampació metàl·lica progressiva per a panells d'automòbils i components estructurals de grans dimensions. Les instal·lacions més grans presenten unes dimensions de reforç de 4.500 per 2.500 mm o més, amb premses de plom que superen les 2.000 tones. Les velocitats de carrera van des de 6 cops per minut en accionaments mecànics estàndard fins a 18 o més cops per minut utilitzant premses servomecàniques en mode de funcionament continu.
Algunes instal·lacions funcionen amb línies de premsa combinades que poden funcionar com a premsa progressiva estàndard a alta velocitat, com a premsa de transferència a velocitats més lentes o com a híbrida: progressiva per a les primeres estacions, després tallant peces de la cinta i transferint-les a estacions de matriu posteriors. Aquesta flexibilitat és important quan una única instal·lació necessita produir una combinació de geometries de peces grans-sense dedicar línies separades a cadascuna.
A continuació es mostren com es comparen els quatre enfocaments principals per al treball de-gran format:
| Mètode | Interval màxim de mida de la part | Tipus de geometria ideal | Velocitat de producció | Complexitat d'eines |
|---|---|---|---|---|
| Dau progressiu | Fins a ~36 polzades (limitat per l'amplada de la tira i el llit de premsa) | Parts formades-planes o poc profundes amb característiques en un pla | Alt (fins a 1.500 cops/min per a peces més petites; 7-30 per a grans) | Alt - totes les estacions en un conjunt de daus |
| Dau de transferència | Fins a ~60+ polzades (limitat per la longitud del suport) | Dibuixos profunds, petxines, parts axialment simètriques, formació multi-angle | Moderat (6-18 cops/min) | Moderat - matrius d'estació individual més mecanisme de transferència |
| Matriu compost | Fins a ~24 polzades (limitació d'un sol-cor) | Blanks plans que requereixen tall i forma simultània en un sol cop | Alt (una sola carrera completa la part) | Baix a moderat - un dau, un conjunt d'operacions |
| Línia tàndem | 60+ polzades (premsa independent per operació) | Panells d'automòbils grans, components estructurals profunds, peces multi-operatives complexes | Baix a moderat (6-18 cops/min) | Baix per dau, nivell de sistema-alt (4-6 premses coordinades) |
L'elecció entre aquests mètodes no és purament tècnica. El volum de producció, la complexitat de les peces i la capacitat de premsa disponible influeixen. Un enfocament progressiu pot ser físicament viable per a una gran part determinada, però si requereix una premsa de 2.400-tones amb un llit de 240 polzades que no té el vostre proveïdor, l'alternativa de transferència o tàndem es converteix en la resposta del món real.
Aquesta intersecció de la viabilitat física i la limitació pràctica és exactament on es prenen les decisions de selecció de processos, i on escollir el camí equivocat costa mesos de temps de lliurament d'eines i centenars de milers de capital enfonsat.
Selecció del mètode d'estampació de matriu adequat per mida de la peça
Saber què pot fer cada procés és només la meitat del problema. La pregunta més difícil: quin hauríeu d'utilitzar realment per a la vostra part específica? Quan avalueu un servei d'estampació de peces grans, la lògica de selecció no és un simple diagrama de flux. Es tracta d'un procés d'eliminació seqüencial on la física veta les opcions abans que l'economia obtingui un vot.
Criteris de selecció de processos per a estampacions sobredimensionades
Comenceu amb la part en si. La seva empremta relativa a la zona de llit de premsa disponible és la primera porta. Si l'àrea projectada de la peça (inclosos els marges de la cinta de suport per al treball progressiu) supera el que pot acomodar el llit de premsa, aquest mètode no és de la taula. Cap quantitat de disseny de matriu intel·ligent canvia aquesta limitació.
La profunditat de dibuix és el següent filtre. Les formes poc profundes per sota del 25% del diàmetre en blanc sovint poden romandre en una tira de suport en una matriu progressiva. Els dibuixos profunds, qualsevol cosa que s'acosti a una proporció de profunditat-a{-diàmetre d'1:1, normalment requereix que el blanc es mogui lliurement. Això vol dir estampació de transferència. Les brides complexes amb corbes de diversos eixos -composen això. Cada eix de formació addicional afegeix una estació, augmenta el to i exigeix un posicionament en blanc més precís entre operacions.
La pila de tolerància-es comporta de manera diferent a gran escala. En l'estampació amb matriu de precisió per a peces compactes, mantenir +/-0,05 mm en una dimensió de 4- polzades és habitual. Amplieu el mateix requisit de tolerància a una dimensió de 30 polzades en una estampació de grans dimensions i combatreu l'expansió tèrmica de la matriu, la deflexió elàstica del marc de premsa i la deriva del registre de la tira simultàniament. L'estampació de metalls d'alta precisió a gran format requereix no només millors eines, sinó també premses més rígides, entorns de temperatura controlada i monitorització en temps real.
Les restriccions geomètriques interactuen amb la mida de manera que eliminen les opcions ràpidament. Una peça amb retallades requereix accions laterals-accionades per lleves. En una part de 40-polzades, aquestes unitats de lleves es tornen massives, afegint pes i complexitat a una matriu ja sobredimensionada. Una peça que necessiti tant característiques d'estampació profunda com de perforació de precisió a la paret dibuixada pot requerir que el dibuix es produeixi en una línia de transferència i que la perforació es produeixi en una operació d'estampació i matriu de precisió secundària. Aquests no són casos teòrics. Són escenaris habituals en grans components estructurals.
Adaptació dels requisits de volum a l'economia de processos
La viabilitat física limita les vostres opcions. El volum determina quina opció supervivent té sentit financer.
Les matrius progressives afavoreixen un volum elevat perquè el seu cost d'eina és enorme però el seu temps de cicle és ràpid. Per a peces grans, però, el tonatge de premsa necessari augmenta encara més els costos de capital. És possible que necessiteu una premsa de 1.200-tones amb estampacions metàl·liques de precisió progressiva per a un suport estructural. Si el vostre volum anual és només de 50.000 peces, és possible que les matemàtiques d'amortització no funcionin mai. Els matrius de transferència, amb el seu cost d'eines per-estació més baix i la seva capacitat de funcionar amb equips existents, poden ser més pràctics per a volums mitjans de components grans, fins i tot si el temps de cicle per peça és més lent.
L'estampació d'alta-precisió a escala crea una tensió: les toleràncies més ajustades requereixen més estacions de conformació, la qual cosa augmenta la longitud de la matriu i els requisits de premsa, la qual cosa augmenta el cost i augmenta el volum de-equilibri. Els enginyers han d'avaluar honestament si cada tolerància a la impressió és funcionalment necessària, o si algunes dimensions es poden relaxar per obrir camins de procés més econòmics.
La selecció del procés per a peces grans es basa en primer lloc per la viabilitat física: la peça es pot fer d'aquesta manera? Només després de respondre aquesta pregunta, l'economia entra a la conversa: s'ha de fer d'aquesta manera en aquest volum?
Aquí teniu l'avaluació seqüencial que tot enginyer hauria de seguir quan seleccioneu un procés per a estampacions de grans dimensions:
- Assenyaleu l'empremta de la peça amb les dimensions disponibles del llit de premsa, inclosos els marges de les tires per a enfocaments progressius
- Avalueu la profunditat del dibuix i determineu si la peça pot romandre enganxada a una tira de suport durant tot el format
- Compteu el nombre d'operacions de conformació, perforació i retallat necessàries per estimar el recompte d'estacions
- Avalueu els requisits de tolerància en relació amb la mida de la peça, identificant les característiques que exigeixen estampació d'alta{0}}precisió en comparació amb les que tenen límits relaxats
- Identifiqueu les restriccions de geometria (recorts, corbes de diversos eixos-, accions laterals) que eliminen tipus de procés específics
- Calculeu els requisits de tonatge segons el material, el gruix i el perímetre total de tall/forma
- Compareu els mètodes factibles supervivents amb el volum anual previst i el preu objectiu de la peça
- Tenir en compte les operacions secundàries, ja sigui que els processos de post-estampació com el mecanitzat o la soldadura compensen la necessitat d'una matriu més complexa
Quan arribeu al pas set, la física ja ha fet la majoria de les decisions. L'opció restant entre els mètodes factibles és on el volum de producció, el pressupost d'eines i les limitacions de la línia de temps determinen el camí final a seguir. I aquest camí final dóna forma directament a com es comportarà el material sota pressió de formació a tota l'escala de la vostra peça.
Comportament i selecció del material per a estampacions a gran-escala
Un suport de 6 polzades tallat d'acer suau no li importa gaire la direcció del gra. Un panell estructural de 40 polzades tallat de la mateixa bobina? Es preocupa intensament. El comportament del material que és insignificant a petita escala es converteix en el mode de fallada dominant quan les dimensions de les peces s'estenen a través de dos o tres peus de metall laminat. El mateix aliatge, el mateix gruix, el mateix proveïdor, però la física canvia perquè la distància amplifica cada peculiaritat anisòtropa del laminador cuit en aquesta làmina.
Aquí és on la majoria de discussions sobre els serveis d'estampació de troqueles per a peces grans es callen. Els proveïdors enumeren els materials que poden executar. Poques vegades expliquen per què aquests materials es comporten de manera diferent a escala, o com la selecció de qualitat incorrecta es converteix en cascada en taxes de ferralla que destrueixen la vostra economia de producció.
Direcció del gra i qualitat de la vora en espais en blanc sobredimensionats
Cada bobina de xapa porta una empremta digital direccional del procés de laminació. ComEl fabricant ho explica, el rodatge introdueix una deformació plàstica a granel que allarga i gira els grans de cristall, creant anisotropia: propietats mecàniques que varien en funció de la direcció en què els mesureu. El valor r-, una relació entre la deformació de l'amplada i la deformació del gruix mesurada durant les proves de tracció, quantifica aquest comportament direccional. Quan els valors de r-difereixen significativament entre la direcció de rodament, la direcció transversal i 45 graus respecte a la rodadura, el material s'aprimarà, s'arrugarà i tornarà a sortir de manera diferent depenent de com estigui orientat el vostre blanc respecte a la bobina.
En una petita part, potser mai no ho notis. En un blanc gran, l'anisotropia es fa inevitable. Considereu un tall de cisalla de 36-polzades que va perpendicularment a la direcció de rodament. Al llarg de tota aquesta vora, l'estructura cristal·lina del material presenta una orientació consistent a l'acció de cisalla. La qualitat de la vora, és a dir, la relació entre la zona de cisalla neta i la zona de fractura i l'alçada de la rebaba, es manté relativament uniforme. Gireu el mateix tall 90 graus i esteu tallant el gra. El caràcter de la vora canvia. Augmenta l'alçada de la rebava, la profunditat de voladura es desplaça i la zona de fractura s'endureix. A les línies de cisalla esteses típiques del blanqueig de peces grans, aquestes diferències es combinen en variacions de qualitat mesurables d'un extrem a l'altre del tall, especialment en talls que s'arcen a través de múltiples orientacions de gra.
La formabilitat a través de grans superfícies és on l'anisotropia afecta més. En les operacions d'estampació progressiva d'acer que s'executen amb una cinta ample, les estacions de conformació han d'acomodar material que flueixi més fàcilment en una direcció que en una altra. Una operació de dibuix que abasta 30 polzades s'aprimarà de manera desigual a la seva superfície si el perfil de valor r-del blanc no es té en compte a la geometria de la matriu. El resultat: un aprimament localitzat en algunes zones, arrugues en altres i un gruix de paret inconsistent que falla la inspecció.
El control de la planitud durant el blanc afegeix un altre repte. Els fulls grans són propensos a patrons de tensió residuals del conjunt de bobines, ballesta i ones de vora. Quan es talla un gran blanc lliure de la tira, aquestes tensions internes es redistribueixen. Un blanc de 48-polzades pot mostrar 0,030 polzades o més d'arc que no era visible mentre el material estava restringit en forma de bobina. Per a l'estampació progressiva d'alumini, aquest problema s'intensifica perquè el mòdul elàstic més baix de l'alumini significa que les tensions residuals creen proporcionalment més distorsió. L'anivellament abans de l'esborrat ajuda, però l'anivellador s'ha de dimensionar per a l'amplada de la cinta, i l'anivellació excessiva pot introduir un enduriment per treball que redueix la conformabilitat aigües avall.
Selecció del grau de material per a l'estampació de-parts grans
Escollir l'aliatge adequat per a un component estampat gran no és només una qüestió de força i cost. Es tracta de com es comportarà aquest material a través d'una superfície de formació mesurada en peus, no polzades. Cada família de materials presenta diferents intercanvis-a escala.
L'estampació progressiva d'acer al carboni cobreix la més àmplia gamma d'aplicacions de peces grans-. Els acers suaus com el 1008 i el 1010 ofereixen una formabilitat excel·lent i un comportament previsible en grans estiraments. Els graus HSLA (classes 340, 420, 550 MPa) proporcionen un estalvi de pes gràcies a la reducció del gruix, però presenten un retorn elàstic significativament més elevat. Els acers de fase dual-(DP590, DP780) combinen una alta resistència amb un allargament raonable, però el seu comportament d'enduriment al treball- els fa impredictibles en passades llargues de conformació. Com més alt sigui el grau de resistència, més agressivament s'ha de compensar el retorn elàstic en el disseny de la matriu.
Els aliatges d'alumini presenten un conjunt de problemes diferent. La sèrie 5000, especialment el grau d'estampació-5754 i el 5052, molt utilitzat, ofereix una bona conformabilitat i resistència a la corrosió per als panells estructurals. No obstant això, la tendència de l'alumini a la formació de bandes Luders (marques de tensió visibles de llitera) a grans superfícies d'estirament requereix un ajustament acurat de la pressió del suport en blanc. Els aliatges de la sèrie 6000 com el 6061 ofereixen una major resistència, però requereixen un tractament tèrmic de la solució i un enduriment per envelliment, cosa que complica la seqüència de producció. L'estampació progressiva d'alumini per a peces grans exigeix espais lliures de matriu més ajustats que l'acer perquè l'alumini s'enganxa més fàcilment contra les superfícies de les eines, i aquesta tendència a la fricció augmenta amb l'àrea de contacte.
Els acers inoxidables aporten altes taxes d'enduriment de treball-a l'equació. Els graus austenítics com el 304 i el 316 s'endureixen ràpidament durant la formació, el que significa que la força necessària per completar l'estació de conformació final pot ser molt més gran que la primera. En l'estampació progressiva d'acer inoxidable per a components grans, aquest enduriment progressiu significa que els càlculs de tonatge han de tenir en compte l'enduriment del treball acumulat a totes les estacions, no només la força instantània a qualsevol estació. Els graus d'acer inoxidable ferrític (409, 430) ofereixen un menor enduriment per treball i una millor conformabilitat per a aplicacions on la resistència a la corrosió importa, però la ductilitat extrema és menys crítica.
L'estampació progressiva de coure i l'estampació progressiva de llautó ocupen un nínxol més estret en els treballs de peces grans-, normalment limitats a barres de bus elèctriques, plaques d'intercanviador de calor i tancaments de blindatge de RF on la conductivitat o les propietats tèrmiques impulsen l'elecció del material malgrat el cost més elevat.
| Família material | Interval de gruix típic (parts grans) | Valoració de la formabilitat | Severitat del retorn elàstic | Aplicacions comunes de-parts grans |
|---|---|---|---|---|
| Acer dolç (1008/1010) | 1.0 - 6.0 mm | Excel·lent | Baixa | Suports estructurals, components del xassís, tancaments |
| Acer HSLA (340-550 MPa) | 1.2 - 5.0 mm | Bé | De moderat a alt | Carrils de bastidor d'automoció, traverses, reforços |
| Acer de -fase dual (DP590-DP780) | 1.0 - 3.5 mm | Moderat | Alt | Crash-estructures crítiques de l'automòbil, pilars B- |
| Alumini 5052/5754 | 1.0 - 4.0 mm | Bé | Moderat | Panells de carrosseria, escuts tèrmics, components marins |
| Alumini 6061 | 1.5 - 6.0 mm | Moderat | De moderat a alt | Marcs estructurals, suports aeroespacials (post-tractat tèrmic-) |
| Inox 304/316 | 0.8 - 4.0 mm | Bona (però d'alt enduriment) | Alt | Panells d'equips alimentaris, revestiments arquitectònics, carcasses mèdiques |
| Inox 409/430 (ferrític) | 1.0 - 3.0 mm | Bé | Moderat | Components d'escapament, panells d'aparells |
| Coure / Llautó | 0.5 - 3.0 mm | Excel·lent | De baix a moderat | Barres de bus, intercanviadors de calor, blindatge RF |
La compensació de retorn elàstic és on la selecció del material i la mida de la peça xoquen amb més dolor. En una petita part, us doblegueu uns quants graus i ho diu fet. En una brida de 30-polzades formada a partir d'acer DP780, la magnitud del retorn elàstic pot superar els 8 i els 12 graus i varia al llarg de la corba en funció de la variació local del gruix, la fricció i la temperatura. Per compensar-ho, cal una geometria de matriu que intencionadament{10}}formi la peça, i després es basa en la recuperació elàstica per tornar-la al valor nominal. Com més llarga sigui la línia de flexió, més punts al llarg d'aquesta línia on el comportament de retorn elàstic divergeix de la predicció. Els materials de major resistència amplifiquen aquesta no linealitat, i les peces més grans donen a aquesta amplificació més espai per expressar-se.
Aquí és precisament on l'anàlisi d'elements finits (FEA) esdevé no-negociable. ComAnàlisi de Keysight de simulació de conformació de xapaexplica, les proves de matrius virtuals basades en FEA-poden predir la reactivació, les arrugues, l'aprimament i les divisions abans que es construeixi qualsevol eina física. La simulació captura la interacció entre les propietats del material, la geometria de l'eina i els paràmetres del procés com la força del suport en blanc i la lubricació. Per a matrius de gran-format que costen desenes o centenars de milers de dòlars, detectar una fallada d'aprimament o un defecte arrugat pràcticament estalvia mesos de reelaboració.
La precisió de la simulació depèn d'introduir dades de material correctes. Els valors genèrics del manual no ho reduiran per a grans-parts. Necessiteu dades reals de prova de tracció del lot de bobines específic, inclosos els valors de r-a 0, 45 i 90 graus a la direcció de rodament. Com més dades de material alimenteu el model FEA, més fiable prediu què passa quan aquest blanc de 42 polzades colpeja el punxó de dibuix i el metall comença a fluir per una superfície prou gran com per exposar totes les inconsistències ocultes del full.
El comportament del material a escala no és una consideració secundària. És la variable que determina si la vostra matriu produeix peces o ferralla. I les forces necessàries per donar forma a aquest material, a través de la geometria completa d'un component sobredimensionat, defineixen quina capacitat de premsa realment necessiteu.
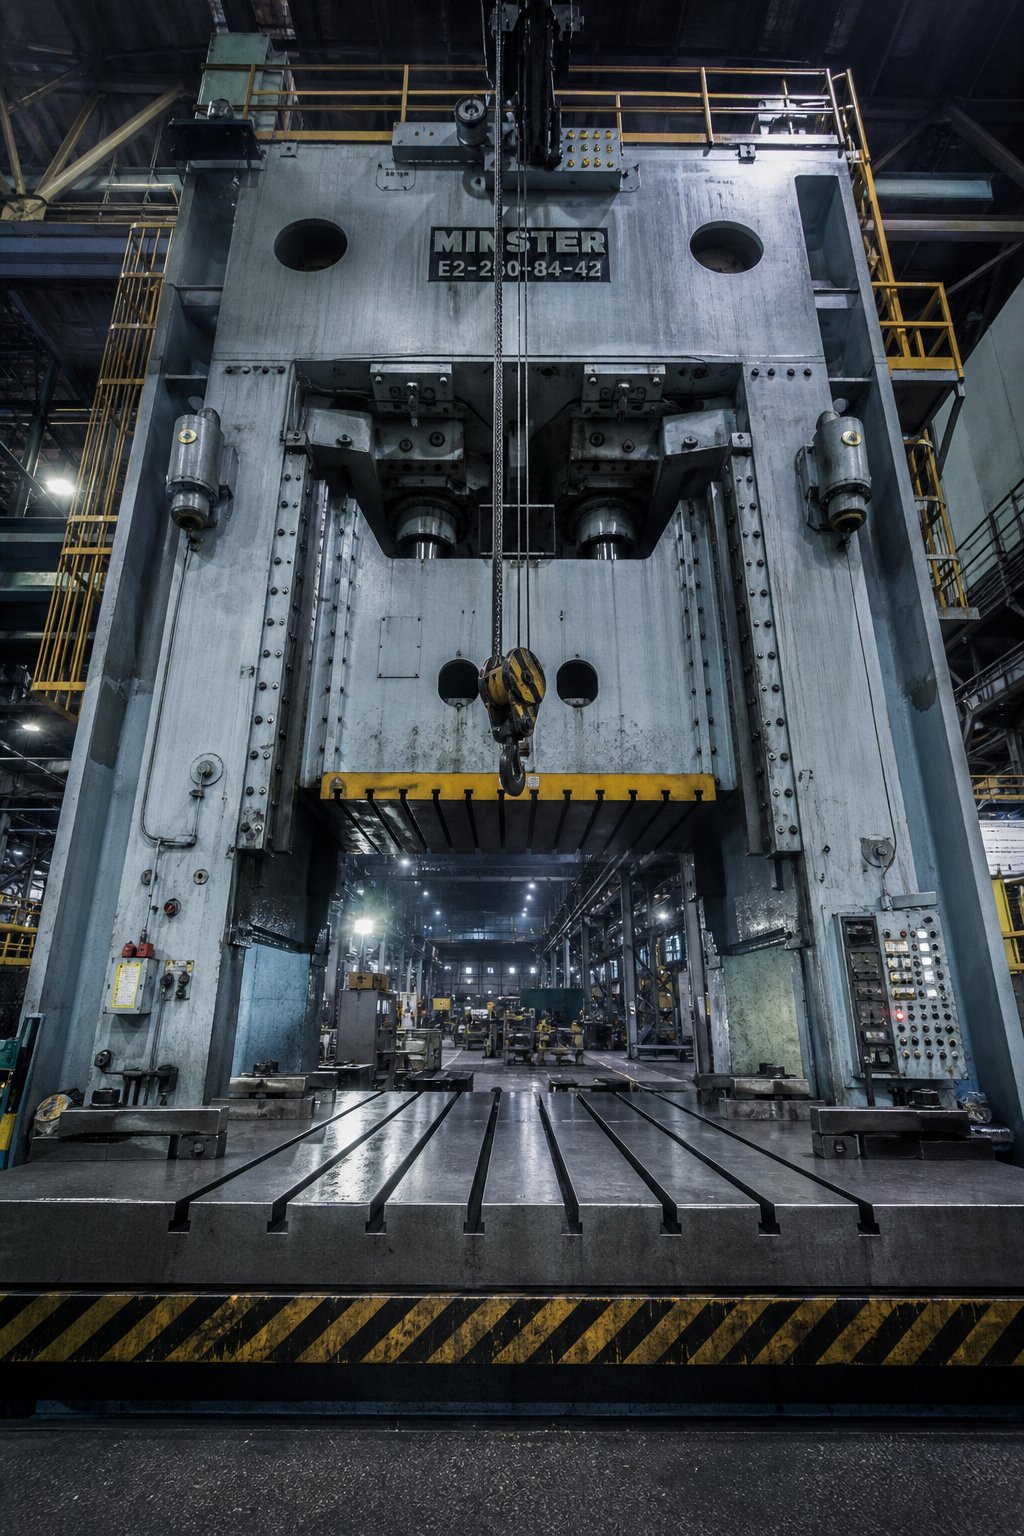
Capacitat de premsa i escala de tonatge per a grans components
El comportament del material indica quines forces resistirà el metall. La capacitat de premsa us indica si el vostre equip pot lliurar aquestes forces en tota la geometria d'un component de gran mida. Aquestes dues realitats xoquen al marc de la premsa i, quan no s'alineen, simplement no es produeix l'estampació de la matriu de-part gran. Cap disseny de matriu intel·ligent no compensa una premsa que no té el tonatge, l'àrea del llit o l'alçada tancada per executar la seqüència de conformació.
Aquesta és la limitació que mata els projectes en silenci. Els enginyers dissenyen una peça, seleccionen un material, planifiquen la seqüència de conformació i després descobreixen que la màquina d'estampació progressiva necessària no existeix a les instal·lacions del seu proveïdor. Comprendre com s'escala el tonatge amb la mida de la peça i com les dimensions del llit i l'alçada del tancament interactuen amb la geometria de la matriu, separa els projectes factibles dels costosos inicis falsos.
Requisits de tonatge de premsa per a l'estampació de format gran-
Tonatge en escales d'estampació pesada mitjançant dos mecanismes diferenciats segons el tipus d'operació. Operacions de buit i perforació escala amb perímetre. Operacions de conformació i dibuix a escala amb superfície. Tots dos es multipliquen amb el gruix del material. Quan una peça és prou gran com per implicar quantitats importants dels tres tipus d'operacions, la demanda total de tonatge augmenta ràpidament.
Per al tallat i la perforació, el càlcul fonamental és senzill: el perímetre de tall (en polzades) multiplicat pel gruix del material (en polzades) multiplicat per la resistència al tall del material (en tones per polzada quadrada). ComGuia de càlcul de tonatge del fabricantDetalls, aquesta fórmula utilitza el gruix total del material per compensar l'eina apagada i desgastada, ja que la cisalla real es produeix a mig camí. En gran part, amb 200 polzades de perímetre de tall total en acer suau de 4 mm, el tonatge de tall pot superar les 150 tones abans de tenir en compte qualsevol conformació.
Les operacions de dibuix utilitzen un càlcul similar-basat en el perímetre, però substitueixen la resistència a la tracció màxima per la resistència al tall, perquè les parets de la closca estan en tensió durant el dibuix. Per a un estirament gran que abasta 30 polzades o més de diàmetre, la força d'estirament pot competir o superar el tonatge d'estampació, especialment en materials d'estampació progressiva de -alta resistència, com ara HSLA o acers de fase dual-.
Però aquests càlculs en brut només capturen part de la imatge. Una matriu progressiva per a un component gran no realitza una operació per traç. Les realitza totes simultàniament. Cada estació de la matriu demana força al mateix instant que la premsa arriba al punt mort inferior. Heu de sumar les càrregues de cada punxó de perforació, cada estació de conformació, cada separador de molles, cada coixinet de pressió de nitrogen, cada lleva impulsada i cada tallador de ferralla. Per a una matriu progressiva de 12 estacions amb estoc de gran calibre, la càrrega acumulada pot arribar fàcilment a les 800 a les 1.200 tones.
El gruix del material és el multiplicador que fa que el tonatge de grans-parts sigui especialment brutal. Doblar el gruix no només duplica la força. Dobla la força a cada estació simultàniament. Una peça que requereix 400 tones d'acer de 2 mm requereix aproximadament 800 tones d'acer de 4 mm, assumint una geometria idèntica. Combineu aquest augment de gruix amb els perímetres de tall més llargs inherents a les peces grans i veureu per què les operacions d'estampació pesada requereixen habitualment premses d'entre 600 i 2,000+ tones.
Els enginyers que calculen la capacitat de premsa necessària també haurien de tenir en compte el requeriment energètic, no només la força. Una premsa pot tenir un tonatge suficient però una energia de volant insuficient per mantenir aquesta força durant la part de treball de la carrera. L'energia insuficient fa que la premsa s'atura al punt mort inferior, un mode de fallada comú quan s'executen matrius progressius grans a velocitats que superen la capacitat del motor de re-energitzar el volant d'inercia entre cops.
Restriccions de mida del llit i alçada de tancament
El tonatge crida l'atenció, però la mida del llit i l'alçada tancada eliminen silenciosament més projectes que la capacitat de força. Una premsa de 1.000 tones no serveix per a la vostra gran part si el seu llit mesura 60 per 40 polzades i la vostra matriu requereix 96 per 48.
Les dimensions del llit de premsa defineixen la petjada màxima de la matriu. Per a matrius progressius que serveixen peces grans, el llit ha d'acomodar no només l'amplada i la longitud de la peça, sinó el conjunt complet de matrius que inclou totes les estacions, canals de ferralla, mecanismes pilot i guies de tires. Una matriu progressiva de 10-estacions per a una peça de 30-polzades-d'ample pot abastar fàcilment 120 polzades en la direcció d'alimentació. El llit de premsa ha de suportar aquesta longitud alhora que proporciona una zona de cargol al patró de ranura en T per a una subjecció segura.
L'alçada de tancament és la distància des de la cara inferior del pis a la part superior del llit de premsa amb el pis al centre mort inferior i l'ajust complet-. Tal com explica MetalForming Magazine, aquesta dimensió és diferent de l'alçada de la matriu, que resta el gruix de la placa de reforç. L'alçada de tancament del dau (la seva dimensió total totalment tancada) ha de situar-se dins de l'espai d'alçada-mínim i màxim del dau. Si no encaixa, la matriu no es pot tancar completament o toca fons abans que l'ariet completi la seva carrera, generant forces de sobrecàrrega catastròfiques que danyen tant la matriu com el marc de la premsa.
Per a matrius de-parts grans, l'alçada de tancament es torna especialment limitada. Les seqüències de conformació complexes requereixen conjunts de matriu alts amb cavitats d'estampació profundes, múltiples coixinets de pressió apilats verticalment i sabates de matriu gruixudes que resisteixen la flexió. Una matriu de transferència gran pot necessitar de 24 a 36 polzades d'alçada tancada només per adaptar-se a la geometria de conformació, els sistemes de pressió i el gruix de la sabata estructural. La premsa ha de proporcionar aquest espai vertical alhora que ofereix una longitud de traçada suficient per al dibuix més profund de la seqüència.
La capacitat de la placa de reforç imposa un límit de pes que és fàcil de passar per alt. Els encunys progressius de gran-format poden pesar entre 5 i 15 tones o més. El suport ha de suportar aquesta càrrega estàtica uniformement sense desviar-se més enllà de les especificacions del fabricant de la premsa. La classificació de tonatge de premsa i les especificacions de deflexió assumeixen que la càrrega de la matriu es distribueix de manera igual en dos-terços de l'àrea del llit. Una matriu estreta que concentra la càrrega al centre d'un llit de grans dimensions, o una matriu llarga que només carrega un extrem del suport, crea una deflexió desigual que degrada la qualitat de la peça i accelera el desgast.
La logística de canvi de matriu també augmenta amb la mida. Les matrius que pesen diverses tones requereixen accés a la grua, sistemes de reforç rodant o carros de matriu dedicats per al canvi. Els sistemes de canvi ràpid de matrius dissenyats per a matrius de 500-lliures no s'ajusten a eines de diverses-tones. Les instal·lacions amb estampació de peces grans-necessiten una capacitat de grua classificada per a la seva matriu més pesada, més espai lliure entre els muntants de la premsa per a la càrrega-lateral o frontal de l'eina.
Quan avalueu si un servei d'estampació de peces grans pot produir el vostre component, aquestes són les especificacions de premsa que importen:
- Zona de llit- Superfície total de reforç disponible en ambdós eixos, confirmant que la petjada de la matriu s'ajusta al marge per a la fixació
- Altura de tancament- Espai d'alçada màxima i mínima-de la matriu (altura de tancament amb pressió menys el gruix del suport, amb rang d'ajust de la matriu), assegurant que el conjunt de la matriu s'ajusti a la seva posició tancada
- Tonatge- Capacitat nominal en el punt de la carrera on es produeix la càrrega màxima, no només el número de la placa d'identificació
- Traç de llisca- Recorregut total de l'ariet, que ha de superar la profunditat d'extracció més profunda més espai lliure per a l'extracció de peces i el moviment de transferència
- Alçada de la línia d'alimentació- L'alçada de la línia central de l'alimentació de la cinta en relació a la part superior del suport, que ha de coincidir amb la línia de passada-del dau per a una entrada correcta del material
- Reforça el patró de ranura en T-- L'espaiat, l'amplada i la profunditat de les ranures que han d'adaptar-se a l'esquema de subjecció de la matriu i coincidir amb el patró de cargols de la sabata de matriu
Els proveïdors de renom que publiquen llistes detallades d'equips, de vegades detallant desenes de premses per tonatge, mida de llit i traç, proporcionen un senyal de credibilitat tangible. Podeu creuar-referències als requisits de la vostra part amb les seves capacitats publicades abans que es produeixi la primera conversa.
La capacitat de premsa determina el que és físicament possible. Però la matriu que es troba dins d'aquesta premsa, l'eina que realment dóna forma al metall, presenta el seu propi conjunt de reptes de disseny que es combinen amb la mida de la peça. La manera com aquestes matrius estan dissenyades per a la rigidesa, la guia i el manteniment a gran escala és una disciplina en si mateixa.
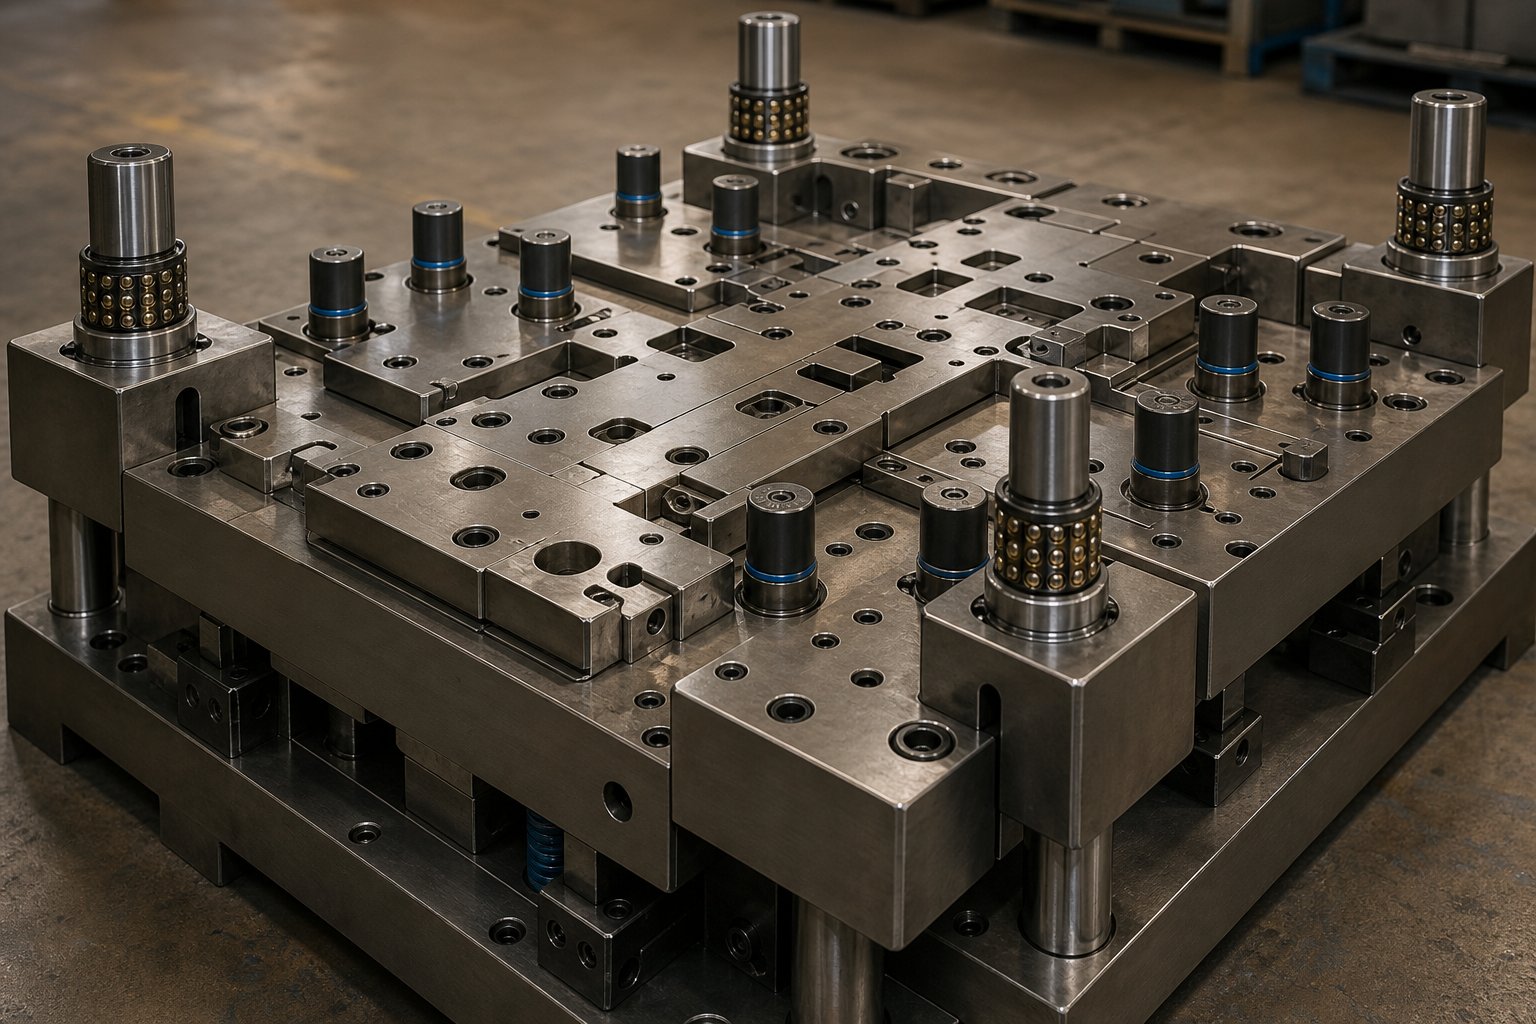
Consideracions de disseny de matriu específiques per a peces grans
Una premsa amb prou tonatge i superfície de llit només prepara l'escenari. La matriu en si, l'eina de precisió que realment entra en contacte amb el metall i el força a donar-li forma, comporta un conjunt d'exigències d'enginyeria completament diferent quan s'escala a grans-dimensions de peces. En una matriu compacta per a un suport de 6-polzades, les petites desviacions de la sabata passen desapercebudes. En una matriu que abasta 60 o 80 polzades, aquesta mateixa deflexió proporcional es tradueix en mil·lèsimes de polzada de desalineació a través de la superfície de formació. Els punxons perden les seves cavitats d'aparellament. Les característiques formades surten de la tolerància. Les vores de cisalla es desgasten de manera desigual. El dau no només es fa més gran. Tots els sistemes estructurals, d'orientació i de pressió que hi ha dins s'han de redissenyar per mantenir la precisió en un abast que lluiti activament contra la rigidesa.
Aquest és el domini on els fabricants de matrius progressius es separen de les botigues d'estampació general. Qualsevol pot construir un petit dau que funcioni. La construcció d'una matriu gran que mantingui tolerància a milions de cicles requereix una disciplina d'enginyeria estructural més propera al disseny de ponts que a la rellotgeria.
Disseny de sistemes estructurals i de guia per a matrius grans
La sabata de matriu és la base. En matrius petites, una sabata de matriu pre-estàndard d'estoc de catàleg fa la feina. En eines de-format gran, la sabata ha de ser personalitzada-per a la rigidesa. Imagineu una sabata de matriu que abasta 90 polzades en la direcció d'alimentació. Sota el tonatge total al centre mort inferior, aquesta sabata vol inclinar-se cap amunt al centre entre els suports de reforç de la premsa. Si es desvia fins i tot 0,002 polzades al centre, els espais de tall a les estacions mitjanes es desplacen, la qualitat de les vores es degrada i la vida útil del punxó baixa.
Les sabates de matriu grans solen mecanitzar a partir de placa-alleugerida (S50C o acer de carboni mitjà equivalent) amb un gruix que oscil·la entre 4 i 8 polzades, depenent de l'envergadura i la càrrega. Tal com explica la guia de disseny de matrius de Ming Chiang, la selecció del material del conjunt de matrius segueix un principi de "material adequat per al lloc correcte": la sabata actua com a base absorbent de cops-, utilitzant la duresa per absorbir la vibració i protegir els components de precisió dels danys per impacte directe. A gran escala, aquest paper d'absorció de xocs esdevé crític perquè l'energia d'impacte és proporcionalment més alta i els modes de vibració ressonant sorgeixen a freqüències més baixes.
Els sistemes de guia s'escalen tant en mida com en configuració. Un conjunt de matrius estàndard de dos-postes proporciona una alineació adequada per a eines compactes. Els encunys de gran-format i els conjunts d'estampació requereixen quatre-configuracions guiades al centre o-per evitar la rotació angular de la sabata superior durant la càrrega descentrada-. Quatre pals de guia de cantonada distribueixen les forces d'alineació entre els quatre quadrants de la matriu, evitant que l'entri que es produeix quan es formen càrregues es concentrin en un extrem d'una matriu llarga.
Els propis pals de guia augmenten de diàmetre, sovint arribant de 2 a 4 polzades, i utilitzen gàbies de coixinets de boles de precisió-en lloc de casquilles de bronze simples per reduir la fricció i mantenir la precisió d'alineació sota càrregues laterals pesades. Alguns grans fabricants de matrius progressius especifiquen un sistema de pals de guia interior a més dels pals de guia exteriors, creant una arquitectura de guia-dual. Els pals exteriors gestionen l'alineació gruixuda durant el tancament inicial, mentre que els pals interiors proporcionen una precisió de nivell-micra a la posició final de conformació. Aquest enfocament de guia dual-és especialment valuós per a conjunts de matrius de màquina progressius on l'alineació-a-de l'estació ha de romandre constant en tota la longitud de matriu.
Els sistemes de molla de nitrogen presenten un repte d'escala únic. En una matriu petita, un únic cilindre de nitrogen proporciona un suport en blanc uniforme o una pressió separadora. En una matriu gran amb un coixinet de pressió que abasta 40 polzades, és possible que necessiteu 8, 12 o fins i tot 20 cilindres de nitrogen disposats en un patró calculat per distribuir la força uniformement per la superfície del coixinet. Si els cilindres no es col·loquen correctament, el coixinet de pressió s'inclina sota càrrega, creant un flux de material desigual durant l'estirament o una força de desmuntatge inconsistent que deixa els llimacs enganxats a la matriu.
Dissenyar la disposició de la molla de nitrogen requereix mapejar la distribució de la força necessària a la superfície del coixinet de pressió i, a continuació, seleccionar les mides del forat del cilindre i les ubicacions que proporcionin aquesta distribució amb una uniformitat acceptable, normalment amb una variació del 5-10% a la cara del coixinet. La precàrrega i la carrera de cada cilindre han de tenir en compte la deflexió diferencial de la placa de muntatge. Les matrius més altes amb carreres més llargues poden requerir sistemes connectats a col·lectors que igualin la pressió a tots els cilindres hidràulicament, garantint un recorregut uniforme del coixinet independentment de la càrrega desigual.
L'estratègia de pins pilot per a matrius de-format gran segueix una lògica diferent a la de les eines compactes. En matrius progressius estàndard, dos o tres pilots registren adequadament la cinta a cada estació. En una cinta ampla que s'alimenta a través d'una matriu gran, la deriva de la cinta lateral i l'ona de vora fan que la posició del material sigui menys previsible en tota la seva amplada. La guia d'enginyeria de Talan Products assenyala que els pilots entren en forats perforats a les primeres estacions i que quan aquests forats requereixen toleràncies estrictes, els forats pilot separats al portador mantenen la precisió sense allargar les característiques funcionals. Per a matrius grans, els enginyers sovint afegeixen-pilots de guia addicionals o mecanismes de centrat-carregats per molla a les estacions intermèdies per evitar que la deriva acumulada corrompi les ubicacions de les característiques aigües avall. Com més ampla sigui la tira, més punts pilot són necessaris per limitar la tendència natural del material a vagar.
Enginyeria de matrius personalitzades per a grans geometries complexes
Més enllà de la rigidesa i la guia estructurals, els components de treball d'una matriu gran, els punxons, els aixecadors, els separadors i les insercions de conformació, requereixen enfocaments de disseny que difereixen fonamentalment de la pràctica d'eines petites-.
Els elevadors amb matrius progressius grans han d'aixecar una cinta pesada prou alta com per netejar les característiques formades a mesura que avança cap a la següent estació. En una franja estreta, els aixecadors de pins lleugers fan la feina. En una cinta d'acer de 3 mm d'ample de 48-polzades-, el pes de la cinta entre els punts d'aixecament pot provocar una caiguda que s'acobla el suport o arrossega les superfícies de la matriu. Els elevadors de barres que abasten tota l'amplada de la banda, o els sistemes d'elevació d'estil de rail, proporcionen el suport distribuït necessari. La metodologia de disseny de Talan Products emfatitza que la caiguda entre els aixecadors pot cedir els transportadors, especialment amb materials prims. A gran escala, fins i tot els materials gruixuts s'enfonsen pel seu propi pes a través de llargs amples sense suport.
Les osques de bypass són fonamentals per a la gestió de ferralla en matrius grans. Quan una operació d'esborrat o retallament genera un llimac més ample que el que la cinta pot transportar més enllà de les estacions aigües avall, aquesta ferralla s'ha de redirigir, ja sigui deixada a través de la matriu immediatament o entallada per permetre el pas més enllà de les estacions de perforació i de conformació posteriors. En una matriu compacta, la gestió de ferralla és una idea posterior. En una matriu progressiva gran on els llimacs poden tenir de 8 a 12 polzades d'ample, un llimac encallat pot estavellar la matriu, doblegant punxons i danyant les superfícies de formació. La geometria adequada de l'osca de derivació, els canals de ferralla inclinats per ajudar a la gravetat i l'expulsió de llimacs d'aire-es converteixen en característiques essencials del disseny.
El control de la direcció de la rebava a les vores de cisalla llargues requereix una planificació acurada. Cada operació de tall produeix una rebava en un costat del material. En una línia de retall de 36 polzades, la direcció de la rebava determina quina superfície de la peça acabada porta aquesta vora elevada. Per als suports estampats amb matriu progressiu i els components estructurals que s'interfacen amb altres conjunts, la ubicació de les rebaves és un requisit funcional, no estètic. El dissenyador de la matriu ha d'orientar els espais de tall perquè apareguin rebaves a la cara acceptable, cosa que pot requerir dividir talls llargs en segments amb direccions de separació oposades o afegir estacions d'afaitar secundàries per eliminar les rebaves completament.
L'optimització de l'espai lliure per a les operacions de conformació en grans superfícies introdueix un efecte d'escala. L'espai lliure de la matriu, el buit entre el punxó i la cavitat, controla el flux de material durant el dibuix i la formació. En un petit dibuix, un espai uniforme al voltant del perímetre funciona bé. En un gran dibuix que abasta 30 polzades o més, el material flueix a diferents velocitats des de diferents direccions a causa de l'orientació del gra i la variació de la fricció. L'espai lliure variable, més ajustat a les zones on el material tendeix a aprimar-se i més fluix on amenaça les arrugues, ajuda a controlar la distribució del material. Aquest mapeig de separació variable prové normalment de la simulació FEA i es perfecciona durant la prova de matriu.
L'accés al manteniment impulsa una altra decisió de disseny única per a les grans eines: la segmentació de components. Una placa separadora d'una-peça que abasta 80 polzades seria impossible de triturar plana, difícil d'escalfar-de manera uniforme i poc pràctic de treure per al manteniment. En comptes d'això, els separadors de matrius grans, les plaques de retenció de punxons i fins i tot les insercions de tall de matriu es segmenten en seccions que es poden treure, tornar a rectificar o substituir individualment sense desmuntar tota la matriu. La segmentació també permet l'ús de diferents materials per a diferents zones, fent coincidir el material dels components amb la gravetat del desgast local. Tal com indiquen les millors pràctiques de disseny de matrius, els punxons i inserts de nucli utilitzen acer d'alta-velocitat (SKH9) a HRC 60-62 per a una resistència al desgast extrema, mentre que les plaques estructurals utilitzen acer per eines de treball en fred (SKD11) a HRC 58-60. En una matriu segmentada gran, les zones de gran desgast obtenen material d'inserció de primera qualitat, mentre que les zones de menor tensió utilitzen graus menys costosos, optimitzant el cost sense sacrificar la durabilitat allà on importa.
Per als enginyers d'eines que naveguen per aquestes decisions de disseny-intensives, és fonamental treballar amb especialistes que entenguin la interacció entre l'estructura de matriu, l'enginyeria de components i el flux de material a gran escala.Solucions de matriu d'estampació personalitzada de YICHENabordeu aquesta intersecció directament, connectant els enginyers amb l'experiència en disseny de matrius que cobreix tot, des de la configuració de punxó i aixecador fins a l'estratègia de desviació de l'osca, el control de les rebaves i l'optimització de la separació per a aplicacions de gran-format. Quan el repte de l'eina implica gestionar la complexitat d'una matriu que pesa diverses tones i abasta sis peus o més, tenir un soci tècnic amb una profunda experiència en enginyeria de matrius escurça el camí des del concepte fins a les eines preparades per a la producció-.
Aquests són els elements crítics de disseny de matrius que requereixen una atenció especial a gran escala:
- Rigidesa de la sabata de matriuSabates de gruix - personalitzades-dissenyades per a una deflexió mínima a l'envergadura central amb plena càrrega de conformació
- Guia de configuració del post- Sistemes de guia de {-quatre-postes o de doble-(exterior i interior) per evitar els bastidors i mantenir l'alineació de l'estació-a-l'estació
- Distribució de la molla de nitrogen- Patrons de múltiples-cilindres calculats per a una distribució uniforme de la pressió a través de pastilles grans, amb igualació de col·lectors quan sigui necessari
- Estratègia pilot- Augment de la densitat pilot a través de tires amples, incloses guies de vora suplementàries i punts de registre intermedis
- Disseny del sistema elevadorAixecadors de tipus - de barra o rail-que eviten l'enfonsament de les bandes a llargs amples sense suport
- Bypass la geometria de l'osca i la gestió de ferralla- Camins d'eliminació de llimacs dissenyats amb tobogans assistits per gravetat-i expulsió d'aire-per a llimacs grans
- Planificació de la direcció de Burr- Orientació d'espai lliure assignada als requisits funcionals-laterals de la rebava a totes les vores de cisalla llargues
- Espai de conformació variableMapes de separació basats en - FEA-que tenen en compte el flux de material anisòtrop a través de grans superfícies de dibuix
- Segmentació de components- Decapadors, retenidors i insercions de tall dividides en seccions que es poden mantenir amb graus de material específics de zona-
- Gestió tèrmica- Consideració de l'acumulació de calor en matrius grans durant el funcionament-d'alta velocitat, inclosos els canals de refrigeració o els trencaments tèrmics a les zones-d'alta fricció
Cadascun d'aquests elements interactua amb els altres. Un disseny de molla de nitrogen mal planificat crea una força de desgast desigual, que accelera el desgast dels pals de guia, la qual cosa degrada l'alineació del punx-a-la cavitat, la qual cosa canvia els patrons de rebaba de manera imprevisible. En matrius de gran-format, aquestes interaccions en cascada s'amplifiquen a través de la distància, fent que el pensament de disseny integrat, més que l'especificació de component-per-component, sigui la diferència entre una matriu que funciona de manera fiable i una que requereix una intervenció constant.
Aconseguir el disseny correcte de la matriu protegeix una inversió de capital important. I aquesta inversió, el cost de l'eina en si, planteja el seu propi conjunt de preguntes sobre l'economia, l'amortització i on l'estampació de matrius de grans-parts realment té sentit financer en comparació amb enfocaments de fabricació alternatius.
Economia de costos i amortització d'eines per a peces grans
Una matriu-ben dissenyada resol el problema d'enginyeria. Però la viabilitat de l'enginyeria i la viabilitat financera són dues converses separades. Les-parts grans progressives i matrius de transferència representen alguns dels compromisos de capital més importants en la fabricació de metalls, i l'economia es comporta de manera diferent del que els enginyers familiaritzats amb les eines compactes podrien esperar. La inversió inicial és més gran. La corba d'amortització és més pronunciada. I la càrrega de manteniment durant la vida útil d'una matriu introdueix costos que poques vegades imposen eines més petites.
No obstant això, cap proveïdor en aquest espai exposa la lògica econòmica de manera transparent. Trobareu llistes d'equips i fullets de capacitat, però rarament el marc financer que us indica si la vostra peça específica, al vostre volum específic, justifica la inversió en eines. Aquest és el buit que omple aquesta secció.
Inversió en eines i amortització per a matrius grans
Escales de cost de matriu amb tres controladors principals: el nombre d'estacions de conformació, la mida física de la matriu i els requisits de precisió de la peça acabada. Per als matrius progressius estàndard que produeixen components de mida petita a mitjana-, les dades del sector de Shaoyi Metal Technology situen les eines típiques entre els 15.000 i els 60.000 dòlars. Però les-parts grans funcionen en un nivell completament diferent. Les matrius de transferència i de línia per a panells d'automòbils de gran mida assoleixen habitualment els 250.000 dòlars a més de 1.000.000 dòlars quan el conjunt complet de matrius inclou operacions d'estirament, retallat, brida i perforació.
Per què el salt dramàtic? Cada factor de cost es composa a gran escala. Més estacions significa més hores de mecanitzat. Les sabates de matriu més grans requereixen palanxes d'acer cru més pesades i temps de cicle CNC més llargs. Les insercions de tall i conformació més amples requereixen acers per a eines de primera qualitat en volums més grans. La fase de prova, on la matriu es prova i s'ajusta en una premsa real, triga més temps perquè les matrius grans són físicament més difícils de carregar, ajustar i repetir. La prova i la validació sols representen el 10-15% del cost total de la matriu, i en una eina de sis xifres, això és una línia important.
El material de matriu representa el 20-40% de la inversió total. Per als programes d'estampació de metalls de gran volum-que esperen 500.000 o més cops durant la vida útil de la matriu, els fabricants d'eines especifiquen graus superiors com SKD11 o insercions de carbur sòlid en punts de desgast crítics. Aquests materials resisteixen l'abrasió durant milions de cicles, però comporten un cost important de la matèria primera, especialment quan es tallen a les insercions de grans dimensions que exigeixen les eines de grans dimensions. Per a tirades de producció més curtes, els aliatges menys costosos poden reduir els costos inicials, però intercanvien la longevitat per estalvis, que requereixen un manteniment més freqüent o una substitució anticipada.
L'amortització és on les matemàtiques funcionen o no. Una matriu progressiva de 50.000 dòlars repartida en 500.000 peces afegeix només 0,10 dòlars per peça en cost d'eines. Aquest mateix encuny distribuït en només 5.000 peces afegeix 10,00 dòlars per peça, tal com il·lustra l'anàlisi d'estampació progressiva de Fictiv. Per a les matrius de-part gran que costen diverses vegades aquesta quantitat, el llindar de-quedança d'equilibri es desplaça dràsticament cap amunt. Un conjunt de matrius de transferència de 300.000 dòlars necessita volums anuals substancials abans que la contribució d'eines per-peça baixi a un nivell que competeix amb mètodes de fabricació alternatius.
Les quantitats mínimes de comanda existeixen precisament per aquesta realitat d'amortització. Els programes d'estampació progressiva OEM solen comprometre's amb volums anuals que asseguren que la inversió en eines es retorna en un a tres anys de producció. Si el vostre volum previst no pot absorbir el cost de les eines dins d'un període de recuperació raonable, el projecte necessita un enfocament de matriu més senzill, una disposició-d'eines compartides o un mètode de fabricació fonamentalment diferent.
Economia a escala per-peça
Un cop pagades les eines, l'economia per-peça de l'estampació de matrius esdevé notablement convincent. L'anàlisi de costos de Talan Products demostra que una premsa de matriu progressiva pot produir 4.000 o més peces per hora, amb els costos laborals mesurats en fraccions d'un cèntim per peça. Després del pagament de les eines, el cost per-peça baixa al mínim: matèria primera, temps de màquina i una mica de mà d'obra. En aquests aspectes econòmics, l'estampació metàl·lica a llarg termini domina qualsevol alternativa de fabricació per-unitat.
Però les matrius de grans-parts introdueixen una complicació que les eines més petites eviten: el cost de manteniment com a percentatge significatiu de l'economia del cicle de vida. Les estimacions del sector situen el manteniment anual de la matriu en un 5-10% del valor original de la matriu, depenent de la intensitat d'ús. En una matriu compacta de 30.000 dòlars, això és de 1.500 a 3.000 dòlars anuals. En una matriu de transferència de gran format de 250.000 dòlars, això suposa entre 12.500 i 25.000 dòlars anuals en afilat, calçat, substitució de molles i rectificat d'insercions. Descuidar aquest manteniment no estalvia diners. Provoca rebaves a les peces, un desgast accelerat i una eventual fallada catastròfica de la matriu que costa molt més que la cura preventiva.
El cost total del cicle de vida de les estampacions de grans tirades ha de tenir en compte quatre categories de costos diferents:
- Inversió inicial en eines- L'única-inversió de capital per al disseny, la fabricació i la prova de matrius
- Cost de producció per -peça- Material, temps de premsa, mà d'obra i despeses generals assignats per peça durant les tirades actives
- Manteniment programat- Intervals regulars d'esmolat, substitució de molles de nitrogen, desgast de la boquilla de guia i inspecció de components
- Reforma de matrius- Revisions importants a intervals prolongats (normalment cada 500.000 a 2.000.000 de cicles segons la gravetat del material), inclosa la substitució d'inserts, el rectificat de superfícies de conformació i la inspecció estructural
Per als serveis d'estampació metàl·lica OEM que fan servir materials-d'alta resistència a gran escala, els intervals de manteniment es comprimeixen. Els graus d'acer i inoxidable de doble fase -desgasten les vores de tall més ràpidament que l'acer suau, escurçant el recompte de cicles entre els esdeveniments d'esmolat. Un dau que executa 200.000 cops entre manteniment a l'acer 1008 pot necessitar atenció cada 80.000 cops al DP780. Aquest programa de manteniment accelerat afecta directament el vostre cost efectiu per{10}}peça, fins i tot després que les eines estiguin totalment amortitzades.
El punt d'encreuament del volum, on l'estampació es fa més barata que la fabricació, canvia en funció de la complexitat de la peça i del material. Per a geometries simples grans d'acer dolç, les dades de Talan suggereixen que l'encreuament cau entre 3.000 i 7.000 peces per any per a components de mida estàndard-. Per a peces grans que requereixen premses de gran -tonatge i matrius complexes de múltiples-estació, aquest encreuament augmenta considerablement, sovint entre 10.000 i 25.000 unitats anuals abans que l'economia afavoreixi decididament l'estampació en lloc del tall per làser i la formació de frens de premsa.
L'estampació de matrius de-parts grans esdevé rendible- només per sobre de determinats llindars de volum, i aquests llindars varien dràsticament segons la complexitat de la peça, el grau del material i la intensitat del manteniment de la matriu. Un simple suport d'acer suau de 15.000 unitats anuals justifica l'eina fàcilment. Un component estructural HSLA complex amb el mateix volum pot no trencar-se durant tres anys.
Quan es construeix un cas de negoci per a l'estampació de matrius de grans-parts en comparació amb la fabricació alternativa, els enginyers haurien de modelar aquests factors de cost de manera explícita:
- Inversió total en eines, inclosos els canvis de disseny, fabricació, prova i enginyeria durant la posada en marxa
- Volum anual previst i volum total de vida útil durant la durada prevista del programa
- Cost de producció per-peça a les taxes de cicle objectiu, incloses les pèrdues de rendiment de material de dissenys de bandes de-gran format
- Cost de manteniment anual basat en la gravetat del material i el recompte d'impactes previst entre els intervals de servei
- Cost de renovació de la matriu a intervals de fites importants, inclòs el temps d'inactivitat de producció durant la revisió
- Comparació del cost per-peça utilitzant mètodes alternatius (làser més conformació, soldadures o peces de fosa) al mateix volum
- Període d'amortització: a quin volum acumulat el cost total d'estampació (eines més producció més manteniment) creua per sota del cost total de fabricació alternativa
- Factors de risc, com ara la probabilitat de canvi de disseny, la confiança en la previsió de volum i la volatilitat dels costos dels materials
El càlcul de la recuperació no és només aritmètic. Requereix una previsió de volum honesta. Una projecció optimista que justifica la inversió en eines, però que mai es materialitza en comandes reals, us deixa amb un actiu de sis-xifres que no genera cap rendiment. La previsió conservadora protegeix el capital, fins i tot si això vol dir triar un procés per-peça menys òptim durant els primers anys i passar a l'estampació en matriu un cop es demostrin els volums.
L'economia us dirà si heu de continuar. Però no et diuen quan has de marxar del tot. Algunes peces grans, independentment del volum, les limitacions de la geometria de la cara, les limitacions del material o les exigències de tolerància que fan que l'estampació de matrius sigui una resposta incorrecta, independentment de com funcionin els números al paper.
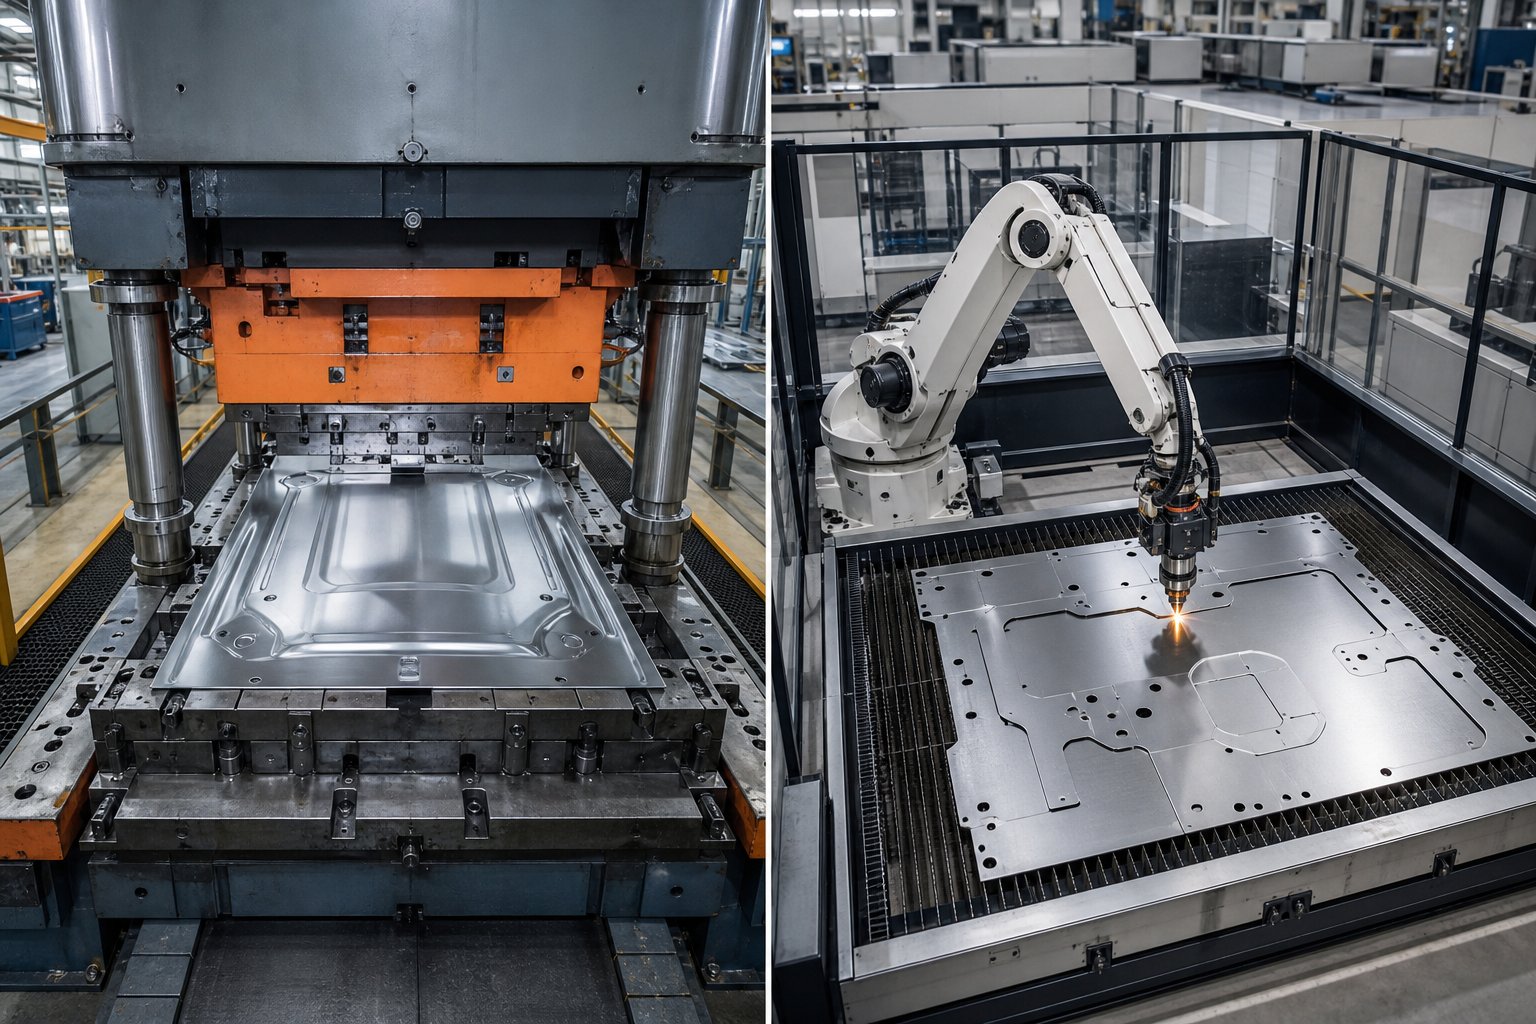
Limitacions del procés i quan triar alternatives
Cada procés de fabricació té un sostre. L'estampació de matrius arriba al sostre quan la geometria de la peça, les limitacions del material o les realitats de volum van més enllà del que pot oferir una matriu física o econòmicament. La majoria dels serveis d'estampació de xapa no oferiran aquesta informació com a voluntari. Citaran el que poden fer, no el que no haurien d'intentar. Però l'avaluació honesta del procés requereix entendre on es troba el límit, perquè forçar una part pel mètode equivocat costa més que triar l'alternativa correcta des del principi.
Quan l'estampació de matrius no és la resposta correcta
Mida màxima de la peça pràctica per a l'estampació d'encunys entre 72 i 96 polzades en la direcció d'alimentació per a un treball progressiu i una mica més gran per a línies en tàndem que manipulen panells exteriors d'automòbil. Més enllà d'això, cap llit de premsa estàndard s'adapta a les eines, i les instal·lacions de premsa personalitzades esdevenen un projecte en si mateixes.
La geometria imposa límits més durs que la mida. Les peces amb proporcions de dibuix extremes, qualsevol cosa que s'acosti a una proporció de profunditat-a-diàmetre superior a 2:1, normalment no es poden dibuixar en una sola operació sense recuit intermedi. Els retalls, les característiques re-entrants i la geometria interna que requereix accés lateral simplement no es poden formar en una carrera de premsa vertical sense mecanismes accionats per lleves-que afegeixen una complexitat i un cost enormes. A gran escala, aquestes unitats de lleves es tornen poc pràctics massives.
Alguns materials resisteixen l'estampació de gran-format independentment de la geometria. Els aliatges d'enduriment de treball-com l'acer inoxidable de la sèrie 300 es fan progressivament més difícils de formar en diverses estacions, i el tonatge acumulat d'una matriu gran pot superar la capacitat de premsa disponible. La placa gruixuda per sobre de 8 mm generalment es mou al territori de la premsa de fre o de la premsa hidràulica en lloc d'enfocaments progressius d'estampació i fabricació, perquè les forces necessàries superen el que ofereixen les premses d'estampació convencionals de manera eficient.
Considereu aquests escenaris en què les alternatives superen l'estampació de matrius:
- Volum baix amb geometria complexa- El tall per làser i la formació de frens de premsa ofereix peces acabades sense cap inversió en eines, ideals per a tirades inferiors a 3.000 unitats
- Toleràncies estretes en placa gruixuda- El mecanitzat CNC a partir d'estoc de plaques té toleràncies que l'estampació no pot coincidir amb material de gran calibre
- Tancaments 3D complexos amb característiques internes- Les soldadures a partir de peces formades individualment permeten retalls, reforços interns i característiques impossibles en una sola operació d'estampació
- Formes orgàniques amb seccions de paret no-uniformes- Les peces de fosa manegen geometries que cap seqüència de conformació plana-en blanc pot replicar
Fins i tot en l'estampació progressiva de metalls d'HVAC, on els components de conductes grans i les carcasses estructurals són productes habituals d'estampació de xapes, els enginyers es troben habitualment amb peces que superen els límits pràctics d'estampació. Una caixa plena de grans dimensions amb deflectors interns i brides soldades, per exemple, pot semblar un candidat d'estampació basat només en el volum, però la seva geometria fa que la fabricació sigui el camí més ràpid i barat.
Comparació d'alternatives per a components metàl·lics de-gran format
La decisió no sempre és binària. Els enfocaments híbrids funcionen bé per a components grans on l'estampació de matriu gestiona les operacions repetibles de gran-volum (esborrat, conformació inicial, perforació) mentre que els processos secundaris completen característiques que la matriu no pot produir. Es podria estampar progressivament un suport d'automòbil estructural per a la seva geometria primària i després soldar-se robòticament per afegir un escull que requeriria un mecanisme de lleves poc pràctic a la matriu. Aquestes solucions d'estampació metàl·lica combinen les forces del procés en lloc d'obligar un mètode a fer-ho tot.
En el cas de peces amb requisits de-volums baixos, la inversió en eines en estampació de matrius simplement no es pot amortitzar. Tal com demostra l'anàlisi dels costos de producció d'Hotean, el cost per unitat de tall per làser és significativament més baix que l'estampació per a lots de menys de 3.000 peces un cop es tenen en compte els 15 $,000+ despesa d'eines que requereix l'estampació abans de produir una sola peça. Aquesta bretxa s'amplia encara més amb les-eines de peces grans que costen múltiples dels preus estàndard de les matrius.
A continuació s'explica com s'acumulen les alternatives principals a l'estampació en matriu per a components metàl·lics de gran-format:
| Mètode | Interval de volum ideal | Complexitat geomètrica | Capacitat de tolerància | Cost relatiu per-peça (vol. baix) | Cost relatiu per-peça (vol. alt) |
|---|---|---|---|---|---|
| Estampació de matrius | 10,000+ anualment | Moderat (limitat per la profunditat del dibuix i la formació d'un sol-eix) | +/-0,005 polzades estàndard; +/-0,001 polzades amb traçat fi | Molt alta (domina l'amortització de les eines) | Molt Baix |
| Tall làser + Formació | 1 - 5.000 anuals | Alt (qualsevol perfil 2D, corbes limitats per eines de fre) | +/-0,004 polzades tall; +/-0,010 polzades formats | Baix (sense eines) | Alt ({0}}intensiu de mà d'obra per peça) |
| Mecanitzat CNC | 1 - 2.000 anuals | Molt alta (qualsevol geometria mecanitzable) | +/-0,001 polzades o millor | Moderat (residus de material en plat gran) | Molt alta (temps de cicle lent) |
| Soldadures | 1 - 5.000 anuals | Molt alta (funcions internes, conjunts multi-plan) | +/-0,015 polzades típic; +/-0,005 polzades amb accessoris | Moderat (man d'obra més instal·lacions) | Alt (la soldadura no escala linealment) |
| Castings | 500 - 100,000+ anualment | Extremadament alt (formes orgàniques, gruix de paret variable) | +/-0,010 polzades repartiment d'inversió; +/-0,030 polzades fosa de sorra | Moderat (cost del patró inferior al cost de la matriu) | De baix a moderat |
Observeu l'encreuament. A volums baixos, totes les alternatives supera l'estampació de matrius en el cost total. A grans volums, l'estampació de matrius supera tot l'economia per-peça. La zona grisa, aproximadament entre 3.000 i 15.000 unitats anuals per a peces grans, és on la decisió requereix un modelatge detallat en lloc de regles generals. La geometria fa inclinar la balança: un simple suport pla creua el territori de l'estampació a volums més baixos que una closca complexa-embullada.
Les peces de fosa mereixen una atenció especial per a components estructurals grans. La fosa d'inversió i la fosa amb sorra manegen geometries que l'estampació no pot reproduir, i els seus costos d'eines (patrons en lloc de matrius d'acer endurit) solen ser un 30-60% inferiors a les matrius d'estampació equivalents. La compensació són toleràncies més fluixes, terminis de lliurament més llargs per peça i requisits de mecanitzat secundari per a interfícies crítiques. Per a les peces on l'optimització del pes a través d'un gruix de paret variable és més important que un control dimensional estricte, la fosa sovint guanya, independentment del volum.
L'enquadrament honest: l'estampació en matriu és la resposta correcta quan el volum és elevat, la geometria és compatible amb el modelat-planer en blanc i les toleràncies s'alineen amb el que el procés ofereix de manera natural. Quan alguna d'aquestes condicions falla, les alternatives no són compromisos. Són millors decisions d'enginyeria. La clau és reconèixer quina condició es va trencar abans de destinar capital a eines que tindran un rendiment inferior.
Saber quan estampar i quan fabricar és la meitat del repte d'avaluació del proveïdor. L'altra meitat és trobar un soci amb l'equip, l'experiència en eines i la profunditat d'enginyeria per executar qualsevol camí que tingui sentit per al vostre component específic de-format gran.
Avaluació dels proveïdors de serveis d'estampació de matrius per a grans obres
Trobar un proveïdor que pugui estampar la vostra peça és fàcil. Trobar-ne un que pugui marcar la vostra gran part de manera fiable, amb tolerància, en un programa de producció de diversos-anys, és una cerca fonamentalment diferent. Les capacitats que separen els proveïdors competents d'estampació de metalls dels equipats per a treballs de grans dimensions no s'inclouen als fullets de totes les empreses. Heu de saber què preguntar, què verificar i quines banderes vermelles indiquen que una botiga supera la seva capacitat real.
Capacitats clau per verificar en un proveïdor d'estampació de peces grans-
El rang de tonatge de premsa és el punt de partida obvi, però no us atureu al número de la placa. Pregunteu on hi ha el tonatge màxim disponible en el traç. Una premsa de 1.000 tones classificada al punt mort inferior ofereix aquesta força només a BDC. Si la vostra operació de conformació arriba a 2 polzades per sobre de la part inferior, el tonatge disponible pot ser un 15-20% més baix depenent del tipus de premsa. Necessiteu una capacitat que coincideixi amb la vostra corba de càrrega real, no una especificació del catàleg.
La mida màxima del llit importa igual. Una empresa d'estampació de metalls personalitzada que reclama la capacitat de grans-parts, però que les premses en funcionament amb llits de 48 polzades no poden adaptar-se a la matriu progressiva de 80 polzades que requereix el vostre suport estructural. Confirmeu les dimensions del llit en ambdós eixos i comproveu la capacitat de càrrega de reforç per a matrius que pesin diverses tones.
Una-habitació d'eines interna separa els proveïdors seriosos d'estampació progressiva de matrius de les botigues que subcontraten cada esdeveniment de manteniment. Les matrius grans necessiten afilades regulars, servei de molles de nitrogen i substitució de la boquilla de guia. Si el proveïdor envia la vostra matriu de 8 tones fora del lloc per a cada cicle de manteniment, esteu mirant setmanes d'inactivitat per esdeveniment en comparació amb dies amb una sala d'eines interna. Tal com demostra l'enfocament d'eines de KMC Manufacturing, les operacions integrades d'eines i matrius que gestionen el disseny, la construcció i el manteniment sota un mateix sostre ofereixen una resposta més ràpida i un control més estricte de la qualitat de les eines durant tot el cicle de vida del programa.
Les capacitats de simulació i FEA indiquen si un proveïdor pot predir problemes abans de tallar l'acer. Per a treballs de gran-format, les proves de matrius virtuals estalvien desenes de milers d'iteracions de proves físiques. Pregunteu si executen simulacions de conformació a casa-o confien en el creador de matrius per gestionar-ho de manera independent. Els millors serveis d'estampació de metalls a prop meu, o a qualsevol lloc, mantenen enginyers de simulació que col·laboren directament amb operadors de premsa i dissenyadors de matrius.
La capacitat d'operació secundària sovint es passa per alt. Desbarbar una estampació de 36-polzades requereix equips adaptats a aquesta petjada. La inspecció dimensional amb màquines de mesura de coordenades necessita un embolcall de mesura prou gran per capturar la geometria completa de la peça. Si el proveïdor subcontrata la inspecció a un laboratori de tercers-, els terminis d'aprovació del primer article s'estenen de dies a setmanes. Fins i tot les necessitats auxiliars com els serveis d'etiquetatge per a l'estampació de metalls esdevenen logísticament complexes quan les peces són sobredimensionades i requereixen un muntatge especialitzat per a les operacions de marcatge.
La logística mereix un escrutini. Els components estampats grans creen reptes de manipulació i enviament que les peces més petites no es troben mai. L'embalatge ha d'evitar la deformació durant el trànsit.Enviament de productes metàl·lics de grans dimensionsimplica embalatge especialitzat, mètodes d'assegurament-específics de càrrega i, potencialment, el permís de càrrega de grans dimensions. Confirmeu que el vostre proveïdor té l'equip de manipulació de materials, l'espai d'escenificació i les col·laboracions d'enviament per moure les vostres peces sense danys.
Les certificacions de qualitat proporcionen un senyal de credibilitat bàsica. La ISO 9001 indica un sistema de qualitat documentat. IATF 16949 indica el control de processos de grau-automoció. Per a grans-parts, aquestes certificacions són importants perquè apliquen els protocols de control de processos estadístics i d'anàlisi del sistema de mesurament que capten la deriva abans que es converteixi en ferralla. Les empreses d'estampació de metalls a Wisconsin i al corredor industrial del mig oest solen tenir ambdues certificacions, cosa que reflecteix la concentració de la regió de demanda de OEM d'automoció i equipament pesat.
Col·laboració amb especialistes en disseny de matrius
L'avaluació del proveïdor no hauria de començar en l'etapa de cotització. La implicació de -valor més alt comença durant el desenvolupament del concepte, quan la geometria de la peça encara és prou flexible per adaptar-se a la realitat de les eines. Treballar amb enginyers d'eines especialitzats en el disseny de matrius de-format gran des de l'etapa més primerenca evita el descobriment car que la vostra peça no es pot estampar econòmicament tal com es dibuixa.
Aquesta col·laboració primerenca és important perquè el disseny de matrius de-parts grans implica intercanvis-no visibles per al dissenyador de peces. Una addició d'esborrany de 2-graus a una paret profunda pot estalviar 40.000 dòlars en eines eliminant un mecanisme de lleves. Una lleugera reubicació de funcions podria reduir el nombre d'estacions de deu a vuit, reduint la matriu a una classe de premsa més petita. Aquestes optimitzacions només es produeixen quan l'experiència en enginyeria de matriu entra a la conversa abans que la impressió de la peça es congeli.
Plataforma de matriu d'estampació personalitzada de YICHENofereix un camí per als enginyers que busquen aquest tipus de col·laboració especialitzada, connectant equips d'eines amb experiència en disseny de matrius que cobreixen l'estructura, l'optimització del flux de materials i l'enginyeria de components per a aplicacions de gran-format. Quan el repte se centra en com construir una matriu que gestioni la complexitat en un ampli abast alhora que es manté la precisió, tenir accés a recursos d'enginyeria de matrius dedicats accelera la línia de temps del disseny-a-la producció.
No tots els proveïdors que poden executar el vostre dau poden dissenyar-lo bé. Algunes empreses d'estampació metàl·lica de Wisconsin, entre elles, operen sales de premsa excel·lents, però subcontracten el disseny de matrius a tercers sense visibilitat sobre les característiques específiques de la premsa on s'executarà l'eina. Els millors resultats provenen dels proveïdors o associacions de proveïdors-i-fabricants d'eines, on el dissenyador de matrius entén el comportament de desviació de la premsa objectiu, les característiques tèrmiques i les limitacions del sistema d'alimentació abans de dibuixar la primera línia en CAD.
A l'hora de seleccionar proveïdors d'estampació de matrius de-parts grans, pondereu molt aquests criteris d'avaluació:
- Diversitat de flota de premsa- Múltiples premses que abasten el rang de tonatge i mida de llit necessaris, proporcionant capacitat de reserva si una màquina està inactiva per manteniment
- Sala d'eines-casa amb gran-capacitat de matriu- Accés a la grua, rectificadores de superfície de mida per a components de grans dimensions i capacitat de mecanitzat CNC per a la substitució de plaquetes
- Experiència en disseny de matrius- Ja sigui a casa-o a través d'un soci d'eines dedicat, la capacitat de dissenyar matrius específicament per a reptes de gran-format, com ara la gestió de la deflexió, la distribució uniforme de la pressió i la guia de cinta
- FEA i simulació de conformació- Ús actiu de la simulació per validar el flux de material, predir el retorn elàstic i optimitzar les pressions dels suports en blanc abans de la prova física
- Infraestructures de qualitat- Capacitat de CMM amb volums de mesura que superen la vostra dimensió de part més gran, a més de sistemes de control de processos estadístics que fan un seguiment de les dimensions crítiques en temps real
- Manipulació de materials i logística- Equips de manipulació de bobines classificats per a peses de bobines pesades, apilament automatitzat per a peces en blanc, grues per a canvis de matriu i solucions d'enviament de sortida per a peces de gran mida
- Certificacions i experiència en el sector- Certificacions ISO/IATF i un historial demostrat del programa amb parts d'escala, complexitat i material similars
- Flexibilitat del canvi d'enginyeria- Voluntat i capacitat per modificar matrius grans a mitjan-programa quan es produeixin revisions de disseny, sense reconstruir des de zero
- Encaix geogràfic i de la cadena de subministrament- Proximitat a les vostres operacions de muntatge per reduir el cost de transport i una resposta més ràpida, o associacions de transport establertes per a un lliurament fiable a llarga-distància
L'experiència en disseny de matrius mereix un èmfasi com a diferenciador que separa els proveïdors adequats dels excepcionals. Qualsevol botiga amb una premsa prou gran pot colpejar el metall amb força. El proveïdor que entén per què la disposició de la molla de nitrogen necessita dotze cilindres en lloc de vuit, o per què l'estratègia pilot requereix un registre intermedi en una tira de 48-polzades, és qui lliura les peces amb tolerància des de l'èxit un fins al milió. Aquesta profunditat d'enginyeria, ja sigui resident interna o a la qual s'accedeix a través d'un soci especialitzat en disseny de matrius, és el que transforma un servei d'estampació de matrius per a peces grans d'una transacció de mercaderies en un programa de producció que realment funciona.
Preguntes freqüents sobre el servei d'estampació de matrius per a peces grans
1. Quina mida es considera una part important en l'estampació de matrius?
Una peça normalment es considera gran quan supera les 24 polzades en qualsevol dimensió o requereix un llit de premsa més gran de 72 polzades. El gruix del material per sobre de 3 mm (0,120 polzades) també empeny els components a un territori-gran part. El pes és un altre factor: quan els blancs acabats superen el que els operadors poden manejar manualment amb seguretat, es fa necessària la transferència mecànica o l'automatització robòtica, cosa que indica una classificació de grans-parts.
2. Quina quantitat de tonatge es necessita per a l'estampació de matrius de-part gran?
Requisits de tonatge per a peces grans a escala tant amb el perímetre tallat com la superfície de conformació, multiplicat pel gruix del material. Una matriu progressiva de 12 estacions que fa servir material de gran calibre normalment requereix de 800 a 1.200 tones o més. La duplicació del gruix del material duplica aproximadament la força a cada estació simultàniament, i és per això que les operacions d'estampació pesades per a components de grans dimensions exigeixen habitualment premses d'entre 600 i 2,000+ tones.
3. Quina diferència hi ha entre l'estampació de matriu progressiu i la matriu de transferència per a peces grans?
Les matrius progressives mantenen la peça unida a la cinta a totes les estacions de conformació, la qual cosa els fa ideals per a la producció de grans-volums de peces que s'ajusten als límits d'amplada de la cinta i que no requereixen embutits profunds. Les matrius de transferència desacoblen la peça de la tira, utilitzant dits mecànics per moure els blancs individuals entre les estacions. L'estampació de transferència s'adapta a geometries més grans, dibuixos més profunds i peces que necessiten reposicionar-se entre operacions. Per a components de grans dimensions que superen les 36 polzades, les línies de transferència o tàndem sovint es converteixen en l'única opció físicament viable.
4. Quant costa les eines per a l'estampació de matrius de-parts grans?
Les matrius progressives estàndard per a components de -petites i mitjanes dimensions solen costar entre 15.000 i 60.000 dòlars. Les matrius de transferència i de línia de parts grans-per a panells estructurals o d'automòbils de gran mida poden oscil·lar entre els 250.000 USD i els 1.000.000 USD quan el conjunt complet de matrius inclou operacions d'estirament, retallat, brida i perforació. Només el material de matriu representa el 20-40% de la inversió total. El manteniment anual afegeix un 5-10% del valor original de la matriu. Aquests costos s'amorteixen per sobre del volum de producció, fent que el cost d'estampació de troqueles de grans-parts-efectius només per sobre de determinats llindars de volum, sovint entre 10.000 i 25000+ unitats anuals. Les solucions de matriu d'estampació personalitzada de YICHEN (https://www.yichen-group.com/stamping-die/) ajuden els enginyers d'eines a optimitzar l'estructura de matriu i el disseny dels components per gestionar els costos dels programes d'eines de gran format.
5. Quan hauríeu de triar alternatives a l'estampació en matriu per a peces grans?
Pot ser que l'estampació de matrius no sigui la resposta correcta quan els volums anuals cauen per sota de 3.000 a 5.000 unitats, quan la geometria de les peces implica unes proporcions d'estirament extremes superiors a 2:1, els retalls que requereixen mecanismes de lleves poc pràctics o els materials per sobre de 8 mm de gruix. El tall per làser i la formació de frens de premsa funciona millor per a perfils complexos de baix-volum. El mecanitzat CNC s'adapta al treball de plaques gruixudes{10}}tolerants. Les soldadures gestionen conjunts multi-plans amb característiques internes. Les foses excel·lent en formes orgàniques amb seccions de paret variables. Els enfocaments híbrids que combinen l'estampació amb processos secundaris sovint ofereixen el millor equilibri de cost i capacitat.


