


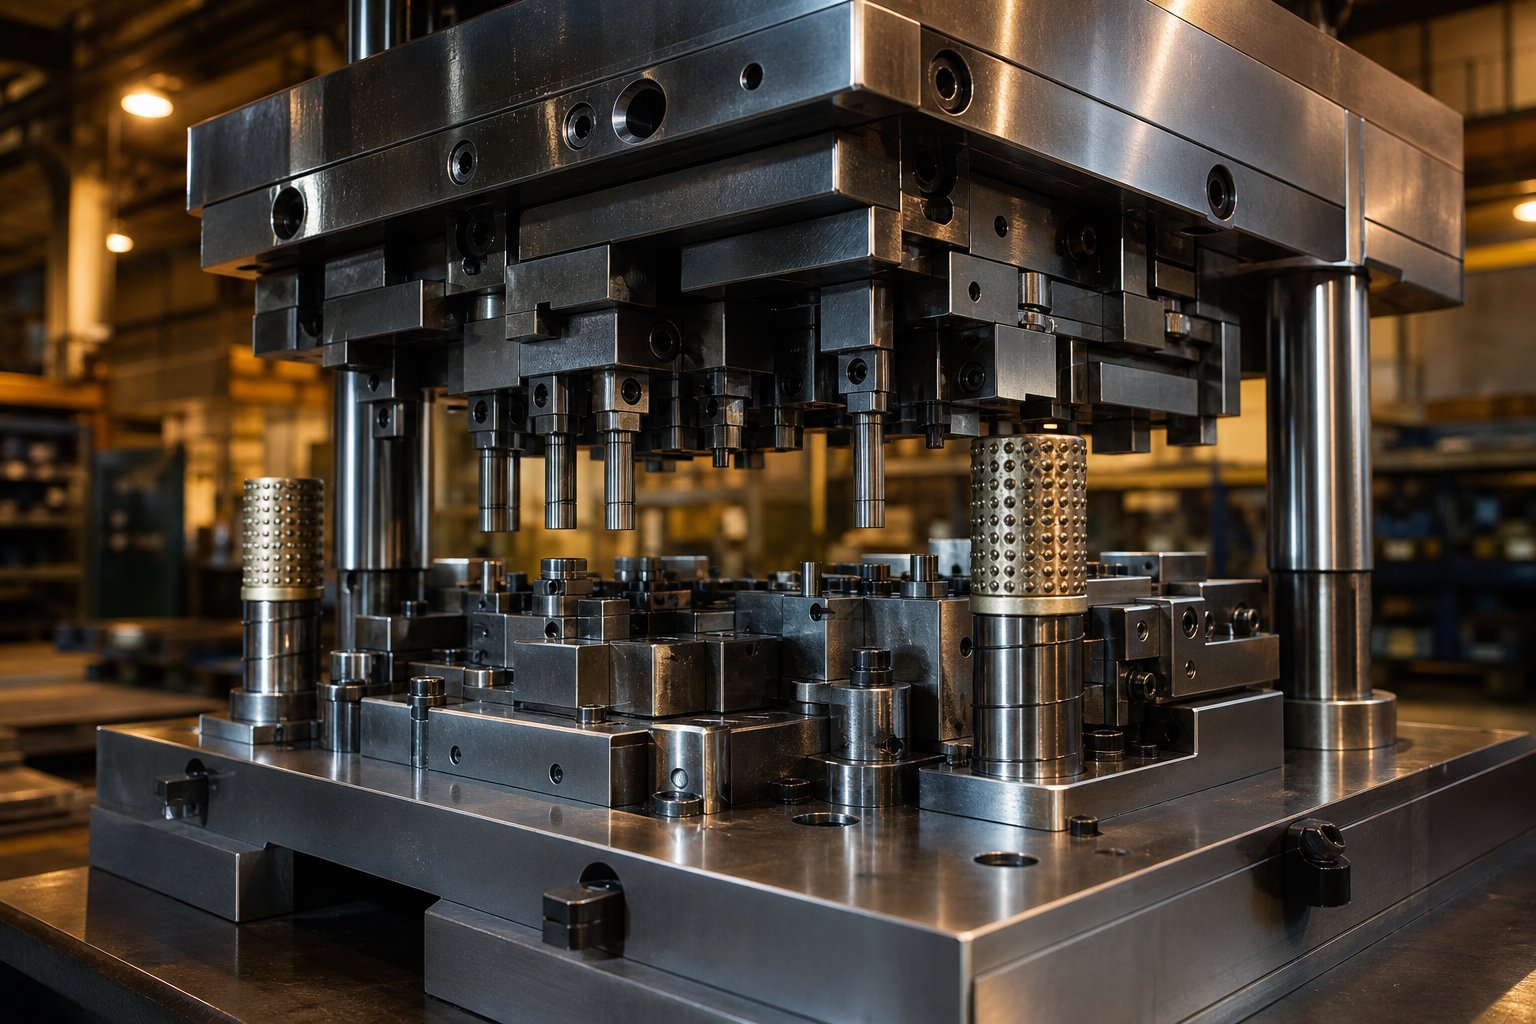
Què implica realment fer una matriu d'estampació
Tots els suports metàl·lics del cotxe, tots els connectors del telèfon i tots els panells de la nevera van començar dins d'una matriu d'estampació. Aquestes eines de precisió són les responsablestransformant xapa plana en components funcionalsa velocitats que cap altre mètode de formació pot igualar. Però, què és realment l'estampació metàl·lica i què es necessita per construir l'eina que ho fa possible?
Què és una matriu d'estampació
Una matriu d'estampació és una eina de precisió que consta de dues meitats - un conjunt superior i inferior - muntat dins d'una premsa per tallar, doblegar, formar o dibuixar xapa de metall en una forma específica mitjançant una força controlada.
Aquesta definició d'estampació cobreix els conceptes bàsics, però la realitat és més profunda. Una matriu realitza quatre funcions bàsiques durant cada cicle de premsa: localitzar el material, subjectar-lo al seu lloc, donar-li forma i alliberar la peça acabada. La fase de "treball" és on s'afegeix valor - mitjançant operacions com ara tallar, doblegar, perforar, gravar en relleu, conformar, dibuixar, estirar, encunyar i extruir. Fer una matriu d'estampació significa dissenyar totes aquestes accions en una única eina repetible que pot sobreviure a milions de cicles de premsa.
Fabricació de matrius aficionats vs professionals
Hi ha una gran diferència entre els projectes de bricolatge d'estampació i el treball professional de la sala d'eines. Un aficionat pot donar forma a un bloc de punxó i matriu senzill amb una premsa de trepant, un molí manual i una esmoladora de banc. Aquest enfocament funciona per a projectes d'artesania de -volum baix o prototips on les toleràncies són generoses.
La fabricació de matrius professionals és una disciplina completament diferent. Les sales d'eines depenen de fresadores CNC per a perfils de cavitats complexos, electroerosió per filferro per a obertures de-tolerància estretes, rectificadores de superfícies per planejar fins a micres i màquines de mesura de coordenades per verificar cada dimensió. La diferència entre aquests dos mons es redueix a la repetibilitat - una matriu d'estampació professional ha de produir peces idèntiques a centenars de cops per minut sense desviació.
Per què la precisió és important en la construcció de matrius
Indústries com l'automoció, l'electrònica i els electrodomèstics depenen de matrius d'estampació metàl·lica per mantenir toleràncies que mantenen els conjunts encaixats en milions d'unitats. Un terminal del connector que està fora de les especificacions de 0,05 mm provoca fallades elèctriques. Un panell del cos amb una profunditat de dibuix inconsistent crea ondulacions visibles després de la pintura. Què és la matriu en la fabricació si no la base sobre la qual es basa cada estàndard de qualitat aigües avall?
Aquest article cobreix el cicle de vida complet de la fabricació d'una matriu d'estampació - des de la selecció del tipus de matriu adequat i el disseny de dissenys de tires, passant pel mecanitzat, el tractament tèrmic i la prova final a la premsa. Actualment no hi ha cap guia únic que recorre cada etapa en seqüència, i aquest buit deixa els enginyers reunint fragments de diverses fonts. Les seccions següents tanquen aquest buit, començant per com triar l'arquitectura de matriu adequada per a la vostra peça i volum de producció específics.
Escollint el tipus de matriu adequat per al vostre projecte
La selecció de l'arquitectura de matriu adequada és la primera decisió real d'enginyeria en qualsevol projecte d'estampació de matrius. L'elecció configura tot el cost d'eines - aigües avall, el temps de cicle, la qualitat de les peces i quantes operacions podeu consolidar en una única configuració de premsa. Penseu-ho d'aquesta manera: no utilitzaríeu una matriu progressiva per a 500 prototips, i no utilitzaríeu un milió de suports d'automòbil amb una única eina-estació. L'associació dels tipus de matrius d'estampació amb els vostres objectius de producció específics evita el malbaratament de pressupost i evita colls d'ampolla a la botiga.
| Tipus de matriu | Millor per | Part Complexitat | Interval de volum | Cost relatiu | Temps de lliurament d'eines |
|---|---|---|---|---|---|
| Estació única- | Prototips, tirades curtes | Baix (una operació) | Menys de 10.000 | Baixa | 2-4 setmanes |
| Compost | Peces planes que necessiten múltiples talls en un sol cop | De baix a moderat | 10,000–500,000 | Mitjana | 4-8 setmanes |
| Progressiu | Estampació d'alt volum de peces complexes | De moderat a alt | 500,000–10M+ | Alt | 10-20 setmanes |
| Transferència | Parts-grans o profundes | Alt | 100,000–5M+ | Alt | 12-24 setmanes |
Estació única-i matrius compostes
Una matriu d'una-estació realitza una operació per cop de premsa - un espai en blanc, una perforació o un sol corbat. El procés de matriu és senzill: el material entra, es forma una característica, la part surt. Aquesta senzillesa es tradueix en uns costos d'eines reduïts (normalment entre un 50 i un 70% menys que les eines progressives) i una ràpida resposta, fent que les matrius d'una-estació siguin pràctiques per a projectes pilot, mostres d'enginyeria o peces personalitzades amb toleràncies generoses.
Les matrius compostes aixequen la barra realitzant múltiples operacions de tall simultàniament en un sol cop. Imagineu-vos buidar un perfil exterior i perforar forats interiors alhora -, això és el que ofereix una matriu composta. Com que ambdues operacions comparteixen el mateix cicle de premsa, la concentricitat entre les funcions millora significativament i el temps de producció es redueix entre un 25 i un 30% en comparació amb l'execució de cada operació per separat. La compensació és que les matrius compostes funcionen millor per a peces relativament planes, normalment de menys de 150 mm de diàmetre, on totes les operacions es produeixen en un sol pla.
Troqueles progressives per a tirades de gran-volum
Quan els volums de producció s'enfilen als centenars de milers o milions, els encunys progressius es converteixen en el cavall de batalla. El material de cinta s'alimenta a través d'una sèrie d'estacions, cadascuna realitzant una operació específica - perforació, entallament, conformació, doblegat - fins que una peça acabada es separa a l'estació final. La lògica d'enginyeria és senzilla: eliminant la manipulació de peces entre operacions, reduïu els costos laborals fins a un 40% i aconseguiu velocitats de cicle que les configuracions d'una-estació no poden tocar.
Troqueles d'estampació d'automòbilssovint es construeixen com a eines progressives exactament per aquest motiu. Els connectors, els suports, els protectors tèrmics i els clips estructurals es beneficien de l'alt rendiment i el registre ajustat de l'estació-a-que proporcionen els matrius progressius. La inversió inicial més elevada es retorna ràpidament quan el cost per-peça importa més que el cost de les eines.
Les matrius de transferència i quan superen les eines progressives
L'estampació de transferència utilitza pinces o dits mecànics per moure peces en blanc individuals entre estacions independents. A diferència dels matrius progressius, no hi ha cap cinta contínua que connecti la peça a través de l'eina. Això ofereix als matrius de transferència un avantatge evident per a peces que requereixen embutits profunds, petjades grans o conformació tridimensional complexa que no seria pràctica en una cinta.
En l'estampació d'automòbils, els components estructurals grans i els panells de la carrosseria sovint funcionen amb matrius de transferència perquè la geometria de la peça requereix independència de l'estació. Cada estació pot allotjar una operació de conformació dedicada sense les limitacions d'una xarxa de transport. Els matrius de transferència també redueixen els residus de material, ja que no hi ha cap esquelet de cinta de connexió per descartar - un estalvi significatiu de costos quan s'utilitzen aliatges cars o material de calibre gruixut-.
La decisió entre progressiu i transferència es redueix finalment a la geometria de la part i la utilització del material. Si la peça es manté connectada a una tira sense distorsió, el progressiu guanya en velocitat. Si la peça ha de moure's lliurement entre operacions de conformació pesada, l'estampació per transferència ofereix millors resultats amb menys compromisos de qualitat. Coincidir el tipus de matriu amb aquestes realitats és el que separa les matrius d'estampació eficients de les eines que lluiten contra el seu propi disseny.
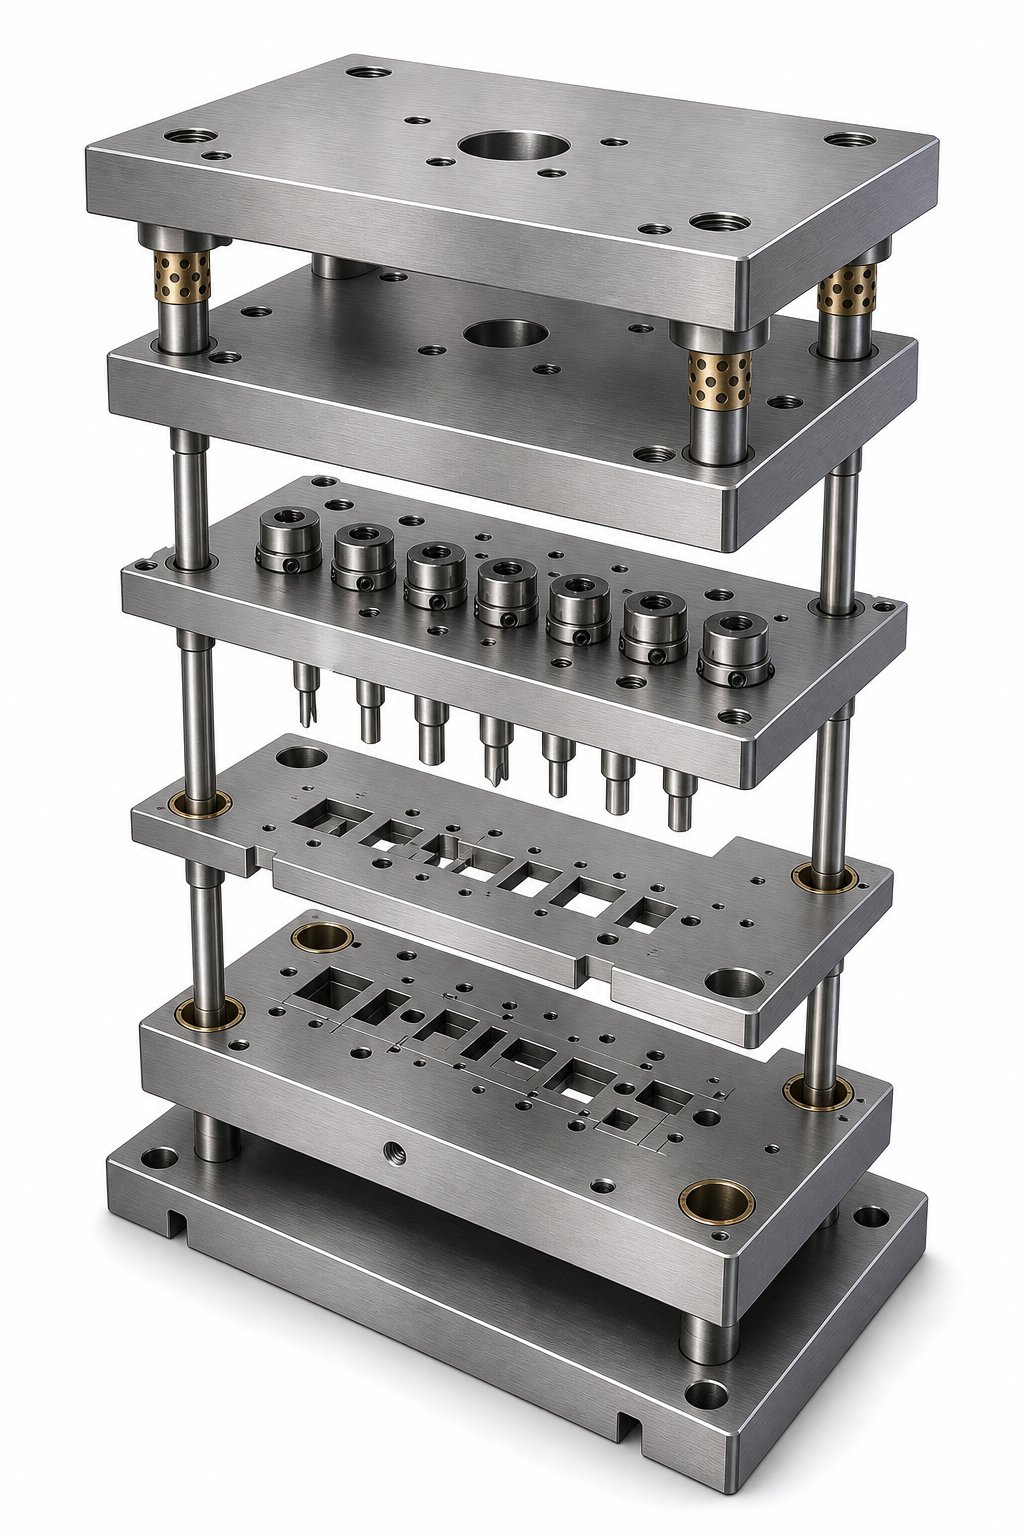
Components de matriu d'estampació i com funcionen junts
Escollir el tipus de matriu adequat estableix l'arquitectura, però el rendiment viu en els components individuals de matriu d'estampació que omplen aquesta arquitectura. Cada peça dins de l'eina té un treball - per localitzar, tallar, formar, pelar o guiar - i, quan un element està fora de les especificacions, tot el sistema pateix. Comprendre què fa cada part i com interactuen és el que separa una matriu d'estampació de xapa fiable d'una que produeix ferralla després d'uns quants milers de cops.
Aquests són els components bàsics d'estampació que es troben a la majoria de matrius i conjunts d'estampació:
- Sabates de matriu (plaques superior i inferior)- La base estructural que manté tots els altres components alineats.
- Bloc de matriu (cavitat)- El bloc d'acer endurit que conté el perfil de tall o conformació que accepta el punxó.
- Placa perforadora- Sosté i col·loca punxons individuals en ubicacions precises respecte al bloc de matriu.
- Placa de suport- Una placa endurida darrere de la placa de perforació que evita que els caps de perforació s'incorporin a la sabata més suau sota impactes repetits.
- passadors i casquilles de guia- Alineeu les meitats superior i inferior amb precisió dins de les toleràncies de 0,0001 polzades, garantint un registre coherent rere traç.
- Placa stripper- Sosté la peça plana i elimina el material dels punxons durant la carrera de retorn.
- Sistemes de molla- Proporcioneu força controlada per al desmuntatge, l'activació del coixinet de pressió i la subjecció del material.
- Pilots- Agulles de precisió que entren en forats prèviament perforats per localitzar la tira amb precisió a cada estació.
- Elements de fixació i tacs- Assegureu-vos i localitzeu amb precisió totes les plaques entre si, evitant el canvi sota càrrega.
Conjunts de sabates de matriu superior i inferior
Les sabates de matriu formen l'esquelet de tota l'eina. La sabata superior es munta al pis de premsa, els cargols de la sabata inferior al llit de premsa i els pals de guia connecten les dues meitats per mantenir l'alineació durant milions de cicles. Podeu comprar un conjunt de matrius estàndard - un conjunt pre-mecanitzat de sabates, pals de guia i casquilles construïts a dimensions de catàleg - o dissenyar una estructura de matrius personalitzada des de zero.
Els conjunts de matrius estàndard, com els de proveïdors com Anchor Danly, ofereixen components intercanviables i lliurament ràpid. Funcionen bé per a operacions d'estampació de punxonat convencionals on les mides de les peces i els tonatges de premsa es troben dins dels rangs estàndard. Les estructures personalitzades-es fan necessàries quan la matriu requereix configuracions de pals de guia no-estàndards, petjades sobredimensionades o una precisió extrema -, per exemple, matrius que estampan materials de calibre prim-menys de 0,010 polzades o que superen les 200 cops per minut.
L'economia és senzilla. La fabricació de sabates de matriu a casa-lliga màquines CNC d'alt-valor amb un treball de-marge relativament baix. Per a la majoria de botigues, comprar un conjunt estàndard i mecanitzar-lo per acceptar els vostres detalls específics estalvia temps i costos en comparació amb la fabricació a partir de placa crua.
Relacions de punxó, bloqueig de matrius i despatx
La relació entre el punxó i el bloc de matriu és on es defineix la qualitat de tall. Quan un punxó baixa a l'obertura de la matriu, el material es talla al llarg de bandes estretes tant a la vora del punxó com a la vora de la matriu. L'espai entre aquestes dues vores de tall - l'espai lliure - determina si obteniu una peça neta o un rebuig.
Per a peces de treball d'acer, l'espai lliure recomanat és del 5-10% del gruix del material per costat. Una xapa d'acer d'1,0 mm, per exemple, necessita aproximadament entre 0,05 i 0,10 mm d'espai entre la vora del punxon i la vora del botó de la matriu a cada costat. ElEl percentatge exacte depèn de la duresa de la peça i la resistència a la tracció- materials més suaus com l'alumini se situen a l'extrem inferior, mentre que l'acer-d'alta resistència avança cap al 10% o més.
Fes-ho malament i apareixeran tres problemes:
- Massa poc espai lliure- La força de tall excessiva accelera el desgast del punxó, genera calor i pot trencar l'eina directament.
- Massa espai lliure- El material es doblega en lloc de tallar-se netament, produint rebaves pesades i bolcaments a les vores de les peces.
- Lliurament desigual- La desalineació entre el punxó i el bloc de matriu crea talls cònics i una alçada de rebaba inconsistent, cosa que provoca un desgast prematur d'un costat de l'eina.
L'espai lliure adequat també redueix la força necessària per tallar la peça de treball, la qual cosa redueix el consum d'energia de la premsa i allarga els intervals entre la rectificació dels segells de matriu. En matrius d'estampació metàl·lica dissenyades per a la producció de grans-volums, fins i tot una desviació d'un 1-2% de l'espai lliure òptim pot reduir la vida útil de l'eina en un 30% o més.
Decapadors i sistemes de molla
Després que un punxó penetri a la peça de treball, el material agafa el punxó a la carrera de retorn. Sense un decapador, el full s'aixeca amb el punxó, s'enganxa a la següent estació i encalla l'eina. Els strippers solucionen això mantenint el material pla contra la cara de la matriu mentre el punxó es retira cap amunt.
Existeixen dos tipus principals d'aplicacions d'estampació de xapa. Els separadors fixos es cargolen rígidament al seu lloc amb un buit mecanitzat per netejar el material - senzill, durador, però sense pressió de subjecció cap avall. Els decapadors carregats de molla-premen el material pla abans que el punxó hi toqui i mantenen la pressió durant tota la carrera, millorant la qualitat del tall i la planitud de la part.
Els ressorts que impulsen aquests decapadors tenen dues formes. Les molles de matriu mecàniques - color-bobines helicoïdals codificades - són l'opció estàndard per a càrregues moderades. Els molls de gas de nitrogen ofereixen una força més gran en un paquet més petit i proporcionen una pressió més consistent a tota la carrera, cosa que els fa preferits per a les operacions de conformació i embutició profundes on la força de retenció uniforme del blanc és crítica.
La selecció de la precàrrega i el recorregut de la molla adequada són importants. Les molles amb poca càrrega permeten que el material s'aixequi durant el punxonat, creant rebaves i estirar de llimacs. Les molles sobrecarregades perden el tonatge de la premsa i acceleren la fatiga. El sistema de molles ha d'equilibrar la força de desmuntatge amb la capacitat total de premsa disponible -, un càlcul que es relaciona directament amb el nombre d'estacions actives i el perímetre de tall combinat a tots els punxons de l'eina.
Cadascun d'aquests components es fabriquen a partir de graus específics d'acer per a eines, es mecanitzat amb toleràncies estrictes i després s'endureix per resistir les càrregues d'impacte repetitives que demana l'estampació de producció. L'elecció de l'acer - i com es tracta - és el que en última instància determina si un dau sobreviu a la seva vida objectiu o es desgasta prematurament.
Selecció d'acer de matriu i materials per a la longevitat
Una matriu construïda amb un grau d'acer incorrecte és una matriu amb una data de caducitat estampada des del primer dia. La geometria pot ser perfecta, els espais lliures ajustats i el disseny de la cinta optimitzat -, però si l'acer per a eines no pot suportar les forces, les temperatures i l'abrasió, s'enfronta a cada cop, el desgast prematur o l'esquerda catastròfica s'aturarà la producció. Escollir els materials d'estampació de metall adequats no és una decisió secundària. És el factor més important per determinar si un dau sobreviu a 50.000 cops o 5.000.000.
El repte és que cap grau d'acer únic s'encarrega de totes les situacions. Les operacions d'estampació d'acer inoxidable de tall de punxó de tall necessita una resistència al desgast extrema, mentre que una estació de conformació que dibuixa estampacions d'alumini prioritza la duresa i l'acabat superficial per sobre de la duresa. Heu de fer coincidir l'acer amb tres variables simultàniament: el material de la peça, el tipus d'operació i el volum de producció esperat.
Qualitats d'acer per a eines per a diferents materials de peça
Cinc graus d'acer d'eina cobreixen la majoria de les aplicacions de matrius d'estampació. Cadascun ocupa una posició diferent en l'espectre de duresa-versus-de duresa, i entendre on sobresurt cadascun evita costosos desajustos.
| Grau d'acer | Interval de duresa (HRC) | Millor per | Interval de vida esperat de la matriu | Cost relatiu |
|---|---|---|---|---|
| D2 | 58–62 | Tancament i perforació d'acer estampat; operacions de tall d'alt{0}}desgast | 500.000–2.000,000+ visites | Mitjana |
| A2 | 57–62 | Tall i conformat d'ús general-; execucions de-volum moderat | 200.000–1.000.000 visites | Baixa a mitjana |
| S7 | 54–58 | Estacions de formació pesada, flexió i{0}}impacte | Entre 100.000 i 500.000 visites | Mitjana |
| M2 | 60–65 | perforació{0}}alta velocitat; peces abrasives com AHSS | 1.000.000–3.000,000+ visites | Alt |
| DC53 | 60–62 | Tapat pesat de materials gruixuts o{0}}d'alta resistència | Entre 1.000.000 i 3.000.000 de visites | Mitjana a alta |
D2és el cavall de batalla de la construcció de matrius d'estampació. El seu alt contingut de crom (aproximadament un 12%) crea abundants estructures de carbur que resisteixen el desgast abrasiu. Per a operacions d'esborrat i perforació en acer estampat al carboni-lleu i mitjà, D2 ofereix una llarga vida útil a un cost raonable. La compensació? Les mateixes piscines grans de carbur que augmenten la resistència al desgast redueixen la resistència a l'impacte. Els cops D2 en seccions transversals-fines o en cantonades afilades són propensos a trencar-se sota càrregues de xoc pesades.
A2ofereix una alternativa més indulgent. És un acer d'enduriment a l'aire-amb una millor estabilitat dimensional durant el tractament tèrmic que el D2 i tolera un impacte moderat sense esquerdes. Per a les botigues que fan-volum mitjà de producció - aproximadament entre 100.000 i 1.000.000 de peces - A2 ofereix un equilibri econòmic entre rendiment i cost. Es mecanitza més fàcilment abans de l'enduriment i es distorsiona menys després, la qual cosa redueix el temps d'acabat de mòlta.
S7es troba a l'extrem de la duresa de l'espectre. Quan la matriu realitza un format pesat, una flexió profunda o qualsevol operació on predomini la càrrega d'impacte sobtada, S7 absorbeix l'energia de xoc sense fracturar-se. Les estacions de formació que donen forma a l'acer de calibre-gruixut o als aliatges d'alta-resistència solen especificar S7 perquè resisteix el tipus d'esquerdes que destruirien un grau més dur i més trencadís. El sacrifici és la vida útil - S7 es desgasta més ràpid que D2 en condicions abrasives i normalment necessita un remolc més freqüent.
Acer d'alta-M2aporta una duresa extrema (fins a 65 HRC) i conserva el seu tall fins i tot a temperatures elevades. Per a les operacions de perforació que s'executen a velocitats de carrera elevades, o quan es tallen acers avançats-d'alta resistència i altres materials abrasius de peces de treball, M2 supera els acers de treball en fred-convencionals amb un marge ampli. La prima de cost és significativa, de manera que M2 tendeix a aparèixer com a insercions de punxó individuals en lloc de blocs de matriu complets.
DC53és un acer modificat-de treball en fred desenvolupat per abordar la principal debilitat de D2. Aconsegueix una duresa similar (60-62 HRC) amb aproximadament el doble de la duresa de la D2 estàndard, gràcies a una distribució de carbur més fina i uniforme. Per obturar acer de calibre gruixut-o materials d'alta-tracció on tant la resistència al desgast com la resistència als cops són importants, DC53 omple el buit que D2 i S7 deixen entre ells.
El material de la peça impulsa una gran part de la lògica de selecció. L'estampació de materials tous com l'alumini requereix menys resistència al desgast, però requereix un acabat de superfície excel·lent per evitar l'estampació de metalls d'alumini - sovint es beneficien d'acers per a eines A2 polits o recoberts en lloc de D2 cru. L'estampació d'acer inoxidable és l'extrem oposat: el material és abrasiu, el treball-s'endureix ràpidament i genera calor important, que requereix acers d'alta-crom o d'alta-velocitat amb recobriments superficials robusts. L'acer estampat suau i baix-carboni cau al mig, on D2 s'encarrega de la gran majoria dels treballs d'estampació i perforació sense problemes.
Alternatives a la metal·lúrgia de carburs i pols
Quan els volums de producció superen els milions, o quan el material de la peça és especialment abrasiu, els acers per a eines convencionals assoleixen els seus límits pràctics. Aquí és on entren en escena els acers de carbur i de pols metal·lúrgia (PM).
Les insercions de carbur de tungstè ofereixen una resistència al desgast que allarga la vida útil de la matriu en un 500-1.000% en comparació amb els acers per a eines tradicionals en determinades aplicacions. Destaquen en el tallat fi, la perforació de precisió de materials gruixuts i qualsevol estació on l'obertura de punxó o matriu experimenti un contacte abrasiu continu. El problema és la fragilitat - el carbur no tolera càrregues laterals, desalineació o impactes forts. Una inserció de carbur en una estació mal suportada es fracturarà a l'instant on simplement es desgastaria D2.
Els acers per a la metal·lúrgia en pols com ASP-60, CPM-10V i Vanadis 4 Extra fan un pont entre els acers per a eines convencionals i el carbur. El procés de fabricació de PM produeix una distribució de carbur extremadament fina i uniforme per tota la matriu d'acer, que elimina les grans piscines de carbur que es troben en els graus de fosa convencional. El resultat és un material que combina una resistència al desgast gairebé del carbur amb una duresa significativament millor que el carbur sòlid. Els acers PM s'especifiquen sovint per a estacions de matriu progressiva que processen acer inoxidable o materials avançats d'alta resistència amb volums de producció superiors al milió de visites.
Per a aplicacions d'estampació d'alumini que funcionen a volums molt elevats, els acers PM amb superfícies polides i recobertes solucionen els problemes de desgast i de corrosió simultàniament. La microestructura fina pren un poliment mirall de manera més uniforme que D2, i els recobriments s'adhereixen millor al substrat més llis, creant una superfície que resisteix la recollida de material fins i tot sense una gran lubricació.
Compartiments entre el cost i la vida mortal
Imagineu-vos que cotitzeu un treball que requereix 200.000 peces d'alumini estampades a l'any. Té sentit especificar insercions M2 i botons de carbur a cada estació? Probablement no. A2 amb un recobriment de TiN s'encarrega d'aquest volum i tipus d'operació a una fracció del cost de material i mecanitzat.
El marc de decisió es redueix als llindars de volum de producció:
- Menys de 100.000 peces- Acer d'ús general-A2 o equivalent. És probable que la matriu es retirarà abans que el desgast sigui crític, de manera que pagar per les qualitats superiors fa perdre el pressupost.
- De 100.000 a 1.000.000 de peces- D2 o DC53 per a estacions de tall; S7 per a estacions de conformació. Aquest és el rang de volum on la selecció d'acer per a eines comença a pagar dividends amb una freqüència de rectificació reduïda.
- Més de 1.000.000 de peces- Acers M2 o PM per a punxons d'alt-desgast, insercions de carbur per a les estacions més abrasives i recobriments superficials a tot el tauler. El cost inicial més elevat es compensa mitjançant menys canvis de matriu, menys temps d'inactivitat i una qualitat de peça més consistent durant tota la producció.
El cost també depèn de la mecanització. Els acers més durs i aliats triguen més temps a mecanitzar, requereixen un temps d'erosió de filferro més car i exigeixen un control més estricte durant el tractament tèrmic. Un bloc de matriu D2 costa més d'acabar que un bloc A2 de la mateixa mida - no només en el preu de la matèria primera, sinó en tots els passos de fabricació posteriors. Quan tens en compte la distorsió del tractament tèrmic, els límits d'acabat de mòlta i el risc d'esquerdes durant l'enduriment, la veritable bretxa de costos entre els graus s'amplia més enllà de la factura d'acer.
L'enfocament més intel·ligent és barrejar qualificacions dins d'un sol encuny. Utilitzeu acers de primera qualitat només quan el desgast o les exigències d'impacte els justifiquin - normalment els punxons de tall, els botons de matriu i les insercions de conformació - mentre construïu l'estructura de suport a partir de plaques menys costoses com AISI 4140 o 1045-tractades tèrmicament a 28-32 HRC. Aquesta estratègia manté el cost total de l'eina manejable alhora que concentra el rendiment allà on més importa.
La selecció d'acer estableix la vida útil potencial de l'eina, però assolir aquest potencial depèn de la forma, l'enduriment i l'acabat d'aquests components d'acer. Els processos de mecanitzat que transformen l'acer d'eina en brut en geometria de matriu de precisió - i la seqüència en què succeeixen - determinen si el material realment ofereix el rendiment que promet la seva qualitat.
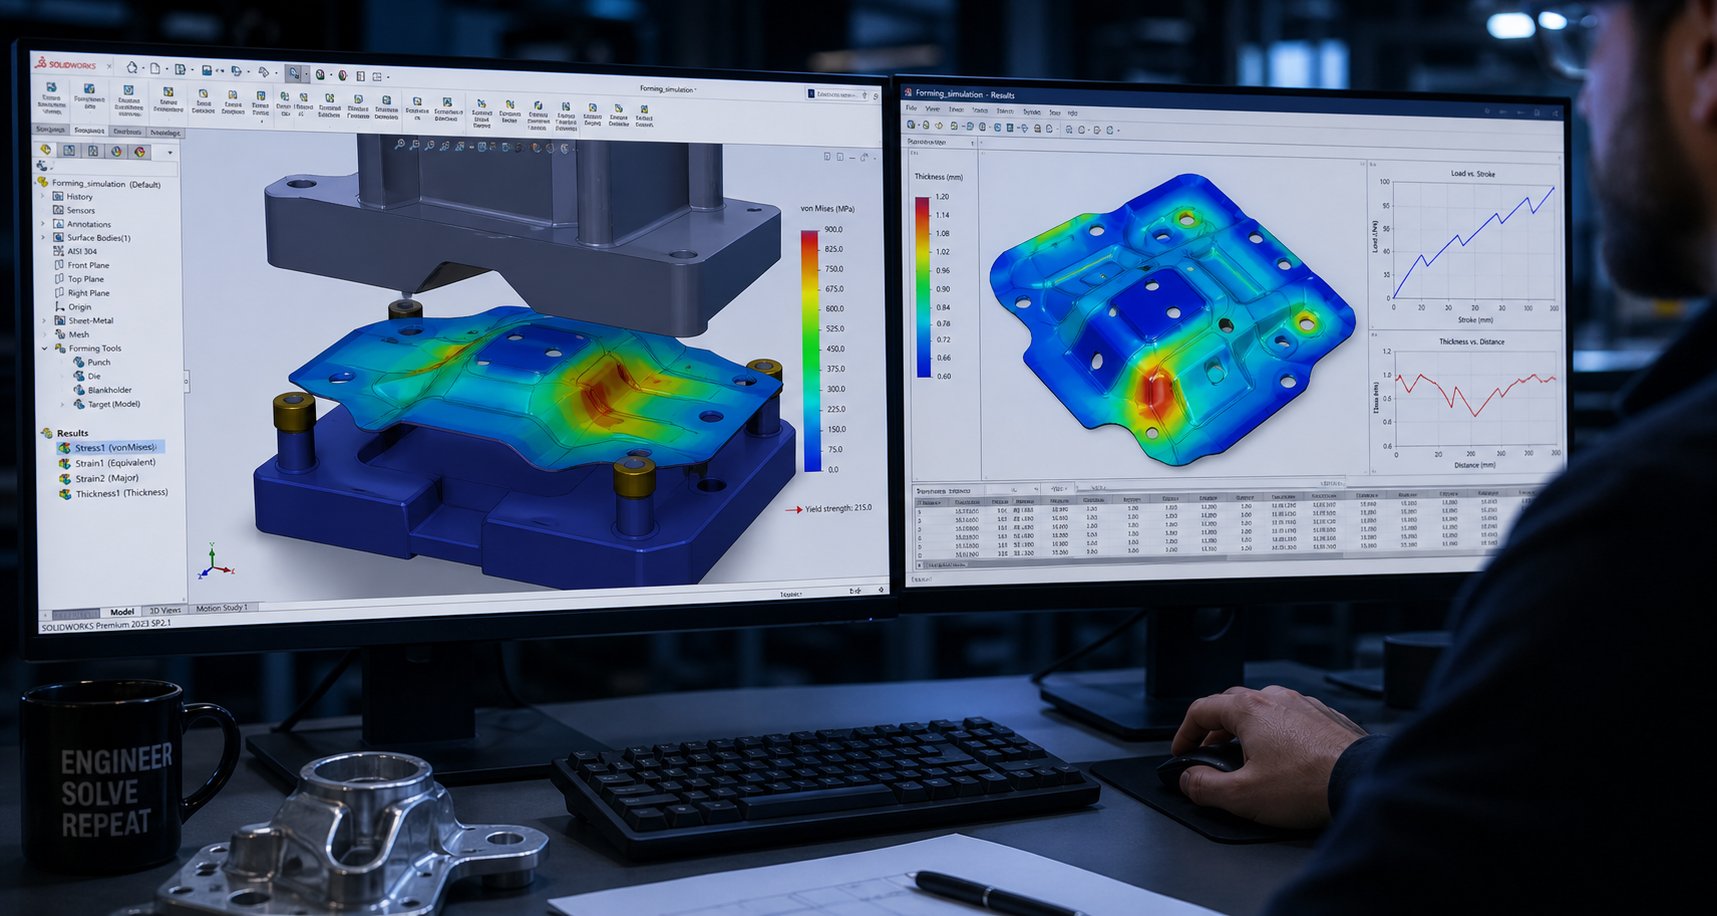
Disseny de la matriu amb CAD CAM i simulació
La selecció de l'acer adequat només és valuosa si la geometria de la matriu produeix realment una bona peça. La fase de disseny és on la intenció bruta - una peça acabada d'un dibuix - es transforma en un conjunt d'instruccions de mecanitzat que donaran forma a cada punxó, bloc de matriu i insert de conformació. El disseny modern de matriu d'estampació es basa en el programari CAD/CAM i la simulació d'elements finits per fer que aquesta traducció sigui precisa, previsible i molt menys dependent de l'assaig-i-error a la premsa.
Imagineu-vos que intenteu seqüenciar dotze estacions de conformació al vostre cap, tenint en compte l'estirament del material, el retrocés-resort i la interferència entre els punxons adjacents. Aquest és el problema que la tecnologia d'estampació soluciona digitalment abans que un sol bloc d'acer per a eines quedi subjectat a una màquina. El flux de treball següent descriu com les sales d'eines professionals passen de la geometria de les peces als models de matriu preparats per a màquina-.
- Anàlisi de parts- Importeu el model de peça acabada i avalueu la geometria per determinar els riscos de conformació: embussos profunds, radis nítids, parets primes i característiques properes a les vores.
- Planificació de processos- Decidiu quines operacions calen (perforar, entallar, formar, retallar, encunyar) i assignar-les a categories en funció de les restriccions de seqüència.
- Desenvolupament de maquetació de franges- Determineu l'orientació de la peça, la distància de pas, el tipus de suport i la utilització del material a la cinta de bobina.
- Seqüenciació d'estacions- Assigna cada operació a una estació específica, equilibrant les forces a través del dau i respectant les regles de formació-abans-de retallar.
- Compensació-de tornada de primavera- Ajusteu la geometria de l'eina de conformació per sobre-plegar o sobre-formar les característiques de manera que la peça es relaxi en la forma prevista després de la descàrrega.
- Comprovació d'interferències i moviment- Verifiqueu que no xoquin cap punxó, decapador, aixecament o característiques formades durant el cicle de premsa.
- Simulació CAE- Executeu l'anàlisi de conformabilitat per predir l'aprimament, l'arrugada, la ruptura i la recuperació-abans que comenci qualsevol mecanitzat.
- Iteració de disseny- Reviseu la geometria de l'estació i el disseny de la franja en funció dels resultats de la simulació fins que totes les estacions de conformació superin els criteris d'acceptació.
- Llançament final del model de matriu- Genereu un conjunt de matrius 3D complet amb toleràncies, notes de material i geometria de mecanitzat preparada per CAM-.
Disseny de bandes i seqüenciació d'estacions
El disseny de la tira és el plànol que dicta com el material de la bobina es mou a través de la matriu. Cada decisió aquí - l'orientació de la part relativa a la direcció del gra, la distància entre les estacions, l'amplada del portador i les dimensions del pont de ferralla - afecta directament la utilització del material, l'equilibri de la força i la qualitat de les peces durant milions de cicles.
Un pràctic consell de disseny d'estampació de xapa metàl·lica: orienteu la peça de manera que la flexió es produeixi perpendicularment a la direcció de rodament sempre que sigui possible. Doblar-se amb el gra crea un risc més elevat d'esquerdes, especialment en materials-d'alta resistència. Girar la peça fins i tot 45 graus en relació a la direcció d'alimentació de la cinta pot millorar significativament la ductilitat de la flexió, tot i que pot reduir la utilització del material en uns quants punts percentuals.
La seqüenciació d'estacions segueix una lògica general que la perforació i l'osca es produeixen a principis - mentre la tira encara és plana i dimensionalment estable -, seguida d'operacions de conformació i plegat a les estacions mitjanes, amb el retall i el tall finals al final. Aquest ordre evita que les característiques formades distorsionin els forats prèviament perforats i manté la tira prou plana perquè els pilots es registrin amb precisió.
L'equilibri de força entre estacions és més important del que la majoria dels enginyers s'adonen. Si totes les operacions d'estampació pesades s'agrupen en un costat de la matriu, la càrrega descentral-que resulta torça el ram de premsa i provoca un desgast desigual dels components de la guia. Un bon disseny de matriu d'estampació metàl·lica distribueix les forces de tall i formació simètricament al voltant de la línia central de la matriu o introdueix estacions inactivas per igualar el camí de càrrega.
Programari modern de disseny de matrius, com araLogopress DieDesign i plataformes CAD similars, automatitza gran part d'aquest treball de disseny. Els dissenyadors poden provar digitalment diverses configuracions de tires, comparar percentatges d'utilització del material i visualitzar com es comporta la cinta mentre s'alimenta a través de l'eina -, tot abans de comprometre's amb un arranjament final.
Simulació CAE per a la formabilitat i la primavera{0}}retorn
Sona complex? És - i aquesta complexitat és exactament la raó per la qual la simulació CAE s'ha convertit en no-negociable en el disseny d'estampació professional. L'anàlisi d'elements finits prediu què passarà amb la xapa a cada estació: on s'aprimarà excessivament, on es formaran arrugues a causa de l'esforç de compressió, on s'iniciaran les fractures i quant tornarà la peça després que l'eina l'alliberi.
Només la predicció-de tornada de primavera justifica la inversió en simulació. Quan la xapa es doblega, la recuperació elàstica fa que el material es desplegui parcialment després que el punxó es retiri. La quantitat depèn de la resistència del material, el radi de flexió i el gruix - i per als acers avançats d'alta-resistència, la desviació pot superar diversos graus. Cominvestigació de models d'enduriment cinemàticha demostrat que la predicció precisa de-retorn de la primavera requereix dades de tensió-compressió i mesures de mòduls de descàrrega que van molt més enllà de les targetes bàsiques de material. Sense aquestes dades, els resultats de la simulació divergeixen significativament de la realitat-de la botiga.
El benefici pràctic és substancial. Cada iteració de prova física en una matriu progressiva pot costar entre 5.000 i 25.000 dòlars en temps de premsa, mà d'obra de mesura i mecanitzat de reelaboració. Detectar un problema d'aprimament o una condició d'arrugues de manera digital - abans que el bloc de matriu fins i tot sigui desbaixat - elimina aquestes iteracions. Les eines de simulació progressiva de matrius com ProgSim actuen com a premses de prova virtuals, proporcionant resultats de conformació, inclòs el desenvolupament automàtic en blanc i l'optimització de la força-de pastilles durant tot el cicle de premsa.
Els fabricants de matrius professionals els agradaYICHENintegreu l'anàlisi de viabilitat i la simulació CAE directament a la fase de disseny, validant la conformabilitat i la compensació{0}}retorn elàstic abans de comprometre's amb el mecanitzat. Aquest-flux de treball de servei complet-, des de la simulació fins a la producció d'eines -, representa el que els lectors haurien d'esperar d'un soci especialitzat quan avaluen si s'han de construir a casa o subcontractar el procés-a-de prova.
Un dels millors consells de disseny d'estampació per als enginyers novells en simulació: comenceu amb una anàlisi de viabilitat d'un-pas abans d'executar una simulació incremental completa. Els solucionadors d'un-pas aplanen la part acabada a un espai en blanc en qüestió de segons, destacant les àrees de preocupació. Si els resultats d'un-pas semblen acceptables, procediu a l'anàlisi incremental de càlcul més pesat que modela cada estació en seqüència. Aquest enfocament en dues-etapes estalvia hores de temps de solucionador en peces que funcionen clarament - i assenyala la geometria problemàtica abans d'invertir dies en el disseny detallat de l'estació.
Del model digital als programes preparats per a màquina-
Una vegada que la simulació confirma que totes les estacions produeixen resultats acceptables, el model de matriu passa d'una eina de disseny a un document de fabricació. La programació CAM extreu la geometria de mecanitzat directament del model de matriu 3D - recorreguts d'eina CNC per fresar blocs de matriu, perfils EDM per filferro per a les obertures de punxons i matrius i dimensions de rectificat per a especificacions de planitud i paral·lelisme.
Aquest fil digital és important perquè elimina els errors d'interpretació. El mateix model que es va simular per a la conformació genera el codi G-que talla l'acer. No hi ha cap pas de traducció manual en què un programador torni a-crear geometria a partir d'una impressió en 2D. Les dimensions, les toleràncies i els requisits d'acabat superficial flueixen directament del model de disseny validat a les instruccions de la màquina.
Un prototip d'estampació de metall executat - sovint de 50 a 200 peces - normalment segueix la primera construcció completa per validar que les peces físiques coincideixen amb les prediccions de simulació. Les discrepàncies entre la simulació i la realitat retroalimenten el model, perfeccionant els paràmetres del material i les condicions límit per a projectes futurs. Amb el temps, aquest bucle de retroalimentació reforça la correlació entre les prediccions digitals i els resultats-de la premsa, fent que cada projecte de matriu successiu sigui més ràpid i previsible.
La precisió d'aquesta traducció digital-a-física depèn en gran mesura dels processos de mecanitzat utilitzats per tallar, donar forma i acabar els components de la matriu. El fresat CNC, l'erosió de filferro i el rectificat de precisió tenen cadascun un paper específic - i entendre quin procés gestiona quina funció explica per què la fabricació de matrius moderna produeix resultats que els mètodes manuals mai podrien aconseguir.
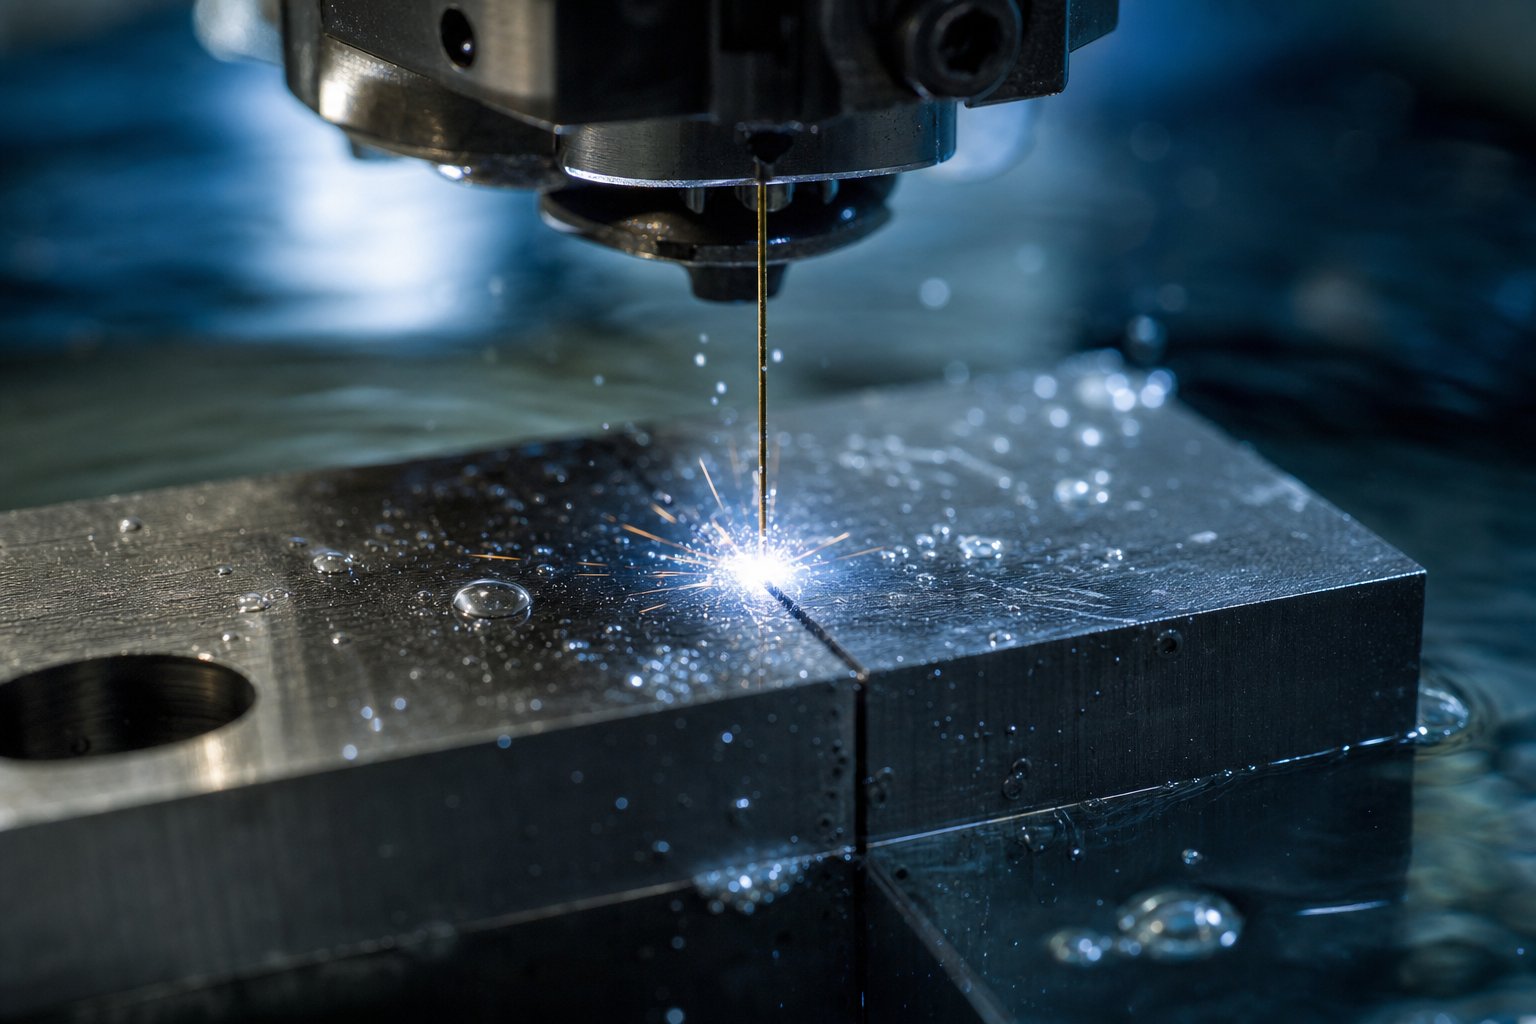
Mecanitzat i fabricació de components de matriu
Un model CAD validat i un bloc d'acer per eines endurit es troben als extrems oposats d'un buit de fabricació. Tancar aquest buit - convertint la geometria digital en eines d'estampació física - requereix una seqüència específica d'operacions de mecanitzat, cadascuna escollida pel que fa millor. Cap procés únic gestiona totes les funcions. Fresat CNC de cavitats i perfils en brut. EDM per filferro talla les obertures de punxons i matrius amb una precisió de nivell-micra. El rectificat superficial ofereix la planitud que manté les plaques paral·leles sota càrrega. En conjunt, aquests processos defineixen la fabricació moderna d'estampació i separen el treball de l'eina metàl·lica professional i la matriu de la improvisació del taller.
Aquesta és la seqüència de mecanitzat típica per construir un conjunt de matriu complet:
- Fresat CNC en brut- Traieu el material a granel dels blocs de matriu, les plaques perforades i els conjunts de sabates fins a 0,5-1,0 mm de les dimensions finals.
- Alleujament de l'estrès- Relaxeu tèrmicament les tensions de mecanitzat residuals abans d'acabar les operacions per evitar deformacions posteriors.
- Fresat CNC semi-acabat- Apropeu els perfils de cavitats, les butxaques i les característiques de muntatge a la geometria final, deixant 0,1-0,2 mm per rectificar o electroerosió.
- EDM per fil- Talleu els perfils de perforació, les obertures de la matriu i la-tolerància a través de les-funcions fins a les dimensions finals.
- Electroerosió Sinker- Formeu cavitats 3D complexes, costelles i característiques cegues que el cable no pot arribar.
- Mòlta superficial- Aconseguiu planitud i paral·lelisme a totes les superfícies d'acoblament (sabates, plaques de suport, plaques separadores).
- Mòlta de plantilla o rectificat de coordinació- Acabeu els forats de precisió per a agulles de guia, forats de tacs i funcions de localització.
- Polit i treball de banc- Barregeu transicions, trenqueu vores afilades i acabeu de formar superfícies als valors de Ra requerits.
Blocs i plaques de matriu de fresat CNC
El fresat CNC s'encarrega de la major part de l'eliminació de material en la fabricació d'eines d'estampació i matrius. Les màquines de tres-eixos desenvolupen cavitats de blocs de matriu, relleus de butxaca i contorns de plaques a partir de palans d'acer d'eina sòlids. Per a superfícies de conformació 3D complexes, - punxons de dibuix, controladors de lleves i insercions de matriu contornejats, - el fresat de cinc-eixos arriba a retalls i angles compostos en una única configuració, eliminant diversos accessoris i els errors d'alineació que els acompanyen.
El que fa que el fresat CNC sigui indispensable per a eines d'estampació metàl·lica és la repetibilitat. Una trajectòria d'eina programada produeix una geometria idèntica a cada bloc de matriu que toca - tant si esteu tallant una cavitat com si esteu tallant vint insercions de recanvi durant la vida útil de l'eina. SegonsRecursos de mecanitzat de Xometry, el fresat CNC industrial típic aconsegueix toleràncies de ±0,01 a ±0,05 mm depenent de la capacitat de la màquina i les condicions de configuració. Per als components de matriu, les botigues mantenen rutinàriament ± 0,02 mm en perfils fresats, amb funcions més ajustades per EDM.
Les velocitats d'alimentació i les estratègies de tall difereixen fortament entre el desbast i l'acabat. El desbast prioritza la velocitat d'eliminació de material - alta-molinetes frontals d'alimentació i trajectes d'eina trocoïdals netejar l'acer ràpidament alhora que gestiona la calor i la càrrega d'eines. Les passades d'acabat utilitzen freses de radi de-extrems o cantonades-de bola més petites a passos-reduïts per aconseguir alçades de vieira inferiors a 5 micres a les superfícies de conformació. La superfície que deixa el molí d'acabat sovint passa directament al polit per a les estacions de conformació o al rectificat de superfícies planes de referència.
EDM per filferro per a perfils de perforació i matriu
Quan les toleràncies baixen per sota del que el fresat pot aguantar de manera fiable - normalment per sota de ±0,01 mm -, l'erosió de filferro es fa càrrec. Aquest procés utilitza un fil de llautó prim (normalment de 0,20 a 0,25 mm de diàmetre) com a elèctrode, tallant l'acer endurit amb descàrregues elèctriques en lloc de força mecànica. Com que no hi ha contacte físic entre l'eina i la peça de treball, l'erosió de filferro introdueix una força de tall zero i, per tant, una deflexió o distorsió zero.
En aplicacions d'estampació d'eines i matrius, l'electroerosió per filferro gestiona les característiques que defineixen la qualitat de les peces: obertures dels botons de la matriu, perfils de punta de punxó i cònics d'alleujament. El procés talla l'acer totalment endurit (60+ HRC) amb la mateixa facilitat que el material recuit -, un avantatge crític, ja que molts components de matriu es mecanitzen després del tractament tèrmic quan els talladors convencionals tenen problemes.
EDM amb filferro aconsegueix toleràncies tan ajustades com ± 0,005 mm en talls de perfil, amb acabats superficials que arriben a Ra 0,2 µm després de múltiples passades de raspat. Una comparació de la guia EDM de RapidDirect assenyala que l'erosió de filferro pot mantenir una precisió al voltant de 0,0001 polzades (aproximadament 0,0025 mm), cosa que el converteix en el procés escollit per a funcions on l'espai lliure de punxó-a-s'ha de mantenir en unes poques micres per costat.
Sinker EDM complementa l'erosió de filferro mitjançant la gestió de funcions a les quals un cable no pot accedir a - cavitats cegues, formes complexes en 3D i cantonades internes amb radis més petits que el diàmetre del cable. En el mecanitzat d'estampació, l'electroerosió de ploma apareix més sovint en la formació d'insercions amb superfícies corbes-compostes o en estacions d'encunyació on un elèctrode tridimensional ha de replicar la geometria detallada en acer endurit. La compensació és la velocitat: l'electroerosió de ploma funciona significativament més lent que el cable i requereix un elèctrode personalitzat (normalment mecanitzat amb grafit o coure) per a cada cavitat única.
Mòlta fins a les toleràncies finals
Totes les plaques d'una matriu d'estampació - sabatilla superior, sabatilla inferior, placa de suport, placa separadora - ha de ser plana i paral·lela a un grau que el fresat sol no pot garantir. El rectificat superficial elimina les últimes centèsimes de mil·límetre d'aquestes superfícies, aconseguint toleràncies de planitud tan estretes com 0,005 mm a través d'una placa completa i un paral·lelisme a 0,01 mm entre les cares oposades. ComNotes de mòlta de precisió AB, el manteniment d'aquestes toleràncies geomètriques requereix rectificadores controlades per CNC-CNC amb una precisió sub-micra i un tractament regular de les rodes per preservar la consistència dimensional.
Els requisits d'acabat superficial varien segons la funció. Obertures de matriu i superfícies de formació - on la xapa metàl·lica llisca sota pressió - necessiten acabats fins en el rang de Ra 0,2 a 0,8 µm per reduir l'arrossegament, evitar l'escalfament i minimitzar la recollida del material de la peça. Les superfícies no-funcionals com els coixinets de muntatge i les butxaques de molla només necessiten una planitud de referència i poden tolerar valors de Ra d'1,6 µm o més rugosos.
La mòlta de plantilla gestiona els forats de precisió que localitzen els passadors de guia, els tacs i les característiques d'alineació. Aquests forats han de mantenir la precisió de la posició dins dels 0,005 mm i la rodonesa dins dels 0,002 mm per garantir una alineació superior-a-repetible durant milions de cops de premsa. Les rectificadores de coordenades interpolen camins circulars amb rodes de diamant o CBN, produint una geometria del forat que preme-pasos i casquilles que s'ajusten sense espai lliure ni oscil·lació.
La confiança en el mecanitzat industrial d'estampació de metalls - CNC, EDM i rectificat de precisió - és el que distingeix la construcció de matrius professional dels enfocaments simplificats. L'ajust manual amb llimes i pedres manuals pot produir un prototip viable, però no pot oferir la precisió geomètrica o la consistència de la superfície que exigeixen els encunys de producció. Una eina metàl·lica professional i un taller de matriu seqüencian aquests processos de manera que cada operació es basa en la precisió de l'anterior, culminant amb components que s'assemblen amb un ajustament mínim manual.
El mecanitzat porta cada component a la seva forma final, però l'acer encara es troba en un estat relativament suau durant gran part d'aquest treball. El que passa a continuació - l'enduriment, el tremp i el tractament de la superfície - bloqueja aquesta geometria de manera permanent i determina com resisteix la matriu al desgast un cop comença a absorbir el xoc repetitiu de l'estampació de producció.
Tractament tèrmic i procediments d'acabat superficial
Els components de la matriu mecanitzat semblen acabats - es tallen els perfils, les superfícies es fressen, es localitzen els forats -, però l'acer encara és relativament tou en aquesta etapa. La majoria dels acers per a eines s'envien en condicions de recuit al voltant de 20 HRC, que són fàcils de tallar però no són prou durs per sobreviure a l'estampació de producció. El tractament tèrmic fa un pont amb aquesta bretxa, transformant la ferrita suau en una estructura dura de martensita que resisteix el desgast, la deformació i la fatiga durant milions de cicles de premsa. SegonsEina oriental i estampació, el tractament tèrmic normalment representa menys del 10% del cost total d'una eina, però pot ser el factor més important per determinar el seu rendiment.
El procés no és indulgent. Salteu un pas, apresseu el refredament o trieu la temperatura de temperat incorrecta i acabeu amb punxons esquerdats, blocs de matriu deformats o matrius d'estampació d'acer que es desgasten en una fracció de la seva vida útil. A continuació s'explica com funciona cada fase i per què l'estampació de matriu de precisió requereix un control estricte en cada etapa.
Seqüències d'enduriment i trempat d'acer per a eines
L'acer d'eines de tractament tèrmic segueix una seqüència fixa: preescalfament, austenitització, trempada i temperat. Cada pas desencadena una transformació metal·lúrgica específica de la qual depèn el següent pas.
Preescalfamentporta l'acer gradualment a una temperatura intermèdia - normalment de 1200 a 1250 graus F (649 a 677 graus ) per D2 - abans de la rampa final a la temperatura d'enduriment. Els acers per a eines tenen una conductivitat tèrmica baixa, de manera que saltar directament a 1850 graus F comporta un xoc tèrmic. Si la superfície s'escalfa molt més ràpidament que el nucli, la tensió interna augmenta fins que la peça s'esquerda. El preescalfament iguala la-secció transversal i permet que la transformació en austenita es produeixi de manera uniforme.
Austenitzantdissol els carburs d'aliatge a la matriu d'acer. Per a D2, el rang típic és de 1795 a 1875 graus F (980 a 1025 graus) amb un temps de remull de 45 a 60 minuts per polzada de gruix. Una temperatura massa baixa deixa els carburs sense dissoldre i la duresa baixa. Massa alt afavoreix l'engrossiment del gra i l'austenita retinguda excessivament.
Apagatrefreda l'austenita prou ràpid com per formar martensita. D2 i A2 són acers d'enduriment a l'aire-{4}} la refrigeració controlada per aire o l'extinció de gas és suficient i produeix menys distorsió que l'extinció d'oli o d'aigua. Els graus-d'aliatges més baixos com S7 poden requerir un refredament més agressiu. L'acer hauria d'arribar a una temperatura aproximadament de 125 a 150 graus F abans de començar el tremp.
Temperamentalleuja l'estrès intern extrem de la martensita acabada de formar. Quan s'apaga-D2 pot arribar a 64 HRC, però és perillosament fràgil. El doble tremp a 900 a 960 graus F (480 a 515 graus) porta la duresa a un pràctic de 58 a 60 HRC alhora que millora la duresa i l'estabilitat dimensional. Es recomana el tremp triple per a graus-aliatges alts o quan el control màxim de l'austenita retinguda és crític - D2 en aplicacions d'estampació de matrius de precisió sovint rep tres cicles de temperat perquè el seu alt contingut de crom atrapa l'austenita residual que només es converteix en un refredament posterior. Cada cicle ha d'incloure el refredament completament a temperatura ambient abans que comenci el següent temperament.
A2 es comporta de manera diferent. El seu menor contingut d'aliatge significa menys austenita retinguda després de l'extinció, la qual cosa es tradueix en un canvi de mida més previsible i una millor estabilitat dimensional que D2. Per a les botigues que necessiten un control geomètric estricte sense sorpreses de post-enduriment, A2 és l'opció més segura -, requereix una intervenció criogènica menys agressiva i respon bé al doble tremp estàndard.
Gestió del canvi dimensional després del tractament tèrmic
Cada acer per a eines creix durant l'enduriment. La transformació estructural d'austenita a martensita implica un augment de volum - normalment de 0,0005 a 0,002 polzades per polzada de longitud original, depenent del grau, la temperatura d'austenització i el mètode d'extinció. És per això que l'acabat de mòlta es produeix després del tractament tèrmic, no abans. Triturar un component fins a la tolerància final en estat suau i després endurir-lo garanteix que la peça quedarà sobredimensionada i es distorsionarà quan surti del forn.
El flux de treball pràctic seqüencia el mecanitzat i el tractament tèrmic com aquest: màquina desbastada en estat recuit, alleujament de tensió, màquina de semi-{0}}acabat que deixa material de mòlta (normalment de 0,1 a 0,25 mm per superfície), endurir i temperar i, a continuació, acabar la mòlta fins a les dimensions finals. Aquesta seqüència assegura que cada tolerància crítica - mida d'obertura de matriu, perfil de punxó, planitud, paral·lelisme - s'estableixi a la part endurida on romandrà en servei.
El tractament criogènic afegeix una altra eina per controlar l'austenita retinguda. El refredament de l'acer endurit fins a aproximadament -196 graus obliga l'austenita residual a transformar-se, la qual cosa millora l'estabilitat dimensional en servei i evita un creixement inesperat al llarg del temps. Per a matrius d'estampació metàl·lica d'alta precisió que han de mantenir toleràncies durant anys de producció, el tractament criogènic entre cicles de temperat redueix el risc d'una deriva gradual de la mida que fa que els espais lliures estiguin fora de les especificacions.
L'esquerda-induïda pel disseny és un altre perill. Les cantonades internes afilades, els forats cecs i els canvis bruscos de secció concentren l'estrès tèrmic durant l'extinció. Els enginyers d'eines han de dissenyar components de matriu tenint en compte el tractament tèrmic - afegint radis generosos, evitant transicions dràstiques de gruix i orientant les funcions per afavorir un refredament uniforme.
Recobriments superficials que allargan la vida útil de la matriu
L'acer d'eines tractat amb calor-proporciona la base de duresa, però els recobriments superficials afegeixen una capa final de protecció que allarga dràsticament la vida útil -, especialment per estampar material d'eines que s'executi contra metalls abrasius o adherents-de peça de treball. Aestudi publicat a Micromachinesva demostrar que el recobriment de TiAlN PVD en matrius d'estampació D2 va augmentar els intervals de reacondicionament de 80.000 cicles a uns 500.000 cicles estimats - un guany de vida útil superior al 500%.
L'elecció del recobriment depèn del material de la peça i del mecanisme de desgast dominant:
- TiN (nitrur de titani)- Recobriment-de propòsit general per a estampació d'acer al carboni i operacions d'estampació d'acer laminat en fred. Duresa al voltant de 2.300 HV. Redueix el desgast de l'adhesiu i proporciona una superfície daurada de baixa-fricció. El millor per tallar i perforar acer suau a volums moderats.
- TiCN (carbonitrur de titani)- Duresa més alta que TiN (aproximadament 3.000 HV) amb millor resistència a l'abrasió. S'adapta a l'estampació d'acer inoxidable i als materials-de peça de treball de major resistència on predomina el desgast de lliscament.
- TiAlN (nitrur de titani d'alumini)- Excel·lent rendiment a temperatures elevades a causa de la formació d'òxid d'alumini a la superfície durant l'ús. L'estudi PVD citat anteriorment va mesurar un coeficient de fricció de només 0,18 per a TiAlN enfront de 0,74 per a l'acer sense recobrir contra la llauna. Ideal per a operacions d'alta-velocitat i estampació de metalls d'acer inoxidable on l'acumulació de calor accelera el desgast.
- Nitruració- Un procés de difusió que endureix la capa superficial a 65-70 HRC sense afegir cap recobriment discret. Crea un estoig dur de 0,1 a 0,3 mm de profunditat. Funciona bé per a estacions de conformació i plegat on l'adhesió del recobriment sota càrrega de deformació és una preocupació.
- Cromat dur- La fricció baixa i les excel·lents propietats d'alliberament fan que el crom sigui ideal per a matrius d'estampació on la xapa ha de lliscar suaument sobre grans radis sense que s'enganxi. S'especifica habitualment per a les operacions d'estampació d'acer inoxidable i d'estampació d'alumini.
Un detall d'enginyeria que enganxa les botigues menys experimentades: la temperatura de tremp de l'acer base ha de superar la temperatura de deposició del recobriment. Els recobriments PVD es dipositen entre 400 i 500 graus aproximadament. Si la matriu s'ha temperat per sota d'aquest interval, el procés de recobriment en si mateix temperarà-el substrat, suavitzant-lo i destruint la duresa que tant heu treballat per aconseguir. Per a D2 temperat doble-a 480 a 515 graus , les temperatures estàndard de deposició de PVD són compatibles -, però això s'ha de verificar abans d'enviar les peces al recobridor.
El tractament superficial és el pas final abans del muntatge. Amb components endurits, rectificats i recoberts a la mà, la matriu està a punt per ser cargolada per a la seva primera prova a la premsa - on la prova real de cada elecció de material, cada tolerància i cada decisió de tractament tèrmic es revela en la qualitat de les peces estampades que produeix.
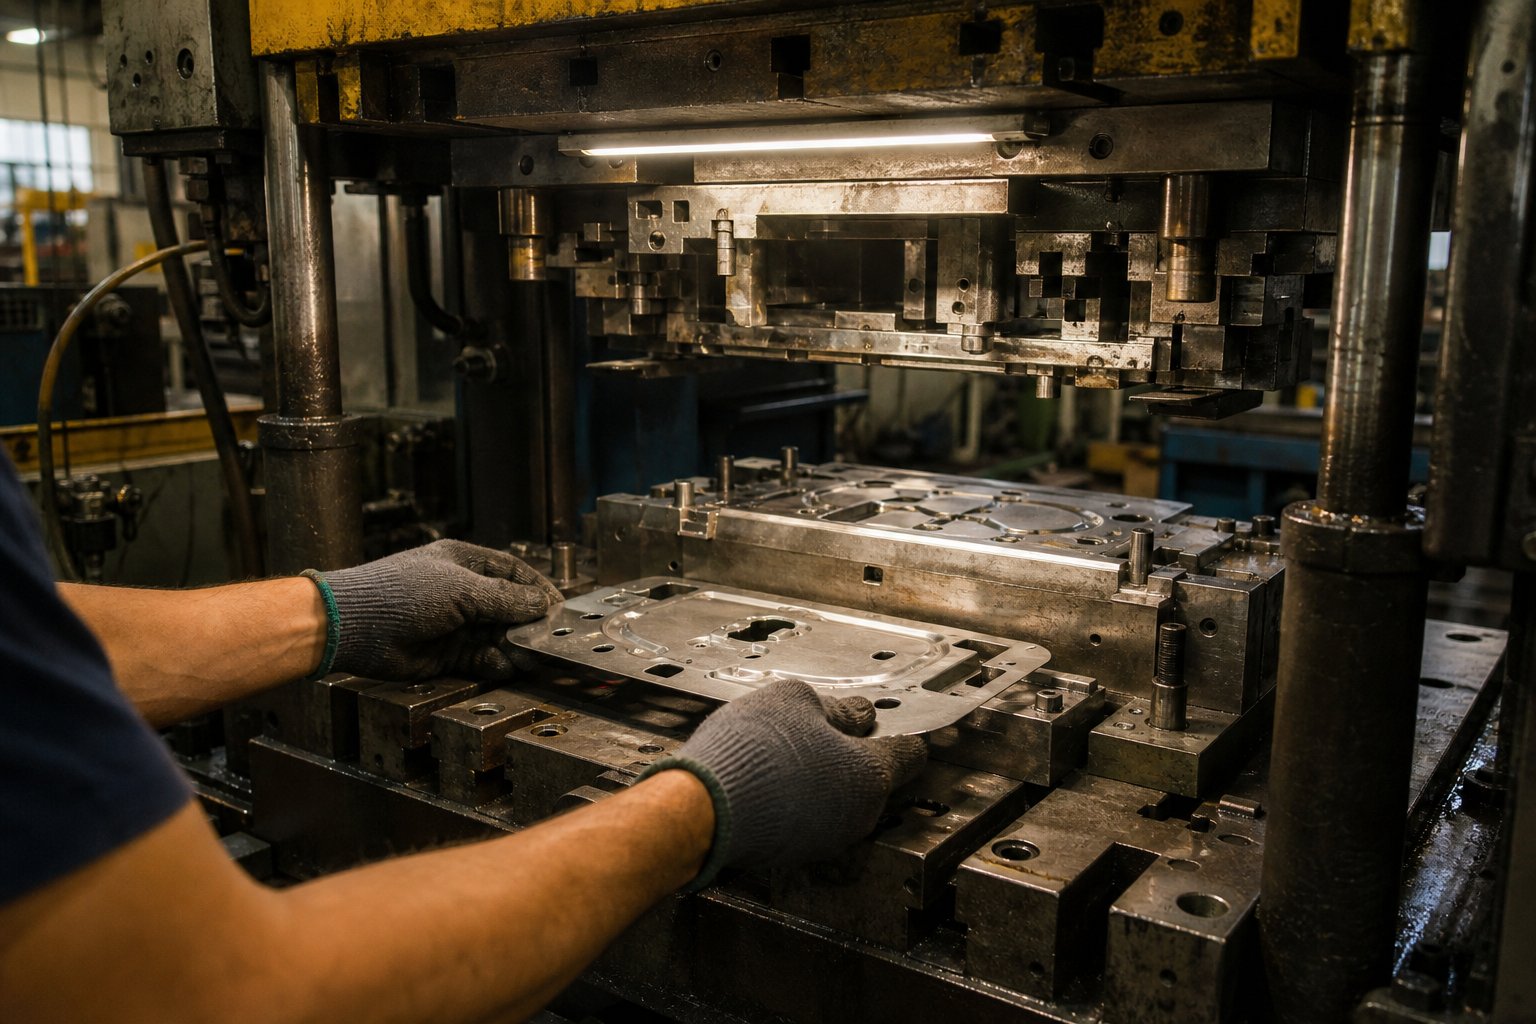
Prova i resolució de problemes després del muntatge
Cada supòsit de disseny, elecció de material i tolerància de mecanitzat es comprova en el moment en què una matriu es tanca dins d'una màquina d'estampació per primera vegada. La prova és on la teoria es troba amb el metall - i on els problemes que cap simulació no va predir completament es manifesten en forma de rebaves, esquerdes, arrugues o peces que es neguen a mantenir la dimensió. També és la fase que s'ignora amb més freqüència en la-elaboració de literatura, tot i ser l'etapa més cara i més sensible al temps-de qualsevol projecte d'eines.
Com funciona una premsa d'estampació durant la prova? De la mateixa manera que funciona en producció - l'ariet baixa, la matriu superior es tanca a la inferior, s'aplica força i el material es deforma o es talla - però a velocitat reduïda i amb una observació acurada entre cada cop. L'objectiu és portar el dau des del "primer contacte" fins a "producció-preparat" amb el mínim d'iteracions possible.
Configuració del dau per a les primeres tirades de prova
Abans que la premsa cicli fins i tot una vegada, la configuració determina si la prova continua sense problemes o si combat els problemes d'alineació des del principi. Aquesta és la seqüència que segueixen els fabricants d'eines amb experiència quan carreguen una matriu a una premsa d'estampació de matrius per a la seva execució inicial:
- Selecció de premsa i verificació de tonatge- Confirmeu que la premsa té un tonatge adequat (normalment entre un 20 i un 30% per sobre de la força de tall i conformació calculada), una alçada de tancament suficient i una zona de llit que suporti tota la petjada de la matriu sense voladís.
- Càrrega i subjecció de matrius- Aixequeu la matriu al llit de premsa amb una grua o un suport, centreu-la sota l'ariet i enrosqueu la sabata inferior de manera segura. Fixeu la sabata superior a l'ariet amb cargols de ranura en T o pinces hidràuliques.
- Ajust d'alçada de tancament- Estableix l'alçada de tancament de la premsa perquè la matriu es tanqui a la seva posició dissenyada sense tocar fons. Utilitzeu palpadors o indicadors de marcat entre les sabates superior i inferior a les quatre cantonades per verificar el tancament uniforme.
- Comprovació de calçat i alineació- Col·loqueu un material suau, com ara una llana de llautó, entre les cares del punxó i les obertures de la matriu i, a continuació, passeu la premsa amb un moviment lent. El patró d'impressió revela si l'alineació és uniforme o esbiaixada. Les impressions desiguals indiquen que la matriu necessita calçar sota un costat o que la precàrrega del passador de guia requereix un ajust.
- Configuració del sistema d'alimentació- Per als matrius progressius, enrosqueu el material de la bobina a través de l'alimentador i configureu el temps d'alliberament del pilot, la longitud d'alimentació i el control del bucle. Comproveu que els pilots enganxin netament sense arrossegar ni doblegar la cinta.
- Primer cop a velocitat reduïda- Executeu la premsa en mode-un sol cop amb un tonatge reduït. Inspeccioneu visualment la primera peça abans de procedir a cops consecutius.
El pas de calçat mereix una atenció addicional. Fins i tot amb les sabates de matriu de precisió-i els pals de guia subjectes a micres, la premsa mateixa introdueix variables: - paral·lelisme del ram, reforçar la deflexió sota càrrega i el creixement tèrmic durant l'escalfament- contribueixen a la desviació d'alineació. L'encaixament compensa l'apilament combinat-de toleràncies de premsa i matriu que cap muntatge de banc pot eliminar.
Mesurament i avaluació de peces estampades
Després que els primers cops produeixin parts visibles, el mesurament comença immediatament. No busqueu la perfecció en aquesta etapa -, esteu identificant quines estacions funcionen correctament i quines necessiten ajustar-se. Una avaluació sistemàtica detecta els problemes aviat abans que es combinin a les estacions posteriors.
Per a cada peça estampada metàl·lica que surt de la premsa de prova, avalueu-lo segons aquests criteris:
- Alçada de la rebaba- Mesureu amb un micròmetre o un comparador òptic. L'alçada acceptable de la rebava per a la majoria d'aplicacions és inferior al 10% del gruix del material. Les rebaves que superen aquest llindar indiquen problemes d'espai o d'alineació.
- Precisió dimensional- Comproveu les posicions dels forats, les distàncies de les vores, els angles de flexió i el perfil general amb la impressió de la peça mitjançant CMM, mesuradors d'altura o sistemes de mesura òptica.
- Estat de la superfície- Inspeccioneu si hi ha ratllades, abrasaments, marques d'encuny o recollida de material a les superfícies formades. Aquests indiquen problemes de lubricació o un acabat superficial de la matriu insuficient.
- Desviació-de primavera- Mesureu els angles de flexió i compareu-los amb els nominals. Anoteu la magnitud i la direcció de la desviació per determinar quanta correcció de sobreflexió es necessita.
- Aprimament del material- Per a les operacions de dibuix i estirament, mesureu el gruix de la paret en els punts crítics. L'aprimament més enllà del 20-25% del gruix original indica un risc de fraccionament en la producció.
- Planitud i gir- Col·loqueu les peces en una placa de superfície per comprovar si hi ha un arc, una torsió o una llauna-d'oli que es desenvolupen després que la peça surti de la matriu.
Els fabricants de matrius experimentats executen de cinc a deu peces consecutives i comparen les mesures del conjunt. Una sola peça pot semblar acceptable per coincidència, però la variació en una tirada curta exposa la inestabilitat - una estació de formació que deriva, un pilot que no es localitza de manera coherent o un stripper que s'allibera de manera desigual.
L'estampació de premsa a velocitat de producció introdueix variables addicionals que la prova de baixa-velocitat no pot replicar. L'expansió tèrmica, la deflexió dinàmica i el comportament d'alimentació de tires canvien a tota velocitat. La majoria dels programes de proves inclouen una rampa de velocitat gradual - que comença a 10-20 cops per minut durant els cops inicials, que augmenta fins al 50%, després al 75% i, finalment, la velocitat de producció completa, amb punts de control de mesura a cada etapa.
Resolució de problemes habituals de matriu
Fins i tot els encunys-ben dissenyats rarament produeixen peces perfectes al primer cop. La prova és fonamentalment un exercici de resolució de problemes, i conèixer la relació entre els símptomes i les causes arrel estalvia dies de prova-i-error. La taula següent cobreix els problemes més freqüents que es troben durant la prova de premsa de segell i les correccions que els solucionen.
| Problema | Causa probable | Correcció |
|---|---|---|
| Rebaves excessives a les vores tallades | L'espai lliure de puny-a-l'encuny és massa gran o les vores de tall s'han enfosquit per la desalineació durant els cops inicials | Verificar i corregir l'espai lliure per costat; tornar a esmolar les vores si està danyat; comproveu el desgast del pin guia |
| Divisió en estacions de dibuix o forma | Flux de material insuficient a causa d'una pressió excessiva del suport en blanc, radis de matriu aguts o lubricació inadequada | Redueix la força del suport en blanc; augmentar els radis d'entrada de matriu; aplicar un lubricant més pesat o diferent |
| Arrugues en brides o parets | Massa poca pressió del suport en blanc, espai lliure excessiu entre el punxó i la cavitat o material massa prim per a la profunditat de dibuix | Augmenta la força del suport en blanc; afegir comptes de dibuix; reduir la mida en blanc per limitar l'excés de material |
| Deriva dimensional després de tirades curtes | Expansió tèrmica dels components de la matriu, longitud d'alimentació de la cinta inconsistent o deflexió del ram de premsa sota càrrega | Deixeu que la premsa i la matriu arribin a l'equilibri tèrmic; recalibrar l'alimentador; verificar la distribució del tonatge |
| Tirant de llimacs (els llimacs s'enganxen a la cara de puny) | Espai lliure angular insuficient per sota de l'obertura de la matriu, efecte de buit a la cara del punxó o pel·lícula d'oli que estira el llimac cap amunt | Afegiu un relleu cònic a l'obertura de la matriu; instal·leu-solcs de trencament de buit a la cara del punxó; apliqueu agulles d'expulsió o característiques de retenció de llimacs positius |
| Peces enganxades a la cavitat de la matriu | Angle d'esborrany insuficient a les superfícies de forma, irritació per un acabat superficial deficient o força d'eliminació insuficient | Polir superfícies de matriu; afegir recobriment (TiN o crom); augmentar la força de la molla eliminatòria o afegir una explosió d'aire |
| Banda de cisalla desigual a les vores tallades | La desalineació de la matriu provoca un espai lliure d'un costat a l'altre | Reshim die en premsa; inspeccioneu els passadors de guia i els casquilles per si hi ha desgast; verificar el paral·lelisme de la sabata |
Tirant de llimacs, com s'indica aLa cobertura del fabricant dels problemes de tall, és un dels problemes més persistents en les operacions de perforació. Quan un llimac torna a pujar amb el punxó, pot caure a la superfície de la tira i quedar estampat a la part següent - creant un defecte aixecat que arruïna la peça i potencialment danya el dau. Sovint, la solució implica modificar la geometria del botó de la matriu: substituir els botons de relleu de pas-per matrius afilades que mantenen un control positiu de llimac o afegir una cisalla angular a la cara del punxó per trencar el buit.
Cada correcció durant la prova s'ha de documentar juntament amb les dades de mesura que la van demanar. Aquest registre esdevé inestimable més tard - tant per reproduir la configuració després del manteniment com per perfeccionar el disseny de matrius futures amb materials i geometries similars.
Programes de manteniment i rectificat de matrius
La prova acaba quan la matriu produeix constantment peces dins de les especificacions a la velocitat de producció. Però la feina no s'atura aquí. Una màquina d'estampació que funciona de 100 a 400 cops per minut sotmet la matriu a una càrrega cíclica implacable, i fins i tot els acers d'eines més durs es degraden amb el temps. Establir una cadència de manteniment abans que comenci la producció - en comptes de reaccionar als errors de qualitat - és el que separa les botigues que assoleixen la vida útil de la matriu d'aquelles que lluiten contra un temps d'inactivitat constant no planificat.
Un programa de manteniment pràctic segueix una estructura escalonada basada en el recompte de curses de producció i indicadors de qualitat mesurables:
- Cada torn- Inspecció visual de punxons esquerdats o estellats, acumulació d'encenalls a les obertures de la matriu, verificació de la lubricació i neteja del camí de la ferralla. Aquestes comprovacions ràpides triguen uns minuts i detecten els errors abans que es produeixin en cascada.
- Cada 50.000 a 100.000 cops- Mesureu l'alçada de la rebava, comproveu l'espai lliure de la guia, inspeccioneu l'estat de la placa separadora i verifiqueu la força del moll. Si l'alçada de la rebava supera les especificacions, programeu el rectificat.
- Cada 100.000 a 300.000 cops- Servei complet, inclòs el rectificat de tots els talls, la substitució de molles gastades, la comprovació de la planitud de la placa i la verificació de l'alineació de la matriu amb indicadors. Per a línies de gran-volum o quan es processen materials de gran-duresa, escurceu aquest interval.
- Al 70-80% de la vida esperada de la mort- Revisió preventiva. Desmuntatge complet, auditoria dimensional de tots els components de desgast, substitució de casquilles de guia i avaluació de si les estacions crítiques necessiten substitució d'inserts o renovació del recobriment.
El rectificat mereix una atenció específica perquè afecta directament el temps que un dau roman en servei. Cada vegada que una vora de tall s'apaga més enllà del llindar de rebava acceptable, una esmoladora de superfície elimina una capa fina - normalment de 0,05 a 0,15 mm - de la cara del punxó i la superfície de la matriu per restaurar la nitidesa. El bloc de matriu i el punxó s'han de tallar per igual per mantenir l'alçada de tancament adequada i s'han d'afegir calces a sota del punxó per compensar el material eliminat.
Quants remoldes pot tolerar un dau? Això depèn del disseny original. La majoria de matrius inclouen una alçada de material addicional de - de vida útil incorporada als punxons i als blocs de matriu específicament per adaptar-se al rectificat. Un marge típic oscil·la entre 3 i 6 mm en total, que es tradueix en 20 a 60 cicles de rectificat abans que l'eina arribi al seu límit dimensional i requereixi la substitució de la inserció o la reconstrucció completa.
La supervisió d'indicadors de qualitat com l'alçada de la rebava, l'amplada de la banda de tall i les tendències de la força (l'augment de la càrrega de premsa sovint indica un embotiment) proporciona activadors de manteniment basats en dades-en lloc de dependre de programes de calendari arbitraris. Els gràfics SPC que fan un seguiment de les dimensions crítiques a través de les sèries de producció revelen una deriva gradual molt abans que les peces quedin fora de tolerància -, donant-vos temps per programar el manteniment durant el temps d'inactivitat planificat en lloc de recórrer després d'una fugida de qualitat.
Una matriu que s'executa amb èxit durant la prova i entra en producció amb un pla de manteniment definit és una matriu posicionada per assolir la seva vida útil completa. Però no totes les organitzacions tenen la capacitat de premsa, l'equip de la sala d'eines o el personal experimentat per gestionar tot aquest procés internament -, la qual cosa planteja una qüestió pràctica sobre quan té sentit construir a casa-en lloc d'associar-se amb un especialista que gestioni tot el cicle de vida des de la viabilitat fins al suport de producció.
Decidir si construir o associar-se per a la vostra matriu d'estampació
Les seccions anteriors van tractar totes les etapes del disseny, el mecanitzat, el tractament tèrmic i la prova d'una matriu d'estampació -. Completar tots aquests passos a casa- requereix una combinació específica d'equips, experiència i amplada de banda que no totes les organitzacions posseeixen. La decisió de crear-o-comprar no es tracta només de la capacitat; es tracta de si els vostres recursos interns s'alineen amb la complexitat, el calendari i el volum que exigeix el vostre projecte.
Quan construir a-casa o associar-se amb un fabricant de matrius
Construir una matriu d'estampació de metall personalitzada internament té sentit en un conjunt reduït de condicions. Si algun d'aquests criteris queda fora del vostre abast, l'associació es converteix en el camí més fiable cap a les eines de producció-.
- Accés a l'equip- Teniu fresat CNC, electroerosió per filferro, rectificat de superfícies i una premsa de prova de tonatge suficient al lloc-? Faltar fins i tot un enllaç obliga a externalitzar costosos passos individuals.
- Expertise en la sala d'eines- Els fabricants de matrius amb experiència que entenen el procés complet d'estampació del metall - des del disseny de les tires fins a la seqüenciació del tractament tèrmic - triguen anys a desenvolupar-se. Un equip sense aquesta profunditat gastarà temps per resoldre problemes que un especialista resol habitualment.
- Exigències de volum i tolerància- Les peces d'estampació de metalls de baix-volum amb toleràncies generoses poden tolerar un enfocament intern-iteratiu. Els components d'estampació de metalls de gran volum-que requereixen especificacions estrictes i una llarga vida útil de la matriu exigeixen la precisió que ofereixen les sales d'eines dedicades de manera coherent.
- Pressió de la línia de temps- Un soci-de servei complet executa el disseny, la simulació, el mecanitzat i la prova en fluxos de treball paral·lels. Les compilacions internes-normalment s'executen de manera seqüencial, ampliant el temps de lliurament en setmanes o mesos.
- Tolerància al risc- Cada cicle de reelaboració durant la prova costa temps de premsa, mà d'obra i material. Els socis que produeixen peces estampades metàl·liques absorbeixen habitualment aquest risc dins del seu abast cotitzat.
Què esperar d'un proveïdor de matrius d'estampació de servei complet-
Un soci de fabricació d'estampació capaç cobreix tot el cicle de vida que es parla en aquest article - no només el mecanitzat. Quan avalueu els proveïdors per a projectes d'estampació de peces metàl·liques, cerqueu aquestes capacitats sota un mateix sostre:
- Anàlisi de viabilitat i retroalimentació de DFM abans del compromís d'eines
- Simulació d'-CAE interna que valida la conformabilitat, l'aprimament i la-reaparició
- Capacitat de mecanitzat completa (CNC, EDM, rectificat) amb toleràncies documentades
- Tractament tèrmic controlat i processos de recobriment superficial
- Premsa de prova amb mesura i informes d'inspecció del primer-article
- Admet - ajustos iteratius basats en dades de prova fins que les peces compleixin les especificacions
YICHENés un exemple d'un soci estructurat al voltant d'aquest-model de cicle de vida complet, que cobreix la viabilitat i la simulació CAE mitjançant mecanitzats, proves i inspecció dimensional - que ofereix als fabricants un únic punt de contacte des del concepte inicial fins a les eines de producció validades. Per als gestors d'aprovisionament i els enginyers d'eines disposats a anar més enllà de la investigació, la seva pàgina de matriu d'estampació serveix com a camí directe per sol·licitar un pressupost per a un projecte de fabricació d'estampació metàl·lica personalitzada.
Passant de la investigació a una especificació de RFQ-Lista
Quan arribeu al punt de sol·licitar pressupostos, la qualitat de la vostra especificació determina la qualitat de les respostes que rebeu. Un fort paquet de RFQ per a una matriu d'estampació de metall personalitzada inclou:
- Model de peça 3D i dibuix en 2D amb texts destacats de GD&T
- Tipus de material, gruix i grau
- Volum anual i objectiu de vida esperada de la matriu
- Dimensions crítiques i requisits d'acabat superficial
- Qualsevol operació secundària (picat, revestiment, muntatge)
Proporcionar aquests detalls per endavant permet als proveïdors cotitzar amb precisió, proposar el tipus de matriu adequat i identificar els possibles reptes de fabricació d'estampació metàl·lica abans que comencin l'eina - en lloc de descobrir-los durant la prova quan els canvis costen més. Tot el procés d'estampació de metalls es beneficia quan la conversa d'enginyeria comença aviat i ambdues parts comparteixen informació completa des del principi.
Preguntes freqüents sobre com fer una matriu d'estampació
1. Quant de temps es triga a fer una matriu d'estampació?
El temps de lliurament depèn del tipus i la complexitat de la matriu. Una matriu simple d'una-estació es pot completar en 2 o 4 setmanes, mentre que una matriu composta normalment triga de 4 a 8 setmanes. Les matrius progressives per a la producció de grans-volums requereixen de 10 a 20 setmanes a causa del disseny de diverses-estació, la simulació CAE, el mecanitzat de precisió, el tractament tèrmic i la prova iterativa. Els matrius de transferència per a peces grans o-embutides profundament poden trigar entre 12 i 24 setmanes. L'associació amb un proveïdor de serveis-complets com YICHEN pot racionalitzar les línies de temps executant el disseny, la simulació i el mecanitzat en fluxos de treball paral·lels.
2. Quins materials s'utilitzen per fer matrius d'estampació?
Les matrius d'estampació es construeixen principalment a partir d'acers per a eines seleccionats en funció del material de la peça i del volum de producció. Els graus habituals inclouen D2 per a operacions de tancament d'alt-desgast, A2 per a tall i conformat d'ús general-, S7 per a estacions de càrrega-d'impacte fort, acer ràpid-M2 per a materials abrasius i DC53 per a tall gruixut o d'alta-resistència. Per a aplicacions de volum-extrem que superin diversos milions de cops, les insercions de carbur de tungstè i els acers per a la metal·lúrgia en pols com CPM-10V proporcionen una resistència al desgast més llarga. Les estructures de suport solen utilitzar acer AISI 4140 o 1045 tractat tèrmicament a 28-32 HRC.
3. Quina diferència hi ha entre un dau progressiu i un dau de transferència?
Una matriu progressiva manté la peça connectada a una cinta contínua que s'alimenta a través de múltiples estacions, amb cada estació realitzant una operació específica fins que la peça acabada es separa a l'estació final. Una matriu de transferència utilitza pinces mecàniques per moure peces en blanc individuals entre estacions independents sense una cinta de connexió. Els matrius progressius excel·lent en la producció d'alta-velocitat de peces més petites i moderadament complexes. Els matrius de transferència són més adequats per a peces grans, embutits profunds o formats 3D complexos on la peça s'ha de moure lliurement entre operacions de conformació pesades. Les matrius de transferència també redueixen els residus de material, ja que no hi ha cap esquelet de tira per descartar.
4. Quant costa fer una matriu d'estampació?
El cost varia molt segons el tipus de matriu, la complexitat de la peça i els requisits del material. Les matrius d'una-estació per a operacions senzilles representen la inversió més baixa, mentre que les matrius progressives i de transferència per a peces complexes i de gran-volum costen molt més a causa del disseny de diverses-estació, la simulació CAE, el mecanitzat per EDM i CNC de precisió i la prova ampliada. Els factors de cost clau inclouen el nombre d'estacions, la selecció del grau d'acer per a eines, els recobriments superficials i les toleràncies requerides. Barrejar acers de primera qualitat només en estacions d'alt-desgast mentre s'utilitzen plaques menys costoses per als components estructurals és una estratègia habitual per controlar el cost total de les eines sense sacrificar el rendiment.
5. Com es manté una matriu d'estampació per allargar-ne la vida?
El manteniment efectiu de la matriu segueix un programa escalonat basat en el recompte de traços. Cada torn requereix una inspecció visual per detectar punxons esquerdats i acumulació d'encenalls. Cada 50.000 a 100.000 cops, mesureu l'alçada de la rebava i comproveu l'espai lliure de la guia. El servei complet, inclòs el rectificat de tots els talls, s'ha de fer cada 100.000 a 300.000 cops. Una revisió preventiva al 70-80% de la vida útil prevista de la matriu inclou el desmuntatge complet i l'auditoria dimensional. Cada mòlta elimina de 0,05 a 0,15 mm de les superfícies de tall i les matrius solen permetre entre 20 i 60 cicles de rectificat abans de requerir la substitució de la inserció. Els recobriments superficials com TiN i TiAlN poden estendre els intervals entre remoldes en diversos centenars per cent.


