


Què significa realment la matriu i l'estampació en la fabricació
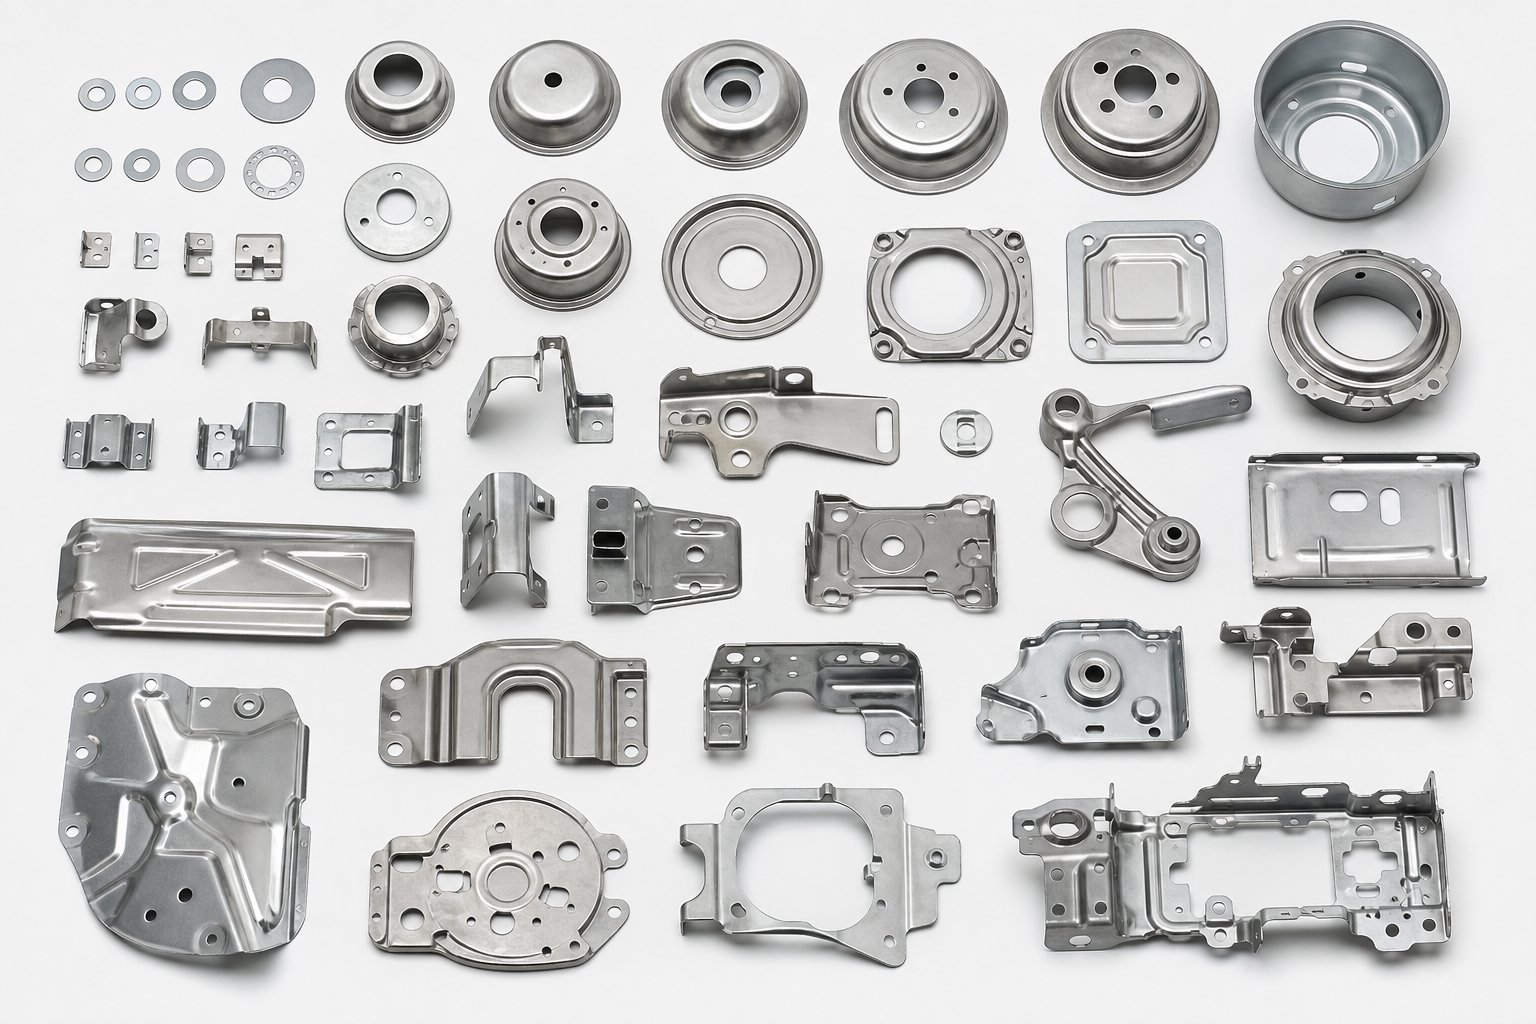
Imagineu-vos que sosteniu un panell de la porta d'un cotxe, un protector de telèfon intel·ligent o un connector elèctric petit. Cadascun d'ells va començar com una làmina plana de metall. El procés que els va transformar en parts precises i tridimensionals?Encuny i estampació. És l'eix vertebrador de la conformació de metalls de gran-volum, però molts enginyers i professionals de subministrament troben la terminologia sense tenir una idea clara de com encaixa tot.
Aquest article us explica tot el cicle de vida de la matriu i l'estampació, des del concepte d'eina i la selecció del material fins a la resolució de problemes-de producció. Tant si esteu avaluant proveïdors, especificant peces o simplement construint el vostre vocabulari tècnic, trobareu detalls útils a cada secció.
Què és una matriu en la fabricació
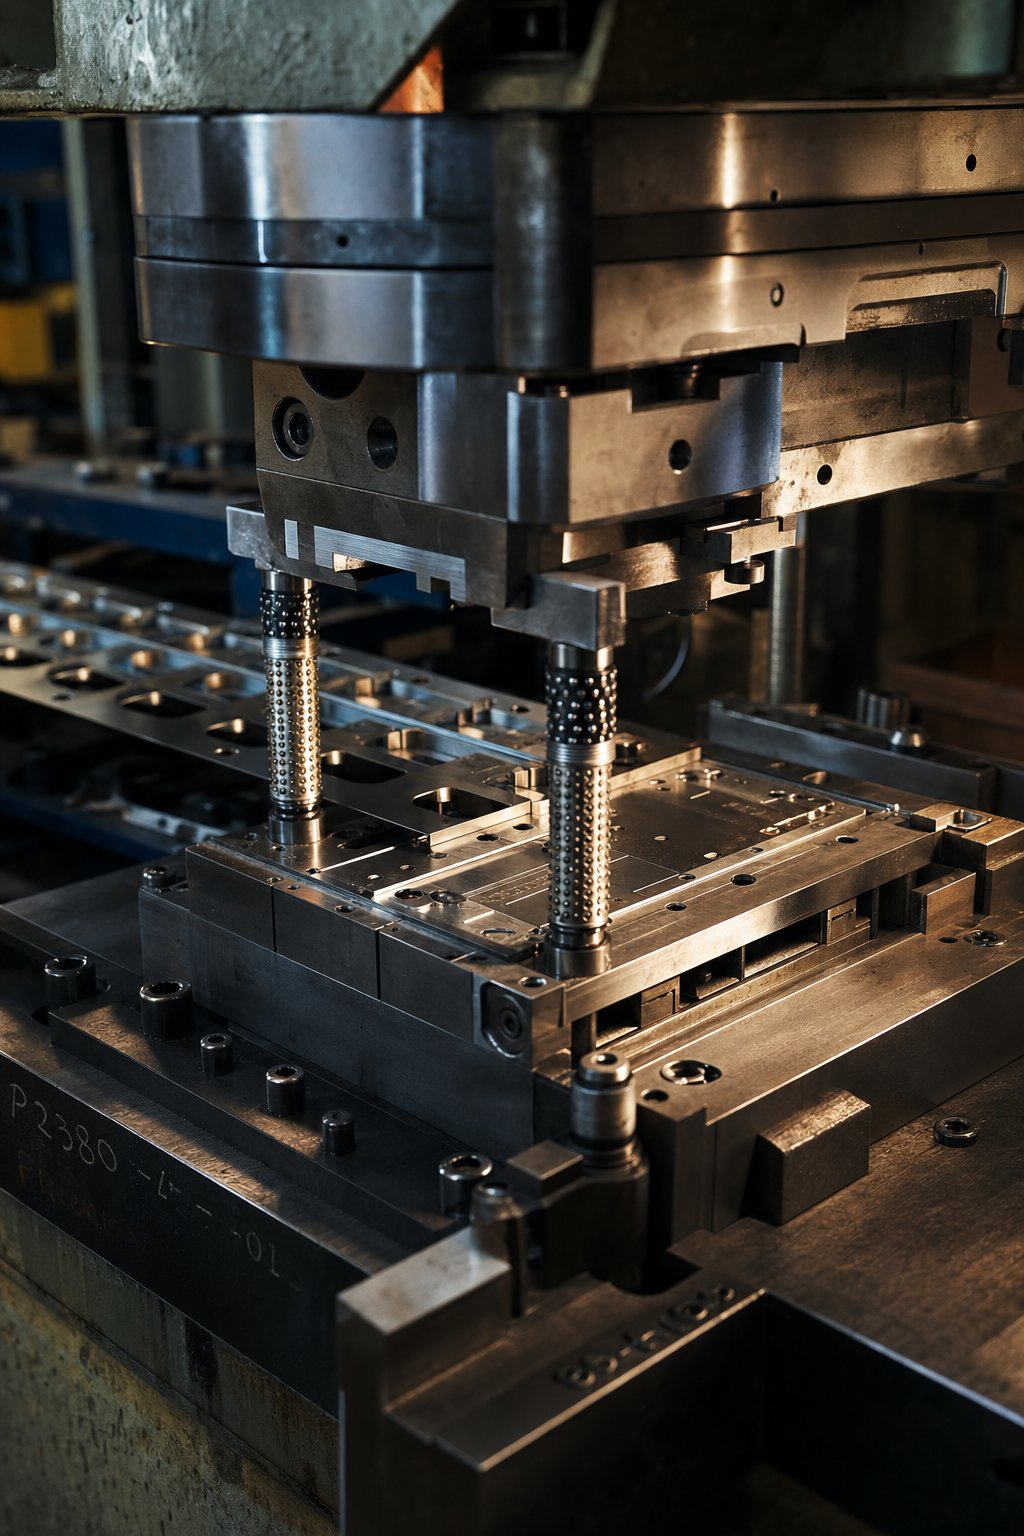
Aleshores, què és un dau? En la fabricació, una matriu és una eina-mecanitzada de precisió dissenyada amb una cavitat, un perfil o un conjunt de vores de tall específics que dóna forma a la matèria primera amb força. Penseu en això com un motlle altament especialitzat, però en lloc d'abocar-hi líquid, esteu pressionant una xapa sòlida contra ella a gran velocitat.
Una matriu d'estampació normalment consta de dues meitats complementàries:
- Dau superior (punxó)- El component mòbil connectat al ram de premsa. Descendeix al material, aplicant força per tallar o formar la peça.
- Dau inferior (bloc de matriu)- El component estacionari muntat al llit de premsa. Conté la cavitat o tall que rep el punxó i defineix la geometria final de la peça.
Quan la gent pregunta "què són les matrius en la fabricació" o "què són les matrius", es refereixen a aquests conjunts d'eines personalitzades-, cadascun dissenyat per a una sola peça o família de peces. Les matrius van des d'eines de la mida de la palma-per a microelectrònica fins a muntatges massiusamb un pes de diverses tones per als panells de carrosseria d'automòbils complets. Les seccions de tall i conformació solen estar fetes d'acer d'eina endurit o insercions de carbur per suportar milions de cicles de premsa.
Què és l'estampació i com es relaciona amb les matrius
Si una matriu és l'eina, l'estampació és el procés que la fa funcionar. Què és l'estampació, exactament? És l'operació de conformació de metalls d'alta velocitat-en què una premsa introdueix la xapa dins o a través d'una matriu per produir components acabats o semi-. La premsa proporciona la força, la matriu proporciona la geometria i la xapa es converteix en la peça.
L'estampació metàl·lica és el procés de fabricació que utilitza matrius especialitzades muntades en una premsa per tallar, doblegar o formar xapa plana en components de forma precisa a velocitat de producció.
La relació entre el disseny de la matriu i els resultats de l'estampació és simbiòtica. Una matriu perfectament dissenyada combinada amb els paràmetres de premsa incorrectes encara produirà ferralla. Per contra, una premsa-ben afinada no pot compensar la mala geometria de la matriu. Totes les variables de la matriu, des del punxó-a la-altura de la matriu fins a l'acabat superficial, influeixen directament en la qualitat de la peça, el temps de cicle i la longevitat de l'eina.
Per a què serveix l'estampació metàl·lica a la pràctica? Tot, des d'esborrar formes planes d'una tira, fins a tasses cilíndriques{0}}de dibuix profund, fins a encunyar detalls superficials. Una sola matriu progressiva pot realitzar una dotzena d'operacions seqüencials en un sol cop de premsa, convertint una bobina contínua de metall en peces acabades a velocitats superiors a 1.000 cops per minut.
Per què la matriu i l'estampació són importants en la fabricació moderna
Quatre qualitats fan que aquest procés sigui gairebé insubstituïble per a una producció de volum mitjà--alt:
- Repetibilitat- Un cop validat un dau, cada part que produeix és dimensionalment idèntica, tant si es tracta de la primera peça com de la milionèsima.
- Toleràncies estretes- Les matrius dissenyades correctament mantenen toleràncies en mil·lèsimes de polzada, sovint eliminant el mecanitzat secundari.
- Eficàcia de costos a escala- L'elevat cost inicial d'eines es compensa amb un cost per-peça extremadament baix un cop augmenta la producció.
- Versalitat transversal-del sector- Les estructures de carrosseria d'automòbils, els suports aeroespacials, els connectors electrònics, les carcasses de dispositius mèdics i els panells d'electrodomèstics de consum depenen de components estampats.
La versatilitat s'estén també als materials. L'acer suau, l'acer inoxidable, l'alumini, el coure i el llautó estan estampats habitualment, cadascun d'ells aportant característiques de conformabilitat úniques que influeixen en les opcions de disseny de matrius.
Amb les definicions al seu lloc, la profunditat real comença a nivell d'eines, on seleccionar el tipus de matriu adequat determina si un projecte assoleix els objectius de cost, velocitat i qualitat o no els tres.
Tipus de matrius d'estampació i quan utilitzar-los cadascun
Escollir el tipus de matriu incorrecte per al vostre projecte és com triar un martell per a la fusteria d'acabat. Potser obtindreu resultats, però perdreu material, temps i pressupost al llarg del camí. Els quatre tipus principals de matrius d'estampació ocupen cadascun un sobre de rendiment diferent, i entendre els seus avantatges-és la manera més ràpida d'adaptar la inversió en eines a la realitat de la producció.
Encunys progressius i com funcionen
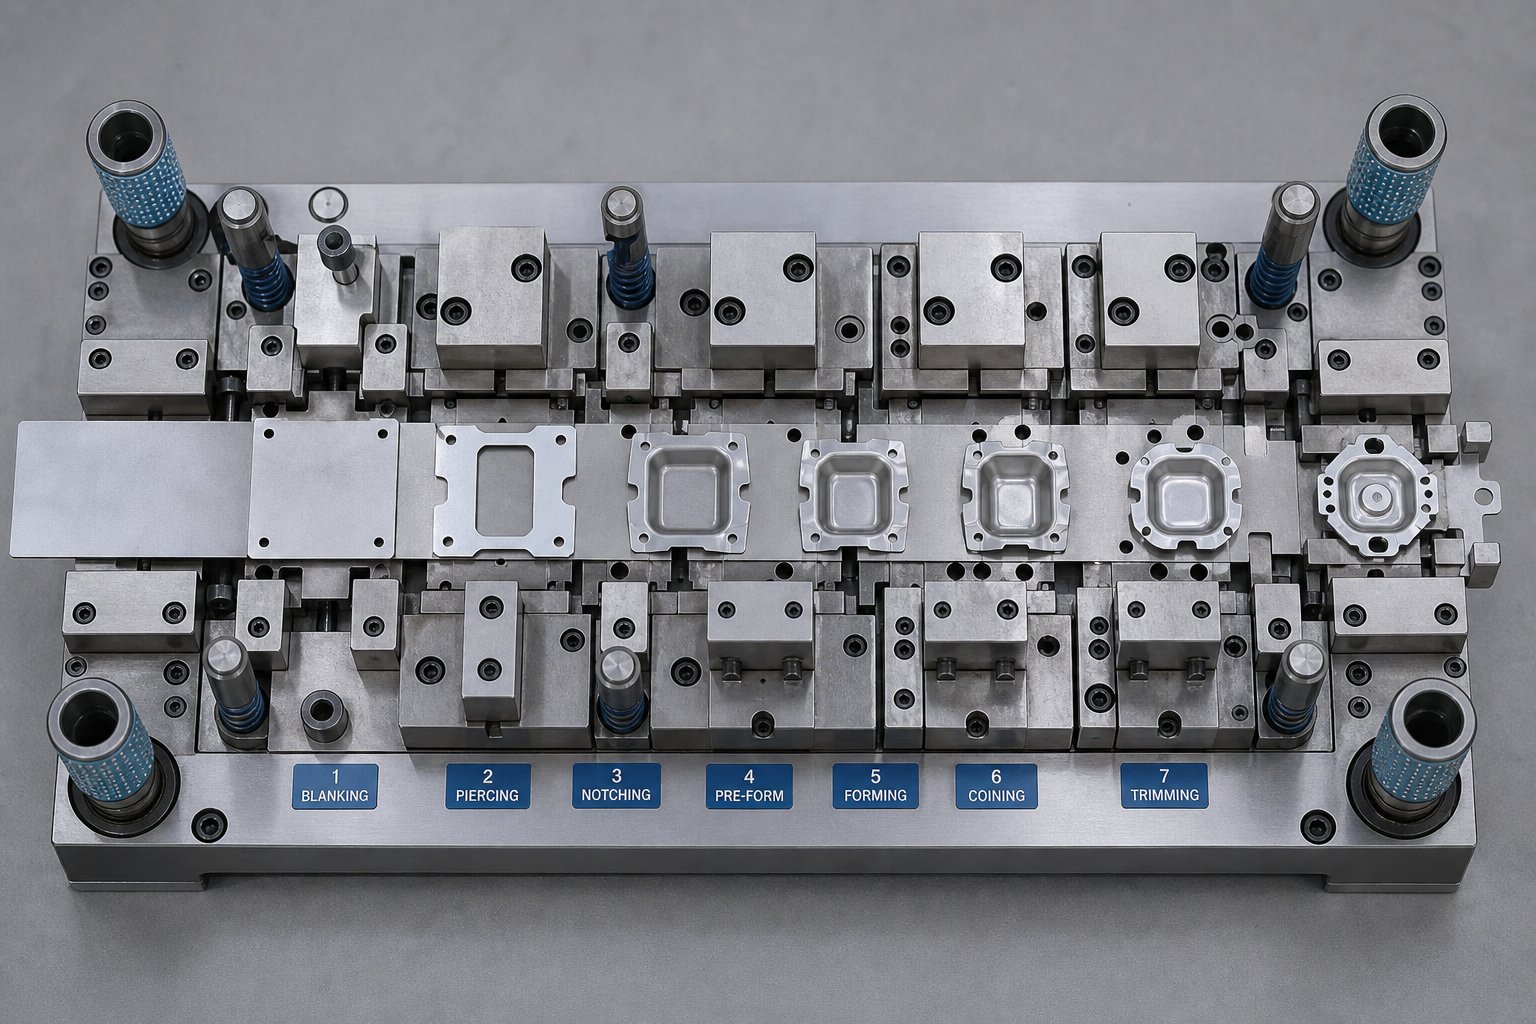
Elprocés progressiu d'estampació de matriugira al voltant d'un concepte únic i elegant: una banda metàl·lica contínua s'alimenta a través d'una sèrie d'estacions dins d'una matriu, amb cada estació realitzant una operació diferent, tallant, doblegant, formant o perforant, en seqüència. La cinta actua com a transportador propi, transportant la peça parcialment formada d'una estació a la següent amb cada cop de premsa. A l'estació final, el component acabat es separa de la cinta portadora.
Per què importa això? Velocitat. Una matriu progressiva-ben dissenyada pot produir peces complexes a velocitats superiors a diversos centenars de cops per minut, mantenint unes toleràncies estrictes a totes les estacions. Això fa que les matrius progressives siguin el cavall de batalla darrere les matrius d'estampació d'automòbils de gran-volum, els connectors electrònics i els petits suports de precisió.
Pros
- Rendiment extremadament alt amb una manipulació manual mínima
- Coherència dimensional estreta d'estació a estació
- Mínim residu de material gràcies a dissenys de tires optimitzats
- Reduir els costos laborals un cop s'executa la producció
Contres
- Major inversió inicial en eines a causa de la complexitat de diverses-estació
- Restriccions de geometria de la peça: són difícils d'acomodar els embussos profunds i les peces molt grans mentre la peça roman enganxada a la cinta
- Els canvis de disseny després de la construcció són costosos i requereixen{0}}temps
Matrius de transferència per a peces més grans i complexes
Què passa quan la teva part és massa gran o massa profunda per mantenir-se connectada a una tira? Aquí és on l'estampació de matriu de transferència pren el relleu. En aquest enfocament, un blanc es talla lliure del material d'estoc a la primera estació i després es mou físicament entre estacions posteriors mitjançant dits mecànics o pinces automatitzades.
Com que la peça de treball és independent d'una tira de suport, l'estampació de transferència s'adapta a dibuixos més profunds, geometries més grans i operacions com el roscat o el moletejat que serien impossibles en una configuració progressiva. Els components estructurals aeroespacials, els panells d'electrodomèstics grans i les seccions pesades de la carrosseria d'automòbils sovint depenen d'aquest mètode. La compensació- és una velocitat de cicle més lenta i una complexitat de configuració més alta en comparació amb les eines progressives, però la llibertat de disseny és substancialment més gran.
Un avantatge-sovint ignorat: les matrius de transferència eliminen les peces de connexió de la banda de suport en una cinta progressiva, la qual cosa pot reduir el consum de matèria primera a cada peça i reduir el cost total de les peces per a components més grans.
Troqueles compostes i combinades
L'estampació de matriu compost realitza múltiples operacions de tall en una sola carrera de premsa. Imagineu-vos en blanc una rentadora: el diàmetre exterior i el forat interior es punxen simultàniament en un moviment cap avall. El resultat és una peça plana i altament precisa produïda de manera ràpida i rendible-. Les matrius compostes excel·lent en geometries simples on la planitud i la qualitat de les vores són crítiques, com ara juntes, calces i laminacions elèctriques.
Les matrius combinades van un pas més enllà. Executen tant operacions de tall com de conformat en un sol traç, produint una peça que no només es talla a la forma sinó que també es doblega o es dibuixa en el mateix cop. Quan la vostra part és moderadament complexa però el volum no justifica la inversió d'una eina progressiva completa, una matriu combinada omple el buit perfectament.
La distinció clau: matrius compostes només tallades; combinació de troqueles tallades i formades. Escollir entre ells depèn de si la peça acabada requereix cap geometria no-plana.
Comparació consolidada de tipus de matrius
Quan s'avaluen les matrius d'estampació de xapa per a un projecte nou, la taula següent associa cada tipus amb els factors de decisió que més importen als enginyers d'eines i als gestors de subministrament:
| Tipus de matriu | Millor-per complexitat parcial | Volum de producció ideal | Interval de tolerància típic | Cost relatiu d'eines | Velocitat de cicle |
|---|---|---|---|---|---|
| Progressiu | Peces petites a mitjanes amb complexitat moderada (cobes, forats, formes) | Volum alt (100.000+ anuals) | ±0,025 mm a ±0,1 mm | Alt | Molt ràpid (200-1,500+ SPM) |
| Transferència | Parts grans o profundament dibuixades amb característiques complexes | Volum mitjà a alt (10K-500K+) | ±0,05 mm a ±0,15 mm | Alt | Moderat (15-80 SPM) |
| Compost | Peces planes i senzilles que requereixen vores de tall precisos | Volum baix a alt (flexible) | ±0,025 mm a ±0,075 mm | Baixa a mitjana | Ràpid (100-400 SPM) |
| Combinació | Peces moderadament complexes que necessiten tallar i formar d'un sol cop | Volum baix a mitjà (1K-50K) | ±0,05 mm a ±0,1 mm | Mitjana | Moderat (60-200 SPM) |
Observeu que no hi ha cap tipus de matriu únic que domina a totes les columnes. Els encunys progressius guanyen en velocitat, però exigeixen una inversió inicial elevada. Les matrius de transferència ofereixen llibertat geomètrica a costa del temps de cicle. Les matrius compostes mantenen els costos baixos per a peces simples, mentre que les matrius combinades ofereixen un camí mitjà per a una complexitat moderada a un volum moderat.
L'elecció correcta depèn, en última instància, de tres qüestions: quina és la complexitat de la peça, quants en necessiteu a l'any i quines toleràncies demana l'aplicació? Si responeu a aquests passos, us guiarà cap a les matrius d'estampació que equilibren el cost i la capacitat sense invertir- o menys{1}}en eines.
Per descomptat, seleccionar el tipus de matriu és només la meitat de l'equació. Cada tipus encara es basa en un conjunt d'operacions d'estampació bàsica, tallat, perforació, doblegat, dibuix i més, que defineixen què passa realment amb el metall a cada estació.
Operacions d'estampació bàsica explicades amb aplicacions
Cada peça estampada, tant si es tracta d'una rentadora plana com d'una tassa d'automòbil{0}}embullada profunda, deu la seva forma a una seqüència específica d'operacions realitzades dins de la matriu. Aquestes operacions són el vocabulari del procés d'estampació, i entendre cadascuna us ajuda a predir com es comportarà un disseny sota la premsa, on poden aparèixer els defectes i quines toleràncies es poden assolir de manera realista.
Imagineu-vos que esteu fullejant el full d'operacions d'una peça acabada. Veureu termes com borrar, perforar, doblegar, dibuixar i encunyar llistats en ordre. Cada entrada representa una interacció diferent entre el punxó i el dau. Aquí teniu el que passa realment a cada pas i per què és important per al vostre disseny.
Operacions de blanking i perforació
L'estampació en blanc i la perforació són operacions de cisalla, és a dir, separen el material forçant un punxó a través del full i en una obertura de matriu. La diferència rau en quina peça guardes.
En el blanking, la peça perforada fora de la tira és la peça de treball desitjada. Penseu en tallar formes de galetes de la massa: la galeta és el blanc i la massa restant és ferralla. En la perforació (de vegades anomenada estampació de perforació), la tira en si segueix sent la peça de treball i es descarten els petits llimacs que s'eliminen per crear forats o ranures.
El paràmetre de disseny crític per a ambdues operacions és l'espai lliure de punxó-a-, que és l'espai entre les vores de tall del punxó i la matriu. Aquest espai lliure s'expressa com a percentatge del gruix del material i varia segons el tipus de material. Per a l'acer suau, és típic un espai lliure d'un 5-10% per costat. Un espai massa petit provoca un desgast excessiu de l'eina i marques de doble cisalla; massa crea rebaves pesades i una mala qualitat de les vores. Aconseguir aquest equilibri correcte determina si el vostre procés d'estampació de xapa produeix vores netes o genera ferralla que encalla la matriu.
Doblat, conformat i dibuix
Un cop s'ha tallat el blanc pla o la tira per donar-li forma, la següent família d'operacions el transforma en una part tridimensional.
- Doblar- Deformació angular simple al llarg d'un eix recte. Les aplicacions habituals inclouen suports, canals i brides. La restricció principal del disseny és el retorn elàstic: la recuperació elàstica del material fa que es desplegui parcialment després que el punxó es retragui. Els enginyers compensen doblant la peça uns quants graus més enllà de l'angle objectiu perquè es relaxi de nou a la posició correcta.
- Formant- Formació complexa del contorn que doblega el material al llarg d'eixos corbats o compostos. S'utilitza per a panells de carrosseria d'automòbils, carcasses d'aparells i reforços estructurals. La limitació clau és controlar el flux de material per evitar l'arrugada a les zones comprimides i l'aprimament a les zones esteses.
- Dibuix- Estirar xapa metàl·lica a una cavitat de matriu per crear profunditat, produint formes buides com ara tasses, llaunes i tancaments. El repte del disseny aquí és gestionar la força del suport en blanc: massa poca permet arrugar-se a la brida, mentre que massa restringeix el flux de material i provoca trencaments al radi del punxó.
Springback mereix un èmfasi especial perquè afecta gairebé totes les operacions que deforman el metall sense tallar-lo. Els acers avançats-d'alta resistència i els aliatges d'alumini presenten un retorn elàstic significativament més elevat que l'acer suau, i de vegades requereixensimulació iterativa i estratègies de compensaciódurant el disseny de la matriu per aconseguir el compliment dimensional. L'enfocament sistemàtic de mesurar, mitigar, controlar i compensar el retorn elàstic s'ha convertit en una pràctica estàndard per a aquests materials.
Operacions d'encunyació, relleu i secundàries
Més enllà del tall i la conformació, diverses operacions d'acabat perfeccionen les característiques d'una peça estampada o afegeixen detalls funcionals. Què és el troquelat en relació a aquests passos secundaris? Tot i que el troquelat es refereix àmpliament a qualsevol operació de cisalla realitzada per un encuny (inclosos el tallat i la perforació), el terme també engloba les operacions de retall i entallament de precisió que netegen les peces formades abans de sortir de la premsa.
- Encunyar- Una operació de compressió d'alta-pressió que comprimeix el metall entre les cares del punxó i la matriu, fent que flueixi i ompli tots els detalls de la cavitat de l'eina. Les aplicacions habituals inclouen contactes elèctrics que requereixen gruix, moneda i superfícies de suport precises. La limitació principal és el tonatge extremadament elevat requerit, sovint de tres a cinc vegades més gran que les operacions de conformació sobre el mateix material.
- Relleu- Aixeca o rebaixa els patrons, el text o les textures superficials al full sense tallar-lo. S'utilitza per marcar, endurir costelles i textures funcionals en escuts tèrmics. La restricció és mantenir un gruix de material consistent, de manera que la característica en relleu no creï un punt feble ni distorsioni la geometria circumdant.
- Troquelat retallat i operacions secundàries- Després de la formació primària, les peces poden necessitar brides retallades, forats roscats o insercions-soldades per punts. Les matrius progressives poden integrar aquests passos a les estacions aigües avall, mentre que les peces autònomes es poden traslladar a accessoris dedicats. La consideració del disseny és garantir que les operacions secundàries no distorsionin la geometria de la peça aconseguida durant les etapes de conformació anteriors.
Cadascuna d'aquestes operacions es pot combinar dins d'una sola matriu o distribuir-se en diverses estacions depenent de la complexitat de la part i el volum de producció. Un dau progressiu, per exemple, pot esborrar i perforar a les dues primeres estacions, formar-se a la tercera, dibuixar a la quarta i encunyar una superfície crítica a la cinquena, tot en un sol cop de premsa completant el procés complet d'estampació en menys d'un segon.
Saber què exigeix cada operació de les eines porta directament a la següent pregunta crítica: quins materials i paràmetres de disseny han d'especificar els enginyers per garantir que la matriu funcioni de manera fiable durant centenars de milers, o fins i tot milions, de cicles?
Materials de matriu i consideracions de disseny per a enginyers
Una matriu pot tenir una forma perfecta i encara fallar prematurament si es construeix amb el material incorrecte. La geometria crida tota l'atenció durant les revisions del disseny, però l'acer que hi ha darrere d'aquesta geometria és el que determina si la vostra eina de matriu dura cinquanta mil cops o cinc milions. El disseny de matrius d'estampació és fonamentalment un repte d'enginyeria de materials disfressat com un problema de geometria.
Selecció de material de matriu i tractaments superficials
Cada matriu de metall comença com un bloc d'acer per a eines, i el grau que trieu estableix un sostre al rendiment. La decisió es redueix a equilibrar tres propietats competidores: duresa, tenacitat i resistència al desgast. Premeu massa fort sobre un i en sacrifiqueu un altre.
A continuació es mostren les famílies de materials més habituals utilitzades en matrius d'estampació d'acer:
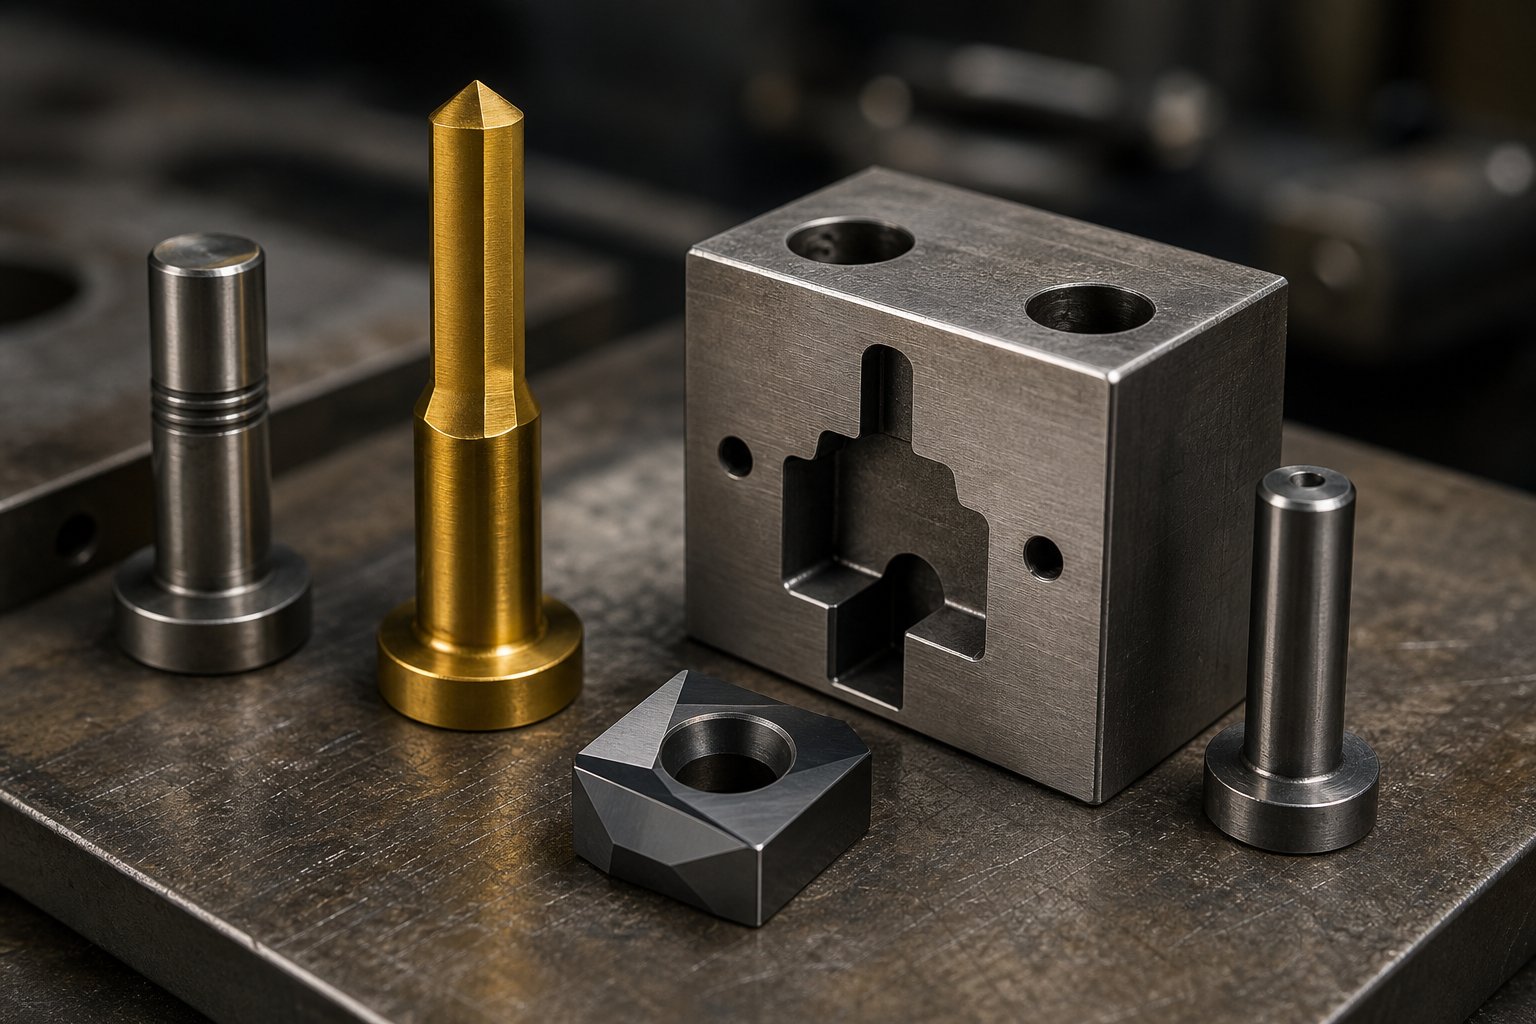
- Acer per eines D2- Un acer d'alt-carboni i alt-crom amb una resistència al desgast excepcional. La seva densa estructura de carbur el fa ideal per a matrius de tall i perforació amb materials abrasius durant llargues campanyes de producció. La compensació-? D2 ésmés fràgil que altres acers per a einesi pot trencar-se amb altes-càrregues de xoc.
- Acer per eines A2- Un acer d'aliatge mitjà-endurit per aire-que ofereix un perfil equilibrat de resistència al desgast i tenacitat. A2 resisteix millor a l'estella que el D2, el que el fa versàtil per formar matrius i geometries de punxó complexes on les forces d'impacte són importants.
- Acer d'alta -M2 (HSS)- Conserva la duresa a temperatures elevades generades durant les operacions d'alta-velocitat. Aquesta propietat, coneguda com a duresa vermella, evita que les vores de tall s'estovin durant el cicle ràpid. M2 fa un pont entre els acers per a eines convencionals i el carbur.
- Insercions de carbur de tungstè- Quan la resistència al desgast ha de ser extrema, el carbur és inigualable. És significativament més dur que qualsevol acer, però també més trencadissa, de manera que s'utilitza normalment com a insercions en zones d'alt-desgast en lloc de com a material de bloc de matriu complet. Carbide justifica el seu cost en tirades de centenars de milers o milions de peces.
El material base és només una part de l'equació. Els tractaments superficials allargan la vida de la matriu de manera espectacular sense canviar les propietats a granel. Els recobriments de nitrur de titani (TiN) afegeixen una capa dura i de baixa -fricció que redueix la irritació en formar acer inoxidable. El carbonitrur de titani (TiCN) ofereix una duresa encara més alta per a materials de peces més abrasius. La nitruració difon el nitrogen a la superfície de la matriu, creant una carcassa-resistent al desgast alhora que conserva la duresa del nucli. Fer coincidir el recobriment adequat amb el material de la peça i el volum de producció és una de les maneres més ràpides de reduir el cost per-peça en matrius de premsa metàl·lica sense una reconstrucció completa de la matriu.
Una regla pràctica: tirades curtes i prototips sovint poden justificar acers econòmics com l'O1; vestits de producció de volum mitjà-A2; i les aplicacions d'alt-volum o abrasives requereixen inserts D2 o de carbur amb recobriments avançats.
Paràmetres crítics de disseny per a enginyers de matrius
La selecció del material dóna a la matriu la seva durabilitat. Els paràmetres de disseny d'estampació li donen precisió. S'han de bloquejar diversos càlculs abans d'escriure qualsevol programa CNC:
- Lliurament de cop-per-dair- L'espai entre les vores de tall, expressat com a percentatge del gruix del material per costat. La pràctica estàndard recomana aproximadament un 10% per costat com a punt de partida, tot i que els materials més durs requereixen més espai lliure i les aplicacions de buit-fins exigeixen molt menys. Massa ajustat augmenta el desgast de l'eina; massa fluix produeix rebaves pesades.
- Optimització del disseny de la franja- Col·locació de peces en blanc a la tira de bobina per maximitzar la utilització del material. Fins i tot una millora del 2-3% en l'eficiència del disseny augmenta un estalvi significatiu en una tirada d'un milió de peces.
- Col·locació del pin pilot- Els pilots registren la franja a cada estació per mantenir una alineació coherent. Els pilots mal col·locats o desgastats causen un error de posició acumulat que es mostra com a forats desalineats o línies de compensació inconsistents aigües avall.
- Seqüenciació d'estacions- En matrius progressius, l'ordre de les operacions és important. La perforació generalment precedeix la formació perquè els forats perforats en una tira plana són més estables dimensionalment que els forats després de doblegar-se. Les decisions de seqüenciació afecten directament la tolerància de la part final.
Cadascun d'aquests paràmetres interactua amb els altres. El canvi de gruix del material, per exemple, s'ondula a través dels valors d'espai lliure, càlculs de tonatge de premsa i requisits d'amplada de cinta. Un procés disciplinat de disseny de matrius d'estampació de metall documenta aquestes interdependències d'hora perquè els canvis aigües avall no es converteixin en una costosa reelaboració de matrius.
Propietats del material de la peça i el seu impacte en el disseny de matrius
No podeu dissenyar una matriu de xapa aïlladament del material que estamparà. La resistència a la tracció, la ductilitat i el gruix de la peça de treball dicten els valors de separació, la força de conformació i l'estratègia de compensació del retorn elàstic. Una matriu dissenyada per a acer suau no funcionarà de la mateixa manera en acer inoxidable o alumini, fins i tot si la geometria de la peça és idèntica.
Considereu tres interaccions clau:
- Resistència a la tracció i força de conformació- Els materials-més de resistència exigeixen més tonatge de premsa i posen una major tensió als components de la matriu. Això significa materials de matriu més durs i una construcció de matriu més robusta.
- Ductilitat i conformabilitat- Els materials amb gran allargament (com el coure o l'acer suau) flueixen fàcilment en formes complexes. Els materials de baixa-ductilitat restringeixen les profunditats de dibuix assolibles i els radis ajustats.
- Tendència de retorn elàstic- Els materials amb un límit elàstic més elevat i un mòdul elàstic es tornen més agressius després de la formació.Acers{0}}d'alta resistència i aluminirequereixen una compensació de sobreflexió integrada directament a la geometria de la matriu.
La taula següent mapea els materials comuns de les peces de treball amb els factors que més influeixen en la selecció d'eines de matriu i les decisions de disseny:
| Material de la peça | Valoració de la formabilitat | Tendència de retorn elàstic | Impacte del desgast de la matriu | Espai lliure típic (% per costat) |
|---|---|---|---|---|
| Acer suau (baix carboni) | Alt | De baix a moderat | Moderat | 5-8% |
| Acer inoxidable (304/316) | Moderat | Alt | Alt (abrasiu, el treball-s'endureix) | 8-12% |
| Alumini (5052/6061) | Moderat a alt | Alt | Baix (però propens a la irritació) | 8-10% |
| Coure (C110) | Molt alt | Baixa | Baixa | 5-7% |
| Llautó (C260) | Alt | De baix a moderat | De baix a moderat | 5-8% |
Fixeu-vos en el patró: els materials que són més durs i resistents exigeixen espais lliures més amplis i acers de matriu més resistents al desgast{0}}. L'acer inoxidable, per exemple, el treball-s'endureix ràpidament durant la conformació, la qual cosa accelera el desgast de la matriu i sovint justifica les eines amb recobriment de TiN-o de carbur-inserits. L'alumini no desgasta la matriu de manera tan agressiva, però té tendència a fer-se (solda en fred-a la superfície de la matriu), cosa que fa que els recobriments de baixa-fricció siguin essencials.
Aquestes decisions basades en el material-ofereixen des del concepte inicial de la matriu fins a la programació del manteniment. Una matriu dissenyada amb una atenció acurada a les propietats de la peça no només produirà millors peces el primer dia, sinó que també mantindrà la precisió dimensional molt més profunda en la seva vida útil, la qual cosa condueix directament a la pregunta de com es construeix aquesta matriu en primer lloc.
El procés de construcció de matrius des del disseny fins a la prova
Un dau no sorgeix de la nit al dia. Entre el dibuix de la peça inicial i el primer component estampat de qualitat-de producció, hi ha un flux de treball estructurat i multifàsic que transforma l'acer d'eina en brut en un instrument de precisió capaç de repetir la mateixa operació milions de vegades. El procés de fabricació de matrius és on la teoria de l'enginyeria es troba amb la realitat física, i cada drecera presa aquí apareix més tard com a ferralla, reelaboració o fallada prematura de l'eina.
Tant si sou un enginyer d'eines que gestiona una construcció internament com si sou un gestor d'aprovisionament que avalua les capacitats d'un proveïdor, entendre què passa en cada etapa us ajuda a fer millors preguntes, establir terminis realistes i detectar banderes vermelles d'hora.
Anàlisi de viabilitat i simulació CAE
Cada projecte seriós de fabricació de matrius comença amb una pregunta: aquesta peça es pot estampar tal com es dibuixa? L'anàlisi de viabilitat és la primera porta i examina la geometria de la peça, la selecció del material, el gruix, les toleràncies i el volum de producció previst per determinar si el disseny es pot fabricar sense risc excessiu.
Un cop confirmada la viabilitat, la simulació d'-Enginyeria assistida per ordinador (CAE) es fa càrrec. Mitjançant l'anàlisi d'elements finits (FEA), els enginyers modelen digitalment com es comportarà la xapa dins de la matriu: on el material s'aprima, on s'arruga, on el retorn elàstic traurà les dimensions de les especificacions. El programari de simulació prediu aquests defectes abans de tallar qualsevol acer, cosa que permet als enginyers ajustar els radis d'estirament, la pressió del suport en blanc i la geometria de la matriu en un entorn virtual en comptes de fer una prova física-i-costosa.
L'estalvi de costos aquí és substancial. Segons els coneixements deInvestigació de simulació de formació de Keysight, les proves de matrius virtuals poden eliminar la majoria dels problemes de conformació abans que comenci el prototipat, reduint setmanes dels terminis de desenvolupament i evitant costoses modificacions d'eines després de l'enduriment. Per a materials difícils com ara-acers avançats d'alta resistència o aliatges d'alumini, la simulació no és opcional; és l'única manera pràctica de predir i compensar magnituds de retorn elàstic que d'altra manera requeririen múltiples cicles de correcció física.
Mecanitzat CNC, EDM i muntatge
Amb les dades de simulació validades, comença el mecanitzat de matrius. Aquesta fase converteix els blocs d'acer endurit en les superfícies de precisió que donaran forma a cada part que produeix la matriu. Normalment, la seqüència segueix aquest camí:
- Fresat CNC- Mecanitzat desbast i semi-de blocs de matriu, suports de punxons i plaques de desmuntatge. Els centres CNC de cinc -eixos gestionen contorns complexos en una única configuració, reduint els errors de posició acumulats.
- Tractament tèrmic- Els components de la matriu se sotmeten a un enduriment al forn al buit per aconseguir la duresa objectiu (normalment HRC 58-62), seguit d'un tremp per equilibrar la duresa amb la duresa.
- EDM per fil- Els perfils de perforació complexos i les obertures de-tolerància estanques es tallen amb un elèctrode de filferro de llautó fi. EDM amb filferro aconsegueix toleràncies tan ajustades com ± 0,005 mm en acer endurit, el que el fa essencial per a geometries complexes d'esborrat i perforació.
- Mòlta superficial- Assegura la planitud de les superfícies d'acoblament de manera que les meitats superior i inferior de la matriu s'alineen amb precisió a tota l'alçada de tancament.
- Assemblea- Les agulles de guia, els buixos, les molles, els pilots i els components del separador s'ajusten junts. Un fabricant de matrius mestre realitza un funcionament en sec, ciclant manualment la matriu d'eina muntada per comprovar si hi ha interferències abans que mai vegi una premsa.
L'eina i l'artesania de matriu viuen en aquests detalls. Cada component ha d'encaixar dins de les micres de la seva intenció de disseny, perquè qualsevol descuidació es composa amb cada cop de premsa. És per això que els fabricants de matrius experimentats confien en la metrologia de bucle tancat-, inspeccionant les dimensions crítiques a cada etapa en lloc d'esperar que el muntatge final reveli errors.
Prova, ajust i inspecció final
La fase de prova és on el dau es demostra o exposa les seves debilitats. La matriu muntada es munta en una premsa de prova i les peces de mostra s'estampan amb material representatiu de producció-. Aquestes primeres-parts de l'article es mesuren després amb les especificacions de GD&T mitjançant màquines de mesura de coordenades (CMM) i comparadors òptics.
Poques vegades un dau produeix peces perfectes en el seu primer cop. El procés d'ajust iteratiu, de vegades anomenat tacat o coincidència-blau, afina-les superfícies que formen, corregeix la compensació del retorn elàstic i optimitza les separacions de punxada-a-en funció de les mesures reals de les peces. Cada cicle produeix dades que impulsen el següent ajust fins que totes les dimensions crítiques entren dins de la tolerància.
La inspecció final ho documenta tot: informes dimensionals, certificacions de materials, resultats de proves de duresa i mesures d'acabat superficial. Només després d'aquesta validació completa, la matriu es llança per a la producció.
Els constructors de matrius de servei complet-estructuren tot aquest flux de treball sota un mateix sostre.YICHEN, per exemple, porta projectes de matrius d'estampació personalitzats a través d'una seqüència completa, des de la revisió de viabilitat i la simulació CAE fins al mecanitzat CNC, les proves i la inspecció final, donant als fabricants i als gestors d'aprovisionament un únic punt de responsabilitat des del concepte fins a les eines de producció-. Per als lectors que avaluen els socis de fabricació de matrius d'eines, aquest model d'extrem-a-extrem elimina la sobrecàrrega de coordinació de dividir les etapes entre diversos proveïdors.
Les eines i tecnologies del fabricant de matrius que es descriuen aquí representen les millors pràctiques establertes en la fabricació d'eines i matrius. Però la indústria no s'atura. Els avenços en la tecnologia de la servopremsa, la simulació digital i els sistemes de fàbrica connectats estan remodelant el que és possible a la planta de producció, augmentant les velocitats de cicle i les taxes de defectes més baixes que mai.
Tecnologies modernes d'estampació que transformen la indústria
El procés de creació de matrius pot seguir una seqüència-ben establerta, però l'equip i el programari que condueixen cada etapa han canviat de manera espectacular. La tecnologia d'estampació està evolucionant de maneres que afecten tot, des de com una premsa aporta força fins a com un enginyer prediu els defectes mesos abans que una matriu arribi a la botiga. Si especifiqueu eines o avalueu proveïdors, entendre aquests avenços us ajudarà a fer preguntes més clares i a reconèixer quines capacitats es tradueixen realment en millors parts.
Tecnologia Servo Press i els seus avantatges
Com funciona una premsa d'estampació en una configuració tradicional? Un volant d'inercia emmagatzema energia cinètica, un embragatge s'enganxa i l'ariet baixa a través d'un perfil de moviment fix dictat per la geometria de la manovella. La velocitat és constant. El temps d'estada és insignificant. Obteniu el que us ofereix l'enllaç mecànic i els materials són difícils de--formar, ja sigui cooperant o trencant.
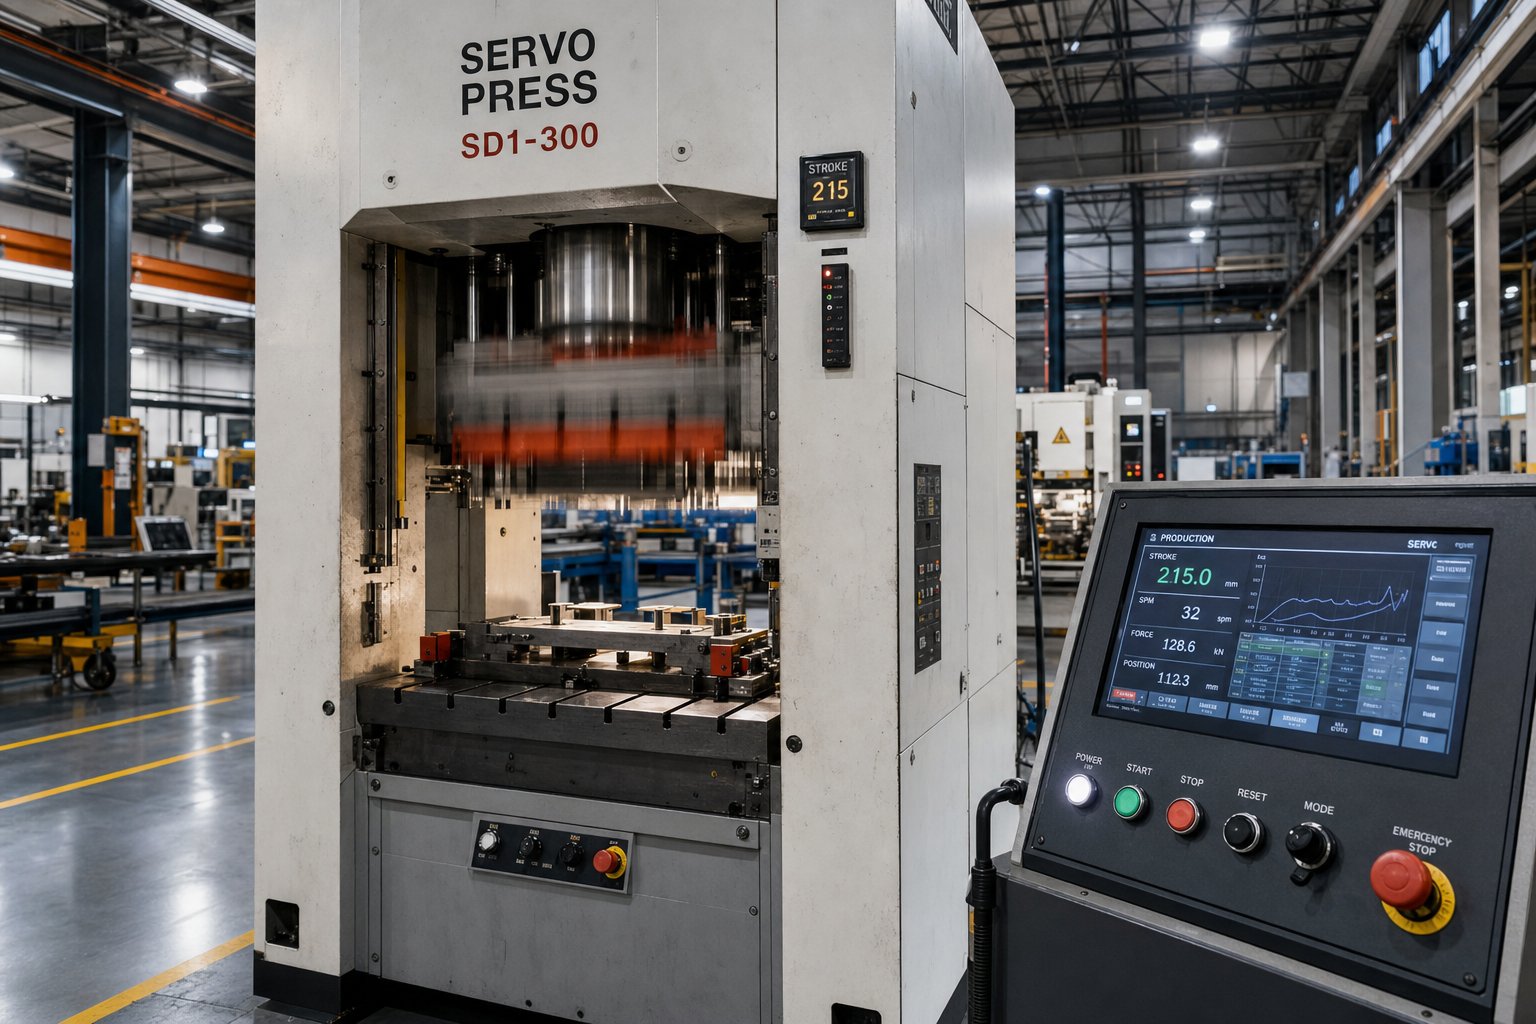
Una premsa d'estampació de matrius accionada per servo-reescriu aquestes restriccions. En lloc d'un volant i un embragatge, aservomotor d'accionament directe-controla la posició de la llisca, la velocitat i el temps de permanència mitjançant un perfil de carrera totalment programable. Els enginyers poden alentir l'ariet en el moment del contacte del material, mantenir-lo al punt mort inferior per deixar fluir el metall i accelerar a través de les parts que no funcionen-de la carrera, tot en un sol cicle.
Els beneficis pràctics s'agreguen ràpidament:
- Velocitat variable dins d'un cop- Permet velocitats de conformació més lentes per a embutits profunds en alumini o acer-d'alta resistència, reduint el trencament i l'aprimament sense sacrificar el temps de cicle global.
- Permanència programable- Mantenir el cop de puny a tota la profunditat permet que el material es relaxi, millorant la precisió dimensional i reduint el retorn elàstic en geometries difícils.
- Eficiència energètica- El servomotor consumeix energia principalment durant la part de treball del cicle i empra la frenada regenerativa durant la desacceleració, el que resulta en un consum total d'energia substancialment inferior en comparació amb les premses mecàniques en funcionament contínua.
- Reducció de soroll i vibracióEls perfils de contacte - suaus-tactes eliminen el xoc d'impacte que caracteritza l'estampació convencional d'alta velocitat-, allargant la vida útil de la matriu i millorant les-condicions del sòl de la botiga.
Per a eines d'estampació dissenyades per manipular materials avançats, les premses servo desbloquegen finestres de conformació que simplement no existeixen a les màquines de carrera-fixa. La màquina d'estampació de matrius i la matriu en si es converteixen en un sistema coordinat en lloc de dues peces de maquinari independents.
Programari de simulació en el disseny de matrius
La prova física-i l'error-en una premsa de prova és car. Cada iteració fallida consumeix temps de premsa, mà d'obra d'enginyeria, espais en blanc de ferralla i marge de programació. El programari de simulació de conformació basat en FEA-aborda això replicant digitalment tot el procés de fabricació d'estampació abans de mecanitzar un únic bloc d'acer.
Les eines de simulació modernes prediuen on el material s'aprimarà més enllà dels límits segurs, on es produirà l'arrugada a causa de l'excés de compressió, on el retorn elàstic allunyarà les dimensions fora de la tolerància i si la geometria del cordó escollida i la força del suport en blanc estan optimitzades. Els enginyers posen a prova desenes de configuracions en hores en lloc de setmanes, ajustant la forma en blanc, la profunditat del dibuix i la disposició de les perles en un entorn virtual.
El retorn de la inversió és convincent. Les dades del sector dels programes de matrius d'automoció mostren que les eines guiades per simulació-normalment només requereixen una o dues iteracions de prova física, en comparació amb les tres o sis iteracions de les matrius desenvolupades sense simulació de formació. Les tarifes de simulació generalment representen entre el 3 i el 8% del cost total de l'eina, però els estalvis de la reelaboració eliminada i els terminis comprimits ofereixen de manera constant de cinc a deu vegades aquesta inversió a canvi.
Per a peces de premsa d'estampació que involucren acers d'alta -resistència per sobre de 590 MPa o panells d'alumini, només la compensació de retorn elàstic pot afegir de tres a cinc cicles de correcció física sense simulació. La incorporació d'aquesta compensació directament a la geometria de la matriu a partir de dades de simulació transforma un exercici de depuració de diverses-setmanes en un pas previsible i controlat.
Integració de la indústria 4.0 en les operacions d'estampació
La planta de fabricació d'estampació s'està connectant. Els principis de la indústria 4.0, la convergència de sensors, dispositius IoT i analítiques al núvol, estan convertint les premses de màquines aïllades en nodes de generació de dades-en una línia de producció en xarxa. Aquestes són les tecnologies clau que remodelen les operacions diàries:
- -sensors de força de matriu- Les cèl·lules de càrrega incrustades controlen les forces de conformació i tall en temps real, detectant el desgast de l'eina o la variació del material abans que produeixin-les-peces especificades. Els pics de força sobtats desencadenen parades automàtiques de premsa, protegint tant la matriu com el producte.
- Manteniment predictiu mitjançant monitorització de vibracions i temperatura- Els sensors dels coixinets de premsa, les columnes de guia i els components de la matriu segueixen les signatures de vibració i la deriva tèrmica. Marcador d'algoritmes d'aprenentatge automàticprimers signes d'alerta de desgast o fallada imminent, permetent als equips de manteniment intervenir abans que una avaria atura la producció.
- Sistemes de canvi-mor-ràpid (QDC).- La subjecció hidràulica, la transferència automàtica de reforç i les eines pre-escenificades redueixen el canvi de matriu d'hores a minuts. A les línies de producció-de mescla alta, QDC augmenta directament el temps de funcionament disponible de la premsa.
- Control estadístic de processos (SPC) a la premsa- Les línies d'estampació connectades alimenten dades dimensionals i força als taulers de control centralitzats de SPC. Les tendències es fan visibles en temps real, la qual cosa permet corregir els processos abans que s'acumuli la ferralla i no després que un lot sigui rebutjat a la inspecció final.
- Bessons digitals- Les rèpliques virtuals de la premsa física i la matriu simulen operacions, identifiquen colls d'ampolla i validen els canvis de paràmetres abans que arribin a la planta de producció, reduint el risc durant l'optimització del procés.
En conjunt, aquestes tecnologies canvien el procés de fabricació d'estampació de reactiu a predictiu. En lloc d'esperar que aparegui un defecte en una peça, els sistemes connectats marquen les condicions que causen defectes i intervenen aigües amunt. El resultat és un temps de funcionament més elevat, menors taxes de ferralla i programes de manteniment impulsats per la condició real de l'equip en lloc d'intervals de calendari arbitraris.
Aquests avenços fan augmentar la productivitat, però no eliminen la realitat fonamental del desgast de la matriu. Fins i tot la línia de producció amb servopremsa i sensor-més sofisticada encara depèn d'un manteniment disciplinat i d'un diagnòstic ràpid de defectes per mantenir les peces dins de la tolerància a llarg termini.
Manteniment de matrius i resolució de defectes d'estampació
Les xarxes de sensors i les premses servo poden marcar anomalies, però algú encara ha d'obrir la matriu, diagnosticar la causa arrel i arreglar-la. El manteniment de la matriu d'estampació és on es protegeix la longevitat de la producció o s'erosiona en silenci, una inspecció perduda a la vegada. Un programa de manteniment disciplinat no només evita avaries. Manté constant la qualitat de les peces a través de centenars de milers de visites, fa que els costos per-peça siguin previsibles i evita els errors en cascada que converteixen una petita rebava en una parada total de la premsa.
Programes de manteniment preventiu i bones pràctiques
Un bon programa de manteniment combina comprovacions-basades en temps amb activadors-de recompte de cops. Els intervals del calendari asseguren que mai es salta la cura rutinària durant les setmanes de producció intensa, mentre que els llindars-basats en l'èxit tenen en compte la realitat que els encunys no es desgasten al mateix ritme, independentment de quants dies passen entre tirades.
A continuació s'explica com és un programa pràctic per a un conjunt de matrius d'estampació típic que s'executa amb una producció de volum moderat-a-:
- Per torn- Comprovació visual de rebaves a les peces, acumulació de llimacs a la cavitat de la matriu, sorolls anormals i confirmació de lliurament de lubricant. Marca qualsevol canvi de qualitat-relacionat amb les vores immediatament.
- Diàriament- Inspeccioneu els pilots, les molles, les guies i les vies de flux de ferralla. Netegeu les superfícies de contacte i comproveu que el maquinari crític segueix sent segur.
- Setmanalment- Mesureu els articles de desgast amb criteris de servei documentats. Torqueu-les fixacions amb un historial d'afluixament i actualitzeu les visites-per-registres de servei.
- Mensualment- Neteja profunda de les seccions propenses a l'acumulació de contaminació. Reviseu les guies, les calces i l'estabilitat del temps. Planifiqueu l'afilat en funció de les tendències de desgast en lloc de conjectures.
- Activadors-de recompte de traços- Programeu les revisions d'afinació i la substitució de components en funció de les visites reals-per-dades de servei per a cada procés, no intervals de calendari arbitraris.
La freqüència s'ha d'apretar quan el material es torna més abrasiu (l'acer inoxidable fa servir les eines més ràpidament que el coure), quan les toleràncies de les peces són exigents o quan la complexitat de la matriu crea més llocs per a la pèrdua d'alineació.Orientació del sector d'especialistes en manteniment preventiurecomana crear programes al voltant de mesures de referència com ara la freqüència de temps d'inactivitat, la capacitat de primer-temps i la variabilitat del rendiment en lloc d'adoptar una plantilla única--per a tots-.
Els components clau de la matriu d'estampació que demanen atenció a cada parada de PM inclouen vores de tall i punxons, plaques i molles separadores, passadors i casquilles de guia, passadors pilot i vies d'evacuació de ferralla. Una molla desgastada que ja no treu la peça de manera neta o un casquill guia que desenvolupi joc produirà una deriva dimensional molt abans que provoqui una fallada catastròfica.
Resolució de problemes de defectes comuns d'estampació
Quan les peces comencen a sortir de la premsa amb problemes de qualitat visibles, resistiu la necessitat de tornar a rectificar immediatament la matriu. Molts problemes de conformació d'estampació es remunten a la deriva de la configuració, errors de lubricació o maquinari solt més que al desgast real de l'eina. Un enfocament sistemàtic estalvia temps i evita reparacions innecessàries de matriu.
Comenceu per les causes més senzilles i reversibles: llimacs atrapats, camins de ferralla bloquejats, lliurament deficient de lubricant, problemes de pas d'alimentació i superfícies de muntatge soltes. Només després de descartar-los, hauríeu d'aprofundir més en les vores de tall, les guies gastades o les insercions danyades.
La taula següent mapa els defectes més comuns amb les seves causes arrel i accions correctores:
| Tipus de defecte | Causes primàries | Accions correctores | Estratègies de prevenció |
|---|---|---|---|
| Arrugues | Força insuficient del suport en blanc; disseny de comptes de dibuix inadequat; flux excessiu de material a la cavitat | Augmenteu la pressió del suport en blanc; redissenyar comptes de dibuix; Comproveu la pressió del moll de nitrogen o del coixí | Valideu la força del suport en blanc durant la prova; controlar la pressió del coixí cada torn; simular el flux de material abans de la producció |
| Esquinçant | Aprimament excessiu de radis ajustats; lubricació insuficient; resistència a la tracció del material que supera els supòsits de disseny | Augmentar els radis de dibuix; millorar el lliurament de lubricants; verificar les especificacions del material entrant amb el disseny de matriu | Especifiqueu els radis mínims durant el disseny de la matriu; establir controls de lubricació per torn; implementar la inspecció de material entrant |
| Formació de rebaves | Vores de tall gastades; un cop de puny excessiu-per-l'eliminació del darrer; botó de punxó o matriu trencat | Esmolar o tornar a esmolar les vores de tall; restablir l'espai lliure adequat; substituïu les insercions danyades | Seguiment dels intervals d'afinació contra el recompte de cops; inspeccionar les vores a les parades programades de PM; utilitzeu recobriments{0}}resistents al desgast |
| Tornada de primavera | Compensació de sobreflexió inadequada; variació de la força de rendiment del material; superfícies de formació desgastades | Augmenta l'angle de sobreflexió en la geometria de la matriu; ajustar el tonatge; verificar la consistència del lot de material | Construeix una compensació de retorn elàstic a partir de la simulació CAE; supervisar les certificacions de materials de lot-a-lot; inspeccioneu les superfícies de conformació mensualment |
| Deriva dimensional | Pins pilot gastats; expansió tèrmica durant llargues tirades; muntatge de matriu solt; desgast de la boquilla de guia | Substituïu els pilots gastats; permetre l'estabilització tèrmica abans de mesurar; maquinari de muntatge de retorque; guies de servei | Feu un seguiment de les tendències dimensionals en funció del recompte de cops; implementar un protocol-d'escalfament per a tirades llargues; comproveu pilots i guies a cada interval de PM |
Observeu un patró: la majoria de les accions correctives impliquen restaurar el dau a les seves condicions dissenyades en lloc d'inventar noves solucions. Si el mateix defecte es repeteix després d'una correcció verificada, la causa principal probablement es troba en el propi disseny de matriu o en un component del conjunt de matrius de segell que ha arribat al final de la vida útil, no en l'últim ajust realitzat.
Ampliant la vida de la mort mitjançant una cura proactiva
Tres factors dominen la longevitat de la matriu més que qualsevol altre: la lubricació, el control de qualitat del material i l'alineació de la premsa.
- Lubricació- El tipus de lubricant correcte, el volum d'aplicació i l'àrea de cobertura redueixen el desgast provocat per la fricció-a les superfícies de conformació i eviten la irritació. Un lubricant que funcionava per a acer suau pot fallar completament en acer inoxidable. Combina el lubricant amb el material de la peça i verifiqueu el lliurament cada torn.
- Control de qualitat dels materials- Les variacions en el gruix de la bobina entrant, la duresa o l'acabat de la superfície obliguen la matriu a treballar fora de la seva finestra de disseny. Fins i tot les petites desviacions de la resistència a la tracció acceleren el desgast de les vores de tall i els radis de formació. Les inconsistències del material en la composició o la qualitat de la superfície es troben entre les causes arrels més freqüents dels defectes prematurs en l'estampació de precisió.
- Premeu l'alineació- Una premsa amb problemes de paral·lelisme del ram distribueix la força de manera desigual entre els conjunts de matrius, provocant un desgast d'-una cara que cap manteniment no pot superar. El calibratge regular de la premsa protegeix tots els encunys que hi corren.
Quant de temps ha de durar una mort? Les expectatives típiques de vida útil varien enormement. Una matriu de tancament D2 endurida que estampa acer suau amb un manteniment adequat pot executar diversos milions de visites. La mateixa geometria en una aplicació de conformació d'acer inoxidable pot requerir la substitució d'inserts a 200.000-300.000 cops. El material de matriu, el material de la peça, la velocitat de producció i la disciplina de manteniment canvien aquest nombre. Les matrius que duren més són les construïdes amb expectatives de servei realistes i es mantenen en funció de les dades de desgast reals en lloc de suposicions optimistes.
El manteniment manté un dau en funcionament. Però en algun moment, la qüestió passa de com mantenir l'eina a si la inversió en aquesta eina es va justificar en primer lloc, i com el cost i el volum de producció haurien de guiar la propera decisió de l'eina.
Factors de cost i decisions de volum per a la inversió de matrius
Un dau que s'executa molt bé però que mai arriba al seu punt d'equilibri-no és una història d'èxit. És un adorn de prestatge car. Les decisions d'eines són decisions d'enginyeria, sí, però també són econòmiques. Comprendre què impulsa els costos i com el volum de producció remodela l'economia us ajuda a invertir en el nivell adequat d'eines sense gastar-vos en excés en la capacitat que mai utilitzareu o gastar menys en una eina que no pot sobreviure a l'execució.
Què impulsa el cost de la matriu d'estampació
Dues cites per a peces metàl·liques estampades aparentment idèntiques poden diferir en un ordre de magnitud. Aquest buit normalment es remunta a les eines, no al metall en si. Segons el desglossament de costos de Jennison Corporation, la complexitat de l'eina és el principal factor de cost en qualsevol projecte d'estampació, i aquests són els factors que l'agreguen:
- Nombre d'estacions- Cada operació (perforació, doblegat, conformat, retallat) requereix la seva pròpia estació en una matriu progressiva. Un suport senzill que necessita tres estacions costa una fracció d'una carcassa d'automòbil que en requereix vint.
- Dificultat de formació- Els embuts profunds, els radis ajustats i les corbes compostes exigeixen una geometria de matriu més sofisticada, toleràncies de mecanitzat més ajustades i, sovint, compatibilitat amb servopremses. El format complex es tradueix directament en més hores d'enginyeria i més temps CNC.
- Grau de material de matriu- Un prototip d'eina construït amb acer pre-temprat costa molt menys que una matriu de producció que utilitza inserts D2 amb recobriments de TiN per a milions de cicles. La vida útil esperada determina la inversió material.
- Requisits de tolerància- L'estampació de matriu de precisió amb toleràncies inferiors a ±0,05 mm requereix perfils d'erosió de filferro, espais lliures més ajustats i cicles de prova més iteratius. Cada decimal de precisió afegeix cost de manera no lineal.
- Mida de la part- Les peces més grans necessiten blocs de matriu més grans, premses més grans i més acer en brut. Un suport estructural d'acer estampat per a un marc d'automòbil requereix una massa d'eines substancialment més gran que un connector de la mida-del dit.
- Operacions secundàries integrades- En el-roscat de matriu, la inserció de fixació PEM o la soldadura per resistència integrada a la matriu progressiva augmenten la complexitat de l'eina inicial. Tanmateix, aquestes addicions sovint redueixen el cost total per-peça eliminant la manipulació posterior i els muntatges separats.
La conclusió: el cost de les eines no és arbitrari. Reflecteix decisions quantificables sobre complexitat, durabilitat i precisió. Comprendre quins factors requereix realment el vostre projecte i quins són -agradables-tenir, és el camí més ràpid cap a una inversió-de mida adequada.
Llindars de volum de producció i selecció del tipus de matriu
El volum ho canvia tot en l'economia de l'estampació. Un dau que costa 80.000 dòlars afegeix 16 dòlars per part en una tirada de 5.000 peces, però només 0,16 dòlars per part en 500.000 peces. Aquesta corba de costos asimptòtica, cominvestigació de costos d'estampació d'automòbilsconfirma, és el que fa del volum el gran equalitzador de l'estampació industrial de metalls.
A continuació es mostra com les expectatives de volum anual es mapegen amb els nivells d'inversió adequats:
| Volum Anual | Enfocament de matriu recomanat | Justificació |
|---|---|---|
| Menys de 5.000 peces | Troqueles compostes simples o eines de transferència-manual; Considereu el tall per làser com una alternativa | L'amortització de les eines per peça segueix sent massa alta perquè els encunys complexos arribin a l'equilibri |
| 5,000 - 50,000 parts | Encunys combinats o matrius progressius curts amb menys estacions | Compensacions d'inversió en eines moderades per-part de mà d'obra i costos de temps de cicle |
| 50,000 - 200,000 parts | Encunys progressius complets amb insercions endurides | El cicle d'-alta velocitat i les toleràncies estrictes justifiquen la despesa en eines; el cost per-part disminueix bruscament |
| 200,000+ parts | Matrius complexes progressius o de transferència amb insercions de carbur, manipulació de materials automatitzada i operacions secundàries en-de matriu | La màxima automatització i durabilitat minimitzen el cost per{0}}peça i mà d'obra; morir vida mesurada en milions de cops |
Aquests llindars canvien en funció de la complexitat de la peça i del mètode de fabricació actual. Una peça estampada metàl·lica amb geometria senzilla pot justificar l'estampació a volums més baixos, mentre que un component profundament dibuixat pot necessitar quantitats més altes per compensar l'eina. La pregunta crítica no és només "quantes peces necessito?" però "quin és el meu cost actual per-peça i a quin volum ho supera l'estampació?"
Càlcul del ROI de la inversió en eines
El ROI de les eines no és un misteri. És aritmètica, però requereix mirar més enllà del preu de la peça fins al cost total de propietat. La fórmula bàsica és senzilla:
Cost total=Costos fixos (disseny + eines + configuració) + (cost variable per unitat x volum)
El cost variable per unitat inclou la matèria primera, el temps de premsa (basat en la velocitat horària de la màquina i la velocitat del cicle), mà d'obra i despeses generals. Els models d'estimació de la indústria solen mostrar que la matèria primera representa el 60-70% del preu de la peça variable dels components d'estampació metàl·lica, amb el temps de premsa i la mà d'obra dividint la resta.
Allà on els càlculs de ROI solen quedar curts és ignorar els estalvis aigües avall. Una matriu dissenyada amb toleràncies més ajustades pot costar més per endavant, però pot eliminar operacions de mecanitzat, desbarbat o inspecció secundàries que, d'altra manera, afegeixen cost a cada peça. De la mateixa manera, l'estampació de peces metàl·liques amb operacions integrades en-la matriu (tocs, inserció de maquinari) redueix els passos de manipulació i el risc de qualitat que comporta les peces mòbils entre estacions de treball.
Quan avalueu si una inversió en eines té sentit per al vostre projecte, feu servir aquesta llista de verificació de decisions:
- Definiu el volum total de vida útil previst, no només el primer ordre. Una perspectiva de cinc-anys canvia significativament les matemàtiques en comparació amb una única compra anual.
- Calcula el teu cost actual per-peça utilitzant els mètodes existents (mecanitzat, tall per làser, fabricació manual) i inclou totes les operacions secundàries, la inspecció i la manipulació.
- Obteniu pressupostos d'eines que especifiquen l'esperança de vida útil de la matriu en cops, de manera que podeu amortitzar amb precisió al llarg del volum de vida útil.
- Compareu el cost per-part al volum previst amb el vostre mètode actual. Inclou taxes de ferralla de material, ja que la disposició eficient de les tires en matrius progressius sovint redueix els residus en comparació amb el tall en blanc individual.
- Factor d'eliminació de costos aigües avall: les toleràncies d'estampació més estrictes eliminaran un pas de mecanitzat? Les operacions in-die eliminaran una estació de muntatge independent?
- Avaluar el risc: què passa si el volum no arriba a les projeccions? La matriu podria servir de part secundària o modificar-se econòmicament?
- Avalueu el cost total de desembarcament, inclòs la logística, l'embalatge, la documentació de qualitat i les despeses generals de comunicació amb el proveïdor, no només el preu de la peça.
Les peces d'estampació es fan dramàticament més barates a mesura que s'escales el volum, però només si la inversió en eines es calibra a la demanda realista. Sobreinvertir en una matriu progressiva complexa per a una tirada anual de 3.000 peces és tan inútil com invertir poc en una eina composta senzilla que es desgasta a la meitat d'un contracte de 500.000 peces.
El marc financer aclareix quina eina s'ha de seguir. Però triar el nivell d'inversió adequat és només una part de l'equació d'abastament. Igual d'important és seleccionar un soci de matriu amb la profunditat tècnica i els sistemes de qualitat per oferir aquesta inversió, una decisió que comporta el seu propi conjunt de criteris d'avaluació.
Selecció del soci de matriu d'estampació adequat per al vostre projecte
Saber quines eines necessiteu i quanta invertir només importa si el soci que construeix aquesta eina pot complir les especificacions. Una matriu d'estampació només és tan bona com l'equip que hi ha al darrere, i el proveïdor equivocat pot convertir un projecte-ben planificat en mesos de correccions, toleràncies perduts i retards en la producció. Aleshores, què separa un fabricant de matrius capaç d'un que només es veu bé al paper?
Mètodes de control de qualitat en la producció d'estampació
La qualitat en l'estampació de xapa no és una cosa a la qual us fixeu al final. Està integrat en el disseny de la matriu, es controla durant tota la producció i es verifica en cada punt de transició. Un proveïdor amb sistemes de qualitat madurs detecta problemes aigües amunt, abans que es combinin en costosos desballestaments o aturades de línia.
Busqueu aquests punts de contacte d'inspecció quan avalueu un soci potencial:
- Primer{0}}inspecció de l'article (FAI)- Les parts inicials d'una matriu nova o reelaborada es mesuren amb el dibuix complet de GD&T per validar que l'eina produeix una geometria conforme abans que comenci la producció.
- SPC-en procés- El control estadístic del procés fa un seguiment de les dimensions crítiques a intervals definits durant l'execució i detecta la deriva abans que les peces surtin de la tolerància. Aquí és on es fan-correccions en temps real.
- Inspecció final- Una comprovació completa dels requisits dimensionals, superficials i funcionals dels lots acabats abans de l'enviament. La documentació inclou informes de mesura, certificacions de materials i traçabilitat del lot.
Les eines de mesura que donen suport a aquests punts de control són igualment importants. Les màquines de mesura de coordenades (CMM) gestionen geometries 3D complexes. Els comparadors òptics verifiquen perfils i radis ràpidament. Els indicadors de go/no-go proporcionen un control ràpid d'aprovació/falla a la planta de producció sense alentir el temps del cicle. Un proveïdor que només confia en pinces de mà per a un treball de precisió és una bandera vermella.
Els fabricants de matrius capaços incorporen qualitat a l'eina en si mitjançant funcions com ara espais lliures controlats, pilots d'auto{0}}alineació i insercions de compensació-del desgast, de manera que la matriu produeix bones peces de manera inherent en lloc de dependre de la classificació aigües avall per detectar defectes.
Què buscar en un proveïdor de matrius d'estampació
Què és realment un fabricant d'eines i matrius? Més enllà de la definició tradicional d'un artesà que construeix eines de precisió, el terme actualment engloba la capacitat d'enginyeria, l'experiència en simulació i els sistemes de qualitat a escala de producció-. Els millors fabricants de matrius combinen les habilitats-pràctics de fabricació d'eines amb la sofisticació del disseny digital.
Quan passeu de la recerca a la RFQ, avalueu els socis potencials segons aquests criteris:
- Capacitat{0}}a{1}}extrem demostrada a la pràctica - YICHEN, per exemple, cobreix el flux de treball complet des de l'anàlisi de viabilitat i la simulació CAE fins al mecanitzat CNC, les proves i la inspecció final sota un mateix sostre. Aquest model d'-font única mostra com és un fabricant de matrius de servei-complet a la pràctica: no hi ha llacunes de coordinació entre les fases de disseny, construcció i validació, i un punt de responsabilitat per a les matrius d'estampació de metall personalitzades des del concepte fins al lliurament-preparat per a la producció.
- Capacitat de simulació CAE- Els proveïdors que realitzen simulacions de conformació abans de tallar l'acer detecten problemes de recuperació, aprimament i arrugues digitalment, estalviant setmanes d'iteracions de prova física.
- Capacitat de mecanitzat pròpia{0}- El fresat CNC, l'erosió de filferro i el rectificat de superfícies al lloc-suposen una execució més ràpida i un control més estricte de les dimensions crítiques que la subcontractació dels passos de mecanitzat.
- Prova disponibilitat de premsa- Un proveïdor amb premses de prova dedicades pot repetir ràpidament sense competir pel temps de premsa de producció, comprimint el camí des de la primera mostra fins a l'eina aprovada.
- Equips d'inspecció- Els CMM, els sistemes òptics i els verificadors de rugositat de la superfície s'han de calibrar, documentar i integrar-se al flux de treball en lloc de tractar-los com a reflexions posteriors.
- Traçabilitat del material- La documentació completa des de l'acer d'eina en brut fins a la matriu acabada, inclosos els registres de tractament tèrmic i les certificacions de duresa, garanteix que podeu auditar la qualitat en qualsevol moment de la vida útil de l'eina.
- Capacitat de resposta a la comunicació- Els fabricants fiables tracten la comunicació com una capacitat bàsica, no com una cortesia. Busqueu socis que proporcionin actualitzacions proactives d'estat, responguin ràpidament a preguntes tècniques i col·laborin mitjançant canvis de disseny en lloc de desaparèixer entre fites.
L'experiència i l'especialització completen el panorama. Els fabricants de matrius amb una trajectòria provada en el vostre sector, ja sigui d'automoció, electrònica o béns de consum, aporten coneixements institucionals sobre toleràncies, materials i modes de fallada específics de la vostra aplicació. Sol·liciteu projectes de referència amb materials i nivells de complexitat similars i comproveu que el seu equip d'eines i matrius tingui la titularitat en lloc de la rotació constant.
El soci adequat no només construeix un dau. Protegeixen el vostre calendari de producció, mantenen les vostres toleràncies durant tota la vida útil de l'eina i proporcionen la documentació i la traçabilitat que exigeixen les cadenes de subministrament modernes. Tant si busqueu la vostra primera matriu d'estampació com si esteu consolidant proveïdors per a un programa existent, fer coincidir els vostres criteris d'avaluació amb les capacitats demostrades d'un proveïdor és el camí més fiable des de la investigació fins a les eines de producció-.
Preguntes freqüents sobre matriu i estampació
1. Quina diferència hi ha entre un dau progressiu i un dau de transferència?
Una matriu progressiva manté la peça connectada a una cinta metàl·lica contínua mentre es mou per diverses estacions dins d'una eina, la qual cosa la fa ideal per a peces de volum --mitjà i alt-a velocitats que superen diversos centenars de cops per minut. Una matriu de transferència separa el blanc de la tira a la primera estació i utilitza dits mecànics o pinces per moure'l entre estacions de manera independent. Això permet dibuixos més profunds, geometries més grans i operacions com ara el roscat que són impossibles mentre la peça roman en una cinta portadora. Els matrius progressius guanyen en velocitat i cost per peça a volums elevats, mentre que els matrius de transferència ofereixen una major llibertat de disseny per a components complexos o sobredimensionats.
2. Com trieu el material de matriu adequat per a un projecte d'estampació?
La selecció del material de la matriu depèn del volum de producció, el material de la peça i les toleràncies requerides. Per a tirades curtes i prototips, n'hi ha prou amb acers econòmics com l'O1. La producció de volum mitjà-normalment utilitza acer per a eines A2 pel seu equilibri de resistència al desgast i tenacitat. Les aplicacions d'alt-volum o abrasives requereixen inserts d'acer per eines D2 o carbur de tungstè combinats amb tractaments superficials com els recobriments TiN o TiCN. El material de la peça també és important: el treball d'acer inoxidable-s'endureix i accelera el desgast de la matriu, sovint justificant les insercions de carbur, mentre que l'alumini tendeix a enganxar-se contra superfícies no recobertes, la qual cosa fa que els recobriments de baixa-fricció siguin essencials independentment del volum.
3. Què causa les rebaves a l'estampació metàl·lica i com les arregles?
Les rebaves a les peces estampades són el resultat principalment de les vores de tall desgastades, l'excés de perforació{0}}a-o els botons de punxó i matriu trencats. Quan l'espai lliure supera el rang òptim per al gruix del material, l'acció de cisalla es torna incompleta, deixant material rugós unit a la vora tallada. L'enfocament correctiu consisteix a esmolar o rectificar les vores de tall per restaurar el perfil original, verificar i restaurar els valors de separació adequats i substituir les insercions danyades. Les estratègies de prevenció inclouen el seguiment dels intervals d'afinació en funció del recompte d'impactes, la inspecció de les vores a les parades de manteniment programades i l'aplicació de recobriments resistents al desgast-per ampliar els intervals entre servei.
4. A quin volum de producció té sentit financer invertir en una matriu d'estampació?
El punt d'equilibri-depèn de la complexitat de la peça, del mètode de fabricació actual i del tipus de matriu. Com a marc general, els volums inferiors a 5.000 peces anuals rarament justifiquen eines complexes i es poden servir millor per tall làser o matrius compostes simples. Entre 5.000 i 50.000 peces, matrius combinades o matrius progressius curts comencen a compensar els costos de mà d'obra per part i de temps de cicle. Per sobre de 50.000 peces, els matrius progressius complets amb insercions endurides ofereixen una reducció de costos per{13}}peça nítida. El càlcul clau compara el vostre cost actual per-peça, incloses totes les operacions secundàries, amb el cost de l'eina amortitzat més el preu de la peça d'estampació al llarg del volum total de vida útil, no només d'una comanda única.
5. Què heu de buscar a l'hora de seleccionar un proveïdor de matrius d'estampació?
Avalueu els proveïdors en funció de sis capacitats bàsiques: simulació CAE per detectar problemes de conformació digitalment abans del mecanitzat, fresat CNC intern i electroerosió per fil per al control dimensional, premses de prova dedicades per a una iteració ràpida, equips d'inspecció calibrats com CMM i comparadors òptics, traçabilitat total del material des de l'acer en brut fins a la matriu acabada i comunicació sensible al llarg del projecte. Els socis de servei complet-com YICHEN cobreixen l'anàlisi de viabilitat mitjançant la inspecció final sota un mateix sostre, eliminant les llacunes de coordinació entre les fases. Verifiqueu també l'experiència-específica del sector, demaneu projectes de referència amb materials i complexitat similars i confirmeu que l'equip d'eines té estabilitat en lloc d'una alta rotació.


