


Què són les matrius d'estampació de llautó i per què importen
Imagineu-vos pressionant un bloc metàl·lic escalfat al cuir i aixecant-lo per revelar un logotip perfectament nítid a sota. Això és exactamentquè fa una matriu d'estampació de llautó. Tant si esteu personalitzant carteres en un petit taller com si esteu marcant milers de paquets de productes en una fàbrica, aquesta única eina es troba al centre del procés.
Què és una matriu d'estampació de llautó
Una matriu d'estampació de llautó és un bloc de llautó mecanitzat o gravat que transfereix un disseny a un substrat mitjançant calor, pressió o una combinació d'ambdues. El disseny - un logotip, monograma, text o patró decoratiu - es talla en relleu invers a la cara de la matriu. Quan la matriu escalfada pressiona contra una superfície, deixa una impressió permanent i mirall-correcta en segons.
Una matriu d'estampació de llautó és un bloc de llautó gravat amb CNC-o gravat químicament que s'utilitza per imprimir logotips, text i dissenys a materials com el cuir, la fusta, el paper i el plàstic mitjançant calor i pressió controlades.
Per què utilitzar llautó per estampar matrius en lloc de qualsevol altre metall? El llautó és un aliatge de coure-zinc amb una combinació única de propietats físiques que el fan ideal per al treball en matriu. Condueix la calor de manera uniforme a tota la cara de la matriu, evitant els punts calents que cremen els substrats o les zones fredes que deixen marques febles. Mecanitza netament, permetent als gravadors mantenir vores nítides i detalls fins a través de milers d'impressions. I resisteix l'oxidació i l'escala que degraden els materials de matriu més suaus durant cicles de calor repetits.
Qui utilitza matrius de llautó i per què
L'espectre d'usuaris és ampli. Els petits-fabricants d'articles de cuir i enquadernadors depenen de matrius de llautó per estampar en calent monogrames personalitzats i títols de lloms. Les cases d'envasament els utilitzen per aplicar la marca de paper metàl·lic a les caixes i etiquetes. Les operacions industrials estampan marques d'identificació de productes en plàstics, fusta i tèxtils a escala de producció.
El llautó ocupa un punt dolç pràctic a la jerarquia del material de la matriu. Les matrius de magnesi costen menys, però es desgasten ràpidament - el detall del seu gravat es trenca després d'uns quants centenars d'impressions. Les matrius d'acer duren més, però costen més i triguen més a fabricar-se. Una matriu de llautó per a l'estampació en calent ofereix una qualitat de marca comparable a l'acer a un preu més baix, produint de manera rutinària desenes de milers d'impressions sense una degradació notable. Per a qualsevol que executi més que un lot de prototips però menys que una campanya de producció massiva, el llautó és gairebé sempre la trucada adequada.
La veritable pregunta no és si el llautó funciona -, sinó com treure'n el màxim profit. Això comença amb la comprensió de com es fan aquests encunys.
Com es fabriquen les matrius d'estampació de llautó
Un bloc de llautó polit no comença la vida a punt per marcar cuir o paper en relleu. Passa per una seqüència precisa de passos - des d'un fitxer digital en una pantalla fins a una eina preparada per la calor-muntada en una premsa. Entendre com es fabriquen les matrius d'estampació de llautó us ajuda a comunicar-vos amb els fabricants de matrius, establir expectatives realistes per als temps de resposta i apreciar per què determinades opcions de disseny costen més que altres.
Del fitxer vectorial al gravat CNC
Cada dau de llautó comença com una obra d'art. Necessitareu un fitxer vectorial - normalment en format AI, EPS, SVG o DXF - perquè els gràfics vectorials defineixen formes amb camins matemàtics en lloc de píxels. Això importa quan una màquina CNC necessita traçar recorreguts d'eines precises a profunditats mesurades en mil·lèsimes de polzada. Les imatges ràster (JPEG, PNG) no tenen aquesta precisió i s'han de convertir abans que comenci la producció.
Aquest és el pas crític que moltes persones es perden: el disseny s'ha de reflectir. Una matriu de llautó funciona com un segell de goma. Si us salteu el mirall, la vostra imatge impressionada surt al revés. Qualsevol fabricant de matrius de bona reputació ho gestiona automàticament, però val la pena verificar-ho en l'etapa de prova.
Amb l'obra d'art finalitzada, la fabricació segueix un dels dos mètodes principals: fresat CNC o gravat químic.
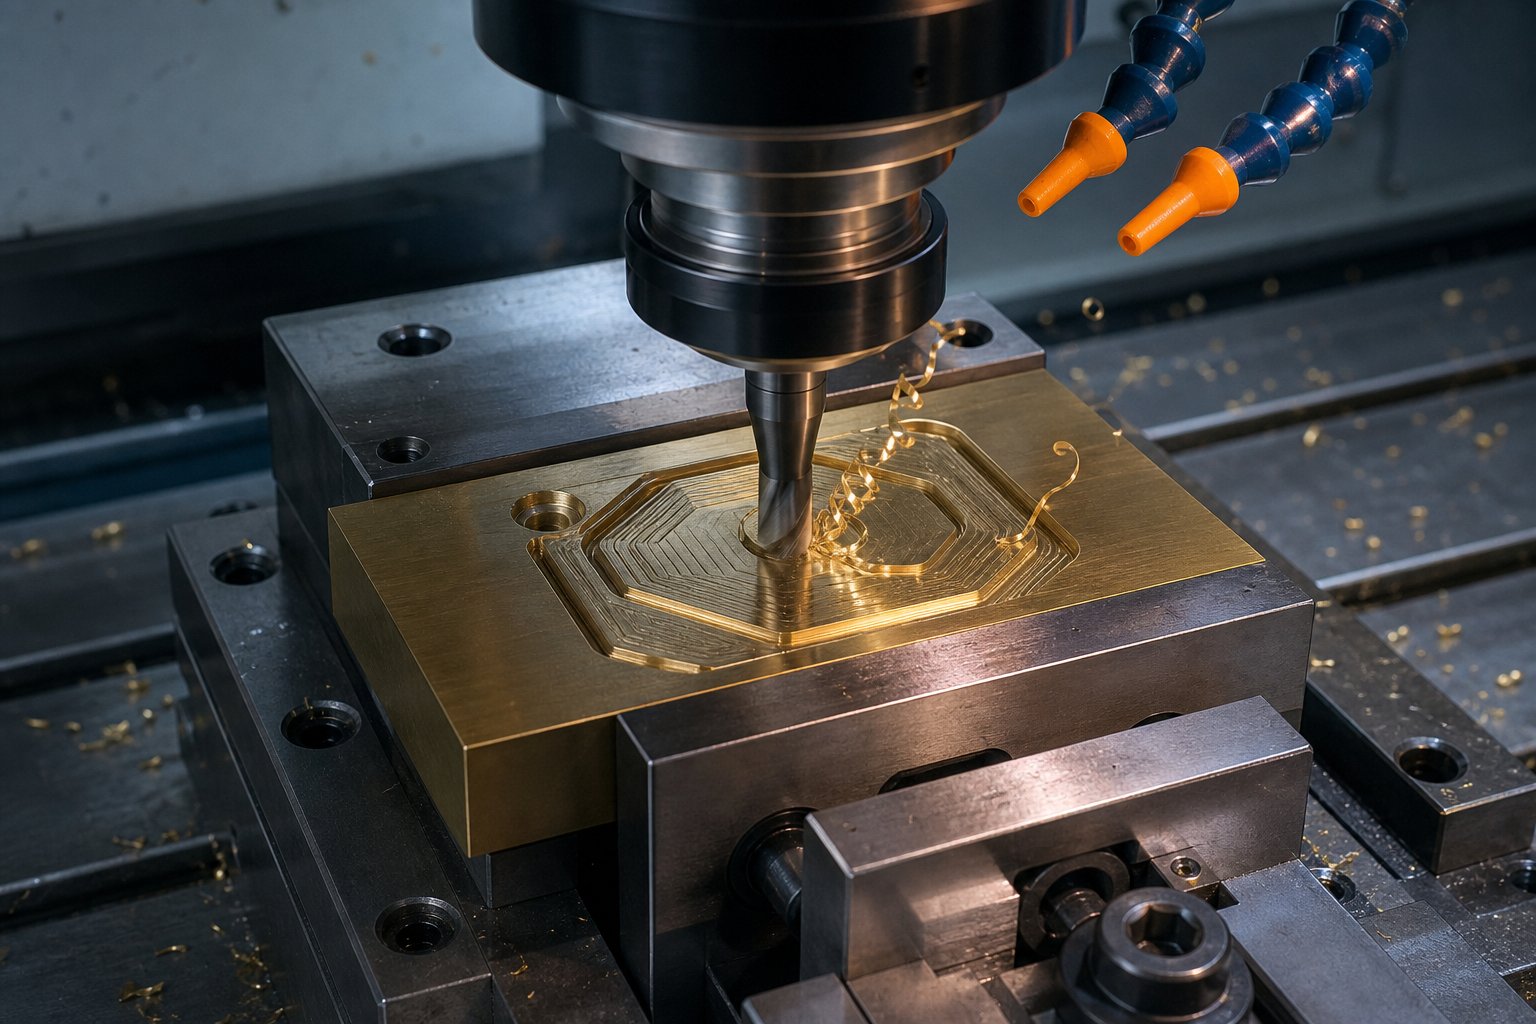
Fresat CNCutilitza eines de tall rotatives controlades per ordinador-per tallar físicament l'espai negatiu al voltant del vostre disseny, deixant l'obra d'art orgullós com una superfície elevada. El procés normalment implica múltiples passades amb bits progressivament més fins. Un procés típic de matriu de llautó gravat CNC comença amb una passada de neteja aproximada amb una fresa d'1/8", seguida d'una passada de detalls fins amb una broca de 1/16" i acaba amb una passada de gravat de V-bit per capturar cantonades afilades i radis ajustats. Les velocitats d'alimentació es mantenen conservadores - al voltant de 20 polzades per minut amb configuracions de poca profunditat-per-de 0,015" - perquè el llautó és dens i castiga els talls agressius amb trossos trencats i superfícies rugoses.
Gravat químicadopta un enfocament completament diferent. En lloc de tallar el llautó mecànicament, utilitza una màscara fotoresistent i una solució àcida per dissoldre les zones no protegides. El resultat és una superfície-sense rebaves i sense tensió- que no requereix desbarbat mecànic.El gravat químic produeix una major precisióamb característiques excel·lents i s'adapta fàcilment als canvis de disseny sense reequipar els costos.
Quan esculls una sobre l'altra? Penseu-ho d'aquesta manera:
| Factor | Fresat CNC | Gravat químic |
|---|---|---|
| El millor per | Relleu més profund (0,5 mm+), matrius més grans | Detalls fins, profunditats baixes (menys de 0,5 mm) |
| Mida mínima de la funció | Limitat pel diàmetre de bits | Pot resoldre línies més fines i buits |
| Acabat superficial | Pot ser que calgui desbarbar i polir | Burr-gratuït tal com es produeix |
| Canvis de disseny | Requereix nous camins d'eina | Només cal una fotomàscara nova |
| Cost a baix volum | Major (temps d'eina) | Inferior (sense eines mecàniques) |
| Capacitat de profunditat | Possibilitat de talls profunds | Limitat a perfils menys profunds |
Per a la majoria de matrius de llautó personalitzades que s'utilitzen en l'estampació en calent i la marca, el fresat CNC segueix sent el mètode dominant perquè aquestes aplicacions exigeixen un alleujament més profund per a impressions netes de cuir, fusta i cartró.
Acabats, control de qualitat i muntatge
El mecanitzat és només una part de la història. Una matriu acabada de tallar té vores aspres, marques d'eines i possiblement rebaves que es transferiran a cada impressió si no es tracten. Els passos posteriors al-mecanitzat el transformen d'un brut en brut a una eina-preparada per a la producció.
Aquests són els passos de fabricació de matrius de llautó en la seva seqüència típica:
- Preparació d'obres d'art- Finalitzeu el fitxer vectorial, el disseny de mirall, confirmeu les dimensions amb el client.
- Revestiment de material- Aplaneu el blanc de llautó per garantir un paral·lelisme perfecte amb el banc de la màquina. Fins i tot una lleugera variació de la superfície produeix impressions irregulars.
- Claranda brusca- Traieu el material a granel al voltant del disseny amb una fresa més gran.
- Neteja de detalls- Canvieu a un bit més petit per arribar als espais interiors reduïts als quals l'eina més gran no podia accedir.
- Passat de gravat- Utilitzeu un tallador de nas en V-bit o bola- per definir cantonades afilades i característiques complexes.
- Desbarbat i polit- Acabeu a mà-o feu girar el dau per eliminar les vores afilades. Poliu les superfícies en relleu aixecades perquè transfereixin la calor de manera uniforme i s'alliberin netament dels substrats.
- Verificació de profunditat- Mesureu la profunditat del gravat en diversos punts mitjançant un mesurador de profunditat o un comparador òptic. La profunditat uniforme no és-negociable per a impressions coherents.
- Muntatge- Connecteu la matriu al maquinari de premsa previst.
Les opcions de muntatge varien en funció de l'equip amb què treballeu. Les opcions habituals inclouen plaques de suport d'alumini (lleugeres i fàcils d'acoblar a les platines de calor), pals de suport (varetes roscades per a premses d'arbre i màquines de palanca) i accessoris d'estil ganxo-per a premses pneumàtiques. Algunes matrius tenen un forat roscat a la part posterior perquè es puguin enfilar directament a un mànec o un cargol de màquina - un enfocament pràctic per a planxes de marca de mà.
El maquinari de muntatge adequat garanteix que la matriu s'assequi perfectament contra l'element de calefacció i distribueixi la pressió uniformement a la cara. Un muntatge desalineat condueix a impressions més profundes d'un costat i marques febles a l'altre, independentment de com de bé s'hagi mecanitzat la matriu.
Amb un encuny acabat a la mà, la següent decisió és com l'utilitzareu realment - i la tècnica d'estampació que trieu ho canviarà tot sobre la profunditat, la temperatura i l'aspecte final de la vostra impressió.
Tècniques d'estampació que utilitzen matrius de llautó
Una sola matriu de llautó pot produir resultats molt diferents segons com l'apliquis. Estampació en calent, gravat cec, estampat amb làmina, gravat en relleu - aquests termes es llancen de manera intercanviable, però cadascun descriu un procés diferent amb els seus propis paràmetres de temperatura, profunditat i resultat visual. Confondre'ls condueix a especificacions de matriu no coincidents, materials malgastats i impressions decebedores. Aquí teniu un desglossament clar de cada tècnica i com triar-ne la més adequada per al vostre projecte.
Estampació en calent vs gravat cec vs estampació de làmina
Estampació en calentés la categoria més àmplia. Utilitza una matriu de llautó escalfada pressionada contra un substrat amb pressió i temps de permanència controlats. El resultat és una impressió permanent -, ja sigui un canvi de color només per la calor (comú a la pell i la fusta) o una transferència d'alumini. Quan la gent diu "estampació en calent", de vegades només vol dir calor i pressió sense paper d'alumini, i altres vegades es refereix a l'aplicació de paper d'alumini. El context és important, així que sempre aclareix-ho amb el teu proveïdor.
Gravat a ceguesés la variant més senzilla. La matriu escalfada entra a la superfície del material sense cap làmina ni pigment. Obteniu una impressió encastada que es basa completament en l'ombra i la textura per a la visibilitat. Penseu en un logotip enfonsat profundament a la coberta d'un diari de cuir - sense color, només profunditat. Com que no hi ha paper d'alumini de què preocupar-se, les demandes de gravat a ceguesimpressions més profundes que el foil calenti una matriu amb angles de bisell lleugerament més pronunciats per crear parets nítides que capten la llum de manera eficaç.
Estampació de làminautilitza el mateix principi de matriu escalfat, però afegeix una pel·lícula de làmina fina entre la matriu i el substrat. La calor activa la capa adhesiva de la làmina, unint-la a la superfície del material allà on entra en contacte la matriu. La matriu no necessita pressionar tan profundament com el gravat cec -, només necessita el contacte suficient per transferir la làmina netament. Les opcions de làmines van des d'or metàl·lic i plata fins a pigments mats, patrons hologràfics i acabats nacarats. La temperatura de la matriu sol caure entre 95 i 150 graus centígrads depenent de la sèrie de làmines i del substrat.
Relleufunciona de manera diferent als tres mètodes anteriors. En lloc de pressionar sobre una superfície, eleva el disseny per sobre del pla del substrat. Això requereix un parell de matrius masculí-femení - que la matriu de llautó empeny des d'un costat mentre que una contra matriu (sovint feta d'un material compost o de resina fosa) suporta el paper de l'altre costat. El resultat és un aspecte tridimensional i esculpit. ComNotes de la guia final de Billerud, les matrius de relleu de llautó poden produir més d'un milió d'impressions, cosa que els converteix en l'estàndard per a treballs de relleu de gran-volum i-alta qualitat.
Cada tècnica imposa diferents exigències al dau en si:
- Profunditat de matriu:El gravat cec requereix el relleu més profund (0,5 mm a 1,5 mm) per crear ombra visible. L'estampació amb làmina necessita una profunditat mínima - suficient per garantir un contacte uniforme. La profunditat de relleu varia des d'un subtil 0,1 mm fins a un espectacular 0,6 mm depenent del pes de l'estoc.
- Angle de bisell:Els bisells més inclinats (al voltant de 45 graus) ajuden a que les impressions gravades s'alliberin netament dels substrats gruixuts. Els bisells menys profunds (30 graus o menys) funcionen millor per a l'estampació de làmines on l'objectiu és plana, fins i tot una cobertura de làmina en lloc de talls dimensionals profunds.
- Acabat superficial:L'estampació de làmina requereix una cara de matriu polida perquè la làmina s'adhereixi de manera uniforme sense picars ni buits. El gravat cec és més tolerant a la textura de la superfície, ja que no es produeix cap transferència de material.
Escollint la tècnica adequada per al vostre projecte
Escollir entre aquests quatre enfocaments es redueix a unes quantes preguntes pràctiques. Quin efecte visual voleu - color, textura o dimensió? Amb quin substrat estàs treballant? Quantes peces s'han de produir? I quin és el vostre pressupost tant per a la creació de matrius com per a la producció per-peça?
Un fabricant de marroquineria que estampa un logotip a les pells-adobades vegetals pot inclinar-se cap a un gravat cec per obtenir un aspecte subtil i to-sobre-to - sense consumibles més enllà del propi encuny. Una marca de cosmètics que imprimeix envasos de luxe en cartolina recoberta probablement triaria l'estampació de làmines amb matrius de llautó per a aquesta brillantor metàl·lica que crida l'atenció als prestatges minoristes. Un editor que produeix jaquetes de llibres de tapa dura pot combinar el relleu amb el paper d'alumini en el que la indústria anomena un procés de "segell i cops" - primer s'aplica una làmina, i després es grava en una segona passada tant per al color com per a la dimensió.
La taula següent compara les quatre tècniques amb els paràmetres que més importen a l'hora d'especificar el vostre dau:
| Paràmetre | Estampació en calent (només calor) | Gravat cec | Estampació de làmina | Relleu |
|---|---|---|---|---|
| Profunditat de matriu necessària | 0.3 - 0.8 mm | 0.5 - 1.5 mm | 0.2 - 0.5 mm | 0.1 - 0.6 mm |
| Interval de temperatura | 120 - 200 C | 100 - 180 C | 95 - 150 C | Varia (pot no utilitzar calor) |
| Compatible amb làmines | Opcional | No | Sí (obligatori) | Opcional (treball combinat) |
| Millors combinacions de substrat | Cuir, fusta, sintètics | Cuir, paper gruixut, cartró | Paper estucat, cartolina, film plàstic | Coberta gruixuda, cartró, paper-revestit apagat |
| Resultat visual | Marca enfosquida/brunissa | Impressió encastada-només amb ombra | Gràfic de làmina metàl·lica o de colors | Relleu tridimensional elevat- |
| Necessites parelles de matrius | Dau únic | Dau únic | Dau únic | Dau comptador masculí + femení |
| Cost consumible per -peça | Cap | Cap | Material de làmina | Cap (tret que es combini amb paper d'alumini) |
Tingueu en compte que la diferència entre l'estampació en calent i l'estampació de làmina no és la matriu en si mateix - sinó si la làmina es troba entre la matriu i el substrat durant el cicle de premsa. Una única matriu de llautó ben feta-pot servir per a una doble funció tant per al marcatge de calor-només com per a l'aplicació de làmines, sempre que la profunditat i el bisell s'adaptin als dos processos. Aquesta versatilitat és una de les raons més per les quals el llautó segueix sent el material de referència-per al treball de matrius en una gamma tan àmplia d'aplicacions.
Sigui quina sigui la tècnica que trieu, la qualitat dels vostres resultats depèn en gran mesura de l'obra d'art que envieu. El gruix de la línia, les opcions de tipus de lletra i l'espaiat entre els elements de disseny tenen límits durs quan un bloc metàl·lic escalfat fa la feina - i aquests límits canvien en funció de la tècnica que trieu.
Directrius de disseny per a obres d'art de matriu de llautó
Un logotip ben dissenyat a la pantalla no sempre es tradueix en una impressió neta en cuir o paper. El gravat CNC de llautó té límits físics - les eines de tall tenen diàmetres reals, la calor s'estén desigualment per les característiques primes i la pressió pot aixafar elements delicats durant l'estampació. Entendre aquestes limitacions abans d'enviar obres d'art estalvia despeses de revisió, retards i resultats decebedors. Aquests són els requisits del fitxer de disseny per al treball de matriu d'estampació de llautó que separen una impressió impecable d'una de fangosa.
Regles de gruix mínim de línia i mida de lletra
Totes les característiques del teu dau - lletres, línies de vora, elements gràfics - han de sobreviure a ser tallats en metall i després pressionats repetidament sobre un substrat amb calor. El gruix mínim de línia de la matriu de llautó que imposen la majoria dels fabricants de matrius és de 0,5 mm (aproximadament 0,020 polzades) tant per als elements positius (línies aixecades que estampan) com per als espais negatius (espais entre característiques). Baixeu per sota d'aquest llindar i correu el risc que les línies s'omplen sota pressió o es trenquin completament després de cicles de calor repetits.
La selecció de fonts importa més del que la majoria de la gent espera. Les tipografies sans-serif com Helvetica, Futura i Arial s'aguanten a mides més petites perquè les seves amplades de traç uniformes es mantenen per sobre dels llindars mínims de manera coherent. Els tipus de lletra serif - pensen que Times New Roman o Garamond - introdueixen traços prims i parèntesis delicats que poden desaparèixer a petites escales. ComDirectrius sobre les obres d'art de la placa de Geminitingueu en compte que els tipus de lletra sans-serif es poden produir de manera fiable amb mides tan petites com 0,2 polzades (aproximadament 21 pt), mentre que els tipus de lletra serif normalment requereixen una alçada mínima de 0,25 polzades (27 pt) per mantenir la llegibilitat.
Què passa amb la mida de la lletra per a matrius d'estampació de llautó que s'utilitzen en treballs de paper calent o gravat? Les regles s'enduren encara més perquè el sagnat per calor es converteix en un factor. Quan dos personatges s'asseuen massa junts, l'energia tèrmica d'una característica migra a l'espai adjacent, fent que la làmina es transfereixi on no hauria de fer-se o el substrat es crema entre lletres.Especificacions de la indústria de United Siliconerecomanem exagerar l'espai entre traços més enllà del que sembla normal a la pantalla, entenent que la pressió vertical i l'expansió de la calor reduiran aquests buits durant el procés d'estampació. Un espai mínim segur entre elements adjacents és de 0,022 polzades - igual que l'amplada mínima del traç.
Consideracions de profunditat, bisell i relleu
La profunditat de gravat no és una-mida-per a totes les especificacions-. Les directrius de profunditat de gravat amb matriu de llautó que seguiu haurien de coincidir amb la tècnica i el substrat escollits. El relleu poc profund (de 0,2 a 0,4 mm) funciona per a l'estampació de làmina sobre paper estucat on només necessiteu un contacte uniforme, no una impressió física profunda. Un relleu més profund (0,5 a 1,5 mm) s'adapta al gravat cec sobre cuir o cartolina gruixuda on l'ombra i la textura creen visibilitat.
L'angle de bisell - el pendent entre la superfície elevada de la matriu i el fons encastat - controla la neteja de la matriu que s'allibera del substrat després de la impressió. Un bisell més pronunciat (al voltant de 45 graus) evita que la matriu arrossegui el material cap amunt en alliberar-se, la qual cosa és fonamental per a un gravat profund en materials tous com la pell adobada vegetal-. Els bisells menys profunds (30 graus) s'adapten al treball de làmina on una profunditat mínima significa menys adherència mecànica al substrat.
Els dissenys complexos amb característiques primes aïllades presenten un risc específic. Un serif llarg i estret o un remolí decoratiu prim envoltat d'un espai negatiu profund actua com una aleta - s'escalfa més ràpidament que la cara de la matriu circumdant, perd calor més ràpidament durant el contacte i pot trencar-se físicament amb cicles de pressió repetits. La guia d'enginyeria de United Silicone utilitza una analogia adequada: imagineu una persona alta dempeus amb les cames juntes enfront d'una persona més baixa amb una postura àmplia. Les característiques més amples i de perfil més baix-suporten les forces d'estampació molt millor que les altes i estretes. Els caràcters fins normalment es serveixen millor amb un relleu de 0,035 polzades, mentre que els elements gràfics més grans poden gestionar 0,065 polzades o més.
Abans d'enviar obres d'art al fabricant de matrius, revisa aquesta llista de verificació:
- Format de fitxer:Subministreu il·lustracions vectorials en AI, EPS, SVG o DXF. Converteix tots els tipus de lletra en contorns o corbes perquè el programari del fabricant de matrius els mostri exactament com es pretén.
- Amplada mínima del traç:Comproveu que cada línia, traç de lletra i espai fos com a mínim 0,5 mm (0,020 polzades). Comproveu els espais positius i negatius.
- Selecció de lletra:Preferiu els tipus de lletra en negreta sans-serif a mides petites. Si utilitzeu fonts serif, augmenteu l'alçada com a mínim a 27 pt i confirmeu que els traços prims compleixen l'amplada mínima.
- Espaiat entre elements:Deixeu almenys 0,022 polzades entre caràcters, línies o elements de disseny adjacents per evitar el sagnat de calor i l'estampació excessiva-.
- Eviteu els tipus de lletra condensats o distorsionats:La compressió horitzontal redueix els traços verticals per sota dels límits segurs. Utilitzeu variants de pes estàndard.
- Especifiqueu la profunditat de gravat:Comunica la teva tècnica desitjada (només paper d'alumini, gravat, calor-) perquè el fabricant de matrius triï la profunditat de relleu i l'angle de bisell adequats.
- Simplifica les característiques primes aïllades:Espesseix remolins delicats, serifs o contorns d'un sol-píxel. Si una funció sembla fràgil a la pantalla, serà fràgil en llautó.
- Àmplies àrees sòlides:Els dissenys amb zones de farciment amples poden atrapar l'aire durant l'estampació. Penseu en descriure sòlids grans o discutiu les opcions de cribratge amb el vostre fabricant de matrius per facilitar l'escapada de l'aire.
- Proporcioneu la mida real:Incloeu les dimensions de la placa i la posició exacta del disseny dins de la cara de la matriu. Un disseny que funciona a 3 polzades d'amplada pot infringir les regles de la línia mínima quan s'escala a 1 polzada.
Obtenir aquests detalls correctament a l'etapa de l'obra d'art significa que la vostra matriu de llautó arriba a punt per funcionar des de la primera impressió. Les regles de disseny anteriors s'apliquen de manera universal, però la temperatura òptima, la pressió i el temps de permanència canvien significativament depenent del material que hi ha sota la matriu -, una distinció que fa que la guia específica del substrat-és essencial per obtenir resultats coherents.
Substrat-per-Guia d'aplicació de substrat
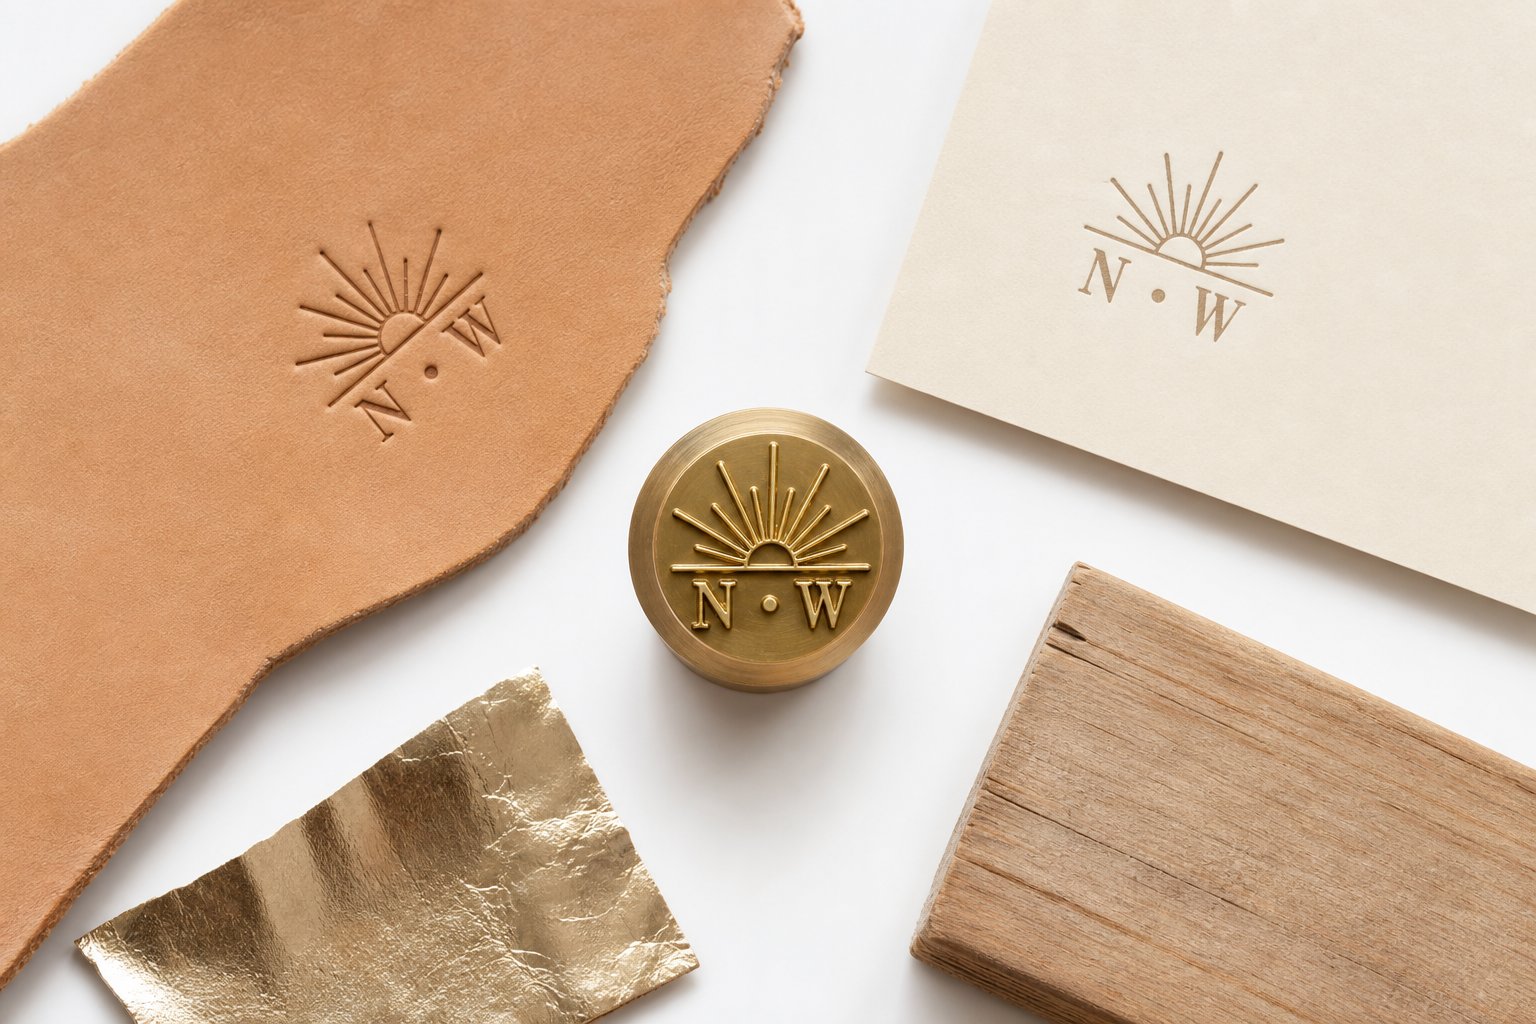
El mateix encuny de llautó es comporta de manera completament diferent a la pell adobada-vegetal que a la cartolina recoberta o a les prestatgeries de pi. La temperatura, la pressió i el temps d'estada no són constants universals - es desplacen amb cada canvi de substrat. Marqueu la combinació equivocada i obtindreu qualsevol cosa, des d'una impressió gairebé visible fins a un desastre cremat. Aquesta secció us ofereix paràmetres de partida específics per als materials més comuns perquè pugueu arribar a una marca neta més ràpidament amb menys proves i errors.
Substrats de cuir i fusta
El cuir és el substrat més popular per al treball de matrius de llautó, i per una bona raó. La pell natural accepta les impressions de calor de manera meravellosa, produint marques que són permanents, tàctils i visualment riques. Però "cuir" no és un material - és una família de materials, i la temperatura de la matriu de llautó per a l'estampació de cuir canvia en funció del tipus i el gruix de l'adobat.
Cuir-adobada vegetalés l'estàndard d'or per a l'estampació en calent. La seva estructura de fibra densa i ferma conté impressions nítides i tolera temperatures més altes sense cremar-se amb la mateixa facilitat que les alternatives bronzades al crom-. Comenceu la vostra prova en el rang de 150 a 175 graus centígrads (aproximadament entre 300 i 350 graus Fahrenheit) amb una pressió moderada i un temps d'estada de 2 a 4 segons. Els treballadors de la pell als fòrums de la comunitat informen que la làmina d'or es transfereix netament amb 1 mm de bronzejat vegetal-al voltant dels 120 graus centígrads, i la cobertura millora a mesura que s'acosta als 130 graus centígrads -, tot i que les vores comencen a suavitzar-se a la part superior d'aquest rang. Per gravar a cegues sense paper d'alumini, podeu empènyer una mica més calent (fins a 200 graus centígrads) perquè voleu un enfosquiment visible de les fibres de cuir en lloc d'una adhesió nítida de la làmina.
Cuir-adobada amb cromés més suau, més extensible i més sensible a la calor{0}. Marca a temperatures més baixes - normalment entre 120 i 150 graus centígrads - i necessita una pressió més lleugera per evitar-comprimir excessivament el material. El temps d'espera es manté curt, al voltant d'1 a 3 segons. El cuir de PU (poliuretà) i els sintètics de pell enganxada requereixen encara més precaució; un practicant va trobar que el cuir PU comença a fondre's a prop dels 170 graus centígrads, de manera que mantenir-se a la finestra de 100 a 140 graus centígrads és essencial.
Algunes notes de preparació de cuir que val la pena recordar: netejar la superfície d'olis, pols i condicionador abans d'estampar. Qualsevol residu actua com a barrera entre la matriu i la pell, provocant una transferència irregular de la làmina o un enfosquiment desigual. Si esteu estampant pell adobada vegetal-que s'ha emmagatzemat en un entorn sec, nebulitzar lleugerament la superfície amb aigua (després deixar-la absorbir durant un minut) pot millorar la profunditat d'impressió suavitzant les fibres just per acceptar la matriu.
Fustarequereix un enfocament fonamentalment diferent. La matriu de llautó d'estampació en calent sobre fusta normalment utilitza una configuració de ferro de marca en lloc d'una premsa d'alumini, i les temperatures són significativament més altes. Fustes toves com la marca de pi i cedre a 340 a 400 graus centígrads (650 a 750 graus Fahrenheit), mentre que les fustes dures com l'auró, la noguera i el cirerer necessiten entre 400 i 455 graus centígrads (750 a 850 graus Fahrenheit).
El temps d'estada a la fusta és més llarg que el cuir - sovint de 5 a 10 segons per a fustes toves i fins a 15 segons per a fustes dures denses. Literalment esteu cremant un patró controlat al gra, de manera que l'objectiu és una carbonització fosca i uniforme sense carbonitzar la zona circumdant. El contingut d'humitat afecta significativament els resultats. La fusta-assecada a l'aire amb un contingut d'humitat del 8 al 12 per cent marca de manera més uniforme que el material sec-al forn, que pot produir una marca més lleugera i menys consistent. Pre-escalfar lleugerament la peça ajuda a reduir el xoc de temperatura i millora la uniformitat de la marca en material gruixut.
La complexitat del disseny importa més a la fusta que a la majoria dels altres substrats. El gra de la fusta pot interferir amb els detalls fins, de manera que el treball de línia senzill i net es transfereix millor. Les obres d'art molt complexes solen perdre's en la textura natural, especialment en espècies de gra obert-com el roure o el freixe.
Paper, cartró i suports plàstics
Els productes de paper es troben entre els substrats més fàcils d'estampar amb una matriu de llautó. Els paràmetres de la matriu de llautó per al paper i el cartró es troben a l'extrem baix de l'espectre de temperatura - normalment entre 90 i 130 graus centígrads - amb una lleugera pressió i temps de permanència molt curts d'1 a 2 segons. L'objectiu del paper és una adhesió neta de la làmina o una impressió suau en relleu, no una marca de cremada.
El paper recobert i la cartolina accepten la transferència de paper d'alumini de manera meravellosa perquè la seva superfície llisa i segellada proporciona un contacte constant amb la cara de la matriu. Els materials sense recobrir són més porosos, cosa que pot provocar micro-buits en la cobertura de la làmina. Si esteu estampant paper d'alumini sense revestir, una temperatura lleugerament més alta (afegiu-hi de 10 a 15 graus centígrads) i una fracció més de temps d'estada compensa l'augment de l'absorció de la superfície.
Cartolines més pesades i cartró rígid - del tipus que s'utilitza per a embalatges de luxe, cobertes de llibres i carpetes de presentació - poden suportar gravats més profunds sense trencar-se perquè la seva pinça suporta el desplaçament mecànic. El paper més lleuger de 200 g/m² corre el risc de punxar-se amb configuracions agressives de profunditat o pressió.
Plàsticsdividit en dues categories diferenciades. Els termoplàstics més suaus com el polietilè, el polipropilè i el PVC responen bé a les matrius de llautó a temperatures entre 165 i 200 graus centígrads (325 a 400 graus Fahrenheit). Aquests materials es suavitzen de manera previsible a la calor, accepten la transferència de paper d'alumini fàcilment i produeixen marques netes de gravat. Els plàstics termoestables i les resines d'enginyeria més dures requereixen temperatures més altes - que s'acosten als 400 a 455 graus centígrads (750 a 850 graus Fahrenheit) - similars a la marca de fusta dura.
Una consideració crítica amb els plàstics: l'energia superficial. La majoria dels plàstics necessiten una energia superficial d'almenys 38 a 42 dines/cm per a una adhesió fiable de la làmina. Els plàstics de baixa-superfície-energia, com el polietilè o el polipropilè sense tractar, poden requerir un tractament corona o un tractament amb flama abans de l'estampació per garantir que la làmina s'adhereixi de manera permanent en lloc de pelar-se amb el temps.
Les pel·lícules primes de plàstic que s'utilitzen en envasos d'aliments o blísters farmacèutics generalment no són adequades per a l'estampació directa en calent de matriu de llautó - la calor es crema abans de crear una marca útil. Aquestes aplicacions són millor servides per codificadors en línia especialitzats o processos de làmina en fred.
Teixits i materials especials
Els tèxtils sintètics com el niló, el polièster i la tela es poden estampar en calent a temperatures similars als termoplàstics suaus (de 150 a 200 graus centígrads), tot i que la pressió ha de mantenir-se lleugera per evitar aixafar el teixit. La transferència de làmines a la tela funciona millor amb teixits sintètics llisos i de teixit ajustat - obert-o els materials amb molta textura no tenen l'àrea de contacte contínua necessària per a una adherència neta.
Els segells de cera representen una aplicació nínxol però en creixement. Troquels de llautó dissenyats per treballar amb cera a temperatures molt més baixes (la mateixa cera es fon entre 60 i 85 graus centígrads) i la matriu s'utilitza en fred - premsada en cera encara-fosa per formar la impressió a mesura que es fixa. La massa tèrmica de la matriu ajuda realment aquí, allunyant la calor de la cera i accelerant el conjunt.
Les aplicacions de grau-alimentari, com ara la marca de pa, truites o formatge, utilitzen matrius de llautó segures per als aliments-a temperatures calibrades per al producte específic. Es tracta d'aplicacions de contacte curt-en què la matriu deixa una marca de la superfície cosmètica sense cuinar el producte.
La taula següent consolida els paràmetres inicials recomanats per al millor substrat per al treball de matrius d'estampació de llautó. Aquests valors representen els punts de partida provats - sempre s'executen impressions de prova sobre el material de ferralla abans de comprometre's amb les peces de producció, ja que el temps de permanència de la matriu de llautó segons el material varia amb la mida de la matriu, la complexitat del disseny i l'equip específic.
| Tipus de material | Interval de temperatura | Nivell de pressió | Temps d'estada | Compatibilitat de làmines |
|---|---|---|---|---|
| Cuir-adobada vegetal | 150 - 200 C (300 - 400 F) | Mitjana a ferma | 2 - 5 segons | Excel·lent |
| Cuir-adobada amb crom | 120 - 150 C (250 - 300 F) | Lleuger a mitjà | 1 - 3 segons | Bé |
| PU / pell sintètica | 100 - 140 C (210 - 285 F) | Llum | 1 - 2 segons | Bé (prova primer) |
| Fusta tova (pi, cedre) | 340 - 400 C (650 - 750 F) | Ferm, fins i tot | 5 - 10 segons | No típic (marca de calor) |
| Fusta dura (auró, noguera) | 400 - 455 C (750 - 850 F) | Ferm, fins i tot | 8 - 15 segons | No típic (marca de calor) |
| Paper estucat/cartolina | 90 - 120 C (195 - 250 F) | Llum | 1 - 2 segons | Excel·lent |
| Paper / cartró sense revestir | 100 - 130 C (210 - 265 F) | Lleuger a mitjà | 1 - 3 segons | Bona (temperatura una mica més alta) |
| Termoplàstics tous (PE, PP, PVC) | 165 - 200 C (325 - 400 F) | Mitjana | 2 - 4 segons | Bé (comprova l'energia superficial) |
| Plàstics durs termoestables | 400 - 455 C (750 - 850 F) | Firma | 3 - 8 segons | Limitat |
| Teixit sintètic (niló, polièster) | 150 - 200 C (300 - 400 F) | Llum | 1 - 3 segons | Moderat (només teixits llisos) |
| Segells de cera | Troquel utilitzat en fred sobre cera fosa | Premeu lleugerament en cera | Manteniu premut fins que estigui definit (3 - 5 segons) | No aplicable |
Tingueu en compte que aquests paràmetres interactuen. Una cara de matriu més gran necessita més pressió i un espai una mica més llarg per garantir un contacte complet i uniforme. Una matriu gravada profundament que funciona a la mateixa temperatura que una de poca profunditat produirà una impressió més lleugera perquè menys àrea de superfície transfereix calor. I la temperatura ambient del taller, el gruix del substrat i, fins i tot, la humitat fan que els paràmetres òptims siguin en una direcció o una altra.
El substrat us indica a quina temperatura i interval de temps voleu apuntar, però com proporcioneu realment aquesta calor - i amb quina regularitat controleu la pressió - depèn completament de quin equip es troba al vostre banc o línia de producció.
Compatibilitat d'equips i mètodes de calefacció per matrius d'estampació de llautó
Conèixer la temperatura i el temps d'estada adequats per al vostre substrat és només la meitat de l'equació. La premsa que utilitzeu i com proporciona calor a la cara de la matriu determinen si aquests paràmetres es tradueixen en resultats consistents o en una variabilitat frustrant d'una impressió a l'altra. Els diferents tipus d'equip munten matrius de llautó de manera diferent, controlen la pressió amb precisió variable i escalfen la matriu mitjançant diferents mecanismes - cada combinació s'adapta a un context de producció específic.
Tipus de premsa i la seva compatibilitat amb matrius de llautó
No totes les premses funcionen de la mateixa manera amb una matriu de llautó. El sistema de muntatge, el lliurament de pressió i el control de la carrera varien significativament entre les categories d'equips, i fer coincidir la vostra matriu amb la màquina equivocada crea problemes que cap ajust de temperatura pot solucionar.
Premses d'arbor amb elements de calefacciósón el cavall de batalla de l'estampació en calent de petits-lots i aficionats. Una matriu de llautó per a l'estampació en calent de la premsa d'arbor es munta normalment mitjançant un pal roscat o una placa de fixació cargolada connectada a una placa escalfada. Controleu la pressió manualment a través del braç de palanca, que us ofereix una retroalimentació tàctil però una repetibilitat limitada. Les premses Arbor excel·lent per a la creació de prototips, tirades curtes i un-un treball personalitzat en què us podeu permetre el luxe de marcar cada impressió segons la sensació.
Màquines pneumàtiques d'estampació en calentofereix una pressió d'aire-cilindre-a una força predeterminada, eliminant la variabilitat humana d'una premsa manual. El muntatge de matriu de llautó per a instal·lacions de premsa pneumàtica sol implica un canvi ràpid de-placa de fixació - els cargols de la matriu a un adaptador d'alumini que llisca en una cua de milano o un rail de subjecció al capçal escalfat. La força aerodinàmica constant i els cicles de permanència programables fan que les màquines pneumàtiques siguin ideals per a la producció de volum mitjà a alt-on cada impressió ha de coincidir amb la darrera.
Planxes de marca{0}}de màsón la configuració més senzilla. La matriu de llautó s'enfila directament o s'enganxa al cap d'un mànec escalfat elèctricament o amb flama-. Apliqueu pressió a mà contra la peça de treball. Aquesta configuració domina els tallers de cuir, els treballadors de la fusta que marquen productes acabats i qualsevol aplicació en què la peça no pot arribar a la premsa - panells de mobles, articles ensamblats o articles grans que no caben sota un plat.
Premses tèrmiques (clapes i swing{0}}all)utilitzeu un plat gran escalfat per aplicar una pressió uniforme en una àrea àmplia. Les matrius de llautó es munten a la placa superior amb una cinta adhesiva d'alta-temperatura o un cargol directament a les insercions roscades. Les premses de calor proporcionen una excel·lent uniformitat a tota la cara de la matriu, però ofereixen un control de pressió menys precís que els sistemes pneumàtics. Funcionen bé per estampar paper d'alumini en substrats plans com ara paper, cartolina i peces de cuir primes.
Aquí teniu una referència ràpida per adaptar l'equip a les vostres necessitats de producció:
- Premsa d'arbor amb platina escalfada- El millor per crear prototips, personalitzar-descàrregues i execució de menys de 50 peces. Control manual de pressió. Baix cost de l'equip.
- Màquina pneumàtica d'estampació en calent- El millor per a tirades de producció consistents de 50 a 10,000+ peces. Pressió, permanència i temperatura programables. Cost de l'equip entre moderat i alt.
- Planxa de marca-de mà (elèctrica o de flama)- El millor per a peces de gran mida,-marca en el lloc i treballs artesanals de baix-volum (d'1 a 100 peces). Portàtil, configuració mínima. Baix cost de l'equip.
- Premsa tèrmica amb closca o swing-allunyada- El millor per a substrats plans, treballs amb paper d'alumini i tirades mitjanes (de 20 a 500 peces). Distribució uniforme de la calor a través de grans àrees de matriu. Cost moderat de l'equip.
Mètodes de calefacció i control de temperatura
Els mètodes d'escalfament per a matrius d'estampació de llautó es divideixen en quatre categories principals, i cadascuna afecta la distribució uniforme de la calor per la cara de la matriu -, un factor que importa més amb el llautó que amb la majoria dels altres metalls.
Per què? Com que el llautó té una alta conductivitat tèrmica (aproximadament 109 W/m-K per a l'aliatge C360 comú). Això significa que la calor flueix ràpidament per tot el bloc de matriu. En el costat positiu, això evita els punts freds i assegura que tota l'àrea de disseny arribi ràpidament a la temperatura de funcionament. En el costat negatiu, també significa qualsevol inconsistència a la font de calor - un punt calent d'un escalfador de cartutx mal posicionat, per exemple - es propaga a través de la matriu i pot provocar una transferència desigual de la làmina o cremar el substrat en zones localitzades.
Escalfadors elèctrics de cartutxossón el mètode de calefacció més comú per a les premses de producció. Aquests elements resistius cilíndrics s'insereixen en forats forats de la platina o directament a la placa de muntatge de la matriu. S'escalfen ràpidament, responen bé als controladors PID i proporcionen una bona uniformitat quan estan correctament espaiats. La majoria de les configuracions de premsa pneumàtica i d'arbor utilitzen escalfadors de cartutxos amb una capacitat d'entre 100 i 500 watts depenent de la mida de la matriu.
Plaques calefactores exteriorsSandwich de la matriu de llautó entre un plat d'alumini o acer escalfat i el capçal de premsa. La matriu absorbeix la calor de manera conductora de la placa que hi ha sota. Aquest enfocament funciona bé per a premses tèrmiques i algunes màquines d'estampació plana. L'inconvenient és que la resposta tèrmica una mica més lenta quan s'ajusta la temperatura - esteu escalfant una massa tèrmica més gran (placa més matriu) en lloc de la matriu sola.
Planxes-escalfades a gasutilitzeu una flama de butà o propà per escalfar un capçal metàl·lic, en el qual està muntada la matriu de llautó. Són habituals en aplicacions de marca portàtils i treballs de camp on l'electricitat no està disponible. El control de la temperatura és imprecís - que esteu estimant segons l'experiència, el color del metall escalfat o un termòmetre de superfície. La calefacció de gas produeix resultats menys uniformes que els mètodes elèctrics, però el comerç de portabilitat-val la pena per a moltes aplicacions d'artesania i fusteria.
Controladors de temperatura digitals integratsno són un mètode de calefacció en si mateixos, sinó que transformen qualsevol element de calefacció elèctrica en un instrument de precisió. Un controlador de temperatura per a treballs amb matriu de llautó utilitza normalment un sensor de termoparell incrustat al plató o al suport de la matriu, alimentant lectures en temps real-a un controlador PID que modula la potència a l'element de calefacció. Això manté la temperatura de la cara de la matriu entre més o menys de 2 a 5 graus centígrads del vostre objectiu - crític quan feu servir paper d'alumini que necessita exactament 120 graus centígrads per a una adherència neta i crema el substrat a 140 graus centígrads.
La conclusió pràctica: si el vostre treball requereix resultats repetibles en desenes o centenars d'impressions, invertiu en un escalfador de cartutx elèctric combinat amb un controlador PID digital. Si marqueu alguns articles de cuir al vostre banc i podeu tolerar una lleugera variació d'impressió-a-impressió, una planxa escalfada més senzilla o una comprovació manual de la temperatura farà la feina.
Les opcions d'equip determinen el vostre cost per-impressió tant com el vostre sostre de qualitat. Una premsa pneumàtica amb control digital de la temperatura representa una inversió inicial important que es compensa amb la velocitat i la consistència en tirades llargues -, mentre que una planxa de mà-costa una fracció, però requereix més habilitat i temps per peça. Comprendre on s'entrecreuen la vostra matriu, el vostre equip i el vostre volum de producció us ajuda a prendre decisions de compra més intel·ligents tant pel que fa al maquinari com al propi material de la matriu.
Factors de cost i alternatives de materials per a matrius d'estampació de llautó
La inversió en equipament és només una part del pressupost. La matriu en si té les seves pròpies variables de cost - i per a molts compradors que encarreguen la seva primera matriu personalitzada, el preu sembla opac. Quant costa una matriu de llautó personalitzada? No hi ha un nombre únic, però hi ha un conjunt clar de variables que fan que el preu puja o baixen de manera previsible. La comprensió d'aquests factors de cost de la matriu d'estampació de llautó us situa en una posició més forta a l'hora de sol·licitar pressupostos i comparar proveïdors.
Què influeix en els preus de les matrius de llautó
Cinc factors principals determinen el que pagareu per una matriu de llautó personalitzada:
- Mida de la matriu- Les matrius més grans consumeixen més matèria primera i requereixen més temps de màquina. Una matriu de logotip quadrat d'1 polzada costa molt menys que una matriu de placa de 4 x 6 polzades, fins i tot si la complexitat del disseny és idèntica.
- Complexitat del gravat- Un text senzill-només mor amb màquines de lletres en bloc més ràpid que un logotip complex amb serigrafies fines, corbes ajustades i múltiples funcions aïllades. Les rutes d'eina més complexes signifiquen més temps CNC, que augmenta directament el cost.
- Profunditat de gravat- Un alleujament més profund requereix més passades d'eliminació de material. Un troquelat a 1,5 mm de profunditat per a gravat cec triga molt més a produir-se que un encuny de 0,3 mm poc profund destinat al treball amb làmina.
- Ferreteria de muntatge- Un bloc de llautó nu costa menys d'un muntat en una placa de suport d'alumini amb pals roscats o ganxos personalitzats. El muntatge especialitzat afegeix material i mà d'obra de muntatge.
- Quantitat de comanda- Els encunys personalitzats únics-de descompte porten el cost total de la configuració. Si necessiteu cinc matrius idèntiques (per a diverses estacions de treball o eines de còpia de seguretat), el preu per-unitat baixa perquè el programa CNC, la fixació i les comprovacions de qualitat es comparteixen en tot el lot.
El temps d'execució també afecta els preus. Els terminis de lliurament estàndard de 5 a 10 dies laborables no comporten cap suplement, però les comandes urgents (de 2 a 3 dies) solen afegir entre un 25 i un 50% al total -, de manera similar als recàrrecs accelerats habituals en els serveis de fabricació de metalls personalitzats. Si la vostra línia de temps permet flexibilitat, la producció estàndard estalvia diners reals.
Per a un punt de referència aproximat: les matrius de llautó personalitzades petites (menys de 2 polzades) per als ferros de marca aficionats solen estar entre els 50 i els 150 dòlars. Troqueles de producció de -mida mitjana (de 2 a 4 polzades) amb una complexitat moderada, de 150 a 500 $. Les matrius grans o molt detallades per a aplicacions d'estampació industrial poden superar els 500 $ a 1 $000+, especialment quan es munten amb maquinari de precisió per a premses pneumàtiques.
Llautó vs materials de matriu alternatius
El llautó no és l'única opció. Quatre materials més competeixen per a les aplicacions de matriu, i cadascun ocupa una posició diferent en l'espectre de costos-vers{2}}rendiment. La comparació de matrius de llautó i magnesi és el punt de decisió més habitual per als compradors amb un pressupost, mentre que el debat de matriu d'estampació d'acer i llautó és més important per a operacions de gran-volum que planifiquen campanyes de producció llargues.
Així s'apilen els materials:
| Material de matriu | Interval de costos típic | Vida útil (impressions) | Capacitat de detall | Millors aplicacions |
|---|---|---|---|---|
| Llautó (C260/C360) | $$ | 50,000 - 100,000+ | Alt - manté bé les línies fines i les vores afilades | -Multiu propòsit: estampació de làmina, gravat, marca sobre cuir, paper, fusta, plàstics |
| Magnesi | $ | 5,000 - 10,000 | Possibilitat de - detalls fins moderats, però es desgasta ràpidament | Tirades curtes, prototips, targetes de felicitació, enquadernacions de llibres, treballs de paper d'alumini a baixa pressió- |
| Zinc | $ | 3,000 - 8,000 | L'aliatge més tou de - baix a moderat limita la retenció de vora | Troqueles de tirada curta-de pressupost, eines d'un sol ús, proves-de-conceptuals |
| coure | $$-$$$ | 30,000 - 60,000 | Molt alt - més suau que el llautó, però màquines amb més detall | Estampació d'alumini d'alt-detall sobre paper, impressió de seguretat, aplicacions-de belles arts |
| Acer (acer per a eines) | $$$-$$$$ | 500,000 - 1,000,000+ | Alt - manté les vores sota pressió i calor extremes | Marcatge industrial de gran-volum, plàstics dissenyats, producció de llarga-campanya |
Algunes observacions d'aquesta comparació val la pena destacar:
Magnesicosta aproximadament entre un 40 i un 60% menys que el llautó per a una matriu de la mateixa mida-, però la vida útil de la matriu de llautó en impressions sol ser de 5 a 10 vegades més llarga. Si només necessiteu uns quants centenars d'impressions per a una tirada curta d'envasos o materials d'esdeveniments, el magnesi estalvia diners. Més enllà d'uns quants milers de peces, substituiràs la matriu de magnesi - possiblement més d'una vegada - fent que el llautó sigui més barat durant la vida útil del projecte.
Acerdura més que el llautó en un ordre de magnitud, però costa de 3 a 5 vegades més per endavant i triga més a mecanitzar a causa de la seva duresa. L'acer té sentit quan esteu executant un disseny de matriu únic a través de centenars de milers de cicles en una línia de producció. Per a volums moderats - diguem entre 10.000 i 50.000 impressions - el llautó ofereix una qualitat equivalent a una fracció de la inversió.
coureocupa un nínxol per al treball de detalls ultra-. Les seves màquines de composició més suau tenen toleràncies més estrictes que el llautó, però aquesta mateixa suavitat significa que es desgasta més ràpidament sota calor i pressió repetides. És l'elecció de l'especialista per a aplicacions-de papereria i seguretat de gamma alta, no una alternativa-de propòsit general.
Escollir entre aquests materials depèn en última instància del vostre volum de producció, requisits de detall i horitzó pressupostari. Per a enginyers i equips de subministrament que comparen les característiques de l'aliatge en múltiples aplicacions, YICHEN'sRecursos materialsproporciona un punt de partida útil per avaluar el llautó, l'acer i altres metalls de producció junts - context útil quan la decisió del material de la matriu es creua amb especificacions més àmplies del material de la peça.
El preu i la selecció del material us indiquen en què esteu comprant. Però fins i tot la matriu adequada amb el material adequat pot tenir un rendiment inferior si alguna cosa va malament durant la producció - i saber diagnosticar i solucionar problemes habituals estalvia temps i impressions.
Resolució de problemes comuns de matriu de llautó
Heu marcat la vostra temperatura, heu triat el substrat adequat i heu muntat la vostra matriu -, però la impressió encara no sembla correcta. Abans de desballestar la peça de treball o culpar al fabricant de matrius, la majoria de fallades d'estampació en calent es remunten a un grapat de causes diagnosticables amb solucions senzilles. Aquesta guia de resolució de problemes cobreix els problemes que és més probable que us trobeu i els detalla com a parell de causa-i-solució perquè pugueu tornar a les impressions netes ràpidament.
Impressions poc profundes o desiguals
Quan la vostra matriu de llautó deixa una marca tènue en un costat, falten cantonades o de manera inconsistent en el disseny, el problema gairebé sempre viu en el sistema de pressió o contacte en lloc de la matriu en si. Això és el que cal comprovar:
- Pressió general insuficient- La matriu no s'està introduint amb prou força al substrat per crear un contacte total.Correcció:Augmenta la força de premsa de manera incremental. En una premsa de mandril, apliqueu més pressió de palanca; en una màquina pneumàtica, aixequeu el cilindre PSI a petits passos fins que tota l'àrea de disseny es transfereixi netament.
- Placa desigual o superfície de muntatge- Si la platina escalfada està deformada, desgastada o el suport de la matriu no és perfectament pla, una vora de la matriu entra en contacte amb el substrat abans que l'altra.Correcció:Col·loqueu un full de paper carbó entre la matriu i una superfície plana de prova, premeu cap avall i comproveu el patró de contacte. Si la pressió es concentra en un costat, calceu les zones de baixa-pressió amb paper d'alumini o paper prim fins que s'aconsegueixi un contacte uniforme. Substituïu les platines que mostren una concavitat visible o solcs de desgast.
- Superfície de matriu desgastada- Després de desenes de milers d'impressions, la superfície de relleu elevada desenvolupa un micro-arrodoniment a les vores i perd uniformitat d'alçada. Els detalls fins es desgasten primer perquè tenen menys massa.Correcció:Inspeccioneu la cara de la matriu amb augment. Si les vores semblen arrodonides o les zones específiques són visiblement més baixes que la resta, la matriu necessitarà una nova superfície o substitució.
- Preparació incorrecta del substrat- El cuir amb olis superficials, el paper amb excés d'humitat o el plàstic amb càrrega estàtica resisteixen la transferència d'impressió neta.Correcció:Netegeu la superfície del substrat immediatament abans d'estampar. Netegeu la pell amb un drap-que no deixa pelusa, acondicioneu el paper a la humitat adequada (per sota del 8% d'humitat) i feu servir un tractament anti-estàtic als plàstics.
- Deformació o desnivell del substrat- Un llençol o una peça de cuir corbada no entraran en contacte total amb una matriu plana.Correcció:Aplanar els substrats abans de l'estampació. Per al paper, aclimateu el material en un entorn-d'humitat controlada. Per al cuir, utilitzeu una placa de suport o una plantilla que subjecti la peça plana durant el cicle de premsa.
Problemes de cremada, enganxament i transferència de paper d'alumini
Els errors relacionats amb la temperatura-són els maldecaps més habituals en el treball de matrius de llautó. Com que el llautó condueix la calor de manera tan eficient, fins i tot petits sobrepassos de temperatura o temps d'estada es tradueixen immediatament en danys visibles al substrat.
- Substrat abrasador- El material s'enfosqueix, es crema o es decolora més enllà de l'àrea d'impressió prevista.Causa:La temperatura configurada és massa alta, el temps d'estada massa llarg o tots dos.Correcció:Reduïu la temperatura en increments de 5 graus centígrads i reduïu el temps d'estada fins que la marca estigui neta sense decoloració circumdant. A la pell, la abrasada apareix sovint com un halo fosc al voltant de les lletres; al paper, es mostra com a groguenc o fragilitat a les vores d'impressió.
- La matriu s'enganxa al substrat- La matriu agafa el material quan s'allibera, treu les fibres del paper, estira el cuir o deixa residus a la cara de la matriu.Causa:L'acumulació de residus d'adhesiu de la làmina, el material del substrat fos al forn a la matriu o una temperatura excessiva que fa que el substrat es fusioni parcialment amb el llautó.Correcció:Netegeu bé la cara de la matriu - utilitzeu un raspall de llautó (mai d'acer, que ratlla el relleu) i un dissolvent adequat per al tipus de residu. Per als residus de paper d'alumini, l'alcohol isopropílic o un netejador de làmines dedicat funciona bé. Baixeu la temperatura si l'enganxament es repeteix després de la neteja.
- Transferència de làmina incompleta (taques nues o cobertura irregular)- Parts del disseny es transfereixen netament mentre que altres àrees mostren el substrat nu a sota.Causa:Temperatura insuficient que impedeix l'activació total de l'adhesiu, pressió desigual que deixa zones de baix contacte-o incompatibilitat del substrat-de làmina on la capa adhesiva no s'uneix a la química de la superfície.Correcció:Augmenteu la temperatura gradualment i confirmeu amb una prova de fregament - si la làmina s'aixeca quan es frega lleugerament, l'adhesió és incompleta. Verifiqueu la pressió uniforme a la cara de la matriu. Si el problema persisteix, canvieu a un grau de paper d'alumini formulat per al vostre tipus de substrat específic (paper revestit vs. no revestit, plàstic tractat vs. no tractat).
- Sagnat d'alumini o vores borroses- La làmina s'estén més enllà de les vores del disseny i s'estén a les zones que no són-de la imatge.Causa:Temperatura massa alta, temps de permanència massa llarg o una matriu desgastada les vores del qual ja no poden definir límits nítids.Correcció:Reduïu la calor i reduïu el temps de premsa. Inspeccioneu les vores de la matriu - si mostren arrodoniments o picades visibles, la matriu ha arribat a un punt en què ja no pot produir trencaments nítids de la làmina i necessita substituir-la o re-mecanitzar.
- Paper d'alumini amb bombolles o arrugues- La làmina transferida mostra petites bombolles, arrugues o taques aixecades després de l'estampació.Causa:La humitat atrapada al substrat es vaporitza sota la calor, creant butxaques sota la capa d'alumini. Alternativament, la qualitat de la làmina és inestable o la pressió insuficient per no pressionar la làmina plana contra la superfície.Correcció:Pre{0}}assequeu els substrats abans de l'estampació (especialment el paper i la pell emmagatzemats en condicions humides). Comproveu que la tensió d'alimentació de la làmina sigui consistent i que la pressió sigui uniforme a tota l'àrea de la imatge.
Una nota ràpida sobre com netejar una matriu d'estampació de llautó durant la producció: desenvolupeu l'hàbit d'eixugar la cara de la matriu amb un drap suau entre 20 i 50 impressions quan feu servir paper d'alumini. Els residus s'acumulen gradualment i detectar-los abans d'hora és molt més fàcil que fregar al forn-a l'adhesiu després d'una sèrie de producció completa. Per a una neteja més profunda, traieu la matriu de la premsa, remulleu breument amb dissolvent calent i fregueu suaument amb un raspall de -de llautó. Eviteu els coixinets abrasius o la llana d'acer - que rodegen les vores fines de les quals depèn la vostra matriu per obtenir impressions nítides.
Problemes de desgast i longevitat de la matriu
Cada matriu de llautó té una vida útil finita. La pregunta és si el teu assoleix tot el seu potencial o es degrada prematurament a causa de factors evitables. Reconèixer els signes de desgast de la matriu d'estampació de llautó d'hora us permet planificar substitucions abans que la qualitat caigui per sota dels nivells acceptables.
- Arrodoniment de vora en característiques fines- El primer senyal de desgast visible. Les línies fines i el text petit perden primer la seva nitidesa perquè tenen la menor massa material i experimenten el cicle més tèrmic per unitat de superfície.Acció:Compareu una impressió nova amb la vostra prova original. Si els detalls petits s'estoven, el dau entra en la seva fase de declivi. Planifiqueu un reemplaçament abans que la degradació es faci evident per als clients finals.
- Picat o corrosió superficial- Apareixen petites fosses o taques descolorides a la cara de la matriu, especialment en matrius exposades a substrats àcids (algunes pells adobades vegetals-) o dissolvents de neteja químics utilitzats de manera incorrecta.Acció:De vegades, la picada lleugera es pot polir si no ha arribat a la profunditat del relleu. La perforació profunda requereix la substitució de la matriu.
- Pèrdua de profunditat a la cara de la matriu- Després de molts milers d'impressions, l'alçada general del relleu disminueix a mesura que les superfícies elevades es comprimeixen i es desgasten sota un impacte repetit.Acció:Mesureu la profunditat del relleu amb un mesurador de profunditat i compareu amb l'especificació original. Una pèrdua de més del 15 al 20% normalment fa que la matriu no sigui adequada per al treball de gravat, tot i que encara pot funcionar per a la transferència de làmines on es necessita menys profunditat.
Què accelera el desgast de la matriu? L'execució de temperatures superiors a les necessàries encapçala la llista - la calor excessiva suavitza la superfície de llautó microscòpicament amb cada cicle, accelerant la pèrdua de material. L'estampació de substrats abrasius (cartró sense revestir, fusta en brut) desgasta les matrius més ràpidament que els materials llisos. I els mals hàbits de neteja permeten que els residus s'enfornin en una crosta dura que requereix mètodes d'eliminació agressius, danyant la matriu en el procés.
Per allargar la vida útil del teu dau:
- Emmagatzemeu els encunys en un entorn sec, idealment embolicats amb un drap anti-tacament o tancats en una bossa amb cremallera-per evitar l'oxidació entre usos.
- No apileu mai les matrius cara a cara--sense material protector entre elles - El llautó és prou suau perquè la pressió de contacte pugui transferir marques entre les superfícies de la matriu.
- Netegeu després de cada sessió de producció, no només quan apareguin residus visibles.
- L'execució a la temperatura efectiva més baixa per a la combinació de substrat i làmina - cada grau per sobre del mínim accelera el desgast de la superfície sense millorar la qualitat de la impressió.
Saber quan una matriu necessita reemplaçament - i tenir la informació preparada per demanar el seu successor ràpidament - fa que la producció continuï sense interrupcions de qualitat. Aquest procés de comanda en si té el seu propi conjunt de bones pràctiques que val la pena entendre abans d'agafar el telèfon o omplir un formulari de pressupost.
Com demanar i avaluar matrius d'estampació de llautó personalitzades
Substituir una matriu desgastada o posar en servei la vostra primera eina personalitzada hauria de ser senzill -, però les sol·licituds de pressupost vagues donen resultats vagues. Els proveïdors necessiten informació específica per produir una matriu que coincideixi amb la vostra aplicació, i necessiteu un marc clar per inspeccionar el que arriba. Tant si sou propietari d'un taller de cuir que demaneu una matriu de marca única com si sou un enginyer d'embalatge que s'aprovisiona d'eines de producció, el procés següent manté alineats ambdues parts des del primer contacte fins al lliurament final.
Informació a reunir abans de fer la comanda
Imagineu-vos trucant a un proveïdor i dient "Necessito una matriu de llautó amb el meu logotip". Això és com entrar a una botiga de màquines i demanar "una peça metàl·lica". Com més detalls proporcioneu per endavant, menys cicles de revisió cremareu - i més ràpid s'enviaran els vostres daus. Aquí teniu el procés de comanda que s'explica pas a pas:
- Finalitzeu la vostra obra d'art vectorial- Subministreu el disseny en format AI, EPS, SVG o DXF amb tots els tipus de lletra convertits en contorns. Si el vostre fitxer és una imatge ràster (JPEG o PNG), espereu que el proveïdor cobri una tarifa de conversió o la rebutgi directament. Els requisits d'il·lustració personalitzada de la matriu de llautó no són-negociables en aquesta fase: trajectes vectorials nets, sense contorns oberts i dimensions precises a la mida final del segell.
- Especifiqueu el vostre substrat- Digues al proveïdor exactament quin material estamparàs: pell adobada-vegetal, cartolina recoberta, pi, plàstic ABS o el que correspongui. Això determina la profunditat de gravat i l'angle de bisell que tallaran a la matriu.
- Definiu el tipus d'impressió desitjat- Esteu estampat amb làmina, gravat a cegues, marca de calor o gravat en relleu? Cada tècnica requereix una profunditat de relleu, un acabat superficial i una geometria de vora diferents. Una matriu optimitzada per a treballs amb làmina no funcionarà bé per al gravat de cuir profund.
- Confirmeu el vostre sistema de muntatge- Identifiqueu el vostre tipus de premsa i com s'enganxarà el dau. Bunter post per a una premsa d'arbre? Patró de cargols per a una màquina pneumàtica? Tija roscada per a una planxa de mà? Proporcioneu les dimensions de muntatge - espai entre forats, mida del fil, gruix de la placa - perquè la matriu arribi llesta per instal·lar-se sense modificacions.
- Expliqueu les vostres expectatives de volum de producció- Un encuny destinat a 500 impressions en un projecte d'artesania es pot especificar de manera diferent del que s'espera que executi 50.000 cicles en una línia de producció. El volum afecta les recomanacions de qualitat del material, les especificacions de profunditat i si el proveïdor suggereix llautó o una alternativa com l'acer.
- Comuniqueu els vostres requisits de resposta- Els terminis de lliurament estàndard (de 5 a 10 dies laborables) mantenen els costos raonables. La producció urgent comprimeix aquesta línia de temps, però afegeix entre un 25 i un 50% a la vostra factura. Planifiqueu amb antelació quan sigui possible.
- Sol·liciteu una prova o una maqueta-- Demaneu una representació digital o una impressió de prova abans que s'enviïn la matriu. Els proveïdors de bona reputació proporcionen una prova d'il·lustració reflectida per al vostre tancament-, detectant errors abans que es talli el metall.
Algunes banderes vermelles a tenir en compte en la comunicació amb els proveïdors: falta de voluntat per parlar de les especificitats del grau o de l'aliatge del material, no esmentar un pas de prova, incapacitat d'especificar toleràncies de profunditat de gravat o citar sense preguntar sobre el vostre substrat i tècnica. Un bon fabricant de matrius fa preguntes - si el proveïdor accepta la vostra comanda sense aclarir cap detall, és probable que esteu tractant amb un servei genèric que no optimitzarà la matriu per a la vostra aplicació.
Avaluació de la qualitat de la matriu i selecció del vostre material
Arriba la teva mort. Abans de muntar-lo a la vostra premsa i executar la producció, trigueu cinc minuts a inspeccionar-lo. Una llista de verificació d'inspecció de la qualitat de la matriu de llautó detecta defectes de fabricació que, d'altra manera, es mostrarien com a impressions inconsistents a les primeres cent peces -, moment en què ja heu perdut el substrat i el temps.
Aquí teniu el que cal buscar en el producte acabat d'un proveïdor de matrius de llautó:
- Profunditat de gravat uniforme- Utilitzeu un indicador de profunditat o un dial per mesurar la profunditat del relleu en diversos punts de la cara de la matriu. La variació s'ha de mantenir dins de més o menys 0,05 mm per a treballs amb làmina i de més o menys 0,1 mm per a aplicacions de gravat. Si una cantonada mesura significativament menys profunda que el costat oposat, la matriu es va mecanitzar en un llit mal anivellat o bé es va deformar durant el post-processament.
- Vores netes i transicions nítides- Inspeccioneu el límit entre les superfícies de disseny elevades i les zones de fons encastades amb una ampliació o una lupa. Les vores han de ser nítides, no arrodonides ni irregulars. Les rebaves al llarg de les parets tallades indiquen un desbarbat incomplet. Les transicions difuses o desiguals signifiquen que el bit CNC estava desgastat o que la velocitat d'alimentació era massa agressiva.
- Alineació correcta del muntatge- Si la matriu inclou una placa de suport o un maquinari de muntatge, comproveu que el disseny estigui centrat i quadrat en relació als punts de muntatge. Un encuny que s'asseu tort a la premsa produeix impressions en angle que cap quantitat de calçat corregeix completament. Comproveu que els forats roscats estiguin nets i que la matriu estigui perfectament plana contra una superfície de referència plana-coneguda.
- Qualitat d'acabat superficial- La superfície d'estampació elevada (la part que entra en contacte amb el substrat) s'ha de polir llisa. Les marques d'eines, les ratllades o les ranures de mecanitzat d'aquesta superfície es transferiran a cada impressió. Les zones de fons encastades no necessiten el mateix poliment -, una mica de textura és acceptable, ja que aquestes àrees mai no contacten amb el substrat.
- Precisió del disseny- Compara el dau físic amb la teva il·lustració vectorial original. Comproveu l'espaiat entre lletres, els grams de línia i qualsevol detall que s'hagi pogut simplificar durant la fabricació. Les desviacions menors són normals a les mides de característiques més petites, però qualsevol cosa visible a la distància de visualització normal indica un problema de qualitat.
Més enllà d'inspeccionar la matriu acabada, el grau d'aliatge en si mereix atenció. No tot el llautó és igual - i com demanar una matriu d'estampació de llautó personalitzada que funcioni durant tota la seva vida útil esperada comença per entendre el metall que hi ha a sota.
El llautó C360 (llautó de mecanitzat lliure-que conté aproximadament un 60% de coure, un 35% de zinc i un 3% de plom) és l'opció més habitual per a matrius d'estampació. El seu contingut de plom actua com a trencaclosques-durant el mecanitzat CNC, produint talls més nets i superfícies més llises. El llautó C260 (70% de coure, 30% de zinc) ofereix una millor resistència a la corrosió i una durabilitat lleugerament superior, però les màquines són menys netes - commostren anàlisis comparatives d'aquests aliatges, C360 ofereix una mecanització excel·lent, mentre que C260 s'afavoreix quan l'exposició ambiental a llarg termini-és una preocupació.
Per a la majoria d'aplicacions d'estampació i marca en calent, C360 proporciona l'equilibri ideal: mecanitza amb detalls fins, condueix la calor de manera uniforme i aguanta desenes de milers de cicles tèrmics. El C260 té més sentit per als encunys que s'emmagatzemaran-a llarg termini entre un ús poc freqüent o s'exposaran a substrats corrosius (determinats cuirs-adobats químics o papers tractats).
La selecció del material es fa més complexa quan també especifiqueu peces estampades en comptes de la matriu en si mateix - comparant el llautó amb l'alumini, l'acer i l'acer inoxidable per als components que es produeixen. Per als enginyers i els equips de subministrament que naveguen per aquestes decisions, YICHENPàgina de materialsserveix com a eina de recerca pràctica on podeu comparar aliatges de llautó juntament amb altres metalls de producció durant la fase d'especificació, ajudant a alinear les opcions de material de matriu amb els requisits més amplis del projecte.
Conclusió: una matriu de llautó ben-ordenada - especificada clarament, inspeccionada acuradament i adaptada a l'aliatge adequat per a la vostra aplicació - ofereix impressions consistents des del primer cicle de premsa fins a la seva producció final. Preneu-vos el temps per comunicar-vos a fons amb el vostre proveïdor, verificar la qualitat a l'entrega i evitareu els frustrants cicles de reelaboració que afecten les comandes precipitades o-especificades.
Preguntes freqüents sobre matrius d'estampació de llautó
1. Quant de temps dura una matriu d'estampació de llautó?
Una matriu d'estampació de llautó -ben mantinguda sol durar entre 50.000 i 100.000 impressions abans que un desgast notable afecti la qualitat. La vida útil depèn de l'abrasivitat del substrat, la temperatura de funcionament, els hàbits de neteja i la complexitat del disseny. Les característiques de detall-fins es desgasten primer, mentre que els dissenys atrevits amb línies més gruixudes conserven la nitidesa més temps. Funcionar a la temperatura efectiva més baixa i netejar la cara de la matriu regularment entre sessions de producció allarga la vida útil de manera significativa. En comparació, les matrius de magnesi només duren entre 5.000 i 10.000 impressions, mentre que les matrius d'acer poden superar els 500.000 cicles.
2. Quina diferència hi ha entre el gravat CNC i el gravat químic per a matrius de llautó?
El gravat CNC utilitza eines de tall rotatives per tallar mecànicament material lluny del bloc de llautó, produint un relleu més profund adequat per a aplicacions de gravat i marca. El gravat químic utilitza una màscara fotoresistent i un bany d'àcid per dissoldre les zones no protegides, creant superfícies lliures de rebaves- ideals per obtenir detalls fins a profunditats inferiors a 0,5 mm. El fresat CNC és preferit per a la marca de cuir i el treball de gravat profund, mentre que el gravat químic s'adapta a l'estampació de làmines d'alta-precisió sobre paper on les toleràncies estrictes i les superfícies llises són més importants. Els canvis de disseny són més econòmics amb el gravat, ja que només es necessita una fotomàscara nova en lloc de reprogramar les rutes d'eina.
3. Quina temperatura he d'utilitzar per a l'estampació en calent de la matriu de llautó a la pell?
La temperatura depèn del tipus de pell. Segells de cuir adobat vegetal-mejor entre 150 i 200 graus centígrads per gravar a cegues, o entre 120 i 130 graus centígrads per a la transferència de paper d'alumini. La pell adobada amb crom-necessita una calor més baixa entre 120 i 150 graus centígrads a causa de la seva estructura més suau i més sensible a la calor-. La pell sintètica de PU necessita la màxima precaució, mantenint-se entre 100 i 140 graus centígrads per evitar que es fongui. Feu sempre primer les impressions de prova sobre el material de ferralla, augmentant la temperatura en increments de 5 graus fins que aconseguiu resultats nets sense cremades ni marques d'halo al voltant de les vores del disseny.
4. Quin format de fitxer necessito per demanar una matriu d'estampació de llautó personalitzada?
Els proveïdors requereixen dibuixos vectorials en format AI, EPS, SVG o DXF amb tots els tipus de lletra convertits en contorns o corbes. Els fitxers vectorials defineixen formes amb camins matemàtics que les màquines CNC poden traçar amb precisió, a diferència de les imatges ràster (JPEG, PNG) que no tenen la resolució necessària per a la generació de trajectes d'eina. El vostre disseny ha de complir els requisits mínims de gruix de línia de 0,5 mm tant per als elements positius com per als espais negatius. El subministrament d'un fitxer ràster normalment comporta despeses de conversió addicionals i pot provocar la pèrdua de detalls. Proporcioneu sempre l'obra d'art a la mida real del segell amb unes dimensions clares especificades.
5. Com puc arreglar la transferència de làmina incompleta amb una matriu d'estampació de llautó?
La transferència irregular o incompleta de la làmina sol deriva de tres causes: una temperatura insuficient que impedeix l'activació total de l'adhesiu, una pressió desigual que deixa zones de contacte baix-o la incompatibilitat del substrat-de làmina. Comenceu augmentant la temperatura en increments de 5-graus i realitzant una prova de fregament: si la làmina s'aixeca quan es frega lleugerament, l'adhesió és incompleta. A continuació, comproveu la uniformitat de la pressió examinant el patró d'impressió a tota la cara de la matriu. Si els problemes persisteixen després d'ajustar la calor i la pressió, canvieu a un grau de làmina específicament formulat per al vostre tipus de substrat, ja que els papers revestits, els materials sense revestir i els plàstics requereixen cadascun d'ells diferents químics adhesius per a una unió fiable.


