


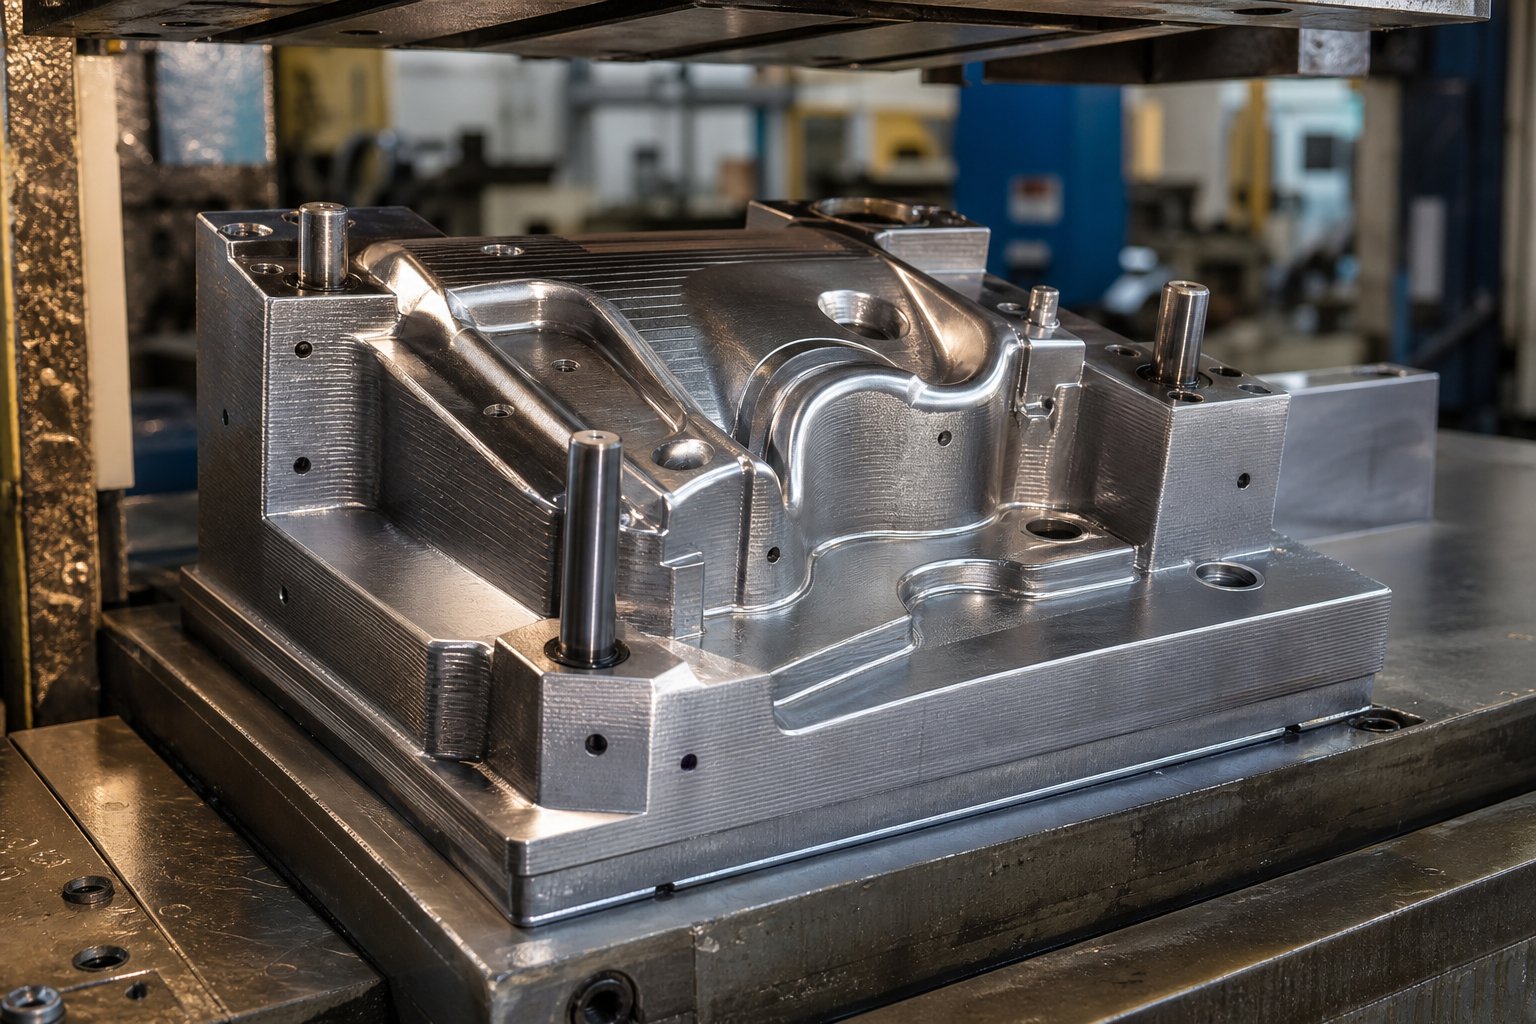
Què és realment una matriu d'estampació de metall imprès en 3D
Imagineu-vos saltar-vos setmanes de temps de mecanitzat CNC i, en canvi, imprimiu la geometria exacta de la matriu que necessiteu durant la nit. Aquest escenari està generant un gran interès per l'additiufabricació d'eines d'estampació, des de tallers de garatge que formen suports d'alumini fins a laboratoris d'investigació d'automòbils que estampan acers d'alta-resistencia.
Però el terme en si pot significar coses molt diferents depenent de qui pregunteu. Així que anem a fonamentar-ho clarament abans d'aprofundir.
Què és una matriu d'estampació de metall imprès en 3D
Una matriu d'estampació de metall imprès en 3D és una eina de conformació produïda mitjançant la fabricació additiva - ja sigui a partir de polímers d'enginyeria o pols metàl·liques - dissenyada per donar forma a peces de xapa amb força de premsa, substituint o complementant eines mecanitzades convencionalment.
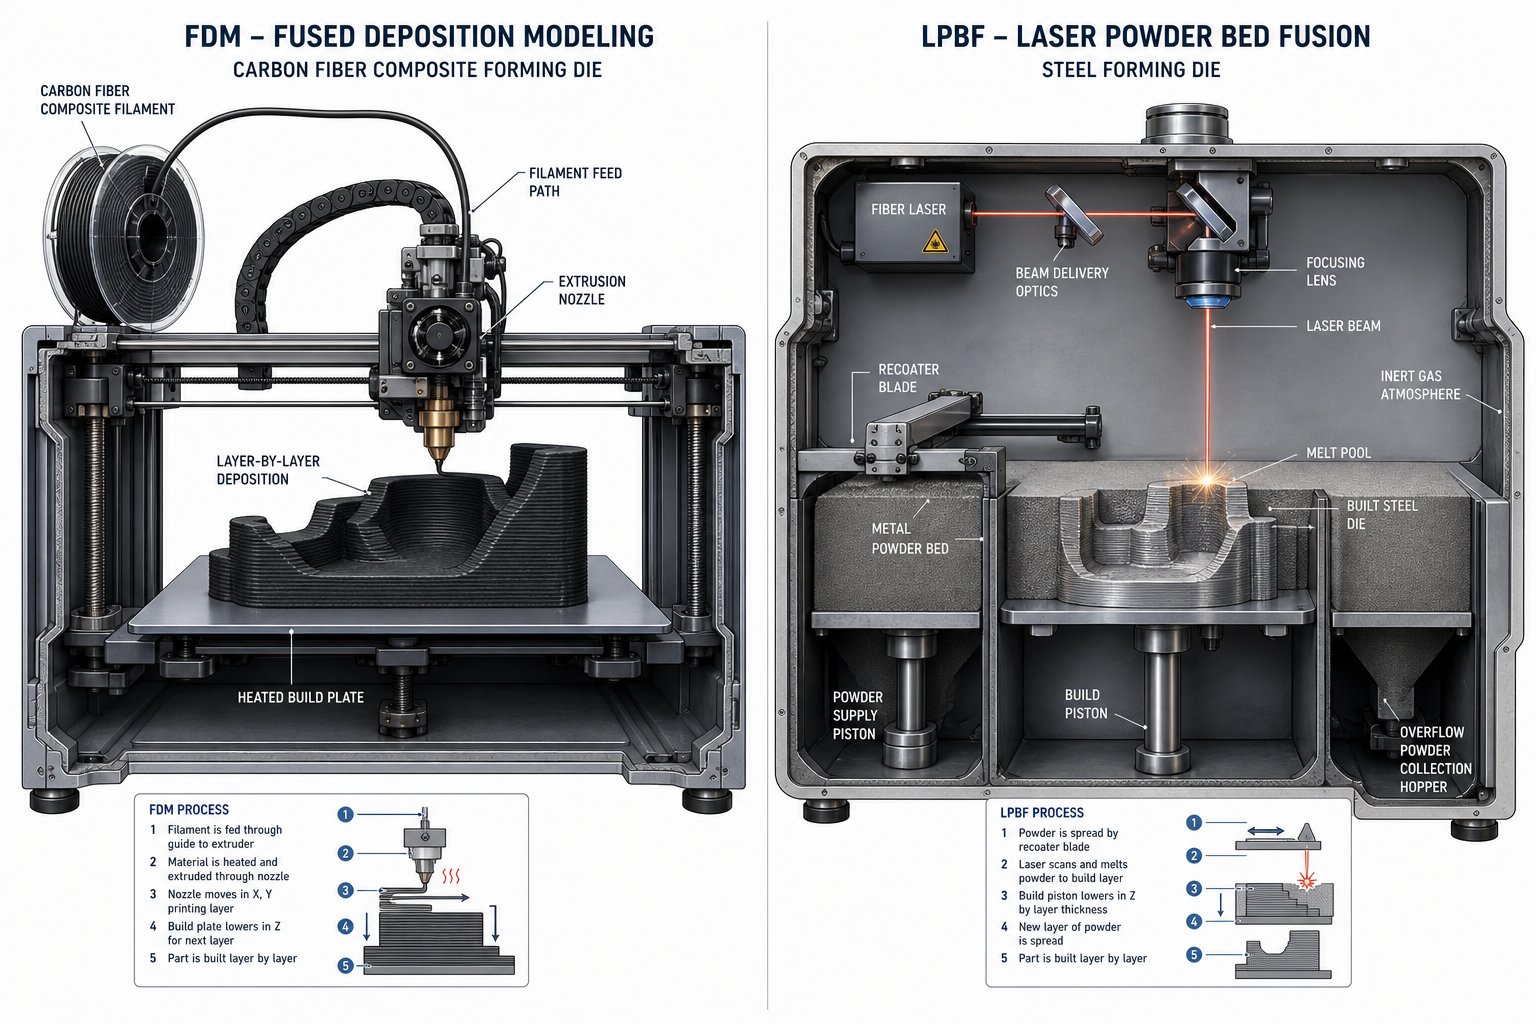
Aquesta definició abasta un ampli espectre. D'una banda, hi trobareu aficionats i equips de prototipatge que imprimeixen matrius de polímer a partir de materials com PLA, niló o compostos de fibra de carboni-en màquines FDM d'escriptori. Aquestes matrius de xapa impreses en 3D funcionen bé per a la formació de baixa-força d'alumini o coure prim. D'altra banda, els usuaris industrials produeixen matrius de metall reals mitjançant processos de fusió làser de pols - comunament anomenats DMLS o SLM - utilitzant acer per eines o pols d'acer maraging. Tal com explica Protolabs, DMLS i SLM són essencialment la mateixa tecnologia de fusió de pols làser malgrat les diferents sigles; tots dos fonen completament la pols de metall capa per capa per crear peces denses i funcionals.
La distinció és important perquè una matriu de xapa de polímer i una de metall-imprès tenen funcions fonamentalment diferents. Les matrius de polímer actuen com a eines de formació ràpida per a la validació de la geometria i les tirades curtes. Les matrius metàl·liques 3D funcionen com a insercions de producció-que poden estampar milers de peces. La investigació de la Universitat d'Oakland, per exemple, va provar insercions metàl·liques impreses en 3D-revestides contra insercions tradicionals d'acer per eines D2 mitjançantestampació de 50.000 peces d'acer d'ultraalta resistència DP980 d'1-mm-de gruix- i tots dos van funcionar bé sense rascades significatives a les mostres formades.
Per què les eines additives estan guanyant força
La fabricació de matrius tradicionals implica la forja d'estoc de palanquilla i, a continuació, l'eliminació de material substancial mitjançant el mecanitzat CNC - un procés costós i que consumeix-temps, especialment per a geometries complexes. La fabricació additiva capgira aquesta equació. Construïu només la geometria que necessiteu, capa per capa, eliminant la majoria de residus de material.
Els avantatges van més enllà de l'estalvi de material. Segons Thomas Eberius de laCentre de fabricació additiva d'Aquisgrà, AM millora els temps de cicle i redueix l'ús d'energia, ajudant els fabricants a augmentar el volum de producció i aconseguir productes al mercat més ràpidament. Calcula que la tecnologia podria penetrar entre el 50 i el 60% del mercat alemany d'eines a mesura que maduren les estratègies d'adopció, amb altres regions d'Europa, Àsia i Amèrica del Nord en una trajectòria similar.
Per als equips més petits, l'atractiu és encara més immediat. Una impressora 3D per a eines elimina la necessitat d'externalitzar eines simples de conformació de metalls de premsa, reduint els terminis de lliurament de setmanes a hores. Tant si esteu validant la geometria d'una peça estampada abans de comprometre's amb eines de producció o executar un petit lot de components formats, les eines additives ofereixen un camí més ràpid.
Aquesta guia cobreix l'espectre complet - de matrius d'escriptori de polímer per a la formació de xapes en 3D aficionades a través d'insercions impreses de metall industrial-per a desenes de milers de visites. La veritable pregunta no és si la tecnologia funciona. És quin enfocament s'adapta als vostres requisits específics de material, volum i qualitat.
Tecnologies d'impressió 3D utilitzades per estampar matrius
Quin procés additiu produeix realment una matriu que pot suportar les forces de formació sense trencar-se en el primer cop? La resposta depèn de si necessiteu oeina de formació ràpida 3Dper a un grapat de peces o una matriu metàl·lica duradora construïda per durar milers de cicles de premsa. Dues categories diferents de tecnologia serveixen aquestes necessitats i funcionen de maneres fonamentalment diferents.
Tecnologies d'impressió 3D de polímers per a eines de conformació
La impressió en 3D-basada en polímers us ofereix la ruta més ràpida des del fitxer CAD fins a l'eina d'estampació funcional. Dos processos dominen aquest espai:
FDM (Fused Deposition Modeling)fon el filament termoplàstic a través d'un broquet escalfat, dipositant-lo capa per capa. Per a aplicacions de matrius, materials com el niló, l'ABS, el PETG i els compostos reforçats amb-fibra-de carboni proporcionen la resistència a la compressió necessària per formar xapes de calibre prim-. ComEl fabricant assenyala, FDM aconsegueix el millor equilibri de cost, velocitat, força i accessibilitat per a les eines de conformació. Podeu reforçar les eines impreses amb plaques metàl·liques incrustades, tacs o cargols, i tenir una matriu personalitzada a punt en hores en lloc de dies.
La compensació? Les peces FDM són anisòtropes - més fortes al llarg de les línies de capes (eixos X i Y) però més febles a través d'elles (eix Z). L'orientació de la impressió és molt important per a les eines de conformació de xapes 3D. Alineeu la direcció més forta amb l'eix que pren la càrrega de formació i allargareu dràsticament la vida útil de la matriu.
SLA (estereolitografia)utilitza un làser UV per curar resina líquida, produint peces amb un acabat superficial excepcional i toleràncies ajustades (± 0,05–0,13 mm segons la comparació de processos de MakerStage). Aquesta qualitat superficial es transfereix directament a les vostres peces formades. No obstant això, la majoria de resines SLA són fràgils sota càrregues de compressió repetides, la qual cosa les fa poc adequades per a aplicacions d'estampació que impliquen impactes o un gran tonatge. L'SLA funciona millor per a la validació de geometria d'un sol-ús en relleu de -força baixa on els detalls de la superfície són més importants que la durabilitat.
Tecnologies d'impressió 3D metàl·liques per a matrius de producció
Quan el polímer no sobreviu a les forces implicades, intervé la fabricació d'additius metàl·lics. Aquests processos produeixen matrius metàl·liques totalment denses capaços de fer un treball de producció real.
DMLS/SLM (Laser Powder Bed Fusion)utilitza un làser d'alta potència -{1}} normalment de 200 a 1.000 watts - per fondre completament la pols metàl·lica en una cambra de gas inert, construint la matriu capa per capa a una resolució de 20 a 60 µm. Tal com explica Sodick, DMLS i SLM són essencialment la mateixa classe de tecnologia - les diferències de nom són en gran part històriques. Els sistemes moderns aconsegueixen una densitat superior al 99,5%, produint matrius amb propietats mecàniques que compleixen o superen els equivalents forjats. Per als fabricants d'eines, LPBF admet materials de grau-d'eines com H13, acer maraging i Inconel, i permet funcions internes complexes impossibles de mecanitzar de manera convencional.
Jet de lligantadopta un enfocament més ràpid però menys directe. En lloc de la pols de fusió per làser-, diposita un agent aglutinant líquid capa per capa, creant una part "verda" que després passa per la desvinculació i la sinterització del forn. El pas d'impressió és ràpid i les màquines costen menys per endavant. La compensació és una major porositat i una possible contracció dimensional durant la sinterització, cosa que fa que les toleràncies estretes siguin més difícils de mantenir. Per a matrius d'estampació que requereixen impactes repetits d'alta-força, el llançament de lligant generalment es queda curt sense un processament posterior ampli-.
Metal FFF (Deposició de metall lligat)extrueix un filament compost de polímer-metall, després desenllaça i sinteritza la peça en metall sòlid. Els sistemes de Desktop Metal i Markforged funcionen en entorns de botiga estàndard sense pols solta ni gas inert. Les peces costen 5-10 vegades menys que DMLS per a geometries comparables, tot i que la densitat (96-99%) i la tolerància són més baixes. Per a una impressora 3D per a eines a preus accessibles, Metal FFF ofereix una entrada pràctica a la producció de matrius metàl·liques per a l'estampació de baix-volum.
| Tecnologia | Tipus de material | Capacitat de força de formació | Acabat superficial (Ra) | Interval de volum típic |
|---|---|---|---|---|
| FDM (polímer) | PLA, ABS, niló, niló CF- | Baix a Mitjà | 10–25 µm | 1-100 parts |
| SLA (polímer) | Resines -resistents/d'alta temperatura | Baixa | 1–3 µm | 1-10 parts |
| DMLS/SLM (metall) | Acer per a eines, Acer Maraging, Inconel | Alt | 6–20 µm | 1.000–100,000+ parts |
| Jet d'enquadernador (metall) | Acer inoxidable, acer per a eines | Mitjana | 6–15 µm | 100-5.000 parts |
| Metall FFF | H13, 17-4 PH, 316L | Mitjà a Alt | 8–20 µm | 100-10.000 parts |
Cada tecnologia ocupa una zona diferent en l'espectre de cost-vers{1}}durabilitat. L'elecció correcta depèn menys de quin procés sona més impressionant i més de quina xapa metàl·lica esteu formant, de quantes peces necessiteu i de quina qualitat de superfície requereix la vostra aplicació - factors que es redueixen a la selecció del material.
Criteris de selecció de materials per a matrius impresos en 3D
Escollir una tecnologia d'impressió 3D és només la meitat de l'equació. El material que introduïu a aquesta màquina determina si el vostre dau sobreviu deu cops o deu mil. En lloc d'ordenar les opcions per marca o model d'impressora, té més sentit organitzar-les segons el que realment demana la vostra aplicació: quanta força ha de resistir la matriu, quina qualitat de superfície necessiteu a la peça formada i quantes peces voleu estampar.
Opcions de materials polimèrics i els seus límits
Les matrius de polímer funcionen com a formador ràpid de xapa quan les forces es mantenen baixes i els volums es mantenen petits. Cada material ocupa un nivell de rendiment diferent:
PLAés el filament comú més fàcil d'imprimir i més rígid, amb una resistència a la tracció de 50-60 MPa i un mòdul de 3,5 GPa. Aquesta rigidesa l'ajuda a mantenir la forma sota càrregues de compressió. La captura? El PLA és fràgil - es trenca en lloc de deformar-se - i s'estova al voltant de 55 graus . La calor de fricció dels cicles de premsa repetits la degradarà ràpidament. Utilitzeu-lo només per a tirades de producció d'un sol -dígit en paper d'alumini o coure.
ABScomercialitza la força bruta (35-40 MPa de tracció) per a una millor duresa i una temperatura de deflexió de calor més alta al voltant dels 95 graus. Absorbeix els impactes sense trencar-se com ho fa el PLA, fent-lo més tolerant sota càrregues de formació repetides. Una elecció raonable per a matrius de premsa metàl·liques-lleus que necessiten sobreviure a tirades de producció modestes.
PETGes troba entre el PLA i l'ABS - més rígid que l'ABS amb un mòdul d'aproximadament 2,0-3,0 GPa, més resistent que el PLA i fàcil d'imprimir. La seva deflexió de calor de 70 graus el fa adequat per a matrius que no experimentin un escalfament de fricció important.
Niló (PA6/PA12)és el cavall de batalla per a eines de polímers funcionals. Amb una resistència a la tracció de 60-80 MPa, una excel·lent resistència a l'impacte i una desviació de la calor per sobre de 120 graus, el niló maneja cicles de compressió repetits molt millor que el PLA o l'ABS. La superfície auto-lubricant redueix la fricció contra la xapa. L'inconvenient és l'absorció d'humitat - assecar el filament abans d'imprimir, o la matriu tindrà un rendiment inferior.
Composites de-fibra de carboni (CF-niló)empènyer les matrius de polímer cap al seu sostre. La rigidesa salta a 6–10 GPa, la resistència a la tracció arriba als 80–100+ MPa i la deflexió de la calor arriba als 150–160 graus. Aquestes matrius compostes resisteixen la deformació sota càrregues que aixafarien el niló estàndard. Requereixen un broquet d'acer endurit per imprimir i costen considerablement més, però per a la formació d'acer suau de fins a uns 0,6 mm, representen el límit superior del que poden manejar les matrius de conformació de metalls de polímer.
Resines SLAexcel·lent en l'acabat superficial més que en la durabilitat. La resina rígida de 10K aconsegueix una resistència a la tracció de 88 MPa i una rigidesa de 10 GPa, però la seva fragilitat extrema (Izod dentada de només 20 J/m) fa que sigui propens a trencar-se- sota estampacions repetides. Reserveu les matrius SLA per gravar en relleu, encunyar o comprovacions de geometria d'un sol -ús on el detall de la superfície es transfereix directament a la peça formada.
Opcions de pols metàl·liques per a matrius duradores
Quan el polímer no pot sobreviure a les forces implicades, les pols metàl·liques impreses mitjançant la fusió del llit de pols làser o la deposició de metall lligat proporcionen eines de grau-de producció. El paisatge de materials aquí es relaciona directament amb els acers de matriu tradicionals:
Acer Maraging (MS1/18Ni-300)és l'opció més comuna per a matrius d'estampació impreses. Després del tractament tèrmic d'enduriment de l'edat-, arriba a una duresa de 50-55 HRC amb una duresa excel·lent. Mecanitza i acaba amb -erosió per electroerosió fàcilment després d'-impressió, cosa que el fa pràctic per a matrius que necessiten toleràncies superficials estrictes. L'acer Maraging s'adapta a l'estampació d'acer suau i d'alumini de volum mitjà--alt-.
Acers per a eines (H13, H11)ofereix la resistència al desgast que coneixen qualsevol fabricant d'eines.H13 i H11 combinen una alta resistència amb una excel·lent resistència a la corrosió, el que els fa ideals per a aplicacions-de treball en calent o matrius que formen acers abrasius d'alta-resistència. La impressió H13 requereix una gestió tèrmica acurada per evitar l'esquerda, però la matriu resultant funciona de manera comparable al seu equivalent forjat.
Acer inoxidable (316L, 17-4 PH)ofereix resistència a la corrosió i bones propietats mecàniques a un cost més baix que els acers per a eines. 17-4 PH, un grau d'enduriment per precipitació-, aconsegueix una duresa de fins a 40 HRC després del tractament tèrmic. Funciona bé per formar xapes inoxidables o per funcionar en entorns corrosius, tot i que la seva resistència al desgast és inferior a la dels acers per a eines dedicats per a tirades de gran-volum.
Inconel (718/625)maneja condicions extremes - estampació d'alta-temperatura, formació de làmines de superaliatge o aplicacions que impliquen entorns corrosius. Les seves propietats d'alta -resistència i resistència a la corrosió- la fan viable on altres acers de matriu s'estovarien o corrodrien. La compensació és el cost i la maquinabilitat; Els encunys d'Inconel són cars d'imprimir i difícils d'acabar.
Adaptació del material als requisits de l'aplicació
En lloc d'optar per defecte amb l'opció més forta o més barata, coincideix el material amb els teus quatre factors de decisió clau. Utilitzeu aquesta llista de verificació com a marc inicial:
- Força de formació inferior a 5 kN, làmina fina d'alumini o coure:PLA o PETG (cost més baix, resposta més ràpida)
- Força de conformació 5–20 kN, acer suau fins a 0,6 mm:Niló o CF-composites de niló (la millor relació entre resistència-a-cost en polímer)
- Acabat superficial crític, volum molt baix:SLA Rigid 10K Resin (transfereix detalls fins, d'un sol -ús)
- Força de formació per sobre de 20 kN, volum mitjà-a-alt:Acer Maraging o acer per eines H13 (durabilitat del grau de producció-)
- Entorn corrosiu o formació de xapa inoxidable:17-4 PH inoxidable o Inconel (resistència química sense sacrificar la duresa)
- Volum de producció inferior a 100 peces:Les matrius de polímer ofereixen el millor avantatge de cost
- Volum de producció 100-10.000 peces:Els troquels-impresos metàl·lics es tornen econòmics quan es factoritza la freqüència de substitució
- Volum de producció superior a 10.000 peces:Avalueu les matrius-impreses metàl·liques amb eines mecanitzades convencionals per-peça
Tingueu en compte que l'elecció del material determina directament el temps que dura el vostre dau i com finalment falla. Una matriu de niló CF-podria oferir 200 peces perfectes abans que el desgast de la superfície degradi la qualitat, mentre que una matriu d'acer maraging manté la tolerància durant 50.000 cicles. Aquestes diferències de vida útil - i els modes de fallada específics que les impulsen - determinen si la vostra elecció de material va ser l'adequada per a la producció següent.
Compatibilitat de xapa amb eines impreses en 3D
El vostre material de matriu només explica la meitat de la història. L'altra meitat? El que realment estàs formant. Una matriu de niló de fibra de carboni-que brisa a través d'alumini de 0,5 mm s'esquerdarà a la seva primera trobada amb acer inoxidable d'1,0 mm. La pròpia xapa - la seva duresa, gruix i comportament elàstic - determina si una matriu imprès en 3D és una eina pràctica de formació de xapa o una recepta per perdre temps i plàstic trencat.
Com afecta la duresa de la xapa a la viabilitat de la matriu
La duresa determina quanta força resisteix la làmina durant la formació, i aquesta força es transfereix directament a la vostra matriu. Els metalls tous com el coure mort-tou i l'alumini de la sèrie 1100-renden al voltant de 35-70 MPa. L'acer suau (AISI 1018/1020) salta a un límit elàstic de 250–350 MPa. L'acer inoxidable (304/316) avança encara més, amb uns límits de fluència de 200 a 290 MPa en estat de recuit, però índexs d'enduriment de treball- significativament més elevats que augmenten la càrrega a mesura que avança el format. Els acers d'-alta resistència - com el DP980 i els acers al bor utilitzats en aplicacions d'automoció: arriben a límits de fluència superiors als 600 MPa.
Què significa això per a la selecció de matrius? Una matriu de polímer pot suportar les càrregues de conformació generades per l'alumini tou perquè la làmina cedeix abans que la matriu experimenti una tensió de compressió perillosa. L'acer suau requereix substancialment més força per deformar-se, empenyent les matrius de polímer cap als seus límits de càrrega fins i tot amb calibres prims. L'acer inoxidable i els acers-d'alta resistència generen forces de conformació que superen la capacitat de compressió del polímer en gairebé qualsevol escenari pràctic.
ComEl fabricant ho explica, els acers suaus i els aluminis tous són molt més dúctils que els materials-d'alta resistència, cosa que influeix directament en les forces de conformació i els radis de flexió mínims implicats. Un major contingut de carboni en l'acer o una major duresa en l'alumini redueix la ductilitat i la conformabilitat, augmentant la força requerida i el radi mínim que es pot produir. Aquest augment de la força és el que t'empeny de les eines de polímer a les matrius metàl·liques-imprèses o convencionals.
Calibre de gruix i relacions de força de formació
El gruix multiplica els requisits de força de manera no-lineal. Doblar el gruix de la làmina no només duplica el tonatge -, sinó que el quadruplica aproximadament per a les operacions de plegat, ja que la força de formació s'escala amb el quadrat del gruix del material en la majoria d'equacions de formació de metall de premsa. Una matriu de polímer que forma còmodament 0,5 mm d'alumini pot fallar catastròficament a 1,5 mm del mateix material, tot i que el tipus de metall no ha canviat.
Aquí teniu una manera pràctica de pensar-ho. Els calibres de xapa que s'utilitzen habitualment en l'estampació oscil·len entre aproximadament 0,005 i 0,249 polzades (uns 0,13 a 6,3 mm). A l'extrem prim, les forces de formació es mantenen prou baixes per a les eines de polímer a la majoria de metalls. A l'extrem gruixut, fins i tot la planxa d'alumini requereix forces que només poden suportar les matrius d'acer-imprès o endurit.
El llindar crític per als matrius de polímer FDM tendeix a aterrar al voltant de:
- Aliatges d'alumini:fins a 1,0-1,5 mm (segons la duresa de l'aliatge i la complexitat de la geometria)
- Coure i llautó:fins a 0,8-1,0 mm
- Acer suau:fins a 0,5-0,8 mm (amb-filaments compostos d'alta resistència)
- Acer inoxidable:generalment no és factible amb matrius de polímer, independentment de la densitat de farciment
Més enllà d'aquests llindars, les forces de compressió i cisalla durant la formació superen el que fins i tot el niló de fibra de carboni-de farciment 100% pot suportar sense aixafar la superfície ni delaminació de la capa. Notareu que la matriu comença a deformar-se abans que la làmina faci - un senyal clar que heu superat la capacitat de l'eina.
-Estratègies de compensació d'esquena de primavera
Cada part metàl·lica formada torna cap a la seva forma plana original un cop s'allibera la força de premsa. El retrocés elàstic-és l'alliberament de la tensió elàstica i s'escala directament amb la força de fluència del material. L'alumini tou pot retrocedir entre 1 i 2 graus en un simple corbat, mentre que l'acer inoxidable o l'acer-d'alta resistència poden retrocedir entre 5 i 10 graus o més amb una geometria idèntica.
En el cas de matrius impresos en 3D, la compensació-retorn de molla significa un sobre-flexió - dissenyar la matriu per formar la làmina més enllà del seu angle objectiu perquè es relaxi de nou a la posició correcta. Una peça de xapa amb 2 graus d'espatlla-requereix un angle de perforació almenys 2 graus més agut que l'objectiu per tenir en compte aquesta recuperació elàstica. A mesura que el radi augmenta en relació amb el gruix del material, el retrocés-s'augmenta encara més, de vegades de manera significativa.
Les estratègies de compensació difereixen segons el tipus de dau:
- Troqueles de polímer:Com que són barats i ràpids de reimprimir, podeu repetir ràpidament. Imprimiu, formeu, mesureu l'angle-retorn de la primavera i, a continuació, ajusteu el vostre model CAD i torneu a imprimir. Aquest enfocament de prova-i-error funciona bé perquè cada iteració costa un temps i un material mínims.
- Encunys-metalls impresos:Itereu el polímer primer per clavar la compensació-de l'esquena i després compromeu-vos amb una impressió metàl·lica amb la geometria corregida. Retreballar un encuny metàl·lic-imprès és car, així que és important tenir l'angle correcte abans.
- Materials d'alt-rendiment-:Penseu en geometries de matriu alleujades amb angles inclosos de 78 o 73 graus, que permeten una penetració més profunda del punxó per superar el retrocés-sobretot sense interferències entre les cares de la matriu i el material.
La direcció del gra de la xapa també afecta tant la força de conformació com la{0}}retorn elàstic. La formació amb el gra (longitudinal) requereix menys força de flexió perquè la ductilitat s'estira fàcilment en aquesta direcció, però la flexió longitudinal augmenta el risc d'esquerdes superficials i requereix un radi de flexió més gran. La formació a través del gra (transversal) augmenta el tonatge però accepta radis més ajustats. Quan dissenyeu una matriu imprès en 3D, comproveu si els vostres espais en blanc s'orientaran amb o contra el gra, i dimensioneu el radi i l'angle de compensació de la vostra matriu en conseqüència.
| Tipus de xapa | Límit de rendiment típic | Matriu de polímer FDM | Matriu de polímer SLA | Troquelat-metall imprès |
|---|---|---|---|---|
| Alumini 1100 (tou), fins a 1,0 mm | 35-105 MPa | Sí | Sí (només força baixa) | Sí |
| Alumini 6061-T6, fins a 1,0 mm | 240–275 MPa | Marginal (només CF-nylon) | No | Sí |
| Coure / Llautó, fins a 0,8 mm | 70-200 MPa | Sí | Sí (només en relleu) | Sí |
| Acer dolç (1018), fins a 0,6 mm | 250-350 MPa | Marginal (només CF-nylon) | No | Sí |
| Acer dolç (1018), 0,6–1,5 mm | 250-350 MPa | No | No | Sí |
| Acer inoxidable (304), qualsevol calibre | 200–290 MPa (el treball-s'endureix) | No | No | Sí |
| Acer d'-alta resistència (DP980/boro), qualsevol calibre | 600–1,000+ MPa | No | No | Sí (maraging/H13) |
Sigueu honest amb vosaltres mateixos quan llegiu aquesta taula. Les entrades "Marginal" signifiquen que l'èxit depèn en gran mesura de la simplicitat de la geometria, la configuració d'impressió i la velocitat de conformació. Una forma de canal poc profund d'acer suau de 0,5 mm amb una matriu de niló CF-? Possible, amb paràmetres conservadors. Un empat profund en aquest mateix calibre? El dau no sobreviurà. L'acer inoxidable i els-materials d'alta resistència exigeixen metall-eines impreses o convencionals - cap patró d'ompliment ni cap truc amb el gruix de la paret canvia la física.
El valor real d'entendre aquests límits de compatibilitat és evitar les impressions malgastades i les peces fallides. Fes coincidir el teu tipus de xapa i calibre amb la classe de matriu adequada des del principi i passaràs el teu temps perfeccionant la geometria en lloc de reimprimir eines trencades. Aquest procés de perfeccionament - des del disseny CAD inicial fins a la impressió, el post-processament i la formació del primer article - és on comença el flux de treball pràctic.
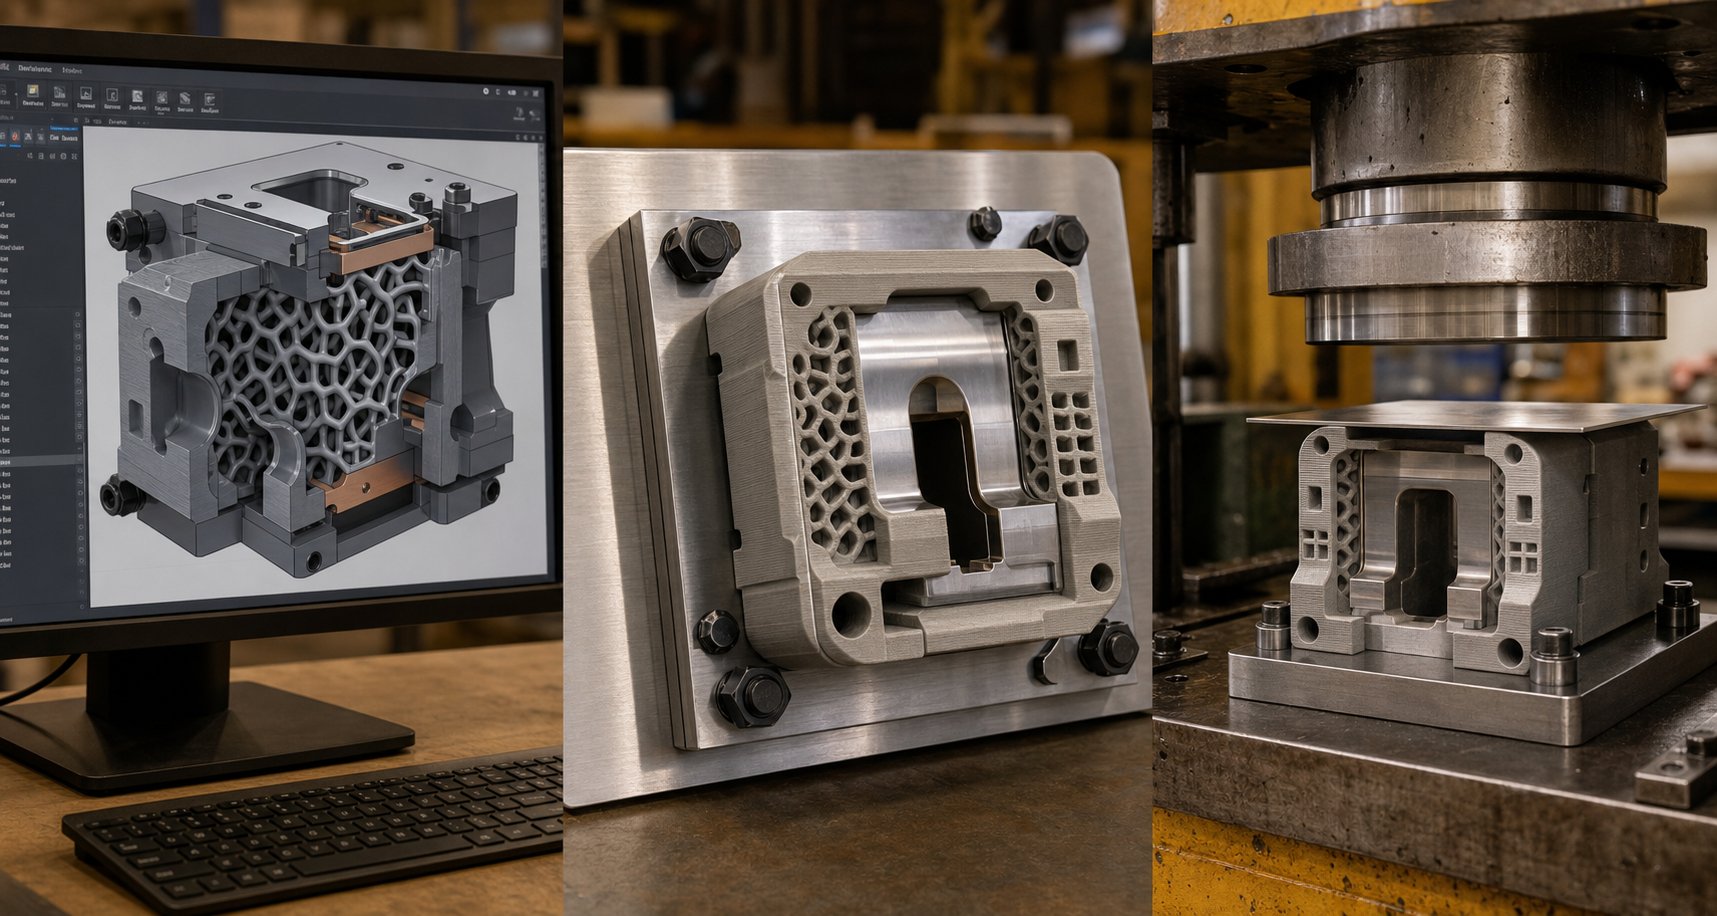
Flux de treball complet, des del disseny CAD fins a la peça conformada
Saber quins materials i xapa metàl·lica funcionen junts és essencial, però no us ajudarà fins que no produïu una matriu funcional i n'empremeu una bona part. El flux de treball complet de disseny de matrius impresos en 3D inclou sis etapes diferents, cadascuna amb decisions que afecten directament si les vostres eines sobreviuen a la producció o fallan en el primer cicle.
- Disseny CAD amb consideracions específiques-additives
- Configuració de paràmetres de tall i impressió
- Impressió de la matriu
- Post-processament i verificació dimensional
- Premeu configuració i formació del primer article
- Planificació de manteniment i substitució de matrius
Recorrem cada etapa amb el detall pràctic que necessites per fer-ho bé la primera vegada.
Consideracions de disseny CAD i fabricació additiva
Quan us apropeu al disseny CAD per al treball de matriu d'estampació en un context additiu, esteu dissenyant per a dues realitats simultàniament: l'operació de conformació i el procés d'impressió. Ignoreu qualsevol d'ells i acabareu amb un dau que no es pot imprimir de manera neta o no pot sobreviure a les càrregues de premsa.
Gruix i massa de la paret.Les matrius d'estampació de polímers necessiten substancialment més volum del que podríeu esperar. El gruix mínim de paret per a les eines FDM ha de ser d'entre 8 i 12 mm a les zones de càrrega-. Les seccions transversals fines-per sota de 2 mm es deformen ràpidament sota càrrega de compressió i calor, comLa investigació de Formlabs ho confirma- gruix superficial inferior a 1-2 mm es deformarà amb la calor en les aplicacions de conformació. Per als matrius impresos de metall-, les seccions de paret de 3 a 5 mm normalment proporcionen una rigidesa adequada, ja que el material en si porta càrregues substancialment més altes per unitat d'àrea.
Angles d'esborrany.Incloeu 3-5 graus d'esborrany a totes les parets verticals de la cavitat de la matriu. Això té una doble finalitat: facilita l'expulsió de les peces després de la conformació (evitant que la xapa metàl·lica es bloquegi a la matriu) i millora la imprimibilitat reduint els voladissos que necessiten estructures de suport. Especialment per a matrius de polímer, els angles de tiratge redueixen les forces de desemmotllament que poden estellar o trencar la superfície de l'eina.
Estratègies de reforç.Les matrius de polímer rarament funcionen com a eines monolítices autònomes sota càrregues de premsa. Dissenyeu la vostra matriu perquè s'integri amb una placa de suport - normalment una placa d'alumini o d'acer que distribueix la força per la cara posterior de la matriu. Planifiqueu rebaixats o forats per a cargols al vostre model CAD per subjectar la matriu imprès a aquesta estructura de suport. Alguns dissenyadors incrusten tacs o cargols d'acer a la impressió posant en pausa la-impressió i inserint maquinari, creant una eina composta que gestiona molta més càrrega que només el polímer.
Patró de farciment per a eines impreses en 3D.Aquí és on les decisions de geometria interna determinen directament la vida de la matriu. Tres patrons dominen les aplicacions d'eines:
- Giroide:Proporciona una força gairebé-isòtropa, és a dir, resisteix les forces aproximadament per igual en totes les direccions.Geometria corba contínua del giroidetambé ofereix una excel·lent resistència a les forces de tall. Per a matrius d'estampació que experimenten càrregues fora de l'-eix o geometries de conformació complexes, el giroide amb una densitat del 60 al 80% és la recomanació predeterminada.
- Cúbic:Crea una estructura de quadrícula en tres-dimensionalitat que destaca per la resistència a la compressió vertical. Si la càrrega de conformació passa principalment cap avall a través de la matriu (cobes en V simples, formes de canal), l'ompliment cúbic amb una densitat del 50 al 70% proporciona un rendiment fort amb menys material que el giroide amb una força equivalent.
- Quadrícula:El patró d'impressió-més senzill i ràpid, amb línies perpendiculars formant quadrats. La quadrícula gestiona bé la compressió vertical directa, però funciona malament sota les càrregues de cisalla o fora de l'-eix. Utilitzeu-lo només per a matrius de fons pla- amb càrrega purament compressiva - mai per a matrius amb superfícies de conformació angulades.
Per a la majoria d'aplicacions de matriu d'estampació, el giroide amb una densitat de farciment del 70% o superior us ofereix la millor combinació de resistència a la compressió i rendiment constant en direccions de càrrega. Passar al 100% d'ompliment poques vegades val la pena el temps d'impressió afegit - La investigació mostra que els rendiments de la força disminueixen per sobre de la densitat del 60-80%, mentre que el temps d'impressió augmenta de manera lineal.
Bonificació d'existències.Planifiqueu el material addicional (0,5 mm com a mínim) a les superfícies de conformació crítiques. Suprimiràs això durant el-processament de la publicació per marcar les dimensions finals. És molt més fàcil polir o mecanitzar material addicional que reimprimir una matriu de mida inferior.
Paràmetres d'impressió i post{0}}processament
Amb el vostre model CAD optimitzat, la configuració de tall tradueix aquestes intencions de disseny en realitat física.
Alçada de la capa:Utilitzeu capes de 0,1 a 0,15 mm per formar superfícies en contacte amb xapa metàl·lica. Les capes més fines signifiquen superfícies més llises i una millor precisió dimensional, que es transfereixen directament a la qualitat de la peça formada. Per a les àrees no-crítiques (cares de suport, superfícies de muntatge), les capes de 0,2 a 0,3 mm acceleren les coses sense penalització.
Orientació d'impressió:Orienteu la matriu de manera que les càrregues en formació comprimeixin les capes juntes en lloc d'intentar separar-les. Per a una matriu V-, això significa imprimir amb la cavitat de formació cap amunt i les capes apilades paral·leles a la cara de la matriu. La delaminació de la capa sota càrregues de tracció és el mode de fallada més comú a les eines FDM - una orientació adequada ho evita.
Recompte de perímetres:Augmenteu les capes de la paret exterior fins a un mínim de 4-6 perímetres. Aquestes cobertes exteriors sòlides suporten la majoria de les càrregues de compressió i protegeixen l'ompliment intern del contacte directe amb la xapa. Més perímetres també milloren la durabilitat de la superfície.
El postprocessament de matrius impresos en 3D fa un pont entre la impressió en brut i l'eina funcional:
- Suport a l'eliminació i neteja:Retireu tot el material de suport, prestant especial atenció a les superfícies de conformació. Qualsevol punt o marca restant es telegrafiarà a les vostres parts formades.
- Acabat superficial:Sorreu les superfícies de formació a través de gra progressiu - 120 a 220 a 400 - per eliminar les línies de capes. Per a matrius de polímer, un recobriment epoxi a la superfície de formació crea una pell més dura que resisteix el desgast durant més temps. Per a les matrius SLA, la granallada amb perles de vidre suavitza la superfície i pot millorar les propietats mecàniques.
- Verificació dimensional:Mesureu les dimensions crítiques amb pinces o un CMM. Compareu amb el vostre model CAD i observeu les desviacions. Precisió dimensional típica per a les eines FDM ±0,1–0,3 mm; SLA aconsegueix ±0,05 mm. Si les superfícies de conformació crítiques estan fora de les especificacions, mequin-les o poliu-les fins a la tolerància utilitzant el marge d'estoc que heu planificat anteriorment.
- Tractament tèrmic (només matrius metàl·liques):Els encunys-impresos metàl·lics requereixen alleujament de l'estrès i sovint endurin-l'edat. L'acer Maraging, per exemple, necessita un envelliment a aproximadament 490 graus durant 6 hores per assolir la duresa total (50-55 HRC). Ometeu aquest pas i la vostra matriu metàl·lica tindrà un rendiment inferior significativament.
Premeu Configuració i formació del primer article
El vostre dau està imprès, acabat i verificat dimensionalment. Introduir-lo a la premsa correctament determina si el primer cop produeix una bona peça o una eina destruïda.
Integració de la placa de suport:No col·loqueu mai una matriu de polímer directament sobre un llit de premsa sense una placa de suport metàl·lica. La placa distribueix la força del ram per tota la petjada de la matriu, evitant l'aixafament localitzat. Utilitzeu una placa plana d'alumini esmolada d'un gruix mínim de 6 mm per a aplicacions de baix -tonatge, o una placa d'acer per a qualsevol cosa superior a 10 kN. Fixeu la matriu a la placa de suport amb cargols, pinces o una butxaca encastada que impedeix el moviment lateral durant la formació.
Alineació:Munteu agulles de centratge o utilitzeu funcions de registre impreses a les meitats de la matriu per garantir l'alineació del punxó-a-la matriu. Una desalineació tan petita com 0,5 mm provoca una càrrega desigual que accelera el desgast de la matriu d'un costat i produeix peces inconsistents.
Configuració de velocitat i força:Comenceu de manera conservadora. Reduïu la velocitat de premsa al 50% de la que faríeu servir amb eines convencionals. Les matrius de polímer no toleren l'impacte de la mateixa manera que l'acer endurit fa - velocitats de ram més lentes permeten que el material absorbeixi progressivament les càrregues de formació en lloc de patir xoc. Per la mateixa raó, reduïu el tonatge al mínim que aconsegueixi la conformació completa i, a continuació, augmenteu-lo de manera incremental si la peça no està totalment conformada.
Primera inspecció de l'article:Formeu una part, traieu-la i mesura-la amb les dimensions objectiu. Comproveu:
- Desviació-retorn de primavera (compareu l'angle real amb l'angle objectiu)
- Marques superficials o rascades transferides des de les línies de la capa de matriu
- Precisió dimensional en característiques crítiques
- Qualsevol signe de deformació de la matriu (taques brillants, marques de compressió a la superfície de la matriu)
Si el retrocés-la primavera supera la tolerància, ajusteu la geometria de la matriu segons les estratègies de compensació comentades anteriorment i torneu a imprimir. Si apareixen marques superficials, el poliment o el recobriment addicional les resol. Si la matriu mostra marques de compressió després d'un sol cop, la vostra elecció de material o la vostra densitat de farciment no és l'adequada per a les forces de conformació implicades - passeu a una classe de material més rígida en lloc de reimprimir amb les mateixes especificacions.
Cicle de manteniment:Inspeccioneu la superfície de la matriu cada 10-20 parts per a eines de polímer, cada 500-1.000 parts per a matrius-impresses de metall. Els patrons de desgast es mostren com a enfosquiment superficial, arrodoniment de vores o micro-esquerdes a concentracions d'estrès. El poliment lleuger entre tirades pot allargar la vida útil de la matriu de polímer, mentre que les matrius metàl·liques es beneficien del polit periòdic de les superfícies de formació. Feu un seguiment de la deriva dimensional de les vostres peces formades - quan les mesures s'apropen als límits de tolerància, la matriu s'acosta al final de la vida útil.
Aquest procés de final{0}}-final - disseny, impressió, acabat, configuració, formació, manteniment - normalment es comprimeix en 24-72 hores per a matrius de polímer i d'1 a 2 setmanes per a matrius impreses de metall-inclòs el tractament tèrmic. Compareu això amb 4-8 setmanes per a eines mecanitzades convencionalment, i l'avantatge de temps es fa evident. Però la velocitat només importa si la matriu dura el temps suficient per acabar la vostra producció, la qual cosa planteja la qüestió crítica de com fallen aquestes eines i què podeu fer per evitar-ho.
Anàlisi de la vida útil de la matriu i del mode de fallada
La velocitat des del CAD fins al primer article és impressionant, però res d'això importa si el dau s'enfonsa a la meitat de la carrera. Quant de temps duren les matrius impreses en 3D? La resposta honesta: depèn completament de com fallen, i cada matriu imprès en 3D falla finalment mitjançant un dels quatre mecanismes previsibles. Comprendre aquests modes de fallada de matriu d'estampació - i dissenyar-los al seu voltant - és el que separa una tirada curta amb èxit d'una pila de plàstic trencat i peces rebutjades.
Modes d'error habituals en matrius impresos en 3D
Cada matriu fabricat additivament té debilitats inherents lligades al procés de creació de capa-per-capa. Aquestes debilitats es manifesten com a diferents patrons de fallada, cadascun amb diferents signes d'advertència i diferents conseqüències per a les parts formades.
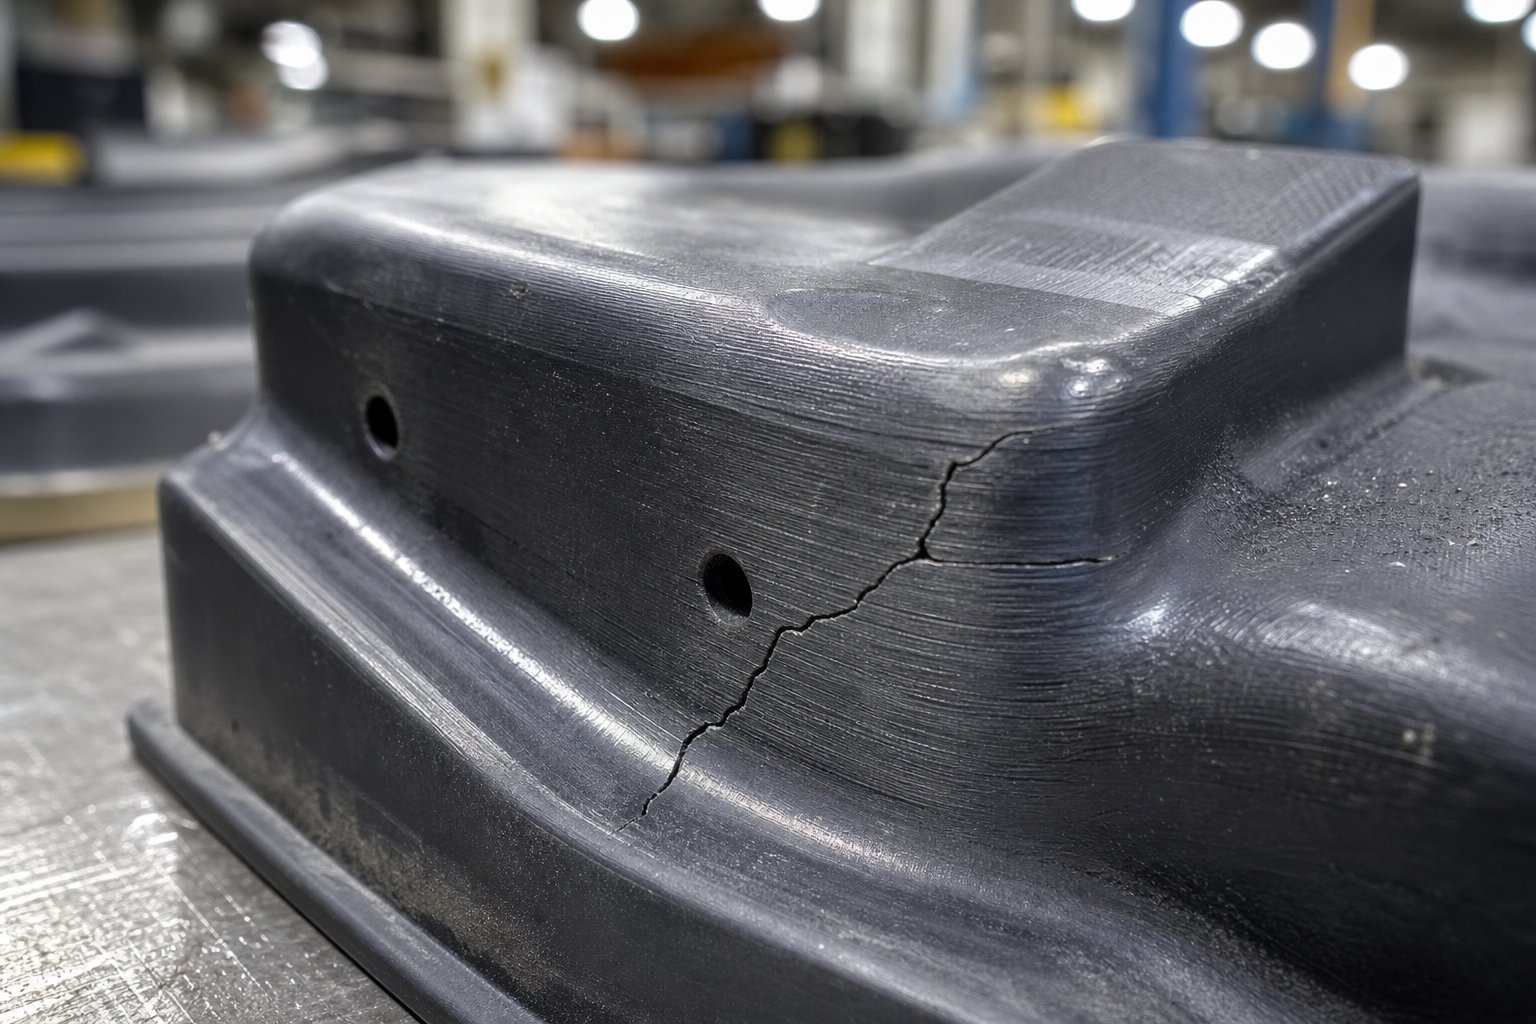
- Deslaminació de la capa sota càrregues de compressió repetides.Aquest és el mode de fallada més comú i més sobtada en matrius de polímer FDM. Cada capa impresa s'uneix a la que hi ha a sota mitjançant la fusió tèrmica, però aquesta unió és més feble que el material a granel en si. Els cicles de premsa repetits creen esforços cíclics de compressió i tracció a les interfícies de capes. Amb el pas del temps, les micro-esquerdes es nucleen al llarg d'aquests límits i es propaguen fins que seccions senceres es desprenen. Recerca sobreEstructures compostes-impreses en 3Dconfirma que l'esforç de tracció interlaminar als límits de la capa impulsa l'inici de la delaminació - un cop superada la resistència a la tracció interlaminar (ILTS), la fallada és sobtada en lloc de gradual. Sovint escoltareu una esquerda aguda i la matriu es divideix al llarg d'una línia de capa sense avís previ.
- Degradació del desgast superficial que afecta l'acabat de la peça.Cada cicle d'estampació implica lliscament de xapa contra la cara de la matriu amb força. Aquesta acció de lliscament abraça gradualment la superfície de la matriu, suavitzant els detalls fins i ampliant les toleràncies. A les matrius de polímer, el desgast es manifesta com una brillantor polida que es desenvolupa a les zones d'alt-contacte, seguida d'una pèrdua dimensional a mesura que el material s'elimina físicament. Les matrius impreses de metall-resistent molt més temps, però encara es degraden -, sobretot si l'acabat superficial de la impressió deixa micro-pics que actuen com a punts de desgast inicial.
- Degradació tèrmica per acumulació de calor per fricció.La fricció entre la xapa i la superfície de la matriu genera calor amb cada cicle de premsa. A velocitats de producció, aquesta calor s'acumula més ràpidament del que la matriu la pot dissipar. Les matrius de polímer són especialment vulnerables perquè les seves temperatures de deflexió de calor són relativament baixes - El PLA s'estova a 55 graus, l'ABS a 95 graus, fins i tot CF-El niló comença a perdre rigidesa per sobre dels 150 graus. Una vegada que la temperatura de la superfície de la matriu s'acosta a aquests llindars, la superfície de formació es deforma plàsticament sota les càrregues que abans manejava bé. Notareu que les peces formades cada cop són menys precises a mesura que els dau "bolets" en els punts de contacte alts-.
- Falla de compressió per excés de la resistència elàstica del material.Aquest és el fracàs més senzill: la força de conformació simplement supera el que pot resistir el material de la matriu. La matriu s'aixafa, s'esquerda o es deforma permanentment al primer cop o durant els primers cicles. A diferència dels altres modes, la fallada de compressió no és progressiva - és immediata i catastròfica. Succeeix quan els operadors subestimen les forces de conformació, utilitzen xapa de metall més gruixuda del que es va dissenyar la matriu o salten la integració de la placa de suport.
Aquests quatre modes no funcionen de manera aïllada. Una matriu que experimenta un suavització tèrmica es delaminarà amb càrregues més baixes. Una matriu amb desgast superficial desenvolupa concentracions d'esforç que acceleren la separació de capes. A la pràctica, la majoria de matrius de polímer fallen mitjançant una combinació - de suavització tèrmica debilita l'estructura, i després la delaminació dóna el cop final.
Estratègies de mitigació mitjançant el disseny i l'elecció del material
Cada mode de fallada respon a contramesures específiques. No podeu eliminar el fracàs del tot, però podeu avançar-lo més al llarg de la línia de temps de producció.
- Contra la delaminació:L'orientació d'impressió és la vostra defensa més forta. Les matrius d'orientació de manera que la formació de càrregues comprimeixi les capes juntes en lloc d'intentar separar-les. Utilitzeu el farcit del giroide a una densitat superior al 70% per distribuir les tensions interlaminars de manera uniforme. Augmenteu les closques perimetrals a 5-6 parets, creant un límit sòlid gruixut que resisteixi la propagació de les esquerdes. Per a matrius crítiques, tingueu en compte el reforç de fibra contínua (CF-composites de niló) - les fibres de carboni incrustades superen els límits de la capa i augmenten dràsticament la resistència al tall interlaminar.
- Contra el desgast superficial:Apliqueu una fina capa epoxi o uretà a les superfícies de formació de matrius de polímer. Aquesta pell dura pren l'abrasió en lloc del material base i es pot tornar a aplicar entre tirades. Per a matrius-impresos de metall, post-procés amb polit de superfícies per eliminar com a-pics de rugositat impresos que acceleren el desgast inicial. Penseu en el granallatge de superfícies de matriu metàl·liques per induir una tensió residual de compressió, que resisteix l'inici de les esquerdes als llocs de desgast.
- Contra la degradació tèrmica:Redueix el cicle de premsa. Afegir fins i tot uns segons entre cops permet que la calor de fricció es dissipi. Utilitzeu materials amb una deflexió de calor més alta - CF-Niló sobre niló normal, niló sobre ABS, ABS sobre PLA. Per a operacions de -cicle-alta, integreu les pauses de refrigeració a la vostra seqüència de producció (segell 10 parts, pausa 30 segons). Les matrius impreses-metalliques eliminen en gran mesura aquesta preocupació perquè els acers per a eines mantenen les seves propietats molt per sobre de qualsevol temperatura de fricció generada durant l'estampació a temperatura-ambiental.
- Contra la fallada de compressió:Utilitzeu sempre una placa de suport metàl·lica que distribueixi la força de premsa per tota la petjada de la matriu. No supereu mai el 60-70% de la resistència a la compressió publicada del material de matriu durant el funcionament - aquest marge de seguretat explica la resistència reduïda de les peces impreses en comparació amb els equivalents modelats o forjats per injecció sòlida-. En cas de dubte, feu un càlcul de força abans del primer cicle de premsa: si la força de conformació requerida supera el 50% de la capacitat nominal de la vostra matriu, passeu a una classe de material més resistent.
Les pràctiques operatives importen tant com el disseny. Lubriqueu la xapa metàl·lica amb un oli d'estampació lleuger o un lubricant de pel·lícula-seca per reduir les forces de fricció i les temperatures superficials simultàniament. Inspeccioneu la matriu a intervals regulars - cada 10-25 cicles per al polímer, cada 500-1.000 per al metall. Substituïu en lloc de reparar matrius de polímer; són prou barats i ràpids com per tornar a imprimir que l'ús d'una eina danyada corre el risc de desballestar les peces formades.
Expectatives de vida útil de la matriu per classe de material
Aleshores, quant de temps duren les matrius impreses en 3D en la producció-del món real? Això és el que cal esperar a tot l'espectre de materials, assumint un disseny, una orientació i pràctiques operatives adequats:
| Material de matriu | Vida útil típica (cicles de formació) | Mode d'error principal | Millor aplicació |
|---|---|---|---|
| PLA | 5-30 parts | Degradació tèrmica / compressió | Validació de prototips únics |
| ABS / PETG | 20-75 parts | Desgast / delaminació superficial | Curtes proves-de-conceptuals |
| Niló (PA6/PA12) | 50-200 parts | Desgast / delaminació superficial | Producció de baix-volum |
| CF-Compost de niló | 100-500 parts | Desgast superficial (gradual) | Eines funcionals de baix volum- |
| Resina rígida SLA | 5-20 parts | Fractura / compressió fràgil | Només validació de detalls de superfície |
| Metall-Acer Maraging imprès | 10.000–100,000+ parts | Desgast superficial (molt gradual) | Producció de volum mitjà--alt{{2} |
| Metall-Acer per eines H13 imprès | 50.000–500,000+ parts | Cracking per fatiga (molt llarg termini) | Producció en gran-volum |
Aquests intervals suposen que es formen alumini de calibre prim-o acer suau. Les xapes més dures redueixen dràsticament la vida útil - formant acer inoxidable amb una matriu de niló CF-podria produir només de 10 a 30 parts abans que la superfície es degradi més enllà de la tolerància acceptable. Protolabs informa que fins i tot per als motlles d'injecció (una aplicació d'eines de càrrega-comparable), les eines de polímer-impresos en 3D normalment esdevenen ineficaces en 100 trets, mentre que les eines metàl·liques poden arribar als 10.000 trets i més. Les matrius d'estampació s'enfronten a una física similar, tot i que el perfil de càrrega és diferent.
El desgast i la durabilitat de la matriu es redueixen finalment a una decisió de volum de producció. Les matrius de polímer tenen sentit econòmic quan necessiteu menys de 100 a 500 peces i poden tolerar la reimpressió periòdica. Els encunys impresos-metalls justifiquen el seu cost inicial més elevat quan els volums arriben als centenars o milers, on una única impressió substitueix desenes de reimpressions de polímers. I les eines mecanitzades convencionals segueixen sent la resposta correcta per a volums que superen les 100.000 peces, on el cost amortitzat per peça baixa per sota del que pot igualar qualsevol enfocament additiu.
Saber on fallarà el vostre dau - i aproximadament quan - transformi la pregunta sobre la vida útil de la matriu imprès en 3D de conjectures a planificació. Podeu programar impressions de substitució, pressupostar els costos del material durant tota una sèrie de producció i fer una trucada informada sobre si l'economia per part de les eines additives supera realment els mètodes tradicionals. Aquesta comparació de costos-beneficis mereix un marc estructurat propi.
Marc de costos-beneficis per a les decisions d'eines
El coneixement del mode de falla t'ho diuquancal substituir un dau. Però, quants cicles de reemplaçament us podeu permetre abans que l'economia us posi en contra? La veritable pregunta que hi ha darrere de cada cost de matriu imprès en 3D en comparació amb el debat d'eines tradicionals no és quin mètode és més barat per matriu -, sinó quin mètode ofereix la vostra producció total al cost més baix per peça formada.
Aquest càlcul implica més variables del que la majoria de la gent s'adona. Desglossem-ho.
Factors de cost en eines impresas en 3D versus eines convencionals
Una comparació de costos de matriu d'estampació ha de tenir en compte sis factors de cost diferents, no només el preu de l'adhesiu de l'eina en si:
- Cost del material de la matriu:Una matriu FDM de polímer pot costar entre 5 i 30 dòlars en filament. Una matriu SLA té un cost d'aproximadament 30 $ per a la-impressió interna. Un encuny metàl·lic-imprès en acer maraging comença al voltant dels 200 $–500+, depenent de la mida i la complexitat. Una matriu d'acer d'eina mecanitzada de manera convencional costa normalment entre 450 i 2 $000+ per una geometria equivalent.
- Temps d'impressió o mecanitzat:Les matrius de polímer s'imprimeixen en 10-24 hores. Les matrius impreses-de metall requereixen d'1 a 5 dies més tractament tèrmic. El mecanitzat convencional i la subcontractació triga entre 15 i 25 dies laborables. El temps és diners quan el vostre termini de producció està fixat.
- Treball posterior-processament:El poliment, el recobriment, la verificació dimensional i la integració de la placa de suport afegeixen entre 1 i 4 hores per matriu de polímer. Les matrius impreses de metall-necessiten alleujament de tensió, acabat superficial i possiblement EDM - que afegeix un cost que pot representar entre el 15 i el 40% del cost total de les peces per als components metàl·lics d'AM.
- Impacte del temps del cicle de premsa:Les matrius de polímer requereixen velocitats de ram més lentes per evitar la càrrega de xoc, reduint el rendiment entre un 30 i un 50% en comparació amb les eines d'acer endurit. En centenars de peces, aquesta penalització de velocitat s'acumula en temps de mà d'obra i màquina.
- Freqüència de substitució de matriu:Una matriu de niló CF-que dura 200 parts significa cinc reimpressions per a una tirada de 1.000-parts. Cada substitució afegeix cost del material, temps d'impressió i mà d'obra de configuració. Una matriu estampada metàl·lica cobreix aquesta mateixa tirada sense reemplaçament.
- Cost d'oportunitat del temps de lliurament:Esperar entre 4 i 6 setmanes per a les eines convencionals significa ingressos retardats, finestres de mercat perduts o línies de muntatge inactives. Un troquel imprès durant la nit et permet començar a formar demà. Per als projectes-crítics de temps, aquest avantatge de velocitat pot superar un cost per-part superior.
Anàlisi del punt d'equilibri del volum de producció
L'anàlisi del punt d'equilibri per a matrius d'estampació metàl·lica segueix un patró previsible. 3La impressió D té un cost de configuració gairebé-zero, però l'escala de costos aproximadament lineal - 50 les peces costen unes 50 vegades una peça. Les eines convencionals tenen un cost fix elevat, però disminueix ràpidament per-cost unitari a mesura que aquesta inversió es distribueix entre més peces. El crossover depèn de la classe de material de la matriu i de la taxa de substitució.
A continuació s'explica com canvia l'economia entre els nivells de volum per als escenaris de costos d'eines d'estampació de baix volum:
| Volum de producció | Matriu de polímer FDM | Troquelat-metall imprès | Troquel mecanitzat convencional | Opció de menor cost |
|---|---|---|---|---|
| 1-10 parts | 35-60 $ en total (1 dau) | $300–600 en total (1 dau) | 500–2 $,000+ total (1 dau) | Polímer FDM |
| 10-100 parts | $50–150 (1–2 morts) | $300–600 (1 dau) | 500–2.000 $ (1 dau) | Polímer per a menors de 50 anys; metall-imprès per sobre de 50 |
| 100-1.000 parts | 150–900 $ (3–10 morts) | $300–600 (1 dau) | 500–2.000 $ (1 dau) | Metal{0}imprès o convencional |
| 1,000+ parts | No pràctic (massa substitucions) | $ 300–600 (1 dau, pot necessitar 1 substitució) | 500–2.000 $ (1 dau, dura tota la carrera) | Convencional (cost més baix per peça) |
Observeu la zona d'encreuament entre 50 i 200 parts. Per sota d'aquest rang, les matrius de polímer dominen perquè la matriu en si mateixa costa tan poc que fins i tot els reemplaçaments múltiples es mantenen més barats que una única eina mecanitzada convencionalment. Per sobre d'aquest rang, la durabilitat de les eines convencionals significa un cost de reemplaçament zero, i l'alta inversió fixa es dilueix en prou peces per baixar per sota de l'economia d'additiu per-part.
Els encunys-metalls impresos ocupen un punt intermedi estratègic. Costen més per endavant que el polímer, però eliminen el cicle de substitució que erosiona l'economia del polímer a volums més elevats. Per a tirades de 100 a 10.000 peces, sovint representen el punt dolç - prou durador com per evitar la substitució, prou ràpid per evitar el temps d'execució de 4 a 6 setmanes del mecanitzat convencional i prou capaç de gestionar forces de conformació que el polímer no pot suportar.
Les matemàtiques canvien encara més quan tens en compte la inestabilitat del disseny. Si la geometria de la vostra peça pot canviar després de les primeres 50 peces, enfonsar 1.500 dòlars en eines convencionals es converteix en una responsabilitat. Una matriu de polímer de 30 dòlars que podeu reimprimir amb una geometria actualitzada durant la nit gairebé no comporta cap risc si el disseny evoluciona. Aquesta prima de flexibilitat no es mostra en un simple càlcul de cost per-part, però és real -, especialment durant els cicles de desenvolupament de productes on la validació i la iteració es fan paral·lelament.
En última instància, l'anàlisi de costos per si sola no captura la imatge completa. L'estratègia més pràctica sovint combina mètodes: matrius de polímer per a la validació de la geometria inicial i primer-assaig d'articles, després una matriu metàl·lica-imprès o convencional un cop el disseny s'estabilitza per a la producció. Aquest enfocament esglaonat minimitza tant el risc financer com el temps de lliurament - validant el concepte de manera econòmica abans de comprometre una inversió seriosa en eines.
Estratègies de prototipat ràpid per a la validació de peces
Un polímer d'enfocament per etapes - mor primer, després les eines de producció - només funcionen si podeu confirmar que la peça és correcta abans de comprometre el pressupost. Allà és on la validació de peces abans de les eines de producció es converteix en el veritable porter. Imprimir un encuny i formar unes quantes peces us indica si la geometria és físicament assolible. No us indica necessàriament si la peça s'adapta a un conjunt, compleix les especificacions sota càrrega o es pot fabricar a escala sense revisions costoses.
La validació d'un component estampat requereix més d'un mètode. Requereix la combinació adequada de mètodes aplicats en l'etapa correcta de desenvolupament.
Ús de matrius impresos en 3D per a la validació de peces
Els matrius impresos en 3D destaquen en una tasca de validació específica: demostrar que es pot formar una geometria de xapa determinada, que es pot compensar-retorn elàstic i que el blanc es desenvolupa correctament. Quan realitzeu un prototip de conformació de xapa metàl·lica amb una matriu de polímer-casa, esteu responent a preguntes sobre la conformabilitat -, aquesta forma es pot estampar sense trencar-se, arrugar-se o tornar-hi massa-la volta?
Això és realment valuós. Capta problemes de disseny que, d'altra manera, només sortirien després de construir les eines de producció costoses. Els equips poden validar el disseny de matrius d'estampació iterativa, reimprimint matrius ajustats en hores i provant múltiples revisions de geometria en un sol dia. Per al treball de conceptes-en fase inicial, res més coincideix amb aquesta velocitat.
Però la validació de la formabilitat té límits. Una peça formada en una matriu de polímer pot diferir dimensionalment de la mateixa peça formada en eines d'acer endurit - fricció superficial diferent, deflexió elàstica diferent de la matriu, comportament tèrmic diferent. El prototip format ho confirmaaproximadageometria, no dimensions de producció-exactes. Per a comprovacions d'ajust en conjunts ajustats, tolerància-interfícies crítiques o proves funcionals amb càrregues reals, necessiteu peces produïdes amb mètodes més propers a les condicions de producció finals.
Integració de múltiples mètodes de prototipat ràpid
El prototipat ràpid de peces estampades metàl·liques funciona millor com una progressió en lloc d'un sol pas. Cada mètode cobreix una necessitat de validació diferent:
- Troquels impresos en 3D (-a casa):Valideu la formabilitat, el comportament-retorn i el desenvolupament en blanc. Ràpid, barat, ideal per a l'exploració de la geometria.
- Prototips-mecanitzats per CNC:Produïu peces a partir d'estoc sòlid que coincideixin exactament amb les dimensions finals. Útil per a comprovacions d'ajust, validació de muntatges i proves funcionals on les propietats del material han de coincidir amb la intenció de producció.
- Fabricació de xapa (tall làser + fren de premsa):Creeu peces utilitzant processos de conformació i de conformació de xapa de qualitat-de producció real. Confirma la fabricabilitat amb materials reals i proporciona peces adequades per a proves ambientals o de càrrega.
- Comentaris de DFM:Revisió d'experts de la geometria de la peça en funció de les restriccions del procés d'estampació - radis de flexió, orientació del gra, límits de profunditat de dibuix - abans que la inversió d'eines bloquegi el disseny.
Els equips que combinen aquests mètodes detecten problemes en l'etapa més barata possible. Un problema de conformació detectat amb un encuny imprès de 30 dòlars estalvia la revisió de l'eina convencional de 1.500 dòlars. Un problema d'ajust detectat amb un prototip-mecanitzat CNC estalvia setmanes de retard en la producció. Els primers comentaris de DFM impedeixen tots dos.
Per als equips de-desenvolupament de productes que necessiten una validació-professional més enllà del que-aconsegueix l'eina d'impressió 3D interna,Serveis de prototipat ràpid de YICHENReduir la bretxa entre la validació del concepte i el compromís de producció. En combinar prototips CNC ràpids, fabricació de xapa metàl·lica i comentaris primerencs de DFM en un sol flux de treball, YICHEN ajuda els equips a validar les peces estampades metàl·liques amb la producció-exactitud representativa - confirmant la forma, l'ajust i la funció abans que comenci la inversió completa en eines.
Aquest enfocament de validació per capes no només redueix el risc. Genera la confiança que el disseny que esteu a punt d'eines per a la producció és en realitat el disseny que voleu - no un que necessitarà revisions d'emergència després de la primera execució pilot. La resta de la pregunta és com decidir quin camí necessita el vostre projecte específic.
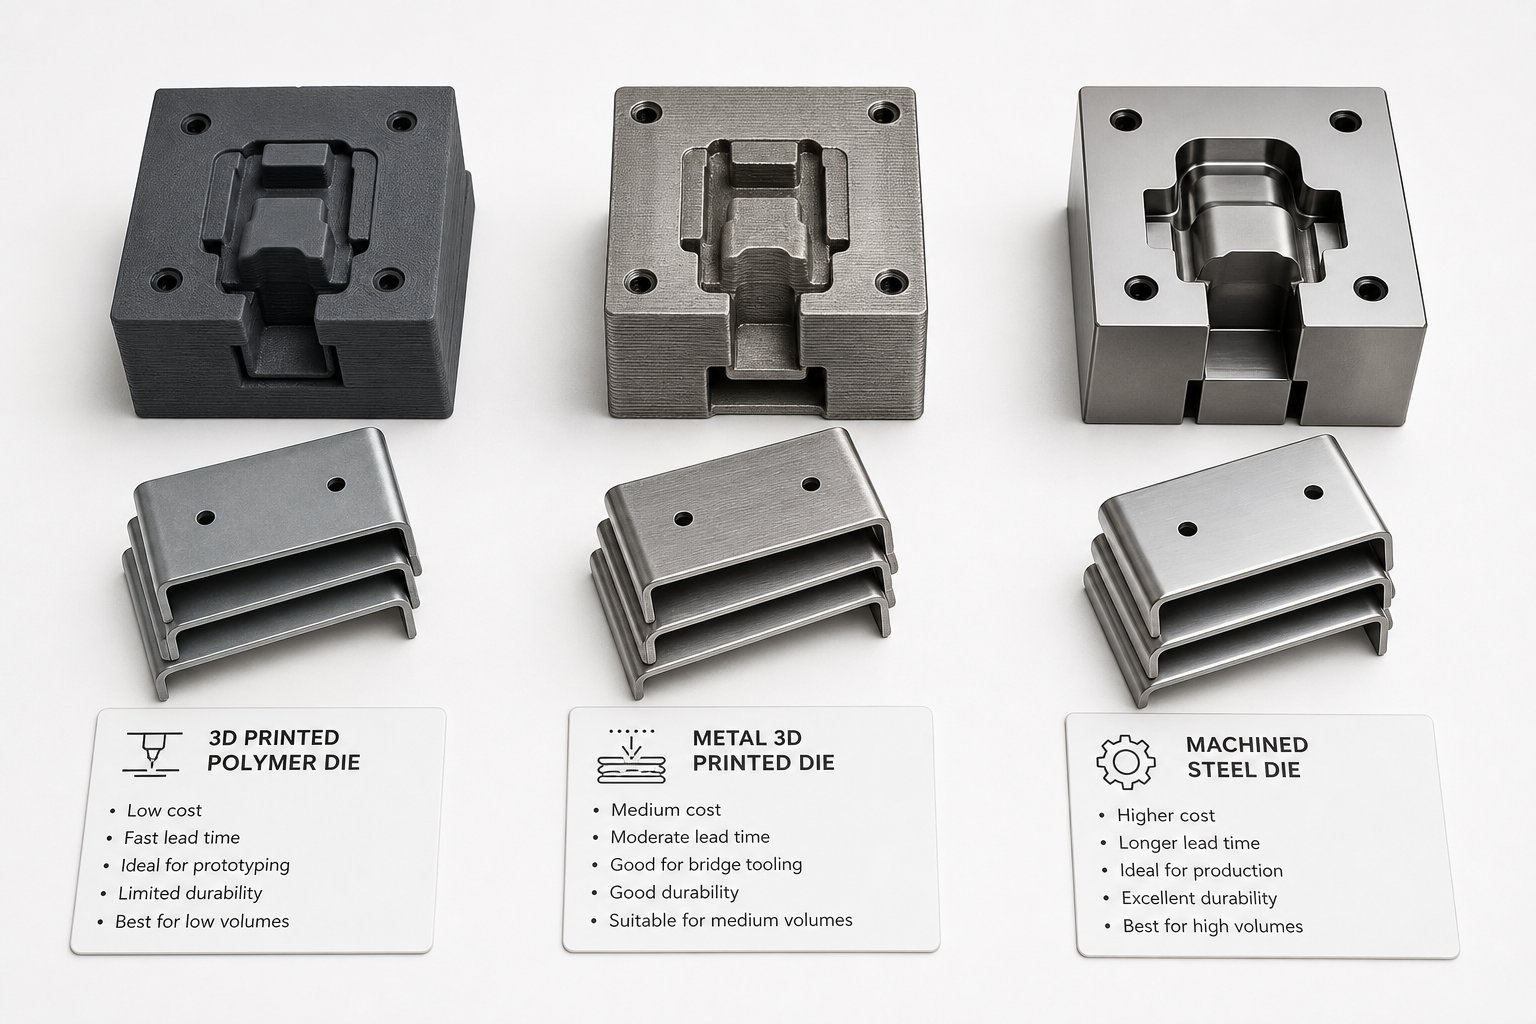
Escollint la ruta d'eines adequada per al vostre projecte
Cada decisió d'eines es redueix a un grapat de variables: quantes peces necessiteu, amb quina rapidesa les necessiteu, com d'estabilitat és el vostre disseny i com han de ser ajustades les vostres toleràncies. En lloc de tractar les matrius d'estampació convencionals o impreses en 3D com una-opció, penseu-les com a eines diferents per a diferents etapes. Aquí teniu un marc de decisió d'eines que els equips de fabricació poden aplicar immediatament.
Quan les matrius impreses en 3D són l'opció correcta
Saber quan utilitzar matrius d'estampació en 3D estalvia temps i pressupost. Encaixen clarament en aquests escenaris:
- Validació de la geometria:Heu de confirmar que es pot aconseguir físicament una forma estampada abans d'invertir en eines de producció.
- Producció de baix volum (menys de 100-500 peces):L'economia per-part afavoreix la impressió sobre el mecanitzat quan la freqüència de substitució es manté manejable.
- Inestabilitat del disseny:La geometria de la vostra peça encara està evolucionant i la reimpressió d'una matriu de 30 dòlars supera la reelaboració d'una eina mecanitzada de 1.500 dòlars.
- Projectes-crítics de temps:Necessites peces formades demà, no d'aquí a quatre o sis setmanes.
- Metalls tous a calibres prims:Materials d'alumini, coure o acer suau de menys de 0,8 mm - que es mantenen dins dels límits de càrrega de la matriu de polímer.
- Treball educatiu o aficionat:El pressupost i l'accessibilitat compten més que la durabilitat-de producció.
Es tracta de solucions genuïnes d'estampació metàl·lica de baix volum que ofereixen peces reals sense el compromís financer de les eines convencionals. La clau és reconèixer els seus límits amb honestedat - i saber quan el vostre projecte els ha superat.
Quan invertir en suport d'eines professionals
Les matrius impreses en 3D validen els conceptes. La producció demana quelcom més. Si s'aplica alguna d'aquestes condicions, és hora de fer un pas més enllà de les-eines additives internes:
- El disseny està acabati els volums superen les 500-1.000 parts.
- Toleràncies superiors a ±0,2 mmes requereixen a les característiques formades.
- La xapa és d'acer inoxidable, d'acer{0}}d'alta resistència o d'acer suau d'un gruix superior a 1,0 mm.
- Les peces han de passar proves funcionals o ambientalsamb una precisió representativa-de producció.
- Comprovacions d'ajust del muntatgerequereixen una conformitat dimensional exacta entre els components d'aparellament.
Per als equips en aquesta posició,Serveis de prototipat ràpid de YICHENproporcioneu el pont lògic entre el prototipatge de matrius impresos en 3D i el compromís complet d'eines de producció - combinant prototips ràpids CNC, fabricació de xapa i comentaris primerencs de DFM per validar peces amb precisió de la producció- abans de comprometre un capital seriós. Només aquesta revisió primerenca de DFM pot evitar les costoses revisions d'eines que afecten els equips que s'ometen la validació i passen directament a la producció.
El camí més intel·ligent normalment no és un mètode o l'altre - és una progressió. Comenceu amb una matriu imprès en 3D per demostrar la conformabilitat. Valideu l'ajust i la funció amb prototips professionals. A continuació, compromeu-vos amb les eines de producció amb la confiança que el disseny està bloquejat. Aquest enfocament escalonat minimitza tant el risc financer com el temps--de comercialització, donant-vos peces formades en cada etapa sense apostar pel vostre pressupost d'eines amb geometria no verificada.
Preguntes freqüents sobre matrius d'estampació metàl·lica impreses en 3D
1. Quantes peces pot produir una matriu d'estampació impresa en 3D abans de fallar?
La vida útil de la matriu varia dràsticament segons la classe de material. Les matrius de PLA normalment duren 5-30 parts abans de la degradació tèrmica o la fallada de la compressió. Nylon i CF-composites de niló l'amplien a 50-500 parts en condicions adequades. Les matrius impreses de metall-en acer maraging poden gestionar entre 10.000 i 100 cicles de formació000+, mentre que les matrius d'acer per eines H13 impresos mitjançant DMLS poden arribar als 500.000 cicles. Aquestes xifres suposen alumini de calibre prim o acer suau com a peça de treball; les xapes més dures redueixen significativament la vida útil.
2. Es pot utilitzar una matriu imprès en 3D per estampar acer inoxidable?
Les matrius de polímer impresos en 3D no poden formar acer inoxidable de manera fiable amb cap calibre pràctic. L'elevat límit elàstic de l'acer inoxidable (200-290 MPa en estat recuit) combinat amb un enduriment agressiu per treball-genera forces de conformació que superen la capacitat de compressió del polímer. Les matrius impreses de metall-produïdes a partir d'acer maraging o acer per eines H13 mitjançant la fusió làser de pols poden estampar l'acer inoxidable de manera eficaç. La investigació de la Universitat d'Oakland va demostrar que les insercions metàl·liques impreses en 3D-revestides van estampar amb èxit 50.000 peces d'acer d'alta resistència sense una degradació superficial significativa.
3. Quin patró d'ompliment és millor per a matrius d'estampació impresos en 3D?
L'ompliment de la giroide amb una densitat del 70% o superior és el valor predeterminat recomanat per a la majoria d'aplicacions de matriu d'estampació. La seva geometria corba contínua proporciona una resistència gairebé-isòtropa, resistint les forces per igual en totes les direccions i manejant bé les càrregues de tall. El farciment cúbic funciona per a matrius amb càrrega de compressió purament vertical com ara simples corbes en V-, mentre que el patró de quadrícula només s'ha d'utilitzar per a matrius de fons pla-sense forces fora de-l'eix. Si supera el 80% de densitat de farciment, es mostra una disminució dels rendiments de la força en relació amb el temps d'impressió afegit.
4. És més barat una matriu imprès en 3D que una matriu d'estampació mecanitzada?
Per a tirades de producció de menys de 100 peces, els matrius impresos en 3D de polímer costen uns 35 $-150 $ en total, incloses les substitucions, en comparació amb els 500 $-2000+ de les eines mecanitzades convencionalment. El punt d'equilibri normalment cau entre 50 i 200 parts depenent del material de la matriu i la freqüència de substitució. Les matrius impreses de metall-(300-600 $) ocupen un punt intermedi, convertint-se en rendibles per a tirades de 100 a 10.000 peces on eliminen tant el cicle de substitució de matrius de polímer com el llarg termini de lliurament del mecanitzat convencional. Més enllà de les 10.000 peces, les eines convencionals solen guanyar en economia per part.
5. Com compenseu la-retorn de primavera quan feu servir matrius impresos en 3D?
La compensació-retorn de la molla requereix una-flexió excessiva de la geometria de la matriu perquè la xapa es relaxi cap a l'angle objectiu després del comunicat de premsa. L'enfocament més ràpid amb matrius de polímer és iteratiu: imprimir, formar una peça de prova, mesurar la desviació real-de la primavera, ajustar el model CAD en aquesta quantitat i tornar a imprimir. Com que les matrius de polímer només costen uns pocs dòlars i s'imprimeixen en hores, són pràctiques múltiples iteracions. Per als matrius impresos-metalls, valideu primer la compensació-retorn de la molla al polímer i, a continuació, comprometeu la geometria corregida a una impressió metàl·lica. Els materials-d'alta resistència poden necessitar angles de matriu de 73-78 graus per superar una recuperació elàstica significativa.


