


Què són les osques de derivació i per què són importants en el disseny de matrius
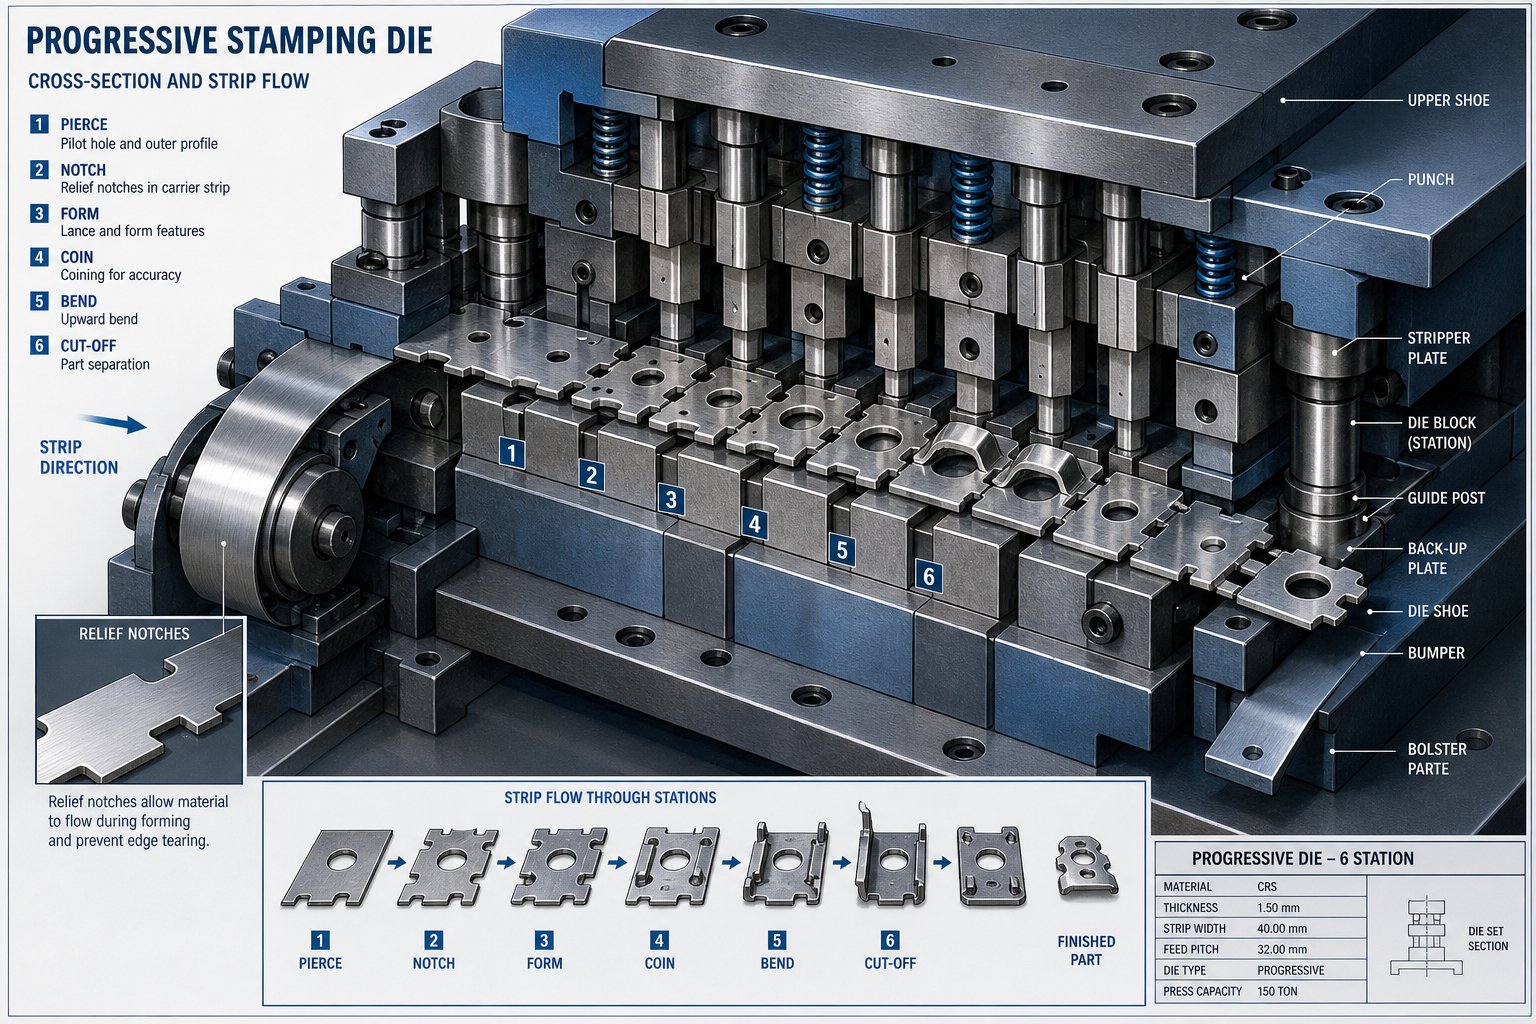
Imagineu una tira de metall avançant per una matriu progressiva. A l'estació tres, es forma una brida cap amunt. A l'estació quatre, la franja ha d'avançar, però aquesta brida elevada es troba ara en el camí de les eines adjacents. Què passa? Col·lisió, marques de rascades o un error d'alimentació total. Aquest és el problema exacte que resolen les osques de derivació.
Què són les osques de bypass en matrius progressives
Una osca de derivació és una funció de relleu o tall local afegit a un disseny progressiu de la cinta de matriu que evita la interferència entre les característiques formades anteriorment i les eines aigües avall durant l'avanç de la cinta. El seu propòsit és proporcionar espai lliure perquè la cinta es mogui amb seguretat d'estació a estació sense col·lisions, distorsió o inestabilitat d'alimentació.
En termes pràctics, es tracta de talls petits però deliberats fets a la tira de suport o en forma en blanc. Permeten que els elements doblegats, estirats o en relleu passin lliurement a través de les estacions posteriors sense posar-se en contacte amb punxons, aixecadors, insercions o seccions de retall. Sense una geometria de relleu adequada, la tira pot encallar, deformar-se o danyar la matriu.
El procés de disseny de l'osca de bypass equilibra tres prioritats: suficient espai lliure per a un moviment segur, suficient força de material restant per a una alimentació estable i suficient control per mantenir la peça precisa a totes les estacions.
Per què la progressió de la tira exigeix una geometria en relleu
Els encunys progressius es basen en un avanç de la cinta precís i repetible. Cada cop de premsa mou la tira cap endavant en una longitud de llançament. Qualsevol característica formada que interfereixi amb aquest moviment crea un problema en cascada: els errors d'alimentació donen lloc a pilots equivocats, cosa que condueix a peces sense --tolerància o accidents catastròfics de matriu.
Els talls en relleu a la banda de suport donen un camí clar a la geometria formada prèviament. Notareu que això és més important en matrius amb embussos profunds, brides altes o relleus que sobresurten per sobre o per sota del pla de la cinta. Com més profunda sigui la forma, més crítica esdevindrà l'osca de derivació.
Una font de confusió que val la pena abordar: les osques de derivació de vegades s'anomenen osques de pas, osques de suport o osques de tira, segons la convenció de la botiga. Aosca de pasen moltes botigues es refereix específicament a una funció de registre que evita la sobrealimentació, mentre que una osca de derivació es refereix a l'alleujament d'espai per a les característiques formades. La terminologia varia entre instal·lacions i fins i tot entre dissenyadors dins de la mateixa empresa, però la funció bàsica segueix sent consistent: controlar el moviment de la cinta i evitar interferències durant el funcionament progressiu de la matriu.
Equivocar aquest detall durant l'etapa de disseny de la franja és on s'originen la majoria dels problemes. Una osca que sembla inofensiva en CAD pot convertir-se en un malson d'alimentació una vegada que la premsa funciona a velocitat de producció, prenent les primeres decisions de disseny al voltant de la geometria de derivació, un dels factors més subestimats en el rendiment de la matriu.
Osques de derivació vs osques de pas i altres termes de control de franges
Quan escolteu "notch" en un taller de matriu progressiu, podria significar tres coses diferents segons amb qui parleu. Un dissenyador l'anomena una osca de derivació, el fabricant d'eines del passadís diu una osca de pas i la impressió del client l'etiqueta com una osca de suport. Aquesta confusió terminològica provoca errors reals de disseny, especialment quan un nou enginyer hereta un disseny de franges d'una altra instal·lació i malinterpreta la funció de cada característica.
S'han explicat les osques de bypass vs les osques de pas
La diferència entre l'osca de bypass i l'osca de pas es redueix a la funció, no a l'aparença. Una osca de to, de vegades anomenada aOsca francesa, és una petita secció de material tallada d'una o ambdues vores de la cinta a les estacions inicials d'una matriu progressiva. El seu treball principal és proporcionar una parada sòlida per a la vora d'atac del material, evitant la sobrealimentació durant la configuració i la producció. Controla fins a quin punt avança la cinta i ajuda a registrar-la a cada estació.
Una osca de derivació, en canvi, existeix exclusivament com a geometria de relleu. Elimina o trasllada material de manera que les característiques formades anteriorment puguin passar per les estacions aigües avall sense interferències. No controla la distància d'alimentació ni proporciona una parada mecànica. Simplement crea espai perquè la cinta es mogui lliurement per sobre d'eines que, d'altra manera, xocarien amb característiques elevades o reduïdes.
Aquí és on s'aprofundeix la confusió: les osques de to també tenen una funció secundària de relleu. En tallar el material de vora, redrecen la combada i permeten una alimentació més suau. Algunes botigues reconeixen aquesta superposició i utilitzen els termes de manera intercanviable. Però combinar els dos durant la revisió del disseny comporta problemes. És possible que una osca de pas de mida només per al registre no proporcioni prou espai lliure per a una característica formada. I una osca de derivació dissenyada exclusivament per a la neteja no necessàriament evitarà la sobrealimentació o ajudarà a la ubicació de la cinta.
Mapeig de la terminologia de la indústria a funcions específiques
Més enllà de les osques de pas i de derivació, trobareu el terme "osca portadora" als dissenys de tires. Això es refereix a grans trets a qualsevol osca tallada a la part del transportista de la tira, independentment de si serveix per a un propòsit de registre o d'autorització. És una descripció geomètrica més que funcional. Saber quina funció específica realitza una osca és fonamental per a la mida, la col·locació i la resolució de problemes.
La taula següent mapa els tres tipus d'osca de control de tires més comuns en matrius d'estampació amb les seves funcions específiques:
| Característica | Bypass Notch | Pitch Notch (Notch francès) | Osca del transportista |
|---|---|---|---|
| Funció primària | Geometria en relleu per evitar interferències amb les característiques formades durant l'avanç de la cinta | Registre i control d'alimentació; proporciona una parada sòlida per evitar la sobrealimentació i ajuda a la ubicació de la tira | Terme general per a qualsevol entalladura a la banda de suport; La funció depèn de la intenció específica del disseny |
| Ubicació a Strip | Contiguent a les característiques formades, col·locades on es necessita espai lliure a les estacions aigües avall | Una o les dues vores de la cinta, normalment tallades a la primera o segona estació | La vora del transportista o dins de la xarxa del transportista, varia segons l'aplicació |
| Geometria típica | Relleu contornejat que coincideix amb el perfil de la característica formada més l'espai lliure; pot ser positiu o negatiu | Retall rectangular o semicircular, sovint només dues vegades el gruix del material en amplada | Varia àmpliament; rectangular, en forma d'U-o irregular segons el propòsit |
| Quan s'utilitza | Necessari sempre que les característiques formades xoquin amb components de la matriu durant la progressió de la cinta | Recomanat per a la majoria de matrius progressius per simplificar la configuració, evitar accidents de matriu i eliminar la combada de la vora | S'utilitza com a referència-a totes les impressions on la funció específica està implicada pel context |
Una manera pràctica de recordar la distinció: les osques de pas resolen un problema d'alimentació i registre, mentre que les osques de bypass resolen un problema d'interferències. Tots dos apareixen com a retalls a la tira. Tots dos afecten la força del portador. Però els seus motors de disseny són fonamentalment diferents, i dimensionar un com si fos l'altre crea un espai lliure suficient o malbaratament de material.
Aquesta distinció és més important quan un disseny de banda única requereix els dos tipus. Imagineu-vos un dau on la primera estació talla les osques de pas per al registre i, a continuació, l'estació cinc necessita un relleu de derivació per a una tassa-profunda. Es tracta de dues decisions de disseny separades amb regles de mida diferents, lògica de col·locació diferent i modes de fallada diferents. Tractar la terminologia d'osca de matriu progressiva com a intercanviable enfosquia aquestes diferències i condueix a eines que funcionen en teoria però que s'encallen en la producció.
La veritable pregunta per a qualsevol osca del disseny de la vostra franja no és com l'anomeneu. És si compleix una funció d'autorització, una funció de registre o totes dues. Aquesta resposta condueix tot, des de la selecció de la geometria fins a com interactua l'osca amb els pilots, els elevadors i les estacions de formació aigües avall.
Comparació dels tipus d'osca de bypass positiu i negatiu
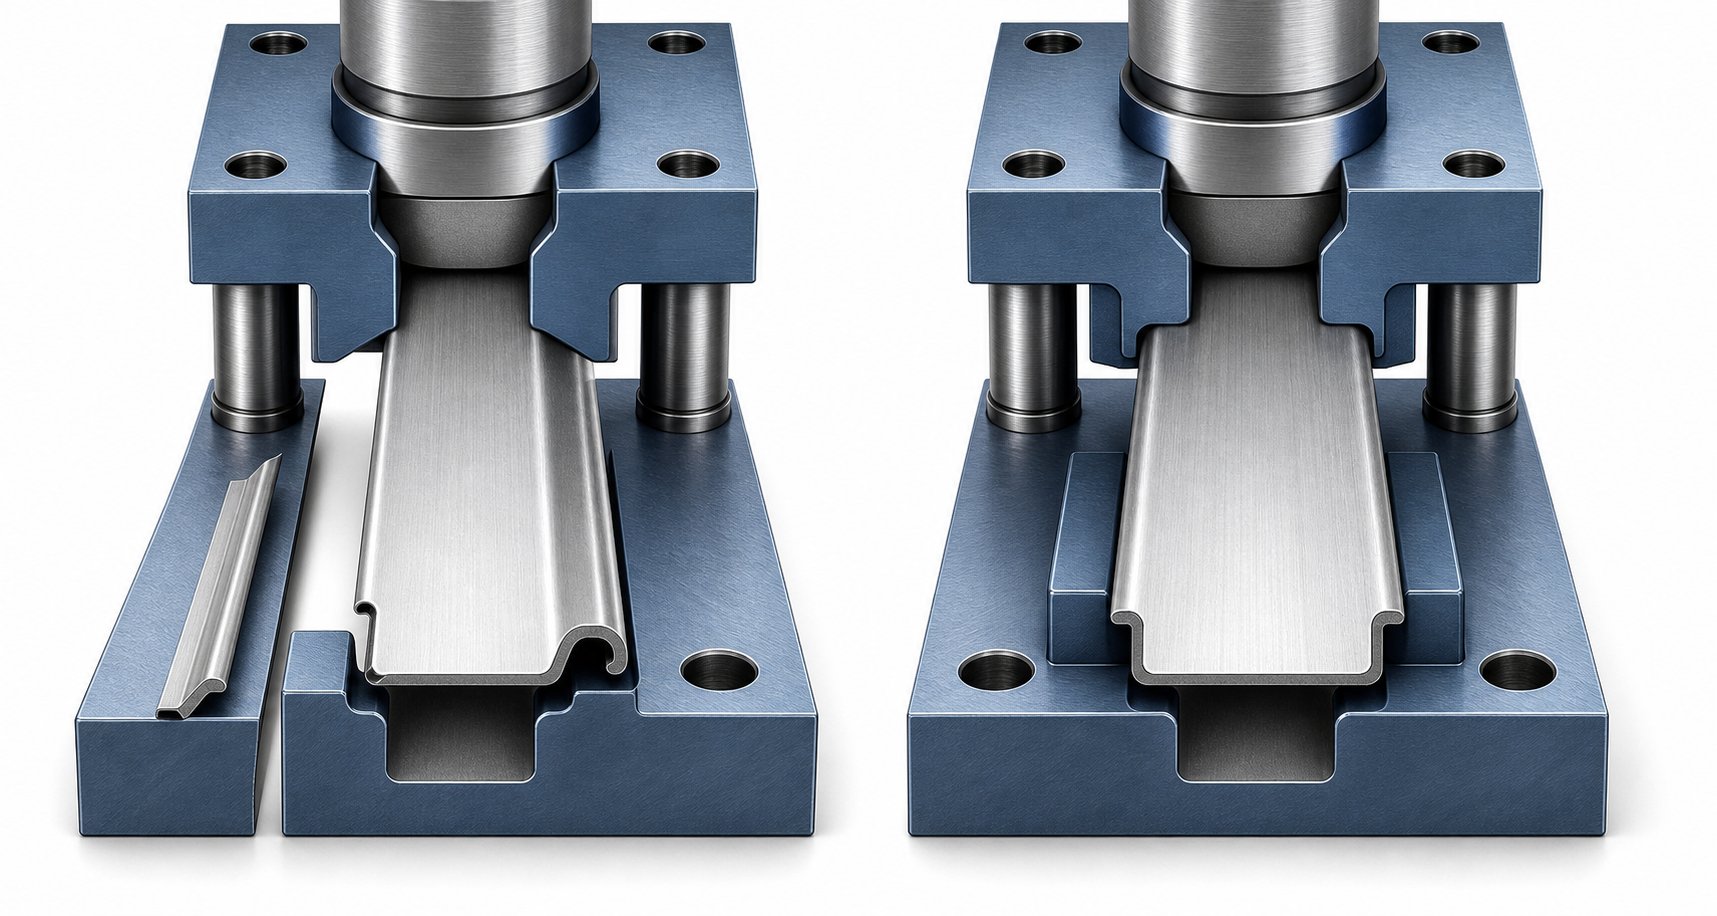
Saber que una osca té una funció de neteja és només la meitat de la decisió de disseny. L'altra meitat és triar la direcció d'aquest relleu. Traieu material de la cinta per crear espai, o deixeu el material al seu lloc i creïu espai lliure a les estacions de matriu? Aquesta és la distinció bàsica entre els tipus d'osca de bypass negatiu i positiu, i seleccionar-ne una equivocada per a la vostra aplicació crea problemes que no apareixen fins que la premsa s'executa.
Osques de bypass negatius i quan utilitzar-los
Una osca de derivació negativa elimina el material de la vora de la cinta o de l'àrea del suport. Penseu en això com tallar una secció de la cinta perquè una característica formada, ja sigui una brida, un dibuix o un relleu, pugui passar per les estacions aigües avall sense entrar en contacte amb punxons, insercions o parets de matriu. El material ha desaparegut. L'autorització existeix perquè simplement no hi ha res per interferir.
Aquest és l'enfocament més comú en els dissenys de tires de matriu progressius. El tall crea espai lliure al voltant de les eines, la geometria formada o el moviment posterior de l'estació. Redueix les interferències, millora l'alliberament de ferralla i ofereix espai per a les operacions de conformació i retallada.
Quan hauríeu d'aconseguir una osca de derivació negativa? Considereu aquestes situacions:
- Embutits profunds o brides altes que s'estenen significativament per sobre o per sota del pla de la cinta i xocaran amb components inferiors de la matriu o eines superiors durant l'avanç
- Peces amb geometria formada complexa que canvia de perfil en múltiples estacions, requerint un relleu progressiu a mesura que la cinta avança.
- Espaiat d'estacions ajustat on no hi ha prou espai lateral per encaminar la cinta al voltant de les eines existents sense treure el material portador
- Aplicacions on l'expulsió de llimacs de ferralla és senzilla i el material eliminat pot caure netament a través de la matriu sense problemes de retenció
- Materials més gruixuts on la característica formada té prou rigidesa perquè l'eliminació del material portador adjacent no provoqui deformacions al límit de l'osca.
La compensació és directa: cada peça de material que talleu debilita el transportista. Una osca negativa massa generosa pot deixar la tira fràgil i propensa a torçar-se, doblegar-se o mal alimentar-se durant el funcionament a gran-velocitat. El dissenyador ha de dimensionar el relleu per netejar la característica formada tot conservant la força del portador suficient per a una progressió estable per totes les estacions restants.
Osques de bypass positius i els seus avantatges
Una osca de derivació positiva funciona en sentit contrari. En lloc d'eliminar material de la cinta, manteniu o esteneu el material localment mentre construïu ranures d'espai lliure a les mateixes estacions de conformació. La cinta reté el seu material i la matriu s'adapta al perfil de la cinta proporcionant rebaix o zones obertes on aquestes seccions retinguts poden passar sense interferències.
A la pràctica, una osca de derivació positiva significa una pestanya o secció local del suport que roman intacta, guiada a través de butxaques de relleu coincidents mecanitzades a la sabata de matriu o formant insercions. La tira es manté més forta perquè no heu tallat material. La matriu fa l'acomodament més que la tira.
Les osques de derivació positives ofereixen diferents avantatges en aplicacions de matriu progressiu:
- Es conserva la força del portador perquè no s'elimina cap material de la tira
- L'estabilitat de l'alimentació millora, especialment en materials prims que perden rigidesa ràpidament quan es tallen les seccions del portador
- L'orientació de la franja es manté coherent, ja que l'amplada total del portador es manté a totes les estacions
- Risc reduït de torsió de la cinta o desplaçament lateral en operacions d'-alta velocitat on els transportistes debilitats tendeixen a oscil·lar
El cost està al costat de la matriu. Cada estació per la qual passa l'osca positiva necessita una butxaca d'espai lliure o una ranura mecanitzada als components de la matriu. Això afegeix complexitat a la construcció de l'eina, augmenta el nombre d'insercions que necessiten manteniment i limita els futurs canvis de disseny, ja que moure una funció de derivació positiva requereix retreballar diverses estacions.
Escollir entre tipus positius i negatius
Els criteris de selecció es redueixen a un equilibri entre la integritat de la cinta, la complexitat de la matriu i les condicions de producció. Cap dels dos tipus és universalment superior. Cada un s'ajusta a un conjunt específic de restriccions.
Utilitzeu aquests factors per guiar la selecció del tipus d'osca de bypass:
- Profunditat de formació i geometria de l'osca de bypass:Les formes poc profundes de menys d'1,5 vegades el gruix del material sovint funcionen bé amb osques negatives perquè l'espai lliure requerit és mínim i el debilitament del suport és limitat. Les formes profundes es beneficien de les osques positives que mantenen el portador intacte mentre la matriu ofereix espai.
- Gruix del material:Els materials prims (per sota de 0,5 mm) perden la força del portador ràpidament amb osques negatives. Els tipus positius conserven la rigidesa. Els materials més gruixuts toleren millor l'eliminació de l'osca negativa sense inestabilitat de l'alimentació.
- Recompte d'estacions i longitud de banda:Les tires de progressió llargues amb moltes estacions acumulen forces d'alimentació. Cada osca negativa redueix la capacitat de la cinta per resistir aquestes forces. Les osques positives distribueixen la càrrega en un suport-d'amplada completa.
- Accés al manteniment de matrius:Les osques positives requereixen més mecanitzat i manteniment{0}}laterals de la matriu. Si es necessiten canvis ràpids de plaquita per a la flexibilitat de la producció, les osques negatives simplifiquen l'estructura de l'eina.
- Velocitat de producció:Les operacions progressives d'alta-velocitat per sobre de 200 cops per minut amplifiquen totes les debilitats del portador. Els dissenys de bypass positius redueixen la possibilitat d'oscil·lació de la cinta i d'errors d'alimentació a velocitat.
- Complexitat de la geometria de les peces:Les peces amb formes asimètriques o diferents alçades de característiques a través de la franja poden requerir una combinació d'ambdós tipus en diferents estacions.
Molts dissenyadors de matrius experimentats utilitzen un enfocament híbrid. Les osques de derivació negatives gestionen les estacions on les necessitats d'autorització són senzilles i el debilitament del transportista és manejable. La geometria de derivació positiva es reserva per a estacions crítiques on l'estabilitat de la banda no és-negociable. El traçat de la franja es converteix en un mapa d'aquestes decisions, amb cada tipus d'osca col·locat segons el que exigeix l'estació específica.
El problema més profund no és només la geometria. La manera com aquestes osques interactuen amb els pilots, aixecadors i strippers durant el cicle de premsa real determina si un disseny teòricament correcte sobreviu al contacte amb la realitat de la producció.
Com interactuen les osques de derivació amb altres components de matriu
Una osca de derivació dibuixada de manera aïllada en un disseny de franja sembla senzilla. Però en el moment en què la premsa fa un cicle, aquesta osca existeix dins d'un sistema de pilots, aixecadors, separadors i insercions de formació que es mouen en seqüència coordinada. La col·locació de l'osca de derivació que ignora aquests components veïns produeix dissenys que es veuen nets a la pantalla i encallats en producció.
Com funcionen les osques de bypass amb els pilots i el registre
Les agulles pilot localitzen la tira amb precisió abans que qualsevol punxó s'enganxi al material. Entren forats prèviament perforats a la tira i la tiren a la posició exacta, normalment corregint qualsevol error d'alimentació en unes poques mil·lèsimes de polzada. La relació entre l'osca de derivació i la col·locació del pin pilot és fonamental perquè ambdues característiques ocupen el mateix espai de transport limitat.
Aquest és el problema: una osca de bypass tallada massa a prop d'un forat pilot debilita el material circumdant. Quan el pin pilot entra i desplaça la tira en alineació, aplica una força lateral a la vora del forat. Si una osca propera ha eliminat el material de suport, el forat pilot es deforma, s'allarga o es trenca amb cicles repetits. El registre es degrada progressivament i les dimensions de la peça surten de la tolerància sense una causa òbvia.
La regla general és mantenir una distància mínima d'1,5 a 2 vegades el gruix del material entre la vora de qualsevol osca de derivació i el forat pilot més proper. Per a materials prims, aquest mínim sovint ha d'augmentar perquè la xarxa restant entre l'osca i el pilot no té la rigidesa per resistir les forces pilot laterals. Quan l'espaiat de l'estació força l'osca i el pilot a proximitat, reforçar l'àrea amb una costella d'enduriment local o triar una geometria de derivació positiva que preservi l'amplada completa del portador es converteix en el camí més segur.
Interacció amb aixecadors i strippers durant la progressió
Els elevadors aixequen la tira entre cops de premsa de manera que esborra les característiques inferiors de la matriu durant l'avanç. Proporcionen una distància vertical. Les osques de bypass proporcionen espai lateral. Junts, creen un embolcall tridimensional que permet que les característiques formades passin amb seguretat per cada estació. Entendre com funcionen conjuntament els elevadors i les osques de derivació evita l'escenari en què la cinta s'esborra verticalment però encara s'enganxa a les eines adjacents horitzontalment.
Imagineu una franja amb una llança formada cap avall a l'estació quatre. L'aixecador aixeca la tira prou per netejar el pal inferior de la matriu a l'estació cinc durant l'alimentació. Però si aquesta llança és ampla, encara pot entrar en contacte amb la paret lateral d'una inserció de formació a mesura que la tira llisca cap endavant. L'osca de bypass elimina aquesta interferència lateral, complementant l'elevació vertical de l'elevador amb relleu horitzontal.
El disseny Stripper afegeix una altra capa d'interacció. A mesura que el punxó es retrau després de cada cop, elplaca decapadorasubjecta la tira contra la superfície de la matriu per evitar que el material viatgi cap amunt amb el punxó. Si una osca de derivació crea un buit sense suport a la cinta directament sota el separador, la cinta pot desviar-se cap avall cap a aquest espai durant l'acció de desmuntatge. Això fa que la tira es pengi, dubti durant l'alimentació o s'enganxi a la vora de l'obertura de l'osca durant el següent avançament. La coordinació de la separació de l'osca de derivació del disseny del separador significa assegurar-se que el separador té un suport de còpia de seguretat adequat sempre que la geometria de l'osca creï un espai sense suport.
La seqüència completa de progressió de la tira a través d'una estació de conformació revela exactament on l'espai de derivació esdevé fonamental:
- L'alimentador fa avançar la cinta una longitud de pas. Els elevadors mantenen la tira elevada de manera que les característiques formades netegen la superfície inferior de la matriu durant el viatge. Les osques de bypass proporcionen espai lateral perquè la tira no entri en contacte formant insercions o punxons adjacents.
- Els elevadors es retrauen a mesura que baixa el ram de premsa. La tira s'instal·la a la superfície de la matriu. Les agulles pilot entren als seus forats i estiren la tira a la posició final registrada.
- La placa separadora entra en contacte amb la tira i aplica pressió de retenció-. La tira ha de quedar plana i estable. Qualsevol osca de bypass sota el separador ha de tenir un suport de seguretat o els ponts de la placa sobre la bretxa sense desviar la cinta.
- Els punxons realitzen operacions de conformació, perforació o retall. Es creen noves funcions que necessitaran l'autorització de bypass a les estacions aigües avall.
- El ariet es retrau. El stripper subjecta la tira cap avall, separant-la dels punxons. El retorn elàstic de les característiques formades pot canviar lleugerament la geometria. L'espai lliure de l'osca de derivació ha de tenir en compte aquest canvi dimensional de post-desmuntatge, no només la forma nominal formada.
- Els aixecadors tornen a aixecar la tira. El cicle es repeteix. Cada element de nova formació ha de passar netament per totes les estacions aigües avall restants utilitzant la geometria de relleu dissenyada en el traçat.
Un detall que atrapa els dissenyadors desprevinguts: l'espai lliure de l'osca de bypass no és estàtic. El retorn elàstic després del desmuntatge significa que una brida formada pot situar-se entre 0,5 i 1 grau més ampla que el seu angle nominal. Una osca de la mida exacta de la geometria formada sense marge de retorn elàstic es converteix en una interferència ajustada una estació després. La incorporació d'un petit marge de separació angular, normalment entre un 5 i un 10 per cent més enllà del perfil format nominal, evita que aquests problemes de contacte marginals s'escaldin en errors d'alimentació complets a la velocitat de producció.
La interacció entre aquests components posa de manifest per què les decisions de bypass no es poden prendre de manera aïllada de la resta de l'estructura de matriu. Cada osca interactua amb els pilots de dalt, els elevadors a sota, els strippers que tornen i formant insercions adjacents. Aconseguir la geometria correcta per a un component i ignorar els altres és la raó més comuna per la qual els dissenys d'osca de derivació fallen durant la prova. I com que aquestes interaccions es combinen a través de les estacions, fins i tot petits errors en la geometria de la separació en un lloc es propaguen per tota la franja com a inestabilitat acumulada d'alimentació.
Les propietats del material afegeixen una altra variable a aquesta equació. Una cinta que es comporta de manera previsible a través d'aquestes interaccions en acer-laminat en fred d'1,0 mm pot respondre de manera molt diferent en alumini de 0,5 mm o inoxidable d'1,5 mm, canviant la quantitat d'espai lliure que realment necessita cada osca a cada estació.
Tipus de material i efectes de gruix en el disseny de l'osca de derivació
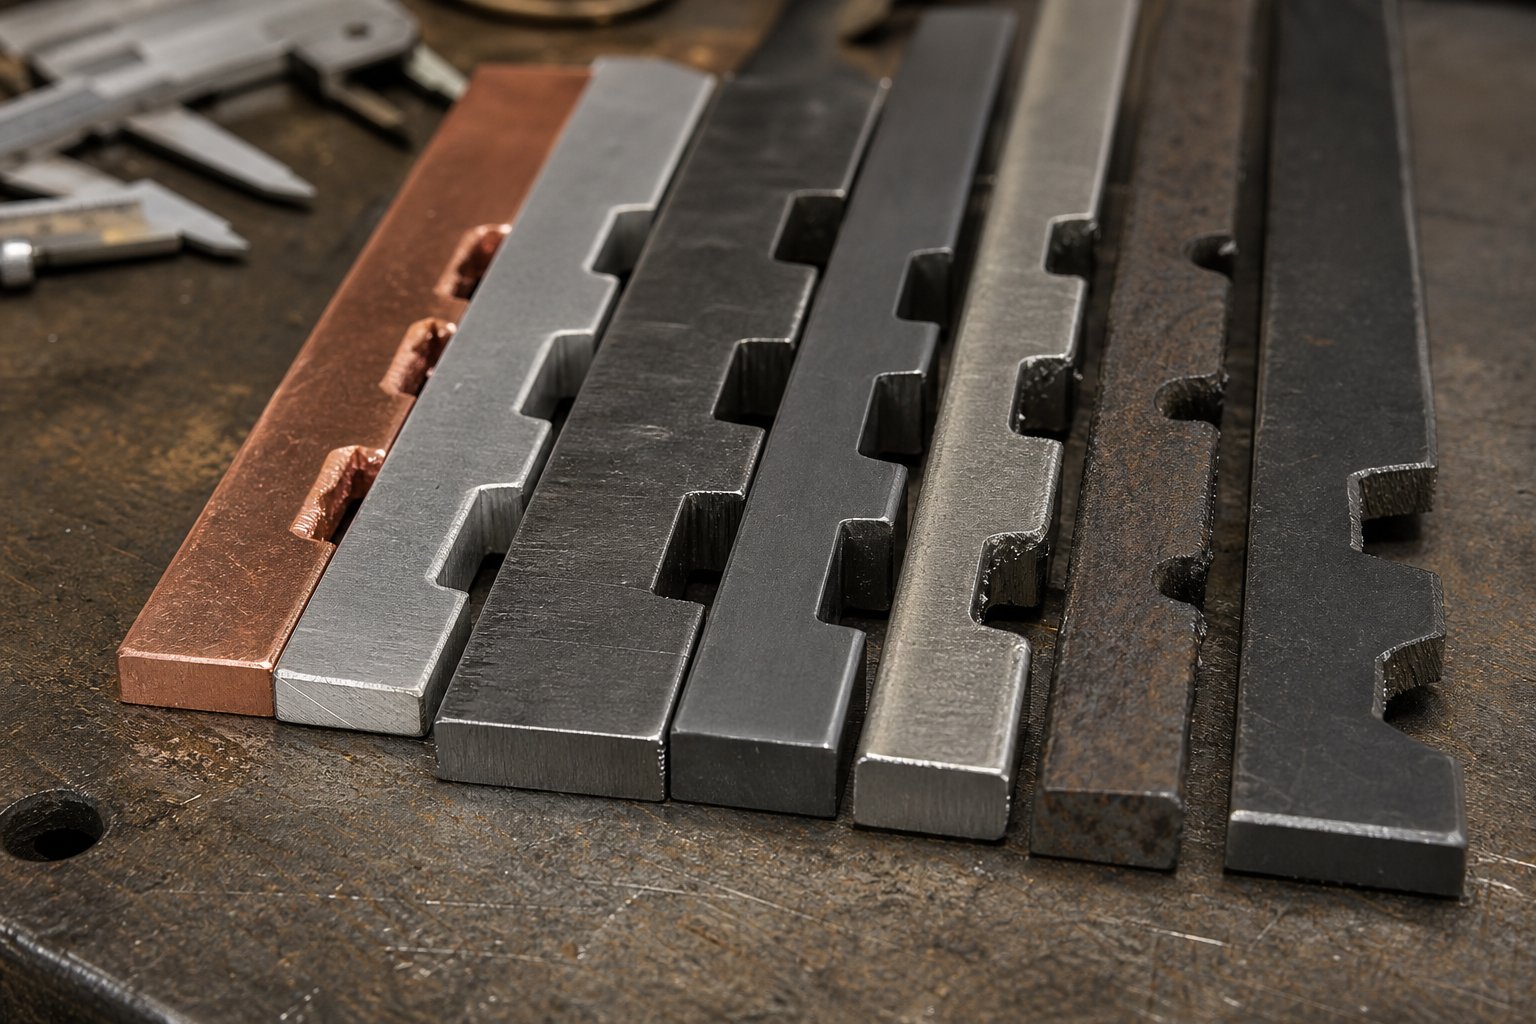
Una osca de derivació que funcioni perfectament per a acer-laminat en fred d'1,0 mm pot fallar completament en alumini de 0,5 mm o bronze fòsfor d'1,2 mm. La mateixa geometria d'espai lliure, el mateix espai d'estacions, el mateix concepte de disseny de franges, però resultats de producció completament diferents. Per què? Com que cada material respon de manera diferent a la formació, s'alimenta de manera diferent sota tensió i torna a sortir en diferents quantitats després que la premsa es retragui. La mida de l'osca de derivació per al gruix del material no és una fórmula única. És un conjunt de decisions configurades per com es comporta l'aliatge específic en les condicions que crea el teu dau.
Mida de l'osca de bypass per a tires d'acer i alumini
L'acer i l'alumini representen les dues famílies de materials de matriu progressius més comunes, però exigeixen enfocaments de pas de derivació molt diferents. Les diferències clau es redueixen a la duresa, el comportament elàstic i com respon el material al tall.
L'acer de baix-carboni (CRS, normalment de 1008 a 1010) en el rang de 0,5 mm a 2,0 mm es comporta de manera previsible. Les característiques formades mantenen la seva forma amb un retorn elàstic relativament modest, generalment d'1 a 3 graus en corbes obertes. L'espai lliure de l'osca de derivació es pot dimensionar a prop del perfil format nominal perquè el que formeu és en gran part el que obteniu després de treure. La rigidesa del material també significa que la tira de suport manté la seva rigidesa fins i tot amb osques negatives tallades, sempre que l'amplada restant del suport es mantingui per sobre de dues o tres vegades el gruix del material.
Els acers de -més resistència canvien aquesta equació de manera espectacular. ComRevista MetalFormingNota, els acers moderns d'alta -resistència tenen una resistència a la fluència molt més propera a la seva resistència a la tracció en comparació amb els graus tradicionals de baix-carboni. Això significa que es produeix menys deformació plàstica abans de la fractura, la qual cosa es tradueix en un retorn elàstic més agressiu a les característiques formades. Una brida formada en acer HSLA 50 tornarà més enllà de la mateixa geometria del 1008 CRS. La vostra osca de derivació ha de tenir en compte aquest perfil més ample de la-molla, no només la geometria de la matriu al centre mort inferior.
L'alumini presenta un conjunt diferent de reptes. El retorn elàstic en aliatges d'alumini com el 5052-H32 o el 6061-T6 sol córrer entre 5 i 8 graus en geometries de flexió comparables, molt més que l'acer suau. Això vol dir que les característiques formades acaben sent més amples, més altes o amb angles més pronunciats que el nominal després de despullar-se. L'espai lliure de l'osca de derivació ha de tenir en compte aquest sobre més gran. A més, el mòdul d'elasticitat més baix de l'alumini fa que la tira de suport sigui menys rígida. Una osca de derivació negativa que sigui acceptable en acer a una amplada determinada pot deixar un suport d'alumini massa flexible per a una alimentació estable, especialment a velocitats superiors a 150 cops per minut.
La implicació pràctica: l'espai lliure de l'osca de derivació per a l'alumini normalment necessita d'un 15 a un 25 per cent més d'espai que la mateixa geometria en acer suau de gruix equivalent. I les tires d'alumini més primes (per sota de 0,8 mm) sovint es beneficien dels dissenys de bypass positius que eviten debilitar el suport ja-flexible.
Ajust del disseny de l'osca per a aliatges de coure i llautó
El coure i el llautó aporten un tercer perfil de comportament que molts dissenyadors de matrius subestimen. Aquests materials són suaus, altament dúctils i propensos a la deformació en els punts de concentració d'esforços. L'efecte de retorn del material sobre la geometria de l'osca no és la principal preocupació aquí. En canvi, són les vores de l'osca les que creen problemes.
El coure tou (C110, mig-dur o menys) que passa per una matriu progressiva a velocitat de producció experimenta forces d'alimentació a les vores del portador. Quan una osca de derivació crea una cantonada interna afilada, el coure es deforma localment sota aquesta pressió d'alimentació. El perfil de l'osca es tanca gradualment, reduint l'espai lliure que es va dissenyar en el disseny. Després de diversos centenars de cops, el que va començar com una sala de bypass adequada es converteix en una interferència marginal. Després de diversos milers de cops, és un error d'alimentació.
La solució implica dos ajustaments. En primer lloc, el disseny de l'osca de derivació de la tira de coure hauria d'utilitzar cantonades internes radiades en lloc de transicions nítides. Un radi d'almenys 1,5 vegades el gruix del material a les cantonades internes de l'osca distribueix la tensió d'alimentació sobre una àrea més gran i resisteix la deformació local. En segon lloc, les osques de coure es beneficien d'un espai lleugerament sobredimensionat, normalment entre un 20 i un 30 per cent més enllà de l'embolcall de la característica formada nominal, per tenir en compte la deriva gradual del perfil durant les execucions de producció.
El llautó (C260 o C270) és més dur que el coure pur, però encara significativament més tou que l'acer. Es troba entremig, tolerant cantonades més afilades, però encara requereixen espais lliures més generosos que els materials ferrosos. El treball de llautó també-s'endureix durant la progressió, el que significa que la cinta de suport es torna més rígida a mesura que es mou per les estacions. Això és realment avantatjós per a les osques de derivació negatives perquè el portador endurit resisteix la flexió i la torsió que afecten els materials més suaus a altes velocitats.
El gruix del material amplifica aquests efectes en tots els aliatges. Els materials més gruixuts produeixen característiques formades més altes que requereixen espais de derivació més amplis. També generen forces d'alimentació més altes, que estrenyen els límits de forma més agressiva. La relació no és perfectament lineal, però es manté un principi general: duplicar el gruix del material requereix aproximadament entre 1,5 i 1,8 vegades l'espai lliure de derivació per a una geometria de característiques equivalents.
La taula següent resumeix com el tipus de material i el rang de gruix influeixen en les decisions de disseny de l'osca de derivació:
| Tipus de material | Interval de gruix típic | Enfocament recomanat d'eliminació d'osques | Consideracions clau de disseny |
|---|---|---|---|
| Acer baix-de carboni (CRS 1008-1010) | 0,4 mm - 3.0 mm | Mida al perfil format nominal més 5-10% per a la dotació de retorn elàstic | retorn elàstic previsible; el portador manté la rigidesa; les osques negatives funcionen bé en la majoria de gruixos |
| Acer d'-alta resistència (HSLA, DP) | 0,6 mm - 2.5 mm | Mida al perfil format més 15-20% per adaptar-se a un retorn elàstic agressiu | Tornada elàstica més alta que CRS; fractura-propens a les cantonades afilades; considereu els radis-d'alleujament de tensió a les transicions d'osca |
| Alumini (5052, 6061) | 0,3 mm - 2.0 mm | Mida al perfil format més 15-25%; afavoreix el bypass positiu per a calibres prims per sota de 0,8 mm | Retorn elàstic alt (5-8 graus); baixa rigidesa del portador; risc d'oscil·lació de banda a velocitat; necessita marges de liquidació més amplis |
| Coure (C110, C102) | 0,2 mm - 1.5 mm | Mida al perfil format més 20-30%; utilitzeu cantonades amb osques radiades (mínim 1,5x de gruix) | El material tou es deforma a les vores de l'osca sota la força d'alimentació; els perfils d'osca es tanquen amb el temps; El sobredimensionament és necessari per a recorreguts sostinguts |
| Llautó (C260, C270) | 0,3 mm - 2.0 mm | Mida al perfil format més 10-15%; cantonades radiades recomanades però menys crítiques que el coure | El treball-s'endureix durant la progressió; retorn elàstic moderat; el portador s'endureix a través de les estacions; tolera millor les osques negatives que el coure |
Un patró que val la pena destacar en tots els materials: a mesura que el gruix augmenta més enllà d'1,5 mm, les osques de derivació negatives es tornen cada cop més viables independentment de la suavitat de l'aliatge. El suport més gruixut conserva la integritat estructural fins i tot amb material eliminat. Per sota de 0,5 mm, els dissenys de bypass positius guanyen la seva complexitat de matriu afegida preservant la capacitat del transportador prim per alimentar-se de manera fiable a les taxes de producció.
Aquestes decisions basades-materials no existeixen de manera aïllada. Cada osca de derivació interacciona amb la disposició general de la franja, afectant els requisits d'amplada del portador, el cost del material per peça i la manera com es gestionen els llimacs de ferralla dels talls d'osca durant la producció. La mateixa osca que proporciona un espai ideal per a l'alimentació de tires de coure pot generar una forma de llimac que es nega a expulsar netament de la matriu, creant un problema completament diferent.
Optimització del disseny de bandes i estratègies de gestió de ferralla
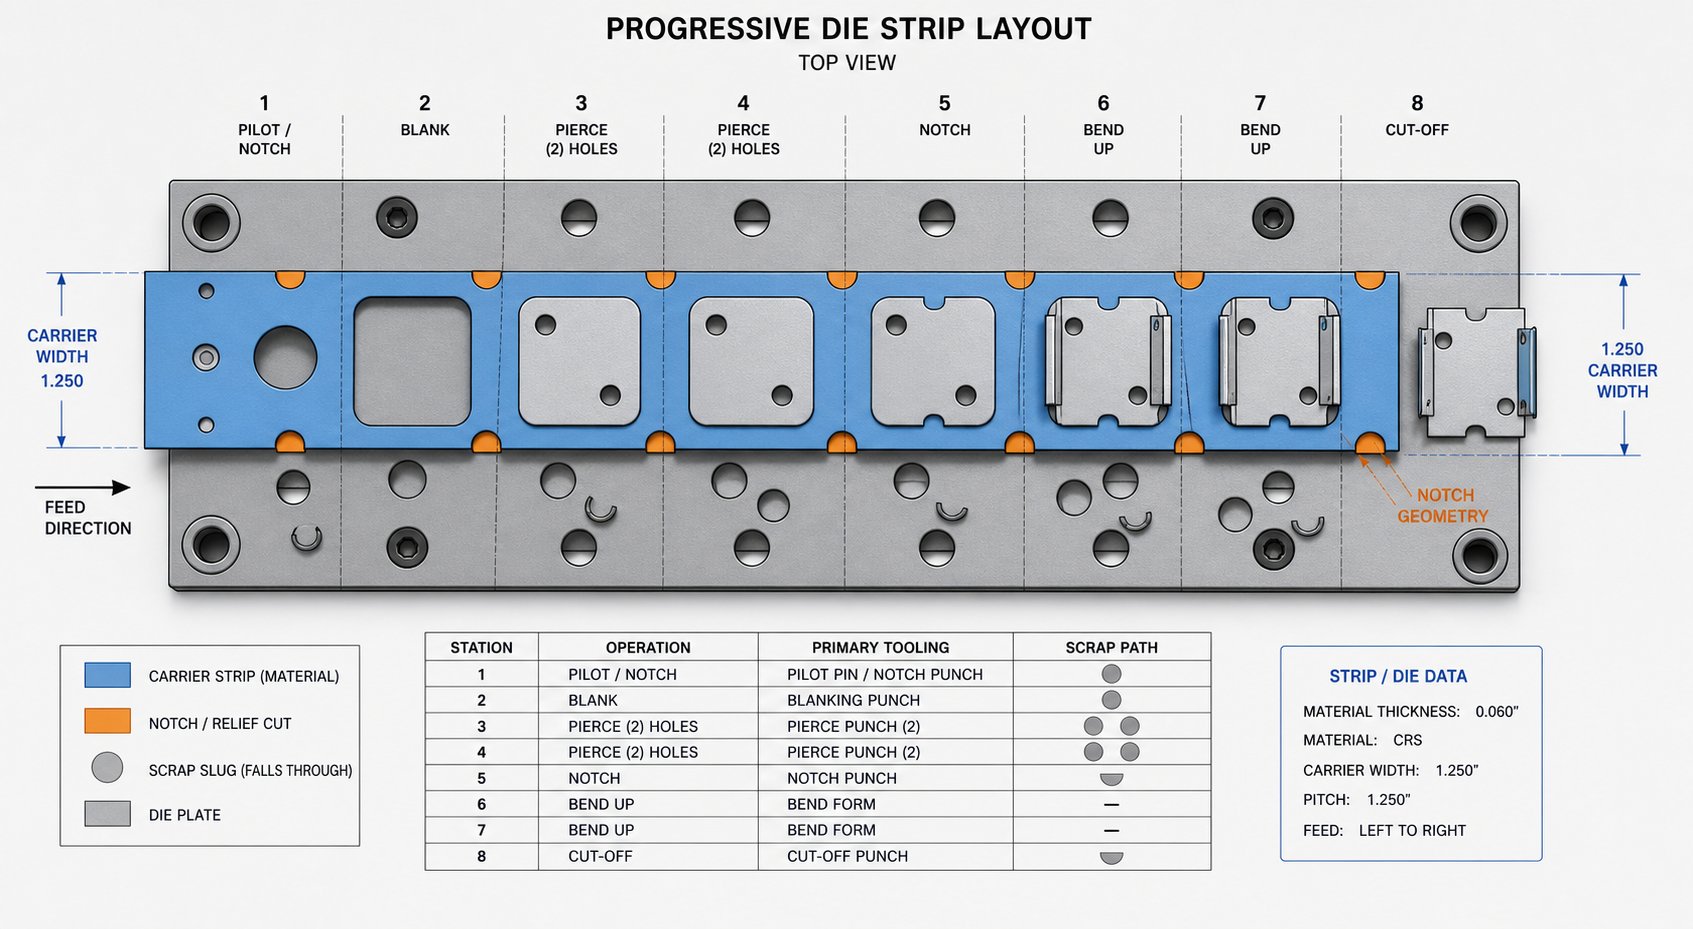
Cada osca de bypass representa el material eliminat. I cada mil·límetre de material eliminat té un cost. La geometria que trieu per a l'alleujament de l'espai determina directament l'amplada que ha de tenir la tira portadora, la quantitat de ferralla que genereu per traç i si aquests llimacs de ferralla s'expulsen netament o s'amunteguen dins de la matriu fins que es trenqui alguna cosa. L'optimització del disseny de la franja de l'osca no és una disciplina separada del disseny de l'osca. És la conseqüència econòmica de cada decisió d'autorització que ja heu pres.
Optimització del disseny de la franja i decisions sobre l'amplada del portador
L'amplada de la cinta portadora és un dels majors factors de cost del material en l'estampació progressiva de matrius. El transportista existeix únicament per transportar la peça d'estació a estació. No aporta res a la peça acabada. Un cop separada la peça, el portador es converteix en ferralla. Així, cada fracció d'amplada addicional que s'afegeix per adaptar-se a l'espai lliure de l'osca de bypass es tradueix directament en un major consum de material per part.
Aquí teniu la compensació: una generosa separació de bypass fa que l'alimentació de la cinta sigui fiable. L'espai lliure reduït permet estalviar material, però corre el risc d'interferències, errors d'alimentació i aturades de producció. El cost d'un sol xoc de matriu per un espai lliure inadequat pot superar l'estalvi de material de milers de peces executades en un transportista més estret. Com ha assenyalat l'expert en disseny Art HedrickEl Fabricador, un accident greu pot costar 100 vegades més que el material addicional consumit per una funció d'osca.
La qüestió pràctica no és si minimitzar l'amplada del portador. És el marge per sobre de l'autorització mínima que es paga per si mateix en un temps d'inactivitat reduït. Per a tirades d'alt-volum superior a 500.000 peces per any, fins i tot 0,5 mm d'amplada de suport innecessària suposa un consum de bobina important. Per a tirades curtes, les matemàtiques s'inclinen cap a un espai lliure generós perquè el temps de configuració i el risc d'accident dominen la vostra estructura de costos més que l'ús del material.
Les decisions sobre l'amplada de la banda de suport i la mida de l'osca de derivació depenen de diversos factors que treballen conjuntament. Quan planifiqueu el disseny de la franja, tingueu en compte el següent:
- Calculeu l'embolcall màxim de la característica formada, inclòs el retorn elàstic, no només la geometria nominal al centre mort inferior. Afegiu un marge de seguretat adequat al tipus de material (5-30% depenent de l'aliatge, tal com s'ha descrit anteriorment).
- Compte del moviment de la tira durant l'alimentació. El portador ha de romandre prou ample perquè la deriva lateral no empenyi les característiques formades a l'eina, fins i tot a la vora de la tolerància d'alimentació normal.
- Comproveu que la secció de suport restant entre l'osca de derivació i la vora de la cinta tingui prou força per a una progressió estable. Un portador debilitat per sota del doble de gruix del material en qualsevol-secció transversal corre el risc d'alimentar inestabilitat.
- Comproveu si diverses osques de derivació a les estacions adjacents se superposen o s'apilen. Les separacions d'osca superposades poden crear una zona debilitada composta que falla sota la força d'alimentació acumulada encara que cada osca individual sembli adequada.
- Avalueu si un disseny de bypass positiu podria aconseguir el mateix espai lliure sense eixamplar el portador, intercanviant la complexitat de la matriu per estalviar material en tirades de producció llargues.
- Teniu en compte la disponibilitat de l'amplada de la bobina del vostre proveïdor. És possible que les amplades estàndard de les bobines no s'alinein amb la dimensió de la vostra portadora ideal, de manera que un disseny una mica més ample no sigui més car a la pràctica si es troba dins de la mateixa banda d'amplada estàndard.
Les compensacions de l'osca de derivació de la utilització del material es redueixen en última instància a un principi senzill: dissenyeu el transportista més estret que encara s'alimenti de manera fiable a la vostra velocitat de producció objectiu, en el vostre material específic, amb les vostres característiques formades específiques. Qualsevol cosa més estreta crea risc. Qualsevol cosa més àmplia crea residus. El punt dolç viu a la superposició entre aquests dos límits.
Gestió de llimacs de ferralla per a talls d'osca de bypass
Sona senzill? El repte de la geometria es fa més difícil quan es té en compte què passa amb el material que talleu. Cada osca de derivació negativa produeix un llimac de ferralla. Aquest llimac ha d'anar a algun lloc, i "en algun lloc" millor no estar dins de la cavitat de la matriu.
La gestió de llimacs de ferralla per a les osques de matriu progressius és un d'aquells detalls que poques vegades apareixen a la impressió del disseny de la tira, però que determina si la matriu s'executa durant hores o minuts abans d'encallar-se. Wilson Manufacturing destaca el problema principal: sense la gestió de ferralla integrada en el disseny de la matriu, els residus es recullen a les cavitats i entre les fulles de la matriu. A mesura que s'apilen les capes, la pressió augmenta fins que es trenca les fulles. Les cavitats més petites s'omplen més ràpidament, cosa que fa que els llimacs de desviació compactes siguin especialment propensos a la retenció.
La forma de l'osca de bypass influeix directament en si el seu llimac s'expulsa netament. Considereu aquestes relacions:
- Llimacs rectangularsamb costats paral·lels tendeixen a falcar-se a les cavitats de la matriu. Les vores rectes del llimac creen fricció contra les parets de la cavitat, resistint l'expulsió només per gravetat. El dibuix de les parets de la cavitat de 0,5 a 1 grau per costat ajuda, però afegeix complexitat de mecanitzat.
- Llimacs cònics o trapezoïdalsexpulseu de manera més fiable perquè l'extrem més estret condueix al camí de sortida. El disseny de l'osca de derivació amb una lleugera conicitat integrada a la seva geometria millora l'alliberament de llimacs sense afectar la funció de neteja.
- Llimacs molt petits(menys de dues vegades el gruix del material en qualsevol dimensió) són el risc més alt de retenció. No tenen el pes per a l'expulsió per gravetat i tendeixen a aferrar-se a les cares de punxó o a la falca entre els components de la matriu. Si l'osca de derivació produeix un tall tan petit, tingueu en compte els mecanismes d'expulsió assistida per aire-o de molla.
- Llimacs irregulars o en forma de L-produïts per perfils d'osca complexos poden caure i reorientar durant l'expulsió, agafant-se a les vores de la cavitat. Simplificar la geometria de l'osca en dos talls separats en lloc d'una forma complexa sovint resol aquest problema a costa d'una estació addicional.
La retenció de llimacs no només danya les fulles. Els llimacs retinguts que s'arrosseguen amb la cinta a la carrera de retorn poden acabar entre el separador i la peça de treball, provocant defectes superficials, errors dimensionals o danys secundaris a la matriu. El mode de fallada en cascada: un llimac retingut condueix a una part marcada, la qual cosa condueix a una parada de qualitat, que fa que algú obre el dau per investigar, la qual cosa revela tres llimacs més encaixats en cavitats adjacents.
Les estratègies pràctiques d'expulsió de llimacs per als talls d'osca de derivació inclouen la caiguda de gravetat a través dels forats de separació de la sabata de matriu, l'eliminació assistida per buit-per a llimacs petits o lleugers i l'expulsió mecànica positiva mitjançant passadors de molla-o aire comprimit programat per al cicle de premsa. L'elecció correcta depèn de la mida del llimac, l'orientació de la matriu i la infraestructura de premsa disponible. Les premses verticals amb fons oberts permeten l'expulsió per gravetat per a la majoria de les formes de llimac. Les orientacions de matriu inclinades o invertides requereixen assistència mecànica independentment de la geometria del llimac.
Una opció-que sovint es passa per alt evita completament la gestió de llimacs: la llança-i-osca de derivació del formulari. En lloc de tallar material lliure de la tira, llanceu tres costats i doblegueu la pestanya cap avall o cap amunt, creant espai lliure sense produir un llimac separat. El material desplaçat es manté enganxat a la cinta i surt de la matriu com a part de la ferralla portadora. Aquest enfocament, similar al concepte de parada de llançament i brida, elimina completament el risc de retenció de llimacs. El desavantatge és que la pestanya doblegada ha de netejar les estacions aigües avall, el que significa que és possible que necessiteu un alleujament addicional a la matriu per acomodar-lo.
La connexió entre l'economia del disseny de tires i la gestió de llimacs crea un bucle de retroalimentació. Les osques més amples produeixen llimacs més grans que s'expulsen més fàcilment, però malbaraten més material. Les osques més estretes estalvien material però produeixen petites llimacs que resisteixen l'expulsió. La geometria de l'osca de derivació òptima equilibra la funció de separació, la força del portador, el cost del material i el comportament de la ferralla simultàniament. Encertar els quatre és el que separa un disseny de franges que funciona de manera fiable d'un que genera trucades de manteniment constants.
Aquestes decisions a nivell-de disseny constitueixen la base, però encara necessiten un marc estructurat per a la implementació. Quan hauríeu d'utilitzar les osques de bypass en comparació amb els mètodes alternatius de control de tira? I quan la premsa comença a funcionar i apareixen problemes, com es poden localitzar els símptomes fins a la seva causa arrel en el disseny de l'osca?
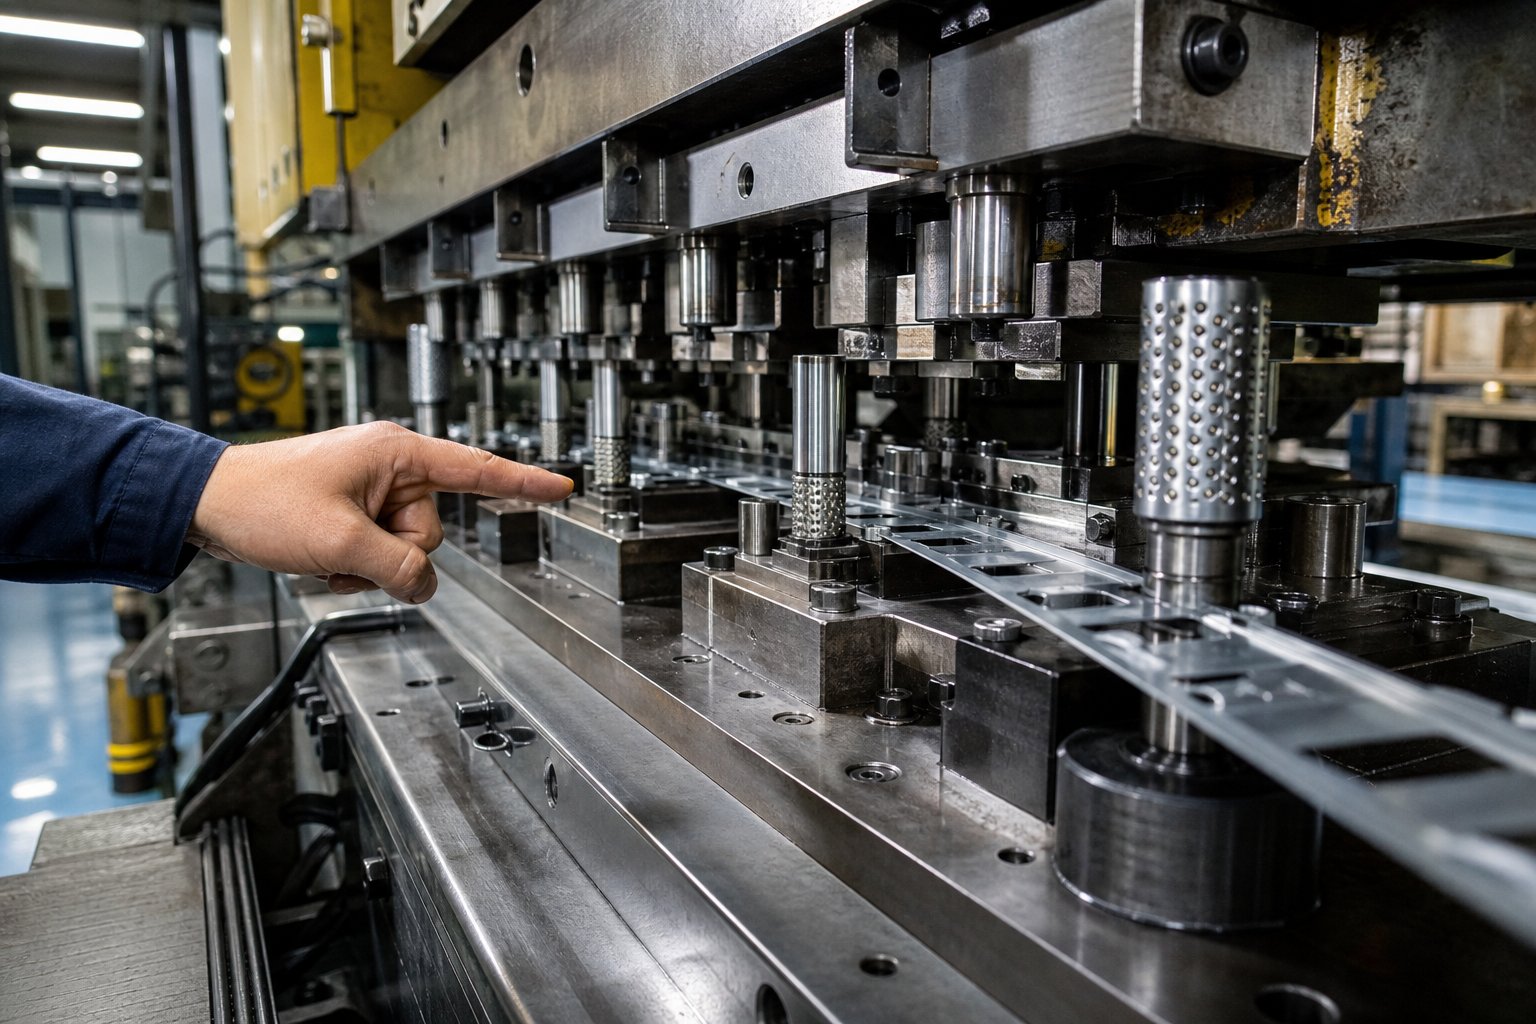
Marc pràctic de decisió de disseny i resolució de problemes
Les decisions de disseny de tires, consideracions sobre els materials i les interaccions dels components s'alimenten d'una pregunta central: aquesta matriu específica necessita realment osques de derivació o un mètode de control de tires més senzill farà la feina? I un cop us comprometeu a evitar la geometria, com diagnosticeu els inevitables problemes de producció que sorgeixen durant la prova i les tirades sostingudes? Un marc de decisió de disseny d'osca de derivació converteix aquestes preguntes obertes-en una seqüència estructurada que qualsevol dissenyador de matrius pot seguir des del concepte fins a la resolució de problemes de producció.
Marc de decisió per a la implementació de Bypass Notch
No tots els daus progressius requereixen osques de bypass. Les matrius d'obturació planes senzilles sense característiques formades mai les necessiten. Els portadors de pestanyes i els portadors continus de vegades poden gestionar situacions d'interferències lleus sense talls d'alleujament dedicats. La decisió de quan utilitzar les osques de derivació en comparació amb els suports de pestanyes depèn de la profunditat de formació, l'orientació de les funcions i la quantitat d'elevació vertical que pot proporcionar el sistema de tires.
Els suports de pestanyes connecten la peça a la cinta mitjançant ponts estrets de material. Funcionen bé quan les característiques formades són prou poc profundes perquè només els elevadors puguin aixecar la tira sobre els components inferiors de la matriu durant l'alimentació. Els transportadors continus mantenen la vora completa de la cinta intacte i depenen completament de l'elevació vertical per a l'espai lliure. Tots dos enfocaments eviten el debilitament del portador i les complicacions de gestió de llimacs que inclouen osques de derivació.
Tanmateix, quan les característiques formades s'estenen més enllà del que els elevadors poden netejar verticalment, o quan hi ha interferències laterals entre la geometria formada i les eines adjacents, es fan necessàries les osques de derivació. Aquí teniu una llista de verificació de decisions pas a pas--per determinar si el vostre dau els necessita i com implementar-los:
- Mapeja totes les característiques formades en el disseny de la franja que s'estén per sobre o per sota del pla de la franja. Anoteu l'alçada, l'amplada i el perfil angular màxims de cada característica, inclosa la dotació de retorn elàstic.
- Calcula el recorregut de l'aixecador disponible a cada estació. Si només l'alçada de l'elevador proporciona espai lliure perquè totes les característiques formades passin les eines aigües avall durant l'alimentació, és possible que no siguin necessàries les osques de derivació.
- Comproveu la distància lateral entre les característiques formades i els components de la matriu adjacents (insercions de conformació, punxons de retall, corredisses de lleves) a cada estació aigües avall. Si qualsevol perfil de característica es troba dins d'1,5 vegades el gruix del material d'un component veí durant l'avanç de la cinta, cal un relleu de derivació.
- Determineu si la geometria de derivació positiva o negativa és adequada segons el tipus de material, els requisits de resistència del portador i la tolerància a la complexitat de la matriu (consulteu els criteris de selecció de l'anàlisi de material i gruix).
- Mida cada osca a l'embolcall de la característica formada més el marge d'espai lliure adequat per al vostre aliatge (5-30% depenent del retorn elàstic i la suavitat del material).
- Comproveu que la col·locació de l'osca de derivació mantingui la distància mínima dels forats pilot (entre 1,5 i 2 vegades el gruix del material) i que no creï espais sense suport per sota de la placa separadora.
- Avalueu la secció transversal de la portadora resultant-a cada estació. Confirmeu que el material restant supera el doble de gruix del material en el punt més estret per mantenir l'estabilitat de l'alimentació.
- Avalueu la geometria del llimac de ferralla de cada osca negativa. Confirmeu que la forma del llimac permet una expulsió fiable a través de la sabata de la matriu o que s'incorpora una expulsió mecànica/asistida al buit-.
- Reviseu el disseny complet de la franja per veure si hi ha espais d'osca superposats o apilats que poden crear zones debilitades compostes al transportador.
- Executeu una simulació de progressió mental: traceu la franja a través de cada estació, comprovant que cada característica prèviament formada tingui espai lliure a cada estació aigües avall per la qual passa, no només a l'estació immediatament després de l'operació de conformació.
Aquesta seqüència detecta la majoria dels problemes progressius d'avanç de la tira de matriu abans que la matriu arribi a la premsa. Saltar el pas 10 és la supervisió més comuna. Una característica formada a l'estació 3 no només necessita l'autorització a l'estació 4. Necessita l'autorització a les estacions 5, 6, 7 i cada estació subsegüent fins que la peça se separa del portador. Els dissenyadors que comproven només la següent estació aigües avall descobreixen interferències a l'estació 8 durant la prova, la qual cosa requereix una reelaboració costosa.
Per a matrius progressius complexes que impliquin embutits profunds, múltiples etapes de conformació o materials desafiants, treballeu amb socis d'eines amb experiència ensolucions de matriu d'estampació personalitzadapot ajudar a validar aquestes decisions abans de comprometre's amb l'acer per a eines. Els projectes de disseny-pesats de matriu progressiu es beneficien de la revisió col·laborativa en l'etapa de disseny de la cinta, quan els canvis costen hores en lloc de setmanes.
Resolució de problemes comuns de Bypass Notch en producció
Fins i tot la geometria de derivació-ben dissenyada té problemes de producció. Les eines es desgasten. Les condicions de l'alimentació es desplacen. Les propietats del material varien bobina a bobina. La resolució de problemes de l'osca de derivació d'errors d'alimentació de la tira comença per reconèixer el patró de símptomes i rastrejar-lo fins a la causa principal relacionada amb l'osca-.
L'anàlisi d'Art Hedrick a The Fabricator identifica l'alimentació deficient de la cinta com un dels problemes de matriu progressius més comuns, sovint causat per problemes que interactuen directament amb el disseny de l'osca de bypass: errors d'alineació de la matriu, alçada d'alimentació incorrecta, inclinació de la bobina i temps d'alliberament del pilot inadequat. Cadascun d'aquests factors converteix qualsevol situació d'eliminació de bypass marginal en un error d'alimentació total.
La tirada de llimacs presenta un mode de fallada especialment enganyós. L'arrel de l'osca de derivació del llimac que estira provoca rastres d'adhesió al buit entre la cara del punxó i el llimac tallat. ComRevista MetalFormingexplica, quan l'aire flueix ràpidament entre dues superfícies paral·leles (la cara del punxó i el llimac), es crea una -zona de baixa pressió que manté el llimac contra el cop de puny durant la retracció. Aquest és el mateix principi aerodinàmic que fa que una corba de bola corba. Per als llimacs amb osca de derivació, el problema és especialment greu perquè aquests llimacs solen ser petits, lleugers i tenen una forma perfecta per segellar contra la cara del punxó.
Quan un llimac estirat viatja cap amunt amb el punxó i després torna a caure sobre la cinta o la superfície de la matriu, fa que la següent carrera d'alimentació s'enganxi, crea defectes superficials a la peça de treball o falques entre els components de la matriu. L'acció correctiva depèn de la mida dels llimacs: els llimacs més grans responen a les característiques de ruptura del buit-a la cara del punxó (solcs o forats), mentre que els llimacs més petits sovint requereixen agulles d'expulsió mecànica o explosions d'aire cronometrades.
La següent matriu de resolució de problemes mapeja els símptomes de producció d'osca de bypass més comuns amb les seves causes arrel probables i accions correctives:
| Símptoma | Causa arrel probable | Acció Correctiva |
|---|---|---|
| Elimina els errors d'alimentació de manera intermitent en una estació | L'espai lliure de l'osca de derivació és marginal per a la característica formada en aquesta estació; El retorn elàstic del material supera la concessió de disseny | Amplieu l'espai lliure entre un 10 i un 15%; verifiqueu el retorn elàstic amb la mesura real de la peça, no amb la geometria nominal |
| Traieu les sivelles o els girs durant l'alimentació | El portador es va debilitar excessivament per l'eliminació de l'osca de bypass; les zones d'osca superposades creen una secció feble composta | Augmenteu l'amplada del portador en seccions transversals-debilitats; considerar canviar al bypass positiu a les estacions crítiques; afegir un suport d'elevador intermedi |
| Els forats pilot s'allargan progressivament durant la producció | L'osca de derivació massa a prop del forat pilot; material de suport insuficient entre la vora de l'osca i el perímetre del forat pilot | Canvia l'osca o el pilot per augmentar la distància de separació fins a un gruix mínim de material 2x; reforçar la web entre les característiques |
| Les dimensions de les peces surten de la tolerància a les estacions aigües avall | Error de registre de la tira causat per la cinta penjada a les vores de l'osca de bypass durant l'alimentació; la rebaba de la vora de l'osca s'enganxa als components de la matriu | Desbarbar o vores d'osca de radi; comproveu que l'alçada de l'elevador sigui adequada perquè la franja esborri els límits de l'osca durant l'avanç |
| Llimacs retinguts a la cavitat de la matriu; embussos periòdics | La geometria de l'osca de bypass produeix llimacs petits o rectangulars que resisteixen l'ejecció per gravetat; les parets de la cavitat de la matriu no tenen angle d'esborrany | Redisseny del perfil d'osca amb cònic per alliberar llimacs; afegir 0,5-1 grau d'esborrany a les parets de la cavitat; instal·leu l'èmbol de molla o l'expulsió assistida per aire |
| Slug va tirar enrere amb un cop de puny en retracció | Adhesió al buit entre la cara del punxó i el llimac; L'osca de bypass és plana i segella contra la superfície del punxó | Afegiu-buits per trencar solcs o clotets a la cara; instal·lar pins d'expulsió mecànics; Apliqueu una explosió d'aire cronometrada al centre mort inferior |
| La tira es penja durant la carrera de retorn després de la formació | La placa separadora desvia la tira cap a l'obertura de l'osca de bypass sense suport; la tira s'enganxa a la vora de l'osca durant el viatge ascendent | Afegiu suport de còpia de seguretat a sota del separador on l'osca crea un espai no compatible; verificar la distribució de la pressió del stripper; vores d'entrada de l'osca del xamfrà |
| Les vores de l'osca de derivació es deformen durant la producció (aliatges de coure/tou) | Les forces d'alimentació es concentren a les cantonades internes afilades; el material tou cede sota esforços repetits | Radi de totes les cantonades internes de l'osca fins a un gruix del material mínim 1,5x; L'espai de l'osca de gran mida en un 20-30% per tenir en compte el tancament del perfil |
En aquests modes de fallada sorgeix un patró: la majoria dels problemes de producció d'osca de derivació es remunten a un marge insuficient en el disseny original. Una osca de la mida del mínim teòric funciona durant la prova a velocitat lenta-, però falla a la velocitat de producció. La dinàmica d'alimentació, la variació del material i el desgast de l'eina consumeixen el pressupost de neteja. La incorporació d'entre un 10 i un 20 per cent d'espai lliure addicional en l'etapa de disseny és una assegurança barata contra el cicle de resolució de problemes que segueix quan els marges són massa ajustats.
L'altre tema recurrent són els efectes d'interacció. Un problema d'osca de bypass rarament existeix de manera aïllada. Una osca marginal combinada amb un elevador lleugerament desgastat i una bobina amb un gruix de 0,02 mm més que el nominal crea una fallada de tres-factors que cap ajust únic soluciona. La resolució de problemes eficaç requereix examinar l'osca, els components adjacents i el material entrant simultàniament en lloc de perseguir una variable a la vegada.
Aquests marcs i eines de diagnòstic serveixen als dissenyadors de matrius i als enginyers de producció que treballen durant tot el cicle de vida de les eines progressives. Però també subratllen un principi més ampli: les decisions de bypass són inseparables del rendiment global de la matriu. Es connecten a qualsevol altra elecció de disseny que hàgiu fet, des de la col·locació pilot fins a la selecció de material i l'economia de la tira.
Aplicació dels principis de bypass Notch als vostres projectes de disseny de matrius
Les osques de derivació ocupen una petita empremta a la disposició de la cinta, però la seva influència arriba a tots els racons de la matriu. Una sola osca es connecta amb la precisió del registre del pilot, l'estabilitat de l'alimentació del portador, l'estratègia d'eliminació de l'elevador, l'economia del material i la fiabilitat de l'expulsió de ferralla. Tractar aquestes característiques de relleu com a decisions de geometria aïllada és l'error que cometen la majoria dels fabricants d'eines. Els dissenyadors que ho fan bé entenen que l'impacte de l'osca de derivació en la qualitat de les peces és acumulatiu, i sorgeix de com cada osca interactua amb cada component que passa a través de la seqüència de progressió completa.
Connexió del disseny de l'osca de bypass al rendiment de la matriu
La línia-de tot el que es tracta aquí és la integració. La integració progressiva de l'osca de derivació del disseny de matrius significa que la geometria de l'espai lliure, l'amplada del portador, la selecció del tipus d'osca i la gestió de llimacs reflecteixen una única estratègia coherent en lloc d'una col·lecció de pedaços estació-per-. Quan aquests elements s'alineen, la cinta s'alimenta sense problemes, les peces mantenen la tolerància i la matriu funciona sense intervenció. Quan entren en conflicte, solucioneu els símptomes que continuen canviant perquè la causa principal viu en una decisió de disseny feta tres estacions aigües amunt.
Resum de les millors pràctiques de disseny de l'osca: separació de la mida de l'embolcall de la funció formada més el marge de retorn elàstic específic del material-, mantenir una separació mínima dels forats pilot, preservar la resistència del portador per sobre del doble del gruix del material en cada secció-transversal, dissenyar la geometria de llima per a una expulsió fiable i verificar l'espai lliure a cada estació aigües avall per la qual passa la funció, no només a la següent.
Dominar aquests principis marca la diferència entre un dau que sobreviu a la prova i un que fa milions de cicles sense intervenció. Els principis avançats d'enginyeria de matrius d'estampació no viuen només en eines exòtiques o en programari de simulació car. Viuen en detalls com la geometria de l'osca de derivació que la majoria dels dissenyadors tracten com una idea posterior.
Recursos per a l'enginyeria avançada de matrius d'estampació
Per als enginyers d'eines que treballen en projectes de matrius progressius complexos on les osques de derivació es creuen amb la profunditat de conformació, el flux de material i la integració de components de diverses-estació, tenir accés a socis d'eines amb experiència escurça el cicle de desenvolupament.Solucions de matriu d'estampació personalitzada de YICHENproporcionar suport d'enginyeria per a projectes de disseny-pesats que incloguin estructura de matriu, configuració de punxons i elevadors, optimització de l'espai lliure i validació de la disposició de tires. Quan el disseny de la vostra franja implica el tipus de decisions multi-variables que s'han tractat al llarg d'aquest article, la revisió col·laborativa amb un equip d'eines capaç detecta problemes que sovint no es troben en el treball de disseny individual.
El propòsit de les osques de derivació del disseny de matriu d'estampació no és complexitat per si mateix. És un despatx controlat que permet que tota la resta de la matriu funcioni com s'ha previst. Aconsegueix les osques correctament i la resta del dau segueix.
Preguntes freqüents sobre les osques de derivació en el disseny de matrius d'estampació
1. Quina és la finalitat de les osques de bypass en matrius d'estampació progressiva?
Les osques de derivació serveixen com a geometria de relleu tallada a la cinta portadora que impedeix que les característiques formades anteriorment, com ara brides, dibuixos o relleus, xoquin amb les eines aigües avall durant l'avanç de la cinta. Asseguren que la cinta es mogui lliurement d'estació a estació sense embussos, distorsió ni danys a la matriu. Sense l'alleujament de derivació adequat, les característiques elevades o reduïdes interfereixen amb els punxons, les insercions i els aixecadors a mesura que avança la tira, provocant problemes d'alimentació, peces ratllades o accidents catastròfics de matriu que poden costar 100 vegades més que el material estalviat si omet l'osca.
2. Quina diferència hi ha entre una osca de bypass i una osca de pas?
Una osca de pas (també anomenada osca francesa) controla principalment la distància d'alimentació i el registre de la tira proporcionant una parada mecànica que evita la sobrealimentació. Una osca de derivació existeix únicament com a alleujament de l'espai lliure per evitar que les característiques formades entrin en contacte amb els components de la matriu aigües avall durant l'avanç. Mentre que les osques de pas solen ser talls rectangulars a la vora de la banda fetes a la primera estació, les osques de derivació es contornegen per coincidir amb el perfil de la característica formada i es col·loquen al costat d'on es produeixin interferències. Algunes botigues utilitzen aquests termes de manera intercanviable, però els seus controladors de disseny, regles de mida i modes d'error difereixen significativament.
3. Quan he d'utilitzar les osques de derivació positives en lloc de les osques de derivació negatives?
Les osques de derivació positives es prefereixen quan s'ha de preservar la força de la cinta portadora, especialment en materials prims per sota de 0,5 mm on l'eliminació del material fa que el portador sigui massa flexible per a una alimentació estable. També s'adapten a operacions d'alta-velocitat per sobre de 200 cops per minut on el risc d'oscil·lació de la cinta és alt i matrius de-progressió llarga on les forces d'alimentació acumulades exigeixen tota l'amplada del portador. La compensació és augmentar la complexitat de la matriu, ja que cada estació aigües avall necessita butxaques d'eliminació coincidents mecanitzades en components de matriu. Les osques de derivació negatives funcionen millor per a materials més gruixuts, estructures de matriu més senzilles i aplicacions on l'expulsió de llimacs és senzilla.
4. Com afecta el tipus de material a la mida de l'osca de bypass en matrius progressius?
Cada material requereix diferents marges de separació a causa de la variació de la resistència, la duresa i la ductilitat. L'acer suau només necessita un 5-10% d'espai lliure més enllà del perfil format a causa del retorn elàstic previsible. L'alumini requereix un 15-25% d'espai lliure addicional perquè el retorn elàstic funciona 5-8 graus en corbes comparables. El coure requereix un 20-30% de sobremida amb les cantonades internes radiades perquè el material tou es deforma a les vores de l'osca sota la pressió d'alimentació, fent que el perfil de l'osca es tanqui amb el temps. Els acers d'alta resistència necessiten un marge del 15-20% a causa del retorn elàstic agressiu. Les solucions de matriu d'estampació personalitzada de YICHEN a yichen-group.com poden ajudar els enginyers a validar aquestes decisions d'autorització específiques del material durant el desenvolupament del disseny de la cinta.
5. Com soluciono els problemes d'alimentació de les tires causats per problemes d'osca de bypass?
Comenceu per identificar el patró dels símptomes. Els errors d'alimentació intermitents en una estació suggereixen un espai marginal on el retorn elàstic del material supera el límit de disseny, i requereixen osques entre un 10 i un 15% més amples. L'enrotllament o la torsió de la tira indica que el portador es debilita excessivament per l'eliminació de l'osca, i cal augmentar l'amplada del portador o canviar al bypass positiu. L'allargament progressiu del forat pilot significa que l'osca està massa a prop del pilot, la qual cosa requereix la reubicació per mantenir la separació del gruix del material 2x. La retenció de llimacs que causa embussos periòdics necessita un redisseny del perfil de l'osca amb angles cònics o d'esborrany. La majoria dels problemes de producció d'osca de derivació es deuen a un marge de disseny insuficient que funciona durant la prova lenta però falla a la velocitat de producció.


