


Entendre la matriu d'estampació d'automòbils i el seu paper en la fabricació de vehicles
Imagineu una única eina que produeix milers de peces idèntiques de vehicles, dia rere dia, ambprecisió sub-milimètrica. Això és exactament el que fa una matriu d'estampació d'automòbils. És el cavall de batalla no reconegut darrere de gairebé tots els components de xapa que veieu en un cotxe modern, des de parafangs i panells de portes fins a reforços estructurals amagats sota la superfície.
Què és una matriu d'estampació d'automòbils
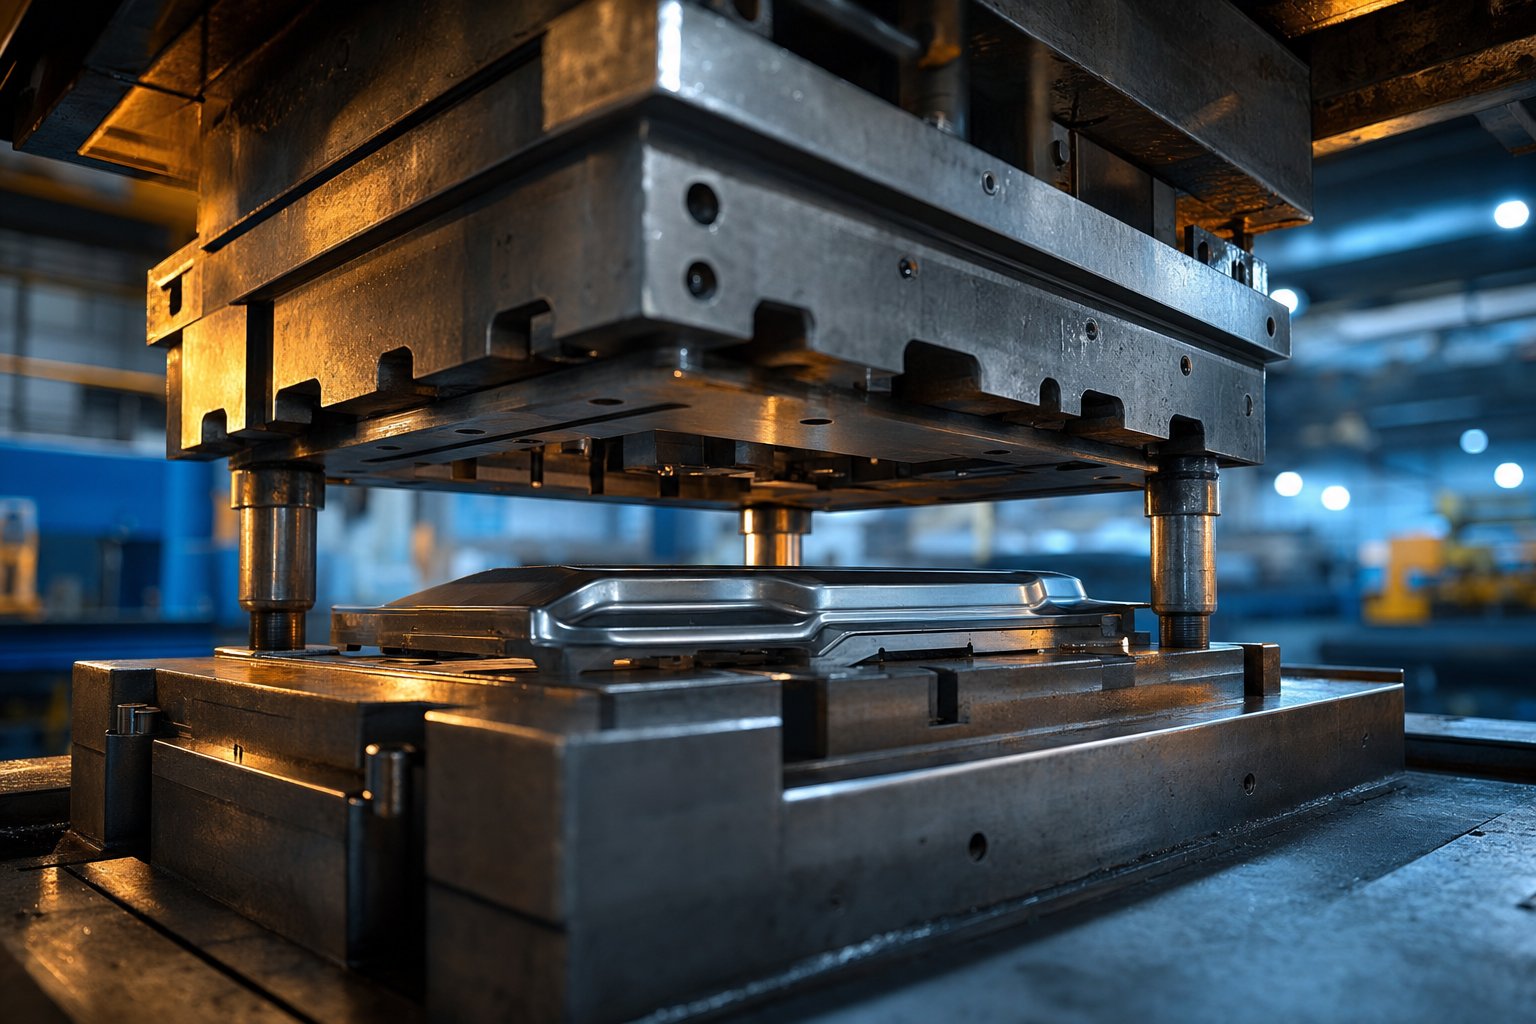
Una matriu d'estampació d'automòbil és una eina d'enginyeria-de precisió, composta per un conjunt combinat de components d'acer d'eina endurit, que talla, doblega, estira o modela xapa plana en peces de vehicles en tres-dimensionals sota un tonatge de premsa controlat.
Imagineu dues meitats d'un motlle subjectades a una premsa d'estampació. La meitat superior baixa amb una força tremenda, i la làmina de metall plana entre elles es transforma en un component complex i contornejat en una fracció de segon. Les seccions de tall i conformació solen estar fetes de material endurible especialacers per a eines, i a les zones d'alt-desgast, les insercions de carbur o els recobriments-resistents al desgast augmenten la vida productiva de l'eina.
L'estampació és una operació de-formació en fred. No s'aplica calor externa intencionadament a la matriu o al material de làmina. No obstant això, la fricció generada durant el tall i la conformació fa que les peces estampades sovint surten de l'eina calentes al tacte. Aquest procés pot circular a velocitats extraordinàries, amb alguns matrius que completen més de 1.000 cops per minut per a components més petits.
Per què importa l'estampació en la producció de vehicles
Les matrius d'estampació d'automòbils ocupen una posició crítica en la cadena de fabricació de vehicles. S'asseuen directament entre la premsa d'estampació i el cos-en un-conjunt blanc, convertint el material de bobina en brut en els components precisos que els robots de soldadura i els sistemes adhesius uneixen per formar l'estructura i la pell d'un vehicle.
Per què això importa tant? Perquè els vehicles moderns contenen centenars de peces estampades, i cadascuna d'elles ha de complir unes toleràncies dimensionals estrictes per garantir l'ajust adequat, la integritat estructural i el rendiment dels accidents. Un únic sistema de matriu progressiu pot integrar múltiples operacions de conformació en una sola carrera contínua, eliminant els errors de manipulació i reduint els temps de cicle de suports, connectors i peces estructurals petites. Les matrius de línia de transferència i tàndem més grans gestionen els panells de la carrosseria i els elements estructurals-profunds que defineixen la forma i la força d'un vehicle.
La precisió i la durabilitat d'aquestes matrius influeixen directament en l'eficiència de costos, la consistència de les peces i la velocitat de producció. Permeten als fabricants produir milions de components uniformes a l'any mantenint els costos per-peça baixos. A mesura que la pressió reguladora augmenta al voltant de l'eficiència del combustible, la seguretat en cas d'accidents i l'electrificació, les matrius d'estampació d'automòbils evolucionen ràpidament per gestionar acers avançats d'alta resistència-, aliatges d'alumini i geometries de components completament noves que exigeixen les plataformes de vehicles elèctrics.
Aquest article recorre aquest panorama complet: tipus de matriu i com combinar-los amb components específics, estratègies de selecció de material, el procés d'estampació progressiva en detall, com l'electrificació està remodelant el disseny de matrius, el flux de treball de prova i validació abans de la producció en massa, resolució de problemes del mode de fallada i què buscar en un soci de fabricació de matrius. Cada secció crea un marc pràctic per als equips d'enginyeria que naveguen per les decisions d'eines en una indústria-que canvia ràpidament.
Tipus de matrius d'estampació utilitzats en la producció d'automoció
No totes les matrius d'automòbils són intercanviables. La geometria de la peça, el volum que necessiteu i el material que esteu estampant determinen quina arquitectura té sentit. Trieu malament i us enfronteu a costos d'eines inflats, ferralla excessiva o temps de cicle que no poden seguir el ritme dels objectius de producció. Llavors, com organitzen les opcions els equips d'enginyeria?
S'han explicat les matrius de línia progressiva, de transferència i tàndem
Quatre de primàriatipus de matrius d'estampaciódominen la producció de xapa d'automoció. Cadascun té un paper diferent en la cadena de fabricació.
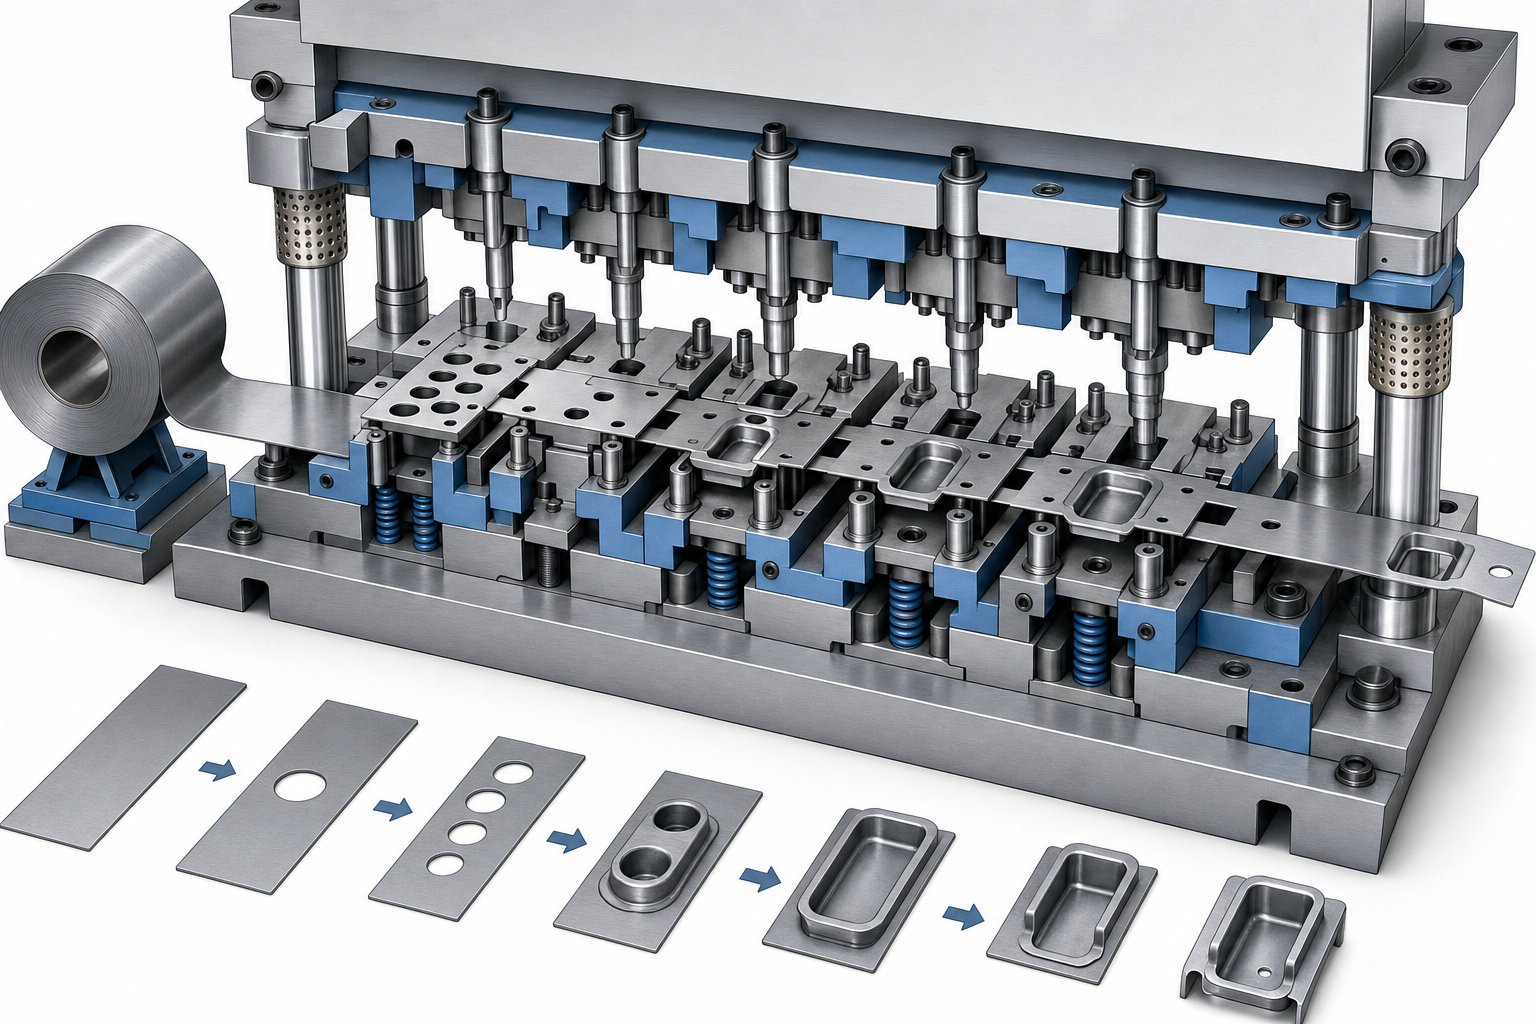
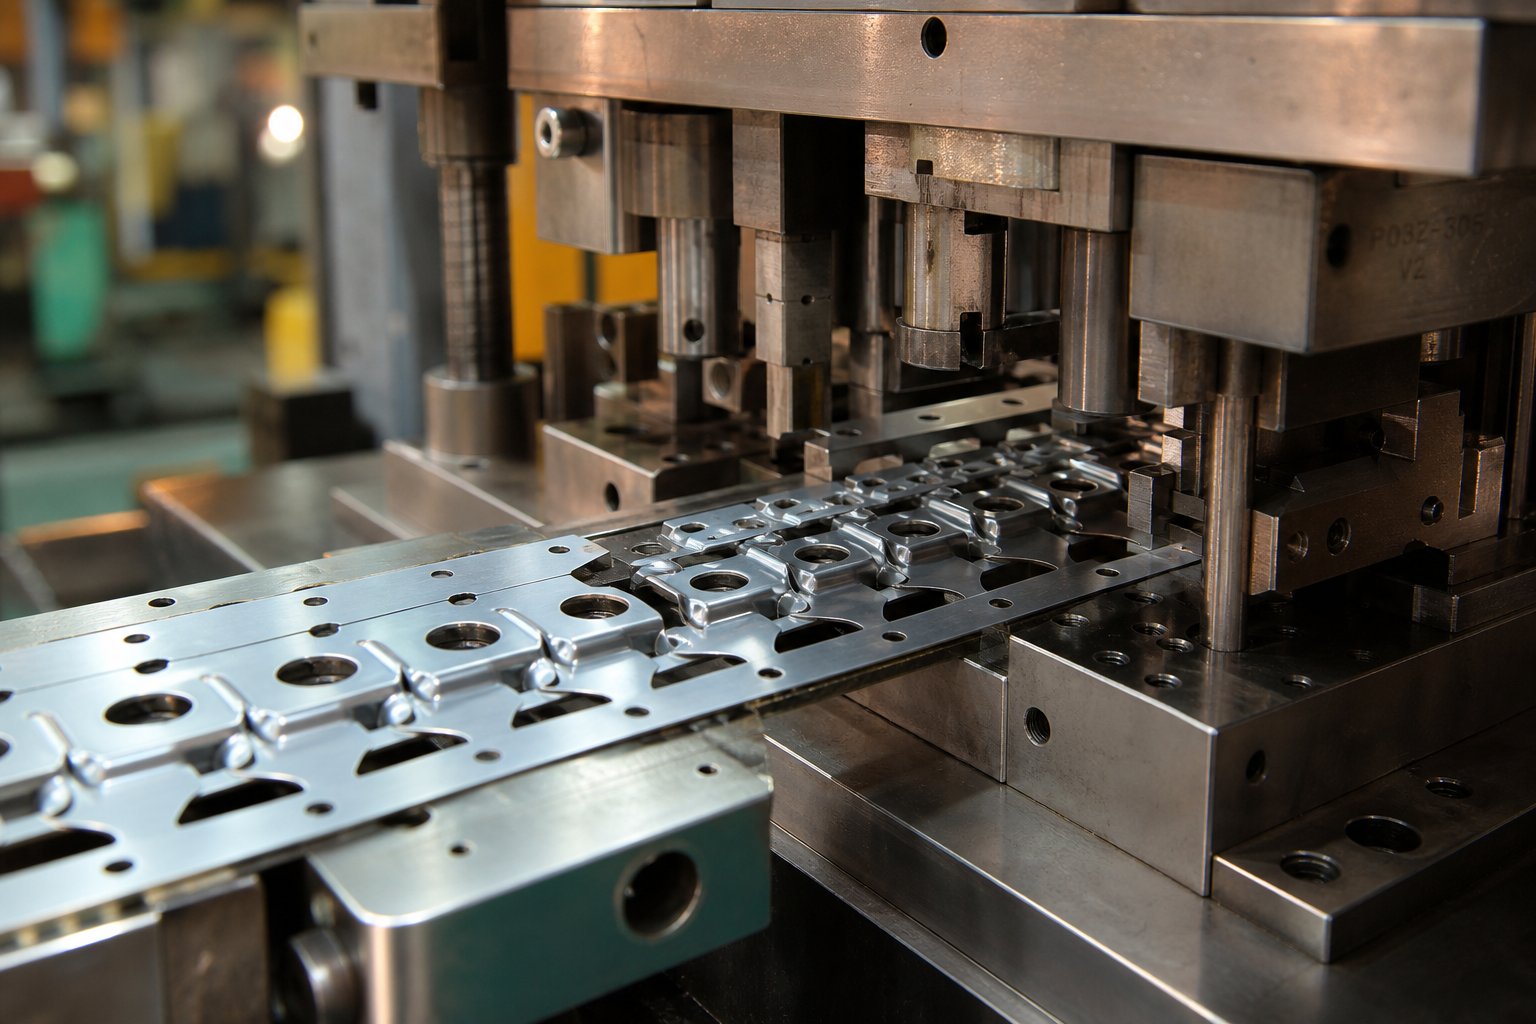
Encunys progressiusUtilitzeu una cinta metàl·lica contínua que avança a través de diverses estacions dins d'un sol conjunt de matrius. Cada estació realitza una operació, com ara perforar, doblegar, encunyar o retallar, i una peça acabada cau a l'estació de tall final. Els matrius progressius excel·lent en la producció d'alta-velocitat de components més petits, sovint ciclant de 30 a 60 o més cops per minut. Els trobareu produint suports de cinturó de seguretat, clips de muntatge, carcasses elèctriques i petits reforços estructurals.
La transferència mororganitza diverses estacions de matriu independents en una única premsa de gran-tonatge. Els blancs individuals, en lloc d'una tira connectada, es mouen entre estacions mitjançant barres d'alimentació mecànica o braços robòtics. Aquesta configuració gestiona peces estructurals mitjanes-{-grans que són massa complexes o massa grans per a eines progressives. Els productes típics inclouen traverses estructurals, components de suspensió, panells de reforç i peces-com bigues amb formes complexes.
Mor la línia tàndemportar més flexibilitat. S'organitzen diverses premses en seqüència, cadascuna conté un únic-dau d'operació. Els braços robòtics carreguen, transfereixen i descarreguen peces entre premses. Les línies tàndem són l'opció estàndard per a grans panells de carrosseria exteriors, com ara capotes, portes, panells de sostre i parafangs, on cada etapa de conformació requereix un control de procés i tonatge de premsa independent.
Encunyació compostarealitzar dues o més operacions de tall en un sol cop de premsa, habitualment tacant i perforant simultàniament. Ocupen un nínxol per a components plans de-complexitat mitjana on la concentricitat i l'alineació de les vores són crítiques. En contextos d'automoció, els veureu produir plaques de reforç i suports senzills on la velocitat i la precisió de posició són més importants que la capacitat de conformació profunda.
Coincidència del tipus de matriu amb la geometria dels components d'automoció
Escollir entre una matriu de transferència i una matriu progressiva en aplicacions d'automoció es redueix a la mida de la peça, la complexitat de la formació i els requisits de volum anuals. Un suport estampat a 500.000 unitats per any justifica un utillatge progressiu. Una carcassa estructural d'embutició profunda produïda en 150.000 unitats s'adapta a una configuració de transferència. Un panell exterior de classe A amb estàndards estrictes de qualitat de superfície pertany a una línia tàndem.
La taula següent ho descriu com una eina de suport-de decisió, que compara els quatre tipus principals de matrius d'estampació amb els paràmetres que més importen als planificadors de programes d'automoció.
| Tipus de matriu | Peces típiques d'automoció | Interval de gruix del material | Idoneïtat del volum de producció | Cost relatiu d'eines |
|---|---|---|---|---|
| Dau progressiu | Suports, clips, petits reforços, carcasses elèctriques | 0,3 mm - 3.2 mm | Alt (300.000 unitats o més/any) | Moderat |
| Dau de transferència | Travessos estructurals, peces de suspensió, grans reforços | 0,8 mm - 6.0 mm | Mitjà a alt (100 000 {1}} 000 unitats/any) | Alt |
| Dau de línia tàndem | Capotes, portes, parafangs, panells de sostre, laterals de carrosseria grans | 0,6 mm - 2.0 mm | Mitjana (50.000 - 300K unitats/any) | Baix per matriu, Alt en general (múltiples premses) |
| Troquel compost | Plaques de reforç, mènsules perforades simples, elements estructurals plans | 0,5 mm - 4.0 mm | Mitjana a alta (100.000 unitats o més/any) | De baix a moderat |
Observeu els intercanvis. Les matrius progressives ofereixen el cost per-peça més baix a grans volums, però no poden gestionar la geometria de panells grans. Les línies tàndem ofereixen la màxima flexibilitat i control de procés independent per a cada etapa, però requereixen un gran espai i una integració robòtica. Els sistemes de transferència divideixen la diferència, manejant geometries complexes a una velocitat raonable sense necessitat de múltiples màquines de premsa.
L'elecció correcta també depèn del comportament del material. Els acers avançats-d'alta resistència i els aliatges d'alumini compliquen les operacions de conformació, de vegades empenyen peces que normalment s'adaptarien a les eines progressives en configuracions de transferència on cada estació es pot ajustar de manera independent. Aquesta interacció entre el tipus de matriu i les propietats del material dóna forma a totes les decisions d'inversió en eines a l'espai de l'automoció.
Selecció i construcció del material de matriu d'estampació
El tipus de matriu determina l'arquitectura del procés, però de què està fet el dau determina quant de temps dura, el bon aspecte de les peces i quin és el vostre cost per hit. Una matriu progressiva que funciona a 40 cops per minut veurà milions d'impactes al llarg de la seva vida útil. Si l'acer per a eines no pot gestionar aquest abús, esteu buscant un desgast prematur, temps d'inactivitat no planificat i peces de ferralla que mai arriben al muntatge.
Qualitats d'acer per a eines i insercions de carbur per matrius d'automoció
Tres famílies d'acer per a eines dominen la construcció de matrius d'estampació d'automòbils, cadascuna dissenyada per a un equilibri diferent de duresa, duresa i resistència al desgast.
AISI D2és l'acer clàssic de treball en fred per a operacions de perforació i perforació. Endurit a 58-62 HRC, ofereix una excel·lent resistència al desgast abrasiu gràcies al seu alt contingut de crom i carboni. D2 destaca en estacions de tall on la retenció de vores és més important. La compensació? És relativament fràgil, el que el fa vulnerable a l'estella sota càrregues de xoc greus.
AISI A2ofereix un punt mitjà, equilibrant una resistència al desgast moderada amb una millor tenacitat que D2. És un enduriment a l'aire-que redueix la distorsió durant el tractament tèrmic i funciona bé per a operacions de conformació amb volums de producció mitjans. Sovint, els equips d'enginyeria especifiquen A2 per a estacions de retallat i brides on es necessita certa resistència a l'impacte juntament amb una vida útil decent de l'eina.
AISI S7prioritza la resistència als cops per sobre de tot. Endurit a 54-58 HRC, absorbeix càrregues sobtades sense trencar-se, el que el fa ideal per a operacions de conformació i estirat pesades on la matriu suporta una tensió mecànica important cada cicle. Les matrius de peces estructurals complexes sovint es basen en S7 en zones d'alt impacte.
Per a estacions que experimenten un desgast abrasiu extrem,insercions de carburallarga la vida útil de la matriu un 500-1000% en comparació amb els acers per a eines convencionals. Aquests components de carbur de tungstè es solden o es subjecten mecànicament al cos de la matriu en zones localitzades d'alt-desgast, com ara les vores de tall i els radis de dibuix. La seva fragilitat limita l'ús a zones de baix-impacte, però el benefici en intervals de manteniment reduïts és substancial per als programes d'automoció de gran volum.
Els acers per a eines de la metal·lúrgia en pols (PM) representen un nivell més nou. El seu procés de fabricació produeix carburs més fins i distribuïts de manera més uniforme que la metal·lúrgia convencional del lingot, proporcionant unMillora gairebé 10 vegades en la resistència a l'impactea una duresa equivalent. Quan les eines estàndard D2 van fallar després de només 5.000-7.000 cicles formant un acer ferrita-bainite de 580 MPa, el canvi a un grau PM va restablir la vida útil de l'eina a 40.000-50.000 cicles.
Els recobriments especialitzats milloren encara més el rendiment independentment del grau d'acer base:
- TiN (nitrur de titani):Recobriment d'ús general-que redueix la fricció i allarga la vida útil de l'eina entre un 30 i un 50% en moltes aplicacions
- TiCN (carbonitrur de titani):Duresa més alta que TiN, adequada per tallar i perforar graus AHSS
- CrN (nitrur de crom):Eficaç contra la corrosió quan es formen acers galvanitzats, on els recobriments PVD com TiAlN poden causar acumulació de zinc
- TiAlN (nitrur de titani d'alumini):Excel·lent per a acers avançats-d'alta resistència sense recobrir, que produeixen vores de tall més nets fins i tot després de 200,000+ peces
El mètode d'aplicació també és important. Els recobriments PVD s'uneixen a temperatures més baixes, preservant la duresa de la matriu sense risc de distorsió dimensional. Els processos de difusió tèrmica i CVD creen enllaços metal·lúrgics més forts, però requereixen temperatures al voltant dels 1000 graus C, potencialment suavitzant el substrat i requerint un reenduriment. Diversos fabricants d'automòbils mundials ara especifiquen recobriments només PVD-per aquest motiu.
Troquels de superfície de classe A vs matrius de components estructurals
No totes les matrius d'estampació exigeixen la mateixa filosofia de construcció. La distinció entre matrius de superfície de classe A i matrius de components estructurals dóna forma a cada decisió de material i acabat.
Troqueles de superfície de classe Aproduir panells exteriors de carrosseria: portes, capotes, parafangs i pells de sostre. Aquestes peces reben un acabat de capa transparent pintat, el que significa que qualsevol imperfecció superficial de la matriu es transfereix directament al panell i es fa visible per als consumidors. Els fabricants d'eines triten i polien a mà aquestes matrius fins a obtenir un acabat superficial de Ra 0,2-0,4 micròmetres o millor, utilitzant pedres i papers de poliment progressivament més fines. Fins i tot un defecte tan petit com un cabell humà que cau en un dau de classe A deixarà una marca visible al panell estampat. Els acers per a eines i els tractaments de superfície escollits aquí prioritzen la integritat de la superfície, la lubricitat i la resistència a la recollida del material sobre la resistència al desgast en brut.
Troqueles de components estructuralsprioritzeu la precisió dimensional i el control del retorn elàstic. Els reforços interiors, els pilars B-i els membres del xassís no requereixen acabats de mirall, però han de mantenir unes toleràncies estrictes de GD&T durant milions de cicles. Aquí, la selecció del material de matriu se centra en la resistència a la compressió i la vida a la fatiga, amb acers d'eines més durs i recobriments agressius acceptables perquè la qualitat de la superfície cosmètica és secundària.
Quan es seleccionen materials de matriu per a qualsevol programa d'automoció, els enginyers pesen diversos factors d'interacció:
- Volum de producció:Les tirades curtes de menys de 100.000 peces poden utilitzar A2; volums superiors a 1.000.000 justifiquen inserts de carbur o acers PM
- Estampació de xapa:Els graus AHSS amb resistències a la tracció superiors a 980 MPa s'apropen a la duresa de l'eina en si, demanant substrats més durs i recobriments obligatoris
- Dibuixa la profunditat i la gravetat de la formació:Els embotits profunds augmenten la pressió de contacte i la calor, accelerant el desgast i el risc de irritació
- Requisits d'acabat superficial:Els panells de classe A necessiten superfícies de matriu molt polides amb recobriments de baixa -fricció; les peces estructurals toleren acabats més utilitaris
L'AHSS i els aliatges d'alumini mereixen una atenció especial en la selecció del material de matriu d'estampació. Els acers de fase dual i martensítics poden assolir valors de duresa de quatre a cinc vegades superiors a l'acer suau, i alguns graus martensítics superen els 57 HRC. En aquest nivell, la duresa de la xapa s'acosta a la pròpia matriu. D2 estàndard sense recobrir és insuficient; Els substrats recoberts de PVD-o nitrurats d'ions-es fan necessaris per mantenir una vida útil acceptable de l'eina.
L'alumini presenta un repte diferent. En lloc d'un desgast abrasiu, l'alumini tendeix al desgast de l'adhesiu i la irritació, micro-soldant-se a la superfície de la matriu sota fricció i calor. Les superfícies molt polides amb recobriments de baixa-fricció combaten aquesta tendència. La combinació correcta de l'enduriment del substrat i el tractament de la superfície pot significar la diferència entre una matriu que dura 50.000 peces i una que produeix més d'1,2 milions.
L'elecció del material és només el punt de partida. El rendiment de la matriu a la pràctica depèn igualment del que succeeix durant la prova i la validació, on les prediccions de simulació es troben amb la realitat física i els ajustos iteratius porten l'eina a la preparació de la producció.
El procés progressiu d'estampació de matrius per a components d'automoció
Saber de què està fet un dau només explica la meitat de la història. La veritable màgia de l'estampació progressiva de components d'automoció de gran-volum rau en com el procés coreografia desenes d'operacions en un sol flux continu. Amb les premses que ciclen entre 25 i 200 cops per minut o més, una matriu progressiva produeix una peça acabada amb cada cop un cop la cinta està completament carregada. Aquesta velocitat i repetibilitat el converteixen en el mètode de fabricació dominant per a peces d'automòbils petites-a-mitjanes produïdes per milions.
Com funciona el procés d'estampació de matrius progressius estació per estació
Imagineu una bobina de xapa que es desenrotlla en una premsa d'estampació. La tira avança amb un increment precís, anomenat pas de matriu, i cada estació per la qual passa realitza exactament una operació. Quan la cinta arriba a l'estació final, una part totalment formada se separa i cau a un contenidor de recollida. Aquí teniu el procés progressiu d'estampació de matrius dividit en les seves etapes seqüencials:
- Alimentació i redreçament de la bobina:La bobina metàl·lica s'alimenta a través d'un allisador per eliminar la curvatura residual, i després a un alimentador servo que avança la tira a la distància exacta de pas amb cada cop de premsa.
- Perforació del forat pilot:La primera estació perfora forats pilot a la cinta de suport. Aquests petits forats serveixen com a punts de registre de precisió per a cada estació posterior.
- Enganxament del pin pilot:A mesura que la cinta avança, els pins pilot endurits de cada estació aigües avall entren als forats pilot, corregint qualsevol inexactitud d'alimentació menor i bloquejant la cinta en posició abans que es tanqui la premsa.
- Piercing i blanking:Les estacions de tall perforan forats interiors, ranures i contorns parcials en blanc necessaris per a la geometria final de la peça.
- Formació i dibuix:Les estacions de doblegar, dibuixar i encunyar donen forma a l'espai en blanc pla en un component tridimensional. Cada pas de formació és incremental, distribuint la tensió en diverses estacions en lloc de forçar el material en un sol cop.
- Encunyació i relleu:Les estacions apliquen alta pressió localitzada per aconseguir toleràncies estrictes en característiques crítiques com ara superfícies de rodament o pestanyes de localització.
- Tall i tall finals:L'última estació separa la part acabada de la cinta portadora. La ferralla d'esquelet restant surt de la matriu per ser reciclada.
Cada estació es sincronitza mecànicament amb la carrera de premsa, de manera que tota la seqüència passa simultàniament a través de la cinta carregada. Una part surt mentre que les sis o set següents són a mig procés-a les estacions aigües amunt.
Optimització de la disposició de tires per a peces d'automòbil
El disseny progressiu de la disposició de la tira de matriu és on comença el control de costos. El disseny és essencialment el plànol que dicta com s'orienta, s'espaia i es connecta la peça a la cinta metàl·lica. Uns objectius de disseny-ben optimitzatsmés del 75% d'utilització del material, és a dir, menys d'una quarta part de la bobina es converteix en ferralla. Quan esteu estampant milions de suports o reforços a l'any, fins i tot una millora del 2-3% en la utilització es tradueix en un estalvi important de matèries primeres.
Existeixen diverses estratègies de disseny per maximitzar l'eficiència:
- Fila única, una passada:Parts en línia recta al llarg de la franja. Disseny de matriu senzill però sovint un rendiment de material inferior.
- Passat angular (nidificació):Les peces s'inclinen en un angle de manera que s'entrellacen com peces de trencaclosques, recuperant material que, d'altra manera, seria un esquelet.
- Dissenys de diverses-files:Dues o més peces produïdes una al costat de l'altra a partir d'una bobina més ampla, augmentant el rendiment per cursa.
El crític per a qualsevol disseny és eltira portadora, el marc de l'esquelet que manté les peces juntes mentre avancen a través de la matriu. El disseny del portador ha d'equilibrar dues exigències en competència: prou rigidesa per empènyer la cinta de manera fiable a través de totes les estacions sense que es deformi, i prou flexibilitat per adaptar-se al moviment vertical quan les estacions de formació treuen material cap avall. Els enginyers utilitzen suports sòlids per a peces planes amb corbes simples i suports de tela estirades amb talls estratègics de relleu per a peces que requereixen embussos profunds o conformació vertical complexa.
El pont, una secció prima de material entre peces adjacents i entre peces i la vora de la cinta, manté la integritat estructural. Una regla d'enginyeria comuna estableix el gruix mínim del pont entre 1,25 i 1,5 vegades el gruix del material, mantenint el suport estable sense malgastar l'excés de material.
La ubicació del pin pilot dins del portador és igualment crítica. Les agulles han d'enganxar forats nets i rodons perforats a les primeres estacions, i aquests forats s'han de col·locar en seccions estables del portador que no es deformen durant la formació aigües avall. La desalineació aquí passa en cascada a totes les estacions posteriors, produint-les-parts de tolerància.
El programari de simulació ha transformat la manera en què els enginyers s'apropen tant al disseny de les bandes com a la validació del procés. Les plataformes CAE modernes permeten als dissenyadors modelar virtualment tota la seqüència d'estampació, traç a traç, predint el flux de material, l'aprimament i els possibles defectes com les fractures o les arrugues abans de tallar qualsevol acer.Prova virtualL'ús de diagrames de límit de conformació i gràfics de gruix identifica les àrees problemàtiques de manera precoç, permetent modificacions a la geometria de la peça, la col·locació de talons de dibuix o la seqüència de l'estació sense una costosa iteració física. Aquest enfocament de predicció-i-optimització pot eliminar el 80-90% del temps de prova tradicional, perquè el fabricant de matrius ja sap que l'eina produirà una bona peça quan arribi per primera vegada a la premsa.
També es simula l'estirament de la tela portadora. Els enginyers modelen com es deforma la banda durant les estacions de conformació, comprovant que els forats pilot es mantenen estables i que el portador manté la força suficient per avançar la cinta durant tota la longitud de l'eina. Sense aquest pas, un transportista que funcioni per a dues o tres peces de prova podria fallar catastròficament durant les execucions de producció sostingudes.
Per als programes d'automoció que produeixen milions de peces idèntiques, el procés d'estampació progressiva de matriu ofereix una combinació inigualable de velocitat, consistència i rendibilitat. Però l'eina en si només està preparada per a la producció-després de sobreviure a una seqüència de prova i validació rigorosa, on les prediccions virtuals es troben amb la xapa física i comença el procés iteratiu de marcar toleràncies.
Com l'electrificació i la lleugeresa estan canviant les matrius d'estampació per a vehicles elèctrics
Cada matriu progressiu, sistema de transferència i línia en tàndem comentats fins ara es van desenvolupar en una època dominada pels panells de carrosseria d'acer suau i arquitectures de combustió interna. Aquella era s'està acabant. Les plataformes de vehicles elèctrics exigeixen components de xapa, materials diferents i, com a resultat, diferents enginyeries de matrius. Només el paquet de bateries, que normalment representa entre el 20 i el 25% del pes total d'un vehicle elèctric, introdueix components estampats sense precedents en el disseny de vehicles convencionals. Per als enginyers de matrius, aquest canvi no és incremental. Reescriu les regles sobre el tonatge, l'estratègia de recobriment i la compensació de retorn elàstic.
Requisits de la carcassa de la bateria de l'EV i la matriu estructural
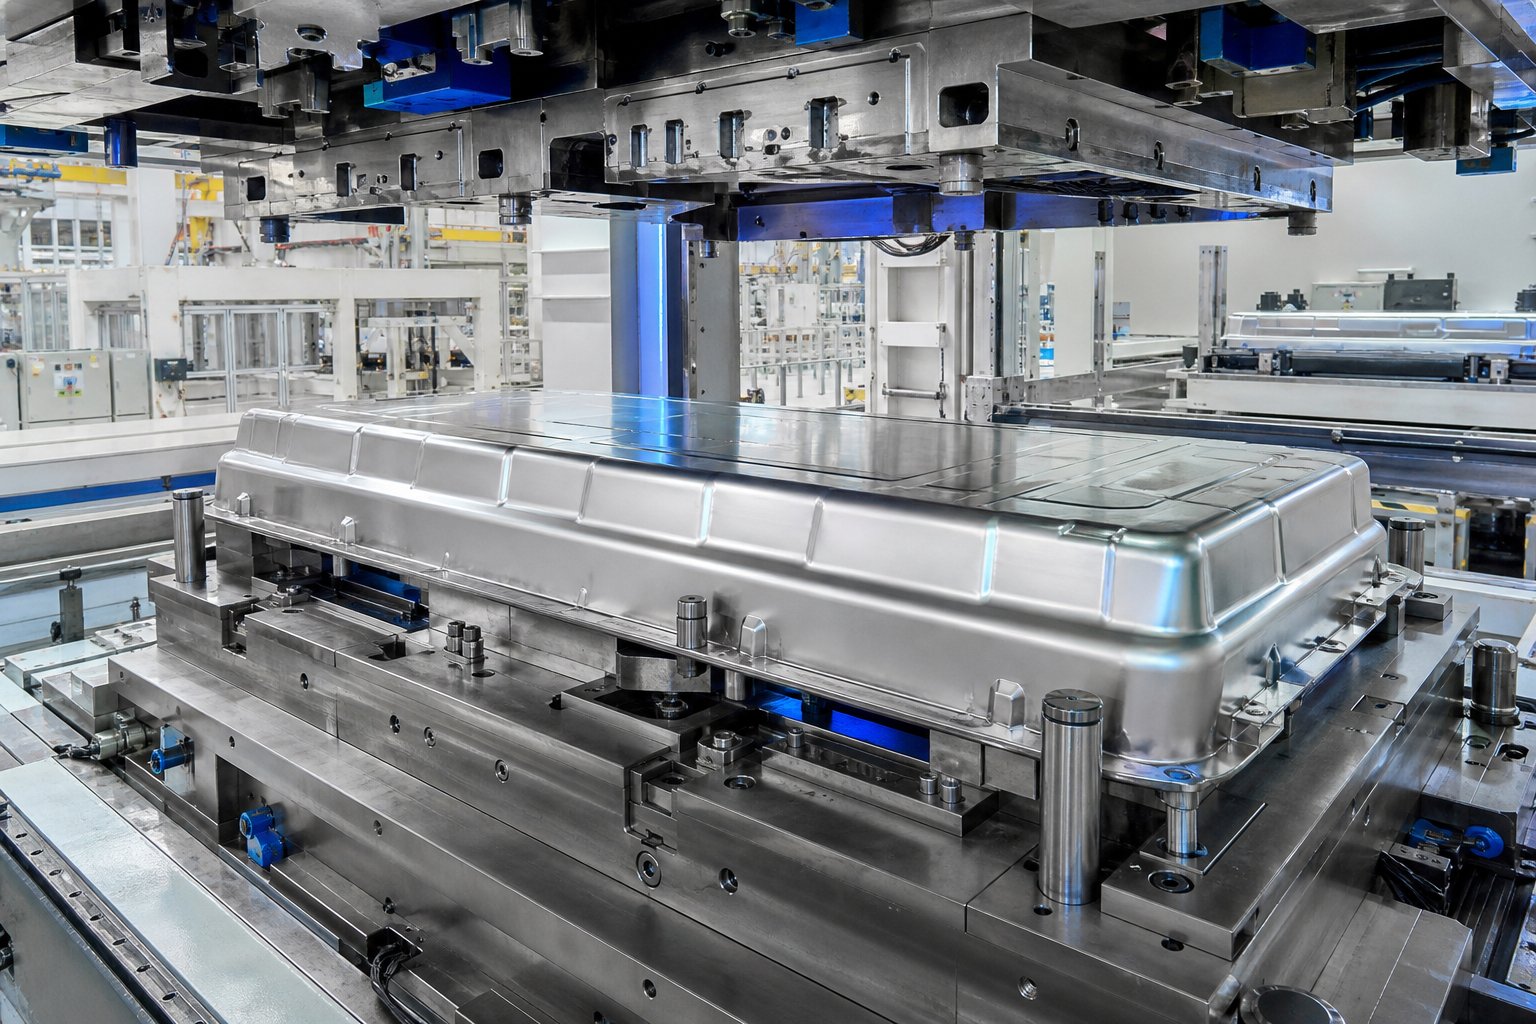
Imagineu la part inferior d'un vehicle elèctric. Quan un cotxe tradicional té un túnel de transmissió i una ruta d'escapament, un vehicle elèctric porta una carcassa de bateria plana d'estil monopatí-que abasta gairebé tota la distància entre eixos. L'estampació d'aquest tancament amb xapa metàl·lica crea alguns dels panells més grans i profunds de la producció d'automòbils.
Les safates de bateries requereixen matrius de gran-format capaços de formar panells que poden superar els 2 metres de longitud. La profunditat d'extracció és severa perquè el recinte ha d'allotjar mòduls de bateries mantenint la rigidesa estructural per a la protecció contra accidents. La selecció de material augmenta el repte. Els aliatges d'alumini (sèries 5000 i 6000) són populars pel seu estalvi de pes, però la seva tendència a la fricció i el retorn fa que el disseny de la matriu sigui significativament més complex que els components equivalents d'acer suau.
Les solucions basades en-acer també estan evolucionant ràpidament. Cleveland-Cliffs i AutoForm van demostrar una-safata de bateria estampada d'una sola peça utilitzant un blanc-soldat a mida (TWB) que combina acer avançat-d'alta resistència per a la protecció contra impactes del sòl amb acer de menor-resistència i formable a les zones que requereixen una deformació severa. El seu disseny inicial va col·locar AHSS (grau M1500 o M1700) al fons pla i acer suau a les cantonades i les parets laterals, creant una configuració en forma de hashtag-que minimitzava el moviment-de la línia de soldadura durant l'estampació.Simulació i assaigs físics confirmatsla safata resultant va complir els requisits de planitud de la brida de no més de més o menys 1,5 mm de variació, sense esquerdes ni arrugues, tot format en un sol cop de premsa.
Aquest enfocament elimina la necessitat d'una protecció addicional per sota de la-bateria i redueix el nombre de peces en comparació amb els conjunts d'extrusió d'alumini de diverses-peces. Però la matriu en si ha de gestionar els comportaments de conformació molt diferents de dos graus d'acer dins d'una eina. Les perles d'estirament necessiten un ajustament localitzat, les zones de pressió del suport en blanc esdevenen específiques del material-i la compensació del retorn elàstic ha de tenir en compte la recuperació diferencial entre l'AHSS i les seccions d'acer suau.
Més enllà de la safata de la bateria, els components estructurals específics de l'EV-inclouen suports de motor, reforços de subestructura davantera i posterior dissenyats al voltant d'unitats d'accionament elèctrics i estructures de xoc dissenyades per protegir els sistemes d'alta tensió-. Cadascun d'ells introdueix geometries que mai s'han trobat en l'era ICE-convencional, amb restriccions d'embalatge motivades per la col·locació dels mòduls de la bateria en comptes de l'encaminament del motor i la cadena de transmissió.
Disseny de matrius per a acer i alumini d'alta-resistenza avançada
Les estratègies de cos de materials mixtes-ara són estàndard als programes de vehicles elèctrics. Una única plataforma de vehicle pot utilitzar acer endurit de premsa-de gran resistència--per a la gàbia de seguretat, acers de fase dual o TRIP per a reforços estructurals i alumini per a tancaments i carcasses de bateries. Cada material imposa exigències diferents a les matrius d'estampació de xapa que el formen.
Sona complex? Ho és. Els graus AHSS amb forces de tracció superiors a 980 MPa poden assolir valors de duresade quatre a cinc vegades superior a l'acer suau, amb alguns graus martensítics que superen els 57 HRC. En aquest nivell, la xapa s'acosta a la duresa de la pròpia matriu. Les estratègies estàndard d'eines col·lapsen en aquestes condicions. L'acer per eines D2 que va durar 50.000 cicles en acer suau pot fallar catastròficament després de 5.000 a 7.000 cicles amb un grau de ferrita-bainite de 580 MPa, i molt menys un acer de fase dual de 1180 MPa.
Els materials de -més resistència també exigeixen un tonatge de premsa més gran, de vegades de dues a quatre vegades el que requereix l'acer suau per a una geometria de peça equivalent. Aquesta força augmentada passa en cascada a través de tot el sistema de matriu: sabates de matriu més pesades, guies més rígides, reforços de premsa reforçats i dissenys modificats de perles de dibuix que controlen el flux de material sense trencar la làmina. El gruix reduït que permet l'AHSS augmenta paradoxalment la tendència a les arrugues, i requereixen forces de suport més grans que acceleren encara més el desgast dels radis de dibuix i de les superfícies de lligant.
El disseny de matriu d'estampació d'alumini presenta un mode de fallada completament diferent. En lloc del desgast abrasiu de les superfícies de làmines dures, l'alumini s'adhereix a les eines mitjançant micro-soldadura en punts de contacte-escalfats de fricció. Aquest mecanisme de corrosió s'acumula progressivament, amb partícules d'alumini transferides marcant els panells posteriors i degradant la qualitat de la superfície. Les superfícies de la matriu s'han de polir fins a valors de rugositat extremadament baixos (per sota de Ra 0,2 micròmetres) i protegides amb recobriments de baixa -fricció optimitzats per al comportament adhesiu de l'alumini.
La taula següent compara com aquests canvis de material es tradueixen en diferències d'enginyeria de matrius de formigó:
| Paràmetre | Acer dolç tradicional | AHSS (DP/TRIP 780-1180 MPa) | Alumini (sèrie 5000/6000) |
|---|---|---|---|
| Multiplicador de tonatge (en comparació amb la línia de base d'acer suau) | 1x | 2x - 4x | 0.6x - 0.8x |
| Mecanisme de desgast primari | Desgast abrasiu | Desgast abrasiu + adhesiu, estellat | Desgast de l'adhesiu / irritació |
| Requisit de recobriment de matriu | Opcional (cromat comú) | Obligatori (PVD TiAlN o nitruració iònica) | Obligatori (PVD de baixa-fricció, DLC o CrN polit) |
| Acer per a eines recomanat | D2, insercions de ferro colat | Acers per a eines PM, insercions de carbur en zones d'alt{0}}desgast | Polit D2 o A2 amb recobriments especialitzats |
| Estratègia de compensació Springback | Sobreflexió mínima (1-3 graus) | Sobreflexió agressiva (5-10+ graus), conformació de diversos passos, simulació-compensació | Sobreflexió moderada, característiques d'alleujament de l'estrès, consideració d'enduriment de l'edat- |
| Dibuixa disseny de comptes | Perles rodones estàndard | Geometria modificada, major força de contenció, risc d'esquerdes de vora | Perles poc profundes, superfícies polides, zones de lubricació controlada |
| Sensibilitat de l'acabat superficial | Moderat | Baix (parts estructurals dominants) | Molt alta (prevenció de la irritació + panells de classe A) |
Observeu la divergència en l'estratègia. L'AHSS exigeix una resistència a la força bruta-del substrat de la matriu, amb els recobriments que serveixen principalment com a barreres de desgast contra un material de làmina que és gairebé tan dur com l'eina. L'alumini requereix finesa, amb superfícies mirall-polites i recobriments que minimitzen la fricció-que impedeixen que la làmina més suau s'uneixi a la cara de la matriu. Un sol cos de vehicle elèctric-en-programa blanc pot requerir ambdues estratègies desplegades en diferents conjunts de matrius, de vegades dins de diferents estacions del mateix dau de transferència.
La simulació té un paper desmesurat tant en el disseny de matrius d'estampació d'alumini com en l'enginyeria de matrius AHSS. El sever retrocés observat a les safates de bateries d'acer-d'alta resistència, on els dissenys inicials de TWB produïen una torsió que infringia el requisit de planitud d'1,5 mm per a brides hermtiques-de fuites, es va identificar i resoldre mitjançant una simulació AutoForm iterativa abans que el prototip físic confirmés la solució. La prova virtual ja no és opcional per a aquests materials. És l'única manera econòmicament viable de convergir cap a un disseny de matriu que funcioni quan la iteració física en una eina d'embotició profunda de 2-metres-de llarg costa setmanes i centenars de milers de dòlars per bucle.
Aquests reptes de material i geometria no acaben en el disseny de matrius. Es porten directament a la prova, on les prediccions de simulació compleixen el comportament real de la xapa i el procés iteratiu de validació de la precisió dimensional, la qualitat de la superfície i el rendiment estructural determina si una matriu està realment preparada per a la producció-.
Prova i validació de matrius abans de la producció en massa
Una eina d'estampació i una matriu poden semblar impecables a la botiga i encara produir panells plens de fractures, arrugues o desviacions dimensionals que cap planta de muntatge acceptarà. La bretxa entre una matriu acabada de mecanitzar i una eina-aprovada per a la producció es salva mitjançant la prova, una seqüència de validació rigorosa i iterativa que normalment consumeix el 30% del cost total de l'eina i aproximadament el 40% de la línia de temps total d'enginyeria. Salteu o apresseu aquesta fase i els problemes de qualitat migren aigües avall al cos-en el-conjunt blanc, on es tornen exponencialment més cars de solucionar.
Aleshores, què passa realment entre el moment en què una matriu surt del centre de mecanitzat i el dia en què funciona a tota velocitat de producció? El procés de prova de matriu d'estampació segueix una seqüència estructurada de comprovacions físiques, bucles de mesura i correccions iteratives, totes regides per estàndards d'acceptació específics de l'OEM-.
Etapes de prova de la matriu des de la detecció fins a l'aprovació de l'OEM
Cada matriu d'estampació d'automòbil passa per les mateixes fases fonamentals de validació, tot i que la profunditat i el rigor de cada etapa s'escala amb la criticitat de la part. Un dau de panell exterior de classe A passarà mesos a prova. Un simple encuny de suport podria esborrar en dies. Aquí teniu el flux de treball seqüencial:
- Punt de mort:Les superfícies de la matriu es comprova per a una distribució adequada del contacte abans d'estampar les peces. Es col·loca un blanc net entre les meitats superior i inferior de la matriu, pintat amb colorant blau. La premsa es tanca i el patró de transferència del colorant revela on es produeix el contacte i on queden espais. Els fabricants d'eines triten a mà-punts alts, eliminant-ne tan poc com0,05 mm alhorai, a continuació, -comproveu. Aquest cicle es repeteix fins que s'aconsegueix un mínim del 80% d'àrea de contacte a través de les zones taques. Per a un conjunt de matrius complet de quatre operacions, la detecció sola pot requerir de quatre a cinc mesos de treball manual meticulós.
- Prova inicial a la premsa d'intenció de producció-:La matriu s'instal·la en una premsa que coincideix o reprodueix de prop el tonatge, la velocitat i les característiques de coixí de la línia de premsa de producció. Els primers panells s'estampan a velocitat reduïda i els enginyers inspeccionen visualment si hi ha defectes greus: esquerdes, arrugues greus o problemes de flux de material.
- Mesurament del panell i verificació GD&T:Els panells estampats es col·loquen en un dispositiu de comprovació i es mesuren en funció de les indicacions de dimensionament geomètric i tolerància (GD&T) definides pel OEM. Les dades crítiques, les posicions dels forats, els angles de la brida i les toleràncies del perfil es verifiquen mitjançant màquines de mesura de coordenades (CMM) o braços de mesura portàtils.
- Exploració de-llum blava o-llum blanca:L'escaneig 3D de superfície completa-capta milions de punts de dades al panell estampat, generant un bessó digital que es superposa a la geometria nominal CAD. Els mapes de desviació de color revelen a l'instant les àrees que superen la tolerància, mostrant als enginyers exactament on cal corregir la matriu.
- Iteracions de canvi d'enginyeria:A partir de les dades de mesura, els enginyers de matrius modifiquen les superfícies de les eines, ajusten les perles d'estirament, afegeixen o eliminen material dels radis de formació o tornen a tallar els acers-a màquina. Cada modificació desencadena un altre bucle de prova: estampar panells, mesurar, comparar amb la tolerància, ajustar de nou.
- Aprovació del panell OEM i descompte-de matriu:L'equip de qualitat del client inspecciona els panells de mostra finals contra els estàndards d'aparença, les especificacions dimensionals i els controls de muntatge funcional. En el cas dels panells exteriors, les inspeccions visuals amb il·luminació controlada (-oli o comprovació de ressaltats) revelen imperfeccions superficials invisibles per als equips de mesura. Només després que es compleixin tots els criteris, l'OEM emet l'acceptació formal de la matriu.
El nombre de bucles d'iteració varia. Les peces estructurals simples poden requerir dues o tres rondes. Els panells complexos de Classe A amb uns requisits de superfície i de recuperació estrictes poden passar deu o més rondes de correcció abans de comprar-los-.
Flux de treball de simulació-a-validació física
La prova virtual amb programari de simulació de conformació ha canviat fonamentalment la manera com els enginyers aborden la validació i l'aprovació de matrius en programes d'automoció. Abans de tallar qualsevol acer, l'anàlisi d'elements finits prediu el flux de material, les distribucions d'aprimament, les zones de risc d'arrugues i la magnitud del retorn elàstic a tota la seqüència de conformació. Aquestes prediccions guien la compensació inicial de la superfície de la matriu, la col·locació de les perles de dibuix i la configuració de la pressió del suport en blanc.
Però la simulació no elimina la prova física. El comprimeix.Proves virtuals de matriusidentificar i resoldre la majoria dels problemes de conformació digitalment, de manera que la matriu física arriba a la premsa ja a prop de la qualitat de producció. En lloc de descobrir una divisió en el primer cop i passar setmanes resolent problemes, els enginyers ja saben on s'aprima el material i han pre-compensat en conseqüència. Aleshores, la prova física serveix com a confirmació més que com a exploració.
Quan apareixen discrepàncies entre les prediccions de la simulació i els resultats físics, els enginyers investiguen les causes fonamentals: la variació de la propietat del material entre l'entrada de la simulació i la bobina real, la deflexió de la pressió sota càrrega que la simulació no va capturar o les condicions de fricció que difereixen del coeficient modelat. Cada discrepància retroalimenta el model de simulació, millorant la precisió per al següent programa.
La relació funciona en els dos sentits. Les dades de la prova física, especialment els resultats de l'exploració de-llum blava superposades a les prediccions de la simulació, validen la precisió de la simulació de conformació. Els OEM requereixen cada cop més aquesta correlació com a part dels seus estàndards d'automoció de validació i aprovació de matrius. Si la vostra simulació va predir un retorn elàstic més o menys de 0,5 mm i el panell físic mostra més o menys 2,0 mm, el fabricant d'eines ha de demostrar que entén la causa principal abans que l'OEM accepti el camí de correcció.
Els problemes habituals descoberts durant la prova es divideixen en categories previsibles:
- Divisió:El material s'aprima més enllà del límit de conformació, normalment en radis ajustats o on la profunditat d'estirament supera la ductilitat del material. Les accions correctives inclouen augmentar els radis, afegir boles de dibuix per redirigir el flux de material o modificar la forma en blanc.
- Arrugues:Força de contenció insuficient a la zona de lligant o compressió excessiva del material. Les solucions van des d'augmentar la pressió del suport en blanc fins a afegir comptes de bloqueig o modificar la geometria de l'enquadernador.
- Desviació de retorn elàstic:La recuperació elàstica després de l'obertura de la premsa deixa el panell fora de tolerància. La correcció implica re-mecanitzar les superfícies de la matriu per sobre-compensar, de vegades requereixen diverses iteracions, ja que cada canvi canvia el patró de retorn elàstic a altres llocs del panell.
- Defectes superficials:Imperfeccions visibles només amb una il·luminació controlada, incloses les marques d'enfonsament sobre les costelles de reforç, les marques d'encuny de taques incompletes o les marques de lliscament del flux de material inadequat. La resolució d'aquests en matrius de classe A requereix un rectificat i un polit local extremadament precís.
Cada acció correctiva segueix el mateix bucle: modificar el dau, estampar nous panells, mesurar, comparar. És un treball minuciós, però és el que separa una eina que estampa peces acceptables d'una que manté toleràncies de classe A a 12 cops per minut, torn rere torn, durant cinc o més anys de producció.
La validació de la matriu confirma que l'eina pot fer bones peces. Mantenir-lo fent bones peces durant milions de cicles introdueix una disciplina completament diferent: manteniment planificat, control del desgast i gestió sistemàtica del mode de fallada que evita que petits problemes es converteixin en aturades de línia no planificades.
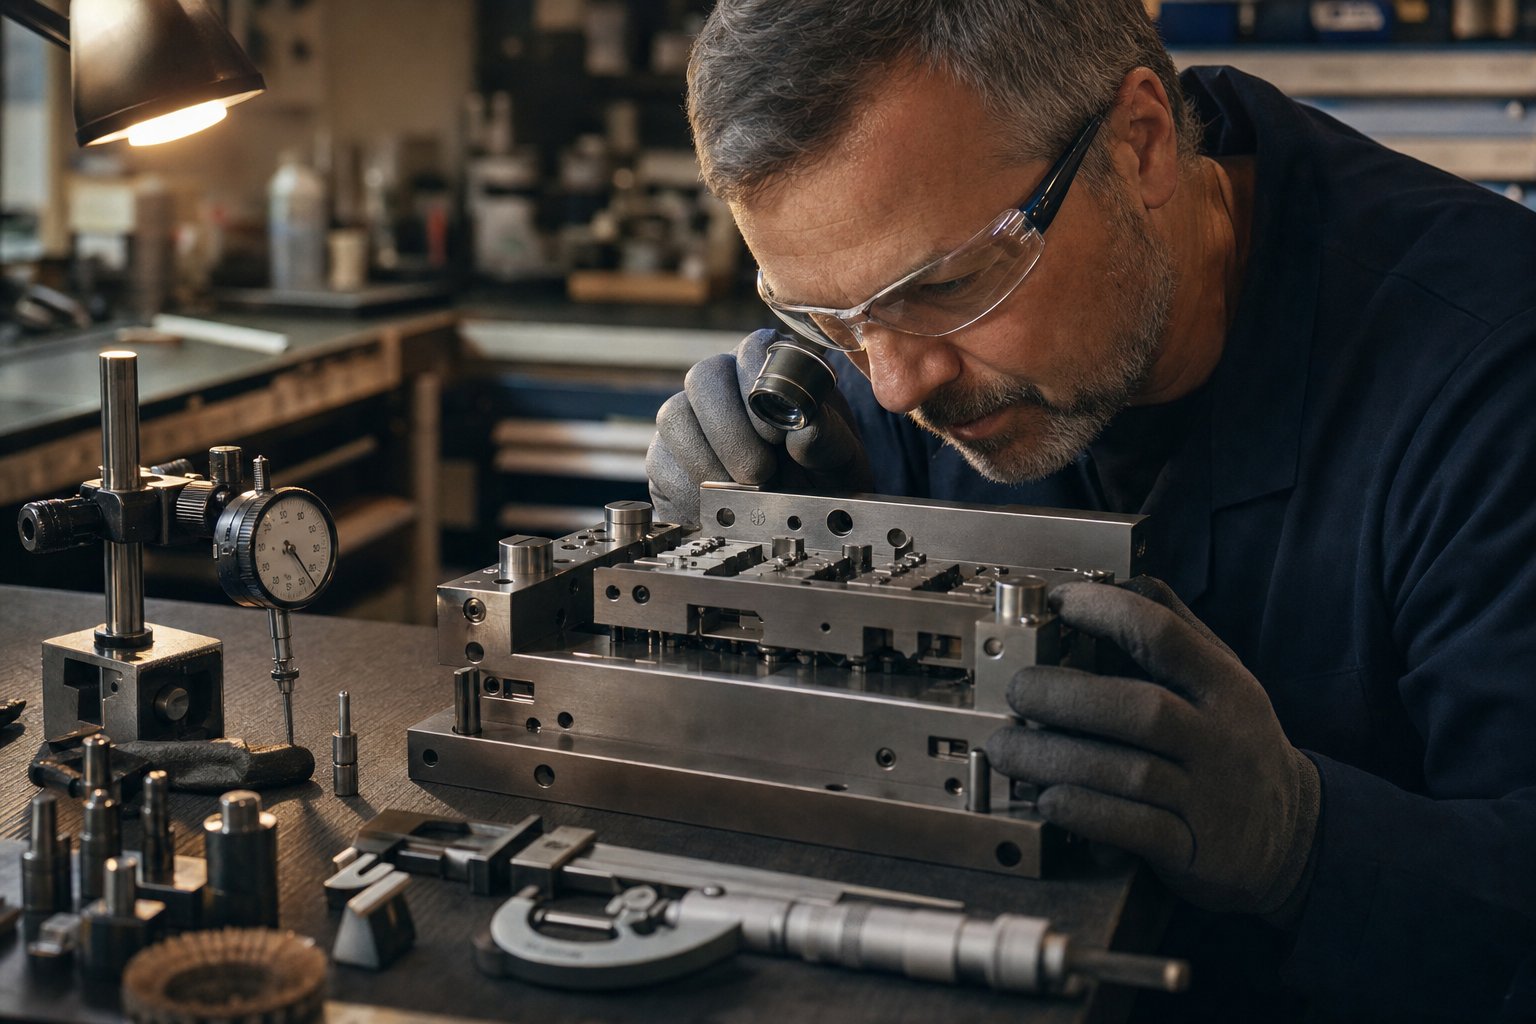
Modes de fallada de matriu d'estampació i resolució de problemes de manteniment
La validació confirma que una matriu pot produir bones peces. Mantenir-lo produint bones peces durant milions de cicles és un repte completament diferent. En l'estampació d'automòbils d'alta velocitat-, una sola hora d'inactivitat no planificada pot costar entre 26.000 i 260.000 dòlars o més, depenent de l'escala de la planta. No obstant això, la majoria dels modes de fallada de la matriu d'estampació i dels escenaris de reparació són previsibles, la qual cosa significa que es poden prevenir. La bretxa entre la lluita contra incendis reactiva i el control proactiu es redueix a entendre com es degraden les matrius i crear un programa de manteniment de matrius d'estampació que atrapi el desgast abans que es converteixi en ferralla.
Modes de fallada de matriu habituals en l'estampació d'automòbils
Cada dau explica una història a través dels seus patrons de desgast. Quan saps què buscar, l'evidència física apunta directament a la causa principal. Aquests són els modes de fallada que els equips de producció es troben amb més freqüència a les línies d'estampació d'automòbils:
Desgast i avaria d'avantguarda.Aquest és el mode de fallada més comú. La fricció entre la xapa i les superfícies de tall arrodoneix gradualment el perfil de la vora, produint rebaves progressivament més grans a les peces estampades. Amb els graus AHSS, la taxa de desgast abrasiu s'accelera dràsticament perquè la duresa del material de la làmina s'aproxima a la de l'eina. Les matrius d'estampació de carbur a les estacions de perforació resisteixen aquesta degradació molt més temps que els acers per a eines convencionals, però fins i tot les insercions de carbur eventualment requereixen un rectificat o substitució.
Desglossament del radi del dibuix.Els radis de formació experimenten una intensa pressió de contacte a mesura que la xapa metàl·lica flueix sobre ells durant cada traçada. Amb el pas del temps, el micro-polit passa a l'escorçament i després a la rugositat superficial que marca cada panell que passa. En matrius de classe A, fins i tot una subtil degradació del radi es fa visible a la superfície del panell estampat.
Fissures per fatiga tèrmica i sobrecàrrega mecànica.La càrrega cíclica introdueix micro-esquerdes als punts de concentració de tensió, com ara cantonades internes afilades, transicions de filet i àrees amb defectes superficials. Aquestes esquerdes creixen gradualment amb cada cop de premsa. La fatiga tèrmica agreuja el problema, especialment en operacions d'alta-velocitat on els cicles de calor generats per fricció-creen tensions d'expansió i contracció a la superfície de la matriu. Si no es detecten, les micro-esquerdes es propaguen fins que es produeix una fractura catastròfica.
Galling.Especialment problemàtic amb l'alumini i els acers avançats-d'alta resistència, la irritació es produeix quan el material es transfereix de la làmina a la superfície de la matriu mitjançant micro-soldadura en punts de contacte-escalfats de fricció. Amb l'alumini, el material transferit es construeix progressivament, marcant panells posteriors. Amb AHSS, les pressions de contacte extremes poden treure els recobriments PVD i iniciar el desgast de l'adhesiu al substrat exposat. La corrosió és particularment insidiosa perquè s'accelera un cop iniciat, cada cicle pressionant el material prèviament transferit més profundament a la superfície de la matriu.
Errors relacionats amb el temps i el feed-.Els encunys progressius depenen de la sincronització precisa entre la carrera de premsa, l'avanç de l'alimentació de la cinta i l'enganxament del pin pilot. Quan el pas d'alimentació es desvia, els canvis de cronometratge del pilot o els aixecadors de bandes s'uneixen, la tira arriba a les estacions lleugerament fora de la posició-. El resultat va des de forats mal fets i característiques distorsionades fins a l'estirament catastròfic de llimacs on els llimacs tallats es tornen a tirar cap a la cara de la matriu, danyant les vores de tall i formant superfícies d'un sol cop.
La taula següent associa aquests modes d'error amb les seves causes arrel, els símptomes visibles a la planta de producció i les accions correctives que els solucionen:
| Mode d'error | Causes arrel | Símptomes visibles | Accions correctores |
|---|---|---|---|
| Desgast d'avantguarda | Contacte abrasiu amb xapa metàl·lica, duresa insuficient per a la qualitat del material, lubricació inadequada | Creixent rebaves a les peces estampades, augment de la força de tall, vores de tall rugoses | Esmolar o tornar a esmolar les vores de tall, aplicar recobriments PVD, actualitzar a insercions de carbur per a estacions d'alt-desgast, verificar el lliurament del lubricant |
| Desglossament del radi del dibuix | Alta pressió de contacte durant la formació, recollida de material, acabat superficial deficient al radi, recobriment inadequat | Marques de punt en panells formats, enganxament visible als radis de dibuix, rugositat superficial en peces de classe A | Polir i restaurar les superfícies de radi, aplicar recobriments de baixa-fricció (CrN o DLC), augmentar la lubricació als radis de dibuix, verificar la configuració de pressió del suport en blanc |
| Cracking per fatiga tèrmica | Escalfament/refrigerament cíclic a la superfície de la matriu, funcionament d'alta-velocitat, cantonades internes afilades que creen concentració d'estrès | Xarxes d'esquerdes fines (control de calor) a les superfícies de treball, eventuals estellaments o esquillaments | Augmenteu els radis de filet per reduir la concentració d'esforços, reduïu la velocitat de la premsa si és possible, seleccioneu acers per a eines amb major resistència a la fatiga tèrmica (S7 o graus de treball en calent-), programeu els intervals d'inspecció en funció del recompte de cops. |
| Fissures per sobrecàrrega mecànica | Tonatge de premsa excessiu, apilament de llimacs, esdeveniments de doble-impacte, gruix de la secció de matriu insuficient | Fractura sobtada dels components de la matriu, propagació d'esquerdes visible des de cantonades o forats de muntatge | Verifiqueu la configuració del tonatge, instal·leu la protecció contra sobrecàrregues, redissenyeu les seccions amb una secció transversal inadequada-, inspeccioneu si hi ha acumulació de llimacs a intervals de torn |
| Galling (alumini) | Desgast de l'adhesiu per micro-soldadura, poliment superficial insuficient, contacte sec o poc lubricat, espai d'extracció ajustat | Acumulació de material a les superfícies de la matriu, ratllat progressiu a les peces estampades, augment de la força de tracció | Polir les superfícies de la matriu per sota de Ra 0,2 micròmetres, aplicar recobriments DLC o CrN polits, optimitzar el tipus de lubricació i la cobertura, obrir els espais d'extracció quan sigui possible |
| Galling (AHSS) | Recobriments de decapament de pressió de contacte extrema, alta duresa de la làmina, delaminació del recobriment del substrat | Pèrdua de recobriment a zones d'alt-desgast, transferència de material adhesiu, ratllades superficials a les peces formades | Actualitzeu a substrats d'acer per eines PM, apliqueu sistemes PVD multi-capes (TiAlN), augmenteu la duresa de la matriu a nivell del substrat, comproveu l'adhesió del recobriment durant les parades PM |
| Falles d'alimentació i cronometratge | Deriva del pas, desgast del pilot, unió del rail elevador, error de l'alimentador del servo, pandeig de la cinta | Forats mal fets, variació dimensional de part{0}}a-part, estirament de llimacs, embussos de tira, premeu parades d'emergència | Verifiqueu el pas d'alimentació i l'estat del pilot, inspeccioneu els rails de l'elevador per detectar residus o desgast, comproveu el calibratge de l'alimentador del servo, netegeu els camins de ferralla per evitar l'estirada dels llimacs. |
Programes de manteniment preventiu i protocols d'inspecció
El manteniment reactiu costa de tres a cinc vegades més que la intervenció planificada. Un programa de manteniment de matrius d'estampació ben-estructurat vincula les tasques d'inspecció i servei amb els activadors-de producció, concretament el recompte de traços, en lloc de dependre només de les dates del calendari. Els encunys no es desgasten al mateix ritme. Una eina que executa 200.000 cops al mes en acer de doble fase de 1180 MPa es degrada molt més ràpidament que una estampació de 50.000 suports d'acer suau.
L'enfocament més eficaç combina comprovacions-basades en el temps ambactivadors-recompte-de traçosa les visites documentades-per-intervals de servei per a articles de desgast coneguts. Aquí teniu un marc pràctic:
- Per torn:Comprovació visual de rebaves a les peces, soroll de premsa anormal, acumulació de llimacs en camins de ferralla i confirmació de lliurament de lubricació. Marca qualsevol canvi de qualitat-relacionat amb les vores immediatament.
- Diari:Inspeccioneu els pilots, les molles, les guies, el seguiment de les bandes i les estacions-problemàtiques repetides. Netegeu els camins de ferralla i les superfícies de contacte. Registreu qualsevol defecte, ajust o causa d'inactivitat.
- Setmanal:Mesureu els articles de desgast recurrent amb criteris documentats. Torqueu-elements de fixació amb antecedents d'afluixament. Actualitzeu l'historial de visites-per-de cada estació crítica.
- Basat en-recompte- de traços (normalment cada 50.000 a 150.000 visites en funció del material i la complexitat de la matriu):Revisió completa de l'afilat de totes les vores de tall, inspecció dels radis d'estirament per a la corrosió o rugositat, avaluació de l'estat del recobriment, comprovació de la longitud-sense molla, servei de passador de guia i casquillo i verificació dimensional de les característiques formades crítiques.
- Fites anuals o en el recompte d'èxits-importants:Desmuntatge complet, revisió de metrologia completa, anàlisi de tendències de desgast acumulat i revisió estàndard de PM basada en dades històriques.
L'activador del-recompte de traços és fonamental perquè reflecteix la càrrega real del dau en lloc del temps transcorregut. Un encuny que estigui inactiu durant tres setmanes necessita neteja i prevenció de l'òxid, no esmolat. Un dau que va fer 400.000 visites en dues setmanes necessita una inspecció completa, independentment del que digui el calendari.
L'enregistrament de les troballes a cada parada de PM construeix la base de dades per a la millora contínua. Quan podeu fer un seguiment del punxó perforant de l'Estació 4 que necessita ser rectificat constantment amb 120.000 cops mentre que l'Estació 7 duri 200.000, podeu planificar programes d'afilat que evitin escapades de qualitat relacionades amb les rebaves-sense treure la matriu de la premsa abans d'hora. Aquest historial també revela quan el manteniment rutinari ja no és suficient, quan l'interval de servei d'una estació es continua escurçant, indicant que el problema d'arrel ha passat del desgast normal a una incompatibilitat de disseny o material que no es resoldrà cap quantitat d'afilat.
El manteniment proactiu de la matriu allarga la vida útil de l'eina, redueix el temps d'inactivitat no planificat i estabilitza la qualitat de les peces en campanyes de producció que durin anys. També produeix el coneixement institucional que els equips d'enginyeria necessiten a l'hora d'avaluar si un soci pot suportar el cicle de vida complet del programa, des de la construcció inicial fins a dècades de servei de producció.
Selecció del proveïdor adequat de matrius d'estampació d'automòbils
Una matriu que estampa peces impecables només és tan fiable com el soci que la va construir, la manté i la dóna suport en un programa de vehicles que pot durar una dècada o més. Les seccions anteriors cobrien tot, des de la selecció de material fins a la prevenció del mode de fallada, però tot aquest coneixement viu o mor en funció d'una decisió: quin fabricant de matrius d'estampació de metall confieu amb la vostra inversió en eines. Trieu bé i obtindreu una relació d'enginyeria col·laborativa que anticipa els problemes abans que arribin a la premsa. Trieu malament i hereteu la inestabilitat de la qualitat, els retards de lliurament i el costós descobriment que el vostre soci d'eines no pot suportar els canvis d'enginyeria a mitjan-programa.
Aleshores, què separa un proveïdor de matrius d'estampació d'automòbils capaç d'un que només cotitza un preu competitiu? L'avaluació és molt més profunda que les comparacions de cost-per-eina.
Criteris clau per avaluar un fabricant de matrius d'estampació
Quan els equips d'enginyeria s'apropen a la selecció de socis de fabricació de matrius d'estampació, necessiten un marc estructurat que cobreixi la capacitat tècnica, els sistemes de qualitat i la preparació del cicle de vida. Aquests són els criteris que més importen:
- Capacitat d'enginyeria i simulació:El proveïdor pot fer una simulació d'estampació (AutoForm, PAM-STAMP o equivalent) a casa-? Ofereixen comentaris de disseny-per-fabricabilitat (DFM) durant el desenvolupament de peces? Un soci amb experiència en simulació identifica els riscos de formació abans que comenci la construcció de matrius, comprimint els terminis de prova i reduint els bucles d'iteració.
- Experiència en materials i processos:El fabricant té experiència documentada amb els materials específics que requereix el vostre programa? La formació de blancs d'AHSS, d'alumini i de materials{0}}mesclats requereixen estratègies d'eines diferents. Un proveïdor que només té una gran experiència en acer suau lluitarà amb els reptes de recobriment, tonatge i retorn elàstic que introdueixen les plataformes EV i lleugeres modernes.
- Capacitat de premsa per a la prova:Un constructor de matrius sense un tonatge de premsa i una mida de llit adequats per a la prova interna{0}}ha de subcontractar la validació, afegint costos, temps de lliurament i capes de comunicació. Verifiqueu que les seves premses de prova coincideixen o reprodueixen de prop les característiques de la vostra premsa de producció, inclosos els sistemes de coixí, la velocitat de lliscament i la capacitat de tonatge.
- Certificacions de qualitat: IATF 16949La certificació és l'estàndard de gestió de la qualitat de la indústria de l'automoció i indica que un proveïdor manté la disciplina del procés, la traçabilitat i els sistemes de millora contínua que requereixen els OEM. ISO 9001 proporciona la base més àmplia de gestió de la qualitat. Tots dos haurien de ser requisits bàsics no-negociables per a qualsevol programa seriós d'eines d'automoció.
- Suport complet del cicle de vida:Les millors associacions s'estenen des d'eines de prototip fins al llançament de la producció, el manteniment continu i la implementació de canvis d'enginyeria. Un proveïdor que construeix la matriu però no pot suportar la renovació de mitja-vida útil, la fabricació de components de recanvi o la re-enginyeria per a canvis de material et deixa encallat quan evolucionen els requisits de producció.
- Serveis de prototipatge i mostreig:La capacitat de produir prototips de peces abans de comprometre's amb les eines de producció permet al vostre equip validar la compatibilitat de l'ajust, la funció i el muntatge amb antelació. Això detecta problemes de disseny quan els canvis són barats, no després que les matrius de producció endurides ja estiguin tallades.
- Flexibilitat del volum de producció:Els volums del vostre programa poden canviar a causa dels canvis de la demanda del mercat o de les extensions de la plataforma. Un soci amb capacitat de matriu progressiva d'alt-volum i flexibilitat per a la transferència de volums inferiors-o executacions de prototips s'adapta al vostre programa en lloc d'obligar-vos a obtenir diversos proveïdors.
- Infraestructura de comunicació i col·laboració:El suport d'enginyeria sensible, el seguiment clar de les fites del projecte i la comunicació tècnica transparent durant les iteracions de prova són tan importants com la precisió del mecanitzat. La mala comunicació és una de les banderes vermelles més habituals en les relacions amb els proveïdors, sovint indicant problemes organitzatius més profunds que apareixeran durant les fites crítiques del programa.
Més enllà dels criteris individuals, avalueu com s'integren aquestes capacitats. Un proveïdor amb un excel·lent mecanitzat CNC però sense capacitat de simulació construirà exactament el que dibuixeu, fins i tot si el disseny conté riscos de formació que la simulació hauria marcat setmanes abans. Un proveïdor amb una enginyeria sòlida però una infraestructura de premsa inadequada no pot validar el seu propi treball. Voleu que la cadena completa estigui connectada sota un mateix sostre.
Com YICHEN admet els programes d'estampació d'automòbils
Aplicant aquests criteris d'avaluació a proveïdors-reals,YICHENofereix un exemple concret d'un soci de fabricació construït al voltant del suport del programa d'estampació d'automòbils. Les seves capacitats abasten la gamma completa de criteris que els equips d'enginyeria haurien d'avaluar.
YICHEN admet equips d'enginyeria OEM, Tier-1 i Tier-2 amb serveis d'estampació i fabricació de xapes que cobreixen components estructurals, peces interiors, membres del xassís i conjunts metàl·lics relacionats amb camions. Aquesta amplitud és important perquè demostra experiència en diversos tipus de matrius i famílies de materials en lloc d'una especialització limitada en una sola categoria de components. Un soci que ha produït suports de xassís, reforços estructurals i guarnicions metàl·liques interiors entén com interactuen diferents arquitectures de matrius, graus de materials i requisits de tolerància en un programa de vehicles.
Els seuspàgina de la indústria de l'automocióproporciona estudis de casos de processos que els equips d'enginyeria poden revisar quan avaluen si la capacitat demostrada del proveïdor s'alinea amb els requisits específics del programa. Per als equips en les primeres etapes de la selecció de socis de fabricació de matrius d'estampació, aquest tipus d'evidència documentada del projecte és més valuosa que les afirmacions de capacitat genèrica.
El que fa que aquest tipus de soci integrat sigui valuós és la continuïtat del cicle de vida. Quan la mateixa organització que va dissenyar i construir la matriu també admet la prova, la rampa de producció i el manteniment continu, el coneixement institucional es manté intacte. Els enginyers que entenen per què es va col·locar una perla de dibuix particular en un lloc específic són els mateixos que diagnosticen un problema de conformació tres anys després de la producció. Aquesta continuïtat elimina els buits de coneixement que afecten els programes on el disseny, la construcció i el manteniment es divideixen entre proveïdors desconnectats.
Independentment del proveïdor que seleccioneu finalment, el marc d'avaluació anterior ofereix al vostre equip un camí estructurat per prendre la decisió. El preu sempre importarà, però en l'estampació d'automòbils, la matriu més barata rarament és la menys costosa durant el cicle de vida complet d'un programa. El soci adequat ofereix eines que funcionen de manera fiable durant anys, s'adapta quan arriben els canvis d'enginyeria i manté l'estabilitat dimensional que manté la vostra línia de muntatge en moviment sense interrupcions.
Preguntes freqüents sobre matrius d'estampació d'automòbils
1. Quina diferència hi ha entre una matriu progressiva i una matriu de transferència en l'estampació d'automòbils?
Una matriu progressiva utilitza una banda metàl·lica contínua que avança per diverses estacions dins d'un mateix conjunt de matrius, produint peces petites com ara suports i clips a gran velocitat (30-60+ cops per minut). Una matriu de transferència utilitza espais en blanc individuals moguts entre estacions independents mitjançant barres mecàniques o robots, manipulant peces estructurals mitjanes-a-grans massa complexes per a una progressió basada en tires-. L'elecció depèn de la mida de la part, la complexitat de la formació i el volum anual. Les peces de menys de 300 mm amb volums superiors a 300.000 unitats a l'any solen adaptar-se a eines progressives, mentre que els membres estructurals més grans amb una geometria complexa s'ajusten a configuracions de transferència on cada estació es pot ajustar de manera independent per al control de tonatge i flux de material.
2. Quant de temps dura una matriu d'estampació d'automòbils abans de ser reemplaçada?
La vida útil de la matriu varia significativament en funció de la xapa que s'estampa, la velocitat de producció i la qualitat del manteniment. Un acer dolç d'estampació progressiva de matriu-ben mantingut pot produir 1 milió o més de peces abans d'una reforma important. Tanmateix, quan s'estampa acers avançats d'alta resistència (AHSS) per sobre de 980 MPa, la vida útil de l'eina pot baixar fins a 50.000-100.000 cops sense els recobriments adequats i els acers per a eines de grau PM-. Les insercions de carbur a les estacions d'alt-desgast augmenten la vida útil entre un 500 i un 1000 % en comparació amb els acers per a eines convencionals. El manteniment preventiu lligat als desencadenants del recompte de cops, en lloc de les dates del calendari, és l'estratègia més eficaç per maximitzar la longevitat de la matriu i evitar fallades no planificades.
3. Per què és tan important la prova de matriu abans de la producció en massa en l'estampació d'automòbils?
La prova de matriu fa un pont entre una eina acabada de mecanitzar i el rendiment-preparat per a la producció. Normalment consumeix el 30% del cost total de l'eina i el 40% de la línia de temps d'enginyeria perquè fins i tot les matrius perfectament mecanitzades poden produir panells amb fractures, arrugues o desviacions dimensionals. El procés inclou la detecció de matrius per a la verificació de contactes, l'estampació inicial del panell, el mesurament de GD&T mitjançant CMM, l'escaneig 3D de superfície completa-per a la geometria CAD i correccions iteratives fins que es compleixin els criteris d'acceptació de l'OEM. Saltar-se o precipitar la prova provoca problemes de qualitat aigües avall al cos-en el-conjunt blanc on les correccions es fan exponencialment més cares.
4. En què es diferencien les matrius d'estampació dels vehicles elèctrics en comparació amb els cotxes tradicionals?
Les plataformes de vehicles elèctrics introdueixen components estampats sense precedents en el disseny de vehicles convencionals, especialment tancaments de bateries que poden superar els 2 metres de longitud amb profunditats d'extracció severes. Aquestes safates de bateries sovint utilitzen aliatges d'alumini propensos a esgarrapar-se o a mida-soldats en blanc que combinen AHSS amb acer suau, i requereixen matrius que gestionen comportaments de conformació molt diferents dins d'una eina. Les estructures de carrosseria dels vehicles elèctrics també utilitzen estratègies de-materials mixts on una única plataforma pot necessitar matrius optimitzades per a acers endurits a premsa-, acers de fase dual i tancaments d'alumini, cadascun exigent diferents recobriments, configuracions de tonatge i enfocaments de compensació de retorn elàstic que les eines tradicionals d'-acer-mai van requerir.
5. Què he de buscar en seleccionar un fabricant de matrius d'estampació d'automòbils?
Avalueu els proveïdors a través de diverses capacitats integrades: simulació d'estampació interna per a la identificació precoç del risc de conformació, experiència documentada en materials que coincideixin amb els graus d'acer o alumini del vostre programa, capacitat de premsa que reprodueixi les vostres condicions de producció per a la prova, certificació IATF 16949 per a la disciplina de qualitat de l'automòbil i suport complet del cicle de vida des del prototip fins al manteniment de la producció. Els socis com YICHEN que donen suport als equips OEM, Tier-1 i Tier-2 en peces estampades estructurals, de xassís, interiors i relacionades amb camions demostren l'amplitud necessària per a programes complexos. Doneu prioritat als proveïdors on el disseny, la construcció i el manteniment resideixen sota un mateix sostre perquè el coneixement institucional es mantingui intacte durant tota la vida útil del programa.


