


Què és l'estampació progressiva de matrius i per què és important
Quan necessiteu milions de peces metàl·liques idèntiques produïdes a gran velocitat, amb una precisió repetible, un procés domina:estampació progressiva de matriu. És la columna vertebral de la fabricació de components metàl·lics de gran-volum, però el terme en si pot semblar opac si no heu treballat directament amb les eines. Aleshores, què és una matriu progressiva i per què importa que els enginyers avaluïn solucions personalitzades de matriu i estampació progressiva?
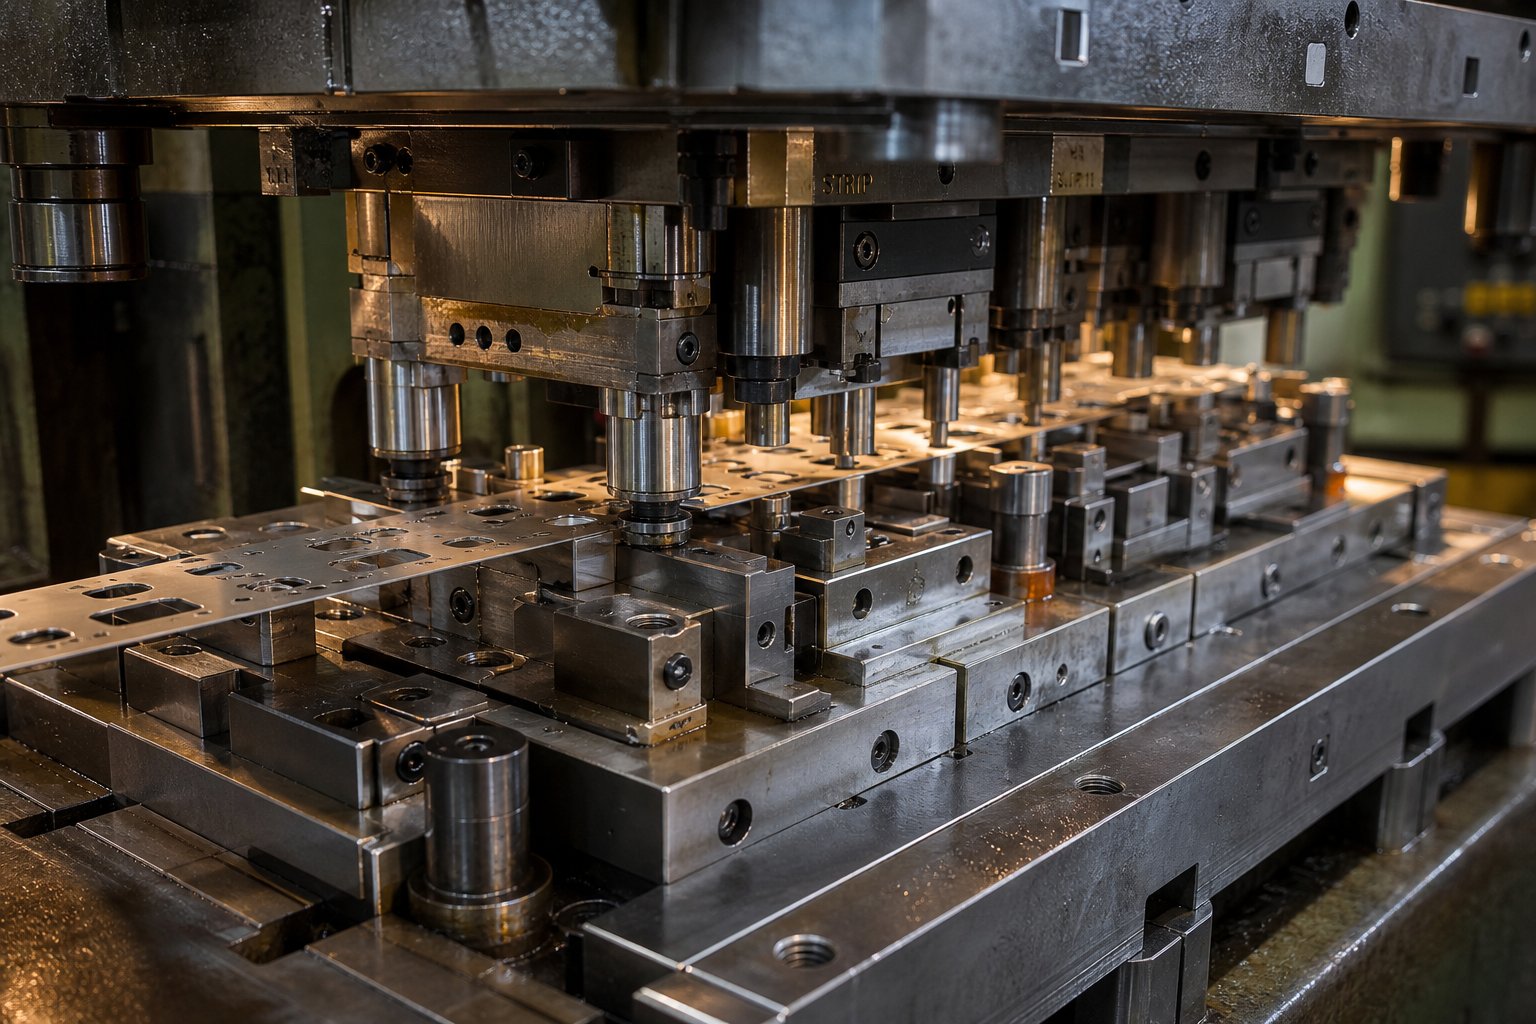
L'estampació progressiva de matriu és un procés de conformació de metall alimentat per bobina-en el qual una tira de xapa metàl·lica avança a través de diverses estacions dins d'un únic conjunt d'encunys, amb cada cursa de premsa realitzant una operació seqüencial - de tapar, perforar, doblegar o formar - fins que la peça acabada es separa a l'estació final.
Aquesta definició única captura el concepte bàsic, però el mecanisme que hi ha sota és on viu el valor de l'enginyeria.
Com funciona l'estampació progressiva de matrius
Imagineu una bobina de xapa - d'acer, alumini, coure o llautó - carregada en un desenrotllador i introduïda a una premsa d'estampació. Un alimentador servo avança la tira per un increment fix anomenat pas d'alimentació. Amb cada cop de premsa, la tira es mou precisament aquesta distància a la següent estació.
Cada estació realitza una operació específica. El primer podria perforar forats pilot per al registre. El següent podria deixar en blanc una característica interna. Una estació aigües avall doblega una pestanya. Un altre forma una geometria-tridimensional. A l'estació final, la peça completa es talla lliure de la cinta portadora i s'expulsa.
La cinta en si actua com a mecanisme de transport - sense braços robòtics, sense manipulació manual de peces entre operacions. Les agulles pilot enganxen forats prèviament-perforats a cada estació per corregir qualsevol desviació menor d'alimentació, mantenint la tira posicionada a mil·lèsimes de polzada. Aquesta estratègia de pilotatge és la que dóna a l'estampació progressiva la seva consistència dimensional a través de centenars de milers de cicles.
Les premses amb matrius progressius solen funcionar entre 25 i més de 200 cops per minut, el que significa que una peça acabada cau amb cada cop una vegada que la cinta està completament carregada a totes les estacions. Aquest rendiment és difícil de combinar amb qualsevol mètode alternatiu de conformació amb toleràncies comparables.
Per què les matrius progressives dominen la producció d'alt-volum
Tres característiques fan que l'estampació progressiva de matriu sigui l'opció predeterminada per a peces metàl·liques de gran-volum:
- Eliminació de la manipulació de peces:Com que la cinta transporta la peça durant totes les operacions, no hi ha cap transferència entre màquines, no hi ha cap re-fixació ni acumulació d'errors de posicionament entre passos.
- Temps de cicle consistents:La velocitat de producció es mesura en cops per minut i es manté constant. Tant si esteu executant la primera part com la milionèsima, el temps de cicle no es desvia.
- Repetibilitat inherent:Tota la geometria de conformació viu en una única eina integrada. Cada dimensió està bloquejada per acer endurit o carbur, no per l'habilitat de l'operador o la variació de configuració.
Aquests avantatges s'agreguen amb el temps. Una matriu progressiva ben-dissenyada pot produir peces a un-cost per unitat entre un 30% i un 80% més baix que els processos de fabricació CNC, amb taxes de ferralla optimitzades mitjançant un disseny intel·ligent de disseny de tires. La inversió inicial en eines -, que pot oscil·lar entre els 10.000 $ per a geometries simples i els 200.000 $ o més per a les eines complexes de múltiples-estació -, s'amortitza ràpidament un cop els volums de producció augmenten a les desenes de milers anuals.
Per als enginyers que busquen components metàl·lics de precisió, la matriu i l'estampació progressiva representa la intersecció de velocitat, precisió i economia. Però la capacitat de procés en brut només explica la meitat de la història. La diferència de rendiment real - i el punt en què la majoria dels projectes tenen èxit o fracàs - es redueix al grau de personalització de la matriu a la peça específica que ha de produir.
Què significa la personalització en l'enginyeria progressiva de matrius
La paraula "personalitzat" s'utilitza sense problemes a la fabricació. En l'eina de matriu progressiva, significa quelcom específic: cada decisió geomètrica, material i de seqüenciació de l'eina està dissenyada enrere a partir dels requisits de la peça acabada. No hi ha cap matriu progressiu universal pendent d'ajustar-se - cada eina està dissenyada específicament-, i el grau de personalització determina si produeix peces conformes o ferralla cara.
Aleshores, què estan adaptant exactament els enginyers quan desenvolupen una eina personalitzada iconjunt de matrius per estampació progressiva? La resposta abasta desenes de variables interdependents, cadascuna formada per la geometria de la peça, el comportament del material, els requisits de tolerància i el volum de producció que ha de servir l'eina.
Variables que els enginyers personalitzen a les eines progressives
Quan un conjunt d'eines i matrius progressius es dissenya des de zero, els enginyers prenen decisions deliberades en una sèrie de paràmetres - cap dels quals està estandarditzat en tots els projectes. Aquests són els elements personalitzables principals:
- Configuració del disseny de la tira:Orientació de la peça a la cinta, tipus de suport (centre, exterior, llança), geometria del pont de ferralla i percentatge d'utilització del material. Una disposició-ben planificada pot millorar el rendiment entre un 10 i un 15% en comparació amb una disposició genèrica.
- Nombre d'estacions:Determinat per la complexitat de la part i els requisits de tolerància. Un suport simple pot necessitar 4-6 estacions; un connector amb múltiples corbes i característiques formades podria requerir 12-20.
- Selecció de material de matriu:Qualitats d'acer per a eines (D2, A2, M2) per a estacions d'ús general-en comparació amb inserts de carbur per a superfícies de tall i conformació d'alt-desgast. L'elecció depèn de l'abrasivitat del material de la cinta i de la vida útil esperada de la matriu.
- Direcció d'alimentació respecte al gra:Girar l'orientació de la peça en relació amb la direcció de rodament del metall pot evitar l'esquerda en corbes estretes, però pot augmentar l'amplada de la cinta i la ferralla. És una compensació directa-entre la conformació i el cost del material.
- Distància entre estacions:L'increment fix de la tira avança per traç. Un terreny més curt redueix el consum de la franja, però pot amuntegar les estacions i complicar l'accés al manteniment.
- Estratègia de col·locació de pins pilot:Els pilots poden enganxar forats a la banda de suport o dins de la geometria de la peça. La col·locació afecta la precisió del registre, i l'ús de les característiques de les peces com a ubicacions pilot corre el risc d'allargar els forats crítics amb el temps.
Cadascuna d'aquestes decisions interactua amb les altres. No podeu canviar-ne un sense efectes ondulatoris a través de la resta del disseny de l'eina -, per això precisament el disseny i la fabricació d'eines personalitzades requereixen enginyers de matrius experimentats més que solucions de catàleg.
Fora-de-prestatges vs. Disseny de matrius totalment personalitzat
Alguns proveïdors d'estampació ofereixen eines adaptades o semi-estàndards: matrius progressius existents lleugerament modificades per aproximar-se a la geometria d'una nova peça. Aquest enfocament funciona amb formes estàndard - volanderes simples, clips bàsics o peces que coincideixen amb els perfils d'eines existents. Els costos per-peça es mantenen més alts i les opcions de geometria es mantenen limitades per qualsevol eina que ja existeixi.
Els encunys progressius totalment personalitzats prenen un camí fonamentalment diferent. L'eina està dissenyada al voltant de la part - i no al revés. Quan un enginyer especifica una tolerància de posició de +/-0,05 mm en una característica formada, aquest requisit únic pot passar en cascada a través de tot el disseny: pot exigir una estació d'encunyació addicional per eliminar la variació de retorn elàstic, que augmenta el recompte total de l'estació, que amplia l'amplada de la cinta, que canvia el càlcul d'utilització del material i la petjada de la matriu.
Aquest efecte en cascada és el que separa les solucions d'eines personalitzades dels enfocaments adaptats. Una crida de planitud més estreta pot requerir una estació d'anivellament. Un requisit d'acabat superficial en una cara podria dictar insercions de formació de carbur en comptes d'acer per a eines. Una especificació de vora lliure de rebaba-podria afegir una estació d'afaitar després de l'estampació inicial. Cada requisit funcional s'associa a una decisió d'eina específica - i aquestes decisions es multipliquen.
La lògica econòmica és senzilla: el disseny i la fabricació d'eines personalitzades costa més per endavant, però produeix peces més barates, més ràpides i de manera més coherent un cop operatives. Una matriu progressiva-creada específicament dissenyada per a la vostra geometria, material i perfil de volum exactes és un actiu que genera valor en cada cicle de producció durant anys.
El veritable repte d'enginyeria no és decidir si personalitzar - per a cap part de producció no-trivial, és l'únic camí viable. El repte és encertar el procés de disseny, on les decisions de disseny de bandes, la seqüenciació de l'estació i la simulació treballen conjuntament per produir una eina que funcioni en la primera prova en lloc de la cinquena.
El procés de disseny de matrius progressius personalitzats pas a pas
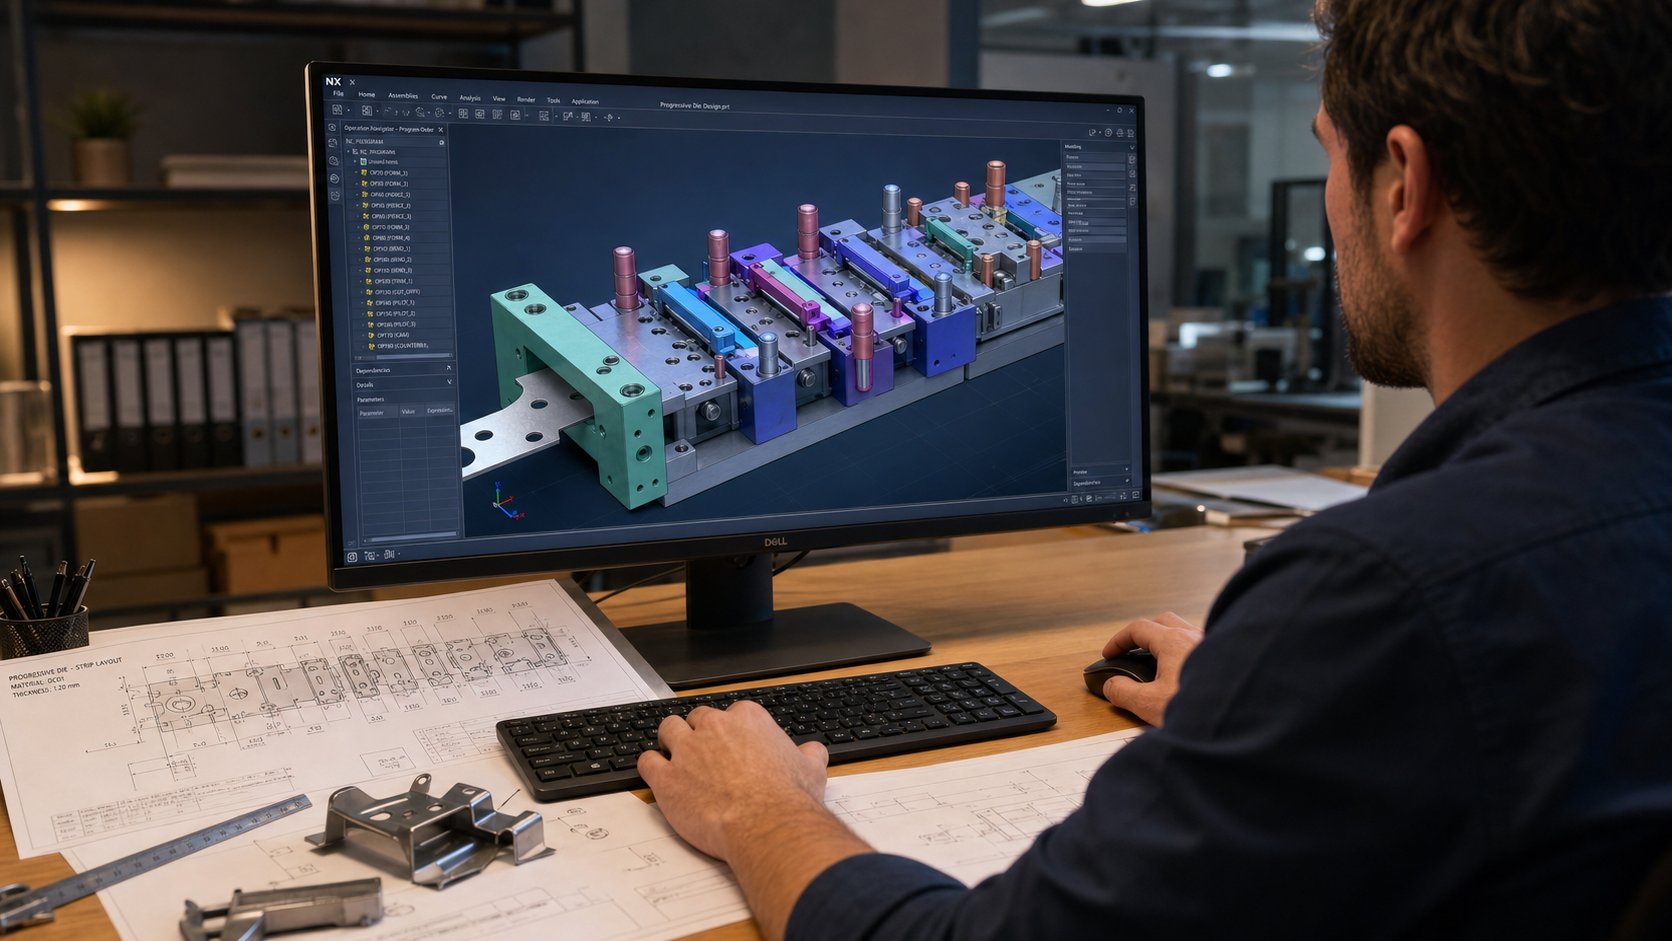
Aconseguir una matriu d'estampació progressiva des del concepte fins a la producció-eines preparades per a la producció no és un sol salt - és un flux de treball d'enginyeria acuradament seqüenciat on cada fase es basa en decisions validades de l'anterior. Ometeu-vos un pas o afanyeu-vos amb l'anàlisi i els problemes s'agreguen aigües avall. Una matriu que necessita cinc iteracions de prova en lloc d'una pot retardar la producció mesos i afegir desenes de milers de costos no planificats.
Llavors, com és realment un procés rigorós de disseny de matrius d'estampació progressiva, des del moment en què una impressió de peces arriba a l'escriptori d'un dissenyador de matrius fins al punt en què les peces conformes cauen al ritme? Aquí teniu la seqüència completa, desglossada en les fases que separen les eines-ben dissenyades de les costoses proves-i-errors.
- Anàlisi d'impressió de peces i revisió de viabilitat
- Feedback DFM i perfeccionament de les especificacions
- Desenvolupament de maquetació de franges
- Seqüenciació d'estacions i definició d'estratègia pilot
- Disseny detallat de matriu (modelat 3D)
- Simulació de formació i predicció de retorn elàstic
- Construcció i muntatge d'eines
- Prova, mostreig i validació de producció
Cada fase requereix aportacions específiques del client i genera resultats que alimenten la següent etapa. Repassem el que passa en cada punt.
Des de la impressió de peces fins al desenvolupament del disseny de tires
Tot comença amb la peça d'impressió - el dibuix 2D o el model 3D que defineix com ha de ser el component acabat. Però un dissenyador de matrius no només llegeix les dimensions d'aquesta impressió. Ho estan analitzant a través de la lent de la formabilitat: quines característiques es poden aconseguir en un sol cop, que requereixen una formació progressiva en diverses estacions i quines geometries poden ser impossibles de produir sense modificacions.
El primer lliurable real és una avaluació de viabilitat. Els dissenyadors de matrius avaluen la geometria de les peces en funció de les propietats del material i marquen els possibles problemes precoçment - radis de corbat ajustats que corren el risc d'esquerdes, característiques formades massa a prop de les vores o notes de tolerància que superen el que l'estampació progressiva estàndard pot mantenir de manera fiable sense operacions secundàries.
Aquí és on entra en escena la retroalimentació de Disseny per a la fabricabilitat (DFM). Els proveïdors de serveis de disseny d'eines amb experiència no accepten només una impressió de peces al seu valor nominal. Reculen de manera constructiva: "Si podeu obrir aquest radi de corba des de 0,5 T fins a 1,0 T, eliminem una estació i reduirem la variació del retorn elàstic en un 40%". O bé: "Mover aquest forat 2 mm més enllà de la vora formada ens permet perforar-lo abans de formar-lo, cosa que millora la precisió de posició". Aquests suggeriments estalvien costos i milloren la qualitat sense comprometre la funció de la peça.
Les aportacions del client requerides en aquesta etapa inclouen:
- Geometria completa de la peça (preferiblement model 3D, dibuix 2D mínim)
- Especificació del material (aliatge, tremp, gruix)
- Dimensió geomètrica i tolerància (GD&T)
- Volum anual i expectatives de vida útil de la producció
- Requisits d'acabat superficial i estàndards cosmètics
- Qualsevol operació secundària prevista aigües avall (revestiment, tractament tèrmic, muntatge)
Amb la viabilitat confirmada i les revisions de DFM acordades, el dissenyador de matrius desenvolupa el disseny de la cinta. Aquest és el plànol que ho defineix tot: com s'orienta la peça a la cinta, on els ponts de ferralla mantenen el suport unit, com flueix el material per cada estació i on es produeix el tall. Un disseny de tires per a una matriu d'estampació progressiva és essencialmentdisposició del procés- defineix no només la seqüència de conformació, sinó també com s'elimina la ferralla, com es transporta la peça a través de l'eina i com s'expulsa al final.
El desenvolupament de la disposició de la cinta també determina la utilització del material. Sovint, un dissenyador de matrius habilitat pot millorar el rendiment ajustant la rotació de les peces, l'orientació d'imbricació o la configuració del portador - convertint el que podria ser un 60% d'utilització en un 72% o més. En un milió de-parts anuals, aquesta diferència es tradueix directament en estalvis materials mesurats en milers de dòlars.
Estratègia de seqüenciació d'estacions i registre de pilots
Amb el disseny de la tira definit, la següent decisió crítica és la seqüenciació de l'estació - que determina quina operació es produeix en quina posició al llarg de la progressió de la tira. Això no és arbitrari. L'ordre de les operacions afecta directament les toleràncies assolibles, el comportament del material i la longevitat de la matriu.
Alguns principis rectors configuren les decisions de seqüenciació en matrius d'estampació progressiva:
- Piercing abans de formar:Els forats i les característiques internes solen perforar-se mentre la tira encara és plana. Intentar perforar després de doblegar-se introdueix un error de posició perquè el material ja s'ha mogut i tensat de manera desigual.
- Formant de simple a complex:Els revolts poc profunds precedeixen els dibuixos profunds. Les formes parcials precedeixen la geometria final. Aquest enfocament esglaonat distribueix la tensió gradualment i evita el trencament o l'aprimament excessiu.
- Dimensions crítiques vinculades a estacions tardanes:Les característiques amb les toleràncies més ajustades sovint es formen o s'encunyen el més tard possible en la progressió, minimitzant el nombre d'operacions posteriors que podrien introduir distorsió.
- Estacions inactius per a la integritat estructural:Algunes posicions no realitzen cap treball - simplement proporcionen espai físic entre estacions que requereixen seccions de matriu grans i pesades o permeten el moviment de les bandes entre canvis d'alçada.
L'estratègia de registre del pilot va paral·lela a les decisions de seqüenciació. Les agulles pilot són el mecanisme que corregeix qualsevol error de direcció d'alimentació-entre traços, garantint que la tira es col·loqui amb precisió a cada estació. El dissenyador de matrius determina on es foren els forats pilot (normalment a la primera estació), quants pilots participen a cada estació posterior i si els pilots fan referència a la banda de suport o a les característiques de la mateixa peça.
Configurar correctament el temps del pilot és fonamental durant la configuració de la matriu. La funció d'alliberament del pilot-a l'alimentació de la bobina s'ha de programar de manera que el nas de bala del pilot entri a la tira abans que els rodets d'alimentació es desenrotlin -, però el diàmetre complet del pilot no s'enganxa fins després de l'alliberament. El temps incorrecte condueix aerrors d'alimentació, forats pilot allargats i mala ubicació de les peces. Aquests detalls de configuració es dissenyen a l'eina des de l'inici - el diàmetre del forat pilot, la geometria del nas pilot i l'espai lliure entre el pilot i el forat afecten el grau de perdó de l'eina durant la producció.
Simulació, prototipatge i validació de producció
Abans que es talli qualsevol acer per a la construcció real de la matriu, els serveis moderns de disseny de matrius es basen en la simulació de conformació per validar virtualment tota la seqüència. Eines de programari-basades en FEA- comLogopress ProgSimL'execució de la tecnologia de simulació incremental - permet als dissenyadors de matrius modelar l'operació de conformació de cada estació, predir l'aprimament del material, identificar les zones propenses a les arrugues- i calcular el retorn abans que existeixi l'eina física.
La simulació respon preguntes que solien requerir proves físiques cares: aquesta profunditat de dibuix provocarà una divisió al radi de la cantonada? Quant torna la peça després de l'estació de flexió i quin angle de flexió compensa? El material flueix uniformement a través de la secció formada, o un costat s'aprima excessivament?
Per a projectes complexos de disseny de matrius d'estampació progressiva, la simulació pot reduir les iteracions de prova de cinc o sis a una o dues - setmanes estalviant temps de calendari i costos significatius de reelaboració d'eines. Funciona com una premsa de prova virtual, permetent als enginyers validar el procés fins i tot abans que finalitzi el disseny de la matriu.
Amb la simulació completa i el dau construït, comença la prova física. La matriu es munta a la premsa de destinació (o una premsa de prova amb especificacions equivalents), el material de bobina s'enfila i es produeixen les peces inicials. Els enginyers mesuren les dimensions crítiques amb la impressió de la peça, comprovant:
- Conformitat dimensional amb les notes de GD&T
- Alçada de la rebaba i estat de la vora
- Qualitat superficial i marcatge
- Desviació elàstica del nominal
- Eliminar la coherència de l'alimentació i la participació del pilot
Els ajustos durant la prova són normals - que s'ajusten una estació de conformació, es modifiquen l'angle de flexió i s'ajusten l'espai lliure de la matriu. La diferència entre un dau-ben simulat i un dissenyat sense simulació és la magnitud d'aquests ajustos: petits retocs versus reelaboració fonamental.
La validació de la producció segueix una prova satisfactòria. Això significa córrer a velocitat de producció durant un període prolongat, mesurar la capacitat de procés estadístic (Cpk) i confirmar que la matriu manté la conformitat amb un cicle sostingut. Només després que l'eina demostri una producció estable a un ritme, passa del desenvolupament a l'estat de producció.
Tot el flux de treball - des de l'anàlisi d'impressió de peces fins a la validació de la producció - sol durar entre 8 i 20 setmanes, depenent de la complexitat. Però la variable real no és el temps. És la qualitat de les decisions d'enginyeria preses durant el disseny de la franja i la seqüenciació de l'estació. Aquestes primeres-opcions de fase bloquegen el sostre de rendiment del dau. Tota la simulació, construcció i prova - aigües avall - simplement revela si aquestes decisions fonamentals van ser encertades.
La selecció del material és un dels factors més poderosos que influeixen en aquestes primeres decisions. La mateixa geometria de la peça estampada en acer suau versus acer inoxidable versus alumini pot exigir un recompte d'estacions completament diferent, diferents materials de matriu i diferents estratègies de conformació -, que és exactament on el procés de disseny adquireix material-específic.
Selecció de material i el seu impacte en el disseny de matrius
Una matriu progressiva dissenyada per a acer al carboni no sobreviurà a una setmana d'acer inoxidable - i una optimitzada per a l'alumini destruirà peces de coure amb irritació en els primers cent cops. Els materials d'estampació progressiva no només omplen una línia a la impressió de la part. Dicten el recompte d'estacions, els requisits de tonatge, la geometria del punxó, l'estratègia de lubricació i la selecció del material de matriu a tota l'eina. Canvieu l'aliatge i esteu redissenyant la matriu.
Aquesta és la variable que separa els enginyers que entenen l'estampació progressiva del metall dels que tracten l'elecció del material com una idea posterior. A continuació s'explica com els materials de tires més comuns donen forma a cada decisió de l'eina.
Acer i acer inoxidable en estampació progressiva
L'acer de baix-carboni (1008, 1010, 1018) segueix sent el cavall de batalla de l'estampació progressiva d'acer al carboni. És indulgent - retorn elàstic moderat, formabilitat previsible i exigències de tonatge relativament baixes. Els dissenyadors de matrius poden aconseguir corbes estretes amb un radi d'1T sense risc de trencar-se, i els punxons d'acer per eines D2 estàndard ofereixen una vida fiable en els centenars de milers de cops abans de tornar a esmolar.
L'acer inoxidable ho canvia tot. Els graus com el 301 i el 304 treballen-s'endureixen ràpidament durant el conformat, de manera que cada flexió o estirat augmenta la resistència a la fluència del material i la resistència a deformacions posteriors. La conseqüència pràctica? Una geometria que es pugui aconseguir en tres estacions amb acer suau pot requerir cinc o sis estacions d'acer inoxidable - encunyat addicional, alleujament de tensió- o passos de conformació per fases afegits específicament per gestionar l'enduriment sense esquerdes.
L'estampació progressiva d'acer inoxidable també requereix un tonatge de premsa més elevat (normalment d'1,5 a 2 vegades el que requereix l'acer suau per a una geometria equivalent) i crea un desgast molt més abrasiu a les superfícies d'eines. La corrosió - on el material inoxidable es solda microscòpicament a les superfícies de perforació - és una amenaça constant. Els dissenyadors de matrius contraresten això amb recobriments superficials (TiN, TiCN o AlCrN), superfícies de punxó polides i lubricants especialitzats dissenyats per mantenir una capa límit sota pressió extrema.
Consideracions sobre coure, llautó i alumini
Els materials més suaus i dúctils com ara el coure, el llautó i els aliatges d'alumini donen la volta al problema. La formabilitat és generosa - aconseguireu radis de corba més ajustats amb menys estacions. Una aplicació d'estampació progressiva de coure podria consolidar les operacions que l'acer inoxidable s'estendria en múltiples etapes. Menys estacions significa un dau més curt i menys costós.
Però la ductilitat introdueix els seus propis modes de fallada. El coure i el llautó tendeixen a enganxar-se a les superfícies de les eines, produint rebaves i marques superficials que comprometen tant la funció com la cosmètica. L'excés de formació de rebaves al llautó sovint requereix vores de tall més afilades i intervals d'afilat més freqüents. L'estampació progressiva d'alumini presenta preocupacions similars a la irritació i una tendència a ratllar i marcar contra superfícies rugoses d'eines - Els dissenyadors de matrius responen polint les superfícies de conformació fins a un acabat gairebé-de mirall i reduint la velocitat de la premsa per limitar l'acumulació de calor per fricció.
L'abrasivitat del material de la cinta determina directament si els components de la matriu utilitzen insercions d'acer per eines o de carbur. Aquesta és la lògica de decisió: els acers per a eines com D2 o A2 funcionen bé per a acer suau i llautó a volums moderats. Però per a l'acer inoxidable, els aliatges d'-alta resistència o qualsevol aplicació orientada a la vida útil de la matriu més enllà de 500.000 cops, les insercions de carbur a les estacions de tall i d'alt-desgast es fan econòmicament necessàries. El carbur costa de tres a cinc vegades més per plaquita, però amplia els intervals d'afilat en un factor de cinc a deu -, un benefici net en tirades de producció llargues.
| Material | Formabilitat | Interval de gruix típic | Impacte del desgast de la matriu | Aplicacions comuns |
|---|---|---|---|---|
| Acer baix-de carboni (1008-1018) | Revolts alts - tolerants, retrocés moderat | 0,3 mm - 3,0 mm | Acer per eines D2 estàndard - moderat adequat | Suports, clips estructurals, reforços d'automòbil |
| Acer inoxidable (301, 304, 316) | El treball moderat - s'endureix ràpidament, calen més estacions | 0,2 mm – 2,5 mm | Alt - risc de grip, calen recobriments o carbur | Components mèdics, equips alimentaris, maquinari{0}}resistent a la corrosió |
| Coure (C110, C102) | - radis ajustats molt alts possibles | 0,1 mm - 2,0 mm | Baix-moderats - problemes d'enganxament i rebaves | Terminals elèctrics, barres de bus, dissipadors de calor |
| Llautó (C260, C272) | Alta - ductilitat excel·lent, fàcil de formar | 0,1 mm - 2,0 mm | Baix -, però requereix vores afilades per controlar les rebaves | Connectors, maquinari decoratiu, accessoris de fontaneria |
| Alumini (3003, 5052, 6061) | Risc -alt - de rascades i esgarrapades | 0,3 mm - 3,0 mm | Necessites - eines polides moderades i velocitat reduïda | Aletes d'intercanviador de calor, tancaments, peces estructurals lleugeres |
Observeu el patró: els materials més durs i resistents requereixen més estacions de conformació, un tonatge més alt i més eines -resistents al desgast (coses). Els materials més suaus redueixen el nombre d'estacions, però requereixen estratègies de gestió de superfícies que afegeixin la seva pròpia complexitat. Cap dels extrems de l'espectre és inherentment més fàcil d'estampar - són problemes d'enginyeria diferents que requereixen diferents respostes de disseny de matrius.
És precisament per això que la matriu i l'estampació progressiva personalitzada són importants a nivell de material. Un constructor de matrius que no ajusta els percentatges de separació, els recobriments de perforació i el recompte d'estacions específicament per al vostre aliatge està deixant el rendiment i la vida de la matriu a la taula. Els números canvien de manera significativa: la separació de la matriu per a acer suau s'estableix normalment en un 5-8% del gruix del material per costat, mentre que l'acer inoxidable requereix un 8,5-9,5% i l'alumini necessita espais més ajustats al voltant del 4-6% per controlar les rebaves.
La selecció del material no només afecta com la matriu forma la peça - sinó que determina si l'eina progressiva és fins i tot el mètode adequat. Quan la geometria de la peça implica embutits profunds que superen el que la progressió alimentada-de tira pot adaptar-se, o quan el gruix del material supera els límits pràctics de manipulació de la cinta-, entren a la conversa mètodes de matriu alternatius.
Dau progressiu vs. matriu de transferència vs. selecció de matriu compost
No totes les parts pertanyen a una premsa d'estampació progressiva. Una carcassa profunda-que supera l'amplada de la cinta, un suport gran que no pot mantenir la integritat del portador a través de dotze estacions, una rentadora senzilla que no justifica l'ús d'eines multi-estació - cadascun d'aquests escenaris apunta cap a un mètode de matriu diferent. Triar malament significa gastar en excés en eines, lluitar contra problemes de qualitat o deixar el temps de cicle sobre la taula.
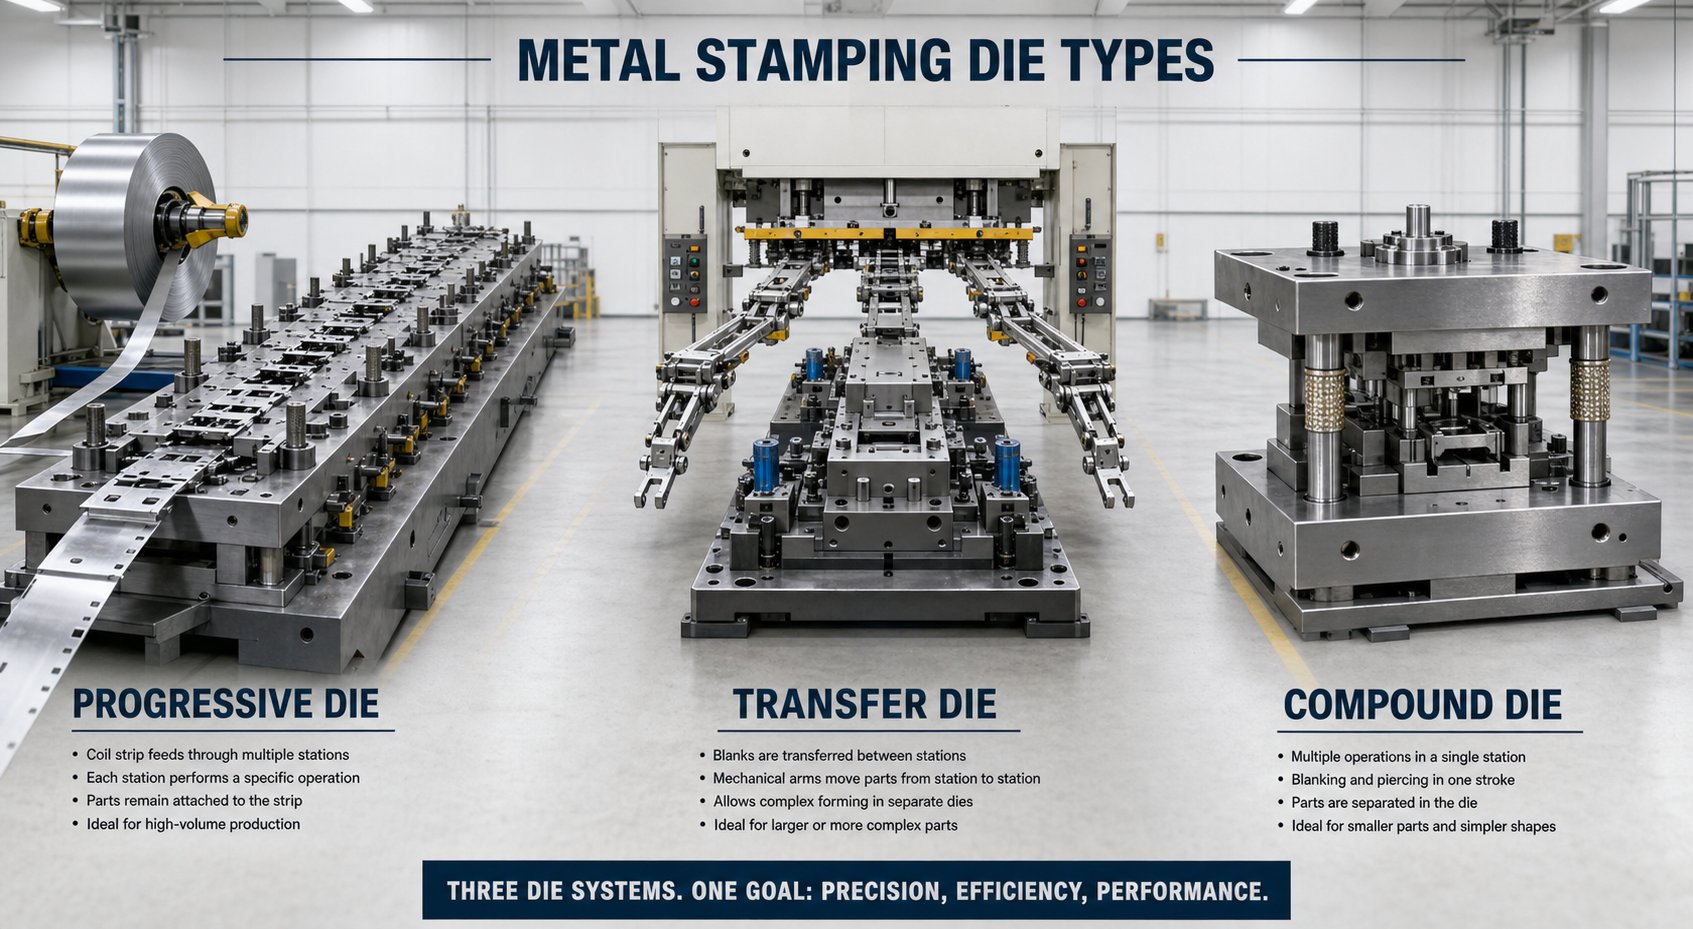
Els tres mètodes principals d'estampació de matrius - progressiu, transferència i compost - es diferencien en com mouen el material, com gestionen la complexitat de les peces i on ofereixen avantatges econòmics. Comprendre la distinció mecànica entre ells és el que separa una inversió sòlida en eines d'un desajustament costós.
Dau progressiu vs. matriu de transferència vs. matriu compost
Cada mètode resol un problema de fabricació diferent:
- Encunys progressiusmantenir la peça de treball unida a la tira durant totes les operacions de conformació. La bobina avança a un pas fix i la part acabada es separa només a l'estació final. Aquest enfocament-connexat de tires permet les velocitats de cicle més altes - una operació d'estampació progressiva de metall en matriu sol executar de 100 a 300+ cops per minut - però limita la mida de la peça a allò que s'ajusta a les amplades pràctiques de tires (normalment inferiors a 300 mm).
- La transferència morsepareu el blanc de la tira a la primera estació i, a continuació, moveu les peces discretes entre les estacions posteriors amb dits mecànics o pinces servo{0}}. Com que la peça és lliure-, les eines de transferència gestionen peces més grans, dibuixos més profunds i geometries impossibles de formar mentre estan lligades a una cinta de suport. Les velocitats de cicle són més baixes (normalment de 15 a 40 cops per minut) a causa del moviment de transferència mecànica entre estacions.
- Encunyació compostarealitzeu diverses operacions de tall - en blanc, perforació i, de vegades, encunyar - en un sol cop de premsa en una estació. La part es completa en un sol cop. Aquest mètode ofereix una excel·lent planitud i concentricitat entre les característiques perquè totes les operacions es produeixen simultàniament, però no pot realitzar flexió ni conformació tridimensional. Es limita a parts essencialment planes.
La compensació fonamental-es redueix a això: els matrius progressius maximitzen la velocitat i minimitzen la manipulació de peces més petites amb funcions complexes. Les matrius de transferència sacrifiquen la velocitat per a la llibertat geomètrica en peces més grans o més profundes. Les matrius compostes ofereixen simplicitat i precisió per a geometries planes a volums moderats.
Criteris de selecció basats en els requisits de la part
Escollir entre aquests mètodes no és una qüestió de preferència - es basa en les característiques mesurables de les peces. Feu-vos aquestes preguntes quan avalueu quina configuració de la màquina d'estampació de matrius s'adapta a la vostra aplicació:
- Quin és el sobre de la part?Si s'adapta a una amplada de tira de 300 mm i no requereix dibuixos més profunds del que el material pot suportar mentre està connectat a un transportista, és probable que l'eina progressiva sigui òptima.
- Quin és el volum anual?Les matrius progressives ofereixen el cost per{0}}peça més baix a volums superiors a 500.000 anualment a causa del seu avantatge de velocitat. Les matrius de transferència es tornen econòmiques amb 100,000+ unitats on la complexitat de la part justifica l'eina. Les matrius compostes assoleixen el seu punt dolç entre 50.000 i 500.000 unitats per a geometries simples.
- La geometria implica estampacions profundes?Les profunditats de dibuix superiors a 1,5 vegades el diàmetre de la peça normalment requereixen que el blanc estigui lliure de la tira - que apunta cap a l'eina de transferència.
- Quin és el pressupost per a eines?Els matrius compostos costen molt menys de dissenyar i construir. Els matrius progressius i de transferència comporten una inversió inicial més gran, però els matrius progressius s'amorteixen més ràpidament en volum gràcies a les majors taxes de carrera.
| Criteris | Dau progressiu | Dau de transferència | Troquel compost |
|---|---|---|---|
| Mida òptima de la peça | Petit a mitjà (s'adapta a l'amplada de la tira, normalment menys de 300 mm) | Mitjana a gran (no limitada per tira) | Petites a mitjanes (parts planes, normalment de menys de 150 mm) |
| Volum anual ideal | 500,000+ unitats | 100.000 – 2.000.000 unitats | 50.000 – 500.000 unitats |
| Complexitat geomètrica | Alt - múltiples corbes, perforacions i formes que es poden aconseguir en moltes estacions | Possibilitat d'estampacions profundes molt altes de -, enfilades, costelles i molets | Baix - limitat a operacions d'un sol-plan pla |
| Cost de l'eina (relatiu) | Alt | Màxim (120-150% de progressiu) | Mitjà (70-90% de progressiu) |
| Velocitat de cicle | El més ràpid (100-300+ SPM) | Moderat (15-40 SPM) | Ràpid (80-200 SPM, però operació única) |
| Ús de material | La tira de suport - moderada es converteix en ferralla | Més alt -, no cal cap web d'operador | Alt - ferralla mínima per a espais en blanc simples |
Un detall que cal destacar: les matrius de transferència sovint ofereixen una millor utilització del material que les eines progressives perquè eliminen la tira portadora (la xarxa de peces de connexió de material a través de la progressió). Aquest estalvi de material pot compensar la menor velocitat del cicle, especialment en aliatges més gruixuts o cars on el cost de la ferralla és important.
També existeixen enfocaments híbrids. Algunes configuracions de premsa d'estampació de matrius combinen una secció frontal progressiva - que gestiona la perforació i la conformació inicial mentre la peça roman a la tira - amb una secció posterior de transferència que separa el blanc i el mou per estacions de conformació més profundes. Aquests híbrids de transferència progressiva-capten avantatges de velocitat a l'extrem frontal alhora que s'adapten a demandes geomètriques que superen la capacitat progressiva pura a la part posterior. Són més complexos de dissenyar i mantenir, però per a la geometria de la part correcta, representen el millor dels dos mètodes.
El marc de selecció anterior gestiona la majoria dels escenaris de manera clara. Però la decisió no es pren de manera aïllada - sinó que està determinada per la indústria a la qual serveix la peça, la documentació de qualitat requerida al costat d'ella i les expectatives de producció que inclouen els programes d'OEM i de postvenda. Aquestes exigències a nivell d'aplicació-afegeixen una altra capa a l'estratègia d'eines.
Aplicacions de la indústria i per què els matrius progressius Excel
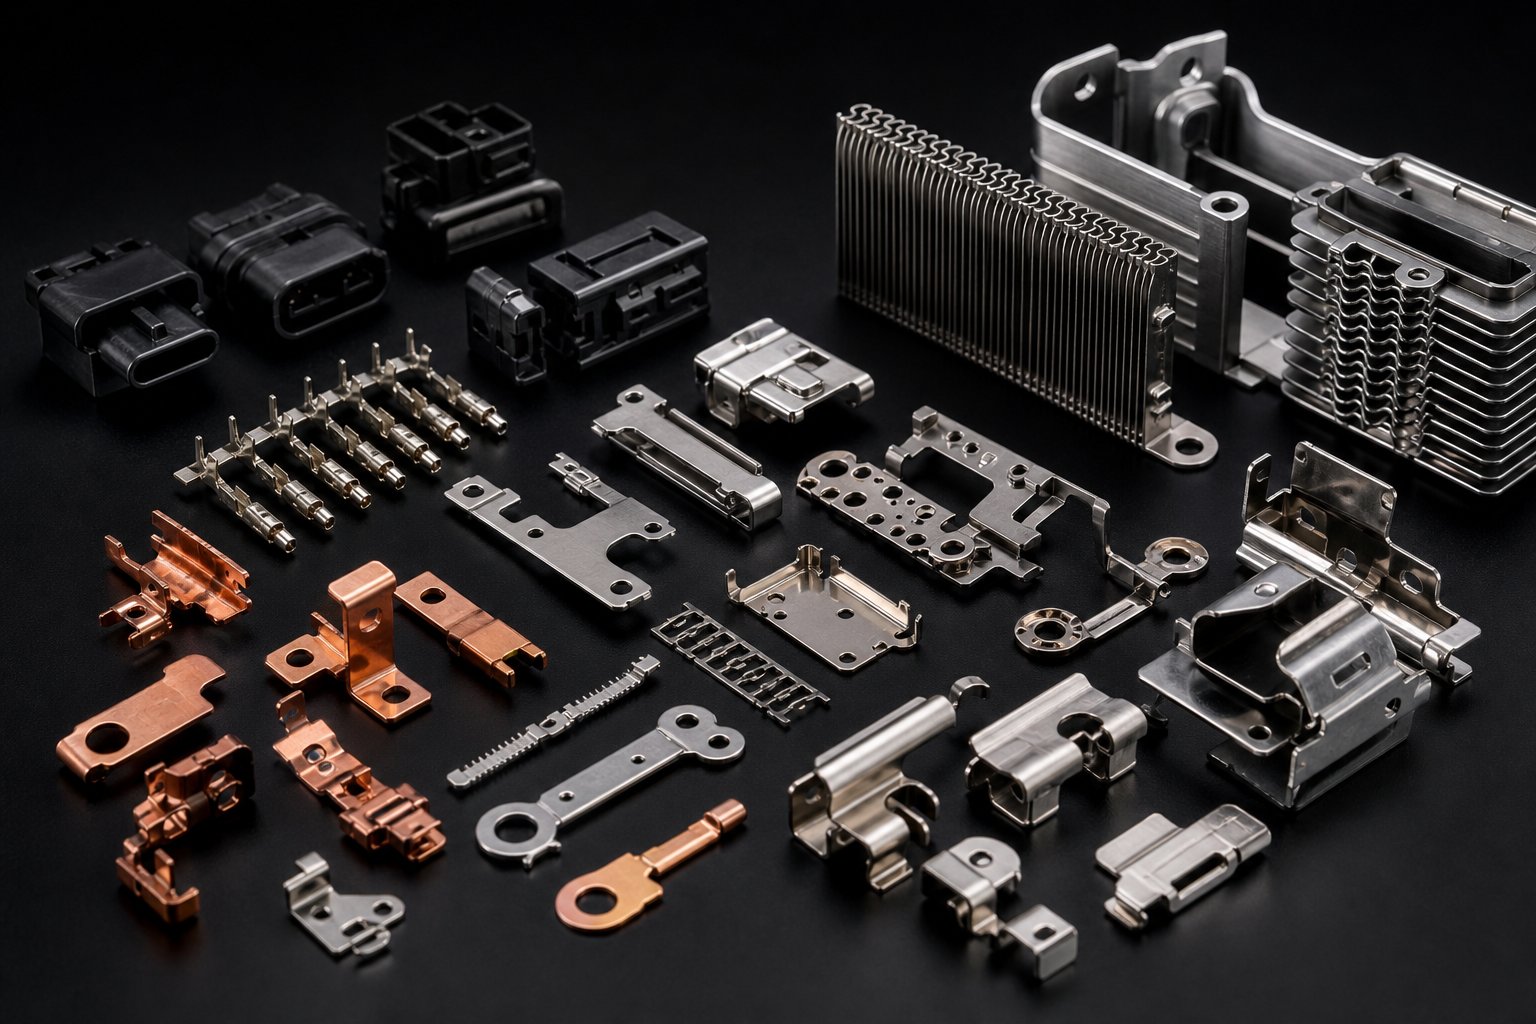
Cada indústria que utilitza estampació progressiva té una raó més enllà de "necessitem moltes peces". Les exigències tècniques específiques - bandes de tolerància, condicions de la superfície, requisits de traçabilitat, limitacions de material - determinen no només si l'eina progressiva és adequada, sinó com s'ha de personalitzar. Un suport per a una carcassa de ventilador HVAC i un contacte per a un marcapassos cardíac provenen de matrius progressius, però la lògica d'enginyeria darrere de cada eina és completament diferent.
Aquesta distinció importa. Quan avalueu si les estampacions metàl·liques de precisió progressiva s'adapten a la vostra aplicació, la pregunta no és només el volum -, sinó si el procés pot complir els requisits no-negociables del vostre sector sense que les operacions secundàries us afectin els costos.
Estampació de components d'automoció i vehicles elèctrics
L'automoció segueix sent el major consumidor d'estampacions de gran volum a nivell mundial, i les raons són estructurals. Les plataformes de vehicles exigeixen milers de components estampats discrets - suports, connectors, reforços estructurals, carcasses de sensors, contactes de terminals - produïts a volums mesurats en milions a l'any amb toleràncies que no poden derivar en una sèrie de producció que duri mesos.
Les matrius progressives atenen aquesta demanda perquè ofereixen el que realment requereixen els OEM d'automoció: consistència estadística. No n'hi ha prou que les peces es mesuren correctament durant una inspecció de mostra. Els programes d'estampació progressiva OEM requereixen una capacitat de procés demostrada (valors Cpk d'1,33 o superiors en característiques crítiques) sostinguda durant tota la campanya de producció. La matriu en si ha de produir peces de manera tan consistent que la variació del procés es mantingui dins dels límits de control indefinidament.
La transició dels vehicles elèctrics ho ha accelerat encara més. Els components de contacte de la bateria, els connectors de la barra de bus i les piles de laminació del motor exigeixen estampació metàl·lica d'alta precisió en coure o aliatges especialitzats, sovint amb toleràncies més estrictes que els components tradicionals del tren motriu. Un connector de mòdul de bateria que transporti 400 V ha de mantenir la força de contacte dins d'una finestra estreta -, la qual cosa significa que la matriu progressiva que forma aquests contactes de molla no pot permetre una deriva dimensional que canviï les característiques de deflexió.
Aplicacions electròniques, mèdiques i HVAC
L'estampació electrònica funciona a l'extrem oposat de l'espectre de mida. Penseu en marcs de plom amb distàncies de pas inferiors a 1 mm, pins de connector formats a partir de material de tires fins a 0,1 mm i llaunes de blindatge de RF amb toleràncies mesurades en micres. Les matrius progressives per a l'electrònica treballen a gran velocitat - sovint de 300 a 1.200 cops per minut - en materials extremadament prims on la precisió de l'alimentació i el registre del pilot es converteixen en els reptes d'enginyeria dominants.
L'estampació progressiva mèdica introdueix un conjunt de restriccions completament diferent. Les peces en si mateixes poden no ser geomètricament extremes, però l'entorn del procés sí. Els components dels dispositius implantables requereixen vores lliures de rebava-(perquè fins i tot una rebava microscòpica pot danyar el teixit), manipulació de material biocompatible (sense-contaminació creuada per lubricants o restes d'eines) i, sovint, disseny d'eines compatibles-en sales netes que minimitza la generació de partícules durant l'estampació. Els instruments quirúrgics produïts mitjançant estampació progressiva d'acer inoxidable requereixen toleràncies tan ajustades com ±0,0005 polzades - aproximadament 12 micres - per garantir un funcionament mecànic suau durant els procediments.
L'estampació progressiva d'HVAC pren un altre camí. Aquí, el repte de l'enginyeria és menys sobre l'extrema precisió i més sobre l'eficiència sostinguda dels materials a grans volums. Les aletes de l'intercanviador de calor - estampades per milions a partir d'una fina tira d'alumini - han de mantenir una geometria de flux d'aire coherent a cada peça. Una variació de fins i tot 0,1 mm en l'espaiat de les aletes o l'angle de la reixa degrada el rendiment tèrmic a tot el conjunt de l'intercanviador de calor. Les matrius progressives per a aplicacions de climatització prioritzen una llarga vida útil de l'eina i una variació mínima d'estació-a-a través de les tirades de producció mesurades en desenes de milions de visites.
A continuació s'explica com els requisits bàsics de cada indústria s'assignen a capacitats específiques de matriu progressiu:
- Automoció/EV:Alta-coherència de volum amb toleràncies estrictes → formació de múltiples-estació amb encunyació per a l'estabilitat dimensional, marcat de-part per a la traçabilitat, disseny de procés compatible amb SPC-
- Electrònica:Micro-funcions en materials ultra-fins → eines progressives d'alta-velocitat amb pilots de precisió, seccions de tall de carbur i espai-de l'estació de pas tancat
- Dispositius mèdics:Vores lliures de-rebaves i processament biocompatible → estacions d'afaitar després del tacat, insercions de formació de carbur polit, sistemes de lubricació controlada amb fluids de grau-medicinal
- HVAC:Milions de peces idèntiques amb una geometria de flux d'aire consistent → acers per a eines d'alta-durabilitat, dissenys de tires optimitzats per a la màxima utilització del material, sistemes pilot robustos per al control de les tires d'alumini prim
- Aeroespacial:Toleràncies extremes (±0,0005 polzades) en aliatges lleugers → seqüències de conformació per etapes, compensació de retorn elàstica validada per FEA-, capacitat d'inspecció de matriu del 100%-
El fil comú? Cada indústria no només necessita estampacions metàl·liques de precisió progressiva -, sinó que necessita la matriu personalitzada per oferir una característica de rendiment específica que més importa en aquest context d'aplicació.
Els programes d'estampació progressiva OEM afegeixen una altra capa de complexitat que els projectes de maquinari comercial o de postvenda poques vegades es troben. Els contractes OEM solen requerir la totalitatPPAP (Procés d'aprovació de peces de producció)documentació - un paquet de 18-elements que inclou resultats dimensionals, estudis de capacitat de procés, plans de control, documentació FMEA i anàlisi del sistema de mesura. La matriu en si s'ha de dissenyar per facilitar-ho: estacions de marcatge de peces que segellin codis de lot o marques de data per a la traçabilitat, sensors dins de la matriu que controlen la força de conformació per a la recollida de dades SPC i construcció modular que permet un manteniment mesurat i documentat sense alterar els paràmetres validats del procés.
Els programes de postvenda, en canvi, sovint només requereixen una conformitat dimensional per imprimir. La matriu pot ser més senzilla, la documentació més lleugera i els controls de procés menys rigorosos. Però per a qualsevol enginyer que subministra fabricants OEM d'automòbils, mèdics o aeroespacials de nivell 1 o 2, el requisit PPAP no és opcional - i s'ha de dissenyar a l'eina des del principi, sense cargolar-lo després de construir la matriu.
Aquesta distinció entre "fer bones peces" i "provar que sempre podeu fer bones peces" és exactament on els programes d'estampació d'alt volum tenen èxit o fracassen. La matriu ha de produir peces conformes, sí -, però també ha de generar les dades, la traçabilitat i l'evidència d'estabilitat del procés que compleixin el sistema de qualitat del OEM. Aquest requisit es remunta a les decisions inicials de disseny de matrius: quants sensors, quin tipus de marcatge de peces, com afecta el manteniment de la requalificació del procés.
Les expectatives de rendiment incorporades a aquestes aplicacions del sector - velocitat, precisió, traçabilitat, vida útil de la matriu - no es mantenen. S'erosionen amb cada cop tret que l'eina estigui dissenyada per a una producció sostenible. La qual cosa planteja la pregunta a la qual s'enfronten tots els enginyers de producció: com es pot mantenir una matriu progressiva amb les especificacions a través de milions de cicles sense que un temps d'inactivitat no planificat destrueixi el vostre calendari de lliurament?
Manteniment de matrius, vida útil de l'eina i economia de producció
Un dau progressiu no falla tot alhora. Degrada - les vores del punxó en micres per mil cops, s'obren els espais lliures de la matriu a mesura que es desgasten les superfícies, les molles perden la seva precàrrega durant milions de cicles. La qüestió no és si caldrà manteniment. Es tracta de si detectareu la degradació aviat mitjançant una intervenció planificada o la descobrireu tard a través de peces rebutjades i temps d'inactivitat no planificat.
Aquí és on les decisions de disseny preses mesos abans - eleccions de materials, construcció d'insercions, estratègia d'accés - o bé donen beneficis o generen maldecaps a la planta de producció. Especialment en l'estampació de metalls d'alta velocitat, on les premses ciclen entre 200 i 1,200+ cops per minut, el desgast s'acumula més ràpidament del que la majoria dels enginyers esperen.
Intervals de manteniment de matrius i indicadors predictius
Com saps quan un dau progressiu necessita servei? No espereu un fracàs catastròfic. En comptes d'això, observeu la deriva de la qualitat mesurable que indica la progressió del desgast abans que travessi els límits de tolerància:
- Augment de l'alçada de la rebaba:A mesura que les vores de tall del punxó s'avorren, la cisalla es torna menys neta. L'alçada de la rebava que va des de 0,05 mm fins a 0,10 mm és sovint el primer senyal mesurable que s'ha acabat l'afilat.
- Deriva dimensional:Les característiques formades es desplacen gradualment fora del nominal a mesura que es desgasten les superfícies de formació. Els gràfics SPC que mostren tendències (no dispersió aleatòria) indiquen una degradació sistemàtica de l'eina.
- Augment de la força de desmuntatge:Els punxons gastats creen més fricció durant la retirada. Els operadors poden notar canvis subtils de càrrega de premsa abans que apareguin problemes dimensionals.
- Estirada de llimacs:Quan els llimacs s'adhereixen a les cares de punxó en lloc d'expulsar-se netament, normalment indica degradació de la superfície oefectes del buit empitjorats pel desgast del punxó.
Les operacions d'estampació amb experiència estableixen intervals d'afilat basats en el recompte de traços en lloc d'una inspecció visual. Una operació d'estampació progressiva de matriu d'alta velocitat amb acer inoxidable pot programar un nou afilat cada 150.000 a 250.000 cops, mentre que la mateixa eina que funciona amb acer suau podria ampliar aquest interval a 500.000 o més. La clau és quantificar l'interval durant la validació inicial de la producció i després fer-ne un seguiment rigorós.
El manteniment planificat significa que la matriu surt de la premsa segons el calendari - que el temps d'inactivitat de l'operador és previsible, les insercions de recanvi s'organitzen i la planificació de la producció té en compte la interrupció. El manteniment no planificat significa que alguna cosa s'ha trencat. Aquesta distinció és cara: els esdeveniments no planificats solen costar de tres a cinc vegades més que el servei programat quan es tenen en compte la ferralla, les reparacions accelerades, les finestres de lliurament perduts i la interrupció de la línia.
Els dissenyadors de matrius intel·ligents integren el manteniment directament a l'eina. La construcció d'inserció modular permet intercanviar seccions desgastades sense treure tota la matriu de la premsa. La fixació accessible significa insercions cargolades en comptes de fer-hi pressionar-components enterrats darrere d'altres estacions. Els suports de punxó estandarditzats permeten un reemplaçament ràpid sense mòlta personalitzada. Aquestes característiques de disseny costen una mica més per endavant, però estalvien molt temps durant la vida útil de l'eina.
Com afecten les decisions de disseny de matrius la vida útil de l'eina i el cost per part
Aquesta és la realitat econòmica que sovint es perden els equips de contractació: una matriu més barata costa més per part. Dues cotitzacions d'eines per a la mateixa geometria de la peça - una de 35.000 $ amb acer per a eines a tot arreu, una altra de 48.000 $ amb matrius d'estampació progressiva de carbur amb insercions a totes les estacions de tall - semblen una decisió pressupostària senzilla en paper. Però fes les matemàtiques més d'un milió-de vida de producció i l'economia s'enfonsa.
Considereu les variables:
- Insercions de carbur contra acer per a eines:Els components de tall de carbur costen de tres a cinc vegades més per plaquita, però estenen els intervals d'afilat en un factor de cinc a deu. Menys esdeveniments de manteniment significa més temps d'activitat, menys esdeveniments de ferralla durant el reinici i menor cost laboral acumulat.
- Selecció d'eliminació de matrius:L'espai lliure - adequat al tipus de material i al gruix - redueix la força de tall a cada traçada. Una força més baixa significa una degradació de vora més lenta. Una matriu que funciona amb un espai lliure del 6% en acer suau dura mesurablement més que un conjunt al 4%, perquè l'estanquitat excessiva multiplica la fricció i la calor a la vora de tall.
- Recompte d'estacions i distribució del desgast:La distribució del treball de conformació en més estacions redueix la càrrega màxima en qualsevol punt. Cada estació es desgasta més lentament perquè fa menys treball per cop. El dau costa més de construir (més estacions significa més components), però cada component dura proporcionalment més.
L'execució d'una matriu en una premsa d'estampació d'alta-velocitat a 300+ cops per minut accelera tots els mecanismes de desgast. La temperatura del punxó augmenta a partir dels cicles de fricció repetits. L'expansió tèrmica altera subtilment els espais lliures a mitjan-execució. La vibració de la cinta augmenta la càrrega lateral sobre pilots i guies. Les pel·lícules de lubricació s'apriman sota el cicle ràpid. Un dau que duri 800.000 cops entre servei a 60 SPM pot necessitar atenció cada 400.000 cops a 400 SPM - la relació no és lineal, perquè les forces dinàmiques i els efectes tèrmics es combinen a velocitats més altes.
L'estampació d'alta velocitat requereix eines dissenyades específicament per a aquest règim de funcionament. La construcció de matriu de-velocitat estàndard - adequada a 60 a 100 SPM - es converteix en una responsabilitat quan es premeu en un servei d'alta-velocitat. Els sistemes de guia reforçats, la càrrega equilibrada de l'estació, el temps optimitzat d'evacuació de la ferralla i l'estabilització dinàmica de la descàrrega es converteixen en necessitats més que en luxes per sobre de 300 SPM.
El càlcul del cost total de propietat hauria de ser així:
Cost per peça=(cost de la matriu + cost de manteniment de tota la vida + cost del temps d'inactivitat no planificat + cost de la ferralla) / peces totals produïdes durant la vida útil de la matriu
Una matriu de 48.000 dòlars que produeix 2 milions de peces conformes amb esdeveniments de manteniment mínims ofereix un cost fonamentalment diferent-per-que una matriu de 35.000 dòlars que produeix el mateix volum però requereix el doble d'intervencions de manteniment i genera un 3% més de ferralla durant els reinicis. La diferència inicial és de 13.000 dòlars. La diferència al llarg de la vida útil pot superar els 50.000 $ en estalvi operacional - sense comptar la millora de la fiabilitat del lliurament que es produeix amb menys parades no planificades.
Aquesta perspectiva del-cost total replanteja la decisió d'inversió en eines. No estàs comprant un dau. Esteu comprant un sistema de producció l'economia del qual es desenvolupa durant anys, no setmanes. Cada opció de disseny - de carbur versus acer per a eines, modular versus monolític, cinc estacions enfront de set - canvia la corba de costos a-a llarg termini d'una manera que la comanda de compra inicial mai no captura.
Aquesta mateixa lògica econòmica s'estén més enllà del disseny de la matriu a la decisió d'aprovisionament més àmplia. Quan seleccioneu un soci per a la matriu i l'estampació progressiva personalitzada, avalueu no només la seva capacitat per construir l'eina, sinó també la seva comprensió de com les opcions de disseny es tradueixen en economia de producció durant tota la vida del programa.
Com obtenir un soci de matriu progressiu personalitzat
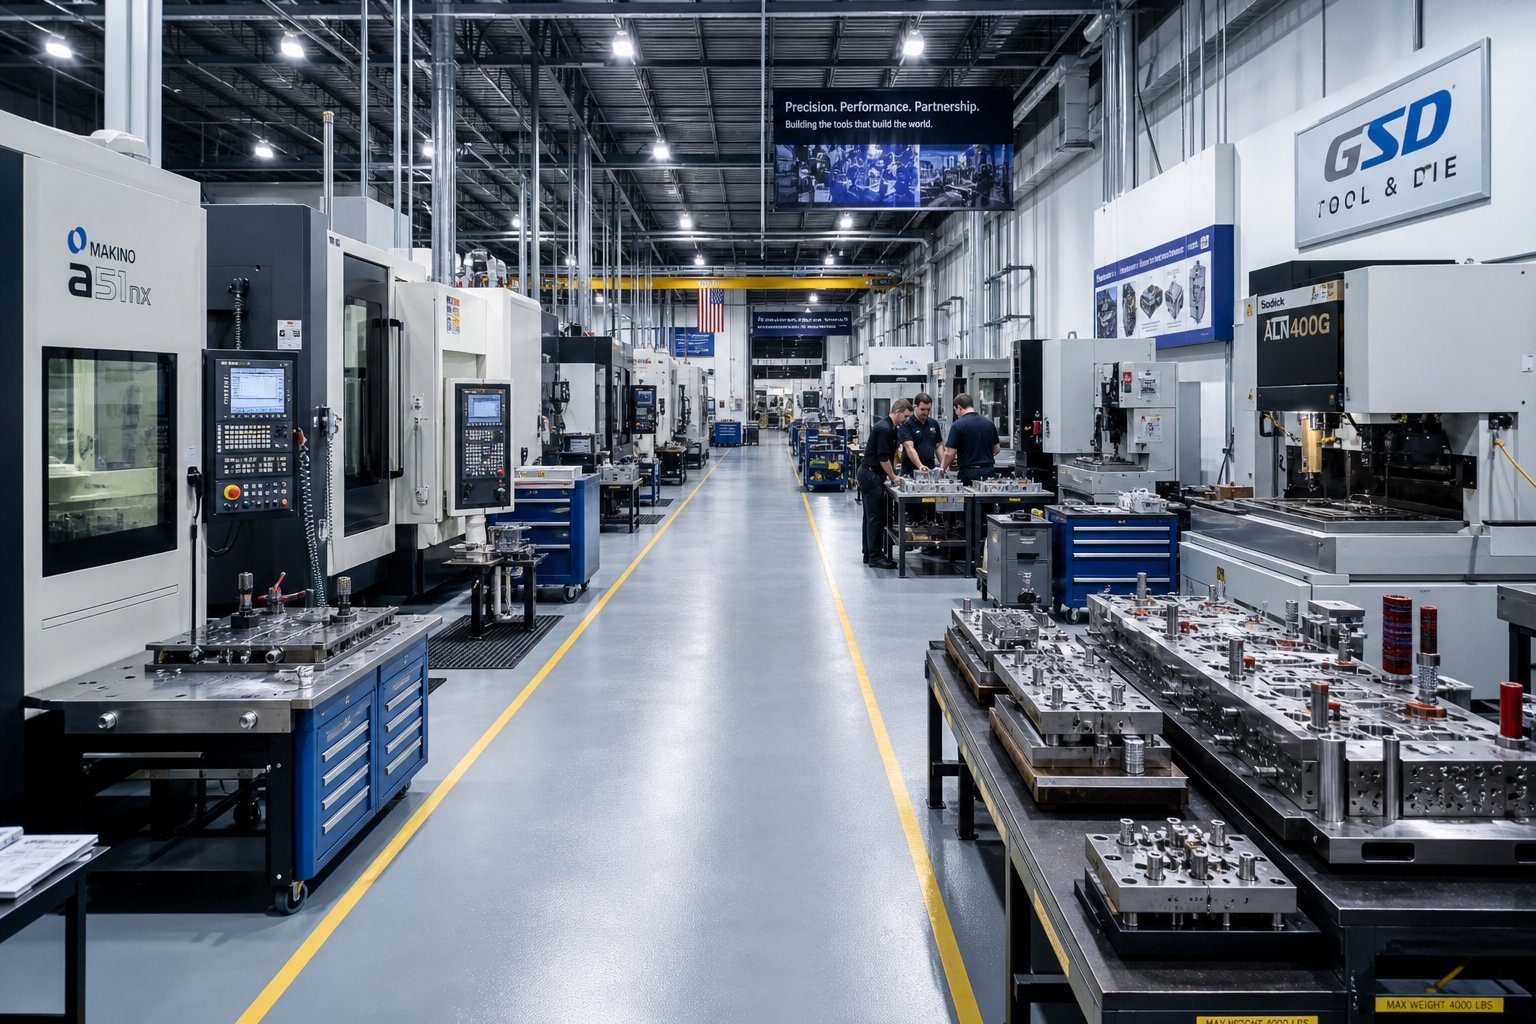
Heu validat el disseny, heu seleccionat el material, heu definit la seqüència de l'estació i heu calculat el cost total de propietat. Totes les decisions d'enginyeria estan bloquejades. Tot i així, tot el programa encara pot fallar en aquest moment - si el soci equivocat crea l'eina. La bretxa entre una matriu que funciona en paper i una que funciona al ritme durant dos milions de cicles depèn de qui la fabrica, com col·laboren durant el disseny i quins sistemes porten a la rampa de producció.
No és el mateix comprar fabricants de matrius progressius que comprar maquinari bàsic. Esteu entrant en una associació tècnica que abasta mesos de desenvolupament i anys de producció. Els criteris d'avaluació són importants - i la majoria dels equips d'adquisició no els ponderen correctament.
Avaluació de les capacitats del fabricant de matrius progressius
Imagineu-vos que esteu seleccionant fabricants de matrius d'estampació per a un nou programa de connectors d'automòbils. Tres proveïdors comenten preus i terminis de lliurament similars. Com et diferencies? El preu i el lliurament són jocs de taula. La separació real prové de la profunditat tècnica - específicament, tant si el proveïdor pot gestionar l'abast complet dels serveis de fabricació d'eines i matrius sota un mateix sostre o si confia en subcontractistes per als passos crítics.
Això és el que cal avaluar:
- -Capacitat de disseny i construcció de matrius a casa:El proveïdor pot fer la vostra part imprimir, desenvolupar el disseny de la cinta, dissenyar la matriu completa i mecanitzar tots els components internament? Les cadenes de subministrament fragmentades - on el disseny es fa en una botiga, el mecanitzat en una altra i el muntatge en una tercera - introdueixen llacunes de comunicació i problemes de responsabilitat que s'agreugen durant la prova.
- Tonatge de premsa i rang de mida de llit:El proveïdor opera premses que s'ajusten als requisits de la vostra matriu de producció? Un fabricant amb una capacitat de 30-tones a 400 tones en diverses línies de premsa pot gestionar des de microconnectors fins a suports estructurals sense subcontractar les sèries de producció.
- Manipulació de materials per a aliatges específics:L'ús de coure, inoxidable o acer{0}}d'alta resistència requereix diferents sistemes d'alimentació, estratègies de lubricació i gestió de ferralla. Pregunteu si el proveïdor té experiència documentada amb les vostres especificacions de material exactes - no només amb la família d'aliatges, sinó amb el temperament i el gruix específics.
- Sistemes de qualitat (certificació ISO, implementació SPC):La norma ISO 9001 és la base. Per als programes d'estampació progressiva OEM d'automòbils, la certificació IATF 16949 indica que el proveïdor opera dins d'un marc de procés-controlat amb FMEA documentats, plans de control i anàlisi del sistema de mesura ja integrats al seu flux de treball.
- Escalabilitat de prototip-a-producció:Algunes botigues destaquen en la construcció de matrius, però no tenen capacitat de producció de premsa. D'altres fan estampacions de gran-volum, però no dissenyen eines a casa-. El soci ideal abasta tant - capaç d'iterar durant el desenvolupament i, a continuació, d'escalar perfectament a la producció sostinguda sense passar a una instal·lació diferent.
- Eines de simulació i validació:La simulació de conformació basada en FEA-, la predicció de retorn elàstic i la capacitat de prova virtual redueixen les iteracions físiques i acceleren el temps-de-producció. Els proveïdors que inverteixen en aquestes eines solen oferir percentatges d'èxit de la primera-provació significativament més alts que els que depenen únicament de l'experiència.
- Infraestructura de manteniment:Pregunteu què passa després de validar el dau. El proveïdor ofereix serveis de manteniment programat, programes d'inserció de recanvi i capacitats de reparació de matrius? Un soci de matriu i estampació progressiva que desapareix després del lliurament et deixa exposat quan l'eina necessita servei al mes divuit.
Pondereu aquests criteris segons el perfil de risc del vostre programa. Un connector d'automòbil de gran-volum que fa servir 5 milions de peces a l'any exigeix sistemes de qualitat rigorosos i experiència provada en materials. Un programa de suport industrial de menor volum-podria prioritzar la flexibilitat i el cost del temps de lliurament. De qualsevol manera, l'avaluació hauria d'anar més enllà d'un fullet de capacitats - sol·licitar casos pràctics, demanar referències al vostre material específic i rang de tolerància i, si és possible, visitar la instal·lació per observar de primera mà el procés de construcció i prova de matrius.
Com és un flux de treball de disseny-a-col·laboratiu de producció
Els millors serveis d'estampació progressiva de matriu no comencen amb una comanda de compra. Comencen amb una conversa - normalment una revisió del disseny on els enginyers de matriu del proveïdor s'asseuen amb el vostre equip de producte i disseccionen la impressió de la peça junts. Aquesta col·laboració inicial marca la trajectòria de tot el programa.
A continuació s'explica com sembla una interacció ben-estructurada des del primer contacte fins a la rampa de producció:
- Revisió de la part inicial i avaluació de la viabilitat:El proveïdor avalua la geometria de la peça, les especificacions del material, les toleràncies i els requisits de volum. Identifiquen els possibles reptes de formació, marquen les funcions que poden necessitar un ajust DFM i confirmen que les eines progressives són el mètode adequat per a la vostra aplicació.
- Feedback de DFM i optimització del disseny:Els enginyers proposen modificacions que milloren la fabricabilitat sense comprometre la funció - radis de corbat més amples, posicions de forats ajustades en relació amb les característiques formades o alternatives de qualitat de material que redueixen les demandes de tonatge. Aquest pas sovint elimina una o tres estacions de la matriu, reduint directament el cost de les eines.
- Aprovació del disseny de la franja:El proveïdor presenta el disseny de la banda proposat que mostra l'orientació de la peça, el disseny del portador, els ponts de ferralla, la seqüència de l'estació i el percentatge d'utilització del material. Ho aproveu abans que comenci el disseny detallat de la matriu - és el tancament més important-del programa perquè tot el que hi ha a continuació depèn d'això.
- Disseny detallat de matriu i cronologia d'eines:Amb el disseny de la tira bloquejat, el disseny de matrius en 3D es desenvolupa mitjançant el modelatge, l'especificació dels components i l'anàlisi de la pila-de tolerància. El proveïdor proporciona una cronologia de construcció amb fites per a la finalització del disseny, el mecanitzat de components, el muntatge i la preparació per a la prova.
- Prova i presentació de mostres:El dau completat passa a una premsa per a la prova inicial. Les primeres-parts es mesuren amb la vostra impressió i el proveïdor envia mostres amb informes dimensionals. En aquesta etapa són normals els ajustos menors - calçat, ajustaments d'espai lliure, correccions de sobreflexió -.
- Finalització PPAP:Per als programes OEM, el proveïdor completa el completProcés d'aprovació de peces de produccióresultats dimensionals del paquet de documentació -, estudis de capacitat, plans de control, diagrames de flux de processos, FMEA i la garantia de presentació de peces. Aquesta validació formal confirma que el procés de producció és estable i capaç abans que comenci la rampa de volum.
- Rampa de producció i suport sostingut:Amb PPAP aprovat, la producció s'escala a la taxa completa. El proveïdor supervisa el rendiment del procés mitjançant SPC, programa el manteniment preventiu a intervals validats i manté canals de comunicació per a canvis d'enginyeria o ajustos de volum.
Aquesta seqüència abasta normalment de 10 a 20 setmanes depenent de la complexitat de la matriu. La variable crítica no és l'hora del calendari - sinó que la col·laboració de la-fase inicial (passos 1 a 3) identifica i resol els problemes abans que es talli l'acer. Un proveïdor que s'afanya als comentaris de DFM per accelerar la línia de temps sol pagar-ho en cicles de prova prolongats i reelaboració.
Per als enginyers de producció que avaluen els serveis d'estampació progressiva de metalls,YICHENrepresenta el tipus de partner d'extrem a -{-extrem que aquest flux de treball exigeix - oferint capacitats integrades des de la col·laboració de disseny fins a la producció en gran-volum, amb un enfocament específic en l'eficiència de la formació de diverses-estació i la producció en massa escalable. El seu enfocament reflecteix com haurien de ser eficaços els serveis de fabricació d'eines i matrius: una única font que gestiona el desenvolupament de dissenys de tires, la construcció de matrius, la prova i el suport de producció sostingut sense traspassos entre botigues desconnectades.
Independentment del proveïdor que seleccioneu finalment, apliqueu un principi de manera coherent: avalueu-los en el seu procés, no només en la seva cotització. Un soci de matriu progressiu que us explica la seva metodologia de disseny, us mostra el seu enfocament de validació de simulació i explica com gestionen la planificació del manteniment durant la vida de producció de la matriu està demostrant la profunditat d'enginyeria que es tradueix directament en menys sorpreses a la vostra planta de producció. La cotització més barata rarament produeix les peces més barates - i, en matriu i estampació progressiva personalitzada, el rigor d'enginyeria del soci durant el desenvolupament determina si l'eina funciona segons les especificacions durant anys o requereix intervencions costoses en qüestió de mesos.
Preguntes freqüents sobre matriu i estampació progressiva personalitzada
1. Què és un dau progressiu i com funciona?
Una matriu progressiva és una eina de conformació de metall de precisió on la xapa-alimentada per bobina avança a través de diverses estacions a una distància de pas fixa amb cada cop de premsa. Cada estació realitza una operació específica com ara perforar, tallar, doblegar o conformar. La tira en si actua com a mecanisme de transport, amb agulles pilot que mantenen la precisió del registre en mil·lèsimes de polzada. Un cop la cinta està completament carregada, una peça acabada cau amb cada cop, permetent velocitats de producció de 25 a més de 1.200 cops per minut segons l'aplicació.
2. Quant de temps es triga a dissenyar i construir una matriu progressiva personalitzada?
El flux de treball complet des de l'anàlisi d'impressió de peces fins a la validació de la producció sol durar entre 8 i 20 setmanes, depenent de la complexitat. Això inclou la revisió de la viabilitat, la retroalimentació de DFM, el desenvolupament de la disposició de tires, la seqüenciació d'estacions, el disseny de matrius 3D, la simulació de conformació, la creació d'eines, la prova i la finalització de PPAP. La variable de temps crític no és la durada del calendari sinó la qualitat de l'enginyeria durant les primeres fases. Proveïdors com YICHEN que integren la col·laboració de disseny amb la capacitat de-construcció interna poden comprimir els terminis eliminant les transferències entre botigues desconnectades.
3. Quan he de triar una matriu progressiva en lloc d'una matriu de transferència o una matriu composta?
Els encunys progressius són òptims quan la vostra peça s'ajusta a una amplada de tira de 300 mm, els volums anuals superen les 500.000 unitats i la geometria implica múltiples corbes i característiques formades sense embutits profunds que superin 1,5 vegades el diàmetre de la peça. Les matrius de transferència s'adapten a peces més grans que requereixen embussos profunds a volums moderats de 100.000 unitats o més. Els matrius compostos funcionen millor per a peces planes d'un sol-plan a volums entre 50.000 i 500.000 unitats on el pressupost d'eines és limitat. La mida de la peça, el volum, la complexitat geomètrica i el pressupost impulsen col·lectivament la decisió.
4. Com afecta la selecció del material al disseny i al cost progressius de la matriu?
L'elecció del material canvia fonamentalment el nombre d'estacions, els requisits de tonatge i els materials dels components de la matriu. El treball d'acer inoxidable-s'endureix ràpidament, sovint requereix d'1,5 a 2 vegades més estacions que l'acer suau per a una geometria equivalent, a més d'eines recobertes o de carbur per combatre la irritació. L'alumini i el coure permeten menys estacions, però exigeixen superfícies de conformació polides i un control acurat de velocitat per evitar el marcatge de la superfície. Els percentatges d'eliminació de la matriu també canvien per material: 5-8% per a acer suau, 8,5-9,5% per a inoxidable i 4-6% per alumini. Cada aliatge crea un problema d'enginyeria diferent que requereix solucions d'eines a mida.
5. Què he de buscar quan avaluo els fabricants de matrius progressius?
Doneu prioritat als proveïdors amb-capacitat de disseny i construcció de matrius interna, tonatge de premsa que coincideixi amb els vostres requisits de producció, experiència documentada amb el vostre material i gruix específic, certificació ISO o IATF amb implementació SPC i escalabilitat de prototip-a-producció. També avalueu les seves eines de simulació, la infraestructura de manteniment i la voluntat de col·laborar durant la retroalimentació de DFM. Els fabricants de matrius progressius com YICHEN que ofereixen serveis d'extrem a --des del desenvolupament de dissenys de tires fins a una producció sostinguda d'alt-volum, eliminen les llacunes de comunicació i els problemes de responsabilitat que sorgeixen quan el disseny, el mecanitzat i la producció es fragmenten en diverses botigues.


