


Què és l'estampació de matrius i per què tots els fabricants haurien d'entendre-ho
Imagineu convertir una xapa d'acer plana i sense trets en un suport d'automòbil de forma precisa, un connector elèctric o una carcassa d'aparell - en una fracció de segon. Això és exactament el que aconsegueix l'estampació de matrius milions de vegades al dia a les fàbriques de tot el món. No obstant això, malgrat la seva prevalença, el procés sovint s'entén mal o es confon amb mètodes de fabricació completament diferents. Tant si sou un enginyer de disseny que especifica peces, un gestor d'aprovisionament que avalua els proveïdors o un fabricant que explora opcions de producció, una comprensió clara d'aquest procés us ofereix un veritable avantatge competitiu.
Què significa l'estampació de matrius en la fabricació
Aleshores, què és l'estampació en un context de fabricació? En el seu nucli, l'estampació en matriu és un procés de-formació en fred que utilitza apremsa d'estampacióequipat amb eines especialitzades - un conjunt de punxons i matrius combinats - per transformar xapa plana o material de bobina en peces acabades o gairebé-acabades. La premsa aplica una força mesurada en tones, conduint el punxó a la cavitat de la matriu per tallar, doblegar, dibuixar o formar la peça de treball en una forma precisa. Tot això passa a temperatura ambient, la qual cosa preserva la resistència del material i produeix components que s'ajusten a toleràncies estrictes.
L'estampació de matrius és un procés de fabricació d'alta{0}}velocitat i en fred-en què una matriu i un punxó muntats dins d'una premsa d'estampació donen forma a xapa plana en peces acabades mitjançant operacions com ara tallar, doblegar, dibuixar i formar - produint components forts i repetibles a escala.
Potser us preguntareu: "Què és exactament un dau?" En la fabricació, una matriu és el bloc d'eines d'acer endurit que conté la cavitat o el perfil en què es forma o talla el material. El punxó és la seva contrapartida - una eina d'adaptació que baixa a la matriu per dur a terme l'operació de conformació. En conjunt, aquestes dues meitats formen el conjunt de matrius, i entendre què són les matrius en la fabricació significa realment entendre aquesta associació dissenyada amb precisió-entre punxó i cavitat.
Un punt comú de confusió que val la pena aclarir: l'estampació en matriu no és la fosa a pressió, i no és el troquelat. La fosa a pressió consisteix a abocar metall fos en una cavitat del motlle - un procés fonamentalment diferent adequat per a formes tridimensionals complexes en aliatges no-ferrosos. El troquelat, d'altra banda, normalment es refereix a tallar materials prims i plans com el paper, el cautxú o l'escuma. L'estampació de matrius es troba en la seva pròpia categoria: dóna forma a xapa sòlida mitjançant la força mecànica, combinant operacions de tall i conformació en un sol cicle de premsa o en múltiples estacions progressives.
Qui utilitza l'estampació de matrius i per què és important
Des dels suports sota el tauler del cotxe fins a la protecció de l'interior del telèfon intel·ligent, les peces metàl·liques estampades estan a tot arreu. Només la indústria de l'automòbil consumeix grans quantitats de components estampats per a panells de carrosseria, reforços estructurals i sistemes elèctrics. Els fabricants d'electrònica confien en el procés de connectors, terminals i dissipadors de calor. Aeroespacial, dispositius mèdics i electrodomèstics completen la llista de sectors on el que és l'estampació de metalls no és només una qüestió acadèmica - és una realitat de producció diària.
Per què segueix sent tan dominant? L'economia és convincent. Un cop construïdes les eines, una premsa d'estampació pot produir peces idèntiques a velocitats que van des de centenars a milers de cops per hora, amb un cost per-unitat molt inferior als mètodes alternatius a grans volums. L'eina en si, feta amb materials endurits, suporta milers de cicles sense un desgast excessiu. Per als fabricants que pesen en què val la pena invertir una operació d'estampació, la resposta sovint es redueix al volum: com més gran sigui la quantitat, més gran serà l'avantatge de cost.
Aquest article té un enfocament-centrat en el professional, que us guiarà pel procés complet, els tipus de matriu, les consideracions sobre els materials, els defectes comuns, els factors de cost i la tecnologia moderna - tot el que necessiteu per prendre decisions informades sobre el vostre proper projecte d'estampació. El viatge comença amb el flux de treball--pas a pas que converteix un concepte de peça en eines-preparades per a la producció i components acabats.
El procés d'estampació de matrius des del disseny fins a la peça acabada
Cada peça estampada comença la seva vida com a concepte en una pantalla i acaba com un component-preparat per a la producció expulsat d'una premsa. Què passa entre aquests dos punts - i en quin ordre - determina si un projecte assoleix els seus objectius de cost, qualitat i cronologia. El procés d'estampació del metall no és un esdeveniment únic; és una cadena acuradament seqüenciada de decisions i operacions on cada pas estableix les condicions per al següent.
Des del disseny de peces fins a les eines preparades per a la producció-
Les primeres etapes de qualsevol procés de fabricació d'estampació tenen un pes desproporcionat. Una tolerància dimensional escollida descuidadament durant el disseny, o un material especificat sense tenir en compte la conformabilitat, pot produir-se en cascada en costoses modificacions de matriu o problemes crònics de qualitat mesos més tard. Aquí teniu el flux de treball complet, establert en l'ordre que els professionals experimentats el segueixen:
Disseny de peces i revisió DFM- Els enginyers defineixen la geometria de la peça, les toleràncies i els requisits funcionals. Una revisió exhaustiva de Design for Manufacturability avalua si característiques com els radis de corba, l'espaiat entre forats i els angles de la paret són compatibles amb el procés d'estampació. Els radis de flexió mínims, per exemple, normalment haurien de ser com a mínim d'1,0 a 1,5 vegades el gruix del material per evitar esquerdes.
Selecció de material- La peça de metall - acer laminat en fred-acer inoxidable, alumini, llautó o coure - es tria en funció de la resistència, la conformabilitat, els requisits de corrosió i el cost. Aquesta elecció influeix directament en les separacions de la matriu, les necessitats de lubricació i el desgast esperat de les eines.
Simulació d'estampació i anàlisi de viabilitat- El programari d'anàlisi d'elements finits (FEA) modela el flux de material, l'aprimament, el retorn elàstic i el possible arrugat abans de tallar qualsevol acer. Aquest pas de validació digital estalvia setmanes de prova física.
Disseny detallat de matriu- Els enginyers creen el disseny de matriu complet, inclòs el disseny de tires per a matrius progressius, la seqüenciació de l'estació i la col·locació de les agulles pilot. Totes les estacions de conformació, tall i inactivitat estan mapejades per garantir que el procés d'estampació de xapes funcioni sense interferències.
Construcció de matrius, configuració de premsa i execucions de producció
Amb el disseny bloquejat, el procés de fabricació de matrius es mou al regne físic. Aquí és on el mecanitzat de precisió es troba amb les mans-artesania:
Mecanitzat CNC i EDM de components de matriu- Els blocs de matriu, els punxons i les insercions de conformació es donen forma mitjançant un mecanitzat de matrius d'alta-precisió -, inclosa la electroerosió per filferro per a perfils complexos i el fresat CNC per al treball de cavitats. Les toleràncies en aquesta etapa es mesuren en mil·lèsimes de polzada.
Muntatge de matriu i muntatge de banc- Els maquinistes munten les meitats superior i inferior de la matriu, alineant acuradament les clavilles de guia, les plaques de separació i els conjunts de molles. L'ajustament manual i la-coincidència blava garanteixen que els espais lliures de punx-a-encuny siguin uniformes a totes les estacions.
Premeu configuració i càlcul de tonatge- El conjunt de matrius completat es munta en una premsa d'estampació per al tonatge requerit. La velocitat de premsa, l'alçada de tancament i la longitud d'alimentació es marquen en funció de la geometria i el material de la peça.
Proves i inspecció de mostres- Les visites inicials produeixen peces de mostra que se sotmeten a una inspecció dimensional, una avaluació visual i proves funcionals. Els enginyers mesuren les característiques crítiques en funció de les especificacions i ajusten la matriu segons sigui necessari - de vegades mitjançant múltiples iteracions de prova.
Estampació de producció completa- Quan les mostres compleixen tots els requisits, la premsa funciona a velocitat de producció. Les inspeccions de-procés i el control estadístic de processos (SPC) mantenen la coherència durant milers o milions de cicles.
Operacions secundàries- Les peces acabades poden requerir desbarbat, acabat superficial, revestiment, tractament tèrmic o muntatge de soldadura abans que estiguin a punt per al seu enviament. Aquests passos de post-estampació perfeccionen les vores, milloren la resistència a la corrosió i integren sub-components als conjunts finals.
Per què és important la seqüència de flux de treball
Sona com molts passos? És - i cadascú es guanya el seu lloc. El procés de matriu és seqüencial per una raó: cada fase valida els supòsits fets en la fase anterior. Saltar o comprimir les etapes inicials -, especialment la simulació i les proves -, és la font més comuna de retreballs costosos, fallades prematures de la matriu i dates de llançament perdudes. Una simulació d'estampació que detecta un problema d'aprimament costa una fracció del que costa substituir una inserció de matriu esquerdada a la botiga.
Penseu-ho d'aquesta manera: les etapes de disseny i simulació són on es compra la informació de manera econòmica. Les etapes de mecanitzat i prova són on els errors es fan cars. Els fabricants que inverteixen el temps adequat en l'anàlisi de viabilitat i la inspecció iterativa de mostres aconsegueixen constantment terminis de lliurament totals més curts i taxes de ferralla més baixes que els que s'afanyen directament a tallar l'acer.
El flux de treball en si, però, és només la meitat de l'equació. Igualment crític és el tipus de matriu seleccionat per a la feina - progressiva, transferència, composta o combinació - perquè aquesta elecció configura cada estació del disseny de la cinta i cada dòlar del pressupost d'eines.
Tipus de matrius d'estampació i com escollir-ne la correcta
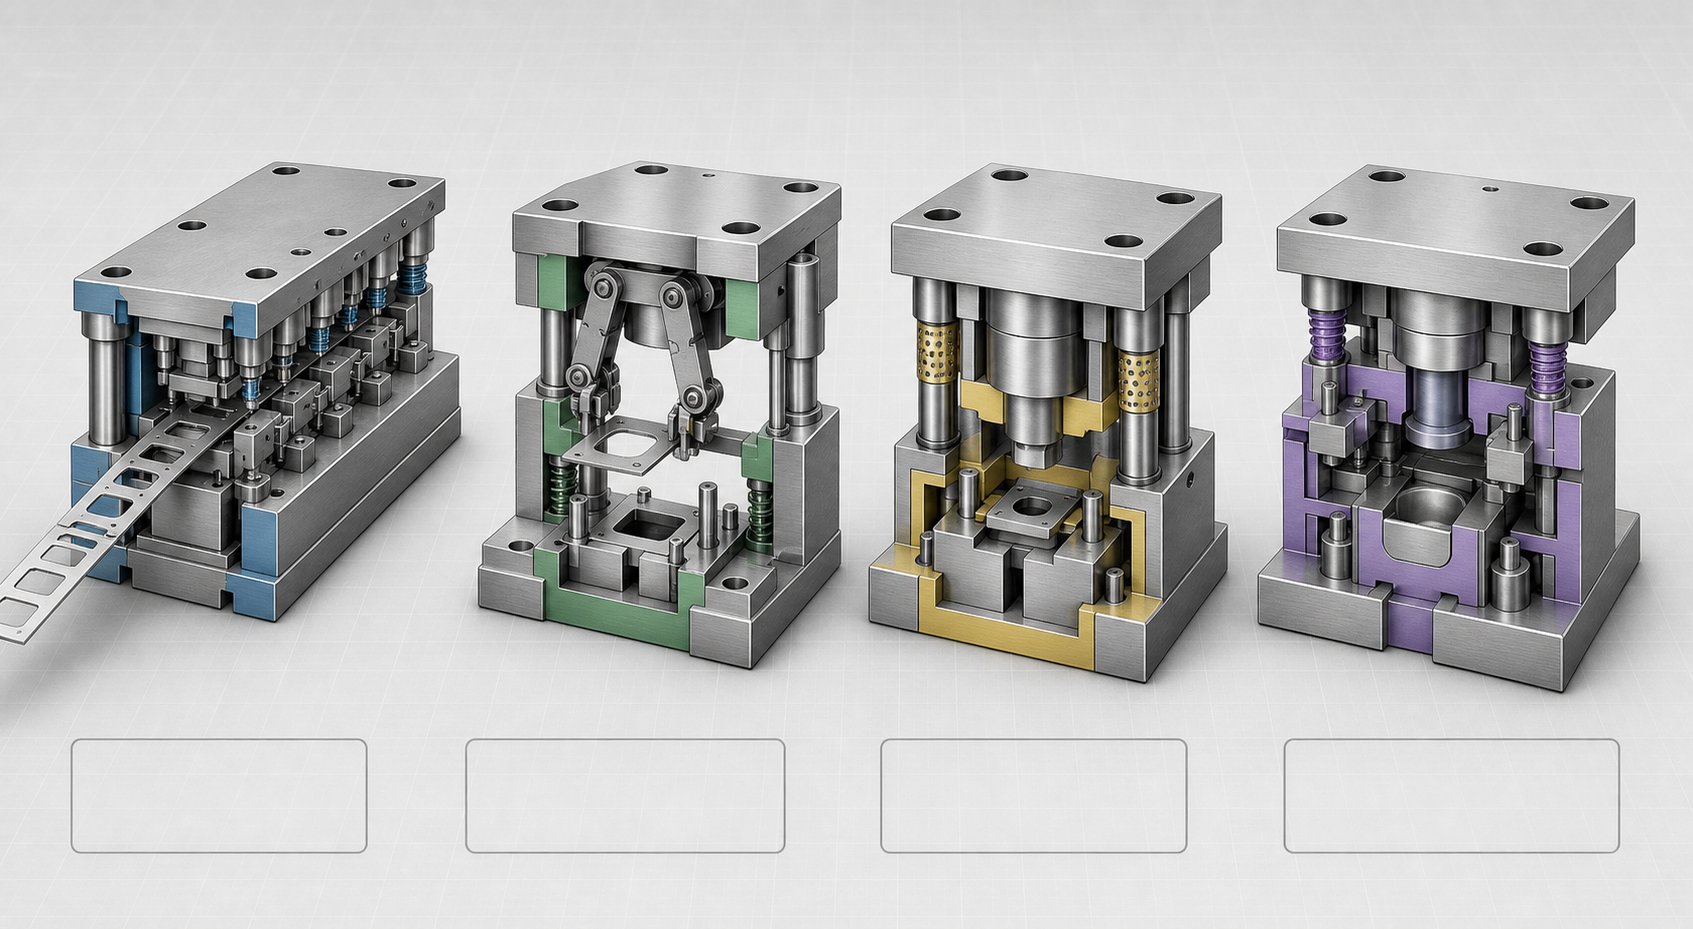
Escollir el tipus de matriu incorrecte és un dels errors més cars que pot cometre un equip de projecte - i un dels més fàcils d'evitar amb la informació correcta. Els quatre tipus principals de matrius d'estampació ocupen cadascun un punt dolç definit per la geometria de la peça, el volum de producció i el pressupost. No obstant això, trobar una comparació clara--de costat pot ser sorprenentment difícil. La taula següent agrupa les quatre opcions en un sol lloc perquè pugueu avaluar-les en funció dels requisits específics del vostre projecte.
Troqueles progressives, de transferència, compostes i combinades
| Tipus de matriu | Com funciona | Aplicacions típiques | Volum de producció ideal | Cost relatiu d'eines | Nivell de complexitat | Avantatges/Limitacions clau |
|---|---|---|---|---|---|---|
| Dau progressiu | Una tira de metall contínua avança a través d'una sèrie d'estacions dins d'un conjunt de matrius. Cada estació realitza una operació diferent de - tallar, perforar, doblegar o formar - i la peça acabada es separa de la cinta a l'estació final. | Suports i clips d'automoció, connectors elèctrics, terminals, maquinari per a electrodomèstics | Alt (100,000+ parts) | Alt | Alt | Avantatges:Temps de cicle ràpids, baix cost per-peça en volum, manipulació de material mínima.Limitacions:Eines inicials cares; Els canvis de disseny després de la construcció són costosos. |
| Dau de transferència | Primer es talla un blanc de la tira i després es transfereix mecànicament entre estacions independents mitjançant dits o pinces automatitzats. Cada estació realitza una operació de conformació o tall independent. | Grans panells de carrosseria d'automòbils, reforços estructurals, tancaments-embuïts profunds, carcasses d'aparells-resistents | Mitjà a Alt (10.000–500,000+ parts) | Alt | Alt | Avantatges:Maneja peces més grans i dibuixos més profunds que els encunys progressius; menys residus-de cinta transportadora.Limitacions:Temps de cicle més lents; els mecanismes de transferència afegeixen complexitat a la configuració. |
| Troquel compost | Múltiples operacions de tall - com ara l'esborrat i la perforació - es produeixen simultàniament en un sol cop de premsa. Totes les característiques es produeixen en un sol pla. | Volanderes planes, juntes, blindatges electrònics simples, components plans de precisió | De baix a alt (flexible) | Baix a Mitjà | Baix a Mitjà | Avantatges:Excel·lent planitud i concentricitat; toleràncies estretes entre les característiques.Limitacions:Limitat a parts planes; no pot realitzar operacions de plegat o estirat. |
| Dau de combinació | Combina les operacions de tall i no{0}}de tall (format, plegat, estirat) en un sol cop de premsa, fusionant les capacitats dels matrius compostos i de conformació. | Petits suports formats amb forats perforats, copes dibuixades amb brides retallades, peces que necessiten tallar-i-formar d'un sol cop | Baix a mitjà (1.000-100.000 parts) | Mitjana | Mitjà a Alt | Avantatges:Redueix les operacions secundàries; produeix peces més complexes que les matrius compostes soles.Limitacions:Disseny de matriu més complex; no és ideal per a volums molt elevats on excel·lent matrius progressius. |
D'aquesta comparació surten alguns punts. Elprocés progressiu d'estampació de matriudomina la producció d'-volums elevats perquè la cinta s'alimenta contínuament i es fan diverses operacions amb cada cop de premsa, mantenint els temps de cicle curts i els costos per-peça baixos. Els encunys progressius són els cavalls de batalla darrere de les peces estampades de mida petita-{-mitjana{-que necessiten perforar, formar i tallar en ràpida successió.
Estampació de matriu de transferènciapassa quan les peces són massa grans per mantenir-se connectades a una cinta de suport, o quan els dibuixos profunds i les formes tridimensionals complexes superen el que pot gestionar un disseny progressiu. Com que la peça està lliure de la cinta, l'estampació de transferència també redueix els residus de material - s'elimina la banda de suport que necessita una matriu progressiva i les pinces mouen cada peça de manera independent per les estacions.
Estampació de matriu compostaguanya el seu lloc sempre que la planitud i les toleràncies-a-de característiques ajustades no siguin negociables. Com que tots els talls es fan d'un sol cop, no hi ha cap error de posicionament acumulat des de les transferències de l'estació-a-l'estació. La compensació-és la senzillesa: si la vostra peça requereix cap flexió o dibuix, haureu de buscar un altre lloc.
Les matrius combinades fan un pont entre l'eina composta i la progressiva. Manegen peces que necessiten tallar i formar, però no justifiquen el cost d'una matriu progressiva completa - pensen en tirades de producció baixes-a-mitjanes on la consolidació de dues operacions en un sol cop estalvia temps de configuració significatiu.
Com triar el tipus de matriu adequat per al vostre projecte
Amb quatre opcions sobre la taula, la decisió es redueix a fer coincidir les limitacions específiques del vostre projecte amb els punts forts de cada tipus de matriu. Aquí teniu un marc pràctic:
Geometria i mida de la peça:Les peces petites-a-mitjanes planes o de forma moderada afavoreixen els encunys progressius. Les peces més grans, els dibuixos profunds o les formes complexes en 3D apunten cap a l'estampació de transferència. Les peces purament planes, tallades-només s'adapten a matrius compostes.
Volum de producció:Les tirades de gran-volum (centenars de milers o més) gairebé sempre justifiquen els costos progressius d'eines. Les tirades mitjanes poden beneficiar-se de matrius de transferència o combinacions. Per a tirades més curtes, les matrius d'estampació de xapa composta o combinada solen oferir un millor ROI.
Requisits de tolerància:Quan la concentricitat o la precisió de la funció-a-funció en un únic pla és crítica, les matrius compostes ofereixen el control més estricte. Els matrius progressius i de transferència també aconsegueixen toleràncies excel·lents, però mitjançant un registre acurat de l'estació-a-en lloc d'un enfocament d'un sol-traç.
Nombre d'operacions:Les peces que necessiten moltes operacions seqüencials - perforació, entallament, doblegat, encunyació - són candidates naturals per a matrius progressius o de transferència. Les peces que només necessiten una o dues operacions sovint es poden produir de manera més econòmica amb eines compostes o combinades.
Limitacions pressupostàries:Si el pressupost inicial d'eines és limitat i els volums són moderats, els matrius compostos o combinats mantenen la inversió inicial manejable. Els encunys progressius i de transferència exigeixen un capital més elevat, però el retornen mitjançant costos per-part més baixos a escala.
En última instància, l'elecció correcta equilibra els cinc factors junts - no un sol aïllament. Una peça que sembli perfecta per a una matriu progressiva només amb volum pot requerir una matriu de transferència a causa d'una funció d'estampació profunda-. Per contra, una peça plana aparentment senzilla produïda en grans quantitats podria justificar l'eina composta precisament perquè les seves toleràncies són massa ajustades per a l'alimentació progressiva de tires.
Seleccionar el tipus de dau és una decisió fonamental, però només explica la meitat de la història. Els components individuals dins d'aquesta matriu - punxons, blocs de matriu, separadors i passadors de guia - tenen cadascun un paper mecànic específic que determina si la peça acabada compleix les especificacions o si acaba a la paperera.
Components essencials de matriu d'estampació i com funcionen
Imagineu un dau posat com una màquina afinada dins d'una màquina. Cada agulla, placa i molla compleixen un propòsit mecànic precís, i si fins i tot un element està fora de posició o es desgasta més enllà de la tolerància, la part estampada en pateix. Tant si especifiqueu una eina de matriu nova per al llançament d'un producte o solucioneu problemes de qualitat en una línia existent, saber què fa cada component - i on es troba dins del conjunt - transforma les converses d'eines abstractes en decisions concretes d'enginyeria.
Components de muntatge de matriu superior i inferior
Un conjunt complet de matrius de segell es divideix en dues meitats: la matriu superior (muntada al pis de premsa) i la matriu inferior (encavalcada al llit de premsa). Cada meitat allotja components que funcionen en una alineació precisa per tallar, formar o subjectar la xapa durant cada traçada. La taula següent mostra els principals components de la matriu d'estampació, la seva ubicació i el paper específic que juga cadascun.
| Nom del component | Ubicació | Funció primària |
|---|---|---|
| Sabatilla (superior) | Dau superior | Serveix com a placa de muntatge superior i base estructural. Tots els-components superiors de la matriu - punxons, retencions i plaques de suport - estan subjectes a aquesta sabata. Típicament mecanitzat amb acer o aliatge d'alumini per a rigidesa i estabilitat dimensional. |
| Sabatilla (inferior) | Dau inferior | Actua com a placa de base inferior, subjectant el bloc de matriu, els pals de guia i les guies d'estoc. Juntes, les sabates de matriu superior i inferior formen la columna vertebral estructural del conjunt de matrius d'estampació. |
| Punxada | Dau superior | L'eina de tall o conformació que baixa al bloc de matriu. Disponible en una àmplia gamma de formes de nas - rodons, oblongs, quadrats, rectangulars o personalitzats - cadascun amb una forma que coincideixi amb la característica que crea a la peça de treball. Els punxons poden perforar forats, retallar vores o doblegar material segons la seva geometria. |
| Bloc de matriu (cavitat de matriu/botó de matriu) | Dau inferior | Proporciona la vora de tall oposada o el perfil de conformació que rep el punxó. L'obertura del botó de la matriu es desplaça lleugerament més gran que la punta del punxó - normalment entre un 5 i un 10% del gruix del material per costat - creant l'espai lliure controlat que permet un tall net. |
| Placa Stripper | Matriu superior (o matriu inferior en alguns dissenys) | Manté la xapa plana contra el bloc de matriu durant el tall i l'elimina del punxó a mesura que la matriu superior es retrau. Evita que el material s'aixequi amb el punxó i assegura un posicionament coherent de les peces. |
| Placa de suport | Encuny superior (darrere dels punxons) | Una placa endurida col·locada entre els capçals de punxó i la sabata de matriu. Distribueix les forces de perforació sobre una àrea més àmplia per evitar que les tiges del punxó s'incorporin al material més suau de la sabata durant milers de cicles. |
| Shank | Dau superior (centre superior) | Una projecció cilíndrica que s'adapta al forat de subjecció del pis de premsa, centrant el conjunt de matriu superior directament sota el pis. Comú en conjunts de matrius més petits on n'hi ha prou amb una connexió-punt. |
| Pins guia i casquilles guia | Abarca ambdues meitats (agulles normalment a la matriu inferior; casquilles a la matriu superior) | Alineeu les meitats superior i inferior de la matriu amb una precisió extrema - sovint en 0,0001 polzades. Les agulles de guia-de coixinets de boles s'han convertit en l'estàndard de la indústria a causa de la seva separació suau i precisió constant, tot i que els passadors de tipus-de fricció encara s'utilitzen quan es necessita una guia més estreta de la matriu. |
| Pins pilot | Dau superior | Introduïu-forats prèviament perforats al material de tires per localitzar amb precisió el material a cada estació abans que comenci l'operació de conformació o tall. Crític per mantenir el registre d'estació-a-en matrius progressius. |
| Assemblees de Primavera | Dau superior i/o inferior | Proporcioneu la força controlada necessària per subjectar, pelar o expulsar el material. Els molls mecànics (bobina de filferro) suporten càrregues estàndard, mentre que els molls de gas de nitrogen ofereixen una força més elevada i més consistent en un paquet compacte - una opció clau que afecta el rendiment de desmuntatge i la vida útil de la matriu. |
| Guies d'estoc | Dau inferior | Canalitzeu l'estoc de tira entrant perquè s'alimenti en un camí recte i coherent a través de la matriu. L'orientació adequada de l'estoc evita els errors d'alimentació que, d'altra manera, provocarien un registre errònia, cops dobles o trencament de la tira. |
Penseu en aquesta taula com una referència de camp a la qual podeu tornar sempre que un fabricant o proveïdor de matrius esmenti un component pel seu nom. Cada part està feta-propòsit, i la interacció entre elles és el que separa una matriu de xapa fiable d'una que produeix ferralla.
Com funcionen junts els components de la matriu durant una cursa de premsa
La lectura d'una llista de peces és útil, però la visió real prové d'entendre com es mouen aquests components en un sol cicle de premsa. Imagineu-vos veure un morir progressiu a càmera lenta -, això és el que passa en aproximadament un-mig segon de temps real:
El dau superior baixa.Impulsada pel pis de premsa, la sabata de la matriu superior es mou cap avall, portant els punxons, la placa de desmuntatge i les agulles pilot cap al material de la cinta que descansa sobre la matriu inferior.
Els pins pilot s'enganxen a la tira.Abans que comenci qualsevol tall o conformació, les agulles pilot entren en forats prèviament perforats a la cinta. Això bloqueja el material a la posició exacta - i garanteix que totes les funcions s'alineen amb les estacions que han creat les operacions anteriors.
La placa separadora entra en contacte amb el material.Amb la molla-carregada, la placa peladora pressiona la tira fermament contra la superfície del bloc de matriu. Aquesta acció de subjecció evita que el metall s'aixequi, es mogui o es distorsioni durant la carrera de tall.
Els punxons realitzen operacions de tall o conformat.Amb el material subjectat de manera segura, els punxons continuen cap avall als seus botons de matriu coincidents o formant cavitats. Els punxons perforants tallen el metall; formant punxons doblegar-lo, encunyar-lo o dibuixar-lo en forma. L'espai controlat entre cada punxó i el seu bloc de matriu - aquest desplaçament del 5-10% - determina si la vora tallada està neta o irregular.
La matriu superior es retrau.A mesura que l'ariet s'inverteix, la placa separadora manté la tira cap avall mentre els punxons es retiren netament del material. Les molles empenyen el separador a la seva posició estesa, assegurant que la tira no s'enganxi a la cara del punxó.
La tira avança.Les guies de material canalitzen la tira cap endavant exactament una longitud de pas - la distància entre estacions - que col·loquen la següent secció de material per al traç següent. En una matriu de transferència, els dits o pinces mecàniques mouen el blanc lliure a la següent estació.
Tota aquesta seqüència es repeteix centenars o fins i tot milers de vegades per hora. Notareu que l'espai lliure adequat entre el punxó i el bloc de matriu apareix al llarg del cicle com la relació dimensional més crítica. Massa poc espai lliure i el punxó experimenta una força excessiva, accelerant el desgast i el risc de fractura. Massa espai lliure i la vora tallada desenvolupen rebaves pesades, línies de trencament rugoses i inexactitud dimensional. Calibrar correctament aquest espai lliure - per al tipus de material i el gruix específics - és una de les primeres coses que els fabricants de matrius experimentats comproven durant el muntatge i la prova.
L'elegància mecànica d'aquests conjunts de matrius és impressionant, però cada component està subjecte a desgast, calor i fatiga durant milions de cicles. El que determina quant de temps dura cada peça - i el bon rendiment que té sota tensió -, en última instància, depèn dels materials dels quals estan fets aquests components i dels tractaments superficials aplicats.
Selecció de material de matriu i tractaments superficials que maximitzen la vida útil de l'eina
Una matriu d'estampació només és tan duradora com l'acer amb què està fet i la protecció de la superfície que s'hi aplica. Dues matrius de disseny idèntic - mateixa geometria, mateixa premsa, mateixa peça - poden oferir una vida útil molt diferent si s'utilitza el grau d'acer d'eina incorrecte o s'omet un pas de recobriment crític. Per als enginyers i gestors de subministrament que avaluen les matrius d'eines, comprendre el material que hi ha darrere de la matriu metàl·lica no és opcional; és una de les decisions de cost i qualitat més conseqüents de tot el projecte.
Qualitats d'acer per a eines per a matrius d'estampació
La selecció d'un grau d'acer per a eines sempre implica intercanvis-entre tres propietats bàsiques:duresa(resistència a la deformació i a l'embotiment de les vores),duresa(resistència a esquerdes o esquerdes sota impacte), iresistència al desgast(capacitat de suportar el contacte abrasiu repetit sense pèrdua dimensional). Un acer més dur manté un tall més afilat durant més temps, però es torna més trencadís - i en una matriu d'estampació que absorbeix milers d'impactes d'alta velocitat-per hora, la fragilitat pot significar una fractura catastròfica. La taula següent compara els graus més utilitzats en matrius d'estampació d'acer.
| Grau | Propietats clau | Aplicacions típiques en estampació de matrius | Cost relatiu |
|---|---|---|---|
| D2 | Alt en carboni (1,4–1,6%), alt en crom (11–13%). Excel·lent resistència al desgast i retenció de vora; duresa màxima al voltant de HRC 62–65. Tenacitat més baixa que els graus-resistents als cops. | Troquels de-longa durada i de conformació, punxons de perforació, estacions de matriu progressius que veuen un gran desgast abrasiu de l'estampació de xapes d'acer. | Mitjana |
| A2 | Enduriment-aire amb un 5% de crom. Estructura de gra molt fi; excel·lent estabilitat dimensional durant el tractament tèrmic. Duresa màxima al voltant de HRC 62–65. Bon equilibri de resistència al desgast i duresa. | Formes de matriu, talladores, plaques separadores, matrius de premsa de metall de tirada mitjana-on s'ha de minimitzar la distorsió durant l'enduriment. | Mitjana |
| S7 | Resistent{0}}xocs, carboni mitjà. Combina una alta resistència a l'impacte amb una resistència moderada al desgast. Duresa màxima al voltant de HRC 59–61. Excel·lent resistència per absorbir càrregues de xoc repetides. | Estacions de conformat i plegat, tancament de gran-calibre on les forces d'impacte són severes, insercions de matriu progressives sotmeses a forts xocs. | Mitjana-Alta |
| M2 | Acer d'alta-velocitat amb tungstè i molibdè. Manté la duresa a temperatures elevades (duresa-vermell). HRC màxim 65. Resistència a l'abrasió superior però tenacitat més baixa que els acers-de treball en fred. | Punxons de perforació-d'alta velocitat, estacions de retall que funcionen a velocitats de premsa elevades, components de matriu d'estampació metàl·lica que generen calor de fricció important. | Alt |
| DC53 | Acer modificat-de treball en fred (Daido Steel). Aproximadament el doble de la duresa de D2 a una duresa comparable (HRC 62–63). Millor mecanització i risc d'estellament reduït en comparació amb els graus-de crom alts convencionals. | Estacions de matriu progressives que estampan acer d'alta-acer o acer inoxidable, tancament d'alt-impacte, aplicacions on D2 s'encenen o s'esquerden prematurament. | Mitjana-Alta |
Un aspecte pràctic: D2 segueix sent l'opció predeterminada per a moltes operacions d'estampació i perforació a causa de la seva vida útil demostrada i el seu cost moderat. Quan les peces requereixen un format pesat o la premsa ofereix càrregues de xoc elevades, l'avantatge de la duresa de l'S7 el converteix en l'elecció més segura. DC53 s'ha convertit en un camí d'actualització popular per a les botigues que experimenten fallades d'estella amb D2, oferint un augment significatiu de la duresa sense sacrificar la duresa.
Per a les estacions més exigents en una matriu d'estampació progressiva - pilot-perforació de forats o insercions fines-de tancament que veuen milions de cicles -insercions de carbur(normalment carbur de tungstè) substituïu completament l'acer d'eines. El carbur ofereix una duresa per sobre de HRC 80 i una resistència al desgast que pot durar de cinc a deu vegades les insercions d'acer, tot i que a un cost de material i mecanitzat significativament més elevat. La decisió d'utilitzar carbur acostuma a ser específica de l'estació-, reservada per a una o dues posicions on les taxes de desgast, d'altra manera, generarien una freqüència de manteniment inacceptable.
Tractaments superficials i recobriments que allargan la vida útil de la matriu
Fins i tot el millor grau d'acer per a eines es beneficia de la millora de la superfície. Els recobriments i els tractaments afegeixen una capa protectora - o alteren la química de la superfície de l'acer - per combatre els mecanismes de desgast específics que redueixen la vida útil de la matriu. Cada opció apunta a un mode d'error diferent:
Nitruració d'ions/plasmadifon el nitrogen a la superfície de la matriu, formant una capa composta extremadament dura sense afegir gruix dimensional. A diferència dels recobriments, la nitruració no s'estella ni pela perquè passa a formar part del propi substrat. Els estudis citats per Advanced Heat Treat Corp. van trobar que les superfícies de la matriu nitrurada van durar més de 850.000 cops en entorns d'estampació d'automòbils on els equivalents cromats-aconseguien només 600.000 cops. La nitruració és especialment eficaç en matrius de ferro colat i d'acer fos que formen acers avançats-d'alta resistència (AHSS), on les tensions de contacte altes degraden ràpidament els recobriments superficials més prims.
Recobriment de TiN (nitrur de titani).s'aplica mitjançant deposició física de vapor (PVD), produint una fina capa-de color daurat amb una duresa superficial al voltant de 2.300 HV. El TiN redueix la fricció i resisteix el desgast abrasiu, el que el fa molt adequat per perforar punxons i formar inserts que processen acers de resistència suau i mitjana-. La seva limitació és el gruix - normalment de 2 a 5 micròmetres -, el que significa que funciona millor en substrats d'acer per eines que ja estan endurits.
Recobriment de TiCN (carbonitrur de titani).es basa en TiN amb carbó afegit per a una major duresa (aproximadament HV 3.000) i una millor resistència a l'adhesió. TiCN és l'opció-per actualitzar quan s'endureix - el desgast adhesiu on el material de la peça es solda a la superfície de la matriu - es converteix en un problema recurrent, especialment amb estampacions d'acer inoxidable i alumini.
CromatHa servit durant molt de temps com a tractament superficial de cavall de batalla per a matrius d'estampació, valorat per la seva superfície llisa i de baixa{0}}fricció que afavoreix el flux de material durant l'estampació profunda. Una superfície de matriu de crom funciona bé amb els acers convencionals, però les seves limitacions es fan més pronunciades amb materials més durs. Com que el crom es diposita electrolíticament, el recobriment tendeix a ser més gruixut a les zones que sobresurten i més prim a les escombraries, cosa que podria crear lleugeres inconsistències dimensionals. A més, les regulacions ambientals sobre les emissions de crom hexavalent han augmentat el cost i la complexitat de les operacions de cromat.
Escollir el tractament adequat no és una decisió única--per a tots-. L'estratègia de superfície òptima depèn de diversos factors d'interacció:
Material de la peça:Els metalls més durs o més enganxosos (acer inoxidable, alumini, AHSS) requereixen recobriments amb una duresa més alta i millors propietats anti-anti-agressió- TiCN o nitruració respecte al crom estàndard.
Volum de producció:Les tirades d'alt-volum justifiquen la despesa addicional de nitruració o recobriments PVD perquè l'estalvi de costos per-peça del compost de vida útil prolongada de la matriu durant milions de cops.
Estratègia de lubricació:Les operacions d'estampació de lubricació en sec o -mínima posen més tensió a la superfície de la matriu, afavorint recobriments de baixa-fricció com TiN o TiCN. Els processos ben-lubricats poden funcionar adequadament amb crom o fins i tot acer endurit sense recobrir.
Acabat superficial requerit a les peces estampades:Les peces visibles o estèticament crítiques necessiten superfícies de matriu llises - cromats i recobriments polits de TiN redueixen la rugositat superficial del component acabat.
En última instància, el material de la matriu i les opcions de tractament de superfícies són decisions d'enginyeria i econòmiques entrellaçades. Un acer d'eines menys costós combinat amb un recobriment optimitzat pot superar un grau superior sense recobrir - i viceversa. L'objectiu és fer coincidir l'entorn de desgast amb l'estratègia de protecció de manera que les matrius d'eines proporcionin una qualitat constant de les peces durant tota la vida útil prevista, no només els primers milers de visites.
El grau d'acer i el recobriment protegeixen la matriu en si, però no funcionen de manera aïllada. El material de la peça que s'alimenta a través de la premsa exerceix les seves pròpies exigències sobre els espais lliures, la lubricació i els límits de conformació -, una relació que mereix un examen detallat.
Guia de compatibilitat metàl·lica per al disseny de matrius d'estampació
Cada metall lluita de manera diferent quan es força a través d'una matriu d'estampació. L'acer de baix-carboni es doblega de manera cooperativa amb una lubricació modesta, mentre que el titani requereix un refredament agressiu i castiga les eines que no estan a l'alçada. El material de la peça que trieu no només determina les propietats mecàniques de la peça -, sinó que determina les separacions de la matriu, l'estratègia de lubricació, la selecció de l'acer per a eines i fins i tot els tractaments superficials comentats a la secció anterior. Ignorar aquestes exigències específiques de material-és una de les vies més ràpides per al desgast prematur de la matriu, els defectes crònics i els costos per-peça.
El que segueix és una referència pràctica de compatibilitat - el tipus de taula consolidada que els enginyers i els gestors de subministrament poden tenir a mà quan avaluen peces metàl·liques estampades per a nous projectes.
Metalls i aliatges comuns en l'estampació de matrius
La taula següent mapa sis dels materials estampats amb més freqüència amb els paràmetres de disseny de matriu que més importen. Notareu que els valors de separació canvien significativament d'un aliatge al següent -, un reflex de com la duresa, la ductilitat i la resistència a la tracció de cada metall influeixen en el comportament de cisalla.
| Material | Lliurament típic de la matriu (% del gruix del material, per cara) | Requisits de lubricació | Consideracions limitades de formació | Aplicacions comuns |
|---|---|---|---|---|
| Acer baix-de carboni (1008/1010/1018) | 5–8% | Oli de molí lleuger o lubricant{0}}soluble en aigua; L'aplicació estàndard sol ser suficient. | Excel·lent conformabilitat amb alt allargament (típicament 30-40%). S'adapta a embussos profunds i radis de flexió ajustats amb un risc mínim d'esquerdes. | Suports d'automòbil, reforços del xassís, carcasses d'aparells, components d'estampació de xapa d'ús general-. |
| Acer inoxidable (304/316) | 6–8% | Es requereixen lubricants EP ({0}}extrema pressió) de gran resistència. Són habituals els compostos clorats o sulfurats; lubricants de pel·lícula-seca utilitzats per a aplicacions de sales netes. | L'alta velocitat d'enduriment de treball-limita la profunditat de dibuix en comparació amb l'acer de baix-carboni. És típic un retrocés elàstic important - de 2 a 5 graus. Requereix un major tonatge de premsa per unitat de gruix. | Equips de processament d'aliments, carcasses de dispositius mèdics, ferreteria marina, elements de subjecció resistents a la corrosió-, adorns arquitectònics. |
| Alumini (5052/6061) | 7–10% | Els lubricants no-clorats són molt preferits per evitar les taques. Els recobriments de pel·lícula-seca (p. ex., Drycote) ofereixen una prevenció superior a la irritació que els olis de molí convencionals. | Bona elongació en tremp recuit, però propens a la textura de la superfície de la-pela de taronja a profunditats d'estirament agressives. 6061-T6 és significativament menys formable que el 5052-O; la condició de temperament és fonamental per tenir èxit. | Panells estructurals d'automoció, tancaments electrònics, dissipadors de calor, suports aeroespacials, carcasses d'electrònica de consum. |
| Llautó (C26000/C27200) | 5–7% | Oli mineral lleuger o oli soluble; segells de llautó netament amb una lubricació mínima en la majoria d'aplicacions. | Excel·lents{0}}característiques de conformació en fred amb valors d'allargament superiors al 50% en llautó de cartutx (C26000). S'adapta a formes intricades amb un retorn elàstic baix. | Terminals elèctrics, connectors, maquinari decoratiu, accessoris de fontaneria, components d'instruments musicals estampats. |
| Coure (C11000/C10200) | 5–7% | Oli lleuger suficient; la lubricitat natural del coure redueix la fricció a la interfície-de punxó. | Extremadament dúctil amb un allargament que sovint supera el 45%. Es poden aconseguir dibuixos profunds i formes complexes. La suavitat augmenta el risc de formació de rebaves si els espais lliures són excessius. | Barres de bus, contactes elèctrics, intercanviadors de calor, blindatge de RF, corretges de connexió a terra. |
| Titani (Grau 2 CP/Grau 5 Ti-6Al-4V) | 8–12% | Obligatoris lubricants EP agressius. Algunes operacions requereixen matrius escalfats o conformat en calent (200-400 graus) per millorar la ductilitat. Els punts secs causen irritació immediata. | Elongació limitada de conformació en fred - normalment del 15 al 20% per a CP Grau 2, més baixa per a Grau 5. Retorn elàstic elevat que requereix una compensació substancial de la sobreflexió. Sensible a -osca; els radis interns aguts corren el risc de trencar-se. | Components estructurals aeroespacials, implants mèdics, elements de fixació marins, equips esportius d'alt rendiment-, peces de processament químic. |
Una exploració ràpida de la columna d'autorització revela un patró important. Els metalls més suaus i dúctils com el llautó i el coure se situen a l'extrem baix (5-7%), mentre que el titani avança cap al 12%. Això s'alinea amb un principi fonamental: els materials més durs i de més -resistencia a la tracció- requereixen un espai lliure per permetre una propagació adequada de la fractura durant el cisallament. Establiu l'espai lliure massa ajustat a l'acer inoxidable o al titani i les forces de punxada augmenten de manera espectacular - accelerant el desgast i el risc de trencar l'eina.
Com el material de la peça impulsa les decisions de disseny de matrius
La taula anterior ofereix els punts de partida, però el-disseny de matrius del món real requereix una consideració més profunda de com interactua cada material amb les eines durant el procés d'estampació d'alumini, les tirades d'estampació de xapes d'acer i tot el que hi ha entremig. Tres reptes-impulsats per materials configuren la majoria de decisions de disseny:
Compensació de retorn elàstic.Quan doblegueu una peça d'acer estampat, en gran part es queda on la poseu. Dobleu la mateixa geometria en inoxidable 304 o titani de grau 2, i la peça torna a la seva forma original en el moment en què s'allibera la pressió. Els materials-d'alta resistència emmagatzemen més energia elàstica durant la formació, i aquesta energia intenta desdoblar la peça tan bon punt el punxó es retrau. Els dissenyadors de matrius compensen ambsobreflexió- mecanitzar el punxó de conformació i la cavitat per doblegar la peça uns quants graus més enllà de l'angle objectiu de manera que el retorn elàstic la porti a la posició final correcta. La quantitat de sobreflexió és específica del material-i sovint es valida mitjançant simulació abans de tallar la matriu.
Prevenció de les irritacions.Enganxar - la soldadura en fred del material de la peça a la superfície de la matriu - no és un problema universal. S'associa de manera aclaparadora a combinacions de materials específiques. L'alumini és el delinqüent més notori: la investigació realitzada al Centre de Fabricació i Materials Avançats de la Universitat d'Oakland va demostrar que les tires d'aliatge d'alumini es col·locaven sobre insercions de matriu d'acer fos sense recobrir amb forces de tancament tan baixes com 13 kN quan no s'aplicava cap lubricant. El mateix estudi va demostrar que els lubricants de pel·lícula seca -adequats van augmentar significativament el llindar de irritació - de 7 MPa a 40 MPa de pressió de contacte mitjana a les insercions de ferro dúctil. Per a qualsevol operació d'estampació de xapa metàl·lica que impliqui alumini, els components de la matriu solen requerir recobriments de TiCN, nitruració o superfícies de crom polides específicament per evitar l'acumulació d'adhesius. L'acer inoxidable presenta una tendència similar, encara que menys severa, que requereix tractaments superficials millorats.
Millores d'acer i tonatge.Els materials més durs de les peces de treball no només canvien els espais lliures - sinó que exigeixen una construcció de matriu més robusta en tots els sentits. L'estampació d'acer inoxidable 304 en comptes de l'acer de baix-carboni 1010 pot requerir un 50-60% més de tonatge de premsa per a la mateixa geometria de la peça. Aquesta força augmentada flueix a través de cada component: els punxons necessiten graus més durs com DC53 o S7 en lloc de D2 estàndard, els blocs de matriu requereixen insercions de carbur en estacions d'alt-desgast i els conjunts de molles han de proporcionar forces de desmuntatge més altes. Ignorar aquests efectes en cascada provoca errors prematurs que semblen problemes d'eines, però que en realitat són problemes de compatibilitat-materials.
La selecció del material s'ha de fer paral·lelament al disseny de la matriu, no com una idea posterior - perquè l'aliatge de la peça determina directament els espais lliures, els requisits de tonatge, els tractaments superficials i els graus d'acer d'eines a tot el conjunt de matrius.
Quan tracteu la selecció de xapa estampada com una decisió d'enginyeria amunt en lloc d'una casella de selecció d'adquisició, cada elecció posterior es fa més previsible. Els valors d'autorització s'ajusten al voltant dels rangs validats, les estratègies de lubricació es dirigeixen a modes de fallada específics i les estimacions de vida útil de la matriu aconsegueixen una precisió real. Per contra, canviar els materials al final del projecte - per exemple, l'actualització d'acer suau a inoxidable per a la resistència a la corrosió - pot invalidar tot un disseny de matriu i forçar un cicle de reequipament costós.
La compatibilitat dels materials estableix les bases per a una producció constant, però fins i tot els materials i les eines perfectament combinats no poden evitar tots els problemes. Els defectes encara sorgeixen del desgast, la deriva del procés i les variables ignorades - fan que un enfocament estructurat per identificar i solucionar els defectes d'estampació sigui una habilitat essencial per a qualsevol equip de producció.
Defectes comuns d'estampació de matrius i com prevenir-los
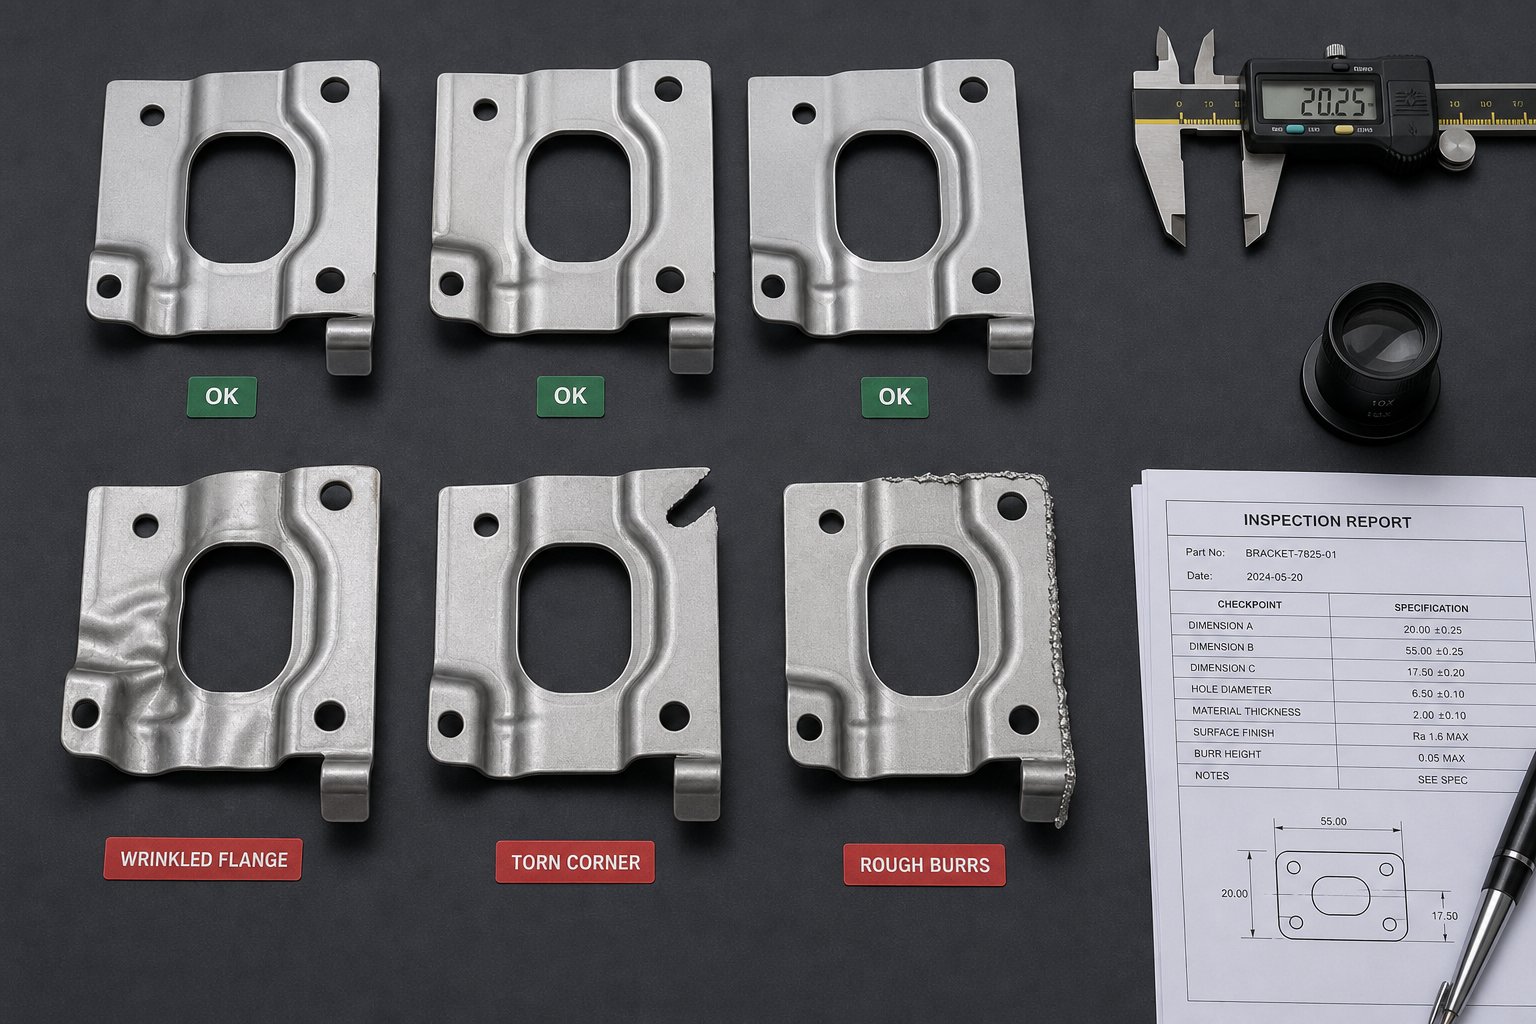
Una matriu perfectament dissenyada amb el material ideal encara pot produir ferralla. El desgast avança, la configuració de la premsa es desplaça, la lubricació s'esgota i, de sobte, un lot de peces mostra arrugues, esquerdes o rebaves que no hi havia fa una hora. Els problemes de conformació d'estampació poques vegades s'anuncien amb un únic error dramàtic - s'arrosseguen gradualment i, quan algú detecta el problema, és possible que centenars o milers de peces defectuoses ja s'hagin apilat. Saber com és cada defecte, què el provoca i com aturar-lo abans que comenci és el que separa la lluita contra incendis reactiva del control de processos genuí.
Identificació dels defectes d'estampació més comuns
La taula següent cataloga els sis defectes que representen la gran majoria dels rebuigs de qualitat en les operacions de premsat i estampació. Cada entrada inclou una descripció visual perquè pugueu identificar el problema a la botiga, juntament amb les causes arrel i estratègies de prevenció accionables extretes de l'experiència de producció real.
| Nom del defecte | Descripció visual | Causes arrel | Estratègies de prevenció |
|---|---|---|---|
| Arrugues | Onades-com a plecs o plecs a la zona de la brida o a la paret lateral de les peces dibuixades. Raïms de material en lloc de fluir suaument a la cavitat de la matriu. | Força insuficient del suport en blanc; una relació d'extracció excessiva intentant deformar massa en un sol cop; Els radis de filet de matriu són massa petits, creant una fricció que redirigeix el flux de material de manera desigual. | Augmenteu la pressió del suport en blanc progressivament fins que desapareguin les arrugues. Reduïu les proporcions de dibuix d'una-etapa dividint els formularis profunds en diverses estacions de dibuix. Radis de filet de matriu de poliment per reduir la resistència i promoure un flux de material uniforme. |
| Esquinçament / Divisió | Fractures o escissions visibles, normalment al radi inferior de les peces dibuixades o en transicions pronunciades entre característiques formades. Les vores semblen esquinçades i esquinçades en lloc de tallar-les. | Material estirat més enllà del seu límit de formació; coeficient de dibuix massa agressiu per a la capacitat d'allargament de l'aliatge; lubricació inadequada que provoca una fricció excessiva; els radis de puny són massa ajustats, concentrant l'estrès en una sola línia. | Seleccioneu materials amb l'allargament suficient per a la geometria desitjada. Optimitzeu els radis de punxó i matriu per distribuir l'estrès sobre una àrea més àmplia. Apliqueu lubricants EP adequats - especialment per a acer inoxidable i titani. Utilitzeu un programari de simulació d'estampació per validar les profunditats de dibuix abans de tallar la matriu. |
| Tornada de primavera | La part formada rebota parcialment cap a la seva forma plana original després que el punxó es retragui. Els angles de flexió mesuren diversos graus més amples que l'angle de la cavitat de la matriu i les brides no s'asseuen a la seva posició objectiu. | Recuperació elàstica inherent al metall - més pronunciada en acers-d'alta resistència, acer inoxidable i titani. Temps de permanència insuficient al punt mort inferior. Angle de matriu dissenyat sense compensació de retorn elàstic. | Incorpora una compensació de sobreflexió al disseny de la matriu (normalment 2-5 graus per a inoxidable, més per titani). Utilitzeu la flexió correctiva o l'encunyació a l'estació final per fixar la flexió de manera permanent. Penseu en la tecnologia de premsa servo amb parada programable a la part inferior de la carrera. |
| Rebavades excessives | Vores metàl·liques afilades i elevades o bigotis prims que sobresurten del perímetre tallat de les característiques tallades o perforades. La vora tallada mostra una gran zona d'enrotllament i una línia de trencament rugosa en lloc d'una banda de fractura neta i estreta. | Vores de tall desgastades o enfosquides en punxons i botons de matriu. El punxó inadequat-per-l'espai lliure de la matriu - ja sigui massa ajustat (força excessiva) o massa fluix (el material tira en lloc de tallar netament). Percentatge d'espai lliure incorrecte per al material de la peça. | Mantingueu les vores de tall afilades mitjançant un rectificat programat. Establiu les separacions segons els percentatges específics del material-que es detallen a la taula de compatibilitat (Capítol 6). Utilitzeu recobriments resistents al desgast-com ara TiN o TiCN a les estacions d'estampació de perforació per ampliar els intervals entre cicles d'esmolat. |
| Desalineació / registre incorrecte | Les característiques - forats, osques, corbes - es desplacen de les seves posicions previstes entre si o amb la referència de la peça. Les peces fallen en la inspecció dimensional encara que les característiques individuals estiguin formades correctament. | Les agulles pilot gastades o danyades no poden localitzar la tira amb precisió. El desgast del passador de guia i el casquet permet que les meitats superior i inferior de la matriu es moguin. Desajustament de la guia d'estoc que provoca un vagament de la banda lateral. Errors de longitud d'alimentació a la premsa o alimentador servo. | Inspeccioneu i substituïu els pins pilot a intervals definits. Superviseu el pas de guia-a-l'espai lliure del casquet i substituïu-los abans que el pendent superi la tolerància. Calibre la longitud d'alimentació amb el pas real de la tira. Comproveu l'amplada de la tira amb la configuració de la guia d'estoc en cada configuració. |
| Esgarrapades a la superfície/esgarrapades | Marques lineals, rascades o acumulació de material visibles a la superfície de la peça. En casos greus de irritació, el material de la peça de treball es solda en fred-a la cara de la matriu, deixant grumolls aixecats que es transfereixen a cada part posterior. | Superfícies de matriu brutes o danyades; lubricant insuficient o incorrecte; la tendència inherent de l'alumini o l'acer inoxidable a adherir-se a l'acer per eines no tractat; restes atrapades a la cavitat de la matriu entre cops. | Mantingueu les cares netes amb protocols d'esborrat-estandarditzats entre execucions. Apliqueu material-lubricants adequats - secs-revestiments de pel·lícula per a alumini, compostos EP per a inoxidable. Insercions de formació de capa amb TiCN o nitruració per resistir el desgast de l'adhesiu. Traieu els llimacs i els residus atrapats abans que s'incorporin a la superfície de la matriu. |
Notareu que molts d'aquests defectes comparteixen causes arrel superposades - eines gastades, espai lliure incorrecte i lubricació deficient apareixen en diverses files. Aquest solapament és realment una bona notícia: vol dir que un enfocament disciplinat d'algunes variables bàsiques del procés evita una àmplia gamma de fallades simultàniament.
Resolució de defectes en la producció
Quan apareix un defecte a mitja-execució, resisteix la necessitat d'ajustar immediatament el dau. Els operadors de premsa amb experiència segueixen una seqüència de diagnòstic sistemàtica que aïlla la causa real abans de prendre cap acció correctiva. Saltar directament a l'ajustament sense diagnòstic sovint emmascara el problema real - o n'introdueix un de nou.
Seguiu aquesta llista de comprovació pràctica de resolució de problemes en ordre:
Inspeccioneu primer la tira o el blanc.Comproveu el material entrant per veure si hi ha variacions de gruix, contaminació superficial, danys a les vores o temperament incorrecte. Les inconsistències del material - especialment en els-aliatges d'alta resistència - són una font freqüent però ignorada de defectes d'estampació i de formació. Verifiqueu que la bobina o la làmina coincideix amb la certificació de material registrada.
Comproveu els espais lliures de la matriu i el desgast dels components.Mesureu els espais lliures dels botons de punx-a-amb els palpadors o la mesura òptica. Compareu les dimensions actuals amb les especificacions de construcció de matriu. Fins i tot unes quantes mil·lèsimes de polzada de desgast en un tall poden canviar l'alçada de la rebava d'acceptable a fora-de-especificacions.
Verifiqueu la configuració de tonatge i velocitat de premsa.Confirmeu que la premsa funciona amb el tonatge i els cops-per-minut especificats al full de configuració. Una alçada de tancament incorrecta, un -tonatge superior o una velocitat excessiva poden produir defectes que imiten problemes d'eines. Utilitzeu un monitor de tonatge si està disponible.
Avaluar el tipus de lubricació i l'aplicació.Confirmeu que s'està utilitzant la formulació de lubricant correcta i que arriba a totes les superfícies crítiques -, especialment els radis de formació i les cavitats-profundes. Les taques seques són invisibles durant una carrera, però apareixen clarament com rascades o rascades a la part acabada.
Revisar la certificació del material amb l'especificació.Comproveu-el nombre de calor, el grau d'aliatge, l'estat de temperat i les propietats mecàniques del certificat del molí amb l'especificació d'enginyeria. Una substitució de material o una bobina-fora-de les especificacions poden explicar defectes que cap ajust de matriu solucionarà.
Aquesta seqüència passa de les comprovacions més senzilles i ràpides a les més complicades - eliminant les causes més habituals abans que agafeu una clau anglesa per tocar el dau. A la pràctica, els problemes de material i lubricació representen un percentatge sorprenent de defectes que inicialment semblen fallades d'eines.
Prevenció mitjançant el disseny i el manteniment
La resolució de problemes és una habilitat reactiva. La veritable recompensa prové de dissenyar defectes del procés abans que comenci la producció - i després de mantenir aquesta línia de base de qualitat durant la vida útil de la matriu.
Si heu seguit les seccions anteriors d'aquest article, ja teniu la major part del conjunt d'eines de prevenció a la mà. La selecció adequada del material de la matriu (Capítol 5) redueix directament els defectes relacionats amb el desgast-com ara les rebavades i les escombraries. Escollir el grau d'acer d'eina i el recobriment de superfície adequats per al material específic de la vostra peça significa que les vores de tall es mantenen més nítides i les superfícies de formació resisteixen l'acumulació d'adhesius. L'espai lliure correcte per al material de la peça de treball (Capítol 6) evita tant la rebaba excessiva com el trencament prematur - dos defectes que es troben als extrems oposats de l'espectre de separació.
El manteniment programat de matriu d'estampació ho uneix tot. Les matrius no fallen sobtadament - es degraden progressivament. Un tall s'apaga progressivament, un passador pilot porta unes quantes dècimes de mil·lèsima per cada cent mil cops i un conjunt de molles perd força durant milions de cicles. Sense un programa de manteniment preventiu que faci un seguiment del recompte d'impactes i desencadeni l'afilat, la substitució de components i la verificació dimensional a intervals definits, la qualitat baixa tan gradualment que els operadors s'hi adapten en lloc de corregir-la. Quan els defectes es facin visibles visualment, pot ser que la matriu necessiti una reelaboració - i costosa - molt més extensa del que hauria prevenit una simple rectificació setmanes abans.
El programari de simulació afegeix una altra capa de prevenció completament. La simulació moderna d'estampació basada en FEA-pode predir l'arrugada, l'aprimament, el trencament i el retorn elàstic abans que es construeixi la matriu - capturant tècniques d'estampació de metall que no funcionen amb el material i la geometria escollits abans de tallar cap acer. Característiques com les osques de derivació negatives i positives a les matrius d'estampació de xapa metàl·lica, que s'utilitzen per controlar el flux de material al voltant de geometries complexes, es poden modelar i optimitzar digitalment en comptes de fer proves-i-físiques costoses. Els enginyers que inverteixen en simulació durant la fase de disseny informen de manera coherent de menys iteracions de proves i d'una producció més ràpida-.
La prevenció de defectes és, en última instància, una estratègia de gestió de costos. Cada part arrugada, cada espai en blanc trencat, cada tirada desballestada té un preu - en material malgastat, temps de premsa perdut i enviaments retardats. La inversió en un disseny adequat,-eines que coincideixen amb el material i un manteniment disciplinat es compensa moltes vegades durant una sèrie de producció. I aquesta connexió entre qualitat i cost condueix, naturalment, a una pregunta més àmplia que la majoria dels gestors de subministrament han de respondre: què costa realment un projecte d'estampació de matrius i on van els dòlars?
Entendre els costos d'estampació de matrius i l'economia del projecte
L'objectiu de qualitat és-les peces lliures de defectes -, però fins i tot les peces d'estampació impecables encara han de tenir sentit financer. Sorprenentment, els desglossament detallats dels costos dels projectes d'estampació de matrius poques vegades es discuteixen als recursos tècnics, de manera que els enginyers i els gestors d'aprovisionament han de navegar pels pressupostos amb informació incompleta. Tant si cotitzeu el vostre primer projecte com si feu una comparativa d'un proveïdor existent, entendre a on van els diners - i on els podeu recuperar - converteix una estimació vaga en una decisió empresarial segura.
Què impulsa els costos de les eines d'estampació de matrius
Les eines representen la inversió inicial més gran en qualsevol programa de fabricació d'estampació metàl·lica. Una matriu composta senzilla per a una rentadora plana pot costar uns quants milers de dòlars, mentre que una matriu progressiva multi-estació complexa per a un suport d'automòbil pot oscil·lar entre 10.000 i 100.000 dòlars o més, depenent del nivell de precisió i de la complexitat de la peça implicada. Què impulsa aquest rang? Diversos factors interconnectats determinen on arriba un projecte específic a l'espectre de costos:
Die complexitat i nombre d'estacions- Una matriu progressiva de 12 estacions amb operacions de conformació, perforació i retallat requereix molta més mà d'obra d'enginyeria, mecanitzat i muntatge que una eina de 3 estacions que realitza un tapat senzill. Cada estació addicional afegeix material, temps EDM i treball d'alineació.
Selecció de material de matriu i tractament de superfícies- L'actualització d'acer per eines D2 a DC53 o afegir inserts de carbur en estacions d'alt-desgast augmenta els costos de matèries primeres i de mecanitzat. Els recobriments PVD i els tractaments de nitruració afegeixen despeses addicionals -, però sovint es paguen per si mateixos mitjançant una vida útil prolongada de la matriu en tirades llargues.
Toleràncies de les peces i requisits d'acabat superficial- Toleràncies més estrictes exigeixen un mecanitzat més precís dels components de la matriu, un poliment més fi de les superfícies de conformació i passos d'inspecció addicionals durant la construcció de la matriu. Una peça estampada metàl·lica mantinguda a +/-0,02 mm costa molt més a l'eina que una especificada a +/-0,10 mm.
Mida de la matriu impulsada per la geometria de la peça- Les peces més grans requereixen sabates de matriu més grans, passadors de guia més llargs, blocs d'acer de matriu més pesats i premses de més-tonatge. L'escala física de l'utillatge afecta directament tant el cost del material com les hores de màquina necessàries per fabricar-lo.
Hores d'enginyeria de disseny inclosa la simulació- L'anàlisi de viabilitat, el disseny de disseny de bandes, la simulació CAE i les revisions iteratives de DFM consumeixen temps d'enginyeria especialitzada. Aquestes hores representen un percentatge modest del cost total de l'eina, però ofereixen rendiments desmesurats evitant la reelaboració costosa aigües avall.
La majoria de proveïdors estructuren els pagaments per eines en un 50% per avançat i un 50% després de l'aprovació de la mostra -, un acord estàndard que alinea els incentius al voltant de la prova satisfactòria. El punt crític és que aquesta inversió inicial ésamortitzata través del volum de producció. Una matriu de 50.000 dòlars que produeix 500.000 components estampats afegeix només 0,10 dòlars per part en cost d'eines. La mateixa matriu que produeix només 5.000 peces comporta una càrrega de 10,00 $ per-part - cent vegades de diferència que fa que el volum sigui la variable dominant en l'economia del projecte.
-Economia per part i anàlisi-de l'equilibri
Més enllà de les eines, el cost per-unitat de cada peça estampada metàl·lica inclou diversos factors subjacents. Les dades de la indústria mostren el desglossament típic: el material representa aproximadament el 45-55% del cost unitari, la mà d'obra 15-25%, les despeses generals del 10-20%, el control de qualitat del 2-8% i els envasos del 2-5%. Els càrrecs de configuració, que cobreixen la instal·lació de matrius i el calibratge de la premsa per a cada tirada de producció, es reparteixen per tot el lot -, de manera que les comandes més petites absorbeixen costos de configuració desproporcionadament més alts per-peça.
La relació entre el volum i el cost per-part és molt inversa. En quantitats baixes, les alternatives com el tall per làser o el mecanitzat CNC sovint guanyen perquè requereixen poca o cap inversió en eines. A mesura que el volum augmenta, les matemàtiques canvien de manera decisiva. Penseu en una comparació simplificada però il·lustrativa: si una peça-tallada amb làser costa 4,50 dòlars cadascuna sense eines, i una versió estampada costa 0,30 dòlars cadascuna amb una matriu de 40.000 dòlars, el punt d'equilibri-cau prop de 9.500 unitats. Per sota d'aquest llindar, el tall per làser és més econòmic. A sobre, l'estampació avança - i la bretxa s'eixampla de manera espectacular a volums més elevats. Amb 100.000 peces, el cost total d'estampació en aquest escenari seria d'aproximadament 70.000 dòlars enfront de 450.000 dòlars per al tall per làser.
Per als programes d'estampació de metalls industrials orientats a volums anuals superiors a 100.000 peces - habituals als sectors de l'automoció, l'electrònica i els electrodomèstics -, l'economia per-part esdevé aclaparadorament favorable. Els sistemes d'encuny progressius que funcionen a cops elevats per minut poden augmentar els costos unitaris a nivells que cap altre mètode d'estampació de peces metàl·liques pot igualar.
Estratègies per reduir els costos d'estampació de matrius
L'optimització de costos no vol dir tallar racons - sinó prendre decisions més intel·ligents en cada etapa. Les estratègies següents ofereixen constantment estalvis mesurables sense sacrificar la qualitat de les peces ni la fiabilitat de la matriu:
Prioritzeu l'optimització de DFM d'hora.Simplificant la geometria de les peces - eliminant característiques innecessàries, utilitzant dissenys simètrics i relaxant les toleràncies no -crítiques - redueix directament la complexitat de la matriu. Menys estacions, perfils de perforació més senzills i operacions de conformació més tolerants es tradueixen en un cost d'eines més baix i temps de construcció més ràpids. Tal com assenyala una anàlisi del sector, invertir en prototips primerencs i revisió de DFM ajuda a identificar problemes potencials abans de la producció en massa, evitant redissenys costosos i ajustos d'eines més tard.
Consolideu les operacions en menys estacions de matriu.Cada estació d'una matriu progressiva afegeix costos d'enginyeria, mecanitzat i manteniment. Si es poden combinar dues operacions en una estació sense comprometre la qualitat -, per exemple, perforar i formar en un sol cop mitjançant un enfocament combinat - el compost d'estalvi a tota la construcció de l'eina.
Estandarditzar els materials a través de les línies de producte.L'execució de diversos components d'estampació metàl·lica del mateix aliatge i calibre redueix la complexitat de l'adquisició de material, permet la compra a granel i permet que els dissenys de matriu comparteixin especificacions comunes de separació i lubricació. L'estandardització crea economies d'escala que redueixen tant els costos de materials com d'enginyeria.
Planifiqueu el manteniment de la matriu en lloc de la substitució prematura.Una matriu-ben mantinguda pot produir milions de peces al llarg de la seva vida útil. Programar el rectificat, la substitució de passadors i molles desgastats a intervals definits de recompte de cops-i repintar les insercions de conformació abans que el desgast sigui crític amplia la vida útil de l'eina de manera significativa. El cost incremental del manteniment preventiu és una fracció del cost de construir una matriu de reemplaçament - o d'absorbir la ferralla produïda per una que es deteriora.
Optimitzar la utilització del material en la disposició de les tires.Els dissenyadors de matrius amb experiència minimitzen la ferralla niant les peces de manera eficient dins de la tira i aprofitant els llimacs perforants per reduir els residus. Fins i tot les petites millores en l'ús del material - uns quants punts percentuals - s'acumulen en estalvis substancials en tirades de gran-volum en què la matèria primera és el component de cost individual més gran.
En conjunt, aquestes estratègies aborden els dos costats de l'equació de costos: reduir el que gasteu per construir l'eina i reduir el cost de produir cada part. La reducció de costos més eficaç es produeix quan l'enginyeria, l'adquisició i la fabricació col·laboren des de les primeres etapes del projecte -, no quan algú revisa la factura final i pregunta on ha anat el pressupost.
La disciplina de costos manté un projecte viable, però no fa avançar el procés. Les tecnologies que actualitzen l'estampació en matriu - servopremses, la simulació digital i l'automatització-impulsada per sensors - estan fent exactament això, obrint finestres de rendiment que no eren possibles ni tan sols fa una dècada.
Avenços moderns que donen forma al futur de l'estampació de matrius
Fa una dècada, una premsa d'estampació de matrius era essencialment una-màquina de força bruta -, un volant girava, un embragatge enganxat i l'ariet s'enfonsava a una velocitat fixa dictada per un enllaç mecànic. La matriu funcionava o no, i la palanca principal de l'operador era el tonatge. Avui, la imatge sembla radicalment diferent. Els perfils de moviment programables, els models digitals predictius i les xarxes de sensors incrustades a l'interior de la matriu estan redefinint el que la tecnologia d'estampació pot aconseguir - i elevant el llistó per a tots els fabricants que encara fan servir equips antics.
Tecnologia de servopremsa i control de precisió
Les premses tradicionals-accionades per volant d'inèrcia ofereixen una sola corba de moviment de llisca-fix. L'ariet accelera, toca el punt mort inferior a la velocitat màxima i es retrau - amb el mateix perfil cada cop, independentment de la geometria de la peça o del comportament del material. Les premses servo-substitueixen aquest cicle rígid amb un moviment de llisca programable controlat per motors elèctrics-de parell elevat. Els enginyers poden adaptar la velocitat, el temps de permanència i l'acceleració en cada punt de la carrera.
Per què importa això? Imagineu-vos que formeu una carcassa d'acer inoxidable-embullada profunda. Amb una premsa convencional, el punxó colpeja el material a tota velocitat i el metall ha de fluir a la cavitat abans que l'ariet inverteixi - una finestra estreta que sovint produeix arrugues o esquinçaments. Una màquina d'estampació de matrius servo permet a l'operador alentir l'ariet durant la fase crítica de conformació, mantenir-lo al centre mort inferior per a una parada programable per fixar el material i després retreure ràpidament. El resultat és una finestra de formació més àmplia, menys defectes i nivells de soroll significativament reduïts a la planta.
Els beneficis es multipliquen amb materials difícils. Els acers-d'alta resistència que s'utilitzen en aplicacions de matrius d'estampació d'automòbils i aliatges d'alumini lleugers - tots dos coneguts per a la recuperació elàstica i el trencament - responen de manera espectacular als perfils de lliscament optimitzats. Les servopremses també permeten el procés d'estampació progressiva per consolidar les operacions que abans requerien estacions separades, ja que la premsa pot executar diferents perfils de moviment dins d'un sol cicle de carrera. Per als programes d'estampació de matrius de precisió que exigeixen una planitud ajustada o relacions de dibuix agressives, la tecnologia servo ha passat del luxe a l'expectativa de referència.
Simulació CAE i desenvolupament de matrius digitals
Tallar acer per a una matriu abans de validar-ne el disseny digitalment és com construir un pont sense fer càlculs estructurals - tècnicament possible, però econòmicament imprudent. El programari modern d'anàlisi d'elements finits (FEA) i simulació d'estampació modela tots els aspectes del comportament del material durant la conformació: patrons de flux, distribucions d'aprimament, magnituds de retorn elàstic, zones de risc d'arrugues i força de premsa mínima necessària. Els enginyers executen proves de matrius virtuals - centenars d'iteracions si cal - en hores en lloc de les setmanes que requereix la prova física.
L'impacte en els terminis del projecte és substancial. La simulació prediu on es produiran les divisions, de manera que els radis de perforació es poden ajustar abans de mecanitzar. Calcula el retorn elàstic de manera que la compensació de sobreflexió s'incorpora a la geometria de la matriu des del primer dia. Fins i tot optimitza la forma en blanc per maximitzar la utilització del material - un estalvi de costos directe en cada cicle de producció. Per al desenvolupament d'eines d'estampació orientades a acers avançats-d'alta resistència o geometries complexes, la simulació s'ha convertit en la diferència entre una prova de tres-iteracions i una prova de deu-iteracions.
Els proveïdors de matrius de futur-ara integren la simulació CAE al seu flux de treball estàndard, realitzant anàlisis de viabilitat abans de cotitzar i validar digitalment cada canvi de disseny abans de tallar un únic bloc d'acer per a eines. YICHEN, per exemple, incorpora la simulació al seu procés de desenvolupament des de la viabilitat inicial fins a les proves i la inspecció final - un enfocament-{-extrem a final que comprimeix els terminis de lliurament i detecta problemes de disseny quan encara són econòmics de solucionar. Aquest tipus de flux de treball físic digital-integrat representa cap a on es dirigeix la indústria: la simulació ja no és un pas separat que es lliura a un especialista; es teixeix en tot el cicle de desenvolupament de matriu.
Indústria 4.0, sensors i automatització en l'estampació de matrius
La intel·ligència no s'atura un cop el dau arriba a la premsa. Els principis de la indústria 4.0 incorporen la-detecció en temps real, la connectivitat i la presa de decisions-automàtiques directament en les operacions d'estampació - transformant la premsa d'una màquina autònoma en un node en una xarxa de producció-rica en dades.
En{0}}detecció de morirrepresenta una de les aplicacions de més valor-. Les cèl·lules de càrrega i els extensímetres muntats a l'interior del conjunt de matrius controlen el tonatge a cada estació en temps real, detectant anomalies - un llimac enganxat en un botó de matriu, una tira mal alimentada, un punxó desgastat que estira una força excessiva - abans que produeixin peces defectuoses o danyin l'eina. Els sensors de desalineació verifiquen que les meitats superior i inferior de la matriu s'estan registrant correctament traç a traç, capturant el desgast de les clavilles de la guia-o la desviació de la premsa que, d'altra manera, passarien desapercebudes fins que les peces no s'inspeccionin.
Alimentació automàtica de la premsa i retirada de peceseliminar la variabilitat i els riscos de seguretat de la manipulació manual. Els alimentadors de bobines accionats per servo-sincronitzen l'avanç de la cinta amb el cicle de premsa amb una precisió sub-mil·limètrica, mentre que els sistemes de recollida-i-robòtica extreu les peces acabades i les orienten per a les operacions posteriors. En conjunt, aquests sistemes permeten que una premsa d'estampació de matrius funcioni a la màxima velocitat nominal sense intervenció de l'operador en el punt d'operació.
Manteniment predictiuho lliga tot. Les premses connectades-IoT transmeten dades de vibració, lectures de temperatura i mètriques de l'estat del lubricant a plataformes d'anàlisi basades en el núvol-. Els algorismes d'aprenentatge automàtic identifiquen patrons que precedeixen a fallades de l'equip - un escalfament de coixinets, un sistema hidràulic que perd pressió - i desencadenen alertes de manteniment abans que una parada no planificada interrompi la producció. Tal com assenyala una anàlisi del sector, aquest enfocament minimitza el temps d'inactivitat inesperat i allarga la vida útil de la maquinària crítica, convertint el manteniment d'un cost reactiu en una inversió planificada.
Aquestes tecnologies no són innovacions aïllades - sinó que es reforcen mútuament. Les dades de la servopremsa alimenten models de simulació, millorant la seva precisió per al següent disseny de matriu. Els sensors-indie generen les dades de qualitat que els algorismes predictius han d'aprendre. L'automatització allibera els operadors qualificats per centrar-se en l'anàlisi i l'optimització en lloc de l'alimentació manual i la manipulació de peces. L'efecte net és una operació d'estampació que s'executa més ràpid, produeix menys defectes i costa menys mantenir els - avantatges que s'agreguen a cada cicle de producció.
La tecnologia crea capacitat, però la capacitat només ofereix resultats quan es combina amb el soci adequat. L'última pregunta que s'enfronten la majoria dels fabricants no és quina premsa o programari utilitzar, sinó quin proveïdor pot integrar tots aquests elements - disseny, simulació, mecanitzat, prova i suport de producció - en una relació única i responsable.
Com triar el soci d'estampació de matrius adequat per al vostre projecte
Les servopremses, la simulació CAE i els sensors-de matriu només proporcionen valor quan estan en mans d'un proveïdor que sap com utilitzar-los junts. Per als enginyers, els gestors de subministrament i els professionals de les eines, el veritable repte és no entendre la tecnologia d'estampació de matrius - és trobar un fabricant de matrius que ho integri tot sota un mateix sostre. Una cadena de subministrament fragmentada, on el disseny es realitza en un proveïdor, el mecanitzat en un altre i la prova en un tercer, introdueix errors de lliurament, llacunes de comunicació i punts cecs de responsabilitat que augmenten els costos i el calendari. El soci adequat elimina aquests buits per complet.
Capacitats clau per avaluar en un proveïdor d'estampació de matrius
Si us pregunteu quina és la capacitat d'eina i matriu que val la pena avaluar, la resposta va molt més enllà de si una botiga té una màquina CNC. La veritable competència de fabricació d'eines i matrius abasta tot el cicle de vida del projecte. Utilitzeu aquesta llista de comprovació quan examineu possibles proveïdors - qualsevol candidat seriós hauria de demostrar força en tots els articles:
-Disseny de matrius a casa i capacitat de simulació CAE- El proveïdor hauria de realitzar estudis de viabilitat i simulacions d'estampació internament, no externalitzar-los. Això manté la intenció de disseny i el coneixement de fabricació en un sol equip.
Capacitat de mecanitzat CNC i EDM- EDM per fil, electroerosió de ploma i fresat CNC multi-eix no són-negociables per a la fabricació de matrius d'eines de precisió. Pregunteu sobre l'edat de la màquina, les especificacions de precisió i la capacitat de gestionar els vostres requisits de mida de matriu.
Experiència en materials en diversos metalls- Un soci qualificat entén com l'acer, l'alumini, l'acer inoxidable, el llautó, el coure i el titani interactuen amb les eines de matriu. Aquesta experiència dóna forma a les decisions de neteja, lubricació i recobriment que eviten els defectes tractats anteriorment en aquest article.
Prova d'execució i protocols d'inspecció de mostres- Els procediments de prova rigorosos, els informes dimensionals (CMM, mesura òptica) i els fluxos de treball estructurats d'aprovació de mostres separen les operacions de fabricació de matrius professionals de les botigues que us entreguen peces i esperen el millor.
Certificacions de qualitat i equips de mesura- La certificació ISO 9001 és una referència. Per als programes d'automoció, IATF 16949 demostra la maduresa del procés. Verifiqueu que el proveïdor manté mesuradors calibrats, CMM i sistemes de traçabilitat documentats.
Transparència comunicativa al llarg del projecte- Les actualitzacions periòdiques del progrés, l'accés obert a les dades de la prova i un únic punt de contacte redueixen la fricció que descarrila els complexos programes d'eines. Tal com confirma l'experiència del sector, un-soci d'origen únic amb una responsabilitat clara racionalitza la programació, simplifica el control de qualitat i redueix els terminis de lliurament en comparació amb els acords amb diversos-proveïdors.
Passar de la recerca a una solució preparada per a la producció-
Llavors, com és realment el treball d'eines i matrius quan contracteu un proveïdor capaç? El viatge típic segueix un arc predictible - i les millors col·laboracions cobreixen totes les etapes sense lliurar-vos a un subcontractista:
Revisió inicial de viabilitat- El proveïdor avalua la geometria, el material, les toleràncies i el volum de la peça per confirmar que l'estampació de matrius és el procés adequat i per identificar possibles dissenys-per-millores de fabricació.
Disseny d'eines basat{0}}CAE- Els enginyers desenvolupen el disseny de la cinta (per a matrius progressius) o la seqüència d'estacions (per a matrius de transferència), validant el flux de material, l'aprimament i el retorn elàstic mitjançant la simulació abans que comenci qualsevol mecanitzat.
Mecanitzat i muntatge de matrius- Les operacions CNC i EDM produeixen els components de la matriu, seguides d'un muntatge de precisió, un muntatge de banc i una verificació de l'espai lliure - les mans-en què consisteix el treball d'eines i matrius que converteix els dissenys digitals en eines físiques.
Experiències de prova amb inspecció dimensional- Les peces de mostra s'estampan, es mesuren en funció de les especificacions i s'avaluen la qualitat de la superfície i l'ajust funcional. Els ajustos es fan iterativament fins que passa cada dimensió crítica.
Entrega de producció- La matriu aprovada entra a la producció completa, amb el suport de paràmetres de configuració documentats, programes de manteniment i un control de qualitat permanent.
YICHEN exemplifica aquest enfocament integrat, que abasta tot el recorregut des de l'anàlisi de viabilitat i la simulació CAE fins al mecanitzat de precisió, les proves i la inspecció final - tot gestionat a casa-. Per als fabricants, els gestors d'aprovisionament i els enginyers d'eines disposats a passar de la investigació a l'acció, el seu procés d'extrem a --final ofereix un camí directe cap a solucions de matriu d'estampació personalitzades per a RFQ-per a peces metàl·liques, sense els maldecaps de coordinació d'una cadena de proveïdors fragmentada.
Escollir un soci d'estampació de matrius és, en última instància, la decisió que connecta tots els temes tractats en aquest article. El tipus de matriu, el grau d'acer per a eines, el tractament superficial, el material de la peça, l'estratègia de prevenció de defectes i l'estructura de costos que heu estudiat depenen d'un proveïdor capaç d'executar-los amb precisió i responsabilitat. Els projectes d'èxit es construeixen a partir de decisions informades - sobre el procés, els materials i l'associació que ho uneix tot. Comenceu amb el coneixement adequat, apliqueu-lo a través del soci adequat i el camí des del metall en brut fins a les peces acabades impecables esdevé notablement senzill.
Preguntes freqüents sobre l'estampació de matrius
1. Quina diferència hi ha entre l'estampació i la fosa?
L'estampació en matriu és un procés de conformació en fred-que utilitza un punxó i una matriu a l'interior d'una premsa d'estampació per donar forma a xapa plana mitjançant la força mecànica - realitzant operacions com ara tallar, doblegar, estirar i perforar a temperatura ambient. La fosa a pressió, en canvi, consisteix a injectar metall fos a una cavitat del motlle a alta pressió, produint formes tridimensionals complexes principalment en aliatges no-ferrosos com l'alumini i el zinc. Els dos processos serveixen a aplicacions fonamentalment diferents: l'estampació excel·leix en peces de xapa planes o de format moderat de gran-volum, mentre que la fosa maneja geometries 3D complicades que no es poden formar a partir de material pla.
2. Com puc triar entre un dau progressiu i un dau de transferència?
L'elecció depèn de la mida de la peça, la complexitat de la geometria i el volum de producció. Les matrius progressives són ideals per a peces petites-a-mitjanes que requereixen múltiples operacions a grans volums (100,000+ peces), perquè la cinta s'alimenta contínuament a través d'estacions seqüencials per a temps de cicle ràpids. Les matrius de transferència s'adapten a peces més grans,-components profunds o formes 3D complexes que no poden romandre connectades a una cinta de suport. Les configuracions de transferència utilitzen dits o pinces mecàniques per moure espais en blanc lliures entre estacions independents, la qual cosa redueix el malbaratament de material però funciona amb temps de cicle més lents. Si la vostra peça encaixa dins d'un disseny de tira progressiva i el volum justifica el cost de l'eina, la progressiva sol ser l'opció més rendible-.
3. Quin acer d'eina és millor per estampar matrius?
No existeix la millor qualitat -, l'elecció correcta depèn de l'equilibri de duresa, tenacitat i resistència al desgast que exigeixi la vostra aplicació. D2 és el grau més utilitzat per tallar i perforar a causa de la seva excel·lent resistència al desgast i el seu cost moderat. S7 es prefereix per a estacions de conformació i plegat on les forces d'impacte altes arribin a trencar acers més durs. El DC53 ofereix aproximadament el doble de duresa que el D2 amb una duresa comparable, la qual cosa el converteix en una opció sòlida per estampar acers d'alta-resistencia o acer inoxidable. Per a estacions de desgast-extrem en matrius progressius, les insercions de carbur de tungstè poden durar de cinc a deu vegades més que l'acer per a eines, tot i que a un cost significativament més elevat.
4. Quant costa una matriu d'estampació?
Els costos de la matriu d'estampació varien àmpliament en funció de la complexitat, la mida, el material i els requisits de tolerància. Una matriu composta simple per a una peça plana pot costar uns quants milers de dòlars, mentre que una matriu progressiva multi-estació per a un component d'automòbil pot oscil·lar entre els 10.000 i els 100.000 dòlars. Els factors de costos clau inclouen el nombre d'estacions de matriu, el grau d'acer d'eina i els tractaments superficials, les toleràncies de les peces, la mida física de la matriu i les hores d'enginyeria per al disseny i la simulació. És important destacar que el cost de les eines s'amortitza en el volum de producció - una matriu de 50.000 $ que produeix 500.000 peces només afegeix 0,10 $ per peça, cosa que fa que els programes de gran-volum siguin extremadament rendibles-.
5. Què causa les rebaves a les peces metàl·liques estampades i com es poden prevenir?
L'excés de rebavades a les peces estampades es deu principalment a les vores de tall desgastades o enfosquides als punxons i als botons de la matriu, o a la separació incorrecta del punxó-a-la matriu. Quan l'espai lliure és massa fluix, el material s'estira i es trenca en lloc de tallar-se netament, produint vores aspres i rebaves aixecades. Quan l'espai lliure és massa ajustat, una força de tall excessiva accelera el desgast de l'eina, cosa que eventualment condueix al mateix problema. La prevenció requereix establir espais lliures en percentatges específics de material-(per exemple, 5-8% del gruix per costat per a acers amb baix-carboni, 6-8% per a inoxidable), mantenir un programa de rectificat programat basat en el recompte de cops i aplicar recobriments resistents al desgast com TiN o TiCN per ampliar els intervals d'afilat.


