


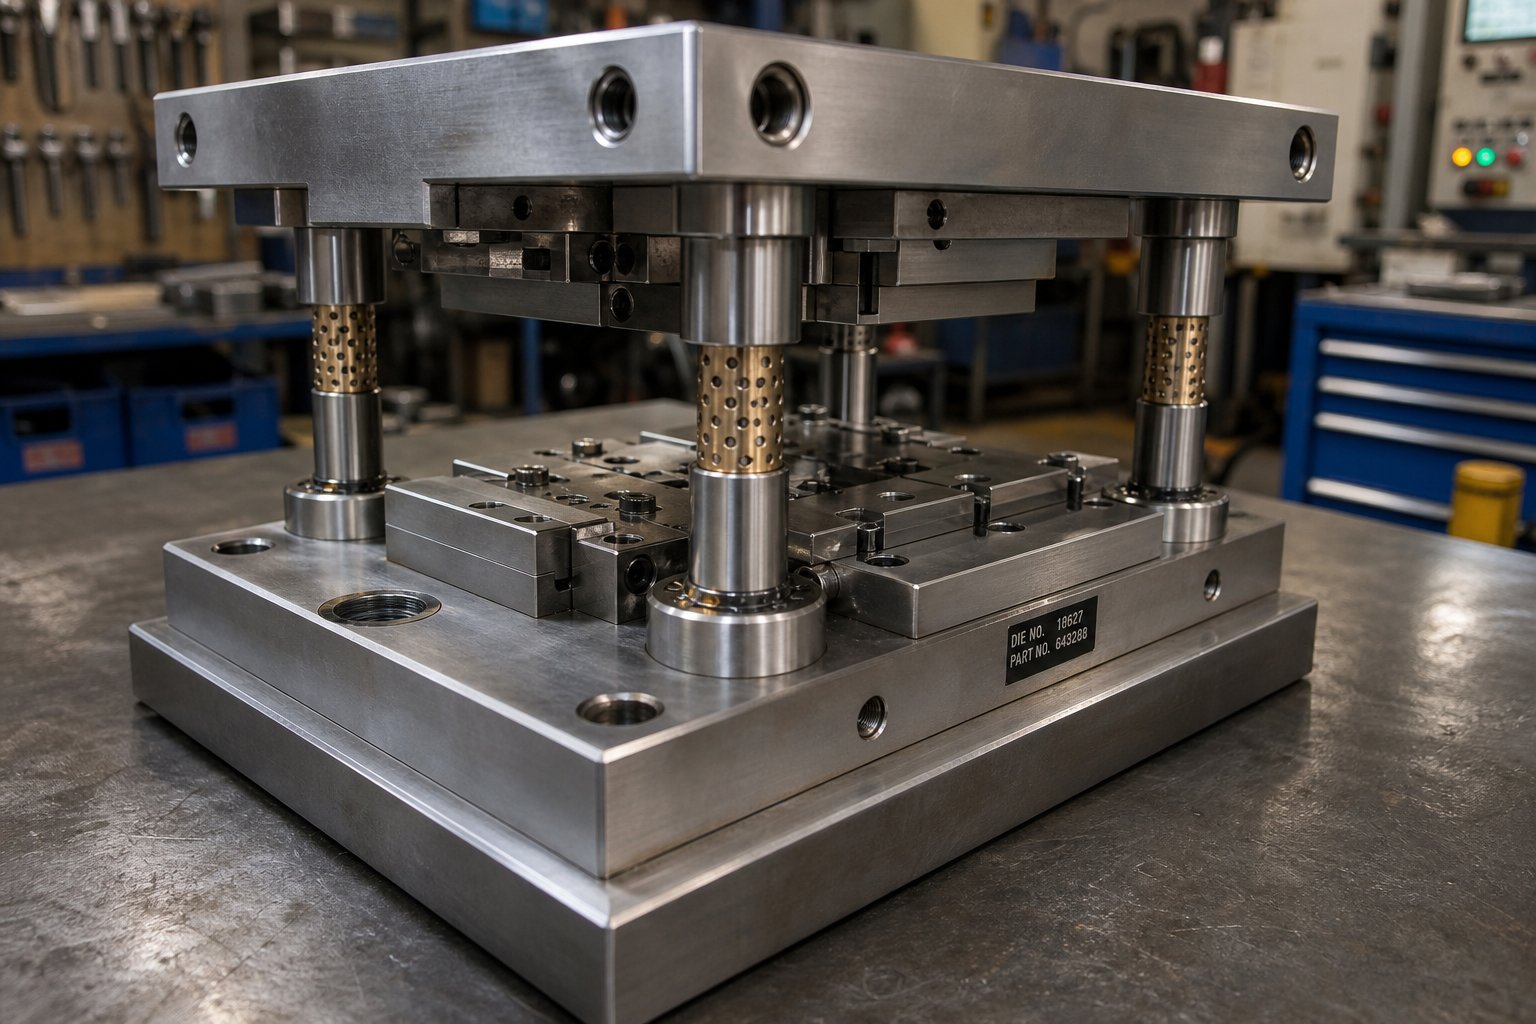
Què és un conjunt de matrius d'estampació i per què és important
Quan una premsa d'estampació fa cicles centenars de vegades per minut, què manté les meitats superior i inferior de les vostres eines en perfecta alineació? No la geometria de la matriu en si. No el ram de premsa. És el conjunt de matrius d'estampació - el marc estructural responsable de guiar cada traç amb precisió repetible durant milions de cicles.
Un conjunt de matrius d'estampació és el conjunt de sabates de matriu superior i inferior, pals de guia i casquilles de guia que subjecten les dues meitats d'una matriu d'estampació en una alineació precisa durant tota la carrera de premsa. No talla ni forma material - assegura que els components que sí es col·loquen amb precisió cada vegada.
Penseu-ho d'aquesta manera: el conjunt de matrius és l'esquelet i els detalls de tall o de formació són els músculs. Sense un esquelet rígid i-ben alineat, fins i tot els punxons i matrius més aguts produiran peces inconsistents.
Què fa realment un conjunt de matrius d'estampació
Conjunt de matrius de segellté un propòsit fonamental - mantenir l'alineació entre el punxó (meitat superior) i el bloc de matriu (meitat inferior) sota una força immensa. Les sabates de la matriu superior i inferior distribueixen la càrrega de premsa uniformement, evitant la deflexió localitzada. Els pals de guia i els coixins restringeixen el moviment lateral de manera que les vores de tall es troben amb espais lliures sovint mesurats en dècimes de mil·lèsima de polzada. Aquest sistema de guia és el que permet que les matrius d'estampació produeixin peces idèntiques tant si esteu al cicle deu com al cicle deu milions.
Els conjunts de matrius també absorbeixen i redirigeixen l'empenta lateral generada durant les operacions de conformació. Sense aquesta columna vertebral estructural, les forces desequilibrades accelerarien el desgast, degradarien les toleràncies de les peces i eventualment danyarien la pròpia premsa.
Distinció clau de conjunt de daus i bloc de daus -
Aquí és on sovint apareix la confusió. Un conjunt de components de matriu inclou les sabates, els pals i els casquilles - la infraestructura d'alineació. Els blocs de matriu, en canvi, allotgen les vores de tall reals, els perfils de formació i la geometria de perforació. Podeu intercanviar diferents blocs de matrius en el mateix conjunt de matrius si la petjada coincideix, i és exactament per això que els conjunts de matrius estandarditzats redueixen els costos d'eines en totes les famílies de productes.
Aquesta distinció és important perquè el rendiment inferior sovint es remunta al conjunt més que al dau en si. Els buixos gastats, les sabates de mida inferior o la configuració incorrecta del post degradaran la qualitat de la peça, independentment de la precisió amb què es trobi la geometria de tall. Les opcions de configuració - del disseny del post, el tipus de coixinet, el material de la sabata i la mida dimensional - determinen directament la precisió de l'alineació, la vida útil de l'eina possible i la compatibilitat amb el vostre equip de premsa. Cadascuna d'aquestes variables s'agreuja al volum de producció, fent que les primeres decisions sobre l'arquitectura del vostre conjunt de matrius siguin una de les opcions de màxim-aprofitament de qualsevol programa d'estampació.
Components bàsics dins de cada conjunt de matrius
Cadascúcomponent de matriu d'estampacióté un paper d'enginyeria específic per mantenir les vostres eines vives i les vostres peces precises. No obstant això, la majoria de referències simplement enumeren parts sense explicar per què importen sota càrrega. Quan entenguis què fa realment cada peça - i què passa quan falla -, pots rastrejar els problemes de qualitat fins a la seva causa principal en lloc de perseguir els símptomes.
S'han explicat les sabates de matriu superior i inferior
Les sabates de matriu són la base de tot el conjunt de matrius. La sabata superior (també anomenada porta punxons) porta els elements de tall i conformació que es mouen amb el pis de premsa. La sabata inferior (el suport de la matriu) està subjecta al suport de la premsa i suporta la placa de matriu, els botons i qualsevol geometria de conformació muntada sota la tira.
Imagineu que premeu el palmell de la mà contra una taula - la força s'estén uniformement per la mà. Les sabates de matriu funcionen de la mateixa manera. Distribueixen un tonatge concentrat de premsa a través d'una àmplia petjada, de manera que cap àrea de la matriu experimenta una deflexió localitzada destructiva. El gruix de la sabata està dissenyat en relació amb el tonatge esperat: massa prim i la sabata es flexiona a mitja-carrera, canviant els espais lliures entre els punxons de matriu i els seus botons d'acoblament. Aquesta flexió només pot ser d'unes mil·lèsimes de polzada, però al llarg de milions de cicles accelera el desgast de les vores i produeix un creixement de rebaves a les peces estampades.
La majoria de les sabates de matriu es fabriquen a partir de planxa d'acer o ferro colat, després es molen planes i paral·leles. La planitud i el paral·lelisme són crítics - qualsevol desviació es tradueix directament en un error d'alineació entre les meitats superior i inferior de l'eina.
Guies, casquilles i sistemes d'alineació
Els pals de guia són cilindres d'acer endurit-molt de precisió pressionats o subjectats a una sabata de matriu. Es llisquen a través de casquets de guia coincidents muntats a la sabata oposada, restringint el moviment lateral a les toleràncies dins.0,0001 polzadesAquest és el mecanisme que manté el vostre cop de puny-per-alinear-se coherent cop rere cop.
Existeixen dos estils principals de bushing. Els coixinets de fricció (coixinets llisos) utilitzen mànigues de bronze o d'alumini-bronze, de vegades incrustades amb taps de grafit per a la lubricació. Els coixinets de coixinets de boles es mouen sobre coixinets de boles enganxats, oferint un espai lliure gairebé -cero i una separació més fàcil de la matriu. L'elecció entre ells afecta la capacitat de precisió, els intervals de manteniment i la manera en què el conjunt gestiona l'empenta lateral -, un tema tractat en profunditat més endavant en aquest article.
El diàmetre i la longitud del pal també són importants. Els pals de mida inferior es desvien sota càrrega lateral, mentre que els pals massa curts permeten que la gàbia de boles surti del casquet durant la carrera, danyant els coixinets i degradant la precisió de l'alineació amb el pas del temps.
Components auxiliars que completen el muntatge
Més enllà de les sabates i els sistemes de guia, diversos components de suport subjecten el conjunt de matriu i el protegeixen dels danys:
- Plaques de suport- plaques d'acer endurit col·locades darrere dels punxons i botons de matriu per evitar que els caps de perforació s'incorporin al material de sabates més suau sota impactes repetits.
- Blocs de taló- blocs d'acer cargolats a les sabates superior i inferior amb plaques de desgast endurides que absorbeixen l'empenta lateral. Impedeixen el desplaçament lateral quan les forces de tall o de formació estan desequilibrades.
- Pins de tac- precisió-pins de terra que localitzen les seccions de matriu, els retenidors i els blocs a la seva posició exacta a la sabata. Els cargols subjecten els components cap avall; tacs els mantenen al seu lloc.
- Els salts- molles de compressió de força-alta (bobina mecànica o gas nitrogenat) que proporcionen força de desmuntatge, pressió de coixinet o força de retorn de la lleva dins de l'eina.
- Ranures de pinça o mango- la interfície mecànica que subjecta la sabata superior al pis de premsa. Les matrius més petites utilitzen una tija pressionada al centre de la sabata; les matrius més grans es basen en ranures de pinça mecanitzades al llarg de les vores de la sabata.
Cada part auxiliar és un punt de fallada potencial. Una placa de suport esquerdada deixa entrar un bolet de cap de punxó a la sabata. Un bloc de taló desgastat permet una deriva lateral progressiva. Un tac trencat permet que una secció d'encuny es desplaci el suficient per eliminar els seus espais en blanc.
| Component | Funció | Material típic | Indicador de fallada |
|---|---|---|---|
| Sabatilla de matriu superior | Porta eines laterals-perforadores; distribueix la força de l'ariet | Placa d'acer o ferro colat | Enganxament superficial, pèrdua de paral·lelisme |
| Sabatilla inferior | Admet eines-laterals de matriu; munta per reforçar | Placa d'acer o ferro colat | Deformació localitzada sota botons |
| Posts de guia | Restringeix el moviment lateral entre les sabates | Acer per eines-templat o endurit-per mitjà | Línies de desgast visibles, pèrdua de diàmetre mesurable |
| Casquilles de guia | Rep missatges de guia; manté la tolerància d'alineació | Bronze, alumini-bronze o acer (tipus de rodament de boles) | Augment de l'espai lliure, marques de puntuació |
| Plaques de suport | Evita que els caps de punxó s'incorporin a les sabates | Acer per eines endurit | Marques d'esquerdes, clotets o bolets |
| Blocs de taló | Absorbeix l'empenta lateral de forces desequilibrades | Acer amb plaques de desgast endurides | Desgast de la placa de desgast, espai lliure visible |
| Pins de tac | Localitza les seccions de matriu amb precisió a les sabates | Acer d'aliatge endurit | Cisalla, soltesa en el forat |
| Molls de matriu | Proporciona força de desmuntatge, coixinet o retorn | Acer al crom-vanadi (mecànic) o gas nitrogenat | Pèrdua d'alçada superior al 5%, esquerdes |
| Ranures de pinça / mànec | Assegura la sabata superior per pressionar el ram | Integral a la sabata (acer) | Elongació de les ranures, soltesa de la tija |
Notareu un patró en aquesta taula: cada indicador d'error es remunta al mateix resultat - pèrdua d'alineació. Això és degut a que cada component de matriu d'estampació existeix per mantenir la relació espacial entre les meitats superior i inferior de la matriu. Quan qualsevol element es degrada, el sistema d'orientació compensa fins que no pot, i la qualitat es desplaça en silenci fins que algú nota parts dolentes aigües avall.
La veritable pregunta, doncs, no és només què hi ha dins del vostre conjunt de daus -, sinó com disposeu aquests components. La col·locació, el recompte i la configuració de les publicacions determinen com es compensa la rigidesa i l'accessibilitat, i la disposició correcta depèn completament de l'operació que ha de realitzar la vostra eina.
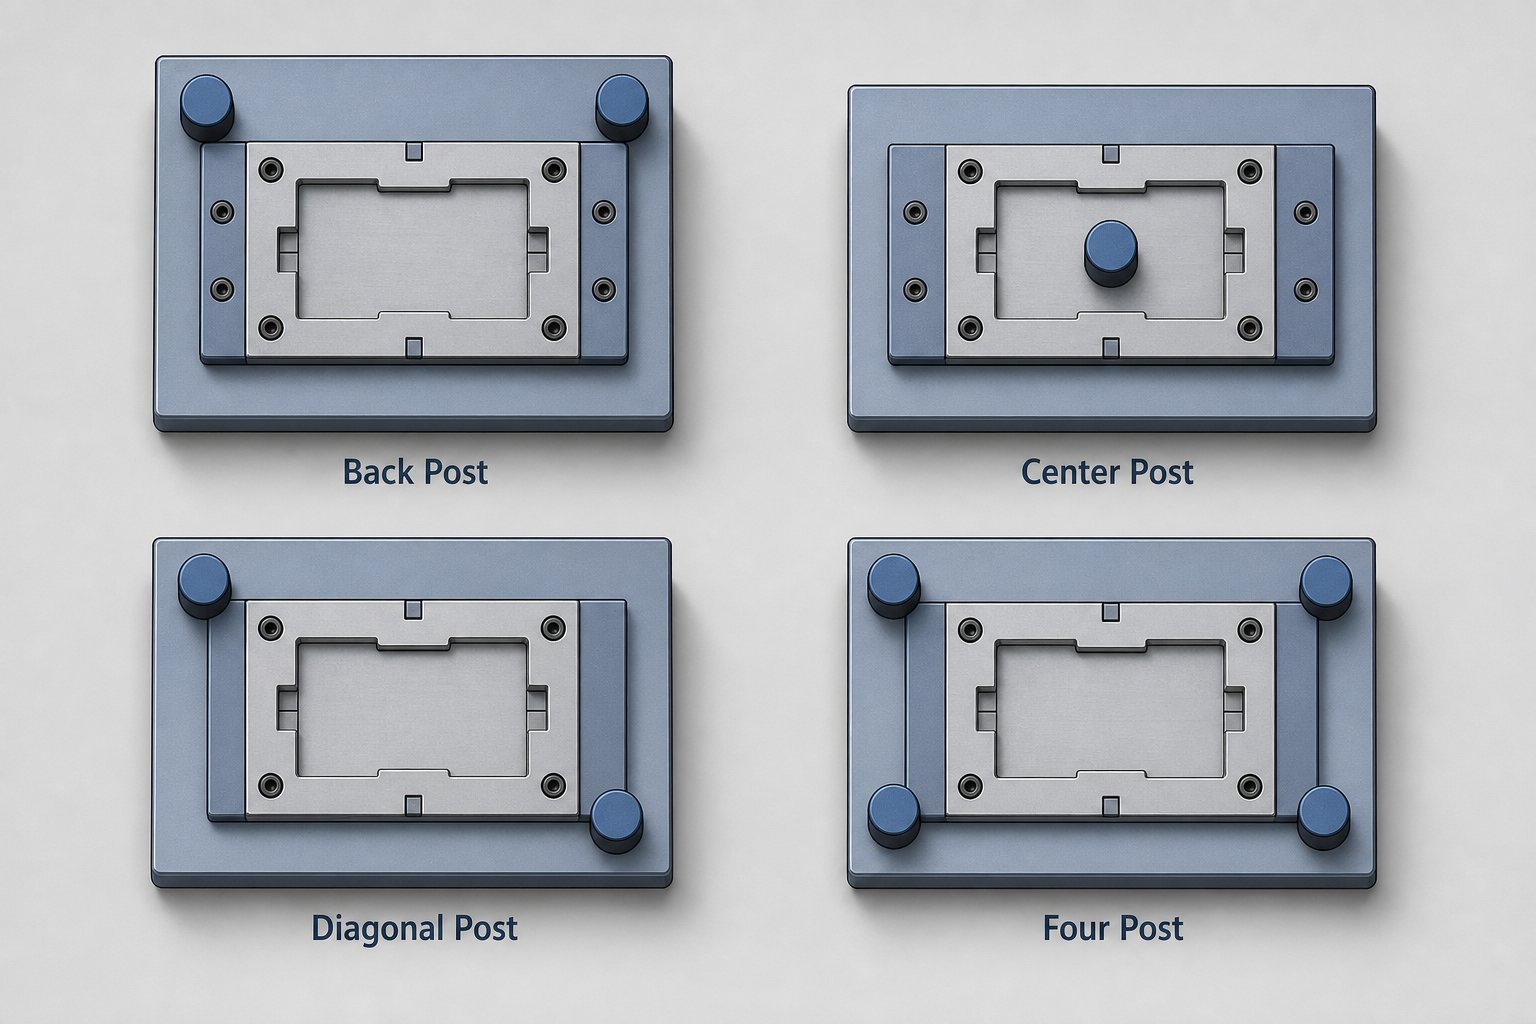
Tipus de configuració del conjunt de matrius i quan utilitzar-los cadascun
La col·locació de la publicació no és una idea posterior - és una decisió de disseny que bloqueja el compromís entre rigidesa, precisió d'alineació i accés físic a l'espai de matriu. Quatre configuracions estàndard cobreixen la gran majoria de les aplicacions del conjunt de matrius de premsa, però la majoria dels enginyers hereten un disseny en lloc de triar-ne un deliberadament. L'elecció de la configuració incorrecta per a la vostra operació introdueix problemes d'alineació que cap quantitat de calçat o substitució de casquilles solucionarà.
Configuracions de publicació posterior i publicació central
Els conjunts de postes posteriors col·loquen els dos pals de guia al llarg de la vora posterior de les sabates de matriu, deixant la part davantera i els costats completament oberts. Aquest és el disseny més comú per a matrius progressius i alimentats-per tira perquè el frontal obert proporciona una alimentació de tires sense obstruccions, eliminació de ferralla i visibilitat de l'operador. Si utilitzeu un conjunt de matrius de premsa de punxada per tallar o perforar amb material alimentat en bobina-, la publicació posterior és gairebé sempre el punt de partida.
La compensació? Dos pals a la part posterior creen una condició de guia asimètrica. Sota fortes forces de tall, la part davantera de la sabata de matriu no té suport i és més susceptible a la deflexió -, especialment en matrius més amples on la distància entre la línia central del pal i l'àrea de treball és gran. Per a eines progressives estretes i-d'alta velocitat, això rarament importa, però per a matrius amples amb estacions de conformació pesades a prop de la vora davantera, els conjunts de postes posteriors poden permetre que la sabata es basti prou per desplaçar el punxó-a-l'alineació de la matriu.
Els conjunts de pals centrals solucionen això col·locant els dos pals de guia als costats oposats - centrats a l'esquerra i a la dreta - de manera que l'àrea de treball quedi entre ells amb un suport equilibrat. Aquesta geometria distribueix les forces laterals de manera uniforme, fent que els conjunts de matrius de segell central siguin la millor opció per a operacions de tancament simètrics on les càrregues d'empenta laterals són iguals en totes les direccions. L'inconvenient és la reducció de l'accessibilitat des d'ambdós costats, cosa que complica l'alimentació de les tires i dificulta la càrrega manual de peces.
Configuracions en diagonal i quatre pals
Els conjunts de pals en diagonal col·loquen els dos pals a les cantonades diagonalment oposades - normalment posterior-esquerra i davant-dreta. Això obre dos costats adjacents per accedir-hi, cosa que els fa-adequats per a operacions en què les peces o els espais en blanc es carreguen a mà-des de la part frontal o lateral. Trobareu conjunts de diagonals en operacions secundàries com ara entallar o formar on l'automatització no està justificada i l'abast de l'operador és important.
Quatre conjunts de pals col·loquen un pal guia a cada cantonada de la sabata de matriu. Això ofereix la màxima resistència a la deflexió i la guia més uniforme a tota la superfície de la sabata. Quan el tonatge s'enfila al territori del conjunt de matrius de premsa hidràulica - embutició profunda, encunyació pesada o formació de força-alta - quatre configuracions de postes impedeixen que la sabata es toqui i la flexió localitzada que els dissenys de dos-postes no poden resistir. El compromís és obvi: l'accés està restringit des dels quatre costats, de manera que l'alimentació de tires requereix obertures de ranura mecanitzades a través de les sabates i el manteniment de la matriu requereix més esforç de desmuntatge.
Com associar la configuració a la vostra operació
Escollir el disseny adequat es redueix a tres preguntes: quanta rigidesa demana el vostre procés? On entra i surt el material de la matriu? I com interactuaran els operadors i l'automatització amb l'eina durant la producció?
Una matriu estàndard per a l'estampació progressiva d'alta-velocitat gairebé sempre utilitza un disseny de post posterior perquè l'accés a l'alimentació supera el guany de rigidesa marginal dels posts addicionals. Per contra, una matriu de conformació pesada que funciona en una premsa hidràulica necessita quatre pals perquè el control de la flexió és la principal preocupació i l'accés a la cinta és irrellevant. Les configuracions de pals en diagonal i central serveixen per a les operacions de tonatge mitjà - on els requisits d'accés descarten els extrems.
| Configuració | Rigidesa | Accessibilitat | Millor aplicació | Cost relatiu |
|---|---|---|---|---|
| Post posterior (2 postes, posterior) | Moderat | Excel·lent - davant i laterals oberts | Troquels progressius, tapat-alimentat per tira i perforació | Baixa |
| Post central (2 postes, laterals) | Moderat-Alt | Limitat - restringit per ambdós costats | Tall simètric, tall equilibrat | Baixa |
| Pal diagonal (2 pals, cantonades oposades) | Moderat | Bones - dos costats adjacents oberts | Operacions secundàries de càrrega manual-, entallament | Baixa |
| Quatre pals (4 pals, totes les cantonades) | Màxim | Restringit - tots els costats parcialment bloquejats | Formació pesada, embutició profunda, encunyació d'alt{0}}tonatge | Més alt |
Tingueu en compte que els conjunts de matrius per a aplicacions de premsa de menys de 100 tones poques vegades justifiquen quatre-configuracions posteriors -, el cost addicional i la reducció d'accessibilitat no es veuen compensats per guanys significatius de rigidesa a tonatges més baixos. Però una vegada que les forces de formació generen una empenta lateral important o la seva amplitud de sabates supera el que poden estabilitzar dos pals, augmentar fins a quatre pals elimina la deriva d'alineació induïda per la desviació-que degrada silenciosament la qualitat de la peça durant una sèrie de producció.
La configuració determina els límits del que pot gestionar el vostre sistema de guia. Però dins de qualsevol configuració, el tipus de sistema de coixinets - coixinet de boles o coixinet llis - defineix amb quina precisió els pals i els coixinets mantenen l'alineació sota càrrega, i com de tolerant és el conjunt quan les condicions no són ideals.
Sistemes de guia de coixinets de boles vs
La vostra configuració de publicació estableix el marc estructural. Però el sistema de coixinets dins d'aquests pals i casquilles determina amb quina precisió funciona realment aquest marc sota càrrega - i amb quina rapidesa castiga la negligència. Dues filosofies de coixinets dominen les eines de matriu: coixinet de boles (element de rodament) i coixinet llis (fricció). Tots dos produeixen peces excel·lents. Tots dos fracassen de manera diferent. Escollir entre ells no es tracta de quin és "millor" - sinó de quin coincideix amb les condicions reals de la vostra operació.
Sistemes de guia de rodaments de boles i avantatges de precisió
Els sistemes de guia de coixinets de boles utilitzen coixinets de boles enganxats que es desplacen entre el diàmetre exterior del pal de guia i el diàmetre interior del casquet. Aquests components funcionen en acondició precarregada- una premsa de rodatge ajustada amb un espai lliure negatiu, sovint tan ajustada com 0,0001 a 0,0021 polzades, depenent del fabricant i del diàmetre del pal. Aquest espai lliure proper a -zero és el que ofereix la precisió d'alineació que exigeix l'estampació amb una tolerància-apretada.
Imagineu la diferència entre lliscar un calaix sobre rails de fusta i enrotllar-lo sobre coixinets de boles. L'acció de rodament elimina l'adhesió-, redueix l'acumulació de calor durant el cicle continu i manté l'alineació constant a velocitats superiors a 200 cops per minut. Per a les operacions d'estampació i matriu de precisió, - alta-estampació d'alta velocitat amb punxó-a-espais lliures mesurats en dècimes -, la guia dels coixinets de boles guanya la seva prima.
La captura? Els sistemes de coixinets de boles exigeixen disciplina. No toleren la contaminació, la manipulació brusca o la lubricació inconsistent. Un únic error d'alimentació que carregui-la matriu pot saltar les pistes, creant abollaments que produeixen un desplaçament "entallat" i una deriva progressiva d'alineació. L'aire comprimit bufat descuidadament al voltant del sistema de guia impulsa la sorra cap al camí de rodament, on s'enrotlla en lloc d'incrustar-se - accelerant el dany en lloc d'absorbir-lo. Aquestes fallades sovint es fan passar per problemes de desgast del punxó o d'eliminació, que envien les sales d'eines a desviaments frustrants per resoldre problemes.
L'oli mineral refinat amb additius d'extrema pressió- és el lubricant recomanat - mai greix, que atrapa els contaminants al conjunt del joc-negatiu i inhibeix la rotació adequada del coixinet.
Sistemes de coixinets llis i els seus avantatges de durabilitat
Els conjunts de coixinets llisos substitueixen els elements rodants per bronze,-bronze impregnat d'oli o coixinets d'acer-que suporten el pal guia a través d'una interfície de lliscament lubricada. Hi ha una distància mesurable entre el pal i el casquet - normalment d'unes dècimes a una mil·lèsima completa -, la qual cosa significa menys precisió bruta que els sistemes de coixinets de boles, però significativament més perdó.
On importa aquest perdó? A tot arreu les condicions no són ideals. Els coixinets llisos toleren la contaminació perquè les partícules s'incorporen al material més suau del casquet en lloc de circular per la zona de contacte. Gestionen l'empenta lateral i les càrregues de xoc sense el dany catastròfic de la pista de rodadura que posa fi a la vida útil d'un sistema de coixinets de boles. Sobreviuen a la manipulació brusca que es produeix durant els canvis de matriu en un sòl de premsa ocupat. I continuen treballant a través de lapses de lubricació que s'apoderarien d'un conjunt d'elements rodants-.
Per a aplicacions de matriu i d'eines que involucren formacions pesades-descentrades, acció de lleves o entorns amb sorra a l'aire i rutines de manteniment inconsistents, els coixinets llisos fallen de manera més previsible. Quan es desgasten, el símptoma és un creixement gradual de l'eliminació - mesurable, rastrejable i corregible abans que la qualitat es redueixi. Només aquesta predictibilitat els converteix en l'elecció preferida per a moltes matrius de precisió en operacions de conformació i estirat on l'empenta lateral és una realitat constant.
El comerç de costos és senzill: els conjunts de coixinets llisos són menys costosos d'adquirir i substituir, però els pals de guia desgastats poden desenvolupar puntuació o conicitat que requereixen una correcció més implicada que simplement canviar un casquet.
Quan les configuracions híbrides tenen sentit
Algunes aplicacions de matriu d'eines no encaixen perfectament en una categoria. Una matriu progressiva pot necessitar una alineació estreta en la direcció d'alimentació (on el punxó-a-el registre del pilot és més important), però experimenta una empenta lateral important perpendicular a l'alimentació des de les estacions de conformació. Les configuracions híbrides solucionen això fent servir la guia dels coixinets de boles a l'eix crític i els coixinets llisos a l'eix d'empenta-carregat - capturant la precisió on compta i absorbint l'abús on és inevitable.
| Criteris | Sistema de guia de rodament de boles | Sistema de guia de rodaments llisos |
|---|---|---|
| Precisió d'alineació | Espai lliure proper a -zero (precàrrega de 0,0001 a 0,0021 polzades) | Espai de funcionament mesurable (típic de 0,0005 a 0,001 polzades) |
| Capacitat de càrrega | - moderada concentrada en elements de pilota individuals | Alt - distribuït per l'àrea de contacte de la boquilla completa |
| Necessitats de manteniment | Lubricació freqüent amb oli mineral; entorn net crític | Lubricació periòdica; tolera intervals més llargs |
| Tolerància al medi ambient | La contaminació - baixa provoca danys accelerats | - partícules incrustades en lloc de cicle |
| Resistència a la càrrega de xoc | - poca informació dels esdeveniments d'impacte | Una bona - es deforma gradualment sense una fallada catastròfica |
| Cost (compra) | Elements rodants i gàbies de més precisió - | Baixa - construcció de casquilles més senzilla |
| Aplicacions ideals | Tall/perforació d'alta-velocitat, toleràncies ajustades, corredors dedicats | Formació pesada, matrius de lleves, empenta lateral alta, ambients bruts |
El sistema de guia que seleccioneu defineix el que el vostre conjunt de matrius d'estampació pot tolerar -, però no funciona de manera aïllada. La prova de rendiment real arriba quan coincideix tant la configuració com el tipus de coixinet amb l'operació d'estampació específica que ha de realitzar la teva eina. El buit, la perforació, la conformació i el dibuix cadascú posen exigències fonamentalment diferents sobre la rigidesa del conjunt de matrius i la precisió d'alineació.
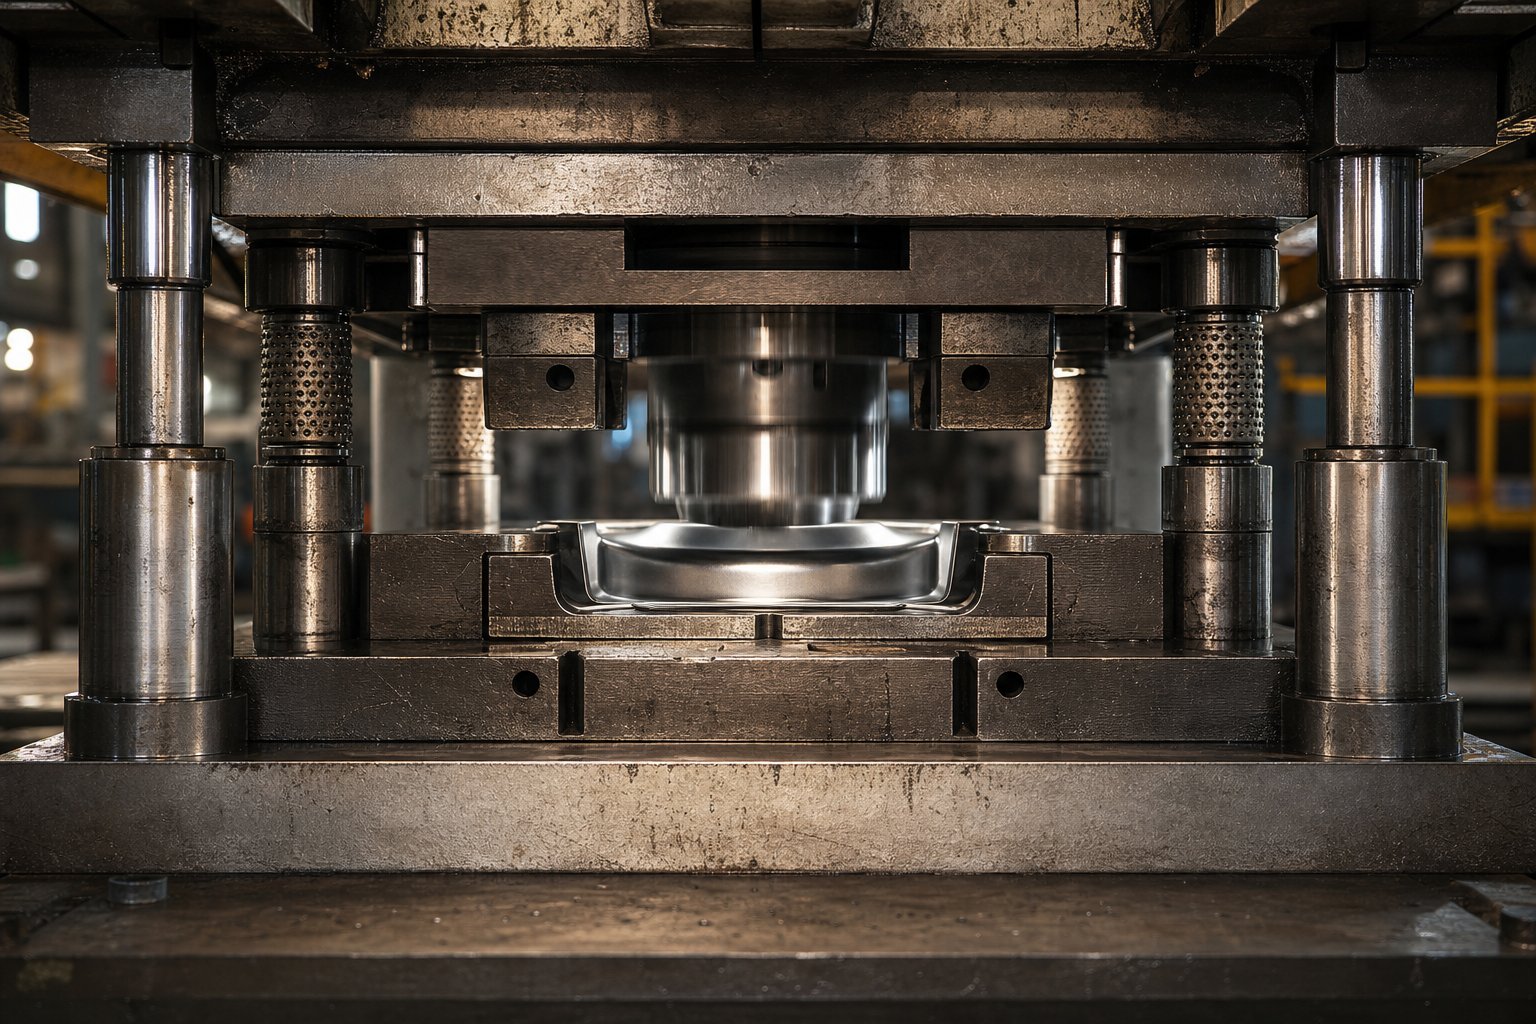
Coincidència de conjunts de matrius amb operacions d'estampació específiques
Les diferents operacions d'estampació no només requereixen punxons i matrius diferents -, sinó que exigeixen un comportament estructural completament diferent del conjunt de matrius que hi ha a sota. Una matriu d'obturació que funciona a 400 cops per minut fa exigències d'alineació que no tenen res a veure amb el que troba una eina d'estampació profunda a 15 cops per minut. No obstant això, molts enginyers seleccionen la configuració del seu conjunt de matrius en funció de l'hàbit o la disponibilitat en lloc de la física real del seu procés.
Aquí hi ha una manera pràctica de pensar-ho: cada operació cau en algun lloc d'un espectre de demanda de rigidesa. Alguns necessiten una precisió de posició extrema amb una força mínima. Altres necessiten una resistència estructural massiva amb toleràncies més tolerants. El lloc on la vostra operació arribi a aquest espectre hauria d'impulsar cada decisió del conjunt de matrius - després del recompte, el tipus de coixinet i el gruix de la sabata.
Conjunts de matrius per a operacions de buit i perforació
El blanking i la perforació són processos de cisalla. Els punxons i matrius no formen material - el trenquen netament passant un tall a través de la làmina amb un espai lliure molt controlat per tots els costats. Aquest espai lliure, normalment del 5% al 10% del gruix del material per costat per a l'acer suau, determina la qualitat de les vores, l'alçada de la rebava i el control de llimacs. Quan el vostre conjunt de matrius d'estampació permet fins i tot unes dècimes de desplaçament lateral durant la carrera de tall, aquests espais es tornen desiguals. Un costat s'estreny mentre el costat oposat s'obre, produint llimacs cònics que s'enganxen a l'obertura de la matriu i peces amb patrons de rebaves desiguals.
És per això que les operacions de blanqueig progressius afavoreixen de manera aclaparadora els conjunts de postes posteriors amb guies de coixinets de boles. El disseny del pal posterior proporciona una alimentació de tires sense obstruccions des de la part davantera, cosa que importa quan feu servir bobines a alta velocitat amb alimentació automatitzada. La guia de coixinets de boles ofereix l'alineació de lliure -zero que manté cada estació de matriu de perforació registrada amb precisió als pilots de la cinta, cop rere cop.
Per a un conjunt típic de punxons i matrius de xapa metàl·lica que realitzi un tacat a gran-velocitat, el sistema d'alineació ha de mantenir una precisió de posició dins de la meitat de l'espai lliure de la matriu. Si l'espai lliure del cop-per-l'encuny és de 0,003 polzades per costat, la deriva del sistema de guiat més enllà dels 0,0015 polzades comença a produir una degradació visible de la qualitat. Els jocs de coixinets de boles ho aconsegueixen habitualment. Els jocs de coixinets llisos poden funcionar per a materials més gruixuts i amb espais lliures més grans, però no tenen la repetibilitat de posició que exigeix el buit de calibre prim-.
La retenció de llimacs és un altre factor. Quan l'espai lliure canvia, els llimacs no s'alliberen netament - s'enganxen a l'obertura de la matriu o s'estiren cap a la superfície de la cinta. En matrius d'estampació de xapa progressiva, un llimac enganxat a l'estació tres significa peces de ferralla de cada estació aigües avall. La penalització de rigidesa per perdre l'alineació s'amplifica a tot el disseny de la franja.
Jocs de matrius per a operacions de conformació i dibuix
Les operacions de conformació i dibuix tenen regles diferents. En lloc de fracturar el material, les matrius de formació es dobleguen, estiren i comprimeixen en una nova geometria. Les forces dominants passen del cisallament vertical a l'empenta lateral a mesura que el material flueix sobre els radis de formació, cap a cavitats i contra coixinets de pressió. Aquesta empenta lateral és el que castiga els conjunts més agressius.
Penseu en una operació d'extracció profunda. A mesura que el punxó empeny el material a la cavitat de dibuix, el suport en blanc exerceix pressió sobre la brida mentre el material flueix cap a dins. Qualsevol asimetria en la forma en blanc, la lubricació o el gruix del material crea forces horitzontals desequilibrades que intenten desplaçar la sabata superior respecte a la inferior. Segons la investigació de laInstitut de Tecnologia de Formació de Metalls, dirigir el flux de xapa metàl·lica entre els aglutinants sense arrugues ni esquerdes requereix tant un control precís de la pressió del suport en blanc com una estructura de matriu prou rígida per mantenir un buit uniforme de l'enquadernador sota càrrega.
Les quatre configuracions de pals són l'estàndard per a l'embotit profund perquè resisteixen l'empenta lateral des de totes les direccions simultàniament. La guia de quatre -cantons evita que la sabates s'inclini independentment d'on s'originen les forces d'empenta, la qual cosa és important perquè el flux de material en estiraments irregulars rarament produeix càrrega simètrica. Les sabates de matriu pesades - sovint entre un 25% i un 50% més gruixudes que les aplicacions de tancament equivalents - absorbeixen el moment de flexió que creen aquestes forces d'empenta sense desviar-se prou per canviar la relació de punx-a-cavitat a mitja-carrera.
La guia del coixinet llis sovint supera els coixinets de boles aquí. Les càrregues laterals sostingudes durant una carrera de formació farien que les pistes dels coixinets de boles s'acumulin al llarg del temps, mentre que els coixinets de bronze absorbeixen aquesta empenta a través de la seva superfície de contacte completa sense danys catastròfics. Per a matrius d'estampació metàl·lica que realitzen un plegat o estirat pesats, el patró de desgast previsible dels coixinets llis és realment un avantatge -, podeu mesurar el creixement de l'espai lliure i programar reemplaçaments abans que la qualitat de les peces es desviï.
Com el flux de materials impulsa les decisions de configuració
Més enllà de la magnitud de la força, la manera com el material entra, es mou i surt de la vostra matriu limita quines configuracions són fins i tot possibles. L'amplada de la tira determina si el disseny del pal posterior proporciona una àrea de sabates suficient per muntar els pals de guia darrere del sobre de treball. La direcció d'alimentació determina quins costats han de romandre oberts per accedir a la bobina i controlar el bucle. Els camins d'eliminació de ferralla - on cauen els llimacs, com surten els esquelets retallats - requereixen canals clars que els pals de guia no puguin obstruir.
En matrius d'estampació de metall progressiu, la tira avança un pas per traç mentre roman unida a un suport. Les característiques formades a les estacions aigües avall sobresurten per sobre i per sota del pla de la franja, i requereixen espai lliure a mesura que la franja s'aixeca i avança. Els conjunts de postes posteriors s'adapten a això fàcilment perquè el davant obert permet que les característiques formades passin sense interferències. Quatre conjunts de postes bloquejarien el camí de la cinta tret que les ranures d'espai lliure es mecanitzin a través de les sabates - afegint cost i debilitant potencialment l'estructura que heu triat per a la rigidesa.
Una matriu de conformació amb operacions laterals accionades per lleves-necessita accés des de direccions específiques per a lliscaments de lleves i els seus mecanismes de retorn. Els conjunts de postes diagonals sovint funcionen aquí perquè obren dos costats adjacents per al muntatge de la lleve, alhora que ofereixen guia des de cantonades oposades. Les característiques del flux de material - si la peça s'estira, es comprimeix o llisca durant la formació - també influeixen en les decisions sobre el gruix de la sabata. Les operacions que impliquen una compressió important del material, com l'encunyació, generen una força vertical més gran per unitat d'àrea, i requereixen sabates més gruixudes per evitar la deflexió localitzada sota els acers de treball.
La classificació següent ajuda a enquadrar com augmenten els requisits de rigidesa del conjunt de matrius en les operacions comunes:
- Pírcing senzill- demanda més baixa; perímetres de tall petits, empenta lateral mínima, material prim. El pal posterior amb guia de rodament de boles gestiona la majoria de les aplicacions.
- En blanc- demanda moderada; forces de tall més grans, el control dels llimacs és crític. Post posterior o central amb guia de rodament de boles.
- Doblardemanda - moderada-alta; les forces descentrades-creen una empenta localitzada. Pal central o pal diagonal amb coixinets llis o híbrids.
- Formació (relleu, flange)- alta demanda; el flux de material genera càrregues laterals sostingudes. Quatre llocs preferits; els coixinets llisos resisteixen l'empenta sostinguda.
- Dibuix profund- demanda més alta; gran empenta lateral del flux de material asimètric, grans forces de suport en blanc, llargues carreres de treball. Es requereixen quatre pals amb sabates pesades i guia de rodament llis.
Cada pas a la llista afegeix complexitat de força lateral. Una matriu de perforació a la part inferior de l'espectre té èxit o falla basant-se gairebé completament en la precisió d'alineació vertical. Una matriu de conformació a la part superior té èxit o falla en funció de la capacitat del conjunt de resistir càrregues horitzontals sostingudes sense desviar-se. Comprendre on cau la vostra operació en aquest espectre - i dimensionar el vostre conjunt de matrius en conseqüència - és la diferència entre una eina que ofereix peces coherents durant anys i una que comença a derivar en qüestió de mesos.
La rigidesa i la configuració et porten a l'estadi adequat. Però tret que el vostre conjunt de matrius s'ajusti físicament a la premsa, s'introduirà en - dimensions del llit, alçada de tancament, longitud de la carrera i disposicions de subjecció coincidents - cap d'aquestes opcions de disseny importa. El procés de verificació de la mida i la compatibilitat és on molts programes s'aturan.
Com dimensionar un conjunt de matrius per a la compatibilitat de premsa
Un conjunt de matrius perfectament configurat amb els pals, els coixinets i el material de sabates adequats encara falla si no s'adapta físicament a la premsa a la qual està assignat. Els errors de mida es troben entre els errors més costosos en les eines d'estampació - que apareixen tard en el procés de construcció, retarden les proves i, de vegades, obliguen a una costosa reelaboració de components ja endurits i rectificats. La solució és senzilla: verifiqueu cada dimensió crítica abans que surti l'ordre de compra.
Càlcul de les dimensions de la sabata de matriu a partir de l'espai de matriu
La mida de la sabata de la matriu comença amb l'embolcall de treball - l'àrea ocupada per tots els components actius de la matriu, incloses les seccions de tall, els acers de conformació, els pilots, els elevadors i els talladors de ferralla. Però la sabata no pot coincidir simplement amb aquesta petjada. Necessiteu espai més enllà de l'àrea de treball per a diverses coses: accés als elements de subjecció (cargols de capçal d'endoll i passadors), llocs de muntatge de la guia, col·locació del bloc de taló i pas d'alimentació de tires.
Una regla pràctica: afegiu un mínim de 2 a 3 polzades més enllà de l'àrea de matriu activa a cada costat on no es col·locaran els pals de guia i de 3 a 4 polzades als costats on es munten els pals. Per a matrius progressius, les vores de direcció d'alimentació-necessiten una longitud addicional per acomodar les ubicacions dels pilots fora de l'última estació de treball i els rails de guia de la cinta. Reduir la mida de la sabata per estalviar material és una falsa economia - obliga els components a apropar-se massa, dificultant l'accés al manteniment i deixant insuficient de metall entre els forats de muntatge, cosa que debilita la sabata sota càrrega.
L'amplada i la profunditat també han de respectar les dimensions del suport de premsa. La petjada de les sabates s'ha de situar dins de la zona de reforç amb un marge suficient per a pinces o caps de cargol en T-. Si la sabata s'estén més enllà del suport de reforç, les vores sense suport es desvien per sota del tonatge, creant la mateixa flexió localitzada que arruïna la precisió de la part.
Compatibilitat amb l'alçada de tancament i el traç
L'alçada de tancament és on la compatibilitat de matriu de premsa es trenca amb més freqüència. El concepte sona senzill, però la terminologia enganxa fins i tot els enginyers experimentats perquè l'alçada de tancament de premsa i l'alçada de tancament són mesures diferents que s'han de conciliar.
L'alçada de tancament de premsa és la distància des de la cara inferior del pis a la part superior del llit de la premsa, mesurada amb el pis al centre mort inferior i l'ajust a la seva posició-totalment amunt. Aquest és l'espai vertical màxim que ofereix la màquina. Alçada de la matriu - l'espai útil per a les vostres eines - és més petit: resteu el gruix de la placa de reforç de l'alçada de tancament de premsa per obtenir l'alçada màxima de la matriu. Resta l'interval d'ajust de l'ariet d'aquest nombre per obtenir l'alçada mínima de la matriu.
L'alçada de tancament del teu dau (la pila total-amunt en la posició tancada, des de la part inferior de la sabata inferior fins a la part superior de la sabata superior) ha de situar-se entre aquests valors mínim i màxim. Si el dau és més alt que l'alçada màxima del dau, físicament no es tancarà. Si és més curta que l'alçada mínima de l'encuny, l'ajust del pistón no pot arribar-hi - i necessitareu blocs paral·lels o aixetes per compensar la diferència, cosa que afegeix incertesa-amunt i passos de manteniment.
Per a matrius de premsa hidràulica amb recorreguts més llargs i perfils de velocitat variable, també comproveu que la longitud de la carrera proporciona prou llum diürna oberta per a l'alimentació de la cinta, l'expulsió de peces i qualsevol viatge de retorn de la lleva o de la corredissa. Un punxó de matriu de premsa que entra al material abans que les lleves s'hagin desplegat completament destruirà tant l'eina com la peça de treball.
Verificació Premeu-per-Morir-Estableix l'ajust
Abans de comprometre's amb els jocs de matriu per a premses a la teva instal·lació, revisa aquesta llista de verificació. Cada dimensió es pot confirmar des de la placa d'especificacions de la premsa, el manual tècnic de la màquina o la mesura directa:
- Zona de reforç- confirmeu que la petjada de la sabata s'ajusta a les dimensions del suport amb espai lliure per subjectar totes les vores assegurades
- T-patró i mida de la ranura- verifiqueu que l'espaiat i l'amplada de les ranures s'adaptin al vostre mètode de subjecció preferit (perns en T-, pinces de corretja o pinces hidràuliques)
- Altura màxima de la matriu- premeu l'alçada de tancament menys el gruix del reforç; la teva pila de daus tancada ha de ser inferior a aquest valor
- Altura mínima de la matriu- alçada màxima de la matriu menys l'interval d'ajust de l'ariet; la teva pila de daus tancada ha de superar aquest valor
- Longitud del traç- espai suficient per a l'alçada d'alimentació del material, l'expulsió de la peça i el retorn de la lleva a la posició totalment oberta
- Classificació de tonatge- La força total de tall i conformació ha de romandre per sota de la capacitat nominal de premsa, amb un marge de seguretat del 20-30% per tenir en compte la variació del material i el desgast de l'eina
- Connexió RAMEl - diàmetre de la tija coincideix amb el forat del pistó (per a matrius de premsa de punxó més petits) o l'espai entre ranures de la pinça s'alinea amb les ranures T- del pis (per a eines més grans)
- Liquidació de ferralla- les obertures de reforç o espai lliure sota la sabata inferior permeten que els llimacs i la ferralla de retall surtin sense acumulació
- Altura d'alimentació- llum diürna oberta a la part superior de la carrera s'adapta a l'alçada de la línia d'alimentació de la bobina i a qualsevol requisit de bucle
- Especificació de paral·lelisme- El paral·lelisme de la cara de ram de premsa i de la superfície de reforç estan dins de les especificacions; Les premses gastades amplifiquen qualsevol problema d'alineació del conjunt de matrius
Un detall que els enginyers sovint passen per alt: l'accessibilitat de la pinça. Les dimensions de les sabates poden ajustar-se al suport, però si els pals de guia, els blocs de taló o els cilindres de nitrogen bloquegen les zones de subjecció al llarg del perímetre de la sabata, no podeu assegurar la matriu correctament. Dibuixeu les ubicacions de les pinces en relació amb tots els components muntats abans de finalitzar les dimensions de la sabata.
També confirmeu que les matrius de perforació per a les tasques de premsa dins de la vostra planta comparteixen altures de tancament estandarditzades sempre que sigui possible. L'estandardització de l'alçada de la matriu entre les eines que s'executen a la mateixa premsa minimitza l'ajustament del ram durant els canvis, reduint el temps de configuració i eliminant els errors de re-calibració que s'introdueixen quan els operadors s'ajusten repetidament entre configuracions molt diferents.
La compatibilitat dimensional posa el vostre encuny a la premsa. Però un cop allà, els materials amb què es fabriquen aquestes sabates, pals i casquilles determinen com es comporta el conjunt sota càrregues repetides - tant si es manté l'alineació durant milions de cicles com si es desplaça gradualment a mesura que els components es desvien i es deformen.
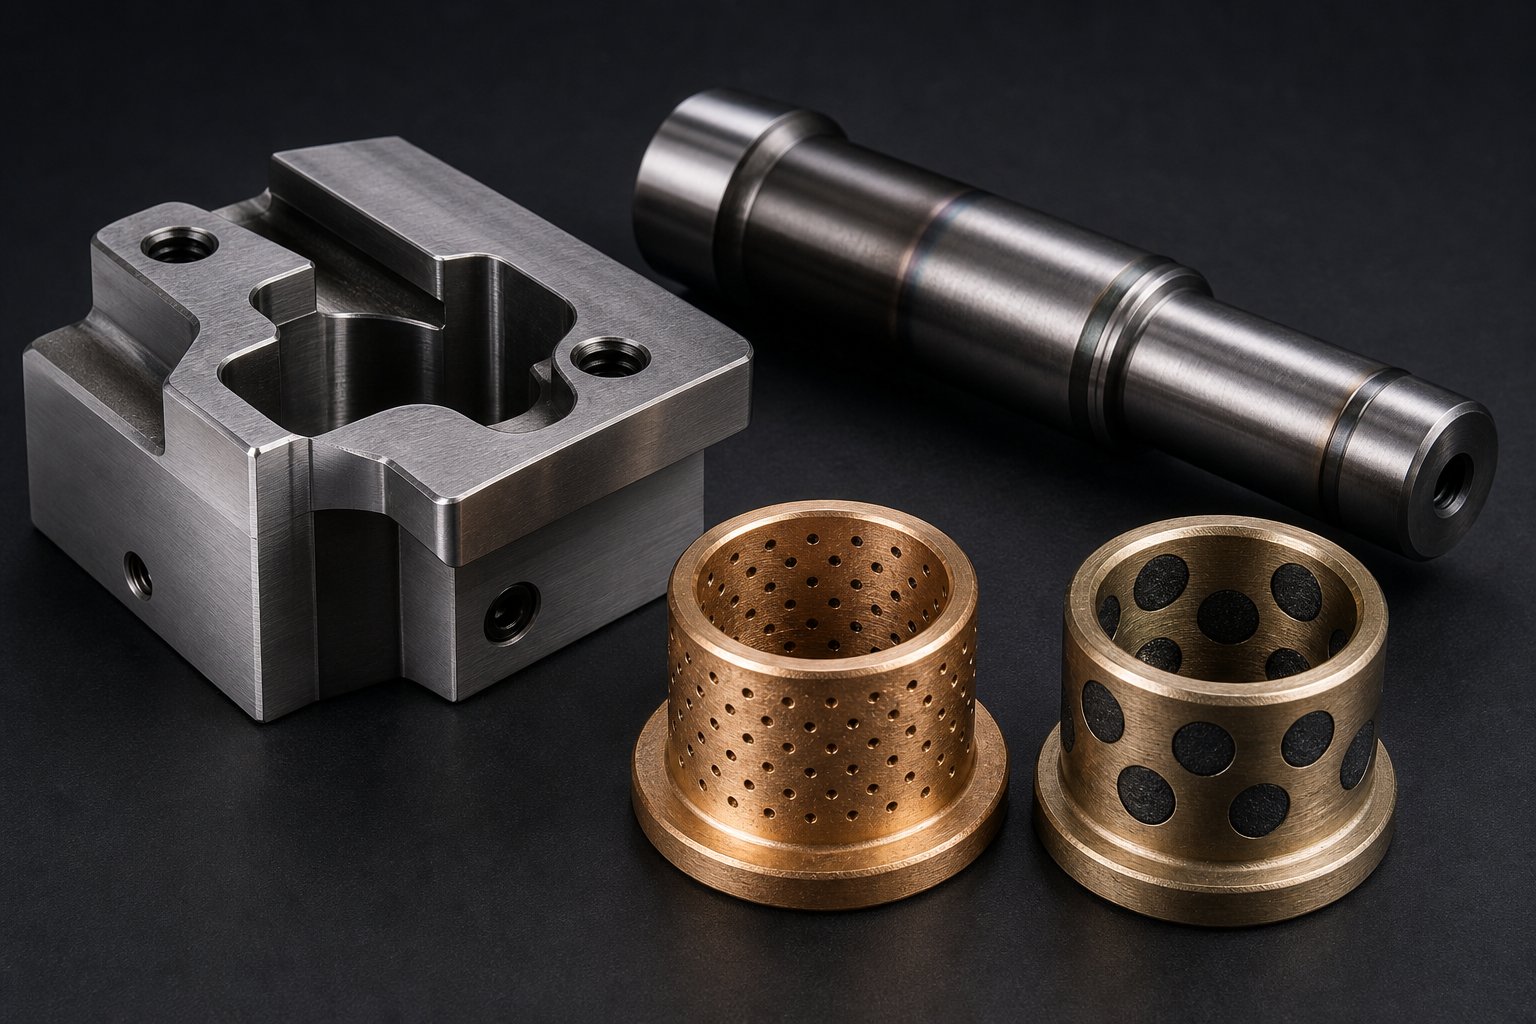
Selecció de materials i rigidesa estructural
Fins i tot quan el vostre conjunt de matrius té la mida correcta per a la premsa i està configurat amb el disseny de post correcte, els materials dels quals estan fets aquests components controlen finalment el que passa amb càrregues repetides. Una sabata dimensionada correctament feta amb un material incorrecte es flexiona de manera que lentament degrada la qualitat de la peça. Un pal guia sense una duresa adequada desenvolupa patrons de desgast que introdueixen un creixement de l'espai lliure en les primeres tirades de producció. La selecció de material no és glamurosa, però és on la precisió d'estampació a llarg termini-es bloqueja o es perd en silenci.
Materials de sabates de matriu i els seus beneficis de rendiment
Tres famílies de materials dominen la construcció de sabates de matriu, cadascuna amb un perfil de rendiment diferent que s'adapta a escenaris de producció específics.
Placa d'acerés el valor predeterminat per a la majoria de matrius de premsa metàl·lica. L'acer de baix-carboni (normalment AISI 1020 o 1030) ofereix una gran rigidesa, una fàcil mecanització i una reparació senzilla. Si un forat de cargol o tac aterra al lloc equivocat, poden ser sabates d'acerendollat i soldatsense comprometre la integritat estructural. El mòdul elàstic de l'acer - aproximadament 30 milions de psi - resisteix la flexió per sota del tonatge millor que qualsevol alternativa amb un gruix comparable. Per a matrius d'estampació d'acer amb volums de producció de centenars de milers o milions, la placa d'acer és la base segura i rendible-.
Ferro colatLes sabates intercanvien una mica de rigidesa per una millor amortiment de vibracions. La microestructura de grafit de ferro gris absorbeix l'energia de xoc generada durant l'encaixament en blanc-a través de - aquest alliberament sobtat d'energia emmagatzemada quan un cop de puny trenca el material. Aquest amortiment redueix el soroll, allarga la vida útil del punxó i minimitza la fatiga cíclica que propaga les microesquerdes a través dels acers d'eines endurits al llarg del temps. Les matrius d'automòbils més grans sovint utilitzen fonaments de ferro colat-guiats amb precisió i adaptats a cada part específica en lloc de sabates de placa plana.
AluminiLes sabates pesen aproximadament un-terç que l'acer i la màquina són molt més ràpides. Els aliatges especials com QC-7 i QC-10 ofereixen una resistència a la compressió superior a la de l'acer de baix-carboni, cosa que els fa viables per a la producció - no només per a la creació de prototips. L'alumini destaca en aplicacions de tancament d'alta-velocitat on el pes reduït de la matriu es tradueix en una menor inèrcia del ram de premsa, un cicle més ràpid i nivells de soroll més baixos. El material també dissipa la calor de manera més eficaç que l'acer, cosa que beneficia les operacions que generen una acumulació de temperatura relacionada amb la fricció. Els inconvenients són reals, però: les sabates d'alumini costen més, són més difícils de reparar si els forats estan mal ubicats i no tenen la resistència al desgast a llarg termini de l'acer en aplicacions de conformació pesada.
El gruix de la sabata és tan important com l'elecció del material. Quan una matriu de xapa metàl·lica funciona amb la sabata recolzada sobre paral·lels - blocs aixecats que creen espai per a la caiguda de la ferralla -, l'envergadura sense suport entre paral·lels es comporta com una biga sota càrrega. Una sabata prima d'un abast ampli es desvia al centre, canviant dinàmicament els espais lliures de cop-a-durant cada cop. Aquesta deflexió pot mesurar només unes dècimes de mil·lèsima, però al llarg de milions de cicles accelera el desgast de la vora de manera asimètrica, produint un creixement de rebaves en un costat de la part estampada mentre que la vora oposada roman neta. L'efecte acumulat és una deriva de la qualitat de la part que empitjora gradualment fins que es superen les toleràncies i les taxes de ferralla augmenten.
No hi ha una fórmula única per al gruix ideal de la sabata perquè les variables es composen: tonatge, amplada de la llum, condicions de suport, rigidesa del material i si la càrrega està concentrada (perforació) o distribuïda (formació). Però el principi és coherent: - les sabates de mida inferior es desvien, la deflexió canvia els espais lliures i els espais lliures desplaçats maten la qualitat de les peces amb el temps. Si veieu una deriva dimensional progressiva en una matriu de xapa que va superar la prova inicial sense problemes, el gruix o la rigidesa de les sabates són una de les primeres causes que cal investigar.
Especificacions del material de pals de guia i casquilles
Els pals de guia suporten un cicle de treball punyent: resisteixen l'empenta lateral, absorbeixen les càrregues de xoc durant l'encaixament-i mantenen l'ajust lliscant amb els seus coixins durant milions de cops. La selecció del material aquí determina directament quant de temps el sistema de guia manté l'alineació abans que el creixement de l'espai lliure obligui la substitució.
Dos enfocaments d'enduriment dominen la indústria d'eines metàl·liques i matrius per als pals de guia:
- Acer-templat- un nucli baix-de carboni (normalment 8620 o similar) carburat per produir una capa de superfície dura (58-62 HRC) sobre un interior resistent i dúctil. La funda rígida resisteix el desgast de la superfície i les llacunes, mentre que el nucli tou absorbeix l'impacte sense fractures fràgils. Els pals endurits són l'estàndard per a la majoria de matrius de conformació de metalls perquè equilibren la resistència al desgast amb la duresa.
- Mitjançant-acer per eines endurit- un acer d'aliatge de carboni mitjà-(com O1 o A2) tractat amb calor-a una duresa uniforme en tota la secció transversal (58-60 HRC). Els pals endurits ofereixen una rigidesa lleugerament superior sota càrrega lateral perquè tota la secció resisteix la deflexió per igual. S'especifiquen per a aplicacions de precisió que exigeixen les toleràncies de guia més estrictes, però són més fràgils sota l'impacte i són més cars de fabricar.
El material del casquet ha de ser més suau que el pal contra el qual es mou -, això garanteix que el desgast es concentri al casquet reemplaçable en lloc del pal més car. Els aliatges de casquilles comuns inclouen:
- Bronze (C93200 o C93700)- excel·lent resistència al desgast i lubricitat natural del contingut d'estany. Una bona conductivitat tèrmica ajuda a dissipar la calor de la fricció. L'opció estàndard per als conjunts de matrius de coixinets llis.
- Bronze-impregnat d'oli- bronze sinteritzat amb porositat interconnectada saturat amb oli lubricant. L'estructura porosa allibera oli a pressió i calor, proporcionant una autolubricació durant el funcionament. Ideal per a aplicacions on els intervals de lubricació manual són inconsistents.
- Bronze amb suport d'acer{0}- una fina capa de bronze unida a una carcassa d'acer. El suport d'acer proporciona resistència estructural mentre que la superfície de bronze proporciona les característiques de desgast i fricció. S'utilitza en aplicacions de gran-càrrega on un casquet de bronze massís es pot deformar sota força de compressió.
- Bronze-tapat de grafit- coixins de bronze massís amb taps de grafit incrustats que proporcionenautolubricació contínua. Més adequat per a entorns d'alta-temperatura o aplicacions on el lubricant líquid podria contaminar la peça de treball.
Els tractaments superficials augmenten la vida útil dels components més enllà del que proporcionen les propietats del material base. Els pals de guia de nitruració després de l'enduriment afegeixen una capa difusa de nitrogen-fina i extremadament dura (fins a 70 HRC de superfície) que resisteix el desgast de l'adhesiu i el desgast sense canviar les propietats del nucli. El cromat afegeix resistència a la corrosió i redueix els coeficients de fricció a les superfícies de lliscament. Per a aplicacions de matrius metàl·liques en entorns corrosius o on la contaminació del lubricant és un problema, aquests tractaments superficials poden duplicar o triplicar l'interval entre substitucions posteriors.
Les especificacions del tractament tèrmic mereixen atenció durant la compra. Les publicacions que no es temperen adequadament després de l'enduriment conserven les tensions internes que s'alleugen amb el pas del temps - provocant canvis dimensionals que canvien l'alineació de guia després que la matriu ja estigui en producció. Comproveu sempre que els pals tinguin un temperat doble o triple segons la recomanació del fabricant d'acer i confirmeu els valors de duresa en rebre la inspecció en lloc de confiar només en la documentació.
| Material | Rigidesa (mòdul elàstic) | Amortiment de vibracions | Pes | Cost relatiu | Millor aplicació |
|---|---|---|---|---|---|
| Placa d'acer amb -baix carboni (1020/1030) | Alt (30 Msi) | Baixa | Pesant | Baixa | Encuny de producció general, formant, progressiu |
| Ferro colat (ferro gris) | Moderat-Alt (14-21 Msi) | Alt | Pesant | Moderat | Obturació d'alta-velocitat, operacions-sensibles al soroll, matrius d'automòbils grans |
| Aliatge d'alumini (QC-7, QC-10) | Baix (10,4 Msi) | Moderat | Lleuger (1/3 d'acer) | Més alt | Estampació d'alta-velocitat, conjunts de prototips, aplicacions de pes-limitat |
| Case-Acer endurit (8620 publicacions) | Alt (30 Msi) | Baixa | Pesant | Moderat | Pals de guia estàndard per a matrius de conformació de metalls de producció |
| Mitjançant-acer per eines endurit (entrades O1/A2) | Alt (30 Msi) | Baixa | Pesant | Més alt | Guia de precisió que requereix la màxima resistència al desgast |
| Aliatge de bronze (coixins C93200) | Moderat (14 Msi) | Moderat | Moderat | Moderat | Casquilles de coixinets llisos per a aplicacions de càrrega-estàndard i pesada |
| Acer-Bronze amb suport (coixells) | Suport alt / Superfície moderada | Baixa | Moderat | Més alt | Casquilles de gran-càrrega on el bronze massís es deformaria |
Les opcions de material es composen durant la vida útil de la producció. Una sabata d'acer combinada amb-pals endurits i casquilles de bronze impregnades d'oli-ofereix milions de cicles fiables en la majoria d'aplicacions d'estampació. Però si els vostres requisits d'entorn, tonatge o precisió van més enllà de les condicions estàndard, actualitzar fins i tot un component - una sabata més gruixuda, mitjançant-pals endurits o grafit-casquilles endollades - pot eliminar el mode de fallada que ha estat escurçant tranquil·lament la vostra vida útil. La clau és saber quin component limita el vostre sistema, i això requereix comprendre els patrons de desgast i els indicadors de fallada que presenta cada material en condicions de servei.
Manteniment i resolució de problemes del conjunt de matrius
Els patrons de desgast no s'anuncien amb alarmes. Es desenvolupen lentament - unes quantes dècimes de creixement de l'espai lliure aquí, una dèbil marca de puntuació allà - fins que l'efecte acumulat finalment apareix com a deriva dimensional a les peces estampades. Aleshores, el dany ja s'ha produït en cascada: els casquets desgastats han permès una desalineació que va accelerar la ruptura de la vora del punxó, que va augmentar les forces de tall, la qual cosa va castigar encara més el sistema de guia. Trencar aquest cicle requereix una rutina d'inspecció disciplinada que detecti la degradació aviat, abans que es combini en costoses fallades d'eines de matriu o temps d'inactivitat no planificat de la premsa.
Indicadors de desgast i mètodes de mesura
El pas de guia i el buit és la mesura més indicativa de la salut del conjunt de matrius. Quan un conjunt és nou, l'espai lliure entre un casquet de coixinet llis i el seu pal d'acoblament sol ser de 0,0003 a 0,001 polzades. - prou per a una pel·lícula de lubricant sense joc perceptible. Durant milions de cicles, aquesta distància creix a mesura que el material del casquet més suau es desgasta contra el pal endurit. El seguiment d'aquest creixement al llarg del temps us indica exactament quanta vida útil queda.
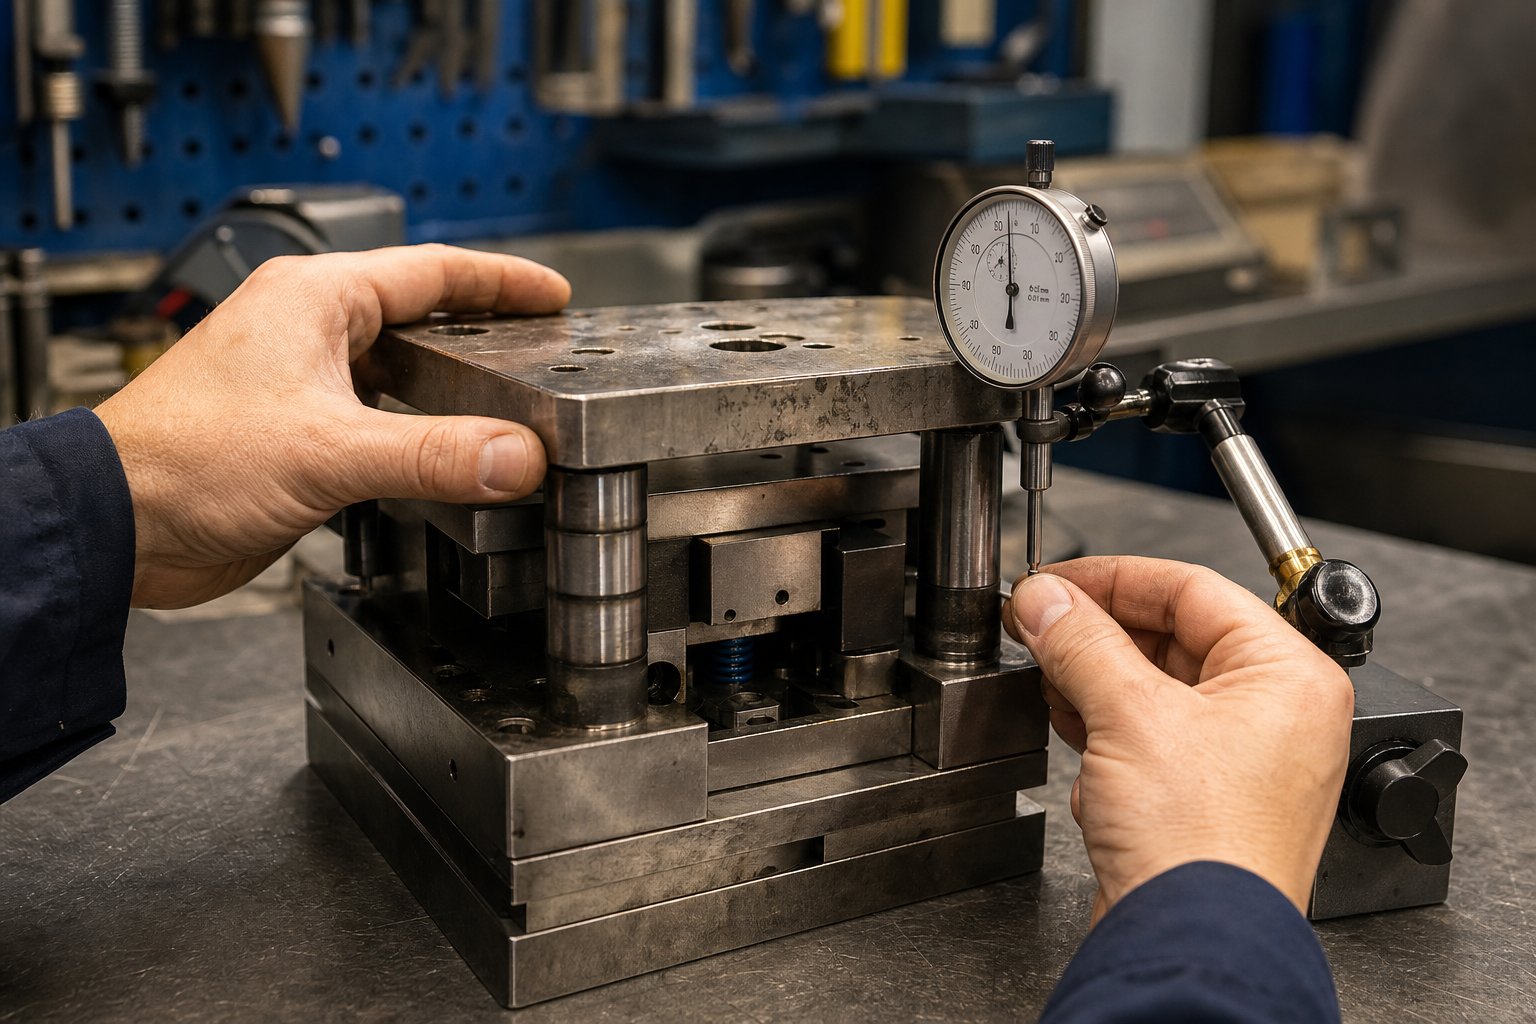
A continuació us indiquem com mesurar-lo: amb el conjunt de matrius retirat de la premsa, munteu un indicador de dial a la sabata inferior i col·loqueu l'èmbol contra la sabata superior a prop del pal de guia. Apliqueu pressió lateral de la mà a la sabata superior i llegiu el moviment total de l'indicador. Aquesta és la vostra distància funcional - el joc real que permet el sistema de guia durant el funcionament. Compareu aquesta lectura amb l'especificació original del registre de construcció de matrius.
Els llindars de substitució depenen dels requisits de tolerància de les peces, però una pauta pràctica és la següent: quan l'espai lliure mesurat supera el triple de l'especificació original, programeu la substitució de la boquilla a la següent finestra de manteniment planificada. Quan superi cinc vegades l'original, traieu la matriu de la producció immediatament - que esteu executant el temps prestat i la qualitat de les peces ja s'està degradant encara que la inspecció encara no l'hagi marcat.
Més enllà de la mesura de l'espai lliure, inspeccioneu visualment els pals de guia per detectar aquests indicadors:
- Línies verticals de puntuació o d'agulla- indiquen manca de lubricació o contaminació a la interfície lliscant
- Cintes de desgast polides- mostra on es posa en contacte la boquilla sota càrrega; Les bandes desiguals indiquen que el pal es desvia o que les sabates no són paral·leles
- Marques de seguiment de pilota- en els sistemes de coixinets de boles, les ranures desgastades al diàmetre exterior del pal o a l'ID del casquet revelen una càrrega lateral excessiva que es transfereix als elements de boles individuals en contacte puntual
- Cònic de diàmetre- mesurable amb un micròmetre a la part superior, mitjana i inferior de la zona d'interacció posterior; La conicitat més enllà de 0,0002 polzades indica que el pal en si ha de ser reemplaçat, no només el casquet
Les superfícies de sabates requereixen el seu propi protocol d'inspecció. Executeu una vora recta per les superfícies de muntatge i comproveu si hi ha espais lleugers que indiquen una deformació localitzada -, especialment a sota de les seccions de matriu endurides on les càrregues de punxó concentrades han anat marcant el material de sabates més suau al llarg del temps. Les marques de fretting (pols fina-de color d'òxid a les interfícies d'acoblament) indiquen que els components cargolats es mouen micro- sota càrrega cíclica, desgastant el material base i afluixant l'ajust. El fregament a les superfícies de contacte del bloc del taló mostra que les plaques de desgast han superat la seva vida útil i que les forces laterals estan danyant la sabata.
Paral·lelisme de sabates - La relació de planitud entre les superfícies de muntatge superior i inferior - s'ha de verificar amb un indicador de marcat escombrat per la superfície sobre una placa de referència de granit. Quan la desviació de paral·lelisme supera els 0,001 polzades a través de l'amplada de la sabata, les sabates necessiten tornar a triturar-en una rectificadora de superfície per restaurar la precisió de la qual depenen les matrius de mecanitzat i les seccions de tall per obtenir un espai lliure uniforme.
Modes de falla habituals i causes arrel
La majoria de fallades del conjunt de matrius es remunten a una de les tres causes fonamentals: avaria de la lubricació, sobrecàrrega o desalineació. El mode d'error en si és el símptoma - arreglar-lo sense abordar la causa subjacent garanteix un esdeveniment repetit. Tots els tècnics de la troqueladora haurien de ser capaços de reconèixer aquests patrons i rastrejar-los fins a la seva font.
| Mode d'error | Símptoma | Causa arrel | Acció Correctiva |
|---|---|---|---|
| Enganxament de la buixa | La sabata superior s'enganxa durant el moviment de premsa; ratllat o soldadura entre pal i casquillo | Insuficiència de lubricació - passatges d'oli bloquejats, lubricació manual omesa o tipus de lubricant utilitzat incorrectament | Substituïu el casquet; netejar i inspeccionar el lloc per danys; restaurar el programa de lubricació; Verifiqueu que les especificacions del lubricant coincideixin amb el tipus de coixinet |
| Trencament del post guia | Pèrdua sobtada d'alineació; fractura visible a la superfície de muntatge de la sabata o a prop | Desalineació crònica entre el ram de premsa i el suport; gambades de premsa desgastades que permeten una deflexió angular que doblega el pal cada cop | Substitueix la publicació; inspeccionar el paral·lelisme de la premsa i l'espai lliure; comproveu que el muntatge de la sabata estigui completament assegut; comproveu el contacte del bloqueig del taló abans del compromís posterior |
| Esquerda de sabates | Esquerda visible que es propaga des del forat del cargol, la ranura de la clau o la cantonada interna afilada de la sabata | La sobrecàrrega de - tonatge supera la capacitat de les sabates; concentració d'esforços en discontinuïtats geomètriques accelerades pel cicle de fatiga | Retireu la sabata si l'esquerda s'estén més enllà de la zona de reparació; verificar el tonatge real amb la capacitat de disseny; augmentar el gruix de la sabata o el grau del material en substituir-lo |
| Desgast accelerat de la boquilla (un costat) | Lectures d'autorització desiguals; banda de desgast concentrada en un costat de l'ID del buje | Forces de matriu desequilibrades que generen una empenta lateral sostinguda en una direcció; o premeu el ram inclinant sota càrrega | Afegiu o inspeccioneu els blocs de taló per absorbir l'empenta lateral; verificar el paral·lelisme del ram de premsa; considereu l'actualització a casquilles-acer per a una capacitat de càrrega més gran |
| Post brinelling (conjunts de coixinets de boles) | Desplaçament entallat o rugós durant l'obertura/tancament de la matriu; abollejades visibles a la superfície del pal | Càrrega de xoc a causa d'un error d'alimentació, un cop-doble o un esdeveniment d'apilament de llimacs que sobrecarreguen elements de bola individuals | Substituïu el conjunt del pal i la gàbia de boles; investigar el sistema de detecció d'errors d'alimentació; afegiu sensors de llimac si no n'hi ha |
| Deformació de la superfície de la sabata | Deriva dimensional progressiva en peces estampades; impressions de placa de suport visibles a la superfície de la sabata | Placa de suport mancada o esquerdada que permet que els caps de punxó endurits penetrin directament al material de sabates més suau | Substituïu les plaques de suport; torneu a triturar-la superfície de la sabata plana; comproveu que totes les eines de matriu i les plaques de suport estiguin presents i sense danys abans de la propera execució |
Observeu el patró: cada acció correctiva inclou tant una solució immediata com un pas d'investigació. La substitució d'un casquet agafat sense comprovar el lliurament de la lubricació és només programar la següent presa. Les eines per a la fabricació de matrius, com ara calibres, indicadors de marca i plaques de superfície, existeixen específicament per quantificar aquestes condicions de manera objectiva -, basant-nos només en la inspecció visual, es perd la degradació-de l'etapa inicial que està dissenyat per detectar el manteniment previsible.
Programa de manteniment preventiu
La freqüència de manteniment s'ha d'escalar amb el volum de producció. Una matriu que fa 50.000 cops entre intervals de servei en una planta d'automòbils de gran-volum necessita un ritme diferent d'una que produeixi 5.000 peces per tirada en un taller de treball. L'estructura de nivells següent proporciona uns intervals d'ajust de referència - basats en les vostres tendències reals de mesura de desgast i les dades de qualitat de les peces.
Nivell 1: cada tirada de producció (o cada 10.000-25.000 cops)
- Netegeu els pals de guia i els buixos; inspeccioneu si hi ha ratlles, decoloració per calor o superfícies seques
- Apliqueu el lubricant especificat a totes les interfícies de pals de guia i casquilles
- Comproveu les plaques de desgast del bloqueig del taló per detectar que s'acumulin residus o s'acumulin
- Comproveu que tots els cargols de muntatge de la sabata estiguin ajustats al parell especificat
- Inspeccioneu si hi ha agulles soltes mitjançant una comprovació visual i una prova de toc lleuger
- Netegeu l'acumulació de llimacs i ferralla de les zones de neteja de les sabates
Nivell 2: cada 50.000-100.000 cops
- Mesureu el pas de guia-a-l'espai lliure amb el mètode d'indicador de dial; valors de registre i tendència
- Inspeccioneu les superfícies de muntatge de les sabates per veure si hi ha fregades, irritacions o deformacions
- Comproveu les plaques de suport per si hi ha esquerdes, forats o bolets
- Verifiqueu les altures lliures de molla amb les especificacions originals; substituir qualsevol que mostri una pèrdua d'alçada superior al 5%.
- Inspeccioneu les superfícies dels pals de guia amb un micròmetre en tres punts per a la reducció del diàmetre
- Examineu les gàbies de coixinets de boles (si s'escau) per si hi ha retenidors esquerdats o boles que falten
Nivell 3: cada 250.000-500.000 cops (o anualment per a aplicacions de mecanitzat de matrius de baix volum)
- Traieu el conjunt de matrius del servei per a una inspecció completa del banc
- Comproveu el paral·lelisme de la sabata a la placa de superfície de granit; torneu a triturar-si la desviació supera els 0,001 polzades.
- Substituïu tots els casquets que mostrin un espai lliure superior a tres vegades l'especificació original
- Substituïu tots els pals de guia que mostren una conicitat mesurable, una puntuació per sota de l'especificació d'acabat superficial o una reducció del diàmetre més enllà de 0,0005 polzades.
- Inspeccioneu tots els forats de passadors per veure'ls allargats; escau i col·loqueu agulles de gran mida si cal
- Comproveu que el gruix de la sabata a les zones de càrrega-alta no hagi disminuït per la deformació superficial
- Torneu a -qualificar la planitud i el paral·lelisme de la sabata després de qualsevol operació de rectificat
Criteris de jubilació:Un conjunt de matrius s'ha de retirar de la producció quan les esquerdes de les sabates s'estenen més enllà de la reparació local, quan el re-molt ha reduït el gruix de la sabata per sota del mínim requerit per al tonatge de l'aplicació, quan les ubicacions dels forats dels pals de guia s'han desgastat fins al punt que els pals de gran mida estàndard no poden restablir l'alineació original o quan la deformació acumulada ha compensat les característiques geomètriques més enllà del desplaçament de les característiques geomètriques. En aquest moment, el conjunt ha aconseguit la seva vida útil dissenyada - i cada cop addicional és una aposta contra un fracàs catastròfic.
El manteniment coherent transforma un conjunt de matrius d'un consumible a un actiu de capital de llarga vida{0}. Però el manteniment només conserva allò que es va especificar correctament en primer lloc. Obtenir correctament l'especificació original - comunicar les dimensions, les toleràncies i els requisits de rendiment correctes al vostre proveïdor - és on es col·loca la peça final del trencaclosques.
Com especificar i ordenar el conjunt de matrius adequat
El manteniment fa que el vostre conjunt de daus funcioni -, però no pot arreglar un conjunt que s'ha especificat incorrectament des del primer dia. Sol·licitar un conjunt de matrius d'estampació sense comunicar les dades adequades al vostre proveïdor és com demanar a un mecànic que talli una peça sense una impressió. Recuperareu alguna cosa, però probablement no s'ajustarà a la vostra premsa, no coincidirà amb el vostre procés ni durarà el vostre volum de producció. L'etapa d'especificació és on els enginyers d'eines bloquegen el rendiment o incorporen limitacions sense saber-ho.
Informació que necessiteu abans d'especificar un conjunt de matrius
Abans de contactar amb qualsevol fabricant de matrius d'estampació, recolliu les dades següents. Faltar-ne fins i tot un pot donar lloc a un conjunt que requereixi una reelaboració o que no s'ajusti gens a la vostra premsa:
- Classificació de tonatge de premsa- determina el grau del material de la sabata i el gruix mínim per resistir la flexió sota la càrrega màxima
- Dimensions del reforç (amplada x profunditat)- limita la petjada màxima de les sabates i les ubicacions de les zones de subjecció
- Interval d'alçada de tancament (mínim i màxim)- defineix el sobre vertical en què ha d'encaixar la vostra pila de matrius tancada
- Longitud del traç- afecta la durada de la participació de la guia; Els pals han de romandre en casquilles durant tota la posició oberta
- Direcció d'alimentació i amplada de la cinta- determina quins costats han de romandre allunyats dels pals de guia i els blocs de taló
- Previsió de volum de producció- impulsa la selecció de material, el tipus de coixinet i les decisions de tractament de superfícies
- Sobre de l'espai de matriu (dimensions de l'àrea de treball)- estableix l'àrea mínima de sabates necessària per muntar tots els components actius de la matriu amb espai lliure per als elements de subjecció
- T-patró i mida de la ranura- garanteix que la sabata es pugui subjectar correctament tant al suport com al ram
- Requisits de tolerància de les peces- determina si la guia del coixinet de boles o del coixinet llis és adequada
- Entorn operatiu- la pols, la boira del refrigerant o les temperatures extremes afecten el material de la boquilla i les especificacions de lubricació
Sona molt? És -, però cada article d'aquesta llista correspon a una dimensió o una elecció de material que el vostre proveïdor farà en nom vostre si no ho especifiqueu. Prendre el control d'aquestes decisions per endavant és el que separa un dau personalitzat que funciona d'un que només encaixa.
Conjunts de matrius estàndard i personalitzats i consideracions de costos
El volum de producció és la palanca principal de la decisió estàndard- versus-personalitzada. Els conjunts de matrius de catàleg estàndard - construïts amb dimensions habituals amb mides de pals, ubicacions i gruixos de sabates predeterminats - ofereixen un lliurament ràpid i un cost unitari més baix gràcies a economies d'escala. Tal com mostra l'experiència del sector, la majoria de les instal·lacions no poden produir un conjunt de matrius-únics com a rendible-com a proveïdor de fabricació de matrius especialitzats que opera a volum. Els conjunts estàndard també ofereixen intercanviabilitat: els components s'ajusten als estàndards dimensionals NAAMS o JIS, el que significa que els pals de recanvi, els buixos i les sabates es poden obtenir de diversos fabricants de matrius sense mecanitzat personalitzat.
Les matrius d'estampació de metall personalitzades guanyen la seva prima quan la vostra aplicació queda fora dels paràmetres del catàleg. L'espai entre postes no estàndard, les sabates de gran mida per a la formació de grans-tonatges, els requisits inusuals de la direcció d'alimentació-o la necessitat de blocs de taló integrats i butxaques de muntatge de nitrogen us impulsen cap a un kit de matriu personalitzat dissenyat segons les vostres especificacions exactes. La diferència de costos és real. - Les solucions personalitzades requereixen temps d'enginyeria dedicat, configuracions úniques i, sovint, terminis de lliurament més llargs -, però també ho és la bretxa de rendiment quan un conjunt de catàleg obliga a comprometre el disseny de la matriu.
També existeix un camí mitjà. Alguns enginyers adquireixen un conjunt estàndard i després elaboren funcions personalitzades a-casa - forats de muntatge addicionals, butxaques lliures o ubicacions modificades dels pals. Aquest enfocament híbrid pot escurçar els terminis, però requereix la capacitat de mecanitzat i l'experiència per mantenir la precisió de posició entre els forats de la guia de què depèn el rendiment del conjunt de matrius. El mecanitzat de configuració única-de totes les característiques crítiques, com practiquen els proveïdors centrats en la precisió-, elimina els errors de posició que s'agreguen quan una sabata de matriu es mou entre diverses configuracions de màquina.
La planificació del temps de lliurament també és important. Els conjunts de matrius estàndard solen enviar-se en uns dies. Les comandes de matrius d'estampació metàl·lica personalitzades solen tenir una durada de dues a sis setmanes, depenent de la complexitat, la disponibilitat del material i l'endarreriment del proveïdor. Per als llançaments de producció amb dates límit fixes, tingueu en compte aquest temps d'execució a la programació del vostre programa d'eines - no com una idea posterior, sinó com a element de la ruta-crítica que limita la prova i la validació.
Col·laboració amb el proveïdor de conjunts de matrius adequat
Les dades d'especificacions que heu recopilat només donen resultats si el vostre proveïdor sap què fer-hi. Busqueu fabricants de matrius que facin les preguntes adequades - sobre el vostre procés, la vostra condició de premsa i les vostres expectatives de tolerància - en lloc de simplement citar un dibuix. Els millors proveïdors funcionen com a socis d'enginyeria, detectant els buits d'especificacions abans que es converteixin en errors de construcció.
Per a projectes que involucren estructures complexes de matriu - especificacions d'espai lliure ajustades, flux de material optimitzat, punxons personalitzats, elevadors o geometria d'osca de derivació -, treballar amb un proveïdor que uneix la intenció del disseny i la realitat de la fabricació estalvia cicles d'iteració. YICHEN, per exemple, connecta enginyers d'eines ambsolucions de matriu d'estampació personalitzadaque aborden desafiaments importants del disseny-com ara el control de les rebaves, la integració de components i l'optimització de l'autorització des del principi, en lloc de deixar que aquests detalls es resolguin durant la prova.
Independentment del proveïdor que trieu, confirmeu aquestes capacitats abans de comprometre's: mecanitzat intern{0}}con verificació provada de dimensions crítiques, informes de qualitat documentats que mostren les toleràncies reals aconseguides i la voluntat de col·laborar en el perfeccionament de les especificacions en lloc de simplement construir per imprimir. Un conjunt de matrius d'estampació és un instrument de precisió que determina la qualitat de la vostra peça durant anys - el procés de comanda mereix el mateix rigor que aplicaríeu per especificar qualsevol altra inversió d'eines de capital.
Preguntes freqüents sobre el conjunt de matrius d'estampació
1. Quina diferència hi ha entre un conjunt de matrius i un bloc de matrius?
Un conjunt de matrius és el marc estructural format per sabates de matriu superior i inferior, pals de guia i casquilles de guia que mantenen l'alineació entre les dues meitats d'una eina d'estampació. Els blocs de matriu, d'altra banda, contenen les vores de tall reals, els perfils de formació i la geometria de perforació. Podeu canviar diferents blocs de matrius en el mateix conjunt de matrius sempre que la petjada coincideixi, per això els conjunts de matrius estandarditzats ajuden a reduir els costos d'eines en totes les famílies de productes. Quan la qualitat de la peça es degrada, la causa arrel sovint es remunta al sistema de guia desgastat del conjunt de matrius més que a la geometria del bloc de matriu.
2. Com puc triar entre sistemes de guia de coixinets de boles i coixinets llis per al meu conjunt de matrius?
L'elecció depèn de les vostres condicions operatives. Els sistemes de coixinets de boles ofereixen una alineació pràcticament -zero, ideal per a l'obturació d'alta-velocitat i perforació de-tolerància ajustada, però requereixen entorns nets, lubricació constant amb oli mineral i no poden tolerar càrregues de cops ni contaminació. Els sistemes de coixinets llisos utilitzen coixins de bronze que gestionen molt millor l'empenta lateral, els entorns bruts i el manteniment inconsistent, cosa que els fa adequats per a matrius de conformació pesada, embutició profunda i acció de lleves-. Per a matrius progressius amb exigències de precisió i d'empenta, les configuracions híbrides amb coixinets de boles a l'eix d'alimentació crític i coixinets llisos a l'eix d'empenta-ofereixen un compromís eficaç.
3. Quan he de substituir les casquilles guia en un conjunt de matrius d'estampació?
Programeu la substitució de la boquilla quan l'espai lliure mesurat-a-superi el triple de l'especificació original del registre de construcció de matriu. Si l'espai lliure arriba a cinc vegades el valor original, traieu la matriu de la producció immediatament, ja que la qualitat de la peça ja s'està degradant. Mesureu l'espai lliure muntant un indicador de dial a la sabata inferior, col·locant l'èmbol contra la sabata superior a prop del pal de guia i llegint el moviment total de l'indicador sota la pressió lateral de la mà. Feu un seguiment d'aquestes lectures al llarg del temps per predir els intervals de substitució i evitar temps d'inactivitat no planificats.
4. Quina configuració del conjunt de matrius és millor per a l'estampació progressiva?
Les configuracions de poste posterior són l'estàndard per a l'estampació progressiva perquè col·loquen ambdós pals de guia al llarg de la vora posterior, deixant la part davantera i els costats completament oberts per a l'alimentació de tires, l'eliminació de ferralla i la visibilitat de l'operador. Combinats amb la guia de coixinets de boles, els conjunts de postes posteriors proporcionen la repetibilitat de posició que requereixen la perforació i la perforació progressiva d'alta-velocitat. Tanmateix, si la vostra matriu progressiva inclou estacions de conformació pesades a prop de la vora frontal d'una sabata ampla, la guia asimètrica de dos pals posteriors pot permetre una deflexió suficient per canviar l'alineació. En aquests casos, considereu la possibilitat d'actualitzar a un disseny de quatre-postes o afegir blocs de taló per absorbir l'empenta lateral.
5. Com puc determinar el gruix correcte de la sabata de matriu per a la meva aplicació?
El gruix de la sabata ha de resistir la deflexió segons el tonatge, l'amplada de l'envergadura i les condicions de suport específiques. Quan una sabata es recolza en paral·lels per a la separació de la ferralla, la llum sense suport es comporta com una biga carregada. Una sabata massa prima es desvia al centre, canviant dinàmicament el cop de puny-a-l'espai lliure de cada cop i provocant un creixement progressiu de les rebaves i una deriva dimensional. Tot i que no hi ha una fórmula única que cobreix tots els casos, el principi és coherent: un tonatge més alt, uns espais sense suport més amplis i unes càrregues de perforació concentrades requereixen sabates més gruixudes. Si observeu una deriva progressiva de la qualitat en un encuny que va superar la prova inicial, el gruix insuficient de la sabata és una de les primeres causes que cal investigar. Proveïdors com YICHEN poden ajudar els enginyers a optimitzar les dimensions de les sabates en relació amb els requisits específics de tonatge i d'espai lliure.


