


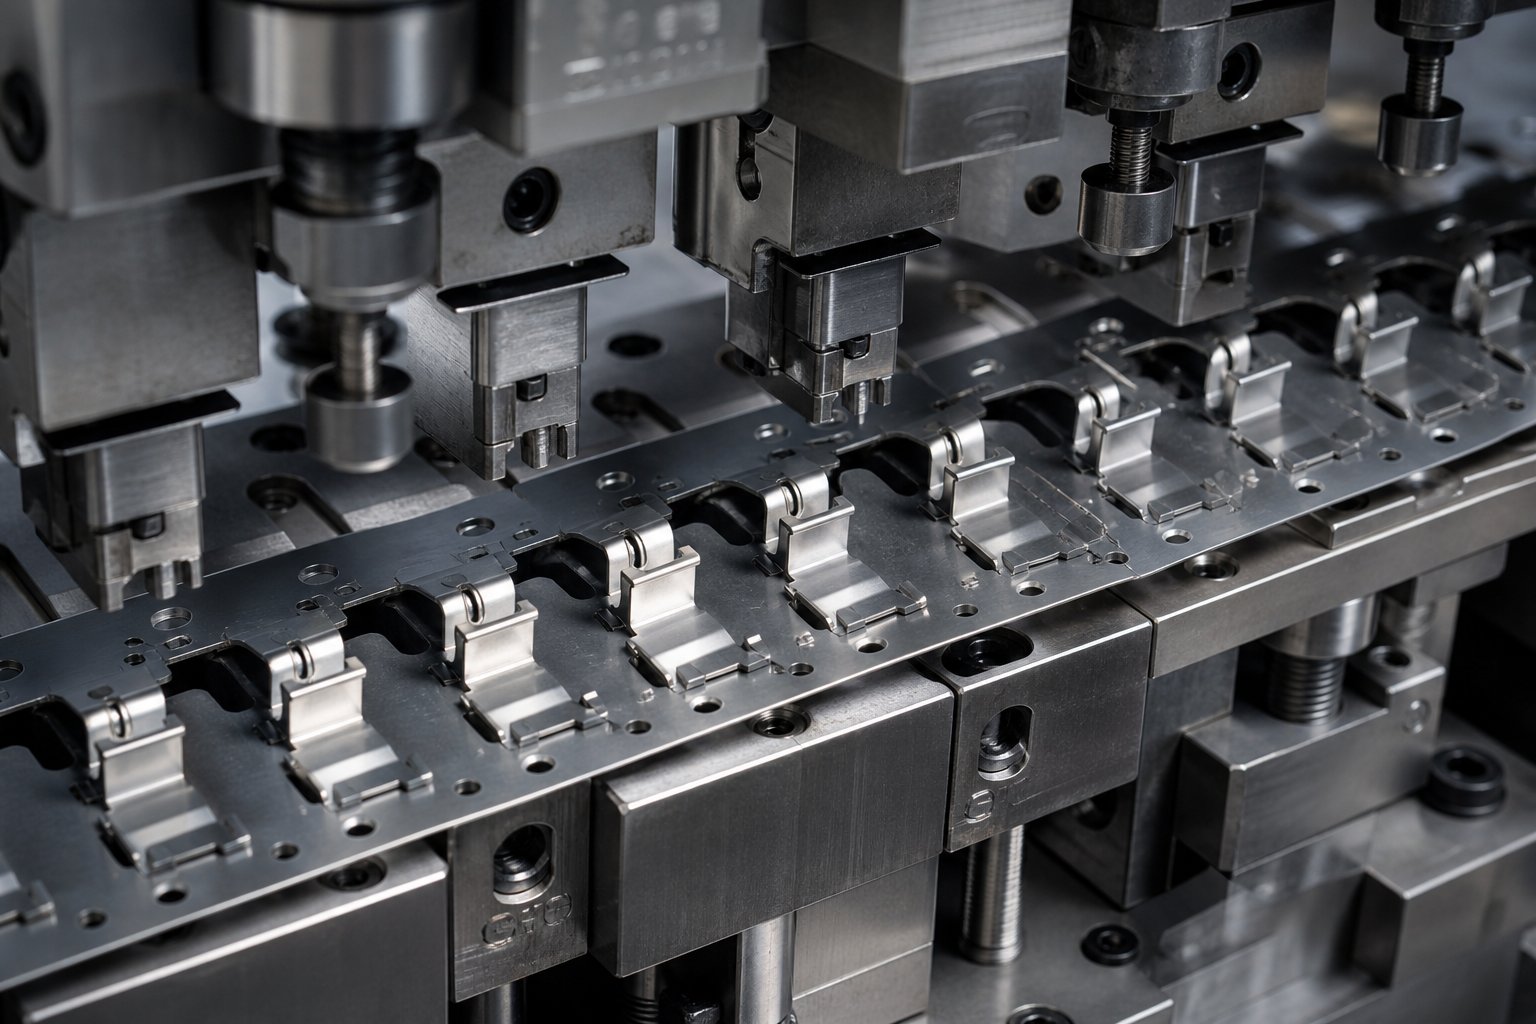
Què fan les osques de bypass i per què existeixen
Quan sents algú preguntar "què és l'estampació metàl·lica," la resposta acostuma a incloure premses, matrius i operacions de conformació. Poques vegades s'esmenta les característiques petites però crítiques que fan que una matriu progressiva funcioni sense problemes entre les estacions. Les osques de derivació són una d'aquestes característiques, i passar-les per alt és un dels camins més ràpids cap a temps d'inactivitat costosos.
Què són les osques de bypass a les matrius d'estampació
Una osca de derivació és una secció tallada-deliberadament de la cinta de suport en una matriu d'estampació progressiva. El seu propòsit és senzill: evitar que les característiques formades o parcialment en blanc xoquin amb els components de la matriu aigües avall a mesura que la cinta avança. En l'estampació de xapa, cada estació doblega, dibuixa o llança el material de manera que fa que parts de la cinta sobresurtin per sobre o per sota del pla original. Sense les osques de derivació, aquestes característiques que sobresurten xocaran contra les plaques separadores, els rails elevadors o les superfícies de l'estació inactiva en el següent cop de premsa.
L'objectiu de les osques de derivació a les matrius d'estampació es redueix a un treball: netejar el camí perquè la cinta viatgi lliurement d'una estació a l'altra sense enganxar-se, arrossegar-se o desviar-se.
Per què aquest tema mereix una cobertura dedicada
Si cerqueu una definició d'estampació o intenteu entendre què és la matriu en la fabricació, trobareu un munt de guies generals de matriu. Recursos com la sèrie Die Basics de la revista MetalForming cobreixen de manera exhaustiva els tipus de tall, conformació i matriu. No obstant això, les osques de derivació gairebé sempre apareixen com una nota a peu de pàgina, enterrades dins d'una discussió més àmplia sobre el disseny de la franja. Aquest buit deixa als fabricants d'eines i dissenyadors de matrius reunint detalls crítics de fonts disperses.
Aquest article omple aquest buit. Aprendràs com funcionen les osques de derivació durant la progressió de la cinta, quins tipus de geometries existeixen, com influeixen les propietats del material en la seva mida i què passa quan fallen. Tant si esteu dissenyant una matriu d'estampació nova com si esteu resolent problemes d'una existent, aquesta és la referència focalitzada que les guies més àmplies de "què és una matriu d'estampació" deixen de banda.
Les osques de derivació existeixen per garantir el desplaçament de la cinta sense obstacles i mantenir la precisió dimensional a cada estació en una matriu progressiva.
La veritable complexitat comença quan penses com es mou realment una tira a través d'una matriu de diverses-estació i on, exactament, comença a desenvolupar-se la interferència.
Com funcionen les osques de bypass durant la progressió de la tira
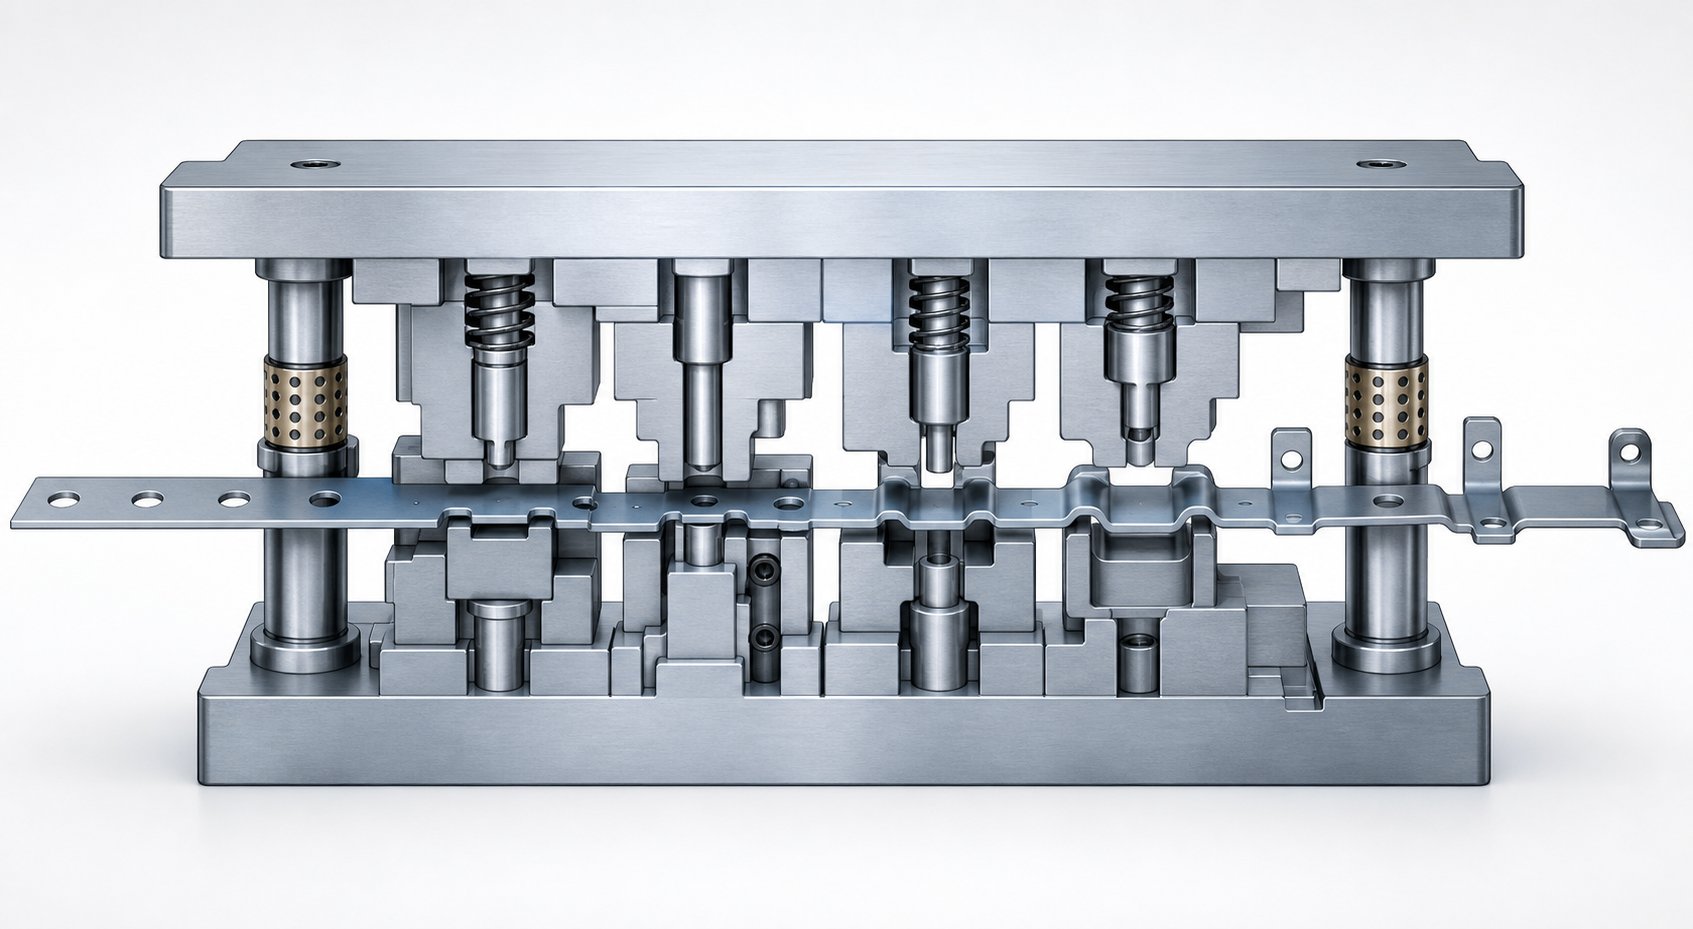
Imagineu una tira alimentada-en bobina entrant en una matriu progressiva des del costat dret de la premsa. Amb cada cop, aquesta tira avança una distància de pas fixa, passant per una seqüència d'estacions que progressivament tallen, perforan, dobleguen iconvertir el material en una peça acabada. El procés d'estampació de metalls depèn completament d'aquesta progressió ordenada, estació per estació. Qualsevol cosa que interrompi el viatge suau de la cinta amenaça la precisió dimensional i, en última instància, el temps de funcionament de la premsa.
La progressió de la tira i el problema de la interferència
Aquest és el cicle bàsic dins d'una premsa d'estampació de matrius: la cinta avança un pas, les agulles pilot cauen dins dels forats pre-perforats per bloquejar la cinta en posició, l'ariet baixa i les operacions de tall o conformació s'executen simultàniament a totes les estacions. Aleshores, el ariet es retrau, els aixecadors aixequen la tira de la superfície inferior de la matriu i l'alimentador empeny la tira cap endavant de nou.
Cada estació canvia la geometria de la banda. Una estació de perforació elimina material. Una estació de punxada talla i doblega una pestanya cap amunt. Una estació de dibuix estira el material cap avall en forma de tassa. Una estació de flexió plega una brida en angle. Després de només dues o tres operacions de conformació, la tira ja no s'assembla a una cinta plana. Porta característiques que sobresurten per sobre i per sota del pla original, creant obstruccions verticals i laterals.
A mesura que la franja avança, aquestes característiques que sobresurten han de passar per o per sobre de totes les estacions aigües avall. Imagineu una llança de 3 mm cap amunt que viatja a través d'una estació inactiva on una placa separadora es troba a només 1,5 mm per sobre del pla de la cinta. Sense intervenció, aquesta llança xoca contra el stripper en el següent cicle d'alimentació. El procés d'estampació s'atura, les tires s'emboliquen i la matriu es fa malbé.
Com les osques de bypass esborren el camí
Aquí és precisament on les osques de bypass fan la seva feina. Mitjançant l'eliminació de material de la cinta portadora en llocs calculats, el procés de matriu garanteix que les característiques que sobresurten passin lliurement per les estacions aigües avall. L'osca crea un buit, una finestra d'espai lliure, de manera que la geometria formada mai no entra en contacte amb components amb els quals no estava dissenyat per interactuar.
Les osques de bypass es tallen normalment en una estació primerenca, sovint durant el mateix traç que perfora els forats pilot. Viatgen amb la franja, arribant a cada estació posterior ja en posició de proporcionar l'autorització. El resultat és un recorregut ininterromput de la cinta a tota velocitat de premsa, fins i tot quan les operacions d'estampació i conformació creen característiques tridimensionals agressives-.
Els escenaris d'interferència habituals que eviten les osques inclouen:
- Llances cap amunt colpejant les plaques de desmuntatge o les superfícies superiors de la matriu durant l'alimentació de la cinta
- Tasses dibuixades o característiques en relleu que s'enganxen als rails elevadors a mesura que la tira s'eleva entre traços
- Pestanyes doblegades en contacte amb les superfícies de l'estació inactiva o els suports de punxó adjacents
- Característiques parcialment en blanc que s'enganxen als rails de guia o a les carcasses dels pins pilot aigües avall
Cadascun d'aquests escenaris produeix el mateix resultat: la tira vacil·la, es desplaça lateralment o s'enganxa. Els pins pilot no poden corregir completament una banda que ja ha estat desplaçada per les forces d'arrossegament. L'error s'agreuja amb cada cop fins que les peces cauen fora de tolerància o la cinta s'encalla completament.
La geometria de l'osca en si, la seva forma, profunditat i amplada, determinen quanta distància lliure proporciona i quanta força de transport sacrifica. Aquesta compensació-és on el disseny de l'osca es posa interessant.
Ometre els tipus de geometria de l'osca i quan utilitzar-los cadascun
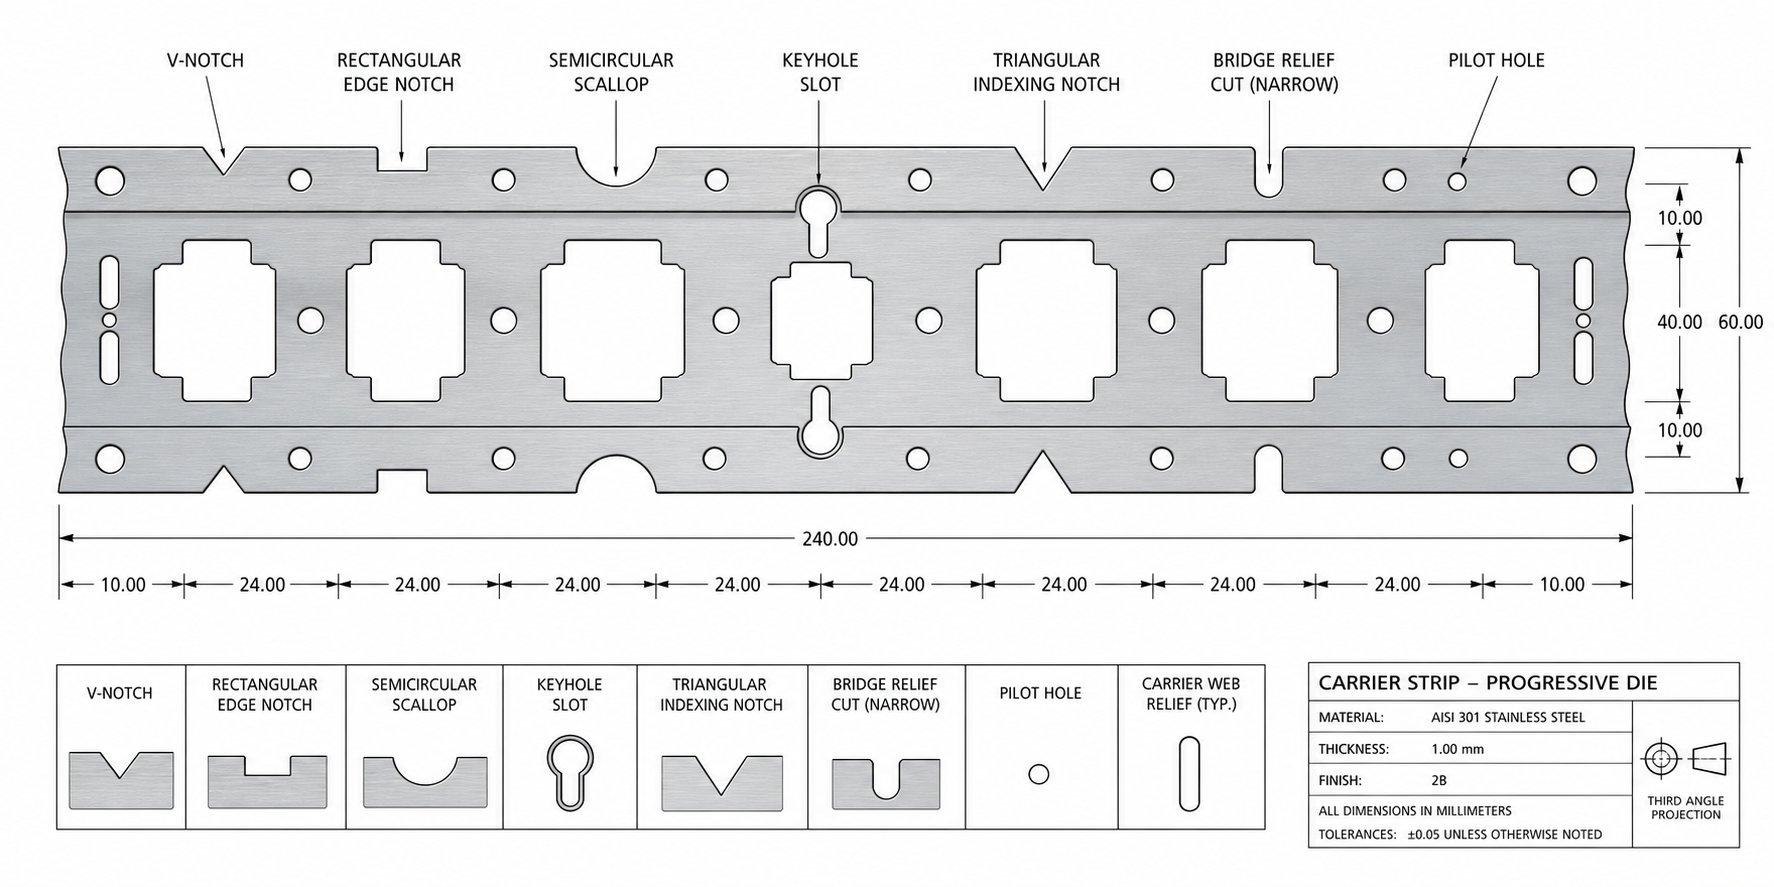
No totes les osques de bypass semblen iguals. La forma que talleu a la cinta portadora afecta directament la quantitat d'espai lliure que rep la funció formada, la quantitat d'integritat estructural que conserva el portador i la neteja del llimac expulsat de la matriu. En el disseny de matrius d'estampació, triar la geometria de l'osca incorrecta és com triar l'eina equivocada per al treball: pot funcionar, però introdueix problemes que no calia tenir.
Aleshores, què impulsa l'elecció? Es redueix a la interferència que esteu eliminant, el material que esteu executant i la quantitat de transportista que us podeu permetre sacrificar. Desglossem les cinc geometries d'osca de bypass primàries utilitzades en la formació de xapes metàl·liques de bypass i què fa que cadascuna sigui adequada per a condicions específiques.
Formes d'osca de bypass comuns i les seves característiques
Cada perfil de notch comporta avantatges i avantatges{0}}diferents. Aquí teniu el que heu de saber sobre les opcions principals:
V-Osca.Aquesta geometria elimina la menor quantitat de material portador alhora que ofereix un espai lliure adequat per a característiques estretes que sobresurten. Les parets convergents de la forma de V concentren l'obertura en el punt exacte on es produeix la interferència. Les osques en V-són habituals en matrius on la rigidesa de la cinta és una prioritat i la característica formada és relativament petita, com ara una llança curta cap amunt o un relleu poc profund. El llimac produït és compacte i s'expulsa de manera previsible.
U-osca.Quan la característica formada és més àmplia, una-osca en U ofereix un espai lliure uniforme en una àrea més àmplia. Els costats paral·lels i la part inferior radial distribueixen la tensió de manera més uniforme al portador en comparació amb les alternatives-afilades. Trobareu osques en U-en aplicacions on les tasses dibuixades o les pestanyes doblegades amples necessiten un espai lliure constant mentre viatgen aigües avall. Equilibren l'eliminació de material amb la força del portador de manera eficaç.
Osca rectangular.La geometria més senzilla de mecanitzar, una osca rectangular proporciona el màxim espai lliure per a una amplada determinada. Elimina més material de suport que altres perfils, la qual cosa el converteix en l'opció-elecció per a funcions-profundes o situacions en què es requereix una finestra vertical gran. L'inconvenient és evident: les cantonades internes afilades actuen com a concentradors d'estrès a la cinta portadora, augmentant el risc d'esquerdes sota la tensió d'alimentació. Això és més important en materials prims o-d'alta resistència.
Osca semicircular.Un perfil radial elimina completament les elevacions de tensió. Les osques de derivació semicirculars són ideals quan la tira de suport és estreta, el material és propens a trencar-se o la característica formada només necessita un espai lliure poc profund. Els aliatges tous com el coure i l'alumini es beneficien d'aquesta geometria perquè redueix la possibilitat d'esquinçament de les vores durant els cicles d'alimentació d'alta-velocitat. La compensació-és una profunditat d'espai lliure limitada en relació amb l'amplada de l'osca.
Osca en angle (trapezoïdal).Aquest perfil combina elements de les formes en V i rectangulars. Les parets angulades permeten una obertura més àmplia a la superfície de la cinta mentre mantenen el material més lluny de la vora. Les osques en angle funcionen bé quan la característica formada entra a la zona d'interferència amb un angle, com ara una pestanya amb brides que s'estén tant cap amunt com lateralment. L'expulsió del llimac és generalment fiable perquè la forma afilada guia el llimac cap avall.
Selecció de la geometria en funció dels requisits de peces i matrius
La combinació de la forma de l'osca amb la interferència específica que s'esborra és on el disseny de matriu d'estampació experimentat es separa de les conjectures. Tingueu en compte aquestes directrius pràctiques:
Les característiques formades poc profundes, com ara un relleu de perfil baix-o una llança parcial inferior a 1,5 vegades el gruix del material, normalment només necessiten un relleu semicircular. El transportista conserva gairebé tota la seva força i el petit volum de llimac manté la ferralla manejable. Les característiques profundes-que sobresurten significativament per sota o per sobre del plànol de la franja requereixen una obertura rectangular completa o en forma d'U-perquè la finestra d'espai lliure ha d'acomodar tota l'alçada de l'element més un marge de seguretat per a la variació del retorn elàstic.
La forma de l'osca també afecta el control dels llimacs i la força de tall. Les -osques en V i els perfils angulats tendeixen a produir llimacs que es trenquen netament i cauen a través de la placa de matriu sense enganxar-se. Les osques rectangulars, especialment les amples, poden produir llimacs plans que el buit-s'adhereix a la cara del punxó. Els fabricants d'eines amb experiència sovint afegeixen un lleuger relleu angular o una corona al punxó per trencar aquesta succió.
La distinció entre osques de bypass negatives i positives en matrius d'estampació de xapa afegeix una altra capa. Les osques de bypass positives eliminen el material de la vora exterior de la cinta portadora cap a dins. Les osques de derivació negatives són retalls interns dins de la xarxa del portador. Les osques positives són més senzilles de produir i inspeccionar, mentre que les osques negatives conserven la vora del portador exterior per al contacte del carril de guia. En les osques de derivació, matrius d'estampació de xapa metàl·lica amb toleràncies ajustades del carril de guia, mantenir la vora exterior intacte pot ser el factor decisiu.
La taula següent compara cada geometria amb quatre criteris crítics per ajudar-vos a seleccionar el perfil adequat per a la vostra aplicació:
| Geometria de l'osca | Capacitat de liquidació | Retenció de la força del portador | Facilitat de control de llimacs | Casos d'ús típics |
|---|---|---|---|---|
| V-Osca | Moderat (funcions estretes) | Alt | Excel·lent (slug compacte) | Llances curtes, petits relleus, pestanyes estretes |
| U-osca | Bona (funcions àmplies) | De moderat a alt | Bona (forma de llimac uniforme) | Llengües doblegades amples, estiraments moderats, llances amples |
| Rectangular | Màxim | De baix a moderat | Just (el llimac pla pot enganxar-se) | Dibuixos profunds, característiques formades altes, grans necessitats d'espai lliure |
| Semicircular | Limitat (funcions superficials) | Molt alt | Bona (llimac arrodonit) | Relleu-baix, materials de tires fines/tous |
| Angulat/Trapezoïdal | Bona (funcions angulades) | Moderat | Molt bé (expulsió guiada) | Brides angulars, característiques amb extensió lateral |
Un detall que sovint es passa per alt: la finalitat de la formació de xapa de les osques de bypass s'estén més enllà de la simple eliminació d'interferències verticals. La geometria de l'osca també influeix en el comportament de la cinta portadora sota tensió d'alimentació. Un transportista afeblit per osques rectangulars de gran mida pot estirar-se o enfonsar-se entre estacions, introduint errors de to que fins i tot els pins pilot lluiten per corregir. Per contra, una osca semicircular de mida reduïda en una característica-dibuixada profunda crea les forces d'arrossegament comentades anteriorment.
La geometria adequada equilibra totes aquestes demandes simultàniament. Però la geometria per si sola no explica tota la història. El material que travessa la matriu, el seu gruix, duresa i ductilitat, canvia els requisits de mida per a cada perfil d'osca d'una manera que pot atrapar fins i tot als dissenyadors experimentats.
Com es diferencien les osques de bypass d'altres tipus d'osques
Cada osca tallada en una tira portadora elimina material, però aquí acaba la similitud. Els dibuixos de matrius, les converses de la botiga i fins i tot els catàlegs de components de matriu d'estampació utilitzen termes com "osca de relleu", "osca de suport", "osca de retall" i "osca de pilot" al costat de l'osca de derivació, sovint sense una distinció clara. Si alguna vegada heu cercat "què són matrius" o explorat tipus de matrius d'estampació, és probable que hàgiu trobat aquests termes utilitzats de manera lliure o fins i tot intercanviables. Aquesta ambigüitat causa problemes reals quan el fabricant d'eines construeix quelcom diferent del que pretenia el dissenyador.
Osques de derivació vs osques de relleu vs osques de transport
Cada tipus d'osca existeix per una raó mecànica específica. Aquí és com es desglossen:
Osques de derivacióTraieu el material de la cinta portadora de manera que les característiques formades, les llances, els dibuixos, les pestanyes doblegades passin lliurement per les estacions aigües avall sense entrar en contacte amb els components de la matriu. El seu únic treball és l'eliminació d'interferències durant la progressió de la tira.
Osques de relleutenen un propòsit fonamentalment diferent. Un relleu de flexió és una osca lliure col·locada a l'extrem d'una brida per permetre la flexió sense distorsionar o trencar el material adjacent. Les osques d'alleujament gestionen l'estrès del material, no els viatges de la tira. Apareixen a les línies de corba, no al llarg del camí del portador.
Osques del portadordefinir la pròpia banda de suport. Aquests talls estableixen l'amplada i el perfil de la banda que connecta les peces en brut a mesura que viatgen a través de la matriu. Són estructurals i donen forma al disseny de la franja en lloc d'eliminar les obstruccions.
Retalla les osquestraieu la ferralla progressiva de les vores de la tira. Formen part de la seqüència de blanking, tallant el material que ja no es necessita a mesura que sorgeix la geometria de la peça. Les osques de retall redueixen la franja al seu contorn final de manera incremental entre les estacions.
Osques pilotsón petits retalls o funcions que proporcionen punts de registre per a pins pilot. Asseguren que la franja estigui situada amb precisió a cada estació. La seva funció és posicional, no relacionada amb l'autorització-.
Les cinc són eliminacions de material de la cinta, però cadascuna opera en un domini funcional diferent: eliminació d'interferències, gestió de l'estrès, estructura de la cinta, eliminació de ferralla o registre posicional.
Per què és important la terminologia per a la comunicació de disseny de matrius
Imagineu aquest escenari: un dissenyador de matrius especifica una osca de derivació a l'estació dos per esborrar una pestanya formada que es crearà a l'estació quatre. El fabricant d'eines, interpretant el text com una osca de retall, talla el material de la vora equivocada del portador. La tira perd la integritat estructural d'un costat, comença a desplaçar-se-centre durant l'alimentació i les agulles pilot no poden compensar. Les peces surten de la tolerància dins dels primers cent cops.
Aquest tipus de mala comunicació entre dissenyador, fabricant d'eines i operador de premsa és més comú del que admeten la majoria de botigues. El desglossament de la terminologia en matrius i treballs d'estampació esdevé fonamental quan diverses persones gestionen el mateix projecte. Un dissenyador pot utilitzar "relleu" de manera informal quan vol dir "bypass", o un operador de premsa pot anomenar "osca" a cada retall sense distingir el propòsit.
La solució és senzilla: utilitzeu terminologia precisa de manera coherent i feu-ne una còpia de seguretat amb una referència a la qual puguin accedir tots els membres de l'equip. La taula següent proporciona aquesta referència, enumerant cada tipus d'osca juntament amb la seva finalitat principal, la ubicació típica a la cinta i la geometria comuna.
| Tipus d'osca | Propòsit primordial | Ubicació a Strip | Geometria típica |
|---|---|---|---|
| Bypass Notch | Netegeu les interferències-de característiques formades durant el viatge de la cinta | Web portadora, aigües amunt de les estacions de conformació | V, U, rectangular, semicircular o angulada |
| Osca de relleu | Reduïu l'estrès del material abans de doblegar-lo per evitar trencaments | Adjacent a les línies de flexió de la geometria de la peça | Petit retall rectangular o radial |
| Portador Notch | Definiu l'amplada i el perfil de la banda de suport | Vores exteriors de la tira entre parts | Disposició rectangular o contornejada per tirar |
| Tall de l'osca | Traieu la ferralla progressiva a mesura que sorgeixi el contorn de la part | Traieu les vores a les estacions d'obturació | Segueix el contorn de la part, formes irregulars |
| Osca pilot | Proporcioneu el registre dels pins pilot | Bord del transportista o dins de la xarxa del transportista | Forat rodó o retall en forma de D- |
Quan cada component de matriu d'estampació d'un dibuix porta l'etiqueta correcta, el taller construeix el que el dissenyador va imaginar. Quan les etiquetes són vagues, s'elimina el material incorrecte, els transportistes es debiliten en llocs no desitjats i els errors resultants sovint es diagnosticen erròniament com a problemes de configuració de la premsa en lloc d'errors de comunicació.
La terminologia, però, només us porta a mig camí a una osca de bypass correcta. El material que travessa la matriu, el seu gruix, resistència a la tracció i ductilitat, canvia els requisits de mida per a cada osca d'una manera que les etiquetes genèriques no poden capturar.
Material-Factors específics que donen forma a les decisions d'obviació de les osques
Una geometria d'osca que funciona perfectament en l'estampació d'acer laminat en fred d'1,0 mm pot fallar completament quan la mateixa matriu funciona amb 1,5 mm d'acer inoxidable. Les propietats del material no només influeixen en la mida de l'osca de bypass, sinó que ho dicten. El gruix determina l'alçada que sobresurten les característiques formades. La duresa determina amb quina manera impredictible tornen aquestes característiques després de formar-se. L'amplada de la tira determina la quantitat de material portador disponible per sacrificar. Equivoqueu qualsevol d'aquestes coses i la tira s'enganxa per falta d'espai lliure o s'enganxa amb un suport-debilitat.
Efectes del gruix i la duresa en la mida de l'osca
El gruix del material estableix la línia de base. Una làmina més gruixuda produeix llances més altes, dibuixos més profunds i pestanyes doblegades més prominents, tot això requereix obertures de desviació proporcionalment més profundes per netejar els components de la matriu aigües avall. Un blanc d'estampació d'acer al carboni de 2,0 mm amb una llança cap amunt de 90 graus crea aproximadament el doble de la protuberància vertical de la mateixa característica en material d'1,0 mm. L'osca de derivació ha d'acomodar aquesta alçada completa més un marge d'espai lliure.
La duresa complica la imatge. Els materials més durs, com ara els graus d'acer estampat d'acer inoxidable o l'aliatge d'alta-resistencia baixa-(HSLA) presenten un retorn elàstic més gran i menys previsible després de la formació.Dades de retorn de primavera de The Fabricatormostra que l'acer inoxidable 304 torna de 2 a 3 graus en una relació de radi-a-1:1, mentre que l'acer-laminat en fred només retorna 0,75 a 1,0 grau en les mateixes condicions. Aquesta diferència significa que una característica formada d'acer inoxidable pot situar-se a un angle o alçada final lleugerament diferent del previst, la qual cosa requereix un espai de bypass addicional per tenir en compte la variació.
En l'estampació de xapes d'acer amb graus de -resistència més alts, el límit elàstic s'aproxima a la resistència a la tracció molt més que en l'acer suau. Es produeix molt poca deformació abans de la fractura, que canvia el perfil de les vores tallades i les característiques formades per igual. Les osques de derivació per a aquests materials necessiten marges més amplis perquè la geometria formada és menys tolerant i més variable d'un cop a un altre.
Consideracions sobre l'amplada de la cinta i l'estabilitat del suport
Cada osca de bypass debilita la tira de suport. La pregunta sempre és: quant debilitament pot tolerar el portador abans de perdre la rigidesa necessària per alimentar-se de manera fiable?Principis de disseny de bandes de suportdestacar que el portador ha de resistir la flexió sota les forces d'alimentació acumulades a totes les estacions. Una osca de derivació àmplia en una franja estreta pot reduir la secció transversal-del portador fins al punt on es desvia durant l'alimentació, la qual cosa introdueix errors de pas.
Les tires estretes obliguen a un compromís de disseny. Quan una sola osca gran consumiria massa amplada de suport, els dissenyadors la van dividir en dues osques més petites als costats oposats de la tira. Això distribueix l'eliminació de material simètricament, preservant les forces d'alimentació equilibrades. Les tires més amples ofereixen més pressupost per a una mida agressiva de les osques, però fins i tot tenen límits quan diverses característiques formades requereixen un espai lliure a la mateixa estació.
Els materials més suaus presenten el seu propi repte. El procés d'estampació d'alumini permet espais de derivació més ajustats perquè les característiques formades en alumini s'acosten més a la geometria prevista amb menys retrocés (normalment d'1,5 a 2 graus). No obstant això, els aliatges d'alumini i coure són més propensos a les rebaves a la vora de l'osca durant l'operació de tall. Aquestes rebaves poden enganxar-se als rails elevadors o a les plaques separadores, creant exactament la interferència que l'osca va ser dissenyada per evitar. El control de qualitat de les vores importa més amb aliatges tous que amb acers més durs.
Aquí hi ha un desglossament pràctic de com afecten les categories de materials habituals les decisions de disseny de l'osca de derivació:
- Acer baix-de carboni (acer suau):Retorn elàstic moderat (0,5-1,0 graus), alçades de característiques formades previsibles, s'aplica la mida estàndard de l'osca. Bona retenció de la força del portador fins i tot amb amplades d'osques moderades.
- Acer laminat-en fred (carboni-mitjà):Retorn elàstic una mica més alt, el treball-s'endureix a les vores formades. Els marges de separació de l'osca haurien d'augmentar entre un 10 i un 15% respecte als valors d'acer suau per a la mateixa geometria de la característica.
- Acer inoxidable (304, 316):Retorn elàstic elevat (2-3 graus), enduriment-important. Requereix els marges més amplis i es beneficia de les geometries rectangulars o entallades en U que proporcionen finestres generoses.
- HSLA i acers avançats-d'alta resistència:La proporció de rendiment-a-tensió propera a 1:1 crea un comportament de fractura brusc. Les característiques formades poden tenir vores afilades i imprevisibles. Osques de derivació de grans dimensions en un 15-20% com a línia de base.
- Aliatges d'alumini:El revés elàstic baix permet un espai lliure més ajustat, però el material tou es rebava fàcilment. Utilitzeu geometries d'osca semicircular o radial per reduir la formació de rebaves a les vores tallades. Superviseu les vores de les osques per a l'acumulació durant les execucions de producció.
- Coure i llautó:Retorn elàstic mínim (0,0-0,5 graus), molt dúctil. Els espais lliures ajustats són factibles, però els suports prims d'aquests materials s'estiren sota la tensió d'alimentació. Mantingueu l'amplada de l'osca conservadora en relació a l'amplada del suport.
La selecció de material rarament és una cosa que controla el dissenyador de matrius. L'enginyer de peces especifica l'aliatge i el calibre en funció dels requisits funcionals. El dissenyador de matrius hereta aquestes restriccions i ha de dimensionar cada osca de derivació en conseqüència. Quan el material empeny la mida de l'osca fins a l'extrem, ja sigui a través d'un retrocés excessiu o de la força limitada del portador, les conseqüències es mostren com a fallades de producció que no s'assemblen a un problema d'osca a la superfície.
Què passa quan les osques de bypass fallen o s'ometen
Els errors causats per les osques de bypass inadequades poques vegades s'anuncien clarament. En lloc d'això, es disfressen de problemes de matriu no relacionats, enviant fabricants d'eines perseguint el desgast del pin pilot, la deriva del temps de la premsa o la inconsistència del material mentre el veritable culpable es troba a la vista del disseny de la cinta. Reconèixer els símptomes reals estalvia hores de resolució de problemes equivocats i evita el tipus de dany en cascada que converteix una correcció menor en una reconstrucció important.
Símptomes d'un disseny inadequat de l'osca de bypass
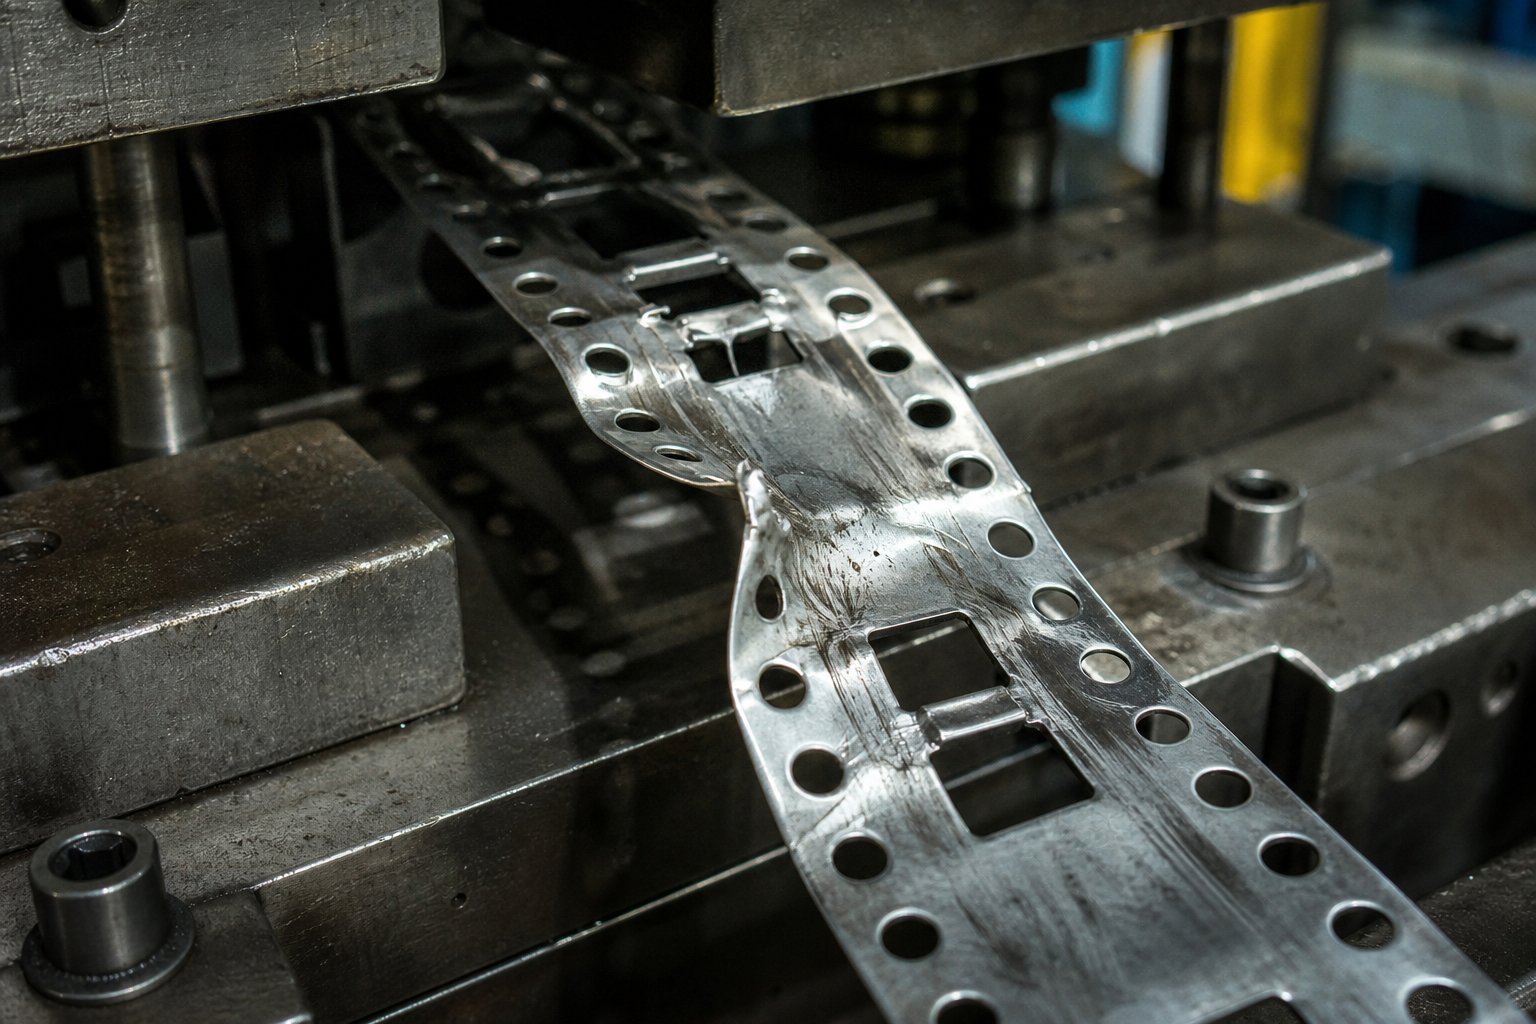
Quan una característica formada arrossega contra un component de matriu aigües avall, la tira no para de moure's completament. Resisteix, desvia i distorsiona de maneres subtils que produeixen un patró específic de fallades observables. Notareu aquests senyals d'advertència a les vostres peces metàl·liques estampades i a l'estat de les tires molt abans que la matriu s'embolli completament:
- Cintes de pany entre estacions.Una característica formada que s'enganxa a una placa separadora o un rail elevador crea un arrossegament localitzat. L'alimentador continua empenyent la tira cap endavant, però la secció obstruïda resisteix. El portador s'enganxa cap amunt o cap avall entre l'alimentador i el punt d'obstrucció, introduint una ona visible a la cinta.
- Dany de l'agulla pilot pel desplaçament de la banda lateral.Les forces d'arrossegament no sempre actuen verticalment. Una pestanya formada que s'enganxa a la superfície de la matriu amb un angle empeny la tira cap als costats. Les agulles del pilot absorbeixen aquesta càrrega lateral en el següent cop, donant lloc a pilots doblegats o trencats. ComFonaments de resolució de problemes d'Art Hedrickdestacar, els pilots han de localitzar la franja abans d'assegurar-la. Quan les forces laterals ja han desplaçat la cinta, els pilots entren en angle, ampliant els forats i accelerant el desgast.
- Dimensions inconsistents de les peces causades per l'arrossegament de la cinta.Fins i tot l'arrossegament menor canvia la posició de la tira unes quantes mil·lèsimes de polzada. Aquest error de posició s'aplica a totes les operacions de tall i conformació posteriors. Obteniu forats que es desplacen-del centre, dobleguen línies que vagin i retalleu vores que varien d'una part a una altra. En aplicacions d'estampació de matrius de precisió amb toleràncies inferiors a 0,05 mm, aquest nivell de variació produeix taxes de ferralla que augmenten de manera constant durant una sèrie de producció.
- Augment de la formació de rebaves a les estacions de tall aigües avall.Quan la tira no està asseguda plana i correctament registrada contra la superfície de la matriu, la relació entre el punxó i l'obertura de la matriu canvia. Els problemes d'estampació de la formació de rebaves de les osques de derivació segueixen un patró previsible: la tira puja lleugerament alta o es desplaça lateralment, el punxó entra en un angle desigual en relació amb l'espai lliure de la matriu i la cisalla resultant produeix rebaves sobredimensionades en un costat del tall. Sovint, els operadors responen esmolant cops, però les rebaves tornen immediatament perquè la causa principal és posicional, no relacionada amb les vores-.
Aquí hi ha la part frustrant: cadascun d'aquests símptomes té una explicació alternativa que sembla més òbvia. El trencament de la tira sembla un error de longitud d'alimentació. El dany del pilot sembla un desgast del forat del pilot o un diàmetre del pilot insuficient. La variació dimensional sembla una deriva del temps de premsa. El creixement de les rebaves sembla una eina avorrida. Els operadors de premsa amb experiència poden executar diverses rondes d'ajustaments, substituint pilots, re-temporitzant l'alimentador, esmolant cops, abans que ningú es pensi a inspeccionar la franja entre estacions per trobar proves d'arrossegament.
Conseqüències de producció i costos d'inactivitat
Les interferències relacionades amb el pas{0}}no produeixen cap esdeveniment catastròfic. Provoca danys progressius que s'agreguen amb cada cop de premsa. És fàcil passar per alt una marca d'arrossegament menor a la tira al número 100. Amb l'èxit de 2.000, aquesta mateixa interferència ha fet servir una ranura en un rail elevador, ha ampliat els forats pilot en 0,02 mm i ha canviat les dimensions aigües avall prou per activar les alarmes SPC. En arribar als 5.000, la tira s'embolica amb prou força com per aturar completament la producció.
L'escalada de costos segueix una corba pronunciada. L'anàlisi progressiva de la fallada de la matriu mostra constantment que es desenvolupen zones de desgast interconnectades quan la inestabilitat de la cinta no es corregeix. Una característica formada que arrossega sobre una placa separadora escalfa ambdues superfícies mitjançant la fricció. Aquesta calor accelera el desgast del separador, que canvia el seu espai lliure, la qual cosa augmenta encara més la resistència de la cinta. Mentrestant, les forces laterals de l'arrossegament carreguen les agulles de guia de manera desigual, accelerant el desgast de la boquilla de guia en un mode de fallada secundària que sembla totalment no relacionat.
En la producció de grans-volums de components d'estampació metàl·lica, fins i tot les parades curtes no planificades són cares. Eliminar un embús de tires, inspeccionar si hi ha danys a la matriu, substituir pilots trencats o insercions de formació esquerdades i tornar a enfilar la cinta a través de la matriu pot consumir entre 30 minuts i diverses hores, depenent de la gravetat. Multipliqueu-ho pel cost horari de la capacitat de premsa inactiva, la ferralla de les--peces de tolerància produïdes abans de l'embús i els danys potencials a les insercions de conformació endurides que costen milers de reemplaçar. Una única osca de bypass de mida inferior pot generar costos que fan que el temps d'enginyeria necessari per dissenyar-lo correctament.
Quan sospiteu problemes d'osca de derivació en una matriu en funcionament, un enfocament de diagnòstic sistemàtic estalvia temps i evita substitucions innecessàries de components. Seguiu aquesta seqüència:
- Inspeccioneu la franja entre estacions per detectar marques d'arrossegament.Atureu la premsa amb la tira en posició i examineu la superfície del suport i les característiques formades per detectar marques de fregament brillants, rascades o taques de material. Les proves d'arrossegament apareixen com a ratlles polides a les superfícies que no haurien de mostrar cap contacte.
- Mesureu l'alçada de la funció formada contra la profunditat de l'osca de derivació.Utilitzeu un indicador d'altura o un dial per mesurar la protuberància real de cada característica formada i, a continuació, compareu-la amb la profunditat de l'osca de derivació a l'estació corresponent. Tenir en compte la variació del retorn elàstic mesurant diverses parts. Si el marge d'espai lliure és inferior a 0,5 mm en qualsevol característica, l'osca és de mida inferior.
- Comproveu l'acumulació de llimacs que redueixin l'espai lliure efectiu.Els llimacs de les operacions de tall aigües amunt poden acumular-se a les obertures de les osques de derivació, omplint-les parcialment i reduint la finestra de seguretat efectiva. Inspeccioneu la placa de matriu inferior sota cada estació d'osca per a la retenció o l'apilament de llimacs.
- Verifiqueu l'alineació de l'osca amb les característiques formades.Confirmeu que l'osca de derivació està centrada lateralment a la característica formada que ha d'esborrar. Una osca que es desplaça fins i tot lleugerament pot proporcionar un espai total d'un costat mentre que la vora oposada de la característica formada encara entra en contacte amb un component de matriu. L'avanç de la cinta durant milers de cicles pot canviar l'alineació aparent a mesura que els forats pilot s'allargan.
Cada part metàl·lica estampada que es desprèn d'una matriu amb interferència de bypass porta l'evidència d'aquest contacte. Les marques d'arrossegament, els canvis dimensionals i els patrons de rebaves apunten a la mateixa causa principal si sabeu on mirar. La seqüència de diagnòstic anterior normalment identifica el problema en qüestió de minuts, en comparació amb les hores dedicades a perseguir problemes de cronometratge de la premsa fantasma o substituint pilots que mai van ser el problema real.
Reconèixer aquests errors després que es produeixin és valuós. Prevenir-los mitjançant la col·locació correcta de les osques i la coordinació estratègica amb els pins pilot durant la fase de disseny és molt més efectiu i molt menys costós.
Directrius de disseny i estratègia de col·locació per a osques de derivació
La geometria de l'osca de derivació correcta no significa res si l'osca apareix a l'estació equivocada o està mal alineada amb la funció que s'ha d'esborrar. En el disseny de matrius d'estampació metàl·lica, la col·locació és on la teoria es troba amb la realitat de la botiga. Una-osca en forma de ben tallada una estació massa tard encara produeix el mateix embús de tires que cap osca. El repte del disseny no és només què tallar, sinó on i quan en relació amb totes les altres operacions del disseny de la cinta.
Regles de col·locació relatives a les estacions de matriu
Les osques de derivació gairebé sempre es tallen a la primera o segona estació d'una matriu progressiva, normalment al costat de la perforació del forat pilot. Aquesta col·locació primerenca garanteix que l'osca ja estigui present a la cinta portadora abans que el material arribi a qualsevol estació de conformació. Penseu en això com netejar la carretera abans que arribi el trànsit.
La disposició de la franja determina la posició exacta de l'osca. Cada operació de conformació que crea una protuberància vertical, ja sigui una llança, un estirat o una corba, requereix una osca de derivació corresponent aigües amunt. En la pràctica del disseny d'estampació, rastregeu cap enrere des de cada estació de conformació preguntant: on viatjarà aquesta característica després de crear-la i què trobarà al llarg del camí? Les respostes defineixen on han d'existir les osques.
Per a matrius amb moltes estacions, aquest enfocament de traça-enrere de vegades revela que una única osca de derivació ha de satisfer diverses necessitats d'autorització aigües avall. En aquests casos, l'amplada i la profunditat de l'osca han d'acomodar la característica més gran de la sèrie, no només la primera que es trobi. Els conceptes d'eines d'etapa també s'apliquen aquí: cada estació de la progressió depèn del que va passar abans, i les osques de derivació formen part d'aquesta cadena de dependència seqüencial.
Coordinació de les osques de derivació amb l'estratègia Pilot Pin
Les agulles pilot i les osques de derivació formen un sistema coordinat, tot i que semblen funcions independents en un disseny de franges. Els pilots registren la franja a cada estació. Les osques de derivació protegeixen aquest registre eliminant les forces d'arrossegament que, d'altra manera, canviarien la franja entre els enfrontaments dels pilots.
Aquest és el mecanisme: quan una característica formada arrossega contra un component de matriu aigües avall, genera una força lateral o vertical a la cinta portadora. Aquesta força desplaça la tira lleugerament abans que el següent conjunt de pins pilot pugui enganxar. Fins i tot els pilots-ben dissenyats no poden corregir completament una franja que ja s'ha desplaçat diverses mil·lèsimes de polzada. L'error de posició avança, acumulant-se a través de les estacions posteriors. Les osques de bypass eliminen la causa principal d'aquest desplaçament en lloc de dependre dels pilots per corregir-lo després del fet.
Aquesta relació és més important en les eines d'estampació de metalls d'estació alta-on la cinta passa per 10 o més operacions. Cada estació afegeix una altra oportunitat d'error-induït per arrossegament. Sense una separació de derivació adequada, la deriva posicional acumulada de l'estació final pot superar les toleràncies de la part fins i tot quan cada pin pilot individual funciona perfectament.
Els principis de col·locació següents guien el posicionament fiable de l'osca de bypass en matrius d'estampació de xapa:
- Talleu les osques de derivació almenys una estació completa abans de la primera operació de conformació que creï una característica que sobresurt. Es prefereixen dues estacions de distància de plom quan el disseny de la franja ho permet.
- Mida l'amplada de l'osca per sobrepassar l'amplada de la característica formada amb un marge d'espai lliure mínim d'1,5 a 2,0 mm per costat, ajustat cap amunt per a materials de-resort alt.
- Alineeu les osques simètricament als dos costats de la cinta de suport quan sigui possible. L'eliminació simètrica equilibra les forces d'alimentació laterals i evita que la cinta s'encanti cap a un rail guia.
- Col·loqueu les vores de l'osca com a mínim a 2,0 mm de distància dels centres dels forats del pilot per mantenir el material adequat al voltant del pilot per a un registre segur.
- Quan diverses característiques formades requereixen espai lliure en diferents ubicacions de la tira, utilitzeu osques dedicades separades en lloc d'una obertura de gran mida que debiliti excessivament el suport.
Aquests principis interactuen entre ells. Un disseny simètric d'osca massa a prop dels forats pilot anul·la el propòsit d'ambdues funcions. Una osca de gran mida que conserva la distància del pilot però elimina la força del portador crea un trencament de l'alimentació. El disseny d'estampació metàl·lica amb èxit equilibra totes les limitacions simultàniament, tractant la col·locació d'osques, l'estratègia pilot i la seqüenciació de l'estació com un sistema integrat en lloc de decisions aïllades.
Per als enginyers d'eines que treballen en matrius progressius complexes amb toleràncies estrictes i recomptes d'estacions elevats, aquest enfocament integrat és on el suport especialitzat afegeix un valor mesurable. Solucions de matriu d'estampació personalitzada de fabricants comYICHENabordar la geometria de l'osca de derivació, l'estratègia pilot i la seqüenciació d'eines escèniques com un exercici de disseny unificat. Els seus equips d'enginyeria avaluen com cada característica afecta a totes les altres en el disseny complet de la tira, la qual cosa redueix la prova iterativa-i-l'error que sovint allarga els terminis de la prova.
Fins i tot amb una col·locació òptima, les osques de bypass no són universals. Algunes configuracions de matriu i geometries de peces n'eliminen completament la necessitat, la qual cosa planteja una qüestió pràctica: com es decideix si un projecte determinat requereix osques de derivació?
Aplicacions pràctiques i passos següents per als enginyers d'eines
La resposta depèn completament del que fa el dau a la tira. Algunes aplicacions fan que les osques de derivació no siguin-negociables. Altres eliminen la necessitat d'ells completament. Saber a quina categoria pertany el vostre projecte abans de comprometreu-vos amb un disseny de franges estalvia temps de redisseny i evita les costoses fallades d'interferència que es tracten al llarg d'aquest article.
Aplicacions on les osques de bypass són essencials
Determinats entorns de fabricació fan que el risc d'interferència de la cinta arribi als seus nivells més alts. Si el vostre projecte s'adapta a qualsevol dels perfils següents, les osques de derivació pertanyen a la disposició de la franja des del primer dia.
Troqueles d'estampació d'automòbils.Els suports, els connectors, els components del seient i les peces de transmissió produïdes en matrius progressius impliquen habitualment de 8 a 15 estacions amb múltiples operacions de conformació. Les matrius d'estampació d'automòbils funcionen a velocitats moderades a altes amb toleràncies dimensionals ajustades, sovint inferiors a 0,1 mm. La combinació de nombroses característiques formades i requisits estrictes de precisió fa que fins i tot l'arrossegament menor de la cinta produeixi-les-peces de tolerància que fallen les comprovacions de muntatge aigües avall. Les osques de derivació a cada transició de conformació són una pràctica estàndard en aquest segment.
Fabricació de connectors elèctrics.Els connectors per a l'electrònica de consum i els equips industrials presenten matrius de pins densos, dits de contacte doblegats i clips de retenció formats, de vegades tot dins d'un únic matriu progressiu. Aquestes parts són petites però geomètricament complexes, amb característiques formades que sobresurten en múltiples direccions del pla de la cinta. El pas ajustat entre les estacions de les matrius d'estampació de connectors gairebé no deixa tolerància per al desplaçament de la cinta, cosa que fa que la separació de bypass sigui crítica a totes les estacions de conformació.
Encunys progressius amb més de quatre estacions de conformació.A mesura que augmenta el nombre d'estacions, també augmenta el nombre d'elements formats que viatgen per les operacions aigües avall. Una matriu de sis-estacions amb tres operacions de formació presenta tres oportunitats d'interferència diferents. Una matriu de dotze-estació amb set operacions de conformació pot requerir osques de derivació en cinc o més ubicacions diferents del portador. El risc acumulat s'escala de manera no-lineal perquè cada característica no esborrada afegeix una força d'arrossegament que s'agreuja amb cada característica posterior.
Estampació de metalls industrials d'alta -velocitat.Les velocitats de premsa superiors a 600 cops per minut amplifiquen tots els problemes d'interferència. A alta velocitat, la franja té menys temps per assentar-se entre cops, i qualsevol força d'arrossegament que provoqui una deriva posicional gradual a 200 SPM es converteix en un desplaçament brusc a 800 SPM. Les directrius d'estampació d'alta-velocitat emfatitzen que els extractors de molles poden rebotar i que els aixecadors no s'assenten completament a velocitats elevades, reduint el marge de qualsevol característica que s'asseu a prop d'una superfície de matriu. Les osques de derivació compensen proporcionant finestres lliures generoses que toleren aquestes variacions dinàmiques.
A les aplicacions-d'alta velocitat, fins i tot el control de llimacs dins de les obertures de les osques de derivació és més important. Els llimacs que no s'expulsen netament a 200 SPM poden esborrar només per gravetat. A 800 SPM, els efectes del buit i la turbulència de l'aire poden retenir llimacs a l'obertura de l'osca, obstruint parcialment la finestra de seguretat. Els fabricants d'eines que fan servir matrius d'estampació de metalls d'alta velocitat sovint especifiquen botons de matriu cònics o ranurats sota les estacions d'osca de derivació específicament per garantir l'expulsió positiva de llimacs a velocitat.
Quan es poden ometre les osques de bypass
No tots els daus necessiten osques de bypass. Especificar-los on no serveixen per a res afegeix complexitat innecessària al disseny de la cinta, augmenta el volum de ferralla i debilita el transportista sense cap benefici. Podeu ometre amb seguretat les osques de derivació en aquestes situacions:
Troqueles planes sense característiques formades.Si la matriu només realitza operacions de tall, perforació, tallat i retallat, sense doblegar, dibuixar, punxar o rellevar, res sobresurt del pla de la cinta. No hi ha interferències per netejar perquè la tira es manté plana durant tota la seva progressió. En aquesta categoria pertanyen-només les matrius d'estampació simple.
Una única-estació mor.Un dau que realitza totes les operacions d'un sol cop no té progressió de tira més enllà de les característiques de formació. La tira entra, la premsa es tanca, tot passa alhora i la part acabada es separa. No hi ha cap desplaçament aigües avall per obstruir.
Operacions d'estampació de transferència.A les matrius de transferència, els blancs individuals es separen de la cinta d'hora i es mouen entre estacions mitjançant dits mecànics o rails de transferència. Com que el blanc ja no està connectat a una cinta de suport, no passa per les estacions posteriors de la manera que ho fa una cinta progressiva. L'estampació de matriu de transferència gestiona cada peça de manera independent, eliminant la interferència basada en el portador-que evita l'adreça de les osques.
Encunys progressius amb només operacions de tall abans de la forma final.Alguns dissenys de tires seqüencien totes les operacions de conformació a les últimes estacions, amb totes les perforacions i talls fets primer. Si les característiques formades mai han de passar per davant d'una altra estació perquè es creen a la posició final abans del tall, les osques de derivació no aporten cap valor.
Si alguna estació crea elements que sobresurten del pla de la franja i la franja ha de passar per les estacions posteriors, calen osques de derivació. Si no existeix cap condició, es poden ometre.
Aquesta norma de decisió cobreix la gran majoria dels casos. Quan esteu al límit, potser un relleu poc profund que amb prou feines sobresurt o una característica formada que només passa per una estació inactiva, inclineu-vos per incloure l'osca. El cost del material és insignificant i l'assegurança contra interferències supera amb escreix la complexitat afegida del disseny de la cinta.
Per als enginyers d'eines que s'enfronten a desafiaments complexos de disseny de tires on la decisió no està clara-, treballar amb un soci experimentat en enginyeria de matrius escurça el cicle d'avaluació.Solucions de matriu d'estampació de YICHENcobreix tot l'abast del disseny-un treball de matriu progressiu pesat, inclosa l'estructura de la matriu, la mida de l'osca de derivació, el control de les rebaves, l'optimització de l'espai lliure i l'anàlisi del flux de material. El seu equip avalua el risc d'interferència en tot el disseny de la cinta, cosa que és especialment valuosa per a matrius de diverses-estació on les decisions de bypass interaccionen amb totes les altres funcions de disseny de l'eina.
La conclusió bàsica de tota aquesta discussió és senzilla: les osques de derivació són una petita característica amb conseqüències desmesurades. Dissenyeu-los correctament i són invisibles, la cinta s'alimenta netament, les peces mantenen tolerància i la matriu funciona sense interrupcions. Reduïu-los, col·loqueu-los o ometeu-los allà on siguin necessaris, i els errors resultants cauen en cascada per tota la matriu de maneres costoses de diagnosticar i encara més costoses de solucionar. Tracteu-los com una consideració de disseny de primera-classe des del primer esbós de disseny de tires, no com una idea posterior una vegada que els problemes d'interferència apareixen durant la prova.
Preguntes freqüents sobre les osques de bypass a les matrius d'estampació
1. Quin és el propòsit de les osques de bypass en una matriu d'estampació progressiva?
Les osques de derivació són eliminacions deliberades de material de la cinta portadora que impedeixen que les característiques formades, com ara llances, tasses estirades i pestanyes doblegades xoquin amb els components de la matriu aigües avall durant l'avanç de la cinta. Mantenen el desplaçament de la cinta sense obstacles i conserven la precisió dimensional a totes les estacions. Sense ells, les característiques que sobresurten s'estavellarien contra les plaques separadores, els rails elevadors o les superfícies de l'estació inactiva, provocant embussos de tires i defectes de peces.
2. Com escolliu entre diferents geometries d'osca de bypass?
L'elecció depèn de tres factors: la mida i la forma de la funció formada que s'esborra, la força de la cinta portadora necessària i les necessitats d'expulsió de llimacs. Les osques en V-s'adapten a característiques estretes alhora que conserven la rigidesa del portador. Les osques en U-mantenen àrees formades més amples amb una retenció de força equilibrada. Les osques rectangulars proporcionen el màxim espai lliure per a dibuixos profunds, però debiliten més el transportista. Els perfils semicirculars eliminen les elevacions de tensió en materials prims o susceptibles d'esquerdes-. Els perfils angulats funcionen millor per a funcions que s'estenen tant verticalment com lateralment.
3. On s'han de col·locar les osques de derivació a la seqüència de l'estació de matriu?
Les osques de derivació s'han de tallar almenys una estació completa abans de la primera operació de conformació que creï una característica sobresortint, preferint dues estacions de distància de plom. Normalment es foren a la primera o segona estació al costat dels forats pilot. Aquesta col·locació primerenca garanteix que l'espai lliure ja està present abans que la cinta arribi a qualsevol estació de conformació. L'amplada de l'osca ha de superar l'amplada de la característica formada d'1,5 a 2,0 mm per costat, ajustada cap amunt per a materials de-resort elàstic alt. Especialistes com YICHEN (https://www.yichen-group.com/stamping-die/) dissenyen la col·locació d'osques de derivació, l'estratègia pilot i la seqüenciació d'estacions com a sistema integrat per a matrius progressius complexos.
4. Quins són els senyals que indiquen que les osques de derivació són insuficients o falten?
Els símptomes clau inclouen el pancament de la cinta entre les estacions, el dany del pin pilot pel desplaçament lateral de la cinta, les dimensions inconsistents de les peces causades per les forces d'arrossegament i l'augment de la formació de rebaves a les estacions de tall aigües avall. Aquests problemes sovint es diagnosticen erròniament com a problemes de temps de premsa o eines avorrides. L'enfocament de diagnòstic consisteix a inspeccionar la franja entre estacions per detectar marques d'arrossegament brillants, mesurar l'alçada de la característica formada contra la profunditat de l'osca, comprovar l'acumulació de llimacs a les obertures de l'osca i verificar l'alineació lateral entre les osques i les característiques formades.
5. Com afecten les propietats del material a la mida de l'osca de bypass?
El gruix del material determina directament l'alçada de la característica formada, que estableix la profunditat mínima de l'osca. Els materials més durs, com l'acer inoxidable, presenten 2-3 graus de retorn elàstic en comparació amb 0,75-1,0 graus per a l'acer suau, i requereixen marges de separació més amplis del 15-20% per sobre de la línia de base. Els materials més suaus com l'alumini permeten espais lliures més ajustats, però produeixen rebaves a les vores de l'osca que poden crear interferències secundàries. L'amplada de la tira limita la quantitat de material portador que es pot eliminar, de vegades requereix que els dissenyadors divideixin una osca gran en dues osques simètriques més petites per mantenir l'estabilitat de l'alimentació.


