


Què són les peces de recanvi de matrius d'estampació i per què són importants
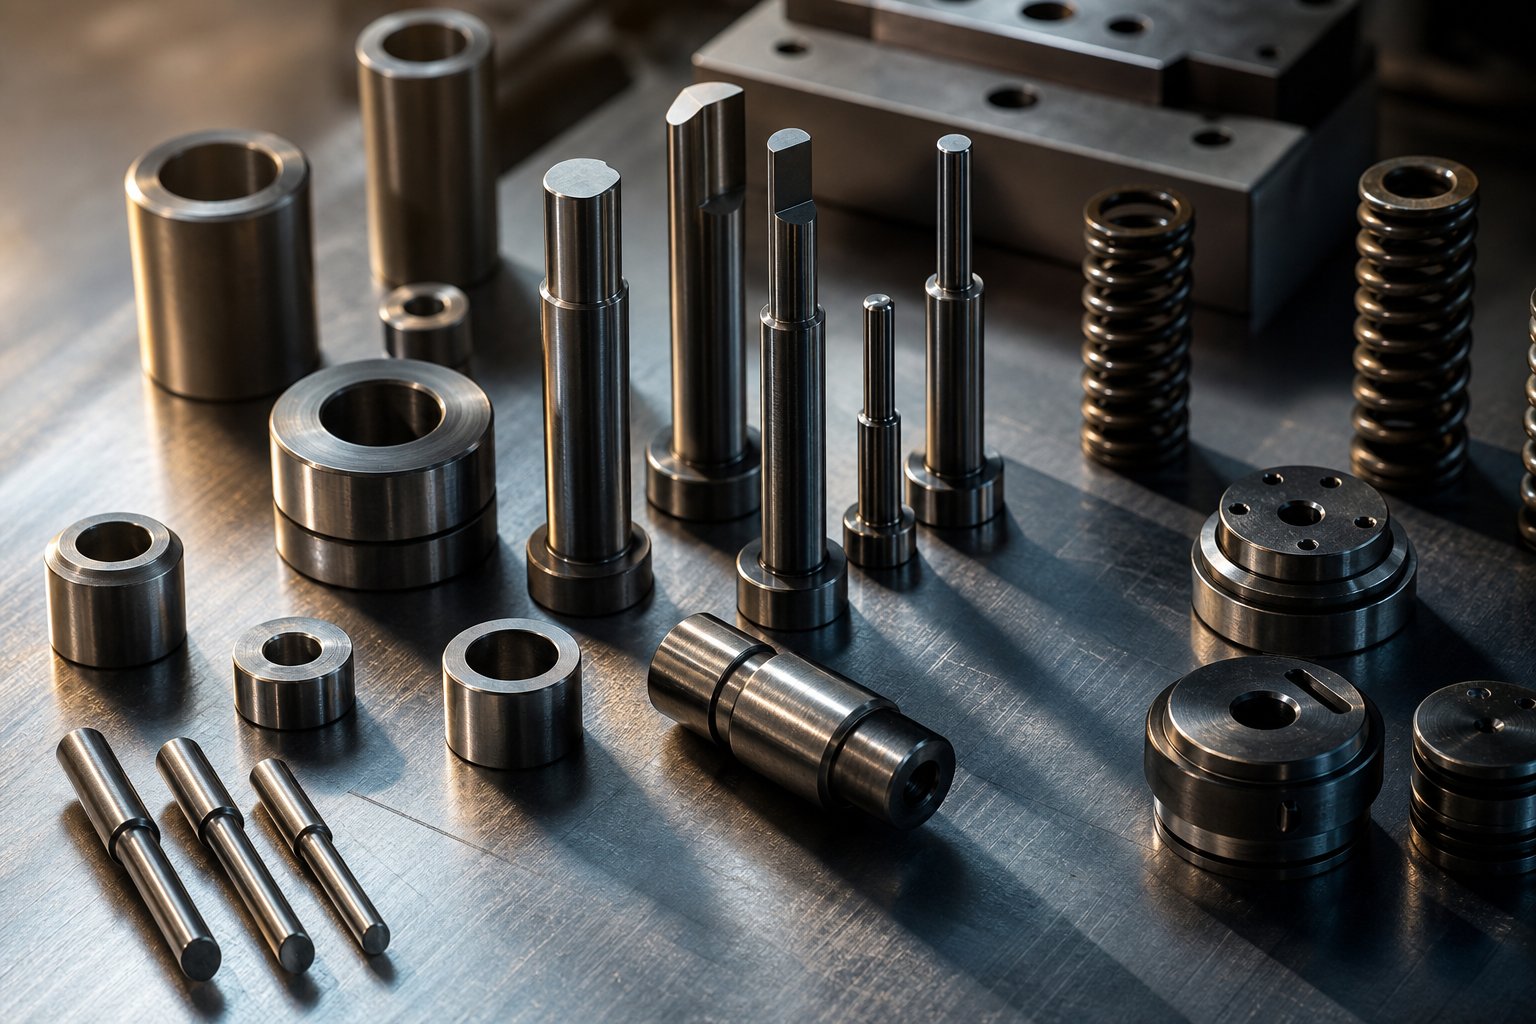
Peces de recanvi de matriu d'estampaciósón els components de desgast individuals dins d'un conjunt de matriu - punxons, botons de matriu, passadors de guia, casquilles, molles i plaques separadores - que requereixen canvis periòdics per mantenir la qualitat de la peça i mantenir la producció en funcionament. A diferència de les sabates de matriu i la base estructural que formen la base permanent de l'eina, aquests components estan dissenyats per absorbir l'esforç repetitiu del procés d'estampació i degradar-se amb el temps.
Aquesta guia crea un pont entre l'educació general de matrius i els catàlegs de peces. Aprendràs a llegir els símptomes de desgast, diagnosticar components fallits, especificar reemplaçaments correctes i obtenir-los amb confiança.
Definició de peces de recanvi de matriu d'estampació
Què separa una peça de recanvi d'un component de matriu estructural? Es redueix a la vida útil prevista. Els elements estructurals - sabates de matriu superior i inferior, plaques de reforç i el marc del conjunt de matrius - estan dissenyats per durar tot el cicle de vida de l'eina. Poques vegades necessiten reemplaçament tret que es produeixin danys catastròfics. Les peces de recanvi, en canvi, són els elements de treball que contacten directament amb el material de la cinta o gestionen les forces dins del conjunt. Penseu en els components de punxons, botons de matriu, molles, retencions i casquilles de guia - sotmesos a impactes repetits, fricció i fatiga cada cop de premsa.
Les peces de recanvi són consumibles dissenyats per al desgast, de manera que la sabata de matriu i els elements estructurals no ho fan.
Per què és important un enfocament de substitució sistemàtica
Quan les peces de matriu necessiten reemplaçar-se i el canvi es produeix de manera reactiva - després que un cop de puny es trenqui a mitja tirada-o una casquilla s'apodera -, el cost es multiplica ràpidament. Una sola aturada no planificada no significa només un nou component. Significa temps de premsa inactiva, mà d'obra per a la configuració per estirar i restablir la matriu, ferralla de peces defectuoses produïdes abans que es detectés la fallada i hores de qualitat-de laboratori per re-validar el procés. SegonsRevista MetalForming, el manteniment no planificat de la matriu pot costar quatre vegades més que el manteniment planificat un cop tingueu en compte la pèrdua de producció, les despeses generals i la mà d'obra aigües avall.
Un enfocament sistemàtic capgira aquesta equació. En entendre quins components de desgast de la matriu d'estampació es degraden de manera previsible i en fer un seguiment del seu estat en funció del recompte d'impactes, substituïu les peces segons la vostra programació - no la de la premsa.
Peces comunes de desgast de matrius d'estampació per funció
Cada conjunt de matrius conté desenes de components individuals, però no tots es desgasten al mateix ritme ni per les mateixes raons. Organitzar-los per funció - quin paper tenen durant el cicle d'estampació - ofereix als equips de manteniment un camí més ràpid per identificar quina part s'està degradant i per què. Les categories següents cobreixen l'abast complet de les peces de desgast de matriu d'estampació habituals per funció, des de les vores de tall que tallen el material fins a les superfícies de suport que absorbeixen les càrregues laterals.
Components de tall i perforació
Aquests són els cavalls de batalla de qualsevol blanking omorir progressiu. Estan en contacte directe amb el material de la cinta a cada traç, la qual cosa significa que experimenten la tensió localitzada més alta i les taxes de desgast més ràpides en el muntatge.
- Punxons- Agulles d'acer d'eina endurit o perfils amb forma que penetren el material de la cinta per crear forats, ranures o elements. Absorbeixen la força de cisalla total en cada cop i són els components més freqüentment substituïts a la majoria de matrius.
- Botons de matriu- Les obertures d'acoblament que reben el cop de puny. L'espai lliure adequat entre el punxó i el botó de matriu determina la qualitat de les vores. La substitució del punxó i del botó de la matriu d'estampació sovint es fa com un conjunt coincident per restaurar l'espai lliure correcte.
- Pilots- Agulles de precisió que entren en forats prèviament perforats per registrar la tira a la posició exacta abans de tallar la següent estació. Aguanten forces d'inserció repetitives i arrossegament de la cinta, cosa que els fa susceptibles al desgast i a la flexió de la punta.
- Retallar els acers- Vores de tall contornejades que s'utilitzen en operacions de retall de peces conformades. Els seus perfils complexos fan que el rectificat sigui més complicat que el simple reesmolat del punxó.
Quan qualsevol component de tall s'espatlla o s'encendrà, notareu que l'alçada de la rebava augmenta a la part estampada -, un dels primers senyals de qualitat visibles que s'apropa un canvi.
Components de guia i alineació
Imagineu-vos executant una matriu progressiva on les meitats superior i inferior es desplacen fins i tot 0,001 polzades fora d'alineació. De sobte, cada cop de puny-a-l'espai lliure dels botons canvia, apareixen rebaves a un costat i la vida útil de l'eina disminueix dràsticament. Els components de guia eviten aquest escenari.
- Pins de guia (pals de guia)- Agulles cilíndriques de terra-de precisió, normalment endurides a 60+ HRC, que localitzen les sabates de la matriu superior i inferior de manera que tots els components muntats s'interfacin correctament. ComEl Fabricadornotes, les agulles de guia es molen fins a 0,0001 polzades i estan disponibles en estils de coixinet de fricció-o de boles-.
- Casquilles guia- Les mànigues de terra de precisió-que reben agulles de guia. Els coixinets de coixinets de boles-contenen una gàbia de boles d'alumini, mentre que els coixins de fricció solen estar revestits amb taps de bronze-d'alumini i grafit per reduir el desgast.
- Blocs de taló- Blocs d'acer muntats a les sabates superiors i inferiors que absorbeixen les forces laterals desequilibrades. Complementen les agulles de guia quan les operacions d'estampació generen un fort-empenta lateral unidireccional.
- Barres de guarda- Guies de retenció que subjecten les insercions, els punxons o les seccions de matriu en posició. Impedeixen el moviment lateral dels components de treball sota càrrega.
Sovint, la substitució del passador de guia i el casquill per a matrius es produeix per un joc mesurable entre les superfícies d'acoblament -, una condició que es mostra com a patrons de rebaba inconsistents o errors de registre progressius de les característiques entre les estacions.
Components de desmuntatge i control de materials
Després d'una cisalla de punxó a través de la tira, alguna cosa ha de treure la tira del punxó i mantenir el material controlat per al següent avanç d'alimentació. Aquesta és la feina d'estampar els components de la placa de desmuntatge de matrius i el seu maquinari associat.
- Plaques stripper- Plaques planes o contornejades que premeu el material de la cinta durant el tall i que després l'eliminen dels punxons a mesura que el pis es retrau. També guien els punxons prop del punt de tall per millorar la precisió.
- Aixecadors (pins elevadors)- Agulles o rails carregats de molla-que aixequen la tira de la cara de la matriu entre cops, permetent-li avançar lliurement fins a la següent estació.
- Fonts- Molles de gas de nitrogen, molles de matriu (color-codificades per la capacitat de càrrega) i molles helicoïdals que proporcionen força de desmuntatge, precàrrega del coixinet de pressió i retorn de l'elevador. La fatiga primaveral és gradual, cosa que fa que sigui fàcil de perdre's fins que apareixen problemes de control de la tira.
- Coixinets de pressió- Plaques amb molla-recoltada o amb suport hidràulic que subjecten el material durant les operacions de dibuix o conformació per controlar el flux metàl·lic i evitar que s'arruga.
Aquests components rarament fallen catastròficament. En comptes d'això, perden força progressivament - les molles s'enfonsen, es desgasten les agulles de l'aixecament a l'espatlla i les plaques de separació desenvolupen concavitat per impactes repetits. El resultat és subtil: alimentació incorrecta, aixecament de tires o expulsió de peces inconsistents que empitjora amb les setmanes.
Components de desgast i coixinets
No totes les peces de recanvi funcionen "actius" a la tira. Alguns existeixen únicament per absorbir la fricció i evitar que els components més cars es degraden prematurament.
- Porteu plaques- Plaques d'acer endurit muntades en blocs de guia, blocs de taló o en qualsevol lloc on dues superfícies de matriu llisquen una contra l'altra. Són superfícies de sacrifici dissenyades per ser reemplaçades de manera econòmica en lloc de tornar a mecanitzar el bloc estructural que hi ha a sota.
- Gibs- Cintes de desgast de precisió que mantenen l'alineació entre les seccions de matriu lliscant (p. ex., controladors de lleves i corredisses de lleves). Compensen l'expansió tèrmica i absorbeixen l'empenta lateral.
- Plaques de suport- Plaques endurides col·locades darrere dels punxons o entre el retenedor del punxon i la sabata de la matriu per distribuir la força d'impacte i evitar que el capçal del punxon s'enfili al material de sabates més suau.
Aquestes peces són econòmiques individualment, però si les descuidem en cascada, es produeixen danys costosos - una placa de suport desgastada permet que els caps de perforació s'enfilin, un puntet degradat fa que una lleva llisqui a la deriva i, de sobte, estàs substituint components que haurien d'haver durat anys més.
-Taula de referència ràpida: modes de fallada dels components de la matriu
La taula següent consolida cada categoria de components en una referència escanejable. Utilitzeu-lo com a referència dels modes de fallada dels components de matriu quan inspeccioneu eines o construïu inventaris de peces de recanvi.
| Nom del component | Funció | Material típic | Mode d'error comú |
|---|---|---|---|
| Punxons | Perforar o buidar material de tires | D2, M2, carbur |
|
| Botons de matriu | Rebre punxó, definir perfil de tall | D2, M2, carbur |
|
| Pilots | Registre la posició de la franja entre estacions | M2, HSS, punta de carbur- |
|
| Pins guia | Alineeu les sabates de matriu superior i inferior | Acer per eines endurit (60+ HRC) |
|
| Casquilles de guia | Rebre agulles de guia, redueix la fricció | Revestiment d'acer endurit, alumini-bronze |
|
| Blocs de taló | Absorbeix les forces d'empenta laterals | Acer per eines amb plaques de desgast endurides |
|
| Plaques Stripper | Traieu el material dels punxons, guieu els punxons | Acer per a eines A2, D2 |
|
| Fonts | Proporcioneu força de desmuntatge, precàrrega del coixinet, retorn de l'elevador | Silici-crom, gas nitrogenat |
|
| Aixecadors | Aixequeu la tira per avançar l'alimentació | Acer per eines, puntes endurides |
|
| Porteu plaques | Superfície de sacrifici que absorbeix la fricció de la llisca | Acer per eines endurit, bronze |
|
| Plaques de suport | Distribueix l'impacte del punxó, protegeix la sabata de matriu | Acer per eines endurit (48-52 HRC) |
|
Cada mode d'error de la taula produeix símptomes diferents a la premsa - canvis de rebava, canvis dimensionals o problemes de manipulació de material. Reconèixer aquests símptomes i rastrejar-los fins al component correcte és on comencen els diagnòstics, i aquest mapeig des de l'observació de la planta de producció fins a la fallada específica de la peça és exactament el que separa la lluita contra incendis reactiva del manteniment previst.
Resolució de problemes de matriu d'estampació per símptoma
Estàs davant la premsa i alguna cosa no funciona. Les peces tenen un aspecte diferent del que tenien la setmana passada - potser creix una rebaba en una vora o les ubicacions dels forats s'estan desviant de les especificacions. El repte és no saber que un component està desgastat. És esbrinar quin. Els indicadors i símptomes de desgast de la matriu d'estampació poques vegades s'anuncien amb una etiqueta clara. Es mostren com a desviacions de qualitat a les peces acabades i la vostra feina és llegir aquestes desviacions cap enrere a la font.
Les seccions següents organitzen els senyals d'error habituals de la manera com els trobeu - segons el que veieu a la part o a la premsa - i assigneu cada símptoma al component més probable que requereixi substitució.
Formació de rebaves i degradació de la qualitat de les vores
El creixement de les rebaves és l'avís primerenc més comú que els components de tall s'acosten al final de la vida útil. Però no totes les rebaves apunten a la mateixa causa. La ubicació, la consistència i l'alçada de la rebava us indiquen on mirar.
- Augment uniforme de la rebava en totes les funcions- Assenyala que la vora del punxó general s'apaga a través del dau. Tots els punxons de tall s'acosten simultàniament al seu interval d'afilat o substitució, sovint perquè comparteixen el mateix grau d'acer per a eines i han experimentat el mateix nombre de cops.
- Rebava només en un costat d'una funció- Indica un cop de puny desigual-a-l'espai lliure de la matriu, normalment causat pel desgast del passador de guia o el joc de la boquilla que permet que la matriu superior es mogui lleugerament. El costat lliure-estricte produeix una cisalla neta; el costat obert es trenca i deixa una rebava.
- Rebava intermitent que apareix i desapareix- Sovint està relacionat amb la fatiga de la molla del sistema de decapat. A mesura que la força de desmuntatge es debilita, la tira no es subjecta fermament durant el tall, la qual cosa permet un micro-moviment que produeix una qualitat de vora inconsistent.
- Tirant de llimac amb rebaba- Quan els llimacs s'adhereixen a la cara del punxó i es tornen a portar al dau, creen rebaves secundàries o marques de testimoni en cops posteriors. Aquesta condició es remunta al desgast del punxó que augmenta l'adhesió al buit, la ruptura de la vora del botó de la matriu o la retenció inadequada de llimacs a l'obertura de la matriu.
La formació de rebaves causada pel desgast del punxó de matriu normalment comença de manera subtil - unes quantes mil·lèsimes de polzada - i s'accelera un cop l'aresta de tall supera un llindar crític. Atrapar-lo aviat significa un simple reajustament en lloc d'un reemplaçament complet del punxó.
Símptomes de deriva dimensional i desalineació
Quan les peces comencen a fallar en els controls dimensionals, sovint l'instint és culpar de la geometria de tall. Però la deriva dimensional dels passadors de guia gastats, pilots degradats o casquilles soltes és molt més comú que el canvi dimensional real del punxó o del botó. A continuació, es mostra com saber quan els components de la matriu necessiten reemplaçar-se en funció del que revelen les mesures.
- La variació de la distància de-a-forat augmenta amb el temps- Punts pel desgast de la punta del pin pilot. A mesura que el diàmetre pilot es redueix a causa de l'enganxament repetit de la cinta, la tira té més llibertat per canviar d'estació i les distàncies de les funcions-a-desvien progressivament.
- Totes les característiques es mouen en una direcció- Suggereix el desgast d'un passador de guia o d'un casquet que permet que la matriu superior afavoreixi un costat. Cada característica tallada per l'eina superior migra junts en la mateixa direcció en relació a la vora de la cinta.
- Error de registre progressiu que empitjora l'estació-a-estació- En un dau progressiu, aquest patró indica un desgast acumulat del pilot. El pilot de cada estació afegeix un petit error de posició i, a l'estació final, la deriva acumulada supera la tolerància. Les superfícies pilot gastades sovint provoquen una deriva dimensional acumulada molt abans que els defectes es facin visibles.
- Formant angles inconsistents o variables- Pot ser el resultat de blocs de taló desgastats o puntes de lleves que permeten que l'acer de formació es desvii sota càrrega en lloc de mantenir la posició. La inconsistència normalment empitjora a velocitats de premsa més altes quan augmenten les forces dinàmiques.
La distinció clau: si totes les característiques es desplacen de manera uniforme, mireu l'alineació del nivell{0}}de la matriu (pas de guia, casquilles, blocs de taló). Si les característiques es desplacen entre si, mireu el registre a nivell d'estació-(pilots, localitzadors, posicionament d'inserció individual).
Falles de manipulació de materials
Els problemes de control de tires se senten diferents dels defectes de qualitat - interrompen el procés en si mateix en lloc de només degradar les dimensions de les peces. Els errors d'alimentació aturen la premsa. L'aixecament de tires danya les eines. Els errors d'expulsió encallen el dau. Aquests símptomes es mapegen directament amb els components de control de material i de desmuntatge tractats a la secció anterior.
- Aixecament de cintes entre estacions- Els passadors de l'elevador han perdut alçada pel desgast de les espatlles o els ressorts de l'elevador s'han enfonsat per sota de la força necessària per elevar la cinta netament per sobre de la cara de la matriu. La cinta arrossega a les superfícies de la matriu i s'enganxa o s'enganxa als acers de formació.
- Alarmes d'error-d'alimentació o d'alimentació curta- Quan l'alimentador avança correctament però la cinta no arriba a la posició correcta, els pilots desgastats no s'enganxen prou profundament per detectar l'error, o el desgast de la placa de desgast està permetent que la cinta s'encinti en lloc d'avançar plana. La degradació del coixinet de pressió també pot restringir el moviment de la cinta aplicant una força de subjecció desigual.
- Les peces no s'expulsen netament de la matriu- Cansament de la molla de l'excavador, unió del passador de l'aixecament per l'acumulació de residus o puntes del passador d'expulsió desgastats que ja no en contacten directament amb la peça. En matrius progressius que produeixen components de connector petits, fins i tot una inconsistència d'expulsió menor pot provocar que les peces s'apilin a la cavitat de la matriu i creïn danys en cascada.
- Elimina la vibració o el aleteig audible a gran velocitat- Desgast de la placa de descàrrega que crea una pressió de descàrrega desigual, o estructures de suport de la cinta degradades (pins flotants, rails de guia) que ja no estabilitzen el material durant els cicles d'alimentació ràpids.
Com els paràmetres de premsa acceleren aquests patrons
Cada símptoma esmentat anteriorment té una línia de temps - i aquesta línia de temps s'escurça o s'allarga en funció de dues variables de funcionament de la premsa: el tonatge i la freqüència de carrera. Un tonatge superior de premsa augmenta la força màxima en cada component de tall i conformació per cicle. El funcionament a l'extrem superior de la classificació de tonatge d'una matriu comprimeix la vida útil dels punxons, els botons de la matriu i, especialment, les molles, que es cansen més ràpidament amb precàrregues més altes.
La freqüència d'ictus augmenta l'efecte de manera diferent. La producció a alta-velocitat genera més calor mitjançant la fricció, redueix el gruix de la pel·lícula de lubricació i augmenta la càrrega dinàmica dels sistemes de guia. Una matriu que funciona a 400 cops per minut utilitzarà coixins de guia i puntes pilot mesurablement més ràpid que la mateixa matriu a 200 SPM - no només pel doble dels cops, sinó perquè cada cop individual comporta més força inercial i menys temps de recuperació per a la reposició de lubricant.
El seguiment dels dos paràmetres juntament amb el recompte d'impactes us ofereix una imatge més precisa del desgast real dels components que el recompte de cicles. Dos matrius amb 500.000 cops poden estar en condicions molt diferents si un funcionava a 60 SPM en acer suau i l'altre funcionava a 350 SPM en inoxidable.
Com diagnosticar la fallada dels components de la matriu d'estampació quan es superposen diversos símptomes
Els símptomes rarament apareixen d'un en un. Estireu un dau per a la inspecció i trobeu rebaves que creixen a l'estació tres, una deriva dimensional a l'estació setena i alarmes d'error intermitent durant tota la carrera. Tres símptomes, potencialment sis o més components candidats. Substituir-ho tot és car i innecessari. Substituir primer la peça equivocada fa perdre temps i deixa sense tocar el problema real. El que necessiteu és un mètode estructurat per aïllar la font de fallada real - una seqüència d'inspecció progressiva de matriu que redueixi el camp de manera sistemàtica.
Seqüència d'inspecció sistemàtica per a matrius progressius
Quan diverses estacions mostren problemes simultàniament, resistiu la necessitat de començar amb el símptoma més visible. En comptes d'això, treballeu a través del dau en una seqüència lògica que elimina les causes arrel compartides abans d'investigar components específics de l'estació-.
- Comproveu primer l'alineació-del nivell de matriu.Mesureu el pas de guia-a-l'espai lliure de la casquilla amb un indicador. Si el joc supera l'especificació (normalment més de 0,0005 polzades més enllà del nominal), cada estació del dau es veu afectada. Aquesta única troballa pot explicar les rebaves, la deriva dimensional i la formació inconsistent alhora.
- Inspeccioneu el registre de la franja a la primera estació pilot.Verifiqueu el diàmetre de l'agulla pilot i la profunditat d'enganxament. Si els pilots són de mida inferior, totes les funcions aigües avall mostraran un error de posició acumulat -, el que sembla que els errors de diverses estacions són en realitat una causa arrel que es propaga cap endavant.
- Aïllar les estacions individuals per la ubicació dels símptomes.Només després de confirmar que l'alineació del nivell de matriu{0}}i el registre de la cinta estan dins de les especificacions, hauríeu d'examinar els components de tall específics de l'estació-, els acers de forma o els separadors.
- Comproveu les forces de la molla i les alçades de l'elevador.Mesureu la longitud lliure de tots els molls de separador i de coixinet de pressió amb el registre de manteniment de la matriu. Comproveu les alçades dels pins elevadors amb un micròmetre de profunditat. La degradació de la força és acumulativa i sovint afecta diverses estacions simultàniament sense una fallada evident d'un -punt.
- Documenteu les troballes amb el registre de manteniment de matrius.Enregistreu els valors mesurats, no només les avaluacions d'aprovat/no apte. Aquestes mesures es converteixen en la línia de base per al següent interval d'inspecció.
Substituir un símptoma-component adjacent sense confirmar la causa arrel provoca errors repetits - i temps d'inactivitat repetits. Comproveu sempre que el component que substituïu hagi produït realment el defecte que esteu corregint.
Ús de les dades de producció per confirmar el diagnòstic dels components
La inspecció física us indica què porta. Les dades de producció us indiquen quan va començar a portar-se i la rapidesa amb què avança - el context que necessiteu per confirmar un diagnòstic i programar correctament la substitució.
Els comptadors de cops són el punt de partida. Cada dau ha de tenir un comptador de cops acumulats i un comptador d'intervals que es reinicia en cada esdeveniment de manteniment. En comparar el recompte d'èxits actual amb l'última substitució o reajustament registrat per a cada component, podeu identificar immediatament quines peces han superat la seva vida útil prevista i quines encara tenen marge restant.
Les dades SPC afegeixen una segona capa de confirmació. Quan un atribut de procés - per exemple, un diàmetre de forat crític - comença a tendir cap a un límit de control mentre encara està dins de l'especificació, aquest patró de deriva indica que un component s'aproxima a la fallada abans que es produeixi la ferralla. Tal com estableix la metodologia de control de processos estadístics, un procés que es mou "fora de control" en el gràfic de control sovint encara produeix parts acceptables, però indicaEl manteniment preventiu és necessari abans que es produeixin errors de producció. El seguiment de la taxa de deriva, no només de si les peces passen o fallen, us ofereix un temps d'execució per programar la substitució durant una finestra planificada.
Els registres de seguiment de ferralla completen la imatge. Un augment sobtat de la ferralla en una estació, correlacionat amb una fita de recompte d'èxits, confirma el diagnòstic del component. Un augment gradual de la ferralla repartit per diverses estacions és més probable que indiqui un problema d'alineació al nivell de la matriu-o una fatiga sistèmica de la primavera.
Triatge de parts crítiques i no -crítiques
Les limitacions de pressupost i calendari són reals. Quan la inspecció revela que diversos components necessiten atenció simultàniament, la priorització del triatge de peces de reemplaçament de matriu determina què es substitueix ara versus què pot esperar fins a la següent finestra de manteniment programada.
| Nivell de prioritat | Condició | Acció |
|---|---|---|
| Substituïu immediatament | El component està produint ferralla o corre el risc de danyar-se en cascada a les eines adjacents (p. ex., un punxó trencat que podria danyar el botó de la matriu) | Sol·liciteu i instal·leu abans de la propera producció |
| Substituïu a la següent finestra de la tarda | El component mostra una tendència de desgast mesurable cap al límit, però encara produeix peces conformes (p. ex., casquillo guia amb 0,0003 polzades d'espai lliure addicional) | Escenifica la peça de recanvi, programa la instal·lació a la següent parada planificada |
| Supervisar i revalorar | El component mostra indicadors de desgast primerenc, però les dades de producció confirmen una producció estable (p. ex., molles al 90% de la longitud lliure nominal sense problemes de control de tira) | Enregistreu la mesura actual, establiu un punt de revisió del recompte de visites i torneu a avaluar-lo a la propera inspecció |
La pregunta clau per al triatge: l'estat actual d'aquest component corre el risc de danyar alguna cosa més car? Una placa de suport desgastada que comença a sagnar costa uns quants dòlars per substituir -, però si es deixa, deixa que els caps de punxon es facin bolets i, de sobte, estàs substituint tant la placa de suport com un conjunt complet de punxons. Prioritzeu els reemplaçaments que protegeixen els components de més valor-de danys secundaris.
Els sistemes de seguiment de manteniment de matrius donen suport a aquestes decisions registrant no només el que es va substituir, sinó també en quina condició es trobava la peça en retirar-la. Amb el pas del temps, aquests registres creen corbes de cicle de vida específiques de components-que us indiquen si un cop en concret en una estació concreta dura de manera coherent 800.000 visites o 1,2 milions de dades - que converteixen el triatge de conjectures en previsió.
Amb un diagnòstic confirmat i una llista de substitucions prioritzades a la mà, la següent decisió es converteix en la selecció del material - escollint el grau, la duresa i l'especificació d'acer per a eines adequats per igualar o superar la vida útil del component original.
Graus d'acer d'eina i especificacions de duresa per a l'estampació de peces de matriu
Saber quin component substituir és només la meitat de la feina. Especificar el grau o la duresa del material incorrectes per a aquest reemplaçament converteix un esdeveniment de manteniment planificat en una fallada repetida. Un punxó de recanvi mecanitzat per a una geometria perfecta però tractat amb calor-a la duresa incorrecta s'estellarà en dies. Un botó de matriu fabricat amb un grau econòmic quan l'aplicació requereixi una resistència al desgast superior s'arrodonirà i començarà a produir rebaves molt abans de l'interval esperat.
La selecció de material per estampar peces de recanvi de matrius requereix fer coincidir tres variables simultàniament: el material de la peça que s'estampa, el volum de producció que ha de sobreviure la peça i el mecanisme de desgast dominant que actua sobre aquest component específic. Encerta els tres i podràs superar la vida útil del OEM. Perdre'n un, i tornes a tirar el dau abans del previst.
Qualitats d'acer per a eines per a punxons i botons de matriu de recanvi
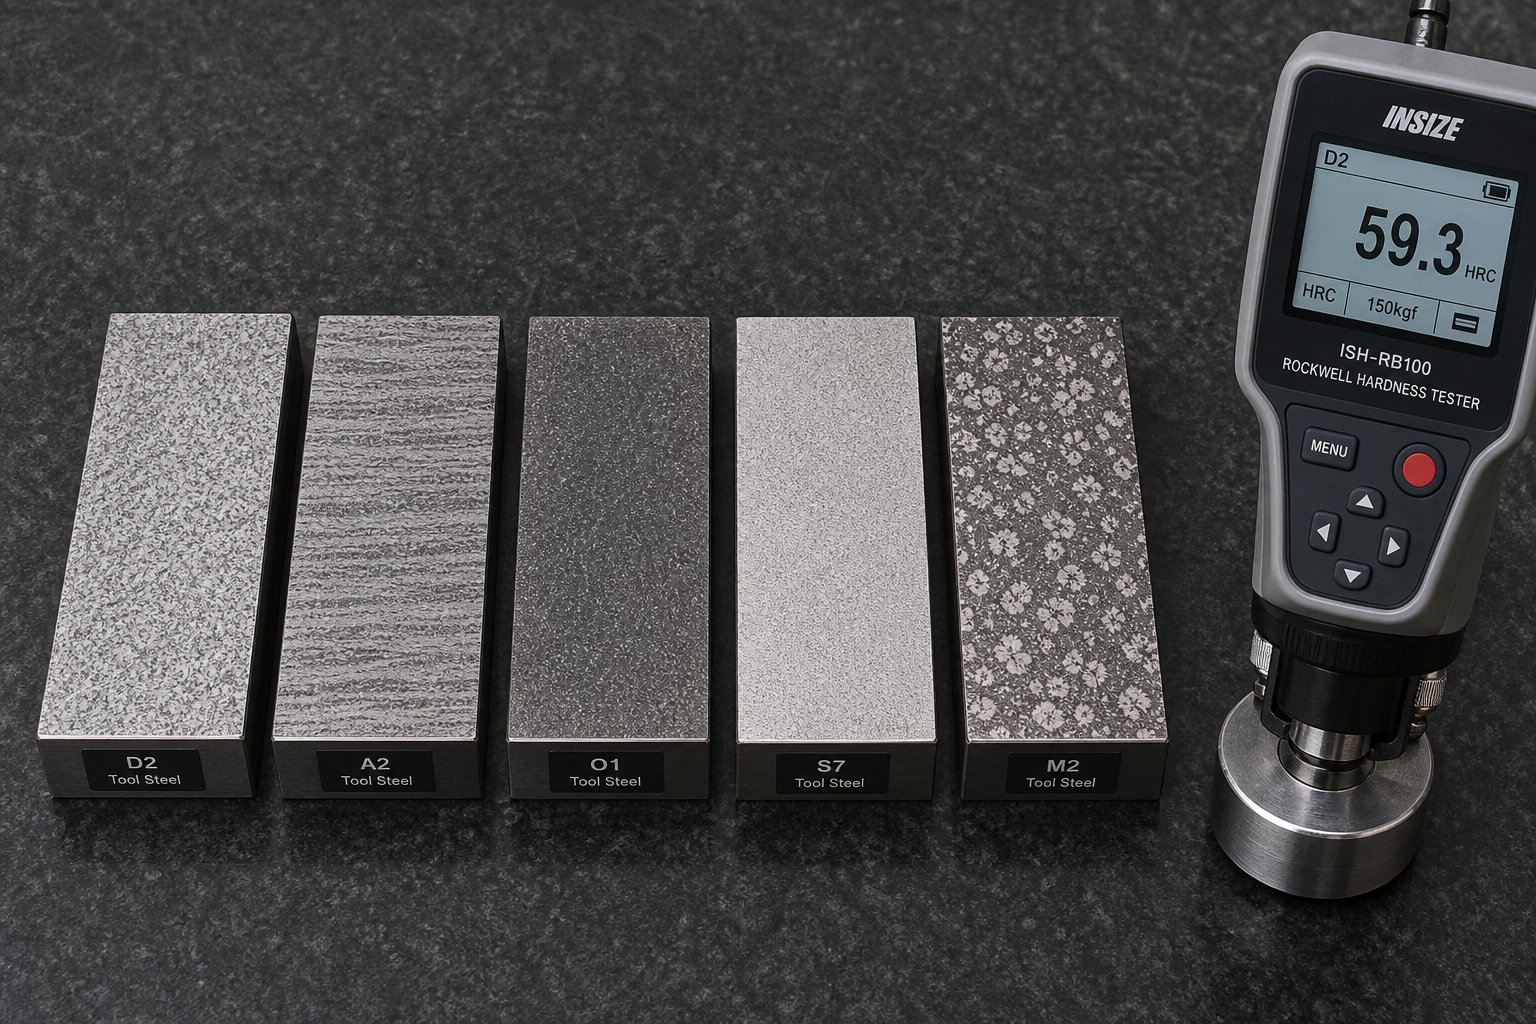
Cinc famílies de materials cobreixen la gran majoria dels components de tall de recanvi. Cadascun ocupa un nínxol específic definit pel seu equilibri de duresa, tenacitat i resistència al desgast.
- A2 (enduriment-aire)- La línia de base-general. L'A2 ofereix una bona tenacitat i una resistència al desgast adequada per a tirades de producció curta-a-mitjana en acer dolç. Tolera una lleugera desalineació millor que els graus més durs perquè la seva microestructura absorbeix l'impacte sense trencaments catastròfics. Endurit a 58-60 HRC, maneja volums moderats, però es desgasta relativament ràpidament en materials abrasius.
- D2 (alt-carboni, alt-crom)- El cavall de batalla de les operacions de tall de gran-volum. D2 conté aproximadament un 12% de crom i forma grans carburs de crom que resisteixen el desgast abrasiu significativament millor que A2. La duresa típica és de 58-62 HRC. La compensació és la reducció de la duresa: l'estructura de carbur de blocs de D2 el fa vulnerable a l'esquinçament i esquinçament sota fortes vibracions o càrrega lateral.
- M2 (acer-alta velocitat)- Quan l'acumulació de calor a causa del funcionament a alta-velocitat amenaça la integritat de les vores, M2 manté la seva duresa a temperatures elevades millor que D2 o A2. Els seus carburs més fins i distribuïts de manera més uniforme s'ocupen de l'enganxament-a través del xoc de l'esborrat pesat mentre mantenen una forta retenció de vora. És l'actualització preferida per a matrius progressius que funcionen amb altes velocitats de carrera.
- S7 (resistent a cops-)- L'opció més dura de la família d'acers per a eines, optimitzada per a la càrrega d'impacte en lloc de la pura resistència a l'abrasió. S7 endurit a 54-56 HRC sobresurt en aplicacions que involucren material gruixut, entallaments pesats o operacions on el punxó experimenta una força lateral important. No aguantarà una vora tant com D2, però tampoc es trencarà sota el xoc.
- Carbur de tungstè- Quan res més sobreviu a l'aplicació. El carbur ofereix una duresa extrema (normalment 88-92 HRA) i una resistència al desgast mesurada en milions de cops sobre materials abrasius com l'acer inoxidable o l'acer elèctric al silici. El cost és substancialment més elevat i el material és fràgil: qualsevol desalineació o desviació lateral pot provocar una fractura catastròfica en lloc d'un desgast gradual.
La decisió D2 vs M2 per als punxons de substitució de matrius es redueix a una pregunta senzilla: el desgast de la vora del mode de fallada dominant és per l'abrasió o l'estellament de la vora per l'impacte i la calor? D2 guanya en pura resistència a l'abrasió. M2 guanya en tolerància als cops i estabilitat tèrmica a velocitat.
Per a les especificacions de duresa dels components de matriu, els elements de tall solen funcionar en el rang de 58-62 HRC per mantenir les vores afilades sota càrregues de cisalla repetitives. Parts de desgast estructural - plaques de suport, plaques de desgast, insercions de blocs de taló: baixen, normalment 48-52 HRC, on l'augment de la duresa importa més que la duresa superficial màxima. Com a investigació metal·lúrgica perGeorge Vander Voortconfirma que els acers utilitzats per a eines i matrius s'utilitzen normalment entre 58 i 68 HRC, i l'equilibri acurat entre duresa i tenacitat és fonamental per evitar fallades prematures.
Com afecten el material i el volum de la peça a la selecció del grau
No especificaries el mateix punxó de recanvi per a una matriu amb 50.000 cops a l'any en acer laminat en fred de calibre 20-que un que fa 5 milions de cops a l'any en acer inoxidable de 0,060 polzades. Les propietats del material de la peça i la demanda total de producció condueixen a l'elecció correcta del grau.
Gruix del material i resistència a la tracciódeterminar la força que absorbeix cada component per carrera. Un material més gruixut amb una resistència a la tracció més alta significa més força de tall a la vora de tall i més força de desmuntatge a la paret lateral del punxó. Un punxó de recanvi per a acer HSLA de 0,125 polzades a una tracció de 80 ksi necessita molt més duresa que un acer suau de 0,030 polzades de tall a 45 ksi - encara que la geometria sigui idèntica. En aplicacions-d'alta resistència, S7 o M2 sovint superen a D2 perquè la càrrega de xoc supera el que la xarxa de carbur de D2 fràgil pot tolerar.
Volum de producció anualdefineix quants cicles ha de sobreviure aquesta peça de recanvi abans del següent canvi. Per a eines de baix-volum (menys de 100.000 visites a l'any), A2 ofereix una vida útil adequada al cost més baix. Les aplicacions de -volum mitjà (de 100.000 a 1 milió de visites) són el domini de D2 i M2, on la seva resistència al desgast superior justifica el preu superior. La producció en gran-volum per sobre d'1 milió de visites anuals -, especialment en materials abrasius -, és on el carbur i l'acer per a eines per a matrius d'estampació es converteix en una comparació econòmica real. El carbur costa de tres a cinc vegades més per component, però pot oferir deu vegades o més la vida útil, cosa que el fa més barat per-aplicacions exigents.
Adhesivitat del material de la peçaés un factor que és fàcil de passar per alt. Els materials suaus i gomosos com l'alumini i els aliatges de coure no porten eines per abrasió -soldadura en fred-a la superfície del punxó a través del desgast de l'adhesiu (agressió). En aquestes aplicacions, la duresa màxima per si sola no resol el problema. Un acabat de superfície polit i un recobriment adequat són més importants que l'actualització de D2 a carbur.
Requisits de tractament tèrmic per a components de substitució
Una peça de recanvi mecanitzada per corregir les dimensions del grau d'acer d'eina correcte encara fallarà prematurament si el tractament tèrmic no s'executa correctament. Tal com s'indica a la literatura d'anàlisi de fallades, els procediments de tractament tèrmic-inadequats són la principal font de fallades d'eines i matrius -, ja sigui durant el processament posterior o en servei. Cada grau té una temperatura d'austenització recomanada estreta, un mètode d'extinció i un protocol de temperat. Desviar-se d'aquests paràmetres canvia la microestructura de manera que compromet la duresa o la tenacitat.
Mitjançant l'-enduriment versus l'enduriment-:Els components de tall (punxons, botons de matriu, acers de retall) requereixen una duresa uniforme-enduriment - des de la superfície fins al nucli. Això garanteix que a mesura que el component es torna a esmolar o quan el material de la superfície es desgasta, el subsòl exposat conserva la mateixa capacitat de tall. L'enduriment del cas-, que crea una carcassa externa dura sobre un nucli més tou, s'aplica a components com ara passadors de guia i casquilles on la resistència al desgast de la superfície és important, però el nucli necessita duresa per resistir les càrregues de flexió.
Quan un component de recanvi està endurit-però només especifica la duresa de la superfície sense definir la duresa del nucli, corre el risc de rebre una peça que s'ha endurit - del tot, dura a l'exterior i suau al centre. Sota càrrega, el nucli tou es deforma, la closca dura s'esquerda i la peça falla molt abans del previst. Especifiqueu sempre tant la duresa superficial com la duresa mínima del nucli a les comandes de peces de recanvi.
Els errors comuns del tractament tèrmic en les peces de recanvi inclouen:
- Sota-tremp- Deixa una austenita retinguda excessiva a la microestructura. La peça sembla prou dura al lliurament, però canvia dimensionalment en el servei a mesura que l'austenita retinguda es transforma lentament, provocant un creixement o una distorsió inesperats.
- Sobre{0}}austenització- Dissol massa carboni, creant una estructura de gra gruixut que s'estella fàcilment malgrat assolir els números de duresa objectiu.
- Descarburació- La pèrdua de carboni a la superfície durant el tractament tèrmic crea una pell suau que es desgasta ràpidament. La lectura de duresa de la peça acabada es pot comprovar correctament si es mesura per sota de la capa descarburada, emmascarant el problema fins que la peça entri en servei.
- Alleujament inadequat de l'estrès- Les tensions residuals del concentrat de trempat a les transicions geomètriques (caves, diàmetres de graons, cantonades afilades), iniciant esquerdes durant la càrrega de servei.
Sona complex? La conclusió pràctica és la següent: en comprar peces de recanvi, comproveu que el vostre proveïdor documenti el cicle complet del tractament tèrmic - no només la duresa final. Un certificat que mostri 60 HRC és insuficient si no sabeu si la peça s'ha temperat correctament, si la duresa del nucli compleix les especificacions i si es va conservar la química de la superfície durant el processament.
Comparació de graus d'acer d'eines per a peces de recanvi
| Grau | Ús típic | Interval de duresa (HRC) | Valoració de la tenacitat | Millor escenari d'aplicació |
|---|---|---|---|---|
| A2 | Punxons i seccions de matriu d'ús general- | 58-60 | Alt | Tirades curtes-a-mitjanes en acer suau; aplicacions amb risc de càrrega lateral o lleugera desalineació |
| D2 | Punxons de tall i botons d'encuny de gran-volum | 58-62 | Moderat | Llarges tirades de producció en acer al carboni i HSLA; Entorns de desgast pur abrasiu amb bona alineació |
| M2 | Estacions d'encunyament progressius de-alta velocitat | 60-65 | Moderat-Alt | Alts ritmes de carrera on l'acumulació de calor degrada altres graus; material gruixut amb xoc-snap |
| S7 | Punxons de perforació, eines de conformació d'impacte pesat- | 54-56 | Molt alt | Tall de material gruixut, operacions amb força lateral severa, aplicacions on el risc d'estellança supera la preocupació pel desgast |
| Carbur de tungstè | Punxons de perforació-de volum extrem i botons de matriu | 88-92 HRA | Baixa | Producció d'èxits de diversos-milions d'acer inoxidable, acer al silici o una altra làmina altament abrasiva; requereix una excel·lent alineació de la matriu |
La selecció del grau i el tractament tèrmic correctes proporciona a les peces de recanvi la base per funcionar. Però el material base és només el punt de partida - Els tractaments superficials i els recobriments aplicats després del tractament tèrmic poden augmentar la vida útil encara més, especialment en aplicacions on la fricció, l'adhesió o la resistència a la temperatura es converteixen en factors limitants.
Els millors recobriments per a peces de recanvi de matrius
Un grau d'acer d'eina i un tractament tèrmic degudament seleccionats van establir el sòl de rendiment per a qualsevol component de substitució. Però en moltes aplicacions, el material base per si sol no és el factor limitant - la fricció, l'adhesió i la degradació tèrmica a l'avantguarda determinen quant de temps dura realment la peça en producció. Els recobriments superficials tracten exactament aquests mecanismes de fallada, afegint una barrera fina però notablement dura que redueix les taxes de desgast, impedeix la recollida de material i resisteix la calor localitzada que degrada les superfícies d'acer d'eines sense recobrir.
Per a l'estampació de peces de recanvi de matrius, els recobriments representen una manera pràctica d'allargar els intervals de servei sense redissenyar el component o actualitzar-se a materials de base significativament més cars. La clau és fer coincidir el recobriment adequat amb el material específic de la peça de treball i el mecanisme de desgast - un desajust ofereix pocs beneficis i malgasta la inversió en recobriment.
Opcions de recobriment habituals i els seus avantatges de rendiment
Quatre famílies de recobriments cobreixen la majoria de les aplicacions de matrius d'estampació. Cadascun ofereix una combinació diferent de duresa, resistència tèrmica i reducció de la fricció que s'orienta a modes de fallada específics.
- TiN (nitrur de titani)- El recobriment PVD més reconegut, identificable pel seu color daurat. El recobriment de TiN per estampar punxons de matriu proporciona un augment significatiu de la duresa (aproximadament 2.300 HV) i redueix la fricció en comparació amb l'acer per eines sense recobrir. Té un bon rendiment en el tall-general d'acers suaus i al carboni amb volums de producció moderats. Tanmateix, el seu límit de temperatura d'oxidació d'uns 600 graus centígrads significa que es degrada amb relativa rapidesa en operacions d'alta-velocitat on les temperatures d'avantguarda pugen.
- TiCN (carbonitrur de titani)- Un pas més que el TiN tant en duresa (aproximadament 3.000 HV) com en resistència al desgast. L'addició de carboni millora la lubricitat i fa que el TiCN sigui especialment eficaç per tallar acer inoxidable i altres aliatges d'enduriment de treball-en què la fricció a la interfície del punxó-a-la pela genera calor important.Les proves de MISUMI de recobriments basats en TiCN-en aplicacions d'acer d'alta-tracció van confirmar un bon rendiment, tot i que van aparèixer reptes d'adhesió sota càrregues de deformació extremes a nivell de prova d'impressió de Rockwell.
- AlTiN (nitrur de titani d'alumini)- Dissenyat per a una-estabilitat a altes temperatures. L'AlTiN forma una capa d'òxid d'alumini a la superfície durant el funcionament que actua com a barrera tèrmica, cosa que li permet mantenir el rendiment a temperatures de fins a 900 graus C. Això el converteix en l'opció preferida per a matrius progressius d'alta-velocitat que funcionen a velocitats de carrera elevades on les temperatures d'avantguarda degradarien TiN o TiCN. La seva duresa (aproximadament 3.300 HV) també ofereix una resistència a l'abrasió superior en aplicacions de llarga durada-.
- DLC (Diamond-Like Carbon)- Una categoria de recobriment fonamentalment diferent dissenyada per resoldre problemes d'adhesió en lloc d'un desgast purament abrasiu. Els recobriments DLC presenten coeficients de fricció extremadament baixos (fins a 0,05-0,1) i, de manera crítica, resisteixen la recollida de material de materials suaus i gomosos. Comproves de camp documentades per The Fabricatordemostrat, els recobriments CrN + DLC aplicats a insercions de retallades que processen l'alumini de la sèrie 6000 van eliminar completament l'adhesió - i l'eina va produir més de 800.000 peces amb fines d'alumini que simplement es podien netejar amb un drap. El recobriment DLC per evitar que l'alumini s'entri a les matrius és ara l'enfocament estàndard en l'estampació d'automòbils on els panells de carrosseria d'alumini s'han generalitzat.
Un matís important: no tots els recobriments DLC són iguals. Els dissenys de diverses capes amb una capa inferior de CrN superen significativament els que tenen una base WC-C (carbur de tungstè/carboni) quan formen alumini. La investigació del fabricant va demostrar que els recobriments WC-C + DLC van fallar després d'uns quants milers de peces a causa del desgast abrasiu dels aliatges d'alumini a alta pressió de conformació, mentre que la combinació CrN + DLC va resistir les mateixes condicions i va resistir tant l'adherència com l'abrasió de manera molt més eficaç.
Comparació del rendiment del recobriment
| Revestiment | Duresa (HV) | Temperatura màxima de funcionament | Coeficient de fricció | Millor aplicació |
|---|---|---|---|---|
| TiN | ~2,300 | 600 graus | 0.4-0.5 | Tall d'ús general-en acer dolç; volums moderats; millora-de la línia de base rendible |
| TiCN | ~3,000 | 750 graus | 0.3-0.4 | Tall d'acer inoxidable i acer{0}}d'alta resistència; operacions que generen calor de fricció important |
| AlTiN | ~3,300 | 900 graus | 0.3-0.4 | Encunys progressius{0}}d'alta velocitat; altes taxes d'ictus; materials abrasius a temperatures elevades |
| DLC (CrN + a-C:H) | 2,500-3,500 | 350 graus | 0.05-0.1 | Estampació d'aliatges d'alumini i coure; aplicacions anti-agalling; retallar i perforar sense lubricació |
| Al-Cr (tipus RW) | ~3,100 | 1.000 graus + | 0.3-0.4 | Acer d'ultra-alta-tracció; estampació de plaques gruixudes; temperatura extrema a l'avantguarda |
Tingueu en compte el patró de compensació: els recobriments optimitzats per a la resistència tèrmica (AlTiN, Al-Cr) no ofereixen la fricció ultra-baixa del DLC, mentre que el sostre de temperatura del DLC el limita a aplicacions per sota dels 350 graus C. Escollir correctament significa identificar si la vostra peça de recanvi falla per degradació per calor, desgast de la calor, material abrasiu, {4} seleccioneu el material abrasiu {4} recobriment que s'adreça a aquest mecanisme específic.
Quan els recobriments justifiquen el seu cost
El recobriment d'un botó de punxó o matriu de recanvi afegeix normalment un 20-40% al cost del component, depenent de la geometria i el tipus de recobriment. Aquesta prima s'ha de pagar per si mateixa mitjançant intervals de servei ampliats, ferralla reduïda o menys parades no planificades. Aquí és quan recobrir components de matriu d'estampació i quan la inversió no té sentit.
Llindars de volum de producció:Per a matrius amb menys de 50.000 visites entre cicles de manteniment, és possible que l'augment de la vida útil del recobriment no compensi el cost afegit i el temps de lliurament. Per sobre de 200.000 cops per interval de servei - especialment en materials abrasius - recobriments habitualment doble o triple la vida útil dels components, cosa que fa que el càlcul del cost-per-impacte sigui molt favorable. Les proves de perforació de MISUMI en acer d'alta-tracció de 590 MPa van mostrar que els punxons no recoberts i estàndard-revestits fallaven a 50.000-70.000 trets, mentre que els punxons avançats amb recobriment d'Al-Cr (RW) es van mantenir en condicions d'ús més enllà dels 100,000 desgasts superficials.
Abrasivitat del material de la peça:Els acers-d'alta resistència, els aliatges inoxidables, els acers elèctrics al silici i els aliatges d'alumini amb un alt contingut de silici acceleren el desgast mitjançant diferents mecanismes. Si les peces de recanvi sense recobrir fallen constantment abans del recompte d'èxits objectiu en aquests materials, el recobriment està gairebé segur que es justifica.
Intervals de manteniment objectiu:Quan el cicle de PM programat d'un dau és de 500.000 cops però els cops sense recobrir es desgasten a 300.000, estàs eliminant la programació-del dau per a un sol component. El revestiment d'aquest cop per arribar als 600.000 cops alinea el seu reemplaçament amb el cicle complet de PM, eliminant completament la-interrupció de mitja tirada.
El revestiment d'una peça de recanvi pot ser més rendible-que actualitzar el grau de material base. Un punxó D2 amb un recobriment d'AlTiN sovint supera un punxó de carbur sense recobrir a una fracció del cost - alhora que manté la duresa que no té el carbur.
Un error comú: aplicar recobriments a components que fallen perquè el recobriment no es pugui solucionar. Un punxó que es trenca per sobrecàrrega lateral necessita un material base més dur (S7) o una correcció d'alineació de la matriu - no un recobriment de superfície més dur. Els recobriments eviten el desgast i l'adhesió graduals. No compensen la sobrecàrrega d'impacte, la desalineació o els paràmetres de separació incorrectes.
La decisió pràctica es redueix a la causa principal. Si les peces de recanvi es desgasten massa ràpidament per abrasió, calor o adhesió del material, el recobriment adequat allarga la seva vida més enllà de la línia de base OEM amb un cost addicional mínim. Si s'estan trencant o trencant-se, la solució viu al territori - de configuració de matriu i grau de material bàsic on el marc de decisió de reparació-versus-substituir{-contra-reconstrucció es converteix en la guia més rellevant.
Reparació de matrius d'estampació vs decisió de substitució
Heu identificat el component que falla, heu confirmat la causa principal i heu seleccionat el grau de material i el recobriment adequats. Però encara queda una decisió: canviar d'una part nova és el moviment correcte, o la situació requereix reacondicionar el component existent - o descartar tota la secció de matriu i reconstruir-la? La decisió de reparació de matriu d'estampació i substitució no sempre és senzilla, especialment quan diversos components mostren un desgast a diferents nivells de gravetat simultàniament.
El marc següent us ajuda a navegar per aquesta elecció fent coincidir la condició de la matriu amb la intervenció que ofereix el millor resultat de cost-per-part sense introduir riscos innecessaris.
Quan la substitució de peces individuals és suficient
El canvi de components aïllats és la trucada correcta quan la fallada està continguda - s'ha trencat un sol cop de puny, s'ha obert un botó de matriu més enllà de l'espai lliure o un conjunt de molles s'ha caigut més enllà de l'especificació. La substitució individual funciona quan es compleixen aquestes condicions:
- Desgast d'un -punt sense danys en cascada.El component desgastat no ha degradat res adjacent. Un cop de puny sord que es va agafar abans de danyar el botó de la matriu es pot substituir sol. Un cop de puny que va trencar i va marcar el botó requereix substituir tots dos.
- La integritat estructural de la sabata de matriu i dels retenidors està intacta.Els forats dels pins de guia no s'han enfonsat, les butxaques de perforació no s'han ampliat i les superfícies de muntatge romanen planes i sense danys.
- La peça de recanvi es pot obtenir segons les especificacions originals.Les toleràncies dimensionals, el grau de material, la duresa i el recobriment es poden igualar o millorar sense modificar els components adjacents.
- Les dades de producció confirmen que la fallada està aïllada.Els registres del comptador de visites mostren que només aquest component ha superat la seva vida útil esperada - parts veïnes encara tenen marge de servei restant.
La majoria del manteniment rutinari de matrius entra en aquesta categoria. Una matriu progressiva-ben mantinguda pot consumir desenes de peces de recanvi individuals al llarg de la seva vida útil, mentre que l'estructura de la matriu en si es manté perfectament útil.
Quan la reparació o el reacondicionament té més sentit
El reacondicionament del component de la matriu i el reemplaçament es converteix en la comparació rellevant quan un component té un desgast que es pot corregir sense treure'l i tornar a fer{0}}la totalitat. El reacondicionament conserva la geometria i l'ajust de la peça existent - és important quan el component s'ha ajustat-a mida al conjunt de matriu i una peça nova requeriria un treball-man addicional per aconseguir la mateixa interfície.
El reacondicionament sol ser adequat quan:
- Les vores de tall es poden tornar a esmolar.Els punxons i els botons d'encuny amb un desgast uniforme de les vores (sense esquerdes ni esquerdes) es poden rectificar{0}}en superfície per restaurar el perfil de tall. Cada triturat elimina el material, de manera que feu un seguiment de l'eliminació acumulada d'estocs contra l'escurçament màxim admissible del component.
- Les superfícies gastades es poden reconstruir sense comprometre la geometria de la base.Tècniques com l'acumulació i el mecanitzat de soldadura, el cromat o l'esprai tèrmic poden restaurar les superfícies de guia desgastades, les cares del bloc de taló o les parets de la cavitat de la matriu a la dimensió original - sempre que l'acer base no hagi desenvolupat esquerdes per fatiga sota la zona de desgast.
- El cost del reacondicionament és significativament inferior al de reemplaçament.Tal com assenyala l'anàlisi de regeneració de matrius de Carver Roboweld, la reparació sol ser un 40-60% menys costosa que la fabricació d'un nou component, amb un temps de resposta més curt que redueix també els costos d'inactivitat.
- El material base del component i la integritat metal·lúrgica segueixen sent bons.Si la inspecció no-destructiva (partícules magnètiques, ultrasònics o penetrant de colorants) revela esquerdes subterrània o material que s'estova per la fatiga tèrmica, el reacondicionament de la superfície no solucionarà el problema subjacent.
Una precaució crítica: el reacondicionament només funciona quan els'ha identificat la causa fonamental del dany. Tornar a triturar un cop de puny que s'ha trencat a causa d'una desalineació - sense corregir l'alineació - només produeix un altre cop de puny esmolat en menys cops que abans.
Quan la reconstrucció completa és l'únic camí viable
Saber quan reconstruir una matriu d'estampació us estalvia del cicle de substitució de peces en una estructura que ja no pot mantenir-les segons les especificacions. Una reconstrucció significa tornar a fabricar les butxaques de la secció de matriu - de retallar, tornar a perforar els forats de les agulles de guia, substituir els retenidors i, bàsicament, restaurar la base estructural en què s'instal·len els components individuals.
Els indicadors de reconstrucció inclouen:
- Diversos components a la mateixa secció de matriu fallen abans de l'horari repetidament.Si substituïu el mateix cop de puny cada 200.000 cops quan hauria de durar 800.000, el problema no és el cop de puny - sinó la butxaca, l'alineació o la geometria estructural que aguanta aquest cop.
- Els forats dels passadors de guia o els seients de les bujes s'han desgastat més enllà de la tolerància de remecanització.Quan la sabata de matriu en si ha perdut la integritat dimensional, cap casquet de recanvi pot restaurar l'alineació adequada.
- La rectificació acumulada ha escurçat els components de tall més enllà dels límits funcionals.Un cop s'han tornat a afilar els cops més enllà del seu límit màxim d'apilament-, l'alçada de tancament del dau i les relacions de temps es comprometen a tot el sistema-.
- Fatiga tèrmica o esquerdament per tensió a la sabata de la matriu o a les plaques de retenció.Les esquerdes superficials que es propaguen als elements estructurals no es poden resoldre mitjançant una intervenció a nivell de -component -, l'estructura esquerdada s'ha de substituir.
- El disseny de la matriu està obsolet en relació amb els requisits de producció actuals.Si les especificacions dels materials, les toleràncies de les peces o els volums de producció han canviat substancialment des que es va construir la matriu, la reconstrucció amb una enginyeria actualitzada és més eficaç que forçar nous components a un disseny obsolet.
Els indicadors de reconstrucció de matrius d'estampació i el cost solen sorprendre els equips que porten anys gestionant substitucions individuals. Una reconstrucció completa sol comportar el 50-70% del cost de la matriu nova, però ofereix una eina amb un cicle de vida nou, eliminant el risc acumulat de fallades en cascada que erosionen la confiança en la qualitat de les peces.
Comparació de decisions: substituir vs reacondicionar vs reconstruir
| Tipus d'intervenció | Indicadors típics | Cost relatiu | Impacte del temps d'inactivitat | Nivell de risc |
|---|---|---|---|---|
| Substitució de peces individuals | Component únic al final de la vida; sense danys adjacents; integritat estructural intacta | Baix (cost d'un component + mà d'obra d'instal·lació) | El mínim - sovint s'ha completat dins d'una finestra de PM programada | Baix, sempre que es confirmi la causa principal i l'especificació sigui correcta |
| Reparació / Recondicionament | Desgast de la superfície corregible; marge de reajustament restant; material base metal·lúrgicament sòlid | Moderat (40-60% del cost del nou component) | De baixa a moderada - depèn de si la reelaboració es fa-a casa o s'envia | Un reacondicionament inadequat - moderat pot introduir una tensió residual o un error dimensional |
| Reconstrucció completa de la matriu | Falles prematures repetides; deformació estructural; s'han superat els límits de trituració acumulats; obsolescència del disseny | Alt (50-70% del cost de la matriu nova) | - significatiu normalment mesurat en setmanes, incloent enginyeria, mecanitzat i prova | Baix post-finalització (cicle de vida nou), però alt cost d'oportunitat durant el període de reconstrucció |
Errors comuns d'especificació que obliguen a una re-intervenció prematura
Fins i tot quan preneu la decisió correcta de reparació-o-substitució, els errors d'especificació durant el procés de substitució poden perjudicar el resultat i tornar-vos a la premsa amb el mateix problema. Compte amb aquests errors freqüents:
- Especificació de duresa sense context de duresa.La comanda d'un punxó de recanvi a 62 HRC quan l'aplicació genera càrregues de xoc laterals provoca l'estella. L'original pot haver estat 58 HRC per una bona raó.
- Ignorant les toleràncies d'ajust al conjunt de matriu.Un botó de matriu de recanvi es posa a terra per corregir el diàmetre del forat, però amb una pressió incorrecta-diàmetre exterior no s'assentarà correctament al retenedor - es desplaça sota càrrega i canvia l'espai lliure efectiu.
- Substitució d'un component desgastat sense inspeccionar la seva part d'acoblament.Un nou passador de guia instal·lat en un casquet gastat encara produeix una desalineació. Els components d'aparellament s'han d'avaluar sempre junts.
- No coincideix amb les especificacions del recobriment.Si el component original estava recobert i el reemplaçament arriba sense recobrir, la vida útil serà inferior a les expectatives, independentment de la selecció correcta del material base.
Cadascun d'aquests errors comparteix un fil comú: una especificació incompleta. El component que s'encarrega ha de portar totes les dimensions crítiques, la denominació del material, el rang de duresa, l'acabat superficial i els requisits de recobriment per arribar preparat per al servei. Com crear aquesta especificació completa - i on obtenir components que la compleixin de manera fiable - és el següent pas pràctic per passar del diagnòstic a una matriu que funcioni correctament.
Com especificar i obtenir peces de recanvi de matriu d'estampació correctament
Heu confirmat la causa principal, heu decidit substituir-lo per reparar i heu seleccionat el grau de material i el recobriment adequats. El component està definit al vostre cap -, però el proveïdor no viu dins del vostre cap. Una comanda de peces de recanvi que arriba malament retarda la producció amb la mateixa eficàcia que no fer cap comanda. Les especificacions incompletes produeixen peces que es veuen a la prestatgeria, però fallen en la instal·lació perquè faltava una dimensió crítica, una indicació de duresa o un detall d'acabat superficial a la sol·licitud.
Traduir el vostre diagnòstic en una especificació-preparada per a la compra és on molts equips de manteniment perden temps. La diferència entre saber què necessiteu i comunicar-ho amb la precisió suficient perquè un proveïdor el fabriqui correctament és el pas més subestimat de tot el flux de treball de substitució.
Traduir el diagnòstic en una especificació de peça completa
Cada comanda de peça de recanvi - tant si es tracta d'un sol punxó com d'un conjunt complet de casquilles de guia - requereix el mateix paquet d'informació bàsica. Perdem qualsevol element i confieu en el proveïdor per endevinar, la qual cosa introdueix un risc que no controleu.
Aquí teniu la llista de verificació completa dels detalls de les especificacions per incloure'ls en qualsevol sol·licitud de peça de recanvi:
- Toleràncies dimensionals- Longitud total, diàmetre o perfil de treball, diàmetre del cap i totes les interfícies crítiques. Per tallar components, especifiqueu el perfil tallat amb la tolerància més estreta que requereixi la matriu. Per als components de la guia, incloeu-hi l'ID del forat i el diàmetre exterior premut-ajust. Les toleràncies estàndard de perforació en l'estampació són tan ajustades com +/-0,002 polzades per a l'acer suau i +/-0,0025 polzades per a l'acer inoxidable, de manera que els requisits de tolerància per a les peces de recanvi de matrius han de ser explícits; no suposeu que un proveïdor tindrà la precisió necessària per defecte.
- Grau del material- Especifiqueu la qualitat exacta d'acer per a eines (D2, M2, A2, S7, carbur) en lloc de descriptors genèrics com "acer per a eines" o "acer-alta velocitat". Si l'aplicació permet qualificacions equivalents, indiqueu explícitament les alternatives acceptables.
- Especificació de duresa- Incloeu tant el rang de duresa superficial (p. ex., 58-62 HRC) com la duresa mínima del nucli si escau. Per a components endurits, indiqueu també la profunditat de la caixa.
- Requisits de documentació del tractament tèrmic- Sol·liciteu una certificació de tractament tèrmic que inclogui la temperatura d'austenització, el mètode d'extinció, els cicles de temperat i la duresa final mesurada. Aquesta és la vostra verificació que el procés s'ha executat correctament.
- Acabat superficial- Especifiqueu els valors de Ra per a superfícies crítiques, especialment les parets laterals de perforació i els forats dels botons de la matriu on l'acabat afecta directament el flux de material de tires i la retenció de llimacs.
- Tipus i gruix de recobriment- Si la peça original estava recoberta, especifiqueu el mateix recobriment o una actualització aprovada. Incloeu la tolerància del gruix del recobriment si el component encaixa en una butxaca o forat ajustat on les micres afegides importen.
- Referències geomètriques- Proporcioneu referències de dades, marques d'orientació angular i funcions de claus que garanteixin que la peça s'instal·li a la posició de rotació correcta. Un botó de matriu rodó amb un perfil de forat no-simètric necessita un indicador d'orientació.
- Número de peça i identificació de la matriu- Referències-creuades als registres de manteniment de matrius perquè el proveïdor pugui rastrejar el component fins al seu historial d'aplicacions si sorgeixen preguntes durant la fabricació.
Sona molt? Considereu què passa sense ell. Un botó de matriu de recanvi sol·licitat amb només una dimensió del forat i una indicació de material arriba a la identificació correcta -, però el diàmetre exterior d'ajustament a premsa- és de 0,0003 polzades de mida inferior perquè el proveïdor va utilitzar la seva tolerància estàndard en lloc de la vostra. Cau dins del retenedor amb un ajust lliscant en lloc d'un ajust d'interferència, canvia sota la càrrega de tall i el vostre espai lliure és immediatament incorrecte. Falta una línia a l'ordre de compra, una tirada de matriu innecessària dues setmanes després.
Avaluació dels nivells de qualitat de les peces de recanvi
No tots els components de recanvi es fabriquen amb el mateix estàndard i les diferències importen més del que només suggereix el preu. Entendre els components de reemplaçament de matrius d'OEM i de recanvi - i els nivells del mercat de recanvi - us ajuda a fer coincidir les decisions d'abastament amb la importància de l'aplicació.
Peces equivalents OEMes fabriquen segons les especificacions del fabricant de matrius originals, sovint pel mateix constructor de matrius o per un subcontractista qualificat que utilitza les impressions originals. Garantixen la paritat dimensional, material i de rendiment amb el component que substitueixen. La compensació és el cost i el termini de lliurament - OEM-les peces equivalents solen tenir el preu més alt i poden requerir setmanes de termini de lliurament si es fan per comanda.
Peces de recanvi de primera qualitatprovenen de fabricants de components d'eines especialitzats que produeixen segons les especificacions estàndard de la indústria-en lloc de les impressions pròpies d'un constructor de matrius específics. Aquests fabricants sovint mantenen un ampli inventari de geometries estàndard de botons de punxó i matriu, passadors de guia i casquilles. La qualitat pot igualar o superar l'OEM quan el proveïdor inverteix en controls de procés estrictes, aprovisionament de matèries primeres de primera qualitat i tractament tèrmic documentat. L'avantatge és una disponibilitat més ràpida i un cost més baix per a les geometries estàndard.
Opcions de substitució econòmicaobjectiu el preu més baix. Compleixen els requisits dimensionals bàsics, però poden utilitzar un aprovisionament de material menys controlat, una documentació mínima de tractament tèrmic i bandes de tolerància més àmplies. Per a peces de desgast no-crítiques, com ara molles de compressió estàndard o plaques de suport simples, els components econòmics poden ser perfectament adequats. Per a components de tall de precisió on la uniformitat de la duresa i la precisió dimensional afecten directament la qualitat de les peces, l'estalvi sovint s'evapora en una vida útil més curta i canvis més freqüents.
La regla pràctica: combinar el nivell de qualitat amb la conseqüència del fracàs. Una clavilla pilot en una matriu de connector d'alta-precisió que funciona a 400 SPM exigeix una qualitat OEM-equivalent o de primera qualitat - el cost d'una fallada prematura supera amb escreix l'estalvi per-unitat d'una peça més barata. Una molla elevadora en una matriu de suport-de baix volum pot fer funcionar components econòmics sense risc significatiu.
Treballant amb fabricants de matrius personalitzades per a peces de recanvi
Les millors pràctiques d'aprovisionament de peces d'estampació apunten a un enfocament que simplifica tot el que s'ha comentat anteriorment: l'obtenció de components de recanvi del fabricant que va dissenyar originalment la matriu. Quan el constructor de matrius va dissenyar l'eina amb el manteniment com a prioritat, ja us ha resolt el problema d'especificació. Cada peça de recanvi té dimensions documentades, graus de materials, protocols de tractament tèrmic i especificacions de recobriment capturades durant el procés d'enginyeria original.
Els fabricants comYICHENmatrius de disseny amb l'accessibilitat de les peces de recanvi i la documentació d'especificacions integrades al lliurament d'enginyeria. Quan un component finalment es desgasta, ja existeix l'especificació completa - no esteu fent enginyeria inversa-les dimensions d'una peça desgastada ni endevinant els graus dels materials. Aquest enfocament de l'aprovisionament de peces de recanvi del fabricant de matrius personalitzades elimina el mode de fallada més habitual en el procés d'adquisició: especificacions incompletes o inexactes que condueixen a peces que no funcionen com s'esperava.
Més enllà de la documentació, els fabricants personalitzats que prioritzen el manteniment tendeixen a prendre decisions de disseny que simplifiquen les substitucions futures:
- Interfícies de components estandarditzades- Utilitzant configuracions habituals del capçal de punxó, dimensions d'ajustament de la premsa de casquilles estàndard- i muntatge d'inserts modulars perquè les peces de recanvi es puguin obtenir de diversos proveïdors qualificats si cal.
- Muntatge de components accessible- Disseny de sistemes de retenció que permetin el canvi de components individuals sense desmuntar seccions de matriu no relacionades.
- Traçabilitat de material i duresa- Proporcionar documentació a nivell de component-que viatja amb els registres de manteniment de matrius, garantint que l'especificació correcta estigui disponible anys després del lliurament inicial de matrius.
- Suport d'enginyeria per a decisions de substitució- Oferint orientació sobre quan s'ha de substituir un component en lloc de reacondicionar-se, en funció del seu coneixement de la intenció del disseny original i els marges de seguretat.
Aquí és on com especificar peces de recanvi de matriu d'estampació es fa molt més fàcil. En lloc de crear una especificació des de zero cada vegada que es desgasta un component, esteu fent referència a un paquet d'enginyeria existent que es va crear quan la matriu era nova i cada dimensió era nominal. El resultat són peces de recanvi que arriben a punt per instal·lar-se amb confiança - que coincideixen amb la intenció del disseny original en lloc d'aproximar-la a una mostra gastada.
Tant si us proveïu del constructor de matrius original, d'un proveïdor de postvenda premium o d'una combinació d'ambdós, la constant crítica és la completesa de les especificacions. Cada detall que capteu per endavant - tolerància, grau, duresa, acabat, recobriment, orientació - és una variable menys que pot fallar entre la vostra comanda de compra i el moment en què aquesta peça rep el primer cop a la premsa.
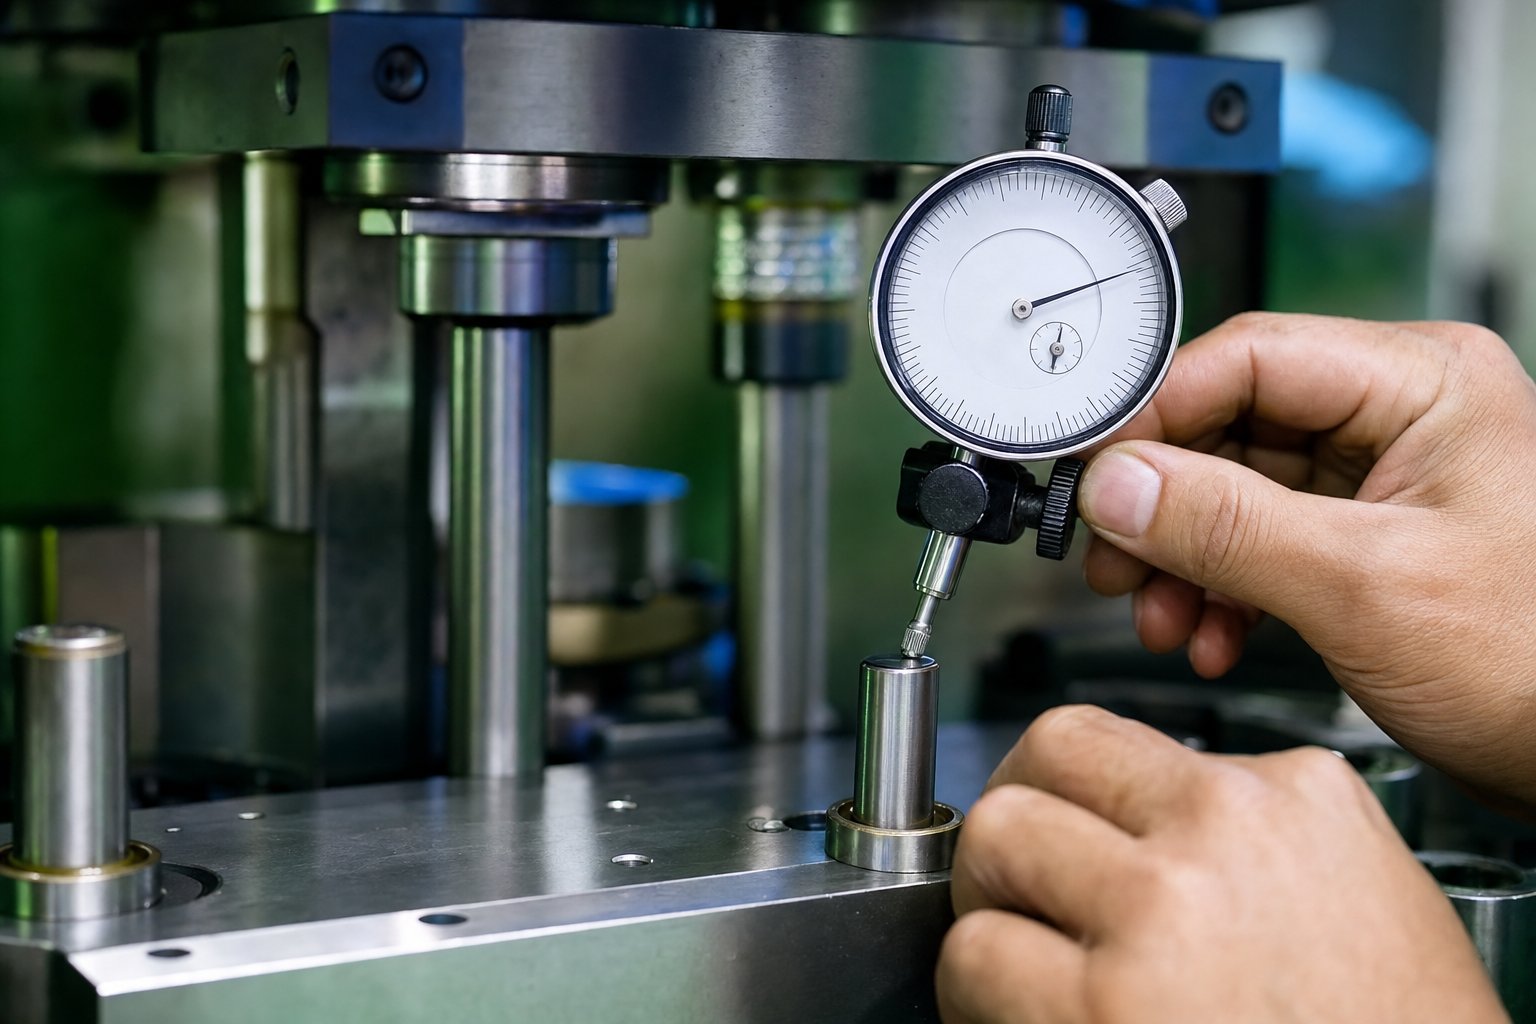
Verificació de la instal·lació de peces de recanvi de matrius i seguiment del cicle de vida
Una peça de recanvi especificada correctament a la taula de treball no és la línia de meta - és la línia de sortida. El component encara ha de demostrar que s'adapta al conjunt de la matriu, manté els espais lliures adequats i produeix peces conformes des del primer cop. Saltar-se la verificació posterior a la-instal·lació és com les botigues acaben retirant una matriu de la premsa trenta minuts després de posar-la, després d'haver descobert que un nou casquillo guia està ajustat a 0,0002 polzades o un punxó de recanvi se sent orgullosa dels seus veïns per mig mil.
La verificació també crea les dades de referència que fan que el vostre proper substitut sigui més intel·ligent. Cada mesura que enregistreu durant la instal·lació es converteix en un punt de referència per a una futura avaluació del desgast -, la condició inicial amb la qual es comparen totes les inspeccions posteriors.
Verificació dimensional abans i després de la instal·lació
Com verificar l'ajust dels components de la matriu d'estampació segueix una seqüència lògica: confirmeu que la peça coincideix amb les especificacions del banc, confirmeu que s'interfície correctament a la matriu i confirmeu que produeix una sortida acceptable a la premsa. Cada pas detecta una categoria d'error diferent.
- Inspecció de banc segons especificació.Abans que la peça s'apropi a la matriu, comproveu les dimensions crítiques amb les especificacions de la comanda de compra. Mesureu el diàmetre de treball o el perfil amb micròmetres calibrats o comparador òptic. Comproveu la duresa amb un tester Rockwell portàtil en diverses ubicacions. Confirmeu l'acabat de la superfície visualment o amb un perfilòmetre si s'especifica Ra. Rebutja qualsevol cosa fora de tolerància abans que consumeixi mà d'obra d'instal·lació.
- Comprovació d'ajust al conjunt de la matriu.Instal·leu el component i verifiqueu les dimensions de la interfície. Per als components d'ajustament-premut (botons de matriu, casquilles), confirmeu la profunditat del seient i l'orientació de rotació. Per tallar components, comproveu que l'espai lliure del punxó-a-l'encuny estigui dins de les especificacions utilitzant calibres de pals o calibres de passadors en diversos punts del perfil. Comproveu que les agulles de guia viatgen lliurement a través dels casquilles sense enganxar-se ni jugar excessivament.
- Verificació de l'alineació sota càrrega estàtica.Tanqueu la matriu lentament a la premsa a velocitat polzada sense material. Confirmeu que els punxons entren a les obertures de la matriu sense contacte, que els separadors s'asseuen a la cara de la matriu i que els sistemes de lleves s'enganxen al punt de cronometratge dissenyat. Qualsevol interferència en aquesta etapa indica un error dimensional o un error d'instal·lació - corregeix-lo abans d'executar el material.
- Primer-inspecció de l'article en condicions de producció.Executeu una petita mostra - normalment de cinc a vint parts - a velocitat de producció i inspeccioneu-les amb l'especificació dimensional completa. La inspecció posterior a la-instal·lació de les peces de la matriu no s'ha completat fins que la sortida estampada real no confirmi que el component de substitució ofereix resultats conformes. Comproveu l'alçada de la rebava, les dimensions dels forats, la ubicació de les característiques i l'estat de la superfície amb els límits de control.
- Enregistreu totes les mesures com a nova línia de base.Documenteu els espais lliures, les lectures d'alineació i les dimensions del primer-article al registre de manteniment de matrius. Aquests valors representen la condició inicial del component a zero visites - la referència amb la qual comparareu en cada inspecció posterior.
Aquesta seqüència captura tres categories de fallades diferents: errors de fabricació a la peça de recanvi en si (pas 1), errors d'instal·lació en la interfície amb la matriu (passos 2-3) i errors funcionals que només apareixen en condicions d'estampació reals (pas 4). Saltar qualsevol pas deixa un buit on els problemes s'amaguen fins que ja han produït ferralla o han danyat les eines adjacents.
Establiment de mètriques de referència per al seguiment continu
El seguiment de les dades del cicle de vida dels components de la matriu transforma la substitució d'un esdeveniment reactiu en una activitat de manteniment previsible i pressupostària. La informació que captureu a la instal·lació - i a cada inspecció posterior - crea el conjunt de dades que us indica exactament quan cada component necessitarà atenció a continuació.
Comenceu amb aquests punts de dades principals en cada esdeveniment de substitució:
- Recompte de visites a la instal·lació.Enregistreu la lectura acumulada del comptador de traços de la matriu quan entra el nou component. Això esdevé el denominador per a tots els càlculs del cicle de vida futur.
- Detalls de les especificacions dels components.Grau del material de registre, duresa, tipus de recobriment i proveïdor. Quan dos punxons idèntics de diferents proveïdors ofereixen una vida útil diferent, aquestes dades expliquen per què.
- Estat del component eliminat.Tingueu en compte per què s'ha substituït - mesura el desgast, el trencament, la ruptura o la substitució proactiva en funció del llindar de recompte d'impactes. Això crea l'historial del mode de fallada per a aquesta estació de matriu específica.
- Interval de seguiment.Establiu el següent punt d'inspecció en funció de les dades històriques o de la recomanació del fabricant. Si els components anteriors d'aquesta estació van durar 600.000 visites, programeu la primera inspecció a 400.000 per detectar la progressió del desgast mentre la peça encara estigui en servei.
Durant diversos cicles de substitució, aquestes dades generen corbes de cicle de vida específiques de components-. Notareu que el pilot de l'estació quatre assoleix constantment el límit de desgast de 750.000 visites independentment del proveïdor, mentre que el cop de l'estació seten dura 1,2 milions de visites amb un recobriment TiCN, però només 500.000 sense ell. Aquests patrons converteixen les decisions de triatge de les crides de judici en previsions basades en dades-- i t'ajudenestablir punts de referència significatius de KPIcom els objectius MTBF per a components individuals de matriu en lloc de només per a la matriu en conjunt.
Les plantes que utilitzen sistemes de seguiment estructurats - ja sigui una plataforma GMAO, una base de dades dedicada al manteniment de matrius o fins i tot-fulls de càlcul ben cuidats - informen constantment de guanys mesurables. Segons la investigació de fabricació d'Oxmaint, els programes de PM estructurats redueixen el temps d'inactivitat no planificat en un 30-45% en sis mesos i augmenten la vida útil de l'eina fins a un 50% mitjançant l'alineació adequada i les disciplines de supervisió. El seguiment no crea aquests guanys directament, sinó que permet la precisió del temps que fa possible la substitució planificada.
El seguiment sistemàtic transforma la substitució d'una emergència reactiva a un manteniment planificat. Les dades que recopileu avui determinen si el pressupost de l'any vinent és una previsió o una suposició.
Treballar amb fabricants que prioritzen un rendiment de producció estable simplifica tot aquest procés de verificació i seguiment. Quan els components de substitució estan dissenyats segons la intenció de disseny original - amb especificacions documentades, subministrament controlat de material i tractament tèrmic verificat -, els passos de verificació confirmen l'ajust en lloc de diagnosticar els problemes. Els fabricants comYICHENcombina la fabricació de matrius d'estampació personalitzada amb l'atenció de l'enginyeria al manteniment, la qual cosa significa que les peces de recanvi arriben amb la precisió dimensional i la consistència metal·lúrgica que fan que la inspecció del primer-article sigui un pas de confirmació en lloc d'un exercici de resolució de problemes. El resultat és menys temps de validació i més temps de producció.
Les peces de recanvi de la matriu d'estampació sempre seran consumibles - que estan dissenyades per portar-les perquè la vostra estructura de matriu no ho faci. Però com verifiqueu, feu el seguiment i planifiqueu aquest desgast determina si la substitució és una activitat de manteniment controlat o una emergència de producció no planificada. Creeu l'hàbit de verificació a la instal·lació, captureu les dades a cada punt de contacte i deixeu que les corbes del cicle de vida guiin les vostres decisions. La premsa continua funcionant, i tu et quedes per davant del desgast.
Preguntes freqüents sobre l'estampació de peces de recanvi de matrius
1. Quines són les peces que se substitueixen més habitualment en una matriu d'estampació?
Els components de matriu d'estampació substituïts amb més freqüència són punxons, botons de matriu, passadors de guia, casquilles de guia, molles, pilots i plaques separadores. Aquestes peces contacten directament amb el material de la cinta o gestionen les forces internes durant cada cop de premsa, fent que es desgastin més ràpidament que els elements estructurals com les sabates de matriu. Els punxons i els botons de matriu encapçalen la llista perquè absorbeixen tota la força de cisalla a cada cop, mentre que les molles es degraden gradualment a causa del cicle de fatiga. Treballar amb fabricants com YICHEN, que dissenyen matrius tenint en compte el manteniment, garanteix que aquests components d'alt-desgast siguin accessibles i estiguin completament documentats per a una substitució simplificada.
2. Com saps quan cal substituir els components de la matriu d'estampació?
Els indicadors clau inclouen l'augment de l'alçada de les rebaves a les peces estampades, la deriva dimensional detectada durant els controls de qualitat, les alarmes d'error d'alimentació, l'aixecament de bandes entre estacions i l'expulsió de peces inconsistents. El creixement uniforme de les rebaves a totes les característiques indica un embotiment general del punxó, mentre que les rebaves d'un-un costat apunten per guiar el desgast del passador o del casquet que provoca una desalineació. La variació de la distància de-a-forat sovint es remunta als agulles pilot gastades. El seguiment dels recomptes d'èxits juntament amb les dades de SPC i els registres de seguiment de la ferralla ajuda a confirmar quin component específic s'està degradant i quan s'ha de programar la substitució.
3. Quin grau d'acer per a eines he d'utilitzar per als punxons de matriu de recanvi?
El grau correcte depèn del material de la peça, del volum de producció i del mode de fallada dominant. A2 s'adapta a tirades curtes-a-mitjanes d'acer suau amb bona tenacitat. D2 sobresurt en aplicacions de desgast abrasiu de gran-volum amb el seu rang de duresa de 58-62 HRC. M2 maneja altes velocitats de carrera i acumulació de calor millor que D2. S7 a 54-56 HRC és ideal per a material gruixut i impacte fort on el risc d'estellança supera els problemes de desgast. El carbur de tungstè ofereix milions de cops en materials abrasius com l'acer inoxidable, però requereix una excel·lent alineació de la matriu a causa de la seva fragilitat.
4. He de reparar o substituir un component de matriu d'estampació desgastat?
Trieu el reemplaçament individual quan la fallada s'aïlla en un component sense danys en cascada i l'estructura de la matriu roman intacta. El reacondicionament mitjançant el rectificat o el replanteig té sentit quan existeix un desgast de la superfície corregible i costa un 40-60% menys que la fabricació nova. La reconstrucció completa de la matriu es fa necessària quan diversos components fallen de manera prematura i repetida, els forats dels pins de guia s'han desgastat més enllà de la tolerància o la rectificació acumulada ha superat els límits funcionals. El factor decisiu és si l'estat actual del component corre el risc de danyar quelcom més car si no es tracta.
5. Com allargaran els recobriments la vida útil de les peces de recanvi de matrius d'estampació?
Els recobriments superficials com TiN, TiCN, AlTiN i DLC afegeixen una barrera dura que redueix la fricció, evita l'adhesió del material i resisteix la degradació tèrmica a les vores de tall. El TiCN funciona bé per al tall d'acer inoxidable, l'AlTiN gestiona operacions d'alta-velocitat fins a 900 graus C, i el DLC amb una capa inferior de CrN elimina l'esgarrapament de l'alumini amb coeficients de fricció tan baixos com 0,05. Normalment, els recobriments afegeixen un 20-40% al cost dels components, però poden duplicar o triplicar la vida útil en aplicacions abrasives per sobre de 200.000 cops per interval, cosa que sovint els fa més rendibles que l'actualització de la qualitat del material base.


