


Què significa l'estampació progressiva de matrius per a la fabricació de camions
Quan necessiteu milions de suports estructuralment coherents, clips i maquinari de muntatge per a una plataforma de camions, el mètode de fabricació que trieu determina tant el vostre cost per-peça com el vostre sòl de qualitat.Estampació progressiva de matrius'ha convertit en l'estratègia de producció dominant per a aquests components, i entendre el perquè comença amb la comprensió del procés en si.
Definició de l'estampació progressiva de matrius en un context de fabricació de camions
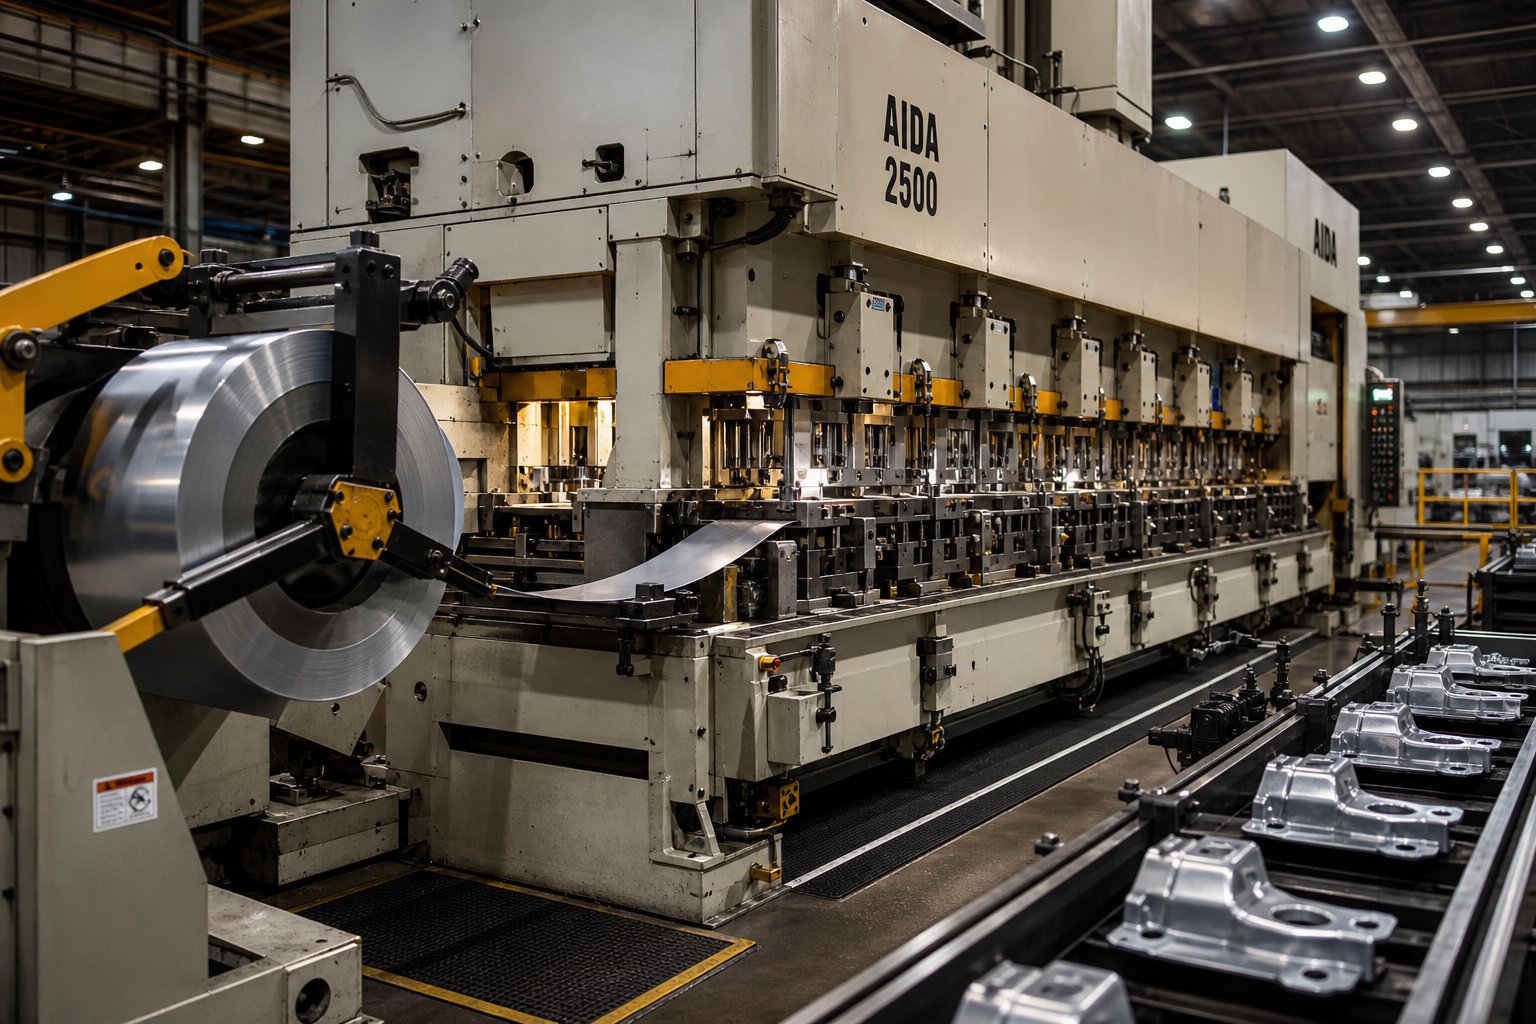
L'estampació progressiva de matriu és un procés de conformació de metalls de gran volum-en què una banda contínua de metall s'alimenta a través d'una sola matriu que conté diverses estacions, cadascuna realitza una operació diferent - perforant, conformant, doblegant o tallant - de manera que es produeix un component de camió acabat amb cada cop de premsa.
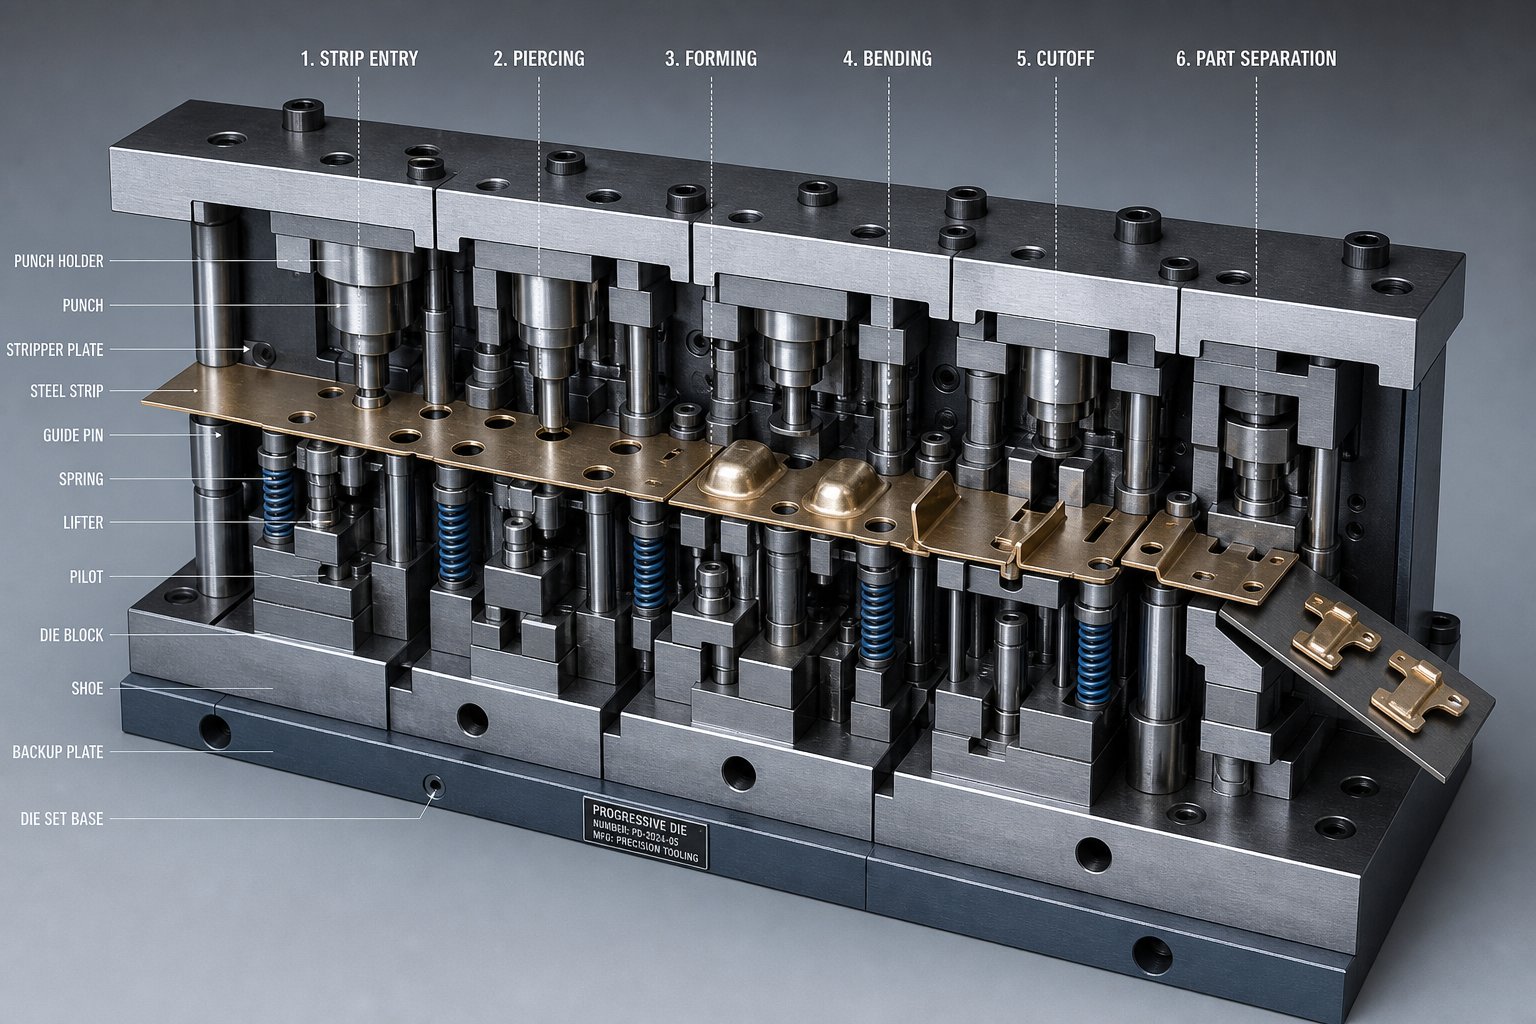
Aleshores, què és un dau progressiu en termes pràctics? Imagineu una bobina d'acer-d'alta resistència carregada en un desbobinador, redreçada a través d'una niveladora i introduïda a una premsa a una distància de pas fixa. Amb cada cop de premsa, la tira avança una estació cap endavant. L'estació 1 podria perforar forats pilot. L'estació dos forma una brida. L'estació tres monedes una superfície de muntatge. L'estació final separa la part completada de la cinta portadora. Tota la seqüència passa de manera contínua, sense reposicionament ni intervenció de l'operador, a velocitats que van des de 25 fins a més de 300 cops per minut, depenent de la complexitat de la part.
Específicament per a peces de camions, l'estampació progressiva de metalls gestiona els calibres de material (normalment d'1,0 mm a 6,0 mm), la complexitat geomètrica (cobes compostos, patrons de forats múltiples) i els volums anuals (sovint de 50.000 a diversos milions de peces) que defineixen aquest sector. L'estampació progressiva de metall encunyat s'adapta especialment- als suports estructurals, als reforços-de traverses, als clips de la cabina i als penjadors d'escapament que les plataformes de camions consumeixen en grans quantitats.
Per què els OEM de camions confien en matrius progressives per sobre d'altres mètodes
Els fabricants de camions, els proveïdors de nivell-1 i de nivell 2 trien matrius progressius en comptes de mètodes de conformació alternatius per una raó senzilla: un cop validades les eines, el procés ofereix peces idèntiques amb un cost de mà d'obra mínim, carrera rere carrera. Un únic operador de premsa pot controlar una matriu prog produint milers de components acabats per hora. La coherència a través d'un cicle de producció de diversos milions de cicles elimina els problemes de retreball i d'ajust que afecten els mètodes menys repetibles.
L'estampació progressiva també consolida el que d'altra manera seria múltiples operacions separades - punxonat, doblegat, conformat, retallat - en una passada contínua a través de la matriu. Menys passos de manipulació significa un menor risc de defecte i un rendiment més ràpid, ambdós crítics quan s'alimenta una línia de muntatge de camions que funciona amb un lliurament seqüenciat-just a-temps.
Aquest article serveix com a recurs-d'enginyeria per a compradors i enginyers de disseny que avaluen si l'estampació progressiva de matrius s'adapta als requisits del programa de camions. Les seccions següents expliquen el procés-a-pas a pas, els candidats ideals a les peces, la selecció de materials, el disseny-per a-les regles de fabricació, les comparacions de processos, l'anàlisi de costos i els criteris de qualificació dels proveïdors - tot el necessari per prendre una decisió informada sobre eines.
Com el procés de matriu progressiu produeix components de camions pas a pas
Una bobina plana d'acer entra per un extrem de la premsa i un suport de camió acabat surt de l'altre -, però el que passa entre aquests dos punts determina si obteniu un component estructural fiable o un contenidor de ferralla ple de deixalles. Elprocés progressiu d'estampació de matriues divideix en una seqüència precisa d'operacions de l'estació, cadascuna construint-se sobre l'última.
Alimentació de tires i redreçament de material per a bobines de gran calibre-
Les peces de camions solen utilitzar material d'entre 1,0 mm i 6,0 mm de gruix - més pesat que la majoria d'estampats d'electrònica de consum o d'estampació d'aparells. Aquest calibre addicional significa que la bobina comporta una tensió interna important de la bobina. Abans que la cinta arribi a la primera estació de matriu, passa per un desbobinador i un nivelador de precisió que elimina el conjunt de bobines, la ballesta i l'ona de vora. A continuació, un alimentador de rotlles servo avança la cinta a una distància de pas fixa amb cada cop de premsa, col·locant-la a mil·lèsimes de polzada per a les operacions que s'enfronten.
Per a materials de camions de gran calibre-, la precisió de l'alimentació no és-negociable. Fins i tot una lleugera desalineació de compostos en diverses estacions, produint--forats de tolerància i corbes desalineades a la peça acabada.
Explicació de les estacions de perforació, formació i tall
Imagineu un suport de rail de marc que es mou a través d'una matriu d'estampació progressiva. Aquí teniu la seqüència típica de l'estació que transforma la banda plana en un component de camió acabat:
- Piercing del forat pilot- La primera estació perfora forats pilot de precisió que registren la cinta a cada estació posterior. Aquests forats són la referència de posició per a tota la peça.
- Característiques de perforació i entallament- Els forats dels cargols de muntatge, els patrons de ranures i les osques de les vores estan tallats. Per a un clip de muntatge de la cabina, això pot incloure dos forats d'espai per a cargols i una ranura d'encaminament de cables-.
- Formació i plegat- La tira està doblegada en la seva geometria funcional. Un suport de rail de bastidor pot requerir una brida de 90 graus i una corba desplaçada secundària per netejar una travessa adjacent.
- Encunyació o relleuLes - estacions-d'alta pressió perfeccionen superfícies crítiques. Encunyar una superfície de suport en una placa de muntatge de suspensió, per exemple, aconsegueix toleràncies de planitud que no pot fer una simple flexió.
- Tall i separació- L'estació final separa la part acabada de la cinta de suport. El suport completat cau a una cinta transportadora o a un contenidor, i la tira d'esquelet restant surt com a ferralla reciclable.
Cada estació afegeix un conjunt de funcions per cada cop de premsa. Un simple penjador d'escapament pot necessitar només quatre estacions, mentre que un reforç complex-de membres creuats amb angles compostos i patrons de forats múltiples podria requerir deu o més. Més estacions signifiquen una matriu més llarga i un cost d'eines més elevat -, però també signifiquen menys operacions secundàries aigües avall.
Consideracions sobre el tonatge i la velocitat d'alimentació de les peces de camions
El procés progressiu d'estampació dels components de camions requereix més força de premsa que un treball de calibre més lleuger-. Per perforar i formar acer d'alta resistència a 4,0 mm o més pot requerir una premsa de matriu progressiva de 200 a 600 tones, depenent de l'amplada de la cinta i del nombre d'operacions simultànies per cursa. Una premsa d'estampació de matrius amb suports de camions de gran calibre-funciona normalment entre 25 i 80 cops per minut - més lenta que l'estampació electrònica d'alta-velocitat, però encara produeix entre centenars i milers de peces acabades per hora.
La velocitat d'alimentació, el recompte d'estacions i el tonatge de premsa són variables interdependents. Augmentar la complexitat de les peces (afegir corbes o toleràncies més ajustades) sovint significa afegir estacions, cosa que allarga la matriu i pot requerir una premsa amb un llit més gran. La premsa d'estampació progressiva ha d'acomodar tant la força total de conformació com la petjada física de l'eina.
Aquestes realitats mecàniques configuren quines peces de camions són candidates forts per al procés - i quines superen els seus límits pràctics.
Peces de camions que són candidats ideals per a l'estampació progressiva de matrius
No totes les peces metàl·liques d'un camió pertanyen a una matriu progressiva. El procés sobresurt quan la geometria de la peça es manté plana o d'estirament poc profund-, els patrons de forats són repetibles, el gruix del material es troba dins del rang d'alimentació de la bobina- i la demanda anual és prou alta com per justificar la inversió en eines. Saber quines peces s'ajusten - i quines no - separa una decisió intel·ligent d'eines d'un error costós.
Suports estructurals i plaques de muntatge
Els components estructurals són on els suports estampats amb matriu progressiu ofereixen el ROI més clar. Aquestes parts comparteixen trets comuns: complexitat moderada, patrons de forats coherents i volums que sovint arriben a centenars de milers per any. L'estampació d'un gran volum justifica la despesa en eines perquè el cost per-peça disminueix dràsticament un cop la matriu està en marxa.
- Suports de rail del marc- Perfils plans amb vores amb brides i de dos a quatre forats per a cargols. La geometria sol ser un sol pla-cob amb una profunditat de dibuix moderada, cosa que fa que el transport de la cinta sigui senzill.
- Reforços-de membres creuats- Seccions de canal poc profundes amb forats de muntatge perforats a intervals fixos. Els seus perfils simètrics mantenen la cinta equilibrada mitjançant estacions de conformació.
- Plaques de muntatge de suspensió- Plaques planes de calibre gruixut-(3,0 mm a 5,0 mm) amb superfícies de suport encunyades i patrons de cargols de precisió. La formació mínima manté el recompte d'estacions baix fins i tot amb un calibre pesat.
Cadascuna d'aquestes parts es manté estable a la cinta portadora al llarg de la matriu perquè les característiques formades són poc profundes en relació amb l'amplada de la cinta. Aquesta estabilitat és el que els fa ajustos naturals per a un disseny de matriu d'estampació d'automòbils.
Connectors elèctrics i maquinari de la cabina
Els components de camions més petits i lleugers-de vegades són candidats igualment forts -, de vegades fins i tot millors, perquè els seus materials més prims permeten velocitats de premsa més ràpides i una vida útil més llarga de la matriu.
- Carcassa de connectors elèctrics- Peces de calibre prim-(0,8 mm a 1,5 mm) amb múltiples perforacions petites, pestanyes i formes de caixa poc profundes. La seva geometria repetitiva i els volums anuals extremadament elevats (sovint superen el milió de peces) els converteixen en estampacions progressives de matrius de llibres de text.
- Clips de muntatge de la cabina- Clips formats petits amb funcions de molla i pestanyes de retenció. Les seqüències de corbes simples mantenen el recompte d'estacions entre quatre i sis.
- Reforços de frontissa de portaPerfils - plans-a-angulars amb forats avellanats o lliures. Producció progressiva d'un sol-grossor i plegat senzill.
Aquests components d'automoció que produeix l'estampació progressiva sovint funcionen entre 150 i 300 cops per minut, oferint peces acabades més ràpidament del que qualsevol procés alternatiu podria igualar amb una qualitat equivalent.
Clips de xassís, penjadors i peces de reforç
La part inferior d'un camió consumeix desenes de petites peces de fixació i suport, cadascuna ordenada en volums que faciliten la justificació de l'eina progressiva:
- Penjadors d'escapament- Filferro-ganxos metàl·lics estampats o amb un sol corbat i un forat aïllant de goma. Quatre-empreses d'estacions els gestionen a gran velocitat.
- Clips de la línia de fre i retencions de la línia de combustible- Perfils ajustats-amb braços de molla formats a partir d'una tira fina. Formes repetibles sense estampació profunda.
- Clips de fixació interior- Empènyer-retenidors i clips en J-que s'utilitzen en els accessoris de la moldura de la cabina. La seva petita petjada significa que diverses parts es poden niar a través de l'amplada de la tira simultàniament.
Notareu un patró a totes les categories anteriors: les peces es mantenen relativament planes, mantenen el suport de la cinta portadora en totes les etapes de conformació i funcionen amb volums anuals prou alts com per amortitzar ràpidament el cost de l'eina.
Parts que no pertanyen a una matriu progressiva
L'honestedat sobre les limitacions crea millors decisions d'eines. Alguns components de camions van més enllà del que l'estampació progressiva maneja bé:
- Dipòsits o dipòsits de combustible-profunds- Les profunditats de dibuix superen el que pot suportar una tira de suport sense trencar-se.
- Carrils de marc de gran mida o travers{0}}complets- Les dimensions de les peces superen els límits pràctics d'amplada de tires (normalment de 600 mm a 800 mm com a màxim, depenent de la capacitat de la premsa).
- Peces de camions especials de baix-volum- La demanda anual per sota de 30.000 a 50.000 unitats rarament justifica la inversió en eines quanLes eines de matriu progressiu poden oscil·lar entre els 30.000 dòlars i els 250.000 dòlars.
- Peces que requereixen revisions de disseny freqüents- Els canvis de geometria després de la construcció de la matriu poden costar gairebé la meitat del preu de l'eina original en retreball.
La línia divisòria és clara: si la peça encaixa en una cinta, es manté estable durant el conformat i té un volum suficient, és probable que l'estampació progressiva sigui la vostra ruta amb el cost més baix-. Si no és així, els matrius de transferència, l'hidroconformat o els conjunts fabricats poden servir millor - una comparació que la següent secció aborda mitjançant detalls a nivell de material-que afecten cada decisió d'eines.
Selecció de material i rangs de gruix per a matrius progressius de peces de camions
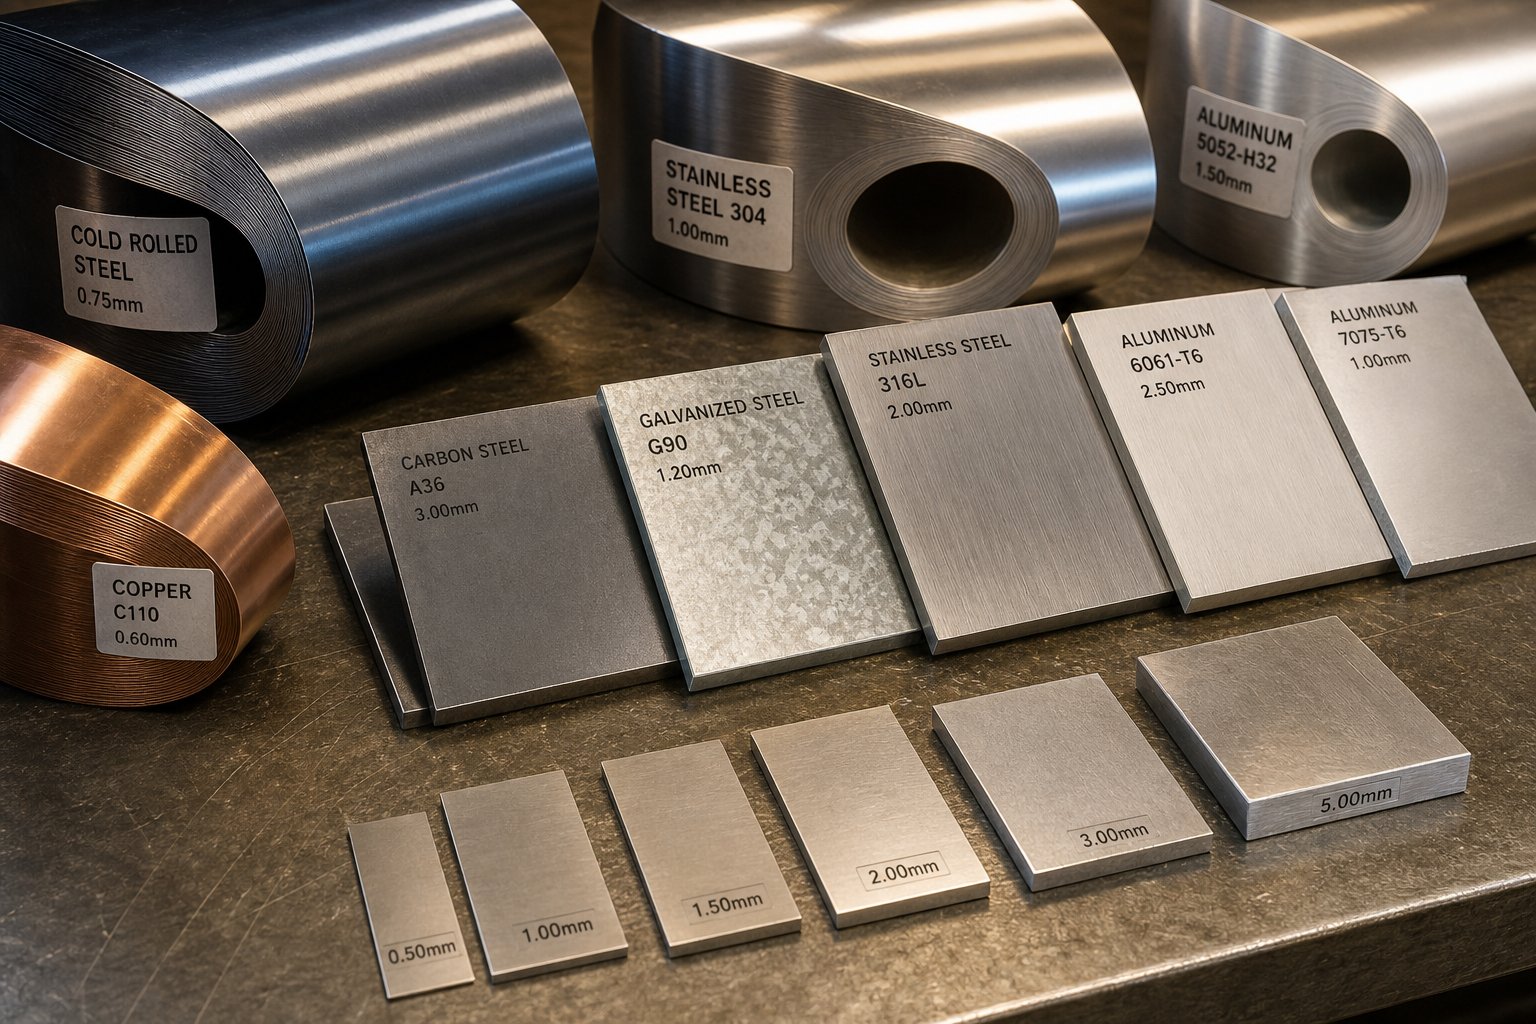
El material que segeu determina tots els requisits de tonatge de premsa - aigües avall, les dimensions d'eliminació de matrius, els programes de manteniment i, en definitiva, la qualitat de les peces durant un cicle de producció de diversos-milions-. Escollir els materials d'estampació progressiva adequats per a aplicacions de camions no és només una qüestió de força. És una qüestió de conformitat, desgast i-cost total que configura el disseny d'eines des del primer dia.
Acers d'alta-resistència i de doble-fase per a peces estructurals de camions
La majoria de suports i reforços estructurals de camions es basen en els graus d'acer d'aliatge de baixa{{1}resistencia-alta-(HSLA) especificats sota SAE J2340. Qualificacions com 340X (340 MPa de rendiment mínim) i 420X (420 MPa de rendiment mínim) ofereixen la força-per-mejorar el pes que necessiten els OEM de camions mentre es mantenen formables en matrius progressius. L'estampació progressiva d'acer amb aquests graus requereix una atenció especial al retorn elàstic - la recuperació elàstica del material després de la flexió. Els acers HSLA remunten significativament més que l'acer suau, sovint requereixen de 2 a 4 graus de compensació de sobreflexió integrada directament a la geometria de la matriu.
Per als suports d'impacte-crítics - penseu a les estructures de muntatge de la cabina o als reforços del pilar B{-{3}} els acers de fase dual-(DP) com ara DP590 i DP780, entreu a la conversa. Aquests graus combinen una matriu de ferrita suau amb illes dures de martensita, que ofereixen resistències a la tracció superiors a 590 MPa mentre mantenen l'allargament suficient per a una flexió moderada. La compensació-? Forces de conformació més altes, desgast accelerat del punxó i augment de l'enganxament-per cops que poden estellar components de matriu. ComEl fabricant assenyala, com més dur és el material, menys es produeix una cisalla real i més "es trenca", augmentant la càrrega de xoc invers tant a través de la matriu com de la premsa.
Les làmines galvanitzades (GI) i galvanitzades (GA) afegeixen protecció contra la corrosió per a la part inferior de la carrosseria i els components del marc. El revestiment de zinc es comporta de manera diferent en l'estampació progressiva d'acer al carboni: els recobriments galvanitzats són més durs i més propensos a pols durant la formació, mentre que els recobriments galvanitzats són més suaus, però poden enganxar-se contra les superfícies de la matriu. Tots dos requereixen lubricants específics i un control més estricte de l'acabat de la superfície de la matriu per evitar danys al recobriment.
Alumini i aliatges lleugers per a l'estampació progressiva
Els mandats de reducció de pes estan empenyent l'estampació progressiva d'alumini a aplicacions de camions que tradicionalment només eren d'acer-. Els aliatges com el 5052-H32 (rendiment de 215 MPa, excel·lent conformabilitat) s'adapten al maquinari de la cabina i als suports interiors, mentre que el 6061-T6 (rendiment de 275 MPa) s'encarrega de funcions estructurals on una resistència més alta justifica la dificultat de conformació.
L'alumini es comporta de manera fonamentalment diferent en una matriu progressiva que l'acer. El treball-s'endureix més ràpidament, de manera que cada estació de conformació successiva troba material cada vegada més dur. També afecta de manera agressiva les superfícies d'acer d'eines sense una lubricació adequada o recobriments de matriu. Els lubricants de pel·lícula-seca i els recobriments PVD com TiN o CrN a les superfícies de matriu són una pràctica estàndard per a tirades d'alumini. El retorn elàstic d'alumini sol ser d'1,5 a 2 vegades més gran que l'acer suau de calibre-equivalent, de manera que exigeix angles de flexió més agressius i, de vegades, estacions de reactivació addicionals.
Com afecten les propietats del material el desgast i el manteniment de la matriu
L'acer de matriu d'estampació que seleccioneu per a les insercions d'eines ha de coincidir amb l'abrasivitat del material de treball i les exigències de conformació. Els materials de làmina més durs es desgasten més ràpidament, escurcen els intervals de manteniment i augmenten el cost total de propietat. A continuació es mostra com es comparen els materials-de peces de camions habituals entre les propietats més importants per al rendiment progressiu de la matriu:
| Material | Límit de rendiment (MPa) | Valoració de la formabilitat | Tendència de retorn elàstic | Acer de matriu recomanat |
|---|---|---|---|---|
| Acer suau (SAE 1008/1010) | 170–210 | Excel·lent | Baixa | Acer per eines D2 o A2 |
| HSLA 340X (SAE J2340) | 340–400 | Bé | Moderat | D2 amb recobriment TiCN |
| HSLA 420X (SAE J2340) | 420–480 | Moderat | Moderat-Alt | Acer per eines M2 o PM |
| Dual-Phase DP590 | 340–590 (tracció) | Moderat | Alt | Acer per a eines PM (CPM 10V) |
| DP780 de fase dual{0} | 450–780 (tracció) | Baix-Moderat | Molt alt | Insercions de carbur als punts de desgast |
| Acer galvanitzat (GA). | Varia segons la base | Bo (pols de recobriment) | Per grau base | D2 polit, recobriment de baixa -fricció |
| Alumini 5052-H32 | 195–215 | Excel·lent | Moderat-Alt | D2 amb recobriment TiN/CrN PVD |
| Alumini 6061-T6 | 275–310 | Moderat | Alt | Insercions recobertes-de carbur o ceràmica |
El gruix impulsa la selecció del tonatge de premsa proporcionalment. Un suport HSLA d'1,5 mm pot requerir 150 tones a totes les estacions actives, mentre que la mateixa geometria en calibre de 4,0 mm podria exigir 400 tones o més. L'espai lliure de la matriu - l'espai entre el punxó i l'obertura de la matriu - també s'escala amb el gruix. L'espai lliure típic per a matrius d'estampació d'acer és del 6% al 10% del gruix del material per costat; L'alumini necessita espais lliures més ajustats (al voltant del 5% al 8%) per evitar la formació excessiva de rebaves.
La combinació del grau de material amb la parella d'acer de matriu d'estampació, l'estratègia de lubricació i la capacitat de premsa adequada és el que separa una matriu que fa un milió de cops sense retreball d'una que talla punxons a 50.000 cicles. Aquests comportaments dels materials també dicten les regles de disseny que els enginyers han de seguir quan especifiquen les restriccions de geometria de les peces - que la secció següent es tradueix en directrius DFM accionables.
Disseny per a la fabricabilitat en peces de camions matrius progressius
Les propietats del material estableixen els límits, però la geometria de la peça determina si un disseny de matriu progressiu funciona realment - o es gasta a través del pressupost d'eines en iteracions evitables. El disseny per a la fabricabilitat (DFM) és on els enginyers de peces de camions i els especialistes en estampació s'alineen amb el que el metall pot fer físicament dins d'una eina d'estampació progressiva. Feu-ho bé d'hora i escurceu els terminis de PPAP, reduïu els cicles de prova de matrius i eviteu el costós bucle de "-prova-arreglar" que retarda els llançaments de producció.
Decisions d'enginyeria preses durant la fase DFMdictar fins al 80% del cost total de producció. Això vol dir que la geometria que congeleu al vostre model CAD té més influència en l'economia per-part que qualsevol negociació posterior amb un proveïdor.
Ràdios de flexió i límits de profunditat de dibuix per a materials de calibre-de camions
Els suports de camions de la gamma de 2,0 mm a 6,0 mm empenyen els límits de formació que les peces de consum més primes mai es troben. La regla fonamental del disseny de matriu d'estampació progressiva per a corbes: el radi de corbat intern ha de ser igual o superior al gruix del material (R Major o igual a T). Baixeu per sota d'aquest llindar en acers HSLA o de doble-fase i correu el risc de micro-esquerdes a l'àpex de la flexió, fallades de concentració de tensió en servei i desgast prematur del punxó.
La profunditat del dibuix presenta una restricció més dura. Dins d'una matriu progressiva, la peça roman unida a la cinta portadora a totes les estacions de conformació. Els dibuixos profunds estiren i apriman les connexions del portador i, finalment, les trenquen. Per als acers de calibre-de camions, la pràctica profunditat d'estirament dins de l'eina de matriu progressiva arriba a aproximadament entre 1,0 i 1,5 vegades l'amplada de la cinta de la funció d'estirament. Qualsevol cosa més profunda normalment necessita una matriu de transferència o una estació de dibuix dedicada amb un suport en blanc independent - que afegeix cost i complexitat.
Aquestes són les regles bàsiques de DFM que els enginyers de peces de camions han de seguir quan especifiquen la geometria d'una eina d'estampació progressiva:
- Radi de curvatura mínim:R Superior o igual a 1,0T per a acers HSLA; R Superior o igual a 1,5T per a graus de fase dual-(DP590 i superior) per evitar l'esquerda.
- Distància del forat-a-la vora:Mínim 2,0 T des del centre de qualsevol forat fins a la vora o la característica formada més propera. La col·locació més propera distorsiona la geometria del forat durant la flexió.
- Diàmetre mínims del forat:Almenys 1,0 T per a forats rodons. Les perforacions més petites requereixen punxons especials amb intervals de manteniment més curts.
- Límit de profunditat de dibuix:Manteniu la profunditat formada per sota d'1,5 vegades l'amplada de la funció quan sigui possible. Superar-ho comporta el risc de trencar-se la banda de suport i deformar-se la part.
- Orientació de la direcció del gra:Especifiqueu corbes perpendiculars a la direcció de rodament de la bobina per reduir el risc de fractura a les vores formades.
- Planes-per-formar transicions:Incloeu osques de relleu adequades a les interseccions de corbes per evitar l'agrupament i el trencament del material.
Optimització del disseny de bandes i disseny de portadors
La cinta portadora és la columna vertebral de cada operació d'eina progressiva i matriu - connecta físicament cada part amb la següent a través de totes les estacions de conformació. Per a les peces de camions de gran calibre-, el disseny del transportista requereix més atenció que els treballs de calibre més lleuger- perquè el material més gruixut resisteix la flexió necessària per adaptar-se a les diferències d'alçada entre estacions.
Dos tipus de portadors principals tenen propòsits diferents. Aportador sòlidfunciona per a peces amb tall i doblegat bàsics on tota la cinta roman plana durant tota la carrera. Un portador de tela elàstic s'adapta a peces amb conformació o relleu més profunds, permetent que el metall flueixi lliurement sense canviar la distància de pas entre progressions. Per als suports de camions amb profunditats d'estirament moderades, els transportadors d'estirament eviten els errors de posició que, d'altra manera, s'acumularian a diverses estacions.
La col·locació del forat pilot lliga directament a la fiabilitat del portador. Els pilots s'han de col·locar en seccions estables i sense formar de la franja - normalment dins de la xarxa portadora en lloc de dins del límit de la part. Això garanteix que la precisió del registre es mantingui constant fins i tot quan les operacions de conformació apliquen forces que podrien desplaçar la cinta lateralment.
L'optimització de l'amplada de la cinta afecta tant el cost del material com la selecció de premsa. Les tires més amples s'adapten a suports de camions més grans, però requereixen premses amb dimensions de llit més grans. Quan sigui possible, la col·locació de dues peces més petites a l'amplada de la cinta millora la utilització del material i redueix el percentatge de ferralla - una palanca de costos directes en programes de gran-volum.
Reducció del recompte d'estacions mitjançant la simplificació de la geometria
Cada estació addicional en una matriu progressiva augmenta el cost de l'eina, allarga la matriu i pot requerir una premsa més gran. El disseny de matriu d'estampació metàl·lica que minimitza el recompte d'estacions sense sacrificar la funció de les peces és on DFM ofereix el seu major benefici.
Les estratègies pràctiques inclouen:
- Combina les operacions de perforació:Agrupeu els forats que comparteixen el mateix pla en una sola estació en lloc de repartir-los entre diversos cops.
- Elimineu les funcions cosmètiques que afegeixen estacions:És possible que els logotips en relleu o les perles decoratives que requereixen estacions d'encunyació dedicades no justifiquen el cost de l'eina en peces estructurals no-visibles.
- Simplifica els angles compostos:Un suport amb tres angles de flexió separats en diferents plans necessita tres estacions de conformació. Redissenyar a dos revolts en un pla compartit estalvia una estació completa.
- Integrar en-operacions secundàries:L'addició de-punts de matriu o inserció de maquinari elimina els passos de muntatge posteriors i pot reduir el temps de lliurament total fins a un 30%, tot i que afegeix una estació a la matriu.
Aquests intercanvis-de geometria són exactament el motiu pel qual la col·laboració primerenca entre els enginyers de disseny OEM i els especialistes progressius en eines i matrius produeix millors resultats que lliurar un disseny congelat per cotitzar. L'estampació dels proveïdors que introdueixen els comentaris de DFM a la fase de disseny - abans de bloquejar la geometria - ajuda a evitar costoses revisions d'eines després de tallar l'acer endurit. Com a exemple,YICHENAdmet equips d'enginyeria OEM, Tier-1 i Tier-2 d'automoció amb estudis de cas de procés d'estampació i comentaris DFM per a peces metàl·liques relacionades amb estructurals, xassís i camions, que il·lustra com l'entrada d'enginyeria del proveïdor durant l'etapa de disseny escurça el camí des del concepte fins al disseny de matriu d'estampació validat.
La lliçó més profunda: un dau progressiu és una eina-endurida amb precisió. Els canvis de disseny d'última fase-poden costar gairebé la meitat de la inversió en eines originals en reelaboració. Invertir temps d'enginyeria per endavant - mitjançant la simulació, la revisió de DFM i el perfeccionament de la geometria col·laborativa - es compensa moltes vegades durant una sèrie de producció. Aquesta inversió en eines, i els volums necessaris per justificar-ho, és precisament el que l'anàlisi de costos que es desglossa en detall.
Estampació progressiva de matrius vs. matrius de transferència i mètodes alternatius
Escollir el procés de conformat adequat no es tracta d'escollir un favorit -, sinó de fer coincidir la capacitat del procés amb els requisits de les peces. Una configuració de matriu i estampació progressiva que ofereix el menor cost en un clip de muntatge de la cabina podria ser una opció totalment equivocada per a una carcassa de-creuament gran amb embussos profunds. Els compradors d'OEM de camions i els enginyers de disseny necessiten un marc clar per decidir quin mètode s'adapta a quina peça, sense -invertir excessivament en eines o menys-entrega en geometria.
Matriu progressiu vs. matriu de transferència per a suports de camions
La comparació més comuna als enginyers de camions és la matriu progressiva versus l'estampació de matriu de transferència. Tots dos utilitzen eines d'acer endurit i premses d'alt-tonatge, però resolen problemes diferents.
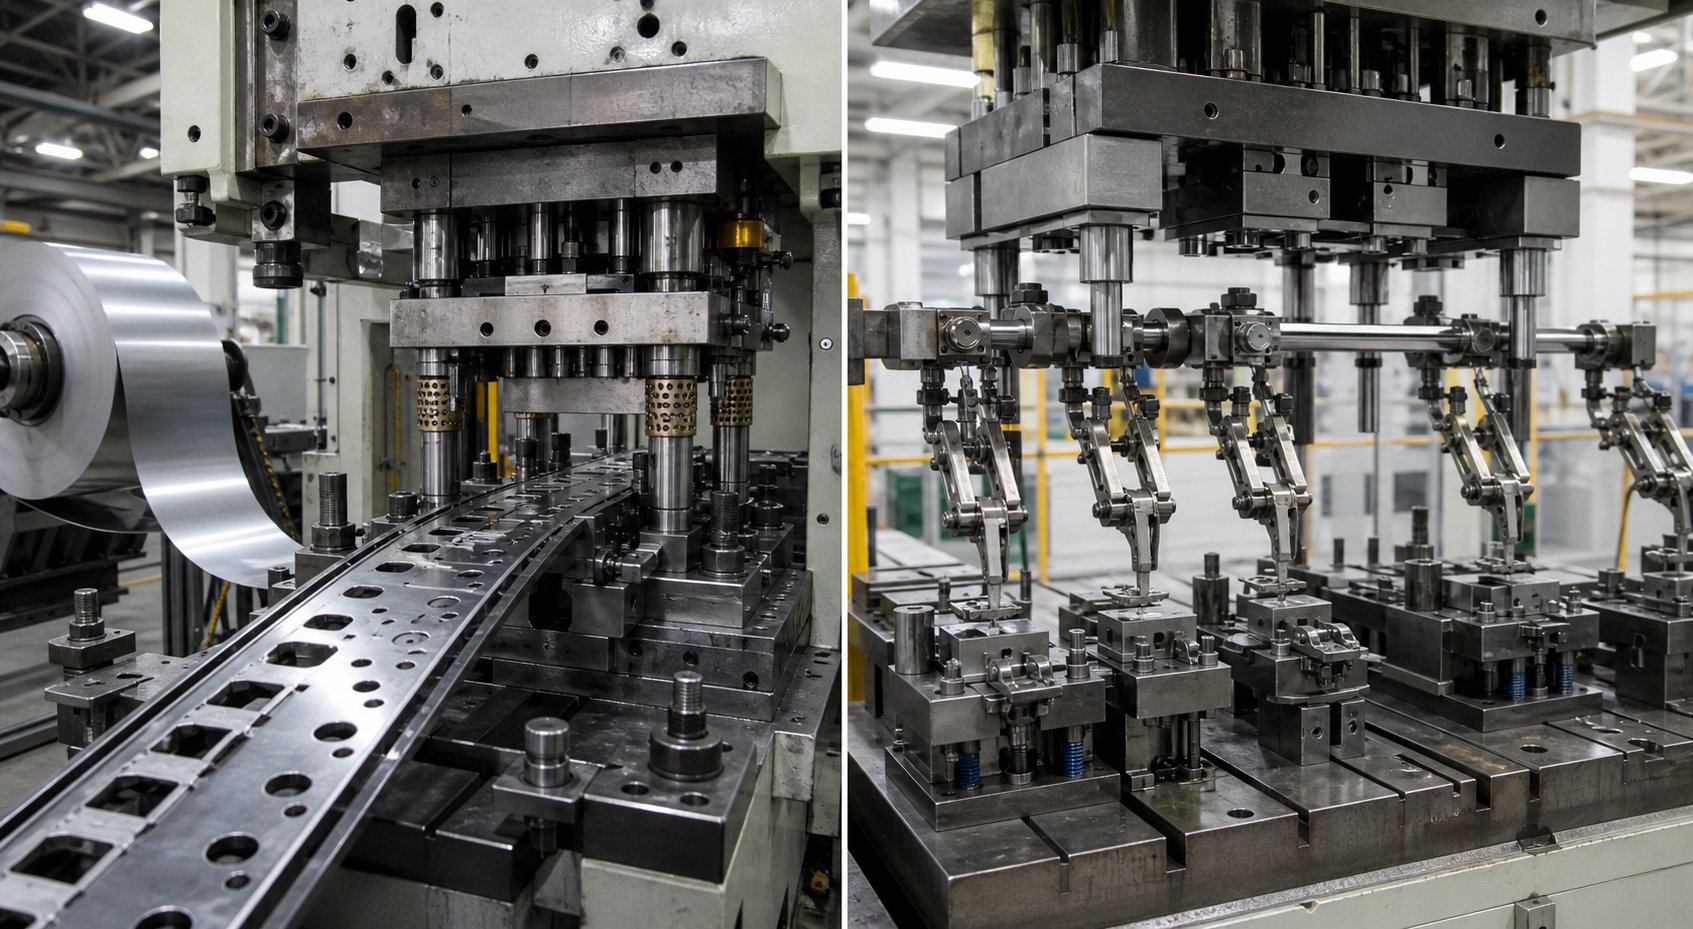
Els encunys progressius mantenen la peça unida a la cinta portadora a través de totes les estacions de conformació. Aquesta limitació limita la mida de la peça al que s'adapta a l'amplada de la tira (normalment inferior a 600 mm) i manté la profunditat del dibuix poca. Però el benefici és la velocitat - cap mecanisme de transferència mecànica significa temps de cicle més ràpids i menys peces mòbils per mantenir.
Els matrius de transferència tallen primer un blanc de la tira i després mouen-lo independentment entre estacions mitjançant pinces mecàniques o sistemes de llançadora. Això permet espais en blanc més grans, dibuixos més profunds i un format tridimensional més complex. Una matriu de transferència també redueix l'ús de material perquè elimina la banda portadora, estalviant costos de material en cada cicle. El canvi-? Rendiment més lent, major complexitat d'eines i temps de configuració més llargs entre tirades de producció.
Específicament per als suports de camions: si la peça encaixa en una cinta, necessita un format moderat i supera les 100.000 peces anuals, l'estampació progressiva guanya el cost per-peça. Si el suport supera els límits d'amplada de la tira o requereix profunditats de dibuix superiors a 1,5 vegades l'amplada de la característica, els matrius de transferència es fan necessaris independentment del volum.
Quan el mecanitzat CNC o les matrius compostes tenen més sentit
No totes les peces del camió garanteixen una matriu d'estampació. Dues alternatives mereixen una avaluació abans de comprometre diners en eines.
L'estampació de matrius compostes completa diverses operacions de tall - tallat i perforació - en un sol cop de premsa. Produeix peces planes amb una precisió dimensional excel·lent i toleràncies més estrictes que les que poden aconseguir els mètodes progressius a les vores tallades. Per a volanderes planes senzilles, calces o suports de juntes que només necessiten tancament i perforació de forats sense cap formació, els matrius compostos ofereixen precisió a un cost d'eines més baix. La limitació és clara: els encunys compostos no poden doblegar-se, formar-se ni dibuixar. Només gestionen geometria bi-dimensional.
El mecanitzat CNC entra en escena quan els volums anuals són massa baixos per justificar qualsevol inversió en estampació de matrius. Els suports de prototip, les variants de camions especialitzats de baix volum-que produeixen menys de 5.000 peces per any o les peces que requereixen toleràncies inferiors a ±0,05 mm a les característiques mecanitzades apunten cap a CNC. El cost per-peça és més elevat, però no hi ha temps de lliurament d'eines i una flexibilitat de disseny completa. Per als programes de camions que segueixen iterant sobre la geometria, el mecanitzat guanya temps fins que el disseny es congela i el volum justifica les matrius i les eines d'estampació.
Matriu de decisió basada en el volum, la mida i la geometria
Quan avalueu les propostes de proveïdors o trieu entre les vies de procés per a una nova plataforma de camions, la decisió es redueix a cinc variables. A continuació es mostra com es comparen els mètodes progressius, de transferència, compostos i CNC amb els criteris que més importen:
| Criteris | Dau progressiu | Dau de transferència | Matriu compost | Mecanitzat CNC |
|---|---|---|---|---|
| Interval de mida de la part | Petit a mitjà (fins a ~600 mm) | Mitjana a gran (fins a 1.200 mm+) | Petit a mitjà (només pla) | Qualsevol mida (dispositiu{0}}limitat) |
| Gruix del material | 0,5 mm a 6,0 mm | 0,8 mm a 12,0 mm | 0,3 mm a 6,0 mm | Qualsevol (plat o llençol) |
| Volum anual ideal | De 100.000 a 5.000,000+ | 25.000 a 500.000 | De 10.000 a 500.000 | 1 a 10.000 |
| Cost per-part a escala | El més baix | Baix-Moderat | Baix (només parts planes) | El més alt |
| Temps de lliurament d'eines | De 12 a 20 setmanes | 14 a 24 setmanes | De 8 a 14 setmanes | Cap (només programació) |
| Complexitat geomètrica | Moderat (corbes, formes poc profundes, pírcings) | Alt (dibuixos profunds, formes grans, 3D complexa) | Baix (només en blanc i perforació plana) | Molt alta (qualsevol geometria mecanitzable) |
D'aquesta comparació sorgeixen alguns patrons. L'estampació progressiva de matriu és propietari de l'espai de part de gran-volum, petit-a-mitjà on el cost per-part és més important. Les matrius de transferència es recullen on el progressiu arriba als seus límits de mida i profunditat. L'estampació de matriu composta omple un nínxol per a peces planes de precisió on no és necessari formar. I el mecanitzat CNC serveix com a vàlvula de seguretat de baix volum-{9}} cara per peça, però sense compromís amb les eines endurides.
Per a la majoria de programes de camions, la resposta no és un procés sinó una cartera. Els suports del rail del marc i els clips de la cabina funcionen en matrius progressius. Les closques estructurals més grans van a les premses de transferència. Les quantitats de prototips i de pre-producció comencen al CNC fins que els volums justifiquen la inversió en matriu d'estampació. Saber on s'arriba a cada mètode - i on es descompon - és la base per crear un pressupost d'eines que aguanti durant tota la vida útil d'una plataforma de camions.
Inversió d'eines i anàlisi del volum de producció{0}}
Saber quin procés s'adapta a la vostra part és la meitat de l'equació. L'altra meitat és saber quan els números realment funcionen a favor teu. L'eina de matriu progressiva representa una inversió de capital inicial important, però per als programes de camions amb el perfil de volum adequat, ofereix el cost per-peça més baix possible durant la vida del programa. La clau és entendre on es troba el punt d'equilibri-i quins factors el fan pujar o baixar.
Amortització d'eines i llindars de volum d'equilibri{0}}
L'eina de matriu progressiva per a peces de camions normalment oscil·la entre els 10.000 dòlars per a eines més senzilles i els 350.000 dòlars per a matrius complexes de múltiples-estació, amb la majoria dels suports de camions de complexitat mitjana-entre els 15.000 i els 60.000 dòlars. Les matemàtiques que fan que l'estampació metàl·lica a llarg termini sigui atractiva és senzilla: una matriu de 30.000 dòlars repartida en 30.000 peces afegeix 1,00 dòlars per peça al vostre cost. Distribuïu la mateixa matriu en 300.000 peces i la contribució de les eines cau a 0,10 dòlars. Amb un milió de cicles, és essencialment insignificant.
Per als programes de camions, el llindar d'equilibri-sobre el qual els serveis d'estampació progressiva de matriu esdevenen més rendibles- que el tall per làser o la formació de frens de premsa normalment arriba entre 10.000 i 50.000 unitats anuals, depenent de la complexitat de la part i el cost del procés alternatiu. Els components de classe 8 de gran-volum que executen 200.000 peces o més a l'any amorteixen les eines tan ràpidament que l'economia per-part és difícil de comparar amb qualsevol altre mètode. Les variants de camions especials que produeixen menys de 5.000 unitats anualment poques vegades justifiquen la inversió tret que les peces es traslladin a diverses plataformes de vehicles.
Hi ha diversos factors que influeixen en el lloc on cau el vostre{0}}equilibri específic:
- Recompte d'estacions:Cada estació addicional afegeix hores de mecanitzat, material de matriu i complexitat de prova. Una matriu de 6 estacions podria costar 20.000 dòlars; una mort de 14 estacions per a la mateixa família de parts podria superar els 60.000 dòlars.
- Grau del material:L'estampació d'acers HSLA o de doble fase - requereix acers de matriu de primera qualitat (qualitats PM, insercions de carbur) que augmenten el cost de les eines entre un 20 i un 40% respecte a les eines d'acer-lleu.
- Exigències de tolerància:Les toleràncies posicionals més ajustades requereixen un mecanitzat més precís dels components de la matriu i una validació de prova més llarga, augmentant tant el cost inicial com el temps de lliurament.
- Vida esperada de la mort:Una eina dissenyada per a 500.000 visites utilitza una construcció diferent a la construïda per a 5 milions. Les eines de vida més llarga-costen més per endavant, però eviten les reconstruccions a mitjan-programa.
- Troqueles de diverses-parts:La nidificació de dues o més parts per cursa multiplica la sortida sense augmentar proporcionalment el cost de l'eina, millorant l'equilibri-per a components més petits.
En-operacions secundàries de matriu que redueixen els costos de muntatge
La inversió en eines no existeix de manera aïllada - sinó que competeix amb el cost total d'aterratge, no només amb l'operació d'estampació. Un dels arguments econòmics més forts per als programes d'estampació i fabricació progressius és la capacitat d'integrar operacions secundàries directament dins de la matriu. Quan elimineu la manipulació aigües avall, elimineu el cost laboral aigües avall.
Les-operacions de matriu que s'integren habitualment a les matrius progressives de peces de camions inclouen:
- En-toc a morir:Els fils es tallen o es formen directament en una estació dedicada, eliminant una operació de roscat independent que, d'altra manera, requeriria fixació i un operador addicional.
- Inserció de maquinari:Les femelles, els tacs o les insercions roscades PEM es pressionen a la peça durant el cicle d'estampació. La peça surt de la matriu preparada per al muntatge-de cargol.
- En-soldadura amb matriu:La soldadura per punts per resistència o la soldadura per projecció connecta components secundaris (femelles, suports, tacs) sense sortir de la línia de premsa.
- Detecció i mesura de contacte:Els sensors in{0}}verifiquen les dimensions crítiques en temps real, desviant les peces sospitoses abans que entrin a la cadena de subministrament.
Cadascuna d'aquestes addicions augmenta la complexitat de l'eina i el cost inicial, però el benefici és una peça més completa que arriba al moll de muntatge - menys punts de contacte, menys escapes de qualitat i menor mà d'obra total per peça. Per als programes d'estampació progressiva de matriu d'alta velocitat que executen centenars de milers de cicles, fins i tot uns pocs cèntims d'estalvi per part en compostos de manipulació eliminats en estalvis anuals substancials.
Ús de tira i optimització de la taxa de ferralla
El cost del material és sovint la despesa variable més gran de l'estampació progressiva a llarg termini, de manera que la gestió de ferralla afecta directament l'economia per-part. Els proveïdors de serveis d'estampació de metalls progressius optimitzen el disseny de les tires per extreure el màxim valor de cada metre de bobina.
Ús de tires - el percentatge de material comprat que acaba a les peces acabades en lloc del contenidor de ferralla - normalment oscil·la entre el 60% i el 85%, depenent de la geometria de la peça. Nidificació intel·ligent, amplades de web minimitzades entre peces i dissenys de suport que utilitzen el mínim de material possible, tot augmentant la utilització. Una millora del 5% en l'ús de material en un programa que consumeix 200 tones d'acer HSLA anualment es tradueix en 10 tones de compra de material evitada - una partida pressupostària real.
Els costos del cicle de vida del manteniment de la matriu completen la imatge total de la inversió.Les estimacions de la indústria situen el manteniment anual entre el 5% i el 10% del valor original de la matriu, que abasta l'afilat rutinària, el calçat, la substitució del punxó i la inspecció periòdica. El fet de descuidar el manteniment comporta la formació de rebaves, la deriva dimensional i, en última instància, una fallada catastròfica de la matriu - tot molt més car que el manteniment programat. Una matriu progressiva-ben mantinguda dura milions de cicles, la qual cosa la converteix en un dels actius de capital més llargs-de la cadena de subministrament de peces de camions.
Els aspectes econòmics apunten clarament en una direcció: un cop el volum anual creua el llindar d'equilibri-, l'estampació progressiva de matriu ofereix un rendiment de costos que la fabricació, el mecanitzat i fins i tot el premsat per transferència no poden igualar per a peces de camions petites-a-mitjanes. Però el cost sense qualitat és una falsa economia - i els sistemes de qualitat, les toleràncies i les qualificacions dels proveïdors que protegeixen la vostra inversió en producció mereixen una avaluació igualment rigorosa.
Normes de qualitat i selecció del soci d'estampació de peces de camions adequat
Una matriu progressiva pot oferir el cost per-peça més baix del sector -, però només si totes les peces que s'envien compleixen les especificacions. Els errors de qualitat en els components dels camions tenen conseqüències que van molt més enllà dels costos de ferralla: retirades de camp, parades de línies de muntatge i adjudicacions de plataformes perdudes. És per això que els fabricants de camions fan que els seus proveïdors progressius d'estampació de matrius compleixin alguns dels estàndards de gestió de qualitat més rigorosos en la fabricació. Entendre què requereixen aquests estàndards - i saber com avaluar un proveïdor de matrius d'estampació contra ells - protegeix el vostre programa de retards en el llançament i escapes de producció.
Requisits IATF 16949 i PPAP per a proveïdors de peces de camions
IATF 16949:2016 és la certificació de qualitat bàsica que els fabricants de camions i els proveïdors de nivell-1 esperen de qualsevol fabricant de matrius progressius que faci una oferta pel treball de producció. Es basa en la norma ISO 9001, però afegeix requisits específics d'automoció per a la prevenció de defectes, la planificació avançada de la qualitat del producte (APQP) i l'aprovació de peces de producció (PPAP). Ambmés de 65.000 proveïdors certificats a tot el món, IATF 16949 no és un diferenciador - és una porta. Els proveïdors que només tenen ISO 9001 normalment no tenen la capacitat de PPAP documentada, la disciplina FMEA i la infraestructura SPC que requereixen els programes de camions.
Els nivells d'enviament PPAP defineixen quanta documentació proporciona un proveïdor abans de l'aprovació de la producció. Els OEM de camions solen requerir enviaments de nivell 3, que inclouen informes dimensionals, certificacions de materials, diagrames de flux de processos, plans de control, estudis Gage R&R i índexs de capacitat (Cpk) per a característiques crítiques. Un proveïdor qualificat de matrius d'estampació lliura aquests paquets de manera ràpida i completa - els retards en la documentació PPAP es tradueixen directament en llançaments de producció retardats.
Toleràncies dimensionals assolibles en l'estampació progressiva de matrius
Quina precisió es pot esperar realment d'un acer HSLA de calibre-de camió amb matriu progressiva? Per a característiques crítiques, les operacions de matriu i estampació de precisió mantenen habitualment ± 0,05 mm en forats perforats i dimensions formades en condicions de premsa controlades. Les característiques més grans en el rang de 30 mm a 120 mm solen aconseguir entre ±0,10 mm i ±0,15 mm, d'acord amb les toleràncies de classe fina ISO 2768-1. Aquests números suposen una matriu d'estampació metàl·lica correctament mantinguda, propietats del material consistents i una producció controlada per SPC.
Mantenir aquestes toleràncies durant un milió de-cicles és on els sistemes de qualitat guanyen el seu valor. Els gràfics de control estadístic de processos (SPC) de dimensions crítiques detecten la deriva abans que les peces surtin de la tolerància. Els-sensors de la matriu controlen les signatures de la força de premsa cada cop, detectant anomalies - un cop de puny trencat, un error d'alimentació, una variació del gruix del material - en qüestió de segons en lloc d'haver acumulat milers de peces defectuoses. La inspecció de visió d'alta-velocitat a la sortida de la premsa realitza una verificació dimensional del 100%, rebutjant les peces sospitoses abans que arribin a un contenidor d'enviament.
El manteniment de la matriu d'estampació és la variable-que sovint es passa per alt en el rendiment de la tolerància-a llarg termini. Les vores de tall avorrides, les superfícies de formació es desgasten i els espais lliures s'obren gradualment durant centenars de milers de cicles. Els matrius progressius dissenyats per a un ús a llarg termini-poden produir milions de peces al llarg de la seva vida útil -, però només amb un manteniment preventiu programat, inclòs el rectificat de vores, la substitució de la molla i la verificació de la separació a intervals de recompte-de carrera definits.
Avaluació de les capacitats dels proveïdors d'estampació per a programes de camions
Quan compareu fabricants de matrius progressius per a un premi de plataforma de camions, les certificacions són només el punt de partida. L'avaluació més profunda separa les botigues transaccionals dels autèntics socis d'enginyeria. Aquí hi ha una llista de verificació d'avaluació de proveïdors a la qual els equips d'enginyeria i adquisicions OEM de camions poden fer referència durant la qualificació:
- Certificacions de qualitat:Confirmeu que l'àmbit IATF 16949 cobreix l'estampació, les eines i qualsevol operació de muntatge rellevant per al vostre programa. Verifiqueu que els certificats estiguin actuals i que les conclusions de l'auditoria estiguin tancades.
- Història de PPAP:Sol·liciteu paquets PPAP de mostra de programes d'automoció anteriors. Avalueu la integritat, la claredat de l'informe dimensional i la velocitat de resposta.
- Flota de premsa i rang de tonatge:Combineu la capacitat de premsa disponible amb el gruix del material de la vostra peça, l'amplada de la cinta i els requisits de conformació. Confirmeu que el proveïdor pot escalar el volum sense grans canvis d'eines.
- -Capacitat d'eines interna:Verifiqueu que el proveïdor dissenya, construeix i manté matrius internament. Les sales d'eines subcontractades afegeixen risc de temps d'execució, redueixen la responsabilitat i retarden els canvis d'enginyeria.
- Experiència material:Avalueu l'experiència amb el vostre material específic de grau - HSLA, fase dual-, galvanitzat o alumini. Demaneu estudis de capacitat documentats sobre materials similars.
- SPC i infraestructura d'inspecció:Confirmeu la supervisió activa de l'SPC a les línies de premsa, CMM o equips dimensionals equivalents i sistemes de visió en-línia per a tirades de gran-volum.
- Profunditat de suport d'enginyeria:Avalueu si el proveïdor proporciona comentaris de DFM, simulació de formació i contactes dedicats d'enginyeria de programes - no només cotització i producció. Proveïdors comYICHEN, que admet equips OEM, Tier-1 i Tier-2 amb estudis de casos d'estampació, fabricació i processos per a peces metàl·liques estructurals, de xassís i de camions, exemplifica el tipus d'associació d'enginyeria que redueix el risc del programa durant el llançament.
- Documentació de manteniment preventiu:Reviseu els registres de manteniment de matrius dels programes actius. Els registres coherents indiquen una cultura de qualitat proactiva; els registres que falten indiquen un foc reactiu-.
- Historial de taxa de defectes:Sol·liciteu dades PPM documentades per família de parts. Les operacions d'estampació d'automòbils basades en prevenció-normalment aconsegueixen taxes de defectes de 50 a 200 PPM.
Un quadre de puntuació ponderat d'aquests criteris - pondera la capacitat d'eines i el rendiment de tolerància en gran mesura per a la precisió-peces crítiques de camions - ofereix als equips d'adquisició una base objectiva per comparar els fabricants de matrius progressius preseleccionats. Els candidats més forts combinen sistemes de qualitat certificats,-control intern d'eines, coneixements específics de conformació de material-i la profunditat d'enginyeria per col·laborar en DFM abans que comenci la producció. Aquesta combinació és la que manté el cost baix i la qualitat alta durant tot el cicle de vida d'una plataforma de camions.
Preguntes freqüents sobre l'estampació progressiva de matrius per a peces de camions
1. Quins tipus de peces de camions són més adequades per a l'estampació progressiva de matrius?
Les peces que funcionen millor en matrius progressius comparteixen trets específics: perfils de dibuix-plans o poc profunds, patrons de forats repetibles, gruix de material entre 0,5 mm i 6,0 mm i volums anuals superiors a 50.000 unitats. Els exemples habituals inclouen suports de rail del bastidor, reforços de-creuons, clips de muntatge de cabina, penjadors d'escapament, carcasses de connectors elèctrics, plaques de muntatge de suspensió i clips de fixació interior. Les peces que són candidates deficients inclouen dipòsits de combustible d'extracció profunda-, rails de marc de grans dimensions que superen els 600 mm d'amplada de banda i components especials de baix volum-on el cost de les eines no es pot amortitzar de manera eficaç.
2. Quant costa l'eina de matriu progressiva per als components de camions?
L'eina de matriu progressiva per a peces de camions normalment oscil·la entre els 10.000 $ per a eines senzilles i els 350.000 $ per a matrius complexes de diverses-estació. La majoria dels grups de camions de-complexitat mitjana es troben entre els 15.000 i els 60.000 dòlars. El cost depèn del recompte de l'estació, la qualitat del material (els acers HSLA i de doble-fase requereixen acers de matriu de primera qualitat), els requisits de tolerància, la vida útil esperada de la matriu i si s'inclouen les operacions secundàries-com ara el roscat o la inserció de maquinari. El manteniment anual afegeix aproximadament entre un 5% i un 10% del valor de l'eina original. El punt d'equilibri-en comparació amb els mètodes alternatius sol produir-se entre 10.000 i 50.000 unitats anuals.
3. Quina diferència hi ha entre l'estampació progressiva de matriu i l'estampació de matriu de transferència?
Els encunys progressius mantenen la peça unida a una tira de suport a través de totes les estacions de conformació, limitant la mida de la peça a uns 600 mm i la profunditat de dibuix a formes poc profundes. Funcionen més ràpid i s'adapten a peces de gran-volum petits-a-mitjans. Els matrius de transferència tallen primer el blanc i el mouen entre estacions amb pinces mecàniques, permetent peces en blanc més grans (fins a 1.200 mm +), dibuixos més profunds i formats 3D complexos. Les matrius de transferència també redueixen els residus de material eliminant la banda portadora. Es prefereixen els encunys progressius quan els volums anuals superen les 100.000 unitats per a peces dins dels límits de mida; Les matrius de transferència gestionen components-dibuixats més grans o més profunds on les eines progressives no poden mantenir físicament la integritat de la cinta portadora.
4. Quins materials es poden utilitzar en l'estampació progressiva de peces de camions?
Els materials comuns inclouen acer suau (SAE 1008/1010), graus HSLA com 340X i 420X per SAE J2340, acers de fase dual-(DP590, DP780) per a suports crítics-crash, xapes galvanitzades i recobertes galvanitzades i aliatges de resistència a la corrosió per a un aliatge d'alumini. (5052-H32, 6061-T6) per reduir el pes. Cada material es comporta de manera diferent a la matriu: els acers HSLA requereixen de 2 a 4 graus de compensació de retorn elàstic, els graus de doble fase acceleren el desgast del punxó, les gals d'alumini contra les superfícies d'eines no recobertes i els recobriments galvanitzats tendeixen a pols durant la formació. L'elecció del material afecta directament el tonatge de la premsa, la separació de la matriu, l'estratègia de lubricació i els intervals de manteniment.
5. Quines certificacions de qualitat hauria de tenir un proveïdor d'estampació progressiva per a peces de camions?
IATF 16949:2016 és la base que esperen els OEM de camions de certificació, que inclou la prevenció de defectes, APQP i capacitat PPAP. Els proveïdors han de demostrar l'experiència d'enviament de PPAP de nivell 3, inclosos informes dimensionals, certificacions de materials, diagrames de flux de processos, plans de control i dades Cpk. Més enllà de les certificacions, avalueu la infraestructura de supervisió de SPC, CMM i sistemes d'inspecció de-visió en línia,-la capacitat de disseny i manteniment d'eines internes i les taxes de defectes PPM documentades (les operacions basades en prevenció-normalment aconsegueixen entre 50 i 200 PPM). Proveïdors com YICHEN que ofereixen suport d'enginyeria per a equips OEM i Tier-1 amb estudis de casos de processos representen el model d'associació que redueix el risc del programa durant el llançament.


