


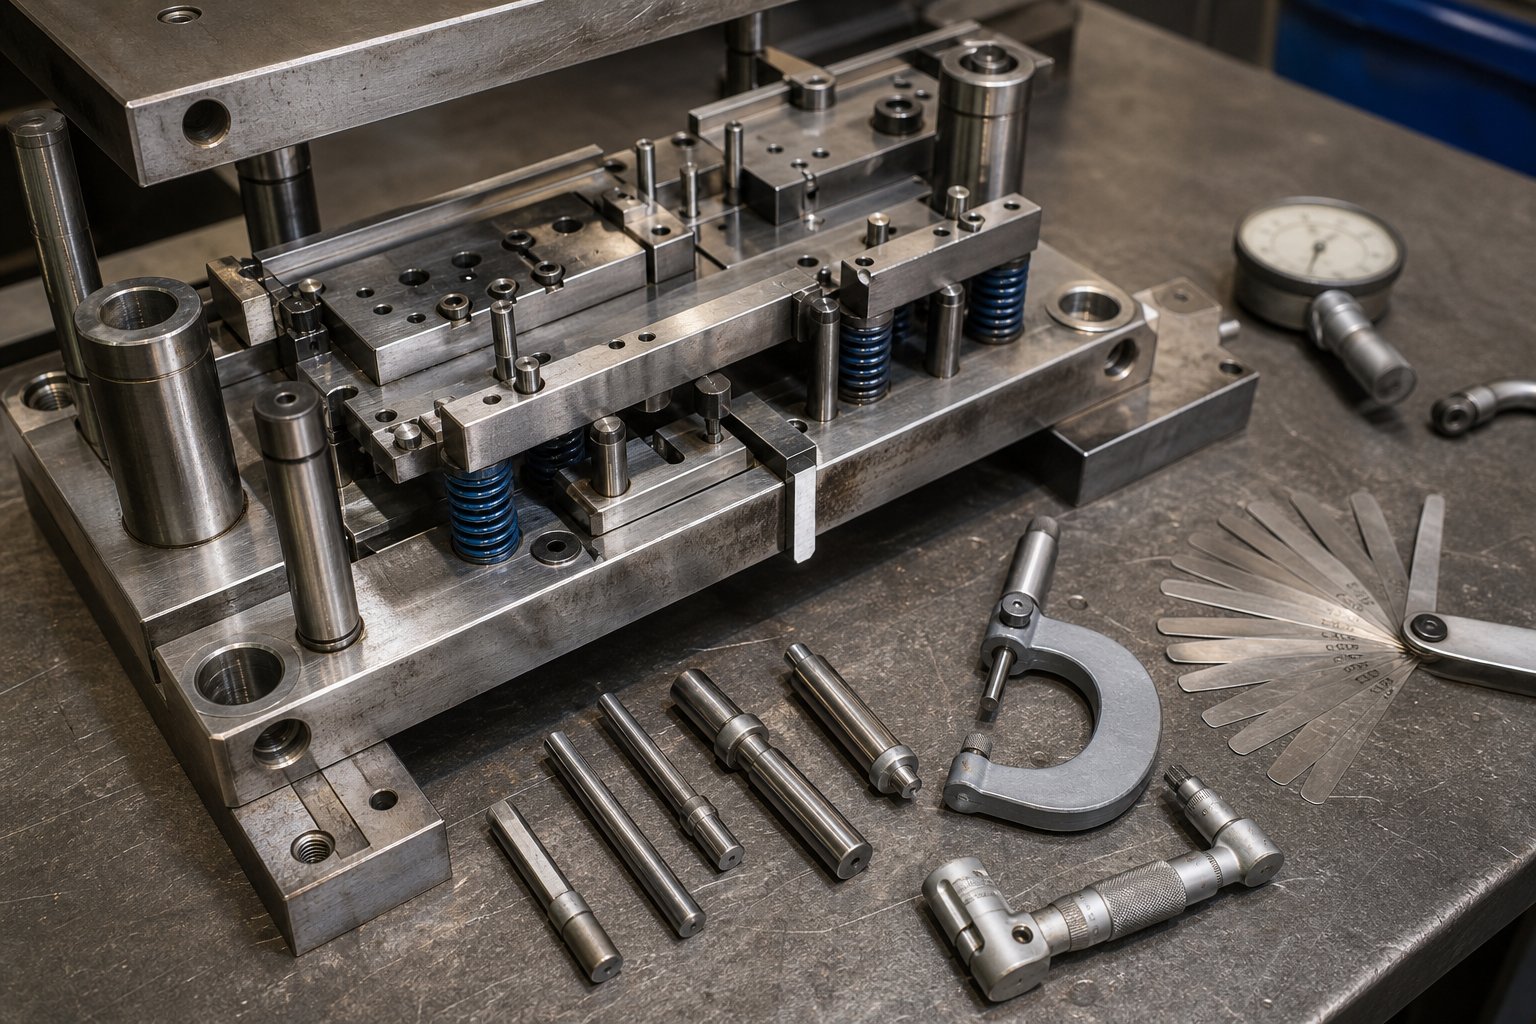
Per què una llista de control de manteniment estructurada allarga la vida útil de la matriu
Una llista de control de manteniment de matrius d'estampacióés una seqüència documentada d'inspeccions, mesures i accions correctives realitzades en una matriu a intervals definits per preservar la seva geometria de tall, alineació i capacitat de producció. Sona senzill. Tot i això, aquest únic document és la diferència entre un encuny que fa centenars de milers de traços fiables i un que fa un cop de puny a la meitat d'una producció de dimarts a la tarda.
Què cobreix realment una llista de control de manteniment de matrius d'estampació
Penseu en la llista de verificació com a quatre capes d'atenció assignades al cicle operatiu de la matriu. Les-comprovacions prèvies confirmen que el dau és segur de carregar i correcte dimensionalment. Les comprovacions en-execució controlen la qualitat de la peça i la progressió de la tira mentre la premsa està en cicle. Els-procediments posteriors a l'execució capturen el final-de-l'estat del treball i marquen el desgast emergent. Els desmuntatges programats desmunten la matriu a components individuals per mesurar-los, afilar-los i substituir-los. Cada capa detecta problemes que els altres es perden, i saltar-ne qualsevol deixa un punt cec on els petits problemes es combinen en fracassos costosos.
Quan s'estructura correctament, la llista de verificació també funciona com a eina de diagnòstic. Cada mesura registrada, cada alçada de rebaba anotada i cada longitud de primavera registrada construeix un historial de desgast que revela patrons al llarg del temps. Aquest historial us diu no només què heu d'arreglar avui, sinó què fallarà el mes que ve.
Per què la majoria de botigues funcionen sense una
Aquesta és la veritat incòmoda: la majoria de botigues de premsa encara confien en el coneixement tribal que es transmet entre tècnics de matriu a través del boca-orella. El veterà fabricant d'eines sap que el Dau #47 necessita que els seus pilots es revisin cada 30.000 cops a causa de l'estreta tolerància d'aquesta segona-estació de perforació. Però quan aquest tècnic es retira o passa a un torn diferent, el coneixement surt per la porta. La qualitat del manteniment es torna inconsistent i el temps d'inactivitat no planificat augmenta.
A marc de manteniment preventiuconstruït al voltant de procediments estructurats substitueix les conjectures per una disciplina repetible. Assegura que tots els tècnics, independentment del nivell d'experiència, realitzin les mateixes comprovacions crítiques en la mateixa seqüència.
El desgast de la matriu es determina pel recompte de traços, no pel temps del calendari. Un dau assegut a la prestatgeria durant sis mesos necessita una atenció diferent que un que acaba de fer 150.000 visites. Els intervals de manteniment efectius sempre estan ancorats primer als cicles de producció i es complementen amb activadors basats en el temps-només per a les eines inactivas.
Aquest marc de cicle-operatiu, organitzat al voltant del que passa abans, durant, després i entre les execucions de producció, constitueix la columna vertebral de tot el que segueix. Cada fase requereix inspeccions específiques, eines específiques i personal específic. La bretxa entre les botigues que controlen la vida de la matriu i les botigues que reaccionen constantment a les falles de la matriu gairebé sempre es remunta a si aquestes fases estan documentades o es deixen a la memòria.
A-Comprovacions ràpides de premsa versus desactivació-Procediments de desmuntatge de premsa
La majoria de les operacions d'estampació tracten el manteniment com una activitat. En realitat, es divideix en dos fluxos de treball fonamentalment diferents: el que fa l'operador mentre la matriu funciona a la premsa i el que fa el tècnic de matriu després d'estirar la matriu i col·locar-la al banc. Confondre aquestes dues categories, o pitjor, saltar la primera i sobrecarregar la segona, és on es descomponen els programes de manteniment.
A-Premeu Comprovacions ràpides durant les execucions de producció
Imagineu-vos que sou un operador que supervisa un cicle de matriu progressiu a 60 cops per minut. La inspecció de l'operador de la matriu d'estampació durant la producció se centra en les indicacions sensorials i el mostreig ràpid en lloc del desmuntatge. Esteu vigilant l'acumulació de llimacs visuals a la toboga de ferralla, escoltant sorolls anormals o triturats que indiquen que un cop de puny entra en contacte incorrecte amb una placa separadora i comproveu que la tira s'alimenta netament sense dubtar-ho a cada progressió. A intervals fixos, normalment cada 500 a 1.000 peces, traieu una mostra i comproveu les dimensions crítiques, l'alçada de la rebaba i la qualitat del forat amb la impressió de la peça.
Aquestes comprovacions d'inspecció de matrius en-premsa per als operadors no requereixen eines especials més enllà d'un calibre, un calibre de rebaves i una atenció especialitzada. El seu propòsit és la detecció precoç. Un llimac assegut a la cara del dau danyarà el següent cop. Una desalineació de l'alimentació es convertirà en bola de neu en ferralla en qüestió de segons. Captar aquests senyals en temps real evita fallades en cascada que converteixen un ajust menor en una reparació important.
Desactivat-Premeu Procediments d'inspecció de desmuntatge
Els passos del procediment de desmuntatge de la matriu fora de la-premsa només comencen després que la matriu s'ha retirat de forma segura de la premsa, s'ha netejat de lubricant i residus i es col·loca en un banc de treball estable. A continuació, un tècnic de matriu realitza el desmuntatge complet: estirant punxons, retirant plaques separadores, extraient pilots i separant les meitats superior i inferior de la matriu. Cada component s'inspecciona individualment per detectar-ne el desgast, es mesura amb les dimensions de la línia de base, s'afila si cal i es substitueix quan està fora de la tolerància.
Per als matrius progressius, la seqüència de desmuntatge és important. La seqüència de desmuntatge progressiu de la matriu ha de seguir l'ordre de l'estació, des de la primera perforació o estació en blanc fins al tall final, de manera que es preservi la integritat de la progressió de la cinta durant el muntatge. La barreja de components de l'estació o el muntatge fora de servei corren el risc de desalinear-se que només apareixen com a peces defectuoses un cop la matriu torna a la premsa. Els fabricants d'eines amb experiència recomanen desar l'última tira d'una execució de producció com a mapa de referència quan s'ordenen el desmuntatge i es reconstrueixen cada estació.
| Tipus de tasca | Qui ho realitza | Disparador de freqüència | Eines necessàries |
|---|---|---|---|
| Inspecció visual de llimacs i ferralla | Operador de premsa | Cada 15-30 minuts durant la carrera | Llanterna, mirall |
| Mostra de peces i control dimensional | Operador de premsa | Cada 500-1.000 cops | Calibre, calibre de rebabas, part d'impressió |
| Escolta de sons de premsa anormals | Operador de premsa | Contínua durant la carrera | Cap (orella entrenada) |
| Monitorització de la progressió de l'alimentació en tires | Operador de premsa | Contínua durant la carrera | Observació visual |
| Desmuntatge i neteja complets de la matriu | Tècnic de matriu | Interval de-recompte de traços o final de treball | Eines manuals, premsa, dipòsit de dissolvent |
| Mesura i inspecció de components | Tècnic de matriu | Cada cicle de desmuntatge | Micròmetres, calibres de pins, calibre d'altura |
| Afilat de seccions de punxó i matriu | Tècnic de matriu | Quan l'alçada de la rebaba supera les especificacions | Esmoladora de superfície, paral·lels |
| Canvi de molla i pilot | Tècnic de matriu | Quan es mesura més enllà de la tolerància | Pinces, components de recanvi |
La distinció és senzilla però crítica: els operaris detecten problemes, els tècnics els resolen.Un manteniment-de matriu d'estampació ben construïtLa llista de verificació assigna una propietat clara a cada nivell, de manera que res no caigui a la bretxa entre la producció i la sala d'eines. Quan les dues capes funcionen juntes, el desgast emergent es marca durant la producció i es corregeix durant el següent desmuntatge programat, molt abans que provoqui temps d'inactivitat no planificat o pics de ferralla.
Per descomptat, saber quan realitzar cada tipus de comprovació és només la meitat de l'equació. L'altra meitat és saber exactament què buscar en cada component individual una vegada que el dau caigui a la banqueta.
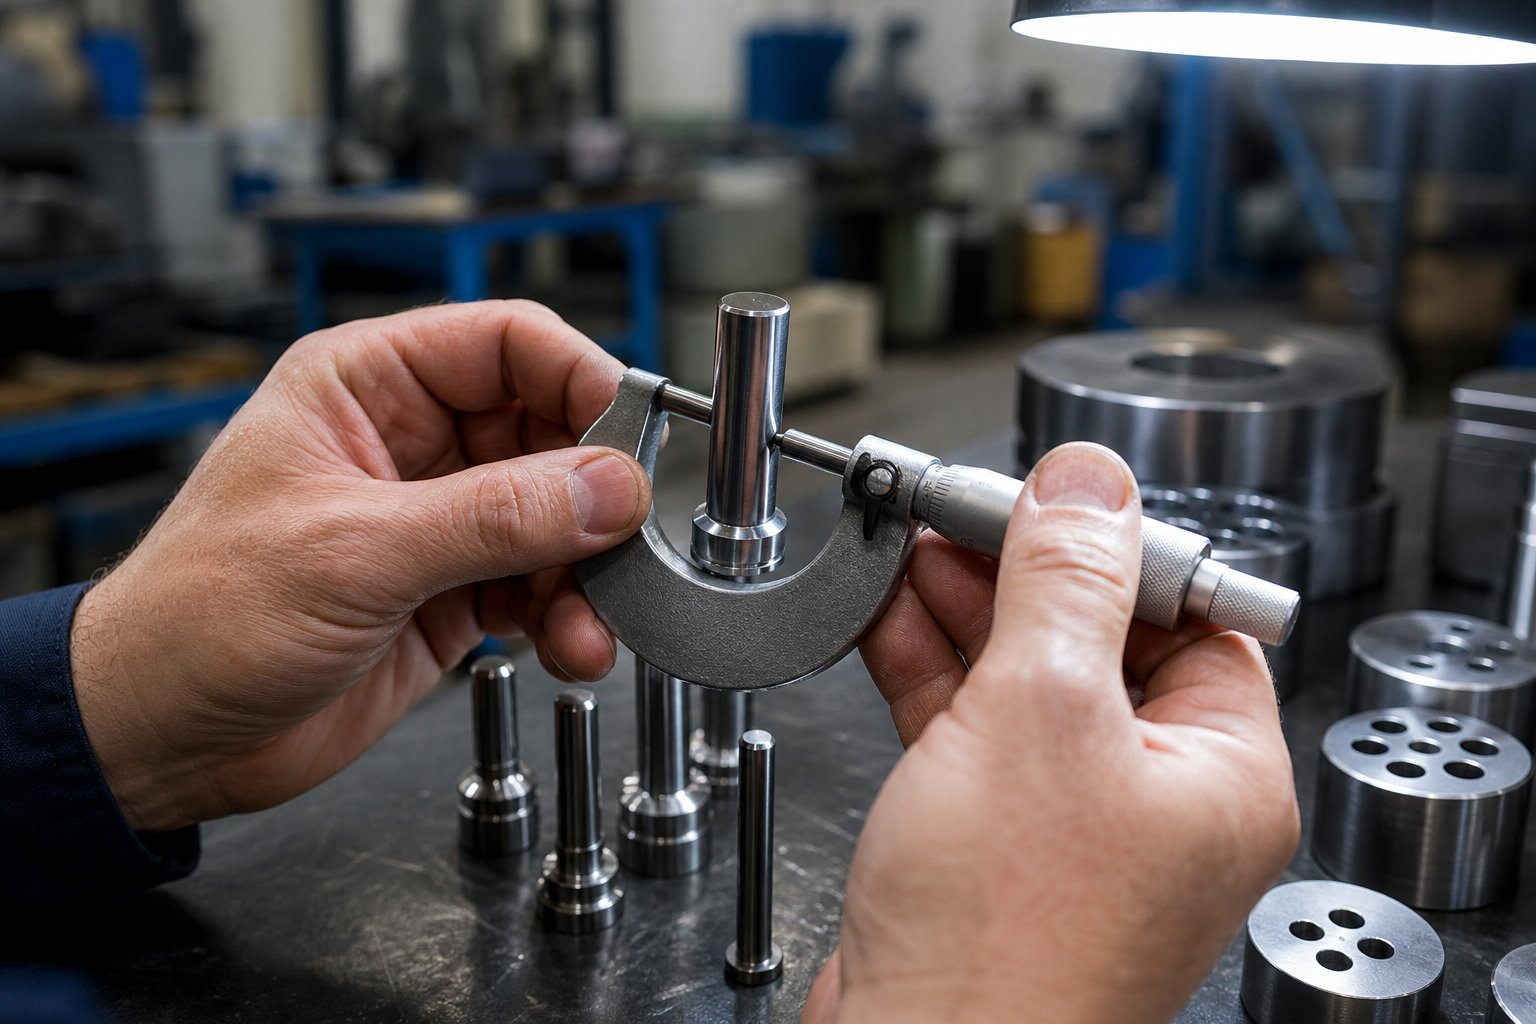
Avaria de manteniment-per-component
Un dau no és una cosa. Es tracta de desenes de components individuals treballant en coordinació precisa, i cadascun es porta de manera diferent, falla de manera diferent i exigeix els seus propis criteris d'inspecció. Les llistes de verificació genèriques que diuen "inspeccionar l'estat de la matriu" perden completament. Heu de saber què heu de mesurar a cada peça, quins són els límits acceptables i quan un component ha travessat la línia des del servei fins a la substitució-. Aquí és on viu aquest nivell de detall.
Components de tall i inspecció de vores
Els components de tall fan el treball més violent en qualsevol matriu d'estampació. Els punxons xoquen el material a gran velocitat i les seccions de matriu reben aquesta força a cada cop. Entendre com inspeccionar el desgast de les vores de tall de la matriu comença per conèixer els tres modes de fallada: estellat (peces petites que es trenquen de la vora), proliferació de bolets (la part superior del punxó es deforma a causa de l'impacte repetit) i el rodatge de la vora (l'aresta de tall s'apaga en un radi en lloc de mantenir-se afilat).
- Examineu cada punxó amb augment per veure si hi ha micro-estellades al llarg de la vora de tall. Qualsevol xip visible més ample de 0,1 mm garanteix l'afilat o la substitució.
- Comproveu els caps de punxó per si hi ha bolets. Un llavi aixecat a l'extrem colpejat indica que el cop de puny està absorbint l'excés d'impacte i necessita reparació.
- Mesureu l'alçada de la rebaba a les últimes peces produïdes. Les rebaves que superen el 10% del gruix del material solen indicar que l'espai de tall s'ha degradat o que les vores s'han d'esmolar.
- Inspeccioneu les vores de tall del botó de matriu per detectar marques de puntuació, acumulació de llimacs o ruptura de vores. Verifiqueu que les característiques de retenció de llimacs, com ara l'alleujament angular o la-conicitat posterior, estiguin intactes.
- Confirmeu l'espai lliure del punxó-a-l'encuny utilitzant calibres o talls de prova. L'espai lliure adequat s'executa entre el 5% i el 12% del gruix del material per costat, depenent del tipus de material i la duresa.
Els criteris d'inspecció del punxó d'estampació sempre haurien de fer referència al material específic que s'està processant. Un espai lliure que funcioni perfectament per a acer-laminat en fred produirà rebaves excessives a l'alumini i fallades prematures de les vores a l'acer inoxidable.
Comprovacions del sistema d'orientació i desmuntatge
Els sistemes de guia i desmuntatge mantenen tot alineat i garanteixen l'expulsió neta de peces i ferralla. Quan aquests sistemes es desgasten, els danys cauen en cascada als components de tall, creant fallades secundàries que semblen no relacionades tret que els rastregeu fins a la font.
- Realitzeu la mesura del desgast del passador de guia i del buix comprovant el joc vertical. Introduïu el passador guia al seu casquill i sentiu el moviment lateral. Qualsevol floc detectable més enllà de la tolerància de la classe d'ajust original requereix la substitució de la boquilla.
- Inspeccioneu les superfícies de les clavilles de guia per veure si hi ha ratlles, esgarrapaments o decoloració per l'acumulació de calor. Les línies de puntuació verticals indiquen contaminació de residus o lubricació insuficient.
- Comproveu els diàmetres dels pins pilot amb un micròmetre en comparació amb la seva dimensió nominal. Els pilots que porten més de 0,01 mm de mida inferior ja no poden mantenir el registre de la tira amb precisió.
- Realitzeu un procediment d'inspecció de la planitud de la placa separadora col·locant la cara{0}}avall sobre una placa de superfície de precisió i comprovant-la amb un calibre d'espassos. La desviació més enllà de 0,03 mm a través de la longitud de la placa requereix un repàs.
- Proveu la pressió de la molla del separador comprimint el conjunt i verificant la força de retorn uniforme. El desmuntatge desigual fa que les peces s'inclinin durant l'expulsió i danyin els punxons adjacents.
Els blocs de taló mereixen la mateixa atenció. Aquests components absorbeixen l'empenta lateral durant les operacions de tall. Inspeccioneu les superfícies de desgast per veure's enganxades o transferència de material i comproveu que l'àrea de contacte del bloqueig del taló-a-el taló no s'hagi desgastat en una ranura que permeti el desplaçament lateral de la matriu sota càrrega.
Verificació de molles i fixació
Les molles són l'element de desgast més ignorat en una matriu d'estampació, sobretot perquè encara "funcionen" fins al moment en què es trenquen. Una comprovació de tolerància de longitud lliure de molla de matriu detecta la degradació abans que es produeixi una fallada.
- Mesureu la longitud lliure de cada molla amb una pinça i compareu amb la seva especificació original. La pràctica de la indústria marca els ressorts per substituir-los quan la longitud lliure ha disminuït més d'un 10% respecte a la nominal, un llindar coherent ambGuia de tolerància DIN 2095per a molles de compressió.
- Inspeccioneu si hi ha esquerdes, corrosió o marques marcades a les superfícies de la bobina. Qualsevol fractura visible significa la substitució immediata, independentment de la mesura de la longitud.
- Comproveu que les molles estiguin ben col·locades a les butxaques sense que hi hagi cap tipus d'armament ni interferència de residus.
- Comproveu tots els cargols de capçal de socket per obtenir el parell correcte amb una clau dinamométrica calibrada. Els elements de fixació solts permeten que les seccions de matriu es moguin sota la càrrega d'estampació.
- Inspeccioneu les rosques dels cargols per veure si es despulla, -creuada o s'allarga. Substituïu qualsevol element de fixació que no s'enganxi amb la resistència normal.
- Confirmeu que totes les clavilles estan completament col·locades i sense danys. Un tac que s'ha fet enrere, fins i tot parcialment compromet l'alineació per a la qual va ser dissenyat.
Cada mesura i observació d'aquesta inspecció a nivell{0}}component pertany a la targeta de manteniment de la matriu. L'enregistrament de valors reals en lloc de simples marques d'aprovació/falla crea les dades de tendència de desgast que necessiteu per predir quan un component arribarà al seu límit, no només reaccionar després que ja ho hagi fet. Aquesta capacitat predictiva depèn d'una variable més: amb quina freqüència realitzeu aquestes inspeccions en primer lloc.
Intervals de manteniment-Recompte i calendari-basats en el calendari
Saber què s'ha d'inspeccionar a cada component és essencial, però la freqüència determina si es detecta el desgast abans que provoqui fallades o després. La pregunta de la freqüència amb què es fan servir els encunys d'estampació té una resposta enganyosament senzilla: deixeu que el dau us ho digui, mesurat en traços en comptes de dies al calendari.
Un dau que es queda inactiu en un bastidor durant tres mesos no es desgasta. Un dau que aconsegueix 200.000 visites en una sola setmana sí. Només la programació basada en calendari-, com ara "servei cada 30 dies", ignora aquesta realitat. Comporta un sobre-manteniment en eines de baix-volum i un baix-manteniment en matrius de gran-volum que acumulen un desgast molt més ràpid del que suggereix el calendari. El programa de manteniment de matrius basat en el recompte de curses més fiable utilitza els cicles de producció com a activador principal i reserva els intervals de calendari només per a matrius inactius que necessiten controls de corrosió i actualitzacions de lubricació.
Activadors-de recompte d'ictus per a cada nivell de manteniment
Una estructura de manteniment preventiu escalonat per a matrius progressius i eines de transferència assigna nivells creixents d'intervenció en funció del recompte acumulat de curses. Cada nivell augmenta en abast, requeriment d'habilitats i inversió de temps.
| Nivell de manteniment | Activador de-compte de traç típic | Tasques realitzades | Responsable de personal |
|---|---|---|---|
| Nivell 1: Verificació d'execució de producció | Cada cursa (continua) | Inspecció visual de llimacs, mostreig de peces, control de so, verificació d'alimentació de tires, confirmació de lubricació | Operador de premsa |
| Nivell 2: Tècnic Inspecció | 10,000 - 50,000 cops | Extracció de matrius, neteja, inspecció visual de talls i sistemes de guia, mesura de punts crítics de desgast, verificació de la longitud de la molla, ajustos menors | Tècnic de manteniment de matrius |
| Nivell 3: desmuntatge complet i reacondicionament | 100,000 - 500,000 cops | Desmuntatge complet, mesura de tots els components, afilat de talls, substitució de molles i pilots, restauració de l'espai lliure, muntatge complet i validació | Tècnic sènior de matrius / fabricant d'eines |
Aquests intervals són punts de partida, no regles fixes. Una matriu d'obturació senzilla amb acer suau pot estirar els intervals de nivell 2 fins a 50.000 cops còmodament. Una matriu progressiva complexa amb 20 estacions de perforació d'acer inoxidable pot necessitar atenció de nivell 2 cada 10.000 a 15.000 cops. La taula proporciona un marc; les teves dades de desgast ho perfeccionen.
Ajust d'intervals per material i complexitat de matriu
Tres variables canvien significativament els intervals de manteniment:
- Duresa i abrasivitat del material.L'acer-d'alta resistència, l'acer inoxidable i l'acer al silici acceleren el desgast de les vores. Un interval de manteniment de la matriu segons el gruix del material ha de tenir en compte tots dos: els calibres més gruixuts imposen forces de tall més altes, mentre que els aliatges més durs freguen les vores més ràpidament. Espereu reduir a la meitat els intervals de referència quan canvieu d'acer-laminat en fred a graus d'aliatge inoxidable o d'alta-resistencia baixa-.
- Morir complexitat.Una matriu d'una-estació té menys punts de fallada que una matriu progressiva de 30 estacions amb lleves, elevadors i corbes aèries. Més estacions significa que es desgasten més components simultàniament, i una fallada en qualsevol estació pot arribar a les estacions adjacents abans de la detecció.
- Velocitat de producció.Els cops més alts per minut generen més calor i redueixen el temps que té el lubricant per recobrir les superfícies entre cops. Les execucions més ràpides comprimeixen la vida efectiva entre esdeveniments de manteniment, fins i tot quan el nombre de cops segueix sent el mateix.
Per a una matriu nova que entra en producció sense dades històriques, comenceu de manera conservadora. Estableix el nivell 2 a l'extrem inferior de l'interval i el nivell 3 a aproximadament cinc vegades aquest interval. Executeu els primers cicles de manteniment amb registres de mesurament detallats i, a continuació, compareu les taxes de desgast reals amb les vostres hipòtesis inicials. Si els components mostren un desgast mínim al disparador del nivell 2, amplia l'interval entre un 10 i un 20% per al cicle següent. Si trobeu una ruptura inesperada de les vores o fatiga de la primavera, reduïu el calendari en conseqüència.
Aquest refinament iteratiu, guiat per mesures reals en lloc de conjectures, és el que separa un programa de manteniment viu d'un document estàtic en el qual ningú confia. Durant tres o cinc cicles de manteniment, els vostres intervals convergiran en el veritable comportament de desgast de la matriu i el programa esdevindrà predictiu en lloc de reactiu.
Programeu revisions preventives a aproximadament el 70-80% de la vida útil esperada d'una matriu entre els serveis principals per evitar errors a mitja tirada que aturen la producció sense previ avís.
La disciplina d'interval manté els components dins dels límits útils. Però l'única acció de manteniment que restaura de manera més directa el rendiment de tall, l'afilat, comporta el seu propi conjunt de criteris que determinen si la matriu torna a la producció o arriba al final de la seva-vida-d'enginyeria.
Criteris de mòlta i la decisió d'afilar versus substituir
L'afilat és l'acció de manteniment única que restaura directament la capacitat d'un encuny de produir peces netes. Però triturar massa poc deixa vores avorrides en servei. Mòlta massa escurça la vida total de la matriu i es corre el risc de danys tèrmics que debiliten l'acer per a eines des de dins cap a fora. Saber exactament quan esmolar les vores de tall d'estampació, quant material eliminar i quan un component ha arribat al seu límit separa el manteniment disciplinat de les conjectures cares.
Quan s'ha d'afilar en funció de la condició de la vora mesurable
No afilis en un calendari. S'afina en funció del que et diuen la vora i les parts. La mesura de l'alçada de la rebaba per al manteniment de la matriu és l'activador més fiable perquè us ofereix un nombre més que una opinió subjectiva. Quan l'alçada de les rebaves de les peces estampades supera el 10% del gruix del material, les vores de tall s'han desgastat prou com per requerir atenció. Esperar més temps només obliga a treure més material durant l'esmolat, la qual cosa escurça la vida útil de la matriu innecessàriament.
La inspecció visual dóna suport a la mesura. Mireu el tall amb augment. Una vora afilada mostra una línia neta i definida on la cara es troba amb l'angle de relleu. Una vora desgastada mostra un radi visible, sovint descrit com una "terra" que reflecteix la llum quan s'inclina.Directrius de la indústriarecomanem afilar quan aquest radi desgastat arribi a 0,010 polzades (0,25 mm). En aquest llindar, un lleuger retoc-restaura la vora amb una eliminació mínima de material. L'espera fins que el radi creixi força les passades de mòlta més pesades que generen més calor i consumeixen més de la longitud útil del punxó.
Altres senyals que confirmen l'afilat és degut:
- Augment del tonatge de premsa o més fort-que-els sons de tall normals durant la producció
- Parts que mostren un gir excessiu al costat brunyit dels forats perforats
- Tirant de llimacs o llimacs que s'enganxen a les cares del punxó, indicant una ruptura de cisalla insuficient
- Estellat visible al llarg de la vora de tall que encara no ha progressat al cos del punxó
L'afilat lleuger freqüent supera cada cop el mòlt pesat poc freqüent. Les eines duren més, tallen més nets, requereixen menys força de premsa i produeixen una qualitat de peça més consistent entre serveis.
El procediment de mòlta seqüencial
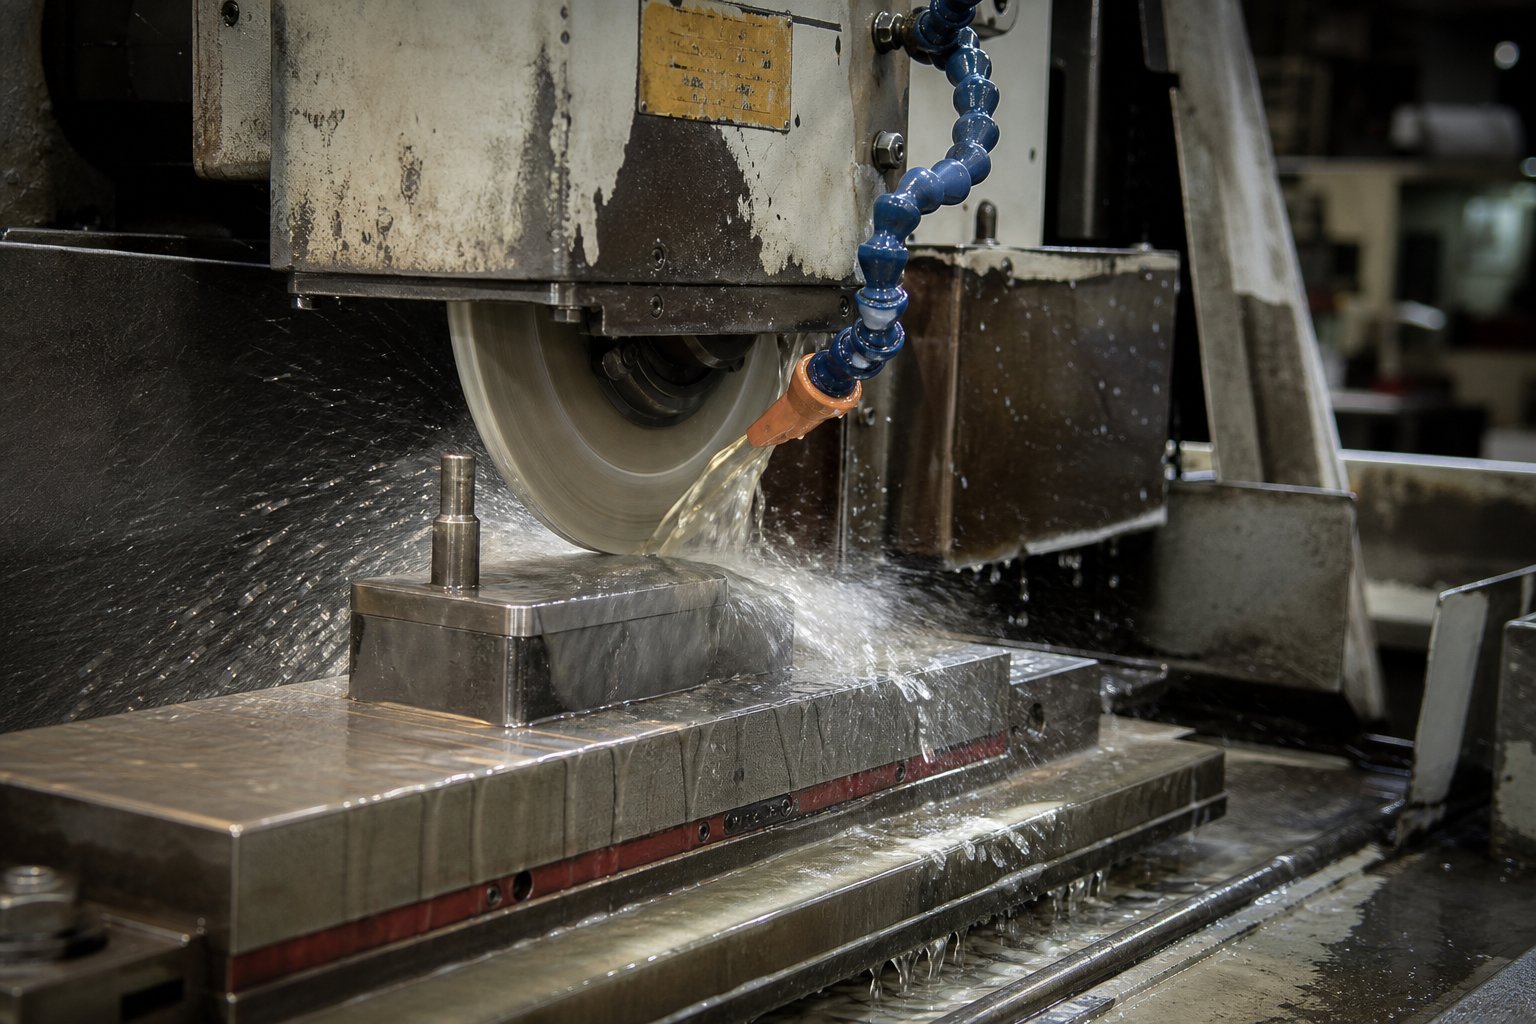
Les rectificadores de superfície són la columna vertebral de qualsevol taller de manteniment de matrius per una bona raó. Proporcionen una eliminació controlada i repetible de material que la mòlta manual simplement no pot reproduir. Intentar esmolar els punxons amb una esmoladora manual mentre la matriu està a la premsa pot estalviar temps en aquest moment, però és gairebé impossible controlar la velocitat d'alimentació, mantenir la planitud o evitar el sobreescalfament localitzat. Una rectificadora de superfície adequada amb refrigerant d'inundació garanteix resultats consistents a cada passada.
Aquest és el procediment que protegeix tant la vora com l'acer per a eines que hi ha darrere:
- Fixeu el punxó de manera recta en un bloc V-al portador magnètic de la rectificadora de superfície. Comproveu que estigui pla i paral·lel a la direcció transversal de la roda.
- Revestiu la mola utilitzant un punter d'un -punt o multi-de diamant amb un avanç de baixada de 0,0002 a 0,0008 polzades (0,005 a 0,020 mm) i un avanç ràpid creuat de 20 a 30 polzades per minut.
- Seleccioneu una roda estàndard d'òxid d'alumini d'enllaç-vitrificat en el rang de duresa de D a J amb una mida de gra de 46 a 60. Per als punxons recoberts de nitrur-, desplaceu-vos cap a l'extrem més fi de l'interval.
- Apliqueu refrigerant d'inundació directament a la zona de contacte entre la roda i la peça de treball. La insuficiència de refrigerant és la causa principal del dany tèrmic durant l'esmolat.
- Traieu el material en passades de només 0,001 a 0,002 polzades (0,03 a 0,05 mm) per alimentació descendent. L'eliminació total de material per a un retoc-estàndard sol ser de 0,005 a 0,010 polzades (0,13 a 0,25 mm). Aquests límits d'eliminació de material d'afilat de matrius eviten l'acumulació de calor que degrada la duresa sota la superfície.
- Després de mòlta, apedreu lleugerament les vores acabades d'esmolar amb una pedra d'oli de l'Índia per deixar un radi de 0,001 a 0,002 polzades (0,03 a 0,05 mm). Aquest micro-radi distribueix l'esforç de tall i prevé l'escamació que provoca una ràpida re-opacament.
- Desmagnetitzeu completament el punxó i apliqueu un lleuger oli preventiu{0}}de corrosió abans de tornar-lo a l'emmagatzematge o a la matriu.
Els danys tèrmics mereixen un èmfasi especial.Investigació dels danys de la mòltamostra que l'excés de calor fa que la superfície exterior de l'acer d'eina endurit s'expandeixi més ràpidament que el nucli més fred, creant tensions internes. A mesura que la peça es refreda, la superfície es suavitza, reduint la resistència al desgast. En casos greus, apareixen decoloracions, esquerdes superficials o un patró d'"escama de peix". La decoloració fosca indica un dany que s'estén per sota de la superfície visible i que no es pot corregir simplement triturant més profundament. Aquest component necessita substitució.
Afinar versus substituir el marc de decisió
Cada secció de punxó i matriu té una quantitat finita de material disponible per esmolar. La decisió d'afilar versus reemplaçar el punxó es redueix a tres factors mesurables:
- Material acumulat total eliminat.Cada afilat redueix la longitud de treball del punxó o el gruix de la secció de matriu. Feu un seguiment de la quantitat total de terra al llarg de la vida útil del component. Quan l'eliminació acumulada s'acosta al límit d'enginyeria especificat al disseny de la matriu, cal substituir-lo independentment de l'estat actual de la vora.
- Longitud del terreny de tall restant.Els punxons necessiten una longitud mínima per sota del suport del punxó per mantenir un enganx adequat amb els separadors, els pilots i l'obertura de la matriu. Una vegada que l'afilat escurça el punxó més enllà d'aquest llindar funcional, ja no pot funcionar de manera fiable.
- Evidència de danys al subsòl.Si un punxó es trenca repetidament després d'esmolar-lo, o si va aparèixer una decoloració durant un cicle de mòlta anterior, és possible que l'acer d'eina hagi patit danys per calor intern que comprometin la seva-secció transversal completa. Una més nitidesa no restaurarà el rendiment.
Per a seccions i matrius de matriu, s'aplica la mateixa lògica però en una línia de temps més lenta. Com que la matriu es desgasta aproximadament entre-la meitat i un-terç de la velocitat del punxó d'acoblament, cal afilar-la amb menys freqüència. Quan s'afili la secció de la matriu, verifiqueu el gruix després i afegiu calces per mantenir l'alçada de tancament adequada.
Els encunys progressius afegeixen una restricció més: totes les estacions de tall han de mantenir una alçada de tancament uniforme després de l'afilat. Si una estació està terra mentre que les altres no, l'estació esmolada se situa més alta respecte a la cinta, canviant el seu compromís de tall. La millor pràctica és esmolar tots els punxons i seccions de tall en una matriu progressiva simultàniament, o ajustar estacions individuals amb precisió per restaurar l'alçada uniforme en tota la progressió de la cinta.
Aquesta disciplina manté totes les estacions tallant a la profunditat correcta i evita la subtil deriva dimensional que es mostra com una qualitat inconsistent de les peces a les diferents estacions. També conserva la geometria de la línia d'alimentació-de la cinta perquè els pilots s'enganxin netament i els transportistes mantinguin la seva integritat estructural fins al tall final.
Esmolar restaura el que el desgast treu. Però quan una peça estampada mostra defectes malgrat les vores acabades de rectificar, la causa principal sovint es troba en un altre lloc de la matriu. Connectar problemes de qualitat específics a la seva veritable font de manteniment és on una llista de verificació es converteix en una eina de diagnòstic en lloc d'una programació.
Resolució de problemes de defectes de peces a l'arrel-Provoca errors de manteniment
Una peça estampada amb una rebava no és només un rebuig de qualitat. És un missatge de la matriu que us indica exactament quin component necessita atenció. La majoria de les guies de resolució de problemes de defecte de matriu d'estampació s'aturen a identificar el defecte. El valor real prové de mapejar aquest defecte cap enrere a través de la matriu fins a una acció de manteniment específica, convertint la vostra llista de verificació d'una programació passiva en una eina de diagnòstic activa.
Mapejar els defectes de les peces amb les causes arrel del manteniment
Cada defecte recurrent de la peça es remunta a una fallada d'un component específic dins de la matriu. Les rebaves, per exemple, són el senyal més comú. La rebava causada pel desgast de la matriu és gairebé sempre les vores de tall avorrides o l'espai lliure-a-de la matriu que s'ha obert més enllà de les especificacions. Els punxons desgastats i la separació incorrecta de la matriu segueixen sent els principals contribuents, però la mala alineació de l'eina i la variació del gruix del material agreugen el problema.
L'estirament dels llimacs segueix un patró similar. Quan un llimac s'adhereix a la cara del punxó durant la retirada en lloc de caure per l'obertura de la matriu, esteu observant els efectes de buit entre la cara plana del punxó i el llimac, combinats amb vores desgastades que ja no produeixen un trencament net de cisalla. L'anàlisi progressiva de fallades de la matriu confirma que l'augment de la formació de rebaves augmenta la resistència al desmuntatge, la qual cosa fa que els llimacs s'enganxin a les superfícies de perforació. La solució de manteniment de la matriu d'extracció de llimacs consisteix a esmolar la vora de tall per restaurar la fractura neta, afegir funcions d'alleujament de buit-o sistemes de bufat-d'aire i verificar que els botons de la matriu encara tinguin un relleu angular adequat per al pas dels llimacs.
Els errors d'alimentació i la vacil·lació de la tira apunten al desgast del pilot o a la inestabilitat de la línia{0}}d'alimentació. Els pilots que porten fins i tot una mida inferior a 0,01 mm perden la seva capacitat de registrar la cinta amb precisió, provocant una deriva posicional acumulada a través de les estacions progressives. Els cops curts, on el cop de puny no separa completament el material, suggereixen problemes de tancament-altura o de sincronització de la premsa que impedeixen la penetració total del cop de puny. Les arrugues a les zones formades revelen una pressió insuficient del suport en blanc-de coixinets de pressió desgastats o fatigats. Les fractures i el trencament dels radis d'estirament indiquen que el radi de formació s'ha deteriorat a causa de l'erosió o la irritació, concentrant la tensió més enllà del límit de formació del material.
A continuació es mostra el defecte de qualitat de la peça d'estampació al mapa de manteniment de la matriu que es presenta com a referència de diagnòstic:
| Defecte observat | Probable fallada del component de la matriu | Acció d'inspecció | Pas de manteniment correctiu |
|---|---|---|---|
| Rebaves excessives a les vores tallades | Perforar o troquelar vores; L'autorització s'ha obert més enllà de les especificacions | Mesura l'alçada de la rebava; comproveu el punxó-a-l'espai lliure de la matriu amb el calibre d'espapes | Esmolar les vores de tall; restaurar l'espai lliure substituint els botons de matriu gastats |
| Tirant de llimacs (llimacs a la cara de la tira o de la matriu) | Vores del punxó desgastats; adhesió al buit; retenció insuficient de llimacs al botó de matriu | Inspeccioneu la planitud de la cara del punxó; verifiqueu l'angle de relleu del botó de la matriu i la{0}}conicitat posterior | Esmolar punxó; afegir aire-alleujament o buit; restaurar la geometria del botó de matriu |
| Errors d'alimentació o registre de tira | Pins pilot gastats; desgast-de la línia d'alimentació; degradació del carril guia | Mesura els diàmetres pilot; comprovar l'espai lliure de la guia de la tira; verificar la progressió de l'alimentació | Substituir els pilots; ajustar o substituir les guies de tires; recalibrar l'alimentador |
| Encerts curts (talls incomplets) | Tanca -deriva d'alçada; error de temps de premsa; la longitud del punxó s'ha perdut a causa de l'afilat repetit | Comproveu l'alçada de tancament amb blocs de calibre; comproveu la longitud de treball del punxó amb el mínim | Troquel de Reshim per restaurar l'alçada tancada; substituïu els cops-escurçats |
| Arrugues a les zones formades | Molles de coixinet de pressió fatigades; superfície de suport en blanc-desgastada | Mesureu les longituds lliures de molla; inspeccioneu les superfícies de contacte dels coixinets per detectar patrons de desgast | Substituïu les molles; ressorgir o substituir els coixinets de pressió |
| Esquerdes o trencaments en els radis de dibuix | Dibuixa el radi erosionat o galerat; augmenta la rugositat superficial | Inspeccioneu el perfil de radi amb un calibre de radi; Comproveu l'acabat de la superfície visualment i tacte | Polir o re{0}}dibuixar vores de radi; substituïu les insercions si superen els límits de reelaboració |
Ús de comentaris de qualitat per prioritzar les tasques de manteniment
Aquest mapatge transforma la manera d'utilitzar la llista de verificació durant cada cicle de manteniment. En lloc de treballar a través d'inspeccions en una seqüència fixa, independentment del que realment està passant a la producció, lidereu amb els defectes que l'operador va documentar durant l'última execució. Si el registre de producció mostra que l'alçada de la rebava augmenta durant els darrers 5.000 cops, el tècnic passa directament a les vores de tall primer. Si s'ha marcat l'estirament de llimacs, el focus es desplaça a les cares de cop de puny i l'alleujament dels botons.
La retroalimentació de qualitat crea un filtre prioritari. Us indica quins components s'estan degradant activament en aquest moment i quins poden esperar fins al proper servei programat. Això és especialment valuós durant les finestres de manteniment-limitades de temps on la matriu ha de tornar a la premsa ràpidament. En lloc de realitzar totes les comprovacions a la mateixa profunditat, concentreu l'esforç on el dau en realitat indica angoixa.
La-tecnologia de detecció en matriu reforça aquest enfocament.Sensors de nivell-decapadorpot detectar l'estirament dels llimacs en un sol cop identificant quan la placa separadora no s'acosta a la seva profunditat adequada. Els sensors de-vigilància de la força fan un seguiment de la nitidesa del punxó en temps real mesurant les tendències de la càrrega de tall. Aquests senyals s'alimenten directament a la vostra llista de prioritats de manteniment, marcant els components que necessiten atenció abans que arribi el següent desmuntatge programat.
L'enfocament diagnòstic també construeix coneixement institucional. Quan els tècnics registren constantment quin defecte ha activat quina acció correctiva i quants cops ha durat la correcció, creeu una base de dades-historial d'errors per a cada dau. Amb el temps, apareixen patrons. És possible que descobriu que la matriu núm. 112 sempre desenvolupa l'estirament de llimacs a l'estació 4 al voltant de 35.000 cops a causa del punxó de -diàmetre petit i l'espai lliure de llimacs ajustat a aquesta estació. Aquesta visió es converteix en un activador proactiu en lloc d'una reparació reactiva, i informa les decisions sobre quins components cal tenir a mà per al proper cicle de servei.
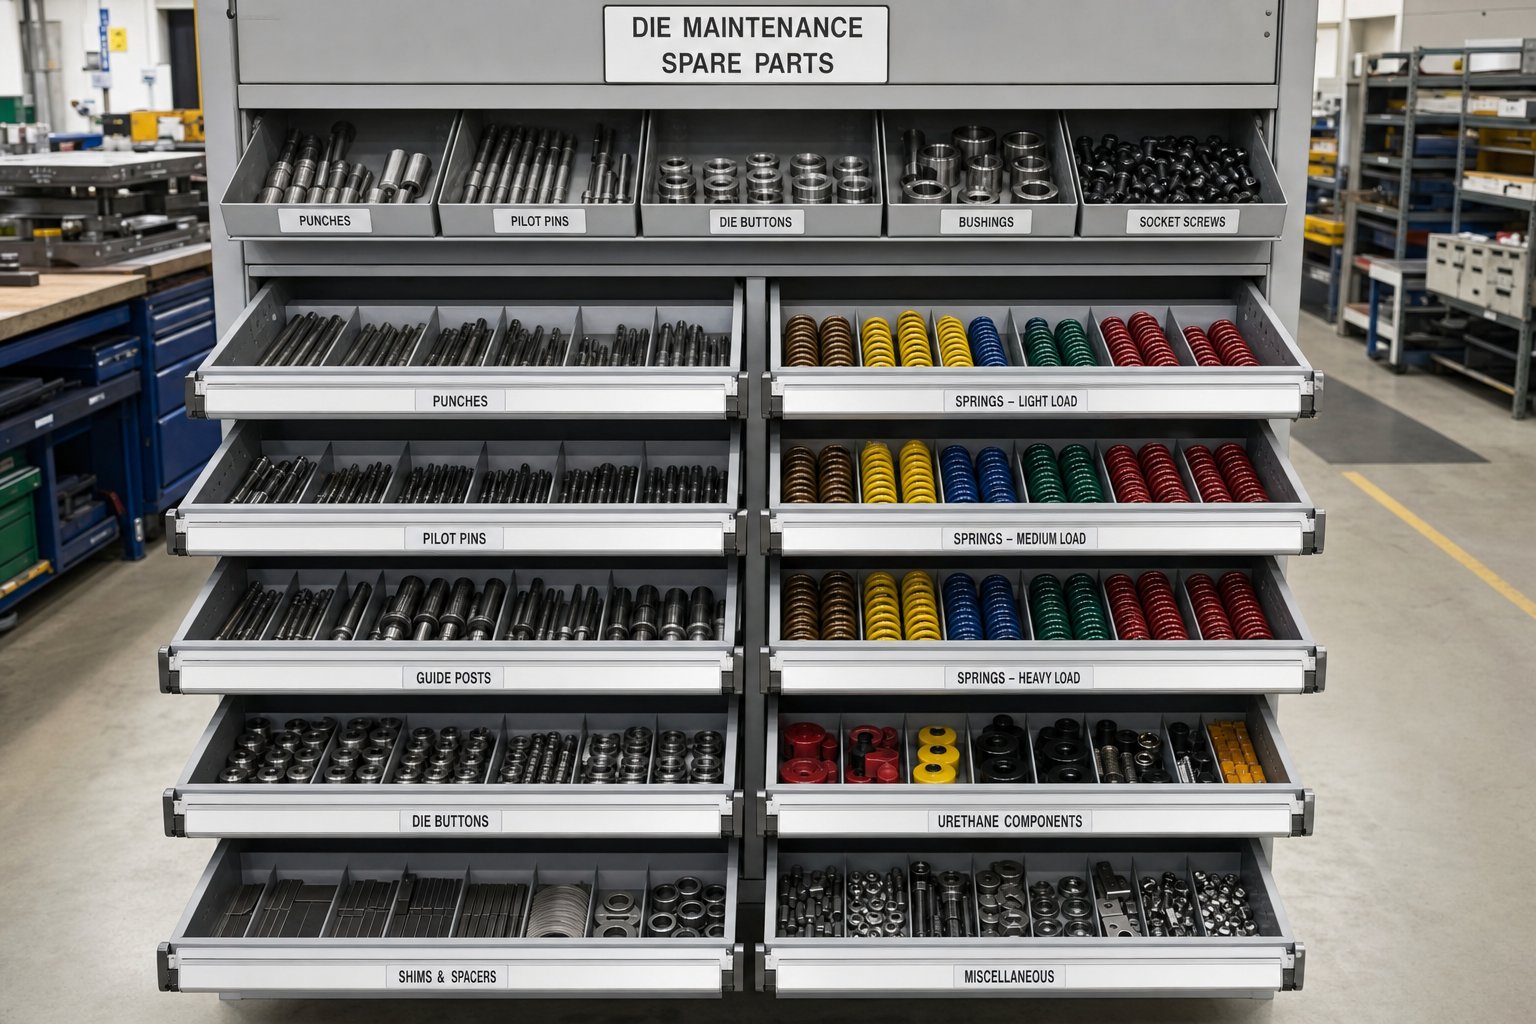
Inventari de peces de recanvi i activadors de substitució
Diagnosticar una fallada no significa res si la peça de recanvi no es troba a la prestatgeria quan la necessiteu. Un tècnic que identifica un pilot desgastat durant un desmuntatge programat però que ha d'esperar dues setmanes perquè un proveïdor n'enviï un acaba de convertir un esdeveniment de manteniment previst en temps d'inactivitat no planificat a la propera producció. Saber quines peces de desgast de matriu s'han de tenir en estoc i quantes és la disciplina d'inventari que separa les botigues que fan horaris sense problemes de les que agileixen constantment les comandes d'emergència.
Components de recanvi crítics per emmagatzemar per prioritat
No tots els components de la matriu es desgasten al mateix ritme ni tenen el mateix risc de temps de lliurament. La vostra llista d'inventari de peces de recanvi de matriu d'estampació s'ha de classificar mitjançant una fórmula senzilla: a quina rapidesa es desgasta multiplicada per quant de temps triga a obtenir-ne una de nova. Els components que es desgasten ràpidament i requereixen una fabricació personalitzada es troben a la part superior. Fora-dels-subjectes de prestatge que es porten lentament s'asseuen a la part inferior.
- Punxons (perfils personalitzats):La taxa de desgast més alta de qualsevol component. Emmagatzemeu almenys un joc de recanvi complet per matriu per a eines de gran-volum. Activador de substitució: la profunditat acumulada d'afilat arriba al 70% del límit d'enginyeria, o l'estella de les vores es repeteix dins dels 5.000 cops de l'última mòlta.
- Botons i seccions de matriu:Es desgasten a aproximadament un-terç de la velocitat dels cops, però tenen temps de lliurament més llargs per a geometries personalitzades. Stock un recanvi per estació crítica. Activador de substitució: l'espai lliure mesurat al màxim permès malgrat l'afilat re-o les característiques de retenció de llimacs degradades més enllà de la reelaboració.
- Fonts:El reemplaçament predictiu de les molles de matriu d'estampació depèn del seguiment gratuït-de la longitud. Stock un conjunt complet per dau. Activador de substitució: la longitud lliure ha disminuït un 10% respecte a la nominal, o la molla ha completat més d'1 milió de cicles de compressió.
- Pins pilot:Els pilots de petit diàmetre es desgasten més ràpidament a causa de les forces de registre de la cinta. Stock de dos a tres recanvis per matriu. Disparador de recanvi: diàmetre desgastat 0,01 mm o més de mida inferior.
- Casquilles de guia:Stock un conjunt per dau. Disparador de recanvi: el joc lateral mesurable supera la tolerància de la classe d'ajust original o una puntuació visible a l'orifici de la boquilla.
- Insercions de stripper:Emmagatzemeu un recanvi per estació d'alt{0}}desgast. Activador de recanvi: la desviació de la planitud supera els 0,03 mm o la profunditat de la butxaca de la molla s'ha desgastat més enllà de l'especificació.
- Kits de subjecció (cargols de capçal, agulles):Baix cost, de fàcil accés. Emmagatzemeu un kit d'ús-general que cobreixi mides habituals. Activador de recanvi: qualsevol dany a la rosca, allargament o fallada de parell-que s'ha detectat durant la inspecció.
Configuració dels activadors de substitució a la targeta de manteniment
Els criteris d'activació de substitució de components de matriu enumerats anteriorment només funcionen si els tècnics els documenten realment durant les inspeccions rutinàries. La targeta de manteniment de cada matriu ha d'incloure un camp on el tècnic enregistri la profunditat d'afilat acumulada per a cada component de tall i la longitud lliure actual per a cada molla. Aquests totals corrents creen senyals predictius. Quan un punxó s'ha rectificat 2,0 mm en total durant la seva vida útil i el límit d'enginyeria és de 3,0 mm, sabeu que li queden aproximadament dos cicles d'afilat més. Aquest és el moment de verificar que un recanvi està a la prestatgeria o en comanda.
Els cicles de compressió de primavera són més difícils de comptar individualment, però podeu estimar-los a partir dels registres de-recompte de traços. Una matriu que ha fet 800.000 cops totals amb molles per a 1 milió de cicles s'acosta a la finestra de substitució. L'enregistrament del recompte de cops a cada canvi de primavera crea una esperança de vida bàsica per a aquesta aplicació de primavera específica, que és molt més fiable que la qualificació genèrica del fabricant.
Les quantitats mínimes d'estoc depenen de dues variables: el vostre volum de producció i el temps de lliurament del vostre proveïdor. Un dau que s'executa setmanalment amb un termini de lliurament de quatre-setmanes necessita almenys dos jocs de recanvi a l'inventari per cobrir el buit entre la comanda i la recepció. Un dau que s'executa trimestralment amb un termini de dues-setmanes pot ser que només necessiti un joc de recanvi. La fórmula és senzilla: estoc suficient per cobrir almenys un cicle de reemplaçament complet més un conjunt d'amortidors per a trencaments inesperats.
Un-ben gestionatsistema de gestió de la troqueladoravincula l'inventari de peces directament als registres de manteniment, de manera que els senyals de reordenació s'activen automàticament quan les mesures de seguiment creuen els valors del llindar. Sense aquest enllaç, la gestió de les peces de recanvi es torna reactiva i l'inventari reactiu significa que la producció espera a la prestatgeria en lloc d'executar-se a la premsa.
L'emmagatzematge de les peces adequades i l'activació de substitucions en el moment adequat permet que la matriu estigui en servei. Però capturar totes aquestes dades, les mesures, l'historial de substitucions, els valors de desgast acumulats, requereix un sistema de seguiment que va més enllà de les notes escrites a mà en una targeta de paper.
Seguiment digital i documentació CMMS per a matrius d'estampació
Les targetes de matriu de paper funcionaven quan una botiga tenia deu matrius i un fabricant d'eines experimentat els coneixia de memòria. Escaleu-ho a cinquanta o cent matrius actius a través de múltiples premses i torns, i els registres escrits a mà es tornen il·legibles, incomplets o enterrats en un arxiu que ningú obre. Un sistema CMMS per estampar el seguiment del manteniment de matrius substitueix aquesta fragilitat amb registres estructurats i cercables als quals cada tècnic pot accedir, actualitzar i aprendre en temps real.
El canvi no és només una qüestió de comoditat. Els registres digitals permeten quelcom que el paper mai podria: anàlisi de tendències a tota una població de matrius. Quan podeu consultar tots els esdeveniments de manteniment de la matriu núm. 47 durant dos anys i traçar la profunditat d'afinació acumulada en funció del recompte de traços, deixeu de reaccionar a les fallades i comenceu a predir-les.
Camps de dades essencials per als registres de matrius digitals
El que feu un seguiment és més important que el programari que feu servir. Un registre de manteniment de la matriu que només recull el "revisat el dimarts" no diu gairebé res útil sis mesos després. Els camps de registre de manteniment de matrius digitals efectius ofereixen a cada tècnic futur el context necessari per prendre decisions informades sobre aquesta matriu sense dependre de la memòria o de les conjectures.
Com a mínim, cada esdeveniment de servei hauria de captar:
- Número de dau i nivell de revisió- enllaça el registre amb la versió correcta de l'eina, especialment important després dels canvis d'enginyeria
- Recompte d'ictus en el moment del servei- la referència de programació més important; sense ell, els activadors-basats en intervals no poden funcionar
- Nivell de manteniment realitzat- distingeix entre una comprovació de l'operador de nivell 1, una inspecció del tècnic de nivell 2 i un desmuntatge complet de nivell 3
- Components revisats o revisats- identifica exactament quins punxons, seccions de matriu, molles, pilots o separadors s'han avaluat
- Mides preses- alçades reals de rebaba, longituds lliures de molla, diàmetres pilot i lectures d'autorització registrades com a números en lloc de passar/fallir
- Material eliminat durant la mòlta- profunditat d'afilat acumulada per component, l'entrada clau per predir la vida restant
- Peces substituïdes- número de peça, ubicació de l'estació i motiu de la substitució (desgast, trencament, intercanvi preventiu)
- Notes i observacions del tècnic- qualsevol cosa inusual: patrons de desgast inesperats, decoloració, modificacions d'eines o problemes de producció informats per l'operador
- Següent-activador del servei- el recompte d'ictus o la data del calendari en què s'ha de lliurar el següent servei de nivell 2 o nivell 3
Aquests camps són les millors pràctiques de seguiment de dades de manteniment perquè cadascun admet una decisió futura. El recompte de cops impulsa la programació. La profunditat acumulada de mòlta impulsa el temps de substitució. Els valors de mesura mostren si el desgast s'accelera o és estable. Les notes dels tècnics capturen el context qualitatiu que es perden els números en brut.
Ús de dades de seguiment per predir les necessitats de manteniment
El manteniment reactiu espera que alguna cosa es trenqui. Serveis de manteniment preventiu en un horari fix independentment de l'estat real. La programació de manteniment predictiu per a matrius d'estampació se situa per sobre de tots dos: utilitza les dades acumulades per preveure quan un component específic arribarà al seu límit i programa la intervenció just abans d'aquest punt.
Així és com les dades històriques ho fan possible. Imagineu que teniu deu registres de servei per a la matriu #112 que mostren que el punxó Station 4 perd 0,005 polzades de tall per cada 25.000 cops i que el límit d'enginyeria permet una eliminació total de 0,060 polzades. Les matemàtiques simples us diuen que el punxó té aproximadament 300.000 cops de vida i la vostra eliminació acumulada actual és de 0,042 polzades. Ja sabeu que el proper reemplaçament s'haurà de fer en uns 90.000 cops, cosa que us donarà temps per confirmar que hi ha un recanvi en estoc i programar l'intercanvi durant una finestra planificada en lloc d'una emergència de producció.
Multipliqueu aquesta lògica per tots els components de desgast de cada matriu i passareu del seguiment de peces individuals a la intel·ligència de manteniment{0}}de flota. Podeu identificar quines matrius consumeixen més recursos de manteniment, quins tipus de components fallen més aviat i quins materials de producció generen les taxes de desgast més ràpides.Dades del sectormostra que els fabricants que implementen enfocaments predictius normalment aconsegueixen una reducció del 25% dels costos de manteniment i fins a un 47% de reducció del temps d'inactivitat no planificat en comparació amb els programes purament reactius.
El propi disseny de matriu té un paper important en la neteja d'aquestes dades. Troquels dissenyats tenint en compte el manteniment, com els deYICHEN, simplifiqueu la documentació incorporant un accés coherent als components, peces de desgast estandarditzades i punts de referència de manteniment clars directament al disseny de la matriu. Quan cada punxó és fàcilment identificable per estació, cada component de desgast utilitza números de peça catalogats i l'accés per a la mesura no requereix un desmuntatge complet, els tècnics capturen dades més precises en menys temps. Aquest disseny-per a-la filosofia de manteniment redueix la fricció que fa que els sistemes de seguiment quedin en desús.
Tant si utilitzeu una plataforma de GMAO completa, un mòdul de seguiment de matrius-construït específicament o fins i tot un full de càlcul-ben estructurat, el principi és el mateix: cada mesura registrada avui és una visió disponible demà. Les botigues que es comprometen a introduir dades de manera coherent en cada esdeveniment de servei creen una capa d'intel·ligència de manteniment que augmenta el valor amb el temps, convertint la història de cada matriu en un full de ruta per al seu futur.
Els registres precisos i els senyals predictius permeten fer el treball correcte en el moment adequat. Però fins i tot el manteniment perfectament programat només és tan bo com la validació que confirma que la matriu està realment a punt per a la producció- abans de tornar a la premsa.
Validació posterior al-manteniment i preparació per a la producció
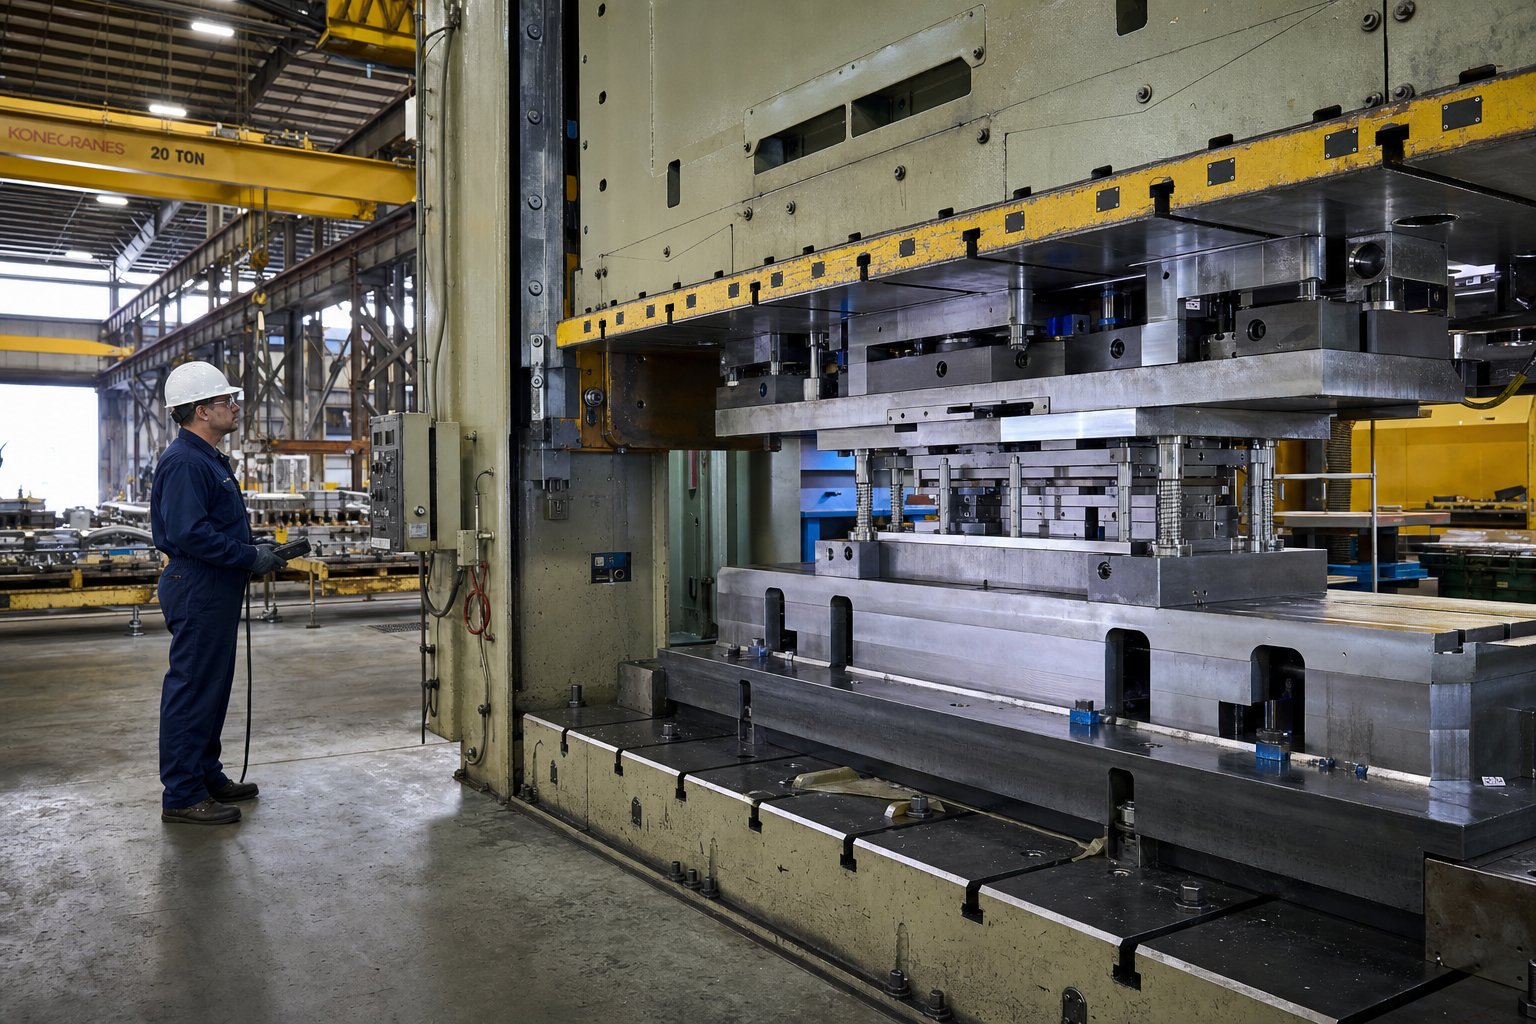
Un encuny que s'ha esmolat, muntat i ajustat no està automàticament llest per a la producció-. Saltar la validació després del manteniment és com reconstruir un motor i no engegar-lo mai abans de tornar-lo a cargolar al cotxe. Els passos de validació de la prova de matriu posterior-de manteniment que segueixen són la porta de qualitat final entre el banc de la sala d'eines i la premsa de producció. Confirmen que cada component es troba al seu lloc, s'enganxa a la profunditat correcta i produeix peces que compleixen la impressió.
Seqüència de validació de manteniment pas-a-post-pas a pas
Com verificar la matriu després de l'afilat i el muntatge segueix una seqüència estricta. Cada pas es basa en l'anterior, i saltar endavant crea punts cecs que només es mostren com a peces defectuoses o eines danyades un cop comença la producció a màxima-velocitat.
- Inspecció visual de tots els components remuntats.Abans que la matriu surti del banc, comproveu que cada punxó estigui completament col·locat al seu retenedor, que tots els elements de fixació estiguin ajustats al parell especificat, que les molles s'instal·lin a les butxaques correctes sense armar-los i que no quedin restes estranyes a la cavitat de la matriu. Comproveu que tots els passadors estiguin a ras i que cap component sobresurti més enllà de les superfícies previstes.
- Tanca la-verificació d'alçada.La verificació de l'alçada de tancament de la matriu després del manteniment confirma que la matriu es tanca a la dimensió correcta després de l'afilat i l'encaix. Col·loqueu blocs de calibre o un calibre d'alçada calibrat a través dels blocs de parada i comproveu que la lectura coincideixi amb l'alçada de tancament documentada de la matriu dins de 0,001 polzades (0,025 mm). Qualsevol desviació significa que les calces s'han calculat malament o que un component no s'ha col·locat correctament.
- Comprovació de-corretja i subjecció de seguretat.Confirmeu que totes les ranures de la pinça de la matriu són accessibles i sense danys. Comproveu que les corretges de seguretat o els cargols de protecció que impedeixen que la matriu superior es separi durant el transport estiguin al seu lloc. Això protegeix tant la matriu com el tècnic de configuració durant la càrrega de la premsa.
- Proves de cicle sec-sense material.Carregueu la matriu a la premsa i cicleu-la lentament, sense material de tires, a través de diversos moviments complets. Vigileu si hi ha interferències entre els punxons i els separadors, escolteu el contacte allà on no n'hi hauria d'existir i comproveu que tots els components en moviment viatgen sense problemes per tota la seva gamma. Aquest pas detecta errors de muntatge que la inspecció visual sola no pot detectar.
- Prova-de curta durada amb la mesura del primer-article.Introduïu el material i feu servir de 10 a 20 peces a velocitat reduïda. Estireu la primera peça completa i mesureu totes les dimensions crítiques, les alçades de les rebaves, les ubicacions dels forats i les característiques formades amb la impressió de la peça. Compareu aquestes mesures amb l'última-mostra bona coneguda de la sèrie de producció anterior. Qualsevol desviació més enllà de la tolerància indica un problema de manteniment o muntatge que s'ha de resoldre abans d'alliberar la matriu.
- Tanqueu-la sessió i entreu a producció.Una vegada que els primers articles superen la inspecció, el tècnic signa el registre de manteniment amb la data de validació, el recompte de cops al llançament i una confirmació que tots els elements de la llista de verificació estan complets. Això crea responsabilitat i un punt de transmissió clar entre la sala d'eines i el pis de producció.
Per als encunys progressius, són imprescindibles dues comprovacions addicionals. Primer, verifiqueu la progressió de la cinta alimentant material a través de totes les estacions i confirmant que els forats pilot s'alineen amb els pilots a cada estació sense allargament ni deriva posicional. Fins i tot 0,005 polzades de desalineació als compostos de la primera estació de perforació a les estacions aigües avall. En segon lloc, inspeccioneu l'última tira produïda durant la prova per obtenir una integritat coherent del portador, una separació uniforme de les peces i un vessament net de ferralla a cada punt de tall. Comexperts en configuració de matriusRessalteu, el temps incorrecte d'alliberament del pilot-després del muntatge pot provocar un allargament dels forats del pilot, pilots doblegats i una mala ubicació de les peces, problemes que només apareixen un cop la cinta està completament enfilada a través de l'eina.
Aquesta llista de verificació de preparació per a la producció de matrius d'estampació tanca el bucle en cada cicle de manteniment. Sense ell, els tècnics no tenen cap prova que el treball que van realitzar realment va restaurar la matriu a un estat capaç. Amb ell, la producció hereta una eina validada en lloc de l'esperança que les coses tornin correctament.
Creació d'un programa de manteniment-Ready Die
La validació detecta errors de muntatge. Però la pregunta més àmplia és per què alguns morts requereixen una intervenció intensiva cada poques setmanes, mentre que altres funcionen de manera fiable durant mesos entre serveis. La resposta gairebé sempre es remunta a com es va dissenyar i construir la matriu en primer lloc.
La longevitat de la matriu no comença al banc de manteniment. Comença a l'etapa d'enginyeria. Troquels construïts amb accessibilitat de manteniment, és a dir, components que es poden treure i mesurar sense desmuntar completament, redueixen el temps i l'habilitat necessaris per a cada esdeveniment de servei. Els acers per a eines duradors seleccionats per al material específic que s'estampa resisteixen el desgast de les vores més temps i allargan els intervals entre esmolats. La geometria de producció estable, les característiques dissenyades per mantenir la tolerància a centenars de milers de cops sense deriva, mantenen les peces en especificacions sense ajust constant.
Penseu en què fa que un encuny sigui fàcil de mantenir durant el seu cicle de vida complet:
- Els punxons retinguts en suports de-canvi ràpid en comptes de fer forats-permeten la substitució sense estirar tot el conjunt superior
- Els components de desgast estandarditzats en múltiples matrius redueixen la complexitat de les peces de recanvi i permeten compartir l'inventari entre matrius{0}}
- Les marques clares d'identificació de l'estació i les superfícies de referència donen als tècnics una orientació immediata durant el desmuntatge
- Espai lliure adequat al voltant de les molles, els pilots i les agulles de guia perquè es puguin prendre mesures sense treure components adjacents
- Els graus d'acer per a eines s'ajusten a la duresa del material de producció, equilibrant la duresa amb la resistència al desgast per a l'aplicació específica
Els fabricants comYICHENapropeu-vos a la fabricació de matrius d'estampació personalitzada amb aquesta mentalitat de manteniment integrada des del principi. La seva atenció a l'enginyeria combina la durabilitat i el rendiment estable de la producció amb un accés pràctic per als tècnics que donaran servei a la matriu durant tota la seva vida útil. El resultat és un programa de matrius que requereix una intervenció menys intensa durant el cicle de vida complet de l'eina, menys reparacions d'emergència, finestres de manteniment més previsibles i una vida útil total més llarga abans que sigui necessari un reacondicionament important.
Una matriu ben-validada i ben-dissenyada que es retorna a la premsa després d'un manteniment adequat no és només una eina reparada. És una quantitat coneguda: mesurada, documentada i confirmada a punt. Aquesta confiança, basada en procediments estructurats més que no hipòtesis, és exactament el que separa les botigues que controlen els seus costos d'eines de les botigues que estan controlades per ells. La vostra llista de control de manteniment de matrius d'estampació és el document que fa que aquesta disciplina sigui repetible, torn rere torn, die rere dau.
Preguntes freqüents sobre la llista de control de manteniment de matrius d'estampació
1. Amb quina freqüència s'ha de fer el manteniment d'una matriu d'estampació?
La freqüència del servei de matriu d'estampació depèn del recompte de traços en lloc del temps del calendari. Un enfocament de tres-nivells funciona millor: les comprovacions de l'operador de nivell 1 es produeixen cada execució de producció, les inspeccions del tècnic de nivell 2 es produeixen cada 10.000 a 50.000 cops i els desmuntatges complets de nivell 3 es desencadenen cada 100.000 a 500.000 cops. La duresa del material, la complexitat de la matriu i la velocitat de producció canvien aquests intervals. Els materials més durs, com l'acer inoxidable, poden reduir a la meitat els intervals de referència, mentre que les matrius de tancament simples d'acer suau poden estirar-los encara més. Feu un seguiment de les dades de desgast real durant diversos cicles per refinar el vostre programa específic.
2. Què causa les rebaves excessives a les peces estampades i com ho arregleu?
Les rebaves excessives a les peces estampades es deuen principalment a les vores de tall avorrides o a l'espai lliure-a-del punxó que s'ha obert més enllà de les especificacions. Quan l'alçada de la rebava supera el 10% del gruix del material, l'afilat és tard. Els passos de manteniment correctiu inclouen mesurar l'espai lliure real amb calibres de pals, esmolar les vores de tall de la secció de punxó i matriu en una rectificadora de superfície amb refrigerant d'inundació i substituir els botons de matriu desgastats si no es pot restaurar l'espai lliure només amb l'afilat. El seguiment constant de les rebaves durant les execucions de producció detecta aquesta degradació abans que produeixi ferralla.
3. Quan s'ha d'esmolar una matriu d'estampació en lloc de substituir el punxó?
La decisió d'afinar versus substituir es basa en tres factors mesurables. En primer lloc, feu un seguiment del material acumulat eliminat del punxó al llarg de la seva vida útil; quan la profunditat total de mòlta s'acosta al límit d'enginyeria documentat en el disseny de la matriu, cal substituir-lo. En segon lloc, comproveu la longitud del terreny de tall restant, ja que els punxons necessiten un compromís mínim amb els separadors i les obertures de matriu. En tercer lloc, vigileu si hi ha signes de danys tèrmics subterrània, com ara decoloració o estellades repetides després d'esmolar. Si no s'arriba a cap d'aquests límits, l'afilat amb passades de llum de 0,001 a 0,002 polzades per alimentació descendent restaura la vora de manera eficaç.
4. Quines peces de recanvi hauria de tenir en estoc una botiga de matrius d'estampació?
Les peces de recanvi prioritàries es classifiquen per la taxa de desgast multiplicada pel temps de lliurament del proveïdor. Els-perfils personalitzats encapçalen la llista perquè es desgasten més ràpidament i sovint requereixen setmanes per fabricar-se. Emmagatzemeu almenys un joc complet per dau de gran-volum. Els botons de matriu, les molles i les agulles pilot segueixen de prop. Les molles s'han d'emmagatzemar com a conjunts complets per matriu amb la substitució activada quan la longitud lliure baixa un 10% de la nominal. Els pilots desgastats amb una mida inferior a 0,01 mm necessiten un canvi immediat. Els coixinets de guia, les insercions de separadors i els kits de fixació completen l'inventari. Les quantitats mínimes haurien de cobrir un cicle de reemplaçament complet més un conjunt d'amortidors basat en els terminis de lliurament del proveïdor.
5. Com pot el disseny de matrius reduir-els costos de manteniment a llarg termini?
Les matrius dissenyades tenint en compte el manteniment redueixen significativament la càrrega de manteniment durant tota la vida útil. Les característiques clau del disseny inclouen suports de punxó de canvi ràpid-que permeten substituir-los sense desmuntar completament, components de desgast estandarditzats que simplifiquen l'inventari de peces de recanvi, marques clares d'identificació de l'estació per a una orientació ràpida del tècnic i espai lliure adequat al voltant de les molles i els pilots per-mesurar al lloc. Fabricants com YICHEN (https://www.yichen-group.com/stamping-die/) incorporen aquests principis a la fabricació de matrius d'estampació personalitzada, combinant acers d'eines duradors combinats amb materials de producció amb punts d'accés pràctics que fan que el servei rutinari sigui més ràpid i coherent entre els nivells d'habilitat dels tècnics.


