


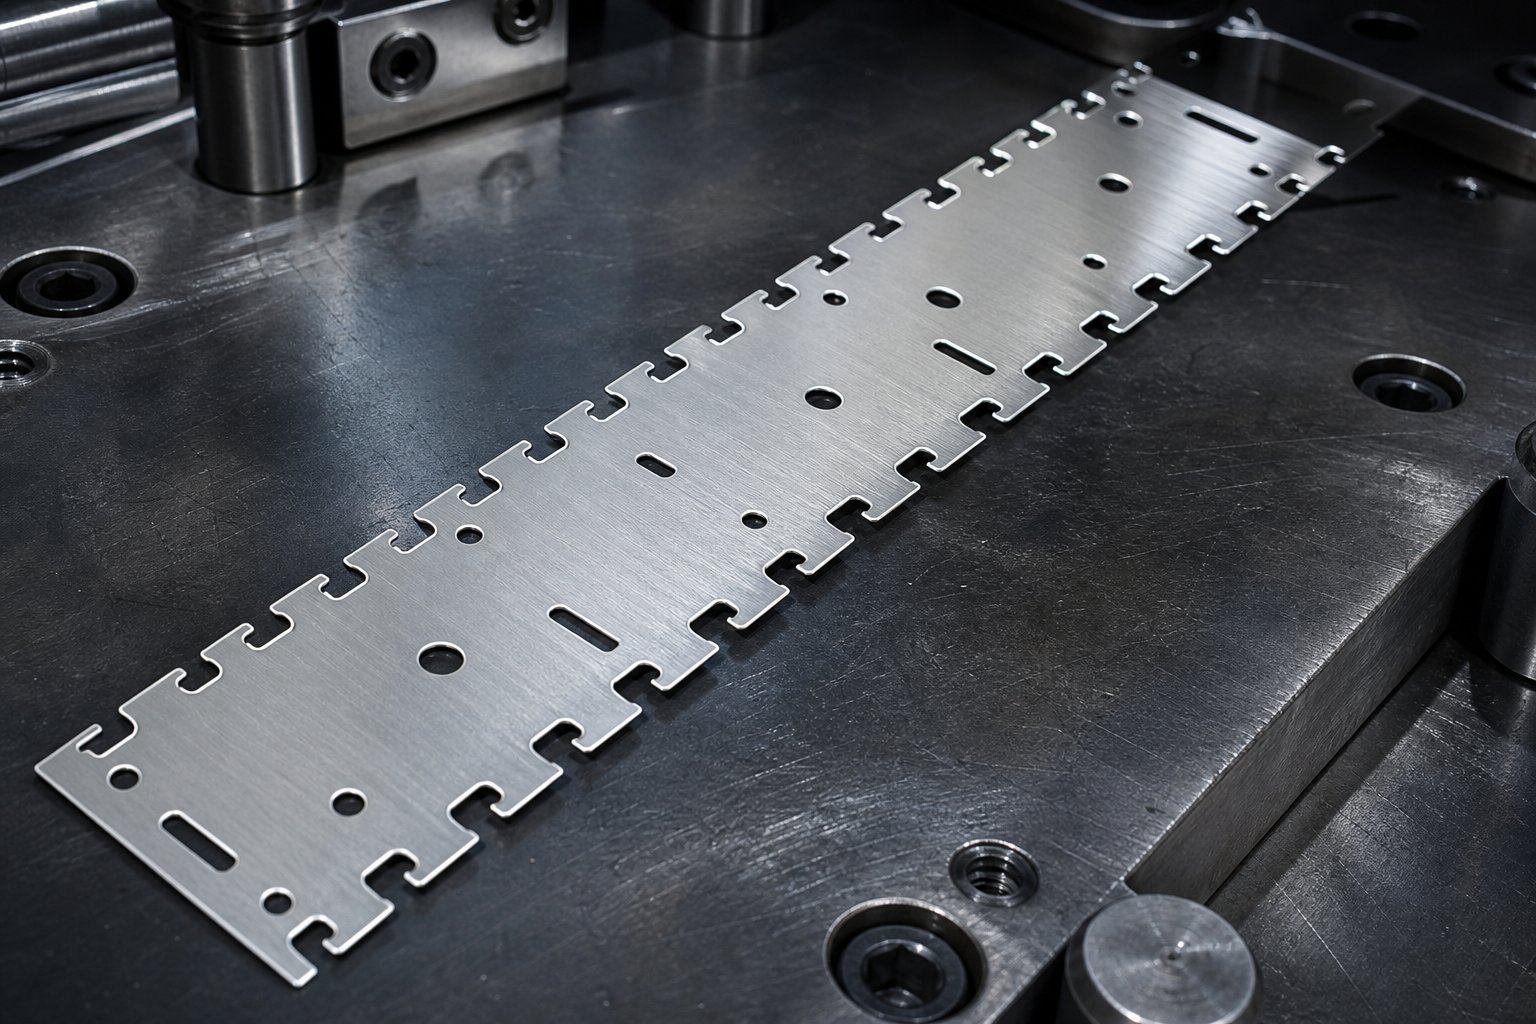
Entendre les osques de bypass en matrius d'estampació progressiva
Imagineu una cinta metàl·lica que corre a través d'una matriu progressiva a centenars de cops per minut. A cada estació, els punxons perforan, formen i dobleguen característiques en aquesta tira. Què impedeix que aquestes característiques acabades de formar xoquin amb les eines a la següent estació? La resposta, en molts casos, és una osca de bypass.
Què són les osques de bypass en matrius progressives
Les osques de derivació són retalls intencionats fets al suport de la cinta que creen espai lliure per a les característiques formades, les seccions elevades o la geometria que sobresurt a mesura que la cinta avança per les successives estacions de matriu. Tenen un paper diferent de les osques de pas (de vegades anomenades osques franceses), que principalment eviten la sobrealimentació i eliminen la combada de la vora. Les osques de bypass permeten específicament que la cinta progressi sense interferències mecàniques entre el treball acabat i les eines aigües avall.
Una osca de derivació és una obertura deliberada en el suport de la cinta d'una matriu d'estampació progressiva que permet que les característiques formades o sobresortint passin per estacions adjacents sense entrar en contacte amb els components de la matriu, disponible en dues configuracions: negativa (material eliminat) i positiva (pestanya deixada intacta per a un retall posterior).
El propòsit de les osques de bypass en matrius d'estampacióes redueix a una cosa: viatges ininterromputs en bandes. Sense ells, un corbat o un relleu creat a l'estació tres podria xocar contra un rail elevador o un bloc de matriu a l'estació quatre, provocant embussos, eines danyades o peces descartades.
Per què la selecció del tipus de notch és important per a la progressió de la tira
Aquí és on la decisió es posa interessant. Les osques de bypass negatives i positives en una matriu d'estampació de xapa solucionen el mateix problema de separació mitjançant estratègies oposades:
- Osques negativestraieu una butxaca de material de la vora de la tira cap a dins. El llimac cau a través de la matriu i la tira continua amb una finestra oberta on abans hi havia material.
- Osques positivesDeixeu una pestanya que sobresurt a la vora de la tira que s'estén cap a l'exterior, creant espai lliure per desplaçament en lloc d'eliminació. Aquesta pestanya es retalla en una estació posterior.
L'elecció entre osques de derivació negatives i positives en matrius d'estampació de xapa afecta tot el que hi ha a continuació: manipulació de ferralla, estabilitat de la cinta, tonatge de premsa, precisió del registre del pilot i intervals de manteniment de la matriu. Una trucada incorrecta aquí pot derivar en problemes d'alimentació, problemes de rebaves o desgast prematur de les eines que no es solucionarà cap quantitat de calçat de prova.
Aquesta guia consolida els dos tipus d'osca en una única referència, que cobreix geometria, interaccions de materials, perfils de força, modes de fallada i criteris de selecció perquè pugueu prendre una decisió de disseny segura abans que el primer punxó arribi a l'acer.
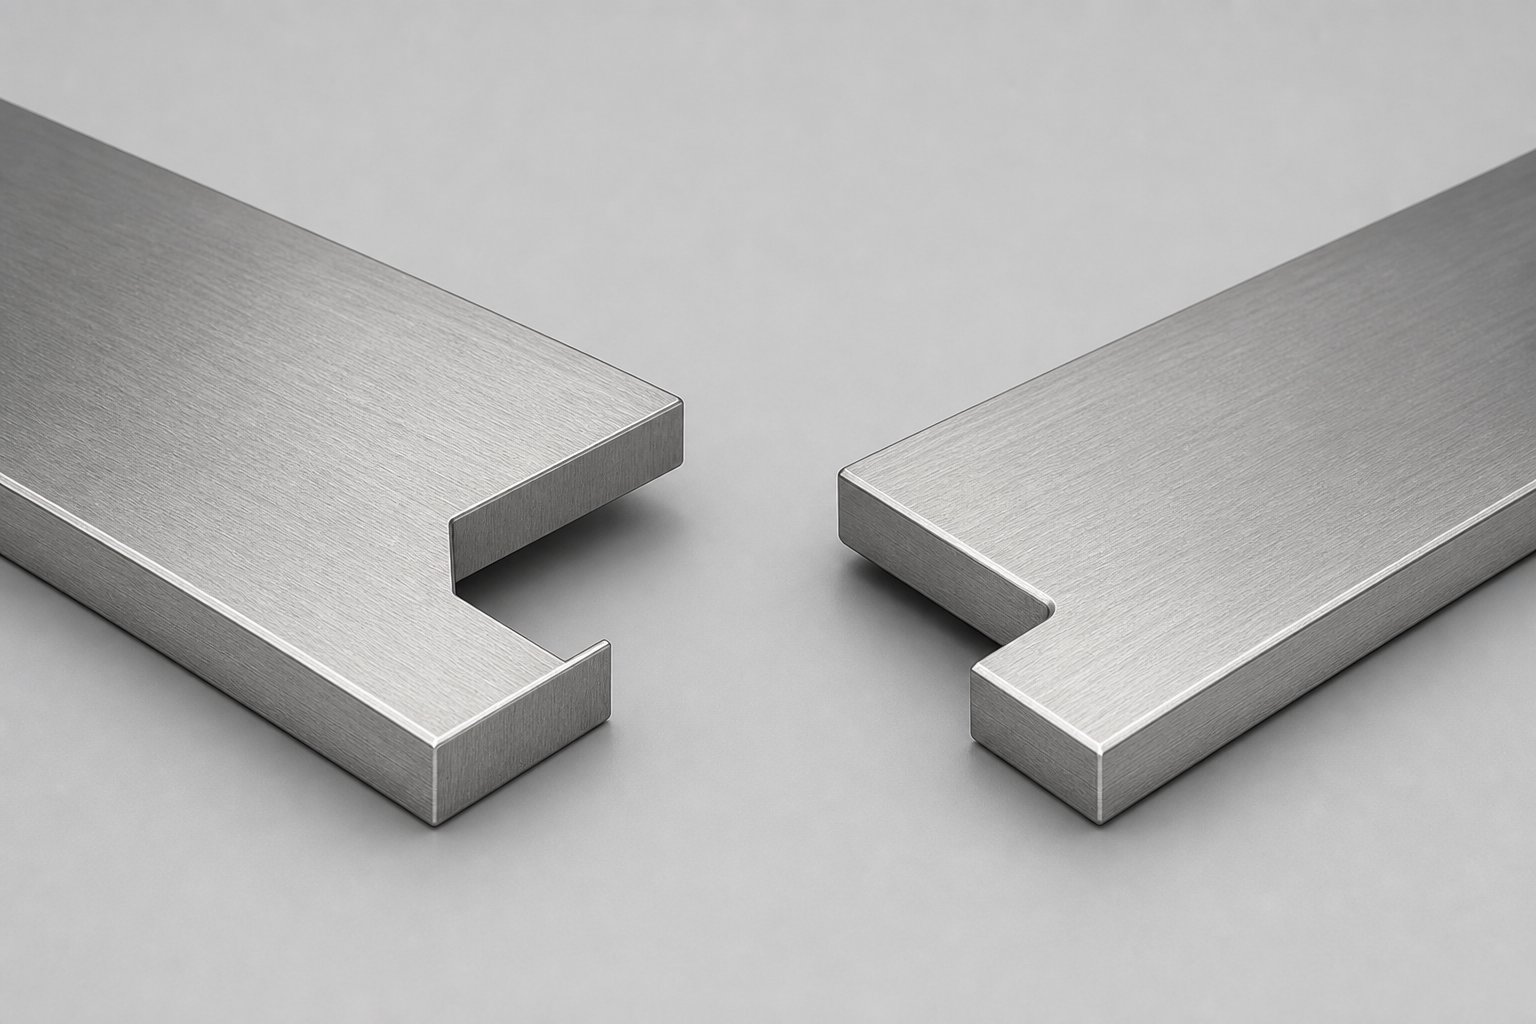
Desglossament geomètric dels perfils d'osca positiu i negatiu
Saber que una osca elimina material mentre que l'altra deixa una pestanya és útil, però no és suficient per al disseny de matrius. Necessiteu una imatge espacial clara de cada geometria, com es troba en relació a la direcció d'alimentació de la cinta i on viatja el punxó. Aquestes descripcions us ofereixen un model mental des del qual podeu treballar fins i tot sense una impressió davant vostre.
Geometria d'osca negativa i orientació espacial
Imagineu-vos mirant la franja mentre s'alimenta d'esquerra a dreta. Una osca de derivació negativa és una butxaca rectangular o trapezoïdal tallada cap a dins des de la vora de la tira, perpendicular a la direcció d'alimentació. El punxó baixa verticalment a través de la tira i el llimac eliminat surt cap avall per una obertura coincident al bloc de matriu.
Les proporcions típiques de profunditat-a-per a les osques negatives cauen entre 1:1,5 i 1:2,5, el que significa que l'osca s'estén a la tira aproximadament entre el 40 i el 65 per cent de la seva dimensió d'amplada al llarg de l'eix d'alimentació. Les vores davantera i posterior de la butxaca són generalment paral·leles entre elles i perpendiculars a la vora de la tira. En les variants trapezoïdals, un lleuger angle d'esborrany de 2 a 5 graus a les parets laterals ajuda amb l'expulsió de llimacs i redueix el desgast del punxó. Els radis de les cantonades a les cantonades interiors solen oscil·lar entre 0,5 i 1,0 vegades el gruix del material per evitar l'esquerda per tensió a l'arrel de l'osca.
Geometria d'osca positiva i configuració de pestanyes
Una osca positiva capgira la lògica. En lloc de tallar una butxaca cap a dins, la matriu talla al voltant d'una pestanya que sobresurt cap a l'exterior de la vora de la tira. Quan mireu la tira des de dalt, veieu una projecció en forma de llengüeta-o rectangular que s'estén més enllà del límit de la tira original, orientada paral·lelament o lleugerament inclinada a la direcció d'alimentació.
L'amplada de la pestanya sol ser d'1,5 a 3 vegades el gruix del material i la seva longitud (mesurada des de la vora de la cinta cap a fora) oscil·la entre 3 i 6 mm, depenent de l'espai lliure requerit a les estacions adjacents. Aquesta geometria que sobresurt passa per sobre o al costat dels components d'eines aigües avall, proporcionant espai lliure per a les característiques formades per sota. La pestanya roman connectada al transportador de tires fins que una estació de retallada dedicada la talla a ras, amb el punxó de retallada viatjant verticalment cap avall com una operació de perforació estàndard.
Paràmetres dimensionals clau per als dos tipus
El propòsit de formació de xapa de les osques de bypass es fa més clar quan es comparen les seves característiques dimensionals una al costat de l'altra. La taula següent organitza els paràmetres crítics per a les osques de bypass negatives i positivesmatrius d'estampació per conformació de xapaperquè pugueu fer referència a ells durant la planificació del disseny de la franja.
| Paràmetre | Osca negativa | Osca positiva |
|---|---|---|
| Direcció d'eliminació del material | Cap a dins des de la vora de la tira | Els talls al voltant deixen la pestanya exterior |
| Profunditat típica (en tira) | 40-65% de l'amplada de l'osca al llarg de l'alimentació | N/A (projectes de pestanya cap a l'exterior) |
| Amplada de pestanya/butxaca (al llarg de l'alimentació) | 1,5-2,5x de profunditat | 1,5-3x gruix del material |
| Longitud de projecció de la pestanya | N/A | 3-6 mm més enllà de la vora de la tira |
| Angle de la paret lateral | 0-5 graus (esborrany per alliberar llimacs) | 0 graus (parets de cisalla recta) |
| Radis de cantonada | 0,5-1,0x gruix del material | 0,25-0,5x gruix del material |
| Direcció de sortida de llimac/ferralla | Cap avall a través del bloc de matriu a l'estació de l'osca | Baixada a l'estació de retallada posterior |
| Orientació relativa a l'alimentació | Butxaca perpendicular a la direcció d'alimentació | Lengüeta paral·lela o inclinada a la direcció d'alimentació |
Tingueu en compte que l'especificació del radi de la cantonada difereix entre els dos tipus. Les osques negatives exigeixen radis més grans perquè la cinta ha de transportar càrrega a través d'una secció transversal-reduïda a l'arrel de l'osca. Les cantonades d'osca positives comporten menys risc estructural, ja que la vora de la banda circumdant roman intacte fins que es produeix el retall aigües avall.
Aquestes relacions geomètriques preparen l'escenari per a una pregunta més profunda: com gestiona cada configuració la ferralla que crea i què significa això per a l'estabilitat de la cinta durant l'alimentació a gran-velocitat?
Com afecta el tipus d'osca la gestió de ferralla i el disseny del transportador de tires
La ferralla no només desapareix. Cada osca de derivació produeix material de rebuig en algun moment de la progressió, i el moment de la creació d'aquesta ferralla té un efecte directe sobre l'estabilitat de la tira durant l'alimentació. La diferència entre les osques negatives i positives és essencialment una qüestió de quan i on surten aquests residus del sistema.
Flux de ferralla i gestió de llimacs per tipus d'osca
Les osques negatives generen un llimac discret a cada cop de premsa. Aquest llimac cau cap avall a través d'una butxaca d'alleujament del bloc de matriu i ha de sortir neta, ja sigui caient a un canal de ferralla o sent empès per expulsors-carregats per molla. Si un llimac s'enganxa o rebota, pot acabar entre la cara del cop de puny i la tira al següent cop, provocant cops dobles, marques de llimac a la peça o fins i tot danys de cop. Les estratègies adequades de retenció de llimacs, com els ports de buit, els knockouts positius o les obertures de matriu afilades, esdevenen essencials a altes velocitats de carrera.
Les osques positives tenen un enfocament completament diferent. Com que la pestanya roman unida a la tira a través d'estacions intermèdies, no es crea cap ferralla fins que una estació de retallada dedicada la talla més tard en la progressió. Aquesta estratègia de ferralla ajornada manté intacta la vora de la cinta durant més temps, la qual cosa beneficia l'estabilitat de l'alimentació. La compensació? Heu de planificar l'espai lliure a cada estació entre el punt de creació de l'osca i l'estació de retallat perquè la pestanya que sobresurt no xoqui amb els blocs de matriu, els aixecadors o els conjunts de punxons superiors. En progressions complexes de formació de metalls amb espais reduïts d'estacions, aquesta planificació d'eliminació pot consumir valuosos béns immobles de matriu.
Configuracions del transportador de tires i compatibilitat amb les osques
La xarxa portadora ho manté tot unit a mesura que avança la tira i la seva configuració influeix directament en quin tipus d'osca funciona millor. ComPrincipis de disseny de bandes de suportDestaca, el portador ha de mantenir-se prou fort com per resistir la flexió durant l'alimentació, alhora que permet que les peces es moguin lliurement d'estació a estació. La col·locació de les osques reforça o soscava aquest equilibri.
- Portador de vora (-únic costat):Parella de forma natural amb osques negatives. Atès que el transportista discorre per una vora de la tira, tallar una butxaca a aquesta vora per obtenir una separació de bypass és senzill. El llimac surt net i l'amplada restant del portador encara proporciona una força d'alimentació adequada. Les pestanyes positives es projectarien cap a l'exterior i arrisquen a interferir amb les guies o els elevadors de material.
- Portador central:Ofereix més flexibilitat per als dos tipus d'osca. Les osques de derivació s'asseuen a les vores exteriors lluny de la xarxa central estructural, de manera que les butxaques negatives o les pestanyes positives poden funcionar en funció dels requisits d'autorització. El programari d'imbricació de materials per a l'optimització de la durada del material sovint afavoreix els transportadors centrals perquè permeten un espai-a-part més ajustat sense sacrificar la integritat del portador.
- Doble portador (ambdues vores):Normalment utilitza osques negatives en una o ambdues vores. La disposició de doble-portador proporciona prou redundància estructural perquè l'eliminació de material de la vora no comprometi l'estabilitat de l'alimentació. Aquesta configuració s'adapta a material de gran-calibre on el mòdul d'acer requereix suports més rígids per evitar la caiguda entre les estacions d'elevació.
Una regla pràctica: si el vostre transportista ha de flexionar-se verticalment entre les estacions per adaptar-se a elements formats a diferents altures, les osques negatives redueixen la secció transversal-del portador i poden debilitar els punts de flexió. Les osques positives conserven aquesta secció-transversal més llarga, cosa que els converteix en una aposta més segura per als dissenys de banda estirada o portadors de bucles que necessiten sobreviure a cicles de flexió repetits sense fracturar-se.
Tanmateix, l'estabilitat de la franja és només una part de l'equació. El material en si té opinions sobre quina geometria d'osca pot tolerar, i aquestes opinions es fan més fortes a mesura que augmenta la força de rendiment.
Propietats del material que impulsen la selecció del tipus d'osca
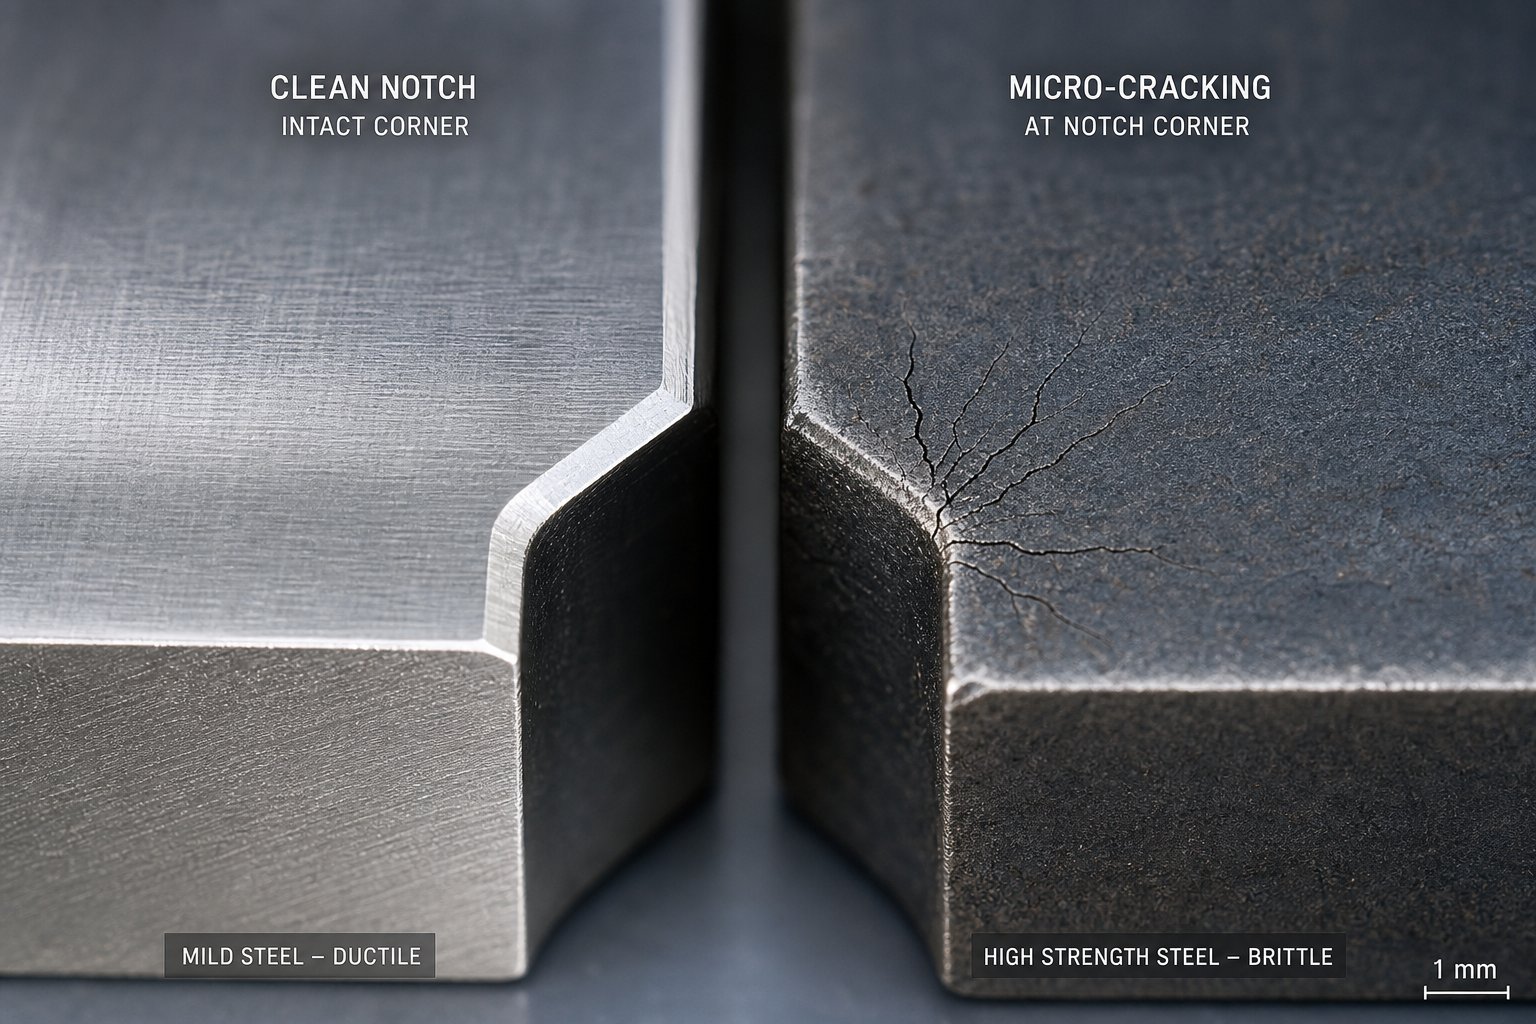
Una cinta d'acer suau amb una tensió de fluència de 200 MPa es comporta de manera molt diferent a la cantonada d'una osca que una de doble fase 980 que supera els 700 MPa. La geometria que funciona perfectament en un material pot trencar-se amb el primer cop en un altre. Comprendre com les propietats mecàniques interaccionen amb les concentracions de tensió de l'osca és el que separa un disseny de cinta fiable d'un que genera contenidors de ferralla plens de transportadors fracturats.
Límit de rendiment i concentració de tensió de l'osca
Cada cantonada actua com a augmentador d'estrès. Quan la cinta s'alimenta cap endavant sota tensió, la secció transversal-reduïda en una osca negativa concentra la tensió al radi interior. Com més nítid és aquest radi, més gran és el multiplicador de tensió local. Per als acers de baix-carboni amb un límit elàstic inferior a 300 MPa, el material pot absorbir aquesta concentració mitjançant un flux de plàstic localitzat sense esquerdar-se. Les reserves de ductilitat són prou grans perquè l'arrel de l'osca es deformi lleugerament i redistribueixi la càrrega.
Puja per sobre dels 500 MPa i la situació canvia. El límit elàstic de l'acer en els graus AHSS deixa menys espai entre el comportament elàstic i la fractura. Com elDirectrius d'AHSS InsightsPer explicar-ho, les forces de formació han de superar el límit elàstic perquè es produeixi una deformació plàstica, però en graus de -alta resistència, la bretxa entre la fluència i l'esquerda s'estreny considerablement. Una cantonada d'osca negativa que funcionava bé en acer suau es converteix ara en un lloc d'inici d'esquerdes en DP 780 o TRIP 980. El factor de concentració de tensió en una arrel d'osca aguda pot assolir entre 2,5 i 3,0 vegades la tensió nominal de la cinta, empenyent la tensió local molt més enllà del límit de fractura.
Les osques positives eviten gran part d'aquest problema. Com que la vora de la tira es manté intacte a través de les estacions intermèdies, les concentracions d'estrès es mantenen més baixes durant l'alimentació. La pestanya en si porta una càrrega mínima, de manera que fins i tot si les seves cantonades de la base són relativament afilades, no veuen les mateixes forces de tracció que suporta una arrel d'osca negativa.
Efectes de l'enduriment del treball sobre la integritat de l'osca
L'enduriment per tensió afegeix una altra capa de complexitat. A mesura que el material es deforma a la cantonada de l'osca durant el blanqueig, el treball s'endureix localment, augmentant la resistència però disminuint l'allargament restant en aquesta zona. El valor n-, o exponent d'enduriment, determina la rapidesa amb què es produeix aquest enfortiment. La investigació sobre el comportament de l'enduriment per deformació mostra que els valors de n- més alts distribueixen la deformació de manera més uniforme, reduint la tendència a l'aprimament localitzat.
Per a les osques negatives, això importa en dos moments. En primer lloc, durant la mateixa carrera de tancament, la zona de cisalla al treball del perímetre de l'osca s'endureix a mesura que el punxó passa. En segon lloc, durant cada cicle d'alimentació posterior, la tensió de la cinta s'estira a través d'aquella-zona ja endurida. Els materials amb un allargament baix i uns valors n-baix, com els acers martensítics, esgoten el seu pressupost de ductilitat a la cantonada de l'osca durant el tallat i no tenen res per adaptar-se a les tensions d'alimentació. El resultat és un trencament de vora que es propaga cap a dins des de l'arrel de l'osca durant centenars de traços.
Les osques positives es troben amb l'enduriment del treball de manera diferent. La formació de la pestanya crea una vora tallada, però aquesta vora es projecta cap a l'exterior on no té tensió d'alimentació. La secció transversal del portador-crític es manté a tota l'amplada i sense deformar, conservant la seva capacitat d'allargament original per als rigors de la progressió a alta-velocitat.
Directrius de selecció de material per a cada tipus d'osca
El mòdul elàstic de metalls com l'acer es manté relativament constant al voltant dels 200-210 GPa, independentment del grau, el que significa que l'energia elàstica i la deformació elàstica a l'osca es comporten de manera similar entre els tipus d'acer. El que canvia dràsticament és la quantitat de tensió plàstica que tolera un material abans de la fractura. Aquests llindars guien els ajustos del disseny de l'osca:
- Limitació de fluència inferior a 300 MPa (acer suau, EDDS):Els dos tipus d'osca funcionen de manera fiable. S'admeten radis de cantonada d'osca negatius tan petits com 0,5x el gruix del material. No calen modificacions geomètriques especials.
- Límit de rendiment 300-550 MPa (grados HSLA, BH):Les osques negatives segueixen sent viables, però requereixen un radi de cantonada d'1,0-1,5x el gruix del material com a mínim. Superviseu el trencament de les vores després d'execucions de producció prolongades. Es prefereixen osques positives quan l'allargament cau per sota del 18%.
- Límit elàstic 550-800 MPa (DP 590, DP 780, acers TRIP):Osques positius molt recomanables. Si calen osques negatives, augmenteu els radis de les cantonades fins a 2x el gruix del material i considereu els perfils trapezoïdals per repartir l'estrès sobre zones més àmplies. L'enduriment per tensió a les arrels de l'osca accelera l'inici de l'esquerda.
- Límit elàstic superior a 800 MPa (DP 980, MS 1200+, graus CP):Les osques positives són l'opció predeterminada. Les osques negatives corren el risc de fracturar el portador tret que els radis superin el gruix del material 2,5 vegades amb superfícies d'osques polides per eliminar els llocs de nucleació de micro-esquerdes. L'allargament total per sota del 10% fa que la supervivència de l'osca negativa sigui poc probable a les velocitats de producció.
- Aliatges d'alumini (sèries 5xxx, 6xxx):Un mòdul elàstic més baix (aproximadament 70 GPa) significa un retorn elàstic més elevat a les cantonades de l'osca. Les osques positives ho gestionen millor perquè la vora de la cinta no experimenta càrrega de flexió cíclica en una secció reduïda.
La corba de tensió-deformació explica tota la història. Quan traceu l'esforç de rendiment contra l'allargament total del vostre material, esteu mirant l'embolcall del que pot sobreviure l'arrel de l'osca. Els materials del quadrant superior-esquerra d'aquesta parcel·la, d'alta resistència i baix allargament, exigeixen estratègies d'osca positiva o geometries negatives molt radiades amb controls d'acabat de superfície-que van molt més enllà de la pràctica estàndard.
Aquestes decisions basades en el material-tenen una conseqüència directa en la càrrega de la premsa. Els materials més durs resisteixen el tall de manera més agressiva, i l'elecció entre eliminar el material ara i retallar les pestanyes més tard modifica com es distribueixen les forces de tall per la matriu.
Forces de tall i consideracions sobre la vida útil de la matriu per a cada tipus d'osca
Cada cop de puny que entra en contacte amb la tira consumeix una part del vostre pressupost total de tonatge de premsa. Les osques de derivació negatives i positives s'aprofiten d'aquest pressupost de maneres fonamentalment diferents, i la distinció ho configura tot, des de les taxes de desgast dels punxons fins a la freqüència amb què programeu els cicles de rectificació.
Perfils de força de tall per a punxons d'osca negativa
Un punxó d'osca negativa realitza un tall perimetral complet a cada cop. La força de fluència necessària per separar el llimac de la cinta segueix la fórmula estàndard de tall: perímetre de tall multiplicat pel gruix del material multiplicat per la resistència al tall. Per a una osca negativa típica que mesura 8 mm d'ample per 12 mm de profunditat en acer-laminat en fred d'1,2 mm amb una resistència a tall de 350 MPa, això arriba a aproximadament 3,4 kN per osca, per carrera, cada cicle sense excepció.
Comcàlcul progressiu de tonatgecal afegir aquesta càrrega a totes les altres operacions que es produeixen simultàniament: perforacions de forats pilot, talls parcials perimetrals, pressió de separador de molles i estacions de conformació, totes s'apilen una sobre l'altra. En una matriu amb quatre osques de bypass negatius, és a dir, 13 a 14 kN addicionals afegits a la mateixa posició de carrera on ja es disparen els cops de puny més pesats. L'efecte acumulat endureix el marge de tonatge i augmenta la càrrega màxima a la connexió de premsa.
Els patrons de desgast dels punxons a les eines d'osca negativa reflecteixen aquesta demanda constant de-talladura total. Les vores de tall experimenten un desgast abrasiu uniforme a tot el perímetre, amb una degradació accelerada a les cantonades on la concentració d'estrès és més alta. Els radis de les cantonades es desgasten més ràpidament que les vores rectes, el que significa que l'arrel de l'osca perd primer la geometria dissenyada, que és exactament on més la necessiteu per a la integritat de la cinta.
Estratègia de força distribuïda amb osques positives
Les osques positives divideixen el seu treball de tall total en dues estacions separades. A l'estació inicial, només els talls parcials del perímetre creen el contorn de la pestanya, normalment tallant dos o tres costats mentre es deixa la pestanya connectada a la seva base. L'estació de retall final gestiona el tall restant per separar la pestanya més endavant en la progressió.
Aquesta distribució ofereix un veritable avantatge: en comptes d'un esdeveniment de cisalla pesada, obteniu dos més lleugers separats a la matriu. Els talls inicials podrien consumir el 60 per cent de la força total, amb l'estació de retallades que gestiona el 40 per cent restant. Com que aquestes estacions se situen en diferents posicions al llarg de la longitud de la matriu, les seves forces no s'apilen en el mateix angle de premsa. Els dissenyadors que equilibren el tonatge a través del disseny de la cinta, tal com es recomana en la investigació progressiva del rendiment de la matriu, agraeixen aquesta flexibilitat. Redueix la càrrega instantània màxima i ajuda a mantenir el centre-de pressió-de la matriu més a prop del punt de connexió de la premsa.
El desgast del punxó a les estacions d'osca positiva tendeix a ser menys greu per component perquè cada punxó talla menys perímetre per carrera. El punxó de retallat, que treballa contra una petita secció transversal-de pestanya, gestiona una fracció de la força que suporta un punxó d'osca negatiu complet.
Pressupost de tonatge de premsa i implicacions de la vida útil
L'impacte pràctic es mostra en els intervals de manteniment i el cost de les eines. A continuació es mostren com es comparen els dos enfocaments entre paràmetres operatius clau:
| Paràmetre | Osca negativa | Osca positiva |
|---|---|---|
| Força per cop (per osca) | Cisalla perimetral completa cada cicle | Dividit en dues estacions (60/40 típic) |
| Contribució al tonatge màxim | S'afegeix directament a la càrrega més pesada de l'estació | Es distribueix al llarg de la progressió |
| Patró de desgast del punxó | Desgast perimetral uniforme, accelerat a les cantonades | Desgast més lleuger per punxó, dos components per seguir |
| Interval de trituració típic | 80.000-120.000 cops | 120.000-180.000 cops per estació |
| Recomanació de material de punxada | D2 mínim; PM-M4 o carbur per a AHSS | D2 adequat per a la majoria d'aplicacions |
| Recobriment preferit | TiAlN o DLC per a racons d'alt-desgast | TiN suficient per a demandes moderades |
| Concentració d'estrès de bloc de matriu | Més alt (el llimac complet empeny cada cop) | Més baix per estació; la matriu de retallada veu una càrrega mínima |
| Impacte en la planificació de la capacitat de premsa | Consumeix més marge de tonatge disponible | Conserva el marge per a estacions de conformació complexes |
Per a l'extensió de la vida útil de la matriu, els punxons d'osca negativa es beneficien més dels recobriments avançats com TiAlN o DLC aplicats a totes les superfícies de tall, amb especial atenció als radis de les cantonades. La programació de la rectificació ha de seguir els intervals de-recompte de traços en lloc d'esperar que l'alçada de la rebava senyali la degradació. Els perfils de precisió d'aquests punxons es produeixen o es restauren sovint mitjançant el mecanitzat de filferro per electroerosió, que ofereix les geometries de cantonades ajustades i els acabats superficials que resisteixen l'estellament prematur.
En canvi, les eines d'osca positiva requereixen estratègies de recobriment menys agressives perquè cada punxó individual veu menys treball acumulat. La compensació és que manteniu dos conjunts de punxades separats en lloc d'un. L'inventari total d'eines augmenta, però cada component dura més i costa menys de rectificar.
La qüestió de la força té una conseqüència directa aigües avall que va més enllà de les matemàtiques del tonatge. El comportament d'una osca sota aquestes càrregues repetides durant milers de cops determina quins modes de fallada apareixen primer, i aquests errors tenen un aspecte molt diferent en funció del tipus d'osca que trieu.
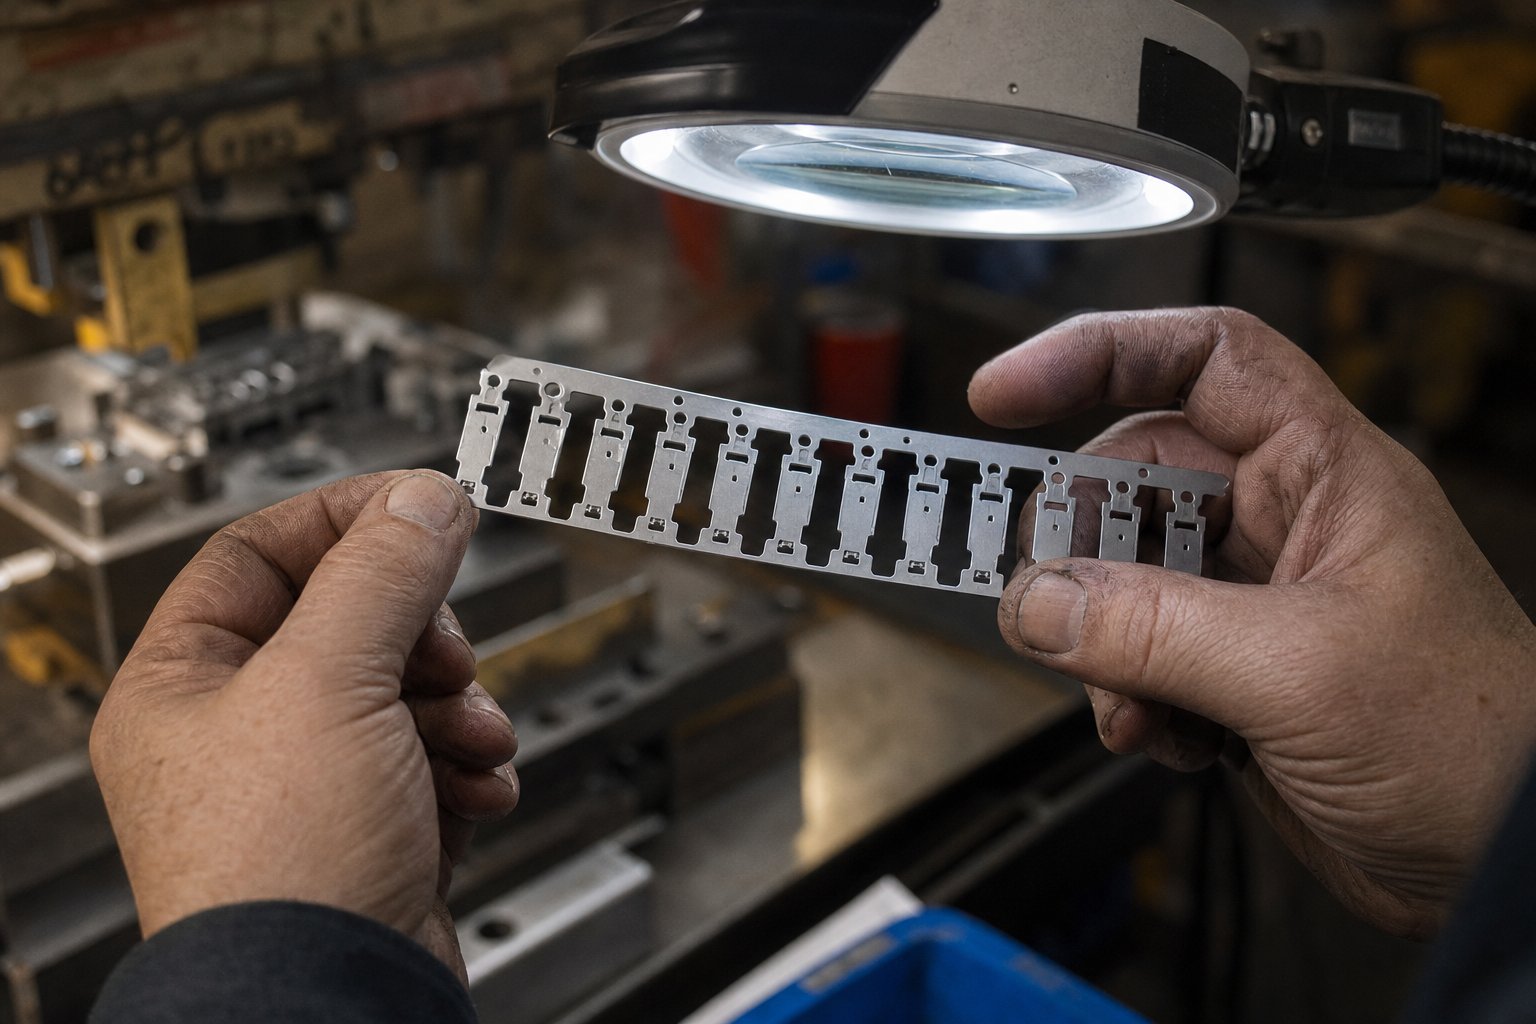
Modes d'error habituals i resolució de problemes per tipus d'osca
Els pressupostos de tonatge i les prediccions de desgast semblen nets al paper. La producció té altres plans. Cada tipus d'osca de derivació es descompon de la seva manera característica i, si no reconeixeu els símptomes abans d'hora, una molèstia menor a l'estació tres es converteix en un accident complet a l'estació nou. Saber quins errors pertanyen a quina geometria de l'osca redueix el temps de diagnòstic a la meitat durant la prova i evita que el temps d'inactivitat no planificat es consumeixi el vostre programa d'execució.
Falles de l'osca positiva i prevenció d'estirament de llimacs
El mode de fallada més pertorbador per a les osques positives és l'estirada de llimacs a l'estació de retallada. Quan el punxó allibera la pestanya que sobresurt, el llimac tallat es pot adherir a la cara del punxó i tornar a pujar cap al camí de la cinta en el traç de retorn. Tal com explica la investigació sobre l'extracció de llimacs, l'aire atrapat entre la cara del llimac i el punxó crea un segell al buit durant la retirada. El metall es comporta com un elastòmer al voltant del perímetre del punxó, i els lubricants pesats només intensifiquen l'acció de segellat. Un sol llimac tirat de tornada a la cinta pot danyar totes les estacions aigües avall de l'eina.
Diversos factors fan que les estacions de retallades positives siguin especialment vulnerables a aquest problema:
- Secció transversal-pestanya petita:Els llimacs de retallades de les osques positives són prims i lleugers, cosa que facilita que el buit o el magnetisme es retinguin contra la cara del punxó. A diferència de les llimacs en blanc més grans que tenen prou massa per caure lliure, aquestes escletxes s'aferren.
- Grans espais de tall:Quan l'espai lliure entre el punxó de tall i el botó de la matriu és generós per a una vida útil més llarga de l'eina, el llimac es torna lleugerament més petit que l'obertura de la matriu. Perd l'ajust de compressió que, d'altra manera, el mantindria premut al botó de matriu.
- Eines magnetitzades:Després de la mòlta de la superfície, els punxons retenen el magnetisme residual que atreu els llimacs de pestanyes ferrosos. La desmagnetització de tots els components de la matriu després de la rectificació és essencial, però sovint es passa per alt.
Les estratègies de prevenció inclouen ventilar la cara del punxó de retallat amb un petit forat d'aire per trencar el buit, utilitzar agulles d'expulsió carregades amb molla-que allunyin la barra durant la retirada del punxó o instal·lar botons de matriu cònic- inversa que mantenen la barra en compressió mentre passa per la matriu. Per a pestanyes molt petites, una unitat de buit situada a sota del botó de la matriu pot tirar activament els llimacs cap avall i allunyar-los del punxó.
Més enllà de la tracció de llimacs, les osques positives pateixen la flexió de les pestanyes durant l'avanç de l'alimentació. Si la pestanya que sobresurt agafa un rail de guia, un elevador o un component de matriu durant el viatge de la cinta, es desvia cap avall o cap als costats. Una pestanya doblegada canvia l'amplada efectiva de la tira en aquesta ubicació, cosa que pot provocar que la tira s'uneixi als canals de guia o es desplaci lateralment. Quan el següent pin pilot entra al seu forat, la tira ja no es troba a la posició prevista i obteniu un registre incorrecte que combina estació a estació.
La geometria de pestanyes de mida inferior crea un problema més subtil. Si la longitud de projecció de la pestanya no proporciona prou espai lliure més enllà de les eines de l'estació adjacent, el contacte parcial durant l'alimentació pot aplicar una força lateral a la cinta. Aquesta força és petita en un sol cop, però durant milers de cicles produeix una deriva lateral progressiva que es mostra com a forats pilot allargats i característiques de la part-descentrada.
Causes de fallades negatives i distorsió de la tira
Les osques negatives fallen de manera diferent perquè els seus danys s'acumulen al propi portador en lloc d'una pestanya d'un sol ús. La fallada més comuna és la distorsió de la banda per una profunditat excessiva de l'osca. Quan la butxaca elimina massa material de la vora de la cinta, la secció transversal-del portador restant no pot resistir la tensió d'alimentació sense inclinar-se o coll. La franja desenvolupa un estrenyiment visible a cada ubicació de l'osca i, en estacions progressives, aquest estrenyiment s'acumula en un error de longitud-mesurable.
Les esquerdes de les vores són l'amenaça més greu, especialment en materials endurits o d'alta{0}}resistencia. La cantonada de l'osca concentra l'esforç de tracció durant cada pols d'alimentació. En materials que ja han estat sotmesos a un enduriment per deformació mitjançant un processament previ de bobines o estacions de conformació aigües amunt, la ductilitat restant a l'arrel de l'osca pot estar gairebé esgotada. Les esquerdes s'inicien al radi de la cantonada interior i es propaguen cap a l'interior cap a la línia central del portador amb cada cicle de traç. Podeu executar 10.000 peces bones abans que l'esquerda arribi a una longitud crítica, moment en què el portador se separa completament i la cinta s'embolica.
Els materials propers al seu punt de fluència d'acer sota tensió d'alimentació normal són els més vulnerables. La combinació d'un factor de concentració d'estrès de 2,5-3,0x a l'arrel de l'osca més la càrrega cíclica del moviment d'alimentació-i de retorn crea un escenari de fatiga. L'esquerda creix un petit increment per cop, invisible a simple vista fins que el portador falla catastròficament. Inspeccionar la vora de la tira amb augment a intervals regulars durant la prova pot detectar-ho aviat.
L'estrenyiment de la tira a partir de les osques negatives també provoca un problema d'alimentació que és fàcil de diagnosticar erròniament. A mesura que la secció del portador a la ubicació de l'osca s'aprima sota tensió repetida, la longitud efectiva de pas en aquest punt augmenta lleugerament. La franja s'estén localment, el que significa que arriba a la següent estació una mica massa avançada. Aleshores, els agulles pilot han d'estirar la tira cap enrere per corregir el registre, distorsionant els forats pilot i fent servir els nas de pins de manera desigual. Els mètodes d'anàlisi de tires confirmen que fins i tot una banda de suport que es desenvolupi estirament permanent induirà una variació de la longitud-camber o de pas que s'estén en cascada al llarg de tota la progressió.
Problemes de registre de pilots per un disseny deficient de l'osca
Tots dos tipus d'osca poden provocar errors en el registre del pilot, però mitjançant mecanismes diferents. Les osques positives interfereixen amb el registre quan les seves pestanyes en contacten físicament amb les agulles del pilot o quan les forces laterals relacionades amb les pestanyes-desplacen la tira abans que els pilots s'enganxin. Les osques negatives soscaven el registre debilitant el transportador en els punts exactes on ha de romandre prou rígid per mantenir la posició durant la seqüència de treball de localització-segura-que descriuen els principis fonamentals de resolució de problemes de matriu.
La mida incorrecta de l'osca provoca un panyatge entre estacions en un patró previsible. Si l'osca elimina massa material (negatiu) o la pestanya crea massa arrossegament (positiu), la cinta no pot mantenir un perfil pla entre els rails elevadors. S'acobla cap amunt o cap avall, i quan la matriu es tanca en una tira de sivella, les agulles pilot no poden entrar netament als seus forats. El resultat són agulles doblegades, forats allargats o, en el pitjor dels casos, una tira que salta completament fora de la progressió.
Quan trobeu problemes relacionats amb el feed-notch durant la prova de matriu, un enfocament sistemàtic estalvia hores de prova-i-ajust d'errors. Seguiu aquesta seqüència:
- Examineu la vora de la tira:Traieu una mostra de progressió i inspeccioneu cada ubicació de l'osca amb augment. Busqueu micro-esquerdes a les cantonades de les osques negatives, pestanyes positives doblegades o deformades i qualsevol evidència de marques de fregament que indiquin contacte amb components de matriu durant l'alimentació.
- Mesureu la distorsió del forat pilot:Comproveu que els forats pilot no estiguin allargats, si hi ha marques de desgast pesades en un costat o-per-les condicions. La marca d'-un costat indica que la franja surt constantment de la-posició en la mateixa direcció. L'allargament significa que el pilot està corregint un error de registre per força.
- Comproveu la variació de la longitud del to:Mesureu la distància entre els forats pilot successius en múltiples posicions al llarg d'una mostra de tira. Qualsevol augment o disminució progressiva apunta a l'estirament del portador a les ubicacions de les osques, cosa que revela que la tensió de fluència de l'acer en aquestes seccions-transversals s'està superant durant l'alimentació normal.
- Verifiqueu el-temps de llançament del feed:Confirmeu que els rotlles d'alimentació només s'obrin després que el passador pilot principal hagi entrat al seu forat prou profundament per evitar la deriva de la cinta, però abans que s'enganxi la secció pilot de -diàmetre complet. Una sincronització incorrecta permet que la tira llisqui abans del registre, i els portadors-debilitats amb l'osca amplifiquen aquest moviment.
- Inspeccioneu la retenció de llimacs:Per a estacions de retallades positives, comproveu el botó d'encuny per a llimacs apilats o marques de llimacs a la cara del punxó. Per a les osques negatives, comproveu que els llimacs surten netament pel bloc de matriu i no reboten cap al camí de la cinta. Un sensor de proximitat inductiu muntat a sota del bloc de matriu pot confirmar el temps de caiguda dels llimacs si la inspecció visual no és factible durant la producció.
- Avalueu la planitud de la franja entre estacions:Amb la matriu oberta al centre mort inferior, comproveu si la cinta s'enfonsa o s'enfonsa entre els rails de l'elevador. Si la tira no és plana, la col·locació de l'osca pot coincidir amb les posicions de l'elevador, creant traves no suportades a les seccions transversals-de transportadors més febles.
- Relacioneu les troballes amb la geometria de l'osca:Compareu les fallades mesurades amb les dimensions de l'osca dissenyades. Si apareix esquerdes, augmenteu els radis de les cantonades. Si les pestanyes es dobleguen, afegiu espai lliure o reduïu la longitud de la projecció. Si la tira s'estira, reduïu la profunditat de l'osca o afegiu un forat de reforç al costat de l'osca per endurir el suport localment.
Cadascun d'aquests modes de fallada deixa una signatura a la tira que us indica què ha fallat i on. La clau és llegir aquestes signatures abans que passin de taques cosmètiques a aturades completes de producció. Igualment important és entendre com aquestes mateixes geometries d'osca interactuen amb defectes d'estampació més amplis, on la formació de rebaves, l'esquerda de les vores i l'arrugada de les tires es remunten a les decisions de geometria i espai lliure que es prenen durant el disseny de la cinta.
Estratègies de prevenció de defectes vinculades a les opcions de disseny de l'osca
Els modes de fallada us indiquen què es va trencar. La prevenció de defectes us indica com evitar que es trenqui en primer lloc. Els defectes d'estampació que afecten les osques, les rebaves, les esquerdes, les arrugues i les ones de vora es remunten a la configuració de l'espai lliure, les decisions de geometria i els ajustos del procés que estan totalment sota el vostre control durant el disseny de les tires i la prova de matriu. El truc és entendre quina palanca tirar per a quin defecte.
Control de les rebaves mitjançant l'optimització de la separació de les osques
L'alçada de les rebaves a les osques de derivació segueix la mateixa física que qualsevol altra operació de perforació, però les conseqüències d'equivocar-se s'amplien. Una rebava en un perímetre parcial podria ser acceptable si es troba dins de la tolerància. Una rebava a la vora de l'osca del portador interfereix amb l'alimentació de la cinta, s'enganxa als rails de guia i pot marcar superfícies de matriu a totes les estacions aigües avall.
Per a les osques negatives, la relació entre la formació de rebaves de les osques de derivació a l'estampació i la separació-a-de punxada és directa i previsible. ComDirectrius d'autorització de MISUMIExpliqueu que la separació adequada alinea els plans de fractura a la part superior i inferior de la peça per crear una cisalla neta. Quan l'espai lliure és massa ajustat, els plans de fractura es perden, produint una zona de cisalla secundària que deixa una rebava fina al costat del llimac i un gir al costat de la tira. Massa solt i el material s'estira en lloc de tallar-se, creant una rebava pesada amb una vora irregular que s'enganxa durant la progressió de l'alimentació.
La recomanació estàndard del 10-12% per costat funciona per a osques d'acer suau, però la geometria de l'osca introdueix una complicació. A les cantonades interiors on dues vores de tall es troben en un radi, el joc efectiu canvia en funció dels patrons de desgast del punxó. Les cantonades es desgasten més ràpidament que les vores rectes, el que significa que el vostre 10% d'espai lliure a la cantonada es degrada al 13-15% en els primers 50.000 traços. Aquest augment localitzat de l'espai es mostra com una rebava més pesada específicament a l'arrel de l'osca, exactament on el portador és més prim.
El retall de pestanyes de l'osca positiva requereix la seva pròpia optimització de la separació separada dels talls inicials-formant pestanyes. L'estació de retallat talla un llimac petit i estret que es comporta de manera diferent que el llimac de butxaca més gran d'una osca negativa. Un espai lliure més ajustat a l'estació de retallada, al voltant del 8-10% per costat, ajuda a garantir una separació neta sense deixar una cua de rebava que podria arrossegar-se cap amunt i obstruir el camí de la cinta.
Prevenció d'esquerdes a les interseccions de les osques
Quan una osca es troba amb el contorn de la peça o interseca una altra característica de tall, s'obté una intersecció de tensió. Dues vores tallades que convergeixen en un punt creen una zona on l'enduriment per tensió i l'enduriment per treball dels dos talls se superposen. El material d'aquesta intersecció ja ha consumit la major part del seu pressupost de ductilitat des del primer tall. Quan arriba el segon tall, ja sigui a la mateixa estació o aigües avall, empeny cap a un material que té molt poc allargament restant.
Aquest risc d'esquerdes és més alt quan:
- Símptoma:Esquerdes de la línia del cabell que irradien des de les cantonades de l'osca cap a les característiques de la part.Causa arrel:El tall de l'osca i el tall parcial del perímetre aterren massa junts, creant zones de treball superposades-endurides amb una tensió acumulada de rendiment a l'acer que supera el seu límit de fractura.Acció correctora:Augmenteu la distància de la banda entre la cantonada de l'osca i la part més propera tallada fins a un mínim de 2x el gruix del material, o seqüencia els talls en estacions separades perquè el material tingui temps d'estabilitzar-se.
- Símptoma:Divisió de vora a la transició de l'osca-a-la portadora en materials AHSS.Causa arrel:Radi de la cantonada massa petit per a la qualitat del material, concentrant la tensió per sobre del límit de fluència de l'acer en aquesta secció-transversal.Acció correctora:Augmenteu els radis de les cantonades a 2,0-2,5 vegades el gruix del material i poliu el radi per eliminar les micro-osques deixades per l'erosió per electroerosió o la mòlta.
- Símptoma:Esquerdament retardat que apareix després de 5.000-10.000 cops en producció.Causa arrel:La propagació de la fatiga des d'una vora esquilada que era marginalment acceptable a la prova, però que es degrada a mesura que el desgast del punxó augmenta l'alçada de la rebaba i introdueix micro-esquinçaments a la superfície tallada.Acció correctora:Establiu un programa de rectificació basat en el recompte de cops en lloc d'esperar per defectes visibles. Substituïu o torneu a esmolar els punxons abans que els radis de les cantonades es desgastin més enllà de la seva intenció de disseny.
Correccions d'arrugues i estabilitat de l'alimentació
L'arrugada de la cinta entre estacions és un problema d'inestabilitat geomètrica. Quan les osques negatives eliminen el material de manera asimètrica, traient més d'una vora que de l'altra o col·locant osques a intervals desiguals, la cinta desenvolupa desequilibris de tensió interna. Una vora es fa més curta que l'altra, i la tira alleuja aquest diferencial fent-se un patró d'ona o d'arrugues.
L'ona de vora de l'eliminació de material desequilibrada segueix el mateix principi que provoca vores ondulades a la bobina de tall. Si el disseny de la franja només requereix osques negatives en una vora, mentre que la vora oposada es manté intacta, el costat amb osques es fa més curt. El costat intacte no té cap on anar, excepte cap amunt o cap avall en un patró sinusoïdal. Tal com confirmen les investigacions sobre prevenció de defectes, l'arrugada prové d'un flux de material excessiu o d'una pressió desequilibrada, i la col·locació asimètrica de l'osca és un desencadenant del llibre de text per a aquesta condició.
Les estratègies correctives segueixen una clara jerarquia:
- Símptoma:Tira les sivelles cap amunt entre els rails de l'elevador a intervals regulars que coincideixen amb l'espai entre les osques.Causa arrel:La profunditat de l'osca elimina massa amplada del portador, reduint la rigidesa local per sota del llindar necessari per resistir la pressió del moll de l'elevador.Acció correctora:Reduïu la profunditat de l'osca entre un 15 i un 20% i comproveu que l'amplada restant del suport superi 1,5 vegades el gruix del material en totes les ubicacions de l'osca. Si els requisits d'espai lliure impedeixen la reducció de la profunditat, afegiu una costella de reforç o un relleu al costat de l'osca.
- Símptoma:Ona de vora sinusoïdal només en un costat de la tira.Causa arrel:La col·locació asimètrica de l'osca crea longituds de vora desiguals entre els costats amb entalladura i sense{0}}osca.Acció correctora:Equilibri l'eliminació del material afegint osques d'alleujament a la vora oposada, fins i tot si no es requereix una separació de derivació allí, o canvieu a osques positives al costat afectat per preservar la continuïtat de la longitud de la vora.
- Símptoma:Deriva lateral progressiva durant tirades de producció prolongades.Causa arrel:La tensió desigual de la vora de l'-osca d'un costat fa que la cinta es dirigeixi cap al costat de l'osca durant cada pols d'alimentació. Els rails de guia corregeixen la deriva mecànicament, però la fricció resultant introdueix calor i desgast.Acció correctora:Torneu a equilibrar la disposició de l'osca simètricament o afegiu una petita-osca controlada per pilot al costat oposat per igualar la tensió de la vora. Comproveu que la pressió del rodet d'alimentació sigui igual a l'amplada de la cinta.
Els ajustos de prova de matriu per a defectes-relacionats amb l'osca han de seguir un enfocament de cicle de vida. Durant la planificació de la disposició de la franja, verifiqueu la simetria de l'osca i les distàncies web mitjançant la simulació. Durant la prova de la primera-peça, extreu mostres de progressió completes i inspeccioneu cada osca amb augment abans d'executar les quantitats de producció. Durant la producció, feu un seguiment de l'alçada de la rebaba a les ubicacions de les osques com a indicador principal del desgast del punxó en lloc d'esperar que apareguin problemes d'alimentació. Cada símptoma de defecte és un senyal, detecteu-lo aviat i l'acció correctiva segueix sent senzilla. Ignoreu-ho i la cascada de pandeig de la tira, registre errònia i, finalment, el dany de la matriu es fa molt més difícil de revertir.
Aquests patrons de defectes finalment tornen a una decisió de l'etapa de disseny-: quin tipus d'osca, quina geometria i quina configuració d'espai lliure coincideixen amb la vostra combinació específica de requisits de peça i comportament del material? La consolidació d'aquests factors en un marc de selecció repetible fa que l'elecció sigui menys sobre la intuïció i més sobre l'enginyeria.
Guia pràctica de selecció per a la configuració de l'osca de bypass
Les estratègies de prevenció de defectes us ofereixen les eines per solucionar els problemes després que apareguin. Una millor pregunta: com eviteu aquests problemes en l'etapa de disseny? La resposta es troba en un marc de selecció estructurat que pondera les variables específiques de la vostra aplicació amb les fortaleses i limitacions de cada tipus de notch. Cap configuració d'osca no guanya en tots els escenaris, però la decisió es fa senzilla quan coincideixen els factors adequats amb la geometria adequada.
Matriu de decisions per a la selecció del tipus d'osca
Cinc factors principals impulsen l'elecció entre osques de derivació negatives i positives. Cadascun d'ells exerceix una influència diferent en la decisió i, a la majoria de morts-del món real, dos o tres d'aquests factors dominen, mentre que els altres serveixen de desempat:
- Grau del material i propietats mecàniques:La relació entre el límit de fluència i el punt de fluència determina quanta concentració d'estrès pot tolerar una arrel d'osca. Els materials-d'alta resistència amb un allargament limitat empenyen amb força cap a les osques positives. El mòdul d'elasticitat de l'acer es manté al voltant de 200-210 GPa a través dels graus, de manera que el comportament elàstic a l'osca és consistent, però la reserva plàstica varia enormement.
- Complexitat de la geometria de les peces:Les peces amb embutits profunds, grans relleus o característiques formades a diversos-nivells necessiten més espai lliure, sovint afavorint les pestanyes d'osca positiva que es poden dimensionar independentment de les restriccions d'amplada de la tira.
- Configuració de l'amplada de la tira i del suport:Les tires estretes deixen menys espai per a la profunditat de l'osca negativa sense comprometre la integritat del portador. Les tires més amples amb portadors centrals ofereixen més llibertat per a qualsevol tipus.
- Volum de producció i capacitat de manteniment:Les tirades de gran-volum que superen el milió de cops afavoreixen les osques positives a causa dels seus intervals de mòlta prolongats. Els treballs de -volums més baixos on la simplicitat de les eines és important poden afavorir les osques negatives que requereixen menys estacions.
- Requisits de precisió del registre:Les peces amb toleràncies posicionals ajustades per sota de 0,05 mm necessiten suports que mantinguin una longitud de pas constant. Les osques positives conserven millor la-secció transversal del transportista i permeten un registre més estricte en tirades llargues.
La taula de referència següent consolida les diferències crítiques entre tots els paràmetres tractats al llarg d'aquest article. Utilitzeu-lo com a punt de partida quan avalueu un nou disseny de franges.
| Paràmetre | Osca negativa | Osca positiva |
|---|---|---|
| Direcció d'eliminació del material | Cap a dins des de la vora de la tira; el llimac surt cap avall | Els talls que envolten surten-la pestanya de projecció exterior |
| Termini de generació de ferralla | Immediatament, cada cop a l'estació de l'osca | Ajornat a l'estació de tall aigües avall |
| Estabilitat de la cinta durant l'alimentació | Secció transversal-reduïda del portador a l'osca; menor rigidesa | L'amplada completa del portador es conserva fins al retall; major rigidesa |
| Tipus de materials aplicables | El millor per a acer suau i HSLA per sota de 550 MPa | Necessari per a AHSS, DP, TRIP per sobre de 550 MPa; preferit per a l'alumini |
| Requisits de força | Cisalla perimetral completa en una estació; tonatge màxim més alt | Dividit en dues estacions; menor càrrega punta per estació |
| Vida de la matriu i interval de rectificació | 80.000-120.000 cops típics | 120.000-180.000 cops per estació |
| Perfil de risc de fracàs | Fissures de vora, estirament del portador, estrenyiment de la cinta | Tirant de llimacs a l'estació de retallada, flexió de pestanyes, conflictes de separació |
| La millor{0}}configuració de l'operador | Portador de vora o portador doble | Portador central o porta web estirat |
| Impacte del recompte d'estacions | Estació única per osca (matriu més senzill) | Dues estacions per osca (forma + retall) |
| Complexitat de gestió de llimacs/ferralla | Requereix una expulsió de llimacs fiable cada cop | Mínim fins a l'estació de retallada; control de llimac estàndard a l'ajust |
Escenaris d'aplicació que afavoreixen les osques negatives
Les osques negatives guanyen el seu lloc quan les condicions s'alineen al seu favor. Imagineu-vos una matriu de terminal de connector d'alta-velocitat amb bronze fòsfor de 0,4 mm a 1.200 cops per minut. El material és prim, dúctil i la tira és prou ampla com per absorbir la profunditat de l'osca sense debilitar el suport. La gestió dels llimacs és senzilla en aquest indicador perquè els llimacs petits cauen lliurement sota la gravetat. La matriu ja té 30+ estacions, de manera que afegir una estació de retall per a les pestanyes positives ampliaria la longitud de la matriu més enllà de la capacitat del llit de premsa.
Escenaris on les osques negatives són l'opció clara:
- La relació entre el rendiment del material i la resistència a la tracció és inferior a 0,7 (indica una reserva de ductilitat important)
- L'amplada de la cinta supera 4 vegades la profunditat de l'osca necessària, deixant un ampli material de suport
- Els volums de producció són moderats (menys de 500.000 cops per vida d'eina), reduint els problemes de fatiga a les cantonades de les osques.
- La longitud de la matriu està limitada i no és factible afegir estacions de retall
- Dissenys del portador de vora on la butxaca de l'osca s'alinea de manera natural amb la geometria del portador
Escenaris d'aplicació que afavoreixen les osques positives
Les osques positives esdevenen el valor predeterminat quan les propietats del material o les exigències de precisió superen la penalització-de l'estació. Considereu un suport estructural d'automòbil estampat amb DP 780 amb un gruix d'1,6 mm. L'acer del mòdul de tracció que presenta es manté constant, però a aquest nivell de resistència a la fluència, les cantonades de l'osca negativa iniciarien esquerdes a les vores dins dels primers 20.000 cops. La peça té característiques d'embut-profund que requereixen 8 mm d'espai lliure a les estacions adjacents, i les toleràncies de posició als forats de muntatge són de 0,03 mm. Les pestanyes d'osca positiu conserven la integritat del portador a través de totes les estacions intermèdies, el porta web elàstic es flexiona sense risc de trencar-se en una secció transversal-reduïda i l'estació de retall elimina les pestanyes amb una força mínima.
Escenaris on es prefereixen les osques positives:
- AHSS o altres materials-d'alta resistència on el mòdul d'elasticitat de l'acer es combina amb una capacitat de deformació plàstica limitada
- Formació-profunda o multi-nivell que requereix suports web extensibles amb seccions transversals-d'amplada-total
- Requisits de registre més estrictes de 0,05 mm en progressions llargues
- Volums de producció que superen el milió de cops on la fatiga acumulada a les cantonades es converteix en el factor limitant de la vida-
- Peces amb característiques formades adjacents a la vora de la cinta que necessiten quantitats d'espai lliure variables en diferents estacions
Quan una sola franja de matriu requereix una separació de derivació en algunes estacions que supera el que el transportista pot tolerar com a butxaques negatives, però altres estacions només necessiten un espai mínim que no justifiqui una operació de retallat, un enfocament híbrid que utilitza els dos tipus d'osca en la mateixa progressió proporciona el millor equilibri entre la integritat de la cinta, l'economia de l'estació i la gestió de la ferralla.
Els dissenys híbrids són més comuns del que molts enginyers pensen. Un cas típic consisteix en osques negatives per a requisits de separació petites a les primeres estacions on la cinta encara està a la màxima força, passant a osques positives prop de les estacions de conformació on el portador ja s'ha debilitat pels talls en blanc. La clau és assegurar-se que ambdós tipus d'osca comparteixen sistemes de gestió de llimacs compatibles i que la disposició general de la franja tingui en compte les diferents seccions transversals-de portadors a cada ubicació de l'osca.
La selecció de la configuració correcta és un pas. La validació d'aquesta selecció abans de llançar-la per a la construcció és el que separa un disseny-preparat per a la producció d'un experiment de prova car. Per als enginyers que treballen amb dissenys de tires complexos on l'optimització de l'osca de derivació es creua amb l'estructura de matriu, el flux de material i el disseny de components, suport d'enginyeria col·laborativa d'especialistes com araL'equip de matrius d'estampació personalitzada de YICHENpot accelerar el camí des del concepte fins a les eines de producció validades.
Llista de verificació de validació del disseny i recursos d'enginyeria
Un marc de selecció us porta al tipus d'osca adequat. El que impedeix que aquesta elecció es desenvolupi durant la construcció i la producció de matrius és una seqüència de validació disciplinada que confirma totes les hipòtesis abans que es talli l'acer. El disseny de l'osca de bypass no existeix de manera aïllada. Passa a través de l'estructura de matriu, la geometria del punxó, l'arquitectura del portador i la planificació del flux de material simultàniament. Un fabricant d'eines i matrius que tracta l'osca com una idea posterior passarà setmanes a provar per corregir problemes que hauria evitat cinc minuts de disciplina de la llista de verificació.
Principis clau per a un disseny d'osca de bypass fiable
Abans de llançar qualsevol disseny de tires a l'equip de creació de matrius, seguiu aquests passos de validació en ordre. Cadascun confirma una interacció específica entre el disseny de l'osca i el sistema de matriu més ampli:
- Confirmeu l'adequació de la-secció transversal de l'operador:Comproveu que l'amplada del suport restant a cada lloc de l'osca negativa superi 1,5 vegades el gruix del material. Per a les osques positives, confirmeu que l'amplada completa del portador es manté a través de totes les estacions intermèdies abans del punt de retallat.
- Valideu l'autorització a cada estació:Passeu per l'estació de progressió per estació i confirmeu que les pestanyes d'osca positives eliminen tots els blocs de matriu, aixecadors, suports de punxó i eines superiors amb un marge d'1,0 mm com a mínim. Per a les osques negatives, comproveu que els camins de sortida dels llimacs no estiguin obstruïts a través de la sabata de matriu.
- Comproveu els radis de les cantonades de l'osca amb el grau del material:Creueu-els radis de cantonada dissenyats amb els llindars de resistència a la fluència del material que es descriuen a la secció quatre. Si els radis cauen per sota del mínim recomanat per a la vostra nota, augmenteu-los abans de construir.
- Tonatge d'equilibri a tota la franja:Suma totes les forces de tall a cada posició de l'angle de premsa, inclosos els punxons d'osca. Confirmeu que la càrrega instantània màxima es manté dins del 80% de la capacitat de premsa disponible per mantenir un marge operatiu segur.
- Planifica la gestió de llimacs:Per a les osques negatives, especifiqueu les dimensions d'alleujament del bloc de matriu, el tipus d'expulsor i l'encaminament del canal de ferralla. Per a les estacions de retallades de tall positiu, especifiqueu les funcions anti-slug-(ports de buit, agulles d'expulsió o botons-de conicitat inversa).
- Verifiqueu la compatibilitat del registre del pilot:Confirmeu que les ubicacions de les osques no coincideixen amb les estacions de les pins del pilot o que debilitin el portador als punts d'enganxament del pilot. Mesureu la distància de la banda des de la vora de l'osca fins al forat pilot més proper i assegureu-vos que superi el doble de gruix del material.
- Simula l'alimentació de la cinta sota càrrega:Si hi ha eines de CAE disponibles, executeu una simulació d'alimentació amb valors de tensió realistes per comprovar si hi ha estiraments, deformacions o desplaçaments laterals del portador a les ubicacions de les osques.
- Criteris de rectificació de documents:Estableix intervals de trituració basats en el-recompte-de traç per a cada cop de punxada i cop de retallada. Enregistreu les alçades de la rebaba de referència a la prova com a referència per al seguiment de la producció.
Aquesta seqüència captura l'eina més comuna i els descuits de disseny de matrius abans que es converteixin en problemes de producció. Saltar fins i tot un pas, especialment la validació de l'autorització o l'equilibri de tonatge, convida als modes de fallada comentats anteriorment en aquesta guia.
Recursos per a l'enginyeria de matrius d'estampació personalitzada
Els dissenys de franges complexes on l'optimització de l'osca de derivació es creua amb la formació de diverses-estació, els reptes del flux de material i les demandes de registre estrictes sovint es beneficien del suport d'enginyeria col·laborativa. Un fabricant de matrius hàbil aporta una experiència pràctica-que complementa les dades de simulació, especialment per a configuracions d'osques híbrides o aplicacions AHSS on les directrius teòriques compleixen la-variabilitat del món real.
Per als enginyers que s'enfronten a aquests reptes,Solucions de matriu d'estampació personalitzada de YICHENofereixen suport col·laboratiu en tot l'abast del disseny de l'estructura de matriu, l'enginyeria de punxons i components, l'optimització de l'osca de derivació, les estratègies de control de rebaves i la planificació del flux de material. El seu enfocament uneix la bretxa entre el concepte de disseny de bandes i les eines de producció validades, que són especialment valuoses quan les decisions de disseny d'osques interaccionen amb les configuracions de l'elevador, la gestió de l'autorització i la integritat del transportista de manera que requereixen una solució integrada de problemes-en lloc de solucions aïllades.
Tant si especifiqueu osques negatives per a una matriu de connector d'alta -velocitat com si esteu dissenyant espais de pestanyes d'osca positiu per a una peça estructural AHSS, els principis segueixen sent coherents: valideu-ho abans, valideu de manera sistemàtica i introduïu experiència en eines i matrius especialitzades quan les interaccions entre la geometria de l'osca i l'arquitectura de la matriu superin el que cobreixen les directrius estàndard.
Preguntes freqüents sobre les osques de bypass a les matrius d'estampació
1. Quina diferència hi ha entre les osques de bypass negatives i positives en matrius progressius?
Les osques de derivació negatives eliminen una butxaca de material cap a dins de la vora de la tira, amb el llimac caient a través del bloc de matriu a cada cop. Les osques de derivació positives deixen una pestanya que sobresurt a la vora de la tira que crea espai lliure mitjançant el desplaçament en lloc de l'eliminació, amb la pestanya retallada en una estació posterior. L'elecció entre elles afecta la manipulació de la ferralla, l'estabilitat de la cinta, la distribució del tonatge de premsa i els intervals de manteniment de la matriu. Les osques negatives s'adapten a materials dúctils inferiors a 550 MPa, mentre que les osques positives es prefereixen per a acers AHSS i-d'alta resistència, on les concentracions de tensió a les cantonades de l'osca corren el risc de trencar-se.
2. En què es diferencien les osques de bypass de les osques de pas en l'estampació progressiva?
Les osques de bypass i les osques de pas tenen diferents funcions en una matriu progressiva. Les osques de pas (també anomenades osques franceses) eviten principalment la sobrealimentació de la cinta i eliminen la combada de la vora per mantenir una longitud de progressió precisa de la cinta. Les osques de derivació creen específicament espai lliure de manera que les característiques formades o que sobresurten de la cinta puguin passar per les estacions de matriu adjacents sense entrar en contacte amb els components d'eines. Tot i que tots dos es tallen al transportador de tires, les osques de derivació es dimensionen i es col·loquen en funció de la geometria de les característiques formades a les estacions veïnes, mentre que les osques de pas es dimensionen en funció dels requisits de precisió de l'alimentació.
3. Quins materials requereixen osques de derivació positives en lloc de osques negatives?
Els materials amb un límit elàstic superior a 550 MPa, inclosos els acers DP 590, DP 780, TRIP i els graus martensítics, afavoreixen fortament les osques de bypass positius. Aquests materials-d'alta resistència tenen reserves d'allargament limitades, el que significa que la concentració de tensió a les cantonades de l'osca negativa pot iniciar esquerdes a les vores que es propaguen durant la càrrega d'alimentació cíclica. Els aliatges d'alumini també es beneficien de les osques positives a causa del seu mòdul elàstic més baix que crea un major retorn elàstic a les cantonades de les osques. Com a pauta general, quan l'allargament total cau per sota del 18%, les osques positives es converteixen en l'opció més segura per preservar la integritat del portador mitjançant tirades de producció prolongades.
4. Com s'evita que els llimacs estiren a les estacions de retallades positives?
L'estirament de llimac a les estacions de retallades positives es produeix quan la pestanya tallada s'adhereix a la cara del punxó mitjançant el buit o el magnetisme residual. Les estratègies de prevenció inclouen perforar un petit forat de ventilació a través de la cara del punxó per trencar el segell al buit durant la retirada, instal·lar agulles d'expulsió-carregades amb molla que empenyen els llimacs fora del punxó, utilitzar botons de matriu cònic- inversa que agafen els llimacs en compressió mentre passen, i col·locar les unitats de buit per sota del dipòsit. A més, la desmagnetització de tots els components de la matriu després de la mòlta superficial elimina el magnetisme residual que atreu els llimacs de pestanyes ferrosos. Per a construccions de matrius personalitzades que impliquen configuracions complexes d'estacions de retallades, especialistes com YICHEN ofereixen solucions integrades de gestió de llimacs com a part dels seus serveis d'enginyeria de matrius d'estampació.
5. Quin és el radi de cantonada recomanat per a les osques de derivació en acer-alta resistència?
Escala els requisits del radi de la cantonada amb la resistència a la fluència del material. Per a acer suau per sota de 300 MPa, els radis de cantonada tan petits com 0,5x el gruix del material funcionen de manera fiable. Els graus HSLA entre 300-550 MPa necessiten 1,0-1,5x el gruix del material com a mínim. Els acers DP i TRIP de 550-800 MPa requereixen un gruix de material 2x amb perfils d'osca trapezoïdal per distribuir l'estrès. Per sobre de 800 MPa, els radis han de superar 2,5 vegades el gruix del material amb superfícies polides per eliminar els llocs de nucleació de microesquerdes. Aquestes especificacions s'apliquen principalment a les osques negatives on la cinta ha de portar la tensió d'alimentació a través de la secció transversal reduïda a l'arrel de l'osca.


