


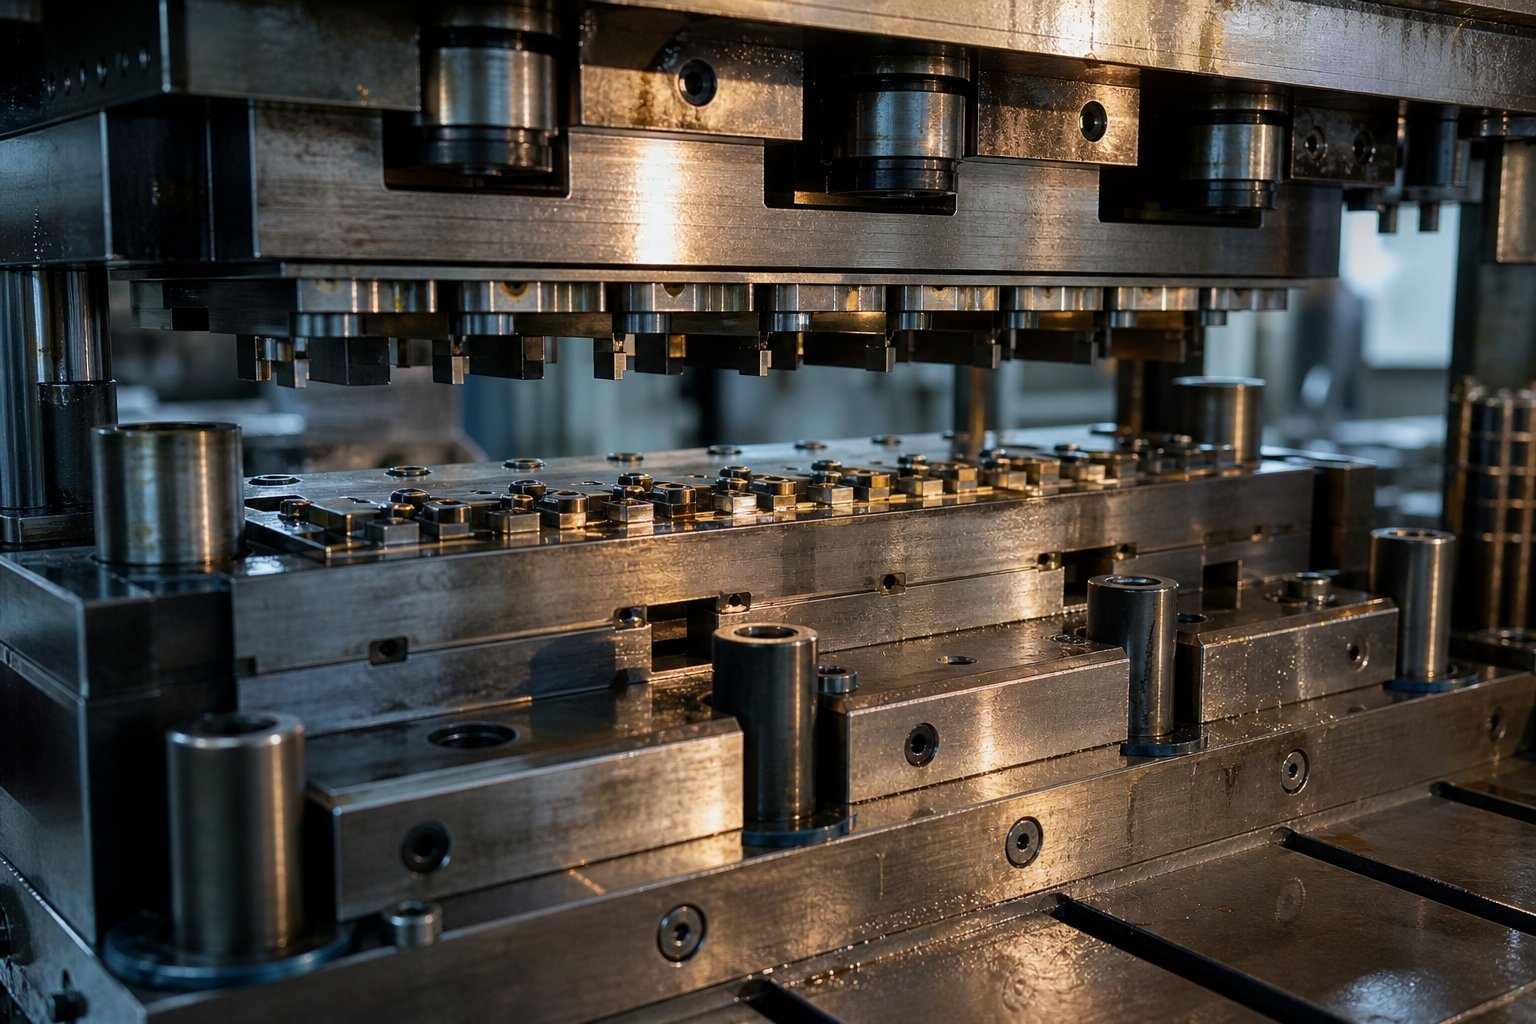
Què són les matrius d'estampació progressiva i per què són importants
Imagineu una única eina que perfora, doblega, forma i talla una peça metàl·lica acabada en un moviment continu, centenars de vegades per minut. Això és exactament el que fa una matriu d'estampació progressiva. Per als enginyers de producció i els equips d'adquisició encarregats d'escalar la producció mentre mantenen toleràncies estrictes, entendre aquest sistema d'eines des de dins cap a fora és la diferència entre un llançament fluid i una prova costosa-i-error.
Què és una matriu d'estampació progressiva
Una matriu d'estampació progressiva és una eina de precisió instal·lada en una premsa d'estampació que mou una cinta metàl·lica a través d'una sèrie d'estacions seqüenciades, realitzant cadascuna una operació específica de tall o conformat per cursa de premsa, fins a separar una peça acabada a l'estació final.
Així quequè és un dau progressiu en termes pràctics? És un sistema de producció-autònom. Una bobina de xapa metàl·lica s'introdueix a la premsa i un alimentador servo fa avançar la cinta una distància fixa, anomenada pas, amb cada cop. A cada estació la cinta es troba amb una operació diferent: perforar, doblegar, encunyar, repujar o retallar. La peça es manté enganxada a una tira de suport durant tot, mantenint l'alineació fins que el tall final l'alliberi. Un cop d'entrada, un component acabat fora, contínuament.
De vegades escoltaràs que els equips-de la botiga ho diuen com un dau progressiu. Independentment de l'abreviatura, el principi subjacent és el mateix: múltiples operacions consolidades en un únic cicle automatitzat que elimina la manipulació de peces entre passos.
Per què les matrius progressives dominen la producció d'alt-volum
L'estampació progressiva ofereix una combinació que altres mètodes lluiten per igualar: velocitat, repetibilitat i baix cost per-unitat a escala. Les premses amb matrius progressius funcionen des de qualsevol llocDe 25 a més de 200 cops per minut, és a dir, una peça acabada cau cada fracció de segon. Com que cada estació està rectificada i endurida amb una precisió de nivell micromètric-, la consistència dimensional es manté durant milions de cicles sense intervenció manual.
Per als equips de contractació que avaluen el cost, les matemàtiques són senzilles. La inversió en eines és alta per endavant, però el cost marginal de cada peça addicional es redueix a poc més que la matèria primera i el temps de premsa. Amb volums anuals superiors a les 50.000 unitats, les matrius progressives redueixen habitualment els costos per-part entre un 30 i un 80% en comparació amb els mètodes de fabricació CNC. Aquesta lògica econòmica és la raó per la qual els connectors d'automòbils, els components de blindatge electrònic i els suports d'HVAC provenen de manera aclaparadora d'operacions d'estampació progressiva.
Els guanys d'eficiència, però, depenen completament del que succeeix dins de la matriu. El disseny de la cinta, la seqüenciació de l'estació i l'estratègia de formació determinen si una eina s'executa per a milions de visites o requereix una intervenció constant. Aquesta profunditat d'enginyeria és on aquest tipus d'eines revela la seva veritable complexitat.
Com funciona el procés d'estampació progressiva de matrius
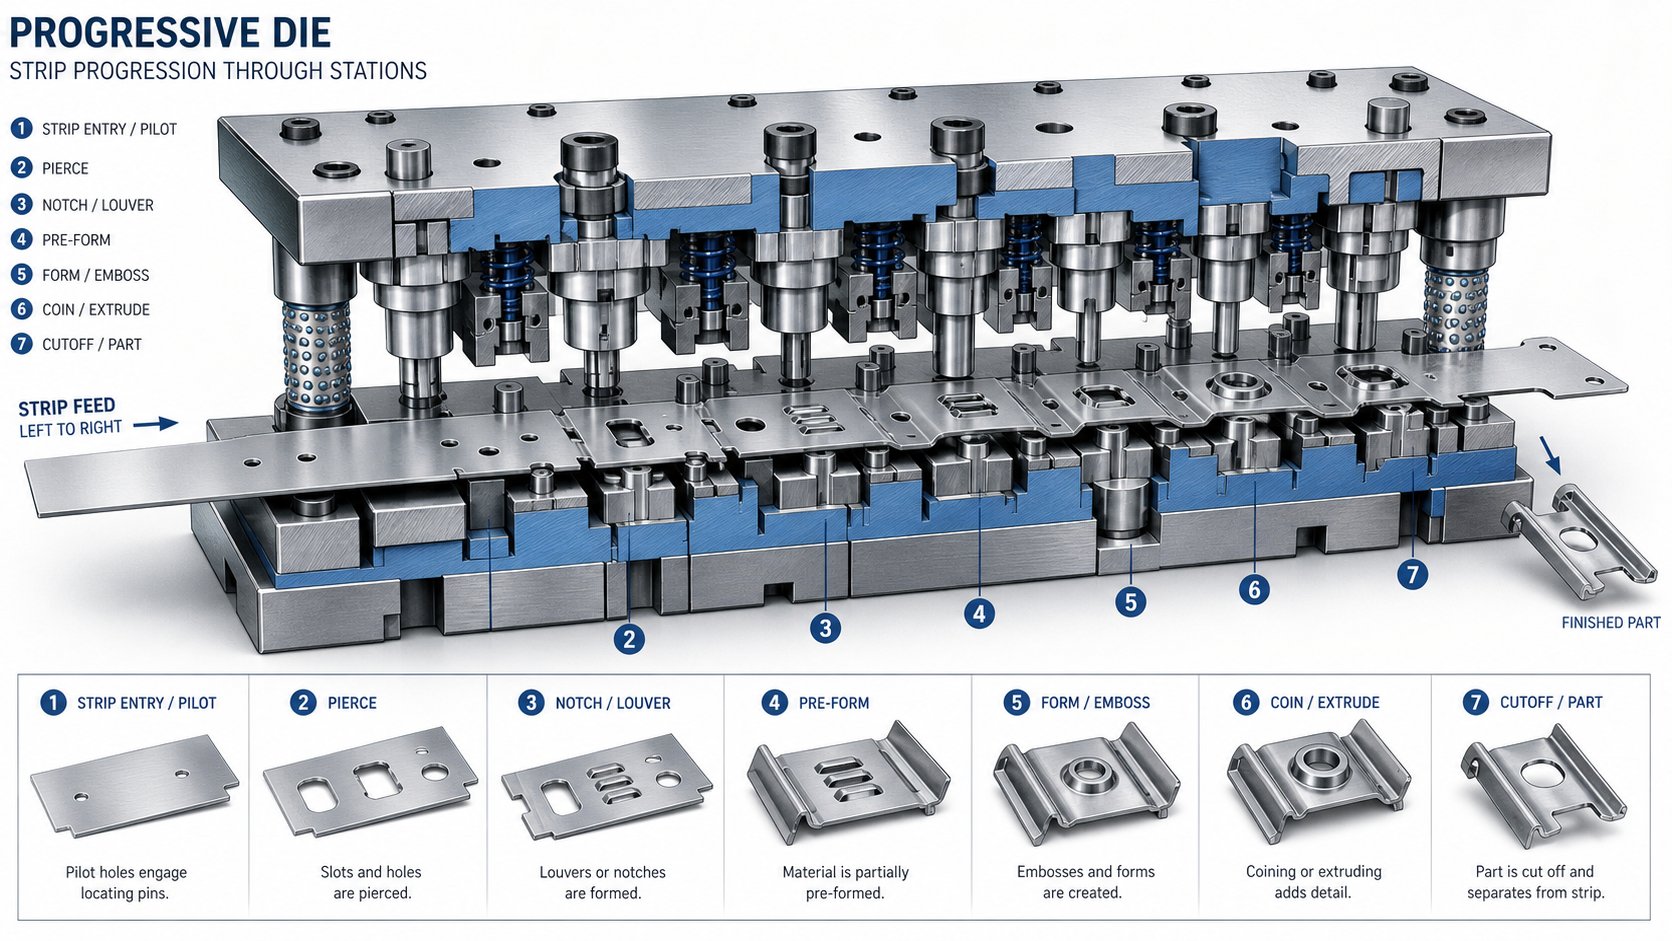
La disposició de la franja i la seqüenciació de l'estació sonen senzilles al paper, però a la pràcticaprocés progressiu d'estampació de matriués un sistema estretament coreografiat on tres màquines actuen com una sola: l'alimentador de bobines, la premsa i la matriu mateixa. Entendre com interactuen a nivell de traç revela per què aquest procés de matriu produeix peces acabades més ràpidament que qualsevol alternativa de diversos-passos.
Alimentació de tires i mecànica de progressió
Tot comença al desbobinador. Una bobina de xapa plana, que normalment oscil·la entre 0,1 mm i 6 mm de gruix, es desenrotlla en un allisador que elimina la curvatura-de la bobina. A partir d'aquí, un servo o alimentador d'aire agafa la cinta i l'avança una distància precisa i repetible amb cada cop de premsa. Aquesta distància és el pas, i correspon exactament a l'espai entre estacions dins de la matriu.
La precisió aquí és fonamental. Si la longitud d'alimentació es desplaça fins i tot en una fracció de mil·límetre, cada estació aigües avall es desalinea. És per això que els pins pilot, pals cilíndrics endurits muntats a la matriu superior, introdueixen forats pre-perforats a la tira al començament de cada traçada. Tiren físicament la tira en un registre exacte abans que comenci qualsevol tall o conformació. Penseu en els pilots com el restabliment de la posició del sistema, corregint qualsevol variació menor d'alimentació cada cicle.
Seqüenciació de l'estació de la part en blanc a la part acabada
Dins de la matriu, les estacions estan disposades en una seqüència lineal. Cada estació realitza una o dues operacions a la cinta a mesura que es tanca la premsa d'estampació progressiva. La geometria de la peça es desenvolupa de manera incremental, estació per estació, mentre roman unida a la cinta de suport mitjançant pestanyes estretes o xarxes de material.
Un procés típic d'estampació progressiva segueix aquesta seqüència:
- Es foren forats pilot a la banda portadora per establir el registre de totes les estacions posteriors.
- Les característiques interiors, com ara ranures, forats i osques, estan perforades o en blanc.
- Les operacions de conformació com doblegar, encunyar o dibuixar configuren progressivament la geometria de la peça.
- Les operacions addicionals de retallat o reajustament perfeccionen les dimensions i alleugen l'estrès residual.
- L'estació de tall final separa la peça acabada de la cinta portadora i surt de la matriu com a component completat.
Entre les estacions, la part parcialment formada circula per la banda de transport com els passatgers d'una cinta transportadora. D'aquesta manera, s'elimina la manipulació robòtica de la selecció-i{2}}del lloc i es manté el temps de cicle mesurat en fraccions de segon en lloc de segons.
Premeu Cicle de carrera i sincronització
Com funciona una premsa d'estampació conjuntament amb la matriu? El ram de premsa baixa, tancant la matriu superior a la matriu inferior i executant totes les operacions de l'estació simultàniament d'un sol cop. A mesura que el pis es retrau, l'alimentador fa avançar la cinta una longitud de pas i els agulles de l'elevador aixequen la tira lleugerament fora de la superfície inferior de la matriu perquè pugui viatjar lliurement. L'ariet torna a baixar i el cicle es repeteix.
Una premsa d'estampació de matrius amb eines progressives a 200 cops per minut completa tota aquesta seqüència, alimentació, registre, forma, retracció, en 300 mil·lisegons. A aquesta velocitat, la finestra de cronometratge de l'alimentador es mesura en desenes de mil·lisegons, i la placa separadora de la matriu ha de netejar la tira netament abans del següent avanç. Cada component del sistema està sincronitzat amb la rotació del cigonyal de la premsa, fent que l'estampació progressiva de la matriu sigui menys com una sèrie d'esdeveniments discrets i més com un ritme mecànic continu.
Aquest ritme, però, només es manté constant quan els components individuals de l'encuny aguanten milions d'impactes repetits. La geometria del punxó, els espais lliures de la matriu i la selecció de material a nivell de components determinen si l'eina manté aquesta cadència o comença a produir ferralla.
Components crítics dins d'un dau progressiu
La geometria del punxó i els espais lliures de la matriu mantenen el ritme estable, però què són exactament aquestes parts i com encaixen? Una matriu d'estampació progressiva no és un únic bloc monolític. Es tracta d'un conjunt de components de matriu d'estampació a terra de precisió-, cadascun amb una feina específica, que treballen conjuntament amb una càrrega repetitiva extrema. Quan enteneu el que fa cada peça, la resolució de problemes esdevé lògica en lloc de conjectures.
Components de muntatge de matriu superior
La meitat superior de la matriu es munta al pis de premsa i ofereix la força que talla i forma la tira. Els seus elements clau inclouen:
- Placa de perforació (retenidor):Una placa d'acer endurit que manté tots els punxons d'eines en una posició precisa. Cada punxó es rectifica per tal que coincideixi amb la geometria del forat o la forma que produeix, i el retenedor els bloqueja al seu lloc perquè no puguin girar o moure's sota càrrega.
- Placa de suport:Situada entre la placa de perforació i la sabata de matriu superior, aquesta placa endurida evita que les insercions endurides s'introdueixin a la sabata de matriu més suau per la força d'impacte repetida de la premsa.
- Placa stripper:Aquest component subjecta el material de la cinta contra el bloc de matriu mentre es tanca la premsa. Igualment important, elimina el material dels punxons durant la pujada. Sense ell, la tira s'enganxaria a les eines de punxonat metàl·liques en retracció, tirant-se cap amunt a la matriu superior i causant danys immediats.
- Pilots:Agulles-de punta de bala que entren en forats pre-perforats a la tira per col·locar-la a l'alineació final abans que s'iniciï qualsevol operació. Corregeixen les petites imprecisions de l'alimentació cada cop.
Components de muntatge de matriu inferior
La meitat inferior s'assenta sobre el suport de la premsa i rep les forces de tall i conformació des de dalt. Els seus elements bàsics inclouen:
- Bloc de matrius (persecució de matrius):El cos principal on es mecanitzen o s'insereixen els contorns de tall i conformació. En matrius d'estampació d'acer de -volum més elevat, el bloc de matrius allotja insercions reemplaçables fetes d'acer per eines o carbur de primera qualitat, que permeten reparacions localitzades sense reconstruir tot el bloc.
- Botons de matriu:Insercions cilíndriques endurides pressionades al bloc de matriu que proporcionen la vora de tall oposada per a cada punxó. L'espai lliure entre un nas de punxó i el seu botó d'acoblament, normalment del 5 al 10 per cent del gruix del material, controla la qualitat de la vora tallada.
- Aixecadors de matrius d'estampació:Agulles o rails carregats de molla-que aixequen la tira lleugerament fora de la superfície de la matriu després de cada cop. Aquesta distància permet a l'alimentador avançar la cinta lliurement sense arrossegar les vores de tall, reduint el desgast i evitant els errors d'alimentació a gran velocitat.
- Blocs de parada:Blocs de terra de precisió-que estableixen l'alçada de tancament de la matriu a la premsa. Els tècnics aixafen la soldadura en una ranura de terra del bloc de parada per verificar que els punxons i les formes arriben a la profunditat adequada durant la configuració.
Sistemes d'orientació i registre
Imagineu-vos tancant les meitats superior i inferior juntes a 200 cops per minut amb espais lliures mesurats en mil·lèsimes de polzada. Els sistemes d'orientació ho fan possible:
- passadors i casquilles de guia:Les agulles endurides muntades en una sabata de matriu enganxen casquilles de precisió de l'altra, alineant les meitats superior i inferior amb toleràncies de 0,0001 polzades. Les clavilles de guia-de coixinets de boles, que es mouen sobre coixinets en gàbia, s'han convertit en l'estàndard del sector pel seu enganxament suau i la seva fàcil separació de la matriu.
- Sabates de matriu (conjunt de matrius):Les plaques de base superior i inferior que mantenen tots els altres components en posició. Absorbeixen les forces de deflexió i proporcionen una interfície de muntatge rígida a la premsa.
- Molles de matriu:Molls de compressió-d'alta força, ja sigui bobina mecànica o gas nitrogenat, que proporcionen una pressió controlada per a les funcions d'extracció, retenció i expulsió de peces durant tot el cicle de carrera.
La taula següent consolida aquests components de matriu d'estampació, les seves funcions i les seleccions de material típiques en un format de referència ràpida-:
| Component | Funció | Material típic |
|---|---|---|
| Morir les sabates | Plaques de base que munten tots els altres components i mantenen l'alineació | Acer suau o ferro dúctil |
| passadors i casquilles de guia | Alineeu les meitats superior i inferior de la matriu a menys de dècimes de mil·lèsima | Acer d'aliatge endurit; gàbies de boles d'alumini |
| Placa de perforació (retenidor) | Sosté i col·loca tots els punxons d'eines | Acer per a eines A-2 o D-2 |
| Placa de suport | Protegeix la sabata de matriu de les forces d'impacte | Acer per eines endurit A-2 |
| Placa stripper | Agafa material de tira i l'elimina dels punxons en retracció | Acer per eines A-2 o acer suau (tipus guiat) |
| Punxons d'eines | Tallar, perforar o formar el material de la tira | D-2, M-2, CPM o carbur |
| Bloc de matriu/insercions | Proporcioneu vores de tall oposades i formant contorns | D-2, M-2, CPM o insercions de carbur |
| Botons de matriu | Equivalents-de tall substituïbles als punxons | Mitjançant-acer d'aliatge endurit o carbur |
| Pilots | Registreu la tira en una posició precisa cada cop | Acer per eines endurit, nas polit |
| Molles (mecàniques / nitrogen) | Proporcioneu força de desmuntatge, manteniu-la pressió i expulsió de peces | Filferro de silicona-cromat o cilindres de gas nitrogenat |
| Aixecadors | Aixequeu la tira de la superfície de la matriu per avançar lliurement entre traços | Acer per eines endurit amb retorn per molla |
| Stop blocs | Establiu l'alçada de tancament i comproveu la profunditat de premsa durant la configuració | Acer per eines endurit, rectificat de precisió |
Cadascuna d'aquestes peces ha de mantenir la integritat dimensional durant milions de cicles de premsa. Quan un sol punxó es desgasta més enllà de la tolerància o un molla elevador es fatiga, tot el sistema es desplaça. Aquesta interdependència és la raó per la qual la selecció de material i l'estratègia de disseny a nivell de components tenen tant pes com la disposició general de la cinta, una relació que es fa especialment clara durant la fase de disseny de la matriu.
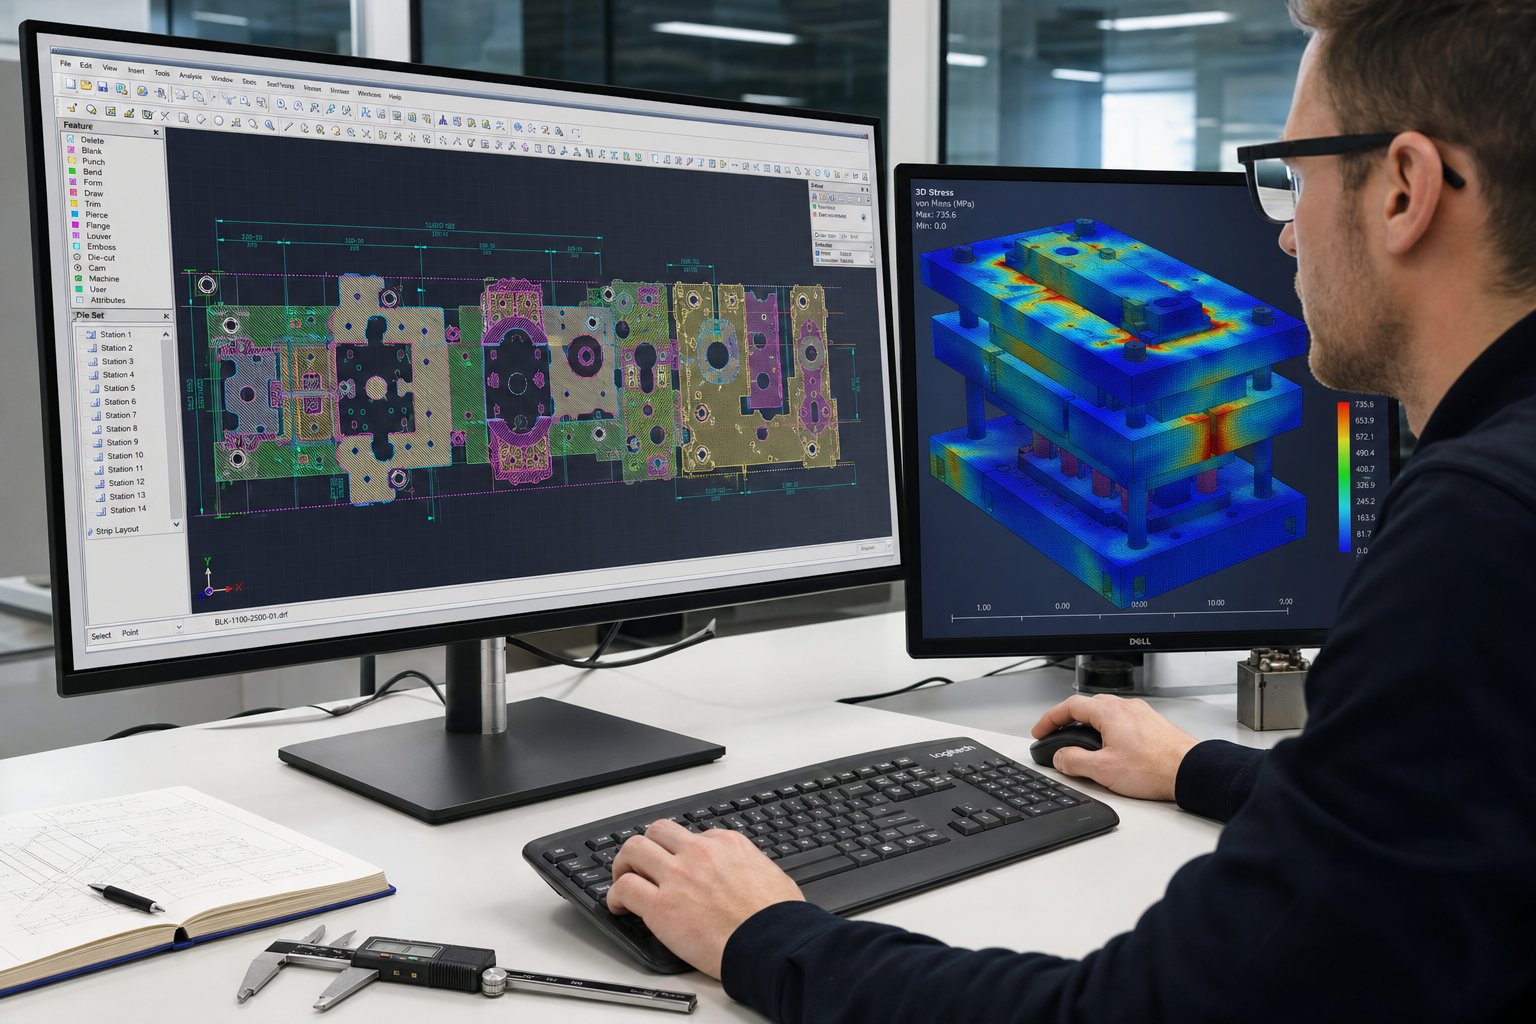
Disseny progressiu de matriu des del concepte fins a la validació
La interdependència dels components a nivell físic és una cosa. Aconseguir que totes aquestes peces funcionin juntes abans de tallar cap acer? És aquí on el disseny progressiu de matrius estalvia mesos de maldecaps de producció o els crea. Un disseny de matriu d'estampació -ben executat no comença amb la geometria CAD, sinó amb una comprensió completa del que ha de fer la peça acabada, quantes es necessiten i quines limitacions imposa el material.
Entradas de disseny i requisits del client
Un projecte típic de disseny de matrius d'estampació metàl·lica comença quan un client envia una impressió de peces, normalment acompanyada d'un model CAD 3D. Però aquest dibuix per si sol no dóna prou al dissenyador de matrius per començar. Abans que es produeixi qualsevol treball de disseny de tires, el dissenyador ha de reunir una imatge completa del context de producció. Trobeu una entrada crítica abans d'hora i pot ser que tot el concepte d'eina hagi de ser reelaborat aigües avall.
A continuació es mostren les aportacions de disseny crítiques necessàries abans que comenci el desenvolupament progressiu d'eines:
- Geometria de la peça: dibuixos 2D i models sòlids 3D amb notes completes de GD&T que defineixen totes les dimensions crítiques i referències de dades.
- Especificació del material: tipus d'aliatge, tremp, gruix i propietats mecàniques, com ara la resistència a la tracció, el límit elàstic, l'allargament i el valor n-.
- Requisits anuals de volum: quantitats previstes per any, mides de lot i vida útil prevista del programa, que influeixen directament en la classe de construcció de la matriu i les eleccions de materials.
- Requisits de tolerància: quines característiques són crítiques-per-funcionar (CTF) i que tenen toleràncies comercials estàndard, ja que les especificacions més ajustades exigeixen estacions addicionals o operacions d'encunyació.
- Operacions secundàries: qualsevol procés posterior-de l'estampació, com ara el xapat, el tractament tèrmic, la soldadura o el muntatge, que imposen restriccions a la direcció de la rebava, l'acabat superficial o l'estabilitat dimensional.
- Disponibilitat de premsa i alimentador: si el client té una línia de premsa existent, la seva capacitat de tonatge, la mida del llit, la longitud de la carrera i el tipus d'alimentador restringeixen l'embolcall de la matriu des del principi.
Tal com assenyala MetalForming Magazine, especificar xapa amb massa pocs detalls tècnics pot provocar problemes de rendiment de la matriu. Una matriu dissenyada al voltant de propietats del material suposades pot produir ferralla quan arriben bobines de producció reals amb diferents valors de duresa o allargament. La matriu, en cert sentit, dicta quin material necessita per funcionar correctament.
Estratègies d'optimització de disseny de bandes
Amb les entrades bloquejades, el dissenyador passa a la decisió més important en el disseny de matrius d'estampació progressiva: el disseny de la cinta. Aquest és el plànol que defineix com la banda plana es transforma en una peça acabada, estació per estació. Determina la utilització del material, la mida de la matriu, el nombre d'estacions, la distribució de la força i, en última instància, el cost per-peça.
Un disseny de franges especifica:
- Orientació de la part en relació amb la direcció d'alimentació i la direcció del gra de la cinta
- Distància entre estacions
- Tipus de portador, amplada i punts de fixació
- Seqüència d'operacions des de la primera perforació fins al tall final
- Geometria de l'esquelet de ferralla i percentatge de rendiment del material
Sona senzill? A la pràctica, cada variable es compensa amb una altra. Girar la peça per alinear els corbes crítics perpendicularment a la direcció del gra millora la conformabilitat, però pot augmentar l'amplada de la cinta i la ferralla. Un pas més curt redueix la longitud de la matriu i els requisits del llit de premsa, però comprimeix les estacions juntes, limitant la força del punxó i l'accés al manteniment. Els dissenyadors experimentats sovint revisen els dissenys de les tires diverses vegades durant les proves d'estampació de mostres, exposant problemes d'alimentació, desequilibris de força i problemes de direcció del gra que només apareixen en condicions reals de premsa.
La determinació del nombre d'estacions segueix el disseny de la franja. El dissenyador seqüencia les operacions de manera que la perforació i l'osca es produeixin aviat mentre el material roman pla, evitant la distorsió de les característiques durant la formació posterior. Les estacions de plegat i dibuix arriben després que el perfil pren forma. Les estacions inactivas, on no es produeixen operacions, s'insereixen entre estacions de conformació pesada per gestionar la distribució de la força i proporcionar suport estructural a la matriu. Una eina d'estampació progressiva de 12 estacions no és inusual per a una peça moderadament complexa, i les geometries intricades poden superar els 20 recomptes.
Validació del disseny-basada en simulació
Abans que existís el programari modern de disseny de matrius progressius, els fabricants d'eines construïen la matriu, executaven peces de prova, identificaven problemes, modificaven l'eina i repetien fins que els resultats complien les especificacions. Aquest cicle podria consumir setmanes i desenes de milers de dòlars en reelaboració. Avui, la simulació ha comprimit aquest bucle iteratiu a l'espai digital.
Les eines d'anàlisi d'elements finits (FEA) modelen el flux de material, l'aprimament, l'arrugada i el retorn elàstic a cada estació de conformació abans de mecanitzar un únic bloc d'acer per a eines. Els enginyers proveen virtualment múltiples variacions de disseny de tires, ajustant els angles de flexió per compensar el retorn elàstic o modificant les profunditats de dibuix per evitar l'aprimament més enllà dels límits acceptables. El resultat és un disseny validat que arriba a la preparació de la producció més ràpidament amb menys prototips físics.
Els càlculs de tonatge són una altra àrea on la simulació paga dividends. Les forces de tall i conformació de cada estació han de sumar menys de la capacitat de la premsa seleccionada, considerada per l'alçada de treball per sobre del punt mort inferior on l'avantatge mecànic baixa. Per a les estacions de conformació profunda, l'energia de treball, no només el tonatge màxim, es converteix en el factor limitant. La simulació detecta aquestes limitacions d'hora, assegurant que l'eina progressiva coincideix amb la línia de premsa abans que es prenguin compromisos.
La combinació de modelatge paramètric CAD/CAM, simulació de conformació FEA i estudis de moviment digital ha reduït significativament els terminis de desenvolupament. El que abans requeria tres o quatre iteracions de prova física sovint es pot resoldre en una, reduint setmanes de temps lliure--de producció i eliminant costoses modificacions de matriu després de l'enduriment.
No obstant això, fins i tot el model de simulació més refinat funciona amb entrades idealitzades. La-variació real del material, la deflexió de la premsa i les condicions de lubricació introdueixen variables que només apareixen a la velocitat de producció màxima, per això la selecció de material tant per a la peça de treball com per als components de la matriu té un paper tan decisiu en el rendiment de l'eina-a llarg termini.
Materials en estampació progressiva i selecció d'acers per a eines
Els models de simulació funcionen amb propietats del material idealitzades, però les bobines que arriben a la línia de premsa comporten variacions reals-en duresa, allargament i condicions de la superfície. Aquestes diferències afecten tots els aspectes del rendiment de la matriu. Els materials d'estampació progressiva que trieu per a la peça de treball determinen quantes estacions necessita la matriu, la rapidesa amb què pot circular la premsa i quant de temps sobreviuen els components d'eines abans del manteniment.
Materials comuns de peces de treball i les seves característiques d'estampació
L'estampació progressiva del metall maneja una àmplia gamma d'aliatges, cadascun aportant una barreja diferent de conformabilitat, resistència i abrasivitat. Un material amb un gran allargament es doblega fàcilment, però pot enganxar-se contra les superfícies de l'eina. Un aliatge més dur talla net, però augmenta les demandes de tonatge i accelera el desgast del punxó. Coincidir la peça de treball amb l'aplicació mentre es tenen en compte els intercanvis-de la vida útil de la matriu és un acte d'equilibri a què s'enfronta tots els enginyers.
A continuació es mostren com es comparen els materials d'estampació progressiva més comuns:
| Material de la peça | Valoració de la formabilitat | Aplicacions típiques | Consideracions sobre el desgast de la matriu |
|---|---|---|---|
| Acer al carboni (CRS, SPCC) | De bo a excel·lent | Suports, carcasses, clips estructurals, fixacions d'automòbil | Desgast moderat; L'escala d'òxid abrasiu en variants-laminades en calent redueix la vida útil del punxó |
| Acer inoxidable (301, 304, 316) | Moderat | Tancaments mèdics, components-de processament d'aliments, maquinari marítim | L'elevada tendència a la irritació i l'enduriment per treball-augmenten la fricció i acceleren el desgast de l'adhesiu |
| Alumini (1100, 3003, 5052) | Excel·lent | Dissipadors de calor, tancaments per a vehicles elèctrics, peces estructurals lleugeres | El material suau s'acumula a les cares de punxó; requereix eines polides i neteja freqüent |
| Llautó (C260, C270) | Excel·lent | Terminals elèctrics, ferreteria decorativa, accessoris de fontaneria | Baixa taxa de desgast; El contingut de zinc proporciona lubricitat natural, ampliant els intervals d'eines |
| Coure (C110, C102) | Molt bé | Barres colectores, connectors, blindatge RF | L'abrasió lleu però la gran ductilitat provoca l'estirada-de llimacs si els espais lliures són massa ajustats |
L'estampació progressiva d'acer al carboni segueix sent el cavall de batalla per a peces de gran volum-de costos-sensibles. L'acer al carboni-laminat en fred ofereix una superfície llisa, una bona conformabilitat i un baix cost de la matèria primera, per la qual cosa és l'opció predeterminada per a suports, clips i components estructurals. L'estampació progressiva d'acer inoxidable exigeix més a la matriu: un tonatge més alt, un control de lubricació més estricte i acers per a eines classificats per a la resistència al desgast-adhesiu. Els dissenyadors de matrius sovint afegeixen estacions inactivas quan formen graus inoxidables per distribuir les forces i reduir les elevacions de tensió a la cinta.
L'estampació progressiva d'alumini funciona a velocitats de premsa més altes perquè les forces de tall són més baixes, però aquesta suavitat fa que el material s'adhereixi a les superfícies de punxó, una condició anomenada irritació. L'estampació progressiva del coure presenta un repte similar: l'alta ductilitat del material fa que els llimacs es puguin tirar cap enrere a través de la matriu si no s'optimitza l'espai lliure de punxó-a-. L'estampació progressiva de llautó, en canvi, tendeix a ser indulgent. El contingut de zinc del llautó actua com un lubricant suau, reduint la fricció a la interfície de l'eina i ampliant els intervals entre esmolats.
Selecció d'acer per a eines per a components de matriu
La peça de treball dicta el que ha de suportar la matriu. Quan s'estampa acer al carboni suau a una velocitat moderada, els acers per a eines convencionals com el D2 (un acer de treball en fred amb alt-crom i alt-carboni) ofereixen una vida acceptable a un cost raonable. D2 proporciona un bon equilibri de resistència al desgast i mecanització, per això ha estat un estàndard durant dècades.
Les peces més dures o més abrasives canvien l'equació. El comportament d'enduriment-de treball de l'acer inoxidable pot empènyer la duresa-de la vora de tall a prop de la de la matriu, accelerant l'estellament i l'esquerda per fatiga. En aquests casos,acers per a eines de pulvimetal·lúrgia (PM).ofereixen carburs més fins i distribuïts de manera més uniforme que milloren tant la duresa com la resistència al desgast en comparació amb les qualitats de lingot-de fosa convencionals. Els acers PM com el CPM 10V o el Vanadis 4 Extra resisteixen el desgast abrasiu sense sacrificar la resistència a l'impacte necessària per sobreviure a l'estampació a alta -velocitat.
Per a l'estampació progressiva d'acer a volums extrems o amb xapa avançada{0}}d'alta resistència, les insercions de carbur esdevenen pràctiques a les estacions de desgast-més elevats, normalment perforació i tall. El carbur de tungstè ofereix una duresa superior a 90 HRA i pot durar de cinc a deu vegades més que l'acer d'eines convencional en aplicacions abrasives. La compensació-és la fragilitat: les insercions de carbur requereixen una construcció de matriu rígida i no poden tolerar la desalineació ni la càrrega descentrada-.
Els tractaments superficials afegeixen una altra capa de protecció. Els recobriments PVD com el TiAlN o el CrN redueixen la fricció i resisteixen el fregament, especialment quan es formen material galvanitzat o inoxidable. La nitruració d'ions endureix la superfície del substrat sense distorsió dimensional, creant una carcassa dura que suporta el recobriment per sobre. S'ha demostrat que la combinació d'un substrat nitrurat i un recobriment PVD allarga la vida útil de l'eina de 50.000 peces a més d'1,2 milions de peces en escenaris de producció documentats.
En última instància, la selecció de l'acer per a eines és una decisió econòmica que se suma a una d'enginyeria. Una inserció de carbur costa més per endavant, però redueix la freqüència de manteniment i les taxes de ferralla durant la vida útil de la matriu. Aquest càlcul del cost total de propietat, que equilibra la inversió en material de l'eina amb el temps d'inactivitat i els costos de reemplaçament, esdevé central un cop la matriu passa del banc de disseny a la planta de producció.
Troqueles progressives vs matrius compostes vs matrius de transferència
L'economia de l'acer per a eines i el cost total de propietat només expliquen una part de la història. Abans que aquestes decisions entrin en joc, una pregunta més fonamental configura tot el projecte: quin tipus de matriu s'adapta a la part? Els encunys progressius no sempre són la resposta. Depenent de la geometria, el volum i la complexitat de la formació, una matriu composta o una matriu de transferència poden oferir millors resultats amb un risc més baix. Entendre els tipus de matrius d'estampació i els seus criteris de selecció evita costosos desajustos entre la inversió en eines i la realitat de la producció.
Troqueles progressives per a la formació seqüencial de múltiples-estació
L'estampació progressiva de matriu excel·lent quan necessiteu grans volums de peces de mida -petita i mitjana amb una complexitat moderada. La tira es manté connectada durant tot el procés, mantenint la precisió de posició a cada estació. Aquest registre continu és el que fa que aquest enfocament sigui tan repetible a gran velocitat.
On té més sentit l'estampació de matrius amb eines progressives? Imatge de carcasses de connectors d'automòbils, conjunts de suports o components de blindatge, peces que combinen perforació, flexió i retallada en un sol cicle. Els volums anuals superiors a les 50.000 unitats solen justificar la inversió inicial en eines i, en quantitats que superen diversos centenars de milers, el cost per-part es fa difícil de superar amb qualsevol altre mètode.
La compensació-és la flexibilitat. Com que les peces romanen enganxades a la cinta de suport, els estiraments profunds es veuen limitats per la tensió de la cinta i el format multi-direccional es fa difícil. Si una peça requereix gir entre estacions o formar angles que la connexió de la cinta impedeix físicament, els encunys progressius xoquen contra una paret.
Troqueles compostes per a operacions simultànies d'una-estació
L'estampació de matrius compostes té un enfocament fonamentalment diferent. En lloc de seqüenciar les operacions en diverses estacions, completa totes les operacions de tall en un sol cop de premsa en una estació. El punxó i la matriu funcionen simultàniament des dels dos costats del material, produint el blanc acabat d'un sol cop.
Això fa que les matrius compostes siguin ideals per a peces planes que exigeixen una gran precisió dimensional, pensen en volanderes, juntes, calces i components simples en blanc. Com que totes les funcions es tallen d'un sol cop, no hi ha cap transferència de tolerància acumulada-des de l'estació-a-l'estació. La planitud i la concentricitat tendeixen a ser superiors al que aconsegueix una matriu progressiva en la mateixa geometria.
La limitació? Les matrius compostes no poden realitzar operacions de conformació com el plegat o l'estirat. S'encarreguen de tallar i encunyar, però qualsevol conformació en tres-dimensionals requereix un procés separat. La velocitat de producció també cau per sota de l'eina progressiva perquè les peces normalment requereixen una alimentació individual en blanc en lloc d'una progressió contínua de la cinta. Per a volums mitjans de peces planes senzilles on la precisió importa més que la velocitat, les matrius compostes ofereixen un gran valor a un cost d'eines més baix.
Troqueles de transferència per a geometries grans o complexes
L'estampació de matriu de transferència separa la peça de treball de la cinta al principi del procés. Un sistema de transferència mecànica, format per rails, dits o braços robòtics, mou físicament la part lliure d'estació a estació. Cada estació funciona a la peça de manera independent, sense cap restricció de banda.
Aquesta llibertat canvia el que és possible. L'embotit profund, el conformat multi-direccional, la rotació de peces entre estacions i les operacions que requereixen un accés total a la peça de treball es fan possibles. Les eines de premsa de transferència s'encarreguen de peces més grans que simplement no poden romandre enganxades a una tira de suport estreta, components com ara panells estructurals d'automòbils, carcasses-embuïdes profundes i tancaments complexos.
Tal com assenyala la revista MetalForming, les matrius de transferència eliminen completament la restricció de progressió-de la tira, permetent una forma més robusta i punxons de retall que milloren la vida útil i la facilitat de servei de la matriu. La utilització del material sovint també millora, ja que els espais en blanc es poden niar de manera més eficient del que permeten els dissenys de tires. La compensació-és la velocitat i el cost del cicle: els sistemes de transferència afegeixen complexitat mecànica, requisits de sincronització i una sobrecàrrega de manteniment més elevada en comparació amb les operacions progressives alimentades per tira-.
La taula següent mostra els tres tipus de matrius d'estampació al costat dels criteris de decisió que més importen als enginyers de producció i als equips d'adquisició que avaluen les opcions d'eines i matrius d'estampació:
| Criteris de selecció | Dau progressiu | Troquel compost | Dau de transferència |
|---|---|---|---|
| Mida ideal de la peça | Petit a mitjà | Petit a mitjà (només pla) | Mitjana a gran |
| Llindar de volum anual | 50,000+ unitats (cost-optimitzat per sobre de 200.000) | 5.000 a 100.000 unitats | 10,000+ unitats (justificades per la complexitat de la part) |
| Interval de tolerància típic | +/-0,025 mm a +/-0,10 mm | +/-0,01 mm a +/-0,05 mm | +/-0,05 mm a +/-0,15 mm |
| Cost relatiu d'eines | Alt (construcció de múltiples-estació) | Baix a moderat (estació única) | Alt (conjunt de matrius més sistema de transferència) |
| Velocitat del cicle | Molt alta (100-400+ SPM) | Moderada (60-150 SPM) | Moderat (15-80 SPM) |
| Capacitat de formació | Perforar, doblegar, encunyar, dibuixar poc profund | Piercing, en blanc, moneda (sense formació) | Gamma completa, inclosa l'extracció profunda i la rotació |
| Escenari de millor-ús | Peces de gran-volum de precisió amb funcions de diversos-passos | Blanks plans que necessiten un control dimensional estricte | Peces grans o geomètricament complexes que requereixen un conformat sense restriccions |
D'aquesta comparació sorgeix una regla pràctica de selecció. A mesura que augmenta el volum, els encunys progressius es converteixen en el guanyador econòmic. A mesura que augmenta la complexitat de la part, l'estampació de matriu de transferència guanya avantatge. I quan la simplicitat domina el disseny, l'estampació de matrius compostes ofereix precisió en una fracció de la inversió en eines.
La decisió del món real-poques vegades és en blanc i negre. Algunes estampadores fan servir enfocaments híbrids: una matriu progressiva s'encarrega de les etapes inicials d'estampació i perforació, després un sistema de transferència mou la peça a través d'estacions de conformació que requereixen un accés lliure-de tira. Les matrius i els processos d'estampació es poden combinar de manera creativa quan la peça ho requereixi.
Independentment del mètode de matriu i d'estampació que s'adapti a l'aplicació, un repte continua sent constant en tots tres: mantenir la qualitat de la peça a la velocitat de producció. Com més ràpids siguin els cicles de premsa, menys temps tenen els operadors per agafar la deriva i més crítica esdevé la supervisió automatitzada.
Control i seguiment de qualitat en l'estampació progressiva
Una premsa de matriu progressiva que funciona a 200 o més cops per minut produeix una peça acabada cada 300 mil·lisegons. A aquest ritme, un sol encallament no detectat o un punxó desgastat pot generar centenars de peces defectuoses en menys d'un minut. La inspecció manual simplement no pot mantenir-se al dia. L'estampació progressiva de matriu d'alta velocitat requereix sistemes de qualitat automatitzats que detectin la deriva del procés en temps real, apaguen la premsa abans de danyar els compostos i proporcionin dades per a la millora contínua.
En-Detecció de matrius i monitorització-en temps real
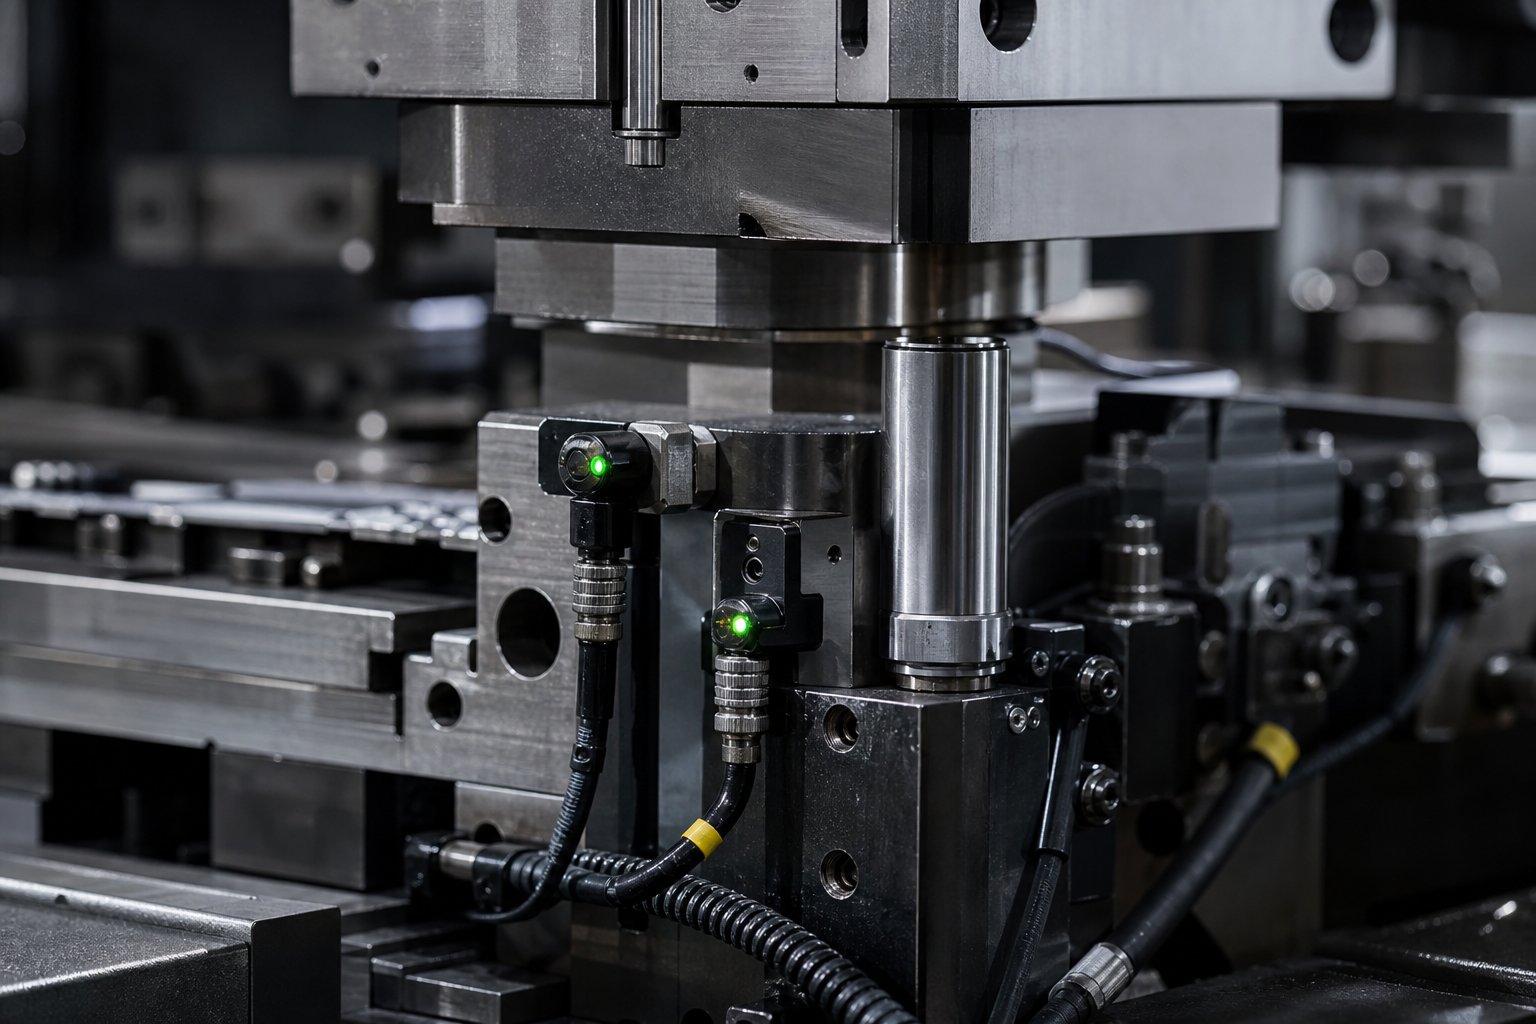
El lloc més eficaç per detectar problemes és dins del mateix dau, just on passa l'acció. Els-sensors de matriu controlen les condicions al punt de contacte entre l'eina i el material, marcant les anomalies en un sol cicle de carrera. Els controladors moderns de protecció de matrius utilitzen senyals de temporització basats en resolució-precisos a un-terç del grau de gir del cigonyal, la qual cosa permet la detecció d'esdeveniments que durin menys de 10 mil·lisegons.
Els tipus de sensors comuns utilitzats en una màquina d'estampació progressiva i les seves funcions inclouen:
- Sensors de càrrega (extensometre o taps de matriu):Mesureu la força d'estampació a cada estació o entre columnes de premsa. Una pujada de càrrega sobtada indica una ruptura de llimac, material doble o component de matriu.
- Sensors d'error (de proximitat o fotoelèctrics):Comproveu que l'alimentació d'estampació hagi avançat la cinta a la distància de pas correcta abans que la premsa es tanqui. Si la tira és curta o llarga, el controlador atura la premsa abans que els pilots intentin tornar a-registrar el material desalineat.
- Sensors-partícips (fotoelèctrics o de proximitat):Confirmeu que les peces acabades i els llimacs de ferralla hagin sortit completament de la matriu. Una part que s'enganxa davant del sensor indica un embús que provocaria un xoc de matriu en el següent cop.
- Sensors de llimac (proximitat sota els botons de matriu):Detecteu els llimacs estirats que s'han tornat a treure a través de l'obertura de la matriu. Els llimacs atrapats entre la cinta i la cara del punxó causen danys immediats a l'eina.
- Sensors de posició del stripper (sondes de corrent de Foucault):Superviseu si els extractors de molles tornen a la seva alçada correcta. Un stripper caigut indica una molla trencada o una condició d'unió.
- Sensors de sivella de material:Detecteu el pany de la cinta entre l'alimentació i l'entrada de la matriu, cosa que indica un problema d'alimentació o un problema de bucle de bobina que es propagarà a la matriu.
Un programa-de protecció de matrius ben implementat connecta tots els sensors-muntats a la matriu mitjançant una única caixa de connexió i un cable principal en lloc de cables solts individuals. Aquest enfocament elimina els errors de cablejat durant la configuració i evita errors d'enduriment del treball del cable-causats per l'enrotllament i el desenrotllament repetits dels cables del sensor solts.
Control estadístic de processos per a peces estampades
Els sensors detecten fallades agudes, però què passa amb la deriva gradual? Aquí és on entra el control del procés estadístic. SPC aplicat a l'estampació progressiva utilitza dades de càrrega com a senyal de qualitat continu. Cada cop de la màquina d'estampació de matrius genera una força mesurable iles variacions en aquesta càrrega es correlacionen directament amb els canvis dimensionalsa la part estampada.
Els monitors de càrrega moderns emmagatzemen els valors de la força per a cada cop en una sèrie de producció, fins i tot a velocitats de premsa superiors a 1.000 cops per minut. Aquestes dades alimenten els gràfics de control de X-barres i sigma en temps real. Els límits de control superior i inferior s'estableixen a més o menys tres desviacions estàndard de la mitjana de la mostra, de manera que el sistema atura la premsa només quan el procés es desplaça realment fora del control estadístic en lloc de reaccionar a l'impacte normal-a-la variació d'impacte.
Recerca publicada alRevista de fabricació i processament de materialsconfirma una forta correlació no-lineal entre la força d'estampació i la geometria de la peça, especialment els angles de flexió i l'amplada total. Això significa que el control de càrrega pot servir com a intermediari per a la mesura dimensional, capturant la deriva de qualitat abans que les peces surtin de la premsa sense requerir contacte físic amb la peça de treball.
Mètodes d'inspecció dimensional
La-detecció i l'SPC gestionen la vigilància-en temps real, però la verificació dimensional periòdica segueix sent essencial per validar el propi sistema de supervisió. Els enfocaments d'inspecció habituals per a peces estampades progressives inclouen màquines de mesura de coordenades (CMM) per a la verificació de GD&T, comparadors òptics per a comprovacions de perfils i sistemes de visió integrats en transportadors de sortida per a una inspecció de superfície al 100% a velocitat.
La interacció entre aquests mètodes crea un sistema de qualitat en capes. Els sensors-in-die proporcionen una prevenció instantània d'accidents. Els gràfics SPC fan un seguiment de la capacitat del procés durant la carrera. I la inspecció dimensional confirma que els senyals estadístics es correlacionen amb les dimensions reals de les peces. Junts, permeten que una premsa de matriu progressiva produeixi milions de peces conformes amb la mínima intervenció humana.
Captar la deriva d'hora fa més que protegir la qualitat de les peces. S'allarga directament la vida útil de la matriu evitant el dany en cascada que es produeix quan un component desgastat o trencat no es detecta durant milers de cops. Aquesta connexió entre la disciplina de control i la longevitat de les eines configura tota l'estratègia de manteniment de matrius progressius.
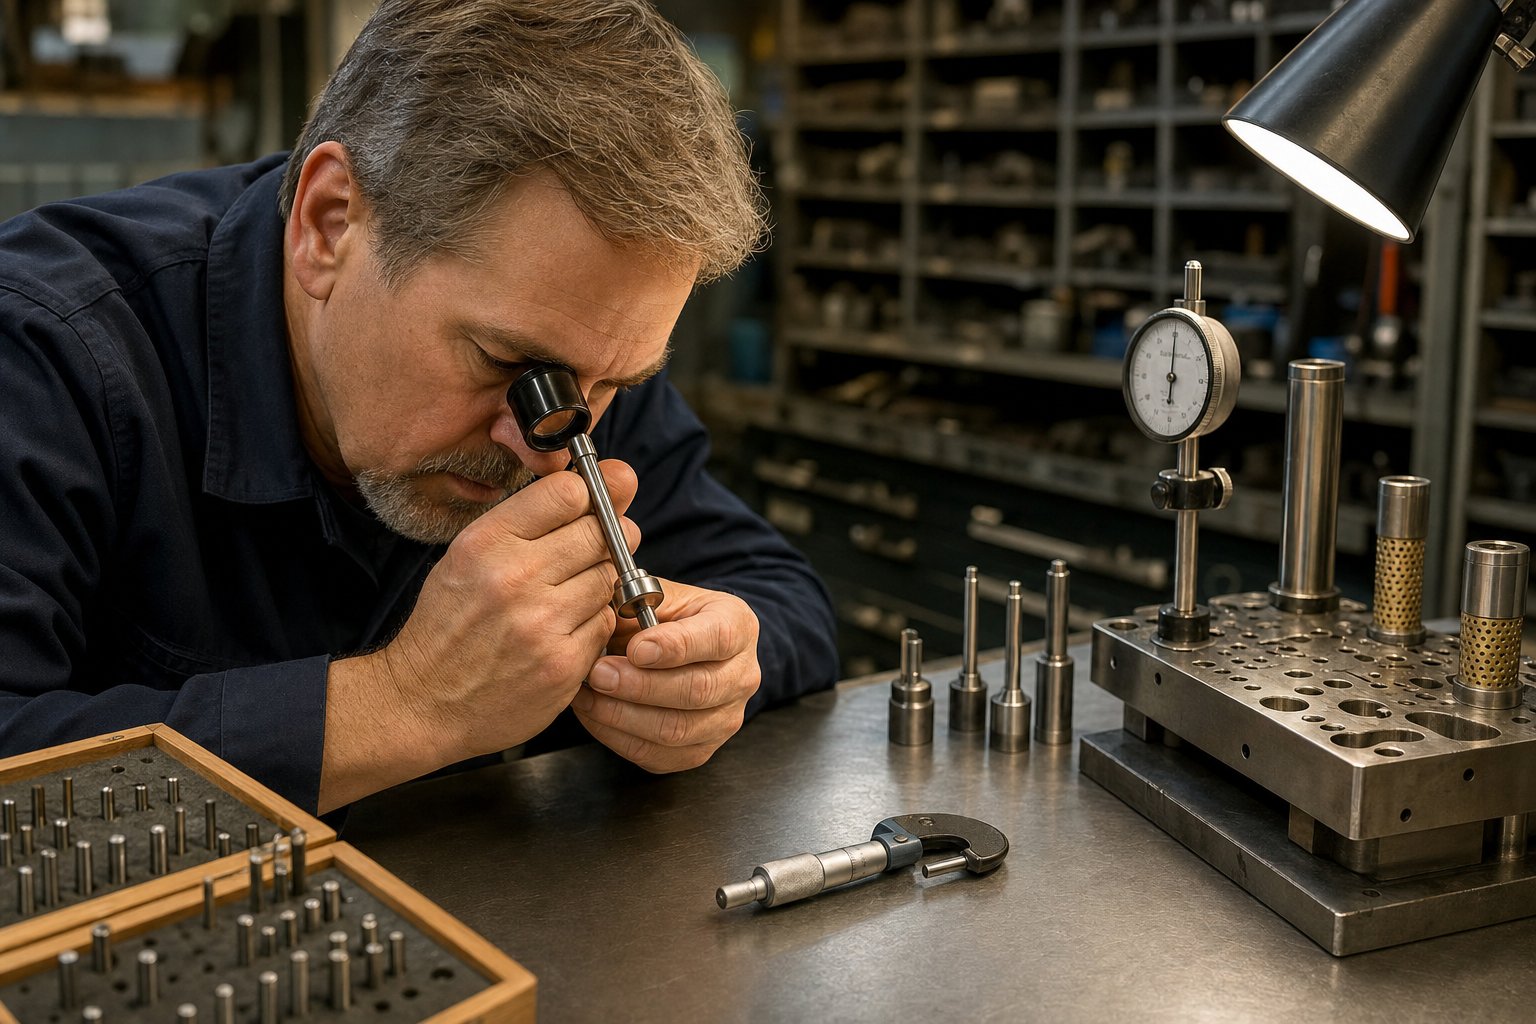
Pràctiques de manteniment de matrius i cost total de propietat
Capturar la deriva del procés d'hora protegeix tant les peces com les eines, però fins i tot el millor sistema de control no pot eliminar el desgast del tot. Cada cop de premsa elimina el material microscòpic de les vores de tall, comprimeix les molles i carrega superfícies de guia. Al llarg de centenars de milers de cicles, aquesta degradació acumulada determina si un conjunt de matrius d'estampació ofereix un rendiment previsible o s'enfonsa en temps d'inactivitat no planificat. El manteniment de la matriu d'estampació no és una activitat de reparació reactiva. És una disciplina planificada i mesurable que controla directament el vostre cost per part durant la vida útil de l'eina.
Calendari de Manteniment Preventiu i Punts d'Inspecció
El millor programa de manteniment-{-de la seva classe comença amb un principi: identificar, mesurar i avaluar totes les àrees de l'eina que es degradaran amb el temps. ComEl FabricadorNotes, la supervisió més habitual és assumir que determinades àrees de desgast no afecten la qualitat de les peces, i després sorprendre's quan els recomptes de cops es tornen inconsistents d'una sèrie a una altra.
El manteniment preventiu eficaç de l'eina de matriu progressiva segueix un programa documentat vinculat al recompte de traços en lloc del temps del calendari. Els principals punts de control i indicadors de desgast inclouen:
- Afilada de tall: inspeccioneu tots els punxons de perforació i de tall amb augment. Mesureu l'alçada de les rebaves a les peces de mostra a intervals programats. El creixement de les rebaves més enllà del límit especificat provoca l'agudització independentment de l'aparença visual.
- Estat del pilot: comproveu el desgast del diàmetre i el perfil del morro. Els pilots desgastats permeten una deriva de posicionament de la franja que es composa a totes les estacions aigües avall.
- Geometria de perforació i insert: mesura les superfícies de conformació amb toleràncies d'impressió. Fins i tot el desgast que sembla cosmètic pot canviar els angles de flexió o les profunditats de relleu fora de les especificacions.
- Funció d'elevador i molla: verifiqueu la força de la molla amb un provador de càrrega. Les molles fatigades redueixen l'alçada d'elevació de la cinta, provocant marques d'arrossegament i esdeveniments d'error d'alimentació a gran velocitat.
- L'espai lliure del passador de guia i del casquet: mesura el joc lateral entre les meitats superior i inferior de la matriu. Les guies desgastades permeten una desalineació del punxó-a-la matriu que accelera l'estellament de les vores.
- Planitud i paral·lelisme de la placa separadora: comproveu si hi ha un desgast desigual que creï una pressió de desmuntatge inconsistent a l'amplada de la cinta.
- Camins d'evacuació de ferralla: netegeu l'acumulació de llimacs i comproveu que els canals d'expulsió no estiguin obstruïts. Els llimacs atrapats causen danys immediats a la matriu.
La documentació és igualment crítica. Tots els tècnics de servei han de seguir el mateix procediment d'inspecció, mesurar les mateixes dimensions i registrar els resultats de manera coherent. Sense aquesta estandardització, no podeu aplicar SPC a les vostres dades de manteniment ni predir quan es necessitarà el proper servei.
Intervals de rectificació i substitució de components
El rectificat és l'acció de manteniment més freqüent en una eina i matriu progressius. Cada cicle d'esmolat elimina una quantitat controlada de material, normalment de 0,05 a 0,15 mm, de les cares de punxó de tall i les superfícies dels botons de matriu per restaurar les vores de cisalla netes. L'interval depèn en gran mesura del material de la peça: l'estampació d'acer inoxidable d'alta -velocitat pot requerir un rectificat cada 50.000 a 100.000 cops, mentre que els aliatges de coure o llautó més suaus poden executar 300.000 cops o més entre serveis.
Esperar fins que les rebaves es facin visibles és un error comú. Aleshores, les càrregues de tall ja han augmentat, les forces de desmuntatge han augmentat i el risc-de tirar de llimacs ha augmentat. La majoria de les estampadores de precisió estableixen programes d'afilat basats en el recompte de traços reals i en la mesura de l'alçada de la rebava en lloc del judici de l'operador.
Cada cicle de rectificat escurça el punxó. Després d'un nombre definit de retallades, la longitud del punxó cau per sota de la seva dimensió funcional mínima i s'ha de substituir. Les matrius d'estampació progressiva de carbur amplien aquests intervals de substitució significativament. Les insercions de carbur a les estacions de perforació d'alt-desgast poden durar de cinc a deu vegades més que l'acer per eines D2 convencional, cosa que redueix tant la freqüència d'afilat com el nombre total de substitucions durant la vida útil de la matriu.
La substitució de components més enllà dels punxons inclou molles, pilots, casquilles de guia i conjunts elevadors. Un sistema de manteniment documentat fa un seguiment dels recomptes de cicles per a cada consumible i programa la substitució abans de l'avaria en lloc de després. L'objectiu és zero aturades no planificades.
Factors que determinen la vida útil de la matriu
Quant de temps ha de durar una mort progressiva? La resposta oscil·la entre 200.000 visites en una eina mal cuidada i més de 10 milions en una que rep un servei disciplinat. La bretxa entre aquests números es redueix a un grapat de factors controlables:
- Duresa del material de la peça:Els materials de làmines més durs o més abrasius acceleren el desgast de les vores i augmenten les càrregues d'impacte a cada component. Els acers avançats-d'alta resistència escurcen els intervals de servei en comparació amb l'acer al carboni suau.
- Estratègia de lubricació:La lubricació consistent i correctament aplicada redueix la fricció, l'acumulació de calor i la irritació. Les zones de contacte sec localitzades, especialment al voltant de les estacions de perforació profundes, provoquen un desgast accelerat fins i tot quan el sistema de lubricació general sembla funcional.
- Velocitat de premsa:El cicle més ràpid genera més calor per unitat de temps i augmenta les forces dinàmiques a les guies, els separadors i les vores de tall. Una velocitat més alta requereix una inspecció més freqüent i sovint justifica els acers o recobriments d'eines de primera qualitat.
- Precisió de guia de tira:Els rails de guia desgastats o els sistemes pilot degradats permeten el moviment lateral de les bandes que{0}}carreguen els punxons laterals, creant un desgast desigual i un trencament prematur.
- Classe de construcció de matrius:Una matriu de classe A construïda per a l'estampació progressiva de llarga durada utilitza inserts endurits, guies de coixinets de boles-i carbur en estacions crítiques des del principi. Un prototip de matriu de classe C utilitza materials més suaus i una construcció més senzilla, proporcionant un cost inicial més baix però molts menys cops totals abans de la jubilació.
Quan un dau arriba al final de la seva vida útil econòmica, la decisió es converteix en reconstruir o substituir. La reconstrucció es justifica quan les sabates de la matriu i l'estructura general es mantenen rígides, els sistemes de guia són recuperables i només les estacions localitzades s'han desgastat més enllà de la correcció. Una reconstrucció completa pot restaurar la capacitat de producció entre un 40 i un 60 per cent del cost d'un nou conjunt de matrius d'estampació. La substitució es converteix en la millor inversió quan diverses estacions han perdut l'alineació, la sabata de matriu s'ha desviat permanentment o els canvis de disseny del producte han fet obsolet el disseny de la cinta existent.
El cost total de propietat de les eines de matriu progressiu no és el preu de compra de la factura. És aquesta inversió inicial més cada cicle de rectificat, cada punxó de substitució, cada hora d'inactivitat no planificada i cada peça desballestada produïda per una eina que funciona fora de les especificacions. Proveïdors comYICHENabordar aquesta perspectiva del cicle de vida donant suport a tot el període, des del disseny de matrius fins a la producció en gran-volum i la planificació del manteniment contínua, ajudant els equips a controlar aquest cost total en lloc d'optimitzar només el nombre inicial.
El manteniment disciplinat transforma l'economia de l'estampació progressiva a llarg termini. Una matriu que rep un servei coherent i documentat funciona de manera previsible, produeix peces conformes i arriba a la seva vida útil completa. Aquesta predictibilitat també és el que separa un programa de matrius-ben gestionat d'un que es mou entre reparacions reactives i es converteix en un criteri d'avaluació clau a l'hora d'aprovisionar-se d'eines noves.
Com obtenir matrius d'estampació progressiva per a una producció d'alt-volum
El rendiment previsible de la matriu depèn d'un manteniment disciplinat, però comença encara abans, amb l'elecció dels fabricants de matrius progressius adequats per construir l'eina en primer lloc. Una decisió d'aprovisionament de matrius dóna forma a tots els resultats posteriors: qualitat de les peces, càrrega de manteniment, temps de funcionament de la producció i cost total del programa. Per als enginyers de producció i els equips d'adquisició que avaluen els serveis d'estampació de matrius progressius, el repte és distingir la capacitat d'enginyeria genuïna de les cobertes de vendes polides.
Criteris clau d'avaluació per a proveïdors de matrius
No totes les empreses d'estampació progressiva poden donar suport a tot l'abast d'un programa de gran-volum. Alguns s'especialitzen en prototips-eines de classe. Altres no tenen recursos de simulació o no poden fer servei a la matriu després del lliurament. Els criteris següents separen els socis capaços d'aquells que crearan problemes aigües avall:
- Capacitat d'enginyeria de disseny:El proveïdor pot dur a terme una optimització completa de la disposició de les bandes, la seqüenciació de l'estació i l'anàlisi del tonatge a casa-? El disseny externalitzat crea llacunes de comunicació i alenteix la iteració.
- Capacitats de simulació:El constructor utilitza simulació de conformació FEA i estudis de moviment per validar dissenys abans de tallar acer? Això redueix directament les iteracions de la prova i el temps--de producció.
- Gamma de materials:Avalueu si el proveïdor té experiència documentada amb el vostre aliatge específic. Un constructor amb experiència en acer al carboni pot no tenir les estratègies d'eines necessàries per als materials inoxidables o d'alta-resistencia.
- Garanties de tolerància:Pregunteu com el proveïdor valida la conformitat dimensional. Els serveis d'estampació de metalls progressius capaços de fer referència als objectius Cpk i a les dades SPC de les tirades de producció, no només a les toleràncies d'impressió.
- Suport al manteniment:Una matriu que funciona durant anys necessita un soci que admeti la rectificació, la substitució de components i els canvis d'enginyeria durant tot el cicle de vida de la producció.
- Escalabilitat:Pot el proveïdor gestionar els vostres volums projectats? Els programes d'estampació progressiva OEM solen escalar des de quantitats pilot fins a milions de peces per any, i el constructor de matrius ha de dissenyar aquesta trajectòria des del primer dia.
Com subratlla Eigen Engineering, la trajectòria d'un proveïdor amb la longevitat de les eines i la capacitat de resposta post{0}}venda sovint són més importants que el preu de la peça cotitzat. -Les instal·lacions internes de prova i validació són un fort indicador que el constructor prova les eines en condicions realistes abans de l'enviament.
Adaptació de les capacitats de matriu als requisits de producció
Els criteris d'avaluació proporcionen un marc, però la decisió real es redueix a l'adequació. Un soci d'estampació de metall de matriu progressiva ha d'alinear-se amb el vostre context de producció específic: complexitat de les peces, volum anual, requisits de la indústria i expectatives de documentació de qualitat.
L'estampació progressiva de dispositius mèdics, per exemple, requereix traçabilitat, processos validats i un rigor de documentació que molts estampadors d'ús general-no poden oferir. Els equips d'adquisició d'entorns regulats haurien de confirmar que el proveïdor opera sota sistemes de qualitat amb la certificació ISO-i té experiència directa en suport a programes d'estampació progressiva mèdica on el control de lots i la preparació per a l'auditoria són expectatives de referència.
Per a aplicacions comercials i d'automoció de gran-volum, la prioritat passa cap a la velocitat del cicle, la utilització del material i l'estabilitat dels costos a-a llarg termini. Proveïdors comYICHENdonar suport al cicle de vida complet des del disseny progressiu de matrius fins a la producció en massa escalable, oferint als enginyers de producció una associació d'-font única que cobreix eines de diverses-estació, requisits de repetibilitat estrictes i rampa de volum sense canviar de proveïdor a mig programa-.
Independentment dels serveis d'estampació progressiva de matriu que avalueu, sol·liciteu referències de programes amb volums i complexitat similars. Visiteu les instal·lacions si és possible. Inspeccioneu els seus equips, observeu els seus fluxos de treball de qualitat i pregunteu com gestionen els canvis d'enginyeria després de la validació. Les respostes revelen si un proveïdor serà un -actiu a llarg termini o un mal de cap-a curt termini, i en l'estampació progressiva de metalls de matriu d'alt-volum, aquesta distinció es composa a totes les parts que produeix la matriu.
Preguntes freqüents sobre matrius d'estampació progressiva
1. Què és una matriu d'estampació progressiva i com funciona?
Una matriu d'estampació progressiva és una eina de precisió instal·lada en una premsa d'estampació que fa avançar una cinta metàl·lica a través de múltiples estacions seqüenciades en un sol cicle de carrera de premsa. Cada estació realitza una operació específica com ara perforar, doblegar, encunyar o retallar. La tira roman unida a un suport durant tot el procés, i una peça acabada es separa a l'estació de tall final. Els servoalimentadors avancen la cinta a una distància de pas fixa a cada cop, mentre que les agulles pilot asseguren un registre exacte abans que s'encengui qualsevol operació. Això permet velocitats de producció de 100 a 400+ cops per minut amb una precisió dimensional constant durant milions de cicles.
2. Quina diferència hi ha entre un dau progressiu i un dau de transferència?
Les matrius progressives mantenen la peça connectada a una cinta de suport a totes les estacions, cosa que els fa ideals per a peces petites i mitjanes a velocitats molt altes (100-400+ SPM). Els encunys de transferència separen primerencament el blanc de la tira i utilitzen dits mecànics o braços robòtics per moure la part lliure entre estacions. Això ofereix a les matrius de transferència una capacitat de conformació sense restriccions, incloent-hi embussos profunds i rotació de peces, cosa que els fa més adequats per a peces més grans o geomètricament complexes. Tanmateix, les matrius de transferència ciclen més lentament (15-80 SPM) i tenen una complexitat mecànica més alta. Les matrius progressives guanyen en velocitat i cost per peça en volum, mentre que les matrius de transferència guanyen flexibilitat en la formació per a geometries complexes.
3. Quant de temps dura una matriu d'estampació progressiva?
La vida útil de la matriu oscil·la entre les 200.000 visites en una eina amb mal manteniment fins a més de 10 milions de visites en una que rep un manteniment preventiu disciplinat. Els factors clau que afecten la longevitat inclouen la duresa del material de la peça, l'estratègia de lubricació, la velocitat de la premsa, la precisió de la guia de la cinta i la classe de construcció de la matriu. Les matrius de classe A construïdes per a la producció de llarga-producció utilitzen inserts endurits, guies de coixinets de boles-i carbur en estacions crítiques. La rectificació periòdica a intervals de recompte-de curses programades, la substitució oportuna dels components i la lubricació adequada augmenten la vida útil de manera significativa. Les insercions de carbur a les estacions d'alt-desgast poden durar de cinc a deu vegades més que l'acer per eines D2 convencional.
4. Quins materials es poden processar amb matrius d'estampació progressiva?
Les matrius progressives manegen una àmplia gamma de metalls, com ara acer al carboni, acer inoxidable (301, 304, 316), alumini (1100, 3003, 5052), llautó (C260, C270) i coure (C110, C102). Cada material presenta reptes únics. L'acer al carboni ofereix una bona conformabilitat i un baix cost, però les variants-laminades en calent porten escama d'òxid abrasiu. El treball d'acer inoxidable-s'endureix i s'endureix contra les superfícies de les eines. L'alumini funciona a velocitats més altes, però tendeix a adherir-se a les cares de punxó. El llautó és indulgent a causa de la lubricitat natural del zinc. La selecció d'acer per a eines, els recobriments superficials i les estratègies de lubricació s'ajusten en funció del material específic de la peça per optimitzar la vida útil de la matriu i la qualitat de la peça.
5. Què he de buscar en comprar un proveïdor de matrius progressius?
Avalueu els proveïdors a partir de sis criteris bàsics: capacitat d'enginyeria de disseny a casa per a l'optimització del disseny de la cinta i l'anàlisi del tonatge, capacitats de simulació FEA per validar dissenys abans de tallar l'acer, experiència documentada amb el vostre aliatge i gamma de materials específics, garanties de tolerància recolzades per objectius Cpk i dades SPC, suport de manteniment continu, inclòs la rectificació i la substitució de components, i escalabilitat de les peces anuals per gestionar volums de milions fins a volums pilot. Sol·liciteu referències de programes amb una complexitat similar, visiteu les instal·lacions per inspeccionar l'equip i els fluxos de treball de qualitat i confirmeu que poden suportar els canvis d'enginyeria després de la validació. Proveïdors com YICHEN ofereixen col·laboracions de cicle de vida-complet, des del disseny de matrius fins a la planificació de la producció i el manteniment de grans-volums.


