


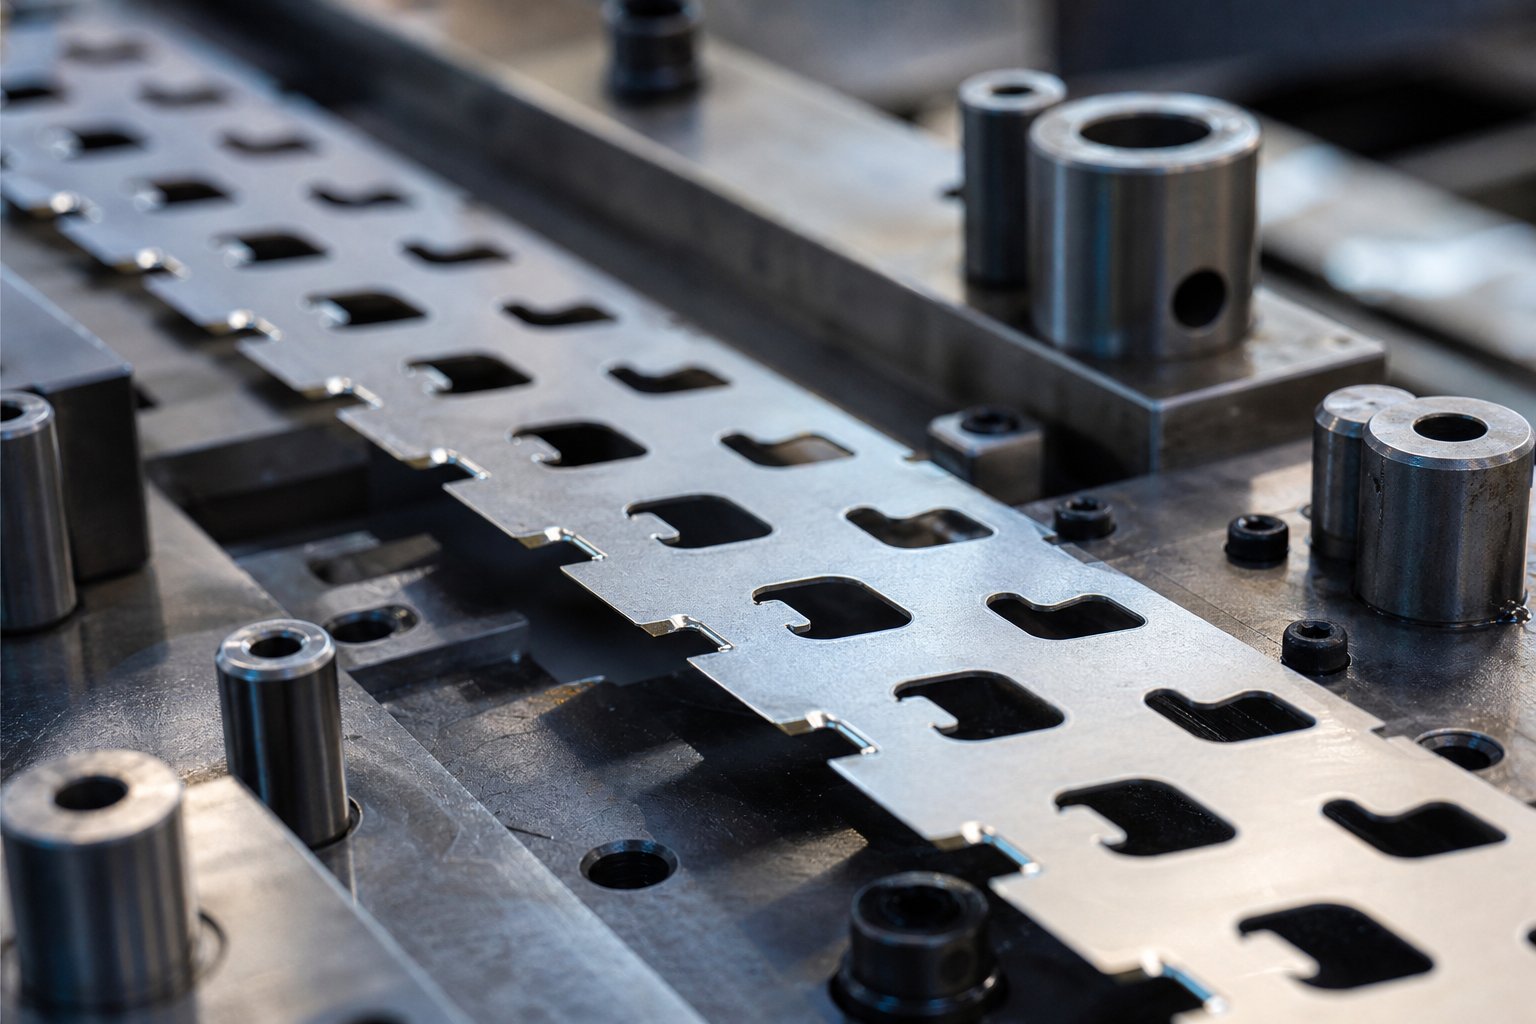
Què són les osques de derivació i per què són importants en el disseny de matrius
Quan sents algú preguntar "què és l'estampació"En el context de matrius progressius, la resposta sempre torna a una realitat: una tira de material es mou a través de múltiples estacions i cada característica tallada o formada en una estació ha de passar de manera segura per totes les estacions que segueixen. Hi ha osques de derivació per fer-ho possible.
Què són les osques de bypass a les tires de matriu progressives
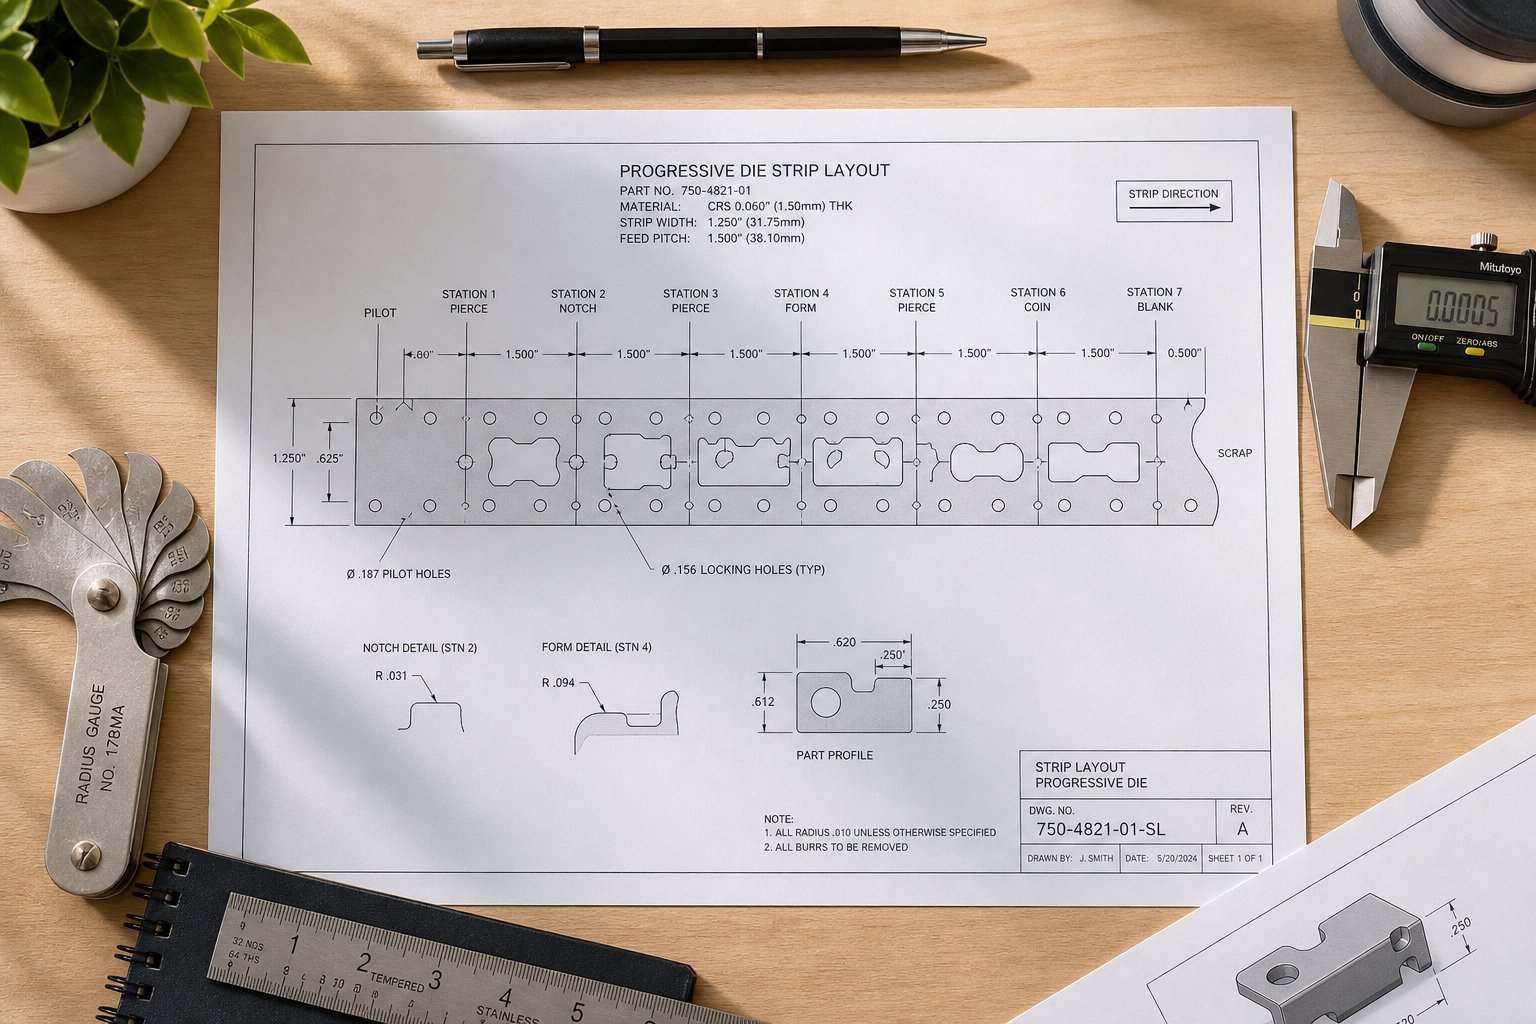
Les osques de derivació són petites eliminacions de material deliberades en llocs específics al llarg de la cinta portadora. La seva feina és senzilla: permetre que les àrees de la tira prèviament en blanc, perforades o formades esborrin els components de la matriu - punxons, botons de matriu, aixecadors i geometria formada - a mesura que la tira avança un pas cap endavant.
Imagineu una matriu d'estampació progressiva amb vuit estacions. Cada cop de premsa alimenta la tira cap endavant per una distància fixa. Les característiques creades a l'estació dos han de passar físicament per les estacions tres, quatre, cinc i més enllà sense xocar amb les eines. Les osques de derivació tallen el camí lliure que ho fa possible.
Una osca de derivació és un retall de relleu a la cinta portadora d'una matriu d'estampació progressiva que evita que les característiques processades prèviament interfereixin amb les eines aigües avall a mesura que la cinta s'avança.
Per què cada matriu progressiu necessita osques de derivació
La raó bàsica de l'enginyeria es redueix a la prevenció d'interferències. En l'estampació de xapes, la tira de suport - aquest material addicional que manté les peces juntes mentre viatgen d'estació a estació - ha de romandre estructuralment sòlida mentre s'alimenta netament a través de cada estació de matriu. Sense les osques de derivació, la cinta xoca amb punxons o geometria formada a les estacions adjacents, provocant un error d'alimentació, deformació, estirament de llimacs o danys a la matriu.
Una definició senzilla d'estampació del problema: la cinta avança, el material treballat prèviament entra a l'espai ocupat per les eines actives i alguna cosa es trenca. L'objectiu de les osques de derivació en matrius d'estampació és eliminar aquesta col·lisió abans que comenci.
ComArt Hedrick anota a The Fabricator, una mala alimentació de tires en matrius progressius provoca danys en matriu i premsa, ferralla, perills de seguretat i temps d'inactivitat. Les osques de derivació són una de les eines de disseny principals que eviten aquests errors en l'etapa de disseny de la cinta - molt abans que la matriu entri en producció.
Què és l'estampació metàl·lica sense una progressió fiable de la cinta? És ferralla, reelaboració i eines trencades. Aconseguir el disseny de l'osca de bypass des del principi elimina una categoria de problemes que cap ajust de premsa pot solucionar després del fet.
Com les osques de bypass controlen la progressió de la tira en matrius progressives
Cada dau progressiu funciona segons un principi no-negociable: la tira avança una distància fixa - el pas - i cada element ja tallat o format ha de passar per cada estació aigües avall sense colpejar res. Elprocés d'estampació de metallses basa en aquest ritme. Quan el trenques, trenques el dau.
Les osques de bypass són el mecanisme que manté intacte aquest ritme. Retiren material de la cinta portadora en llocs precisos de manera que la geometria treballada prèviament netege les eines aigües avall. La lògica és senzilla, però l'execució requereix una anàlisi acurada de l'embolcall d'eines de cada estació en relació amb el recorregut de la cinta.
Mecànica d'alimentació de tires i despatx de l'estació
En el procés d'estampació, l'alimentador de bobines avança la tira exactament una distància de pas per moviment de premsa. Aquest pas és la distància de centre-a-centre entre parts adjacents al disseny de la franja. Cada vegada que la franja s'indexa cap endavant, cada característica aigües amunt - forats pilot, obertures en blanc, pestanyes formades, copes dibuixades - desplaça una estació més a prop de la sortida.
Aquí hi ha el punt crític: una característica formada creada a l'estació tres ocuparà físicament l'espai a l'estació quatre durant el següent cop de premsa, l'estació cinc al traç després, i així successivament. Si alguna estació aigües avall té un punxó, un botó de matriu o un rail elevador que ocupa el mateix espai vertical o lateral que aquesta característica aigües amunt, la cinta no pot passar sense col·lisió.
Durant la planificació de la disposició de les tires, el dissenyador de matrius dibuixa l'embolcall de l'eina a cada estació - l'espai tri-dimensional que ocupen els punxons, els acers de formació i els coixinets de pressió durant tota la carrera de premsa. Sempre que el material de tira entrant se superposi amb aquest embolcall, hi ha una zona d'interferència. Cada zona d'interferència requereix una osca de bypass.
L'amplada de la banda portadora té un paper directe aquí. Els transportistes més amples ofereixen més material per tallar sense sacrificar la integritat estructural, però consumeixen més estoc de bobina. Els portadors més estrets limiten la profunditat que es pot estendre una osca abans de debilitar la capacitat d'alimentació de la tira. El procés de matriu equilibra aquestes limitacions al principi de la seqüència de disseny.
Com les osques de derivació impedeixen el pany i l'error de la cinta
Què passa quan falten les osques de derivació o són subdimensionades? Els modes de fallada es compensen ràpidament:
- Aixecament de tirades d'aixecadors.Quan el material xoca amb un punxó o un botó de matriu aigües avall durant l'alimentació, la cinta s'empeny cap amunt o cap als costats. S'aixeca dels rails de l'elevador, perdent el seu camí guiat a través de la matriu.
- Enganxament entre estacions.L'alimentador empeny la tira cap endavant, però la tira no pot passar per l'obstrucció. El material es comprimeix i s'enganxa entre la línia d'alimentació i el punt de bloqueig. Com explica Art Hedrick aEl Fabricador, els aixecadors rodons que no suporten correctament la tira permeten que s'enfonsi i es plegui sobre si mateixa -, un efecte que s'amplifica quan l'espai lliure de bypass és insuficient.
- Tirant de llimacs.La interferència parcial pot arrossegar els llimacs tallats cap amunt durant la carrera d'alimentació. Aquests llimacs acaben a la cara de la matriu i s'estamparan a les parts posteriors, danyant tant l'eina com el producte.
- Errors de feed progressius.Una petita interferència en una estació crea una -alimentació lleugerament curta. Aquest error s'avança i es composa a totes les estacions posteriors, provocant que els forats pilot s'alinein malament, que els talls no coincideixen i que les característiques formades aterrin fora de l'objectiu-. En les operacions d'estampació de transferència, s'aplica un principi similar - les peces han de netejar les eines entre estacions, tot i que el mecanisme de transport és diferent.
Aquests errors rarament apareixen com un sol accident dramàtic. Amb més freqüència, apareixen com a rebaves que augmenten gradualment, alarmes d'error d'alimentació intermitents o variacions inexplicables en les dimensions de les peces - tots els símptomes d'interferència que hauria eliminat un disseny adequat de l'osca de derivació.
Lògica de col·locació en el procés de disseny de bandes
Determinar on pertanyen les osques de bypass és un exercici d'enginyeria seqüencial. No podeu drecera. El procés de decisió funciona a través de la disposició de la cinta estació per estació, comprovant cada component d'eines amb el perfil de la cinta entrant.
- Mapeja l'envolupant d'eines de cada estació.Per a cada estació de matriu, documenteu l'espai complet en 3D que ocupen tots els punxons, botons de matriu, acers de formació, elevadors i coixinets de pressió durant tota la carrera de premsa - no només al punt mort inferior.
- Superposeu el perfil de la cinta a cada posició d'alimentació.Feu un seguiment de com apareix la cinta portadora, amb totes les seves característiques prèviament tallades i conformades, a mesura que arriba a cada estació. Inclou l'amplada completa de la tira, els retalls existents i qualsevol geometria formada que s'estengui per sobre o per sota del pla de la cinta.
- Identificar zones d'interferència.Sempre que el perfil de la cinta entrant se superposi amb l'embolcall d'eines de l'estació, marqueu una zona d'interferència. Preste atenció als conflictes tant laterals (a través de l'amplada de la banda) com verticals (per sobre i per sota del pla d'alimentació).
- Definiu la geometria de l'osca per zona d'interferència.Per a cada conflicte identificat, determineu l'eliminació de material mínima necessària per proporcionar l'autorització. Afegiu un marge de seguretat per tenir en compte la tolerància de l'alimentació, el desplaçament de la banda lateral i qualsevol sobrecàrrega relacionada amb la-velocitat-de premsa.
- Verifiqueu la integritat de la banda de suport.Després de col·locar totes les osques de bypass, confirmeu que el material de suport restant és estructuralment suficient per alimentar la cinta a través de la matriu sense pandeig o desviació excessiva.
- Assigneu el tall d'osca a una estació adequada.Decidiu quina estació aigües amunt tallarà cada osca de derivació. L'operació d'estampació de punxonat que crea l'osca s'ha de produir abans que la cinta arribi a l'estació on es necessita espai lliure - idealment a la primera o segona estació de la matriu.
Aquest flux de treball s'aplica tant si esteu dissenyant una matriu de deu-estacions per a un suport simple o una matriu de trenta-estació per a un connector d'automòbil complex. El procés de fabricació d'estampació exigeix que cada decisió de col·locació de l'osca es validi amb el recorregut complet de la cinta, no només amb l'estació immediatament adjacent.
La geometria és només la meitat de la història, però. La forma i la mida de cada osca - rectangular, angular o radial - depèn del perfil d'interferència específic, del material que s'estampa i de les demandes estructurals de la cinta de suport en aquesta ubicació.
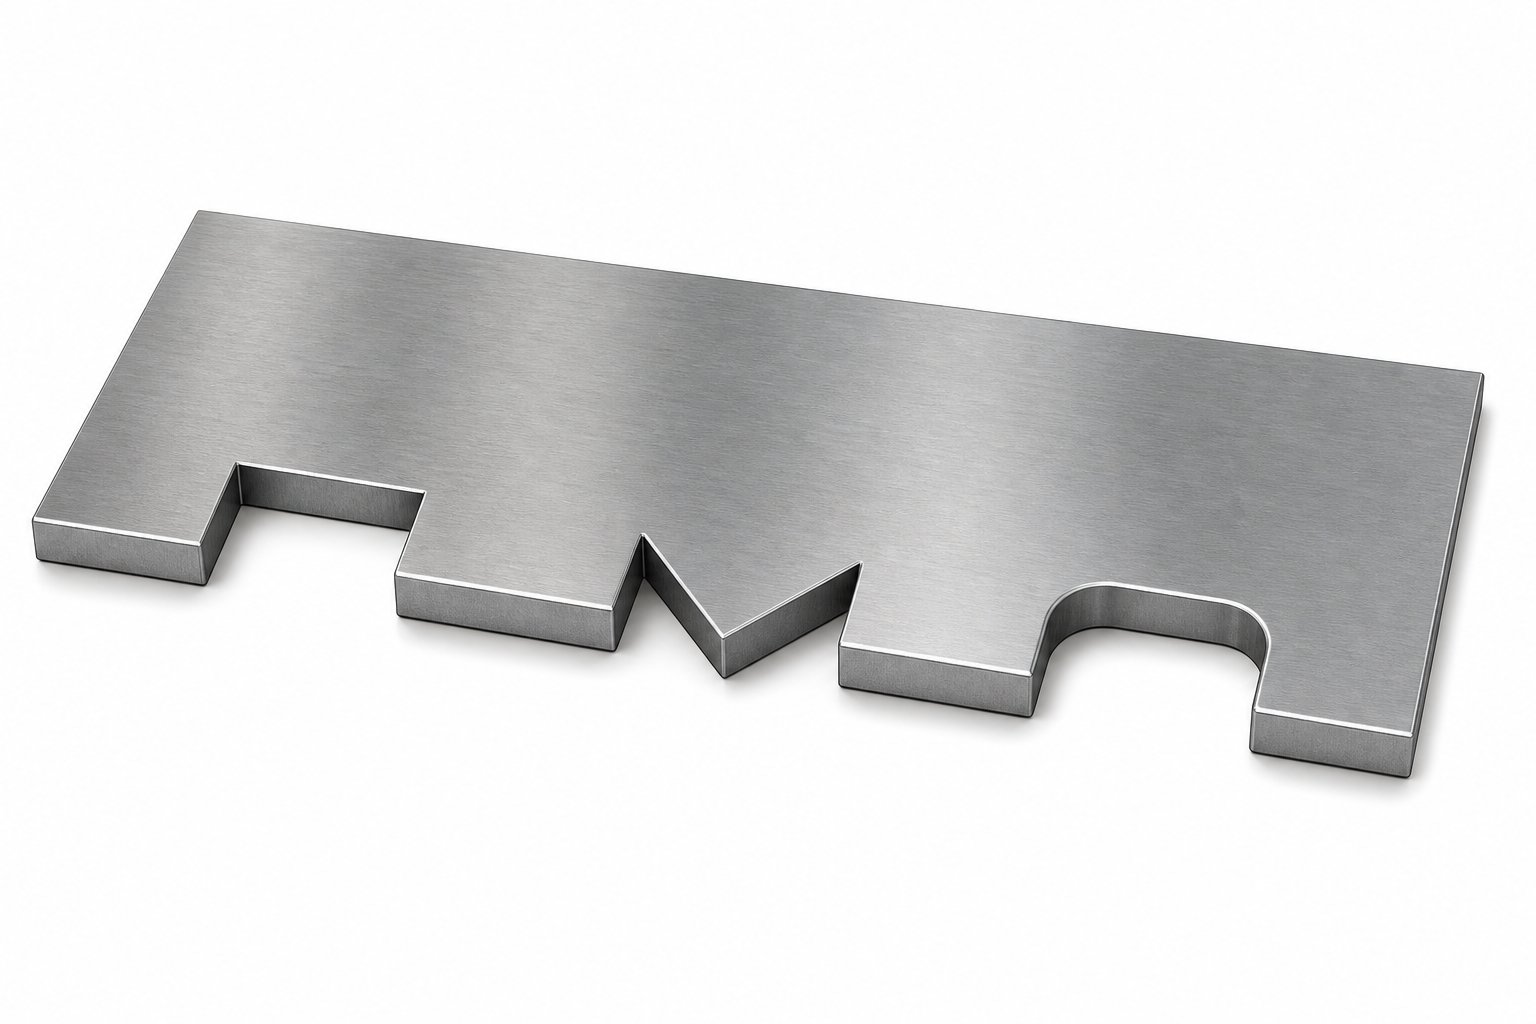
Tipus d'osques de derivació i quan utilitzar-les cadascuna
No totes les zones d'interferència tenen el mateix aspecte, de manera que tampoc totes les osques de bypass haurien de semblar igual. La geometria de cada osca - el seu perfil, orientació i tractament de les vores - afecta directament el comportament d'alimentació de la cinta, la integritat de la cinta portadora i la-vida d'eina a llarg termini. No obstant això, entre els diferents tipus de matrius d'estampació que es discuteixen a la literatura d'eines, la classificació de l'osca de derivació poques vegades rep l'atenció que es mereix.
Tres perfils d'osca primaris cobreixen la gran majoria d'aplicacions de matriu progressiu: rectangular, angular (en forma de V-) i radial. A la part superior d'aquesta elecció de geometria hi ha una decisió de configuració - si l'osca és positiva o negativa en relació amb la banda portadora. Cada combinació resol un problema diferent.
Perfils d'osca de derivació rectangular versus angular
Les osques de derivació rectangulars són els cavalls de batalla del disseny de la disposició de les tires. Disposen de parets rectes i paral·leles orientades perpendicularment a la direcció d'alimentació, creant un retall net en forma de caixa-a la tira de suport. Els trobareu a la majoria de matrius d'estampació on la zona d'interferència té un perfil senzill i uniforme - penseu en un punxó cilíndric o en un botó de matriu de cara plana-que necessita espai lliure en una amplada constant.
Per què són tan habituals? Les osques rectangulars són senzilles de mecanitzar en acers de matriu, fàcils d'inspeccionar dimensionalment i previsibles en el seu comportament de separació. El punxó que els crea és una geometria senzilla sense superfícies angulades per mantenir o tornar a afilar. Per a les necessitats d'espai estàndard on l'obstrucció està ben-definida i el material de la cinta és tolerant, un perfil rectangular fa la feina amb una complexitat d'eines mínima.
Les osques angulars o en forma de V-tenen una finalitat diferent. Quan la geometria d'interferència és direccional -, per exemple, una pestanya formada que s'estén en un angle respecte al camí d'alimentació, o una situació en què només es necessita espai lliure en un costat del portador -, una osca angular proporciona un relleu específic sense treure més material del necessari. Les parets angulades també distribueixen la tensió més gradualment que les cantonades abruptes d'un retall rectangular, reduint el risc d'iniciació d'esquerdes al límit de l'osca.
Penseu-ho d'aquesta manera: les osques rectangulars responen a la pregunta "quant espai necessito?" mentre que les osques angulars responen "en quina direcció necessito aquest espai?" Quan l'amplada de la cinta és ajustada i cada mil·límetre de material portador és important, l'eficiència direccional d'una osca en forma de V{0}} pot preservar la integritat estructural que comprometria un retall rectangular complet.
Configuracions d'osca de bypass positiva i negativa
Més enllà de la forma del perfil, les osques de derivació es divideixen en dues configuracions fonamentals que descriuen com s'aconsegueix l'espai lliure en relació amb la pròpia tira de suport.
Les osques de derivació negatives són el que la majoria dels enginyers imaginen primer: - s'elimina el material de dins de la cinta de suport per crear una obertura per la qual puguin passar les eines. La cinta arriba a una estació amb un retall ja present i el component de punxó o matriu aigües avall ocupa aquest espai-buit durant la carrera de premsa. Les osques negatives són l'enfocament predeterminat quan es produeixen interferències dins de la petjada existent de la franja.
Les osques de bypass positius funcionen al contrari. En lloc d'eliminar el material del suport, la disposició de la tira inclou projeccions o pestanyes de material addicional - que s'estenen més enllà del contorn en blanc nominal - específicament per encaminar el suport al voltant d'una obstrucció. La franja és més ampla o té una forma diferent en aquesta ubicació, la qual cosa li permet recórrer un camí que evita completament la zona d'interferència.
Quan esculls una sobre l'altra? Les osques de derivació negatives i positives en matrius d'estampació de xapa tenen la mateixa funció d'eliminació, però els escenaris de disseny que afavoreixen cadascun difereixen significativament:
- Osques negativesFunciona millor quan la zona d'interferència és petita en relació amb l'amplada de la cinta portadora i l'eliminació del material no comprometrà l'estabilitat de l'alimentació. Són més senzills d'implementar i no afegeixen cap amplada de banda addicional.
- Osques positiveses fa necessari quan la zona d'interferència és gran o ubicada al centre, cosa que fa que l'eliminació del material sigui poc pràctica sense destruir el portador. Necessiten una amplada de bobina addicional - augmentant el cost del material - però conserven la continuïtat del portador.
- Ús del materialsovint afavoreix la decisió. En la producció de grans-volums on predomina el cost de la bobina, els dissenyadors afavoreixen les osques negatives per mantenir l'amplada de la cinta mínima. Per a peces complexes on la integritat del portador és crítica, les configuracions d'osca positives justifiquen el material afegit.
Entendre les osques de derivació negatives i positives en matrius d'estampació de xapa metàl·lica és essencial per prendre decisions informades de disseny de tires. L'elecció mai és purament geomètrica -, sinó que reflecteix un equilibri entre el cost del material, la resistència del portador i l'obstrucció específica que necessita una neteja.
Geometria d'osca radiada per a la reducció de l'esforç
Les cantonades internes afilades són l'enemic de l'alimentació de bandes d'alta{0}}velocitat. Cada cantonada brusca d'una osca de derivació actua com a augmentador de tensió - un punt on la càrrega cíclica durant l'alimentació ràpida-i-l'aturada del moviment es concentra fins que el material es fatiga i es trenca. Durant la prova a velocitats de premsa lentes, aquestes cantonades sobreviuen perfectament. A 600 cops per minut en producció, es converteixen en punts d'inici de fractura.
Les transicions radiades a les cantonades de l'osca distribueixen aquesta tensió sobre una àrea més gran, allargant dràsticament la vida de fatiga de la cinta a gran velocitat. El radi no ha de ser gran - fins i tot un petit filet a cada cantonada interna pot multiplicar el nombre de cicles d'alimentació abans de fallar. El radi específic depèn del gruix del material, la resistència a la tracció i la velocitat de la premsa, però el principi és universal: no deixeu mai una cantonada interna nítida en una osca de derivació que funcionarà al ritme de producció.
La geometria radial també millora l'expulsió de llimacs del punxó de l'osca, redueix la formació de rebaves a les vores de l'osca i allarga la vida útil del punxó eliminant les cantonades afilades que es desgasten més ràpidament a l'eina de tall.
| Tipus d'osca | Geometria | Aplicació típica | Comportament d'estrès | Complexitat d'eines |
|---|---|---|---|---|
| Rectangular | Parets rectes paral·leles, fons pla | Espai lliure estàndard per a zones d'interferència uniformes | Gran tensió a les cantonades sense radis | Baixa - geometria de punxó simple |
| Angular / en forma de V- | Parets angulades que convergeixen cap a un punt o pla | Espai lliure direccional, situacions d'amplada de banda estreta | Distribució gradual de la tensió - moderada al llarg de les parets angulades | Les cares de perforació d'angle mitjà - requereixen un rectificat precís |
| Radius | Qualsevol perfil amb cantonades internes filetejades | Producció d'alta-velocitat, materials-sensibles a la fatiga | Tensió baixa de - distribuïda en transicions corbes | El radi mitjà - ha de ser coherent i inspeccionable |
| Configuració positiva | S'ha afegit l'encaminament del material al voltant de l'obstrucció | Zones d'interferència grans, la integritat del portador és crítica | Baix - sense eliminació de material debilita el transportista | La disposició de la tira - més alta requereix una bobina més ampla i un buit modificat |
| Configuració negativa | Material eliminat de dins de la tira de suport | Zones d'interferència petites a moderades | La variable - depèn de la mida de l'osca en relació amb l'amplada del portador | Perforació estàndard de - baixa a mitjana-i-troulet |
A la pràctica, la majoria de matrius d'estampació de producció combinen aquests enfocaments. Un disseny de tira única pot utilitzar osques negatives rectangulars per a espais de perforació simples, osques angulars on l'amplada de la banda està restringida i cantonades radiades a totes elles per sobreviure a la velocitat. El tipus d'osca no és una decisió global - és una estació-per-estació, interferència-per-crida de judici d'interferència impulsada per la geometria específica que cada osca ha d'esborrar.
Si seleccioneu el perfil i la configuració de l'osca adequats, obtindreu l'autorització. Però l'espai lliure per si sol no és tota la imatge - les dimensions de cada osca, les toleràncies de la seva posició i la seva relació amb els forats pilot i els límits de l'estació determinen si aquest espai lliure funciona realment de manera fiable en milions de cops de premsa.
Explicació de la geometria de l'osca i dels paràmetres dimensionals
L'autorització sense precisió és només una suposició. Una osca de derivació que es troba aproximadament al lloc correcte i aproximadament la mida adequada podria sobreviure a la prova -, però la producció a gran velocitat castiga l'aproximació. Tots els paràmetres geomètrics d'una osca de bypass existeixen per una raó d'enginyeria, i equivocar-se qualsevol d'ells costa cops per minut, integritat de la tira o ambdues coses.
En el disseny de matrius d'estampació, l'especificació dimensional de les osques de bypass segueix una lògica lligada directament a la zona d'interferència que serveixen, el material que tallen i el sistema de posició que ho manté tot registrat. Aquí teniu el que controla cada paràmetre i per què és important.
Dimensions i toleràncies crítiques per al disseny de l'osca de derivació
Tres dimensions principals defineixen cada osca de derivació: profunditat, amplada i radi de cantonada. Cadascun respon a una restricció d'enginyeria diferent, i cadascun té una conseqüència diferent quan és inferior.
Profunditat de l'oscaes mesura perpendicularment a la direcció d'alimentació - fins a quin punt s'estén l'osca des de la vora de la banda portadora. Aquesta dimensió ha d'esborrar el punt més ample de la zona d'interferència més un marge de seguretat que tingui en compte el desplaçament de la banda lateral durant l'alimentació. Si la franja es desplaça fins i tot lleugerament -centre (i ho farà), una osca amb marge zero es converteix en una osca que no s'aclareix del tot. La pràctica típica afegeix un marge més enllà de l'embolcall màxim de l'eina, escalat per a la velocitat de premsa i la precisió de l'alimentador. Les premses més ràpides i els alimentadors menys precisos exigeixen marges de profunditat més grans.
Tanmateix, la profunditat està limitada per l'amplada de la banda de suport. En el disseny de matriu d'estampació metàl·lica, el portador ha de retenir prou material de secció transversal-després de l'osca per alimentar-lo sense que s'estingui ni es trenqui. Una directriu general: la profunditat de l'osca no ha de superar el 60-70% de l'amplada de la cinta portadora, tot i que el límit real depèn del gruix del material, la resistència a la tracció i el nombre d'osques al llarg de la longitud de la cinta.
Amplada de l'oscava paral·lel a la direcció d'alimentació. Ha de ser prou ample perquè l'obstrucció esborri l'osca a través de la carrera d'alimentació completa - inclòs qualsevol sobrecarregada. La tolerància a l'alimentació és la variable clau aquí. Si l'alimentador sobrepassa una petita quantitat en qualsevol carrera donada, l'osca encara ha de proporcionar un espai lliure total a la màxima sobrecarrera. L'amplada també ha de tenir en compte la mida física del component de l'eina que s'està anul·lant, mesurada al llarg de l'eix d'alimentació.
Penseu en un punxó que ocupa 8 mm al llarg de la direcció d'alimentació. L'amplada de l'osca ha de cobrir aquests 8 mm més el doble de la tolerància d'alimentació (una vegada per a la possible sobre-alimentació, una altra per a la possible sub-alimentació a la carrera anterior) més qualsevol marge addicional per a l'acumulació de rebaves o residus a la cara del punxó.
Radi de cantonadaa les transicions de l'osca interna evita l'esquerdament per fatiga. ComGuia de disseny d'estampació de Xometrynotes, totes les cantonades d'un disseny en blanc haurien d'incloure un radi d'almenys la meitat del gruix del material. Per a les osques de derivació, s'aplica el mateix principi - les cantonades internes afilades concentren l'esforç cíclic durant l'alimentació a gran-velocitat, iniciant esquerdes que es propaguen fins que la banda portadora es fractura. El radi mínim acceptable augmenta amb el gruix del material i la resistència a la tracció, i disminueix amb la ductilitat.
Orientació angulars'aplica als perfils d'osca no-rectangulars. Quan s'utilitza una osca en forma de V o en angle, l'angle de les parets de l'osca en relació a la direcció d'alimentació determina l'espai lliure efectiu en diferents punts al llarg de la carrera d'alimentació. L'orientació adequada garanteix que la distància màxima coincideixi amb el moment en què l'obstrucció passa per l'osca.
Aquests són els paràmetres geomètrics clau que cada enginyer d'eines hauria de definir a les especificacions de l'osca de bypass dins dels seus matrius d'estampació de xapa:
- Profunditat (perpendicular a l'alimentació):Proporciona una distància lateral més enllà de la zona d'interferència més àmplia, inclòs el marge per al desplaçament de la cinta.
- Amplada (paral·lela a l'alimentació):Assegura un espai lliure total durant tota la carrera d'alimentació, inclosa la tolerància de sobrecarregada i alimentador.
- Radi de la cantonada interna:Evita la concentració d'estrès i l'esquerda per fatiga a velocitats de producció. Mínim la meitat del gruix del material.
- Orientació angular:Alinea la distància direccional amb la trajectòria de moviment de l'obstrucció en relació amb la tira.
- Relació de profunditat-a-portador-:Manté la integritat estructural de la cinta de suport després de l'eliminació del material. Els límits varien segons el grau de material.
- Estat de la vora i acabat superficial:Controla la mida de la rebaba i la qualitat de les vores al límit de l'osca, evitant els punts d'enganxament durant l'alimentació.
Relacions de posició amb els forats pilot i els límits de l'estació
Una osca perfectament dimensionada a la ubicació equivocada no fa res. La precisió de posició de les osques de derivació fa referència a dos ancoratges en cada disposició progressiva de la tira de matriu: centres de forats pilot i línies centrals de l'estació.
Els forats pilot són la dada principal de tota la franja. Cada característica - obertures en blanc, geometria formada i osques de derivació - es col·loca en relació amb els centres dels forats pilot. Això és important perquè els agulles pilot estiren físicament la tira en el registre exacte a cada cop de premsa. Si una osca de derivació es desplaça de la seva posició prevista en relació amb el forat pilot, es deriva en relació amb l'eina que se suposa que ha de netejar.
A la pràctica, les toleràncies de posició a les osques de derivació són més ajustades del que podríeu esperar per a una funció que "només" proporciona espai lliure. El motiu es relaciona amb la gestió del marge. Si el marge de profunditat de l'osca està dissenyat a un valor específic assumint una posició perfecta, i la posició de l'osca varia fins i tot en una fracció d'aquest marge, l'espai lliure efectiu es redueix per sota del llindar de seguretat en algun percentatge de traços.
La col·locació de l'estació-a-l'estació segueix una lògica similar. Cada osca de derivació s'ha d'ubicar de manera que elimini completament l'obstrucció objectiu durant tota la carrera d'alimentació. Això vol dir que la vora davantera de l'osca (en la direcció d'alimentació) ha de passar completament més enllà de l'obstrucció abans que la cinta s'aturi, i la vora posterior no ha d'arribar a l'obstrucció abans que la cinta comenci a moure's. La col·locació de la direcció-del feed té en compte la distància nominal de pas més la tolerància màxima del feed en ambdues direccions.
Tal com s'ha comentat aAnàlisi de tires de la revista MetalForming, el moment incorrecte d'alliberament de l'alimentació-pode fer que la cinta llisqui cap endavant o cap enrere després que l'agafada s'obri. Això vol dir que l'amplada de l'osca de derivació no només ha d'adaptar-se al recorregut mecànic, sinó també a la possibilitat de deriva posterior al-alliberament abans de l'activació del pilot. Si l'osca és massa estreta, aquesta deriva momentània col·loca el material portador de nou a la zona d'interferència durant l'instant abans que les agulles pilot bloquegin la tira a la posició final.
Per a components complexos de matriu d'estampació, com ara lleves, acers de formació amb cares angulars o punxons de diversos-nivells, la relació de posició entre l'osca i l'obstrucció esdevé tri-. L'osca ha de netejar la secció transversal més ampla-del component a la posició vertical específica que ocupa la tira durant la carrera d'alimentació - que està determinada per l'alçada de l'aixecador, no per la geometria del punt mort inferior. Els enginyers que dimensionen la separació de l'osca de derivació contra la matriu al tancament total, en lloc de l'elevació del pla d'alimentació, acaben amb osques que semblen adequades al paper, però interfereixen en la pràctica.
Aquests paràmetres dimensionals i posicionals formen la columna vertebral quantitativa de cada especificació d'osca de bypass. Però les xifres per si soles no expliquen com responen els diferents materials a ser entallades - un conjunt de paràmetres que funciona perfectament en acer suau pot trencar l'acer d'alta-resistencia o l'alumini de gallina a les vores de l'osca.
Material-Consideracions específiques del disseny de l'osca de derivació
Una osca dimensionada per a acer suau no es comportarà de la mateixa manera en acer-bifàsic o alumini. El grau del material, el gruix i les propietats mecàniques canvien directament la manera en què la cinta portadora respon a l'eliminació del material - com s'alimenta, com es fatiga i com aguanten les vores tallades durant centenars de milers de traços. Tractar tots els materials de la mateixa manera és una de les maneres més ràpides de convertir un disseny de tires sòlids en un mal de cap de producció.
Cada material aporta la seva pròpia combinació de ductilitat, resistència a la tracció, comportament d'enduriment al treball-i característiques superficials. Aquestes propietats dicten els radis mínims de les cantonades, els marges de profunditat, els requisits d'estat de les vores i fins i tot l'acabat superficial necessari a l'eina de l'osca. A continuació s'explica com canvien els paràmetres entre els materials més comuns en l'estampació de xapes d'acer i més enllà.
Paràmetres d'osca d'acer suau i d'acer laminat en fred
L'acer suau i els graus estàndard d'estampació d'acer laminat en fred (com ara CRS 1008, 1010, 1018) són els materials més tolerants per al disseny de l'osca de derivació. La seva combinació de resistència a la tracció moderada, bona ductilitat i comportament de cisalla previsible fa que les regles de disseny estàndard funcionin sense allotjament especial.
Per a l'estampació d'acer al carboni en aquests graus comuns, els paràmetres de referència s'apliquen clarament:
- Radi de cantonada intern mínim:0,5x el gruix del material. Aquesta proporció estàndard, ben establerta-a les directrius d'osques del sector, evita la concentració de l'estrès sense requerir filets generosos que consumeixen espai addicional.
- Marge de profunditat de l'osca:Els marges de seguretat estàndard més enllà de l'embolcall de l'eina són suficients. L'acer suau no remunta de manera agressiva, de manera que la tira s'asseu de manera previsible als rails elevadors durant l'alimentació.
- Estat de la vora:És acceptable una cisalla neta amb una alçada normal de rebaba. L'acer suau no es trenca fàcilment des d'una vora tallada estàndard.
- Tractament de superfícies d'eines:Els acers per eines estàndard (D2, A2) amb acabat superficial convencional manegen aquests graus sense recobriments especials.
L'acer suau serveix de base perquè és previsible. La velocitat d'enduriment del treball- és moderada, l'allargament abans de la fractura és generós i el material no et lluita als límits de l'osca. Si esteu dissenyant el vostre primer disseny de tires i voleu validar la vostra lògica d'osca de derivació, l'acer estampat en aquests graus exposarà errors de disseny sense afegir complicacions de comportament-materials a la part superior.
Consideracions sobre -acer d'alta resistència i AHSS
Els acers avançats{0}}d'alta resistència canvien el càlcul de manera significativa. Materials com la fase dual-(DP600, DP780, DP980), els acers TRIP i els graus martensítics tenen una resistència a la tracció substancialment més alta, però un allargament i una ductilitat reduïts. La cinta portadora es comporta de manera més rígida, es fatiga més ràpidament a les elevacions d'estrès i castiga la geometria aguda que toleraria l'acer suau.
Quins canvis hi ha per al disseny de l'osca de bypass?
Els radis de les cantonades han d'augmentar.Quan l'acer suau accepta un radi de 0,5x el gruix del material, l'AHSS requereix molt més - sovint d'1,0x a 1,5x de gruix com a mínim. Tal com s'ha assenyalat en la investigació d'osques d'automòbils, AHSS requereix radis de cantonada generosos per evitar que les peces es divideixin durant els cicles de fatiga. El mateix principi s'aplica a les osques de la cinta de suport: les cantonades internes afilades que sobreviuen indefinidament a l'acer suau iniciaran esquerdes en milers de traços al DP980.
L'amplada de l'osca necessita una ampliació.L'AHSS torna de manera més agressiva després de cada cicle d'alimentació-i-aturada. La tira no s'asseu tan plana sobre els rails elevadors i el seu comportament posicional és menys previsible. Les osques de bypass més amples compensen aquesta consistència posicional reduïda, assegurant l'espai lliure fins i tot quan la cinta no està perfectament col·locada.
És possible que l'amplada de la banda de suport hagi d'augmentar.Com que l'AHSS és menys dúctil, la banda portadora és més propensa a fracturar-se a les ubicacions de les osques sota la càrrega cíclica de l'alimentació d'alta-velocitat. Per mantenir la mateixa integritat estructural que l'acer suau proporciona a una amplada de suport determinada, els dissenys de tires AHSS sovint requereixen un suport més ample -, cosa que significa més estoc de bobina i un cost de material més elevat. És un compromís directe entre la fiabilitat de la cinta i la utilització del material.
El desgast de les eines s'accelera.La càrrega de cop més alta quan es perfora les osques AHSS degrada les vores del punxó més ràpidament. Els acers per a la metal·lúrgia en pols o els punxons-de punta de carbur es fan necessaris per a les estacions d'osca que tallen material d'alta-resistencia a volums de producció.
Adaptacions d'alumini i acer inoxidable
L'alumini i l'acer inoxidable presenten reptes únics que l'acer suau i fins i tot l'AHSS no presenten.
Aluminiés més suau i més dúctil que l'acer, cosa que sembla que hauria de facilitar el disseny de l'osca. No ho fa. El procés d'estampació d'alumini comporta un problema d'interacció-de superfície específic: l'escorçament. La investigació del Centre de Fabricació i Materials Avançats de la Universitat d'Oakland va demostrar que les partícules d'alumini s'adhereixen a les superfícies de la matriu durant el contacte de lliscament, provocant rascades a la peça de treball i desgast adhesiu a les eines. A les ubicacions de l'osca de derivació, on la vora tallada de la cinta llisca repetidament per sobre dels components de la matriu durant l'alimentació, la corrosió crea dipòsits que redueixen l'espai lliure efectiu al llarg del temps.
La prevenció requereix superfícies d'eines polides i sovint recobriments de-crom dur o TiCN als components de la matriu adjacents a les zones d'osca. La investigació va trobar que la rugositat de la superfície influeix directament en el llindar de corrosió - superfícies de matriu més llises (com el ferro colat D6510 cromat dur-) resistien a la corrosió a pressions de contacte significativament més altes que les alternatives més rugoses. Per a les eines d'osca de derivació d'alumini, això significa que el punxó que talla l'osca i qualsevol superfície de la matriu contra la qual es llisca la cinta dentada ha de mantenir un acabat superficial més fi del que exigeixen les aplicacions d'acer.
Els radis de les cantonades de les osques d'alumini han de ser generosos no a causa de l'esquerda per fatiga (l'alumini és prou dúctil als gruixos típics), sinó perquè les cantonades afilades creen rebaves i esquinçaments que generen les partícules soltes responsables de l'escorçament aigües avall.
Acer inoxidablepresenta un repte-de treball. Cada cicle d'alimentació deforma plàsticament la cinta portadora lleugerament als límits de l'osca. En acer suau, aquesta deformació menor s'estabilitza ràpidament. En els graus d'acer inoxidable austenític (304, 316), cada cicle de deformació augmenta la duresa i la fragilitat locals a la vora de l'osca. Durant una sèrie de centenars de milers de traços, les vores de l'osca s'esfondran progressivament fins que es formen i es propaguen micro-esquerdes.
Dissenyar osques de derivació per a acer inoxidable significa tenir en compte aquest enduriment acumulat. Els radis més grans alenteixen la velocitat d'enduriment a les cantonades. Els punxons polits i recoberts produeixen vores de cisalla més netes amb menys danys inicials per a l'enduriment. I els marges de profunditat haurien de tenir en compte el fet que les vores d'osca endurides per treball-es comporten de manera diferent a la carrera 500.000 que a la carrera 5.000.
| Material | Min. Radi de cantonada | Marge de profunditat | Requisit de condició de la vora | Tractament superficial d'eines |
|---|---|---|---|---|
| Acer laminat en fred / suau | 0,5x de gruix | Estàndard (tolerància d'alimentació + desplaçament) | Vora tallada normal acceptable | Acer per eines estàndard (D2, A2), acabat convencional |
| Acer d'-alta resistència/AHSS | 1,0x–1,5x de gruix | Augmentat (return + variació posicional) | Rebava mínima, zona de fractura neta crítica | acer per eines PM o carbur; Recobriment TiCN recomanat |
| Alumini | 0,5x-1,0x de gruix | Estàndard + bonificació de dipòsit irritant | Cisalla suau, generació mínima de partícules | Chrome dur-o TiCN; polit a Ra baix |
| Acer inoxidable (austenític) | 1,0x–1,5x de gruix | Augmentat (progrés-d'enduriment del treball) | Vora de cisalla polida per minimitzar l'inici de l'enduriment | Acer per eines d'alta duresa{0}; TiAlN o recobriment similar |
El patró de tots aquests materials és coherent: com més s'allunya un material del comportament de l'acer suau - ja sigui per una major resistència, tendències d'adhesió o enduriment-per treball -, més conservadors han de ser els paràmetres de l'osca de bypass. El radi augmenta, els marges creixen, els requisits d'acabat de la superfície s'estrenyen i els costos d'eines augmenten en conseqüència.
Aconseguir els paràmetres específics-del material correctament permet que la cinta s'alimenti de forma neta. Però fins i tot una osca perfectament parametrada causarà problemes si el disseny conté un dels diversos errors d'enginyeria habituals que apareixen repetidament a les plantes de producció - errors que són fàcils d'evitar quan saps què cal vigilar.
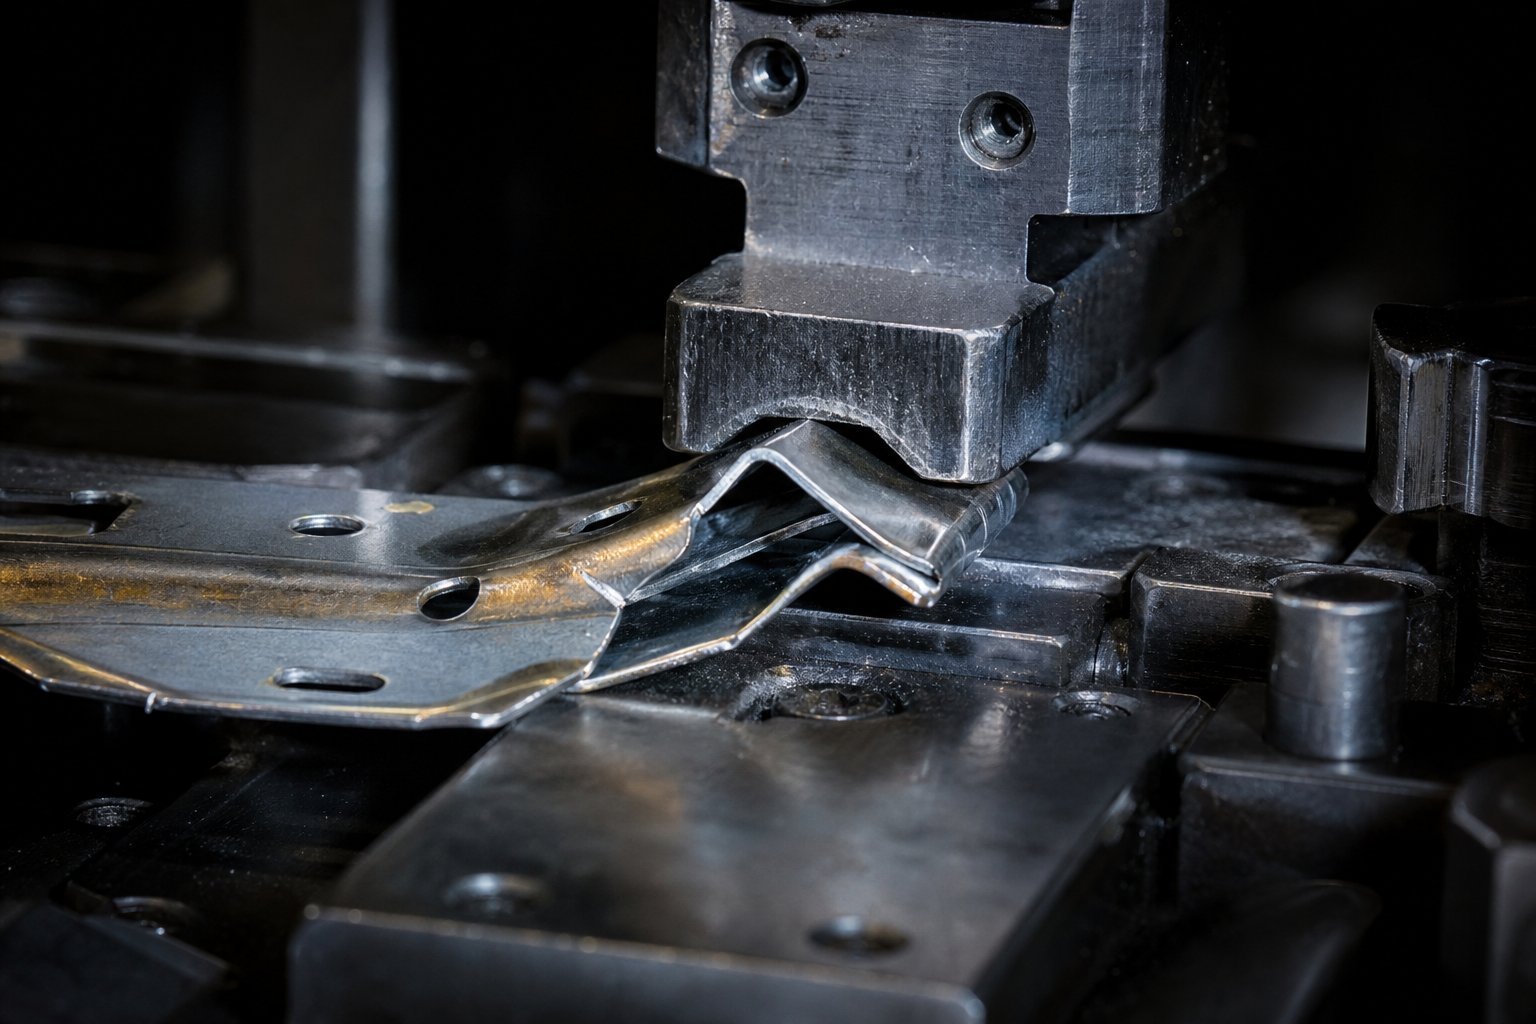
Errors comuns d'osca de bypass i les seves conseqüències de producció
Conèixer els paràmetres correctes i saber què passa malament quan els ignoreu són dos tipus de coneixement diferents. El primer viu a l'oficina de disseny. El segon viu a la planta de producció a les 2 de la matinada quan la premsa dispara per una alarma d'error d'alimentació per tercera vegada en aquest torn. La majoria de les fallades de les osques de bypass no s'anuncien durant la prova. Esperen fins que la premsa arribi a la velocitat de producció i la cinta hagi funcionat prou temps com per al desgast, l'expansió tèrmica i l'error acumulat per exposar totes les decisions d'autorització marginal.
Els errors següents apareixen repetidament a les operacions d'estampació que produeixen des de suports d'automòbil fins a aplicacions d'estampació de matrius de precisió per a connectors. Cadascun segueix el mateix patró: una opció de disseny que sembla acceptable en paper o a velocitat lenta crea un mecanisme de fallada que només s'activa en condicions de producció reals.
Escenaris de caiguda de matrius i osques de mida inferior
La profunditat o l'amplada de l'osca insuficients és l'error d'osca de derivació més comú - i un dels més cars. El mecanisme de fallada és enganyosament gradual. Una osca de mida inferior no provoca un xoc immediat. En canvi, crea una interferència parcial: la vora de la tira amb prou feines entra en contacte amb un botó de punxó o matriu aigües avall durant la progressió de l'alimentació. Cada traç deixa una petita marca de testimoni, crea un lleuger dipòsit de rebaves a la superfície interferent i desplaça la tira lateralment una fracció de mil·límetre.
Amb centenars o milers de cops, aquest dipòsit de rebaves creix. Els compostos de desplaçament lateral. La tira comença a alimentar-se curta-en una quantitat massa petita per activar el sensor d'encallament, però prou gran com per degradar el registre del forat pilot. Les peces d'estampació aigües avall comencen a mostrar una deriva dimensional -, l'angle de la paret canvia, un forat es desplaça i la dimensió de la vora surt de la tolerància.
Llavors passa el xoc. L'error de posició acumulat arriba a un punt d'inflexió on la tira ja no pot avançar més enllà de l'obstrucció. L'alimentador empeny, la cinta s'enganxa i la premsa condueix la matriu superior a una massa de material arrugada. El resultat: punxons trencats, botons de matriu danyats, acers de conformació marcats i hores d'aturada no planificada per desmuntar, inspeccionar i reparar.
El que fa que aquest error sigui especialment frustrant és que els errors progressius de la matriu poques vegades comencen amb un únic esdeveniment catastròfic - que es desenvolupen a causa del desgast acumulat i la inestabilitat de la tira. Una osca de bypass de mida inferior accelera aquesta progressió exacta. La solució és senzilla durant el disseny: afegiu un marge de profunditat adequat més enllà de l'embolcall de l'eina i un marge d'amplada més enllà de la tolerància d'alimentació. La solució després d'un xoc és costosa: reparar la matriu, revalidar les autoritzacions i, potencialment, tornar a treballar les eines de l'estació de l'osca.
Falles de concentració d'estrès a altes velocitats de producció
Les cantonades internes afilades a les osques de bypass són el segon error més comú i el que crea els errors de producció més dramàtics. Heus aquí per què sobreviuen a la prova però maten les tirades de producció: durant la prova de matriu, la premsa funciona a 20-40 cops per minut. La tira s'alimenta lentament, desaccelera suaument i experimenta una tensió cíclica mínima a les cantonades de l'osca. Tot sembla bé. La tira s'alimenta netament, les peces surten a les especificacions i la matriu s'aprova per a la producció.
A la velocitat de producció - 200, 400, 600 cops per minut - la física canvia completament. Cada cicle d'alimentació accelera i desaccelera tota la massa de la cinta en una fracció de segon. Aquesta càrrega cíclica es concentra a cada cantonada interna nítida de cada osca de bypass, cada cop. El mecanisme és la fallada per fatiga clàssica: les micro-esquerdes s'inicien als punts de concentració de tensió, es propaguen una petita quantitat a cada cicle i, finalment, assoleixen una durada crítica. La franja es fractura.
Quan la banda portadora es fractura en una osca de derivació durant una sèrie de producció, les conseqüències cauen en cascada a l'instant. La part aigües avall de la cinta - encara connectada als components metàl·lics d'estampació parcialment completats - deixa de moure's. La part aigües amunt, encara empès per l'alimentador, s'enganxa a la matriu. La premsa pot fer un cicle més d'un o dos cops abans que el monitor de tonatge o el sensor d'error d'alimentació reaccioni, donant cops a material mal posicionat i potencialment trencant insercions de carbur.
La connexió entre les cantonades afilades i les esquerdes en l'estampació d'alta-velocitat està ben establerta - un disseny de matriu inadequat amb cantonades afilades o canvis sobtats-de secció transversal crea punts de concentració de tensió que condueixen a esquerdes. Les cantonades de les osques de derivació no són una excepció. La solució és una transició radial a cada cantonada interna, mida segons el gruix del material i la resistència a la tracció, tal com es detalla al capítol de geometria anterior. Una petita inversió en mòlta de radi durant la construcció de la matriu evita una fractura catastròfica de la cinta en la producció.
Debilitament de la cinta portadora i inestabilitat de l'alimentació
L'extrem oposat a les osques de mida inferior és igualment perillós: les osques que són massa profundes en relació amb l'amplada de la cinta de suport. Quan un dissenyador s'enfronta a una gran zona d'interferència i respon tallant una osca agressiva que consumeix la major part de la secció transversal-del portador, és possible que el material restant no tingui la rigidesa estructural per alimentar-se de manera fiable.
Tal com assenyala The Fabricator, les tires de suport que són massa febles per suportar el pes de la cinta no es poden alimentar sense problemes, i si la cinta no es pot alimentar sense problemes, és probable que es produeixi un xoc de matriu. Les osques de derivació que eliminen massa material creen exactament aquesta condició - seccions debilitades localment que s'enfonsen entre els rails de l'elevador, oscil·len durant l'alimentació ràpida o es flexionen lateralment prou com per perdre l'enganxament del pilot.
Els símptomes del debilitament del portador són subtils al principi. Els pilots s'enganxen de manera inconsistent, provocant una lleugera variació en les dimensions de les peces estampades. Els sensors d'alimentació poden disparar de manera intermitent sense un patró clar. Les marques d'elevador apareixen a la cinta en llocs inesperats a mesura que les seccions debilitades caiguin sobre les superfícies de la matriu durant l'alimentació. Amb el pas del temps, les seccions de transport afeblides desenvolupen esquerdes de fatiga a causa de la flexió repetida, i finalment es fracturen - el mateix resultat final que el fracàs de concentració de tensió, però per una causa arrel completament diferent.
Dos errors addicionals agreguen aquests errors primaris i mereixen atenció. El fet d'ignorar el retorn del material en els càlculs de separació de les osques - especialment comú quan es fa la transició d'un disseny de matriu d'acer suau a AHSS - dóna com a resultat unes osques que proporcionen un espai lliure estàtic adequat però un espai dinàmic insuficient quan la cinta rebota després de cada cicle d'alimentació. I no tenir en compte la direcció de la rebava quan es col·loquen les osques crea un escenari en què les osques de derivació de la formació de rebaves s'enfronten als components de la matriu, agafant-se i arrossegant-se durant l'alimentació. Les rebaves sempre es formen en un costat d'una vora esquilada; si aquest costat s'enfronta a l'obstrucció per a la qual s'ha dissenyat l'osca, l'espai lliure efectiu es redueix per l'alçada de la rebaba - de vegades prou per provocar interferències.
Aquí hi ha un breu-resum de referència de cada error combinat amb la seva conseqüència de producció:
- Profunditat de l'osca insuficient:Acumulació progressiva de rebaves, deriva posicional gradual, eventual xoc de la matriu per pandeig de la cinta.
- Amplada de l'osca insuficient:Interferències parcials durant la sobrecàrrega, alarmes d'error intermitent, registre inconsistent del pilot.
- Cantons interiors afilats:Esquerdament per fatiga cíclica a la velocitat de producció, fractura catastròfica de la cinta, dany en cascada a múltiples estacions de matriu.
- Profunditat de l'osca excessiva (debilitament del portador):Caiguda de la tira entre elevadors, inestabilitat de l'alimentació, variació dimensional intermitent, eventual fractura per fatiga.
- Ignorant el retorn elàstic a l'autorització:Interferència dinàmica en el rebot, augment de l'arrossegament de la cinta, desgast accelerat del punxó a les estacions adjacents.
- Orientació de la rebaba incorrecta:Les eines de cara lateral de rebaba-redueixen l'espai lliure efectiu, creen arrossegament durant l'alimentació i acceleren el desgast dels components de la matriu.
- Sense radi a les cantonades del punxó:Avaria prematura de la vora del punxó, creixent rebava a les vores de l'osca, reducció de la vida útil de la banda per una mala qualitat de la vora.
Si observem aquests exemples d'estampació de fallada, sorgeix un patró: cada error implica eliminar massa poc material (creant interferències), eliminar massa material (destruint la integritat del portador) o eliminar material amb una geometria incorrecta (creant elevacions de tensió o problemes de rebava). El repte del disseny és trobar el punt mitjà - i aquest punt mitjà canvia en funció de com interacciona l'osca de derivació amb altres funcions de matriu progressius com ara forats pilot, elevadors i sistemes de gestió de ferralla.
Com s'integren les osques de bypass amb altres funcions de matriu progressiu
Una osca de bypass mai existeix de manera aïllada. Es troba dins d'un sistema de característiques interdependents - forats pilot que localitzen la cinta, elevadors que l'eleven, tires de suport que la transporten i vies de gestió de ferralla que eliminen els residus de manera neta. Canvieu una d'aquestes funcions i els requisits de l'osca de bypass canvien amb ella. Aquesta interconnexió és el que fa que les matrius d'estampació metàl·lica siguin més que una col·lecció de punxons i botons de matriu - són sistemes mecànics integrats on cada component es refereix a tots els altres.
Dissenyar osques de derivació sense tenir en compte els seus veïns és com dimensionar una base sense conèixer l'edifici que hi ha a sobre. En l'estampació de metalls industrials, on les matrius progressives fan milions de cicles a gran velocitat, aquest tipus de pensament compartimentat produeix matrius que funcionen en teoria i fracassen a la pràctica.
Osques de derivació i coordinació de forats pilot
Els forats pilot són la columna vertebral posicional de tot el disseny de la franja. Cada característica de la franja - obertures en blanc, geometria formada i osques de derivació - deriva la seva ubicació a partir de la dada del forat pilot. Quan els pins pilot s'enganxen a la tira a cada cop de premsa, corregeixen les imprecisions d'alimentació menors i estiren tot a l'alineació precisa abans que es produeixi cap tall o formació.
Això vol dir que les osques de derivació s'han de seqüenciar de manera que el registre del pilot es produeixi abans que qualsevol problema relacionat amb l'osca-acumulés errors. Si es talla una osca a l'estació 1 i el forat pilot no es perfora fins a l'estació dos, qualsevol inexactitud d'alimentació en aquest primer cop no es corregeix - i l'osca aterra lleugerament fora de la seva posició prevista. Aquest error de posició transcorre a totes les estacions posteriors, reduint potencialment l'espai lliure efectiu per a què es va dissenyar l'osca.
La regla pràctica: els forats pilot s'han de perforar a l'estació el més aviat possible, idealment a la mateixa estació o abans que es produeixi qualsevol tall d'osca de bypass. Quan ambdues funcions competeixen per l'espai a la primera estació, el forat pilot té prioritat. Tal com s'indica a la pràctica de disseny de matrius progressius, els pilots alineen la cinta abans de cada operació - sense ells, s'acumulen errors d'alimentació menors i creen una deriva de tolerància entre les estacions. La precisió de la posició de l'osca de derivació depèn completament del primer que s'estableixi el registre del pilot.
A més, la distància física entre una osca de derivació i el seu forat pilot més proper afecta la rigidesa local de la cinta en el punt de registre. Si una osca profunda es troba immediatament al costat d'un forat pilot, el material portador entre ells es pot flexionar sota la força d'engranatge del pilot. Això crea una condició en què el pilot registra amb precisió a la seva pròpia ubicació, però l'osca - a només mil·límetres de distància en el material debilitat - es desvia lleugerament-. Els enginyers d'estampació i matriu amb experiència mantenen una distància mínima entre les vores de l'osca i els forats pilot, normalment no menys del doble del gruix del material.
Interacció amb elevadors i estabilitat de la cinta
Els elevadors aixequen la tira per sobre de la superfície de la matriu entre cops de premsa, permetent-li avançar lliurement a la següent posició de llançament. La seva col·locació ha de tenir en compte on les osques de derivació han eliminat el material portador - perquè un elevador situat a sota d'un retall d'osca no té res per suportar.
Imagineu un rail elevador situat directament sota una osca de derivació negativa profunda. Quan la cinta s'alimenta cap endavant, la secció dentada passa per sobre d'aquest elevador amb un contacte de material mínim o nul. La franja s'enfonsa en aquest punt, perdent la seva elevació guiada. Si s'enfonsa prou, les característiques formades a la cinta poden arrossegar les superfícies de la matriu durant l'alimentació, provocant rascades, acumulació de rebaves o - a alta velocitat - prou fricció per fer curt-la tira.
La coordinació del disseny treballa ambdues direccions:
- L'espai dels elevadors ha de coincidir amb les seccions de suport estructuralment sòlides.Després de col·locar totes les osques de derivació, mapeu el material de suport sòlid restant al llarg del camí d'alimentació. Els elevadors pertanyen a aquestes seccions sòlides, mai sota les obertures de les osques.
- És possible que les ubicacions de les osques necessitin un ajust per al suport de l'aixecador.Si una zona d'interferència coincideix amb l'única posició de l'elevador disponible, el dissenyador s'enfronta a una compensació -, o bé canviar la ubicació de l'aixecador (que pot afectar l'estabilitat de la cinta en un altre lloc) o modificar la geometria de l'osca per deixar un pont de suport estret al punt de contacte de l'aixecador.
- El pes de la tira entre els aixecadors crea una deflexió.En matrius de pas llarg- amb tires portadores pesades, la distància entre els aixecadors determina quant s'enfonsa la cinta pel seu propi pes. Les osques de derivació que redueixen la-secció transversal del portador augmenten aquesta desviació. Per a matrius d'estampació d'automòbils amb grans distàncies de pas, aquesta caiguda pot arribar a ser prou important per afectar la consistència de l'alçada d'alimentació.
La planificació de la disposició del procés descrita per Art Hedrick a The Fabricator reforça aquest punt. - La força del portador ha de ser suficient per moure la peça d'una estació a una altra sense que es deformi, es flexioni o es deformi molt. Les decisions de col·locació de l'osca de derivació afecten directament si aquest llindar de força es manté a cada tram de l'aixecador al llarg de la franja.
Gestió de tires de ferralla i utilització de materials
Cada osca de derivació genera un llimac de ferralla. Aquest llimac s'ha d'expulsar netament des de la matriu - cap avall a través del bloc de dau, o lateralment fora de la cara de la matriu - sense que s'enganxi, reboti o interfereixi amb els cops de premsa posteriors. La gestió de ferralla no és una idea posterior; és un requisit de disseny que influeix en la geometria de l'osca, la selecció de l'estació i la disposició de la sabata de matriu.
La ferralla Notch s'integra amb l'estratègia general de ferralla de tira de diverses maneres:
- Trajecte d'expulsió del llimac.El bloc de matriu a sota de cada punxó ha de tenir un forat suficientment gran perquè el llimac caigui lliurement. Si el llimac és massa gran per a l'obertura lliure disponible, és possible que la geometria de l'osca hagi de canviar - o és possible que s'hagi de tallar el llimac en dues operacions separades a les estacions adjacents.
- Col·locació paral·lela de la sabata.Els paral·lels que suporten la sabata de matriu al suport de premsa no es poden col·locar sota els camins d'expulsió de ferralla. Les ubicacions de les osques de derivació afecten on poden anar els paral·lels, que al seu torn afecta la rigidesa de la sabata. Tal com assenyala la sèrie d'elements bàsics de matriu de The Fabricator, només algunes àrees poden incloure paral·lels per suportar la sabata de matriu quan la ferralla ha de caure lliurement sobre un sistema de recollida.
- Interferència del canal de ferralla.Diversos fluxos de ferralla procedents d'operacions d'esborrat, perforació i entallament surten del dau simultàniament. Si un llimac d'osca de derivació i un llimac perforant comparteixen la mateixa zona de sortida sota la matriu, poden xocar i encallar-se -, especialment a velocitats de producció elevades on el temps d'expulsió del llimac esdevé fonamental.
La utilització del material és l'altra cara d'aquesta equació. Les osques de bypass consumeixen material que d'altra manera podria formar part del producte acabat o, almenys, minimitzen l'amplada de la bobina. El disseny intel·ligent d'osca minimitza la ferralla afegida sense comprometre la funció de neteja. Les tècniques inclouen:
- Utilitzant perfils d'osca angular que eliminen només el material dins del con d'interferència real, en lloc d'un tall rectangular complet que proporciona espai lliure a les zones on no es necessitava cap.
- Combinant els talls de l'osca de derivació amb les operacions de tancament adjacents de manera que un únic punxó creï tant el perfil de la peça com l'espai lliure de bypass - eliminant la necessitat d'una estació d'osca separada i reduint la ferralla total.
- Optimització de la profunditat de l'osca a l'espai lliure mínim requerit més el marge, en comptes de talls de profunditat-total que eliminen més material portador del que exigeix la zona d'interferència.
En aplicacions d'eines d'estampació metàl·lica de gran-volum-, especialment en els sectors de l'automòbil i d'electrodomèstics, - fins i tot els petits estalvis de material per-peça es converteixen en importants reduccions de costos en milions d'unitats. Una osca de derivació que és 2 mm més profunda del necessari a través d'una franja amb 50 milions de peces per any representa residus mesurables. La feina de l'enginyer d'eines d'estampació és trobar el sobre de la osca mínima que satisfà l'espai lliure, mantingui la integritat del transportista i expulsi la ferralla netament.
Per als enginyers que treballen amb desafiaments complexos de disseny de franges on la col·locació de les osques de derivació es creua amb la coordinació de l'elevador, l'optimització del flux de material i la planificació del recorregut de la ferralla,L'equip d'enginyeria de matrius d'estampació de YICHENofereix suport de disseny per a aplicacions de matriu progressiu que exigeixen solucions integrades en totes aquestes característiques interactives.
Cadascuna d'aquestes relacions - coordinació del pilot, interacció de l'aixecador i gestió de ferralla - demostra per què el disseny de l'osca de derivació és una activitat a nivell de sistema-. L'osca no existeix en el buit. La seva geometria, posició i seqüència de tall depenen de les decisions preses sobre qualsevol altre component de matriu d'estampació metàl·lica del disseny de la cinta. Aconseguir el nivell correcte significa encertar el sistema - i això requereix un flux de treball estructurat per prendre aquestes decisions interdependents en l'ordre correcte.
Bypass Notch Disseny de bones pràctiques per a enginyers d'eines
La comprensió del-sistema només és útil si es tradueix en accions repetibles. Tot el que s'ha cobert fins ara - tipus d'osca, paràmetres de geometria, adaptacions de materials, integració amb aixecadors i pilots - es col·lapsa en una única pregunta pràctica: com és realment el flux de treball de disseny des del principi fins al final? La resposta és una seqüència estructurada que elimina les conjectures i produeix osques de derivació en les quals es poden confiar les operacions de conformació de xapa a tota velocitat de producció.
Pas{0}}a-Flux de treball de disseny de l'osca per ometre el pas
Tant si esteu disposant una matriu de suport de dotze-estació o una eina de connector de quaranta-estació, la seqüència de decisió segueix la mateixa lògica. Aquest és el flux de treball que produeix constantment resultats fiables en el procés de fabricació d'estampació metàl·lica:
- Completeu primer la nidificació de parts i la seqüenciació de l'estació.Les decisions de bypass depenen de saber quines operacions es produeixen en quines estacions. Finalitzeu les vostres assignacions d'esborrat, perforació, conformació i estació inactiva abans de tocar el disseny de l'osca.
- Mapejar les zones d'interferència a cada estació.Per a cada estació de matriu, superposeu el perfil de la cinta entrant (incloses totes les funcions aigües amunt) amb els punxons, els botons de matriu, els acers de conformació i els coixinets de pressió de l'embolcall complet - durant tota la carrera de premsa, no només al punt mort inferior.
- Seleccioneu el tipus d'osca per zona d'interferència.Trieu configuracions rectangulars, angulars o positives/negatives en funció de la geometria de cada obstrucció, de l'amplada del suport disponible i del grau de material. Utilitzeu perfils angulars on l'amplada de la banda sigui ajustada; Utilitzeu configuracions positives on la integritat del portador no tolera l'eliminació del material.
- Mida cada osca amb els marges adequats.Estableix la profunditat per netejar el punt d'interferència més ample més el marge de vaga lateral. Establiu l'amplada per cobrir la longitud de l'obstrucció més la tolerància d'alimentació en ambdues direccions. Apliqueu radis de cantonada en funció del gruix del material i les propietats de tracció.
- Comproveu la integritat estructural de la banda de suport.Després de col·locar totes les osques, confirmeu que les -seccions transversals restants del portador poden suportar el pes de la cinta entre els trams de l'aixecador sense una caiguda o flexió excessiva. Comproveu que no hi ha dues osques adjacents que creïn una debilitat combinada que l'anàlisi individual no es podria perdre.
- Coordinar-se amb els forats pilot i les posicions dels elevadors.Confirmeu que els pilots reben punxons abans o simultàniament amb els talls d'osca. Verifiqueu que els aixecadors s'asseuen sota seccions sòlides de transport, no sota les obertures de les osques.
- Valideu els camins d'expulsió de ferralla.Assegureu-vos que cada llimac d'osca tingui un camí de caiguda clar a través del bloc de matriu sense interferir amb els corrents de ferralla adjacents o els paral·lels de sabates de matriu.
- Documenteu les especificacions de l'osca a la impressió de la matriu.Indica la profunditat, l'amplada, el radi, la tolerància de posició de la dada pilot i la direcció de la rebava per a cada osca de derivació. ComLleis de disseny de la revista MetalFormingemfatitzeu, si cal fer-ho, ha d'estar a la impressió - tots els detalls clarament definits sense marge d'interpretació.
Aquesta seqüència funciona perquè cada pas es basa en decisions confirmades del pas anterior. Saltar endavant - dimensionar les osques abans de mapar zones d'interferència, o seleccionar els tipus d'osques abans de finalitzar la seqüenciació de l'estació - introdueix supòsits que es col·lapsen durant la prova.
Disseny-per-Principis de fabricabilitat aplicats a les osques de derivació
Les-osques de derivació ben dissenyades fan més que prevenir les interferències. Influeixen directament en tres resultats aigües avall que defineixen el valor de producció d'un encuny:
- Intervals de manteniment.Les osques amb radis adequats i marges adequats redueixen el desgast de les eines adjacents. Quan una cinta s'alimenta sense arrossegar o contacte parcial, les vores del punxó es mantenen afilades durant més temps, els acers de formació es mantenen nets i la matriu dura més temps entre parades de servei. Les decisions de disseny d'estampació metàl·lica preses durant el disseny configuren directament el rellotge de manteniment.
- Morir longevitat.Falles catastròfiques - fractura de la matriu, xocs de matriu de material arrugat - són els esdeveniments que escurcen de manera espectacular la vida de la matriu. Existeixen totes les millors pràctiques anteriors per prevenir aquests esdeveniments. Un dau que no s'estavella mai dura ordres de magnitud més que un que s'estavella fins i tot ocasionalment.
- Velocitat de premsa assolible.L'estabilitat de la cinta a la velocitat és la prova definitiva de la qualitat de l'osca de bypass. Una tira que s'alimenta netament a 400 cops per minut però que es fractura a 500 està limitada per la seva osca més feble. Els radis adequats, la integritat adequada del portador i els marges dimensionals correctes són els que separen un dau que s'executa a la velocitat objectiu d'un que cal tornar a marcar. Les tècniques avançades d'estampació de metalls en producció d'alta-velocitat depenen que aquests detalls siguin des del principi.
El propòsit de formar xapa de les osques de derivació es redueix a això: existeixen per deixar que la cinta es mogui lliurement perquè la matriu pugui fer el seu treball a tota velocitat sense que s'{0}}autodestrueixi. Cada paràmetre, cada radi, cada tolerància posicional serveix a aquest únic objectiu.
L'objectiu de cada osca de derivació és proporcionar el mínim d'eliminació de material que aconsegueixi un espai lliure total, mantingui la integritat del portador i sobrevisqui a la velocitat de producció - ni més ni menys.
Recursos d'enginyeria per a reptes complexos de disseny de franges
Les regles d'osca de bypass estàndard cobreixen la majoria d'aplicacions. Però quan els dissenys de tires impliquen seqüències de conformació composta, geometries de suport multi-nivell, objectius ajustats d'utilització de material o graus AHSS que castiguen qualsevol drecera de disseny, les decisions es fan més difícils. El procés de fabricació d'estampació metàl·lica d'aquest nivell requereix experiència especialitzada amb estructura de matriu, flux de material i gestió integrada de l'espai lliure a desenes d'estacions.
Per a reptes de disseny d'estampació que superen les directrius estàndard -, especialment matrius progressius on la col·locació de l'osca de derivació es creua amb configuracions complexes d'elevador, requisits de control de rebaba i objectius agressius d'utilització de material -Solucions de matriu d'estampació personalitzada de YICHENproporcionar suport d'enginyeria per a aplicacions de disseny-pesades. El seu equip treballa a través de l'abast complet de la integració del disseny de tires: estructura de matriu, components, punxons, elevadors, optimització de l'espai lliure i anàlisi del flux de material per a construccions de matrius progressives que requereixen més que respostes de llibres de text.
Tant si s'enfronta a aquests reptes internament com si hi entra un soci especialitzat, el principi segueix sent el mateix: el disseny de l'osca de bypass és una disciplina a nivell de sistema-. Obteniu el flux de treball correcte, documenteu totes les decisions, valideu-los a cada pas i les osques faran la seva feina de manera invisible -, que és exactament com haurien de funcionar en milions de cops de producció.
Preguntes freqüents sobre les osques de derivació en el disseny de matrius d'estampació
1. Quin és el propòsit de les osques de bypass en una matriu d'estampació progressiva?
Les osques de derivació són eliminacions deliberades de material a la banda portadora que creen espai lliure per a elements prèviament tallats, perforats o formats per passar per les estacions de matriu aigües avall sense xocar amb punxons, botons de matriu o elevadors. Sense ells, la cinta s'enganxaria, s'enganxaria o s'estavellaria amb l'eina activa a mesura que avança una distància de pas per cop de premsa. Es troben entre les primeres funcions dissenyades en un disseny de tira perquè cada estació posterior depèn de la progressió de la tira lliure d'interferències-.
2. Quina diferència hi ha entre les osques de bypass positives i negatives?
Les osques de derivació negatives eliminen el material de dins de la cinta portadora per crear una obertura per la qual passen les eines aigües avall. Les osques de derivació positives afegeixen material addicional més enllà del contorn en blanc nominal, encaminant el portador al voltant d'una obstrucció sense tallar l'amplada de la cinta existent. Les osques negatives s'adapten a zones d'interferència petites i mantenen l'amplada de la tira mínima, mentre que les osques positives conserven la força del portador quan la zona d'interferència és massa gran per a l'eliminació segura del material. L'elecció depèn de les necessitats d'integritat del portador, el cost de l'amplada de la bobina i la mida de l'obstrucció.
3. Com determineu on col·locar les osques de derivació en un disseny de franges?
La col·locació segueix un procés seqüencial: primer mapegeu l'embolcall complet d'eines de cada estació durant tota la carrera de premsa, després superposeu el perfil de la cinta entrant a cada posició d'alimentació per identificar on se solapa el material amb l'eina. Cada superposició és una zona d'interferència que requereix una osca. L'osca s'ha de tallar en una estació aigües amunt abans que la franja arribi al punt de conflicte. La col·locació fa referència a les dades del forat pilot i ha de tenir en compte la tolerància d'alimentació, el desplaçament de la banda lateral i el sobrecarregat. Les posicions dels elevadors també influeixen en les ubicacions de les osques, ja que els elevadors necessiten material de suport sòlid a sota d'ells com a suport.
4. Per què les osques de derivació necessiten cantonades radiades en lloc de vores afilades?
Les cantonades internes afilades actuen com a punts de concentració d'esforços sota càrrega cíclica. Durant la producció d'alta-velocitat a centenars de cops per minut, cada cicle d'alimentació accelera i desaccelera la cinta ràpidament, concentrant l'estrès a cada cantonada aguda. Les micro-esquerdes s'inicien en aquests punts, es propaguen amb cada traç i, finalment, provoquen una fractura catastròfica de la franja. Les cantonades radiades distribueixen l'estrès sobre una àrea més gran, allargant significativament la vida a la fatiga. El radi mínim és normalment de 0,5x el gruix del material per a acers suaus i d'1,0x a 1,5x per a acers-d'alta resistència. Els enginyers d'eines d'empreses com YICHEN (yichen-group.com/stamping-die/) inclouen els radis de cantonada a cada especificació d'osca com a pràctica estàndard per a la fiabilitat-de la velocitat de producció.
5. Com afecta el tipus de material als paràmetres de disseny de l'osca de derivació?
Cada material respon de manera diferent a l'eliminació del material portador. L'acer suau accepta paràmetres estàndard amb radis de cantonada de 0,5x de gruix. Els acers d'alta -resistència (AHSS) exigeixen radis més grans (1,0x-1,5x de gruix), osques més amples per adaptar-se al retorn elàstic i bandes de suport potencialment més amples per evitar fractures per fatiga. L'alumini requereix superfícies d'eines polides i recobertes per evitar l'escalfament a les vores de les osques, mentre que l'acer inoxidable s'endureix progressivament als límits de les osques, exigint radis generosos i una qualitat de vora superior per evitar la fragilitat durant llargues tirades de producció.


