


Què és una matriu d'estampació progressiva i per què és important
Si busqueu peces metàl·liques-de gran volum, trobareu el terme "estampació progressiva de matriu" d'hora i sovint. Però, què és exactament un dau progressiu i per què se situa al centre de gairebé totes les converses serioses d'estampació de producció?
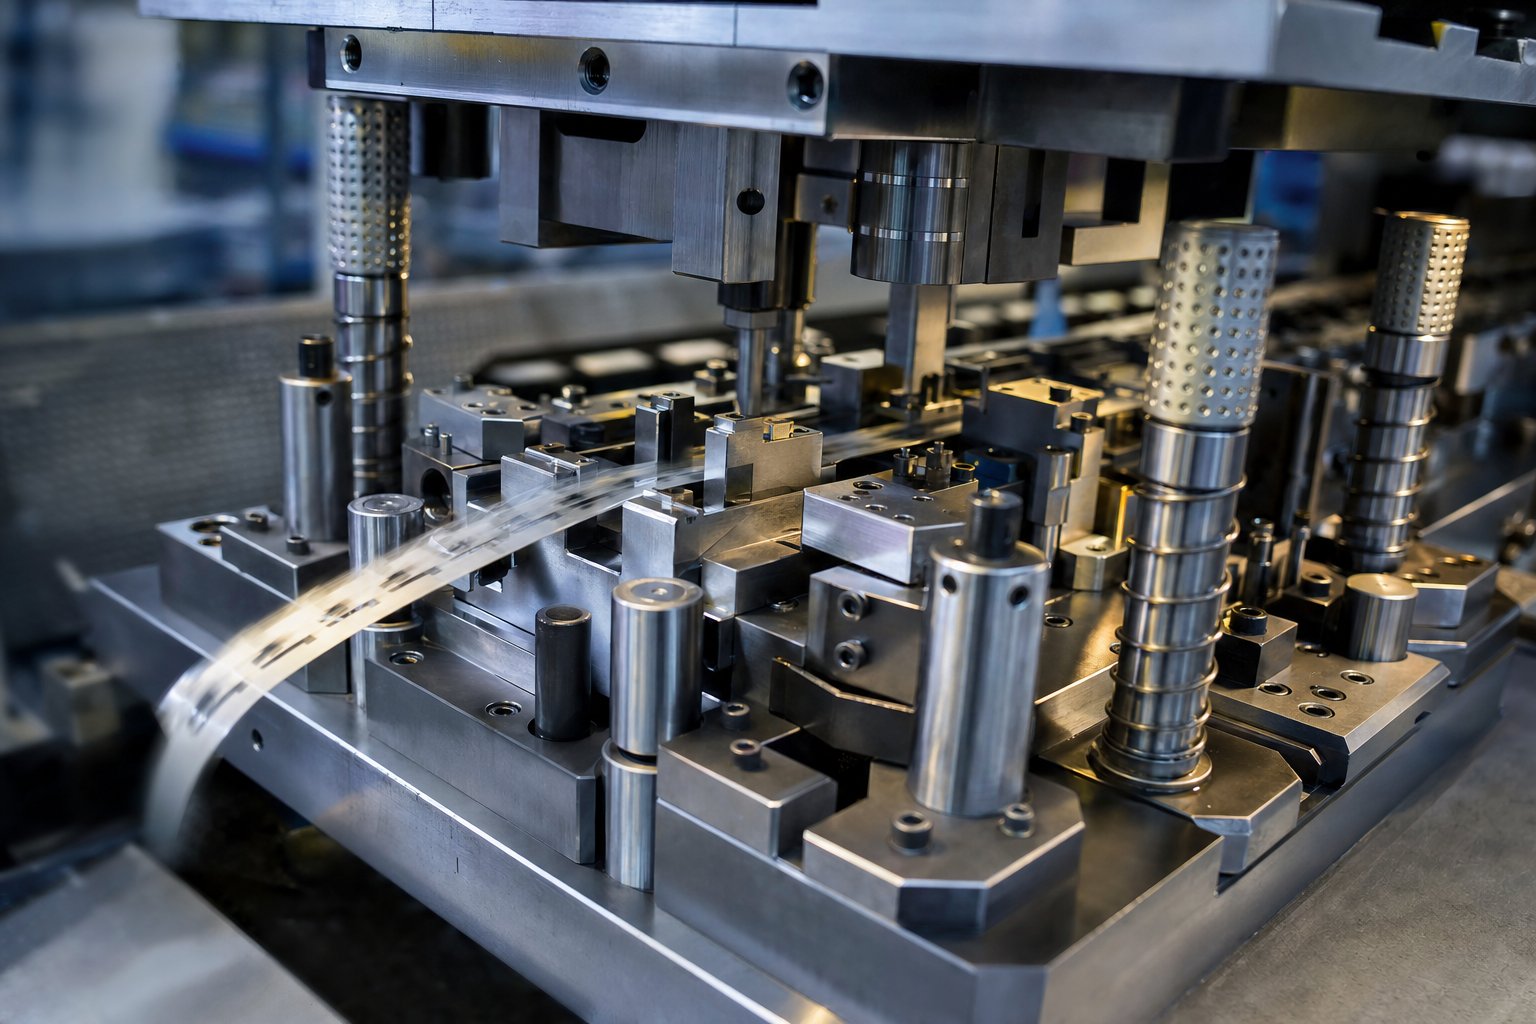
Una matriu d'estampació progressiva és una única eina que conté múltiples estacions disposades en seqüència. Una tira de metall contínua s'alimenta a través de la matriu, avançant un pas fix amb cada cop de premsa. Cada estació realitza una operació diferent de - perforar, doblegar, formar o tallar - de manera que una peça acabada cau al final amb cada cicle de la premsa.
Definició de la matriu progressiva
Penseu en això com una línia de muntatge comprimida en un bloc d'acer per a eines. En lloc de moure una peça entre màquines separades, el propi material viatja per estacions dins de la matriu. La tira roman connectada per pestanyes portadores fins al tall final, que manté tot alineat i elimina la manipulació manual entre operacions. En canvi, un dau d'una sola etapa-realitza només una operació per traç - una corba, un forat, un espai en blanc. Aquesta senzillesa funciona per a prototips o tirades curtes, però requereix múltiples configuracions i més mà d'obra per completar una peça complexa. Les matrius d'estampació progressiva combinen tots aquests passos en un cicle continu, produint una peça acabada amb cada cop de premsa.
Per què l'estampació progressiva domina la producció d'alt-volum
La raó per la qual l'estampació progressiva de matriu domina la fabricació de volums mitjans--alts es redueix a tres factors: velocitat, repetibilitat i eficiència del material. Les premses modernes amb matrius progressius poden aconseguir centenars de cops per minut, és a dir, milers de peces idèntiques per hora amb una intervenció mínima de l'operador. La milionèsima part d'un dau progressiu-ben mantingut és dimensionalment idèntica a la primera. Els residus de material es mantenen baixos perquè els dissenys de les tires estan optimitzats per utilitzar la major part possible de l'amplada de la bobina.
Per als enginyers de producció i els equips d'adquisició que avaluen els fabricants de matrius d'estampació progressiva, és essencial entendre aquest procés a nivell tècnic. Modela totes les decisions posteriors -, des de les cotitzacions fins a les expectatives de qualitat. Les seccions següents desglossen exactament com flueix el material a través d'una matriu progressiva, estació per estació, i què significa això per al cost de la peça i el calendari.
Com funciona el procés d'estampació progressiva de matrius
Una matriu d'estampació progressiva sembla enganyosament senzilla des de l'exterior - un gruixut bloc d'acer per a eines cargolat a una premsa. Però a l'interior, desenes d'estacions mecanitzades amb precisió treballen en concert durant cada cop. Entendre què passa a cada estació i com es mou la cinta entre elles, us ofereix les bases tècniques per avaluar la viabilitat de les peces, fer millors preguntes durant la cotització i fer que els fabricants siguin responsables de la qualitat.
Explicació de les operacions de l'estació-per-
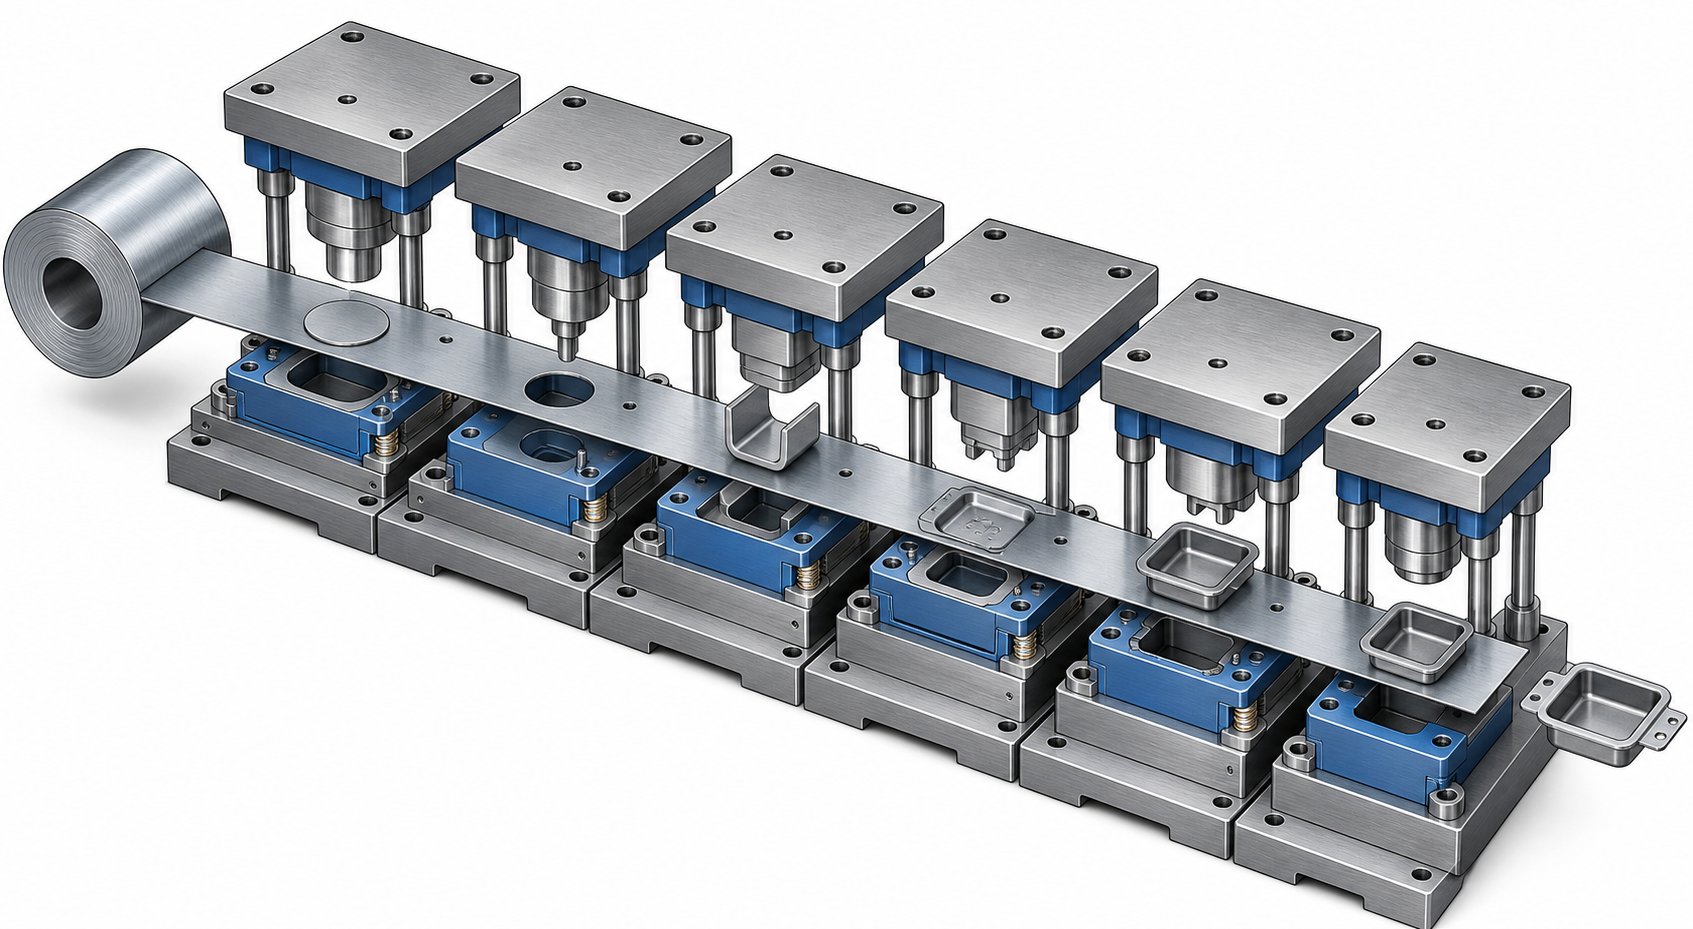
Imagineu una bobina de metall pla - acer, coure, alumini - carregada en un desenrotllador i enfilada a través d'un allisador que elimina el conjunt de bobines. La tira entra a la matriu progressiva i avança un increment precís, anomenat pas, amb cada cop de premsa. Cada estació realitza una operació específica de conformació o tall en una secció diferent de la cinta simultàniament. Aquí teniu la seqüència típica des de l'entrada fins a la part acabada:
- Perforació del forat pilot:La primera estació perfora petits forats pilot situats amb precisió a la tira. Aquests forats enganxen agulles d'alineació (pilots) a les estacions aigües avall, assegurant que la cinta es registri a mil·lèsimes de polzada a cada traç.
- Blanking i perforació:Les estacions posteriors tallen el contorn del perfil i l'interior inclou - forats, ranures, osques - eliminant material que no formarà part del component acabat.
- Formació:Les operacions de doblegat, dibuix o relleu donen forma a les seccions planes de la cinta en una geometria tridimensional-. Depenent de la complexitat, la formació pot abastar diverses estacions per controlar el flux de material i evitar esquerdes.
- Encunyació:Una operació de compressió d'alta-pressió perfecciona el gruix en zones localitzades, afina les característiques o aplana les superfícies amb toleràncies estrictes. L'encunyació és habitual per a peces que requereixen una planitud precisa o un desplaçament de material calibrat.
- Retall:S'elimina l'excés de material, les pestanyes o les restes de flaix de les operacions de conformació, netejant el perfil final de la peça.
- Tall (separació):L'estació final separa la part completa de la cinta portadora. El component acabat cau a un contenidor o a una cinta transportadora, mentre que la tira d'esquelet restant s'expulsa per al seu reciclatge.
La visió crítica aquí és la simultaneïtat. Mentre que l'estació sis talla una peça acabada, l'estació 1 està perforant forats pilot en una nova secció de cinta, i cada estació intermèdia treballa en una part diferent en una etapa diferent de finalització. Un cop de premsa, una part acabada - cada cicle.
Disseny de la cinta i flux de material
El disseny de la franja és el pla d'enginyeria que fa que tot això sigui possible. Abans que qualsevol acer sigui mecanitzat per a la matriu, els enginyers utilitzen programari CAD per dissenyar exactament com aniran les peces a la cinta, quines operacions es produeixen en quines estacions i quant material fa ponts entre les funcions per mantenir la integritat de la cinta de suport durant tot el procés.
Un disseny de bandes -ben dissenyat equilibra diverses demandes en competència:
- Ús de material:Organització de les característiques de les peces per minimitzar la ferralla entre components. Fins i tot uns quants punts percentuals de rendiment millorat poden estalviar milers de dòlars en un milió de-parts.
- Força del portador:Les pestanyes de connexió que subjecten la peça a la tira han de ser prou fortes per passar-la a través de totes les estacions sense distorsió, però prou fines per separar-se netament al tall.
- Formació de la seqüència lògica:Les operacions s'han d'ordenar perquè els talls anteriors no debilitin les àrees necessàries per a revolts posteriors, i les característiques formades no interfereixin amb el recorregut pla de la franja per les estacions aigües avall.
- Compensació de retorn elàstic:Els enginyers utilitzen la simulació FEA per predir com es recuperarà elàsticament el metall després de formar i dissenyar una sobreflexió deliberada a la geometria de la matriu.
El disseny de la franja és onmatriu progressiu i estampaciól'experiència es mostra realment. Una botiga amb menys experiència pot produir un disseny funcional; un enginyer d'eines qualificat en produirà un que funcioni més ràpid, malgasti menys material i requereixi menys intervencions de manteniment durant milions de cicles.
Velocitat de carrera i velocitat de producció
La velocitat és on l'estampació progressiva del metall s'allunya de qualsevol altre mètode de conformació. Com que la cinta s'alimenta contínuament i totes les estacions funcionen en paral·lel, la velocitat de sortida és igual a la velocitat de carrera de premsa - una peça acabada per cursa.
Les velocitats típiques de la premsa d'estampació progressiva varien segons la complexitat de la peça i el material:
| Tipus d'aplicació | Freqüència d'ictus típica | Peces d'exemple |
|---|---|---|
| Grans suports / components estructurals | 25-80 cops per minut | Suports d'automòbil, carcasses de climatització |
| Connectors i terminals de -mida mitjana | 100-400 cops per minut | Contactes elèctrics, clips, fixacions |
| Petits components de precisió | 400–1,500+ cops per minut | Micro-connectors, contactes de la bateria, marcs de plom |
A l'extrem superior, les línies d'estampació metàl·lica d'alta velocitat que fan servir petites peces de precisió en premses dedicades - com Bruderer o plataformes d'alta-velocitat- similars poden superar els 1.500 cops per minut. Això es tradueix en més de 2 milions de peces en un sol dia de producció de 24 hores. Fins i tot a velocitats moderades de 200 cops per minut, una matriu d'estampació progressiva produeix 12.000 peces per hora sense que cap operador toqui el material entre operacions.
El que permet assolir aquestes velocitats no és només la premsa -, sinó que tot el sistema treballa conjuntament. Els alimentadors automàtics de bobines avancen la cinta amb una precisió de nivell-micra a cada cop. Els-sensors de la matriu controlen la posició de la cinta i les forces de formació en temps real, aturant la premsa a l'instant si es detecta un error d'alimentació o un cop trencat. Els sistemes de lubricació apliquen quantitats precises d'oli d'estampació per reduir la fricció i l'acumulació de calor, la qual cosa és especialment crítica en aplicacions d'estampació de metalls d'alta velocitat on l'acumulació tèrmica pot distorsionar peces o suavitzar les vores de les eines.
Aquesta combinació d'operacions paral·leles, alimentació contínua i monitorització automatitzada és el que fa que l'estampació progressiva sigui el cavall de batalla de la producció per a qualsevol fabricant que tingui com a objectiu volums de centenars de milers o milions. Però la velocitat bruta només importa si les peces surten bé - i això depèn molt de com es comparen un tipus de matriu amb un altre per a una aplicació determinada.
Encunys progressius en comparació amb tipus de matriu alternatius
No totes les peces estampades pertanyen a una matriu progressiva. La geometria pot ser massa gran, el volum massa baix o la formació massa profunda perquè un procés-alimentat per tira es pugui gestionar de manera eficient. Saber on sobresurten les matrius progressives - i on no - us estalvia-invertir excessivament en eines que lluiten contra la física de la vostra part.
Encunys progressius vs matrius de transferència
La diferència més gran entre matrius progressius i matrius de transferència es redueix a com es mou la peça durant el procés. En una matriu progressiva, la peça roman connectada a la cinta portadora des del principi fins al final, separant-se només a l'estació de tall final. En una matriu de transferència, el blanc es separa abans de la tira i es mou de manera independent entre estacions mitjançant pinces mecàniques o dits de transferència.
Per què importa això? Quan la peça es desenganxa de la tira, es pot girar, girar o dibuixar profundament sense les limitacions d'una xarxa de suport connectada. Això fa que les matrius de transferència siguin la millor opció per a components més grans, geometries-de dibuixos profunds i peces que requereixen operacions en múltiples costats. Les matrius de transferència també estalvien material - no hi ha cap esquelet de tira de suport per desfer després de la producció.
El compromís és la velocitat. Els mecanismes de transferència no poden coincidir amb les velocitats de carrera d'una matriu progressiva alimentada per tira-, i la configuració de les eines sol ser més complexa. Per a peces petites-a-mitjanes a volums elevats amb profunditats d'estirament moderades, l'eina de matriu progressiva guanya en temps de cicle i cost per-peça. Per a peces més grans d'aproximadament 12 polzades o que requereixen profunditats de dibuix més enllà del que permet una tira connectada, una matriu de transferència sol ser la trucada correcta.
Troquels progressius vs matrius compostos i tàndem
Les matrius compostes realitzen diverses operacions simultàniament en un sol cop de premsa -, el tall, la perforació i l'estampació es produeixen alhora. Produeixen peces extremadament planes amb una excel·lent concentricitat entre les característiques interiors i exteriors. Penseu en volanderes, juntes simples i espais en blanc plans on la precisió geomètrica en un pla és fonamental.
Sona eficient? És - per a peces senzilles i planes. Però les matrius compostes no poden formar, doblegar ni crear característiques tridimensionals-. En el moment en què la vostra part necessita una cama doblegada, una pestanya encunyada o una costella en relleu, heu superat el que pot fer una matriu composta. Les matrius progressives gestionen aquesta complexitat mantenint un alt rendiment.
Les matrius de línia tàndem (de vegades anomenades matrius de línia) adopten un altre enfocament: matrius d'operacions individuals-disposades en fila, cadascuna a la seva pròpia premsa o estació de premsa, amb transferència automàtica entre elles. Veureu línies en tàndem a l'estampació de panells d'automòbils de gran calibre-on cada cop requereix un gran tonatge i les peces són massa grans per a una única eina progressiva. La flexibilitat és alta - podeu reorganitzar o substituir matrius individuals sense descartar tot el conjunt -, però els requisits d'espai, el temps de configuració i el cost de capital són molt més grans.
Les matrius d'una-etapa, l'opció més senzilla, realitzen una operació per cop. Són ideals per a la creació de prototips, tirades curtes o operacions secundàries en peces prèviament estampades. Però per a volums de producció més enllà d'uns quants milers de peces, els costos de mà d'obra i de manipulació de l'execució de peces mitjançant diverses configuracions d'una-etapa superen ràpidament la inversió en eines per a una solució progressiva d'eines i matrius.
Escollint el tipus de matriu adequat per a la vostra aplicació
La decisió no sempre és evident. Una peça amb una complexitat moderada de 50.000 peces anuals podria justificar una eina de matriu progressiva per a un fabricant però no per a un altre, depenent dels costos del material, les necessitats de tolerància i la capacitat de premsa disponible. Aquí teniu una comparació--costa a costat per aclarir els avantatges:
| Criteris | Dau progressiu | Dau de transferència | Matriu compost | Dau de línia tàndem | Dau d'una-etapa |
|---|---|---|---|---|---|
| Idoneïtat del volum | Alt (+ de 100.000 peces/any) | Mitjana a alta (10K–500K+) | Mitjana a Alta (parts simples) | Mitjà a Alt (panells grans) | Baix (prototips, tirades curtes) |
| Interval de mida de la part | De mida petita a mitjana-(fins a ~12") | Mitjana a gran (6" a 36"+) | Petit a mitjà (només pla) | Grans (panells d'automòbils, estructurals) | Qualsevol mida |
| Capacitat de complexitat | De moderada a alta (corbes, formes, perforació) | Alt (dibuixos profunds, formació de diversos eixos-) | Baix (operacions planes, d'un sol pla-) | Alt (format pesat, grans dibuixos) | Només operació única |
| Cost típic d'eines | $30K–$250K+ | $50K–$500K+ | $10K–$60K | 100.000 $– 1 millió de dòlars o més (línia completa) | 2.000 – 20.000 dòlars per dau |
| Casos d'ús ideals | Contactes elèctrics, suports, clips, terminals | Carcasses-embuïdes, tancaments grans, tubs | Volanderes, buits plans, juntes simples | Panells de carrosseria d'automòbils, peces estructurals pesades | Prototipatge, operacions secundàries, volum molt baix |
Algunes regles pràctiques: si la vostra part és plana i senzilla, comenceu amb un dau compost. Si és gran,-dibuixat o necessita operacions als dos costats, mireu les eines de transferència. Si es tracta d'un panell de gran-calibre mesurat en peus en lloc de polzades, té sentit una línia en tàndem. I si la vostra peça és petita-a-de mida mitjana, geomètricament complexa i necessària en volums on el cost per-peça importa més que la inversió inicial, - els encunys progressius gairebé sempre són la resposta.
L'eina d'estampació i el tipus de matriu que seleccioneu determinen no només el cost de les peces, sinó també quins fabricants us poden servir de manera realista. Una botiga especialitzada en matrius progressius pot ser que no posseeixi el tonatge o la mida del llit per als treballs de transferència, i viceversa. Aquesta realitat esdevé especialment important quan els-requisits específics de la indústria - les certificacions de materials, la traçabilitat i els protocols de sala blanca - redueixen encara més les vostres opcions.
-Requisits específics del sector que configuren la selecció del fabricant
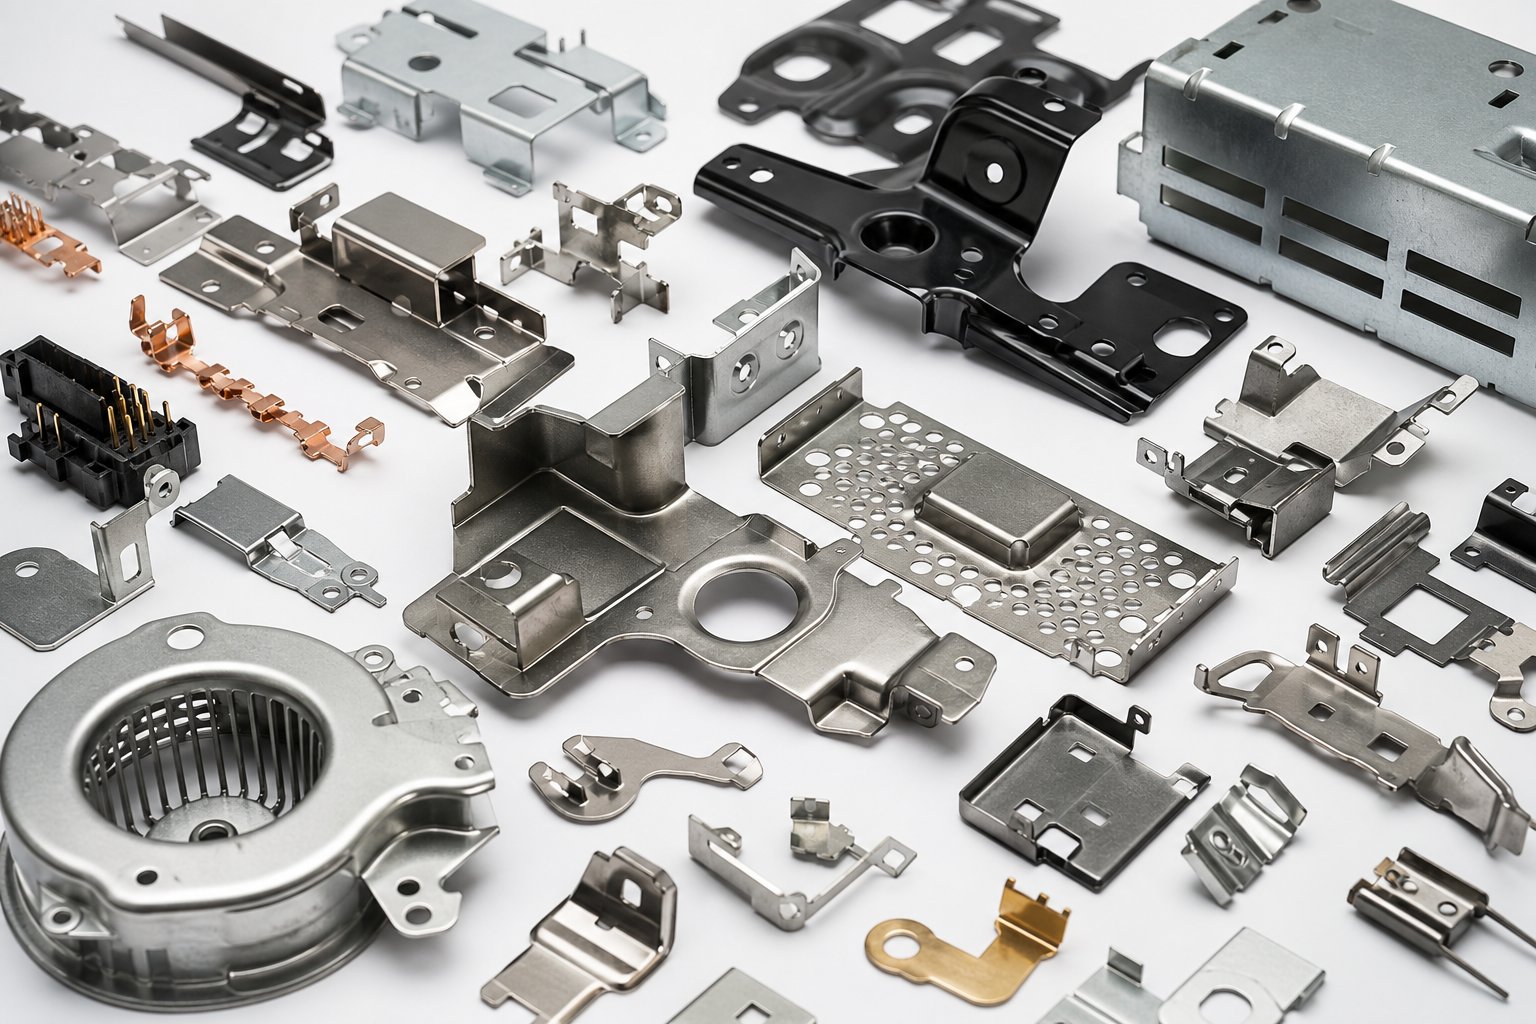
Un dau progressiu és un dau progressiu, oi? La física de l'alimentació de tires i de la formació-basada en estació no canvia entre les indústries. Però els requisits que envolten aquestes operacions - toleràncies, certificacions, traçabilitat dels materials, estàndards de neteja - varien tan dràsticament que un fabricant perfectament adequat per a un sector pot estar completament equivocat per a un altre.
Requisits d'automoció i transport
L'estampació progressiva de components d'automoció requereix una combinació de control dimensional estricte, volums massius i documentació rigorosa del procés. Els connectors, terminals, suports i clips estructurals requereixen toleràncies de posició que poden baixar fins a 0,005 mm en funcions crítiques. Amb volums anuals que sovint superen diversos milions de peces, fins i tot petites desviacions en el pas de la matriu o el compost de retorn de material en taxes de ferralla importants.
Els fabricants que donen servei a aquest espai necessiten la certificació IATF 16949 i han d'executar els protocols APQP (Advanced Product Quality Planning) i PPAP (Production Part Approval Process). També trobareu requisits de traçabilitat a nivell-lot, gràfics de control de processos estadístics i valors CPK garantits per sobre d'1,33 en dimensions crítiques. Una botiga sense aquests sistemes en el seu lloc simplement no pot qualificar-se com a proveïdor de nivell d'automoció, independentment del bé que tallin l'acer.
Normes de precisió de dispositius mèdics i electrònica
L'estampació progressiva mèdica introdueix una capa de complexitat completament diferent. Les peces destinades a dispositius implantables, sistemes d'administració de fàrmacs o instruments quirúrgics han de complir els estàndards de gestió de qualitat ISO 13485 i sovint requereixen certificacions de materials biocompatibles. La traçabilitat va més enllà del nivell de lot - algunes aplicacions exigeixen un seguiment del nivell-número de sèrie-des de la bobina en brut fins a la peça acabada. També pot ser necessària la fabricació en sala neta o en un-entorn controlat per evitar la contaminació de partícules a les parts que entren en contacte amb fluids corporals.
L'estampació electrònica comparteix l'èmfasi del sector mèdic en la micro-precisió, però afegeix reptes materials únics. L'estampació progressiva de coure - utilitzant bronze fòsfor, coure beril·li o-aliatges de coure lliures d'oxigen - requereix eines optimitzades per a materials més suaus i gomosos que es comporten de manera molt diferent de l'acer al carboni sota càrregues de punxada. La compatibilitat del revestiment també és important: les peces destinades al revestiment d'or, estany o níquel necessiten alçades de rebaba controlades a micres d'un sol -dígit perquè els recobriments s'adhereixin de manera uniforme sense pont entre les característiques.
- Automoció:IATF 16949, APQP/PPAP, informes CPK, certificacions de materials segons especificacions OEM
- Dispositius mèdics:ISO 13485, proves de biocompatibilitat (ISO 10993), registres mestres del dispositiu, processos validats
- Electrònica:Compliment dels estàndards IPC, declaracions de material RoHS/REACH, especificacions d'adhesió de xapa
- Defensa/Aeroespacial:Certificació AS9100, abastament de material conforme a DFARS-, traçabilitat total del lot, documentació controlada
- Climatització/Industrial:Reconeixement de components UL/CSA, proves de corrosió per polvorització de sal, verificació del gruix del material segons les normes ASTM
Climatització i aplicacions industrials
L'estampació progressiva d'HVAC ocupa l'extrem oposat de l'espectre de precisió del treball mèdic o electrònic -, però això no ho fa senzill. L'estampació de suports grans, les plaques de muntatge, les carcasses del ventilador i els components de l'intercanviador de calor es formen normalment amb materials d'estampació progressiva d'acer al carboni en calibres d'1 mm a 3 mm o més pesats. Les prioritats es desplacen cap a l'optimització del cost-per-peça, la resistència a la corrosió mitjançant la selecció de materials o recobriments posteriors-estampats i la durabilitat estructural durant milions de cicles tèrmics.
Els fabricants que donen servei a aquest sector necessiten premses de gran -tonatge amb grans mides de llit, eines robustes dissenyades per a materials de gran calibre-i sistemes eficients de gestió de ferralla per mantenir competitius els costos progressius d'estampació de metalls. Les toleràncies són més fluixes que les de l'electrònica o la medicina - normalment més o menys de 0,1 mm a 0,2 mm -, però les forces materials que hi participen requereixen una experiència d'enginyeria diferent a la del treball de micro-precisió.
Les aplicacions de defensa i aeroespacial estableixen requisits de documentació addicionals a qualsevol nivell de precisió que exigeixi la peça. Les certificacions dels materials han de remuntar-se al molí amb una verificació completa de propietats químiques i mecàniques. El control del lot, els-informes d'inspecció dels primers articles i la gestió controlada-de dibuixos de revisions no són-negociables. Una botiga sense certificació AS9100 o familiaritzada amb els requisits d'aprovisionament de material DFARS tindrà dificultats per superar les auditories de qualificació dels proveïdors.
El punt per emportar per als compradors: no suposeu que un fabricant excel·lent en un sector transfereix automàticament aquesta capacitat a un altre. Una botiga que utilitza connectors d'aliatge de coure d'alta-velocitat mor a 1.200 cops per minut pot no tenir experiència amb les proves de conformació pesada i corrosió que requereix l'estampació progressiva d'acer al carboni per a HVAC. Per contra, un fabricant optimitzat per a suports industrials grans pot no tenir les eines de micro-precisió i la infraestructura de sala blanca necessària per a l'estampació progressiva mèdica. Relacioneu l'experiència demostrada del sector del fabricant amb la vostra aplicació real - no només amb la seva llista de màquines.
El procés d'enginyeria i desenvolupament de matrius progressius
La selecció del fabricant adequat en funció de l'adaptació a la indústria és només una part de l'equació. El que passa entre la signatura d'una ordre de compra i la recepció de peces de producció pot trigar mesos - i les decisions d'enginyeria preses durant aquesta finestra determinen si la vostra eina d'estampació progressiva funciona perfectament durant milions de cicles o té dificultats per ajustos infinits a la planta de premsa.
La majoria dels compradors mai veuen aquesta fase en detall. Envien un dibuix de peces, reben un pressupost i esperen mostres. Però entendre el procés progressiu de disseny de matrius d'estampació us dóna força: sabreu quan retrocedir, quan aprovar i quines fites indiquen que el vostre soci d'eines té una profunditat d'enginyeria genuïna en comparació amb un enfocament de tall-i-.
Fase de Disseny i Simulació
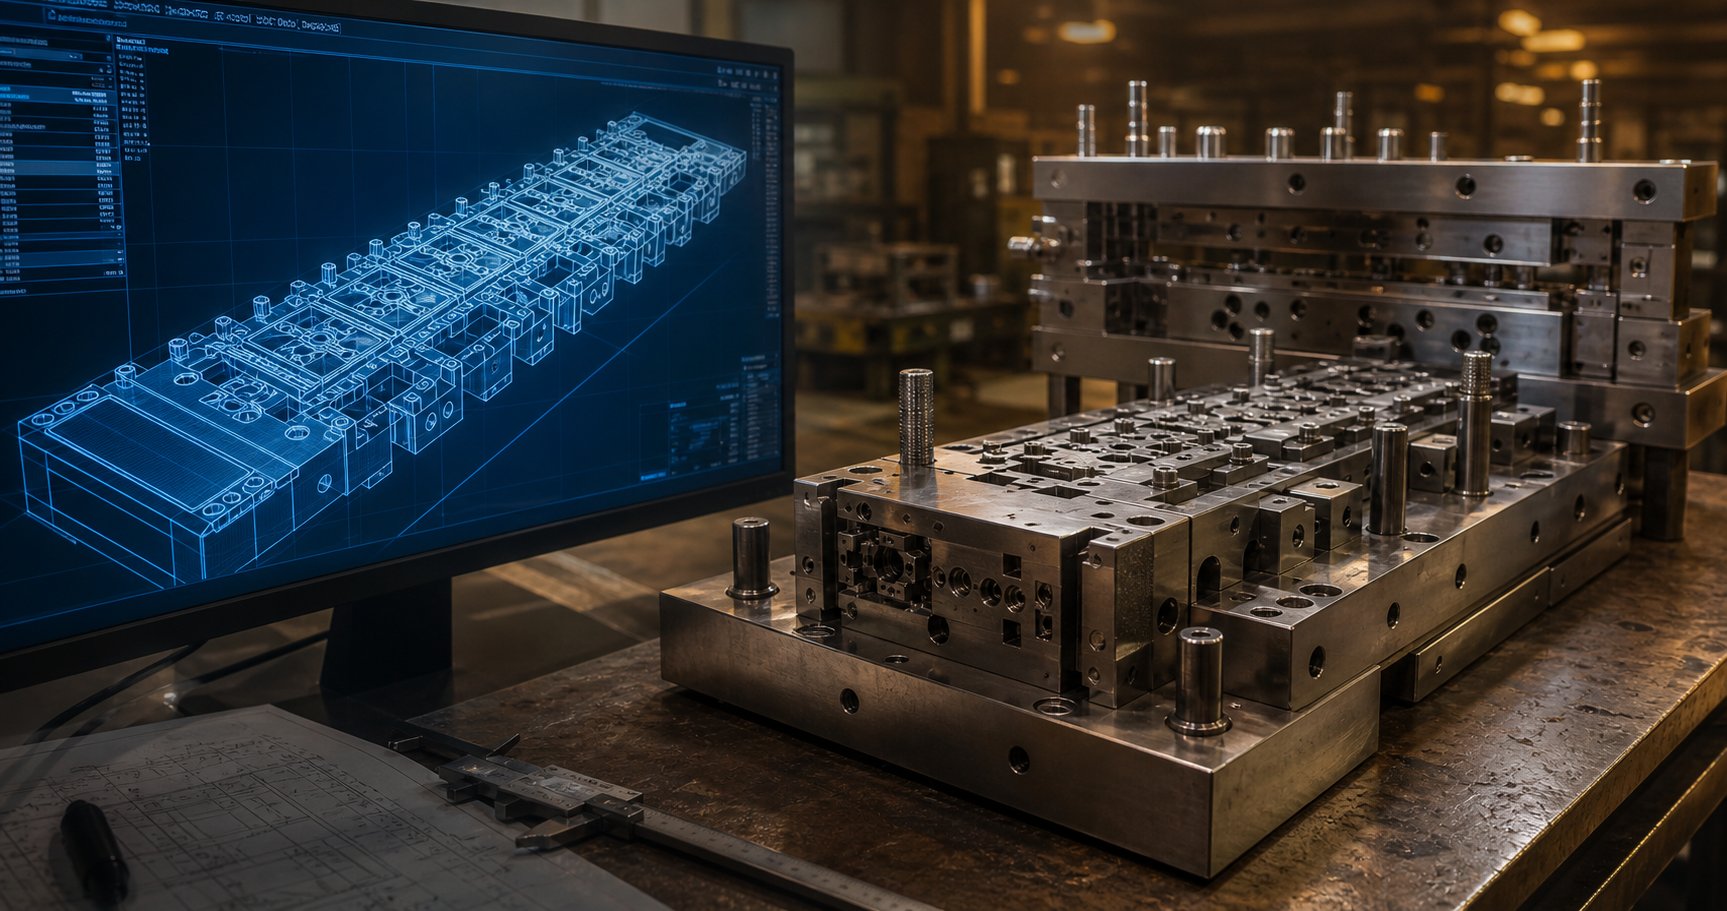
Cada matriu progressiu comença com un disseny de tira - un model CAD en 2D o 3D que mostra exactament com s'hi niu la peça a la bobina, quines operacions es fan a cada estació i com la cinta portadora connecta tot. Els enginyers utilitzen plataformes CAD/CAM per definir geometries de punxó, espais de matriu, ubicacions pilot i seqüències de conformació abans que es talli qualsevol acer.
Aquí és on els fabricants capaços es separen: executen la simulació d'anàlisi d'elements finits (FEA) al disseny proposat. Eines com el programari de simulació de conformació incremental - incloses plataformes com AutoForm ProgSim - permeten als enginyers provar virtualment la matriu en un ordinador. La simulació prediu l'aprimament del material, el risc d'arrugues, els angles de retorn elàstic i el tonatge de conformació requerit a cada estació. Fins i tot -ajusta automàticament les forces del coixinet de pressió quan detecta una possible formació d'arrugues.
Per què t'importa això com a comprador? Com que el disseny de matriu d'estampació progressiva impulsat per la simulació-aconsegueix problemes que, d'altra manera, emergerien setmanes més tard durant la prova física, - quan arreglar-los significa tornar a rectificar l'acer d'eina endurit o desballestar seccions senceres de matriu. ComRevista MetalFormingNota, els dissenyadors sovint tenen la màxima llibertat al principi del procés, però un coneixement mínim de fabricació, i aquesta bretxa es redueix ràpidament un cop s'estan posant en marxa les eines dures. La simulació tanca aquesta bretxa de coneixement abans que els diners es comprometin amb l'acer.
Durant aquesta fase, hauríeu d'esperar revisar i aprovar:
- Dibuixos de disposició de tires que mostren l'orientació de les peces, la seqüència de l'estació i el percentatge d'utilització del material
- Els resultats de la FEA destaquen qualsevol zona de risc formada (esquerdes, arrugues, aprimament excessiu)
- Estratègia de compensació del retorn elàstic per a corbes i formes
- Estimacions preliminars de tonatge i selecció de premsa
- Confirmació de materials d'estampació progressiva - grau d'aliatge, tremp, gruix i amplada de la bobina
Prototipatge i prova de matrius
Amb el disseny validat virtualment, els components de matriu es fabriquen mitjançant fresat CNC, electroerosió per filferro i rectificat superficial de precisió. Les modernes màquines d'electroerosió per filferro tallen perfils complexos de punxó i matriu amb toleràncies de 0,005 mm, mentre que el fresat CNC d'alta velocitat-s'encarrega de superfícies de conformació 3D i butxaques de sabates de matriu. El tractament tèrmic endureix els components crítics a 58-62 HRC, i l'acabat de mòlta ho porta tot a les dimensions finals.
La prova de matriu és on l'eina progressiva es troba amb la realitat. La matriu muntada entra a una premsa de prova i el fabricant executa tires de mostra a baixa velocitat, augmentant la velocitat de carrera mentre inspecciona les peces a cada etapa. Comprovació dels enginyers:
- Precisió dimensional contra toleràncies d'impressió de peces
- Condició de l'alçada i la vora de la rebava a les característiques perforades
- Angles de flexió i retrocés contra les especificacions nominals
- Eliminar la coherència de l'alimentació i la participació del pilot
- Formació de l'acabat de la superfície i qualsevol signe d'escorçament o recollida de material a les eines
Espereu múltiples iteracions de prova. Fins i tot amb la simulació, els ajustos menors són normals - per tal d'ajustar un punxó de forma 0,05 mm, per alleujar un espai lliure ajustat o per ajustar la posició d'un forat pilot. Un fabricant que afirma zero iteracions de prova està simplificant massa o executant peces extremadament senzilles. El que importa és la rapidesa amb què convergeixen en un procés estable.
Les primeres-mostres d'articles de la prova s'envien per a l'aprovació dimensional - normalment mitjançant un paquet FAIR (informe d'inspecció del primer article) o PPAP, depenent del vostre sector. Aquesta és la vostra porta final abans de l'autorització de producció.
Temps de lliurament típics del concepte a la producció
Un dels aspectes menys-discuts dels programes d'eines progressives és la cronologia. Els compradors sovint reben estimacions vagues i després s'enfronten a retards sense entendre cap a on va realment el temps. Aquí teniu un desglossament realista:
| Fase | Durada típica | Activitats clau |
|---|---|---|
| Disseny i simulació | 3-5 setmanes | Disseny de la tira, FEA, revisió del disseny, aprovació del comprador |
| Fabricació de matrius | 6-10 setmanes | Mecanitzat CNC, electroerosió per filferro, tractament tèrmic, rectificat, muntatge |
| Prova i mostreig | 2-4 setmanes | Prova inicial, ajustos, presentació de mostres, aprovació del comprador |
| Validació de la producció | 1-2 setmanes | Executar-a-ritme, recollida de dades SPC, tancament-final |
| Total | 12-20 setmanes |
Les matrius complexes amb toleràncies estretes o moltes estacions de conformació tendeixen a l'extrem més llarg. Les eines de suport simple amb quatre o cinc estacions poden arribar a les línies de temps més curtes. Un canvi de disseny de la-etapa tardana després de començar la fabricació de matrius pot costar fins a la meitat del preu de l'eina original i afegir setmanes a la programació -, per això és fonamental congelar el disseny abans del tall d'acer.
La tecnologia de fabricació moderna ha comprimit aquestes línies de temps en comparació amb fa una dècada. Els centres de mecanitzat CNC d'alta velocitat-eliminen el material més ràpidament. Wire EDM funciona sense vigilància durant la nit. La simulació detecta problemes que abans requerien diversos cicles de prova física-i-retreball. En conjunt, aquests avenços han millorat les taxes d'èxit del primer-article i han reduït el nombre d'iteracions de prova d'una mitjana del sector de quatre a cinc rondes a dues o tres per als programes d'eines d'estampació progressiva ben-simulats.
Per als compradors, la implicació pràctica és senzilla: pregunteu al vostre fabricant quines eines de simulació utilitzen, quantes iteracions de prova solen necessitar i si el seu temps de lliurament cotitzat inclou la validació de la producció o només les primeres mostres. Aquestes respostes revelen més coses sobre la capacitat d'enginyeria que qualsevol llista d'equips - i prediuen directament el rendiment del vostre dau un cop arribi a la màxima velocitat-de producció.
Capacitats de precisió i equips que defineixen la qualitat
El rigor de l'enginyeria durant el desenvolupament de matrius estableix les bases -, però el que en última instància determina la qualitat de les peces dia rere dia és la precisió de l'equip que fa servir la matriu. Dos fabricants poden construir un disseny de tires idèntic, però produir peces amb una consistència dimensional mesurablement diferent en funció de les seves plataformes de premsa, sistemes d'alimentació i tecnologia de monitorització. Quan avalueu un soci potencial, aquests detalls de maquinari i de procés us indiquen si la seva botiga realment pot oferir els números que promet el seu equip d'enginyeria.
Capacitats de tolerància entre els materials
Cada material es comporta de manera diferent sota operacions de matriu progressiu. Els aliatges de coure flueixen fàcilment, però repunten de manera imprevisible en corbes tancades. El treball d'acer inoxidable-s'endureix ràpidament i requereix forces de punxó més altes. Agafes d'alumini contra superfícies d'eines si la lubricació no es gestiona amb precisió. Aquests comportaments afecten directament les toleràncies possibles - i els millors fabricants saben quins intervals són realistes per a la vostra combinació específica de material i característiques en lloc de citar un número general per a cada treball.
L'estampació metàl·lica d'alta precisió pot aconseguir toleràncies tan ajustades com ± 0,025 mm (± 0,001 polzades) en característiques crítiques com les posicions dels forats i les dimensions de la forma. Per a aplicacions aeroespacials i mèdiques, algunes operacions s'apropen a la gamma de ±0,0127 mm (±0,0005 polzades) amb eines especialitzades i una producció en entorn-controlat. Però aquests extrems no són universals - depenen del tipus de material, el gruix, la geometria de les característiques i per quantes estacions passa la cinta abans d'arribar a aquesta operació.
Aquí hi ha una referència pràctica que mostra el que normalment aconsegueix l'estampació de matriu de precisió amb materials i tipus de característiques habituals:
| Tipus de característica | Acer al carboni | Acer inoxidable | Aliatges de coure/bronze | Alumini |
|---|---|---|---|---|
| Ubicació del forat (perforat) | ±0,05 mm | ±0,05 mm | ±0,03 mm | ±0,05 mm |
| Diàmetre del forat | ±0,025 mm | ±0,038 mm | ±0,025 mm | ±0,038 mm |
| Angle de flexió | ±0,5 graus | ±1,0 graus | ±0,5 graus | ±1,0 graus |
| Planitud (més de 25 mm d'amplitud) | ±0,05 mm | ±0,08 mm | ±0,05 mm | ±0,08 mm |
| Mides de perfil/recort | ±0,05 mm | ±0,08 mm | ±0,05 mm | ±0,08 mm |
| Característiques encunyades | ±0,01 mm | ±0,02 mm | ±0,01 mm | ±0,02 mm |
Tingueu en compte que l'acer inoxidable i l'alumini tendeixen a toleràncies de flexió més fluixes. Això no és una limitació d'eines - és un comportament material. Els ressorts inoxidables tornen de manera més agressiva a causa de la major resistència a la fluència, i el baix mòdul elàstic de l'alumini fa que el control angular precís sigui més difícil sense operacions d'encunyació secundàries. Un fabricant que coti ± 0,25 graus en una corba inoxidable sense explicar la seva estratègia de compensació hauria de plantejar preguntes.
Especificacions de premsa que afecten la qualitat de les peces
La premsa d'estampació no és només un marc que puja i baixa. Les seves especificacions determinen directament quines peces podeu produir i amb quina coherència sortiran. Quan avalueu la llista d'equips d'un fabricant, centreu-vos en aquests paràmetres:
- Tonatge:La força màxima que pot oferir la premsa al punt mort inferior. Un -tonatge inferior condueix a un format incomplet i a una variació dimensional. Una premsa que funciona al 80% + de la capacitat nominal en cada cop es fatigarà més ràpidament i es desplaçarà abans que una que funciona al 60%.
- Mida del llit:Determina la petjada màxima de la matriu. Una matriu que amb prou feines s'adapta al llit no deixa espai per a fonts de nitrogen, tobogans de ferralla o en-sensors de matriu - totes les coses que afecten la qualitat a gran velocitat.
- Longitud del traç:Ha d'acomodar la forma més profunda de la matriu més una separació adequada de la cinta per a l'alimentació. Un traç massa curt significa que el dau no es pot obrir completament per a un avanç fiable de la tira.
- Capacitat de velocitat:Valorat en cops per minut (SPM). Una premsa d'estampació d'alta velocitat-construïda per a treballs de precisió a 800-1.500 SPM té una rigidesa del bastidor, un disseny de coixinets i unes característiques d'equilibri dinàmic completament diferents a les d'una premsa d'ús general de 60 SPM.
- Precisió de l'alimentació:L'alimentació servo o el sistema d'alimentació mecànica que avança la cinta ha de mantenir la precisió de pas dins de ± 0,01 mm de carrera després de carrera. A 1.000 SPM, aquest mecanisme d'alimentació està indexant la tira més de 16 vegades per segon - qualsevol compost d'incoherència en errors de posició a totes les estacions aigües avall.
L'estampació progressiva de matriu d'alta velocitat a l'extrem superior del rendiment depèn de plataformes de premsa-construïdes expressament.Bruderer's BSTL 350-88, per exemple, ofereix 350 kN de força amb una mida de llit de 870 x 536 mm i funciona a velocitats de 100 a 1.200 cops per minut. El seu sistema de palanca d'accionament-distribueix les càrregues de ram per tot el bastidor per obtenir una precisió constant a la velocitat, i una interfície OPC UA es connecta als sistemes de monitorització perifèrics per a una transparència total del procés. Les premses d'aquesta classe compten amb sistemes de lubricació mínims-d'enginyeria d'espai lliure i de fricció-que redueixen la fricció que mantenen la precisió dimensional fins i tot durant les sèries de producció d'estampació d'alta velocitat prolongades.
Què significa això en termes pràctics? A 1.200 SPM executant una matriu de connector, una sola premsa produeix més d'1,7 milions de peces al dia. El cost per-peça disminueix dràsticament en comparació amb una premsa-de propòsit general que funciona amb la mateixa matriu a 200 SPM - no només pel rendiment en brut, sinó perquè les plataformes de premsa d'estampació d'alta-velocitat mantenen un control més estricte del procés a la velocitat, generant menys ferralla i menys peces que requereixen{9}}retreballs o{10}reelaboració.
A-Monitorització de matrius i garantia de qualitat
Executar un dau progressiu a centenars de cops per minut significa que els problemes es desenvolupen ràpidament. Un cop de puny trencat a 800 SPM produeix 13 peces defectuoses per segon abans que un operador fins i tot noti que alguna cosa sona malament. És per això que la supervisió in-s'ha convertit en no-negociable per a cap entorn de producció seriós.
Les matrius progressives modernes incorporen diversos tipus de sensors incrustats directament a l'eina:
- Sensors de força:Les cèl·lules de càrrega piezoelèctriques muntades sota les estacions de conformació detecten canvis en la força de punxó que indiquen el desgast de l'eina, la variació del material o els components trencats. Una caiguda sobtada de la força significa un cop de puny. Un augment gradual significa que la matriu està desgastada i necessita manteniment.
- Detecció d'errors d'alimentació:Els sensors de proximitat o òptics confirmen que la tira ha avançat el to correcte abans que la premsa completi la seva carrera. Si la tira no s'ha alimentat - o s'ha alimentat curta -, la premsa s'atura abans que el dau es tanqui en un espai en blanc mal posicionat.
- Part{0}}sensors:Confirmeu que cada part acabada s'ha expulsat de la matriu abans del següent traç. Una peça enganxada a la matriu que es colpeja el doble-pot danyar les eines que costaran desenes de milers de reparacions.
- Detecció de llimacs:Comproveu que els llimacs en blanc hagin caigut lluny del dau. Els llimacs retinguts causen defectes superficials i poden trencar cops de puny en cops posteriors.
Més enllà de la-detecció de matrius, els sistemes d'inspecció automatitzats aigües avall de la premsa utilitzen càmeres de visió, mesurament làser i proves de corrents de Foucault per verificar les dimensions crítiques del 100% de les peces a velocitat de producció. No es tracta d'un mostreig -, sinó que es va comprovar cada peça amb toleràncies abans d'arribar a l'estació d'embalatge.
Per als compradors, la pregunta que cal fer no és "inspeccioneu les peces?" - tots els fabricants diuen que sí. La veritable pregunta és si s'executen en-detecció de matriu amb parada automàtica de la premsa i si realitzen una inspecció en línia del 100% en comparació amb el mostreig periòdic. La diferència determina si una fallada d'eines produeix 13 peces dolentes o 13.000 abans que algú l'agafi.
Aquestes capacitats de precisió i sistemes de monitorització representen la part de maquinari de la qualitat. Però el maquinari per si sol no garanteix resultats - el fabricant que opera aquest equip necessita els processos, l'experiència i les pràctiques de comunicació adequats per oferir-los de manera coherent. Aquesta avaluació requereix mirar més enllà de la llista de màquines completament.
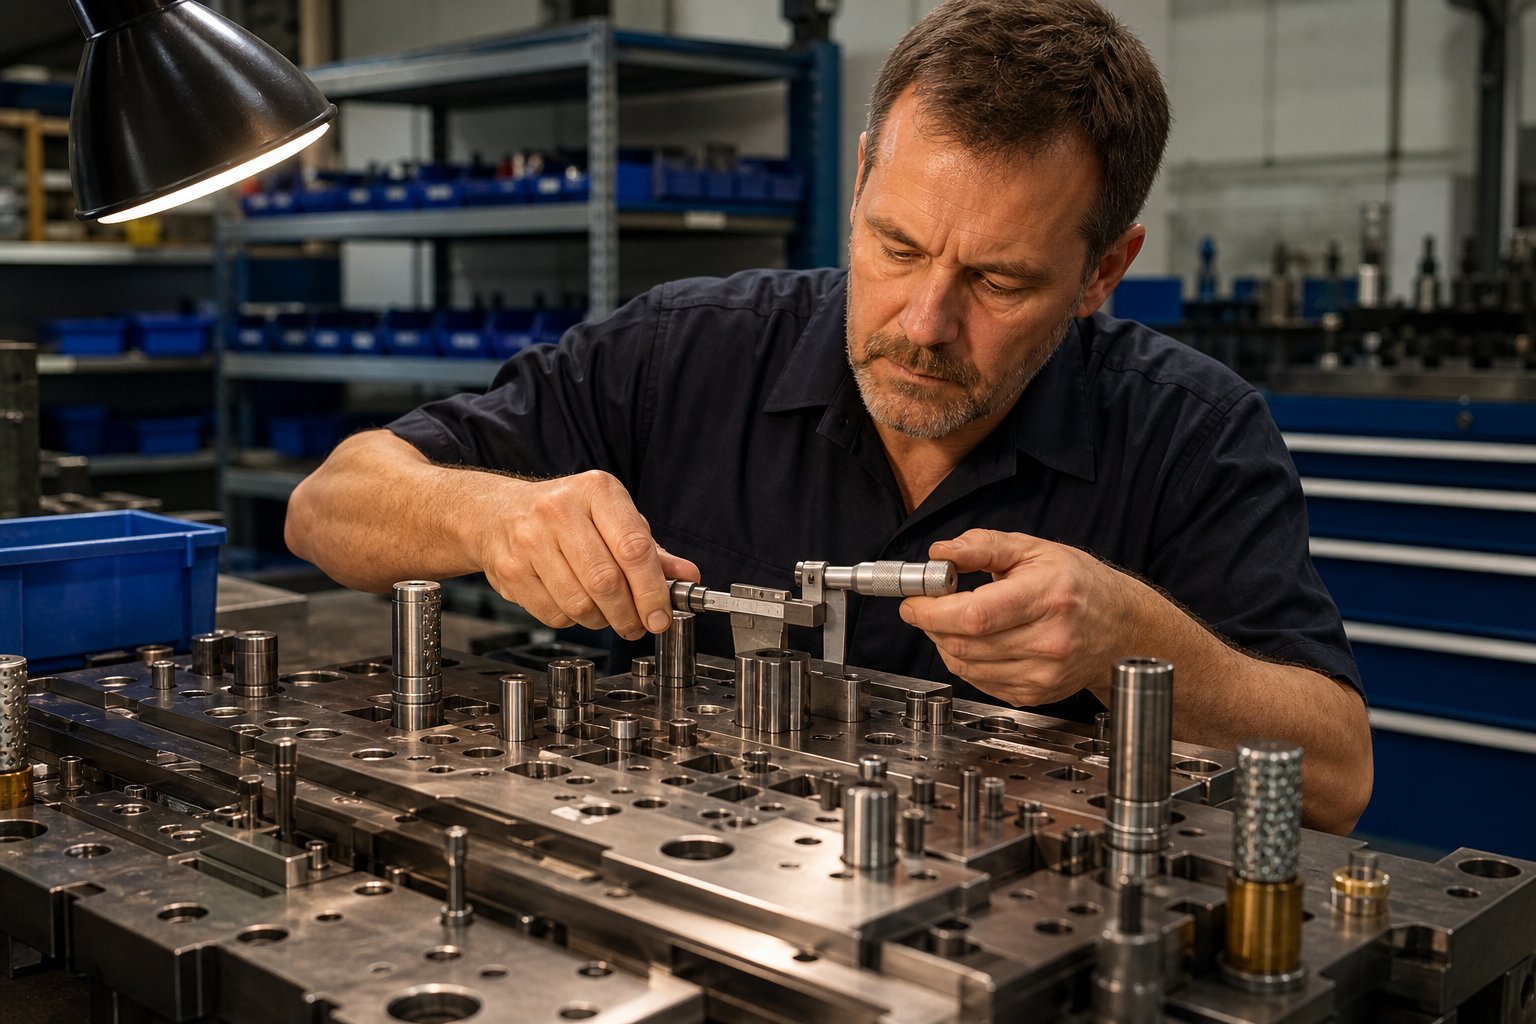
Com avaluar i seleccionar fabricants de matrius progressius
Les especificacions de l'equip i les taules de tolerància us diuen què és un fabricantpotfer en teoria. Però, en realitat, oferiran resultats coherents al vostre projecte, als vostres volums, dins del vostre calendari? Aquesta és una pregunta diferent - i per respondre-la cal avaluar els fabricants de matrius progressius sobre la maduresa del procés, els hàbits de comunicació i l'ajust de la cadena de subministrament, no només les llistes de màquines.
Imagineu que heu reduït la vostra cerca a tres o quatre fabricants de matrius d'estampació que reclamen capacitats similars. Com separeu els socis genuïnament capaços dels que citaran de manera agressiva i després lluiten amb infinites iteracions de proves? El marc següent ofereix als enginyers de producció i als equips d'adquisició una manera estructurada d'avaluar els proveïdors progressius d'estampació de matrius abans de comprometre diners en eines.
Banderes verdes que indiquen un soci de qualitat
Alguns indicadors es correlacionen constantment amb els fabricants que entren a temps, compleixen les toleràncies des de la primera producció i es comuniquen de manera proactiva quan sorgeixen problemes. Quan avalueu un fabricant de matrius progressius, cerqueu aquests senyals:
- Disseny de matrius-impulsat per simulació:Utilitzen FEA i programari de simulació de conformació (AutoForm, DEFORM o equivalent) per validar els dissenys de tires abans de tallar l'acer. Això significa menys iteracions de prova i un temps de producció més ràpid.
- -Sala d'eines interna amb capacitat de mecanitzat completa:Fresat CNC, electroerosió per filferro, rectificat de superfícies i tractament tèrmic tot sota un mateix sostre. Un fabricant que subcontracta components crítics de matriu perd el control sobre la qualitat i el calendari.
- Procés documentat i procés de validació:Poden descriure la seva seqüència de prova estàndard - quantes iteracions solen necessitar, quines dades recullen a cada etapa i què constitueix els criteris-de tancament. -Les instal·lacions internes de prova i validació permeten provar les eines en condicions reals abans de l'enviament.
- Sistemes de traçabilitat de materials:Documentació completa del proveïdor de bobines a través de les certificacions de fàbrica de peces acabades -, números de lot i registres d'inspecció entrants. No-negociable per a aplicacions d'automoció, mèdiques i aeroespacials.
- Comunicació transparent i accés d'enginyeria:Els seus enginyers parlen directament amb els seus enginyers. Les decisions de disseny s'expliquen, no només es transmeten. Et conviden a presenciar les proves i compartir dades dimensionals obertament.
- Referències en el vostre sector específic:Poden anomenar clients (o almenys descriure aplicacions) del vostre sector. La capacitat general dels fabricants de matrius d'estampació metàl·lica importa menys que l'experiència provada amb els vostres materials, toleràncies i requisits de certificació.
- Escalabilitat i capacitat flexible:Poden gestionar els vostres volums actuals i créixer amb vosaltres. Pregunteu sobre les seves taxes d'utilització de la premsa - una botiga que funciona al 95% de la seva capacitat no té espai per a les vostres comandes urgents o augments de volum.
Un fabricant comYICHEN, per exemple, posiciona les seves capacitats de matriu d'estampació progressiva al voltant de la producció d'alt-volum amb formació de diverses-estació i sortida escalable - el tipus de perfil que marca diverses d'aquestes caselles per als equips que necessiten una producció en massa repetible. Quan s'avalua qualsevol soci potencial, la clau és verificar aquestes afirmacions mitjançant visites a les instal·lacions, execucions de mostres i comprovacions de referència en lloc de prendre el llenguatge de màrqueting per valor nominal.
Banderes vermelles a vigilar
Les banderes vermelles no sempre signifiquen que un fabricant sigui incompetent -, de vegades, simplement indiquen un desajust entre els seus punts forts i les vostres necessitats. Però certs patrons prediuen constantment problemes aigües avall:
- Sense capacitat de simulació:Una botiga que es basa completament en un disseny de matrius basat en-experiència sense validació FEA probablement necessitarà més iteracions de prova, terminis més llargs i comportarà un risc més elevat de canvis en el disseny del programa-mitjans que us costen diners.
- Estimacions de temps de lliurament vagues o evasives:"Unes 12 setmanes, potser més" sense un desglossament fase-per-fase suggereix que no han mapejat prou bé el seu propi procés per predir els resultats. Compareu-ho amb un calendari detallat amb fites de disseny, mecanitzat, prova i validació clarament definides.
- Falta de voluntat per compartir dades de tolerància o historial de CPK:Si un proveïdor de matrius d'estampació no us mostra estudis de capacitat de treballs anteriors similars, és possible que no tingui aquestes dades -, la qual cosa significa que no està mesurant la capacitat del procés de manera sistemàtica.
- No hi ha referències de clients al vostre sector:Una botiga que mai no hagi segellat titani de grau-medical ni tingui una producció conforme a la IATF-s'enfrontarà a una corba d'aprenentatge pronunciada en el vostre projecte. Pagueu per aquesta educació amb retards i problemes de qualitat.
- Dependència d'una font única-sense pla de còpia de seguretat:Si la seva única màquina d'electroerosió per filferro baixa a mitjan-programa, què passa amb el vostre dau? Pregunteu sobre la redundància i la planificació de contingència per a equips de camí crític.
- Preu significativament per sota de la resta de pressupostos:Una cotització un 30-40% per sota dels competidors normalment significa que s'ha omès alguna cosa - menys iteracions de prova pressupostades, una construcció de matriu més fina, acer per a eines de grau inferior o hipòtesis sobre els vostres requisits de tolerància que no coincideixen amb la vostra impressió.
- Sense estructura d'assistència postvenda:-Els encunys progressius es desgasten durant milions de cicles. Un fabricant sense serveis de manteniment, resolució de problemes o reparació et deixa encallat quan un punxó de conformació es desgasta fora de tolerància sis mesos després de la producció.
Consideracions d'abastament nacional i offshore
La decisió nacional- versus-a l'estranger per a l'eina de matriu progressiva implica compensacions que van molt més enllà del preu unitari. Quan proveu una peça de productes bàsics, enviar-la a través d'un oceà afegeix un cost, però no canvia fonamentalment el producte. El desenvolupament progressiu de matrius, però, és iteratiu i col·laboratiu - i la geografia afecta directament la manera en què es desenvolupa aquesta col·laboració.
A continuació es mostra com es veu realment la imatge del cost total quan es tenen en compte les variables ocultes:
| Factor | Aprovisionament domèstic | Aprovisionament offshore |
|---|---|---|
| Cost inicial d'eines | Més alt (normalment un 30-50% més) | Preu cotitzat més baix |
| Càrrega i tarifes | Mínim | Pot afegir un 15-25% al cost total |
| Temps de lliurament (disseny a través de la producció) | 12-18 setmanes típic | 16-28 setmanes amb enviament inclòs |
| Velocitat de comunicació | Respostes del mateix-dia, mateixa zona horària | Retards de resposta de 12 a 16 hores, barreres lingüístiques |
| Participació en la prova | Visible assistir-hi presencialment | Poc pràctic per a la majoria de les iteracions |
| Transformació del canvi d'enginyeria | Dies | Setmanes (a més de tornar a enviar si cal una reelaboració física) |
| Protecció IP | Marc legal fort, NDA exigibles | Execució variable segons jurisdicció |
| Risc d'interrupció de la cadena de subministrament | Baixa | Elevats (retards portuaris, inestabilitat geopolítica, duanes) |
La naturalesa iterativa de la prova de matriu és el factor crític que molts compradors subestimen. Com assenyala Manor Tool, els buits de la zona horària i les barreres de comunicació frenen els canvis de producció - i el desenvolupament progressiu de matrius és essencialment una sèrie de canvis de producció fins que el procés s'estabilitza. Quan les vostres mostres de prova necessiten un ajust de 0,03 mm en un punxó de formulari, aquest bucle de retroalimentació triga un dia a nivell nacional en comparació amb una setmana o més a l'exterior un cop tingueu en compte el retard de comunicació, la remanufacturació i el reenviament.
Dit això, l'aprovisionament offshore pot tenir sentit per a la replicació de dissenys de matrius estables i provats (no desenvolupats des de zero), per a programes sensibles al cost-en els quals s'accepten terminis més llargs, o quan el soci offshore té una gran experiència en la vostra aplicació exacta. El risc augmenta considerablement quan desenvolupeu noves eines complexes on la col·laboració iterativa d'enginyeria impulsa l'èxit.
La protecció de la PI mereix una atenció especial. El vostre disseny de matriu progressiu - la disposició de la cinta, la seqüència de l'estació, la geometria de conformació i les especificacions del material - representa un valor d'enginyeria important. Els contractes nacionals amb acords de no-divulgació exigibles i clàusules clares de propietat de la PI ofereixen una protecció més forta que els acords offshore on l'aplicació legal varia segons la jurisdicció. Per als dissenys de peces propietaris en mercats competitius, aquesta consideració per si sola pot justificar la prima nacional.
Bones pràctiques de RFQ per a una cotització precisa
La qualitat de les cotitzacions que rebeu dels proveïdors d'estampació de matrius progressius reflecteix directament la qualitat de la informació que proporcioneu. Les RFQ vagues produeixen pressupostos encoixinats plens de preus de contingència. Les RFQ detallades i-ben estructurades produeixen preus precisos i afloren problemes potencials aviat - abans que us comprometeu amb un soci.
Quan envieu una RFQ als fabricants de matrius d'estampació, incloeu:
- Dades completes de la part:Dibuixos acotats en 2D amb notes de GD&T, models 3D STEP o Parasolid i especificacions del material que inclouen aliatge, tremp i gruix amb toleràncies.
- Volum anual i vida del programa:Una matriu dissenyada per a 500.000 peces a l'any durant cinc anys (2,5 milions de visites de vida útil) requereix una construcció diferent a la d'una dissenyada per a 50.000 peces per any. Això afecta directament la selecció del material de matriu, les decisions de recobriment de desgast i la planificació de components de recanvi.
- Dimensions crítiques identificades:Marca quines toleràncies són funcionalment crítiques i quines tenen marge de negociació. Això ajuda els dissenyadors a assignar l'esforç d'enginyeria on més importa.
- Operacions secundàries:Especifiqueu qualsevol requisit de revestiment, tractament tèrmic, desbarbat o muntatge. Aquests afecten la selecció de materials i les decisions-en procés.
- Requisits de documentació de qualitat:Nivell PPAP, expectatives de freqüència d'inspecció, necessitats d'informes SPC i requisits de certificació (IATF 16949, ISO 13485, AS9100).
- Cronologia objectiu:Quan necessiteu peces de producció? Treballar enrere a partir d'aquesta data ajuda els fabricants a avaluar la viabilitat amb honestedat en lloc de citar una línia de temps agressiva que no poden mantenir.
- Especificacions d'embalatge i enviament:Els requisits d'embalatge de la paperera a granel, el paquet de safates, la cinta-i la-bobina - poden influir en les decisions de disseny de la matriu, especialment l'orientació i l'estat de les peces al tall.
Una pràctica més que separa els equips d'adquisició experimentats dels novells: demaneu a cada fabricant que divideixi la seva cotització en cost d'eines, preu de la peça en volum i qualsevol cost recurrent (manteniment, components de recanvi, inspecció). Una única cotització-de suma global amaga informació important sobre on van els diners i fa que la comparació de pomes-a-pomes entre diversos fabricants de matrius progressius sigui gairebé impossible.
Amb un marc d'avaluació estructurat i un RFQ detallat a la mà, el repte final canvia detrobantel fabricant adequatedificila relació adequada - una que mantingui la qualitat i la comunicació durant anys de producció, no només a través de l'aprovació del primer article.
Construir una associació d'estampació progressiva amb èxit
Trobar un fabricant qualificat és una cosa. Construir una associació que ofereixi una qualitat constant en milions de peces durant anys de producció és una altra cosa. La diferència entre una relació transaccional amb un proveïdor i una veritable associació de fabricació es redueix a l'alineació - entre els requisits de la vostra aplicació, les seves capacitats provades i les exigències de producció a llarg termini-a què s'enfrontarà el vostre programa.
Adaptació de les capacitats a la vostra aplicació
Totes les decisions que es discuteixen al llarg d'aquest article - selecció del tipus de matriu, certificacions específiques del sector-, maduresa del procés d'enginyeria, precisió de l'equip i estratègia d'aprovisionament - apunta cap a un únic principi: l'empresa d'estampació progressiva adequada per al vostre projecte és aquella que té els punts forts amb les vostres necessitats específiques, no la que ofereix el nombre més baix al full de pressupost.
Això és el que això significa a la pràctica:
- Volum i escalabilitat:Si el vostre programa requereix estampació progressiva a llarg termini de centenars de milers o milions de peces anuals, el vostre soci necessita capacitat de premsa, qualitat de construcció de matrius i sistemes de manteniment dissenyats per a aquesta producció sostinguda. Una botiga optimitzada per a execucions de prototips no escalarà amb vosaltres.
- Col·laboració d'enginyeria:Els serveis progressius d'estampació de matrius que inclouen disseny basat en simulacions-, processos de prova transparents i comunicació directa d'enginyer-a-enginyeria redueixen els riscos durant el desenvolupament i acceleren el temps per a una producció estable.
- Experiència-provada en el sector:Un fabricant amb èxit documentat al vostre sector - ja sigui d'automoció, electrònica, mèdica o HVAC - ja entén les vostres toleràncies, els reptes materials i els requisits de documentació sense una corba d'aprenentatge per al vostre dòlar.
- Perspectiva del cost total:El cost de l'eina, el preu de la peça, les despeses de manteniment, les taxes de ferralla i els costos de fallada de la qualitat són tots els factors que influeixen en el cost real de les estampacions de gran volum. Un soci que fa servir eines de classe A ben-mantingudes a velocitats optimitzades ofereix un cost total més baix que una matriu més barata que requereix una intervenció constant.
Els programes d'estampació progressiva OEM solen abastar de cinc a deu anys de producció contínua. Una matriu creada per a aquesta vida útil - amb insercions de desgast reemplaçables, components de tall de carbur i programes de manteniment documentats - superarà una eina més barata que necessita una renovació completa després del primer milió de cicles. La vostra inversió inicial protegeix la vostra economia per-part durant la vida del programa.
Donant el següent pas amb confiança
Quan esteu preparat per passar de la recerca a l'acció, el procés és senzill. Prepareu una RFQ detallada amb dades completes de peces, projeccions de volum i notes de tolerància crítica. Identifiqueu de dos a quatre fabricants les capacitats dels quals coincideixen amb el vostre perfil d'aplicació. Avalueu les seves respostes no només pel que fa al preu, sinó també a la profunditat de l'enginyeria, la claredat de la cronologia, la qualitat de la comunicació i la voluntat de compartir dades de capacitat de procés de programes similars.
Per als equips que abasten serveis d'estampació progressiva de metalls amb matriu que exigeixen una formació eficient de múltiples-estació, una repetibilitat estricta i una producció en massa escalable, els fabricants comYICHENrepresenten el tipus d'empresa d'estampació progressiva construïda al voltant d'un gran-volum de sortida i una precisió de formació de diverses-estació. El seu enfocament en la producció escalable s'alinea amb els criteris d'avaluació que es tracten aquí en - enginyeria-desenvolupament de matrius impulsat per l'enginyeria, la capacitat d'execucions sostingudes de gran-volum i la infraestructura per mantenir la coherència dimensional durant milions de cicles.
Independentment del soci que escolliu finalment, prioritzeu aquests fonaments: verificar la capacitat de simulació durant la fase de disseny, assistir a les proves quan sigui possible, exigir documentació de qualitat estructurada des del primer dia i establir canals de comunicació clars entre el vostre equip d'enginyeria i el seu. Una matriu progressiva és un -actiu de producció a llarg termini - i el fabricant que hi ha al darrere hauria de ser un soci a llarg termini-que pugui créixer al costat de les demandes del vostre programa.
Preguntes freqüents sobre fabricants de matrius d'estampació progressiva
1. Què és una matriu d'estampació progressiva i com funciona?
Una matriu d'estampació progressiva és una eina multi-estació que realitza operacions de treball de metalls seqüencials sobre una cinta de metall contínua a mesura que avança per una premsa. Cada estació s'encarrega d'una tasca específica - perforar, tallar, formar, encunyar, retallar o tallar - i totes les estacions operen simultàniament en diferents seccions de la franja. Això significa que es produeix una peça acabada amb cada cop de premsa, cosa que fa que el procés sigui extremadament eficient per a tirades de producció de gran-volums que van des de centenars de milers fins a milions de peces anuals.
2. Com puc triar entre un dau progressiu i un dau de transferència?
L'elecció depèn de la mida de la peça, la complexitat de la geometria i el volum. Els encunys progressius funcionen millor per a peces petites-a-de mida mitjana (fins a aproximadament 12 polzades) a volums elevats amb profunditats de conformació moderades, oferint temps de cicle superiors i costos per-peça més baixos. Les matrius de transferència són més adequades per a components més grans, geometries-de dibuixos profunds o peces que requereixen operacions en múltiples costats, ja que el blanc es separa abans de la cinta i es pot girar o girar entre estacions. Si la vostra peça supera el que permet una tira de suport connectada en termes de profunditat o mida de dibuix, les eines de transferència solen ser l'enfocament adequat.
3. Quant de temps es triga a desenvolupar una matriu d'estampació progressiva des del concepte fins a la producció?
Els terminis de lliurament típics oscil·len entre 12 i 20 setmanes, dividits en quatre fases: disseny i simulació (3-5 setmanes), fabricació de matrius incloent mecanitzat CNC, electroerosió per fil i tractament tèrmic (6-10 setmanes), prova i mostreig (2-4 setmanes) i validació de producció (1-2 setmanes). Les matrius complexes amb moltes estacions de conformació o toleràncies ajustades tendeixen a l'extrem més llarg, mentre que les eines de suport simples poden arribar a terminis més curts. Els canvis de disseny en les etapes últimes després de començar el tall d'acer poden afegir setmanes i un cost important, de manera que finalitzar el disseny abans de començar la fabricació és fonamental.
4. Quines toleràncies poden aconseguir les matrius d'estampació progressiva?
Les toleràncies assolibles depenen del tipus de material, la geometria de les característiques i la complexitat de la peça. Per a posicions de forats en acer al carboni o aliatges de coure, els fabricants solen mantenir entre ±0,03 i ±0,05 mm. Les característiques encunyades poden arribar a ± 0,01 mm. Els angles de flexió varien més - ±0,5 graus per a l'acer al carboni i el coure, però ±1,0 graus per a l'acer inoxidable i l'alumini a causa d'un major retorn elàstic. Les aplicacions d'alta-precisió en els sectors aeroespacial o mèdic poden augmentar fins a ±0,0127 mm (±0,0005 polzades) amb eines especialitzades, tot i que aquests extrems requereixen una producció-ambiental controlada i plataformes de premsa-construïdes específicament.
5. He d'aprovisionar-me de matrius d'estampació progressiva al país oa l'exterior?
L'abastament domèstic ofereix una comunicació més ràpida, una participació més fàcil en les proves, un termini de canvi d'enginyeria més curt (dies versus setmanes) i una protecció IP més sòlida mitjançant NDA exigibles. L'aprovisionament offshore normalment costa un 30-50% menys per endavant, però afegeix un 15-25% en el transport i les tarifes, allarga els terminis de lliurament entre 4 i 10 setmanes i introdueix retards en la comunicació que alenteixen el procés de prova iteratiu. Offshore pot treballar per a dissenys de matrius replicats i provats on la col·laboració és mínima. Per a eines noves i complexes que requereixen comentaris iteratius d'enginyeria, els fabricants nacionals generalment ofereixen millors resultats totals del programa malgrat els preus més elevats.


