


Què és una matriu d'estampació de producció i per què és important
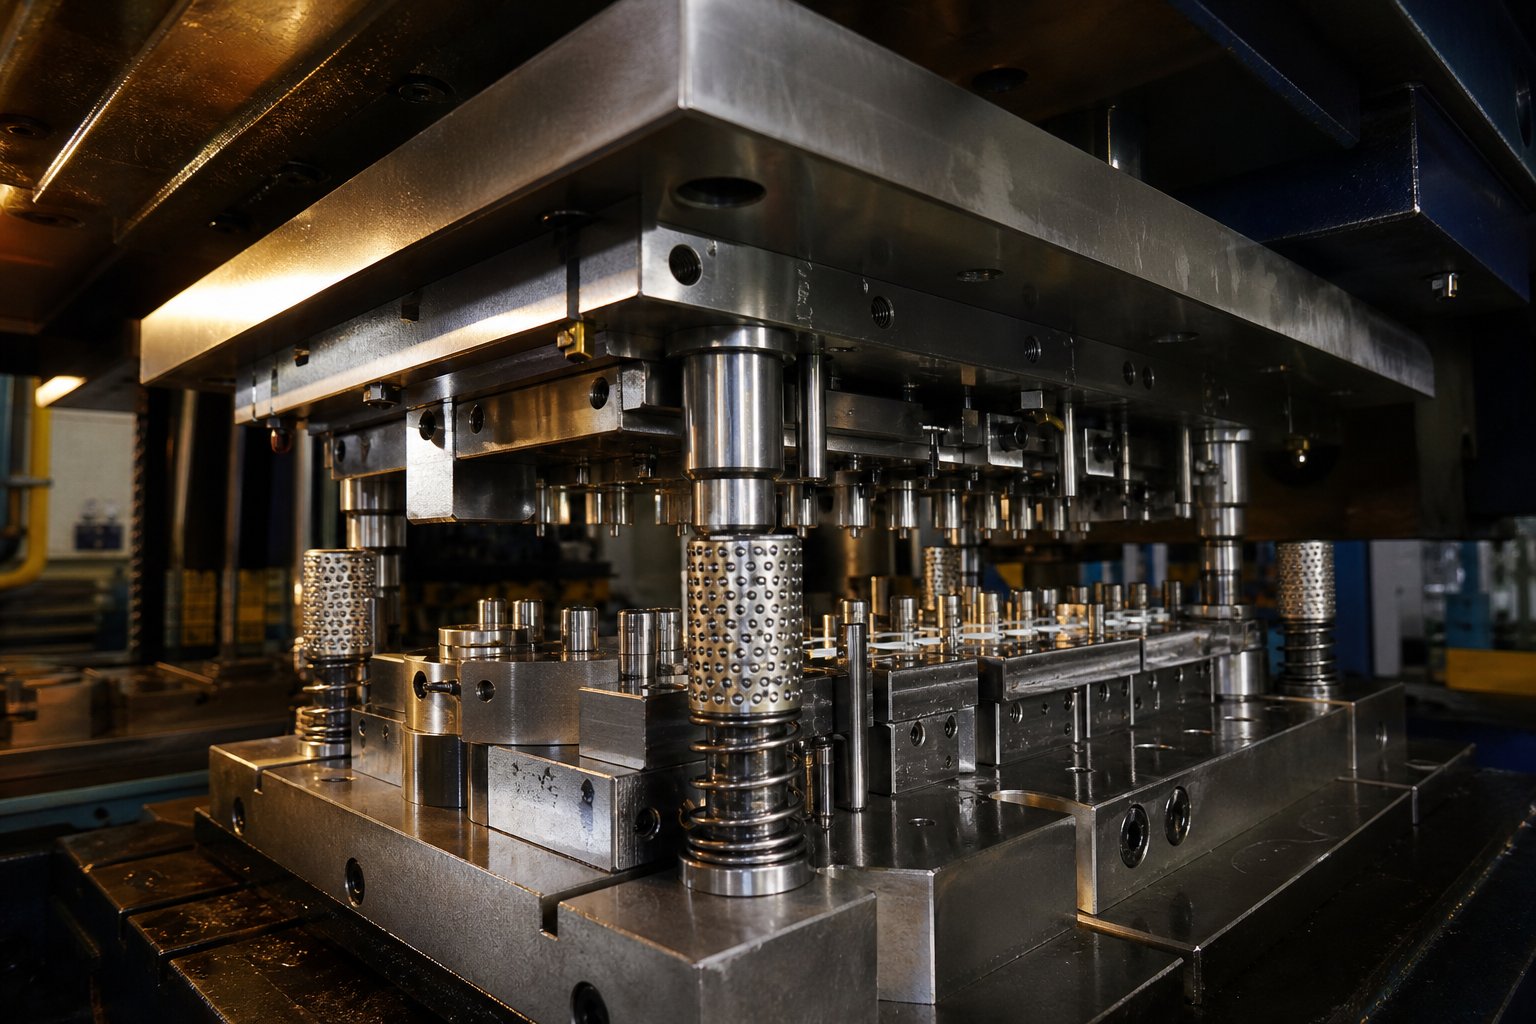
Una matriu d'estampació d'execució de producció és una eina d'enginyeria-de precisió construïda a partir d'insercions d'acer endurit o de carbur, dissenyada per produir peces metàl·liques idèntiques a gran volum amb una precisió repetible durant centenars de milers o milions de cops de premsa. A diferència d'un prototip o d'eines suaus de- tirada curta, representa una inversió de capital a llarg termini- en la consistència de la fabricació.
Definició d'una matriu d'estampació d'una sèrie de producció
Quan escolteu "encunys d'estampació" en un context de producció, la conversa se centra en eines que sobreviuen a cicles de treball extrems sense sortir de la tolerància.Una matriu d'estampació de metalls de produccióNormalment inclou una construcció d'acer d'eina endurit (qualitats com D2, A2 o insercions de carbur), detalls de tall i conformació a terra de precisió-i sistemes de guia de tires dissenyats que mantenen el material indexat fins a mil·lèsimes de polzada estació rere estació.
Aquestes matrius integren pilots, separadors positius i sistemes de moll robustos que mantenen l'alineació en funcionament continu d'alta{0}}velocitat. Cada component està construït per resistir el desgast, la deflexió i la distorsió tèrmica a través de milions de cops, fent que la matriu estàndard estableixi una base de sortida repetible en lloc d'una eina prototip d'un sol ús.
Com es diferencien les matrius de producció de les eines de prototip
Els prototips i les matrius-de tirada curta tenen un propòsit diferent. Validen la geometria de les peces de manera ràpida i econòmica, sovint utilitzant materials més suaus com l'alumini, els aliatges a base de zinc-o l'acer sense-tractament tèrmic-. El compromís és la vida útil i la precisió. Un prototip de segell i un conjunt de matrius poden suportar entre 1.000 i 10.000 cops abans que el desgast afecti la qualitat de les peces, mentre que una eina de grau de producció-s'ha dissenyat per a 100.000 a més de 1.000.000 de cicles amb tolerància total.
| Atribut | Dau prototip/{0}}corta | Producció Run Die |
|---|---|---|
| Material primari | Alumini, acer suau, aliatges tous | D2, A2, M2, insercions de carbur |
| Vida útil esperada (èxits) | 1,000 – 10,000 | 100,000 – 1,000,000+ |
| Capacitat de tolerància | Moderat (±0,005" típic) | Ajust (±0,001" o millor) |
| Temps de lliurament típic | 1 – 4 setmanes | 8 – 16 setmanes |
Les diferències van més enllà de la duresa del material. Les matrius de producció incorporen insercions reemplaçables, pals de guia-de terra de precisió i, a la-detecció de matrius, totes les funcions estan absents d'una matriu estàndard dissenyada per a execucions de validació ràpides.
Quan una matriu de producció es converteix en la inversió adequada
Aleshores, quan té sentit comprometre el pressupost? Tres factors impulsen aquesta decisió:
- Expectatives de volum- Si el vostre programa requereix desenes de milers de peces o més, l'economia per-peça de matrius i estampació a nivell de producció supera amb escreix els cicles d'eines de tirada curta-repetida.
- Criticitat de la part- Els components de seguretat, els conjunts que requereixen un ajust coherent o els processos automatitzats d'alimentació de peces exigeixen la repetibilitat que només ofereixen les eines endurides.
- Requisits de tolerància- Quan les especificacions s'ajusten per sota de ±0,002", les eines més suaus simplement no poden mantenir dimensions en quantitats significatives.
El cost inicial és més elevat i el temps de lliurament més llarg, però una matriu de producció especificada correctament es compensa eliminant la ferralla, reduint el temps d'inactivitat de la premsa i proporcionant una consistència de part{0}}a{1}}de la qual depenen les operacions posteriors. La pregunta real no és si us podeu permetre les eines de producció, sinó si els vostres objectius de volum i qualitat poden sobreviure sense ells.
Aquest equilibri cost-vers-capacitat planteja una pregunta més profunda: quin tipus d'arquitectura de matriu s'adapta millor al vostre escenari de producció específic?
Tipus de matrius d'estampació assignades als volums de producció
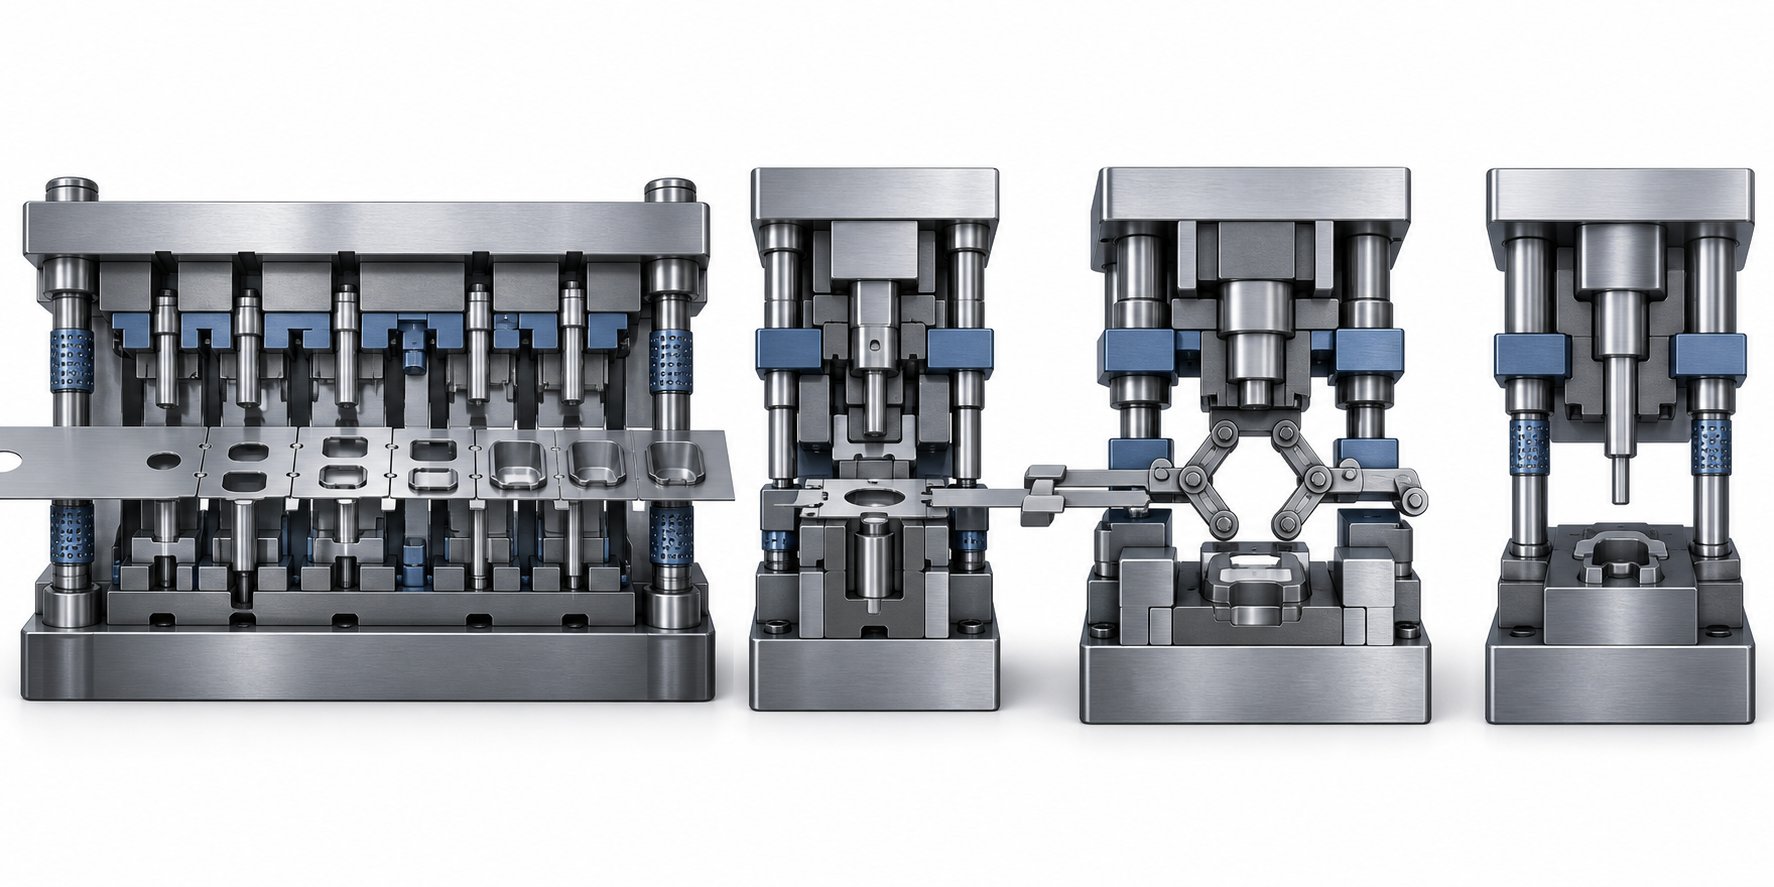
Escollir entre els tipus de matrius d'estampació no és només un exercici d'enginyeria. És una decisió de planificació de la producció que bloqueja la velocitat del vostre cicle, la corba de cost unitari i les limitacions de capacitat durant la vida del programa. Cada arquitectura de matriu resol una equació diferent de volum, complexitat de part i economia de premsa.
Troqueles progressives per a tirades contínues de gran-volum
Imagineu una cinta metàl·lica contínua que s'alimenta a través d'un únic conjunt de matrius amb diverses estacions, cadascuna realitzant una operació diferent de - perforar, doblegar, encunyar i retallar - en un sol cop de premsa. Això és un estampat progressiu a llarg termini en acció. La peça de treball es manté enganxada a la cinta portadora des del primer cop fins a la separació final, eliminant la manipulació de peces entre operacions.
Aquesta arquitectura domina la producció en gran-volum per una raó.Línies d'estampació i fabricació progressivespot funcionar entre 200 i 600+ cops per minut, produint peces acabades complexes amb una intervenció mínima de mà d'obra. La compensació és que el cost inicial de les eines - els matrius progressius oscil·len entre els 30.000 dòlars i els 250.000 dòlars, depenent del nombre d'estacions i de les exigències de tolerància -, però el cost per-peça baixa dràsticament quan els volums justifiquen aquesta inversió. La viabilitat econòmica comença normalment entre 50.000 i 100.000 unitats anuals.
L'estampació progressiva de llarga durada-també redueix els residus de material mitjançant dissenys de tires optimitzats i elimina les operacions secundàries mitjançant la creació de múltiples passos de conformació directament a la matriu.
Troqueles compostes per a una plana-tolerància estreta
L'estampació de matriu compost té un enfocament diferent: múltiples operacions de tall i conformació es produeixen simultàniament en una sola carrera de premsa, però sense la progressió seqüencial de l'estació. Tota la part es completa alhora.
Això fa que les matrius d'etapa compostes siguin ideals per a peces planes - volanderes, calces, laminacions elèctriques - on la planitud i la concentricitat superiors són més importants que la complexitat geomètrica. Com que totes les operacions es produeixen en un pla durant un cop, les peces surten més planes que les produïdes per mètodes progressius on la tensió de la cinta pot introduir una lleugera distorsió.
Els costos d'eines són més baixos que els matrius progressius i l'estructura més senzilla significa un manteniment menys intens. Tanmateix, les matrius compostes es limiten a geometries relativament simples i no són adequades per a peces d'embutició profunda o multi-coblada.
Troqueles de transferència i-estació única per a peces grans o profundes-dibuixades
Quan la geometria de la peça és massa gran per a una cinta de suport, o quan l'embutició profunda trencaria els punts de connexió, les matrius de transferència es converteixen en la resposta. Aquí, el blanc es separa abans de la tira i es mou entre estacions independents mitjançant dits mecànics o automatització. Això obre possibilitats de disseny - roscats, costelles, moletejats i embussos profunds - que els mètodes progressius no poden adaptar-se.
Les matrius d'una-estació serveixen operacions dedicades a peces més grans o quan els volums de producció no justifiquen la complexitat de diverses-estació. Ofereixen un cost d'eines més baix, però requereixen més manipulació i temps de cicle més lents.
| Tipus de matriu | Millor rang de volum | Part Complexitat | Velocitat de cicle típica | Cost relatiu d'eines |
|---|---|---|---|---|
| Progressiu | 50.000 - 1.000,000+ parts/any | Alt (operació múltiple-) | 200 – 600+ SPM | Alt a molt alt |
| Compost | 10.000 – 500.000 parts/any | Baix a moderat (parts planes) | Alt (un sol cop) | Baixa a mitjana |
| Transferència | 25.000 – 500.000 parts/any | Alt (gran o profund-dibuixat) | Moderat | Alt |
| Estació única- | 1.000 – 50.000 parts/any | De baix a moderat | De baix a moderat | Baixa |
La selecció del tipus de matriu és una decisió de planificació de la producció, no només una preferència d'enginyeria. L'arquitectura que trieu defineix la vostra corba de costos, el sostre de rendiment i la càrrega de manteniment per a tot el cicle de vida del programa.
Comprendre els tipus de matrius i els seus punts dolços de volum és només la primera capa. La següent variable - el vostre objectiu de quantitat de producció específica - perfecciona encara més com s'especifica la matriu, des del nombre d'estacions fins al grau d'acer per a eines que hi ha al seu interior.
Llindars de volum de producció que impulsen les decisions de disseny de matrius
El vostre recompte anual de peces fa més que omplir una línia en una comanda de compra. Dicta el material de la matriu, el recompte d'estacions, la compatibilitat de la premsa i, en última instància, l'estructura de costos de cada peça que surt de l'eina. No obstant això, les classificacions de volum en estampació metàl·lica segueixen sent sorprenentment vagues a tota la indústria. Aquí hi ha un marc pràctic que connecta la quantitat de producció amb les opcions d'enginyeria dins de la matriu.
Producció de tirades curtes i eines de pont
L'estampació de tirada curta normalment cobreix quantitats de producció inferiors a 10.000 a 50.000 peces. Amb aquests volums, comprometre's amb eines progressives de diverses-estació totalment endurides poques vegades té sentit econòmic. La inversió inicial en eines segueix sent alta en relació al nombre de peces produïdes, de manera que els dissenyadors simplifiquen sempre que sigui possible.
Com es veu això a la pràctica? Menys estacions de matriu, materials d'inserció més suaus (acers no tractats amb calor-o fins i tot aliatges basats en zinc-) i geometries simplificades que redueixen el temps de mecanitzat. Les eines de pont - matrius capaços de producció temporal- construïdes mentre l'eina final està en desenvolupament - també entra en aquesta categoria. Obté peces que flueixen al mercat sense esperar de 12 a 20 setmanes per a l'eina progressiva endurida.
Les matrius d'estampació de metall de tirada curta-poden utilitzar un funcionament manual o semi-automàtic i prioritzar la velocitat-a-la producció per sobre de la longevitat. Són prou bons per a llançaments al mercat, compilacions de validació d'enginyeria o programes on la demanda encara no s'ha estabilitzat prou per justificar la inversió total en producció.
Llindars de volum a mitjà i llarg termini
La producció de tirada mitjana-generalment abasta entre 10.000 i 100.000 peces. En aquest rang, l'economia canvia. Les eines d'acer endurit es tornen justificables perquè el cost per peça disminueix significativament quan es distribueixen entre desenes de milers d'unitats. Els dissenys de matrius creixen més complexes - Les arquitectures progressives o de transferència es tornen viables, i les toleràncies més estrictes són sostenibles perquè l'acer per a eines pot suportar el desgast acumulat.
L'estampació metàl·lica de llarga durada creua el llindar de les 100.000 peces i s'estén als milions. Aquí, els costos d'eines són alts en termes absoluts, però baixos per peça, i l'enfocament es desplaça completament a maximitzar l'eficiència de la producció, el temps de funcionament de la premsa i la consistència de les peces en cicles de treball extrems.
En aquests volums, l'estampació d'alta velocitat es converteix en la norma. Premses que funcionen a800+ cops per minutmatrius de demanda dissenyades específicament per a aquest cicle de treball - sabates de matriu extra-gruixades, passadors de guia de rodets grans, elevació de cinta minimitzada i sistemes d'expulsió de peces robusts. Una premsa d'estampació d'alta velocitat a aquestes velocitats alimenta material més de 13 vegades per segon, el que significa que cada component dins de la matriu ha de tolerar forces d'inèrcia extremes sense flexionar-se, desplaçar-se o trencar-se.
La producció d'alta velocitat en aquest nivell també requereix una integració més estreta entre la matriu i l'equip auxiliar: els servoaliments, els allisadors, els rodets de pagament i els-sensors de matriu han de funcionar com un sistema sincronitzat en lloc de components independents.
Com s'orienta el volum Especificació de la matriu de forma
La quantitat de producció que us comprometeu a afectar tots els paràmetres de disseny de la matriu. Considereu com canvien aquestes especificacions clau a mesura que augmenta el volum:
- Nombre d'estacions- Les matrius de baix-volum poden utilitzar de 3 a 5 estacions; Les matrius progressives de gran-volum solen executar de 10 a 20+ estacions per consolidar les operacions i eliminar el processament secundari.
- Grau de material de matriu- Les eines de tirada curta-utilitzen acers no endurits o semi-temprats; les eines de tirada mitjana-passen a D2 o A2 endurits; Les eines de tirada llarga-poden incorporar insercions d'acer ràpid-M2 o de carbur en els detalls crítics de punxó i matriu de desgast-.
- Tractaments superficials- Les matrius de gran-volum reben sovint recobriments de TiN, TiCN o altres recobriments PVD per reduir la fricció, resistir la irritació i ampliar els intervals d'afilat a centenars de milers de cops.
- Compatibilitat de premsa- Les tirades més grans justifiquen línies de premsa dedicades amb alimentacions servo, sistemes de protecció de matrius i eliminació automatitzada de ferralla. Les matrius de tirada curta-poden executar-se en premses-de propòsit general amb configuracions manuals d'alimentació.
- Optimització del disseny de la franja- A grans volums, fins i tot petites millores en l'ús del material (nidatge més ajustat, bandes de suport més estretes) estalvien milers de dòlars en matèria primera durant la vida útil del programa.
El tipus de material i el gruix també influeixen molt en les especificacions de la matriu. Les matrius de producció solen processar acer al carboni (de 0,005 "a 0,250") de gruix), acer inoxidable, alumini, aliatges de coure i llautó. Els materials de peces de treball més durs i gruixuts requereixen acers de matriu més durs, espais lliures més grans i intervals de manteniment més freqüents. L'acer inoxidable i els aliatges d'-alta resistència, per exemple, sovint requereixen inserts de carbur a les estacions de tall per resistir el desgast abrasiu que degradaria ràpidament els acers per a eines convencionals als volums de producció.
Aquestes especificacions basades en el volum-defineixen no només com funciona la matriu el primer dia, sinó també com es manté durant tota la seva vida útil. Aquesta qüestió de durabilitat condueix directament a les opcions estructurals - construcció endurida, disseny d'inserts i enginyeria de components - que separen una matriu de producció d'una eina de prototip-de curta durada.
Mètodes de construcció de matrius per a la longevitat de la producció
Un dau que dura una setmana i un dau que dura tres anys poden semblar-se a l'exterior. La diferència resideix en les decisions de construcció enterrades dins - del grau d'acer de cada punxó, tant si els detalls de tall són sòlids com d'estil d'inserció-, i com cada component resisteix la fatiga acumulada de milions de cicles de premsa. Aquestes opcions estructurals són les que separen les matrius d'estampació d'acer construïdes per a la longevitat de la producció de les eines dissenyades per superar una curta durada de validació.
Construcció d'inserts d'acer per eines endurit i carbur
La selecció de material dins d'una matriu de producció no és una decisió única. És un judici d'enginyeria estació-per-estació que combina l'entorn de tensió de cada detall amb l'acer de matriu d'estampació adequat.
Les opcions més habituals es desglossen així:
- D2 (alt-carboni, alt-crom)- La referència de la indústria per a estacions d'obturació i perforació. D2 ofereix una resistència al desgast excepcional a HRC 60-62, per la qual cosa és el predeterminat per a operacions de tall d'acer al carboni i aliatges més suaus. La seva debilitat és la fragilitat: els carburs gruixuts actuen com a concentradors d'estrès sota un fort impacte.
- A2 (enduriment-aire)- Ofereix un perfil equilibrat amb menys resistència al desgast que el D2, però notablement més tenacitat. L'A2 també experimenta aproximadament un 40% menys de canvis dimensionals durant el tractament tèrmic que els acers d'enduriment d'oli-, el que el fa ideal per a geometries de punxó detallades on la precisió del post-calor- és important.
- M2 (acer-alta velocitat)- S'utilitza en estacions on l'escalfament per fricció d'un funcionament a gran-velocitat estovaria els acers convencionals de treball en fred-. M2 conserva la seva duresa a temperatures elevades, per la qual cosa és adequat per a matrius que funcionen a 600+ cops per minut.
- DC53 (acer millorat-de treball en fred)- Una evolució moderna de D2 que arriba a 62-64 HRC alhora que ofereix aproximadament el doble de duresa que la D2. La compatibilitat de temperat a alta temperatura del DC53 també el converteix en un excel·lent substrat per a recobriments PVD com TiN o DLC.
- Insercions de carbur- Reservat per a les estacions de més-desgast o per processar materials abrasius com l'acer inoxidable i els aliatges d'-alta resistència. El carbur ofereix una duresa superior a 90 HRA i pot durar de 5 a 10 vegades més que l'acer d'eines, tot i que requereix un suport acurat per evitar esquerdes sota les càrregues d'impacte.
La lògica de selecció és senzilla: emparellar el grau d'acer de la matriu d'estampació amb l'abrasivitat del material de la peça, el mode d'estrès dominant de l'estació (desgast contra impacte) i el recompte de cops esperat abans del manteniment. Un punxó perforant que talla 0,040" inoxidable a 400 cops per minut s'enfronta a un entorn de desgast completament diferent que una estació de conformació que doblega coure de 0,020" - i l'acer de matriu a cada estació hauria de reflectir aquesta diferència.
Inserir-Estil versus construcció de matriu sòlid
Aquí és on el pensament de producció divergeix clarament de la lògica del prototip. Les matrius massisses - on el punxó o el detall de la matriu es mecanitza directament des d'un sol bloc - ofereixen una rigidesa i precisió excel·lents. Per a tirades curtes, aquesta senzillesa funciona bé. Però quan un punt d'avantguarda s'avorreix a 80.000 en un programa d'un milió de-peces, no voldràs estirar tota la secció de matriu per tornar a rectificar.
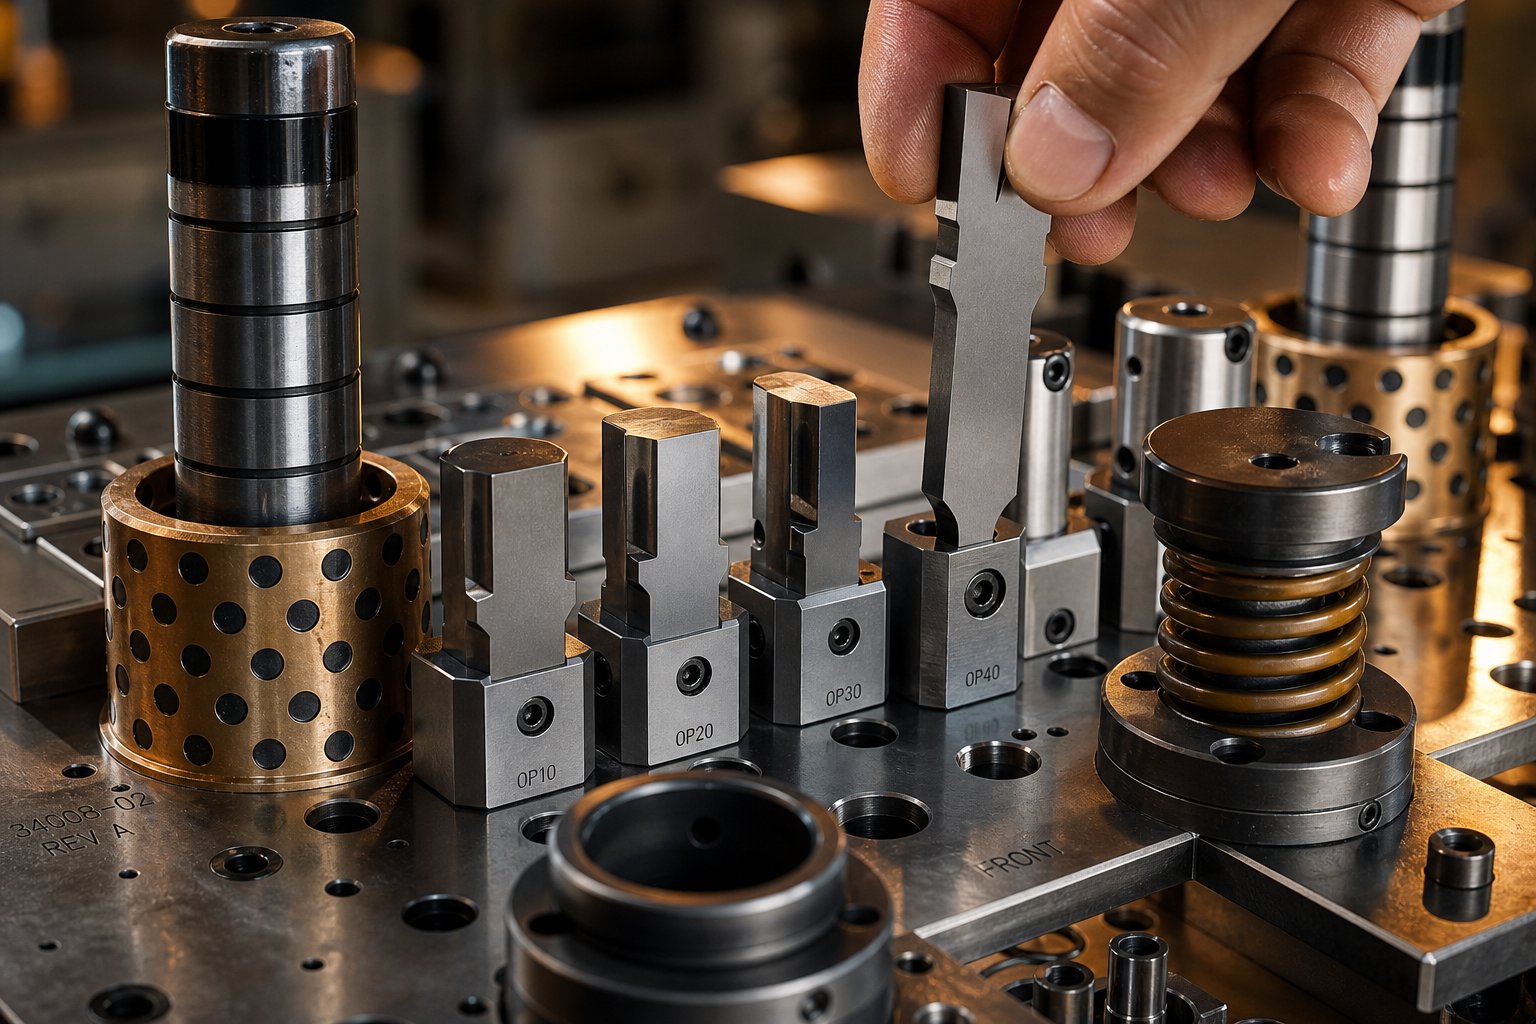
La construcció d'estil-insert soluciona això separant els components de desgast del cos estructural de la matriu. El detall de punxó o tall és una peça reemplaçable pressionada o cargolada a un retenedor o butxaca, que permet canviar-la sense pertorbar la resta del conjunt de la matriu.
Els avantatges de producció són importants:
- Manteniment més ràpid- Una inserció desgastada es pot substituir o tornar a tallar i tornar a instal·lar-se en minuts en lloc d'hores. El dau es manté a la premsa més temps.
- Menor cost de rectificació- Afileu una inserció petita en lloc d'un bloc monolític gran, reduint l'eliminació de material i el temps de màquina.
- Temps d'inactivitat reduït- Les insercions de recanvi que es mantenen a l'inventari signifiquen un temps d'espera zero per a la rectificació. Canvia, reprèn i afina la inserció desgastada fora de línia.
- Optimització de materials- El costós acer de carbur o PM només va on el desgast ho requereix. El retenedor de suport pot ser un acer més resistent i menys costós que resisteix els cops sense necessitat d'una duresa extrema.
Les matrius sòlides encara tenen un paper important en la producció quan la rigidesa és primordial - estacions de conformació pesada o grans operacions d'estampació on les interfícies d'inserció poden introduir deflexió. Però per perforar, retallar i tallar detalls a través d'una matriu progressiva de diverses-estació, la construcció d'inserts és l'estàndard de producció perquè redueix directament el cost-per-tot durant el cicle de vida de l'eina.
Components crítics de matriu d'estampació que permeten la longevitat de la producció
Una matriu de producció és un sistema, no una única eina. Cada component té un paper important en el manteniment de la precisió durant milions de cicles. Quan un element falla o es desvia, la qualitat de les peces es ressent immediatament. Aquests són els components crítics de la matriu d'estampació i el que aporten:
- Conjunt de matrius (sabata superior, sabata inferior, pals de guia)- La base on es munten totes les altres eines i components de matriu. Les sabates de matriu de precisió-mantenen el paral·lelisme entre les meitats superior i inferior, mentre que els pals de guia i els coixins (fabricats amb toleràncies de 0,0001") garanteixen una alineació repetible rere carrera.
- Punxons- Les eines de tall i conformació que contacten directament amb la peça de treball. Els punxons de producció solen fer-se a través de-sòlit endurit i de precisió-, disponibles en geometries de nas estàndard o personalitzades per adaptar-se al perfil de la peça.
- Botons de matriu- La contrapartida dels cops de puny, proporcionant la vora de tall oposada. Els botons de la matriu es desplacen lleugerament més grans que el nas del punxó (normalment un 5-10% del gruix del material per costat) per establir l'espai de tall correcte.
- Strippers- Mantingueu la tira plana contra la cara de la matriu i retireu el material del punxó durant la retracció. Les matrius de producció utilitzen separadors guiats (plaques-carregades amb molla) en lloc de simples separadors fixos, millorant el control de les tires i evitant l'estirada dels llimacs a altes velocitats.
- Pilots- Agulles de precisió que registren la tira a cada estació introduint forats prèviament perforats. Compensen les lleus imprecisions d'alimentació i asseguren que cada estació funcioni amb material col·locat correctament.
- Molles de matriu (mecàniques o nitrogenades)- Proporcioneu la força que controla la pressió del separador, la força de retenció del coixinet i l'expulsió de les peces. Les molles de gas de nitrogen ofereixen una força més consistent durant un recorregut més llarg i són habituals en matrius de producció que requereixen una força de desmuntatge més gran.
- Retenedors- Mantingueu els punxons i els botons de matriu en posició dins de les plaques de matriu. Els retenidors de bloqueig de bola-permeten canvis ràpids de punxó sense treure el dau de la premsa.
- Plaques de suport- Plaques endurides darrere dels capçals de perforació que distribueixen la força d'impacte i impedeixen que els cops s'introdueixin en sabates de matriu més suaus amb el pas del temps.
Cadascun d'aquests components està dissenyat per evitar modes de fallada específics que esdevenen inevitables amb una producció estesa. Els decapadors guiats impedeixen que els llimacs estiren - on un llimac tallat s'enganxa a la cara del punxó i es torna cap amunt, encallant el dau o marcant la part següent. Els pilots de mida adequada eviten que les tires indexades mal-produeixin-les-parts de tolerància. Els cops amb respatller impedeixen la proliferació del cap que canviaria la posició del cop en mil·lèsimes de polzada en centenars de milers de cops.
El conjunt de matrius d'estampació, considerat com un tot, funciona com una màquina de precisió en lloc d'una eina estàtica. Cada espai lliure, ritme de molla i acabat superficial estan dissenyats per mantenir-se estables durant tota la vida útil de la matriu - i, quan alguna cosa es desgasta, la filosofia de construcció basada en insert-assegura que es pugui restaurar ràpidament sense reconstruir tot el conjunt.
Aconseguir totes aquestes decisions estructurals correctament no passa a la planta. Comença molt abans, en la fase d'enginyeria, on l'anàlisi de viabilitat, la simulació i el mecanitzat de precisió convergeixen per portar una matriu de producció des del concepte fins a la primera peça aprovada.
Procés d'enginyeria de la matriu des de la viabilitat fins al primer article
Una matriu d'estampació de producció no comença en un centre de mecanitzat. Comença amb una pregunta: aquesta peça es pot formar de manera fiable, amb aquesta tolerància, en aquest material, a velocitat de producció? El cicle de vida d'enginyeria que respon a aquesta pregunta abasta mesos i implica múltiples etapes de validació abans que l'acer es trobi amb la cinta en una premsa de producció. Cada fase redueix el risc i saltar-ne qualsevol multiplica els costos aigües avall.
Anàlisi de viabilitat i col·laboració DFM
Cada projecte d'eina d'estampació i matriu comença amb una avaluació de viabilitat. Els enginyers avaluen la geometria de la peça en funció dels límits de conformació - radis de corbat mínims en relació amb el gruix del material, les relacions de profunditat de dibuix i si es poden produir elements en una operació d'estampació sense mecanitzat secundari.
Aquí és on la col·laboració DFM (Design for Manufacturability) entre el dissenyador del producte i l'enginyer de matriu té els seus fruits. Una anàlisi completa de DFM confirma que els radis de corbat compleixen o superen el gruix del material, que els diàmetres del punxó són prou grans com per evitar trencaments i que les estratègies de tolerància apunten a valors mitjans per compensar el desgast natural de l'eina durant el cicle de vida de la matriu.
Per a matrius progressius, aquesta fase també defineix la disposició de la cinta - la seqüència d'estacions, la utilització del material, l'amplada de la cinta portadora i l'estratègia de pilotatge. Sovint, les estacions inactives es planifiquen per endavant per adaptar-se a futurs canvis d'enginyeria sense requerir una reconstrucció completa de la matriu. Les decisions de disseny de bandes bloquegen el cost del material per part per a tot el programa, la qual cosa fa que aquesta sigui una de les activitats d'enginyeria de més-aprofitament del procés.
Simulació CAE i prova de matrius virtuals
Imagineu poder provar el vostre dau abans que existeixi físicament. Això és exactament el que ofereix la simulació CAE (-Enginyeria assistida per ordinador). Mitjançant l'anàlisi d'elements finits, els enginyers modelen com es comportarà la xapa sota les forces de formació - predint on es podrien iniciar les esquerdes, on es desenvoluparan les arrugues, on l'aprimament excessiu crea punts febles i quanta recuperació cal esperar després de l'obertura de la premsa.
Proves virtuals de matriuspermetre als fabricants identificar i resoldre possibles defectes abans que comenci la producció, reduint significativament els costos físics de prova-i-error. La simulació també optimitza els contorns en blanc per maximitzar la utilització del material i prediu les dades crítiques de força de premsa mínima requerida - per seleccionar la màquina d'estampació de matrius i la línia de premsa adequades.
Per a materials difícils com els acers avançats-d'alta resistència i els aliatges d'alumini, la simulació és especialment valuosa perquè aquests materials presenten magnituds de retorn elàstic elevats que són difícils de controlar només mitjançant la iteració física. La compensació digital de retorn elàstic ajusta la geometria de la matriu abans del mecanitzat, de manera que la primera prova física s'acosta més a l'especificació final.
Mecanitzat de precisió, muntatge i proves
Amb la simulació validada i el disseny de matriu finalitzat, comença la fabricació. La seqüència de mecanitzat per a matrius de producció a la fabricació normalment segueix aquesta progressió:
- Fresat CNC- Mecanitzat en brut i semi-de sabates de matriu, plaques de retenció i detalls de forma amb una geometria gairebé-neta.
- Tractament tèrmic- Enduriment i tremp dels components d'acer per a eines per orientar els valors de HRC, seguits d'alleujament de tensions.
- EDM per fil- Tall de precisió de perfils de perforació, obertures de matriu i geometries complexes amb toleràncies de 0,0001" on no pot arribar el fresat convencional.
- Mòlta superficial- Acabat final de les superfícies d'acoblament, les cares de la matriu i els plans de punxó per aconseguir el paral·lelisme i les especificacions d'acabat superficial.
- Muntatge i muntatge- Muntatge progressiu de components al conjunt de matrius, amb-concordança blava de superfícies crítiques i verificació de les separacions a cada estació.
Un cop muntat, la matriu passa a les premses de prova per al mostreig inicial. Les proves validen el flux de material, confirmen la precisió dimensional i revelen qualsevol problema que la simulació no pugui predir completament - interaccions subtils entre estacions, comportament d'aixecament de cintes o problemes d'expulsió de ferralla que només apareixen en condicions reals de premsa.
La inspecció del primer article és la porta final. Les peces de l'execució de prova es sotmeten a informes dimensionals complets amb la impressió de la peça, que sovint inclouen mesurament CMM, escaneig òptic i verificació GD&T. Per als programes d'estampació de matrius d'automòbil, això s'alimenta directament a la presentació PPAP (Procés d'aprovació de peces de producció) que allibera la matriu per a la producció completa.
Proveïdors comYICHENofereixen una capacitat d'extrem a --extrem que abasta tot aquest cicle de vida - des de la viabilitat inicial i la simulació CAE fins al mecanitzat de precisió, les proves i la inspecció dimensional final -, oferint als equips d'aprovisionament un únic punt de responsabilitat des del concepte fins a les eines de producció-.
La inversió en enginyeria en aquest procés és substancial, però determina directament l'economia de producció de la matriu. S'evita cada iteració de simulació, s'elimina cada bucle de prova i cada primera-aprovació d'articles aconseguida en el termini previst es tradueix en un cost total del programa més baix -, una relació que es fa més clara quan examineu com s'amortitza la inversió en eines en el volum de producció.
Cost-Per-Part Economia de la producció en matriu d'inversió
Aquestes són les matemàtiques que impulsen cada decisió d'eines: una matriu de 100.000 dòlars que produeix 1.000.000 de peces afegeix 0,10 dòlars per peça. Aquesta mateixa matriu que produeix només 5.000 peces afegeix 20,00 dòlars per peça. El dau en si no ha canviat - només el volum que hi flueix. Aquesta lògica d'amortització determina si l'eina de qualitat-de producció és una inversió intel·ligent o un error costós, i entendre-la separa l'aprovisionament estratègic de les conjectures.
Com s'amortitza el cost de la matriu en el volum de producció
Penseu en una matriu d'estampació de producció com un cost fix que es divideix en totes les parts que produeix. Com més peces executeu, menor serà la contribució d'eines a cada unitat. A volums baixos, aquesta contribució domina el preu de la vostra peça. En volums elevats, esdevé insignificant - sovint només cèntims per part - deixant la matèria primera i el temps de premsa com els principals factors de cost.
És per això que una inversió inicial més elevada en matriu sovint produeix un cost total del programa més baix per a estampacions de grans tirades. Una matriu progressiva de 150.000 dòlars amb 15 estacions pot semblar car al costat d'una eina simplificada de 40.000 dòlars, però si la matriu progressiva elimina tres operacions secundàries (desbarbat, roscat i un pas de conformació independent), els estalvis aigües avall per compost de part de cada unitat produïda. Multipliqui l'estalvi per-part per 500.000 peces i l'eina cara esdevindrà el programa més barat.
La relació no és-lineal a la pràctica. La producció primerenca absorbeix ràpidament el cost de les eines - les primeres 10.000 peces comporten una gran càrrega per-unitat. Però a mesura que el volum supera els 50.000 i després els 100.000, el cost amortitzat de les eines s'aplana cap a zero mentre que l'estalvi per part de les operacions secundàries eliminades segueix augmentant. Aquest és el motor econòmic que hi ha darrere de cada decisió d'invertir en eines de qualitat-de producció en lloc d'alternatives-de curta durada.
Factors que influeixen en els preus de la matriu de producció
El preu de la matriu no és un sol número extret d'un catàleg. Reflecteix la complexitat acumulada de tot allò dissenyat a l'eina. Quan rebeu una cotització per a eines de producció, el preu depèn d'aquests factors de cost principals:
- Nombre d'estacions- Cada estació d'una matriu progressiva afegeix temps de disseny, mecanitzat, tractament tèrmic i muntatge. Una matriu de 6 estacions costa molt menys que una matriu de 16 estacions que realitza les mateixes operacions en una seqüència més optimitzada.
- Grau de material de matriu- L'acer per eines D2 costa menys que l'acer d'alta-velocitat M2, que costa menys que les plaquetes de carbur. L'abrasivitat del material de la peça i el nombre de cops objectiu entre esmolats determinen quin grau especifica el fabricant d'eines.
- Part de complexitat- Els radis ajustats, els embutits profunds, les funcions de tolerància-apropiades i els múltiples eixos de corbat augmenten el temps de mecanitzat i el nombre de components discrets dins de la matriu.
- Requisits de tolerància- Mantenir ±0,001" requereix un rectificat de precisió, un ajust més ajustat dels components i una inspecció més rigorosa que ±0,005". Cada pas més ajustat afegeix cost tant a la construcció inicial com al manteniment en curs.
- Operacions secundàries incorporades a la matriu- En el-roscat de matriu, en el-assemblatge de matriu, la soldadura de contacte o la integració de sensors elimina els processos posteriors, però afegeix complexitat (i cost) a l'eina en si.
- Requisits de tonatge de premsa- Les peces més grans, més gruixudes o més-de resistència requereixen matrius construïdes per suportar forces de conformació més grans. Les sabates de matriu més pesades, els pals de guia més grans i els sistemes de molles més robusts augmenten els costos de material i mecanitzat.
L'eina de matriu progressiva generalment oscil·la entre els 30.000 dòlars i els 250.000 dòlars, depenent de com es combinen aquests factors. Les peces d'acer inoxidable d'alta-tolerància amb moltes estacions de conformació se situen a la part superior d'aquest rang, mentre que les geometries simples d'acer al carboni amb menys operacions aterren a l'extrem inferior.
Comparació del retorn de la inversió de les eines entre les longituds de tirada
La pregunta del punt d'equilibri és senzilla: a quin volum la matriu de producció més cara ofereix un cost total més baix que els cicles repetits d'eines de tirada curta-? La resposta depèn de la vostra estructura de costos específica, però el patró és coherent entre les indústries.
| Factor | -Execució curta d'eines suaus | Producció-Executeu eines endurides |
|---|---|---|
| Interval de costos inicials | $5,000 – $30,000 | $30,000 – $250,000+ |
| Vida esperada de morir | 1.000 – 50.000 visites | 500.000 - 2.000,000+ visites |
| Tendència del cost per{0}}part | Es manté alta (amortització limitada) | Baixa bruscament a mesura que augmenta el volum |
| Freqüència de manteniment | Substitució o reconstrucció freqüent | Afilat programat a llargs intervals |
Per a l'estampació de metalls de tirada curta-- per exemple, de 5.000 a 20.000 peces -, les matemàtiques sovint afavoreixen les eines suaus. Gastes menys per endavant, acceptes una vida més curta i segueixes endavant. Però quan la demanda supera les 50.000 peces, l'economia s'inverteix. Les matrius-de tirada curta es desgasten i requereixen cicles de substitució o reconstrucció que afegeixen cost i temps de lliurament. Mentrestant, una matriu de producció segueix funcionant amb el seu programa d'afilat original amb peces-per-produccions que les eines suaus no poden igualar.
També hi ha un avantatge de cost ocult que la taula anterior no recull: les operacions en-mouse. Les matrius de producció poden integrar el roscat, la inserció de maquinari, el muntatge de contactes o fins i tot la-detecció del procés directament a la carrera de la premsa. Cada operació consolidada a la matriu elimina un pas de manipulació aigües avall, una màquina separada i el risc de qualitat associat de peces mòbils entre processos. Per a estampacions de tirades grans amb volums anuals elevats, aquest valor-afegeix cèntims d'afaitat per part que s'afegeixen a un estalvi substancial durant la vida del programa.
L'equació de cost-per-part, però, només explica la meitat de la història. Un dau que ofereix una gran economia el primer dia, però que es degrada després de 200.000 visites - que requereixen reconstruccions no planificades o produir ferralla - esborra aquests estalvis ràpidament. L'altra meitat de la imatge econòmica és la manera en què la matriu manté el seu rendiment durant tota la seva vida útil prevista, que depèn completament de l'estratègia de manteniment i la capacitat de detectar els modes de fallada abans que caiguin en cascada en temps d'inactivitat.
Vida útil i manteniment de la matriu durant el cicle de vida de la producció
Quants èxits duren realment una producció? La resposta oscil·la entre 250.000 i més de 7 milions - i com a expert en ciènciesNota d'Art Hedrick, alguns morts fan 7 milions de visites al dia durant cinc anys abans de la jubilació. Aquest rang enorme no és vaguetat - sinó que reflecteix diferències reals en el grau d'acer de la matriu, el material de la peça, les condicions de la premsa i la disciplina de manteniment. Comprendre les variables que controlen la vida útil de la matriu i crear una estratègia de manteniment al seu voltant és el que separa les botigues que extreuen el màxim valor de la seva inversió en eines d'aquelles que estan constantment lluitant contra incendis no planificades.
Vida útil prevista de la matriu per construcció i material
No hi ha cap recompte d'èxits universal que defineixi el final de la vida d'un dau. En canvi, la vida útil és el producte de diverses variables que interactuen, cadascuna capaç de reduir la vida de l'eina a la meitat - o duplicar-la:
- Grau d'acer de matriu- Les eines fetes de carbur massís ofereixen una vida útil fonamentalment diferent a la dels acers per a eines convencionals com A2 o D2. L'actualització a acers CPM (metal·lúrgia en pols) o insercions de carbur en estacions d'alt-desgast pot allargar la vida útil de 3 a 10 vegades en comparació amb els acers de treball-en fred estàndard.
- Material de la peça de treball- Els materials més durs, més gruixuts i més abrasius escurcen dràsticament la vida útil de l'eina. Les matrius d'estampació d'alumini, per exemple, s'enfronten a una paradoxa: l'alumini és suau, però molt abrasiu a causa de la seva capa d'òxid. Enganxa les superfícies d'acer per a eines, accelerant el desgast d'una manera que no ho fa l'acer suau. Els acers-d'alta resistència i els aliatges inoxidables imposen forces de tall més grans, augmentant les taxes de trencament de les vores.
- Velocitat i estabilitat de la premsa- Una premsa-ben cuidada amb un paral·lelisme ajustat del ram allarga la vida útil de la matriu. Una premsa desgastada amb una flexió excessiva, vibracions o una alçada de tancament inconsistent actua com un destrossament de moviment lent-a l'eina. Fins i tot una matriu-construïda amb precisió fallarà prematurament en una premsa que no pot mantenir l'alineació sota càrrega.
- Geometria de la secció- Les peces de matriu d'estampació més grans i més robustes resisteixen millor la fatiga acumulada que les insercions petites i fràgils. Els punxons prims o les característiques de tall estretes concentren l'estrès i són més susceptibles a trencar-se en tirades prolongades.
- Precisió del tractament tèrmic- Les seccions de matriu tractades amb calor-correctament tenen l'equilibri de duresa i tenacitat necessaris per a un rendiment-a llarg termini. Els components malament tractats amb calor-- on l'extinció ha estat desigual o les temperatures de trempat han variat - s'estoven prematurament o s'esquerden sota les càrregues de producció.
Tenint en compte tots aquests factors, la manera més fiable d'estimar la vida esperada d'una matriu específica és fer referència a l'historial de producció d'eines similars que fan servir materials comparables a velocitats similars. Sense aquest punt de referència, esteu endevinant - i en l'estampació de matrius metàl·liques, endevinar condueix a la substitució prematura de la matriu (diners malgastats) o a un fracàs inesperat a mitjan-execució (producció malbaratada).
Programes de manteniment preventiu i rectificat
El veritable manteniment preventiu manté una matriu funcionant segons les especificacions. No és el mateix que la reparació de matrius -, que és el que passa quan es descuida el manteniment i alguna cosa es trenca. La distinció importa.Manteniment preventiuimplica activitats programades realitzades independentment de si la matriu sembla que les necessita, perquè el desgast és acumulatiu i sovint invisible fins que produeix ferralla.
Un programa de manteniment de producció normalment inclou:
- Intervals d'afinació- Les vores de tall s'avorren progressivament, produint rebaves i problemes d'alimentació. Els horaris d'afilat s'estableixen en funció del recompte de cops (per exemple, cada 50.000 a 150.000 cops depenent del material i el grau d'acer), sense esperar fins que apareguin rebaves a les peces acabades.
- Substitució de primavera- Les molles helicoïdals i les cilindres de gas es cansen durant milions de cicles. Substituïu-los al seu cicle de vida nominal, no després que el trencament provoqui un xoc de matriu.
- Inspecció de components solts- Comproveu tots els cargols, passadors i retencions a cada estirada programada. Un sol tac solt pot permetre que una secció de matriu es mogui, danyant totes les estacions aigües avall.
- Comprovacions de l'estat de la superfície- Inspeccioneu les plaques de desgast, les superfícies de les lleves i els detalls de conformació per detectar-hi l'avaria o la deterioració de la superfície. Torneu a triturar i muntar segons sigui necessari abans que la deriva dimensional arribi a la peça.
- Neteja i lubricació- Traieu l'acumulació de llimacs, els residus de lubricant i els residus. Lubriqueu totes les superfícies d'acoblament per evitar la corrosió entre tirades de producció.
Quan s'esmola les seccions de tall, la tècnica de mòlta és important. Si utilitzeu la mola incorrecta - una que es carregui en lloc de trencar-se lliurement - genera una calor excessiva que pot suavitzar o trencar la secció de la matriu. El refrigerant d'inundació i la selecció de rodes adequada (adaptada a l'acer de l'eina específic que s'està rectificant) eviten danys tèrmics durant l'afilat. També s'han de mantenir els angles de tall adequats durant la mòlta per mantenir les forces de tall equilibrades a través de la matriu.
Després de qualsevol operació de mòlta, desmagnetitzeu tots els components. Les rectificadores de superfície utilitzen imants potents per subjectar peces de treball, i els punxons magnetitzats atrauen els residus metàl·lics i contribueixen a l'estirada dels llimacs durant la producció.
Modes de falla habituals i mitigació mitjançant el disseny
Fins i tot amb un manteniment disciplinat, les matrius de producció s'enfronten a modes de fallada que s'aborden millor durant la fase de disseny que no pas a la botiga. Saber què falla - i per què - permet als enginyers de matriu incorporar funcions preventives des del principi:
- Tirant de llimacs- Els llimacs tallats s'enganxen a la cara del punxó i es tornen a portar a la tira, danyant les peces i la matriu. Les causes inclouen aire atrapat (buit), grans espais de tall, punxons magnetitzats i lubricants enganxosos. Mitigacions del disseny: ventilació de cara de perforació (forats d'alleujament d'aire), botons de matriu cònic-revers que subjecten els llimacs en compressió, expulsors de llimacs carregats de molla-i especificació de tall adequada per mantenir l'ajust d'interferència entre llimac i la matriu.
- Eliminar mal alimentats- La tira avança massa, massa curta o s'inclina de costat, col·locant el material fora de posició per a la següent estació. Mitigacions: pilots de gran mida que -corregeixen errors menors d'alimentació, aixecadors de tires positius que impedeixen l'arrossegament,-sensors d'error d'alimentació que aturen la premsa abans que es produeixin danys i sistemes de control de la longitud-d'alimentació.
- Trencament del punxó- Els punxons de {-diàmetre reduït o els punxons amb proporcions elevades de longitud-a-diàmetre concentren l'esforç de flexió i s'enganxen sota les càrregues de producció. Atenuacions: peladors guiats que suporten el punxó a prop del punt de tall, capçals de punxó escalonats que augmenten la secció transversal-allunyada de la punta, angles de cisalla que redueixen l'enganxament-a través de la força i plaques de suport adequades que eviten la proliferació del cap.
- Galling- El material de la peça de treball es solda a la superfície de la matriu sota pressió i calor, trencant la peça i marcant l'eina. Comú amb acer inoxidable, alumini i titani. Mitigacions: recobriments PVD (TiN, TiCN, DLC) en superfícies de conformació, radis de matriu polits, lubricació adequada i selecció d'acers de matriu amb alt contingut en crom o vanadi que resisteixin l'adhesió.
- Esquerdament de la secció de matriu- L'estrès tèrmic de la mòlta, la concentració de força excessiva o el tractament tèrmic inadequat condueixen a la propagació d'esquerdes en els detalls de la matriu endurit. Mitigacions: trempat-d'alleujament de tensió després de la mòlta, radis de filet adequats a les transicions geomètriques i evitant les cantonades internes afilades que actuen com a punts d'inici d'esquerdes.
Cadascuna d'aquestes fallades comporta un cost molt més enllà del propi component trencat. Un sol llimac tirat a través d'una matriu progressiva pot danyar totes les estacions de l'eina. Un cop de puny trencat pot estavellar el dau, requerint dies de reparació i milers de dòlars en peces de recanvi. Dissenyar contra aquests modes des del principi - en comptes d'aplicar-los després que es produeixin - és el que fa que un dau de producció funcioni de manera rendible durant tota la seva vida útil prevista.
Saber quan un dau arriba al final-de-la vida és igual d'important. Els criteris de retirada varien, però els indicadors habituals inclouen: la deriva dimensional que no es pot corregir mitjançant l'afilat, la compensació acumulada que supera la tolerància del disseny, les fallades repetides a la mateixa estació malgrat la reparació adequada o la degradació de l'estat del material on la comprovació de la calor o les microesquerdes fan que la producció sigui més arriscada.
Mantenir el rendiment durant milions de cicles és un dels costats de l'equació de la longevitat. L'altra banda és verificar que les peces que surten de la matriu compleixen realment l'especificació - no només al primer article, sinó de manera contínua durant tota la producció. Aquesta verificació depèn dels sistemes de qualitat dissenyats directament a la matriu.
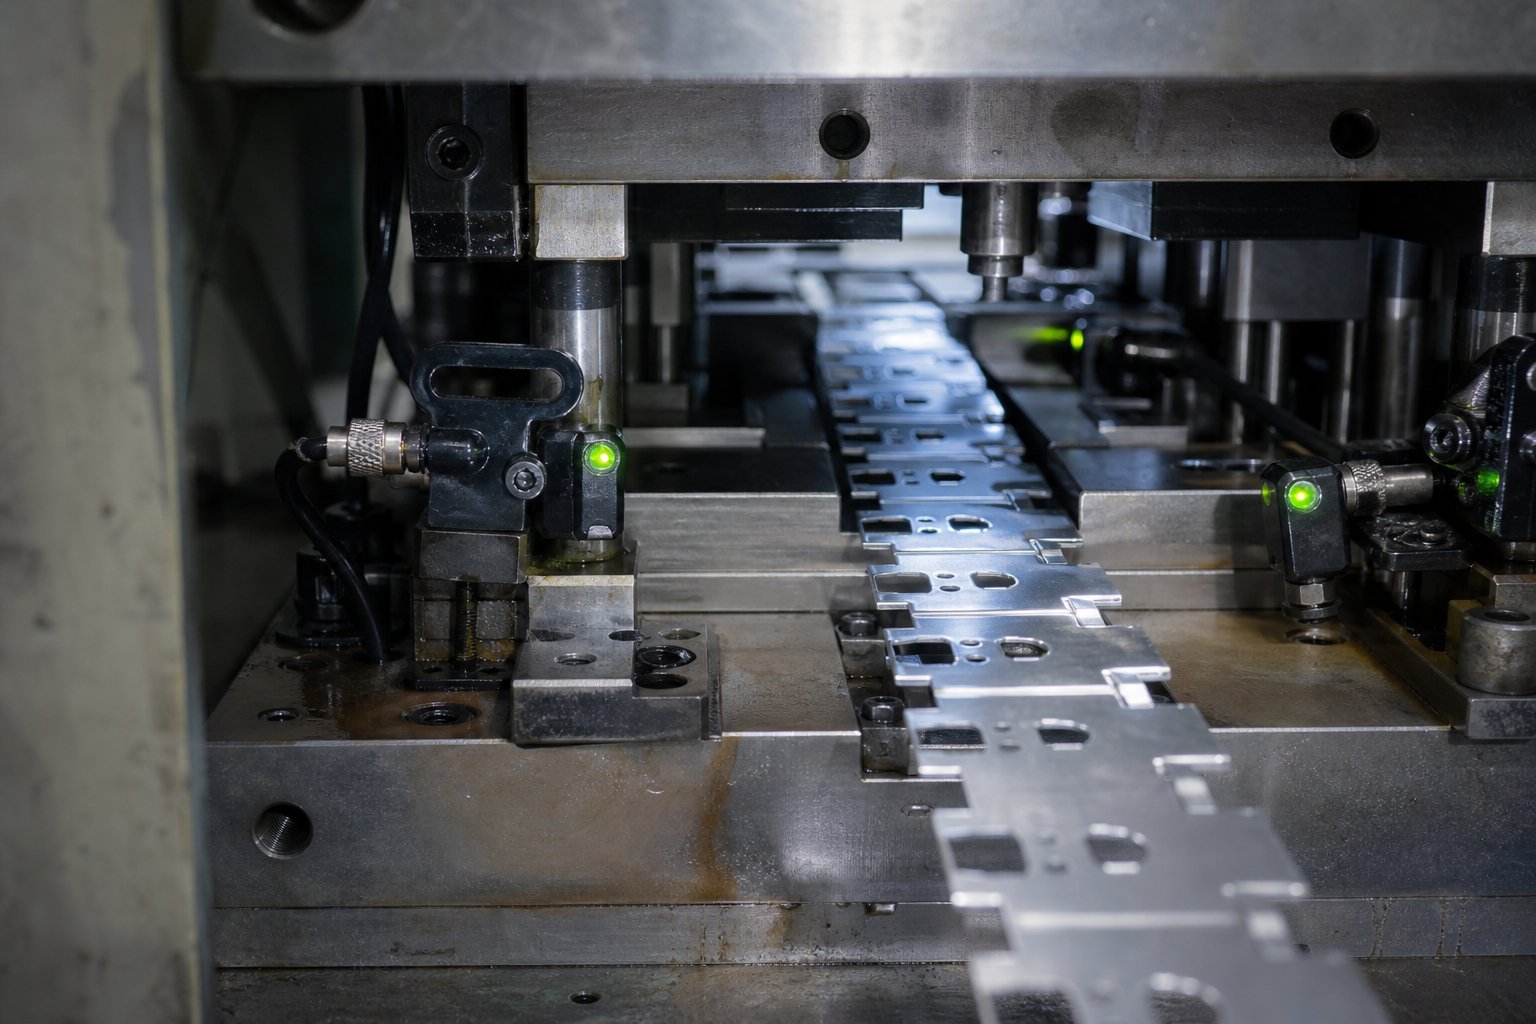
Control de qualitat integrat en matrius d'estampació de producció
La qualitat no es produeix al final d'una línia de producció. En una matriu d'estampació de xapa ben dissenyada-, està integrada a la pròpia eina - incrustada en sensors, funcions de control de tires i protocols de validació que detecten problemes abans que produeixin ferralla. La distinció és important: inspeccionar les peces després del fet detecta defectes, però els-sistemes de qualitat els impedeixen.
A-Sensors de matrius i supervisió automatitzada
Quan una -premsa d'estampació d'alta velocitat funciona a 400 cops o més per minut, un sol error d'alimentació pot caure en cascada en un xoc de matriu en mil·lisegons. El temps de reacció humà no pot protegir l'eina. És per això que les matrius de producció integren sistemes de detecció electrònica que controlen cada cop i frenen la premsa en el moment en què alguna cosa es desvia de la normalitat.
Les tecnologies comunes de-detecció de matrius inclouen:
- Detecció d'errors d'alimentació- Els sensors de proximitat o fotoelèctrics verifiquen que la cinta ha avançat el to correcte abans que la premsa completi el seu següent traç. Si l'alimentació cau o sobrepassa, la premsa s'atura abans que els pilots obliguin el material desalineat a les estacions de tall.
- Sensors d'expulsió de peces- Els ulls fotoelèctrics confirmen que les peces acabades i els llimacs de ferralla han netejat la matriu abans del cicle següent. Una peça enganxada tornada a l'eina causa danys immediats.
- Monitorització de la posició del stripper- Els sensors que hi ha sota els extractors de molla detecten si el decapador ha tornat completament després de cada cop. El monitoratge de la posició del separador a cada cantonada també detecta llimacs estirats - si una cantonada s'aixeca més del que s'esperava, és probable que hi hagi una llimac atrapada a sota.
- Detecció doble-en blanc- Els sensors mesuren el gruix del material a l'entrada de la matriu, aturant la premsa si dues capes de material s'alimenten simultàniament.
- Verificació de retorn de la càmeraLes - càmeres d'acció-laterals s'han de retreure completament abans que s'obri la premsa. Els sensors confirmen la posició de la lleva per evitar interferències entre components en moviment.
Els controladors moderns de protecció de matrius utilitzen un temps basat en resolució-precis d'un-terç del grau de gir del cigonyal, la qual cosa permet la detecció d'esdeveniments que durin menys de 10 mil·lisegons. El controlador controla cada sensor amb les finestres de temporització programades - alguns senyals haurien de ser momentània (expulsió de part), altres continus (presència de material) i altres cíclics (alimentació de tira). La lògica-fail-safe també detecta sensors que no funcionen correctament: si un sensor cíclic es manté activat durant una cursa sencera, el sistema el marca en lloc d'assumir el funcionament normal.
La millor pràctica és connectar permanentment tots els sensors-muntats a la matriu a una caixa de connexió de la sabata inferior, connectada a la interfície-muntada a la premsa mitjançant un únic cable principal. Això elimina els errors de cablejat durant la configuració i evita el desgast del cable que causa la majoria de fallades del sensor en entorns de producció.
Funcions de control de franges i osques de derivació
Els sensors detecten errors d'alimentació greus, però què passa amb els errors d'indexació subtils que es troben dins de les toleràncies del sensor i que encara produeixen peces defectuoses? Aquí és on les osques de bypass serveixen com a porta de qualitat mecànica dins de la matriu d'estampació de xapa.
L'objectiu de les osques de derivació a les matrius d'estampació és senzill: creen interferències físiques que impedeixen que una cinta mal-indexada avanci cap a les estacions aigües avall. En matrius progressius, les osques de bypass negatives i positives treballen juntes per verificar la posició de la cinta mecànicament a cada carrera.
- Osques de bypass positius- Una petita pestanya o protuberància perforada a la tira en una estació primerenca. Si la tira s'alimenta correctament, aquesta pestanya passa de manera inofensiva per un relleu en estacions posteriors. Si la cinta sobre-alimenta o sub-alimenta, la pestanya entra en contacte amb l'acer de matriu massís i bloqueja físicament l'avanç - aturant la premsa o encallant la cinta abans que es pugui produir una peça defectuosa.
- Osques de bypass negatius- Una osca o ranura tallada a la tira que s'ha d'alinear amb un sensor o una funció mecànica corresponent aigües avall. Si l'alineació falla, la tira no pot continuar.
En conjunt, les osques de derivació negatives i positives de les matrius d'estampació de xapa creen un sistema de verificació d'indexació-segur de fallades que funciona independentment dels sensors electrònics. Fins i tot si un sensor funciona malament o es passa per alt, el sistema d'osca mecànica evita el resultat més perjudicial: produir peces a partir de material mal posicionat. Aquesta redundància és fonamental en una premsa d'estampació d'alta-velocitat on un sol cop mal indexat pot danyar diverses estacions simultàniament.
Validació de matrius i aprovació PPAP
Abans que una matriu de producció s'alliberi per a un funcionament a tot-volum, ha de passar una seqüència de validació formal que demostri que pot produir peces conformes de manera repetida - no només una vegada, sinó de manera coherent en condicions de producció normals.
El procés de validació normalment segueix aquesta seqüència:
- Prova de mort- Mostreig inicial en una premsa de prova per verificar el flux de material, l'alimentació de les tires i la formació de les peces. Els enginyers observen cada estació, comprovant si hi ha anomalies com ara problemes d'arrugues, aprimament o d'expulsió.
- Inspecció del primer article (FAI)- Les peces de l'execució de prova se sotmeten a una mesura dimensional completa amb el dibuix de la peça. Es verifica tots els requisits de GD&T, posició del forat, angle de flexió i acabat superficial, normalment utilitzant sistemes de mesura òptica i CMM.
- Informe dimensional- Els resultats es documenten en un disseny dimensional formal que mostra els valors mesurats reals en comparació amb el nominal i la tolerància per a cada característica crítica.
- Procés d'aprovació de peces de producció (PPAP)- Per a l'automoció i altres indústries regulades, els paquets PPAP validen la capacitat del proveïdor per produir peces de manera fiable que compleixin tots els requisits dels clients. AL'enviament PPAP inclou 18 elements: registres de disseny, diagrames de flux de processos, plans de control, anàlisi de sistemes de mesura, estudis SPC, resultats dimensionals, certificacions de materials i molt més.
PPAP no és un esdeveniment-únic. Es torna a requerir sempre que l'eina es modifiqui, es traslladi o estigui inactiva durant més d'un any. D'aquesta manera, s'assegura que qualsevol canvi - per menor - es revalida abans de reprendre la producció.
La qualitat comença en el disseny de la matriu, no en la inspecció final. Els sensors, les osques de derivació i els protocols de validació són decisions d'enginyeria preses mesos abans de l'enviament de la primera peça de producció.
Aquests sistemes de qualitat protegeixen la matriu i les peces que produeix. Però fins i tot l'eina-millor dissenyada, supervisada pels millors sensors, depèn finalment d'una decisió més àmplia: qui la va crear, quines capacitats van aportar al projecte i si poden donar suport a les eines durant tot el seu cicle de vida de producció. Aquesta pregunta condueix directament a l'avaluació del proveïdor.
Selecció del soci de matriu d'execució de producció adequat
Una matriu d'estampació de producció només és tan fiable com el soci que hi ha darrere. El millor disseny de matriu del món es desfà si el proveïdor no té precisió de mecanitzat, no pot fer una prova adequada o es queda en silenci durant setmanes a mitjan-construcció. Per als gestors d'aprovisionament que avaluen els proveïdors de matrius i estampació -, especialment per a programes que involucren matrius d'estampació d'automòbils o altres aplicacions d'alta-critilitat -, els criteris de selecció van molt més enllà del preu cotitzat.
Capacitats clau per avaluar en un proveïdor de matrius
No totes les botigues de matriu són iguals. Alguns s'especialitzen en disseny però subcontracten la mecanització. Altres es fan molt bé, però no tenen capacitat de simulació. Els socis de matriu de producció més forts estan integrats verticalment - gestionant tot el procés des de la viabilitat fins a la inspecció final sota un mateix sostre. Aquesta integració elimina els errors de lliurament, comprimeix les línies de temps i us ofereix un únic punt de responsabilitat quan sorgeixen problemes.
Quan avalueu els proveïdors potencials de matrius d'estampació de xapa, classifiqueu-los segons aquests criteris:
- Disseny integrat verticalment-mitjançant la-capacitat d'inspecció- El proveïdor gestiona internament la simulació CAE, la col·laboració DFM, el mecanitzat de precisió, el muntatge, la prova de matrius i la inspecció dimensional. Aquest és l'indicador més fort del control del procés i la fiabilitat del programa.
- -Capacitat de mecanitzat de precisió interna- EDM per filferro, fresat CNC i rectificat de superfícies es realitzen al lloc-en lloc de fer-ho fora. Busqueu llistes d'equips i especificacions de la màquina que coincideixin amb la vostra complexitat de matriu.
- Premses de prova- Premses de prova dedicades (no premses de producció prestades entre tirades) amb un tonatge que coincideixi amb les vostres condicions de producció. La prova amb una premsa de mida inferior emmascara els problemes que apareixen més tard en la producció.
- Equips de metrologia i inspecció- CMM, comparadors òptics i eines de mesura de superfícies capaços de validar totes les notes de GD&T del dibuix de la vostra peça. Demaneu informes dimensionals de mostra de programes anteriors.
- Transparència en l'obtenció de materials- Acer de matriu certificat procedent de molins coneguts amb traçabilitat total. Verifiqueu que el proveïdor proporciona informes de proves de materials i registres de tractament tèrmic com a documentació estàndard.
- Enginyeria disciplina de comunicació- Actualitzacions periòdiques del progrés, comentaris de DFM en dies (no setmanes) i protocols de gestió-de canvis clars. El silenci durant la fase d'eines és un senyal d'advertència que els problemes s'agreugen sense resoldre's.
- Suport al cicle de vida- Voluntat d'admetre el rectificat, el subministrament de plaquita de recanvi i els canvis d'enginyeria després del llançament de la producció. Un proveïdor que desapareix després del lliurament et deixa gestionar el manteniment sol.
Per a matrius d'automòbils i altres programes-de la indústria regulats, afegiu la certificació IATF 16949, la capacitat d'enviament PPAP i l'experiència amb els requisits de qualitat-específics del client a la vostra avaluació. Aquests no són-negociables a l'espai de matrius d'estampació d'automòbils, on els estàndards de traçabilitat i documentació del procés són especialment estrictes.
De la investigació a l'especificació de RFQ-Ready
Heu identificat proveïdors capaços. El següent pas és traduir els vostres requisits de producció en un paquet de RFQ que us permeti obtenir pressupostos exactes i comparables - no estimacions amb contingència perquè faltava informació.
Una RFQ completa per a una matriu de segell metàl·lic hauria d'incloure:
- Dibuixos de peces- 2Impressió en D amb textos destacats de GD&T i un model CAD 3D (format STEP o natiu). Inclou el nivell de revisió i qualsevol canvi pendent d'ECN.
- Especificació del material- Aliatge, tremp, gruix i qualsevol requisit d'acabat superficial a la bobina o en blanc entrant.
- Objectius de volum anuals- Inclou projeccions d'augment-si escau. La diferència entre 50.000 i 500.000 peces anuals canvia cada especificació dins de la matriu.
- Avisos de tolerància- Ressalteu les dimensions crítiques per separat de les toleràncies generals. Consulteu qualsevol característiques que requereixin estudis Cpk.
- Operacions secundàries- Especifiqueu si s'ha d'incorporar a l'eina el cop, la inserció de maquinari, la preparació de la placa o la-detecció de matriu en lloc de manipular-lo aigües avall.
- Informació de premsa- Si teniu una línia de premsa designada, proporcioneu la mida del llit, el tonatge, l'alçada de tancament i els detalls de l'equip d'alimentació perquè la matriu estigui dissenyada per al vostre entorn de producció específic.
Proveïdors comYICHEN, que ofereixen capacitat d'extrem a --extrem de simulació CAE i col·laboració DFM mitjançant mecanitzat de precisió, proves i inspecció dimensional, poden acceptar aquest paquet de RFQ i retornar no només un preu -, sinó una avaluació de viabilitat que identifiqui els riscos abans del compromís d'eines. Aquest enfocament consultiu, en què el vostre soci de matriu i estampació marca possibles problemes durant la cotització en lloc de descobrir-los durant la prova, és el senyal més clar d'un proveïdor que protegeix el calendari i el pressupost del vostre programa.
Tant si proveu la vostra primera matriu d'estampació d'automòbils com si substituïu una eina d'envelliment en una línia de gran-volum, el marc segueix sent el mateix: avalueu la capacitat abans del cost, verifiqueu la integració abans de les reclamacions i trieu un soci la disciplina de procés del qual coincideixi amb la precisió que espereu de la matriu.
Preguntes freqüents sobre matrius d'estampació de tirades de producció
1. Quant de temps dura una matriu d'estampació en sèrie?
Una matriu d'estampació d'execució de producció sol durar entre 500.000 i més de 2.000.000 de visites, amb algunes matrius d'alta-qualitat que fan 7 milions de visites al dia durant anys. La vida útil depèn del grau d'acer de la matriu, la duresa del material de la peça, la velocitat de la premsa, la disciplina de manteniment i la qualitat del tractament tèrmic. Les insercions de carbur poden durar entre 5 i 10 vegades més que els acers per a eines convencionals en estacions d'alt-desgast. El manteniment preventiu regular, inclòs l'afilat programat cada 50.000 a 150.000 cops, la substitució de la molla i les inspeccions de superfície, maximitza el retorn de la vostra inversió en eines.
2. Quina diferència hi ha entre un dau progressiu i un dau compost?
Una matriu progressiva mou una banda metàl·lica contínua a través de múltiples estacions de manera seqüencial, realitzant diferents operacions (perforació, doblegat, retallament) a cada estació en un sol cop de premsa. Destaca en peces complexes de gran-volum que executen entre 200 i 600+ cops per minut. Una matriu composta realitza totes les operacions de tall i conformat simultàniament en un sol traç sense progressió d'estació, el que el fa ideal per a peces planes com ara volanderes i laminacions on una planitud i concentricitat superiors són crítiques. Les matrius progressives costen més, però gestionen una major complexitat, mentre que les matrius compostes ofereixen una construcció més senzilla i un menor manteniment per a peces geomètricament simples.
3. Quant costa una matriu d'estampació en producció?
Les matrius d'estampació de producció solen oscil·lar entre els 30.000 dòlars i els 250.000 dòlars, depenent del nombre d'estacions, el grau de material de la matriu, la complexitat de la peça, els requisits de tolerància i si les operacions secundàries com ara la inserció de maquinari o el maquinari estan integrades a l'eina. La visió econòmica clau és l'amortització: una matriu de 100.000 dòlars que produeix 1.000.000 de peces només afegeix 0,10 dòlars per peça. Una inversió inicial més gran sovint redueix el cost total del programa, eliminant les operacions secundàries i reduint les despeses per{12}}part a escala. Proveïdors com YICHEN ofereixen avaluacions de viabilitat juntament amb pressupostos per ajudar els compradors a entendre la veritable relació cost-a-abans de comprometre's.
4. Quins materials s'utilitzen per fer matrius d'estampació de producció?
Les matrius d'estampació de producció utilitzen acers d'eina endurits estació seleccionada-per-en funció de les exigències de desgast i impacte. Les opcions habituals inclouen D2 (alt-carboni, alt-crom a HRC 60-62 per a l'obturació), A2 (enduriment a l'aire{-amb una tenacitat i estabilitat dimensional superiors), M2 (acer{-alta velocitat per a -elevades temperatures), acer per sobre de CC 650 (operació a temperatura alta amb SPM 630). el doble de duresa que D2) i insercions de carbur sòlid (per sobre de 90 HRA per processar materials abrasius com l'acer inoxidable). Els recobriments PVD com TiN i TiCN s'apliquen sovint per reduir la fricció i ampliar els intervals d'afilat.
5. Què he d'incloure en una RFQ per a una matriu d'estampació de producció?
Un paquet complet de RFQ hauria d'incloure dibuixos de peces en 2D amb notes completes de GD&T i un model CAD 3D, especificació del material (aliatge, tremp, gruix), objectius de volum anual amb projeccions d'augment-, notes de tolerància crítica amb requisits Cpk, necessitats d'operació secundària i informació de premsa (mida del llit, tonatge, alçada de tancament, equip d'alimentació). Proporcionar informació completa per endavant permet als proveïdors retornar pressupostos precisos en lloc d'estimacions amb contingència. Els socis-de serveis complets com YICHEN poden utilitzar aquest paquet per oferir no només preus, sinó també una avaluació de viabilitat que identifiqui els riscos abans que comenci el compromís d'eines.


