


Què és l'estampació progressiva d'acer en matriu
Imagineu una única eina que perfora, doblega, forma i talla una cinta d'acer en una peça acabada -, tot sense aturar-se. Aquesta és la idea bàsica darrere de l'estampació progressiva d'acer en matriu, i és un dels mètodes més eficients mai ideats per produir components d'acer de gran-volum amb toleràncies estrictes i mà d'obra mínima.
Tant si sou un enginyer de producció que optimitza el temps de cicle com si sou un professional de les compres que avalua l'economia per -peça, entendre com funciona aquest procés - i com es diferencia de les alternatives - és essencial per fer la inversió adequada en eines. Aquesta guia desglossa la mecànica, les consideracions sobre els materials, l'estructura de costos i les estratègies de manteniment que determinen si l'estampació progressiva de metalls és l'adequada per a les vostres peces d'acer.
Definició de l'estampació progressiva d'acer en matriu
Així quequè és un dau progressiu, exactament? En la seva forma més senzilla, és una única eina que conté múltiples estacions disposades en seqüència, muntades dins d'una premsa d'estampació. Una tira d'acer alimentada per bobina-avança a través de la matriu un increment precís (anomenat pas) amb cada cop de premsa. Cada estació realitza una operació diferent de - perforar, doblegar, formar o tallar - simultàniament en diferents seccions de la cinta. Una peça acabada surt a l'estació final amb cada cop de premsa.
L'estampació progressiva d'acer en matriu és un procés de conformació de metalls de gran volum-en què una banda d'acer contínua avança a través d'una matriu de diverses-estació, amb cada estació realitzant una operació seqüencial - perforant, formant, doblegant o tallant - fins que una part completa es separa de la cinta amb cada cop de premsa.
La paraula "progressista" descriu precisament el que passa: l'acer avança per la matriu, estació per estació, cada pas construint-se sobre l'últim. La tira roman connectada per una xarxa de suport (esquelet de ferralla) al llarg de tota la seqüència, que manté el control de posició i elimina la necessitat de manipular peces separades entre operacions. Aquesta naturalesa contínua és el que dóna a l'estampació progressiva el seu avantatge de velocitat - Les premses poden funcionar de 25 a més de 300 cops per minut, produint milers de peces d'acer idèntiques per hora.
Com es diferencia dels mètodes de transferència i matriu compost
L'estampació progressiva de matrius no és l'únic enfocament de matrius i estampació de peces d'acer. L'estampació de matrius de transferència i l'estampació de matrius compostes serveixen cadascuna de diferents escenaris de producció, i escollir el mètode equivocat pot suposar una despesa excessiva en eines o sacrificar el rendiment.
En l'estampació de matrius de transferència, la peça de treball es separa de la cinta al principi del procés. Aleshores, els dits o pinces mecàniques mouen el blanc individual entre estacions independents. Això fa que les matrius de transferència-s'adaptin bé per a peces més grans que físicament no poden romandre subjectes a una cinta mentre viatgen per múltiples etapes de conformació. La compensació-és una velocitat de cicle més lenta i mecanismes de gestió-de parts més complexos.
L'estampació amb matriu compost adopta l'enfocament oposat: realitza diverses operacions de tall - com ara el tallat i la perforació - en un sol cop de premsa en una estació. És eficaç per a peces planes que necessiten una alta precisió en un sol pla, però no pot gestionar seqüències de conformació de diversos-passos com ara corbes, dibuixos o relleus.
Les matrius progressives es converteixen en l'opció preferida quan necessiteu geometria complexa, volum elevat i temps de cicle ràpids en el mateix paquet. Combinen la capacitat de multi-operació dels matrius de transferència amb la velocitat dels mètodes d'una-estació -, tot sense manipular parts separades entre estacions.
| Criteris | Dau progressiu | Dau de transferència | Matriu compost |
|---|---|---|---|
| Idoneïtat del volum | Volum elevat (normalment 5,000+ parts/any) | Volum mitjà a alt | Volum petit a mitjà |
| Velocitat del cicle | Ràpid (fins a 300+ cops/min) | Moderat (més lent a causa de la transferència de part) | Moderat |
| Part Complexitat | Alt (múltiples corbes, formes, perforacions) | Alts (parts-grans o profundes) | Baix (operacions planes, d'un sol pla-) |
| Mida de la part | Petit a mitjà | Mitjana a gran | Petit a mitjà |
| Cost d'eines | Alt per endavant, baix per-peça en volum | Alt per avançat | Baixa per davant |
| Ús de material | Bona (disposició de la franja optimitzada) | Millor (sense residus de cinta de suport) | Bé |
| Hora de configuració | Baixa | Més alt | Baixa |
Per als enginyers de producció que executen peces d'acer a gran escala, l'estampació progressiva de matriu ofereix constantment el cost per peça més baix quan la geometria de les peces implica múltiples operacions i els volums anuals justifiquen la inversió en eines. La veritable pregunta no és si el procés funciona - sinó com la selecció de materials, el disseny de matrius i l'estratègia de manteniment configuren la seva economia a llarg-.
Com funciona el procés d'estampació progressiva de matrius
L'avantatge de velocitat d'una matriu d'estampació progressiva prové d'un principi elegant: cada cop de premsa fa un treball útil a cada estació simultàniament. Mentre a una secció de la tira se li perfora els forats, una altra es doblega i una altra rep el tall final - tot en el mateix instant. Entendre aquest procés de matriu de principi a fi revela per què el rendiment es manté tan alt i per què el comportament mecànic de l'acer és important en cada etapa.
Alimentació de tires i avançament de material
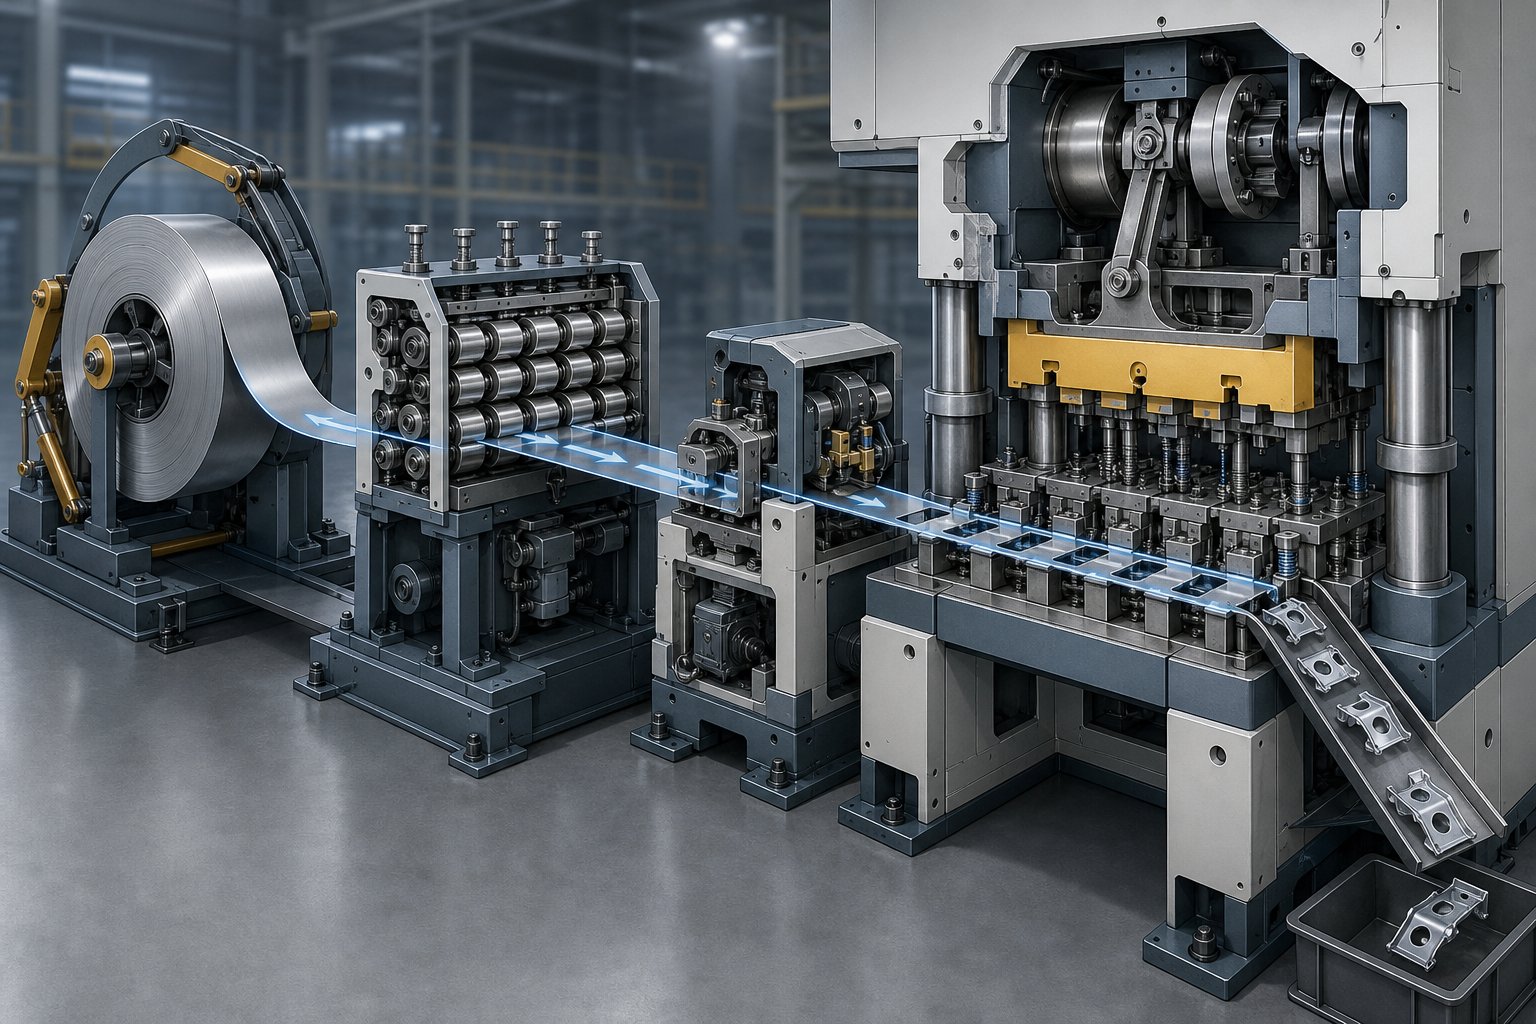
Elprocés progressiu d'estampació de matriucomença al desenrotllador, on es munta i desbobina una bobina d'acer - que normalment pesa centenars o milers de lliures -. La tira passa per un allisador que elimina el conjunt de bobines (la curvatura retinguda de ser enrotllada en una bobina). Per a l'acer, aquest pas és crític perquè la curvatura residual provoca una alimentació desigual i un contacte inconsistent amb les superfícies de la matriu.
Des de la redreçada, un alimentador servo avança la cinta una distància precisa - el pas d'alimentació - amb cada cop de premsa. Aquest pas coincideix amb l'espaiat de l'estació dins de la matriu, de manera que cada estació rep la secció correcta de la cinta en el moment correcte. La precisió de l'alimentació en els sistemes moderns normalment es manté en unes poques mil·lèsimes de polzada.
Una vegada que la tira entra a la matriu, els pins pilot prenen el control de posició. Aquestes agulles endurides cauen als forats pre-perforats de la tira just abans que es tanqui la premsa, corregint qualsevol error d'alimentació lleu i bloquejant la tira en una alineació exacta. Sense un pilotatge fiable, els errors dimensionals s'acumulen estació per estació. Per a les tires d'acer, els espais dels forats pilot normalment es mantenen entre 0,0005 i 0,001 polzades per mantenir un registre ajustat a tota la longitud de la matriu.
Operacions seqüencials d'estació en un sol cop de premsa
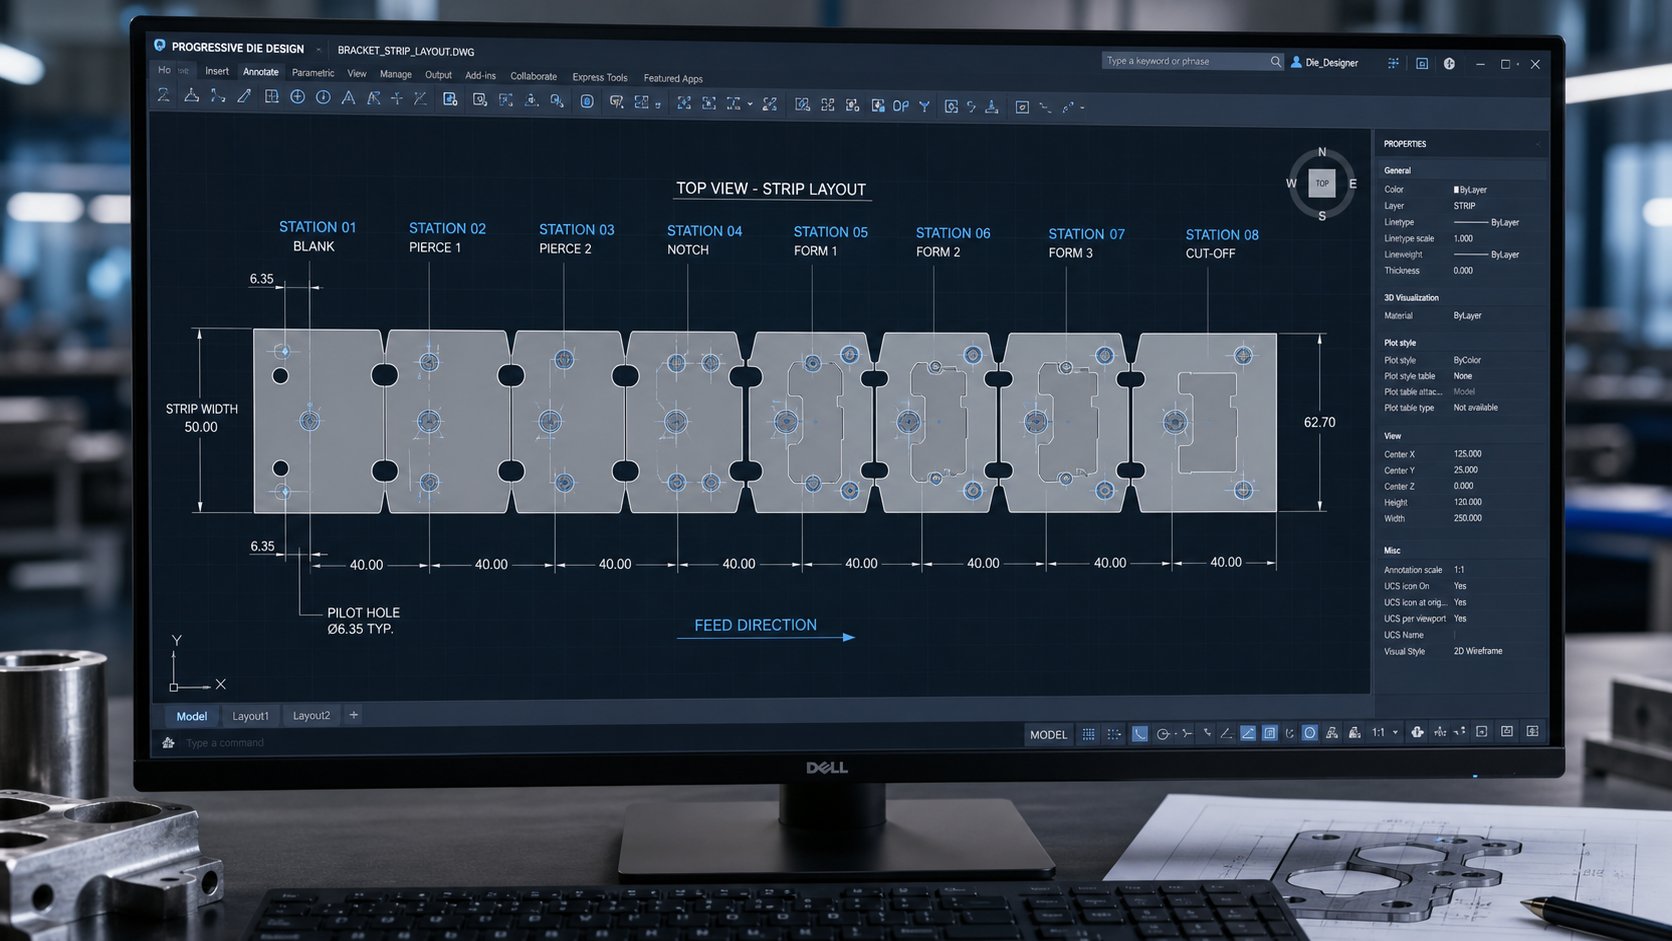
Aquí és on el procés d'estampació progressiva ofereix el seu avantatge de productivitat. Quan el ram de premsa baixa, cada estació de la matriu realitza l'operació assignada al mateix temps - en diferents seccions de la mateixa tira. L'estació 1 pot perforar forats pilot, l'estació dos crea ranures funcionals, l'estació tres doblega una pestanya, l'estació quatre forma una costella i l'estació cinc executa el tall final.
La part no està realment "complerta" fins que passa per totes les estacions. Al llarg del camí, roman connectat a la cinta de suport (l'esquelet de ferralla), que actua com a mecanisme de transport i com a referència de registre. Només a l'última estació el component acabat se separa de la cinta i s'expulsa o es recull per sota de la matriu.
Aquesta acció simultània multi-estació significa que una premsa de matriu progressiva produeix una peça acabada per traç - independentment de quantes operacions calguin per crear-la. Una matriu de 12 estacions que funciona a 150 cops per minut encara produeix 150 parts per minut, no 150 dividides per 12.
Mecànica de Premsa i Integració de Cicles
Llavors, com funciona una premsa d'estampació en coordinació amb una matriu progressiva? La premsa proporciona un tonatge controlat a través d'un pistón mecànic o servo{0}}, fent circular la meitat superior de la matriu cap avall contra la meitat inferior amb una longitud i una velocitat de carrera precises. El tonatge ha de superar les forces combinades de tall i conformació a totes les estacions simultàniament - una consideració clau de mida quan s'estampa l'acer.
Les característiques de retorn elàstic de l'acer afegeixen una altra capa de complexitat. Després de cada operació de conformació, el material vol recuperar parcialment la seva forma original a causa de la tensió elàstica. Els acers de major -resistència remunten de manera més agressiva, i requereixen que la premsa d'estampació progressiva proporcioni un posicionament constant del centre-mort-inferior i, en alguns casos, temps de permanència a la part inferior de la carrera per permetre que les estacions d'encunyació o calibratge estableixin completament la geometria formada.
La velocitat de carrera, l'alçada de tancament i el temps d'alimentació s'han de sincronitzar perfectament. L'alimentador allibera la cinta només quan la matriu està oberta, els pilots s'enganxen abans que comenci qualsevol tall o formació, i la premsa inverteix abans que els elevadors aixequin la cinta per al següent avanç. Qualsevol desajust de temps provoca tires mal alimentades, pilots danyats o peces descartades.
Aquí teniu el procés complet d'estampació progressiva de matriu en seqüència:
- Càrrega de bobina - bobina d'acer muntada al desenrotllador
- Estireu - tira aplanada per treure el conjunt de bobines
- Lubricació - aplicada per reduir la fricció i el desgast de les eines
- L'alimentació del servo - tira avançada un pas per cop
- Tira d'enganxament del pin pilot - bloquejada en una posició precisa
- Operacions de l'estació - de tall, perforació, conformació i plegat realitzades simultàniament a totes les estacions
- Els aixecadors de tires - aixequen la tira per netejar els detalls de la matriu inferior
- La tira d'avanç d'alimentació - avança un pas per al cicle següent
- Tall final - part acabada separada de la cinta de suport
- L'expulsió de la part i la recollida - de components completats surten del dau
Cada cicle es repeteix en fraccions de segon. La naturalesa contínua i ininterrompuda d'aquest procés - sense manipulació de peces, sense reposicionament, sense intervenció de l'operador entre operacions - és exactament el que fa que l'estampació progressiva d'acer en matriu sigui l'opció predeterminada per a la producció de grans-volums on les peces d'acer requereixen múltiples passos de conformació i un control dimensional estricte.
Per descomptat, no tots els graus d'acer es comporten de la mateixa manera dins d'una matriu progressiva. La fiabilitat de l'alimentació de la cinta, la formació de límits a cada estació i els requisits de tonatge de premsa canvien dràsticament en funció de si utilitzeu acer al carboni suau o acer inoxidable d'alta resistència -inoxidable - i aquestes diferències de material impulsen decisions fonamentals de disseny de matrius.
Qualitats d'acer i selecció de materials per a matrius progressius
La qualitat d'acer que introduïu a una matriu progressiva no només afecta el rendiment de la peça final -, sinó que estableix gairebé tots els paràmetres del procés, des del tonatge de premsa i l'espai de perforació fins al recompte d'estacions i la fiabilitat de l'alimentació. Dues peces amb geometria idèntica però diferents graus d'acer poden requerir dissenys de matriu fonamentalment diferents. És per això que la selecció progressiva de materials d'estampació és una de les primeres i més conseqüents decisions d'enginyeria en qualsevol projecte.
Qualitats d'acer comuns per a l'estampació progressiva
Quins acers funcionen realment bé en una matriu progressiva de diverses-estació? La resposta depèn de la funció de la peça, la conformabilitat requerida i el volum de producció. Aquestes són les categories més habitualment especificades per a l'estampació progressiva d'acer:
- Acer baix-carboni (1008, 1010, 1018)- El cavall de batalla de l'estampació progressiva d'acer al carboni. Aquests graus ofereixen una ductilitat excel·lent, una baixa resistència a la fluència i un comportament de conformació previsible. Són ideals per a suports, clips, components del xassís i peces estructurals generals on es necessiten corbes i estiraments complexos sense risc d'esquerdes.
- Acer inoxidable de la sèrie 300 (304, 316)- Escollit per a la resistència a la corrosió en aplicacions mèdiques, de serveis d'alimentació i marines. L'estampació progressiva d'acer inoxidable presenta una taxa d'enduriment de treball-més alta, la qual cosa significa que cada estació de conformació afegeix més tensió residual a la cinta. Això requereix una seqüenciació acurada de les estacions i sovint un espai d'estacions més ampli.
- Acer d'aliatge-baixa-alta resistència (HSLA).- Qualificacions com HSLA 340, 420 i 550 proporcionen un alt límit elàstic amb una conformabilitat moderada. Són habituals en aplicacions estructurals d'automoció on la reducció de pes és important. Els acers HSLA requereixen molt més tonatge de premsa i una compensació de retorn elàstica més ajustada que l'acer suau.
- Acer de molla (acer inoxidable 1074, 1095, 301)- S'utilitza per a peces que s'han de flexionar repetidament sense deformació permanent. Aquests graus d'alt-carboni o temperats tenen una ductilitat limitada, la qual cosa restringeix la gravetat de les operacions de conformació a cada estació. Els dissenyadors de matrius sovint afegeixen més estacions amb increments de conformació menys profunds per evitar fractures.
Especificar un material com simplement "acer 1008" encara deixa espai per a una variació significativa de propietats. ComRevista MetalFormingnotes, un acer de baix-carboni desgasificat al buit-, un acer de qualitat-estirat i un acer de qualitat-comercial poden estar tots dins de la mateixa especificació, però tenir un rendiment diferent a la matriu. Els requisits de la matriu - no la preferència del departament de compres per l'opció més barata - haurien de determinar la trucada final del material.
Com influeixen les propietats de l'acer el disseny de matrius i els requisits de premsa
Cada grau d'acer porta una empremta digital única de propietats mecàniques, i aquestes propietats es tradueixen directament en decisions de disseny de matrius d'estampació metàl·lica. Notareu els efectes en quatre àrees clau:
Resistència a la tracció i tonatge de premsa.Una major resistència a la tracció significa més força necessària per a cada operació de tall i conformat. Una cinta d'acer inoxidable 304 amb una resistència a la tracció de 75 ksi necessita aproximadament un 50% més de força de tancament que un acer suau 1010 a 50 ksi, assumint el mateix gruix i perímetre. Multipliqui-ho a totes les estacions actives i els requisits de tonatge de premsa augmenten ràpidament. La subdimensionada de la premsa no només atura la producció - sinó que danya les eines i introdueix una deriva dimensional.
Ductilitat i radi de curvatura mínim.El percentatge d'allargament d'un material determina amb quina força es pot doblegar sense esquerdar-se a les estacions de formació. Els acers de baix-carboni amb un 35-45% d'allargament toleren radis de corbat interiors tan estrets com 0,5 vegades el gruix del material. Els acers HSLA amb un allargament del 15-20% poden necessitar un gruix 2x o més. Això afecta directament la quantitat de formació que pot passar en una sola estació i quantes estacions necessita la matriu en general.
-Taxa d'enduriment del treball i efectes de diverses-estació.Cada operació de conformació en fred-treballa l'acer, augmentant la seva duresa i reduint la seva ductilitat restant. Els materials amb alts índexs d'enduriment de treball-{3}} com els acers inoxidables austenítics - perden formabilitat més ràpidament a mesura que avancen per les estacions. Els dissenyadors de matrius compensen afegint estacions inactivas per a la redistribució de l'estrès o limitant la gravetat de cada pas de conformació. Ignorar el comportament d'enduriment del treball-s'arrisca a fractures en estacions posteriors on la cinta ja ha esgotat la seva conformabilitat.
Força de rendiment i retorn elàstic.Després de cada corba o forma, l'acer recupera parcialment la seva forma original. Una força de fluència més alta produeix un retorn elàstic més agressiu, el que significa que les estacions de formació s'han de doblar més enllà de l'angle objectiu. En una matriu progressiva, la compensació del retorn elàstic s'ha de calibrar estació per estació, perquè el límit elàstic de la cinta augmenta a causa de l'enduriment per treball a mesura que avança per l'eina.
Intervals de gruix i el seu impacte en el procés
Les matrius progressives manegen gruixos d'acer des d'aproximadament 0,1 mm (0,004") fins a uns 6 mm (0,250"), encara que el rang més comú per a components de precisió es troba entre 0,2 mm i 3 mm. Més enllà d'aquesta finestra, el procés es fa cada cop més poc pràctic - materials molt gruixuts resisteixen l'aplanament i els mecanismes d'alimentació de tensió, mentre que les làmines ultra-fines s'enganxen sota la tensió de la cinta i són difícils de pilotar de manera fiable.
El gruix afecta el disseny progressiu de matriu de diverses maneres interconnectades:
- Densitat de traçat de l'estació- Els materials més gruixuts requereixen més espais de perforació-a-la matriu, el que significa seccions de matriu més grans a cada estació. Això estira la longitud total de la matriu i redueix quantes estacions poden cabre dins d'una mida de llit de premsa determinada.
- Mida del pin pilot- Els forats pilot han de mantenir una distància de vora adequada en relació amb el gruix de la cinta. Les tires més gruixudes necessiten agulles pilot més grans i, per tant, forats pilot més grans, consumint més amplada de cinta i reduint la utilització del material.
- Espai de tall- El punt de partida estàndard de l'acer suau és aproximadament el 10% del gruix del material per costat, però això canvia amb el grau. Els acers de -més resistència poden requerir espais lliures superiors al 20% per costat per aconseguir un cisallament net i minimitzar l'alçada de les rebaves.
- Fiabilitat de l'alimentació- Les tires més gruixudes requereixen alimentadors servo més robusts i una tensió més alta de les tires per evitar errors d'alimentació. Les tires molt fines, per contra, poden necessitar buit o assistència de bufat d'aire-per mantenir-les planes contra la superfície de la matriu entre traçades.
La interacció entre el grau d'acer i el gruix crea una matriu de limitacions amb les quals s'ha de dissenyar cada matriu d'estampació metàl·lica. Una cinta HSLA de 2 mm a una tracció de 80 ksi no es comporta res com una cinta de 2 mm de baix-carboni a 45 ksi - tot i que el gruix és idèntic, el tonatge de premsa, els espais lliures i el recompte d'estacions diferiran substancialment.
Aquestes restriccions-des de material no existeixen de manera aïllada. Aflueixen directament a les decisions de disseny de matrius: quantes estacions incloure, on col·locar els pilots, com seqüenciar les operacions de conformació i quina amplada de banda assignar als ponts portadors. Cada propietat del material es converteix en una entrada de disseny que dóna forma a l'arquitectura de tota l'eina.
Consideracions de disseny progressiu de matrius per a peces d'acer
Cada matriu progressiu comença com un problema de disseny: com organitzeu una seqüència d'operacions al llarg d'una cinta d'acer perquè les propietats del material, la geometria de la peça i l'economia de la producció s'alinein? La resposta dóna forma a tota l'eina - la seva longitud, el nombre d'estacions, l'amplada de la tira i, finalment, el seu cost. Un mal disseny de matriu progressiu condueix a peces esquerdades, fallades prematures de l'eina i material malgastat. El disseny estratègic converteix aquestes mateixes limitacions en una eina d'estampació progressiva magra i duradora que funciona de manera fiable durant milions de cicles.
Optimització del recompte d'estacions i de la disposició de les bandes
Quantes estacions necessita realment una matriu progressiva? No hi ha una fórmula universal. El recompte d'estacions depèn de la geometria de la peça, les operacions necessàries i els - crítics - límits de conformabilitat del grau d'acer per estació. Un suport pla senzill d'acer 1010 amb tres forats perforats i una corba pot requerir només 4-5 estacions. Una peça estructural d'automòbil HSLA complexa amb múltiples corbes, relleus i toleràncies ajustades podria exigir 15 o més.
La lògica funciona així: cada operació de conformació només pot colar el material en una quantitat limitada abans que es produeixi l'esquerda. Quan un sol corbat supera el llindar de deformació segur de l'acer, els dissenyadors el divideixen en dues estacions amb conformació parcial a cadascuna. Els acers més-resistents o endurits-toleren menys deformacions per estació, la qual cosa augmenta directament el nombre d'estacions.
Les estacions inactives - posicions on no es produeix cap operació - tenen un propòsit d'enginyeria deliberat. Proporcionen zones d'alleujament de tensió on la cinta pot redistribuir la tensió residual entre les etapes de conformació exigents. També milloren l'estabilitat de la cinta mantenint una rigidesa constant de la banda de suport a tota la longitud de la matriu. Recerca enoptimització de la disposició de la cintaconfirma que minimitzar el recompte d'estacions respectant tant les restriccions de precedència (que les operacions s'han de produir abans que les altres) com les limitacions d'adjacència (que les operacions no poden compartir una estació a causa de la proximitat) és el repte central en el disseny de matrius d'estampació progressiva.
L'optimització de l'amplada de la franja és paral·lela a la planificació de l'estació. Les tires més amples s'adapten a peces més grans o a diverses files (dissenys de doble-impacte), però malgasten més material per traç. Els dissenyadors calculen la utilització del material com a relació entre l'àrea neta de la part i el consum brut de cinta. Un disseny ben-optimitzat per a matrius progressius normalment aconsegueix un 70-85% d'utilització. Els ponts portadors - les xarxes estretes que connecten les peces amb l'esquelet de ferralla - han de ser prou amples per sobreviure a les forces de formació sense trencar-se, especialment en acers de menor ductilitat.
Disseny-per a-fabricabilitat en eines de matriu progressiu
Les decisions de disseny de matrius d'estampació metàl·lica preses durant la fase de DFM eviten problemes que, d'altra manera, afloren milers d'hores en producció. Per a peces d'acer en matrius progressius, diversos principis DFM tenen una importància enorme:
- Espaiat mínim de funcions- Els forats i els retalls col·locats massa junts creen seccions febles entre els punxons. La regla general: mantenir almenys dues vegades el gruix del material entre elements adjacents. En els acers-d'alta resistència, aquest mínim augmenta perquè la força de tall més alta concentra més tensió en seccions de matriu estretes.
- Alineació de la direcció del gra- La cinta d'acer té una direcció de rodament que afecta la ductilitat. Els corbes orientats perpendicularment al gra toleren radis més ajustats sense esquerdar-se. El disseny de matriu d'estampació progressiva ha d'alinear les corbes crítiques en relació a la direcció de rodament de la cinta, la qual cosa significa que l'orientació de la part dins del disseny de la cinta es converteix en una decisió estructural, no només una comoditat d'imbricació.
- Amplada del pont a la banda de suport- Els ponts subjecten la part a la tira fins al tall final. Massa estret i es trenquen durant la formació, alliberant la peça abans d'hora. Massa amples i malgasten material. L'amplada del pont depèn del gruix de la cinta, la resistència a la tracció i la gravetat de les forces de formació a les estacions adjacents.
- Ràdios de corba interiors- Una directriu àmpliament acceptada estableix un radi de corbat mínim igual o superior al gruix del material (R superior o igual a T). El fet d'augmentar la intensitat augmenta la concentració d'estrès, provocant esquerdes a la peça i fallades prematures de la matriu d'estampació de xapa.
La col·locació de pins pilot és una altra decisió-crítica de DFM. Els pilots s'han de col·locar a intervals consistents al llarg de la tira, preferiblement a l'àrea de la xarxa portadora en lloc de la geometria de la part funcional. La seva ubicació en relació amb les estacions de formació determina quant error de posició s'acumula entre les operacions. Col·locar els pilots immediatament abans de les estacions d'alta-precisió - en lloc de confiar en el registre de les estacions anteriors a la seqüència - manté la precisió dimensional allà on més importa.
CAD/CAM i simulació en el disseny de matrius
Imagineu-vos construir una matriu de 12 estacions, executar la vostra primera prova de producció i descobrir que l'estació 8 trenca la peça perquè l'enduriment del treball de les estacions anteriors superava les prediccions. Aquest escenari solia costar setmanes i desenes de milers de dòlars. El programari modern de disseny de matrius progressius elimina gran part d'aquest risc abans de mecanitzar qualsevol acer per a eines.
L'anàlisi d'elements finits (FEA) simula el flux de material a través de cada estació seqüencialment, predint l'aprimament, la distribució de la tensió i el risc de fractura. Per a l'acer, la predicció del retorn elàstic és especialment valuosa. La simulació - calcula quant rebota cada característica formada després de l'obertura de la premsa, cosa que permet als enginyers compensar la geometria de la matriu durant el disseny en lloc de fer proves costoses-i-errors a la premsa. Tal com informa Manor Tool, FEA pot identificar els riscos d'esquerdes abans de construir l'eina, estalviant més de 20.000 dòlars en costos de reelaboració i eliminant setmanes de retards de llançament en un sol projecte.
Plataformes com Cimatron, AutoForm i Dynaform permeten als dissenyadors crear un disseny de franges complet digitalment i després executar simulacions de conformació a totes les estacions en seqüència.Eines de disseny de tires d'AutoFormpermeti als usuaris definir dissenys de parts simples o dobles-, comparar les opcions d'imbricació i minimitzar l'ús de material - tot validant la formabilitat. Mentrestant, Logopress3 i sistemes similars basats en SolidWorks-ofereixen la inserció de components paramètrics per a elements de matriu estàndard com elevadors, pilots i blocs de suport, accelerant el disseny detallat.
El benefici pràctic són menys iteracions de disseny. Sense simulació, un disseny de matriu d'estampació complex pot requerir tres o quatre proves físiques abans de bloquejar la geometria preparada per a la producció-. Amb la FEA validada, la majoria dels programes aconsegueixen una producció estable en una o dues proves - una reducció directa tant del cost d'eines com del calendari de llançament. Les decisions d'enginyeria preses durant aquesta fase de validació digital generen fins a un 80% del cost de producció total, la qual cosa fa que la inversió en simulació sigui una de les activitats de més -retorn de qualsevol programa de matriu progressiu.
Les decisions de disseny estableixen els límits del que pot produir un dau progressiu. Però dins d'aquests límits, són les operacions individuals de l'estació - de tall, conformació i flexió - les que transformen la cinta plana d'acer en geometria funcional. La seqüenciació d'aquestes operacions i per què aquesta seqüència és important per a l'acer específicament determina si les peces surten bé o surten ferralla.
Operacions d'estampació de claus a cada estació de matriu
Cada estació d'un dau progressiu té una única tasca -, però l'ordre en què es fan aquestes tasques no és arbitrari. La seqüència segueix una lògica arrelada en com es deforma l'acer, com canvien les dimensions sota tensió i com s'ha de mantenir el registre des del primer cop fins al tall final. Equivoqueu l'ordre i combatreu les rebaves, les esquerdes i la deriva dimensional durant la vida útil de l'eina. Feu-ho bé i la matriu d'estampació produeix peces consistents a la velocitat amb una intervenció mínima.
Operacions de tall i perforació
Les operacions de tall solen dominar les primeres estacions d'una matriu progressiva. Per què? Perquè treure material abans de formar-lo és molt més controlable que intentar perforar o esborrar després que la tira ja s'hagi doblegat o dibuixat en una geometria tridimensional. La cinta plana presenta una superfície uniforme i previsible als punxons d'eines, la qual cosa significa talls més nets, alçades de rebaba més consistents i una vida útil més llarga del punxó.
Les operacions de tall més habituals per a peces d'acer inclouen:
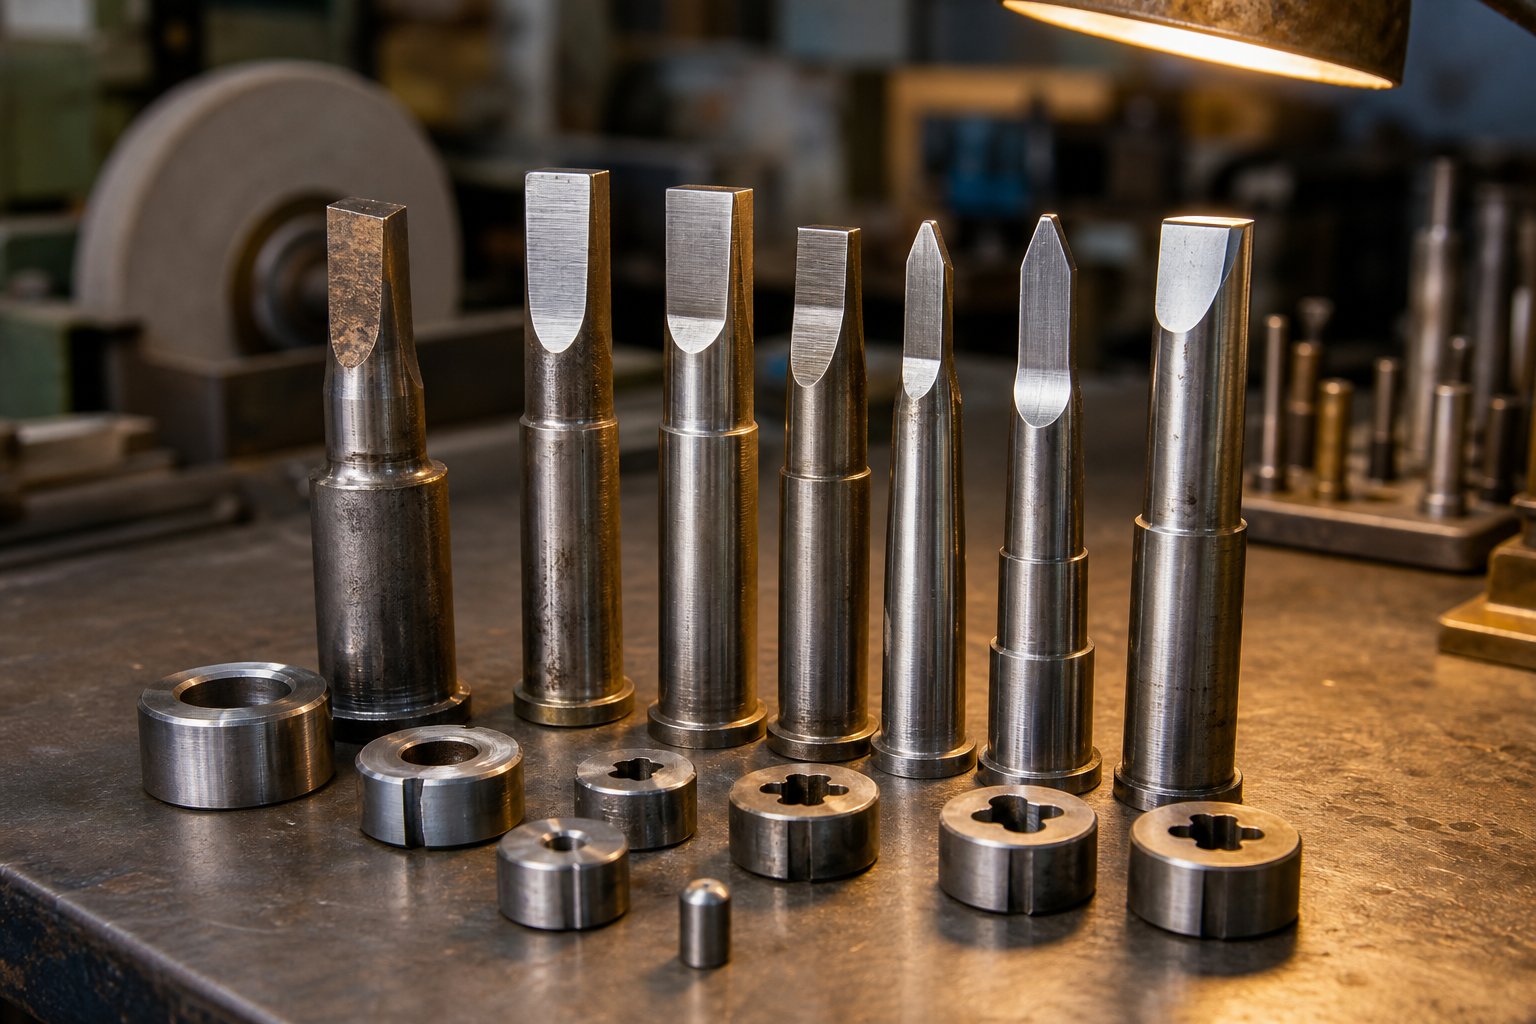
- Piercing- creant forats interns, ranures o característiques mitjançant punxons de xapa metàl·lica que empenyen el material a través de les obertures de matriu coincidents. Els forats pilot gairebé sempre es foren a l'estació 1 per establir el registre per a cada operació posterior.
- En blanc- tallant el perfil exterior de la peça (o una part d'aquesta) de la tira. En matrius progressius, és típic el blanqueig parcial a les estacions primerenques i el blanqueig final a l'última estació.
- Llançament- tallar i doblegar una lengüeta o una reixa d'un sol cop sense separar completament el material de la tira. Sovint s'utilitza per crear característiques de fixació o ranures de ventilació.
- Entallament- eliminació de material de la vora de la cinta per crear espai lliure per a les operacions de conformació en estacions posteriors o per definir els contorns de les peces de manera progressiva.
- Retall- eliminació de l'excés de material després de la formació, normalment en estacions posteriors on les característiques formades necessiten un perfil final de la vora.
La duresa de l'acer afecta directament el funcionament d'aquestes operacions de tall. Per a la majoria d'acers al carboni, l'espai òptim de punxó-a-l'encuny oscil·la entre el 5-10% del gruix del material per costat. Acers més durs - Graus HSLA o inoxidable-endurit per treball: requereixen espais lliures més ajustats per evitar un gir excessiu i la formació de rebaves, de vegades baixant al 3-5% per costat. Anar massa ajustat accelera el desgast del punxó i augmenta les forces de desmuntatge. Anar massa fluix produeix vores irregulars i rebaves sobredimensionades que requereixen un desbarbat secundari.
El gruix també importa. Una cinta d'acer de baix-carboni de 2 mm requereix un espai lliure aproximadament de 0,10 a 0,20 mm per costat. Aquest mateix gruix a l'acer inoxidable 304 pot necessitar només 0,08-0,12 mm perquè la resistència al cisallament més alta produeix una zona de fractura més neta a espais lliures més ajustats. Aquests números canvien la geometria de totes les característiques metàl·liques troquelades de l'eina, influint en els perfils de rectificat de punxons, les dimensions del forat del botó de matriu i la freqüència dels intervals d'afilat.
Operacions de conformat i plegat
Un cop es foren els forats i s'estableixen parcialment els perfils, la tira es mou al territori de formació. Les estacions de plegat, dibuix, encunyació, relleu i extrusió transformen l'acer pla en una geometria tridimensional - i cadascuna comporta reptes específics quan es treballa amb el comportament de recuperació elàstica de l'acer.
Doblarés l'operació de conformació més habitual en matrius d'estampació progressiva. Les tires d'acer es dobleguen sobre un radi de punxó contra un bloc de matriu per produir brides, pestanyes, canals i suports. La complicació crítica? Tornada de primavera. Cada corba d'acer es descarrega parcialment quan s'obre la premsa i l'angle de la part es relaxa cap a la plana. Els acers amb un límit elàstic més elevat es remunten més - l'acer suau pot retrocedir 1-2 graus en un corbat de 90 graus, mentre que els acers HSLA poden recuperar-se 5-8 graus o més.
Les estratègies de compensació dins del dau inclouen:
- Sobreflexió- formant-se més enllà de l'angle objectiu, de manera que el retorn elàstic torna la peça a les especificacions. Aquest és elmètode de compensació més utilitzata causa de la seva senzillesa i aplicabilitat a la majoria de les operacions de plegat rutinàries.
- Encunyar- aplicant una alta pressió localitzada a l'àpex del corbat per deformar plàsticament el material en tot el seu gruix, eliminant eficaçment la recuperació elàstica. L'encunyació requereix substancialment més tonatge, però produeix toleràncies angulars més ajustades.
- Doblació de pas- descomposició d'un corbat d'-angle gran en múltiples increments d'angle-petits en estacions successives, augmentant la relació de deformació plàstica i reduint la recuperació elàstica neta.
Dibuixles estacions estiren la tira cap a una cavitat per formar copes, rebaixats o closques. La ductilitat de l'acer limita la profunditat que pot arribar un estirat per estació -, si supera aproximadament el 40-50% de la proporció d'estirament en un sol cop, es corre el risc d'aprimar-se o trencar-se. Els dibuixos profunds es divideixen en diverses estacions amb augments progressius de profunditat.
Relleucrea elements poc profunds aixecats o encastats - costelles, logotips, perles de rigidesa - desplaçant el material localment sense tallar-los.Extrusióempeny el material a través d'una obertura més petita per formar caps o collars, sovint utilitzats per crear característiques de muntatge roscats en un sol cop de matriu.
Lògica de seqüenciació d'estacions per a peces d'acer
Per què importa tant l'ordre d'operació? Tres principis regeixen la seqüenciació progressiva de l'estació de matriu:
La perforació precedeix la formacióperquè la tira plana produeix ubicacions de forats més precises. Un cop la cinta està doblegada, la geometria deformada fa que sigui gairebé impossible perforar forats en la seva posició final correcta. Els forats que han d'aparèixer a les zones formades es foren mentre la cinta encara és plana, i després es posen en posició per l'operació de conformació posterior.
Les dimensions crítiques s'estableixen un cop finalitzada la formació.Si es fa referència a una dimensió de característica des d'una superfície formada, la conformació s'ha de produir primer -, en cas contrari, el retorn elàstic i el flux de material desplaçaran la característica fora de tolerància. Això sembla contradir el primer principi, i aquesta tensió és exactament la raó per la qual el disseny progressiu de matriu requereix una anàlisi acurada de seqüenciació. Sovint, la solució és perforar forats pilot i no-crítics d'hora, formar la peça i, a continuació, dur a terme una perforació de precisió final o un calibratge en estacions posteriors.
Els forats pilot mantenen el registre durant tot el procés.Des de l'estació 1 cap endavant, els pins pilot s'enganxen a la tira a cada cop. Totes les operacions posteriors fan referència a aquests forats pilot, la qual cosa significa que la seva precisió de col·locació determina la precisió acumulada de tota la peça. Els pilots sempre es foren a l'estació més aviat possible - sovint la primera - i segueixen sent l'ancoratge posicional per a tots els components de matriu d'estampació que segueixen.
Aquí hi ha una seqüència d'estació típica per a un suport de muntatge d'acer amb dos forats, una brida doblegada i una costella de rigidesa:
- Perforeu forats pilot a la tira de suport
- Perforar forats funcionals (ranures de muntatge, osques de relleu)
- Talleu les vores de la franja per definir el contorn de la peça
- Relleu la costella de rigidesa mentre la tira encara és plana
- Estació inactiva (alleujament de tensió, estabilització de franges)
- Doble la brida a l'angle objectiu més compensació de sobreflexió
- Encontreu o torneu a col·locar la brida a la tolerància angular final
- El tall final - separa la part acabada de la cinta de suport
Aquesta seqüència reflecteix una regla general: les eines de punxonat de metall i les operacions de tall s'agrupen a la part davantera de la matriu, les operacions de conformació omplen les estacions mitjanes i posteriors, i la separació final sempre és la darrera. Les estacions inactivas apareixen allà on la cinta necessita un respir entre les etapes de conformació pesada - especialment important per als acers amb alts índexs d'enduriment de treball- on l'acumulació de tensió residual amenaça la conformació aigües avall.
Les eines de cada estació es desgasten a un ritme diferent depenent del que faci i de la força que l'acer empeny enrere. Les estacions de tall es degraden a causa del desgast del punxó abrasiu. Les estacions de conformació pateixen irritació i fatiga. Aquest patró de desgast - i com el gestioneu - és el que en última instància determina si un dau dura 100.000 cops o 10 milions.
Manteniment de la matriu i vida útil de l'eina en estampar l'acer
Un dau progressiu no falla tot alhora. Degrada gradualment - les vores del punxó mate, formant radis rugosos, s'obren els espais lliures - i la qualitat de les peces es derive juntament amb ella. L'acer accelera aquesta degradació més que els materials més tous a causa de la seva major resistència al tall, el seu comportament d'enduriment per treball-i els òxids superficials. La diferència entre un conjunt de matrius d'estampació que funciona de manera fiable durant milions de cicles i un que requereix una intervenció constant es redueix a tres factors: entendre com es desenvolupa el desgast, mantenir l'eina en un calendari més que després d'una fallada i triar els materials d'eina adequats per a les demandes específiques de cada estació.
Patrons de desgast i modes de fallada en matrius d'estampació d'acer
Quan passeu acer per una matriu progressiva a velocitat de producció, cinc mecanismes de fallada diferents competeixen per destruir les vostres eines. Cadascun es desenvolupa de manera diferent en funció del grau d'acer que s'estampa, i cadascun requereix una contramesura diferent. Recerca des deAHSS Insightsidentifica aquests modes principals com el desgast (abrasiu i adhesiu), la deformació plàstica, el trencament, l'esquerdament i l'escorçament.
Desgast abrasiués el mode de degradació més comú en matrius d'estampació d'acer. Les partícules dures - escala de molí en acer-laminat en calent, carburs en graus-alts de resistència o residus-endurits de treball de talls anteriors - actuen com moles microscòpiques contra superfícies de punxons i matrius. Cada cop elimina una petita quantitat de material de l'eina, augmentant gradualment els espais lliures i augmentant l'alçada de la rebava. Com més dur sigui l'acer de la peça, més ràpid avança el desgast abrasiu. Els acers HSLA i de doble fase-amb resistències a la tracció superiors a 590 MPa poden desgastar punxons a velocitats de quatre a cinc vegades més ràpides que l'acer suau.
Desgast de l'adhesiu i irritaciópresenten un repte diferent, especialment amb l'estampació progressiva d'acer inoxidable. La fricció i la calor generades quan l'acer inoxidable austenític llisca per les superfícies de l'eina crea micro-soldadures entre la làmina i la matriu. Quan aquests enllaços es trenquen, el material es transfereix d'una superfície a l'altra - normalment de la superfície més tova a la més dura. Aquesta acumulació (esgarrapada) ratlla les peces posteriors i accelera una major adhesió en un cicle d'auto-reforç. ComEl FabricadorNotes, polir les superfícies de les eines abans i després del recobriment ajuda a reduir la irritació, mentre que els lubricants-de pressió extrema esdevenen essencials per gestionar les altes pressions de contacte implicades.
Xippingresulta de tensions cícliques que superen la resistència a la fatiga del material de l'eina, normalment a les vores de tall afilades. Les microesquerdes es nucleen, es propaguen amb càrregues repetides i, finalment, fan que les peces petites es trenquin de les vores del punxó o de la matriu. La major resistència al cisallament de l'acer amplifica el xoc d'impacte a l'avenç durant la perforació, fent que l'estellament sigui més freqüent a les estacions de tall que processen graus més gruixuts o més forts.
Esquerdamentes produeix quan les tensions superen la tenacitat a la fractura de l'acer per a eines. Els concentradors de tensió - marques de mòlta, cantonades internes afilades o característiques de disseny amb radi insuficient - inicien esquerdes que es propaguen catastròficament. Un estudi de cas va documentar la ruptura de l'acer per eines D2 després de només 5.000-7.000 cicles de càrrega en formar un acer de ferrita-bainite de 580 MPa, en comparació amb la vida útil típica de 50.000 cicles de les mateixes eines aconseguides amb els graus convencionals.
Deformació plàsticaocorre quan la pressió de contacte supera la resistència a la compressió del material de l'eina. Els acers de -més resistència concentren més càrrega en àrees de contacte més petites -, especialment en els radis d'estirament i en les estacions d'encunyació -, fent que la superfície de la matriu s'enfonsi o s'enfili. Un cop comença la deformació, la geometria alterada crea una tensió local encara més gran, accelerant els danys.
Aquests modes de fallada rarament apareixen de manera aïllada. El desgast adhesiu produeix pegats rugosos que es converteixen en augmentadors d'estrès, iniciant l'estella. Les vores estellades creen càrregues de tall desiguals que acceleren el trencament. Reconèixer quin mode domina a cada estació - i comunicar-ho al vostre proveïdor d'acer per a eines - és la base de qualsevol estratègia eficaç de manteniment de matrius d'estampació.
Programació de manteniment preventiu i intervals d'afinació
L'estratègia de manteniment més cara disponible és esperar fins que les peces es vegin malament per donar servei a una matriu. Quan les rebaves són visibles a simple vista, el desgast dels punxons ja ha avançat molt més enllà del punt òptim d'afilat -, la qual cosa significa que s'ha d'eliminar més material durant el rectificat, la qual cosa redueix la vida útil de l'eina i augmenta la freqüència de substitució.
El manteniment preventiu eficaç comença amb una mesura objectiva més que amb un judici visual. L'alçada de les rebaves és l'indicador principal: la majoria de les operacions d'estampació de precisió desencadenen l'afilat quan les rebaves superen el 10% del gruix del material. Per a una cinta d'acer d'1 mm, aquest llindar és només de 0,1 mm - amb prou feines perceptible sense augment, però clarament mesurable amb un calibre de rebaba o un comparador òptic.
El seguiment del recompte de visites proporciona el marc de programació. Cada conjunt de matrius d'estampació hauria de tenir una línia de base documentada: el nombre de cops que sol fer una estació concreta abans que l'alçada de la rebaba arribi al llindar de manteniment. Aquests intervals varien dràsticament segons el tipus d'estació i el grau d'acer:
- Estacions de perforació d'acer dolç (1008-1010)- sovint entre 150.000 i 250.000 cops entre afilades
- Estacions de perforació d'acer inoxidable (304, 316)- freqüentment de 50.000 a 100.000 cops a causa del desgast de l'adhesiu i la irritació
- Estacions de perforació d'acer HSLA ({0}} MPa)- de vegades fins a 30.000 a 80.000 visites, segons el gruix i el recobriment
- Estacions de formació- s'ha inspeccionat en intervals similars, però s'ha fet un servei d'acord amb l'estat de la superfície en lloc de la nitidesa de la vora
La compensació de costos-entre el manteniment programat i la fallada no planificada és clara. Un afilat planificat deixa la matriu fora de línia durant hores i elimina una quantitat controlada de material d'eina (normalment 0,05-0,15 mm per mòlta). Una fallada no planificada - un punxó trencat, una secció de matriu estellada o una estació de conformació amb galera - pot aturar la producció durant dies mentre es fabriquen, s'endureixin i s'ajusten components de substitució. Més enllà dels costos directes del temps d'inactivitat, les avaries catastròfiques solen danyar les estacions adjacents, convertint la reparació d'un sol-component en una reconstrucció de diverses estacions.
Els aixecadors de matrius d'estampació - els components carregats de molla-que aixequen la tira entre traçades perquè pugui avançar lliurement - també requereixen una inspecció programada. Els elevadors desgastats o trencats permeten que la cinta s'arrossegueixi per les superfícies inferiors de la matriu durant l'alimentació, creant rascades, esdeveniments d'error d'alimentació i un desgast accelerat a les estacions aigües avall. La fatiga de la molla de l'elevador és especialment freqüent en operacions d'alta-velocitat on milions de cicles s'acumulen ràpidament. La inclusió de la inspecció de l'elevador a cada finestra de manteniment programada evita que aquestes fallades secundàries s'escampin a través de la matriu.
Les botigues de matriu progressives que fan estampació d'acer de gran-volum cada cop fan un seguiment digital de les dades de manteniment - registren el recompte d'èxits, les dates d'esmolat, l'eliminació de material per mòlta i les mesures de rebava posterior-de manteniment. Amb el pas del temps, aquestes dades revelen tendències de la taxa de desgast que permeten una programació predictiva: el manteniment de la matriu just abans de la deriva de la qualitat en lloc de després que ja ho hagi fet.
Selecció de material d'eines per a una vida útil prolongada de la matriu
L'acer d'eina dins de la matriu determina el seu sostre - cap programa de manteniment pot superar un desajust de material fonamental entre l'eina i la peça de treball. La selecció del material d'eina adequat per al mode de fallada específic de cada estació és la decisió més impactant per allargar la vida útil de les matrius d'estampació de carbur progressiu i dels components d'acer d'eines convencionals.
Tres categories de material d'eina dominen la construcció de matrius progressius per a l'estampació d'acer:
Acers per a eines convencionals- D2, A2, M2 i S7 - formen la línia de base. D2 (un acer de treball en fred d'alt-crom i-carbon{9}}alt) ha estat l'estàndard del sector durant dècades a causa de la seva alta resistència al desgast i el seu tractament tèrmic senzill. L'A2 ofereix una millor tenacitat amb una resistència al desgast lleugerament menor, el que el fa adequat per a estacions subjectes a càrrega d'impacte. M2 (un acer-alta velocitat) proporciona una excel·lent duresa en calent per a operacions on la calor generada per fricció-és una preocupació. L'S7 ofereix la màxima resistència als cops per a un tapat pesat a través d'acer gruixut.
Acers per a eines de pulvimetal·lúrgia (PM).representen el següent nivell. El seu procés de fabricació - atomitza metall fos en pols que es solidifica ràpidament i després es consolida mitjançant premsa isostàtica en calent - produeix una microestructura uniforme amb carburs petits i uniformement distribuïts. El resultat és una tenacitat significativament més alta amb una duresa equivalent en comparació amb els acers de fosa de lingot-convencionals. En un cas documentat, el canvi de D2 a un acer per eines PM va restaurar la vida útil de la matriu de 5.000-7.000 cicles als 40.000-50.000 cicles esperats en formar un grau AHSS de 580 MPa: una millora gairebé 10 vegades sense cap altre canvi de procés.
Insercions de carbur- normalment els graus de carbur de tungstè - proporcionen la màxima resistència al desgast per a les estacions de tall de cicle alt-. El carbur manté l'estabilitat dimensional durant llargues tirades de producció i resisteix el desgast abrasiu molt millor que qualsevol acer per a eines. La compensació-és la fragilitat: les insercions de carburs han d'estar ben-suportades i protegides de les càrregues laterals. Normalment s'instal·len com a mòduls reemplaçables en estacions de perforació, posicions de tall-de ranures estretes i qualsevol estació que processi acers inoxidables o HSLA a gran volum.
Els recobriments superficials augmenten la vida útil de qualsevol material base afegint una barrera dura i de baixa{0}}fricció entre l'eina i la peça. Les opcions més habituals per a aplicacions d'estampació d'acer:
| Material d'eines / recobriment | Resistència al desgast | Duresa | Resistència a la corrosió | Cost relatiu | Millor aplicació |
|---|---|---|---|---|---|
| D2 (sense recobrir) | Bé | Moderat | Fira | Baixa | Tall general, acer suau |
| A2 (sense revestir) | Moderat | Bé | Fira | Baixa | Estacions d'impacte-, acer més gruixut |
| M2 (sense recobrir) | Molt bé | Moderat | Fira | Mitjana | Alta -velocitat de tall, resistència a la calor |
| PM d'acer per a eines | Excel·lent | Excel·lent | Bé | Alt | Formació d'AHSS, aplicacions d'alt impacte- |
| Inserció de carbur | Excel·lent | Baixa | Bé | Alt | Pírcing de cicle alt-acer inoxidable |
| Recobriment de TiN (PVD) | Bona millora | Cap canvi | Bé | Mitjana | Reducció general del desgast |
| Recobriment TiCN (PVD) | Molt bona millora | Cap canvi | Molt bé | Mitjana | Major duresa, conformació inoxidable |
| Recobriment de TiAlN (PVD) | Excel·lent millora | Cap canvi | Excel·lent | Mitjana-Alta | Estacions-d'alta temperatura, estampació AHSS |
| Recobriment CrN (PVD) | Bona millora | Cap canvi | Molt bé | Mitjana | Acer galvanitzat, anti-agrimensura |
La selecció del recobriment depèn del material de la peça. El TiAlN aplicat-PVD té un bon rendiment contra els graus de fase dual-no recobert i AHSS, produint vores més netes en centenars de milers de cops. Tanmateix, els recobriments PVD poden acumular zinc en estampar acers galvanitzats -, en aquests casos, els recobriments de nitruració d'ions o CrN són més adequats. Una comparació va mostrar que una eina cromada-fallava després de 50.000 peces, mentre que una versió recoberta d'ions-nitrurats i CrN-del mateix acer per a eines va produir més d'1,2 milions de peces.
Un enfocament pràctic per a matrius progressius grans: construïu la sabata de matriu global i els components sense -desgast a partir de ferro colat econòmic o acer de baix-aliatge, i després instal·leu insercions d'acer per eines o carbur d'alta qualitat-en llocs de desgast concentrat. Això equilibra el cost amb el rendiment, permetent actualitzacions específiques del material només allà on la peça realment les requereix. Les ubicacions subjectes a la pressió de contacte més alta, les estacions de formació de radi - estret-, els punxons de perforació de petit-diàmetre i les perles d'estirament - reben els materials de primera qualitat, mentre que les zones de menor tensió-es mantenen en graus estàndard.
La combinació adequada de material base, tractament de superfícies i programa de manteniment crea un efecte compost. Un acer per a eines seleccionat i recobert correctament, afilat segons un programa disciplinat de recompte d'èxits-, pot oferir una vida útil mesurada en milions de peces en lloc de milers. Aquesta longevitat es tradueix directament en un cost per-peça més baix-, cosa que posa l'accent en l'economia de l'eina de matriu progressiva.
Factors de cost en eines de matriu progressiu per a acer
La vida de la matriu mesurada en milions de cops sembla impressionant -, però només importa si l'economia justifique construir aquesta eina en primer lloc. L'eina de matriu progressiva representa una de les inversions inicials més grans en qualsevol programa d'estampació d'acer de gran-volum, i entendre què impulsa aquest cost (i com s'amortitza) separa les decisions d'aprovisionament informades de les sorpreses cares. Tant si sou un enginyer de producció que dimensiona un programa com si sou un professional de compres que compareu pressupostos, les matemàtiques que hi ha darrere de les eines progressives determinen si el procés crea valor o només-carrega despesa.
Inversió en eines i què impulsa el cost de la matriu
Per què un dau progressiu costa molt més que una eina d'una-estació? Perquè pagueu per cada estació, cada component de terra de precisió-, cada insert de carbur i cada hora d'enginyeria de disseny empaquetada en un sistema integrat. La diferència de cost entre les botigues que cotitzen la mateixa peça potsuperar el 50 per cent- una variació motivada no per preus arbitraris, sinó per diferències legítimes en com cada botiga processa la peça.
Nou factors principals influeixen en el que pagareu per una construcció de matrius prog:
- Recompte d'estacions- Més estacions signifiquen una matriu més llarga, més components de precisió i més hores de disseny. Una matriu de suport de 5 estacions i una matriu estructural d'automòbil de 15 estacions ni tan sols estan en el mateix univers de costos.
- Geometria i complexitat de les peces- Els dibuixos profunds, els contorns ajustats, els corbes multi-direccionals i les funcions que requereixen simulació o prototipatge augmenten el cost de les eines. Les toleràncies estrictes exigeixen un control més estricte del procés, que es tradueix en una construcció d'eines més cara.
- Grau de material d'eina- Una matriu construïda amb acer per a eines D2 costa substancialment menys que una que requereix acers per a eines PM i inserts de carbur en estacions d'alt-desgast. El material de la peça dicta aquesta elecció - L'estampació HSLA o l'acer inoxidable requereix materials d'eines de primera qualitat per aconseguir una vida útil acceptable de la matriu.
- Funcions secundàries en-die- En el-toc de matriu, la inserció de maquinari, el-muntatge de matriu o els dissenys de diverses{-part{-per-carrera afegeixen estacions i complexitat, augmentant el cost.
- Toleràncies requerides- Les peces amb requisits crítics de planitud, notes de GD&T o exigències de posició inferiors a la-mil·lèsia necessiten una fabricació d'eines més precisa, un millor ajust dels components i sovint més estacions per al calibratge i l'encunyació.
- Ubicació del venedor, capacitat i nínxol- Les tarifes de mà d'obra varien geogràficament i una botiga carregada al màxim cotitza de manera diferent que una que busca feina. Un venedor el nínxol del qual coincideix amb el vostre tipus de peça normalment oferirà una estimació més competitiva.
Les matrius d'estampació progressiva del món real-oscil·len entre aproximadament 10.000 $ per a eines més senzilles i 350.000 $ per a matrius de diverses-estació complexes. Aquesta difusió reflecteix l'enorme variabilitat en la complexitat de les peces, les demandes de materials i els requisits de producció. Una matriu de rentadora simple i una matriu de connector d'automòbil de 20-estacions es qualifiquen com a "progressives", però gairebé no comparteixen res en l'estructura de costos.
Aquesta és la raó principal per la qual les eines progressives costen més que les alternatives més senzilles: esteu pre-invertint en velocitat. Un dau alimentat a mà-estació-pot costar una fracció del preu, però produeix una fracció de la sortida. L'enfocament progressiu d'eina i matriu consolida el que d'altra manera serien cinc o deu operacions separades - cadascuna de les quals necessita la seva pròpia eina, configuració, operador i pas de manipulació - en un únic sistema integrat que produeix una peça acabada a cada traç. Aquesta consolidació té un preu, però és un preu que paga dividends en volum.
Per-Economia per peça i ruptura de volum-Even
La característica econòmica que defineix la matriu i l'estampació progressiva és la reducció radical de costos a escala. Aquesta costosa inversió inicial en eines es reparteix entre totes les parts que produeix la matriu - i com que les matrius progressives ben-mantingudes duren milions de cicles, la contribució d'eines per-peça s'acosta a zero amb el temps.
Penseu en un exemple senzill. Una matriu progressiva de 25.000 dòlars afegeix 1,00 dòlars per peça a 25.000 peces. Amb 250.000 peces, afegeix només 0,10 dòlars. Amb 2,5 milions de parts - molt dins de la vida útil d'una matriu ben mantinguda -, la contribució d'eines baixa a un sol cèntim per peça. El material, el temps de premsa i els costos laborals es mantenen aproximadament constants per part, però la corba d'amortització de l'eina es doblega bruscament cap avall a mesura que s'acumula el volum.
Quan un encuny progressiu esdevé més econòmic que els mètodes més simples? El llindar depèn de la complexitat de la part i de l'alternativa amb la qual esteu comparant:
- vs. fabricació de xapa (format làser + fre)- Els encunys progressius normalment s'arriben a 5.000 a 25.000 parts anuals. Els costos de les peces de fabricació es mantenen relativament estables independentment del volum perquè la mà d'obra continua sent una despesa fixa per-part. Els costos de la peça d'estampació cauen en picat a mesura que augmenta el volum perquè la mà d'obra per part es mesura en fraccions d'un cèntim.
- vs. estampació d'una-estació amb múltiples configuracions- Si la vostra peça requereix diverses operacions en matrius separades amb manipulació entre cadascuna, una matriu progressiva sovint es trenca fins i tot a volums més baixos perquè elimina la manipulació inter-operativa, redueix l'inventari WIP i redueix la mà d'obra. El punt d'equilibri-podria baixar entre 10.000 i 50.000 parts, depenent de quantes configuracions substitueixi la matriu progressiva.
- vs. estampació de matriu de transferència- Les matrius de transferència s'adapten a les peces que no poden quedar-se a la cinta i els seus costos de peces s'acosten més al progressiu. L'elecció aquí normalment es basa en la geometria de les peces en lloc de l'economia pura.
L'error que cometen molts compradors és comparar només la línia de comanda d'eines sense tenir en compte què passa després de pagar les eines. Una matriu progressiva que fa el segon, tercer o quart any de producció ofereix peces bàsicament a un cost de material-a més-temps de premsa-. Cada any, el disseny es manté estable i la demanda continua, el cost efectiu d'eines per peça continua reduint-se.
Cost total de propietat, incloent el manteniment i les operacions secundàries
El preu de compra d'eines és només el primer capítol de la història de costos. El cost total de propietat (TCO) d'un programa de matrius progressius inclou totes les despeses, des del disseny de matrius fins al final--de vida-, i passar per alt els costos aigües avall condueix a decisions d'aprovisionament inexactes. Els enginyers i compradors que avaluen els serveis d'estampació progressiva de matriu haurien de tenir en compte la imatge completa:
- Disseny i construcció inicial de la matriu- La inversió inicial que inclou enginyeria CAD/CAM, simulació FEA, adquisició d'acer per a eines, mecanitzat CNC, tractament tèrmic, rectificat, muntatge i prova.
- Prova i qualificació- Inspecció del primer-article, validació dimensional, estudis de capacitat del procés (Cpk) i qualsevol canvi d'enginyeria necessari abans de l'aprovació de la producció.
- Manteniment programat i afilat- Reafilament periòdic de les estacions de tall, polit de superfícies de conformació, substitució de molles i elevadors gastats. La freqüència depèn de la qualitat i el volum d'acer, però pressuposteu 2-4 serveis programats per cada 100.000 peces per als acers HSLA.
- Components de substitució- Els punxons individuals, els botons de matriu, els pilots i les insercions de conformació es desgasten i cal substituir-los durant la vida útil de la matriu. Les insercions de carbur són més cares de substituir, però necessiten substituir-se amb molta menys freqüència.
- Premeu temps i energia- Les tarifes de premsa per hora varien segons el tonatge, la velocitat i la instal·lació. Les premses de més -tonatge necessàries per als acers més forts comporten tarifes horàries més altes.
- Cost del material i ferralla- Cost de la bobina d'acer en brut més el valor de l'esquelet de ferralla. Una millor utilització de la disposició de les tires redueix directament els residus de material. La ferralla d'acer té valor de recuperació, compensant parcialment aquest cost.
- Operacions secundàries- Desbarbat, enrotllament, tractament tèrmic, revestiment, pintura, punxada o inserció de maquinari realitzat després de l'estampació. Cadascun d'ells afegeix el cost i la gestió per-peça. Algunes operacions (com ara el-rocat de matriu) es poden incorporar a la matriu progressiva per eliminar un pas separat - amb un cost d'eina inicial més elevat però amb un cost de peça més baix.
- Inspecció de qualitat i SPC- Mà d'obra de mesura, inversió de mesura, temps de CMM i qualsevol prova destructiva necessària.
- Embalatge i logística- Embalatge personalitzat, recompte de peces i configuració d'enviament vinculats als requisits del vostre client final.
- Canvis d'enginyeria- Qualsevol revisió del disseny després de la construcció de les eines requereix la modificació o la reconstrucció de les estacions afectades. Els canvis al final del cicle de vida del programa són significativament més cars que els canvis realitzats durant el disseny inicial.
Un enfocament pràctic de l'anàlisi del TCO: sol·liciteu que el vostre proveïdor d'eines i matrius progressius cotitzi no només la construcció inicial, sinó també un pressupost de manteniment anual estimat basat en els volums previstos i la qualitat del material. Els proveïdors amb experiència en el vostre grau d'acer específic poden proporcionar intervals de manteniment realistes i previsions de components de substitució. Per als equips que busquen matrius d'estampació progressiva per a peces d'acer de gran-volum,YICHENés un proveïdor que dóna suport als enginyers de producció i als equips d'adquisició durant tot el cicle de vida - des del disseny inicial de matriu fins a la producció en massa escalable - ajudant a quantificar el cost total del programa abans del compromís d'eines.
La imatge del cost total també revela on s'amaguen les oportunitats de reducció de costos. Invertir més en la qualitat inicial d'eines - millors acers per a eines, recobriments PVD, disseny més robust - sovint redueix el TCO ampliant els intervals de manteniment i eliminant els temps d'inactivitat no planificats. Una matriu que costa un 20% més per endavant, però s'executa 3 vegades més entre afilades, ofereix un cost total del programa molt més baix al llarg de la seva vida útil.
Entendre l'estructura de costos completa permet una millor presa de decisions{0}}. Però l'anàlisi de costos es fa en un buit tret que sàpigues com avaluar els proveïdors que citen aquests números - i com verificar que les seves capacitats coincideixen realment amb els requisits de material, tolerància i volum del teu projecte.
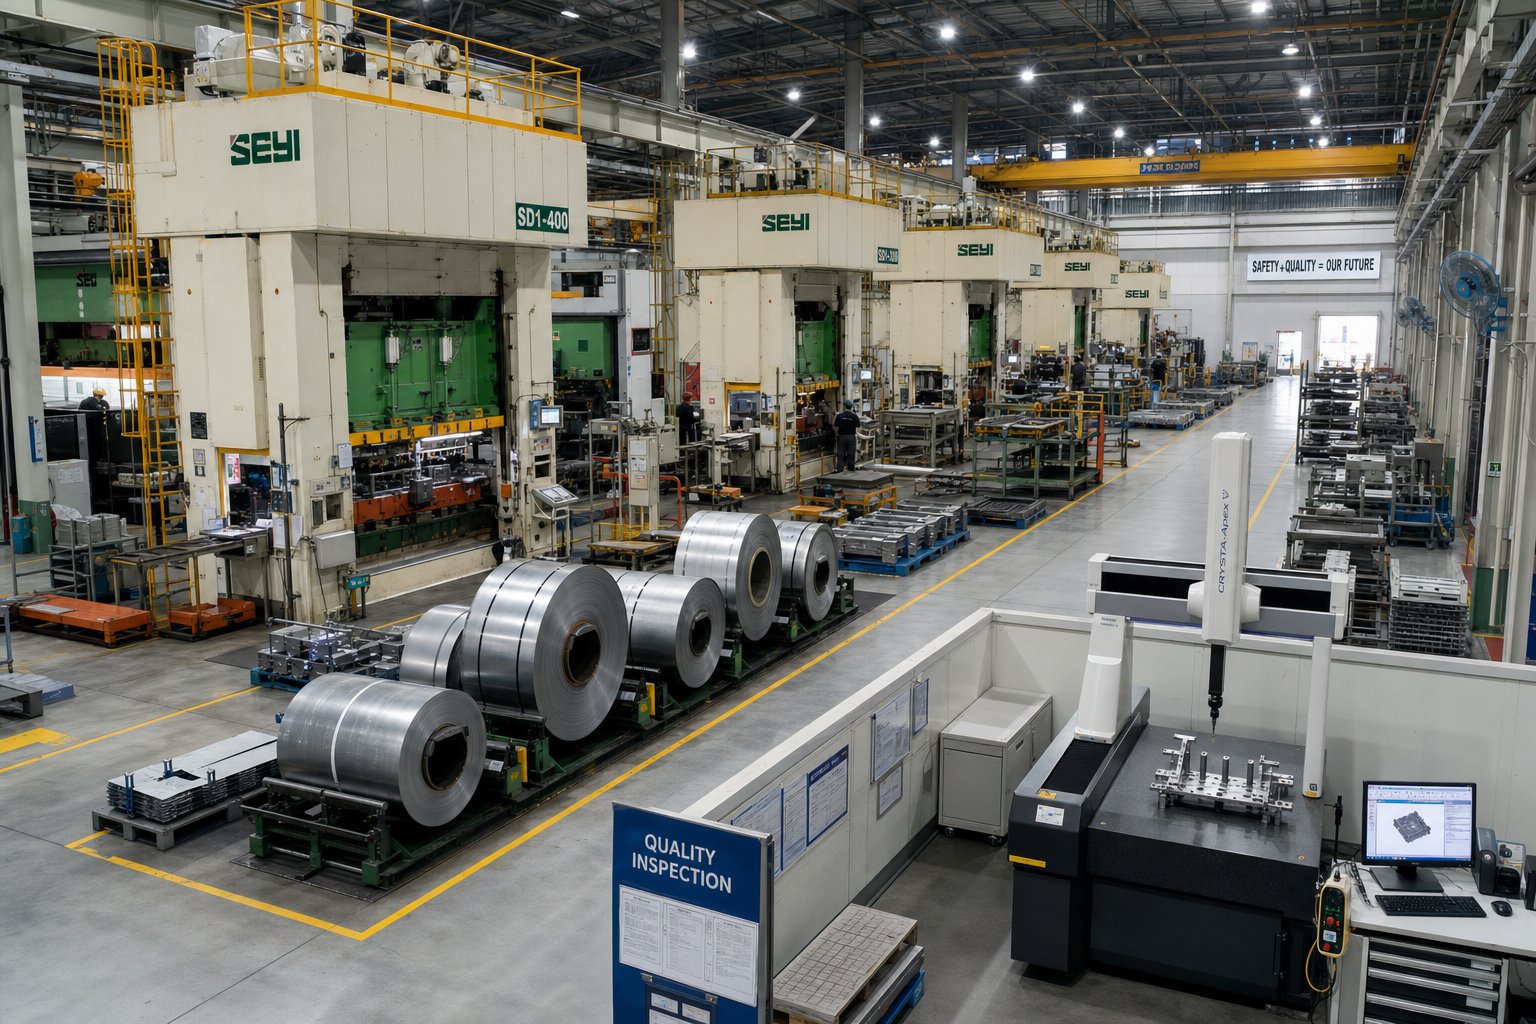
Obtenció d'un soci de matriu progressiu per a l'estampació d'acer
Les projeccions de costos només són tan fiables com el proveïdor que hi ha darrere. Un encuny progressiu ben dissenyat en paper-es converteix en una responsabilitat de producció si la botiga que la construeix no té l'experiència en materials d'acer, la infraestructura de qualitat o la capacitat de manteniment per oferir resultats coherents durant milions de cicles. Per als enginyers de producció i els equips d'adquisició que avaluen els fabricants de matrius progressius, un marc d'avaluació estructurat converteix les impressions subjectives en comparacions objectives - i evita costosos canvis de proveïdors del programa mitjà-.
Criteris d'avaluació de proveïdors per a projectes de matriu progressiu
Quan examineu una empresa d'estampació progressiva per a un programa d'acer, les certificacions i les llistes de premsa només expliquen una part de la història. Els veritables diferenciadors es mostren en com un proveïdor gestiona els detalls que separen els serveis d'estampació progressiva de metalls de les cotitzacions bàsiques-de la botiga de treball. Aquí teniu una llista pràctica per guiar la vostra avaluació:
- -Capacitat de disseny i construcció de matrius a casa- Els proveïdors que dissenyen, mequin i munten matrius internament mantenen un control més estricte sobre la qualitat i el temps de lliurament que els que subcontracten el treball de la sala d'eines.
- Experiència en materials d'acer- Pot el proveïdor demostrar experiència amb la vostra nota específica? L'execució d'acer inoxidable 304 o HSLA de 590 MPa requereix estratègies d'eines fonamentalment diferents que l'acer al carboni suau.
- Flota de premsa i rang de tonatge- Confirmeu que la capacitat de premsa disponible cobreix tant els vostres requisits de peces actuals com l'escala de volum potencial sense canvis d'eines.
- Certificació de gestió de la qualitat- ISO 9001 com a mínim; IATF 16949 per a programes d'automoció. Verifiqueu que l'abast cobreix l'estampació i les eines, no només el muntatge o les operacions secundàries.
- Documentació de manteniment preventiu- Sol·liciteu registres de manteniment d'exemple. Els proveïdors que fan el seguiment del recompte d'impactes, els intervals d'afilat i les mesures de rebaves per matriu demostren una cura disciplinada de les eines.
- Capacitat de col·laboració DFM- El proveïdor revisa la geometria de les peces i suggereix millores abans de cotitzar? Disseny precoç-per a-aportacions de fabricació del fabricant de matriusredueix el cost de les eines i evita la reelaboració-final.
- Capacitat de resposta a la comunicació- Un contacte d'enginyeria dedicat i les actualitzacions periòdiques del projecte indiquen una relació a nivell de partner-en lloc d'una relació transaccional.
- Repetibilitat de formació de diverses-estació- Demaneu dades de Cpk documentades en peces semblants a les vostres. La capacitat d'estampació i matriu de precisió no significa res sense una prova estadística de la consistència del procés.
Ponderant aquests criteris en funció de les prioritats del vostre programa - sensibilitat de tolerància, escala de volum, dificultat material - es crea un quadre de puntuació objectiu que elimina les conjectures del procés de selecció.
Adaptació de les capacitats dels proveïdors als requisits del projecte
No totes les botigues d'estampació metàl·lica de matriu progressiva són l'adequada per a cada projecte. Un proveïdor que excel·li en l'estampació de connectors d'alta velocitat-en bronze fòsfor pot tenir problemes amb els suports d'automòbil HSLA gruixuts. La concordança és més important que la reputació general.
Comenceu definint els vostres elements no-negociables: el grau i el gruix del material, el rang de volum anual, les toleràncies crítiques i qualsevol operació secundària (revestiment, tractament tèrmic, en-aixeta de matriu) que s'hagi d'integrar amb l'estampació. A continuació, compareu aquests requisits amb els punts forts demostrats de cada candidat - no amb les afirmacions de màrqueting, sinó amb l'historial de producció documentat amb materials i geometries similars.
La importància de la col·laboració de DFM no es pot exagerar. Els proveïdors que participen durant la fase de disseny - assenyalant problemes de direcció del gra, recomanant ajustos de radi o proposant alternatives de disseny de bandes - solen oferir un cost total del programa més baix que els que simplement comenten qualsevol dibuix que arribi. Aquesta col·laboració distingeix els socis progressius d'estampació i fabricació de les botigues que tracten cada RFQ com una transacció-unidireccional.
Per als equips que busquen matrius d'estampació progressiva per a peces d'acer de gran-volum que requereixen un format eficient de diverses-estació, una repetibilitat estricta i una producció en massa escalable,YICHENdóna suport als enginyers de producció i als professionals de l'adquisició durant tot el cicle de vida del programa - des del disseny inicial de la matriu fins a la rampa de volum. El seu enfocament en els serveis d'estampació progressiva de peces metàl·liques els posiciona com una opció rellevant dins de qualsevol avaluació estructurada de proveïdors, especialment per a programes on la capacitat de conformació de diverses estacions i l'escalabilitat de producció són criteris de selecció principals.
Control de qualitat i inspecció en la producció
El sistema de qualitat d'un proveïdor determina si rebeu peces coherents o si gestioneu els informes de desviacions en curs. Mireu més enllà de la placa de certificació i examineu la infraestructura d'inspecció real i els mecanismes de retroalimentació existents.
Primer{0}}inspecció de l'article (FAI)valida cada dimensió crítica abans de la rampa de producció. Un FAI exhaustiu cobreix la posició i el diàmetre del forat, els angles de flexió, la planitud, l'alçada i la direcció de la rebava i la funció-a-compliment de la dada - tot documentat en un informe formal que es pot traçar al pla de control. Els fabricants de matrius progressius qualificats repeteixen aquest procés després de qualsevol esdeveniment de modificació o manteniment de matrius, no només en el llançament inicial.
Control estadístic de processos (SPC)proporciona el pols en curs. Els gràfics X-de barres i R que fan un seguiment de les dimensions clau a intervals definits revelen la deriva abans que les peces surtin de l'especificació. Per a l'estampació progressiva de metall en matriu, l'SPC és especialment valuós perquè detecta el desgast gradual del punxó i la degradació superficial de la formació - els modes de fallada lents que la inspecció visual passa a faltar fins que les peces ja estan fora de tolerància.
Sistemes de visió i verificació CMMgestionar la càrrega de treball de mesura a velocitat de producció. Les màquines de mesura de coordenades proporcionen una precisió de nivell-micra per a geometries 3D complexes, mentre que els sistemes de visió automatitzats inspeccionen funcions com la posició del forat i la presència de rebaba a la velocitat de la línia sense dependència de l'operador. Com subratlla JV Manufacturing, la integració de tecnologies de mesura avançades en el flux de producció augmenta la velocitat i la fiabilitat de les inspeccions.
El valor real d'un sistema de qualitat sorgeix quan les dades d'inspecció es reincorporen a la programació de manteniment de matrius. Quan els gràfics SPC mostren una dimensió que tendeix al seu límit de control superior, aquest senyal activa l'afinació o l'ajust preventius - no és una acció correctiva després de l'enviament de peces rebutjades. Aquest enfocament-de bucle tancat vincula el control de la qualitat directament amb l'estat de l'eina, assegurant que el manteniment de la matriu es produeix en funció de la degradació mesurada en lloc de les suposicions del calendari. Els proveïdors que operen d'aquesta manera ofereixen peces més consistents a un cost total del programa més baix, convertint el control de qualitat d'una funció policial en una eina de manteniment predictiu.
Preguntes freqüents sobre l'estampació progressiva d'acer de matriu
1. Què és l'estampació progressiva d'acer i com funciona?
L'estampació progressiva d'acer en matriu utilitza una única eina multi-estació muntada en una premsa per transformar una cinta d'acer alimentada per bobina-en peces acabades. Amb cada cop de premsa, la cinta avança un pas i cada estació realitza una operació diferent simultàniament - perforant, doblegant, formant o tallant. Una peça completada surt de l'estació final amb cada cop, permetent velocitats de producció de 25 a més de 300 peces per minut sense manipulació manual de peces entre operacions.
2. Quins graus d'acer són els més adequats per a l'estampació progressiva de matrius?
Els-acers amb baix contingut de carboni com el 1008, 1010 i 1018 són les opcions més habituals a causa de la seva excel·lent ductilitat i el seu comportament de conformació predictible. 300-acers inoxidables de la sèrie (304, 316) funcionen bé per a aplicacions resistents a la corrosió-, però requereixen un espai més ampli de les estacions a causa de les taxes d'enduriment més altes{{8}. Els acers HSLA serveixen a les necessitats estructurals de l'automòbil, però exigeixen un major tonatge de premsa i una compensació de retorn elàstic. Els acers de molla (1074, 1095) necessiten més estacions amb increments de conformació menys profunds per evitar fractures.
3. Quant costa l'eina de matriu progressiva i quan s'arriba a l'equilibri?
L'eina de matriu progressiva normalment oscil·la entre els 10.000 $ per a eines senzilles i els 350.000 $ per a matrius complexes de múltiples-estació. El punt d'equilibri-en comparació amb la fabricació de xapa normalment es troba entre 5.000 i 25.000 peces anuals. En comparació amb l'estampació d'una-estació amb diverses configuracions, els encunys progressius poden trencar-se fins i tot entre 10.000 i 50.000 peces. La contribució d'eines per-peça cau dràsticament al volum - una matriu de 25.000 dòlars afegeix només 0,10 dòlars per peça amb 250.000 peces i un cèntim amb 2,5 milions de peces.
4. Amb quina freqüència necessiten manteniment els encunys progressius quan s'estampa l'acer?
Els intervals de manteniment depenen molt de la qualitat d'acer que s'està processant. Les estacions de perforació amb acer dolç (1008-1010) solen tenir una durada de 150.000 a 250.000 cops entre esmolats. L'acer inoxidable redueix això a 50.000-100.000 cops a causa de la irritació, mentre que els acers HSLA per sobre de 590 MPa poden requerir servei cada 30.000-80.000 cops. L'afilat s'activa quan l'alçada de la rebava supera el 10% del gruix del material. Proveïdors com YICHEN fan un seguiment del recompte d'èxits i milloren les dades per permetre una programació predictiva en lloc de reparacions reactives.
5. Quina diferència hi ha entre l'estampació de matriu progressiu i la matriu de transferència?
En l'estampació progressiva de matriu, la peça roman unida a una cinta de suport a totes les estacions i avança automàticament amb cada cop de premsa, permetent una producció contínua d'alta-velocitat de peces petites-a-mitjanes. L'estampació de matriu de transferència separa primerencament el blanc de la tira i després utilitza dits mecànics per moure peces individuals entre estacions independents. Les matrius de transferència s'adapten a peces més grans que no poden romandre en una cinta durant la formació, però funcionen a velocitats de cicle més lentes a causa dels mecanismes de manipulació de peces-necessaris entre estacions.


