


Què són les estampacions de matriu de línia i per què és important la terminologia
Imagineu-vos que us proveu d'un suport d'automòbils-profund, i un proveïdor us cita en un "matriu de línia", un altre en un "matriu de transferència" i un tercer simplement l'anomena "configuració de la matriu de línia/transferència". Estan descrivint el mateix procés? La resposta és matisada - i obtenir la terminologia correcta us pot estalviar-vos de costosos errors de comunicació durant el desenvolupament d'eines.
Definició d'estampacions de matriu de línia en la conformació de metalls
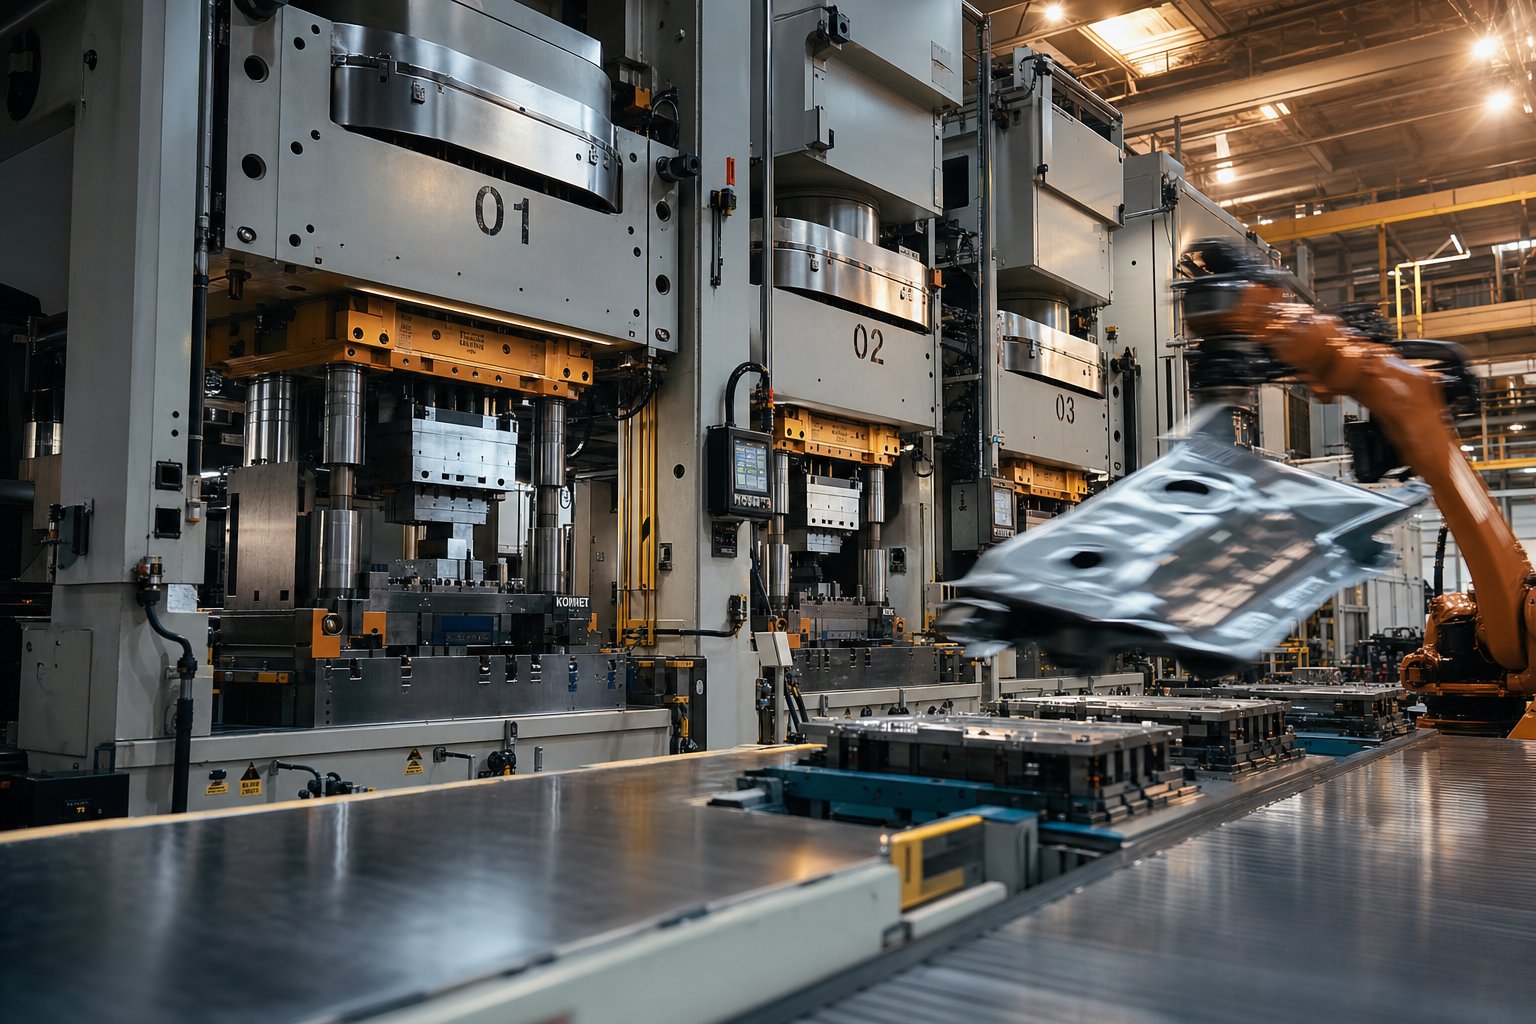
Les estampacions de matriu de línia són peces produïdes mitjançant aprocés de conformació de metalls multi-estacióon els encunys d'operació individuals-individuals estan disposats en una línia seqüencial - cadascun muntat a la seva pròpia estació de premsa o espaiat al llarg d'un llit de premsa compartit. Un plat metàl·lic en brut entra a la primera estació, se sotmet a una operació específica com ara l'estampació, el dibuix o el retall, i després es transfereix físicament a la següent estació per a l'operació següent. Aquesta aproximació-per-estació continua fins que la part acabada surt al final de la línia.
L'estampació de matrius en línia és un procés seqüencial de conformació de metalls que utilitza una sèrie de matrius individuals i autònomes - cadascuna realitza una única operació - amb peces de treball transferides físicament entre estacions de premsa separades per produir peces acabades en diversos passos controlats.
El que diferencia aquest mètode és l'ús de conjunts de matrius discrets. Cada estació funciona com la seva pròpia eina-autònoma, donant als enginyers la llibertat de dissenyar, modificar o substituir estacions individuals sense revisar tot el paquet d'eines. Aquesta modularitat és una de les raons per les quals s'afavoreixen les configuracions de matriu de línia per a peces més grans, geometries-de dibuixos profunds i components que exigeixen operacions de conformació des de diversos angles.
Com es diferencien els matrius de línia dels matrius progressius i de transferència
Les diferències entre els mètodes d'estampació de matrius es redueixen a com entra el material al procés i com es mouen les peces entre les operacions. En l'estampació progressiva de matrius metàl·liques, una banda metàl·lica contínua s'alimenta des d'una bobina directament a un únic conjunt de matrius que conté múltiples estacions. La cinta avança gradualment i cada cop de premsa realitza una operació diferent a cada estació simultàniament. La peça roman enganxada a la cinta de suport durant tot, separant-se només a l'estació final. Els sistemes de matriu i estampació progressius excel·lent a l'hora de produir peces petites-a-mitjanes a volums molt elevats amb una manipulació mínima.
L'estampació de matriu de transferència, en canvi, funciona amb espais en blanc pre-tallats en lloc d'estoc de tires contínues. Es talla un blanc i després es mou entre estacions mitjançant sistemes de transferència mecànics - com ara braços accionats per servo-, bigues que caminan o mecanismes de barres transversals - que agafen, aixequen i reposicionen la peça a cada etapa. ComFabricació Dundeeexplica, els sistemes de transferència poden ser mecànics, pneumàtics, hidràulics o servo{0}}, depenent de la complexitat i la mida de la peça. La peça de treball és independent de qualsevol tira de suport, la qual cosa permet obtenir mides de peces més grans i un format tridimensional més complex.
Els encunys de línia ocupen la posició més àmplia d'aquesta família. Es refereixen a qualsevol disposició de matrius d'estampació autònoms en una configuració seqüencial - tant si les peces es mouen amb la mà, amb la corredissa de gravetat o mitjançant l'automatització robòtica. L'estampació de matrius de transferència és efectivament un subconjunt de l'estampació de matrius de línia on els sistemes mecànics automatitzats gestionen el moviment de peces entre estacions.
Eliminació de la confusió de terminologia de la indústria
Aquí és on les coses es confonen a la pràctica. Molts fabricants i fins i tot publicacions de la indústria utilitzen "matriu de línia" i "matriu de transferència" de manera intercanviable. Trobareu proveïdors que descriuen configuracions idèntiques amb diferents noms i pressupostos competitius que desdibuixen les línies entre aquests termes. Aquesta inconsistència no és només semàntica -, sinó que afecta la manera com els enginyers comuniquen les toleràncies, els temps de cicle i els requisits d'eines.
Una taxonomia més clara és la següent:
|
Terme |
Definició |
Mètode de transferència de peces |
|---|---|---|
|
Estampació de matriu de línia |
Categoria àmplia: morts individuals en seqüència en estacions separades |
Manual, semi-automàtic o totalment automatitzat |
|
Estampació de matriu de transferència |
Subconjunt específic: els sistemes mecànics automatitzats mouen peces entre estacions, sovint dins d'un sol llit de premsa |
Dits mecànics, braços servo, bigues caminants |
|
Estampació progressiva de matrius |
Tira contínua alimentada a través de múltiples estacions en un conjunt de matrius |
La peça del transportador de tires - roman enganxada fins al tall final |
Quan algú esmenta processos de "encuny progressiu i estampat" a la conversa, gairebé sempre es refereix al mètode de conjunt-de bobina,-encuny-conjunt únic. Les matrius de línia, d'altra banda, sempre impliquen conjunts de matrius discrets i espais en blanc separats -, una diferència fonamental que configura tot, des del disseny de la premsa fins a les expectatives de temps de cicle.
Amb aquesta taxonomia al seu lloc, la pregunta real es fa pràctica: com es mou realment un blanc a través d'una configuració de matriu de línia i què passa a cada estació al llarg del camí?
Com funciona el procés d'estampació de matrius de línia pas a pas
Imagineu una botiga amb quatre, cinc o fins i tot vuit premses individuals disposades en fila - cadascuna carregada amb la seva pròpia matriu d'estampació dedicada, cadascuna realitzant només una operació de conformació o tall. Un blanc de metall pla entra per un extrem i una part totalment formada surt per l'altre. Això, en la seva forma més senzilla, és una operació d'estampació de matrius de línia. Però els detalls entre l'entrada i la sortida són els que separen una-línia de producció que funciona sense problemes d'una que està plagada de ferralla i temps d'inactivitat.
Preparació en blanc i càrrega inicial
Cada procés de matriu de línia comença amb un blanc - una peça plana de xapa metàl·lica tallada a una mida i una forma precises abans que mai toqui una matriu d'estampació. Aquesta és una distinció crítica de l'estampació progressiva, on el material de bobina s'alimenta directament al conjunt de matrius des d'un desbobinador. En una configuració de matriu de línia, les peces en blanc es tallen o es tallen-per làser a partir de làmines o bobines en una estació separada, després s'apilen en palets per transportar-les a la línia de premsa.
Per què importa això? Com que les dimensions en blanc influeixen directament en el flux de material durant les operacions de dibuix i conformat aigües avall. Un blanc de gran mida gasta material i pot provocar arrugues; un de mida inferior corre el risc de trencar-se. Els enginyers calculen la mida en blanc en funció de l'àrea de superfície de la peça acabada, la profunditat del dibuix i els marges de retall - essencialment inversa-enginyant el patró pla a partir de la geometria 3D final.
Un cop apilats i posats en escena, els blancs es carreguen en un desapilador al capdavant de la línia de premsa. ComRevista de Formació de MetallsNotes, un sistema de detecció de doble-en blanc és essencial en aquesta etapa per evitar que dos en blanc s'alimentin simultàniament - un escenari que pot sobrecarregar la premsa o danyar les eines. Després de l'apilament, els blancs poden passar per una estació de rentadora/oliador que aplica lubricació per reduir la fricció durant la formació.
Seqüenciació d'estacions i tipus d'operacions
Cada estació de la línia té un conjunt de matrius autònom - la seva pròpia combinació de segell i matriu - dissenyat per a una única operació. La geometria de la peça determina tant l'ordre de les operacions com el nombre total d'estacions necessàries. Un suport relativament senzill pot necessitar només quatre estacions, mentre que un panell d'automòbils-de disseny profund podria necessitar set o vuit.
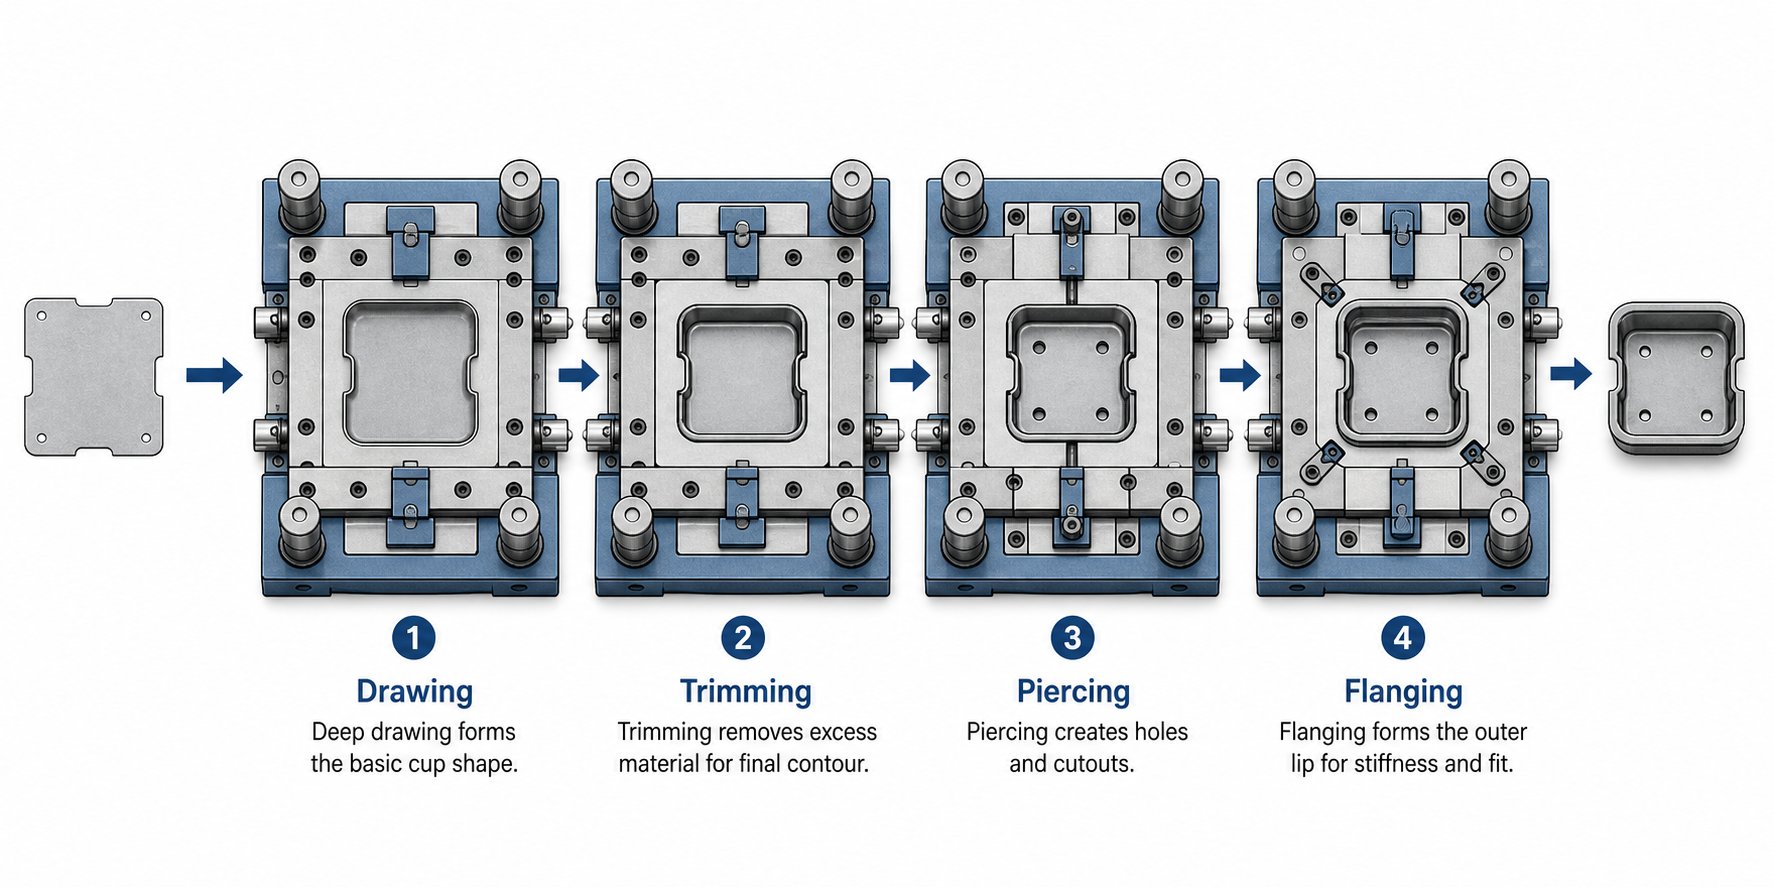
A continuació es mostra com sembla una seqüència típica de matrius de procés per a una part dibuixada moderadament complexa:
- Càrrega i centratge en blanc:El blanc pla es col·loca a les agulles o nius de localització de la primera estació per garantir una orientació precisa.
- Sorteig inicial:El blanc es dibuixa en una forma 3D rugosa mitjançant una matriu de dibuix amb un suport en blanc que controla el flux de material i evita l'arrugada.
- Tornar a dibuixar o reestructurar:Per a peces amb una profunditat significativa, una segona operació d'extracció o reencaix perfecciona la forma, estreny els radis i millora la precisió dimensional.
- Retalla:L'excés de material de brida i el marge d'estirament es tallen, apropant la peça al seu perfil final.
- Pierce:Els forats, les ranures i altres característiques internes es perforan a la peça formada mitjançant punxons perforants combinats amb botons de matriu endurits.
- Forma de brida i lleva:Les vores es dobleguen segons les especificacions d'angle finals i qualsevol característica que requereixi una formació fora de l'-eix es modela mitjançant seccions de matriu impulsades per lleves-.
- Ajust final i control de qualitat:La ferralla restant s'elimina i la peça acabada s'expulsa per a la inspecció o s'envia directament a l'embalatge.
No totes les parts requereixen els set passos. Els enginyers afegeixen o suprimeixen estacions en funció de la profunditat del dibuix, el nombre d'elements perforats i si cal formar un angle fora de-. La flexibilitat per adaptar cada estació de manera independent és un dels avantatges bàsics d'aquest enfocament - si un canvi de disseny afegeix un patró de forats, modifiqueu o afegiu una estació de segell de matriu en lloc de re-dissenyar un conjunt de matrius progressius sencer.
Premeu Disseny de línia i Flux de peces
La disposició física de les premses a la planta és més que una simple logística -, afecta directament el temps de cicle, la qualitat de les peces i la seguretat de l'operador. En una línia de premsa en tàndem, que és la configuració més comuna per a l'estampació de matrius de línia, cada estació es troba a la seva pròpia premsa dedicada. Les dades de la indústria indiquen que les línies en tàndem solen incloure de quatre a sis premses: una premsa de plom (també anomenada premsa de capçal) s'encarrega de l'operació de dibuix inicial, mentre que les premses de seguiment realitzen treballs de retallat, perforació, brida i reencaixat. La premsa de plom acostuma a tenir la classificació de tonatge més alta i pot incloure coixins hidràulics per suportar la subjecció en blanc durant els estirats profunds.
L'espaiat entre les premses ha de tenir en compte el mecanisme de transferència - tant si es tracta d'un braç de robot, d'un sistema de llançadora o d'un operador que es mou físicament. Es necessita suficient espai per aixecar la peça fora de la matriu inferior, girar-la o reorientar-la si cal, i col·locar-la amb precisió al niu de localització de l'estació següent. L'orientació de les parts entre estacions és fonamental; un espai en blanc que entra en un dau de dibuix amb un error de rotació de 5-graus produirà una peça amb línies de retall desalineades i forats fora de la ubicació.
La manipulació de ferralla és una altra consideració de disseny que és fàcil de passar per alt. Cada estació de retallada i perforació genera desposses - els llimacs i el material de l'esquelet que queda després del tall. Els canals situats a sota de cada matriu dirigeixen la ferralla a contenidors o transportadors que passen per sota del nivell del sòl, mantenint l'àrea de treball neta i evitant que la ferralla solta interfereixi amb la transferència de peces. A les línies d'automòbils de gran-volum, els transportadors de ferralla funcionen contínuament cap a estacions d'embalatge dedicades.
Les taxes d'èxit típiques per a les línies de premsa tàndem oscil·len entre uns 6 cops per minut amb premses mecàniques convencionals fins a més de 18 cops per minut amb premses servomecàniques en mode continu - una diferència triple que subratlla com la tecnologia de premsa i les opcions de disseny de la línia influeixen en l'economia de la producció.
Per descomptat, entendre el flux del procés és només la meitat de l'equació. Les diferències de rendiment reals entre configuracions de matrius de línia, matrius progressius i sistemes de transferència es fan evidents quan les compareu amb els factors que realment impulsen les decisions d'eines.
Matriu de línia vs matriu progressiu vs estampació de matriu de transferència
Coneixeu els passos del procés, enteneu com es mouen els espais en blanc a través d'una configuració de matriu de línia -, però com decidiu si una configuració de matriu de línia és realment la trucada adequada per al vostre projecte? La resposta depèn d'un grapat de factors mesurables: mida de la peça, volum de producció, gruix del material, complexitat geomètrica i pressupost. La comparació d'aquests tres mètodes d'estampació un al costat de l'altre revela on cadascú guanya el seu lloc a la botiga.
Fortaleses i límits de l'estampació de matrius progressius
Aleshores, què és un dau progressiu, exactament, en termes pràctics? Es tracta d'un únic conjunt de matrius que conté múltiples estacions a través de les quals avança una tira de metall contínua amb cada cop de premsa. Cada estació realitza una operació diferent de - tallat, perforació, doblegat, conformació - i la peça roman connectada a la cinta portadora fins al tall final. Aquest disseny-alimentat per tira és el que dóna a l'estampació progressiva el seu avantatge de velocitat: les velocitats de cicle poden arribarDe 30 a 60+ cops per minut, superant molt les configuracions de matriu de línia.
Aquesta velocitat ve amb limitacions. Les matrius progressives funcionen millor per a peces petites-a-mitjanes - pensen en suports, clips, connectors i reforços estructurals - perquè la peça ha de romandre enganxada a la cinta durant tota la seqüència de conformació. Les peces grans, els embuts profunds i les geometries que requereixen una formació tridimensional important-no es poden produir mentre estan lligades a una cinta de suport plana. La utilització del material també acostuma a ser menor, ja que la cinta requereix un espai entre estacions i una cinta de transport que es converteix en ferralla.
Les matrius d'estampació progressiva també exigeixen una inversió inicial més gran en eines per a un únic conjunt de matrius. Una matriu progressiva complexa amb 15 o 20 estacions representa un important esforç d'enginyeria i mecanitzat. La modificació d'una estació pot afectar el disseny de la franja de totes les altres estacions aigües avall, fent que els canvis de disseny siguin més implicats que en una configuració de matriu de línia on cada estació és independent.
On l'estampació de matrius de línia supera les alternatives
Les estampacions de matriu de línia guanyen el seu lloc quan les peces són massa grans, massa profundes o massa complexes geomètricament per alimentar-les com a material de cinta a través d'una matriu progressiva. Imagineu-vos que formeu un panell interior del capó d'un automòbil o una carcassa d'un electrodomèstic - aquestes peces requereixen embussos profunds, brides múltiples-angles i un retall extens que seria físicament impossible en una configuració d'alimentació de tira-.
Com que cada estació de matriu és una unitat autònoma, els enginyers obtenen una flexibilitat que simplement no poden oferir les matrius progressives. Necessites afegir una operació de reactivació perquè un nou grau de material torna més del que s'esperava? Insereix una estació. Voleu ajustar un perfil de retall sense afectar la matriu de dibuix aigües amunt? Canvia una eina. Aquesta modularitat fa que les matrius de línia siguin especialment pràctiques per a programes que poden veure canvis d'enginyeria de cicle mitjà-o on diverses variants d'una peça comparteixen algunes - però no totes les - operacions de formació.
L'estampació de matrius de transferència, el subconjunt automatitzat de treballs de matriu de línia, uneix la bretxa entre els dos extrems. Utilitzant barres de transferència mecàniques, braços servo o sistemes robòtics en una sola premsa gran, les configuracions de transferència mouen els espais pre-tallats a través de diverses estacions automàticament. Són ideals per a peces mitjanes-a-grans a volums moderats-a-alts -components estructurals de l'automòbilcom travesses, suports de reforç i interiors de portes. L'estampació de matriu de transferència ofereix temps de cicle més ràpids que una disposició manual de matriu de línia en tàndem tot conservant la capacitat de manipular peces que superen els límits progressius de mida de matriu.
Matriu de decisions per triar l'enfocament adequat
La taula de comparació següent exposa els factors clau de decisió dels tres mètodes. En lloc de xifres inventades, trobareu valoracions qualitatives que reflecteixen-compromis mundials-compromis reals - el tipus d'informació que us ajudarà a restringir les vostres opcions abans de contractar un proveïdor d'eines.
|
Factor de decisió |
Estampació progressiva de matrius |
Estampació de matrius de línia (tàndem) |
Estampació de matriu de transferència |
|---|---|---|---|
|
Interval de mida de la part |
Petit a mitjà |
Mitjana a molt gran |
Mitjana a gran |
|
Volum de producció anual |
Alt a molt alt |
De baix a alt |
Mitjana a alta |
|
Interval de gruix del material |
Calibre prim a mitjà |
Calibre prim a gruixut |
Calibre prim a gruixut |
|
Complexitat geomètrica |
Moderat (funcions dominants-2D) |
Alt (dibuixos profunds, formes multi-angles) |
Alt (dibuixos profunds, formes 3D complexes) |
|
Cost d'eines |
Alt (conjunt de matrius complex únic) |
Moderat per estació, però acumulat |
Alt (conjunts de matrius més mecanisme de transferència) |
|
Temps de cicle |
Ràpid (30-60+ SPM) |
Lent a moderat (6-15 SPM) |
Moderat (15-25 SPM) |
|
Taxa de ferralla |
Mitjana a alta (residus de bandes portadores) |
Baixa a mitjana |
Baixa a mitjana |
|
Ús de material |
De baix a moderat |
Alt |
Alt |
|
Flexibilitat de canvi |
Baix (els canvis de matriu afecten el disseny de la tira completa) |
Alt (les estacions individuals són independents) |
Moderat (estacions independents, però les eines de transferència han de coincidir) |
|
Millor adequat per |
Peces petites-de gran volum: clips, suports, connectors |
Panells grans, carcasses-profundes, peces estructurals |
Components estructurals de mitjans-a-grans, panells de carrosseria |
Hi destaquen alguns patrons. Les matrius progressives dominen quan la velocitat i el volum són les principals prioritats i la peça s'ajusta a les restriccions-d'alimentació de tires. Les configuracions de matriu de línia prenen el relleu quan la mida de la peça o la profunditat de dibuix superen aquests límits -, simplement no podeu formar un recinte de 600 mm de profunditat mentre encara estigui connectat a una tira de bobina. L'estampació de matrius de transferència ocupa el punt intermedi, combinant la flexibilitat de maneig-en blanc dels matrius de línia amb el moviment automatitzat de les peces que augmenta el rendiment.
Trieu estampacions de matriu de línia quan la mida de la peça, la profunditat del dibuix o la complexitat geomètrica superin les capacitats de matriu progressiva, però els volums de producció justifiquen la inversió en eines dedicades a una única-estació en diverses estacions de premsa.
El cost no és mai una comparació d'una-línia. Un conjunt de matrius progressius pot costar més que qualsevol matriu de línia individual, però una configuració de línia en tàndem completa - de quatre a vuit jocs de matrius separats, a més d'infraestructura de premsa, automatització i manipulació de ferralla - pot igualar o superar una inversió de matriu progressiva. La diferència és com es distribueix el cost: les eines de matriu de línia distribueixen el risc entre estacions independents, mentre que una matriu progressiva el concentra en un paquet altament dissenyat.
L'elecció correcta també depèn del vostre material. Els calibres més gruixuts i els-acers de major resistència impulsen les decisions cap a configuracions de matriu de línia i matriu de transferència, on el tonatge de premsa de cada estació es pot adaptar individualment a l'operació. Les matrius progressives, en canvi, requereixen una sola premsa per subministrar força suficient per a l'estació més exigent de la cinta -, cosa que pot suposar un sobredimensionament de la premsa per a la majoria de les operacions que realitza.
Aquests-compromisos posen les bases per a una pregunta igualment important: què hi ha realment dins de cada estació de matriu de línia i com funcionen els seus components per oferir peces de producció-repetibles i de qualitat?
Components essencials d'una configuració de matriu de línia
Cada estació de matriu d'estampació metàl·lica és essencialment un sandvitx de precisió - un conjunt superior que descendeix cap a un conjunt inferior, amb una fulla en blanc atrapada entremig. Però això és el que fa que una estació de matriu de línia sigui diferent d'una estació dins d'una eina progressiva: cadascuna és un conjunt de matrius completament-contingut. Aquesta independència ofereix flexibilitat als enginyers, però també introdueix reptes únics al voltant de l'alineació, la repetibilitat i la selecció de materials que mereixen una mirada més de prop.
Anatomia del muntatge de matriu superior i inferior
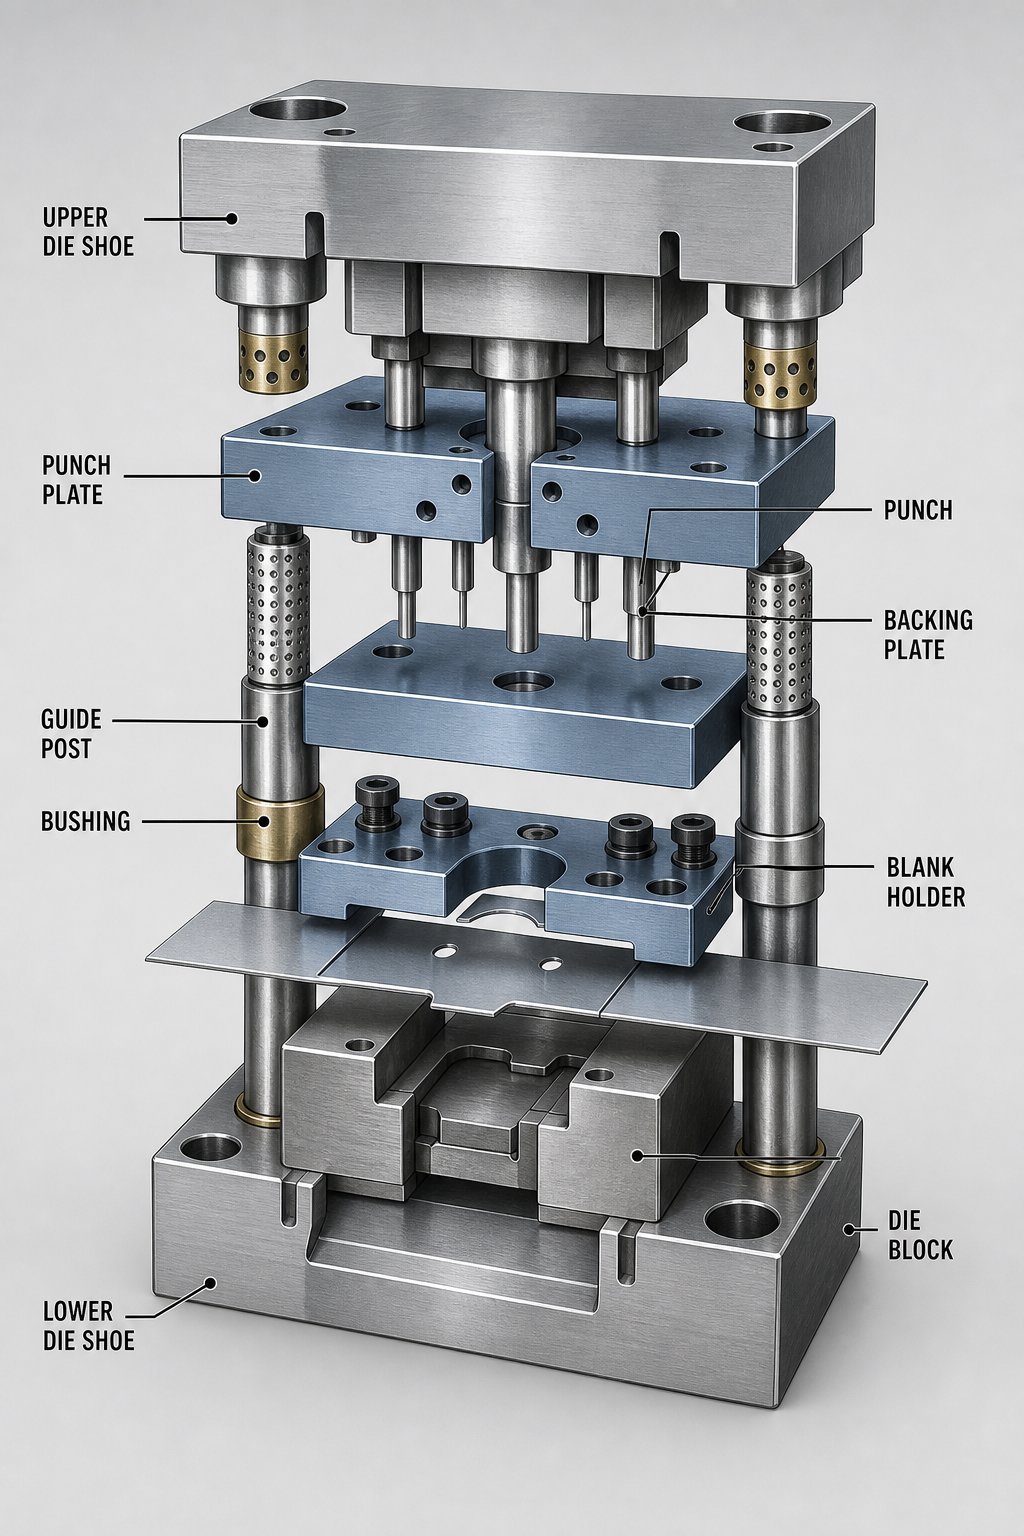
Penseu en una estació de matriu de línia com dues meitats treballant en concert. El conjunt de matriu superior - muntat al pistó de premsa - porta el punxó que realitza el treball real de conformació o tall. El conjunt de matriu inferior es troba al suport de la premsa i conté el bloc de matriu, que proporciona la cavitat o la vora de tall que enganxa el punxó. Entre aquestes dues meitats, els pals de guia i els casquilles mantenen tot alineat amb precisió a cada cop de premsa.
Aquests són els components essencials de matriu d'estampació i les seves funcions dins d'una estació de matriu de línia típica:
- Sabata de matriu superior:La placa superior que serveix com a base de muntatge per a tots els components de la matriu superior. S'uneix directament al ram de premsa.
- Punxada:L'element de l'eina de treball que entra en contacte amb la bruta i realitza l'operació de conformació, perforació o tall.
- Placa de perforació:Sosté i localitza el punxó amb precisió en posició a la sabata de matriu superior.
- Placa de suport:Una placa endurida entre el retenedor del punxó i la sabata de la matriu superior que distribueix la força i evita que el punxó s'enfonsi al material més suau de la sabata sota càrregues elevades.
- Sabata de matriu inferior:La placa de base inferior que suporta el bloc de matriu, els pals de guia i tots els-components inferiors. Normalment inclou obertures mecanitzades per a l'eliminació de ferralla i llimac.
- Bloc de matrius:Conté la cavitat, les vores de tall o les superfícies de formació que funcionen conjuntament amb el punxó. A les estacions de dibuix de matriu en línia, el bloc de matriu defineix la geometria exterior de la peça formada.
- Pals de guia i casquilles:-Panels de terra de precisió - muntats en una sabata i casquilles d'enganxament a la sabata oposada - que alineen les meitats superior i inferior. ComEl FabricadorNotes, aquests es fabriquen amb toleràncies de 0,0001 polzades i estan disponibles en configuracions de coixinets de fricció-o de boles-.
- Suport en blanc (enquadernador):Una placa carregada de pressió-a les estacions d'estirament que subjecta el perímetre del blanc durant la formació, controlant el flux de material i evitant l'arrugada.
- Stripper:Elimina la peça o la ferralla al voltant del punxó després de cada cop, evitant que el material s'aixequi amb el conjunt superior.
- Blocs de taló i plaques de desgast:Absorbeix l'empenta lateral generada durant la formació, especialment important en estacions que produeixen forces desequilibrades o un{0}}direccionals.
La sabata d'encuny és l'heroi no reconegut d'aquesta assemblea. Funciona com la base estructural que manté el paral·lelisme i l'alineació sota càrregues repetides. Tant les sabates de la matriu superior com la inferior es mecanitzen planes i paral·leles a toleràncies estrictes - normalment mitjançant un fresat o rectificat de precisió. Les sabates de matriu d'alumini, que pesen aproximadament un-terç que l'acer, són populars per a les estacions on l'absorció de cops és important, com ara les operacions de tancament. Les sabates d'acer segueixen sent l'estàndard per a les estacions d'extracció d'alt-tonatge que exigeixen la màxima rigidesa.
En les operacions de dibuix, un sistema de coixí sota la sabata de matriu inferior proporciona una força ascendent controlada al suport en blanc. Els coixins de molla de gas hidràulics o de nitrogen permeten als enginyers ajustar-la pressió del suport en blanc - massa poca força i les arrugues en blanc, massa i el material esquinçat. Aquesta capacitat d'ajust és especialment valuosa en configuracions de matriu de línia on el coixí de cada estació es pot calibrar de manera independent per adaptar-se a les seves demandes específiques de conformació.
Materials de matriu i tractaments superficials per a matrius de línia
Escollir el material adequat per als components de la matriu d'estampació metàl·lica és un acte d'equilibri entre la duresa, la tenacitat i la resistència al desgast. El material de la peça que s'està estampant impulsa gran part d'aquesta decisió.
Per als punxons i les insercions de matriu que veuen altes pressions de contacte, els acers per a eines convencionals com el D2 (un grau de desgast alt-i baix-xoc) segueixen sent opcions habituals per estampar acer suau i graus HSLA. D2 ofereix una bona resistència al desgast abrasiu amb valors de duresa al voltant de RC 58-60, el que el converteix en un cavall de batalla per a estacions de retallada i perforació. No obstant això,AHSS InsightsLa investigació mostra que les eines D2 que formen acers avançats-d'alta resistència poden fallar després de només 5.000-7.000 cicles de càrrega - aproximadament una desena part de la vida útil de l'eina esperada amb els acers convencionals. El culpable? Resistència a l'impacte insuficient sota les càrregues de treball més altes que exigeixen aquests graus.
Els acers per a eines de la metal·lúrgia en pols (PM) aborden aquesta bretxa. El procés de fabricació de PM - atomitza metall fos en pols fina i després es consolida mitjançant premsa isostàtica en calent - produeix una microestructura més uniforme amb carburs més petits i uniformement distribuïts. El resultat és un acer per a eines que aconsegueix la mateixa duresa RC 58-60 que D2, però amb gairebé 10 vegades la resistència a l'impacte. Per a estacions de matriu de línia que formen acers DP, graus martensítics o qualsevol material que s'aproximi a la resistència a la tracció de 980 MPa, els acers per a eines PM s'han convertit en el substrat de referència.
Les insercions de carbur fan un pas més enllà de la resistència al desgast. A les estacions on la pressió de contacte localitzada és extrema - radis d'estirament nítids, vores retallades o obertures de perforació - les insercions de carbur de tungstè proporcionen valors de duresa molt superiors a l'acer per a eines. Són cars, de manera que el disseny de matriu d'estampació normalment reserva el carbur per a zones d'alt-desgast, mentre que l'estructura circumdant utilitza graus d'acer per eines més econòmics.
Els tractaments superficials i recobriments allarga la vida útil de qualsevol substrat. Els enfocaments comuns inclouen:
- Nitruració iònica:Difon el nitrogen a la superfície de l'eina, creant una capa resistent al desgast-dura. Eficaç per a acers galvanitzats on els recobriments PVD poden provocar l'acumulació de zinc.
- Recobriment de nitrur de titani (TiN):Aplicat mitjançant deposició física de vapor (PVD), aquest recobriment redueix la fricció i resisteix el desgast de l'adhesiu. El processament PVD es produeix a temperatures més baixes que la CVD, minimitzant el risc de distorsió dimensional.
- Nitrur de titani d'alumini (TiAlN):Un recobriment PVD amb un rendiment excel·lent en acers avançats d'alta -resistente sense recobrir. La investigació citada per AHSS Insights demostra que els acers de tall recoberts de TiAlN-produeixen vores més netes i uniformes fins i tot després de 200.000 parts de CR 500Y/800T-DP.
- Nitrur de crom (CrN):Un recobriment aplicat de PVD-que ofereix una forta resistència a la abrasió, especialment útil per a les operacions de conformació d'acer inoxidable i alumini.
La pràctica recomanada és completar la prova inicial de matriu abans d'aplicar els recobriments. Els ajustos durant la prova - calar, retallar o compensar el retorn elàstic -, en cas contrari, destruirien un recobriment recentment aplicat. Una vegada que la matriu es demostra dimensionalment, el tractament de superfície final bloqueja el rendiment per a les sèries de producció.
Alineació i repetibilitat entre estacions
Aquest és el repte d'enginyeria que separa l'estampació de matrius de línia del treball de matriu progressiu: en una matriu progressiva, cada estació comparteix la mateixa sabata de matriu, els mateixos pals de guia i el mateix ram de premsa. L'alineació entre estacions està integrada a l'eina per disseny. En una configuració de matriu de línia, cada estació és un conjunt de matrius independent - potencialment assegut en una premsa diferent, cargolat a un suport diferent, que funciona sota un ariet diferent. Mantenir la consistència dimensional des de la primera estació fins a l'última requereix una atenció acurada a múltiples nivells.
La participació de la guia és la primera línia de defensa. La revista MetalForming subratlla que el casquet de guia ha d'enganxar el pal de guia al nivell de treball de la matriu sempre que sigui possible. Això carrega el pal en cisalla - en la seva condició més forta - en lloc de doblegar-se, cosa que provocaria una deflexió i una desalineació entre les meitats superior i inferior. Col·locar casquilles més alts que la zona de treball per comoditat és una drecera de disseny habitual que compromet la precisió.
Els sistemes de guia de coixinets de boles ofereixen una alineació més ajustada que els pals de fricció de coixinets llisos, amb precàrregues que oscil·len entre 0,0001 i 0,0021 polzades segons el fabricant i el diàmetre. Tanmateix, les estacions que generen una empenta lateral forta -, com ara les operacions de formació de lleves-o els estiraments asimètrics -, poden provocar un seguiment de boles, on es formen ranures físiques a la superfície del pal o de la boquilla. Per a aquestes estacions, la combinació de pals de guia amb una construcció de-taló encaixat absorbeix les forces laterals mentre que els pals mantenen l'alineació vertical.
Entre les estacions, el repte passa de l'alineació interna de la matriu al posicionament de les peces inter-estació. Cada vegada que s'aixeca un blanc d'un dau i es col·loca en el següent, hi ha una oportunitat d'error de posició. La localització de nius, agulles pilot i fixacions específiques de part-a cada sabata de matriu inferior garanteix que la peça de treball estigui exactament a la posició correcta abans que l'ariet baixi. Fins i tot una fracció d'un mil·límetre d'error de rotació o translació a l'estació de dos compostos durant cada operació aigües avall, donant lloc a línies de retallades desalineades, forats fora de -ubicació o brides desiguals a l'estació final.
Aquest risc d'error-composat és el motiu pel qual el disseny d'estampació de matriu en línia posa tant èmfasi en les funcions de localització de peces robustes i les toleràncies estrictes de la sabata de matriu a cada estació. Els components dins de cada matriu poden seguir les convencions estàndard, però el veritable ofici consisteix a fer que sis o vuit conjunts de matrius independents es comportin com si fossin un sistema unificat.
Per descomptat, fins i tot les eines perfectament alineades no poden compensar un material que es comporta de manera inesperada durant la conformació. El metall en si - el seu grau, gruix i propietats mecàniques - dóna forma a tots els aspectes del disseny de la matriu, des de la pressió del suport en blanc fins al recompte d'estacions.
Guia de selecció de material per a l'estampació de matrius de línia
Una matriu d'estampació de xapa perfectament dissenyada no significa res si el material que la travessa lluita contra el procés a cada estació. Cada aliatge metàl·lic aporta la seva pròpia personalitat a la línia de premsa - les seves pròpies peculiaritats durant el dibuix, la seva pròpia tendència a retrocedir, trencar-se o esquerdar contra les superfícies de les eines. Escollir el material adequat per a una operació de matriu de línia no és només una decisió d'adquisició; és una decisió de disseny de matriu que flueix a totes les estacions des del primer dibuix fins al retall final.
Materials comuns per a peces estampades en matriu de línia
Cinc famílies de materials dominen les aplicacions d'estampació de matrius en línia, cadascuna s'adapta a diferents requisits de rendiment i reptes de formació. A continuació s'explica com es comporten quan un ram de premsa els empeny a través d'operacions d'abocament, reajustament i retall profunds.
Acer suau (acer baix en carboni)segueix sent el material més indulgent per al treball en matriu de diverses-estació. La seva alta ductilitat i la seva força elàstica relativament baixa permeten que flueixi sense problemes sobre els radis d'estirament sense esquerdar-se, fins i tot en geometries-embuïdes profundes. ComIndústria Sinowaynotes, l'excel·lent conformabilitat de l'acer amb baix contingut de carboni, la-cost-eficàcia i l'acabat superficial constant el converteixen en una-opció ideal per a panells d'automòbils, carcasses d'electrodomèstics i estris de cuina. Per als enginyers de matrius, l'acer suau significa forces més baixes del suport en brut, menys estacions de reactivació i intervals més llargs entre manteniment de matrius -, el material més fàcil de conviure en una planta de producció.
Acer avançat{0}}d'alta resistència (AHSS)és on les coses es tornen interessants - i desafiants. Qualificacions com la fase dual-(DP) 590, DP 780 i DP 980 ofereixen relacions de resistència-a-pes que exigeixen els fabricants d'automòbils per al rendiment d'impacte, però a canvi castiguen les eines. La revista MetalForming destaca que l'AHSS crea forces-de premsa significativament més altes, un major retorn elàstic i un desgast accelerat de la matriu en comparació amb els acers convencionals. El sobrecoronament - que deforma el material en la direcció oposada per compensar el retorn elàstic - en realitat pot funcionar-endurir encara més l'AHSS, fent impossible aconseguir un radi de corbat especificat sense una simulació acurada. Les matrius d'estampació d'acer amb AHSS necessiten substrats millorats, sovint acers per a eines de metal·lúrgia en pols, juntament amb premses de -tonatge més alt a cada estació.
Aliatges d'alumini-, en particular, les sèries 1100, 3003 i 5052 - ofereixen una formabilitat lleugera, però introdueixen un mal de cap diferent: irritació. L'alumini té una tendència natural a transferir material a les superfícies de la matriu, acumulant dipòsits adhesius que marquen les peces posteriors. Cada superfície d'acer de matriu d'estampació que entra en contacte amb l'alumini necessita recobriments anti-com ara TiN o CrN, i la gestió de la lubricació esdevé molt més crítica que amb els materials ferrosos. L'alumini també requereix un control més estricte de la pressió del suport en blanc - massa força i el material suau es trenca, massa poc i s'arruga.
Acer inoxidablecombina la resistència a la corrosió amb una tendència tossuda a treballar-durant la formació. Els graus 304 i 316 es dibuixen habitualment en configuracions de matrius en línia per a envasos d'aliments, tancaments mèdics i components arquitectònics. El comportament d'enduriment per treball- significa que cada operació de conformació successiva es troba amb un material progressivament més dur -, un repte que sovint requereix un recuit intermedi entre estacions o l'addició d'etapes de reencaixament addicionals. Els requisits de tonatge de premsa són significativament més alts que els de l'acer suau, i el risc de irritació s'aproxima al que veuríeu amb l'alumini. Mentre que l'estampació progressiva d'acer inoxidable gestiona amb eficàcia calibres més prims i geometries més senzilles, les peces d'acer inoxidable-embuïts profunds gairebé sempre migren a configuracions de matriu de línia on el tonatge i la força del suport en blanc de cada estació es poden optimitzar de manera independent.
Aliatges de coure i llautóofereixen una excel·lent mal·leabilitat i conductivitat elèctrica, cosa que els converteix en un ajust natural per a carcasses elèctriques-profundes, accessoris de fontaneria i components decoratius. La formabilitat és alta, però la suavitat que fa que el coure sigui fàcil d'estirar també crea problemes de manipulació - les peces es deixen fàcilment durant la transferència entre estacions, i les estampacions de coure de paret fines-es poden deformar pel seu propi pes si no es suporten correctament. Els materials d'estampació progressiva de la família del coure funcionen bé per a connectors i terminals petits, però els tancaments de coure més grans que requereixen estampacions profundes es beneficien de l'enfocament controlat de l'estació-per-de les configuracions de matriu de línia.
Com les propietats del material formen el disseny de matrius
Podríeu pensar que la selecció del material i el disseny de la matriu són decisions separades. No són -, són una única conversa. La resistència a la fluència del metall, la resistència a la tracció, el percentatge d'allargament i la taxa d'enduriment-de treball dicten la pressió del suport en blanc, els espais lliures, els radis de perforació i fins i tot quantes estacions requereix la línia.
Considereu l'autorització de dibuix com a exemple. La distància entre el punxó i el bloc de matriu en una estació d'estirament s'estableix normalment en un gruix de material més un percentatge addicional - aproximadament del 7-10% per a l'acer suau, però potencialment del 15-20% per als graus AHSS que resisteixen l'aprimament de manera diferent. Fes-ho malament i s'arrugarà la paret de la part (l'espai lliure massa gran) o l'aprimarà perillosament (l'espai lliure massa ajustat).
Les propietats dels materials també determinen si la simulació és un luxe o una necessitat. Amb l'acer suau, els dissenyadors de matrius experimentats sovint poden predir el flux de material mitjançant regles empíriques i experiència passada. L'AHSS, però, exigeix una simulació de conformació CAE abans de tallar qualsevol acer. Com elEquip del grup Die Cadexplica, el simple fet d'utilitzar el programari de desplegament-en blanc per calcular les dimensions mínimes de la bruta resulta insuficient per als acers avançats - cal modelar prou estirament al material, en el moment adequat, per establir-ne la forma. Característiques com la construcció de cordons de bloqueig-aporten una tensió addicional durant la formació, però augmenten la mida i la ferralla en blanc, una compensació-que s'ha de planificar des del principi en lloc de descobrir-la durant la prova.
Efectes de gruix i grau sobre els paràmetres del procés
El gruix del material amplifica totes les consideracions de disseny. Els blancs més gruixuts exigeixen espais lliures de matriu més grans, una construcció de sabates de matriu més pesada per resistir la flexió i premses de més -tonatge a cada estació. Un blanc AHSS de 3,0 mm, per exemple, pot generar prou força de conformació per desviar una placa aglutinadora uns quants mil·límetres - suficients per alterar completament la geometria de la peça. La revista MetalForming documenta un cas en què la deflexió de la matriu-en material AHSS molt gruixut va deformar un aglutinant de 6-polzades fins al punt en què la peça no es formaria com s'esperava, la qual cosa va requerir gruixos de plaques redissenyats i una simulació acurada de la deflexió de la premsa.
Els materials més durs i gruixuts també tendeixen a augmentar el nombre total d'estacions. Una peça d'acer suau que es forma completament en quatre estacions pot necessitar sis quan es produeix a partir de DP 780 - les estacions addicionals que ofereixen operacions de reactivació per ajustar els radis, cops addicionals de compensació de retorn elàstic i passos de re-talla per tenir en compte la recuperació elàstica del material. Cada estació afegida significa un altre conjunt de matrius, una altra posició de premsa i passos de transferència addicionals, tot això compost per temps de cicle i inversió en eines.
La taula següent resumeix com es comparen els materials d'estampació progressiva i els materials de matriu de línia més comuns entre els factors que impulsen el disseny de la matriu i la planificació del procés:
|
Material |
Valoració de la formabilitat |
Interval de gruix típic |
Reptes clau |
Consideracions de disseny de matrius |
|---|---|---|---|---|
|
Acer suau (baix carboni) |
Alt |
0.5 - 3.0 mm |
Mínim - més indulgent per a l'abocament profund |
Acers per a eines estàndard; força moderada del suport en blanc; es necessiten menys estacions |
|
AHSS (DP, TRIP, martensític) |
Baix a Mitjà |
0.6 - 3.0 mm |
Tornada elàstica severa; alt desgast de la matriu; premeu la desviació a calibre gruixut |
Acers per a eines PM o insercions de carbur; premses de major tonatge; estacions de reactivació addicionals; simulació CAE obligatòria |
|
Aliatges d'alumini (1100, 3003, 5052) |
Mitjà a Alt |
0.5 - 4.0 mm |
Galling; transferència de material a superfícies de matriu; esquinçament a radis estrets |
Recobriments anti-agressius (TiN, CrN); radis de dibuix generosos; control precís de la lubricació |
|
Acer inoxidable (304, 316) |
Mitjana |
0.4 - 2.5 mm |
Enduriment del treball; necessitats d'alt tonatge; risc de irritació |
acers per eines PM o d'alt{0}}aliatge; possible recuit intermedi; estacions addicionals de reactivació; superfícies de matriu recobertes |
|
Coure i llautó |
Alt |
0.3 - 3.0 mm |
La suavitat provoca danys en la manipulació; les parets primes es deformen fàcilment |
Mètodes suaus de transferència de peces; nidificació de suport en matrius inferiors; eines-de l'extrem-de-braç de tacte suau |
Fixeu-vos en el patró: a mesura que augmenta la resistència del material, també ho fan tots els requisits de tonatge - del factor de cost, la qualitat del substrat de l'eina, la inversió del recobriment, el nombre d'estacions i la complexitat de la simulació. Una configuració de matriu de línia que estampa suports d'acer suau funciona en un entorn d'enginyeria i econòmic fonamentalment diferent que un que forma membres estructurals AHSS, fins i tot si la geometria de la peça sembla similar al paper.
La selecció del material dóna forma a la matriu, però també dóna forma al que passa entre els encunys. Com es mouen les peces d'una estació a una altra - manualment, semi-automàticament o robòtica - introdueix el seu propi conjunt de variables que interaccionen directament amb el pes del material, la sensibilitat de la superfície i la progressió de la formació.
Automatització i transferència de peces en operacions de matriu en línia
Una peça estampada en matriu només és tan bona com la consistència del seu recorregut entre estacions. Podeu invertir en un disseny impecable de matriu i una selecció de material òptima, però si un blanc arriba a l'estació tres girat dos graus o deixat uns quants mil·límetres del centre-, cada operació aigües avall hereta aquest error. A l'estampació de matrius en línia, on cada estació és una premsa autònoma, el mètode utilitzat per moure peces entre aquestes premses determina directament el temps de cicle, les taxes de defectes i els costos laborals.
Llavors, com viatgen les peces d'una estació a l'altra? La resposta abasta un ampli espectre - des d'un operador enguantat que porta espais en blanc a mà fins a robots de sis-eixos que executen una selecció sincronitzada-i-col·loquen moviments en menys de dos segons.
Transferència de peces manual vs semi-automàtica vs robòtica
En l'extrem més senzill, l'estampació manual de transferència depèn dels operadors per aixecar una peça d'un encuny, caminar o girar cap a la següent estació, orientar-la a les agulles de localització i passar fora abans del cicle de premsa. És un cost de capital baix però un cost laboral elevat, i introdueix variabilitat cada vegada que un humà pren una decisió de col·locació. La fatiga, els canvis de torn i la dificultat inherent de manipular peces metàl·liques calentes, greixoses i de vora-afilada contribueixen a la inconsistència. Les línies manuals solen arribar a un màxim d'entre 4 i 6 cops per minut - la velocitat de l'operador, no la capacitat de la premsa, es converteix en el coll d'ampolla.
Els sistemes semi-automatitzats superen la bretxa. Les corredisses de gravetat, els transportadors de rodets i els mecanismes de llançadora mouen peces entre premses amb una intervenció humana mínima. Un operador pot carregar el primer blanc i descarregar la peça acabada, mentre que les estacions intermèdies utilitzen tobogans inclinats o transportadors motoritzats per passar les peces. Aquestes configuracions redueixen el nombre de treballadors i milloren la coherència de les peces amb geometries senzilles i estables que llisquen de manera previsible. Tanmateix, lluiten amb peces profundes-de forma irregular o de forma irregular que no viatgen de manera fiable només per gravetat.
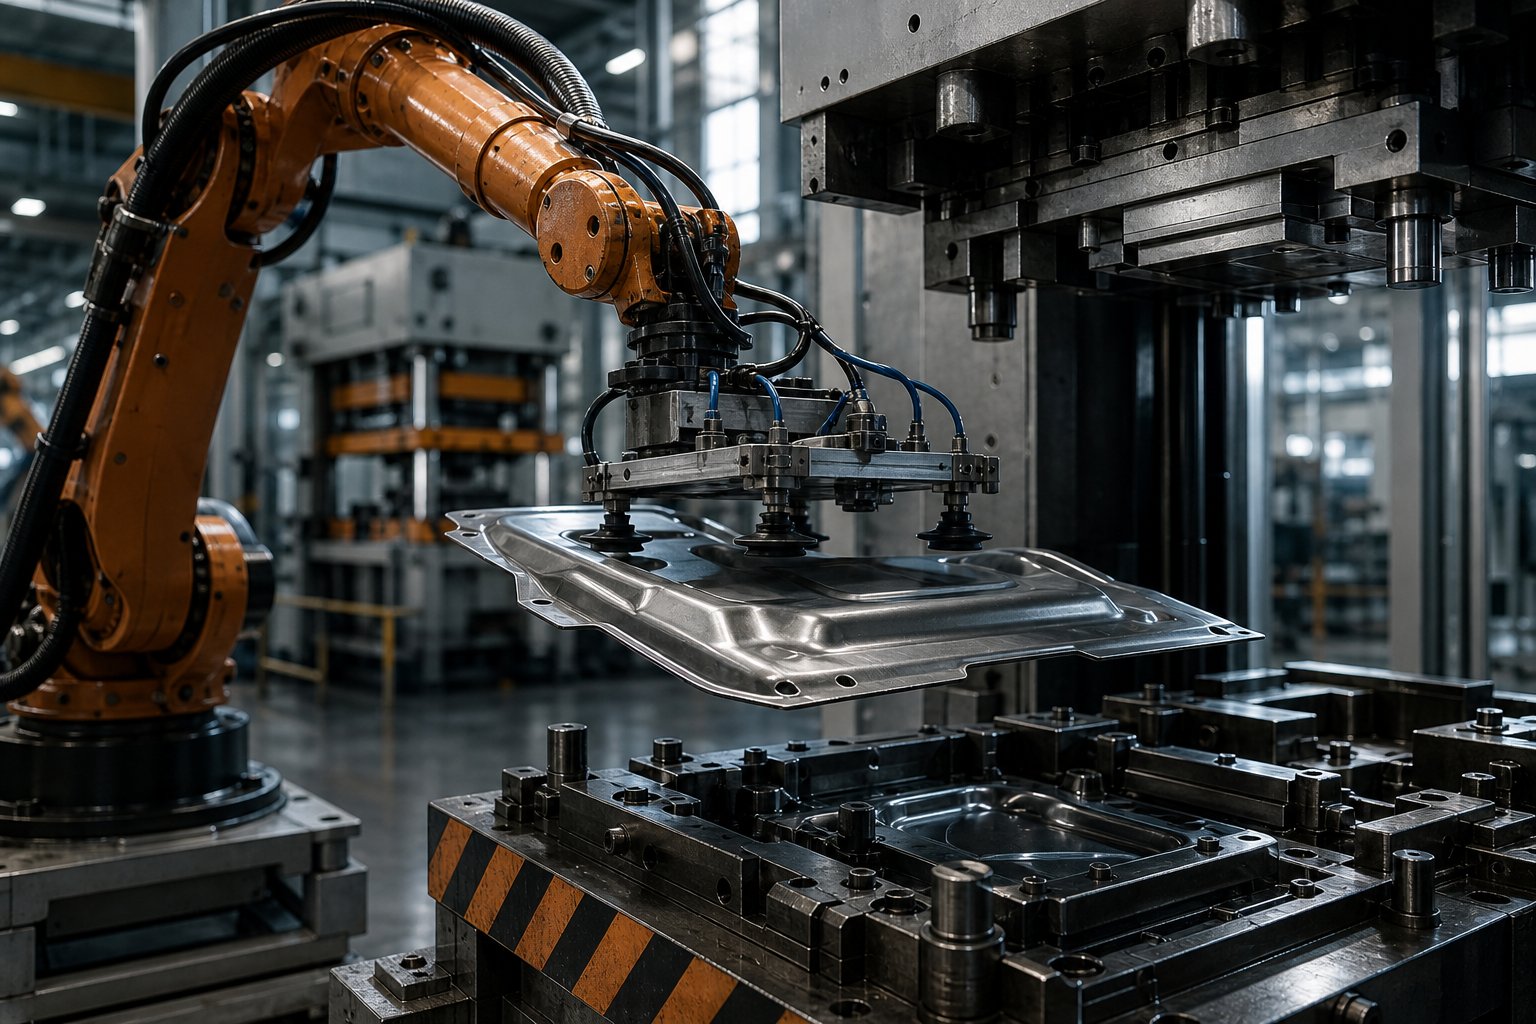
La transferència totalment robòtica representa el sostre de rendiment. Els robots de sis-eixos articulats o les unitats de transferència lineal dedicades trien peces d'un encuny, les reorienten si cal i les col·loquen amb precisió al niu de localització de l'estació següent.Dades de tendència de premsa de Yaskawaindica que una operació de premsa en tàndem - un robot carrega des del davant i un altre descarrega des del darrere - té una mitjana d'una part cada 6,5 a 8 segons, la qual cosa es tradueix en aproximadament 450 a 550 parts per hora. Un sol robot que maneja ambdós costats amplia lleugerament el temps de cicle fins a 7,5 a 9 segons per part. Aquestes taxes representen un avantatge significatiu de rendiment respecte a la manipulació manual, amb una repetibilitat molt més gran.
La taula següent desglossa com es comparen aquests tres enfocaments entre els factors que més importen en una planta de producció:
|
Factor |
Transferència manual |
Semi-automàtic |
Totalment robòtica |
|---|---|---|---|
|
Interval de temps de cicle |
10-15 segons/part |
8-12 segons/part |
6,5-9 segons/part |
|
Coherència en la col·locació de peces |
Baix - dependent de l'operador |
Mitjana - depenent de la gravetat/de la cinta transportadora |
Alt - repetible a fraccions de mil·límetre |
|
Requisits Laborals |
1-2 operadors per estació |
1-2 operadors per a línia completa |
0 operaris en cicle; 1 tècnic de seguiment |
|
Inversió de capital |
Baixa |
Moderat |
Alt |
|
Flexibilitat de canvi |
Els operadors - alts s'adapten ràpidament |
Pot ser que els transportadors - moderats necessitin reposicionar-los |
De moderada a alta - requereix reprogramació i intercanvi d'EOAT |
|
Manipulació de la mida/pes de la peça |
Limitat per la seguretat ergonòmica |
Moderar - límits de capacitat de transportadors |
Alt - suport d'estampació de matrius per a peces grans fins a la càrrega útil del robot |
|
Aplicació ideal |
Baix-volum, prototip o tirades curtes |
-Volum mitjà, geometries simples |
Peces de gran-volum, complexes o pesades |
El càlcul del ROI no és només una qüestió de velocitat. ComJR Automatitzacióassenyala, la transferència robòtica també elimina el risc de lesions repetitives inherent a la premsa manual -, un factor que dificulta cada cop més la contractació i la retenció de treballadors. Quan tens en compte la reducció de residus de la col·locació coherent, menys defectes de desalineació i la capacitat d'executar llums-apagar els torns, els sistemes robòtics sovint justifiquen el seu cost inicial més elevat en un termini de 12 a 24 mesos en programes de gran-volum.
Final-de-Disseny d'eines i pinces de braç
El robot en si és només la meitat de l'equació. El que importa tant - de vegades més - és el que s'enganxa a l'extrem del seu braç. Les eines de final-de-braç (EOAT) són la interfície entre el robot i la peça de treball, i en un entorn de matriu de línia, aquesta interfície s'ha d'adaptar a una peça que canvia de forma a cada estació.
Imagineu que l'estació 1 produeix una tassa-dibuixada poc profunda, l'estació tres ofereix una carcassa totalment formada amb brides i l'estació cinc produeix una part final retallada i perforada. La pinça que recull un blanc pla al principi de la línia no pot utilitzar la mateixa estratègia de contacte per a una carcassa profunda i amb brides tres estacions més tard. És per això que les operacions d'estampació de transferència sovint requereixen un EOAT-específic de l'estació o dissenys de pinces adaptables que s'adaptin a la geometria de les peces en evolució.
Tres famílies de pinces dominen l'automatització de la línia de premsa:
- Pinces al buit:L'opció més habitual i flexible. Les ventoses de buit muntades en extrusions ajustables s'ajusten a les superfícies de les peces i es poden reposicionar per manejar diferents geometries. Funcionen bé per a espais en blanc plans i panells suaument corbats, però perden eficàcia en peces molt perforades o greixoses on la integritat del segell pateix.
- Pinces magnètiques:Eficaç per a l'apilament i manipulació de peces en brut ferrosos, els sistemes magnètics s'enganxen sense necessitat d'una superfície plana de segellat. Tanmateix, afegeixen pes a l'efector final - una preocupació quan els límits de moment i inèrcia restringeixen la quantitat de càrrega útil que el robot pot moure a velocitat. Tampoc poden manipular alumini, acer inoxidable ni cap material no-ferrós.
- Pinces mecàniques:Les pinces-d'estil de pinça o de dits-són excel·lents on el buit i els imants cauen peces perforades curtes -, formes 3D complexes i situacions en què la vora de la peça proporciona l'única superfície de subjecció fiable. ComInformes IMTS, les pinces mecàniques són ideals per a peces de treball ondulades o greixoses on les ventoses simplement no poden mantenir la succió.
A la pràctica, moltes operacions de matriu de línia utilitzen eines híbrides que combinen ventoses de buit amb dits de seguretat mecànics. Les copes gestionen la recollida inicial, mentre que els dits asseguren característiques complexes formades que es desenvolupen a mesura que la peça avança per la línia. Els sistemes d'acoblament-de canvi ràpid - ja siguin pinces manuals accionades per palanca-o els canviadors d'eines automàtics - permeten als operadors o robots canviar l'EOAT durant els canvis de matriu, mantenint el temps d'inactivitat en minuts en lloc d'hores.
Sincronització de premsa i optimització del temps de cicle
Aquí és on l'automatització de matrius de línia es torna realment difícil. A diferència d'una premsa de transferència on totes les estacions comparteixen un únic ram i ciclen a l'uníson, una configuració de matriu de línia en tàndem utilitza premses independents - cadascuna amb el seu propi motor, embragatge i cronometratge de la carrera. Aconseguir que entre quatre i vuit màquines separades s'obrin, acceptin una peça, tanquin, formen, tornin a obrir i alliberen en una seqüència coordinada requereix una sincronització precisa.
El cicle de premsa es mesura en 360 graus de rotació: zero graus és el punt mort superior (premeu completament obert), 180 graus és el punt mort inferior (premeu completament tancat) i 360 graus torna a estar completament obert. El robot ha d'entrar a l'espai de dau, col·locar o recuperar una peça i sortir completament - tot dins de la finestra oberta entre aproximadament 300 i 60 graus. Entrar massa aviat s'arrisca a una col·lisió amb un ariet que es tanca; sortir massa tard retarda el següent cop.
Els controladors moderns de la línia de premsa coordinen aquest temps connectant totes les premses i robots mitjançant un sistema de control unificat. La retroalimentació del codificador de cada maneta de premsa indica al controlador exactament on es troba cada ram en el seu cicle, i els robots reben senyals d'eliminació en temps real- abans d'entrar a l'espai de matriu. Els robots fins i tot poden alliberar peces d'entre 0,5 i 1 polzada per sobre de la superfície de la matriu - sempre que la matriu inferior tingui les característiques d'imbricació adequades - afaitant fraccions de segon de cada transferència i augmentant el rendiment general de la línia.
L'optimització del temps de cicle en una línia sincronitzada segueix un principi senzill: l'estació més lenta dicta el ritme de tota la línia. Si l'estació quatre requereix mig-segon addicional per a una operació d'extracció profunda, totes les altres pressions hauran d'esperar. Els enginyers aborden això fent coincidir les velocitats de la premsa amb els requisits de formació de cada estació. Les premses impulsades per - servo-poden alentir la porció de treball de la carrera per a tirades pesades mentre acceleren a la part no-de treball, mantenint uns cops mitjans per minut alts sense comprometre la qualitat de la peça.
L'orientació coherent de les peces és el benefici ocult de l'automatització -ben sincronitzada. Quan un robot col·loca tots els espais en blanc al mateix niu de localització amb el mateix angle, estació rere estació, l'error de posició acumulat que afecta les operacions manuals pràcticament desapareix. Aquesta precisió esdevé especialment crítica en estacions posteriors on els forats perforats i les vores retallades s'han d'alinear amb les característiques formades aigües amunt - una part fora de lloc a l'estació dos no només produeix una característica dolenta; cascada a través de cada operació restant.
L'automatització resol el problema de coherència entre estacions, però què passa amb el problema de coherència dins de cada estació? Fins i tot amb la col·locació perfecta de les peces i les premses sincronitzades, el procés de conformat en si pot introduir defectes - remuntada, arrugues, esquinçament - que requereixen el seu propi conjunt d'eines de diagnòstic i estratègies correctives.
Resolució de problemes de defectes comuns d'estampació de matrius de línia
L'automatització perfecta, la sincronització perfecta i les velocitats de premsa optimitzades encara no poden garantir una peça-libre de defectes. El propi procés de conformació empeny la xapa fins a la vora dels seus límits mecànics a cada estació - estirant-la, comprimint-la, tallant-la - i, de vegades, el material empeny cap enrere. Mides de deformació elàstica. Les arrugues s'onden a les parets de dibuix. Les llàgrimes s'obren on es concentra l'estrès. Cadascun d'aquests errors porta una empremta digital que, si saps llegir-la, apunta directament a la seva causa principal.
Què fa que la resolució de problemes de defectes a l'estampació de matrius en línia sigui diferent del treball de matriu progressiu? En una matriu progressiva, la peça roman unida a la cinta portadora, la qual cosa limita i estabilitza la peça de treball durant tota la formació. En una configuració de matriu de línia, el blanc és una peça de treball lliure-de peu - sense suport entre estacions, sotmesa a forces de manipulació durant la transferència i re-fixada a cada parada. Aquesta independència amplifica certs modes de defecte, especialment els relacionats amb el control del flux de material, el posicionament en blanc i la deriva dimensional acumulada entre les estacions.
Retorn elàstic i distorsió dimensional
Imagineu-vos doblegant una peça de xapa a 90 graus, alliberant el punxó i observant com l'angle s'obre a 92 o 93 graus. Aquesta recuperació elàstica - la tossuda insistència del material a tornar parcialment a la seva forma original - és un retorn elàstic, i és el defecte dimensional més persistent en el disseny de matrius d'estampació metàl·lica.
El retorn elàstic es produeix perquè la deformació de la xapa mai és purament plàstica. Una part de l'energia de deformació emmagatzemada durant la formació s'allibera en l'instant en què el punxó es retrau, fent que la peça "es relaxi" lluny de la geometria de la matriu. L'efecte s'intensifica amb materials-de major resistència: un suport d'acer suau pot rebotar d'1 a 2 graus, mentre que un component AHSS pot rebotar de 5 a 8 graus o més. ComMor-MaticNotes, el retorn elàstic és especialment comú en materials-d'alta resistència com HSLA quan les matrius no tenen en compte l'elasticitat del material.
En una configuració de matriu de línia, el retorn elàstic es composa a través de les estacions. Una part que remunta lleugerament després que el sorteig inicial arribi a l'estació de reactivació amb una geometria alterada -, el dau de reactivació es compensa en funció d'una forma entrant suposada que ja no coincideix amb la realitat. Aquest desajust en cascada és un problema menys important en matrius progressius, on la tira portadora fixa la peça i limita la seva llibertat de distorsió entre operacions.
L'estratègia correctiva principal és la compensació de sobreflexió: dissenyar la matriu per formar el material més enllà del seu angle objectiu de manera que la recuperació elàstica el porti a la posició final correcta. Tal com explica Henli Machine, els enginyers han de "anticipar el retorn elàstic" durant la fase de disseny de la matriu reservant un angle de compensació del retorn elàstic corresponent. En casos greus, una estació de reactivació dedicada - una parada addicional a la línia - aplica un cop correctiu que bloqueja la geometria al seu lloc. La selecció de materials amb un mòdul elàstic més baix o l'ús de processos de flexió correctius també redueix l'efecte.
Arrugues, esquinçaments i aprimament en les operacions de dibuix
Aquests tres defectes estan profundament interconnectats - solucionen un de manera agressiva i corre el risc d'activar-ne un altre. Representen la tensió fonamental en cada operació d'embutició profunda: controlant el flux de material perquè no estigui massa lliure (arrugues) ni massa restringit (esquinçament), mantenint el gruix de la paret uniforme durant tot el procés (evitant l'aprimament).
Arruguesapareix com a ondulacions-com a plecs o plecs, més habitualment al llarg de la brida o la paret lateral d'una part dibuixada. Succeeix quan les forces de compressió en el blanc superen la resistència al pany del material - essencialment, hi ha més metall que intenta fluir a la cavitat de la matriu del que la cavitat pot acomodar sense problemes. La força del suport en blanc insuficient és el sospitós habitual. Quan l'aglutinant no subjecta la brida amb prou força, el material no suportat s'enfonsa sota compressió. Un blanc de gran mida agreuja el problema alimentant l'excés de material a un espai que no el pot absorbir. En les configuracions de matriu en línia, cada estació de dibuix té el seu propi sistema de coixí ajustable de manera independent, la qual cosa significa que la pressió del suport en blanc es pot ajustar bé -estació per estació -, un avantatge significatiu respecte a les matrius progressives on els ajustos de força de lligant afecten tota la tira.
Esquinçantés el mode de falla oposat. Quan el material de la paret de la copa o de la paret lateral no es pot estirar prou per adaptar-se a la profunditat de tracció, la tensió de tracció supera la resistència final del metall i s'obre una esquerda. Els radis de matriu afilats concentren l'estrès al nas del punxó o al radi d'entrada de la matriu, actuant com a punts d'inici de la fractura. Les ràtios de dibuix excessius - que intenten treure massa profunditat en una sola estació - són una altra causa comuna. El desglossament tècnic de Henli recomana augmentar el coeficient de dibuix per fer que la deformació sigui més gradual, seleccionant materials amb una plasticitat superior i optimitzant la lubricació. Per a peces profundes, dividir el dibuix en diverses estacions amb recuit intermedi restaura la ductilitat entre cops - un flux de treball que les configuracions de matriu de línia gestionen de manera natural, ja que cada estació és independent.
Aprimamentés més subtil que esquinçar però igual de perillós. En lloc d'una esquerda visible, el material simplement s'aprima a les-zones de gran tensió-, normalment al radi del nas del punxó i al llarg de la paret lateral superior. Potser no ho capteu visualment, però un mesurador de gruix revela reduccions localitzades del 20% o més. Una mala lubricació augmenta la fricció entre el punxó i el blanc, evitant que el material llisqui lliurement sobre les superfícies de formació. Una profunditat de dibuix excessiva sense un suport de material adequat produeix el mateix resultat. El camí correctiu consisteix a millorar la cobertura de lubricació (ambdós costats del blanc, com destaquen constantment els experts en estampació d'eines i matrius), augmentar els radis de dibuix per repartir l'estrès sobre una àrea més gran i redistribuir el format a través d'estacions addicionals.
Prevenció de defectes superficials i enganxament
La qualitat de la superfície sovint separa una peça utilitzable de la ferralla -, especialment per als components visibles, com ara panells d'electrodomèstics o parts de la carrosseria d'automòbils. El desgast és el defecte superficial més insidios de l'estampació de metalls en matriu perquè és progressiu: un cop comença, s'accelera amb cada cop de premsa.
El fregament es produeix quan la fricció entre la superfície de la matriu i la peça de treball genera prou calor per al material de soldadura microscòpica - des de la transferència en blanc a la superfície de l'eina, generant dipòsits rugosos que marquen cada peça posterior.Art Hedrick, escrivint a The Fabricator, identifica tres tipus: raspadura abrasiva (l'acer de les eines es desgasta a causa de la naturalesa abrasiva del material estampat), raspadura adhesiva (superfícies similars metal·lúrgicament generen fricció i micro{0}}soldament) i corrosió corrosiva (reaccions químiques dels compostos lubricants ataquen la superfície de l'eina). En els treballs d'alumini i d'acer inoxidable predomina l'adhesiu abrasador perquè aquests materials comparteixen similituds metal·lúrgiques amb els acers per a eines comuns.
Un exemple il·lustrador: l'acer per eines D2 conté un alt contingut de crom. L'acer inoxidable també és ric-crom. Quan una secció de matriu D2 forma acer inoxidable, la interfície de crom-a-crom crea una fricció i calor excessives, la qual cosa provoca una fallada de l'adhesiu. La guia del fabricant és clara - en lloc de preguntar-se "quin acer d'eina pot suportar la fricció", preguntar "com puc reduir la fricció?" El primer lloc a buscar és el tipus de lubricant i l'aplicació. Assegurar-se que els dos costats de l'espai en blanc estiguin lubricats - un pas que sorprenentment sovint s'omet - fa una diferència mesurable. Més enllà de la lubricació, canviar a un material de matriu metal·lúrgicament diferent, com ara les insercions de bronze d'alumini, pot superar fins i tot l'acer d'eines recobert eliminant la causa principal en lloc de resistir el símptoma.
Específicament, per a les configuracions de matrius de línia, el risc d'agressió varia estació per estació. Les primeres estacions d'estirament veuen el contacte entre el material més pesat-a-l'eina i generen la major calor de fricció, cosa que les converteix en candidats principals per a inserts recoberts i lubricació agressiva. Les estacions de tall i perforació, en canvi, es troben amb un breu contacte de cisalla que genera una fricció menys sostinguda, però que encara pot causar abrasius abrasius durant llargues tirades de producció. La capacitat d'adaptar els tractaments superficials de manera independent a cada estació - recobrint la matriu d'estirament amb TiAlN mentre es deixa la matriu de retallada amb una superfície nitrurada més senzilla - és un dels avantatges pràctics de l'enfocament de la matriu de línia sobre una eina progressiva monolítica on cada estació comparteix el mateix material de bloc de matriu.
La taula següent consolida cada tipus de defecte principal amb les seves signatures visuals, les causes arrel i les accions correctores en què confien els professionals de l'estampació de matrius metàl·liques per restaurar la qualitat de les peces:
|
Tipus de defecte |
Indicadors visuals |
Causes arrel |
Accions correctores |
|---|---|---|---|
|
Tornada de primavera |
Els angles de les parts s'obren més enllà de l'objectiu; les parets s'inclinen cap a fora; les brides es desvien de la geometria especificada |
Recuperació elàstica inherent al material; flexió insuficient en el disseny de la matriu; Els materials-d'alta resistència amplifiquen l'efecte |
Afegiu angles de compensació de sobreflexió per morir; inseriu l'estació de reactivació dedicada; utilitzar la simulació CAE per predir i{0}}precorregir; seleccionar material de mòdul elàstic més baix sempre que sigui possible |
|
Arrugues |
Plecs-com ones a les vores de la brida o a les parets laterals; pandeig induït per compressió- visible a les superfícies de dibuix |
Força insuficient del suport en blanc; en blanc de gran mida alimentant l'excés de material; radis de filet de matriu massa petits causant resistència |
Augmenteu la pressió del suport en blanc (aglutinant); optimitzar la mida en blanc perquè coincideixi amb la geometria del dibuix; radis de filet de matriu de poliment; afegiu comptes de dibuix per controlar el flux de material |
|
Esquinçant |
Esquerdes o esquerdes visibles al radi del nas del punxó, al radi d'entrada de la matriu o al llarg de la paret lateral; sovint a la secció de paret més fina |
Relació d'extracció excessiva per a una estació única; radis de matriu afilats que concentren l'estrès; mala lubricació que restringeix el flux de material; plasticitat material insuficient |
Dividir el sorteig en diverses estacions; augmentar els radis de matriu i punxó; millorar la lubricació de les dues superfícies en blanc; afegir recuit intermedi per a peces profundes; seleccioneu un grau de material més dúctil |
|
Aprimament |
Reducció localitzada del gruix de la paret (detectable per mesurament ultrasònic o micròmetre); pot no ser visible sense mesurar |
Fricció excessiva a la interfície de punxó/blanc; profunditat de dibuix superior a la capacitat del material en un cop; cobertura de lubricació inadequada |
Apliqueu lubricant a les dues superfícies en blanc; augmentar el radi del nas del punxó; redistribuir la formació a través d'estacions addicionals; Utilitzeu la simulació de conformació per identificar les zones-d'alta tensió abans de la producció |
|
Galling |
Rascades o ratllades a la superfície de la part; acumulació d'adhesiu visible a les superfícies de la matriu; degradació superficial progressiva que empitjora amb cada traç |
Similitud metal·lúrgica entre l'acer d'eina i la peça (adhesiu); naturalesa abrasiva del material estampat (abrasiu); atac químic dels lubricants (corrosius); lubricació insuficient o incorrecta |
Canviar a un material de matriu diferent (per exemple, insercions de bronze d'alumini); aplicar recobriments PVD (TiN, CrN, TiAlN) a les superfícies de la matriu; actualitzar el tipus de lubricant i garantir l'aplicació-ambdós laterals; augmentar la qualitat del poliment de la superfície de la matriu |
D'aquesta taula emergeixen alguns patrons que val la pena destacar. En primer lloc, la lubricació apareix com una acció correctiva per a gairebé tots els defectes - és la variable més subestimada de l'estampació metàl·lica. En segon lloc, afegir estacions és una solució recurrent per al trencament, l'aprimament i el retorn elàstic, i és precisament per això que les configuracions de matriu de línia s'adapten a seqüències de formació complexes. Afegir una estació de reactivació o redistribució és senzill quan cada dau és independent; en una eina progressiva, aquest mateix canvi podria requerir redissenyar tot el disseny de la franja.
Tercer - i això sovint es perd -, diversos d'aquests defectes interactuen. L'augment de la força del suport en blanc per eliminar les arrugues pot empènyer el procés cap al trencament si el material no té prou ductilitat. El recobriment d'una superfície de matriu per evitar la fricció canvia les condicions de fricció, que al seu torn altera els patrons de flux de material i pot canviar el comportament d'arrugues o aprimament. La resolució eficaç de problemes en les operacions de matriu en línia significa tractar el procés com un sistema, no abordar defectes individuals de manera aïllada.
Saber diagnosticar i corregir aquests defectes és un coneixement essencial de la botiga-. Però la pregunta estratègica més àmplia - si la configuració d'una matriu de línia és l'opció correcta per a la vostra peça, volum i material específics en primer lloc - requereix un tipus d'anàlisi diferent, que pesi la geometria de la peça, l'economia de la producció i les demandes d'aplicació de la indústria entre si.
Quan triar les estampacions de matriu de línia per a la vostra aplicació
Reconèixer els defectes d'estampació i saber com arreglar-los és valuós -, però és molt més valuós saber si la configuració d'una matriu de línia és el procés adequat abans de crear una única eina. L'elecció incorrecta del procés no només causa defectes; us bloqueja en una estructura de costos, un temps de cicle i un perfil de flexibilitat que cap solució de problemes pot desfer.
Llavors, com decideixes? La resposta es redueix a cinc criteris mesurables - mida de la part, profunditat de dibuix, complexitat geomètrica, gruix del material i volum anual - cadascun dels quals dibuixa un límit entre el territori de matriu de línia i els dominis de les alternatives de matriu progressiu o de transferència. Penseu en això com una llista de comprovació pràctica: si la vostra part marca dues o més d'aquestes caixes, probablement les estampacions de matriu de línia mereixen una avaluació seriosa.
Mida de la part, profunditat i llindars de complexitat
La prova de tornasol més senzilla és aquesta: la teva part pot viatjar físicament a través d'un encuny progressiu en una cinta de suport? Si la resposta és no - perquè la peça és massa ampla, massa profunda o massa complexa geomètricament per romandre connectada a la bobina -, aleshores us heu anat més enllà del territori de matriu progressiu.
Entre els diferents tipus de matrius d'estampació, les configuracions de matriu de línia excel·lent específicament quan:
- Les dimensions de les peces superen els límits-d'alimentació de tira:Són candidats naturals els components més amples d'aproximadament 300-400 mm o amb unes dimensions globals que impedeixin un nidificació eficient en una cinta de bobina. Els panells de carrosseria d'automòbils, els suports estructurals grans i les carcasses d'electrodomèstics entren habitualment en aquesta categoria.
- La profunditat del dibuix requereix diverses etapes:Les peces amb proporcions de profunditat-{-de diàmetre superiors a 0,75:1 normalment no es poden formar d'un sol cop, i les característiques-de dibuixos profunds són incompatibles amb l'alimentació contínua de tires. Cada sorteig, redibuix i reinicia té la seva pròpia estació en una configuració de daus de línia.
- La geometria requereix la formació multi-angle:Els components que requereixen brides impulsades per lleves-, retalls o operacions de conformació des de direccions diferents de la carrera de premsa vertical necessiten estacions dedicades amb mecanismes de lleves independents -, una cosa molt més fàcil de dissenyar en conjunts de matrius separats que en una única eina progressiva.
- El gruix del material supera els 2,0-3,0 mm:Els calibres més pesats generen forces de formació que tensen els portadors de tires de matriu progressius i requereixen un tonatge més gran del que pot oferir econòmicament una sola premsa a totes les estacions. Les configuracions de matriu de línia coincideixen amb el tonatge de premsa de cada estació amb la seva càrrega de conformació específica.
- La part és un espai-en blanc, no un perfil imbricat:Si el vostre component acabat és una carcassa, una copa o un tancament tridimensional en lloc d'un perfil pla amb corbes, l'alimentació de tires no ofereix cap avantatge - i malbarata material important a les corretges del suport.
Quan els socis d'aprovisionament - ja siguin proveïdors d'estampació de matrius progressius o proveïdors d'estampació de matriu de transferència - avaluen la vostra peça, aquests llindars geomètrics són els primers filtres que apliquen. Una peça que supera els límits de matriu progressius però s'adapta a un únic llit de premsa gran pot adreçar-se a una matriu de transferència. Una peça que requereix premses separades per a la distribució del tonatge o que implica embussos extremadament profunds en moltes etapes apunta a una disposició completa de matrius en tàndem.
Consideracions de volum i cost
La geometria us indica si l'estampació de matriu de líniapotprodueix la teva part. El volum t'indica si ho éshauria.
L'eina de matriu de línia ocupa un lloc intermedi en el panorama de costos. Els conjunts de matrius individuals per a cada estació costen menys que un dau progressiu complex - una única estació de dibuix pot tenir entre 15.000 i 50.000 $, mentre que una eina progressiva de 20-estació pot arribar als 200.000 i 500.000 $. Però multipliqueu aquest cost per estació per sis o vuit estacions, afegiu maquinari d'automatització i tingueu en compte la infraestructura de la línia de premsa, i la inversió total pot igualar o superar un programa de matriu progressiu.
El punt favorit econòmic per a l'estampació de matrius de línia generalment cau entre el rang de volum mitjà--alt - aproximadament entre 10.000 i 500000+ parts anuals. Per sota de 10.000 unitats, la inversió en eines a diverses estacions és difícil d'amortitzar. Per sobre d'aquest llindar, el cost per{11}}peça baixa de manera constant a mesura que els costos fixos d'eines es distribueixen entre més unitats. Per als programes d'estampació progressiva de llarga durada que superen diversos centenars de milers de peces a l'any, la decisió es redueix a la geometria: si la peça s'adapta a una matriu progressiva, la velocitat-d'alimentació de la cinta sol guanyar l'economia per-peça. Si no ho fa, les configuracions de matriu de línia o de transferència són l'únic camí pràctic.
Un factor de cost crític, però sovint passat per alt, és la flexibilitat de canvi. Les configuracions de matriu de línia permeten modificar o substituir estacions individuals sense descartar tot el paquet d'eines. Si el vostre programa preveu canvis d'enginyeria de cicle mitjà -{3}} comuns als programes de matriu d'estampació d'automòbils durant el desenvolupament del vehicle -, aquesta modularitat pot estalviar desenes de milers de dòlars en reelaboració d'eines en comparació amb la modificació d'una matriu progressiva monolítica.
Aquí és on l'anàlisi de viabilitat inicial es compensa moltes vegades. En lloc de comprometre's amb una construcció completa d'eines només per descobrir que la teva peça necessita una estació addicional o un tonatge de premsa diferent, els fabricants poden validar els conceptes de matriu mitjançant la simulació CAE abans de tallar l'acer.Solucions de matriu d'estampació de YICHENinclouen serveis d'anàlisi de viabilitat i simulació CAE dissenyats específicament per a aquest propòsit - que ajuden els enginyers a modelar el flux de material, predir els requisits de recompte d'estacions i avaluar les forces de conformació a tota la línia abans de finalitzar qualsevol inversió en eines.
Aplicacions de la indústria on la línia dies Excel
Algunes indústries han gravitat cap a l'estampació de matrius de línia perquè les seves peces assoleixen constantment els llindars de mida, profunditat i complexitat descrits anteriorment. Comprendre on domina aquest procés us pot ajudar a comparar la vostra pròpia aplicació.
Automoció:Els panells de carrosseria - les capotes, les portes, els parafangs, les plaques de terra - són l'aplicació de matriu d'estampació d'automòbils per excel·lència per a configuracions de matrius de línia i transferència. Aquestes parts són grans, requereixen embussos profunds i exigeixen seqüències de formació de diverses-estacions que els matrius progressius simplement no poden adaptar-se. Els reforços estructurals, els travessos i els components de la carcassa de la transmissió també funcionen amb freqüència en línies de premsa tàndem. ComEquip de simulació de KeysightL'estampació de notes, línia i matriu de transferència són els processos de conformació de metalls dominants per al sector de l'automoció, amb la simulació ara integrant la validació d'aquestes complexes configuracions d'eines.
Electrodomèstics:Les rentadores, els tambors de l'assecador, els panells de revestiment de la nevera i els tancaments del forn requereixen un format-gran-de forma profunda. Aquestes peces combinen una profunditat de dibuix substancial amb els requisits de qualitat de la superfície que fan que el control del procés d'estació-per-és essencial.
Tancaments industrials i elèctrics:Les carcasses metàl·liques d'embutició profunda-per a caixes de connexió elèctriques, cobertes de motors i equips de climatització sovint requereixen una construcció perfecta amb un control dimensional estricte -, una combinació que ofereixen les configuracions de matrius de línia mitjançant un conformat controlat de diverses etapes-.
Components estructurals pesats:Els suports de calibre gruixut-, els reforços del marc i les plaques de muntatge per a equips de construcció i maquinària agrícola requereixen un gran tonatge i conjunts de matrius pesats que es distribueixen millor entre premses individuals que no pas concentrats en una única eina progressiva.
A totes aquestes aplicacions, el fil comú és el mateix: els requisits físics de la peça - mida, profunditat, gruix o complexitat de conformació - dicten el procés. Les estampacions de matriu de línia no s'escullen perquè siguin més senzilles o més barates en tots els casos; s'escullen perquè són l'únic mètode d'estampació que pot produir la peça, o l'únic que pot fer-ho amb una qualitat i un volum de producció-dignes.
Per als fabricants que naveguen per aquestes decisions, contractar un soci d'eines al principi del procés d'avaluació elimina els costosos passos en fals.Les capacitats--de l'estampació de YICHEN de punta a punta- que abasta estudis de viabilitat, configuració de l'estació impulsada per CAE-CAE i validació de prototips - ofereix als gestors d'aprovisionament i als enginyers d'eines les dades que necessiten per comprometre's amb confiança amb un programa de matriu de línia. En lloc de basar-se en regles generals, l'anàlisi de viabilitat-avalada per simulació quantifica el risc de formació i el cost de l'eina abans d'emetre la primera comanda de compra.
Escollir el procés correcte, però, és només la línia de partida. Traduir aquesta decisió a eines-preparades per a la producció- des de la simulació inicial fins al mecanitzat de matrius, les proves i la validació dimensional - implica el seu propi flux de treball d'enginyeria rigorós, un en què cada fase es basa en les decisions preses aquí.
Des del disseny de matrius fins a la producció-Ready Line Die Tooling
Heu seleccionat estampacions de matriu de línia com a procés, heu escollit el vostre material i heu definit el vostre nombre d'estacions. Què passa després? La bretxa entre un concepte validat i un conjunt de matrius de segell-preparat per a la producció assegut en una premsa és on la majoria dels projectes d'eines s'acceleren o s'aturan. Cada fase del flux de treball de desenvolupament de matrius - des de la viabilitat inicial fins a la signatura dimensional final-desactivació- comporta conseqüències agravades. Una drecera a l'etapa de simulació apareix com una modificació costosa durant la prova. Una tolerància perduda durant el mecanitzat s'esdevé en setmanes d'ajustament al banc. Entendre aquest flux de treball d'extrem a extrem no només és útil per als enginyers d'eines; és un coneixement essencial per als gestors d'aprovisionament que necessiten avaluar la capacitat dels proveïdors i gestionar els terminis del programa.
Aquí teniu la seqüència de desenvolupament completa, dividida en les etapes que segueix cada programa d'eines de matriu de línia - tant si esteu construint quatre estacions com si esteu construint vuit:
- Revisió de la viabilitat de les peces i anàlisi DFM
- Simulació de conformació i anàlisi CAE
- Disseny de matrius i modelatge 3D
- Mecanitzat CNC de components de matriu
- Muntatge de matriu i muntatge de banc
- Experiències de prova (T0/T1) amb ajustos iteratius
- Inspecció dimensional i validació
- Planificació d'alliberament de producció i manteniment
Cada etapa alimenta la següent, i saltar-ne o comprimir-ne gairebé sempre costa més temps aigües avall del que estalvia per endavant. Repassem el que realment passa a cada parada.
Anàlisi de viabilitat i simulació CAE
Abans de tallar qualsevol acer - abans de modelar un únic component de matriu -, l'equip d'enginyeria ha de respondre a una pregunta enganyosament senzilla: es pot formar realment aquesta peça? L'anàlisi de viabilitat examina la geometria de la peça, el grau de material, el gruix i la profunditat del dibuix en comparació amb els límits de formació coneguts per identificar els possibles espectacles d'hora. Això inclou l'avaluació de les ràtios de dibuix, les estimacions de la mida en blanc, el recompte probable d'estacions i els requisits de tonatge de premsa a cada estació.
Penseu en això com un filtre de risc. Una peça amb una relació de profunditat-a-diàmetre de 0,6:1 en acer suau passa fàcilment. La mateixa geometria de l'acer DP 780 pot requerir una estació de redibuix addicional i una realitat - en blanc significativament més gran que canvia el cost de l'eina i la disposició de la línia de premsa abans d'obrir un únic fitxer CAD.
La simulació CAE (-Enginyeria assistida per ordinador) transforma aquesta comprovació de viabilitat de conjectures educades en predicció quantificable. Mitjançant l'anàlisi d'elements finits, els enginyers repliquen digitalment tota la seqüència de conformació - embutició profunda, retallada, brida, reencaixat - i observen com es comporta el blanc virtual a cada estació. El programari genera diagrames de límit de formació (FLD) que mapegen la distribució de tensió amb la corba límit de formació del material, senyalitzant zones amb risc d'esquerdes (vermell), aprimament crític (groc) o arrugues-induïdes per compressió (blau).
El benefici pràctic és enorme. Les dades de la indústria mostren que els fabricants que implementen la simulació CAE solen reduir entre un 30 i un 50 per cent les iteracions de proves físiques. Això significa menys modificacions de matriu, menys material de prova malgastat i una línia de temps de desenvolupament comprimida. La predicció de retorn elàstic - un dels aspectes més complicats de la fabricació de matrius per a acers d'alta-resistencia - es pot modelar i compensar a la geometria de la superfície de la matriu abans que comenci el mecanitzat, en lloc de descobrir-se la primera vegada que una peça de prova surt de la matriu dos graus fora de l'objectiu.
CAE també valida les decisions de seqüenciació d'estacions. El retall hauria de passar abans o després del reinici? El blanc necessita dibuixar comptes en llocs específics per controlar el flux de material? Serà necessari un pas de recuit intermedi entre les estacions de tret per a acer inoxidable? La simulació respon a aquestes preguntes digitalment, a una fracció del cost de respondre-les en una línia de premsa física. Per a matrius en entorns de fabricació on els terminis del programa es mesuren en setmanes en lloc de mesos, aquest esforç d'enginyeria-cargat frontal és el que separa els-llançaments a temps dels costosos retards.
Desenvolupament de matriu d'estampació de YICHENEl procés comença exactament en aquesta etapa - L'anàlisi de viabilitat i la simulació CAE s'executen abans de qualsevol compromís amb la producció completa d'eines, donant als enginyers i als gestors de subministrament una confiança quantificada en el concepte de matriu en lloc de basar-se en supòsits que només es revelen durant la prova.
Mecanitzat de matrius, muntatge i proves
Amb els resultats de la simulació validats i el disseny de matriu congelat en CAD 3D, el projecte passa a l'execució física. Aquí és on el concepte de matriu d'estampació es converteix en una eina tangible - i on la precisió del mecanitzat determina si les prediccions de la simulació són certes a la botiga.
El mecanitzat de components de matriu combina múltiples processos per aconseguir les geometries i els acabats superficials requerits. El fresat CNC en brut-talla les sabates de matriu, les plaques perforades i els blocs de matriu a partir de palanxes d'acer d'eina pre-endurits. El mecanitzat per descàrrega elèctrica (EDM) - tant de filferro com de ploma - gestiona perfils interns complexos, cantonades afilades i característiques que les eines de tall convencionals no poden assolir. El rectificat de precisió aporta superfícies crítiques com ara cares de matriu, puntes de punxó i forats de pals de guia fins a toleràncies dimensionals finals, sovint dins de micres. Per a un conjunt de matrius estàndard, cada component ha de fer referència a dades comunes - forats d'alineació, ubicacions de passadors i forats de pals de guia - perquè l'eina muntada aconsegueixi les mateixes relacions espacials modelades a l'entorn CAD.
El tractament tèrmic té lloc en paral·lel o immediatament després del mecanitzat en brut. Els punxons i les insercions de matriu se sotmeten a un enduriment fins als seus valors Rockwell objectiu - normalment RC 58-62 per a acers per a eines com D2 o SKH9 - seguit d'un tremp per equilibrar la duresa amb la tenacitat. El tractament tèrmic al buit minimitza la distorsió i l'oxidació de la superfície, preservant la integritat dimensional que aconseguien les operacions de mecanitzat anteriors. Després del tractament tèrmic, acaba la mòlta i perfeccionem els components endurits per electroerosió fins a les seves especificacions finals.
El muntatge reuneix tots els components mecanitzats a les sabates de la matriu. L'ajustament al banc - de les mans-en el treball de calçat, ajustament i verificació de la matriu muntada - és on l'experiència d'un fabricant de matrius habilitat resulta insubstituïble. Es comprova la perpendicularitat dels pals de guia. Els espais lliures de punxó-a-encuny es verifiquen amb calibres o agulles de mesura. El viatge del stripper està configurat, les superfícies dels suports en blanc estan blaves i tacades per a un contacte complet i totes les funcions de localització es confirmen amb el model 3D.
Les proves - designades habitualment T0 (primera prova) i T1 (segon prova després de les correccions) - posen el dau muntat per primera vegada en condicions de conformació reals. Un petit lot de blancs recorre cada estació mentre els enginyers avaluen la geometria de les peces, la qualitat de la superfície, els patrons de flux de material i la precisió dimensional. Aquí és on la simulació es troba amb la realitat: la majoria de les matrius-simulades produeixen peces T0 properes a les especificacions, però les-variables del món real - les propietats reals del lot de material, la deflexió de la premsa sota càrrega, la distribució de la lubricació - introdueixen desviacions que la simulació no pot capturar completament. Com a fabricant de matrius progressius o constructor de matrius de línia, espereu fer ajustos després de T0. L'objectiu no és la perfecció en el primer cop; minimitza la bretxa entre la predicció simulada i el resultat físic, de manera que les correccions es mesuren en dècimes de mil·límetres en lloc de canvis de geometria a l'engròs.
Les correccions típiques de T0 inclouen l'ajustament de les alçades dels punxons, l'ajust de la pressió del suport en blanc, el retall de vores de retall i l'ajustament -de l'altura dels cordons de dibuix per redirigir el flux de material. Els assaigs T1 verifiquen que aquestes correccions han aconseguit els resultats previstos. Per a programes de matriu de línia complexos amb sis o més estacions, els cicles T0/T1 a cada estació s'han de coordinar seqüencialment - una modificació de matriu de dibuix a l'estació dos canvia la forma de la part entrant per a cada estació aigües avall, de manera que el procés de prova es mou per la línia en ordre.
Validació de qualitat i llançament de producció
Una part que sembla bé que surt de la premsa de prova no està necessàriament preparada per a la producció-. La validació dimensional crea un pont entre l'avaluació visual i la conformitat quantificada amb les especificacions d'enginyeria.
Les màquines de mesura de coordenades (CMM) segueixen sent l'estàndard d'or per a la verificació dimensional punt{0}}a-. Una sonda CMM toca característiques específiques de dades, ubicacions de forats, vores de retall i superfícies formades, comparant les coordenades mesurades amb el model 3D nominal. Per a peces estampades amb matriu de línia - que sovint són grans i tenen superfícies 3D complexes -, la inspecció de CMM pot trigar hores per peça, però proporciona incertesa de mesura fins a unes quantes micres.
L'escaneig òptic 3D s'ha convertit en un complement potent per al treball de CMM, especialment per a la validació-de superfície completa.Sistemes de mesura òpticacaptura milions de punts de superfície en minuts, generant un bessó digital complet de la part estampada que es pot superposar al model CAD. Els informes de desviacions-mapades en color fan evident immediatament on s'ajusta la peça i on es desplaça -, una eina visual molt més intuïtiva que un full de càlcul de coordenades CMM. Per a matrius d'estampació d'automòbils grans, els sistemes d'escaneig poden capturar una superfície de matriu de 2,5-metres en menys de 15 minuts, cosa que els fa pràctics tant per a la prova com per a la inspecció en procés.
Els indicadors d'anar/no-vaig i els accessoris de comprovació proporcionen la verificació més ràpida-a la botiga. Els accessoris personalitzats-mecanitzats reprodueixen les superfícies d'acoblament de la peça, els localitzadors de dades i les posicions crítiques de les característiques. Si la peça s'assenta completament a l'aparell sense interferències i tots els passadors de control passen pels seus forats corresponents, la peça s'ajusta. Aquests accessoris són especialment valuosos durant la producció perquè permeten als operadors verificar les peces en segons en lloc dels minuts o les hores necessaris per a CMM o escanejar - captant la deriva abans que produeixi una sèrie de peces no conformes.
L'anàlisi de la capacitat del procés uneix tot això. En lloc de mesurar una sola peça, els enginyers mesuren una mostra estadísticament significativa - normalment de 30 a 50 parts consecutives - i calculen els valors Cpk per a dimensions crítiques. Un Cpk superior a 1,33 (o 1,67 per a les-funcions crítiques de seguretat d'automòbil) demostra que el procés està centrat en la dimensió objectiu i està prou controlat per mantenir-se dins de la tolerància sobre la producció sostinguda. ComMetodologia de validació de Ming ChiangIl·lustra, l'anàlisi CPK mitjançant mostreig continu confirma l'estabilitat dimensional durant milions de cicles - la prova definitiva que un conjunt de matrius està preparat per al seu llançament.
Només després de la validació dimensional i la confirmació de la capacitat del procés, les eines reben el llançament de producció. En aquest punt, l'equip d'enginyeria també estableix un SOP de manteniment: intervals d'inspecció programats (sovint cada 50.000 a 100.000 cops), afilat planificat per a insercions de tall i perforació, protocols de lubricació i criteris de substitució de components de desgast com molles i casquilles de guia. El seguiment predictiu - el seguiment de les signatures de la força de premsa al llarg del temps per detectar la degradació gradual de la matriu - és cada cop més comú a les línies de gran-volum, la qual cosa permet que el manteniment sigui activat per dades en lloc de per una peça defectuosa.
Aquesta viabilitat, simulació, disseny, mecanitzat, muntatge, prova, validació i llançament - d'extrem a{0}}{1}}extrem a{1}}flux de treball- és el que separa un programa d'eines que s'inicia a la programació d'un que augmenta en retards costosos. Cada fase requereix capacitats especialitzades: analistes CAE que entenen el comportament dels materials, maquinistes que mantenen toleràncies de nivell-micres, fabricants de matrius que poden traduir els resultats de la simulació en ajustos físics i equips d'inspecció que poden validar la conformitat en geometries 3D complexes.
YICHEN cobreix aquest cicle de vida complet- des de l'anàlisi de viabilitat inicial i la simulació de conformació fins al mecanitzat CNC de precisió, el muntatge de matrius, les proves i la inspecció final. Per als gestors d'aprovisionament i els enginyers d'eines que avaluen els programes de matriu de línia, l'associació amb un proveïdor propietari de totes les etapes d'aquest flux de treball elimina el risc de coordinació de dividir les responsabilitats entre diversos proveïdors. També significa que les lliçons apreses durant la simulació CAE s'influeixen directament en les decisions de mecanitzat, les correccions de prova reflecteixen les prediccions de la simulació i els resultats de la inspecció tanquen el cicle de tornada al disseny de matriu original - un procés de desenvolupament totalment integrat que -arrisca la inversió en eines i accelera el camí des del concepte fins a la producció-de peces preparades.
Preguntes freqüents sobre les estampacions de matrius de línia
1. Quina diferència hi ha entre l'estampació de matriu de línia i l'estampació de matriu progressiva?
L'estampació de matrius de línia utilitza matrius individuals autònoms en estacions de premsa separades, amb els espais pre-tallats transferits entre ells de manera manual o robòtica. L'estampació progressiva de matriu alimenta una tira de metall contínua des d'una bobina a través de múltiples estacions dins d'un únic conjunt de matrius, amb la peça que es manté unida a la cinta portadora fins al tall final. Les matrius de línia gestionen peces més grans, dibuixos més profunds i calibres més pesats, mentre que les matrius progressives ofereixen ritmes de cicle més ràpids (30-60+ cops per minut) per a components més petits i de gran-volum. Escollir entre ells depèn de la mida de la peça, la profunditat del dibuix, el volum de producció i la complexitat geomètrica.
2. Quins tipus de peces s'adapten més a les estampacions de matrius de línia?
Els estampats de matriu de línia són ideals per a peces massa grans, massa profundes o massa complexes geomètricament per a l'alimentació progressiva de la matriu. Les aplicacions habituals inclouen panells de carrosseria d'automòbils (capots, portes, parafangs), carcasses d'electrodomèstics (tubes de rentadora, tambors d'assecador), tancaments elèctrics d'embutició profunda-i suports estructurals de gran calibre-. Les peces amb proporcions de profunditat-a-diàmetre superiors a 0,75:1, amplades superiors a 300-400 mm o aquelles que requereixen la formació de lleves amb diversos angles són candidats forts. L'associació amb un proveïdor experimentat de matrius d'estampació com YICHEN per a l'anàlisi de viabilitat i la simulació CAE ajuda a confirmar si les eines de matriu de línia són l'adequada abans de comprometre's amb la inversió.
3. Quantes estacions requereix una configuració típica d'estampació de matrius de línia?
Una configuració de matriu de línia típica utilitza de 4 a 8 estacions individuals, tot i que el recompte exacte depèn de la geometria de la peça, la profunditat del dibuix, el grau del material i la complexitat de les característiques. Un suport simple pot necessitar només quatre estacions (desenrotllament, retallat, perforació, brida), mentre que un panell d'automòbil d'embutició profunda d'acer avançat-d'alta resistència podria requerir set o vuit estacions, inclosos els replantejos, els reajustaments i els cops de compensació de retorn elàstic. Els materials més durs com l'AHSS o l'acer inoxidable sovint afegeixen una o dues estacions addicionals en comparació amb l'acer suau per a la mateixa forma de peça, a causa de l'enduriment per treball i el comportament elàstic.
4. Quins són els defectes més comuns en l'estampació de matrius en línia i com es prevenen?
Els cinc defectes més comuns són el retorn elàstic (angles de distorsió de recuperació elàstica), arrugues (pancament de compressió a les brides d'estirament), esquinçament (falla per tracció durant els estirats profunds), aprimament (reducció localitzada de la paret) i irritació (transferència de material adhesiu que marca les superfícies de les peces). Les estratègies de prevenció inclouen estacions de compensació de sobreflexió i reactivació per al retorn elàstic, pressió optimitzada del suport en blanc per a les arrugues, dividir els dibuixos en múltiples estacions per trencar-se, lubricació millorada per aprimar i recobriments PVD com TiN o CrN a les superfícies de la matriu per a la fricció. La simulació CAE abans de la construcció de la matriu prediu la majoria d'aquests problemes, la qual cosa redueix les costoses correccions-i-d'errors.
5. Com afecta l'automatització a la productivitat i la qualitat de l'estampació de matrius de línia?
L'automatització millora dràsticament tant el rendiment com la consistència. La transferència manual limita les velocitats de cicle a aproximadament 4-6 cops per minut amb la col·locació variable de les peces. La transferència totalment robòtica aconsegueix 6,5-9 segons per part amb una precisió de posicionament repetible fins a fraccions de mil·límetre, produint 450-550 parts per hora. Els sistemes robòtics utilitzen pinces de buit, captadors magnètics o dits mecànics com a eines d'extrem de braç, amb dissenys híbrids que s'adapten al canvi de geometria de les peces a través de les estacions. La sincronització de la premsa mitjançant controladors en xarxa coordina les premses independents perquè els robots entren i surtin dels espais de matriu amb seguretat dins de finestres de temps ajustades, maximitzant el temps de funcionament alhora que elimina el risc de lesions de l'operador.


