


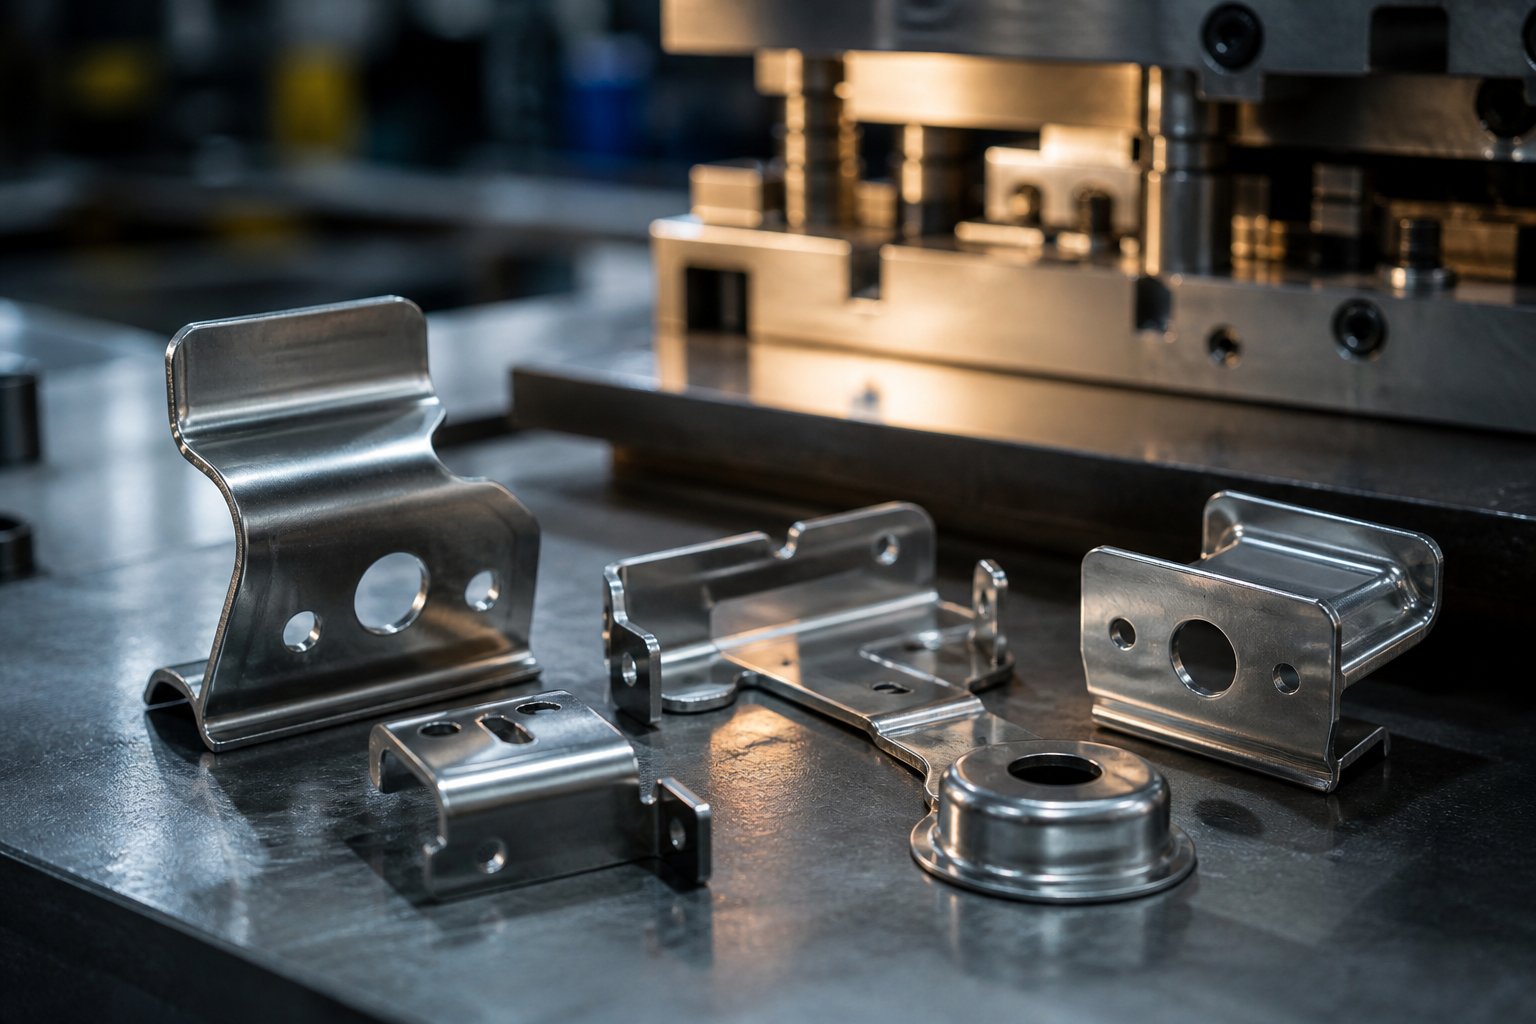
Què són les peces estampades en matriu i per què importen
Agafeu qualsevol suport metàl·lic, terminal elèctric o clip d'automòbil i probablement tingueu un component que va començar com a xapa plana. Va arribar a la seva forma final no mitjançant mecanitzat o fosa, sinó mitjançant una força controlada aplicada per eines de precisió dins d'una premsa d'estampació. Es tracta de peces estampades amb matrius i representen una part massiva dels components metàl·lics que es troben en tot, des d'electrònica de consum fins a equips pesats.
Què són les peces estampades de matrius
Les peces estampades amb matrius són components metàl·lics produïts pressionant xapa metàl·lica dins o a través d'eines endurides (anomenades matrius) que tallen, dobleguen o formen el material en una geometria específica en una o més cops de premsa.
Aleshores, què és un dau, exactament? Es tracta d'una eina de precisió especialitzada-única{--dissenyada per tallar i formar xapa de metall amb la forma o el perfil desitjat. Les seccions de treball de la matriu solen estar fetes d'acer d'eina endurible o de carbur, i una matriu s'utilitza per executar operacions precises de-perforació, tallat, doblegat i estirat-que transformen la matèria primera en peces d'estampació acabades.
Imagineu un tallador de galetes, però que funciona amb tones de força, manté toleràncies tan estretes com 0,0002 polzades i fa milions de cicles sense perdre la precisió. Aquesta és l'escala d'enginyeria darrere de les matrius d'estampació. A diferència dels processos subtractius que eliminen el material, els matrius i l'estampació treballen conjuntament per remodelar el metall amb un mínim de residus, fent que el procés sigui ràpid, repetible i rendible-en volum.
Per què el disseny de matrius determina els resultats de les peces
Aquí és on la majoria dels enginyers s'ensopeguen: especifiquen la geometria, les toleràncies i el material d'una peça en un dibuix sense tenir en compte com les decisions d'eines aigües amunt dictaran si aquestes especificacions es poden assolir. La relació entre el disseny de la matriu i la qualitat de les peces és directa i implacable.
Totes les característiques d'una peça estampada acabada es remunten a alguna cosa dins de la matriu:
- Qualitat de voradepèn de la distància de tall entre el punxó i el bloc de matriu-normalment al voltant del 10% del gruix del material per a una cisalla neta.
- Precisió dimensionales basa en sistemes de guia, pilots i la rigidesa estructural de les sabates de matriu mantenint-ho tot alineat traç rere traç.
- Acabat superficialestà influenciat per l'estat de la superfície de la matriu, el lliurament de la lubricació i la velocitat de formació.
- Coherència geomètricadurant llargues tirades de producció depèn de materials -resistents al desgast i dels intervals de manteniment adequats de la matriu.
Quan els segells de matriu toquen la xapa, les eines no només donen forma a una peça-, sinó que codifiquen la qualitat en cada peça.Un dau-ben dissenyatprodueix milers de components idèntics sense operacions secundàries. Un mal dissenyat genera ferralla, rebaves, deriva dimensional i temps d'inactivitat costosos.
Aquest article pren una part-primera perspectiva. En lloc de catalogar els components de matriu de manera aïllada, rastrejarem com apareix cada decisió d'eines-tipus de matriu, selecció de material, estratègia de neteja, mètode de conformació-al component acabat que tens a la mà. Tant si especifiqueu peces estampades per a un producte nou com si solucioneu problemes de qualitat en una línia existent, entendre què són les matrius i com donen forma als resultats us permetrà fer les peces correctament la primera vegada.
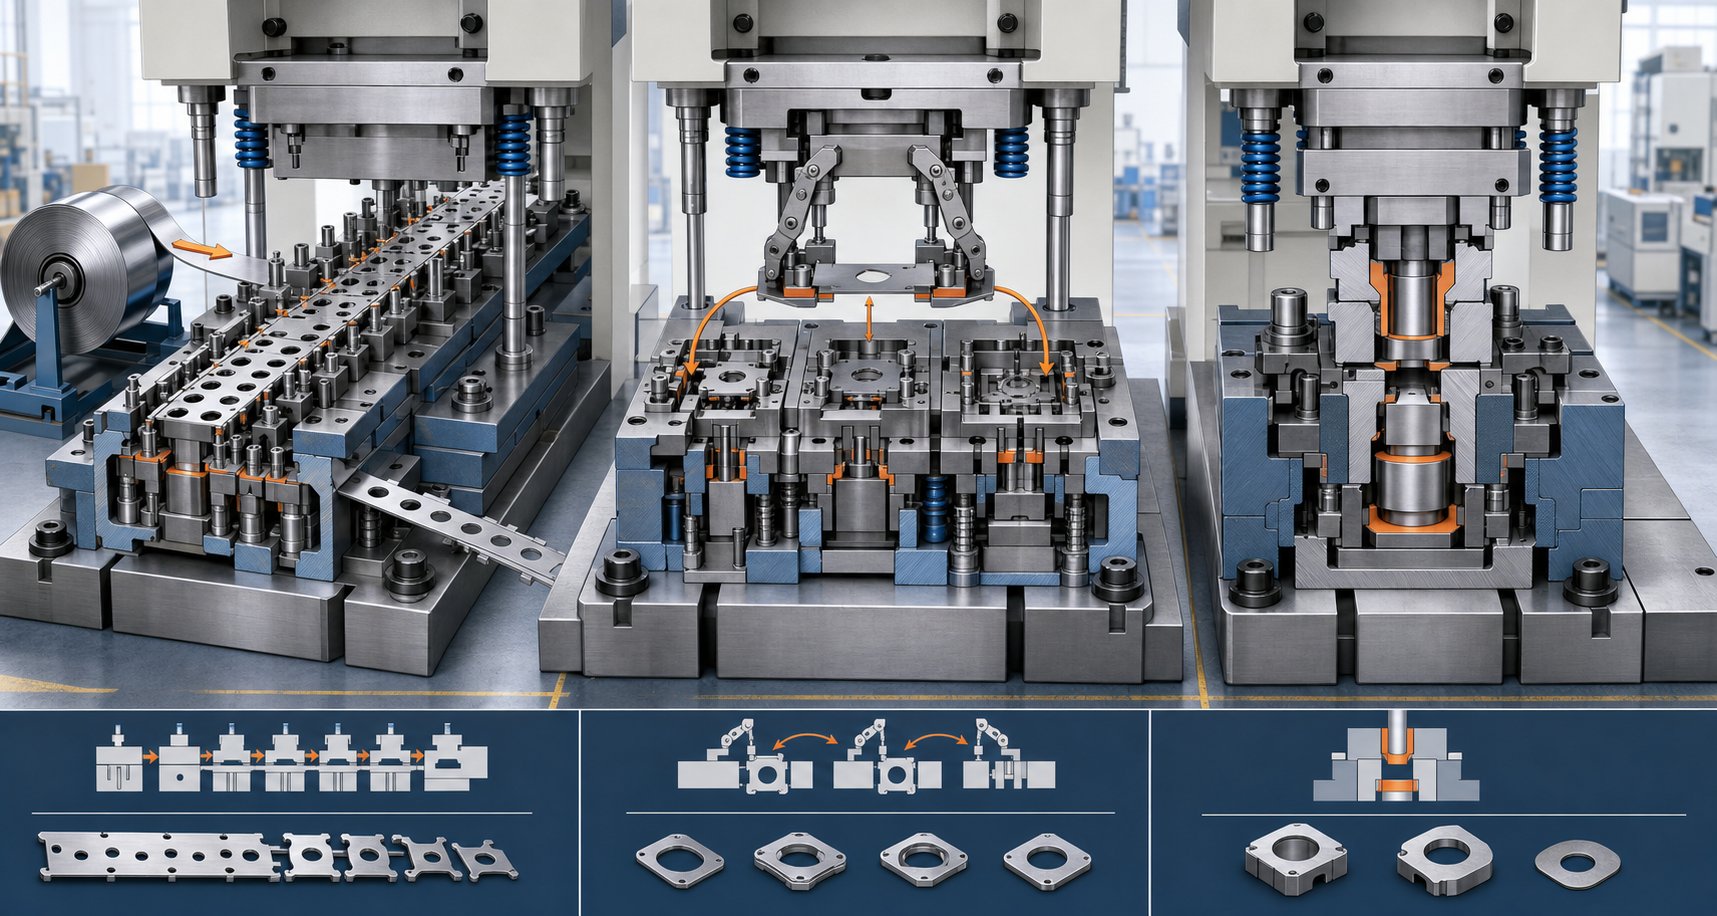
Tipus de matrius d'estampació i quan utilitzar-los cadascun
El tipus de matriu és la primera bifurcació de la carretera. Trieu malament i esteu pagant en excés per les eines que no necessiteu o lluitant contra problemes de qualitat perquè l'arquitectura de la matriu no coincideix amb la geometria de la vostra peça. Tres tipus principals de matrius d'estampació cobreixen la gran majoria dels escenaris de producció: progressiu, de transferència i compost. Cadascun gestiona diferents combinacions de complexitat, mida i volum de les peces-i cadascun produeix un cost-per-econòmic fonamentalment diferent.
Quina arquitectura de matrius d'estampació metàl·lica s'adapta al vostre projecte? Això depèn de l'aspecte de la vostra peça acabada, de quants en necessiteu i de com siguin les vostres toleràncies.
Troqueles progressives per a peces complexes de gran-volum
Els encunys progressius són els cavalls de batalla de l'estampació de gran-volum. Una tira contínua de xapa metàl·lica s'introdueix a la matriu i avança per una sèrie d'estacions, cadascuna realitza una operació diferent-perforant un forat, tallant una vora, formant una corba i retallant un perfil. Quan la cinta arriba a l'estació final, una part totalment acabada se separa de la cinta portadora.
Notareu que les matrius progressives mai alliberen la peça entre operacions. La cinta en si actua com a transportador, mantenint totes les funcions en una alineació precisa d'estació a estació. Això els fa ideals per a peces de mida -petita i mitjana amb múltiples característiques: contactes elèctrics, suports, clips, connectors i terminals.
La compensació? Major cost d'eines inicials i flexibilitat limitada per als canvis de disseny un cop construït la matriu. Però per a tirades de producció de centenars de milers o milions, el cost per peça baixa significativament, fent que les matrius progressives siguin extremadament econòmiques amb el temps. Les velocitats de cicle són ràpides-sovint entre 100 i 1.500 cops per minut segons la complexitat de la peça-perquè no hi ha cap manipulació manual entre operacions.
Troqueles de transferència per a peces grans o profundes-dibuixades
Quan una peça és massa gran per mantenir-se connectada a una cinta, o la seva geometria requereix embussos profunds i complexos formats tridimensionals-, les matrius de transferència entren en joc. En lloc de moure's per la matriu en una cinta portadora, primer es tallen els blancs individuals i després es transfereixen mecànicament entre estacions independents mitjançant pinces o mecanismes de llançadora.
Aquesta separació confereix a les matrius de transferència un avantatge clau: cada estació pot realitzar operacions de conformació pesades-embotit profund, re-tapat, reborde-sense les restriccions geomètriques de la progressió de la cinta. Els panells d'automòbils grans, les carcasses cilíndriques i els components en forma de copa-profunda solen requerir aquest enfocament.
Les matrius de transferència també estalvien material. Com que no hi ha cap web de connexió entre les peces (la manera com les matrius progressives utilitzen una tira de suport), elimineu aquesta ferralla, la qual cosa redueix els costos de material de cada peça. La compensació és temps de configuració més llargs, major complexitat d'eines i velocitats de cicle lleugerament més lentes en comparació amb l'estampació progressiva.
Troqueles compostes per a peces planes de precisió
Les matrius compostes tenen un enfocament completament diferent. Realitzen diverses operacions de tall-tascament i perforació, per exemple-en un sol cop de premsa. Tot passa de manera simultània i no seqüencial. Això els fa-adequats per a peces planes que requereixen una precisió de posició estreta entre les funcions, com ara volanderes, calces, plaques de contacte planes i juntes.
Com que tots els talls es fan alhora, la relació entre els forats, les ranures i el perfil exterior es manté bloquejada. No hi ha cap error de posicionament acumulat de la transferència de l'estació-a la-estació. Per a matrius d'estampació de xapa metàl·lica que produeixen geometries planes simples a volums moderats, els matrius compostos ofereixen una precisió excel·lent a un cost d'eines més baix que les alternatives progressives.
La limitació és clara: les matrius compostes no poden suportar el plegat, la conformació o l'embotit profund. Són una-eina d'un sol pla. Si la vostra peça necessita una conformació tridimensional, necessitareu una arquitectura de matriu d'estampació diferent o operacions secundàries aigües avall.
Comparació de les tres arquitectures de matrius
| Criteris | Dau progressiu | Dau de transferència | Matriu compost |
|---|---|---|---|
| Geometria de la millor part | Peces de mida petita a mitjana- amb múltiples característiques (cobes, forats, formes) | Peces grans, formes-de dibuixos profunds, geometria 3D complexa | Parts planes que requereixen relacions entre forats-a-precises |
| Volum de producció típic | Alt (de 100 000 a milions) | Mitjana a alta (10K a centenars de milers) | Baix a mitjà (1K a 100K) |
| Toleràncies assolibles | +/-0,05 mm a +/-0,1 mm | +/-0,1 mm a +/-0,2 mm | +/-0,025 mm a +/-0,05 mm |
| Cost relatiu d'eines | Alt | Alt | Baixa a mitjana |
| Velocitat del cicle | Molt ràpid (100-1,500+ SPM) | Moderat (15-80 SPM) | Moderat a ràpid (50-300 SPM) |
Marc de decisió: escollint el vostre tipus de matriu
La selecció d'aquestes tres arquitectures no ha de ser una conjectura. Recorre aquestes preguntes en ordre i la resposta correcta normalment es fa òbvia:
- La peça és plana sense corbes ni formes?En cas afirmatiu, és probable que una matriu composta us ofereixi la millor relació de precisió-a-cost.
- La peça requereix múltiples operacions (cobes, estirats, formes) a més de tallar?En cas afirmatiu, necessiteu un dau progressiu o de transferència.
- La peça pot romandre enganxada a una cinta de suport durant totes les operacions?Si la peça és prou petita i no requereix embussos profunds, un dau progressiu és la millor aposta per velocitat i cost-per-peça.
- La peça és massa gran per a l'alimentació de tires o requereix una embutició profunda més enllà del que permet la progressió de la tira?En cas afirmatiu, una matriu de transferència gestiona la geometria sense compromís.
- Quin és el vostre volum de producció anual?Els volums elevats (100K+) justifiquen la inversió en eines en matrius progressius. Els volums mitjans poden afavorir la transferència o el compost segons la complexitat. Els volums baixos poden apuntar cap a matrius compostes o eines més senzilles amb operacions secundàries.
- Què tan estretes són les vostres toleràncies?Si la planitud i la precisió de la posició del forat són crítiques en una peça senzilla, les matrius compostes ofereixen els resultats més ajustats. Si la precisió de les característiques-per-es important en la geometria complexa, les matrius progressives amb pilots de precisió mantenen la coherència.
La matriu d'estampació que trieu estableix el sostre del que la vostra peça acabada pot aconseguir-les seves toleràncies, la seva qualitat superficial i la seva economia de producció. Però l'arquitectura és només la meitat de l'equació. Dins de cadascun d'aquests tipus de matriu, un conjunt de components crítics treballen junts per donar forma realment al metall, i entendre com interactuen aquests components és el que separa una bona part d'una ferralla.
Components clau de matriu d'estampació que donen forma a les vostres peces
Una arquitectura de matriu us proporciona el plànol, però els components individuals de matriu d'estampació dins d'aquesta estructura fan el treball real. Cadascun té un paper específic en tallar, guiar o controlar la xapa a mesura que es transforma en una peça acabada. Quan aquests components de matriu funcionen en harmonia, obteniu vores netes, dimensions precises i una qualitat repetible execució rere execució. Quan fins i tot un element està apagat, els defectes apareixen ràpidament.
Penseu en un conjunt de matrius com un instrument de precisió amb desenes de peces interdependents. Comprendre com influeix cada peça en el metall us proporciona un autèntic palanquejament a l'hora d'especificar toleràncies o diagnosticar problemes de qualitat a la premsa.
Interacció de blocs de punxó i matriu
La relació de punxó de xapa i bloc de matriu és el cor de cada operació de tall. El punxó baixa a la xapa mentre que el bloc de matriu proporciona la vora de tall oposada a sota. La bretxa entre aquestes dues superfícies-coneguda com a espai de tall-controla gairebé tot sobre la qualitat de la vora de tall.
Quan s'optimitza l'espai lliure (normalmentDel 5 al 15% del gruix del materialdepenent de l'aliatge), el metall es talla netament. El punxó empeny el material més enllà de la seva resistència al tall, i la fractura es propaga perfectament entre la vora del punxó i l'obertura del bloc de matriu. El llimac cau lliurement a través del bloc de matriu i el forat o el perfil restant té una zona de cisalla llisa amb una rebava mínima.
Establiu aquesta distància massa ajustada i augmenteu la força de tall, accelereu el desgast del punxó i arrisqueu a trencar-se l'eina. Massa solt i el material roda en lloc de cisalles, produint vores irregulars i rebaves de grans dimensions que requereixen un acabat secundari. La geometria del forat del bloc de matriu també afecta la retenció de llimacs-si els llimacs no s'expulsen netament, s'apilen i danyen la peça següent o el propi punxó.
Sabates de matriu, sistemes de guia i alineació
Imagineu-vos fent funcionar una premsa a 600 cops per minut amb les meitats superior i inferior desalineades fins i tot unes poques mil·lèsimes de polzada. Cada cop de puny aterraria-central, l'espai de tall es desplaçaria cap a un costat i les peces mostrarien una qualitat desigual de la vora o una deriva dimensional. És per això que les sabates i els sistemes de guia són tan importants.
Les sabates de matriu són plaques gruixudes d'acer o alumini que serveixen com a base estructural per a tot el conjunt de matrius. La sabata superior porta els punxons i els strippers; la sabata inferior subjecta els blocs de matriu, els elevadors i la placa de la matriu que suporta les seccions de formació. Junts, han de romandre perfectament paral·lels i rígids sota càrrega.
Connectant les dues sabates,passadors i casquilles de guiamantenir l'alineació durant tota la carrera de premsa. Aquests components de terra de precisió-es fabriquen amb toleràncies de 0,0001 polzades. Les clavilles de guia d'estil de coixinet de boles-redueixen la fricció i permeten velocitats de premsa més ràpides, mentre que les clavilles d'estil de fricció-ofereixen un taló addicional per resistir les forces laterals. Tots dos tipus asseguren que les meitats superior i inferior registren exactament cada cicle, mantenint les peces de matriu d'estampació en una relació adequada entre si.
Aixecadors, decapadors i control de materials
El tall i el conformat criden tota l'atenció, però els components de control del material determinen silenciosament si la vostra matriu progressiva funciona sense problemes o s'embolica cada cinquanta cops.
Els elevadors eleven la cinta metàl·lica entre les estacions de manera que netegen les superfícies del bloc de matriu i qualsevol característica formada a continuació. Sense ells, la tira arrossegaria a través de la matriu inferior, provocant rascades, errors d'alimentació i errors de posició. Els elevadors-carregats amb molla eleven la franja a una alçada constant, la qual cosa li permet avançar lliurement fins a la següent estació.
Les strippers tenen una doble funció. Agafen la làmina plana contra el bloc de matriu durant el tall (evitant la distorsió) i treuen el material del punxó mentre es retrau. Sense un decapador, la xapa s'aixecava amb el punxó i perdria completament la seva posició. Els decapadors mecànics utilitzen pressió de molla, mentre que els d'uretà depenen de la compressió elàstica-ambdós mantenen el material al seu lloc.
Els pilots són agulles de precisió que entren en forats prèviament perforats a mesura que la tira avança a cada estació. Ajusten-la posició de la cinta abans que es produeixi qualsevol tall o conformació, corregint qualsevol error d'alimentació i assegurant que la característica-per-la precisió de les funcions es mantingui dins de les especificacions en tota la peça.
Referència dels components: què fa cada part
- Punxons- Les eines de tall o de conformació que pressionen la xapa per crear forats, perfils o característiques de forma.
- Blocs de matriu (botons)- Insercions endurides que proporcionen la vora de tall oposada; la seva mida del forat es compensa més gran que el punxó per l'espai lliure especificat.
- Morir les sabates- Plaques d'acer superior i inferior que serveixen de base estructural per muntar tots els components de treball.
- Strippers- Plaques de molla-o elements d'uretà que mantenen la làmina plana durant el tall i l'eliminen del punxó quan es retira.
- Aixecadors- Barres o agulles impulsades per molla-que eleven la franja per a una progressió suau entre les estacions.
- Pilots- Agulles de localització de precisió que entren en forats pre-perforats per alinear la tira abans de cada operació.
- Fonts- Elements mecànics o de gas nitrogenat que proporcionen una força controlada per a separadors, aixecadors i coixinets de pressió.
- Plaques de suport- Plaques endurides col·locades darrere dels punxons per distribuir les càrregues d'impacte i evitar que els capçals de perforació s'incorporin a les sabates de matriu més suaus.
Cadascun d'aquests components de matriu d'estampació contribueix al resultat final de la peça. Un pilot desgastat permet la deriva posicional. Un moll de descàrrega feble permet que el material s'aixequi i es distorsioni. Una placa de suport esquerdada permet que un cop de puny entri a la sabata. El conjunt de matriu funciona com un sistema-i la qualitat de la vostra peça només és tan bona com l'enllaç més feble d'aquest sistema.
Per descomptat, aquests components no funcionen al buit. El material que esteu estampant-el seu gruix, duresa i ductilitat-exigeix tots els elements dins de la matriu i determina l'agressivitat de cadascú amb el pas del temps.
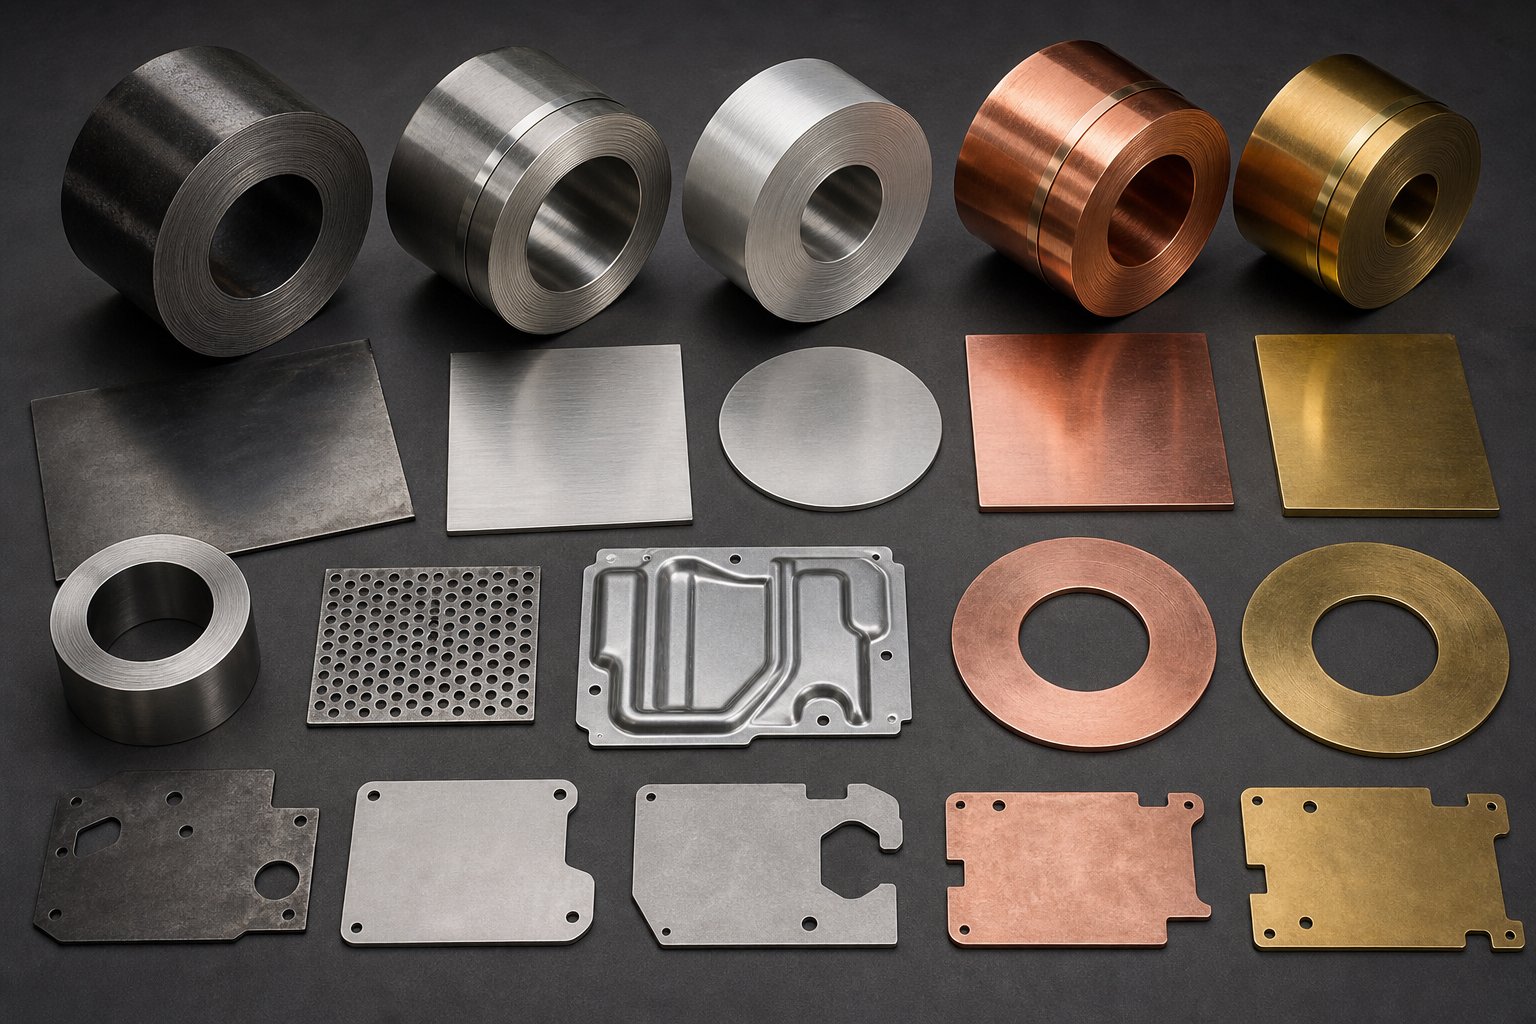
Com influeix el material de la peça en la selecció de matrius
Una matriu construïda per a acer suau no funcionarà de la mateixa manera quan hi passeu acer inoxidable. El material de la bobina dicta gairebé tots els paràmetres d'enginyeria dins de l'eina: la distància de tall, la geometria del punxó, els radis de formació, la força de la molla, el tonatge de la premsa i fins i tot el recobriment superficial dels components de l'eina. Ignoreu aquests requisits de material-i cremareu punxons, generareu rebaves excessives o trencareu peces durant la formació.
Quan s'especifiquen peces estampades amb matrius, el full de dades del material no és només un detall d'adquisició-és el punt de partida de cada decisió d'eines. Les quatre propietats més importants són: resistència a la tracció, duresa, ductilitat i gruix. Cadascun canvia com s'ha de dissenyar la matriu de xapa per produir peces acceptables.
Consideracions d'estampació d'acer i acer inoxidable
L'acer continua sent el material més comú per als components estampats, però "l'acer" cobreix una àmplia gamma de comportaments. L'acer suau (normalment amb una resistència a la tracció inferior a 350 MPa) perdona-que es talla net, es forma sense un revulsiu excessiu i provoca un desgast moderat de la matriu. L'acer inoxidable és un animal completament diferent.
Els graus d'acer inoxidable com el 304 i el 316 tenen resistències a la tracció que superen els 500 MPa, treballen-s'endureixen ràpidament durant la formació i generen molt més calor a la interfície-a-del punxó del material. Per a matrius d'estampació d'acer que processen aquests aliatges més durs, notareu que es fan obligatoris diversos ajustos d'enginyeria:
- Espais lliures més ajustats- Es requereixen materials més dursaugment dels percentatges d'autoritzacióper evitar fractures prematures del punxó i forces de tall excessives. L'acer inoxidable normalment necessita un 10-15% del gruix del material per costat, en comparació amb el 6-10% de l'acer suau.
- Forces de formació superiors- Els requisits de tonatge de premsa augmenten entre un 50 i un 60% quan es passa de l'acer suau a l'acer inoxidable. Les premses de mida inferior condueixen a una conformació incompleta, marques d'encunyació i un desgast accelerat en tots els components de l'eina.
- Compensació de retorn elàstic- La proporció més alta de rendiment-a-de tracció de l'acer inoxidable significa una recuperació més elàstica després de la flexió. Els dissenyadors d'encunys s'han de doblegar-entre 2 i 4 graus (de vegades més) per colpejar els angles objectiu, i per formar cops pot ser que calgui modificar els radis per tenir en compte el rebot.
- Desgast accelerat de la matriu- La naturalesa abrasiva de l'acer inoxidable requereix acer de matriu d'estampació de primera qualitat per a la construcció de punxons i blocs de matriu. Els acers per a eines D2 o M2, sovint amb recobriments de TiN o AlCrN, es fan necessaris per mantenir l'afilat de les vores mitjançant tirades de producció més llargues.
El resultat? Les matrius d'estampació d'acer construïdes per a l'acer inoxidable costen més per endavant perquè requereixen millors materials, toleràncies de fabricació més estrictes i marcs de premsa més robusts. Però aquesta inversió es compensa en una qualitat constant de les peces i en intervals més llargs entre remoldes.
Comportament de l'aliatge d'alumini i coure en matrius
L'alumini aporta un conjunt de reptes completament diferent al procés d'estampació. Té aproximadament un-terç de la densitat de l'acer i és relativament suau-, cosa que sembla que hauria de ser fàcil d'estampar. A la pràctica, aquesta suavitat crea problemes que l'acer mai fa.
El problema més gran amb les matrius d'estampació d'alumini és la irritació. L'alumini és un metall "enganxós" que tendeix a soldar en fred-partícules microscòpiques a la superfície de la matriu durant el contacte a alta-pressió. Un cop comença l'encoratge, fa boles de neu: cada traç posterior recull més material, ratlla la part següent i, finalment, danya la matriu més enllà del simple poliment. La prevenció de les molèsties requereix una estratègia de múltiples-capes:
- Revestiments de matriu- Els recobriments PVD com el nitrur de titani (TiN) o el diamant-com el carboni (DLC) creen una barrera antiadherent- entre l'alumini i la superfície d'acer per a eines.
- Acabat superficialEl - mirall-polit les superfícies de formació redueix la fricció-calor generada, que és el desencadenant principal del desgast de l'adhesiu.
- Selecció d'acer per a eines- Els acers d'alt-vanadi (com ara CPM 10V) ofereixen una resistència superior al desgast de l'adhesiu causat per l'alumini.
- Lubricació especialitzadaEls fluids sintètics lliures de - clor-ofereixen una lubricació del límit sense tacar la superfície d'alumini.
L'alumini també presenta un pronunciat retrocés-més que l'acer- perquè el seu mòdul d'elasticitat és aproximadament un-terç del de l'acer (aproximadament 10.000 ksi enfront de 30.000 ksi). Les corbes que mantindrien l'angle a l'acer tornaran a remuntar significativament a l'alumini, la qual cosa requereix característiques de sobre-flexió o d'alleujament- de tensió integrades a la matriu.
Els aliatges de coure i llautó es troben a l'altre extrem de l'espectre de suavitat. Es formen fàcilment amb un retorn elàstic mínim, però la seva suavitat significa que són propensos a marcar la superfície de les superfícies rugoses de la matriu. L'estampació de coure normalment requereix eines polides i una configuració acurada de pressió del decapador per evitar danys cosmètics. A l'avantatge, els aliatges de coure causen molt poc desgast de la matriu, de manera que la vida útil de l'eina és excel·lent fins i tot amb acers per a eines estàndard.
Com el gruix del material impulsa l'enginyeria de matrius
Independentment de l'aliatge, el gruix d'estoc és la variable més influent en el càlcul de la separació. La fórmula estàndard-del sector és senzilla:
Espai lliure de tall (per costat)=Gruix del material x coeficient d'espai lliure
Elel coeficient d'eliminació normalment oscil·la entre el 5% i el 10%de gruix del material, en funció de la duresa de l'aliatge i de la qualitat de vora desitjada. Les aplicacions de precisió utilitzen l'extrem inferior (al voltant del 5%) per a una mínima rebava i superfícies llises de cisalla. L'estampació general utilitza un 8-10% per allargar la vida útil de la matriu i reduir les forces de tall.
Per exemple, l'estampació d'acer suau d'1,0 mm amb un coeficient del 8% us ofereix un espai lliure de 0,08 mm per costat. Canvieu a acer inoxidable de 2,0 mm al 12 % i esteu mirant 0,24 mm per costat-un augment de tres vegades que exigeix unes dimensions de bloc de matriu i una mida de punxó completament diferents.
El gruix també impulsa aquestes decisions relacionades:
- Força de punxó- Els materials més gruixuts requereixen més força de tall, la qual cosa significa seccions transversals-de punxó més grans per evitar el pany.
- Força de stripper- El material més gruixut agafa el punxó amb més força, i requereix molles més fortes o cilindres de nitrogen per tallar el material de manera fiable.
- Mida mínima de la funció- La regla general és que el diàmetre més petit del forat no ha de ser inferior al gruix del material. Perforeu qualsevol cosa més petita i correu el risc de trencar-se l'eina.
- Formant radis- El radi de corbat mínim s'escala amb el gruix. L'acer normalment permet un radi de corbat igual a 1T (una vegada el gruix), mentre que l'alumini sovint requereix 2T o 3T per evitar esquerdes.
Comparació de materials per a peces estampades
| Material | Interval de gruix típic | Força de formació relativa | Tendència de retorn elàstic | Taxa de desgast de la matriu |
|---|---|---|---|---|
| Acer suau | 0,3 mm - 6.0 mm | Moderat (línea de base) | De baix a moderat | Moderat |
| Acer inoxidable | 0,2 mm - 4.0 mm | Alt (1,5-1,7x acer suau) | Alt | Alt |
| Alumini | 0,3 mm - 6.0 mm | Baix (0,3-0,5x acer suau) | Alt (mòdul baix) | Baix (però risc irritant) |
| coure | 0,1 mm - 3.0 mm | De baix a moderat | Molt baix | Molt baix |
| Llautó | 0,2 mm - 4.0 mm | Moderat | Baixa | Baixa |
La selecció del material no només determina què passa a la bobina-, sinó que influeix en totes les decisions d'eines, des de la duresa del punxó fins al tonatge de premsa i els intervals de manteniment. Aconseguir aquests paràmetres correctament en l'etapa de disseny evita els problemes aigües avall que incideixen en la qualitat de la producció: rebaves que creixen massa ràpid, corbes que no mantenen l'angle i superfícies que marquen o es desgasten dins dels primers mil cops.
Aquests problemes aigües avall mereixen el seu propi examen. Fins i tot amb materials i separacions perfectament coincidents, poden aparèixer defectes específics a la producció-i cadascun es remunta a una causa arrel controlable dins de la matriu.
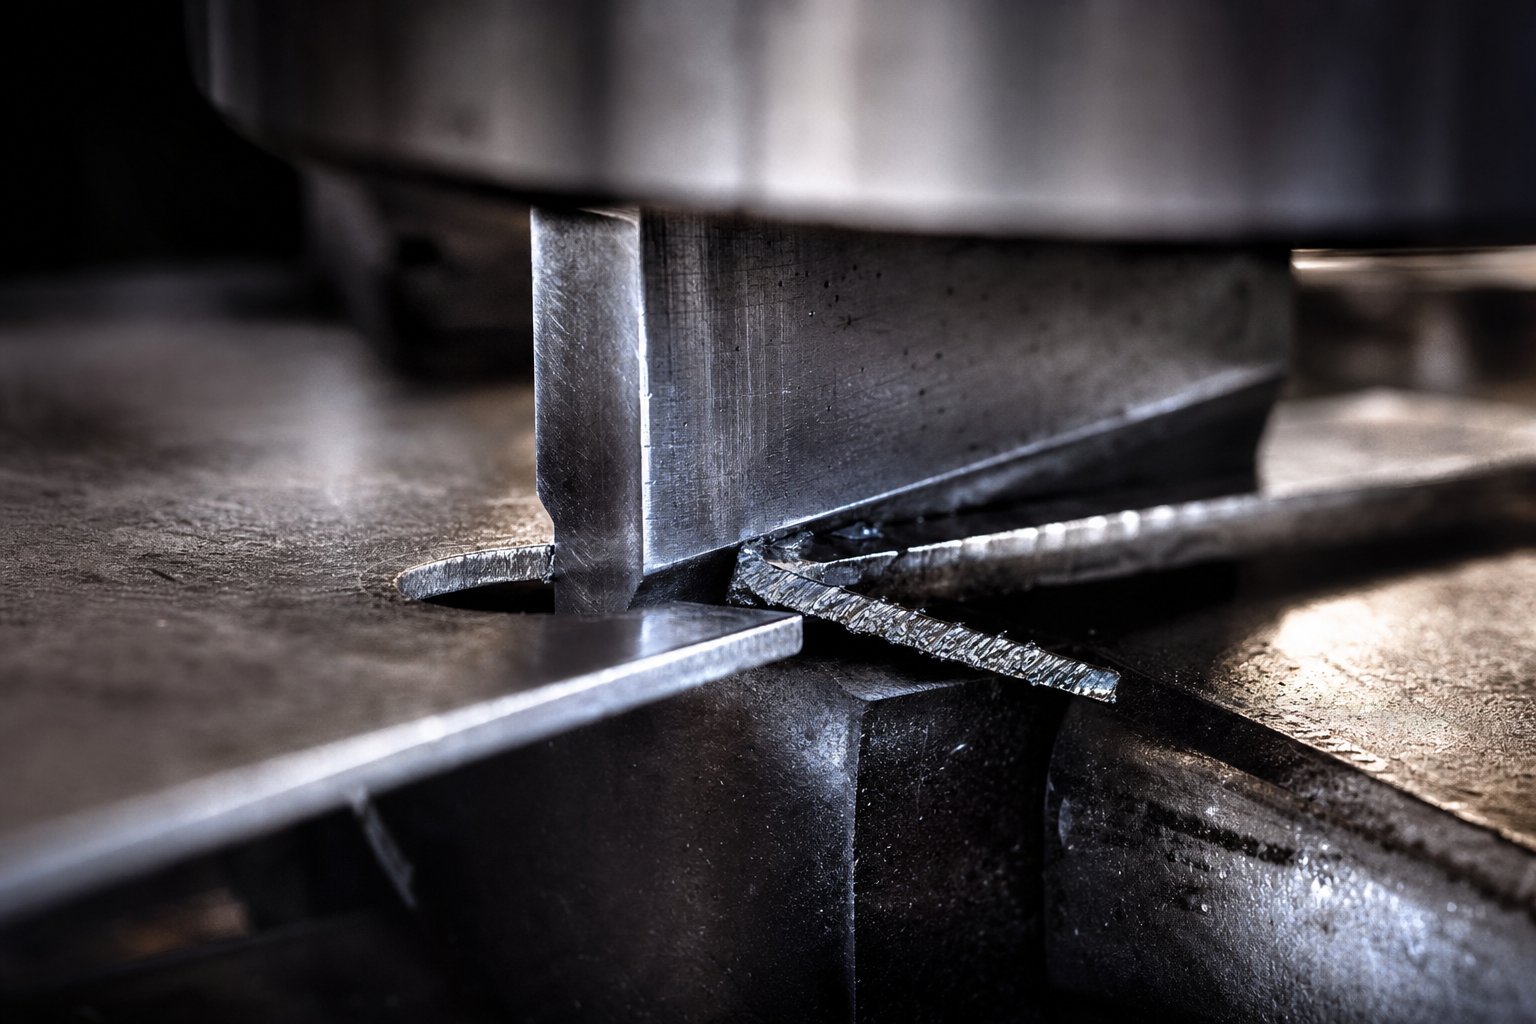
Defectes comuns a les peces estampades en matriu i com prevenir-los
Fins i tot una matriu perfectament dissenyada finalment produeix una peça defectuosa. La diferència entre una operació d'estampació-ben executada i una de ferralla-pesada rau en entendre per què es produeixen els defectes i abordar les causes arrel abans que s'escalfin. Les rebaves, el retorn elàstic, les arrugues, les esquerdes i l'aprimament són els cinc defectes que representen la majoria de les peces estampades amb matriu rebutjades. Cadascun es remunta directament a una condició específica de l'eina o un paràmetre de procés que es pot controlar.
Control de formació i tall de rebaves
Les rebaves són vores afilades i elevades que es formen al llarg del perfil de tall d'una peça estampada després de perforar, tallar o retallar. Són la queixa més freqüent en la producció de peces estampades i gairebé sempre apunten a un problema de separació entre els punxons metàl·lics i el bloc de matriu.
Això és el que passa dins de la matriu durant una carrera de tall: el punxó entra en contacte amb la làmina, l'empeny més enllà de la seva resistència al tall i el material es fractura al llarg d'una línia que connecta la vora del punxó amb la vora del bloc de la matriu. Quan s'optimitza l'espai lliure, aquestes línies de fractura es troben netament, produint una zona de cisalla llisa amb un gir mínim i una rebava estreta i gairebé invisible. Quan l'espai lliure és massa ajustat, les forces de tall augmenten i el material es trenca en lloc de tallar-se. Quan l'espai lliure és massa gran, el metall s'enrotlla a la bretxa abans de fracturar-se, deixant una vora irregular i una rebava sobredimensionada.
La directriu de la indústria per a l'acer suau és del 5-8% del gruix del material per costat. L'acer inoxidable i els aliatges de major resistència empenyen aquest rang cap al 10-15%. Obtenir aquest número correctament en l'etapa de disseny és fonamental, però només és la meitat de la batalla.
El desgast de la matriu introdueix una segona variable. A mesura que els punxons de matriu d'estampació i els blocs de matriu passen per la producció, les seves vores de tall s'arrodoniran gradualment. Aquest embotiment progressiu augmenta eficaçment l'espai lliure funcional més enllà del seu valor dissenyat i l'alçada de la rebava creix de manera incremental amb cada mil cops. La supervisió de l'alçada de la rebava durant la producció proporciona un senyal d'alerta primerenca per quan calgui tornar a triturar o substituir el punxó. Una peça que mesurava una rebava de 0,05 mm en la configuració podria augmentar fins a 0,15 mm en el cop 200.000-molt més enllà dels límits acceptables per a moltes aplicacions.
Prevenció d'esquerdes, arrugues i esquerdes
Els defectes de formació són més complicats que els de tall perquè impliquen el comportament del material sota estrès en lloc d'una simple mesura de separació.
Tornada de primaveraés la recuperació elàstica del metall després d'alliberar la força de flexió. La part torna parcialment cap a la seva forma plana original, deixant-vos un angle de flexió que està uns quants graus fora de l'objectiu. Els materials-d'alta resistència presenten més retorn elàstic perquè retenen més energia elàstica. Les solucions inclouencompensant l'angle de la matriu durant el disseny(sobre-flexió per la quantitat esperada de retorn elàstic), utilitzant traços de fons o d'encunyació que deformin plàsticament l'àpex de corbat i afegint costelles de rigidesa prop de la línia de corbat per bloquejar la geometria.
Arruguesapareix com a ondulacions-com sivelles a la brida o paret de les peces dibuixades. Succeeix quan la tensió de compressió supera la resistència de la làmina a la deformació-normalment perquè la força del suport en blanc és massa baixa o les perles d'estirament no restringeixen el flux de material de manera eficaç. L'augment de la pressió del suport en blanc, l'optimització de la geometria del taló de dibuix i l'ajust de la distribució de la lubricació solen resoldre el problema.
Esquerdamentes produeix quan la tensió de tracció supera el límit de ductilitat del material. El veureu en radis de corba estrets, cantonades-profundes i zones on el material s'aprima excessivament. Les causes arrels habituals inclouen uns-radis de perforació massa petits, un dibuix agressiu en una-etapa i una mala alineació de la direcció del gra. Les estratègies de prevenció se centren en la difusió de la tensió: radis més grans, conformació en diverses etapes, recuit intermedi per a embuticions profundes i alineació de corbes crítiques a través de la direcció del gra en lloc de paral·lela a aquesta.
El paper de les osques de bypass en el flux de material
L'estampació progressiva de matrius afegeix una categoria de defectes que altres tipus de matrius no s'enfronten: errors dimensionals relacionats amb l'encallament-. Quan la tira no avança la distància exacta de pas entre traços, totes les funcions de la peça es desplaçan fora de posició. Aquí és on les osques de bypass negatives i positives en matrius d'estampació de xapa esdevenen essencials.
Una osca de derivació (també anomenada osca de pas o osca francesa) és una petita secció de material tallada d'una o ambdues vores de la cinta a les estacions inicials d'una matriu progressiva. L'objectiu de les osques de derivació a les matrius d'estampació és triple: proporcionen una parada mecànica sòlida que evita la sobrealimentació, eliminen la combada de la vora que, d'altra manera, faria que la cinta seguís de manera desigual i creen una superfície de referència per als sensors de verificació de la longitud-d'alimentació.
Les osques de bypass negatius tallen el materialllunydes de la vora de la tira, creant una ranura oberta a la qual s'enganxa un bloc de parada. Les osques de derivació positives lancen una petita pestanya cap avall, creant una característica que sobresurt que es registra contra una superfície de parada de la matriu. Tots dos enfocaments controlen la progressió de la tira, però serveixen a diferents contextos de disseny. Les osques negatives són més freqüents per a tires més amples i gruixudes on la cambra de les vores és una preocupació. Les osques positives (estil de llança-i-brida) funcionen bé per a transportistes estrets perquèendurir el portador i ajudar a l'alimentaciósense produir un llimac solt que requereixi expulsió.
Comprendre el propòsit de la formació de xapes de les osques de bypass ajuda a explicar per què alguns matrius progressius funcionen perfectament mentre que altres s'alimenten constantment. Sense aquestes osques, fins i tot els servoalimentadors d'alta-precisió no poden garantir que la tira no s'arrossegarà més enllà de la seva posició prevista-un error d'alimentació greu pot estavellar un dau sencer, costant molt més que la petita quantitat de material que consumeix l'osca.
Defecte-a-Referència de la solució
- Rebaves excessives- Causa: vores de tall gastades o punxó incorrecte-a-l'espai lliure de la matriu. Solució: mantingueu l'espai lliure adequat (5-15% del gruix del material per costat depenent de l'aliatge), torneu a triturar o substituïu els punxons a la programació i comproveu l'alineació de l'eina.
- Tornada de primavera- Causa: recuperació elàstica en corbes, especialment en materials-alta resistència. Solució: doble-per l'angle compensat, utilitzeu traços de fons/encunyació o afegiu funcions d'enduriment.
- Arrugues- Causa: força insuficient del suport en blanc o retenció inadequada del taló d'estirament. Solució: augmenteu la pressió de retenció, redissenyeu les perles de dibuix i optimitzeu la forma en blanc per controlar el flux de material.
- Esquerdament- Causa: deformació de tracció que supera la ductilitat del material a radis nítids o empats profunds. Solució: augmenteu els radis de conformació, utilitzeu el dibuix de diverses etapes, seleccioneu material de -ductilitat més alta i alineeu els corbes en la direcció del gra.
- Aprimament del material- Causa: profunditat de dibuix excessiva o tensió de concentració massa-de punxó/radi de matriu. Solució: optimitzeu la mida del blanc, milloreu la lubricació, reduïu la proporció d'estirament per etapa i redistribuïu la tensió mitjançant la simulació-geometria de matriu guiada.
- Encallament/canvi dimensional- Causa: sobrealimentació o desplaçament posicional en matrius progressius. Solució: incorporeu osques de derivació per al control positiu del to, mantingueu la condició del pin pilot i utilitzeu sensors de verificació d'alimentació-.
Cadascun d'aquests defectes es pot prevenir en l'etapa de disseny de la matriu. El repte és que les solucions sovint interaccionen-estrènyer l'espai lliure per reduir les rebaves augmenta la força de tall, la qual cosa accelera el desgast dels punxons i, finalment, recupera les rebaves. La prevenció de defectes eficaç requereix una visió a nivell de sistemes-de com funcionen conjuntament l'espai lliure, el flux de material, el disseny de l'osca i els paràmetres de conformació. Per a matrius progressius complexes on la geometria de l'osca de bypass, el control de les rebaves i l'optimització del flux de material es creuen, treballant amb especialistes experimentats en eines com araYICHENpot ajudar els enginyers a resoldre aquestes variables interrelacionades abans de llançar eines dures.
La prevenció de defectes és un dels costats de l'equació de qualitat. L'altre costat és saber quanta qualitat cal incorporar a la matriu en primer lloc-i aquesta decisió depèn del volum de producció, la vida útil prevista de l'eina i el sistema de classificació que governa com es construeixen les matrius.
Classificació de matrius i decisions de volum de producció
Quina qualitat hauríeu d'incorporar a un dau? No és una pregunta trampa. L'excés d'eines per a un prototip de 5.000-peça malgasta diners. Construir-lo per un compromís anual de 3-milions de peces malgasta molt més gràcies a temps d'inactivitat, reelaboració i substitució prematura d'eines. La indústria resol aquest problema mitjançant un sistema de classificació de matrius que fa coincidir la inversió en eines amb la realitat de la producció.
Tres classes-A, B i C-defineixen l'espectre de la qualitat de les eines de matriu, i cadascuna té implicacions específiques per a les toleràncies de les peces, l'acabat superficial, la vida útil de l'eina i el cost per peça. No obstant això, la majoria dels enginyers es troben amb aquests termes sense una explicació clara del que separa una classe d'una altra o quan cadascun té sentit econòmic.
Classes de matriu i què signifiquen per a la qualitat de les peces
Penseu en les classes de matrius com a nivells de precisió d'enginyeria. Una matriu estàndard al territori de la classe C es construeix amb un propòsit fonamentalment diferent d'un conjunt de matrius d'estampació de classe A dissenyat per executar milions de cicles. Així es desglossen:
Classe A - Màxima precisió, màxima vida útil
Les eines de classe A es troben a la part superior de la piràmide de qualitat. Aquests conjunts de matrius d'estampació metàl·lica estan dissenyats per a una fiabilitat extrema, construïts amb els acers per a eines més resistents disponibles i fabricats amb les toleràncies dimensionals més estrictes. Segons Master Products Co., les matrius de classe A serveixen per a aplicacions de producció d'alta-qualitat, com ara components de precisió amb geometries complexes, toleràncies estretes i acabats superficials de primera qualitat-, panells de carrosseria d'automòbils i electrodomèstics de consum.
La classe A es divideix a més en dos subtipus:
- Tipus 1- Troquels més grans utilitzats per estirar i dibuixar panells exteriors. Aquests produeixen peces que són visibles de manera destacada al producte acabat, de manera que cada peça estampada ha de ser completament llisa i lliure de-defectes.
- Tipus 2- El grau més alt de precisió possible en la fabricació d'eines. Construït amb acers per a eines especialitzats, insercions de carbur, ceràmica d'alt rendiment-i sabates de matriu d'alumini. Si el vostre projecte implica volums extremadament elevats o toleràncies invariablement estretes, les matrius progressives de tipus 2 són la resposta.
En algunes aplicacions, una matriu de classe A produirà diversos milions de peces al llarg de la seva vida útil sense requerir una reconstrucció important. Aquesta longevitat prové de les eleccions de materials (carburs en punts de desgast crítics, acers per a eines de primera qualitat en altres llocs) i mètodes de construcció que prioritzen la rigidesa i l'estabilitat tèrmica sobre l'estalvi de costos inicial.
Classe B - El cavall de batalla de la producció
Les matrius d'eines de classe B representen la categoria més comuna en l'estampació comercial i industrial. Aquestes matrius encara es construeixen per tancar les toleràncies dels acers d'eines duradors, però estan dissenyades tenint en compte un volum de producció definit en lloc de dissenyar-se per a un servei indefinit. Especificareu una quantitat objectiu-per exemple, 500.000 peces-i la matriu de classe B està dissenyada per produir de manera fiable aquest volum amb un marge més enllà.
La diferència pràctica? La classe B utilitza acers per eines estàndard D2 o A2 sense les insercions de carbur ni els recobriments exòtics que es troben a les construccions de classe A. Els sistemes de guia són un terreny de precisió-però és possible que no incloguin les actualitzacions dels-coixinets de boles que allargan la vida del cicle d'alta-velocitat. El resultat és un conjunt de matrius d'estampació que ofereix una qualitat excel·lent de les peces amb una inversió menor, entenent que els intervals de manteniment seran més curts i la vida total de l'eina és finita.
Classe C - Eines de tirada curta- i prototip
La classe C és el punt d'entrada. Es tracta de matrius de menor-cost adequades per a projectes de baix- a mig-volum, execucions de prototips o aplicacions on no es requereixen toleràncies estrictes i acabats de primera qualitat. Una matriu de classe C pot utilitzar acers per a eines més suaus, sistemes de guia simplificats i una construcció menys complexa per reduir els costos i els terminis de lliurament curts.
Quan escolliu la classe C? Quan necessiteu entre 500 i 10.000 peces per validar un disseny, provar l'ajust del mercat o produir ponts mentre s'estan construint eines permanents. Les peces no coincidiran amb la consistència de la sortida de classe A, però seran funcionals i representatives de la geometria final.
El volum de producció com a marc d'inversió de matriu
La selecció de classes no és subjectiva-és guiada per les matemàtiques. La pregunta fonamental és senzilla: la reducció del cost per-part d'una millor eina justifica la inversió inicial més alta?
Penseu en la lògica-de break even. Una matriu de classe C pot costar 15.000 dòlars, però requereix operacions de desbarbat secundàries a 0,05 dòlars per part. Un dau de classe A per al mateix component pot costar 80.000 dòlars, però elimina completament aquestes operacions secundàries. A quin volum la matriu cara es converteix en l'opció més barata? En aquest exemple, al voltant d'1,4 milions de peces. Per sota d'aquest nombre, l'eina senzilla guanya. Per sobre, la inversió de classe A es paga per si mateixa i segueix estalviant diners amb cada cop.
L'elecció del material dins del dau segueix la mateixa lògica. Les matrius d'acer per eines costen 3-5 vegades menys que els equivalents de carbur, però la resistència al desgast del carbur pot ser de 10 a 30 vegades més gran. Pot ser que un punxó d'acer per a eines necessiti tornar a rectificar cada 100.000 cops. Una inserció de carbur a la mateixa estació podria executar entre 2 i 3 milions de visites abans de requerir atenció. Per a la producció de grans volums, la matriu de carbur ofereix un cost total de propietat més baix malgrat el preu inicial elevat.
Els enfocaments híbrids fan un pont. L'ús de insercions de carbur en punts crítics d'alt-desgast dins d'un cos de matriu d'acer per a eines proporciona una resistència al desgast excepcional allà on és més important, alhora que manté el cost global de la matriu manejable. Els recobriments avançats com TiN o TiCN aplicats als components d'acer d'eines també poden allargar la vida útil de manera significativa, reduint la diferència de rendiment entre l'acer sense recobriment i el carbur sòlid sense la prima de cost total.
Nivells de volum i recomanacions de classes de matrius
- Prototip/Pre{0}}producció (menys de 5.000 peces)- Eines de classe C. Espereu una vida útil de 5.000-50.000 cops. Utilitzeu acers per a eines estàndard, construcció simplificada. Acceptar toleràncies més àmplies i planificar operacions secundàries. Objectiu: validar la geometria de la peça amb una inversió mínima.
- Volum baix (5.000-100.000 parts anuals)- Eines de classe C o-de gamma baixa de classe B. Espereu una vida útil de 50.000-500.000 cops. Construcció d'acer per eines amb duresa moderada (58-62 HRC). Adequat per a peces on s'admeten toleràncies de ±0,1 mm.
- Volum mitjà (100.000-500.000 parts anuals)- Eines de classe B. Espereu una vida útil de 500.000-1.500.000 cops amb rectificacions programades. Acers per a eines d'alta-qualitat (D2, A2), sistemes de guia de precisió i intervals de manteniment dissenyats. Aquest nivell sovint representa el punt dolç on la inversió en eines s'equilibra amb l'economia per part.
- Gran volum (500.000-2.000.000 de peces anuals)- Eines de classe A tipus 1. Espereu que la vida útil de l'eina superi els 2.000.000 de cops. Acers per a eines de primera qualitat amb insercions selectives de carbur en estacions d'alt-desgast. Toleràncies estrictes (±0,05 mm o millor), operacions secundàries mínimes i velocitats de cicle optimitzades.
- Volum molt elevat (2.000,000+ parts anuals)- Eines de classe A tipus 2. Espereu una vida útil de l'eina de 5.000,000+ cops. Insercions completes de carbur en totes les estacions de tall, materials especialitzats de sabates de matriu i arquitectures de matriu progressives dissenyades per al màxim temps de funcionament. La matriu en si es converteix en un actiu de capital important amb el seu propi programa de manteniment i programa de reconstrucció.
Observeu el patró: a mesura que augmenta el volum, invertiu més en la matriu per reduir el cost per-peça, eliminar les operacions secundàries, ampliar els intervals de manteniment i minimitzar el temps d'inactivitat. La classe de matrius no es tracta de prestigi-es tracta d'adaptar la vostra inversió en eines a la realitat econòmica de la vostra producció.
L'elecció de la classe adequada també determina quines operacions de conformació pot suportar la matriu al llarg de la seva vida útil. Una matriu de classe B que maneja un simple blanqueig i perforació pot durar molt més enllà del seu volum nominal. La mateixa classe que intenta encunyar amb alta-precisió o embutir profund amb toleràncies estretes es desgastarà més ràpidament perquè les operacions de conformació posen càrregues de compressió sostingudes a les superfícies d'eines-càrregues que exigeixen la resistència del material que només proporciona la construcció de classe-superior.
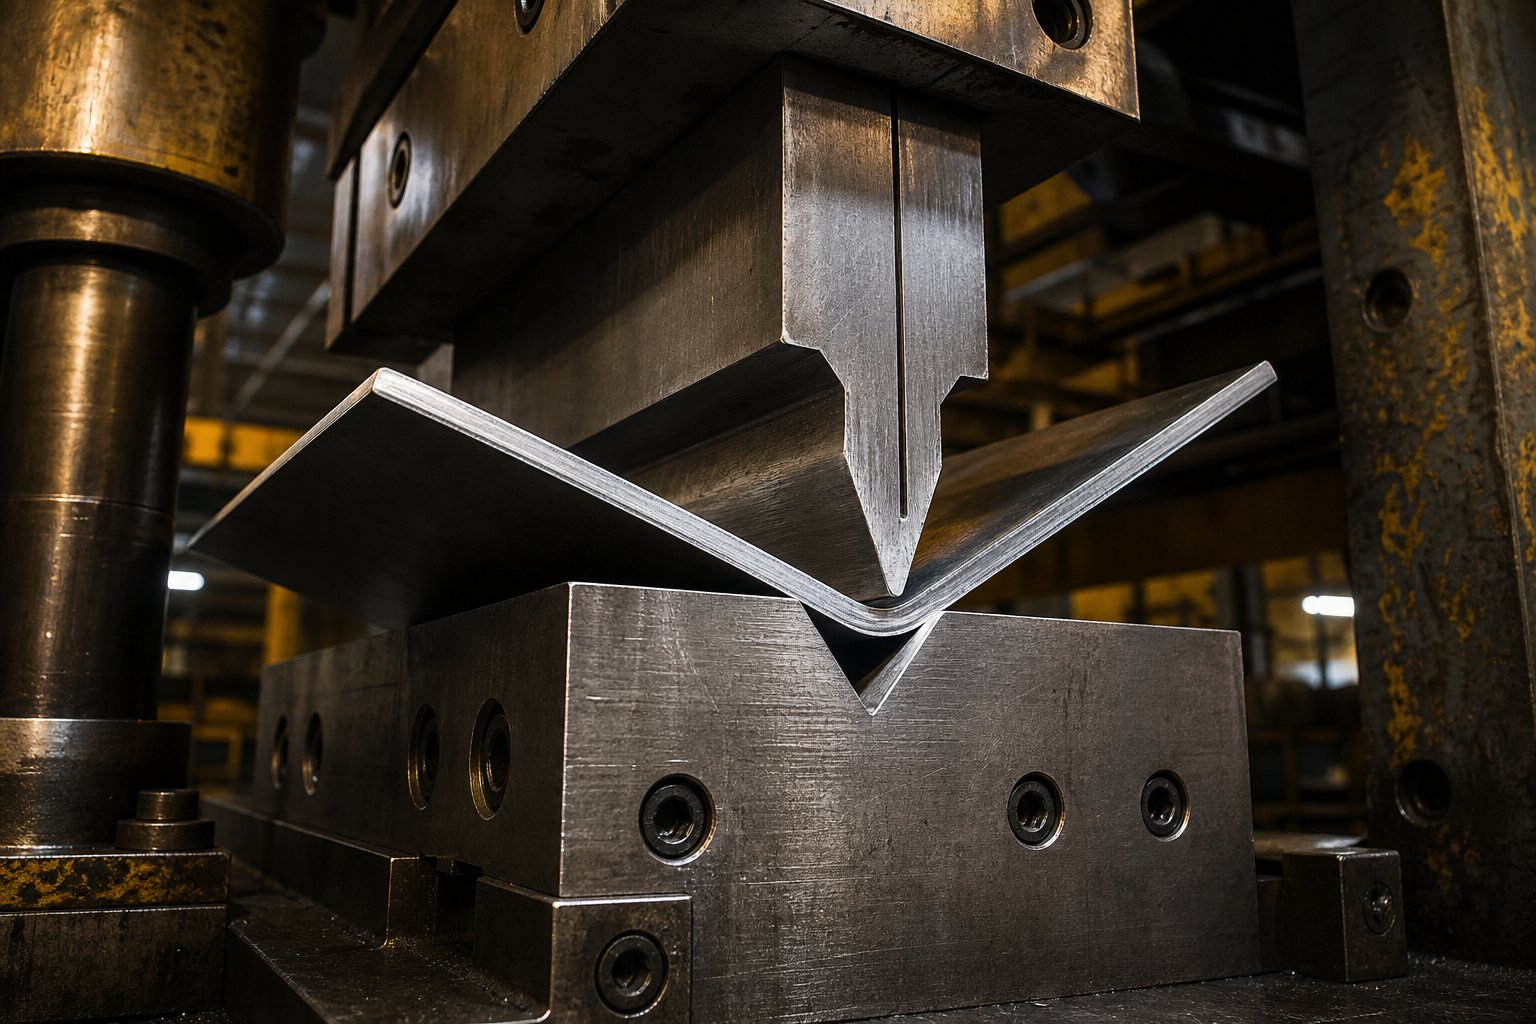
Operacions de conformació que defineixen la geometria de la part estampada
El tall separa el metall. La formació la remodela. Cada component estampat que va més enllà d'un perfil pla-cada suport amb una corba, cada carcassa amb una paret estirada, cada contacte amb una nervadura en relleu-deu la seva geometria a una operació de conformació realitzada a l'interior de la matriu. Aquestes operacions exposen la xapa a una tensió controlada, compressió o totes dues, i l'equilibri entre la força aplicada i les propietats del material determina si s'obté una peça precisa o un munt de ferralla.
El que dificulta la formació és que esteu treballant contra la resistència natural del metall a la deformació permanent. El llençol vol remuntar, enfonsar-se, aprimar-se o esquerdar-se. Una estació de formació-ben dissenyada anticipa aquestes tendències i les canalitza cap a un resultat previsible. Comprendre com cada tipus d'operació de premsat de matriu transforma material pla en geometria tridimensional -u permet especificar components d'estampació que realment es poden produir-i resoldre problemes quan les peces surten de la premsa fora de les especificacions.
Operacions de plegat i brida en matrius d'estampació
El plegat és l'operació de conformació més habitual en l'estampació. Deforma la làmina al llarg d'un eix recte, creant característiques com ara pestanyes, canals, suports i brides de muntatge. Sembla senzill-però assolir l'angle de flexió correcte de manera coherent durant una sèrie de producció és un dels reptes més difícils de la fabricació de peces estampades.
A les matrius d'estampació apareixen tres mètodes de plegat principals:
- V-flexió- El punxó força el full a una cavitat en forma de V-del bloc de matriu. L'angle final depèn de la profunditat que penetri el punxó. La flexió d'aire (on el punxó no toca fons) ofereix flexibilitat perquè es poden aconseguir diferents angles amb la mateixa eina. El fons (on el punxó s'assenta completament) proporciona un control d'angle més estricte, però us bloqueja en una geometria.
- U-flexió- El punxó condueix el full en un canal en forma d'U-, formant dos corbes paral·leles en un sol traç. Un coixinet de pressió sota el punxó manté la làmina plana durant la formació, evitant que la part inferior s'inclini. Aquest mètode crea seccions de canal i perfils en forma de C-de manera eficient.
- Netegeu la flexió- Es subjecta una vora del full mentre un punxó eixuga la part lliure en un radi. Aquest enfocament funciona bé dins de matrius progressius perquè no requereix que la làmina es mogui en relació amb el suport de la cinta. És el mètode-per crear brides i pestanyes a les peces que romanen connectades a la tira durant el processament.
Independentment del mètode, cada corba introdueix tots doscompressió al radi interior i tensió al radi exterior. Aquest estat de doble tensió és el motiu pel qual es produeixen esquerdes a la superfície exterior quan el radi de flexió és massa ajustat-el material literalment s'esgota.
Existeixen regles de radi de corba mínim per evitar aquesta fallada. La pauta general és que el radi de corbat interior ha de ser igual com a mínim una vegada el gruix del material (1T) per a l'acer suau. Els materials més durs necessiten més espai: l'acer inoxidable sovint requereix de 1,5 T a 2 T, i els aliatges d'alumini com el 6061-T6 poden necessitar de 2T a 3T depenent del tremp i la direcció del gra.
La direcció del gra importa perquè el metall és lleugerament més feble perpendicularment a la direcció de rodament. Doblara travésel gra (perpendicular a la direcció del rotllo) permet radis més ajustats sense esquerdar-se. Doblaral llargel gra força les fibres externes-propenses a l'esquerda a estirar-se en la seva orientació més feble. Quan sigui possible, orienta els corbes crítics a través del gra-és una millora gratuïta de la conformabilitat que no costa res en complexitat de matriu.
La brida segueix els mateixos principis que la flexió, però funciona al llarg d'un eix corbat en lloc d'un eix recte. Una brida estirada (corba convexa) posa la vora exterior en tensió i corre el risc de trencar-se. Una brida retràctil (corba còncava) comprimeix la vora exterior i corre el risc d'arrugar-se. Tots dos requereixen una atenció especial a l'amplada de la brida i la geometria del relleu per mantenir-se dins dels límits del material.
Dibuix, encunyació i relleu per a la geometria de peces complexes
Quan una peça necessita profunditat-una copa, una closca, una carcassa-la simple flexió no us portarà allà. El dibuix, l'encunyació i el relleu utilitzen enfocaments fonamentalment diferents per crear components estampats en tres-dimensions a partir de material pla.
Dibuix profund
El dibuix és l'operació de conformació més exigent. Amb un punxó s'introdueix un blanc pla a la cavitat de la matriu, transformant-lo en una peça buida en forma de tassa-a través d'un flux de material controlat. La diferència clau d'altres mètodes de conformació: el metall realment flueixael dau en lloc d'estirar-se simplement sobre una forma.
A la part superior de la vora exterior del material en blanc hi ha un suport-carregat a pressió (coixinet de dibuix) i controla la quantitat de material que entra a la cavitat. Massa poca força de retenció i el metall s'arruga a mesura que es comprimeix cap a dins. Massa i el material no pot fluir, provocant un aprimament o esquinçament al radi del punxó. Aquest equilibri entre la pressió del suport en blanc i el flux de material defineix si una operació de dibuix té èxit o falla.
Les peces-embutides profundes inclouen cassoles d'oli, estris de cuina, panells de portes d'automòbils, carcasses cilíndriques i cossos de llaunes de begudes. La profunditat d'estirament assolible depèn de la ductilitat del material, la relació diàmetre-a-perforació i lubricació. Per a l'acer dolç estàndard, és típic una relació de reducció de primer-estirat (diàmetre en blanc a diàmetre de punxó) d'aproximadament 2:1. Les peces més profundes requereixen múltiples etapes de dibuix amb recuit intermedi per restaurar la ductilitat.
Encunyar
L'encunyació aconsegueix el que altres mètodes de conformació no poden: toleràncies dimensionals extremadament ajustades mitjançant la deformació plàstica total. A diferència de la flexió o el dibuix-on el retorn elàstic desplaça la geometria final-, l'encunyació comprimeix el metall sota una pressió tan extrema que pràcticament no es produeix cap recuperació elàstica. El material s'adapta completament a les superfícies de la cavitat del punxó i de la matriu.
Imagineu les monedes a la butxaca. Cadascun va començar com un llimac normal i es va comprimir en una forma perfectament detallada sense cap retorn elàstic. L'encunyació industrial funciona de la mateixa manera, produint característiques amb toleràncies tan ajustades com ±0,01 mm. La compensació és el tonatge de premsa: l'encunyació requereix forces de 5 a 10 vegades més altes que la flexió a l'aire, el que significa premses més pesades i una construcció de matriu més robusta. Normalment es reserva per a àrees petites o característiques específiques en lloc de parts senceres.
Relleu
El relleu crea característiques elevades o encastades estirant la xapa en una depressió poc profunda. A diferència del dibuix, el relleu no implica un flux important de material des de fora del límit de la característica-el metall s'estira localment per adaptar-se a la geometria del punxó. La profunditat assolible depèn del gruix del material, la ductilitat i la geometria del radi del punxó.
Trobareu característiques en relleu als components estampats a tot arreu: costelles de rigidesa als suports, marques d'identificació a les carcasses, patrons decoratius als panells i forats de localització per a l'alineació del muntatge. Com que el relleu utilitza tensió per deformar el metall, provar característiques massa-profundes provoca un aprimament i, eventualment, una ruptura a les vores de les característiques.
A-Montatge de matriu: combinació de diverses peces dins de la matriu
Els matrius progressius i de transferència més avançats no només formen peces individuals-les ensamblan. Les operacions de muntatge-de la matriu combinen diversos components estampats dins de la matriu, eliminant completament els passos de manipulació, fixació i unió aigües avall.
Com funciona això? Penseu en un conjunt de peces mecàniques estampades com un suport articulat: una estació de matriu forma la base, una altra forma el braç de pivot i una estació posterior enganxa, reblona o enganxa les dues abans que el conjunt acabat surti de la matriu. Cada cursa de premsa produeix un conjunt complet de diversos-components en lloc de peces individuals que s'han de recollir, transportar i unir més tard.
En-subjecció de matriués una de les aplicacions més habituals. Les femelles i els tacs s'alimenten, s'orienten i s'introdueixen automàticament en els forats pre-perforats mentre la tira encara està a la matriu. La força de premsa desplaça el material a les ranures socavades de la fixació, creant una forta unió mecànica sense soldadura ni punteig. Algunes operacions instal·len sis o més elements de fixació per cicle de premsa, produint milions de peces totalment muntades a l'any amb zero operacions secundàries.
En el-roscat, en-soldadura i en-reblat, segueixen una lògica similar: portar l'operació secundàriaael dau en lloc de fer-lo fora. El benefici va més enllà de l'estalvi laboral. Com que la peça encara està localitzada pels pilots i subjecta per separadors durant el muntatge, la precisió de posició és superior al que pot aconseguir qualsevol aparell aigües avall. Esteu muntant peces en el punt de màxima certesa dimensional.
Comparació d'operacions de formació
| Tipus d'operació | Geometria assolible | Toleràncies típiques | Impacte de l'acabat superficial | Nivell de complexitat de la matriu |
|---|---|---|---|---|
| V-Corbat | Característiques angulars, pestanyes, brides simples | angle de ± 0,5 graus; ±0,1 mm lineal | Mínim (lleu marcatge als punts de contacte) | Baixa |
| U-Corbat | Canals, seccions C-, perfils de paret-paral·lels | angle de ± 0,5 graus; ±0,15 mm lineal | Baixa (el contacte amb el coixinet pot polir les superfícies) | De baix a moderat |
| Netejar la flexió | Brides, pestanyes en peces de tira progressiva | angle de ± 1 grau; ±0,1 mm lineal | Mínim | Baixa |
| Dibuix profund | Formes de copa, petxines, tancaments, carcasses cilíndriques | Posició de paret de ±0,1 a ±0,25 mm | Alt (es poden dibuixar marques, línies aprimades) | Alt |
| Encunyar | Detalls fins, cantonades afilades, lletres, superfícies de precisió | ±0,01 a ±0,025 mm | Excel·lent (reproducció d'acabat mirall-de la superfície de la matriu) | De moderat a alt |
| Relleu | Característiques aixecades/encastades poc profundes, costelles, logotips, localització de fosses | ±0,05 a ±0,1 mm de profunditat | Bona (reprodueix la textura de la superfície de la matriu) | De baix a moderat |
| Flange (estirament) | Vores exteriors corbes, brides de radi | ±0,2 a ±0,3 mm | Moderada (la tensió pot reduir la vora exterior) | Moderat |
| A-muntatge de matrius | Conjunts multi-components, instal·lacions de fixació | ±0,05 a ±0,1 mm (posicional) | Depèn del mètode d'unió | Molt alt |
Cada operació de conformació exigeix diferents materials d'eina, tonatge de premsa i qualitat de construcció de matrius. La flexió és accessible i indulgent. El dibuix requereix una ajustada acurada del suport en blanc i materials d'alta-ductilitat. L'encunyació requereix una capacitat de premsa extrema, però ofereix una precisió inigualable. El muntatge de matriu en-apropa la complexitat progressiva de la matriu al seu límit superior, però elimina cèl·lules de producció senceres aigües avall.
L'operació de conformació que trieu no només dóna forma a la peça-, sinó que determina l'estratègia d'inspecció necessària per verificar aquesta forma. Les formes complexes introdueixen més variables, més potencial per a la deriva dimensional i més superfícies que necessiten mesura. Aquesta realitat fa que la verificació de la qualitat i el manteniment de la matriu siguin inseparables de les decisions de conformació que es prenen durant el disseny de la matriu.
Inspecció de qualitat i manteniment de matrius per a peces consistents
Una matriu d'estampació no anuncia quan comença a produir peces dolentes. La degradació és gradual-un tall s'arrodoni lleugerament, un casquet guia s'afluixa unes quantes micres, una molla es fatiga i perd pressió. Les parts encara semblen correctes a primera vista. Però les mesures expliquen la història real. Sense una estratègia d'inspecció deliberada adaptada als vostres requisits de tolerància, la deriva de la qualitat es pot executar sense control durant milers de cops abans que algú noti el problema a la línia de muntatge o, pitjor, al camp.
La inspecció i el manteniment són dues cares de la mateixa moneda. Mesureu les peces per verificar que compleixen les especificacions. Però aquestes mateixes mesures també revelen l'estat de la matriu de la màquina que les produeix. Una rebaba que creix 0,02 mm per cada 50.000 cops us indica que la vora del punxó porta. Una posició del forat que es desplaça 0,03 mm cap a un costat us indica que les agulles de guia necessiten atenció. Tractar les dades d'inspecció com una eina de diagnòstic-no només com una porta d'aprovació/falla-transforma el control de qualitat de la lluita contra incendis reactiva en manteniment predictiu.
Mètodes d'inspecció per a la verificació de peces estampades
No totes les parts necessiten el mateix nivell d'escrutini de mesura. Una placa de coberta decorativa amb toleràncies generoses no garanteix la mateixa inversió d'inspecció que un connector aeroespacial amb requisits de posició de ±0,025 mm. L'associació del vostre mètode d'inspecció amb la vostra banda de tolerància i el volum de producció manté els costos de qualitat proporcionals al risc real.
Màquines de mesura de coordenades (CMM)
Les CMM són l'estàndard d'or per a peces estampades complexes amb toleràncies geomètriques ajustades. Una sonda tàctil o un sensor òptic es mou per la superfície de la peça, registrant coordenades 3D precises que el programari compara amb el model CAD o les notes de GD&T. Els CMM verifiquen la posició real, la planitud, el paral·lelisme, les toleràncies del perfil i les relacions angulars que cap eina més senzilla pot capturar de manera fiable.
Quan arribeu a un CMM? Cada vegada que necessiteu verificar diverses característiques interrelacionades en una geometria complexa-patrons de forats referits a superfícies de referència, angles de flexió en relació amb característiques perforades o posicions de paret-dibuixades en relació amb un pla de brida. La inspecció de CMM és exhaustiva però relativament lenta, la qual cosa la fa més adequadainspeccions del primer article (FAI), mostreig periòdic durant la producció i validació final de les-parts de dimensions crítiques.
Comparadors òptics i sistemes de visió
Els comparadors òptics projecten una silueta ampliada de la peça en una pantalla, on un operador la superposa amb un perfil de referència. Són ràpids, intuïtius i excel·lent a l'hora de verificar perfils 2D: contorns de vora, radis, profunditats d'osca i geometries de petites característiques. Els sistemes de visió moderns automatitzen aquest procés amb càmeres i algorismes de-detecció de vora, que mesuren desenes de funcions per segon sense la subjectivitat de l'operador.
Aquestes eines funcionen bé per a peces estampades planes on la precisió del perfil importa-components en blanc, la sortida de matriu compost-i les peces de matriu-progressives on cal confirmar que les vores retallades coincideixen amb la geometria prevista. Són més ràpids que el CMM per al treball en 2D, però no tenen la capacitat 3D necessària per a les funcions formades.
Go/No-Go Gaudís i mesurament funcional
Per a la producció d'-volums elevats on la velocitat és més important que les dades de mesura granulars, els indicadors de go/no-go proporcionen una verificació instantània d'aprovació/falla. Un passador de calibre endurit comprova que un forat estigui dins de la tolerància: si el passador "van" entra lliurement i el "no-no", el forat passa. Els indicadors funcionals simulen la condició d'acoblament-si la peça estampada s'assenta correctament al calibre, s'assentarà al seu conjunt.
Aquestes eines no t'ho diuenquantuna característica es desvia-només si està dins dels límits. Això els fa ideals per a comprovacions a nivell d'operador-a la premsa, on necessiteu una resposta ràpida cada pocs centenars de cops sense treure peces al laboratori d'inspecció. Les pinces de precisió i els micròmetres complementen les comprovacions go/no-go proporcionant valors dimensionals reals quan una mesura cau a prop del límit.
Profilometria superficial
Els requisits d'acabat superficial es mostren als dibuixos com a notes Ra (rugositat mitjana). Un perfilòmetre arrossega un llapis amb punta de diamant-per la superfície de la peça i genera un perfil de rugositat. Això és important per a les peces estampades que interactuen amb segells, superfícies lliscants o contactes elèctrics on la textura superficial afecta directament la funció.
La profilometria també detecta problemes de conformació invisibles per als controls dimensionals: marques de matriu de superfícies de conformació desgastades, rascades de deixalles atrapades entre el separador i la cinta i els patrons de corrosió de l'estampació d'alumini. Si l'especificació d'acabat superficial és més ajustada que Ra 0,8 micròmetres, la perfilometria hauria de formar part del vostre protocol d'inspecció habitual.
Manteniment de matrius i el seu impacte en la consistència de les peces
Aquí hi ha una realitat que molts enginyers passen per alt quan especifiquen peces estampades en matrius: la matriu que aproveu a la compra no és la mateixa matriu a 500.000 cops. Cada cicle elimina una quantitat microscòpica de material de les vores de tall, arrodoneix els radis de formació i carrega el desgast a les superfícies de guia. La qüestió no és si la matriu es degradarà-és com gestioneu aquesta degradació per mantenir les peces dins de la tolerància per al nombre màxim de cops.
El manteniment preventiu dels components de la matriu de premsa segueix un cicle programat, no una espera-fins que-s'interrompi-l'aproximació.Art Hedrick de Dieology LLCmarca una distinció crítica: el veritable manteniment de la matriu implica esmolar les seccions de tall a causa del desgast normal, substituir les molles abans que finalitzi el seu cicle de vida previst, netejar periòdicament les matrius i inspeccionar si hi ha tacs o seccions soltes. Si esteu soldant constantment coixinets trencats, excavant peces estavellades de les estacions d'extracció o substituint pilots que s'han tallat, això és mort.reparació-i indica problemes sistèmics de disseny o configuració que el manteniment per si sol no pot solucionar.
Com Wear es manifesta en part de qualitat
El desgast de la matriu no afecta tots els components de l'eina per igual. Les vores de tall es degraden més ràpidament perquè experimenten l'estrès localitzat més alt. Així és com es mostra aquest desgast a les vostres parts:
- Creixement de les rebaves- A mesura que les vores del punxó s'arrodonin, l'espai lliure efectiu augmenta i l'alçada de la rebaba augmenta. El seguiment de l'alçada de les rebaves durant les tirades de producció us ofereix una corba de desgast directa per als vostres encunys i punxons.
- Deriva dimensional- Les clavilles i els casquilles de guia desgastats permeten que la sabata de la matriu superior es mogui lleugerament en relació amb la inferior, cosa que fa que les posicions dels forats i les vores retallades migren del nominal.
- Degradació superficial- Les superfícies de formació desenvolupen rascades microscòpiques, marques de raspadura o patrons de poliment que es transfereixen a totes les parts amb les quals es posen en contacte.
- Variació de l'angle de flexió- Els punxons de conformació desgastats amb radis més grans produeixen geometries de corbat lleugerament diferents que les eines noves, cosa que provoca una deriva angular en tirades llargues.
- Errors d'alimentació- Els pilots desgastats ja no corregeixen la posició de la franja amb la mateixa autoritat, la qual cosa permet la deriva acumulada de l'alimentació que es mostra com a característica-per-obrir errors d'espaiat.
Programació de Manteniment Preventiu
Un programa de manteniment adequat es basa en el recompte de cops, no en les dates del calendari. A la matriu no li importa si va funcionar la setmana passada o el mes passat-, li importa quants cicles ha completat des del seu darrer servei. Els intervals de manteniment típics inclouen:
- Cada 50.000-100.000 cops- Inspeccioneu el desgast de les vores de tall, comproveu l'alçada de les rebaves a les peces de mostra, netegeu els residus dels canals de caiguda de llimacs i comproveu l'estat de la molla.
- Cada 150.000-250.000 cops- Torneu a triturar les seccions de tall (traient només 0,05-0,1 mm per esmolat per preservar el tractament tèrmic), substituïu els pilots gastats, inspeccioneu els espais lliures dels passadors de guia i torneu a lubricar totes les superfícies de desgast.
- Cada 500.000-1.000.000 de cops- Inspecció completa de desmuntatge. Comproveu la planitud i el paral·lelisme de la sabata de matriu, mesureu tots els espais lliures crítics, substituïu les molles independentment de les condicions visibles, inspeccioneu les superfícies de conformació amb augment i comproveu l'alineació de totes les estacions.
Aquests intervals canvien en funció del material que s'estampa. L'acer inoxidable i els-aliatges d'alta resistència acceleren considerablement el desgast-pots reduir a la meitat els intervals anteriors. El coure i l'alumini tou els estenen. Les mesures reals de les vostres peces us indiquen si el calendari és prou agressiu o necessita un ajust.
Remolat vs. substitució
Cada cop que es torna a rectificar un bloc de punxó o matriu, es fa més curt. Aquesta pèrdua d'alçada s'ha de compensar amb calces sota el component per mantenir l'alçada i el temps de tancament adequats en relació amb altres estacions. Després de múltiples retallades, l'eliminació acumulada de material finalment arriba a un punt en què el component ja no proporciona suficient compromís o força. En aquest moment, la substitució és l'única opció.
Els registres adequats de la quantitat de material que s'ha eliminat de cada secció de tall us permeten predir el temps de substitució en lloc de descobrir-lo quan les peces comencen a fallar la inspecció. Aquí és on importa el paper de la sabata de matriu com a fonament estructural-la seva planitud i rigidesa han de romandre estables fins i tot quan s'acumulen les piles de calçat sota les seccions de terra.
Punts de control de qualitat clau per a peces estampades en matriu
- Estat de vora- Alçada de la rebava dins de les especificacions (normalment inferior a 0,1 mm per a l'estampació general, inferior a 0,05 mm per a aplicacions de precisió). Relació de banda de cisalla consistent en tots els perfils tallats.
- Planitud- La peça es troba dins de la tolerància de planitud especificada quan es col·loca sobre una placa de superfície de granit. No hi ha deformacions, llaunes d'oli-ni distorsió de tensió residual de les operacions de conformació.
- Posició del forat- Posició real de totes les característiques perforades dins dels textos destacats de GD&T, verificada per CMM o mesura òptica amb referència a la dada principal.
- Angle de flexió- Totes les característiques formades dins de la tolerància angular (normalment de ±0,5 graus a ±1 grau segons la classe). Mesurat amb transportadors, angulars o CMM en punts de mesura definits.
- Acabat superficial- Valors Ra dins dels requisits de text destacat. No hi ha marques de matriu, rascades irritants ni taques de lubricant a les superfícies cosmètiques.
- Precisió dimensional dins de les toleràncies especificades- Les dimensions generals de les peces, l'espaiat de les característiques i la conformitat del perfil s'han verificat amb els requisits del dibuix mitjançant el mètode d'inspecció adequat a la banda de tolerància.
Cada punt de control retroalimenta el bucle de decisió de manteniment. Quan la condició de la vora es degrada, s'afila. Quan les posicions dels forats es desplacen, inspeccioneu les guies. Quan els angles de flexió canvien, comproveu l'estat del punxó de formació. Les peces en si són l'eina de diagnòstic més honesta que teniu per avaluar la salut de cada component de l'eina dins de la matriu.
La inspecció detecta problemes. El manteniment els corregeix. Però l'enfocament més eficaç és dissenyar peces que siguin inherentment indulgents per produir-geometries que toleren el desgast normal de la matriu sense caure fora de les especificacions, amb característiques dimensionades i espaiades perquè l'eina pugui respirar. Aquí és on entren les regles de disseny-per a-estampabilitat, i on els socis experimentats d'eines poden ajudar els enginyers a evitar especificar peces que queden molt bé en el paper, però que lluiten contra el dau cada cop.
Disseny-per a-estampabilitat i recursos d'eines expertes
La inspecció i el manteniment mantenen una matriu en bon funcionament. Però el problema de qualitat més barat per resoldre és el que no creeu mai. Les peces dissenyades tenint en compte les limitacions d'estampació produeixen menys defectes, requereixen eines menys agressives i toleren el desgast normal de la matriu sense sortir de les especificacions. La diferència entre una peça que estampa netament i una que lluita contra el dau cada cicle normalment es redueix a un grapat de regles de disseny aplicades al principi de la fase CAD.
Aleshores, què demana realment la interacció de l'eina de matriu de la geometria de la vostra peça? Es demana característiques que es puguin tallar, formar i expulsar sense empènyer el comportament del material o la mecànica de les eines més enllà dels seus límits fiables. Totes les regles següents es remunten a una realitat física dins del dau-i ignorar-ne qualsevol crea els defectes exactes que s'han tractat anteriorment en aquest article.
Disseny-per-Regles d'estampació que els enginyers haurien de seguir
Aquestes directrius s'apliquen àmpliament als projectes de disseny de matrius d'estampació. Representen el consens de dècades d'experiència en eines d'estampació de metalls i matrius, destil·lats en limitacions accionables que podeu aplicar durant el disseny de peces:
- Mantingueu els diàmetres dels forats iguals o superiors al gruix del material.Perforar forats més petits que el gruix de l'estoc comporta el risc de trencar l'eina. Per a acer inoxidable i aliatges-d'alta resistència, el diàmetre mínim del forat hauria de ser2x gruix del material.
- Mantingueu una distància mínima entre els forats--a la vora de 2x el gruix del material.Les característiques massa properes a una vora lliure es distorsionen durant el tall perquè el material circumdant no pot suportar la càrrega de cisalla.
- Espai els forats d'almenys 2-3 vegades el gruix del material.L'espaiat més proper fa que el terreny entre forats s'inclini durant les operacions de conformació posteriors.
- Mantingueu les característiques com a mínim 2,5 vegades el gruix del material més el radi de flexió lluny de les línies de flexió.Qualsevol cosa dins d'aquesta zona de deformació s'estirarà, es desplaçarà o es distorsionarà quan es formi la corba.
- Afegiu talls de relleu de corbes on les corbes es troben amb les vores.L'amplada del relleu ha de ser com a mínim igual al gruix del material i la longitud del relleu ha de superar el radi de flexió. Això evita trencaments a la transició entre seccions doblegades i planes.
- Orienta els corbes crítics perpendicularment a la direcció del gra.La flexió sobre el gra permet uns radis més ajustats sense trencar-se-una millora gratuïta que no costa res en complexitat de matriu.
- Especifiqueu un radi de corbat interior igual o superior a 1T per a acer suau i 2T per a alumini.Els radis més estrets concentren l'estrès i provoquen esquerdes a la superfície exterior del revolt.
- Eviteu toleràncies innecessàriament ajustades.Reserveu les especificacions de ±0,05 mm per a funcions on l'ajust o la funció ho requereixin realment. El valor predeterminat és de ±0,1 mm o més per a dimensions no-crítiques per reduir el cost de les eines i allargar la vida útil de la matriu.
- Estandaritzar els radis de corbat a través de la peça.L'ús del mateix radi per a tots els corbes redueix el nombre d'estacions de conformació i simplifica el disseny de matrius.
- Disseny de la longitud mínima de la brida de 3x el gruix del material.Les brides més curtes no poden salvar l'obertura de la matriu i no es formaran en absolut. Objectiu 4x per obtenir resultats nets amb una separació adequada de la matriu.
Seguir aquestes regles no limita la creativitat-la canalitza cap a geometries que siguin fiables de produir. Les peces dissenyades dins d'aquestes limitacions funcionen a velocitats més altes, es desgasten les eines més lentament i ofereixen una qualitat constant en llargues tirades de producció.
Col·laboració amb experts en eines per a peces estampades complexes
Les regles de disseny estàndard gestionen geometries senzilles. Però moltes aplicacions exigeixen més: toleràncies estrictes en formes 3D complexes, producció de grans-volums amb zero operacions secundàries o matrius progressives on la geometria de l'osca de derivació, l'optimització de l'espai lliure i el flux de material han de funcionar perfectament. Aquests projectes van més enllà del que poden abordar les directrius generals i requereixen una eina especialitzada d'estampació i experiència en matriu.
Quan hauríeu de contractar un soci dedicat al disseny de matrius? Considereu-ho obligatori quan la vostra part impliqui algun dels següents:
- Dissenys complexos de matriu progressiu amb més de vuit estacions
- Multi-material o multi-component en-ensamblatge de matriu
- Geometries-embuïdes profundes que requereixen un flux de material controlat i enginyeria de perles de dibuix
- Toleràncies inferiors a ±0,05 mm en elements formats
- Producció d'alt-volum (500.000 o més anualment) on l'eliminació de cada operació secundària justifica la inversió en eines avançades
Una matriu en termes d'enginyeria és molt més que una eina de tall-és un sistema de fabricació de precisió. El soci d'eines adequat ofereix capacitat de simulació, anàlisi de flux de material i prototipatge iteratiu que evita costoses revisions després de construir eines dures. Entenen com el desgast del punxó, la força del decapador, l'engranatge del pilot i el disseny de l'osca de derivació interactuen com a sistema en lloc de variables aïllades.
Per als enginyers que s'enfronten a aquests complexos reptes de matriu d'estampació de metalls-especialment projectes que involucren estructura de matriu personalitzada, estratègies de control de rebaves, optimització de la neteja i enginyeria avançada de flux de material-Troquel d'estampació de YICHENLes solucions us connecten amb especialistes en eines que treballen en tota la gamma de complexitat del disseny de matrius. El seu enfocament en el desenvolupament progressiu i de matriu de transferència, inclòs el disseny d'elevadors, l'enginyeria de les osques de derivació i la gestió de precisió de l'autorització, els converteix en una opció sòlida quan el vostre projecte requereix més del que els enfocaments d'eines--poden oferir.
Tant si especifiqueu el vostre primer component estampat com si optimitzeu una matriu de producció existent, el camí cap a resultats coherents passa pels mateixos fonaments: dissenyeu dins dels límits del material i del procés, trieu l'arquitectura de matriu adequada per al vostre volum i col·laboreu amb experts que entenguin com cada decisió de l'eina apareix a la part acabada que teniu a la mà.
Preguntes freqüents sobre les peces estampades de matrius
1. Què és una matriu en estampació de metalls?
Una matriu és una eina de precisió especialitzada feta d'acer d'eina endurit o carbur que talla, doblega o forma xapa en una geometria específica sota una força de premsa controlada. Consta de meitats superior i inferior que contenen punxons, blocs de matriu, separadors, elevadors i sistemes de guia que treballen conjuntament per transformar material pla en components acabats. Les matrius poden executar operacions com perforar, tallar, doblegar i dibuixar, mantenint toleràncies tan estretes com 0,0002 polzades en milions de cicles de producció.
2. Quins són els tres tipus principals de matrius d'estampació?
Les tres arquitectures principals de matriu d'estampació són matrius progressives, de transferència i compostes. Les matrius progressives mouen una banda de metall contínua a través d'estacions seqüencials per a peces complexes de gran-volum a 100-1.500 cops per minut. Les matrius de transferència mouen mecànicament peces en brut individuals entre estacions independents, manipulant peces grans o embuïdes massa grans per a la progressió de la tira. Les matrius compostes realitzen múltiples operacions de tall simultàniament en un sol cop, oferint les toleràncies més ajustades per a peces planes de precisió com ara volanderes i calces.
3. Com s'eviten les rebaves a les peces estampades en matriu?
La prevenció de les rebaves comença amb l'optimització de la distància de tall entre el punxó i el bloc de matriu, normalment un 5-8% del gruix del material per costat per a l'acer suau i un 10-15% per a l'acer inoxidable. Més enllà dels paràmetres de separació inicials, és essencial mantenir les vores de tall afilades mitjançant la rectificació programada, ja que el desgast de la matriu augmenta progressivament l'alçada de la rebava durant les sèries de producció. El control de l'alçada de les rebaves a intervals regulars proporciona un avís precoç quan es necessita servei d'eines. L'alineació correcta de l'eina, el tonatge correcte de la premsa i la rigidesa adequada de la sabata també contribueixen a tallar les vores amb una formació mínima de rebaves.
4. Quina diferència hi ha entre les matrius d'estampació de classe A, classe B i classe C?
Les classes de matriu representen nivells de qualitat d'eines que s'ajusten als requisits de volum de producció. Les matrius de classe A utilitzen acers d'eina de primera qualitat amb insercions de carbur, aconsegueixen les toleràncies més ajustades i duren 2-5 milions de cops o més, adequades per a volums que superen les 500.000 peces anuals. Les matrius de classe B utilitzen acers d'eina-estàndards d'alta qualitat com D2 o A2 amb una vida de producció definida de 500.000 a 1.500.000 cops, ideals per a volums mitjans. Les matrius de classe C ofereixen una construcció de menor cost per a prototips o tirades curtes de menys de 50.000 cops, acceptant toleràncies més àmplies a canvi de terminis de lliurament més ràpids i una inversió inicial reduïda.
5. Què són les osques de bypass en matrius d'estampació progressiva?
Les osques de derivació són petites seccions de material tallades de les vores de la cinta a les primeres estacions d'una matriu progressiva per controlar la progressió de l'alimentació de la cinta. Les osques de derivació negatives eliminen el material per crear ranures obertes que enganxen els blocs de parada, evitant la sobrealimentació. Les osques de bypass positius llencen les pestanyes cap avall per registrar-se contra les superfícies de parada, endurint els suports estrets mentre es controla el to. Ambdós tipus asseguren que la cinta avança exactament a la distància correcta entre els cops de premsa, evitant errors dimensionals relacionats amb els errors d'alimentació-i protegint la matriu dels danys d'impacte causats per la deriva posicional.


