


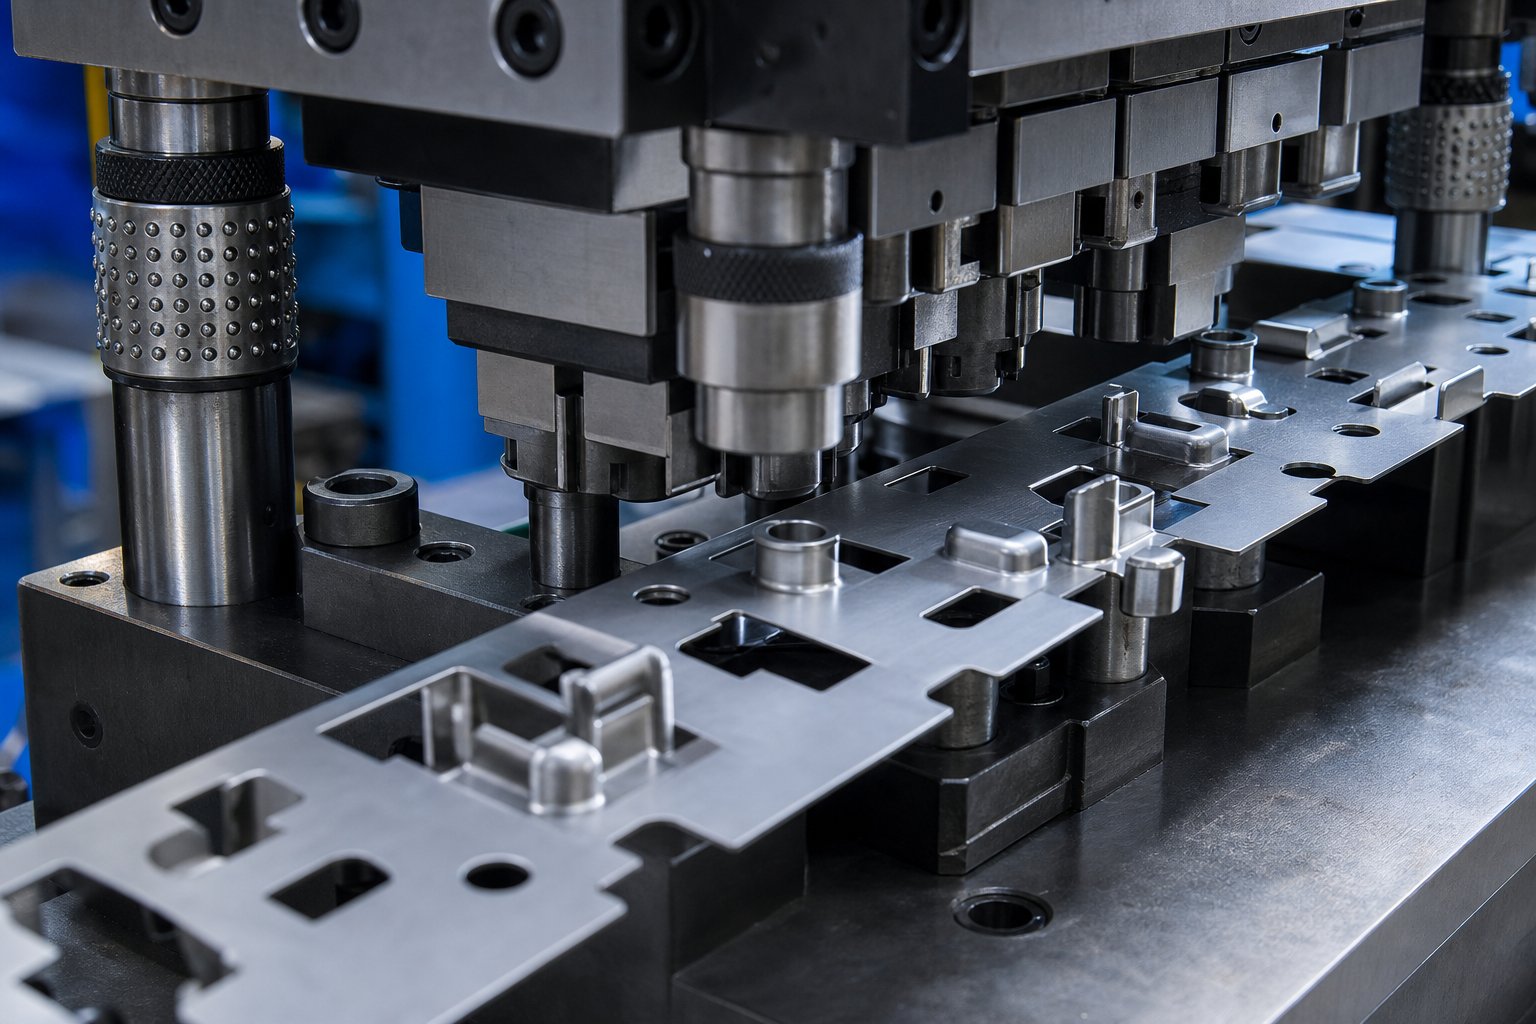
Què són les osques de derivació i per què són importants a les matrius d'estampació
Quan tuexecutar una matriu d'estampació progressiva a velocitat de producció, cada característica formada a la franja ha de viatjar per estacions aigües avall sense xocar amb eines. Aquest requisit únic impulsa una de les decisions de disseny més pràctiques a les quals s'enfronta un fabricant d'eines i matrius: on i com tallar les osques de derivació.
Definició d'osques de derivació en matrius progressives
Una osca de derivació és una eliminació deliberada de material a la banda portadora d'una matriu progressiva que crea espai lliure perquè les característiques formades anteriorment passin per estacions posteriors sense xocar amb punxons, blocs de matriu, separadors o elevadors.
El propòsit de les osques de bypass en matrius d'estampació és senzill. A mesura que la tira s'indexa cap endavant, característiques com ara llances, gofrats, tasses dibuixades i pestanyes doblegades sobresurten per sobre o per sota del pla de la tira. Sense un camí lliure, aquestes característiques xoquen contra els components d'eines aigües avall i els embussos de premsa. Les osques de bypass en la conformació de xapa donen a cada element que sobresurt un passadís segur per viatjar, mantenint la cinta en moviment i la premsa en marxa.
Per què la prevenció d'interferències és un repte bàsic de disseny de matrius
La interferència entre les característiques formades i els components de la matriu no és una molèstia menor. Provoca embussos de tires, peces descartades, cops trencats i temps d'inactivitat no planificats que s'acostumen als objectius de producció. Tots els professionals d'eines i matrius implicats en el disseny, la configuració o el manteniment necessiten una comprensió clara de com les osques de bypass eviten la interferència en una matriu d'estampació, perquè l'alternativa és la resolució reactiva de problemes en una premsa aturada.
Aquest article desglossa la mecànica, els tipus, el procés de disseny, les consideracions sobre els materials i els modes de fallada de les osques de derivació en la conformació de xapa. L'objectiu és oferir-vos una referència pràctica i completa per aconseguir la prevenció d'interferències correctament en l'etapa de disseny en lloc de perseguir problemes en la producció.
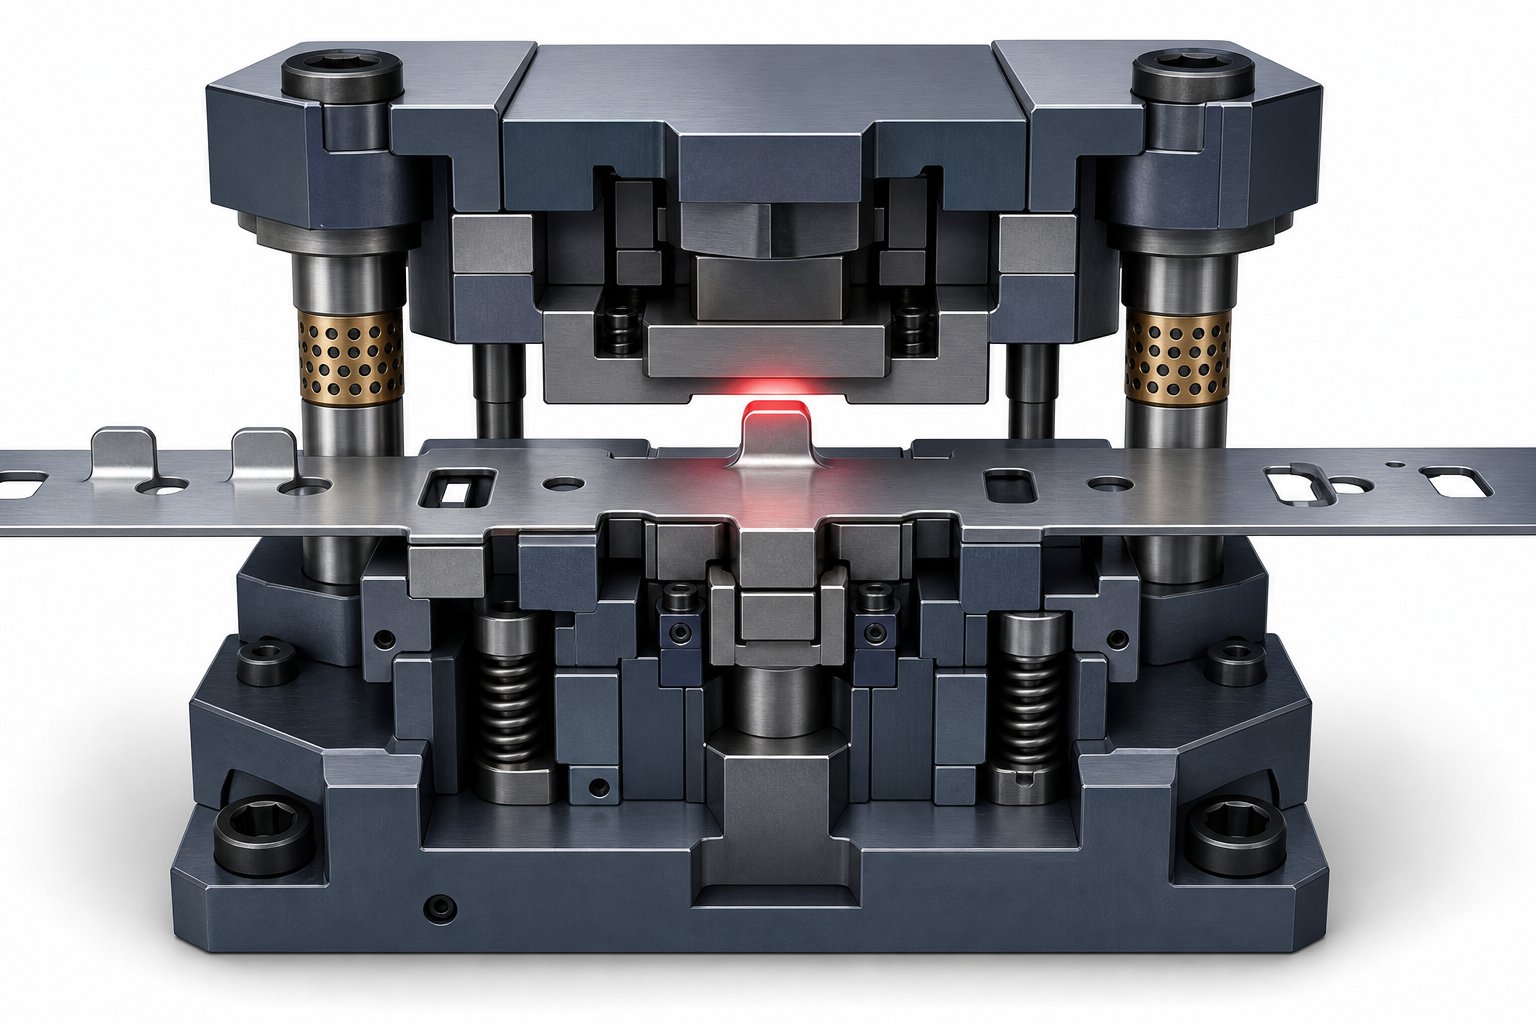
Comprendre com es desenvolupa la interferència de la cinta a les estacions de formació
Imagineu una tira de xapa avançant per una matriu progressiva, estació per estació, a centenars de cops per minut. Cada estació realitza una operació específica de conformació de metalls: un punxa una llança, el següent treu una tassa, un altre doblega una pestanya. Cadascuna d'aquestes operacions desplaça permanentment el material per sobre o per sota del pla de la cinta. La franja segueix avançant, portant aquestes característiques que sobresurten amb ella, i aquí és exactament on comença el risc de col·lisió.
Com les característiques formades creen riscos de col·lisió durant la progressió de la tira
En una matriu progressiva, la cinta s'indexa cap endavant una longitud de pas cada cicle de premsa. Les característiques formades aigües amunt ocupen ara l'espai que els components d'eines aigües avall també necessiten. Una copa dibuixada asseguda sota el pla de la tira es mou directament cap a la cara del bloc de matriu de la següent estació. Una pestanya doblegada que es troba a sobre de la tira viatja directament a una placa separadora. La força de fluència aplicada durant la formació ha remodelat permanentment el material i aquesta nova geometria no es redueix per adaptar-se perfectament a la següent estació.
El problema es compon en matrius amb moltes estacions. Cada operació de conformació addicional afegeix una altra característica que sobresurt que ha de netejar cada estació posterior per la qual passa.Un fabricant de matriusEl disseny d'una eina progressiva de dotze-estacions pot haver de fer un seguiment dels camins d'interferència de les característiques creades des de l'estació dos fins a l'estació onze.
Aquests són els escenaris d'interferència més comuns que es desenvolupen durant la progressió de la tira:
- Formes orientades cap amunt-(llances, relleus, pestanyes doblegades) que xoquen amb plaques separadores o punxons superiors a mesura que es tanca la matriu
- Dibuix-cap avall o característiques extruïdes en contacte amb superfícies de blocs de matriu o eines inferiors durant l'avançament de la cinta
- Corbes laterals o brides encunyades que s'enganxen als rails de guia, evitant el desplaçament suau de la cinta entre estacions
- El format presenta unes agulles d'elevació-cargades amb molla que eleven la tira per alimentar-se
Conseqüències de la interferència no resolta en les tirades de producció
Quan una característica formada arriba a un component aigües avall, els resultats són immediats i costosos. La tira s'encalla i s'atura la premsa a mig-cicle. Les peces en procés s'aixafen o es deformen més enllà de la tolerància. Els punxons s'enganxen, els blocs de matriu s'encenen i els decapadors es doblen. SegonsRevista Metalforming, fins i tot problemes de temporització o d'eliminació aparentment menors en matrius progressius poden generar tonatges innecessaris que danyin tant la matriu com la pròpia premsa.
El temps d'inactivitat no planificat per les interferències-embussos relacionats amb la interferència no només costa les hores de reparació. Pertorba els horaris de producció, deixa material i obliga a resoldre problemes reactius sota pressió. El camí més intel·ligent és la prevenció per disseny, abordant cada possible col·lisió en el disseny de la cinta abans que la matriu arribi a la premsa. Aquest pensament de l'etapa de disseny-és precisament el que impulsa les decisions sobre la geometria, la col·locació i la mida de l'osca de derivació.
Com les osques de derivació eviten mecànicament les interferències
La interferència de la cinta és un problema de geometria, i les osques de bypass ho resolen amb la geometria. El principi és enganyosament senzill: traieu una secció de material de cinta en un lloc precís de manera que quan la cinta avança, la característica formada que sobresurt ocupi l'espai on hi havia el material. Cap material al camí significa que no hi ha col·lisió amb eines aigües avall. El repte consisteix a calcular exactament quant material s'ha d'eliminar, on eliminar-lo i com aquesta eliminació interacciona amb el comportament estructural de la cinta a mesura que s'alimenta a través de la matriu.
Creació d'un sobre de liquidació mitjançant l'eliminació de material
Penseu en el sobre d'autorització com un passadís tridimensional que una característica formada ha de recórrer sense tocar res. L'osca de bypass defineix el terra, les parets i el sostre d'aquest passadís eliminant el material de la cinta que d'altra manera l'ocuparia.
La geometria de l'osca ha de tenir en compte tres dimensions de la característica formada:
- Alçada o profunditat- fins a quin punt sobresurt la funció per sobre o per sota del pla de la banda
- Petjada- l'àrea de visualització del pla-la funció ocupa al llarg i a través de la franja
- Marge de liquidació- espai addicional més enllà del sobre de la funció per adaptar-se a la variació de la precisió de l'alimentació, el retorn elàstic del material i la desviació de la premsa
L'osca no ha de ser dramàticament més gran que la característica que esborra, però ha de tenir en compte les condicions-reals del món. El comportament del material sota tensió segueix una corba s-s (corba de tensió-deformació) que revela com la cinta es deforma elàsticament abans d'arribar a un rendiment permanent. Això és important perquè el mòdul elàstic del material de la cinta determina quant es flexiona el portador sota les forces d'alimentació, que poden canviar lleugerament la característica formada en relació a la seva posició nominal. Una osca mida només per a l'embolcall de la característica teòrica, sense marge d'espai lliure per a la deflexió elàstica, corre el risc de contacte intermitent en condicions de producció.
El marge d'espai lliure normalment oscil·la entre 0,5 mm i 2,0 mm més enllà del límit de la característica, depenent de la rigidesa del material, la velocitat de premsa i la precisió del sistema d'alimentació. Les tires més gruixudes i rígides amb una força de fluència i uns valors de límit de fluència més elevats tendeixen a mantenir la posició de manera més consistent, permetent marges d'espai lliure més ajustats. Els materials més prims i flexibles exigeixen marges més grans perquè la cinta pot enfonsar-se o fluir entre els elevadors durant l'alimentació a gran-velocitat.
Com el pas de la tira i la geometria de les característiques dicten la col·locació de l'osca
La col·locació de l'osca és inseparable del pas de la tira - la distància fixa que avança la cinta amb cada cop de premsa. Quan la franja s'indexa un pas cap endavant, una característica formada creada a l'estació N arriba a l'estació N+1. Si l'eina a l'estació N+1 ocupa el mateix espai vertical que aquesta característica, ja ha d'existir una osca de derivació a la franja exactament a la ubicació on s'ubicarà la característica quan arribi a aquesta estació.
Aquí teniu la lògica en termes pràctics. Imagineu una copa dibuixada formada a l'estació 3 que sobresurt 8 mm per sota de la tira. A l'estació 4, un bloc de matriu inferior s'eleva fins a 2 mm de la part inferior de la tira. Sense intervenció, la copa xoca contra aquest bloc de matriu quan la tira avança. La solució: a l'estació 2 o 3, un punxó d'osca elimina el material de la cinta en una posició una longitud de pas per davant d'on es formarà la copa. Després de dibuixar la copa a l'estació 3, la tira avança i la copa es mou cap a l'obertura dentada - passant lliurement per sobre del bloc de daus de l'estació 4.
La relació entre el pas de la tira, la mida de la característica i les dimensions de l'osca segueix una jerarquia clara. El pas de la franja estableix el marc espacial. L'embolcall de l'element format, inclòs qualsevol retrocés previst a partir del comportament de la corba s-s del material, defineix l'obertura mínima necessària. El programari d'imbricació de materials per a la longitud del material i la disposició de les tires ajuda els enginyers a visualitzar com la col·locació de l'osca interactua amb les característiques adjacents, els forats pilot, les barres de suport i els punts d'unió a tota la longitud de la matriu. Aquesta planificació de la disposició-conduïda per programari evita conflictes entre l'osca de derivació i una altra geometria de banda crítica.
Les dimensions de l'osca també han de respectar la direcció de progressió. Un tall d'osca massa estret en la direcció d'alimentació no proporcionarà prou espai lliure una vegada que la funció s'hi indexa. Una osca massa ampla debilita la banda de suport més enllà dels límits acceptables. L'equilibri d'aquestes limitacions és el que separa una osca de bypass funcional d'una que no evita les interferències o crea nous problemes d'alimentació aigües avall.
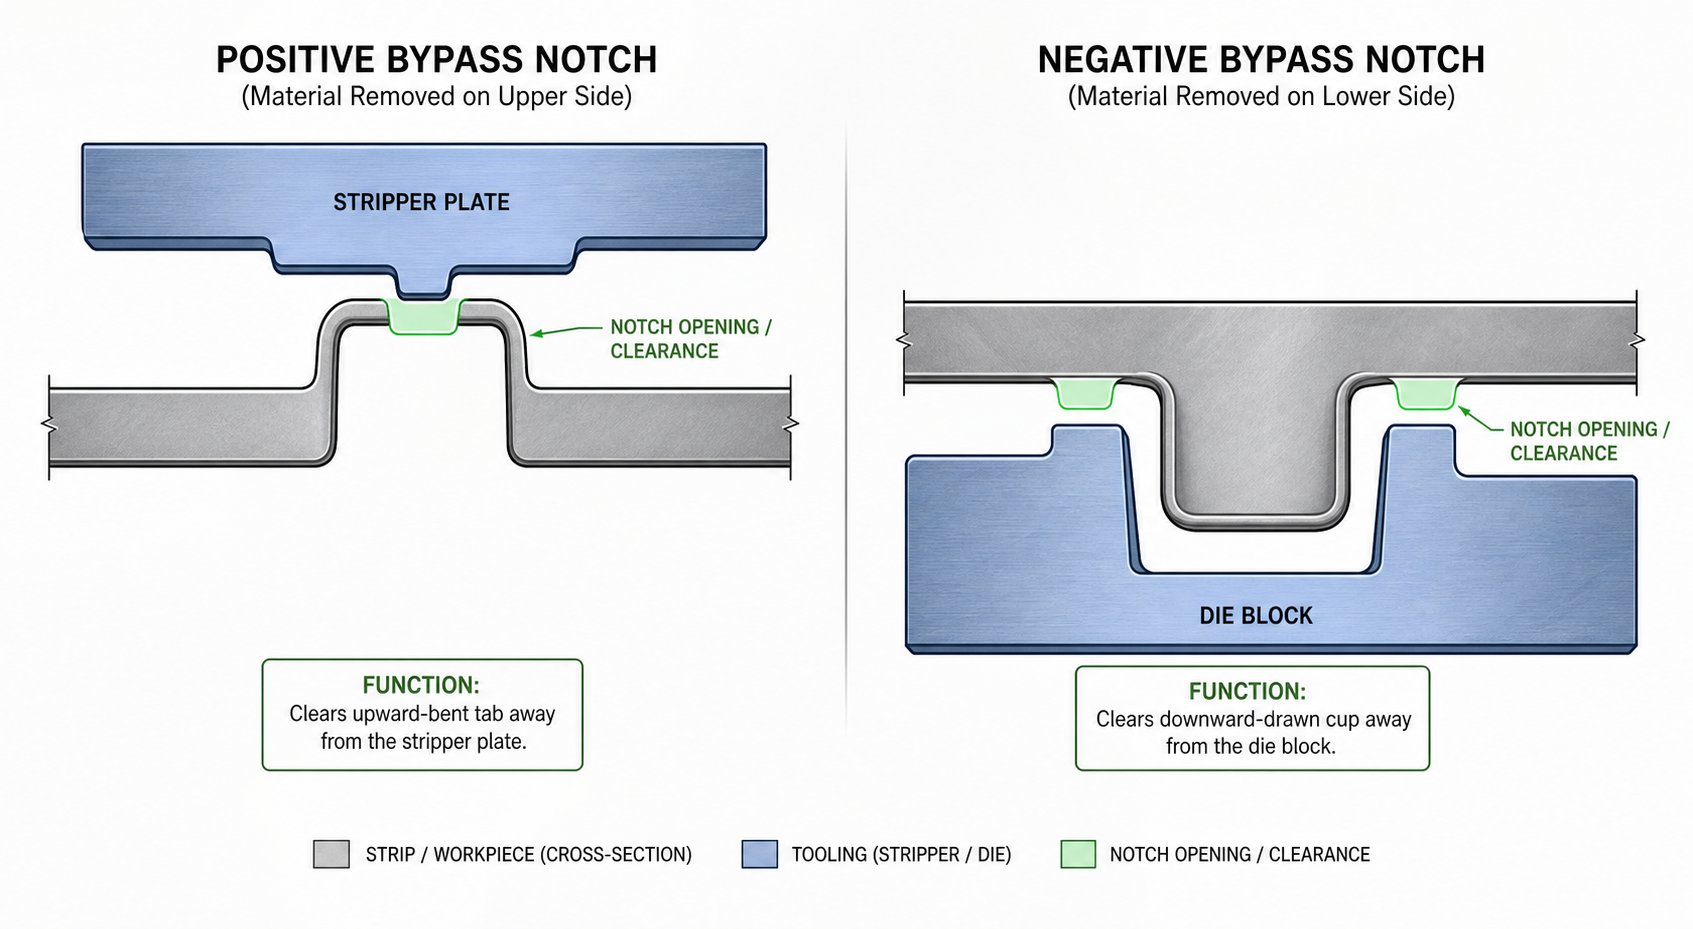
S'han explicat les osques de derivació positives i negatives
L'equilibri entre les dimensions de l'osca i la integritat de la cinta planteja una pregunta{0}}de seguiment òbvia: quina direcció s'ha d'obrir l'osca en relació amb la característica formada? La resposta divideix les osques de derivació en dues categories fonamentals - positives i negatives - i la distinció determina si el passadís lliure es troba per sobre o per sota del pla de la franja. Entendre les osques de bypass negatives i positives en matrius d'estampació de xapa és essencial per triar la solució d'interferència adequada a cada estació.
Osques de derivació positives per a funcions-amunt
Una osca de derivació positiva elimina el material de la cinta al mateix costat que la protuberància de la característica formada. Quan una llança, un relleu o una pestanya doblegada es projecta cap amunt per sobre de la tira, l'osca s'obre cap amunt per crear espai lliure contra els components de la matriu superior, com ara plaques separadores, controladors de lleves o punxons inactius a la següent estació.
Imagineu una pestanya inclinada 90 graus cap amunt a l'estació 4. A l'estació 5, una placa separadora baixa per mantenir la cinta plana durant una operació d'obturació. Sense espai lliure, la punta de la pestanya xoca contra la part inferior d'aquest separador. Una osca de derivació positiva - tallada a la tira a la posició indexada de la pestanya en relació amb l'estació 5 - elimina el material que, d'altra manera, forçaria una col·lisió a la part superior. La pestanya passa per l'espai obert, el separador només contacta amb la tira plana i la premsa continua funcionant.
Osques de derivació negatives per a funcions-que es dirigeixen cap avall
Una osca de derivació negativa funciona en sentit contrari. Elimina el material del costat oposat a la protuberància de la funció, creant espai lliure per sota del pla de la cinta. Aquest tipus aborda les característiques cap avall-com ara tasses extretes, bocs extruïts o depressions-formades amb monedes que, d'altra manera, entrarien en contacte amb blocs de matriu inferiors, superfícies elevadors o agulles d'expulsió a les estacions aigües avall.
La terminologia pot semblar contraintuïtiva al principi. "Negatiu" no vol dir que l'osca sigui menys important - es refereix estrictament a l'orientació relativa a la direcció de conformació. A la pràctica, les osques de derivació negatives i positives en matrius d'estampació de xapa metàl·lica apareixen amb una freqüència aproximadament igual, perquè la majoria de les tires de matriu progressives porten característiques que sobresurten en ambdues direccions.
Combinant els dos tipus en dissenys de franges complexes
Les peces complexes amb conformació multi-direccional sovint requereixen els dos tipus d'osca dins del mateix disseny de tira. Penseu en una part que té un relleu ascendent en una estació i un dibuix descendent en una altra. Cada característica genera el seu propi risc d'interferència a diferents estacions aigües avall, de manera que la franja pot necessitar una osca positiva per a una i una osca negativa per a l'altra - de vegades a la mateixa posició de pas al llarg de la portadora.
Quan tots dos tipus apareixen junts, la rigidesa de la cinta es converteix en la limitació crítica. Cada osca elimina el material i les retirades combinades a banda i banda de la cinta en llocs propers poden aprimar el suport fins al punt que s'enganxi o s'enganxi. Els enginyers que treballen amb osques de derivació negatives i positives en una matriu d'estampació de xapa han de verificar que l'eliminació total del material en qualsevol secció transversal -encara deixa prou força de suport per tirar la cinta de manera fiable a través de la matriu.
La taula següent resumeix les diferències clau entre les osques de derivació positives i negatives:
| Característic | Osca de bypass positiu | Osca de derivació negativa |
|---|---|---|
| Direcció de la característica formada | Cap amunt (sobre el pla de la banda) | Cap avall (per sota del pla de la banda) |
| Punt d'interferència típic | Plaques de desmuntatge, punxons superiors, corredisses de lleves | Blocs de matriu, passadors elevadors, mecanismes d'expulsió |
| Posició de l'osca respecte a la cinta | S'obre a la part superior (el mateix costat que el ressalt) | S'obre a la part inferior (costat oposat a la protuberància) |
| Aplicacions habituals | Llances, corbes cap amunt, relleus, pestanyes aixecades | Tasses dibuixades, caps extruïts, formes de monedes cap avall |
Escollir el tipus d'osca correcte és una decisió senzilla quan una única característica sobresurt en una direcció. La complexitat es multiplica amb les peces multi-direccionals, on tots dos tipus coexisteixen i la força de suport de la cinta s'ha de recalcular a cada secció. Aquest càlcul de la resistència-depèn en gran mesura del gruix de les propietats del material -, del comportament de rendiment i de com respon la cinta a l'enduriment progressiu per treball al voltant de cada zona d'osca.
Factors de material i gruix que configuren el disseny de l'osca
Els càlculs-de força no són exercicis de matemàtiques abstractes. Depenen directament de de què està feta la cinta, del gruix que té i de com canvien les seves propietats mecàniques durant la formació progressiva. Una osca de derivació que funcioni perfectament en acer-laminat en fred d'1,0 mm pot provocar un panyatge de la cinta en HSLA de 0,5 mm o deixar espai lliure suficient en alumini d'1,5 mm. Cada variable de material retroalimenta la mida de l'osca, la col·locació i el marge entre una matriu que funciona net i una que s'encalla a la velocitat de producció.
Efectes del gruix i la força de rendiment en la mida de l'osca
El gruix del material impulsa el disseny de l'osca de derivació de dues maneres connectades. En primer lloc, un estoc més gruixut produeix característiques formades més altes. Un dibuix que desplaça el material cap avall sobresurtrà més per sota de la tira en material d'1,2 mm que en material de 0,6 mm, simplement perquè hi ha més material per desplaçar. Aquesta característica més alta necessita un sobre més gran, que requereix una osca més àmplia o més profunda. En segon lloc, les tires més gruixudes resisteixen millor la flexió i la caiguda durant l'alimentació, la qual cosa significa que la característica formada manté la seva posició nominal de manera més consistent. Sovint podeu sortir amb un marge d'espai lliure més ajustat en material gruixut perquè la tira no es mou ni es desvia tant entre els elevadors.
El límit elàstic introdueix la variable de retorn elàstic. Quan formeu una característica en un material-de gran resistència -, per exemple, de fase dual-590 o HSLA 420 -, el metall torna a sortir de manera més agressiva després que el punxó es retragui. Un revolt destinat a arribar als 90 graus pot relaxar-se fins a 87 o 85 graus. Una tassa dibuixada pot obrir-se lleugerament. Aquesta recuperació elàstica canvia l'embolcall de la característica efectiva que l'osca ha de netejar. Si heu dimensionat l'osca en funció de la geometria desitjada en comptes de la geometria-saltada, és possible que acabeu amb un excés d'espai lliure (malbaratament de material de la cinta) o, més perillós, un espai lliure suficient en determinades vores de les característiques on el retorn elàstic va empènyer el perfil cap a fora.
La relació entre el rendiment i el retorn elàstic està ben documentada a la ciència de l'estampació. ComArt Hedrick anota a The Fabricator, si no teniu la tensió adequada al metall per assolir el seu punt de fluència -, el punt en què es deforma plàsticament permanentment - es produirà la recuperació elàstica. Per al disseny de l'osca de derivació, això vol dir que l'embolcall de la funció que s'utilitza per a la mida de l'osca sempre hauria de reflectir la geometria posterior-springback, no la geometria teòrica del punxó. La resistència a la fluència de l'acer varia àmpliament entre els graus, i cada grau produeix un perfil de retorn elàstic diferent que afecta directament l'espai lliure que necessita la vostra osca.
Considereu un exemple pràctic. Esteu formant una llança cap amunt en acer DP780 de 0,8 mm. L'angle de punxó és de 45 graus, però la tensió de fluència en aquest grau fa que la llança torni a sortir a uns 42 graus. La punta de la llança ara es troba una mica més alta per sobre del pla de la banda del que prediria la geometria de 45 graus. La vostra osca de derivació ha d'acomodar aquesta posició de 42 graus, no la intenció de disseny de 45 graus. Ignorar aquesta diferència convida al contacte intermitent a velocitat de producció.
Restriccions d'amplada de banda i límits d'integritat de la portadora
Cada osca de bypass elimina el material de la cinta portadora, i aquesta eliminació redueix directament la capacitat de la cinta de resistir la flexió durant l'alimentació. El suport ha de mantenir-se prou fort com per estirar tota la tira - amb totes les seves característiques formades - suaument a través de la matriu sense que s'enganxi, es torgui o s'enganxi. Això estableix un límit superior dur a la mida de l'osca.
L'amplada de la franja és la restricció principal. Una franja estreta ofereix menys material per treballar, de manera que cada osca representa un percentatge més gran de la-secció transversal disponible. Imagineu una tira de 40 mm d'ample amb una osca de bypass de 12 mm tallada en un costat. Aquesta única osca redueix l'amplada efectiva del portador a 28 mm en aquesta-secció transversal - una reducció del 30%. En una tira més ampla de 80 mm, la mateixa osca representa només una reducció del 15 per cent, deixant molt més marge estructural.
Les dimensions de la barra portadora són iguals. Com s'indica aGuia de disseny de portadors de The Fabricator, es necessita aproximadament un 10 per cent del pes de la peça per moure-la horitzontalment, i si hi ha múltiples progressions, el portador ha de resistir la força acumulada sense doblegar-se. Una osca de derivació que talla massa profundament en una barra portadora pot baixar la resistència a la flexió de la cinta per sota d'aquest llindar, fent que la cinta s'enfonsi entre estacions i s'enganxi.
La regla pràctica: l'amplada de l'osca no ha de superar mai del 60 al 70 per cent de l'amplada de la barra de suport en cap secció-transversal. Quan apareixen múltiples osques juntes al llarg de la tira, el seu efecte combinat sobre la força de càrrega s'ha d'avaluar com un sistema, no individualment.
Consideracions sobre l'enduriment i la recuperació elàstica
Les operacions de conformació no només modifiquen el metall - sinó que en canvien les propietats localment. L'enduriment per treball augmenta la tensió de fluència i la resistència a la tracció de la zona deformada alhora que redueix la ductilitat. Això és important per al disseny de l'osca de derivació de dues maneres diferents.
En primer lloc, la pròpia operació d'osca introdueix un enduriment per treball a les vores de l'osca. L'acció de cisalla que crea l'osca deforma plàsticament una banda estreta de material al llarg del perímetre tallat. Aquesta zona endurida és més rígida i més trencadissa que la franja circumdant. Si una estació de conformació posterior requereix que la cinta es flexioni prop d'una vora d'osca, el material endurit resisteix aquesta flexió i es pot esquerdar. Els enginyers han de col·locar les osques de manera que les vores endurides no coincideixin amb les zones on el portador s'ha de deformar durant l'alimentació -, especialment en dissenys de tires que utilitzen bandes flexibles o suports elàstics.
En segon lloc, l'enduriment per treball en les característiques formades afecta la seva geometria final. Una característica que pateix un enduriment per deformació important durant la formació pot tenir un perfil final lleugerament diferent d'una característica idèntica formada en material recuit. El mòdul elàstic dels metalls no canvia amb l'enduriment, però augmenta el punt de fluència efectiu, la qual cosa significa que es produeix una recuperació elàstica menor a les zones molt treballades. Això pot reduir el retorn elàstic localment, fent que la característica s'apropi més a la geometria prevista. La interacció entre el mòdul del material (que es manté constant) i la tensió de fluència elevada (que augmenta amb la deformació) determina la posició neta de post-formació de la característica.
La recuperació elàstica després de la formació mereix atenció a part. Fins i tot després que una característica formada arriba a la seva posició final, la tira continua experimentant moviments elàstics a micro-escala mentre s'alimenta a través de les estacions posteriors. La vibració de la pressió, l'acció de l'aixecador i les forces d'acceleració durant la indexació imposen càrregues transitòries. El mòdul d'elasticitat de l'acer - normalment al voltant de 200 GPa per als acers al carboni i 70 GPa per als aliatges d'alumini - determina quant es desvia la cinta sota aquestes càrregues transitòries. Una tira amb un valor de metalls de mòdul elàstic més baix (com l'alumini) es desviarà més sota la mateixa força d'alimentació, potencialment desplaçant les característiques formades més a prop de les superfícies de les eines. Aquest comportament dinàmic reforça la necessitat de marges lliures adequats en el disseny de l'osca de bypass, especialment per a materials més suaus que funcionen a velocitats de premsa altes.
Aquestes variables -accionades pel material- el gruix, el comportament de rendiment, les zones d'enduriment i la deflexió elàstica - formen la base sobre la qual es recolza cada dimensió de l'osca. Sense tenir-los en compte, una osca dissenyada només amb la geometria del paper produirà eventualment interferències a la planta de producció. Traduir aquestes realitats materials en un disseny fiable requereix una seqüència d'enginyeria estructurada, que és exactament on entra el procés d'implementació-a-pas a pas.
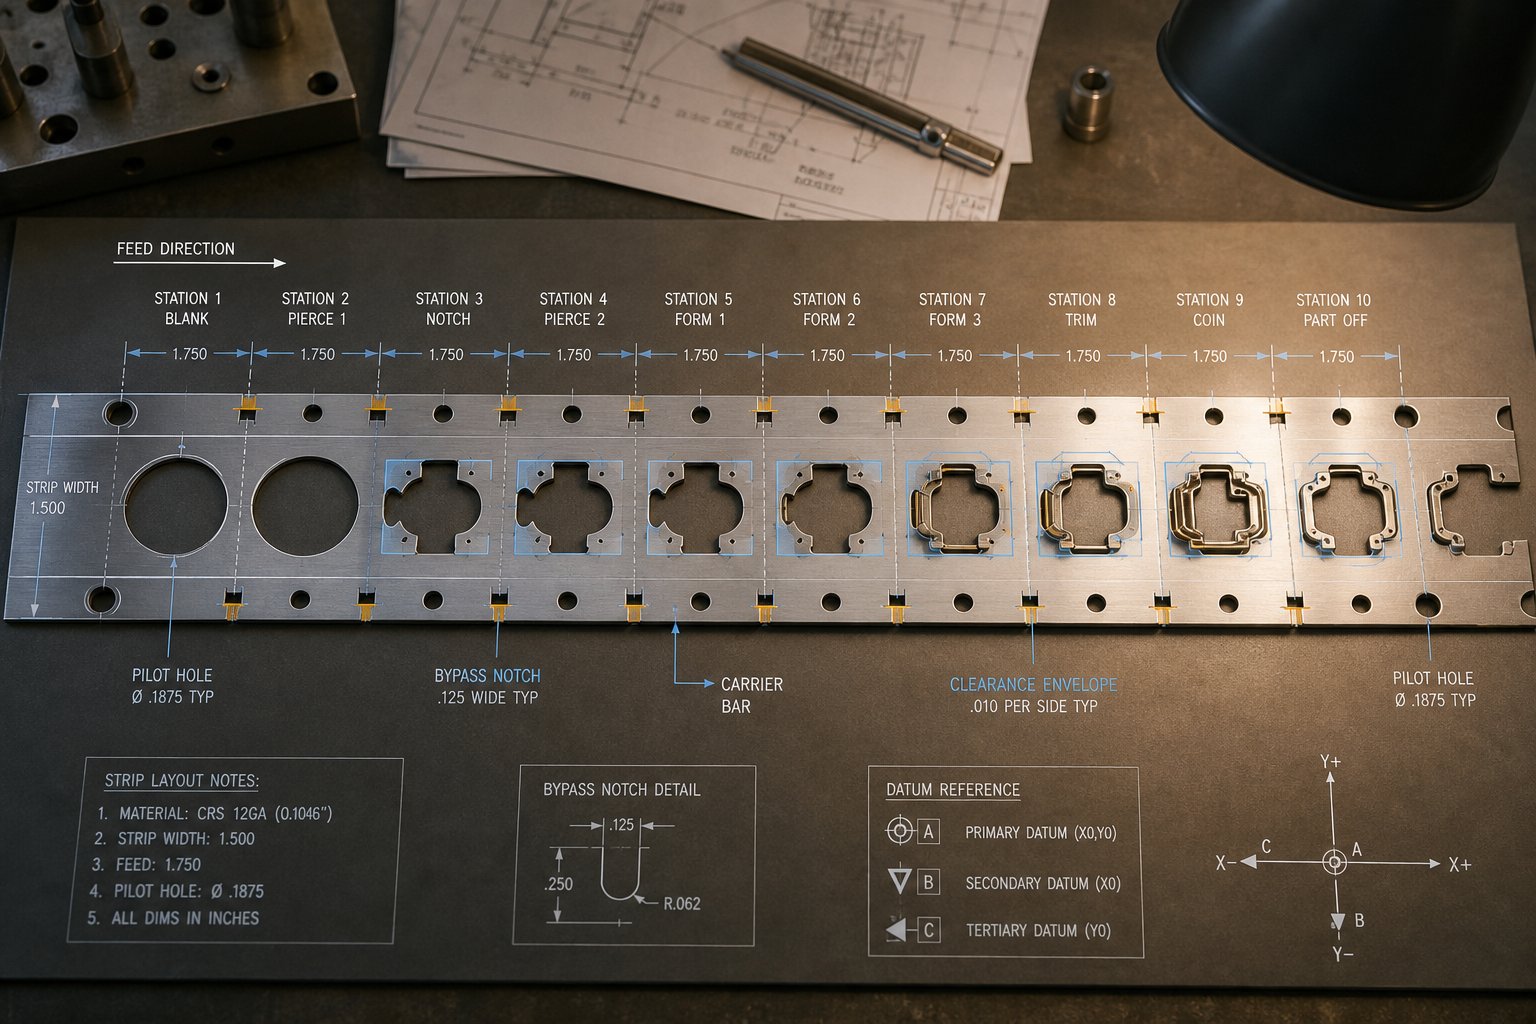
Procés de disseny-a-pas a pas per a la implementació de bypass Notch
Les propietats del material us indiquen què ha d'acomodar l'osca. La seqüència de disseny us indica com passar del risc d'interferència brut a una geometria d'osca validada que funciona de manera fiable a la velocitat de producció. Els enginyers d'eines no volen aquest procés - segueixen una lògica estructurada que parteix de la identificació de problemes a través de la verificació dimensional, i cada pas depèn de l'anterior.
Mapeig dels riscos d'interferència en el disseny de la franja
El procés comença amb una auditoria-per-estació de tot el disseny de la franja. Esteu buscant cada característica formada que sobresurt per sobre o per sota del pla de la franja i rastrejant el seu camí a través de totes les estacions aigües avall. Una llança formada a l'estació 3 no només necessita espai lliure a l'estació 4 -, necessita espai lliure a cada estació per la qual passa fins que la peça se separa del portador.
Aquesta és la seqüència de disseny lògic que segueixen els enginyers d'eines més experimentats:
- Identifiqueu les emissores-que produeixen interferències- Reviseu cada estació de conformació i catalogeu totes les característiques que desplacen el material fora del pla de la cinta. Anoteu la direcció (amunt o avall), l'alçada i la petjada de cada característica.
- Assigna l'embolcall de la funció format, inclòs el retorn elàstic- Calculeu la geometria real del post-springback en lloc de basar-vos en les dimensions nominals del punxó. El límit de rendiment de l'acer per al vostre grau de material específic determina quanta recuperació elàstica es produeix, i aquesta recuperació defineix el veritable requisit de separació.
- Determineu l'autorització requerida- Afegiu un marge de seguretat (normalment de 0,5 a 2,0 mm) al sobre de la funció. Aquest marge té en compte la tolerància d'alimentació, la deflexió de la premsa i el moviment dinàmic de la cinta a velocitat.
- Defineix la geometria de l'osca- Especifiqueu la forma, l'amplada, la longitud i la posició exacta de l'osca dins de la tira. Les osques rectangulars s'adapten a la majoria d'aplicacions. Les característiques de forma irregular poden necessitar perfils d'osca contornejats, sovint produïts amb mecanitzat de filferro per electroerosió per a cantonades-de radi estret que els punxons convencionals no poden aconseguir amb netedat.
- Comproveu que l'osca no debilita la tira per sota de la força de càrrega mínima- Calculeu la-secció transversal restant a la ubicació de l'osca i confirmeu que pot resistir les forces d'alimentació necessàries per tirar la cinta a través de totes les estacions aigües avall sense deformar-se.
- Confirmeu que la col·locació de l'osca no entra en conflicte amb els pilots, les barres d'unió o les funcions de control de tira- Fes referència-de la ubicació de l'osca amb els forats de les agulles pilot, els punts de fixació del portador, les zones de contacte de l'elevador i qualsevol altra característica que depengui del material que hi hagi en aquesta posició.
Saltar qualsevol pas d'aquesta seqüència provoca problemes de producció. El pas 2 és on s'originen la majoria d'errors. Els enginyers - que dimensionen les osques de la geometria CAD en lloc de la realitat posterior a la-reactivació acaben amb espais lliures que es veuen bé a la pantalla, però produeixen cops intermitents a la premsa.
Càlcul de la geometria de l'osca a partir de l'embolcall de la característica
Definir la forma i les dimensions de l'osca és fonamentalment un exercici de concordança-de sobre. Agafeu l'alçada del límit tridimensional - de la funció formada, l'amplada en la direcció d'alimentació i l'amplada a través de la tira - i la projecteu sobre el pla de la cinta per definir l'obertura mínima.
La dimensió de la direcció-del feed és especialment crítica. L'osca ha de ser prou llarga (en la direcció de desplaçament de la cinta) perquè la característica formada quedi totalment dins de l'espai obert quan la cinta s'indexi a la següent estació. Si el pas de la cinta és de 25 mm i la petjada de la funció abasta 10 mm al llarg de l'eix d'alimentació, l'osca necessita almenys 10 mm més marges d'espai lliure tant a les vores d'entrada com a posteriors. A la pràctica, la majoria dels enginyers afegeixen d'1 a 1,5 mm per costat, fent que la longitud de l'osca de la direcció d'alimentació-d'aproximadament 12 a 13 mm per a aquest exemple.
La profunditat de l'osca (mesurada perpendicularment a la vora de la tira) depèn de fins a quin punt sobresurt la funció per l'amplada de la tira. De nou, el càlcul utilitza la geometria de post-formació real. Per a materials d'alta-resistència on s'arriba a la tensió de rendiment en acer amb un allargament relativament baix, el retorn elàstic pot desplaçar el límit de la característica cap a l'exterior en una quantitat mesurable. El mòdul d'elasticitat de l'acer - aproximadament 200 GPa per a la majoria de graus de carboni i aliatges - impulsa aquesta recuperació elàstica, de manera que el càlcul de profunditat l'ha d'incloure.
Els perfils d'osca complexos que segueixen límits de característiques no-rectangulars requereixen toleràncies de mecanitzat més estrictes al bloc de punxó i matriu. El tall de filferro per electroerosió és el mètode estàndard per produir aquests perfils de precisió en acer d'eina endurit, proporcionant les cantonades internes afilades i les cares de tall llises que eviten la interferència de les rebaves durant els cicles de producció.
Verificació de la integritat de la cinta i la fiabilitat de l'alimentació després de l'osca
Una osca de mida perfecta que evita les interferències, però fa que la cinta s'enganxi o s'enganxi no ha resolt el problema - ha canviat un mode d'error per un altre. La verificació és on confirmeu que l'osca de derivació i la banda de suport poden coexistir estructuralment.
La comprovació és senzilla en principi: calculeu l'àrea de secció transversal mínima-del portador a la ubicació de l'osca i compareu-la amb la força necessària per alimentar la cinta. Tal com assenyala Talan Products a la seva guia de disseny de matriu progressiu, l'amplada del suport hauria de ser almenys el doble del gruix del material i la cinta ha de resistir les forces d'alimentació acumulades sense doblegar-se. Una osca de derivació que infringeix aquest mínim crea un punt feble on el portador es plega sota tensió o s'enfonsa entre els elevadors.
Més enllà de la força bruta, els enginyers verifiquen que l'osca no caigui sobre o adjacent a un forat de pin pilot. Els pilots mantenen el registre de la cinta a cada estació, i una osca que elimina el material massa a prop d'una posició del pilot soscava la capacitat de la cinta de localitzar-se amb precisió. De la mateixa manera, l'osca no s'ha de superposar amb les zones de contacte de l'aixecador - zones on les agulles carregades de molla-impulsen cap amunt a la cinta per elevar-la per alimentar-la. Si un aixecador empeny cap a una osca oberta en lloc de material sòlid, la tira cau en aquest punt i s'enganxa.
Per a dissenys de matrius progressius complexos on múltiples osques de derivació, forats pilot, elevadors i barres d'unió competeixen per una propietat immobiliària limitada, els enginyers d'eines que treballen en aquests reptes poden consultarSolucions de matriu d'estampació de YICHENper a dissenys personalitzats que aborden l'optimització de l'osca de derivació juntament amb la planificació de bandes de transport, la coordinació d'elevadors i els reptes del flux de material.
Quan la verificació confirma que la integritat de la cinta, el registre del pilot i la funció d'elevador es mantenen intactes després de l'osca, el disseny està preparat per a la construcció de l'eina. Però fins i tot una-osca ben dissenyada no existeix aïlladament - ha de funcionar juntament amb altres mètodes de prevenció d'interferències-que serveixen per a diferents propòsits dins del mateix dau. Entendre com es comparen les osques de derivació amb aquestes alternatives ajuda els enginyers a triar l'eina adequada per a cada problema de separació específic.
Osques de bypass en comparació amb mètodes alternatius de prevenció d'interferències
Les osques de derivació són la solució d'interferència més directa - elimina material, crea espai lliure, problema resolt. Però no són l'única eina del kit d'un dissenyador de matrius. Depenent de la geometria de la peça, les restriccions de la cinta i els requisits de producció, altres mètodes poden assolir el mateix objectiu amb diferents compensacions. Escollir entre ells no és una conjectura; segueix un marc de decisió arrelat en la geometria de les característiques, les limitacions de la disposició de les bandes i la realitat dels costos.
Osques de bypass vs osques de pas per a matrius progressius
Les osques de pas i les osques de bypass sovint es confonen perquè totes dues impliquen tallar material de la cinta. Els seus propòsits, però, són fonamentalment diferents. Aosca de pas(de vegades anomenada osca francesa) elimina una petita secció de la vora de la cinta principalment per proporcionar una parada sòlida contra la sobrealimentació i per eliminar la combada de la vora que interromp el recorregut suau de la cinta. Controla el registre, no l'autorització. Una osca de derivació, en canvi, existeix únicament per crear un embolcall d'espai lliure per a una característica formada que passa per una estació aigües avall.
On es creuen els dos enfocaments és en el seu impacte en la força de la cinta. Tots dos eliminen el material i tots dos redueixen la secció transversal-del portador a la ubicació del tall. En matrius on tots dos estan presents, els enginyers han de tenir en compte la pèrdua acumulada de material. Les osques de pas solen ser més petites - sovint només dues o tres vegades el gruix del material en amplada -, mentre que les osques de derivació s'escalen a l'embolcall de la funció formada i poden ser significativament més grans. L'efecte combinat sobre la rigidesa del suport és més important que qualsevol de les osques aïlladament, especialment en materials-d'alta resistència, on l'enduriment per tensió i l'enduriment per treball al voltant de les vores tallades fan que la tira restant sigui més rígida però més trencadissa.
Un dels avantatges clau que ofereixen les osques de pas és la seva funció secundària com a mecanisme de protecció-de matriu. Quan es combina amb sensors de proximitat, una parada d'osca de pas pot indicar a la premsa que la cinta s'ha indexat correctament abans que es dispari el següent cop. Les osques de derivació no serveixen per a aquest propòsit - són només funcions d'eliminació sense cap funció de registre o protecció.
Quan el salt d'estació o l'aixecament de bandes són millors alternatives
No tots els problemes d'interferència requereixen tallar material. Dues alternatives comunes eviten l'eliminació del material completament.
Salt d'estaciódeixa una o més estacions buides (ocioses) entre les operacions de formació. La lògica és senzilla: si la característica formada no troba cap eina a la següent estació perquè aquesta estació està intencionadament en blanc, no hi ha res amb què xocar. Aquest mètode funciona bé quan la protuberància de la característica és modesta i el risc d'interferència només existeix en una ubicació aigües avall. La compensació és que la longitud de la matriu - cada estació inactiva s'afegeix a la petjada física de la matriu, augmenta la longitud de la cinta consumida per part i augmenta el cost del material. Per a tirades de gran-volum, aquest consum de material addicional augmenta ràpidament.
El salt de l'estació s'adapta a situacions en què la tensió de fluència de l'acer o altres factors del material fan que la característica formada sigui relativament poc profunda i només una única estació aigües avall presenta un conflicte. Esdevé poc pràctic quan la funció ha de passar per diverses estacions o quan la longitud de la matriu ja està limitada per la mida del llit de premsa.
Aixecament de tiresutilitza passadors o rails elevadors amb molla-per elevar tota la tira per sobre de la cara de la matriu durant la indexació. Quan la tira puja més amunt, els elements orientats cap avall-obtenen espai lliure sobre els blocs de matriu i els ejectors inferiors sense treure cap material. La tira només baixa quan la premsa es tanca i els aixecadors es comprimeixen. Aquest enfocament preserva la integritat total de la tira - no es perd cap material - i funciona especialment bé per a sorteigs poc profunds o formes de monedes.
La limitació és l'alçada. Els elevadors només poden aixecar la tira fins ara abans que els components de la matriu superior es converteixin en el problema d'interferència. Per a les característiques profundes o les formes altes-amunt cap amunt, l'aixecament de tires per si sol no pot proporcionar prou espai lliure. També afegeix complexitat a la sabata inferior de la matriu i requereix manteniment de molles i passadors de l'elevador durant llargues tirades de producció.
Reorientació de la partpren un angle completament diferent. En lloc d'acomodar la interferència després que es produeixi, el dissenyador canvia l'orientació de la peça dins del disseny de la cinta de manera que la característica problemàtica ja no entri en conflicte amb les eines aigües avall. Girar la peça 90 o 180 graus, o niuar-la de manera diferent, de vegades pot eliminar el camí de col·lisió per complet. Aquest enfocament és més eficaç al principi de la fase de disseny, abans de construir l'eina. Esdevé poc pràctic per a peces amb geometria complexa - com les que combinen l'estampació progressiva amb operacions secundàries com ara l'hidroconformat o la formació per centrifugació - on l'orientació de la peça està bloquejada pels requisits de seqüenciació del procés que no es poden reorganitzar sense redissenyar fonamentalment el flux de fabricació.
Marc de decisió per seleccionar el mètode adequat
Quan decidiu quin mètode-de prevenció d'interferències s'adapta a una situació específica, tingueu en compte aquests quatre factors per ordre:
- Geometria de les característiques- Les protuberàncies altes o profundes requereixen osques de derivació o saltar l'estació. Sovint, les característiques poc profundes es poden gestionar només amb l'aixecament de tires.
- Restriccions de disseny de franges- Si el suport ja és estret o amb molta osca, afegir una altra osca de derivació pot empènyer la tira per sota de la força mínima. Saltar o aixecar l'estació pot ser més segur.
- Volum de produccióLes tirades de - alt-volumen amplifiquen els residus de material per saltar-se l'estació. Les osques de bypass consumeixen menys tira per part que afegir estacions inactives.
- Cost i complexitat- La reorientació de les peces no costa res en material o eines un cop implementada, però requereix redissenyar el disseny de la cinta. Les osques de bypass afegeixen estacions de perforació. Els elevadors afegeixen components mecànics i intervals de manteniment.
El mòdul de l'acer i la relació entre la resistència a la fluència del material i la resistència a la tracció també influeixen en la decisió. Els materials amb un alt rendiment-a-relació a la tracció es remunten més, creant sobres més alts i eficaços que l'aixecament de tires sol no pot gestionar. Els materials amb valors de mòduls més baixos es desvien més sota les càrregues d'alimentació, cosa que fa que les osques de derivació-estrenades siguin més arriscades a alta velocitat.
La taula següent proporciona una comparació estructurada dels cinc mètodes:
| Mètode | Mecanisme | Millor cas d'ús | Impacte de la força de la tira | Die Complexitat | Limitacions |
|---|---|---|---|---|---|
| Osques de derivació | L'eliminació del material crea un sobre lliure | Característiques altes o profundes que passen per diverses estacions | Moderat - redueix la secció-de l'operador | Afegeix un conjunt de punxons/encunys | No es pot superar els límits de força del portador; la mida ha de tenir en compte el retorn elàstic |
| Osques de pas | Eliminació de material de vora per al control i registre de l'alimentació | Registre de tires, prevenció de la sobrealimentació, eliminació de camber de vora | Baixa - àrea d'eliminació petita | Retall de vora estàndard - mínim | No proporciona espai lliure per a les característiques formades; finalitat principal diferent |
| Salt d'estació | Les estacions buides eliminen les eines de la ruta de les característiques | Funcions poc profundes amb interferències d'una-estació | Cap - cap material eliminat | Augmenta la longitud del dau i el nombre d'estacions | Residus de material de cinta; poc pràctic per a les necessitats d'autorització de diverses-estació |
| Aixecament de tires | Els passadors de molla o els rails eleven la cinta per sobre de l'eina inferior | Característiques baixes superficials sobre blocs de matriu o expulsors | Cap - cap material eliminat | Afegeix components de l'elevador i manteniment | Alçada d'elevació limitada; no ajuda amb la-interferència superior |
| Reorientació de la part | Redisseny de la disposició de la franja per eliminar camins de col·lisió | Disseny inicial-en què els conflictes de funcions es poden evitar | Cap - cap material eliminat | Requereix un redisseny complet del disseny | Bloquejat mitjançant la seqüenciació de processos en peces multi-operacions (p. ex., passos secundaris d'hidroconformat o de formació de centrifugació) |
A la pràctica, molts encunys progressius utilitzen una combinació d'aquests mètodes. Les osques de derivació gestionen les funcions crítiques d'alta-protrusió. Els aixecadors gestionen els poc profunds. Pot aparèixer una estació inactiva on la longitud de la matriu ho permet i el cost del material és secundari a la simplicitat. Els millors dissenys de franges són aquells en què cada mètode s'aplica on s'adapta millor, en lloc de forçar un únic enfocament a cada estació.
Fins i tot el mètode-millor escollit pot fallar si no es manté i no es controla durant llargues tirades de producció. En particular, les osques de derivació estan subjectes a patrons de desgast de degradació progressiva -, acumulació de rebaves i deriva dimensional que erosionen silenciosament els marges d'espai lliure fins que tornen les interferències. Reconèixer aquests modes de fallada abans d'aturar la premsa és la diferència entre el manteniment programat i la reparació d'emergència.
Modes de fallada de l'osca de bypass comuns i com prevenir-los
Una osca de bypass es pot dissenyar perfectament en paper i encara fallar en la producció. El desgast s'acumula, les dimensions es desplacen i les rebaves creixen de manera invisible al llarg de milers de cops de premsa fins que un dia la cinta s'encalla i la premsa s'atura a mitjan-cicle. Aquests modes de fallada són previsibles i prevenibles -, però només si sabeu què buscar i incorporar mesures de contraposició tant al disseny de la matriu com al programa de manteniment.
A continuació, es mostren les cinc fallades de les osques de bypass més habituals, les seves causes arrel i les pràctiques que impedeixen que arribin a la planta de producció.
Espai lliure insuficient i interferències intermitents sota velocitat
Aquest és el mode d'error més enganyós perquè no s'anuncia immediatament. El dau pot funcionar netament a la velocitat de configuració o durant la prova i, a continuació, començar a produir cops intermitents una vegada que la producció augmenti a cops complets per minut. Per què? A velocitats més altes, les forces dinàmiques augmenten. La cinta rebota lleugerament entre els elevadors durant la indexació ràpida, les característiques formades oscil·len dins del seu rang elàstic i la deflexió de la pressió sota càrrega canvia les posicions de les eines en fraccions de mil·límetre.
Una osca de mida amb un espai lliure prou adequat a velocitat lenta perd aquest marge sota la dinàmica de producció. La característica formada raspa un component de matriu una vegada cada cinquanta o cent cops - no prou per encallar la premsa immediatament, sinó suficient per marcar la superfície de la característica, generar residus i, finalment, escalar fins a un punt final.
- Causa arrel:El marge d'espai lliure es calcula a partir de la geometria estàtica sense tenir en compte el moviment dinàmic de la cinta, la flexió de la premsa a gran velocitat o la-tolerància d'alimentació-en el pitjor dels casos.
- Prevenció:Marges d'autorització de mida per a condicions de velocitat de producció, no condicions de prova. Afegiu un mínim de 0,5 mm més enllà de l'embolcall de la funció estàtica per a aplicacions de-velocitat estàndard i d'1,0 a 1,5 mm per a premses d'alta-velocitat que superin les 200 cops per minut. Valideu l'autorització amb l'observació-lenta durant l'augment de la producció inicial-, vigilant les marques de testimoni a la funció formada que indiquen un contacte proper.
Traieu la debilitat de les osques sobredimensionades
L'instint d'evitar l'espai lliure suficient de vegades oscil·la massa en l'altra direcció. Una osca de gran mida proporciona un espai lliure generós, però elimina tant material de suport que la tira ja no pot alimentar-se de manera fiable. Els símptomes es mostren com a deformació entre estacions, deriva lateral o implicació inconsistent del pilot -, tot això crea errors de registre i variacions dimensionals de part--part a part.
Aquest problema empitjora en el material de tires endurit per treball. Quan la cinta ja ha patit un enduriment per tensió per les operacions de conformació aigües amunt, es torna més rígida però més trencadissa a la zona de deformació al voltant de l'osca. Una osca sobredimensionada en una regió on l'enduriment per deformació ha reduït la ductilitat concentra l'esforç de flexió a la secció transversal reduïda-durant l'alimentació. En lloc de flexionar-se suaument, el portador s'esquerda o es doblega al punt feble.
- Causa arrel:Les dimensions de l'osca s'especifiquen sense verificar els requisits de secció transversal-mínima del portador, o sense tenir en compte l'eliminació acumulada de material quan apareixen diverses osques en llocs propers al llarg de la franja.
- Prevenció:Apliqueu la regla que l'amplada de l'osca no ha de superar mai del 60 al 70 per cent de l'amplada de la barra de suport en cap secció-transversal. Quan s'agrupen múltiples osques, avalueu el seu efecte combinat sobre la resistència a la flexió. Si els requisits d'espai lliure requereixen una osca més gran que la que pot suportar el transportista, redissenyeu la disposició de la cinta - augmenteu l'amplada del suport, afegiu-ne un segon suport o combineu l'osca de derivació amb un elevador de manera que una osca més petita i una elevació de la cinta modesta aconsegueixin el mateix espai lliure.
Desgast progressiu i acumulació de rebaves durant les tirades de producció
Els punxons de descàrrega i els botons de matriu es desgasten com qualsevol altra eina de tall. La diferència és que el desgast de l'osca sovint no es controla perquè l'osca no és una característica de la peça visible - és una característica del procés que desapareix amb la tira de ferralla. Durant centenars de milers de cops, les vores del punxó de l'osca s'avorreixen i s'obre l'espai de tall entre el punxó i el botó de la matriu. El resultat: les dimensions de l'osca es redueixen lleugerament a mesura que les vores del punxó arrodonides no aconsegueixen tallar el material netament i l'obertura de l'osca acaba sent més petita del dissenyat.
Aquesta pèrdua dimensional només pot arribar a ser de 0,1 a 0,3 mm per costat, però quan el marge de separació original era ajustat, fins i tot aquesta petita reducció pot tornar a empènyer una característica formada a un contacte intermitent amb les eines aigües avall. ComInformes de la revista MetalForming, l'estella representa el mecanisme de fallada més comú quan es tallen materials-de major resistència, i la degradació de la vora resultant redueix directament la precisió de cada tall -, inclosos els talls d'osca de derivació.
L'acumulació de rebaves introdueix una segona capa de risc. La formació de rebaves de les osques de derivació a l'estampació segueix la mateixa mecànica que qualsevol operació de cisalla: el material es desplaça al llarg de la vora tallada i es forma un petit llavi elevat a un costat de la cinta. Aquest llavi de rebaba es projecta a l'espai lliure que havia de crear l'osca. En tirades llargues, l'alçada de la rebava creix a mesura que el punxó s'apaga encara més, reduint progressivament l'espai lliure efectiu des de la vora cap a dins.
La direcció de la rebava és important. En una configuració estàndard de perforació-a través-de la matriu, la rebava es forma al costat de la matriu de la tira. Si l'osca de derivació és una osca positiva (esborrant una característica cap amunt), la rebava es projecta cap avall i normalment no interfereix amb la característica per a la qual s'ha dissenyat. Però si la direcció de la rebava s'alinea amb la protuberància de la característica -, cosa que pot passar amb osques negatives o configuracions d'eines invertides -, la rebava en si es converteix en una superfície d'interferència secundària.
- Causa arrel:Absència d'inspecció de punxada-programada al programa de manteniment preventiu i no tenir en compte la direcció de la rebava en relació amb el passadís lliure durant el disseny inicial.
- Prevenció:Incloeu l'afilat dels punxons en el mateix cicle de manteniment que els punxons de formació. Feu un seguiment de les dimensions de l'osca a intervals regulars mitjançant indicadors de go/no-go o inspecció visual de tires de mostres. Durant el disseny, orienteu el punxó i la matriu de manera que la direcció de la rebava quedi allunyada del passadís lliure. Quan la direcció de la rebava no es pot orientar favorablement, augmenteu el marge d'espai lliure amb l'alçada màxima esperada de la rebava -, normalment entre un 5 i un 10 per cent del gruix del material per als espais de tall estàndard. Algunes botigues utilitzen un sensor de proximitat inductiu muntat a prop de l'estació d'osques per detectar les variacions d'alçada-de les bandes causades per un creixement excessiu de rebaves, activant una alerta de manteniment abans que es produeixin interferències.
Conflictes de pins pilot i errors de registre
Les osques de derivació i els pins pilot competeixen per la mateixa propietat immobiliària limitada. Els pilots necessiten material sòlid i pla per enganxar i localitzar la cinta amb precisió a cada estació. Una osca de bypass col·locada massa a prop d'una posició del pilot pot soscavar el registre de dues maneres: elimina el material contra el qual el pilot ha de suportar, o debilita la zona al voltant del forat del pilot de manera que el pilot deformi la vora del seu forat durant l'enganxament en lloc de localitzar positivament la tira.
Quan el registre es desplaça, totes les operacions aigües avall canvien amb ella. Els perfils en blanc es desplacen-del centre, les ubicacions dels forats migren i les característiques formades ja no s'alineen amb les obertures d'osca de derivació previstes a les estacions posteriors. El problema d'interferència original torna - no perquè l'osca sigui de mida inferior, sinó perquè la tira ja no es col·loca on el disseny suposava que seria.
- Causa arrel:S'ha especificat la geometria de l'osca sense fer referència-creuada a les ubicacions dels pins pilot i les seves zones d'interacció al llarg de la progressió completa de la tira.
- Prevenció:Mantingueu una distància mínima d'almenys dos gruixos de material (o 2 mm, el que sigui més gran) entre qualsevol vora de l'osca i el perímetre del forat pilot més proper. Durant la planificació del disseny de franges, cartografia les zones de participació dels pilots com a àrees d'exclusió que cap límit d'osca pot envair. Si les restriccions espacials obliguen una osca a prop d'un pilot, reforçeu la zona del pilot amb una pestanya de transport local o traslladeu el pilot a una secció sense compromís de la franja.
Cadascun d'aquests modes de fallada comparteix un fil comú: es desenvolupen gradualment i silenciosament durant la producció, rarament s'anuncien fins que la premsa s'atura. La detecció i la prevenció d'edificis tant al disseny inicial com al programa de manteniment en curs detecten la degradació - abans que arribi al punt d'embussos i reparacions d'emergència. Aquesta mentalitat proactiva s'aplica no només per evitar errors, sinó també per establir el conjunt més ampli de bones pràctiques que permeten que les osques de derivació funcionin de manera fiable durant tota la vida útil de la matriu.
Bones pràctiques per a un rendiment fiable del bypass Notch
Prevenir el fracàs no és el mateix que aconseguir un rendiment coherent a{0}}long termini. Els modes d'error comentats anteriorment us indiquen què heu d'evitar. Les millors pràctiques us indiquen què heu d'incorporar activament a cada disseny de matriu, a cada revisió de la disposició de les tires i a cada cicle de manteniment perquè les osques de derivació segueixin fent la seva feina en silenci durant tota la vida útil de l'eina. La diferència entre un dau que executa 500.000 cops sense una aturada relacionada amb la interferència- i un que necessita atenció d'emergència amb 50.000 cops gairebé sempre es remunta a la manera deliberada amb què es van seguir aquestes pràctiques des del primer dia.
Estandardització dels marges de liquidació per classe de material
Una de les millores més senzilles que pot fer un equip d'eines és deixar de recalcular els marges de liquidació des de zero per a cada treball nou. En comptes d'això, establiu taules de separació estàndard organitzades per classe de material, rang de gruix i tipus de característica. Quan sabeu què és el límit de fluència per a un grau determinat i com es comporta aquest grau en la formació, podeu assignar marges per defecte que reflecteixin condicions de producció reals en lloc de mínims teòrics.
Una classificació pràctica podria semblar així:
| Classe de material | Interval de rendiment típic | Marge d'eliminació de l'osca de bypass recomanat |
|---|---|---|
| Acer dolç (CRS, 1008/1010) | 170 - 250 MPa | 0.5 - 1.0 mm per costat |
| HSLA / acer estructural | 340 - 550 MPa | 1.0 - 1.5 mm per costat |
| Acer avançat d'alta -resistencia (DP, TRIP) | 590 - 980 MPa | 1.5 - 2.0 mm per costat |
| Aliatges d'alumini (5xxx, 6xxx) | 100 - 310 MPa | 1.0 - 1.5 mm per costat |
| Acer inoxidable (301, 304) | 250 - 500 MPa | 1.0 - 1.5 mm per costat |
Aquests marges tenen en compte el mòdul elàstic de l'acer (aproximadament 200 GPa per als graus de carboni i aliatges) i les alternatives d'acer de mòdul de tracció més baix com l'alumini (al voltant de 70 GPa), que es desvien més sota les càrregues d'alimentació i exigeixen un espai lliure més ampli. Els materials de major rendiment-retorn de manera més agressiva, empenyent els elements formats més enllà de l'embolcall previst. El punt de fluència de l'acer en graus avançats-d'alta resistència pot canviar el límit efectiu de la característica en 0,5 mm o més en comparació amb la geometria del punxó, i és exactament per això que aquests graus necessiten marges més grans.
Estandarditzar no vol dir ignorar les variables-específiques de la feina. Significa partir d'una línia de base provada i ajustar-se només quan la geometria específica ho requereixi - en lloc d'endevinar-ho cada cop. Documenteu la taula, actualitzeu-la a mesura que les dades de producció confirmin o perfeccionin els valors i feu-la accessible per a tots els dissenyadors de l'equip.
Coordinació del disseny de l'osca amb la planificació de la disposició de la franja
Les osques de bypass no existeixen de manera aïllada a la franja. Comparteixen espai amb forats pilot, barres de suport, pestanyes de corbata, zones de contacte de l'elevador i osques de pas. Tractar l'osca com una idea posterior - alguna cosa afegit després de finalitzar la seqüència de formació - gairebé garanteix conflictes. El millor enfocament integra la planificació de l'osca de derivació al disseny de la franja des de la primera iteració.
Aquests són els punts de coordinació que més importen:
- Zones d'exclusió del pin pilot- Mapeu primer cada ubicació pilot. Cap vora de l'osca de derivació no hauria d'envair dins de dos gruixos de material del perímetre d'un forat pilot. Els pilots són l'eix vertebrador de registre de la franja, i debilitar el material circumdant degrada totes les operacions aigües avall.
- Integritat de la barra portadora- Avalueu la secció transversal del portador-a cada ubicació de l'osca. Si diverses osques s'agrupen a prop de la mateixa posició de pas, la seva eliminació combinada encara ha de deixar prou material per resistir les forces d'alimentació. Les barres de suport que baixen de la resistència a la flexió mínima necessiten un redisseny de - portadors més amples, dissenys de suport dual-o redistribució de les posicions de les osques.
- Zones de contacte de l'elevador- Els elevadors empenyen la tira cap amunt per elevar-la per indexar-la. Un elevador que empeny cap a una osca oberta no proporciona cap suport. Creueu-les ubicacions de l'elevador amb les posicions de les osques i assegureu-vos que el material sòlid s'asseu sota cada passador.
- Barres de corda i xarxes flexibles- En els dissenys de tires que utilitzen barres d'unió per connectar la peça al suport, la col·locació de l'osca no ha d'interrompre aquestes connexions. Una osca que trenca accidentalment una barra d'unió allibera la peça prematurament, provocant embussos o peces perdudes a la matriu.
Documentar la intenció de l'osca als registres de disseny de matriu és igual d'important. Quan un tècnic de manteniment torna a afilar un punxó d'osca dos anys més tard, ha de saber per què existeix aquesta osca, quina característica esborra i quines són les dimensions crítiques. Sense aquesta documentació, el manteniment ben-involuntàriament pot reduir una osca per sota de l'espai lliure requerit - restaurant la mateixa interferència per a la qual es va dissenyar l'osca. Comsubratlla Art Hedrick, cada detall de la impressió s'ha de definir clarament sense espai per a la interpretació, i les especificacions de l'osca de derivació mereixen el mateix rigor que qualsevol dimensió de conformació.
Incloeu aquests detalls a la impressió de la matriu o en un document de manteniment addicional per a cada osca de derivació:
- L'estació i la funció de l'osca es neteja
- Dimensions mínimes acceptables de l'osca (amplada, profunditat, longitud de la direcció d'alimentació-)
- Alçada màxima acceptable de la rebava abans de tornar a esmolar
- Interval d'afilat del punxó (en cops o hores de producció)
- Direcció de la rebava i la seva relació amb el passadís de neteja
Col·laboració amb proveïdors de solucions de matrius amb experiència
Per a problemes senzills d'eliminació d'-funcions úniques, un dissenyador intern-experimentat s'encarrega de la planificació de les osques de derivació sense dificultats. El repte augmenta quan treballeu amb matrius progressius de diverses-estació complexes on desenes d'elements formats viatgen a través de nombroses estacions aigües avall, on la força del transportista és reduïda i on els elevadors, els pilots i les barres d'unió competeixen per la mateixa propietat immobiliària. En aquests escenaris, l'esforç de coordinació es multiplica i les decisions de disseny flueixen a tot el disseny de la franja.
Els enginyers que s'enfronten a aquests{0}}projectes pesats de disseny es beneficien d'associar-se amb proveïdors especialitzats en solucions de matriu progressiu personalitzades - equips que han resolt els reptes d'optimització de l'osca de derivació a través de centenars de construccions d'eines i entenen com la geometria de l'osca interacciona amb l'estructura de la matriu, el disseny dels components, el control de rebaves, l'enginyeria de neteja i el flux de material com un sistema unificat.Solucions de matriu d'estampació de YICHENofereixen aquest tipus de suport integrat, especialment per a projectes de matriu progressiu on múltiples funcions de control de tires han de treballar juntes sense compromís. Tenir accés a aquesta profunditat d'experiència escurça el cicle de disseny, redueix les iteracions de desenvolupament i ofereix matrius que funcionen netament des del primer cop fins al final de la vida útil.
La filosofia de prevenció-per-disseny es basa en totes les pràctiques recomanades d'aquest article: estandarditzeu els vostres marges d'espai lliure, coordineu la col·locació de les osques amb el disseny complet de la franja, documenteu la vostra intenció de manteniment futur i aporteu coneixements especialitzats quan la complexitat superi el treball habitual. Les osques de bypass eviten la interferència en una matriu d'estampació només quan es dissenyen deliberadament, es validen a fons i es mantenen de manera coherent. Aconsegueix aquests tres elements correctament i la tira s'alimenta de manera neta, la premsa continua funcionant i la interferència es converteix en un problema que has resolt a la taula de dibuix en lloc d'un que lluites a la planta de producció.
Preguntes freqüents sobre les osques de bypass a les matrius d'estampació
1. Quin és el propòsit de les osques de bypass en una matriu d'estampació progressiva?
Les osques de derivació són eliminacions de material deliberades tallades a la banda de suport que creen passadissos lliures per a elements prèviament formats - com ara llances, copes estirades, relleus i pestanyes doblegades - per passar per estacions aigües avall sense xocar amb punxons, blocs de matriu, separadors o elevadors. Eliminen embussos de tires, danys a les peces i trencaments d'eines abordant els riscos de col·lisió en l'etapa de disseny en lloc de reaccionar a les interferències a la planta de producció.
2. Quina diferència hi ha entre les osques de bypass positives i negatives?
Una osca de derivació positiva elimina el material de la cinta al mateix costat que la direcció de protuberància de la funció formada, normalment netejant elements cap amunt-com ara llances o pestanyes doblegades contra les plaques de desmuntatge. Una osca de derivació negativa elimina el material del costat oposat, creant un espai lliure per sota del pla de la cinta per a característiques orientades cap avall-com ara tasses extretes o bocs extruïts. Les peces complexes amb conformació multi-direccional sovint requereixen ambdós tipus dins del mateix disseny de la cinta, i els enginyers han de verificar que l'eliminació de material combinada no compromet la integritat de la cinta de suport.
3. Com determineu la mida correcta per a una osca de bypass?
La mida de l'osca comença amb l'embolcall tridimensional de l'element format -, inclosa la seva geometria posterior-retorn, no les dimensions nominals del punxó. Afegiu un marge d'espai lliure de 0,5 a 2,0 mm per costat depenent de la classe de material, la velocitat de la premsa i la precisió del sistema d'alimentació. L'osca ha de ser prou llarga en la direcció d'alimentació per contenir completament l'empremta de la funció més els marges inicials i posteriors. L'amplada de l'osca no hauria de superar mai entre el 60 i el 70 per cent de l'amplada de la barra portadora en cap secció transversal per mantenir la fiabilitat de l'alimentació de les tires.
4. Què fa que les osques de bypass fallin durant la producció?
Els modes de fallada més comuns inclouen un espai lliure insuficient que provoca un contacte intermitent a la velocitat de producció, osques sobredimensionades que debiliten el portador i causen errors d'alimentació, desgast progressiu del punxó que redueix gradualment les dimensions de l'osca en tirades llargues, acumulació de rebabas a les vores de l'osca que redueix l'espai lliure efectiu i la col·locació de les osques que entra en conflicte amb les ubicacions dels pins pilot que condueixen a errors de registre. Cada fallada es desenvolupa de manera gradual i silenciosa, per això la inspecció programada de l'estat del punxó i les dimensions de l'osca hauria de formar part de cada programa de manteniment preventiu.
5. Quan s'ha d'utilitzar les osques de bypass en lloc de l'elevació de bandes o el salt d'estació?
Les osques de derivació són la solució preferida per a característiques altes o formades profundament que han de passar per múltiples estacions aigües avall, on l'elevació de la cinta no pot proporcionar una alçada lliure suficient i el salt de l'estació malbarataria material de cinta excessiu i augmentaria la longitud de la matriu. L'aixecament de la cinta funciona millor per a funcions de baixada poc profundes, mentre que l'omissió d'estació s'adapta a la interferència d'una-estació amb modestes protuberàncies. Per al disseny-encunys progressius pesats amb desafiaments d'interferència complexos, proveïdors com YICHEN (https://www.yichen-group.com/stamping-die/) ofereixen solucions de matrius d'estampació personalitzades que optimitzen la combinació d'osques de derivació, coordinació d'elevadors i planificació de bandes de suport com a sistema integrat.


