


Què és l'estampació de matrius de transferència i per què ho trien els enginyers
Quan una peça és massa gran, massa profunda o massa complexa geomètricament per mantenir-se enganxada a una banda metàl·lica durant la formació, necessiteu un enfocament diferent. Aquest enfocament ésestampació de matriu de transferència.
Definició de l'estampació de matrius de transferència
L'estampació de matriu de transferència és un procés de conformació metàl·lica en què les peces en blanc individuals es separen d'una bobina o làmina, i després es mouen mecànicament entre estacions de matriu independents mitjançant un sistema de transferència que aixeca, avança i col·loca cada peça per a operacions seqüencials com ara dibuix, perforació, doblegat i retallat.
La distinció crítica aquí és la separació. A diferència de l'estampació de matriu progressiva, on la peça de treball roman connectada a una tira contínua des del principi fins al final, l'estampació de transferència allibera el blanc d'hora. A continuació, un mecanisme de transferència mecànic o servo-transporta cada peça a través de diverses estacions dins d'una sola premsa. Cada estació té la seva pròpia matriu dedicada que realitza una operació específica, i la peça es va conformant progressivament a mesura que es mou per la línia.
Per què aquest procés existeix com una categoria separada
Imagineu-vos que necessiteu dibuixar-un suport estructural d'automòbil o formar una carcassa d'aparell gran amb geometria de diversos eixos{-. Mantenir aquesta peça lligada a una tira crea problemes de flux de material, limita la profunditat de dibuix i restringeix els angles de conformació disponibles. Els matrius de transferència solucionen això manipulant espais en blanc-que es poden girar, reposicionar i formar des de diverses direccions.
Els tipus de peces que més es beneficien d'aquest procés comparteixen alguns trets comuns:
- Geometries més grans que superen les amplades pràctiques de tires
- Dibuixos profunds que requereixen diverses etapes de redibuix
- Formes complexes que impliquen roscats, costelles, moletets o corbes de diversos eixos-
- Peces que necessiten operacions a banda i banda de la peça
Les matrius de transferència omplen un buit que ni les eines de cop-únic ni l'estampació progressiva poden solucionar de manera eficient. Combinen la productivitat múltiple-de l'estampació amb matriu amb la llibertat geomètrica que només proporciona un blanc lliure.
Aquest article s'ha creat com a recurs-d'enginyeria de processos. Trobareu la mecànica de l'estació-per-estació, els criteris de selecció del sistema de transferència, les regles de DFM, els marcs d'anàlisi de costos i una guia honesta sobre quan aquest mètode val i quan no. L'objectiu és oferir-vos la base tècnica per prendre decisions sobre eines amb confiança, començant per com funciona realment el procés en cada etapa.
Com funciona l'estampació de matriu de transferència estació per estació
Un buit lliure-no es mou per si mateix. Cada línia d'estampació de matrius de transferència depèn de la coordinació precisa entre l'alimentació de material, les operacions de conformació i el sistema mecànic que transporta peces d'una estació a la següent. A continuació s'explica com funciona cada etapa a la pràctica.
De la bobina a la separació en blanc
La majoria de les línies comencen amb un sistema de manipulació de bobines que desenrotlla la xapa i l'alimenta a una estació d'obturació. El mètode d'alimentació d'estampació, ja siguin bobines-alimentades o pre-tallades carregades des d'un apilador, determina com comença la línia. L'alimentació de bobina funciona bé per a espais en blanc quadrats o rectangulars, mentre que els blancs pre-tallats ofereixen una millor utilització del material per a formes irregulars. En aconfiguració híbrida de bobina/transferència, una matriu d'obturació progressiva separa el material, i el sistema de transferència recull la bruta resultant per a totes les operacions posteriors.
La qualitat en blanc importa aquí. La direcció de la rebava, la planitud i la consistència dimensional afecten amb quina fiabilitat els dits de transferència agafen i col·loquen la peça a la primera estació de conformació.
Operacions de l'estació en seqüència
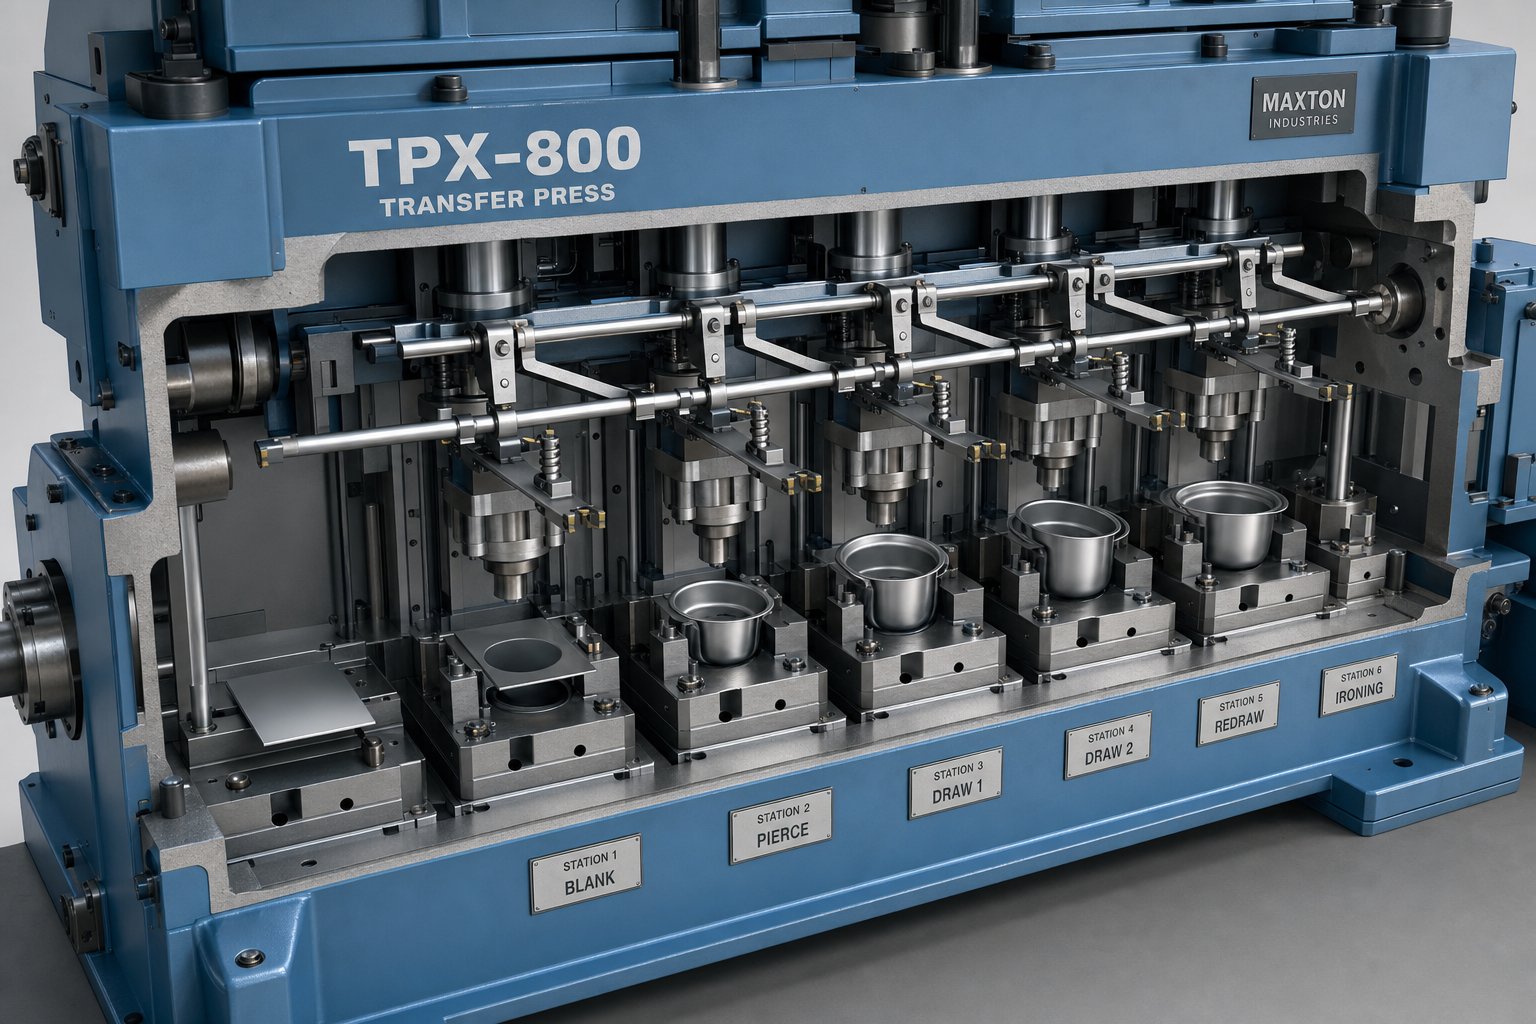
Un cop separat, la bruta viatja per una sèrie d'estacions de matriu independents, cadascuna realitzant una operació específica de conformació o tall. Una seqüència típica d'estampació de premsa de transferència té aquest aspecte:
- El full pla en blanc - es talla al perfil requerit
- Primer dibuixa - forma inicial de copa o closca
- Torneu a dibuixar - la closca s'aprofundeix o es remodela en una o més etapes
- Perforar - forats, ranures o característiques són perforats a la geometria formada
- Les vores - de doblegar o de brida es dobleguen fins als angles finals
- Les àrees locals d'encunyació o relleu - reben un gruix o un detall de superfície precís
- L'excés de material de retalla - i les característiques del suport s'eliminen per produir la peça acabada
No totes les parts requereixen totes aquestes estacions. Alguns se salten el redibuix; d'altres afegeixen estacions inactius per acomodar l'eliminació de ferralla o permeten que la longitud del to es mantingui curta. El nombre d'estacions multiplicat per la longitud del to (generalment impulsat per la mida en blanc) ha d'encaixar dins del llit de premsa, de manera que el recompte d'estacions és sempre una limitació física, no només una preferència de procés.
Coordinació de temps de premsa i transferència
El mecanisme de transferència aixeca, avança i col·loca cada part entre estacions en la finestra de temps quan el pis de premsa està obert. Aquesta relació temporal és el batec del cor de tota la línia. La transferència ha de completar el seu cicle de moviment complet, inclòs el retorn dels dits, abans que l'ariet descendeixi per al següent cop.
En una premsa de transferència mecànica, els moviments impulsats per lleves-es fixen a l'angle de la manivela de la premsa, és a dir, cada pujada, subjectació i avanç es produeix al mateix punt de cada revolució. Els sistemes servo-ofereixen perfils de moviment programables que poden ajustar els temps d'inici, les acceleracions i els punts de parada de manera independent. Aquesta flexibilitat permet cops més alts per minut perquè els solapaments de moviment, com ara començar l'avanç abans que l'elevació estigui completament completa, es poden ajustar-sin modificacions mecàniques.
Les especificacions de premsa restringeixen directament el que pot aconseguir una matriu de transferència. El tonatge determina la força màxima de conformació disponible a totes les estacions simultàniament. La mida del llit limita el nombre i l'espaiat de les estacions. La longitud del traç ha d'adaptar-se tant a la profunditat d'extracció com a suficient espai perquè els dits d'alimentació de l'estampació entrin i surtin sense interferències. Un desajust entre qualsevol d'aquests paràmetres i els requisits de la peça significa que la matriu no encaixarà, no es formarà correctament o no funcionarà a una velocitat rendible.
Aquestes relacions mecàniques entre la carrera de premsa, el moviment de transferència i la disposició de l'estació expliquen per què els enginyers d'estampació de premsa inverteixen molt en l'avaluació inicial. Però el propi mecanisme de transferència es presenta en diverses configuracions, cadascuna s'adapta a diferents geometries de peces i demandes de producció.
Tipus de sistemes de transferència i com seleccionar el correcte
El mecanisme de transferència és el que separa una premsa multi-estació d'una fila d'eines independents. Dicta la velocitat amb què podeu executar, quines geometries de peça podeu gestionar i quant de temps consumeixen els canvis. Escollir el tipus de sistema incorrecte per a la vostra aplicació significa deixar cops per minut a la taula o, pitjor, combatre la inestabilitat cada vegada que la línia s'accelera.
Mecanismes de transferència de tres-eixos i dos-eixos
Els sistemes de dos-eixos operen en un sol pla, normalment l'elevació i l'avançament (moviment X-Z). Agafen la peça de la superfície de la matriu, la porten cap a la següent estació i la posen. El posicionament durant la retracció dels dits es basa en passadors de molla per evitar que la peça de treball es mogui abans que es tanqui la matriu. Aquests sistemes funcionen bé per a peces amb perfils consistents que no requereixen reorientació entre estacions.
Els sistemes de tri-eixos afegeixen un eix de fixació, produint un moviment d'avanç de sustentació-pinça-en els plans X{-Y{-Z. Aquest moviment de tres-eixos permet que l'eina de transferència agafi la peça de manera segura, l'aixequi dels components inferiors-de la matriu, l'avança a la següent estació i la col·loqueu dins dels límits del perímetre-tancats. ComNotes de la revista Metal Forming, una combinació de geometria de peces, blocs d'imbricació i agulles de localització manté l'orientació durant la retracció dels dits en aquests sistemes.
Les configuracions de tres-eixos solen ser muntades en placa-o premsa-, amb components d'eines de premsa de transferència dissenyats per proporcionar espai lliure per al camí de retorn dels dits alhora que s'evita la interferència amb els acers de matriu inferior-, lleves i components de guia. Les variants muntades en matriu-poden aconseguir velocitats de carrera més ràpides a causa de distàncies de viatge més curtes, tot i que afegeixen complexitat al disseny.
Sistemes servo-i els seus avantatges respecte a les transferències mecàniques
Les premses de transferència tradicionals impulsades per lleves-uneixen cada moviment a l'angle de la maneta de la premsa. Els temps d'elevació, avanç i subjecció són fixos, el que significa que no poden adaptar-se als diferents pesos o geometries de les peces sense un ajust mecànic. Aquesta rigidesa funciona bé per a línies dedicades que fan una família de parts durant anys.
Els sistemes servo-canvien l'equació. Els perfils de moviment es poden programar, de manera que un operador pot ajustar les distàncies de viatge, les corbes d'acceleració i el moment en què cada eix comença i acaba el seu moviment. Els avantatges pràctics són importants:
- Canvi més ràpid - nous perfils de moviment es carreguen digitalment en lloc de requerir intercanvis de lleves
- La superposició de moviment de - potencial de SPM més alta (avanç inicial abans que finalitzi l'elevació) es pot ajustar-sense canvis de maquinari
- La manipulació asimètrica de les peces - diferents perfils d'acceleració a cada costat compensen la distribució desigual del pes
- La vibració reduïda - transicions de moviment arrodonit i les forces G-optimitzades milloren l'estabilitat en blanc a la velocitat
Les peces de treball més grans i pesades requereixen braços i dits de transferència més forts, la qual cosa augmenta la inèrcia del sistema i sovint requereix velocitats de funcionament més lentes. La simulació de-moviment de transferència ajuda a determinar un perfil que equilibra els nivells d'inèrcia acceptables, el posicionament precís i la llarga vida-del sistema de transferència. Els materials prims presenten el repte contrari: una menor rigidesa els fa vulnerables a les vibracions durant els moviments d'-acceleració alta.
| Atribut | Dos-eixos (mecànic) | Tri-eix (mecànic) | Servo-accionat (2 o 3 eixos) |
|---|---|---|---|
| Eixos de moviment | Ascensor + Avanç | Ascensor + Pinça + Avanç | Programable (2 o 3 eixos) |
| Interval de velocitat (SPM) | Moderat (corba fixa) | Moderat (corba fixa) | Alt (superposició optimitzable) |
| Capacitat de pes parcial | Lleuger a mitjà | Mitjana a pesada | Gamma completa (depenent del perfil-) |
| Temps de canvi | Llarg (intercanvi mecànic) | Llarg (intercanvi mecànic) | Curt (càrrega de perfil digital) |
| Aplicacions -millors d'ajust | Geometries simples, perfils consistents | Dibuixos profunds, panells grans, peces multi-planes | Producció mixta, peces asimètriques, objectius-SPM elevats |
En última instància, la selecció es redueix a fer coincidir el sistema amb la vostra realitat de producció. Una línia dedicada de gran-volum que s'executi amb un habitatge de-profunditat durant deu anys pot justificar un sistema mecànic de tres eixos robust. Una instal·lació que estampa múltiples números de peça en premses de transferència compartides es beneficia de la flexibilitat del servo i el canvi més ràpid. La geometria de les peces, el pes, els objectius de velocitat i l'espaiat de l'estació redueixen el camp, però la decisió també depèn de com evolucionarà la vostra barreja d'eines al llarg de la vida útil de l'equip.
Per descomptat, el sistema de transferència és només la meitat de l'equació. L'altra meitat és si una matriu de transferència és l'estratègia d'eina adequada, o si una matriu progressiva podria gestionar la feina a un cost més baix i un termini de lliurament més curt.
Estampació de matriu de transferència vs estampació de matriu progressiva
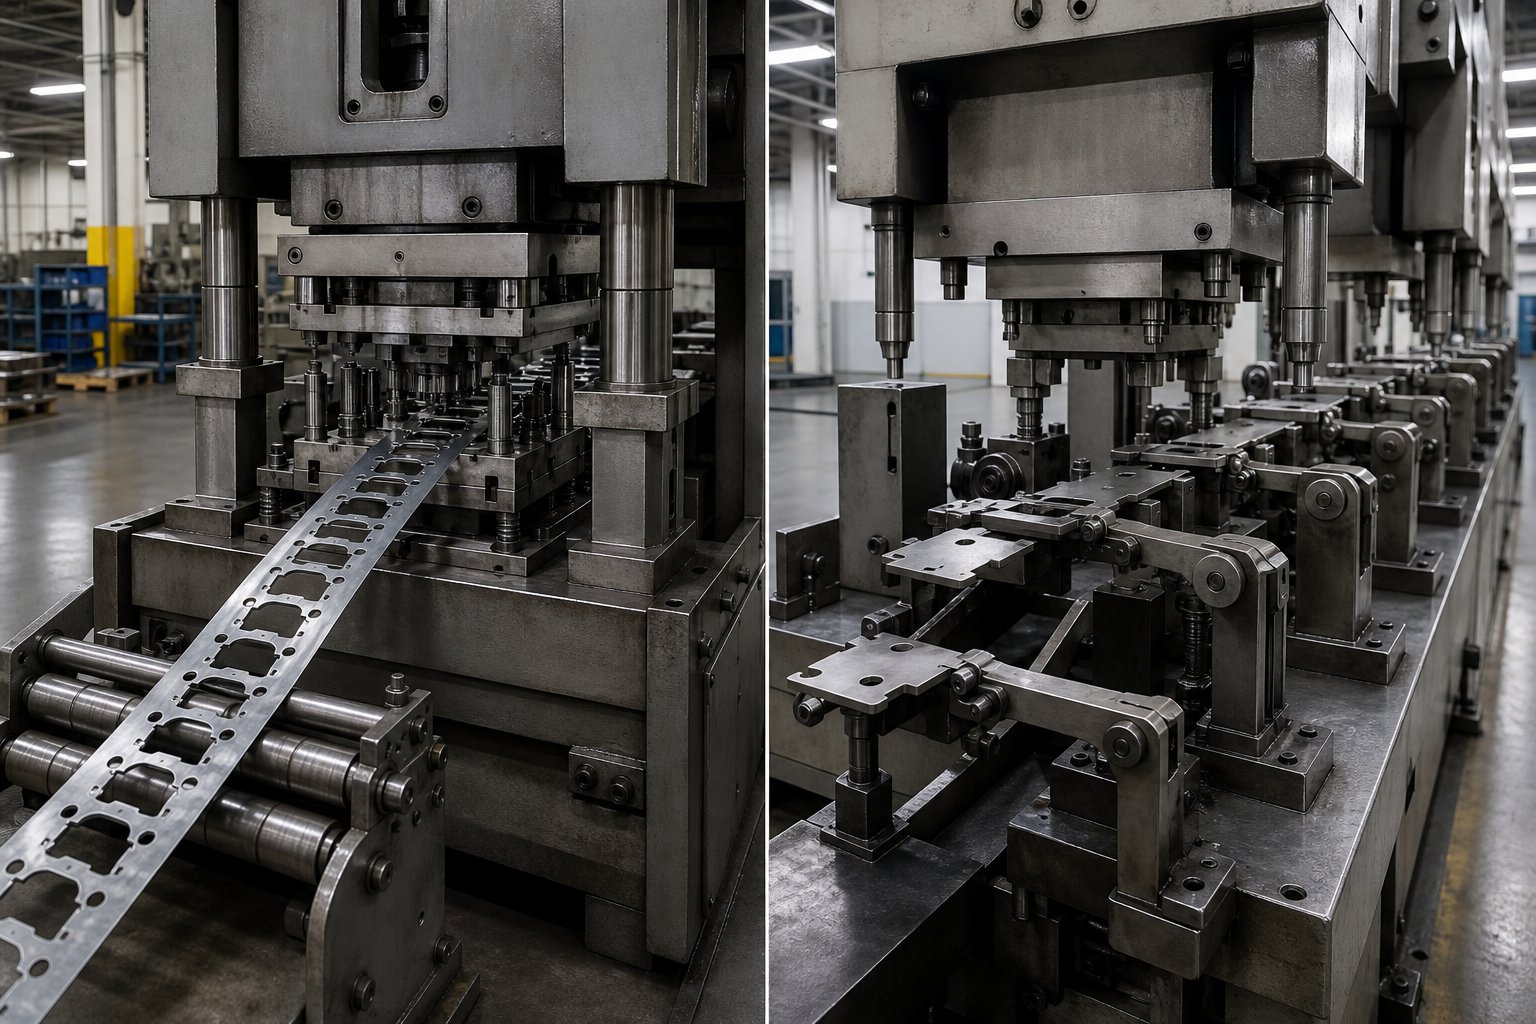
Aleshores, què és un dau progressiu, i quan una part en supera? Una matriu d'estampació progressiva manté la peça connectada a una cinta metàl·lica contínua a mesura que avança per cada estació. Aquesta connexió de banda és alhora l'avantatge d'eficiència més gran del procés i la seva limitació geomètrica fonamental. Els matrius progressius excel·lent en la velocitat i l'ús del material per a peces que es poden formar completament mentre encara estan lligades. Les matrius de transferència prenen el relleu on aquesta lliga es converteix en una limitació.
La veritable pregunta no és quin mètode és millor. És quin mètode coincideix amb les demandes específiques de la vostra part, el vostre volum i el vostre pressupost.
Criteris clau de selecció per a cada procés
Diversos factors mesurables determinen si l'estampació de matriu progressiva o l'estampació de matriu de transferència és l'adequat:
- Complexitat de la geometria de les peces- L'estampació progressiva de metall maneja geometries planes o poc profundes-de forma eficient, però les peces que requereixen copes profundes, corbes de diversos eixos-o operacions a banda i banda de la peça necessiten la llibertat que ofereix una matriu de transferència.
- Mida de la part- L'amplada de la cinta i les dimensions del llit de premsa limiten les matrius progressives. Una vegada que una peça supera aproximadament 300-450 mm en la seva dimensió més gran, mantenir la integritat de la cinta esdevé poc pràctic. Les eines de transferència s'encarreguen de grans carcasses, marcs i panells estructurals sense aquesta limitació.
- Dibuixa la profunditat- L'estampació progressiva pot gestionar dibuixos poc profunds, normalment per sota de proporcions de profunditat-a-1:1 de diàmetre. Els dibuixos més profunds requereixen diverses etapes de redibuixament amb el blanc en estat lliure, que només admeten els sistemes de transferència.
- Gruix del material- El material molt prim (per sota de 0,5 mm) s'alimenta i pilota bé en matrius progressius. Els materials més gruixuts, especialment per sobre de 3 mm, generen forces de conformació més altes i un retorn elàstic més significatiu, sovint afavorint les configuracions de transferència on el reposicionament d'estació-a-millora el control.
- Requisits de tolerància- Tots dos mètodes aconsegueixen toleràncies estrictes, però les matrius de transferència permeten ajustos individuals de l'estació sense afectar les operacions aigües amunt. Els encunys progressius requereixen que tota la tira es mantingui alineada amb precisió, cosa que dificulta les correccions localitzades.
| Criteri | Estampació progressiva de matrius | Estampació de matriu de transferència |
|---|---|---|
| Mida de la part | Petit a mitjà (limitat per l'amplada de la tira) | Mitjana a gran (limitada pel llit de premsa) |
| Profunditat de dibuix | Poc profund (normalment una proporció inferior a 1:1) | Profund (1:1 o més, múltiples redibuixos) |
| Nombre d'Estacions | Sovint 8-20+ en un sol bloc de daus | Normalment 4-12 estacions independents |
| Ús de material | Més alt (tira contínua, menys ferralla) | Moderat (depenent de la nidificació en blanc) |
| Cost d'eines | Avanç superior (bloc de matriu complex únic) | Més baix per estació, però acumulat amb el recompte d'estacions |
| Interval de volum ideal | Volum alt (500.000+ anuals) | Mitjana a alta (50K-500K+ anuals) |
La zona grisa on els dos mètodes competeixen
No totes les parts cauen clarament en una categoria. Un suport de mida mitjana- amb una profunditat de dibuix moderada i unes quantes característiques perforades podria funcionar tècnicament en una matriu progressiva o de transferència. Us trobareu amb aquesta zona grisa regularment i la decisió sovint es redueix a factors secundaris en lloc de límits estrictes.
Considereu una carcassa dibuixada d'uns 150 mm de diàmetre amb una relació de profunditat-a{-diàmetre 1:1, quatre forats perforats i una vora amb brida. Una matriu d'estampació progressiva podria formar aquesta part si el material és prou prim i l'amplada de la cinta s'adapta al dibuix sense un excés de material de suport. Una matriu de transferència fa el mateix amb menys restriccions de formació, però requereix un pas separat i un mecanisme de transferència.
En aquests casos límit, feu tres preguntes:
- La peça necessita operacions en diversos plànols que requereixin tallar la cinta en una eina progressiva?
- Les pèrdues d'utilització de material d'una banda progressiva àmplia compensaran l'avantatge de costos d'un SPM més alt?
- El volum de producció justifica el temps de lliurament més llarg d'una construcció de matriu progressiva?
Si responeu que sí a la primera pregunta, la transferència guanya per defecte. Si la resposta és no, la decisió passa a l'economia.
Punts d'encreuament de cost i volum
Els encunys progressius generalment ofereixen un cost per peça inferior-a volums molt elevats perquè funcionen més ràpidament i mantenen els residus de material mínims. Tanmateix, la seva inversió en eines es carrega frontal-en un únic bloc de matriu complex. Les matrius de transferència van repartir aquesta inversió entre estacions independents, que costen menys individualment, però sumen a mesura que creix el nombre d'estacions.
El punt d'encreuament, on l'estampació progressiva es fa més barata per part, depèn de la complexitat. Per a peces planes senzilles amb poques corbes, l'estampació progressiva de metall guanya gairebé qualsevol volum per sobre de 100.000 peces anuals. Per a peces d'embutició profunda o de diversos eixos-, les matrius de transferència sovint segueixen sent competitives fins als centenars de milers, perquè l'alternativa seria una matriu progressiva d'una complexitat prohibitiva o operacions secundàries que erosionin l'avantatge per-peça.
Penseu-ho d'aquesta manera: si la vostra part pot quedar-se a la tira i formar-se completament sense que la tira es converteixi en una responsabilitat, és probable que progressiu sigui el vostre camí més eficient. En el moment en què la connexió de la cinta obliga a comprometre la geometria, la profunditat de dibuix o el control de la tolerància, les eines de transferència guanyen el seu lloc. El propi material també juga un paper en aquesta decisió, ja que diferents aliatges imposen els seus propis límits de formació que interactuen directament amb la selecció del procés.
Pautes de selecció de materials i formabilitat
Cada procés de conformació té límits materials, i aquests límits determinen si la vostra peça funciona sense problemes o lluita contra el dau a cada estació. En l'estampació de matrius de transferència, l'elecció del material influeix en el recompte d'estacions, el tonatge de premsa, la taxa de desgast de la matriu i la complexitat de la compensació de retorn elàstic. La selecció de l'aliatge adequat no és només una decisió de força. És una decisió-d'enginyeria de processos.
Metalls i aliatges adequats per a la conformació de matrius de transferència
Els matrius de transferència gestionen una àmplia gamma de materials d'estampació progressiva, però alguns aliatges s'adapten naturalment a la naturalesa d'aquest procés amb capacitat d'estampació-deep-de diverses estacions. Aquest és el rendiment de les famílies més habituals:
Acer baix-de carboni (SPCC, DC01-DC06)segueix sent el cavall de batalla. Amb valors d'allargament del 28-42% i valors r entre 1,5 i 2,0, aquests graus dibuixen profundament i de manera previsible. L'estampació progressiva d'acer cobreix moltes peces més senzilles d'aquesta família de materials, però una vegada que la profunditat de dibuix o la mida de la peça superen els límits progressius de la cinta, les eines de transferència prenen el relleu sense cap penalització de conformitat.
Acer d'aliatge-baix-d'alta resistència (HSLA)ofereix una resistència a la tracció de 450-700 MPa amb un allargament moderat (18-25%). Requereix un tonatge de premsa més alt i una seqüenciació acurada de les estacions per evitar la localització de la tensió, però les matrius de transferència ho permeten mitjançant estacions optimitzades de manera independent.
Acer inoxidable (304, 316, 430)presenta un repte únic. Els graus austenítics com el 304 i el 316 treballen-s'endureixen ràpidament durant el conformat, guanyant un 10-20% de resistència després de cada operació d'estirament. Això significa que cada estació successiva veu una peça de treball més dura i elàstica. Tot i que l'estampació progressiva d'acer inoxidable funciona bé per a peces petites i poc profundes, els dibuixos inoxidables més profunds gairebé sempre requereixen eines de transferència perquè les estacions independents es poden ajustar per manejar la duresa que augmenta progressivament.
Aliatges d'alumini (5052, 6061)són lleugers i conductors, però tenen valors r{0}} més baixos (0,6-1,0), cosa que els fa propensos a aprimar-se durant els estiraments profunds. Les matrius de transferència compensen repartint el dibuix a més estacions amb reduccions més petites per pas.
Coure i llautó (C110, C260)ofereixen una ductilitat excel·lent, amb estampació progressiva de coure que gestiona la majoria de treballs de connectors i terminals en matrius progressius. Tanmateix, les barres de coure més grans o les carcasses de llautó-profundes es beneficien de les eines de transferència quan la mida de la peça o la geometria del dibuix supera el que pot suportar una cinta.
| Família material | Interval de gruix típic | Elongació (%) | Notes d'adequació de matrius de transferència |
|---|---|---|---|
| Acer baix-de carboni (DC01-DC06) | 0.5 - 6.0 mm | 28 - 42% | Excel·lent rendiment-deep draw; el valor r-alt admet dibuixos en diverses-etapes |
| Acer HSLA | 0.8 - 4.0 mm | 18 - 25% | Bona força-a-pesar; necessita un tonatge més gran i més estacions de tracció |
| Acer inoxidable (304, 316) | 0.3 - 3.0 mm | 40 - 55% | Alt enduriment; requereix ajustos de força estació-per- |
| Acer inoxidable (430) | 0.3 - 3.0 mm | 22 - 30% | Ferrític; menys enduriment per treball que 304 però menor allargament |
| Alumini (5052, 6061) | 0.5 - 4.0 mm | 12 - 25% | Valor r-baix; necessita més etapes de redibuix per evitar l'aprimament |
| Coure (C110) | 0.3 - 2.0 mm | 30 - 45% | Altament dúctil; adequat per a carcasses elèctriques-profundes |
| Llautó (C260) | 0.3 - 3.0 mm | 35 - 50% | Bona conformabilitat; Vigileu si no hi ha grips sense una lubricació adequada |
Intervals de gruix i restriccions de formabilitat
El gruix del material escala directament dues variables crítiques del procés: el tonatge de premsa i el nombre d'estacions. L'estoc més gruixut requereix més força a cada estació de conformació i embotit, i el tonatge acumulat a totes les estacions actives ha de mantenir-se dins de la capacitat de la premsa. Una peça extreta d'acer HSLA de 3 mm pot requerir 400+ tones repartides en sis estacions, mentre que la mateixa geometria en acer de baix-carboni d'1 mm pot necessitar només 120 tones.
El gruix també afecta quantes etapes de dibuix necessita la peça. El valor r-(proporció de deformació del plàstic) us indica com resisteix un material a l'aprimament durant el dibuix. L'acer de baix-carboni amb un valor r-prop de 2,0 pot aconseguir una relació d'aprofitament d'aproximadament 2,0:1 en una sola estació. L'alumini a r=0.7 pot gestionar només 1,5:1 abans que l'aprimament de la paret sigui inacceptable, el que significa que necessiteu una estació de redibuix addicional. Cada estació afegida augmenta el cost de les eines, allarga el temps de lliurament i requereix més llargada de llit de premsa.
Per a aplicacions d'estampació de matrius de precisió on les toleràncies són ajustades, els materials més gruixuts també amplien la variació dimensional d'una estació a una altra perquè la recuperació elàstica s'escala amb el gruix. Aquí és on el springback es converteix en el repte dominant.
Estratègies de compensació de retorn
El retorn elàstic és la recuperació elàstica que es produeix quan s'allibera la pressió de formació. Tots els materials remunten, però la magnitud varia dràsticament. Els acers HSLA i els graus d'acer inoxidable austenític produeixen significativament més elàstic que l'acer suau, de vegades requereixen 3-5 graus de sobreflexió per assolir un angle objectiu.
L'estampació de matriu de transferència ofereix realment un avantatge estructural per gestionar el retorn elàstic. Com que cada estació funciona de manera independent, els enginyers poden aplicar diferents estratègies de compensació a cada pas. Aenfocament sistemàticS'utilitza en la simulació de matrius segueix quatre fases: mesurar la magnitud esperada de retorn elàstic, mitigar-la mitjançant modificacions del procés com encunyar o planxar, controlar la repetibilitat mitjançant l'avaluació de la sensibilitat a la variació del material i després compensar-la amb una sobreflexió de les superfícies de la matriu.
A la pràctica, això significa:
- Les estacions de dibuix poden incloure seccions de planxa que redueixen la variació del gruix de la paret i bloquegen la geometria
- Les estacions de flexió es dobleguen en una quantitat calculada basada en la resistència a la tracció i el gruix del material
- Les estacions finals poden encunyar o reajustar característiques crítiques per posar les dimensions dins de la tolerància
- La simulació valida el vector de compensació abans de mecanitzar qualsevol acer per a eines
Els materials amb alts índexs d'enduriment per treball-, com ara l'acer inoxidable 304, canvien el seu comportament de retorn elàstic des del primer dibuix fins a l'última estació perquè cada pas de conformació augmenta la resistència a la fluència. Aquest enduriment progressiu s'ha de modelar estació per estació, no suposar-se constant. És una de les raons clau per les quals els materials avançats-d'alta resistència impulsen els projectes d'eines progressives a eines de transferència: les estacions independents permeten una compensació independent, mentre que una banda progressiva obliga a una única estratègia de compensació de compromís a totes les estacions connectades.
Les propietats dels materials estableixen els límits del que és físicament possible. El següent repte és dissenyar la peça en si perquè es respectin aquests límits a cada estació, que és on les regles de fabricabilitat i la simulació de conformació esdevenen essencials.
Disseny per a la fabricabilitat en l'estampació de matrius de transferència
Les propietats dels materials defineixen allò que és físicament possible. El disseny de les peces determina si aquests límits físics es respecten o es violen a cada estació. Una peça de matriu de transferència ben-dissenyada flueix per totes les etapes sense sobrecarregar el material, sense interferir amb les eines i sense forçar estacions innecessàries a la seqüència. Un mal dissenyat genera ferralla, augmenta el cost de les eines i allarga el termini de lliurament en mesos.
Les regles de DFM següents no són preferències teòriques. Són restriccions derivades de com es comporta realment el metall quan es tanca una matriu de transferència.
Lògica de disposició de l'estació i regles de seqüenciació
La seqüenciació de l'estació en una matriu de transferència no és arbitrària. Cada operació ha de tenir en compte el que el material ja ha experimentat i el que encara ha de patir. L'objectiu és gestionar l'acumulació de tensió, evitar interferències entre les característiques de conformació i minimitzar el nombre total d'estacions.
Uns quants principis regeixen com els enginyers experimentats seqüencien les operacions:
- Dibuixa abans de perforar- Els forats perforats en un blanc pla es distorsionaran si el material es dibuixa posteriorment. Completeu sempre les operacions de conformació principals abans d'afegir elements perforats, tret que els forats estiguin prou allunyats de les zones formades per no ser afectats.
- Forma rugosa abans de la forma final- Distribuïu els dibuixos profunds a diverses estacions amb reduccions progressivament més petites. Un primer sorteig amb una reducció del 45-50%, seguit de redissenys al 25-30% i del 15-20%, evita el trencament alhora que minimitza el recompte d'estacions.
- Retallar després de formar- Les estacions de retallades finals eliminen l'excés de material de brida només un cop s'hagin completat totes les operacions de dibuix i de brida. Retallar massa aviat elimina el material que les estacions de dibuix posteriors necessiten per controlar el flux.
- Separeu el conformat pesat de les característiques de precisió- Les estacions d'extracció de força-elevades creen vibracions i una lleugera variació de posició. L'encunyació, el relleu i la perforació de-tolerància ajustada pertanyen a les estacions posteriors on les forces són més baixes i el posicionament de les peces és més estable.
- Incloeu estratègicament les estacions inactives- Les estacions en blanc sense eines permeten que la ferralla surti de la matriu, proporcionen espai per a l'aixecament de peces i mantenen la coherència del pas entre estacions sense forçar la interferència de l'eina.
Cada estació addicional afegeix cost i requereix més llargada de llit de premsa. Una peça que necessita dotze estacions per formar-se amb seguretat pot no cabre en una premsa disponible, empenyent el projecte cap a una màquina més gran o un redisseny. És per això que el recompte d'estacions es converteix en una palanca econòmica directa: la reducció de la complexitat en la geometria de la peça sovint elimina una estació, la qual cosa redueix el cost de l'eina en un 8-15% per etapa eliminada.
Col·locació de característiques i restriccions geomètriques
El lloc on col·loqueu les característiques a la peça i l'agressivitat amb què les dimensioneu, determina directament si una matriu de transferència pot produir la geometria de manera fiable. A diferència d'una eina d'estampació progressiva que forma característiques de manera incremental mentre la tira manté la tensió, un blanc-libre en una matriu de transferència depèn completament de la cavitat de la matriu i del suport de la matriu per al posicionament. Això vol dir que les regles de col·locació de funcions són més estrictes en alguns aspectes.
Seguiu aquestes directrius quan detalleu les peces per a la producció de matrius de transferència:
- Distància mínima del-forat-a la vora- Mantingueu els forats perforats com a mínim d'1,5 a 2 vegades el gruix del material des de qualsevol vora o línia de corbat. Una col·locació més propera provoca distorsió durant la formació posterior o crea zones febles propenses a les rebaves-.
- Dibuixa{0}}a-proporció de gruix- Per als dibuixos cilíndrics, una única estació normalment aconsegueix una relació de profunditat-a-diàmetre d'1,5:1 a 2:1, depenent del material. Superar això requereix estacions de redibuix addicionals, cadascuna d'elles afegint un cost d'eines.
- Radis interiors mínims- Els radis de les cantonades interns han de tenir com a mínim 3-4 vegades el gruix del material per a un format fiable sense esquerdes. És possible empènyer fins a 2 vegades el gruix, però requereix etapes addicionals de dibuix i augmenta el risc de rebuig.
- Espaiat de característiques- Mantingueu almenys 3 vegades el gruix del material entre les característiques adjacents (forats, relleus, costelles) per evitar la interacció entre els seus respectius camps de tensió.
- Objectius de gruix uniforme de paret- Dissenya tenint en compte que les parets laterals s'afinan durant el dibuix. Especifiqueu toleràncies funcionals sobre el gruix de la paret en lloc d'assumir que la peça sortirà amb el calibre nominal de la làmina a tot arreu.
- Angles de calat generosos en característiques profundes- Fins i tot 1-2 graus d'esborrany facilita l'extracció de peces i redueix el desgast de la matriu a les superfícies verticals.
Cadascuna d'aquestes regles té una implicació de costos. Els radis més estrets signifiquen més estacions. Una col·locació més propera dels forats significa un risc addicional i finestres de procés més ajustades. El procés d'estampació progressiva de vegades pot evitar aquestes limitacions perquè la cinta de suport proporciona suport de material-integrat al voltant de les funcions. En l'eina de transferència, el blanc està sol, i cada característica ha de sobreviure formant forces sense aquest reforç extern.
Com la simulació de conformació valida el disseny de matrius
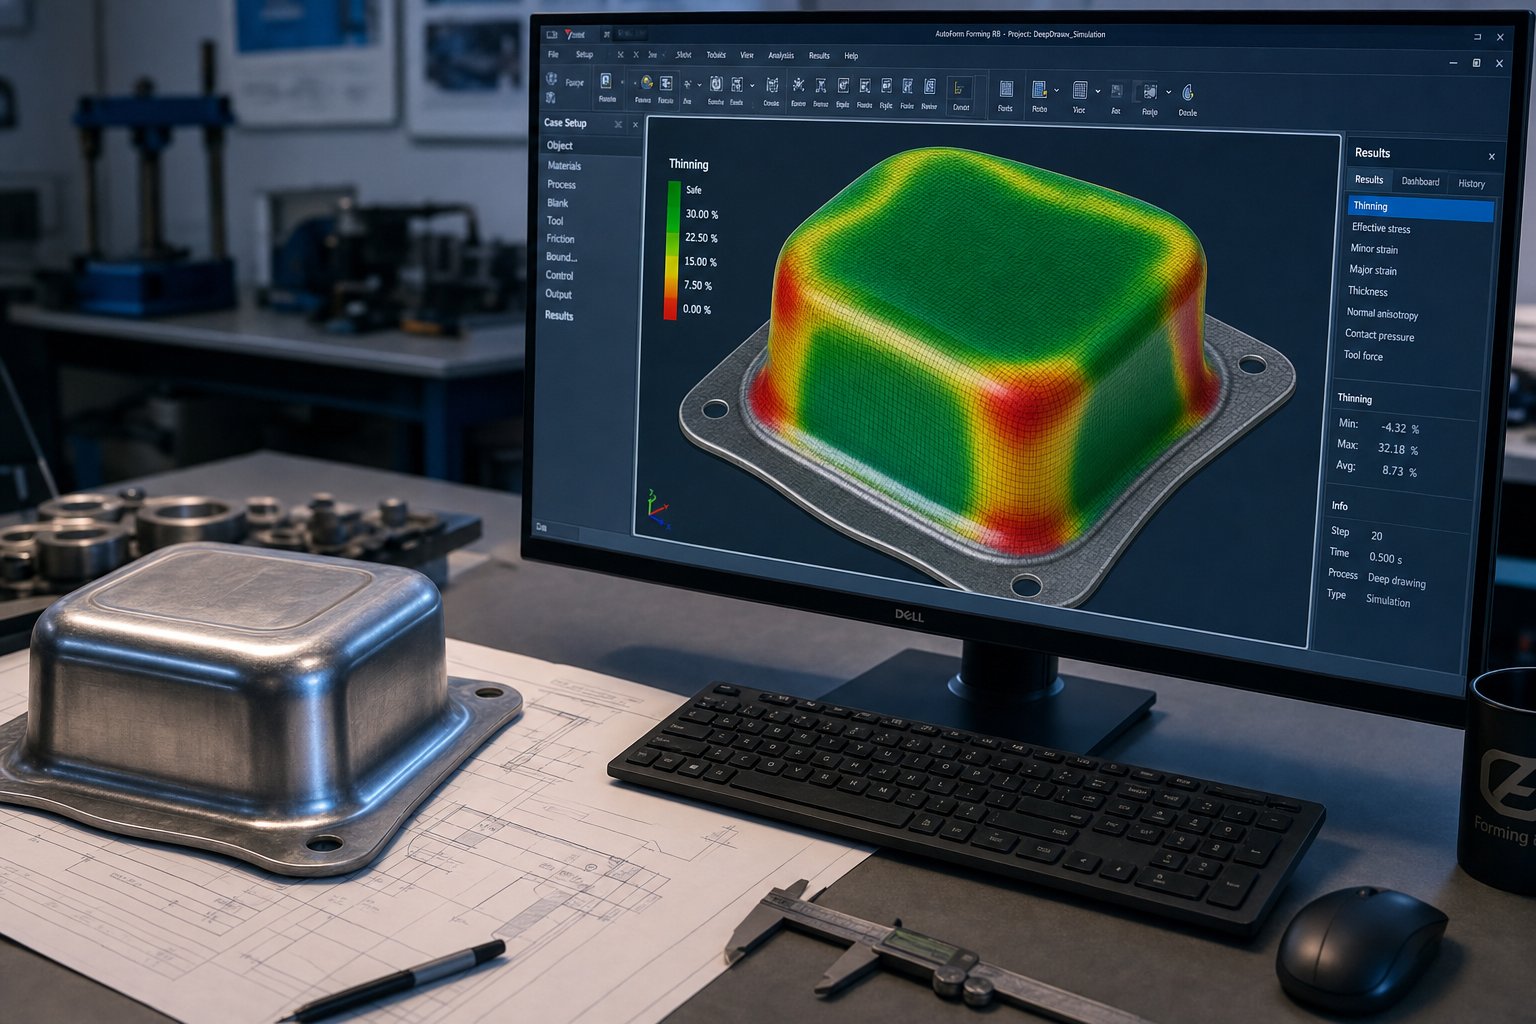
Les regles generals us porten a un punt de partida factible. La simulació us porta a un disseny validat. L'anàlisi d'elements finits de tota la seqüència de l'estació revela problemes que cap càlcul manual pot predir: aprimament localitzat entre característiques adjacents, arrugues en zones de brida no admeses o interaccions de retorn elàstic entre estacions que s'agreguen a dimensions finals fora de -de-tolerància.
SegonsRecerca de Keysight sobre simulació d'estampació, la validació virtual a l'etapa d'enginyeria de processos ajuda a determinar la forma òptima en blanc, avaluar el disseny de la cara de la matriu i predir el comportament del dibuix-per garantir una conformitat adequada - abans de produir les eines físiques. Això elimina els costosos bucles de prova-i-error que afectaven el desenvolupament tradicional de matrius.
Un flux de treball de simulació robust per a projectes de matriu de transferència i estampació segueix aquesta seqüència:
- Modeleu la geometria en blanc i les propietats del material (corba de tensió-deformació, valor de r-, gruix)
- Definiu la geometria d'eines de cada estació, incloses les superfícies de perforació, matriu i suport en blanc
- Simuleu cada etapa de formació seqüencialment, avançant l'historial de soques de les estacions anteriors
- Avalueu els diagrames de límit de formació (FLD) a cada estació per comprovar el risc de coll o divisió
- Avalueu el retorn elàstic després de cada operació i al llançament final
- Itereu la geometria de la matriu, els radis o el recompte d'estacions fins que tots els elements estiguin dins dels límits de conformació segurs
La idea crítica és que la simulació ha de modelar l'efecte acumulat de totes les estacions, no només de cada estació aïllada. Un blanc que sobreviu a l'estació tres amb un aprimament acceptable pot fallar a l'estació cinc perquè la tensió acumulada d'operacions anteriors deixava una ductilitat insuficient. Aquesta dependència seqüencial és el que fa que el procés d'estampació de matriu progressiu sigui més senzill de simular en alguns casos - la connexió de la cinta limita el flux de material de maneres previsibles. La simulació de matriu de transferència ha de fer un seguiment d'una peça de treball totalment lliure a través de cada esdeveniment de reposicionament i formació.
Per als enginyers que especifiquen projectes complexos de matrius de transferència, els proveïdors que integren la simulació a la fase de cotització poden identificar els requisits de recompte d'estacions, marcar problemes de DFM i proposar modificacions de geometria abans que comenci la inversió en eines.Encuny d'estampació de transferència de YICHENL'equip d'enginyeria dóna suport a aquest tipus d'avaluació de DFM durant les primeres etapes del projecte, aplicant simulacions multi-estació per validar la viabilitat de la transferència robòtica, les seqüències de formació i la repetibilitat dimensional abans de comprometre's amb l'acer per a eines. Aquest enfocament comprimeix els terminis de desenvolupament i redueix el risc de costosos canvis de disseny a mitja-construcció.
La simulació confirma si el vostre disseny és produïble. La següent pregunta és si està justificat econòmicament - quantes peces heu d'estampar abans que la inversió en eines es comenci a pagar per si mateixa i on es troba el creuament de costos en relació amb els mètodes de fabricació alternatius.
Economia del volum de producció i planificació de costos
Un disseny produïble és només la meitat de l'equació. L'altra meitat és si pots justificar la inversió. L'estampació de matrius de transferència requereix un capital inicial important, i aquest capital només comença a obtenir el seu rendiment quan el volum de producció creua un llindar que molts projectes mai assoleixen. Entendre on es troba aquest llindar i què el fa més alt o més baix, separa les decisions informades sobre eines dels errors costosos.
Llindars de volum i pensament d'equilibri-
L'economia de l'estampació gira al voltant de l'amortització. Un dau que costa sis xifres produeix peces a cèntims cadascuna, però només si feu servir prou peces per repartir la inversió inicial. Específicament per a matrius de transferència, el punt d'equilibri-normalment cau més alt que l'eina progressiva perquè el paquet d'eines total inclou diverses estacions independents més un mecanisme de transferència.
Què tan alt? Depèn de la complexitat de la part i amb què compareu. Per a les peces que es produeixen actualment mitjançant mètodes d'estampació i fabricació progressius com el tall per làser, el fre de premsa o la soldadura, l'estampació es fa viable quan els volums anuals superen aproximadament les 10.000 a les 20.000 unitats. Staub Manufacturing assenyala que els sistemes làser avançats ara poden suportar entre 30.000 i 50.000 unitats anuals de manera rendible, la qual cosa significa que l'estampació de matrius de transferència ha de demostrar un estalvi clar per-peça més enllà d'aquests llindars per justificar la despesa en eines.
Per a peces més senzilles que podrien funcionar en una configuració d'estampació progressiva d'alta velocitat, el càlcul canvia encara més. Una premsa de matriu progressiva que funciona a 60-100+ cops per minut comporta un cost per-peça tan agressiu que les eines de transferència només guanyen quan la geometria de la peça fa que la producció progressiva sigui físicament impossible o quan la matriu progressiva en si esdevé prohibitivament complexa.
Penseu en el punt d'equilibri-no com un nombre únic, sinó com un interval configurat per tres variables: cost d'eines, delta de cost per-peça en comparació amb el procés alternatiu i compromís de volum anual. Un paquet d'eines més car necessita un delta de cost més gran o un volum més gran per amortitzar. Una matriu de transferència més senzilla amb menys estacions es trenca encara més aviat.
Factors de costos d'eines i factors de temps de lliurament
Què determina realment si el vostre paquet de matrius de transferència costa 100.000 dòlars o 500.000 dòlars? Els controladors s'apilen en una jerarquia previsible. Aquests són els principals factors de cost que s'enumeren per ordre d'impacte:
- Nombre d'estacions- Cada estació independent afegeix acer en matriu, hores de mecanitzat i temps de prova. Una matriu de 12 estacions costa aproximadament el doble del que costa una matriu de 6 estacions, no perquè cada estació sigui igual de cara sinó perquè la complexitat acumulada creix amb el recompte.
- Die complexitat per estació- Una estació d'obturació senzilla costa una fracció d'una estació d'extrem-profund amb molles de nitrogen, accions laterals impulsades per lleves-i anells d'estirament-de precisió.Dades d'aprovisionament de la indústriamostra que el mecanitzat i la complexitat representen el 30-50% del cost total de la matriu.
- Grau del material de la matriu en si- Els acers per a eines de primera qualitat com SKD11 o insercions de carbur massís per a zones d'alt-desgast afegeixen un 20-40% als costos del material en comparació amb els acers pretemprats més suaus i adequats per a tirades més curtes.
- Requisits de tolerància i acabat superficial- Les matrius de superfície de classe A per a panells d'automòbils visibles requereixen un poliment i un poliment amplis a mà. Les peces estructurals amb requisits cosmètics més fluixos s'ometen aquest pas-intensiu de mà d'obra.
- Cicles de prova i validació- Provar la matriu en una premsa, ajustar el temps i verificar les dimensions de les peces normalment afegeix un 10-15% del cost total del projecte. Les geometries complexes poden requerir múltiples iteracions de prova.
El temps de lliurament segueix un patró similar. Els projectes de matriu de transferència estàndard tenen una durada de 8 a 16 setmanes des del llançament del disseny fins a l'aprovació del primer article. Cada estació afegida amplia aquesta línia de temps perquè s'ha de mecanitzar més acer per a eines, s'han de muntar més components i més estacions requereixen una verificació individual abans que es pugui executar la seqüència completa. Els projectes que requereixen serveis d'estampació de metalls de matriu progressius per a l'operació d'esborrat més una matriu de transferència separada per a la formació afegeixen temps de coordinació entre les construccions d'eines.
Comparació de costos per-peça entre mètodes
Un cop construït i validat l'encuny, l'economia per-peça de l'estampació de transferència es torna convincent. Temps de cicle de 6-15 cops per minut per a peces complexes (més alt per a geometries més simples) es tradueixen en un rendiment que la fabricació no pot igualar. Una peça que triga 4 minuts a tallar-se amb làser, formar-se en un fre de premsa i soldar-se dels subcomponents pot trigar entre 4 i 8 segons en una matriu de transferència.
Considereu com es comparen els diferents mètodes en volum per a una part dibuixada i perforada moderadament complexa:
- Fabricació (làser + fren de premsa)- Baixa inversió en eines, alt cost per-peça. Econòmic per sota de 5.000-10.000 unitats anuals. Flexible per als canvis de disseny.
- Mor un sol-tot- Cost d'eines per operació moderat, però diverses configuracions i manipulació entre operacions augmenten el cost laboral per peça. Viable per a 5.000-30.000 unitats on la geometria és senzilla.
- Serveis progressius d'estampació de matrius- Cost per-peça més baix a volums molt elevats (500.000+). Una premsa d'estampació progressiva que funciona amb un SPM elevat amortitza ràpidament el cost de l'eina, però la matriu en si és cara i la geometria ha de ser compatible amb les tires-.
- Estampació de matriu de transferència- Cost d'eines més elevat que un cop-únic, sovint més baix que un dau progressiu de complexitat equivalent. El cost per-peça baixa per sota de la fabricació al voltant de 20.000-50.000 unitats, depenent de la complexitat de les peces i del nombre d'estacions.
La idea clau és la següent: les matrius de transferència ocupen el punt mitjà econòmic entre la flexibilitat de fabricació i l'eficiència progressiva de la matriu. Serveixen peces complexes a volums mitjans--alts on l'eina progressiva és geomètricament impossible i la fabricació és massa lenta. L'avantatge del cost per-peça respecte a la fabricació creix amb cada unitat produïda, però el benefici només es materialitza si la vostra previsió de volum és precisa i estable.
Les projeccions de volum inexactes són una de les fonts més habituals de lamentar les inversions d'estampació. Sobreestimar la demanda deixa infrautilitzades les eines cares. Subestimar-lo significa que heu triat la fabricació quan l'estampació hauria estalviat significativament durant el cicle de vida del producte. Aquesta incertesa és la raó per la qual la planificació del manteniment i la longevitat de la matriu són tan importants com l'anàlisi de costos inicial - una matriu que es desgasta prematurament o falla de manera inesperada canvia el panorama econòmic complet.
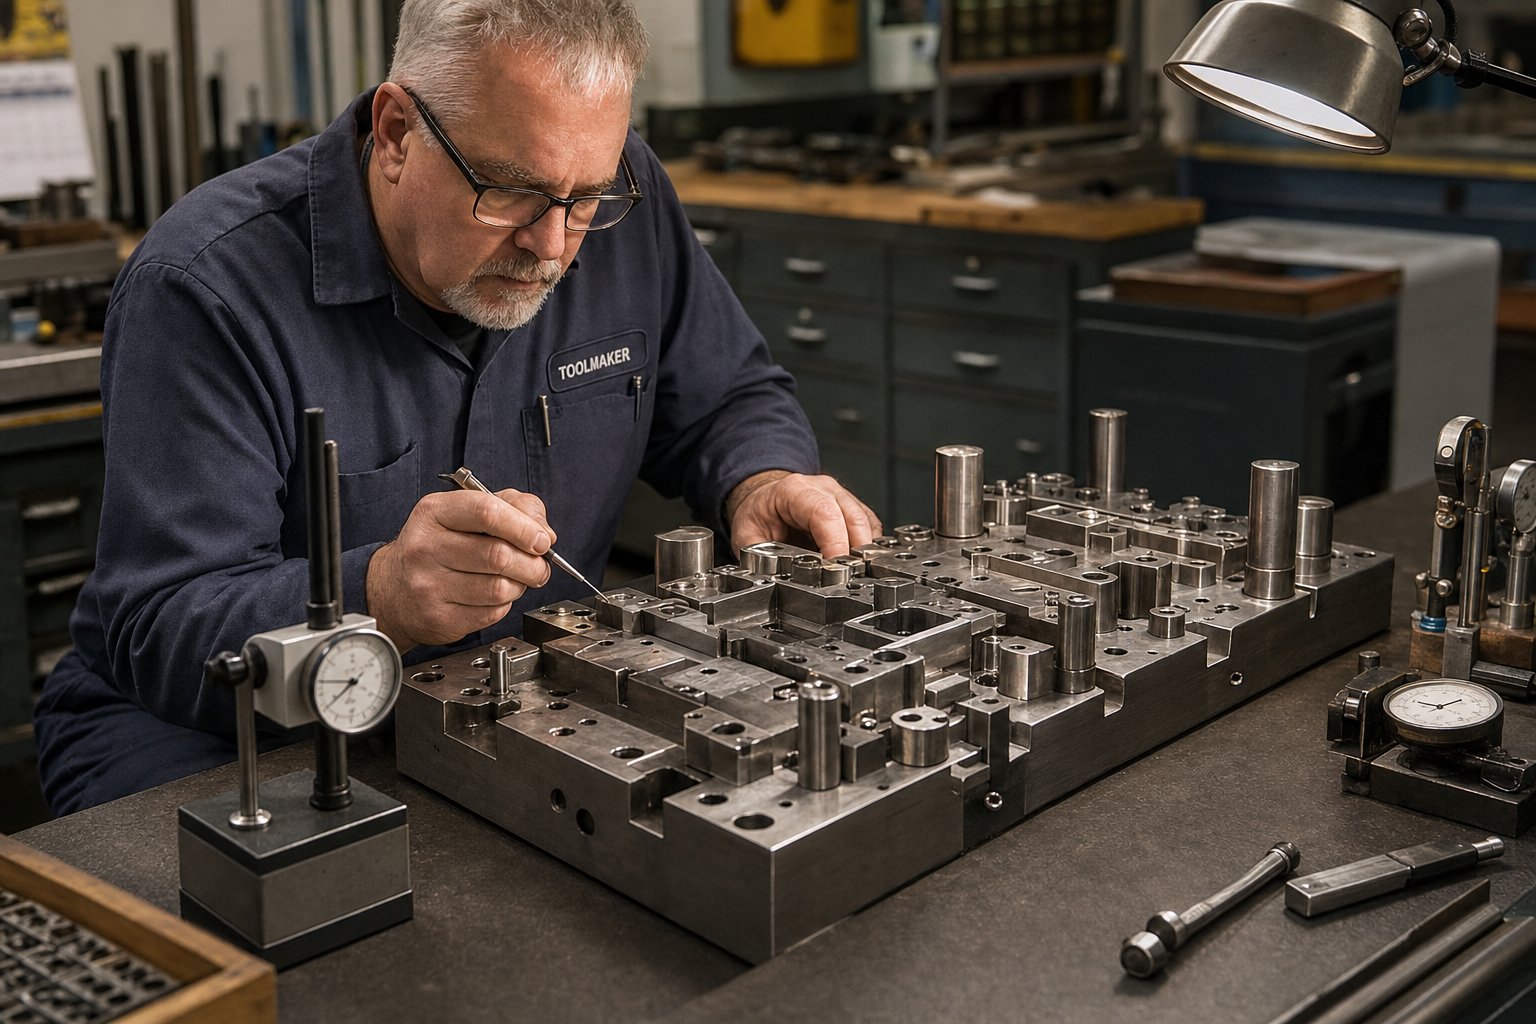
Manteniment d'eines i resolució de problemes de matrius de transferència
Un dau que es desgasta prematurament o falla a mitjan-execució no només costa diners per reparar-lo. Pertorba els horaris, elimina material i canvia tot el càlcul del cost per-peça que va justificar la inversió en eines en primer lloc. L'estampació de la matriu de transferència afegeix un segon domini de manteniment a la cura estàndard de la matriu: el propi mecanisme de transferència. El desgast de les pinces, les derivacions del temps i els perfils de servo es degraden. Mantenir ambdós sistemes sans requereix horaris diferents i criteris d'inspecció diferents.
Programes de manteniment preventiu i indicadors de desgast
La cadència de manteniment d'una línia de premsa d'estampació de transferència es divideix en dues categories: components de matriu i components del sistema de transferència. Cadascú segueix el seu propi ritme perquè es desgasten a diferents ritmes i mostren diferents símptomes quan es degraden.
Intervals de components de matriu:
- Cada torn- Netegeu encenalls i llimacs de les cavitats de la matriu, comproveu el flux de lubricació a les estacions de tret, inspeccioneu visualment les puntes de perforació i les vores de tall per detectar danys evidents i comproveu que els camins de ferralla no estiguin obstruïts.
- Setmanalment o per 50.000-100.000 cops- Mesureu l'alçada de les rebaves a les característiques perforades, comproveu el pas de guia amb indicadors de marca, inspeccioneu les plaques separadores i els ressorts de nitrogen per detectar fatiga i registreu les tendències dimensionals de les característiques de les peces crítiques mitjançant dades SPC.
- Mensualment o per 100.000-300.000 cops- Torneu a triturar les vores de tall quan l'alçada de la rebava superi l'especificació, vestiu els radis d'estirament que mostrin irritacions o recollides, verifiqueu l'alineació de la matriu i la planitud de la placa i substituïu les agulles de localització o els blocs de calibre gastats.
- Revisió important al 70-80% de la vida útil esperada de la matriu- Desmuntatge complet, auditoria dimensional de totes les superfícies de desgast, substitució de molles i elements de subjecció i re-qualificació de la seqüència completa de l'estació. Programar aquesta revisió preventiva abans del final--de vida útil evita errors de mitja-execució que causen temps d'inactivitat no planificat molt més cars.
Intervals del sistema de transferència:
- Cada torn- Inspeccioneu els dits de la pinça per si hi ha desgast, esquerdes o desalineació. Comproveu que la força de tancament dels dits sigui coherent en totes les estacions. Comproveu que els sensors detecten correctament la presència de peces en cada posició.
- Setmanalment- Mesureu la rectitud de la barra de transferència i comproveu si els mecanismes de subjecció estan solts. Inspeccioneu els comentaris del servomotor per detectar errors de posició o-pics d'error següents a les dades registrades.
- Mensualment- Lubriqueu els coixinets del carril de transferència i els cargols de boles. Comproveu els seguidors de lleves (en sistemes mecànics) per detectar punts plans. Torneu a calibrar els-sensors de presència de peces si les taxes de rebuig han augmentat sense un desgast visible de la matriu.
Els principals indicadors mesurables que desencadenen el manteniment no programat en una línia de premsa d'estampació de matrius inclouen l'alçada de la rebaba creixent, una banda de cisalla brillant reduïda a les vores tallades, un augment del tonatge de premsa per traç (que indica vores de tall avorrides o acumulació de fricció) i una deriva dimensional en els gràfics SPC. Pel que fa a la transferència, vigileu l'augment del registre incorrecte de les peces, errors d'alimentació intermitents i impactes audibles durant la fase de col·locació que suggereixin errors de temps o de posició.
Modes de falla habituals i causes arrel
Les operacions de matriu de transferència comparteixen alguns modes de fallada amb l'estampació progressiva, però també introdueixen problemes únics relacionats amb el mecanisme de transferència de matriu i la naturalesa-autònoma de la peça de treball.
Error d'alimentació i registre incorrecte- Quan el blanc arriba a una estació una mica fora de la posició-, els forats es desplacen, els dibuixos de les parets es tornen irregulars i les línies de retall es desvien. Les causes estan gairebé sempre en el sistema de transferència més que en el dau en si. El desgast dels dits de la pinça redueix la força de subjecció, permetent que la peça es mogui durant l'acceleració. La deriva del temps en els sistemes impulsats per lleves-mou la finestra de col·locació en relació amb el descens de l'ariet. Fins i tot els canvis en el pes de la part, d'un lot de variació de gruix de material a un lot, poden alterar com el blanc es desaccelera fins a la seva posició de niu.
Arrugues a les estacions de dibuix- Les arrugues es formen quan la tensió de compressió a les zones de brida no suportades supera la resistència al pany del material. A les matrius de transferència, això sovint es deu a la decadència de la força del suport en blanc (molles de nitrogen gastades o pèrdua de pressió hidràulica), la variació de la mida del blanc d'una operació de tancament aigües amunt o la inconsistència del lubricant que canvia el coeficient de fricció entre el blanc i la superfície de la matriu. ComEls experts en procés d'estampació observen, l'excés d'arrugues també pot provocar una ruptura perquè el material arrugat s'ha d'arrugar abans de fluir a la cavitat de la matriu, restringint el flux metàl·lic i provocant un aprimament excessiu.
Partint i esquinçant- Al contrari de l'arrugada, les fractures es produeixen quan la tensió de tracció supera el límit de formació del material. Les causes inclouen una lubricació insuficient, radis d'extracció desgastats que creen concentracions de tensió localitzades o força excessiva del suport en blanc que restringeix el flux de material. En una matriu de transferència, les divisions també resulten de la tensió acumulada quan les estacions aigües amunt apriman el material més del previst, deixant una ductilitat insuficient per a operacions de conformació posteriors.
Trencament de matriu- Les puntes del punxó es fracturen, els blocs de matriu s'esquerden i s'insereixen un xip. Les causes arrels comunes inclouen la sobrecàrrega de les peces en brut mal posicionades, el tractament tèrmic inadequat de l'acer per a eines, l'estirament del llimac (on un llimac en blanc s'enganxa al punxó i torna{2}}entrar a la matriu) i l'acumulació de fatiga per cicles de càrrega repetits sense alleujar l'estrès.
Degradació de l'acabat superficial- Les ratllades, les marques de grip i les línies de la matriu apareixen quan falla la lubricació, les superfícies de la matriu s'estan rugoses pel desgast o s'acumulen residus a les cavitats de la matriu. Les matrius de transferència són especialment susceptibles perquè la superfície de la matriu de cada estació entra en contacte amb un blanc lliure que pot transportar partícules de l'operació anterior.
Marc de resolució de problemes per a problemes de matriu de transferència
Quan apareix un defecte, l'instint és ajustar el dau. Però en l'estampació de transferència, la causa principal sovint es troba en un altre lloc: en el temps de transferència, el material entrant o la condició de la premsa. Un enfocament d'un símptoma sistemàtic-per a-causar evita l'esforç perdut en la solució equivocada.
| Símptoma | Causa probable | Acció Correctiva |
|---|---|---|
| Part mal posicionada a l'estació (forats fora de la-ubicació, parets asimètriques) | Desgast dels dits de la pinça; deriva temporal entre la transferència i el cop de premsa; desgast del bloc niu | Substituïu els dits gastats; recalibrar el temps de transferència per pressionar l'angle de la manivela; re-blocs de niu de dades |
| Arrugues sobre petxines dibuixades | Disminució de la força del suport en blanc (fatiga de la primavera o pèrdua hidràulica); en blanc sobredimensionat; Excés de lubricant a la zona de la brida | Substituir les molles de nitrogen o restablir la pressió hidràulica; verificar les dimensions en blanc; ajustar el patró d'aplicació del lubricant |
| Divisió o esquinçament als radis de dibuix | Radi de traçat desgastat o enganxat; lubricació insuficient; variació del lot de material (menor allargament); força excessiva del suport en blanc | Polir o rectificar radis de dibuix; restaurar el flux de lubricació; verificar la certificació del material entrant; reduir gradualment la força del suport |
| Deriva dimensional (gradual, previsible) | Desgast d'avantguarda augmentant la rebava; afluixar el pas de guia; expansió tèrmica durant llargues tirades | Remoldeu les vores per programació; mesurar i substituir les agulles de guia; permetre{0}}període d'escalfament o ajustar la compensació del dau |
| Errors d'alimentació intermitent (la peça no arriba a l'estació) | Transferència de força de tancament del dit inconsistent; peça enganxada a l'estació anterior a causa del buit o de la irritació; desalineació del sensor | Ajusteu el mecanisme de subjecció dels dits; afegiu-hi un bufat d'aire-o agulles d'elevació a l'estació enganxosa; realinear els sensors |
| Trencament de punxó o inserció | Estirada de llimacs; espai en blanc mal posicionat provocant una càrrega descentrada-; esquerdes de fatiga per cops excessius sense manteniment | Afegiu característiques de retenció de llimacs (pressió positiva, buit); solucionar el problema de posicionament aigües amunt; Programeu l'alleujament de l'estrès o la substitució al 70% de la vida |
| Esgarrapades superficials o marques de irritació | rugositat de la superfície de la matriu; restes a la cavitat del dibuix; ruptura de la pel·lícula lubricant; arrossegament de la peça durant la col·locació de la transferència | Polir superfícies de matriu; netejar cavitats a cada torn; canviar el tipus de lubricant o augmentar el cabal; ajustar l'alçada de col·locació de transferència per evitar l'arrossegament |
L'hàbit de resolució de problemes més eficaç és separar els-defectes relacionats amb la transferència- abans de prendre mesures. Una prova ràpida: si el defecte és coherent en totes les parts del mateix lloc, és probable que el dau sigui la causa. Si és intermitent o varia de posició d'una part a una altra, mireu primer el sistema de transferència, la variació del material o la condició de premsa. Aquesta distinció estalvia hores d'ajustaments equivocats i protegeix les superfícies de la matriu de retreballs innecessaris.
La disciplina de manteniment i la resolució de problemes sistemàtica protegeixen la vostra inversió en eines durant tot el seu cicle de vida. Però fins i tot una matriu perfectament mantinguda no pot salvar un projecte que no hauria d'haver utilitzat aquest procés en primer lloc -, la qual cosa planteja la pregunta final, igualment important: com sabeu si l'estampació de matriu de transferència és l'opció correcta per a la vostra aplicació específica i què hauríeu de buscar en un soci que us pugui ajudar a fer aquesta trucada?
Saber quan utilitzar matrius de transferència i triar el soci adequat
No totes les parts pertanyen a una matriu de transferència. El procés ofereix un valor excepcional per a aplicacions complexes, de volum mitjà-a-alt, però forçar-lo a un projecte equivocat malbarata capital, allarga els terminis i produeix peces que d'una altra manera es podrien haver fet de manera més eficient. Ser honest sobre quan marxar és tan important com saber quan invertir.
Quan l'estampació de matriu de transferència no és l'adequat
Diverses condicions indiquen que aquest procés és l'eina incorrecta per al treball:
- Volums molt baixos (menys de 10.000 anuals)- La inversió en eines simplement no es pot amortitzar. Una matriu de transferència de sis-estacions que costa 150.000 $-300.000 $ produeix peces a un centau cadascuna, però només si en segeu prou. Per sota de 10.000 unitats anuals, els mètodes de fabricació com el tall per làser i el fre de premsa ofereixen la mateixa peça a un cost total més baix, tot i que el preu per peça és més elevat.
- Geometries extremadament senzilles- Un suport pla amb dos forats i una sola corba no necessita diverses estacions independents. Les matrius d'estampació progressiva manegen aquesta classe de peces de manera més ràpida i econòmica. Si la geometria mai requereix que el blanc estigui lliure-per a la formació, no hi ha cap raó per introduir complexitat de transferència.
- Materials de làmines ultra-fins (per sota de 0,2 mm)- El paper d'alumini no té la rigidesa necessària perquè els dits de transferència s'enganxin i col·loquin amb precisió. El blanc es deforma pel seu propi pes durant el transport, i fins i tot forces d'acceleració menors de la barra de transferència provoquen arrugues o errors de posició. Les matrius progressives, que mantenen el material prim recolzat a la tira de suport, són l'opció natural aquí.
- Peces que requereixen un SPM extremadament alt- Els mecanismes de transferència introdueixen un cicle de moviment entre cada cop de premsa. Fins i tot els sistemes servo-més ràpids limiten les velocitats pràctiques molt per sota del que aconsegueix una matriu progressiva amb la mateixa premsa. Si el vostre volum anual requereix 80+ cops per minut per assolir els objectius de producció, la matriu progressiva i les eines d'estampació són gairebé sempre la resposta.
- Dibuixos cilíndrics senzills sense característiques secundàries- Una copa llisa sense perforació, brida ni retall sovint pot funcionar en un sol-encuny d'estampació profunda amb molta menys inversió en eines. Les eines de transferència guanyen el seu lloc quan s'han de fer diverses operacions en seqüència, no quan una operació és suficient.
El fil comú: l'estampació amb matriu de transferència soluciona problemes multi-operatius i geomètricament complexos al volum. Elimina qualsevol d'aquestes tres condicions i és probable que guanyi un procés més senzill.
Què buscar en un soci de matriu de transferència
Escollir els proveïdors adequats d'estampació de matrius de transferència és tant important com triar el procés correcte. Els projectes de matriu i estampació amb aquest nivell de complexitat requereixen socis que aportin profunditat d'enginyeria, no només capacitat de mecanitzat. Una botiga que construeix bé matrius d'estampació progressiva no té automàticament l'experiència en seqüenciació multi-, l'experiència d'integració robòtica o la infraestructura de simulació que exigeixen els projectes de transferència.
Quan avalueu els socis potencials, prioritzeu aquestes capacitats:
YICHENexemplifica com és això a la pràctica. El seu equip d'enginyers admet l'avaluació de la formació de múltiples-estació, la integració de la transferència robòtica i la validació de la repetibilitat des de l'etapa de cotització en endavant, donant als enginyers un recurs concret per a projectes complexos de matrius de transferència que requereixen la col·laboració de DFM abans del compromís d'eines.
Més enllà d'aquest exemple específic, la vostra avaluació hauria de cobrir:
- Capacitat de disseny multi-estació- El proveïdor pot dissenyar i construir tota la seqüència d'estacions a casa-o subcontracta estacions individuals? El control de disseny unificat garanteix l'alçada de la línia de pas-coherent, les altures de tancament alineades i el temps coordinat en totes les eines.
- Simulació de-formació interna- Els proveïdors que executen simulacions basades en FEA-abans de tallar l'acer per a eines detecten aviat els problemes d'aprimament, d'arrugues i de retorn elàstic. Això redueix directament els cicles de prova i comprimeix el temps de lliurament.
- Experiència de transferència robòtica o servo- Entendre els perfils de moviment de transferència, els camins de retorn dels dits i les separacions d'interferències és un coneixement especialitzat. Un soci que hagi dissenyat eines per a tipus de sistemes de transferència específics pot optimitzar l'espaiat de l'estació i l'orientació de les peces per obtenir un SPM màxim.
- Mètodes de verificació de la tolerància- Pregunteu com validen la conformitat dimensional. La inspecció CMM al primer article és estàndard, però els socis forts també proporcionen dades SPC de proves, estudis GR&R per a dimensions crítiques i índexs de capacitat documentats (Cpk) abans de l'aprovació de la producció.
- Voluntat de col·laboració de DFM- Els millors proveïdors no només creen el que dibuixes. Retrocedeixen les característiques que inflen el recompte d'estacions, suggereixen modificacions de la geometria que milloren la conformabilitat i proposen alternatives de materials que redueixen el tonatge o els reptes de retorn elàstic.
- Estructura de comunicació i gestió de projectes- Els projectes de matriu de transferència impliquen diverses empreses (fabricant de premsa, proveïdor de sistemes de transferència, constructor de matrius, planta d'estampació). Un soci amb processos de gestió de projectes clars i una comunicació sensible evita els retards que s'acumulen quan les decisions s'aturan entre les parts.
Les banderes vermelles inclouen proveïdors que cotitzen sense preguntar sobre les especificacions del vostre sistema de transferència, que no poden explicar la seva lògica de seqüenciació de l'estació o que no tenen cap capacitat de simulació i depenen completament de la prova física. Aquestes llacunes es tradueixen directament en terminis de lliurament més llargs, més iteracions de prova i un cost total del projecte més elevat.
Llista de verificació d'especificacions del projecte per a enginyers
Abans d'enviar una RFQ a qualsevol proveïdor de matrius de transferència, munteu aquests articles. Les especificacions incompletes donen lloc a pressupostos inexactes, expectatives desalineades i canvis a l'abast mitjà del projecte-que augmenten els costos:
- Dibuix complet de la part- 3Model CAD D més impressió en 2D amb textos destacats de GD&T. Inclou totes les dimensions crítiques-per a-funcions marcades explícitament.
- Especificació del material- Qualitat, tremp, gruix i qualsevol requisit direccional (orientació del gra en relació a la direcció de conformació).
- Volum anual i mida del lot- Demanda anual total, quantitats de comanda habituals i vida útil prevista del producte en anys. Això determina els requisits de vida útil de la matriu i els intervals de manteniment.
- Requisits de tolerància- Especifiqueu quines dimensions requereixen la verificació Cpk i quins índexs de capacitat són acceptables (1,33, 1,67 o superior).
- Requisits d'acabat superficial- Identifiqueu les superfícies cosmètiques, les profunditats de marca acceptables i qualsevol requisit d'acabat de post-estampació (pintura, revestiment, recobriment en pols) que afecti l'agressivitat que la matriu pot contactar amb la peça.
- Operacions secundàries- Enumereu qualsevol treball de post-estampat (soldadura, roscat, muntatge, tractament tèrmic) perquè el dissenyador de la matriu pugui tenir en compte les característiques de dades i les superfícies de manipulació.
- Especificacions del sistema de premsa i transferència- Tonatge, mida del llit, longitud de la carrera, alçada de tancament, tipus de transferència (servo o mecànica), rang de pas, alçada d'elevació i distància de pinça. Si la premsa encara no està seleccionada, indiqueu-ho explícitament.
- Peces de mostra o prototips- Les mostres físiques, els models d'escuma o les representacions impreses en 3D-ajuden els proveïdors a avaluar els reptes de manipulació i orientació que els dibuixos sols poden no transmetre.
- Requisits de qualitat i certificació- ISO 9001, IATF 16949 o estàndards específics del sector-que el proveïdor ha de complir.
Aquesta llista de verificació no és una sobrecàrrega burocràtica. Cada element afecta directament com es dissenya la matriu, quantes estacions es necessiten i el cost de l'eina. Faltar fins i tot un element, especialment les especificacions del sistema de transferència, pot forçar un redisseny després que el projecte ja estigui en marxa. Un paquet complet per endavant és la forma més eficaç d'obtenir una cotització precisa, una línia de temps realista i una matriu que produeixi peces conformes des de la primera producció.
Preguntes freqüents sobre estampació de matrius de transferència
1. Quina diferència hi ha entre l'estampació de matriu de transferència i l'estampació de matriu progressiva?
La diferència bàsica rau en com es mou la peça a través de la matriu. En l'estampació progressiva, la peça es manté unida a una banda metàl·lica contínua durant totes les operacions de conformació. En l'estampació de matrius de transferència, el blanc es separa de la bobina primerencament, després un sistema de transferència mecànic o servo-aixeca i el transporta entre estacions de matriu independents. Aquesta separació dóna a les matrius de transferència la capacitat de manejar peces més grans, dibuixos més profunds i geometries de diversos eixos-que serien impossibles de formar mentre el material roman en una cinta. Les matrius progressives solen funcionar més ràpid i s'adapten a peces petites de gran-volum, mentre que les matrius de transferència serveixen peces complexes de volum mitjà--de gran volum que necessiten-formació lliure.
2. Quins tipus de peces són més adequades per a l'estampació de matrius de transferència?
L'estampació amb matriu de transferència funciona millor per a peces que comparteixen tres característiques: complexitat geomètrica, mida mitjana-a-gran i volums de producció superiors a aproximadament 20.000 unitats anuals. Alguns exemples específics inclouen suports estructurals d'automòbils d'embut-profund, carcasses d'electrodomèstics grans, panells formats en diversos eixos- i peces que requereixen operacions als dos costats de la peça de treball. Les peces que necessitin diverses etapes de redibuixament, pestanyes pesades o característiques formades des de diferents direccions es beneficien més perquè el buit lliure-es pot reposicionar entre estacions. Les peces planes senzilles amb un format mínim o components molt petits són millor servides per matrius progressius o eines d'un sol cop-.
3. Quantes estacions requereix una matriu de transferència típica?
La majoria dels projectes de matriu de transferència utilitzen entre 4 i 12 estacions independents, tot i que el recompte exacte depèn de la complexitat de la part, la profunditat del dibuix i el nombre de característiques secundàries com ara forats o brides. Una carcassa dibuixada senzilla amb retall pot necessitar només 4-5 estacions, mentre que un panell d'automòbil complex amb múltiples redibuixats, perforació, flexió i encunyació podria requerir 10-12. Cada estació addicional afegeix aproximadament un 8-15% al cost d'eines i requereix més llargada de llit de premsa. Proveïdors com YICHEN utilitzen la simulació de conformació durant la fase de cotització per determinar el recompte òptim d'estacions abans de comprometre's amb l'acer per a eines, ajudant els enginyers a equilibrar els requisits de conformació amb les limitacions de costos.
4. Quin volum de producció fa que l'estampació de matrius de transferència sigui rendible-?
El punt d'equilibri-per a l'estampació de matrius de transferència sol estar entre 20.000 i 50.000 unitats anuals en comparació amb mètodes de fabricació com el tall per làser i el fre de premsa. Tanmateix, aquest llindar canvia en funció de la complexitat de les peces, el recompte d'estacions i el procés alternatiu que es desplaça. Les peces més senzilles amb menys estacions es trenquen encara més aviat, mentre que les matrius complexes amb 10+ estacions necessiten volums més elevats per amortitzar la inversió. Per a les peces que teòricament podrien funcionar en una matriu progressiva, les eines de transferència només tenen sentit econòmic quan la geometria és físicament incompatible amb la conformació basada en tires-o quan la matriu progressiva equivalent seria prohibitivament complexa.
5. Com trieu entre sistemes de transferència servo-accionats i mecànics?
L'elecció depèn de la vostra combinació de producció, la freqüència de canvi i les característiques de les peces. Els sistemes accionats per lleves mecàniques-uneixen tots els moviments a un angle de manivela de premsa fixa, cosa que els fa fiables i robusts per a línies dedicades que fan servir una família de peces durant anys. Els sistemes servo-ofereixen perfils de moviment programables que permeten als operadors ajustar digitalment les distàncies de viatge, les acceleracions i el temps. Això els fa ideals per a instal·lacions que estampan diversos números de peça en premses compartides, manipulen peces asimètriques o de pes variable-, o s'orienten al màxim de cops per minut mitjançant l'optimització de la superposició de moviment. Els sistemes servo també redueixen significativament el temps de canvi, ja que els nous perfils es carreguen digitalment en lloc de requerir intercanvis físics de lleves.


