


Comprendre el manteniment preventiu de matrius d'estampació
Quan un dau es trenca a mitja-correcció, tot s'atura. La premsa està inactiva, les peces s'amunteguen aigües avall i algú busca una solució que s'hauria d'haver evitat fa setmanes. Aquest cicle reactiu consumeix temps, diners i confiança en el vostre programa de producció.Manteniment preventiu de matriu d'estampacióexisteix per trencar aquest cicle substituint el pànic per la planificació.
Què significa realment el manteniment preventiu de matrius d'estampació
En el seu nucli, aquesta pràctica és senzilla. Manteniu la matriu segons un calendari, abans que el desgast es converteixi en un fracàs. Aquest programa pot seguir el recompte de cops, els intervals del calendari o tots dos. El treball en si inclou neteja, inspecció, lubricació, esmolat, substitució de molles i verificació de l'alineació en punts predeterminats perquè l'eina continuï produint peces acceptables de manera segura i coherent.
El manteniment preventiu de la matriu d'estampació és la pràctica de realitzar inspeccions programades, neteja, lubricació i servei de components amb un recompte de carrera-predefinit o intervals de calendari per controlar el desgast normal abans que provoqui ferralla, temps d'inactivitat no planificat o danys a la matriu.
La diferència clau és el temps. Obriu l'encuny i els articles de desgast d'adreça perquè l'agenda diu que és el moment, no perquè aparegués una rebava en una peça o un cop de puny. Aquest canvi de la reacció a la intenció és el que separa les botigues que controlen els seus costos d'eines d'aquelles que se'ls sorprenen constantment.
Enfocaments reactius vs preventius vs predictius
Penseu en els enfocaments de manteniment com una escala de maduresa. El manteniment reactiu soluciona les coses després que es trenquin. El manteniment preventiu els dóna servei a intervals programats de manteniment de matrius per reduir les probabilitats de fallada. El manteniment-basat en condicions utilitza dades del sensor-en temps real per activar el servei quan es desplacen els paràmetres mesurables. El manteniment predictiu va més enllà, aplicant anàlisis i aprenentatge automàtic per preveure errors amb setmanes d'antelació.
La majoria de les operacions d'estampació viuen entre la reactiva i la preventiva. El model de maduresa de manteniment de matrius d'estampació, concebut originalment per Winston Ledet el 1999, mapeja aquesta progressió i ofereix als equips un camí clar cap endavant. Cada nivell es basa en el de sota. No podeu saltar al monitoratge predictiu sense establir primer rutines preventives coherents i les dades que generen.
Aquest article serveix com a full de ruta pràctic per pujar aquesta escala. Comprèn com estructurar les responsabilitats, establir intervals per tipus de material, fer un seguiment del manteniment digitalment i dissenyar matrius que siguin més fàcils de mantenir des del principi. Tant si la vostra botiga funciona actualment sense programa formal com si ja segueix els horaris bàsics que busquen optimitzar, l'objectiu és el mateix: passar del caos reactiu cap a un control deliberat i mesurable sobre el rendiment de les vostres eines.
Per què el manteniment preventiu impulsa la rendibilitat de l'estampació
Cada operació d'estampació s'executa en marges. Els costos de les matèries primeres dominen el pressupost, però just darrere d'ells hi ha la mà d'obra i el temps d'inactivitat vinculats al manteniment de la matriu. La diferència entre una carrera rendible i una perdedora sovint es redueix a si aquest manteniment es produeix segons els vostres termes o els termes del dau.
El veritable cost de saltar el manteniment programat
Imagineu una matriu progressiva a la meitat d'una producció de sis-hores. Un punxó de tall supera el seu límit i comencen a formar-se rebaves a les vores estampades. És possible que l'operador no detecti el defecte immediatament, de manera que desenes o centenars de-de-peces específiques es mouen aigües avall abans que algú demani una parada. La premsa baixa. Un tècnic de muntatge tira el dau. Un fabricant d'eines substitueix el punxó. Peces sospitoses de quarantena de qualitat. La direcció re{10}}seqüencia les feines per omplir el buit. Cadascun d'aquests passos comporta un cost que mai va aparèixer a la cotització original.
A Revista MetalFormingL'anàlisi ho il·lustra clarament: fins i tot un sol punxó trencat que costa 25 dòlars de substituir i una hora de mà d'obra del fabricant d'eines per instal·lar genera molt més de 50 dòlars en despesa total. Teniu en compte la mà d'obra per estirar i restablir la matriu, el temps de-laboratori de qualitat per tornar a-qualificar les peces, el material rebutjat, els salaris de l'operador inactiu, la pèrdua de marge en peces no produïdes i l'absorció de sobrecàrrega en tres hores de temps mort de premsa, i el cost real d'aquest esdeveniment no planificat supera els 500 dòlars. Amplieu-ho a diversos incidents al mes i el cost de la fallada no planificada de la matriu d'estampació es converteix en un greu fregament per a la rendibilitat.
L'efecte cascada és el que fa que el manteniment reactiu sigui tan car. Un punxó gastat crea rebaves. Les rebaves provoquen rebuigs de peces en la inspecció. Els rebuigs frenen la línia de producció. La reparació d'emergència altera la programació de cada treball que hi ha a la cua. Una petita condició de desgast, que no es controla, desencadena una reacció en cadena que afecta la qualitat, el lliurament, la mà d'obra i les despeses generals simultàniament.
L'experiència del sector demostra constantment que el manteniment no planificat és aproximadament quatre vegades més car que el servei planificat. Aquest multiplicador existeix perquè el temps d'inactivitat planificat elimina els costos de premsa inactiva, evita les compres-de components de la comanda precipitada, elimina el cicle d'investigació de qualitat i manté intacta la seqüenciació de producció.
Com protegeix PM la vostra inversió en eines
A matriu d'estampació progressiva únicapot representar una inversió de 50.000 $ a 500.000 $ o més depenent de la complexitat, el nombre d'estacions i la qualitat del material. Això és equipament de capital. Deixar que es degradi per negligència no és diferent de saltar-se els canvis d'oli en una màquina CNC i esperar que no s'apodera de res.
El manteniment programat sistemàtic protegeix aquesta inversió capturant el desgast abans que es composi. Un cop de puny afilat a l'interval adequat perd unes mil·lèsimes de material. El mateix cop de puny que queda fins que el fracàs pot trencar, trencar la placa de suport o danyar la secció de matriu que hi ha a sota, convertint una rectificació de 25 $ en un reemplaçament de components de 2.000 $ i una reconstrucció d'una setmana-durada.
Un programa de manteniment de matrius programat-ben executat ofereix rendiments mesurables en múltiples dimensions:
- Vida allargada de la matriu- L'afilat controlat i la substitució de components mantenen el desgast acumulat dins dels límits del disseny, afegint anys de servei productiu a cada eina.
- Sortida de producció previsible- Les finestres de servei programades permeten als planificadors incorporar el manteniment al calendari de producció en lloc de reaccionar a les sorpreses.
- Tarifes de ferralla reduïdes- Mantenir les vores afilades, els espais lliures correctes i l'alineació correcta manté les peces estampades dins de la tolerància, reduint directament com el manteniment preventiu redueix les taxes de ferralla a tota la vostra operació.
- Menor cost d'eines per{0}}peça- Repartir el cost total del dau entre més visites i menys reparacions d'emergència redueix la càrrega d'eines assignada a cada peça estampada.
- Operacions de premsa més segures- Les eines gastades o danyades creen modes de fallada imprevisibles, com ara components trencats que s'expulsen de la matriu, tracció de llimacs i errors d'alimentació que posen en perill els operadors.
El ROI del manteniment de la matriu d'estampació es fa evident quan compareu dos escenaris junts. Una matriu que es fa servir cada 150.000 cops amb l'afilat planificat, la substitució de la molla i la inspecció pot funcionar cinc anys abans de necessitar una revisió important. La mateixa matriu s'executa de manera reactiva, només es fa servir després de fallades, pot necessitar una reconstrucció completa en dos anys i produir una ferralla significativament més gran durant cada execució. Les matemàtiques afavoreixen la prevenció cada cop.
Protegir la rendibilitat, però, requereix més que bones intencions. Exigeix una estructura, una clara propietat de les tasques a tots els nivells i que les persones adequades facin la feina correcta en el moment adequat.
Estructura de manteniment de tres-nivells per a operacions d'estampació
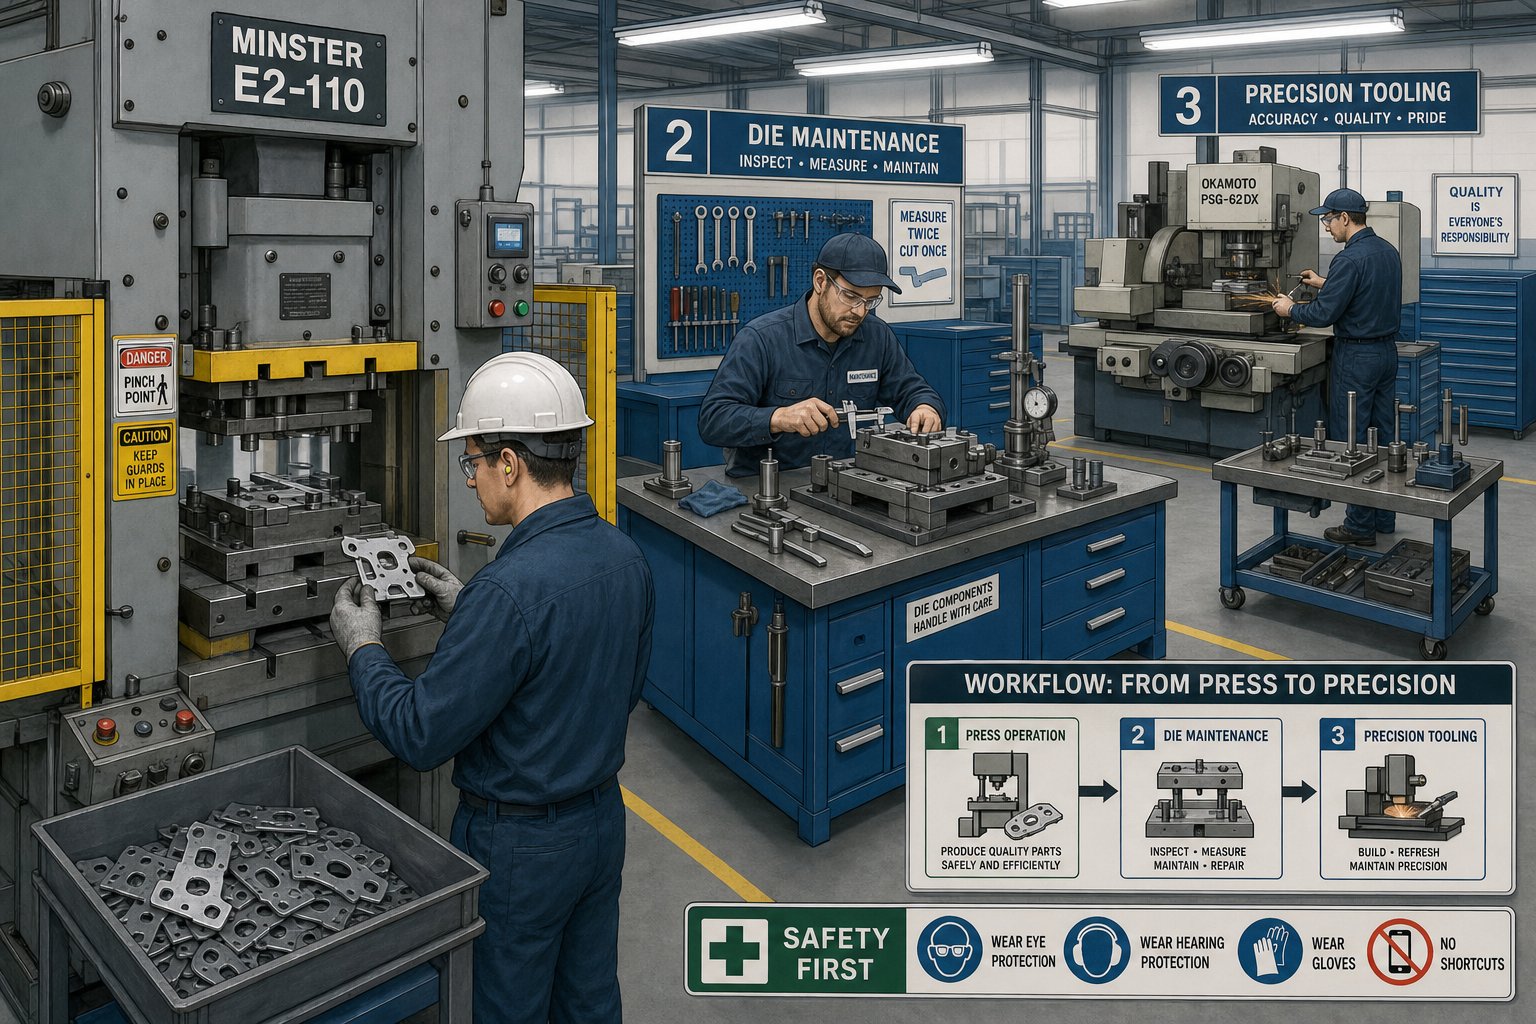
L'estructura sense claredat crea confusió. Si tothom és responsable de la seva condició, ningú ho és. Una estructura de responsabilitat de manteniment de matrius per nivells assigna tasques específiques a nivells d'habilitat específics a intervals específics, de manera que no es perd res i ningú intenta treballar més enllà de la seva formació. Penseu en això com tres anells concèntrics de defensa: els operadors capten el que està passant ara mateix, els tècnics aborden el que porta amb el pas del temps i els fabricants d'eines restauren allò que ha arribat al seu límit de servei.
La taula següent desglossa cada nivell per freqüència, requisits d'habilitat i àmbit de treball:
| Nivell | Personal | Freqüència | Nivell d'habilitat | Tasques primàries |
|---|---|---|---|---|
| 1 - Comprovacions de torn | Operador de premsa | Cada torn o cada 2.000-5.000 cops | Formació bàsica de conscienciació de la matriu | Comprovació visual de retenció de llimacs, verificació del nivell de lubricació, confirmació de l'alineació de l'alimentació de tires, escolta de sons anormals, comprovació de la qualitat de les peces amb mostres de límit |
| 2 - Servei periòdic | Tècnic/a de manteniment de matrius | Cada 50.000-150.000 cops (varia segons el dau) | Coneixements intermedis d'eines, habilitats de mesura | Mesura de la separació del punxó-a-, inspecció i substitució de la molla, comprovació del desgast del passador de guia i del buix, avaluació del disparador d'afilat, verificació del parell de fixació, revisió de l'estat de la calçada |
| 3 - Revisió important | Fabricant d'eines / fabricant de matrius | Cada 500.000-1.000,000+ cops o anuals | Constructor d'eines Jornada amb experiència completa de construcció de matrius | Desmuntatge complet, auditoria dimensional de tots els components de treball, substitució de components desgastats, restabliment del temps, re{0}}qualificació de la matriu per imprimir toleràncies |
Controls diaris de l'operador i inspeccions de torns
Els operadors són la primera línia de detecció. La seva llista de verificació d'inspecció de l'operador de matriu d'estampació no requereix eines de mesura ni desmuntatge. Es basa en una observació entrenada: els llimacs cauen netament o s'apilen al dau? El lubricant arriba a la tira de manera constant? La peça es veu i se sent bé en comparació amb la mostra de referència? La franja segueix directament a través dels pilots?
Aquestes comprovacions triguen minuts, però detecten problemes que s'agreujarien durant tot un torn. Un llimac enganxat a una obertura de matriu, per exemple, pot destruir una cara de punxó en uns quants centenars de cops si ningú se n'adona.Art Hedrick de Dieologiasubratlla que la neteja de restes com ara llimacs, estelles i l'acumulació de lubricant a partir de matrius és una de les activitats de manteniment més bàsiques però impactants que pot realitzar un operador.
Tasques de servei periòdic del tècnic
Les responsabilitats dels tècnics de manteniment de matrius es troben al nivell mitjà, i aquí és on es produeix la major part del treball preventiu programat. Els tècnics obren la matriu al banc, inspeccionen les superfícies de desgast, mesuren els espais lliures de punxó-a-amb calibres o comparadors òptics i avaluen si les vores de tall han arribat al seu punt d'activació. Substitueixen els ressorts de nitrogen o els ressorts helicoïdals que s'acosten al final-{-de vida útil, verifiquen que tots els passadors estiguin asseguts i els cargols estiguin apretats i comproveu que les superfícies de les lleves o les plaques de desgast no siguin irritades.
La distinció crítica aquí és que els tècnics donen servei a la matriu en funció d'un calendari més que d'un símptoma. No estan reaccionant a una rebava en una part. Estan intervenint amb un recompte de traços predeterminat per evitar que aquesta rebava aparegui mai. Aquest és el batec del cor d'un programa preventiu.
Toolmaker-Procediments de revisió del nivell
Els procediments de revisió del fabricant d'eines per a matrius d'estampació representen el nivell d'intervenció més profund. Una revisió completa significa que tots els components surten. Cada punxó, secció de matriu, inserció de separació, pilot, passador de guia i casquillo es mesura amb les dimensions del disseny original. Es substitueixen els components que han superat els límits de desgast acumulat. El temps entre estacions es verifica i es reinicia. La matriu es torna a muntar, es localitza i s'escapa per confirmar que compleix les toleràncies d'impressió de peces abans de tornar a la producció.
Aquest nivell de treball requereix habilitats de nivell-oficial i accés a rectificadores de superfície, equips per electroerosió i eines de mesura de precisió. No ho hauria d'intentar mai el personal sense experiència completa en la construcció de matrius. L'assignació de treballs de revisió a personal poc-qualificat comporta el risc d'introduir errors, danyar components o crear condicions insegures a la premsa.
El poder d'aquest enfocament de tres-nivells és la distribució. Els operadors gestionen observacions freqüents i de baixa-complexitat que gairebé no costen mà d'obra. Els tècnics gestionen un servei periòdic de complexitat-moderada que manté l'encuny dins dels límits de treball. Els fabricants d'eines gestionen reconstruccions poc freqüents i d'alta-complexitat que permeten restaurar l'encuny a les condicions-nous. Cada nivell captura allò que el nivell superior no pot veure amb la seva freqüència més baixa, creant capes de protecció superposades contra fallades no planificades.
Per descomptat, saber qui fa la feina i quan fer-la només resol la meitat de l'equació. La tasca més habitual al nivell 2, l'afilat, requereix el seu propi conjunt de criteris de decisió per executar-se correctament sense escurçar la vida útil de la matriu.
Criteris de decisió d'afinació i reacondicionament
L'esmolat és la tasca pràctica més freqüent-en qualsevol programa de manteniment preventiu de matrius d'estampació. També és la tasca que sovint es fa massa tard, massa agressiva o sense documentació. Fer-ho bé significa saber exactament quan esmolar els punxons de matriu d'estampació, quant material eliminar i quan un component s'ha rectificat més enllà del punt de servei útil.
Quan esmolar vs quan substituir
Com saps que la vora necessita atenció? Mesures les proves que deixa enrere. El disparador més fiable és l'alçada de la rebaba a les peces estampades. Un llindar d'alçada de rebaba habitual per a l'afilat de matrius en aplicacions d'acer suau és de 0,003 a 0,005 polzades (0,076 a 0,127 mm). Una vegada que les rebaves superen constantment aquest rang, el tall s'ha arrodonit prou com per requerir la mòlta. Aguia de manteniment que fa referència al procediment Davincirepàs de repàs de punxó de banderes quan el desgast de les vores supera els 0,1 mm.
Altres indicadors mesurables inclouen els canvis en la relació entre la banda de cisalla-a-zona de fractura a les vores en blanc. Una vora fresca produeix una banda de cisalla neta a aproximadament un-terç del gruix del material. A mesura que el punxó s'apaga, aquesta banda es redueix i la zona de fractura es fa més rugosa. La deriva dimensional en les mides dels forats o els perfils en blanc també indica un desgast, ja que una vora arrodonida desplaça el material en lloc de tallar-lo netament.
L'afilat soluciona el desgast normal de les vores. No soluciona les esquerdes, les esquerdes, la deformació plàstica o la pèrdua d'alineació repetida. Si un cop de puny mostra fractures o continua fallant poc després del servei, el problema ha anat més enllà del reacondicionament al territori de substitució.
Bones pràctiques de rectificat per a seccions de punxó i matriu
Les millors pràctiques d'afilat de matrius comencen amb l'equip adequat. Una rectificadora de superfície de precisió, no una rectificadora de banc, és l'eina correcta per restaurar les cares de punxó i les seccions de matriu. L'objectiu és l'eliminació controlada i paral·lela de material que manté la geometria original de la cara de treball.
Principis clau a seguir durant la mòlta:
- Traieu només el material mínim necessari.Passades lleugeres de 0,0005 a 0,001 polzades per passada eviten l'acumulació de calor i conserven la duresa de l'acer d'eines. Com assenyala l'eina de precisió de Moeller, és essencial tenir precaució per no introduir massa calor durant la mòlta per evitar danys a la superfície.
- Mantenir el paral·lelisme.La cara del punxó ha de romandre plana i quadrada amb el cos del punxó. Qualsevol desviació angular canvia l'espai lliure efectiu i crea un desgast desigual a la següent tirada.
- Preservar les dimensions del terreny.Els punxons de tall tenen una terra recta per sota de la cara que manté la relació d'eliminació de la matriu. La mòlta a través d'aquest terreny canvia el perfil del punxó i requereix reelaborar la geometria de la separació.
- Mantenir els espais angulars.Si la secció de la matriu té un relleu angular darrere de la vora de tall, comproveu que l'angle de relleu segueix sent correcte després de rectificar. Un angle de relleu reduït accelera el re-espatllament.
- Desbarbar i polir després de la mòlta.Les vores del filferro que queden de la mòlta es poden trencar durant l'estampació i incrustar-se en peces o superfícies de matriu. Una passada de rectificat lleugera els elimina sense alterar la geometria.
- Calçar per compensar.Cada mil·lèsima retirada d'una cara de punxó escurça la seva longitud efectiva. Afegiu calces equivalents darrere del punxó per mantenir l'alçada i el temps de tancament adequats dins de la matriu.
Seguiment de l'eliminació acumulada d'estocs
Cada cicle d'afilat consumeix un recurs finit: la mateixa secció de punxó o matriu. Per això és molt important documentar el material eliminat per servei. Un punxó dissenyat originalment amb 0,060 polzades de vida útil no es pot esmolar indefinidament. Un cop s'assoleixin els límits acumulats d'eliminació d'estocs, el component ha passat del reacondicionament al territori de reemplaçament, independentment de com es vegi la vora actual.
La millor pràctica és registrar la quantitat eliminada a cada servei directament a la targeta de manteniment de matrius o al vostre sistema de seguiment. Un simple total, cop per cop, indica als vostres tècnics exactament quanta vida queda. Els marges de rectificat típics oscil·len entre 0,040 i 0,080 polzades depenent de la longitud del punxó, el grau del material i si el disseny inclou característiques escalonades que limiten l'escurçament total.
Quan un cop de puny arriba entre el 75 i el 80 per cent de la seva eliminació màxima permesa, marqueu-lo per substituir-lo a la següent revisió programada. Esperar fins que es consumeixi completament corre el risc d'executar la producció en un component que ja no té prou terra per mantenir l'espai lliure, la qual cosa accelera el desgast de la secció de la matriu d'acoblament i crea un problema més car que la substitució d'un sol punxó.
Les decisions afines, però, no existeixen de manera aïllada. El material que flueix a través de la matriu té un efecte directe i mesurable sobre la rapidesa amb què s'avorreix les vores i quin tipus de desgast domina el patró de degradació.
Material-Ajusts específics de manteniment
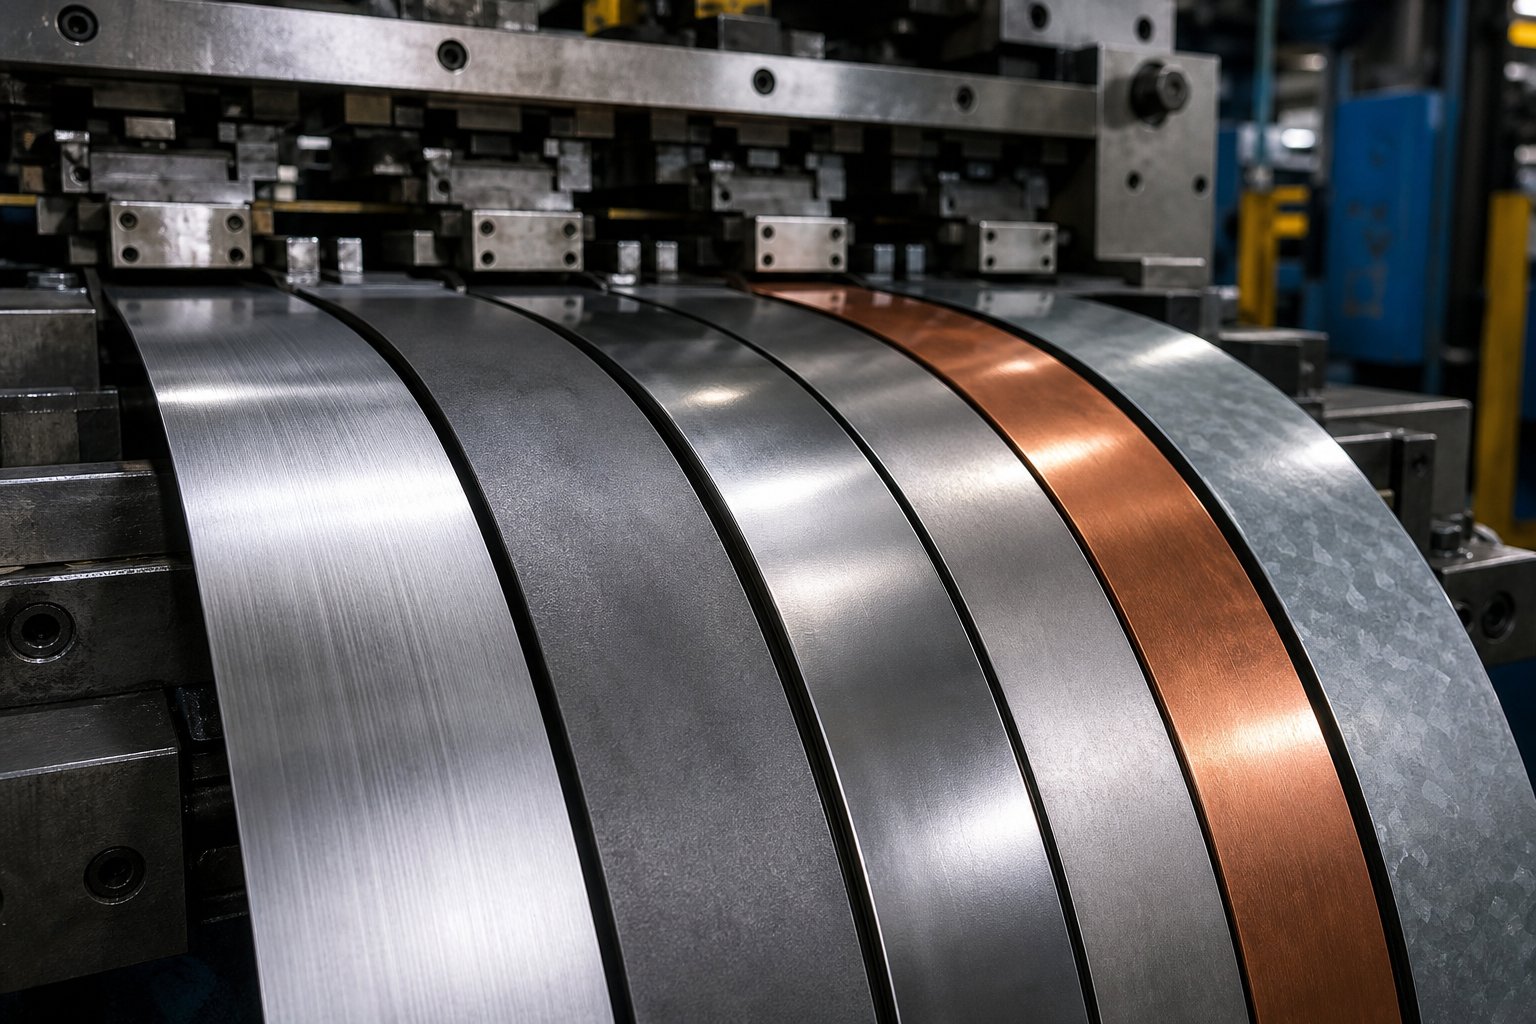
Una matriu d'estampació amb acer suau a 150.000 cops entre servei pot necessitar atenció a 80.000 cops quan la mateixa eina funciona d'acer inoxidable. El material que passa pel teu dau no és un participant passiu. Modela activament la rapidesa amb què s'avorreix les vores, quin tipus de desgast domina i on hauria d'aterrar el vostre enfocament de manteniment. Un calendari de recompte d'un sol-traç aplicat de manera uniforme a tots els materials garanteix que esteu donant servei a algunes matrius massa aviat o que deixeu que d'altres s'executin durant molt de temps.
Patrons de desgast per tipus de material
Diferents metalls ataquen les eines de maneres fonamentalment diferents. Comprendre aquests mecanismes t'ajuda a anticipar els problemes en lloc de reaccionar-hi.
Acer inoxidableés un dels materials més agressius en eines de matriu. El seu alt contingut de crom i la seva tendència a treballar-endurir-se durant la formació creen condicions de desgast adhesiu on el material de làmina micro-solda a la superfície de l'eina sota fricció i calor. Això és molest i es troba entre els principals problemes relacionats amb la matriu-a les botigues de premsa. Un cop s'inicia l'encoratge, la transferència de material s'acumula a les superfícies de punxó i matriu, marcant les peces posteriors i accelerant els danys. Els intervals de manteniment de la matriu per a l'estampació d'acer inoxidable han de tenir en compte aquest mecanisme adhesiu escurçant els controls de lubricació, augmentant la freqüència d'inspecció per a l'acumulació de superfícies i activant l'afilat abans de la línia de base.
Aluminipresenta un repte diferent. En lloc de molestar en el sentit tradicional, l'alumini genera un-bord amunt (BUE) a les superfícies de tall. Les partícules suaus d'alumini s'adhereixen a la cara del punxó i s'acumulen capa per capa, canviant eficaçment la geometria de l'eina. BUE provoca mides de forats inconsistents, vores tallades en brut i augment de les forces de desmuntatge. El manteniment de matrius d'alumini se centra en protocols de neteja, eliminació de dipòsits de BUE abans que s'endureixin i aplicant tractaments superficials com recobriments TiN o DLC que resisteixen l'adhesió del material. És possible que els intervals d'afilat no disminueixin tan dràsticament com amb l'acer inoxidable, però la freqüència de neteja augmenta substancialment.
Acers d'alta-resistencia baixa-aliatge (HSLA).crear un desgast principalment abrasiu. Les seves característiques de duresa i escala d'òxids-més elevats actuen com a paper de vidre contra les superfícies de perforació, triturant el material de l'eina progressivament amb cada cop. Recerca des delDirectrius d'aplicació d'AHSSmostra que els graus d'acer avançats poden assolir valors de duresa de quatre a cinc vegades més alts que l'acer suau, amb alguns graus martensítics que s'acosten a la duresa de l'eina. La freqüència de manteniment de la matriu d'estampació d'acer HSLA ha de reflectir aquesta realitat. Quan l'acer suau pot permetre 150.000 cops entre afilades, els graus HSLA poden reduir aquest interval d'entre un 40 i un 60 per cent depenent del gruix i del grau específic.
Acer suau (CRS/HRS)serveix com a línia de base. Produeix un desgast abrasiu moderat a un ritme previsible, el que el converteix en el material més fàcil de programar. Els intervals estàndard de PM desenvolupats per a acer suau s'han de tractar com a referència inicial, no com a regla universal.
La taula següent compara els materials estampats comuns amb el seu tipus de desgast dominant, l'ajust de l'interval PM recomanat en relació amb una línia de base d'acer suau i on el vostre equip de manteniment hauria de centrar l'atenció:
| Material | Tipus de desgast dominant | Ajust d'interval PM | Enfoc de manteniment primari |
|---|---|---|---|
| Acer suau (CRS/HRS) | Abrasiu moderat | Estàndard (línea de base) | Esmolat rutinària, controls d'autorització |
| Acer inoxidable (sèrie 300/400) | Desgast de l'adhesiu i irritació | 30-50% més curt | Verificació de la lubricació, inspecció de l'acumulació de superfícies, esmolat anterior, estat del recobriment |
| Alumini (sèrie 5000/6000) | Adhesió-de vora acumulada | 10-20% més curt | Protocols de neteja BUE, integritat del tractament de superfícies, control de la força de decapat |
| Acer HSLA (rendiment 50-80 ksi) | Desgast abrasiu | 40-60% més curt | Condició de la vora del punxó, verificació de l'espai lliure, adequació de la càrrega de la molla, desgast del recobriment |
| Acer avançat{0}d'alta resistència (DP/TRIP) | Risc sever d'abrasiu + estellades | 50-70% més curt | Detecció d'estellades de vora, adequació del grau d'acer d'eina, integritat del recobriment, control del tonatge de premsa |
| Acer galvanitzat | Abrasiu (òxid de zinc) + acumulació de zinc | 20-30% més curt | Acumulació de pols de zinc, retenció de llimacs, freqüència de neteja de matrius |
Ajust dels intervals de PM per a la duresa del material
Llavors, com tradueixes això al teu horari real? Comenceu amb el vostre interval de referència provat per a acer suau en una matriu determinada. A continuació, apliqueu un multiplicador de material basat en el mecanisme de desgast dominant i la gravetat.
Per exemple, si la matriu núm. 247 funciona de manera fiable a 120.000 cops entre servei en acer-laminat en fred i moveu aquesta eina a una aplicació d'acer inoxidable, l'interval ajustat cau a uns 60.000 a 84.000 cops. Això no és una suposició. Reflecteix com la duresa del material afecta el desgast de la matriu mitjançant el mecanisme adhesiu específic de l'acer inoxidable, combinat amb les forces de conformació més altes implicades.
Algunes pautes pràctiques per ajustar el vostre programa de PM per al tipus de material estampat:
- No espereu proves.Si canvieu de material i manteniu el calendari antic, probablement descobrireu l'ajust necessari només després d'un esdeveniment de fallada. Apliqueu l'interval més curt de manera proactiva a la primera tirada.
- Refina amb dades.Després de dos o tres cicles de servei al material nou, avalueu la progressió real del desgast. Si les seccions de matriu mostren menys desgast del que s'esperava a l'interval reduït, podeu estendre's lleugerament. Si ja s'acosten als límits, escurceu-ho més.
- Tenir en compte els canvis de gruix.El material més gruixut multiplica la càrrega abrasiva a les vores de tall. Un salt d'1,0 mm a 2,0 mm en el mateix grau de material pot garantir una reducció addicional del 20 al 30 per cent en l'interval de servei.
- Relacioneu l'acer d'eines i els recobriments amb el material.Un punxó D2 executant HSLA a intervals agressius consumirà la quantitat de remoldeig ràpidament. L'actualització als acers per a eines de metal·lúrgia en pols o l'addició de recobriments PVD poden restaurar intervals més propers a la línia de base alhora que redueixen els esdeveniments de manteniment totals durant la vida útil de la matriu.
Les directrius d'aplicació de l'AHSS destaquen un exemple pràctic: una eina D2 cromada-que forma acer de fase dual va fallar després de només 50.000 peces, mentre que el mateix acer per a eines amb nitruració iònica i un recobriment de nitrur de crom PVD va produir més d'1,2 milions de peces. Es tracta d'una diferència de 24 vegades en la vida útil de l'eina, impulsada completament per fer coincidir el tractament superficial amb el mecanisme de desgast del material.
La cosa per emportar és clara: el vostre horari de PM no és un document fix. És un marc viu que es flexiona en funció del que realment està tallant i formant la matriu. Tractar tots els materials de la mateixa manera garanteix resultats subòptims. Les botigues que adapten els intervals al comportament dels materials aconsegueixen una vida útil més llarga de la matriu, menys sorpreses i una planificació de la producció més precisa.
Capturar aquests ajustos específics-de material, fer un seguiment de com respon cada dau a diferents estocs i identificar patrons de la vostra flota requereix més que un porta-retalls. Requereix un sistema per registrar, analitzar i actuar sobre les dades de manteniment a escala.
Seguiment digital i integració CMMS per al manteniment de matrius
Una targeta de paper connectada a la sabata d'encuny t'explica què va passar l'última vegada que algú es va recordar d'escriure-la. No us pot avisar quan s'ha de donar servei, marcar un dau que consumeix el doble del pressupost de manteniment dels seus veïns ni mostrar-vos quin mode d'error es repeteix a la mateixa estació. La diferència entre saber que els vostres encunys necessiten un servei programat i gestionar aquest servei amb desenes o centenars d'eines és un problema de dades. Per resoldre'l, cal un sistema de seguiment digital de manteniment de matrius que capti la informació adequada, desencadeni les accions adequades i reveli patrons invisibles per al manteniment de registres manual-.
El programari CMMS per al manteniment de matrius d'estampació supera la desconnexió que afecta la majoria de botigues: la producció sap que la matriu va funcionar, però la sala d'eines no sap quants cops s'han acumulat des de l'últim servei. La sala d'eines sap que la matriu va ser esmolada, però ningú no va registrar quant de material es va treure. Quan aquests buits s'agreguen al llarg de mesos i anys, perds la capacitat de predir qualsevol cosa. Has tornat a reaccionar.
Camps de dades essencials per als registres de manteniment de matrius
Què hauria de capturar realment el vostre sistema en cada esdeveniment de servei? No tot és igual de valuós. Els camps següents representen el conjunt de dades mínim que permet l'anàlisi de tendències significatives i la precisió de la programació:
| Camp de dades | Propòsit | Exemple d'entrada |
|---|---|---|
| Número de dau / DNI | Identificació única d'actius | D-247-A |
| Recompte d'ictus al servei | Seguiment d'interval{0}}basat en l'ús | 148.200 cops des de l'última tarda |
| Cops acumulats de per vida | Historial total d'ús de matrius | 2.340.000 en total |
| Treball realitzat | Classificació de tasques (afinar, substituir, inspeccionar) | Estacions afinades 3, 5, 7; va substituir la molla a l'estació 4 |
| Material eliminat (per component) | Remola el seguiment de la vida | Punxó de l'estació 3: 0,002 polzades eliminat; acumulat 0,038 polzades |
| Components substituïts | Consum de recanvis i seguiment de la vida útil | 1x molla de nitrogen P/N NS-750, 2x perns separadors |
| Tècnic/Fabricant d'eines | Responsabilitat i seguiment d'habilitats | J. Martínez |
| Material que s'estampa | Correlació-de la taxa de desgast | 304 SS, 0,060 polzades |
| Proper servei programat | Activador de programació endavant | Amb 150.000 cops addicionals o 4 setmanes |
| Observacions / Notes | Context per als futurs tècnics | Lleu irritació visible a l'estació de formulari 6, monitoreu el cicle següent |
Cada camp té un propòsit analític específic. El recompte de cops en servei permet la programació de manteniment basada en el recompte de cops comparant els intervals reals amb els intervals planificats. El material que s'elimina per component alimenta el seguiment acumulat de la rectificació perquè sàpigues quan un cop s'acosta al seu llindar de reemplaçament. Els registres de substitució de components condueixen a la previsió de peces de recanvi. La combinació de tots els camps junts us ofereix alguna cosa que cap sistema de paper pot fer: un historial consultable, ordenable i preparat-de cada dau de la vostra flota.
Moltes botigues ja fan un seguiment informal d'alguna d'aquesta informació. La diferència entre informal i sistemàtic és si podeu obtenir l'historial de servei complet de Die #247 en deu segons, veure que ha consumit un 40 per cent més de mà d'obra de manteniment que les matrius comparables i investigar per què. Aquest tipus de visibilitat només existeix en un sistema digital estructurat.
Ús de tendències històriques per optimitzar els horaris de PM
Les dades en brut es tornen valuoses quan revelen patrons que abans no podies veure. Aquí és on com fer un seguiment de l'historial de manteniment de matrius digitalment paga més enllà de la simple programació.
Considereu tres tipus d'anàlisi que permeten les dades de manteniment històric:
Identificació de matrius d'alt-manteniment.Quan es registra cada esdeveniment de servei amb el temps de mà d'obra i el cost de les peces, podeu classificar la vostra flota de matrius segons la despesa total de manteniment. Els valors atípics es fan evidents. Un dau que costa tres vegades la mitjana de la flota per cada 100.000 cops pot tenir un defecte de disseny, un desajust de material o un problema recurrent que l'afilat repetit no pot resoldre. Sense dades, aquest dau només sembla car. Amb les dades, podeu demostrar-ho i justificar la intervenció o substitució de l'enginyeria.
Detectar els modes de fallada recurrent.Si l'estació 5 de la matriu núm. 312 ha necessitat la substitució del punxó en tres intervals de servei consecutius, està passant alguna cosa sistèmica. Potser l'autorització és incorrecta per al material. Potser el grau d'acer del punxó és inadequat per a l'aplicació. Potser la franja s'està alimentant lleugerament-central i carregant aquesta estació de manera asimètrica. Les dades de tendències mostren aquests patrons perquè els vostres fabricants d'eines puguin abordar les causes arrel en lloc de substituir repetidament el símptoma.
Càlcul del cost real per hit.La majoria dels models de costos d'estampació tenen en compte el material, el temps de premsa i la mà d'obra. Pocs inclouen la càrrega de manteniment assignada per cop. Un càlcul del cost per cop d'impacte per a matrius d'estampació divideix la despesa total de manteniment (mà d'obra + peces + temps d'inactivitat) per les curses totals produïdes entre les revisions. Aquesta mètrica us permet comparar el cost operatiu real de matrius similars, avaluar si una matriu més cara amb un millor acer per a eines realment estalvia diners durant la seva vida útil i identificar el punt en què s'ha de retirar una matriu en lloc de tornar-la a revisar.
A Anàlisi de la revista MetalFormingreforça aquest punt: els costos reals de manteniment-de la matriu segueixen sent desconeguts a moltes organitzacions perquè el treball de reparació i preventiu sovint es barregen en el seguiment de costos. Separar aquestes categories al vostre sistema digital és essencial. Els costos de reparació reactiva haurien de disminuir amb el pas del temps a mesura que madura el vostre programa de PM, mentre que els costos de manteniment planificat poden augmentar lleugerament, però ofereixen estalvis desproporcionats en temps d'inactivitat i ferralla.
Passos d'implementació per al seguiment digital
La transició de targetes o fulls de càlcul de paper a un sistema de seguiment digital funcional no requereix una inversió en programari de sis-xifres ni un cicle d'implementació d'un any-. Requereix una seqüenciació deliberada perquè cada pas es basa en l'anterior. Aquí teniu un camí de desplegament pràctic:
- Definiu els vostres camps de dades.Comenceu amb la taula anterior i personalitzeu-lo segons la vostra operació. Resisteix la necessitat de capturar-ho tot el primer dia. Un conjunt centrat de deu a dotze camps que la gent omple de manera constant supera els cinquanta camps que s'ignoren.
- Establiu activadors-de recompte de traços per a cada dau.Utilitzeu els vostres intervals de referència existents com a punts de partida. Si actualment un dau rep el servei "quan sembla que el necessita", calculeu un recompte de traços conservador basat en la millor experiència del vostre tècnic i perfeccioneu-lo a partir d'aquí. Les plataformes GMAO modernes podenrecompte de cops directament des dels PLC de premsa, eliminant el buit de registre manual que provoca la majoria d'errors de programació.
- Formar operadors i tècnics en l'entrada de dades.Aquí és on s'atura la majoria de les implementacions. Si el sistema és més difícil d'utilitzar que la targeta de paper, la gent no l'utilitzarà. Trieu una plataforma amb interfícies de mòbil o tauleta-de manera que l'entrada de dades es faci a la premsa o al banc, no en un ordinador d'escriptori de la botiga vint minuts més tard.
- Configura alertes de programació automatitzada.Configureu el sistema perquè notifiqui al responsable de la sala d'eines quan un dau s'acosti al seu llindar de servei. L'objectiu és l'atracció proactiva: la sala d'eines planifica la finestra de servei abans que la producció descobri un problema. Les alertes s'han d'activar entre el 80 i el 90 per cent de l'interval, de manera que hi ha temps per programar l'extracció sense interrompre l'execució actual.
- Creeu taulers d'informes per a la millora contínua.Quan tingueu dos o tres mesos de dades que flueixen de manera coherent, creeu vistes que responguin a les vostres preguntes més importants. Quins daus costen més per cop? Quins tècnics completen MP més ràpidament sense devolució de trucades? Quines combinacions de material-de matriu consumeixen intervals de servei més ràpid del previst? Aquests quadres de comandament converteixen les dades en brut en decisions.
L'avantatge afegit del seguiment digital és que cada esdeveniment de servei fa que la vostra següent decisió de programació sigui més intel·ligent. Després de sis mesos, ja no endevineu a intervals. Els esteu configurant en funció de la progressió real del desgast per a cada matriu específic que executa cada material específic. Després d'un any, podeu preveure el consum de recanvis, predir quan les matrius necessitaran revisions i demostrar l'impacte financer del vostre programa de PM a la gestió amb números concrets en lloc de afirmacions anecdòtiques.
Tot i així, fins i tot el millor sistema de seguiment només pot gestionar la càrrega de manteniment per a la qual es va dissenyar un dau. Alguns encunys exigeixen un servei excessiu no per errors de programació sinó perquè la seva construcció dificulta el manteniment rutinari del que cal. Aquesta relació entre com es dissenya una matriu i l'esforç que cal mantenir durant la seva vida útil és on realment comença el control de costos a llarg termini-.
Com les decisions de disseny donen forma als resultats del manteniment
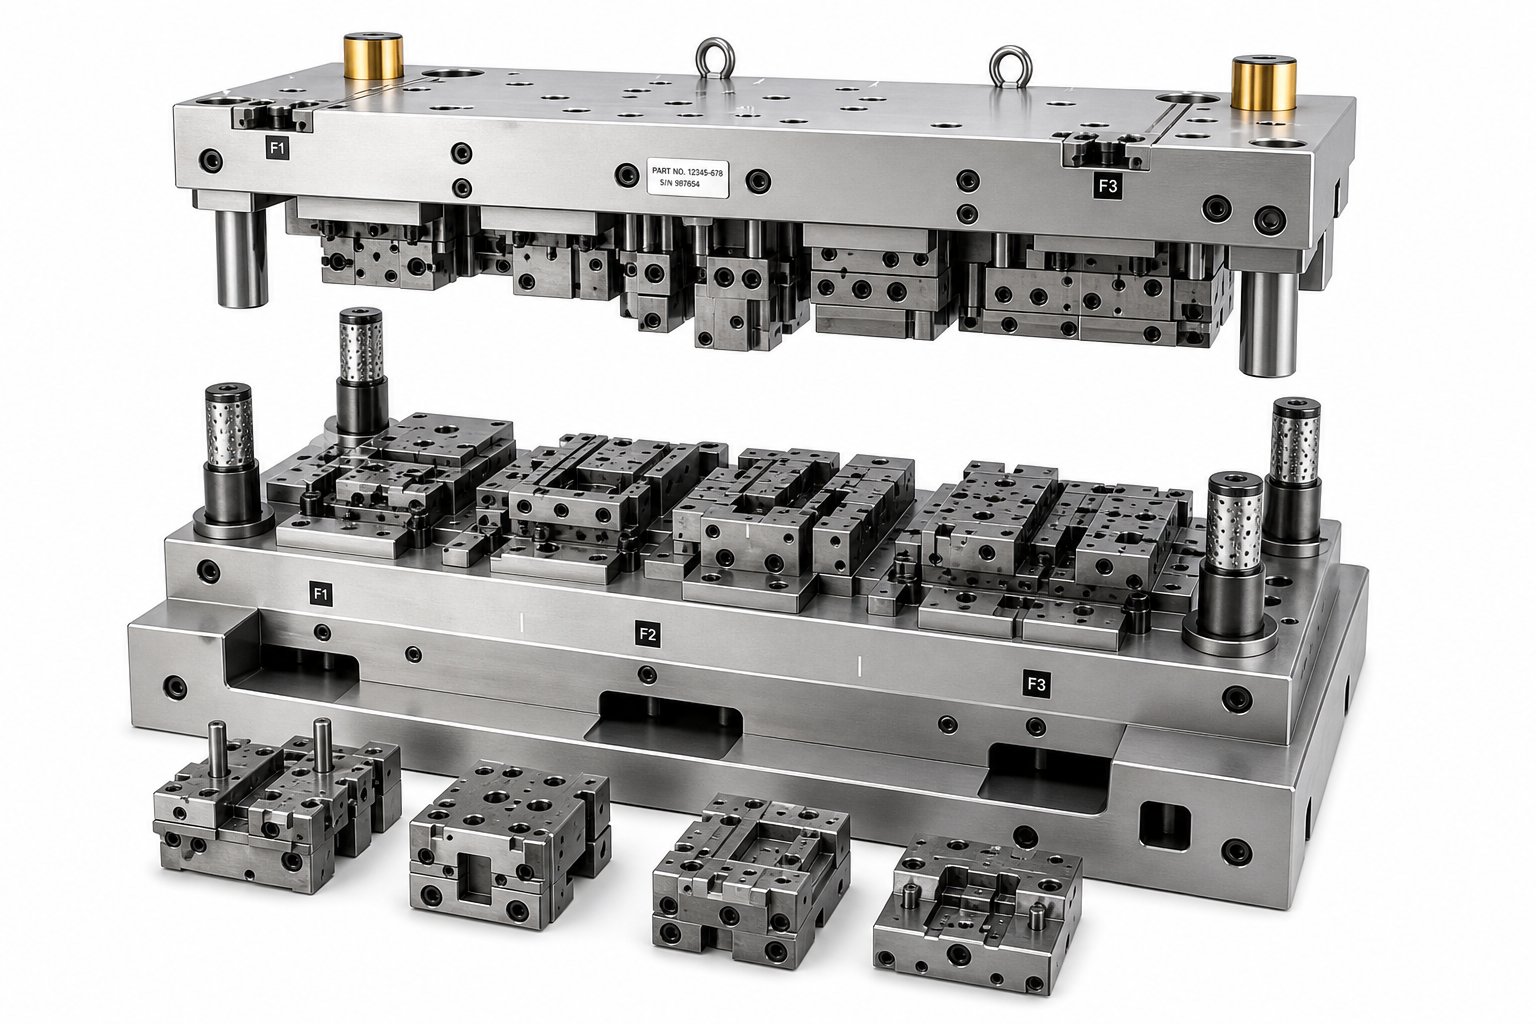
Cada dau arriba a la vostra sala d'eines amb el seu destí de manteniment ja escrit a l'acer. Un encuny dissenyat sense pensar en el servei castiga el vostre equip a cada interval de PM: components als quals no es pot accedir sense un desmuntatge complet, elements de fixació no-estàndards que requereixen eines especials, seccions monolítices que obliguen a substituir-se completament quan només es desgasta una petita àrea. Per contra, una matriu dissenyada per al manteniment converteix el servei rutinari en una operació ràpida i previsible que manté la vostra premsa en funcionament i els vostres costos controlats.
Aquesta connexió entre disseny i cost de manteniment sovint és invisible en l'etapa de cotització. Dues matrius que produeixen peces idèntiques a la mateixa velocitat de cicle poden tenir càrregues de manteniment durant tota la vida útil molt diferents basades únicament en com es van construir. Entendre els principis de disseny de matrius d'estampació de manteniment ofereix als gestors d'eines el vocabulari per avaluar les matrius abans de comprar, no després que es comencin a trencar.
Disseny-per-Principis de manteniment en enginyeria de matrius
Què separa un dau que és fàcil de mantenir d'un que et lluita a cada interval de servei? Es redueix a un grapat de decisions d'enginyeria deliberades preses durant la fase de disseny.
Insercions seccionades vs construcció de matriu monolítica.Aquesta és l'opció de disseny més impactant per al manteniment a llarg termini-. Una secció de matriu monolítica mecanitza tot el perfil de tall o conformació a partir d'un bloc sòlid d'acer per a eines. Quan una àrea es desgasta més enllà del seu límit, s'ha d'eliminar, tornar a terra o substituir el bloc sencer i tornar-lo a instal·lar. Un disseny seccionat trenca el mateix perfil en insercions individuals, cadascuna d'elles extraïble i substituïble de manera independent. Quan l'avantguarda de l'estació 5 s'avorreix, estireu aquesta inserció, l'afileu o l'intercanvieu i torneu la matriu al servei sense molestar les estacions adjacents.
L'anàlisi d'enginyeria de Jeelix emmarca aquesta elecció clarament: la construcció monolítica ofereix una rigidesa inigualable per a geometries simples, però comporta el que anomenen "costos de manteniment catastròfics" perquè qualsevol fallada localitzada normalment requereix el desballestament de tot el costós bloc. Els dissenys segmentats, en canvi, redueixen el manteniment de catastròfic a manejable permetent intercanvis ràpids de mòduls en lloc de substitucions completes. Per a matrius amb volums elevats on la freqüència de PM es mesura en setmanes en lloc de mesos, les insercions seccionades paguen la seva complexitat de disseny afegida moltes vegades.
Autorització adequada per a l'accés d'inspecció.Una matriu que requereixi l'eliminació de sis components per inspeccionar una superfície de desgast no s'inspeccionarà tan sovint com hauria de ser. Els dissenyadors de matrius experimentats construeixen línies de visió i buits d'accés a l'estructura de matriu de manera que els tècnics puguin comprovar visualment les zones de desgast crítiques, el pas de llimacs i el flux de lubricació sense desmuntar completament. Les plaques separadores amb finestres d'inspecció, les cobertes extraïbles sobre estacions d'alt-desgast i les butxaques de relleu col·locades estratègicament redueixen el cost laboral de cada esdeveniment PM.
Mides estandarditzades dels components.Imagineu-vos mantenir una flota de 80 matrius on cada eina utilitza diferents longituds de molla, diferents diàmetres de passadors, diferents mides de cargol i diferents punxons. El vostre inventari de recanvis explota i els vostres tècnics perden el temps buscant el component adequat. L'estandardització del disseny, utilitzant forats de molla habituals, dimensions estàndard de retencions de punxó i mides uniformes de fixació a tota la vostra flota de matrius, redueix l'inventari i accelera el servei. Com afecta el disseny de la matriu els costos de manteniment sovint es remunta a aquest detall poc glamurós: pot el vostre tècnic agafar el que necessita d'un kit estàndard o ha de fer una comanda especial-cada recanvi?
Col·locació correcta de la marca de temps.Els encunys progressius han de tornar junts en una alineació exacta. La relació de cada estació amb la següent depèn del muntatge precís després del servei. Les marques de cronometratge, les marques de concordança i les característiques de localització de claus que fan que el muntatge correcte sigui obvi i el muntatge incorrecte físicament impossible són els distintius de l'enginyeria de matriu d'estampació per mantenir-lo. Sense ells, fins i tot els fabricants d'eines amb experiència poden introduir errors de temporització durant la revisió que generen ferralla en la primera producció després del servei.
Selecció de material per a la resistència al desgast en zones d'{0}}alta tensió.Una matriu dissenyada amb acer per a eines uniforme es desgastarà de manera desigual. Les vores de tall-d'alta tensió, les superfícies de conformació impulsades per lleves- i les puntes del nas pilot experimenten càrregues més elevades que l'estructura circumdant. Especificar acers per a eines de primera qualitat o insercions de carbur en aquestes ubicacions específiques, en lloc d'actualitzar tota la matriu, equilibra el rendiment amb el cost. Aquesta estratègia de material heterogeni, utilitzant acers D2 o pulvimetal·lúrgics on es concentra el desgast i acer A2 més resistent per a l'estructura de suport, amplia els intervals d'afilat a les estacions que consumeixen més mà d'obra de manteniment.
Com la retroalimentació de manteniment millora les futures construccions de matrius
El disseny-per al-manteniment no és una decisió-única. Millora contínuament quan les dades de manteniment retornen a l'equip d'enginyeria. Aquest bucle de retroalimentació és on es creuen el vostre sistema de seguiment digital i el vostre procés de disseny de matrius.
Considereu un exemple pràctic. Les vostres dades de CMMS mostren que l'estació de formació de la matriu #312 requereix la substitució del punxó cada 200.000 cops, mentre que les estacions comparables d'altres matrius duren 500.000 cops. El vostre fabricant d'eines nota irritacions a la superfície del formulari a cada servei. L'equip de manteniment ho ha anat gestionant mitjançant intervals més curts i substitucions més freqüents. Això és tractar el símptoma.
El bucle de retroalimentació pregunta: per què aquesta emissora fa mal mentre que altres no? Potser el radi de formació és massa ajustat per al material, generant una fricció excessiva. Potser l'especificació d'acabat superficial d'aquesta inserció és massa rugosa. Potser el grau d'acer per a eines no té el contingut de crom necessari per resistir el desgast de l'adhesiu amb aquest material de làmina en particular. Quan l'enginyeria revisa aquestes dades i redissenya aquesta estació per a la següent construcció de matrius, el problema desapareix completament dels futurs programes de manteniment.
Aquest és el principi que transforma el manteniment preventiu de matrius d'estampació d'un centre de costos en un sistema d'intel·ligència. Cada esdeveniment de servei genera informació. Cada patró d'aquesta informació apunta cap a una millora del disseny. Les botigues que tanquen aquest bucle, alimentant de nou els resultats de manteniment a l'enginyeria de matrius, redueixen progressivament la seva càrrega de PM al llarg de les successives generacions de matrius.
El feedback funciona en diverses dimensions:
- Fallades recurrents dels componentssenyalitza el grau o la geometria del material inadequada en aquesta estació, fet que va provocar un redisseny amb insercions més dures o radis més grans.
- Freqüència d'afilat excessivaen estacions específiques suggereix optimització de l'espai lliure o addicions de recobriment de superfície per a la següent construcció.
- Dificultat d'accés durant el serveidocumentat pels tècnics impulsa canvis de disseny que milloren les finestres d'inspecció i l'accessibilitat dels components en eines futures.
- Consum no-de recanvis estàndarddestaca les oportunitats d'estandarditzar les dimensions a tota la flota durant el proper cicle de disseny.
Treballar amb un fabricant de matrius que tingui en compte l'accés al manteniment, l'estandardització dels components i la durabilitat a llarg termini-durant la fase de disseny redueix la càrrega de PM des del primer dia. Els fabricants comYICHENL'enfocament de la matriu d'estampació personalitzada es construeix amb l'atenció de l'enginyeria al manteniment juntament amb el rendiment de la producció, reconeixent que el cost real d'una matriu s'estén molt més enllà del preu de compra inicial en cada esdeveniment de servei al llarg de la seva vida operativa. Quan el vostre proveïdor de matrius tracta el manteniment com un requisit de disseny en lloc d'una idea posterior, la vostra sala d'eines hereta una eina que coopera amb el vostre programa de PM en lloc de lluitar-hi.
La lliçó és clara: la tasca de manteniment més fàcil de realitzar és la que va ser dissenyada per suportar la vostra matriu, i la fallada més barata per solucionar és la que es va dissenyar abans que l'acer es tallés. Però fins i tot la matriu-millor dissenyada encara necessita persones, processos i compromís organitzatiu per mantenir-la correctament. Construir aquest programa des de la base, especialment a les botigues que mai no han executat programes preventius formals, requereix un enfocament estructurat per a la gestió del canvi, la dotació de personal i la mesura.
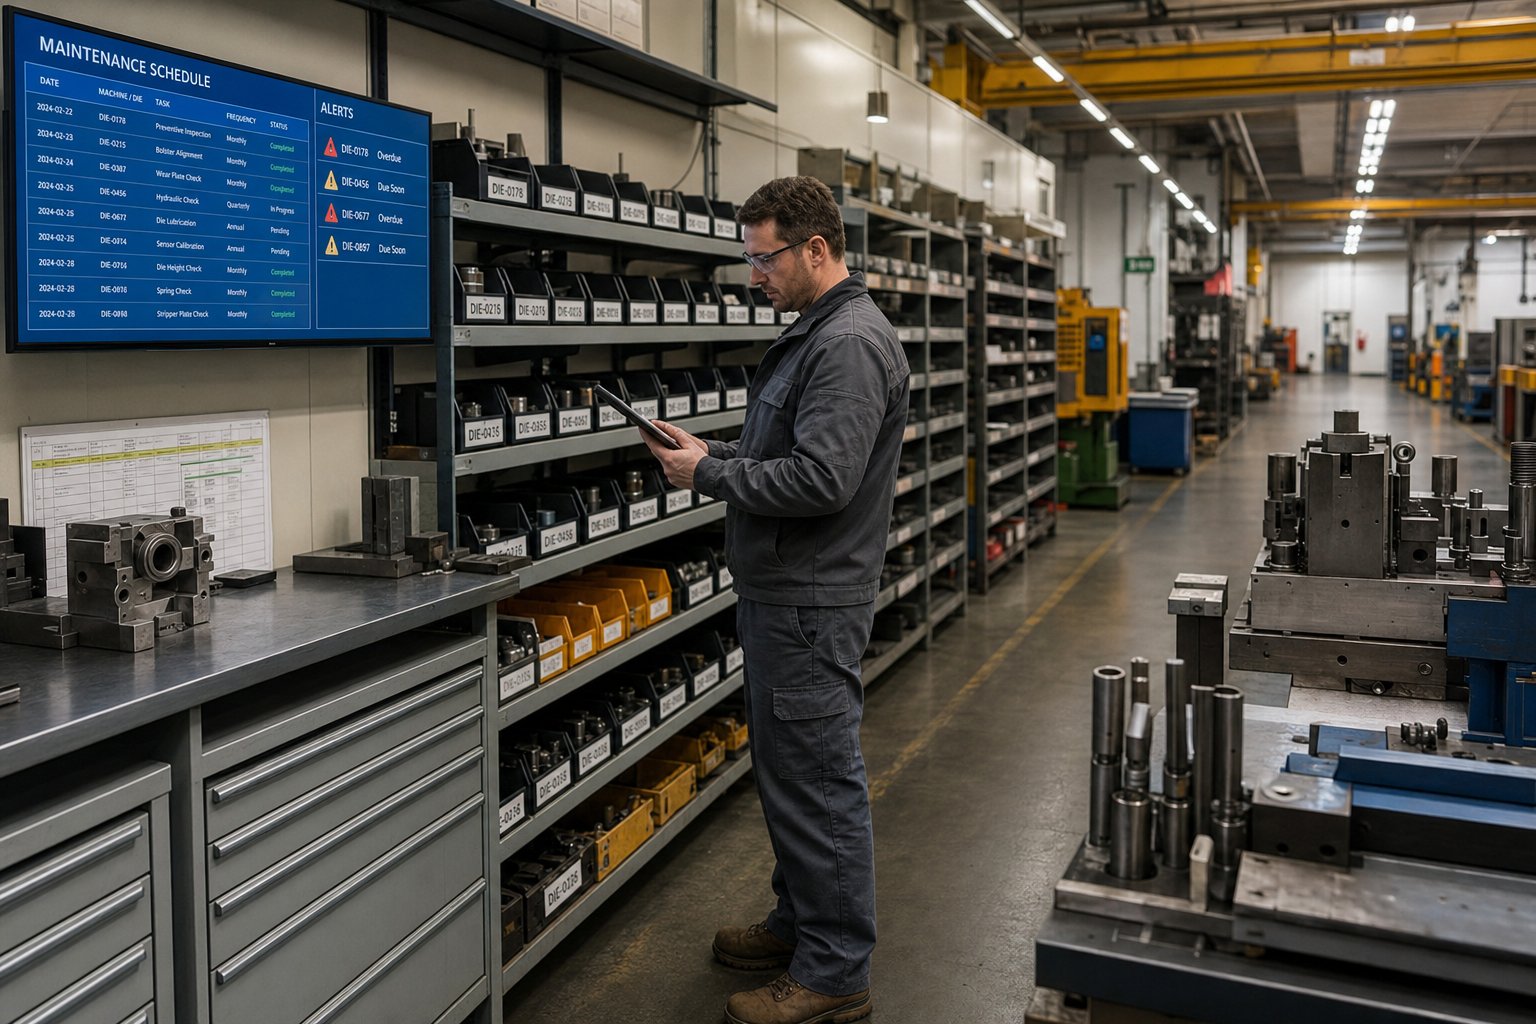
Construir un programa de manteniment preventiu des de zero
Els procediments per si sols no creen un programa de manteniment preventiu. Els procediments impresos i publicats a la paret de la sala d'eines no canvien el comportament si ningú els posseeix, ningú està format per executar-los i ningú mesura si funcionen. El veritable repte d'esbrinar com iniciar un programa de PM de matriu d'estampació no és tècnic. És organitzatiu. Esteu demanant a la gent que passi el temps en una feina que prevé fallades invisibles, competint per l'atenció contra la molt visible urgència del calendari de producció actual.
Aquesta tensió explica per què tantes botigues es mantenen reactives. La pressió de producció sempre se sent més immediata que la prevenció. Per aconseguir la-conducció de la direcció cal parlar el seu idioma: dòlars. Abans de proposar un programa formal, recopila dades de referència.El Fabricadorrecomana compilar les hores d'inactivitat, els costos de la ferralla i les queixes dels clients relacionades amb fallades abans de sol·licitar recursos. Aquesta línia de base es converteix en la vostra imatge anterior, el punt de referència amb el qual es mesura cada millora futura. Els directius responen a la reducció de costos emmarcada en números que ja fan un seguiment.
Requisits de personal i formació
Un programa de PM necessita hores de mà d'obra dedicades, no temps prestat dels fabricants d'eines ja-sobrecarregats. Estima el teu requeriment de personal comptant el total de morts a la flota, multiplicant per les hores de servei mitjanes per esdeveniment PM i dividint per la freqüència d'interval. Si executeu 60 matrius que necessiten quatre hores de servei cada vuit setmanes, això és 30 hores de tècnic-per setmana compromeses només amb el manteniment planificat.
El desenvolupament d'habilitats segueix el model de tres-nivells que s'ha descrit anteriorment. Els operadors necessiten de dues a quatre hores de formació sobre criteris d'inspecció visual i mostres de límit. Els tècnics necessiten-instrucció pràctica sobre tècniques de mesura, procediments d'afilat i el vostre sistema de seguiment. Els fabricants d'eines necessiten formació transversal-periòdica sobre els nous dissenys de matrius que ingressen a la flota. Construeix un camí de progressió: els operadors que mostren aptitud passen a rols de tècnics, els tècnics amb una gran experiència avancen a llocs de fabricant d'eines. Aquest pipeline fa que el coneixement institucional creixi en lloc de sortir per la porta amb les jubilacions.
Pla de desplegament per fases per a la implementació de PM
Intentar llançar un programa complet a tota la vostra flota de matrius el primer dia convida al fracàs. Un pla de desplegament gradual per al manteniment preventiu us permet demostrar el concepte a petita escala, perfeccionar el vostre procés i generar credibilitat abans d'expandir-vos.
- Auditoria de l'estat actual de la matriu i l'historial de manteniment.Inspeccioneu tots els daus de la flota. Documenteu l'estat de desgast actual, les reparacions pendents i qualsevol historial de servei existent, fins i tot si només es tracta de memòria institucional del vostre fabricant d'eines sènior. Aquesta auditoria estableix el vostre punt de partida.
- Estableix intervals de recompte-de traços bàsics per dau.Utilitzeu l'experiència del tècnic, les directrius específiques de material-i qualsevol dada d'execució disponible per assignar un activador de PM inicial a cada eina. El conservador està bé. Els perfeccionareu després de recollir dades reals.
- Assignar responsabilitats per nivells.Formalitza qui és el propietari de quines tasques utilitzant l'estructura de l'operador, el tècnic i el fabricant d'eines. Publiceu llistes de verificació visuals a les estacions de premsa i procediments detallats de servei a la sala d'eines.
- Construeix kits de recanvis per a cada matriu.La gestió eficaç de l'inventari de peces de recanvi per al manteniment de matrius significa la pre{0}}escenificació dels components que consumeix cada matriu durant el servei habitual: molles, punxons, pilots, separadors i elements de subjecció. Agrupeu-los en contenidors etiquetats pel nombre de dau. Quan arriba un dau al banc, el seu equip ja està esperant. D'aquesta manera, s'elimina l'endarreriment de la recerca de peces a mig servei-i evita que els tècnics es saltin les reemplaçaments perquè un component estava esgotat. Establiu nivells mínims d'estoc per a cada kit en funció de l'historial de consum i reviseu-los trimestralmentbones pràctiques d'inventari de recanvisrecomanar.
- Implementa el teu sistema de seguiment.Ja sigui el programari CMMS o un full de càlcul estructurat per començar, comenceu a capturar els camps de dades descrits al capítol anterior. La coherència importa més que la sofisticació en aquesta etapa.
- Revisar i afinar els intervals després de la recollida inicial de dades.Després de 90 dies, extreu els vostres primers informes. Compareu el desgast real en servei amb els vostres supòsits de referència. Amplieu els intervals on arriben les matrius amb un desgast mínim. Escurçar els intervals on els tècnics troben components que s'acosten als límits. Aquest cicle de perfeccionament no s'acaba mai. És el mecanisme que transforma un horari estàtic en un sistema adaptatiu.
Comenceu amb els vostres cinc-encunys amb pitjor rendiment: els que generen més temps d'inactivitat, més ferralla o més trucades de reparació d'emergència. Un canvi reeixit d'aquestes eines crea una prova visible que la prevenció funciona, i aquesta prova converteix els escèptics més ràpidament que qualsevol nota de política.
Mesurar l'èxit del programa
Un programa sense mètriques és només activitat. La mesura de les mètriques d'èxit del programa de manteniment de matrius confirma si la vostra inversió en prevenció està donant els seus fruits o simplement consumint mà d'obra sense moure l'agulla.
Tres indicadors principals expliquen la història:
- Reducció del temps d'inactivitat no planificat.Feu un seguiment mensual de les aturades de premsa relacionades-die. Aquesta és la mesura més directa de l'eficàcia del PM.Referents de la indústriasuggereix que el temps mitjà entre errors (MTBF) hauria d'augmentar de manera constant a mesura que el programa madura. Si no millora malgrat l'execució consistent de PM, és possible que les vostres tasques no s'orientin als modes d'error adequats.
- Tendència de la taxa de ferralla.Mesureu les taxes de rebuig atribuïbles a l'estat de l'eina: rebaves, deriva dimensional, defectes superficials. Un programa de PM que funcioni hauria de produir una tendència a la baixa visible de la ferralla relacionada amb les eines-en un termini de dos o tres quarts.
- Extensió mitjana de la vida útil de la matriu.Feu un seguiment dels cops acumulats entre revisions importants per a cada dau. Com que el manteniment rutinari manté controlat el desgast, l'interval entre reconstruccions costoses s'hauria d'allargar. Aquesta mètrica reflecteix directament el vostre ROI de manteniment de matrius d'estampació en termes de preservació del capital.
Les mètriques de suport que val la pena fer un seguiment inclouen el percentatge de manteniment planificat (quina part del total d'hores de manteniment estan programades en comparació amb les reactives), la freqüència de les comandes d'emergència de peces de recanvi i la primera{0}}capacitat després de la fixació de la matriu. Les operacions-de classe mundial tenen com a objectiu un percentatge de manteniment planificat superior al 85%. La majoria de botigues que parteixen de condicions reactives començaran entre un 30 i un 40 per cent i pujaran a partir d'aquí.
Informeu d'aquests números mensualment als mateixos gestors dels quals vau necessitar la compra-al principi. No hi ha res que sosté un programa de manteniment com una prova ferma que està estalviant diners. I res no mata un més ràpidament que la incapacitat de demostrar el seu valor quan els pressupostos s'ajusten.
Posa en acció el teu sistema de manteniment preventiu
El manteniment preventiu de matrius d'estampació no és una llista de verificació fixada a la paret de la sala d'eines. És un sistema: responsabilitats escalonades que distribueixen la càrrega de treball de manera intel·ligent, programació-conscient del material que s'adapta al que realment talla el troquel, seguiment digital que converteix els esdeveniments del servei en intel·ligència útil i disseny-per-pensament de manteniment que redueix la càrrega abans que s'iniciï el primer cop. Cada element reforça els altres. Un sistema de seguiment sense propietat per nivells genera dades sobre les quals ningú actua. La propietat en nivells sense material-intervals específics de serveis alguns mor massa tard i d'altres massa aviat. El sistema funciona quan les quatre peces es connecten.
El teu proper moviment depèn d'on estiguis avui. Aquí teniu un pla d'acció de manteniment de matrius d'estampació per nivell de maduresa, prioritzat perquè primer abordeu el treball de més-impacte, independentment del punt de partida.
Següents passos prioritzats per maduresa del programa
Si no teniu cap programa formal de PM:
- Auditeu els vostres cinc daus de pitjor rendiment-i documenteu-ne l'estat actual.
- Assigna comprovacions de torn de l'operador mitjançant una llista de verificació d'inspecció visual senzilla a cada premsa.
- Estableix intervals de recompte-de traços conservadors en funció de la millor experiència del teu tècnic.
- Creeu un kit de peces de recanvi per a cada matriu d'alta-prioritat perquè el servei no es retardi per components que falten.
- Comenceu a fer un seguiment dels esdeveniments del servei en qualsevol format estructurat, fins i tot un full de càlcul, per establir dades de referència.
Si teniu horaris bàsics i voleu optimitzar-los:
- Ajusteu els intervals de PM per tipus de material utilitzant els multiplicadors del mecanisme{0}}de desgast que s'han comentat anteriorment.
- Implementeu un CMMS o un sistema de seguiment digital que capture el recompte de cops, el material eliminat i els components substituïts en cada esdeveniment de servei.
- Calculeu el cost per hit dels vostres vint primers daus per identificar els valors atípics que consumeixen recursos de manteniment excessius.
- Tanqueu el bucle de retroalimentació entre les troballes de la sala d'eines i l'enginyeria de matrius perquè els errors recurrents es dissenyin a partir de futures versions.
Si esteu preparat per a la integració de la vigilància-basada en condicions:
- Avalueu el seguiment basat en condicions-per a matrius d'estampació mitjançant el seguiment de la signatura de la força de premsa i les alertes de variació de tonatge que desencadenen el servei en funció de la degradació mesurable en lloc d'intervals fixos.
- Correlacioneu les vostres dades històriques de PM amb mètriques de qualitat de producció per identificar quins paràmetres prediuen millor la deriva de la qualitat de les peces abans que arribi als llindars de rebuig.
- Monitorització basada en sensors pilot-en els vostres morts progressius de valor més alt-en què un sol esdeveniment d'accident té un cost catastròfic.
Troqueles d'aprovisionament dissenyades per a un manteniment a llarg-termen
Comprendre com reduir els costos de manteniment de la matriu durant tota la vida útil porta a una conclusió que la majoria de botigues passen per alt: la càrrega de manteniment d'una matriu es determina en gran mesura abans que arribi a la vostra sala d'eines. Les insercions seccionades, els components estandarditzats, les superfícies de desgast accessibles i la selecció de material adequada a les estacions d'-estrès elevats redueixen la mà d'obra i el cost de cada futur esdeveniment de PM. Aquestes són decisions de disseny preses en l'etapa d'aprovisionament.
Quan avalueu l'adquisició de matrius noves, pregunteu si el vostre proveïdor considera la possibilitat de manteniment com un requisit de disseny o una idea posterior. Els fabricants comYICHENdissenyeu matrius d'estampació personalitzades amb atenció a la durabilitat, l'accés al manteniment i el rendiment estable de la producció des de la fase de disseny inicial, reconeixent que l'obtenció de matrius dissenyades per mantenir-se és un dels controls de costos a llarg termini-més efectius disponibles per a una operació d'estampació.
La prevenció no és un destí. És una disciplina que combina. Cada esdeveniment de servei enregistrat, cada interval perfeccionat, cada millora del disseny retroalimentada a la vostra propera construcció de matriu fa que el sistema sigui més intel·ligent i el vostre funcionament sigui més previsible. Comenceu on sou, actueu sobre el que més importa al vostre nivell de maduresa actual i deixeu que les dades guiin cada pas endavant.
Preguntes freqüents sobre el manteniment preventiu de matrius d'estampació
1. Amb quina freqüència s'haurien d'atendre les matrius d'estampació sota un programa de manteniment preventiu?
Els intervals de servei depenen de la complexitat de la matriu i del material que s'estampa. Una línia de base habitual per a aplicacions d'acer suau és cada 100.000 a 150.000 cops. No obstant això, els materials agressius com l'acer inoxidable requereixen intervals un 30-50% més curts a causa del desgast de l'adhesiu i la irritació, mentre que els acers HSLA poden necessitar intervals un 40-60% més curts a causa dels patrons de desgast abrasiu. L'enfocament més eficaç combina activadors del recompte de cops amb màxims basats en el calendari, de manera que cap dau es quedi inactiu massa temps entre inspeccions. Refineu els vostres intervals utilitzant les dades de desgast reals recopilades durant diversos cicles de servei en lloc de confiar en un únic nombre fix a totes les eines.
2. Quina diferència hi ha entre el manteniment preventiu i el predictiu de matrius d'estampació?
Els serveis de manteniment preventiu moren en horaris fixos basats en el recompte d'ictus o el temps natural, independentment de l'estat actual. El manteniment predictiu utilitza dades de sensors-en temps real, signatures de força de premsa i anàlisis per preveure quan es produirà una fallada i activar el servei només quan una degradació mesurable indiqui que és necessari. El manteniment preventiu és la base que cal establir primer perquè genera les dades històriques que els sistemes predictius necessiten per construir models precisos. La majoria de les operacions d'estampació es beneficien de dominar les rutines preventives abans d'invertir en tecnologia de monitorització predictiva o basada en condicions-.
3. Quins són els senyals que un punxó de matriu d'estampació necessita esmolar?
L'indicador més fiable és l'alçada de la rebaba en peces estampades que superen les 0,003 a 0,005 polzades en aplicacions d'acer suau. Altres signes mesurables inclouen una banda de cisalla que es redueix a les vores en blanc, la deriva dimensional en les mides dels forats o els perfils en blanc i un augment del tonatge de premsa durant les operacions de tall. La inspecció visual pot revelar una vora de tall arrodonida o reflectant en lloc d'una línia definida i nítida. Si un punxó mostra trencaments, esquerdes o fallades repetides poc després d'esmolar-se, el problema s'ha anat més enllà del reacondicionament cap al territori de substitució, sovint indicant un problema de desajust de material o d'eliminació que la mòlta sola no pot resoldre.
4. Com pot el programari CMMS millorar la gestió del manteniment de matrius d'estampació?
El programari GMAO elimina els buits de dades que mantenen les botigues reactives. Automatitza la programació del servei fent un seguiment dels recomptes de cops amb llindars predeterminats, envia alertes quan les matrius s'apropen a la seva finestra de servei i captura registres detallats de cada esdeveniment de manteniment, inclòs el material eliminat, els components substituïts i les notes del tècnic. Amb el pas del temps, aquestes dades permeten una anàlisi de tendències que identifica els-costs elevats, els modes de fallada recurrent i els càlculs de cost-per-veritari. Les plataformes modernes poden extreure el recompte de traços directament dels PLC de premsa, eliminant els errors de registre manual que causen la majoria d'errors de programació als sistemes basats en paper-.
5. Com afecta el disseny de matrius als-costos de manteniment a llarg termini?
Les opcions de construcció de matrius fetes durant l'enginyeria determinen directament la càrrega de manteniment durant tota la vida útil. Les insercions seccionades permeten la substitució de components individuals sense molestar les estacions adjacents, reduint dràsticament el temps de servei en comparació amb els blocs monolítics que requereixen una eliminació completa per a qualsevol desgast localitzat. La mida estandarditzada dels components en una flota de matrius redueix l'inventari de recanvis i accelera l'accés dels tècnics durant el servei. Els espais d'inspecció adequats, les marques de temps adequades per a la precisió del muntatge i els acers d'eines de primera qualitat a les estacions d'alt-desgast, tot això redueix els costos laborals per-esdeveniment. Treballar amb fabricants com YICHEN que dissenyen el manteniment de matrius d'estampació personalitzades des de la fase de disseny ajuda a reduir la càrrega de PM abans que s'iniciï el primer cop de producció.


