


Què ofereixen els PDF de disseny de matrius d'estampació als enginyers d'eines
Quan cerquesun PDF de disseny de matriu d'estampació, és probable que vulgueu dues coses alhora: contingut educatiu sòlid sobre la disciplina en si i un document de referència fiable que podeu obtenir durant el treball de disseny real. Aquesta guia aborda ambdues necessitats.
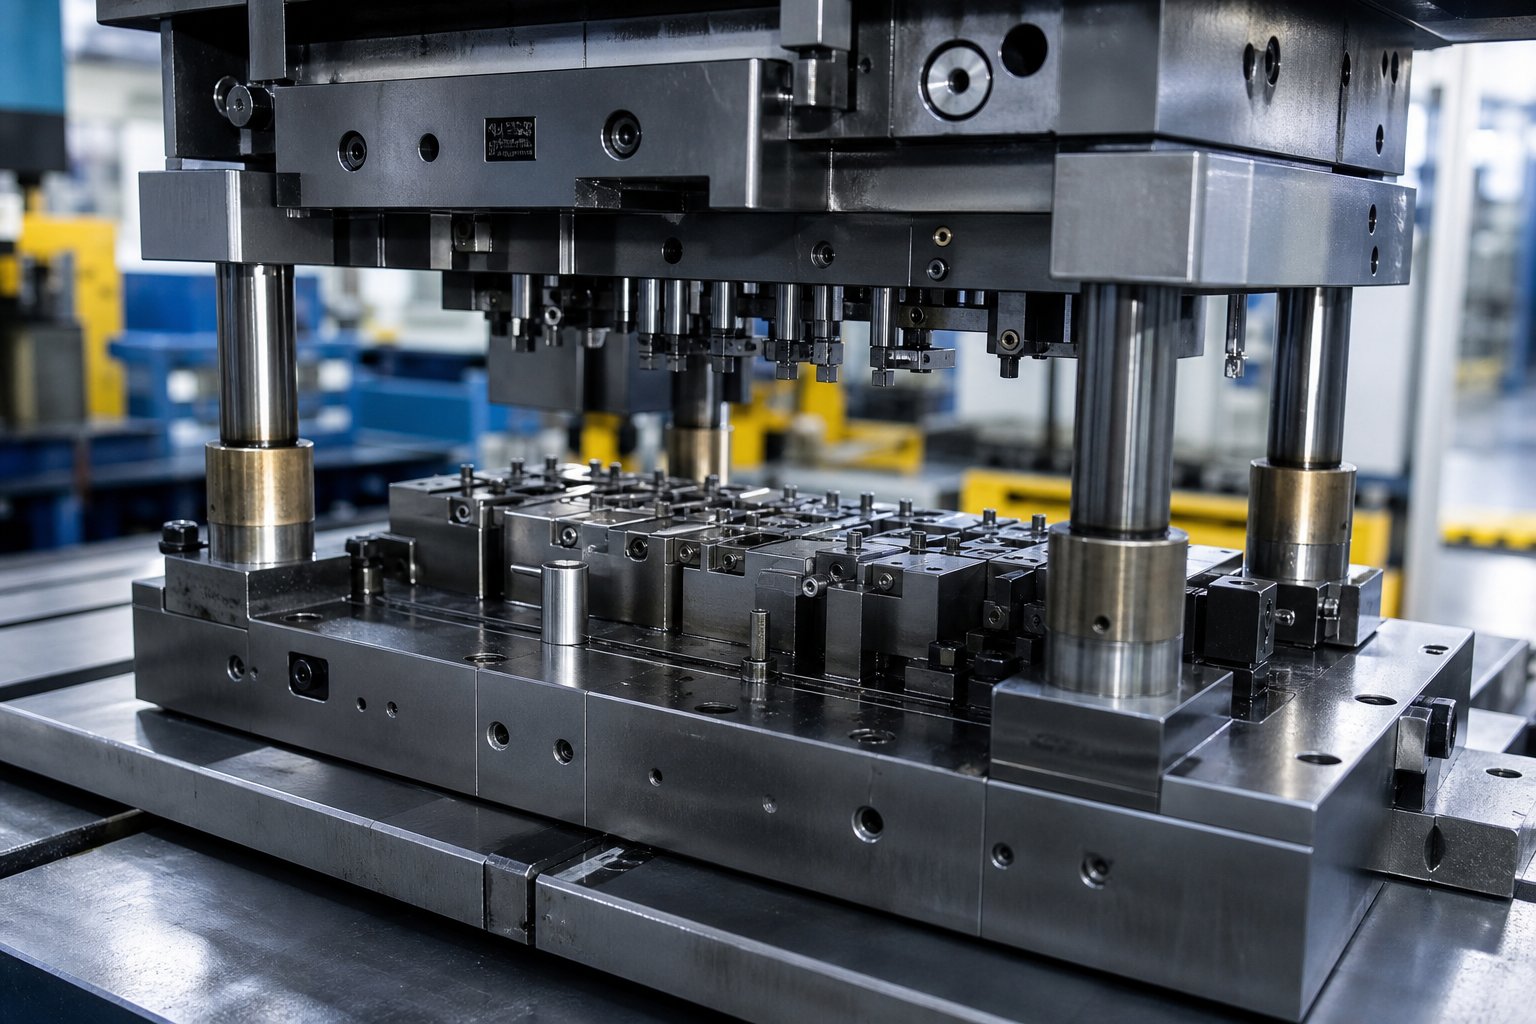
El disseny de matriu d'estampació és el procés d'enginyeria de creació d'eines que transforma la xapa plana en peces acabades mitjançant una separació o deformació controlada. Una premsa aplica força al material col·locat dins de la matriu a temperatura ambient, i la geometria de la matriu dicta la forma final de la peça, la qualitat de les vores i la precisió dimensional. L'abast és ampli, tocant tot, des de l'estructura de matriu i la selecció de material fins a la determinació de l'espai lliure i la planificació de la disposició de les tires.
Què cobreix el disseny de matrius d'estampació
Una guia completa d'estampació de metalls abasta múltiples disciplines interrelacionades. Trobareu contingut sobre classificació de matrius (tipus d'operació única, compost i progressiu), composició estructural incloses peces de procés i peces estructurals, propietats del material com la plasticitat i el límit elàstic, i l'anàlisi del procés d'estampació que determina quantes operacions requereix una peça. El disseny de matrius també inclougeometria del punxó, configuració de plaques de premsa, sistemes de guia i especificacions de plantillaque garanteixen una qualitat de producció repetible.
Per què els enginyers confien en les referències PDF
Les pàgines web es desplacen, els enllaços es trenquen i el format en línia sovint altera els dibuixos tècnics i les taules de tolerància de les quals depenen els enginyers d'eines. Un PDF ben-estructurat resol aquests problemes. Conserva les fórmules exactament tal com s'han creat, representa taules i-seccions transversals sense deriva de disseny i funciona fora de línia a la premsa o a l'estació CAD. Podeu imprimir pàgines específiques, anotar-les i arxivar-les amb fitxers de projecte.
Un PDF de disseny de matrius d'estampació de qualitat fa un pont entre els amplis llibres de text acadèmics i els documents d'estàndards corporatius estrets, donant als enginyers una única referència portàtil que combina teoria, mètodes de càlcul i regles pràctiques de disseny en un format estructurat.
Els capítols següents desglossen el contingut tècnic específic que contenen les millors referències de disseny de matrius, començant per la selecció del tipus de matriu i passant per components, espais lliures, osques de derivació, disseny de tires i eines de simulació.
Tipus de matrius d'estampació i com triar
Cada decisió de disseny d'estampació de metall comença amb una pregunta: quin tipus de matriu s'adapta a la peça? Fes-ho malament i t'enfrontes a redissenys d'eines, taxes de ferralla inflades i operacions secundàries que consumeixen els marges. Feu-ho bé i la producció funcioni sense problemes des de la prova fins al final--de vida útil.
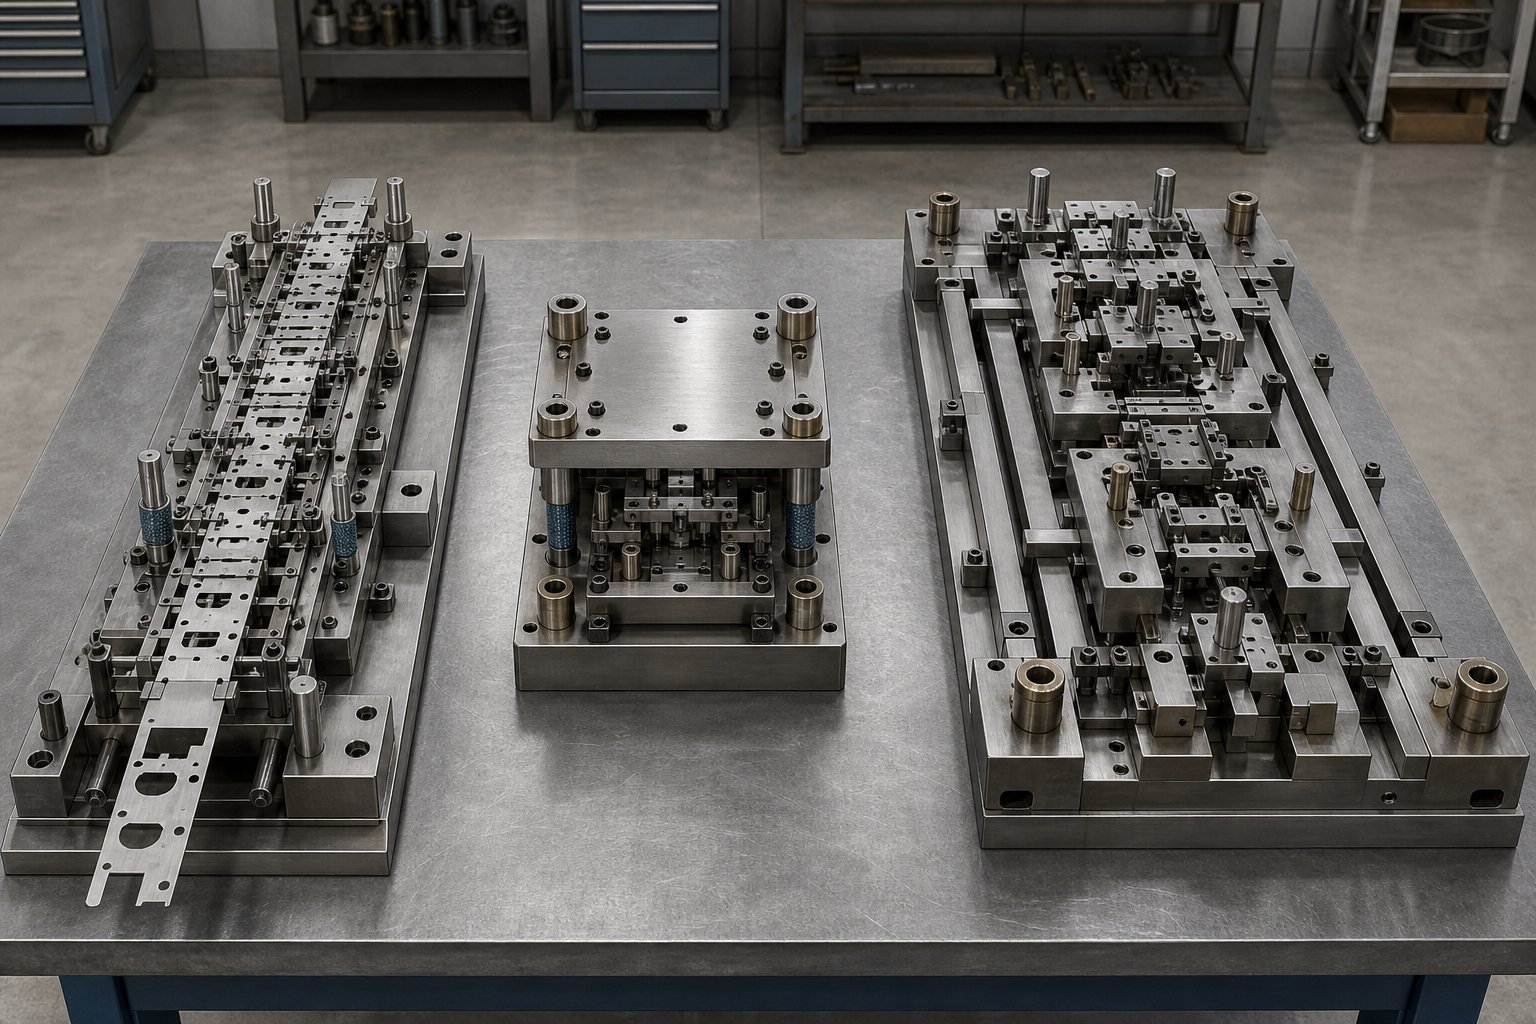
Quatre tipus de matrius principals dominen el camp: matrius progressius, matrius compostos, matrius de transferència i matrius combinades. Cadascun gestiona una intersecció diferent de la geometria de la peça, el volum de producció i la demanda de tolerància. Les seccions següents us ofereixen un marc de decisió que la majoria dels documents de referència es dispersen en diversos capítols, si ho cobreixen.
Encunys progressius i les seves consideracions de disseny
Disseny de matriu d'estampació progressivase centra en una tira de material que s'alimenta a través d'una seqüència d'estacions, cadascuna realitzant una operació diferent. Penseu en això com un únic cicle continu on el punxonat, la flexió, l'encunyació i el tall es produeixen en un sol cop de premsa mentre la tira s'indexa cap endavant per una distància de pas fixa. Les agulles pilot mantenen l'alineació entre les estacions, mantenint la pila de tolerància-predictible.
Quan és òptim el disseny progressiu? Sempre que necessiteu una sortida de gran-volum de peces petites-a-mitjanes amb una complexitat moderada. Les tirades de producció que superen el milió de peces anuals són territori comú. La connexió de banda contínua elimina la manipulació de peces entre operacions, la qual cosa redueix els costos laborals fins a un 40% en comparació amb els enfocaments d'una-estació.
- Avantatges:Producció d'alta-velocitat, posicionament coherent entre estacions, baix cost per-peça a escala, operacions múltiples en un sol cicle de premsa
- Limitacions:Alta inversió inicial en eines, la connexió de la cinta restringeix la direcció de formació, la profunditat d'embutició limitada per la tensió de la cinta, cost afegit per a operacions secundàries com el roscat
Un exemple real-del món: en la fabricació de connectors, la desalineació de les bandes de tan sols 0,02 mm es pot produir en cascada a totes les estacions. És per això que el disseny de la cinta i el disseny pilot són fonamentals per a l'estabilitat del procés en qualsevol matriu progressiu.
Aplicacions de matrius de compost i transferència
Les matrius compostes completen múltiples operacions de tall en un sol cop en una estació. No hi ha moviment progressiu, ni sistema de transferència. La peça es forma a l'instant. Això sona limitant, però per a peces planes que requereixen una gran precisió de vora, les matrius compostes sovint superen les alternatives progressives. Per què? Perquè no hi ha deformació acumulada de múltiples estacions. Els components crítics de planitud-com ara les rentadores, les juntes i les peces elèctriques petites es beneficien directament d'aquest enfocament, amb una reducció del temps de producció del 25 al 30% en comparació amb les operacions seqüencials.
- Avantatges:Planitud superior, menor complexitat d'eines, menor temps de lliurament d'eines, menys material de ferralla
- Limitacions:No admet la conformació multi-direccional, no apte per a geometries complexes, generalment limitat a peces de menys de 150 mm de diàmetre
Les matrius de transferència adopten l'enfocament contrari a la complexitat. La peça es separa d'hora de la cinta i es mou lliurement entre estacions mitjançant sistemes de transferència mecànica. Cada estació treballa a la peça de manera independent, permetent dibuixos profunds, formació de múltiples-angles i operacions que els dissenys-connectats simplement no poden aconseguir. Els panells de carrosseria d'automòbils, les carcasses d'electrodomèstics i els tancaments-profunds depenen de l'estampació de matrius de transferència.
- Avantatges:Flexibilitat total de conformació, admet embutició profunda i geometries complexes, sense restriccions de tira en la direcció de conformació, adequada per a peces grans
- Limitacions:Major cost de configuració i equip, el temps de transferència s'ha de sincronitzar amb precisió, augmenta la complexitat del manteniment
Escollint el tipus de matriu adequat per a la vostra aplicació
Imagineu que teniu un dibuix de peces, un objectiu de volum i un pressupost. Com les feu coincidir amb el tipus de matriu estàndard adequat? Utilitzeu aquesta lògica:
- Si la vostra peça és petita, produïda en grans volums i no requereix embutició profunda, l'estampació progressiva de matriu és l'opció predeterminada.
- Si la vostra peça és plana amb una geometria senzilla i requereix una precisió dimensional estreta, l'estampació de matriu composta ofereix els millors resultats.
- Si la vostra peça requereix embutició profunda, conformat en múltiples-direccions o operacions seqüencials complexes, l'estampació de matriu de transferència ofereix la flexibilitat necessària.
- Si la complexitat augmenta però el volum es manté elevat, considereu una matriu combinada que fusioni les operacions de tall i conformació en un enfocament híbrid.
La taula següent consolida aquests factors de decisió en una única comparació, el tipus de referència estructurada que espereu en un PDF de disseny de matrius ben-organitzat:
| Criteris | Dau progressiu | Troquel compost | Dau de transferència |
|---|---|---|---|
| Part Complexitat | De baix a moderat | Geometria senzilla i plana | Formació alta i multi-direccional |
| Velocitat de producció | Molt alt | Alt | Mitjana |
| Cost d'eines | Alt (amortitzat sobre el volum) | Moderat | Alt (els sistemes de transferència afegeixen un cost) |
| Capacitat de tolerància | Ajust, amb control pilot | Excel·lent planitud i precisió de vora | Ajust, amb control d'estació independent |
| Dibuix profund | Limitat per la tensió de la cinta | No s'admet | Totalment recolzat |
| Millor rang de volum | 500,000+ parts | 10,000 - 500,000 parts | 10,000 - 1,000,000+ parts |
| Aplicacions típiques | Connectors, suports, terminals | Renandes, juntes, peces elèctriques planes | Panells d'automoció, carcasses, peces{0}}embuïdes |
La cosa per emportar és senzilla: emparellar el procés amb la part, no al revés. La selecció del tipus de matriu equivocat sovint condueix a operacions secundàries que augmenten els costos, redissenys d'eines que retarden el llançament i taxes de ferralla que mai s'estabilitzen. Un document de referència exhaustiu codifica aquestes regles de decisió perquè els enginyers eviten repetir errors que ja s'han resolt.
La selecció del tipus de matriu estableix l'arquitectura, però el rendiment real viu en els components que componen el conjunt. La manera com aquests punxons, separadors, elevadors i sistemes de guia interaccionen durant cada cursa de premsa determina si el tipus de matriu triat ofereix realment la qualitat i la vida útil de l'eina que promet el disseny.
Components essencials de la matriu i les seves funcions
Un tipus de dau és només una estratègia. Els components dins del conjunt són els que executen aquesta estratègia milions de vegades. Cada matriu d'estampació, ja sigui progressiva o composta, es construeix a partir d'una jerarquia de peces estructurals i de treball que han de cooperar en fraccions de mil·límetre. La comprensió d'aquesta guia d'estructura de muntatge de matrius, component per component, és el que separa una eina en funcionament d'una que es crema a través dels pressupostos de manteniment.
Imagineu una premsa fent un cicle a 200 cops per minut. Durant cada cop, la meitat superior baixa, s'alinea amb la meitat inferior, realitza treballs de tall o conformació, despulla el material del punxó i es retrau. Cada component de la pila té un paper definit en aquesta seqüència. Falta un detall en el disseny d'eines de matriu i tot el sistema es degrada.
Components de muntatge de matriu superior i inferior
La base comença amb plaques de matriu, també anomenades sabates de matriu o conjunts de matrius. Aquestes plaques gruixudes d'acer o d'alumini serveixen com a base de muntatge on es fixen tots els altres components. La sabata inferior s'enganxa al llit de premsa i la sabata superior s'uneix al pis de premsa. Penseu en ells com el xassís de tota l'eina. La seva rigidesa determina com resisteix el conjunt a la deflexió sota càrrega, que es relaciona directament amb el tonatge de la premsa i la mida de la matriu.
Per connectar les sabates superior i inferior hi ha passadors de guia i casquilles. Aquests proporcionen la precisió d'alineació que manté els punxons centrats sobre les obertures de matriu. Segons Moeller Precision Tool, les agulles de guia es fabriquen amb toleràncies de 0,0001 polzades per garantir la precisió de posicionament. Existeixen dos estils principals:
- Pins de guia de fricció (rectes).- lleugerament inferior a l'orifici de la boquilla, proporcionant una guia precisa però requereix més força per separar les meitats de la matriu
- Agulles de guia-de boles- es mou amb una seqüència de coixinets de boles dins d'una gàbia d'alumini, que permet una separació més suau i es converteix en l'estàndard del sector per a la facilitat d'ús
Entre les sabates i els components de treball es troben plaques de suport, plaques perforades i blocs de matriu. Les plaques de suport distribueixen les càrregues de perforació per la sabata per evitar l'aixafament localitzat. Les plaques de perforació subjecten les eines de tall i conformació en posicions X-Y precises. Els blocs de matriu contenen les obertures de matriu que coincideixen amb cada perfil de punxó. Per a les plaques de suport estructural que requereixen una alta resistència a la compressió, l'acer d'eina de treball en fred SKD11 tractat amb calor-a HRC 58-60 és habitual, assegurant la resistència a la deformació sota càrregues pesades sostingudes.
Punxons, aixecadors i decapadors en detall
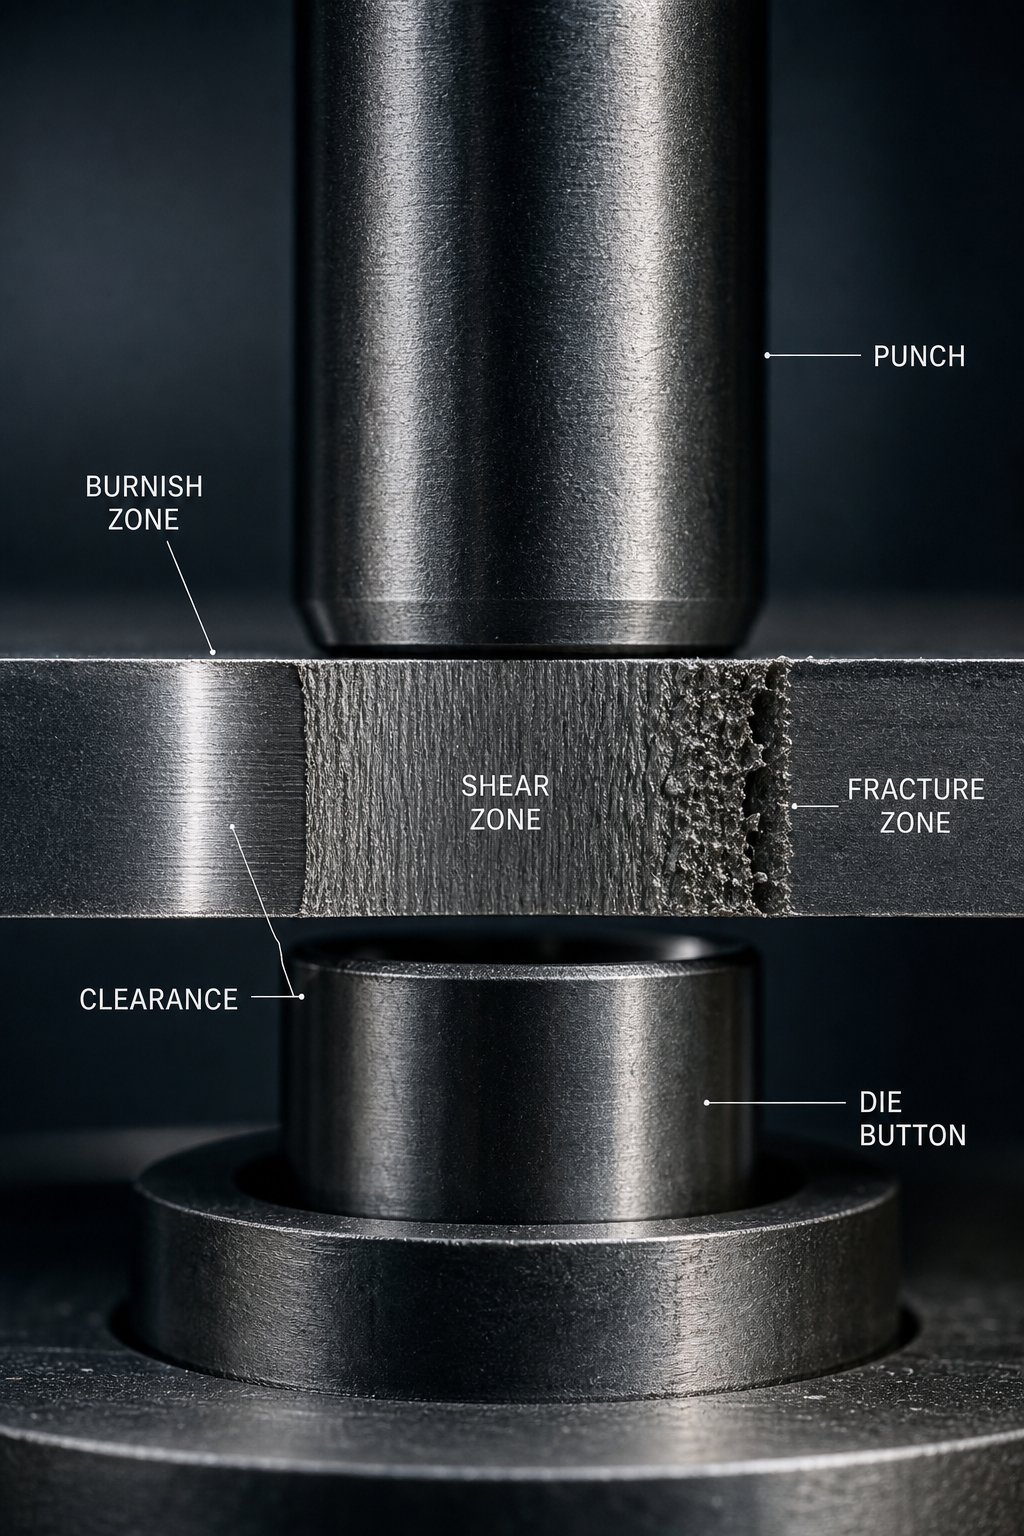
Els punxons són les eines actives de tall i conformació que contacten amb el material. La seva geometria del nas, ja sigui rodona, oblonga, quadrada o de perfil personalitzat-, defineix la característica que produeixen. Cada punxó funciona juntament amb un botó de matriu que proporciona la vora de tall oposada. Aquest botó de matriu es compensa lleugerament més gran que el nas del punxó, normalment un 5-10% del gruix del material perforat. Aquest desplaçament, anomenat trencament de la matriu, crea el buit controlat on realment es produeix la cisalla.
Les strippers tenen un paper que és fàcil de subestimar. Quan un punxó penetra a la làmina, el material agafa els costats del punxó a causa de la recuperació elàstica. Sense una placa separadora pressionant cap avall sobre la làmina, el material pujaria amb el punxó retràctil, provocant un error d'alimentació, una distorsió de la cinta o danys a les peces. Els decapadors subjecten la làmina plana contra la superfície de la matriu durant la retracció i també guien el material durant la formació. Els separadors de molla-aporten un benefici addicional aplicant una pressió controlada durant el propi cicle de tall, millorant la qualitat de les vores.
Els aixecadors aixequen la tira de la cara de la matriu entre cops, permetent-li avançar lliurement a la següent posició de llançament. Sense elevadors, la tira arrossega per la superfície de la matriu, creant rascades, augmentant la resistència a l'alimentació i introduint errors de posicionament. En matrius progressius, els aixecadors treballen amb els pilots per mantenir el registre de la tira. Els pilots són agulles de precisió que entren en forats pre-perforats a la tira i l'alineen exactament abans que cada estació faci el seu treball.
Els blocs de taló absorbeixen les forces laterals generades durant les operacions de tall o conformat. Quan un punxó entra en el material amb un angle, o quan el tall asimètric crea una empenta lateral, els blocs de taló transfereixen aquesta càrrega a la sabata de matriu en lloc de permetre que el conjunt superior es mogui lateralment. Són essencials per mantenir l'alineació en matrius amb operacions de conformació pesada o de tall en angle.
Com afecta el disseny dels components el rendiment de la matriu
La precisió dels components no es tracta de perfeccionisme. Es tracta d'economia. Un punxó amolat a 0,01 mm{3}}del centre crea un desgast desigual que redueix a la meitat la vida útil de l'eina. Una placa separadora amb una pressió de molla inconsistent produeix una qualitat de vora variable a tota l'amplada de la cinta. Un sistema de guia amb joc excessiu permet que les meitats superior i inferior es desplacin sota càrrega, generant rebaves d'un-cara que requereixen un acabat secundari.
La relació és directa: les especificacions dels components més estrictes amplian els intervals de manteniment, redueixen la ferralla i milloren la consistència de les peces. Els punxons i inserts de nucli normalment utilitzen acer d'alta-velocitat com SKH9-tractat amb calor HRC 60-62, proporcionant la duresa vermella necessària per mantenir les vores de tall afilades durant milions de cicles a altes temperatures de fricció.
Aquests són els components i funcions crítics de la matriu d'estampació que cada referència de disseny de matriu d'estampació de metall hauria de detallar:
- Sabates de matriu (plaques)- proporciona la base estructural rígida i la interfície de muntatge a la premsa
- passadors i casquilles de guia- alineeu els conjunts superior i inferior amb una precisió sub-mil·lèsima
- Plaques de suport- distribueix les càrregues puntuals dels cops per evitar danys a les sabates
- Plaques de perforació i retencions- manté els cops en una posició lateral precisa
- Blocs i botons de matriu- proporciona les vores de tall inferiors que s'uneixen amb els punxons
- Plaques stripper- subjectar el material pla i treure'l dels cops durant la retracció
- Fonts (mecàniques o nitrogenades)- proporcionen força controlada per a les funcions de desmuntatge, retenció i retorn
- Aixecadors- aixequeu la tira entre braços per a una alimentació i un posicionament lliures
- Pins pilot- registre de la banda a la posició exacta abans que cada estació funcioni
- Blocs de taló- absorbeixen les forces d'empenta laterals d'operacions angulades o asimètriques
Quan els dissenys van més enllà del que els components estàndard del catàleg poden acomodar, ja sigui per un comportament inusual del material, per geometries no-estàndards o per una integració estreta entre les estacions de conformació i tall, treballar amb un fabricant de matrius experimentat es converteix en un pas següent pràctic.YICHENofereix solucions de matriu d'estampació personalitzades per als enginyers que s'enfronten exactament a aquests reptes, des de configuracions complexes de punxó i elevador fins a l'optimització de l'estructura de matriu per a escenaris exigents de flux de material. Per als professionals de les eines que han estudiat la teoria i necessiten solucions preparades per a la producció-, aquest tipus d'associació de fabricació uneix la bretxa entre el coneixement de referència i les eines de treball.
La selecció de components estableix la capacitat estructural de la matriu, però si aquests components ofereixen peces netes depèn d'un càlcul crític: la distància entre el punxó i la matriu. Massa ajustat i destruïu les eines. Massa fluix i produïu vores inutilitzables. La següent secció explica exactament com fer que aquest número sigui correcte per a qualsevol material.
Càlculs d'autorització i estàndards de tolerància
La liquidació és el número únic que determina si una vora estampada surt neta o requereix un acabat secundari. És la bretxa controlada entre la vora de tall del punxó i la vora de tall del botó de matriu, especificada com a percentatge del gruix del material per costat. Cada PDF de disseny de matriu d'estampació que val la pena mantenir dedica un espai important a aquest tema perquè l'obtenció de l'autorització incorrecta provoca problemes de rebaba, fallada prematura del punxó i deriva dimensional que desestabilitza totes les sèries de producció.
Molts gràfics de referència indiquen els valors d'autorització al costat dels noms dels materials i s'aturen aquí. Aquest enfocament fa que els enginyers endevinin quan es troben amb un nou aliatge o un rang de gruix inusual. Entendre per què els materials exigeixen diferents espais lliures, no només quins són els valors, us ofereix la possibilitat de resoldre problemes que les taules per si soles no poden resoldre.
Mètodes de càlcul de liquidació per tipus de material
El mètode estàndard és senzill: multipliqueu el gruix del material per un percentatge recomanat per obtenir l'espai lliure per costat. AEl punt de partida general és el 10% del gruix de l'estoc, però la pràctica de fabricació moderna suggereix que un 11-20% sovint redueix la tensió de l'eina i allarga la vida operativa sense sacrificar la qualitat de les vores.
Per què la gamma? Perquè diferents materials es fracturen de manera diferent sota cisalla. Quan un punxó entra a la xapa, primer crea una zona brunyida a través de la deformació plàstica, després el material es fractura al llarg dels límits de gra tant des de la vora del punxó com de la vora de la matriu. Si l'espai lliure és correcte, aquests plans de fractura s'alineen i es troben netament. Si no, el material es trenca de manera desigual, produint vores aspres i rebaves pesades.
Les propietats del material impulsen aquest comportament:
- Força de rendimentdetermina quanta força resisteix el material abans que comenci la deformació plàstica. Una força de fluència més alta significa que el material requereix més espai lliure per permetre la propagació de la fractura sense acumulació de força excessiva.
- Resistència a la traccióindica la tensió màxima que pot suportar el material. Els materials més durs i resistents necessiten un espai lliure més ampli perquè la seva resistència a la cisalla requereix més espai perquè la fractura es propagui netament.
- Ductilitatdescriu quant s'estira el material abans de trencar-se. Els materials altament dúctils com el coure o l'alumini tou tendeixen a zones més grans de voladura i necessiten espais lliures més ajustats per limitar el flux excessiu de plàstic abans que s'iniciï la fractura.
Aquí hi ha una taula de referència que mostra les toleràncies típiques d'estampació metàl·lica per a la selecció d'espai lliure entre materials comuns:
| Material | Interval de resistència a la tracció | Liquidació recomanada (% per costat) | Notes |
|---|---|---|---|
| Acer suau (CRS/HRS) | 300-450 MPa | 8-12% | Línia de base estàndard; la majoria de les taules de referència l'utilitzen per defecte |
| Acer inoxidable (304/316) | 500-700 MPa | 12-16% | El treball-s'endureix ràpidament; L'espai lliure més ajustat accelera el desgast del punxó |
| Alumini (1100, 5052) | 90-260 MPa | 6-10% | suau i dúctil; massa espai lliure produeix un gir excessiu |
| Acer d'-alta resistència (HSLA/DP) | 600-1000+ MPa | 14-20% | Requereix un espai lliure generós per evitar la fractura del punxó |
| Coure i llautó | 200-400 MPa | 8-12% | Dúctil; Les aplicacions sensibles a burr-poden utilitzar l'extrem inferior |
| Acer de molla (SK5, 301 SS) | 700-900 MPa | 15-20% | Molt dur; un espai lliure suficient provoca un cisallament secundari i estellades |
Quan s'ha d'aplicar espais lliures més ajustats o més fluixos? Tingueu en compte els requisits de la part. Si necessiteu una zona de brunyit gran per a un forat-per ajustar a pressió, reduïu lleugerament l'espai lliure per ampliar la zona de cisalla abans de la fractura. Si la vida útil de l'eina és més important que l'acabat de la vora, obriu l'espai lliure per reduir la tensió del punxó. Les toleràncies estàndard de tall de troqueles sempre són una compensació entre la qualitat de les vores, la longevitat de l'eina i la velocitat de producció.
Normes de tolerància i control de rebaves
L'alçada de les rebaves és el símptoma més visible de la condició de neteja. Una vora estampada té quatre zones diferents: enrotllament, brunyit (cisalla), fractura i rebava. L'espai lliure adequat produeix una rebava fina i consistent que rarament supera el 10% del gruix del material. Un despatx inadequat crea problemes que es multipliquen aigües avall.
Quan l'espai lliure és correcte, els plans de fractura de la vora del punxó i la vora de la matriu convergeixen netament, produint una rebava mínima. Quan l'espai lliure és excessiu, el material s'esquinça en lloc de cisalla, generant rebaves pesades i superfícies de fractura rugoses. Quan l'espai lliure és insuficient, es produeix un cisallament secundari, augmentant la força de tall i accelerant el desgast del punxó.
Tal com es detalla en una guia tècnica de Changdong Stamping Dies, la direcció de la rebaba també importa. En les operacions de tancament, es formen rebaves al costat del punxó (superior de la peça). En les operacions de perforació, es formen rebaves al costat de la matriu (inferior). Els dissenyadors especifiquen quina superfície mira cap a fora en el muntatge i, a continuació, orienten la matriu en conseqüència perquè apareguin rebaves a la cara menys crítica. Aquesta és una consideració de toleràncies d'estampació de xapa que molts documents de referència passen per alt.
L'espai lliure adequat elimina o redueix la necessitat d'operacions secundàries de desbarbat. Si teniu en compte que el desbarbat manual pot afegir entre 0,02 i 0,10 dòlars per peça i l'enrotllament automatitzat introdueix passos de manipulació addicionals, el manteniment de l'espai correcte ofereix un estalvi de composició en les sèries de producció de centenars de milers de peces.
La separació desigual és especialment destructiva. Si el punxó està descentrat-en relació amb l'obertura de la matriu, un costat es talla net mentre l'altre es trenca. El resultat és una-rebava d'una cara que no es pot corregir ajustant l'espai lliure general. En comptes d'això, cal abordar l'alineació al nivell del sistema de guia o de retenció del punxó.
Mesurament i verificació de les separacions de matriu
Calcular l'autorització en paper és una cosa. Verificar-ho a l'eina física és una altra cosa. Durant la prova de matriu, els enginyers utilitzen diversos mètodes per confirmar que l'autorització real coincideix amb la intenció del disseny:
- Calibres palpadors- tires fines metàl·liques inserides entre les vores del punxó i la matriu per mesurar directament l'espai. Funciona bé per a obertures accessibles, però poc pràctic per a funcions petites o internes.
- Impressió de plom- es col·loca una tira de plom o soldadura suau entre el punxó i la matriu, i després es comprimeix durant un moviment de premsa lenta. El gruix de la impressió resultant revela l'espai lliure real en diversos punts del perfil.
- Inspecció de la primera-peça- tallant peces de mostra i examinant el perfil de la vora amb augment. Una proporció equilibrada de bruny-a-fractura al voltant de tot el perímetre confirma un espai lliure uniforme.
- Mesura CMMLes màquines de mesura de coordenades - poden mesurar les dimensions del punxó i la matriu de manera independent, amb l'espai lliure calculat a partir de la diferència dimensional.
Durant la producció, l'espai lliure es degrada a mesura que es desgasten les vores de tall. L'efecte pràctic és un augment gradual de l'alçada de la rebava al llarg del temps. Els programes de manteniment haurien de definir l'alçada màxima acceptable de la rebava i activar l'afilat o la substitució d'inserts abans que s'assoleixi aquest llindar. Per a la producció de matrius progressius de gran-volum, la supervisió de l'espai lliure a cada estació esdevé fonamental perquè la inestabilitat d'una estació afecta l'alimentació de la cinta, el posicionament del pilot i la qualitat de conformació aigües avall.
La liquidació regula el que passa a l'avantguarda. Però en una matriu progressiva, la cinta ha de viatjar de manera fiable entre les vores de tall a través de diverses estacions sense distorsió ni mal alimentació. Aquest comportament de la tira, com gestiona l'acumulació d'estrès i manté el registre en una dotzena o més d'estacions, depèn d'una característica que la majoria de les referències de disseny de matrius amb prou feines esmenten: les osques de derivació.
Osques de bypass i flux de material en matrius progressives
En una matriu progressiva que funciona a més de 200 cops per minut, la tira no és només un portador passiu. És un element estructural actiu que absorbeix l'estrès de cada tall, corba i forma a cada estació. Quan una estació dibuixa material cap avall o l'estira lateralment, aquesta deformació tira de la tira a les estacions adjacents, distorsionant les ubicacions dels forats pilot, provocant un error d'alimentació i introduint errors dimensionals a les peces que estaven bé abans de començar la formació. L'objectiu de les osques de derivació en matrius d'estampació és interrompre aquesta transmissió de tensió, donant espai a la cinta per deformar-se localment sense corrompre tota la progressió.
La majoria de referències de disseny de matrius esmenten osques de derivació de passada o les salten completament. No obstant això, els fabricants d'eines amb experiència les reconeixen com una de les eines més efectives per mantenir l'estabilitat de la cinta en matrius amb operacions de tall i conformació mixtes. Si alguna vegada heu vist una matriu progressiva que produeix peces perfectes a les estacions de l'1 a la 5, però que es desplaça fora de la tolerància a les estacions 6 i més enllà, l'alleujament inadequat de l'estrès entre les estacions de formació és un culpable comú.
Dissenys d'osques de bypass positius i negatius
La distinció entre les osques de bypass negatives i positives a les matrius d'estampació de xapa es redueix a com es tracta el material a la ubicació del relleu.
Una osca de derivació negativa elimina el material de la cinta en punts específics entre estacions. Imagineu una ranura estreta o un tall rectangular mecanitzat a la banda de suport entre dues estacions de conformació. Quan l'estació aigües amunt estira o dibuixa el material, la ranura oberta absorbeix aquest desplaçament en lloc de transmetre'l aigües avall. La tira es pot allargar lleugerament a l'osca oberta sense estirar els punts de registre de la següent estació. Aquest és l'enfocament més comú perquè és senzill de tallar durant una estació de blanqueig primerenc i proporciona un alleujament de l'estrès clar i mesurable.
Una osca de derivació positiva adopta l'enfocament contrari. En lloc d'eliminar material, deixa una pestanya o projecció de material que pot flexionar-se, enfonsar-se o desviar-se sense afectar el camí crític del portador. Penseu-hi com una articulació flexible-integrada. La pestanya absorbeix la deformació mitjançant la flexió local controlada, mentre que la banda de suport principal es manté recta i sense distorsió. Els dissenys de bypass positius són menys comuns, però excel·lent en situacions en què l'eliminació de material debilitaria el portador per sota dels llindars de rigidesa acceptables, especialment amb tires estretes o materials prims i suaus que no tenen la rigidesa per alimentar-se sense suport d'amplada total del portador.
Quan s'ha d'utilitzar cada tipus? Tingueu en compte aquests factors:
- Amplada de la tira:Les tires estretes (menys de 3 vegades l'amplada de la part) es beneficien de les osques de derivació positives que conserven la continuïtat estructural. Les tires més amples toleren osques negatives sense problemes d'alimentació.
- Tipus de material:Els acers-d'alta resistència i els materials de tremp de molla transmeten l'estrès de manera agressiva, cosa que fa que les osques de derivació negatives siguin essencials per a l'aïllament. L'alumini tou i el coure es deformen més localment i de vegades funcionen adequadament amb les pestanyes de bypass positius.
- Espaiat entre estacions:Les distàncies de pas estretes deixen poc espai per a la geometria de l'osca. Quan l'espai està restringit, es poden dissenyar pestanyes de bypass positiu dins de la petjada del transportista existent. Les osques negatives requereixen una franja immobiliària dedicada que augmenti el to.
Com les osques de derivació controlen el flux de material
La mecànica és intuïtiva un cop les visualitzeu. Durant una operació de conformació com un estirat profund o una corba pronunciada, el material flueix cap a dins des de la zona de la cinta circumdant. Aquest flux cap a l'interior crea una tensió de tracció a la xarxa portadora adjacent a l'estació de conformació. Sense alleujament, aquesta tensió es propaga cap a fora en ambdues direccions d'alimentació, escurçant lleugerament el pas efectiu entre estacions.
Fins i tot un canvi de to de 0,05 mm és suficient per desalinear els pilots a la següent estació. Multipliqueu-ho en diverses estacions de formació en seqüència i l'error acumulat creix fins que els pilots no poden enganxar-se correctament, les peces es desvien de l'especificació o les sivelles de la cinta entre els elevadors. Com a expert en disseny de matriusNota d'Art Hedrick, la curvatura de la vora i la inconsistència d'alimentació augmenten aquests problemes, fent que la franja sigui cada cop més difícil de controlar a les estacions aigües avall.
Les osques de bypass en la formació de xapa trenquen aquesta cadena creant una discontinuïtat mecànica. El camp de tensió d'una estació de conformació arriba al límit de l'osca i es dissipa en lloc de propagar-se a través del portador. Cada estació funciona de manera relativament aïllada, rebent material fresc i sense distorsió en lloc de material pre-tensat per les operacions aigües amunt.
Aquest aïllament també evita el panyatge de la cinta. Quan una estació de conformació comprimeix material (com en un relleu o una moneda), el volum desplaçat ha d'anar a algun lloc. En un portador continu sense relleu, aquest volum desplaçat es manifesta com una lleugera sivella o ona entre estacions. Les osques de derivació donen al material comprimit un lloc per expandir-se sense aixecar la tira de la cara de la matriu ni interferir amb el registre de l'aixecador-al-pilot.
Directrius de disseny per a la geometria i la col·locació d'osques
La mida i el posicionament de les osques de bypass no són arbitraris. L'osca ha de ser prou gran com per absorbir la deformació esperada, però no tan gran que debiliti el portador o creï un problema de vessament de ferralla. Aquests són els paràmetres clau de disseny per a l'especificació de l'osca de bypass:
- Amplada de l'osca:Normalment entre 1,5 i 3 vegades el gruix del material. Les osques més amples proporcionen més alleujament de l'estrès, però eliminen més material de suport. Comenceu amb el gruix 2x i ajusteu-lo en funció dels resultats de la prova.
- Profunditat de l'osca (per a les osques de vora):Hauria d'estendre un 30-50% de l'amplada de la banda del suport des de la vora de la tira. Les osques més profundes aïllen de manera més eficaç però redueixen la secció transversal del portador i la rigidesa de l'alimentació.
- Col·locació relativa a les estacions de conformació:Col·loqueu les osques de derivació immediatament aigües amunt de qualsevol estació que tregui, doblegui o desplaça material fora del pla de la cinta. L'osca s'ha de situar entre l'estació de conformació i el forat pilot més proper per evitar que l'estrès arribi a les característiques de registre.
- Col·locació relativa als pilots:No talleu mai una osca de bypass a través o adjacent a un forat pilot. El pilot s'ha de seure en un material sense molèsties per proporcionar un registre precís de la tira. Mantingueu almenys 2 vegades l'espai lliure del gruix del material entre el límit de l'osca i la vora del forat pilot.
- Forma de l'osca:Els extrems arrodonits redueixen la concentració d'estrès a les terminacions de l'osca. Les-osques de cantonades afilades poden iniciar esquerdes en materials fràgils o endurits-en tirades de producció prolongades.
- Simetria:Per a tires amples, les osques coincidents a les dues vores proporcionen un alleujament equilibrat de l'estrès. Les-osques d'un sol costat poden introduir un comportament de tira asimètric, fent que el portador es desviï lateralment durant l'alimentació.
Els errors comuns que provoquen un error d'alimentació o una distorsió de la tira inclouen col·locar les osques massa a prop dels forats pilot (debilitant la zona de registre), fer les osques massa baixes per alleujar realment l'estrès de formació o ometre les osques completament entre estacions de conformació consecutives i esperar que el portador absorbeixi la tensió acumulada sense deformar-se.
Una prova pràctica durant la prova de matriu: examineu la tira entre estacions de conformació després d'executar un lot curt. Si veieu ondulacions, girs o un lleuger pandeig a la xarxa del suport, l'estrès s'està propagant més enllà dels límits de l'osca. O bé aprofundeix les osques existents, afegiu osques addicionals o amplia-les per augmentar la zona de relleu. La tira ha de romandre plana i alimentar-se lliurement amb un compromís constant de l'elevador a cada estació.
Les osques de derivació representen un element d'un repte d'enginyeria de bandes més gran. La manera com dissenyeu tota la cinta, inclosa la seqüència de l'estació, el tipus de portador, la utilització del material i la distància de pas, determina no només el comportament de l'estrès, sinó també el cost del material i la taxa de ferralla de tota la producció. Aquest problema d'optimització més ampli comença amb els fonaments del disseny de tires.
Optimització del disseny de tires i mida de matriu
El cost del material normalment representa el 40-60% de la despesa total en una peça estampada. Això vol dir que la manera com organitzeu la peça a la cinta té un impacte més directe en la rendibilitat que gairebé qualsevol altra decisió d'enginyeria en el disseny progressiu de la disposició de la tira de matriu. Un disseny que extreu fins i tot un 3% més d'àrea útil de cada bobina estalvia desenes de milers de dòlars anuals en un programa de gran volum.
L'estampació d'optimització del disseny de tires és on es creuen la geometria, la planificació de processos i l'enginyeria de costos. Simultàniament, esteu definint seqüències d'estacions, calculant l'amplada del pont, seleccionant configuracions de suport i dimensionant la sabata de matriu per adaptar-se a una premsa disponible. Cada dimensió es connecta amb una altra. Canvieu el to i canvieu la longitud del dau. Canvieu la longitud de la matriu i és possible que necessiteu una premsa diferent.
Principis de disseny de tires i utilització del material
La planificació d'una franja comença amb la resposta a tres preguntes: quina amplada ha de tenir la franja, fins a quin punt avança per traç (el pas) i en quina seqüència es produeixen les operacions?
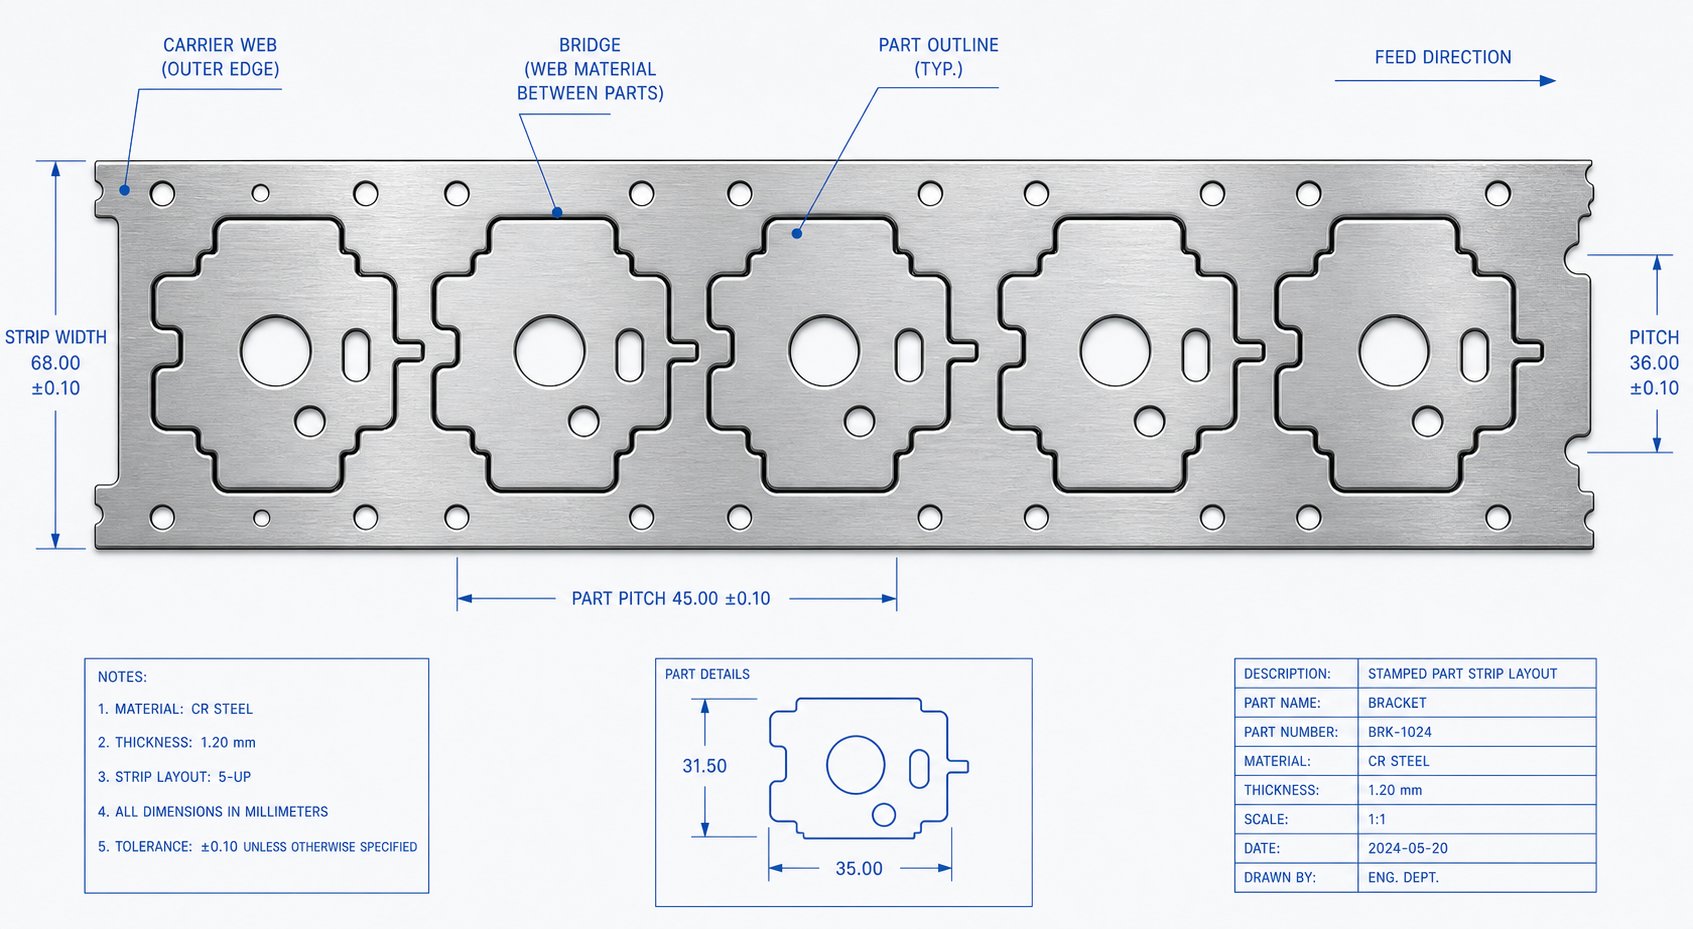
L'amplada de la cinta està determinada per la dimensió més ampla de la peça més el material del pont a cada costat. Una regla general àmpliament acceptada estableix el gruix mínim del pont entre 1,25 i 1,5 vegades el gruix del material. Per a una peça d'1,5 mm de gruix, això significa aproximadament entre 1,9 i 2,25 mm de pont a cada vora. La fórmula és senzilla: Amplada de la tira=Amplada de la part + 2B, on B és el gruix del pont. El to (o la progressió) segueix una lògica semblant: el to=Longitud de la part + B, que representa la distància que avança la tira amb cada cop de premsa.
El rendiment de la matriu d'estampació de la utilització del material es calcula com la relació entre l'àrea de la part i l'àrea total de la cinta consumida per cursa. El punt de referència de la indústria apunta com a mínim al 75% d'utilització. Per sota d'això, esteu convertint massa material comprat en llimacs de ferralla i esquelets portadors.
Dos enfocaments de disseny afecten dràsticament la utilització:
- Disseny d'una-fila, una-passa:Parts disposades en una sola línia al llarg de la franja. Fàcil de dissenyar i alimentar, però sovint produeix una utilització inferior perquè els buits entre les peces no es poden recuperar.
- Disseny de pas angular (niuació):Les peces s'inclinen en un angle de manera que els seus perfils s'entrellacen, com les peces del trencaclosques. Això pot recuperar material important del que d'altra manera seria un espai buit malgastat, especialment per a peces de forma irregular. La compensació és l'augment de la complexitat de la matriu i les forces de tall potencialment desequilibrades.
Els dissenys de diverses-files, on dues o més parts s'hi niden--l'una al costat de l'altra a través de l'amplada de la franja, ofereixen un altre camí cap a una major utilització. Obteniu eficiència del material, però augmenteu l'amplada de la matriu, el nombre d'estacions i els requisits de força. Per a peces simètriques, reflectir-les de cap a -a{6}}a través de la tira sovint ofereix la millor combinació d'utilització i complexitat de matriu manejable.
Planificació de la mida de matriu i selecció de premsa
Les dimensions de la disposició de les tires s'encaden directament a la mida de la sabata. La longitud total de la matriu és igual al nombre d'estacions multiplicat per la distància de pas, més qualsevol estació inactiva necessària per al suport estructural o l'alleujament de tensió. L'amplada de la matriu s'adapta a l'amplada de la tira més espai per a guies, elevadors i blocs de taló a banda i banda.
Aquí és on els principis de la taula de mida de la matriu esdevenen essencials. La sabata de matriu ha d'encaixar dins de les dimensions de la placa de reforç del llit de premsa i l'alçada de tancament (distància entre les sabates superior i inferior quan està tancada) ha de situar-se dins del rang de llum natural disponible de la premsa. Un disseny que requereix 12 estacions amb un pas de 35 mm produeix una longitud de matriu d'almenys 420 mm abans d'afegir marges finals. Si la vostra premsa objectiu té una obertura de llit de 400 mm, teniu un problema que cap optimització aigües avall pot solucionar.
La relació funciona en ambdues direccions. De vegades, seleccioneu primer la premsa en funció dels requisits de tonatge i de l'equip disponible i, a continuació, limiteu el vostre disseny perquè s'ajusti. Altres vegades, la geometria de la peça i el recompte d'estacions dicten la mida de la matriu i seleccioneu la premsa en conseqüència. Tal com subratlla Peter Ulintz de MetalForming Magazine, la disposició de la cinta també determina la distribució de la força a través de la diapositiva de la premsa, el que significa que els moments d'inclinació s'han d'avaluar durant la planificació del disseny, no després de la construcció de la matriu.
Equilibrar les càrregues és important. Si les forces de tall es concentren en un costat de la matriu, la premsa llisca lateralment, provocant un desgast desigual i una inconsistència dimensional. Els dissenyadors aborden això canviant la posició de la cinta en relació a la línia central de la premsa o afegint angles de tall als punxons seleccionats per redistribuir les forces.
Reducció de residus mitjançant l'optimització del disseny
El disseny del transportista és la variable amb més influència directa en el percentatge de ferralla. Tres configuracions dominen la pràctica de matriu progressiva:
- Portador central:Una sola web corre al llarg de la línia central de la tira, connectant peces a banda i banda. El millor per a peces estretes on els suports de vora malbararien material excessiu. Produeix ferralla moderada.
- Portador lateral (una sola vora):La banda de suport recorre una vora de la tira. Comú per a peces que requereixen la vora oposada per formar. L'alimentació més senzilla però el comportament asimètric de la tira pot requerir funcions de guia addicionals.
- Portador dual (ambdues vores):Les webs a les dues vores de les tires proporcionen la màxima estabilitat i una alimentació equilibrada. Ideal per a tires amples i operacions de conformació pesada, però consumeix més material com a ferralla, ja que ambdues vores es converteixen en residus d'esquelet.
La taula següent il·lustra com la configuració del disseny afecta la utilització del material per a una peça rectangular de mostra (25 mm x 15 mm, 1,0 mm de gruix):
| Configuració del disseny | Amplada de la franja | Pitch | Ús de material | Taxa relativa de ferralla |
|---|---|---|---|---|
| Una fila, suport lateral | 30 mm | 27 mm | 46% | Alt |
| Una fila, doble portador | 33 mm | 27 mm | 42% | Molt alt |
| Dues-files imbricades, portador central | 45 mm | 18 mm | 62% | Moderat |
| Dues-files mirades, doble operador | 50 mm | 17 mm | 71% | Baixa |
| Angular niu, portador únic | 38 mm | 20 mm | 66% | Moderat-baix |
Notareu el salt del 42% al 71% només canviant d'un disseny senzill d'una-fila a una configuració de dues-files reflectides. En un programa que consumeix 50 tones d'acer a l'any, aquesta diferència representa aproximadament 15 tones d'estalvi de material, una xifra que eclipsa el cost d'eines addicionals de la matriu més complexa.
El propi portador també ha d'equilibrar l'estabilitat amb el consum de material. Aportador sòlidfunciona per al tall i el doblegat bàsics on la tira es manté plana durant tota la carrera. Un portabanda elàstica, amb talls o llaços estratègics als punts de fixació, és essencial per a les operacions de conformat o estirat en profunditat on la peça es mou verticalment i treu material del portador. L'elecció incorrecta aquí es fa malbé material en un transportador-dissenyat en excés o provoca una fallada de la cinta d'un de menys-dissenyat.
El disseny de la tira estableix la petjada física i l'estructura de costos de la matriu. Però els dissenys de paper i els càlculs manuals només poden predir molt sobre el comportament dels materials del món real-. Quan es tracta d'un format complex, la pregunta passa de la geometria a la física: el material fluirà realment de la manera que suposa el disseny, o s'aprimarà, s'arrugarà o tornarà a sortir més enllà de la tolerància? Respondre aquesta pregunta abans de tallar l'acer requereix simulació.
Eines de simulació i validació del disseny
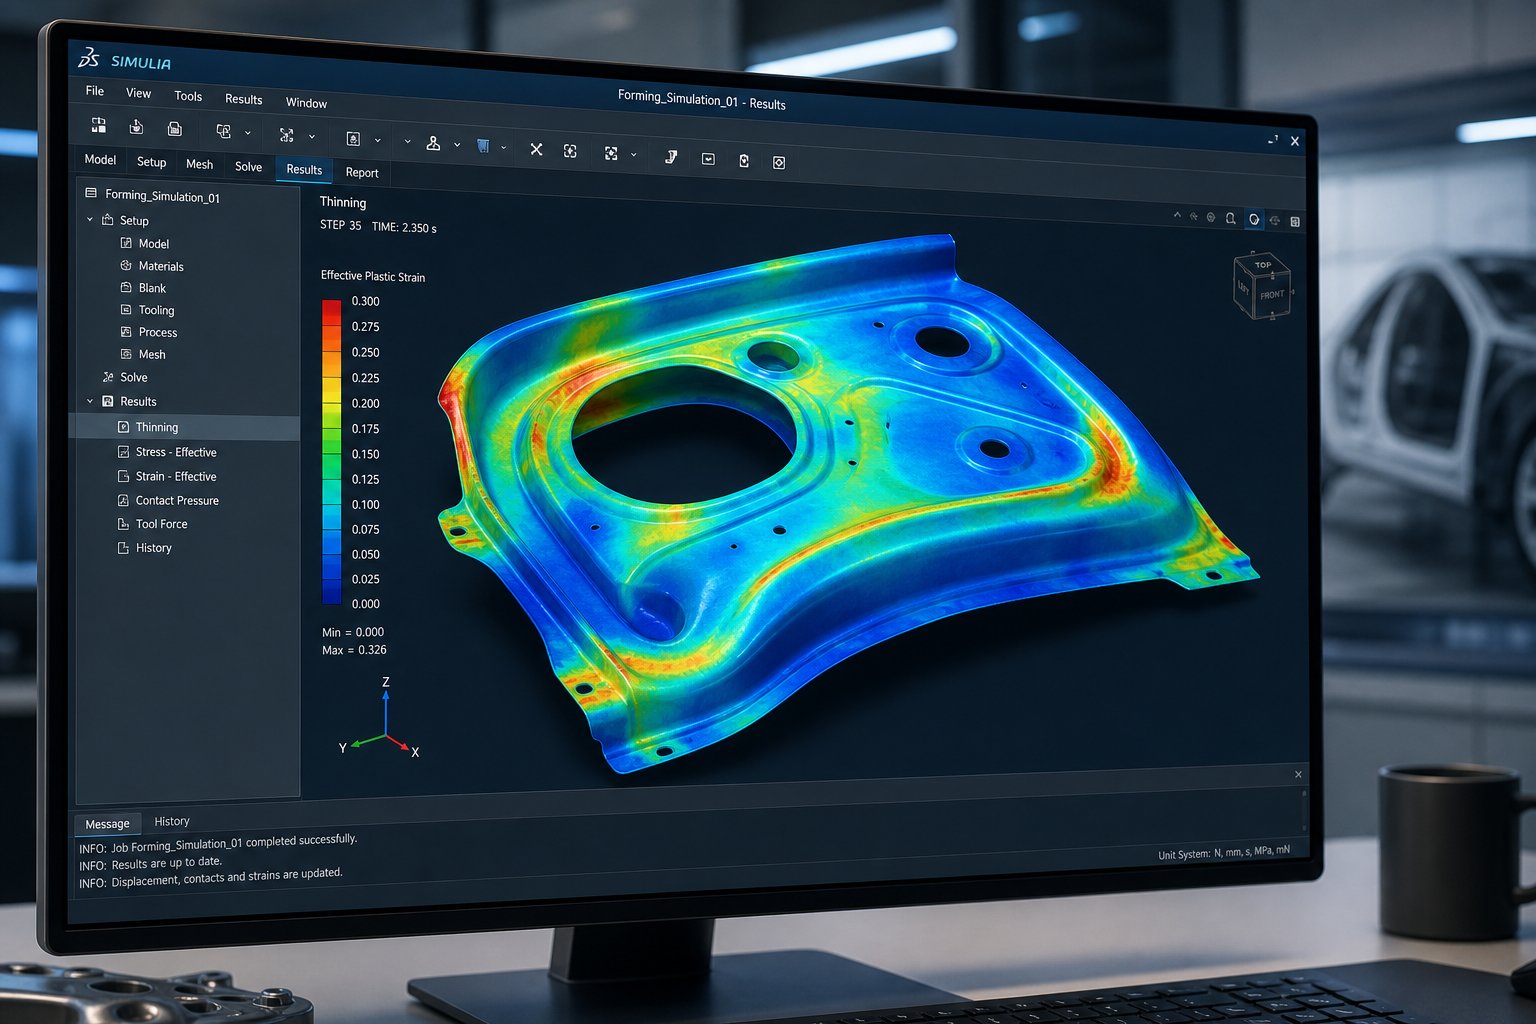
Un disseny de tires us indica on va el material. La simulació us indica si realment arribarà sense esquinçar-se, arrugar-se o sortir de la tolerància. Aquest és el pas que es salten completament els recursos PDF de disseny de matrius d'estampació, però és el pas que separa una eina que necessita tres iteracions de prova d'una que s'executa al primer cop.
La simulació FEA de matriu d'estampació ha passat d'un luxe reservat als OEM d'automoció a una pràctica d'enginyeria estàndard a tota la indústria. La raó és una simple economia: una simulació de conformació que costa uns quants milers de dòlars evita que la reelaboració d'eines costa desenes de milers. Abans de tallar qualsevol acer per a la matriu, l'enginyeria virtual prediu el flux de material, identifica els riscos de fallada i quantifica el retorn elàstic perquè el dissenyador pugui compensar la geometria per endavant en lloc de rectificar les correccions a l'acer d'eines endurit després del fet.
FEA i simulació de conformabilitat en el disseny de matrius
L'anàlisi d'elements finits trenca un espai en blanc en milers d'elements petits i calcula com es deforma cadascun sota les forces, restriccions i condicions de fricció definides per la geometria de la matriu. El programari resol les equacions de tensió-deformació a cada element durant tota la carrera de premsa, produint una imatge completa del comportament del material que cap càlcul manual o estimació-basada en l'experiència pot igualar.
Què revela realment l'anàlisi de conformabilitat per a l'estampació de xapa? Imagineu que podríeu congelar el procés de formació en qualsevol mil·lisegon i inspeccionar l'estat de tensió en cada punt de la superfície de la peça. Això és essencialment el que ofereix FEA. Veus on el material s'aprima de manera perillosa, on l'estrès de compressió augmenta cap a l'arrugada i on les concentracions de tensió prediuen l'esquerda abans que succeeixi.
Les eines dominants en aquest espai inclouen AutoForm, Dynaform i STAMPACK. Recerca publicada alRevista d'Enginyeria de la Plasticitatva comparar Dynaform i AutoForm per a l'estampació de làmines d'alumini i va trobar que ambdues plataformes produeixen prediccions fiables quan es defineixen correctament els models de materials i les condicions de límit. La diferència pràctica sovint es redueix a la velocitat del solucionador, les preferències de la interfície d'usuari i la manera com cada plataforma gestiona models de materials específics en lloc de llacunes fonamentals de precisió.
Al nucli de l'avaluació de la conformabilitat se situa el diagrama límit de conformació (FLD). Desenvolupat fa més de 50 anys icontínuament refinat des d'aleshores, el FLD representa la tensió principal contra la tensió menor per a cada element de la simulació. Una corba d'aquest diagrama, anomenada corba límit de formació (FLC), representa el límit entre la formació segura i l'inici del coll local. Es preveu que qualsevol element l'estat de tensió del qual es representi per sobre del FLC fallarà. Els elements propers però per sota de la corba se situen en una zona marginal on la variació de la producció podria empènyer-los per sobre del límit.
La posició del FLC al diagrama depèn principalment de l'exponent d'enduriment del treball-del material (valor n-). Els valors de n-més elevats empenyen la corba cap amunt, el que significa que el material tolera més tensió abans de fallar. És per això que l'acer suau amb un valor n-de 0,20 es forma més fàcilment que l'acer-bifàsic-d'alta resistència amb un valor n-de 0,12, fins i tot quan tots dos tenen el mateix gruix.
Estratègies de compensació i predicció de retorn elàstic
Cada part formada torna quan s'obre la premsa i s'allibera l'eina. La xapa emmagatzema energia elàstica durant la formació, i aquesta energia s'allibera a mesura que canvia les dimensions en el moment en què desapareix la força externa. Per a l'acer suau, el retorn elàstic pot canviar l'angle de la brida 1-2 graus. Per als acers avançats-d'alta resistència (AHSS) i aliatges d'alumini d'alta resistència, el retorn elàstic pot superar els 10 graus i introduir una torsió severa del panell que fa que la peça sigui inutilitzable sense compensació.
La compensació de retorn elàstic en el disseny de matrius segueix una estratègia sistemàtica queDescriu AutoForm Engineeringcom "mesurar, mitigar, controlar i compensar". Cada fase es basa en l'anterior:
- Mesura:Creeu la simulació amb una fidelitat total del procés, inclosos els tonatges de pastilles, els espais de lligant, les condicions de fricció i la caracterització del material a partir de proves de tensió-compressió. Simula tota la seqüència d'operacions i mesura la distribució de retorn elàstic resultant a través del panell.
- Mitigar:Abans d'intentar la compensació, reduïu el retorn elàstic a nivells manejables. Les tècniques inclouen encunyar radis ajustats, planxar parets laterals i modificar la geometria del producte per afegir rigidesa. Els modes d'enllaunament d'oli i d'encrespament de la-paret lateral no es poden compensar i s'han de solucionar mitjançant canvis de procés o de producte.
- Control:Avalueu la robustesa del procés simulant com la variació de les propietats del material, els canvis de fricció i la variació del gruix afecten la repetibilitat del retorn elàstic. Si el procés és inestable, la compensació no es mantindrà a través de les bobines de producció.
- Compensar:Apliqueu compensacions geomètriques a les superfícies de la matriu perquè la peça torni a la forma objectiu. Això normalment requereix de 3 a 5 iteracions de simulació per convergir en un resultat compatible.
Com mesurar angles en la simulació d'estampació és important aquí. El programari calcula la desviació angular en seccions transversals-definides per l'usuari-, comparant la geometria del panell de moll amb el CAD nominal. Una brida dissenyada a 90 graus que s'obre a 93 graus necessita que la superfície de la matriu es doblegui fins a aproximadament 87 graus, de manera que la recuperació elàstica porta l'angle final a l'objectiu. L'import exacte de la compensació depèn de la qualitat del material, el radi de flexió i l'historial de conformació en aquesta ubicació.
Una visió crítica de la pràctica actual: per a l'AHSS i l'alumini d'alta -resistència, la suposició habitual de simulació que el material es comporta de manera idèntica sota tensió i compressió condueix a prediccions de retorn elàstic poc fiables. Les dades de les proves de tensió-compressió, tot i que són més difícils d'obtenir, milloren significativament la precisió de predicció d'aquests materials. Sense ell, les iteracions de compensació al món físic es multipliquen.
Interpretació d'informes de simulació per a decisions de disseny
El programari de simulació genera un gran volum de sortida. Saber quins resultats són importants i quins llindars desencadenen la revisió del disseny, separa l'ús efectiu de la generació de números cara. A continuació es mostren les principals sortides de simulació i el que cadascú diu al dissenyador de matrius:
- Mapa d'aprimament:Mostra el percentatge de reducció de gruix en cada punt de la peça formada. Els límits acceptables solen oscil·lar entre el 20 i el 25% d'aprimament màxim per a peces estructurals. Superar això suggereix un risc de fallada del material o un marge de conformabilitat insuficient per a la variació de la producció.
- Diagrama límit de formació (FLD):Mapes l'estat de deformació de cada element amb la corba límit de formació del material. Els elements de la zona verda (per sota del 70% del FLC) tenen un marge de seguretat còmode. La zona groga (70-90% de FLC) indica una formabilitat marginal. La zona vermella (a sobre de FLC) prediu un fracàs.
- Indicador d'arrugues:Identifica les regions on la tensió de compressió supera la resistència del material al pandeig. Pot ser acceptable que hi hagi arrugues lleus a les zones retallades posteriorment. Les arrugues de les superfícies funcionals requereixen una modificació del procés, normalment augment de la pressió de l'aglutinant o canvis en la geometria del producte.
- Dibuixa-a mesura:Fa un seguiment de fins a quin punt el material flueix cap a dins des de la vora en blanc durant la formació. L'entrada desigual-suggereix forces de contenció desequilibrades o una forma en blanc inadequada. Els valors d'obtenció-objectiu provenen del pla de flux de materials de l'enginyer de producte.
- Mapa de desplaçament de Springback:Mostra la magnitud i la direcció de la desviació dimensional després de la descàrrega. Les àrees que superen l'especificació de tolerància geomètrica de la peça requereixen compensació o canvi de procés.
- Distribució de la tensió de gruix:Revela on el material s'espesseix (zones de compressió) i s'aprima (zones de tensió). Un espessiment superior al 5-8% a les zones de la brida adverteix de possibles arrugues o interferències de matriu durant les operacions posteriors.
Quan els resultats requereixen una revisió del disseny depèn de la zona de gravetat i dels requisits funcionals de la peça. Un panell cosmètic amb marques visibles d'aprimament en una superfície A-necessita una revisió fins i tot amb un 15% d'aprimament. Un suport estructural amagat dins d'un conjunt pot tolerar un aprimament del 25% si el gruix de paret restant encara compleix els requisits de càrrega. El context impulsa la decisió, no un únic llindar universal.
El flux de treball iteratiu té aquest aspecte: executa la simulació, revisa els resultats amb criteris d'acceptació, modifica la geometria de la matriu o els paràmetres de procés, torna a-simular i comparar. Els enginyers de simulació amb experiència solen convergir en 3-6 iteracions per a peces estàndard. Els panells complexos amb múltiples estacions de conformació, operacions mixtes de dibuix i format i materials sensibles al retorn elàstic poden requerir 10 o més iteracions, cosa que encara és molt més barata que els bucles de prova físic a 5.000-20.000 dòlars per cicle.
Queda un buit pràctic. La simulació valida que un disseny pot produir una peça compatible, però no pot substituir el coneixement acumulat codificat en documents de referència ben-estructurats. L'enginyer encara necessita taules de tolerància, bases de dades de materials, catàlegs de components i llistes de control de disseny per prendre centenars de decisions més petites que la simulació no aborda. Construir aquesta biblioteca de referència i saber quan passar més enllà de l'-autoestudi a la col·laboració d'experts, és la peça final del trencaclosques.
Trobar referències de disseny de matrius fiables i suport d'experts
La simulació tanca el bucle en la validació del disseny, però els centenars de decisions més petites que s'alimenten d'aquesta simulació, els valors d'autorització, les constants del material, les especificacions dels components, les regles de tolerància, es troben en documents de referència. La qualitat d'aquestes referències afecta directament la qualitat de les vostres eines. Una descàrrega de PDF de disseny de matriu d'estampació d'una font no verificada pot introduir fórmules obsoletes o dades de material incorrectes que propaguen errors a través de tots els càlculs que s'hi fan a sobre.
Aleshores, com separeu els recursos creïbles del contingut reciclat? I quan arriba al límit l'-autoestudi?
Avaluació de recursos PDF i estàndards tècnics
No tots els documents que es diuen guia de referència de disseny de matrius per a enginyers mereixen espai a la prestatgeria. Busqueu aquests marcadors de qualitat abans de confiar en qualsevol PDF tècnic:
- Control de revisió i data:Les referències creïbles porten números de revisió i dates de publicació. Un manual de disseny de matrius d'estampació en PDF sense historial de versions no es pot verificar amb els estàndards de materials actuals o les pràctiques de fabricació actualitzades.
- Credencials de l'autor:Els documents escrits per enginyers d'eines en exercici, publicats a través d'organismes reconeguts de la indústria o desenvolupats dins de programes OEM tenen més pes que les compilacions anònimes.
- Referències d'especificacions OEM:Les guies de qualitat citen normes específiques (ASTM, ISO, SAE) en lloc de fer afirmacions generals sense suport. La-referència creuada amb aquests estàndards valida el contingut.
- Metodologia estructurada:Una referència fiable segueix una seqüència lògica des de les entrades (propietats del material, geometria de la peça) passant pels càlculs fins a les sortides (dimensions de matriu, paràmetres de procés). Si un document arriba a conclusions sense mostrar el camí, tracteu-lo amb escèptica.
Les fonts establertes inclouen el Llibre Vermell de Dayton Rogers, reconegut a tot el sector com a manual d'accés-per a pràctiques de conformació de metalls de precisió que cobreix toleràncies, radis de flexió, regles d'obturació i directrius de fabricació. Plataformes acadèmiques comBiblioteca d'estàndards tècnics de la Universitat de Cornellproporcionar accés als estàndards ASTM, IEEE, ISO i SME mitjançant subscripcions que garanteixen que el contingut estigui actualitzat i es mantingui correctament. La Society of Manufacturing Engineers (SME) manté els recursos tècnics accessibles a través de biblioteques digitals com Knovel que cobreixen la metodologia de disseny de matrius en formats estructurats i revisats per parells-.
Construcció d'una biblioteca de referència de disseny de matrius professional
Un enginyer d'eines que treballi necessita més d'un document. Necessites una biblioteca organitzada per funció, cada recurs tenint un propòsit diferent durant les diferents fases del treball de disseny:
- Bases de dades de propietats del material:Resistència a la tracció, resistència a la fluència, allargament, valor n-i valor r- per a cada aliatge que estampa. Aquests s'alimenten directament dels càlculs d'autorització, prediccions de conformabilitat i estimacions de tonatge.
- Normes de tolerància i d'autorització:Taules que codifiquen els espais lliures acceptables, les alçades de rebaba i les toleràncies dimensionals per material i gruix. Aquests es converteixen en la vostra línia de base per a cada dau nou.
- Llistes de control de disseny:Llistes de verificació-a-pas a pas que inclouen la revisió del disseny de la tira, l'especificació dels components, la compatibilitat amb la premsa i la preparació de la prova. Les llistes de comprovació eviten els punts cecs dels-enginyers experimentats on la familiaritat fa que s'ometin passos.
- Catàlegs de components:Especificacions per a punxons estàndard, botons de matriu, molles, sistemes de guia i elements de subjecció dels principals proveïdors. Saber què està disponible comercialment evita-enginyar solucions personalitzades per a problemes ja resolts.
- Especificacions de l'OEM i del client:Requisits específics de l'empresa-per a la qualitat de les vores, la planitud, la certificació del material i els informes dimensionals que anul·len els estàndards generals del sector.
Organitzeu-los per fase del projecte: maquetació conceptual, disseny de detall, prova i manteniment de la producció. Quan sorgeix una pregunta en qualsevol etapa, hauríeu de saber exactament quin recurs la respon sense buscar des de zero.
Connexió amb el suport expert en disseny de matrius
Els documents de referència excel·lent a l'hora de codificar solucions conegudes a problemes estàndard. Lluiten amb noves combinacions: comportament del material inusual que interactua amb toleràncies estrictes, seqüències complexes de formació de múltiples-estació on els camins de tensió són impredictibles o requisits de control de rebaves que entren en conflicte amb els objectius de vida útil de l'eina. Aquestes situacions requereixen una experiència que cap PDF pot capturar completament.
Quan el vostre repte de disseny inclou configuracions personalitzades de punxons i elevadors, optimització no-estàndard de l'espai lliure per a materials avançats o estratègies de desviació per a seqüències de conformació agressives, l'associació amb un fabricant que ha resolt problemes similars accelera el camí des del concepte fins a les eines de producció-.YICHENcompleix aquesta funció per als enginyers que han fet el treball de referència i necessiten solucions de matriu d'estampació personalitzades, especialment per a estructures de matriu complexes que impliquen control de rebaves, optimització de l'espai lliure i reptes de flux de material que superen el que poden abordar els enfocaments estàndard del catàleg.
L'objectiu no és substituir l'-autoestudi sinó complementar-lo. Una biblioteca de referència sòlida et converteix en un millor col·laborador amb els socis de fabricació perquè parles el mateix llenguatge tècnic i entens les limitacions. Els millors resultats es donen quan un coneixement exhaustiu d'enginyeria es reuneix amb la capacitat de fabricació provada en producció-, convertint la teoria PDF en peces que s'envien.
Disseny de matriu d'estampació PDF: Preguntes més freqüents
1. Què ha d'incloure un PDF de disseny de matriu d'estampació?
Un PDF de disseny complet de matriu d'estampació hauria de cobrir la selecció del tipus de matriu (progressiva, composta, transferència), les especificacions dels components de la matriu, els mètodes de càlcul de l'espai lliure per tipus de material, els principis d'optimització de la disposició de les tires, les directrius de disseny de l'osca de derivació i els estàndards de tolerància. Les referències de qualitat també inclouen taules de propietats del material, fórmules per a l'estimació del tonatge i llistes de verificació estructurades que els enginyers poden aplicar directament durant les sessions de CAD o a la premsa. Busqueu documents amb control de revisions, credencials d'autor i cites a estàndards reconeguts com ASTM o ISO.
2. Com es calcula la separació de la matriu per a diferents làmines?
La separació de la matriu es calcula com a percentatge del gruix del material per costat. El punt de partida estàndard és el 10-11% del gruix de l'estoc, però el valor correcte depèn de la resistència a la tracció i la ductilitat del material. L'acer suau normalment utilitza un 8-12%, un 12-16% d'acer inoxidable, un 6-10% d'alumini i un 14-20% d'acers d'alta resistència. Els materials de major resistència requereixen espais lliures més amplis perquè resisteixen la cisalla de manera més agressiva. L'espai lliure adequat garanteix que els plans de fractura del punxó i les vores de la matriu convergeixen netament, minimitzant l'alçada de les rebaves i allargant la vida útil de l'eina.
3. Quina és la finalitat de les osques de bypass en matrius d'estampació progressiva?
Les osques de bypass interrompen la transmissió d'estrès entre estacions en una matriu progressiva. Quan una estació de conformació dibuixa o doblega material, crea una tensió de tracció que es pot propagar a través de la cinta portadora, distorsionant les ubicacions dels forats pilot i provocant un error d'alimentació a les estacions aigües avall. Les osques de derivació negatives eliminen el material per crear zones de relleu obertes, mentre que les osques de derivació positives deixen pestanyes flexibles que absorbeixen la deformació. La col·locació adequada de l'osca immediatament aigües amunt de les estacions de conformació evita l'error acumulat de pas, el pany de la banda i la deriva dimensional a través de la progressió.
4. Com la simulació FEA millora el disseny de matrius d'estampació?
L'anàlisi d'elements finits prediu el comportament del material abans de construir qualsevol eina física, identificant els riscos d'aprimament, les zones d'arrugues i la magnitud del retorn elàstic mitjançant el conformat virtual. Eines com AutoForm i Dynaform utilitzen diagrames de límit de conformació per avaluar els marges de conformabilitat en cada punt de la peça. El disseny de matriu de compensació elàstica es basa en la simulació iterativa per aplicar desplaçaments geomètrics de manera que les peces tornen a les dimensions objectiu. Aquest enfocament redueix normalment les iteracions de prova física de 5 a 8 cicles a 1-2, estalviant entre 20.000 i 100.000 dòlars o més en costos de reelaboració per eina.
5. Quan haurien d'associar-se els enginyers amb un fabricant de matrius personalitzades en lloc de confiar en referències PDF?
Les referències PDF tracten els problemes estàndard de manera eficaç, però les noves combinacions de toleràncies estrictes, materials inusuals i seqüències complexes de formació de múltiples-estació sovint superen el que cobreixen les directrius documentades. Els enginyers es beneficien de socis de fabricació com YICHEN quan els dissenys inclouen configuracions personalitzades de punxons i elevadors, optimització no-estàndard de l'espai lliure per a acers avançats-d'alta resistència o estratègies agressives d'osca de derivació per a la formació profunda. Un fabricant de matrius experimentat valida els dissenys amb la realitat de la producció, resolent reptes en què el comportament del material interactua amb les restriccions d'eines d'una manera que les referències generals no poden predir.


