


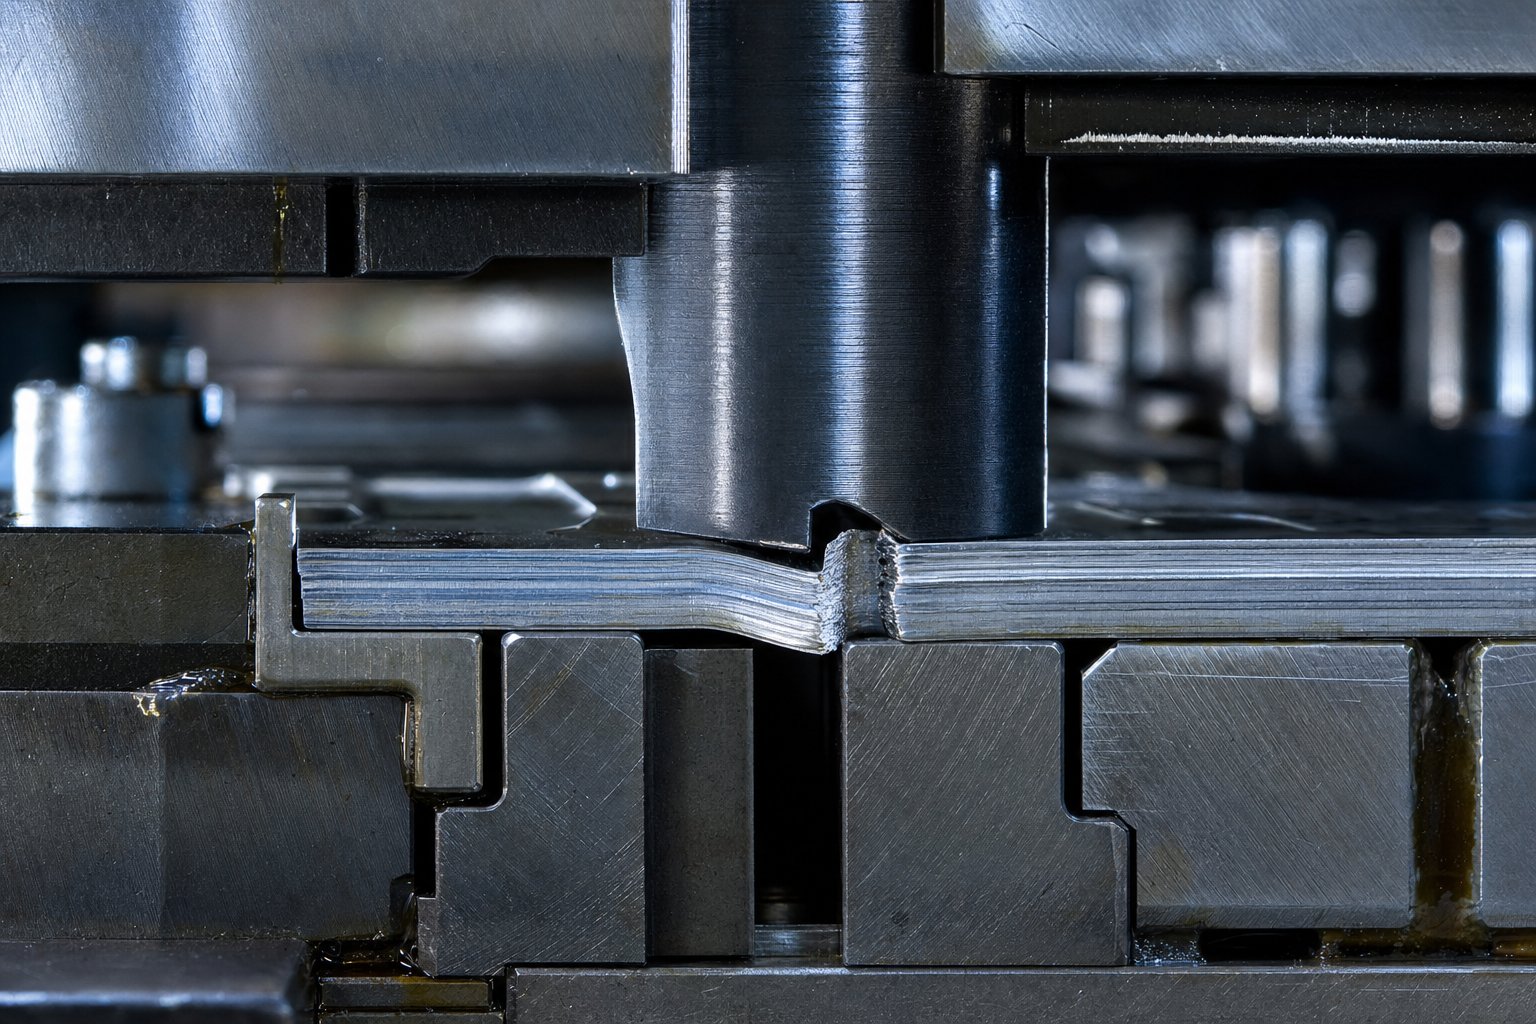
Per què bypass Notch Science canvia com els enginyers dissenyen l'estampació
Quan cerquesinformació sobre el disseny de l'osca de derivació, trobareu molts recursos que expliquen què fan aquestes funcions. El que no trobareu és una explicació claraper quèfuncionen com ho fan a nivell de física. Aquesta bretxa entre la funció i la ciència és exactament on s'amaguen els costosos errors d'eines. Aquest article supera aquesta bretxa connectant la geometria de l'osca de derivació directament amb la mecànica de la deformació i la ciència de la fractura, donant als enginyers d'eines els primers-principis fonamentats que necessiten per dissenyar amb confiança.
Què són les osques de bypass en matrius progressives
Aleshores, què és l'estampació en el context de l'eina progressiva? És un procés d'alta-velocitat en què una cinta metàl·lica avança a través de diverses estacions de matriu, sotmetent-se a operacions de tall, conformació i separació seqüencials amb cada cop de premsa. Les osques de derivació, de vegades anomenades osques de pas o osques franceses, són característiques de relleu tallades en una o ambdues vores de la cinta portadora a les primeres estacions d'una matriu progressiva. El seu propòsit és senzill: permeten la separació controlada del material i proporcionen topes sòlides que garanteixen una progressió precisa de la cinta a través de cada estació aigües avall.
El propòsit de les osques de derivació en matrius d'estampació va més enllà del simple control d'alimentació. Aquestes osques eliminen la combada de la vora de les bobines d'escletxa,prevenir la sobrealimentació que pot causar danys greus a la matriu, i establir referències de registre que mantinguin les peces posicionades correctament a totes les estacions de treball. Tant les osques negatives com positives de les matrius d'estampació de xapa metàl·lica compleixen aquestes funcions de registre i control d'alimentació-, tot i que la seva geometria i mecànica de cisalla difereixen significativament.
Per què és important un enfocament científic per als enginyers d'eines
Si et preguntes què són les matrius al nivell més fonamental, són eines de precisió que utilitzen la deformació plàstica controlada i la fractura per donar forma al metall. Què és l'estampació metàl·lica si no és la física aplicada? Cada descens del punxó, cada pla de cisalla, cada esquerda que es propaga a través d'una cinta segueix lleis mecàniques previsibles. No obstant això, la majoria dels enginyers dissenyen osques de derivació utilitzant regles heretades, com la directriu comuna del 10% d'eliminació, sense entendre la ciència de la deformació darrere d'aquests números.
Aquest enfocament funciona fins que no ho fa. Els acers avançats-d'alta resistència, els calibres més prims i les toleràncies més estrictes empenyen les matrius d'estampació més enllà dels límits on les directrius genèriques segueixen sent vàlides. Els enginyers han d'entendre la mecànica subjacent per adaptar-se.
La comprensió de la física de la deformació del metall a les osques de bypass permet als enginyers calcular paràmetres òptims per a qualsevol material en lloc de confiar en l'assaig i error. Aquesta base científica transforma el disseny d'osques de conjectures a enginyeria previsible.
La zona de cisalla que es forma durant el tall de l'osca, el camí de fractura que determina la qualitat de les vores i les forces de fricció que regeixen l'alimentació de la cinta es regeixen per principis quantificables. Les seccions següents desglossen aquests principis, començant pel que realment succeeix a nivell microestructural quan un cop de puny baixa a la tira.
Teoria del pla de cisalla i deformació del metall a les osques de bypass
Cada osca de bypass comença de la mateixa manera: un punxó descendeix a una tira de xapa i, en uns mil·lisegons, el material passa de la resistència elàstica al flux de plàstic a la fractura total. Comprendre aquesta seqüència a nivell d'anàlisi-d'estrès és el que separa el disseny de l'osca calculat de la regla esperançada-següent. En elprocés de fabricació d'estampació, aquest esdeveniment de cisalla es repeteix centenars o milers de vegades per minut, fent que fins i tot petites desviacions en el comportament de la deformació es converteixin en problemes de qualitat mesurables.
Formació del pla de cisalla durant el tall de l'osca
Imagineu que la vora del punxó entra en contacte amb la superfície de la tira. En aquest instant, la tensió de compressió es genera directament sota el punxó, mentre que la tensió de tracció es desenvolupa a la cara oposada de la làmina. A mesura que el punxó penetra més, es forma una banda estreta de tensió de cisalla intensa entre la vora del punxó i la vora de la matriu corresponent. Aquesta banda és el pla de cisalla.
El pla de cisalla no es forma verticalment. Es desenvolupa en un angle determinat per dos factors principals: la ductilitat del material i la distància entre el punxó i la matriu. Els materials més dúctils permeten un major flux plàstic abans que s'iniciï la fractura, la qual cosa canvia l'angle del pla de cisalla i augmenta la profunditat de la zona deformada. Les separacions més estretes restringeixen la banda de cisalla a una regió més estreta, concentrant l'estrès i afavorint l'inici de l'esquerda abans.
Durant les operacions d'estampació de punxonat a les estacions d'osca de bypass, aquest pla de cisalla ho governa tot aigües avall. El seu angle i uniformitat dicten si la vora de l'osca resultant està neta o irregular, si la cinta s'alimenta lliurement o s'uneix, i si el procés de matriu produeix peces consistents durant una sèrie de producció completa. La tensió de tall dins d'aquesta banda ha de superar la del materialresistència al tall finalperquè es produeixi la separació, i el camí d'aquesta separació defineix la geometria de l'osca final.
Zones de deformació plàstica al voltant de l'osca
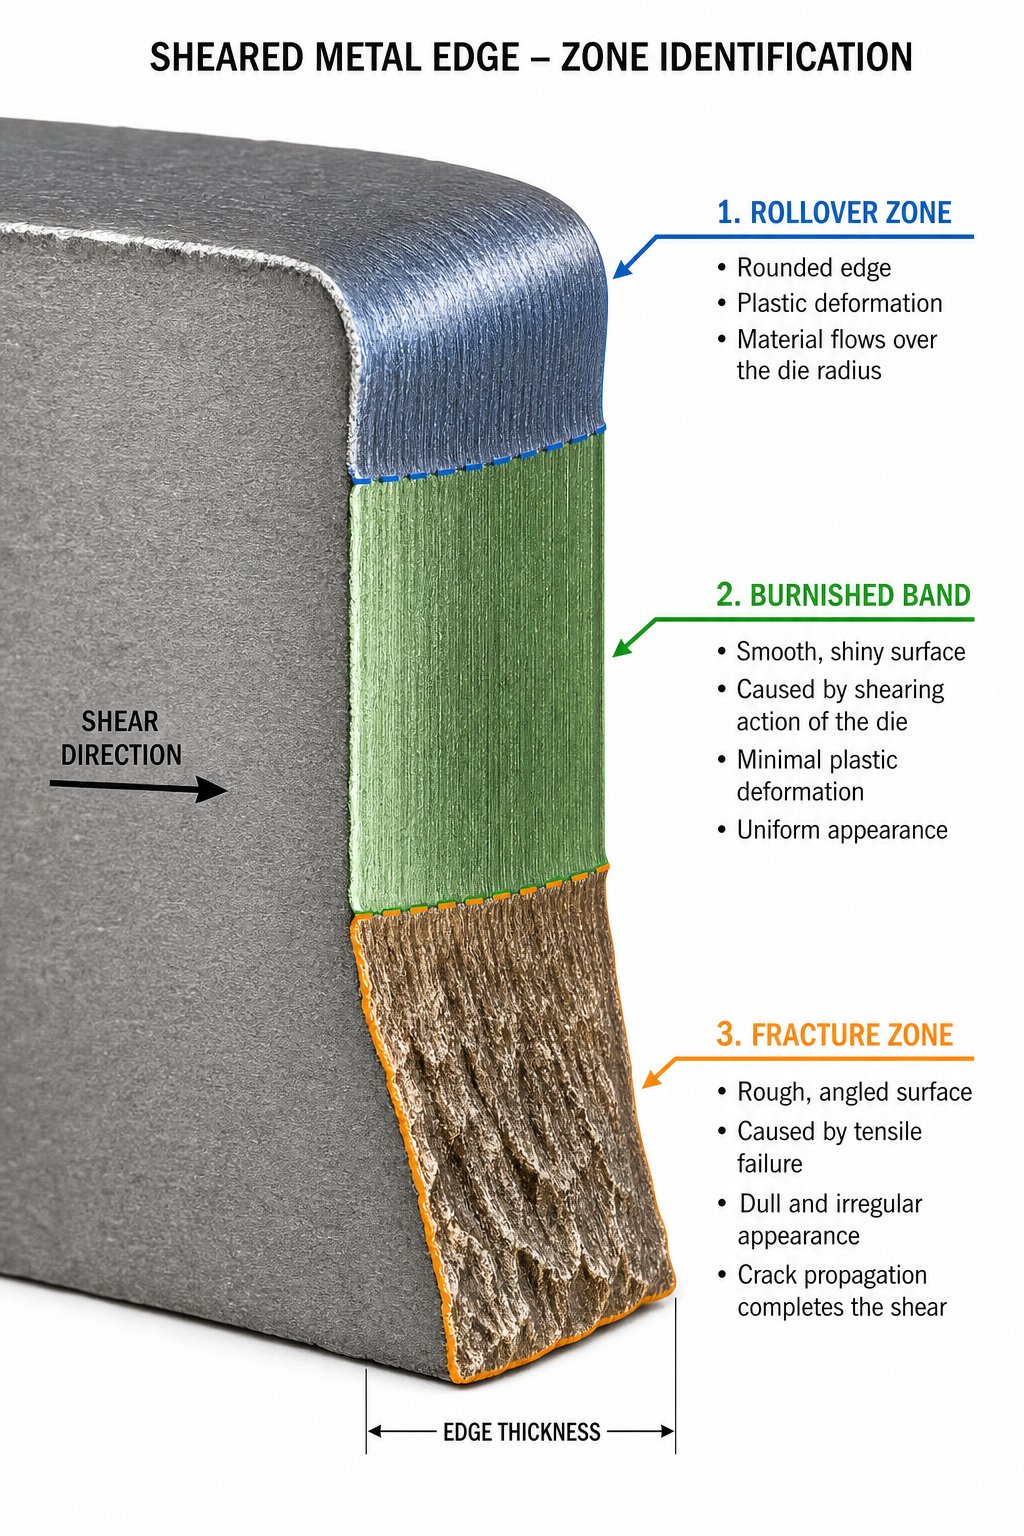
A mesura que el punxó recorre el gruix de la tira, el tall no es produeix alhora. En canvi, es formen seqüencialment tres zones de deformació diferents, cadascuna regida per fenòmens mecànics diferents. Podeu observar aquestes zones a qualsevol vora tallada de l'estampació de xapa i les seves proporcions relatives us indiquen si el vostre espai lliure, l'estat del punxó i la combinació de material estan treballant junts o lluitant entre ells.
- Zona de gir (flexió elàstica-a-de plàstic):Quan el punxó entra en contacte per primera vegada amb la tira, el material es doblega i s'estira cap a dins al voltant de la vora del punxó abans que comenci qualsevol tall real. Aquesta deformació plàstica crea un llavi arrodonit a la superfície superior de l'osca. La profunditat de rodament augmenta amb més espais lliures i materials més dúctils. En el procés d'estampació, un gir excessiu indica que l'espai lliure pot ser massa gran o que el punxó ha desenvolupat un desgast.
- Zona de cisalla brunyida (tall net):A sota de l'enrotllament, es forma una banda llisa i vertical on el material es talla netament al llarg de la interfície-de punxó. Aquesta zona brunyida representa un cisallament ideal, on el metall experimenta un flux de plàstic controlat dins de la banda de cisalla estreta. La vora tallada ideal mostra una zona de brunyit clarament definida amb una transició uniforme a la zona de fractura per sota d'ella. Una-osca de derivació ben dissenyada maximitza aquesta zona en relació amb el gruix de la cinta.
- Zona de fractura (propagació d'esquerdes):Una vegada que l'esforç de cisalla supera la capacitat del material de fluir plàstic, les esquerdes s'inicien simultàniament des de la vora del punxó i la vora de la matriu i es propaguen cap a l'interior. La zona de fractura sembla més rugosa i angulada en comparació amb la superfície brunyida que hi ha a sobre. Quan s'optimitza l'espai lliure, aquestes esquerdes oposades es troben netament. Quan no ho és, es formen cisallaments o buits secundaris, creant elevacions de tensió que comprometen el comportament de la cinta a les estacions posteriors.
Les proporcions d'aquestes tres zones canvien amb cada variable en el procés de fabricació d'estampació. Els materials de -més resistència produeixen menys volteig i una zona brunyida més petita perquè es fracturen abans. L'enduriment per treball a la vora tallada s'estén fins a la-meitat del gruix del metall des de la superfície tallada, reduint la ductilitat local i alterant el comportament de la cinta quan arriba a les estacions de formació aigües avall.
Específicament per a les osques de derivació, la signatura de qualitat en aquestes tres zones afecta directament el registre de la franja. Una transició desigual de brunyit-a-fractura, o cisalla secundària causada per espais lliures ajustats, introdueix una inconsistència dimensional en el perfil de l'osca. Aquesta inconsistència es tradueix en una variació del feed i la variació del feed es converteix en parts mal registrades. La mecànica de fractura que controla la neteja d'aquestes zones és el tema de la següent secció, on la geometria de l'osca i l'alineació del camí de les esquerdes prenen el protagonisme.
Mecànica de fractura que regeix la geometria de l'osca i la propagació de les esquerdes
Les tres zones de deformació descrites anteriorment no es formen de manera independent. Les seves proporcions relatives i les transicions entre elles es regeixen per la mecànica de fractures, la branca de la ciència de l'enginyeria que prediu com i on comencen les esquerdes, com creixen i què les fa seguir un camí net en comparació amb un de irregular. Per a qualsevol matriu d'estampació que s'utilitzi per tallar osques de derivació, la mecànica de fractura determina si obteniu un perfil d'osca precís i repetible o una vora plena d'elevacions de tensió i dispersió dimensional.
Iniciació i propagació d'esquerdes en cisallament d'osques
Això és el que passa dins de la franja en el moment crític de la separació: les esquerdes s'inicien simultàniament des de dos llocs. Un comença a la vora del punxó, propagant-se cap avall i cap a dins. L'altre comença a la vora de la matriu, propagant-se cap amunt i cap a dins. Aquests dos fronts d'esquerdes corren l'un cap a l'altre a través del gruix del material restant que es troba entre la zona brunyida i la part inferior de la cinta.
Quan l'espai lliure s'estableix correctament, els dos fronts d'esquerdes s'alineen i s'uneixen netament. El resultat és una zona de fractura llisa sense buits, sense cisalla secundària i sense danys a les vores. La investigació sobre la qualitat de les vores tallades en els graus AHSS confirma que la condició ideal mostra una transició uniforme de la zona brunyida a una zona de fractura llisa. En les operacions d'estampació de matrius on les osques de bypass han de mantenir una geometria coherent a través de centenars de milers de cops de premsa, aquesta reunió de crack net és essencial per al registre repetible de la cinta.
Quan l'espai lliure és massa petit, els fronts d'esquerdes es desvien mútuament. En lloc de trobar-se, es propaguen els uns als altres, deixant una fina xarxa de material sense tallar que s'esquinça en una cisalla secundària. Aquesta cisalla secundària crea micro-esquerdes, vores aspres i buits que actuen com a llocs de propagació per a futures fractures de vora. Quan l'espai lliure és massa gran, les esquerdes encara s'inicien a partir de les vores del punxó i la matriu, però l'augment de la distància entre elles permet una deformació plàstica excessiva abans que els fronts es trobin. El material es doblega i s'enrotlla en lloc de fracturar-se netament, produint un fort gir i una rebava irregular.
Com la geometria de l'osca governa el comportament de la fractura
L'inici del crack no es produeix de manera uniforme al llarg de tota la interfície-de punxada. Comença als punts de màxima concentració de tensió i la geometria de l'osca controla directament on es produeixen aquests punts i la intensitat del camp d'esforç.
Tingueu en compte les característiques geomètriques clau de les osques de derivació negatives i positives en matrius d'estampació de xapa metàl·lica: amplada de l'osca, profunditat de l'osca i radis de cantonada interns. Cada paràmetre influeix en el factor d'intensitat de tensió local, que quantifica la magnitud del camp de tensió a la punta d'una esquerda.
- Amplada de l'oscadetermina l'envergadura del pla de cisalla. Les osques més amples distribueixen la força de tall sobre una vora de tall més llarga, reduint la tensió màxima per unitat de longitud però requereix una força de punxó total més gran.
- Profunditat de l'oscacontrola la quantitat de material que s'elimina de la cinta de suport. Les osques més profundes augmenten el braç de moment disponible per a la flexió a l'arrel de l'osca, la qual cosa pot promoure deformacions no desitjades si no s'ajusta al gruix de la cinta.
- Radis de cantonadasón on la ciència de la fractura es fa crítica. Les cantonades internes més afilades concentren l'estrès de manera espectacular, seguint la relació clàssica on la intensitat de l'estrès augmenta a mesura que el radi s'acosta a zero. En realitat, aquesta concentració ajuda a iniciar la fractura de manera neta a la ubicació prevista, afavorint un camí d'esquerda definit. Però hi ha una compensació: l'excessiva nitidesa centra tant l'estrès a la vora del segell de la matriu que el desgast prematur, l'estellament i el micro-esquerdament de l'eina es converteixen en el mode de fallada limitant.
Per a aplicacions d'estampació de matrius de precisió, la selecció del radi de la cantonada es converteix en un acte d'equilibri. Voleu prou nitidesa per impulsar una iniciació neta d'esquerdes a la cinta alhora que preserveu la integritat de la vora de l'eina suficient per mantenir aquesta geometria sobre els volums de producció. Els segells de matriu que s'utilitzen en eines progressives de gran-volum han de mantenir aquest equilibri durant milions de cicles, per això l'optimització del radi de les cantonades requereix entendre tant el comportament de fractura de la peça com els límits de fatiga del material de l'eina.
Mecànica de formació de rebaves a les osques de derivació
La rebava no és un defecte aleatori. És una conseqüència mecànica directa de la fractura incompleta. Quan la zona de cisalla no aconsegueix propagar les esquerdes netament a través del gruix complet de la cinta, el material restant no es separa. En canvi, es deforma plàsticament, estirant-se i extruint més enllà de la vora de tall nominal per formar el que reconeixem com a rebava.
El mecanisme funciona així: si els fronts d'esquerdes oposats de la vora del punxó i la vora de la matriu no es troben a causa d'un espai desalineat, d'eines gastades o d'una ductilitat excessiva, persisteix un lligament prim de material. A mesura que el cop continua el seu cop, aquest lligament s'estira i es trenca en lloc de tallar-se. El resultat és una vora elevada de metall deformat plàsticament que s'estén més enllà de la línia de tall prevista.
Amb els acers suaus convencionals, l'alçada de la rebava augmenta contínuament amb el desgast de l'eina i l'augment de l'espai lliure, el que la converteix en un indicador fiable per a la programació de manteniment de les eines. Els materials-de major resistència es comporten de manera diferent. Els graus AHSS tendeixen a fracturar-se amb menys volteig i mantenir una alçada relativament constant de la rebava perquè la seva menor ductilitat limita fins a quin punt el material pot estendre's plàsticament abans de trencar-se. Això significa que l'alçada de la rebava per si sola no és un indicador de qualitat suficient per a les aplicacions modernes de matriu d'estampació que processen materials avançats.
Quan s'optimitza l'espai entre el punxó-a-la matriu, els fronts d'esquerdes d'ambdues vores de tall es propaguen per camins convergents que es troben dins del gruix de la cinta. Aquesta alineació dels camins de fractura és la variable més important que regeix la separació neta de l'osca, la minimització de les rebaves i la geometria coherent de les vores en el disseny de l'osca de derivació.
La implicació pràctica és clara: la selecció d'espai lliure per a les osques de derivació no pot ser un percentatge fix aplicat universalment. Ha de tenir en compte la tenacitat a la fractura, la ductilitat i les característiques d'enduriment al treball-del material específic, que canvien el punt en què s'inicien les esquerdes i l'angle en què es propaguen. Aquestes variables específiques-de material són precisament les que tracta la secció següent.
Propietats del material que impulsen els paràmetres de disseny de l'osca de bypass
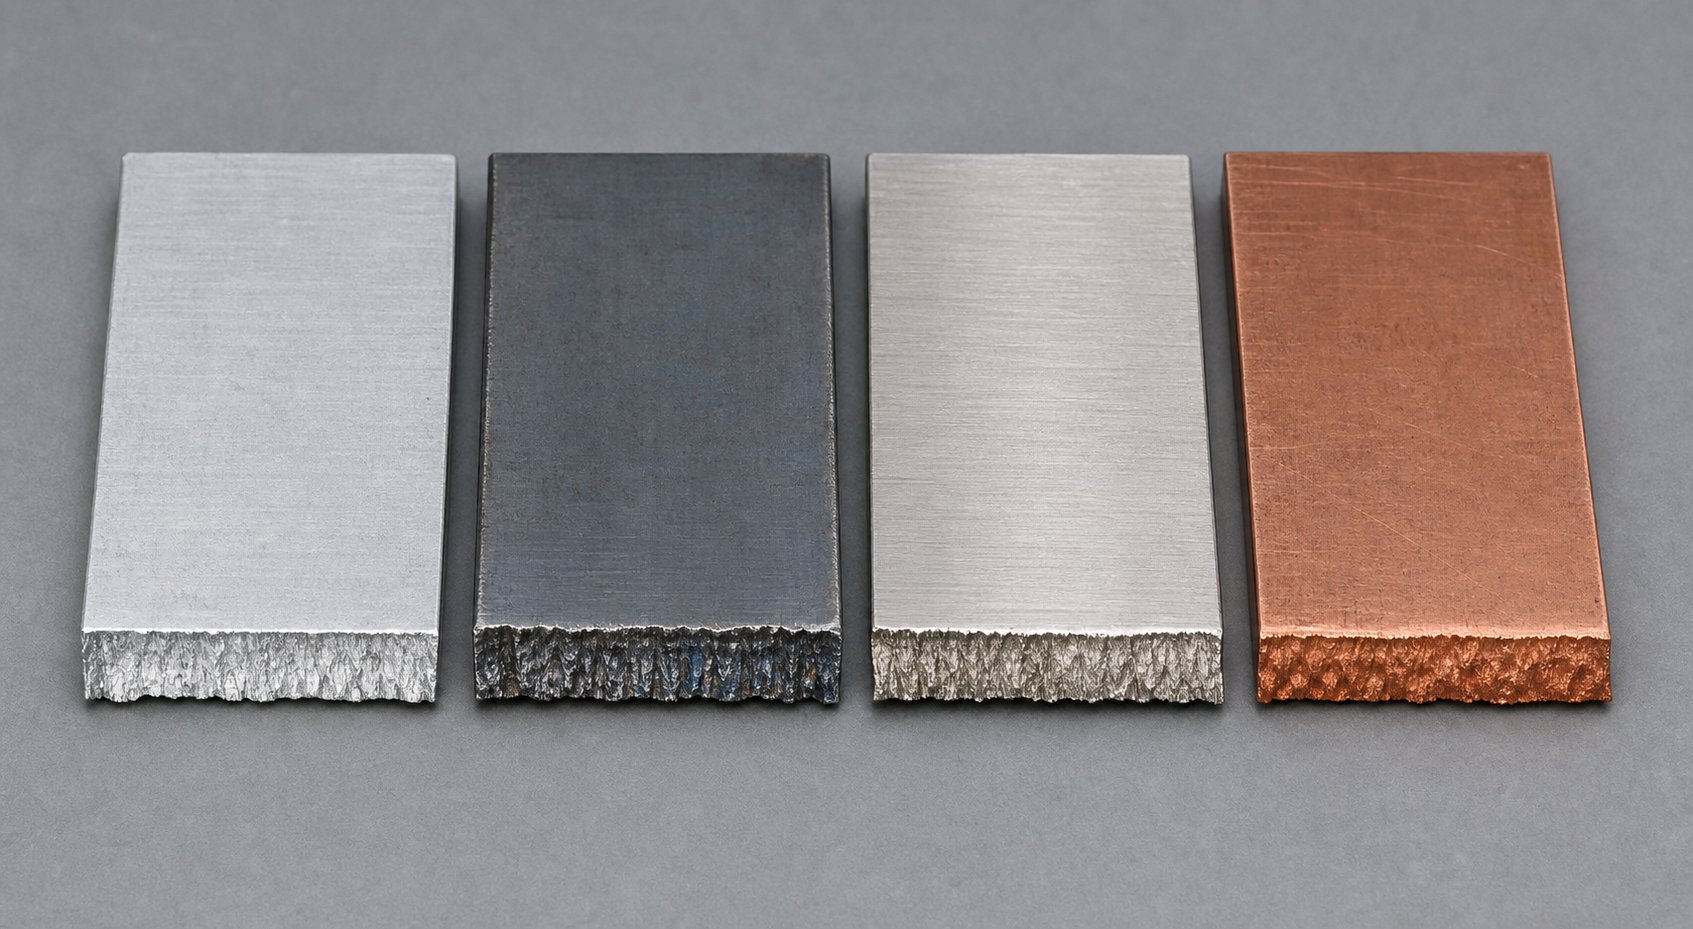
L'alineació del camí de fractura depèn de l'espai lliure, però l'espai lliure en si no és una variable autònoma. És una resposta al comportament material. Dues tires de gruix idèntic però aliatges diferents produiran signatures de zones de cisalla, perfils de rebava i precisió de registre completament diferents quan es processin a través del mateix punxó d'osca de derivació. El motiu és que les propietats del material dicten com es deforma el metall, quan es fractura i quant torna després que el punxó es retragui. Els enginyers que tracten tots els materials de la mateixa manera acaben resolent problemes que es van dissenyar a la matriu des del principi.
Com afecten la direcció del gra i l'anisotropia el rendiment de l'osca
Les làmines laminats no són uniformes en totes les direccions. El procés de laminació allarga l'estructura del gra cristal·lí, creant propietats direccionals conegudes com a anisotropia. Això és important per al rendiment de l'osca de derivació perquè l'orientació del tall de l'osca en relació a la direcció del gra canvia com es desenvolupa la zona de cisalla i com es propaga la fractura.
Tallar les osques de derivació perpendiculars a la direcció del gra generalment produeix una zona de fractura més neta amb menys rebava, perquè la resistència a la flexió i a la fractura millora quan les operacions creuen el gra en lloc d'executar-hi paral·leles. Les osques tallades paral·lelament a la direcció de rodament troben material que és més propens a esquerdar-se al llarg dels límits de gra-preexistents, cosa que pot produir una superfície de fractura irregular i perfils d'osca inconsistents.
En les operacions d'estampació de xapes d'acer, la cinta de bobines normalment s'alimenta a través de la matriu progressiva en la direcció de laminació. Això significa que les osques de derivació tallades a les vores de la cinta s'orienten perpendicularment al gra, cosa que és generalment favorable. Però quan s'utilitzen bobines d'escletxa, o quan la disposició de les tires col·loca les osques en angles variables amb el flux de gra, l'efecte d'anisotropia es fa important. Les proporcions de la zona de tall poden canviar entre un 10 i un 15% en la profunditat brunyida simplement canviant l'orientació de tall en relació al gra. Per als components d'estampació metàl·lica que requereixen toleràncies de registre estrictes, especificar la direcció del gra a l'ordre de compra de la bobina no és opcional, sinó essencial.
Material-Consideracions específiques del disseny de l'osca
La base científica dels paràmetres de l'osca de bypass canvia substancialment entre els materials d'estampació habituals. La ductilitat governa la profunditat de la zona d'enrotllament. La taxa d'enduriment per treball determina la rapidesa amb què augmenta la força de punxó a mesura que es va desgastant l'eina. I la tenacitat a la fractura controla si el material es separa netament o es trenca en rebaves. La taula següent compara aquests efectes entre els materials que els enginyers troben amb més freqüència a les aplicacions de xapa estampada.
| Paràmetre | Aliatges d'alumini | Acer d'-alta resistència | Acer inoxidable | Aliatges de coure |
|---|---|---|---|---|
| Influència de la ductilitat en la profunditat de la zona d'enrotllament | Rollover moderat; varia significativament segons el grau i el temperament | Rollover poc profund; fractures abans a causa de la menor ductilitat | Rollover profund; alta ductilitat abans de l'inici de la fractura | variable; depèn molt de l'aliatge i el tremp (p. ex., bronze fòsfor vs llautó) |
| Efecte d'enduriment per treball sobre la força de punxó | Baix enduriment per treball; la força de punxó es manté relativament estable | Moderat a alt; L'AHSS pot requerir espais lliures de fins a un 21% per costat per a un descans net | Molt alt; Els graus austenítics poden necessitar fins a 3 vegades la força de l'acer de baix-carboni | Moderat; augmenta amb el contingut de zinc en llautons |
| Interval d'espai lliure recomanat (% del gruix per costat) | 8-12% | 12-21% (augmenta amb la resistència a la tracció) | 12-16% (10% produeix rebaves excessives) | 8-12% (depenent del temperament) |
| Tendència típica a les rebaves | Moderat; el material tou es deforma en lloc de trencar-se netament | Baix a moderat; fractures de manera decisiva amb una separació adequada | Alt; la directriu comuna del 10% d'espai lliure produeix la pitjor alçada-de la rebaba | Baix per a temperament suau; augmenta amb la duresa |
Aquí destaquen algunes coses. El procés d'estampació d'alumini requereix espais lliures més amplis no perquè l'alumini sigui difícil de tallar, sinó perquè el seu baix enduriment significa que el material s'estira en lloc de fracturar-se quan l'espai és massa ajustat, produint rebaves filades en lloc d'una vora neta. L'acer inoxidable presenta el problema oposat: la seva alta taxa d'enduriment significa que la zona de cisalla s'enforteix a mesura que el punxó penetra, requerint una força significativament més gran i un enfocament d'espai lliure que molts enginyers s'equivoquen per defecte a la regla del 10%.
Per a l'acer estampat en graus-alts de resistència, la ciència és clara. La investigació sobre acers avançats-d'alta resistència ho demostraels materials amb proporcions baixes de rendiment-a-resistencia a la tracció requereixen una major distància entre puny-a-per proporcionar la palanca mecànica necessària per trencar el llimac netament. Això s'aplica directament al disseny de l'osca de derivació: aquests mateixos materials necessiten més espai perquè els fronts d'esquerdes es propaguin en el seu angle natural sense crear una cisalla secundària.
Efectes de recuperació elàstica i elàstica sobre les toleràncies de l'osca
Aquí hi ha una variable que molts enginyers d'eines passen per alt en el disseny de l'osca de derivació: després que el punxó es retragui i la cinta avança, l'osca no es manté exactament a la mida que es va tallar. La recuperació elàstica, comunament anomenada retorn elàstic, fa que l'obertura de l'osca canviï dimensionalment a mesura que la tensió elàstica emmagatzemada s'allibera del material circumdant.
El mecanisme és senzill. Durant el tall de l'osca, el material adjacent a la zona de cisalla experimenta una deformació plàstica, però la cinta circumdant manté la tensió elàstica. Quan el punxó es retira, aquesta tensió elàstica s'allibera i canvia la geometria. Per a les osques de derivació, l'efecte pràctic és que l'obertura de l'osca s'estreny lleugerament a mesura que el material comprimit elàsticament al voltant de les molles tallades torna cap al seu estat original.
La magnitud d'aquest desplaçament dimensional depèn de la resistència elàstica del material i del mòdul elàstic. Els acers de -més resistència emmagatzemen més energia elàstica abans de cedir-se, de manera que repunten més. Els graus AHSS poden produir un retorn elàstic prou significatiu per afectar la precisió del registre de la franja a les estacions aigües avall si no es tenen en compte en el càlcul de l'amplada de l'osca. AnEstudi AISI confirmataquest canvi angular i la desviació dimensional augmenten amb la força de fluència, la qual cosa significa que les toleràncies de l'osca de derivació han de ser específiques de grau-en lloc de genèriques.
Per als matrius progressius que processen xapa estampada d'alta resistència, la implicació del disseny és que l'amplada de l'osca al punxó ha de ser lleugerament sobredimensionada respecte a la dimensió nominal de registre. El rebasament compensa la recuperació elàstica de manera que la geometria de l'osca final, després que s'hagi produït el retorn elàstic, coincideixi amb el pas d'alimentació previst. Aconseguir aquesta compensació correcta requereix conèixer el mòdul elàstic de l'aliatge específic, la resistència a la fluència i les condicions de restricció al voltant de l'osca, variables que difereixen per a cada material de la taula anterior.
Les propietats del material estableixen les condicions límit per a cada aspecte del rendiment de l'osca de derivació. Però hi ha un altre paràmetre que media entre el comportament del material i la funció de l'osca: la relació entre el punxó-a-la separació de la matriu. I, específicament, per a les osques de derivació, la lògica d'eliminació divergeix de les regles d'obturació estàndard d'una manera que enganxen fins i tot els dissenyadors de matrius experimentats.
Ciència d'eliminació per a les osques de bypass vs. en blanc estàndard
La recomanació estàndard per a l'eliminació de punx-a-mot ésaproximadament el 10% del gruix d'estoc del material per costat. Aquest nombre funciona bé per a l'estampació convencional on l'objectiu és un llimac netament separat i una vora de peça de qualitat. Però les osques de derivació tenen un propòsit fonamentalment diferent, i aplicar-hi la lògica de separació en blanc introdueix problemes que apareixen com a inconsistència de l'alimentació, enquadernació i desgast prematur de la matriu. Entendre per què requereix mirar què demana realment cada operació de l'esdeveniment de cisalla.
Espai lliure d'obturació estàndard vs. espai lliure de l'osca de bypass
En el blanking, l'objectiu és la separació completa dels llimacs amb un acabat de vora controlat a la part retinguda. L'espai lliure s'optimitza perquè els fronts d'esquerdes de les vores del punxó i de la matriu s'uneixin netament, produint la millor proporció possible entre la zona brunyida-i-de fractura a la vora tallada. La qualitat de la vora impulsa la decisió de l'eliminació perquè la vora tallada es converteix en una característica funcional de la peça acabada.
Les osques de bypass inverteixen aquesta prioritat. La vora de l'osca no és una característica del producte. És una característica del procés. La seva funció és permetre la progressió de la franja sense obstacles mantenint un enganx suficient amb les parades de pas o els rails de guia per controlar el registre. L'acabat de la vora és secundari. La precisió de l'alimentació i la geometria de l'osca consistent en milions de traços són principals. Aquesta diferència funcional significa que entre els diferents tipus de matrius d'estampació, les eines progressives amb osques de bypass requereixen una lògica de separació ajustada per al comportament de desmuntatge i la mecànica d'alimentació en lloc de l'estètica de les vores.
A la pràctica, això sovint significa que els espais lliures de l'osca de derivació són lleugerament més grans que els espais lliures per al mateix material i gruix. La raó és mecànica: un joc més ajustat augmenta la força de desmuntatge perquè el punxó ha de superar un major contacte de fricció amb la superfície tallada durant la retracció. En blanking, aquesta compensació s'accepta per obtenir una millor qualitat de vora. En el tall de l'osca de bypass, la força de desmuntatge elevada tira la cinta cap amunt durant la retirada del punxó, pertorbant el posicionament de l'alimentació i potencialment aixecant la cinta dels rails elevadors.
Balanç de força i precisió de l'alimentació de tira
Penseu en la tira com un cos lliure que es mou a través de la matriu. A cada cop de premsa, les forces actuen sobre ell des de múltiples direccions: la força d'alimentació que l'empeny cap endavant, els agulles pilot que corregeixen la posició lateral, els rails elevadors que el suporten verticalment i el punxó d'osca que imposa una cisalla cap avall seguida d'una força de desmuntatge cap amunt. La precisió de l'alimentació depèn que aquestes forces es mantinguin equilibrades i previsibles.
L'osca de bypass contribueix a aquest equilibri de dues maneres. En primer lloc, l'eliminació de l'osca crea espai lliure perquè la cinta avanci més enllà de les característiques de la matriu estacionària sense interferències. En segon lloc, la geometria de l'osca interactua amb les superfícies de guia imecanismes de pitch stop que eviten la sobrealimentació i estableixen el registre. Si l'osca es talla de manera massa agressiva amb un espai lliure excessiu, la geometria de la vora descuidada resultant redueix la precisió d'enganxament amb aquestes parades. Si l'espai lliure és massa ajustat, les forces de desmuntatge pertorben la posició asseguda de la cinta sobre els rails de l'elevador entre traçades.
La deriva lateral agrava aquest problema. Una matriu d'estampació metàl·lica que talla les osques de derivació amb un espai lliure desigual-a-de costat produeix forces de desmuntatge asimètriques. La tira s'estira lleugerament cap al costat més ajustat durant cada retracció del punxó, acumulant un error de posició que es manifesta com un registre incorrecte a les estacions de conformació i tall aigües avall. Per a matrius d'estampació d'acer amb una producció d'alta-velocitat, fins i tot unes quantes micres de deriva per traçada de compostos a través de les estacions en error dimensional-de rebuig.
Càlcul de l'espai lliure per a la funció d'osca
La lògica d'enginyeria per a la separació de l'osca de bypass comença amb la mateixa base que la separació: la separació és igual a un percentatge del gruix del material, aplicat per costat. La fórmula és senzilla, amb l'espai lliure per costat calculat com el percentatge recomanat multiplicat pel gruix d'estoc. Però el percentatge recomanat per a la funció de notch canvia en funció de diverses variables que interaccionen que difereixen de les consideracions en blanc.
Els materials més prims requereixen percentatges de separació proporcionalment més grans. La raó és que a espais lliures absoluts petits, la força de desmuntatge es torna desproporcionadament alta en relació amb la rigidesa de la cinta. Una tira de 0,2 mm amb un espai lliure del 10% només té 0,02 mm per costat. Qualsevol desgast del punxó o expansió tèrmica tanca aquesta bretxa ràpidament, augmentant les forces de desmuntatge i degradant l'alimentació. Augmentar al 12-15% proporciona un buffer funcional sense sacrificar la geometria de l'osca. Els materials més gruixuts, per contra, toleren relacions més ajustades perquè la dimensió d'espai lliure absolut proporciona un marge inherent contra aquests efectes.
Les variables clau que regeixen la selecció de la separació de l'osca de derivació en el disseny de matrius d'estampació inclouen:
- Gruix del material:Determina la dimensió absoluta de l'espai lliure i la magnitud de la força de desmuntatge
- Resistència a la tracció del material:Els materials de -més resistència requereixen més espai lliure per aconseguir fractures sense acumulació de força excessiva
- Amplada de la cinta i rigidesa del suport:Els transportadors més prims i estrets són més sensibles a les pertorbacions de la força-despullant, i demanen un espai lliure més fluix
- Velocitat de premsa:Les velocitats més altes augmenten les forces de desmuntatge dinàmiques i redueixen la finestra de temps per a la re{0}}assentament de la cinta entre traços
- Longitud del punxó i amplitud no suportada:Els punxons més llargs es desvien més sota càrrega lateral, reduint eficaçment l'espai lliure d'un costat durant el tall
- Condicions de lubricació:El lubricant redueix la fricció pel desmuntatge, la qual cosa pot permetre espais lliures més ajustats sense la penalització de la-pertorbació de l'alimentació
- Geometria de l'osca i relació d'aspecte:Les osques més profundes i estretes concentren l'empenta lateral al punxó, que requereixen suport de seguretat i influeixen en el comportament d'eliminació efectiu.
El desenvolupament modern en matrius d'estampació de xapa ha empès les recomanacions d'autorització més enllà de l'estàndard tradicional del 10%.La investigació indica que l'11-20% d'autoritzacionspot reduir considerablement la tensió de l'eina durant la perforació i allargar la vida operativa, una troballa que s'aplica directament als punxons d'osca de derivació que han de mantenir la geometria durant llargues tirades de producció. Per a matrius d'estampació d'acer que processen els graus AHSS, començar a l'extrem superior d'aquest rang i validar mitjançant mostres d'assaig és més fiable que no pas la regla del 10% obsoleta.
L'espai lliure no és l'única variable geomètrica que determina el rendiment de l'osca. La forma general de l'osca, ja sigui rectangular, afilada o radial, interactua amb l'espai lliure per definir la distribució completa de l'esforç, el perfil de la força i el patró de desgast a l'estació de tall.
Comparació de geometries de notch amb raonament científic
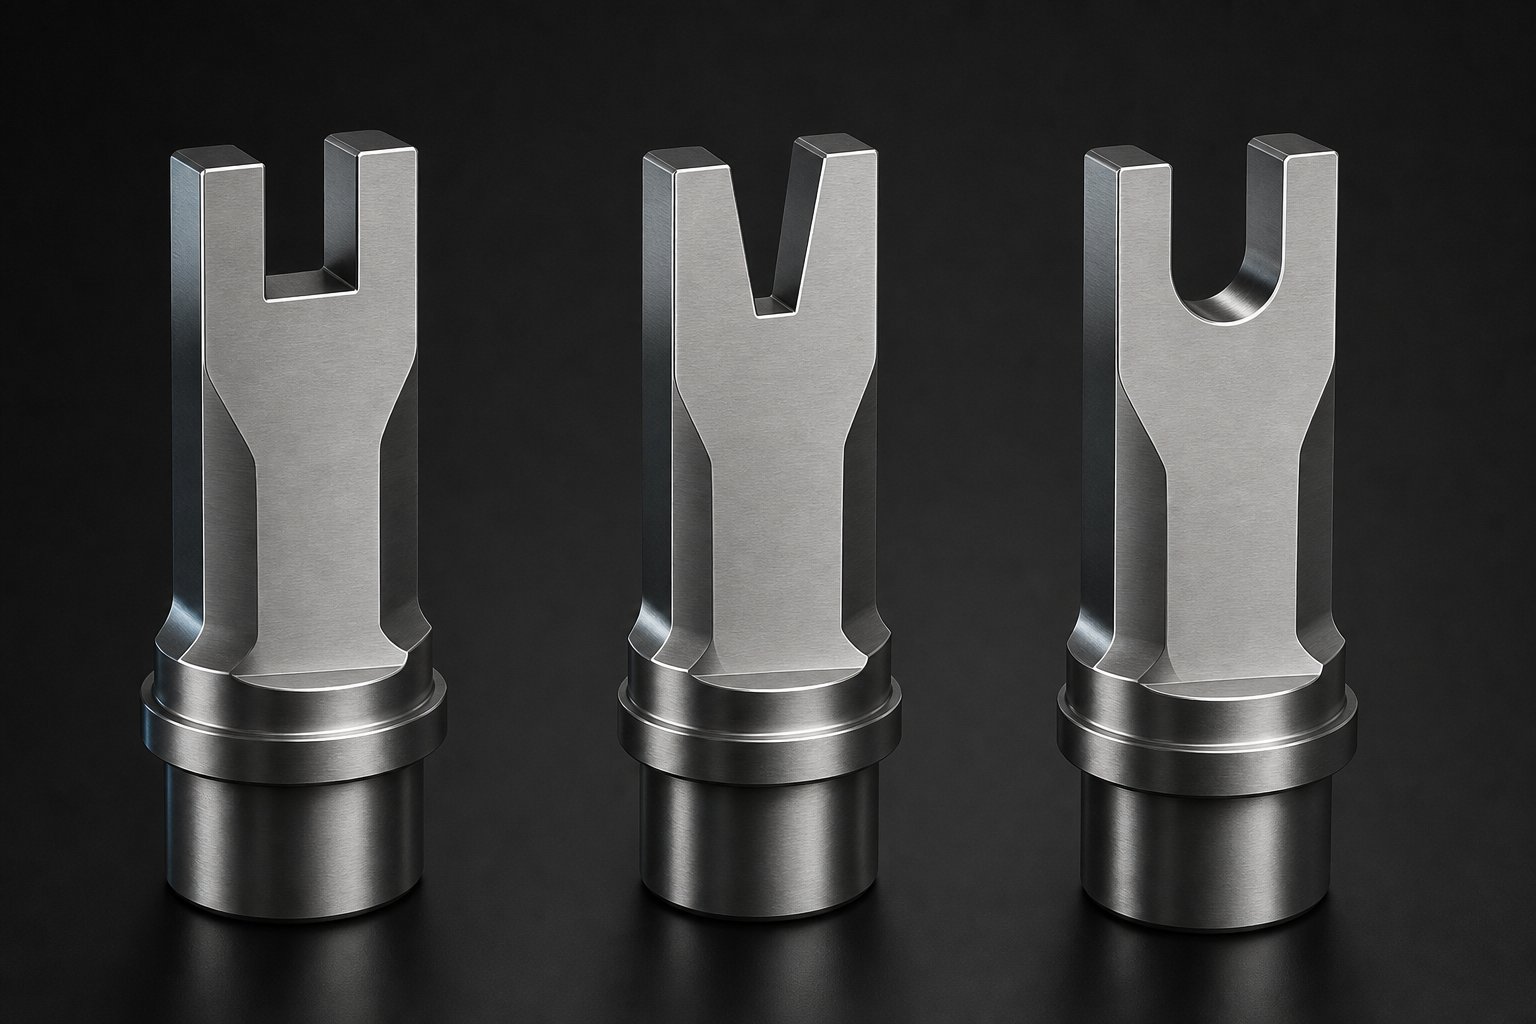
L'espai lliure defineix com es desenvolupa l'esdeveniment de cisalla a través del gruix de la cinta, però la forma de l'osca determina on es concentra l'estrès, com es distribueix la força a través de la vora de tall i la rapidesa amb què es desgasta la matriu sota les càrregues de producció. Tres geometries d'osca primàries dominen el disseny de matrius d'estampació metàl·lica per a eines progressives: perfils rectangulars, cònics i radials. Cadascun produeix una resposta mecànica diferent a la cinta, i la ciència tractada a les seccions anteriors explica exactament per què una geometria supera una altra per a una aplicació determinada.
Geometria de l'osca rectangular i distribució de tensions
L'osca rectangular és el perfil del cavall de batalla en les aplicacions de conformació de xapa de les osques de derivació. Les seves vores rectes paral·leles creen un front de cisalla uniforme que s'enganxa a tota l'amplada de l'osca simultàniament. Des del punt de vista de la distribució de l'esforç, això significa que la força de tall s'estén uniformement al llarg de les dues vores laterals del punxó, produint una càrrega equilibrada que resisteix els problemes de deflexió del punxó que afecten les geometries asimètriques.
Sembla senzill, però hi ha una compensació mecànica. Com que tots els punts al llarg de la vora de tall s'enganxen a la tira al mateix instant, la força de punxó màxima és la més alta de qualsevol geometria per a una amplada d'osca determinada. La premsa veu un fort pic de força en lloc d'una rampa gradual. Per a materials de-gruix estàndard amb forces d'alimentació moderades, aquest compromís instantani funciona bé. La inèrcia de la cinta i la rigidesa estructural de la matriu absorbeixen l'impacte sense problemes. Però quan us moveu a calibres més gruixuts o materials-de major resistència, aquest punt de força es tradueix en un desgast accelerat del punxó a les cantonades i un augment del consum d'energia de la premsa per cop.
La concentració d'esforços a les cantonades internes de les osques rectangulars segueix patrons previsibles. La intersecció de 90 graus de la paret lateral i la base de l'osca crea una discontinuïtat geomètrica on els factors d'intensitat d'estrès augmenten bruscament. A la peça de treball, això afavoreix l'inici net de la fractura en aquestes cantonades, cosa que és desitjable. A la matriu en si, aquestes mateixes cantonades es converteixen en els primers punts de fallada on es desenvolupen estelles i arrodoniments de vores sobre el volum de producció.
Perfils d'osca cònics i radials
Les osques afilades resolen el problema de les-punts de força distribuint el cisallament de manera progressiva en lloc de simultàniament. L'entrada en angle significa que la punta del punxó contacta primer amb la tira al punt més estret i després s'eixampla a mesura que baixa. Això escalona l'inici de la cisalla al llarg de la vora de tall, produint un perfil de força en rampa que arriba a un pic més baix i es manté més temps que l'equivalent rectangular.
Per què importa això per al disseny de l'estampació? El cisallament progressiu redueix la càrrega instantània tant al punxó com a l'estructura de la premsa. Per a operacions d'alta-velocitat en què les forces dinàmiques combinen la vibració mecànica, les osques cònics amortitzen la càrrega de xoc que provoca una fatiga prematura als components de la matriu. També redueixen l'energia d'enganxament-alliberada quan es completa la fractura, la qual cosa significa menys pertorbació de la cinta durant l'esdeveniment de separació. Tant en sistemes d'estampació de transferència com en matrius progressius d'alta-velocitat, aquest perfil de força més suau es tradueix en un comportament de la cinta més estable en el moment de completar l'osca.
Els perfils d'osca radials adopten un enfocament diferent. En lloc de modificar l'angle d'entrada, eliminen les cantonades internes afilades on la concentració d'estrès assoleix el pic. Un radi a l'arrel de l'osca distribueix el camp d'esforç sobre una àrea més gran de la superfície de la matriu, seguint el mateix principi demostrat en estudis FEA que mostren que augmentar el radi del filet de 0,01 "a 0,08" pot reduir l'estrès màxim en més d'un 70%. Per a la matriu, això significa una progressió de desgast molt més lenta a les cantonades de l'osca. Per a la peça de treball, la concentració reduïda de tensió a l'arrel de l'osca significa una iniciació d'esquerdes una mica menys decisiva, la qual cosa pot augmentar la rugositat de la zona de fractura marginalment, però allarga substancialment la vida útil de la matriu.
Moltes aplicacions d'eines de producció combinen ambdues característiques: un perfil d'entrada cònic amb cantonades internes radiades. Aquesta geometria híbrida captura l'avantatge de cisalla progressiva alhora que allarga la vida útil de la matriu a les ubicacions de més desgast-.
Selecció de geometria basada en la ciència de l'aplicació
Escollir entre aquests perfils no és una decisió de preferència. És un càlcul impulsat pels mateixos principis de deformació i fractura que s'han descrit anteriorment. Tres variables guien la selecció:
- Ductilitat del materialdetermina el comportament de fractura a les cantonades. Els materials dúctils com els aliatges suaus de coure toleren cantonades rectangulars afilades perquè el material flueix plàsticament en lloc de trencar la matriu. Els materials fràgils o -d'alta resistència concentren l'esforç de nou a l'eina en aquestes mateixes cantonades, i exigeixen perfils radials per distribuir la càrrega i evitar l'estella.
- Gruix de la cintaregula si el cisallament progressiu (cònic) supera el cisallament simultània (rectangular). Les tires més gruixudes generen forces màximes proporcionalment més altes durant l'engranatge simultània, cosa que fa que l'avantatge de força-de rampa de la geometria afilada sigui més significatiu per sobre d'aproximadament 1,5 mm de gruix.
- Volum de producciódicta patrons de desgast de matriu acceptables. Per a matrius d'estampació d'automòbils que funcionen amb milions de cicles, fins i tot la concentració d'estrès modesta a les cantonades de l'osca es converteix en un canvi de geometria mesurable. Els perfils radials augmenten els intervals d'afilat i la vida total de la matriu, fent que el seu cost inicial de mecanitzat lleugerament superior sigui irrellevant en relació amb l'estalvi de manteniment.
La taula següent proporciona una comparació estructurada entre els paràmetres crítics que els enginyers de disseny d'estampació metàl·lica avaluen durant la selecció de la geometria de l'osca:
| Paràmetre | Rectangular | Cònic | Radius |
|---|---|---|---|
| Factor de concentració d'estrès a les cantonades de l'osca | Alt (les transicions agudes de 90 graus concentren l'estrès de manera significativa) | Moderat (les vores angulades redueixen el canvi brusc de geometria) | Baix (els radis distribueixen l'esforç sobre una superfície més àmplia de l'eina) |
| Patró de desgast de la matriu | Concentrat a les cantonades; estellat i arrodoniment primerenc a les interseccions de l'arrel de l'osca | Distribuït al llarg de les vores afilades; desgast gradual dels flancs en lloc de fallada localitzada | Difús; el desgast s'estén per superfícies corbes, ampliant els intervals d'afilat |
| Combinacions de materials òptimes | Qualitats d'acer suau, aliatges de coure i alumini dúctil amb gruix estàndard | Acer d'alta-resistència, calibres més gruixuts i materials que requereixen una gran força de tall | AHSS, acer inoxidable i qualsevol aplicació-de gran volum independentment del material |
| Perfil de força d'alimentació de cinta | Pujada de força aguda amb un trencament brusc-en acabar la fractura | Rampa gradual amb força màxima reduïda i menor snap-a través de l'energia | Semblant al rectangular en el temps, però amb una vibració reduïda{0}}de cantonada |
| Millor ús-de l'aplicació | Encunys progressius estàndard amb volums de producció moderats i materials convencionals | Matrius progressius-d'alta velocitat, aplicacions de calibre-gruixut i eines sensibles-a les vibracions | Troqueles d'estampació d'automòbils de gran-volum, processament AHSS i matrius que requereixen la màxima vida útil entre manteniment |
En la pràctica del disseny de matrius d'estampació metàl·lica, la decisió de geometria sovint combina elements de múltiples perfils. Una osca pot utilitzar un perfil de base rectangular per a la màxima eficiència d'eliminació de material mentre s'incorpora radis de cantonada a l'arrel per protegir la vida de la matriu. O una entrada afilada pot introduir-se en una secció de paret recta-per a una implicació precisa del registre. La ciència admet aquests enfocaments híbrids perquè cada característica geomètrica aborda una demanda mecànica específica de manera independent.
Els enginyers que treballen en aquestes decisions de geometria per a combinacions específiques de material i producció es beneficien de la consulta de disseny que connecta els resultats de la simulació amb les eines de producció-validades. YICHEN'ssolucions de matriu d'estampació personalitzadaajudar els enginyers a seleccionar i validar la geometria de l'osca per a requisits específics de material i producció, superant la bretxa entre l'optimització teòrica i el rendiment provat de la matriu mitjançant el seu procés de disseny col·laboratiu.
La geometria i l'espai lliure defineixen conjuntament la mecànica estàtica del tall de l'osca de bypass. Però una vegada que la cinta comença a moure's per la matriu a velocitat de producció, una altra força entra a l'equació: la fricció. La manera com la vora de la banda dentada interactua amb les superfícies de guia, els rails elevadors i les pel·lícules de lubricants durant la progressió de l'alimentació introdueix variables tribològiques que cap decisió geomètrica sola pot resoldre.
Tribologia de l'alimentació de tires i la interacció de l'osca de bypass
La geometria i el joc controlen el que passa durant el tall. La fricció controla el que passa després. Cada vegada que la tira avança a través d'un encuny progressiu, les vores dentades llisquen per rails elevadors, superfícies de guia i parades de pas. Aquest contacte lliscant es regeix per la tribologia, la ciència de la fricció, el desgast i la lubricació entre superfícies que interactuen. Per a l'estampació de components de matriu en eines progressives d'alta-velocitat, el comportament tribològic a les osques de derivació determina directament si la cinta s'alimenta de manera neta o es deriva en un registre incorrecte. No obstant això, aquest és l'únic aspecte del disseny de notch que gairebé cap recurs tècnic aborda.
Forces de fricció a la interfície-de la matriu
Imagineu que la tira avança una longitud de pas entre cops de premsa. Les vores dentades no suren lliurement per l'espai. Es desplacen sobre superfícies de rails elevadors, passen per sobre dels pals de guia i enganxen parades de pas que controlen el registre. En cadascun d'aquests punts de contacte, el coeficient de fricció entre la vora de la cinta i la superfície de la matriu determina quanta resistència ha de superar el sistema d'alimentació per avançar la cinta.
Per a una vora d'osca llisa i-ben brunyida que llisqui sobre un rail elevador endurit i polit, el coeficient de fricció es manté baix i previsible. El mecanisme d'alimentació fa avançar la cinta amb un mínim d'arrossegament i els pins pilot corregeixen qualsevol dispersió posicional menor sense lluitar contra les forces de fricció residuals. Aquesta és la condició ideal i persisteix mentre la geometria de la vora de l'osca es mantingui consistent.
Burr ho canvia tot. Comel desgast del punxó progressa durant la producció, l'alçada de la rebaba a la vora de l'osca augmenta gradualment. Aquest llavi de rebava aixecat actua com una micro-arada que arrossega la superfície del rail elevador. El coeficient de fricció salta perquè el contacte es transforma d'una superfície llisa-a la-superfície que llisca a una vora abrasiva-a la-interacció de la superfície. La direcció de Burr també importa. Una rebava orientada cap avall cap al rail elevador crea un contacte abrasiu directe durant cada cursa d'alimentació. En lloc d'això, una rebaba orientada cap amunt contacta amb la placa separadora, transferint la força d'arrossegament a una interfície diferent i potencialment pertorbar el temps d'enlairament de la cinta.
L'estat de la superfície de les eines d'estampació metàl·lica augmenta aquest efecte. Els rails elevadors que desenvolupen vies de desgast per contacte repetit de la cinta perden el seu acabat superficial en zones localitzades. Aquestes vies gastades augmenten la fricció per a les tires posteriors i creen canals preferents que resisteixen la correcció lateral dels pilots. A les configuracions d'eines d'etapa en què diverses estacions funcionen de manera seqüencial, l'acumulació de fricció als primers contactes-de l'osca de l'estació propaga els errors de posicionament a totes les operacions aigües avall.
Comportament del lubricant a les zones d'osca
El lubricant no es distribueix uniformement a través d'una tira dentada. La cavitat de l'osca en si actua com un dipòsit, atrapant el lubricant que d'altra manera s'estendria per la superfície de la cinta. A velocitats de premsa moderades, aquesta agrupació és benigna o fins i tot beneficiosa. El lubricant atrapat s'enfila a les superfícies de guia durant l'avanç de l'alimentació, reduint la fricció als punts de contacte.
A altes velocitats de premsa, la física canvia. L'acceleració i desacceleració ràpida de la cinta durant cada cicle d'alimentació crea pics de pressió hidràulica en el lubricant acumulat dins de les cavitats de l'osca.L'estampació d'alta-velocitat genera calor de fricció importanti redueix el temps de contacte entre l'eina i la peça, la qual cosa canvia la viscositat del lubricant de manera dinàmica durant cada carrera. El lubricant atrapat en els perfils d'osca profunda es pot pressuritzar durant la desacceleració ràpida de la cinta, creant un efecte de coixí hidràulic que aixeca momentàniament la vora de la cinta de la seva superfície de guia. Quan s'allibera aquesta pressió, la tira torna a caure sobre el rail amb un micro-impacte que altera la seva posició asseguda.
El problema contrari, la fam de lubricant, es produeix a les vores de l'osca. L'acció de tall durant el tall de l'osca elimina el lubricant de les superfícies acabades de tallar. Les zones brunyides i de fractura emergeixen de l'esdeveniment de tall essencialment seques, amb qualsevol pel·lícula lubricant que existia a la superfície de la cinta interrompuda per la deformació plàstica. Aquestes vores seques posen en contacte les superfícies de guia amb una fricció elevada fins que el lubricant migra des de les zones adjacents.
La profunditat i la geometria de l'osca influeixen directament en aquest patró de distribució del lubricant. Les osques més profundes atrapen més volum de lubricant, amplificant els efectes hidràulics a gran velocitat. Els perfils d'osca rectangular amb cantonades afilades creen zones d'estancament on hi ha piscines de lubricant en lloc de fluir. Els perfils cònics afavoreixen el drenatge del lubricant lluny de la cavitat durant el moviment de l'alimentació, reduint l'acumulació hidràulica, però possiblement deixant l'arrel de l'osca sense fam. Per a eines d'estampació dissenyades per funcionar a velocitats de carrera elevades, la gestió del lubricant al voltant de les osques de derivació requereix la mateixa atenció d'enginyeria que el lliurament de lubricant a les estacions de conformació.
La precisió de l'alimentació com a funció de la fricció de l'osca
La precisió de l'alimentació és el resultat mesurable on la tribologia es troba amb la qualitat de les peces. Una matriu progressiva pot tenir espais lliures perfectes, una geometria de l'osca òptima i una sincronització pilot correcta, però encara produir peces mal registrades si les forces de fricció a les osques de derivació es tornen asimètriques.
L'asimetria es desenvolupa de manera natural durant la producció. Un costat de la matriu es desgasta més ràpidament a causa de lleugeres diferències d'alineació, gradients tèrmics o inconsistències en la distribució del lubricant. Quan el punxó d'osca d'una vora de la tira es desgasta per davant de l'altre, produeix diferents altures de rebaba als costats oposats del suport. Aquest diferencial de rebaba crea forces de fricció desiguals durant l'avanç de la cinta. La tira experimenta més arrossegament en una vora que en l'altra, produint una força lateral neta que l'empeny cap als costats, un micro-increment per cop.
La consistència de la lubricació afecta l'alimentació perquè els canvis en el tipus d'oli, la viscositat o la taxa d'aplicació poden alterar prou la fricció per afectar la progressió. En els sistemes d'eines d'estampació metàl·lica, això significa que un broquet de lliurament de lubricant que es bloqueja parcialment en un costat de la cinta no només augmenta el desgast localment. Crea un desequilibri de fricció que provoca la deriva de la cinta. Els pilots poden corregir petits errors de posició, però funcionen dins d'una finestra de participació finita. Una vegada que la deriva acumulada supera la capacitat d'autorització del pilot, la cinta es registra incorrectament i les peces surten de la tolerància.
Els següents modes de fallada-relacionats amb la fricció es desenvolupen habitualment a les osques de derivació en operacions de matriu progressiu:
- Creixement asimètric de rebaves:El desgast desigual del punxó produeix diferents altures de rebaba a les vores oposades de la cinta, creant un desequilibri d'arrossegament lateral durant l'avançament de l'alimentació i una deriva progressiva de la cinta cap al costat de fricció-superior.
- Enganxament del rail elevador:Les vores de la rebava rasquen repetidament la mateixa superfície del rail, transferint el material de la peça al rail i creant una zona d'acumulació d'alta -fricció que resisteix una progressió suau de la cinta.
- Elevació hidràulica{0}}induïda per lubricants:L'excés de lubricant atrapat a les cavitats de les osques profundes es pressiona durant la desacceleració ràpida de l'alimentació, aixecant momentàniament la cinta de la seva superfície guia i permetent el desplaçament lateral abans de tornar a -seure.
- Escalada de fricció tèrmica:La calor de fricció als punts de contacte del ferrocarril de l'osca-redueix localment la viscositat del lubricant, la qual cosa disminueix el gruix de la pel·lícula, augmenta el contacte de metall-a-metall i genera més calor en un cicle d'auto-reforç que accelera el desgast.
- Canalització del desgast de la superfície de la guia:El contacte repetit de la cinta en posicions coherents desgasta solcs a les superfícies de guia, creant pistes que resisteixen la correcció lateral impulsada pel pilot-i bloqueja la cinta en una posició de deriva.
- Elevació de la-força-desmuntada induïda:La fricció elevada entre el punxó i la paret de l'osca durant la retracció tira la tira cap amunt dels rails elevadors, pertorbant la seva posició vertical i alterant la geometria de contacte per a la següent carrera d'alimentació.
Cadascun d'aquests modes de fallada es desenvolupa gradualment. La tira no salta de sobte del registre. En canvi, les forces de fricció es desplacen de manera incremental al llarg de milers de cops fins que l'error de posició acumulat creua un llindar de qualitat. Els operadors poden notar primer una progressió de la cinta inestable, un enganxament inconsistent del pilot o una vibració anormal de la premsa abans que apareguin defectes visibles de les peces. En aquest punt, la degradació tribològica s'ha anat augmentant des de fa temps.
El seguiment del comportament de la fricció a les osques de derivació requereix un seguiment d'indicadors indirectes: tendències de la força d'alimentació, patrons d'allargament del forat pilot, mesures de l'alçada de la rebaba durant les comprovacions programades i taxes de consum de lubricant per costat de la matriu. Aquests senyals, interpretats a través de la lent de la ciència tribològica, proporcionen una alerta primerenca abans que la degradació de la precisió de l'alimentació arribi a nivells de rebuig-.
La fricció és inherentment difícil de modelar només a partir dels primers principis perquè depèn de les condicions superficials que evolucionen durant la producció. Aquí és exactament on els mètodes computacionals guanyen el seu valor: l'anàlisi d'elements finits pot simular la mecànica de tensió i deformació del mateix tall de l'osca, mentre que el modelatge tribològic informat per les dades de producció valida si la superfície resultant es comportarà de manera previsible durant la vida útil de la matriu.
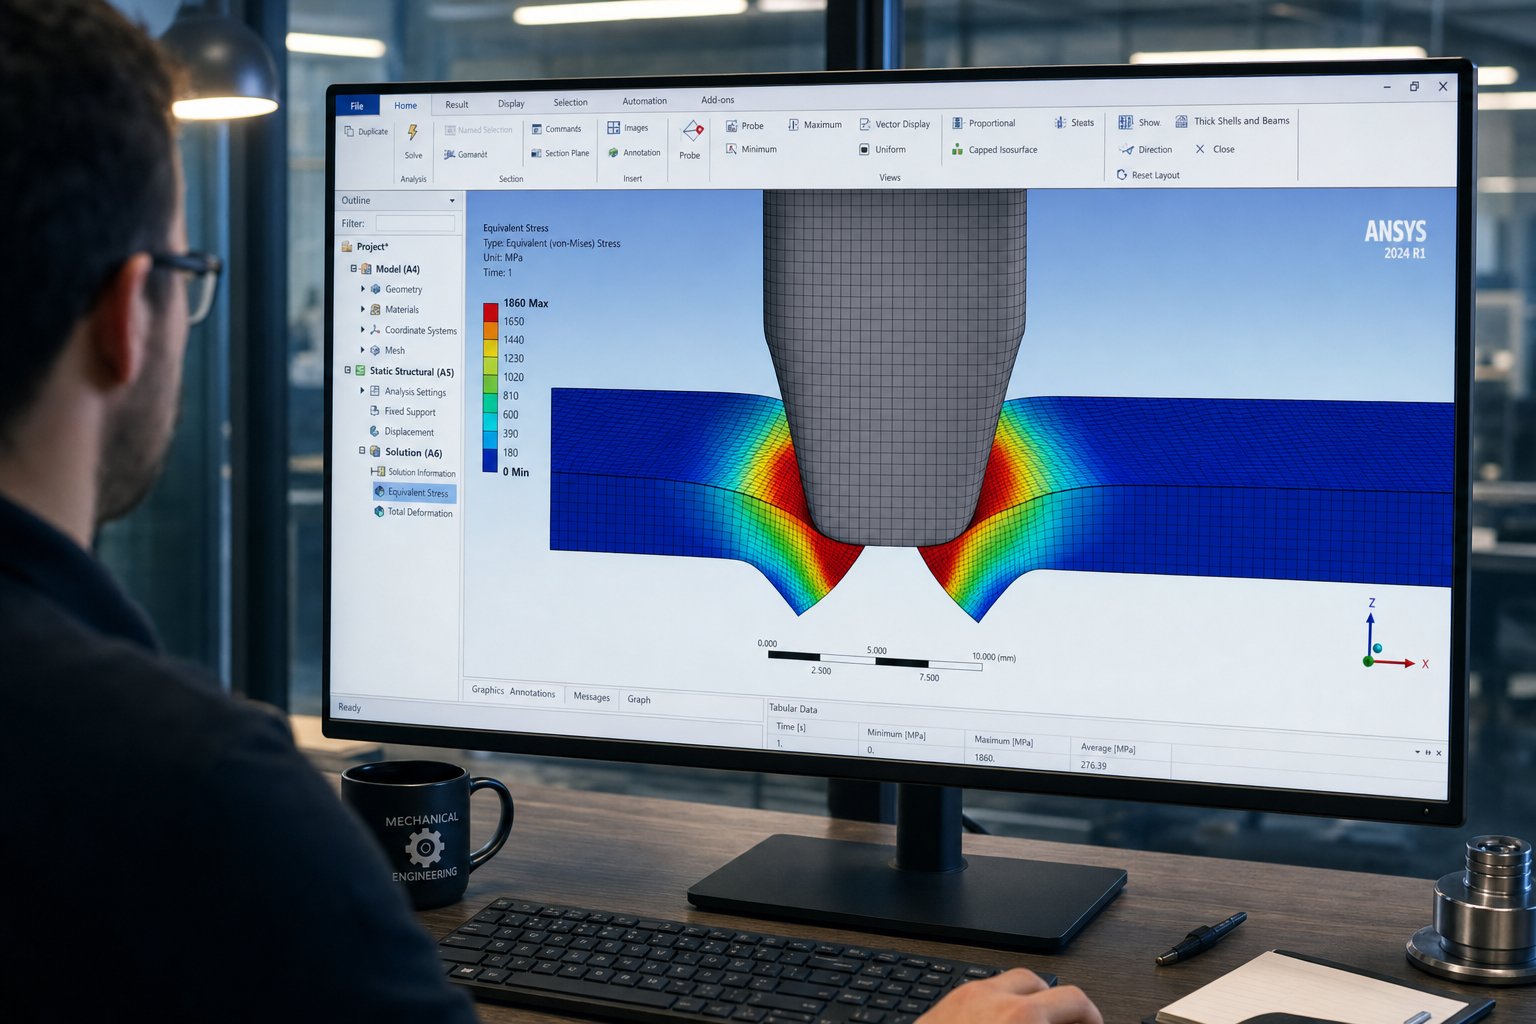
Validació del disseny de Bypass Notch amb FEA i simulació
La teoria del pla de cisalla, la mecànica de fractura, la ciència dels materials i la tribologia proporcionen les equacions que governen. Però les equacions per si soles no us diuen si una combinació específica d'amplada d'osca, espai lliure i geometria funcionarà com es preveu en una matriu progressiva real que funciona a velocitat de producció. L'anàlisi d'elements finits salva aquesta bretxa. Pren els primers-principis científics tractats al llarg d'aquest article i els tradueix en prediccions visualitzables i quantificables que els enginyers poden validar abans que es mecani una sola peça d'acer per a eines.
Simulació FEA de zones de tall d'osca
Quan modeleu un esdeveniment de tall d'osca de bypass a FEA, el programari discretitza el material de la cinta en milers d'elements petits i, a continuació, resol les equacions de tensió-deformació per a cada element a mesura que el punxó descendeix gradualment pel gruix de la cinta. El resultat és un mapa detallat de la formació de bandes de cisalla, l'acumulació de tensió plàstica i la progressió del dany que reflecteix les tres zones físiques descrites anteriorment: enrotllament, brunyit i fractura.
A Estudi de 2024 publicat a Heliyonva demostrar aquest enfocament utilitzant ABAQUS/Explicit per simular el blanqueig de xapa d'acer DP600. Els investigadors van modelar el cicle de tall complet, incloent la penetració del punxó, la separació de les làmines i el desmuntatge, aconseguint prediccions de la zona de tall en un 4-14,6% de les mesures experimentals. El seu model FEA va capturar com l'augment de la separació del 6% al 15% va retardar l'inici de l'esquerda, va ampliar la zona brunyida i va reduir la zona de fractura, exactament les relacions que prediu la teoria del pla de cisalla, però que requeririen desenes de proves físiques per quantificar experimentalment.
Per als matrius d'estampació metàl·lica que s'utilitzen a les estacions d'osca de bypass, aquesta capacitat de simulació significa que podeu visualitzar l'alineació del camí de fractura abans de tallar qualsevol eina. Podeu confirmar si l'espai lliure seleccionat produeix fronts d'esquerdes convergents o si condueix un cisallament secundari. Podeu quantificar les forces de desmuntatge i les forces d'empenta a diferents valors de separació, dades que informen directament l'anàlisi de la precisió-del feed que s'ha descrit a les seccions anteriors. El mateix estudi va demostrar que la força d'empenta va disminuir un 77,7% i la força de despullat un 73,2% quan el joc radial augmentava del 6% al 12%, una sensibilitat espectacular que seria invisible sense simulació.
Optimització impulsada per simulació-per a materials nous
On la simulació es fa indispensable és amb materials que no tenen pautes empíriques establertes. Els acers avançats-d'alta resistència, els graus de fase dual- i els aliatges exòtics utilitzats en peces metàl·liques estampades d'automoció i aeroespacial no s'ajusten a les regles generals desenvolupades per a l'acer suau fa dècades. Les seves microestructures complexes produeixen un comportament d'enduriment no-lineal, llocs de fractura depenent de l'estrès-estat- i sensibilitat a paràmetres que les directrius tradicionals ignoren.
FEA permet estudis paramètrics que seria prohibitiu d'executar físicament. Podeu escombrar l'amplada de l'osca de 3 mm a 8 mm, l'espai lliure del 8% al 20% i la profunditat de l'osca de 2 mm a 5 mm en una matriu de disseny-de-experiments, avaluant centenars de combinacions computacionalment. Cada simulació prediu el perfil de vora resultant, la corba de força i la distribució del dany. A partir d'aquestes dades, els enginyers identifiquen la finestra de paràmetres òptima on els camins de fractura s'alineen netament, les forces de desmuntatge es mantenen manejables i la rebava es manté dins de la tolerància.
Els criteris de fractura utilitzats en aquestes simulacions han madurat considerablement. Models com el criteri de Mohr-Coulomb modificat tenen en compte els efectes de la triaxialitat de tensió i dels paràmetres Lode sobre la fractura dúctil, capturant com el mateix material es fractura de manera diferent en condicions de restricció variables. Aquesta sofisticació és important per a la simulació de l'osca de derivació perquè l'estat de tensió a la zona de tall de l'osca difereix del blanqueig estàndard a causa de les condicions de restricció de la cinta i la geometria asimètrica de l'osca de vora en comparació amb el tall-perímetre tancat.
La tecnologia d'estampació ha arribat a un punt en què la precisió de la simulació rivalitza amb les proves físiques de materials ben-caracteritzats. Les tècniques de mallat adaptatiu eviten la distorsió dels elements durant les grans deformacions implicades en el cisallament, i els solucionadors explícits gestionen les no-linealitats de la plasticitat, el contacte i la separació del material sense fallades de convergència. Per als enginyers que demanen què és el que es mor en la fabricació des d'una perspectiva de disseny modern, la resposta implica cada cop més la validació computacional com a pas estàndard en lloc d'un luxe opcional.
De la ciència a la producció-Disseny de matrius a punt
El marc científic que s'exposa en aquest article, des de la mecànica del pla de cisalla fins a la propagació de fractures, la resposta del material, la lògica d'eliminació, la selecció de la geometria i la tribologia, forma un sistema coherent que FEA pot operar. Els enginyers que entenen la física de la deformació saben què han de buscar a les sortides de simulació: poden interpretar els contorns de tensió de von Mises en el context de la teoria de la banda de cisalla, avaluar les distribucions de les variables de dany contra les prediccions de la mecànica de fractura i correlacionar els perfils de vores simulats amb les proporcions de la zona que indiquen la selecció correcta de la separació.
Aquesta comprensió també transforma la manera com els enginyers comuniquen els requisits als socis d'eines. En lloc d'especificar les dimensions de l'osca a partir d'una taula de manual, poden presentar una justificació-de simulació per a què una combinació específica de separació, geometria i material produeix resultats òptims per a la seva aplicació. Aquest nivell de comunicació tècnica condueix a millors matrius i resultats d'estampació perquè el fabricant d'eines entén la intenció d'enginyeria darrere de cada especificació en lloc de només replicar números.
L'equip d'enginyeria de YICHEN treballa amb els clients precisament en aquests desafiaments de disseny-grans, com ara l'optimització de l'osca de derivació, la validació de l'estructura de matriu, la selecció de l'espai lliure i l'anàlisi del flux de material. El seu enfocament uneix la ciència computacional amb la fabricació de matrius d'estampació personalitzades preparades per a la producció-, ajudant els enginyers a traduir els resultats de la simulació en eines que funcionen tal com es va predir des del primer article fins al final-{-de vida útil. Per a projectes que involucren materials nous o peces metàl·liques estampades amb tolerància-sobre els quals les regles empíriques no es troben, la seva col·laboraciósolucions de matriu d'estampacióconnectar el rigor analític amb l'experiència de fabricació.
La base científica del disseny de l'osca de bypass permet als enginyers passar de la resolució de problemes reactiu al disseny predictiu, substituint la prova{0}}i-iteració d'errors per decisions basades en la física-validada mitjançant simulació abans que es creïn eines.
Tots els principis d'aquest article apunten a la mateixa conclusió: entendre la mecànica elimina les endevinar. La teoria del pla de cisalla us indica on es concentra la deformació. La mecànica de fractures us indica com es propaguen les esquerdes. La ciència dels materials us indica quan s'inicien aquestes esquerdes. La lògica de liquidació us indica com alinear-los. La selecció de la geometria us indica com gestionar la força i el desgast. La tribologia t'explica què passa durant la progressió de la tira. I FEA confirma si les vostres decisions de disseny integrat funcionen conjuntament com a sistema. Els enginyers que incorporen aquest coneixement al seu procés de disseny no persegueixen problemes a la premsa. Els impedeixen a la pantalla CAD.
Preguntes freqüents sobre la base científica de les osques de bypass en matrius d'estampació
1. Quina és la finalitat de les osques de bypass en matrius d'estampació progressiva?
Les osques de derivació són característiques de relleu tallades a les vores de la cinta portadora a les primeres estacions d'una matriu progressiva. Tenen múltiples funcions: eliminar la cambra de la vora de les bobines d'escletxa, prevenir la sobrealimentació que pot danyar la matriu i establir referències de registre per a un posicionament precís de la cinta a totes les estacions aigües avall. La seva geometria interactua amb les parades de pas i els rails de guia per controlar la precisió de l'alimentació durant tot el procés d'estampació.
2. Per què la regla estàndard del 10% d'autorització no sempre funciona per a les osques de derivació?
La regla del 10% d'espai lliure es va desenvolupar per a l'obturació estàndard on la qualitat de les vores de la peça acabada és la prioritat. Les osques de derivació tenen una funció diferent, prioritzant la precisió de l'alimentació i la progressió constant de la cinta sobre l'acabat de la vora. A més, els acers avançats-d'alta resistència i els calibres més prims canvien la mecànica de deformació més enllà d'on segueixen sent vàlides les directrius genèriques. Els materials amb proporcions baixes de rendiment-a-la resistència a la tracció poden requerir espais lliures de fins a un 21% per costat per a una fractura neta, mentre que els materials més prims necessiten percentatges proporcionalment més grans per evitar forces de desmuntatge excessives que pertorbin el posicionament de la cinta.
3. Com afecten les propietats del material els paràmetres de disseny de l'osca de derivació?
Les propietats del material dicten fonamentalment el rendiment de l'osca. La direcció del gra i l'anisotropia canvien les característiques de la zona de cisalla segons l'orientació del tall. La ductilitat controla la profunditat de la zona d'enrotllament i la tendència a les rebaves. La taxa d'enduriment per treball determina com augmenta la força de punxó durant la vida útil de la producció. La recuperació elàstica fa que les obertures de les osques s'estreguin després del tall, la qual cosa requereix una compensació d'amplada específica del grau-. Per exemple, l'alt enduriment per treball de l'acer inoxidable requereix un 12-16% d'espai lliure, mentre que la baixa taxa d'enduriment de l'alumini produeix rebaves filamentoses a espais reduïts. Les solucions de matriu d'estampació personalitzada de YICHEN tenen en compte aquestes variables específiques del material durant el procés de consulta de disseny.
4. Quin paper juga la fricció en la precisió de l'alimentació de la banda d'osca de bypass?
La fricció a la interfície de l'osca-de la matriu governa directament si una tira s'alimenta sense problemes o es desvia cap a un registre incorrecte. El creixement de les rebaves a les vores de l'osca augmenta el coeficient de fricció convertint el lliscament de la superfície llisa en contacte abrasiu contra els rails elevadors. El desenvolupament asimètric de rebaves a les vores oposades de la cinta crea forces d'arrossegament desiguals, empenyent la cinta lateralment amb cada cop. El comportament del lubricant afegeix complexitat: l'agrupació a les cavitats de les osques pot causar elevació hidràulica a altes velocitats, mentre que la fam a les vores recentment tallades augmenta la fricció local. Aquests factors tribològics es combinen durant milers de cops fins que l'error posicional supera la tolerància.
5. Com ajuda la FEA a validar els dissenys d'osca de bypass abans de tallar eines?
L'anàlisi d'elements finits modela la distribució completa de la tensió-deformació a través de la cinta durant el tall de l'osca, predint la formació de la banda de cisalla, l'alineació de la trajectòria de fractura i les proporcions de la zona de vora. La investigació ha demostrat que les prediccions FEA coincideixen amb els resultats experimentals amb una precisió del 4 al 14,6%. Els enginyers poden dur a terme estudis paramètrics que abasten l'amplada, l'espai lliure i la profunditat de l'osca a través de centenars de combinacions computacionalment, identificant les finestres òptimes sense proves físiques. Això és especialment valuós per a materials avançats que no tenen directrius empíriques. L'equip d'enginyeria de YICHEN utilitza aquests mètodes computacionals juntament amb l'experiència en producció per validar l'optimització de l'osca de derivació i la selecció de la separació per a les seves solucions de matriu d'estampació.


