


Què fa que l'estampació de metall progressiu sigui de grau professional
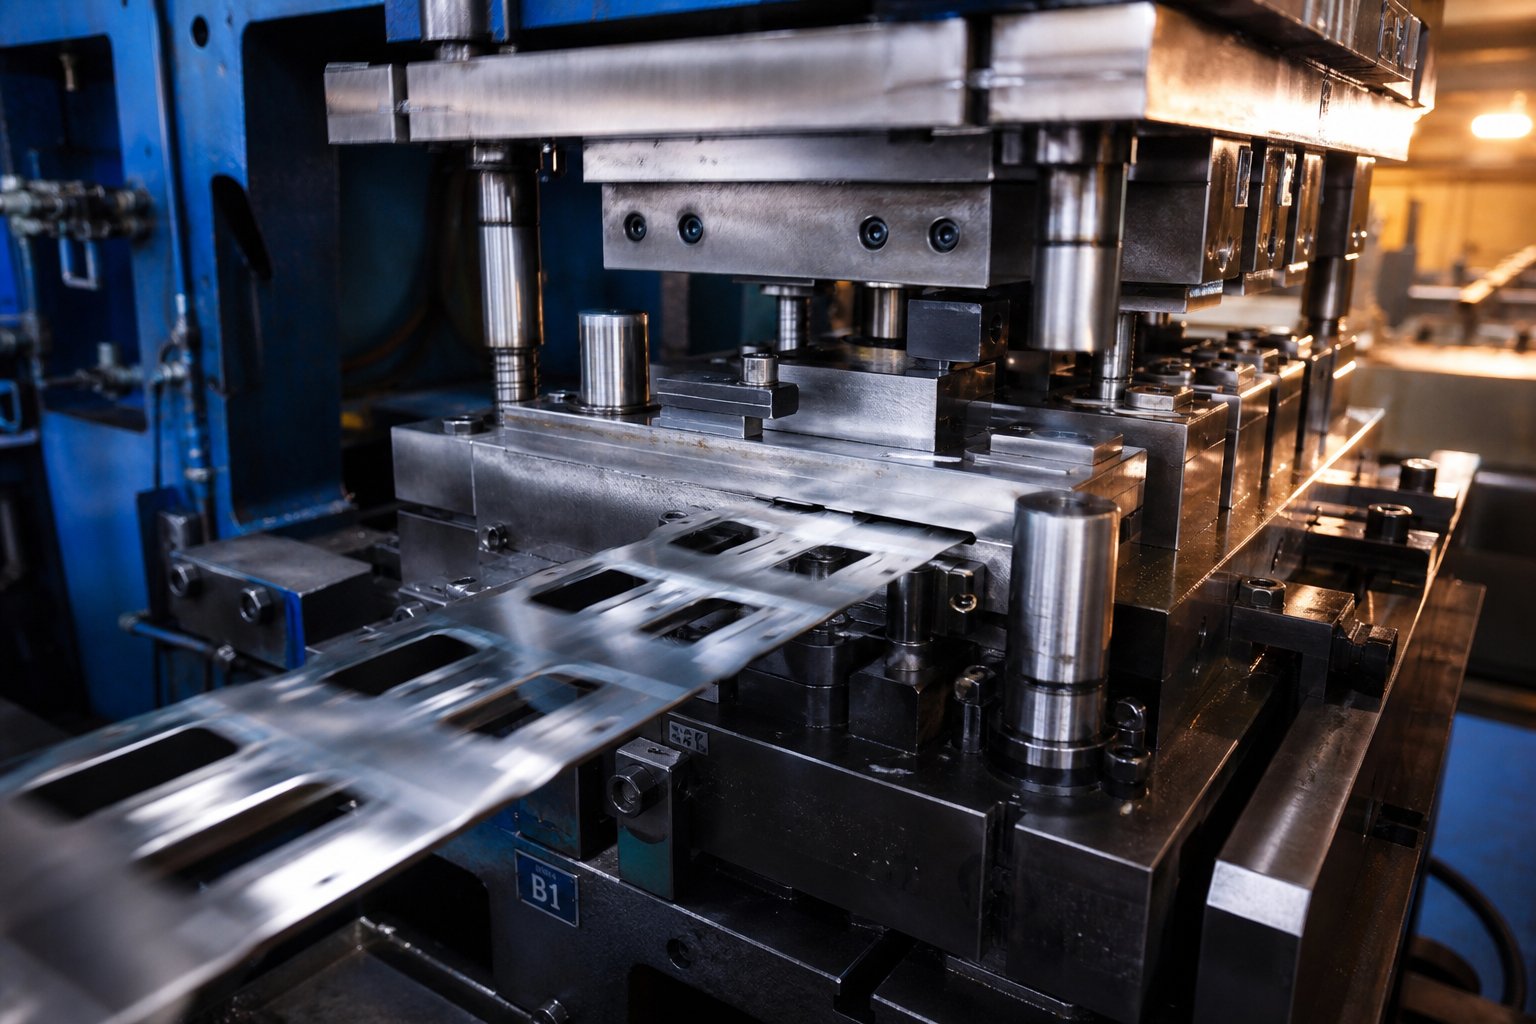
Quan els enginyers de producció ho especifiquenestampació progressiva del metallper a un programa de gran-volum, no només trien un mètode de formació. S'aposta per un sistema de fabricació on el material de tires avança a través d'estacions seqüencials dins d'una única matriu d'estampació, amb cada cursa de premsa realitzant simultàniament diferents operacions a cada estació. El terme "progressiu" es refereix a aquest avenç incremental: la geometria de la peça es construeix progressivament, estació per estació, fins que un component acabat es separa de la cinta portadora en el tall final.
L'estampació progressiva professional de matrius metàl·liques és un procés de conformació de xapa de gran volum en el qual una cinta contínua s'alimenta a través d'un conjunt de matrius de múltiples estacions-dissenyats de precisió, amb cada cop de premsa avançant la cinta i realitzant operacions simultànies (perforació, conformació, encunyació, tall) per produir peces acabades a un control de cent minuts de processos de ritme de documents.
Definició de l'estampació progressiva del metall en matriu a nivell professional
A nivell bàsic, qualsevol botiga amb premsa i matriu progressiva pot estampar peces. Tanmateix, les operacions-de grau professional es defineixen pel que passa a la premsa. Notareu la diferència de toleràncies que es mantenen a +/-0,05 mm o més en milions de cicles, en matrius progressius dissenyats a partir d'acers d'eines de primera qualitat per a una esperança de vida de diversos-milions de carrera i en la supervisió de processos en temps real que detecta les desviacions abans de produir ferralla. Aquestes no són actualitzacions opcionals. Són requisits bàsics per a programes d'automoció, aeroespacial i electrònica on una única peça defectuosa pot arribar a parades de línia.
Què separa les operacions professionals de l'estampació general
La bretxa entre una botiga d'estampació de productes bàsics i una operació professional d'estampació progressiva es redueix a quatre pilars:
- Toleràncies més estricteses manté mitjançant components d'eines de terra de precisió-i paràmetres de premsa controlats.
- Longevitat de la matriu dissenyadas'aconsegueix mitjançant una selecció de material adequada, tractament tèrmic i estratègies de recobriment.
- Control documentat del procésinclosa la supervisió de SPC,-sensors de matriu i registres d'inspecció traçables.
- Sistemes de qualitat certificatscom la IATF 16949 o la ISO 9001 que imposen accions correctives estructurades i millora contínua.
Un soci professional d'estampació de metall progressiva tracta la qualitat com una base cultural en lloc d'un punt de control{0}}de final de línia{1}. Els seus equips d'enginyeria participen durant el disseny de les peces, traduint la geometria en dissenys optimitzats de l'estació abans de tallar qualsevol acer. Aquesta implicació aigües amunt és el que separa un autèntic soci de fabricació d'una botiga que simplement executa peces per imprimir.
Entendre la distinció és important, però la veritable profunditat rau en com es desenvolupa el procés en si, des del moment en què el material de tires entra a la matriu fins que una peça acabada cau al contenidor de recollida.
Com funciona el procés d'estampació progressiva de matrius pas a pas
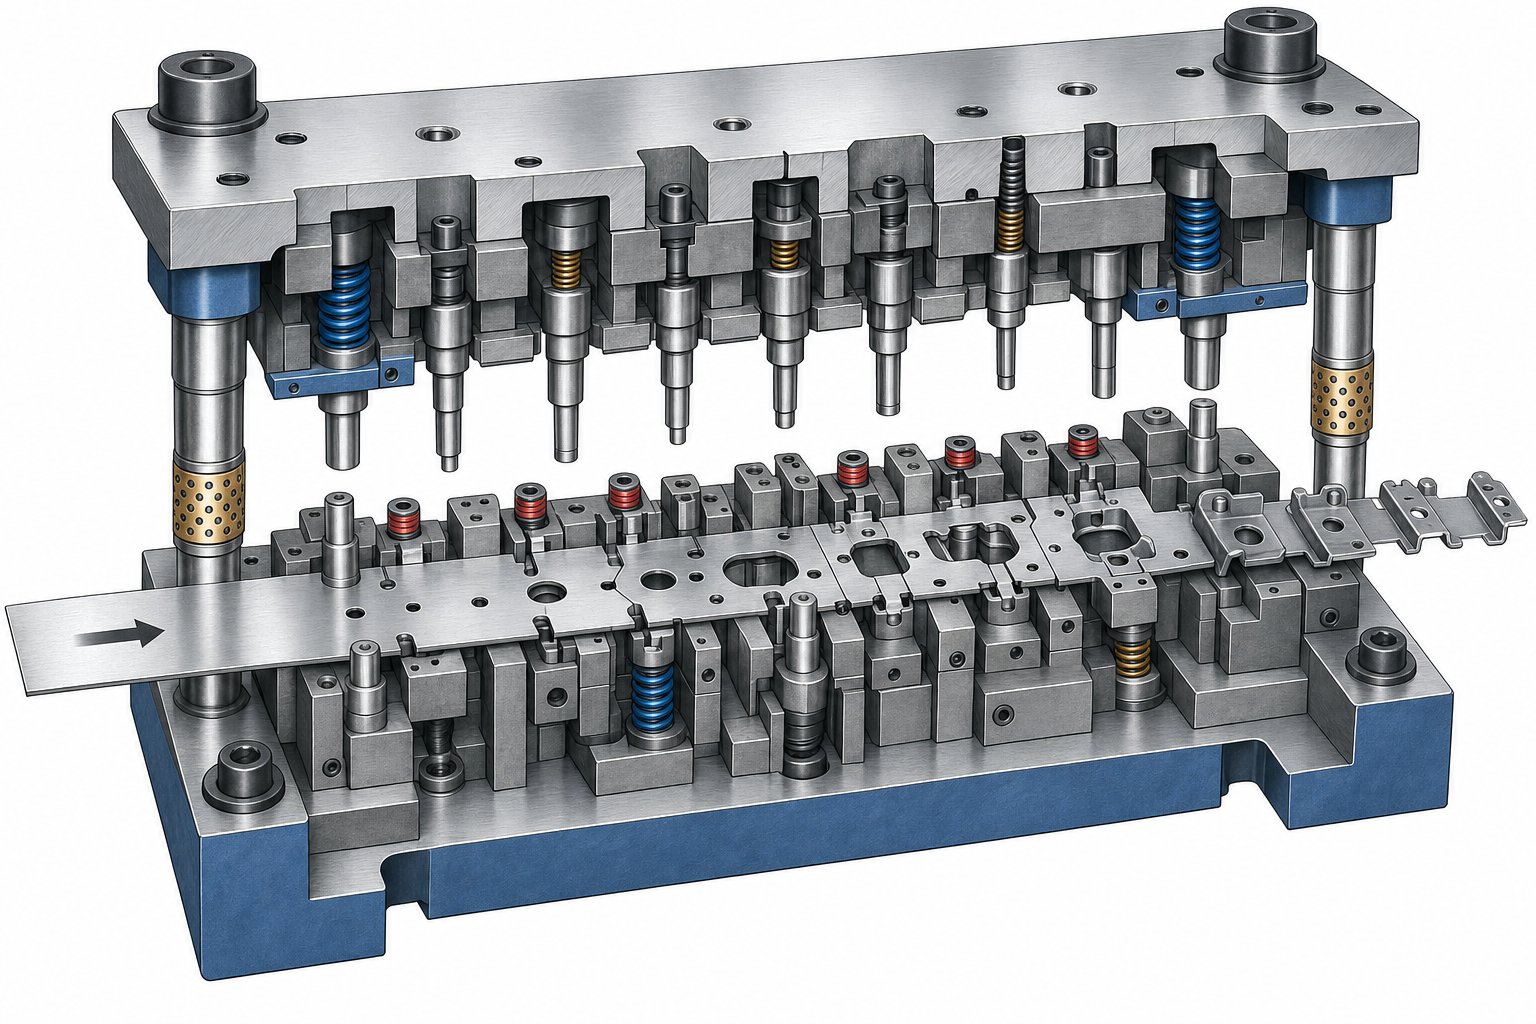
Una peça acabada que surt d'una matriu d'estampació progressiva sembla gairebé sense esforç, però darrere d'aquesta sortida hi ha una seqüència estretament coordinada d'esdeveniments mecànics que succeeixen en fraccions de segon. Elprocés progressiu d'estampació de matriucomença molt abans que els cicles de premsa. Comença al desenrotllador, passa per sistemes de redreçament i lubricació i es basa en una mecànica precisa d'alimentació i registre per mantenir cada estació alineada durant milers de cops per hora.
Mecànica d'alimentació de tires i registre de pilots
Imagineu una cinta contínua de xapa, normalment de 0,1 mm a 6 mm de gruix, que es desenrotlla d'una bobina, passa per una redreçadora per treure el conjunt de bobines i entra a un alimentador servo. L'alimentador fa avançar la cinta una distància fixa anomenada pas d'alimentació, que és igual a l'espai entre estacions de la matriu. Aquest to ha de ser exacte. Fins i tot una desviació d'unes quantes mil·lèsimes de polzada es composa entre les estacions i produeix parts-de-especificacions.
L'alimentació sola no pot garantir la precisió de posicionament a velocitats d'estampació de metalls d'alta velocitat de 200 a 1.500 cops per minut. Aquí és on entren els pins pilot. Les primeres estacions foren forats pilot dedicats a la franja. A mesura que el dau es tanca en els traços posteriors, els pilots cònics o en forma de-bala entren en aquests forats i alineen la tira amb precisió abans que es produeixi cap tall o formació. Segons les directrius d'enginyeria de la indústria, l'espai lliure entre el pilot-a-el forat sol ser d'entre 0,0005 i 0,001 polzades per a un treball de precisió, prou ajustat per corregir l'error residual de l'alimentació sense distorsionar la cinta.
La sincronització del rodatge-del feed és tan important com la precisió del to. Les tirades han d'alliberar la tira abans que els pilots s'enganxin i tornar a agafar-només després que s'obri el dau. Si els rotlles d'alimentació es tanquen massa aviat, especialment a prop del punt mort inferior,material atrapat entre la matriu i l'alimentaciópot empènyer la tira cap endavant quan els pilots surten, creant progressions excessivament llargues que es fan passar per errors de longitud{0}}de feed.
Com la formació de múltiples-estació construeix la geometria de les peces
Cada estació en una matriu d'estampació progressiva realitza una o més operacions específiques sobre la cinta. Les geometries tridimensionals complexes-mai es formen en un sol cop. En canvi, es desenvolupen de manera incremental, amb cada estació afegint característiques fins que la peça estigui completa. Penseu en això com la construcció d'un component capa per capa, excepte que cada capa és una operació mecànica diferent en lloc d'un dipòsit de material.
Aquesta és la seqüència típica d'operacions de l'estació en una configuració professional de matriu progressiu i estampació:
- Piercing del forat pilot- Crea funcions de registre utilitzades per les estacions aigües avall per a un posicionament precís.
- Blanking i perforació- Talla els forats interns, les ranures i els perfils parcials. El tall pesat es distribueix d'hora per mantenir l'estabilitat de la cinta.
- Llançar i formar- Talla i doblega parcialment les pestanyes, les persianas o les característiques de transició que preparen la cinta per a un format més profund.
- Dibuix i conformació- Crea formes tridimensionals-com ara tasses, costelles, relleus o superfícies contornejades mitjançant un flux de material controlat.
- Encunyació i calibratge- Comprimeix el material localment per aconseguir un control dimensional estricte, aplanar superfícies o afinar els radis més enllà del que permet la formació d'aire.
- Retall- Elimina l'excés de material introduït durant la formació o elimina les connexions de suport al voltant del perímetre de la peça.
- Tall final- Separa la peça completa de la tira de suport per a l'expulsió o la recollida.
La seqüenciació de l'estació no és arbitrària. Els dissenyadors professionals de matrius col·loquen operacions de tall pesades a principis, operacions de conformació importants al mig, on el portador encara proporciona suport i calibratge just abans del tall per bloquejar les dimensions finals. Aquest enfocament gestiona els pics de tonatge a través de la carrera de la premsa i evita la distorsió de la cinta que s'acumularia a través de les estacions posteriors.
Premeu Seqüència de traços i Coordinació d'avançament de tira
Tot el procés d'estampació progressiva està sincronitzat amb el cicle de cursa de la premsa. Durant la carrera de baixada, el dau superior baixa, els pilots s'enganxen i cada estació realitza el seu funcionament simultàniament. Al punt mort inferior, tot el tall i la conformació s'han completat per a aquest cicle. A la pujada, la placa de desmuntatge subjecta la tira mentre els punxons es retiren, els aixecadors de material aixequen la cinta de les característiques inferiors de la matriu i el sistema d'alimentació avança el material un pas.
Aquesta relació entre la carrera de premsa i l'avanç de la cinta és el que fa possible l'estampació metàl·lica d'alta velocitat. Cada cicle, la tira avança exactament un pas. Cada estació processa una part diferent de la cinta al mateix instant. El resultat és una peça acabada per cursa a l'estació final, independentment de quantes operacions intermèdies requereixi la peça. Una matriu de 12 estacions que funciona a 400 cops per minut produeix 400 peces completades per minut, amb les 12 operacions que es fan en paral·lel i no en sèrie.
L'alçada d'elevació de la franja juga un paper crític en aquesta coordinació. La tira ha d'aixecar-se prou per netejar els pilots i les característiques formades abans d'avançar, però l'elevació excessiva introdueix vibracions i pandeigs que limiten la velocitat de premsa. L'equilibri de l'alçada d'elevació, el temps d'alimentació i la velocitat de carrera és on el procés progressiu d'estampació de matrius passa de la teoria dels llibres de text a l'enginyeria aplicada, i on les operacions professionals es distingeixen de les botigues que executen matrius més enllà de les seves finestres de velocitat validades.
La mecànica de l'alimentació, el pilotatge i la coordinació del traç expliquen com es mouen les peces a través de la matriu. Però la intel·ligència que hi ha darrere del procés viu en la matriu en si, específicament en els materials d'eines, la disposició de l'estació i les decisions de disseny que determinen si una matriu mantindrà una tolerància per a 500.000 cops o 5 milions.
Disseny progressiu de matrius i fonaments d'eines
Un dau progressiu només és tan capaç com les decisions incrustades en el seu disseny. El material d'eines, el recompte d'estacions, la seqüenciació del disseny i la distribució de la força es bloquegen abans que s'executi un sol cop. El disseny de matrius progressius professional separa les eines de llarga-vida i repetibles de les matrius que es degraden primerencament i sagnen diners a través del manteniment i la ferralla no planificats.
Materials d'eines i esperança de vida de la matriu
El grau d'acer escollit per a punxons, insercions de matriu i components de conformació controla directament quantes peces pot produir una matriu abans que necessiti esmolar o substituir. Els materials més durs resisteixen el desgast durant més temps, però també costen més i poden ser trencadissos sota càrregues de xoc. Seleccionar el material d'eines de matriu progressiu adequat significa equilibrar la resistència al desgast amb la duresa, el cost i les exigències específiques del material estampat.
A continuació es mostren com es comparen els materials d'eines més comuns a la pràctica:
| Material d'eines | Duresa (HRC) | Resistència al desgast | Duresa | Vida típica del dau (Cops) | Millor aplicació |
|---|---|---|---|---|---|
| Acer per a eines D2 | 58-62 | Alt | Moderat | 1-3 milions | Perforació general i tallat d'acer dolç i alumini |
| Acer d'alta-M2 | 60-65 | Molt alt | Moderat-Alt | 3-5 milions | Materials abrasius de perforació-d'alta velocitat com l'acer inoxidable |
| Carbur (carbur de tungstè) | 70-75+ | Excel·lent | Baixa | 5-20+ milions | Programes de gran-volum que requereixen una vida útil màxima de la matriu amb una rectificació mínima |
D2 cobreix una àmplia gamma d'eines progressives i aplicacions de matriu a un cost raonable. M2 entra quan augmenten les velocitats de premsa o quan s'estampa aliatges més durs que masteguen acers de menor grau-. Les insercions de carbur empenyen la vida útil de la matriu fins a desenes de milions, però requereixen una alineació acurada de la premsa i un funcionament-sense cops perquè el carbur es fractura en lloc de deformar-se amb càrregues excessives descentrades-.
Els fabricants de matrius professionals també apliquen tractaments superficials com els recobriments de TiN o TiCN per reduir la fricció, retardar el fregament a les peces d'acer inoxidable i ampliar els intervals entre els cicles d'esmolat.
Planificació de la disposició de l'estació per a peces complexes
Traduir la geometria d'una peça acabada en un disseny d'estació optimitzat és on el disseny de matriu d'estampació passa de l'enginyeria mecànica a la resolució de problemes-aplicats. Fabricants experimentats comYICHENapropeu-vos a aquesta fase mapeant totes les característiques de la peça, identificant seqüències de formació que minimitzin la distorsió del material i distribuint les forces de tall i conformació de manera uniforme al llarg de la carrera de la premsa.
La planificació de la disposició de l'estació segueix una metodologia estructurada:
- Identifiqueu totes les operacions de perforació, conformació i retallat requerides per la geometria de la peça.
- Operacions de seqüència de manera que el tall pesat es produeix aviat en el material pla i la formació es produeix a la meitat del corrent mentre que el portador encara proporciona estabilitat.
- Agrupeu les operacions compatibles en estacions compartides on el tonatge i l'espai lliure ho permetin.
- Inseriu estacions inactivas (cegues) entre les etapes de conformació pesada per permetre la relaxació de la cinta i oferir espai per a futures modificacions de disseny.
- Validar que el tonatge total a totes les estacions actives es mantingui dins de la capacitat de premsa amb un marge de seguretat del 15-20%.
Els dissenys mal planificats creen pics de força que desvien el ram de premsa, acceleren el desgast d'un costat de la matriu i introdueixen variacions dimensionals. Un disseny de matriu d'estampació progressiva ben-seqüenciat distribueix les càrregues de manera simètrica i manté el seguiment de la cinta recte a través de cada estació.
Equilibrar la complexitat de la matriu amb els objectius de producció
Més estacions signifiquen més capacitat, però també signifiquen una matriu més ample, un llit de premsa més gran i un cost d'eines més elevat. Els dissenyadors de matrius professionals compten l'estació de pes amb l'amplada de la cinta, que augmenta el cost del material per peça, i amb el tonatge de premsa necessari, que limita les opcions de la màquina a la planta de producció.
Una matriu de 16 estacions que s'adapta a una premsa de 200 tones és sovint una millor opció econòmica que una matriu de 22 estacions que requereix una premsa de 400 tones, encara que aquesta última consolidi més operacions. La decisió es redueix al volum anual, la capacitat de premsa disponible i el cost total de propietat durant la vida esperada de la matriu.
Aquí és on el disseny de matrius d'estampació progressiva es converteix en un exercici de col·laboració entre dissenyadors de peces, enginyers de matrius i planificadors de producció. YICHEN'smatriu d'estampació progressivaEl procés de desenvolupament, per exemple, se centra en matrius d'enginyeria que assoleixen objectius de repetibilitat alhora que s'ajusten a una infraestructura de producció escalable, donant als equips de compra un camí clar des de la validació de prototips fins a la producció en massa.
El material d'eines i la disposició de l'estació es bloquegen al sostre de rendiment de la matriu. Però fins i tot la matriu dissenyada amb més precisió no pot compensar la mala selecció de material o la disposició ineficient de les tires aigües amunt, que és on el disseny del portador i l'estratègia d'imbricació prenen el relleu.
Selecció de material i optimització de la disposició de tires
La matèria primera normalment representa el 40-60% del cost total d'una peça estampada. Això vol dir que les decisions preses durant el disseny de la disposició de les bandes i la selecció del material tenen més influència en l'economia per-part que gairebé qualsevol altre factor del procés. Un disseny ben optimitzat extreu el màxim de peces de cada bobina, mentre que l'elecció del material adequada garanteix que aquestes peces es formin netament sense esquerdes, arrugues o retrocés excessiu.
Disseny de bandes de transport i optimització de la nidificació
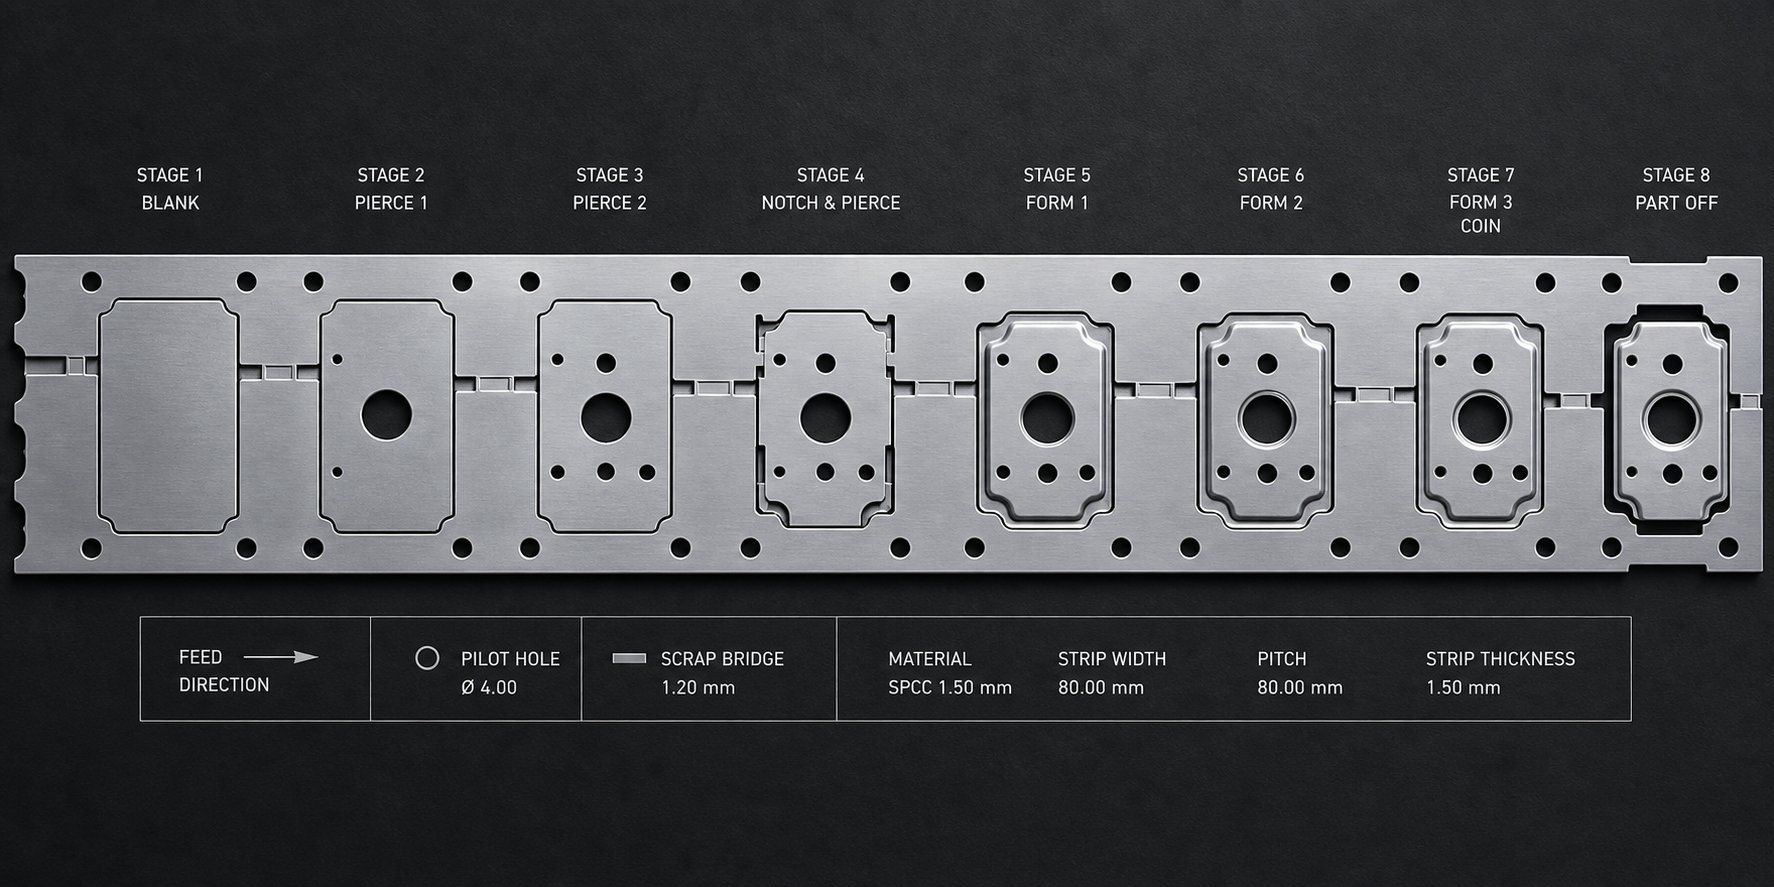
La tira portadora és la columna vertebral de l'esquelet que uneix les parts parcialment formades mentre avancen a través de la matriu. No és el producte acabat, de manera que cada mil·límetre quadrat de material portador es converteix en ferralla. Dissenyar-lo el més prim i estret possible, tot i mantenir la força suficient per empènyer la cinta a través de totes les estacions sense panylar, és un acte d'equilibri que afecta directament la utilització del material.
Dos tipus de suport serveixen diferents aplicacions d'estampació progressiva:
- Portadors sòlidstreballar per a operacions bàsiques de tall i plegat on la cinta es manté plana durant tota la carrera de premsa. Ofereixen la màxima rigidesa però no poden adaptar-se al moviment vertical de la part entre estacions.
- Estireu els operadors webincorporen talls o llaços estratègics que permeten que el transportista flexioni verticalment i horitzontalment. Són essencials per a peces que requereixen embutició profunda, relleu o conformació de diversos-pasos on el material ha de fluir cap a dins sense distorsionar el pas entre les peces.
Un portador mal dissenyat pot provocar una fallada total de l'eina. Si la banda de fixació és massa estreta, es trenca durant la formació. Si és massa rígid per a una aplicació-de dibuix profund, bloqueja el pas de la tira i provoca un registre errònia aigües avall. Els enginyers professionals de matrius utilitzen programari de simulació per predir la deformació del portador i validar que la banda flexible proporciona una longitud de línia suficient per adaptar-se al viatge vertical sense aprimar-se més enllà del límit de fractura del material.
L'estratègia de nidificació determina com s'orienten i col·loquen les peces a la cinta per minimitzar els residus. Per als materials d'estampació progressiva, els enfocaments comuns inclouen:
- Dissenys d'una-fila- Senzill i previsible, millor per a peces simètriques, però sovint una utilització inferior del material.
- Nidificació angular o girada- Inclina les peces en un angle perquè encaixin més juntes, com les peces del trencaclosques. Això pot reduir significativament l'amplada de la cinta per a geometries de forma irregular.
- Dissenys de diverses-files- Estampa dues o més peces una al costat de l'altra per traç de premsa, augmentant el rendiment i millorant la utilització quan les dimensions de la peça ho permeten.
El referent de la indústria perutilització del material en operacions de matriu progressivaés almenys del 75%. Assolir aquest objectiu requereix una optimització acurada de l'amplada del pont, les petites seccions de material que queden entre les peces adjacents i entre les peces i la vora de la cinta. Una regla comuna estableix el gruix mínim del pont entre 1,25 i 1,5 vegades el gruix del material. Per a una tira d'1,5 mm, això es tradueix en un pont d'aproximadament 1,9 a 2,25 mm, el suficient per evitar que la ferralla es torci i encalli la matriu.
L'optimització de l'amplada de la tira es vincula directament al cost per-part. Una tira més estreta significa menys matèria primera consumida per cicle, però també significa marges més ajustats en la força del portador i l'estabilitat de les vores. El pas d'alimentació, que és la distància que avança la cinta per traç, es combina amb l'amplada de la cinta per definir l'àrea rectangular de material consumit per part. Reduir qualsevol dimensió mantenint la integritat estructural i la conformabilitat redueix proporcionalment el cost del material.
Tipus de metall i rangs de gruix per a l'estampació progressiva
No tots els metalls funcionen bé en una matriu progressiva. El procés requereix materials que puguin suportar flexió, perforació i formació repetides en diverses estacions sense esquerdes ni endurir-se- fins al punt de fractura. La formabilitat, la duresa de la superfície i el comportament elàstic influeixen en si un aliatge determinat és un bon candidat per a l'estampació progressiva de metalls d'alta-velocitat.
A continuació s'explica com es comparen els materials d'estampació progressiva més comuns entre els atributs pràctics:
| Categoria de material | Valoració de la formabilitat | Interval de gruix típic | Aplicacions comuns | Consideracions especials sobre eines |
|---|---|---|---|---|
| Acer baix-de carboni (C1008-C1010) | Excel·lent | 0.2 - 4.0 mm | Suports, components del xassís, suports estructurals, tancaments elèctrics | Les eines estàndard D2 funcionen bé; mínima preocupació irritant |
| Acer inoxidable (301, 304, 316) | Moderat-Bo | 0.1 - 3.0 mm | Dispositius mèdics, equips alimentaris, blindatge electrònic, maquinari resistent a la corrosió- | L'alta taxa d'enduriment-demana eines M2 o de carbur; Els recobriments de TiN redueixen la irritació |
| Aliatges de coure (C110, C194, C260 llautó) | Bé-Excel·lent | 0.1 - 2.5 mm | Terminals elèctrics, connectors, dissipadors de calor, blindatge de RF | El material tou pot generar acumulació de rebaves als punxons; Necessita neteja freqüent de llimacs |
| Llautó (C260, C270) | Excel·lent | 0.1 - 2.0 mm | Accessoris de fontaneria, ferreteria decorativa, contactes elèctrics, components d'instruments | Excel·lent conformabilitat amb baix retorn elàstic; eines estàndard adequades per a la majoria d'aplicacions |
| Aliatges d'alumini (1100, 3003, 5052) | Bé-Excel·lent | 0.2 - 3.5 mm | Dissipadors de calor, panells d'automòbils, carcasses electròniques, suports aeroespacials | L'acumulació d'adhesiu a les eines requereix superfícies de matriu polides o recobriments especialitzats; els aliatges més suaus necessiten un punxó més ample-per-l'espai lliure de la matriu |
L'estampació progressiva d'acer al carboni domina els programes estructurals de gran-volum perquè el material és barat, es forma de manera previsible i funciona a velocitats de premsa altes sense lubricants especials. Qualificacions com C1008 i C1010 ofereixen la ductilitat necessària per a corbes i estiraments complexos, mentre que es mantenen prou rígids per mantenir la integritat del portador mitjançant matrius multi-estació.
L'estampació progressiva de coure i l'estampació progressiva de llautó són estàndard en els sectors elèctric i electrònic. Aquests aliatges combinen una excel·lent conductivitat amb una bona conformabilitat, el que els fa ideals per a terminals, barres de bus i contactes de molla. El llautó en particular ofereix un retorn elàstic molt baix, que simplifica l'eina i redueix el nombre d'estacions per a peces amb toleràncies angulars ajustades.
L'estampació progressiva d'alumini presenta reptes únics. La suavitat del metall fa que s'adhereixi a les superfícies d'eines, acumulant dipòsits que creen defectes superficials a les peces acabades. Les operacions professionals contraresten això amb superfícies de punxó i matriu molt polides, lubricants especialitzats i, de vegades, recobriments de crom o DLC en components de conformació. Malgrat aquestes consideracions, l'alumini continua sent l'opció-per a components lleugers en aplicacions d'automoció i electrònica on l'estalvi de pes justifique l'atenció addicional a les eines.
L'acer inoxidable es troba a l'extrem exigent dels materials d'estampació progressiva. La seva alta velocitat d'enduriment de treball-fa que la resistència del material augmenta significativament durant el conformat, la qual cosa accelera el desgast del punxó i augmenta les forces de desmuntatge. Els programes d'acer inoxidable d'èxit es basen en acers d'eines de primera qualitat (M2 o carbur), espais lliures de punxó-a-precisos i estratègies de lubricació agressives per gestionar la generació de calor a velocitats de carrera elevades.
Escollir el material adequat és la meitat de l'equació. L'altra meitat està dissenyant peces que respectin els límits físics del conformat progressiu, on la col·locació de les característiques, els radis de flexió i les proporcions dimensionals determinen si una matriu funciona sense problemes-o lluita contra la geometria a cada estació.
Directrius de disseny per a la fabricabilitat en l'estampació progressiva
Cada característica que dibuixeu en un model de peça es converteix finalment en una estació en una matriu, un punxó que es desgasta o una operació de conformació que afegeix tonatge a la premsa. Dissenyar per a la fabricabilitat en l'estampació progressiva significa dissenyar la geometria de la vostra peça perquè la matriu pugui produir-la de manera fiable a velocitat sense requerir eines exòtiques, estacions excessives o intervencions de manteniment constants. Les regles següents tradueixen la ciència dels materials i l'experiència de disseny de matrius d'estampació metàl·lica en limitacions accionables que podeu aplicar en l'etapa de CAD, fins i tot abans de començar les estimacions de costos d'eines.
Regles dimensionals crítiques per a peces de matriu progressives
Els forats, les ranures i els retalls es troben entre les primeres característiques formades en una eina d'estampació progressiva, normalment a les primeres estacions de perforació. La seva mida i col·locació en relació amb el gruix del material determinen si els punxons sobreviuen a milions de cicles o es fracturen prematurament. Incompleix les regles de mida mínima i obligues l'ús de components de matriu d'estampació fràgils i de mida inferior que augmenten els costos de manteniment i augmenten les taxes de ferralla.
Aquestes són les regles dimensionals bàsiques que apliquen els enginyers professionals de matrius quan avaluen la viabilitat de les peces:
- Diàmetre mínim del forat:Almenys 1,0 vegades el gruix del material per a metalls dúctils com ara l'acer de baix-carboni i el llautó. Per a materials d'alta-tracció, com ara l'acer inoxidable, augmenta el gruix del material fins a 2,0 vegades per evitar que es trenqui el punxó.
- Amplada mínima de la ranura:Almenys 1,5 vegades el gruix del material. Les ranures més estretes requereixen punxons especialitzats-d'acer o carbur d'alta velocitat, la qual cosa augmenta significativament el cost de les eines.
- Distància mínima entre forats:Almenys 2,0 vegades el gruix del material vora-a-vora. Un espai més proper fa que la web entre les característiques es deformi o es trenqui durant la perforació.
- Distància mínima del forat a la vora:Almenys 2,0x el gruix del material. Les característiques més properes a la vora de la peça creen una protuberància exterior que distorsiona el perfil en blanc.
- Distància mínima des del forat fins a la línia de flexió:Almenys 2,0x el gruix del material més el radi de corbat per a característiques inferiors a 2,5 mm de diàmetre. Per a funcions més grans, augmenteu a 2,5 vegades el gruix del material més el radi de flexió per evitar estiraments o distorsió durant la formació.
- Alçada mínima de la brida:Almenys 2,5 vegades el gruix del material més el radi de corbat. Les brides més curtes no tenen prou material perquè el punxó s'agafi durant la flexió, produint angles inconsistents.
- Ample mínim de pestanya i osca:Almenys 1,5 vegades el gruix del material per evitar una concentració excessiva de força en punxons estrets.
- Ràdios de cantonada intern en retalls:Almenys 0,5x el gruix del material. Les cantonades internes afilades actuen com a elevadors de tensió a la matriu i la peça, reduint la vida útil de la matriu i creant punts d'inici de fissures.
Aquests valors representen mínims pràctics, no objectius. Dissenyar per sobre d'aquests llindars ofereix a les eines escèniques més espai de respiració, amplia els intervals d'afilat i redueix la probabilitat de fallada del punxó durant llargues tirades de producció. Quan la geometria de la vostra peça s'enfronta a diversos d'aquests límits simultàniament, espereu que el constructor de matrius afegeixi estacions o recomani modificacions de la geometria.
Consideracions sobre el radi de corba i la direcció del gra
Les operacions de plegat solen tenir lloc a les estacions mitjanes-a-últimes en una matriu progressiva, després de la perforació i abans del tall final. El radi de flexió intern que especifiqueu controla si el material flueix suaument al voltant del nas del punxó o es trenca a la fibra exterior. Un radi massa ajustat al material equivocat amb una orientació incorrecta i la peça es divideix a la línia de corbat.
Un punt de partida segur per al radi de flexió intern és 1,0x el gruix del material per a aliatges dúctils com ara l'acer amb baix contingut de carboni i l'alumini 3003.-Per a materials de major resistència com l'acer inoxidable 304 o el coure-de molla, augmenta aquest mínim fins a 1,5x el gruix del material o més, depenent de les propietats d'allargament de l'aliatge. Anar per sota d'1,0x el gruix de qualsevol material introdueix un risc d'esquerdes que empitjora a mesura que la matriu es desgasta i els radis del punxó s'afilen amb el pas del temps.
La direcció del gra és igualment crítica. La xapa té una direcció de laminació establerta durant el processament del molí, i la seva ductilitat varia segons si es doblega amb o contra aquest gra. Les corbes fetes perpendiculars a la direcció del gra són més fortes i molt menys propenses a trencar-se que les corbes fetes paral·leles a aquesta. Per a les peces que requereixen corbes en múltiples orientacions, orienteu el blanc a la tira de manera que el corbat més crític o més ajustat sigui perpendicular al gra.
Quan una peça requereix corbes en ambdues direccions, inclinar el blanc a 45 graus amb la direcció de rodament ofereix un compromís que distribueix la tensió de manera més uniforme en tots dos eixos de corbat. Tingueu en compte que la nidificació angulada augmenta l'amplada de la tira i el consum de material, de manera que hi ha una compensació de costos. Indiqueu els requisits de direcció del gra al vostre dibuix d'enginyeria, especialment per a peces d'aliatges endurits o d'alta-resistencia on el risc d'esquerdes és elevat.
El retorn elàstic, la tendència del metall a recuperar parcialment la seva forma original després de la flexió, també varia amb l'orientació del gra i la resistència del material. Els programes professionals de matriu d'estampació de xapa metàl·lica compensen el retorn elàstic mitjançant una-flexió excessiva de l'angle de perforació o l'addició d'una estació d'encunyació que estableixi el corbat de manera permanent. Especificar la tolerància angular permesa al dibuix (normalment +/- 1 graus per a corbes estàndard) ajuda el dissenyador de matrius a determinar si n'hi ha prou amb una flexió a l'aire senzilla o si cal una estació de calibratge dedicada.
Regles de col·locació de funcions que redueixen la complexitat de la matriu
Cada característica de la vostra part ha d'estar formada per un component de matriu d'estampació específic: un punxó, una inserció de conformació, un mecanisme de lleves o una combinació. Les característiques que estan massa juntes, massa profundes en relació a la seva amplada o situades en llocs mecànicament incòmodes obliguen el dissenyador de matrius a afegir estacions, utilitzar eines fràgils o introduir operacions secundàries fora de la matriu. Tot això afegeix un cost.
Alguns principis de col·locació mantenen sota control la complexitat de la matriu:
- Eviteu les característiques directament adjacents als revolts.Els forats o relleus col·locats dins de 2x el gruix del material d'una línia de corbat es distorsionaran durant la formació. Afegiu talls de relleu per aïllar la funció o traslladeu-la més lluny del revolt.
- Mantingueu les característiques formades unidireccionals quan sigui possible.Les peces amb corbes en ambdues direccions (amunt i avall en relació al plànol de la cinta) requereixen elevadors de material, espai lliure addicional per al desplaçament de la cinta i, de vegades, eines impulsades per lleves.{0}} Dissenyar totes les formes en una direcció simplifica l'eina d'estampació progressiva i permet velocitats de premsa més altes.
- Minimitzar el nombre de diferents profunditats de conformació.Cada profunditat de dibuix única o alçada de relleu pot necessitar la seva pròpia estació. L'estandardització de profunditats en múltiples funcions permet al dissenyador de matrius combinar les operacions en menys estacions.
- Afegiu osques de relleu de corba a les vores lliures.Quan un revolt acaba en una vora en lloc de travessar una superfície contínua, el material s'amuntega i es trenca a la transició. Una osca de relleu d'almenys 2x el gruix del material d'ample i que s'estén la longitud del radi de flexió més el gruix del material evita l'esquinçament i elimina les marques de testimonis propenses a rebavar-.
- Eviteu projeccions molt estretes o ranures profundes i estretes.Les característiques amb proporcions d'aspecte superiors a 4:1 (longada a amplada) creen punxons de matriu prims i fràgils que es desgasten ràpidament i són cars de substituir.
- Consolideu les funcions de-tolerància estreta a la mateixa estació.Quan s'han de mantenir dues dimensions en relació precisa entre elles, dissenyeu-les perquè es puguin tallar o formar en un sol cop de premsa. La divisió de les característiques relacionades entre estacions introdueix un error de posicionament acumulat a partir de les toleràncies de registre de tira.
Sona complex? Pot ser, però la lògica subjacent és senzilla: totes les regles anteriors protegeixen la matriu (evitant eines fràgils) o la peça (prevenint la deformació, l'esquerdament o la pèrdua de tolerància). L'aplicació d'aquestes directrius durant el disseny inicial elimina els costosos bucles de revisió una vegada que s'està construint la matriu.
Tanmateix, fins i tot la geometria-millor dissenyada, només es manté dins de les especificacions si el procés de producció detecta desviacions en temps real. Aquesta realitat canvia el focus des del disseny de peces cap als sistemes de control de qualitat que controlen cada cop, detecten anomalies i impedeixen que les peces defectuoses arribin al conjunt aigües avall.
Control de qualitat i prevenció de defectes en operacions de matriu progressiva
Una matriu progressiva que funciona a 400 cops per minut produeix gairebé set parts cada segon. A aquesta velocitat, un operador humà no pot inspeccionar visualment cada peça. El control de qualitat en l'estampació de metalls d'alta precisió es basa en canvi en sistemes de detecció automatitzats integrats directament a les eines, mètodes estadístics que marquen la deriva del procés abans que arribi als límits de rebuig i protocols d'inspecció estructurats que validen la capacitat a l'inici de cada producció.
En-Detecció de matrius i monitorització-en temps real
La-detecció de matrius va començar com a prevenció d'accidents, aturant la premsa abans que una cinta mal alimentada o un llimac estirat destruís eines cares. Les operacions professionals d'estampació de matrius de precisió han evolucionat des d'aleshores aquesta tecnologia en unsistema de qualitat de diversos-nivellsque detecta defectes, atura la producció en cas d'avaries i, en configuracions de-bucle tancat, ajusta automàticament les estacions de conformació entre traços per mantenir les peces dins de la tolerància.
Les categories de sensors més habituals que s'utilitzen dins d'una matriu d'estampació de metall inclouen:
- Sensors de nivell de stripper- Els sensors de proximitat muntats a les cantonades de la matriu inferior controlen la profunditat de tancament de la placa separadora cada cop. Si hi ha un llimac estirat, una punta de punxó trencada o un residu a la tira, la placa no pot arribar a la seva profunditat de recorregut total. La premsa s'atura dins d'un cop de detectar la irregularitat, normalment calibrada per detectar desviacions tan petites com 1,5x el gruix de la cinta.
- Sensors de detecció d'errors d'alimentació- Posicionat per confirmar que la tira ha avançat el to correcte abans que es tanqui el dau. Si el sistema d'alimentació fa curt-o doble-, el sensor activa una falla abans que els pilots intentin registrar material mal posicionat.
- Sensors de presència de punxó- Els sensors òptics o de proximitat que verifiquen els cops petits i susceptibles de trencar-se-es mantenen intactes. Una punta de punxó que falten significa que falten forats a la peça, un defecte que pot no provocar un xoc però que produirà estampacions progressives de matriu no conformes que escapen aigües avall si no es detecten.
- A les-cel·les de càrrega- Sensors de força en miniatura integrats en suports de perforació o estacions de conformació específiques. Detecten canvis de força que indiquen embotiment, estellat o variació del gruix del material, especialment útils en operacions d'encunyació o puntuació on la força es correlaciona directament amb la qualitat de la peça.
- Sensors d'angle de flexió analògic-- Mesura els angles formats en fraccions de grau. En els sistemes de bucle tancat-, els servomotors ajusten falques de formació entre les curses per corregir automàticament la deriva angular, evitant les peces dolentes en lloc de simplement detectar-les.
Un tècnic de sensors dedicat, normalment un fabricant d'eines amb experiència, gestiona la selecció, instal·lació i calibratge del sensor. Les botigues professionals inverteixen en laboratoris de sensors on els tècnics poden mapejar camps de sensors en els tres eixos, traçant rangs efectius fins i tot abans de construir la matriu. Aquesta validació inicial estalvia un temps de premsa important durant la prova.
Mètodes SPC per a la consistència de peces estampades
Els-sensors de la matriu capturen esdeveniments catastròfics i defectes greus. El control de processos estadístics (SPC) captura els canvis més subtils i lents que s'arrosseguen en milers de cops a mesura que es desgasten els punxons, les propietats del material varien de bobina-a-o les condicions de premsa es desplacen amb els canvis de temperatura.
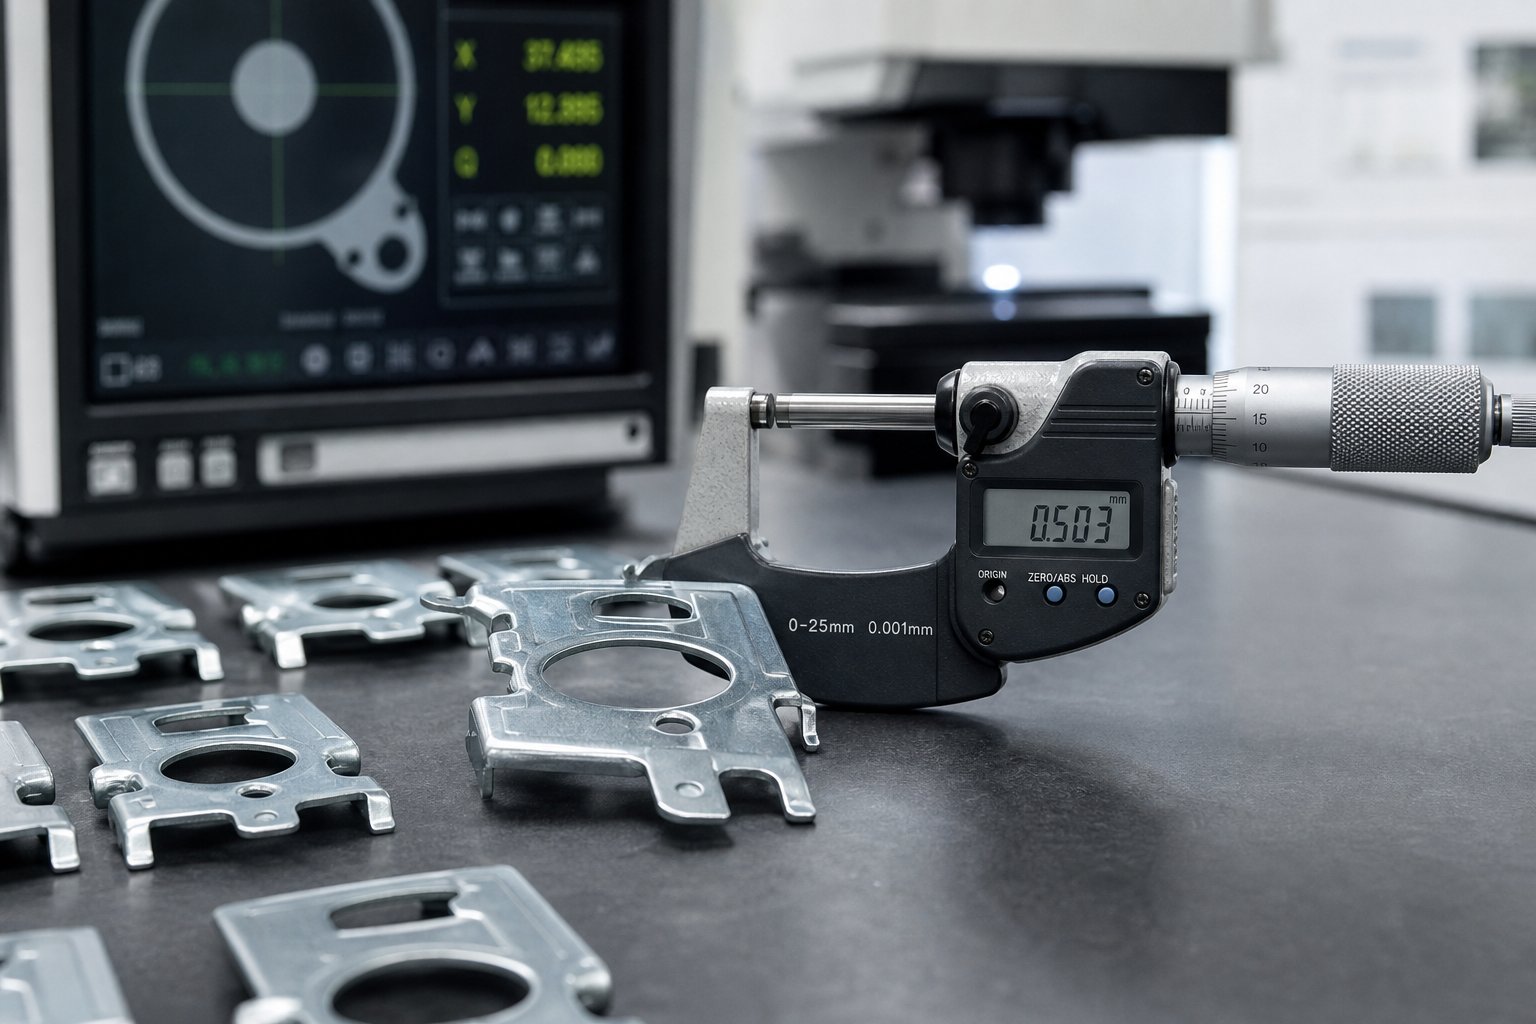
Les operacions d'estampació i matriu de precisió professionals apliquen SPC a dimensions crítiques prenent mostres de peces a intervals definits, mesurant-les amb instruments calibrats (CMM, comparadors òptics, micròmetres) i traçant els resultats en gràfics de control. Les mètriques clau són Cp i Cpk:
- Cpmesura si la propagació del procés s'ajusta a la finestra de tolerància, independentment del centratge. Un Cp d'1,33 significa que el procés utilitza el 75% de la banda de tolerància disponible.
- Cpkmesura com de bé es centra el procés dins d'aquesta finestra. La majoria dels programes d'automoció i electrònica requereixen un Cpk mínim d'1,33, amb aplicacions aeroespacials i mèdiques que sovint exigeixen 1,67 o superior.
Quan Cpk cau per sota de l'objectiu, s'ha d'identificar la causa arrel. El canvi mitjà (el desgast de l'eina mou la dimensió en una direcció)? O la propagació està augmentant (la variació creix a causa de la inconsistència del material o de la premsa solta)? Els gràfics de control mostren el patró i se segueixen accions correctores: tornar a rectificar un punxó per restaurar la geometria de la vora, ajustar la pressió del suport en blanc o canviar a un lot de bobines de -tolerància més ajustat.
La primera-inspecció d'articles (FAI) fixa tot el sistema SPC. Abans del llançament complet de la producció, una o més peces produïdes amb eines estàndard, materials i paràmetres de premsa es mesuren completament en funció de cada dimensió del dibuix. L'informe FAI resultant valida que el procés és capaç i estable abans que comenci la producció en volum. La FAI es repeteix després del manteniment de la matriu, canvis de material, canvis de premsa o qualsevol modificació del procés que pugui afectar la producció dimensional.
Anàlisi de defectes comuns i causes arrels
Fins i tot amb sensors i SPC al seu lloc, encara es produeixen defectes. La diferència en les operacions professionals és la rapidesa amb què s'identifiquen i amb quina sistemàtica es rastreja la causa arrel. Els enginyers d'estampació experimentats reconeixen que la majoria dels defectes tenen múltiples causes potencials, i la solució requereix comprendre la interacció entre les variables de material, eines i premsa en lloc de simplement culpar la matriu.
| Defecte | Causes probables | Accions correctores |
|---|---|---|
| Rebava excessiva a les vores tallades | Vores de punxada desgastades o estellades; un cop de puny excessiu-per-l'eliminació del darrer; acers de tall mates | Esmolar punxons i matrius; verificar i restaurar l'espai lliure adequat (normalment 5-10% del gruix del material per costat); substituïu les insercions gastades |
| Divisió a les línies de corba | Radi de flexió massa ajustat per al material; flexió paral·lela a la direcció del gra; material supera la duresa especificada | Augmentar el radi de flexió; girar l'orientació en blanc respecte al gra; verificar les propietats del material entrant amb les especificacions |
| Arrugues a les zones formades | Pressió insuficient del suport en blanc; material excessiu a la zona de compressió; geometria de corda de dibuix inadequada | Augmenta la força-de retenció; ajustar la mida o la forma en blanc; modifiqueu el perfil de corda de dibuix per controlar el flux de material |
| Error de registre (funcions fora d'ubicació) | Error de longitud d'alimentació; agulles pilot gastades o de mida insuficient; temps d'alliberament de l'alimentació inadequat; distorsió del forat pilot de la formació aigües amunt | Recalibra la longitud d'alimentació; substituir els pilots gastats; ajustar el temps d'alliberament de l'alimentació perquè el material estigui lliure abans que els pilots s'enganxin; reubicar els forats pilot lluny de les zones de formació |
| Abollaments o marques superficials | Llimacs estirats atrapats a la tira; restes a la matriu; acumulació de llimacs a les cavitats de la matriu; superfícies d'eines rugoses | Millorar la retenció de llimacs (afegir buit o eliminació positiva); augmentar la freqüència de neteja de matrius; superfícies de formació de poliment; afegiu sensors de nivell-decapadors per detectar residus atrapats |
| Deriva dimensional sobre carrera | Desgast progressiu del punxó; expansió tèrmica dels components de la matriu; variació de la propietat del material dins de la bobina | Establir intervals d'afinació basats en les tendències de SPC; permetre l'estabilització tèrmica abans de mesurar les peces de producció; ajustar les especificacions del material entrant |
| Retorn elàstic que supera la tolerància | Compensació de-coblament insuficient; resistència a la fluència del material superior a la nominal; desgastat formant el radi del punxó | Augmenta l'-angle de flexió; afegir l'estació d'encunyar o reactivar; verificar les certificacions dels materials; restaura el radi del morro del punxó per imprimir |
El patró de tots aquests defectes és clar: les operacions professionals els impedeixen mitjançant entrades controlades (eines afilades, separacions correctes, materials verificats) en lloc de resoldre'ls després del fet. En-la detecció detecta els errors aguts. SPC agafa la deriva gradual. I FAI confirma la línia de base abans que comenci la producció en volum.
Prevenir defectes protegeix la qualitat, però també protegeix l'economia. Cada peça de ferralla representa material malgastat, temps de premsa perdut i possibles interrupcions aigües avall. Aquesta connexió entre la disciplina de la qualitat i el cost de producció és exactament la raó per la qual entendre l'estructura financera de les operacions de matriu progressiva és tan important com entendre el procés tècnic en si.
Factors de costos i economia del volum de producció
La inversió en eines és la decisió financera més gran de qualsevol programa d'estampació de matrius. Una matriu progressiva pot costar des dels 15.000 dòlars per a una eina de suport senzilla fins a més de 100.000 dòlars per a una matriu complexa de múltiples-estació amb insercions de carbur i-detecció de matriu. Aquest rang és enorme, i entendre el que l'impulsa ajuda els enginyers i els equips de contractació a prendre decisions de compra informades en lloc de simplement perseguir la cotització més baixa.
Què impulsa el cost progressiu de les eines de matriu
Quan rebeu una estimació d'eines que sembli alta, o una que sembla sospitosament baixa, rastregeu el nombre fins a les variables que realment determinen el preu de la matriu. ComL'expert en eines del sector Art Hedrick assenyala, les diferències de costos de més del 50% entre les botigues que cotitzen la mateixa peça són habituals, i la divergència gairebé sempre es remunta a diferències en com cada botiga processa la peça en lloc de diferències només en les tarifes horàries.
Aquests són els factors principals que augmenten o baixen el cost de la matriu progressiva:
- Nombre d'estacions:Cada estació afegeix punxons, insercions de matriu, separadors i components de terra{0}}de precisió. Una matriu de 10 estacions pot costar un 40-60% més que una matriu de 6 estacions per a la mateixa peça simplement a causa dels components mecanitzats addicionals i la mà d'obra de muntatge.
- Selecció de material de matriu:Especificar insercions de carbur en lloc d'acer per eines D2 en punts de desgast crítics pot afegir un 20-30% al cost de l'eina, però allarga la vida útil de la matriu entre 5 i 10 vegades. La decisió depèn de les projeccions de volum total.
- Complexitat i toleràncies de la part:Les peces amb embutits profunds, múltiples direccions de flexió o toleràncies de posició ajustades (per sota de +/-0,05 mm) requereixen més estacions, un mecanitzat més ajustat als components de matriu i cicles de prova més llargs. Les peces de -tolerància estretes augmenten el cost de les eines perquè demanen components de terra i plantilla-avorrides de precisió en lloc de perfils d'erosió de filferro estàndard.
- Amplada de tira i tonatge de premsa:Una matriu més ample requereix un conjunt de matrius més gran, plaques de sabates més pesades i una premsa amb un llit més gran. Aquests factors augmenten tant el cost del material com les taxes de mecanitzat per hora que es cobren durant la construcció de la matriu.
- Operacions secundàries eliminades:Les matrius que incorporen taques, inserció de maquinari o -estacions de mesurament en matriu costen més per endavant, però eliminen mà d'obra posterior. El cas de negoci depèn de si els estalvis de costos secundaris superen la inversió incremental en eines al llarg de la vida útil del programa.
- Capacitats del venedor i ubicació:Les taxes de mà d'obra per als dissenyadors de matrius i fabricants d'eines varien segons la regió. Més important encara, una botiga amb experiència en la vostra categoria de peces específica pot processar-la en menys estacions perquè es basen en solucions anteriors en lloc d'enginyeria des de zero.
El procés utilitzat per fer la peça, és a dir, el nombre d'estacions i la seva seqüència, és el factor més gran que impulsa la variació de costos entre les cotitzacions. Una botiga podria citar una matriu progressiva de 10 estacions amb un pas de 5 polzades, mentre que una altra cita 15 estacions amb un pas més ample. Aquesta diferència en la metodologia de processament produeix una bretxa de preus important fins i tot quan ambdues botigues cobren tarifes horàries similars.
Llindars de volum i economia de comparació de mètodes
Les matrius progressives comporten una inversió inicial elevada, però ofereixen el cost per{0}}peça més baix en volum. La pregunta a la qual s'enfronta tots els enginyers de producció és: a quina quantitat anual un encuny progressiu es converteix en l'opció econòmica correcta davant alternatives més senzilles?
La resposta depèn de la complexitat de la part, però els llindars de volum generals basats en la pràctica de la indústria són els següents:
- Una única-estació mor:El millor per a volums anuals inferiors a 10.000 peces. Poca inversió en eines (3.000 $-15.000 $), però cada operació requereix un cop de premsa independent, una manipulació independent i, sovint, una càrrega manual. El cost per peça continua sent alt a causa de la mà d'obra i el temps de cicle.
- Estampació de matriu compost:Apte per a 5.000 a 75.000 peces anuals quan la geometria és relativament plana (perforació i obturació en un sol pla). Cost d'eines moderat (8.000 $-30.000 $) amb una bona economia per peça per a formes senzilles, però limitat a peces que no requereixen conformació ni doblegat.
- Dades de transferència:Ideal per a entre 25.000 i 500.000 peces a l'any, especialment els components més grans o més profunds-que no poden mantenir una tira de suport. El cost de les eines (entre 30.000 i 150 dòlars,000+) és comparable als matrius progressius, però els ritmes de cicle són més lents perquè els sistemes de transferència mecànica mouen les peces en brut entre estacions en lloc de fer avançar una cinta contínua.
- Encunys progressius:El més econòmic per a programes d'estampació progressiva de llarga durada que superin les 50.000 peces anuals, amb l'avantatge de cost creixent molt per sobre de les 100.000 unitats. La inversió en eines (15.000 $-100 $,000+) és alta, però les taxes de cicle de 200 a 1.500 cops per minut costen per peça a fraccions de cent per mà d'obra i temps de màquina.
El punt d'encreuament on guanyen les eines progressives no està fixat. Per a un suport senzill que pot funcionar a 600 SPM en una matriu de 6-estació, el punt d'equilibri amb els mètodes d'una sola estació es pot produir amb 30.000 parts. Per a un connector complex que requereixi 18 estacions i eines de carbur, el punt d'equilibri podria no arribar fins a les 150.000 unitats.
El que importa és el cost total de propietat, no només el preu de la matriu a l'ordre de compra. Una matriu progressiva de 40.000 dòlars que produeix 500.000 peces durant cinc anys afegeix només 0,08 dòlars per part encost amortitzat de les eines. Aquesta mateixa peça executada en una matriu d'una-estació de 12.000 dòlars a 10 parts per minut en lloc de 400 costaria múltiples més en temps de premsa i mà d'obra, tot i que la matriu en si era més barata.
Els equips d'adquisició intel·ligent avaluen els programes d'estampació i matriu en funció del cost amortitzat de les eines més el preu de la peça, no només del cost de les eines. També tenen en compte les reserves de manteniment, normalment el 2-5% del cost de les eines anuals, que cobreixen l'afilat, la substitució de components i una eventual renovació. Una matriu ben construïda que produeix estampacions de gran volum durant diversos milions de cicles sovint retorna la seva inversió moltes vegades quan es calcula la imatge del cost total.
L'economia per-part millora amb el volum, però només si la matriu es manté en condicions de producció-amb aquests milions de cops. Aquesta realitat fa que l'estratègia de manteniment no sigui només una preocupació tècnica sinó financera, directament lligada al model de costos que va justificar la inversió en eines en primer lloc.
Manteniment progressiu de matrius i gestió del cicle de vida
Una matriu progressiva que va costar 60.000 dòlars de construir pot generar 0,08 $-per-part econòmic durant milions de cicles, però només si els seus talls es mantenen afilats, les seves superfícies de formació es mantenen polides i els seus mecanismes d'alineació es mantenen dins de les especificacions. El manteniment de la matriu d'estampació no és una activitat discrecional que programeu quan les peces comencen a semblar malament. És una disciplina planificada i basada en dades que protegeix tant la qualitat com el rendiment des de la primera producció fins a l'última.
Programes de manteniment preventiu i intervals d'afinació
Les operacions professionals estableixen intervals de PM basats en el recompte de cops en lloc de les dates del calendari. Un conjunt de matrius d'estampació amb 300.000 peces al mes acumula un desgast a un ritme fonamentalment diferent que la mateixa eina que fa servir 30.000 peces trimestralment. La programació basada en accidents cerebrals-assegura que tots els serveis es realitzen en el moment adequat, independentment de la freqüència de producció.
Comsubratlla l'expert en estampació Thomas Vacca, el millor--manteniment de la seva classe comença amb la identificació de totes les àrees de l'eina que es degraden amb el pas del temps i, a continuació, es documenta un procediment coherent per donar-hi servei a cadascuna. L'objectiu és la predictibilitat: èxits consistents per interval de servei, qualitat constant de les peces fora de l'eina i temps d'inactivitat no planificat mínim.
Les activitats clau de manteniment i els seus activadors de freqüència típics inclouen:
- Afilat de punxons i matrius:Cada 50.000-150.000 cops depenent de la duresa del material i el grau d'acer de matriu d'estampació. L'alçada de la rebaba a les peces (normalment supera el 10% del gruix del material) indica que s'ha assolit l'interval. Un triturat estàndard elimina 0,05-0,10 mm per servei.
- Inspecció i substitució del pin pilot:Cada 100.000-250.000 cops. Els pilots desgastats permeten el registre errònia de la tira que es composa a través de les estacions. Substituïu-lo quan el diàmetre mesura 0,01 mm o més per sota del nominal.
- Inspecció i substitució de la molla:Cada 200.000-500.000 cops, o immediatament quan les mesures de longitud lliure-caiguin per sota del 90% de l'original. Les molles fatigades redueixen la força de desmuntatge i augmenten el risc de tirar de llimacs.
- Inspecció del punxó i de la matriu de forma:Cada 100.000-300.000 cops. Les superfícies de conformació polides desenvolupen micro-esgarrapades que es transfereixen a les peces. La inspecció visual amb augment revela quan cal tornar a polir o substituir-lo.
- Comprovació dels components de l'elevador i de la guia:Cada cicle de PM. Els elevadors desgastats causen una elevació desigual de la cinta, provocant errors d'alimentació i danys al pilot a gran velocitat.
- Verificació completa de l'alineació de la matriu:Cada 500.000-1.000.000 de cops, o després d'un accident de premsa. La comprovació del paral·lelisme de la sabata de la matriu, el pas de guia i l'alçada de tancament confirma que el conjunt de matrius d'estampació manté la seva precisió original.
La quantitat de material que treus durant l'afilat és tan important com quan l'esmola. Vacca subratlla que els procediments documentats i coherents són essencials. Si un tècnic elimina 0,05 mm i un altre elimina 0,15 mm, la vida útil de l'afinació varia molt entre els serveis, fent que les visites-per-interval siguin imprevisibles i complicant la planificació de la substitució dels components.
Patrons de desgast dels components i planificació de substitucions
No tots els components d'una matriu progressiva es desgasten al mateix ritme. Les estacions de tall es degraden més ràpidament que les estacions de formació perquè les forces de tall es concentren en bandes de vora estretes. Les matrius d'estampació de carbur progressiu estenen aquests intervals de manera espectacular, però fins i tot les eines de carbur eventualment necessiten servei, especialment a les estacions de perforació on els materials abrasius com l'acer inoxidable acceleren la ruptura de les vores.
Els patrons de desgast en matrius d'estampació d'acer segueixen jerarquies previsibles:
- Els petits punxons de perforació es desgasten més ràpidament a causa de l'elevat esforç de cisalla concentrat en una -àrea de secció transversal mínima.
- Els punxons de tall i els botons de matriu es desgasten a continuació, impulsats pel perímetre de tall total i el gruix del material.
- Els punxons de formació es degraden més lentament però mostren una rugositat superficial que es transfereix a les peces com a defectes cosmètics.
- Les agulles i els coixins de guia es desgasten gradualment i sovint passen desapercebuts fins que apareixen problemes de qualitat relacionats amb l'alineació-.
Les operacions professionals mantenen components de recanvi per a articles d'alt-desgast a punt per instal·lar-se durant les finestres de PM programades. Aquest enfocament elimina els retards a l'espera de peces de recanvi i manté el temps d'inactivitat de la matriu dins dels períodes de manteniment planificats. Desar l'última peça i la tira final de cada execució de producció, tal com recomanen els fabricants d'eines amb experiència, ofereix al següent tècnic de servei una evidència visual directa de l'estat de l'eina en tancar-se.
El seguiment de la pèrdua acumulada de mòlta és igualment crític. Cada mòlta escurça un cop. Una vegada que un punxó s'ha afilat més enllà de la seva pila{2}}admesa (normalment 2-3 mm d'eliminació total en tots els serveis), s'ha de substituir completament. El registre de cada quantitat de mòlta amb la pèrdua màxima permesa us indica exactament quan cal demanar components de recanvi, convertint les sorpreses reactives en esdeveniments d'adquisició planificats.
L'economia és senzilla: una matriu-ben mantinguda que ofereix una qualitat constant al llarg de la seva vida útil costa molt menys per part que una matriu descuidada que produeix ferralla, obliga a parades de premsa no planificades i requereix reparacions d'emergència amb tarifes de mà d'obra superiors. El manteniment de la matriu d'estampació no és superior. Contribueix directament al model de cost per-peça que va justificar la inversió en eines.
El manteniment manté productives les eines existents, però no us pot dir si la botiga que hi ha darrere d'aquestes eines té la profunditat d'enginyeria, la capacitat de premsa i la infraestructura de qualitat per donar suport al vostre proper programa. Aquesta avaluació requereix un conjunt de criteris completament diferent.
Selecció d'un soci professional d'estampació de matrius progressius
Un dau ben-mantingut només és tan fiable com l'operació que l'executa. La profunditat d'enginyeria de la botiga, la infraestructura de premsa i la cultura de qualitat determinen si el vostre programa ofereix peces coherents a un cost objectiu o es converteix en una font recurrent de retards i rebutjos. L'avaluació dels fabricants de matrius progressius requereix mirar les declaracions de màrqueting anteriors i les característiques tècniques que separen els socis capaços dels venedors de productes bàsics.
Criteris clau de qualificació per als socis d'estampació de matrius
Quan sol·liciteu pressupostos a proveïdors d'estampació de matrius progressius, cada resposta reclamarà toleràncies estrictes i compromís de qualitat. La diferència es mostra en els detalls. Utilitzeu la llista de verificació següent per comparar objectivament els possibles proveïdors de serveis d'estampació progressiva de matrius:
- -Disseny de matrius i capacitat de simulació interna:El proveïdor dissenya les seves pròpies eines amb simulació CAD/CAM i FEA, o subcontracta el disseny de matrius? El disseny intern- significa una iteració més ràpida, una integració més estreta entre la intenció del disseny i la realitat de producció i un únic punt de responsabilitat quan sorgeixen problemes.
- Interval de tonatge de premsa i mida del llit:Confirmeu que operen premses que coincideixen amb els requisits de tonatge i amplada de cinta de la vostra peça amb almenys un marge de capacitat del 20%. Un proveïdor que utilitzi la vostra matriu al 90% de la capacitat de la premsa no té marge per a la variació del procés.
- Sistemes de manipulació de materials:El maneig de la bobina (desbobinadors, allisadores, alimentadors servo) s'ha de valorar segons el tipus de material, el gruix i el pes de la bobina. Pregunteu si fan servir alimentacions o rodets mecànics i si disposen dels sistemes de lubricació adequats per al vostre aliatge.
- Certificacions de qualitat:La norma ISO 9001 és una referència. Els programes d'automoció solen requerir la IATF 16949. Les aplicacions mèdiques i aeroespacials exigeixen protocols addicionals de traçabilitat i validació. Les certificacions confirmen que els sistemes estan documentats i auditats, no només reclamats.
- Suport a la realització de prototips i execució pilot:Poden produir peces de mostra per a la validació abans de comprometre's amb les eines de producció completes? Proveïdors que ofereixen proves T0/T1 ambValidació CPKdurant les execucions pilot demostren un rigor d'enginyeria que redueix el risc durant el llançament de la producció.
- Escalabilitat de producció:Avalueu si poden escalar des de quantitats pilot fins a milions de peces anualment sense canviar de premses, alterar la configuració de matrius o subcontractar el desbordament. Els buits d'escalabilitat creen discontinuïtats de qualitat.
- Infraestructura de manteniment:Pregunteu sobre les capacitats de la sala d'eines, l'equip d'esmolat, les pràctiques d'inventari de components de recanvi i la documentació de l'historial de matrius. Un proveïdor que fa un seguiment de la pèrdua acumulada de mòlta i manté recanvis per a articles d'alt-desgast, mantindrà la vostra matriu en condicions de producció-.
- Comunicació tècnica:Com presenten les propostes? Un pressupost detallat que desglossa el recompte d'estacions, els materials d'eines, la vida útil prevista de la matriu i els intervals de manteniment recomanats indica la profunditat d'enginyeria. Un preu global-suma amb una explicació mínima indica un enfocament de productes bàsics.
Avaluació de la profunditat de l'enginyeria i l'escalabilitat de la producció
L'indicador més revelador de la capacitat d'un fabricant de matrius progressius és com responen a la geometria de la vostra peça durant la fase de cotització. Els fabricants de matrius d'estampació de metalls amb experiència comYICHENrevisarà el dibuix de la peça, identificarà els reptes de conformació, suggerirà millores de DFM i presentarà un concepte de disseny de tires abans de finalitzar el pressupost. Tradueixen la geometria de les peces en seqüències d'estacions optimitzades en lloc de simplement fixar el preu en funció de les dimensions de l'envolupant de la peça.
Compareu-ho amb una botiga de productes bàsics que retorna un preu sense fer preguntes sobre el volum anual, les prioritats de tolerància o la qualitat del material. L'absència de diàleg tècnic durant la cotització gairebé sempre prediu problemes durant la producció.
Quan avalueu els serveis d'estampació de metalls progressius, feu aquestes preguntes puntuals durant el procés de qualificació:
- Quantes estacions recomaneu i per què aquest nombre en lloc de menys o més?
- Quins materials d'eina utilitzaràs a cada estació i quina vida útil garanteixes?
- Quin és el vostre Cpk típic en el llançament de producció i com el manteniu durant tota la tirada?
- Podeu proporcionar referències de programes amb complexitat i volum de parts similars?
Els proveïdors que responen aquestes preguntes amb detalls, citant graus d'acer, garanties de-recompte de carrera i metodologia SPC, operen a nivell professional.Encuny d'estampació progressiva de YICHENels programes, per exemple, se centren específicament en peces de gran-volum que requereixen una formació eficient de diverses-estació i una repetibilitat estricta, amb eines dissenyades per a una producció en massa escalable des del principi.
El soci adequat no només construeix un dau i l'envia. Es comprometen com a recurs tècnic mitjançant el disseny, la validació, el llançament i el suport de producció continu. Aquest model de col·laboració, on els fabricants de matrius d'estampació inverteixen temps d'enginyeria per avançat per evitar problemes aigües avall, ofereix el cost total de propietat més baix i els resultats de producció més previsibles durant la vida del vostre programa.
Preguntes més freqüents sobre l'estampació progressiva del metall
1. Quina diferència hi ha entre l'estampació de matriu progressiva i l'estampació de matriu de transferència?
L'estampació progressiva de matriu fa avançar una tira contínua a través de múltiples estacions dins d'una sola matriu, produint una peça acabada per cursa de premsa a velocitats de fins a 1.500 cops per minut. L'estampació de matrius de transferència utilitza sistemes mecànics per moure peces en blanc individuals entre estacions de matriu separades, la qual cosa la fa més adequada per a peces d'estampació més grans o més profundes-que no poden mantenir una tira de suport. Els matrius progressius excel·lent en volums superiors a 50.000 peces anuals amb geometries més petites, mentre que els matrius de transferència serveixen a programes de volum mitjà-(25.000-500.000 peces) que impliquen un format tridimensional complex que supera les limitacions de la cinta portadora.
2. Quantes peces pot produir una matriu progressiva abans que necessiti manteniment?
Els intervals de manteniment depenen del material de l'eina i del tipus de metall estampat. Els punxons d'acer d'eines D2 solen afilar-se cada 50.000-150.000 cops, l'acer d'alta velocitat M2 l'estén a rangs més alts i les insercions de carbur poden executar entre 5 i 20 milions de cops abans del servei. L'alçada de la rebava superior al 10% del gruix del material és el senyal principal que s'ha d'afilar. Les operacions professionals programen tot el manteniment preventiu per recompte de cops en lloc de dates del calendari, fent un seguiment de la pèrdua acumulada de mòlta per predir el temps de substitució dels components amb precisió.
3. Quins materials funcionen millor per a l'estampació progressiva de matrius?
L'acer de baix-carboni (C1008-C1010) és el material més utilitzat a causa de l'excel·lent conformabilitat, el baix cost i la compatibilitat amb les eines estàndard D2. Els aliatges de coure i llautó serveixen per a aplicacions elèctriques i electròniques on la conductivitat és important. Els aliatges d'alumini s'adapten a components lleugers, però requereixen eines polides i recobriments especialitzats per evitar l'acumulació d'adhesius. L'acer inoxidable és el més exigent, i requereix eines de carbur M2 o carbur i lubricació agressiva a causa de la seva alta taxa d'enduriment. Els rangs de gruix típics van de 0,1 mm a 6 mm depenent de l'aliatge.
4. Quin és el volum mínim de producció que justifica l'einament de matriu progressiu?
Les matrius progressives generalment es tornen avantatjoses econòmicament per sobre de 50.000 peces anuals, amb l'avantatge de costos creixent molt més enllà de les 100.000 unitats. El punt d'encreuament exacte varia amb la complexitat de la part. Un simple suport en una matriu de 6-estacions podria trencar-se fins i tot amb 30.000 peces, mentre que un connector complex que requereixi 18 estacions i eines de carbur pot no justificar la inversió fins a 150.000 unitats. El cost total de propietat, incloses les eines amortitzades, el temps de premsa per part i les reserves de manteniment del 2 al 5% anual, determina el veritable punt d'equilibri en lloc de només el preu de la matriu.
5. Com seleccioneu un proveïdor d'estampació progressiva fiable?
Avalueu els proveïdors sobre la-capacitat de disseny de matrius interna amb simulació CAD/CAM i FEA, rang de tonatge de premsa que coincideixi amb els vostres requisits amb un marge del 20%, certificacions de qualitat (mínim ISO 9001, IATF 16949 per a automoció) i suport per a l'execució pilot amb validació Cpk. L'indicador més fort de la capacitat és com respon un proveïdor durant la cotització. Partners com YICHEN (yichen-group.com) revisen la geometria de les peces, suggereixen millores de DFM i presenten conceptes de disseny de tires abans de finalitzar el preu. Els proveïdors que tornen pressupostos sense preguntes tècniques normalment no tenen la profunditat d'enginyeria necessària per a programes complexos.


