


Què fan les osques de bypass a les matrius d'estampació progressiva
Quan feu servir una matriu progressiva a velocitat de producció, cada cop ha d'aterrar exactament al lloc correcte. Una tira que es desplaça fins i tot unes mil·lèsimes de polzada produeix ferralla, danya les eines i apaga la premsa. Les osques de bypass són una de les principals salvaguardes mecàniques contra aquest resultat, però reben molta menys atenció que els pilots o els sistemes d'alimentació automàtica en la majoria de discussions sobre disseny de matrius.
Aquesta guia cobreixosques de bypass negatives i positives en matrius d'estampació de xapaamb tot detall, des de la mecànica bàsica fins a criteris de selecció, influències dels materials, modes de fallada i regles de disseny. Tant si els anomeneu osques de pas, entalls francesos o parades de derivació, els principis darrere de l'elecció de la geometria positiva versus negativa determinen la fiabilitat del vostre conjunt de matrius d'estampació durant milions de cicles.
Què són les osques de bypass en matrius progressives
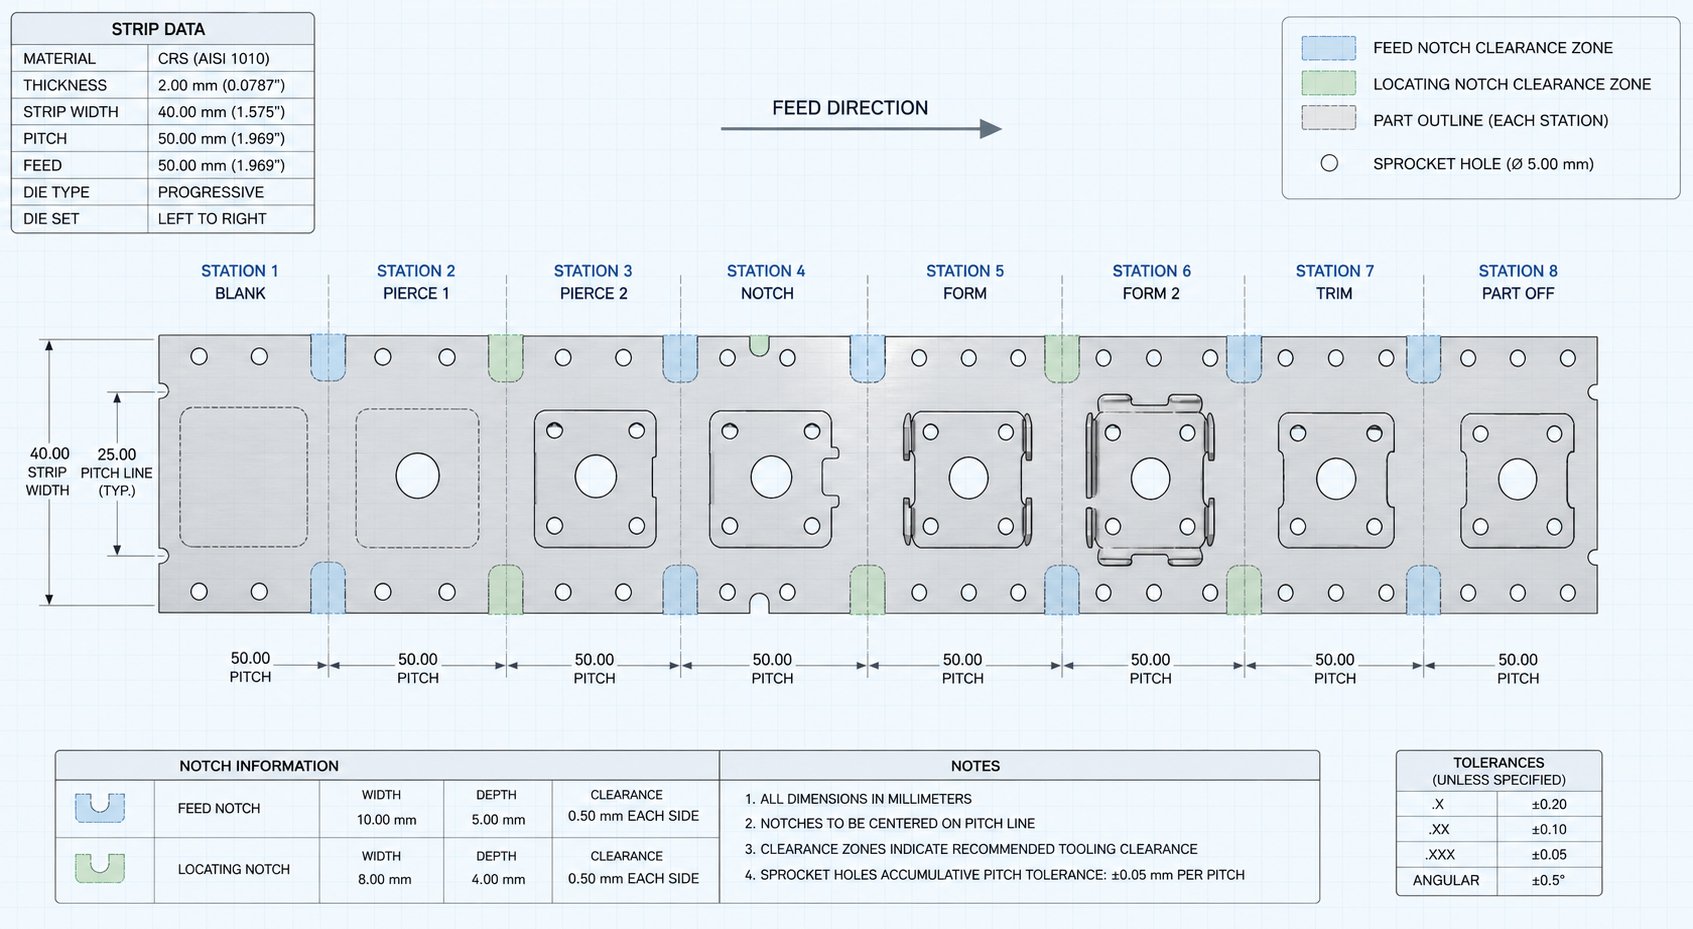
Les osques de derivació són característiques geomètriques intencionades tallades o formades a la banda portadora que s'enganxen amb els components corresponents dins de la matriu. El seu propòsit és controlar físicament l'avanç de la cinta, evitant la sobrealimentació i assegurant que cada estació rebi la peça a la posició correcta.
Imagineu una franja avançant per un dau progressiu de deu-estacions. L'alimentador automàtic l'empeny cap endavant un pas per cop. Una osca de derivació, ja sigui una pestanya deixada a la tira o una butxaca tallada a la vora de la tira, es troba amb un bloc d'acoblament o una espatlla a la matriu. Aquest contacte mecànic crea una parada dura, un límit físic que la cinta no pot passar, independentment de la superació de l'alimentació o l'error de l'operador.
En què es diferencien dels forats pilot? Els pilots són agulles rodones que entren en forats pre-perforats per ajustar-la posició de la tira després que l'alimentació hagi completat la seva carrera. Corregeixen petits errors de registre. Les osques de bypass, en canvi, eviten la sobrealimentació bruta abans que els pilots s'enganxin. Un agulla pilot de mida ambEspai lliure de 0,0005 a 0,001 polzadesno pot compensar una franja que s'ha superat en mig llançament. Aquesta és la feina de l'osca de bypass: restricció mecànica dura de la distància de recorregut de la cinta.
Per què les osques de derivació són crítiques per al registre de la franja
El registre deficient de la franja cau ràpidament. La desalineació afecta els forats pilot allargats, cosa que degrada encara més el registre a les estacions aigües avall. Les peces surten de la tolerància. Perfora el material en contacte amb la ubicació incorrecta, generant càrregues laterals desiguals que tallen les vores de tall o encaixen completament els punxons. En casos greus, un únic esdeveniment de sobrealimentació pot estavellar una secció sencera de matriu, donant lloc a costos de reparació que eclipsen mesos d'estalvi de material.
El propòsit de les osques de derivació en matrius d'estampació s'estén més enllà de la prevenció de la sobrealimentació. Tal com va assenyalar l'especialista en disseny Art Hedrick aEl Fabricador, les osques de pas també eliminen la cambra de la vora del material de la bobina de tall, creant una vora de referència neta que permet que la cinta s'alimenti sense problemes a través de les guies. Sense aquesta vora recta, el material inclinat s'uneix a les guies d'estoc, provocant longituds d'alimentació erràtiques fins i tot amb els servoalimentadors moderns.
Les osques de derivació restringeixen físicament el recorregut de la cinta de manera que cada estació rebi la peça a la posició correcta, independentment de la precisió de l'alimentació, l'estat de la bobina o el nivell d'habilitat de l'operador.
Tres sistemes treballen junts per a una progressió fiable: l'alimentació automàtica proporciona un avanç nominal, les osques de derivació fan complir els límits màxims de viatge i eliminen la combada, i els pins pilot ofereixen un registre de precisió final. L'eliminació d'un element canvia el risc cap als altres. Quan tots tres funcionen de manera coordinada, el conjunt de matrius d'estampació manté la repetibilitat en llargues tirades de producció, fins i tot durant la configuració, quan realment es produeixen la majoria de bloquejos de matrius.
La pregunta crítica per a cada dissenyador de matrius no és si s'han d'utilitzar osques de derivació, sinó quin tipus utilitzar. Aquesta decisió depèn de si deixeu material a la cinta (positiu) o l'elimineu (negatiu), i cada geometria comporta diferents avantatges en funció de l'amplada de la cinta, la velocitat de producció i el comportament del material.
Com funcionen les osques de bypass positius i quan utilitzar-les
Deixar material a la tira en lloc de tallar-lo pot semblar contraintuïtiu per a una funció destinada a controlar la progressió. No obstant això, això és exactament el que fa una osca de derivació positiva, i la geometria que hi ha darrere resol diversos problemes que introdueixen les osques que produeixen llimacs convencionals-.
Com les osques de bypass positives controlen la progressió de la tira
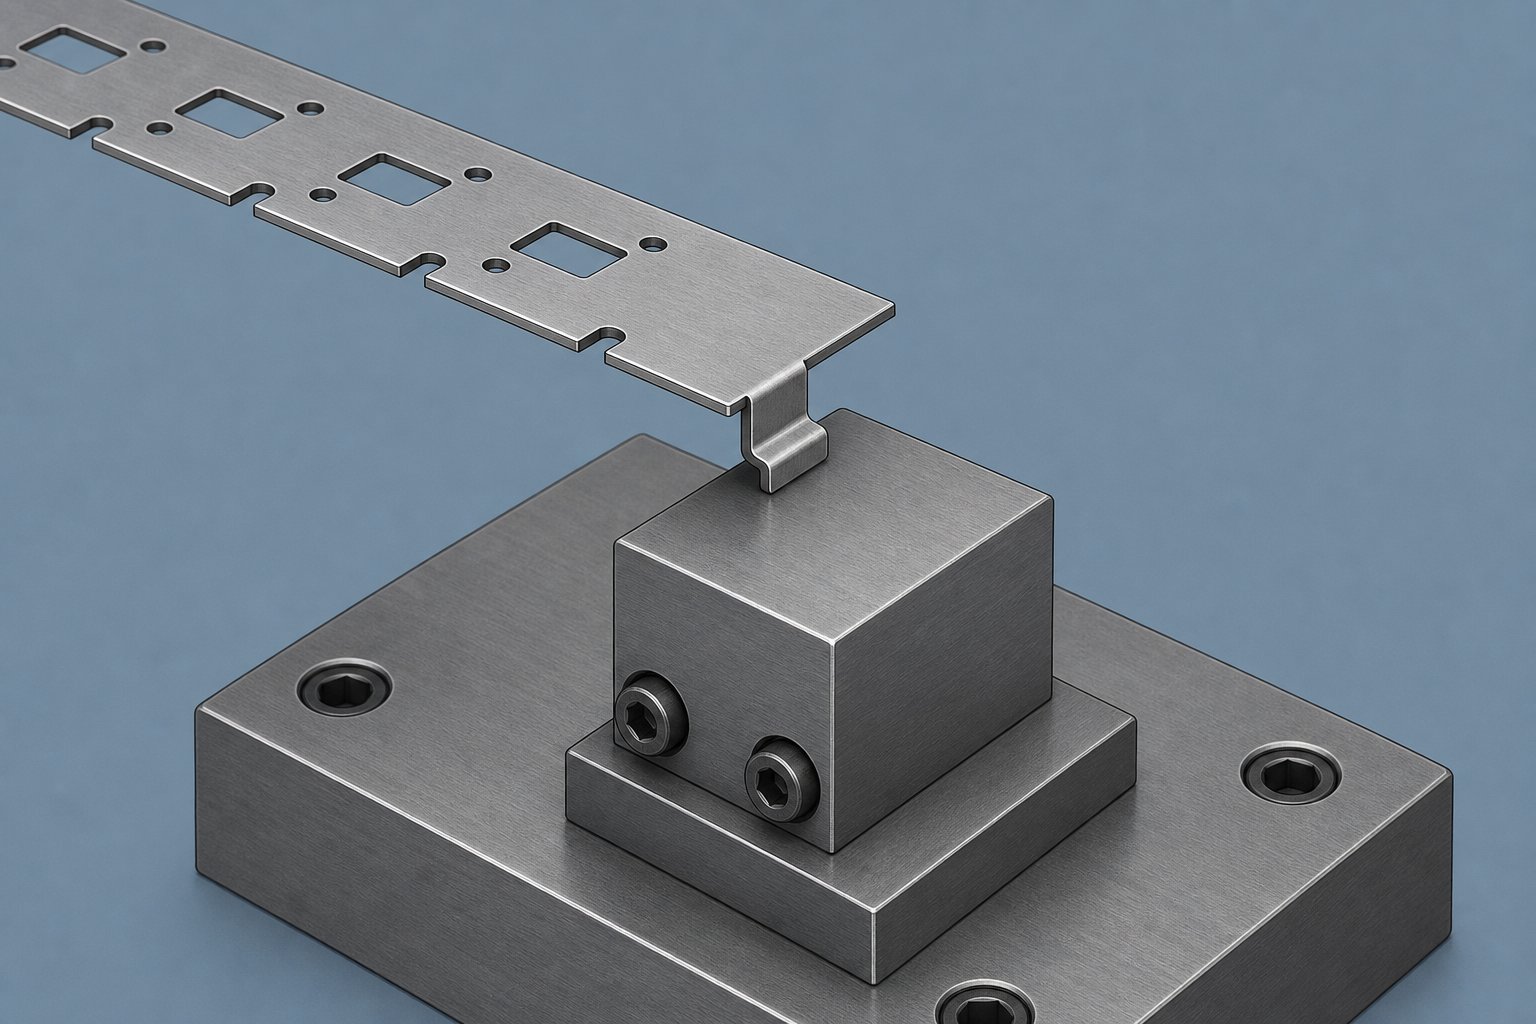
Es crea una osca de derivació positiva punxant una petita secció de la cinta de suport i formant-la cap avall (o ocasionalment cap amunt) per produir una pestanya que sobresurt del pla de la cinta. Imagineu una llengüeta rectangular, normalment de 3 a 6 mm d'amplada i que sobresurt d'1 a 1,5 vegades el gruix del material per sota de la superfície de la cinta, orientada perpendicularment a la direcció d'alimentació. La pestanya roman unida al portador en un extrem, creant una brida en voladís al llarg de la vora de la tira.
Durant l'avanç de l'alimentació, aquesta pestanya formada viatja cap endavant amb la tira fins que entra en contacte amb un bloc de parada endurit o una espatlla mecanitzada a la sabata de matriu inferior. Aquesta col·lisió física atura el moviment de la banda precisament a la distància de pas correcta. La geometria és autolimitada: la pestanya no pot passar el bloc de parada, de manera que la sobrealimentació esdevé mecànicament impossible independentment de la força que aplique l'alimentador.
Per què deixar material adjunt en lloc de perforar-lo? La resposta implica tant la fiabilitat com la integritat de la tira. Una pestanya-i-formada no produeix cap llimac. No hi ha cap tros petit de ferralla que hagi de sortir per una obertura de matriu, no hi ha cap risc que un llimac torni a tirar-se cap amunt a la cavitat de la matriu en la carrera de retorn. Per a qualsevol persona que estigui familiaritzada amb els mals de cap de l'estirament de llimacs en les operacions d'estampació de punxons, aquest avantatge per si sol justifica l'enfocament.
L'orientació angular de la pestanya també és important. La majoria de les osques de derivació positives es formen a 90 graus respecte a la superfície de la cinta, però lleugers ajustaments angulars de 80 a 85 graus poden crear una acció de falca contra el bloc de parada. Això augmenta la força de retenció i millora el control de l'alimentació en materials més gruixuts on l'impuls de la cinta és més gran.
Aplicacions típiques per a dissenys d'osca positiva
Osques de bypass positius en xapaformant excel en escenaris específics en què la integritat de la cinta i la gestió de ferralla tenen prioritat. Penseu en una tira de suport estreta, per exemple, de 25 mm d'ample, alimentant una petita part del connector. El tall d'una osca convencional de la vora elimina l'àrea de secció transversal-d'un suport que ja és mínim. Aquest material perdut debilita la cinta exactament en el punt on es concentren les forces d'alimentació, provocant el trencament o el trencament durant el funcionament a gran-velocitat.
Una osca-i-de forma ho evita completament. El material es queda al suport. La força de la-secció transversal es manté intacta. En realitat, la brida formada endureix la tira localment, la qual cosa facilita una alimentació suau a través dels rails elevadors, un avantatge observat pels professionals del disseny de matrius que treballen amb dissenys de suport d'una cara-.
El propòsit de les osques de derivació en la formació de xapa també s'estén a l'economia de la ferralla. Cada llimac que produeix una matriu s'afegeix als càlculs de residus materials. En la producció de grans-volums, on el cost del material domina el preu de les peces, l'eliminació fins i tot d'una petita osca de cada progressió es multiplica en estalvis mesurables en més d'un milió de-cors.
- No requereix gestió de llimacs- elimina el risc de tirar de llimacs i elimina la necessitat de canals d'eliminació de llimacs a la matriu
- Conserva la secció-transversal del transportista- crític per a tires estretes on l'eliminació de material podria comprometre l'estabilitat de l'alimentació
- Endurisca la franja localment- la brida formada afegeix rigidesa a la ubicació de l'osca, ajudant a un viatge suau a través dels rails elevadors
- Redueix la ferralla per progressió- no s'elimina cap material de la cinta, la qual cosa millora l'ús del material en feines sensibles-els costos
- Construcció de matriu més senzilla a l'estació de l'osca- un punxó de llança i secció de conformació substitueix un punxó de tall complet-per un forat d'eliminació de llimacs
Els dissenys positius comporten limitacions. La pestanya formada ha d'esborrar els mecanismes d'aixecament a mesura que la tira s'eleva entre cops. En matrius d'alta-velocitat que superen els 600 cops per minut, una pestanya-que es projecta cap avall pot enganxar-se als rails de l'elevador o interferir amb el temps d'elevació de la cinta. Aquests riscos d'interferència empenyen algunes aplicacions cap a l'alternativa: eliminar completament el material per crear una geometria d'osca negativa que enganxi la matriu des de la direcció oposada.
Com funcionen les osques de bypass negatius i els seus punts forts
Quan una pestanya formada que es projecta per sota de la tira crea problemes de separació a gran velocitat, la solució gira la geometria completament. En lloc de deixar material a la cinta, una osca de derivació negativa elimina una petita secció de la vora de la cinta, creant una butxaca que s'enganxa a una projecció endurida integrada a la matriu. La tira mateixa porta el buit; el dau porta la parada.
Mecànica de les osques de bypass negatiu i eliminació de material
Una osca de derivació negativa es produeix mitjançant l'estampació de punxonament d'una petita secció rectangular o trapezoïdal des d'una o ambdues vores de la cinta de suport. Els punxons de matriu d'estampació utilitzats per a aquesta operació són típicament estrets, que oscil·len entre 3 i 8 mm d'amplada i penetren de 2 a 5 mm a la vora de la cinta depenent de l'amplada del suport i el gruix del material. L'acció de tall segueix la mateixa mecànica de cisalla que qualsevol operació de tancament: el punxó baixa a una obertura de matriu d'acoblament, el material es fractura a través d'una seqüència de cisalla-i-i es separa un llimac de la cinta.
Aquest llimac demana atenció. Un llimac d'osca és típicament una franja fina, de vegades tan petita com dues vegades el gruix del material en la seva dimensió més estreta. Llevar una peça tan petita de manera fiable és un repte conegut. El forat d'eliminació dels llimacs sota l'obertura de la matriu ha de proporcionar un angle de tir adequat, normalment de 0,5 a 1 grau per costat, per evitar l'apilament de llimacs. L'assistència al buit o l'expulsió positiva de llimacs a través de motxilles-carregades amb molla es fa necessària en aplicacions d'alta-velocitat on la gravetat per si sola no no pot netejar els llimacs amb prou rapidesa.
Un cop tallada la butxaca de l'osca, avança amb la tira fins que arriba a un bloc de claus endurit, una projecció d'acer de precisió-molt muntada a la sabata de matriu. El bloc de claus entra a la butxaca de l'osca i la paret posterior de l'osca entra en contacte amb la cara del bloc de claus, aturant el desplaçament de la tira cap endavant a la distància de pas correcta. La geometria aquí importa: la profunditat de l'osca ha de superar la projecció del bloc clau en 0,3 a 0,5 mm per permetre un enganxament net sense enganxar, mentre que l'amplada de l'osca ha de tenir en compte la tolerància d'alimentació del sistema més l'expansió tèrmica de la cinta durant llargues tirades de producció.
L'alleujament angular a la vora davantera de l'osca, normalment de 3 a 5 graus, permet que la cinta passi sobre el bloc de claus durant l'avanç de l'alimentació sense agafar-se. La vora posterior roman quadrada o lleugerament retallada, creant la cara de parada positiva que atura el moviment de la cinta. L'espai lliure entre els costats del bloc de claus i les parets de l'osca sol ser de 0,05 a 0,10 mm per costat, prou ajustat per evitar la deriva lateral, però prou solt per evitar l'enllaç, ja que els residus d'estampació de la formació de rebaves de les osques de derivació s'acumulen a les superfícies d'enganxament durant llargues tirades.
La relació entre la geometria de l'osca i l'alçada de la rebava és directa. Un punxó d'osca sorda produeix un gir al costat d'entrada i una rebava pronunciada al costat de la matriu del tall. Aquesta rebava es projecta a la butxaca de l'osca, reduint eficaçment la seva profunditat funcional. Durant milers de cops, l'acumulació progressiva de rebaves pot evitar que el bloc de claus s'assequi completament, degradant la precisió del registre. Mantenir l'espai lliure de punxó-a-adequat, normalment del 5 al 10% del gruix del material per costat per a l'acer suau, manté les rebaves dins dels límits acceptables i allarga els intervals de manteniment.
On els dissenys d'osca negativa funcionen millor
Les osques negatives ocupen la vora de la banda en lloc de projectar-se per sota del pla de la banda. No sobresurt res. La tira es manté plana, la qual cosa significa que els rails elevadors, els sistemes d'apagament d'aire-i els sensors de detecció de tires funcionen sense interferències. Per a matrius que superen els 600 cops per minut, aquest perfil pla esdevé essencial.
Imagineu una tira de suport ampla, de 75 mm o més de diàmetre, alimentant un suport d'automòbil gran. L'eliminació de 4 mm de cada vora per a les butxaques d'osca amb prou feines afecta la secció transversal del suport de càrrega-del portador. La tira conserva la integritat estructural alhora que aconsegueix un control d'alimentació agressiu mitjançant un compromís mecànic positiu amb els blocs clau. El material eliminat crea un rebaix on entra la projecció de la matriu, construint essencialment la geometria de la parada a l'eina en lloc de la tira.
Aquest enfocament també ofereix una acció d'aturada més decisiva. Un bloc de claus que entra a una butxaca mecanitzada s'enganxa amb un contacte de cara completa a través de la paret de l'osca, distribuint les forces de detenció de l'alimentació sobre una àrea més gran que una sola pestanya colpejant una espatlla. Aquest contacte distribuït resisteix millor la deformació durant la desacceleració sobtada d'una cinta pesada a velocitat.
- Perfil de banda plana- no hi ha pestanyes projectades per interferir amb elevadors, sensors o mecanismes de transport de bandes d'alta-velocitat
- Detenció agressiva de l'alimentació- El contacte de cara completa entre el bloc clau i la paret de l'osca distribueix les forces d'aturada, reduint la deformació localitzada
- Elimina la combada de la vora- l'acció de tall retalla les vores irregulars de la ranura, produint una superfície de referència neta per a les guies de material
- Registre de doble-osca- tallar les osques a les dues vores de les tires i utilitzar blocs de claus emparellats impedeix el desplaçament lateral de les tires durant les operacions de perforació d'estampació
- Compatible amb l'automatització d'-alta velocitat- cap característiques formades per atrapar, doblegar-se o fatigar-se a velocitats de braçada elevades
- Primer{0}}capacitat d'aturada- la parada de l'osca serveix com a-localitzador de vora d'avantguarda durant la configuració inicial de la matriu, reduint el risc de meitat-impacte o ferralla solta a l'inici
El resultat-és clar: les osques negatives consumeixen material de tires, produeixen llimacs que s'han de gestionar i introdueixen talls que es desgasten amb el temps. Per a les tires més amples on aquestes penalitzacions segueixen sent manejables, la fiabilitat i la compatibilitat de velocitat d'aquest disseny el converteixen en l'opció dominant en operacions de matriu progressiu de gran-volum. La qüestió no és quin tipus és universalment millor, sinó quin conjunt de restriccions imposa la vostra aplicació específica, una decisió que es fa més clara quan les dues geometries es col·loquen una al costat de l'altra.
Guia de selecció de les osques de derivació positives i negatives
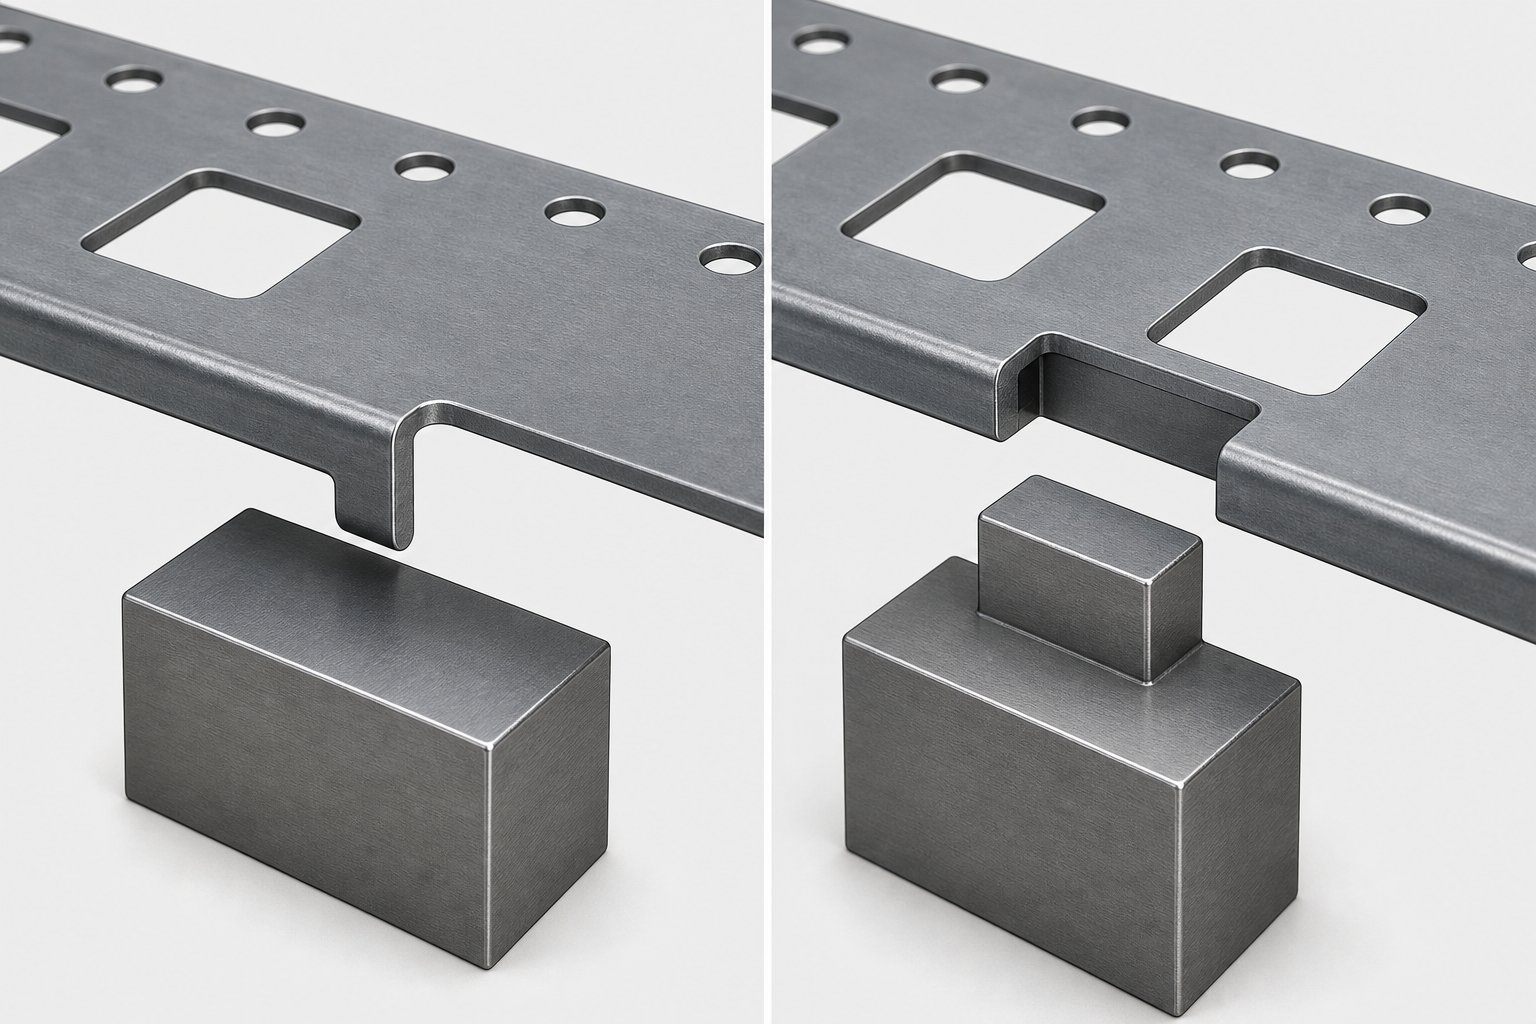
Col·locar les dues geometries d'osca una al costat de l'altra revela que l'elecció entre elles poques vegades és que una sigui millor que l'altra. Es tracta de fer coincidir el disseny de l'osca amb una combinació específica d'amplada de banda, velocitat de producció, comportament del material i restriccions de manipulació de ferralla. La taula següent consolida les diferències mecàniques i operatives en una única referència que podeu utilitzar durant les revisions del disseny d'estampació d'eines i matrius.
Comparació de les osques de derivació positives i negatives
| Dimensió de disseny | Osca de derivació positiva | Osca de derivació negativa |
|---|---|---|
| Mecanisme d'acció | La pestanya de punxada formada a sota de la tira entra en contacte amb un bloc de parada a la matriu | La butxaca tallada a la vora de la tira rep una projecció del bloc clau de la matriu |
| Eliminació de material | No queda cap material - enganxat a la tira de suport | Sí - es talla un llimac des de la vora de la tira |
| Impacte de força de la cinta | Es conserva - secció transversal mínima del portador; la rigidesa local augmenta a la pestanya formada | La secció transversal - moderada es redueix a cada ubicació de l'osca per la profunditat del tall |
| Gestió de llimacs | No cal cap | Necessites forats d'eliminació de llimacs, angles d'esborrany i possible expulsió del buit o del pateig |
| Interval d'amplada de banda típica | Cintes estretes a mitjanes (menys de 50 mm) on l'eliminació del material comprometria la integritat del portador | Cintes mitjanes a amples (40 mm i més) on l'eliminació de vores té un impacte estructural mínim |
| Idoneïtat de la velocitat | Velocitats baixes a moderades (normalment per sota de 600 SPM); el risc d'interferència de la pestanya augmenta amb la velocitat | Velocitats moderades a altes (600+ SPM); El perfil de banda plana evita la interferència de l'elevador i del sensor |
| Risc de rebaves | El tall de llança - baix produeix una fractura controlada en una sola vora; sense rebaves de sortida de llimacs | Una acció de cisalla - més alta crea rebaves al costat del tall de la matriu que poden reduir la profunditat de l'osca funcional amb el temps |
| Correcció de camber de vora | No, - no elimina el material de les vores, de manera que es manté la curvatura del tall de la bobina | Sí - l'acció de tall retalla les vores irregulars, millorant la guia de la cinta a través dels rails d'estoc |
| Modes de fallada comuns | flexió o tall de la pestanya per força d'alimentació excessiva; interferència de pestanyes amb aixecadors; esquerdament per fatiga progressiva a l'arrel de llança | Tirant de llimac que omple la butxaca de l'osca; l'acumulació de rebaves que impedeix la participació del bloc clau; trencament de la vora de l'osca per l'enduriment per treball |
Diversos diferenciadors d'aquesta taula tenen una influència enorme en la decisió final del disseny. L'amplada de la tira és sovint el primer filtre. Quan treballeu amb un suport més estret de 30 mm, treure fins i tot de 3 a 4 mm de la vora per obtenir una osca negativa consumeix un percentatge significatiu de la secció transversal. Les forces d'alimentació es concentren a l'àrea reduïda i el trencament per fatiga es converteix en un risc real de producció. Una osca positiva ho evita completament mantenint el material al seu lloc.
La velocitat és el segon filtre crític. Les operacions de conformació de metalls d'alta velocitat-superiors a 600 cops per minut exigeixen un perfil de cinta plana. Cada mil·lisegon de viatge de l'aixecador compta, i una pestanya que es projecta per sota de la tira pot atrapar, doblegar-se o fatigar-se d'una manera que s'agreuja ràpidament a velocitats de braçada elevades. Les osques negatives mantenen tot a ras, per això dominen les línies d'estampació de connectors i automoció on els temps de cicle es mesuren en fraccions de segon.
La manipulació de la ferralla és el tercer diferenciador que sovint inclina la balança. Una osca negativa produeix un llimac a cada cop. Amb més d'un milió de cicles de producció-, aquestes petites estelles s'acumulen. Si el sistema d'eliminació de llimacs falla fins i tot breument, els llimacs s'apilen a l'obertura de la matriu, bloquegen l'enganxament del bloqueig de claus i desencadenen errors d'alimentació. Les botigues amb una excel·lent disciplina de gestió de llimacs absorbeixen aquesta penalització fàcilment. Les botigues que funcionen magre amb intervals mínims de manteniment de la matriu poden trobar les osques positives més indulgents.
El camber de la vora, un mal de cap freqüent amb una bobina de tall, afegeix una altra consideració. Les osques de derivació negatives en matrius d'estampació que formen xapa metàl·lica retallen inherentment la vora de la cinta, eliminant la comba introduïda durant el tall de la bobina. Les osques positives no ofereixen aquesta correcció, de manera que si el material entrant arriba amb vores inconsistents, és possible que hàgiu d'afegir una estació de retallada separada o acceptar la inestabilitat de l'alimentació que introdueix la cambra.
Llista de verificació de criteris de selecció per als dissenyadors de matrius
En lloc de sospesar tots els factors simultàniament, els enginyers experimentats d'estampació d'eines i matrius treballen mitjançant un procés de decisió seqüencial. Cada criteri elimina una opció o redueix el camp. Utilitzeu aquesta llista de verificació durant la revisió del disseny de la cinta per arribar a la geometria de l'osca correcta de manera sistemàtica.
- Amplada de la cinta i secció transversal del portador- Mesureu l'amplada del portador disponible després d'imbricar la geometria de la peça. Si el suport és menys del doble de la profunditat de l'osca planificada a cada costat, una osca positiva preserva la integritat estructural. Els suports més amples amb material ampli poden tolerar l'eliminació requerida per les osques negatives.
- Tipus de material i gruix- Els materials més durs generen una rebava més gran en els talls d'osca negatiu, accelerant el desgast del bloc de claus. Els materials prims per sota de 0,5 mm corren el risc de trencar-se a les pestanyes formades en dissenys positius. Relaciona el tipus d'osca amb com es comporta el teu aliatge específic sota cisalla o flexió a les temperatures de producció.
- Velocitat de producció- Si el vostre objectiu supera de 500 a 600 cops per minut, esbiaixeu cap a les osques negatives per al seu perfil pla. Per sota d'aquest llindar, qualsevol tipus realitza una sincronització de l'aixecador sempre que s'adapti a qualsevol projecció de pestanyes.
- Restriccions de geometria de les peces- Comproveu si les característiques formades, les estacions de dibuix o les operacions impulsades per lleves-a prop de la vora de la franja entren en conflicte amb la ubicació de l'osca. Les pestanyes positives sobresurten per sota de la tira i poden interferir amb els components inferiors de la matriu. Les butxaques negatives es troben dins del pla de la tira, però consumeixen béns immobles de vora que podrien necessitar les característiques formades.
- Requisits de manipulació de ferralla- Avalueu la vostra capacitat de gestió de llimacs. Si l'encuny s'executa sense vigilància o amb una intervenció mínima de l'operador, una osca positiva lliure de slug-redueix un mode d'error. Si ja hi ha sistemes robusts d'eliminació de llimacs per a altres estacions d'obturació, afegir llimacs d'osca al flux de residus és trivial.
- Consideracions de manteniment de l'eina- Els topalls d'osca positius són blocs fixos sense vores de tall per tornar a esmolar. Els punxons d'osca negatiu requereixen una rectificació periòdica a mesura que creixen les rebaves. Teniu en compte els intervals de manteniment planificats en la decisió. Els intervals més llargs entre esmolats afavoreixen els dissenys positius; intervals més curts i disciplinats admeten geometries negatives sense problemes.
Treballar aquests sis criteris en seqüència elimina les conjectures. En molts casos, només els dos primers filtres apunten clarament a una geometria. Quan la resposta segueix sent ambigua després de les sis, és probable que us trobeu en una zona on qualsevol tipus funciona i preferències secundàries, com ara la familiaritat del dissenyador, les pràctiques estàndard de la botiga o les especificacions del client.
El que ni l'element de la llista de verificació ni la taula de comparació capturen, però, és com dimensionar i posicionar l'osca escollida en relació amb els pilots, l'espaiat de l'estació i la geometria de l'elevador. El principi mecànic es resol un cop trieu positiu o negatiu. L'execució dimensional, on es troba l'osca, a quina profunditat es talla i quins espais lliures necessita, determina si aquest principi es tradueix en una producció fiable o problemes d'error persistents.
Directrius de disseny per a la mida i la col·locació de les osques de derivació
Seleccionar el tipus d'osca adequat és la meitat de la batalla. L'altra meitat és dimensionar-la i col·locar-la de manera que la cinta s'aturi de manera fiable, traç rere traç, sense -restringir excessivament l'alimentació ni destruir el transportador de material estructural. Aquestes regles de mida tradueixen la intenció del disseny a la realitat-de la botiga.
Regles generals per a la profunditat i l'amplada de l'osca
La profunditat de l'osca és la primera dimensió a fixar i s'escala directament amb l'amplada del portador. Traieu-ne massa i la tira s'enganxa sota la força d'alimentació. Traieu-ne massa poc i l'enganxament del bloc de claus esdevingui prou poc profund perquè l'acumulació de rebaves o l'expansió tèrmica derroti l'aturada en pocs milers de cops.
Per a les osques de derivació negatives, un punt de partida comú és del 15 al 25 per cent de l'amplada de la cinta a cada costat. Un portador de 60 mm d'ample, per exemple, admet butxaques d'osca de 9 a 15 mm tallats a cada vora mentre manté una secció transversal suficient per a una alimentació estable. Les franges més estretes exigeixen percentatges més conservadors. Per sota de 30 mm d'amplada total de la cinta, normalment us trobeu millor amb una llança positiva-i-disseny de forma que evita l'eliminació del material completament.
L'amplada de l'osca, mesurada en la direcció d'alimentació, ha d'adaptar-se a la tolerància d'alimentació del vostre sistema més un petit marge per al creixement tèrmic de la cinta durant la producció. Un servoalimentador típic que ofereix una precisió de pas dins de 0,05 mm permet una amplada d'osca de la dimensió del bloc de claus més de 0,15 a 0,25 mm total. Més ajustat que això, i el bloc de claus s'enganxa a la butxaca. Més ample, i la tira supera abans d'aturar-se.
Els radis de cantonada dins de la butxaca de l'osca mereixen atenció. Les cantonades internes afilades actuen com a elevadors d'estrès. Fins i tot un radi modest de 0,3 a 0,5 mm a les cantonades de l'osca evita l'esquerda per fatiga que, d'altra manera, s'iniciaria després de centenars de milers d'impactes d'alimentació. En els acers d'eina endurits utilitzats per a blocs clau, un filet coincident distribueix la tensió de contacte de manera més uniforme.
Aconseguir aquestes geometries internes precises, especialment en blocs clau i insercions de matriu, és on el tall de filferro per electroerosió resulta indispensable. Un fabricant d'eines i matrius hàbil pot programar perfils de bloc de claus amb toleràncies de més o menys 0,0005 polzades, produint radis de cantonada interns tan petits com 0,050 mm amb cable fi a velocitat controlada. Com que el filferro EDM es talla després del tractament tèrmic, el bloc clau manté l'estabilitat dimensional sense distorsió per l'enduriment, un avantatge crític quan la geometria d'enganxament ha de romandre constant durant milions de cicles. L'alleujament cònic de 0,25 a 0,5 graus aplicat a través del cable EDM també permet que els blocs clau es tornin a rectificar sense canviar la dimensió d'enganxament a la cara de treball.
Col·locació en relació amb l'espaiat d'estacions i els pilots
El lloc on es troba l'osca al llarg de la longitud de la banda afecta la seva interacció amb els pilots, els elevadors i el sistema d'alimentació. Un enfocament comú situa l'estació de tall-de l'osca a l'estació una o dues de la matriu progressiva, de manera que cada estació posterior es beneficia de la restricció d'alimentació i la correcció de la combada que proporciona l'osca.
La relació entre la posició de l'osca i la ubicació del pilot és seqüencial, no redundant. Els pilots solen enganxar la franja a l'estació dos o tres, després que l'osca ja hagi limitat la sobrealimentació bruta. Tal com detalla MetalForming Magazine, el rotlle d'alimentació ha d'alliberar la tira abans que els diàmetres de localització del pilot entrin als forats pilot. L'osca de bypass proporciona la parada gruixuda que fa que la cinta estigui dins del rang de captura del pilot i, a continuació, el pilot ofereix un registre de precisió final, corregint sovint els últims 0,05 a 0,10 mm d'error de posició.
L'espaiat de l'estació determina fins a quin punt recorre la butxaca o la pestanya abans d'enganxar el bloc de claus o la parada. L'osca s'ha de tallar de manera que la seva vora posterior s'alinei exactament a una distància de pas des del punt d'enganxament. Qualsevol error aquí s'agreuja a totes les estacions. Si el tall de l'osca està a 0,02 mm del to real, aquest error es propaga per totes les estacions aigües avall, creant una deriva de registre progressiva que els pilots sols poden no corregir completament.
La interacció de l'elevador afegeix una altra restricció. En matrius amb rails elevadors-carregats amb molla, la tira s'aixeca de la superfície de la matriu entre traços per permetre l'avançament de l'alimentació. Una pestanya de derivació positiva que sobresurt per sota de la tira ha de netejar el rail de l'elevador a tota l'alçada d'elevació. Si la pestanya s'enganxa, la tira no pot avançar i el cop següent produeix un cop-doble. Per a les osques negatives, el bloc de clau s'ha de retreure completament per sota del pla de la cinta abans que els elevadors aixequin la tira, o la paret de l'osca atrapa la vora del bloc i talla un xip secundari a la butxaca d'enganxament.
- Talleu les osques a la primera o segona estacióper establir el control de l'alimentació abans de començar les operacions de conformació o entallament aigües avall
- Manteniu l'espai-a-del pilot a múltiples exactes del tode manera que tots dos sistemes fan referència a la mateixa línia de base de progressió
- Verifiqueu l'alçada del bloc clau en relació amb el recorregut de l'elevadorper confirmar que el bloc esborra la cinta durant la fase d'elevació i només s'enganxa durant l'aturada de l'alimentació
- Desplaceu les osques dels rails de guia d'estoc almenys 1 mmper evitar interferències entre la vora de l'osca i les parets del canal de guia
- Col·loqueu dos osques simètricament a les dues vores de la tiraquan el control lateral és crític, especialment en tires amples propenses a desplaçaments laterals durant l'estampació
- Coordinar el temps de l'osca amb els senyals-de llançament del feedde manera que l'alimentador s'obre abans que la cinta entri en contacte amb el bloc de claus, evitant que el motor lluiti contra la parada mecànica
Quan els dos pilots i les osques de derivació s'utilitzen junts, el disseny de l'eina i la matriu ha d'assegurar que el pilot no lluiti contra l'osca. Si l'osca deté la tira a 0,05 mm menys de la posició real i el pilot l'arrossega cap endavant, la paret de l'osca experimenta una tensió de cisalla contra el bloc clau a cada cop. Amb el temps, aquesta càrrega repetida fatiga la vora de l'osca. La solució és dimensionar l'osca perquè s'aturi la tira una mica més enllà de la finestra de captura del pilot, deixant que el pilot estiri la tira cap a la posició final en lloc d'empènyer-la cap endavant. Aquest subtil biaix direccional, integrat a la ubicació de tall de l'osca durant la construcció de la matriu, elimina el conflicte i allarga tant la vida de l'osca com del pilot.
Per als projectes en què la geometria de la cinta, els requisits de velocitat o el comportament del material porten aquestes directrius al límit, treballar amb un soci experimentat en enginyeria de matrius pot evitar proves-i-costoses a la premsa. Equips aYICHENs'especialitzen en solucions de matriu d'estampació personalitzada que aborden la interacció entre les osques de derivació, els sistemes d'elevació i els components de precisió, com ara els blocs de claus i els punxons, especialment en dissenys complexos on les regles estàndards necessiten una validació específica del projecte-.
Aconseguir la geometria de l'osca i la col·locació correcta és, en última instància, una qüestió de coordinar les limitacions mecàniques. Però aquestes limitacions canvien depenent del material que esteu alimentant a través de la matriu. Una osca que funciona perfectament en acer-laminat en fred d'1,0 mm pot trencar-se, deformar-se o perdre l'acoblament quan la mateixa matriu fa servir bronze fòsfor de 0,5 mm, una realitat motivada completament per les diferències en com responen els materials a les forces que imposen les osques de derivació.
Propietats del material que impulsen les decisions de disseny de l'osca de derivació
Una osca de bypass no és només una característica geomètrica. Es tracta d'una interfície mecànica sotmesa a càrrega d'impacte repetida, esforç de cisalla i deformació cíclica cada vegada que la cinta s'atura contra el bloc clau o s'atura. El funcionament d'aquesta interfície depèn completament de què estigui feta la tira. Dos materials amb gruix idèntic i amplada de banda poden exigir dissenys d'osca completament diferents en funció de la seva resistència a la fluència, comportament d'enduriment i ductilitat.
Com afecten les propietats del material el rendiment de l'osca
Comenceu amb la força de rendiment. Les estampacions d'enginyeria resulten de la deformació plàstica causada per forces de formació que superen el límit elàstic del material, comRevista MetalFormingexplica. El mateix principi regeix el compromís del notch. Quan una tira entra en contacte amb un bloc clau a gran velocitat, la paret de l'osca experimenta una càrrega de compressió concentrada. Els materials amb un límit elàstic més elevat resisteixen la deformació en aquest punt de contacte, mantenint la geometria de l'osca durant tirades de producció més llargues. Els aliatges més suaus com el coure recuit o l'alumini es deformen progressivament, amb la paret de l'osca augmentant lleugerament a cada traç fins que es perd la profunditat d'enganxament.
El límit elàstic de l'acer varia dràsticament segons els graus. Un acer suau a 250 MPa es comporta de manera molt diferent en un punt d'enganxament que un acer de doble fase a 600 MPa. Els materials-de major resistència mantenen les vores de l'osca més afilades, però també transmeten forces d'impacte més altes al bloc de claus, accelerant el desgast del component de la matriu en lloc de la cinta. Bàsicament, esteu escollint on es produeix el desgast: en una funció de cinta reemplaçable o en un component de matriu que requereix temps d'inactivitat de manteniment per al servei.
El mòdul elàstic del material de la cinta determina la quantitat de retorn elàstic que experimenta l'osca després de l'operació de tall. Els materials amb alt mòdul elàstic, com l'acer a aproximadament 200 GPa, es remunten menys després que el punxó de l'osca es retiri, deixant la butxaca de l'osca més a prop de la geometria prevista. L'alumini, amb un mòdul elàstic d'uns 70 GPa, pot semblar que hauria de tornar menys a causa de la menor rigidesa, però les seves característiques d'acer de tensió de menor rendiment fan que entri a la deformació plàstica abans, donant lloc a un equilibri diferent de recuperació elàstica i fixació permanent. L'efecte pràctic és que la geometria de l'osca s'ha de compensar de manera diferent per a cada família de material per aconseguir la mateixa dimensió final de l'osca.
L'enduriment per deformació i l'enduriment per treball introdueixen una variable que depèn del temps-que les propietats estàtiques del material no poden capturar. Cada vegada que la tira entra en contacte amb el bloc clau, la paret de l'osca experimenta una deformació plàstica localitzada. Aquesta deformació reforça el material a la zona de contacte. Durant milers de cicles, la vora de l'osca es torna progressivament més dura i més trencadissa que el material portador circumdant. Per als acers d'aliatge convencionals d'alta-resistència baixa-, aquest enfortiment pot arribar a un 20 per cent per sobre de la condició- rebuda. Per als graus avançats-d'alta resistència, com ara els acers de-fase dual, els càlculs aproximats mostren que fins i tot un petit percentatge de deformació pot augmentar la resistència local en un 50% en comparació amb les propietats-de planxa.
Aquest enduriment localitzat acaba provocant esquerdes. La vora de l'osca, ara fràgil per l'enduriment per treball, es fractura sota la següent càrrega d'impacte en lloc de deformar-se. Les petites fitxes es desprenen, contaminant la matriu i degradant la qualitat de l'engranatge. Els materials amb alts valors d'allargament, superiors al 30 per cent per als acers suaus, toleren més cicles abans d'arribar a aquest punt de fallada perquè poden absorbir deformacions repetides sense esgotar la seva ductilitat. Els materials de baix -allargament, com els acers de molla o els graus inoxidables totalment endurits, arriben al llindar d'esquerdes molt abans, i demanen un canvi més freqüent de-estació d'osca o un canvi a dissenys d'osca positiva que distribueixen les forces de detenció de l'alimentació sobre una àrea de pestanyes més gran.
El disseny de l'osca ha de tenir en compte el comportament d'enduriment per deformació-del material durant tota la producció, no només les seves propietats mecàniques-rebudes, perquè la zona d'enganxament de l'osca s'enforteix i es fragilitza progressivament amb cada cicle d'alimentació.
Ajustaments de gruix i amplada de tires
El gruix del material determina directament la profunditat mínima d'enganxament de l'osca. Un bloc de claus ha de projectar-se a la butxaca de l'osca prou profundament per evitar que la cinta s'hi passi per sobre durant l'alimentació. Per a materials prims per sota de 0,5 mm, això significa que l'alçada del bloc clau en relació amb el gruix de la cinta es converteix en una relació crítica. Massa poc profund i la tira es flexiona sobre el bloc. Massa profund i el bloc entra en contacte amb la part inferior de la butxaca de l'osca, creant una acció de cisalla secundària que danya els dos components.
Els materials més gruixuts, per sobre de 2,0 mm, generen un impuls substancialment més elevat durant l'avanç de l'alimentació. L'energia cinètica que l'osca ha d'absorbir a cada cop s'escala amb massa i velocitat. Una tira de 2,5 mm a una velocitat d'alimentació moderada colpeja el bloc de claus amb força més força que una cinta de 0,8 mm a la mateixa velocitat. Les osques més profundes amb àrees de contacte més grans distribueixen aquesta força, però els talls més profunds també eliminen més material de suport.
L'amplada de la tira estableix el sostre a quina profunditat pot anar una osca negativa. ComPrincipis de disseny de bandes de suportDicte, el portador ha de romandre prou fort com per resistir la flexió durant l'alimentació. L'eliminació del 25 per cent de cada vora d'una tira de 40 mm deixa 20 mm de secció transversal del portador. En un acer-d'alta resistència, això podria ser adequat. En un aliatge d'alumini tou amb un-terç del límit elàstic, la mateixa geometria s'enfonsa sota la força d'alimentació. Heu d'escalar la profunditat de l'osca a la inversa amb la força del material: els aliatges més suaus obtenen osques menys profundes i depenen més de la geometria precisa del bloc de claus que de la profunditat d'engranatge bruta.
Els-acers d'alta resistència presenten el seu propi ajust. Les forces necessàries per tallar una osca d'aquests graus exigeixen punxons més pesats, seccions de matriu més robustes i espais lliures més ajustats per gestionar la pronunciada rebava que produeixen aquests materials. Els aliatges de coure i l'alumini es tallen netament amb menys força però es deformen en el punt d'enganxament. Cada família de materials empeny el disseny de l'osca en una direcció diferent, i l'única regla universal és que cap geometria única funciona en totes sense modificacions.
Aquests comportaments basats en el material-no només afecten el disseny inicial. Prediuen com es degradarà una osca amb el temps, quins modes de fallada apareixeran primer i amb quina freqüència es requereix manteniment. Aquesta relació predictiva entre les propietats del material i els patrons de fallada és exactament el que separa el manteniment proactiu de l'osca de la resolució de problemes reactiu després que la matriu ja hagi produït ferralla.
Modes d'error i resolució de problemes de Bypass Notch
Una osca de bypass que funciona perfectament a cent mil pot fallar completament per cop cinc-cents mil. La degradació és gradual, impulsada pels mateixos comportaments dels materials comentats anteriorment: enduriment per deformació localitzat a les superfícies d'acoblament, acumulació progressiva de rebaves i forces d'impacte cícliques que fatiguen tant els components de la cinta com de la matriu. Reconèixer què falla i per què falla abans que la ferralla comenci a acumular-se separa les botigues que mantenen el temps d'activitat de les que estan atrapades en la lluita contra incendis reactiva.
Modes d'error comuns per a cada tipus d'osca
Les osques de derivació negatives i positives fallen de maneres fonamentalment diferents perquè la seva mecànica és diferent. Una osca negativa es basa en una butxaca tallada i un bloc de claus que es projecta. Una osca positiva es basa en una pestanya formada i una parada fixa. Cada geometria introdueix els seus propis patrons de desgast i cadascuna requereix un enfocament de diagnòstic diferent.
Per a les osques negatives, la fallada més pertorbadora és l'estirada de llimacs. La petita estella tallada de la vora de la tira s'adhereix a la cara del punxó durant la retirada i es torna a portar a la matriu. Aquest llimac finalment es diposita dins de la butxaca de l'osca en una estació aigües avall, bloquejant parcialment o totalment l'entrada del bloc de claus. La franja passa sense aturar-se, i el següent cop aterra a la ubicació equivocada.Dades progressives de resolució de problemes de matriuconfirma que els efectes de buit entre el punxó i el llimac, combinats amb un espai lliure suficient o sistemes d'expulsió desgastats, són els principals impulsors. Els ejectors de molla, l'apagament d'aire-i els corrents d'aire lliure de llimacs adequats redueixen el risc, però els punxons desgastats amb un acabat superficial degradat segueixen sent el desencadenant de l'arrel.
L'acumulació de rebaves és el mode de fallada-lenta. Cada traç produeix una petita rebava al costat de la matriu del tall de l'osca. Aquesta rebava es projecta a la butxaca, reduint eficaçment la profunditat d'acoblament funcional en unes poques micres per mil cops. Finalment, el bloc de claus no es pot asseure completament i la parada es torna poc fiable. Els materials que s'han endurit durant les operacions de conformació anteriors, o els graus d'alta-resistència que superen els 500 MPa de tensió de fluència, produeixen rebaves més altes i acceleren aquesta degradació.
El trencament de la vora de l'osca apareix en llargues tirades de producció, especialment en materials propensos a l'enduriment per tensió. L'impacte repetit del bloc de claus contra la paret de l'osca s'endureix i fragilitza progressivament aquesta zona. Un cop esgotada la ductilitat local, s'inicien i es propaguen micro-esquerdes. Els xips es desprenen de la vora de l'osca, contaminant la cavitat de la matriu i degradant encara més la qualitat de l'enganxament.
Per a les osques positives, la fallada dominant és la flexió o el tall de lengüeta. Quan la força de fluència aplicada per l'impuls de la cinta supera la resistència de la pestanya, la pestanya es deforma cap endavant en lloc d'aturar la cinta. Això passa quan la velocitat d'alimentació és massa alta en relació amb el gruix del material, o quan l'arrel de la llança desenvolupa esquerdes de fatiga que debiliten el punt d'unió de la pestanya. Una vegada que una pestanya es doblega encara que sigui lleugerament, ja no entra en contacte amb el bloc de parada a l'angle correcte i cada traç posterior augmenta la deformació.
La interferència de la pestanya amb els aixecadors és una fallada-de configuració. Si l'alçada del rail elevador no es coordina amb la profunditat de projecció de la pestanya, la pestanya s'enganxa al rail durant l'elevació de la cinta. La tira no pot avançar lliurement, i la següent cursa d'alimentació acobla el material entre l'alimentador i el punt d'obstrucció. La deformació progressiva de la pestanya per impactes repetits també canvia el temps d'enganxament: a mesura que la pestanya s'enfila a la seva cara de contacte, la posició de parada efectiva es desplaça cap endavant per la quantitat de deformació, introduint un error de registre petit però acumulat.
| Tipus d'osca | Mode d'error | Símptomes | Causa arrel | Acció Correctiva |
|---|---|---|---|---|
| Negatiu | Llimac tirant a la butxaca de l'osca | Sobrealimentació intermitent; parts dimensionalment llargues; alarmes d'error d'alimentació aleatòries | El desgast del punxó augmenta l'adhesió dels llimacs; esborrany d'eliminació de llimacs insuficient; sense alleujament del buit | Torneu a afilar o substituïu el punxó; afegir un ejector de molla o una explosió d'aire; augmentar l'esborrany d'obertura de la matriu a 1 grau per costat |
| Negatiu | L'acumulació de rebaves redueix la profunditat d'enganxament | Deriva dimensional gradual a les peces; les marques de bloc de claus es tornen menys profundes a la franja; augmentant la freqüència d'error d'alimentació durant el torn | L'espai lliure del punxó-a-desgast més enllà de les especificacions; esforç de fluència del material més alt que el disseny original suposat; sense rectificació programada | Restaura l'espai lliure del punxó-a-la matriu al 5-10% del gruix del material per costat; implementeu un programa d'afilat-basat en el recompte de traços |
| Negatiu | Esquerda de la vora de l'osca | Estelles metàl·liques a la cavitat de la matriu; paret d'osca irregular visible a la franja; pèrdua sobtada del registre | Enduriment per tensió a la zona de compromís durant llargues tirades; cantons interns afilats que actuen com a concentradors d'estrès; graus de materials fràgils | Afegiu radis de cantonada de 0,3-0,5 mm a la geometria de l'osca; reduir la força d'enganxament del bloc clau optimitzant l'espai lliure; considerar canvis de material o intervals de manteniment més curts |
| Negatiu | Desgast del bloc de claus | La profunditat del compromís disminueix amb el temps; aturar la deriva de la posició; cara del bloc clau que mostra arrodoniment o irritació | Duresa del bloc de claus insuficient respecte al material de la cinta; lubricació inadequada a la superfície d'acoblament; forces d'impacte que superen els supòsits de disseny | Substituïu el bloc de claus per una inserció-de carbur; aplicar un recobriment de TiN a la cara de compromís; verificar que la velocitat d'alimentació estigui dins dels paràmetres de disseny |
| Positiu | Doblar o tallar la pestanya | Sobrealimentació de tira; pestanyes deformades visibles a la franja de sortida; longituds de peces inconsistents | Força d'alimentació que supera la resistència de la pestanya; esquerdes de fatiga a l'arrel de la llança; gruix del material subspec | Augmenta l'amplada o el gruix de la pestanya; reduir la velocitat d'alimentació; inspeccioneu el punxó de llança per detectar un desgast que aprima l'arrel de la pestanya |
| Positiu | Interferència de pestanyes amb aixecadors | Bloqueig de tires entre cops; pandeig entre alimentador i matriu; so de captura audible durant l'elevació de la cinta | L'alçada del rail elevador no està coordinada amb la projecció de la pestanya; pestanya-formada més enllà de la profunditat del disseny | Ajusteu l'alçada de l'elevador per netejar la pestanya un mínim de 0,5 mm; verificar la profunditat de conformació enfront de la impressió; activació de l'elevador de temps si és ajustable |
| Positiu | Deformació progressiva de la pestanya | Les peces canvien gradualment dimensionalment; posició d'aturada que avança cap endavant durant la producció; cara de pestanya que mostra bolets | Impacte repetit que supera la tensió de fluència local del material de la pestanya; zona endurida per treball que es torna trencadissa i esquinça | Endurir la cara del bloc de parada per reduir la deformació de la pestanya; considereu una cinta de calibre-més gruixut si és permès; escurçar els intervals d'inspecció |
Resolució de problemes d'errors d'alimentació i enganxament de tires
Els operadors de matriu poques vegades veuen que l'osca mateixa falla. El que observen són les conseqüències aigües avall: peces que mesuren de manera inconsistent, tires que s'enfonsen entre estacions i cops que es desgasten abans del previst. Connectar aquests símptomes al sistema de notch és el repte de diagnòstic.
Les dimensions inconsistents de les peces, especialment quan la longitud de les peces varia en petites quantitats al llarg d'una sèrie de producció, solen indicar una deriva de registre causada per un enganxament degradat de l'osca. El bloc de claus ja no atura completament la tira, de manera que cada cop aterra lleugerament cap endavant o per sota de la posició nominal. Mesurar el pas de la banda al punt d'enganxament de l'osca, en lloc de dependre només de les dimensions de la peça, aïlla si l'error de registre s'origina a l'osca o a una estació de conformació aigües avall. Algunes operacions de gran-volum integren un sensor de proximitat inductiu a prop del bloc de tecles per detectar si la tira s'ha col·locat completament contra la parada de cada cop, provocant una aturada de premsa si falla l'enganxament.
El trencament de la tira entre estacions apunta a una condició de feed sobre{0}}limitada. Això passa quan l'osca de bypass atura la cinta abans que l'alimentador hagi acabat la seva carrera, atrapant material entre la matriu i la unitat d'alimentació. ComPeter Ulintz ho explica a MetalForming, l'excés de material queda atrapat i s'enfonsa a mesura que la matriu s'obre i els aixecadors aixequen la tira. La solució de l'arrel no és afluixar l'engranatge de l'osca, sinó tornar a temporitzar l'alliberament de l'alimentador perquè s'obri abans que la cinta entri en contacte amb la parada. Els sistemes d'alimentació pneumàtics poden requerir una compensació del temps de retard d'entre 35 i 45 mil·lisegons, depenent de la velocitat de la premsa, per evitar aquesta condició de sobre-limitació.
El desgast prematur de l'eina per errors-repetits segueix una cadena previsible: l'engranatge degradat de l'osca permet que la cinta caigui lleugerament fora de la posició-, de manera que perfora el material de contacte en llocs incorrectes, generant càrregues laterals desiguals. Aquestes càrregues laterals acceleren l'estellament de les vores i guien el desgast a través de diverses estacions simultàniament. Si observeu un desgast accelerat del punxó a diverses estacions alhora, el denominador comú és gairebé sempre un problema de registre aigües amunt, i el sistema d'osca de bypass és el primer lloc per investigar.
Els intervals d'inspecció dels components del sistema d'osca s'han de determinar pel recompte de cops en lloc de l'avaluació visual. Els punxons d'osca que produeixen geometries negatives solen requerir una avaluació cada 200.000 a 500.000 cops, depenent de la duresa del material i les condicions de separació. Els blocs de claus s'han de comprovar per detectar el desgast de la cara i la irritació als mateixos intervals, amb la substitució activada quan la profunditat d'enganxament s'ha reduït entre un 15 i un 20 per cent respecte a la nominal. Per als sistemes d'osca positiva, la profunditat de projecció de pestanyes mesurada en mostres de tira cada 100.000 cops detecta una deformació progressiva abans que es composi en la deriva de registre. Un sensor de proximitat inductiu muntat per controlar la posició d'arribada de la cinta proporciona informació contínua en temps real en-sense necessitat de comprovacions manuals de mostres, especialment valuós en línies que fan torns llargs sense vigilància.
La documentació d'aquests patrons de fallada i les seves accions correctives crea una base de coneixement de manteniment específica per a cada dau. Amb el pas del temps, aquestes dades revelen si un disseny d'osca en particular s'adapta bé-a l'aplicació o si un canvi de geometria fonamental, de positiu a negatiu o viceversa, eliminaria els errors recurrents en el seu origen. Aquesta decisió torna al disseny de la cinta i a la imatge d'utilització del material, on el tipus d'osca i la ubicació influeixen no només en la fiabilitat del registre, sinó també en el cost total per peça.
Optimització del disseny de tires i suport d'enginyeria de matrius personalitzades
Les dades del mode d'error s'alimenten directament a les decisions de disseny de la tira perquè cada geometria d'osca consumeix espai, ja sigui físicament mitjançant l'eliminació de material o funcionalment reservant l'espai lliure de les vores per a les pestanyes. Aquest espai consumit competeix amb la geometria de la peça per a la mateixa superfície de banda, cosa que fa que el disseny de l'osca sigui inseparable de la utilització del material i dels càlculs de cost-per-peça.
Impacte de l'osca de derivació en el disseny de la cinta i la utilització del material
Considereu l'aritmètica. Una osca de derivació negativa que talla 4 mm des de cada vora de la tira a través d'un portador de 60 mm consumeix 8 mm d'amplada total que, d'altra manera, podria contribuir a l'imbricació de peces. Sobre una bobina que produeix 500.000 progressions, aquests 8 mm es tradueixen en un cost important de la matèria primera, especialment en aliatges cars com el coure de beril·li o els graus d'acer inoxidable on el preu per quilogram fa que cada mil·límetre compti.
Les osques positives eviten aquesta penalització d'amplada, però introdueixen una restricció diferent. La pestanya formada es projecta per sota del pla de la cinta, el que significa que el fabricant de matrius ha de tenir en compte l'espai lliure vertical a la sabata inferior. Aquest requisit d'espai lliure pot limitar la distància de les estacions, de vegades forçant un pas més llarg i reduint el nombre de peces per longitud de bobina. En tirades d'alt-volum sensibles al cost-, fins i tot un augment de pas de 2 mm per compostos de progressió en milions de cops.
El programari modern d'imbricació de materials per a l'optimització de la durada del material valida aquestes compensacions- abans de tallar qualsevol acer. Les plataformes de disseny de tires modelen la geometria de l'osca en funció dels requisits de resistència del portador, comprovant si la secció transversal restant pot suportar les forces d'alimentació sense deformar-se. Comprincipis del disseny de la disposició de les bandesconfirmem, la indústria apunta com a mínim al 75 per cent d'utilització del material, i el disseny de l'osca influeix directament en si aquest punt de referència és assolible per a una geometria de peça determinada.
Les eines de simulació també prediuen com la col·locació de l'osca interactua amb la nidificació en blanc. Un disseny de pas angular-que inclina les peces per a un empaquetament més ajustat pot canviar la ubicació òptima de l'osca per evitar interferències amb les característiques de les peces a prop de la vora de la cinta. Aquestes interaccions són difícils de resoldre manualment, per això la validació basada en CAD-s'ha convertit en una pràctica estàndard. Els enginyers iteren a través de la profunditat de l'osca, la posició i el tipus dins de l'entorn del programari, comparant els percentatges d'utilització del material a cada configuració abans de comprometre's amb les eines.
El flux de treball de validació normalment segueix aquesta seqüència: definir la geometria de la peça i l'orientació d'imbricació, establir l'amplada del portador i les dimensions del pont, col·locar les característiques de l'osca a les ubicacions proposades, realitzar una comprovació estructural de la secció transversal del portador a cada punt de l'osca i confirmar que les posicions del bloc clau o del bloc de parada no entren en conflicte amb les estacions de formació o els mecanismes elevadors. El programari marca qualsevol configuració on l'estrès del portador superi els límits permesos, de manera que el dissenyador redueixi la profunditat de l'osca, ampliï la tira o canviï d'un disseny d'osca negatiu a un positiu que preservi el material.
Treballant amb solucions de matriu personalitzades per a dissenys d'osques complexos
Les regles de disseny estàndard gestionen la majoria de les aplicacions de manera neta. El repte arriba quan la geometria de la peça, el comportament del material o els requisits de velocitat empenyen una matriu d'estampació de xapa amb osques negatives i positives cap a un territori on les regles generals entren en conflicte. Una tira estreta en una premsa d'-alta velocitat a 800 SPM, per exemple, necessita el perfil pla d'una osca negativa, però no pot estalviar el material de la vora. Un acer gruixut-d'alta resistència requereix un compromís profund, però genera forces d'impacte que trenquen blocs clau estàndard en poques setmanes.
Aquests casos de vora es beneficien d'un suport especialitzat d'enginyeria de matrius. Equips aYICHENtreballar amb enginyers d'eines en solucions de matriu d'estampació personalitzada que aborden exactament aquests conflictes de disseny, aportant experiència en estructura de matriu, integració de punxons i elevadors, optimització de l'osca de derivació, control de rebaba i flux de material a projectes on els enfocaments estàndard no es troben.
- Requisits contradictoris d'amplada i velocitat de la franja- quan l'aplicació requereix tant un transportista estret com una alimentació de perfil pla-d'alta velocitat-, que requereixen geometries d'osca híbrides o estratègies de registre alternatives
- Propietats dels materials agressius- Aliatges d'alta-resistència o treball-enduriment que acceleren el desgast del bloc de claus o les esquerdes de les vores de l'osca dins dels intervals de manteniment estàndard, que requereixen recobriments especialitzats, insercions de carbur o modificacions de la geometria
- Diverses-files o dissenys d'imbricació complexos- configuracions de franges on la col·locació de l'osca ha de navegar per diversos contorns de peces, estacions de dibuix i operacions impulsades per lleves-sense comprometre el registre
- Objectius estrictes d'utilització del material- projectes on el cost del material impulsa el disseny i cada mil·límetre de profunditat d'osca s'han de justificar amb càlculs de resistència del portador validats mitjançant simulació
- Tirades de producció ampliades sense vigilància- matrius que han de mantenir la fiabilitat del registre durant centenars de milers de curses entre manteniment, exigents dissenys d'osca i bloc de claus dissenyats per a una vida útil màxima
L'objectiu no és substituir el criteri del dissenyador de matrius, sinó augmentar-lo amb l'enginyeria-específica de l'aplicació quan un projecte supera el que poden oferir les directrius generals. Tant si la solució implica un canvi de geometria, una actualització de material per als components de matriu o un replantejament complet de l'estratègia de coordinació de l'osca i del pilot, tenir accés a recursos experimentats del fabricant de matrius escurça el camí des del concepte de disseny fins a les eines de producció validades.
Preguntes freqüents sobre les osques de bypass a les matrius d'estampació
1. Quina diferència hi ha entre les osques de bypass positives i negatives en matrius progressius?
Una osca de bypass positiva deixa material a la tira punxant i formant una pestanya cap avall que entra en contacte amb un bloc de parada a la matriu. Una osca de derivació negativa elimina el material de la vora de la cinta, creant una butxaca que rep una projecció de bloc de claus endurida de la matriu. El tipus positiu no produeix llimacs i conserva la resistència de la secció transversal del portador-, el que el fa ideal per a tires estretes. El tipus negatiu crea un perfil de banda plana adequat per a operacions d'alta-velocitat per sobre de 600 cops per minut, però requereix una gestió de llimacs i redueix l'amplada del portador a cada ubicació de l'osca.
2. En què es diferencien les osques de bypass dels forats pilot en matrius d'estampació progressiva?
Les osques de derivació i els forats pilot compleixen diferents funcions de registre en una relació seqüencial. Les osques de bypass proporcionen una parada mecànica dura que evita la sobrealimentació bruta de la cinta, limitant la distància màxima de viatge independentment del comportament de l'alimentador. Els forats pilot, en canvi, reben agulles de precisió que-ajusten la posició de la tira un cop finalitzada la carrera d'alimentació, corregint normalment l'error de posició final de 0,05 a 0,10 mm. Els pilots no poden compensar una franja que s'ha superat en mig pas, per això les osques de derivació actuen com a restricció gruixuda mentre que els pilots ofereixen la precisió final.
3. Quan he d'utilitzar les osques de bypass positives en lloc de les negatives?
Les osques de bypass positius són la millor opció quan la cinta portadora és estreta (menys de 30-50 mm) i l'eliminació del material de la vora podria comprometre la integritat estructural, quan la gestió de llimacs és una preocupació a causa d'una intervenció mínima de l'operador o programes de manteniment, quan la velocitat de producció es manté per sota de 600 cops per minut i quan la reducció de ferralla és una prioritat ja que no s'elimina cap material de la cinta. També funcionen bé en materials propensos a l'estirada de llimac, on l'eliminació del llimac elimina completament un mode de fallada comú del procés.
4. Què causa les fallades de l'osca de bypass a les matrius d'estampació i com les arregleu?
Per a les osques negatives, els errors més comuns inclouen l'estirament de llimacs que bloqueja l'enganxament del bloc clau, l'acumulació de rebaves que redueix la profunditat de l'osca funcional amb el pas del temps i l'esquerda de la vora de l'osca per l'enduriment del treball en tirades llargues. Per a les osques positives, la flexió de la pestanya per una força d'alimentació excessiva i la interferència de la pestanya amb els rails elevadors són problemes principals. Les accions correctives inclouen tornar a esmolar els punxons en un calendari de-recompte de traços (cada 200.000-500.000 cops), mantenir l'espai adequat entre el punxó-a la matriu al 5-10% del gruix del material per costat, afegir radis de cantonada per evitar la concentració de tensió i coordinar l'alçada de la pestanya de l'aixecador del projecte.
5. Com afecten les propietats del material el disseny de l'osca de bypass en matrius progressius?
La resistència a la fluència del material, la tendència a l'enduriment per deformació{0}, l'allargament i el gruix influeixen en les decisions de geometria de l'osca. Els materials de major resistència a la fluència mantenen la forma de la vora de l'osca més temps, però transmeten majors forces d'impacte als blocs clau, accelerant el desgast dels components de la matriu. Els materials d'enduriment-de treball es trenquen progressivament a la zona d'acoblament de l'osca, provocant eventualment esquerdes a les vores. Els materials de baix-allargament arriben a fallar més aviat i poden requerir dissenys d'osca positiu que distribueixin les forces sobre àrees de pestanyes més grans. Els materials més gruixuts necessiten un enganxament més profund per evitar que-caigui, mentre que els aliatges més suaus com l'alumini requereixen osques menys profundes amb toleràncies de bloc clau més ajustades per compensar la deformació al punt de contacte.


