


Entendre les osques de bypass i el seu paper en el rendiment progressiu de la matriu
Cada enginyer d'eines i matrius que ha executatuna operació d'estampació progressivasap la sensació: la tira s'alimenta sense problemes durant mil cops, i de sobte l'agafa, es registra malament o es penja en un aixecador. Molt sovint, el culpable es remunta a una característica petita però crítica del disseny de la franja. Aquesta característica és l'osca de bypass.
Les osques de bypass són modificacions de material intencionades fetes a la vora de la cinta en una matriu d'estampació progressiva. El seu propòsit és gestionar com la banda interactua amb els aixecadors, els pilots i altres components de la matriu a mesura que avança d'estació a estació. En una matriu d'estampació de xapa amb osques negatives i positives, aquestes característiques de relleu governen si la tira elimina les obstruccions internes de manera neta o arrossega contra superfícies que degraden la precisió del pas amb el temps.
El concepte és senzill. L'execució és on les coses es posen interessants.
Què són les osques de bypass en matrius progressives
Imagineu una cinta metàl·lica passant per una matriu progressiva amb vuit o deu estacions. Entre cada cop de premsa, la tira s'ha d'aixecar, avançar una longitud de pas i tornar a posar-se en posició per a la següent operació. Els elevadors aixequen la cinta per netejar les superfícies inferiors de la matriu, i els pilots estiren la cinta fins al registre final. Existeixen osques de derivació per deixar que la franja passi per sobre o al voltant d'aquests elevadors i pilots sense penjar-se, arrossegar o xocar.
En termes pràctics, una osca de derivació és una funció local de relleu o retall afegit a la disposició de la cinta que evita interferències durant l'alimentació, la formació, el retall o la transferència de peces. No és un detall cosmètic ni una idea posterior. És un mecanisme de control deliberat que el dissenyador especifica durant l'etapa de disseny, molt abans de tallar qualsevol acer.
Existeixen dos tipus fonamentals: les osques de derivació positives, que retenen el material a la cinta en forma de pestanya-, i les osques de derivació negatives, que eliminen completament el material de la vora de la cinta. Cada tipus crea una relació mecànica diferent entre la cinta i els components de la matriu que ha de navegar.
Per què la selecció del tipus de notch és important per al control de tira
Aquí és on molts enginyers subestimen la decisió. L'orientació geomètrica de l'osca regula directament la força d'alimentació de la cinta, la precisió del to i el registre de l'estació-a-. Una osca positiva manté el material intacte, conservant la rigidesa de la cinta però requereix que la pestanya retinguda passi sobre les superfícies de l'aixecador. Una osca negativa talla el material, proporcionant espai per a l'aixecador però reduint la rigidesa de la cinta localitzada.
Triar malament no només crea un inconvenient menor. Introdueix errors d'alimentació que s'agreguen a totes les estacions aigües avall, degrada el registre que es mostra com una variació dimensional a les peces acabades i accelera el desgast de la matriu de manera que escurça els intervals de manteniment. En matrius d'estampació de xapa amb osques negatives i positives, aquesta decisió de geometria única afecta tot el procés de producció.
L'elecció entre les osques de derivació positives i negatives no és estètica. Canvia fonamentalment la forma en què la cinta interacciona amb totes les estacions aigües avall, afectant la resistència a l'alimentació, la participació del pilot i la precisió de posició acumulada a tota la matriu.
Aquesta guia està escrita per a enginyers d'eines que ja entenen els conceptes bàsics de matriu progressiu però necessiten claredat sobre les decisions de geometria de l'osca. No trobareu explicacions introductòries sobre què és un dau progressiu ni com funciona l'alimentació amb tira. En comptes d'això, l'atenció se centra en els factors geomètrics, funcionals i determinats-dels materials que determinen quin tipus d'osca pertany al disseny de la vostra cinta.
La distinció comença amb la geometria. La manera com cada tipus d'osca interactua físicament amb la tira i el que això significa per a la vostra mecànica d'alimentació, depèn completament de si el material es queda o se'n va.
Geometria de l'osca de bypass positiu i mecànica funcional
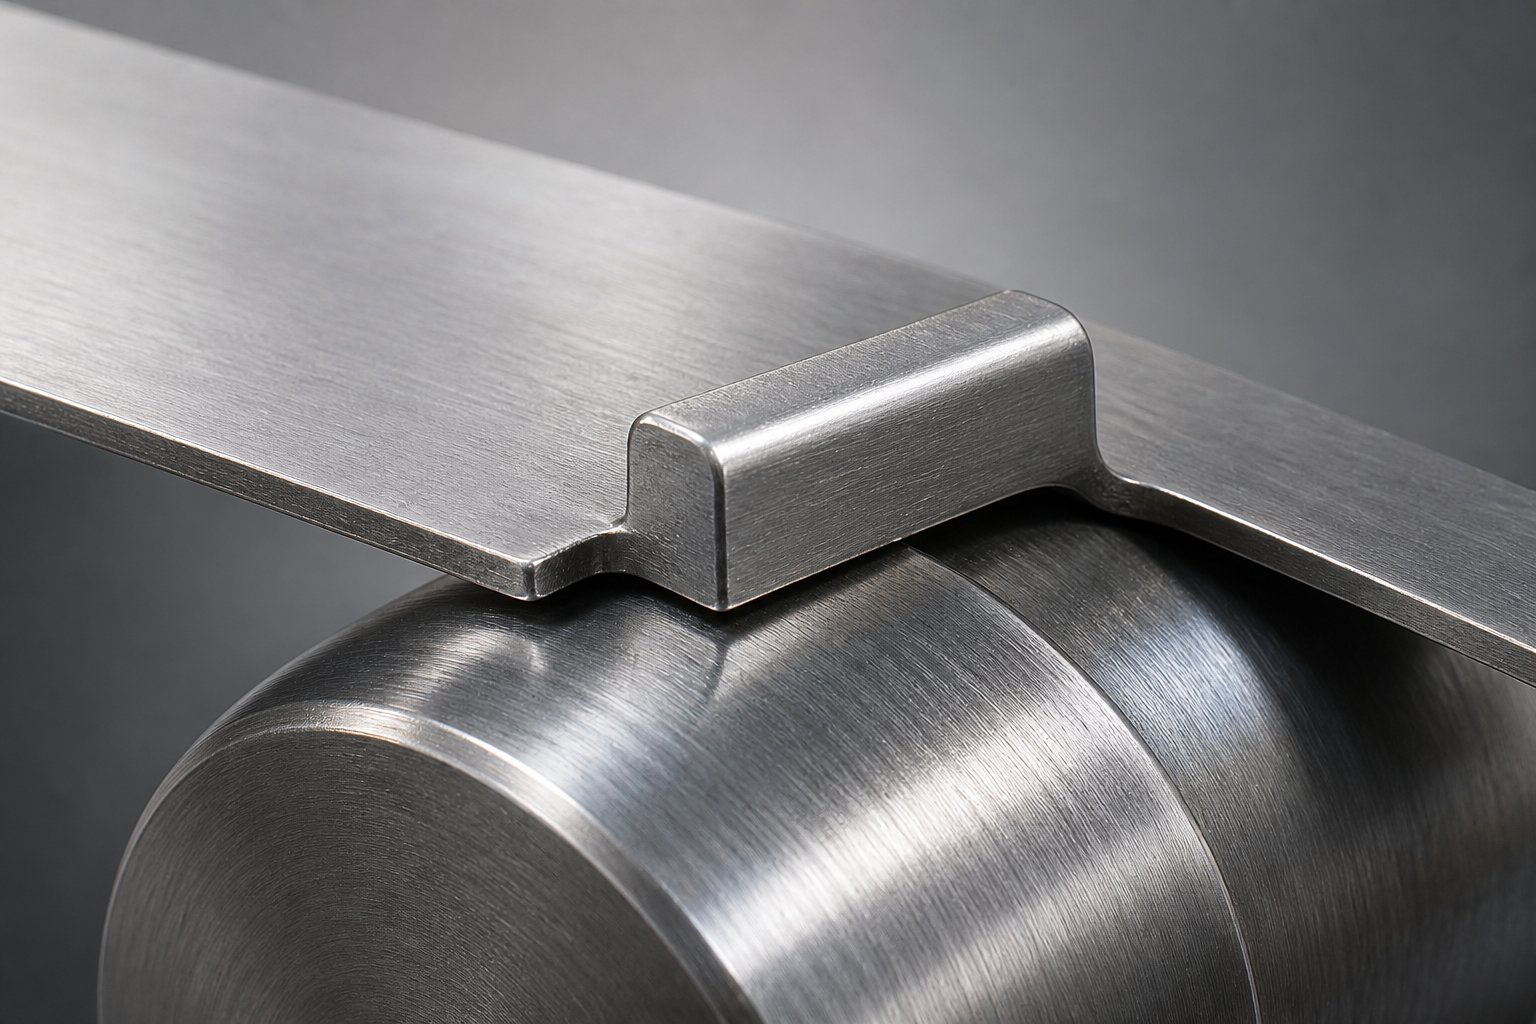
Una osca de bypass positiva deixa material a la cinta. En lloc de tallar una secció de la vora de la tira i descartar-la com a ferralla, la matriu crea una projecció semblant a una pestanya-que roman físicament adherida a la tira. Aquesta pestanya retinguda s'estén cap a dins o cap a fora des de la vora de la tira, formant una característica petita però de forma deliberada que la tira porta a través de cada estació posterior.
El resultat pràctic: l'amplada de la banda a la ubicació de l'osca es manté essencialment intacta. No es perd cap material. No cal gestionar cap llimac. La tira conserva la seva continuïtat estructural, i aquesta continuïtat té un paper directe en el comportament de la tira durant l'alimentació.
Geometria d'osca positiva i retenció de material
El perfil de tall per a una osca positiva sol ser una cisalla parcial que allibera la pestanya per tres costats mentre la deixa enganxada a una vora. Imagineu una petita llengua rectangular o trapezoïdal que s'ha tallat a la vora anterior, posterior i un costat lateral, però roman connectada al llarg de la vora lateral oposada com una frontissa. La pestanya es pot flexionar lleugerament en relació al pla de la tira, però no es separa.
Molts dissenyadors afegeixen un relleu angular a la vora davantera de la pestanya per reduir l'arrossegament d'alimentació. Aquest relleu, normalment entre 5 i 15 graus depenent del gruix del material, evita que la cantonada davantera de la pestanya s'enganxi a les superfícies de l'aixecador a mesura que la cinta avança. La geometria funciona com aparada de llançament i brida, on una secció de punxada es doblega per crear tant una parada com una funció de rigidització a la cinta de suport.
Com que la pestanya es manté enganxada, es conserva la rigidesa de la cinta a la ubicació de l'osca. Això és més important en materials de calibre prim-on l'allargament sota la tensió d'alimentació pot provocar un pandeig o ondulació localitzat. Una banda amb característiques d'allargament elevats és especialment vulnerable a la distorsió en qualsevol punt on es redueixi-l'àrea de la secció transversal. En mantenir el material al seu lloc, les osques positives eviten crear aquest punt feble completament.
Com interactuen les osques positives amb els aixecadors i els pilots
A mesura que la tira avança una longitud de pas, la pestanya retinguda passa per sobre de la corona de l'aixecador. La pestanya recorre la superfície superior de l'aixecador i la tira s'avança sense interferències. Quan la premsa es tanca, els pilots enganxen la cinta a través dels forats pilot per al registre final, estirant la cinta en una alineació precisa abans de començar les operacions de formació o tall.
La interacció és suau perquè cap vora de la tira ha de caure o netejar un buit. La pestanya essencialment uneix l'aixecador, mantenint un contacte constant i una força de fluència previsible contra la superfície de l'aixecador. Això produeix una menor resistència a l'alimentació en comparació amb les configuracions on una vora tallada ha de navegar pels components de la matriu.
A les aplicacions de conformació de xapes amb osques de derivació, aquest comportament de baixa -resistència es tradueix directament en una millor consistència de pas i un error acumulat reduït en matrius de diverses-estació.
- El material es manté a la tira com una projecció de pestanya adjunta
- La geometria de les pestanyes sol tenir un tall de tres-cara amb una vora adjunta i un relleu angular a la cara principal
- La resistència a l'alimentació és menor perquè cap vora tallada s'enganxa a les superfícies de l'elevador o de la matriu
- La rigidesa de la cinta es conserva a la ubicació de l'osca, la qual cosa beneficia un material prim propens a deformar-se
- No es genera cap llimac, eliminant els problemes de gestió de llimacs a l'estació de l'osca
Aquest enfocament basat en la retenció-funciona bé quan la rigidesa de la cinta és la prioritat. Però què passa quan l'espai lliure, no la rigidesa, es converteix en el factor de control? Això canvia la geometria en la direcció oposada, cap a l'eliminació del material en lloc de la preservació del material.
Geometria de l'osca de bypass negatiu i mecànica funcional
Quan una osca positiva manté el material a la cinta, una osca de derivació negativa s'emporta el material. Un punxó dedicat elimina una secció definida de la vora de la cinta, creant un buit o un retall que permet que la cinta elimini els elevadors i altres components de la matriu sense contacte físic. El llimac eliminat cau per una obertura de matriu i es descarta. El que queda és una vora de franja amb un buit intencionat on abans hi havia material.
Aquest enfocament resol un problema diferent. En lloc de fer un pont sobre els elevadors, la tira simplement els evita completament. El buit proporciona un espai lliure vertical i lateral per al desplaçament de l'aixecador, eliminant qualsevol possibilitat que la cinta s'enganxi, arrossegueu o pengi a la corona de l'elevador durant el cicle d'alimentació. Per a matrius on l'alçada de l'elevador és substancial o on el gruix de la cinta fa que no sigui pràctic la circulació sobre superfícies, aquesta filosofia-primera l'espai lliure impulsa el disseny cap a l'eliminació de material.
Geometria de l'osca negativa i eliminació de material
El perfil de tall és senzill. Un punxó baixa per la vora de la tira i elimina una àrea definida, normalment de forma rectangular o trapezoïdal. El llimac es talla netament de la cinta i expulsa cap avall a través d'una obertura de matriu corresponent. El resultat és una osca amb cantonades internes afilades i vores tallades exposades al llarg del seu perímetre.
Les dimensions de l'osca es regeixen per l'espai lliure requerit. L'amplada ha d'acomodar el cos de l'aixecador més qualsevol moviment lateral de la cinta durant l'alimentació. La profunditat ha de proporcionar prou espai vertical perquè la vora de la cinta no entri en contacte amb l'aixecador en cap moment durant el cicle de premsa. Les osques més profundes proporcionen un marge més gran, però eliminen més material de la secció transversal-de la cinta.
La direcció de Burr es converteix aquí en una preocupació pràctica. Com que el punxó travessa la tira, l'estampació de la formació de rebaves de les osques de derivació crea una vora elevada al costat de la matriu del tall. Si la rebava mira cap amunt durant l'alimentació, es pot enganxar a les guies, a les superfícies de l'elevador o a altres components de la matriu. Els dissenyadors solen orientar la matriu de manera que la direcció de la rebava estigui cap avall, lluny de les superfícies de contacte lliscants. Quan aquesta orientació no és possible, una operació de desbarbat secundària o un relleu de vora xamfranat a les superfícies de la matriu mitiga la interferència.
A diferència de l'alternativa de llança-i-de brida descrita a la literatura de matrius progressius, on una secció de punxada es doblega cap avall per crear un tope i endurir el suport, una osca negativa no produeix cap benefici estructural secundari. La seva única contribució és l'autorització. El llimac surt del sistema i la tira es mou més lleugera però menys rígida en aquest lloc.
Com afecten les osques negatives l'alimentació i el registre de la tira
L'eliminació de material de la vora de la cinta té una conseqüència directa: caigudes localitzades de rigidesa. El mòdul del material no canvia, però l'àrea de la-secció transversal que resisteix les forces de flexió a la ubicació de l'osca disminueix. Per a tires molt primes o estretes, aquesta reducció pot crear un punt de frontissa on la tira es desvia sota la tensió d'alimentació, provocant un avançament de pas inconsistent i una deriva de registre entre les estacions.
Tanmateix, per a material més gruixut o més ample, la secció transversal-remanent proporciona un suport estructural més que suficient. En aquestes aplicacions, la interferència reduïda amb els elevadors ofereix una acció d'alimentació més neta. La franja no sobrepassa res. Simplement s'alimenta cap endavant a través de l'espai obert, amb els elevadors que pugen i baixen dins del buit sense tocar mai la vora de la tira. Això fa que les osques negatives siguin especialment efectives en matrius amb alçades altes d'elevador on una pestanya retinguda hauria de flexionar-se excessivament per netejar la corona de l'elevador.
Un inconvenient-que troben els enginyers: les osques negatives poden generar una resistència a l'alimentació una mica més alta que les seves contraparts positives. El motiu és mecànic. Les vores tallades al perímetre de l'osca, especialment si es desenvolupen rebaves durant la vida útil de la producció, poden enganxar-se a les superfícies de matriu, guies de material o transicions de rails. Si aquestes vores no s'alleugen correctament amb xamfers o radis, la tira dubta a cada increment d'alimentació. La tensió de fluència a la vora tallada és més alta que el material principal a causa de l'enduriment per treball de l'operació de cisalla, fent que la vora sigui més rígida i menys compatible quan entra en contacte amb altres superfícies.
El comportament del registre també difereix de les osques positives. Com que la vora de la cinta està interrompuda per un buit, els pilots han d'enganxar la cinta en llocs amb material complet present. El buit en si no pot contribuir al posicionament lateral. En dies onles parades de camp funcionen juntament amb els pilots per al registre de la franja, la posició de l'osca s'ha de coordinar acuradament perquè el buit no coincideixi amb cap característica de registre o detecció.
- El material s'elimina de la vora de la tira, creant un buit o un retall
- La geometria del buit és típicament rectangular o trapezoïdal, de mida per netejar els cossos de l'aixecador i viatjar.
- La rigidesa de la banda localitzada es redueix a la ubicació de l'osca a causa de la disminució de l'àrea de la secció transversal{0}
- L'espai lliure de l'elevador és més net i més fiable, especialment en aplicacions de material gruixut o d'elevació-alt
- Les vores tallades són susceptibles a l'acumulació de rebaves, la qual cosa pot augmentar la resistència a l'alimentació durant la vida útil de la matriu
- Es requereix una gestió de llimacs, amb l'expulsió del material eliminat per una obertura de matriu a sota
Els dos tipus d'osca resolen el mateix problema fonamental, però els seus enfocaments geomètrics creen perfils de rendiment clarament diferents. La veritable pregunta per a qualsevol disseny de tires no és quin tipus és millor de manera aïllada, sinó quin conjunt de compensacions-s'alinea amb el material específic, la velocitat de premsa i la configuració de la matriu a mà.
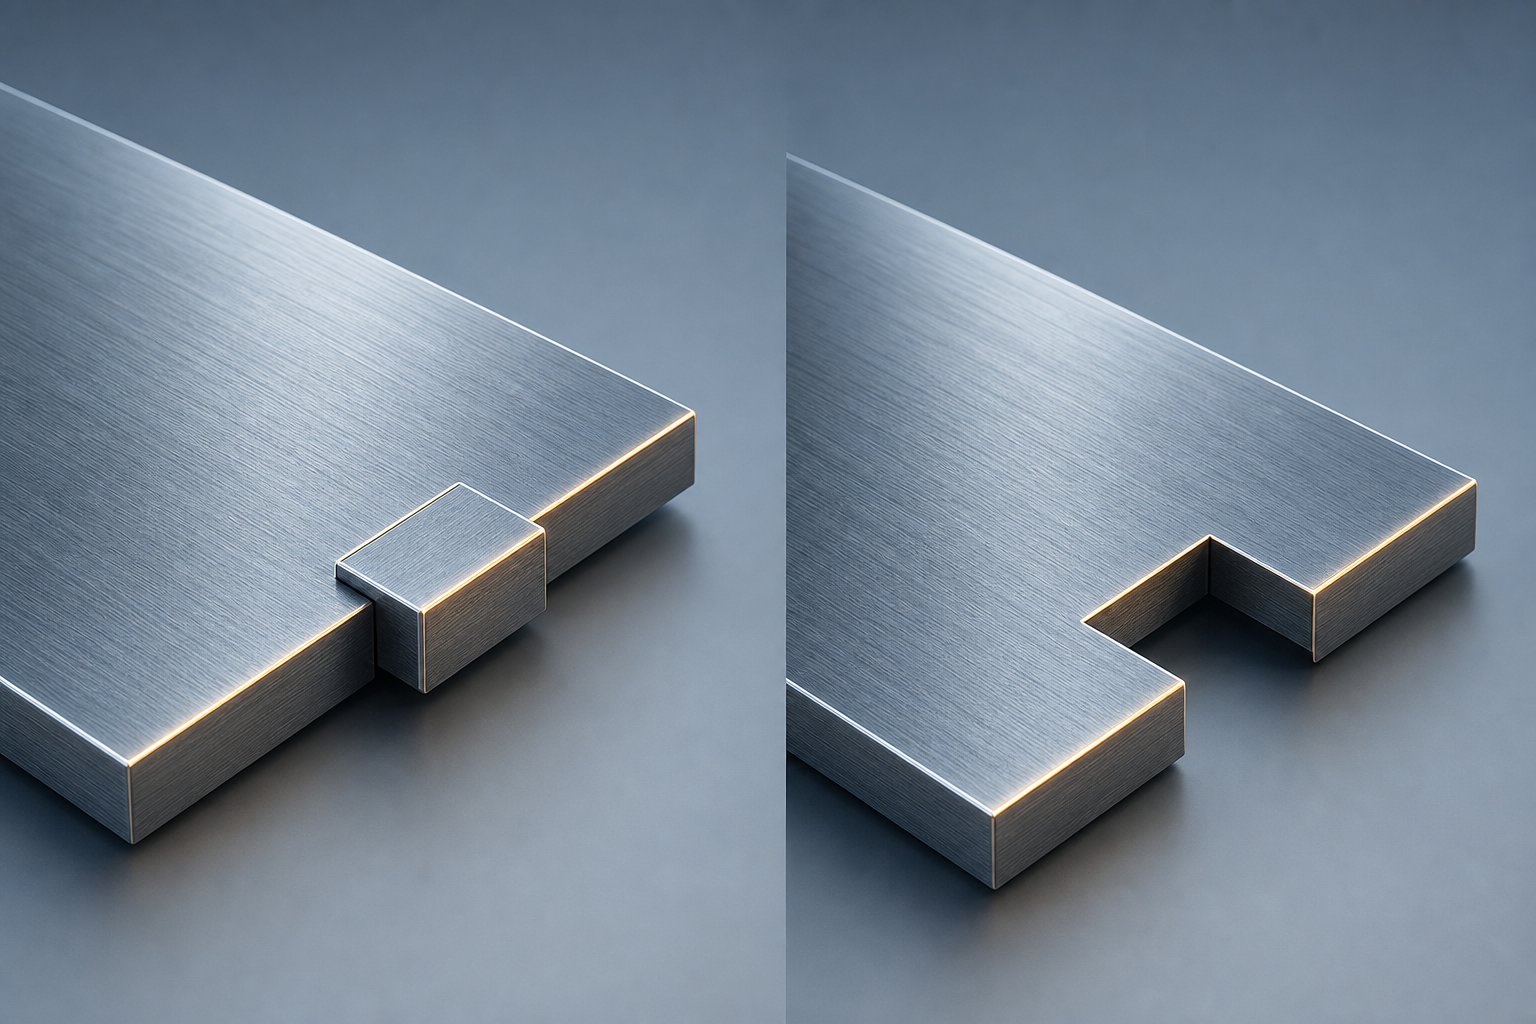
Comparació--al costat de les osques de derivació positives i negatives
Cada tipus d'osca s'ha descrit individualment, però les decisions de disseny de la tira rarament es produeixen de manera aïllada. Esteu sospesant els avantatges-de diversos atributs simultàniament: la resistència a l'alimentació contra la rigidesa de la cinta, la separació de l'aixecador davant la complexitat de la gestió de llimacs, la direcció de la rebaba contra el comportament del registre. El que necessiten els enginyers d'eines és una única referència que col·loqui tots els atributs rellevants al costat del seu homòleg perquè la decisió es faci visible d'un cop d'ull.
Actualment cap recurs àmpliament disponible presenta aquesta comparació de forma estructurada. El propòsit de conformació de xapa de les osques de derivació s'entén bé en termes generals, però el desglossament del-nivell d'atribut que impulsa la selecció de la geometria durant el disseny de les tires continua escampat entre els coneixements tribals i els estàndards de disseny interns. La taula següent consolida aquests factors en un format al qual podeu fer referència directament quan avalueu el tipus d'osca per a un nou programa de matrius.
Atribut-per-Comparació d'atributs de tipus d'osca
| Atribut | Osca de derivació positiva | Osca de derivació negativa |
|---|---|---|
| Mètode de compromís de la tira | Retenció de material: una pestanya roman unida a la vora de la tira, fent un pont sobre els components de la matriu | Eliminació de material: es perfora un llimac des de la vora de la tira, creant un buit que neteja els components de la matriu |
| Perfil de resistència a l'alimentació | Menor resistència general; La pestanya es mou amb suavitat sobre les superfícies de l'elevador amb un relleu angular que redueix l'arrossegament | Potencial de resistència lleugerament superior; les vores tallades poden enganxar-se a les superfícies de la matriu si es desenvolupen rebaves o el relleu és insuficient |
| Comportament de la precisió del registre | L'amplada de la banda constant mantinguda a la ubicació de l'osca admet un compromís estable del pilot i un posicionament lateral | Vora de la banda interrompuda a la ubicació de l'osca; els pilots han de participar en seccions completes-de material lluny del buit |
| Impacte de rigidesa de la cinta | Reducció mínima; La pestanya retinguda conserva l'àrea de-secció transversal i resisteix el panyatge sota la tensió d'alimentació | Reducció localitzada proporcional a la profunditat i l'amplada de l'osca; Les tires primes o estretes poden desviar-se a la ubicació de l'osca |
| Mecànica d'interacció de l'elevador | La pestanya passa per sobre de la corona de l'aixecador; el contacte es gestiona mitjançant la geometria de relleu a la vora d'atac de la pestanya | Sense contacte amb l'aixecador; El buit proporciona un espai lliure total per al desplaçament de l'aixecador independentment de l'alçada de l'aixecador |
| Requisits de gestió de llimacs | Cap; cap material es separa de la tira, eliminant els problemes d'expulsió i eliminació de llimacs | Obligatori; el llimac ha d'expulsar netament a través d'una obertura de matriu, i l'acumulació o l'encallament poden aturar la producció |
| Consideracions de direcció de la rebava | Es formen rebaves a les vores tallades de la pestanya; normalment s'orienta lluny de les superfícies de lliscament amb un impacte mínim en l'alimentació | Les rebaves es formen al llarg de tot el perímetre de l'osca; l'orientació és fonamental perquè-la rebava cap amunt s'enganxa a les guies i als elevadors |
| Casos d'ús ideals | Materials de calibre prim, tires estretes, matrius de progressió llarga que requereixen una precisió acumulada, aplicacions sensibles al pandeig de les tires | Material gruixut, tires amples amb una gran rigidesa restant, altes elevadores, aplicacions d'alta-velocitat que requereixen zero interferències de l'elevador |
Quan cada tipus supera l'altre
La taula revela un patró clar. Les osques positives protegeixen el que ja té la cinta: rigidesa, consistència d'amplada i contacte superficial suau. Les osques negatives creen el que necessita la tira: espai obert, espai vertical i llibertat del contacte amb l'aixecador. L'avantatge de rendiment canvia en funció de quin factor limita la vostra aplicació específica.
Per als materials de calibre prim-, on la resistència a la fluència és baixa en relació amb les forces d'alimentació i la cinta és propensa a deformar-se, les osques positives superen el rendiment perquè eviten eliminar l'àrea de secció transversal-d'una cinta ja fràgil. Quan una tira només té 0,5 mm de gruix i 30 mm d'amplada, tallar una osca de diversos mil·límetres de profunditat pot crear un punt de frontissa que vaga durant l'alimentació. La pestanya retinguda ho evita mantenint la integritat de la cinta a tota l'amplada.
Per a material més gruixut, el càlcul s'inverteix. Una tira de 2,0 mm amb 100 mm d'amplada té una resistència substancial a la flexió fins i tot amb material eliminat. El buit de l'osca és un petit percentatge de la-secció transversal total i la reducció de la rigidesa és insignificant. Aquí, la prioritat passa a l'autorització de l'aixecador. El material gruixut que passa sobre una corona de l'aixecador genera forces de contacte elevades i un desgast accelerat tant a la pestanya com a la superfície de l'aixecador. L'eliminació del material elimina completament aquest mecanisme de desgast. Comprendre la relació entre la resistència a la fluència i la resistència a la tracció d'un material determinat us ajuda a predir si una pestanya retinguda es deformarà plàsticament sota les càrregues de contacte de l'elevador o romandrà elàstica i conduirà net.
Les tires estretes segueixen la lògica-del material prim independentment del gruix. Una tira estreta té un material de vora limitat disponible, de manera que qualsevol eliminació afecta de manera desproporcionada el seu comportament estructural. Les osques positives conserven la petita-secció transversal que hi ha. Les tires amples segueixen la lògica-del material gruixut, on l'amplada restant àmplia compensa qualsevol pèrdua de rigidesa localitzada.
Les aplicacions-d'alta velocitat introdueixen un element dinàmic. A velocitats de premsa elevades, la inèrcia de la cinta durant l'alimentació augmenta qualsevol font de resistència. Una pestanya agafar momentàniament un aixecador a 60 cops per minut és una molèstia. La mateixa captura a 400 cops per minut es converteix en un esdeveniment de registre incorrecte que es propaga a totes les estacions aigües avall. Per a matrius d'alta-velocitat on l'espai lliure de l'aixecador és reduït, les osques negatives eliminen la variable completament eliminant la font d'interferència.
Trieu el tipus d'osca que millor conserva la característica de tira més crítica per a la vostra aplicació específica. Si la rigidesa és el factor limitant, conservi el material. Si l'espai lliure és el factor limitant, traieu-lo.
Aquest principi de decisió sembla senzill, però aplicar-lo de manera eficaç requereix saber exactament a quina profunditat, quina amplada i en quin angle cal tallar la geometria de l'osca. Aquests paràmetres dimensionals són on la teoria es reuneix amb la pràctica, i on les relacions proporcionals amb el gruix del material i l'amplada de la cinta determinen si el tipus d'osca escollit realment ofereix l'avantatge de rendiment previst.
Paràmetres de disseny per a la profunditat de l'osca, l'amplada i el relleu angular
Seleccionar un tipus d'osca és només la meitat de la decisió. L'altra meitat està dimensionant-lo correctament. Una osca positiva amb sivelles de profunditat de pestanya incorrecta sota el contacte de l'aixecador. Un tall d'osca negatiu massa poc profund no proporciona espai lliure quan l'aixecador arriba al recorregut complet. Tots dos errors es remunten a la mateixa causa principal: la geometria no estava proporcionada amb les característiques del material i de la cinta que regeixen el rendiment-real.
El repte és que no hi ha una fórmula universal que cobreixi totes les aplicacions. Les dimensions de l'osca estan impulsades per una jerarquia de factors interrelacionats, i entendre quin factor té prioritat per al vostre dau específic evita els cicles de prova-i-que s'esgoten el temps i el pressupost de la prova.
La profunditat i l'amplada de l'osca en relació amb el gruix del material
La profunditat de l'osca és la dimensió que controla l'espai lliure per a les osques negatives i la longitud de projecció de la pestanya per a les osques positives. En ambdós casos, el gruix del material fixa la proporció inicial. S'aplica un principi general: la profunditat de l'osca ha de proporcionar un espai lliure funcional o un enganx de pestanyes sense comprometre la capacitat de la cinta d'alimentar-se de manera constant sota tensió.
Per a les osques negatives, la profunditat ha de superar l'alçada de recorregut de l'elevador més qualsevol moviment vertical de la cinta durant el cicle d'alimentació. Si l'elevador puja 4 mm i la tira oscil·la 0,5 mm durant l'avanç, una profunditat mínima de l'osca de 5 mm proporciona un espai lliure fiable. Aprofundir significativament elimina material que no calia treure, reduint la rigidesa de la cinta innecessàriament. Les osques negatives massa poc profundes, d'altra banda, deixen la vora de la banda perillosament a prop de la corona de l'aixecador a la part superior-de-la carrera, on fins i tot un enfonsament menor de la tira provoca contacte i penjament.
Per a les osques positives, la profunditat de la pestanya determina fins a quin punt es projecta el material retingut del cos de la cinta. Les pestanyes que són massa profundes en relació amb el gruix del material es converteixen en bigues en voladís propenses a la deformació plàstica sota les càrregues de contacte de l'elevador. Quan la pestanya es doblega permanentment, ja no esborra l'aixecador en els cops posteriors. El mòdul elàstic del material de la cinta estableix el límit aquí. Una pestanya que es desvia dins del seu rang elàstic torna a la seva posició després de cada contacte. Un que supera el límit de fluència per a l'acer o qualsevol material que s'utilitzi pren un conjunt permanent i es converteix en una obstrucció d'alimentació recurrent.
L'amplada de l'osca segueix una lògica similar. Per a les osques negatives, l'amplada ha d'adaptar-se al cos de l'aixecador i al moviment lateral de la cinta durant l'alimentació. Per a les osques positives, l'amplada defineix la dimensió lateral de la pestanya i afecta directament la seva rigidesa a la flexió. Una pestanya més àmplia distribueix les forces de contacte de l'aixecador en més àrea, reduint la concentració d'estrès local. Una pestanya més estreta concentra la força i és més susceptible a la fatiga durant llargues tirades de producció.
La seqüència de prioritat següent guia les decisions de dimensionament quan competeixen múltiples factors:
- Gruix del material:Estableix proporcions de línia de base per a la profunditat i l'amplada. L'estoc més gruixut tolera osques negatives més profundes sense pèrdua de rigidesa; L'estoc més prim requereix una geometria menys profunda per preservar la continuïtat estructural.
- Amplada de la tira:Determina quanta àrea de-secció transversal queda després de tallar l'osca. Les tires estretes restringeixen la profunditat màxima d'osca admissible independentment del gruix del material.
- Nombre d'estacions:Les matrius més llargues acumulen errors posicionals. Cada ubicació de l'osca ha de mantenir la integritat de la cinta suficient per portar la cinta a través de totes les estacions restants sense una deflexió progressiva.
- Pas d'alimentació:Les longituds de pas més llargues augmenten el braç de moment entre els punts de suport. Les ubicacions de les osques a mig-interval entre els aixecadors experimenten una caiguda màxima, que requereixen osques menys profunds o una geometria de pestanyes més rígida.
- Alçada de l'elevador:Estableix directament el requisit d'espai lliure mínim per a les osques negatives i la capacitat mínima de pas-per a les pestanyes de les osques positives.
Relleu angular i tractament de vora per al rendiment de l'alimentació
La profunditat i l'amplada fan que la geometria estigui en el rang correcte. El relleu angular és el que fa que s'alimenti sense resistència.
Per a les osques positives, la vora davantera de la pestanya és la superfície que primer contacta amb els elevadors durant l'avanç de la cinta. Sense relleu, aquesta vora presenta una espatlla quadrada que s'enganxa a la corona de l'aixecador, creant una vacil·lació momentània en el viatge de la tira. Afegir un xamfrà o un relleu angular de 5 a 15 graus a la cara davantera de la pestanya permet que es desplaci sense problemes sobre la superfície de l'elevador. La pestanya es converteix efectivament en una falca que s'aixeca sobre l'obstrucció en lloc de xocar-hi.
Per a les osques negatives, el perímetre de tall és la superfície crítica. Les rebaves i les vores afilades al llarg de les parets de l'osca poden enganxar-se a les guies d'estoc, a les superfícies de matriu o a les transicions dels rails a mesura que la tira passa. Les vores de ruptura, normalment xamfràs de 0,1 a 0,3 mm aplicats durant la construcció de la matriu o mitjançant disposicions de desbarbat secundari en el disseny de la matriu, redueixen aquesta interferència. Quan el mòdul d'elasticitat de l'acer a la vora tallada s'ha elevat per l'enduriment per treball induït per cisalla-, la vora és més rígida i menys adaptable a les superfícies de contacte. El xamfranat suavitza la transició geomètrica sense requerir canvis de propietats del material.
Aquests paràmetres angulars s'ajusten al gruix del material. El material més prim, amb la seva menor resistència a la flexió, necessita angles de relleu menys agressius perquè les forces de contacte són inherentment més baixes. L'estoc més gruixut genera forces més altes durant la interacció amb l'aixecador, i exigeix angles d'alleujament més pronunciats per evitar que l'arrossegament augmenti fins al punt en què l'avanç de la cinta dubta o la precisió del to es degrada.
Quan els manuals d'enginyeria o els estàndards establerts de l'empresa proporcionen proporcions dimensionals específiques per a una família de materials determinada, aquests valors representen punts de partida validats. El mòdul d'elasticitat de l'acer, el límit de rendiment de l'acer per al vostre grau específic i les dades de metalls del mòdul elàstic de les certificacions de materials us ofereixen les propietats mecàniques necessàries per calcular si una geometria de pestanya determinada es manté elàstica sota les càrregues de l'elevador esperades. Els dissenyadors que comencen amb aquestes proporcions calculades i perfeccionen durant la prova assoleixen constantment una producció estable més ràpidament que els que dimensionen només per estimació visual.
La geometria sola, però, no explica tota la història. Les mateixes dimensions d'osca funcionen de manera diferent a l'alumini que a l'acer inoxidable. El comportament específic del material-, inclòs l'enduriment per treball, els límits d'allargament i l'enduriment per deformació a les vores tallades, introdueix una altra capa d'ajust de disseny que canvia els paràmetres que acabeu d'establir.
Material-Consideracions específiques per a la selecció del tipus d'osca
Una osca dimensionada perfectament per a l'acer suau pot trencar l'alumini o provocar interrupcions d'alimentació-a l'acer inoxidable. Els paràmetres geomètrics establerts a l'apartat anterior assumeixen una resposta material genèrica, però el material de cinta real no té un comportament genèric. Cada família de materials aporta la seva pròpia combinació de resistència a la fluència, capacitat d'allargament i comportament d'enduriment per deformació que canvia el rendiment de la geometria de l'osca en condicions de producció.
Aquest és el buit que la majoria de referències de disseny deixen obert. Reconeixen que el material és important i després avancen sense explicar com és important. La realitat és que la preferència del tipus d'osca, la geometria de les pestanyes, els angles de relleu i fins i tot els intervals de manteniment canvien significativament quan canvieu la bobina del desbobinador. La comprensió d'aquests canvis abans de la prova evita el costós cicle d'iteració de les peces en funcionament, l'observació de fallades, l'ajust de la geometria i l'execució de nou.
Comportament de l'osca en alumini i acer dolç
L'alumini presenta un repte específic per al disseny de l'osca de bypass: la seva menor tensió de fluència d'equivalents d'acer significa que el material es deforma plàsticament amb forces d'alimentació més baixes, i el seu major allargament permet un estirament important abans de la fractura. Per a l'alumini de calibre prim-, les osques positives són generalment preferibles. La pestanya retinguda resisteix l'esquinçament durant l'alimentació perquè la ductilitat del material permet que la pestanya es flexioni sobre les superfícies de l'elevador sense fracturar-se al punt de fixació. La pestanya absorbeix les càrregues de contacte mitjançant una deformació plàstica elàstica i suau en lloc de trencar-se.
Tanmateix, aquesta mateixa ductilitat crea un risc. Si la geometria de la pestanya permet una deflexió excessiva, les pestanyes d'alumini poden tenir un conjunt permanent després d'uns pocs centenars de cops. L'acer de tensió de baix rendiment que resistiria es supera fàcilment en alumini, el que significa que les pestanyes doblegades més enllà del seu límit elàstic es mantenen doblegades. Els dissenyadors compensen fent que les pestanyes d'osca positives siguin més amples i menys profundes en alumini, distribuint les forces de contacte de l'elevador en més àrea per mantenir les tensions locals per sota del límit proporcional del material.
Les osques negatives en alumini prim són problemàtiques. L'eliminació del material d'una tira ja suau i flexible crea un punt de frontissa que vaga durant l'alimentació. La franja es desvia a la ubicació del buit, provocant una inconsistència de to que s'acumula entre les estacions. Per a les tires d'alumini més gruixudes, normalment per sobre d'1,5 mm, la secció transversal-remanent proporciona un suport adequat i les osques negatives es tornen viables.
L'acer suau, en canvi, ofereix l'entorn més tolerant per al disseny de la osca. La seva combinació equilibrada de resistència a la fluència moderada de l'acer (normalment de 200 a 350 MPa), allargament raonable (20 a 30 per cent) i un comportament d'enduriment previsible el fa tolerant als dos tipus d'osca. Les pestanyes d'osca positiva d'acer suau mantenen la seva geometria sota el contacte de l'elevador perquè el material és prou rígid com per resistir la deflexió permanent però prou dúctil com per absorbir sobrecàrregues ocasionals sense esquerdes. Les osques negatives es tallen netament amb una rebava mínima i les vores tallades no s'endureixen excessivament durant l'operació de cisalla.
Aquesta tolerància dóna al dissenyador la llibertat d'optimitzar per altres factors. Quan s'estampa l'acer suau, podeu triar el tipus d'osca basant-vos exclusivament en les restriccions de disseny de la matriu, la configuració de l'elevador o els requisits de velocitat de premsa en lloc de ser forçat a un tipus per limitacions de material.
Ajustos de disseny d'osca per a acer inoxidable i d'alta{0}}resistencia
L'acer inoxidable, especialment els graus austenítics de la sèrie 300, introdueix una complicació que l'acer suau i l'alumini no tenen: un enduriment agressiu per treball. ComRevista MetalFormingexplica, l'enduriment per deformació i l'enduriment per treball enforteixen el material a mesura que la deformació continua, i els graus d'acer més nous treballen-s'endureixen en major mesura que els graus-de resistència convencionals. Els acers inoxidables austenítics de la sèrie 3XX-exhibeixen una enduriment particularment alta.
Per a les osques negatives en inoxidable, l'operació de tall que crea l'osca és en si mateixa una operació de conformació. Les vores tallades pateixen una deformació plàstica important durant el punxonat i, a l'acer inoxidable austenític, aquesta deformació endureix el material de la vora molt més enllà del límit elàstic de la cinta principal. Durant una sèrie de milers de cops, l'efecte acumulat és mesurable: les vores tallades al perímetre de l'osca es tornen progressivament més dures i rígides. Quan un acer HSLA convencional pot veure un augment de la força del 20 per cent a causa de l'enduriment per treball, els graus d'acer inoxidable poden apropar-se al 50 per cent o més en zones molt treballades. Aquesta vora endurida augmenta la resistència a l'alimentació durant la vida útil de la matriu, ja que la vora més rígida agafa més agressivament les superfícies de guia i els components de la matriu.
El mòdul de tracció de l'acer que presenta no canvia amb l'enduriment, però la tensió de fluència de l'acer a la vora tallada augmenta substancialment. El que comença com una vora compatible que es desvia lleugerament sota contacte es converteix en una vora rígida que resisteix la deflexió i transmet les càrregues d'alimentació directament al cos de la cinta. Per a llargues tirades de producció en acer inoxidable, aquest enduriment progressiu significa que el rendiment de l'alimentació de la osca negativa es degrada de manera previsible durant la vida útil de la matriu, requerint intervals de manteniment més freqüents o una geometria de relleu inicial més agressiva per compensar l'enduriment previst.
Les osques positives de l'acer inoxidable eviten el problema d'enduriment de la vora-tallada a la vora de la cinta, però presenten la seva pròpia preocupació. El punt de fixació de la pestanya, on tres costats tallats es troben amb l'única vora connectada, és una zona de concentració d'esforços. A l'acer inoxidable, les càrregues de contacte repetides de l'aixecador en aquest punt poden iniciar l'esquerda per fatiga perquè el material endurit per treball-a la unió de la lengüeta es torna trencadís en relació amb el material principal circumdant. Els radis generosos a les cantonades internes de la pestanya i les amplades de fixació lleugerament més amples mitiguen aquest risc distribuint l'estrès en una àrea més gran.
Els acers d'-alta resistència, com ara els graus-de fase dual (DP), fase complexa (CP) i endurits per premsa-, presenten el problema contrari a l'alumini. Aquests materials tenen un alt límit elàstic però un allargament reduït. Un grau DP1000, per exemple, ofereix una resistència excel·lent però una capacitat limitada de deformar-se plàsticament sense fracturar-se. Les pestanyes d'osca positiva d'acer-d'alta resistència es poden fracturar al punt d'unió si la geometria de la pestanya crea concentracions de tensió. El mòdul elàstic de l'acer es manté aproximadament constant entre els graus (aproximadament 200 GPa), però la bretxa estreta entre el rendiment i la resistència final en aquests graus deixa molt poc espai per a la deformació plàstica abans que es produeixi una fallada.
La investigació sobre vores de tall d'acer d'alta-resistencia confirma que els defectes introduïts durant el cisallament actuen com a elevadors de tensió i punts d'inici de fissures. Aestudi publicat a la revista Metalsva trobar que els acers-d'alta resistència poden experimentar una reducció de fins a un 40% del rendiment de fatiga a causa dels defectes de fabricació de les operacions de punxonat i retallat. Per a aplicacions d'osca de derivació, això significa que els dos tipus d'osca requereixen una gestió acurada de la qualitat de les vores en acer-d'alta resistència. Les vores de tall de les osques negatives han d'estar netes amb una profunditat mínima de la zona de fractura per evitar la creació de llocs d'inici d'esquerdes. Les connexions de pestanyes positives han d'evitar les cantonades internes afilades que concentren l'esforç més enllà de la ductilitat limitada del material.
| Família material | Tipus d'osca recomanat | Preocupació clau | Guia d'ajust de paràmetres |
|---|---|---|---|
| Alumini (calibre prim) | Es prefereix positivament | Deformació permanent de la pestanya a partir del baix límit elàstic; pandeig de la cinta en llocs buits | Pestanyes més amples i poc profundes; reducció de les càrregues de contacte de l'elevador; evitar les osques negatives a les tires per sota d'1,5 mm |
| Acer suau | Ambdós tipus viables | Limitacions -mínimes de material; optimitzar per a la disposició de la matriu i els factors de velocitat | S'apliquen proporcions estàndard; El material tolera ambdues geometries en els intervals de gruix comuns |
| Acer inoxidable austenític | Positiu preferit per tirades llargues | L'enduriment progressiu del treball a les vores de tall negatiu augmenta la resistència a l'alimentació durant la vida útil de la matriu | Angles de relleu inicials agressius en osques negatives; radis generosos a les unions de pestanyes positives; intervals de manteniment més curts |
| Acer-d'alta resistència (DP, CP, AHSS) | Negatiu preferit per a calibre gruixut | L'allargament reduït provoca la fractura de la pestanya als punts de concentració de tensió en la geometria de l'osca positiva | Radis interns generosos a totes les cantonades de l'osca; vores de tall net amb una zona de fractura mínima; evitar les unions de pestanyes afilades |
| Premsa-acer endurit (22MnB5) | Es prefereix negatiu | Post-enduriment de molt baixa ductilitat; Les pestanyes es fracturen sota una càrrega cíclica repetida pel contacte amb l'aixecador | Maximitzar la qualitat de les vores; considereu un tall en dues-etapes per a les vores d'osca negatives; evitar qualsevol geometria de pestanya positiva |
El patró d'aquesta taula revela un principi que val la pena interioritzar: els materials amb gran allargament i baix límit elàstic afavoreixen les osques positives perquè la lengüeta retinguda pot absorbir les càrregues de contacte sense deformació permanent. Els materials amb un allargament baix i un alt límit elàstic afavoreixen les osques negatives perquè les pestanyes retingudes en aquests materials es fracturen en lloc de flexionar-se. Les característiques d'enduriment per deformació i d'enduriment per treball de l'aliatge específic determinen com envelleix la geometria de l'osca durant la vida útil de producció.
La selecció de material per si sola, però, no tanca el llaç del disseny de l'osca. El mateix material que passa per una matriu de sis-estacions a 100 cops per minut es comporta de manera diferent que en una matriu de vint-estacions a 500 cops per minut. La complexitat del disseny de les tires i la velocitat de premsa introdueixen factors dinàmics que amplifiquen o amortiguen els comportaments específics del material-que acabem de descriure.
Factors de disseny de tires i velocitat de premsa a la selecció d'osques
Una geometria d'osca que s'alimenta perfectament en una matriu de sis-estacions que s'executa a 80 cops per minut pot convertir-se en una font recurrent d'errors de registre en una matriu de vint-estacions que funciona a 400. La diferència no és la mateixa osca. És el context del sistema que l'envolta: quantes estacions ha de travessar la cinta, quina distància recorre per traç i quina velocitat la premsa fa un cicle entre els esdeveniments d'alimentació. Aquestes variables amplifiquen o suprimeixen els punts forts i febles de cada tipus d'osca d'una manera que les propietats del material per si soles no poden predir.
Direcció de la progressió de la franja i impacte del recompte d'estacions
Els encunys progressius més llargs acumulen errors posicionals. Cada estació per la qual passa la franja introdueix una petita variació de registre, i aquestes variacions s'apilen. Quan la franja arriba a l'estació quinze o vint, la deriva acumulada del registre del pilot original pot superar les toleràncies acceptables si el posicionament lateral de la franja no es manté constantment en tots els punts intermedis.
Les osques de derivació positives ofereixen un avantatge aquí. Com que la pestanya retinguda conserva l'amplada de la tira a la ubicació de l'osca, la tira presenta una vora consistent per a l'enganxament del pilot i el contacte del carril de guia durant tota la progressió. No hi ha buits que interrompin la superfície de referència lateral. Guies i sensors, inclòs qualsevolsensor de proximitat inductius'utilitza per al control de la posició de la cinta, vegeu una vora de banda uniforme independentment de la ubicació de l'osca. Aquesta consistència ajuda a mantenir la precisió acumulada en progressions llargues de matriu on fins i tot 0,02 mm de deriva per estació es converteix en un error significatiu a l'estació de tall.
Les matrius més curtes amb menys estacions s'enfronten a menys errors acumulats. En un dau de quatre- o sis-estacions, la tira passa per esdeveniments d'alimentació limitats abans que la part se separi. Aquí, les osques negatives proporcionen una precisió de registre adequada amb eines més senzilles perquè simplement hi ha menys oportunitats de composició d'error de posició. El benefici d'eliminació de material supera la pèrdua menor de rigidesa quan la cinta només necessita mantenir la precisió en un grapat d'estacions. Els dissenyadors de matrius experimentats sovint aprofiten el modernprogramari de nidificació de material per a la longitud del materialoptimització durant el disseny de la cinta, però la decisió del tipus de osca encara depèn de quantes estacions requereixen el disseny optimitzat i de quant error acumulat poden absorbir les toleràncies de les peces.
Consideracions sobre la velocitat de la premsa i el volum de producció
La velocitat canvia la física de l'alimentació en tira. A velocitats de premsa baixes, la cinta avança en un moviment quasi-estàtic controlat on els efectes inercials són insignificants. A altes velocitats, la dinàmica de les bandes esdevé dominant. La cinta s'accelera i desaccelera de manera agressiva durant cada cicle d'alimentació, creant oscil·lacions, rebots i pèrdua momentània de contacte amb les guies. Qualsevol font de resistència a l'alimentació, per menor que sigui a baixa velocitat, s'amplifica en una inconsistència de to mesurable a alta velocitat.
En les operacions de conformació de metalls d'alta velocitat-que superen els 250 cops per minut, el tipus d'osca que minimitza la resistència a l'alimentació té prioritat. Si la geometria de la matriu permet qualsevol tipus i les propietats del material no obliguen a la decisió, la velocitat de premsa sovint es converteix en el desempat. Les osques positives amb pestanyes-ben alleujades generen una resistència més baixa a velocitat perquè no hi ha cap vora tallada per enganxar. Les osques negatives proporcionen zero interferències de l'aixecador, la qual cosa importa quan el temps agressiu de l'aixecador a alta velocitat gairebé no deixa marge de separació entre la cinta i la corona de l'aixecador.
El volum de producció afegeix una altra dimensió. Les tirades-de gran volum exposen qualsevol mecanisme de desgast que les tirades més curtes no revelarien mai. Una configuració d'osca que s'alimenta perfectament per a 50.000 cops pot desenvolupar una resistència progressiva a 500.000 cops a mesura que es desgasten les vores, creixen les rebaves i es degrada la geometria de la pestanya. Per a campanyes de producció llargues, escollir el tipus d'osca amb millor resistència al desgast en el vostre material específic redueix el temps d'inactivitat no planificat i allarga els intervals de manteniment.
L'ordre de prioritat canvia en funció de si la vostra aplicació requereix velocitat o precisió:
- Prioritats d'aplicació{0}}d'alta velocitat (per sobre de 250 SPM):Minimitzar la resistència a l'alimentació primer; Assegureu-vos que el marge de separació de l'aixecador superi l'oscil·lació dinàmica de la tira; seleccioneu el tipus d'osca amb el coeficient d'arrossegament més baix; prioritzar la resistència al desgast del material específic; optimitzar el relleu angular per a les forces d'alimentació inercial
- Prioritats de l'aplicació de precisió{0}}baixa velocitat (per sota de 150 SPM):Maximitzeu primer la precisió del registre; seleccioneu el tipus d'osca que preservi la rigidesa de la cinta per a un compromís coherent del pilot; minimitzar l'error de posició acumulat a totes les estacions; prioritzar l'estabilitat dimensional de la geometria de l'osca sobre la vida útil de la matriu; Assegureu-vos que la col·locació de l'osca es coordina amb totes les funcions de detecció i registre
El fil comú és la predictibilitat. Tant si corre ràpid o lent, l'osca s'ha de comportar de la mateixa manera en el traç un milió que en el traç un. Aquesta predictibilitat depèn de com es degrada la geometria de l'osca amb el pas del temps, cosa que porta la discussió directament al comportament del desgast i a la gestió de la vida de la matriu.
Patrons de desgast i impacte de la vida de la matriu per tipus d'osca
Una osca que s'alimenta perfectament el primer dia no s'alimentarà perfectament el dia tres-cents. Cada cop de producció sotmet les superfícies del punxó i de la matriu a un impacte de compressió, un contacte abrasiu amb el material de la cinta i un cicle de fatiga a micro-escala. Amb milers o milions de cops, aquestes forces remodelen la geometria de tall de maneres subtils però acumulatives. La visió crítica per als enginyers d'eines és que les osques positives i negatives no es desgasten de la mateixa manera. Els seus patrons de degradació difereixen en la ubicació, la taxa de progressió i els símptomes observables, la qual cosa significa que les seves estratègies de manteniment també han de ser diferents.
Ignorar aquestes diferències condueix a una resolució de problemes reactiva: la tira comença a registrar-se incorrectament, algú treu el dau i només aleshores l'equip descobreix la geometria de l'osca desgastada que s'ha anat degradant durant setmanes. Entendre la signatura de desgast específica per a cada tipus transforma aquest cicle reactiu en un de predictiu.
Progressió del desgast en eines d'osca positiva
Les vores del punxó que formen pestanyes d'osca positiva experimenten un desgast al llarg dels tres costats tallats que alliberen la pestanya del cos de la tira. Aquestes vores són les superfícies de treball que mantenen la geometria nítida de la pestanya i es degraden progressivament mitjançant una seqüència previsible.
A principis de la vida de la matriu, les vores de tall són afilades i produeixen una separació neta de les pestanyes amb una rebava mínima. El perímetre de la pestanya està ben-definit i la seva geometria angular del relleu es manté intacta. A mesura que la producció continua, els mecanismes de desgast adhesiu i abrasiu rodegen les vores del punxó de manera incremental. La comprensió dels patrons de desgast de punxons i matrius revela que els cicles d'estrès repetits causen esquerdes microscòpiques que eventualment es propaguen a defectes més grans mitjançant el desgast per fatiga, un mecanisme especialment rellevant per a les seccions primes dels perímetres de les pestanyes.
Notareu la degradació a través d'una cadena de símptomes específica:
- Les vores de la pestanya desenvolupen radis on abans hi havia cantonades afilades, reduint la definició del perfil de la pestanya
- Les rebaves comencen a formar-se a les vores tallades de la pestanya, creant material aixecat que s'enganxa a les superfícies de l'elevador durant l'avanç de la cinta.
- El relleu angular de la pestanya s'aplana eficaçment a mesura que la vora anterior s'arrodoni, augmentant l'àrea de contacte amb els aixecadors i augmentant l'arrossegament
- La resistència a l'alimentació augmenta gradualment, mesurable a mesura que augmenta el registre incorrecte de la franja a les estacions pilot aigües avall
- Les peces comencen a mostrar una deriva dimensional consistent amb l'acumulació progressiva d'errors de to
La paraula clau aquí és gradualment. El desgast de l'osca positiu no provoca fallades sobtades. Introdueix un augment lent i lineal de la resistència a l'alimentació que sovint passa desapercebut fins que es supera la tolerància de registre. Els enginyers que controlen les dades de registre de la cinta al llarg del temps poden identificar la tendència a l'alça i programar el manteniment abans que la degradació arribi a un llindar de fallada.
Com que les pestanyes s'han endurit per treball a les vores tallades durant l'operació de conformació inicial, l'enduriment per deformació a les superfícies tallades proporciona inicialment certa resistència al desgast abrasiu. Tanmateix, una vegada que la capa endurida es desgasta, el material més tou subjacent s'erosiona més ràpidament, creant de vegades un punt d'inflexió on el desgast s'accelera després d'un període estable inicial.
Progressió del desgast en eines d'osca negativa
Els punxons d'osca negativa es desgasten al perímetre de tall, la vora rectangular o trapezoïdal que talla el material de la cinta. A mesura que aquest perímetre s'arrodoni, la conseqüència funcional és diferent del desgast de l'osca positiu: l'àrea eliminada es redueix efectivament.
Aquí és per què això importa. Quan la vora del punxó s'arrodoni, ja no talla un buit net i-de tota l'amplada. L'osca es torna una mica més estreta i més profunda que la seva geometria de disseny original. Cada mil·lèsima de mil·límetre que es perd a l'arrodoniment de les vores redueix el marge d'espai lliure entre la vora de la cinta i el cos de l'elevador. Amb desenes de milers de cops, la bretxa s'estreny fins que la tira comença a contactar de nou amb l'aixecador, produint els mateixos problemes de penjo-per què es va dissenyar l'osca.
Simultàniament, l'acumulació de rebaves augmenta el problema. A mesura que el punxó s'avorreix, les rebaves creixen més altes a les vores tallades de la tira.Recomana Mate Precision Technologiesesmolar les eines quan les vores es desgasten amb un radi de 0,01 polzades (0,25 mm), tenint en compte que els retocs freqüents-funcionen millor que esperar que el punxó es torni molt avorrit. Per a eines d'osca negativa, aquest principi és especialment crític perquè les rebaves no són només un problema de qualitat. Interfereixen directament amb l'alimentació enganxant-se a les guies, les superfícies de la matriu i les corones de l'elevador a mesura que la tira avança. Recerca sobreformació de rebaves laterals en operacions d'oscaconfirma que la severitat de les rebaves augmenta quan les relacions entre punxó i separació de matriu canvien dels seus valors de disseny originals, exactament el que passa a mesura que es desgasten les vores i s'estreny l'espai lliure efectiu.
El mode de fallada per a les osques negatives acostuma a ser més brusc que per a les osques positives. La resistència a l'alimentació es manté relativament estable mentre hi ha un espai lliure adequat, i després augmenta bruscament quan la geometria de l'osca reduïda finalment permet el contacte de la tira-a-l'aixecador. Això fa que el desgast de l'osca negatiu sigui més difícil de detectar mitjançant un seguiment gradual de les tendències i que sigui més probable que es presenti com una interrupció sobtada de la producció.
Estratègies de manteniment per tipus d'osca
Els protocols de rectificat difereixen perquè les ubicacions de desgast i els objectius funcionals són diferents.
Per a eines d'osca positiva, la rectificació se centra a restaurar les vores de separació de pestanyes afilades. L'objectiu és restablir-línies de cisalla nítides als tres costats alliberats de la pestanya perquè la geometria de la pestanya torni al seu perfil-dissenyat. Normalment, això implica la mòlta superficial de la cara del punxó per eliminar la capa desgastada, restaurant la geometria de la vora de tall. Si les vostres eines es van acabar originalment amb mecanitzat de filferro per electroerosió per als perfils de pestanyes complicats, el rectificat ha de preservar aquests contorns en lloc d'aplanar simplement la cara del punxó.
Per a eines d'osca negativa, el rectificat restaura la geometria total del joc. L'objectiu és tornar el perímetre del punxó a les seves dimensions originals perquè el buit tallat a la tira coincideixi amb l'amplada i la profunditat dissenyades. Com que la conseqüència funcional del desgast és la reducció de l'espai lliure, fins i tot petites quantitats de rectificat restablir un rendiment significatiu. Desbarbar l'obertura de la matriu és igual d'important, ja que el pas i l'expulsió del llimac es poden degradar amb l'acumulació de desgast dins de la cavitat de la matriu.
En ambdós casos, el pressupost total de rectificació és finit. Cada afilat elimina material de la cara del punxó, escurçant-lo de manera incremental. Quan la rectificació acumulada s'acosta a la tolerància de longitud del punxó, es fa necessària la substitució en lloc d'afilar-se de manera continuada.
Entendre el patró de desgast diferent per a cada tipus d'osca permet programar el manteniment predictiu en lloc de resoldre problemes reactius. Les osques positives es degraden gradualment mitjançant l'augment de la resistència a l'alimentació. Les osques negatives es degraden a causa de la reducció de l'espai lliure que, finalment, desencadena bloquejos bruscos-de la cinta. Vigilar en conseqüència.
El comportament del desgast completa la imatge del rendiment de cada tipus d'osca al llarg del seu cicle de vida complet. Des de la selecció inicial de la geometria fins al dimensionament específic del material-, la integració del disseny de la cinta i, finalment, la planificació del manteniment, el marc de decisió per al disseny de l'osca de derivació abasta tot el programa de matrius. Ajuntar aquests fils en una seqüència d'implementació accionable ofereix als enginyers d'eines un camí clar des de la intenció de disseny fins a la producció validada.
Flux de treball d'implementació i recursos d'enginyeria de matrius personalitzats
Tots els conceptes discutits fins ara, des de la selecció de la geometria fins al comportament del material fins a la gestió del desgast, convergeixen en un únic punt: en el moment en què es compromet un disseny d'osca a l'acer. Aquest compromís es produeix dins d'un flux de treball, i els enginyers que executen aquest flux de treball produeixen sistemàticament millors resultats que els que salten del concepte al tall sense un camí estructurat entre ells.
La realitat de les osques de derivació negatives i positives que formen matrius d'estampació de xapa és que cap factor determina la decisió de manera aïllada. El tipus de material informa la preferència de l'osca. L'amplada de la franja limita la profunditat. La velocitat de la premsa canvia la prioritat entre rigidesa i espai lliure. El recompte d'estacions determina la quantitat d'error acumulat que podeu tolerar. Aquests factors interactuen i el flux de treball d'implementació ha de tenir en compte tots ells en la seqüència correcta.
Marc de decisió per a enginyers d'eines
Quan us asseieu amb un disseny de tira nova, la decisió del tipus d'osca segueix una progressió lògica. Saltar passos o reordenar-los crea llacunes que apareixen durant la prova, sovint com problemes d'alimentació misteriosos que resisteixen solucions ràpides. La seqüència següent reflecteix com els professionals experimentats dels fabricants d'eines i matrius aborden el disseny de l'osca de derivació des dels primers principis:
- Valorar el tipus i el gruix del material.Identifiqueu la família d'aliatges, el calibre, el límit elàstic, l'allargament i les característiques d'enduriment per treball. Això determina si les restriccions derivades del material-obligan a les osques positives o negatives abans que es consideri cap altre factor.
- Avaluar l'amplada de la franja i el nombre d'estacions.Calcula l'àrea de la secció transversal restant-després d'aplicar la geometria de l'osca. Determineu quantes estacions ha de travessar la franja i calculeu la tolerància acumulada a l'error de posició a l'estació final.
- Determinar els requisits de l'aixecador.Establiu el tipus d'aixecador (rodona, barra o tira), l'alçada de l'aixecador i la ubicació de l'aixecador en relació a la vora de la banda. Viatge de l'aixecador de mapes contra la posició de la cinta en cada punt del cicle de premsa per identificar possibles zones d'interferència.
- Seleccioneu el tipus d'osca en funció del factor de prioritat.Si la conservació de la rigidesa és la limitació limitant (material prim, tira estreta, matriu llarg, tolerància de precisió), trieu positiu. Si l'espai lliure és la limitació limitant (estoc gruixut, elevadors alts, operació d'alta-velocitat, banda ampla amb un marge de rigidesa ampli), trieu negatiu.
- Geometria de l'osca de dimensions proporcional als paràmetres d'estoc.Establiu la profunditat, l'amplada i el relleu angular utilitzant les relacions proporcionals establertes pel gruix del material, el recorregut del elevador i els requisits de rigidesa de la cinta. Apliqueu ajustos específics del material-per al comportament d'enduriment, els límits d'allargament i les expectatives de qualitat de les vores.
- Valideu mitjançant la prova i ajusteu.Executeu el dau a increments de velocitat progressius. Supervisar el registre de la franja a les estacions pilot. Mesureu la precisió del pas a tota la longitud de la matriu. Comproveu que la resistència a l'alimentació es mantingui estable i que no hi hagi cap contacte entre tira-a-al llarg del cicle de l'aixecador. Refineu els angles de relleu, la profunditat de l'osca o el tractament de les vores en funció del rendiment observat.
Aquesta seqüència no és rígida. Alguns projectes presenten limitacions que col·lapsen diversos passos en una única conclusió òbvia. Una tira d'alumini de 0,3 mm en una matriu de vint-estacions pràcticament requereix osques positives abans que avalueu l'alçada de l'aixecador. Un acer-de 3,0 mm d'alçada en una matriu d'obturació de quatre-estacions apunta a osques negatives abans que l'amplada de la cinta entri al càlcul. Però per a les moltes aplicacions que es troben entre aquests extrems, treballar cada pas evita l'error comú d'optimitzar un factor i ignorar un altre que finalment controla el rendiment.
La documentació també és important aquí. El fabricant de matrius que registra el raonament de cada decisió de geometria, no només les dimensions finals, crea una referència que accelera programes futurs en materials i dissenys similars. Quan una aplicació similar arriba a la botiga sis mesos després, el raonament documentat elimina la necessitat de re-derivar tots els paràmetres dels primers principis.
Connectant la intenció de disseny amb solucions de matriu personalitzades
El disseny de l'osca de bypass no existeix al buit. És un element dins d'una estructura de matriu complexa que inclou punxons, elevadors, pilots, guies, bandes de suport i sistemes de gestió de tires en general. La geometria de l'osca s'ha d'integrar amb cadascun d'aquests components. Una osca perfectament dimensionada que entra en conflicte amb la col·locació del pilot, interfereix amb la geometria del rail elevador o crea problemes d'expulsió de llimacs a la sabata de matriu ofereix un valor zero, independentment de com les seves proporcions coincideixen amb els càlculs d'enginyeria.
Aquest repte d'integració és on molts programes d'eines s'aturan. Els paràmetres de disseny individuals tenen sentit de manera aïllada, però combinar-los en un conjunt de matrius en funcionament requereix experiència en la gestió de les relacions espacials i temporals entre components. El recorregut de l'elevador ha de coordinar-se amb l'espai lliure de l'osca. El temps d'entrada del pilot s'ha d'alinear amb la posició de la franja després de l'alimentació controlada de l'osca-. La direcció de la rebava de les operacions de tall d'osques no ha d'interferir amb les estacions de conformació aigües avall. Els camins d'expulsió dels llimacs des de les osques negatives han de netejar els paral·lels i les obertures de les sabates sense obstruccions.
Treballar amb equips d'enginyeria de matrius experimentats garanteix que aquests detalls d'integració rebin l'atenció que demanen.Solucions de matriu d'estampació personalitzada de YICHENaborden exactament aquesta classe de desafiaments de disseny-pesat, on l'optimització de l'osca de derivació s'ha de coordinar amb l'estructura de matriu, la integració de l'elevador, la gestió de l'espai lliure i el control del flux de material a tot el conjunt de matrius. Per als enginyers d'eines que han treballat a través de la teoria del disseny i estan preparats per traduir les decisions de geometria en eines de producció, l'associació amb un equip que gestiona l'abast complet d'integració evita la reelaboració iterativa que es consumeix en els pressupostos de prova.
El flux de treball tanca un bucle. El disseny de la tira condueix a la selecció del tipus d'osca. La geometria de l'osca determina el dimensionament. El dimensionament impulsa la validació. La validació confirma el disseny o retorna les correccions a la geometria. I al llarg de la producció, el control del desgast garanteix que la geometria validada es mantingui dins del seu embolcall de rendiment fins que el següent esdeveniment de manteniment programat la restabli a les especificacions.
Cada matriu d'estampació explica una història a través de la seva tira. Les osques, ja siguin positives o negatives, són capítols d'aquesta història. Defineixen com es mou el material, on s'atura i com es registra. Fer-los bé significa que la tira s'alimenta sense problemes des del primer cop fins a l'últim. Equivocar-los significa que la tira lluita contra el dau a cada estació. La diferència entre aquests resultats no és la sort. És enginyeria, aplicada sistemàticament des de la intenció del disseny fins a la validació de la producció.
Preguntes freqüents sobre les osques de bypass a les matrius d'estampació
1. Quina diferència hi ha entre les osques de bypass positives i negatives en una matriu d'estampació progressiva?
Una osca de derivació positiva reté el material a la cinta com una pestanya-com una projecció que passa per sobre dels elevadors durant l'alimentació, preservant la rigidesa de la cinta. Una osca de derivació negativa elimina el material de la vora de la cinta, creant un buit que proporciona espai lliure per als elevadors sense contacte físic. L'elecció entre ells depèn de si la vostra aplicació prioritza la rigidesa de la tira (positiva) o la separació de l'aixecador (negatiu). Els materials prims i les tires estretes en general es beneficien de les osques positives, mentre que les operacions d'estoc gruixut i d'alta-velocitat sovint funcionen millor amb osques negatives.
2. Com puc determinar la profunditat i l'amplada de l'osca correctes per a la disposició de la meva franja?
La profunditat i l'amplada de l'osca es proporcionen principalment al gruix del material, l'alçada de recorregut de l'elevador i l'amplada de la cinta. Per a les osques negatives, la profunditat ha de superar el recorregut de l'aixecador més qualsevol oscil·lació vertical de la cinta durant l'alimentació. Per a les osques positives, la profunditat de la pestanya ha de romandre dins del rang de deflexió elàstica del material sota les càrregues de contacte de l'aixecador. L'amplada s'adapta al cos de l'elevador i al desplaçament de la banda lateral. Una seqüència de prioritat de dimensionament comença amb el gruix del material, després considera l'amplada de la banda, el recompte d'estacions, el pas d'alimentació i l'alçada de l'elevador en aquest ordre.
3. Quin tipus d'osca de bypass funciona millor per a l'estampació d'acer inoxidable?
Les osques positives són generalment preferides per a llargues tirades de producció en acer inoxidable austenític. El motiu és l'enduriment del treball a les vores tallades. Quan les osques negatives es punxen a l'acer inoxidable, les vores tallades s'endureixen progressivament durant la producció, augmentant la resistència a l'alimentació durant la vida útil de la matriu. Els graus inoxidables poden veure un augment de la força de fins a un 50 per cent en zones molt treballades. Les osques positives eviten aquest problema a la vora de la franja, tot i que els dissenyadors han d'afegir radis generosos a les unions de pestanyes per evitar l'esquerda per fatiga per càrregues de contacte repetides de l'elevador.
4. Com afecten els patrons de desgast de les osques de derivació la programació de manteniment de la matriu?
Les osques positives i negatives es desgasten de manera diferent i requereixen enfocaments de control diferents. L'eina d'osca positiva es degrada gradualment a mesura que les vores del punxó s'arrossen, fent que les pestanyes desenvolupin rebaves que augmenten lentament la resistència a l'alimentació. Això permet un manteniment predictiu-basat en tendències. Les eines d'osca negativa es degraden reduint la mida del buit a mesura que les vores s'arrosseguen, provocant eventualment uns enganxaments bruscos de la cinta-quan l'espai lliure és insuficient. El desgast de l'osca negatiu és més difícil de detectar d'hora, la qual cosa fa que els programes d'afilat basats en intervals- siguin més adequats que el seguiment de l'estat només.
5. Puc utilitzar les osques de bypass positives i negatives a la mateixa matriu progressiva?
Sí, els enginyers de matrius experimentats de vegades combinen ambdós tipus dins d'un mateix disseny de banda quan diferents estacions presenten limitacions diferents. Per exemple, les estacions amb elevadors alts poden utilitzar osques negatives per a la separació, mentre que les estacions aigües avall en una secció de transport estreta utilitzen osques positives per preservar la rigidesa. La clau és garantir un comportament alimentari coherent durant tota la progressió. Treballar amb equips d'enginyeria de matrius personalitzats com YICHEN (yichen-group.com/stamping-die/) ajuda a coordinar dissenys de tipus multi{-osca-en què la integració entre els aixecadors, els pilots i la geometria de l'osca ha de funcionar com un sistema unificat.


