


Entendre les matrius d'estampació metàl·lica i el seu paper en la fabricació
Quan obteniu un component estampat, les eines que hi ha darrere ho determinen tot: la precisió dimensional, l'acabat de la superfície, el temps de cicle i el cost per-peça. No obstant això, molts compradors tracten la selecció de matrius com una casella de selecció de contractació més que com una decisió estratègica. El fabricant que trieu configura la vostra realitat de producció durant els propers anys.
Què són les matrius d'estampació metàl·lica i per què són importants
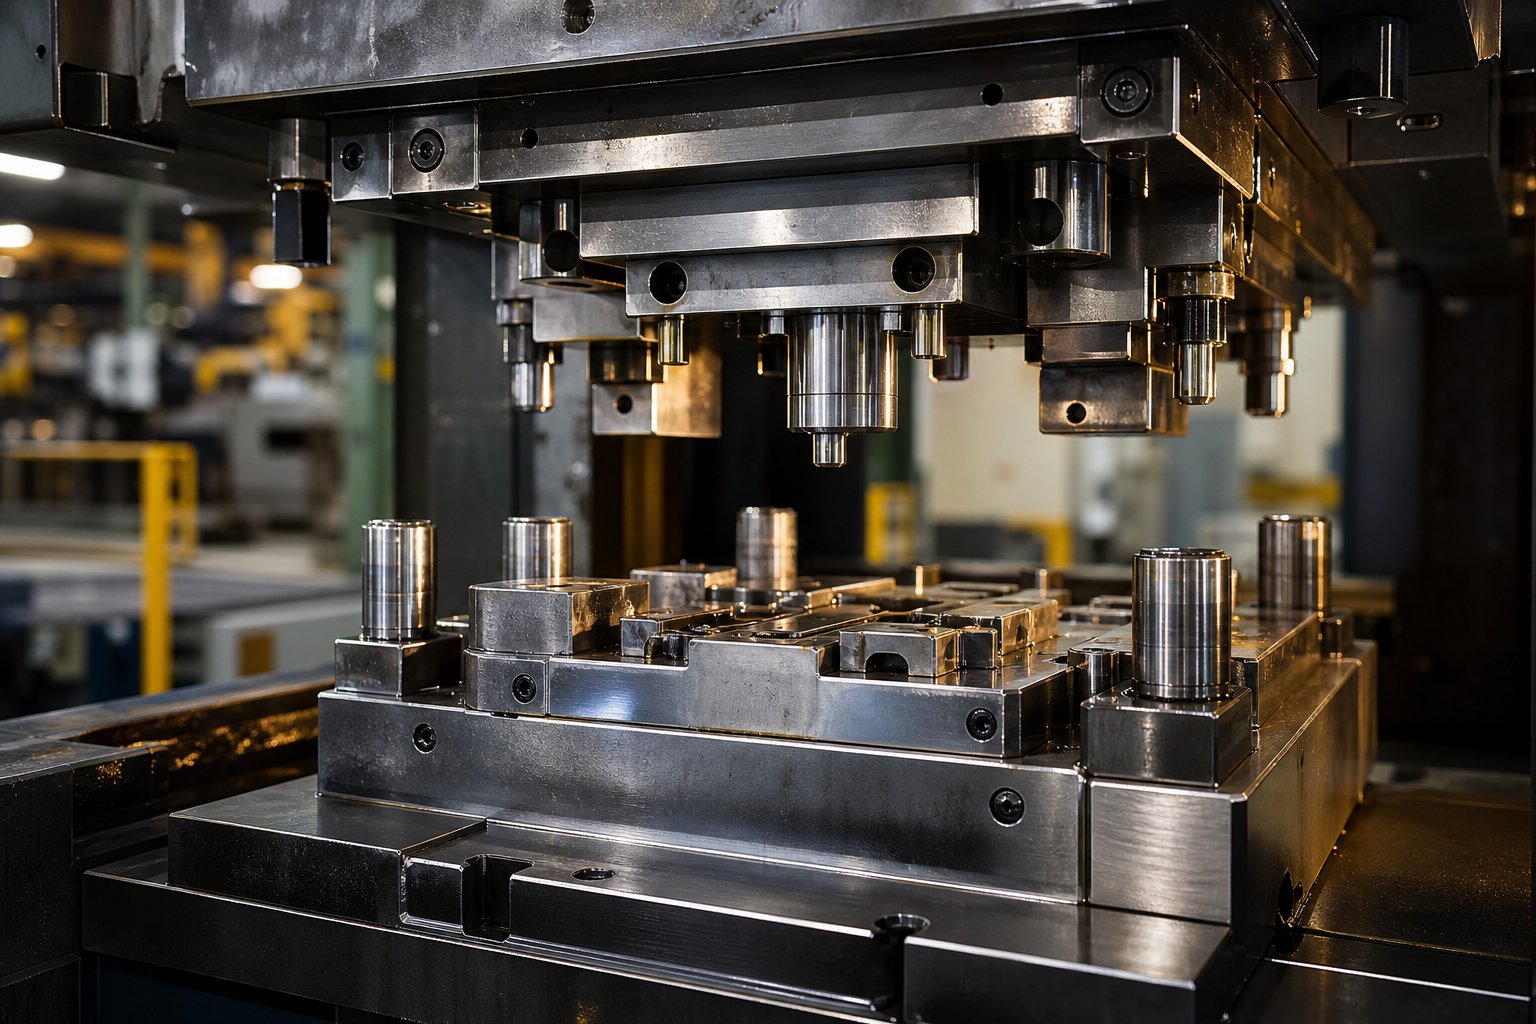
Una matriu d'estampació metàl·lica és una-eina d'enginyeria de precisió que talla, doblega o forma xapa plana en un component acabat mitjançant la força aplicada per una premsa d'estampació.
Aquesta definició única respon a una pregunta que molts enginyers es troben a principis de la seva carrera:el que es mor en la fabricació? En termes senzills, una matriu d'estampació és un conjunt-personalitzat de seccions d'acer d'eina endurit muntades dins d'una premsa. La meitat superior (punxó) i la meitat inferior (bloc de matriu) treballen junts per tallar o deformar el metall amb cada cop de premsa. Les matrius i les premses d'estampació poden circular centenars de vegades per minut, produint peces idèntiques a través de milions de repeticions.
La precisió de la matriu controla directament la precisió de cada peça que produeix. Una matriu-ben construïda manté toleràncies estrictes durant tirades llargues, minimitza la ferralla i manté la premsa en funcionament sense temps d'aturada no planificat. Un mal construït provoca rebaves, deriva dimensional i aturades de manteniment freqüents que es desemboquen en dates de lliurament perdudes.
Qui necessita un fabricant de matrius d'estampació
Si sou un gestor d'aprovisionament que avalua proveïdors, un enginyer d'eines que especifica nous matrius o un dissenyador de productes que es prepara per a la producció en volum, la vostra elecció de fabricants de matrius d'estampació metàl·lica estableix el límit del que pot aconseguir la vostra línia de producció. La decisió implica més que comparar pressupostos. Requereix entendre prou bé els tipus de matrius, els materials, els processos d'enginyeria i les capacitats de la botiga per fer les preguntes adequades.
Aquesta guia construeix aquest marc pas a pas. Aprendràs com les diferents matrius d'estampació de metall serveixen per a diferents aplicacions, quins detalls de construcció afecten la longevitat i quines capacitats separen una botiga competent d'un autèntic soci d'eines. L'objectiu és senzill: donar-vos prou coneixements tècnics per avaluar qualsevol fabricant de matrius d'estampació amb confiança i emetre una RFQ que us ofereix l'eina adequada, no només la més barata.
Tipus de matrius d'estampació i quan utilitzar-los cadascun
Saber que la qualitat de la matriu és important és una cosa. Saber quin tipus de matriu requereix realment el vostre projecte és el que separa una conversa de RFQ productiva d'una de frustrant. Els tipus de matrius d'estampació disponibles solucionen diferents problemes de producció, i l'elecció incorrecta comporta una despesa excessiva en eines o un rendiment inferior al temps del cicle.
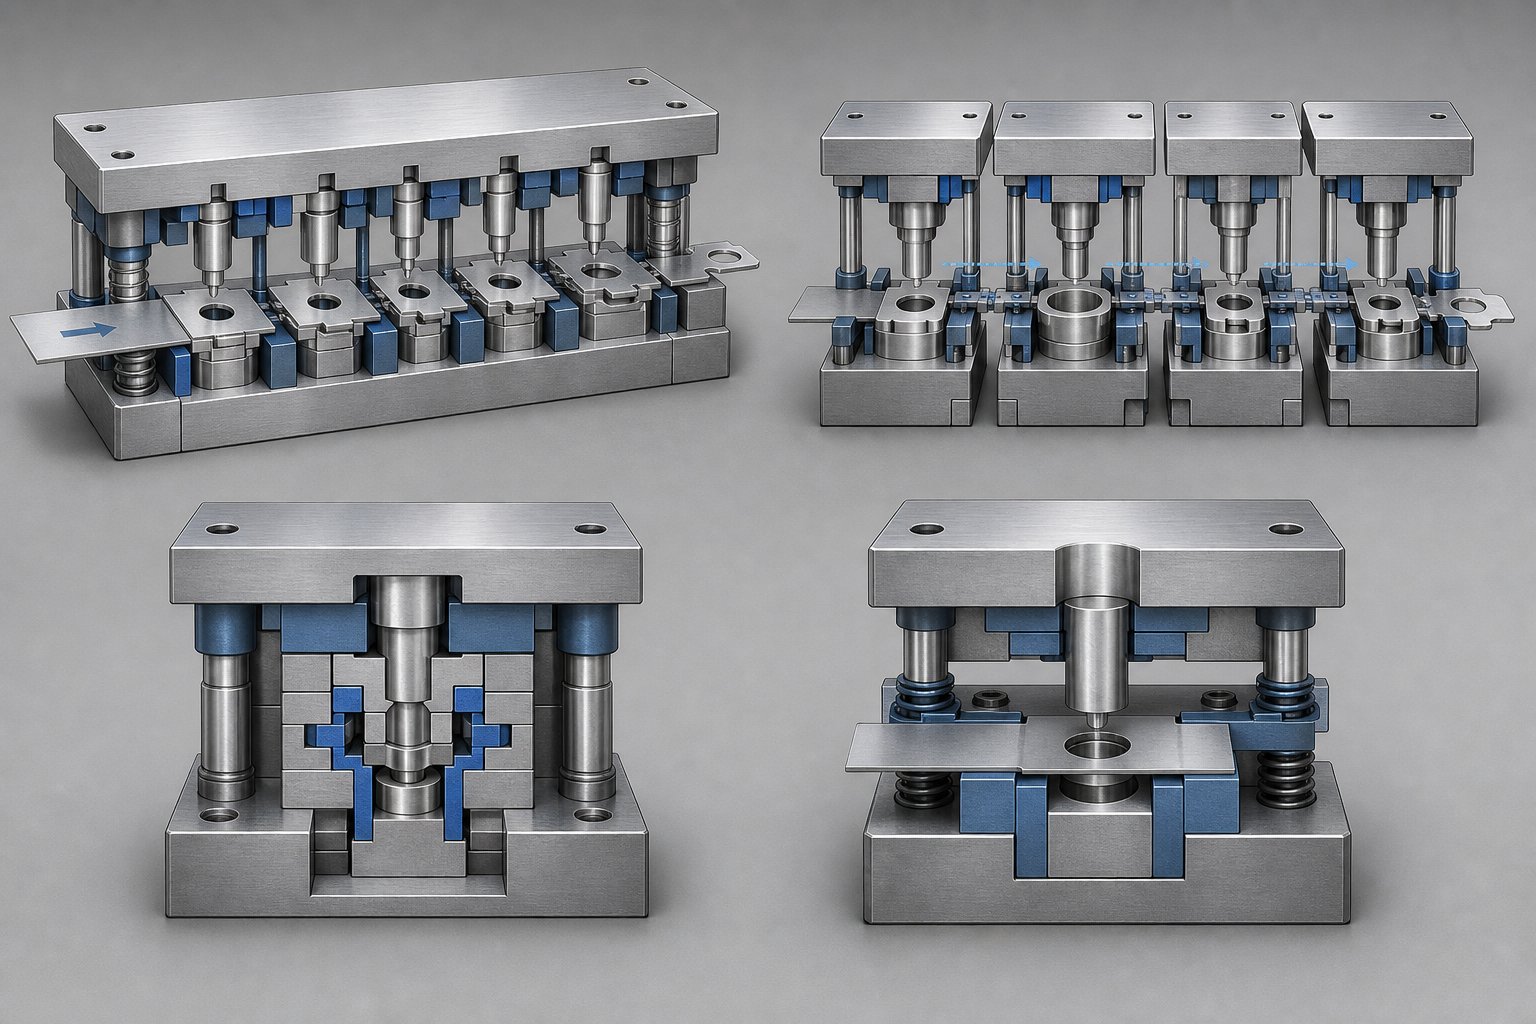
Quatre categories principals cobreixen gairebé totesAplicació d'estampació de xapa: progressiu, de transferència, compost i{0}}etapa única. Cadascun equilibra la velocitat, la complexitat i el cost de manera diferent. Entendre com funcionen t'ajuda a parlar el mateix idioma que el teu constructor de matrius i a comunicar els requisits sense ambigüitats.
Troqueles progressives per a tirades de gran-volum
Imagineu una bobina metàl·lica que s'alimenta contínuament a través d'una sèrie d'estacions dins d'un sol conjunt de matrius. A cada estació, es produeix una operació diferent-perforar, doblegar, encunyar, retallar-fins que una peça acabada es separa en l'etapa final. Això és un dau progressiu en acció.
Els fabricants de matrius progressius construeixen aquestes eines per a la velocitat. Una matriu progressiva ben-dissenyada pot circular entre 200 i 1.500 cops per minut, produint peces complexes amb una manipulació mínima del material. La compensació-? Alt cost inicial d'eines i flexibilitat limitada per als canvis de disseny un cop l'eina s'endureixi. Per a matrius d'estampació d'automòbils i components electrònics de gran-volums, les eines progressives ofereixen el cost per-peça més baix en llargues tirades de producció.
Matrius de transferència i compostes per a geometries complexes
Quan les peces són massa grans o geomètricament complexes per a una cinta progressiva, les matrius de transferència entren a la intervenció. Primer es talla un blanc i després es mou mecànicament entre estacions independents on les operacions de conformació, dibuix i retall es produeixen de manera seqüencial. Els proveïdors d'estampació de matrius de transferència solen servir a les indústries que produeixen estampacions més profundes o components estructurals més grans-com ara suports d'automòbils, carcasses d'electrodomèstics o panells de tancaments.
Les matrius compostes tenen un enfocament diferent. Executen múltiples operacions de tall i conformat en un sol cop de premsa en una estació. Això els fa excepcionalment precisos per a peces planes que requereixen una alineació dimensional estreta, com ara volanderes, laminacions elèctriques o calces. La limitació és la profunditat: les matrius d'estampació composta gestionen bé les geometries d'un sol pla-, però no poden gestionar el plegat de diversos eixos- ni el conformat profund.
Matrius d'una-etapa per a volum- baix o prototipat
Un dau d'una-etapa realitza una operació per traç-un corbat, una perforació, un blanc. L'eina és senzilla, econòmica i ràpida de construir. Per a la creació de prototips, les execucions pilot o la producció de baix-volum on s'esperen iteracions de disseny, les matrius d'estampació d'una-etapa ofereixen la flexibilitat que les eines progressives o de transferència no poden. Canvieu la velocitat del cicle per l'adaptabilitat.
Moltes botigues utilitzen matrius d'una-etapa durant la validació abans de comprometre's amb una eina progressiva completa, la qual cosa redueix el risc si el disseny de la peça canvia durant el desenvolupament.
| Tipus de matriu | Millor aplicació | Idoneïtat del volum | Nivell de complexitat | Cost relatiu d'eines |
|---|---|---|---|---|
| Progressiu | Producció d'alta-velocitat de peces-de múltiples funcions (components de matriu d'estampació d'automòbils, connectors, suports) | Volum alt (+ de 100.000 peces) | De moderat a alt | Alt |
| Transferència | Peces grans o embuïdes-profundes que requereixen diverses etapes de conformació | Volum mitjà a alt | Alt | Alt |
| Compost | Peces planes i de precisió que necessiten múltiples talls en un sol cop (laminacions, volanderes) | Volum baix a mitjà | De baix a moderat | Mitjana |
| Etapa única- | Prototips, tirades pilot, operacions senzilles (una corba o una perforació) | Volum baix | Baixa | Baixa |
Quan us acosteu a un fabricant amb una comprensió clara de quin tipus de matriu s'adapta a la geometria, el volum i el pressupost de la vostra peça, elimineu una font habitual de mala comunicació. També faciliteu l'avaluació de si les capacitats d'una botiga s'alineen amb les vostres necessitats reals-una pregunta que depèn en gran mesura dels materials i dels mètodes de construcció que hi ha darrere de les eines.
Materials de matriu i construcció que afecten la longevitat
El tipus de dau us proporciona el procés correcte. El material dins d'aquesta matriu determina quant de temps dura, amb quina coherència funciona i com és el vostre cost total de propietat en centenars de milers-o milions-de cops. Dos matrius d'estampació d'acer de disseny idèntic construïts amb diferents acers per a eines poden oferir vides de servei molt diferents, i la majoria dels compradors mai no pensen preguntar-se per què.
La selecció d'acer de matriu d'estampació és un acte d'equilibri entre tres propietats competidores: duresa, tenacitat i resistència al desgast. Empenyeu un massa lluny i comprometreu els altres. Una matriu de xapa construïda per a un programa d'automoció de 5-milions de temps exigeix una estratègia de material completament diferent a la d'executar 20.000 estampacions d'alumini per a un suport d'aparell prototip.
Qualitats d'acer per a eines i les seves característiques de rendiment
La majoria dels conjunts de matrius d'estampació metàl·lica es basen en un grapat de graus d'acer per eines provats. Cadascun ocupa un lloc diferent en l'espectre de duresa-envers-de duresa, i saber on se situen t'ajuda a avaluar si un fabricant està especificant el material adequat per a la teva aplicació.
- D2 (alt-carboni, alt-crom):L'especialista en -resistència al desgast. Amb un contingut de carboni al voltant de l'1,4-1,6% i el crom entre l'11 i el 13%, D2 aconsegueix una duresa entre 54 i 61 HRC. La seva densa estructura de carbur de crom resisteix excepcionalment bé el desgast abrasiu, la qual cosa la converteix en un estàndard per a matrius d'estampació, matrius d'estampació, punxons i matrius de retall. La compensació: D2 és relativament fràgil i vulnerable a l'estella sota càrregues de xoc pesades.
- A2 (Enduriment a l'aire-aliatge mitjà):El tot-equilibrat. L'A2 ofereix una duresa significativament millor que la D2 alhora que manté una forta resistència al desgast i una excel·lent estabilitat dimensional durant el tractament tèrmic. Els rangs de duresa populars funcionen amb 57-62 HRC. S'adapta a la producció de volums mitjans--alts, on les càrregues d'impacte fan que D2 es consideri arriscat per a les operacions de perforació, flexió i conformació amb una geometria de matriu complexa.
- S7 (resistent a-xocs):Creat per a l'impacte. S7 conté menys carboni (0,45-0,55%) i menys crom (3,0-3,5%), aconseguint una duresa de treball de 48-58 HRC. El que sacrifica en resistència al desgast, guanya en una absorció de cops excepcional. S7 és l'opció preferida per a matrius de reblat, entallament i conformació en fred on l'impacte repetit és el risc de fallada principal.
- M2 (acer-alta velocitat):Quan la velocitat i la resistència a la calor són importants. M2 conserva la duresa a temperatures elevades, per la qual cosa és-adequat per a estacions de perforació-d'alta velocitat on la fricció genera calor important. Ofereix un excel·lent equilibri de duresa, resistència al desgast i duresa vermella-per a plaquetes de tall de precisió.
Aquí teniu una regla pràctica: a mesura que augmenta el vostre volum de producció previst, generalment us moveu cap a graus més durs i més resistents al desgast-. Les matrius d'estampació d'alumini amb cicles de producció curts poden funcionar bé amb acers d'aliatge A2 o fins i tot{3}}inferiors. Una matriu progressiva de perforació d'acer d'alta-resistencia a 800 cops per minut per a un programa d'automoció probablement necessitarà D2 o una actualització de la metal·lúrgia de pols per sobreviure.
Insercions de carbur i tractaments superficials per a una vida útil prolongada de la matriu
Fins i tot els acers d'eines de primera qualitat es desgasten. Per a les estacions dins d'una matriu que experimenten vores de tall-abrasió extrema a les estacions de tancament d'acer-d'alta resistència, per exemple-els fabricants instal·len insercions de carbur de tungstè. Les matrius d'estampació de carbur, o, més precisament, les matrius amb components amb punta de carbur-en estacions d'alt-desgast, poden oferir una vida útil de cinc a deu vegades més llarga que l'acer per a eines sol en aplicacions abrasives. L'inconvenient és el cost i la fragilitat: el carbur és car, requereix una mòlta de diamant especialitzada i es trenca sota un fort impacte si no es recolza adequadament per l'estructura de la matriu circumdant.
Els tractaments superficials afegeixen una altra capa de protecció sense canviar el material base. Les opcions més habituals inclouen:
- Nitruració (gas o ió/plasma):Els àtoms de nitrogen es difonen a la superfície d'acer a temperatures relativament baixes (~500 graus C), creant una capa dura i resistent al desgast- amb una distorsió mínima. La nitruració d'ions és més ràpida i produeix una "capa blanca" més fina que la nitruració de gas. La investigació sobre la conformació avançada d'acers d'alta-resistència ho demostraL'acer per eines nitrurat d'ions amb un recobriment PVD va produir més d'1,2 milions de peces, en comparació amb només 50.000 per a les eines-cromades.
- Recobriment de TiN (nitrur de titani):Aplicat mitjançant PVD, aquest recobriment-daurat augmenta la duresa de la superfície i redueix la fricció, reduint el risc de grip. El TiN funciona bé en xapes metàl·liques no recobertes, però pot provocar l'acumulació de zinc en estampar acers galvanitzats.
- Recobriments TiAlN / AlCrN:Estabilitat tèrmica superior per a l'estampació d'alta-velocitat o operacions que generen calor important a la interfície de la peça de l'eina-.
La visió clau per als compradors: la selecció del tractament superficial ha de seguir l'elecció del material base, no substituir-la. Si una matriu s'esquerda o es trenca, la duresa del substrat és insuficient i cap recobriment ho solucionarà. Els recobriments solucionen els problemes de desgast de la superfície i de l'arrossegament en matrius que ja tenen una resistència del nucli adequada.
Quan avalueu qualsevol fabricant, pregunteu quins graus d'acer de matriu d'estampació recomanen per al vostre material, gruix i volum específics. Pregunteu si especifiquen tractaments superficials basats en l'anàlisi del mode de fallada-o simplement predeterminada per a una opció per a cada treball. Les respostes mostren si esteu treballant amb una botiga que dissenya la longevitat de l'eina-o una que fa la matriu més barata que supera la prova inicial i us deixa gestionar el desgast prematur aigües avall.
Les decisions de material i tractament també es relacionen directament amb el que passa a continuació en el procés: com es dissenya, simula i valida la matriu abans de tallar qualsevol acer. El flux de treball d'enginyeria determina si aquestes eleccions de material es tradueixen en una eina que funciona com es pretén des del primer cop de producció.
El procés de disseny i enginyeria de matrius des del concepte fins a la producció
Un dau construït amb l'acer adequat encara falla si l'enginyeria que hi ha darrere és defectuosa. El disseny de matrius d'estampació metàl·lica és on la selecció del material es troba amb la geometria, on la intenció de producció es tradueix en instruccions de mecanitzat i on els errors costosos es detecten digitalment o es descobreixen de la manera més difícil en una premsa de prova. El procés segueix una seqüència estructurada, i cada etapa existeix específicament per reduir el risc i la despesa de les etapes que segueixen.
Per als compradors, entendre aquest flux de treball fa dues coses. T'ajuda a avaluar si un fabricant té un procés d'enginyeria madur o si està reduint els racons. I revela on la vostra pròpia implicació-precoçment, col·laborativa i tècnicament informada-pot evitar costosos treballs posteriors.
Modelatge CAD i simulació d'estampació en el desenvolupament de matrius
El viatge des del concepte de part fins a l'eina validada segueix una seqüència definida. Saltar passos o comprimir la línia de temps sense la justificació adequada gairebé sempre dóna lloc a un reelaboració després de l'enduriment de l'eina, quan els canvis costen deu vegades més del que tindrien durant la fase digital.
- Revisió de la viabilitat de la part i el DFM:Els enginyers analitzen la geometria de la peça, les toleràncies, el tipus de material i el volum de producció per determinar si el procés d'estampació pot oferir el resultat requerit. Característiques com els radis de flexió ajustats, la proximitat del forat a les vores i els dibuixos profunds es marquen aviat. Aquest és el bucle de comunicació on els equips d'enginyeria de compradors i els fabricants de matrius s'alineen en allò que es pot aconseguir versus allò que necessita un redisseny. Les botigues experimentades amb 15+ anys d'historial d'eines poden identificar immediatament característiques problemàtiques-un xamfrà que requereix eines especials, una tolerància que genera un cost innecessari o una geometria propensa a esquerdes.
- Disseny de la franja i planificació del procés:Per a matrius progressius i de transferència, els enginyers desenvolupen la disposició de la cinta-la disposició seqüencial de les operacions a les quals pateix el metall mentre es mou per la matriu. Això inclou la nidificació de peces per a l'eficiència del material, la seqüenciació de perforacions abans de formar-se per evitar la distorsió de les característiques, el disseny de tires de suport prou resistents per avançar la peça de manera fiable i l'establiment d'ubicacions dels forats pilot per a la precisió de l'estació-a-l'estació. El propòsit de les osques de derivació a les matrius d'estampació esdevé rellevant aquí: aquestes característiques d'alleujament permeten que la cinta avanci sense problemes més enllà de les estacions de conformació sense interferències, evitant el pandeig o els errors d'alimentació que aturarien la producció.
- Modelatge CAD 3D i detall de components:Utilitzant plataformes com SolidWorks, Siemens NX o CATIA, els dissenyadors creen models detallats de cada component de matriu-perforadores, blocs de matriu, separadors, conjunts de guia i el propi conjunt de matrius. Els complements especialitzats-com ara Logopress3 o NX Progressive Die Design automatitzen la generació de dissenys de tires, els càlculs d'inflexió i la selecció de components estàndard. Cada espai de tall, radi de formació i valor de compensació de retorn elàstic s'incorpora a la geometria en aquesta etapa.
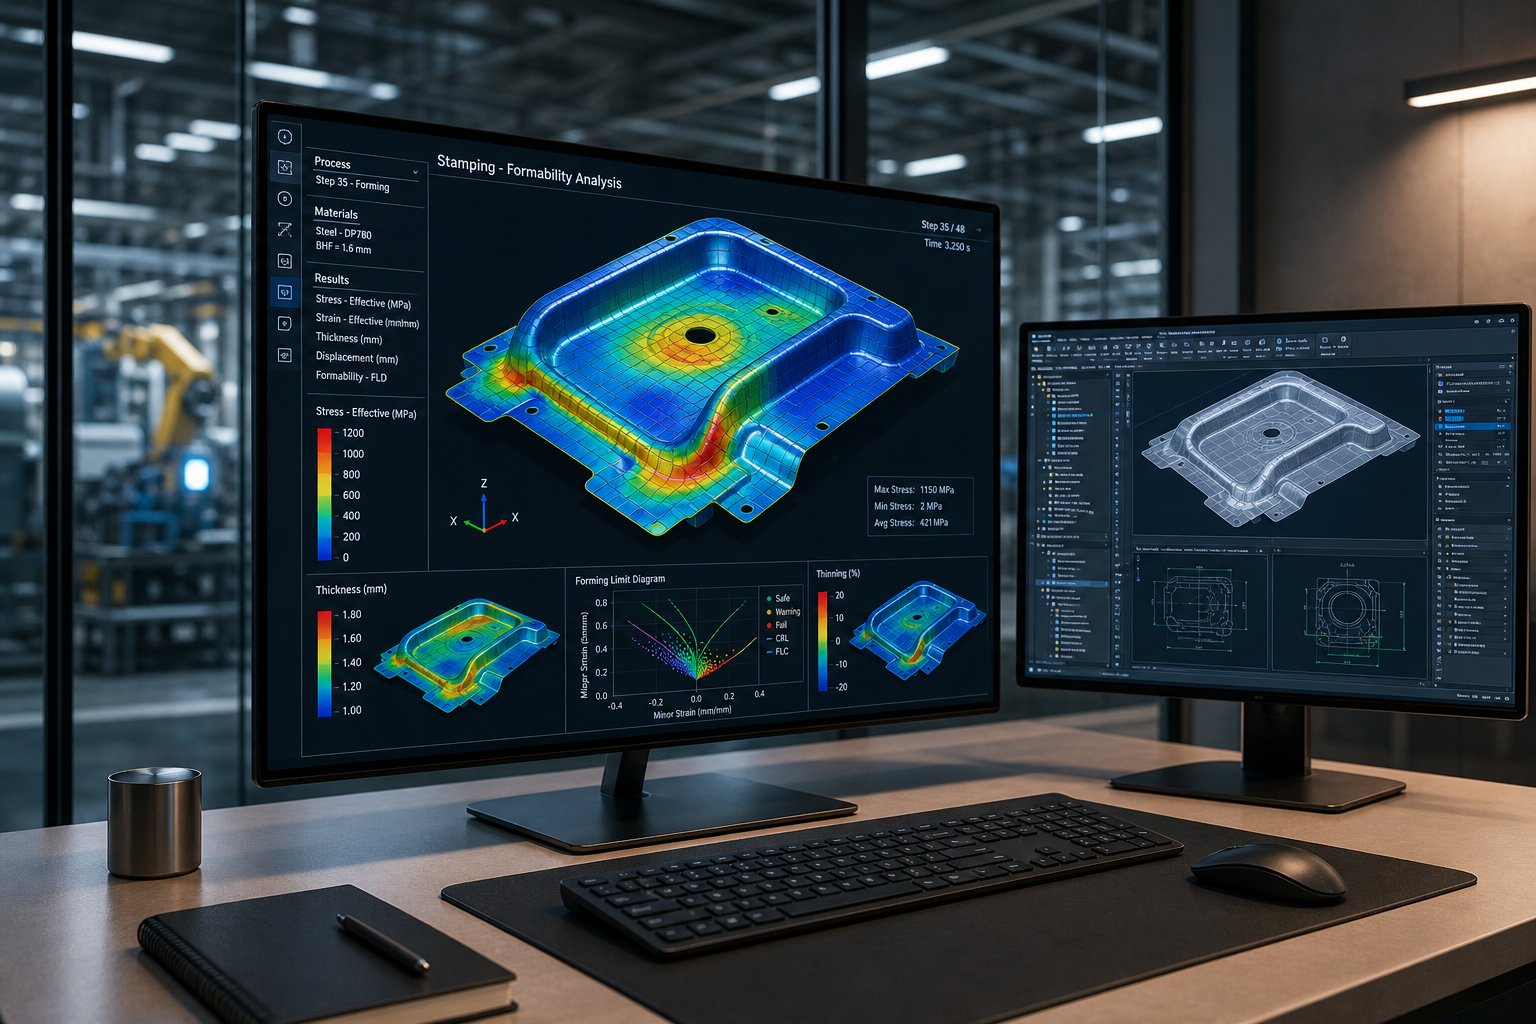
- FEA i simulació d'estampació:Aquí és on el desenvolupament modern de matrius separa les botigues capaces de les obsoletes. Utilitzant plataformes CAE com AutoForm o DYNAFORM, els enginyers simulen digitalment tot el procés d'estampació de xapa. Prediuen el flux de material a les cavitats de la matriu, identifiquen punts de fallada com arrugues, ruptura o aprimament excessiu, calculen el retorn elàstic i integren la compensació a la geometria de l'eina i optimitzen les formes en blanc per minimitzar els residus de material. AEnquesta de la Universitat de Michigand'organitzacions d'estampació OEM i de nivell-1 van trobar que les iteracions de reelaboració solen costar entre 25.000 i 125.000 dòlars per cicle, depenent de la complexitat del panell. Els enquestats van identificar els avenços en el programari de simulació de conformació de matrius com la seva necessitat de màxima prioritat per reduir aquests costos.
- Programació i mecanitzat CAM:Un cop el disseny passa la validació virtual, el programari CAM genera rutes d'eina per a molins CNC, electroerosió per filferro i equips de rectificat. El model digital es tradueix directament en codi G-que mecanitza cada component segons les especificacions.
El pas de simulació mereix èmfasi. És molt més barat repetir en un model digital que tornar a-acer d'eina endurit a màquina. Cada hora dedicada a la simulació estalvia dies a la premsa de prova i milers en costos de reelaboració. Quan avalueu els proveïdors de matrius d'estampació metàl·lica personalitzada, pregunteu específicament quines plataformes de simulació utilitzen, quantes iteracions virtuals solen executar abans de tallar l'acer i si comparteixen els resultats de la simulació amb el vostre equip d'enginyeria per revisar-los.
De les proves de prototips a la validació final
La validació digital redueix el risc dràsticament, però no elimina la necessitat de confirmació física. Una matriu d'estampació de xapa ha de demostrar-se en condicions reals de premsa abans d'entrar en producció.
Durant les proves de prototips, la matriu executa peces de mostra en una premsa de prova que coincideix amb el tonatge i la velocitat de producció. Els enginyers mesuren les dimensions del primer-article amb les especificacions d'impressió, avaluen la qualitat de l'acabat de la superfície, comproven si hi ha rebaves o condicions de vora fora de la tolerància i verifiquen que el procés d'estampació produeix resultats coherents en diversos traços. Qualsevol desviació activa una anàlisi de-causa arrel: és una suposició de simulació que no coincideix amb el comportament real del material? Un error de mecanitzat? Una compensació de retorn elàstic que necessita un ajust?
Els millors fabricants tracten la prova com un exercici d'enginyeria controlat, no com una sessió de prova-i-error. Instrumenten la matriu amb sensors, registren paràmetres de premsa i correlacionen els resultats mesurats amb les prediccions de simulació. Aquest enfocament-de bucle tancat-en què les dades físiques es retornen al model de simulació-escurça el camí des de la primera prova fins a l'eina de producció aprovada.
Per a matrius d'estampació personalitzada que serveixen programes d'automoció o aeroespacial, la validació s'estén més enllà de les comprovacions dimensionals. Inclou estudis de capacitat (anàlisi Cpk), documentació PPAP i, de vegades, proves de desgast accelerades per confirmar que la matriu mantindrà les toleràncies en tot el volum de producció contractat.
Tot el flux de treball-des de la revisió de viabilitat fins a la validació final-normalment abasta entre 8 i 16 setmanes, depenent de la complexitat. Comprimir aquesta línia de temps sense una simulació adequada i la col·laboració de DFM és la font més comuna d'excés de pressupost als programes de matriu. Els compradors que participen d'hora, proporcionen dades completes de peces i participen activament en les discussions de DFM experimenten de manera constant menys canvis d'enginyeria, cicles de prova més curts i un temps de producció més ràpid.
El disseny i la simulació defineixen com ha de ser el dau. La següent pregunta és si l'edifici de la botiga té les capacitats de mecanitzat per executar aquest disseny als nivells de precisió que exigeix l'enginyeria.
Capacitats de fabricació que separen les millors botigues de matrius
Un disseny de matriu brillant no significa res si la botiga que l'executa no té l'equip per mantenir les toleràncies que exigeix el disseny. Quan avalueu els fabricants de matrius, realment us esteu fent una pregunta: aquesta instal·lació pot traduir un model CAD en eines d'estampació endurides i ensamblades sense explotar operacions crítiques que introdueixen retards i risc de qualitat?
Cada procés enviat a un proveïdor extern afegeix temps de trànsit, llacunes de comunicació i un traspàs on la responsabilitat dimensional es torna tèrbola. Les botigues més competents en la fabricació d'eines i matrius mantenen la precisió-operacions crítiques sota un mateix sostre, i aquesta consolidació es mostra directament en els vostres terminis de lliurament i en la qualitat de les peces.
Capacitats de mecanitzat crítiques per a la construcció de matrius de precisió
No totes les màquines d'una botiga de matrius tenen el mateix pes. Algunes operacions defineixen si una eina acabada arriba a les especificacions o requereix una reelaboració. Aquí teniu què buscar i per què cada capacitat és important:
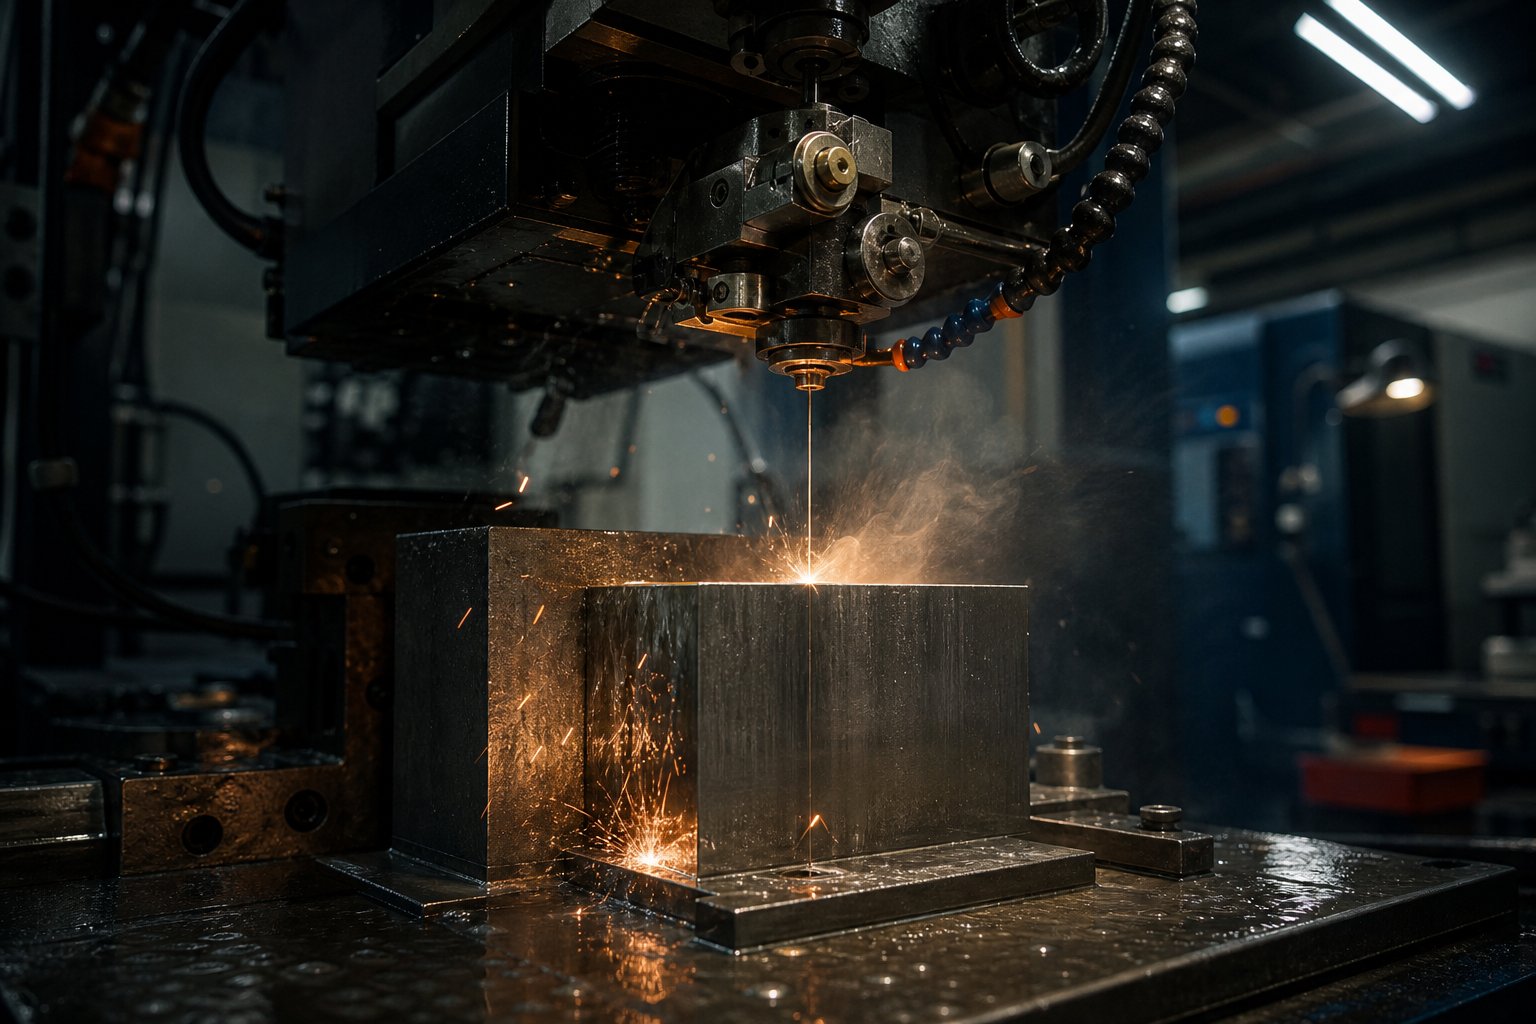
- EDM per fil:Utilitza un cable fi carregat elèctricament per tallar perfils d'acer d'eina endurit amb toleràncies tan estretes com ±0,002 mm. Wire EDM maneja geometries internes complexes que el fresat convencional no pot arribar. Sense això, s'han d'externalitzar els perfils de perforació complexos i les estretes obertures-de la matriu d'eliminació-per afegir dies a la programació i introduir incertesa de mesura entre botigues.
- Fresat CNC (3 eixos i 5 eixos):L'esquelet del bloc de matriu i el desbast del punxó fins al semi-acabat. La capacitat de cinc-eixos permet mecanitzar superfícies de conformació complexes en una única configuració, eliminant els errors de reposicionament acumulats. Una botiga limitada a tres-eixos de treball tindrà problemes amb superfícies de matriu contornejades i requerirà més ajustament manual durant el muntatge.
- Mòlta Jig:Aconsegueix la precisió de la posició del forat i la geometria del perfil dins de micres en components endurits. Aquesta és l'operació que garanteix que els forats de les agulles de guia, els forats de les taques i les funcions de localització crítiques s'alineen amb precisió. Les botigues sense mòlta de plantilla depenen de l'erosió de filferro per a un acabat de forats-viable, però més lent i menys adequat per a geometries-de forats cecs.
- Mòlta superficial:Ofereix planitud i paral·lelisme a les plaques de matriu i superfícies de desgast. El rectificat adequat de la superfície garanteix un contacte uniforme entre les cares tancades, evitant la càrrega desigual que accelera el desgast d'un costat de la matriu. També estableix les superfícies de referència a les quals fa referència qualsevol altra característica mecanitzada.
- Tornejat CNC:Produeix components cilíndrics-passes de guia, casquilles i punxons rodons-a diàmetres i acabats superficials precisos. El-tornatge intern significa que aquests components coincideixen amb el disseny específic en lloc de dependre d'aproximacions-de-prestatges.
Quan falta alguna d'aquestes capacitats, els terminis de lliurament s'amplien. Més important encara, cada transferència externa introdueix un risc d'acumulació de tolerància-. Un perfil de punxó tallat per una botiga, endurit per un altre i rectificat per un terç acumula errors de posició que només es revelen durant el muntatge de la matriu-exactement quan les correccions es fan cares.
Avantatges-del tractament tèrmic domèstic i de la premsa de prova
Dues capacitats que sovint es passen per alt durant les avaluacions dels proveïdors tenen un impacte desmesurat tant en el calendari com en la qualitat: el tractament tèrmic i les premses de prova.
Tractament tèrmic a casa{0}proporciona un control directe de la fàbrica de matrius d'estampació sobre el procés d'enduriment. SegonsForns Llucifer, la incorporació del tractament tèrmic a l'interior-elimina els retards d'enviament, elimina l'espera per a la programació de la cua externa i permet ajustos del procés-en temps real que l'externalització simplement no pot igualar. Per a matrius de fabricació amb requisits dimensionals ajustats, això és important perquè el tractament tèrmic introdueix distorsió. Una botiga que endurisca els seus propis components pot mesurar la distorsió immediatament després de l'apagada i ajustar les-estratègies de mòlta d'acabat el mateix dia-en lloc d'esperar una setmana perquè les peces tornin d'un tractament tèrmic exterior només per descobrir un canvi dimensional inesperat.
-Premses de prova de casatancar el bucle entre el mecanitzat i la validació. Un cop muntada la matriu, es munta directament a una premsa que coincideix amb el tonatge de producció. Els enginyers executen les primeres-parts de l'article, mesuren els resultats i fan ajustos sense enviar una matriu de diverses-tones a una instal·lació externa. Aquesta capacitat comprimeix el cicle de proves-a-aprovació de setmanes a dies. També vol dir que les persones que han construït la matriu són les mateixes persones que l'han depurat a la màquina d'estampació de matrius-eliminant la bretxa de comunicació entre el constructor i l'usuari.
Per als compradors, la pràctica és senzilla: sol·liciteu una llista d'equips durant la vostra avaluació. Un soci capaç d'eines d'estampació de metalls us mostrarà molins CNC, electroerosió per filferro, rectificadores de plantilla, rectificadores de superfície, forns de tractament tèrmic i premses de prova sota un mateix sostre. Els buits d'aquesta llista es tradueixen directament en terminis més llargs, majors despeses generals de coordinació i risc de qualitat en cada punt de lliurament. Les botigues que mantenen aquests processos interns no només són més ràpids-mantenen una responsabilitat ininterrompuda des de l'acer en brut fins a l'eina validada, que és exactament el que importa quan la data de llançament de la producció està fixada.
Com avaluar i seleccionar un fabricant de matrius d'estampació
Les llistes d'equips us diuen què pot fer una botiga. Les certificacions, la planificació de la capacitat i els patrons de comunicació us indiquen si ho faran de manera fiable, coherent i segons la vostra línia de temps. L'elecció d'un fabricant de matrius d'estampació de metall requereix una avaluació estructurada que va més enllà de les impressions de la gira i les presentacions de vendes. Necessiteu un marc que aflori les diferències entre les empreses de fabricació de matrius abans de comprometre diners amb eines.
Certificacions i Sistemes de Qualitat a Verificar
Les certificacions no són només decoracions de paret. Representen una prova documentada i auditada que una botiga manté disciplines de procés específiques. Les dues certificacions que trobareu més sovint quan avalueu els fabricants de matrius d'estampació són ISO 9001 i IATF 16949.
La norma ISO 9001:2015 és la base. Confirma que una eina metàl·lica i un taller de matriu han establert processos de gestió de qualitat documentats, programes de calibratge, auditories internes i procediments d'acció correctiva. Qualsevol fabricant de matrius d'estampació de bona reputació hauria de mantenir això com a mínim. Tanmateix, la norma ISO 9001 no requereix control de processos estadístics, enviaments formals de PPAP ni metodologies de prevenció-de defectes com ara FMEA. Assegura la disciplina dels processos, però no el rigor necessari per a les aplicacions-crítiques de seguretat.
IATF 16949:2016 es basa en la norma ISO 9001 i afegeix requisits específics-d'automoció: planificació avançada de la qualitat del producte (APQP), procés d'aprovació de peces de producció (PPAP), control de processos estadístics per a dimensions crítiques i mandats de-correcció d'errors. Si les vostres peces estampades entren en una cadena de subministrament OEM d'automoció, IATF 16949 no és opcional-pràcticament tots els compradors de nivell 1 i de nivell 2 ho requereixen. La certificació també exigeix auditories de vigilància cada 6 o 12 mesos, incloses les possibles visites no anunciades, que fan que les botigues siguin responsables entre les vostres auditories de proveïdors.
Quan reviseu els certificats, comproveu tres coses: l'organisme de certificació està acreditat, l'abast cobreix explícitament els processos de fabricació de matrius o d'estampació metàl·lica i l'adreça del lloc coincideix amb el lloc on es construiran realment les vostres eines. Una empresa certificada per al muntatge en una instal·lació no porta aquesta certificació a una operació d'estampació en un altre lloc.
Planificació de la capacitat i avaluació del temps d'execució
Un proveïdor de matrius d'estampació amb una capacitat tècnica excepcional però amb un calendari sobrecarregat encara es perdrà la data de llançament. L'avaluació de la capacitat requereix preguntes específiques: Quants programes de matrius actius s'executen simultàniament? Quin percentatge d'hores de màquina es comprometen durant els propers 90 dies? Mantenen un temps de premsa dedicat a les proves, o les proves competeixen amb la programació de la producció?
La fiabilitat del temps de lliurament importa més que les promeses del temps de lliurament. Sol·liciteu les dades de rendiment de lliurament dels darrers 12 mesos. Un fabricant de matrius que cotitzi un lliurament de 10-setmanes amb un 95% d'historial de temps-és una aposta molt més segura que un que cotitzi 8 setmanes sense dades per fer-ne una còpia de seguretat. Estudieu també el seu enfocament de contingència-què passa quan una comanda de material es retarda o un canvi de disseny arriba a mitjan construcció? Les botigues amb una gestió de projectes madura ajusten els horaris de manera proactiva en lloc d'oferir sorpreses a l'últim moment.
Criteris de selecció-específics del sector
La vostra indústria canvia el que més importa. Un programa d'automoció requereix documentació PPAP, estudis de capacitat de Cpk i traçabilitat total del material que uneix les bobines d'acer en brut amb components de matriu acabats. Les aplicacions aeroespacials requereixen la certificació AS9100 i els informes d'inspecció del primer-article segons AS9102, amb la traçabilitat que s'estén a tots els lots de calor i operacions de mecanitzat. Els programes d'electrònica-especialment els connectors i els micro-components- prioritzen la capacitat de micro-tolerància, sovint requereixen espais lliures de punx-a-continguts en ±0,002 mm i verificats per CMM.
Els programes de béns de consum i d'electrodomèstics tendeixen a ponderar més l'optimització de costos i la velocitat, on la norma ISO 9001 sol ser suficient i l'enfocament es centra en el rendiment del material, el disseny-per a-la col·laboració en la fabricació i el canvi ràpid dels canvis d'enginyeria.
La taula següent proporciona un marc estructurat per avaluar qualsevol proveïdor de matrius d'estampació en funció dels criteris més importants per a la vostra aplicació:
| Criteris d'avaluació | Què verificar | Preguntes clau per fer |
|---|---|---|
| Certificacions de qualitat | ISO 9001, IATF 16949, AS9100 (segons sigui aplicable) | L'abast de la certificació és específic per a l'estampació/construcció de matrius? Quan va ser l'última auditoria de vigilància? |
| Capacitat de producció | Nombre de programes concurrents, taxa d'utilització de la màquina | Quantes construccions de daus actives estan en curs? Quina és la vostra taxa de-entrega a temps durant l'últim any? |
| Expertise en materials | Experiència amb el material específic de la peça i el rang de gruix | Quins graus d'acer per a eines recomaneu per a la nostra aplicació i per què? Tens experiència estampant el nostre material amb aquest gruix? |
| Fiabilitat del temps de lliurament | Rendiment històric de lliurament, procés de programació del projecte | Podeu compartir mètriques de lliurament dels programes recents? Com gestioneu els impactes de la programació dels canvis de disseny a mitja-construcció? |
| Qualitat de la comunicació | Velocitat de retroalimentació DFM, resposta al canvi d'enginyeria, punt de contacte únic | Qui és el nostre contacte tècnic principal? Amb quina rapidesa acostuma a donar resposta als comentaris de DFM sobre enviaments de peces noves? |
| Prova i validació | -Premsa de prova interna,-primer informe d'articles, capacitat PPAP | Feu proves a casa-? Quina documentació acompanya els primers-articles enviats? |
| Suport de manteniment | Servei de matriu posterior-l'entrega, inventari de peces de recanvi, programes de rectificat | Ofereix contractes de manteniment de matrius? Quin és el vostre canvi típic per esmolar o reparar? |
Utilitzeu aquest marc com a eina de puntuació durant les visites a proveïdors i les avaluacions de RFQ. Peseu cada criteri segons els vostres requisits del sector-els compradors d'automòbils puntuaran molt la capacitat PPAP i la infraestructura SPC, mentre que els compradors d'electrònica poden prioritzar la capacitat de tolerància i la capacitat de resposta de l'enginyeria per sobre de tot. L'objectiu no és trobar una puntuació perfecta a cada fila, sinó identificar quins fabricants de matrius d'estampació s'alineen més amb les exigències específiques que el vostre programa imposa en qualitat d'eines, lliurament i suport-a llarg termini.
Preguntes essencials per fer als possibles fabricants de matrius
Un marc d'avaluació us ofereix els criteris. Les converses reals dels proveïdors us donen les respostes. La diferència entre tots dos és saber exactament què preguntar-i què revelen les respostes sobre les capacitats reals d'una botiga en comparació amb el seu argument de venda. Els professionals de les adquisicions i els enginyers d'eines sovint s'enfronten a terminis ajustats durant els cicles de RFQ, la qual cosa significa que les preguntes que trieu fer necessiten oferir el màxim de senyal en un temps mínim.
Penseu en aquesta secció com una referència que podeu trobar durant la vostra propera trucada o visita a les instal·lacions amb una eina d'estampació i un proveïdor de matrius. Les preguntes s'organitzen per categories perquè pugueu centrar-vos en allò que més importa per al vostre programa específic, ja sigui la profunditat tècnica, la fiabilitat de la programació o el suport de manteniment de matrius d'estampació a llarg termini-.
Qüestions tècniques i d'enginyeria
Aquestes preguntes exposen si una botiga està dissenyant realment la vostra matriu o simplement mecanitzant un dibuix sense entendre el context de producció que hi ha darrere. Una eina d'estampació metàl·lica forta i un soci de matriu haurien de respondre-ho amb detalls, no generalitats.
- Quines plataformes de simulació utilitzeu i compartireu els resultats d'anàlisi de formació amb el nostre equip d'enginyeria?Les botigues que utilitzen AutoForm, DYNAFORM o eines CAE equivalents poden predir l'aprimament del material, el retorn elàstic i les arrugues abans de tallar l'acer. Si no poden anomenar un programari específic o dubten a compartir els resultats, és probable que el seu procés de disseny es basi en proves i errors-la qual cosa significa que els costos de la prova augmenten.
- Quins comentaris de DFM proporcioneu sobre les geometries de les peces enviades i amb quina rapidesa?Un fabricant capaç detecta problemes de productivitat als dies posteriors a la recepció del fitxer CAD. Demaneu exemples de recomanacions de DFM que han fet en programes anteriors. Les botigues que responen amb "creem a la vostra impressió" us diuen que no us ajudaran a evitar problemes de disseny costosos.
- Quins graus d'acer d'eina i tractaments superficials recomaneu pel nostre material, gruix i volum?Escolteu el raonament específic-D2 per a l'escombrat abrasiu, S7 per a l'impacte-format pesat, insercions de carbur per a estacions de volum ultra{-alt-. Respostes vagues com "utilitzem acer d'alta-qualitat" indiquen una profunditat limitada de la ciència dels materials.
- Quina és la vostra tolerància estàndard-per-a l'eliminació de la troquelada i com la comproveu?Les botigues d'elit tenen ±0,002 mm i verifiquen amb CMM o mesura òptica. Aquesta pregunta separa les operacions metàl·liques d'estampació d'eines de precisió dels tallers de mecanitzat general que es desplacen cap al treball de matriu sense la metrologia que el suporti.
- Quines peces de matriu d'estampació fabriqueu a casa-en comparació amb la subcontractació?Els components crítics com els punxons, els blocs de matriu i els separadors s'han de mecanitzar internament. L'externalització forta d'elements bàsics indica limitacions de capacitat o falta d'equips que afectaran la vostra línia de temps i la vostra responsabilitat de qualitat.
Qüestions de gestió de projectes i comunicació
La capacitat tècnica significa poc si la botiga no pot gestionar els terminis, comunicar els canvis o mantenir-vos informat sense un seguiment constant-. Aquestes preguntes mostren la maduresa operativa.
- Qui és l'únic punt de contacte del nostre programa i quina és la seva formació en enginyeria?Voleu un gestor de projectes que entengui els processos d'estampació d'eines i matrius, no només la programació. L'alfabetització tècnica del vostre contacte principal elimina el joc telefònic entre vosaltres, un coordinador i els enginyers reals que construeixen el vostre dau.
- Com gestioneu els canvis d'enginyeria després de l'aprovació del disseny?Es produeixen canvis de disseny. La pregunta és si la botiga té un procés formal de control de revisions-seguint les versions actuals en comparació amb les anteriors, citant l'impacte en qüestió de dies i evitant que la revisió incorrecta arribi a la màquina. Les botigues sense processos de control de canvis documentats acabaran creant un dibuix obsolet.
- Quina és la vostra taxa de-entrega puntual durant els darrers 12 mesos i com definiu "a-temps"?Algunes botigues es mesuren amb les dates de compromís originals. Altres reinicien el rellotge cada vegada que canvia un horari. Demaneu la mètrica i la definició. Una taxa per sobre del 90% en relació amb els compromisos originals indica una forta disciplina de planificació.
- Com comuniqueu els riscos o els retards del programa abans que afectin el lliurament?Les botigues proactives marquen els riscos en el moment en què els identifiquen-un retard de material, un problema de mecanitzat inesperat, un resultat de simulació que requereix una iteració del disseny. Les botigues reactives esperen fins que passi la data de lliurament i després expliquen què ha fallat.
- Quina documentació acompanya el dau acabat?Espereu fitxers de disseny, una llista de materials per estampar peces de matriu i components de desgast, informes d'inspecció del primer-article, certificacions de materials per a acers per a eines i un manual de manteniment. La falta de documentació genera-maldecaps a llarg termini quan necessiteu reparacions d'eines d'estampació o components de recanvi anys després del lliurament.
Preguntes de manteniment i{0}}associació a llarg termini
Un dau no és una-compra única-, sinó que és un actiu de producció que requereix una cura contínua. Aquestes preguntes determinen si el vostre proveïdor desapareix després de la facturació o si es manté compromès durant tota la vida útil de la matriu.
- Ofereix programes de manteniment de matrius d'estampació programats i què inclouen?Busqueu detalls específics: recomanacions de freqüència de rectificat, intervals d'inspecció, programes de reemplaçament preventiu de components de desgast i compromisos de temps de resposta. Un programa de manteniment estructurat allarga la vida útil de la matriu en un 30-50% en comparació amb l'execució fins a la fallada.
- Quin és el vostre termini habitual per a la reparació d'eines d'estampació-tant l'afilat previst com les avaries d'emergència?El manteniment planificat s'hauria de canviar en uns dies. Reparacions d'emergència en una setmana. Si un fabricant cita diverses setmanes per a la rectificació bàsica, la seva capacitat o priorització no donarà suport a les vostres necessitats de temps de producció.
- Teniu o proveïu ràpidament components de matriu de recanvi per a les eines que heu construït?Les botigues que conserven models digitals i registres de materials de construccions originals poden reproduir articles de desgast-punxons, insercions, molles, agulles de guia-sense començar de zero. Això redueix dràsticament el temps d'inactivitat quan els components es desgasten a mitja-producció.
- Les vostres eines poden augmentar a volums més elevats si la nostra demanda augmenta?Una matriu construïda per a 500.000 peces per any pot necessitar reforç de l'estació, actualitzacions de material o cavitats addicionals per gestionar 2 milions. Pregunteu si el disseny original s'adapta al futur creixement del volum o si l'escala requereix una eina nova completament.
- Quin aspecte té el vostre suport d'enginyeria posterior al-entrega si ens trobem amb problemes de producció?Les millors col·laboracions inclouen l'assistència per a la resolució de problemes per a problemes com la formació de rebaves, la deriva dimensional o els problemes d'alimentació-fins i tot mesos després del lliurament. Pregunteu si el suport està inclòs, facturable o no disponible.
Marqueu aquestes preguntes per al vostre proper cicle de RFQ. Les respostes que rebeu revelaran més sobre la capacitat real d'un fabricant que qualsevol fullet o lloc web. Els proveïdors que responen amb confiança, especificitats i transparència indiquen exactament el tipus d'associació que produeix eines fiables a llarg termini. Els que desvien, generalitzen o eviten els detalls us diuen alguna cosa igualment valuosa-just en la direcció oposada.
La qualitat d'aquestes converses també indica quelcom més ampli: com està evolucionant la pròpia indústria de fabricació de matrius. Les botigues que inverteixen en simulació, automatització i suport del cicle de vida s'estan avançant a les que encara operen amb promeses d'encaixada i models de servei reactius.
Tendències que remodelen com els fabricants construeixen i entreguen matrius
Les respostes que rebeu dels fabricants de matrius avui sonen diferents a les que ho eren fa cinc anys. Les botigues que abans competien principalment per la capacitat de mecanitzat ara es diferencien pels serveis d'enginyeria, la infraestructura digital i l'ampli suport que ofereixen durant tota la vida útil d'una matriu. Diverses forces convergents estan impulsant aquest canvi en la fabricació d'estampació metàl·lica, i els compradors que les entenguin prendran decisions d'aprovisionament més agudes.
Simulació i automatització avançada en la construcció de matrius
La simulació CAE ha passat d'un avantatge competitiu a una expectativa de referència. El mercat global de CAE es va valorar gairebé11.000 milions de dòlars el 2024i es preveu que arribi als 25.000 milions de dòlars el 2032, cosa que reflecteix la profunda integració de la simulació en el procés d'estampació de fabricació. En aplicacions d'estampació de matrius de precisió, la simulació assistida per IA-ja ha comprimit els terminis de validació de matrius en un 31% en les principals operacions d'automoció. Això significa menys iteracions de prova física, menys reelaboració d'acer endurit i un temps més ràpid per a l'aprovació de la producció.
El desenvolupament de matrius basat en la simulació-no substitueix la validació física-elimina la majoria de fallades abans de tallar l'acer, reduint les iteracions de proves de setmanes de prova-i-errors a dies de perfeccionament objectiu.
L'automatització està remodelant la planta de manera paral·lela. La tendència de màquines robòtiques permet que els molins CNC i els equips d'erosió de filferro funcionin sense vigilància durant la nit, fent que la utilització de la màquina sigui d'un 30 per cent típic en un sol torn cap al 80 per cent o més. Per al procés de fabricació d'estampació, això es tradueix en terminis de lliurament més curts sense sacrificar la precisió. En el-sondeig del procés i les cèl·lules d'inspecció automatitzada, verifiquen les dimensions crítiques durant el mecanitzat en lloc de després-de detectar les desviacions abans que es converteixin en problemes de muntatge. Aquestes inversions en eines d'automatització i matrius beneficien especialment les aplicacions d'estampació de metalls elèctrics on els micro-connectors i els components de blindatge exigeixen toleràncies mesurades en micres d'un sol -dígit.
-Associacions de cicle de vida complet, des de la viabilitat fins al manteniment
El canvi més important de la indústria és estructural, no tecnològic. Les principals botigues de matriu ja no es posicionen com a venedors de temps de màquina-. Ofereixen col·laboracions integrades que abasten avaluació de viabilitat, anàlisi de conformació CAE, disseny detallat de matrius, mecanitzat de precisió, prova instrumentada, inspecció dimensional i suport de manteniment continu. Aquest model de cicle de vida canvia la dinàmica del comprador-proveïdor de transaccional a col·laborativa.
Per què importa això? Perquè un fabricant implicat des de la viabilitat fins a la producció entén per què es van prendre decisions de disseny específiques. Quan una matriu d'estampació de precisió personalitzada s'ha d'esmolar a 500.000 cops, l'equip que va simular el flux de material, va seleccionar el grau d'acer per a eines i va validar el primer article és el mateix equip que realitza el manteniment-sense buits de coneixement, sense corba de re-aprenentatge.
YICHENexemplifica aquest enfocament del cicle de vida, oferint un flux de treball que passa des de l'avaluació inicial de la viabilitat i la simulació CAE fins al mecanitzat CNC, les proves i la inspecció final sota un paraigua operatiu. Per als compradors preparats per passar de la recerca a la RFQ, la seva pàgina de matriu d'estampació ofereix un exemple concret de com els fabricants de serveis-complets estructuren la seva participació des del primer contacte fins a la validació de la producció.
Aquesta evolució cap a col·laboracions integrades també replanteja com els compradors haurien de pensar en el pas final: construir una-relació a llarg termini que mantingui el rendiment de la matriu durant milions de cicles de producció, no només aprovar una eina en el lliurament.
Construir una associació de fabricació de matrius d'èxit
Cada secció d'aquesta guia s'ha desenvolupat cap a un resultat: oferir-vos la base tècnica per adaptar-vos als vostres requisits de producció amb un fabricant que pugui oferir-vos de manera fiable durant tota la vida útil de l'eina. La diferència entre un programa de matrius amb èxit i un de costós poques vegades es redueix a un sol factor. Es redueix a com alineeu el tipus de matriu, l'estratègia del material, les capacitats de la botiga i la qualitat de la comunicació abans de comprometre diners amb eines.
Adapteu els vostres requisits al fabricant adequat
Heu avaluat els tipus de matriu, els materials, els fluxos de treball d'enginyeria, les capacitats de mecanitzat, les certificacions i les preguntes dels proveïdors. La destil·lació de tot això en un procés de decisió repetible manté la vostra avaluació coherent tant si esteu comprant una matriu d'estampació de metall personalitzada per a un suport d'automòbil o una matriu de metall personalitzada per a un recinte d'electrònica de consum. Aquí teniu la llista de verificació condensada:
- Definiu primer el vostre requisit de tipus de matriu.Progressiva, transferència, composta o{0}}etapa única? La geometria de la peça, el volum anual i el gruix del material dicten aquesta elecció. Comunicar-ho per endavant filtra les botigues que no tenen l'experiència rellevant.
- Verifiqueu les capacitats de mecanitzat i tractament tèrmic a casa{0}.EDM per filferro, rectificat de plantilla, CNC de 5-eixos i enduriment in situ sota un mateix sostre signifiquen terminis de lliurament més curts i responsabilitat dimensional ininterrompuda.
- Confirmeu que les certificacions coincideixen amb el vostre sector.ISO 9001 com a mínim. IATF 16949 per a automoció. AS9100 per a aeroespacial. Comproveu l'abast, l'adreça del lloc i la data de l'última auditoria.
- Avalueu la profunditat d'enginyeria, no només la capacitat de mecanitzat.Pregunteu sobre plataformes de simulació, velocitat de canvi de DFM i si comparteixen els resultats de l'anàlisi de formació. Les botigues que dissenyen la vostra matriu-no només la mecanitzen-surten problemes abans que es talli l'acer.
- Avaluar els patrons de comunicació precoçment.Amb quina rapidesa responen a les preguntes tècniques? Assignen un únic punt de contacte amb l'alfabetització en enginyeria? La capacitat de resposta durant la fase de cotització prediu la capacitat de resposta durant la construcció.
- Planifica el manteniment des del primer dia.Pregunteu sobre els programes de rectificació, la disponibilitat de components de recanvi i el termini de reparació d'emergència. Un segell de matriu personalitzat és un -actiu de producció a llarg termini, no una compra única-. El fabricant que el construeix hauria de donar-li suport durant tota la seva vida útil.
- Sol·liciteu dades de rendiment de lliurament.L'historial de-temps dels darrers 12 mesos us indica més que qualsevol termini de lliurament promès. Fiabilitat del pes sobre la velocitat.
Aquesta llista de verificació funciona tant si esteu avaluant una botiga d'eines i matrius locals com un proveïdor global que produeix estampacions de xapa a escala. Peseu els criteris individuals basats en les demandes de la vostra indústria-Els programes d'automoció es basen molt en la capacitat PPAP i la infraestructura SPC, mentre que les aplicacions electròniques prioritzen la precisió de micro-tolerància i la ràpida iteració d'enginyeria.
Passar de la recerca a la RFQ amb confiança
Les millors associacions de matrius no comencen amb una comanda de compra. Comencen amb una conversa tècnicament clara on ambdues parts entenen els requisits de les peces, la intenció de producció i les expectatives de volum a llarg termini-. La vostra RFQ hauria d'incloure un model 3D complet, un dibuix 2D acotat, especificacions de material i tolerància, projeccions anuals de volum i qualsevol requisit d'operació secundari. Com més complet sigui el vostre enviament inicial, més precises i comparables seran les cotitzacions que rebeu-eliminant l'anada--que afegeix dies a cada cicle de cotitzacions.
Si heu seguit aquesta guia, ara enteneu prou sobre estampacions metàl·liques personalitzades, construcció de matrius i capacitats de botiga per avaluar la resposta de qualsevol fabricant amb confiança. Ja sabeu quines preguntes heu de fer, quines respostes revelen una capacitat genuïna i quines banderes vermelles indiquen una botiga que tindrà un rendiment inferior quan els terminis s'apreten.
Per als compradors preparats per passar de la recerca a una conversa activa de RFQ,Pàgina de matriu d'estampació de YICHENofereix un punt de partida pràctic-que cobreix el flux de treball del servei-complet, des de l'avaluació de la viabilitat i la simulació CAE fins al mecanitzat, les proves i la inspecció que aquest article ha descrit com a estàndard per a les associacions modernes de fabricació de matrius.
Una comunicació tècnica clara des de la primera interacció marca la trajectòria de tot el programa. Comenceu per aquí, i les eines que segueixen reflectiran la precisió i la intenció que heu aportat a l'associació des del primer dia.
Preguntes freqüents sobre els fabricants de matrius d'estampació metàl·lica
1. Què és la matriu en la fabricació i com funcionen?
Una matriu en la fabricació és una eina d'enginyeria{0}}de precisió instal·lada en una premsa d'estampació que utilitza la força per tallar, doblegar o formar xapa plana en components acabats. La matriu consta d'una meitat superior (punxó) i una meitat inferior (bloc de matriu) que treballen junts durant cada cop de premsa. Els matrius poden circular centenars de vegades per minut, produint peces idèntiques a través de milions de repeticions. La qualitat de la matriu controla directament la precisió de les peces, l'acabat superficial i la consistència de la producció durant tota la vida útil de l'eina.
2. Com puc triar entre matrius d'estampació progressiva, transferida i composta?
L'elecció depèn de tres factors: geometria de la peça, volum de producció i pressupost. Les matrius progressives s'adapten a tirades d'alt-volum (100.000 parts o més) de components multi-funcions, que ofereixen el cost per-peça més baix, però requereixen una inversió inicial important en eines. Les matrius de transferència manipulen peces grans o-embuïdes profundes massa complexes per a una cinta progressiva. Les matrius compostes excel·lent en peces planes i de precisió que necessiten múltiples talls en un sol cop, com ara laminacions o volanderes. Les matrius d'una-etapa funcionen millor per a la creació de prototips o la producció de baix-volum, on la flexibilitat del disseny importa més que la velocitat del cicle.
3. Quines certificacions ha de tenir un fabricant de matrius d'estampació?
Com a mínim, busqueu la certificació ISO 9001:2015, que confirma els processos de gestió de la qualitat documentats. Per a les cadenes de subministrament d'automoció, IATF 16949:2016 és essencial, ja que afegeix APQP, PPAP, control de processos estadístics i-requisits de prova d'errors. Les aplicacions aeroespacials requereixen AS9100 amb traçabilitat total. Quan reviseu els certificats, verifiqueu que l'organisme de certificació estigui acreditat, que l'abast cobreixi específicament la fabricació de matrius i que l'adreça del lloc certificat coincideixi amb el lloc on es construiran les vostres eines. Les auditories de vigilància cada 6-12 mesos ajuden a mantenir la responsabilitat permanent.
4. What tool steel is best for stamping dies?
El millor acer per a eines depèn del material de la peça, del volum de producció i dels riscos del mode de fallada. D2 (alt-carboni, alt-crom) ofereix una resistència al desgast superior per a aplicacions en blanc i de gran-volum a 54-61 HRC. L'A2 proporciona una combinació equilibrada de duresa i resistència al desgast per a operacions de conformació de volum mitjà--alt. S7 ofereix una absorció de cops excepcional per a matrius de formació d'impactes-molt fred-. L'acer-M2 d'alta velocitat conserva la duresa a temperatures elevades per a les estacions de perforació-d'alta velocitat. A mesura que augmenta el volum de producció, els fabricants generalment es dirigeixen cap a graus més durs i més resistents al desgast-o afegeixen inserts de carbur a les estacions de gran desgast.
5. Quant de temps es triga a construir una matriu d'estampació personalitzada?
Un programa típic de matrius d'estampació personalitzada abasta de 8 a 16 setmanes des de la revisió de viabilitat fins a la validació final, depenent de la complexitat. La línia de temps inclou la revisió de DFM, la planificació del disseny de tires, el modelatge CAD 3D, la simulació FEA, la programació CAM, el mecanitzat, el tractament tèrmic, el muntatge i la prova. Comprimir aquesta línia de temps sense una simulació adequada i la col·laboració de DFM és la font més habitual d'excés de pressupost. Els compradors que proporcionen dades completes de peces d'hora, participen en converses de DFM i trien fabricants amb capacitats internes-com ara tractament tèrmic i premses de prova, aconsegueixen de manera coherent programes de lliurament més curts i previsibles.


