


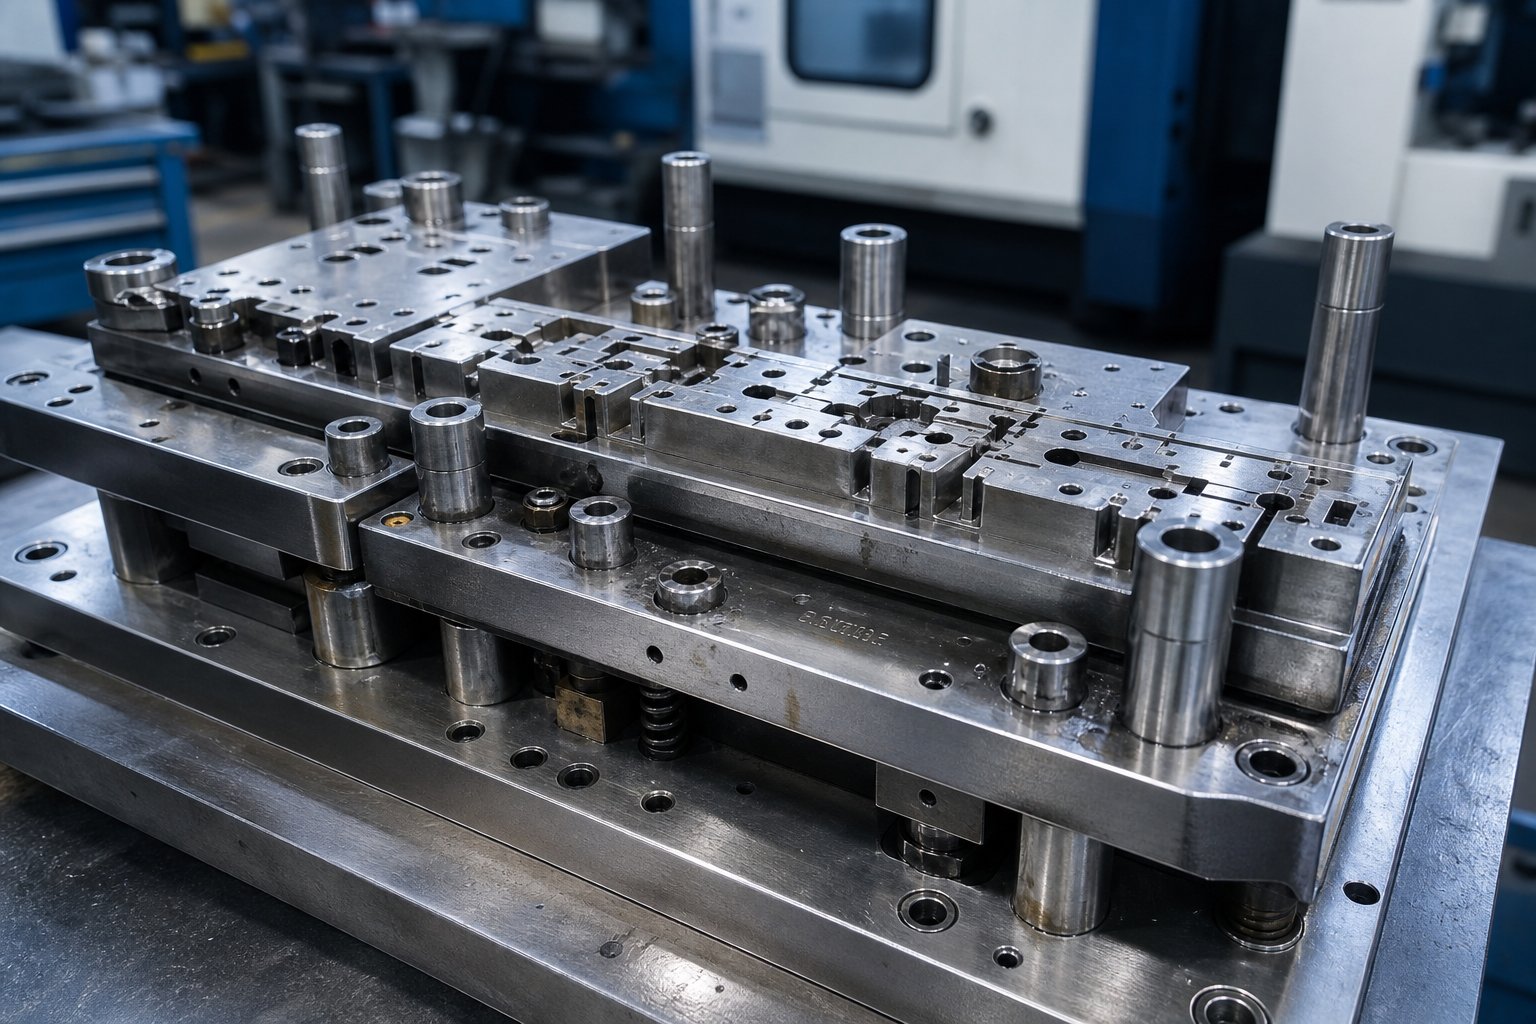
Què significa realment fer una matriu d'estampació de metall
Quan cerqueu informació sobrefabricació de matrius d'estampació metàl·lica, normalment arribeu a un dels dos extrems: un aficionat fent forats a una làmina fina o un capítol dens de llibre de text ple d'equacions. Aquest article omple el buit entre aquests mons, explicant-vos com és realment la construcció de matrius professionals des de l'acer en brut fins al primer èxit de producció.
Què és un dau d'estampació i què implica fer-ne un
Aleshores, què és la matriu a la fabricació? En el seu nucli, una matriu d'estampació és una eina de precisió composta per dues meitats d'acoblament que tallen, dobleguen o formen xapa en una forma acabada sota força de premsa. Les meitats superior i inferior allotgen punxons, cavitats de matriu, separadors, pilots i components de guia que treballen conjuntament per localitzar el material, realitzar operacions i alliberar la peça acabada. Una definició d'estampació senzilla: un procés-de força alta que transforma la làmina plana en components tri-dimensionals a la velocitat de producció.
Però aquesta és la distinció que passa per alt la majoria del contingut. Funcionar una matriu d'estampació significa carregar-la en una premsa i executar peces. Fer-ne un significa dissenyar cada component a partir d'un bloc d'acer per a eines, mecanitzar-lo amb toleràncies de nivell-micres, endurir-lo i demostrar que produeix peces acceptables abans d'arribar a la producció. Què és una premsa d'estampació sense una matriu ben construïda? Només tonatge sense cap lloc útil on anar.
L'abast d'aquest article se centra completament en la part de la construcció: disseny, mecanitzat, tractament tèrmic, inspecció i validació. Si us pregunteu què són les matrius i com es construeixen, esteu al lloc correcte.
Per què morir-La precisió determina la qualitat de les peces
Cada dimensió d'una peça estampada es remunta directament a com es van fabricar els seus matrius d'estampació. L'espai lliure dels punxons-per-controla l'alçada de la rebava. La geometria de la cavitat dicta el flux de material. L'acabat superficial dels acers de conformació determina si les peces s'alliberen netament o s'enganxen. Quan les toleràncies es desplacen fins i tot unes quantes mil·lèsimes de polzada, les taxes de ferralla augmenten, el temps d'inactivitat de la premsa augmenta i el cost per cop augmenta.
El dau és l'ADN de cada part estampada. Cada defecte d'acabat superficial, error dimensional o rebava es remunta a com es va fer la matriu.
Entendre què és l'estampació metàl·lica a nivell pràctic significa reconèixer que les matrius d'estampació metàl·lica no són eines genèriques. Són instruments-fabricats a mida on cada elecció de disseny, selecció de material i operació de mecanitzat es combinen amb la qualitat, la longevitat i l'economia de cada peça que produeixen. Les seccions següents desglossen exactament com passa això, començant per la fase d'enginyeria digital que precedeix a qualsevol tall d'encenall.
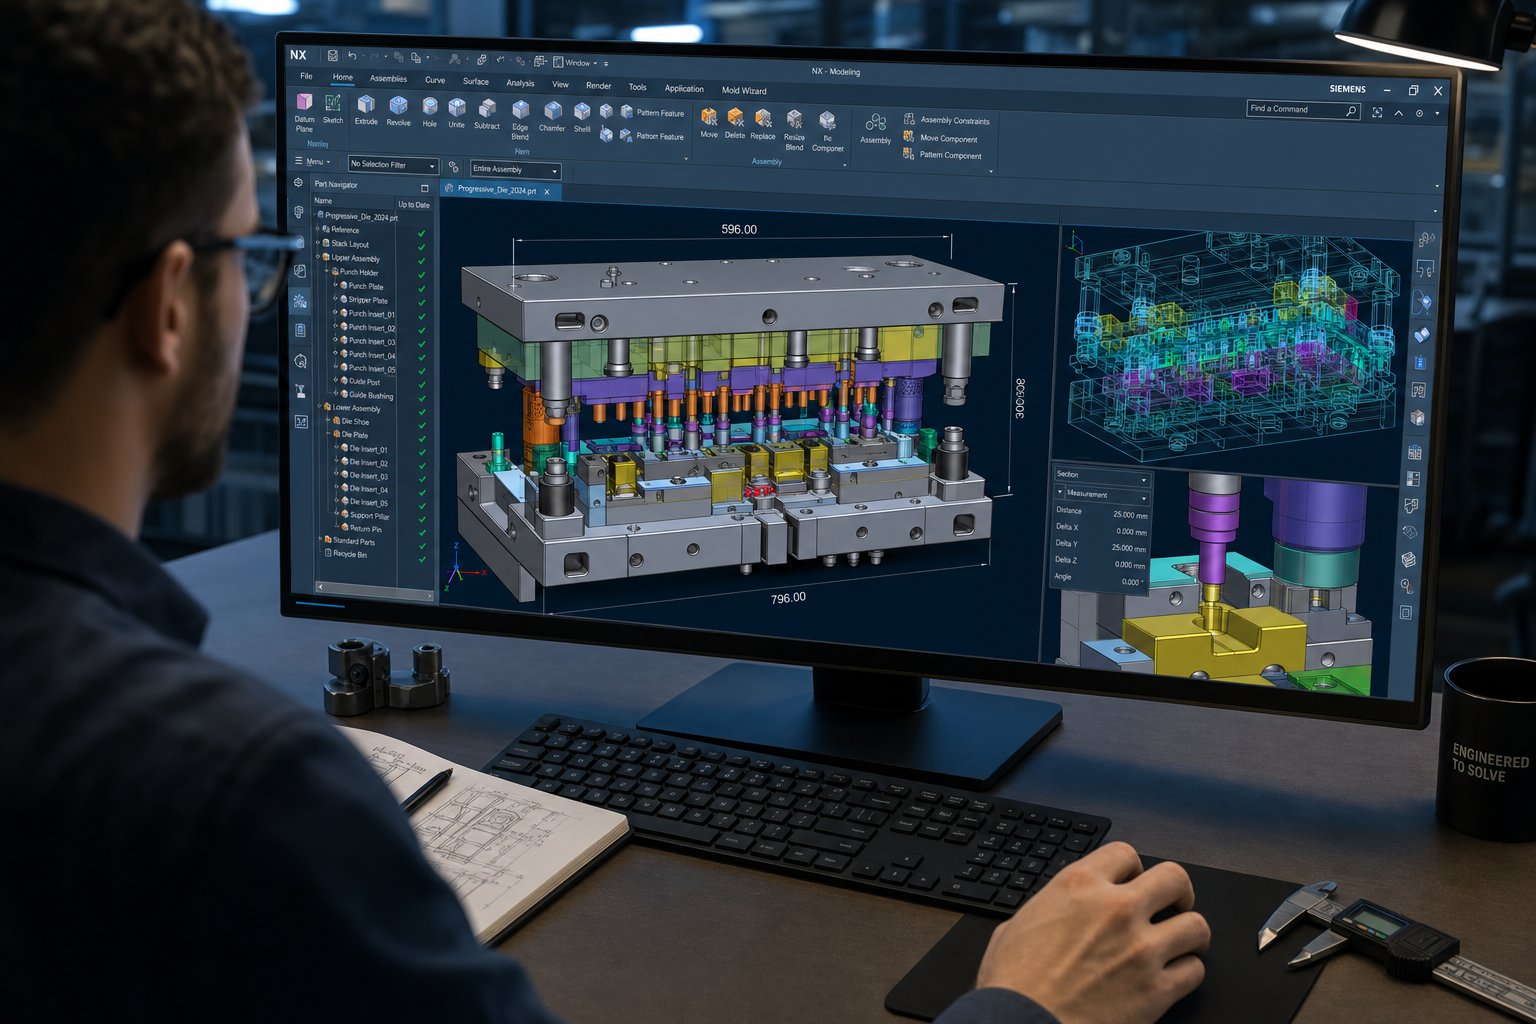
Flux de treball de disseny de matrius des del modelatge CAD fins a la programació CAM
Abans de tallar qualsevol acer per a eines, una matriu d'estampació existeix completament com a geometria digital. La fase d'enginyeria-frontal és on el cost, la precisió i el rendiment de producció es determinen en gran mesura, però és el pas que es salten la majoria de discussions sobre la construcció de matrius.Disseny modern de matriu d'estampacióes basa en tres disciplines digitals interconnectades: el modelatge CAD 3D per definir cada component, la simulació CAE per validar el comportament de conformació i la programació CAM per generar els recorreguts d'eina que mecanitzaran cada peça. Aconseguiu aquesta fase correctament i reduïu els bucles de prova, el rebuig i la reelaboració. Fes-ho malament i pagues per aquests errors d'acer.
Modelatge CAD 3D per a la geometria de punxons i matrius
El disseny de matriu d'estampació metàl·lica comença amb un model paramètric 3D de la peça estampada acabada. Els enginyers importen la geometria de la peça, normalment com a fitxer STEP o CAD natiu, i comencen a treballar cap enrere des de la forma final per definir com l'ha de formar la matriu. Aquest enfocament d'-enginyeria inversa és on el disseny d'estampació de xapa metàl·lica diverge del disseny mecànic general. No només esteu modelant components sòlids; esteu modelant l'espai i el moviment negatius que produiran una part milions de vegades.
El modelatge paramètric significa que cada dimensió està impulsada per relacions. Canvieu el radi del punxó i la cavitat de la matriu d'acoblament, l'obertura del separador i la butxaca de la placa de suport s'actualitzen automàticament. Aquesta associativitat evita els desajustos que provoquen interferències durant el muntatge. Els punxons es modelen amb els seus perfils de tall, longituds de terra i angles de tall. Els blocs de matriu reben la geometria de la cavitat amb els espais lliures adequats per al material específic i el gruix que s'estampa. Strippers, pilots, passadors de guia i blocs de taló prenen forma dins del mateix model de muntatge, assegurant que cada component funcioni com un sistema coordinat.
El disseny de la franja és una part crítica d'aquesta fase de modelatge. El dissenyador determina com anirà la franja plana, quant de material s'assenta entre les peces, on es connecten les pestanyes del portador i quina distància de pas separa les estacions. Un disseny de bandes-ben planificat equilibra la utilització del material amb la distribució de la força de formació i l'estabilitat de l'alimentació. Material de residus de nidificació pobre. Una seqüenciació deficient crea forces desequilibrades que desgasten el dau de manera desigual.
Simulació CAE per predir el comportament de formació
Imagineu-vos pressionant una forma complexa d'acer-d'alta resistència i descobrint que la paret de dibuix s'aprima fins al punt de trencar-se, però només després d'haver mecanitzat les cavitats de la matriu. Aquest escenari solia ser habitual. Avui, la simulació CAE prediu aquestes fallades abans que existeixi cap eina física, la qual cosa la converteix en una de les tècniques d'estampació de metalls més valuoses disponibles per als enginyers de matriu.
L'anàlisi d'elements finits modela tot el procés de conformació: contacte amb el suport en blanc, viatge del punxó, flux de material a les cavitats i la recuperació elàstica que segueix. La simulació identifica arrugues a zones no suportades, aprimament en radis ajustats i esquerdes on la tensió supera els límits del material. També prediu el retorn elàstic, que és la tendència del metall format a recuperar parcialment la seva forma un cop eliminada la força de premsa. Per als acers d'-alta resistència, el retorn elàstic pot ser prou greu com per expulsar les peces completament de la tolerància.Eines avançades de simulacióara calculeu la magnitud del retorn elàstic a tota la superfície de la peça, cosa que permet als enginyers compensar la geometria de la matriu de manera proactiva en lloc de perseguir correccions durant la prova.
Aquesta compensació funciona modificant intencionadament la cara de la matriu perquè la peça torni a la seva forma final correcta. Sense simulació, els enginyers es van basar en l'assaig físic-i l'error-, s'exageraven per conjectures i van repetir a través de costosos retalls de matrius. La tecnologia d'estampació ha avançat fins al punt que un prototip d'estampació metàl·lica es pot validar digitalment abans de comprometre's amb eines dures, reduint setmanes dels terminis de desenvolupament i eliminant rondes senceres de mostreig físic.
Programació CAM i Estratègia de trajectòria
Amb la geometria bloquejada i la simulació validada, la programació CAM tradueix el disseny en instruccions de màquina. Cada contorn, butxaca i perfil de cada component de matriu necessita un recorregut d'eina que equilibri l'acabat de la superfície, la precisió dimensional i el temps de cicle. Aquí és on les decisions de disseny d'estampació es troben amb la realitat de la fabricació.
Els programadors CAM defineixen estratègies de desbast que eliminen el material a granel ràpidament, deixant estoc per a les passades de semi-acabat i acabat. Seleccionen geometries de tall adaptades a característiques específiques: freses de punta de bola-per a cavitats contornades, freses d'extrem pla per a superfícies planes i eines de petit-diàmetre per a cantonades estretes. Les estratègies de trajecte d'eina com el mecanitzat d'alta-velocitat amb càrrega constant d'encenall redueixen les forces de tall i allargan la vida útil de l'eina, cosa que importa quan mecanitzeu acer per eines endurit a 60+ HRC després del tractament tèrmic.
Per a perfils de matriu complexos amb corbes compostes i retallades, la programació simultània de 5 eixos manté el tallador orientat de manera òptima a la superfície, reduint l'alçada de la vieira i minimitzant el poliment manual. Les geometries planes més senzilles poden necessitar només un treball de 3 eixos. El programador pren aquestes decisions component per component basant-se en la complexitat de la geometria i els requisits de tolerància.
El flux de treball típic de disseny d'estampació metàl·lica, des del concepte fins als programes preparats per a màquina{0}}, segueix una seqüència definida:
- Importació de la geometria de la peça i revisió de viabilitat
- Disseny de franges, nidificació i seqüenciació d'operacions
- Modelatge de components de matriu amb associativitat paramètrica completa
- Simulació de conformació, predicció de retorn elàstic i compensació de cara de matriu
- Generació de trajectes d'eina, verificació de simulació i post{0}}processament per a CNC
Cada pas alimenta el següent. Saltar la simulació per estalviar temps gairebé sempre costa més en retreball. La programació CAM precipitada condueix a uns acabats superficials deficients que requereixen un treball manual excessiu. La fase digital és on la disciplina paga dividends, perquè un cop comenceu a tallar l'acer, els canvis es tornen exponencialment més cars. Aquesta transició del model digital al metall físic, el mecanitzat real dels components de matriu, és on la complexitat de la construcció es revela amb més claredat.
Tipus de matrius d'estampació i com es diferencia la construcció
No totes les matrius d'estampació es construeixen de la mateixa manera, i la complexitat de la construcció varia dràsticament segons el tipus. Una matriu d'obturació d'una-estació pot requerir unes quantes setmanes de mecanitzat. Una matriu progressiva de 20 estacions per a una aplicació de matriu d'estampació d'automòbils pot requerir mesos de treball de precisió en desenes de components interrelacionats. Comprendre els tipus de matrius d'estampació ajuda a explicar per què les estratègies de construcció, les toleràncies i els costos difereixen tan àmpliament entre els projectes.
Troqueles-d'estació única vs matrius compostes
Les matrius d'una-estació representen la categoria més senzilla de matrius d'estampació de xapa. Cada cop de premsa realitza una operació: un blanc, una perforació o una sola forma. La construcció és relativament senzilla perquè esteu construint un conjunt d'eines d'aparellament amb una preocupació d'alineació. Les matrius simples s'ocupen de tasques bàsiques com ara tallar volanderes o perforar forats de muntatge als suports.
Les matrius compostes augmenten la complexitat un grapat. Realitzen múltiples operacions de tall en un sol traç en una única estació. Una matriu composta típica pot esborrar un perfil exterior i perforar forats interns simultàniament. El repte de la construcció aquí és la concentricitat. Cada obertura de punxó i matriu s'ha d'alinear precisament perquè totes enganxen el material al mateix instant. Les toleràncies s'estrenyen i el fabricant de matrius ha de tenir en compte la flexió sota forces de tall simultànies.
Les matrius combinades van un pas més enllà barrejant el tall i la formació d'un sol cop. Podeu esborrar una forma i dibuixar-la en una tassa en un sol cicle de premsa. La construcció d'aquests requereix que el fabricant de matrius gestioni tant els espais de cisalla com els radis de formació dins de la mateixa eina, cosa que requereix una atenció acurada a com flueix el material durant l'operació combinada. Tot i així, totes aquestes són eines d'una-estació. L'escalada real de la complexitat de construcció es produeix quan passeu a les eines escèniques que processen una cinta a través de diverses estacions.
Construcció progressiva de matrius i seqüenciació d'estacions
Els encunys progressius són el cavall de batalla de l'estampació de gran-volum. Realitzen una sèrie d'operacions en múltiples estacions amb cada cop de premsa, transformant gradualment una cinta metàl·lica en una peça acabada. Tal com ho descriu MetalForming Magazine, una matriu progressiva realitza operacions fonamentals de xapa en dues o més estacions simultàniament, amb la cinta movent-se una distància predeterminada durant cada traç mitjançant un sistema d'alimentació automatitzat.
Sona senzill en principi. A la pràctica, construir-ne un és una de les tasques més exigents en la fabricació d'eines i matrius. Heus aquí per què:
- Alineació-a-estació:Cada estació ha de mantenir la posició relativa a totes les altres dins de micres. Un desplaçament acumulat de fins i tot 0,01 mm en deu estacions produeix peces fora de tolerància. El fabricant de matrius mecanitza totes les característiques de l'estació a partir de dades comunes i verifica l'alineació a tot el conjunt de matrius.
- Control de to:El pas és la distància fixa que avança la tira entre traços. Totes les característiques de cada estació s'han d'espaiar en múltiples de to exactes. Si un punxó perforant a l'estació tres es troba a 0,02 mm de pas de l'eina de forma a l'estació vuit, aquestes característiques no s'alinearan a la peça acabada.
- Guiatge i aixecament de la cinta:La cinta ha d'alimentar-se sense problemes a través de totes les estacions sense enganxar-se a les característiques formades ni enfonsar-se entre els elevadors. Els elevadors de barres, les guies d'estoc i les butxaques de relleu entre estacions requereixen un mecanitzat precís per mantenir un pla d'alimentació a nivell.
- Horari inter-estació:Els pilots introdueixen forats prèviament perforats per registrar la posició de la cinta abans que s'iniciï cada operació. Aquests pilots han d'entrar i retirar-se en coordinació amb els strippers i els aixecadors. Els errors de cronometratge causen danys a la tira o registres perduts.
L'ús d'osques de derivació negatives i positives en matrius d'estampació de xapa també té un paper important en la construcció de matrius progressiva. Aquestes osques a la vora de la cinta proporcionen punts de referència físics per a la ubicació del pas i permeten als sensors detectar alimentacions curtes o llargues abans que causin danys. Construir l'estació d'osques amb la geometria i la posició correctes és una de les primeres operacions d'alineació-crítiques a la matriu.
La construcció de matrius d'estampació d'acer per a aplicacions progressives també exigeix una consistència excepcional en la fabricació de components. Cada punxó, inserció de matriu i placa de suport s'han de mòlta plana i paral·lela. Les agulles i els casquilles de guia han de mantenir les sabates superior i inferior alineades sota càrregues de premsa dinàmiques. Un dau progressiu no és només una col·lecció d'estacions; és un sistema mecànic coordinat on cada component influeix en el rendiment de tots els altres.
Troqueles de transferència per a peces grans o profundes-dibuixades
L'estampació de transferència té un enfocament diferent. En lloc de mantenir les peces enganxades a una tira de suport, les peces en blanc individuals es tallen lliures a la primera estació i es transfereixen mecànicament entre estacions posteriors mitjançant pinces o mecanismes llançadora. Aquest mètode s'adapta a peces grans,-petxines profundes i geometries que no poden romandre connectades a una cinta durant la formació.
Les matrius de transferència d'edificis introdueixen la seva pròpia complexitat. Cada estació funciona com una eina independent, però totes han de compartir una alineació precisa amb el sistema de transferència. Les posicions de la pinça, l'orientació de les peces i l'espai-a-de l'estació han de coincidir exactament amb el mecanisme de transferència mecànica. Les matrius d'estampació d'automòbils per a panells de carrosseria estructurals, interiors de portes i carcasses-de embutició profunda utilitzen habitualment configuracions de transferència perquè la mida de la peça i la profunditat d'estirament superen el que pot acomodar una cinta progressiva.
La taula següent compara com difereixen els requisits de construcció entre aquests tipus de matrius d'estampació:
| Tipus de matriu | Recompte típic d'estacions | Tolerància d'alineació | Construeix complexitat | Aplicacions comuns |
|---|---|---|---|---|
| Simple (-estació única) | 1 | +/- 0.05 mm | Baixa | Blanking, perforació, corbes simples |
| Compost | 1 (operacions múltiples) | +/- 0.02 mm | Moderat | En blanc i perforació simultània |
| Combinació | 1 (tallar + formulari) | +/- 0.02 mm | Moderat-Alt | En blanc i dibuixar d'un sol traç |
| Progressiu | 4 a 30+ | +/- 0.01 mm acumulats | Alt | Connectors, suports, clips d'automòbil |
| Transferència | 3 a 12+ | +/- 0.02 mm per estació | Alt | Panells grans, embussos profunds, peces estructurals |
El salt d'una-estació única a una construcció progressiva o de transferència no és només una qüestió d'afegir estacions. És un canvi fonamental en la manera de planificar, mecanitzar i validar la matriu. Cada estació addicional multiplica el nombre de dimensions crítiques, el nombre de components que requereixen una precisió sub-micra i el nombre d'interaccions que han de funcionar conjuntament. Aquesta escalada en els requisits de precisió impulsa les eleccions de materials a què s'enfronten els fabricants de matrius a l'hora de seleccionar els acers per a eines que formaran la columna vertebral de cada component.
Selecció d'acer per a eines en funció del que esteu estampant
Una matriu només és tan duradora com l'acer amb què està feta, i el grau adequat depèn gairebé completament de la xapa que voleu estampar. L'acer suau, l'acer inoxidable, l'alumini i els aliatges-d'alta resistència imposen diferents tensions a les eines. Alguns desgasten les vores cap avall gradualment per abrasió. D'altres ofereixen càrregues d'impacte fortes que s'escriuen els acers trencadissos. Escollir materials d'estampació metàl·lica per a punxons, blocs de matriu i insercions de formació sense tenir en compte el material estampat és com seleccionar pneumàtics sense conèixer la superfície de la carretera.
Qualitats d'acer per a eines i les seves aplicacions d'estampació
Cinc categories de materials cobreixen la majoria dels components de matriu utilitzats en l'estampació de producció. Cadascun d'ells ocupa una posició diferent a l'espectre de duresa-duresa i cadascun s'adapta a un mode de fallada específic.
Acer per eines D2és l'opció predeterminada quan el desgast abrasiu limita la vida útil de l'eina. El seu alt contingut en carbur de crom manté les vores de tall afilades durant llargues tirades de producció. Per a l'estampació i perforació de grans-volums d'acer estampat i materials recoberts, D2 ofereix la millor retenció de vora. No obstant això, no té la duresa per sobreviure a un impacte fort, de manera que no és ideal per a estacions de conformació de calibre gruixut-en què dominen les càrregues de xoc.
Acer per eines A2funciona millor quan no hi ha cap mode de fallada clara. Equilibra la resistència al desgast amb prou duresa per manejar un impacte moderat, el que la converteix en una opció pràctica per a matrius progressius on diverses estacions experimenten condicions mixtes de desgast, càrrega i impacte cíclic. Per a una producció de -volum mitjà inferior a 1.000.000 de visites, A2 sovint ofereix el rendiment més rendible-.
Acer per eines S7prioritza la duresa per sobre de tot. Quan s'encenxa o s'esquerda sota un impacte repetit, especialment en estampacions de gran calibre-o estacions amb càrregues de perforació agressives, S7 absorbeix l'esforç cíclic que trencaria graus-de carburs més alts. Funciona amb una duresa més baixa (56-58 HRC), però resisteix molt millor l'esquerdament per fatiga que D2 o M2.
Acer d'alta-M2omple el buit on tant el desgast com la càrrega de compressió contribueixen a la fallada. Els punxons que han de mantenir la geometria de la vora sota una pressió elevada sostinguda es beneficien de la combinació de duresa (60-65 HRC) i resistència a la compressió de M2. En comparació amb D2, resisteix millor la deformació. En comparació amb S7, manté una vora més nítida més temps.
Carbur de tungstèLes insercions ofereixen una resistència al desgast fins a 30 vegades més gran que l'acer per eines convencional. Mantenen la precisió dimensional durant milions de cicles, la qual cosa els converteix en l'única opció pràctica per a aplicacions de volum ultra-elevat- o per estampar materials altament abrasius. La compensació: el carbur és fràgil, car i requereix una mòlta especialitzada o EDM per donar-li forma. No pot absorbir càrregues laterals pesades o impactes sense risc de fractura catastròfica.
| Grau | Duresa (HRC) | Duresa | Resistència al desgast | Material estampat-millor ajust |
|---|---|---|---|---|
| D2 | 58-62 | Moderat | Excel·lent | Acer revestit, acer suau, tancament de gran-volum |
| A2 | 58-62 | Bé | Bé | Operacions mixtes, producció de volum mitjà- |
| S7 | 56-58 | Excel·lent | Moderat | Acer de calibre gruixut-, perforació pesada, estacions propenses a impactes- |
| M2 | 60-65 | Moderat | Molt bé | Punxonament de-càrrega elevada, xapes abrasives |
| Carbur (WC-Co) | 70+ (HRA 88-92) | Baixa | Excepcional | Acer inoxidable, aliatges abrasius, tirades de diversos-milions de peces |
Com el material estampat canvia les opcions de disseny de matrius
La xapa que travessa la matriu determina quins graus pertanyen a quines posicions. Considereu tres escenaris habituals:
Estampació d'acer inoxidablepresenta un doble repte. Els graus austenítics com el 304 i el 316 són tant abrasius com propensos al desgast de l'adhesiu (agressió). El treball del material-s'endureix ràpidament durant el conformat, la qual cosa augmenta les forces de tall i accelera el deteriorament de les vores. L'estampació d'acer inoxidable requereix eines d'alta-duresa, normalment insercions D2 o de carbur a les estacions de tall, combinades amb superfícies polides i recobriments anti-recobriments per evitar la recollida de material en els acers en formació.
Estampació d'aluminisembla que hauria de ser fàcil amb l'eina perquè el material és suau. A la pràctica, el procés d'estampació d'alumini crea els seus propis problemes. L'alumini té una forta tendència a adherir-se a les superfícies d'eines d'acer, acumulant-se a les cares del punxó i als radis de la matriu fins que la qualitat de les peces es degrada. Quan es treballa amb xapa d'alumini estampada, els dissenyadors de matrius prioritzen l'acabat superficial i la selecció de recobriments per sobre de la duresa bruta. Les insercions A2 recobertes de DLC o TiN-acostumen a superar els acers sense recobrir més durs perquè resisteixen el mecanisme de desgast de l'adhesiu que aprofita l'alumini.
Acer-d'alta resistència(per sobre de 590 MPa de tracció) exigeix duresa i tenacitat simultàniament. L'elevada força de conformació del material tensa els components de l'eina en compressió, mentre que la seva tendència al retorn elàstic requereix geometries de matriu més ajustades. Els punxons de punta M2 o de carbur-mantenen la càrrega abrasiva a les estacions de tall, mentre que l'S7 pot servir millor a les estacions de conformació on predomina l'impacte.
Quan les plaquetes de carbur justifiquen el seu cost superior a l'-acer per eines endurit? La decisió normalment es redueix al volum i l'abrasivitat del material. Per a tirades de producció superiors al milió de peces, o quan s'estampa els aliatges inoxidables o d'alta-resistencia que consumeixen cantells D2 ràpidament, el cost total de propietat del carbur es redueix per sota del de l'acer perquè elimina múltiples cicles d'afilat i el temps d'inactivitat associat. Per a tirades de menys de 100.000 peces o quan s'estampa metalls més suaus per a aplicacions d'estampació, l'acer d'eina endurit a través-és l'opció econòmica.
La selecció del material prepara l'escenari, però només ofereix el seu valor total després que el mecanitzat adequat i el tractament tèrmic activen aquestes propietats del material. El següent pas en la construcció és transformar aquests blocs d'acer d'eina en brut en components de matriu de precisió mitjançant una sèrie d'operacions de mecanitzat CNC acuradament seqüenciades.
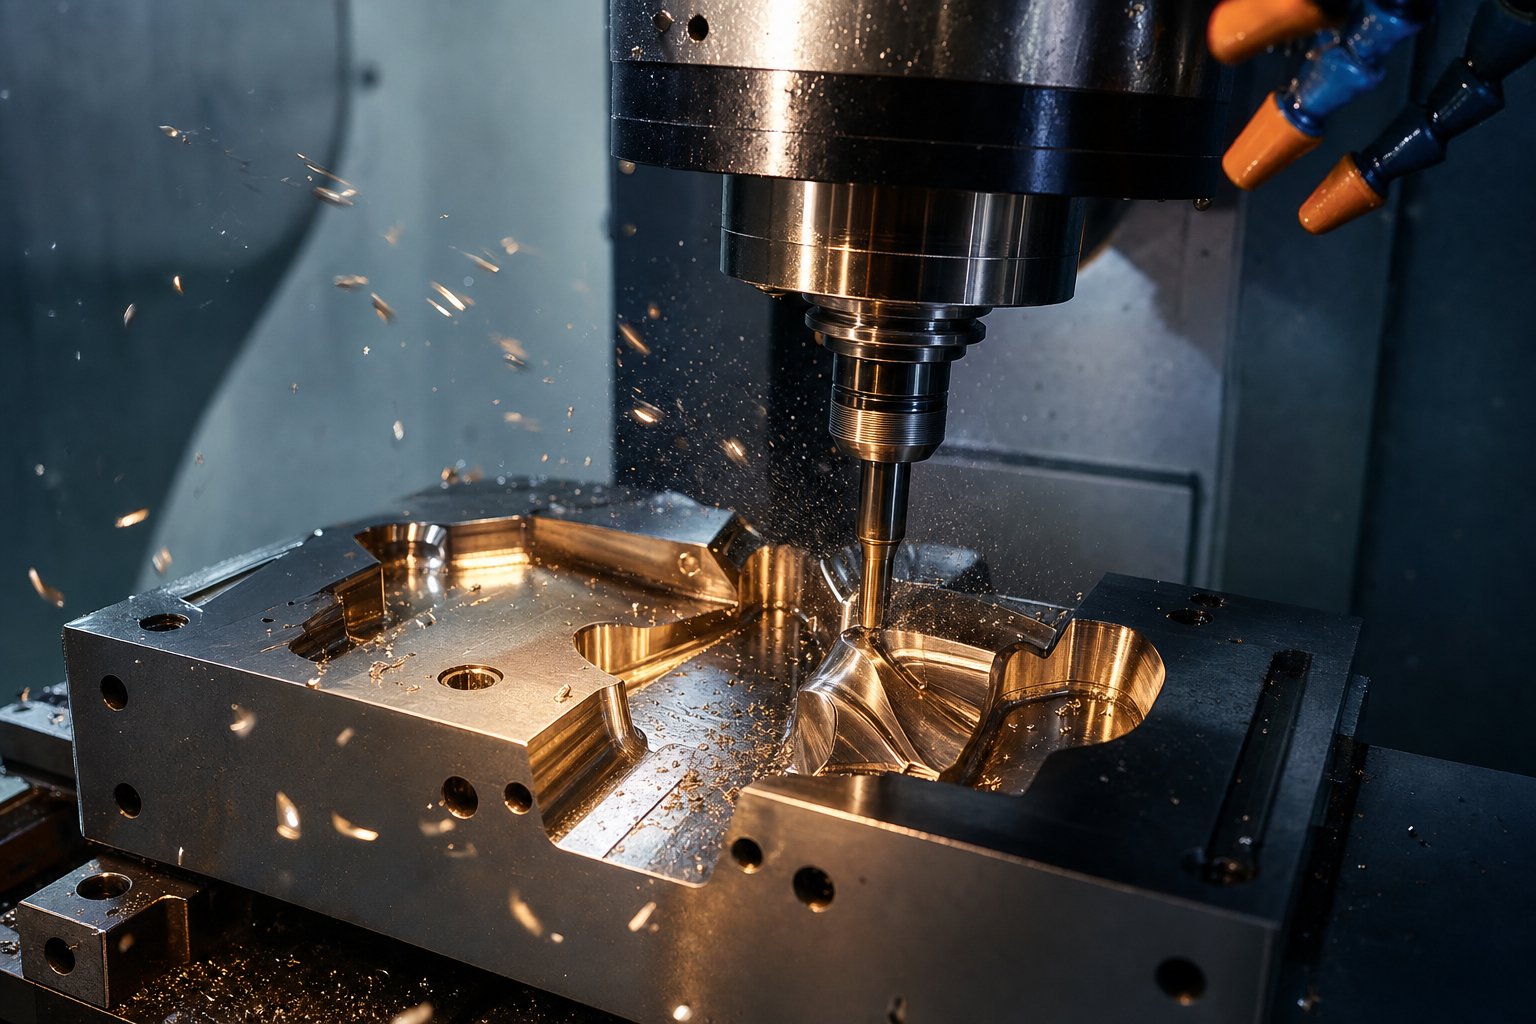
Processos de mecanitzat CNC que donen forma a cada component de matriu
Un bloc de D2 o M2 assegut en un palet és només potencial brut. Convertir-lo en un component de matriu en funcionament requereix una seqüència deliberada d'operacions de mecanitzat CNC, cadascuna realitzada en una etapa específica per un motiu específic. L'ordre importa tant com les operacions en si. Aspreu massa agressivament i introduïu tensions internes que deformen la peça durant el tractament tèrmic. Acabeu abans de l'enduriment i perdreu la precisió quan l'acer es mou durant l'extinció. Cada eina d'estampació de metalls i taller de matriu segueix una lògica de mecanitzat basada en un principi: treure el gruix mentre l'acer és tou, endurir-lo i portar-lo a la mida final mentre sigui dur.
Desbast i semi{0}}acabat abans del tractament tèrmic
Els components de la matriu comencen la seva vida útil de mecanitzat en un estat recuit o pre{0}}temprat, normalment entre 20 i 30 HRC. Amb aquesta suavitat, el material es talla fàcilment, les eines duren més temps i les taxes d'eliminació de material es mantenen altes. Les operacions de desbast acaben la majoria de l'excés d'estoc, deixant de 0,5 a 1,0 mm de material a totes les superfícies crítiques com a "suficiència d'acabat" per a operacions posteriors.
Per què deixar aquest subsidi? Dues raons. En primer lloc, el tractament tèrmic provoca moviment dimensional. Fins i tot l'acer per eines endurit al buit-es desplaça lleugerament a mesura que la seva estructura de cristall es transforma durant l'extinció. En segon lloc, el propi procés de desbast genera una tensió residual de les forces de tall i la calor localitzada. Si mecanitzeu a la mida final en aquesta etapa, veureu que aquestes dimensions canvien després de l'enduriment.
Entre el desbast i el tractament tèrmic, un cicle-d'alleujament de tensions a uns 600-650 graus centígrads relaxa les tensions internes creades per un tall agressiu. Les passades de semi-acabat apropen les superfícies a les dimensions finals, normalment dins de 0,2-0,3 mm, alhora que mantenen una condició de material uniforme que garanteix una penetració uniforme de la calor durant el cicle d'enduriment posterior. El tornejat CNC maneja components rodons com agulles de guia, casquilles i punxons rodons en aquesta etapa, produint una geometria de forma gairebé neta abans que l'acer es transformi.
Acabeu la mòlta i el fresat dur a -alta velocitat després de l'enduriment
Una vegada que el tractament tèrmic porta els components a la seva duresa de treball de 58-65 HRC, el material es comporta de manera completament diferent sota un tallador. Ara és una fortalesa abrasiva que resisteix el mecanitzat tradicional. Dues estratègies d'acabat fan front a aquest repte: mòlta de precisió i fresat dur d'alta velocitat.
El rectificat superficial porta components plans com ara plaques de matriu, plaques de suport i tires de desgast al gruix final amb toleràncies de planitud de +/- 0.005 mm o millor. La mòlta cilíndrica acaba amb components rodons fins a toleràncies de diàmetre dins de micres. La mòlta excel·leix en la producció de la perfecció geomètrica en superfícies accessibles. ComEls especialistes en mecanitzat de precisió observen, quan un disseny requereix planitud o paral·lelisme dins de +/- 0.002 mm, el rectificat és l'única opció lògica, proporcionant acabats superficials de fins a 0,1 micròmetres Ra.
El fresat dur-d'alta velocitat s'ha convertit en un potent complement per a la mòlta. Utilitzant eines de carbur o PCBN a altes velocitats de l'eix, aquest procés aprofita el cisallament adiabàtic: el temps de contacte de l'eina és tan breu que la majoria de les transferències de calor al xip en lloc de la peça de treball. El resultat és una eliminació eficient del material de l'acer endurit sense danys tèrmics a la superfície del component. El fresat dur pot eliminar el material fins a cinc vegades més ràpid que el mòlt alhora que genera una tensió residual de compressió a la superfície, cosa que en realitat beneficia la vida a la fatiga en eines d'estampació sotmeses a càrregues cícliques.
La divisió pràctica entre aquests mètodes és senzilla. El rectificat gestiona dades planes, superfícies paral·leles i perfils cilíndrics simples. El fresat dur aborda els contorns 3D, les geometries de butxaca i els perfils de cavitats complexos que una mola no pot arribar físicament. La majoria de components de matriu requereixen ambdós: superfícies de referència del sòl per a l'ajustament del muntatge i contorns durs-fresats per formar geometria. Aquest enfocament híbrid és una pràctica estàndard en la producció d'eines d'estampació metàl·lica perquè cada procés cobreix geometries que l'altre no pot.
CNC de 5 eixos per a perfils de matriu complexos
No tots els components de la matriu es poden acabar amb un treball de 3 eixos. Quan un punxó de conformació té corbes compostes o una cavitat de matriu presenta parets profundes amb superfícies dibuixades i radis ajustats, les forces de fresat de 3 eixos es comprometen. L'eina només es pot acostar des de dalt, requerint talladors més llargs que es desvien sota càrrega i deixen marques de vieires a les superfícies angulades que requereixen un poliment manual excessiu.
El mecanitzat de 5 eixos soluciona això inclinant l'eina o la peça de treball, permetent que la talladora mantingui una orientació òptima respecte a la superfície que es talla. Segonscomparacions de capacitat de mecanitzat, els molins de 5 eixos aconsegueixen toleràncies de +/- 0.0005 polzades amb acabats superficials de fins a 0,4 micròmetres Ra, i mecanitzen superfícies 3D complexes en una única configuració que requeriria múltiples reposicionaments en una màquina de 3 eixos.
Per a aplicacions d'estampació d'eines i matrius, la capacitat de 5 eixos és més important en aquestes situacions:
- Cavitats de matriu d'embutició profundaamb parets corbes-compostes que requereixen eines curtes i rígides orientades normal a la superfície
- Estacions de conformació progressiva de matriusamb característiques angulades que no es poden arribar des d'una aproximació vertical
- Perfils de perforació complexoson es necessiten mecanitzar múltiples característiques de socavat sense re{0}}fixació
Tanmateix, no tots els components justifiquen el temps de 5-eixos. Les plaques de matriu planes senzilles, les plaques de suport i les insercions de paret recte-es fabriquen de manera eficient en equips de 3-eixos a tarifes horàries més baixes. La decisió es redueix a la geometria: si una característica requereix reposicionament o eines de llarg abast en una màquina de 3 eixos, els 5 eixos normalment ofereixen una millor precisió a un cost total més baix malgrat la velocitat de la màquina més alta. Quan es construeixen matrius destinades a una màquina d'estampació de metalls d'alta velocitat, la precisió dimensional que es pot aconseguir mitjançant l'acabat de 5 eixos es tradueix directament en toleràncies de peces més estrictes i intervals més llargs entre manteniment.
La seqüència de mecanitzat completa per a un component de matriu típic, des del bloc en brut fins a la plaquita polida a punt per al muntatge, segueix aquesta progressió:
- Fresa en brut totes les característiques en estat suau (recuit), deixant estoc de 0,5-1,0 mm a les superfícies crítiques
- Alleujament de l'estrès a 600-650 graus centígrads per alliberar l'estrès residual induït per la mecanització
- Semi-acabat fins a 0,2-0,3 mm de dimensions finals amb un marge d'estoc uniforme
- Enviar a tractament tèrmic per a l'enduriment al buit i el tremp a la duresa objectiu
- Acabeu les superfícies de referència de mòlta i els contorns complexos del molí dur fins a les dimensions finals
- Superfícies de formació de poliment final als valors de Ra requerits per al flux de material i l'alliberament de peces
Cada pas comporta el següent. Saltar l'alleujament de l'estrès abans del tractament tèrmic convida a la distorsió. El fresat dur abans de verificar les dimensions del post-tractament-tèrmic-perdeix temps de la màquina en una peça que pot haver superat els límits recuperables. La disciplina d'aquesta seqüència és la que separa la fabricació d'eines i matrius de metall professional de les botigues que persegueixen problemes mitjançant la reelaboració.
La mòlta de precisió i el fresat dur manegen la majoria de geometries de matriu, però algunes característiques van més enllà del que pot aconseguir qualsevol tallador giratori o roda abrasiva. Les cantonades internes afilades, les ranures estretes i els complexos perfils-de pas requereixen un mecanisme d'eliminació completament diferent, un que talla amb una espurna elèctrica en lloc de la força mecànica.
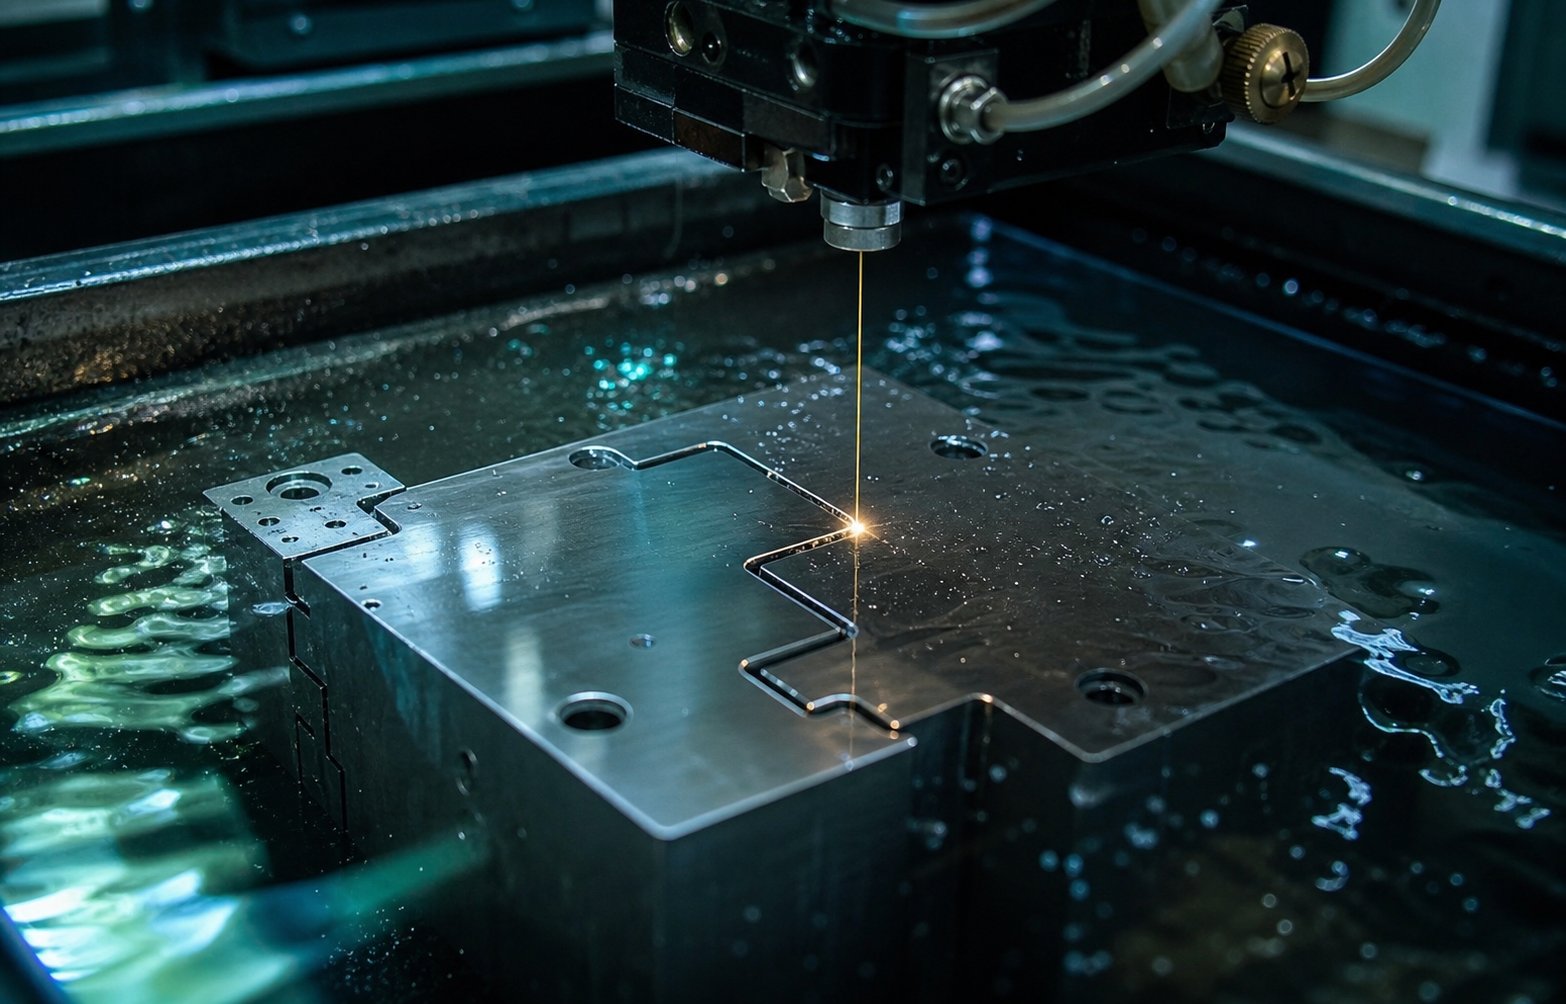
EDM per fil i electroerosió de plom per a geometries complexes de matriu
Una fresa, per petit que sigui el seu diàmetre, deixa un radi a cada cantonada interior igual a la seva mida. Una mola no pot arribar dins d'una ranura estreta. Aquestes limitacions físiques fan que certs components de la matriu d'estampació, especialment els punxons i matrius de xapa metàl·lica complexos, requereixen un procés d'eliminació de material fonamentalment diferent. El mecanitzat per descàrrega elèctrica elimina el metall mitjançant l'erosió controlada per espurna en lloc de la força de tall mecànica, produint geometries que cap eina giratòria pot replicar.
EDM per filferro per a perfils de punxó i matriu de precisió
L'electroerosió per filferro utilitza un fil de llautó prim o revestit, normalment de 0,1 a 0,3 mm de diàmetre, com a elèctrode que talla la peça al llarg d'un recorregut programat per CNC-. El cable mai entra en contacte amb el material. En canvi, les ràpides descàrregues elèctriques vaporitzen partícules microscòpiques mentre que l'aigua desionitzada neteja els residus i refreda la zona de tall. Com que el cable passa completament a través de la peça de treball,EDM per filferro produeix perfils-tallats amb radis interns tan petits com el mateix diàmetre del filferro, molt més afilat del que pot aconseguir qualsevol fresa.
Per a una matriu d'estampació de xapa, l'electroerosió per filferro és el procés-per tal de tallar perfils de perforació, obertures de matriu i forats lliures després del tractament tèrmic. Notareu que això és fonamental: tallar acer per eines endurit a 60+ HRC és habitual per a l'erosió de filferro perquè la duresa del material té una influència mínima sobre l'erosió per espurna. Les màquines de procés D2, M2 i fins i tot carburs amb la mateixa facilitat. Els perfils d'estampació de matriu que requereixen relacions de separació estretes entre el punxó i l'obertura de la matriu, de vegades fins al 5-8% del gruix del material per costat, depenen de la capacitat de l'erosió de filferro per mantenir toleràncies en el rang de +/- 0.005 mm en condicions controlades.
Múltiples passades desnatades perfeccionen progressivament la precisió i l'acabat superficial. Un tall en brut elimina la major part del material, després de dues a quatre passades d'acabat afaiten micres alhora, millorant tant la precisió dimensional com la qualitat de la superfície amb cada passada. Això fa que l'electroerosió per filferro sigui ideal per tallar els perfils d'acoblament dels components de matriu d'estampació on el punxó-a-l'ajustament determina l'alçada de la rebaba a cada part estampada.
Sinker EDM per a cavitats i contorns complexos
Allà on l'electroerosió per filferro sobresurt en els perfils-tallats, l'erosió per electroerosió amb ploma gestiona cavitats cegues, contorns 3D i superfícies amb textura que un cable no pot produir físicament. El procés utilitza un elèctrode-con forma personalitzada, normalment mecanitzat amb grafit o coure, que "s'enfonsa" a la peça a través de l'erosió per espurna. La forma de l'elèctrode correspon directament a la geometria de la cavitat que necessiteu i, a mesura que avança el procés, milers de micro-espurnes per segon eliminen el material amb precisió, mentre que el dielèctric d'oli d'hidrocarbur gestiona la calor i els residus.
En la construcció de matrius d'estampació metàl·lica, l'EDM de ploma troba el seu paper en la formació de cavitats amb superfícies 3D complexes, detalls d'encunyació i característiques de relleu que cap fresa pot assolir sense desviar-se. També crea superfícies amb textura a les cares d'estampació de matrius on la rugositat controlada ajuda el flux del material durant la formació. El procés no genera cap força mecànica a la peça de treball, la qual cosa significa que les seccions primes de la matriu i les característiques delicades romanen sense distorsió durant el mecanitzat.
La compensació és la velocitat i el cost de les eines. Cada elèctrode ha de ser personalitzat-per adaptar-se a la cavitat desitjada i els elèctrodes es desgasten durant l'ús, de vegades requereixen diverses còpies per a una única funció. Els temps de cicle són més lents que l'erosió de filferro per a volums de material equivalents. Però per a les cavitats cegues d'acer endurit, l'electroerosió de ploma segueix sent l'única opció pràctica.
| Paràmetre | EDM per fil | Electroerosió de ploma |
|---|---|---|
| Tolerància assolible | +/- 0.002 a 0,005 mm | +/- 0.005 a 0,025 mm |
| Acabat superficial (Ra) | 0,1 a 0,8 micròmetres | 0,4 a 3,2 micròmetres |
| Millors tipus de geometria | A través de-perfils tallats, obertures de-parets rectes, contorns de punxó | Cavitats cegues, contorns 3D, superfícies de conformació amb textura |
| Temps de cicle típic | De 2 a 12 hores per perfil (segons el gruix i les passades) | De 4 a 40+ hores per cavitat (segons la profunditat i la complexitat) |
Llapat i polit per a la qualitat de la superfície
L'erosió per electroerosió deixa una capa de refundición característica a les superfícies mecanitzades, una zona fina de material re{0}}solidificat que pot ser més dur i més trencadís que l'acer principal. Per tallar components com punxons i obertures de matriu, aquesta capa sol ser acceptable o fins i tot beneficiosa. Per formar superfícies on la xapa ha de fluir suaument sota pressió, cal eliminar-la.
El lligat utilitza compostos abrasius fins en solapes planes o contornades per eliminar el material a nivell sub-micro, produint uns acabats superficials i planes que el mòlt per si sol no pot igualar. És el mètode estàndard per portar les superfícies d'acoblament crítiques d'una matriu de xapa a la perfecció geomètrica necessària per a un contacte uniforme sota càrrega de premsa.
El poliment s'adreça específicament a la formació de superfícies. Com a fabricants de matrius experimentats aLa nota del fabricant, el poliment en la direcció del flux metàl·lic redueix la fricció i ajuda la xapa a moure's a través de les estacions d'estirament i forma sense irritar. Tanmateix, no totes les superfícies es beneficien d'un acabat mirall. Els acers de qualitat d'estirat-més rugoses tenen un millor rendiment davant d'eines lleugerament texturades perquè les seves micro-valls atrapen el lubricant. La decisió d'on polir i on deixar una textura controlada en una matriu d'estampació de xapa depèn del material específic que s'està estampant i del tipus d'operació de conformació a cada estació.
En conjunt, l'erosió per electroerosió i l'acabat superficial donen als fabricants de matrius un control sobre les geometries i les condicions de la superfície que el mecanitzat CNC per si sol no pot oferir. Aquests processos completen la fase de conformació de la construcció de matrius. Però la geometria en brut i l'acabat superficial són només una part del que fa que els components de matriu d'estampació funcionin sota càrregues de producció. El propi acer s'ha de transformar mitjançant tractament tèrmic i recobriments protectors per resistir els milions d'impactes, cicles abrasius i esdeveniments tèrmics que exigeix l'estampació de producció.
Tractament tèrmic i recobriments superficials que allargan la vida útil de la matriu
El mecanitzat dóna forma a un component de matriu. El tractament tèrmic li confereix les propietats mecàniques per sobreviure a la producció. Sense l'enduriment i el tremp adequats, fins i tot el punxó D2 mecanitzat amb més precisió es deformaria sota les càrregues d'estampació en milers de cops. I sense recobriments protectors, el desgast de l'adhesiu destruiria les superfícies de formació molt abans que l'abrasió es convertís en el factor limitant. Aquests dos passos posteriors al-mecanitzat, tractament tèrmic i recobriment, són on es guanya o es perd la longevitat de la matriu.
Seqüències d'enduriment i tremp al buit
L'enduriment al buit escalfa l'acer d'eines a la seva temperatura d'austenització dins d'una cambra de baixa-pressió, i després l'extingeix amb gas inert d'alta-pressió. L'entorn de buit evita l'oxidació i la descarburació, preservant la integritat de la superfície que es va crear amb cura durant el mecanitzat d'acabat. Les peces surten netes i dimensionalment estables, amb una distorsió mínima en comparació amb els mètodes basats en l'atmosfera-.
Un sol cicle d'extinció mai és la història completa. El tremp segueix l'enduriment, normalment en dos o tres cicles a temperatures que disminueixen progressivament. Cada tremp transforma l'austenita retinguda en martensita estable, alleuja l'estrès intern de l'extinció i ajusta l'equilibri final entre duresa i tenacitat. Saltar-se un cicle de temperament deixa microestructures inestables que poden canviar dimensionalment durant la producció, provocant una pèrdua progressiva de tolerància difícil de diagnosticar.
El tractament criogènic impulsa aquesta transformació encara més. En refredar els components a aproximadament menys 300 graus Fahrenheit amb nitrogen líquid en un descens controlat durant diverses hores, el processament criogènic converteix l'austenita residual que el temperat estàndard deixa enrere. Recerca publicada alRevista Internacional de Ciències de l'Enginyeriava documentar que un procés criogènic profund controlat científicament produeix augments de la vida d'ús-que superen el 200% en diverses aplicacions d'eines. Els canvis de nivell molecular-, inclosa la millora de la distribució del carbur i la transformació martensítica completa, redueixen el coeficient de fricció i milloren l'estabilitat dimensional de manera permanent. Per als matrius d'estampació que s'espera que tinguin milions de cicles, el tractament criogènic després del tractament tèrmic convencional pot duplicar o triplicar la vida útil de la matriu abans que sigui necessari tornar a esmolar.
Recobriments PVD i CVD que redueixen el desgast i la irritació
El tractament tèrmic optimitza el material a granel. Els recobriments protegeixen la superfície on realment es produeix el contacte entre l'eina-a-el full. La deposició física de vapor (PVD) i la deposició química de vapor (CVD) apliquen capes ceràmiques primes, normalment de 2 a 5 micres de gruix, que redueixen dràsticament la fricció i resisteixen la transferència de material de la làmina estampada a les superfícies de la matriu.
Per què importa això? Quan s'estampa l'acer inoxidable, la tendència del material a treballar-a endurir-se i a endurir-se crea una acumulació d'adhesiu a les superfícies de la matriu que degrada ràpidament la qualitat de les peces. Un assaig a la planta d'estampació de Ford Motor Company,informat pels investigadors de la Universitat Deakin, va trobar que les matrius recobertes de TiCN-augmentaven la vida útil de la matriu en un factor de més d'un 20 en comparació amb les superfícies polides sense recobrir quan s'estampaven materials susceptibles a la corrosió-. El recobriment va posposar l'etapa de transferència de material crític-indefinidament dins de la finestra de prova de 20.000 cicles de la prova.
Cada tipus de recobriment té com a objectiu un mecanisme de desgast específic:
- TiN (nitrur de titani):Protecció de desgast d'ús general- amb duresa al voltant de 2000-2500 HV. Cost-efectiu per a l'estampació de materials mixts a velocitats i volums moderats.
- TiCN (carbonitrur de titani):Major duresa i menor fricció que TiN. Excel·lent contra materials abrasius, incloses les aplicacions d'estampació de metalls d'acer inoxidable on les superfícies endurides per treball-acceleren el desgast de les vores.
- TiAlN (nitrur de titani d'alumini):Tolera temperatures superiors als 800 graus centígrads formant una capa protectora d'òxid d'alumini sota la calor. Adequat per a l'estampació d'alta-velocitat i aplicacions on la descomposició del lubricant crea temperatures elevades de l'eina.
- DLC (Diamond-Like Carbon):Coeficient de fricció extremadament baix d'aproximadament 0,1 a 0,15, evitant la recollida de material adhesiu. L'opció principal per a matrius d'estampació d'alumini i eines d'estampació d'alumini on l'abrasió de l'alumini estampat a les superfícies de la matriu és el mode de fallada dominant en lloc del desgast abrasiu.
La selecció del recobriment es connecta directament amb el material estampat. Per a l'estampació d'acer inoxidable 316, on tant l'abrasió com l'adhesió ataquen les eines simultàniament, TiCN o TiAlN proporcionen la duresa i la inercia química necessàries per resistir el fregament a les estacions de conformació. Per a l'estampació de metalls d'alumini, la fricció ultra-de DLC evita que el material tou s'uneixi a les superfícies de l'eina, mantenint netes les superfícies de les peces i els intervals de manteniment de la matriu llargs.Comparacions de rendimentconfirmeu que la reducció de la fricció de DLC redueix molt la resistència al tall i evita l'adhesió d'encenalls en mecanitzar o formar metalls tous com l'alumini i el coure.
L'efecte agregat d'aquestes decisions és important. Una matriu construïda amb el grau d'acer d'eina correcte, endurida al buit-degudament amb tractament criogènic i recoberta amb la capa de ceràmica adequada pot durar de tres a cinc vegades més que una en què es va comprometre qualsevol pas. Aquest multiplicador es tradueix directament en menys aturades de producció, menor cost per cop i una qualitat de peça estampada més consistent durant tota la vida útil de la matriu. Però quantificar aquest rendiment requereix mesuraments rigorosos en cada etapa, des del primer control dimensional després del tractament tèrmic fins a la inspecció final de les peces estampades-de prova.
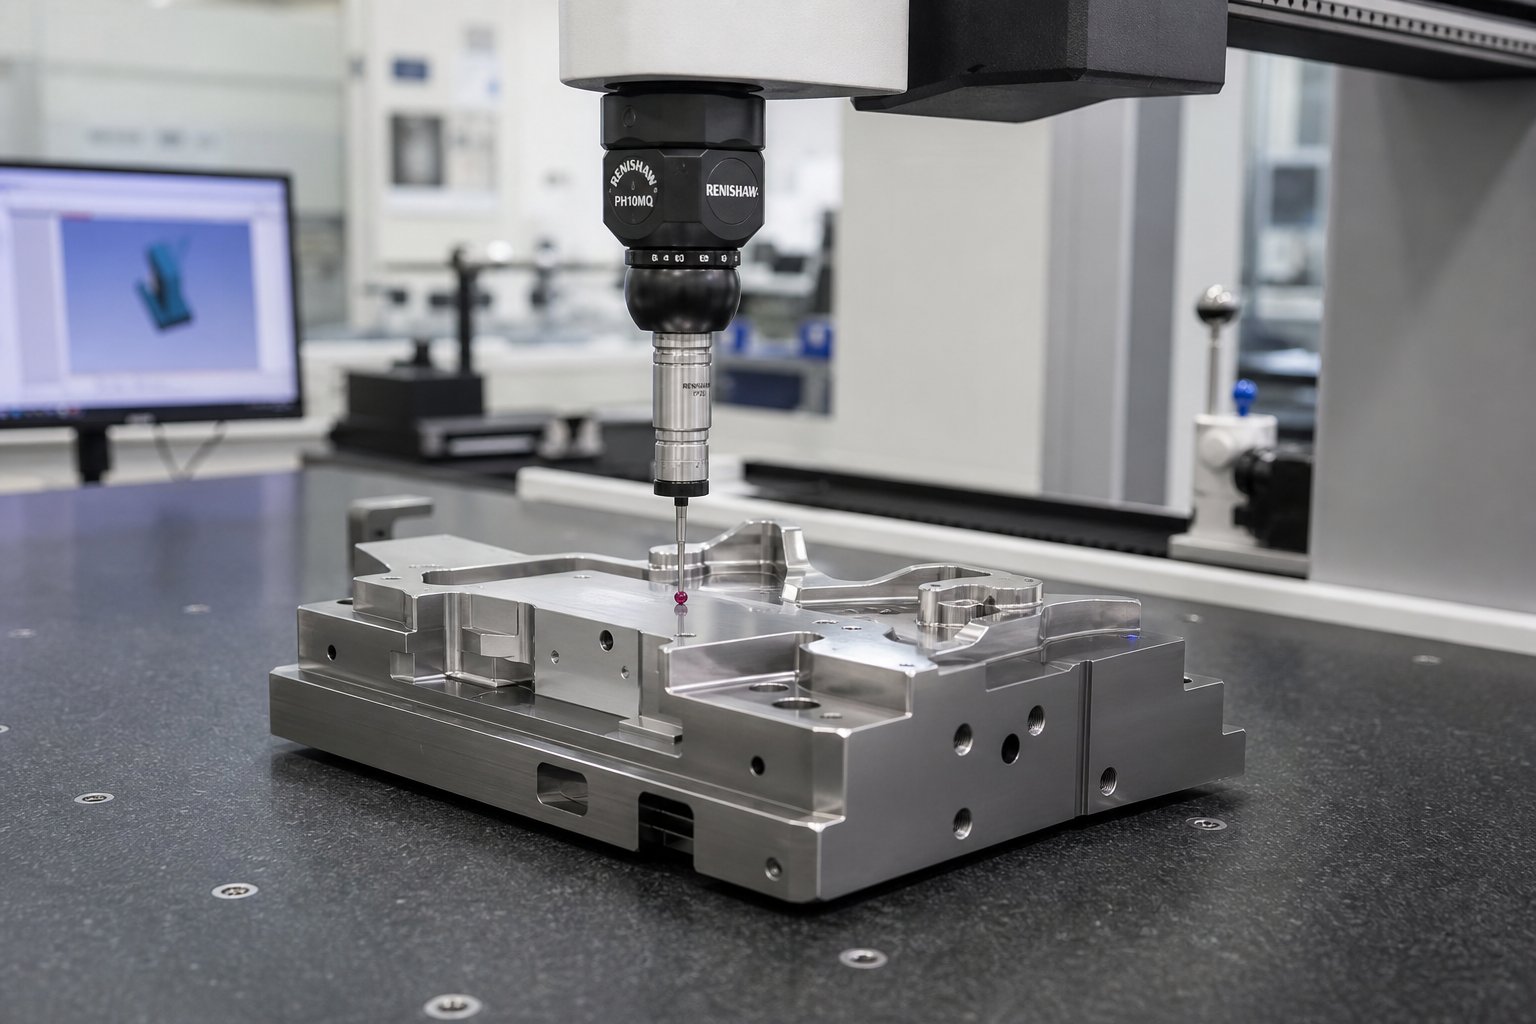
Control de qualitat des del primer tall fins a l'estampació de prova
Una matriu es pot mecanitzar a partir d'acer d'eina de primera qualitat, tractar-se-perfectament tèrmicament i recobrir-se amb la capa de ceràmica ideal, però encara fallar en la producció si ningú verifica les dimensions entre les fases. El control de qualitat en l'estampació de matrius de precisió no és un punt de control final. Es tracta d'una sèrie de portes incrustades al llarg de tota la seqüència de fabricació, cadascuna confirma que el component està preparat per avançar. Ometeu-vos una porta i correu el risc d'agreujar un error primerenc a través de cada operació posterior fins que aparegui com a peces de ferralla al sòl de la premsa.
Inspecció CMM i verificació de rugositat superficial
Les màquines de mesura de coordenades se situen al centre de la verificació dimensional per estampar components de matriu. Una sonda CMM toca o escaneja característiques crítiques, capturant dades de coordenades XYZ i comparant-les amb el model CAD 3D. Per a insercions de matriu, punxons i blocs de cavitats, el CMM comprova la precisió posicional dels forats, la conformitat del perfil de les superfícies contornejades i les relacions geomètriques com la planitud, el paral·lelisme i la perpendicularitat que determinen com s'ajusten les peces d'acoblament durant el muntatge.
Quan es fan aquestes mesures? No només al final. Les comprovacions en procés-després del mecanitzat en brut confirmen que hi ha prou material a totes les superfícies crítiques abans de l'alleujament de tensió i el semi-acabat. Després del tractament tèrmic, una re-comprovació de CMM verifica quant de moviment dimensional s'ha produït durant l'enduriment, que indica al mecànic d'acabat exactament quant material ha de treure i on. La inspecció de post-acabat-molt genera l'informe de conformitat final que allibera cada component per al muntatge. Tal com detalla Moeller Precision Tool, els fabricants d'eines de precisió mantenen toleràncies tan estretes com 0,0002 polzades, utilitzant dispositius CMM juntament amb comparadors òptics i sistemes de mesura de perfils per verificar la conformitat en cada etapa.
La mesura de la rugositat superficial complementa les dades dimensionals. Un perfilòmetre rastreja la superfície mecanitzada o polida i informa dels valors de Ra (rugositat mitjana aritmètica) i Rz (alçada mitjana del pic-a-la vall). Per què és important per al procés d'estampació de metalls? Com que l'acabat superficial dels acers de formació controla la fricció, el flux de material i l'alliberament de peces. Un punxó de conformació especificat a Ra 0,2 micròmetres que realment mesura Ra 0,8 produirà peces amb marques d'arrossegament visibles i un gruix de paret inconsistent. La verificació de la rugositat de la superfície abans del muntatge evita que aquests problemes de qualitat aigües avall arribin mai a la premsa.
Les proves de duresa formen una altra porta crítica, especialment després del tractament tèrmic. Les mesures de duresa de Rockwell en diverses ubicacions de cada component confirmen una transformació uniforme. Un cop de puny que diu 60 HRC a la cara, però 56 HRC a la seva base indica un enduriment incomplet, potencialment per un temps de remull inadequat o una inconsistència d'extinció. Els protocols d'inspecció de la indústria especifiquen que els valors de duresa han de situar-se dins d'un rang definit perquè una duresa massa-baixa condueix a un desgast ràpid, mentre que una duresa massa-alta crea fragilitat i risc de fractura sota càrregues d'estampació.
Les comprovacions d'ajustament funcional completen la verificació prèvia al-muntatge. Els components d'acoblament, com ara un punxó i la seva corresponent obertura de matriu, s'ajunten físicament en un banc per verificar les relacions d'espai lliure, els ajustos lliscants als elements de guia i les condicions d'interferència en els detalls d'ajust de premsa-. Els comparadors òptics superposen els perfils de components ampliats amb la geometria del disseny per detectar les desviacions subtils que el sondeig de punts CMM podria perdre. Aquestes comprovacions d'ajust confirmen que els components individuals funcionaran com un sistema coordinat un cop cargolats al conjunt de matrius.
Proves i mesura de la primera-part de l'article
La inspecció de muntatge confirma que la matriu sembla correcta. L'estampació de prova demostra que funciona. La matriu completada es munta en una premsa, s'alimenta el material de la cinta i les primeres peces es desprenen de l'eina. Aquest és el moment que valida totes les decisions aigües amunt, des de la geometria CAD fins al mecanitzat i el tractament tèrmic. Una prova reeixida produeix peces d'estampació metàl·lica que compleixen les dimensions d'impressió, mostren vores netes i es formen sense esquerdes, arrugues o retrocés excessiu.
Les proves segueixen un protocol estructurat. La matriu es posa a l'alçada de tancament calculada, s'alimenta a una velocitat controlada i funciona amb un tonatge reduït inicialment mentre els operadors observen la progressió de la cinta, escolten si hi ha sorolls anormals i inspeccionen visualment les primeres parts. L'estabilitat de l'alimentació de la tira, la participació del pilot i la funció de stripper es controlen en temps real. Si la matriu és de tipus progressiu, el treball de cada estació s'avalua de manera independent examinant les peces parcialment acabades en estacions intermèdies abans del tall de separació final.
El primer-assaig de mesures d'inspecció d'articles- va estampar peces contra el dibuix d'enginyeria utilitzant el mateix equip CMM que va validar els components de la matriu. Es registra cada dimensió crítica, GD&T i especificació de superfície. L'informe resultant confirma la conformitat o identifica les desviacions que requereixen un ajust de matriu. Els ajustos habituals inclouen l'ajustament de les estacions de forma per corregir el retrocés angular, el re-polit de superfícies que mostren marques d'arrossegament o l'ajustament del punxó-per-l'espai lliure de la matriu a les estacions que produeixen una rebava excessiva. Tal com subratllen els especialistes en proves de matrius, una inspecció exhaustiva del primer-article proporciona informes de mesurament detallats, mostres de proves físiques i documentació que confirma que la matriu està a punt per a la producció-abans de l'enviament.
Cada part metàl·lica estampada que surt d'una premsa de producció hereta la qualitat integrada a la seva matriu. L'estampació de prova és on es prova aquesta herència. Una matriu que passa la primera-inspecció de l'article amb totes les dimensions dins de la tolerància i totes les superfícies lliures de defectes representa una eina validada, preparada per produir peces metàl·liques estampades de manera coherent durant centenars de milers o milions de cicles.
La seqüència completa de la porta d'inspecció, des del primer xip fins a l'eina de producció validada, segueix aquesta progressió:
- Comprovacions dimensionals en-procés després del mecanitzat desbastat i semi-per verificar la reserva d'estoc
- Verificació de la duresa posterior al-tractament-tèrmic i remesura de la CMM per al moviment dimensional
- L'informe final de CMM després d'acabar la mòlta i el fresat dur confirma totes les característiques dins de la tolerància
- Comprovació de l'ajust del muntatge dels components d'acoblament, verificació de l'espai lliure i comparació del perfil òptic
- Estampació de prova en una premsa-equivalent a producció amb paràmetres controlats
- Primer{0}}inspecció de l'article mesurant peces estampades amb impressions d'enginyeria amb informes de dimensions completes
Cada porta ha de passar abans que les obres avancen. Aquesta disciplina evita la fallada de qualitat més costosa en la fabricació de matrius: descobrir un problema després que s'hagin completat totes les operacions aigües avall en un component defectuós.
Els fabricants que cobreixen aquest cicle de vida complet sota un mateix sostre, des de l'avaluació de la viabilitat i la simulació CAE fins al mecanitzat de precisió, les proves i la inspecció de CMM, eliminen els buits de comunicació que sorgeixen quan les responsabilitats es divideixen entre diversos proveïdors.Procés de matriu d'estampació de YICHENexemplifica aquest enfocament integrat, validant les matrius en totes les etapes descrites aquí, de manera que els enginyers d'eines i els gestors de subministrament rebin eines preparades per a la producció-avalades per dades d'inspecció documentades a cada porta. Per als equips que passen de la investigació al desenvolupament actiu de RFQ, l'associació amb un -proveïdor d'origen únic propietari de tota la cadena de control de qualitat redueix el risc i comprimeix els terminis de manera significativa.
La inspecció i la validació tanquen el cicle de fabricació, però la mesura real d'una matriu d'estampació és com totes aquestes decisions individuals, des de la geometria CAD fins a la selecció de materials, la seqüència de mecanitzat, el tractament tèrmic i la verificació de la qualitat, es combinen en el rendiment de producció a llarg termini.
Ajuntant-ho tot, des de la viabilitat fins a la producció
Ara heu passat per totes les fases de la fabricació d'una matriu d'estampació de metall: disseny i simulació digital, selecció de material, mecanitzat CNC, processament per electroerosió, tractament tèrmic, recobriment i verificació de qualitat. Cada apartat cobria un procés aïllat. En realitat, aquests passos no funcionen de manera independent. Es composen. Una decisió de disseny en CAD avança a través de l'elecció del material, l'estratègia de mecanitzat i, finalment, la qualitat de la peça estampada que la vostra premsa produeix a tota velocitat. Entendre com funciona aquesta combinació és el que separa una matriu d'estampació que ofereix 500.000 cops fiables d'una que es degrada després de 10.000.
Com cada decisió de fabricació es combina en el rendiment de la matriu
Penseu en el procés de matriu com una cadena de multiplicadors en lloc d'una seqüència d'addicions. L'elecció d'un grau adequat d'acer per a eines no només afegeix durabilitat. Multiplica el benefici de cada pas aigües avall. El buit-endurir una plaquita D2 ben-seleccionada dóna millors resultats que el buit-endurir un grau marginal. L'aplicació del recobriment de TiCN a una superfície ben temperada i polida ofereix tot el seu potencial de reducció de la fricció-. Apliqueu el mateix recobriment a una superfície amb tensió residual dels cicles de temperat saltats i s'escampa en milers de traços.
La mateixa lògica funciona al revés. Una drecera en qualsevol etapa divideix l'actuació de tot el que segueix. La precipitació de la simulació CAE i la falta d'una predicció de retorn elàstic significa que la geometria de la matriu és incorrecta fins i tot abans que comenci el mecanitzat. Si s'-especifica l'acer per a eines per a una aplicació inoxidable, els recobriments lluiten contra la deformació del substrat que hi ha sota. Saltar l'alleujament de l'estrès abans del tractament tèrmic introdueix una deformació que l'acabat de mòlta no es pot recuperar completament. Cada compromís resta la vida útil de la matriu, la qualitat de les peces i el temps de funcionament de la producció.
Què separa realment un dau que fa 100,000+ cops d'un que falla abans? Normalment no hi ha un únic error catastròfic, sinó un cúmul de decisions marginals:
- Dreceres de disseny:Una simulació insuficient condueix a correccions d'assaig-i-error en acer endurit, debilitant els components mitjançant modificacions repetides
- Compromisos materials:Escollir A2 on es garanteix D2 o carbur estalvia costos inicials, però duplica la freqüència d'afilat i el temps d'inactivitat de la premsa
- Infraccions de la seqüència de mecanitzat:L'acabat abans d'alleujar l'esforç adequat introdueix una inestabilitat dimensional que empitjora sota les càrregues de premsa cícliques
- Buits de tractament tèrmic:Faltar un cicle de temperament o saltar-se el tractament criogènic deixa austenita retinguda que es transforma de manera imprevisible durant la producció, provocant una deriva progressiva de la tolerància
- Caducitats d'inspecció:Alliberar components sense verificar les dimensions del tractament post-calor- significa muntar una matriu a partir de peces que potser ja no estan fora de les especificacions
El procés de fabricació d'estampació de metall premia la disciplina a cada porta. Les expectatives de cost i cronologia s'escalquen en conseqüència. Una matriu d'obturació simple d'una-estació pot requerir de 4 a 6 setmanes i de 5.000 a 15.000 dòlars d'inversió en eines. Una matriu progressiva moderada amb 8 a 12 estacions normalment requereix de 8 a 12 setmanes i de 25.000 a 60.000 dòlars. Les matrius de transferència o progressives d'automòbils complexes amb toleràncies estrictes, múltiples estacions de conformació i requisits de vida útil d'alt-volum poden superar les 16 setmanes i un cost d'eines de 100.000 $. Aquests intervals reflecteixen no només les hores de mecanitzat, sinó l'esforç acumulat d'enginyeria, simulació, inspecció i prova que valida cada eina per a la seva vida útil prevista.
Cada pas per fer una matriu d'estampació, des de la geometria CAD fins al recobriment final, és una decisió que afegeix o resta la vida útil de la matriu, la qualitat de les peces i l'eficiència de la producció. No hi ha opcions neutrals en el procés de construcció de matriu i estampació.
Passant de la recerca a una solució de RFQ-Ready Die
Si has llegit fins aquí, és probable que entris en una d'aquestes dues categories. O esteu generant coneixements interns per avaluar els proveïdors de manera més eficaç, o esteu apropant-vos activament a una RFQ per a una matriu d'estampació metàl·lica personalitzada i voleu entendre quines preguntes heu de fer i quines capacitats heu de verificar. Ambdues vies es beneficien del mateix principi: el procés de fabricació d'estampació funciona millor quan un sol soci és propietari de la cadena completa des de la viabilitat fins a les eines de producció validades.
L'aprovisionament fragmentat, on el disseny es produeix en una empresa, el mecanitzat en una altra i la prova en una tercera, introdueix el risc de traspàs en cada transició. La intenció dimensional es perd entre els fitxers CAD i els operadors de màquines. Les especificacions del tractament tèrmic es simplifiquen per comoditat. Els resultats de les proves no retroalimenten de manera eficient les correccions de disseny. Les matrius i les eines d'estampació que funcionen millor en llargues tirades de producció gairebé sempre provenen de programes integrats on cada fase informa la següent sense llacunes de comunicació.
Per als gestors d'aprovisionament i els enginyers d'eines disposats a passar de la investigació a la cotització activa, busqueu un soci les capacitats del qual abastin tot el cicle de vida que es tracta en aquest article: avaluació de viabilitat, simulació CAE per a la conformació i el retorn elàstic, mecanitzat CNC i electroerosió de precisió, tractament tèrmic controlat, estampat de prova en producció-condicions representatives i primera inspecció d'articles CMM{{-documentats.{1}Solucions de matriu d'estampació personalitzada de YICHENcobreixen exactament aquest abast, proporcionant un recurs d'estampació de metalls d'extrem a --extrem per als equips que necessiten eines validades i preparades per la RFQ-, recolzades per dades de qualitat documentades a cada porta de fabricació.
Els coneixements d'aquest article us ofereixen el vocabulari i el marc per avaluar de manera crítica el procés de qualsevol proveïdor de matrius. Ara enteneu per què determinats passos costen el que fan, per què les línies de temps s'estenen a determinats llindars de complexitat i per què la cotització més barata rarament ofereix el cost més baix per cop durant la vida útil completa d'una matriu. Aquesta comprensió és la base per prendre decisions informades d'aprovisionament en qualsevol matriu i estampar la conversa de contractació.
Preguntes freqüents sobre com fer matrius d'estampació metàl·lica
1. Quant de temps es triga a fer una matriu d'estampació de metall?
Els terminis depenen de la complexitat. Una matriu d'obturació simple d'una-estació sol necessitar entre 4 i 6 setmanes. Una matriu progressiva moderada amb 8 a 12 estacions triga de 8 a 12 setmanes. Les matrius de transferència o progressives d'automòbil complexes amb toleràncies estrictes i múltiples estacions de conformació poden superar les 16 setmanes. Aquests terminis inclouen fases d'enginyeria, simulació, mecanitzat, tractament tèrmic i validació de proves.
2. Quins materials s'utilitzen per fer matrius d'estampació?
Les matrius d'estampació es construeixen principalment a partir de graus d'acer per eines seleccionats en funció de la xapa que s'està estampant. Les opcions habituals inclouen D2 per a la resistència al desgast abrasiu, A2 per a una duresa i una duresa equilibrades, S7 per a aplicacions d'impacte-pesat, M2 per a càrregues de compressió elevades i insercions de carbur de tungstè per a tirades de volum ultra--o materials altament abrasius com l'acer inoxidable. Cada grau ocupa una posició diferent a l'espectre de duresa-resistente.
3. Quina diferència hi ha entre un dau progressiu i un dau de transferència?
Els encunys progressius mantenen les peces connectades a una tira de suport a mesura que avança per diverses estacions amb cada cursa de premsa, el que els fa ideals per a components més petits i de gran -volum, com ara connectors i suports. Les matrius de transferència tallen els blancs lliures a la primera estació i els mouen mecànicament entre estacions independents mitjançant pinces. Les matrius de transferència s'adapten a peces grans,-petxines profundes i geometries que no poden romandre enganxades a una cinta durant la formació, com ara panells de carrosseria d'automòbils.
4. Com afecta el tractament tèrmic el rendiment de la matriu d'estampació?
El tractament tèrmic transforma l'acer d'eines d'un estat mecanitzable en una eina de treball endurida capaç de suportar milions de cicles de premsa. L'enduriment al buit seguit de múltiples cicles de tremp crea una estructura martensítica estable. L'addició de tractament criogènic pot augmentar la vida útil de la matriu en més d'un 200% convertint l'austenita retinguda i millorant la distribució del carbur. Sense un tractament tèrmic adequat, fins i tot els components mecanitzats amb precisió es deformarien o es desgastarien ràpidament sota les càrregues d'estampació de producció.
5. Qui pot fabricar una matriu d'estampació completa des del disseny fins a la validació de la producció?
Els fabricants de matrius integrats que posseeixen tota la cadena de procés, des de l'avaluació de la viabilitat i la simulació CAE fins al mecanitzat CNC, EDM, tractament tèrmic, estampació de prova i inspecció CMM, ofereixen els resultats més fiables. YICHEN ofereix aquesta capacitat-{-extrem a extrem per a solucions de matrius d'estampació personalitzades, proporcionant una verificació de qualitat documentada a cada porta de fabricació perquè els gestors d'aprovisionament i els enginyers d'eines rebin eines preparades per a la producció-sense riscos de lliurament entre diversos proveïdors.


