


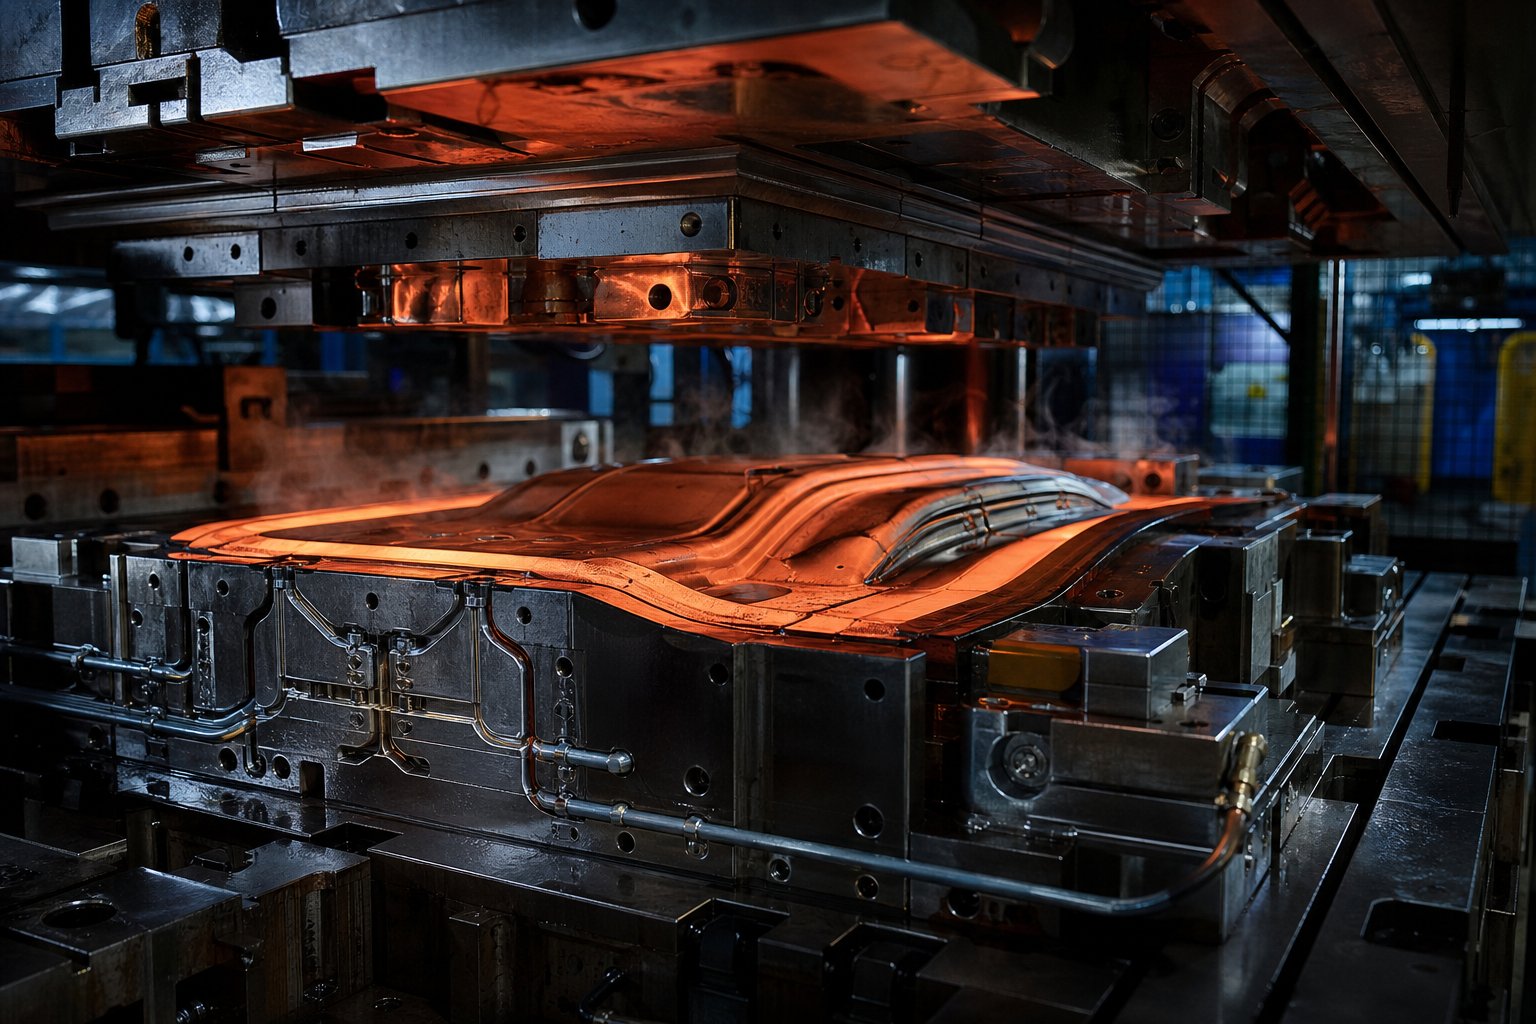
Què són les matrius d'estampació en calent i per què són importants
Quan cerques "matrius d'estampació en calent," podríeu estar mirant dos mons de fabricació completament diferents. Un consisteix a triturar l'acer de l'automòbil a 900 graus centígrads. L'altre consisteix a prémer una làmina d'or delicada sobre una caixa de perfum de luxe. El mateix terme, eines molt diferents. Confondre'ls durant l'aprovisionament pot costar setmanes de temps d'enginyeria i milers de cotització errònia.
Troqueles d'estampació en calent definits
Bàsicament, les matrius d'estampació en calent són eines d'enginyeria-de precisió que transfereixen una combinació de calor, pressió i forma a una peça de treball. La matriu serveix com a interfície entre la matèria primera i el producte acabat, controlant com l'energia tèrmica i la força mecànica interactuen amb el substrat. Tant si aquest substrat és un blanc d'acer al bor destinat al pilar B-d'un cotxe o una làmina de làmina hologràfica que aterra a un embalatge premium, el principi fonamental segueix sent el mateix: una eina amb forma aplica calor i pressió controlades per alterar permanentment el material objectiu.
La distinció rau en l'escala, la temperatura, el material i la finalitat. Cada tipus de segell en calent requereix materials de matriu, estratègies de refrigeració i protocols de manteniment completament diferents. Entendre en quina categoria esteu treballant és el primer pas per allargar la vida útil de la matriu i evitar el fracàs prematur.
Troquels d'enduriment de premsa vs matrius d'estampació de làmina
Les matrius d'estampació per enduriment de premsa funcionen a l'espai de conformació de metalls estructurals i d'automoció. Reben espais d'acer escalfats a 900-950 graus centígrads, els formen simultàniament en formes complexes i els apaguen a velocitats de refrigeració superiors als 27 graus per segon per aconseguir unmicroestructura martensítica amb resistències a la tracció al voltant de 1500 MPa. Aquestes matrius són conjunts massius d'acer d'eina-refrigerats per aigua que suporten cicles tèrmics extrems cada cicle de producció.
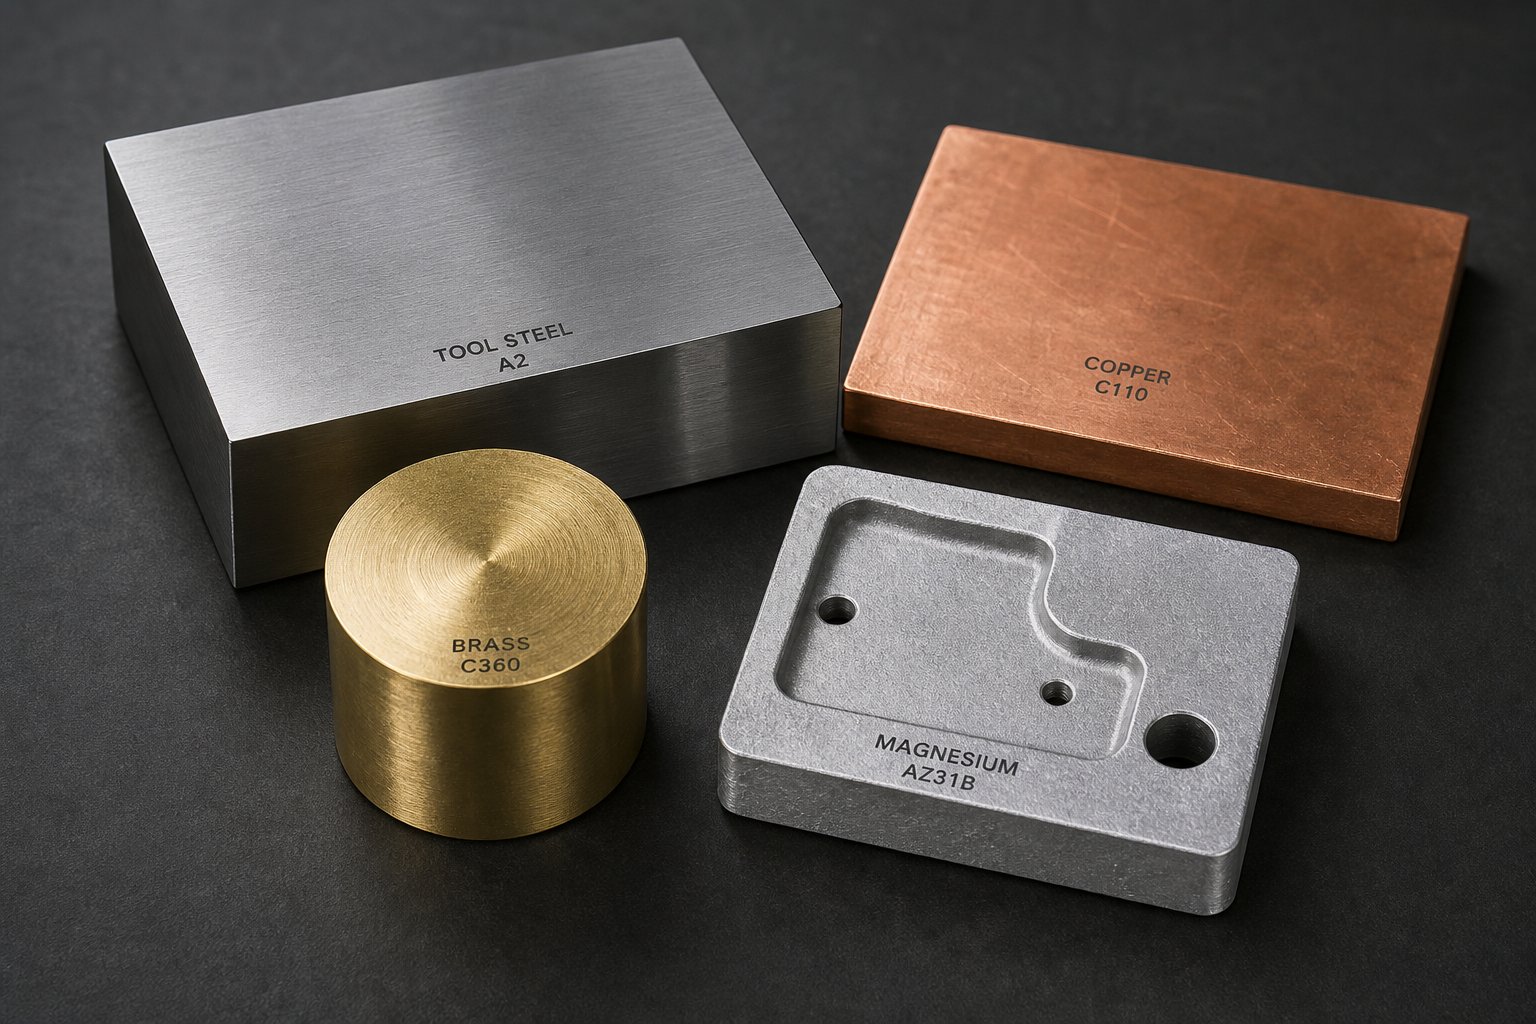
Les matrius d'estampació de làmines, en canvi, funcionen a temperatures molt més baixes, normalment entre 100 i 200 graus centígrads. Utilitzen una matriu escalfada per activar una capa adhesiva sobre un suport de làmina, transferint dissenys metàl·lics o pigmentats sobre paper, plàstic, cuir o altres substrats. Els encunys en si mateixos solen estar fets de coure, llautó o magnesi en lloc d'acer per eines endurit.
Aquí teniu una comparació ràpida del que separa aquestes dues categories de tipus d'estampació en calent:
- Temperatura de funcionament: 900-950 graus centígrads per a l'enduriment de la premsa vs 100-200 graus centígrads per a l'estampació de làmina
- Material de la matriu: acer per eines H11/H13 enfront de coure, llautó o magnesi
- Peça de treball: xapa metàl·lica d'acer al bor (0,5-2,0 mm de gruix) vs paper de contacte amb el suport de paper, plàstic o cuir
- Funció primària: conformació estructural més trempat metal·lúrgic vs marcatge de superfícies decoratives
- Sistema de refrigeració: canals d'aigua interns per a una ràpida extracció de calor versus refrigeració passiva o mínima
- Complexitat de matriu: conjunts grans de diverses -tones amb refrigeració conforme enfront de plaques més petites gravades o gravades
- Vida típica de la matriu: desenes de milers de cicles de premsa enfront de més d'un milió d'impressions per a matrius de coure o llautó de qualitat
Per què és important la distinció per a la compra
Imagineu que envieu una RFQ per a "matrius d'estampació en calent" a un proveïdor especialitzat en eines de làmines decoratives quan realment necessiteu matrius d'enduriment de premsa per a una carrosseria d'automòbil-en-programa blanc. L'enginyer de cotització necessitaria informació completament diferent: grau de material en blanc, objectius de velocitat de refrigeració, dades de geometria de la peça i volum de producció. Per contra, un fabricant d'eines d'automòbils que rebi una sol·licitud d'una matriu d'estampació en calent de coure per marcar embalatges de luxe probablement rebutjarà o us redirigiria completament.
Aquesta confusió no és hipotètica. Succeeix amb regularitat perquè ambdues indústries utilitzen una terminologia idèntica mentre operen en ecosistemes d'enginyeria separats. Els materials, les metodologies de disseny, els modes de fallada i les estratègies de manteniment difereixen tan dràsticament que l'obtenció del tipus de proveïdor equivocat fa malbé els cicles d'adquisició abans que comenci qualsevol treball d'eines.
Aquest article serveix com a referència unificada, que cobreix tant aplicacions d'enduriment de premsa com de decoració perquè pugueu identificar exactament quina categoria s'aplica al vostre projecte, entendre com es produeix el fracàs en cada context i aplicar les estratègies d'extensió del cicle de vida adequades des del primer dia. Les seccions següents desglossen els fluxos de treball del procés, la selecció de materials, el disseny de refrigeració i les pràctiques de manteniment per als dos mons de matrius d'estampació.
Com funciona el procés d'estampació en calent pas a pas
La matriu en si és només una estació en una cadena de producció més gran, però és l'estació on tot s'ajunta o es desfà. Entendre el flux de treball complet revela per què les decisions de disseny de matrius tenen tant de pes i on normalment s'origina una fallada prematura.
Des del blanc escalfat fins a la peça formada
En el procés d'enduriment de la premsa, un blanc d'acer pla, normalment acer de bor 22MnB5, entra en un forn de sol de rodets i s'escalfa a més de 900 graus centígrads. A aquesta temperatura, l'acer es transforma en una microestructura totalment austenítica, prou suau per formar-se però preparada per a l'enduriment. Ella transferència del forn a la premsa triga aproximadament entre 6 i 10 segons, durant el qual el blanc es pot refredar fins a uns 700 graus centígrads.
Aquí és on l'eina d'estampació en calent pren el protagonisme. El blanc aterra a la matriu, la premsa es tanca i dues coses succeeixen simultàniament: l'acer es forma en la seva geometria final i s'apaga amb les superfícies de la matriu refrigerades per aigua-. El format s'ha de completar abans que el blanc caigui per sota dels 420 graus centígrads. Si la velocitat d'extinció supera els 27 graus centígrads per segon, la peça aconsegueix gairebé el 100 per cent de martensita, donant una resistència a la tracció al voltant de 1500 MPa. Els temps de cicle típics d'aquest procés d'estampació en calent oscil·len entre 10 i 20 segons depenent del gruix del material.
Després de l'extinció, s'obre la premsa i s'extreu la part endurida. La matriu ha realitzat un doble paper que cap altre component de la línia pot replicar: ha donat forma a la peça i ha extret la calor amb prou rapidesa per bloquejar-se en una microestructura martensítica. Aquesta doble funció és precisament el que fa que aquestes matrius siguin tan vulnerables a la fatiga tèrmica amb el pas del temps.
Com es diferencien els processos de paper i de marcatge
El flux de treball del segell de calor decoratiuopera a una escala completament diferent. Una matriu escalfada, generalment feta de coure o llautó, es porta a una temperatura entre 100 i 200 graus centígrads. Es col·loca un suport de làmina entre la cara de la matriu i el substrat, que pot ser paper, cartró, cuir o plàstic. Quan l'eina d'estampació en calent pressiona cap avall, la calor activa la capa adhesiva de la làmina, unint el disseny metàl·lic o pigmentat a la superfície.
Els temps de permanència són curts, sovint menys de dos segons, i la pressió es mesura en intervals molt més baixos que el de la formació d'automòbils. Les variables crítiques aquí són la consistència de la temperatura a la cara de la matriu, la distribució uniforme de la pressió i l'alineació precisa. Qualsevol variació produeix una transferència incompleta de la làmina o vores borroses en lloc dels defectes estructurals observats en l'enduriment de la premsa.
Paràmetres crítics del procés controlats pel disseny de matrius
En ambdues aplicacions, la matriu no és una eina passiva. Governa activament el resultat. La geometria de la matriu determina el flux de material i l'àrea de contacte. La massa tèrmica dicta la rapidesa amb què la matriu absorbeix o lliura calor. La pressió de contacte garanteix un enganx uniforme entre la matriu i la peça de treball.
Cada decisió presa durant el disseny de la matriu, des de la col·locació del canal fins a l'acabat de la superfície, flueix a través de totes les mètriques de qualitat aigües avall, incloent el temps de cicle, la precisió dimensional, la consistència de la microestructura i, en definitiva, la longevitat de la matriu.
Per a l'enduriment de la premsa, una mala gestió tèrmica a l'eina d'estampació en calent crea taxes d'extinció desiguals. Algunes zones es refreden massa lentament, produint bainita o ferrita en lloc de martensita. Altres es refreden massa ràpidament, generant tensions residuals que provoquen un retorn elàstic. Per a aplicacions decoratives, la distribució tèrmica desigual a la cara de la matriu crea punts calents que sobre-curen l'adhesiu en algunes zones mentre deixen altres sense unir-se.
Aquestes interaccions tèrmiques i mecàniques són la raó per la qual la selecció de material de matriu i el disseny del canal de refrigeració tenen una importància tan gran. La matriu és on la intenció del procés es converteix en realitat física i on s'originen la majoria dels modes de fallada.
Materials de matriu i selecció de grau d'acer comparats
L'elecció del material és la decisió més important en l'enginyeria de matrius. Estableix el sostre per al rendiment tèrmic, la resistència al desgast i, en definitiva, quants cicles pot suportar la matriu abans que la fallada sigui inevitable. Trieu la qualificació incorrecta per a la vostra aplicació i esteu lluitant contra la física des del primer dia. Trieu el correcte i teniu una base sobre la qual es poden basar el disseny de refrigeració, el tractament de superfícies i el manteniment.
Qualitats d'acer per a eines per a matrius d'enduriment de premsa
Les matrius d'enduriment de premsa suporten xocs tèrmics repetits ja que els blancs de 900 graus contacten amb les seves superfícies cada cicle. L'acer per a eines ha de conservar la duresa a temperatures elevades, resistir l'esquerdament per fatiga tèrmica, conduir la calor de manera eficient als canals de refrigeració i absorbir l'impacte sense fractures catastròfiques. Tres graus dominen aquest espai: H11, H13 i DIEVAR.
H13 (AISI H13, DIN 1.2344) ha estat el cavall de batalla de la indústria durant dècades. Ofereix una duresa sòlida en calent, una duresa raonable al voltant de 15-20 joules a les proves Charpy V-notch i una conductivitat tèrmica d'aproximadament24 W/mK. Per a volums de producció moderats i geometries de peces estàndard, H13 ofereix un rendiment fiable a un cost que la majoria dels programes poden absorbir. Les seves limitacions afloren en condicions extremes: geometries complexes amb radis ajustats, recomptes de cicles elevats que superen les 100.000 peces o requeriments de refrigeració agressius que amplifiquen l'estrès tèrmic.
H11 (DIN 1.2343) comparteix una composició similar a H13 però amb un contingut de vanadi lleugerament inferior. Això li confereix una tenacitat lleugerament millor en algunes condicions de tractament tèrmic, cosa que la converteix en una opció preferida en la fabricació d'eines europees per a matrius subjectes a càrregues mecàniques elevades. La compensació és una resistència al desgast lleugerament reduïda en comparació amb H13. A la pràctica, H11 i H13 sovint són intercanviables per a aplicacions estàndard d'enduriment de premsa, amb l'elecció final depenent de la disponibilitat regional i de l'experiència en tractament tèrmic del fabricant d'eines.
DIEVAR representa una filosofia d'aliatge fonamentalment diferent. Produït mitjançant Electro Slag Remelting (ESR), aconsegueix inclusions gairebé -zero i una distribució homogènia de carburs que elimina la precipitació del límit del gra comuna a l'estàndard H13. Els resultats són mesurables: resistència a l'impacte que supera els 25 joules (normalment 30-40 J), conductivitat tèrmica al voltant de 30 W/mK i resistència a la tempera significativament millor a temperatures de funcionament elevades. Aquesta conductivitat més alta es tradueix directament en una extracció de calor més ràpida del blanc, la qual cosa significa temps de cicle més curts o un apagat més uniforme, depenent de com l'exploti.
El cost-per-quilo de DIEVAR supera H13 considerablement. Però aquí hi ha el càlcul que importa: si una matriu d'estampació de metall personalitzada feta amb H13 s'esquerda després de 50.000 cicles, mentre que una matriu DIEVAR executa 100.000 cicles amb intervals de manteniment més llargs, el cost total de propietat afavoreix el material premium. Això és especialment cert per a matrius grans i complexes on una única fallada catastròfica significa setmanes d'inactivitat i costos de substitució de sis-xifres.
Els criteris de selecció es redueixen a tres factors:
- Volum de producció: per sota de 50.000 peces, H13 sovint és suficient. Per sobre d'aquest llindar, la resistència a la fatiga de DIEVAR paga dividends.
- Complexitat de les peces: els radis ajustats, els empats profunds i les seccions de gruix variable creen concentracions de tensió on la duresa superior de DIEVAR impedeix l'inici d'esquerdes.
- Requisits de refrigeració: quan es necessita una col·locació agressiva del canal de refrigeració a prop de la superfície de la matriu, les propietats isòtropes de DIEVAR redueixen el risc d'esquerdes entre canals.
Materials de matriu no-ferrosos per a l'estampació de làmines i logotips
Les matrius d'estampació decorativa funcionen a temperatures i pressions molt més baixes, la qual cosa obre la porta a una gamma més àmplia de materials. Cadascun comporta avantatges diferents per a substrats i escenaris de producció específics.
Una matriu d'estampació de coure és l'opció premium per a aplicacions de transferència de làmines. La conductivitat tèrmica del coure, al voltant de 385 W/mK, és incomparable entre els materials de matriu habituals. Això significa una distribució excepcionalment uniforme de la calor a través de la cara de la matriu, que es tradueix en una adhesió constant de la làmina amb zero punts freds. El coure reprodueix els detalls fins i funciona especialment bé en plàstics i papers recoberts on el control precís de la temperatura evita danys al substrat. L'inconvenient és que el coure és relativament tou, de manera que es desgasta més ràpidament amb volums de producció elevats.
Un segell de llautó calent ofereix el millor equilibri entre durabilitat i rendiment tèrmic per a treballs decoratius de volum mitjà--de gran volum. El llautó arriba als 109 W/mK en conductivitat tèrmica, inferior al coure però encara excel·lent. El seu veritable avantatge és la duresa mecànica. Una matriu de segell de llautó calent manté la seva definició de vora a través de centenars de milers d'impressions, la qual cosa la converteix en el material ideal per a articles de cuir, plàstics, paper i articles de fusta. Per a les operacions amb volums de producció que desgastarien prematurament una matriu de coure, el llautó ofereix una qualitat constant durant una vida útil molt més llarga.
Les matrius de magnesi tenen un propòsit completament diferent. Són barats de produir, lleugers i ràpids de fabricar, el que els fa ideals per a tirades curtes, prototips i aplicacions on la matriu es pot utilitzar per a una campanya limitada. El magnesi destaca en targetes de felicitació, enquadernacions de llibres, etiquetes, cintes i especialitats publicitàries on les longituds de tirada es mesuren en milers en lloc de centenars de milers. La reproducció de detalls és acceptable, però no coincideix amb el coure o el llautó per a obres d'art molt fines.
Les matrius d'estampació d'alumini ocupen un terme mitjà. Ofereixen una millor conductivitat tèrmica que el llautó (al voltant de 205 W/mK), un pes més lleuger que l'acer i una durabilitat raonable. L'alumini funciona bé per a cares de matriu més grans on la reducció de pes és important i per a substrats que responen bé a les característiques de transferència de calor lleugerament diferents.
Les matrius de silicona representen una opció de nínxol per a substrats irregulars o corbats. S'ajusten a superfícies no-planes, la qual cosa els fa aptes per marcar objectes cilíndrics o materials amb textura. No obstant això, no tenen la definició de vora de precisió de les matrius metàl·liques i es desgasten ràpidament en condicions de producció.
Marc de decisió de selecció de material
Escollir el material adequat requereix equilibrar les condicions de funcionament, les demandes de producció i les limitacions pressupostàries entre si. La taula següent consolida tots els materials de matriu principals en una única referència, que cobreix tant les aplicacions d'enduriment per premsa com les de decoració:
| Material | Temperatura màxima de funcionament | Conductivitat tèrmica | Aplicació típica | Cost relatiu | Vida esperada de morir |
|---|---|---|---|---|---|
| Acer per eines H13 | 600+ graus C | ~24 W/mK | Enduriment per premsa, automoció estàndard | Mitjana | 50.000-100.000 cicles |
| Acer per a eines H11 | 600+ graus C | ~24 W/mK | Aplicacions d'enduriment de premsa,-alta càrrega | Mitjana | 50.000-100.000 cicles |
| DIEVAR (ESR) | 600+ graus C | ~30 W/mK | Enduriment per premsa de gran-volum, geometria complexa | Alt | 100.000-200,000+ cicles |
| coure | ~200 graus C | ~385 W/mK | Estampació de làmina de detalls fins, plàstics, paper estucat | Mitjana-Alta | 50.000-250.000 impressions |
| Llautó | ~200 graus C | ~109 W/mK | Estampació d'alumini de volum mitjà-alt, cuir, paper | Mitjana | 250.000-1.000,000+ impressions |
| Magnesi | ~180 graus C | ~156 W/mK | Tirades curtes, prototips, enquadernacions, etiquetes | Baixa | 5.000-50.000 impressions |
| Alumini | ~200 graus C | ~205 W/mK | Tirades mitjanes, cares grans de matriu, necessitats lleugeres | Baix-Mitjà | 25.000-100.000 impressions |
| Silicona | ~180 graus C | Baixa | Superfícies corbes, substrats irregulars | Baixa | 1.000-10.000 impressions |
D'aquesta comparació sorgeixen alguns principis rectors. Per a qualsevol matriu d'estampació metàl·lica personalitzada destinada a l'enduriment per premsa, la decisió es troba principalment entre H13 i DIEVAR, amb el punt d'inflexió sent el volum de producció i la complexitat de la part. Per a aplicacions decoratives, l'arbre de decisió es divideix de manera diferent: coure per obtenir el màxim detall i uniformitat tèrmica, llautó per a la longevitat en tirades més llargues, magnesi per a campanyes curtes-efectives i matrius d'estampació d'alumini quan el pes o la mida de la matriu es converteixen en una limitació.
Tingueu en compte que la selecció del material per si sola no determina la vida de la matriu. El millor acer per a eines del món encara falla prematurament si els canals de refrigeració estan mal dirigits o es descuiden els tractaments superficials. El material estableix el límit superior del rendiment. Tota la resta del programa de disseny i manteniment de la matriu determina fins a quin punt us acosteu realment a aquest límit.
Metodologia de disseny del canal de refrigeració per a matrius d'estampació en calent
El material estableix el sostre, però el disseny del canal de refrigeració determina si realment hi arriba una matriu. Podríeu construir una matriu d'enduriment de premsa amb el millor acer DIEVAR disponible i encara veure'l fallar prematurament si l'arquitectura de refrigeració interna no pot extreure la calor de manera uniforme. Aquí és on les eines d'estampació en calent viuen o moren, sovint literalment, a través de les esquerdes de fatiga tèrmica que s'originen entre els canals mal col·locats i la superfície de treball.
Canals perforats convencionals vs refrigeració conforme
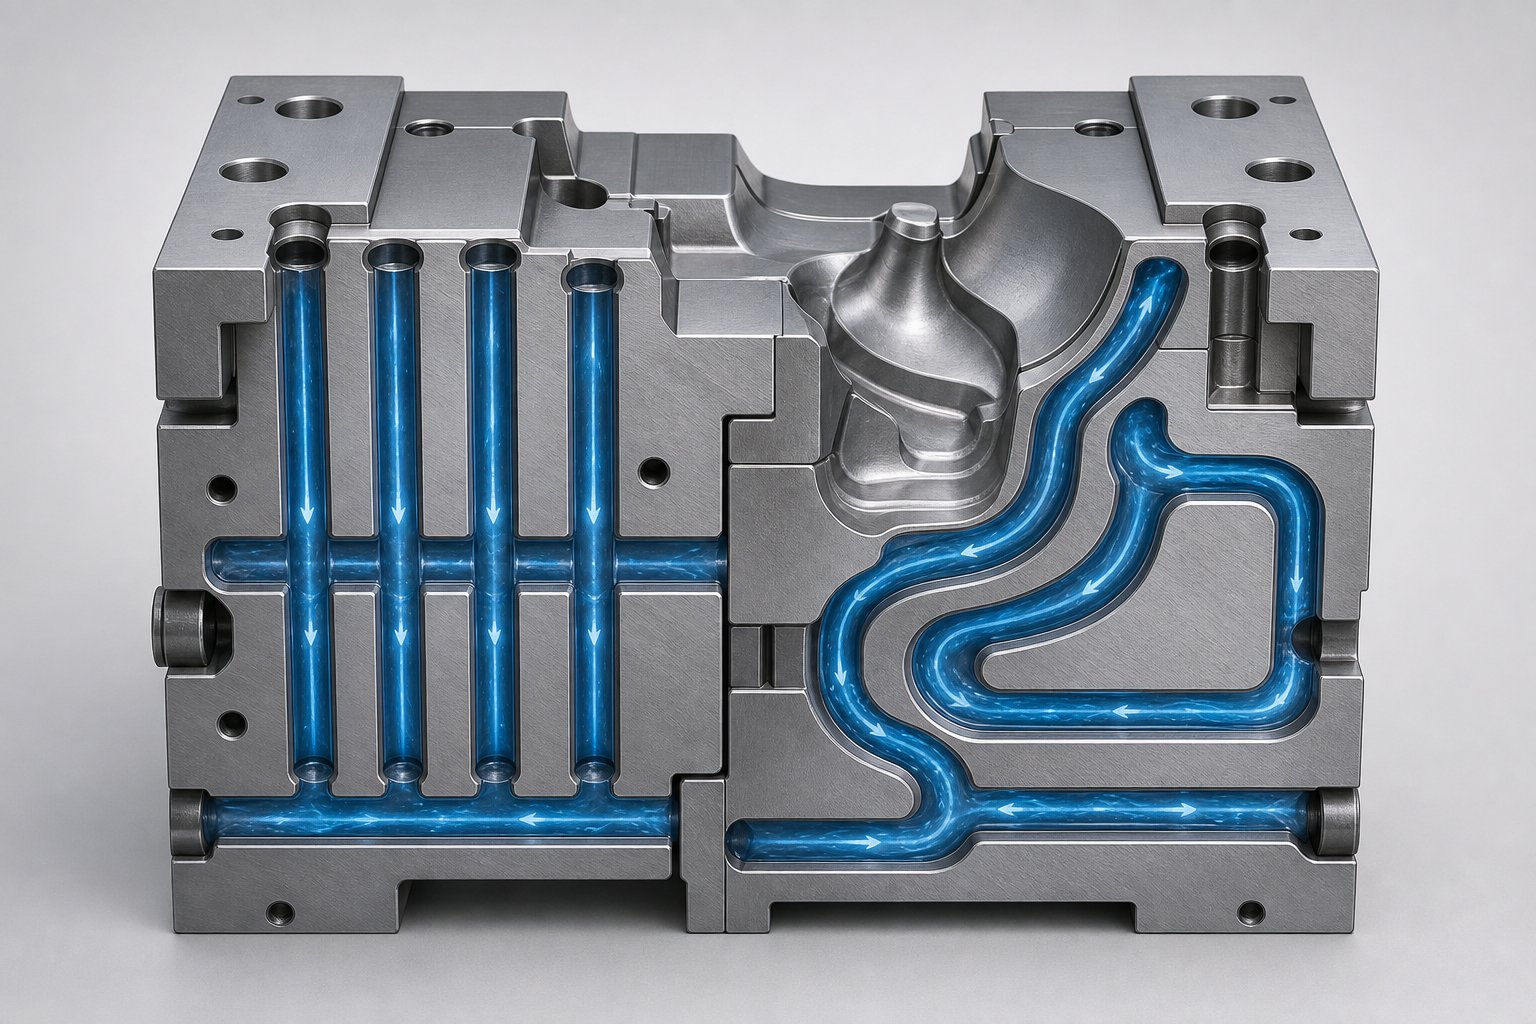
L'enfocament tradicional del refredament en una eina d'estampació i matriu es basa en canals rectes perforats amb pistola-. Un trepant de-forat profund fa passos lineals a través del bloc de matriu i les connexions-creuades els uneixen en un circuit. Aquest mètode és assequible,-ben entès i ràpid d'implementar. El fabricant d'eines perfora forats que s'intersequen, obtura els extrems no utilitzats i connecta els camins actius a un col·lector d'aigua. Per a peces amb geometries relativament planes o suaument corbes, els canals rectes proporcionen una refrigeració adequada a una fracció del cost de les alternatives més avançades.
La limitació és geomètrica. Les línies rectes no poden seguir superfícies corbes. Quan la geometria de la peça inclou embussos profunds, radis ajustats o seccions transversals variables-, la distància entre un canal perforat i la superfície de treball de la matriu varia significativament. Algunes zones se situen a prop de l'aigua de refrigeració i s'apaga ràpidament. D'altres estan lluny, creant punts calents on es manté la calor. Aestudi de cas sobre refrigeració d'eines d'estampació en calentva demostrar que calia un ajust iteratiu de la posició i el diàmetre del canal per mantenir les temperatures superficials per sota dels 200 graus centígrads a totes les àrees de treball, fins i tot per a geometries de feix relativament senzilles.
Els canals de refrigeració conformes resolen aquest problema seguint el contorn de la superfície de la matriu a una profunditat constant. Els canals es corben, angles i bucles en tres dimensions per mantenir una distància uniforme de la cara de treball. La seva fabricació requereix mètodes additius com la fusió per làser selectiva o un enfocament de matriu segmentat on les seccions individuals es fresen amb ranures de canal i després es munten. La investigació ha demostrat que els canals conformes poden reduir el temps del cicle de producció fins a un 25 per cent en comparació amb els circuits perforats convencionals, alhora que produeixen distribucions de temperatura més uniformes a la superfície de l'eina.
La compensació és el cost. Les insercions de matriu fabricades additivament amb canals conformes segueixen sent cares per a motlles d'estampació a gran-escala, i els volums de construcció de la majoria de sistemes d'impressió metàl·lica limiten la mida de les plaquetes. Un punt mitjà pràctic per a moltes aplicacions d'eines i matrius d'estampació metàl·lica és l'enfocament segmentat: divideix la matriu en seccions, fresa els camins de refrigeració en cares d'acoblament i, després, cargola o encaixa el conjunt. Això ofereix més llibertat de disseny que la perforació amb pistola, alhora que s'evita el cost total de la fabricació additiva.
Paràmetres de disseny que impulsen el rendiment
Independentment del tipus de canal, quatre paràmetres regeixen l'eficàcia de la refrigeració: diàmetre, espai, distància{0}}a-la profunditat i el cabal. Aquests interactuen entre ells de manera que requereixen un equilibri acurat. Apropeu els canals a la superfície i milloreu l'extracció de calor, però també reduïu l'acer estructural entre el canal i la cara de la matriu, augmentant el risc d'esquerdes per fatiga tèrmica. Amplieu els canals i moveu més volum d'aigua, però debiliteu el cos de la matriu i limiteu la proximitat que es poden separar els canals adjacents.
Els fabricants d'eines amb experiència segueixen un conjunt de regles de disseny que equilibren el rendiment tèrmic amb la durabilitat estructural:
- El diàmetre del canal normalment oscil·la entre 8 i 12 mm per a matrius d'enduriment de premsa d'automòbil, escalat a la mida de la matriu i al flux de refrigerant disponible.
- L'espai entre canals adjacents hauria de situar-se entre 3D i 5D (de tres a cinc vegades el diàmetre del canal) per mantenir la integritat estructural alhora que s'aconsegueix una uniformitat de temperatura raonable.
- La profunditat des de la superfície de la matriu fins a la línia central del canal es manté generalment entre 2D i 3D. Una col·locació més propera millora el refredament, però accelera el trencament entre la superfície i la paret del canal.
- La velocitat del flux de refrigerant ha de superar 1 m/s en tots els canals per garantir un flux turbulent, que millora dràsticament la transferència de calor en comparació amb les condicions laminars.
- Els circuits de canals paral·lels s'han d'equilibrar de manera que cap camí no porti significativament més o menys flux que els seus veïns, evitant que els punts calents localitzats es refredin desigualment.
- La temperatura de la superfície màxima permesa després de l'extinció ha de romandre per sota dels 200 graus centígrads per garantir una velocitat d'extinció suficient per a la transformació martensítica completa.
Aquestes directrius deinvestigació de canals de refredament conformei la pràctica de producció representen punts de partida. Els paràmetres finals es validen mitjançant simulació tèrmica i, idealment, es confirmen amb mesura termogràfica durant les proves.
Impacte en el temps de cicle i la qualitat de les peces
La col·locació del canal de refrigeració controla directament la uniformitat de la velocitat d'extinció i la uniformitat de la velocitat d'extinció determina si la peça acabada aconsegueix propietats mecàniques consistents a tot arreu. Quan totes les àrees de la superfície de la matriu es troben dins del rang de temperatura objectiu, cada regió del blanc es refreda a una velocitat superior a 27 K/s, i la microestructura resultant és uniformement martensítica. Les dades de producció dels sistemes de refrigeració d'eines d'estampació en calent validats confirmen que els canals dissenyats correctament produeixen peces amb duresa Vickers de manera consistent en el rang de 400 a 550 HV i forces de tracció entre 1300 i 1650 MPa.
Un mal disseny de refrigeració produeix el contrari. Els punts calents, zones on la superfície de la matriu supera els 200 graus centígrads, s'apaga massa lentament. El blanc en aquestes zones pot formar bainita o ferrita en lloc de martensita, creant punts tous amb duresa inconsistent. Aquestes zones suaus són invisibles a simple vista, però es mostren com a inestabilitat dimensional després del retall amb làser, o pitjor, com a debilitat estructural en el rendiment dels xocs. El retorn elàstic augmenta perquè la peça es redueix de manera desigual a mesura que les diferents regions es refreden a diferents ritmes, bloquejant les tensions residuals que s'alliberen quan la peça es retalla o es munta.
El temps de cicle també pateix directament. Si el sistema de refrigeració no pot extreure la calor prou ràpid, la premsa ha d'estar més temps a la part inferior de la carrera per completar l'extinció. Cada segon addicional del temps de parada redueix el rendiment i augmenta el cost per peça. Per contra, un sistema de canals-ben dissenyat amb una distribució uniforme de la temperatura permet el temps d'extinció més curt possible tot complint els objectius metal·lúrgics, obtenint la màxima productivitat de la línia de premsa.
La bretxa entre un bon disseny de refrigeració i un de gran sovint es redueix a la simulació, que és exactament on es recull la següent capa de metodologia d'enginyeria de matrius.
Tractaments superficials i recobriments protectors explicats
Els canals de refrigeració gestionen l'extracció de calor a granel, però la superfície de la matriu en si porta el pes de cada cicle de conformació. Entra en contacte amb espais en blanc-escalats d'òxid a temperatures extremes, suporta la fricció lliscant mentre el metall d'estampació en calent flueix per la seva cara i absorbeix el xoc tèrmic cada vegada que entra una peça nova. Sense protecció de la superfície, fins i tot els acers d'eines de primera qualitat s'erosionen, s'esquerden i es degraden molt abans del que suggereixen les seves propietats de material base. Els tractaments superficials i els recobriments augmenten la vida útil de la matriu endurint la zona de contacte, reduint la fricció i bloquejant les reaccions químiques que acceleren el desgast.
La nitruració i el seu paper en la longevitat de la matriu
La nitruració és un procés d'enduriment basat en difusió-que introdueix àtoms de nitrogen a la superfície de la matriu a temperatures relativament baixes, normalment al voltant de 950 graus Fahrenheit (510 graus Celsius). A diferència dels recobriments que s'asseuen a la part superior del substrat, la nitruració forma un enllaç metal·lúrgic dins del propi acer. El nitrogen reacciona amb elements d'aliatge com el crom, el vanadi i el molibdè ja presents a l'acer d'eines, formant compostos de nitrur dur com el CrN directament dins de la capa superficial. El resultat és una caixa endurida que supera els 58 HRC en duresa superficial sense cap canvi dimensional mesurable a la matriu.
Dominen dos mètodes primaris. La nitruració de gas utilitza una atmosfera-rica en amoníac a temperatures controlades durant temps d'estada prolongats. La nitruració per plasma, també anomenada nitruració iònica, utilitza una descàrrega brillant en una atmosfera de baixa pressió-enriquida amb nitrogen-per accelerar la difusió del nitrogen. En la nitruració de plasma, un voltatge aplicat entre el component de la matriu i la paret del forn genera una alta ionització al voltant de la peça, bombardejant nitrogen actiu a la superfície de manera més eficient que els mètodes de gas.
Les profunditats típiques de la caixa oscil·len entre 0,0006 polzades (15 micres) i 0,0035 polzades (aproximadament 90 micres), depenent dels requisits de l'aplicació i de l'interval de servei previst abans del re-tractament. La investigació sobre matrius de segell H-13 tractades amb nitruració de plasma va demostrar que la duresa superficial va augmentar de 589 HV a més.1130 HV, duplicant efectivament la duresa del substrat. Aquesta capa endurida combat directament el desgast de l'adhesiu causat per l'escala d'òxid que es forma en els blancs escalfats durant l'enduriment de la premsa. Quan un blanc d'acer al bor de 900 graus entra en contacte amb la matriu, la seva capa d'òxid superficial actua com una grana abrasiva fina. La caixa nitrurada resisteix aquesta abrasió molt millor que l'acer per eines no tractat, alentint la pèrdua progressiva de material que finalment degrada la geometria de la matriu.
Una consideració important: la nitruració preserva les condicions superficials existents. Del procés emergeix una superfície de matriu d'estampació metàl·lica ben-preparada amb la seva geometria intacta, però també es conserven qualsevol defecte-preexistent, com ara radis pobres o marques d'eines. La preparació de la superfície abans de la nitruració és tan important com el tractament en si.
Recobriments PVD i CVD per a condicions extremes
Quan la nitruració modifica el substrat des de dins, la deposició física de vapor (PVD) i la deposició química de vapor (CVD) afegeixen capes de recobriment diferents a la part superior de la superfície de la matriu. Aquests recobriments de pel·lícula-prima, normalment d'entre 1 i 5 micres de gruix, proporcionen una barrera entre l'acer per a eines i l'entorn hostil de conformació. Redueixen la fricció, resisteixen l'oxidació i protegeixen contra l'esquerdament per fatiga tèrmica que es propaga sota càrrega tèrmica cíclica.
Els recobriments PVD més comuns per a matrius d'estampació en aplicacions de conformació en calent inclouen:
- CrN (nitrur de crom): proporciona resistència química i tèrmica amb un baix coeficient de fricció al voltant de 0,5, bona resistència a l'oxidació i un gruix que normalment oscil·la entre 1 i 4 micres. El CrN s'oxida a aproximadament 700 graus centígrads, el que el fa adequat per a aplicacions a temperatures moderades-, però limitant-se en condicions d'enduriment de premsa total.
- TiAlN (nitrur d'alumini de titani): incorpora alumini per formar una capa protectora d'Al2O3 a altes temperatures, que inhibeix una major difusió d'oxigen al recobriment. Els recobriments basats en AlTiN-es mantenen estables fins a aproximadament 900 graus centígrads abans que comenci l'oxidació, cosa que els fa més adequats per a entorns d'enduriment de premsa.
- AlCrN (nitrur de crom d'alumini): ofereix una excel·lent resistència a l'oxidació a temperatures elevades mitjançant la formació de capes d'òxid estables. Els assajos industrials demostren que els recobriments basats en AlCrN-s'ofereixeníndexs de desgast en el rang 10-9 mm3N-1m-1, ordres de magnitud millors que les superfícies d'acer per eines sense recobrir.
Els processos PVD funcionen a temperatures relativament baixes, al voltant de 350 a 450 graus centígrads, el que significa que causen una distorsió mínima a la matriu acabada. Això fa que el recobriment sigui pràctic després que s'hagi desgastat el recobriment inicial. Un interval de repoblació típic depèn del volum de producció i de la gravetat de l'operació de conformació, però moltes botigues planegen pelar i recobrir cada 20.000 a 50.000 cicles per a matrius d'enduriment de premsa.
Els recobriments CVD, en canvi, es dipositen a temperatures molt més altes, aproximadament 1925 graus Fahrenheit (1050 graus Celsius). Aquesta temperatura de processament elevada pot afectar la duresa i les dimensions del substrat, limitant la CVD principalment a les aplicacions en què la matriu pot patir un tractament tèrmic complet després del recobriment. L'avantatge és una adherència superior i la capacitat de dipositar arquitectures de recobriment més gruixudes i complexes que PVD no pot replicar.
Un enfocament potent combina ambdós mètodes en un tractament dúplex: nitruració per plasma seguida de recobriment PVD. La capa nitrurada proporciona una zona de suport dura i intermèdia entre el substrat tou i la pel·lícula PVD dura però fina. La investigació demostra que aquest enfocament dúplex de l'acer H-13 dóna valors de duresa de cinc a sis vegades més grans que l'H-13 no tractat i una resistència al desgast dues o tres vegades millor que la nitruració sola. La capa de nitrur de plasma redueix els gradients d'estrès entre el substrat i el recobriment, la qual cosa millora significativament l'adhesió i la capacitat de càrrega sota les condicions de cicle tèrmic que imposa la formació de metalls d'estampació en calent.
Selecció del tractament adequat per a la vostra aplicació
L'associació d'un tractament de superfície amb una aplicació específica de matriu d'estampació de metall requereix pesar quatre variables: material de la matriu, temperatura de funcionament, volum de producció i substrat que s'està formant.
El principi metal·lúrgic que condueix la selecció és senzill. A temperatures que superen els 900 graus centígrads, l'escala d'òxid es forma ràpidament en espais en blanc escalfats. Aquesta escala és dura, abrasiva i químicament reactiva. Cada cursa de formació arrossega l'escala per la superfície de la matriu, generant un desgast tant adhesiu com abrasiu simultàniament. Els tractaments superficials han d'abordar ambdós mecanismes: la duresa resisteix l'abrasió, mentre que els recobriments de baixa-fricció redueixen la transferència de material adhesiu.
Per a matrius d'enduriment per premsa que operen en contacte directe amb blancs austenitzats, el llindar tèrmic del tractament superficial esdevé el factor decisiu. El CrN sol no pot sobreviure a l'enduriment de la premsa a la-temperatura completa perquè el seu límit d'oxidació de 700 graus centígrads cau per sota de la temperatura de contacte en blanc. Els recobriments AlTiN o AlCrN empenyen aquest límit a 900 graus centígrads, cobrint el rang de treball. Els tractaments dúplex (nitruració més PVD) ofereixen el millor rendiment global perquè protegeixen a múltiples escales: la zona nitrurada gestiona el suport del substrat i la resistència a les esquerdes, mentre que la capa de PVD gestiona la fricció i l'oxidació de la superfície.
Per a matrius de segells decoratius que funcionen entre 100 i 200 graus centígrads, els càlculs canvien completament. La fatiga tèrmica no és la principal preocupació. En canvi, el desgast del contacte repetit amb suports de paper d'alumini, fibres de paper o substrats de plàstic arrodoneix gradualment les vores afilades i degrada els detalls. El cromat dur era la resposta tradicional, però moltes operacions s'estan desplaçant cap a la nitruració o pel·lícules primes de PVD per a intervals més llargs entre manteniment.
La taula següent compara les opcions de tractament disponibles amb els paràmetres de selecció crítics:
| Tipus de tractament | Mètode | Temp. màxima de servei | Gruix/profunditat típics | Millora de la vida esperada | Nivell de costos | Millor per |
|---|---|---|---|---|---|---|
| Nitruració de gasos | Difusió | ~500 graus C (substrat-limitat) | 15-90 micres de profunditat de caixa | 2x vida útil vs sense tractament | Baix-Mitjà | Enduriment general, volums de producció moderats |
| Nitruració per plasma | Difusió (bombardament iònic) | ~500 graus C (substrat-limitat) | 50-200 micres de profunditat de caixa | Vida útil 2-3 vegades vs sense tractament | Mitjana | Troqueles de precisió que requereixen zero distorsió, tractament selectiu |
| PVD CrN | Deposició física de vapor | ~700 graus C | 1-4 micres | Vida útil 3-5 vegades vs sense tractament | Mitjana | Necessitats de formació-moderada, de fosa a pressió, de baixa-fricció |
| PVD TiAlN/AlTiN | Deposició física de vapor | ~900 graus C | 2-4 micres | 4-6 vegades de vida útil vs sense tractament | Mitjana-Alta | Enduriment per premsa, formació a-alta temperatura |
| PVD AlCrN | Deposició física de vapor | ~900 graus C | 2-5 micres | 5-8 vegades la vida útil vs sense tractament | Alt | Enduriment a la premsa sever, màxima resistència a l'oxidació |
| Dúplex (PN + PVD) | Nitruració seguida de PVD | ~900 graus C | 50-200 micres PN + 2-4 micres PVD | 6-10 vegades de vida útil vs sense tractament | Alt | Enduriment de premsa de gran-volum, màxima longevitat de la matriu |
| CVD | Deposició química de vapor | ~1000+ graus C | 5-15 micres | 5-8 vegades la vida útil vs sense tractament | Alt | Condicions extremes, matrius que permeten el re{0}}retractament tèrmic |
El volum de producció impulsa el càlcul econòmic. Una matriu amb 10.000 cicles pot no justificar el cost del tractament dúplex, i una simple passada de nitruració proporciona una protecció adequada. No obstant això, s'espera que una matriu produeixi 150.000 peces, gairebé segur que es beneficia de la inversió inicial en recobriment d'AlTiN o AlCrN sobre una base nitrurada, perquè cada cicle de recobriment costa molt menys que la substitució prematura de la matriu.
El tractament superficial és l'última línia de defensa abans del contacte amb la peça. Però la defensa per si sola no evita el fracàs. Comprendre com es degraden realment les matrius amb el temps, reconèixer les primeres signatures de cada mode de fallada i respondre amb l'acció de manteniment adequada a l'interval correcte és el que finalment separa un dau que assoleix tot el seu potencial d'un que falla abans d'hora.
Aplicacions en diferents sectors, des de l'automoció fins a la moda
Els materials de la matriu, les estratègies de refrigeració i els tractaments superficials només importen en el context del que realment produeix la matriu. La gamma d'aplicacions per a matrius d'estampació en calent abasta des d'estructures de vehicles-crítiques d'impacte que pesen diversos quilograms fins a monogrames delicats de làmina d'or en una bossa de mà de cuir. Cada indústria exigeix una combinació diferent de precisió de matriu, control tèrmic i durabilitat, i entendre aquests requisits específics d'aplicació-ajuda a explicar per què determinats modes de fallada dominen en un sector però amb prou feines es registren en un altre.
Components estructurals d'automoció
Les matrius d'enduriment de premsa produeixen els components estructurals més forts dels vehicles moderns. Els pilars B-, les bigues d'intrusió de les portes, els reforços de para-xocs, les baranes del sostre i els reforços de túnels es basen en matrius que formen i tempten simultàniament els blancs d'acer al bor en peces d'ultra-alta- resistència. Aquests components han de resistir la intrusió de la cabina durant els xocs i pesen el menys possible, una doble demanda que només satisfà l'enduriment de la premsa a escala de producció.
Una evolució emergent en aquest espai és el tremp a mida, també anomenat enduriment parcial per premsa. En lloc d'apagar tota la peça de manera uniforme, les eines SoftZone presenten dues o més zones de matriu diferents separades per plaques d'aïllament. Una secció es refreda amb aigua-per produir un material totalment martensític i d'alta-resistència. L'altre s'escalfa activament a aproximadament 550 graus centígrads, permetent que el blanc es refredi lentament en aquesta regió i mantingui una ductilitat més alta. El resultat és una única peça amb zones dures per a la resistència a les intrusions juntament amb zones suaus dissenyades per absorbir l'energia del xoc mitjançant una deformació controlada. Aquest enfocament elimina la necessitat de soldar materials de fulla separades, produint components monolítics amb propietats mecàniques adaptades amb precisió en un sol pas de conformació.
Per als enginyers de matrius, Tailored Tempering introdueix complexitat addicional. La matriu ha de gestionar simultàniament dos règims tèrmics competidors, la qual cosa intensifica els gradients tèrmics al límit entre les zones escalfades i refrigerades. Aquests gradients acceleren l'esquerda per fatiga a la interfície d'aïllament, fent que la selecció del material i el disseny de refrigeració siguin encara més crítics.
Embalatge, moda i béns de consum
El costat decoratiu de l'estampació en calent serveix a les indústries on l'impacte visual i la percepció de la marca impulsen les decisions de compra. L'aplicació de paper d'estampació en calent transforma l'embalatge normal en presència de prestatgeria de primera qualitat. Les caixes de perfums de luxe, les etiquetes de vins, els compactes cosmètics i els envasos de xocolata-de gamma alta es basen en matrius escalfats que premen paper metàl·lic o hologràfic sobre substrats amb una precisió extrema.
L'estampació en calent per a la moda s'estén encara més a articles de cuir, bosses de mà, cinturons, carteres i accessoris de sabates. Aquí, els requisits de detall de la matriu canvien. Un logotip de segell en calent en un embragatge de cuir ha de reproduir fonts serif fines i marques de marca complicades amb una resolució sub-mil·límetre sense cremar el substrat. L'acabat de la superfície de la matriu esdevé primordial perquè qualsevol imperfecció de l'eina es transfereix directament com un defecte visible en un producte que els consumidors inspeccionen a distància.
La compatibilitat del substrat regeix la temperatura de la matriu i la selecció del temps de permanència. El paper i el cartró toleren temperatures lleugerament més altes i un contacte més llarg. Els plàstics requereixen un control tèrmic precís per evitar la fusió o la deformació. La pell requereix un equilibrat acurat per aconseguir una adhesió neta de la làmina sense cremar les fibres superficials. Els tèxtils, el substrat més difícil, necessiten una distribució uniforme de la pressió a través de textures de teixit irregulars. Cada aparellament de material requereix configuracions específiques de temperatura de matriu, i l'estampació en calent per a aplicacions de moda sovint requereix proves personalitzades abans que la producció comenci a marcar aquests paràmetres.
Electrònica i Marcatge Industrial
Més enllà de les estructures d'automòbils i els productes de luxe, les matrius d'estampació en calent tenen un ampli paper de marcatge industrial. Els fabricants de dispositius electrònics els utilitzen per aplicar logotips de marques, marques de certificació i acabats decoratius a carcasses i tancaments de plàstic. Els fabricants d'electrodomèstics marquen números de sèrie i símbols reguladors al xassís metàl·lic. Les empreses de dispositius mèdics segellen els codis de lot a les carcasses de polímers on els mètodes basats en tinta-arrisquen a la contaminació o a una mala adherència.
Un segell en calent per a carcasses de plàstic ha d'oferir resultats consistents en milers d'unitats sense deformació del substrat. Les carcasses d'electrònica de consum solen tenir parets fines-i sensibles a la calor-, el que significa que la finestra de temperatura de la matriu entre aconseguir una transferència neta de paper d'alumini i causar danys a la superfície pot ser estreta. El segell en calent industrial per a aplicacions de plàstic també exigeix una precisió de registre estreta, ja que els logotips i les marques s'han d'alinear amb precisió amb les característiques modelades de la carcassa.
Cadascuna d'aquestes indústries té requisits específics que configuren el disseny de matrius i la planificació del manteniment:
- Precisió del registre: el marcatge electrònic sovint requereix una col·locació dins de 0,1 mm per alinear-se amb les característiques modelades, dictant una fixació rígida i sistemes d'alineació de matrius precisos.
- Sensibilitat del substrat: els plàstics-de paret fina i els papers recoberts tenen finestres de tolerància tèrmica estretes, que requereixen matrius amb una temperatura superficial excepcionalment uniforme.
- Velocitat de producció: les línies d'embalatge poden funcionar a 100+ impressions per minut, i requereixen matrius que mantinguin l'estabilitat tèrmica durant un cicle ràpid sense degradació.
- Resolució de detalls: les aplicacions de moda i de luxe requereixen una definició de vora sub-mil·límetre per a un logotip de segell en calent, preferint matrius de coure o llautó amb superfícies polides de mirall-.
- Expectatives de durabilitat: les línies de marcatge industrial que funcionen amb milions de cicles a l'any necessiten matrius que resisteixin l'arrodoniment de les vores i mantinguin una profunditat d'impressió constant durant campanyes prolongades.
El que connecta totes aquestes aplicacions és una realitat compartida: la matriu ha de tenir un rendiment constant, cicle rere cicle, en condicions que treballin activament per degradar-lo. Tant si la fatiga tèrmica trenca una matriu d'enduriment de la premsa o el desgast de les vores arrodoni els detalls d'una matriu d'estampació de làmines, la causa principal es remunta al disseny de la matriu per al seu entorn tèrmic i mecànic específic. Predir aquestes interaccions abans que es converteixin en problemes de producció és exactament el que impulsa el paper creixent de la simulació en l'enginyeria de matrius.
CAE Simulació i Gestió Tèrmica en Disseny de matrius
La prova física solia ser l'única manera de verificar si una matriu de segell de premsa en calent funcionaria com es pretenia. Els enginyers van construir l'eina, van executar peces de prova, van descobrir punts calents o esquerdes, després van modificar l'acer i ho van tornar a provar. Cada iteració consumia setmanes i desenes de milers de dòlars. La simulació d'enginyeria assistida per ordinador ha canviat fonamentalment aquest càlcul perquè els enginyers identifiquin els riscos de fallada digitalment, abans de tallar qualsevol acer.
Simulació tèrmica per a la col·locació de canals de refrigeració
L'anàlisi d'elements finits modela la transferència de calor entre un blanc calent i el cos de la matriu, mapeja la distribució de la temperatura a cada superfície després de múltiples cicles de premsa consecutius. La simulació és iterativa: executa el cicle d'estampació tèrmica repetidament fins que la matriu arriba a una condició d'estat estacionari-on les diferències de temperatura entre cicles successius cauen per sota d'un llindar de convergència, normalment al voltant de 2 graus centígrads entre iteracions.
Aquest enfocament revela exactament on es desenvoluparan els punts calents abans de perforar un sol canal. En un cas documentat que implicava matrius de bigues de portes d'automòbils, els investigadors van utilitzar un flux de treball de simulació en dues etapes-. La primera etapa va fer una anàlisi termomecànica aproximada per crear un programari de simulació per-pre-seleccionar les disposicions i els diàmetres dels canals. La segona etapa va realitzar una anàlisi CFD de flux-tèrmic complet acoblat al model de matriu 3D, solucionant la conducció de calor a través de l'acer d'eines i el flux de refrigerant pels canals simultàniament. El resultat va confirmar que les temperatures màximes de la superfície es van mantenir per sota dels 200 graus centígrads a totes les àrees de treball, amb la majoria de les superfícies caient entre els 120 i els 150 graus. Les mesures de la càmera de termovisió a l'eina física van confirmar posteriorment aquestes prediccions dins dels 10 graus centígrads dels valors simulats.
El que fa que aquesta metodologia sigui potent és la velocitat de l'anàlisi de la primera-etapa. La preparació i l'execució del model tèrmic aproximat per a una matriu i un punxó triguen unes 8 hores, cosa que permet als enginyers provar ràpidament configuracions de canals múltiples. L'anàlisi CFD completa, tot i que és molt més precisa, requereix aproximadament 80 hores per combinació de matriu i punxó i consumeix recursos computacionals importants. El flux de treball pràctic combina tots dos: una ràpida iteració del disseny del canal en la primera etapa, després la validació detallada del disseny final en la segona.
Simulació de conformació i optimització de la geometria de matrius
La simulació tèrmica aborda el refredament, però la matriu també ha de formar la peça correctament. Les simulacions de-formació d'accidents i d'estampació-de profunditat prediuen com flueix el material a través de les superfícies de la matriu, on l'aprimament supera els límits segurs i la quantitat de retorn elàstic que mostrarà la peça després de l'obertura de la premsa. Aquestes prediccions informen directament sobre la compensació de la geometria de la matriu, els ajustos a la superfície de la matriu que pre-distorsionen la forma de l'eina de manera que la peça amb molla aterri a les seves dimensions nominals.
L'estratègia segueix una seqüència sistemàtica descrita pels professionals de la simulació commesurar, mitigar, controlar i compensar. En primer lloc, la simulació mesura la magnitud i el tipus de retorn esperat, tant si es manifesta com a torsió, aplanament, ondulació de la paret-lateral o llauna d'oli. Aleshores, les modificacions del procés com els radis d'encunyació o les brides de planxat mitiguen les pitjors distorsions. Finalment, les superfícies de la matriu reben vectors de compensació que pre-les dobleguen oposades a la direcció de retorn elàstica prevista.
Aquest bucle és iteratiu. Cada correcció de geometria canvia el flux de material, que canvia la distribució de la tensió, la qual cosa canvia el retorn elàstic. El desenvolupament basat en CAE-normalment redueix les iteracions de proves físiques entre un 30 i un 50 per cent en comparació amb els enfocaments tradicionals de disseny-build-fix. Per als acers avançats-d'alta resistència i el procés d'estampació en calent, on les finestres de conformació són més estretes i el retorn elàstic és més greu, la simulació no és opcional. Aquests materials simplement no es poden formar de manera fiable sense la validació virtual primer.
Process-Relacions de paràmetres
Les opcions de disseny de matrius no funcionen de manera aïllada. La col·locació del canal afecta la velocitat d'extinció, que afecta el temps de cicle. El temps de cicle afecta la temperatura de la superfície de la matriu a l'inici de la següent carrera, la qual cosa afecta l'acumulació de fatiga tèrmica. La geometria de formació afecta la distribució de la pressió de contacte, la qual cosa afecta la transferència de calor local, que gira enrere per apagar la uniformitat. Cada paràmetre es connecta amb tots els altres.
L'optimització d'un paràmetre aïllada, ja sigui el temps de cicle, la qualitat de la peça o la longevitat de l'eina, sense tenir en compte el seu efecte sobre els altres dos, inevitablement produeix una matriu que falla abans, s'executa més lentament o fa peces defectuoses.
La simulació fa visibles aquestes compensacions abans que es converteixin en problemes de producció. Els enginyers poden provar si una reducció d'1-segon en el temps de cicle empeny qualsevol zona de matriu per sobre del seu llindar de fatiga tèrmica. Poden verificar si una compensació de geometria que millora la precisió dimensional també crea una concentració de tensions que redueix la vida útil de l'eina. Aquesta vista interconnectada transforma l'enginyeria de matrius de la presa de decisions-seqüencials en una optimització a nivell de sistema.
El benefici s'estén més enllà del rendiment individual de la matriu. Menys bucles d'assaig físic significa un temps més ràpid--de producció. Les eines de primer-tret més precises signifiquen menys reelaboració i menys reparacions d'emergència de matriu durant el llançament. I una matriu dissenyada amb dades de simulació que recolzen cada decisió inicia la vida de producció més a prop del seu potencial màxim, donant als equips de manteniment una línia de base més saludable a partir de la qual gestionar la degradació inevitable.
Manteniment, modes de fallada i gestió del cicle de vida de la matriu
La simulació i el disseny intel·ligent donen a una matriu el millor punt de partida possible, però cada eina es degrada des del moment en què entra en producció. La diferència entre una matriu que arriba a la seva vida útil dissenyada i una que falla catastròficament al 25 per cent de la vida útil esperada gairebé sempre es redueix al que passa entre cops de premsa: les inspeccions realitzades, els senyals d'advertència reconeguts i les decisions de manteniment preses abans que els petits problemes es converteixin en fallades costoses.
Calendari de Manteniment Preventiu i Punts d'Inspecció
El manteniment preventiu de matrius d'estampació en calent és un treball programat que controla el desgast normal abans que es converteixi en ferralla, temps d'inactivitat o danys a la matriu. La distinció clau aquí és important:el manteniment conserva l'estat, mentre que la reparació restaura alguna cosa ja trencada. Quan les botigues combinen els dos, acaben extingint el foc en lloc de prevenir, i els costos ocults de la reparació d'emergència, inclosos els vessaments de qualitat, els enviaments accelerats, el temps de premsa inactiva i la depuració, s'acumulen molt més enllà del que hauria costat el manteniment previst.
Per a matrius d'enduriment de premsa, el manteniment rutinari es centra en quatre sistemes crítics:
- Rentat del canal de refrigeració: s'acumulen dipòsits d'escala i minerals dins dels canals d'aigua amb cada torn de producció. Si no es marquen, aquests dipòsits restringeixen el flux, creen punts calents localitzats i acceleren l'esquerdament per fatiga tèrmica per a les quals es van dissenyar. El rentat regular amb dissolvents àcids febles o aigua a alta-pressió manté la capacitat de flux total. Després del rentat, els canals s'han d'assecar a l'aire-amb aire comprimit i recoberts amb una capa protectora a base d'oli-si la matriu romandrà fora de línia durant qualsevol temps.
- Inspecció de superfícies per esquerdes per fatiga tèrmica: les comprovacions visuals i dimensionals de les superfícies de formació revelen els primers signes de control de calor, la fina xarxa d'esquerdes superficials que finalment es propaguen en fallades estructurals. Els radis de matriu, les zones properes a les parets del canal de refrigeració i les zones amb la pressió de contacte més alta mereixen una atenció prioritària.
- Verificació dimensional de superfícies de conformació crítiques: a mesura que s'acumula el cicle tèrmic, les superfícies de la matriu poden patir una deformació plàstica subtil o una pèrdua de material localitzada que canvia les dimensions de la peça fora de la tolerància. El mesurament periòdic de les dades de referència detecta una deriva abans d'arribar al llindar de rebuig de la peça.
- Comprovacions del sistema de lubricació i aigua: confirmeu que totes les connexions del refrigerant, els sensors de flux i els col·lectors de distribució proporcionen un volum constant a cada circuit de canal. El flux desequilibrat entre canals paral·lels crea la mateixa falta d'-uniformitat de temperatura que un disseny inicial deficient.
Per a matrius d'estampació en calent i matrius d'impressió utilitzats en aplicacions decoratives, les prioritats de manteniment es desplacen cap a la verificació de la nitidesa de les vores, la neteja de la cara de la matriu i la calibració del controlador de temperatura. Les matrius d'estampació de làmines acumulen residus d'adhesiu, fibres de substrat i productes d'oxidació a les seves superfícies de treball. Aquests dipòsits degraden la qualitat de la impressió gradualment, fent imprescindible la neteja regular amb dissolvents adequats entre tirades.
El volum de producció determina els intervals d'inspecció. Una matriu d'enduriment de premsa amb 500 peces per torn requereix comprovacions diàries de superfície i verificació setmanal del canal. Una matriu d'estampació d'alumini que produeix 50.000 impressions per dia pot necessitar neteja després de cada torn, però només controls dimensionals setmanals. El calendari correcte segueix les proves reals de desgast i el recompte de cops en lloc d'intervals de calendari arbitraris. Tal com recomanen els professionals del sector, construir el manteniment al voltant de mesures de referència com la freqüència de temps d'inactivitat, la capacitat de la primera-part i la variabilitat del rendiment produeix intervals més fiables que les conjectures.
Modes de falla habituals i identificació de la causa arrel
Les matrius d'estampació en calent fallen en patrons previsibles i cada patró deixa signatures característiques que apunten a la causa arrel. Reconèixer aquestes signatures d'hora és el que separa una parada de manteniment programada d'una parada d'emergència de la premsa.
A Anàlisi d'errors de 2025 d'una inserció-de matriu d'estampació en calentutilitzat per a la fabricació d'un automòbil A-pilar va demostrar un dels mecanismes de fallada més insidiosos. La matriu, feta d'acer 4Cr5Mo2V (equivalent a la classe H13-), es va esquerdar després de només 50.000 cicles, només el 25 per cent de la seva vida útil prevista de 200.000-cicles. La causa principal va ser la corrosió induïda per l'estrès als canals de refrigeració. Quan la matriu va estar fora de línia durant aproximadament un mes sense protecció del canal, la humitat va corroir les parets interiors. Durant la producció posterior, les tensions mecàniques i tèrmiques cícliques es van combinar amb aquesta superfície corroïda per iniciar esquerdes que es van propagar des de les parets del canal cap a la superfície de treball. La investigació va confirmar que més del 90 per cent de les matrius d'estampació en calent fallides comencen a esquerdar-se a partir de les parets interiors del canal de refrigeració.
Aquesta troballa subratlla una realitat que moltes botigues passen per alt: el fracàs sovint comença en zones que no es poden veure durant la inspecció visual rutinària. Els modes de fallada més perillosos en matrius d'enduriment de premsa inclouen:
- Fissures per fatiga tèrmica: esquerdes superficials fines (control de calor) que es desenvolupen a partir de cicles repetits d'escalfament i refrigeració. Signatura: xarxa d'esquerdes poc profundes visibles amb augment als radis de matriu i zones de contacte alt-, que progressen a esquerdes individuals més profundes amb el pas del temps.
- Esquerdes per corrosió induïdes per tensió-: esquerdes originades a les parets interiors del canal de refrigeració on interaccionen l'estrès de tracció residual i la humitat corrosiva. Signatura: fuites d'aigua del cos de la matriu, pèrdua inexplicable del rendiment de refrigeració o esquerdes visibles que sorgeixen prop de les ubicacions del canal a la superfície de treball.
- Desgast adhesiu de l'escala d'òxid: transferència de material de la capa d'òxid del blanc escalfat a la superfície de la matriu, acumulant dipòsits que marquen les parts posteriors. Signatura: rugositat progressiva de la superfície, acumulació de material a les cares de la matriu, ratllades a les peces formades.
- Desgast erosiu als punts de flux de material: pèrdua de material localitzada on l'acer calent flueix a través de les superfícies de la matriu sota una pressió de contacte elevada, especialment als radis d'extracció i als punts d'entrada. Signatura: solcs o canals visibles desgastats a la superfície de la matriu al llarg dels camins de flux de material, augmentant l'aprimament de la part en aquests llocs.
- Fractura bruta per sobrecàrrega: esquerdament catastròfic a través del cos de la matriu causat per un tonatge excessiu de premsa, desalineació o pèrdua de suport. Signatura: esquerda sobtada a gran-escala, sovint acompanyada d'una fallada audible, un pic de tonatge de premsa o un desplaçament visible de la matriu.
- Deformació plàstica: canvi de forma permanent de la superfície de la matriu sota càrregues mecàniques d'alta{0}}temperatura repetides. Signatura: deriva dimensional gradual en parts sense esquerdes visibles, superfícies de matriu que mostren marques de compressió o proliferació en els punts de contacte.
Per a matrius d'estampació de làmines i matrius d'impressió, els modes de fallada són menys dramàtics però igualment conseqüents per a la qualitat. L'arrodoniment de les vores de les impressions acumulades degrada els detalls fins. La picada superficial dels residus d'adhesiu crea buits en la transferència de paper d'alumini. La distorsió tèrmica de l'escalfament desigual deforma la cara de la matriu, produint una profunditat d'impressió inconsistent en tot el disseny.
La investigació sobre la matriu del pilar A-també va revelar un mecanisme de degradació metal·lúrgica que agreuja totes les altres fallades. Durant el servei, els carburs es precipiten i s'engreixen gradualment als límits dels grans de l'acer per a eines, debilitant els enllaços entre els grans. L'energia d'impacte a prop dels canals de refrigeració es va reduir a només entre el 15 i el 39 per cent de la duresa del material del nucli, el que significa que l'acer a prop dels canals s'havia tornat significativament més fràgil que el material a granel de la matriu. Aquesta fragilitat fa que l'esquerda sigui més fàcil d'iniciar i més ràpida de propagar, escurçant efectivament la tolerància de la matriu a qualsevol concentració d'estrès addicional.
Criteris de decisió de reforma vs substitució
Quan la inspecció revela una degradació, la pregunta és si s'ha de renovar o substituir. Aquesta és fonamentalment una decisió econòmica, però que ha de tenir en compte més que la factura de reparació immediata.
Les opcions de renovació per a matrius d'enduriment de premsa inclouen la re-nitruració de superfícies desgastades, el re-mecanitzat de zones de conformació que han patit una deformació plàstica, les reparacions de soldadura per esquerdes localitzades i el desmuntatge i el recobriment de superfícies tractades amb PVD-. Cadascun d'ells restaura el dau a un estat funcional, però cap el retorna a la condició del dia-un. Les zones soldades solen tenir una duresa més baixa que el material original. Les superfícies re-mecanitzades alteren lleugerament la geometria de la matriu. Les capes re-nitrurates poden diferir en profunditat o uniformitat del tractament original.
El marc adequat utilitza una anàlisi de cost-per-part que recull quatre factors:
- Cost de manteniment acumulat: despesa total en tot el manteniment i renovació anteriors d'aquesta matriu, inclosos els materials, la mà d'obra i qualsevol servei contractat.
- Cost del temps d'inactivitat: Premeu el temps d'inactivitat durant cada esdeveniment de manteniment, multiplicat pel cost horari de la producció perduda. Les reparacions d'emergència solen comportar de 3 a 5 vegades el cost del temps d'inactivitat del manteniment planificat perquè interrompen la producció en funcionament.
- Degradació de la qualitat: si les matrius renovades produeixen peces amb majors taxes de ferralla, variacions dimensionals més grans o més reelaboració, aquests costos s'han de capturar per peça produïda.
- Vida productiva restant: quantes peces addicionals pot produir raonablement la matriu restaurada abans de la següent intervenció? Si cada cicle de renovació produeix menys peces abans de la següent reparació, la trajectòria és clara.
Un llindar de decisió pràctica: quan els costos acumulats de manteniment i reparació superen entre el 50 i el 60 per cent del cost de la matriu nova i cada renovació successiva ofereix menys peces abans de la següent fallada, la substitució es converteix en l'opció econòmicament adequada. L'estudi de fallada del pilar A-reforça aquest punt. Una matriu que s'esquerda al 25 per cent de la seva vida esperada a causa de la corrosió evitable es podria soldar i tornar al servei, però la fragilitat del límit del gra subjacent a prop dels canals de refrigeració es manté. Sense el recuit d'alleujament de l'estrès i el reacondicionament del canal, és probable que la matriu reparada torni a fallar en una línia de temps similar.
Per a matrius d'estampació en calent, el càlcul és més senzill perquè els costos d'eines són més baixos. Una matriu de coure o llautó desgastada que ja no reprodueix els detalls fins de manera neta és gairebé sempre més econòmica substituir-la directament que intentar re-gravar o gravar-, ja que el cost laboral de la reelaboració sovint s'aproxima al cost d'una matriu nova fabricada amb material fresc.
Els investigadors de l'estudi de matriu del pilar A van proposar quatre precaucions específiques que s'apliquen àmpliament a qualsevol eina d'enduriment de premsa que entra a l'emmagatzematge o al temps d'inactivitat prolongat: netejar els canals amb dissolvent àcid feble o aigua a alta pressió, eixugar a l'aire amb aire comprimit, recobrir les superfícies interiors amb un inhibidor d'òxid a base d'oli i reduir l'alleujament de l'estrès durant la producció d'inhibidors d'òxid acumulats. el ciclisme. Aquests passos costen una fracció d'una matriu de reemplaçament, però tracten directament els dos factors, la corrosió i la fragilitat, responsables de les fallades prematures més comunes.
El seguiment de l'historial de manteniment per dau, inclosos els recomptes d'èxits, les inspeccions descobertes i les accions de reparació realitzades, transforma aquestes decisions de sentiments instints en opcions basades en dades-. Quan els registres mostren una freqüència de fallada accelerada o un retorn decreixent de cada renovació, la resposta es fa clara abans que la matriu ho faci evident de la pitjor manera possible: mitja-producció.
Troqueles d'estampació en calent dissenyades per enginyeria de sourcing
Saber per què fallen els daus i com allargar la seva vida només importa si el dau es va construir correctament en primer lloc. Una eina de mala font, una fabricada amb un grau d'acer incorrecte, amb canals de refrigeració de mida insuficient o sense una validació adequada de la simulació, comença el seu cicle de vida ja compromès. Per als compradors industrials, el procés de selecció de proveïdors és on la longevitat de la matriu comença o es veu minada abans del primer cop de producció.
Què cal avaluar en un proveïdor de matrius personalitzats
No totes les botigues que anuncien matrius d'estampació personalitzades tenen la profunditat per oferir eines d'enduriment de premsa o matrius d'estampació de làmines de precisió al nivell de qualitat que es parla al llarg d'aquest article. La diferència entre un proveïdor competent i un altre de risc sovint es mostra en capacitats que són invisibles en una cotització de preus, però evidents durant l'augment de la producció-.
Els proveïdors integrats verticalment, els que controlen el disseny, el mecanitzat, el tractament tèrmic i el muntatge sota un mateix sostre, redueixen el risc de coordinació i milloren el control de qualitat eliminant les transferències entre proveïdors separats. Quan l'equip que va dissenyar els canals de refrigeració també els mecanitza i valida els cabals a la matriu acabada, la responsabilitat es manté centralitzada i els problemes es detecten abans.
Aquests són els criteris d'avaluació clau que els compradors haurien de valorar a l'hora de qualificar un fabricant de matrius de segell en calent:
- -Capacitat de disseny i simulació interna: pot el proveïdor executar simulacions de conformació i FEA tèrmica per validar la col·locació del canal i la compensació de la geometria abans de tallar l'acer?
- Transparència en l'obtenció de materials: el proveïdor especifica els graus exactes d'acer amb certificacions de molí, o simplement cita "acer per a eines" sense traçabilitat?
- Capacitat de mecanitzat: estan equipats per a la perforació de-forats profunds, CNC de 5 eixos i EDM per a geometries de matrius complexes? Poden gestionar les mides de matriu que requereix la vostra aplicació?
- Control del tractament tèrmic: funcionen a-forns de buit o atmosfèrics domèstics amb enquestes documentades d'uniformitat de temperatura o subcontracten a tercers?
- Associacions de tractament de superfícies: poden coordinar la nitruració i el recobriment PVD a través de proveïdors qualificats amb paràmetres de procés verificats?
- Certificacions de qualitat: ISO 9001 com a referència; IATF 16949 per a eines d'enduriment de premsa d'automòbils on es requereix documentació PPAP.
- Compromisos de temps d'execució: terminis realistes recolzats per una planificació de la capacitat, no promeses optimistes que s'escampen un cop comença la producció.
- Suport de manteniment: ofereixen manteniment d'eines durant tota la vida, serveis de renovació i inventari de peces de recanvi per a programes-de llarga durada?
Un proveïdor que marca aquestes caixes és aquell que entén que una matriu d'estampació metàl·lica personalitzada no és només un bloc d'acer mecanitzat. És un sistema tèrmic dissenyat que ha de funcionar de manera fiable durant desenes o centenars de milers de cicles. Les millors empreses d'estampació tracten la qualitat com una base cultural en lloc d'una casella de selecció, s'impliquen al principi de la fase de disseny i resolen els problemes de manera proactiva abans que arribin a la planta de producció.
Sol·licitud de propostes i comparació de capacitats
El procés de RFQ per a matrius d'estampació personalitzada funciona millor quan els compradors proporcionen un context tècnic complet per endavant. Les sol·licituds vagues produeixen pressupostos vagues i el número més barat de la pàgina rarament reflecteix el cost real de propietat una vegada que es tenen en compte el manteniment, el temps d'inactivitat i les pèrdues de qualitat.
Quan prepareu el vostre paquet de RFQ, incloeu:
- Dades CAD 3D de la geometria de la peça (format STEP o IGES)
- Especificació del material per a la peça (grau, gruix, recobriment si escau)
- Volum de producció anual i objectiu de vida útil esperada de la matriu
- Requisits o limitacions de temps de cicle
- Especificacions de qualitat que inclouen toleràncies dimensionals, acabat superficial i objectius metal·lúrgics (duresa, microestructura per a l'enduriment per premsa)
- Qualsevol detall de substrat o suport de làmina per a aplicacions decoratives, incloses les toleràncies de registre
Quan compareu propostes entre proveïdors, mireu més enllà del preu unitari. Avalueu si el pressupost inclou la validació de la simulació, la primera-inspecció de l'article amb dades documentades i els graus d'acer clarament especificats amb paràmetres de tractament tèrmic. Les banderes vermelles inclouen proveïdors que no poden anomenar l'acer d'eina específic que pretenen utilitzar, aquells que salten la simulació tèrmica per a matrius d'enduriment de premsa o aquells que citen terminis de lliurament poc realistes sense explicar com els aconseguiran.
El volum de producció i la complexitat de les peces influeixen significativament en la selecció de proveïdors. Els programes d'automoció de gran volum-demanen proveïdors amb experiència provada en enduriment de premsa, infraestructura de simulació i capacitat PPAP. Els treballs decoratius de tirada més curta o les aplicacions de marcatge industrial poden prioritzar la flexibilitat personalitzada de l'estampació en calent, on un proveïdor pot produir ràpidament matrius de coure o llautó per a proves i repetir el disseny sense sobrecàrregues pesades. Per als compradors que també obtenen portadors de làmines, tingueu en compte que els fabricants de làmines d'estampació en calent solen operar com a venedors separats dels fabricants de matrius, tot i que alguns proveïdors de serveis complets-mantenen relacions amb tots dos.
Introducció a les eines d'estampació dissenyada
Per als compradors preparats per passar de la investigació a l'acció, la reducció del camp del proveïdor comença amb la identificació de socis que demostrin les capacitats integrades comentades anteriorment. Un punt de partida fort ésEncuny d'estampació personalitzat de YICHENoferta, que ofereix als compradors industrials una solució d'eines de conformació de metall dissenyada-que cobreix l'estampació en calent, l'estampació en matriu i els processos relacionats. El seu enfocament integrat verticalment per a la fabricació de matrius s'alinea amb els criteris de qualificació descrits aquí, el que els converteix en un proveïdor que val la pena avaluar al principi del cicle d'aprovisionament.
Més enllà de qualsevol proveïdor únic, la decisió d'aprovisionament hauria de reflectir tot el que ha cobert aquest article: selecció de material adaptada al vostre entorn tèrmic, disseny de refrigeració validat mitjançant simulació, tractaments superficials adequats al vostre volum de producció i un marc de manteniment que protegeixi la inversió al llarg del temps. Una matriu procedent d'un soci qualificat, construïda amb l'acer adequat, refredada de manera eficaç i mantinguda de manera proactiva és aquella que assoleix la seva vida útil dissenyada completa en lloc de fallar en una fracció. Aquesta és la diferència entre matrius d'estampació metàl·lica a la venda i eines d'enginyeria construïdes per durar.
Preguntes freqüents sobre matrius d'estampació en calent
1. Quina diferència hi ha entre matrius d'enduriment de premsa i matrius d'estampació de làmines?
Les matrius d'enduriment de premsa funcionen a 900-950 graus centígrads, formant i trepant els blancs d'acer d'automòbil en components d'ultra-alta- resistència mitjançant acer per eines H11/H13 refrigerat per aigua. Les matrius d'estampació de làmines funcionen a 100-200 graus centígrads, transferint làmines metàl·liques o pigmentades decoratives a substrats com ara paper, cuir o plàstic mitjançant matrius de coure, llautó o magnesi. Els dos comparteixen terminologia, però difereixen completament en materials, escala, requisits de refrigeració i protocols de manteniment.
2. Quant de temps duren normalment les matrius d'estampació en calent abans de substituir-les?
La vida útil de la matriu varia significativament segons el material i l'aplicació. Les matrius d'enduriment de premsa fetes d'acer per eines H13 solen durar entre 50.000 i 100.000 cicles, mentre que l'acer DIEVAR de primera qualitat pot ampliar-ho fins a 100.000-200,000+ cicles. Per a aplicacions decoratives, les matrius de llautó poden aconseguir més d'1.000.000 impressions, les matrius de coure arriben a 50.000-250.000 impressions i les matrius de magnesi es limiten a 5.000-50.000 impressions. El disseny de refrigeració adequat, els tractaments superficials com la nitruració dúplex i els recobriments PVD i el manteniment preventiu tenen un paper fonamental per assolir aquests límits superiors.
3. Què causa la fallada prematura de les matrius d'estampació en calent?
La causa més comuna és l'esquerda per corrosió induïda per l'estrès-que s'origina a les parets interiors del canal de refrigeració, que representen més del 90 per cent de les fallades de les matrius d'enduriment de premsa. Altres modes de fallada inclouen l'esquerdament per fatiga tèrmica per cicles repetits d'escalfament i refredament, el desgast de l'adhesiu de l'escala d'òxid en blancs escalfats, el desgast erosiu en els punts de flux de material i la deformació plàstica sota càrrega sostinguda a alta temperatura-. Els estudis mostren que les matrius que es queden fora de línia sense protecció del canal són especialment vulnerables, ja que la humitat corroeix les parets interiors i es combina amb l'estrès cíclic per iniciar esquerdes.
4. Què són els canals de refrigeració conformes i quan val la pena la inversió?
Els canals de refrigeració conformes segueixen el contorn de la superfície de la matriu a una profunditat constant, a diferència dels canals-perforats rectes convencionals que es limiten a camins lineals. Es fabriquen mitjançant mètodes additius com la fusió selectiva per làser o la construcció de matrius segmentades. La investigació mostra que els canals conformes poden reduir el temps de cicle fins a un 25 per cent i produir distribucions de temperatura més uniformes. Valen la inversió per a geometries de peces complexes amb embutits profunds o radis ajustats on la perforació convencional no pot mantenir una distància constant entre la superfície-a-canal, i per a programes de gran-volum en què l'estalvi de temps de cicle compensa el cost més elevat de les eines.
5. Com puc triar el tractament de superfície adequat per a una matriu d'estampació en calent?
La selecció depèn de la temperatura de funcionament, el volum de producció i el substrat. Per a matrius d'enduriment de premsa que posen en contacte amb blancs per sobre de 900 graus centígrads, els recobriments AlTiN o AlCrN PVD proporcionen resistència a l'oxidació a temperatures de treball. Els tractaments dúplex que combinen la nitruració de plasma amb PVD ofereixen la millor longevitat, oferint una millora de la vida útil de 6-10 vegades respecte a l'acer no tractat. Per a aplicacions a -temperatura moderada, els recobriments CrN funcionen molt per sota dels 700 graus centígrads. És possible que els programes de -volums més baixos només requereixin nitruració amb una millora de vida 2x. El punt d'inflexió econòmic afavoreix els recobriments de primera qualitat quan la producció supera els 50.000 cicles, ja que el recobriment costa molt menys que la substitució prematura de matrius. Proveïdors com YICHEN (https://www.yichen-group.com/stamping-die/) poden aconsellar sobre la selecció òptima del tractament en funció de paràmetres d'aplicació específics.


