


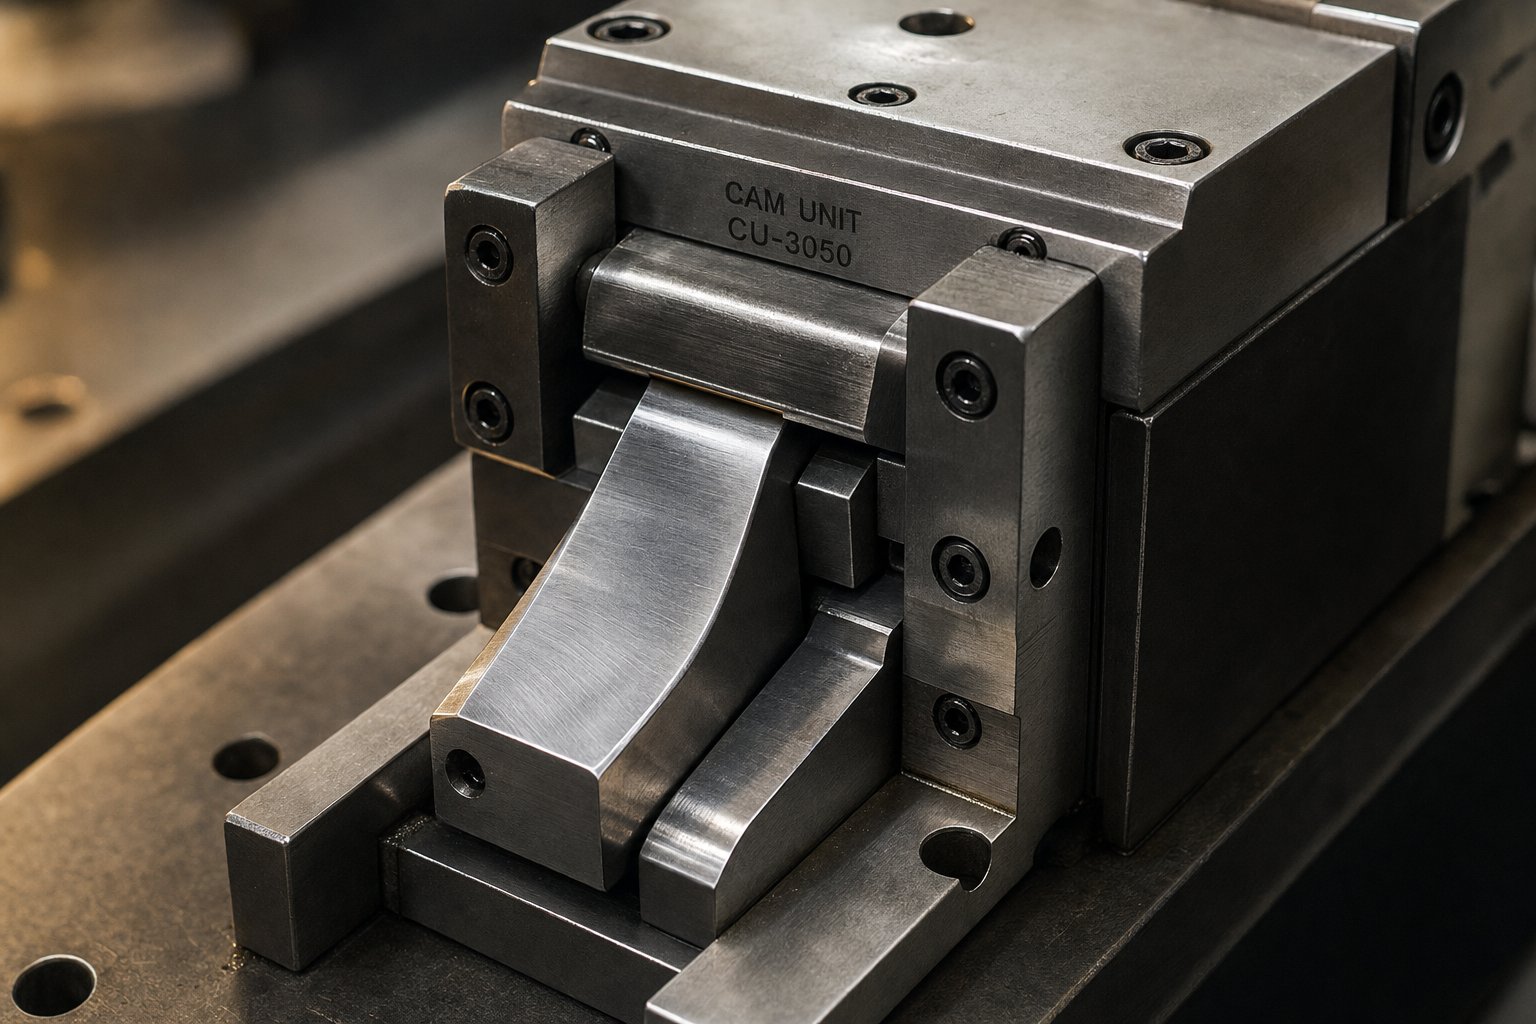
Què fan les unitats de lleves en matrius d'estampació i per què és important la qualitat
Quan una peça estampada necessita un forat a la paret lateral, una brida formada en angle o un tall perpendicular a la carrera de la premsa, el moviment vertical de l'ariet per si sol no pot fer la feina. Aquí és on entren les unitats de lleves. Aquests conjunts mecànics viuen dins de la matriu i redirigeixen la força cap avall de la premsa en moviment horitzontal o angular, fent que les operacions d'una altra manera siguin impossibles.
Què fa una unitat de càmera dins d'una matriu d'estampació
Així quequè és una unitat de lleves en una matriu d'estampació? Penseu-hi com un traductor de moviment. El ram de premsa es mou cap avall, però la unitat de lleves converteix aquesta energia en una carrera lateral controlada. Això permet que els punxons, els acers de forma i les fulles de retall s'enganxin a la peça des del costat o en un angle compost en lloc de des de directament a dalt.
Una unitat de lleves és un conjunt mecànic-autònom integrat en una matriu d'estampació que converteix la força i el moviment verticals del pis de premsa en força i moviment horitzontals o angulars, permetent operacions de perforació, conformació i retall que no es poden realitzar només en la direcció de la carrera de la premsa.
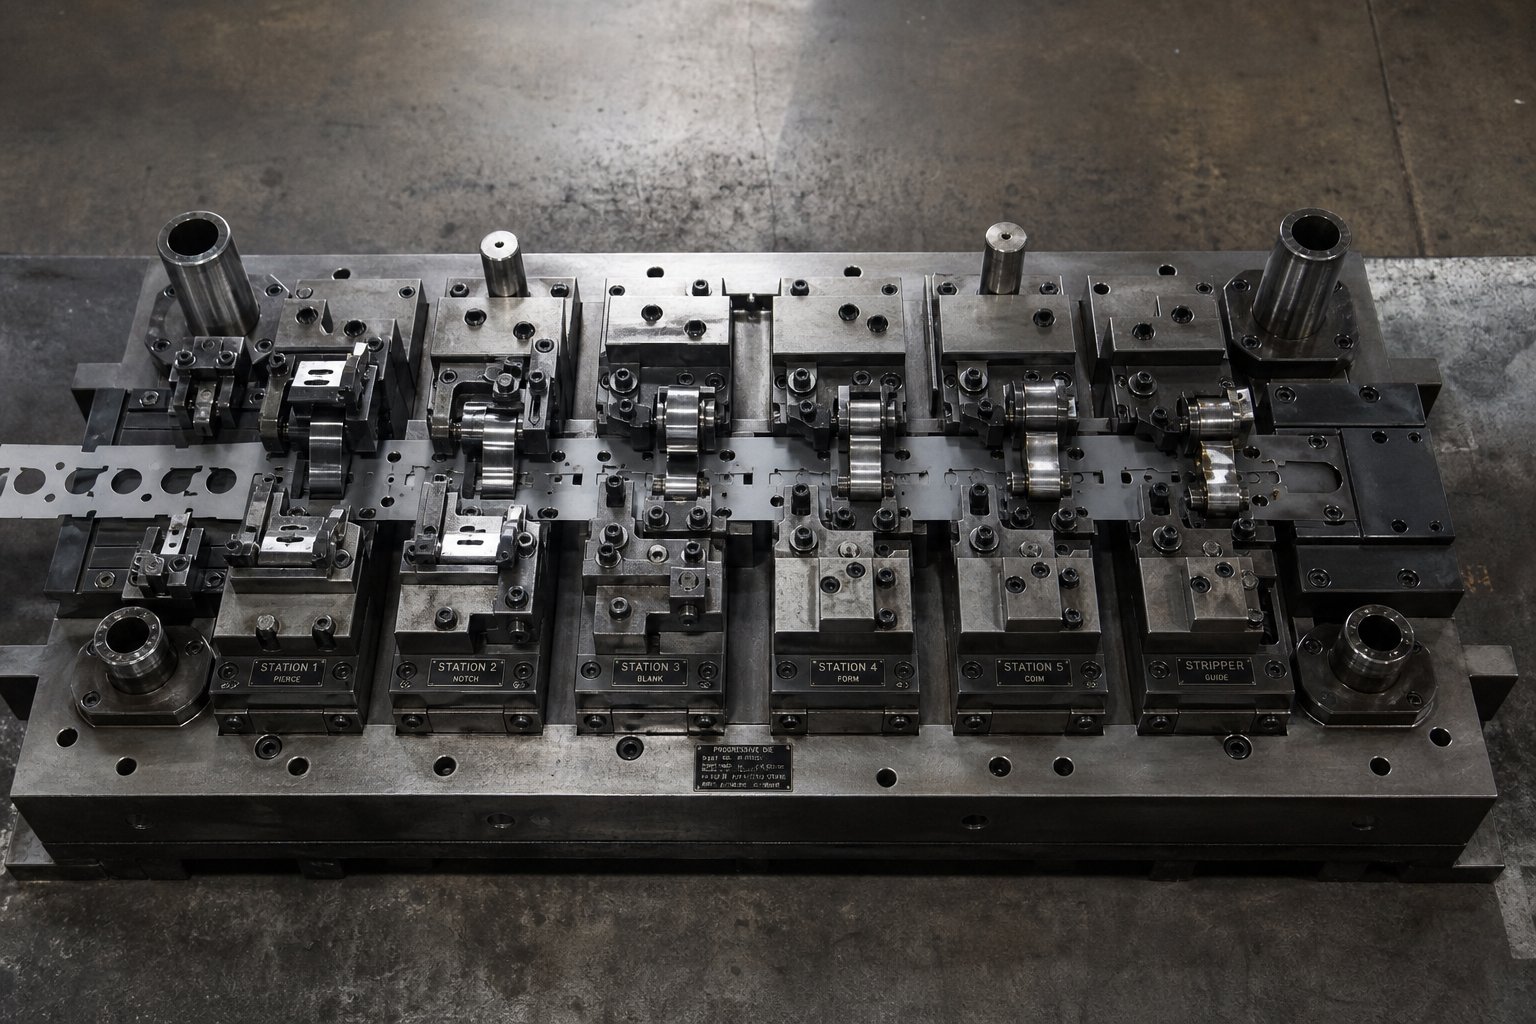
En una matriu progressiva, podeu trobar diverses unitats de lleves treballant a diferents estacions, cadascuna realitzant una operació diferent: una perforant un forat lateral, una altra retallant una vora de brida, una tercera formant una pestanya cap a l'exterior. La funció de la unitat de lleves en una matriu progressiva és ampliar el que pot aconseguir una sola carrera de premsa sense requerir operacions secundàries o equips addicionals.
Per què les unitats de càmera són crítiques per al rendiment de la matriu
Aquí és on la qualitat entra a la conversa. Cada vegada que la premsa fa un cicle, el controlador, la corredissa i el retenedor de la unitat de lleves han d'interaccionar amb una consistència de nivell-micra. Qualsevol joc, desviació o desalineació es tradueix directament en una variació dimensional de la part estampada. Una unitat de lleves amb ajust solt o superfícies de contacte suaus introdueix un joc que s'acumula durant milers de cicles, empenyent gradualment les dimensions de les peces fora de tolerància.
La rigidesa importa igual. Durant una operació de perforació, la corredissa ha de resistir la força de reacció del punxó trencant la xapa sense flexionar-se. Si la unitat es desvia encara que sigui lleugerament, la posició del forat es desvia i les condicions de les rebaves empitjoren. En resum, com funcionen les unitats de lleves en l'estampació de metalls determina no només si es pot produir una característica, sinó si es pot produir de manera coherent durant una sèrie de producció completa.
Per als dissenyadors de matrius i enginyers d'eines que especifiquen unitats de lleves per a nous projectes, el propòsit de les unitats de lleves en el disseny de matrius va més enllà de la simple conversió de moviment. Aquests components estableixen el sostre de la precisió de la part assolible. Les seccions següents desglossen exactament com es dissenya aquesta precisió, què separa una unitat premium d'una de productes bàsics i com combinar configuracions amb aplicacions d'estampació específiques.
Com les unitats de lleves converteixen la força de premsa en moviment angular
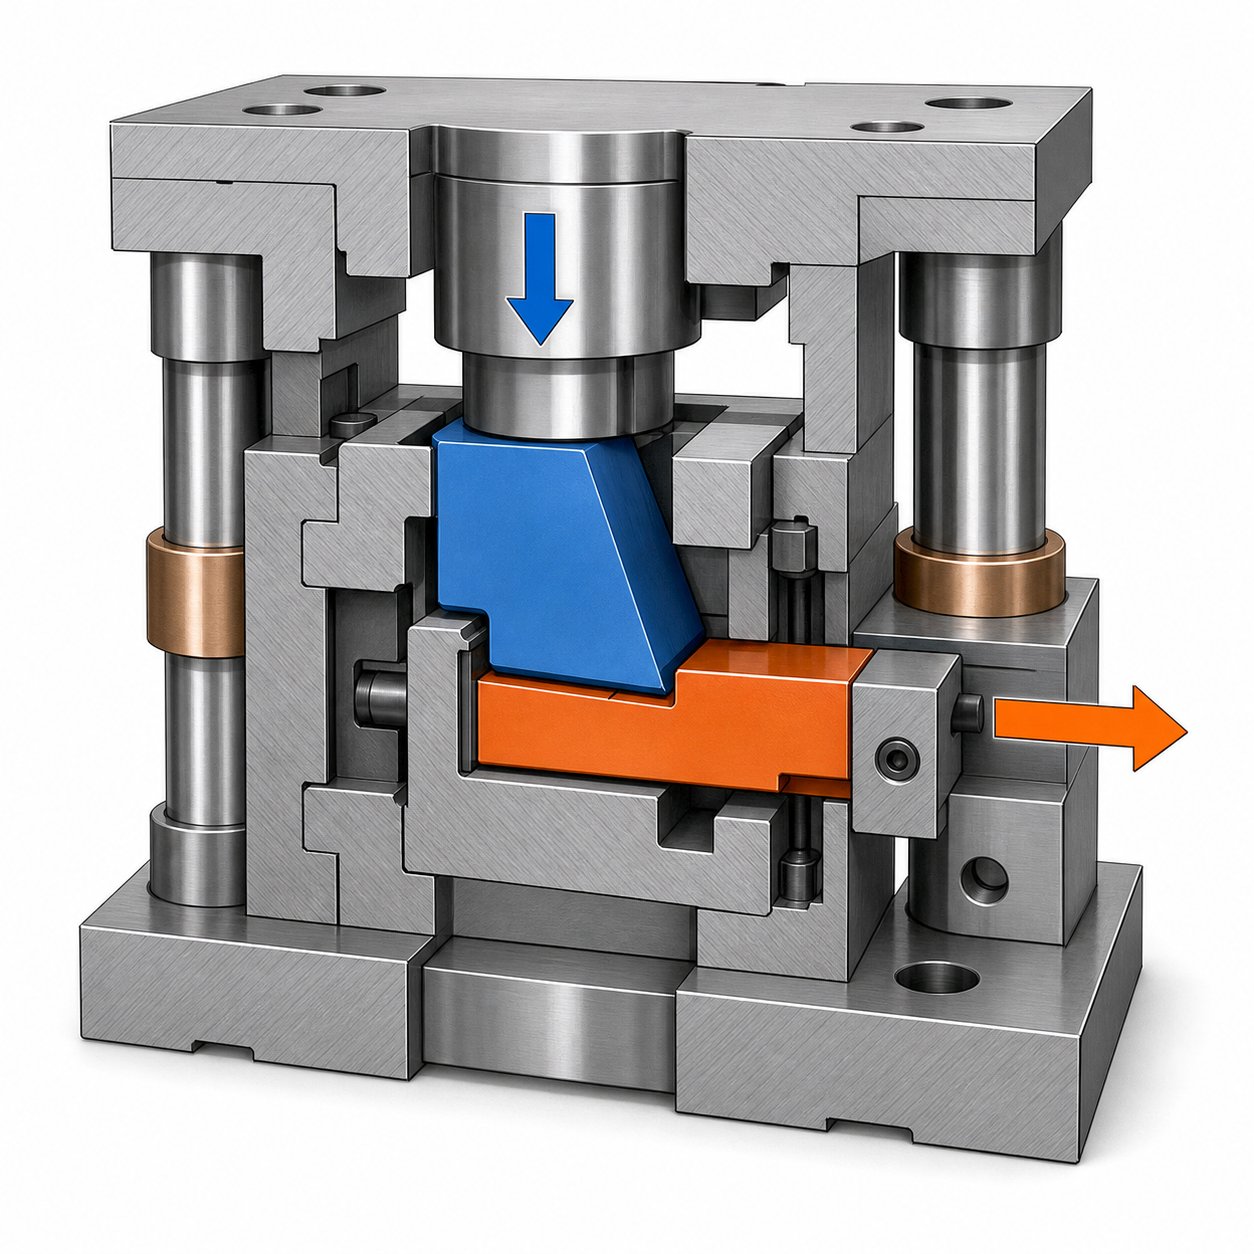
El concepte sona senzill: entra la força vertical, surt el moviment lateral. Però la mecànica dins d'una unitat de lleves és més deliberada que una simple falca. Entendre com un controlador de lleves converteix la força vertical en moviment horitzontal us ajuda a apreciar per què les toleràncies, les opcions de materials i els mecanismes de retorn són tan importants a l'hora d'especificar unitats per a aplicacions exigents.
Com la força de premsa vertical es converteix en moviment lateral
Imagineu que la matriu superior baixa cap a la peça de treball. A la matriu superior hi ha el conductor, un component d'acer en forma de falca-amb una cara inclinada amb precisió. Quan la premsa es tanca, aquesta cara angulada entra en contacte amb una superfície coincident a la corredissa, que es troba al conjunt de matriu inferior. La geometria és senzilla però potent: la superfície inclinada del conductor empeny contra el tobogan amb un angle dissenyat, normalment entre 15 i 30 graus respecte a la vertical, i el tobogan no té més remei que viatjar lateralment al llarg del seu recorregut guiat.
La relació segueix la trigonometria bàsica. Un angle del conductor de 15 graus amb 50 mm de recorregut de la premsa vertical produeix aproximadament 13,4 mm de carrera lateral de lliscament, i la multiplicació de la força funciona al vostre favor. En aquest mateix angle de 15 graus, elL'avantatge mecànic ideal se situa al voltant de 3,7:1, és a dir, cada newton de força de premsa vertical produeix gairebé quatre newtons de força de treball horitzontal a la corredissa. Els angles més pronunciats donen més carrera per unitat de recorregut de la premsa, però sacrifiquen la multiplicació de la força, mentre que els angles menys profunds ofereixen una força enorme però una carrera mínima.
La corredissa es mou sobre plaques de desgast endurides que proporcionen superfícies de contacte sacrificials i de baixa -fricció. Aquestes plaques mantenen el contacte de metall-a-metall lluny del propi cos de la llisca de precisió-sòl. Mentrestant, el retenedor, essencialment la carcassa que conté tot el conjunt, guia la corredissa al llarg d'un únic eix de recorregut amb un espai lliure mínim. Quan l'espai lliure de la guia es manté per sota de 0,02 mm, la diapositiva segueix correcta i l'eina de perforació o forma que porta colpeja la peça exactament al mateix lloc cada cicle.
Aquí hi ha la seqüència del cicle de funcionament de la unitat de lleves dividida en les seves fases discretes:
- Implica:La premsa baixa i la cara angulada del conductor fa el contacte inicial amb la superfície d'acoblament de la corredera.
- Condueix cap endavant:El viatge de premsa continua empeny la corredissa lateralment a través de la seva carrera de treball a mesura que el conductor s'enfonsa més.
- Habitació:La premsa arriba al punt mort inferior i la corredissa manté la seva posició totalment estesa sota la pressió de contacte del conductor.
- Cursa de treball:Mentre s'habita, l'eina de perforació o forma muntada a la corredissa realitza l'operació de perforació, retallada o conformació de la peça de treball.
- Tornada:La premsa inverteix, el conductor es desenganxa i la corredissa es retrau a la seva posició inicial mitjançant la força de la molla o un mecanisme de retorn positiu.
La geometria de l'angle del controlador de llisca de lleves que s'explica més amunt revela per què el rectificat de precisió de les cares de contacte no és-negociable. Si l'angle del conductor es desvia fins i tot a mig grau de l'especificació, notareu canvis en la longitud del traç i els canvis de distribució de la força que apareixen com a variació dimensional a les peces estampades.
Retorn de primavera versus mecanismes de retorn positiu
Una vegada que el conductor es retrau, alguna cosa ha de tirar la corredissa cap a la seva posició inicial abans que comenci el següent cicle de premsa. Aquí és on les dues filosofies principals de retorn divergeixen, i l'elecció té conseqüències reals per a la fiabilitat i la capacitat de velocitat.
El retorn de primavera és l'enfocament més senzill. Els molls helicoïdals comprimits o els molls de gas de nitrogen emmagatzemen energia durant la carrera cap endavant i l'alliberen per empènyer el tobogan cap a casa quan el conductor s'aixeca. El mecanisme és econòmic, fàcil de mantenir i perfectament adequat per a velocitats de premsa moderades i traços més curts. La limitació? Cansament de les molles. Durant centenars de milers de cicles, la força de la molla es degrada gradualment i la velocitat de retracció s'alenteix. A velocitats de premsa més altes, hi ha menys temps disponible per a la carrera de retorn i és possible que una molla debilitada no retragui completament la corredissa abans que comenci el següent cicle. La retracció incompleta significa que el conductor torna a fer-un tobogan que no està en posició, creant una col·lisió que pot danyar la cara del conductor, marcar les plaques de desgast o trencar el cos de la corredissa.
El retorn positiu té un enfocament fonamentalment diferent. En lloc de dependre de l'energia de la molla emmagatzemada, un enllaç mecànic, sovint un bloc de taló o un conductor de retorn capturat, tira físicament la corredissa cap enrere a mesura que s'obre la premsa. La retracció es cronometra al propi moviment de premsa, de manera que es produeix al mateix ritme i a la mateixa posició, independentment del recompte de cicles o de la velocitat de la premsa. No hi ha degradació amb el temps perquè la força de retorn es genera mecànicament en lloc d'un element de molla consumible.
Quan es comparen una unitat de lleves de retorn de molla i una de retorn positiu, els avantatges es redueixen a les demandes de l'aplicació:
| Criteri | Tornada de primavera | Retorn positiu |
|---|---|---|
| Coherència de la retracció al llarg del temps | Es degrada a mesura que la fatiga de les molles | Constant, accionat mecànicament |
| Aptitud de velocitat màxima de premsa | Baix a moderat (risc de retorn incomplet a SPM alt) | Capacitat d'alta velocitat amb un temps constant |
| Complexitat i cost | Menor cost inicial, disseny més senzill | Cost més elevat, components addicionals |
| Interval de manteniment | Les molles requereixen inspeccions i substitucions periòdiques | Intervals més llargs, menys articles de desgast |
| Risc de retracció incompleta | Augmenta amb el recompte de cicles i la velocitat | Eliminat efectivament |
Per a la producció de gran-volum que s'executa a cops per minut elevats, el rendiment positiu és sovint l'opció especificada precisament perquè elimina una variable de l'equació. No estàs apostant perquè les condicions de la primavera es mantinguin adequades durant una producció de 500.000 cicles. El moviment de la premsa en si garanteix una retracció total cada vegada, cosa que significa un compromís coherent del conductor, una distribució uniforme del desgast i un temps de lleve previsible en relació amb altres estacions de matriu.
Aquesta distinció de fiabilitat és una de les raons per les quals els mecanismes de retorn positiu apareixen amb tanta freqüència a les unitats de lleves d'alta-qualitat per a matrius d'estampació. El cost inicial és més elevat, però el benefici és un risc reduït d'errors relacionats amb el temps-i una programació de manteniment més previsible durant la vida útil de la matriu.
Per descomptat, entendre com la força es converteix en moviment i com torna la diapositiva només és una part de la imatge d'especificació. Les unitats de lleves tenen una varietat de configuracions, des de conjunts compactes comprimits en sobres de matriu ajustats fins a unitats resistents-construïdes per a perforacions de gran-tonatge. L'adaptació de la configuració adequada a la vostra operació d'estampació específica és on comencen les decisions reals d'enginyeria.
Tipus d'unitats de lleves i quan especificar cada configuració
No totes les unitats de lleves s'adapten a cada matriu. L'operació d'estampació, l'espai disponible i els requisits de tonatge configuren la configuració que pertany a les vostres eines. No obstant això, la classificació de les unitats de lleves sovint es simplifica en una única pàgina de catàleg sense explicar quan cada tipus té realment sentit. Entendre les diferències entre les unitats de càmeres aèries i les-muntades en matriu i saber com es comparen les versions estàndard, pesades-i compactes, us ofereix un camí més clar cap a les decisions d'especificacions que es mantenen en producció.
Unitats de càmeres aèries muntades-encunyades
La distinció més fonamental entre els tipus d'unitats de lleves per a matrius progressius és on viu el conjunt en relació amb el conjunt de matrius.
Les unitats de lleva-muntades a la matriu es cargolen directament a la sabata de matriu, normalment la sabata inferior, i funcionen com a conjunts-autònoms. El controlador, llisca, retenedor, plaques de desgast i mecanisme de retorn s'allotgen dins d'un únic paquet compacte que es munta amb fixacions estàndard i passadors. Com que tot està contingut dins del sobre de la matriu, les unitats-muntades a la matriu viatgen amb les eines durant l'emmagatzematge, la configuració i el canvi. Són l'opció predeterminada quan l'operació es pot dur a terme dins de l'espai de matriu disponible i la longitud de carrera necessària s'ajusta al recorregut nominal de la unitat.
Unitats de lleves aèries, de vegades anomenadeslleves voladores, pren un enfocament diferent. El conjunt de llisca de lleves mòbils es munta a la sabata de la matriu superior i es tradueix cap amunt i cap avall amb el ram de premsa. Aquesta posició de muntatge allibera espai a la sabata inferior per a altres components com aixecadors, dits de transferència o estacions addicionals. Les lleves aèries s'especifiquen habitualment quan necessiteu arribar a zones difícils de la peça de treball, quan el requisit de carrera supera el que pot oferir una unitat-muntada en matriu amb la superfície disponible o quan la matriu inferior està massa ocupada per acomodar una unitat convencional.
Quan esculls una sobre l'altra? Les unitats muntades en matriu-s'adapten a la majoria de les operacions estàndard de perforació, retallament i conformació laterals on l'espai ho permet. Les càmeres aèries guanyen el seu lloc en matrius progressius complexes amb espais d'estacions reduïts, en aplicacions que requereixen perforació lateral en peces profundes-embutides o quan els aixecadors i pilots ja consumeixen el terreny de la-sabata inferior. La compensació és que les unitats aèries afegeixen complexitat al conjunt de matriu superior i requereixen una atenció més acurada al temps en relació amb la progressió de la cinta.
Configuracions estàndard, pesades-i compactes
Tant dins de les categories muntades en matriu-com aèries, les unitats de lleves es diferencien encara més per la seva capacitat de càrrega i mida física. Escollir la classe adequada significa equilibrar tres variables: quanta força demana l'operació, fins a quina distància ha de recórrer el tobogan i quant espai teniu al dau.
Les unitats de lleves estàndard cobreixen la gamma més àmplia de treballs quotidians d'estampació. Ofereixen una capacitat de tonatge moderada, longituds de carrera típiques i una empremta que s'adapta còmodament a la majoria de dissenys de matrius progressius i de transferència. Per a la majoria de les operacions de perforació i retallades lleugeres en estampacions d'automòbils i electrodomèstics, les unitats estàndard s'encarreguen de la feina sense-enginyar excessivament la solució.
Una unitat de lleves-resistents per a l'estampació d'alt tonatge està construïda amb seccions de carrosseria més gruixudes, zones de contacte amb plaques de desgast més àmplies i mecanismes de retorn més robusts. Aquestes unitats s'especifiquen quan l'operació implica tallar material de calibre més gruixut, formar acer-d'alta resistència o realitzar retallades perimetrals grans-que generen forces de reacció laterals importants. La massa i la rigidesa afegida impedeixen la flexió sota càrrega, mantenint la corredissa en bon camí durant els talls exigents.
A l'altre extrem, s'ha dissenyat una unitat de lleves compactes per a un espai de matriu reduït amb un embolcall reduït específicament per a matrius on el pas entre l'estació i l'estació és estret o on les eines adjacents deixen un espai mínim. Les unitats compactes sacrifiquen una mica de capacitat de tonatge i longitud de carrera a canvi d'encaixar-se en espais que les unitats estàndard simplement no poden ocupar. Apareixen amb freqüència en matrius progressius d'alta-densitat que produeixen peces petites i complexes amb múltiples característiques laterals juntes.
La taula següent resumeix com es comparen aquestes configuracions amb els criteris importants durant l'especificació:
| Configuració | Interval de tonatge típic | Longitud del traç | Petjada relativa | Aplicacions comuns |
|---|---|---|---|---|
| Estàndard | 5 - 30 kN | 10 - 30 mm | Mitjana | Piercing lateral, retall lleuger, formació de pestanyes |
| Resistent- | 30 - 150+ kN | 15 - 50 mm | Gran | Retall de calibre-gruixut, perforació d'acer-d'alta resistència, talls de perímetre grans- |
| Compacte | 3 - 15 kN | 5 - 20 mm | Petit | Troquels progressius de pas ajustat-, perforació de característiques petites, conformació confinada |
| Aèria (volant) | 5 - 50 kN | 10 - 40 mm | Troquel-superior muntat | Perforació lateral en dibuixos profunds, dissenys-de sabates inferiors plens, operacions de diversos-angles |
Observeu que els intervals es superposen. Una operació de perforació de 20 kN en una matriu espaiosa podria utilitzar una unitat estàndard o compacta. La decisió sovint es redueix al sobre disponible i al marge que voleu per a la capacitat de càrrega. Especificar una unitat al 80% del seu tonatge nominal en lloc del 95% allarga la vida útil i manté un seguiment de lliscaments més estricte al llarg del temps.
L'elecció de la configuració també interactua amb els atributs de qualitat integrats a la unitat. Una unitat de lleves compacta amb toleràncies soltes es desviarà més fàcilment sota càrrega que una versió-construïda de precisió de la mateixa mida, simplement perquè hi ha menys material per resistir la deformació. Aquesta relació entre la mida, la qualitat de construcció i el rendiment és exactament la raó per la qual entendre què passa dins d'una unitat de lleves, component per component, és tan important com seleccionar la configuració externa adequada.
Components crítics dins d'una unitat de lleves
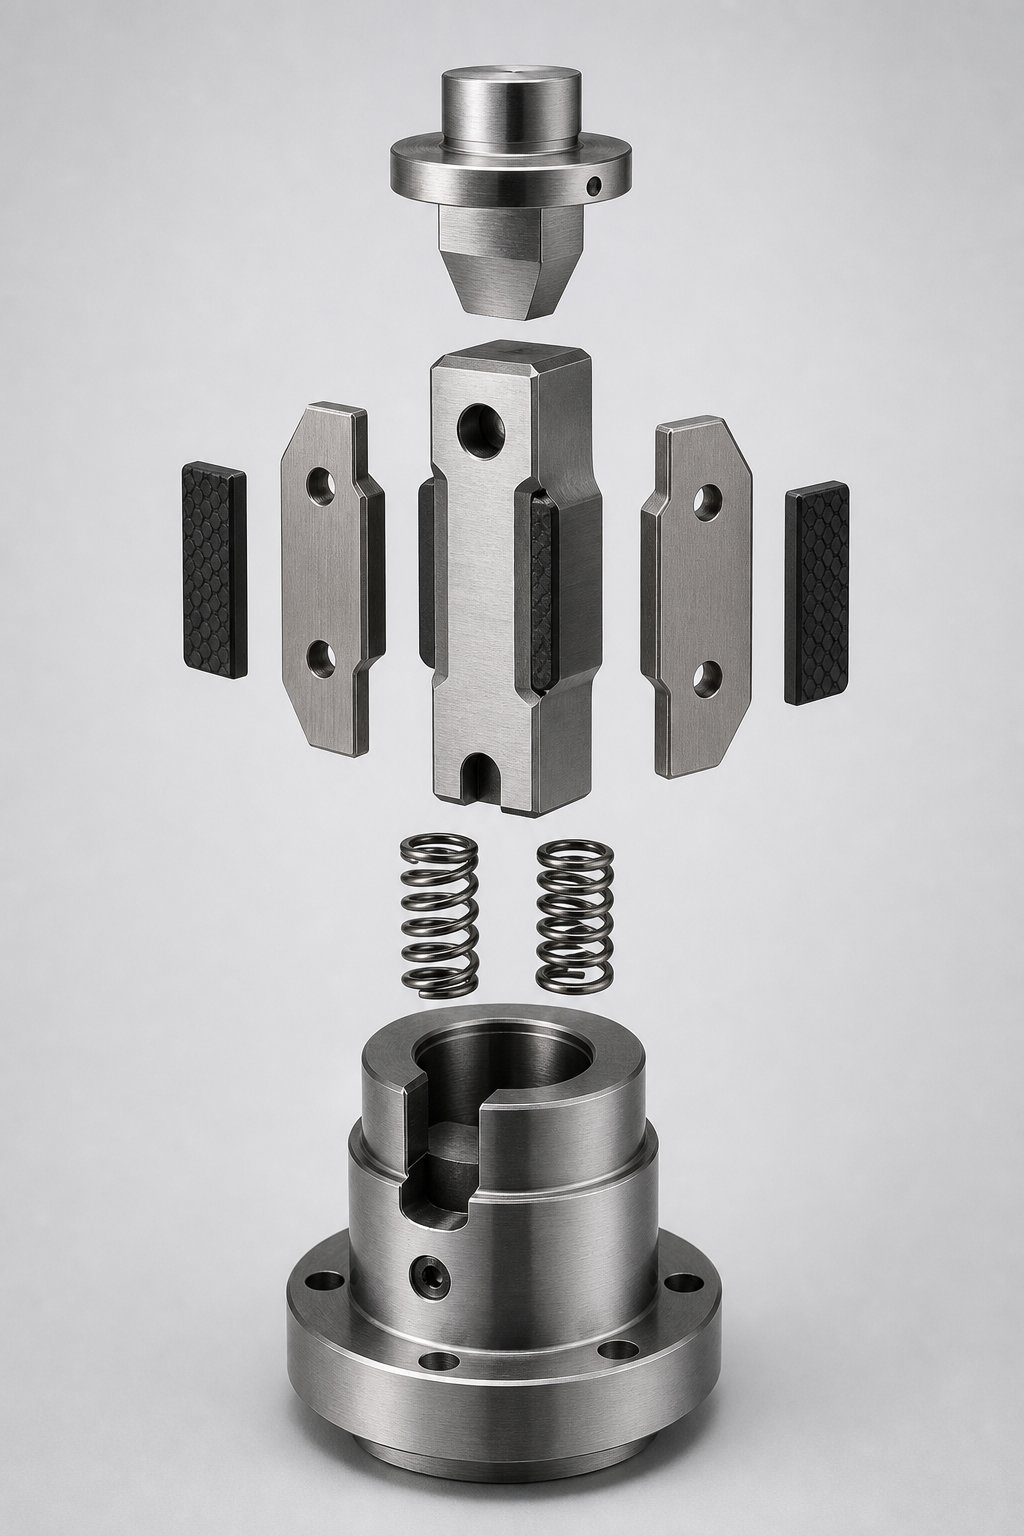
Traieu la carcassa exterior de qualsevol unitat de lleves i trobareu un nombre sorprenentment petit de peces. Tot i això, cadascun té una responsabilitat específica d'enginyeria i la qualitat de cada component individual determina si el conjunt ofereix una consistència a nivell de micres-o introdueix una variació progressiva a les peces estampades. Saber què fa cada peça i com interactuen, us proporciona el vocabulari per avaluar els proveïdors i diagnosticar problemes abans que es converteixin en ferralla.
S'ha explicat el controlador, el tobogan i el retenedor
Aquests tres elements formen el nucli estructural de la unitat de lleves. Tots els altres components existeixen per donar-los suport, protegir-los o restablir-los.
Elconductorés l'element d'acer en forma de falca-que inicia el moviment. La seva cara angulada s'enganxa a una superfície coincident a la corredissa a mesura que la premsa es tanca, convertint el viatge vertical de la premsa en força lateral. La cara de contacte del conductor és normalment esmolada de precisió-i endurida per resistir la deformació sota càrregues d'impacte repetides. Si aquesta superfície desenvolupa desgast o ondulació, el tobogan ja no rep una empenta neta i consistent, i la longitud del traç comença a variar de cicle a cicle.
Ellliscaés l'element-que realitza el treball. Porta el punxó, l'acer de forma o la fulla de retall i lliura aquestes eines a la peça a l'angle dissenyat. El tobogan es mou dins del retenedor en superfícies guiades i ha de recórrer el mateix camí, fins al mateix punt final, cada cop. El seu cos està mecanitzat amb toleràncies estrictes i endurit per resistir tant la força motriu des de dalt com la força de reacció de la peça de treball inferior. Qualsevol canvi dimensional a la diapositiva, ja sigui per desgast o deflexió, apareix immediatament com un error de posició a la funció estampada.
Elretenedorés la carcassa que conté i guia tot el conjunt. Proporciona les superfícies de referència que limiten el desplaçament de la llisca a un únic eix, absorbeix les forces de muntatge transmeses a la sabata de matriu i manté l'alineació entre la ruta del conductor i la ruta de la llisca. Penseu en això com l'esquelet de la unitat. Un retenedor mecanitzat amb espais lliures de guia permet que la corredissa es desviï lateralment durant la carrera de treball, introduint el joc que arruïna la repetibilitat dimensional.
La forma en què el joc de la unitat de lleves afecta la qualitat de la peça es redueix a la geometria simple: si la corredissa pot desplaçar-se fins i tot 0,03 mm de costat dins de les seves guies, el punxó que porta es desplaça igual. En una sèrie de producció de 200.000 peces, aquest joc creix a mesura que es desgasten les superfícies i els vostres números de Cpk comencen a lliscar en la direcció equivocada. L'ajust de precisió entre els components del controlador, lliscament i retenedor de la unitat de lleves és el que manté aquest joc a prop de zero a l'inici d'una carrera i minimitza el seu creixement al llarg del temps.
Plaques de desgast, molles de retorn i insercions de grafit
Més enllà dels tres elements estructurals bàsics, diversos components de suport protegeixen el conjunt i el mantenen funcionant sense problemes durant centenars de milers de cicles de premsa.
Les plaques de desgast, de vegades anomenades làmines de lleves, són plaques primes endurides col·locades entre la corredissa i el retenedor a cada interfície de contacte. Serveixen com a superfícies de sacrifici, absorbint la fricció i la micro-abrasió, de manera que el cos de la corredissa de precisió-i les guies de retenció no es facin danys. Quan les plaques de desgast es degraden, les substituïu en lloc de tornar a triturar o substituir la corredissa o el retenedor molt més cars. La qualitat del material, la duresa i l'acabat de la superfície afecten directament el temps de funcionament de la unitat abans de requerir servei.
Les insercions de grafit incrustades a la corredissa o a les plaques de desgast proporcionen una autolubricació en aplicacions de cicle alt-en què la lubricació líquida no és pràctica o contaminaria la peça. A mesura que la corredissa es mou, el grafit transfereix una fina pel·lícula de lubricant sòlid-a la superfície d'acoblament, reduint la fricció i la generació de calor sense manteniment extern. En matrius que funcionen per sobre de 30 cops per minut contínuament, aquestes insercions allargaran la vida útil dels components de manera mesurable.
Els ressorts de retorn, ja siguin de bobina o de nitrogen, emmagatzemen energia durant la carrera cap endavant i l'alliberen per retreure la corredissa una vegada que el conductor es desenganxa. En configuracions de retorn-positiu, un bloc de taló mecànic substitueix completament la funció de molla. De qualsevol manera, el mecanisme de retorn ha de proporcionar una força de retracció i un temps constants durant la vida útil de la unitat.
Aquí hi ha cada component amb la seva funció-crítica de qualitat resumida:
- Conductor:Transfereix la força de premsa vertical a la diapositiva mitjançant un contacte angular de precisió{0}}; la duresa i la integritat de la superfície determinen la consistència de l'enganxament.
- Diapositiva:Porta eines de treball a través de la carrera lateral; l'estabilitat dimensional sota càrrega determina la precisió de la posició de la característica a la part estampada.
- Retenedor:Guia i limita el viatge de la diapositiva; controls de qualitat de l'eliminació de la guia de reacció i repetibilitat{0}}a llarg termini.
- Plaques de desgast (fulls de lleves):Proporcioneu superfícies de contacte sacrificials i de baixa-fricció; El grau i la duresa del material estableixen l'interval de servei abans que calgui el reemplaçament.
- Insercions de grafit:Proporcioneu autolubricació-per a un funcionament de cicle alt-; redueix la calor generada per la fricció-i allarga la vida útil de la placa de desgast i lliscament.
- Molles de retorn o mecanisme de retorn positiu:Reinicieu la diapositiva a la posició inicial; la consistència de la força al llarg del temps determina la fiabilitat de la retracció a la velocitat.
D'aquests components de suport, les plaques de desgast són gairebé sempre les primeres a mostrar degradació. La puntuació, la rugositat de la superfície i la reducció del gruix indiquen que la capa de sacrifici està fent la seva feina, però s'acosta al final de la vida útil. Els enginyers que especifiquen materials de plaques de desgast de primera qualitat, normalment acers per a eines endurits per sobre de 58 HRC amb acabats superficials fins, fan que els intervals de substitució siguin molt més llunyans que els que utilitzen xapes de lleves d'acer suau-estàndard.
Amb les parts internes i les funcions de la unitat de lleves explicades, sorgeix una pregunta natural: quines opcions de materials específiques, nivells de duresa i toleràncies de fabricació separen un muntatge premium d'una alternativa econòmica? La resposta rau en criteris d'enginyeria mesurables que qualsevol enginyer d'eines pot avaluar abans de fer una comanda.
Què fa que una unitat de càmera sigui d'alta-qualitat
Saps què hi ha dins d'una unitat de lleves i com cada component contribueix al rendiment. Però quan dues unitats comparteixen les mateixes dimensions externes i la mateixa puntuació de carrera, què justifica un cost significativament més elevat que l'altre? La diferència resideix en la selecció del material, la profunditat del tractament tèrmic, la qualitat de l'acabat superficial i les toleràncies de fabricació, cap de les quals és visible des de l'exterior. Saber avaluar la qualitat de la unitat de lleves per a matrius d'estampació significa mirar les especificacions del catàleg més enllà i la precisió de la metal·lúrgia i el mecanitzat que determinen la vida útil-real.
Materials, duresa i tractaments superficials que defineixen la qualitat
El cos i el carro d'una unitat de lleves suporten cicles repetits d'impacte de càrrega elevada-, de vegades milions d'ells durant la vida útil d'una matriu. Les unitats estàndard sovint utilitzen acer per a eines convencional amb nivells d'enduriment-transparent fins a moderats. Les unitats premium comencen amb inversió-cossos d'acer d'aliatge fos o forjat que ofereixen una estructura de gra superior i una resistència a la fatiga fins i tot abans que comenci qualsevol tractament tèrmic.
Quan es tracta d'especificacions de duresa i de material de la unitat de lleves d'alta-qualitat, això és el que separa els nivells:
- Cossos de diapositives:Estoig-endurit a 58-62 HRC a les superfícies de contacte mantenint un nucli dúctil i resistent. Aquesta combinació resisteix el desgast de la superfície sense fer-se fràgil sota la càrrega d'impacte.
- Conductors:A través-endurit a 56-60 HRC amb cares angulars rectificades de precisió. La superfície de contacte ha de resistir la deformació durant milions de cicles d'acoblament sense desenvolupar ondulacions.
- Guies de retenció:Endurit a 54-58 HRC i rectificat amb una qualitat d'acabat mirall, minimitzant la fricció contra la corredissa i reduint el desgast de l'adhesiu.
- Plaques de desgast:Acers per a eines d'-alta velocitat o acers de metal·lúrgia en pols endurits per sobre de 60 HRC, proporcionant una capa de sacrifici que dura molt més que les alternatives d'acer-lleu.
Els tractaments de superfície impulsen el rendiment més enllà. La nitruració per plasma crea una-capa de difusió de nitrogen sota la superfície, augmentant la duresa i la resistència al desgast sense distorsió dimensional. La investigació sobre acers al crom endurit-manganès ho demostranitruració de plasma dúplex seguida de recobriment DLCpot augmentar la vida a la fatiga en més d'un 85% en condicions de fretting, el tipus exacte de contacte repetitiu de lliscament que experimenten les superfícies de la unitat de lleves. La capa nitrurada proporciona un reforç de la duresa del subsòl, mentre que el recobriment DLC a les superfícies de desgast de la unitat de lleves ofereix una capa superior ultra-dura i de baixa-fricció amb una estabilitat química excepcional.
Els recobriments DLC, o carboni-com el diamant, són particularment rellevants per a aplicacions de càmeres d'alt-cicle. Aquestes pel·lícules de carboni amorf combinen estructures d'unió sp3 (similar al diamant-) i sp2 (similar al grafit-), obtenint valors de duresa superficial que superen els 1300 HV mentre mantenen coeficients de fricció tan baixos com 0,1. Per a les diapositives de la unitat de lleves que funcionen a 40+ cops per minut sense lubricació líquida, el DLC redueix la generació de calor i el desgast de l'adhesiu a les superfícies de guia que determinen la precisió de la posició.
La nitruració per si sola ofereix un punt mitjà rendible-. El procés difon nitrogen al substrat d'acer a temperatures d'uns 450-550 graus centígrads, creant una caixa endurida sense els canvis dimensionals associats a la cementació convencional. Per a les unitats de lleves, això significa que els components es poden mecanitzar primer i després nitrurar, conservant la geometria de precisió establerta durant la mòlta.
Toleràncies de fabricació i estàndards de precisió
La qualitat del material estableix el sostre per a la durabilitat. Les toleràncies de fabricació estableixen el sostre de la precisió. Una corredissa mecanitzada amb el millor acer per a eines encara produeix peces inconsistents si les seves superfícies de guia estan rectificades per especificacions soltes.
Els estàndards de tolerància de fabricació de la unitat de lleves varien significativament entre els nivells de qualitat. Les unitats de grau-estàndard solen tenir toleràncies dimensionals de més o menys 0,05 mm a les superfícies de guia crítiques. Això és adequat per a moltes aplicacions, però permet fins a 0,1 mm de variació de posició total entre la corredissa i la seva carcassa. Les unitats premium apreten aquesta finestra a més o menys 0,03 mm o millor, reduint la variació permesa en un 40% i millorant directament la consistència dimensional de la part estampada.
D'on ve aquesta precisió?Mòlta de precisióL'ús de rectificadores cilíndriques i de superfície controlada per CNC-aconsegueix una repetibilitat de sub-micres en components d'acer endurit. Les moles de CBN (nitrur de bor cúbic) mantenen la seva forma quan tallen acers d'eines endurits per sobre de 58 HRC, oferint toleràncies dimensionals i geomètriques consistents en els lots de producció. El rectificat de precisió de la unitat de lleves i el tractament de superfícies funcionen conjuntament aquí: primer s'endureix el component, després s'acaba-espolia fins a les dimensions finals, assegurant-se que la geometria que mesura és la geometria que funciona a la matriu.
Més enllà de les toleràncies dimensionals, les toleràncies geomètriques importen per igual. La planitud de les superfícies de suport de la corredissa, el paral·lelisme entre les cares de guia oposades i la perpendicularitat de la cara de treball respecte de l'eix de desplaçament influeixen en la neteja de les pistes de la corredissa durant la seva carrera. Una diapositiva que sigui dimensionalment correcta però geomètricament esbiaixada s'enganxarà, generarà un desgast desigual i es desviarà de l'eix- sota càrrega.
L'acabat superficial de les superfícies de guia i de contacte també separa els nivells de qualitat. Una superfície de terra amb Ra 0,2 micròmetres genera menys fricció i distribueix la càrrega de manera més uniforme que una acabada a Ra 0,8 micròmetres. Menys fricció significa menys calor, menys calor significa menys expansió tèrmica durant el funcionament continu i menys expansió significa una consistència posicional més estreta durant un torn de producció.
La taula següent consolida aquests indicadors de qualitat en un marc d'avaluació que podeu fer referència quan compareu els proveïdors d'unitats de lleves:
| Indicador de qualitat | Grau estàndard | Grau Premium | Per què importa |
|---|---|---|---|
| Tolerància dimensional (superfícies de guia) | +/- 0.05 mm | +/- 0.03 mm o més ajustada | Limita directament la precisió de la part estampada possible |
| Duresa de la superfície de llisca | 50-55 HRC | 58-62 HRC (enduit) | Resisteix el desgast i manté la geometria durant milions de cicles |
| Duresa de la cara de contacte del conductor | 52-56 HRC | 56-60 HRC | Evita la deformació sota l'impacte repetitiu |
| Tractament superficial | Cap o nitruració bàsica | Nitruració per plasma + DLC o nitruració avançada | Perllonga la vida útil, redueix la fricció, millora la resistència a la fatiga |
| Acabat superficial (Ra) | 0.6 - 0.8 micròmetres | 0.1 - 0.3 micròmetres | Menor fricció, menys calor, distribució de càrrega més uniforme |
| Material del cos | Acer per eines convencional | Acer d'aliatge d'inversió-forjat o fos | Superior resistència a la fatiga i estructura de gra |
| Cicle de vida esperat abans del servei | 200,000 - 500,000 cicles | 800,000 - 2,000,000+ cicles | Menys interrupcions, menor cost total de manteniment |
Utilitzeu-ho com a llista de verificació. Quan un proveïdor cotitza una unitat de lleves, pregunteu sobre els valors de duresa específics de la corredissa i el controlador, la classe de tolerància de les superfícies de guia, si s'aplica algun tractament de superfície i quina especificació d'acabat de la superfície es molen les àrees de contacte. Aquests quatre punts de dades us diuen més sobre el rendiment real-mundial que qualsevol classificació de tonatge o longitud de la carrera.
Una unitat de lleves construïda amb estàndards premium costa més per endavant. Però quan el teu troquel funciona a 35 cops per minut produint suports de seguretat-crítics per a automòbils, la diferència entre 300.000 cicles al primer servei i 1.200.000 cicles no és acadèmica. És la diferència entre dues aturades no planificades per trimestre i zero. La qualitat incorporada als materials de la unitat, el tractament tèrmic i la precisió de mecanitzat compensa el temps de funcionament, la consistència de les peces i les taxes de ferralla reduïdes.
Tanmateix, aquests atributs de qualitat no existeixen de manera aïllada. El seu valor només es materialitza quan la configuració correcta de la unitat de lleves compleix amb l'aplicació d'estampació adequada. La concordança del tipus d'unitat amb el tipus d'operació, el tonatge i l'espai de matriu disponible és on les decisions d'especificació s'uneixen en un disseny de matriu de treball.
Coincideix el tipus d'unitat de càmera amb la teva aplicació d'estampació
Saber com es veu la qualitat dins d'una unitat de lleves és només la meitat de l'equació. L'altra meitat és seleccionar la configuració adequada per a la vostra operació d'estampació específica. Una unitat de lleves perfectament construïda encara té un rendiment inferior si no s'ajusta al treball que ha de fer. Perforar, formar i retallar cada un de les exigències mecàniques diferents a la corredissa, el conductor i el retenedor, i aquestes exigències haurien d'impulsar les vostres decisions d'especificació des del principi.
Selecció de les unitats de lleves per a les operacions de perforació, conformació i retall
Cada operació d'estampació tensa una unitat de lleves d'una manera diferent. Entendre com seleccionar una unitat de lleves per a una operació de perforació en comparació amb una estació de conformació o retallada comença per reconèixer què experimenta la diapositiva durant la carrera de treball.
La perforació genera una força de reacció sobtada i d'alta{0}}magnitud en el moment en què el punxó trenca el full. El tobogan ha de resistir aquesta càrrega de xoc sense desviar-se lateralment o la posició del forat es desvia. La rigidesa i la mínima reacció són els requisits dominants. Una unitat-estndard o pesada amb toleràncies de guia superiors ho gestiona millor perquè manté el cop en l'eix durant l'esdeveniment innovador.
Les operacions de formació es comporten de manera diferent. La corredissa empeny el material en forma progressiva, requerint un recorregut de carrera controlat i un període d'estabilitat estable en plena extensió, mentre que l'acer de forma manté la peça de treball contra la cavitat de la matriu. La força augmenta gradualment en lloc d'augmentar, però la diapositiva ha de mantenir la precisió de posició durant tot el traç, no només en un sol cop-a través del moment. La permanència constant sota càrrega és l'atribut crític aquí.
El retall cau en algun punt intermedi. Una fulla de tall talla el material al llarg d'una vora definida i la força de tall ha de romandre constant des de l'inici del tall fins al final. Si la diapositiva es flexiona o trepitja a mitja-carrera, la vora de retallada desenvolupa ondulacions o rebaves desiguals. L'especificació d'una unitat de lleves per a matrius de retallament hauria de prioritzar un recorregut suau, un lliurament de força uniforme i un tonatge suficient per completar el tall sense dubtar-ho.
La taula següent relaciona cada tipus d'operació amb la configuració de la lleva, la classe de tonatge i els atributs de qualitat que més importen:
| Tipus d'operació | Configuració recomanada | Classe de tonatge | Atributs crítics de qualitat |
|---|---|---|---|
| Piercing (forats, ranures) | Estàndard o pesat-, muntat- en matriu | Mitjana a alta | Màxima rigidesa, joc mínim, resistència a la càrrega{0}}xoc |
| Formació (cobes, brides, relleus) | Estàndard amb rendiment positiu | Baixa a mitjana | Permanència controlada, punt final de carrera constant, recorregut suau |
| Retall (talls de vora, retalls perimetrals) | Resistents-o estàndard, muntats en matriu- | Mitjana a alta | Força uniforme durant tot el tall, travessia-lliure, estabilitat de lliscament |
| Piercing multi-angle | Antena (càmera voladora) | Mitjana | Flexibilitat angular, espai-de la matriu superior, precisió del temps |
| Combinació de perforació i forma | Resistent-con carrera estesa | Alt | Capacitat de càrrega per a forces seqüencials, permanència més avançament en un sol cop |
Tingueu en compte que la perforació i el retall s'inclinen cap a classes de tonatge més altes, però per raons diferents. La perforació necessita força instantània per tallar el material de manera neta, mentre que la retallada necessita una força sostinguda a través d'un tall més llarg. La unitat de lleves s'ha de dimensionar per a la demanda màxima en cada cas.
Restriccions de tonatge, carrera i espai com a criteris de selecció
Amb el tipus d'operació que guia la vostra direcció general, el procés d'especificació pràctica limita l'elecció a una unitat específica. Aquesta és la vostra guia de selecció de tonatge i carrera de la unitat de lleves, destil·lada en una seqüència repetible que funciona per a qualsevol operació de matriu lateral.
- Calculeu la força de la lleva necessària:Comenceu amb la geometria de la peça i les propietats del material. Per a la perforació, multipliqueu el perímetre de tall pel gruix del material i la resistència al tall. Per retallar, utilitzeu la mateixa fórmula a tota la longitud de la línia de retall. Per a la formació, calculeu la força a partir de la longitud de flexió, el gruix del material i la resistència a la tracció. Afegiu un marge de seguretat del 20 al 25% per tenir en compte la variació del material, la inconsistència de la lubricació i el desgast de les eines al llarg del temps.
- Determineu la longitud del traç:Mesureu la profunditat de la característica que ha de recórrer el punxó o l'acer de forma per completar l'operació, a continuació, afegiu espai lliure per a la distància d'aproximació (normalment 3-5 mm abans del contacte) i sobrecarregueu si escau. El total es converteix en la carrera de lleva mínima necessària.
- Verifiqueu el sobre de l'espai:Mesureu la butxaca disponible a la sabata de matriu on es muntarà la unitat de lleves. Tenir en compte les eines adjacents, els espais lliures del separador i qualsevol mecanisme elevador o pilot proper. Les dimensions de retenció de la unitat més qualsevol espai de muntatge necessari han d'encaixar dins d'aquest sobre sense interferències.
- Comproveu la compatibilitat de temps de premsa:Confirmeu que la cursa de premsa disponible proporciona un recorregut d'acoblament del conductor suficient per produir la carrera de la lleva necessària a l'angle del conductor dissenyat. Si la premsa toca el fons abans que el conductor s'enganxi completament, la corredissa no arribarà a tota la carrera.
- Avaluar la idoneïtat del mecanisme de retorn:Per a velocitats de premsa superiors a 25-30 cops per minut, avalueu si un retorn de molla pot retreure de manera fiable la diapositiva dins de la finestra de temps disponible. Si no, especifiqueu el rendiment positiu.
- Confirmeu el marge de tonatge:Seleccioneu una unitat classificada com a mínim per al 125% del vostre requisit de força calculat. L'execució d'una unitat de lleves al seu valor màxim o a prop accelera el desgast i redueix l'interval de servei entre els esdeveniments de manteniment.
L'elecció de la mida de la unitat de lleves per a les restriccions d'espai de matriu sovint implica iterar entre els passos tres i sis. És possible que trobeu que la unitat amb un tonatge adequat és massa gran per a l'espai disponible o que la unitat compacta que s'adapta no té prou capacitat de força. Aquí és on les compensacions de configuració es converteixen en decisions reals d'enginyeria en lloc de seleccions de catàleg.
En projectes de matrius complexos, especialment aquells amb múltiples estacions de lleves, espais lliures ajustats o patrons de flux de material inusuals, les unitats de catàleg estàndard de vegades no poden satisfer totes les restriccions simultàniament. La integració personalitzada es fa necessària quan l'operació d'estampació requereix una combinació d'embolcall, cursa o tonatge de lleves que no s'ofereix a les ofertes estàndard. Per a projectes pesats de disseny-que impliquin estructura de matriu, interacció de components, optimització de l'espai lliure i flux de material, treballar amb un soci d'enginyeria que entén el context complet de la matriu, no només la unitat de lleves aïllada, evita costosos cicles de redisseny. Els enginyers d'eines que avaluen la integració d'unitats de lleves personalitzades dins d'estructures de matriu complexes poden consultar recursos com araSolucions de matriu d'estampació de YICHEN, on l'experiència en disseny de matrius s'estén a través de l'estructura, components, espai lliure i consideracions de flux de material que interactuen amb la selecció de la unitat de lleves.
Independentment de si acabeu amb una unitat de catàleg o una solució personalitzada, la seqüència d'especificacions anterior manté la decisió basada en criteris mesurables. La força, el traç i l'espai són quantificables. Quan ancleu la vostra selecció a aquests números en comptes de l'hàbit o la familiaritat de la marca, la unitat de lleves que instal·leu té les millors possibilitats de funcionar de manera fiable des del primer cop fins al milió.
Tanmateix, introduir la unitat adequada al dau és només el principi. La manera com aquesta unitat es munta, s'alinea i es verifica durant la construcció de la matriu determina si la precisió dissenyada en els seus components es tradueix realment en precisió a la botiga.
Bones pràctiques d'instal·lació i alineació per a unitats de lleves
Una unitat de lleves construïda amb toleràncies superiors i endurida amb especificacions exigents encara falla si s'instal·la malament. El sòl de precisió en aquests components durant la fabricació només es tradueix en precisió a la premsa si el procediment de muntatge conserva totes les relacions geomètriques que el dissenyador pretenia. No obstant això, la guia d'instal·lació rarament es parla amb detall. Els fabricants de matrius sovint confien en el coneixement tribal transmès entre veterans de la sala d'eines i, quan aquest coneixement té llacunes, les conseqüències es mostren com un desgast prematur, dimensions inconsistents de les peces i problemes de temporització misteriosos que resisteixen el diagnòstic.
El procediment d'alineació d'instal·lació de la unitat de lleves és important perquè fins i tot petits errors es compensen amb càrregues repetitives. Un conductor que entra en contacte amb la corredissa-centre-de 0,05 mm descentral-la primera traçada la fa 0,05 mm fora-del centre a cada traçada, i aquest patró de càrrega-unilateral accelera el desgast d'un costat de les superfícies de la guia mentre l'altre costat corre sense càrrega. Més de 500.000 cicles, el que va començar com una desalineació subtil es converteix en un problema de separació mesurable.
Procediments de muntatge i requisits d'alineació
El muntatge adequat de la unitat de lleves segueix una seqüència deliberada. Avançar-lo o saltar-se els passos de verificació provoca problemes que només es manifesten després que la producció hagi començat i el temps d'inactivitat es fa car.
Parell i seqüència dels cargols.Els retenidors de la unitat de lleves es munten a la sabata de la matriu amb cargols de capçal de socket de precisió, normalment de quatre a vuit segons la mida de la unitat. L'estrenyiment d'aquests elements de subjecció segueix una seqüència de patró-creuada, semblant a la torsió d'una culata de cilindre, per distribuir la força de subjecció de manera uniforme per la base de retenció. El parell desigual del cargol distorsiona microscòpicament el cos del retenedor, pessigant les guies lliscants d'un costat i l'obertura de l'espai lliure a l'altre. Els valors de parell haurien de seguir les especificacions del fabricant de la unitat de lleves, normalment en el rang de 40-80 Nm per a les unitats estàndard, i una clau de parell calibrada no és negociable.
Registre de passador.Els cargols subjecten la unitat al seu lloc, però els passadors estableixen una posició repetible. Dues clavilles de precisió, pressionades als forats escariats tant a la base de retenció com a la sabata de la matriu, bloquegen la posició X-Y de la unitat de lleves perquè torni exactament a la mateixa ubicació cada vegada que es desmunti i es torni a muntar la matriu per al manteniment. Sense passadors, la unitat es mou lleugerament durant cada reinstal·lació i l'alineació del controlador-a-canvia cada vegada. Els forats escamats s'han de mecanitzar amb una tolerància H7 amb la unitat de prova-instal·lada i verificada abans de la fixació final.
Calçat per a l'alçada d'acoblament del conductor.L'ajust de l'alçada d'engranatge del controlador de la unitat de lleves és un dels passos més passats per alt en el procés de construcció. El conductor, muntat a la matriu superior, ha de contactar amb la superfície d'acoblament de la corredissa exactament al punt correcte de la carrera de premsa. Si l'enganxament comença massa d'hora, el tobogan arriba al recorregut complet abans del punt mort inferior i roman sota una compressió excessiva. Si l'enganxament comença massa tard, és possible que la diapositiva no arribi a tota la carrera abans que la premsa s'inverteixi, donant lloc a una operació de treball incompleta.
Shimming aconsegueix aquest ajust. Les plaques de calçat de terra de precisió col·locades entre la superfície de muntatge del conductor i la sabata de la matriu superior augmenten o baixen la posició inicial del conductor mitjançant increments controlats, normalment disponibles en passos de 0,1 mm. L'objectiu és aconseguir el recorregut complet de la diapositiva exactament al punt mort inferior o just abans, amb 1-2 mm de sobrecarregada integrat a la geometria del controlador per assegurar-se que la diapositiva arribi al seu punt final sense dependre de l'última fracció de la carrera de premsa.
La desalineació entre el motor i la corredissa és la font més comuna de fallada prematura de la unitat de lleves. Quan la cara angulada del conductor no es troba directament amb la superfície d'acoblament de la corredissa, la càrrega es concentra en una vora en lloc de distribuir-se per tota l'amplada de contacte. Aquesta càrrega de vora genera calor localitzada, accelera el desgast de la superfície i, eventualment, pot estellar les cares de contacte endurides. El remei és una verificació acurada de l'alineació durant la construcció de la matriu: blau la cara de contacte del conductor, tanqueu la matriu lentament amb la mà i inspeccioneu el patró de contacte a la diapositiva. El contacte complet i uniforme a través de l'amplada confirma l'alineació correcta. Un patró esbiaixat cap a un costat indica que el controlador o la diapositiva necessita un reposicionament.
Errors comuns de configuració que comprometen el rendiment de la unitat de càmera
Fins i tot els fabricants de matrius amb experiència de tant en tant cauen en errors de configuració que degraden el rendiment de la unitat de lleves. Aquests són els errors habituals de configuració de la unitat de lleves en matrius d'estampació que representen la majoria de les trucades de servei prematures:
- Espai lliure suficient entre la unitat de lleves i els components de la matriu adjacents.Les unitats de lleves generen calor durant el funcionament i s'expandeixen lleugerament. Si els punxons, aixecadors o plaques separadores veïnes es col·loquen massa a prop, el creixement tèrmic crea interferències. La corredissa pot enganxar-se a mig camí o la carcassa de retenció pot entrar en contacte amb les eines adjacents, transmetent vibracions que acceleren el desgast. Mantingueu un espai lliure mínim de 2-3 mm a tots els costats del sobre de la unitat de lleves i verifiqueu l'espai lliure de manera dinàmica fent funcionar la premsa a la velocitat de funcionament i comprovant si hi ha marques de testimoni.
- Precàrrega incorrecta a les molles de retorn.Els ressorts de retorn s'han de carregar prèviament a una longitud comprimida específica en el moment de la instal·lació, de manera que proporcionin una força de retracció adequada des de la primera carrera. Les molles-precarregades permeten que la corredissa es desplaci cap endavant durant la fase de retorn, especialment a velocitats de premsa més altes. Les molles sobre-precarregades afegeixen una resistència innecessària a la carrera cap endavant, augmentant el desgast del conductor i reduint la força de treball disponible a la corredera. Seguiu amb precisió la longitud lliure especificada pel fabricant i la longitud instal·lada i comproveu-ho amb una pinça abans de tancar la matriu.
- Desajust de l'angle d'acoblament del conductor.L'angle del conductor i l'angle de la superfície d'acoblament de la corredera han de ser idèntics. Si la matriu s'ha construït amb un controlador de reemplaçament que no coincideix exactament amb l'especificació original, o si el controlador s'ha tornat a rectificar en un angle lleugerament diferent, la geometria d'engranatge canvia. Fins i tot un desajust de mig -grau crea un contacte lineal en comptes d'un contacte total-cara, concentrant l'estrès i accelerant la degradació de la superfície. Comproveu sempre l'angle inclòs dels controladors de recanvi amb un transportador de precisió o una barra sinusoïdal abans de la instal·lació.
- No s'ha de verificar la temporització de la lleva en relació amb altres estacions de matriu.En una matriu progressiva amb múltiples unitats de lleves o operacions-accionades per lleves adjacents a estacions verticals convencionals, el temps és important. Si la carrera cap endavant d'una unitat de lleves se solapa amb el cicle d'elevació de la cinta, la corredissa pot xocar amb la cinta o interferir amb l'engranatge del pilot. De la mateixa manera, si dues unitats de lleves a costats oposats de la cinta s'encenen en moments lleugerament diferents, les forces asimètriques poden desplaçar la tira fora del centre-. La verificació del temps requereix un lent-ciclatge de la premsa al llarg del seu traç complet i observar la seqüència d'esdeveniments a cada estació. Qualsevol interferència o solapament requereix canviar o ajustar els punts de participació del conductor.
Les conseqüències d'aquests errors van des de molestes fins a catastròfiques. El desgast desigual redueix els intervals de servei i introdueix una deriva dimensional progressiva a les peces estampades. Un traç incomplet significa que les característiques no estan totalment formades o que els forats no estan netament perforats, generant ferralla. La interferència del temps pot xocar els components de les eines junts, destruint els punxons, les lleves o la matriu en un sol cop.
Verificació mitjançant cicles de prova.La manera més fiable de confirmar la instal·lació correcta és mesurar el recorregut real del tobogan durant el cicle de prova i comparar-lo amb l'especificació de la unitat. Col·loqueu un indicador de marcatge o un sensor LVDT contra la cara de lliscament, feu un cicle de la premsa lentament a través de diversos cops complets i registreu la distància total del recorregut. Ha de coincidir amb la carrera nominal dins de 0,05 mm. Si el recorregut és curt, cal ajustar l'alçada d'acoblament del conductor. Si el recorregut varia d'un traç a un altre, cerqueu perns de muntatge solts, un enganxament insuficient del passador o material estrany a les guies lliscants.
Saber com verificar el temps de la unitat de lleves en una matriu progressiva amplia aquest mateix enfocament basat en indicadors-al domini del temps. Munteu els indicadors en diverses estacions de lleves simultàniament, feu un cicle de la premsa a velocitat lenta i comproveu que cada unitat arribi a l'extensió total a l'angle de manivela correcte en relació amb el punt mort inferior. Documenteu aquests valors de temps durant la construcció inicial perquè serveixin com a base per a futures comparacions de manteniment.
La instal·lació adequada és una-inversió d'atenció única que paga dividends durant tota la producció. Però fins i tot una unitat de lleves perfectament instal·lada finalment es desgasta. Reconèixer quan el desgast ha avançat prou com per afectar la qualitat de les peces i comprendre com les opcions de qualitat inicials influeixen en el temps que triga, connecta la disciplina de la instal·lació amb la qüestió més àmplia del cost del cicle de vida.
Manteniment, cicle de vida i cost total de propietat
Una unitat de lleves que es va instal·lar perfectament fa sis mesos no es manté perfecta per sempre. Cada cop de premsa genera fricció, calor i micro-abrasió a les guies lliscants, les plaques de desgast i les cares de contacte del conductor. La qüestió no és si una unitat de lleves eventualment necessitarà servei, sinó quant de temps funciona abans que la degradació afecti les vostres peces estampades i quant us costa aquest interval en temps d'inactivitat i components de substitució durant la vida útil de la matriu.
Indicadors de desgast i expectatives de vida útil
Atrapar una unitat de lleves a la sortida abans que produeixi ferralla comença per reconèixer els signes observables de deteriorament. No necessiteu instrumentació exòtica per a la majoria d'aquestes comprovacions, només rutines d'inspecció disciplinades i una comprensió de l'aspecte normal en comparació amb quins senyals de problemes.
Augment de la reacció a la diapositiva.Aquest és sovint el primer símptoma mesurable. A mesura que s'erosionen les superfícies de guia i les plaques de desgast, creix l'espai lliure entre la corredissa i el retenedor. El que va començar com 0,01 mm de joc total a la instal·lació pot arribar a 0,05 mm o més després de diversos centenars de milers de cicles. La mesura i la inspecció del joc de la unitat de lleves són senzilles: munteu un dial indicador contra la cara de lliscament perpendicular al seu eix de recorregut, apliqueu una lleugera pressió lateral i mesureu la deflexió total. Qualsevol valor que superi l'especificació de joc permesa del fabricant significa que la unitat ha de substituir la placa de desgast o el reacondicionament de la superfície de guia.
Rates visibles a les plaques de desgast.Estireu la unitat de lleves durant un esdeveniment de manteniment programat de matriu i examineu les superfícies de la placa de desgast amb una bona il·luminació. Un poliment lleuger i uniforme és normal i indica una entrada saludable-. Les ranures profundes, les rascades direccionals o l'eliminació de material localitzada indiquen l'entrada de contaminació, una fallada de lubricació o una desalineació que concentra la càrrega en una banda estreta. Saber quan substituir les plaques de desgast de la unitat de lleves es redueix a l'estat de la superfície i la pèrdua de gruix mesurable. Si la placa s'ha desgastat a més de 0,03-0,05 mm del seu gruix original, o si la marcada és prou profunda com per agafar una ungla, la substitució s'ha tardat.
Dimensions inconsistents de la part de l'estació afectada.Quan una característica operada per lleva- comença a sortir de la tolerància, o quan els valors de Cpk d'aquesta estació disminueixen durant una sèrie de producció sense cap ajust d'eines, la unitat de lleva és el principal sospitós. La variació de posició en els forats perforats o les vores retallades sovint es remunta a una reacció creixent o a una diapositiva que ja no arriba al seu punt final de manera constant.
Degradació de la força de la molla.Per a les unitats de retorn de primavera-, la força de retracció es debilita amb el temps. Una comprovació senzilla és mesurar la velocitat o la posició de retorn de la llisca amb un angle de manivela fix durant el cicle lent. Si la corredissa ja no arriba a la seva posició inicial per l'angle de manivela esperat, o si el retorn se sent lent en comparació amb els registres de configuració inicials, cal substituir les molles. Els ressorts de gas de nitrogen perden pressió gradualment i s'han de comprovar amb un manòmetre a intervals programats.
Un programa de manteniment-de la unitat de lleves ben definit per a l'estampació de grans-volums vincula aquestes inspeccions a fites de recompte cíclic en lloc de dates del calendari. Una matriu que funciona a 30 cops per minut, dos torns al dia, acumula aproximadament 250.000 cicles al mes. Una unitat premium amb diapositives-endurides, superfícies de desgast recobertes de DLC-i guies de terra de precisió-pot executar entre 1,5 i 2 milions de cicles abans que el joc superi la tolerància. Una unitat de grau-estàndard en les mateixes condicions pot necessitar servei entre 300.000 i 500.000 cicles. Aquesta diferència, de quatre a sis vegades l'interval de servei, és on la inversió inicial de qualitat es compensa en esdeveniments de manteniment reduïts i menys parades no planificades.
Planificació del cicle de vida i quan especificar unitats de càmera premium
El cost total de propietat de les unitats de lleves premium s'estén molt més enllà del preu de compra. Inclou cada reemplaçament de la placa de desgast, cada hora d'inactivitat de la premsa per al servei de lleves, cada lot de ferralla generat quan una unitat degradada expulsa peces de les especificacions abans que algú l'agafi. Quan calculeu aquests costos durant tota la vida útil d'una matriu, l'aritmètica sovint afavoreix la unitat de més qualitat-per un marge ampli.
Considereu un exemple concret. Una unitat de lleves estàndard amb un preu de 800 dòlars requereix servei cada 400.000 cicles. Un equivalent premium a 1.400 dòlars fa 1.200.000 cicles entre serveis. Durant un programa de producció de 3-milions de cicles, la unitat estàndard necessita set esdeveniments de servei mentre que la unitat premium en necessita dos. Teniu en compte 500 dòlars per esdeveniment de servei per a peces i mà d'obra, més 2.000 dòlars per hora de producció perduda durant cada aturada de manteniment, i la unitat premium estalvia milers de dòlars tot i costar més per endavant.
No totes les aplicacions justifiquen l'especificació premium. Els escenaris en què invertir en unitats de càmeres d'alta-qualitat ofereix un rendiment mesurable són específics i identificables:
- Tirades de producció-de gran volum:Els programes que superen les 500.000 peces per any acumulen cicles prou ràpid com perquè les diferències d'interval de servei es tradueixin directament en menys interrupcions de producció i costos laborals de manteniment més baixos.
- Parts de-tolerància estreta:Quan les toleràncies de les funcions estampades s'ajusten a més o menys 0,1 mm o més, la taxa de creixement més lenta de les unitats premium manté els objectius Cpk durant més temps sense ajustos a mitjan-execució o servei de la unitat de lleves.
- Components-crítics de seguretat:Les peces estructurals d'automòbils, les carcasses de coixins d'aire i les estampacions del sistema de fre tenen requisits de qualitat on la deriva dimensional no només és incòmode, sinó potencialment perillós. Les unitats de lleves premium redueixen la probabilitat que les peces fora de les--especificacions arribin al muntatge.
- Aplicacions on el temps d'inactivitat no planificat és costós:Les cadenes de subministrament-just a-temps amb penalitzacions de lliurament contractuals, o les línies de premsa que alimenten les operacions de muntatge aigües avall sense inventari de memòria intermèdia, no poden absorbir les aturades de manteniment per sorpresa. Els intervals de servei més llargs signifiquen una programació més previsible.
- Encunys progressius de múltiples-cams:Les matrius amb quatre o més estacions de lleves multipliquen el problema de freqüència de manteniment. Si cada unitat estàndard necessita servei en diferents recomptes de cicle, la matriu surt de la premsa repetidament. Les unitats premium de totes les estacions sincronitzen els intervals de servei i redueixen les traccions de matriu totals per any.
Per als enginyers que avaluen les especificacions de la unitat de lleves en el context més ampli del disseny de matrius, la interacció entre la qualitat de la unitat de lleves i els components de la matriu circumdants és important. El temps de l'elevador, la nitidesa del punxó, la direcció de la rebaba i els patrons de flux de material influeixen amb la força que funciona la unitat de lleves durant cada cicle. Una matriu amb espais lliures marginals o una alimentació de tires mal controlada posa una tensió addicional a la lleva, escurçant fins i tot la vida útil d'una unitat premium. Aquesta visió holística és on treballar amb un soci de disseny de matrius que entén que el sistema complet ofereix valor més enllà de la selecció de components.Solucions de matriu d'estampació personalitzada de YICHENabordar exactament aquest repte d'integració, combinant l'experiència en estructura de matriu, components, punxons, aixecadors, control de rebabas i espai lliure en dissenys on la longevitat de la unitat de lleves s'optimitza juntament amb els objectius generals de rendiment de la matriu en lloc de tractar-se com una especificació aïllada.
Els indicadors de desgast de la unitat de lleves i les expectatives de vida útil descrites anteriorment us ofereixen un marc de control pràctic. Combineu-ho amb decisions d'especificacions basades en la qualitat-en l'etapa de disseny i creeu matrius on el manteniment de les lleves és previsible, poc freqüent i mai el motiu pel qual la producció s'atura de manera inesperada. Aquesta predictibilitat, més que qualsevol característica tècnica, és el que fa que les unitats de lleves d'alta-qualitat per estampar matrius valguin la pena.
Preguntes freqüents sobre unitats de lleves per a matrius d'estampació
1. Què és una unitat de lleves en una matriu d'estampació i què fa?
Una unitat de lleves és un conjunt mecànic-autònom que converteix la força vertical d'un pis de premsa en moviment horitzontal o angular. Això permet que les matrius d'estampació realitzin operacions de perforació, conformació i retall en angles que la carrera de premsa sola no pot arribar. A l'interior, un accionador en forma de falca-enganxa una corredissa guiada durant el tancament de la premsa, empenyent-la lateralment perquè els punxons muntats o les eines de forma puguin treballar a les parets laterals, les brides o les característiques angulades de la peça de treball.
2. Com puc triar entre les unitats de lleves de retorn de molla i de retorn positiu?
Les unitats de retorn de molla són més senzilles i menys costoses, adequades per a velocitats de premsa moderades i curses més curtes. No obstant això, les molles es cansen amb el pas del temps i poden no retreure completament el tobogan a velocitats més altes. Les unitats de retorn positiu utilitzen un enllaç mecànic lligat al moviment de la premsa, que garanteix la retracció total de cada cicle independentment de la velocitat o el recompte de cicles. Per a una producció de grans-volums superiors a 25-30 cops per minut, o quan el temps constant és fonamental, el retorn positiu elimina el risc de retracció incompleta i redueix el manteniment no planificat.
3. Quins indicadors de qualitat he de comprovar en comparar els proveïdors d'unitats de lleves?
Centreu-vos en quatre criteris mesurables: valors de duresa de la diapositiva i del controlador (les unitats premium aconsegueixen 58-62 HRC a les diapositives endurides-), toleràncies de superfície de guia (la qualitat superior manté més o menys 0,03 mm enfront de l'estàndard de 0,05 mm), tractaments superficials com la nitruració de plasma o recobriments DLC, i àrees que allargan la vida útil de l'acabat del micròmetre. enfront de 0,8 per a estàndard). Aquests punts de dades prediuen la vida del cicle real i la consistència dimensional molt millor que les classificacions de tonatge.
4. Amb quina freqüència s'han d'inspeccionar i revisar les unitats de lleves amb estampació de gran-volum?
Els intervals de servei s'han de relacionar amb els recomptes de cicles en lloc de les dates del calendari. Les unitats de lleves de grau estàndard-normalment necessiten un servei entre 300.000 i 500.000 cicles, mentre que les unitats premium amb recobriments DLC i guies de terra de precisió- poden executar entre 1,5 i 2 milions de cicles entre serveis. Els punts clau d'inspecció inclouen mesurar el joc de la llisca amb un indicador de dial, examinar les superfícies de les plaques de desgast per comprovar si hi ha ratlles o pèrdues de gruix, comprovar la força de la molla de retorn i controlar les tendències dimensionals de les parts estampades des de les estacions operades per lleva-.
5. Quan val la pena invertir en unitats de càmeres premium en comptes de les estàndards?
Les unitats de lleves premium ofereixen rendiments mesurables en escenaris específics: tirades de producció que superen les 500.000 peces a l'any, característiques de tolerància-estrictes a més o menys 0,1 mm o menys, components d'automoció o estructurals crítics de seguretat-, aplicacions en què el temps d'inactivitat no planificat comporta penalitzacions contractuals i els intervals de sincronització progressius del servei múltiple redueixen els intervals de sincronització progressius del servei. Els enginyers que treballen en projectes pesats de disseny-amb estructures complexes de matriu poden consultar socis com YICHEN (yichen-group.com/stamping-die/) que integren la qualitat de la unitat de lleves dins del disseny de matriu holístic que cobreix l'estructura, l'espai lliure i el flux de material.


