


Què és una matriu d'estampació personalitzada i com funciona
Imagineu-vos que necessiteu marcar milers de peces metàl·liques amb un logotip tan precís que cada impressió sembli idèntica. Un conjunt de lletres estàndard o fora-del-perforador de prestatge no el tallarà. Allà és on entra a la imatge una matriu d'estampació personalitzada.
Una matriu d'estampació personalitzada és una-eina mecanitzada de precisió dissenyada segons les especificacions exactes, dissenyada per tallar, formar o imprimir una forma específica en una peça amb força controlada. A diferència dels segells metàl·lics genèrics, s'han creat-per a un requisit de geometria, logotip o marcatge de peça en concret.
El concepte és senzill: una matriu d'acer d'eina endurit que porta un disseny elevat o encastat es pressiona dins o contra un material més tou. La força desplaça el material a la superfície de contacte, transferint permanentment el patró a la peça de treball. El que el fa "personalitzat" és l'enginyeria que hi ha darrere. Cada dimensió, angle i acabat superficial s'adapten per produir un resultat específic, de manera fiable, durant milers o fins i tot milions de cicles.
Com funciona mecànicament una matriu d'estampació personalitzada
Quan premeu una matriu d'estampació de metall personalitzada en una peça de treball, la força es transfereix a través de la cara de la matriu i es concentra al llarg de la geometria del disseny. Les característiques elevades de la cara de la matriu empenyen el material cap avall o cap a fora, mentre que les zones encastades romanen intactes. Aquest desplaçament controlat és el que crea la impressió.
La geometria de la cara de la matriu té un paper crític. Les vores afilades produeixen talls nets i límits de marques definits. Les superfícies de relleu angulades permeten que el material desplaçat flueixi sense esquerdar-se ni distorsionar-se. La profunditat i la nitidesa del perfil de la matriu determinen quanta força es necessita i com de permanent serà la marca resultant. ComEl Fabricadornotes, les matrius d'estampació són eines de precisió especials,-únices{--en les que les seccions de tall i conformació solen estar fetes d'acer d'eines endurible o d'altres materials-resistents al desgast.
La premsa o el martell proporciona l'energia, però la matriu fa la conformació. Tant si la força prové d'una premsa hidràulica que produeix tones de pressió o d'un martell-manual que colpeja un segell de matriu, el principi és el mateix: la força concentrada més la geometria precisa equivalen a una impressió permanent i repetible.
Troqueles personalitzades vs eines estàndard
Aleshores, quan es queda curt un cop de puny o un conjunt de lletres estàndard? Més sovint del que esperaries.
Les eines estàndard funcionen bé per a formes genèriques, caràcters alfanumèrics bàsics o forats rodons simples. Però en el moment en què els vostres requisits inclouen un logotip únic, una geometria complexa, unes toleràncies dimensionals ajustades o una gran-repetibilitat de volums, es fan necessaris matrius d'estampació-construïts específicament. Els segells metàl·lics personalitzats estan dissenyats per mantenir toleràncies específiques que les eines adaptades o genèriques simplement no poden garantir. Si la geometria de la vostra peça és única o propietat, les eines personalitzades són l'únic camí.
Penseu-ho d'aquesta manera: els segells metàl·lics estàndard són com-la-roba del bastidor. S'ajusten a un propòsit general. Les matrius d'estampació de metall personalitzades estan fetes a mida, construïdes per adaptar-se a les vostres especificacions exactes, de manera que cada impressió, tall o forma sigui coherent des de la primera part fins a la milionèsima.
La veritable recompensa apareix a la producció. Amatriu personalitzat ben-dissenyatprodueix peces pràcticament idèntiques a cada cicle, a velocitats que poden arribar a centenars o fins i tot 1.500 cops per minut en aplicacions d'alta-velocitat. Aquest nivell de consistència i rendiment és impossible amb eines estàndard adaptades a un propòsit per al qual no va ser dissenyat.
Per descomptat, tot això planteja una pregunta pràctica: quin tipus de matriu personalitzat necessiteu realment? La resposta depèn de la vostra aplicació i les opcions són més variades del que s'adonen la majoria dels compradors.
S'han explicat els tipus de matrius d'estampació personalitzada
La varietat de configuracions personalitzades de segells de matriu disponibles pot ser aclaparadora si no heu treballat abans amb una comanda de matrius. Cada tipus soluciona un problema diferent, i escollir-ne el mal significa material malgastat, mala qualitat de la marca o una matriu que no sobreviu a la producció prevista. Aquí teniu un desglossament clar dels tres eixos de classificació principals que trobareu quan especifiqueu eines d'estampació metàl·lica.
Troqueles de relleu vs matrius de gravat
La distinció aquí és direccional. Un segell de relleu metàl·lic utilitza un conjunt de matriu femení-mascle coincident per empènyer el material cap amunt per darrere, creant un relleu elevat a la superfície de la peça de treball. El dau masculí porta el disseny al revés; la contra-dau dona suport des del costat oposat. El resultat és una impressió tridimensional que es projecta per sobre de la superfície circumdant, captant la llum i cridant l'atenció.
El gravat funciona en sentit contrari. Un sol matriu mascle pressiona el disseny cap avall a la superfície de la peça de treball, creant una impressió encastada. No es requereix estrictament cap matriu de contra-per a moltes aplicacions, ja que el material en si absorbeix el desplaçament. ComArkay Packagingexplica, els projectes en relleu cap a l'espectador mentre el gravat retrocedeix al material, produint profunditat i ombra en lloc de projecció.
Quan esculls una sobre l'altra? El relleu s'adapta a aplicacions on la visibilitat a distància és important, com ara marques destacades o identificadors de sèrie que s'han de llegir ràpidament. Un segell de relleu metàl·lic personalitzat també és l'opció-per triar quan els comentaris tàctils formen part del requisit funcional. El gravat funciona millor per a marques subestimades, text encastat a superfícies mecanitzades o situacions en què una impressió elevada interferiria amb peces d'acoblament o apilament.
Troqueles d'estampació en calent vs d'estampació en fred
Aquesta classificació es refereix a les condicions tèrmiques durant l'operació d'estampació, no al tipus de força.
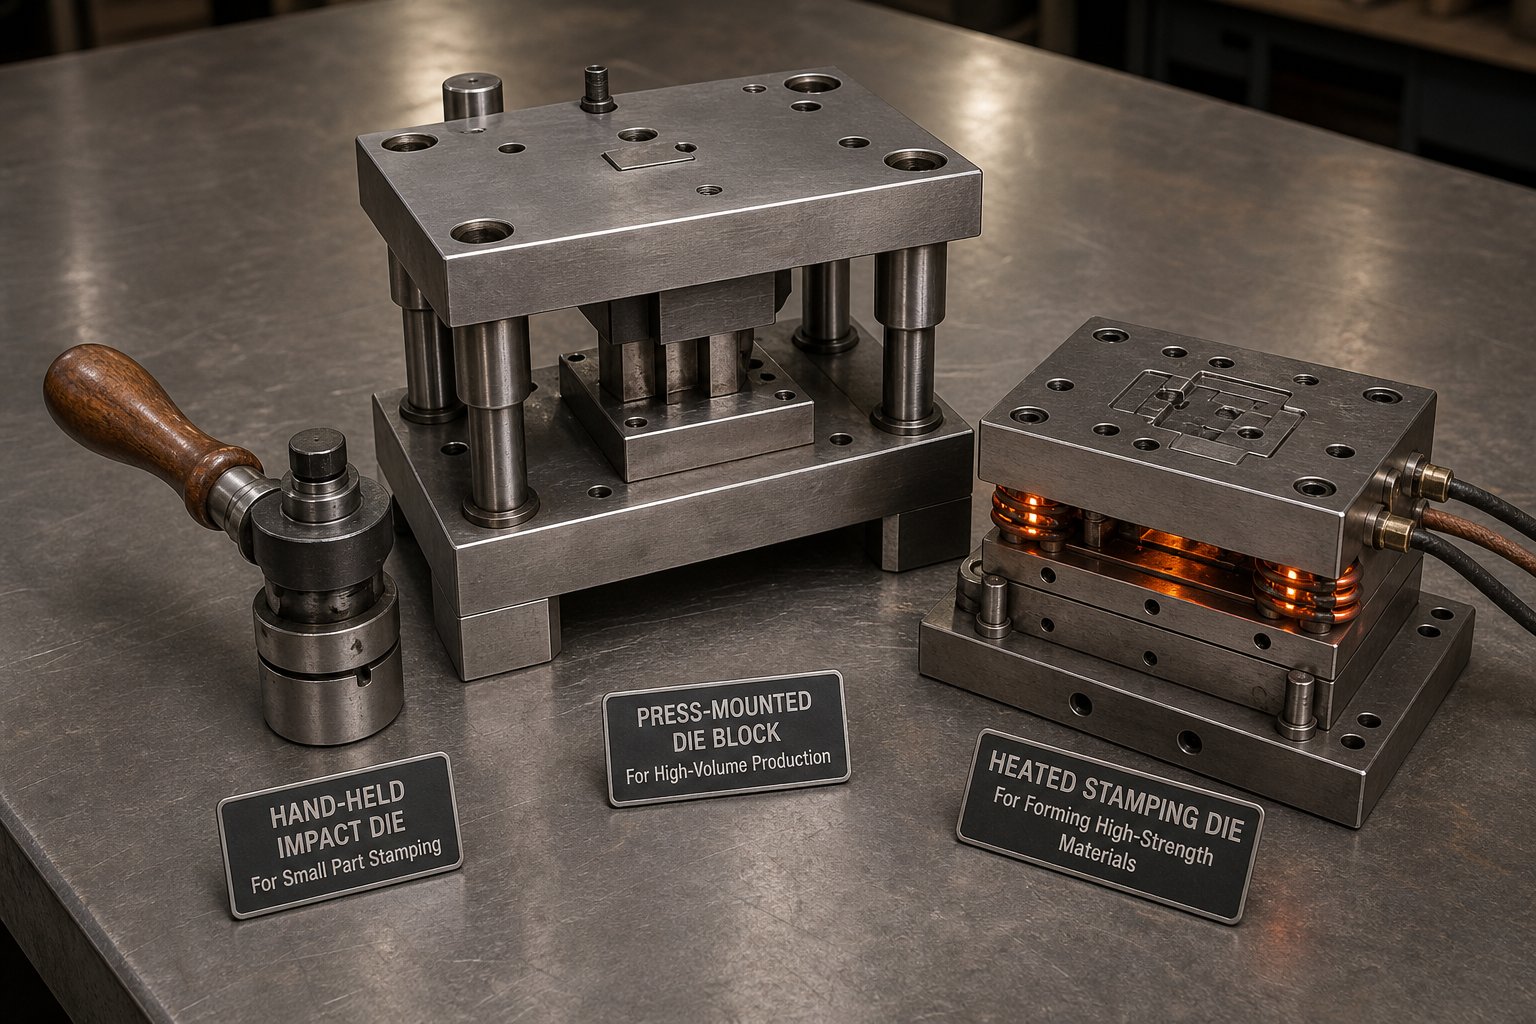
Les matrius d'estampació en calent s'escalfen abans o durant el cicle d'impressió. La temperatura elevada té dos propòsits: millora el flux de material a la peça de treball, permetent detalls més fins i vores més netes, i permet processos de transferència de làmines on una pel·lícula metàl·lica o pigmentada s'uneix al substrat sota calor i pressió. L'estampació en calent és habitual per marcar plàstics, aplicar làmines decoratives a superfícies metàl·liques i treballar amb materials que es tornen més flexibles a la temperatura.
Les matrius d'estampació en fred funcionen a temperatura ambient, depenent completament de la força mecànica per desplaçar el material. Aquest és l'enfocament estàndard per a la majoria de segells d'acer per a aplicacions metàl·liques, on la peça és prou dura com per mantenir una impressió neta sense assistència tèrmica. L'estampació en fred evita la distorsió relacionada amb la calor-, requereix configuracions d'eines més senzilles i, en general, és més ràpid en el temps del cicle, ja que no hi ha fase de calefacció o refrigeració.
L'adequació del material guia l'elecció. Els substrats més suaus com el cuir, certs plàstics i les làmines primes sovint es beneficien de les matrius escalfades. Els metalls més durs, especialment l'acer i el llautó en el gruix de producció, responen bé a l'estampació en fred amb matrius endurides adequadament.
Troquels d'impacte i matrius basats en premsa-
Aquí és on el volum de producció entra a l'equació més directament.
Les matrius d'impacte són segells manuals metàl·lics dissenyats per ser colpejats amb un martell o un mall. Col·loqueu el segell de matriu contra la peça de treball, feu un sol cop i la impressió es forma. Són portàtils, de producció econòmica i no requereixen cap equip de suport més enllà d'una eina impactant i una superfície de suport sòlida. Un exemple típic és un segell d'acer amb logotip utilitzat per marcar peces individuals en un taller de màquines.
Les matrius-basades en premsa es munten en premses hidràuliques, mecàniques o pneumàtiques. La premsa ofereix una força constant i repetible a velocitat i profunditat controlades. D'aquesta manera, s'elimina la variabilitat inherent a les-impressions marcades a mà i permet una producció automatitzada en volums que van des de centenars a milions de peces per tirada.
El compromís és senzill: els matrius d'impacte costen menys per endavant i ofereixen flexibilitat, mentre que els matrius basats en premsa-ofereixen consistència i rendiment amb una inversió inicial més gran.
| Dimensió | Troqueles d'impacte (-colpats a mà) | Troqueles basades en premeu{0} |
|---|---|---|
| Mètode de força | Colp manual de martell o maça | Premsa hidràulica, mecànica o pneumàtica |
| Aplicacions típiques | Marcació de peces individuals, segells d'identificació de -volum baix, ús de camp | Estampació de producció, conformació progressiva, marcatge de gran-volum |
| Idoneïtat del volum de producció | 1 a diversos centenars de parts | De centenars a milions de cicles |
| Interval de gruix del material | Fulla prima a placa moderada (limitada per l'energia de cop) | Làmina fina a través de la placa pesada (limitada pel tonatge de premsa) |
| Cost relatiu | Baix (només morir, sense equip) | Superior (encuny més configuració de premsa i fixació) |
Cada tipus de matriu aborda una combinació específica de requisits de marca, propietats del substrat i escala de producció. Però, fins i tot després de seleccionar la categoria adequada, hi ha una decisió d'enginyeria més profunda a l'espera: quin grau d'acer de matriu sobreviurà a les exigències de la vostra aplicació particular? Aquesta elecció depèn de la duresa, la resistència al desgast i el material en què esteu estampant.
Materials de matriu i classificacions de duresa que afecten el rendiment
Heu seleccionat un tipus de dau. Ja sabeu si necessiteu relleu o gravat, calent o fred, per impacte o amb premsa-. Però això és el que la majoria de proveïdors s'oculten: el grau d'acer dins d'aquesta matriu determina si dura 500 impressions o 500.000. L'acer de matriu d'estampació no és un material-de mida-per a tots-. Els diferents graus aporten diferents punts forts, i triar malament significa un fracàs prematur o una despesa innecessària.
Qualitats d'acer per a eines per a matrius d'estampació
Quatre graus apareixen amb més freqüència en matrius d'estampació d'acer, cadascun ocupant una posició diferent en l'espectre de rendiment.
D2és el cavall de batalla per a aplicacions{0}}de llarga durada. Amb un alt contingut en carboni i aproximadament un 12% de crom, ofereix una resistència al desgast excepcional i pot arribar62-64 HRC després de l'enduriment i el tremp. És ideal per tallar, punxonar i formar matrius que requereixen toleràncies estretes en tirades de producció prolongades. La compensació? L'estructura de carbur dur de D2 la fa més trencadissa sota un fort impacte.
A2és l'intèrpret equilibrat. Aquest acer d'enduriment a l'aire-conté aproximadament un 5% de crom i aconsegueix 63-65 HRC. Ofereix menys resistència al desgast que D2, però una tenacitat significativament millor i una excel·lent estabilitat dimensional durant el tractament tèrmic. Quan la vostra eina d'estampació d'acer necessita resistir l'esquerdament més del que necessita per resistir l'abrasió, A2 és sovint l'elecció més intel·ligent.
S7omple el nínxol de -resistència als xocs. Amb una classificació de 60-62 HRC, està dissenyat-per a eines que absorbeixen impactes mecànics repetits, com ara segells metàl·lics per a peces d'acer que són colpejades per un martell. Si la vostra matriu experimenta una càrrega d'alt impacte, la duresa de l'S7 evita l'estella catastròfica que destruiria una matriu D2 a la mateixa aplicació.
M2és un acer-de gran velocitat que conserva la duresa a temperatures elevades, arribant a uns 62-64 HRC. Sobresurt en aplicacions on s'acumula calor de fricció durant el cicle ràpid. Per a les operacions d'estampació d'acer inoxidable d'alta velocitat on el suavitzament tèrmic embotaria una matriu convencional, M2 manté la seva vora.
Per què importa tant la selecció de qualificacions? Es redueix a tres variables: la duresa del material de la peça de treball, la durada esperada de la tirada de producció i la precisió que ha de ser el detall de la impressió. Una matriu que marca coure tou a volums baixos té exigències completament diferents que els segells metàl·lics personalitzats per a peces d'acer que funcionen a velocitat de producció durant milions de cicles.
Per què importa la duresa Rockwell a la selecció de matrius
Aquest és el principi bàsic: la matriu sempre ha de ser significativament més dura que la peça que estampa. Un alumini tou de marcatge de matriu no necessita una duresa extrema perquè hi ha una resistència mínima del substrat. Però els segells d'acer inoxidable que marquen peces d'acer inoxidable endurides han de ser substancialment més durs per evitar que la matriu es desgasti més ràpidament que les peces que produeix.
L'equilibri és més ajustat del que sembla. La duresa insuficient fa que la cara de la matriu es deformi i es desgasti prematurament. Notareu que les impressions són menys profundes, les vores perden definició i, finalment, la matriu es torna inutilitzable molt abans de la seva vida útil prevista. D'altra banda, una duresa excessiva introdueix fragilitat. Una matriu massa dura resisteix molt bé el desgast, però és propensa a micro-esquerdes i fractures de vora, especialment sota impacte o desalineació. ComNotes de MetalTek, la duresa mesura la capacitat d'un material per resistir el sagnat permanent, però empènyer aquesta resistència massa lluny sacrifica la duresa necessària per absorbir el xoc operatiu.
Quan avalueu l'acer de matriu d'estampació per a la vostra aplicació, aquestes són les propietats del material que cal comparar entre elles:
- Duresa- resistència a la deformació superficial i al desgast del material de la peça
- Duresa- capacitat d'absorbir l'energia d'impacte sense trencar-se ni trencar-se
- Resistència al desgast- quant de temps el dau manté vores afilades i característiques definides en cicles repetits
- Resistència a la corrosió- protecció contra l'oxidació durant l'emmagatzematge i en ambients humits o químicament actius
- Mecanització- amb quina facilitat l'acer es pot mecanitzar amb precisió-en geometries complexes de matriu i detalls fins
Cap grau individual maximitza les cinc propietats simultàniament. D2 lidera la resistència al desgast però sacrifica la duresa. S7 lidera l'absorció d'impactes, però es desgasta més ràpidament. L'art de l'especificació de la matriu és fer coincidir aquestes compensacions amb la vostra combinació específica de material de peça, volum de producció i requisits de qualitat de marca.
Aquest procés de concordança no és una conjectura, però. Segueix una seqüència de decisió lògica impulsada per variables de producció reals, començant pel que esteu estampant i quantes peces necessiteu.
Com triar el mètode de matriu adequat per a la vostra aplicació
La selecció d'un grau d'acer de matriu és només la meitat de l'equació. L'altra meitat és triar quin mètode de matriu s'adapta realment a la feina que esteu executant. Aquesta decisió no es tracta de preferències. Està impulsat per tres variables mesurables: quantes peces necessiteu, en quin material esteu estampant i com ha de ser la marca acabada.
Selecció del volum de producció i mètode de matriu
El volum ho canvia tot sobre l'economia i la construcció.
Si esteu produint prototips o tirades curtes d'uns quants centenars de peces d'estampació personalitzades, un simple-encuny d'impacte té sentit. Són relativament barats, ràpids de fabricar i adequats quan no necessiteu milions d'impressions idèntiques. Una matriu d'una-estació executa una operació per cursa, mantenint els costos d'eines baixos alhora que ofereix resultats precisos per a tirades limitades.
Escala fins a desenes de milers o milions de cicles i el càlcul canvia dràsticament. L'estampació de precisió personalitzada de gran-volum requereix matrius progressives o compostes dissenyades per sobreviure a una producció sostinguda sense degradació.Encunys progressiusintegreu diverses operacions en una eina, utilitzant material alimentat-bobina que avança per estacions seqüencials amb cada cop de premsa. La inversió inicial en eines és significativament més alta, però el cost per-part es redueix a una fracció del que produeixen les operacions d'un sol-hit. Per a l'estampació de suports personalitzats o qualsevol geometria repetida a escala, l'eina progressiva es compensa ràpidament gràcies al rendiment i la consistència.
Consideracions materials que impulsen l'elecció de matrius
El material de la peça determina la geometria de la matriu, les especificacions de l'espai lliure i el tonatge que necessita la vostra premsa.
Els metalls més suaus com l'alumini, el coure i el llautó són indulgents. Es deformen fàcilment amb una força menor, permetent detalls més fins, radis més ajustats i angles de relleu de matriu menys profunds. Podeu aconseguir peces metàl·liques estampades personalitzades complicades en aquests materials sense una capacitat de premsa extrema. L'alumini és suau, però tendeix a adherir-se a les superfícies de la matriu, de manera que les eines polides i la lubricació adequada esdevenen crítiques per evitar la irritació.
Els substrats més durs canvien completament la imatge. L'estampació personalitzada d'acer en acer suau requereix més tonatge i espais lliures més amplis que la mateixa geometria en llautó. L'acer inoxidable augmenta encara més la barra perquè el treball-s'endureix durant la formació, el que significa que cada cop augmenta lleugerament la resistència que troba la matriu. La construcció de matrius per inoxidable ha de tenir en compte aquest enduriment progressiu amb geometria reforçada i operacions potencialment escenificades. Tal com assenyala la guia d'enginyeria de Jiga, els acers-d'alta resistència requereixen un disseny de matriu acurat i un tonatge de premsa considerablement superior en comparació amb els metalls més suaus i dúctils.
La conclusió: no podeu separar el disseny de matriu de les propietats de la peça. Una geometria de matriu que produeix un estampat perfecte de peces personalitzades en alumini pot fallar catastròficament quan s'aplica a l'acer inoxidable a la mateixa profunditat i velocitat.
Marca les característiques i els requisits de qualitat
Què ha d'aconseguir realment la impressió final? Una marca d'identificació poc profunda té requisits de matriu completament diferents que un logotip de metall estampat profund destinat a sobreviure anys de desgast i manipulació.
La profunditat, la claredat i la permanència són els tres motors aquí. Un segell de logotip de metall que ha de romandre llegible després de pintar, recobrir en pols o desgastar la superfície requereix un desplaçament més profund i una geometria de vora més nítida que una simple marca de número de peça en un component intern. Les matrius d'estil d'encunyar-ofereixen la màxima precisió i detall de la superfície induint un flux de plàstic complet a la superfície d'impressió, però exigeixen un tonatge significativament més elevat. El relleu i el gravat ofereixen un impacte visual amb menys força. Troqueles d'estil de gravat-tallades en lloc de desplaçar el material, produint marques-de línies fines que són permanents però poc profundes.
La concordança d'aquestes característiques amb el mètode de matriu correcte segueix una seqüència de decisió clara:
- Definir els requisits de la marca: profunditat, claredat, permanència i aspecte visual
- Identificar el material de la peça i la seva duresa
- Determinar els objectius de volum de producció i temps de cicle
- Seleccioneu el tipus de matriu adequat en funció dels tres primers factors
- Especifiqueu el grau de material de matriu que equilibra la resistència al desgast i la tenacitat per a l'aplicació
Ometeu-vos un pas i acabareu amb una matriu que no pot produir la qualitat que necessiteu o no sobreviurà a la producció que esteu planejant. Cada especificació d'aquesta seqüència s'alimenta a la següent, i la variable final que les uneix a totes és el tonatge de premsa, el pressupost de força que finalment determina el que pot aconseguir el vostre dau.
Relació entre el tonatge de la premsa i el disseny de matrius
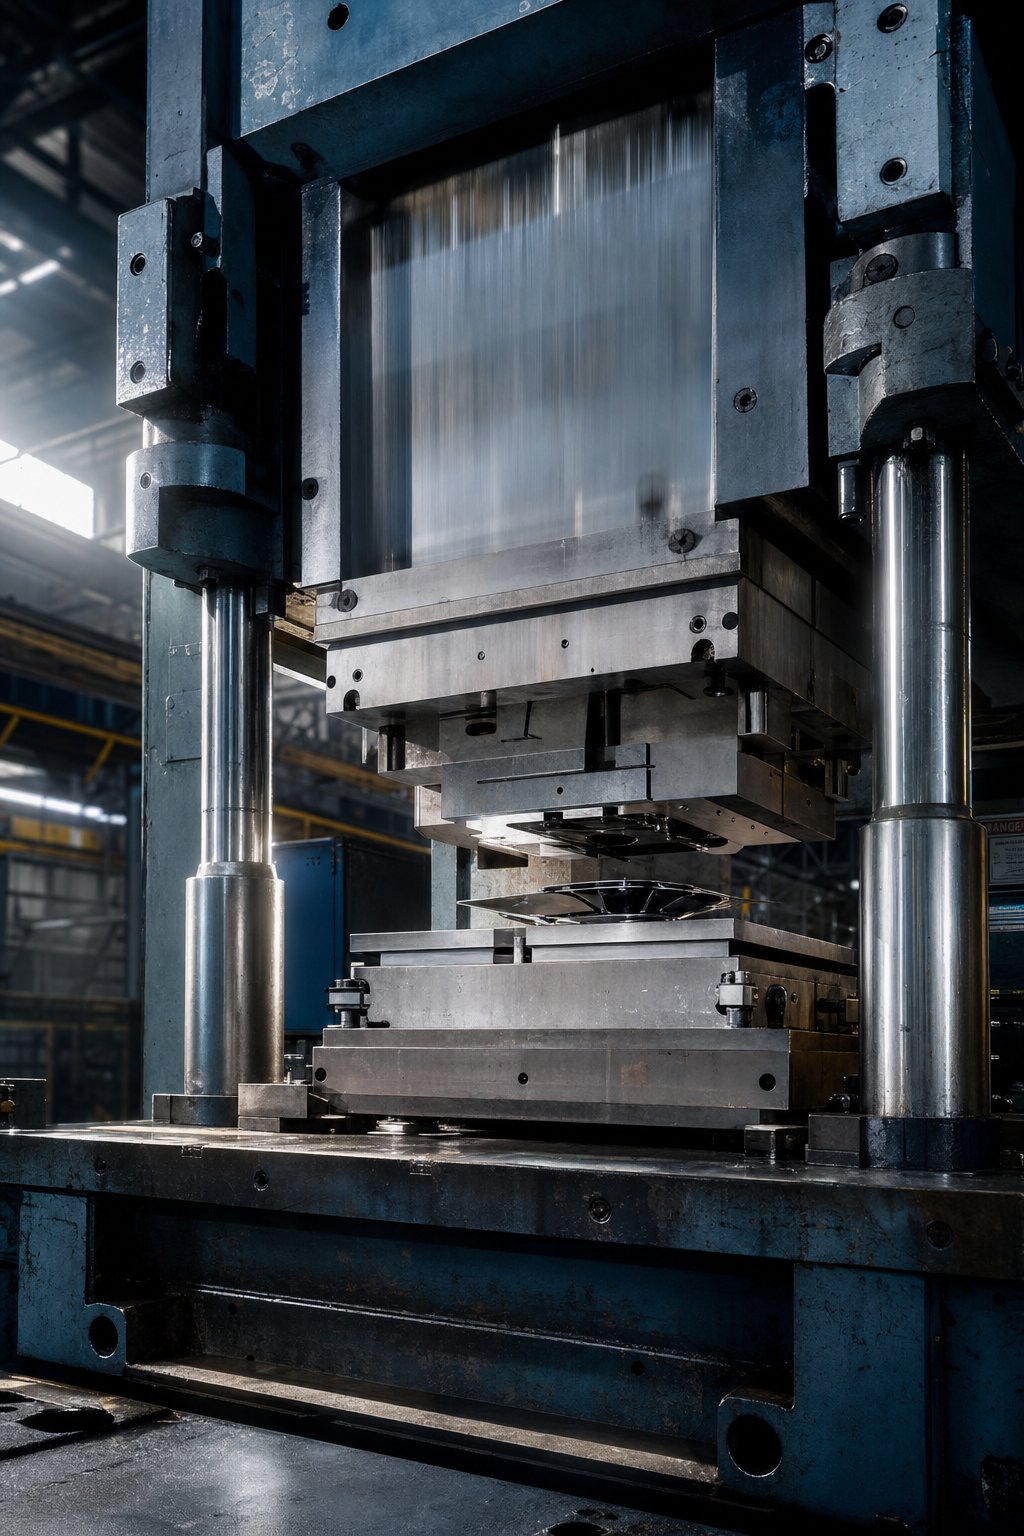
Cada matriu d'estampació de metall té un pressupost de força. Supereu-lo i obtindreu impressions incompletes, desgast accelerat o, pitjor encara, danys a l'equip. Mantingueu-vos molt per sota i esteu gastant en excés en la capacitat de premsa que no necessiteu. La relació entre el tonatge i el disseny de matrius és una de les consideracions d'enginyeria més ignorades en la comanda de matrius personalitzades, però determina directament si les vostres eines funcionen com es pretén.
Com es relacionen els requisits de força amb la mida i la profunditat de la matriu
El principi és intuïtiu un cop el veieu: una àrea d'impressió més gran significa més material que resisteix el desplaçament simultàniament, la qual cosa requereix més força. Doble la superfície estampada i duplica aproximadament el tonatge necessari. Les marques més profundes augmenten l'efecte perquè la matriu ha d'empènyer el material més lluny, trobant una resistència creixent a mesura que creix el desplaçament.
L'enfocament d'enginyeria per calcular la força necessària en l'estampació de metall segueix una fórmula-ben establerta. Tal com detallarecerca de tonatge d'estampació, el càlcul fonamental multiplica tres variables: el perímetre de la impressió (longitud total de totes les vores que es formen), el gruix del material de la peça de treball i la resistència al tall d'aquest metall específic. Un cercle de 2 polzades de diàmetre perforat a través d'acer suau de 0,10 polzades a 25 tones per polzada quadrada de resistència a la cisalla requereix aproximadament 15,7 tones de força, i els enginyers experimentats afegeixen un factor de seguretat del 15 al 20%.
La duresa del material actua com a multiplicador en tota l'equació. L'alumini tou té una resistència al tall al voltant d'11 tones per polzada quadrada. L'acer inoxidable recuit salta a aproximadament 37, i la meitat-inoxidable dur arriba al voltant de 50. Això vol dir que la mateixa geometria del punxó de segell de metall que talla l'acer inoxidable requereix aproximadament de tres a cinc vegades el tonatge que necessita per a l'alumini. Quan especifiqueu un segell de matriu metàl·lic personalitzat, el material de la peça no és només una línia d'un dibuix. És el principal impulsor dels vostres requisits de força.
Adaptació del disseny de matriu a la capacitat de premsa disponible
Els dissenyadors de matrius no treballen al buit. Dissenyen dins de les limitacions de qualsevol premsa que executi l'eina. Si la vostra instal·lació opera amb una premsa de 20 tones, totes les decisions sobre l'àrea d'impressió, la profunditat de la marca i la complexitat dels detalls han d'encaixar dins d'aquest sobre de tonatge.
Aquí és on es produeixen els-compromisos reals. Imagineu-vos que necessiteu una impressió de logotip gran en acer inoxidable, però el càlcul mostra que es necessiten 30 tones i la vostra premsa només en lliura 20. Teniu tres opcions: reduir l'àrea d'impressió perquè el requisit de força caigui per sota de la capacitat, organitzar l'operació a través de múltiples cops amb un enfocament progressiu o invertir en equips de més capacitat-. Cada solució comporta diferents implicacions de cost i qualitat per als vostres conjunts de matrius d'estampació metàl·lica.
La relació també flueix al revés. Una premsa que funciona constantment a prop de la seva capacitat nominal experimenta un desgast més ràpid dels coixinets, guies i el propi marc. Les millors pràctiques de la indústria dedirectrius de compatibilitat de premsarecomana que la força calculada de la matriu es mantingui per sota del tonatge nominal de la premsa amb un marge de seguretat del 20-30% per tenir en compte les variacions del material, el desgast de les eines i les fluctuacions del procés.
La subdimensionament de la capacitat de premsa en relació amb els requisits de la matriu provoca impressions incompletes i un desgast accelerat de la matriu. La premsa no pot oferir la força que no té, i els segells metàl·lics que operen a la vora del tonatge disponible produeixen resultats inconsistents alhora que escurcen la vida útil tant de la premsa com de la matriu.
Per a aplicacions d'estampació de metalls on el càlcul de tonatge requerit supera la capacitat disponible, el moviment més intel·ligent sempre és ajustar el disseny de la matriu en lloc de sobrecarregar la premsa. Reduir el perímetre, dividir les operacions entre estacions o seleccionar un calibre de peça més prim són respostes d'enginyeria vàlides que conserven la qualitat i la longevitat de l'equip.
El pressupost de força és la columna vertebral d'enginyeria de qualsevol projecte d'estampació. Però el tonatge per si sol no us diu el que costarà un dau ni quant de temps triga a construir-se. Aquestes respostes depenen d'un conjunt diferent de variables: complexitat, grau del material, toleràncies i les etapes del flux de treball entre el concepte i el lliurament.
Factors de cost i terminis de lliurament per a matrius d'estampació personalitzada
Aquí hi ha alguna cosa frustrant a l'hora de comprar matrius d'estampació personalitzades: gairebé ningú publica una guia de preus transparent. Sol·liciteu un pressupost, espereu dies per rebre una resposta i el número que us torna sembla arbitrari si no enteneu el que l'impulsa. Arreglem-ho.
Què impulsa els preus de matriu d'estampació personalitzada
El cost de la matriu no és una única variable. És una pila de decisions d'enginyeria i fabricació, cadascuna afegint la seva pròpia capa a la cotització final. Quan avalueu les propostes de qualsevol empresa d'estampació metàl·lica personalitzada, saber quins factors tenen més pes us ajuda a fer compensacions més intel·ligents a principis de la fase de disseny.
- Complexitat del disseny- El factor de cost més gran. Un dau que porta text alfanumèric simple és molt més barat que un que reprodueix un logotip complex amb serigrafies fines, corbes compostes o relleu de diversos-nivells. Les matrius progressives que realitzen diverses operacions en seqüència poden costar diverses vegades més que les eines d'una-etapa.
- Mida de la matriu i àrea d'impressió- Les matrius més grans consumeixen més matèria primera, requereixen més temps de mecanitzat i demanen premses més grans per a tirades de prova.
- Grau del material- Una matriu D2 o de carbur costa molt més que l'A2, però la despesa afegida sovint es compensa mitjançant una vida útil més llarga en tirades de gran-volum.
- Requisits de tolerància i precisió- Toleràncies dimensionals més estrictes signifiquen passades de mecanitzat més lentes, passos d'inspecció addicionals i possiblement operacions d'erosió per filferro o rectificat que afegeixen un cost per hora.
- Especificacions d'acabat superficial- Mirall-les cares de matriu polides impedeixen l'adhesió del material durant l'estampació personalitzada, però requereixen un temps addicional d'acabat manual-.
- Quantitat encarregada- S'han corregit els costos d'enginyeria i configuració repartits en múltiples matrius idèntiques, reduint el preu per-unitat en comandes més grans.
Dos acceleradors de costos ocults atrapen els compradors desprevinguts. Les revisions del disseny després que s'hagi iniciat el mecanitzat reinicien essencialment parts del procés de fabricació. I els terminis de lliurament comprimits obliguen un fabricant d'estampació metàl·lica personalitzada a prioritzar el vostre treball sobre els altres, sovint amb una prima del 25-75% segons la urgència. Tal com confirmen les dades del temps de lliurament del CNC, les tarifes urgents paguen les hores extraordinàries, els treballs reduïts i l'assignació de màquines dedicades.
Expectatives típiques de temps de lliurament
Cada dau personalitzat passa per una seqüència previsible d'etapes, i cada etapa consumeix temps. Entendre el flux de treball us ajuda a establir expectatives de lliurament realistes i a identificar on s'originen normalment els retards.
La progressió general té aquest aspecte: avaluació de la viabilitat i revisió del disseny, simulació CAE per validar el flux de material i la distribució de tensions, mecanitzat CNC del bloc de matriu, tractament tèrmic per assolir la duresa objectiu, acabat de superfície i polit, estampació de prova de peces de mostra, inspecció dimensional i aprovació final. Les matrius d'una única-estació més senzilla amb geometria bàsica poden moure's per aquesta canalització en cinc o deu dies laborables. Les matrius progressives complexes amb toleràncies estrictes, materials exòtics o múltiples estacions solen requerir de tres a sis setmanes des de la confirmació de la comanda fins a l'enviament.
Per obtenir un exemple concret de com aquestes etapes estructuren una línia de temps de producció real,Flux de treball de matriu d'estampació de YICHENpassa seqüencialment des de l'avaluació de la viabilitat i la simulació CAE fins al mecanitzat de precisió, les proves i la inspecció final. Aquest procés d'extrem--extrem il·lustra per què els terminis de lliurament varien tant. Un fabricant de matrius d'estampació metàl·lica que gestiona la seqüència completa a casa-pode comprimir les línies de temps eliminant les transferències entre venedors, mentre que les botigues que subcontraten el tractament tèrmic o la simulació afegeixen temps de trànsit i cua a cada pas.
El major assassí del temps, constantment, és l'entrada de disseny incompleta. Les toleràncies que falten, les notes de material poc clares o les obres d'art que no estan preparades per a la producció-obliga l'equip d'enginyeria a fer una pausa i sol·licitar aclariments. Cada ronda de preguntes pot costar dies. Si contracteu serveis d'estampació metàl·lica personalitzada per primera vegada, prepareu il·lustracions vectorials a escala final, especifiqueu el material i la duresa de la peça de treball i definiu els vostres requisits de tolerància abans de sol·licitar pressupostos. Les entrades netes produeixen pressupostos més ràpids, menys revisions i terminis de lliurament generals més curts.
Els serveis d'etiquetatge per a l'estampació de metalls segueixen una lògica de costos similar: els requisits de complexitat, volum i precisió s'apilen per determinar tant el preu com el calendari. Tant si necessiteu un únic matriu prototip com una eina de producció per a milions de cicles, els factors de cost segueixen sent els mateixos. Només el seu pes relatiu es desplaça.
Els preus i el temps de lliurament us donen el cas de negoci. Però hi ha una capa tècnica que afecta tant el cost com el rendiment d'una manera que la majoria dels compradors mai consideren: com el material de la peça de treball canvia el disseny de la matriu. Una matriu construïda per a alumini i una altra per a acer inoxidable no només són diferents en duresa. Són diferents en geometria, espai lliure i tractament superficial des de zero.
Com canvia el material del substrat els requisits de disseny de matrius
Una matriu que produeix impressions impecables en llautó pot esclatar en el seu primer cop contra l'acer inoxidable. Una altra matriu dissenyada per marcar l'acer endurit pot aixafar detalls fins en una peça de cuir. El substrat no és només una cosa sobre la qual actua la matriu. Dona forma activa a com s'ha de construir la matriu i ignorar aquesta relació és una de les maneres més ràpides d'arruïnar les eines cares.
Diferències de disseny de matrius entre els materials del substrat
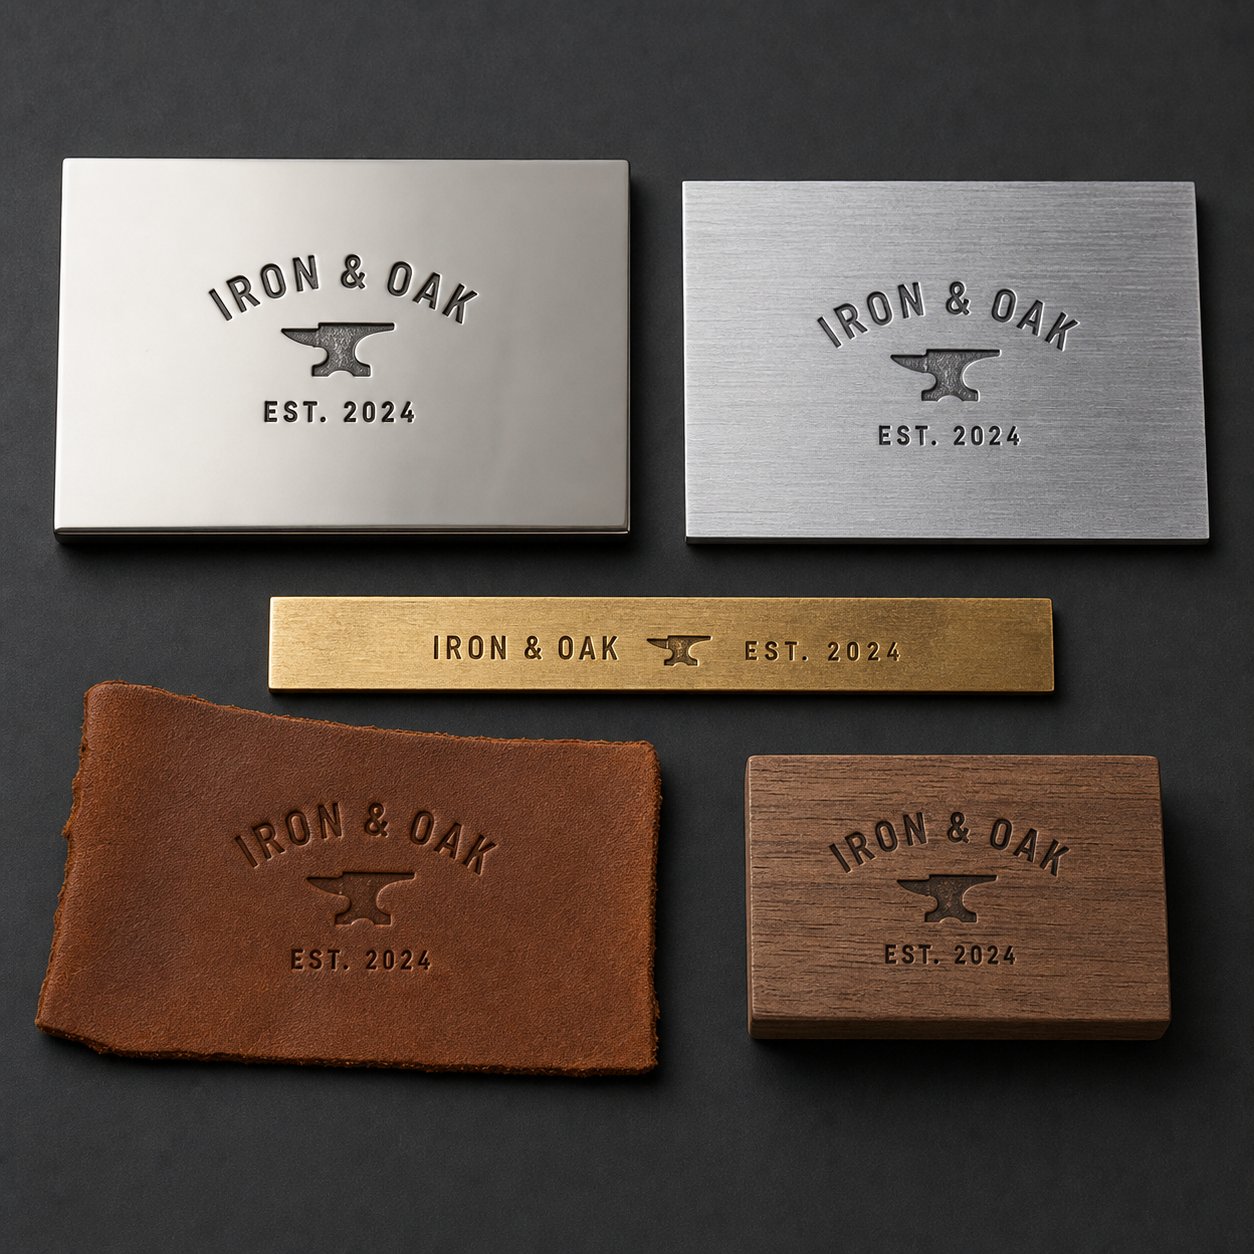
Cada substrat respon a la força de manera diferent. Els metalls resisteixen el desplaçament, la fusta es comprimeix al llarg de les línies de gra, el cuir es deforma elàsticament abans de prendre un conjunt permanent i els plàstics es poden fondre o esquerdar segons la temperatura i la velocitat. Aquests comportaments exigeixen geometries de matriu fonamentalment diferents, fins i tot quan el disseny de la impressió es manté idèntic.
Per a substrats més durs com l'acer suau i l'acer inoxidable, les cares de matriu necessiten angles de relleu menys profunds i una construcció més robusta. La matriu troba una resistència important durant el desplaçament del material, de manera que les seccions transversals-més gruixudes i els radis més amples eviten concentracions d'esforços que trencarien les característiques primes de la matriu. Les peces metàl·liques estampades en aquests materials toleren menys profunditat per cop, i la matriu en si s'ha de construir amb acers d'eina de primera qualitat endurits molt per sobre de la peça de treball per evitar una deformació prematura.
Els substrats més suaus inverteixen l'equació. Els segells de metall per a fusta poden incorporar detalls més fins, impressions més profundes i vores més nítides perquè el substrat es comprimeix fàcilment amb una força moderada. Els segells metàl·lics de cuir segueixen una lògica similar. La pell cedeix fàcilment, acceptant patrons profunds i molt detallats sense requerir un tonatge extrem. El repte amb materials tous no és la força. Controla quant es deforma el substrat més enllà del límit d'impressió previst.
Els plàstics ocupen un terme mitjà que varia molt segons el tipus de polímer. Els termoplàstics poden beneficiar-se de matrius escalfades que suavitzen la superfície per obtenir impressions netes, mentre que els termoestables i els compostos farcits es comporten més com substrats durs que requereixen una construcció robusta de matrius.
Consideracions d'estampació d'acer inoxidable i alumini
Aquests dos metalls mereixen una atenció especial perquè es troben entre els substrats estampats amb més freqüència, però cadascun d'ells introdueix reptes que plantegen compradors sense experiència.
Acer inoxidableel treball-s'endureix durant el conformat. Cada traç augmenta lleugerament la resistència del material a una deformació addicional. L'estampació metàl·lica per a acer inoxidable requereix espais lliures més amplis que la mateixa operació en acer suau.Investigació publicada a la revista MetalFormingmostra que els graus austenítics com el tipus 304 i 316 poden requerir fins a tres vegades la força de conformació de l'acer de baix-carboni, amb espais lliures d'estirament del gruix del material més un 35-40% addicional. Aquesta és una diferència enorme amb l'espai lliure estàndard del 10% per costat utilitzat per a l'acer suau.
Per a les aplicacions d'estampació de metall personalitzada 316/316l, els dissenyadors de matrius també han de tenir en compte les velocitats de conformació més lentes. A diferència de l'acer al carboni, l'acer inoxidable es forma millor a velocitat reduïda perquè la velocitat d'enduriment del treball-respon a la velocitat de tensió. Les matrius escalfades poden millorar encara més els resultats en geometries difícils reduint l'estrès del flux del material durant la impressió.
Les peces d'acer inoxidable estampades exigeixen superfícies de matriu amb una qualitat d'acabat excel·lent i recobriments com TiN o DLC per reduir la irritació. Sense aquestes precaucions, l'acer inoxidable tendeix a soldar-se a la cara de la matriu en punts de contacte microscòpics, de manera progressiva, tant l'eina com la peça de treball.
Aluminipresenta el problema contrari. És suau, requereix molt menys tonatge, però la seva baixa duresa el fa adhesiu. Les operacions d'estampació d'alumini personalitzades lluiten en una batalla constant contra la recollida de material, on les capes primes d'alumini es transfereixen a la superfície de la matriu i s'acumulen durant cicles repetits. Aquesta acumulació degrada la qualitat de la impressió i, finalment, requereix aturades de producció per netejar.
La solució són superfícies de matriu molt polides (Ra 0,2-0,4 micròmetres) combinades amb una lubricació adequada i recobriments potencialment anti-adherència. Les directrius de disseny de matrius assenyalen que els recobriments CVD i PVD milloren la lubricitat alhora que eviten la recollida de material, allargant la vida útil de la matriu, especialment en aplicacions d'alumini i acer inoxidable. L'espai lliure del punxó-per a l'encuny de l'alumini normalment és més ajustat al 6-10% del gruix del material, i els radis del punxó s'han d'establir entre vuit i deu vegades el gruix del material per evitar que l'eina penetri a través del full tou.
L'anisotropia plana de l'alumini també complica la formació. Les làmines d'alumini enrotllades es comporten de manera diferent depenent de la direcció de la força aplicada respecte a la direcció de laminació. Els manuals de disseny de matrius per a acers de baix-carboni no s'han d'aplicar directament a l'alumini perquè les diferències en el comportament d'enduriment al treball- i la topografia superficial alteren els límits de conformació.
| Substrat | Material de matriu recomanat | Interval de profunditat típic | Requisits especials |
|---|---|---|---|
| Acer suau | Acer per eines D2 o A2 (58-62 HRC) | 0,1-0,5 mm | Espai lliure estàndard del 5-10% per costat; tonatge moderat |
| Acer inoxidable (304/316) | D2 amb recobriment TiN/DLC o insercions de carbur | 0,05-0,3 mm | 35-40% d'autorització addicional; velocitats més lentes; fins a 3 vegades la força de conformació en comparació amb l'acer suau |
| Alumini | A2 o D2 polit amb recobriment PVD | 0,1-0,8 mm | 6-10% d'autorització; superfícies polides per evitar la irritació; 8-10x de gruix per a radis de punxó |
| Llautó/Coure | Acer per a eines A2 o D2 | 0,1-0,6 mm | Comproveu la direccionalitat dels aliatges laminats; força moderada; vores netes possibles |
| Fusta | Acer suau o A2 (duresa inferior acceptable) | 0,5-3,0 mm | Vores afilades per a una compressió de fibra neta; les matrius escalfades milloren la crema-en el marcatge |
| Cuir | Troquel de llautó o acer suau; acer endurit per volum de producció | 1,0-5,0 mm | Fins detalls possibles; força moderada; Els encunys escalfats milloren la definició de pells gruixudes |
El patró aquí és clar: els substrats més durs restringeixen el que pot fer la matriu, mentre que els substrats més suaus restringeixen la neteja de la matriu. De qualsevol manera, el substrat dicta l'eina i no a l'inrevés. Els resultats del metall estampat depenen tant de la comprensió de la peça com de l'especificació de l'eina.
Amb el mapa del comportament del substrat, la pregunta que queda és pràctica: com passa realment un comprador d'entendre aquestes variables a tenir a la mà un motlle de producció-preparat? Aquest viatge des del concepte fins a les eines acabades té les seves pròpies etapes, inconvenients i punts de decisió.
Del concepte a la producció-Moulet d'estampació personalitzat a punt
Has fet la investigació. Enteneu els tipus de matriu, les qualitats d'acer, el comportament del substrat i els requisits de tonatge de premsa. Però hi ha una diferència entre saber què necessiteu i rebre una eina d'estampació de metall personalitzada preparada per a la producció-. Aquest buit s'omple amb un flux de treball d'enginyeria estructurat, i els compradors que hi naveguen sense problemes són els que vénen preparats.
Preparació del disseny i anàlisi de viabilitat
Abans que qualsevol fabricant de segells metàl·lics comenci a tallar acer, necessita aportacions específiques de la vostra part. La informació incompleta és la principal causa de retards, bucles de revisió i sobrecosts. Això és el que cal tenir a punt abans d'enviar una RFQ:
- Il·lustració vectorial a escala de producció- Proporcioneu el vostre disseny en un format vectorial escalable (DXF, AI o EPS). Les imatges ràster introdueixen ambigüitat sobre la geometria de les vores que obliga l'equip d'enginyeria a interpretar en lloc d'executar.
- Especificació del material de la peça- Incloeu l'aliatge, el tremp i el gruix exactes. Dir "acer inoxidable" no n'hi ha prou. 304 recuit a 0,8 mm i 316L mig-dur a 1,2 mm requereixen enfocaments de matriu completament diferents.
- Objectius de volum de producció- Si necessiteu 200 peces o 2 milions determina la construcció de la matriu, la qualitat del material i si una eina simple-d'estació o una eina progressiva té sentit econòmicament.
- Requisits de tolerància i qualitat- Definiu com és "prou bo". Especifiqueu toleràncies dimensionals, variació acceptable de profunditat i qualsevol estàndard cosmètic que ha de complir la impressió acabada.
Amb aquestes aportacions a la mà, l'equip d'enginyeria realitza una anàlisi de viabilitat. Aquest és el pas de control on enginyers experimentats avaluen si el vostre disseny es pot estampar de manera fiable tenint en compte les limitacions del material i la geometria escollits. Tal com es detalla a les guies completes del procés de disseny de matrius, aquesta revisió examina si es poden aconseguir els radis de flexió, si les característiques estan prou espaiades per mantenir la integritat del material i si les toleràncies especificades són realistes per al mètode d'estampació. Un enginyer experimentat amb 15+ anys d'experiència pot identificar immediatament característiques problemàtiques, com ara la geometria que és probable que s'esquerdi, distorsioni o requereixi un tonatge poc pràctic.
Penseu en l'anàlisi de viabilitat com una comprovació de la realitat. És molt més barat ajustar un disseny en aquesta etapa que descobrir un defecte després de mecanitzar l'acer per eines endurit. Algunes funcions que es veuen bé a la pantalla simplement no poden sobreviure a la física del desplaçament del material a la velocitat de producció.
CAE Simulació i Prototipatge
Aquí és on es separa l'estampació de metall personalitzada moderna de com es feien les coses fa dues dècades. En lloc de construir una matriu, provar-la, trobar problemes, re-mecanitzar i tornar-ho a provar, els fabricants de matrius actuals simulen digitalment tot el procés d'estampació abans de tallar una única peça d'acer.
Les plataformes d'enginyeria assistida per ordinador-com AutoForm i DYNAFORM utilitzen l'anàlisi d'elements finits per predir exactament com es comportarà la xapa sota la geometria de matriu proposada. Els enginyers poden visualitzar el flux de material a la cavitat de la matriu, identificar zones d'aprimament o arrugats excessius, predir el comportament de retorn elàstic i calcular la distribució de l'esforç a través de la cara de la matriu. El procés de simulació de disseny de matrius permet als dissenyadors iterar ràpidament en models digitals, solucionant problemes que d'altra manera requeririen una costosa reelaboració física.
Què significa això per a vostè com a comprador? Menys iteracions, menor risc de fallada del primer-article i un camí més curt des del concepte fins a les estampacions metàl·liques personalitzades aprovades. La simulació CAE bàsicament-carrega la-resolució del problema. Els problemes que només van aparèixer durant la prova física, com ara esquerdes en radis ajustats o farciment incomplet de cavitats profundes, es resolen al programari a una fracció del cost.
Per a geometries complexes, la simulació també optimitza la forma en blanc i identifica si les operacions de conformació per etapes produiran millors resultats que un enfocament d'un sol-tot. Això és especialment valuós quan es demana una matriu metàl·lica personalitzada per a aplicacions progressives on diverses estacions han de treballar en seqüència sense introduir errors acumulatius.
Mecanitzat, proves i inspecció final
Un cop la simulació valida el disseny, comença la fabricació física. La seqüència segueix un camí previsible, tot i que el temps i la precisió invertits en cada pas varien en funció de la complexitat de la matriu.
Mecanitzat CNCtradueix el model 3D validat en acer físic per a eines. El fresat, el tornejat i, sovint, l'erosió de filferro d'alta-precisió produeixen la geometria de la matriu amb toleràncies estrictes. Per a un segell de metall fet a mida amb detalls de logotip fi, el mecanitzat pot implicar múltiples operacions en diferents tipus de màquina per aconseguir la definició de superfície requerida.
Tractament tèrmicsegueix el mecanitzat. El bloc de matriu s'endureix i es tempera al seu valor objectiu de Rockwell, transformant l'acer mecanitzable relativament suau en una superfície resistent al desgast-que sobreviu al cicle de producció. Aquest pas es controla acuradament perquè la distorsió durant el tractament tèrmic pot desfer la precisió aconseguida en el mecanitzat.
Acabat superficialporta la cara del dau a la seva condició final. Depenent de l'aplicació, això va des del mòlt fins al polit mirall. Les matrius per a l'estampació d'alumini, com s'ha comentat anteriorment, necessiten un acabat superficial excepcional per evitar l'adhesió del material.
Estampació de provaés on la simulació es troba amb la realitat. La matriu acabada funciona amb peces de mostra en condicions de producció. Els enginyers mesuren la profunditat d'impressió, comproven la precisió dimensional, inspeccionen la qualitat de les vores i avaluen la coherència general de la marca en múltiples tocs. Qualsevol desviació de l'especificació s'identifica aquí, no després que els encunys s'enviïn a les vostres instal·lacions.
Inspecció dimensionalconfirma que tant la matriu com les peces de prova compleixen els requisits de dibuix. Les mesures normalment inclouen el perfil òptic de la cara de la matriu, la verificació CMM de dimensions crítiques i la inspecció visual amb ampliació per detectar micro-defectes.
Per als fabricants i enginyers d'eines disposats a passar de la investigació a una RFQ real,Servei de matriu d'estampació de YICHENestructura tot aquest flux de treball d'extrem a --extrem, que inclou l'avaluació de la viabilitat, la simulació CAE, el mecanitzat de precisió, les proves i la inspecció final sota un mateix sostre. Tenir el gasoducte complet gestionat per un únic proveïdor de matrius de segell metàl·lic personalitzat elimina la sobrecàrrega de coordinació de dividir les etapes entre diversos proveïdors i redueix els retards de lliurament que estiren els terminis.
Tot el viatge del concepte-a-la producció d'una eina metàl·lica d'estampació personalitzada pot anar des d'uns quants dies per a geometries simples fins a diverses setmanes per a matrius progressius complexes. El que comprimeix aquesta línia de temps de manera més fiable no és apressar el mecanitzat. S'està arribant a l'etapa de RFQ amb entrades netes, toleràncies realistes i una comprensió clara del que demana la vostra aplicació.
Tanmateix, una producció-a punt de morir a mà no vol dir que el treball s'hagi acabat. La manera d'emmagatzemar, mantenir i solucionar problemes determina si ofereix la vida útil per a la qual es va dissenyar l'enginyeria o si es desgasta prematurament per negligència.
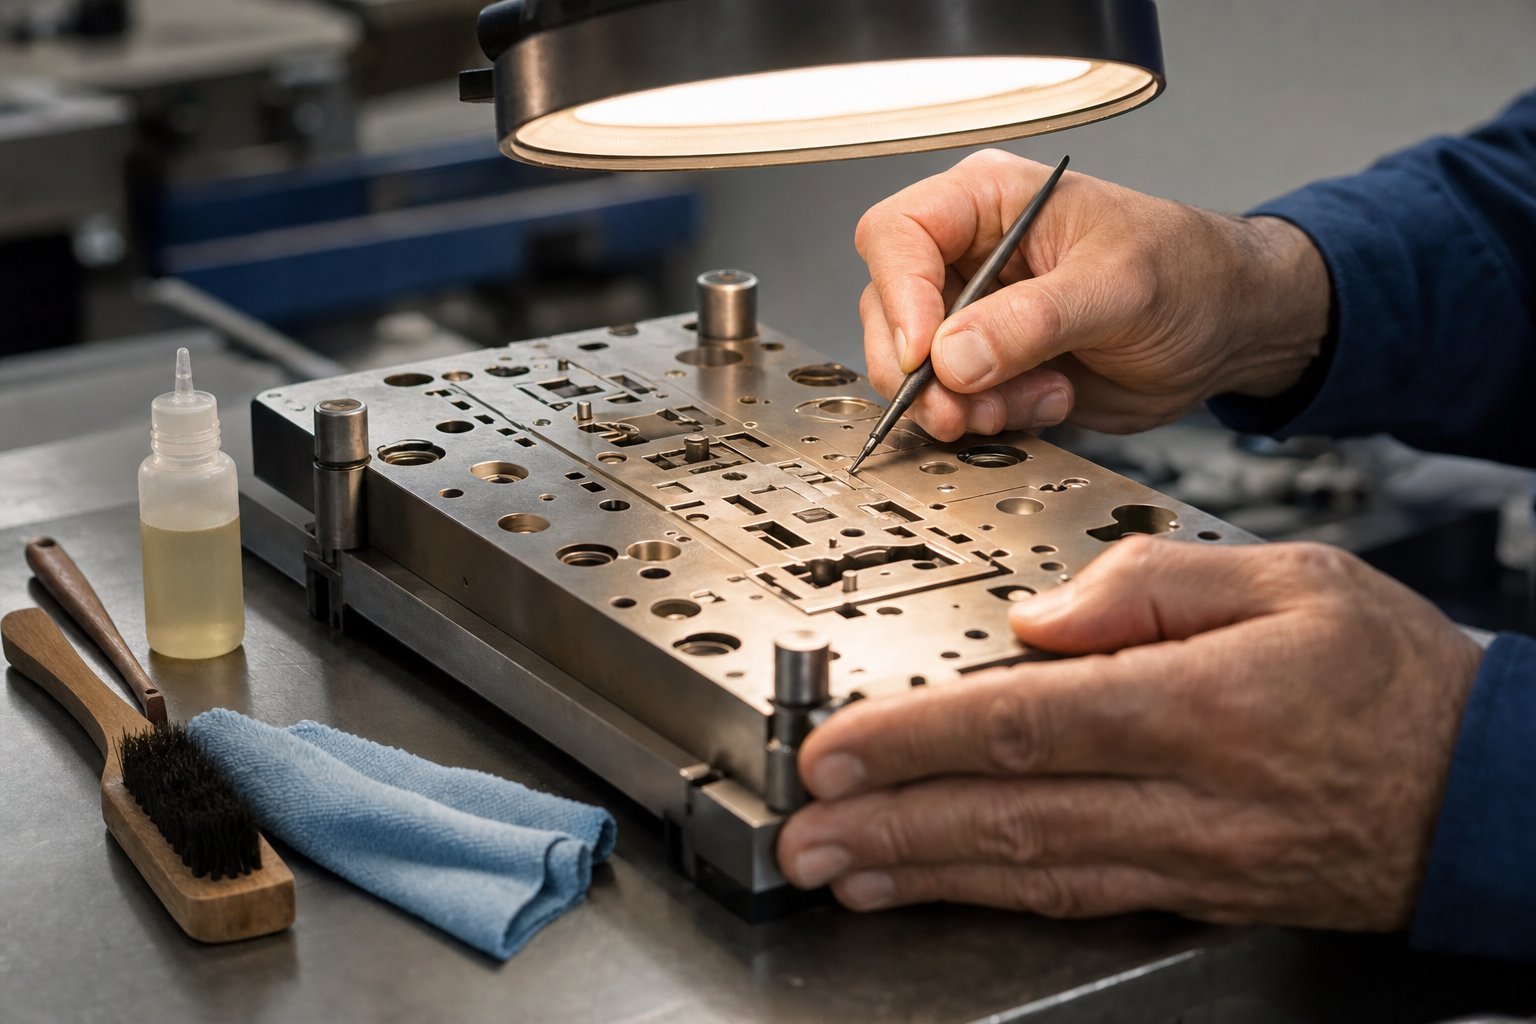
Manteniment i resolució de problemes per a una vida útil més llarga de la matriu
Una matriu d'estampació personalitzada ben dissenyada{0} pot generar centenars de milers d'impressions impecables. O es pot degradar en poques setmanes. La diferència rarament es redueix al disseny o la selecció de materials. Es redueix al que passa després que el dau surt de la sala d'eines. L'atenció adequada multiplica la vida útil per factors que superen amb escreix la modesta inversió de temps requerida, però la majoria dels operadors tracten el manteniment com una idea posterior fins que els problemes de qualitat obliguen a aturar la producció.
Ampliar la vida útil de la matriu mitjançant una cura adequada
Penseu en el vostre segell metàl·lic de la manera com un mecànic pensa en els instruments de mesura de precisió: és una eina calibrada que perd precisió quan s'abusa o es descuida. Els quatre pilars de la cura de la matriu són l'emmagatzematge, la neteja, la inspecció i el reacondicionament periòdic.
Emmagatzematgeimporta més del que la majoria de botigues s'adonen. Les eines d'estampació de metall s'han d'emmagatzemar en un ambient sec i amb temperatura-controlada, lleugerament oliades per evitar l'oxidació de la superfície i protegides físicament dels impactes. Apilar matrius uns contra altres o llençar-los a un calaix provoca danys a les vores que es manifesten com a impressions inconsistents en la següent sèrie de producció. Utilitzeu bastidors o estoigs de protecció dedicats que mantinguin les cares de la matriu separades i protegides.
Neteja després de cada úsno és-negociable. L'acumulació de material, encenalls de metall i residus de lubricant s'acumulen a la cara de la matriu durant l'estampació. Si es deixen al seu lloc, aquests contaminants s'incorporen a les impressions posteriors, acceleren el desgast als punts de contacte d'alta-pressió i fins i tot poden causar corrosió durant l'emmagatzematge. Tal com confirmen les pràctiques recomanades de manteniment de matrius, l'adopció d'un programa de neteja que elimina els residus-acumulats amb dissolvents i raspalls adequats garanteix que totes les superfícies romanguin lliures de contaminants. Les matrius netes funcionen de manera més eficient i donen resultats de major qualitat.
Inspecció periòdicadetecta els problemes abans que caiguin en cascada. Comproveu les matrius de marcatge visualment després de cada cicle de producció per detectar signes d'arrodoniment de vores, micro-esquerdes, picades o patrons de desgast desiguals. Utilitzeu l'ampliació per a matrius de-detalls fins on els micro-estells no siguin visibles a simple vista. La investigació de fallades d'eines mostra que la majoria de fallades de matriu no es produeixen de la nit al dia. Es desenvolupen gradualment a partir de problemes de manteniment passats per alt, i la detecció precoç mitjançant inspeccions rutinàries és la forma més fiable d'evitar danys catastròfics.
Re-esmolar i tornar a-polirallargar significativament la vida útil. Quan un segell permanent per a metall comença a produir impressions amb vores suaus o profunditat reduïda, la cara de la matriu s'ha desgastat més enllà de la seva geometria òptima. El rectificat professional restaura el perfil de tall sense substituir tota l'eina. Per als segells de marcatge de peces utilitzats en aplicacions de gran-volum, programar el reacondicionament a intervals fixos en lloc d'esperar una pèrdua de qualitat visible manté les impressions coherents durant tota la vida útil de la matriu.
Resolució de problemes habituals de matriu d'estampació
Fins i tot amb un manteniment diligent, sorgeixen problemes. La clau és diagnosticar les causes arrel ràpidament en lloc de compensar amb més força o velocitats més lentes, la qual cosa només accelera el deteriorament. Aquests són els problemes que els operadors troben amb més freqüència amb les eines de matriu d'estampació metàl·lica, juntament amb les seves causes i solucions.
Impressions desigualssón la queixa més freqüent. Un costat de la marca és més profund que l'altre, o certs caràcters semblen nítids mentre que els adjacents són febles. L'instint és colpejar més fort, però això poques vegades resol el problema de fons i sovint n'introdueix de nous.
Desgast prematur de les voresapareix com a límits d'impressió progressivament més suaus. Els segells de gravat metàl·lic que abans produïen marques afilades-de navalla comencen a deixar vores arrodonides i indistintes molt abans de la seva vida útil prevista. Aquest patró indica un desajust de duresa o una força operativa excessiva.
Deformació del material al voltant de la impressióapareix com abombament, encaixada o aprimament de la peça de treball adjacent a l'àrea estampada. La marca en si pot semblar acceptable, però el material circumdant s'ha desplaçat de manera que afecta la funció o l'aspecte de la part.
Formació de rebavesa les vores estampades indica que la geometria de tall s'ha degradat. El que haurien de ser les vores tallades netes, en canvi, produeix cintes de material aixecat que requereixen operacions secundàries de desbarbat, afegint cost i temps de cicle. Com s'apunta a les dades de resolució de problemes de la matriu d'estampació de la rentadora, les vores rugoses o desiguals de les peces estampades són una clara indicació que la matriu s'està desgastant i cal esmolar-la o substituir-la.
| Problema | Causa probable | Acció Correctiva |
|---|---|---|
| Impressions desiguals (un costat més profund que l'altre) | Desalineació-a-de la peça de treball; superfície desigual de la peça de treball; platines de premsa no-paral·leles | Verifiqueu l'alineació de la matriu amb la premsa utilitzant una vora recta o un indicador; la superfície{0}}moleix la peça plana; comproveu i calceu les platines de premsa per al paral·lelisme |
| Desgast prematur de les vores o arrodoniment | La duresa de la matriu és insuficient per al material de la peça; tonatge excessiu que provoca micro-deformació; material abrasiu de la peça | Actualitzeu a un acer de matriu més dur o apliqueu un recobriment -resistent al desgast (TiN, DLC); reduir el tonatge al mínim requerit; Comproveu la duresa de la peça amb les especificacions de la matriu |
| Deformació del material al voltant de la impressió | L'espai lliure de la matriu és massa ajustat; peça massa prima per a la profunditat especificada; suport de material insuficient sota la peça de treball | Augmenta l'espai de cop-a-l'encuny; reduir la profunditat d'impressió; afegiu una placa de suport o un separador per suportar el material adjacent a la zona d'impressió |
| Formació de rebaves a les vores estampades | Vores de tall gastades o avorrides; distància excessiva de la progressió del desgast; acumulació de material a la cara de la matriu | Torneu a-esmolar o a-esmolar les vores de tall; substituir les seccions de matriu gastades; netegeu la cara de la matriu i inspeccioneu si hi ha adherència o irritació del material |
| Profunditat inconsistent durant la producció | Premeu ram a la deriva; variació del gruix del material en l'estoc de la peça; expansió tèrmica durant llargues tirades | Calibreu el ram de premsa i comproveu la consistència de la pressió hidràulica; verificar les toleràncies del gruix del material entrant; permetre l'estabilització tèrmica o afegir refrigeració |
| Esquerdament o trencament de la cara de la matriu | L'acer de la matriu és massa fràgil per a l'aplicació (duresa excessiva); càrrega d'impacte més enllà dels límits de disseny; -micro-esquerdes preexistents del tractament tèrmic | Canviar a un grau més dur (per exemple, S7 per a aplicacions d'impacte); reduir la força de cop; inspeccioneu la matriu amb penetrant de colorant després del tractament tèrmic abans de l'ús de producció |
Un patró que val la pena assenyalar: la majoria dels problemes de la mort es remunten a una de les tres causes arrels. O bé es va demanar a la matriu que treballés més del que permet el seu disseny (material equivocat, massa força, substrat incorrecte), es va ajornar el manteniment fins que els danys esdevenen irreversibles o l'entorn operatiu va derivar sense que ningú se n'adonés (calibratge de premsa, canvis de lot de material, canvis de temperatura). L'anàlisi exhaustiva de fallades confirma que molts factors sovint s'agreguen per crear condicions de fallada, i abordar-los individualment mitjançant rutines d'inspecció estructurades evita el deteriorament en cascada que condueix a temps d'inactivitat no planificats.
La conclusió: una matriu d'estampació personalitzada és un instrument de precisió, no un consumible. Tracteu-lo en conseqüència. Establiu un registre de manteniment, inspeccioneu-lo a intervals determinats independentment de les condicions visibles, netegeu després de cada execució, emmagatzemeu-lo correctament i abordeu el desgast de manera proactiva en lloc de reactiva. Les botigues que fan això de manera constant obtenen de tres a cinc vegades la vida útil d'eines idèntiques en comparació amb les que fan servir matrius fins que fallen.
Preguntes freqüents sobre matrius d'estampació personalitzada
1. Quant costa una matriu d'estampació personalitzada?
El preu de la matriu d'estampació personalitzada depèn de diversos factors apilats. La complexitat del disseny és el factor principal - una matriu de text simple costa molt menys que una matriu de logotip complexa de diversos-nivells. Altres factors principals inclouen la mida de la matriu, el grau d'acer per a eines (D2 costa més que A2 però dura més), requisits de tolerància, especificacions d'acabat superficial i quantitat de comanda. Les matrius simples d'una-estació poden costar uns quants centenars de dòlars, mentre que les matrius progressives complexes poden arribar a desenes de milers. Els terminis ràpids solen afegir un 25-75% al preu base. Per obtenir uns preus precisos, proporcioneu il·lustracions vectorials a escala, especifiqueu el material i la duresa de la peça de treball, definiu les toleràncies i indiqueu el vostre volum de producció en sol·licitar pressupostos.
2. Quina diferència hi ha entre una matriu d'estampació i un segell de metall normal?
Un segell metàl·lic normal sol ser una eina genèrica-disponible-per a caràcters estàndard o formes senzilles. Una matriu d'estampació personalitzada està dissenyada amb precisió-per a les especificacions exactes d'una geometria de peça, un logotip o un requisit de marcatge concrets. Els encunys personalitzats es construeixen a partir de graus específics d'acer per a eines seleccionats per adaptar-se al material de la vostra peça, dissenyats amb espais lliures i angles de relleu calculats i dissenyats per oferir resultats idèntics en milers o milions de cicles de producció. La inversió és més alta, però la repetibilitat, la precisió i el rendiment de producció superen amb escreix el que poden aconseguir les eines estàndard.
3. Quant de temps es triga a fer una matriu d'estampació personalitzada?
El temps de lliurament varia en funció de la complexitat. Les matrius simples d'una-estació amb geometria bàsica es poden completar en cinc o deu dies laborables. Les matrius progressives complexes amb toleràncies estretes o materials exòtics solen requerir de tres a sis setmanes des de la confirmació de la comanda fins a l'enviament. El flux de treball inclou avaluació de viabilitat, simulació CAE, mecanitzat CNC, tractament tèrmic, acabat superficial, estampació de prova i inspecció dimensional. El factor de retard més important és l'entrada de disseny incompleta - les toleràncies que falten o les notes de material poc clares obliguen a les pauses d'enginyeria. Fabricants com YICHEN (yichen-group.com/stamping-die/) que gestionen el pipeline complet a casa-poden comprimir les cronologies eliminant les transferències de proveïdors entre les etapes.
4. Quin acer d'eina és el millor per a una matriu d'estampació personalitzada?
La millor qualitat d'acer depèn del material de la peça, el volum de producció i les condicions d'impacte. L'acer per eines D2 ofereix una resistència al desgast excepcional per a aplicacions de llarga durada-estampació de metalls més durs. A2 proporciona una millor tenacitat amb una bona estabilitat dimensional, el que el fa ideal on la resistència a les esquerdes importa més que la resistència a l'abrasió. S7 destaca en aplicacions carregades d'impacte-com ara matrius de cops-manuals a causa de la seva absorció de cops superior. L'acer-M2 d'alta velocitat reté la duresa a temperatures elevades per a operacions de cicle ràpid-. La regla bàsica és que la matriu ha de ser significativament més dura que la peça de treball - una matriu que marca l'alumini necessita menys duresa que un acer inoxidable endurit per estampació.
5. Com puc mantenir una matriu d'estampació personalitzada per allargar-ne la vida útil?
Quatre pràctiques multipliquen la vida útil de la matriu de manera significativa. Emmagatzemeu les matrius en entorns secs i de temperatura-controlada amb un recobriment d'oli lleuger per evitar l'oxidació i protegir-los de l'impacte físic. Netegeu les cares de la matriu després de cada cicle de producció per eliminar l'acumulació de material, encenalls de metall i residus de lubricant que acceleren el desgast. Inspeccioneu visualment les matrius després de cada tirada utilitzant l'ampliació d'eines de-detalls fins, comprovant si hi ha arrodoniments de vores, micro-esquerdes i patrons de desgast desiguals. Programeu el re-afilat o el re-polit a intervals fixos en comptes d'esperar una pèrdua de qualitat visible. Les botigues que segueixen aquestes rutines aconsegueixen de manera constant entre tres i cinc vegades la vida útil en comparació amb les que funcionen mors fins al fracàs.


