


Què són els components de matriu d'estampació de carbur
Imagineu-vos executar una matriu progressiva a 800 cops per minut, produint milions de peces per any. A aquest ritme, els punxons i botons d'acer d'eines convencionals es desgasten ràpidament, les dimensions surten de la tolerància i el temps d'inactivitat no planificat es consumeix en els marges. Aquest escenari és exactament el motiu pel qual els enginyers recorren al carbur.
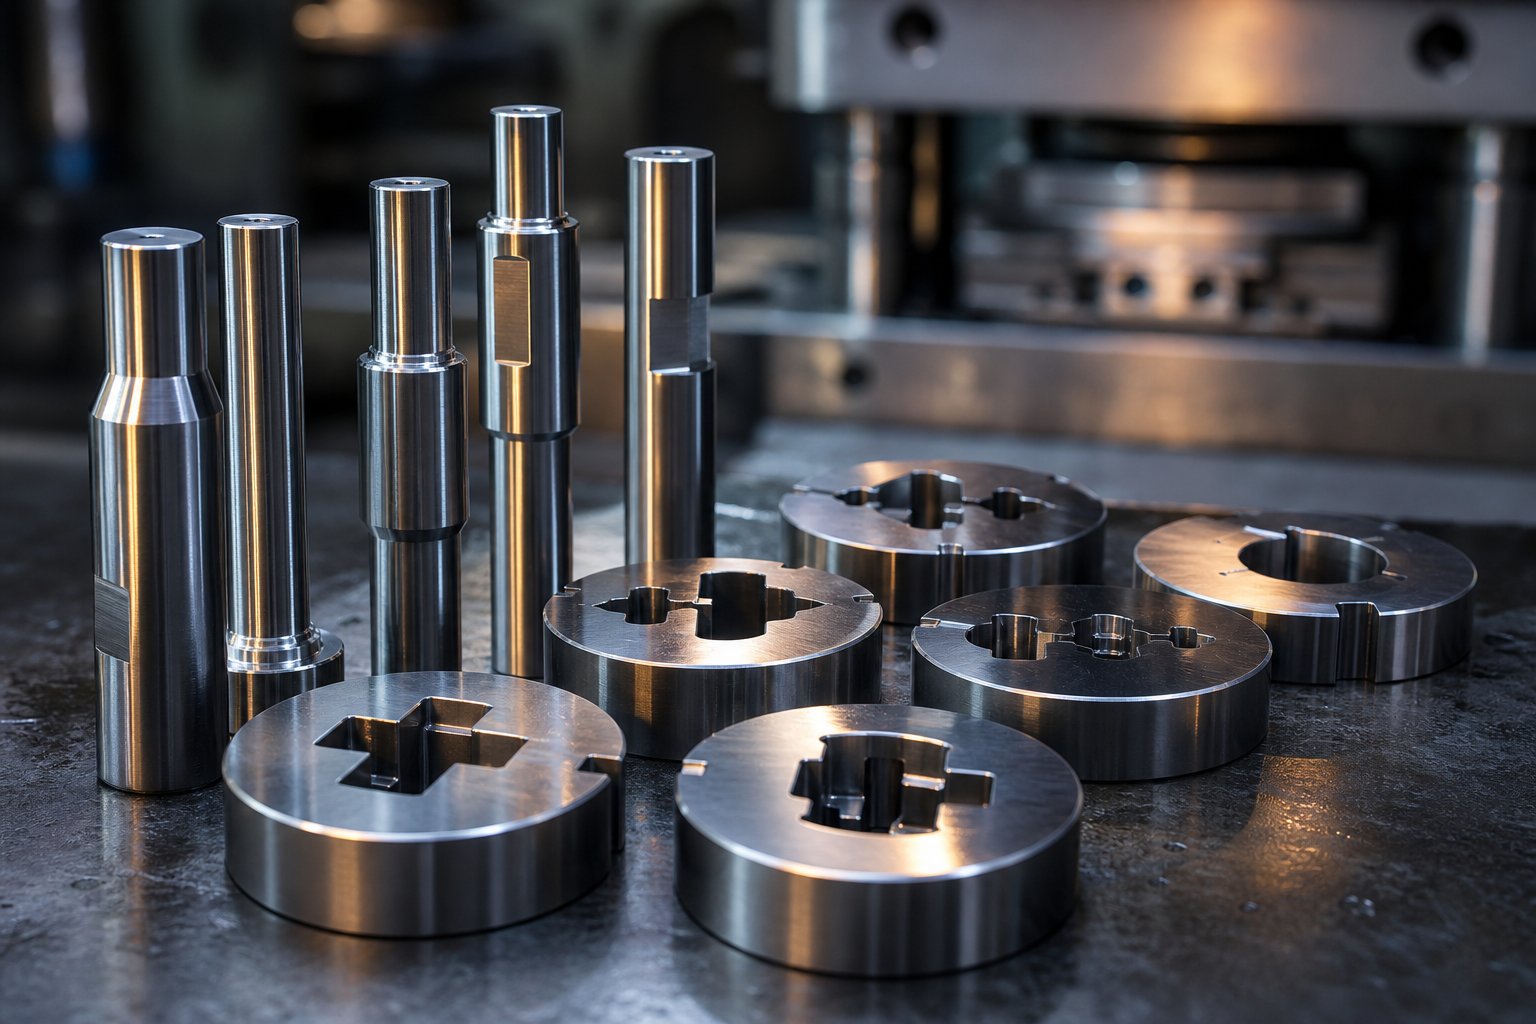
Els components de matriu d'estampació de carbur són elements d'eines de fabricació-de precisió, com ara punxons, botons de matriu, pilots, separadors i plaques de desgast, fets de carbur de tungstè (WC) cimentat units amb un aglutinant metàl·lic com el cobalt o el níquel. Substitueixen les peces d'acer d'eines convencionals dins d'un conjunt de matriu d'estampació per oferir una duresa, una resistència al desgast i una estabilitat dimensional superiors en tirades de producció de gran-volum.
Definició de components de matriu d'estampació de carbur
El carbur cimentat es produeix mitjançant la metal·lúrgia en pols: la pols de carbur de tungstè-es barreja amb un aglutinant, es compacta en un motlle i es sinteritza amb calor i pressió intensa fins a formar una peça sòlida. El resultat és un material significativament més dur que l'acer per eines tractat amb calor-. Per posar-ho en perspectiva, un grau de carbur de cobalt del 6 per cent registra aproximadament 92 HRA, mentre que un acer d'eina temperat arriba al voltant de 62 HRC, un valor de duresa substancialment inferior a una escala de conversió comparable.
Aquesta duresa es tradueix directament en resistència a l'abrasió. En les operacions d'estampació que impliquen conformació, perforació i tall a altes velocitats, els components de carbur es mantenen afilats i dimensionalment estables molt més temps que els seus homòlegs d'acer. Tasques com perforar petits forats en materials durs poden ni tan sols ser factibles sense eines de carbur de tungstè.
On encaixa el carbur en el conjunt de matriu
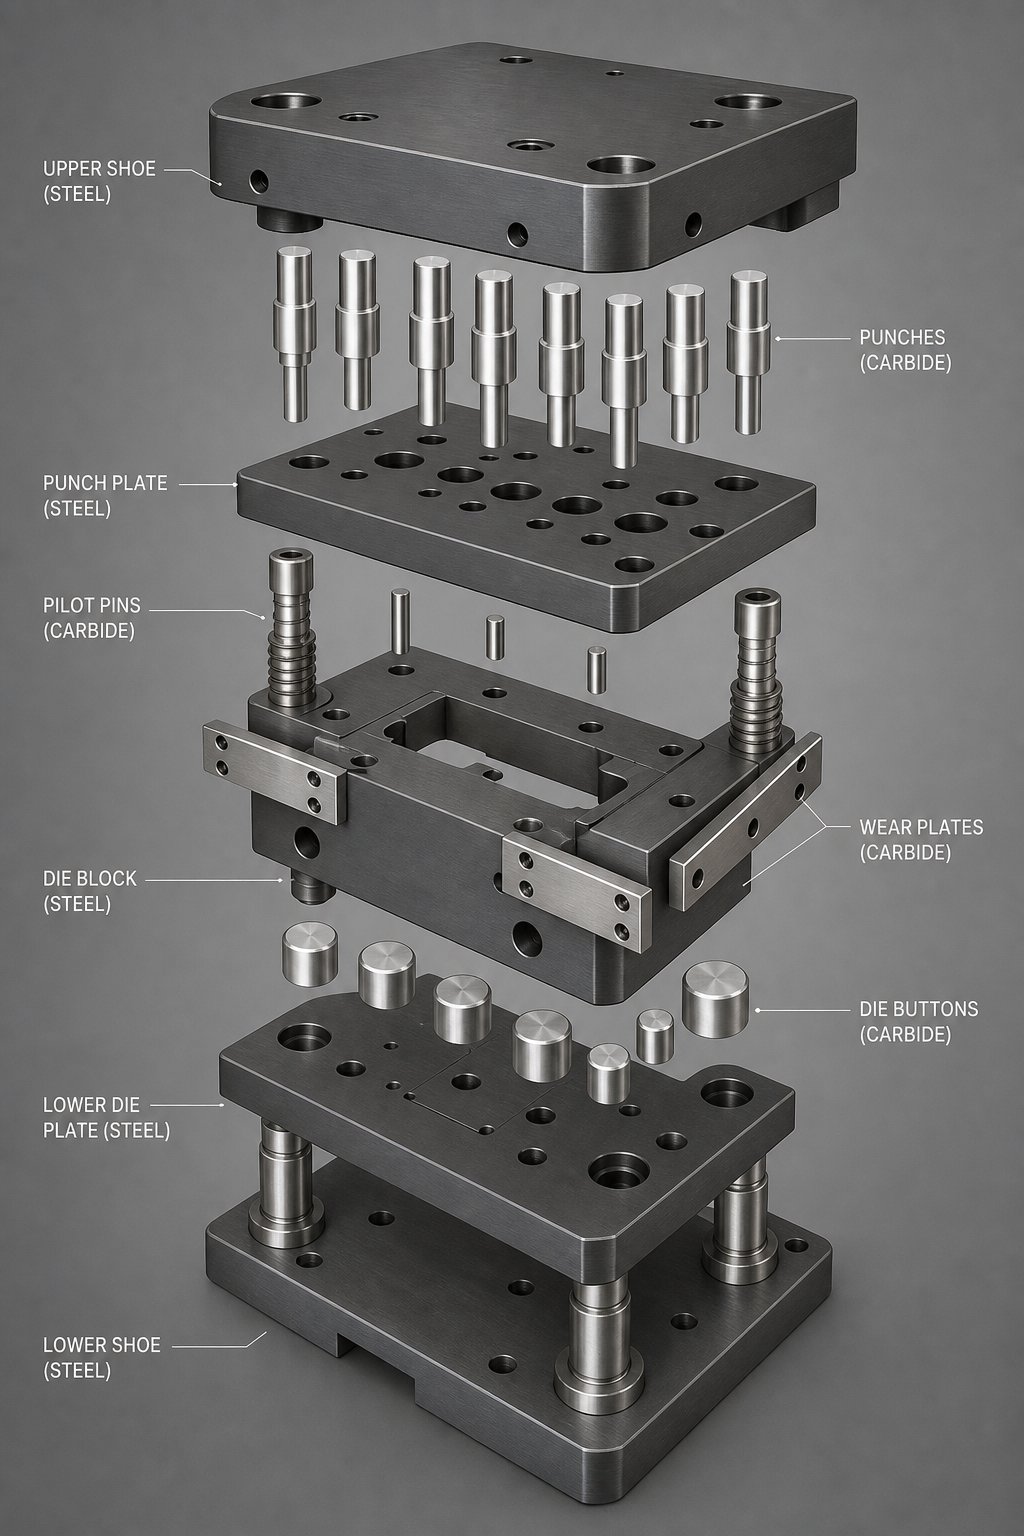
Dins d'una matriu d'estampació, el carbur no substitueix tota l'estructura. Les plaques de matriu superior i inferior, o sabata, solen estar fetes d'acer de carboni mitjà-com l'acer 45, endurit i temperat a 25-30 HRC per proporcionar suport estructural. Els components de carbur es troben dins d'aquest marc com els elements de treball que contacten directament amb el material de la cinta: els punxons de tall, les insercions de conformació, els botons de matriu, els pilots que localitzen la cinta i les plaques de desgast que gestionen el contacte lliscant.
Penseu-ho d'aquesta manera: el marc d'acer absorbeix i distribueix el tonatge de premsa, mentre que els elements de carbur s'encarreguen del tall, la conformació i el guiat reals on es concentren més l'abrasió i l'impacte. La incorporació de punxons i botons de carbur inserit a les matrius d'estampació manté les eines més afilades durant períodes més llargs, cosa que maximitza la qualitat de la producció i pot allargar la vida útil de les eines fins a 10 vegades en comparació amb l'acer.
Aleshores, per què utilitzar carbur en conjunts de matrius en lloc d'enganxar-se amb acer per a eines a tot arreu? La resposta es redueix a l'economia de la producció.Components de matriu de carbur per estampació d'alt volumreduir els cicles d'esmolat, mantenir toleràncies més estrictes durant tirades més llargues i minimitzar la ferralla d'eines gastades. Per a les operacions d'estampació de milions de peces, la bretxa de rendiment entre el carbur i l'acer per a eines no és marginal; és la diferència entre tirades rendibles i extinció constant d'incendis a la premsa.
La compensació-és que el carbur és inherentment més fràgil que els acers d'eines dúctils. Les concentracions d'estrès a les cantonades afilades o els espais lliures inadequats poden iniciar esquerdes que es propaguen ràpidament. L'èxit de l'aplicació de carbur depèn de fer coincidir el grau, la geometria i l'estructura de suport adequats a les demandes específiques de la posició de cada component a la matriu. Aquest procés de selecció, des de les propietats del material fins a la classificació de graus fins a decisions específiques de-tipus-encuny, és exactament el que detallen les seccions següents.
Propietats del material de carbur que impulsen el rendiment de la matriu
Seleccionant acomponent de carbur per a una matriu d'estampacióno és una decisió única--per a tots-. El rendiment que obteniu depèn de les propietats del material mesurables, i entendre aquestes propietats us permetrà fer coincidir la formulació adequada per a cada funció de la matriu. Quatre mètriques són més importants: duresa, resistència a la ruptura transversal (TRS), resistència a la compressió i densitat.
Duresa i resistència al desgast en entorns d'estampació
La duresa del carbur per a matrius d'estampació es mesura a l'escala Rockwell A (HRA), que s'adapta millor a materials extremadament durs que l'escala HRC utilitzada per a l'acer d'eines. Entre els graus especificats habitualment per al treball de matrius, la duresa oscil·la entre aproximadament 82 HRA a l'extrem més dur fins a 94 HRA per a formulacions ultrafines optimitzades per a la màxima resistència al desgast. Per context, a6% de cobalt de grau ultrafin (gra de 0,4 micres)arriba aproximadament a 94 HRA amb una resistència a la ruptura transversal de 3.700 MPa, mentre que un grau mitjà de cobalt del 20% -se situa al voltant de 82 HRA amb un TRS superior a 2.600 MPa.
Per què importa això a la premsa? La duresa controla directament la resistència al desgast abrasiu. Cada cop de premsa arrossega el material de la cinta per la vora de tall o la superfície de formació d'un component de matriu. Els valors HRA més alts signifiquen una pèrdua de material més lenta en aquesta interfície, la qual cosa es tradueix en intervals més llargs entre els cicles d'afilat i una consistència dimensional més estreta durant una sèrie de producció.
La resistència a la ruptura transversal mesura quanta força de flexió pot absorbir una peça de carbur abans de fracturar-se. En l'estampació, TRS és important per a components com punxons prims o pilots que experimenten càrrega lateral. Un grau amb 3.700 MPa TRS tolera significativament més tensió fora de l'-eix que un de 1.700 MPa, reduint el risc de trencament sobtat durant el funcionament-d'alta velocitat. La resistència a la compressió, per la seva banda, determina la resistència a les càrregues de trituració. Els graus de carbur amb grans més fins i un contingut d'aglutinant més baix ofereixen una resistència a la compressió excepcionalment alta, cosa que els fa adequats per a estacions on el gran tonatge es concentra en superfícies petites.
La densitat completa la imatge. El carbur de cobalt-estàndard oscil·la entre uns 13,5 g/cm3 amb un 20% de contingut de cobalt fins a gairebé 15,0 g/cm3 amb un 6% de cobalt. Tot i que la densitat no determina directament el comportament del desgast, serveix com a indicador de qualitat ràpid: les desviacions de la densitat esperada per a un grau determinat poden indicar problemes de porositat o distribució de lligant que comprometen el rendiment del camp.
Contingut de l'enquadernador i efectes de la mida del gra en el rendiment
Dues variables controlen el grau d'aterratge d'un grau de carbur en l'espectre de duresa-versus-de duresa: el contingut de lligant de cobalt i la mida del gra de carbur de tungstè.
El cobalt actua com a "cola" que manté juntes les partícules dures del WC. L'augment del contingut de cobalt millora la tenacitat afegint una fase metàl·lica dúctil que absorbeix l'energia d'impacte i resisteix la propagació de les esquerdes. La compensació-és una duresa reduïda, perquè l'aglutinant més tou ocupa més volum. Un grau de cobalt del 6% a una mida mitjana de gra registra al voltant de 91 HRA amb un TRS de 1.700 MPa, mentre que augmentar el cobalt al 15% redueix la duresa a 86.5 HRA, però augmenta el TRS per sobre de 2.800 MPa. Per als components de la matriu que s'enfronten a impactes repetits, com ara punxons de tancament de gran-calibre, aquesta duresa addicional evita l'estellament catastròfic de les vores. Per a plaques de desgast o insercions de formació amb material de calibre més lleuger-, el contingut més baix de cobalt conserva la duresa necessària per resistir l'abrasió gradual.
La mida del gra té un efecte igual de poderós. Els grans de WC més fins s'ajunten de manera més densa, deixant menys espai perquè l'aglutinant més suau domini la superfície. El resultat és una duresa més alta i una millor retenció de vora amb un contingut d'aglutinant equivalent. La resistència al desgast del carbur de gra ultrafin és substancialment superior a la de les formulacions de gra mitjà- amb el mateix percentatge de cobalt, per la qual cosa les operacions d'estampació de precisió especifiquen cada cop més graus submicrònics i ultrafins per a components on l'agudesa de les vores i l'acabat superficial són crítics.
La taula següent mapa les quatre categories principals de mida de gra amb les seves característiques de rendiment generals en el servei de matriu d'estampació:
| Categoria de mida de gra | Gamma de gra típica | Duresa relativa | Duresa relativa | Resistència al desgast | Millor adequat per |
|---|---|---|---|---|---|
| Estàndard (mitjà) | 1.2 - 3.5 micres | Moderat (82-91 HRA) | Alt | Bé | Punxons pesats, matrius d'alt-impacte, eines de capçalera en fred |
| Bé | 0.8 - 1.2 micres | Alt (91-92 HRA) | Moderat-Alt | Molt bé | Botons-de matriu d'ús general, insercions de formació, punxons de matriu progressius |
| Ultrafina / Submicro | 0.4 - 0.8 micres | Molt alta (92-94 HRA) | Moderat | Excel·lent | Punxons de precisió, pilots, tall de material prim-, insercions de-tolerància ajustades |
| Nano | Per sota de 0,4 micres | El més alt | Abaix | Excepcional | Micro-estampació, components d'ultra-precisió, matrius de connector electrònic |
Observeu el patró: a mesura que la mida del gra disminueix, obteniu duresa i resistència al desgast, però sacrifiqueu una mica de tenacitat a la fractura. En l'estampació, això significa que un grau ultrafina sobresurt quan el mode de fallada principal és el desgast gradual i l'arrodoniment de les vores, mentre que un grau de gra mitjà-és la millor opció on els riscos de càrrega de xoc o de desalineació poden provocar fractures fràgils.
La conclusió pràctica per als enginyers que avaluen els components de la matriu de carbur és que cap propietat no explica tota la història. Un cop de puny que ha de sobreviure a milions de cops en acer inoxidable prim exigeix un equilibri diferent de la mida del gra de carbur i la retenció de les vores que un botó de matriu que obstrueix acer suau gruixut a volums moderats. La clau és identificar el mode de fallada contra el qual esteu dissenyant, el desgast abrasiu o la fractura per impacte, i seleccionar la combinació de gra-aglutinant que aborda aquesta amenaça específica. Aquesta decisió porta directament a triar entre classificacions de grau establertes, cadascuna dissenyada per oferir un equilibri particular d'aquestes propietats competidores.
Qualitats de carbur i les seves aplicacions de matriu d'estampació
Les classificacions de grau existeixen precisament perquè cap formulació única de carburs gestiona tots els treballs d'una matriu d'estampació. El sistema de grau C-ANSI agrupa els carburs cimentats segons les condicions de servei previstes, i entendre aquest sistema us ajuda a triar la química adequada per a cada posició de la matriu sense pagar en excés ni tenir un rendiment inferior.
S'expliquen les classificacions comunes de grau de carbur
ElSistema de qualificació ANSI C-divideix el carbur de tungstè en categories funcionals. Per al treball de matriu d'estampació, trobareu dues famílies principals: els graus rectes C1-C4 (WC unit amb cobalt, sense addicions d'aliatge) i els graus de desgast i impacte C9-C14 dissenyats específicament per a les operacions de conformat i entallament. Els graus C5-C8, aliats amb carbur de titani o carbur de tàntal per a la mecanització d'acer, apareixen ocasionalment en aplicacions de matriu que impliquen materials de tires ferrosos, però són més habituals en inserts de tall.
A continuació es detallen les qualificacions més rellevants per a la selecció de components de matriu:
- C2 (6-10% Co, 90-92 HRA, gra mitjà-fin):Un grau recte d'ús general-con alta duresa i bona resistència al desgast. Originalment especificat per mecanitzar materials no-ferrosos, C2 funciona bé en components de matriu que s'enfronten al desgast abrasiu amb un xoc mínim, com ara plaques de desgast i insercions de formació que manipulen tires d'alumini o coure.
- C10-C11 (8-13% Co, 88-91 HRA, gra fi a mitjà):Propòsit-creat per a superfícies de desgast que experimenten un xoc lleuger o mitjà. Aquests graus s'ocupen de les operacions d'estampació i dibuix i són opcions habituals per als botons de matriu i els punxons-lleugers.
- C12-C13 (13-16% Co, 87-89 HRA, gra mitjà-gruix):El contingut més alt de cobalt ofereix la duresa necessària per a la formació, l'encunyació i l'estampació de punxons pesats que absorbeixen una energia d'impacte significativa a cada cop.
- Graus de micrograins i submicrons (3-10% Co, 92-95 HRA, mida de gra inferior a 0,8 micres):Aquestes formulacions premium contenen partícules de WC ultrafines per a una màxima nitidesa de les vores i resistència al desgast. Sobresurten allà on la precisió dimensional i l'acabat de la superfície són més importants, especialment en els pilots, els punxons de precisió i les insercions de matriu de -tolerància estreta.
Un punt crític que la numeració de la nota C-pode ocultar: els nombres C més alts no signifiquen simplement un material més dur. Com aclareixen les referències de la indústria, el sistema de classificació agrupa els graus per tipus de servei, no per una progressió de duresa lineal. El C13 és realment més suau que el C2, però molt més resistent, que és exactament el que necessita un punxó pesat.
Coincidència de graus amb components específics de matriu
La selecció de qualificacions canvia en funció del component que especifiqueu. Un pilot que localitza una cinta a 600 cops per minut s'enfronta a tensions completament diferents a les d'un botó de matriu que tanca acer inoxidable de 2 mm. La taula següent mapa els graus de carbur als tipus de components, connectant la química amb les demandes funcionals:
| Component de matriu | Gamma de graus recomanada | Contingut conjunt típic | Atribut clau de rendiment | Per què funciona aquest partit |
|---|---|---|---|---|
| Punxons de precisió (diàmetre petit, material prim) | Submicro / Micrograin | 3-8% | Màxima duresa, retenció de vora | Resisteix a l'arrodoniment de les vores durant milions de visites; manté la qualitat del forat |
| Punxons de tancament pesats (calibre gruixut) | C12 - C13 | 13-16% | Alta tenacitat a l'impacte | Absorbeix els cops sense trencar-se en els talls de gran calibre- |
| Botons de matriu (insercions de tall) | C10 - C11 | 8-13% | Resistència equilibrada al desgast i als cops | Maneja esforços de cisalla repetits amb impacte moderat |
| Pilots i localitzadors | Submicro / Gra fi | 6-10% | Estabilitat dimensional, resistència al desgast | Manté un ajustament ajustat als forats de les tires en tirades llargues |
| Porteu plaques i guies | C2 - C10 | 6-10% | Resistència a l'abrasió, baixa fricció | Resisteix al desgast lliscant de la progressió de la cinta sense càrrega de xoc |
| Strippers i inserts especials | C10 - C12 | 10-15% | Duresa amb bon desgast | Tolera les forces laterals i el contacte repetitiu |
Quan els graus micrograins i submicrons justifiquen la seva prima respecte a les formulacions estàndard? Tres escenaris fan que la diferència de costos valgui la pena: quan s'estampa materials prims per sota de 0,5 mm on l'alçada de la rebaba està ben especificada, quan els diàmetres del punxó cauen per sota d'1,5 mm i la integritat de les vores determina directament la vida útil de l'eina, o quan els volums de producció superen diversos milions de cops i els intervals d'afilat prolongats contribueixen a un estalvi significatiu de temps d'inactivitat. En aquests casos, elgraus submicrons que arriben a 93-95 HRAoferir un servei mesurablement més llarg entre remoldes.
Per a la resta, els graus de gra-estàndard i fi de la gamma C10-C12 ofereixen un equilibri pràctic. Costen menys per blanc, toleren millor les imperfeccions d'alineació i es tornen a triturar de manera previsible. L'enfocament intel·ligent és especificar qualificacions premium només a les estacions on els seus avantatges específics es tradueixen en guanys de producció mesurables, no aplicant-los de manera general a totes les posicions de la matriu.
La selecció de qualificacions, però, només explica la meitat de la història. El mateix grau C11 es comporta de manera diferent com un punxó rodó en comparació amb un botó de matriu contornejat perquè la geometria, l'espai lliure i la direcció de càrrega interactuen amb les propietats del material. Cada tipus de component aporta el seu propi conjunt de demandes funcionals i modes de fallada que configuren el rendiment d'aquest grau a la pràctica.
Anàlisi de carbur-per-component per a matrius d'estampació
Un grau de carbur només ofereix el seu rendiment nominal quan es combina amb la geometria correcta del component, l'estructura de suport i la configuració de l'espai lliure. Cada posició de la matriu imposa unes exigències mecàniques úniques i tractar el carbur com una caiguda-en substitució de l'acer per a eines sense ajustar el disseny circumdant és un camí ràpid cap als punxons esquerdats i les fallades prematures. Aquí teniu el que requereix cada tipus de component.
Punxons de carbur i components pilot
Els punxons absorbeixen les forces més violentes de qualsevol matriu d'estampació. Cada cop impulsa el punxó a través del material de la cinta, sotmet el tall a un esforç de cisalla i després el retreu a través del llimac. El carbur destaca aquí perquè la seva duresa resisteix l'arrodoniment de les vores que degrada gradualment la qualitat del forat en els punxons d'acer per a eines. En determinades configuracions d'espai lliure-cero, els punxons de carbur poden mantenir toleràncies lliures de-rebavades fins a 10 vegades més que els seus equivalents d'acer.
Les consideracions del disseny del punxó de carbur per a l'estampació van més enllà de la selecció del material. Com que el carbur és fràgil, la geometria i els detalls de suport són molt importants. Els modes de fallada que evita el carbur, com el desgast progressiu de les vores i la deriva dimensional, es poden substituir per una fractura catastròfica si el disseny ignora les limitacions del carbur.
- Eviteu les cantonades internes afilades als perfils de perforació. Utilitzeu radis d'almenys 0,1 mm per reduir les concentracions de tensió que inicien esquerdes.
- Punxons posteriors amb una placa de suport endurida (56-60 HRC) com a mínim1,2 a 1,25 vegades el gruixd'una placa de suport estàndard d'acer per distribuir la càrrega de compressió.
- Mantingueu conservadores les relacions entre la longitud{0}}a-diàmetre del punxó. Els punxons prims de carbur amplifiquen la deflexió lateral i el carbur no es doblega abans de trencar-se.
- Especifiqueu el desmuntatge guiat per evitar la càrrega lateral durant la retracció. El despullat no guiat és una de les causes més comunes de fractura de punxó.
- Utilitzeu mètodes de tancament mecànics o-calents. El conjunt de màniga calenta-explota la diferència d'expansió tèrmica entre els suports d'acer i les insercions de carbur, creant un ajustament d'interferència a 500-600 graus centígrads amb una interferència del 0,6-1% al diàmetre.
Els pilots s'enfronten a un repte relacionat però diferent. La seva feina és la ubicació de les tires, no el tall, de manera que experimenten principalment un desgast de lliscament abrasiu quan entren en forats pre-perforats a gran velocitat. Els components pilot de carbur impedeixen els modes de fallada que afecten els pilots d'acer: la reducció del diàmetre del desgast abrasiu condueix a un registre errònia de la cinta, que es converteix en errors dimensionals a totes les estacions aigües avall. Un pilot de carbur submicrònic manté el seu diàmetre durant milions de cicles, mantenint l'alineació de l'estació-a-dins de l'especificació molt més temps que les alternatives d'acer d'eina endurit.
- Especifiqueu graus submicrònics o ultrafins (92-94 HRA) per a pilots on les toleràncies de registre de tires siguin ajustades.
- Dissenyeu puntes pilot amb lleugers afilats o radis en lloc d'extrems plans per reduir les forces d'impacte d'entrada.
- Assegureu-vos que els forats pilot de la cinta estiguin desbarbats per evitar la càrrega asimètrica a la punta del pilot.
Botons de matriu i plaques de desgast en carbur
Els botons de matriu són els elements de tall femenins que reben el punxó. Mantenen les mateixes forces de tall però des de la direcció oposada, i els seus talls han de resistir tant el desgast abrasiu del pas de la cinta com el micro-estellat que s'acumula als terrenys de tall afilats. Comparant els botons de matriu de carbur amb els botons d'acer per a eines, la bretxa de rendiment és més visible en la vida útil de les vores: normalment els botons d'acer per a eines necessiten tornar a esmolar cada 50.000 a 200.000 cops depenent del material de la cinta, mentre que els botons de carbur de la mateixa aplicació arriben habitualment de 500.000 a més d'un milió de cops entre intervals de servei.
El carbur de manera de fallada que elimina aquí és el desgast progressiu del terreny que obre l'espai de tall, crea rebaves i obliga a parades no planificades per afilar. El carbur de manera de fallada que introdueix, si s'especifica malament, és l'estellament de les vores per un espai lliure excessiu o desalineació.
- Combineu el grau del botó de la matriu amb el material de la cinta: formulacions de cobalt més dures i més baixes{0}}per a l'alumini i el coure; graus de cobalt més resistents i-per a acer inoxidable i materials d'aliatge de baixa-alta-resistencia.
- Mantingueu la distància de tall entre el 5 i el 10% del gruix de la cinta per costat. Massa espai lliure crea una tensió de tracció a la vora de tall que el carbur tolera malament.
- Apliqueu xamfrans de vora o radis afilats als terrenys de tall. Les vores afilades i no protegides són especialment vulnerables a l'estellament del carbur, i un lleuger xamfrà redueix dràsticament el risc de fractura sense afectar la qualitat de la peça.
- Premeu -encaix els botons de matriu als retenidors endurits amb la interferència adequada per garantir un suport uniforme al voltant de tota la circumferència.
Les plaques de desgast de carbur per a matrius d'estampació tenen un paper fonamentalment diferent. No tallen material; resisteixen l'abrasió lliscant del moviment de la cinta a través de les superfícies de guia i els rails elevadors. Com que les plaques de desgast s'enfronten a condicions purament abrasives sense impactes, són candidates ideals per a graus de duresa baixa-cobalt i-alta (gamma C2, 6-8% Co) que maximitzen la duresa superficial. L'acabat de la superfície polida que es pot aconseguir en carbur també redueix la fricció i prevédesgast d'adhesió o irritacióque provoca l'acumulació de material a les superfícies d'acer.
- Polir les superfícies de la placa de desgast amb un acabat mirall (Ra per sota de 0,1 micres) per minimitzar la fricció i evitar la transferència de material.
- Assegureu-vos que les plaques de desgast estiguin totalment recolzades des de sota; els trams sense suport creen una tensió de flexió que el carbur no pot suportar.
- Utilitzeu graus rectes de -cobalt baix (6-10% Co) quan hi hagi lubricants corrosius o condicions àcides, o considereu graus units de níquel per millorar la resistència a la corrosió.
Decapants i insercions especials
Els decapadors empenyen el material de la tira fora del punxó després de cada cop. Experimenten contacte repetitiu, forces laterals de la tensió de la tira i impactes ocasionals quan l'alimentació de la tira dubta. Els decapadors de carbur són menys comuns que els punxons o els botons de carbur, però guanyen el seu lloc en matrius progressius d'alta-velocitat on els decapadors d'acer es desgasten a les ranures que enganxen la cinta.
La prioritat del disseny aquí és la duresa amb una resistència al desgast adequada, fent que els graus C10-C12 amb un 10-15% de cobalt siguin l'opció estàndard. La placa d'expulsió amb molla ha de mantenir un espai lliure superior al gruix màxim de la cinta en almenys 0,05 mm per evitar impactes amb la vora de tall de carbur durant el funcionament.
- Utilitzeu dissenys de separadors guiats amb pals de guia de tipus bola-per evitar el contacte lateral amb les vores de tall del punxó.
- Especifiqueu graus de cobalt-mitjans i superiors-que toleren l'impacte repetitiu sense micro-fracturacions.
- En els escenaris d'adaptació, les insercions de peladors de carbur poden substituir la cara de contacte d'una peladora d'acer existent sense redissenyar tot el conjunt de plaques.
Aquest enfocament de modernització s'aplica àmpliament. Quan decidiu quan actualitzar els components de la matriu a carbur, no sempre necessiteu una reconstrucció completa de la matriu. Els punxons, els botons, els pilots o les plaques de desgast individuals es poden canviar per carbur de manera independent a les estacions que experimenten el desgast més ràpid o els errors més freqüents. Comenceu amb els components que impulsen els vostres esdeveniments d'inactivitat més llargs, mesureu la millora de la vida útil i amplieu l'ús de carbur des d'allà en funció de les dades de producció reals.
Cada component us diu alguna cosa sobre com funciona el dau en conjunt. Però el tipus de matriu, ja sigui progressiu, de transferència o compost, determina quins components veuen la tensió acumulada més alta i on la col·locació de carbur ofereix més rendiment.
Com modela el tipus de matriu les decisions dels components de carbur
No tots els daus cremen a través de les eines al mateix ritme ni als mateixos llocs. Els terminals del connector d'una matriu progressiva que funcionen a 1.200 cops per minut es desgasten de manera molt diferent que una matriu de transferència que forma carcasses d'automòbils amb embutició profunda a 40 cops per minut. La pròpia arquitectura de matriu dicta on el carbur ofereix el benefici més fort i on seria excessiu.
Classificats per la intensitat d'ús típica del carbur, els tipus de matriu es troben en una jerarquia clara:
- Encunys progressius- demanda de carbur més alta a causa dels recomptes de carrera extrems, el desgast acumulat de diverses-estació i els requisits de registre estrictes de la cinta.
- Encunyació compostaDemanda de - moderada-a-alta perquè les operacions de tall simultànies concentren l'esforç en un nombre limitat de components que han de mantenir tots junts la qualitat de les vores.
- La transferència mor- demanda selectiva de carbur, centrada en estacions específiques d'alt-desgast en lloc d'una aplicació general a tota l'eina.
- Troqueles de combinació- demanda variable impulsada per les estacions que realitzen el tall versus el conformat, amb carbur dirigit als elements de tall.
Requisits progressius de carbur de matriu
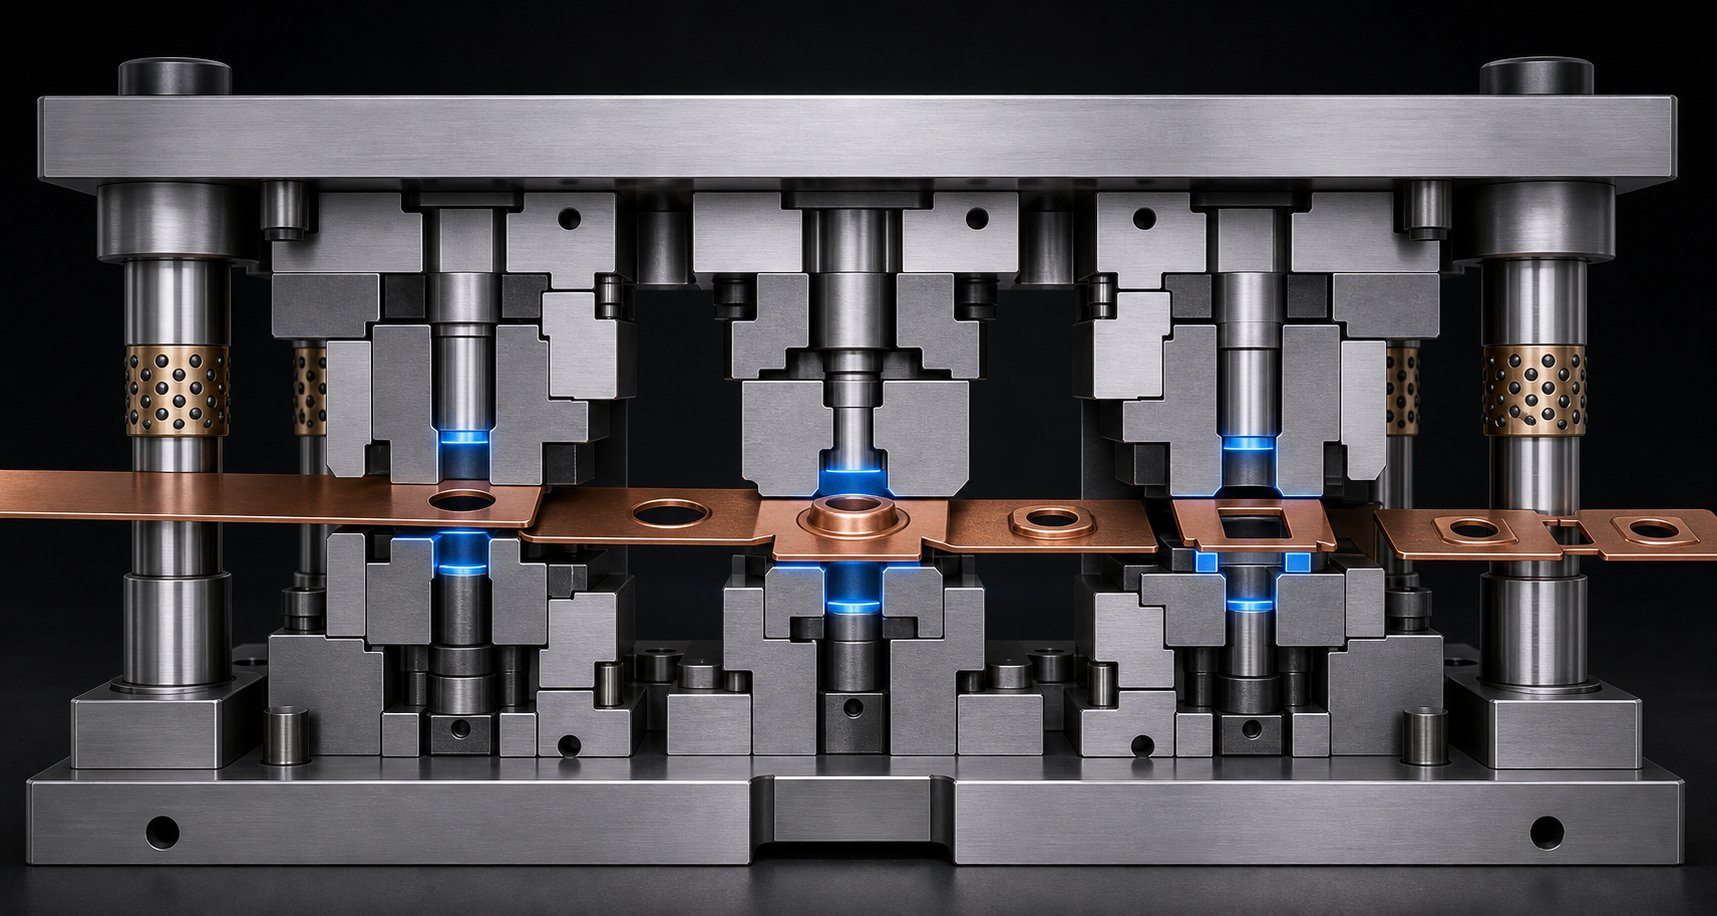
Els encunys progressius són els cavalls de batalla de l'estampació de gran-volum. La cinta s'alimenta a través de múltiples estacions en un sol cicle continu, amb cada estació realitzant una operació única. Segonsdades del sector, les velocitats de producció poden arribar a 1.200 cops per minut amb toleràncies inferiors a més o menys 0,001 polzada. A aquestes velocitats, fins i tot un desgast menor en una estació cau en cascada aigües avall. Un pilot que perd 0,01 mm de diàmetre elimina el registre a cada estació posterior, augmentant els errors dimensionals a tota la peça.
És per això que els components de carbur per a matrius d'estampació progressiva solen aparèixer a gairebé totes les estacions crítiques. Els pilots, els punxons de tall, els botons de matriu i les guies de tires s'enfronten a un desgast acumulat implacable. La lògica de selecció de matriu de carbur de gran velocitat de carrera aquí és senzilla: qualsevol component que entri en contacte amb la cinta a velocitat i ha de tenir una dimensió durant milions de cicles és candidat.
La complexitat de la progressió de la tira afegeix una altra capa. Una matriu progressiva de 20-estacions que produeix un connector d'automòbil pot incloure estacions de perforació, entallament, conformació i tall. Les estacions de perforació i tall experimenten una tensió de cisalla pura i es beneficien de graus submicrònics durs i baixos en cobalt. Les estacions de conformació, per contra, necessiten graus més durs que resisteixin l'impacte de les operacions de plegat. La col·locació intel·ligent de carbur en matrius progressius significa classificar cap amunt o cap avall per estació en lloc d'especificar una formulació generalitzada.
Consideracions de transferència i matriu composta
Els encunys de transferència separen primerencament el blanc de la tira i el mouen lliurement entre estacions mitjançant sistemes de transferència mecànics. Aquesta arquitectura normalment funciona a velocitats de carrera més baixes i cada estació treballa en una part individual en lloc d'una banda connectada. El resultat és un desgast posicional acumulat menys en els pilots i guies perquè no hi ha cap tira per registrar, sinó una major tensió localitzada en la formació de punxons i insercions de dibuix que donen forma a geometries complexes.
Les decisions de col·locació de carbur de matriu de transferència se centren en punxons d'estampació profunda-, estacions de retall i qualsevol inserció de conformació que manipuli materials-d'alta resistència. Els matrius de transferència excel·lent amb geometries complexes i peces grans, sovint en panells de carrosseria d'automòbils i aplicacions estructurals on l'acer inoxidable o les tires d'acer d'alta resistència-avançades acceleren el desgast abrasiu. Els propis mecanismes de guia i transferència poques vegades justifiquen el carbur perquè les pressions de contacte són més baixes i la substitució és més senzilla.
Les matrius compostes completen múltiples operacions de tall en un sol cop en una estació. Com que tot passa simultàniament, cada tall de la matriu ha de mantenir-se afilat junts. Si un element es degrada, tota la part surt de les especificacions. Els requisits de carbur de matriu compost s'inclinen cap a una selecció uniforme de grau en tots els components de tall. Una matriu de rentadora plana amb elements tancats i de perforació, per exemple, funciona millor amb insercions de carbur coincident, de manera que totes les vores assoleixin el seu límit de servei al mateix interval, permetent un únic esdeveniment de rectificat en lloc d'un manteniment esglaonat.
L'aplicació de la indústria dóna forma a aquestes decisions encara més. Les aplicacions de carbur de matriu d'estampació d'automòbils solen incloure acers-d'alta resistència i aliatges d'alumini amb volums que superen el milió de peces anuals, cosa que impulsa els matrius progressius i de transferència cap a un ús extensiu de carburs a les estacions de tall. Mentrestant, l'estampació HVAC sovint implica coure i alumini més prims a velocitats extremes, posant l'accent en els pilots i els punxons de -diàmetre petit que, d'altra manera, es desgastarien en dies. El material que s'estampa interacciona amb el tipus de matriu per definir exactament on té sentit la inversió en carbur, la qual cosa condueix directament a la qüestió més àmplia de si el carbur es justifica-per a una aplicació determinada.
Selecció del carbur adequat per a la vostra aplicació d'estampació
Saber que el carbur supera l'acer d'eines és una cosa. Saber si té sentit financer per a la vostra feina específica és una altra cosa. No totes les estacions de matriu necessiten carbur, i no totes les sèries de producció justifiquen la prima inicial. La pregunta no és "és millor el carbur?" sinó "on es paga el carbur tenint en compte el que estic estampant, quantes peces necessito i el que fa la meva premsa?"
Variables d'aplicació que justifiquen la selecció del carbur
Cinc variables interactuen per determinar si els components de carbur es mantenen en una matriu determinada. Avalueu-los junts i no de manera aïllada, perquè un sol factor favorable rarament justifica la inversió per si sol.
Material que s'està estampant.Aquest és el conductor més fort. Els materials abrasius com l'acer inoxidable, les laminacions d'acer al silici i els acers aliats d'alta{1}}resistencia baixa-acceleren el desgast de l'acer per a eines de manera espectacular. Els criteris de selecció de carbur per a l'estampació d'acer inoxidable s'inclinen molt cap als graus submicrònics perquè el contingut de crom de la tira actua com un paper de vidre fi contra les vores de tall. Els materials més suaus com l'acer de baix-carboni, el coure i l'alumini són menys càstigs, però fins i tot l'alumini pot provocar un desgast adhesiu (agressió) que la superfície polida del carbur resisteix molt millor que l'acer per a eines. Quan s'avalua com els materials del substrat afecten les opcions d'eines,Recursos materials de YICHENproporciona un punt de partida útil per comparar les propietats del material estampat que influeixen en les demandes de components de matriu en aplicacions d'alumini, acer, acer inoxidable, llautó i magnesi.
Volum de producció.El llindar de volum de producció per a matrius de carbur normalment se situa entre 500.000 i 1.000.000 de visites totals per a la majoria d'aplicacions. Per sota d'aquest rang, l'acer d'eines de qualitat ofereix sovint una vida acceptable a un cost inicial més baix. Per sobre d'això, els intervals de servei amplis de carbur s'agreguen a un estalvi significatiu de la reducció del temps d'inactivitat, menys cicles de rectificat i una qualitat de peça més consistent durant tota la tirada. Les matrius progressives d'alta-velocitat que fan servir pins del connector o contactes elèctrics amb milions de cops superen aquest llindar en poques setmanes, cosa que fa que el carbur sigui gairebé obligatori.
Tonatge de premsa i gruix de tira.Un tonatge més elevat concentrat en àrees de tall petites crea una tensió de compressió que supera els límits de treball de l'acer per eines més ràpidament. El material de cinta gruixuda (per sobre de 2 mm en acer) genera forces de tall proporcionalment més altes a la vora de tall. Ambdues condicions afavoreixen l'excepcional resistència a la compressió del carbur, però les aplicacions de calibre gruixut-també exigeixen graus més resistents (cobalt més alt) per absorbir l'energia d'impacte sense trencar-se.
Part de complexitat.Les peces amb molts forats molt espaiats, radis de cantons estrets o característiques fines posen en perill els punxons de -diàmetre petit. Aquests punxons es desgasten més ràpidament perquè una menor superfície distribueix la força de cisalla. Sovint, el carbur és l'única solució pràctica quan els diàmetres del punxó baixen d'1,5 mm o quan les especificacions de les rebaves són extremadament ajustades.
Utilitzeu aquesta llista de verificació per determinar quan s'ha d'utilitzar carbur en matrius d'estampació per a una aplicació específica:
- Esteu estampant materials abrasius o -d'alta resistència (acer inoxidable, HSLA, acer al silici)?
- El vostre volum de producció total supera les 500.000 peces per conjunt de matrius?
- Els diàmetres dels punxons són inferiors a 2 mm o les proporcions de longitud-a-diàmetre són superiors a 4:1?
- Els components actuals d'acer per a eines requereixen afilar-se més d'una vegada per cada 100.000 cops?
- El temps d'inactivitat no planificat de les eines gastades costa més que el manteniment programat?
- L'especificació de la vostra peça requereix alçades de rebaba inferiors a 0,05 mm de manera consistent?
- Esteu executant freqüències de cops superiors a 400 per minut contínuament?
Si s'apliquen tres o més d'aquestes condicions, els components de carbur probablement oferiran un cost per peça més baix durant la producció, fins i tot amb la inversió inicial més alta.
Decisions de modificació versus nova construcció
Els enginyers que s'enfronten a una modificació de matriu de carbur en comparació amb una decisió de nova construcció tenen més flexibilitat del que molts pensen. Una construcció completa de matriu de carbur té sentit quan es dissenya una eina nova per a un programa de gran volum-confirmat. Podeu optimitzar els espais lliures, les dimensions de la placa de suport i la geometria del suport per als requisits específics del carbur des del principi, incloses les plaques de suport més gruixudes (1,2-1,25x estàndard) i les toleràncies de guia més estrictes que exigeix el carbur.
L'adaptació és el camí més intel·ligent quan una matriu d'acer d'eina existent funciona però té un rendiment baix en estacions específiques. No cal reconstruir tota la matriu per obtenir els beneficis del carbur. Els objectius comuns de modernització inclouen:
- Substitució dels punxons-de desgast més ràpids per equivalents de carbur, mantenint la placa de perforació i el suport existents.
- Canvi de botons de matriu d'acer d'eina per insercions de carbur a les estacions de tall que impulsen el vostre programa d'afilat.
- Actualitzar els pilots al carbur quan el registre errònia de la cinta està causant una deriva de qualitat aigües avall.
- Afegir plaques de desgast de carbur per guiar superfícies que mostren ranurats visibles o acumulació de material.
L'enfocament d'adaptació funciona perquè els components de carbur sovint es poden rectificar a les mateixes dimensions externes que els seus predecessors d'acer per a eines, encaixant-se en els retenidors i els suports existents. La limitació clau és garantir que l'estructura de matriu existent ofereix un suport adequat. Una premsa de perforació de carbur-encaix en un suport dissenyat per a una inserció d'acer més suau pot necessitar una actualització de la placa de suport per evitar esquerdes sota càrrega.
Comenceu amb les dades. Feu un seguiment de quines estacions generen la majoria d'esdeveniments de temps d'inactivitat i de ferralla i, a continuació, orienteu primer a aquestes posicions per a les actualitzacions de carbur. Mesureu la millora de la vida útil durant dos o tres cicles d'afilat abans d'expandir. Aquest enfocament incremental limita el risc i crea un conjunt de dades de cost intern-per-peça que justifica una adopció més àmplia de carbur en funció de les vostres condicions de producció reals en lloc d'estimacions genèriques.
Tant si trieu la modificació com la nova construcció, el benefici real del carbur només es materialitza quan teniu en compte el seu impacte econòmic total durant el cicle de vida de la producció, no només la línia de comanda de compra.
Cost total de propietat dels components de matriu de carbur
Una comanda de compra de components de carbur sempre provoca un cop d'adhesiu. El preu inicial pot ser de 3 a 5 vegades més alt que una peça d'acer d'eina equivalent, i per a geometries complexes que requereixen un acabat per electroerosió, el multiplicador augmenta més. Aquest número, assegut sol en un full de pressupost, mata els projectes de carbur abans que comencin. Però no us diu gairebé res sobre el que costa realment el component durant la seva vida útil.
Cost inicial versus valor de per vida
El cost total de propietat del component de matriu de carbur representa cada dòlar gastat des del moment en què un component entra a la matriu fins que arriba al final de la vida útil. Això inclou el preu de compra, sí, però també els costos de rectificació, el temps d'inactivitat de la premsa durant cada esdeveniment de manteniment, la ferralla generada a mesura que es desgasten les vores, la mà d'obra d'inspecció de qualitat lligada a la deriva dimensional i el cost d'oportunitat de les peces que no es produeixen mentre la premsa està inactiva.
Penseu en què passa amb un botó de matriu d'acer per a eines que cal tornar a esmolar cada 100.000 cops. Cada esdeveniment de rectificació significa aturar la premsa, estirar la matriu, transportar-la a la sala d'eines, realitzar la mòlta, tornar a instal·lar la matriu i executar la primera-verificació de l'article abans de reprendre la producció. Un botó de carbur en la mateixa posició pot executar entre 500.000 i més d'un milió de cops abans de necessitar servei. És a dir, quatre o més esdeveniments de manteniment eliminats, cadascun amb la seva pròpia mà d'obra, logística i cost de producció perdut-.
La comparació de la vida útil de la matriu de carbur i d'acer d'eina es torna encara més desequilibrada quan es té en compte la qualitat de la peça. A mesura que es desgasta la vora d'acer d'eina, l'alçada de la rebaba augmenta, les dimensions canvien i les taxes de ferralla augmenten gradualment. És possible que no detecteu la degradació fins que la inspecció marqui un lot, moment en què la reelaboració o les peces descartades afegeixen un cost que mai apareix a la línia pressupostària d'eines. L'estabilitat dimensional de Carbide suprimeix aquest fluix, mantenint una qualitat constant de la peça molt més profunda en la producció.
| Factor de cost | Component d'acer per a eines | Component de carbur |
|---|---|---|
| Cost de compra inicial | Inferior (línia de base) | 3-5 vegades més alt que l'acer per a eines |
| Vida esperada entre remoldes | 50,000 - 200,000 visites (varia segons l'aplicació) | 500,000 - 1,000,000+ visites |
| Nombre de remoldes abans de la substitució | Múltiples, però cadascun escurça la vida de manera incremental | Es necessiten menys remoldes totals que la producció equivalent |
| Freqüència d'inactivitat de manteniment | Més alt (aturades de premsa més freqüents) | Significativament més baix |
| Tendència de la taxa de ferralla al llarg de la vida útil | Augment gradual a mesura que es desgasta la vora | Es manté estable més temps abans de la degradació |
| Coherència dimensional de la part | Deriva abans en la producció | Manté la tolerància en tirades llargues |
| Requisits de servei especialitzat | Mòlta estàndard de la sala d'eines | Es requereix mòlta de diamant o electroerosió |
| Risc de fracàs catastròfic | Inferior (mode de fallada dúctil) | Més alt si està malament recolzat o mal alineat |
Càlcul de l'equilibri en les actualitzacions de carbur
Una anàlisi d'equilibri per a components d'estampació de carbur no requereix un model financer complicat. Necessiteu quatre punts de dades de la vostra operació actual: el cost de cada esdeveniment de manteniment de l'acer per a eines (incloent mà d'obra, temps d'inactivitat i pèrdua de producció), la freqüència amb què es produeixen aquests esdeveniments, els costos de ferralla i reelaboració atribuïbles al desgast de les vores entre els intervals de manteniment i el volum total de producció que ha de lliurar la matriu.
El càlcul segueix una estructura senzilla:
- Cost total de l'acer per a eines=(cost inicial) + (cost per esdeveniment de manteniment x nombre d'esdeveniments durant la vida útil) + (cost de ferralla/retreball atribuïble al desgast)
- Cost total de carbur=(cost inicial) + (cost per esdeveniment de manteniment x nombre reduït d'esdeveniments) + (cost de ferralla/retreball reduït)
- Punt d'equilibri=el volum de producció en què el cost total del carbur cau per sota del cost total de l'acer per a eines
El punt d'equilibri arriba més ràpid quan qualsevol d'aquestes condicions s'intensifica: el material que s'estampa és molt abrasiu, els costos d'inactivitat per hora són elevats a causa de la pressió d'utilització de la premsa, els costos de ferralla són importants perquè el material estampat en si és car o la matriu funciona contínuament a velocitats de carrera elevades que comprimeixen els intervals de manteniment en dies en lloc de setmanes.
La matriu de carbur redueix l'estalvi de costos del temps d'inactivitat al llarg del temps perquè cada parada de premsa evitada comporta una sobrecàrrega fixa, tant si la parada dura 30 minuts com dues hores. En una línia de premsa que alimenta una operació de muntatge just-a-a temps, un únic canvi d'eina no planificat pot interrompre les programacions posteriors molt més enllà de la finestra de manteniment directe. Aquest cost en cascada rarament apareix en comparacions d'eines-de vida senzilla, però domina l'economia-real.
L'advertència honesta: el carbur no sempre guanya el càlcul del TCO. Les tirades de baix-volum inferiors a les 500.000 peces, els materials de tires suaus que amb prou feines tensin l'acer per a eines o les matrius de prototips que s'espera que pateixin canvis de disseny mai poden arribar al punt d'equilibri. El valor d'executar aquests números és identificar exactament quins components en què les matrius creuen el llindar, de manera que invertiu dòlars de carburs on els rendiments són reals en lloc de suposar.
Encertar l'economia, però, només importa si els components de carbur realment ofereixen la seva vida útil nominal a la pràctica. Això depèn completament de com es manipulen, es mantenen i es controlen un cop s'instal·len a la matriu.
Manteniment i allargament de la vida útil dels components de carbur
Un punxó de carbur classificat per a un milió de cops entre remoldes no arribarà a aquest nombre si es deixa caure sobre un banc d'acer, s'instal·la en una matriu desalineada o funciona sense una lubricació adequada. Les propietats del material són només la meitat de l'equació. L'altra meitat és disciplina operativa: la manera com manegeu, configureu, controleu i doneu servei a aquests components determina si obteniu el retorn total de la vostra inversió en carbur o la cremeu abans d'hora.
Bones pràctiques de manteniment i rectificat
El carbur és dur, però també fràgil. Aquesta combinació requereix una mentalitat de manteniment diferent de la que la majoria de botigues apliquen a l'acer per a eines. No podeu posar un punxó de carbur en un retenedor amb un martell, llençar-lo a un calaix amb altres eines o triturar-lo amb una roda d'òxid d'alumini estàndard. Cadascuna d'aquestes dreceres introdueix danys que redueixen la vida útil o desencadenen una fallada sobtada.
Comença per la manipulació. Tracteu sempre els components de carbur com a instruments de precisió. Emmagatzemeu-los individualment en contenidors encoixinats, etiquetats clarament i separats perquè no puguin contactar entre ells ni amb superfícies dures. Fins i tot els olis d'empremtes dactilars poden crear problemes amb el pas del temps, així que manegeu-lo amb guants nets i mantingueu les zones d'emmagatzematge seques per evitar la corrosió de qualsevol part d'acer del conjunt.
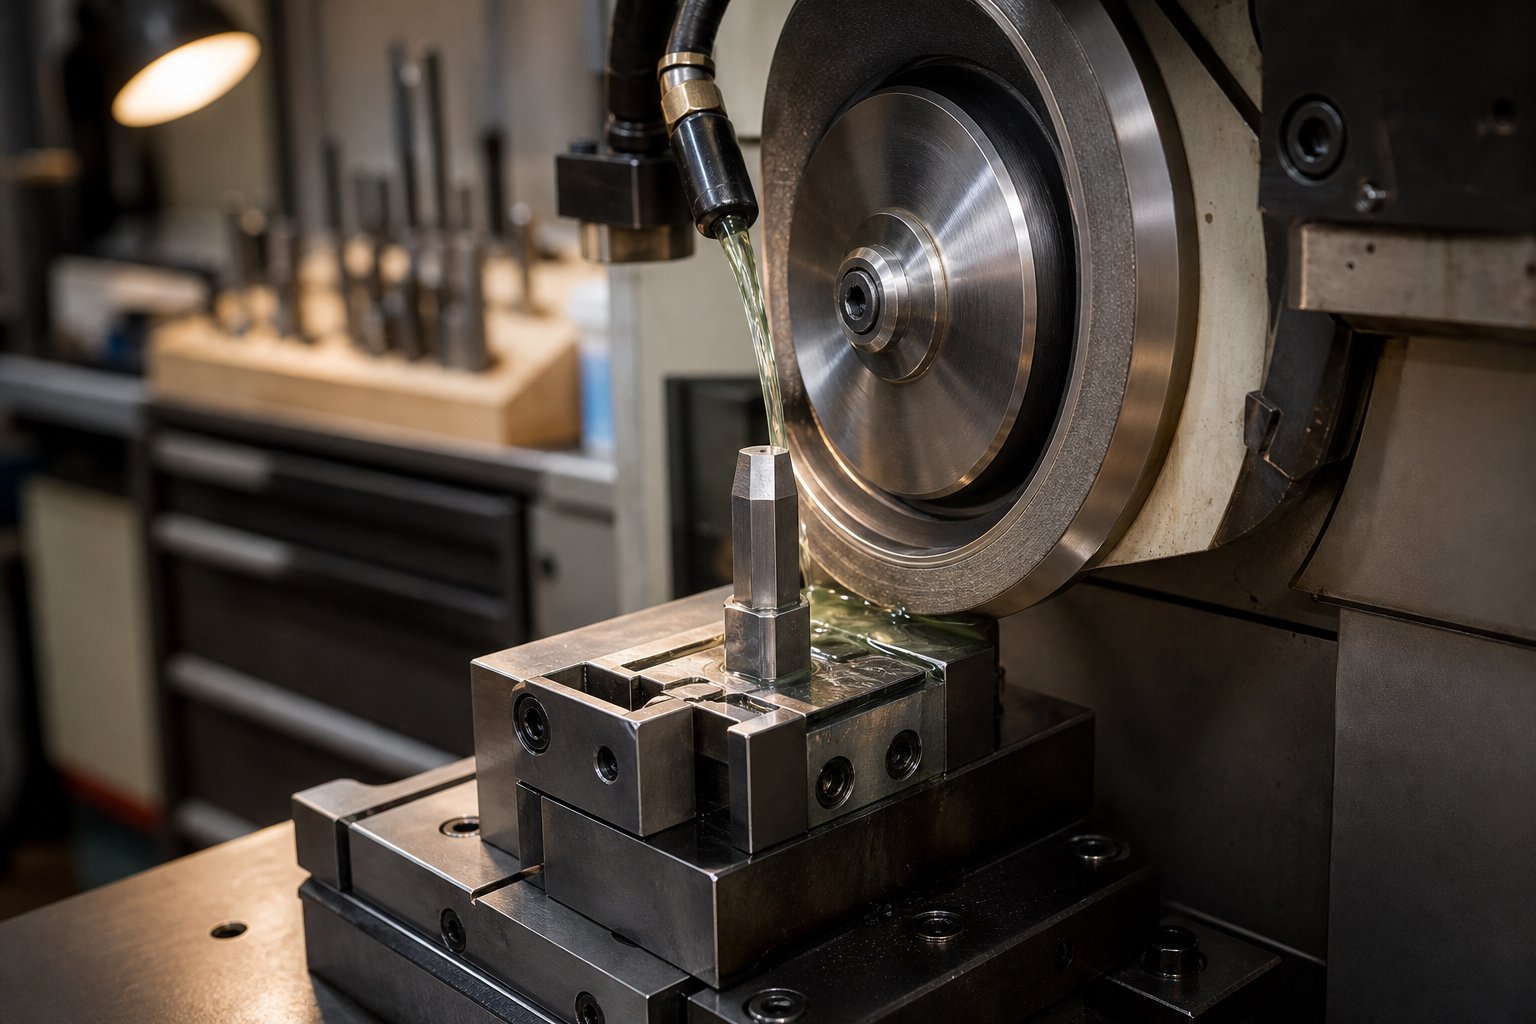
La rectificació dels punxons d'estampació de carbur requereix rodes de diamant, no abrasius convencionals. La duresa del carbur simplement destrueix les rodes d'òxid d'alumini o de carbur de silici abans de tallar-les amb eficàcia. Utilitzeu una roda de diamant-unida o vitrificada amb resina amb un flux de refrigerant adequat per evitar l'esquerda tèrmica. Tingueu en compte aquests paràmetres:
- Traieu el material mínim necessari per restaurar un tall net, normalment de 0,02 a 0,05 mm per passada de rectificat.
- Mantenir un acabat superficial consistent a tota la cara de tall. La mòlta desigual deixa elevacions d'estrès que inicien l'estellament de les vores en servei.
- Conserva exactament la geometria original. Els angles de cisalla, els afilaments posteriors i les característiques de relleu compleixen funcions específiques, i modificar-los durant l'afilat elimina els avantatges de rendiment que proporcionen.
- Comproveu la planitud i la perpendicularitat després de la mòlta. Fins i tot 0,01 mm d'inclinació a través d'una cara de punxó crea una càrrega desigual que el carbur tolera malament.
- Desmagnetitzeu els components després de qualsevol operació de mòlta per evitar l'adhesió de partícules metàl·liques durant l'emmagatzematge o la reinstal·lació.
El manteniment de l'acabat superficial s'estén més enllà de la rectificació. Els botons de matriu polits i les plaques de desgast s'han de re-polir periòdicament per mantenir les seves característiques de baixa-fricció. L'acumulació de material o les micro-esgarrapades del pas de la cinta augmenten la fricció, acceleren la generació de calor i afavoreixen la irritació. Un poliment ràpid amb pasta de diamant durant els esdeveniments de manteniment programats manté les superfícies amb el rendiment dissenyat.
L'estratègia de lubricació també té un paper directe en l'allargament de la vida útil dels components de la matriu de carbur. El lubricant adequat crea una pel·lícula de barrera entre el material de la cinta i la superfície del carbur, reduint tant el desgast abrasiu com la transferència d'adhesiu. Trieu lubricants formulats específicament per al material de la vostra cinta i assegureu-vos d'una aplicació coherent a tota l'amplada de la cinta. La lubricació insuficient en una vora de la cinta concentra el desgast en un costat dels components de la matriu, creant una degradació asimètrica que escurça la vida útil i altera la qualitat de la peça.
La verificació de l'alineació pertany a cada rutina de configuració de matriu, no només durant la instal·lació inicial.La desalineació és un assassí silenciós de la vida de la matriu de carbur, provocant una distribució desigual de tensions que carreguen un costat d'un punxó o botó més enllà del seu llindar de fractura. Utilitzeu indicadors de marcat per confirmar la concentració-per-amortitzar abans d'executar la producció. Uns minuts de verificació eviten hores d'inactivitat no planificades d'un component trencat.
Monitorització del desgast i temps de substitució
Saber quan un component de carbur necessita atenció és la diferència entre una rectificació programada de 30 minuts i un desmuntatge d'emergència amb peces de ferralla a la paperera. El carbur no dóna les mateixes advertències graduals que l'acer per a eines. Les vores d'acer es mouen progressivament, produint rebaves que empitjoren lentament. Les vores de carbur tendeixen a mantenir-se afilades molt més temps i després es degraden ràpidament un cop el desgast arriba a un llindar crític. Aquest comportament fa que el seguiment proactiu sigui essencial.
Compte amb aquests senyals d'advertència que indiquen que un component de carbur necessita servei:
- L'alçada de la rebaba supera l'especificació a les peces estampades, especialment un augment sobtat en lloc d'una tendència gradual.
- Cintes de desgast visibles o anells polits a la terra de tall de punxons o botons de matriu.
- Micro-estellat al llarg de les vores de tall, visible amb l'ampliació, encara que les peces segueixin mesurant dins de la tolerància.
- Augment de la força de desmuntatge o problemes d'aixecament de la cinta que indiquen rugositat superficial o adherència del material a les parets laterals del punxó.
- Deriva dimensional de les característiques estampades, especialment els diàmetres de forats amb tendència cap al límit de tolerància superior.
- Canvis audibles en el so de la premsa durant l'estampació, que poden indicar el desenvolupament d'esquerdes o insercions afluixades.
Quan detecteu aquests indicadors, la pregunta és si el reacondicionament és viable o si el component ha arribat al final de la vida útil. El reacondicionament funciona quan el desgast es limita a la cara de tall i la longitud del component restant permet l'eliminació del material sense caure per sota de les dimensions funcionals mínimes. La majoria dels punxons de carbur toleren múltiples retallades sempre que la longitud total es mantingui dins del rang d'ajust del conjunt de matrius. Els botons de matriu, de la mateixa manera, es poden tornar a rectificar a la seva cara de tall diverses vegades abans que l'amplada del terreny superi els límits acceptables.
La substitució es fa necessària quan l'estella s'estén per sota del terreny de tall dins del cos, quan les esquerdes són visibles en qualsevol punt del component o quan les remoldes acumulades han escurçat la peça més enllà del seu embolcall utilitzable. Intentar salvar un component de carbur esquerdat mai val la pena el risc. Un cop es desenvolupen esquerdes, la matriu es torna insegura i s'ha de substituir immediatament per evitar una fallada catastròfica que pugui danyar el suport de la matriu, la premsa o els components circumdants.
Els errors comuns que danyen les peces de matriu de carbur i escurcen la seva vida útil sovint es deriven de tractar-les com a acer per a eines:
- Excés d'eliminació de la matriu.Massa espai lliure entre el punxó i el botó de la matriu posa la vora de tall de carbur en tensió durant l'avenç, una condició de càrrega que el carbur es maneja malament. Mantingueu les autoritzacions dins de les especificacions i verifiqueu-les durant la configuració.
- Tonatge excessiu.Executar més força de premsa de la necessària no millora la qualitat del tall, però sí accelera la fatiga de compressió. Mideu la premsa correctament per a la feina i eviteu el sobre-tonatge com a solució alternativa per a les eines avorrides.
- Desmuntatge inadequat.Els punxons que es retrauen sense desmuntatge guiat experimenten forces laterals que provoquen estellades de la paret lateral. Els separadors de molles han d'aplicar força suficient per evitar que la cinta s'enganxi al punxó durant la retracció.
- Saltant les comprovacions d'alineació.Fins i tot 0,02 mm de desalineació entre el punxó i el botó crea una càrrega de cisalla asimètrica que concentra l'esforç en una vora, augmentant dràsticament el risc de fractura.
- Duresa incorrecta de la placa de suport.Una placa de suport més suau que el capçal de punxó permet que el carbur s'enfili a la placa, creant concentracions d'estrès que propaguen esquerdes.Combineu la duresa de la placa de suport amb la duresa del cap de perforacióper distribuir la càrrega de manera uniforme.
- Mòlta sense refrigerant.La mòlta en sec genera un xoc tèrmic que crea microesquerdes subsuperficials, invisibles inicialment però amb garantia de propagació sota càrregues de servei.
El manteniment de registres de servei detallats per a cada component de carbur, inclosos els recomptes d'impactes entre remoldes, el material eliminat per esdeveniment de servei i qualsevol patró de desgast observat, crea el conjunt de dades que necessiteu per predir el temps de manteniment amb precisió. Al llarg de dos o tres cicles de servei, sorgeixen patrons que us permeten programar remolcs de manera proactiva en comptes de reaccionar als errors de qualitat. Aquesta predictibilitat és on l'avantatge total del cost del carbur es converteix en una realitat operativa, convertint l'extensió de vida teòrica en temps de funcionament real a la planta de premsa.
Següents passos per a la selecció de components de matriu de carbur
Les dades de manteniment predictiu, la concordança de grau-a-component i els càlculs del punt d'equilibri apunten a la mateixa conclusió: els components de matriu d'estampació de carbur ofereixen rendiments mesurables quan el procés de selecció es basa en dades de l'aplicació en lloc de supòsits. La pregunta per al vostre equip no és si el carbur funciona, sinó on de les vostres matrius específiques es paga per si mateix més ràpidament.
Punts clau per a enginyers i equips de subministrament
Cada decisió tractada en aquesta guia es redueix a uns quants principis bàsics. Mantingueu-los al davant i al centre quan avalueu la vostra propera inversió en carbur:
- La selecció de grau ha de coincidir amb el mode de fallada dominant del component. El desgast abrasiu requereix formulacions de gra fi-de baix-cobalt. La càrrega d'impacte exigeix un major contingut de cobalt i una estructura de gra més gruixut.
- El tipus de matriu determina on el carbur obté el rendiment més alt. Els encunys progressius ho necessiten àmpliament en pilots, cops de puny i botons. Els matrius de transferència es beneficien de la col·locació específica a les estacions de conformat i retallat d'alt-desgast.
- El volum de producció estableix el llindar econòmic. La majoria de les aplicacions creuen el punt d'equilibri entre 500.000 i 1.000.000 d'impactes totals, però els materials de tires abrasives o les altes velocitats de carrera fan que aquest nombre baixi.
- La modificació és un camí vàlid. No necessiteu una reconstrucció completa de la matriu per capturar els beneficis del carbur. Comenceu a les estacions que generen més temps d'inactivitat i ferralla i, a continuació, expandiu-vos en funció dels resultats mesurats.
- La disciplina de manteniment protegeix la inversió. El rectificat de diamant, la verificació de l'alineació adequada i el control proactiu del desgast no són-negociables si espereu que el carbur assoleixi la seva vida útil nominal.
Carbide ofereix el seu retorn de la inversió més fort quan esteu estampant materials abrasius a volums elevats amb toleràncies dimensionals ajustades, on el cost de cada parada de premsa no planificada supera la prima que heu pagat pel component que ho va impedir.
Començant l'avaluació del material de carbur
Preparat per passar de la recerca a l'acció? Aquesta seqüència prioritzada ofereix als enginyers i als equips d'aprovisionament una llista pràctica de selecció de components de matriu d'estampació de carbur per treballar:
- Auditeu les vostres dades de rendiment actuals de la matriu.Identifiqueu quines estacions generen més esdeveniments de rectificació, les taxes de ferralla més altes i el temps d'inactivitat no planificat més llarg. Aquests són els vostres primers candidats al carbur.
- Caracteritzeu les vostres demandes de material de tires.Revisa les propietats mecàniques i l'abrasivitat dels materials que estampa.Recursos materials de YICHENofereix un punt de partida pràctic per comparar les propietats del substrat entre alumini, acer, acer inoxidable, llautó i magnesi, ajudant-vos a entendre com el vostre material estampat impulsa les demandes d'eines.
- Relaciona el grau de química amb cada component objectiu.Utilitzeu la mida del gra i les relacions de contingut d'aglutinant tractades anteriorment per seleccionar formulacions que abordin els vostres modes de fallada específics, no recomanacions genèriques.
- Feu un càlcul d'equilibri per als tres millors candidats.Connecteu els vostres costos reals de temps d'inactivitat, la freqüència de manteniment i les dades de rebuig. Si els números funcionen per a aquestes estacions, és probable que funcionin per a altres que s'enfronten a condicions similars.
- Especifiqueu la infraestructura de suport adequada.Confirmeu que les plaques de suport, els retenidors i els sistemes d'alineació compleixen els requisits del carbur abans de demanar components. Un grau superior instal·lat en un suport inadequat falla més ràpidament que l'acer per a eines en un de correcte.
- Establir una línia de base de mesura.Documenteu els recomptes d'èxits, les mètriques de qualitat de les peces i els intervals de manteniment des del primer dia perquè pugueu quantificar la millora i justificar l'adopció del carbur amb dades de producció reals.
La guia de l'enginyer per a l'obtenció de matrius de carbur es tracta, en última instància, de tractar la posició de cada component com el seu propi problema d'enginyeria. El grau, la geometria i l'estructura de suport que funcionen en una estació poden ser incorrectes per a la següent. Deixeu que les vostres dades de producció guiïn les decisions, invertiu on es demostrin els rendiments i creïu cap a fora a partir d'aquí. Aquest enfocament disciplinat i basat en dades-és la manera d'evitar pagar dues vegades: una vegada pel carbur que falla perquè s'ha aplicat malament i una altra pel reemplaçament que finalment ho fa bé.
Preguntes freqüents sobre els components de matriu d'estampació de carbur
1. Què són els components de matriu d'estampació de carbur i per què s'utilitzen?
Els components de matriu d'estampació de carbur són elements d'eines de precisió fets de carbur de tungstè cimentat units amb cobalt o níquel. Inclou punxons, botons de matriu, pilots, separadors i plaques de desgast que substitueixen peces d'acer per a eines dins d'un conjunt de matriu. Els enginyers les especifiquen perquè el carbur registra una duresa d'aproximadament 92 HRA en comparació amb l'acer per a eines a uns 62 HRC, proporcionant una vida útil de l'eina fins a 10 vegades més llarga en producció en gran-volum. Aquesta vida útil prolongada redueix el temps d'inactivitat de la premsa, manté toleràncies més estrictes en tirades més llargues i redueix el cost per peça estampada.
2. Com puc triar el grau de carbur adequat per a la meva aplicació de matriu d'estampació?
La selecció de grau depèn del mode d'error principal del component. Per als punxons que tallen materials prims o forats de -diàmetre petit, els graus submicrònics amb un 3-8% de cobalt i una duresa 92-94 HRA proporcionen la màxima retenció de vora. Els punxons pesats que manipulen material de calibre gruixut necessiten graus C12-C13 amb un 13-16% de cobalt per a la resistència a l'impacte. Els botons de matriu que realitzen un tall moderat funcionen bé amb els graus C10-C11 al 8-13% de cobalt. Les plaques de desgast es beneficien dels graus C2 de baix cobalt optimitzats per a la resistència a l'abrasió. Relacioneu la química del grau amb si esteu dissenyant contra un desgast abrasiu gradual o una fractura d'impacte sobtada.
3. Quan és rendible-utilitzar carbur en lloc d'acer per a eines en matrius d'estampació?
El carbur normalment es justifica- quan el volum de producció total supera les 500.000 i les 1.000.000 de visites. El punt d'equilibri arriba més ràpid quan s'estampa materials abrasius com l'acer inoxidable o l'acer al silici, s'executen velocitats de carrera superiors a 400 per minut, s'utilitzen diàmetres de punxó inferiors a 2 mm o quan els costos d'inactivitat no planificats superen les despeses de manteniment programades. Tot i que el carbur costa de 3 a 5 vegades més per endavant, els seus intervals de servei amplis entre remoldes, les taxes de ferralla reduïdes i la producció dimensional consistent sovint ofereixen un cost total per peça més baix durant tota la producció.
4. Puc adaptar els components de matriu d'acer d'eina existents al carbur sense reconstruir tota la matriu?
Sí, la modificació és un enfocament pràctic i comú. Els components de carbur es poden rectificar per adaptar-se a les dimensions externes dels seus predecessors d'acer d'eines, encaixant-se en els retenidors i els suports existents. Comenceu identificant les estacions que generen més temps d'inactivitat i ferralla i, a continuació, substituïu aquests punxons, botons de matriu, pilots o plaques de desgast específics per equivalents de carbur. El requisit clau és garantir una infraestructura de suport adequada, especialment plaques de suport a 1,2-1,25 vegades el gruix estàndard i una verificació adequada de l'alineació, ja que el carbur requereix un suport més rígid que l'acer per eines dúctil.
5. Com puc mantenir els components de la matriu de carbur per maximitzar la seva vida útil?
El manteniment del carbur requereix moles de diamant amb flux de refrigerant per tornar a esmolar, eliminant només 0,02-0,05 mm per passada tot conservant la geometria original. Emmagatzemeu els components individualment en contenidors encoixinats per evitar que es facin estelles pel contacte. Comproveu l'alineació del punxó-a-amb els indicadors de marca durant cada configuració, ja que fins i tot una desalineació de 0,02 mm concentra l'estrès i provoca fractures. Mantingueu una lubricació adequada a tota l'amplada de la cinta, mantingueu els espais lliures entre el 5 i el 10% del gruix de la cinta per costat i controleu els signes d'advertència com ara augments sobtats de l'alçada de les rebaves o microxips visibles al llarg de les vores de tall.


